

Vad är den maximala böjningsvinkeln för en enda stationsböjningsdyna? Detta är en fråga som ofta dyker upp inom metallstämplingsindustrin, särskilt bland dem som arbetar med precisionstillverkning. Som leverantör av Single Station Bending Dies har jag stött på den här frågan flera gånger, och i det här blogginlägget kommer jag att fördjupa mig i faktorerna som bestämmer den maximala böjningsvinkeln och ge några insikter baserat på vår erfarenhet.

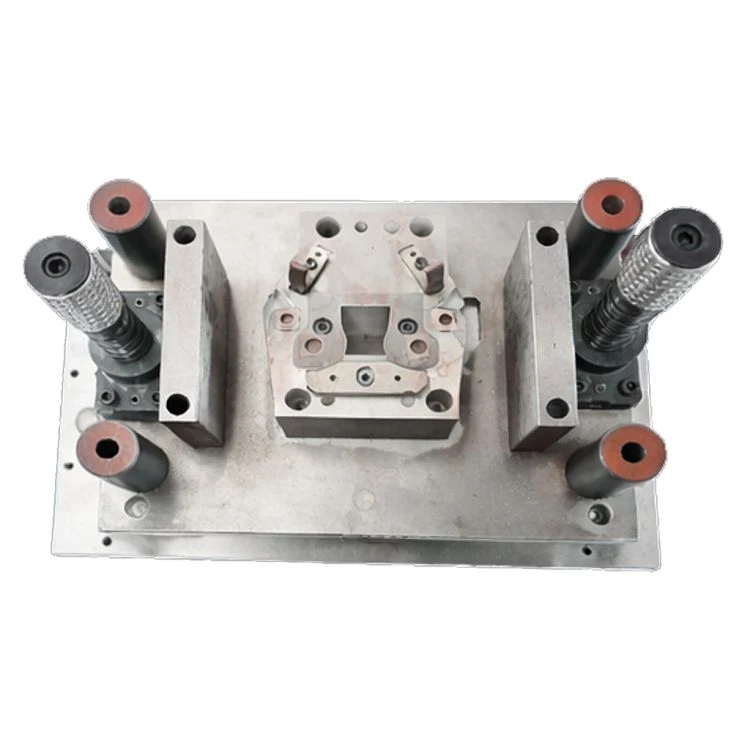
Förstå Single Station Böjningsverktyg
Enstationsböjformar är viktiga verktyg inom metallbearbetningsindustrin. De är utformade för att utföra en enda bockningsoperation på ett arbetsstycke i ett tryck av pressen. Dessa stansar används ofta i olika applikationer, från enkel böjning av plåt till komplex komponenttillverkning. Den främsta fördelen med enstationsböjformar är deras enkelhet och kostnadseffektivitet, vilket gör dem till ett populärt val för små till medelstora produktionsserier.
Faktorer som påverkar den maximala böjningsvinkeln
Materialegenskaper
Den typ av material som böjs spelar en avgörande roll för att bestämma den maximala böjningsvinkeln. Olika material har olika duktilitet och hållfasthetsegenskaper. Till exempel är mjuka metaller som aluminium mer formbara och kan böjas till större vinklar jämfört med höghållfasta stål. Höghållfasta stål har högre draghållfasthet men lägre duktilitet, vilket innebär att de är mer benägna att spricka eller spricka om de böjs utanför en viss vinkel. VårHöghållfast stål enkelstämpelmatrisär speciellt utformad för att hantera de unika egenskaperna hos höghållfasta stål, med hänsyn till deras begränsade formbarhet.
Die Design
Utformningen av böjdynan för en enda station har också en betydande inverkan på den maximala böjningsvinkeln. Formen på formen, radien på bockningsstansen och spelet mellan stansen och formen påverkar alla hur materialet böjs. En väl utformad form med en lämplig radie kan minska spänningskoncentrationen på materialet under böjning, vilket möjliggör större böjningsvinklar. Till exempel kan en form med en större böjradie fördela spänningen jämnare över materialet, vilket minskar sannolikheten för sprickbildning.
Tryck på Kapacitet
Kapaciteten hos pressen som används i samband med böjdynan för en enda station är en annan viktig faktor. En press med otillräckligt tonnage kanske inte kan applicera tillräckligt med kraft för att böja materialet till önskad vinkel. Å andra sidan kan en överdriven press orsaka överdriven deformation eller till och med skada på formen. Därför är det avgörande att matcha presskapaciteten med kraven för bockningsoperationen.
Bestämma den maximala böjningsvinkeln
För att bestämma den maximala böjningsvinkeln för en specifik applikation måste flera steg vidtas. Först måste arbetsstyckets materialegenskaper förstås noggrant. Detta inkluderar faktorer som materialets sträckgräns, draghållfasthet och töjning. Dessa egenskaper kan erhållas från materialdatablad eller genom materialprovning.
Därefter måste formdesignen optimeras utifrån materialegenskaperna. Böjradien, munstycksavståndet och andra designparametrar bör väljas noggrant för att säkerställa att materialet kan böjas utan sprickor eller andra defekter. Datorstödd design (CAD) och finita elementanalys (FEA) kan användas för att simulera böjningsprocessen och förutsäga den maximala böjningsvinkeln.
Slutligen bör testning utföras på ett provarbetsstycke för att verifiera den förutsagda maximala böjningsvinkeln. Detta kan innebära att man gör en serie provböjar i olika vinklar och inspekterar arbetsstyckena för eventuella tecken på sprickor eller andra defekter. Baserat på testresultaten kan formkonstruktionen eller böjningsprocessen justeras efter behov.
Tillämpningar av enkelstationsböjningsverktyg
Enstationsbockningsformar används i ett brett spektrum av industrier. Inom bilindustrin används de för att tillverka komponenter som chassifästen. VårChassifäste Single Dieär designad för att producera högkvalitativa chassifästen med exakta böjningsvinklar. Inom elektronikindustrin används enstationsböjformar för att böja metalldelar till elektroniska kapslingar och kontakter. Inom flygindustrin används dessa formar för att tillverka komponenter med komplexa former och snäva toleranser.
Fallstudie: Att uppnå maximal böjningsvinkel
Låt oss överväga ett fall där en kund behövde böja en höghållfast stålplåt till en stor vinkel för en specifik tillämpning. Den initiala utformningen av den enda stationsböjformen resulterade i sprickbildning av materialet vid relativt små vinklar. Efter att ha analyserat materialegenskaperna och formdesignen gjorde vi flera justeringar. Vi ökade böjningsradien för dynan och optimerade dynspelet. Vi använde också en press med ett högre tonnage för att säkerställa att tillräcklig kraft applicerades under bockningsprocessen. Efter dessa justeringar kunde vi uppnå en betydligt större bockningsvinkel utan sprickbildning, vilket motsvarade kundens krav.
Fördelar med våra enkelstationsböjverktyg
Som leverantör av enstationsböjverktyg erbjuder vi flera fördelar. Våra matriser är gjorda av högkvalitativa material och är precisionskonstruerade för att säkerställa långvarig hållbarhet och exakt böjning. Vi använder avancerad tillverkningsteknik för att producera stansar med snäva toleranser, vilket resulterar i konsekventa och högkvalitativa bockningsoperationer. Vårt team av erfarna ingenjörer kan tillhandahålla skräddarsydda formkonstruktioner baserat på våra kunders specifika krav, vilket säkerställer att den maximala böjningsvinkeln kan uppnås för varje applikation.
Slutsats
Sammanfattningsvis bestäms den maximala böjningsvinkeln för en enda stationsböjdyna av en kombination av faktorer, inklusive materialegenskaper, formkonstruktion och presskapacitet. Genom att förstå dessa faktorer och vidta lämpliga åtgärder är det möjligt att uppnå stora böjningsvinklar utan att kompromissa med kvaliteten på de böjda delarna. Om du är på marknaden efter en bockningsdyna för en enda station eller behöver optimera din befintliga bockningsprocess, är vi här för att hjälpa dig. VårSingle Station Blanking Dieoch andra produkter är utformade för att möta våra kunders olika behov.
Om du har några frågor eller vill diskutera dina specifika krav är du välkommen att kontakta oss. Vi ser fram emot att arbeta med dig för att hitta den bästa lösningen för dina metallstämplingsbehov.
Referenser
- Dieter, GE (1988). Mekanisk metallurgi. McGraw - Hill.
- Kalpakjian, S., & Schmid, SR (2008). Tillverkningsteknik och teknik. Pearson Prentice Hall.
- ASM Handbook, Volym 14A: Metallbearbetning: Bulkformning. ASM International.


