


Vad är bypass-skåror och varför de är viktiga vid stämplingsmattor
När duköra en progressiv stämpelform i produktionshastighetVarje formad del på remsan måste färdas genom nedströmsstationer utan att krascha in i verktyg. Det enda kravet driver ett av de mest praktiska designbesluten som en verktygs- och formtillverkare står inför: var och hur man skär förbikopplingsskåror.
Definition av bypass-skåror i progressiva dies
En förbikopplingsskåra är ett avsiktligt materialavlägsnande i bärremsan på en progressiv form som skapar utrymme för tidigare bildade detaljer att passera genom efterföljande stationer utan att kollidera med stansar, stansblock, avstrykare eller lyftare.
Syftet med bypass-skåror i stämplingsformar är okomplicerat. När remsan indexerar framåt sticker funktioner som lansar, reliefer, dragna koppar och böjda flikar ut över eller under remsplanet. Utan en frigångsbana slår dessa funktioner in i nedströms verktygskomponenter och pressen fastnar. Bypass-skåror i plåtformning ger varje utskjutande del en säker korridor att färdas genom, vilket håller remsan i rörelse och pressen igång.
Varför förebyggande av störningar är en utmaning för kärndesign
Interferens mellan formade detaljer och formkomponenter är inte en mindre olägenhet. Det orsakar bandstopp, skrotade delar, trasiga stansar och oplanerade stillestånd som tär på produktionsmålen. Varje verktygs- och matrisproffs som är involverad i design, installation eller underhåll behöver en klar förståelse för hur bypass-skåror förhindrar störningar i en pressform, eftersom alternativet är reaktiv felsökning på en stoppad press.
Den här artikeln bryter ner mekaniken, typerna, designprocessen, materialöverväganden och fellägen för bypass-skåror vid formning av plåt. Målet är att ge dig en komplett, praktisk referens för att förhindra störningar redan i designstadiet snarare än att jaga problem i produktionen.
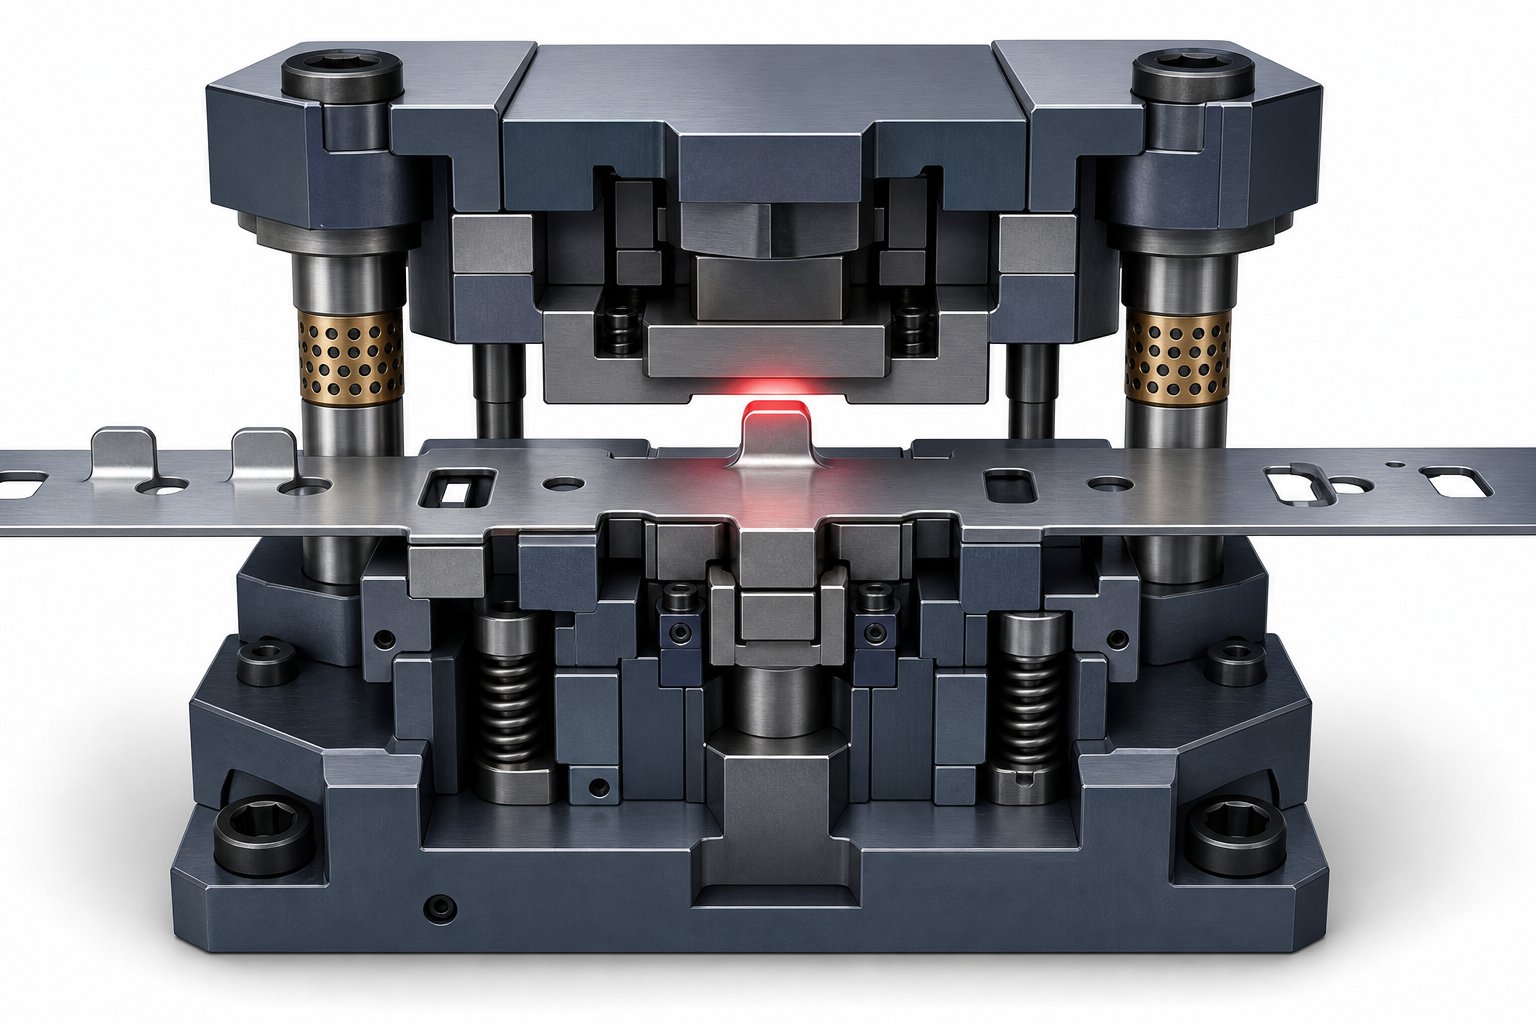
Förstå hur bandinterferens utvecklas vid formningsstationer
Föreställ dig en remsa av plåt som går fram genom en progressiv form, station för station, med hundratals slag per minut. Varje station utför en specifik metallformningsoperation: en stansar en lans, nästa drar en kopp, en annan böjer en flik. Var och en av dessa operationer förskjuter permanent material över eller under bandplanet. Remsan fortsätter att röra sig framåt och bär med sig de utskjutande dragen, och det är precis där kollisionsrisken börjar.
Hur formade funktioner skapar kollisionsrisker under bandprogression
I en progressiv form indexerar remsan framåt med en stigningslängd varje presscykel. Funktioner som bildas uppströms upptar nu utrymme som nedströms verktygskomponenter också behöver. En dragen kopp som sitter under remsplanet rör sig direkt mot nästa stations formblocksyta. En böjd flik som står ovanför remsan går rakt in i en strippningsplatta. Eftergivkraften som appliceras under formningen har permanent omformat materialet, och den nya geometrin krymper inte tillbaka för att passa snyggt genom nästa station.
Problemföreningarna i dör med många stationer. Varje ytterligare formningsoperation lägger till ytterligare en utskjutande egenskap som måste rensa varje efterföljande station den passerar genom.En formtillverkareatt designa ett progressivt verktyg för tolv-stationer kan behöva spåra störningsvägar för funktioner som skapats så tidigt som station två hela vägen genom station elva.
Här är de vanligaste interferensscenarierna som utvecklas under bandprogression:
- Uppåtvända-former (lansar, präglingar, böjda flikar) som kolliderar med stripperplattor eller övre stansar när formen stängs
- Nedåtvända-drag eller extruderade detaljer som kommer i kontakt med formblocksytor eller nedre verktyg under frammatning av band
- Sidoböjar eller myntade flänsar som fastnar i styrskenorna, förhindrar smidig remsrörelse mellan stationerna
- Formade funktioner slående fjäderbelastade-lyftarstift som höjer remsan för matning
Konsekvenser av olösta störningar i produktionskörningar
När en formad funktion träffar en nedströmskomponent blir resultaten omedelbara och kostsamma. Remsan fastnar, vilket stoppar pressen mitt-cykeln. Delar som pågår blir krossade eller deformeras utöver tolerans. Stämplar snäpper, stansar chip och stripper böjs. EnligtMetalforming Magazine, även till synes mindre timing- eller rensningsproblem i progressiva stansar kan generera onödigt tonnage som skadar både stansen och själva pressen.
Oplanerad driftstopp på grund av störnings-relaterade trassel kostar inte bara reparationstimmar. Det stör produktionsscheman, skrotar material och tvingar fram reaktiv felsökning under tryck. Den smartare vägen är prevention by design, som tar itu med varje potentiell kollision i remslayouten innan tärningen någonsin träffar pressen. Att tänkandet i design-stadiet är just det som driver besluten om förbigående hackgeometri, placering och storlek.
Hur förbikopplingsskåror mekaniskt förhindrar störningar
Strip interferens är ett geometriproblem, och bypass-skåror löser det med geometri. Principen är bedrägligt enkel: ta bort en sektion av remsmaterial på en exakt plats så att när remsan matas fram, upptar den utskjutande formade delen utrymmet där materialet brukade vara. Inget material i banan betyder ingen kollision med nedströms verktyg. Utmaningen ligger i att beräkna exakt hur mycket material som ska tas bort, var det ska tas bort och hur borttagningen interagerar med remsans strukturella beteende när den matas genom formen.
Skapa ett frigångskuvert genom materialborttagning
Tänk på frigångskuvertet som en tre-dimensionell korridor som en formad funktion behöver färdas genom utan att röra någonting. Bypass-skåran definierar golvet, väggarna och taket i den korridoren genom att eliminera remsmaterialet som annars skulle uppta den.
Spårgeometrin måste stå för tre dimensioner av den formade egenskapen:
- Höjd eller djup- hur långt funktionen sticker ut över eller under remsplanet
- Fotavtryck- planen-vyområdet som funktionen upptar längs och tvärs över remsan
- Röjningsmarginal- extra utrymme bortom funktionsomslaget för att rymma variation i matningsnoggrannhet, materialåterföring och pressavböjning
Skåran behöver inte vara dramatiskt större än funktionen den rensar, men den måste ta hänsyn till verkliga-världsförhållanden. Materialbeteende under spänning följer en s-s-kurva (spännings-töjningskurva) som avslöjar hur remsan deformeras elastiskt innan den når permanent flyt. Detta har betydelse eftersom bandmaterialets elasticitetsmodul bestämmer hur mycket bäraren böjer sig under matningskrafter, vilket kan förskjuta det formade särdraget något i förhållande till dess nominella läge. En skåra som endast är dimensionerad för det teoretiska särdraget, utan frigångsmarginal för elastisk avböjning, riskerar intermittent kontakt under produktionsförhållanden.
Frigångsmarginalen sträcker sig vanligtvis från 0,5 mm till 2,0 mm utanför egenskapsgränsen, beroende på materialstyvhet, presshastighet och precisionen i matningssystemet. Tjockare, styvare remsor med högre sträckgräns och sträckgränsvärden tenderar att hålla positionen mer konsekvent, vilket tillåter snävare frigångsmarginaler. Tunnare, mer flexibla material kräver större marginaler eftersom remsan kan sjunka eller fladdra mellan lyftarna under höghastighetsmatning.
Hur Strip Pitch och Feature Geometri dikterar skårans placering
Spårplaceringen är oskiljbar från remsavståndet - det fasta avståndet som remsan förs fram med varje tryckslag. När remsan indexerar framåt med en stigning, anländer en formad funktion skapad vid station N till station N+1. Om verktyg vid station N+1 upptar samma vertikala utrymme som den funktionen, måste ett bypass-urtag redan finnas i remsan på exakt den plats där funktionen kommer att sitta när den når den stationen.
Här är logiken i praktiska termer. Föreställ dig en utdragen kopp formad vid station 3 som sticker ut 8 mm under remsan. Vid station 4 stiger ett nedre formblock till inom 2 mm från remsans undersida. Utan ingripande kraschar koppen in i stansblocket när remsan matas framåt. Lösningen: vid station 2 eller 3 tar en stansning bort material från remsan i en position en stigningslängd före där koppen kommer att formas. Efter att koppen har dragits vid station 3, flyttas remsan fram och koppen flyttas in i den skårade öppningen - och passerar fritt över station 4-blocket.
Förhållandet mellan remsstigning, funktionsstorlek och skårdimensioner följer en tydlig hierarki. Strip pitch sätter den rumsliga ramen. Det bildade särdragets omslag, inklusive eventuell återgång som förutsägs utifrån materialets s-s kurvbeteende, definierar den minsta öppning som krävs. Programvara för kapsling av material för materiallängd och remslayout hjälper ingenjörer att visualisera hur skårans placering interagerar med intilliggande funktioner, styrstiftshål, bärarstänger och fästpunkter över hela formens längd. Denna programvarudrivna-layoutplanering förhindrar konflikter mellan bypass-skåran och annan kritisk remsgeometri.
Spårmåtten måste också respektera progressionsriktningen. En skåra som är för smal i matningsriktningen ger inte tillräckligt med spelrum när funktionen väl indexeras in i den. En skåra som är för bred försvagar bärremsan bortom acceptabla gränser. Att balansera dessa begränsningar är det som skiljer en funktionell bypass-notch från en som antingen misslyckas med att förhindra störningar eller skapar nya matningsproblem nedströms.
Positiva och negativa förbikopplingsskåror förklaras
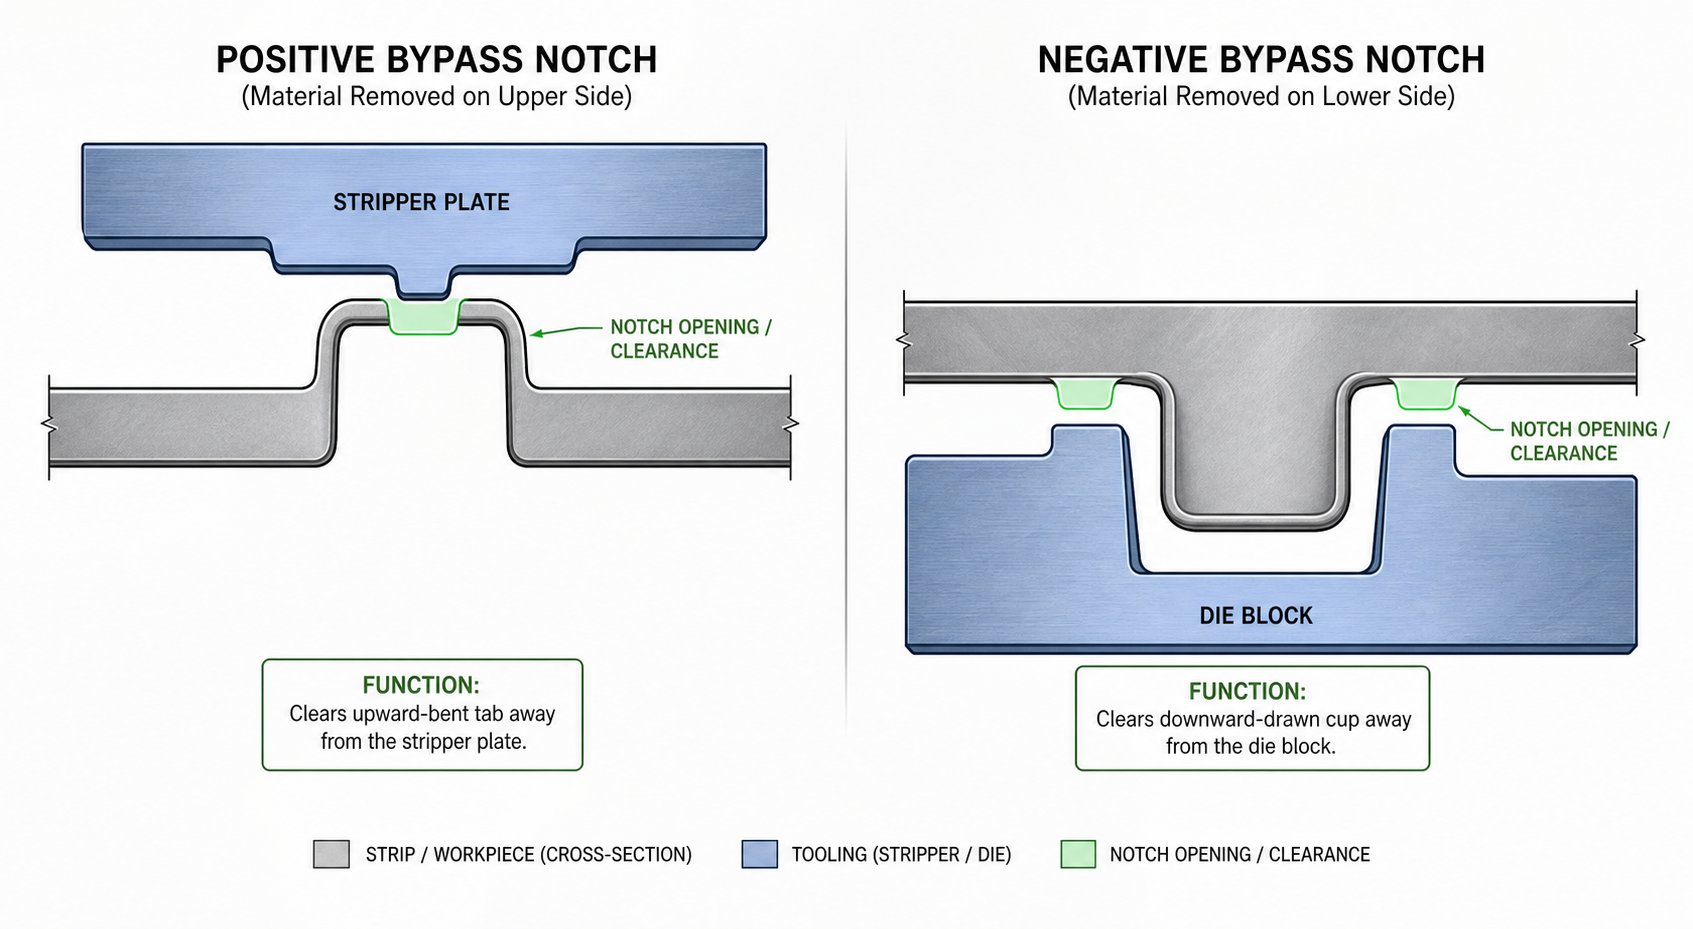
Att balansera skårornas dimensioner mot remsans integritet väcker en uppenbar- uppföljningsfråga: vilken riktning ska skåran öppnas i förhållande till den formade delen? Svaret delar upp bypass-skåror i två grundläggande kategorier - positiva och negativa - och distinktionen avgör om frigångskorridoren sitter ovanför eller under bandplanet. Att förstå negativa och positiva bypass-skåror i plåtstansar är avgörande för att välja rätt störningslösning vid varje station.
Positiva förbikopplingsskåror för uppåtvända-funktioner
En positiv förbikopplingsskåra tar bort material från remsan på samma sida som den formade delens utsprång. När en lans, prägling eller böjd flik skjuter ut uppåt ovanför remsan, öppnas skåran uppåt för att skapa spelrum mot övre dynkomponenter som avstrykarplattor, kamdrivare eller tomgångsstansar vid nästa station.
Föreställ dig en flik som är böjd 90 grader uppåt vid station 4. Vid station 5 sjunker en avstrykarplatta för att hålla remsan platt under en blankningsoperation. Utan spelning kraschar flikspetsen in i undersidan av strippern. En positiv förbikopplingsskåra - skär in i remsan vid flikens indexerade position i förhållande till stationen 5 - tar bort materialet som annars skulle tvinga fram en kollision på ovansidan. Fliken passerar genom det öppna utrymmet, strippern kommer endast i kontakt med platt remsa och pressen fortsätter att gå.
Negativa förbikopplingsskåror för nedåtvända-funktioner
Ett negativt bypass-spår fungerar i motsatt riktning. Den tar bort material på den sida som är motsatt funktionens utsprång, vilket skapar utrymme under remsplanet. Den här typen adresserar nedåtvända-funktioner som dragna koppar, strängsprutade utsprång eller mynt-formade fördjupningar som annars skulle komma i kontakt med nedre formblock, lyftytor eller ejektorstift vid nedströmsstationer.
Terminologin kan till en början kännas kontraintuitiv. "Negativ" betyder inte att skåran är mindre viktig - det hänvisar strikt till orienteringen i förhållande till formningsriktningen. I praktiken uppträder negativa och positiva bypass-skåror i plåtformande präglingsformar med ungefär samma frekvens, eftersom de flesta progressiva formremsor har särdrag som sticker ut i båda riktningarna.
Kombinera båda typerna i komplexa bandlayouter
Komplexa delar med fler-formning kräver ofta båda skårorna inom samma remslayout. Tänk på en del som har en prägling uppåt på en station och en nedåtgående dragning vid en annan. Varje funktion genererar sin egen störningsrisk vid olika nedströmsstationer, så remsan kan behöva en positiv skåra för den ena och en negativ skåra för den andra - ibland vid samma stigningsposition längs bäraren.
När båda typerna visas tillsammans blir remsstyvheten den kritiska begränsningen. Varje skåra tar bort material, och kombinerade borttagningar på båda sidor av remsan på närliggande platser kan tunna ut bäraren till den punkt där den spänns eller matas fel. Ingenjörer som arbetar med negativa och positiva bypass-skåror i en präglingsform av plåt måste verifiera att det totala materialavlägsnandet vid alla tvärsnitt fortfarande lämnar tillräckligt med bärarstyrka för att dra remsan tillförlitligt genom formen.
Tabellen nedan sammanfattar de viktigaste skillnaderna mellan positiva och negativa bypass-skåror:
| Karakteristisk | Positivt bypass notch | Negativ förbikopplingsskåra |
|---|---|---|
| Riktning av bildad funktion | Uppåt (över remsplanet) | Nedåt (under remsplanet) |
| Typisk interferenspunkt | Avisoleringsplattor, övre stansar, kamslider | Formblock, lyftstift, ejektormekanismer |
| Naggläge i förhållande till list | Öppnas på toppen (samma sida som utsprånget) | Öppnas på botten (motsatt sida av utsprånget) |
| Vanliga applikationer | Lansar, böjar uppåt, präglingar, upphöjda flikar | Ritade koppar, extruderade bossar, nedåtriktade myntformer |
Att välja rätt hacktyp är ett enkelt beslut när en enskild funktion sticker ut i en riktning. Komplexiteten multipliceras med fler-delar, där båda typerna samexisterar och bandets bärstyrka måste beräknas om vid varje sektion. Denna beräkning av bärhållfasthet- beror mycket på materialegenskaper - tjocklek, flytbeteende och hur remsan reagerar på progressiv arbetshärdning runt varje skårzon.
Material och tjockleksfaktorer som formar notchdesign
Att bära-styrkeberäkningar är inte abstrakta matematikövningar. De beror direkt på vad remsan är gjord av, hur tjock den är och hur dess mekaniska egenskaper förändras under progressiv formning. Ett bypass-urtag som fungerar perfekt i 1,0 mm kallvalsat- stål kan orsaka buckling av band i 0,5 mm HSLA eller lämna otillräckligt utrymme i 1,5 mm aluminium. Varje materialvariabel matas tillbaka till skårstorlek, placering och marginalen mellan en form som löper rent och en som fastnar under produktionshastighet.
Effekter på tjocklek och flytstyrka på skårstorlek
Materialtjocklek driver bypass notch-design på två sammankopplade sätt. För det första ger tjockare lager högre formade särdrag. En dragning som förskjuter material nedåt kommer att sticka ut längre under remsan i 1,2 mm lager än i 0,6 mm lager, helt enkelt för att det finns mer material att förskjuta. Den högre funktionen behöver ett större utrymme, vilket kräver en bredare eller djupare skåra. För det andra motstår tjockare remsor att böjas och sjunker bättre under matning, vilket innebär att den formade delen håller sin nominella position mer konsekvent. Du kan ofta komma undan med en snävare frigångsmarginal på tjockt lager eftersom remsan inte fladdrar eller böjer sig lika mycket mellan lyftarna.
Sträckgränsen introducerar återfjädringsvariabeln. När du bildar en funktion i ett material med hög-hållfasthet - säg, dubbel-fas 590 eller HSLA 420 - fjädrar metallen tillbaka mer aggressivt efter att stansen dras tillbaka. En böj avsedd att nå 90 grader kan slappna av till 87 eller 85 grader. En dragen kopp kan öppna sig något. Den elastiska återhämtningen ändrar det effektiva särdraget som skåran måste klara. Om du dimensionerade skåran baserat på den avsedda geometrin snarare än den som-fjädrande geometrin, kan du sluta med antingen överskottsspel (slöseri med remsmaterial) eller, ännu farligare, otillräckligt utrymme vid vissa särdragskanter där tillbakafjädringen tryckte profilen utåt.
Sambandet mellan sträckgräns och återfjädring är väldokumenterat inom stämplingsvetenskapen. SomArt Hedrick noterar i The Fabricator, om du inte har tillräcklig belastning i metallen för att nå dess sträckgräns - kommer den punkt där den permanent plastiskt deformeras - att uppstå elastisk återhämtning. För bypass notch-design innebär detta att funktionskuvertet som används för notch-dimensionering alltid ska återspegla post-back-backgeometrin, inte den teoretiska stansgeometrin. Stålets sträckgräns varierar kraftigt mellan olika kvaliteter, och varje kvalitet ger en annan återfjädringsprofil som direkt påverkar det utrymme som din skåra behöver.
Tänk på ett praktiskt exempel. Du formar en uppåtgående lans i 0,8 mm DP780 stål. Stansvinkeln är 45 grader, men flytspänningen i denna grad gör att lansen fjädrar tillbaka till ungefär 42 grader. Spetsen på lansen sitter nu något högre över bandplanet än vad 45-gradersgeometrin skulle förutsäga. Din förbikopplingsskåra måste rymma den 42-graderspositionen, inte 45-gradersdesignen. Att ignorera denna skillnad inbjuder till intermittent kontakt i produktionshastighet.
Strip Width Restraints och Carrier Integrity Limits
Varje bypass-skåra tar bort material från bärremsan, och den borttagningen minskar direkt bandets förmåga att motstå böjning under matning. Bäraren måste förbli tillräckligt stark för att dra hela remsan - med alla dess formade särdrag - smidigt genom formen utan att bucklas, vridas eller matas fel. Detta sätter en hård övre gräns för hackstorlek.
Bandbredden är den primära begränsningen. En smal remsa ger mindre material att arbeta med, så varje skåra representerar en större andel av det tillgängliga-tvärsnittet. Föreställ dig en 40 mm bred remsa med en 12 mm bypass-skåra skuren i ena sidan. Den enda skåran minskar den effektiva bärarbredden till 28 mm vid det tvärsnittet - en minskning med 30 procent. I en bredare 80 mm remsa representerar samma skåra endast en minskning med 15 procent, vilket ger mycket mer strukturell marginal.
Bärarstångens dimensioner har lika stor betydelse. Som noterats ivägledning för bärardesign från The Fabricator, tar det ungefär 10 procent av delens vikt att flytta den horisontellt, och om flera progressioner är involverade måste bäraren motstå kumulativ kraft utan att böjas. Ett bypass-urtag som skär för djupt in i en bärstång kan sänka remsans böjmotstånd under denna tröskel, vilket gör att remsan sjunker mellan stationer och matas fel.
Den praktiska regeln: skårbredden bör aldrig överstiga 60 till 70 procent av bärstångens bredd vid något enskilt tvärsnitt. När flera skåror visas tätt intill varandra längs remsan, måste deras kombinerade effekt på bärstyrkan utvärderas som ett system, inte individuellt.
Överväganden om arbetshärdning och elastisk återhämtning
Formningsoperationer omformar inte bara metallen - de ändrar dess egenskaper lokalt. Arbetshärdning ökar sträckgränsen och draghållfastheten i den deformerade zonen samtidigt som duktiliteten minskar. Detta är viktigt för bypass-notch-designen på två olika sätt.
För det första introducerar själva hackningsoperationen arbetshärdning vid hackkanterna. Skjuvningen som skapar skåran deformerar plastiskt ett smalt band av material längs den skurna omkretsen. Denna härdade zon är styvare och sprödare än den omgivande remsan. Om en efterföljande formningsstation kräver att remsan böjs nära en skårkant, motstår det härdade materialet den böjningen och kan spricka. Ingenjörer måste placera skåror så att deras härdade kanter inte sammanfaller med områden där bäraren måste deformeras under matning -, särskilt i remsor som använder flexibla banor eller sträckhållare.
För det andra påverkar arbetshärdning i formade detaljer deras slutliga geometri. En egenskap som genomgår betydande töjningshärdning under formningen kan ha en något annorlunda slutprofil än en identisk egenskap som bildas i glödgat material. Metallers elasticitetsmodul förändras inte med arbetshärdning, men den effektiva sträckgränsen stiger, vilket innebär att mindre elastisk återhämtning sker i hårt bearbetade zoner. Detta kan faktiskt minska återfjädringen lokalt, vilket gör att funktionen håller sig närmare sin avsedda geometri. Samspelet mellan materialmodulen (som förblir konstant) och den förhöjda sträckgränsen (som ökar med deformation) bestämmer objektets nettoposition efter-formning.
Elastisk återhämtning efter formning förtjänar separat uppmärksamhet. Även efter att en formad detalj når sin slutliga position fortsätter remsan att uppleva elastiska rörelser i mikro-skala när den matas genom efterföljande stationer. Pressvibrationer, lyftkrafter och accelerationskrafter under indexering utsätter alla för transienta belastningar. Elasticitetsmodulen för stål - vanligtvis runt 200 GPa för kolstål och 70 GPa för aluminiumlegeringar - bestämmer hur mycket bandet böjs under dessa transienta belastningar. En remsa med ett metallvärde med lägre elasticitetsmodul (som aluminium) kommer att avböjas mer under samma matningskraft, vilket potentiellt flyttar formade detaljer närmare verktygsytor. Detta dynamiska beteende förstärker behovet av tillräckliga spelmarginaler i bypass-notch-design, särskilt för mjukare material som körs med höga presshastigheter.
Dessa material-drivna variabler - tjocklek, flytbeteende, arbetshärdningszoner och elastisk avböjning - utgör grunden som varje spårdimension vilar på. Utan att ta hänsyn till dem kommer en skåra designad på enbart pappersgeometri så småningom att orsaka störningar på produktionsgolvet. Att översätta dessa materiella verkligheter till en tillförlitlig design kräver en strukturerad teknisk sekvens, vilket är exakt där den steg-}för-implementeringsprocessen kommer in.
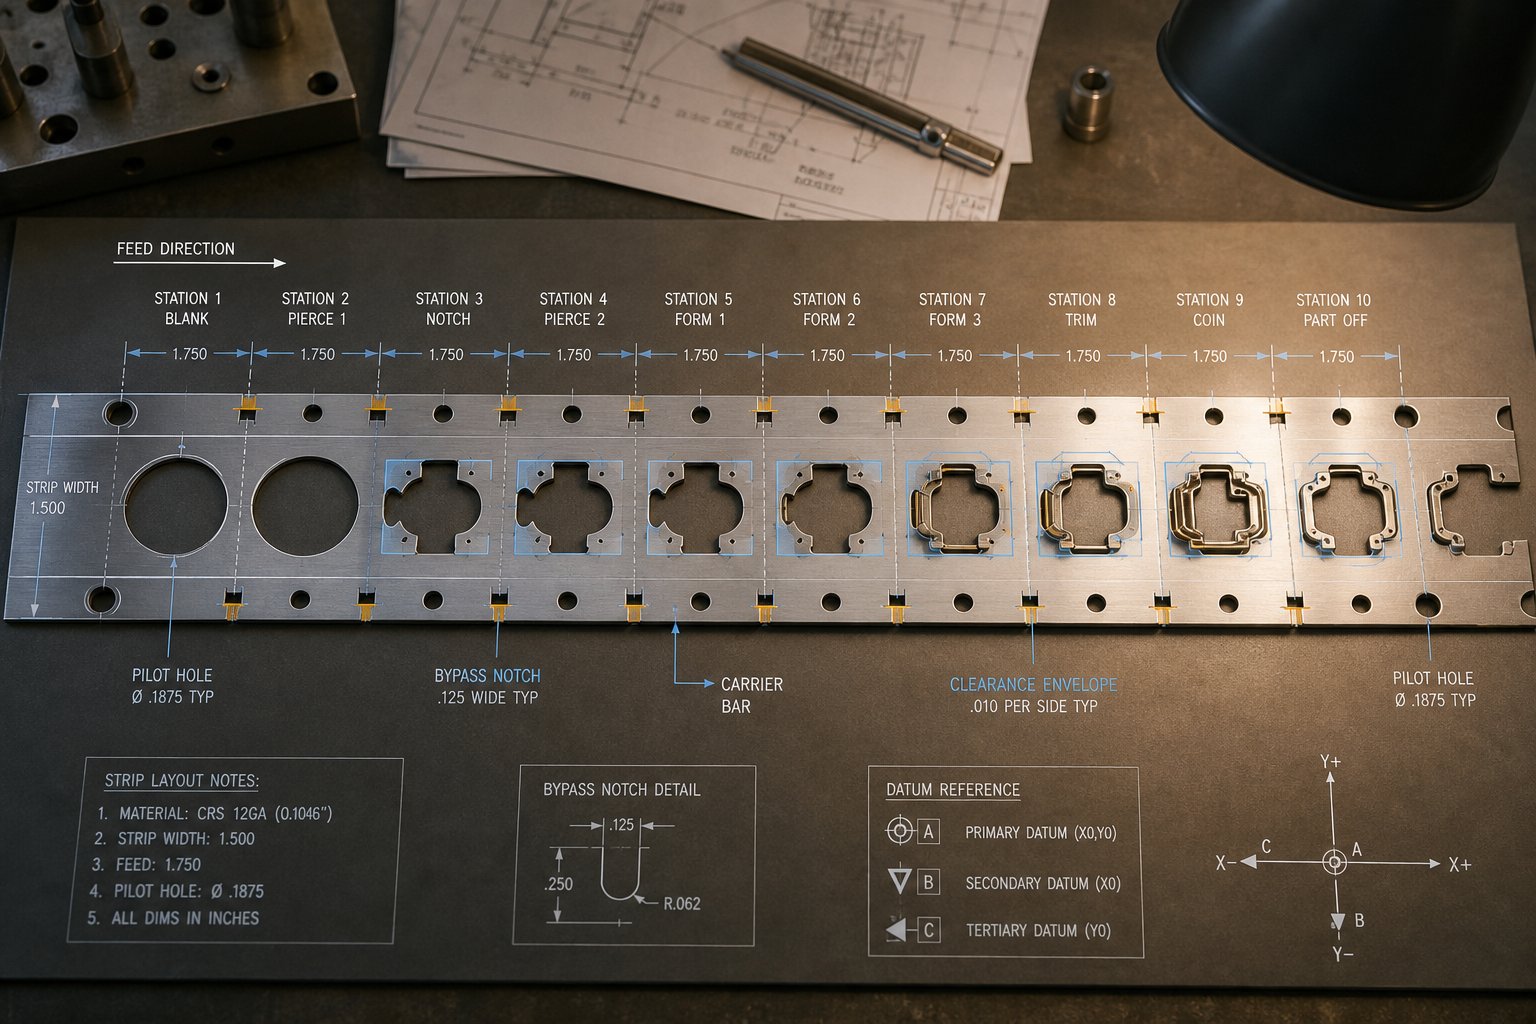
Steg-för-designprocess för bypass notch-implementering
Materialegenskaper talar om vad skåran måste rymma. Designsekvensen berättar hur du tar dig från obearbetad störningsrisk till en validerad notch-geometri som går tillförlitligt i produktionshastighet. Verktygsingenjörer utför inte denna process - de följer en strukturerad logik som bygger från problemidentifiering till dimensionell verifiering, och varje steg beror på det före det.
Kartläggning av störningsrisker över remslayouten
Processen börjar med en station-by-stationsrevision av hela remslayouten. Du letar efter varje formad funktion som sticker ut över eller under remsplanet och följer dess väg genom alla nedströmsstationer. En lans som bildas vid station 3 behöver inte bara spelrum vid station 4 - den behöver spelrum vid varje station den passerar genom tills delen separeras från bäraren.
Här är den logiska designsekvensen som de flesta erfarna verktygsingenjörer följer:
- Identifiera störningsproducerande-stationer- Granska varje formningsstation och katalogisera varje funktion som förskjuter material från bandplanet. Notera riktningen (upp eller ner), höjd och fotavtryck för varje funktion.
- Kartlägg det bildade särdragskuvertet inklusive springback- Beräkna den faktiska post-fjädringens geometri istället för att förlita sig på nominella håldimensioner. Sträckgränsen för stål för din specifika materialkvalitet avgör hur mycket elastisk återhämtning som sker, och den återhämtningen definierar det verkliga kravet på frigång.
- Bestäm det nödvändiga spelrummet- Lägg till en säkerhetsmarginal (vanligtvis 0,5 till 2,0 mm) till funktionskuvertet. Denna marginal står för matningstolerans, pressavböjning och dynamisk remsrörelse vid hastighet.
- Definiera hackgeometri- Ange form, bredd, längd och exakt position för skåran inom remsan. Rektangulära skåror passar de flesta applikationer. Oregelbundet formade detaljer kan behöva konturformade skårprofiler, ofta tillverkade med EDM-trådbearbetning för snäva-radiehörn som konventionella stansar inte kan uppnå rent.
- Kontrollera att skåran inte försvagar remsan under lägsta bärstyrka- Beräkna det återstående tvärsnittet- på den skårade platsen och bekräfta att den kan motstå de matningskrafter som krävs för att dra remsan genom alla nedströmsstationer utan att bucklas.
- Bekräfta att skårans placering inte står i konflikt med piloter, dragstänger eller remskontrollfunktioner- Kors-referera skårans placering mot styrstiftshål, hållarens fästpunkter, lyftarens kontaktzoner och alla andra funktioner som är beroende av material som finns på den positionen.
Att hoppa över ett steg i den här sekvensen skapar produktionsproblem. Steg 2 är varifrån de flesta fel härstammar från - ingenjörer som dimensionerar skåror från CAD-geometri snarare än efter-fjädrande verklighet slutar med spelrum som ser bra ut på skärmen men ger intermittenta träffar på pressen.
Beräknar notchgeometri från funktionskuvert
Att definiera spårets form och dimensioner är i grunden en kuvertmatchning-. Du tar den bildade delens tre-dimensionella gräns - höjd, bredd i matningsriktningen och bredd över remsan - och projicerar den på remsplanet för att definiera minsta öppning.
Dimensionen för-flödesriktning är särskilt viktig. Skåran måste vara tillräckligt lång (i remsans färdriktning) så att den formade delen sitter helt och hållet i det öppna utrymmet när remsan indexerar till nästa station. Om din remsa stigning är 25 mm och funktionens fotavtryck sträcker sig 10 mm längs matningsaxeln, behöver skåran minst 10 mm plus frigångsmarginaler på både främre och bakre kanter. I praktiken lägger de flesta ingenjörer till 1 till 1,5 mm per sida, vilket gör inmatningsriktningen-längd till ungefär 12 till 13 mm för det exemplet.
Naggdjupet (mätt vinkelrätt mot remskanten) beror på hur långt särdraget sticker ut över remsbredden. Återigen använder beräkningen den faktiska postformningsgeometrin-. För material med hög-hållfasthet där flyttöjning i stål uppnås vid relativt låg töjning, kan återfjädring förskjuta egenskapsgränsen utåt med en mätbar mängd. Stålelasticitetsmodulen - cirka 200 GPa för de flesta kol- och legeringskvaliteter - driver denna elastiska återhämtning, så djupberäkningen måste inkludera den.
Komplexa skårprofiler som följer icke-rektangulära funktionsgränser kräver snävare bearbetningstoleranser i stansen och stansblocket. EDM-trådskärning är standardmetoden för att tillverka dessa precisionsprofiler i härdat verktygsstål, vilket ger de skarpa inre hörnen och släta snittytor som förhindrar gradinterferens under produktionskörningar.
Verifiering av remsans integritet och matningstillförlitlighet efter hackning
En skåra i perfekt storlek som förhindrar störningar men får remsan att bucklas eller matas fel har inte löst problemet - det har bytt ut ett felläge mot ett annat. Verifiering är där du bekräftar att förbikopplingsskåran och bärremsan kan samexistera strukturellt.
Kontrollen är i princip okomplicerad: beräkna minimi-tvärsnittsarean för hållaren vid den skårade platsen och jämför den med kraften som krävs för att mata remsan. Som Talan Products noterar i sin progressiva formdesignguide, bör bärarens bredd vara minst dubbelt så stor som materialtjockleken, och remsan måste motstå kumulativa matningskrafter utan att böjas. Ett bypass-spår som bryter mot detta minimum skapar en svag punkt där bäraren viker sig under spänning eller sjunker mellan lyftarna.
Utöver råstyrka, verifierar ingenjörer att skåran inte landar på eller intill ett pilotstifthål. Piloter upprätthåller remsregistrering vid varje station, och en skåra som tar bort material för nära en pilotposition undergräver remsans förmåga att lokalisera exakt. På samma sätt får skåran inte överlappa med lyftarens kontaktzoner - områden där fjäderbelastade- stift trycks uppåt på remsan för att höja den för matning. Om en lyftare trycker in i en öppen skåra istället för fast material, tappar remsan vid den punkten och matas fel.
För komplexa progressiva formlayouter där flera bypass-skåror, pilothål, lyftare och dragstänger tävlar om begränsade remsor, kan verktygsingenjörer som arbetar med dessa utmaningar konsulteraYICHENs stämplingsformlösningarför skräddarsydda konstruktioner som adresserar bypass-notch-optimering tillsammans med planering av bärremsor, lyftarkoordinering och materialflödesutmaningar.
När verifiering bekräftar att remsans integritet, pilotregistrering och lyftfunktion förblir intakta efter hackning, är designen redo för verktygskonstruktion. Men även en väl-utformad skåra existerar inte isolerat - den måste fungera tillsammans med andra störningsförebyggande-metoder som tjänar olika syften inom samma tärning. Att förstå hur bypass-skåror kan jämföras med dessa alternativ hjälper ingenjörer att välja rätt verktyg för varje specifikt frigångsproblem.
Bypass skåror jämfört med alternativa metoder för förebyggande av störningar
Förbikopplingsspår är den mest direkta störningslösningen - ta bort material, skapa utrymme, problem löst. Men de är inte det enda verktyget i en formdesigners kit. Beroende på delens geometri, bandbegränsningar och produktionskrav kan andra metoder uppnå samma mål med olika avvägningar. Att välja mellan dem är inte gissningar; den följer ett beslutsramverk som är rotat i funktionsgeometri, begränsningar för remsorlayout och kostnadsrealitet.
Bypass Notches vs Pitch Notches för progressiva dies
Pitch-skåror och bypass-skåror förväxlas ofta eftersom båda involverar skärning av material från remsan. Deras syften är dock fundamentalt olika. Apitch notch(kallas ibland en fransk skåra) tar bort en liten sektion från remskanten i första hand för att ge ett stabilt stopp mot övermatning och för att eliminera kantsvängning som stör en jämn remsrörelse. Den kontrollerar registrering, inte godkännande. En förbikopplingsskåra existerar däremot enbart för att skapa ett frigångshölje för en formad egenskap som passerar genom en nedströmsstation.
Där de två tillvägagångssätten skär varandra är deras inverkan på bandstyrkan. Båda tar bort material och båda minskar bärarens tvärsnitt- vid skärningsplatsen. I formar där båda finns, måste ingenjörer redogöra för kumulativ materialförlust. Avståndsskåror tenderar att vara mindre - ofta bara två till tre gånger materialtjockleken i bredd - medan bypass-skåror skalas till den formade delens omslag och kan vara betydligt större. Den kombinerade effekten på bärarens styvhet är viktigare än vart och ett av delarna i isoleringen, särskilt i hög-hållfasta material där töjningshärdning och arbetshärdning runt de skurna kanterna gör den återstående remsan styvare men sprödare.
En viktig fördel med pitch notches är deras sekundära funktion som en stans-skyddsmekanism. När det paras ihop med närhetssensorer kan ett pitch-notch-stopp signalera pressen att remsan har indexerats ordentligt innan nästa slag avfyras. Förbikopplingsskåror tjänar inte detta syfte - de är rena rensningsfunktioner utan registrerings- eller skyddsroll.
När Station Hoppa eller Strip Lifting är bättre alternativ
Inte alla störningsproblem kräver att material skärs bort. Två vanliga alternativ undviker materialborttagning helt.
Station hoppar överlämnar en eller flera tomma (tomma) stationer mellan formningsoperationerna. Logiken är enkel: om den bildade egenskapen inte stöter på något verktyg vid nästa station eftersom den stationen är avsiktligt tom, finns det inget att kollidera med. Denna metod fungerar bra när funktionens utsprång är blygsamt och störningsrisken finns på endast en nedströms plats. Avvägningen är formlängden - varje tomgångsstation lägger till formens fysiska fotavtryck, ökar remslängden som förbrukas per del och ökar materialkostnaderna. För körningar med hög-volym ökar den extra materialförbrukningen snabbt.
Stationshoppning passar situationer där sträckgränsen hos stål eller andra materialfaktorer gör det bildade särdraget relativt grunt och endast en enda nedströmsstation utgör en konflikt. Det blir opraktiskt när funktionen måste passera genom flera stationer eller när formlängden redan är begränsad av pressbäddens storlek.
Remslyftninganvänder fjäderbelastade- lyftstift eller skenor för att höja hela remsan ovanför formytan under indexering. När remsan åker högre, får nedåtvända-funktioner spelrum över lägre stansblock och ejektorer utan att något material tas bort. Remsan sjunker endast när pressen stängs och lyftarna komprimeras. Detta tillvägagångssätt bevarar full remsa integritet - inget material går förlorat - och fungerar särskilt bra för ytliga dragningar eller myntformer.
Begränsningen är höjden. Lyftare kan bara höja remsan så långt innan de övre dynkomponenterna istället blir störningsproblemet. För djupt dragna drag eller höga uppåtvända-former kan inte enbart remslyftning ge tillräckligt utrymme. Det lägger också till komplexitet till formens nedre sko och kräver underhåll av lyftfjädrar och stift under långa produktionsserier.
Del omorienteringtar en helt annan vinkel. Istället för att tillgodose störningen efter att den inträffat, ändrar konstruktören delens orientering inom remslayouten så att den problematiska egenskapen inte längre kommer i konflikt med nedströmsverktyg. Att rotera delen 90 eller 180 grader, eller kapsla den på annat sätt, kan ibland eliminera kollisionsvägen helt. Detta tillvägagångssätt är mest effektivt tidigt i designfasen, innan verktyg byggs. Det blir opraktiskt för delar med komplex geometri - som de som kombinerar progressiv stämpling med sekundära operationer som hydroformning eller spinnformning - där delens orientering låses av processsekvenseringskrav som inte kan omarrangeras utan att i grunden göra om tillverkningsflödet.
Beslutsram för att välja rätt metod
När du bestämmer vilken metod för att förhindra störningar-som passar en specifik situation bör du överväga dessa fyra faktorer i ordning:
- Funktionsgeometri- Höga eller djupa utsprång kräver bypass-skåror eller stationshoppning. Grunda särdrag kan ofta hanteras enbart med remslyft.
- Strip layout begränsningar- Om hållaren redan är smal eller kraftigt skårad kan det hända att om du lägger till ytterligare ett bypass-hack kan remsan sänkas under minsta styrka. Att hoppa eller lyfta station kan vara säkrare.
- Produktionsvolym- Höga-körningar förstärker materialavfallet från stationshoppning. Bypass-skåror förbrukar mindre remsa per del än att lägga till lediga stationer.
- Kostnad och komplexitet- Omorientering av delar kostar ingenting i material eller verktyg när det väl implementerats, men det kräver omformning av remslayouten. Bypass skåror lägger till stansstationer. Lyftare lägger till mekaniska komponenter och underhållsintervall.
Stålmodulen och materialets sträckgräns vs draghållfasthetsförhållande påverkar också beslutet. Material med ett högt utbyte-till-förhållande fjädrar tillbaka mer, vilket skapar högre effektiva kuvert som remslyftning ensam kanske inte klarar av. Material med lägre modulvärden böjer sig mer under matningsbelastningar, vilket gör snäva -förbikopplingsskåror mer riskfyllda vid hög hastighet.
Tabellen nedan ger en strukturerad jämförelse mellan alla fem metoderna:
| Metod | Mekanism | Bästa användningsfallet | Strip Strength Impact | Dö komplexitet | Begränsningar |
|---|---|---|---|---|---|
| Bypass skåror | Avlägsnande av material skapar utrymmeskuvert | Höga eller djupa funktioner som passerar flera stationer | Måttlig - minskar operatörens tvärsnitt- | Lägger till hackande punch/die set | Kan inte överskrida gränsvärden för bärarstyrka; dimensionering måste ta hänsyn till återfjädring |
| Pitch hack | Kantmaterialborttagning för foderkontroll och registrering | Remsregistrering, förhindrande av övermatning, borttagning av kanter | Lågt - litet borttagningsområde | Minimal - standard kantklippning | Ger inte utrymme för formade särdrag; olika primära syften |
| Station hoppar över | Tomma stationer eliminerar verktyg från funktionsbanan | Grunda funktioner med en-stationsstörning | Inga - inget material har tagits bort | Ökar formlängden och antalet stationer | Avfall av bandmaterial; opraktiskt för fler-stationsröjningsbehov |
| Remslyftning | Fjäderstift eller skenor höjer remsan över det nedre verktyget | Grunda nedåtriktade drag över formblock eller ejektorer | Inga - inget material har tagits bort | Lägger till lyftkomponenter och underhåll | Begränsad lyfthöjd; hjälper inte mot övre-störningar |
| Del omorientering | Omdesign av remslayout för att eliminera kollisionsvägar | Tidig design- där funktionskonflikter kan undvikas | Inga - inget material har tagits bort | Kräver omdesign av fullständig layout | Låst av processsekvensering i fler-operationsdelar (t.ex. hydroformning eller spinnformande sekundära steg) |
I praktiken använder många progressiva stansar en kombination av dessa metoder. Förbikopplingsskåror hanterar de kritiska-högutskjutande funktionerna. Lyftare klarar de grunda. En tomgångsstation kan dyka upp där formlängden tillåter och materialkostnaden är sekundär till enkelheten. De bästa remslayouterna är de där varje metod tillämpas där den passar bäst, snarare än att tvinga fram en enda inflygning över varje station.
Även den bäst-valda metoden kan misslyckas om den inte underhålls och övervakas under långa produktionskörningar. Särskilt förbikopplingsskåror utsätts för progressiv försämring - slitagemönster, gradansamling och dimensionsförskjutning som tyst urholkar spelmarginalerna tills interferensen återkommer. Att känna igen dessa fellägen innan de stoppar pressen är skillnaden mellan planerat underhåll och nödreparation.
Vanliga bypass notch-fellägen och hur man förhindrar dem
En bypass-notch kan designas perfekt på papper och ändå misslyckas i produktionen. Slitage ackumuleras, dimensionerna glider och grader växer osynligt under tusentals pressslag tills en dag remsan fastnar och pressen stannar mitt i-cykeln. Dessa fellägen är förutsägbara och förebyggbara - men bara om du vet vad du ska leta efter och bygger in motåtgärder i både formdesignen och underhållsschemat.
Här är de fem vanligaste bypass notch-felen, deras grundorsaker och metoderna som hindrar dem från att nå produktionsgolvet.
Otillräckligt spelrum och intermittent störning under hastighet
Detta är det mest vilseledande felläget eftersom det inte meddelar sig omedelbart. Dörren kan köras rent i inställningshastigheten eller under provkörning, och sedan börja producera intermittenta träffar när produktionen rampar upp till hela slag per minut. Varför? Vid högre hastigheter ökar dynamiska krafter. Remsan studsar något mellan lyftarna under snabb indexering, formade särdrag oscillerar inom sitt elastiska område, och pressavböjning under belastning förskjuter verktygspositioner med bråkdelar av en millimeter.
En skåra i storlek med knappt tillräckligt spelrum vid låg hastighet förlorar den marginalen under produktionsdynamiken. Det bildade särdraget betar en stanskomponent en gång vart femtio eller hundra slag -, inte tillräckligt för att pressen fastnar omedelbart, utan tillräckligt för att göra mål på objektytan, generera skräp och så småningom eskalera till ett punkt.
- Grundorsak:Frigångsmarginal beräknad utifrån statisk geometri utan att ta hänsyn till dynamisk remsrörelse, pressavböjning i hastighet eller värsta -matningstoleransstapel-uppåt.
- Förebyggande:Storleksavståndsmarginaler för produktionshastighetsförhållanden, inte provningsvillkor. Lägg till minst 0,5 mm bortom det statiska funktionsomslaget för applikationer med standard-hastighet och 1,0 till 1,5 mm för höghastighetspressar- som kör över 200 slag per minut. Validera frigången med observation i långsam-rörelse under den första produktionsrampen-upp, och se efter vittnesmärken på den bildade funktionen som indikerar nära-kontakt.
Skala svaghet från överdimensionerade skåror
Instinkten att undvika otillräckligt utrymme svänger ibland för långt åt andra hållet. En överdimensionerad skåra ger generöst utrymme men tar bort så mycket bärmaterial att remsan inte längre kan matas tillförlitligt. Symptomen visar sig som buckling mellan stationer, lateral drift eller inkonsekvent pilotingrepp -, vilket alla skapar registreringsfel och delvis-till-dimensionell variation.
Detta problem förvärras i arbetshärdat bandmaterial. När bandet redan har genomgått töjningshärdning från uppströmsformningsoperationer, blir det styvare men sprödare i deformationszonen runt skåran. En överdimensionerad skåra i ett område där deformationshärdningen har minskat duktiliteten koncentrerar böjspänningen vid det smalare- tvärsnittet under matning. Istället för att böja sig försiktigt spricker eller böjar bäraren vid den svaga punkten.
- Grundorsak:Spårdimensioner har angetts utan att verifiera minimikraven för bärare-tvärsnitt eller underlåtenhet att ta hänsyn till ackumulerat materialborttagning när flera skåror visas på närliggande platser längs remsan.
- Förebyggande:Tillämpa regeln att skårans bredd aldrig får överstiga 60 till 70 procent av bärstångens bredd vid ett enskilt- tvärsnitt. När flera skåror samlas, utvärdera deras kombinerade effekt på böjmotstånd. Om kraven på frigång kräver en större skåra än vad bäraren kan stödja, designa om remslayouten -, öka bärarens bredd, lägg till en andra hållare, eller kombinera bypass-skåran med en lyftare så att en mindre skåra plus en måttlig remshöjd uppnår samma frigång tillsammans.
Progressivt slitage och graduppbyggnad under produktionskörningar
Förbikopplingsskåror och stansknappar slits som alla andra skärverktyg. Skillnaden är att skårans slitage ofta går oövervakat eftersom skåran inte är en synlig delfunktion - det är en processfunktion som försvinner med skrotremsan. Över hundratusentals slag blir kanterna slöa och skäravståndet mellan stans- och stansknappen öppnar sig. Resultatet: skårans dimensioner krymper något eftersom rundade stanskanter misslyckas med att skära materialet rent, och skåröppningen blir mindre än vad som är designat.
Den dimensionsförlusten kan bara uppgå till 0,1 till 0,3 mm per sida, men när den ursprungliga spelningsmarginalen var snäv, kan även den lilla minskningen trycka tillbaka en formad detalj till intermittent kontakt med nedströmsverktyg. SomDet rapporterar MetalForming Magazine, representerar flisning den vanligaste felmekanismen vid skärning av material med högre-hållfasthet, och den resulterande kantförsämringen minskar direkt precisionen för varje snitt - inklusive bypass-snitt.
Burruppbyggnad introducerar ett andra lager av risk. Bypass-skåror gradbildning vid stansning följer samma mekanik som alla klippoperationer: materialet förskjuts längs den skurna kanten och en liten upphöjd läpp bildas på ena sidan av remsan. Den gradläppen skjuter ut i utrymmet som skåran var tänkt att skapa. Under långa körningar ökar gradhöjden när stansen mattas ytterligare, vilket successivt minskar det effektiva spelet från kanten inåt.
Gradens riktning spelar roll. I en vanlig stanskonfiguration-genom-formas hålet på remsans stanssida. Om förbikopplingsskåran är en positiv skåra (rensar en uppåtgående funktion), skjuter borren nedåt och stör vanligtvis inte den funktion som den var avsedd att rensa. Men om gradriktningen är i linje med utsprånget -, vilket kan hända med negativa skåror eller inverterade verktygsinställningar - blir själva graden en sekundär interferensyta.
- Grundorsak:Avsaknad av schemalagd hack-inspektion i det förebyggande underhållsprogrammet och underlåtenhet att ta hänsyn till gradriktningen i förhållande till frigångskorridoren under den första designen.
- Förebyggande:Inkludera hackslipning i samma underhållscykel som formning av stansar. Spåra spårmått med jämna mellanrum med hjälp av go/no-go-mätare eller syninspektion av provremsor. Under design, orientera stansen och formen så att gradriktningen är vänd bort från frigångskorridoren. När gradriktningen inte kan orienteras gynnsamt, öka frigångsmarginalen med den förväntade maximala gradhöjden -, vanligtvis 5 till 10 procent av materialtjockleken för standardavstånd till skär. Vissa butiker använder en induktiv närhetssensor som är monterad nära notchstationen för att upptäcka rems-höjdvariationer orsakade av överdriven gradtillväxt, vilket utlöser en underhållsvarning innan störningar uppstår.
Pilot Pin-konflikter och registreringsfel
Bypass skåror och pilotstift tävlar om samma begränsade remsa fastigheter. Piloter kräver fast, platt material för att fästa och lokalisera remsan exakt vid varje station. En bypass-urtagning placerad för nära en pilotposition kan undergräva registreringen på två sätt: den tar bort material som piloten behöver stå emot, eller så försvagar den zonen runt pilothålet så att piloten deformerar kanten på sitt hål under ingrepp snarare än att placera remsan positivt.
När registreringen avviker, växlar varje nedströmsoperation med den. Blankeringsprofiler flyttas från-mitten, hålplatserna migrerar och formade särdrag är inte längre i linje med deras avsedda förbikopplingsöppningar vid efterföljande stationer. Det ursprungliga störningsproblemet returnerar - inte för att skåran är underdimensionerad, utan för att remsan inte längre är placerad där designen antog att den skulle vara.
- Grundorsak:Spårgeometri specificerad utan korsreferens-av pilotstiftens placeringar och deras ingreppszoner över hela remsförloppet.
- Förebyggande:Upprätthåll ett minsta avstånd på minst två materialtjocklekar (eller 2 mm, beroende på vilket som är störst) mellan valfri spårkant och närmaste pilothåls omkrets. Under planeringen av remslayout, kartlägg pilotingreppszoner som undantagsområden som ingen skåra kan inkräkta på. Om rumsliga begränsningar tvingar fram en skåra nära en pilot, förstärk pilotzonen med en lokal bärflik eller flytta piloten till en kompromisslös del av remsan.
Vart och ett av dessa fellägen delar en röd tråd: de utvecklas gradvis och tyst under produktionen och tillkännager sällan sig själva förrän pressen stannar. Inbyggnad av upptäckt och förebyggande i både den initiala designen och det pågående underhållsprogrammet fångar försämringen tidigt - innan den når punkten för remsor som fastnar och nödreparationer. Det proaktiva tänkesättet gäller inte bara för att undvika misslyckanden, utan för att etablera den bredare uppsättningen av bästa praxis som gör att bypass notches fungerar tillförlitligt under tärningens hela livslängd.
Bästa tillvägagångssätt för pålitlig bypass notch-prestanda
Att förebygga misslyckanden är inte detsamma som att uppnå konsekventa, långsiktiga-prestanda. De fellägen som diskuteras ovan talar om för dig vad du ska undvika. Bästa praxis talar om för dig vad du aktivt ska bygga in i varje formdesign, varje granskning av listlayout och varje underhållscykel så att bypass-skåror fortsätter att göra sitt jobb tyst under hela verktygets livstid. Skillnaden mellan en tärning som kör 500 000 träffar utan ett störningsrelaterat-stopp och en som behöver akut uppmärksamhet vid 50 000 träffar spårar nästan alltid tillbaka till hur medvetet dessa metoder följdes från dag ett.
Standardisering av frigångsmarginaler efter materialklass
En av de enklaste förbättringarna som ett verktygsteam kan göra är att sluta räkna om marginalerna från början för varje nytt jobb. Skapa istället standardtabeller för frigångstabeller organiserade efter materialklass, tjockleksintervall och funktionstyp. När du vet vad som är sträckgräns för en viss halt och hur den halten beter sig vid formning, kan du tilldela standardmarginaler som återspeglar verkliga produktionsförhållanden snarare än teoretiska minimikrav.
En praktisk klassificering kan se ut så här:
| Materialklass | Typiskt sträckgränsområde | Rekommenderad marginal för förbikopplingsspår |
|---|---|---|
| Mjukt stål (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm per sida |
| HSLA / konstruktionsstål | 340 - 550 MPa | 1.0 - 1.5 mm per sida |
| Avancerat hög-hållfast stål (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm per sida |
| Aluminiumlegeringar (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm per sida |
| Rostfritt stål (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm per sida |
Dessa marginaler står för stålets elasticitetsmodul (cirka 200 GPa för kol- och legeringskvaliteter) och stålalternativen med lägre dragmodul som aluminium (cirka 70 GPa), som avböjs mer under matningsbelastningar och kräver större spelrum. Material med högre utbyte-fjäder tillbaka mer aggressivt och skjuter formade egenskaper bortom det avsedda höljet. Stålets sträckgräns i avancerade hög-hållfasthetssorter kan förskjuta den effektiva egenskapsgränsen med 0,5 mm eller mer jämfört med stansgeometrin, vilket är exakt varför dessa sorter behöver större marginaler.
Standardisering innebär inte att ignorera jobbspecifika variabler.- Det innebär att börja från en beprövad baslinje och bara justera när den specifika geometrin kräver det - istället för att gissa nytt varje gång. Dokumentera tabellen, uppdatera den när produktionsdata bekräftar eller förfinar värdena och gör den tillgänglig för alla designers i teamet.
Koordinera skåra design med planering av remsor
Bypass-skåror finns inte isolerade på remsan. De delar utrymme med styrstiftshål, hållarstänger, dragflikar, lyftarkontaktzoner och stigningsskåror. Att behandla hacket som en eftertanke - något som läggs till efter att formningssekvensen är slutförd - garanterar nästan konflikter. Det bättre tillvägagångssättet integrerar bypass notch-planering i remslayouten från den allra första iterationen.
Här är koordinationspunkterna som betyder mest:
- Uteslutningszoner för pilotstift- Kartlägg varje pilotplats först. Ingen kant av förbikopplingsskåran får inkräkta inom två materialtjocklekar av ett pilothåls omkrets. Piloter är remsans registreringsryggrad, och försvagning av deras omgivande material försämrar varje nedströmsoperation.
- Carrier bar integritet- Utvärdera transportörens tvärsnitt- vid varje spår. Om flera skåror samlas nära samma stigningsposition, måste deras kombinerade avlägsnande fortfarande lämna tillräckligt med material för att motstå matningskrafter. Bärarstänger som faller under det lägsta böjmotståndet behöver omdesignas - bredare bärare, dubbla-bärarlayouter eller omfördelning av spårpositioner.
- Lyftens kontaktytor- Lyftare trycker uppåt på remsan för att höja den för indexering. En lyftare som trycks in i en öppen skåra ger inget stöd. Korsa-lyftplatserna mot skårorna och se till att fast material sitter under varje lyftstift.
- Slipstänger och flexväv- I remslayouter som använder dragstänger för att ansluta delen till hållaren, får placeringen av skårorna inte avbryta dessa anslutningar. En skåra som av misstag skär av en dragstång släpper delen i förtid, vilket orsakar stopp eller förlorade delar i formen.
Det är lika viktigt att dokumentera avsikten med skåror i formdesignposterna. När en underhållstekniker skärper om ett hack två år senare, måste de veta varför det spåret finns, vilken funktion den rensar och vilka de kritiska dimensionerna är. Utan den dokumentationen kan väl-underhåll oavsiktligt minska ett hack under dess nödvändiga spelrum -, vilket återställer just den störning som skåran var utformad för att förhindra. SomArt Hedrick understryker, varje detalj på trycket måste vara tydligt definierad utan utrymme för tolkning, och bypass notch-specifikationer förtjänar samma noggrannhet som alla formningsmått.
Inkludera dessa detaljer på formtrycket eller i ett kompletterande underhållsdokument för varje bypass-hak:
- Stationen och särdraget rensas
- Minsta acceptabla spårmått (bredd, djup, matningsriktningslängd-)
- Maximal acceptabel gradhöjd innan omslipning krävs
- Stämplingsintervall (i slag eller produktionstimmar)
- Gradriktning och dess förhållande till röjningskorridoren
Samarbete med erfarna leverantörer av formlösningar
För enkla problem med enkla-funktionsavslut hanterar en erfaren-designer i huset utan problem. Utmaningen eskalerar när du arbetar med komplexa multi-stations progressiva formar där dussintals formade funktioner färdas genom många nedströmsstationer, där bärarens styrka är snäv och där lyftare, piloter och dragstänger alla konkurrerar om samma remsa fastigheter. I dessa scenarier multipliceras samordningsarbetet och designbesluten rullar över hela remslayouten.
Ingenjörer som står inför dessa konstruktions-tunga projekt drar nytta av att samarbeta med leverantörer som specialiserar sig på anpassade progressiva formlösningar --team som har löst utmaningar med bypass notch-optimering över hundratals verktygsbyggen och förstår hur notchgeometri interagerar med formstruktur, komponentdesign, gradkontroll, frigångsteknik och materialflöde som ett enhetligt system.YICHENs stämplingsformlösningarerbjuda denna typ av integrerat stöd, särskilt för progressiva stansprojekt där flera remsorkontrollfunktioner måste fungera tillsammans utan kompromisser. Att ha tillgång till den djupa erfarenheten förkortar designcykeln, minskar utvecklingsupprepningar och levererar stansar som löper rent från första träff till slutet av livet.
Filosofin för förebyggande-by-design går igenom alla bästa praxis i den här artikeln: standardisera dina frigångsmarginaler, samordna spårplacering med hela remslayouten, dokumentera din avsikt för framtida underhåll och ta in specialiserad expertis när komplexiteten överstiger rutinarbete. Förbikopplingsskåror förhindrar störningar i en stämpeldyna endast när de är utformade medvetet, validerade noggrant och underhålls konsekvent. Få de tre elementen rätt, och remsan matas rent, pressen fortsätter att gå och störningar blir ett problem du löste vid ritbordet snarare än ett du kämpar mot på produktionsgolvet.
Vanliga frågor om bypass-skåror i stämplingsverktyg
1. Vad är syftet med bypass-skåror i en progressiv stämpelmatris?
Förbikopplingsskåror är avsiktliga materialborttagningar som skärs in i bärremsan som skapar frigångskorridorer för tidigare formade detaljer - såsom lansar, dragna koppar, präglingar och böjda flikar - för att passera genom nedströmsstationer utan att kollidera med stansar, stansblock, avstrykare eller lyftare. De eliminerar remsor som fastnar, skador på delar och verktygsbrott genom att ta itu med kollisionsrisker i konstruktionsstadiet snarare än att reagera på störningar på produktionsgolvet.
2. Vad är skillnaden mellan positiva och negativa bypass-skåror?
En positiv förbikopplingsskåra tar bort remsmaterial på samma sida som den formade delens utskjutande riktning, vilket vanligtvis rensar uppåtvända-detaljer som lansar eller böjda flikar mot stripperplattor. En negativ förbikopplingsskåra tar bort material på den motsatta sidan, vilket skapar utrymme under remsplanet för nedåtvända-detaljer som dragna koppar eller strängpressade utsprång. Komplexa delar med fler-formning kräver ofta båda typerna inom samma remslayout, och ingenjörer måste verifiera att kombinerat materialavlägsnande inte äventyrar bärremsans integritet.
3. Hur bestämmer du rätt storlek för ett bypass-spår?
Skarvstorlek börjar med det formade elementets tre-dimensionella envelopp - inklusive dess efter-återgående geometri, inte de nominella stansdimensionerna. Lägg till en frigångsmarginal på 0,5 till 2,0 mm per sida beroende på materialklass, presshastighet och matningssystemets precision. Skåran måste vara tillräckligt lång i matningsriktningen för att helt innehålla funktionens fotavtryck plus inledande och efterföljande marginaler. Kritiskt sett bör skårans bredd aldrig överstiga 60 till 70 procent av bärstångens bredd vid något tvärsnitt för att bibehålla tillförlitligheten för remsmatning.
4. Vad är det som gör att bypass-skåror misslyckas under produktionen?
De vanligaste fellägena inkluderar otillräckligt spelrum som orsakar intermittent kontakt vid produktionshastighet, överdimensionerade skåror som försvagar hållaren och orsakar felmatningar, progressivt stansslitage som gradvis krymper skårdimensionerna över långa körningar, graduppbyggnad på skårans kanter som minskar det effektiva spelet och skårplacering som leder till registreringsfel. Varje fel utvecklas gradvis och tyst, vilket är anledningen till att schemalagd inspektion av skårans tillstånd och håldimensioner bör vara en del av varje förebyggande underhållsprogram.
5. När ska man använda bypass-skåror istället för listlyft eller stationshoppning?
Förbikopplingsskåror är den föredragna lösningen för höga eller djupt formade detaljer som måste passera genom flera nedströmsstationer, där remslyftning inte kan ge tillräcklig frigångshöjd och stationshoppning skulle slösa bort överflödigt remsmaterial och öka formlängden. Bandlyft fungerar bäst för grunda nedåtgående funktioner, medan stationshoppning passar enstaka-stationsstörningar med blygsamma utsprång. För design-tunga progressiva stansar med komplexa störningsutmaningar erbjuder leverantörer som YICHEN (https://www.yichen-group.com/stamping-die/) anpassade stämplingsformlösningar som optimerar kombinationen av bypass-skåror, lyftarkoordination och planering av bärremsor som ett integrerat system.


