


Vad förbikopplingsskåror gör och varför de är viktiga vid stämpling
När du hör någon fråga "vad är metallstämpling", det korta svaret innebär att konvertera platt plåt till tre-dimensionella delar med hjälp av stansar och pressar. Men den verkliga tekniska utmaningen ligger i detaljerna, särskilt i att kontrollera hur materialet rör sig under formningen. Det är precis där bypass-skåror spelar in.
Vad är bypass-skåror i stämplingsverktyg
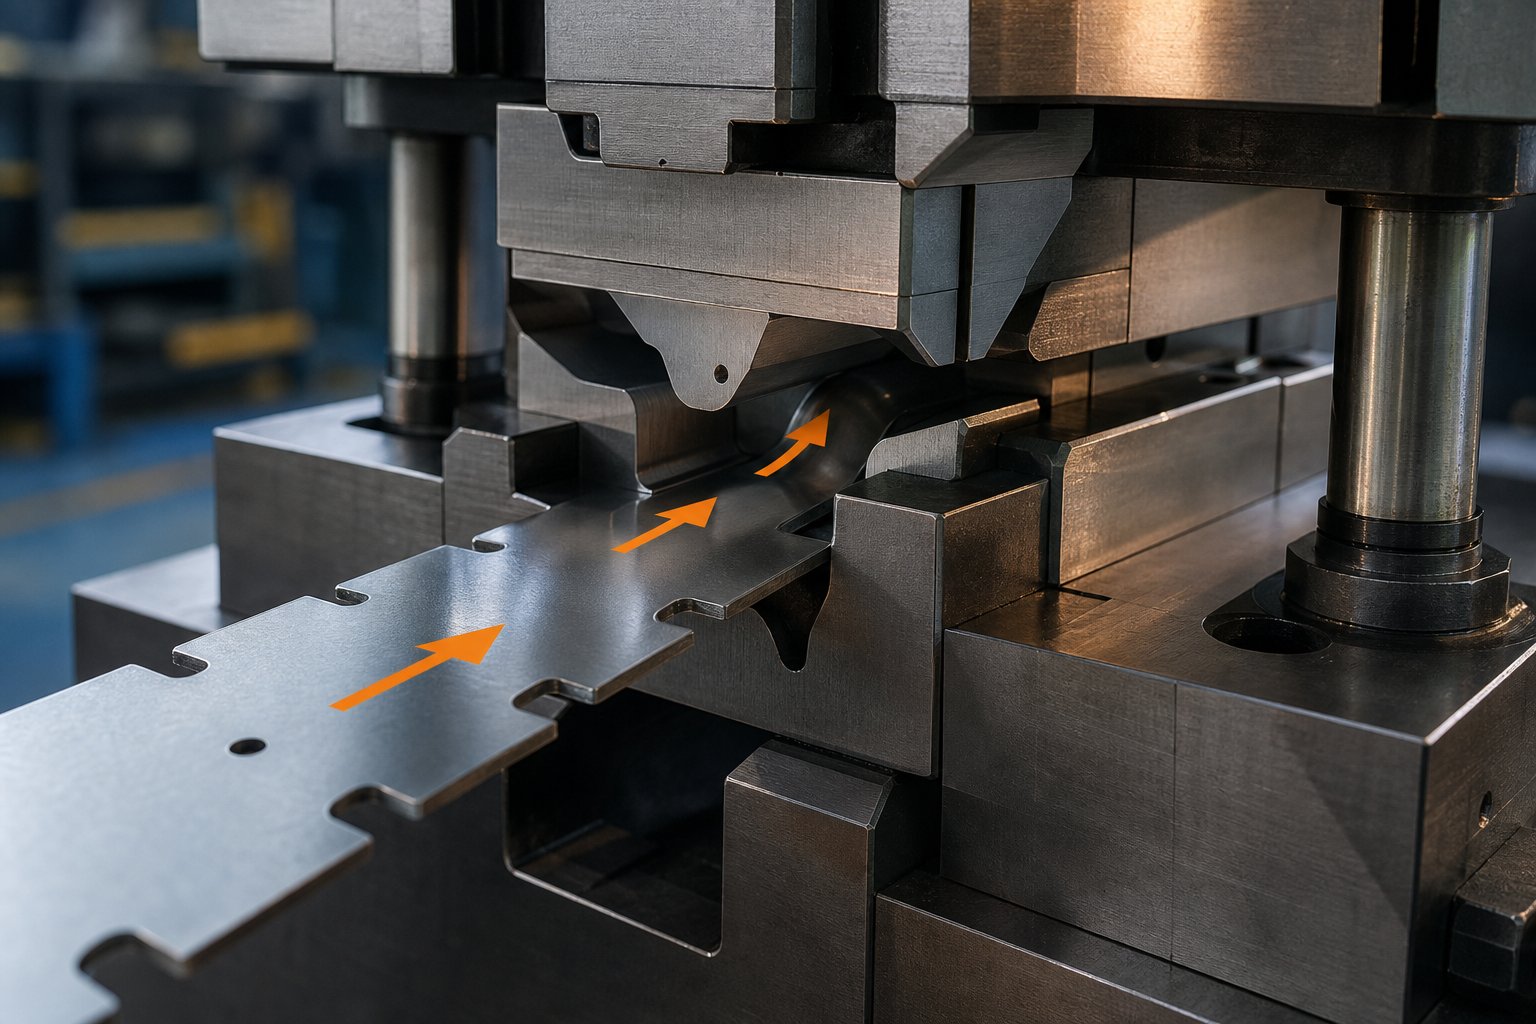
En förbikopplingsskåra är en avsiktlig utskärning utformad i periferin av en remsa eller ett ämne som reglerar hur plåt flyter in i ett stanshålrum under formningen. Se det som en grind som styr trafiken. Utan det rusar materialet in i formningszonen ojämnt, vilket skapar defekter som förstör den färdiga delen.
Ett bypass-urtag är ett avsiktligt reliefsnitt i remskanten eller ämnesgränsen som kontrollerar materialinflöde, förhindrar formstörningar och möjliggör förutsägbar metallfördelning under stämplingsoperationer.
Dessa skåror tjänar ett dubbelt syfte i en stämplingsform. Först hanterar de framflyttning av bärremsor i progressiva formar genom att skapa spelrum så att tidigare bildade detaljer kan passera genom efterföljande stationer utan kollision. För det andra styr de dragnings-beteendet under formningen genom att begränsa hur mycket material som matas in i formhåligheten från specifika riktningar. Stämplingsdefinitionen av ett bypass-spår går alltså längre än en enkel utskärning. Det är en flödeskontroll- som är konstruerad i remslayouten från det tidigaste designstadiet.
Varför materialinflöde är viktigt för delkvalitet
Föreställ dig att du drar en duk mot mitten av ett bord från alla sidor samtidigt. Vissa områden hopar sig, andra sträcker sig tunt. Samma sak händer i en stämplingsoperation när materialinflödet är okontrollerat. Du får skrynkling där överflödigt material komprimeras, slits där det sträcker sig för långt och ojämn väggtjocklek som äventyrar strukturell integritet.
Djupdragningsoperationer- kräver noggrant balanserade hållkrafterstyra materialflödetin i formhåligheten. Kraften måste vara tillräckligt låg för att tillåta dra-in men ändå tillräckligt hög för att förhindra skrynkling. Förbikopplingsskåror ger ingenjörer ett geometriskt verktyg för att komplettera dessa krafter. Genom att selektivt ta bort material på specifika ställen längs bandkanten, dikterar de var och hur mycket plåt som kommer in i formningszonen. Resultatet är förutsägbar töjningsfördelning, konsekvent väggtjocklek och delar som uppfyller dimensionella toleranser utan överdrivet försök och misstag.
Att förstå vad som är en stämplingsprocess utan att förstå materialflödeskontrollen är som att lära sig köra utan att förstå styrning. Syftet med bypass-skåror i präglingsformar handlar i grunden om precision, vilket ger ingenjören riktningsbefogenhet över metallrörelser så att varje formad funktion kommer ut rätt.
Hur bypass-skåror skiljer sig från andra skåror
Striplayoututskrifter för plåtstansar kan visa ett halvdussin olika skårfunktioner, och de ser alla ut som små utskärningar vid första anblicken. Förvirringen är förståelig. Varje hacktyp tjänar dock ett distinkt syfte, och att missta den ena för en annan under stansprocessplaneringen leder till verktygsfel som dyker upp som skrotdelar på verkstadsgolvet.
Bypass skåror vs avlastningsskåror vs pilotskåror
Varje skåra i en stämpelform finns till för att lösa ett specifikt problem. Avlastningsskåror minskar spänningskoncentrationen vid böjlinjer så att materialet viker sig rent utan att spricka. Pilotskåror skapar öppningar som rymmer pilotstiftinmatning för exakt remsregistrering från station till station. Frigångsskåror förhindrar interferens mellan intilliggande stationer och förhindrar att formade särdrag kolliderar med verktyg när remsan matas fram. Förbikopplingsskåror, däremot, reglerar specifikt materialinflödet under formning eller tillåter remsektioner att passera genom stationer utan ingrepp.
Den kritiska distinktionen är funktion. När du tittar på vad som är stansar i en progressiv konfiguration kommer du att märka att pilot- och pitch-skåror handlar om remspositionering, medan bypass-skåror handlar om hur metall beter sig under själva formningsslaget. Apitch notch(kallas ibland en fransk skåra) skärs bort från en eller båda remskanterna för att ge ett stadigt stopp som förhindrar övermatning. Ett bypass-urtag är emellertid konstruerat för att kontrollera eller avbryta materialflödet in i ett draghålrum.
| Naggtyp | Primär funktion | Typiskt läge | Effekt på materialflöde |
|---|---|---|---|
| Bypass Notch | Kontrollerar materialinflöde till formningszoner eller låter remsan passera stationer utan ingrepp | Skala kanten intill ritnings- eller formstationer | Direkt begränsar eller omdirigerar metallrörelse in i formhåligheten |
| Pitch (franska) Notch | Ger stadigt stopp för att förhindra övermatning och underlättar remsregistrering | En eller båda remskanterna vid startstationer | Minimal direkt effekt; i första hand en utfodrings- och lokaliseringsfunktion |
| Relief Notch | Minskar spänningskoncentrationen vid böjlinjer för att förhindra sprickbildning | Hörn och korsningar av böjfunktioner | Lokaliserad stresslindring; reglerar inte förflyttning av bulkmaterial |
| Pilot Notch | Rymmer pilotstiftinföring för exakt remspositionering | Bärremsa eller skrotområden mellan delarna | Ingen; fungerar endast som en registreringsfunktion |
| Utloppsskåra | Förhindrar formade särdrag från att störa intilliggande verktyg | Nära tidigare bildad geometri i nedströms stationer | Indirekt; tar bort material som annars skulle kollidera med formkomponenter |
Du kommer att märka att endast bypass-skåran har en direkt, avsiktlig inverkan på hur metallen fördelar sig under formningsslaget. De andra stanskomponenterna för stansning fokuserar på bandhantering, registrering eller spänningshantering snarare än aktiv flödeskontroll.
Identifiera bypass-skåror i formdokumentationen
På ett remslayoututskrift visas bypass-skåror vanligtvis som streckade eller skuggade utskärningszoner längs remskanten, placerade specifikt intill formningsstationer. De särskiljs från stigningsskåror genom deras placering i formprocesssekvensen. Pitch notches dyker upp vid den första eller andra stationen och är kommenterade med progressionsavståndstexter. Förbikopplingsskåror visas vid eller nära ritnings- och formstationer, och deras anteckningar refererar till materialflödesriktning eller formningsdjup snarare än matningslängd.
Vanliga anteckningskonventioner inkluderar dimensionsförklaringar för skårans djup och bredd, ibland uttryckta som ett förhållande till materialtjocklek. Ingenjörer märker dem ofta med anteckningar som "bypass" eller "flödeskontrollskåra" på remslayouten, tillsammans med pilar som anger riktningen för begränsad indragning-. I mer detaljerad dokumentation för typer av präglingsdynor med komplexa formningssekvenser, kan du hitta bypass notch-specifikationer på ett separat processblad som knyter varje hack till ett specifikt formningssimuleringsresultat.
När du granskar ritningarna för formsammansättningen, leta efter bypass-spårdetaljer nära dragringen eller pärmytan i stället för nära matarändstationerna-. Det positionella sammanhanget är det snabbaste sättet att skilja dem från tonhöjds- eller pilotfunktioner, även innan du läser annoteringstexten.
Att veta vilket hack som gör det som håller samtalet mellan design-, bygg- och testteam på samma språk. Den delade förståelsen blir särskilt viktig när du börjar utforska hur varje skåra typ fysiskt interagerar med plåten på kornnivån under formningen.
Fysiken för kontroll av materialinflöde vid bypass-skåror
Ett hack på ett remsalayouttryck är bara en form. Men under formningsslaget förändrar den formen i grunden hur metall beter sig på kornnivån. Att förstå fysiken bakom bypass-skåror i plåtformning skiljer ingenjörer som designar skåror genom försök och misstag från dem som får dem rätt vid första provet.
Metallbeteende vid hackgränsen under dragningen
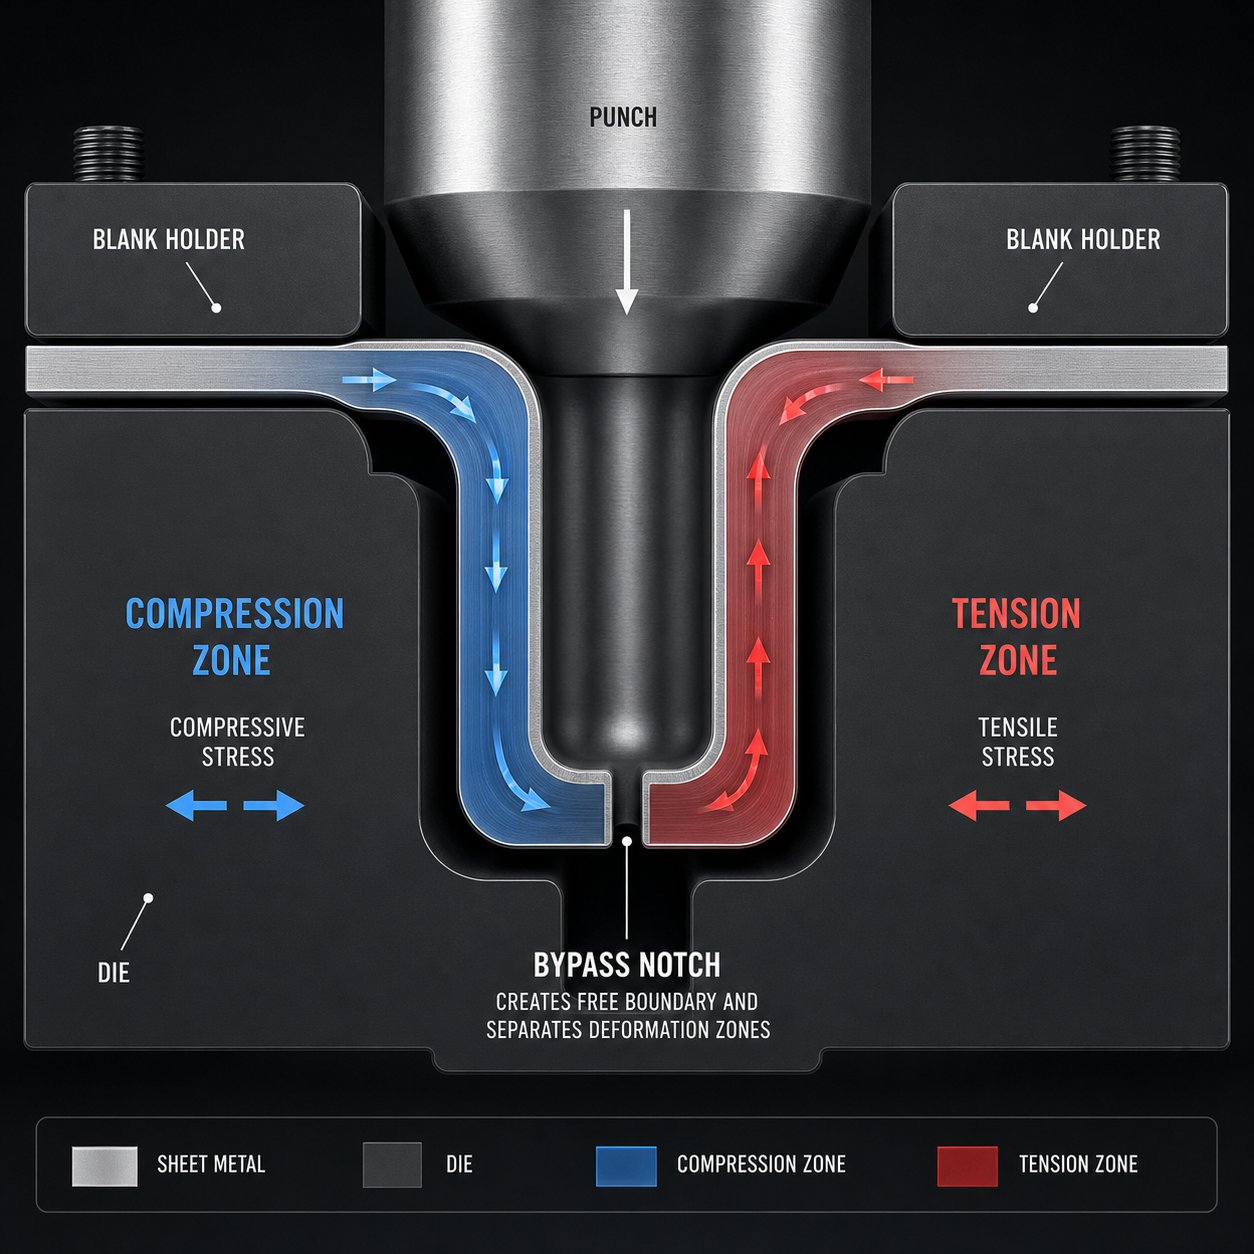
Tänk dig en kontinuerlig blank kant som matas in i ett draghålrum. Längs den oavbrutna kanten överför materialet dragpåkänning från ett område till ett annat. Varje sektion av flänsen drar i sin granne, vilket skapar ett anslutet spänningsfält som driver material inåt mot stansen. Omkretsspänningen byggs upp samtidigt och när den överskrider materialets bucklingströskel bildas rynkor.
En förbikopplingsskåra avbryter den kontinuerliga kanten. Det skapar en fri gräns, en punkt där stressöverföringen helt enkelt stannar. Metallen på ena sidan av skåran kan inte längre "kommunicera" mekaniskt med metallen på andra sidan. På kornnivån innebär detta att den kristallografiska strukturen på varje sida deformeras oberoende av varandra. Tryckkrafter som skulle ha ackumulerats över hela flänsbredden är nu begränsade till mindre, mer hanterbara zoner.
Detta avbrott gör två saker samtidigt undermetallstämplingsprocess. Det lindrar den kompressionsuppbyggnad som orsakar skrynkling genom att förkorta den ostödda flänslängden. Och det förhindrar överdrivet drag-in från avlägsna områden som annars skulle tunna ut väggen utöver acceptabla gränser. Spårgränsen fungerar i huvudsak som en töjningsbarriär, som isolerar en flödeszon från nästa så att varje sektion endast drar material från sin egen lokala reservoar.
Hur spårdjup och position styr töjningsfördelningen
Djupare skåror skapar mer fullständig isolering mellan intilliggande materialzoner. En grund skåra minskar stressöverföringen men eliminerar den inte helt eftersom det återstående ligamentet fortfarande bär en viss belastning mellan zonerna. En djupare skåra, en som sträcker sig längre in i flänsen, smalnar av det ligamentet tills varje zon beter sig nästan som ett självständigt ämne under stämplingsprocessen.
Position spelar lika stor roll som djup. En skåra placerad vid en övergång mellan ett djupt-dragområde och ett grunt-formområde förhindrar de höga dragkrafterna i ett område från att svälta ut det intilliggande materialområdet. Ingenjörer som arbetar med negativa och positiva bypass-skåror i plåtformningsstansar använder position för att rikta in sig på specifika töjningskoncentrationer som avslöjas genom att forma simulering eller cirkel-rutnätsanalys.
De mekaniska effekterna av korrekt placerade bypass-skåror inkluderar:
- Minskad skrynklingstendens på grund av kortare ostödda flänssegment
- Kontrollerad väggförtunning genom att begränsa hur långt material drar från varje zon
- Enhetlig materialfördelning över komplexa delgeometrier
- Minimerad återgångsvariation eftersom töjningsgradienter förblir konsekventa över regioner
Dessa effekter kombineras för att producera stansade metalldelar med förutsägbar dimensionsnoggrannhet och konsekventa mekaniska egenskaper. Utan bypass-skåror som styr flödet på gränsnivån skulle samma detaljgeometri kräva betydligt högre bindemedelskrafter eller mer aggressiva dragpärlor för att uppnå likvärdiga resultat, ofta till priset av ökat verktygsslitage och minskat materialutnyttjande.
Fysiken är tydlig: hackgeometrin styr direkt töjningsfördelningen. Men att översätta den principen till verkliga verktygsdimensioner, att välja rätt djup, bredd, radie och profilform, kräver en strukturerad designstrategi som tar hänsyn till både detaljens geometri och materialbeteende.
Bypass notchgeometri och designparametrar
Att veta att hackgeometrin styr töjningsfördelningen är en sak. Att specificera de exakta måtten för en produktionsstansdesign är en helt annan utmaning. Varje geometrisk variabel du väljer, djup, bredd, form och hörnradie, förskjuter balansen mellan för mycket materialinflöde och för lite. Få geometrin fel, och du byter ut rynkor mot sprickor eller vice versa.
Spårform och djup i förhållande till materialtjocklek
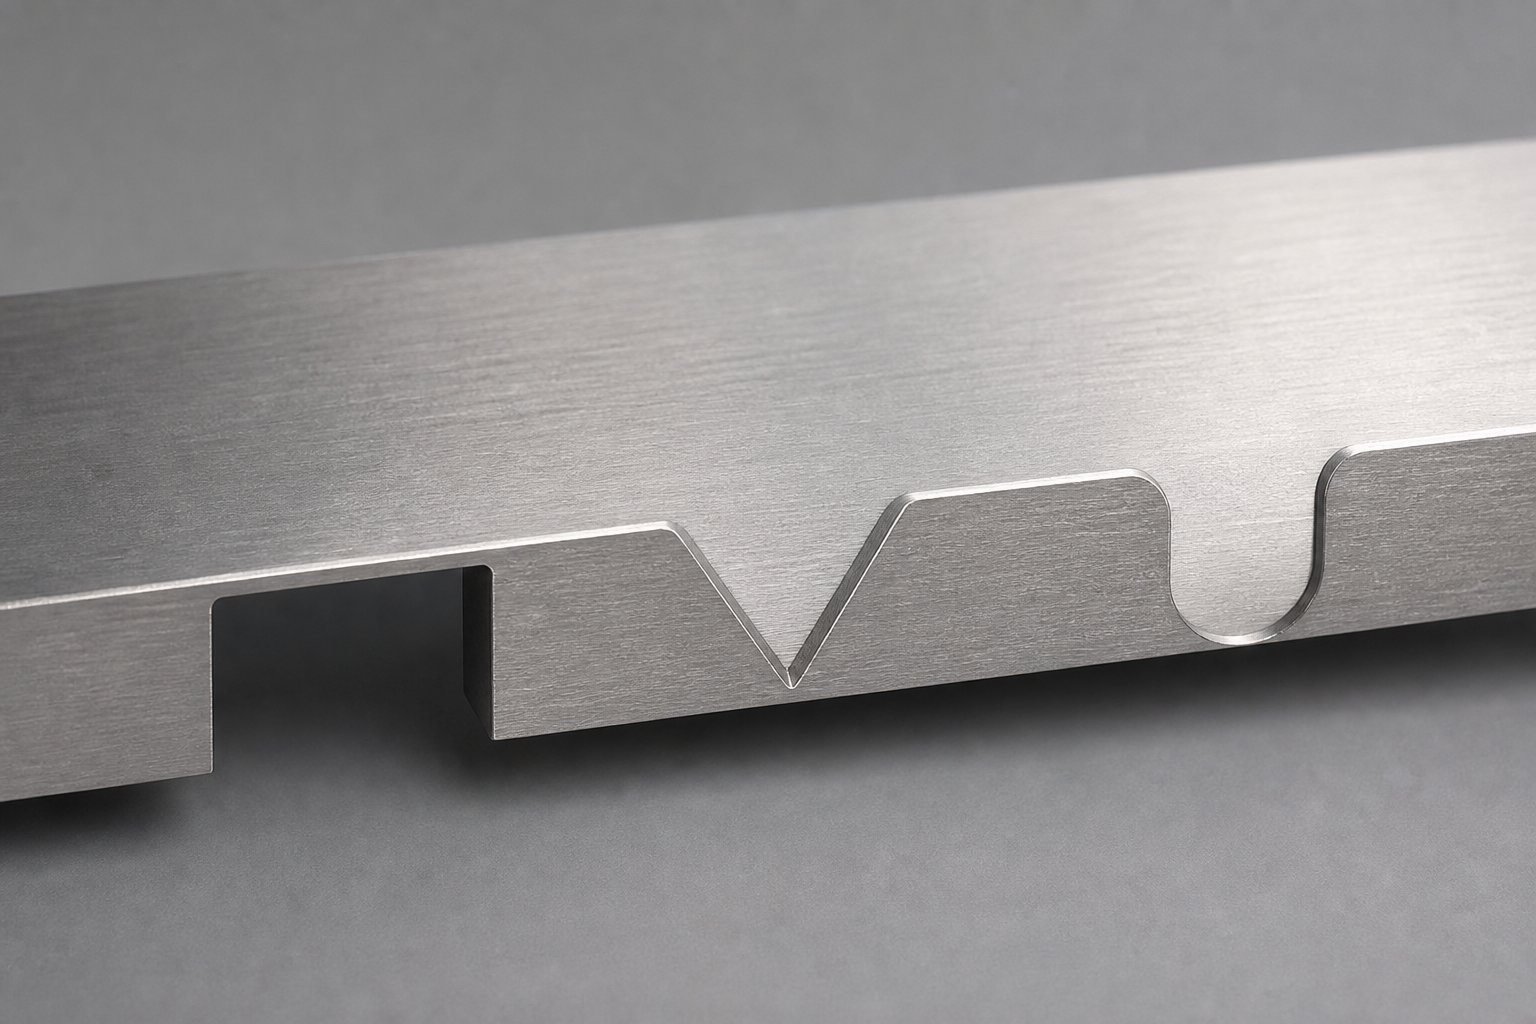
Tre skåra profiler dominerar praxis för metallstansning: rektangulär, V-formad och radie-ändad (kallas ibland slits-ände eller U-). Var och en skapar en annan gradient av flödesbegränsning vid bandkanten.
- Rektangulära skårorproducera en abrupt övergång från fullt material till inget material. De ger maximal flödesbegränsning vid minsta skårbredd, vilket gör dem effektiva där utrymmet på remsan är begränsat. Avvägningen är högre spänningskoncentration vid spårhörnen.
- V-formade skårorskapa en gradvis begränsningsgradient. Materialflödet avsmalnar när skåran vidgas mot basen, vilket ger ingenjörer bättre kontroll över hur snabbt inflödet minskar över formningszonen. Skarvvinkeln styr direkt denna gradient: ett smalt V begränsar flödet kraftigt, medan ett brett V ger en mjukare övergång.
- Radie-slutskårorkombinera utrymmeseffektiviteten hos en rektangulär profil med reducerad spänningskoncentration i hörnen. De rundade ändarna motstår sprickinitiering under formning, vilket gör dem till ett vanligt val för material med högre-hållfasthet.
Spårdjup anges vanligtvis i förhållande till ritningsdjup eller remsbredd. En allmän utgångspunkt i stämplingsdesign placerar skårdjup mellan 50 % och 100 % av det lokala dragdjupet. Grunda skåror begränsar flödet delvis, vilket tillåter viss materialöverföring över gränsen. Djupare skåror närmar sig full isolering och skapar oberoende deformationszoner som diskuteras i fysikavsnittet ovan.
Måtttoleranser och riktlinjer för dimensionering
Låter det komplicerat? Det hjälper till att dela upp storleksbesluten i individuella parametrar, var och en med sin egen designlogik. Tabellen nedan organiserar de geometriska nyckelvariablerna som verktygsingenjörer måste kontrollera när de anger dimensioner för bypass-skåror för konstruktionsapplikationer för metallstämpling.
| Parameter | Designhänsyn | Effekt på materialflöde |
|---|---|---|
| Naggbredd | Minst 1,5 till 2 gånger materialtjockleken för att förhindra skjuvning-inducerad sprickbildning under blankning | Bredare skåror bryter en större del av flänskanten, vilket minskar inflödet från en bredare zon |
| Naggdjup | Vanligtvis 50 % till 100 % av lokalt dragdjup; djupare för full zonisolering | Styr hur helt angränsande zoner är frikopplade; djupare skåror eliminerar materialöverföring över-zoner |
| Hörnradie | Minsta radie på 0,5 gånger materialtjockleken för att förhindra sprickinitiering vid skårrötter | Större radier fördelar spänningen över ett större område, vilket minskar kantsprickor utan att väsentligt ändra flödesbegränsningen |
| Förhållandet djup-till-bredd | Hålls generellt under 3:1 för att bibehålla stansstyrkan och förhindra att hackverktyget går sönder | Högre utväxlingar skapar smala, djupa skär som isolerar zoner skarpt men riskerar verktygsfel och gradbildning |
| Notch Angle (V-typ) | Vinklar mellan 30 och 90 grader beroende på önskad flödesgradient | Smalare vinklar skapar brantare flödesbegränsning; bredare vinklar ger gradvisa övergångar som är lämpade för ytliga drag |
| Positionstolerans | Normalt hålls inom plus eller minus 0,1 mm för att bibehålla konsekvent flödesbeteende över produktionskörningar | Positionsförskjutning flyttar töjningsgränsen, vilket potentiellt kan orsaka lokal förtunning eller rynkor på ena sidan |
Dessa värden fungerar som utgångspunkter. Faktiska dimensioner beror på detaljens geometri, materialkvalitet och formningssimuleringsresultat. Nyckelprincipen är att varje parameter interagerar med de andra. En djup skåra med skarpa hörn i ett material med hög-hållfasthet kommer att spricka, medan en grund skåra med generösa radier i ett mjukt material kanske inte begränsar flödet tillräckligt för att göra något.
Positiva vs negativa förbikopplingsskåror
När ingenjörer diskuterar negativa och positiva bypass-skåror för plåtstansning, beror skillnaden på vilken riktning skårggeometrin sträcker sig i förhållande till den nominella remskanten.
Negativa bypass-skårorta bort material inåt från remskanten. Skåran skär in i bärarens eller ämnesgränsen, vilket minskar den lokala remsbredden. Detta är den vanligaste konfigurationen eftersom den bara kräver en enkel stansoperation för att skapa utskärningen. Negativa skåror fungerar bra när remslayouten ger tillräckligt med bärarbredd för att absorbera materialavlägsnandet utan att kompromissa med matningsstabiliteten.
Positiva bypass-skårorlägg till material utåt bortom den nominella remskanten. Istället för att skära in, utvecklas ämnet eller remsan med extra material som sträcker sig förbi där kanten annars skulle vara. Under formningen fungerar detta tillsatta material som en lokal reservoar som matas in i formhåligheten på ett kontrollerat sätt. Positiva skåror är att föredra när remsan redan har minsta bärarbredd och inget ytterligare material kan tas bort utan att försvaga remsan.
Valet mellan negativa och positiva bypass-skåror i en präglingsform av plåt beror på tre faktorer: tillgänglig bandbredd, erforderlig bärhållfasthet för matning och riktningen på materialflödet som du vill uppmuntra eller begränsa. I praktiken använder många komplexa progressiva formlayouter en kombination av båda typerna vid olika stationer för att balansera flödeskontroll med bandintegritet genom hela formningssekvensen.
Geometrin ensam avgör inte hur en bypass-notch presterar i produktionen. Samma dimensioner beter sig annorlunda i mjukt stål än i aluminium eller rostfritt stål, vilket är anledningen till att materialegenskaper måste beaktas i varje val av hackstorlek.
Hur materialtyp påverkar beslut för design av bypass notch
En 2 mm djup rektangulär skåra som fungerar felfritt i mjukt stål kan spricka ett band av rostfritt stål eller misslyckas med att begränsa flödet i en mjuk kopparlegering. Materialegenskaper, speciellt sträckgräns, arbetshärdningshastighet och duktilitet, dikterar hur aggressivt du kan hacka och ändå behålla en ren kant genom produktionen. Att välja bypass notch-geometri utan att ta hänsyn till den specifika legeringen är som att dimensionera ett bromssystem utan att känna till fordonets vikt.
Stålkvaliteter och deras notch-designimplikationer
Mjukt stål (vanligtvis i intervallet 200 till 300 MPa sträckgräns) beter sig förutsägbart under stämplingsoperationer av stålplåt. Dess relativt låga sträckgräns och höga töjning gör att materialet flyter lätt in i formhåligheten, och standardskåradjup på 50 % till 100 % av dragdjupet fungerar som förväntat. Kallvalsat mjukt stål erbjuder en enhetlig kornstruktur som reagerar konsekvent på spårplacering, vilket gör det till det enklaste materialet att utveckla bypass-notch-parametrar för under den första stansprovningen.
Hög-hållfast låg-legeringsstål (HSLA) och Advanced High-Strength Steels (AHSS) förändrar ekvationen markant. Dessa kvaliteter motstår att dra-in mer på grund av deras förhöjda sträck- och draghållfasthet i kombination medavsevärt högre arbetshärdningshastigheter. När du stämplar stål i intervallet 400 till 800 MPa vill materialet inte röra sig lika fritt in i formhåligheten. Resultatet är att likvärdig flödeskontroll ofta kräver bredare eller djupare skåror jämfört med mjukt stål. Bypass-skåror i AHSS kräver också noggrann uppmärksamhet på kantkvalitet eftersom dessa grader visar ökad känslighet för kant-initierade frakturer. AHSS-formningsriktlinjerna noterar specifikt att bypass-skåror placerade i sträck- eller kompressionskanter kan fungera som spänningshöjare, vilket leder till kantbrott under drag- eller flänsoperationer.
Rostfritt stål lägger till en annan variabel: hög arbetshärdning. Austenitiska kvaliteter som 304 härdar snabbt under formningen, vilket innebär att materialet stelnar när det rinner förbi skårans gräns. Spårdjupen kan behöva vara något större än för motsvarande-hållfasta kolstål, och hörnradier bör vara generösa för att förhindra att den härdade kanten initierar sprickor under de höga formningsbelastningar som är typiska för stansade stålkomponenter.
Aluminium och kopparlegeringar
Aluminiumstämplingsprocessen innebär en annan uppsättning utmaningar. Aluminiumlegeringar har generellt lägre töjning vid brott jämfört med mjukt stål, och många härdade kvaliteter (som 6061-T6) är särskilt benägna att kantsprickor. Detta innebär att bypass-skårans design måste vara mer konservativ: grundare djup, bredare skårbredder och särskilt större hörnradier för att fördela spänningen bort från skårroten.
Kornriktningen samverkar starkt med skårorientering i aluminium. En skåra vinkelrätt mot rullningsriktningen placerar spänningskoncentrationen för skårspetsen längs den svagaste brottbanan. Att rotera skåranpassningen eller välja legeringar med bättre tvär-kornduktilitet (som 5052-H32) kan minska risken för sprickbildning utan att offra flödeskontroll. Återfjädring är också mer uttalad i aluminium, så hack-inducerade töjningsgränser kan förskjutas något efter formningsslaget, något som sällan spelar någon roll i stål men kan påverka dimensionsnoggrannheten i aluminiumpaneler.
Kopparlegeringar sitter i den motsatta änden av spektrumet. Hög duktilitet och låg arbetshärdning gör att materialet flyter lätt, ibland för lätt. Mindre aggressiv hackgeometri är vanligtvis tillräckligt eftersom även en blygsam skåra skapar meningsfulla flödesbegränsningar i ett material som ger lite motstånd att dra in på egen hand. Risken med koppar är inte sprickbildning i skåran utan snarare otillräcklig flödeskontroll om skårdjupet är underdimensionerat.
Följande material-specifika justeringar hjälper till att vägleda design för bypass-skåror över vanliga legeringsfamiljer:
- Milt stål:Standardskåradjup och hörnradier; fokusera på positionsnoggrannhet snarare än kantförhållande
- HSLA och AHSS:Öka skårdjupet med 10 % till 25 % jämfört med värden för mjukt stål; använd radie-avslutade profiler för att minska risken för kantbrott; bibehåll tät gradkontroll vid skårkanterna
- Rostfritt stål:Generösa hörnradier (minst 1x materialtjocklek); ta hänsyn till snabb arbetshärdning genom att något ökande hackdjup; polera skårans kanter för att förhindra sprickinitiering
- Aluminiumlegeringar:Minska skårdjupet till 40 % till 70 % av dragdjupet; öka hörnradier till minst 1,5x materialtjocklek; rikta in skårorna med rullriktningen när det är möjligt för att undvika tvär-kornbrott
- Kopparlegeringar:Grundare skåror tillräckliga för flödeskontroll; standard hörnradier acceptabla på grund av hög duktilitet; övervaka för överdrivet dra-in snarare än att spricka
Varje material kräver att du validerar notch-geometrin genom att forma simulering eller prova prototyp innan du bestämmer dig för produktionsverktyg. Parametrarna ovan fungerar som utgångspunkter, inte slutdimensioner. Bekräftelse från verkliga-världen blir ännu mer kritisk när du tänker på att strategin för bypass notch-placering varierar inte bara efter material, utan efter formtyp och stationssekvens i den övergripande remslayouten.
Förbigå hackplaceringsstrategi i progressiva formlayouter
Materialvalet talar om för dig hur aggressiv din notchgeometri kan vara. Men var den skåran sitter i remslayouten, och vid vilken station den skärs, avgör om det faktiskt löser flödesproblemet eller skapar ett nytt. Placeringsstrategi är där remslayoutteknik, bildande sekvenslogik och stegverktygsbeslut konvergerar till en enda samordnad plan.
Strip Layout Strategy och Station Sequencing
Placering av förbikopplingsskåror börjar med en enkel fråga: vilka stationer behöver lokaliserad materialflödeskontroll, och vilka stationer måste remsan passera utan störningar? Ingenjörer svarar på detta genom att kartlägga hela formningssekvensen och identifiera två kategorier av behov.
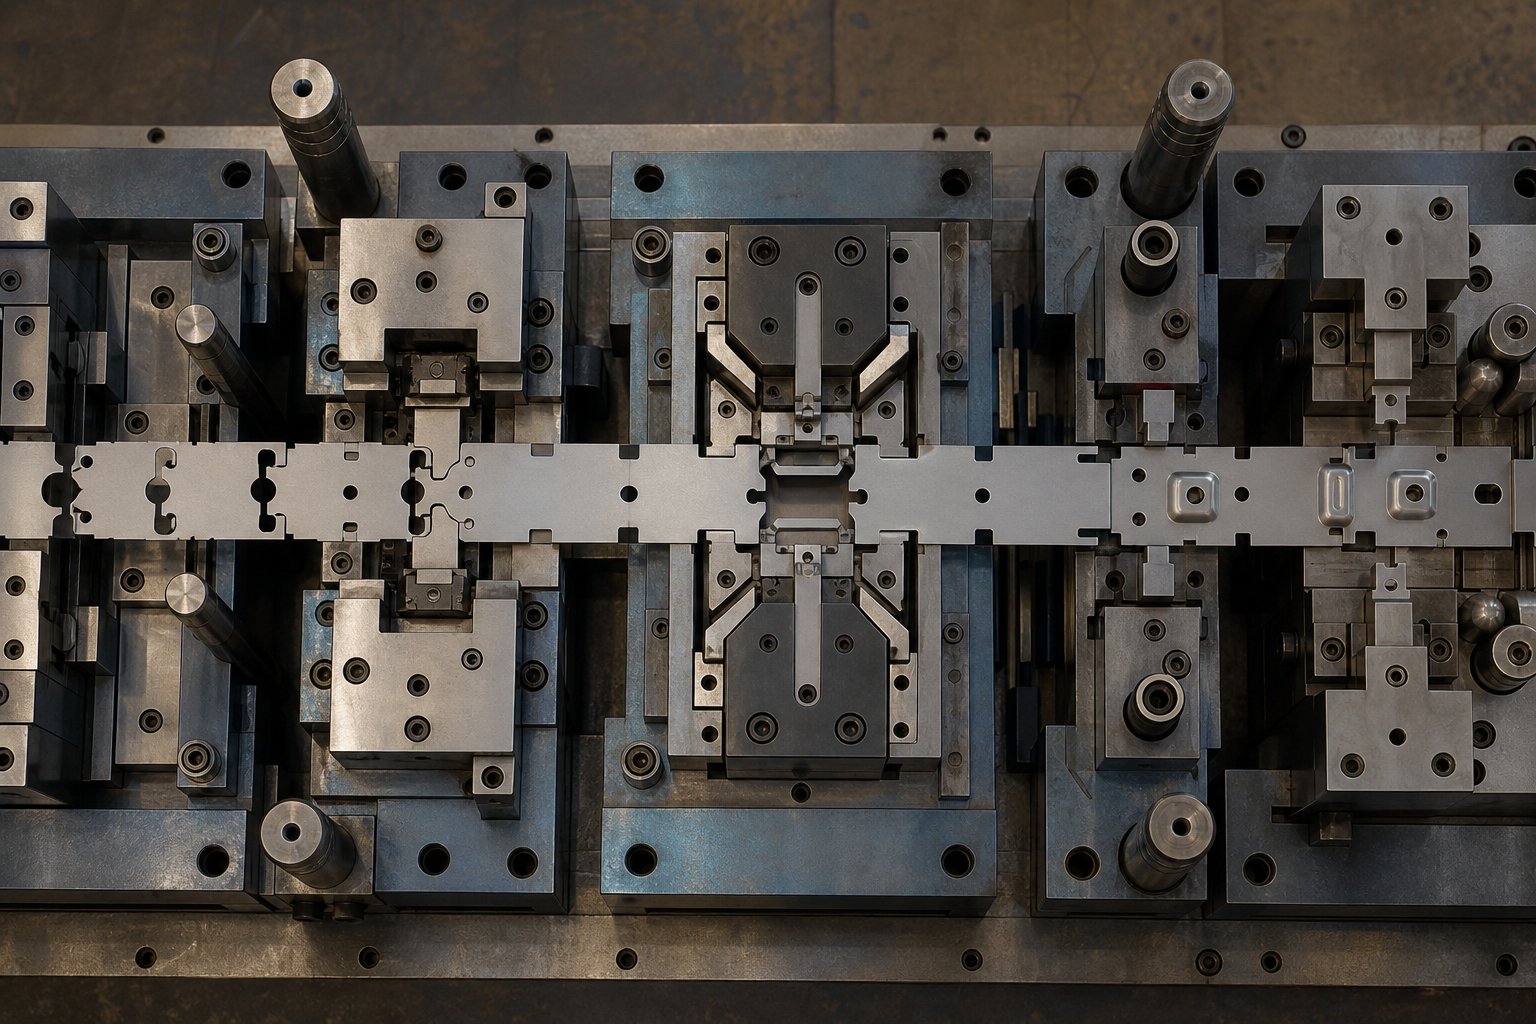
Den första kategorin är hantering av bärremsor. I progressiva präglingsformar måste remsan föras fram genom varje station utan att tidigare formade särdrag kolliderar med stansar, tryckdynor eller formningsinsatser. Förbikopplingsskåror skurna vid tidigare stationer skapar spelrum så att upphöjda flänsar, präglade detaljer eller trimmade profiler kan färdas nedströms säkert. Dessa skåror är dimensionerade för spelrum, inte flödeskontroll. Deras djup och bredd styrs av höjden och fotavtrycket på den formade egenskapen de behöver för att rymma.
Den andra kategorin är formning av flödeskontroll. Här begränsar eller omdirigerar skåran aktivt materialrörelse under dragningen eller formslaget. Placeringen beror på vilka flänsområden som upplever för mycket inflöde (som orsakar rynkor) eller otillräckligt inflöde (orsakar sprickor). Ingenjörer identifierar vanligtvis dessa regioner genom formningssimulering och placerar sedan skåror vid stationer omedelbart före eller sammanfaller med formningsoperationen.
Sekvenseringslogiken följer en enkel regel: skär av förbikopplingsskåran så tidigt i remsan som möjligt utan att försvaga bäraren för uppströmsoperationer. Att skära för sent innebär att materialet redan har blivit utsatt för ett stresstillstånd som skåran inte kan korrigera. Att skära för tidigt riskerar att destabilisera remsan innan den når kritiska formningsstationer. De flesta remslayouter placerar bypass-skärningsoperationer en till tre stationer före formningsstationen de betjänar.
Progressive Dies vs Transfer Dies vs Single-Stationsapplikationer
Dystypen förändrar i grunden hur bypass-skåror fungerar. I progressiva metallstansar tjänar skårorna den dubbla rollen som bandavstånd och flödeskontroll eftersom delen förblir fäst vid en bärremsa under hela processen. Varje station som remsan passerar genom är en potentiell störningspunkt, så skårans placering måste ta hänsyn till hela nedströmsresan.
Transferstämpling fungerar annorlunda. Ämnet separeras tidigt från remsan och transporteras sedan mekaniskt mellan stationerna som en fri del. Förbikopplingsskåror i överföringsformar fokuserar nästan uteslutande på blank-kantflödeskontroll under individuella formningsoperationer. Det finns ingen bärremsa att hantera, så frigångsfunktionen försvinner helt. Spårgeometrin handlar enbart om att styra hur material vid ämnets periferi matas in i draghåligheten.
Enstaka-stationsformar representerar det enklaste fallet. Ett enda ämne kommer in, en formningsoperation inträffar och delen går ut. Förbikopplingsskåror här är designade direkt i ämnets framkallningsform, placerade baserat på bildande av simuleringsutdata utan fler-stationssekvenser att ta hänsyn till.
Automotive präglingsformar använder ofta överföringskonfigurationer för stora karosspaneler, där förbikopplingsskåran längs den tomma kanten kontrollerar att materialet dras-in över komplexa krökningar. Mindre bilfästen och kopplingar, däremot, körs i progressiva stansar där spårplacering måste balansera både flödeskontroll och remsframmatning genom dussintals stationer.
| Die typ | Notch-funktion | Typisk placering | Designkomplexitet |
|---|---|---|---|
| Progressive Die | Dubbel roll: frigång för bärremsor och formningsflödeskontroll | En till tre stationer före formningsoperationen; remsa kant i anslutning till ritzoner | Hög, måste koordinera med full stationssekvens, pilotplatser och bärarstyrka |
| Transfer Die | Endast tom-kantflödeskontroll; ingen operatörshantering behövs | Tom periferi i regioner som identifierats genom simulering som hög-risk för sprickor eller rynkor | Måttlig, fokuserad på att forma mekanik utan begränsningar för remsförlopp |
| Enkel-stationsdö | Lokaliserad flödesbegränsning vid blankgränsen | Integrerad i ämnets framkallningsform; placeras per simulerings- eller cirkelresultat- | Låg, enkel operation utan flera-stationsberoenden |
Du kommer att märka att designkomplexiteten skalar direkt med antalet stationer och behovet av att hålla remsan intakt. Progressiva matriser kräver det mest iterativa notchplaceringsarbetet eftersom varje förändring på en station rullar igenom resten av layouten.
Arbeta med anpassade formlösningar för komplexa layouter
Komplexa delarnas geometrier, särskilt de som finns i präglingsformar för bilar och flerfunktionsanslutningar, ger sällan efter för en-passage-placering. Verkligheten är iterativ: simulera, granska töjningskartor, justera skårans position eller djup, simulera igen. Varje cykel förfinar balansen mellan flödeskontroll, bärarstyrka och stationsavstånd tills layouten blir ren.
Denna iterativa process gynnas avsevärt av samarbete med erfarna formbyggare som integrerar bypass notch-design i det bredare arbetsflödet för remslayoutteknik snarare än att behandla det som en eftertanke. Specialiserade verktygspartners somYICHENtillhandahålla skräddarsydda pressformslösningar där spårplacering, formstruktur, komponentval och materialflödesstrategi utvecklas tillsammans som ett enhetligt system. Deras tillvägagångssätt täcker hela omfattningen av scenverktygsutmaningar, från stans- och lyftardesign till optimering av spelrum och bypass notch-specifikationer, vilket säkerställer att varje element stöder de andra snarare än att skapa nedströmskonflikter.
För ingenjörer som navigerar i layouter där spårplacering interagerar med snäva bärarbredder, flera formningsdjup eller blandade positiva och negativa notchkonfigurationer, komprimerar det att arbeta med en verktygsspecialist iterationscykeln. Istället för att lösa varje variabel oberoende och hoppas att de konvergerar, adresserar integrerad formteknik dem parallellt, vilket minskar testslingor och får produktionsklara-verktyg på golvet snabbare.
Placeringsstrategin får dina skåror på rätt plats. Men även en välplacerad notch-kan prestera sämre om produktionsförhållandena ändras eller om de ursprungliga designantagandena missar en variabel. Det är där testdiagnostiken kommer in, läser faktiska delsymptom för att finjustera-prestandan på pressen.
Die Testout-felsökning för bypass notch-justeringar
En remsa layout som ser perfekt ut på skärmen kan fortfarande producera defekta delar första gången den träffar pressen. Variation av materialegenskaper mellan spolar, friktionsskillnader från smörjningsinkonsekvenser och små verktygsavvikelser samverkar alla för att flytta bypass-notch-prestanda bort från det simulerade idealet. De goda nyheterna? Formade delar berättar exakt vad som är fel, om du vet hur man läser dem.
Läsa delkvalitetssymtom för att diagnostisera notchproblem
Varje defekt nära en förbikopplingsspårgräns är ett meddelande. Rynkor, revor och tjockleksvariationer pekar var och en på en specifik oöverensstämmelse mellan skårgeometri och faktiska materialbeteende. Den diagnostiska logiken är okomplicerad: matcha symtomet med den underliggande orsaken, tillämpa sedan den riktade korrigeringen.
Tänk på det så här. Om materialet skrynklas intill en bypass-skåra är skåran inte tillräckligt djup. För mycket material flyter fortfarande över gränsen, komprimeras i flänsen och bucklas uppåt. Spåret lyckades inte isolera deformationszonen, så överskott av plåt kommer in i formningsområdet från ett område som det inte borde. SomTillverkarennoterar att skrynklig metall orsakar motstånd mot flöde, särskilt när den är instängd i sidoväggen, vilket förvärrar det ursprungliga problemet till nedströmsdefekter.
Rivning nära skåran signalerar det motsatta tillståndet. Skåran är för djup eller för bred, vilket stänger av materialtillförseln till formningszonen. Skivan sträcker sig bortom sin töjningsgräns eftersom ingen ytterligare metall kan dra in från närliggande områden. Den bildande zonen svälter, tunnar ut och delar sig.
Ojämn väggtjocklek över en formad egenskap pekar på asymmetrisk skåraplacering. En sida av formningszonen tar emot mer material än den andra, vilket ger en tjock vägg där inflödet är obegränsat och en tunn vägg där skåran över-begränsar. Denna asymmetri gör också att delen vrids under återfjädring, vilket skapar dimensionsproblem som fortplantar sig genom montering.
- Rynkor nära skårans gräns:Orsaken är otillräckligt hackdjup som tillåter inflöde av överskott av material. Fixera genom att öka skårdjupet i steg om 0,5 mm tills rynkorna försvinner utan att det initierar revor.
- Rivning eller splittring i anslutning till skåran:Orsaken är överdriven flödesbegränsning som svälter ut materialets formningszon. Åtgärda genom att minska skårdjupet eller bredda skårhörnradien för att underlätta övergången.
- Ojämn väggtjocklek över delen:Orsaken är asymmetrisk skårplacering eller ojämna skårdjup på motsatta sidor. Fixa genom att utjämna skårgeometrin på båda sidor om dragaxeln eller justera individuella skårdjup för att balansera inflödet.
- Kantsprickor som strålar ut från skårans spets:Orsaken är otillräcklig hörnradie som skapar en spänningshöjare i materialet. Fixa genom att blanda en större radie vid skårans rot, vanligtvis öka till minst 1,5 gånger materialtjockleken.
- Inkonsekventa resultat mellan produktionskörningar:Orsaken är försämring av hackkantens tillstånd från slitage eller ansamling. Åtgärda genom att inspektera och åter-slipa stanskanterna vid en schemalagd underhållscykel.
Nyckelprincipen från praxis för precisionsstansning gäller här: gör en justering i taget, mät resultatet och bestäm sedan nästa drag. Att ändra flera variabler samtidigt gör det omöjligt att identifiera vilken korrigering som faktiskt fungerade.
Vanliga fellägen från Incorrect Notch Design
Utöver symtomen på del-nivå, uppstår flera systemiska fellägen när designen för bypass notch missar målet. Dessa problem tenderar att visa sig inte som enstaka defekta delar utan som kroniska produktionsproblem som kvarstår över hela serier.
Skårorna är för små för att kontrollera flödet.En underdimensionerad skåra ser ut att fungera på remslayouttrycket men misslyckas med att avbryta spänningsöverföringen över gränsen under själva formningen. Det återstående ligamentet mellan skårans spets och formkavitetens kant bär fortfarande tillräckligt med belastning för att tillåta rörelse i tvär-zonens material. Resultatet är att skåran existerar fysiskt men inte bidrar med något funktionellt. Du ser detta när skrynkliga mönster på den formade delen ser identiska ut med vad du kan förvänta dig utan några skåror alls.
Skåror placerade på fel stationer skapar störningar.Ett bypass-urtag som skärs för tidigt i förloppet försvagar bärremsan innan den når kritiska formningsstationer, vilket orsakar matningsinstabilitet eller remsbuktning under frammatningen. Skär för sent och materialet har redan dragits in i formningszonen innan skåran kan begränsa det. Positionsfel för ens en station i en snäv progressiv layout kan förvandla ett funktionellt hack till antingen en strukturell svaghet eller en tidsmiss.
Felinriktning med kornriktningen orsakar oväntad sprickbildning.När en skåra spets riktas vinkelrätt mot rullriktningen, sitter spänningskoncentrationen vid roten på den svagaste brottbanan genom kornstrukturen. Detta är särskilt problematiskt vid stansning av stansningsoperationer på AHSS eller aluminium där kantduktiliteten är begränsad. Delar kan fungera utan problem på en spole och spricka på nästa om kornorienteringen varierar mellan materialpartierna.
Bypass skåror gradbildning stämpling stötar.Varje skåra skapas av en skäroperation, och varje skäroperation producerar en grad av grad vid den klippta kanten. När gradhöjden överskrider acceptabla gränser, stör den upphöjda kanten bindemedlets yta under formningen, skapar ojämn tryckfördelning och kan till och med repa formytan. Branschfelsökningsguider bekräftar att spelet mellan stansen och stansen direkt styr graden av graden, och att orimligt stansavstånd är en av de främsta orsakerna till överdriven gradbildning. Specifikt för bypass-skåror fungerar grader på skårans kant som en lokaliserad hög punkt som stör det enhetliga materialflödet som skåran var designad för att skapa.
Butik-Tekniker för golvjustering
Die tryout är där teori möter verklighet. När formade delar avslöjar spårrelaterade-defekter behöver testteknikern praktiska metallstämplingstekniker för att modifiera spårgeometrin utan att bygga om hela formen. Följande justeringar är standardpraxis för butiks-golv, listade från minst invasiva till mest betydande.
Naggslipning för att öka djupet.Den enklaste och vanligaste justeringen. Med hjälp av en formslip eller precisionsslipmaskin tar teknikern bort material från skårstansen för att fördjupa snittet i remsan. Detta ökar flödesbegränsningen vid den gränsen. Bästa praxis är att slipa i små steg, vanligtvis 0,25 till 0,5 mm per iteration, och köra en testpanel efter varje pass. Slipning är snabb, reversibel endast genom svetsning och effektiv för att finjustera-skåror som är nära korrekta men som behöver lite mer isolering mellan zonerna.
Svetsning och om-bearbetning för att minska djupet.När en skåra är för djup, vilket innebär att den över-begränsar flödet och orsakar sönderrivning, kräver korrigeringen att material läggs tillbaka till hålet. En verktygsmakare svetsar kompatibel tillsatsmetall på stansytan och bearbetar eller slipar den sedan till önskat reducerat djup. Detta gör skåran grundare, vilket gör att mer material kan passera gränsen under formningen. Svetsen måste vara ordentligt härdad för att undvika hårdhetsdiskontinuiteter som skulle orsaka för tidigt slitage vid den ombyggda kanten.
Ompositionering genom insatsbyte.Ibland är skårans djup och bredd korrekt men läget är fel. Istället för att modifiera hela formskon, använder erfarna verktygstillverkare utbytbara skär i skärstationen. Den befintliga insatsen tas bort, en ny bearbetas med hålstansen flyttad till det korrigerade läget och formen sätts ihop igen. Detta tillvägagångssätt håller formstrukturen intakt samtidigt som den tillåter exakt positionsjustering, ofta inom ett enda skift på formstanspressen.
Använd shim-lager för att validera geometriändringar innan permanent modifiering.Innan du bestämmer dig för någon permanent ändring använder smart test-utövning shim-lager eller tillfälliga verktygsmodifieringar för att testa korrigeringen. Ett tunt mellanlägg placerat bakom notch-stansen ändrar dess effektiva projektion och simulerar en djupökning utan slipning. Självhäftande-underläggsmaterial på bindemedelsytan nära skåran kan simulera effekten av en positionsändring på materialflödet. När den shim-validerade geometrin ger acceptabla delar, görs den permanenta modifieringen med tillförsikt snarare än gissningar.
Under hela denna process är dokumentation lika viktig som det fysiska arbetet. Varje justering, dess uppmätta dimension och den resulterande delens kvalitet bör registreras. Dessa data återkopplas till framtida konstruktioner och bygger upp institutionell kunskap om hur specifika material och geometrier svarar på skårmodifieringar. Den återkopplingsslingan, som kopplar provupplevelsen till uppströms tekniska beslut, är vad som förvandlar isolerade korrigeringar till ett systematiskt design-till-produktionsarbetsflöde.
Från design till produktion
Den återkopplingsslingan mellan provningsupplevelse och uppströmsbeslut sker inte av en slump. Det kräver ett strukturerat arbetsflöde som bäddar in bypass notch engineering i tillverkningsprocessen för metallstämpling från första början, inte som en sista-fixning efter att delar börjar delas på pressen.
När bypass-skåror går in i formdesignprocessen
Designen av förbikopplingsspår börjar under utvecklingen av remslayouten, efter att delens geometri och formningssekvens har låsts. Du kan inte bestämma var du ska begränsa materialflödet förrän du vet vilka delar av delen som genomgår djupdragning, vilka som genomgår sträckning och vilka helt enkelt behöver utrymme för framflyttning av remsan. Sekvensen av beslutspunkter följer en logisk kedja:
- Identifiera flödeskritiska-regioner:Granska delens geometri för områden som är benägna att skrynklas (för mycket inflöde) eller spricka (otillräckligt inflöde). Dessa blir kandidatzoner för hackplacering.
- Välj spårtyp och geometri:Välj mellan positiva och negativa skåror baserat på tillgänglig remsbredd. Välj profilformen (rektangulär, V eller radie-slutad) baserat på materialkvalitet och önskad flödesgradient.
- Definiera stationssekvensering:Bestäm vilken station som skär skåran i förhållande till formningsstationen den betjänar. Placera den tillräckligt tidigt för att kontrollera flödet men tillräckligt sent för att behålla bärarens integritet.
- Validera genom simulering eller prototyp:Kör formningssimulering för att bekräfta att stamfördelningen uppfyller målen med den föreslagna notchkonfigurationen.
- Slutföra för produktionsverktyg:Ange skårgeometri till ritningar för formmontering och beställ skär baserat på validerade mått.
Denna sekvens återspeglar hur erfarna ingenjörer närmar sig det som är kärnan i tillverkningen: ett system där varje funktion måste motivera sin existens med ett tydligt funktionellt syfte kopplat till att skapa resultat.
Valideringsmetoder och teknisk dokumentation
Simulering enbart garanterar inte produktionsframgång. Stämpeltillverkningsprocessen kräver fysisk validering eftersom verkliga-variabler som friktion, materialsatsvariationer och pressavböjning är svåra att modellera perfekt. Ingenjörer validerar bypass notch-designer genom ett skiktat tillvägagångssätt.
CAE-formningssimulering hanterar det första passet, identifierar potentiella sprickor, skrynkling eller överdriven förtunning i en virtuell miljö innan något stål skärs. Det här digitala testet optimerar tryckfördelningen och notch-geometrin, vilket avsevärt minskar de fysiska test--- och-kostnaderna. Efter att simulering har bekräftat designriktningen testar mjuka-verktyg med prototypinsatser faktiskt metallbeteende under pressförhållanden. Iterativa justeringar under T0- och T1-verifieringsrundor finjusterar-geometrin baserat på verkliga återfjädrings- och töjningsmätningar.
Dokumentationsstandarder säkerställer att validerade notch-specifikationer överlever överlämningen från konstruktion till verkstadsgolvet. Bypass-spårdetaljer visas på tre ställen över ett typiskt paket med formstansningsdokumentation:
- Striplayoututskrifter:Visa spårposition, djup, bredd och stationstilldelning med dimensionella beskrivningar och pilar för flödesriktning
- Monteringsritningar:Beskriv geometrin för skärskäret, dess monteringsplats i formskon och specifikationer för spel mellan stans och matris
- Processblad:Registrera validerade skårdimensioner från provet, eventuella justeringar gjorda under T0/T1 och de resulterande delkvalitetsmåtten kopplade till varje konfiguration
Denna dokumentation stänger slingan mellan stansar och präglingsövningar. När ett framtida projekt använder liknande material och geometri, hämtar ingenjörer validerade notch-parametrar från dessa poster istället för att börja från noll. Med tiden blir dokumentationen en institutionell kunskapsbas som accelererar varje nytt program.
Samarbeta med verktygsspecialister för design-Tunga applikationer
Arbetsflödet som beskrivs ovan låter linjärt, men komplexa delgeometrier gör det till en iterativ spiral. Flera skåror interagerar med varandra, begränsningar av bärarens bredd begränsar dina alternativ och materialflödesbeteende i en zon påverkar spänningsfördelningen i angränsande zoner. Design-tunga applikationer, där bypass-notch-optimering, metallstansningskomponenter och formkonstruktionsteknik kräver samtidig uppmärksamhet, drar nytta av samarbete med specialiserade formbyggare som hanterar dessa interaktioner som en del av deras kärnarbetsflöde.
Verktygsspecialister gillarYICHENkoppla ingenjörer till skräddarsydda präglingsverktygslösningar som behandlar bypass notch-design som en integrerad del av det totala formsystemet. Deras räckvidd täcker formkomponenter, stansar, lyftare, frigångsoptimering och materialflödesstrategi, alla utvecklade tillsammans så att beslut om spårplacering tar hänsyn till alla andra variabler i verktyget från dag ett. För ingenjörer som navigerar hela tillverkningsprocessen för metallstämpling på delar där flödeskontrollkomplexiteten överstiger enkel simulering, komprimerar det integrerade tillvägagångssättet utvecklingstidslinjer och minskar antalet försöksupprepningar som krävs för att nå produktionsklara-verktyg.
Bypass notch engineering är inte en fristående färdighet. Den sitter i skärningspunkten mellan materialvetenskap, formningsmekanik, remslayoutstrategi och produktionsvalidering. Att bemästra det innebär att tidigt bygga in arbetsflödet i din process, dokumentera vad som fungerar och att känna igen när komplexiteten i ett projekt kräver en partner som bor i den korsningen varje dag.
Vanliga frågor om bypass-skåror i stämplingsverktyg
1. Vad är syftet med bypass-skåror i stämplingsformar?
Bypass-urtagningar fungerar som avsiktliga urskärningar längs remsan eller blankkanten som reglerar hur plåt flyter in i formhåligheten under formningen. De utför två nyckelfunktioner: att hantera frammatning av bärremsor i progressiva formar så att tidigare formade detaljer passerar genom stationer utan kollision, och kontrollerar indragning- under formningsoperationer för att förhindra defekter som skrynkling och rivning. Genom att skapa fria gränser som avbryter spänningsöverföringen låter bypass-skåror ingenjörer diktera var och hur mycket material som kommer in i formningszonen, vilket resulterar i konsekvent väggtjocklek och förutsägbara deldimensioner.
2. Vad är skillnaden mellan positiva och negativa bypass-skåror?
Negativa bypass-skåror tar bort material inåt från den nominella remskanten, vilket minskar den lokala remsbredden genom en enkel stansoperation. De fungerar bäst när det finns tillräckligt med bärarbredd för att bibehålla matningsstabiliteten. Positiva bypass-skåror lägger till material utåt bortom den nominella remskanten, vilket skapar en lokal reservoar som matas in i formhåligheten på ett kontrollerat sätt. Ingenjörer väljer positiva skåror när remsan redan har minsta bärarbredd och inte kan tolerera ytterligare materialborttagning. Många komplexa progressiva formlayouter från specialister som YICHEN kombinerar båda typerna vid olika stationer för att balansera flödeskontroll med remsintegritet genom hela formningssekvensen.
3. Hur felsöker du problem med bypass notch under testout?
Formdelarnas defekter avslöjar specifika hackproblem. Skrynkningar nära skårans gräns betyder att skåran är för grunt och tillåter inflöde av överflödigt material, så öka djupet i steg om 0,5 mm. Rivning indikerar över-restriktion som svälter formningszonen, vilket kräver minskat skårdjup eller större hörnradier. Ojämn väggtjocklek pekar på asymmetrisk skårplacering som behöver utjämning. Kantsprickor från skårans spets signalerar otillräcklig hörnradie. Verkstads-golvkorrigeringar inkluderar slipning för att öka djupet, svetsning och ombearbetning- för att minska djupet, skärbyte för ompositionering och testning av shimsmaterial före permanenta modifieringar.
4. Hur påverkar materialtyp designen av bypass notch?
Varje material reagerar olika på flödesbegränsningar. Milt stål beter sig förutsägbart med standardskåradjup på 50-100 % av dragdjupet. Hög-hållfast stål motstår dra-in mer och kräver vanligtvis 10-25 % djupare skåror med profiler med radie för att förhindra kantbrott. Aluminium kräver konservativa konstruktioner med grundare djup (40-70% av dragdjupet) och större hörnradier (minst 1,5x materialtjocklek) på grund av lägre töjning och sprickbildning. Kopparlegeringar behöver mindre aggressiv geometri eftersom deras höga duktilitet innebär att även små skåror skapar meningsfulla flödesbegränsningar. Kornriktningens orientering i förhållande till skåran påverkar också avsevärt frakturrisken.
5. Var ska bypass-skåror placeras i en progressiv formremsa-layout?
Placeringen beror på vilka stationer som kräver lokaliserad materialflödeskontroll och vilka stationer som remsan måste passera utan störningar. Den allmänna regeln är att skära förbikopplingsskårorna en till tre stationer före formningsstationen de betjänar. Att skära för tidigt riskerar att destabilisera bärremsan före kritiska operationer, medan skärning för sent innebär att materialet redan har åtagit sig ett stresstillstånd som skåran inte kan korrigera. Ingenjörer bestämmer placeringen genom att kartlägga den fullständiga formningssekvensen, identifiera områden som är benägna att spricka eller rynkor genom simulering, och koordinera skåra positioner med pilotplatser och krav på bärarstyrka.


