


Vad är bypass-skåror och varför de är viktiga vid stämplingsmattor
När duköra en progressiv stämpelform i produktionshastighet, slät bandmatning är allt. Ett enstaka felmatning kan leda till formskador, skrotdelar och kostsamma stillestånd. Bypass-skåror är en av de mest effektiva men ofta förbisedda lösningarna inbyggda i stämplingsformarna för att hålla remsan i rörelse från station till station.
Vad är bypass-skåror i progressiva stämplingsverktyg
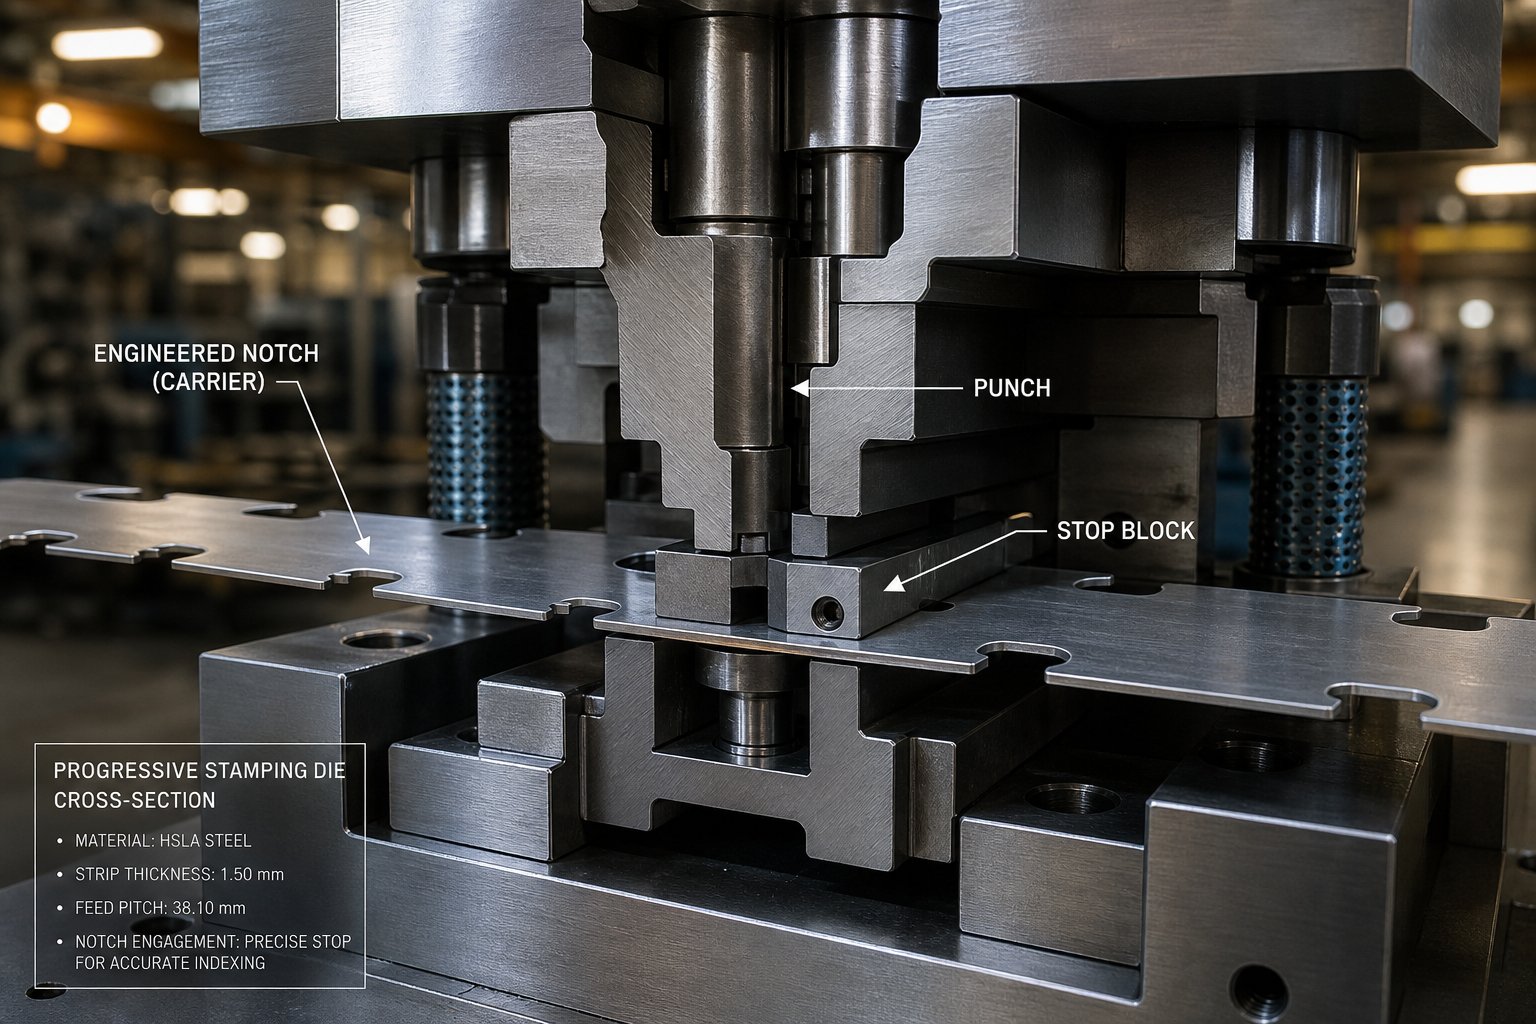
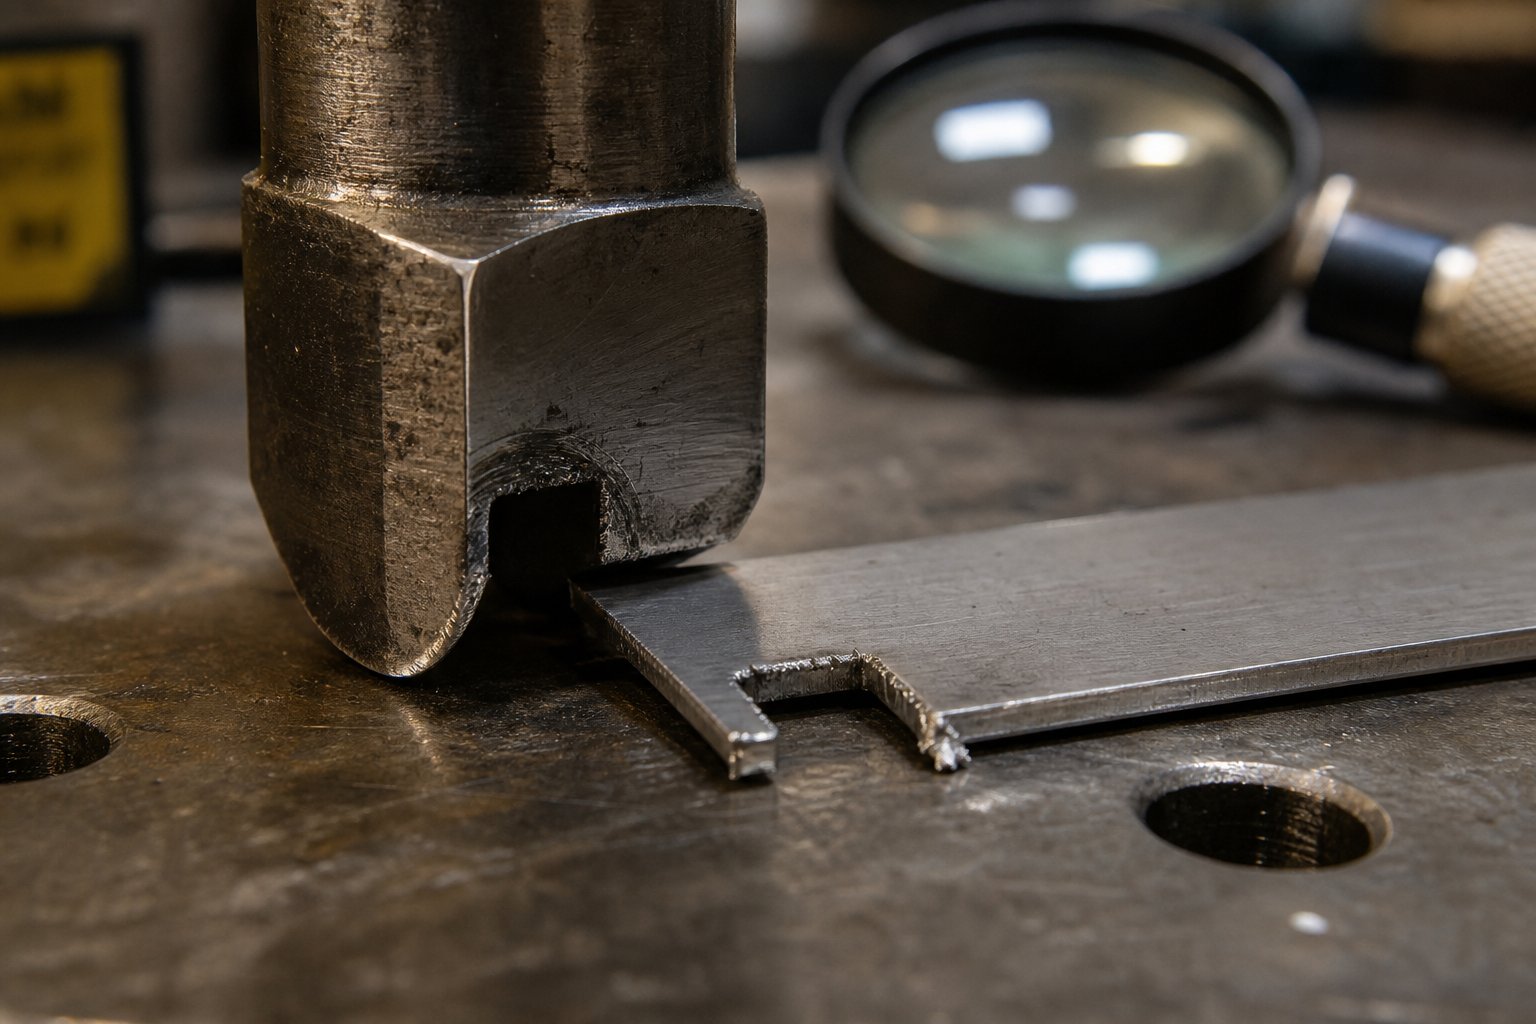
Bypass-skåror är konstruerade reliefsnitt gjorda i bärremsan på progressiva stämplingsformar. Deras syfte är att förhindra övermatning, kontrollremsregistrering och tillhandahålla spel så att formade detaljer kan passera genom efterföljande formstationer utan störningar.
Om du är ny på området och undrar vad som är metallstämpling är det en tillverkningsprocess som använder stansar monterade i pressar för att forma platt plåt till färdiga delar. Progressiva stansformar tar detta ett steg längre genom att utföra flera operationer i sekvens när remsan matas fram genom verktyget. Bärremsan binder samman delarna och flyttar dem framåt en stigning i taget.
Förbikopplingsskåror skärs från en eller båda kanterna av denna bärremsa, typiskt vid de första stationerna av formen. De skapar en rak-kantad referens som samverkar med fasta stopp inuti verktyget, vilket ger remsan en exakt mekanisk gräns för varje matningsförlopp. Branschfolk ringer dem iblandpitch notches eller franska hack, även om det finns kontextuella skillnader värda att förstå.
Problemet med remsmatning förbikopplingsskåror löser
Föreställ dig att mata en kontinuerlig spolremsa genom en progressiv form utan något mekaniskt stopp. Vad händer? Spolemataren matar fram materialet, men även matare som är exakta till 0,0005 tum kan inte ta hänsyn till kantkamber som införs under skärningsprocessen. Den rullningen får remsan att vandra, spänna eller övermatas. Resultatet är felregistrering mellan stationer, halva-träffar vid slag och i värsta fall en hel tärningskrasch.
Syftet med bypass-skåror i stämplingsformar är att lösa just detta. Genom att ta bort en liten sektion av material från remskanten skapar skåran en solid stoppyta och eliminerar svår kantsvängning i en enda operation. Denna bypass-urskärning för plåtformning sträcker sig bortom enkelt övermatningsskydd. Den raka-linjeskärningen hjälper också remsan att matas smidigt genom styrskenorna, och när den är ihopkopplad med pilotstift ger den tillförlitlig del-till-delregistrering över varje station.
Att förstå vad som är stämpling på denna nivå innebär att inse att matningsnoggrannhet inte bara är ett matningsproblem. Det är ett formdesignproblem. Och förbikopplingsskåror representerar ett medvetet, konstruerat svar på utmaningar med bandkontroll som ingen mängd elektroniskt formskydd helt kan ersätta på egen hand.
Terminologin kring dessa notch-funktioner varierar mellan butiker och regioner, vilket ofta skapar förvirring för ingenjörer som granskar formdesigner från olika leverantörer.
Bypass Notches vs Pitch Notches och industriterminologi
Fråga fem formgivare vad de kallar reliefsnitten i en progressiv formbärarremsa, så kanske du får fem olika svar. "Bypass notch", "pitch notch", "fransk notch", "feed notch" - terminologin skiftar beroende på vem som utbildade dig, var du arbetar och vilken region av landet (eller världen) din butik är verksam i. Denna inkonsekvens är inte bara trivia. Det skapar verklig förvirring när man köper dies från olika leverantörer eller granskar striplayouter från okända butiker.
Bypass Notches vs Pitch Notches Terminologi förklaras
På den bredaste nivån beskriver båda termerna liknande geometri - en sektion av material som tagits bort från eller formats in i remskanten för att kontrollera matningen. Den funktionella överlappningen är betydande, och många proffs inom stansar och stämpling använder termerna omväxlande utan problem. Ändå finns det kontextuella skillnader värda att notera.
Termen "pitch notch" tenderar att vara reserverad för notchgeometri som är specifikt kopplad till tonhöjdsavancemang och första-träffkontroll. Dess primära roll, enligt stämplingsdefinitionen som används av de flesta verktygsingenjörer, är att tillhandahålla ett stabilt stopp som förhindrar övermatning och ger installationspersonalen en exakt startplats för den främre remskanten.Art Hedrick från Dieology LLCbeskriver stigningsskåran som en liten sektion av material som skärs från en eller båda remskanterna vid startstationerna av en progressiv stans, som fungerar som både ett mekaniskt stopp och en camber-korrigeringsfunktion.
"Bypass notch" har å andra sidan ofta en vidare innebörd. Vissa proffs använder den för att beskriva reliefgeometri som gör att remsmaterial - särskilt formade egenskaper - kan passera genom eller kringgå efterföljande stationer utan störningar. Vad gör dies annorlunda i detta sammanhang? Skillnaden är subtil: en pitch notch styr var remsan stannar, medan en bypass notch styr vad remsan rensar när den rör sig framåt.
I praktiken har många stämplar geometri som tjänar båda funktionerna samtidigt. Samma skåra som ger ett stabilt stopp kan också skapa spelrum för en nedströms böj eller dragning. Den dubbla funktionen är delvis anledningen till att termerna slogs samman i vardagligt butiksspråk.
Hur regionala och företagskonventioner formar namngivning
Geografi och företagskultur spelar en större roll i terminologin än vad de flesta ingenjörer inser. Butiker i övre mellanvästern i USA, där progressiv formstämpling har djupa rötter, tenderar att gynna "pitch notch" eller "fransk hack". Europeiska och asiatiska formbyggare använder oftare "bypass notch" eller motsvarande översättningar. Större OEM-tillverkare med globala leveranskedjor standardiserar ibland på en term i sina formkonstruktionsspecifikationer, men den standarden varierar från företag till företag.
Att förstå vad som är dies i tillverkning innebär att acceptera att nomenklaturen inte är universell. När man granskar ett formdesignpaket från en obekant leverantör är det säkraste tillvägagångssättet att titta på geometrin och dess placering i remslayouten snarare än att förlita sig på enbart etiketten.
Tabellen nedan sammanfattar hur dessa termer vanligtvis mappar till specifika användningssammanhang:
| Kalla | Typisk användningskontext | Funktionsbeskrivning |
|---|---|---|
| Pitch Notch | Nordamerikanska progressiva matrisbutiker; diskussioner om forminstallation och foderkontroll | Material avlägsnat från remskanten för att skapa ett stabilt stopp för stigning, förhindra övermatning och ta bort kantsvängning |
| Franska hack | Äldre term som är vanlig i äldre verktygslitteratur och erfarna formtillverkare | Synonymt med pitch notch; hänvisar till samma snigel-som producerar reliefsnitt vid remskanterna |
| Bypass Notch | Bredare global användning; bildar-tunga progressiva dies; röjningsdiskussioner | Reliefgeometri som gör det möjligt för formade särdrag att rensa efterföljande stationer; kan också fungera som ett pitch stop |
| Lans-och-flänsskåra | Applikationer som kräver slug-fri drift eller styvning av bäraren | Lanserat och böjt material som fungerar som ett fast stopp utan att producera en separat snigel |
Oavsett vad din butik kallar dem, förblir den underliggande mekaniska funktionen konsekvent. Dessa funktioner finns för att hålla remsan matning tillförlitlig och tillskydda dyra formkomponenterfrån krockskador. De verkliga skillnaderna framträder när du tittar på hur de fysiskt interagerar med remsförlopp, pilotstift och formad geometri vid varje station.
Hur bypass-skåror fungerar vid progressiv matning av stansband
Att veta vad bypass-hak kallas är en sak. Att förstå vad de faktiskt gör inuti en stämpelform under varje pressslag är där det verkliga ingenjörsvärdet bor. Den mekaniska funktionen hos dessa avlastningssnitt går långt utöver det enkla förebyggande av övermatning. De deltar aktivt i remskontroll, bildar spelning och registreringsnoggrannhet genom hela stansprocessen.
Hur förbikopplingsskåror styr remsrörelsen
Tänk dig en progressiv stämpelmatris som körs med 200 slag per minut. Remsan avancerar en tonhöjd mellan varje träff, och hela stämplingsprocessen beror på att rörelsen sker med repeterbar precision. Bypass-skåror fungerar som den mekaniska ryggraden i den precisionen.
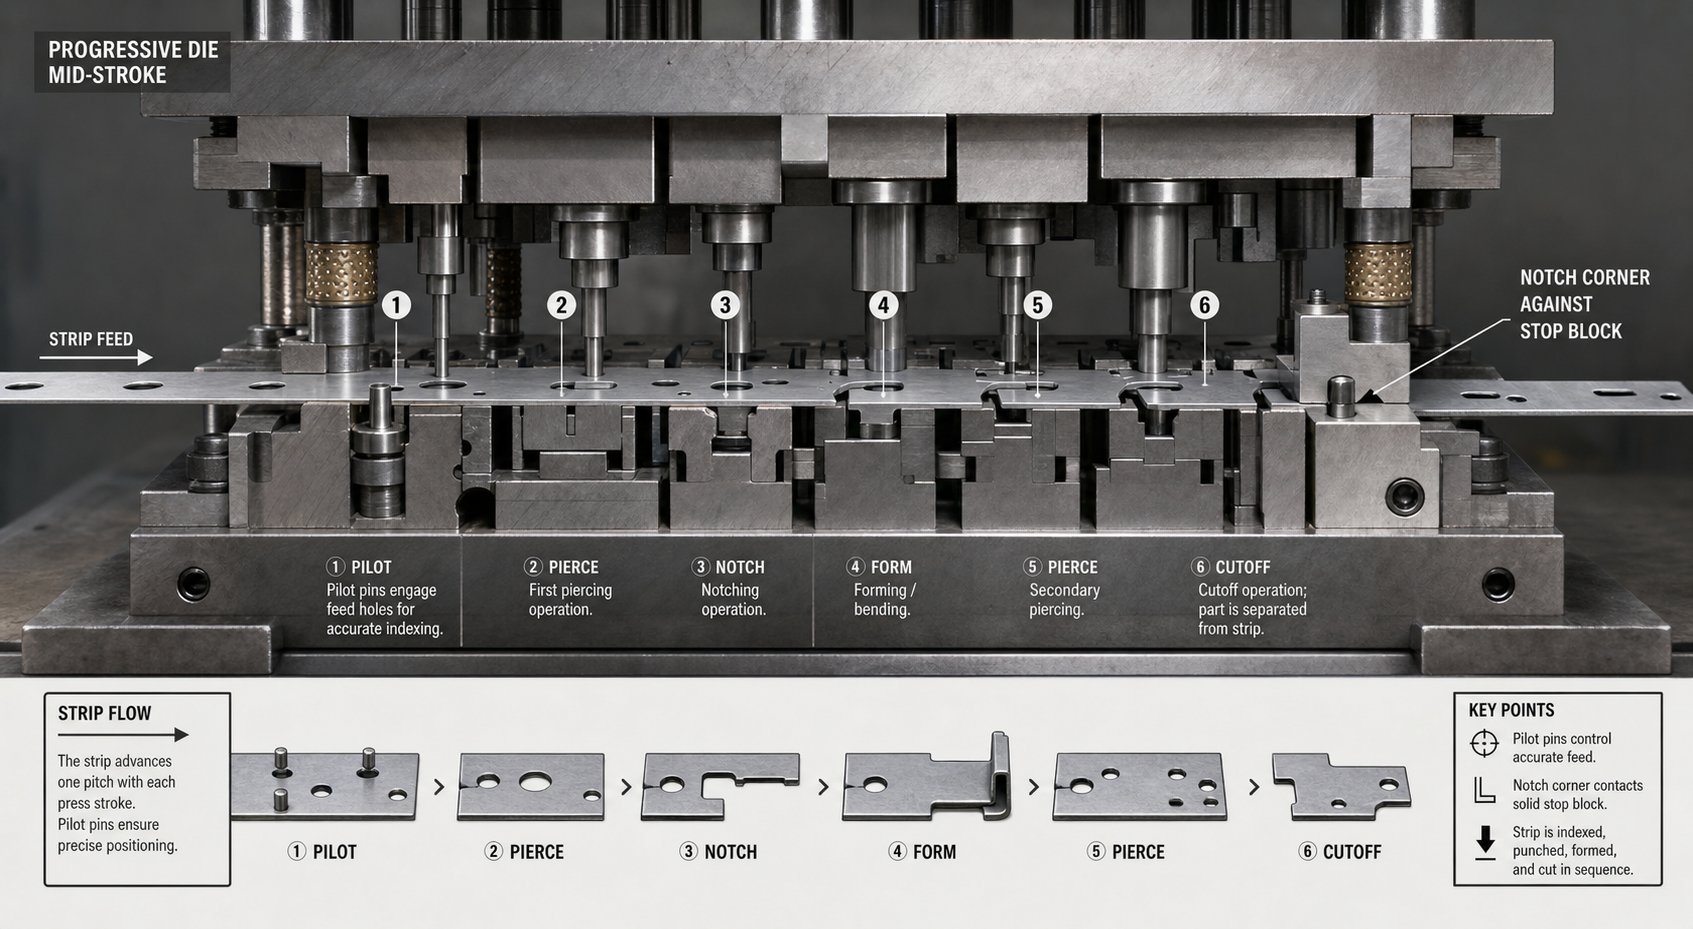
När mataren släpper remsan, rör den sig framåt tills skårans hörn kommer i kontakt med ett fast stoppblock monterat i formen. Detta hårda stopp eliminerar alla kumulativa matningsfel som kan byggas upp över hundratals progressioner. Till skillnad från elektroniska sensorer som upptäcker felmatningar efter att de inträffat, förhindrar det fysiska stoppet som skapas av hackgeometrin att problemet uppstår i första hand.
Skåran tar också bort kantmaterial som annars skulle kunna störa smidig matning genom styrskenor. Coil stock anländer ofta med små kantgrader eller camber från skärningsprocessen. Genom att skära in en ren, rak-referens i remsan, ger bypass-skåran formen en pålitlig yta att indexera mot oavsett inkommande materialtillstånd.
För stansar som utför stansningsstämplingsoperationer vid tidiga stationer, avfyras bypass-notch-stansen vanligtvis samtidigt med pilothålspiercing. Detta innebär att remsan får både sina registreringshål och sin kantkontrollgeometri i en enda träff, och etablerar alla platsreferenser innan materialet når några formningsstationer nedströms.
Bypass skåror och pilotstift fungerar som ett team, men de hanterar olika aspekter av bandkontroll. Pilotstiften ger exakt X-Y-position genom att sätta i för-hål och dra remsan till exakt läge när formen stängs. Förbi skåror ställer du samtidigt in gränsen för grovmatning och ger Z--axelavstånd för formade egenskaper.
Så här ser sekvensen ut under en enda tryckcykel:
- Mataren för fram remsan med en stigningslängd. Remsan rör sig fritt genom den öppna formen tills bypass-urtagets hörn kommer i kontakt med det fasta stoppet, vilket förhindrar övermatning.
- Presscylindern börjar sitt nedåtgående slag. När den övre dynan sjunker, går pilotstiften in i de för-genomborrade hålen i remsan, drar materialet till exakt slutläge och korrigerar eventuella mindre snedställning i sidled.
- Avdragarplattan kommer i kontakt med remsytan och klämmer den platt mot den nedre formytan. Vid formningsstationer kan lyftare hålla remsan i ett upphöjt läge för att rensa tidigare formade detaljer nedan.
- Stämplings- och formningsoperationer utförs samtidigt på alla stationer. Vid den första stationen skärs nya bypass-skåror och pilothål i den inkommande listen. Vid nedströmsstationer tar böjar, dragningar och reliefer form.
- Kolven ändrar riktning. Strippers håller remsan medan stansarna drar sig tillbaka. Lyftare höjer remsan tillbaka till matningshöjd, och bypass-urtagningsgeometrin ger det utrymme som krävs för att formade särdrag ska kunna rensa nedre stanskomponenter när remsan lyfts.
- Mataren kopplas in igen, för fram remsan till nästa stigningsposition och cykeln upprepas.
Utan förbikopplingsskåror som ger det initiala grovstoppet, skulle pilotstiften ensamma bära hela bördan av att korrigera eventuella matningsfel. Piloter är precisionsstämplingsformkomponenter designade för fin placering, inte för att absorbera kraften från en övermatad remsa. Att förlita sig på dem som primära stopp påskyndar stiftslitaget och leder så småningom till felregistrering över alla stationer.
Förhindrar att remsan lyfts och fastnar under progression
Remslyftning är en av de mest ihållande huvudvärkarna vid progressiv stansoperation. När en formningsstation böjer material nedåt, vill den omgivande bärremsan avböjas uppåt som svar. Om det upplyfta materialet fastnar i en stanskomponent när remsan matas framåt, får du en felmatning eller en buckling som kan krascha verktyget.
Förbikopplingsskåror åtgärdar detta på två sätt. För det första, genom att ta bort material från bärarkanten intill formningsstationer, minskar de styvheten hos bäraren i den zonen. En mindre styv bärare är mer följsam, vilket innebär att den kan böja sig något utan att överföra lyftkrafter över hela bandbredden. Detta överensstämmer medprinciper för design av bärremsorsom balanserar flexibilitet med strukturell integritet.
För det andra skapar själva hackgeometrin fysiskt spelrum. När en formad detalj som en böjd flik eller en dragen kopp måste passera genom nästa station, säkerställer bypass-skåran att det finns öppet utrymme vid remskanten för att den delen ska kunna röra sig utan att komma i kontakt med formstålet. Detta är särskilt kritiskt vid stanskonstruktioner där stationerna är tätt åtskilda och formade särdrag sträcker sig under eller ovanför bandplanet.
Förhållandet mellan skårplacering och remsstabilitet är en balansgång. Skär för mycket material från bäraren och du förlorar den strukturella styrka som behövs för att trycka remsan genom formen på ett tillförlitligt sätt. Skär för lite och formade detaljer kolliderar med nedströms verktyg. För att få den här balansen rätt krävs att du förstår de specifika alternativen för spårgeometri som finns och när varje konfiguration passar applikationen bäst.
Typer av förbikopplingsskåror och när varje konfiguration ska användas
Den balansgången mellan frigång och bärarstyrka har inte en lösning som-sizes-passar-alla. Olika detaljgeometrier, materialmått och formningsdjup kräver olika spårformer. Bland de olika typerna av stämpeldynor i produktion, ser progressiva verktyg det bredaste utbudet av bypass-notch-konfigurationer eftersom varje station introducerar unika krav på frigång. Att välja rätt geometri är inget kosmetiskt beslut. Det påverkar direkt remsans stabilitet, skrotbeteende och stansens livslängd.
V-Notch-konfiguration och typiska applikationer
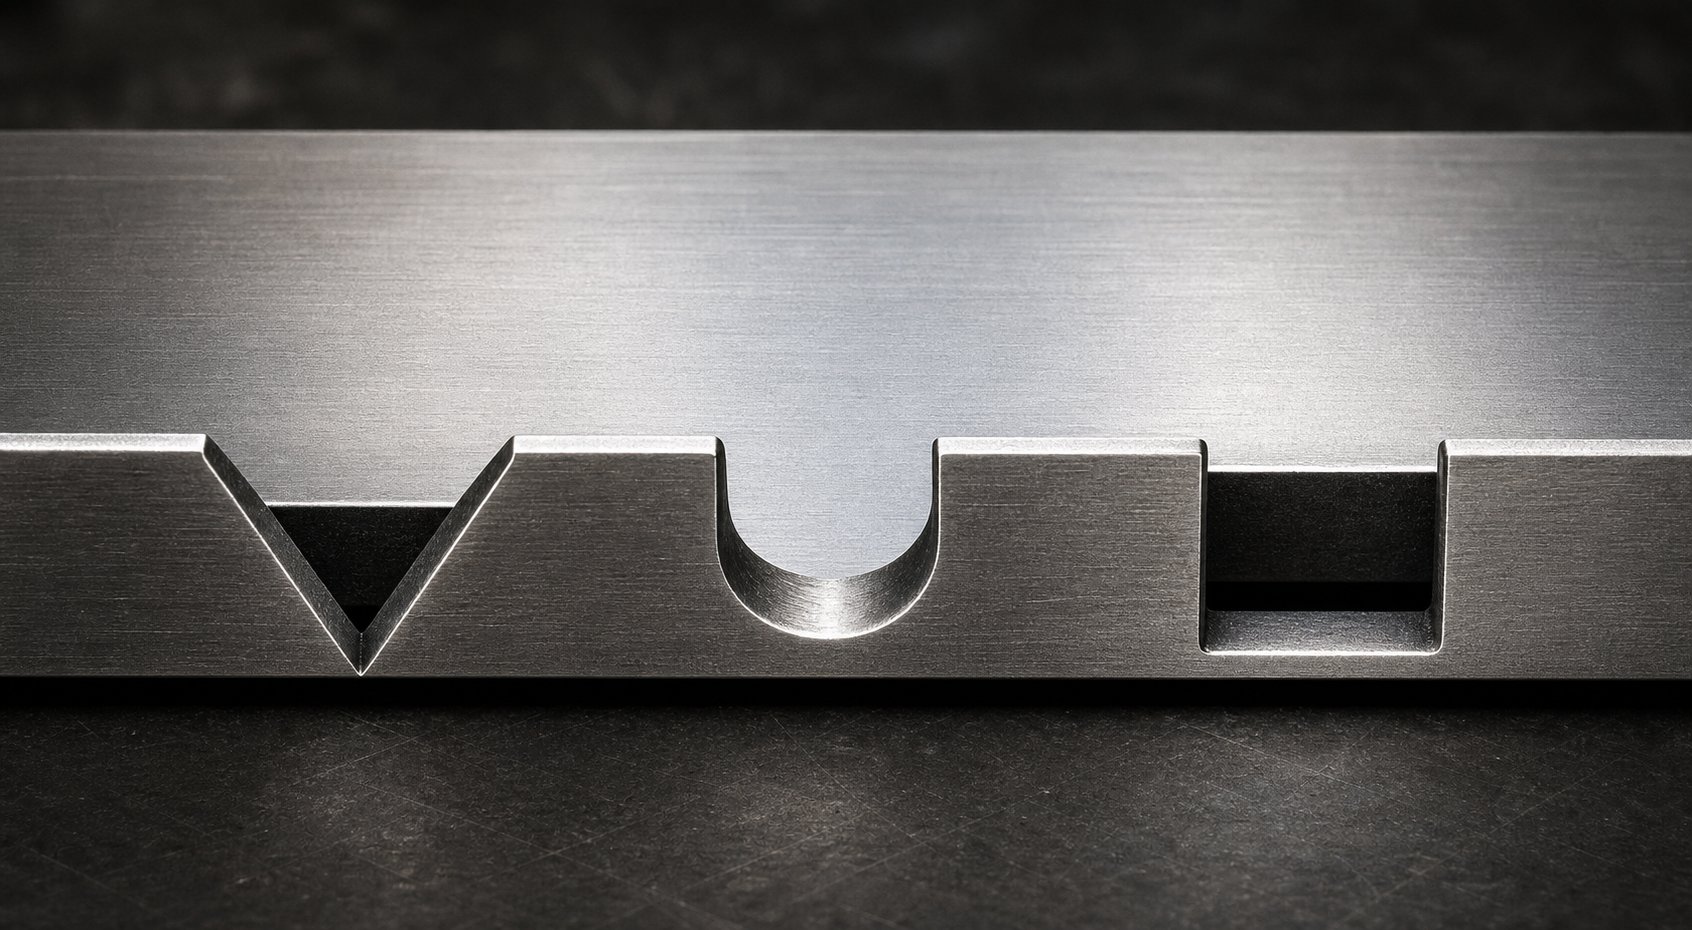
V-skåran är den vanligaste bypass-notch-geometrin i formstansningsoperationer. Den har två vinklade snitt som möts i en punkt, vilket skapar en triangulär relief i remskanten. Vinkeln på V varierar vanligtvis från 60 till 90 grader, även om vissa applikationer använder smalare eller bredare profiler beroende på frigångsbehov.
Varför är V-notch så populärt? Dess avsmalnande form styr remsan naturligt mot det fasta stoppet när materialet matas framåt. De vinklade kanterna fungerar som en inledning-, centrerar remsan i sidled och minskar risken för att ett skåra hörn hänger upp på stoppblocket. Detta själv-centrerande beteende gör V-skåror särskilt effektiva i hög-progressiva stansar där remsan måste indexera snabbt och rent.
V-skåror fungerar bäst i applikationer med måttliga krav på frigång och tunnare remsor, vanligtvis under 2,0 mm. De producerar en kompakt propp som skjuter ut på ett tillförlitligt sätt, och den spetsiga geometrin koncentrerar mindre spänningar vid bärarkanten jämfört med skarpa rektangulära hörn. V-skåror erbjuder dock begränsad spelbredd vid remskanten, vilket kan vara en begränsning när formade funktioner behöver ett bredare fönster för att passera.
U-Notch- och rektangulära bypass-notch-designer
När en V-skåra inte kan ge tillräckligt med frigångsbredd, träder U-skåra och rektangulära konfigurationer in. Dessa geometrier tar bort en bredare sektion av material från bärarkanten, vilket skapar ett bredare relieffönster för formade särdrag att passera nedströms stationer.
U-skåran har en halvcirkelformad eller avrundad botten, som fördelar spänningen jämnare än en vass-hörnficka. Detta gör den till ett starkt val för bypass-skåror i plåtformningsapplikationer där bärremsan utsätts för upprepade böjbelastningar under lyftens drift. Radien vid skårroten minskar risken för utmattningssprickor, speciellt i material som är benägna att arbetshärda.
Rektangulära skåror däremot maximerar utrymmet för ett givet skårdjup. De är enkla att bearbeta i formen och ger en enkel snäckform. Avvägningen- är att skarpa inre hörn skapar punkter med spänningskoncentration. I hårdare eller tunnare material kan dessa hörn initiera sprickor efter tusentals presscykler. Att lägga till små hörnradier (även 0,5 till 1,0 mm) minskar denna risk avsevärt utan att offra meningsfullt spelrum.
Både U-notch och rektangulära mönster är vanliga i progressiva formar med djupa formningsstationer, stora präglingar eller flera böjar som sträcker sig långt under bandplanet. Om den formade delen behöver stort utrymme att resa, ger dessa bredare geometrier det.
Positiv vs Negativ Bypass Notch Geometri
Utöver formen på själva snittet delas bypass notch-design upp i två grundläggande kategorier baserat på hur materialet hanteras: positiv och negativ. Det är viktigt att förstå negativa och positiva bypass-skåror i plåtstansformar eftersom valet påverkar bärarens styrka, slughantering och det övergripande bandbeteendet olika.
A negativ förbikopplingsskåraär vad de flesta ingenjörer föreställer sig först. Materialet avlägsnas fysiskt från remskanten, vilket skapar en utskärning som ger utrymme. Den borttagna snigeln måste hanteras genom korrekt formventilation och skrotrännor. Negativa skåror är standardmetoden i de flesta stansningstillämpningar eftersom de erbjuder förutsägbar, konsekvent frigångsgeometri från första träffen och framåt.
A positiv förbikopplingsskåratar ett annat tillvägagångssätt. Istället för att ta bort material, behåller eller omdirigerar det remsmaterial för att skapa lättnad. Tänk på en lans-och-formoperation där en flik böjs ut från bärplanet istället för att skäras bort helt. Materialet förblir fäst vid remsan men rör sig ut ur interferenszonen. Den här metoden bibehåller ett större-tvärsnitt, vilket förbättrar remsans styvhet och matningsstabilitet. Det eliminerar också snigeln helt, och löser skrothanteringsproblem i snäva formlayouter.
Den praktiska innebörden av dessa termer kan variera mellan företag och formdesigners, så definitioner bör alltid bekräftas mot den specifika standard för formritning och remslayout som används. Tabellen nedan visar de viktigaste distinktionerna:
| Typ av geometri | Typiskt användningsfall | Fördelar | Begränsningar |
|---|---|---|---|
| V-Notch (negativ) | Höghastighets-progressiva matriser med måttliga utrymmesbehov; tunn remsa lager under 2,0 mm | Själv-centrerande flödesåtgärd; kompakt snigel; lägre spänningskoncentration vid bärarkanten | Begränsad frigångsbredd; inte idealiskt för djupt-formade detaljer som kräver breda relieffönster |
| U-Notch (negativ) | Applikationer med upprepade böjbelastningar; material som är utsatta för arbetshärdning eller utmattningssprickor | Radiusad rot fördelar spänningen jämnt; bra utmattningsmotstånd; måttlig frigångsbredd | Något mer komplex stansgeometri; snigelform kan kräva specifik utkastdesign |
| Rektangulär (negativ) | Djupformningsstationer; stora präglingar eller böjar som sträcker sig långt under bandplanet | Maximalt fritt utrymme för givet djup; enkel att bearbeta; förutsägbar snigelgeometri | Skarpa hörn skapar stresshöjare; kräver extra radier i hårdare eller tunnare material |
| Positiv (lans-och-form) | Snäva formlayouter där snigelhantering är problematisk; applikationer som kräver maximal bärarstyvhet | Ingen snigel produceras; upprätthåller operatörens tvärsnitt-; förbättrar foderstabiliteten | Begränsat frigångsdjup; lanserad flik kan störa om den inte är helt kontrollerad; lägger till bildande komplexitet |
Att välja rätt konfiguration för negativa och positiva bypass-skåror i plåtformningsstansar beror på fyra variabler: bandtjocklek, materialegenskaper, det utrymme som dina formade detaljer kräver och formningsdjupet vid intilliggande stationer. Ett grunt mynt eller relief behöver kanske bara en smal V-skåra för att få utrymme. En djup-mugg som går genom flera stationer kräver sannolikt en full-bredd rektangulär eller U-skåra relief för att passera utan kontakt.
Geometrin du väljer påverkar också hur skåran slits över tiden och hur stansen beter sig i produktionshastighet. Skarpare skårprofiler skär rent men koncentrerar slitaget på mindre stansområden. Bredare profiler sprider belastningen men tar bort mer bärmaterial. Dessa kompromisser-kopplar direkt till designparametrarna och placeringsreglerna som styr var varje skåra sitter i förhållande till piloter, delgeometri och stationsavstånd.
Förbigå notch-designparametrar och placeringsriktlinjer
Varje notch-konfiguration som diskuteras ovan lever eller dör baserat på siffrorna bakom den. Enbart form garanterar inte prestanda. AV-skåra för grunt gör fortfarande att formade funktioner kolliderar med nedströmsverktyg. En för djupt skuren rektangulär skåra bryter bärremsan under matningsbelastning. Effektiv utformning av pressformar kräver exakt kontroll över fyra kritiska geometriparametrar och disciplinerad placering i förhållande till resten av remslayouten.
Kritiska geometriparametrar för bypass notch-design
När du sätter dig ner för att dimensionera ett bypass-urtag i en metallstans, är dessa variabler som avgör om din remsa matas rent i produktionshastighet eller ger dig huvudvärk från dag ett:
- Naggdjup- Avståndet som skåran sträcker sig inåt från remskanten. Detta måste överskrida den maximala höjden (eller djupet) för varje formad funktion som behöver passera genom efterföljande stationer. En vanlig startriktlinje är att ställa in urtagningsdjupet på 1,5 till 2,0 gånger den formade höjden, vilket ger en arbetsavståndsmarginal som tar hänsyn till materialåterföring och lätt remsfel under matning.
- Naggbredd- Måtten mätt längs remskanten i matningsriktningen. Spårets bredd måste rymma hela längden av den formade delen när den passerar stoppblocket, plus tillräckligt med marginal för att förhindra kontakt under värsta-fallsmatningsförhållanden. Bredden hänför sig vanligtvis till stationsstigningen - ett skåra som är smalare än 40 till 60 procent av tonhöjdsavståndet kanske inte ger tillräckligt utrymme för funktioner som sträcker sig över övergångszonen mellan stationer.
- Notch Angle (V-notch-specifik)- Den inkluderade vinkeln mellan de två skurna ytorna i en V--skåra. Vinklar mellan 60 och 90 grader ger den bästa balansen mellan själv-centrering och frigångsvolym. Skarpare vinklar under 60 grader ger ömtåligare hackspetsar som är benägna att gå sönder under bandspänningen, medan vinklar som överstiger 90 grader minskar fördelen med centrering och slöser med bärarmaterial i sidled.
- Avstånd och upprepning- Bypass-skåror upprepas vid varje stigning längs remsan. Deras avstånd är exakt lika med tärningsstigningen, vilket säkerställer att varje progression skapar en identisk stoppreferens. I vissa utformningar av metallpressningsformar visas skåror på båda remskanterna (dubbel-sidiga) för förbättrad sidoregistrering, speciellt i breda spolapplikationer där enkel-skåror tillåter remsan att svänga något under matning.
Dessa parametrar interagerar med varandra. Att öka skårdjupet utan att vidga skåröppningen skapar ett smalt spår som fångar sniglar och motstår utkastning. Att bredda skåran utan att justera djupet kan ge sidospel utan att lösa problem med vertikala störningar. Effektiv stämpeldesign behandlar dem som ett system, inte som oberoende dimensioner.
Riktlinjer för placering i förhållande till pilothål och stationsavstånd
Var du placerar hackstansen i remslayouten spelar lika stor roll som själva hackformen. Placeringen följer några kärnprinciper i plåtpressningsformar:
Förbikopplingsskåror bör skäras vid tidigast möjliga station, helst station ett eller två. Detta säkerställer att remsan får sin kantkontrollreferens innan den möter några formningsoperationer nedströms. Att skära skåran tidigt innebär också att den raka kanten är tillgänglig för maximalt antal efterföljande stationer att indexera mot.
Skåran ska avfyras vid samma station som pilothålet när det är möjligt. Detta etablerar både grovmatningsstoppet och den fina-positionsreferensen i en enda träff, vilket eliminerar alla positionsfel som skulle kunna ackumuleras om dessa funktioner klipptes vid olika stationer. I praktiken placerar de flesta progressiva formbyggare hålstansen intill pilotstansen i samma stansblock.
I sidled bör skåror placeras tillräckligt långt från detaljens geometri för att hållaren bibehåller strukturell kontinuitet mellan skåran och den närmaste delen av ämnets kant. En allmän regel i metallstämpeldesign är att bibehålla en minsta brobredd mellan skåran och intilliggande urskärningar lika med minst 1,5 gånger bandtjockleken. Faller under det, och bäraren blir en svag länk som är benägen att slitas sönder under foderspänning.
Balansera frigångsdjup med integritet för bärremsan
Här är spänningen varje formdesigner möter: djupare skåror ger mer utrymme för formade detaljer, men de tar också bort mer material från bärarkanten. Ta bort för mycket och bäraren förlorar den tvärsnittsstyrka som krävs för att trycka remsan genom styrskenorna och över lyftarna på ett tillförlitligt sätt.
Föreställ dig ett 1,0 mm tjockt stålband med en 12 mm bred bärare på varje sida. Om din bypass-skåra sträcker sig 8 mm inåt förblir endast 4 mm bärarmaterial intakt i det tvärsnittet.- Den kvarvarande bryggan måste hantera alla matningskrafter, lyftlaster och de dynamiska påfrestningarna från höghastighetspressoperation. I tunnare eller mjukare material kanske den kvarvarande delen inte räcker till.
Den tekniska principen som styr denna balans är okomplicerad: skårdjupet bör aldrig förbruka mer än 60 till 70 procent av bärarens bredd. Att hålla sig inom detta intervall bevarar tillräckligt med strukturellt material för att bibehålla matningens tillförlitlighet samtidigt som det ger meningsfullt spelrum för formade detaljer. Om din formade geometri kräver djupare relief än detta förhållande tillåter, är det korrekta svaret att bredda bärremsan i den initiala remslayouten snarare än att trycka skåran djupare in i en underdimensionerad bärare.
Det är här som stämpelformsdesign och optimering av remslayout korsas. En metallstämpeldyna som ser effektiv ut när det gäller materialanvändning men som lämnar otillräcklig hållarbredd för korrekt bypass-spårdjup kostar i slutändan mer genom felmatningar, stanskrascher och skrot. Bandlayouten måste utformas med skårgeometri i åtanke från början, inte eftermonteras efter att formen byggts.
Materialegenskaper lägger till ytterligare ett lager till denna beräkning. Stål med hög-hållfasthet tolererar djupare hackförhållanden eftersom deras högre sträckgräns bibehåller bärarens styvhet med mindre-tvärsnitt. Mjuk aluminium eller kopparlegeringar behöver mer konservativa djupgränser eftersom den återstående bäraren deformeras lättare under belastning. Dessa material-specifika justeringar förtjänar en egen detaljerad behandling för att undvika att förenkla designprocessen.
Bypass skåror vs alternativa bandkontrollmetoder
Bypass-skåror är inte det enda sättet att kontrollera remsrörelsen i en progressiv stans. Pilotstift, sidoskärare, släta bärremsor och -lyftarbaserade system spelar alla roller i metallstämplingsverktyg. Så varför välja en framför en annan? Svaret beror på registreringskrav, skrotmål och hur mycket komplexitet din budget för stämplingsverktyg kan stödja. Varje metod har en sweet spot, och att förstå avvägningarna- hjälper dig att välja rätt kombination för en viss applikation.
Bypass skåror jämfört med pilotnålar ensamma
Pilotstift är precisionsarbetshästarna för remsregistrering. De går in i för-genomborrade hål och drar remsan till exakt X-Y-position varje slag. SomPeter Ulintz från PMA noterar, piloter måste vara dimensionerade med endast 0,0005 till 0,001 tums spelrum till sina hål och måste kopplas in innan några andra slag kommer i kontakt med materialet. De levererar enastående positionsnoggrannhet, ofta inom några tusendelar av en tum.
Men att förlita sig på enbart pilotstift för foderkontroll har en betydande nackdel. Piloter är designade för fin placering, inte för att absorbera kraften från en övermatad remsa. Om mataren överskrider till och med en bråkdel av en millimeter, tar styrstiftet på den stötlastsidan-. Över tusentals cykler på en presspress som körs i produktionshastighet, böjer den upprepade sidobelastningen piloterna, förlänger pilothålen och försämrar registreringen över varje station.
Förbikopplingsskåror eliminerar detta problem genom att tillhandahålla ett grovt mekaniskt stopp uppströms pilotingreppet. Spårhörnet kommer först i kontakt med stoppblocket och absorberar övermatningskraften med en robust kant snarare än en precisionsstift. Piloter hanterar då endast den fina korrigeringen och arbetar inom sitt designkuvert. Denna arbetsfördelning förlänger pilotens livslängd och bibehåller registreringsnoggrannheten mycket längre än piloter som arbetar solo.
Betyder det att varje progressiv tärning behöver bypass-skåror förutom piloter? Inte nödvändigtvis. Enkla stans- eller perforeringsdynor utan formningsoperationer, minimalt remslyft och korta framstegskörningar kan fungera bra med enbart piloter. Risken beräknas annorlunda för hög-volymproduktion på en pressmaskin där tusentals slag per timme förstärker varje litet fel.
Alternativa Strip-kontrollmetoder och deras kompromisser-
Utöver kombinationen av förbikopplingsskåran och pilotstift, finns flera andra metallstämplingstekniker för att kontrollera remsförloppet:
Släta bärlister utan skårorlita helt på mataren och styrstiften för positionskontroll. Bäraren förbinder helt enkelt delämnen och ger en yta för styrskenor att innehålla. Detta tillvägagångssätt fungerar för enkla delar utan formning som ändrar remshöjden, men erbjuder inget mekaniskt övermatningsskydd. Varje matarglidning eller tidtagningsfel försvinner okorrigerat tills ett pilotstift (eller en stanskrasch) fångar den.
Sidoskäraretrimma en liten mängd material från en eller båda remskanterna vid den första stationen. Den nyklippta kanten indexerar mot ett stopp för att ställa in progression. Sidoklippare har en liknande grov-stoppfunktion som bypass-skåror, men de genererar ett kontinuerligt band av kantskrot snarare än diskreta sniglar. Detta tillvägagångssätt är vanligt i stansverktyg och stanstillämpningar där det inkommande spolkantsförhållandet är otillförlitligt eller där remsbredden måste korrigeras innan den går in i styrskenorna.
Lifter-baserade systemhöj remsan ovanför formytan mellan slagen, så att formade särdrag kan rensa nedre formkomponenter under matning. Lyftare löser problemet med vertikal frigång som förbikopplingsskåror adresserar i sidled. I praktiken använder de flesta komplexa progressiva stansar båda: lyftare för vertikalt spel och bypass-skåror för kantkontroll och matningsbegränsning. Enbart lyftare kan inte förhindra övermatning eller korrekt sidoregistrering.
Stage verktygskonfigurationerdela upp den progressiva operationen i separata stationer på individuella stanssatser. Varje station får ett diskret ämne snarare än en kontinuerlig remsa, vilket eliminerar remsmatningsutmaningar helt. Avvägningen- är dramatiskt lägre genomströmning, högre hanteringskostnader och mer komplexa delöverföringsmekanismer mellan steg.
Inverkan på optimering av remslayout och minskning av skrot
Varje bandkontrollmetod påverkar hur mycket material som slutar som användbara delar kontra skrot. Bypass-skåror tar bort små diskreta sniglar från bärarkanten och lägger till en förutsägbar skrotkomponent till varje slag. Det skrotet är minimalt, vanligtvis några kvadratmillimeter per hack, och väl värt matningssäkerheten det ger.
Sidoklippare genererar mer skrot per slag eftersom de trimmar hela remskanten kontinuerligt. Om din materialkostnad är hög eller om din delgeometri redan pressar materialutnyttjandegränserna, kan den extra kanttrimningen förändra ekonomin ogynnsamt. Omvänt, om din inkommande spole har dålig kantkvalitet, kan sidoskärarskrotet vara oundvikligt oavsett.
Vanliga bärare utan skåror producerar noll extra skrot från själva kontrollmetoden, men de felmatningshändelser de bjuder in genererar mycket mer avfall i kasserade delar och stilleståndstid för stansreparation. "Besparingarna" från att eliminera notch-skrot är illusoriska om din avvisningsfrekvens stiger ens något.
Tabellen nedan placerar dessa avvägningar-sida vid sida för snabb referens:
| Kontrollmetod | Registreringsnoggrannhet | Skrotpåverkan | Verktygskomplexitet | Bästa-Fit-applikationen |
|---|---|---|---|---|
| Bypass skåror + pilotstift | Hög. Grovt stopp förhindrar övermatning; piloter ger en fin X-Y-position inom 0,001 tum. | Låg. Små diskreta sniglar per slag; förutsägbar och hanterbar. | Måttlig. Kräver hackstämpel, stoppblock och utkastningsväg för slug förutom piloter. | Multi-stations progressiva formar med formningsoperationer, hög-hastighetsproduktion, snäva toleranser. |
| Pilot Pins Ensam | Hög för bra läge, men känslig för kumulativa matningsfel och pilotöverbelastning. | Inget från själva kontrollmetoden; högre risk för felmatning-relaterat skrot. | Låg. Endast standardstyrd maskinvara. | Enkel stans- eller perforeringsform utan formning; kort-program eller låghastighets-appar. |
| Sidoklippare + Pilotstift | Hög. Färsk-skuren kant ger ren stoppreferens; piloter hanterar finpositionering. | Måttlig. Kontinuerligt kantband ger kontinuerlig skrotvolym. | Måttlig till hög. Sidoavskärningsverktyg plus hantering och kassering av skrotband. | Dies running coil med opålitlig kantkvalitet; applikationer som kräver sann remsbredd. |
| Vanlig bärare (inga skåror) | Beror helt på matarnoggrannhet och pilotkorrigeringsförmåga. | Ingen från själva metoden; förhöjd risk för felmatning ökar avvisande delar. | Låg. Inget extra verktyg utöver styrskenor och piloter. | Mycket enkel platt blankning utan formning; delar med låg-risk där enstaka felmatning är acceptabel. |
| Lyftsystem (vertikal kontroll) | Hanterar endast Z-axelavstånd; ingen kontroll i sidled eller-matningsriktning. | Inga från lyftare; måste paras ihop med en annan metod för foderkontroll. | Måttlig. Fjäder- eller pneumatiska lyftare, tidskoordinering med matningsutlösning. | Formar med formade särdrag som sträcker sig under remsplanet; används alltid tillsammans med piloter och skåror. |
| Scenverktyg (separata stationer) | Hög per station, men överföringsnoggrannhet mellan stationer introducerar nya variabler. | Variabel. Inget transportörskrot, men blankhantering och överföring kan generera avslag. | Hög. Flera stanssatser, överföringsmekanismer, separata pressslag per operation. | Mycket komplexa delar som inte kan produceras i en enda progressiv remsa; låg-till-medelvolym. |
I de flesta produktionsmiljöer ger kombinationen av förbikopplingsspår och pilotstift den bästa balansen mellan noggrannhet, skrotkontroll och underhållsbarhet. Sidoklippare är det logiska alternativet när kantkonditionen är ett problem. Lyftare kompletterar snarare än ersätter notch-baserad kontroll. Och scenverktyg är ett helt annat paradigm, reserverat för delar vars geometri helt enkelt inte kan gå igenom en enda remsa.
Optimering av bandlayout innebär i slutändan att välja den kontrollmetod som minimerar totalkostnaden, inte bara materialkostnaden. Några extra kvadratmillimeter av hackskrot per träff är försumbar jämfört med stilleståndstiden, reparationen av stansen och kvalitetsavslag som kommer från otillräcklig kontroll av remsor. De verkliga besparingarna kommer från att bygga in rätt kombination av kontrollfunktioner i stämplingsverktyget och formen från början, snarare än eftermontering efter att matningsproblem dyker upp i produktionen.
Som sagt, inte alla material reagerar på samma sätt på dessa kontrollmetoder. Bandets tjocklek, hårdhet och duktilitet förändrar i grunden hur bäraren beter sig under matningsbelastningar och hur skårans kanter interagerar med materialet under skärning och progression.
Material-Specifika överväganden för bypass notch-design
En förbikopplingsskåra som fungerar perfekt i 1,0 mm kallvalsat- stål kan spricka bäraren, skada stansen eller skada ytfinishen när du byter till aluminium eller hög-hållfast legering. Materialegenskaper påverkar inte bara formningsstationer. De dikterar hur själva skåran beter sig under skärning, hur den återstående bäraren hanterar matningslaster och hur skårans kanter håller sig över tusentals presscykler. Att behandla skårdesign som material-oberoende är en av de snabbaste vägarna till produktionsproblem inom plåtstämpling.
Hur remstjockleken påverkar skårans djup och bredd
Remstjockleken är den enskilt mest direkta variabeln som påverkar bypass-notch-geometrin. Tjockare material kräver djupare skåror för att ta bort formade särdrag som naturligt skjuter ut längre under eller ovanför bandplanet. En 0,5 mm böjning i 0,4 mm lager ger en blygsam funktionshöjd. Samma böjningsvinkel i 2,0 mm lager skapar ett format utsprång fyra till fem gånger högre, vilket kräver proportionellt djupare relief.
Tjockleken styr också hur mycket bärarstyrka som återstår efter att skåran skärs. En 10 mm djup skåra i en 15 mm bred bärare lämnar 5 mm bromaterial. I tunt lager (under 0,8 mm) har den bron väldigt liten- tvärsnittsarea och kan bucklas eller rivas under matningsspänning. I tjockare stansade stålband över 2,0 mm behåller samma 5 mm brygga tillräckligt med sektionsmodul för att hantera produktionsbelastningar bekvämt.
Bredd beter sig på liknande sätt. Tjockare remsor behöver bredare skåröppningar eftersom formade detaljer upptar mer linjärt utrymme längs matningsriktningen. Snigeln som produceras av en bredare, djupare skåra i tjockt material är också tyngre och svårare att mata ut. Formdesigners som arbetar med stansningsformar av stål för tunga-tjocka material lägger ofta till vakuum eller positiv luftblästring för att säkerställa att sniglar rengör formen istället för att staplas i snigelhålet.
Materialhårdhet och duktilitetseffekter på notchgeometri
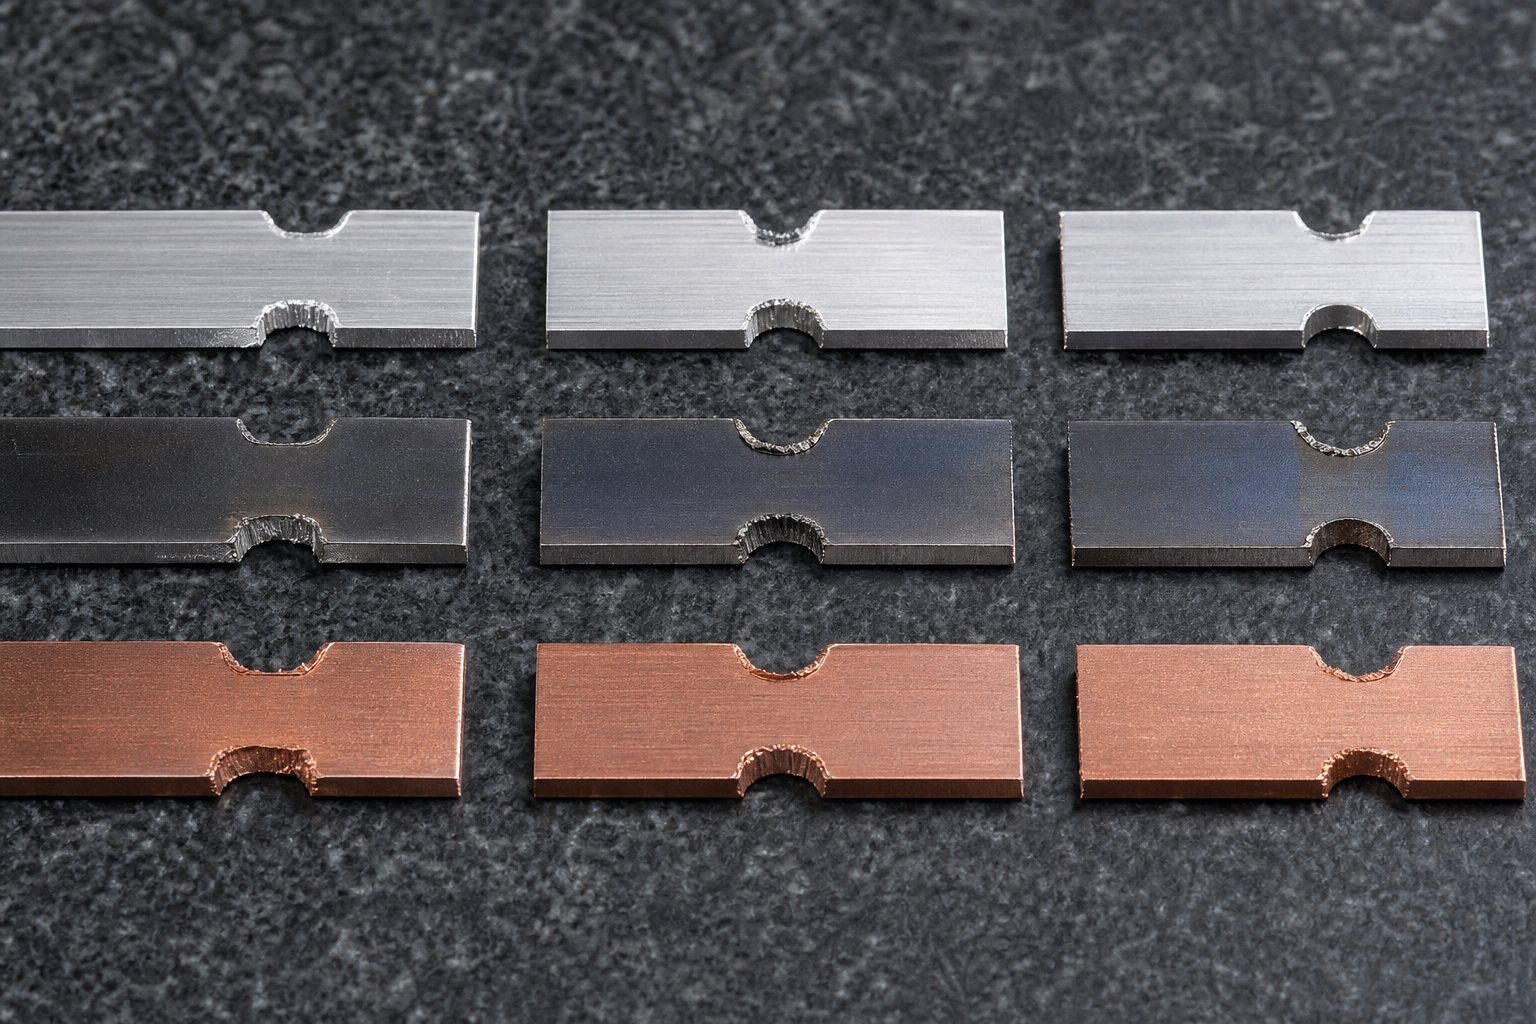
Hårdhet och duktilitet styr vad som händer vid skårans kanter och hörn efter kapning. Mjuka, sega material som koppar och glödgat aluminium deformeras plastiskt runt skåran utan att spricka. Hårda material med låg-duktilitet koncentrerar spänningar vid skarpa hörn och kan initiera mikro-sprickor som fortplantar sig under cykliska matningsbelastningar.
Så här reagerar olika materialkategorier på bypass notch-geometri:
- Lågt-kolstål (CRS, 1008/1010)- Tål skarpa V-skåror och rektangulära geometrier bra. God duktilitet möjliggör spänningsomfördelning i hörn. Måttlig återfjädring innebär att formade funktioner håller sin form på ett förutsägbart sätt, så beräkningar av hackavstånd är enkla. Detta är grundmaterialet för de flesta formgivningar av stålplåtsstansar.
- Hög-hållfast stål (HSLA, DP, AHSS)- Högre hårdhet innebär att hålstansen slits snabbare och skärkrafterna ökar. Minskad formbarhet gör skarpa invändiga hörn farliga. Rektangulära skåror i dessa material behöver hörnradier på minst 1,0 till 1,5 gånger bandtjockleken för att förhindra utmattningssprickor vid bärarkanten. Återfjädring är betydligt större, så formade funktioner kan skjuta ut längre än nominellt, vilket kräver extra frigångsdjup i skåran.
- Aluminiumlegeringar (3003, 5052, 6061)- Mjuka humörer bildas och skärs lätt men tenderar att galla mot verktygsstålstansar. Aluminiumstansningsprocessen kräver polerade stansytor eller belagda verktyg (TiN, DLC) för att förhindra materialansamling på stanskanterna. Aluminium fungerar även-härdar vid skurna kanter, vilket kan göra bäraren spröd i skårzonen efter upprepade belastningscykler. U-skåra profiler med generösa radier minskar denna risk. Legeringar som 6061-T6 är hårdare men mindre formbara och beter sig mer som höghållfast stål när det gäller sprickkänslighet i hörn.
- Koppar och mässingslegeringar- Utmärkt duktilitet men benägen att härda i hög-tillämpningar. Förbikopplingsskåror i kopparband fungerar vanligtvis bra med vilken geometri som helst, även om materialets mjukhet betyder att gradbildningen vid skårkanten är mer uttalad. Tätare avstånd från stans-till-stans (cirka 5 till 7 procent av tjockleken per sida) hjälper till att kontrollera gradhöjden.
- Rostfritt stål (300- och 400-serien)- Austenitiska kvaliteter (304, 316) fungerar-härdar aggressivt under skärning. Spårkanten blir betydligt hårdare än modermaterialet, vilket kan leda till sprickbildning om bäraren böjer sig upprepade gånger över lyftare. Ferritiska och martensitiska kvaliteter är mindre benägna att härda men har lägre duktilitet, vilket gör dem känsliga för spänningskoncentration vid skarpa hörn.
Materialfjädring förtjänar särskild uppmärksamhet. Både i aluminiumpressningsprocessen och hög-stålapplikationer betyder återfjädring att formade detaljer inte stannar exakt där stansen placerade dem. En böj avsedd att sticka ut 3 mm under remsplanet kan fjädra tillbaka till 2,5 mm eller trycka utåt till 3,3 mm beroende på materialets sträckgräns. Spårdjupet måste stå för denna värsta-projektion, inte bara den nominella dimensionen.
Arbetshärdning vid skårkanter är en mer subtil fråga som dyker upp med tiden snarare än omedelbart. Varje tryckslag lätt kallt-bearbetar den skurna kanten av skåran. I material som rostfritt stål och vissa aluminiumlegeringar gör denna kumulativa härdning så småningom kanten spröd. När bärarremsan böjer sig över en lyftskena i den härdade zonen, bildas mikro-sprickor och växer tills bäraren spricker i mitten-. Om du väljer U-skåra eller generöst avrundade rektangulära profiler fördelas böjspänningen över ett större område och fördröjer detta felläge.
Särskilda hänsyn till belagda och hög-hållfasta material
Stämplad plåt kommer allt oftare med för-applicerade beläggningar: galvaniserade zinklager, för-målade ytor eller organiska filmer som appliceras före stämpling. Dessa beläggningar lägger till en begränsning som ren metall inte gör. Spårskärningen skär genom beläggningen vid den skurna kanten och exponerar basmetall. Ännu viktigare, när remsan matas genom formen, kan de obearbetade skårans kanter skrapa mot styrskenor och stoppblock, vilket genererar beläggningsskräp som förorenar formen.
För galvaniserade och galvaniserade stål som är vanliga i biltillämpningar är zinkflagning vid skårkanter ett känt problem. Zinkskiktet är skört jämfört med underlaget och tenderar att spricka och lossna från den klippta kanten. Dessa zinkpartiklar vandrar in i formningsstationer och orsakar ytdefekter på färdiga delar. Strategier för att hantera detta inkluderar:
- Använd lite större stans-för att-stansavstånd (8 till 12 procent per sida) för att producera en renare skjuvning med mindre beläggningsbrott.
- Lägga till luftblåsning-av stationer nedströms hackstansen för att rensa bort lösa beläggningspartiklar innan de når formområden.
- Välja skårgeometrier som minimerar den totala klippta omkretsen. En enda bred skåra skapar mindre skärkant än två smala skåror som ger samma frigångsvolym.
För-målade eller laminerade remsor utgör ett annat problem. Själva hackkanten är inte problemet. Snarare kan alla grader eller upphöjt material vid den skurna kanten repa den målade ytan av intilliggande remsor på spolen eller skada beläggningen under lyftarens kontakt. Gradfri-skärning i dessa material kräver förstklassig stans-till-kontroll och frekvent stansunderhåll för att hålla skäreggarna vassa.
Hög-hållfast material över 980 MPa draghållfasthet push notch stansverktyg till dess gränser. Skärkraften per längdenhet av hackomkrets ökar ungefär proportionellt med materialets draghållfasthet. En stans som håller 500 000 träff i mjukt stål kan behöva slipas om efter 150 000 träff i tvåfas 980-stål. Formdesigners kompenserar genom att använda förstklassiga verktygsstål (pulvermetallurgiska kvaliteter som CPM-10V eller hårdmetallskär) för hålstansar i dessa applikationer och genom att förenkla skårgeometrin för att minska den totala skäromkretsen och koncentrerade spänningspunkter.
Dessa materiella-specifika faktorer existerar inte isolerat. De interagerar med produktionshastighet, smörjval och underhållsscheman för att avgöra verklig-världsprestanda. När en förbikopplingsskåra börjar orsaka problem på pressgolvet spårar grundorsaken ofta tillbaka till en av dessa materialinteraktioner snarare än ett grundläggande designfel.
Felsökning av problem med bypass notch i produktionen
När ett förbikopplingsspår börjar misslyckas på pressgolvet märker operatörerna ofta symtomet långt innan de identifierar orsaken. Grader visas på färdiga delar. Sniglar rider tillbaka upp i tärningen. Remsan missregistreras även om skårgeometrin ser bra ut på papper. Dessa misslyckanden sker sällan isolerat. Som progressiv felsökningsforskning bekräftar är borrtillväxt, dragning av sniglar och matningsinstabilitet ofta symptom på samma underliggande slitageprogression snarare än separata defekter. Att förstå grundorsaken bakom varje symptom är det som skiljer en snabb lösning från en återkommande huvudvärk i varje precisionsstämplingsoperation.
Vanliga bypass notch-fellägen och rotorsaker
Föreställ dig att ditt stämplingsverktyg kör i full fart och plötsligt producerar felplacerade hål vid station fem. Din första instinkt kan vara att kontrollera pilotstiften eller matarens timing. Men om bypass-skåran har slitits ojämnt, har stoppreferensen den skapar förskjutits. Remsan är fortfarande i kontakt med stoppblocket, men kontaktpunkten är inte längre fyrkantig, vilket gör att remsan kan skeva något innan piloterna kopplar in. Det lilla vinkelfelet multipliceras över varje nedströmsstation.
Detta är ett av de mindre uppenbara fellägena. Andra är mer synliga men lika skadliga. Här är de primära symptomen som operatörer stöter på och grundorsakerna bakom var och en:
Strip felregistrering trots hacknärvaro.Skåran finns och kommer i kontakt med stoppet, men delar visar fortfarande positionsdrift. Grundorsaker inkluderar slitna eller avhuggna kanter som producerar inkonsekvent skårgeometri, ett stoppblock med en sliten kontaktyta eller ansamling av snigelskräp på stoppytan. I varje fall har referensgeometrin försämrats även om systemet verkar fungerande. Den korrigerande åtgärden är att inspektera hålstanskanten under förstoring, mäta stoppblockets kontaktyta för slitage och rengöra eventuellt ackumulerat skräp från stoppfickan.
För tidigt slitage med hålslag.Stämpeln mattas eller flisar snabbare än förväntat för material och volym. Detta leder ofta tillbaka till otillräcklig stans-till-frigång, vilket ökar skjuvkraften och genererar värme vid skäreggen. Att använda material med hög-hållfasthet utan att uppgradera till förstklassigt stansstål (pulvermetallurgiska kvaliteter som CPM-10V eller M4) påskyndar detta problem. Korrigerande åtgärder inkluderar verifiering av spel per sida mot materialtjocklek, uppgradering av stansmaterial för krävande applikationer och applicering av TiN- eller TiAlN-beläggningar för att minska friktionen.
Bärarremsbrott vid skåror.Remsan går sönder vid skårzonen under matning, vilket stoppar produktionen. Detta fel tyder på att antingen överdrivet hackdjup förbrukar för mycket bärarbredd, hårdnande arbete vid spårkanten från upprepad böjning över lyftare, eller skarpa inre hörn som fungerar som spänningshöjare i material med låg-duktilitet. Fixeringen innebär att granska skårdjupet i förhållande till bärarens bredd (håller sig under 60 till 70 procent), lägga till hörnradier eller byta till en U-skåra profil som fördelar spänningen jämnare.
Snigeldragning och gradbildning vid skårkanter
Snigeldragning och bypass-skåror gradbildning vid stämpling är två av de vanligaste-till-problemen som operatörer möter med hackverktyg. De är nära besläktade eftersom båda härrör från hur stansen interagerar med materialet under skärning och utdragning.
Snigeldragning inträffar när den avskurna snigeln fäster vid stansytan under det uppåtgående slaget och rider tillbaka in i formhåligheten. Vid nästa slag kan den där snigeln hamna mellan stans och remsa, vilket orsakar en dubbel-träff eller skada. Den underliggande mekaniken involverar vakuumtryck mellan stansen och kulan, kombinerat med ytjämnhet eller oljefilm på stansen som ökar vidhäftningen. Slitna stansar med lätt konkava ytor förvärrar vakuumeffekten. Korrigerande strategier inkluderar att lägga till ett vakuumavlastningsspår på stansytan, installera fjäderbelastade-slug ejektorer, verifiera att stansöppningen tillåter sniglar att falla fritt och att se till att luftblåsningssystem fungerar och är rätt tidsinställda.
Gradbildning vid skårans kanter utvecklas när stansen mattas. En skarp stans ger en ren skjuvning med minimal vältning. När kanten slits sönder materialet snarare än att klippas rent, vilket lämnar en upphöjd grad på remskanten. Graden släpar sedan mot styrskenor och stoppblock, vilket ökar matningsmotståndet och accelererar slitaget på andra metallstämplingsverktyg och stanskomponenter nedströms. Deförhållandet mellan spel och livslängdär avgörande här: medvetet konstruerade spelrum mellan stansen och dynan minskar avskalningskrafterna samtidigt som verktygets livslängd förlängs och eggkvaliteten förbättras.
De viktigaste korrigerande åtgärderna för gradkontroll är att bibehålla stansens skärpa genom schemalagd omslipning, verifiera att stans-till-spelet inte har ändrats på grund av slitage eller felinriktning och att bekräfta att stansningsstålkvaliteten är lämplig för produktionsvolymen och materialhårdheten.
Slitagemönster och underhållsintervall
Bypass notch-stansar slits i förutsägbara mönster som, när du känner igen dem, berättar exakt vad som går fel inuti formen. Kantavrundning är det vanligaste mönstret: den vassa eggen utvecklar gradvis en radie som ökar gradhöjden och skärkraften. Hörnflisning uppträder i hårdare material där stötbelastningen överstiger stansmaterialets seghet. Ansiktsslitage (en konkav fördjupning på stansspetsen) utvecklas från upprepad kontakt med snigeln och bidrar direkt till att snäckan dras.
Hur ofta ska man skärpa sig? Det finns inget universellt svar. Som Wilson Tool International noterar är verktygsunderhåll lika unikt som själva applikationen, med ålder, materialtyp, hastighet och smörjning som alla påverkar schemat. Att vänta tills synliga grader uppstår betyder att slitaget redan har gått för långt. Det mest tillförlitliga tillvägagångssättet för precisionspressningsoperationer är att fastställa skärpningsintervall baserat på antalet slag i stället för enbart visuell inspektion.
En praktisk startram:
- Milt stål under 1,0 mm: slipning av skårslag var 200 000 till 300 000 slag
- Rostfritt stål eller HSLA: slipa om vart 80 000 till 150 000 slag
- Aluminium (benägen för klämning-): inspektera vart 100 000:e slag för materialansamling; slipa om efter behov
- Belagda material (galvaniserade, för-målade): inspektera vart 150 000:e slag med avseende på beläggningsskräp på stansytorna
Dessa intervaller är startpunkter. Dina faktiska siffror beror på presshastighet, smörjningseffektivitet och det specifika stansstålet som används för stansen. Att spåra gradhöjden med en enkel fickmätare med jämna mellanrum låter dig ställa in den optimala omslipningscykeln för din specifika applikation.
Tabellen nedan organiserar de vanligaste problemen med bypass notch i en snabb-referensmatris för pressoperatörer och personal för formunderhåll:
| Symptom | Trolig grundorsak | Korrigerande åtgärd |
|---|---|---|
| Överdriven grad vid skårans kanter | Matt stanskant; otillräckligt slag-för att-dö rensning; stansfel | Omslipa punch; verifiera och korrigera godkännandet; kontrollera stansinriktningen i hållaren |
| Snigeldragning (snigel rider upp med stans) | Vakuum mellan stans och slug; sliten konkav stansyta; otillräcklig utkastning av snigel | Lägg till vakuumavlastningsspår; slipa om platt stansyta; installera fjäderutkastare eller luftblåsning |
| Strip felregistrering vid nedströmsstationer | Sliten hålstans som ger inkonsekvent geometri; stoppblocksslitage; skräp på stoppytan | Inspektera och slipa om hackstansen; ytbehandla eller byt ut stoppblocket; ren stoppficka |
| För tidig notch punch brott | Otillräckligt spelrum; stansmaterial för sprött för applicering; för stor variation i remstjockleken | Öka spelrummet; uppgradera till tuffare stansstål eller hårdmetall; verifiera specifikationer för inkommande spole |
| Bärarremsbrott vid skårzon | Spårdjupet överstiger säkert förhållande mellan bärarens bredd; skarpa hörn i material med låg-duktilitet; arbetshärdning från upprepad lyftarböjning | Minska skårdjupet eller bredda bäraren; lägg till hörnradier; byt till U-notch-profil |
| Naggsnigel stapling i formöppningen | Snigelhålet är för litet eller felinriktat; snigelinterferens från intilliggande stationsgeometri; ingen positiv utstötningsmekanism | Förstora och rikta in slughålet; verifiera att snigelvägen är fri; lägg till luftblås eller gravitationsränna |
| Inkonsekvent hackdjup (varierar från träff till träff) | Lossning av stanshållaren; formblockssättning; tryck på höjddrift | Åter-momenthållare; verifiera formblockssätena; kontrollera och återställ tryckstängningshöjden |
För butiker med stor-volymproduktion,YICHENs anpassade stämplingsformlösningaråtgärda många av dessa fellägen på designstadiet genom att specificera optimerade stansmaterial, spelrumsvärden och utkastningsvägar för slugs skräddarsydda för applikationen. Proaktiva designbeslut eliminerar återkommande underhållsproblem som tar förarens tid under produktionskörningar.
Genom att känna igen dessa misslyckande mönster tidigt och agera på dem håller din stämplingssats produktiv. Men den större frågan kvarstår: behöver varje progressiv tärning faktiskt bypass-skåror, eller finns det situationer där de säkert kan utelämnas? Det beslutet beror på detaljens komplexitet, pressteknik och de specifika kraven på bandkontroll för din applikation.
När ska man använda bypass-skåror och samarbeta med formdesignexperter
Inte varje progressiv tärning kräver bypass-skåror. En platt stansdyna som kör enkla perimetersnitt i blygsam hastighet möter helt andra utmaningar för bandkontroll än en 20-stations bilstämpeldyna med djupa drag, flera böjar och snäva toleranser på stansade metalldelar. Beslutet att inkludera eller utelämna bypass-skåror bör följa en tydlig teknisk logik snarare än vana eller antagande.
Beslutsram för när förbikopplingsskåror krävs
Tänk på bypass notch-nödvändighet som ett spektrum som drivs av fyra faktorer: delkomplexitet, formningsdjup, produktionshastighet och inkommande materialtillstånd. När flera faktorer anpassas mot den höga delen av det spektrumet, blir bypass-skåror viktiga. När alla faktorer sitter i den nedre delen kan du säkert utelämna dem.
Scenarier där bypass-skåror vanligtvis krävs:
- Multi-stations progressiva formar med formningsoperationer- Varje form som böjer, drar eller präglar material vid mellanstationer skapar funktioner som måste rensa nedströms verktyg under matning. Bypass-skåror ger den sidoavlastning som dessa funktioner behöver för att passera utan störningar.
- Hög-produktion över 150 slag per minut- I snabb takt förvärras även små inkonsekvenser i matningen snabbt. Det mekaniska stoppet som tillhandahålls av ett bypass-urtag förhindrar kumulativa matningsfel som piloter ensamma inte kan absorbera utan accelererat slitage.
- Bred spolmaterial eller kraftigt material- Bredare och tjockare remsor ger mer fart under matning och är svårare att stoppa exakt. Trögheten hos tungt bandmaterial gör övermatning mer sannolikt, och en enda övermatningshändelse i tjockt material träffar med tillräckligt med kraft för att skada formkomponenterna.
- Spole med kända kantkamberproblem- Material från vissa slitskällor anländer med uttalad kantvågighet. Som Art Hedrick noterar, skär bypass-skåror en rak referenskant som tar bort allvarliga slingor och tillåter mjuk matning oavsett inkommande spolkondition.
- Dör där operatörens skicklighetsnivåer varierar- I butiker med frekvent personalomsättning vid installationer, ger det mekaniska övermatningsskyddet i ett bypass-spår ett säkerhetsnät som ingen mängd elektroniskt formskydd kan ersätta om sensorer förbikopplas eller konfigureras felaktigt under installationen.
Scenarier där bypass-skåror säkert kan utelämnas:
- Enkla platta blanking eller piercing stansar utan formning- Om varje station endast utför genom-tjockleksskärning och inga funktioner sträcker sig över eller under remsplanet, finns det inget att rensa och minimal risk för att remsan lyfts.
- Kort-prototyp eller verktyg med låg-volym- När den totala produktionsvolymen förblir under 50 000 delar och hastigheten inte är kritisk, är riskexponeringen från tillfälliga felmatningar tillräckligt låg för att hanteras med pilotstift och uppmärksam installation.
- Smalt, tunt bandlager med pålitlig kantkvalitet- Tunna, smala remsor har låg matningströghet och minimal camber. Mataren kan kontrollera dem exakt, och piloter kan korrigera alla små fel utan överbelastning.
Inkludera bypass-skåror när din form har formningsoperationer, går över 150 SPM, använder breda eller tunga remsor eller är beroende av operatörer med varierande erfarenhetsnivåer. Utelämna dem endast när delar är platta-tom, volymerna är låga och kvaliteten på inkommande material kontrolleras konsekvent.
Hur servo-pressteknik påverkar kraven på bypass notch
Moderna-servodrivna pressar har omformat konversationen kring bandkontroll. Till skillnad från konventionella mekaniska pressar låsta i en fast vevcykel, erbjuder servopressar programmerbara ramrörelseprofiler. De kan bromsa baggen under matningsfönster, vilket ger mataren mer tid att föra fram remsan exakt. Detta väcker en rättvis fråga: eliminerar servoteknologin behovet av bypass-skåror?
Det korta svaret är nej, men det förändrar kalkylen.
Servopressar minskar risken för felmatning på specifika sätt. Deras variabla-hastighetsprofiler tillåter bredare matningsfönster vid kritiska punkter i slagcykeln, vilket ger CNC-matare mer tid att accelerera och bromsa remsan exakt. SomDet rapporterar MetalForming Magazine, servopressar kräver dynamiska matningar med höga accelerations- och retardationshastigheter, och matningssystemet måste utbyta exakta tidssignaler med pressen för att säkerställa korrekt pilot{0}}släppsekvens. Denna nivå av koordination förbättrar matningsnoggrannheten utöver vad konventionella mekaniska pressar uppnår.
Servotekniken tar dock inte upp flera problem som förbikopplingsskåror löser mekaniskt:
- Kant camberfinns kvar i den inkommande spolen oavsett presstyp. Ingen mängd servokontroll rätar ut en vågig kant.
- Första-träffregistreringunder installationen kräver fortfarande en solid stoppreferens. Elektronisk synkronisering hjälper inte operatören att lokalisera den främre remskanten korrekt vid gängning av en ny spole.
- Formad funktionsavståndförblir ett fysisk geometriproblem. En servopress gör inte en böjd flik mindre eller flyttar formstålet ut ur bandbanan.
- Dysskydd under installationen- De flesta progressiva tärningsskador uppstår under de första 10 träffarna under tärningsinstallationen, ofta på grund av att tärningsskyddet ännu inte är anslutet eller har åsidosatts. Ett mekaniskt stopp fungerar oavsett om elektroniken är aktiv.
Den praktiska effekten av servoteknik på beslut om bypass notch är blygsam. Du kan minska hackdjupet något eftersom förbättrad matningsnoggrannhet minskar sannolikheten för extrema övermatningshändelser. Du kan välja en positiv lans-och-bilda skåra över en snäcka-som ger negativa skåror eftersom de lägre inflygningshastigheterna minskar stötkrafterna på stoppblocken. Men att eliminera skåror helt och hållet på en komplex industriell metallstämpelform förblir riskabelt även med servokontroll. Den mekaniska backup de ger kostar nästan ingenting i förhållande till det skydd de levererar.
Arbeta med formdesignspecialister för optimal bandkontroll
Bypass-notch-designen sitter i skärningspunkten mellan optimering av remslayout, materialbeteende, formningssekvensplanering och produktionshastighetskrav. Att få alla dessa faktorer rätt samtidigt är inget som en CAD-operatör för allmänt-syfte hanterar vanligtvis. Det kräver erfarenhet av formdesign, speciellt inom progressiva verktyg för metallstansningskomponenter.
När du anlitar en specialist för stämplingsverktyg för bilar eller andra progressiva verktyg med hög-komplexitet, bör förbikopplingskonversationen ske tidigt i designprocessen, inte efter att remslayouten är låst. Spårgeometrin påverkar bärarbredden, vilket påverkar materialutnyttjandet, vilket påverkar delkostnaden. Att vänta med att ta itu med skårorna tills efter att formningssekvensen är slutförd tvingar ofta fram kompromisser: antingen är bäraren för smal för korrekt skårdjup eller så kommer skårans position i konflikt med närliggande pilothål.
Erfarna formkonstruktörer utvärderar kraven på bypass-spår som en del av den första remslayoutstudien. De tar hänsyn till formhöjder vid varje station, materialåtergångsegenskaper, målproduktionshastighet och de specifika press- och matarmöjligheterna i kundens anläggning. Detta holistiska tillvägagångssätt producerar metallstansar där varje kontrollfunktion fungerar tillsammans snarare än att slåss om utrymmet.
För verktygsingenjörer som söker skräddarsydda präglingsverktygslösningar som inkluderar korrekt design för bypass-urtagning, optimering av remslayout och materialflödesöverväganden,YICHENs stämplingsverktygslösningartillhandahålla en praktisk resurs. Deras tillvägagångssätt tar upp formstruktur, komponentspecifikation, stansdesign och optimering av spelrum som ett integrerat system snarare än isolerade beslut. När du granskar en företagsöversikt för metallstämpelpressar, leta efter denna typ av integrerad designmetod. Det indikerar en leverantör som förstår att bypass notch-prestanda beror på allt runt omkring i formen, inte bara notch-geometrin isolerat.
Oavsett om du bygger en ny progressiv stans från grunden eller felsöker matningsproblem i ett befintligt verktyg, förblir principerna desamma. Definiera dina krav på bandkontroll baserat på faktiska produktionsförhållanden. Välj skårgeometri och placering som uppfyller dessa krav utan att kompromissa med transportörens integritet. Och verifiera att hela styrsystemet, från hackstopp till pilotstift till lyftare, fungerar som en koordinerad enhet med din målhastighet och volym. Det disciplinerade tillvägagångssättet är det som skiljer pålitliga metallstansar från verktyg som bekämpar dig i varje produktionskörning.
Vanliga frågor om bypass-skåror i stämplingsverktyg
1. Vad är syftet med bypass-skåror i progressiva stämplingsverktyg?
Bypass-skåror är konstruerade reliefsnitt i bärremsan på progressiva stämplingsformar. De har tre primära funktioner: att förhindra övermatning av remsor genom att skapa en mekanisk stoppreferens, tillhandahålla spel så att formade detaljer kan passera genom efterföljande stansstationer utan störningar, och ta bort kantkamber från spolmaterial för att säkerställa smidig matning genom styrskenorna. Utan dem kan remsorna lyftas, spännas eller matas fel, vilket leder till kraschar och skrotdelar. De fungerar tillsammans med pilotstift, med skåran som hanterar grovmatningskontroll medan piloter ger fin X-Y-positionering.
2. Vad är skillnaden mellan bypass-skåror och pitch-notches?
Termerna används ofta omväxlande, men kontextuella distinktioner finns. Pitch notch hänvisar vanligtvis till notchgeometri som är specifikt kopplad till tonhöjdsavancemang och första-träffkontroll, som fungerar som ett fast stopp som förhindrar övermatning. Förbikopplingsskåra har en bredare betydelse, och beskriver all reliefgeometri som tillåter remsmaterial eller formade särdrag att passera genom eller kringgå efterföljande stationer utan störningar. I många progressiva stansar tjänar en enda skåra båda funktionerna samtidigt. Terminologin varierar beroende på region och företagskonvention, med nordamerikanska butiker som föredrar pitch notch och globala leverantörer använder oftare bypass notch.
3. Vilka är de olika typerna av bypass-notch-geometrier?
Det finns fyra huvudkonfigurationer. V-skåror använder vinklade snitt som möts vid en punkt, erbjuder själv-centrerande matning och fungerar bäst i tunnt material under 2,0 mm. U-skåror har en avrundad botten som fördelar spänningen jämnt, perfekt för material som är benägna att hårdna. Rektangulära skåror maximerar utrymmet för djupformningsstationer men behöver hörnradier för att förhindra sprickbildning. Positiva lans-och-skåror håller kvar materialet genom att böja det ut ur interferenszonen i stället för att ta bort det, vilket eliminerar klumpar och bibehåller bärarens styvhet. Valet beror på bandtjocklek, materialegenskaper, krav på frigång och formdjup vid intilliggande stationer.
4. Hur djupt ska en bypass-skåra vara i förhållande till bärremsens bredd?
Spårdjupet bör aldrig förbruka mer än 60 till 70 procent av bärarens bredd. En vanlig startriktlinje anger skårdjupet till 1,5 till 2,0 gånger den formade höjden för att ge arbetsavstånd som tar hänsyn till materialåterföring och remsfel. Om formad geometri kräver djupare relief än förhållandet 60-70 procent tillåter, är det korrekta tillvägagångssättet att bredda bärremsan i den initiala layouten istället för att skjuta skåran djupare. Höghållfasta stål tolererar djupare förhållanden på grund av högre sträckgräns, medan mjukt aluminium eller kopparlegeringar behöver mer konservativa gränser eftersom den återstående bäraren deformeras lättare under matningsbelastningar.
5. Kan servo-pressteknik eliminera behovet av bypass-skåror?
Nej. Servopressar minskar risken för felmatning genom att erbjuda programmerbar ramrörelse och bredare matningsfönster, vilket förbättrar matarnoggrannheten utöver konventionella mekaniska pressar. Däremot adresserar de inte kantkamber i inkommande spole, första-träffregistrering under installationen, fysiskt utrymme för formade funktioner eller formskydd under de kritiska första träffarna när elektroniken kanske inte är aktiv. Servoteknik kan tillåta något reducerat skårdjup eller gynna positiva skårdesigner på grund av lägre slagkrafter, men att eliminera skåror helt på komplexa progressiva stansar är fortfarande riskabelt. Den mekaniska backup de ger kostar nästan ingenting i förhållande till det skydd som levereras.


