


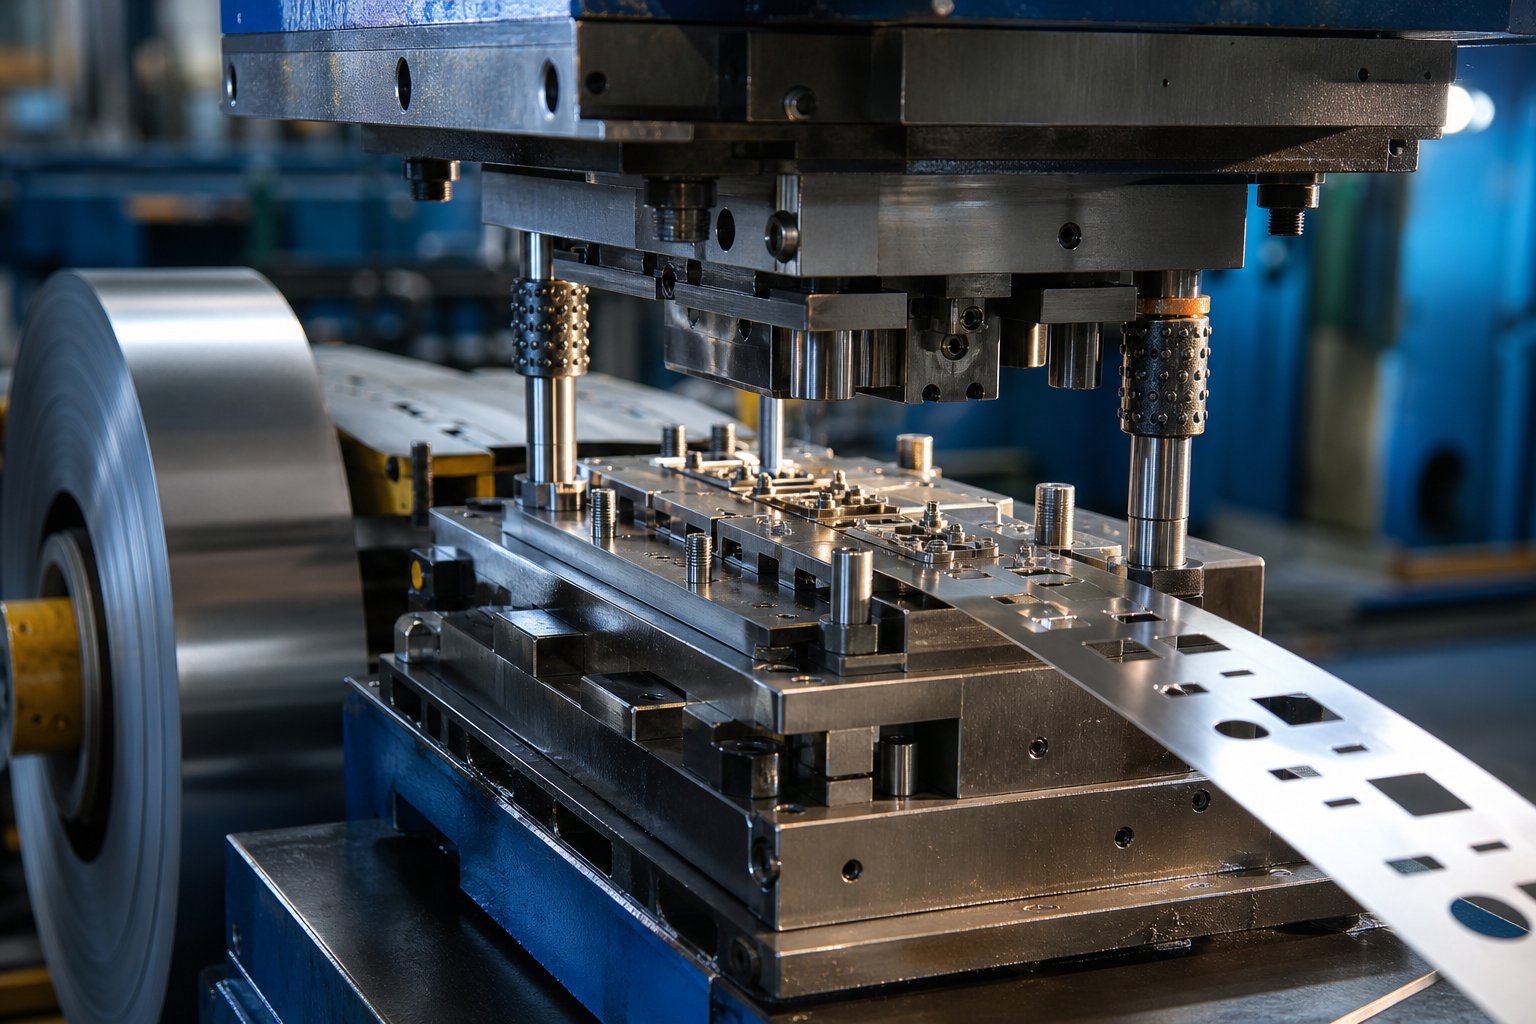
Vad Custom Die Stamping egentligen betyder
När du hör "metallstämpling" kanske du föreställer dig en press som stansar generiska former från plåt.Anpassad formstämplingär något annat. Det börjar med verktyg som konstruerats från grunden för en specifik del, dess material och dess produktionskrav snarare än att förlita sig på--hyllplan som ungefärligger den geometri du behöver.
Anpassad formstansning är en metallformningsprocess som använder specialbyggda-verktyg, designade för en specifik delgeometri, material och produktionskrav, för att producera precisionskomponenter i skala med repeterbar noggrannhet.
Den distinktionen är viktigare än den kan tyckas vid första anblicken. En standardform kan stämpla en bricka eller en enkel konsol. Men i det ögonblick som din del har proprietära dimensioner, snäva toleranser eller funktioner som samverkar med andra komponenter i en sammansättning, behöver du anpassade metallstansformar byggda runt din design snarare än en design böjd för att passa befintliga verktyg.
Vad gör en die anpassad
En form blir "anpassad" när dess geometri, stationslayout och materialspecifikationer utvecklas exklusivt för en del. Föreställ dig skillnaden mellan att köpa en kostym utanför ställningen och att ha en skräddarsydd efter dina mått. Utanför--ställ fungerar för enkla behov. Anpassade pressformar är skräddarsydda: varje stansprofil, varje spelrum, varje formningsstation beräknas för den specifika materialtjocklek, duktilitet och dimensionella mål som din del kräver.
Denna förhandsteknik inkluderar val av verktygsstål, design av bandlayouter för progressiva operationer och kompensation för materialbeteenden som återfjädring. Resultatet är en formstämpel som producerar praktiskt taget identiska delar slag efter slag, oavsett om du kör tiotusen eller tio miljoner stycken.
Vem drar nytta av Custom Die Stamping
Ingenjörer och inköpsteam investerar i anpassade verktyg av några centrala skäl:
- Snävare toleranser- anpassade formar är konstruerade för att uppfylla dina specifika dimensionskrav, inte bara "tillräckligt nära".
- Unika geometrier- egenutvecklade delfunktioner, fler-böjprofiler och komplexa utskärningar som ingen katalogform kan producera.
- Högre genomströmning i skala- en formstämpel optimerad för din del går snabbare med mindre skrot än anpassade verktyg.
- Repeterbar kvalitet- varje del från formen är praktiskt taget identisk, avgörande när komponenter måste bytas ut i sammansättningar.
Branscher, från bilindustri till elektronik till flyg- och rymdindustrin, förlitar sig på en skräddarsydd formstämpelstrategi när en delprestanda, säkerhet eller precision inte kan överlåtas till begränsningarna för generiska verktyg. Om du designade delen själv är chansen stor att du behöver anpassade verktyg för att tillverka den.
Hur denna process passar det bredare metallbildande landskapet
Anpassad formstansning ingår i en familj av metallformningsmetoder som inkluderar CNC-bearbetning, laserskärning, gjutning och hydroformning. Det som skiljer stämpelmatris från dessa alternativ är ekonomin med upprepning. En anpassad form medför en betydande investering i förväg, men när den väl är byggd producerar den delar till en bråkdel av kostnaden per-enhet för bearbetning eller skärning. Denna kostnadsfördel förenar volymen, vilket gör det till det dominerande valet för medelhög-till-produktion inom nästan alla tillverkningssektorer.
Den här artikeln är byggd som en{0}}resurs för beslutsfattande. Oavsett om du är en ingenjör som utvärderar genomförbarhet eller en inköpsproffs som jämför tillverkningsmetoder, så täcker de kommande avsnitten processtyper, formningsoperationer, industrikrav, toleranser, kostnadsdrivande faktorer och leverantörsval, allt köpare önskar att de hade förstått innan deras första specialverktygsprojekt.
Det första beslutet som de flesta team står inför är enkelt: behöver mitt projekt verkligen anpassade verktyg, eller kan standardverktyg hantera jobbet?
Anpassad vs standard stämpling och när du ska välja var och en
En standardform finns på en hylla, redo att stämpla vanliga former: platta brickor, enkla fästen, grundläggande klämmor. Det kostar lite eller ingenting i förväg eftersom verktygen redan finns. En skräddarsydd metallstämpelform, å andra sidan, är konstruerad från grunden för din specifika del. Valet mellan dessa två vägar formar ditt projekts ekonomi, designfrihet och långsiktiga-produktionskostnader på sätt som inte alltid är uppenbara vid första anblicken.
När Standard dör kommer till korta
Standardverktyg fungerar när din del matchar en geometri som någon redan har byggt verktyg för. Tänk på generiska fästhål, rektangulära utskärningar eller katalog-specifikationsfästen. I samma ögonblick som din design introducerar proprietära dimensioner, interaktioner med flera-funktioner eller materialspecifika-utmaningar, blir en standardtärning en begränsning snarare än en genväg.
Här är vad som vanligtvis tvingar övergången till anpassade verktyg:
- Din del har unika dimensionskrav eller egenutvecklade egenskaper som ingen befintlig form kan producera.
- Snäva toleranser kräver verktyg som utformats specifikt för din tillåtna variant, inte en generell-uppskattning.
- Materialbeteende, som återfjädring i-höghållfast stål eller slitning i aluminium, kräver stansspel och kompensationer som är skräddarsydda för den legeringen.
- Fler-operationsdelar behöver blankning, håltagning och formning utförs i en kontrollerad sekvens inom en stämplingscykel.
När du tvingar in en del i befintliga verktyg designar du baklänges. Verktygen dikterar vad du kan göra, och dina ingenjörer slutar med att kompromissa med geometrin, avslappnade toleranser eller dela upp operationer över flera inställningar. Denna flexibilitetsförlust kostar ofta mer i det långa loppet än vad den anpassade stämplingsformen skulle ha i förväg.
Designfrihet med anpassade verktyg
Med en anpassad metallstämpelmodell vänder förhållandet. Din deldesign driver verktyget, inte tvärtom. Formdesignern bygger varje station, varje spelrum och varje formningsprofil runt din CAD-geometri och materialspecifikation. Du får precis den del du behöver utan kompromisser tvingad av vad som råkar finnas på en hylla.
Detta är viktigast för komponenter som måste passa ihop exakt i sammansättningar, uppfylla strikta prestandakriterier eller ha egenutvecklade egenskaper som skiljer din produkt åt.En anpassad stämpelmatrismöjliggör också optimering av remslayout och formningssekvens, vilket minskar skrot och ökar presshastigheten, fördelar som du aldrig kommer att låsa upp med anpassade standardverktyg.
Den jämna-frågan mellan standard och anpassad
Den mest ihållande missuppfattningen om anpassade verktyg är att det alltid är dyrt. I verkligheten amorteras förskottsinvesteringen över varje del som tärningen producerar. Enligt projektdata från verkliga-världen från Jennison Corporation tillför en anpassad form på 12 000 USD som producerar 20 000 delar endast 0,60 USD per styck i verktygskostnad, medan samma design bearbetad utan verktyg kan kosta 3,50 USD eller mer per del.
Jämförelsen-är enkel: dela tärningskostnaden med besparingen per-del kontra din alternativa process. Över den volymtröskeln är varje extra del dramatiskt billigare. Under den kan standardmetoder eller CNC-bearbetning kosta mindre totalt sett.
| Dimensionera | Standardmatris | Custom Die |
|---|---|---|
| Designflexibilitet | Begränsad till befintliga geometrier | Konstruerad till din exakta del spec |
| Förskottskostnad | Låg eller noll | $8,000 - $50,000+ beroende på komplexitet |
| Kostnad per-enhet i volym | Högre (begränsad process) | Betydligt lägre i skala |
| Geometrisk komplexitet | Endast enkla former | Flera-funktioner, snäva-toleransdelar |
| Ledtid | Omedelbar (verktyg finns) | 8 - 14 veckor för design och konstruktion |
| Äganderätt | Säljaren behåller verktygen | Köparen äger vanligtvis tärningen |
Den verkliga frågan är inte om du har råd med anpassade verktyg. Det är huruvida din totala livstidsvolym, över alla ombeställningar under de kommande tre till fem åren, överskrider den jämna-gränsen. Om den gör det blir tärningen en tillgång som fortsätter att producera värde långt efter att den har betalat för sig. Om det inte gör det förblir standardprocesser eller alternativa processer den smartare investeringen.
Volymekonomi är dock bara en del av ekvationen. Vilken typ av tärning du väljer, oavsett om den är progressiv, överföring, sammansatt eller fourslide, avgör hur effektivt den volymen körs och vilken delgeometri som blir möjlig.
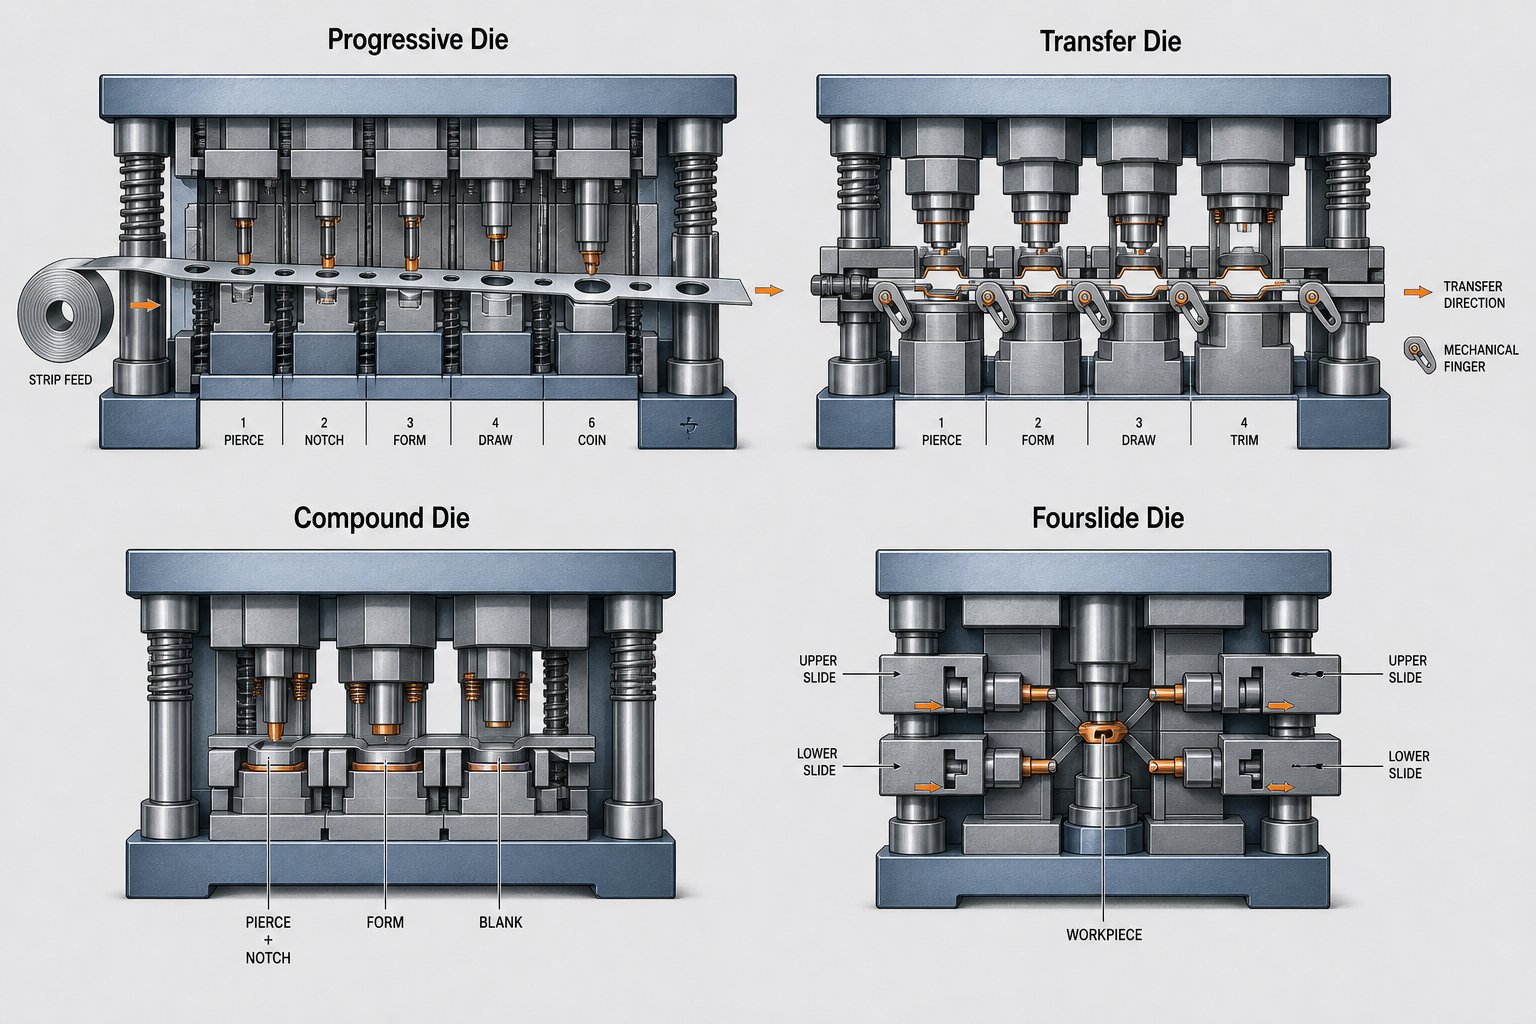
Typer av anpassade stämplingsprocesser förklaras
Att välja rätt formtyp är inte en liten detalj. Den bestämmer din produktionshastighet, möjliga delkomplexitet, skrothastighet och ekonomi per-enhet. Fyra huvudtyper av stämplingsformar dominerar specialarbete, och var och en tjänar en distinkt nisch. Att förstå var de utmärker sig och var de kommer till kort hjälper dig att undvika dyra missförhållanden mellan dina delkrav och din verktygsinvestering.
Progressiva dies för komplexa delar med hög-volym
Progressiva stansar är arbetshästen i högvolyms-metallstansar. En spole av plåt matas kontinuerligt genom en serie stationer inuti en enda formsats, där varje station utför en specifik operation: stansa ett hål, hacka en kant, bilda en böj. Remsan bär delen från station till station tills den slutliga operationen separerar det färdiga stycket.
Föreställ dig ett löpande band komprimerat till ett enda verktyg. Det är i huvudsak vad progressiv dies och stämpling uppnår. Eftersom materialet aldrig lämnar formen förrän delen är färdig, är cykeltiderna extremt snabba och producerar ofta hundratals delar per minut. Detta gör progressiva verktyg idealiska för små-till-medelstora-komponenter som elektriska kontakter, konsoler, blyramar och skärmningsburkar.
Avvägningen? Progressiva matriser kräver högre verktygsinvesteringar i förväg och producerar en del inbyggt skrot från bärremsan. De fungerar också bäst för delar som förblir relativt platta eller har grunda former. Djupt-dragna geometrier eller mycket stora delar pressar bortom vad en progressiv remsa kan hantera.
Överföringsverktyg för stora och djupdragna-komponenter
När delar är för stora, för djupa eller för komplexa för att förbli fästa på en remsa, tar överföringsformarna över. I denna process separeras ämnet tidigt från råmaterialet och överförs sedan mekaniskt mellan stationer med fingrar eller skyttelsystem. Varje station utför ett formningssteg, såsom djupdragning, flänsning eller trimning, på det diskreta ämnet.
Överföringsformar är vanliga i karosspaneler, strukturella komponenter och apparathöljen där delarnas dimensioner överstiger vad progressiv bandmatning tillåter. De hanterar djupare drag och mer aggressiva formningssekvenser eftersom ämnet rör sig fritt mellan stationer utan de geometriska begränsningarna att förbli fäst vid en bärremsa. Verktygskostnaden ligger i medelhöga-till-höga intervall och produktionshastigheterna är långsammare än progressiva stansar, men den geometriska kapaciteten är betydligt större.
Compound och Fourslide stansar för specialiserade geometrier
Sammansatta matriser tar ett helt annat tillvägagångssätt. Istället för att sekvensera operationer över flera stationer, utför de flera skäroperationer samtidigt i ett enda tryck. En sammansatt stans kan tömma den yttre profilen och sticka hål på inre hål samtidigt, vilket ger platta plåtstansdelar som brickor, packningar och elektriska lamineringar med exceptionell precision och planhet. De minskar produktionstiden med 25-30 % jämfört med sekventiella operationer, även om de i allmänhet är begränsade till delar utan formnings- eller bockningskrav.
Fourslide dys, ibland kallade multi-slide dys, använder horisontellt monterade slides arrangerade runt ett centralt formområde snarare än att bara förlita sig på vertikal presskraft. Dessa metallpressformar rör sig från flera håll, vilket gör dem kapabla att producera komplexa böjar över 90 grader, täta klämmor och invecklade trådformer som konventionella vertikala pressar inte kan uppnå. Enligt produktionsdata från Keats Manufacturing producerar fourslide-maskiner upp till 375 delar per minut samtidigt som de genererar 31 % mindre skrot än progressiv stämpling eftersom de eliminerar behovet av pilothål och bärremsor.
Fourslide-verktyg fungerar bäst för små, tunna delar med komplexa böjar i flera riktningar, som clips, klämmor, kontakter och fjäderkontakter. Begränsningen är storleken: större eller tjockare material kräver vanligtvis konventionella metallpressformar i progressiva eller överföringskonfigurationer.
Att välja bland dessa typer av stämplingsformar kommer ner till en handfull mätbara kriterier. Ställ dig själv dessa frågor i ordning:
- Vad är din årliga produktionsvolym?Höga volymer gynnar progressiva dies. Låga-till-medelstora volymer kan motivera överföring eller sammansatta metoder.
- Vilka är delens mått och djup?Stora eller djupdragna-delar kräver överföringsformar. Små, platta delar passar sammansatta matriser. Små delar med komplexa böjar pekar mot fourslide.
- Hur komplex är geometrin?Flera-böjar och snäva radier gynnar fyrslidning. Platta delar med flera-funktioner med sammansatta stansar för skärande och genomträngande passform. Delar som behöver sekventiell formning och skärning över många funktioner är i linje med progressiva verktyg.
- Vilket material och tjocklek stämplar du?Tunna, flexibla material fungerar för alla typer. Tjockare eller hårdare material kan utesluta fourslide och gynna progressiva eller överföringskonfigurationer med högre presstonnage.
- Vilka tolerans- och planhetskrav gäller?Sammansatta matriser ger överlägsen planhet på skurna delar. Överföringsformar ger strängare dimensionskontroll på djupdragna- geometrier.
| Die typ | Volymintervall | Delstorleksgränser | Komplexitetsförmåga | Typisk ledtid |
|---|---|---|---|---|
| Progressiv | Hög (100 000 - miljoner) | Liten till medelstor | Fler-funktionssekventiella operationer; begränsat dragdjup | 10 - 16 veckor |
| Överföra | Medium till hög (50K+) | Medium till stor | Djupa teckningar, komplexa 3D-former, stora geometrier | 12 - 20 veckor |
| Förening | Medium till hög (50K+) | Liten till medelstor (vanligtvis under 150 mm) | Samtidiga skäroperationer; endast platta delar | 6 - 10 veckor |
| Fourslide | Hög (100 000 - miljoner) | Liten (tunn mätare) | Fler-böjar som överstiger 90 grader; invecklade former | 8 - 14 veckor |
Ingen enskild formtyp är universellt överlägsen. Det rätta valet uppstår genom att matcha din detaljgeometri, volymprognos och materialkrav mot vad varje konfiguration gör bäst. En väl-vald formtyp minimerar din kostnad per-del och maximerar pressens drifttid, medan fel val leder till överdrivet skrot, långsamma cykeltider eller delar som helt enkelt inte kan formas korrekt.
Naturligtvis är formen bara behållaren. Vad som händer inuti den behållaren, de specifika formningsoperationerna varje station utför, är där dimensionsnoggrannhet och detaljkvalitet faktiskt skapas.
Kärnformningsoperationer inuti en anpassad form
Varje metallstansform, oavsett typ, utför sitt arbete genom en specifik uppsättning formningsoperationer. Tänk på dessa operationer som vokabulären som tärningen talar. En progressiv tärning kan använda fem eller sex av dem i följd; en sammansatt tärning kan utföra två samtidigt. Det sofistikerade med en anpassad metallstämpelform kommer från hur dessa operationer kombineras, beställs och justeras för att interagera utan att införa defekter.
Att förstå vad varje operation gör mekaniskt hjälper dig att kommunicera med formkonstruktörer, förutse potentiella problem och utvärdera om din delgeometri faktiskt är genomförbar i stämplad form.
Blanking and Piercing Fundamentals
Blankering och håltagning är skäroperationer, grunden för nästan varje stämplad del. De låter lika, och mekaniskt är de det. Skillnaden är vad du behåller.
Vid stansning trycker stansen materialet genom stansöppningen och den utskurna-biten blir din del (eller ämnet som kommer att formas ytterligare). Vid piercing, även kallad stansning, skapar stansen ett hål och den utskurna-snigeln är skrot. Båda förlitar sig på kontrollerad klippning: stans- och formkanterna möts inte exakt. Istället tillåter ett avsiktligt spel mellan dem, vanligtvis 5-10 % av materialtjockleken per sida, materialet att spricka rent snarare än att deformeras eller släpas.
Om du får fel godkännande så ser du problem direkt. För tight, och stansen slits i förtid. För löst och du får överdrivna grader, ojämna kanter och dimensionell drift på dina stämplingsformdelar. Det optimala spelet ändras också med materialet: mjuk koppar behöver mindre än hög-hållfast stål, och rostfritt kräver mer kraft och hårdare kontroll än milda kolsorter.
- Minsta håldiameterbör vara minst lika med materialtjockleken för runda hål, eller 80 % av tjockleken för formade hål, för att förhindra stansbrott.
- Avstånd från kant-till-hålmåste vara minst 1,0 till 2,0 gånger materialtjockleken för att bibehålla den omgivande banans strukturella integritet.
- Burr riktningbildas alltid på tärnings-blocksidan. Specificera vilket ansikte som har betydelse för din monteringspassform och funktion.
- Slå -för att-dömåste beräknas för varje specifik legering och tjocklek, vilket inte antas från generiska tabeller.
Böjnings-, ritnings- och återfjädringskompensation
Böjning omvandlar ett platt ämne till en tre-dimensionell form genom att applicera kraft längs en rak linje tills materialet deformeras plastiskt. Låter enkelt, men varje böj introducerar återfjädring: materialets elastiska tendens att delvis återgå till sin ursprungliga form efter att formningskraften har tagits bort. En formstämpel designad för en 90-graders böj kan faktiskt bildas vid 92 eller 93 grader, med vetskap om att materialet kommer tillbaka till målvinkeln.
Återfjädringens svårighetsgrad beror på materialets sträckgräns, tjocklek och böjradie. Hög-hållfast stål och rostfritt fjädrar tillbaka mer aggressivt än mjukt stål eller koppar. Som noterat avTillverkaren, kornriktningen relativt böjlinjen spelar också en kritisk roll: böjning vinkelrätt mot fibrerna ger starkare böjar som är mycket mindre benägna att spricka, medan böjning parallellt med fibrerna kräver större radier för att förhindra brott på den yttre ytan.
Ritning formas djupare. En stans trycker in ämnet i en formhålighet och skapar ihåliga former som koppar, skal eller höljen. Material strömmar inåt från flänsområdet snarare än att bara böjas vid en linje. När djupet överstiger diametern blir processen djupdragning och kräver ofta flera steg för att undvika att materialet slits sönder eller skrynklas.
- Intern böjradiebör vara minst 1,0 till 1,5 gånger materialtjockleken. Att gå under 1,0T riskerar att spricka, speciellt parallellt med kornriktningen.
- Kornorienteringmåste anges i remslayouten. Kritiska böjar bör löpa vinkelrätt mot korn när det är möjligt.
- Återfjädringskompensationär inbyggd i själva formgeometrin. Tärningen-böjs avsiktligt så att delen slappnar av till målvinkeln.
- Rita djupper steg bör inte överstiga ungefär 40-60 % av ämnets diameter. Djupare delar behöver flera dragstationer med glödgning mellan stegen om materialet hårdnar.
- Blankhållartrycki ritningsoperationer styr materialflödet. För lite orsakar rynkor; för mycket orsakar riva.
Myntning och prägling för precisionsfunktioner
Myntning och prägling involverar båda att komprimera eller förskjuta material för att skapa ytegenskaper, men de tjänar olika syften och fungerar på olika kraftnivåer.
Coining applicerar extremt högt tryck för att plastiskt deformera material till exakta formhåligheter. Kraften är så stor att materialet anpassar sig exakt till formytan, vilket eliminerar återfjädring helt i det myntade området. Detta gör myntandet idealiskt för att ställa in kritiska dimensioner, platta till specifika zoner eller skapa funktioner som kräver toleranser utöver vad standardböjning kan uppnå. Avvägningen är presstonnage: att mynta kräver betydligt mer kraft än andra operationer, vilket påverkar val av press och formhållfasthet.
Prägling skapar upphöjda eller försänkta mönster genom att sträcka materialet in i en formhålighet utan att skära det. Till skillnad från myntning förskjuter prägling snarare än komprimerar material, vilket ger en motsvarande funktion på den motsatta sidan. Funktionella användningsområden inkluderar förstyvande ribbor, lokaliseringsfunktioner för montering och markeringar som artikelnummer eller datumkoder. Estetiska applikationer ger textur eller varumärke till synliga ytor.
- Myntkraftkan vara 3-5 gånger större än standardformning. Presstonnage måste stå för detta om det finns myntstationer i din metallstämpelform.
- Präglingsdjupbör vanligtvis inte överstiga 2-3 gånger materialtjockleken för att undvika överdriven förtunning eller brott.
- Funktionsavståndför präglade detaljer behöver tillräckligt omgivande material för att förhindra förvrängning av intilliggande områden.
- Material duktilitetbegränsar båda operationerna. Spröda eller hårt bearbetade-härdade material kan spricka snarare än att flyta in i präglings- eller präglingshåligheter.
Det som gör en anpassad tärning genuint komplex är inte en enskild operation. Det är interaktionen mellan operationer som utförs i sekvens eller kombination. Ett genomborrat hål nära en efterföljande krök kan förvrängas om utrymmet är otillräckligt. En ritad funktion intill en myntad zon kan tunnas ut oförutsägbart. Formkonstruktören måste redogöra för hur varje stations arbete påverkar materialtillståndet för varje station som följer, och hur materialegenskaper som duktilitet, hårdhet och tjocklek begränsar vad som är fysiskt möjligt att uppnå utan defekter.
Dessa begränsningar existerar inte i ett vakuum. De förändras dramatiskt beroende på vilken industri dina delar betjänar, vilka legeringar dessa industrier kräver och vilka kvalitetsstandarder de tillämpar.
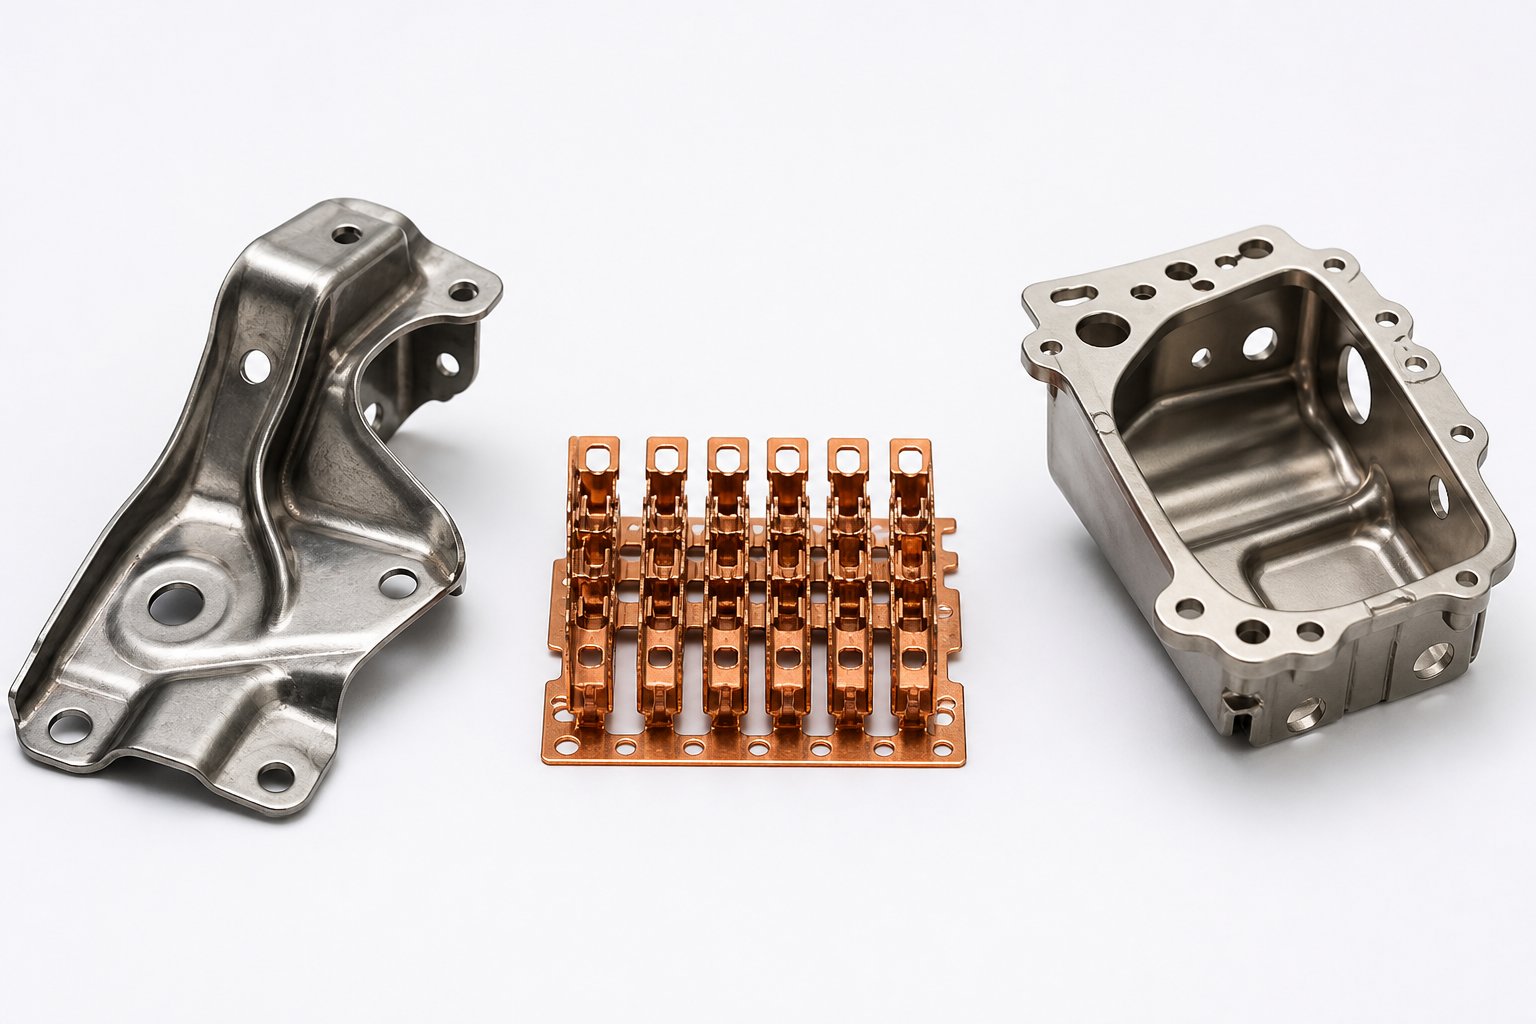
Bransch-Specifika överväganden för anpassad formstansning
En stämpelform som fungerar felfritt för en bilfäste kan vara helt fel för ett flygsensorhus eller en miniatyrkontaktstift. Själva formningsoperationerna är universella, men de material, volymer, kvalitetssystem och toleranser som varje bransch kräver omformar hur dessa operationer tillämpas. Att veta var dina delar landar på detta spektrum hjälper dig att specificera kraven exakt och utvärdera om en leverantör verkligen förstår din sektors förväntningar.
Krav för stämpelmatris för fordon
Automotive är volymkungen. Strukturella förstärkningar, karosspaneler, transmissionskomponenter och bromsenheter går i hundratusentals till miljontals enheter per år. Den skalan driver allt med präglingsverktyg för bilar: verktygen måste överleva tiotals miljoner presscykler, processen måste bibehålla konsistens över fleråriga produktionsserier och kvalitetssystemen måste uppfylla IATF 16949-certifieringen.
IATF 16949 är inte en pappersövning. Det kräver att leverantörer implementerar avancerad produktkvalitetsplanering (APQP), genomför PPAP-inlämningar (Production Part Approval Process) och underhåller dokumenterade system för korrigerande åtgärder. För ingenjörer och inköpsteam som köper skräddarsydda metallstämplar i bilindustrin, betyder detta att din leverantör behöver levande processdokumentation, real-tids SPC-övervakning och demonstrerade Cpk-värden på 1,33 eller högre på kritiska dimensioner.
Materialkraven fokuserar på hög-hållfast låg-legerat stål, tvåfas-stål och i allt högre grad aluminiumlegeringar för viktminskning. Stålpressformar för fordonskonstruktioner måste stå för aggressiv återfjädring i avancerade hög-hållfasta stål, som ibland kräver multi-fysiksimulering för att för-kompensera formgeometrin. Pressformar av aluminium står inför olika utmaningar: skärning, lägre formbarhetsgränser och ytkänslighet som utesluter de aggressiva smörjmedelsstrategier som är vanliga med stål.
En präglingsform för bilar lever också under konstant tryck för cykeltidsoptimering. Varje sekund som rakas från en presscykel multipliceras med miljontals delar. Progressiva matriser dominerar denna sektor för mindre komponenter, medan transferformar hanterar större strukturella delar och djupdragna-kroppselement.
Krav på elektronik och kontaktdon
Elektrisk metallstämpling upptar den motsatta änden av storleksspektrumet. Anslutningsstift, skärmningsburkar, blyramar och kontaktfjädrar innefattar egenskaper som mäts i tiondels millimeter, stämplade av material så tunna som 0,1 mm. Toleranserna här når rutinmässigt ±0,025 mm på kritiska kontaktdimensioner, och materialen, fosforbrons, berylliumkoppar och tunna kopparlegeringar, beter sig mycket annorlunda än stål och aluminium i fordonsindustrin.
Precision i den här skalan kräver under-mikronstans-till-matrisspel, servo-drivna pressar med repeterbarhet på mikron-nivå och 100 % syninspektionssystem som verifierar varje del mot CAD-geometri. Progressiva matriser dominerar eftersom kopplingskomponenter körs i volymer från miljoner till tiotals miljoner per år, och delarna är tillräckligt små för att förbli på en bärremsa genom alla formningsstationer.
Utmaningen med elektrisk metallstämpling är inte brute force utan kontroll. Berylliumkoppar, ett vanligt material för fjäderkontakter på grund av dess konduktivitet och utmattningsmotstånd, är notoriskt svårt att forma utan mikro-sprickbildning. Fosforbrons, även om det är mer förlåtande, kräver fortfarande exakt hantering av kornriktning och böjradier. Dessa material tenderar också att arbeta-härda snabbt, vilket begränsar antalet möjliga formningsoperationer utan mellanliggande glödgning.
Formdesigners för elektroniksektorn möter också miniatyriseringstryck. När enheterna krymper, dras kopplingarna åt och funktionerna som är instämplade i ledningsramar och kontaktmatriser blir finare. Enligt branschdata från tillverkare av precisionsstansning kräver mikro-stämplade komponenter under 0,1 mm tjocklek tråd-EDM och mikro-slipningstekniker som uppnår stans- och formspel i ensiffriga mikronnivåer, vilket tänjer på gränserna för konventionell verktygstillverkning.-
Aerospace och hög-tillförlitlighetsapplikationer
Aerospace vänder på volymekvationen. Produktionsserier kan variera från 500 till 50 000 enheter, men varje enskild del har full spårbarhet från råvaruparti till slutbesiktning. AS9100 certifiering, vilketbygger på ISO 9001 med strängare krav, kräver dokumenterade rutiner för materiallagring, värmebehandlingsregister, kemisk sammansättningsanalys och bevarande av kvalitetsregister i sju eller fler år.
Material vid rymdpressning är ofta exotiska: titanlegeringar, Inconel, utfällningshärdade rostfria stål och specialiserade aluminiumkvaliteter som 6061 och 7075. Dessa legeringar motstår formning, sliter verktyg snabbare och kräver noggrann processparameterkontroll för att undvika mikro-påfrestningar som kan äventyra fettsprickor i livet flygkritiska-applikationer. Formdesigners måste ta hänsyn till begränsade formbarhetsfönster, som ofta kräver mer generösa böjradier, ytterligare formningssteg och efter-spänningsavlastningsoperationer.
316/316L anpassad metallstämpling förekommer också i flygsensorhus och vätskehanteringskomponenter där korrosionsbeständighet är avgörande. De austenitiska rostfria sorterna arbetar-härdar avsevärt under formningen, vilket kräver formar med optimerade spelrum och noggrann uppmärksamhet vid sekvensering för att undvika för tidigt materialfel.
Inspektionsprotokoll går långt utöver SPC-provtagning. Första-artikelinspektion med fullständig CMM-rapportering, funktionstestning under simulerade driftsförhållanden och dimensionell verifiering på varje parti är standardförväntningar. Kostnaden-per-del är sekundär till dokumenterade bevis på att varje komponent uppfyller specifikationerna.
Konsumentprodukter upptar ännu en zon: måttliga volymer, kosmetiska ytfinishkrav, varierande material från rostfritt till aluminium till för-pläterade metaller och intensivt-till-marknadstryck. Formdesignen prioriterar här snabb vändning, flexibla verktygsmetoder och ytskyddsstrategier som förhindrar repor eller märken på synliga ytor. Kvalitetssystem är vanligtvis ISO 9001 snarare än branschspecifika-certifieringar, men finishstandarder kan vara mer visuellt krävande än vad flygindustrin kräver.
| Industri | Typiska material | Volymintervall | Nyckelcertifieringar | Kritiska toleranser |
|---|---|---|---|---|
| Bil | HSLA-stål, tvåfas-stål, 5000/6000-serien aluminium | 100 000 - miljoner/år | IATF 16949, ISO 9001 | ±0,05 mm till ±0,1 mm på strukturella egenskaper |
| Elektronik | Fosforbrons, berylliumkoppar, tunna kopparlegeringar | Miljontals - tiotals miljoner per år | ISO 9001, IPC-standarder | ±0,025 mm på kontaktmått |
| Flyg och rymd | Titan, Inconel, 316/316L SS, 6061/7075 aluminium | 500 - 50 000/år | AS9100, NADCAP | ±0,025 mm till ±0,05 mm med full spårbarhet |
| Konsumentprodukter | 304 rostfritt, aluminium, för-pläterat stål | 10K - 500K/år | ISO 9001 | ±0,1 mm dimensionell; kosmetisk finish kritisk |
Dessa skillnader är inte akademiska. De formar direkt vilka leverantörer som är kvalificerade för ditt arbete, vilken inspektionsdokumentation du kan förvänta dig vid leveranser och hur din formdesign måste anpassas för att tjäna material och standarder som är specifika för din bransch. En leverantör av stämpelformar för bilar utan IATF 16949 är en icke-startare för Tier 1-program. En elektronikformtillverkare utan mikro-stämplingsförmåga och syninspektion kan inte leverera precisionsanslutningskomponenterna som krävs.
Oavsett bransch förenar en fråga alla köpare: hur snäva kan toleranserna egentligen vara, och vilka kvalitetssystem säkerställer att dessa toleranser håller över produktionsvolymen?
Toleranser och kvalitetsstandarder vid precisionsstansning
Toleransnummer på en utskrift betyder ingenting om processen bakom dem inte kan hålla dessa värden del efter del, skift efter skift. Precisionspressning kan göra en anmärkningsvärt snäv dimensionskontroll, men vad du faktiskt kan uppnå beror på en kedja av variabler: materialegenskaper, formskick, pressmekanik och den kvalitetsinfrastruktur som stöder allt. Att veta var dessa gränser går hjälper dig att specificera toleranser som kan uppnås utan att betala för precision som du inte behöver.
Uppnåeliga toleranser i Custom Die Stamping
Vad som brukade vara en standardtolerans på ±0,005 tum (±0,127 mm) inom stämplingsindustrin har successivt skärpts. Idag håller precisionsformnings- och stämplingsoperationer rutinmässigt±0,002 tum (±0,05 mm) på kritiska funktioner, med vissa applikationer som når ±0,001 tum (±0,025 mm). Elektronikkontakter och mikro-stämplade blyramar skjuter ännu längre, och fungerar inom området under-0,025 mm där hålrum-till-matris sjunker till ensiffriga mikron.
Dessa siffror är verkliga, men de kommer med villkor. Att hålla ±0,001 tum kräver en precisionsdyna byggd med robusta verktygsramar, överdimensionerade styrsystem och snäva pilotavstånd. När en stamper använder 0,0005 tum pilotspel, stannar den totala variationen i deldimensioner inom samma 0,0005 tum fönster, vilket är anledningen till att anpassade precisionsstämplingsverktyg måste konstrueras med repeterbarhet i åtanke från den första CAD-skissen.
Uppnåelig precision beror också på funktionstyp. Platt blankning och håltagningsdimensioner är lättare att hålla tätt än böjvinklar eller dragna djup, där återfjädring och materialflöde introducerar ytterligare variabler. Köpare bör specificera sina snästa toleranser endast för funktionellt kritiska egenskaper och tillåta standardtillverkningstoleranser på annat håll för att hålla verktygskostnaderna rimliga.
Vad ISO 9001 och IATF 16949 betyder för dina delar
Certifieringar listas på leverantörernas webbplatser, men vad kräver de egentligen bakom kulisserna?
ISO 9001är baslinjen. Det gäller alla branscher och etablerar ett kvalitetsledningssystem som bygger på dokumenterade processer, interna revisioner, ledningsgranskning och system för korrigerande åtgärder. För köpare av precisionsstansning betyder ISO 9001 att din leverantör har formaliserat sina processkontroller och kan visa ständiga förbättringar. Den kräver dock inte specifika inspektionsfrekvenser, kapacitetsindex eller spårbarhetsdjup.
IATF 16949bygger direkt på ISO 9001 och lägger tillfordonsspecifika-krav för att förebygga defekter, kvalitet i leveranskedjan och fullständig spårbarhet av delar. I praktiken innebär detta avancerad produktkvalitetsplanering (APQP), inlämningar av produktionsdelgodkännandeprocess (PPAP), obligatoriska Cpk-värden på 1,33 eller högre för kritiska dimensioner och formell garantispårning. En Cpk på 1,33 halverar effektivt ditt toleransband ur praktisk synvinkel, eftersom det kräver att processen är centrerad och kapabel väl inom specifikationsgränserna.
AS9100servar flygindustrin med ännu strängare dokumentation. Det kräver full materialspårbarhet, bevarande av kvalitetsdokument i sju eller fler år och dokumenterade rutiner för hantering av avvikelser. Varje parti måste kunna spåras tillbaka till råvarans ursprung, värmebehandlingsregister och inspektionsresultat.
Den praktiska takeaway: matcha ditt certifieringskrav till din bransch. ISO 9001 är tillräckligt för allmänna industriella och konsumenttillämpningar. IATF 16949 är inte-förhandlingsbar för fordonsförsörjningskedjor. AS9100 är obligatoriskt för-flygkritiska komponenter. Att be om mer än du behöver ökar kostnaden utan att lägga till mervärde till dina delar.
Inspektionsmetoder och statistisk processkontroll
Även en perfekt designad precisionsdyna kommer att driva över tiden. Stanskanterna slits, styrstift utvecklar spel och materialpartier varierar subtilt i tjocklek eller hårdhet. Inspektionsinfrastrukturen kring pressen är det som fångar upp driften innan den blir defekt produkt.
Högpresterande-stämplare använder en skiktad inspektionsmetod:
- Första-artikelinspektion (FAI)validerar en ny inställning mot ritningen innan produktionen påbörjas. Varje kritisk dimension mäts och dokumenteras.
- Under-provtagningdrar delar med definierade intervaller under löpningen. Kritiska egenskaper mäts med bromsok, mikrometer eller optiska system beroende på toleranskrav.
- Koordinatmätmaskiner (CMM)hantera komplexa 3D-geometrier där manuell mätning inte kan nås. CMM:er verifierar övergripande dimensioner, hålplaceringar, böjningsvinklar och planhet på provtagna delar.
- Optiska och visionmätsystemtillhandahålla -kontaktfri verifiering idealisk för tunna eller ömtåliga stämplar. Hög-kamerasystem kan utföra 100 % inspektion av mikro-stämplade delar i produktionshastighet.
- Statistisk processkontroll (SPC)spårar dimensionella mätningar över tid, plottar trender och detekterar processdrift innan delar lämnar tolerans. SPC-diagram visar om en process är stabil och kapabel, inte bara om enskilda delar godkänns eller misslyckas.
SPC förtjänar särskild uppmärksamhet. En enda mätning bekräftar en del. SPC bekräftar att din precisionspressningsprocess i sig är kapabel att producera överensstämmande delar över längre körningar. Det skiftar kvalitet från upptäckt till förebyggande, vilket är precis vad köpare med stor-volym behöver.
Även med denna infrastruktur på plats försämras toleranserna under produktionskörningar om de bakomliggande orsakerna inte hanteras. De vanligaste faktorerna som urholkar precisionen över tid inkluderar:
- Slitage av stans- och formkant, vilket gradvis ökar spelrum och gradhöjd
- Slitage på styrstift och bussning, vilket gör att en övre-till-nedre stans snedställning kan utvecklas
- Die skoböjning under upprepade mängder, speciellt i underdimensionerade eller tunna skodesigner
- Materialpartivariation i tjocklek, hårdhet eller yttillstånd mellan spolbytena
- Presscylinderavböjning eller gibbslitage som introducerar positionell drift
- Smörjningsavbrott, ökad friktion och förändrat materialflöde under formningen
- Termisk expansion under långa körningar med-höghastighet, skiftande spelrum när formkomponenterna värms upp
Ett proaktivt underhållsprogram, skärpning av skäreggarna enligt schemat, verifierar uppriktningen med jämna mellanrum och övervakar SPC-trender för tidiga varningsskyltar, är det som skiljer leverantörer som håller precision under miljontals cykler från dem som börjar starkt och gradvis glider ur tolerans.
Toleransförmåga och kvalitetssystem talar om för dig om en leverantör kan göra din del korrekt. Nästa fråga är lika praktisk: vad kommer det att kosta och hur förändrar volymen ekonomin?
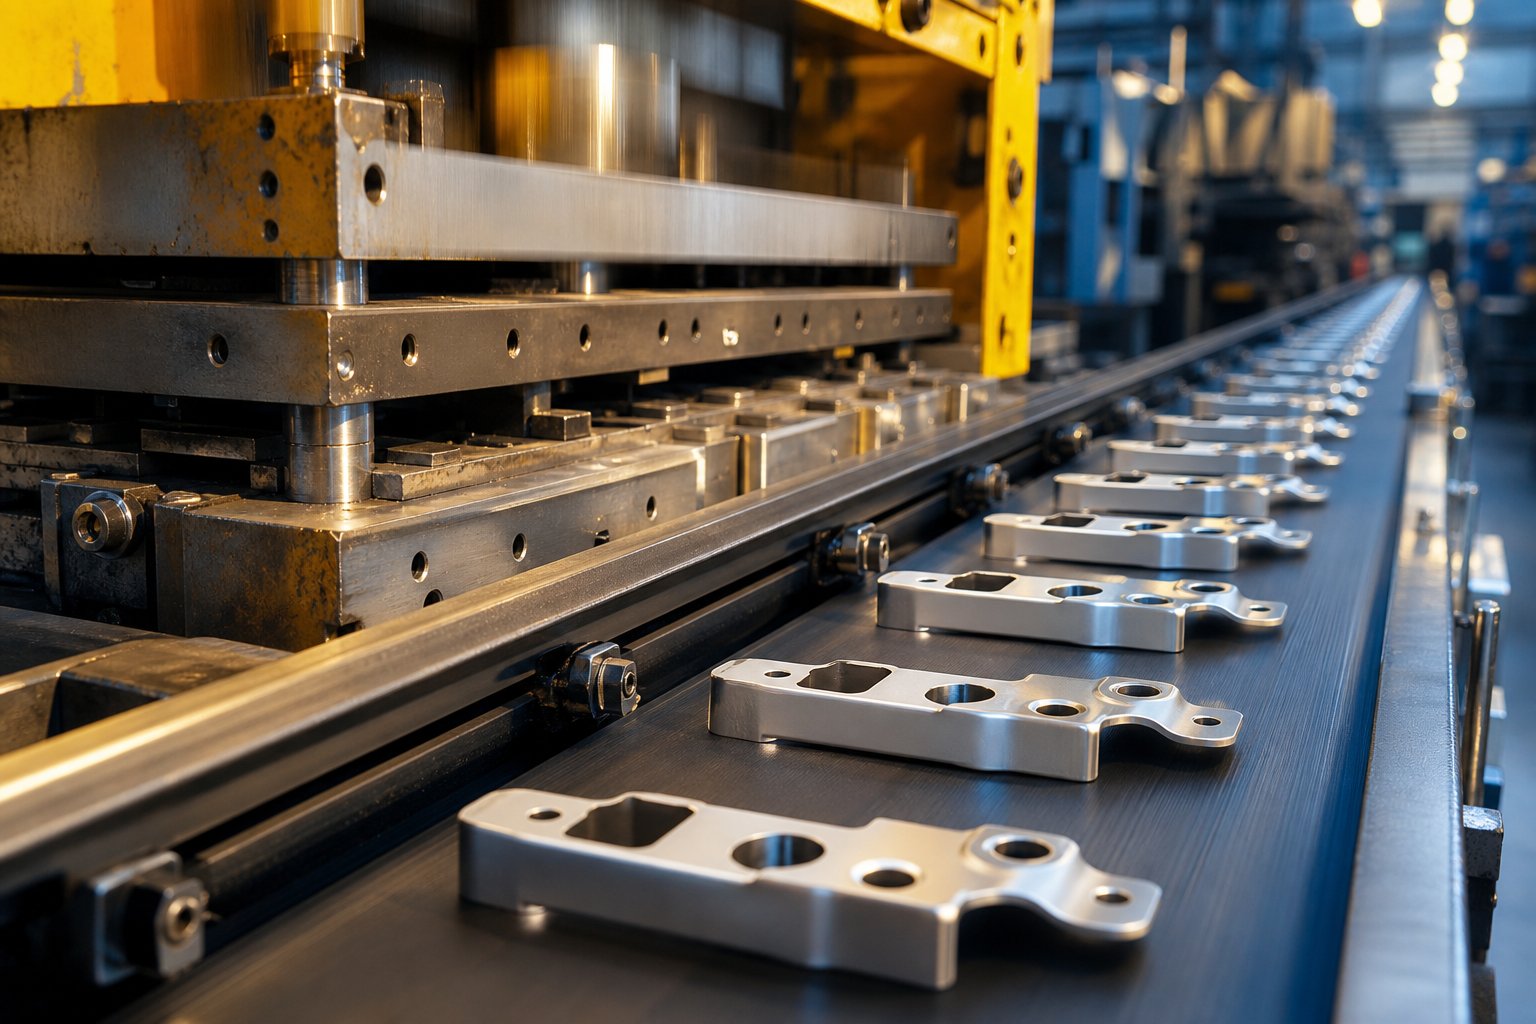
Kostnadsdrivande faktorer och volymekonomi för Custom Die Stamping
Här är frågan som formar varje verktygsbeslut: vid vilken tidpunkt betalar förskottsinvesteringen i en skräddarsydd form sig själv? Svaret är inte ett enda nummer. Det beror på en stapel av variabler, från hur komplex din tärning är till hur många delar du planerar att köra under dess livstid. Att förstå varje kostnadsspak ger dig ramarna för att jämföra stämpling mot alternativ och förhandla med leverantörer från en kunskapsposition snarare än gissningar.
Primära kostnadsdrivare i Custom Die Projects
Prislappen på en anpassad tärning är inte godtycklig. Det återspeglar mätbara ingenjörs- och tillverkningsinsatser. Här är de faktorer som rör nålen mest:
- Dö komplexitet- antalet stationer i en progressiv stans, tätheten av toleranser och antalet distinkta formningsoperationer, alla drifttimmar och bearbetningstid. En stans med fyra-stationer kostar mycket mindre än en stans med sexton-stationer som utför blankning, piercing, flera böjningar och-stansning.
- Stämpling av formstål och skär- verktygsstålskvalitet spelar roll. En stans byggd av D2- eller A2-verktygsstål för måttliga körningar kostar mindre än en som använder S7 eller M2 höghastighetsstål för längre livslängd. Hårdmetallstansar, som använder hårdmetallskär vid hög-nötningsstans och stanssektioner, håller betydligt längre men ökar verktygskostnaden med 30-50 %. Valet beror på din totala produktionsvolym: hårdmetall betalar sig själv under miljontals cykler där standardverktygsstål skulle kräva flera slipningar eller byten.
- Delmaterialkostnader- råmaterial representerar vanligtvis 60–70 % av en stämplad dels totala kostnad. Exotiska legeringar som berylliumkoppar eller Inconel kostar flera gånger mer per kilo än mjukt stål, och de slits snabbare på verktyg, vilket förvärrar kostnaden.
- Krav på presstonnage- större eller tjockare delar behöver större pressar med högre driftskostnader per timme. En maskin som är klassad till 200 ton går billigare per slag än en som kräver 600 ton kraft.
- Sekundära operationer- värmebehandlings-, pläterings-, gradnings-, gängnings- eller monteringssteg som utförs efter stämpling, addera per-styckkostnad. Att integrera några av dessa i själva formen (till exempel vid-tappning) ökar verktygskostnaderna men sänker ofta den totala delkostnaden genom att eliminera hantering och inställningar för separata operationer.
Verktygs- och formtillverkning är i grunden en precisionsbearbetningsövning. Formen måste vara CNC-fräsad, tråd-EDM kapad, slipad och hand-monterad, allt i härdat stål eller hårdmetall. Varje timme av det skickliga arbetet dyker upp i verktygsofferten. Men den kostnaden är fast. Det förändrar inte om du stämplar 10 000 delar eller 10 miljoner.
Volymtrösklar där anpassade verktyg lönar sig
Anpassade stämplingsdelar har två kostnadsskikt: en-investering i verktyg och produktionskostnaden per-styck. Vid låga volymer dominerar verktygskostnaden din ekonomi per-enhet. Vid höga volymer blir det försumbart per del och den låga stämplingskostnaden per-styck tar över.
Tänk på ett praktiskt exempel. En anpassad progressiv tärning som kostar 25 000 USD som producerar en del för 0,12 USD var ser dyr ut om du bara behöver 1 000 delar (25,12 USD per enhet med avskrivna verktyg). Vid 100 000 delar tillför verktyget endast $0,25 per enhet, vilket ger den totala kostnaden till $0,37. Vid 1 000 000 delar sjunker verktygsbidraget till 0,025 USD per enhet, och din totala kostnad är ungefär 0,145 USD per del. CNC-bearbetning med samma geometri kan kosta $3,00-$5,00 per styck oavsett volym, eftersom varje del kräver individuell maskintid.
Enligt produktionsekonomidata från jämförelser av metalltillverkning, faller korsningspunkten där stansning blir billigare än CNC-bearbetning vanligtvis mellan 5 000 och 20 000 delar, beroende på delens komplexitet och formkostnaden. För enklare geometrier med lägre verktygsinvesteringar kommer break-even tidigare. För mycket komplexa metallpressningsverktyg med många stationer kan det krävas högre volymer för att få tillbaka verktygskostnaderna.
Det allmänna volymramverket från industriverktygsguider delas upp så här:
| Volymnivå | Anpassad stämpling | CNC-bearbetning | Laserskärning | Gjutning |
|---|---|---|---|---|
| Under 1 000 delar | Oekonomiskt (verktygskostnaden dominerar) | Kostnads-effektiv; inga verktyg behövs | Kostnads-effektivt för platta 2D-profiler | Måttlig (mönster/forminvestering krävs) |
| 1 000 - 10 000 delar | Livskraftig med förenklade mjuka verktyg | Fortfarande konkurrenskraftig men kostnaden per-enhet oförändrad | Konkurrenskraftigt endast för enkla geometrier | Blir kostnadseffektiv- för 3D-former |
| 10,000 - 100,000 delar | Tydlig kostnadsfördel; verktyg av härdat stål motiverat | Dyrt (hög ackumulerad maskintid) | Opraktiskt för formade delar vid denna volym | Konkurrenskraftig för komplexa 3D-geometrier |
| Över 100 000 delar | Dominerande val; lägsta kostnad per-enhet med stor marginal | Oöverkomligt dyrt per del | Ej skalbar | Konkurrenskraftigt endast för mycket komplexa gjutbara former |
Nyckelinsikten: utvärdera inte verktygskostnaden isolerat. Utvärdera den totala programkostnaden över din prognostiserade livslängdsvolym, inklusive ombeställningar. Stämpelformsuppsättningar av metall betalade sig år ett fortsätter att producera värde i flera år efteråt med endast underhållskostnader, vilket gör att de uppskattar tillgångar snarare än engångskostnader.
Ledtidsförväntningar och vad som påverkar vändning
Kostnaden är bara halva ekvationen. Den andra halvan är tid. Anpassade formstämplingsprojekt följer en sekventiell utvecklingsväg, och varje steg har ett varaktighetsområde som beror på komplexiteten:
- Designvalidering och CAE-simulering- 1 till 3 veckor. Inkluderar genomförbarhetsgranskning, formningssimulering och optimering av striplayout.
- Detaljerad formdesign- 2 till 4 veckor. Fullständig CAD-modellering av alla stanskomponenter, materialförteckning och designgenomgång med kunden.
- Tillverkning av formverktyg- 4 till 10 veckor. CNC-bearbetning, tråd-EDM, slipning, värmebehandling av verktygsstålkomponenter och tillverkning av hårdmetallskär. Detta är den längsta fasen och skalas direkt med formens komplexitet.
- Montering och montering- 1 till 2 veckor. Hand-montering av komponenter, verifiering av justeringar och montering av hela formsatsen.
- Provkörningar (T1-sampling)- 1 till 2 veckor. De första proverna stämplas, mäts och jämförs mot specifikationerna. Vissa tillverkare uppnår T1 på så få som 4-5 veckor för måttligt komplexa stansar genom överlappande design- och bearbetningsfaser.
- Revisioner och om-prövningar- 1 till 3 veckor om justeringar behövs. De flesta tärningar kräver minst en omgång finjustering- efter de första försöken.
Den totala ledtiden för en typisk anpassad progressiv stans varierar från 10 till 20 veckor, med enklare sammansatta stansar som kommer snabbare (6-10 veckor) och komplexa överföringsverktyg tar längre tid (12-20+ veckor).
Vad påskyndar eller fördröjer denna tidslinje? Några faktorer sticker ut. Kompletta och frusna detaljkonstruktioner förhindrar revisionsslingor. Tidig materialspecifikation gör det möjligt för formkonstruktören att slutföra tillstånd och kompensationsstrategier utan att vänta på beslut. Leverantörer med-inbyggd tråd-EDM, CNC och slipning eliminerar underleverantörsförseningar. Och realistiska toleransspecifikationer undviker onödig precision som lägger till bearbetningstid för varje stanskomponent.
Det vanligaste misstaget för köparen är att underskatta revisionscykler. En tärning som kräver tre försök-och-justera iterationer istället för en kan lägga till fyra till sex veckor utöver den ursprungliga uppskattningen. Främsta-ingenjörsarbete genom simulering och DFM-granskning är det mest tillförlitliga sättet att komprimera ledtiden utan att skära ner på kvaliteten.
Att förstå dessa ekonomi hjälper dig att budgetera och planera. Men kostnadsramen talar bara om vad du kan förvänta dig. Arbetsflödet som faktiskt levererar din form, från första genomförbarhetskontrollen till produktionsgodkännande, avgör om dessa förväntningar blir verklighet.
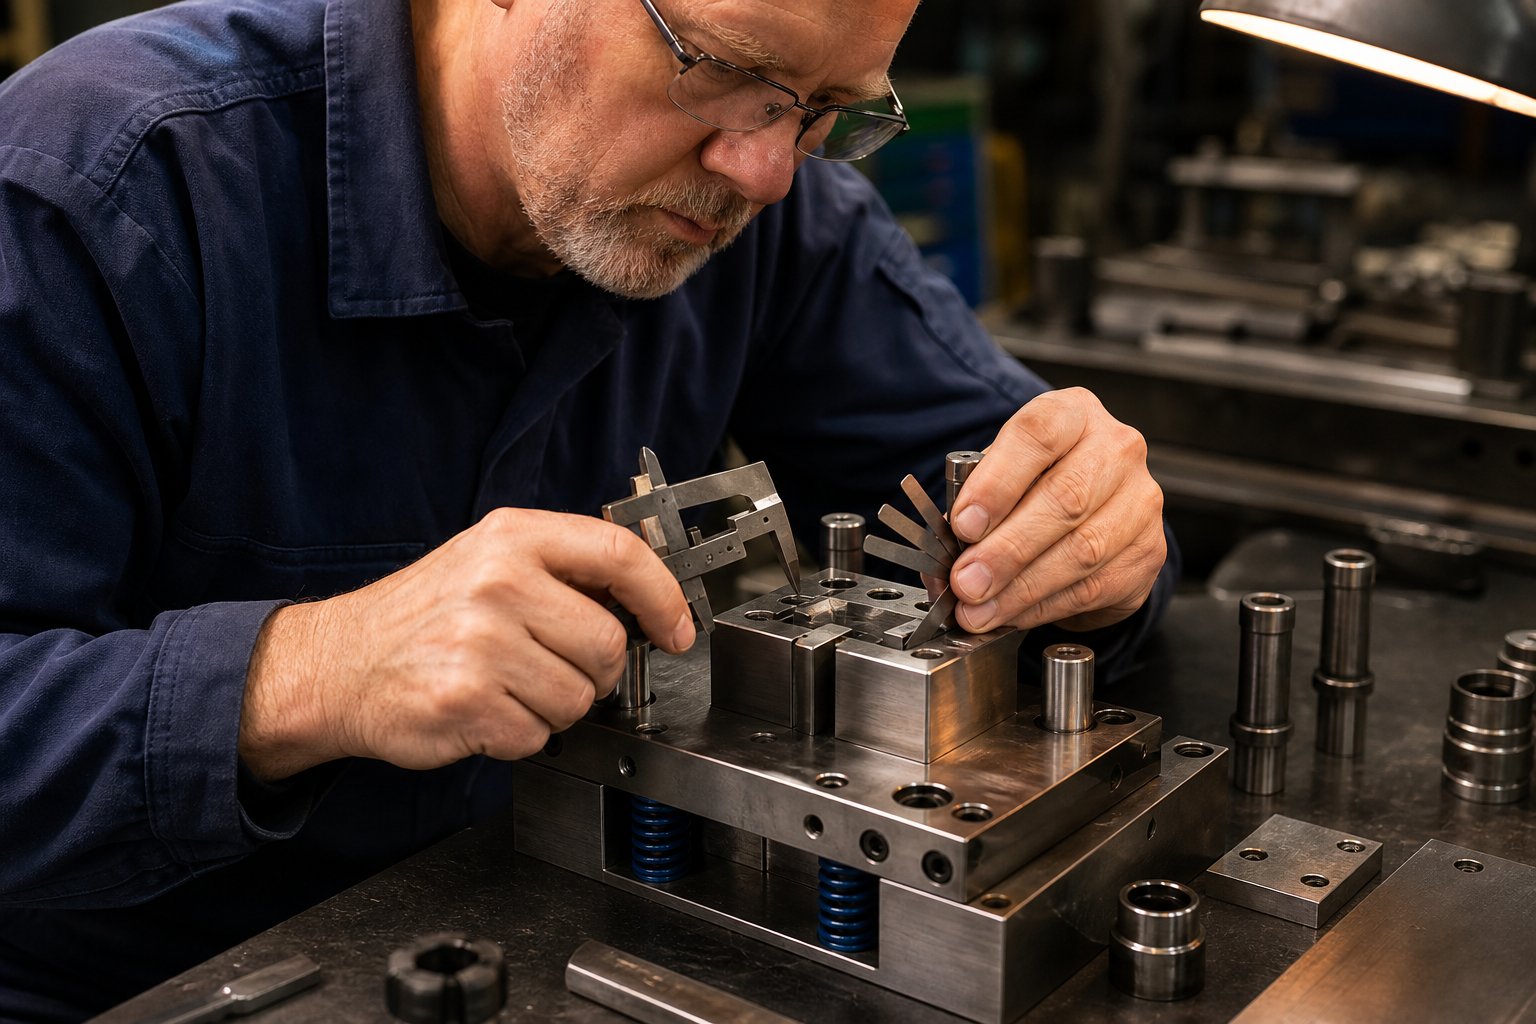
Det anpassade stansningsarbetsflödet från design till leverans
Att kunna ekonomin är en sak. Att se en tärning faktiskt komma till liv, från en 3D-modell på en skärm till härdat stål som producerar färdiga delar i snabb takt, är där de flesta köpare stöter på överraskningar. Arbetsflödet är sekventiellt och gate-drivet: varje steg måste passera innan nästa börjar, och att hoppa över steg kostar nästan alltid mer tid än det sparar. Oavsett om ditt projekt involverar en enkel sammansatt form eller ett komplext progressivt verktyg med tjugo stationer, följer utvecklingsbågen samma grundläggande struktur.
Här är den kompletta sekvensen som de flesta metallstämplingsverktygsprojekt följer:
- Genomförbarhetsbedömning- Kan den här delen stämplas överhuvudtaget?
- CAE-simulering- Förutsäg formningsbeteende, identifiera risker, optimera geometri digitalt.
- Detaljerad formdesign- Fullständig CAD-modellering av varje komponent, stationslayout och remsförlopp.
- Tillverkning av formverktyg- CNC-bearbetning, tråd-EDM, slipning och värmebehandling av verktygsstålkomponenter.
- Montering och montering- Hand-passning, inriktningsverifiering och komplett sammansättning av formsatsen.
- Provkörningar (T1-sampling)- De första delarna stämplade, uppmätt och jämfört med specifikationerna.
- Justeringar och om-prövningar- Finjustering- baserat på dimensionsdata från initiala prover.
- Produktionsgodkännande- Formell kvittering- på att formen uppfyller alla krav för volymproduktion.
- Löpande underhåll- Schemalagd förebyggande vård och reparation av stämplingsverktyg för att bevara precisionen under miljontals cykler.
Varje gate bär specifika leveranser och beslutspunkter. Att förstå vad som händer i varje steg, och vilka frågor man ska ställa, förhindrar överraskningar som spårar ur tidslinjer och budgetar.
Genomförbarhetsbedömning och CAE-simulering
Arbetsflödet börjar innan något stål skärs eller någon CAD-fil öppnas för formdesign. Genomförbarhetsbedömning svarar på en bedrägligt enkel fråga: kan denna delgeometri produceras genom stämpling givet det specificerade materialet, tjockleken och toleranserna?
Ett erfaret stansverktyg och stansteknikteam utvärderar din del med avseende på formbarhetsbegränsningar, materialflödesutmaningar och potentiella defektrisker. De tittar på dragdjupsförhållanden, böjradier i förhållande till materialtjocklek, funktionsavstånd och om delen kan tillverkas i en enda form eller kräver flera steg. Det är här opraktiska geometrier flaggas tidigt. En funktion som fungerar perfekt i CNC-bearbetning kan vara omöjlig att stämpla utan att spricka, eller kan kräva en extra formningsstation som förändrar projektets ekonomi helt.
Frågor att ställa i detta skede: Har leverantören identifierat några funktioner som går utöver standardgränserna för formbarhet? Finns det alternativa geometrier som uppnår samma funktion med bättre tillverkningsbarhet? Vilken form rekommenderar de och varför?
När genomförbarheten bekräftar att delen är stämpelbar tar CAE-simuleringen över. Genom att använda finita elementanalysprogram som AutoForm eller DEFORM replikerar ingenjörer digitalt hela formningsprocessen innan de bestämmer sig för fysiska verktyg. EnligtCAE-simuleringsspecialister inom stämplingskonstruktion, möjliggör detta steg förutsägelse av materialflödesbeteende, spännings- och töjningsfördelning, tjockleksvariation, skrynklingstendenser och deformation av återfjädring, allt innan en enda dollar spenderas på formtillverkning.
Simuleringsstadiet är där den traditionella "Design, Manufacture, Tryout, Fix, Repeat"-cykeln komprimeras till "Design, Simulate, Optimize, Manufacture, Minimal Tryout." Tillverkare som utnyttjar CAE minskar vanligtvis provningsupprepningarna med 30-50 %, vilket direkt leder till sparade veckor och färre kostsamma formändringar. Forming Limit Diagrams (FLDs) identifierar sprickriskzoner, tunna kartor avslöjar var material kan misslyckas, och återgångskompensation beräknas matematiskt snarare än att upptäckas genom fysiskt försök och fel.
För köpare är den praktiska fördelen enkel: en leverantör som simulerar innan bearbetning levererar stansar som fungerar närmare rätt första gången. Att hoppa över simulering för att spara en vecka i förväg kostar ofta tre till sex veckor i test-och-justera cykler nedströms.
Formdesign, bearbetning och montering
Med simuleringsdata som validerar formningsmetoden börjar detaljerad formkonstruktion. Det här är full-CAD-modellering av varje komponent: stansprofiler, stansblock, avstrykare, piloter, styrsystem, fjäderelement och stansskostrukturen som håller allt i linje under tonnage. För progressiva stansar slutförs remslayouten här, som definierar stigningen (framsteg per slag), stationssekvens och utformning av skrotbroar.
Ett anpassat metallstämplingsverktyg i detta skede är inte en enda del utan en sammansättning av dussintals till hundratals precisionskomponenter, var och en toleranserad för att fungera tillsammans under dynamisk belastning. Designfasen tar vanligtvis två till fyra veckor och bör inkludera en formell designgenomgång där köparen verifierar kritiska dimensioner, materialbeskrivningar och eventuella ändringar från den ursprungliga delens geometri.
Tillverkning av formverktyg är den längsta fasen i arbetsflödet, och pågår fyra till tio veckor beroende på komplexitet. Kärnprocesserna inkluderar:
- CNC fräsning- grovbearbetning och halv-bearbetning av formblock, stanshållare och strukturella komponenter från verktygsstål.
- Tråd EDM- skär exakta stans- och formprofiler, speciellt för komplexa konturer och snäva inre hörn som fräsning inte kan nå.
- Ytslipning- uppnår planhet och parallellitet på matchande ytor, avgörande för inriktning av formen och konsekvent stängningshöjd.
- Värmebehandling- härda verktygsstålkomponenter till deras arbetshårdhet (vanligtvis 58-62 HRC för skärande stansar), sedan härdning för att balansera hårdhet med seghet.
- Avsluta slipning och polering- slutlig dimensionering av härdade komponenter och ytbehandling för att forma områden där materialflödet måste vara jämnt.
Montering och montering följer bearbetning. Även med CNC-precision kräver stansverktygskomponenter hand-passning av skickliga formtillverkare som verifierar stans-till-spel, kontrollerar inriktningen under simulerade pressförhållanden och säkerställer att alla rörliga element (stripper, knockout-stift, piloter) fungerar fritt utan bindning. Denna fas tar vanligtvis en till två veckor och avslutas med ett bänkprov för att bekräfta den mekaniska funktionen innan tärningen fortsätter att-pressas.
Provkörningar, inspektion och produktionsgodkännande
Den första pressprocessen, ofta kallad T1-sampling, är sanningens ögonblick. Formen monteras i en press som matchar tonnage- och stänghöjdsspecifikationerna från designfasen, och de första delarna är stämplade. Ingenjörer mäter varje kritisk dimension på dessa prover mot detaljtrycket, dokumenterar avvikelser och identifierar vilka formstationer som behöver justeras.
Sällan ger ett T1-försök perfekta delar på det första slaget. Typiska justeringar inkluderar finjustering av stansens penetrationsdjup, modifiering av återfjädringskompensation på bockningsstationer, justering av ämneshållartrycket och shimsstationer där dimensionerna går lite från-målet.Erfarna formbyggareplanera för denna iteration och behandla T1 som ett valideringssteg snarare än att förvänta dig produktionsklara-resultat omedelbart.
Ett andra försök (T2) bekräftar att justeringar löste de avvikelser som hittades i T1. För komplexa stansar kan en T3 behövas. Varje omgång minskar gapet mellan faktiska delar och målspecifikationer tills alla dimensioner faller inom toleransen. Det frontladdade-CAE-simuleringsarbetet som beskrivits tidigare är det som håller denna iterationsloop kort. Utan simulering är tre till fem fysiska iterationer vanliga. Med den når de flesta dies godkännande i en eller två omgångar.
Produktionsgodkännande är den formella porten där uppmätta delar, statistiska data och processparametrar dokumenteras och signeras. För fordonsprogram tar detta formen av PPAP-inlämning. För flygindustrin innebär det en fullständig första-artikelinspektionsrapport med spårbarhetsregister. För allmänna industridelar kan godkännande helt enkelt vara en dimensionsrapport som bekräftar att alla funktioner är godkända.
Utöver godkännande kommer formen in i sin produktionslivslängd och underhåll blir den kritiska faktorn för att upprätthålla kvaliteten. Förebyggande underhåll enligt ett definierat schema, inspektera stanskanter för slitage, verifiera styrinriktningen, byta ut elastiska element och åter-applicera PVD-beläggningar på formningsytor, håller toleranserna stabila över hundratusentals eller miljoner cykler. Reparation av stämplingsverktyg blir nödvändigt när förebyggande åtgärder avslöjar komponenter som närmar sig slutet-av-livslängd: slitna stansar slipas om eller byts ut, styrbussningar förnyas och aktiva ytor målas om. Ett strukturerat underhållsprogram, vare sig det är förebyggande eller extraordinärt, minskar mängden skrot, förhindrar oplanerade stillestånd och förlänger matrisens livslängd långt bortom initiala projektioner.
Leverantörer som erbjuder detta-att-sluta arbetsflödet under ett och samma tak eliminerar samordningsrisken som följer med att dela upp genomförbarhet, design, bearbetning och provning mellan flera leverantörer.YICHENs stämplingsformlösningarillustrera den här fullständiga-processmodellen i praktiken: genomförbarhetsanalys och CAE-simulering matas in direkt i-intern formbearbetning, provkörningar och dimensionsinspektioner, vilket ger tillverkarna ett enda ansvarstagande från första idé till produktions-färdiga verktyg. För team som går från tidig forskning till en offertförfrågan, komprimerar detta integrerade tillvägagångssätt kommunikationsslingor och håller tidslinjer förutsägbara.
Ett väl-arbetsflöde ger en tärning som fungerar tillförlitligt. Men arbetsflödet är bara lika starkt som partnern som utför det, vilket väcker en sista praktisk fråga: hur utvärderar man om en leverantör faktiskt kan leverera på den process de beskriver?
Hur man väljer rätt anpassad formstämpelpartner
Varje stämpelformstillverkare kan visa dig en lista över maskiner. Färre kan vägleda dig igenom hur de skulle lösa din specifika formningsutmaning innan de anger ett pris. Den skillnaden, mellan en leverantör som fyller beställningar och en partner som konstruerar lösningar, avgör om ditt projekt når produktionen enligt tidtabell eller stannar i revisionscykler. Så här skiljer du de två.
Kriterier för teknisk förmåga att utvärdera
När du granskar tillverkare av metallstämpelmatriser, börja med vad de faktiskt kan göra snarare än vad deras webbplats hävdar. En företagsöversikt för metallstämpelmatriser berättar deras historia. Deras utrustningslista, ingenjörsteam och projekthistorik berättar om de kan hantera din del.
Använd den här checklistan för att strukturera din utvärdering:
- Presstonnageintervall- Matchar deras utrustning din delstorlek och materialtjocklek? En leverantör med endast små pressar kan inte tillverka djupdragna-fordonskomponenter.
- Intern-formdesign och CAE-simulering- Leverantörer som designar och simulerar internt fångar problem innan bearbetningen påbörjas. Outsourcad design lägger till kommunikationsluckor och ledtid.
- Dö komplexitetsupplevelse- Be om exempel på liknande detaljgeometrier. En tillverkare av stansverktyg med erfarenhet av 20-stations progressiva stansar arbetar på en annan nivå än en byggnad av enkla stansverktyg.
- Kvalitetscertifieringar- Matcha certifieringar till din bransch: ISO 9001 för allmänna tillämpningar, IATF 16949 för fordon, AS9100 för flyg. Verifiera dem istället för att ta en leverantörs ord.
- Möjlighet att testa och skapa prototyper- Kan de köra T1-prover i-hus och tillhandahålla fulldimensionella rapporter? Leverantörer som lägger ut provkörningar på underleverantörer tappar kontrollen över iterationshastigheten.
- Materialexpertis- Bekräfta att de har kört produktion i din specifika legering. En formtillverkare som har erfarenhet av mjukt stål kan kämpa med fosforbrons eller hög-hållfast dubbel-kvalitet.
- Geografisk och logistisk passform- Tänk på fraktkostnader, tidszonöverlappning för kommunikation och ramverk för IP-skydd i leverantörens jurisdiktion.
- Transparent citat- En detaljerad offert visar verktyg, styckepris, material och sekundära operationer separat. Vaga klumpsummor-gör det omöjligt att jämföra leverantörer rättvist eller identifiera kostnads-möjligheter.
Vanliga köparmisstag att undvika
Efter att ha granskat hundratals anbudsförfrågningar, flaggar erfarna tillverkare av metallstämpelformar konsekvent samma köparfel som ökar kostnaderna eller försenar projekt:
Underspecificerar toleranser.Att markera varje dimension som kritisk tvingar formtillverkaren att bygga in precision i funktioner som inte behöver det. Identifiera vilka funktioner som är funktionellt kritiska och tillåt standardtoleranser någon annanstans.
Utelämnar materialspecifikationer.Att säga "rostfritt stål" utan att specificera 304 mot 316 mot 430 låter leverantören gissa. Varje kvalitet formas på olika sätt och kräver olika formspel. Som RFQ bästa-praxisguider betonar, är exakt materialklass en av de vanligaste saknade detaljerna som försenar citeringen med dagar.
Väljer enbart på pris.Det billigaste priset från fabriken för stansverktyg återspeglar ofta genvägar: tunnare stansskor, verktygsstål av lägre-kvalitet eller överhoppade simuleringssteg. Dessa besparingar dyker upp igen som längre testcykler, för tidigt slitage av formarna och inkonsekventa delar när produktionen ramper.
Begär inte testkörningsdata.Be om T1-exempel på dimensionsrapporter och processkapacitetsdata från liknande tidigare projekt. En leverantör som inte kan tillhandahålla detta mäter antingen inte rigoröst eller behåller inte register, båda röda flaggor för produktionskonsekvens.
Går från forskning till RFQ-Ready Engagement
Du har läst igenom processtyper, formningsoperationer, industristandarder, kostnadsdrivare och arbetsflödesstadier. Gapet mellan forskning och handling är en väl-strukturerad begäran som skickas till en kvalificerad partner. Förbered ett komplett paket: 3D CAD-fil plus dimensionerad PDF, exakt materialkvalitet, årlig volymprognos, toleransmeddelanden om kritiska egenskaper, krav på ytfinish eller beläggning och din måltidslinje.
För tillverkare och inköpschefer som letar efter en partner för tillverkare av stansverktyg som täcker genomförbarhetsanalys, CAE-simulering, stansbearbetning, provkörningar och slutinspektion under ett tak,YICHENs stämplingsformlösningarerbjuda den fulla-spektrumkapaciteten. Deras integrerade modell låter dig gå från en inledande konceptdiskussion till en RFQ-färdig anpassad stämpelformslösning utan att koordinera mellan flera leverantörer, vilket komprimerar både kommunikationsoverhead och utvecklingstidslinjer.
Den bästa leverantörsrelationen börjar med tydlighet på båda sidor. Definiera vad du behöver exakt, utvärdera partners på tekniskt djup snarare än pris enbart, och välj en metallstanstillverkare vars arbetsflöde, certifieringar och kommunikationsstil är i linje med hur ditt team fungerar. Den anpassningen är det som gör ett verktygsinköp till en produktionsfördel.
Vanliga frågor om anpassade stämplingar
1. Vad är skillnaden mellan anpassad formstämpling och standardformstämpling?
Standardpressning använder redan-befintliga verktyg för att producera generiska former som brickor eller enkla konsoler. Anpassad formstansning innebär tekniska verktyg från grunden för en specifik delgeometri, material och toleranskrav. Det anpassade tillvägagångssättet låter din deldesign driva verktyget snarare än att tvinga designkompromisser för att passa tillgängliga stansar. Medan standardverktyg har noll i förväg, amorterar anpassade verktyg över produktionsvolymen och ger betydligt lägre kostnader per-enhet i skala, vanligtvis jämnt mellan 5 000 och 20 000 delar beroende på komplexitet.
2. Hur mycket kostar anpassade formstämplingsverktyg?
Anpassad formverktyg varierar vanligtvis från $8 000 till $50 000 eller mer beroende på komplexitetsfaktorer som antal stationer, toleranskrav, verktygsstålskvalitet och om hårdmetallskär behövs. En progressiv stans med fyra-stationer kostar mycket mindre än en stans med sexton-stationer som utför stansning, håltagning, flera böjningar och-stansning. Denna förskottsinvestering amorteras dock över varje producerad del. Till exempel, en 25 000 dollar stans som producerar 1 000 000 delar ger bara 0,025 USD per enhet i verktygskostnad, vilket gör den dramatiskt billigare än CNC-bearbetning i volym.
3. Vilka toleranser kan anpassad formstämpling uppnå?
Modern precisionsstansning rymmer rutinmässigt ±0,002 tum (±0,05 mm) på kritiska egenskaper, med vissa applikationer som når ±0,001 tum (±0,025 mm). Elektronisk mikro-stämpling går ännu längre in på under-0,025 mm territorium. Den precision som kan uppnås beror på egenskapstyp, material, formskick och pressegenskaper. Platt blankning och håltagningsmått är lättare att hålla tätt än böjvinklar eller ritade djup. Leverantörer som YICHEN använder CAE-simulering och SPC-övervakning för att bibehålla dessa toleranser konsekvent över stora produktionsserier.
4. Hur lång tid tar det att få en anpassad stämpelform byggd?
Den totala ledtiden för en typisk anpassad progressiv form varierar från 10 till 20 veckor. Detta inkluderar genomförbarhetsbedömning (1-3 veckor), detaljerad formdesign (2-4 veckor), stanstillverkning via CNC, wire EDM och slipning (4-10 veckor), montering och montering (1-2 veckor) och provkörningar med justeringar (2-5 veckor). Enklare sammansatta stansar kommer snabbare efter 6-10 veckor, medan komplexa överföringsmatriser kan ta 12-20 veckor. Frontladdande ingenjörsinsatser genom CAE-simulering och kompletta delspecifikationer är det mest pålitliga sättet att komprimera tidslinjer.
5. Vilka typer av anpassade stämpelmatriser finns tillgängliga och hur väljer jag?
Fyra huvudtyper tjänar olika behov. Progressiva matriser bär en remsa genom flera stationer för hög-volym av små-till-medelstora delar. Överföringsformar flyttar diskreta ämnen mellan stationer för stora eller djupdragna-komponenter. Sammansatta stansar utför flera skäroperationer samtidigt för plana delar med överlägsen precision. Fourslide-formar använder multi-slider för komplexa böjar på små delar. Urvalet beror på årsvolym, detaljdimensioner och djup, geometrisk komplexitet, materialtjocklek och toleranskrav. En kvalificerad partner som YICHEN utvärderar dessa faktorer under genomförbarhetsbedömningen för att rekommendera den optimala formtypen för din specifika applikation.


