


Vad är ett stämpelföretag och varför det spelar roll
Föreställ dig att du behöver tusentals identiska metallfästen, var och en exakt inom några tusendelar av en tum. Platt plåt går in, färdiga precisionsdelar kommer ut. Den förvandlingen är precis vad som händer i ett stämplingsföretag varje dag.
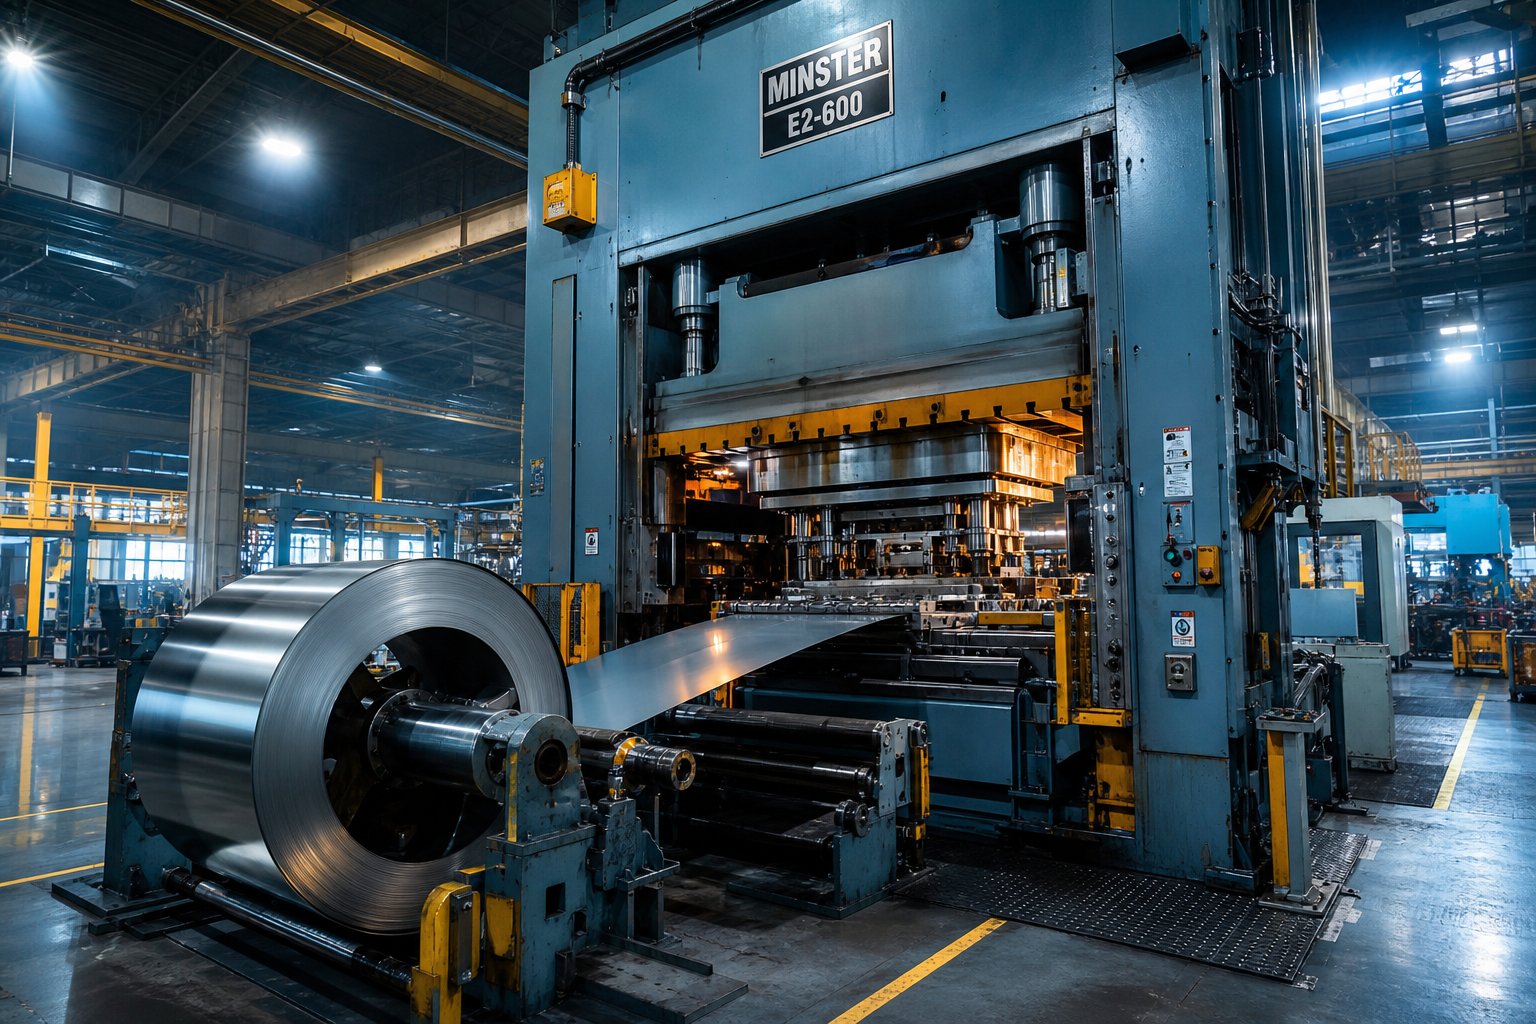
Ett presspressningsföretag använder härdade verktygsstålformar monterade i präglingspressar för att skära, böja och forma platt plåt till precisions-konstruerade komponenter genom kontrollerade kallformningsoperationer.
Vad ett stämpelföretag faktiskt gör
I kärnan är form- och stansningsarbeten en kallformningsteknik. En remsa eller ett ämne av metall placeras mellan specialtillverkade formar, och kraften från pressen omformar materialet till en specifik geometri. Operationer somblankning, stansning, bockning, myntning och teckningsker i hög hastighet och producerar delar som sträcker sig från små elektroniska kontakter till stora fordonspaneler. Själva formarna är precisionsverktyg, bearbetade av härdat stål och konstruerade för att bibehålla snäva toleranser över miljontals cykler.
Det som skiljer precisionsform och -stansning från allmän tillverkning är repeterbarhet. När verktyget är bevisat är varje del som lossnar från pressen dimensionellt identisk med den före den, vilket gör processen idealisk för-volymproduktioner där konsistens inte är-förhandlingsbar.
Vem förlitar sig på stämplingstjänster
Det korta svaret: nästan alla industrier som använder metallkomponenter i stor skala. Biltillverkare är beroende av stämplade delar för karosspaneler, konsoler och drivlinans komponenter. Flygföretag kräver snäva-toleransstämplar för strukturella och elektroniska sammansättningar. Elektronikföretag köper mikrostämplade kontakter och skärmning, medan tillverkare av medicintekniska produkter behöver biokompatibla stämplade komponenter producerade under strikta kvalitetskontroller. Bygg-, vitvaru- och hårdvaruindustrin avrundar listan.
Dettaföretag för stämpling av metallöversikt sätter scenen för en djupare titt på vad som faktiskt händer bakom pressrummets dörrar. Avsnitten framöver bryter ner processtyper, materialval, kvalitetscertifieringar, kostnadsdrivande faktorer och hur man utvärderar en leverantör innan man satsar på verktygsdollar.
Typer av stämplingsprocesser förklaras
Inte varje stämplad del följer samma väg genom pressen. Geometrin på din komponent, produktionsvolym och toleranskrav bestämmer vilken process ett pressstansföretag väljer för ditt projekt. Fyra primära metoder täcker de allra flesta produktionsscenarier, och att förstå hur var och en fungerar mekaniskt hjälper dig att tala samma språk som din verktygsingenjör under offert.
Progressiv stansning för hög-volymkörningar
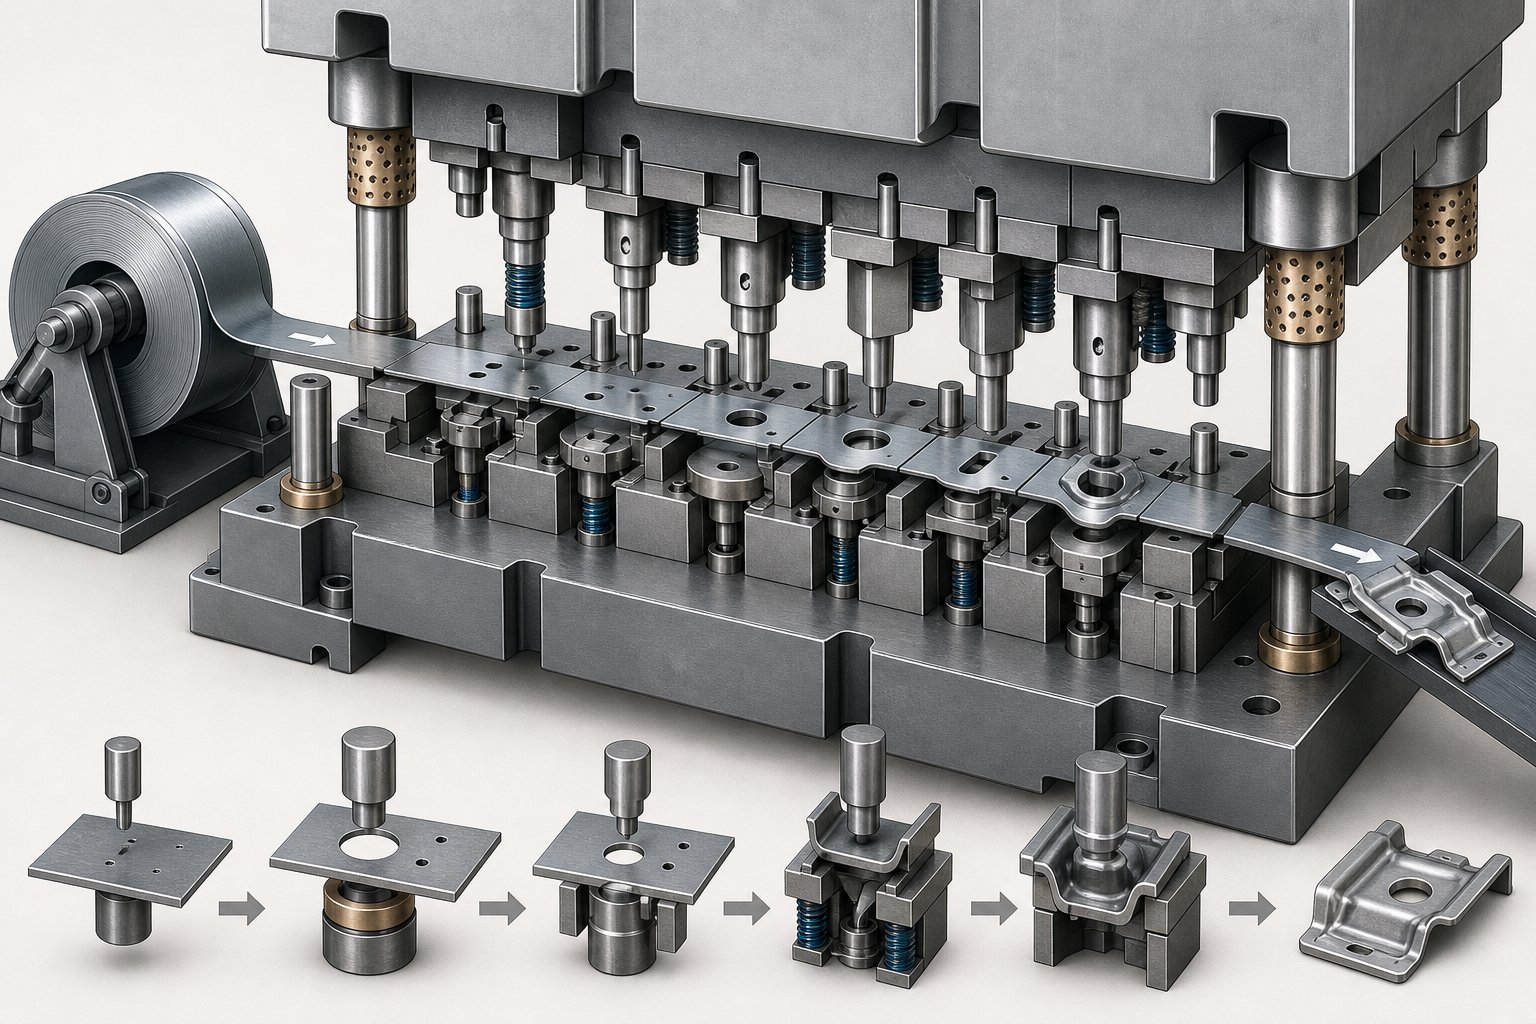
Tänk dig en spole av plåt som kontinuerligt matas in i en press som rymmer en enda form med flera stationer ordnade i sekvens. På varje station genomgår remsan en annan operation: stansa ett hål, hacka en kant, bilda en böj eller mynta en ytfunktion. Arbetsstycket förblir anslutet till bärremsan genomgående och avancerar en stigningslängd per pressslag. Först vid slutstationen separeras den färdiga delen från basmetallremsan.
Det här kontinuerliga-flödessättet är det som gör ett progressivt stämplingsföretag så effektivt vid produktion av-volymer. Eftersom remsan aldrig lämnar formen är installationstiden minimal, arbetskostnaderna förblir låga och presshastigheterna kan nå hundratals slag per minut. Progressiva formmetallstanstjänster utmärker sig när du behöver komplexa geometrier i små-till-medelstora-delar med toleranser så snäva som +/-0,05 mm.
Avvägningen? Verktygsinvesteringar är betydande. Progressiva matriser är precisionsinstrument med flera stationer, var och en bearbetad till krävande standarder. De kämpar också med djupdragna-drag eftersom delen förblir fäst vid remsan, vilket begränsar hur långt material kan sträckas in i ett hålrum.
Överför stämpling för större delar
När delar är för stora för progressiva metoder, eller din design kräver djupdrag, räfflor, räfflor eller gängning, tar överföringsstämpeln över. Den viktigaste mekaniska skillnaden: den allra första operationen separerar ämnet från metallremsan. Från den punkten och framåt flyttar automatiserade "fingrar" eller mekaniska överföringssystem fysiskt det enskilda arbetsstycket från station till station.
Eftersom delen är fristående- kan pressen stansa så djupt som råmaterialet tillåter utan en bärremsa som begränsar formningsdjupet. Detta gör överföringsstämpling till en metod för att gå-till för rörapplikationer, cylindriska höljen och komponenter med invecklade tre-dimensionella egenskaper. Leverantörer av överföringspressar betjänar vanligtvis köpare som behöver medelstora volymer av större eller mer komplexa delar som progressiva verktyg helt enkelt inte kan ta emot.
Mångsidighet kommer på bekostnad av hastighet. Den mekaniska överföringsmekanismen introducerar cykeltid som progressiv matning undviker, och verktyget representerar fortfarande en betydande investering. Emellertid reducerar eller eliminerar överföringsformar sekundära operationer för specialiserade geometrier, vilket ofta uppväger hastighetsskillnaden per-del.
Sammansatta och enkla-stationsmetoder
Sammansatt formstämplingupptar en distinkt nisch. Föreställ dig en form som utför flera skärnings- och formningsoperationer i ett enda tryckslag snarare än att gå fram genom sekventiella stationer. En platt bricka, till exempel, får sitt inre hål stansat och ytterdiametern stansas samtidigt. Resultatet är en mycket effektiv process för enkla, platta delar som produceras i medelhöga-till-höga volymer.
Sammansatta verktyg är billigare och snabbare att bygga än progressiva verktyg, och enkel-metoden ger exceptionellt plana delar. Begränsningen är geometrisk komplexitet. Delar med böjningar, djupa former eller intrikata funktioner är bättre betjänta av progressiva eller överföringsmetoder.
Stämpling av en-station är den enklaste konfigurationen: en stans som utför en operation per slag. Du kommer att upptäcka att den används för blankning, håltagning eller enkel bockning när volymerna är tillräckligt låga för att det inte är motiverat att investera i multi-stationsverktyg. Det är också vanligt under prototypfaser, där en köpare behöver bevis-på-konceptdelar innan han förbinder sig till fullständiga produktionsverktyg.
| Metod | Bästa volymintervall | Del komplexitet | Typisk tolerans | Idealiska applikationer |
|---|---|---|---|---|
| Progressive Die | Hög (100K+ delar) | Måttlig till hög (flera-funktioner, liten till medelstor-storlek) | +/-0,05 mm till +/-0,1 mm | Elektriska kontakter, fästen, kontakter, klämmor |
| Transfer Die | Medium (10K-100K delar) | Hög (djupa ritningar, 3D-former, trådning) | +/-0,05 mm till +/-0,2 mm | Rörkomponenter, hus, stora konstruktionsdelar |
| Compound Die | Medium till hög (50K+ delar) | Låg (platt, enkel geometri) | +/-0,05 mm till +/-0,1 mm | Brickor, hjulämnen, shims, platta ringar |
| Enstaka-station | Låg till medium (under 50K) | Låg (en operation per slag) | +/-0,1 mm till +/-0,2 mm | Prototyper, enkla ämnen, enkla-böjdelar |
Att välja rätt process är i slutändan en balansgång mellan detaljens geometri, årsvolym och budget. En progressiv formtillverkare kommer att styra dig mot multi-stationsverktyg när volymerna motiverar investeringen, medan enklare delar i lägre kvantiteter kanske bara behöver en sammansatt eller enkel-stationsinställning. Den verkliga frågan blir: vilka metaller och legeringar passar bäst med varje metod, och hur formar materialegenskaper beslut om formdesign?
Material som är bäst lämpade för stämplingsoperationer
Materialval formar allt nedströms. Den legering du väljer bestämmer formgeometrin, presstonnage, verktygslivslängd och slutligen din per{1}}kostnad. En tillverkare av metallstansverktyg designar verktyg kring det specifika mekaniska beteendet hos ditt valda material, så att ta detta beslut rätt tidigt sparar omarbetning, skrot och budgetöverraskningar senare.
Vanliga metaller och legeringar för formstansning
Presspressningsföretag bearbetar en bred familj av metaller. Var och en ger en annan balans mellan styrka, formbarhet, korrosionsbeständighet och kostnad på bordet. Här är de primära kategorierna du kommer att stöta på när du citerar precisionsstämpelprodukter:
- Kolstål (1008, 1010, 1045, 1095)- Stämplingens arbetshäst. Låg-kolhalt ger utmärkt formbarhet för fästen, kapslingar och fordonskomponenter. Medel och hög-kolkvalitet byter ut formbarhet mot hårdhet, passande fjädrar och slitstarka-delar.
- Hög-hållfasthet Låg-legerat stål (HSLA).- Kvaliteter som HSLA 50 och HSLA 70 ger högre draghållfasthet vid reducerad vikt, vilket gör dem populära i fordonskonstruktioner och tunga utrustningstillämpningar.
- Rostfritt stål (300- och 400-serien, 17-4 PH)- 300-serien (304, 316) ger överlägsen korrosionsbeständighet för medicinska miljöer, livsmedelsbearbetning och marina miljöer. 400-serien (410, 430) ger nötningsbeständighet för apparater och bildetaljer.
- Aluminium (1100, 3003, 5052, 6061)- Lätt och korrosionsbeständig-. Grade 1100 utmärker sig i djupritning, medan 5052 och 6061 tjänar marin-, transport- och rymdtillämpningar där styrka-till-viktsförhållandet spelar roll.
- Koppar och kopparlegeringar (C110, C260, C510)- Prisad för elektrisk och värmeledningsförmåga. Ren koppar passar elektriska kontakter, mässing (koppar-zink) balanserar bearbetbarhet med korrosionsbeständighet, och fosforbrons (C510) ger utmattningshållfasthet för fjäderkontakter.
- Speciallegeringar- Nickellegeringar (Inconel, Monel) klarar extrema temperaturer i flyg- och rymdindustrin. Titan används för medicinska implantat och försvarsapplikationer där biokompatibilitet eller ultra-hög styrka-till-vikt krävs.
Hur materialegenskaper påverkar formdesignen
När tillverkare av metallstansverktyg konstruerar ditt verktyg, styr fyra mekaniska egenskaper deras beslut:
Draghållfasthetdikterar presstonnage som behövs för att klippa eller forma materialet. Högre-hållfasta legeringar som HSLA eller 17-4 PH rostfritt kräver tyngre pressar och mer robust formkonstruktion.Duktilitetbestämmer hur långt materialet kan sträcka sig innan det spricker. Mycket duktila metaller som låg-kolstål och rent aluminium tål djupdrag och komplexa böjar som skulle skada hårdare legeringar.
Hårdhetpåverkar verktygsslitaget direkt. Stämpling av abrasiva rostfria kvaliteter eller hög-kolstål påskyndar nedbrytningen av stansen, vilket innebär att verktygen kan kräva förstklassiga verktygsstål eller ytbeläggningar, vilket ökar kostnaden i förväg men förlänger livslängden.
Springbackär den elastiska återhämtningen som sker efter att formningsbelastningen avlägsnats. Forskning frånTillverkarenbekräftar att återfjädringen ökar när Youngs modul minskar och när materialanisotropin ökar. Aluminium och HSLA stål, till exempel, fjädrar tillbaka mer aggressivt än mjukt stål. Formdesigners kompenserar genom att över-böja eller justera formradier, men dessa korrigeringar måste beräknas exakt under CAE-simuleringssteget.
Tjockleksintervall och formbarhetsöverväganden
De flesta formstansningsoperationer hanterar material i ett intervall från cirka 0,020 tum till 0,625 tum (ungefär 0,5 mm till 16 mm). Tunna-material under 0,030 tum är vanliga i elektronik- och kontaktapplikationer, där mikrostämplingsprocesser bildar miniatyrdetaljer i hög hastighet. Mellan-måttstock (0,030 tum till 0,125 tum) täcker huvuddelen av allmän industri-, bil- och apparatstämpling. Tung-stämpling över 0,125 tum kräver högre-tonnage och är typiskt inom lastbilstransporter, försvars- och kraftdistributionssektorer.
Tunnare material bildas lätt men är mer mottagliga för skrynkling och förvrängning. Tjockare material motstår dessa defekter men kräver större presskraft och påskyndar slitaget på formen. Att hitta den rätta balansen mellan mätare, legeringskvalitet och formdesign är där erfaren teknisk support betalar sig själv, och det är en anledning till att arbetsflödet från idé till produktion innefattar så många medvetna steg.
Stämplingsarbetsflödet från design till leverans
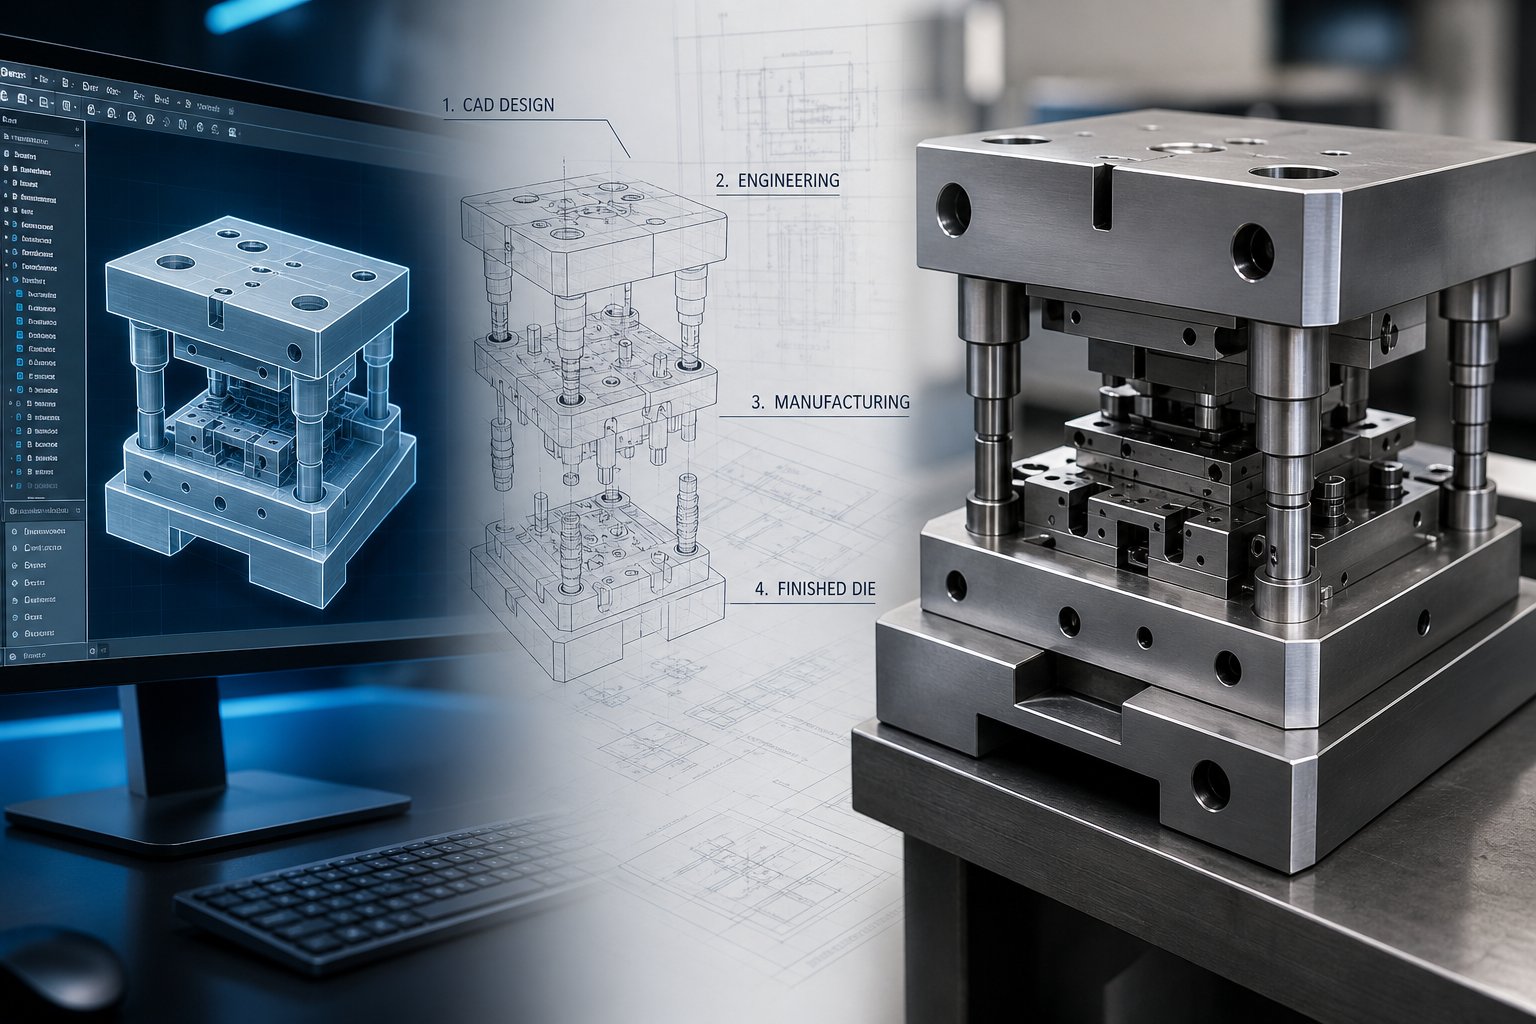
Materialval och processtyp är bara två pusselbitar. Det som ofta fångar köpare på oväntade sätt är antalet konstruktionssteg mellan inlämning av en detaljritning och mottagande av produktionskomponenter. En typisk stansfabrik följer en strukturerad sekvens av steg, vart och ett bygger på det sista, för att säkerställa att dina verktyg fungerar felfritt i full hastighet. Att hoppa över eller skynda på vilket stadium som helst innebär vanligtvis omarbetning, förseningar eller skrota ner linjen.
Här är slutet-till-arbetsflödet som de flesta formstämplingsprojekt följer:
- Genomförbarhetsgranskning- Inledande bedömning av detaljens geometri, toleranser, volymkrav och materialval.
- Design för tillverkningsbarhet (DFM)- Ingenjörsteamet rekommenderar modifieringar för att förenkla formning, minska verktygsstationer eller eliminera sekundära operationer.
- CAE-simulering- Finita element-analys modellerar metallflöde, förutsäger uttunning och identifierar potentiell sprickbildning eller skrynkling innan något stål skärs.
- Die Design- Detaljerad 3D CAD-modellering av stanskomponenter: stansar, stansblock, avstrykare, styrsystem och materialförlopp.
- Verktygsstålbearbetning- CNC-fräsning, -slipning och tråd-EDM-form av härdat stål till precisionskomponenter.
- Die Montering- Alla komponenter är monterade, inriktade med hjälp av styrstift och bussningar och testade för spel.
- Provkörningar- Formen monteras i pressen och körs med reducerad hastighet för att producera provdelar för utvärdering.
- Första artikelinspektion (FAI)- Detaljerad dimensionsverifiering bekräftar att den första produktionsdelen uppfyller alla ritningsspecifikationer.
- Produktionsgodkännande- Kunden granskar FAI-data och loggar ut för full-tillverkning.
- Pågående produktion- Stämpling i full-hastighet börjar med övervakning av kvalitet för statistisk processkontroll i realtid.
Från koncept till genomförbarhetsgranskning
Processen startar när du skickar in din delritning eller 3D-modell. Ingenjörer vid tillverkaren av metallstansverktyg utvärderar om geometrin kan uppnås inom dina angivna tolerans-, volym- och materialparametrar. De letar efter egenskaper som kan vara problematiska: extremt snäva radier, djupa drag i förhållande till materialtjocklek, eller egenskaper som skulle kräva överdrivet många stationer i en progressiv form.
DFM-feedback följer vanligtvis inom några dagar. Föreställ dig att du har designat en konsol med en 90-graders fläns som inkluderar ett hål som är stansat för nära böjlinjen. Ingenjörsteamet flaggar för detta och föreslår att du flyttar hålet eller justerar flänsradien, vilket sparar flera veckors omarbetning av verktyg senare. CAE-simulering validerar sedan dessa förändringar digitalt, modellerar hur metallen flyter under presskraft och förutsäger problem som återfjädring eller materialförtunning innan några fysiska verktyg existerar.
Formdesign, bearbetning och montering
Med simuleringsdata som bekräftar formningsstrategin bygger formkonstruktörer detaljerade 3D-modeller av varje komponent. En progressiv formtillverkare kartlägger till exempel varje station längs remslayouten: var blankning sker, var former görs och var den färdiga delen separeras från bärremsan.
Verktygstillverkning ger dessa modeller liv. Anpassade stansar bearbetas med CNC-fräsning, precisionsslipning och tråd-EDM av hög-kvalitetsmaterial som härdat stål eller volframkarbid för att motstå de upprepade trycken från produktionsstämpling. Monteringen innebär att man monterar stansar i hållare, riktar in formskorna med styrstift och bussningar och verifierar spelrum vid varje station. Denna fas representerar vanligtvis den längsta ledtiden i projektet, ofta från sex till tolv veckor beroende på komplexitet.
Provkörningar, inspektion och produktionsstart
Provkörningar är där teori möter verklighet. Den sammansatta formen monteras i pressen och operatörerna kör den med reducerad hastighet för att producera initiala prover. Ingenjörer kontrollerar korrekt bandmatning, balanserade formningskrafter och rena klippkanter. Justeringar av stanshöjd, timing eller smörjning sker här snarare än under full produktion.
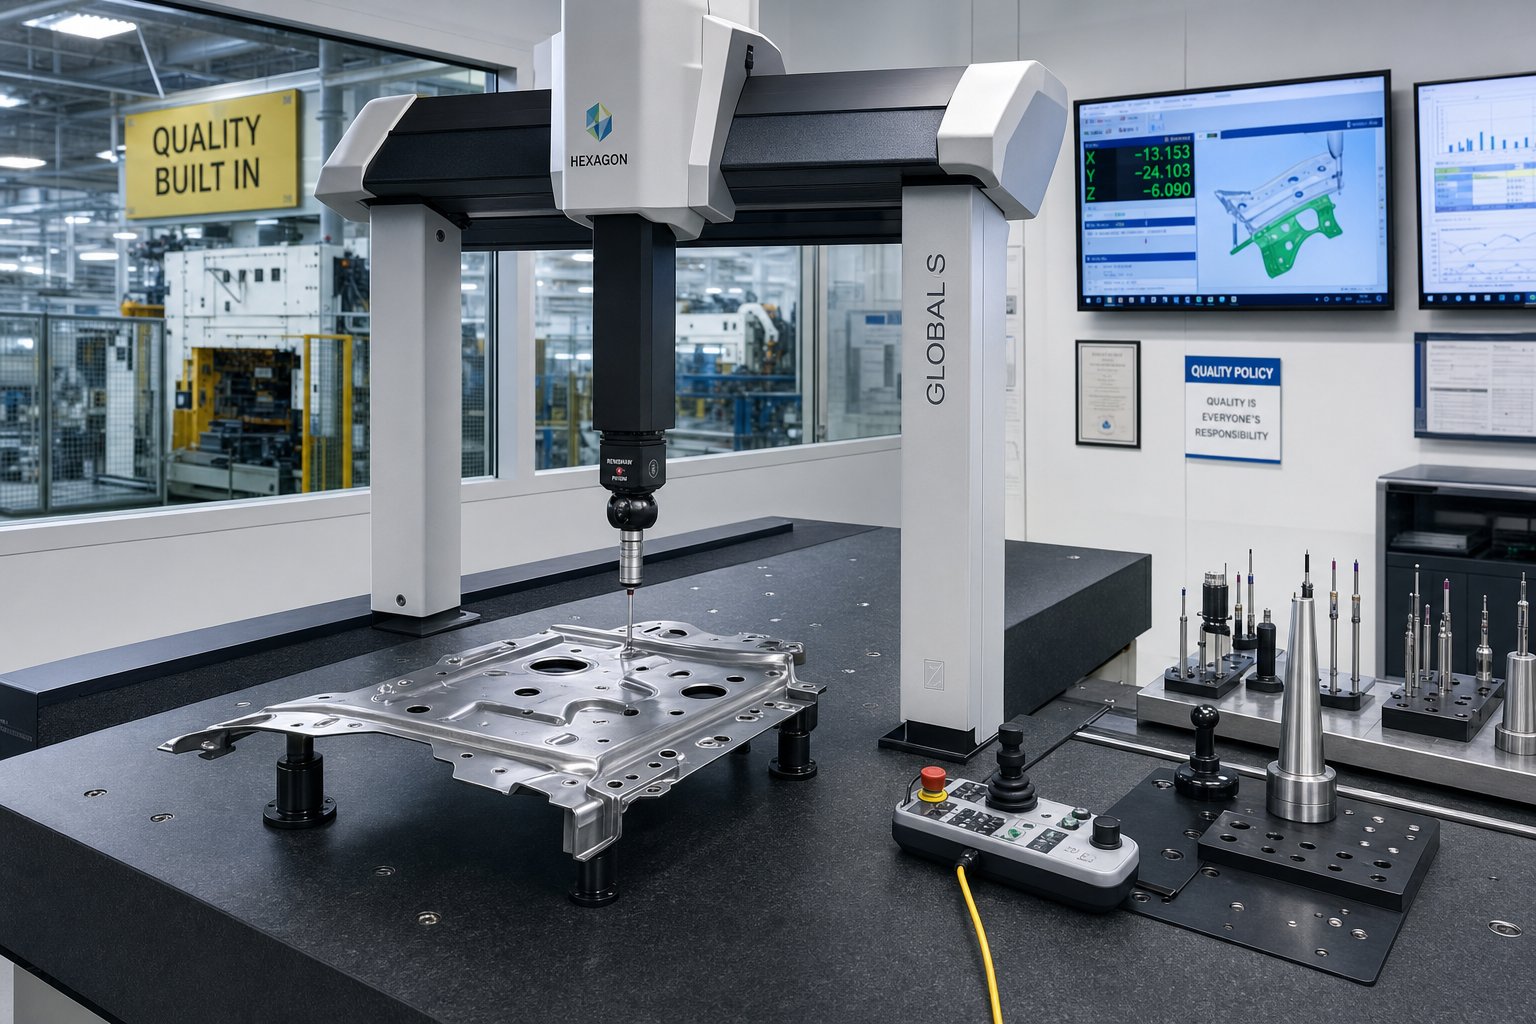
Första artikelinspektionär den formella porten mellan tryout och produktion. Inspektörer mäter kritiska dimensioner med hjälp av CMM, bromsok eller laserskannrar och dokumenterar sedan resultat mot ballongförsedda ritningar. FAI fångar problem som felaktiga böjningsvinklar eller hålfel innan hundratusentals delar produceras. Det är särskilt viktigt när man lanserar en ny del, byter verktyg eller använder nya material.
När du har granskat och godkänt FAI-rapporten börjar produktionen med full presshastighet. Statistisk processkontroll övervakar dimensionell överensstämmelse i realtid, och regelbundna inspektioner säkerställer att formen bibehåller sin noggrannhet under hela produktionskörningen.
Företag gillarYICHENstrukturera sitt arbetsflöde för att vägleda köpare genom vart och ett av dessa steg, från genomförbarhet och CAE-simulering till bearbetning, provkörningar och inspektion, vilket ger inköpsteam tydlig insyn i tidslinjer och kostnader vid varje milstolpe.
Vart och ett av dessa arbetsflödessteg lägger till tid och kostnader till ditt projekt, och att förstå vart dessa pengar går är avgörande för att fatta välgrundade budgetbeslut innan du bestämmer dig för verktyg.
Certifieringar och kvalitetskontroll i formstansning
Arbetsflödesstadier berättar hur en del blir gjord. Certifieringar talar om för dig om du kan lita på resultaten. När du utvärderar någon tillverkare av stämpelmatriser avslöjar certifieringarna de har mycket mer än en logotyp på deras webbplats. De representerar granskade system, dokumenterade processer och ett åtagande att konsekventa resultat som har verifierats oberoende av varandra.
Vad varje branschcertifiering betyder för köpare
Alla kvalitetscertifieringar är inte skapade lika. Var och en riktar sig mot en specifik branschs regelverk och har sina egna operativa krav. Så här fungerar de viktigaste certifieringarna för köpare som köper stämplade komponenter:
| Certifiering | Branschfokus | Viktiga krav | Varför det är viktigt för köpare |
|---|---|---|---|
| ISO 9001:2015 | Allmän tillverkning (alla industrier) | Dokumenterad QMS, process-orienterad struktur, risk-baserat tänkande, mekanismer för kundfeedback, interna revisioner | Etablerar baslinjekvalitetsdisciplin; bekräftar att leverantören har ett strukturerat, repeterbart system |
| IATF 16949 | Bil | PPAP-dokumentation, APQP-planering, FMEA-analys, mätsystemanalys, kundspecifika-krav | Obligatoriskt för Tier 1 och Tier 2 fordonsleverantörer; säkerställer att delar uppfyller OEM-specifikationer över miljontals cykler |
| AS9100 | Flyg och försvar | Konfigurationshantering, första artikelinspektion enligt AS9102, spårbarhet till materialvärmepartier, riskhantering, förhindrande av förfalskade delar | Bekräftar att leverantören kan hantera-kritiska flygtoleranser och fullständig släktforskning |
| ISO 13485 | Medicinsk utrustning | Designkontroller med verifiering och validering, biokompatibilitetsdokumentation, kontamineringskontroll, klagomålshantering, efter-marknadsövervakningssystem | Krävs för reglerade medicinska marknader globalt; betonar patientsäkerhet och regelefterlevnad framför enbart kontinuerlig förbättring |
En tillverkare av stansmetaller som innehar IATF 16949 har redan bevisat att de kan hantera processer för godkännande av tillverkningsdelar, kontrollera mätsystem och svara på kundspecifika-krav. Samma leverantör som vill betjäna köpare av medicintekniska produkter skulle behöva lägga ISO 13485 ovanpå, lägga till föreskrivande dokumentation, längre registerlagring, kontamineringskontroller och formell biverkningsrapportering till sina befintliga system.
Vad betyder detta rent praktiskt? När du ser en certifiering listad, tittar du inte bara på en plakett på väggen. Du tittar på bevis på att leverantören genomgår regelbundna revisioner från tredje part, underhåller kalibrerad utrustning enligt dokumenterade scheman, spårar varje materialparti genom produktionen och använder system för korrigerande åtgärder som stänger kretsen av defekter innan de når din monteringslinje.
Kvalitetskontrollmetoder och inspektionsprocesser
Certifieringar definierar ledningssystemet. Kvalitetskontrollmetoder definierar hur systemet fungerar på verkstadsgolvet. En precisionsform & stämpling inc-operation distribuerar vanligtvis flera inspektionsskikt för att fånga variationer innan det blir en defekt:
- Certifiering av inkommande material- Verifiera råvarukvalitet, härdning, hårdhet och beläggningstjocklek mot köpspecifikationer innan remsan någonsin går in i en press.
- Första artikelinspektion (FAI)- Omfattande dimensionsverifiering av de första delarna från ett nytt verktyg eller produktionsbatch, mätt mot CAD-modellen med hjälp av CMM, bromsok och mikrometrar. Detta är den formella porten mellan test-out och produktionsgodkännande.
- Statistisk processkontroll (SPC)- Kontinuerligt övervaka viktiga delars dimensioner under en produktionskörning, plotta datapunkter på kontrolldiagram för att upptäcka trender som signalerar verktygsslitage eller pressavdrift innan delar som är utanför-toleransen produceras.
- CMM Koordinatmätning- Programmerbar sondering av komplexa geometrier, verifiering av funktioner som hålets sanna position, profiltoleranser och vinkelförhållanden som handverktyg inte kan mäta tillförlitligt.
- Optisk och automatiserad inspektion- Vision-system och automatiserad optisk inspektion (AOI) ger objektiv,-höghastighetsdetektering av ytfel för repor, grader och verktygsmärken, vilket eliminerar subjektiviteten i manuella visuella kontroller.
- Destruktiv testning- Periodisk verifiering av mekaniska egenskaper genom hårdhetstestning (Rockwell- eller Vickers-metoder), dragprover och tvärsnitt för att bekräfta materialets integritet efter formning och efterföljande värmebehandling.
Nyckelprincipen här är att kvalitet byggs in i produktionssekvensen snarare än att det kontrolleras efteråt. SPC upptäcker drift i realtid. CMM validerar geometri med definierade intervall. Destruktiv testning bekräftar att mekanisk prestanda matchar specifikationerna. Tillsammans skapar dessa metoder ett sluten-loopsystem där variation identifieras och korrigeras innan den förvärras till skrot eller fältfel.
Förstå uppnåbara toleranser
Toleranser varierar beroende på material, geometri och nivån av processkontroll som tillämpas. Här är ett allmänt ramverk för vad köpare kan förvänta sig av precisionspressningsoperationer:
- Allmänna kommersiella toleranser- Vanligtvis +/-0,1 mm till +/-0,25 mm för dimensionella egenskaper som håldiametrar, flänsbredder och totala längder. Lämplig för konsoler, kapslingar och icke-kritiska sammansättningar.
- Nära toleranser- Kan uppnås i intervallet +/-0,025 mm till +/-0,05 mm för viktiga funktioner. Kräver tätare verktygskonstruktion, kontrollerade materialegenskaper och tätare SPC-provtagning. Vanligt i kontaktstift, konstruktionsdelar för flygindustrin och komponenter för medicintekniska produkter.
- Planhet och formtoleranser- Stämplade delar kan hålla en planhet inom 0,05 mm per 25 mm spännvidd när verktyg är utformade med präglings- eller utjämningsstationer. Delar som kräver tätningsytor eller plan montering drar nytta av dessa ytterligare formningsoperationer.
Fordonstillämpningar anger vanligtvis toleranser i intervallet +/-0,1 mm till +/-0,25 mm för uppriktning av svetsfixtur, medan flyg- och medicinska komponenter trycker mot den snävare delen av spektrumet. Ju strängare du anger, desto mer processkontroll, inspektionsfrekvens och verktygsprecision krävs, vilket alla påverkar projektkostnaden.
Certifieringar och kvalitetssystem ger dig förtroende för att din leverantör kan hålla dessa toleranser konsekvent. Men toleranser, inspektionsprotokoll och verktygskomplexitet matas in direkt i ekonomin i ditt projekt, vilket väcker en praktisk fråga: vad driver egentligen priset på ett formstansningsprogram?
Kostnadsfaktorer som driver prissättningen av stansningsprojekt
Du får två offerter för vad som verkar vara samma stämplade konsol. En kommer tillbaka för $0,50 per styck, den andra för $5,00. Ingen av leverantörerna har fel. Gapet återspeglar olika antaganden om verktygskomplexitet, volym, materialkvalitet och sekundära operationer, som var och en drar det slutliga numret i en annan riktning. Genom att förstå dessa kostnadsdrivkrafter kan du göra smartare avvägningar istället för att helt enkelt jaga den lägsta offerten.
Här är de primära faktorerna som formar prissättningen hos alla stämplingsföretag:
- Verktygsinvestering- Formens komplexitet, antal stationer, verktygsstålskvalitet och förväntad livslängd. En enkel tärning kan kosta $5 000, medan en komplex progressiv tärning med flera formningsstationer kan överstiga $100 000. De flesta projekt landar i intervallet $15 000 till $50 000 för måttlig komplexitet.
- Materialkostnader- Val av legering, skrothastighet och kapslingseffektivitet. Kolstål sitter i den nedre delen; rostfritt, kopparlegeringar och specialmetaller har successivt högre premier. Dålig design av remsor slösar material som går direkt till skrotkärlet.
- Produktionsvolym- Fasta verktygskostnader amorteras över antal delar. Högre volymer spred den investeringen tunnare, vilket sänkte priset per-styck dramatiskt.
- Sekundära operationer- Gradning, värmebehandling, plätering, gängning och insättning av hårdvara lägger alla till hanteringstid och kostnad utöver själva formpressningspressen.
- Dels komplexitet- Snäva toleranser, intrikata utskärningar, djupa former och funktioner för flera-slider lägger var och en till stationer till din form eller kräver lägre presshastigheter, vilket ökar både verktygs- och produktionskostnaderna.
Verktygsinvesteringar och stanskomplexitetskostnader
Verktyg är nästan alltid den enskilt största utgiften i förskott. Varje hål, böj, prägling och utskärning översätts till en extra station eller en mer komplex formgeometri. En progressiv form med tolv stationer kostar betydligt mer att designa och bearbeta än en med fyra stationer, men den eliminerar också nedströmshantering genom att utföra alla operationer i en enda passage genom pressen.
Kvaliteten på verktygsstål spelar också roll. Standard D2- eller A2-formstål klarar de flesta produktionsvolymer, men stansning av slipande rostfria legeringar eller körning av flera-miljoner-program kan kräva hårdmetallskär eller premiumkvaliteter som M2 höghastighetsstål-. Dessa uppgraderingar förlänger verktygets livslängd och minskar underhållsfrekvensen, men de ökar den initiala investeringen. Beslutet beror på livstidsekonomi: en dyrare stans som kör två miljoner träffar innan skärpning kan kosta mindre per del än en billigare stans som behöver service var 200 000:e cykler.
Betalningsstrukturer följer vanligtvis en 50/50-delning, där hälften betalas vid verktygsbeställning och saldot efter provgodkännande. Leverantörer av presspressar och verktygstillverkare strukturerar det på detta sätt för att täcka bearbetningskostnaderna samtidigt som köparna får en kvalitetsport innan slutbetalning.
Produktionsvolym och per-del ekonomi
Volym är den stora utjämnaren inom stämplingsekonomi. Föreställ dig en progressiv tärning på $30 000 som producerar 10 000 delar. Det är $3,00 per styck enbart i verktygsavskrivning. Skala till 300 000 delar och det sjunker till $0,10. Råmaterialet och presstiden förblir ungefär konstant per enhet, så volymeffekten kommer nästan helt från att sprida fasta kostnader.
Den här matematiken förklarar varför stämpling blir kostnads-konkurrenskraftigt gentemot laserskärning eller CNC-bearbetning vid volymer som vanligtvis överstiger 10 000 delar per månad. Under den tröskeln undviker alternativa processer den tunga verktygsinvesteringen. Ovanför den är-delekonomin för en presspress som körs med hundratals slag per minut svår att slå.
Filtbeställningar förstärker fördelen ytterligare. Årliga volymåtaganden låter leverantörer planera produktionsschemaläggning, köpa material i bulk och minska administrativa omkostnader. I gengäld låser köpare upp bättre priser och mer förutsägbara ledtider. Avvägningen är att förutsäga noggrannhet: överbindning av kapital i lager, medan underåtagande lämnar besparingar på bordet.
Strategier för att minska kostnaderna för stämplingsprojekt
Kostnadsoptimeringen startar långt före det första pressslaget. Den mest effektiva spaken ärdesign för tillverkningsbarhet. Enkla geometriändringar, som att använda standardböjradier, placera hål som är minst 1,5 gånger materialtjockleken från böjar och bibehålla konsekventa väggsektioner, kan eliminera verktygsstationer och minska mängden skrot utan att kompromissa med funktionen.
Andra praktiska strategier inkluderar:
- Materialersättning- Att byta från rostfritt stål till ett belagt kolstål där korrosionskraven tillåter kan sänka materialkostnaderna avsevärt samtidigt som formdesignen förenklas.
- Konsolidera sekundär verksamhet- Integrering i-tappning eller insättning av PEM-fästelement höjer verktygskostnaderna i förväg men sänker priset per-styck genom att eliminera separat hantering och uppdelning av operationer över flera arbetsstationer.
- Optimering av remslayout- Bättre kapsling av delar på spolen minimerar skrot. Smart progressiv formdesign pressar ut maximalt värde från varje tum av material.
- Fler-årsavtal- Längre åtaganden ger prisstabilitet och låter leverantörer investera i optimerade verktyg i vetskap om att volymen motiverar det.
- Tidigt leverantörsengagemang- Genom att ta med din stämplingspartner in i designfasen får de möjlighet att föreslå förändringar som minskar komplexiteten innan verktyget påbörjas.
Den underliggande principen är okomplicerad: varje beslut du fattar under design och inköp rullar igenom kostnadsstrukturen. En delgeometri som ser bra ut på en CAD-skärm kan kräva dyra verktyg, medan en mindre radieändring eller hålflyttning kan spara tusentals i formkonstruktion och förbättra-produktionseffektiviteten på lång sikt.
Enbart kostnadsmedvetenhet garanterar dock inte ett bra resultat. Samma del med samma prissättning kan prestera väldigt olika beroende på vilken bransch den betjänar, de certifieringar som krävs och den dokumentation som förväntas vid leverans. Tillämpningar inom fordons-, flyg-, elektronik- och medicinska applikationer har sina egna krav utöver basstämplingsekonomin.
Branschtillämpningar och vad varje efterfrågar
En konsol avsedd för en minivan dörrpanel och en skärmande burk inuti en kirurgisk robot kan båda börja som platt plåt, men standarderna, dokumentationen och processkontrollerna som omger var och en är världar från varandra. Din bransch dikterar mycket mer än materialval. Den definierar vilka certifieringar din leverantör måste ha, vilken inspektionsdokumentation som levereras med varje parti och hur snäva toleranserna måste hållas över hela produktionsomgången.
Krav för stämpling för fordon
Bilprogram körs på volym. Årliga kvantiteter i hundratusentals eller miljoner är rutin, och varje del måste uppfylla OEM-specifikationer under hela livslängden. IATF 16949-certifiering är faktiskt obligatoriskt för Tier 1- och Tier 2-leverantörer, vilket kräver formell PPAP-dokumentation, APQP-planering och mätsystemanalys innan en enskild produktionsdel skickas.
Du kommer också att stöta på kundspecifika-krav ovanpå. Varje OEM lägger till unika förpackningsstandarder, märkningsprotokoll och tekniska förändringshanteringsprocedurer. Toleranser landar vanligtvis i intervallet +/-0,1 mm till +/-0,25 mm för stansade konsoler, clips och strukturella förstärkningar. Regionala leverantörer över de stora sjöarnas metallstämplingskorridor har till exempel byggt upp djup expertis inom dessa fordonsarbetsflöden eftersom närheten till Detroits OEM-tillverkare kräver det.
Flyg- och försvarsöverväganden
Aerospace höjer ribban för precision och spårbarhet. Toleranser dras rutinmässigt åt till +/-0,001 tum, och varje stämplad komponent måste spåras tillbaka till sitt specifika materialvärmeparti. AS9100-certifieringen styr konfigurationshantering, förhindrande av förfalskade delar och första artikelinspektion enligt AS9102-protokoll.
Materialvalet förändras också dramatiskt. Flyg- och rymdprogram specificerar ofta titan, Inconel och specialiserade aluminiumlegeringar som erbjuder överlägsen hållfasthet-till-viktprestanda men utgör unika formningsutmaningar, inklusive sprickbildning, gnissning och aggressiv återfjädring. Verktyg för dessa legeringar kräver ofta specialiserade formbeläggningar och noggrant beräknat presstonnage för att bibehålla materialets integritet. Volymerna tenderar att vara lägre än bilar, från några tusen till tiotusentals stycken, men dokumentations- och inspektionsbördan per del är avsevärt högre.
Elektronik, medicinska och allmänna industriella behov
Elektronikstämpling fungerar i en helt annan skala. Komponenter som EMI-skärmande burkar, jordklämmor, batterikontakter och anslutningskroppar kräver materialtjocklekar från 0,001 tum till 0,032 tum, med individuella funktioner ibland bara en hårbredd eller två på tvären. Material som fosforbrons, berylliumkoppar, nickelsilver och MuMetal är vanliga eftersom de kombinerar elektrisk ledningsförmåga med slitstyrka. Delar skickas ofta i tejp-och-rullförpackning för automatisk plockning-och-montering på kretskort.
Stämplingslager för medicinsk utrustning ISO 13485 krav över tillverkningsprocessen. Biokompatibla material som 316L rostfritt stål eller titan är standard, och kontamineringskontroll kan sträcka sig till renrumshantering och specialiserad förpackning. Dokumentationskraven betonar designkontroller, valideringsposter och efter-marknadsövervakning, med lagringsperioder som vida överskrider de i andra branscher.
Allmänna industriella tillämpningar prioriterar flexibilitet framför regulatorisk komplexitet. Köpare inom byggbranschen, VVS, lantbruk och tung utrustning behöver kostnadseffektiv-produktion över ett brett material- och volymintervall. Tillverkare av industriella maskinprodukter i regioner som Oxford, MI och i hela Mellanvästern betjänar ofta dessa marknader med mångsidiga pressmöjligheter och kortare ledtider, eftersom certifieringsbördan är lättare och toleransbanden är mer förlåtande.
| Industri | Nyckelcertifiering | Typiska volymer | Kritiska specifikationer | Vanliga material |
|---|---|---|---|---|
| Bil | IATF 16949 | 100K till miljoner årligen | PPAP, +/-0,1 till +/-0,25 mm toleranser, OEM-specifika krav | Kolstål, HSLA, aluminium, rostfritt stål |
| Flyg och försvar | AS9100 | 1K till 50K årligen | +/-0,025 mm toleranser, spårbarhet för värmeparti, AS9102 FAI | Titan, Inconel, aluminiumlegeringar för flygindustrin |
| Elektronik | ISO 9001 (minst) | 10K till miljoner årligen | Mikrostämplingskapacitet, 0,001"-0,032" material, tejp-och rulleförpackning | Fosforbrons, BeCu, nysilver, koppar, MuMetal |
| Medicinsk utrustning | ISO 13485 | 5K till 500K årligen | Biokompatibilitet, kontamineringskontroll, utökad spårbarhet | 316L rostfritt, titan, kobolt-krom |
| Allmän industri | ISO 9001 | 5K till 500K årligen | Kostnadseffektivitet, flexibla volymer, kortare ledtider | Kolstål, aluminium, mässing, rostfritt stål |
Varje branschs unika krav skapar en filtreringsmekanism. En leverantör som är väl lämpad för hög-volym av fordonskonsoler kanske saknar spårbarhetsinfrastrukturen för flyg- och rymdindustrin, medan en mikrostämplingsspecialist kanske inte har presstonnaget för tunga-industridelar. Att inse var ditt projekt faller inom detta spektrum är det första steget mot att begränsa din leverantörshöglista, men att veta vad du ska leta efter under själva utvärderingsprocessen är det som skiljer ett bra inköpsbeslut från en dyr lektion.
Hur man utvärderar och väljer rätt stämplingspartner
Du har begränsat din kortlista till en handfull leverantörer av progressiva formstämplar. Deras webbplatser ser professionella ut, certifieringarna checkar ut och de angivna priserna ligger i ett liknande intervall. Så hur skiljer du en leverantör som kommer att leverera jämn kvalitet i flera år från en som kommer att låta dig jaga sena leveranser och skicka in kundklagomål om sex månader?
Skillnaden visar sig sällan i en prisjämförelse. Det bor i detaljerna: hur djupt deras ingenjörsbänk går, hur de kommunicerar under offertfasen och om deras utrustning faktiskt matchar dina delkrav. Här är ett praktiskt ramverk som inköpschefer och verktygsingenjörer kan använda för att utvärdera kandidater med tillförsikt.
Checklista för teknisk kapacitet för köpare
Teknisk passform är den icke-förhandlingsbara utgångspunkten. En leverantör kan ha oklanderliga kvalitetssystem, men om deras pressar inte kan hantera din delgeometri eller tonnagekrav spelar inget annat roll. När du granskar funktionerna, verifiera dessa detaljer:
- Presstonnageintervall- Använder leverantören pressar som matchar dina krav på material och mått? Stämpling av 0,060-tums rostfritt stål kräver betydligt mer tonnage än att forma 0,020-tums aluminium. Be om hela tonnageutbudet, inte bara den största pressen på golvet.
- Sängstorlek och stängningshöjd- Större delar eller komplexa progressiva formar med många stationer behöver tillräckliga bäddmått. Om din matris överstiger tillgänglig sängstorlek kan leverantören inte köra den oavsett andra kvalifikationer.
- Tryck på hastighetsområde- Anslutningsprogram med hög-volym kan behöva 400+ slag per minut, medan tunga-strukturdelar körs med 30-60 SPM. Bekräfta att leverantören arbetar med hastigheter som är kompatibla med din volym och delens komplexitet.
- Egen-verktygskapacitet- Leverantörer som designar och bygger formar kontrollerar internt sina egna ledtider och kan göra justeringar snabbare än de som lägger ut verktyg till tredje part. Leta efter CNC-bearbetning, tråd-EDM och precisionsslipning under ett tak.
- Sekundära operationer- Kan de hantera gradning, gängning, plätering, svetsning eller montering i-hus? Varje operation som skickas till en underleverantör introducerar transittid, hanteringsrisker och koordineringskomplexitet.
- Materialhantering och spolkapacitet- Kontrollera att de kan hantera dina spolebredder, vikter och materialtyper. Spola-matade progressiva operationer kräver lämpliga decoilers, plattångar och matare som är anpassade till dina remsmått.
- Certifieringar som matchar din bransch- Som tidigare nämnts kräver fordonsindustrin IATF 16949, flygindustrin kräver AS9100 och medicinska krav ISO 13485. En precisionsform och stämpling inkl. operation utan rätt certifiering för din marknad är en icke-startare, oavsett pris.
Låter det som många rutor att kontrollera? Det är det. Men var och en eliminerar risker som annars skulle dyka upp under produktionen när kostnaden för att byta leverantör är exponentiellt högre.
Utvärdera tekniskt stöd och kommunikation
Tekniska specifikationer på ett kapacitetsblad berättar vad en leverantör kan göra. Teknisk support berättar hur bra de gör det. Djupet i en leverantörs ingenjörsteam avgör ofta om ditt projekt startar i tid eller fastnar i upprepade verktygsrevisioner.
När du engagerar potentiella partners, var uppmärksam på dessa indikatorer:
DFM feedback kvalitet.Skicka in din delritning och utvärdera hur leverantören reagerar. Citerar de passivt det du skickade, eller identifierar de proaktivt potentiella formningsproblem, föreslår radieändringar och flaggar toleranstexter som kommer att leda till onödiga verktygskostnader? En leverantör som erbjuder meningsfulla DFM-rekommendationer under offertskedet visar samma ingenjörsdisciplin som de kommer att tillföra ditt produktionsprogram.
Simuleringsförmåga.CAE och finita elementanalys är inte längre valfria för komplexa stämplingar. Fråga om leverantören kör formsimuleringar för att validera formkonstruktioner innan bearbetningen påbörjas. Simulering fångar tillbaka, tunnas och skrynklas digitalt, vilket sparar veckor av fysiska provupprepningar. Leverantörer gillarYICHENintegrera CAE-simulering i deras standardarbetsflöde från genomförbarhet till testkörningar, vilket minskar klyftan mellan teoretisk formdesign och verklig-pressprestanda.
Prototypalternativ.För nya produktintroduktioner, kan leverantören producera prototypdelar med hjälp av mjuka verktyg eller enstaka-stationsmetoder innan han bestämmer sig för fullständiga produktionsverktyg? Denna förmåga accelererar din designvalideringstidslinje utan risk för dyra omarbetningar av härdade progressiva verktyg.
Kommunikationskadens.Forskning om dynamik hos köpare-leverantörer vid metallstämpling visar konsekvent att förutsägbarhet i kommunikation är lika viktig som förutsägbarhet i delkvalitet. En leverantör som är tyst under verktygsbyggandet eller misslyckas med att tillhandahålla milstolpsuppdateringar signalerar hur de kommer att bete sig under produktionen. Leta efter strukturerad projektledning: definierade milstolpar, regelbundna statusrapporter och en enda kontaktpunkt som äger ditt program.
Verktygsägarpolicyer.Den här fångar köpare ur vakt. Vem äger tärningen efter att den är betald? Branschstandarder ger köparen äganderätt, men vissa leverantörer behåller verktyg eller tar ut överföringsavgifter. Förtydliga ägande, underhållsansvar och vad som händer med din matris om du behöver flytta produktionen. Få det skriftligt under offertfasen, inte efter att en tvist uppstår.
RFQ Röda flaggor och positiva indikatorer
Själva RFQ-processen är ett diagnostiskt verktyg. Hur en leverantör beter sig när de försöker vinna ditt företag är den bästa versionen av hur de kommer att bete sig när de väl har det. Här är vad du ska titta efter:
Positiva indikatorer:
- Detaljerade frågor om din applikation,-slutanvändningsmiljö och monteringskrav istället för att strikt citera från trycket
- Proaktiva DFM-förslag som minskar kostnaderna eller förbättrar kvaliteten
- Tydliga uppskattningar av ledtider för verktyg med definierade milstolpar
- Transparent prisuppdelning som separerar verktyg, styckepris och sekundära operationer
- Referenser från kunder i din bransch som du faktiskt kan kontakta
- Villighet att tillhandahålla provdata-och provdelar innan man bestämmer sig för produktionsvolymer
- Finansiell stabilitetsindikatorer: år i verksamheten, anläggningsinvesteringar, diversifierad kundbas
Röda flaggor:
- Offerter returnerade utan några tekniska frågor, ett tecken som leverantören gissar snarare än ingenjör
- Vaga eller saknade ledtidsåtaganden
- Ovilja att dela tillgång till anläggningens rundtur eller tillhandahålla kundreferenser
- Prissättning dramatiskt under alla andra offerter utan någon tydlig förklaring av hur kostnaderna reduceras
- Inget omnämnande av inspektionsmetoder, SPC eller kvalitetsdokumentation i förslaget
- Ovilja att definiera verktygsägandevillkor i förväg
- Hög personalomsättning eller täta förändringar i din kontaktperson under offertfasen
Geografiska överväganden spelar också in, särskilt för program som kräver frekvent samarbete under utvecklingen. En leverantör som finns inom köravstånd möjliggör praktiskt-provdeltagande, snabbare tekniska förändringar och minskade fraktkostnader för provgodkännandecykler. Som sagt, geografi bör inte åsidosätta förmåga. En avlägsen leverantör med djup expertis i din specifika applikation kan överträffa en lokal butik som saknar relevant erfarenhet.
Även finansiell stabilitet förtjänar granskning. Långvariga relationer med materialleverantörer och årtionden av kontinuerlig drift indikerar motståndskraft genom marknadscykler. En leverantör som har klarat nedgångar utan att kompromissa med investeringar i utrustning eller personal är mycket mindre sannolikt att skapa leveransavbrott mitt i-programmet än en som arbetar med tunna marginaler med åldrande maskiner.
I slutändan kokar utvärderingsramverket ner till en enda fråga: visar denna leverantör sin tekniska förmåga, tekniska djup och kommunikationsdisciplin för att vara en verklig tillverkningspartner snarare än bara en leverantör som fyller inköpsorder? Svaret blir vanligtvis tydligt i god tid innan du utfärdar den första PO, om du vet vad du ska leta efter under RFQ-konversationen.
Ta självsäkra beslut om anskaffning av matrisstämpling
Varje avsnitt i den här guiden pekar mot samma underliggande sanning: framgångsrika stämplingsprogram bygger på informerade beslut som fattas tidigt, inte reaktiva korrigeringar som tillämpas sent. Oavsett om du köper en hög-volym för fordonsfäste eller en mikro-toleranskontakt för flygindustrin, förblir principerna som skiljer smidiga lanseringar från kostsamma förseningar konsekventa.
Viktiga alternativ för inköpsbeslut
Här är det som är viktigast när du går från forskning till aktivt leverantörsengagemang med ett pressstansföretag:
- Matcha processtyp till detaljens geometri och volym.Progressiva dies tjänar hög-volym, fler-funktionsdelar. Transferformar hanterar större eller djupare geometrier. Sammansatta och enkla-stationsmetoder passar enklare delar vid lägre kvantiteter. Att välja fel metod ökar verktygskostnaderna eller begränsar produktionseffektiviteten.
- Verifiera certifieringar för din specifika bransch.IATF 16949 för fordon, AS9100 för flyg, ISO 13485 för medicinsk. Dessa är inte tillval. De representerar granskade system som säkerställer spårbarhet, dokumentation och processkontroll på den nivå som din applikation kräver.
- Förstå hela tidslinjen för arbetsflödet.Från genomförbarhetsgranskning till formbearbetning, provkörningar och första artikelinspektion tar ett typiskt program veckor till månader innan produktionsdelar skickas. Att bygga in den tidslinjen i din projektplan förhindrar press i sista-minuten som leder till genvägar.
- Utvärdera tekniskt djup, inte bara presskapacitet.En leverantör med stark DFM-feedback, CAE-simuleringsförmåga och proaktiv kommunikation under offert kommer att överträffa en större butik som passivt tillverkar vad du än ger dem. Ingenjörssamarbete fångar upp problem digitalt innan de blir dyra fysiska omarbetningar.
- Begär provkörnings-data innan du bestämmer dig för produktionsvolymer.Inspektionsrapporter för första artikel, SPC-data från provkörningar och provdelar ger dig objektiva bevis på förmåga. Varje leverantör av stämpelmatris som är säker på sin process kommer att tillhandahålla dessa uppgifter utan att tveka.
De bästa inköpsresultaten kommer från tidigt samarbete mellan inköparens ingenjörsteam och stanstillverkare, inte från att välja den lägsta offerten efter att designen har låsts.
Nästa steg för att gå från forskning till anbudsförfrågan
Du har ramarna. Att omsätta det i handling innebär att engagera potentiella partners innan din design är färdig, inte efter. Tidig inblandning ger en leverantör av olika formverktyg och stämplar möjligheten att rekommendera materialbyten, föreslå geometriändringar som förenklar verktygen och flagga toleranstexter som kommer att öka onödiga kostnader. Forskning visar genomgående att detta samarbetssätt förkortar utvecklingscykler, minskar prototypiterationer och skapar en mer förutsägbar väg till produktion.
När du är redo att utfärda anbudsförfrågningar, skicka din delritning till flera kvalificerade tillverkare av stämpelformar och jämför inte bara prissättning utan kvaliteten på deras tekniska frågor, DFM-feedback och föreslagna tidslinjer. Den leverantör som ställer de mest genomtänkta frågorna under offert är vanligtvis den som levererar minst överraskningar under produktionen.
Leta efter en partner som erbjuder fullständig-servicesupport från genomförbarhetsanalys till produktionsinspektion, en som behandlar ditt program som ett tekniskt samarbete snarare än en transaktionsbeställning. Den distinktionen, mer än tonnage eller geografi, är det som driver framgången för tillverkning på lång sikt.
Vanliga frågor om stämplingsföretag
1. Vad är skillnaden mellan progressiv formstämpling och transferformstämpling?
Progressiv formstansning matar en kontinuerlig metallremsa genom flera stationer medan arbetsstycket förblir fäst vid en bärremsa, vilket gör det idealiskt för små-till-medelstora delar med hög-volym med hundratals slag per minut. Transferformstämpling separerar ämnet från remsan vid den första stationen, sedan flyttar mekaniska fingrar den fritt-stående biten mellan stationerna. Detta möjliggör djupare ritningar, trådning och mer komplex tre-dimensionell formning för större delar. Progressiva verktyg passar volymer över 100 000 stycken, medan överföringsformar vanligtvis tjänar 10 000 till 100 000 stycken körningar där delens geometri överstiger progressiva kapaciteter.
2. Hur mycket kostar verktyget för ett stämplingsprojekt?
Verktygskostnaderna varierar kraftigt beroende på formens komplexitet, antal stationer och verktygsstålskvalitet. En enkel blanking tärning kan kosta runt $5 000, medan komplexa progressiva dies med flera formningsstationer kan överstiga $100 000. De flesta projekt med måttlig-komplexitet ligger i intervallet $15 000 till $50 000. Faktorer som ökar verktygskostnaderna inkluderar snävare toleranser, ytterligare stationer för extra funktioner, premiumverktygsstål för slipande material och hårdmetallskär för längre produktionsserier. Betalningen är vanligtvis strukturerad som 50 % vid verktygsbeställning och 50 % efter provgodkännande.
3. Vilka certifieringar bör ett stämplingsföretag ha?
Vilka certifieringar som krävs beror på din bransch. ISO 9001 är baslinjen för generella tillverkningskvalitetssystem. Fordonsprogram kräver IATF 16949, som kräver PPAP-dokumentation, APQP-planering och mätsystemanalys. Flyg- och försvarstillämpningar behöver AS9100, som täcker materialspårbarhet till värmepartier, konfigurationshantering och förhindrande av förfalskade delar. Stämpling för medicinsk utrustning kräver ISO 13485, som betonar biokompatibilitetsdokumentation, kontamineringskontroll och efter-marknadsövervakning. Verifiera alltid att en leverantör innehar den specifika certifieringen som din slutmarknad kräver{10} innan du anlitar dem.
4. Hur lång tid tar det att gå från design till produktion hos ett pressstansföretag?
Ett typiskt formstansningsprogram följer ett strukturerat arbetsflöde: genomförbarhetsgranskning, DFM-återkoppling, CAE-simulering, formdesign, bearbetning av verktygsstål, montering av formverktyg, provkörningar, första artikelinspektion och produktionsgodkännande. Enbart verktygstillverkningsfasen tar ofta sex till tolv veckor beroende på komplexitet. Genom att lägga till genomförbarhetsgranskning, simulering och testkörningar, kräver de flesta program tre till fem månader från det första engagemanget till de första produktionsdelarna. Köpare som anlitar leverantörer tidigt under designfasen och införlivar DFM-rekommendationer kan förkorta denna tidslinje genom att minska verktygsrevisionscyklerna.
5. Vilka material kan ett pressstansföretag bearbeta?
Presspressningsföretag bearbetar ett brett spektrum av metaller, inklusive kolstål (1008 till 1095), HSLA-stål, rostfritt stål (300- och 400-serien), aluminiumlegeringar (1100, 3003, 5052, 6061), koppar, mässing, fosforbrons, och speciallegeringar av titan som inconel. Materialtjockleken varierar vanligtvis från 0,020 tum till 0,625 tum. Materialegenskaper såsom draghållfasthet, duktilitet, hårdhet och återfjädring påverkar direkt formkonstruktionen, presstonnagekrav och verktygsnötningshastigheter. Att välja rätt legering tidigt i designfasen hjälper till att optimera både konstruktionskostnaderna för formen och den långsiktiga{13}}produktionsekonomin.


