


Vad är manuell överföringsstämpling och varför spelar det någon roll
När du får en verktygsoffert för enstämplad metalldel, raderna förklarar sällan processfilosofin bakom priset. En av de mest missförstådda metoderna bakom dessa siffror är manuell överföringsstämpling, en process som blandar multi-stationsformande precision med hand-på operatörskontroll. Oavsett om du är en tillverkningsingenjör som utvärderar produktionsmetoder eller en köpare som försöker avkoda en leverantörs förslag, förändrar förståelsen av denna process hur du läser varje offert som hamnar på ditt skrivbord.
Definiera manuell överföringsstämpling
Manuell överföringsstämpling är en metallformningsprocess där en mänsklig operatör fysiskt flyttar enskilda arbetsstycken mellan separata dynstationer i en press, där varje station utför en distinkt operation såsom blankning, ritning, håltagning eller trimning tills den slutliga delens geometri har uppnåtts.
Några termer tenderar att trassla in sig i konversationer, så låt oss reda ut dem. Aöverföringsmatrishänvisar till själva verktyget, en uppsättning oberoende formstationer utformade för att successivt utgöra en del. Aöverföringspressär maskinen som inrymmer dessa stationer och tillhandahåller tonnaget för formning.Överför stämplingär den bredare processkategorin. När ordet "manuell" föregår någon av dessa, signalerar det att delrörelsen mellan stationerna förlitar sig på en skicklig operatör snarare än robotarmar eller mekaniska fingrar.
Hur det skiljer sig från Automated Transfer och Progressive Dies
Föreställ dig en progressiv forminstallation: en kontinuerlig metallremsa matas genom en serie stationer, och delen förblir ansluten till den remsan tills den slutliga cutoffen. Remsan i sig fungerar som transportmekanism. Vid automatiserad överföringsstämpling rör sig enskilda ämnen mellan stationer via mekaniska gripdon eller robotsystem utan mänsklig inblandning.
Manuell överföring sitter mellan dessa tillvägagångssätt. Liksom automatisk överföring är arbetsstycket ett fritt individuellt ämne snarare än en del av en kontinuerlig remsa. Detta gör att delen kan roteras, vändas eller flyttas mellan stationer, vilket möjliggör komplexa geometrier som strip-matade progressiva formar helt enkelt inte kan producera. Den kritiska skillnaden är att en utbildad operatör hanterar varje överföring, med hjälp av taktil feedback och visuell inspektion i varje steg. Det finns inga robotgripare, inga programmerbara rörelsebanor, bara erfarna händer styrda av processkunskap.
Progressiva stansar utmärker sig vid hög-volym, mindre delar. Automatiserade överföringslinjer hanterar stora eller komplexa delar i produktionshastigheter. Manuell överföring upptar det utrymme där delars komplexitet kräver fri-tillståndsmanipulation, men volymer eller budgetar motiverar inte kapitalinvesteringen i automatisering.
Varför denna process fortfarande är viktig i modern tillverkning
Du kanske undrar varför någon butik skulle förlita sig på manuell hantering av delar i en tid av industri 4.0. Svaret är ekonomi och flexibilitet. Inte varje stämplad del körs i volymer på 500 000 per år. Alla projekt har inte ledtiden eller budgeten för robotintegration. Och inte alla delars geometri förblir frusen tillräckligt länge för att motivera automatiserad verktyg.
Manuell överföringsstämpling är fortfarande relevant för produktion av låg-till-medelvolym, prototypvalidering och delar vars storlek eller formkomplexitet utesluter progressiv remsmatning. Operatören blir en inbyggd-kvalitetskontrollpunkt som upptäcker materialdefekter, felmatningar eller bildar anomalier i realtid. Det mänskliga elementet introducerar variation, ja, men det introducerar också anpassningsförmåga som stel automatisering inte kan matcha.
Den här artikeln är en leverantörs-neutral teknisk resurs. Ingen försäljningsargument, ingen varumärkesfavorisering. Målet är att ge dig den tekniska och ekonomiska ramen för att utvärdera om manuell överföring hör hemma i ditt nästa projekt, och att hjälpa dig att se exakt vad som gömmer sig i den verktygsofferten.
Hur manuell överföringsstämpling fungerar steg för steg
Tänk dig själv stå vid pressen. En bunt platta metallämnen sitter till vänster om dig. Formbädden sträcker sig framför dig med tre, fyra, kanske sex stationer arrangerade i sekvens, var och en bearbetad för att utföra en specifik formningsoperation. Ditt jobb är att leda en plåtbit genom varje station och förvandla den från ett platt ämne till en färdig tredimensionell del. Det är överföringsformstämplingen steg för steg i sin mest väsentliga form, och varje rörelse du gör har konsekvenser för dimensionell noggrannhet och detaljkvalitet.
Lastning och första stationsoperationer
Cykeln börjar med blankberedning. Beroende på butiksinställningen kommer ämnen antingen för-klippta från en separat blankningsoperation eller klippta från rullmaterial offline och staplade på en pall nära pressen. Operatören väljer ett ämne, inspekterar det visuellt med avseende på ytdefekter eller grader och placerar det på lokaliseringselementen i den första formstationen. Dessa lokaliseringsorgan, vanligtvis pilotstift eller nästblock, säkerställer att ämnet sitter i exakt inriktning innan pressen cyklar.
Med ämnet sittande aktiverar operatören pressslaget med en två-handskontroll (ett säkerhetskrav som håller båda händerna borta från formen). Ramen går ner och den första stationen utför sin operation. I många fall hanterar denna initiala station en ritning eller form som fastställer delens primära form. Materialet tvingas in i en formhålighet, vilket skapar djup och kontur där en platt plåt fanns några ögonblick innan.
När kolven dras in, lyfter dellyftarna inbyggda i den nedre dynan arbetsstycket över dynytan. Detta är operatörens signal. Den delvis formade delen är nu tillgänglig för upphämtning och sitter lätt upphöjd på fjäderbelastade-lyftare som underlättar greppet och minskar risken för att delen fastnar i hålrummet.
Inter-stationsöverföring och operatörsarbetsflöde
Här är det manuella elementet som verkligen definierar processen. Operatören sträcker sig in, tar tag i arbetsstycket, lyfter det loss från den första stationen och flyttar det till nästa. Detta låter enkelt men kräver utvecklad skicklighet. Delen måste orienteras korrekt, placeras exakt på nästa stations lokaliseringsfunktioner och släppas rent innan nästa slag kan ske.
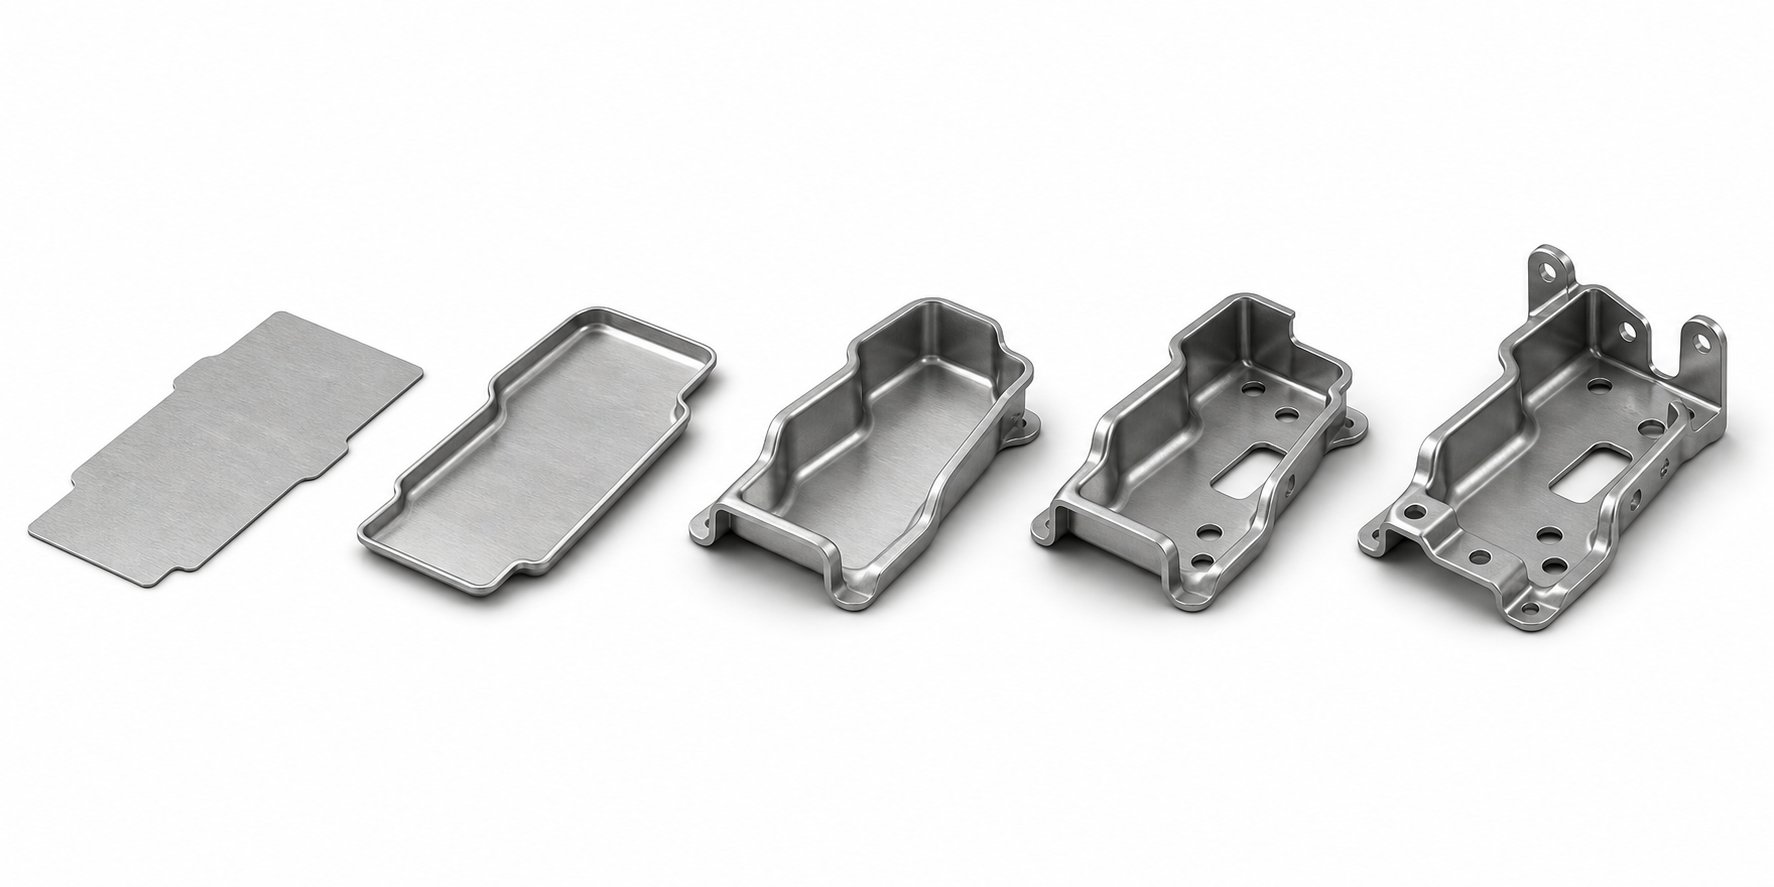
Varje station utför en distinkt operation i en noggrant planerad sekvens utformad för att forma delen progressivt utan att överbelasta materialet. Ett typiskt arbetsflöde för flera-stationer kan se ut så här:
- Station 1 - Rita:Det platta ämnet formas till en initial bägare eller skalform, vilket fastställer delens djup och grundkontur.
- Station 2 - Rita om eller reformera:Den ritade formen förfinas ytterligare, fördjupas eller omformas till snävare radier och mer definierade egenskaper.
- Station 3 - Pierce:Hål, slitsar eller andra inre detaljer stansas in i den delvis formade delen medan den hålls i ett kontrollerat läge.
- Station 4 - Fläns eller form:Kanter är böjda, flänsade eller myntade till slutliga geometri- och dimensionsspecifikationer.
- Station 5 - Trim:Överskottsmaterial från dragflänsen eller omkretsen skärs bort, vilket skapar den slutliga yttre profilen.
Mellan varje station utför operatören en snabb visuell inspektion. Är lottningen enhetlig? Uppstår det sprickor eller rynkor? Gjorde håltagningen rena hål utan överdriven grad? Denna inbyggda-kvalitetsport är det som gör det manuella arbetsflödet för matrisstationen unikt. Ett automatiserat system förlitar sig på sensorer och efter-processinspektion. En skicklig operatör upptäcker subtila anomalier genom syn och beröring i realtid, och fångar ofta problem innan de fortplantar sig till skrot.
Operatörens roll vid presspressning går utöver enkel materialhantering. Erfarna pressoperatörer utvecklar taktil känslighet för hur en del "känns" under placering. En del som inte sitter smidigt i positioneringsanordningar kan indikera verktygsslitage, en dimensionsförskjutning från materialvariationer eller ett formningsproblem från föregående station. Den återkopplingsslingan, som sker vid varje överföring, fungerar som kontinuerlig-processövervakning.
Slutlig formning, trimning och utkastning av delar
Den sista stationen hanterar vanligtvis slutlig trimning, myntning eller återslagsoperationer som ger kritiska dimensioner till tolerans. Myntning applicerar hög lokal kraft för att skärpa detaljer, platta ut ytor eller uppnå snäv dimensionskontroll på specifika områden. En återstötningsoperation åter-bildar funktioner som kan ha sprungit tillbaka något efter den första formningen.
När det sista pressslaget är klart, tar operatören bort den färdiga delen och placerar den i en uppsamlingsbehållare eller inspektionsstation. I vissa inställningar fungerar denna slutliga borttagning som ytterligare en kvalitetskontroll, där operatören mäter delen mot en go/no{1}}go fixtur innan den lämnar pressområdet.
Under hela denna cykel stöder presskontroller och säkerhetssystem förarens arbetsflöde. Två-manövrering förhindrar kolven från att cykla medan händerna är i formområdet. Ljusridåer ger sekundärt skydd och stoppar pressen om operatörens kropp bryter sensorplanet vid fel ögonblick. Forminriktningsfunktioner som styrstift och hälblock, som noterats avMetalForming Magazine, se till att de övre och nedre formhalvorna möts med precision oavsett pressens mekaniska tillstånd.
Cykeltider vid manuell överföring varierar vanligtvis från några sekunder till över en minut per station, beroende på delstorlek, komplexitet och antalet stationer. Jämfört med automatiserade överföringssystem som kör 15 till 45 slag per minut är det manuella tillvägagångssättet betydligt långsammare. Men hastigheten är inte poängen. Värdet ligger i flexibilitet, lägre kapitalkrav och operatörens förmåga att anpassa sig till processvariationer i farten.
Vad den här steg-för-genomgången avslöjar är en process där mänskligt omdöme är inbäddat i varje steg. Avvägningen- mellan genomströmning och anpassningsförmåga formar varje beslut om när manuell överföring är vettig, och den avvägningen- blir särskilt skarp när du jämför den med andra stämplingsmetoder direkt.
När ska man välja manuell överföring framför andra stämplingsmetoder
Varje stämplingsmetod existerar eftersom den löser en specifik uppsättning begränsningar bättre än alternativen. Utmaningen för ingenjörer och köpare är att matcha rätt process till deras faktiska produktionsscenario snarare än att försumma vad en leverantör råkar specialisera sig på. Att välja mellan manuell överföring kontra progressiv stansning, automatiserad överföring eller sammansatta stansmetoder beror på en handfull mätbara variabler: delstorlek, årlig volym, geometrisk komplexitet, budget och tidslinje.
Manuell överföring vs. progressiv stämpling
Progressiva stansar håller arbetsstycket fäst vid en bärremsa under hela formningssekvensen. Den remsan fungerar både som transportmekanism och positionsreferens. Det fungerar utmärkt för mindre delar som produceras med höga volymer, men det ställer hårda begränsningar. Om din del är för stor för effektiv remsmatning, eller om den kräver djupa drag som skulle slita sönder bärremsan, är progressiv verktyg helt enkelt inte möjlig.
Manuell överföring eliminerar remsan helt. Varje ämne är en fri enskild del, vilket innebär att operatören kan rotera den, vända den eller flytta den mellan stationerna. Delar som kräver operationer på flera ytor, formning av djupa hålrum eller asymmetriska geometrier som kräver omorientering blir möjliga. Avvägningen- är hastighet och arbetskostnad. Progressiv formstämpling producerar delar i hastigheter som manuella metoder inte kan närma sig, och arbetskomponenten per-del sjunker till nära noll i en väl-progressiv linje.
När ska man använda manuell överföringsstämpel istället för progressiv? När din detaljgeometri kräver fri-tillståndsmanipulation, när årliga volymer faller under tröskeln där progressiva verktygsinvesteringar lönar sig, eller när designen fortfarande utvecklas och du behöver flexibiliteten att modifiera stationsdriften utan att skrota en hel progressiv remsa.
Manuell överföring vs. automatiska överföringslinjer
Automatiserade överföringssystem använder mekaniska fingrar eller robotarmar för att flytta delar mellan stationer med produktionshastigheter på 15 till 45 slag per minut. De kombinerar överföringsformarnas geometriska flexibilitet med automatiseringens genomströmningskonsistens. Låter perfekt, eller hur?
Haken är kapitalinvestering och ledtid. Automatiserade överföringslinjer kräver betydande utgifter i förväg för robotik, programmering, integration och -av-armverktyg som är specifika för varje del. Den investeringen betalar sig rejält vid höga volymer, men den skapar ett jämnt-tröskelvärde under vilket manuell drift är mer ekonomisk. För många tillverkare ligger den övergångspunkten någonstans i intervallet 50 000 till 150 000 delar per år, beroende på delens komplexitet, cykeltid och arbetsfrekvens.
Manuell överföring erbjuder också snabbare installation för introduktioner av nya delar. Det finns ingen robotvägsprogrammering, ingen gripardesign och ingen integrationsfelsökning. En erfaren operatör kan börja köra en ny formsats med minimal bytestid. För korta produktionskörningar, tekniska prover eller bryggproduktion medan automatiserade verktyg byggs, ger manuell hantering omedelbar kapacitet utan automatiseringsledtider.
Beslutsmatris för val av stämplingsmetod
Följande tabell organiserar de viktigaste urvalskriterierna över fyra vanliga stämplingsmetoder. Använd den som en guide för val av överföringsstämpelmetod för att begränsa dina alternativ innan du anlitar leverantörer för detaljerade offerter.
| Kriterier | Manuell överföring | Automatiserad överföring | Progressive Die | Compound Die |
|---|---|---|---|---|
| Delstorleksområde | Medium till stor | Medium till stor | Liten till medelstor | Liten till medelstor |
| Idealisk årsvolym | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| Geometrisk komplexitet | Hög (flera-axlar, djupa drag) | Hög (flera-axlar, djupa drag) | Måttlig till hög (begränsad av bandformat) | Låg (platta eller enkla böjar) |
| Ledtid för verktyg | 6 - 12 veckor | 12 - 20 veckor (inkluderar automatiseringsintegration) | 8 - 16 veckor | 4 - 8 veckor |
| Kapitalinvestering | Låg till måttlig (endast matriskostnad) | Hög (dies + robotik + integration) | Måttlig till hög (komplex remsform) | Låg |
| Flexibilitet för designförändringar | Hög (enskilda stationer kan enkelt ändras) | Måttlig (kan kräva omprogrammering) | Låg (ändringar av bandlayout är dyra) | Måttlig |
| Genomströmningshastighet | Låg (operatörs-tempo) | Hög (15 - 45 SPM) | Hög (20 - 60+ SPM) | Måttlig till hög |
| Operatörsberoende | Hög | Låg | Låg | Låg till måttlig |
Några mönster framkommer av denna jämförelse. Manuell överföring upptar en distinkt nisch: geometriskt komplexa delar med för låga volymer för att motivera automatisering, eller projekt där designens smidighet kräver verktyg som kan anpassas utan massiva återinvesteringar. Det är inte den snabbaste metoden. Det är inte det billigaste i skala. Men det fyller ett tomrum som inget annat enskilt tillvägagångssätt täcker lika ekonomiskt för sitt målvolymintervall.
Begränsningar förtjänar ett ärligt erkännande. Operatörsvariationer påverkar cykelns konsistens. Trötthet under långa arbetspass kan försämra kvaliteten. Och genomströmningen kommer aldrig att matcha automatiserade alternativ. Om din prognos visar att volymer klättrar över 50 000 delar årligen med stabil geometri, börjar jämförelsen mellan manuella och automatiska överföringsverktyg att gynna automatisering enbart utifrån ekonomi per del.
Det verkliga beslutet handlar inte bara om vilken metod som är billigast idag. Det handlar om vilken metod som passar din produktionsverklighet just nu samtidigt som den lämnar en gångbar väg framåt när volymerna växer. Det framåtblickande-objektivet är viktigt, särskilt när du börjar utvärdera vilka material och geometrier som processen faktiskt kan hantera inom sitt toleransområde.
Material, toleranser och delgeometri lämplighet
Att välja rätt stämplingsmetod är bara halva ekvationen. Den andra hälften är att veta om ditt material, tjocklek och delgeometri faktiskt fungerar inom den metodens kapacitet. Manuell överföringsstämpling är mångsidig, men den är inte universell. Vissa metaller beter sig bättre över flera formningsstationer, vissa mätare skapar hanteringsutmaningar för operatörer, och vissa geometrier kräver fler stationer än vad processen kan motivera ekonomiskt. Att förstå dessa gränser hjälper dig att undvika verktygscitat som bygger på antaganden som inte matchar din dels verklighet.
Metaller och legeringar lämpade för manuell överföring
De bästa materialen för presspressning har ett gemensamt drag: de tål formning i flera-steg utan att spricka, överdriven återfjädring eller arbeta-härda till en punkt där efterföljande stationer inte kan forma dem ytterligare. Eftersom varje station i en manuell överföringsinställning utför en distinkt operation på ett fristående-ämne måste materialet bibehålla tillräckligt med duktilitet genom hela formningssekvensen för att nå den slutliga geometrin utan fel.
Milt stål (kvaliteter som DC01 till DC06) förblir arbetshästen. Dess höga formbarhet, förutsägbara beteende och låga kostnad gör den idealisk för strukturella konsoler, höljen och allmänna-stämplingar. Rostfritt stål (304, 316, 430) erbjuder korrosionsbeständighet men kräver högre presstonnage och introducerar mer återfjädring, vilket innebär ytterligare stationer för återslag eller kalibrering. Aluminiumlegeringar (1xxx, 3xxx, 5xxx, 6xxx-serien) formas lätt och väger mindre, men deras tendens att galla mot verktygsytor kräver noggrann smörjhantering och ibland specialiserade formbeläggningar.
Koppar- och mässingstämpelbrunn för elektriska och dekorativa komponenter, erbjuder utmärkt duktilitet och konsekvent materialflöde. Speciallegeringar som HSLA-stål (340-700 MPa) och avancerade höghållfasta stål (AHSS/DP/TRIP) är allt vanligare i biltillämpningar däröverföringsstämpelmöjliggör de djupa dragningar och komplexa geometrier som dessa krävande material kräver. Men material med högre-hållfasthet behöver i allmänhet fler formningsstationer eftersom varje enskild dragning eller böj måste vara mindre aggressiv för att undvika sprickbildning.
En faktor som är unik för manuell överföring: operatören hanterar arbetsstycket fysiskt mellan varje station. Material som ger skarpa grader (hårdare rostfria kvaliteter, AHSS) eller som håller värmen från att bilda friktion skapar ergonomiska problem. Butiker som kör dessa legeringar inkluderar ofta krav på handskar, gradning mellan stationer eller modifierade hanteringstekniker som lägger till sekunder till varje cykel.
Tjockleksintervall och formbarhetsöverväganden
Materialtjocklek påverkar direkt två saker vid manuell överföring: vad pressen kan bilda och vad operatören kan hantera. Det allmänna metalltjockleksintervallet för överföringsformar sträcker sig från 0,5 mm till 8,0 mm, även om den praktiska sweetspot för manuella operationer smalnar av något baserat på delstorlek och vikt.
Tunnare material (under 1,0 mm) bildas lätt men innebär hanteringsutmaningar. Ett stort, tunt ämne är diskett och svårt att placera exakt i lokaliseringsbon. Den kan deformeras under sin egen vikt under överföring, vilket skapar dimensionsinkonsekvens som automatiserade gripdon skulle undvika. Tjockare material (över 4,0 mm) kräver avsevärt högre presstonnage och producerar tyngre arbetsstycken som tröttar ut operatörerna snabbare, särskilt under flera-timmarsskift.
Formbarhetsklassificeringar avgör hur aggressivt varje station kan forma materialet inför nästa överföring. Ett mycket formbart material som mjukt stål med djup-dragning-kvalitet kan uppnå den slutliga geometrin i fyra stationer, medan en mindre formbar rostfri kvalitet kräver sex eller sju stationer för att nå samma form utan att rivas. Fler stationer innebär fler överföringar, längre cykeltider och högre kumulativ operatörshantering, allt detta tar hänsyn till din-delkostnad.
| Materialtyp | Typiskt tjockleksområde | Formbarhetsbetyg | Vanliga applikationer |
|---|---|---|---|
| Milt stål (DC01-DC06) | 0.5 - 6.0 mm | Hög | Konsoler, strukturella förstärkningar, hus |
| Rostfritt stål (304, 316, 430) | 0.5 - 4.0 mm | Medium | Medicinska höljen, apparatpaneler, livsmedelsutrustning |
| Aluminium (1xxx, 3xxx, 5xxx, 6xxx) | 0.5 - 5.0 mm | Hög till Mycket hög | Kylflänsar, kapslingar, lätta konstruktionsdelar |
| Koppar | 0.5 - 3.0 mm | Hög | Elektriska samlingsskenor, kontakter, värmeväxlare |
| Mässing | 0.5 - 3.0 mm | Hög | Dekorativ hårdvara, elektriska kontakter, VVS-armaturer |
| HSLA / AHSS (340-1500 MPa) | 0.8 - 8.0 mm | Låg till Medium | Bilkonstruktionskomponenter, säkerhetskritiska-delar |
Uppnåeliga toleranser och presstonnagekrav
Toleransförmågan är där toleranser för manuell överföring av formstämplingar behöver ärliga sammanhang. Själva verktyget kan hålla snäva dimensioner. Industridata visar standardproduktionstoleranser på ±0,05 mm på formade detaljer och ±0,03 mm på genomborrade hål, med precisionsmyntningsstationer som uppnår ±0,02 mm på kritiska ytor. Dessa siffror kan uppnås vid manuell överföring, men med en varning: konsekvent operatörsplacering introducerar en variabel som automatiserade system eliminerar.
När en robot placerar en del i en formstation ligger positionell repeterbarhet inom hundradelar av en millimeter varje enskild cykel. När en mänsklig operatör placerar samma del beror repeterbarheten på lokalisering av funktionsdesign, operatörens skicklighet och utmattningsnivåer. Väl-designade bon och pilotstift kompenserar för detta genom att styra delen till exakt position oavsett hur exakt operatören tappar den. Men om din toleransstack kräver positioneringsnoggrannhet utöver vad passiva lokaliseringsfunktioner kan tillämpa, kommer du att se högre avvisningsfrekvenser i manuella operationer jämfört med automatiserade motsvarigheter.
För genomträngningstoleranser håller samma-plana hål stansade i en enda station ±0,05 mm (ungefär ±0,002 tum) på ett tillförlitligt sätt eftersom formen hanterar all positionsnoggrannhet internt. Problem uppstår när hål-till-förhållanden sträcker sig över flera stationer, eftersom varje överföring introducerar en liten positionsvariabel. Snäv toleransfunktioner som refererar mellan stationer kan kräva kvalificerande operationer eller sekundära storleksträffar som ökar kostnaden.
Kraven på presstonnage beror på materialtyp, tjocklek och den specifika formningsoperationen. En allmän regel: dragningsoperationer i mjukt stål kräver ungefär 0,7 till 1,0 ton per centimeter av ämnesomkretsen, medan håltagning kräver ungefär 80 % av materialets draghållfasthet multiplicerat med skjuvarean. Transferpressar varierar vanligtvis från 200 till 1 500 ton, med de flesta manuella överföringstillämpningar som faller inom intervallet 200 till 600 ton eftersom de största tonnagepressarna vanligtvis motiverar automatiserad hantering.
Lämplighet för delgeometri för manuell överföring av stämplingar direkt till stationsantal och formningsgrad. Djupa dragningar (upp till 250 mm djup över flera omritningsstationer), komplexa fler-böjgeometrier och asymmetriska funktioner fungerar alla bra eftersom det fristående-ämnet tillåter full 360-graders stansåtkomst. Varje geometrisk egenskap som kräver en separat formningsoperation lägger emellertid till ytterligare en station och ytterligare en manuell överföring. En del med sex distinkta funktioner som kräver sex stationer är genomförbar. En del som kräver tolv stationer driver det ekonomiska fallet mot automatisering helt enkelt för att det kumulativa arbetsinnehållet per styck blir oöverkomligt.
Samspelet mellan materialval, tjocklek, toleranser och geometrikomplexitet definierar hur ditt verktyg faktiskt kommer att se ut. Och det är just dessa faktorer som driver verktygsdesignbeslut som de flesta köpare aldrig ser i en offert, särskilt hur formstationer är upplagda och vilka funktioner som gör det möjligt för en operatör att uppnå konsekventa resultat över tusentals cykler.
Verktygsdesign för manuell överföringsstansning
Ett verktygsoffert kan lista stationsantal, materialtyp och presstonnage, men det förklarar sällan designfilosofin som är inbäddad i själva formen. När delar kommer att flyttas för hand snarare än med robotfingrar, ändras varje aspekt av formlayouten. Stationsavståndet vidgas. Lokaliseringsfunktioner får mer förlåtande ingångsvinklar. Upptagningspunkter för delar är utformade för mänskligt grepp snarare än mekanisk klämkraft. Dessa detaljer visas inte som separata rader, men de påverkar direkt verktygskostnaden, cykeltiden och konsistensen hos dina färdiga delar.
Die Station Layout för manuell hantering
I automatiserade överföringssystem kan stationer packas tätt ihop eftersom mekaniska armar följer programmerade banor med repeterbarhet på millimeter-nivå. Stigningslängden, mitt-till-avståndet mellan stationer, minimeras för att minska överföringsresor och maximera hastigheten. Manuella operationer vänder på den prioriteringen. Stationsavståndet måste passa förarens armar, bål och siktlinjer.
Föreställ dig att du sträcker dig in i en pressbädd för att placera en delvis formad del på ett bo medan din andra hand fortfarande håller i delen från föregående station. Om stationer sitter för nära varandra, kolliderar operatörens händer med formkomponenter, övre skostyrstift eller arbetsstycket i den intilliggande stationen. Verktygskonstruktörer som arbetar med designfunktioner för manuell överföringsform tar hänsyn till detta genom att öka stigningslängden utöver vad detaljens geometri strikt kräver, vilket ger operatören fysiskt spelrum att greppa, orientera och släppa varje arbetsstycke utan störningar.
Matrisens höjd spelar också roll. I automatiserade inställningar,matarledningshöjdär optimerad enbart för överföringsmekanismens hastighet och slageffektivitet. För manuell hantering måste formytan där operatören placerar och hämtar delar sitta i en bekväm arbetshöjd, vanligtvis mellan midja och mitt-brösthöjd. Om stationer kräver att föraren ska nå för högt eller böja för lågt upprepade gånger, accelererar tröttheten och placeringsnoggrannheten försämras över ett skift.
Pressbäddslayout följer samma logik. Matrisset är placerade så att operatören kan komma åt alla stationer från en enda stående position eller med minimal rörelse i sidled. För stansar med fem eller fler stationer kan layouten förskjuta upptagnings- och placeringszoner för att hålla kritiska rörelser inom räckhåll för armarna utan att kräva att operatören lutar sig över stansens yta.
Lokalisering av funktioner, bo och pilotsystem
Här är kärnutmaningen med verktygsdesign för manuell överföringsstämpling: operatören placerar inte delar med robotprecision. En skicklig person kan uppnå repeterbarhet inom 1-2 mm på en bra dag, men lokaliseringsdetaljer i formen måste absorbera denna variation och styra arbetsstycket till dess exakta önskade position varje gång.
Flera designelement åstadkommer detta:
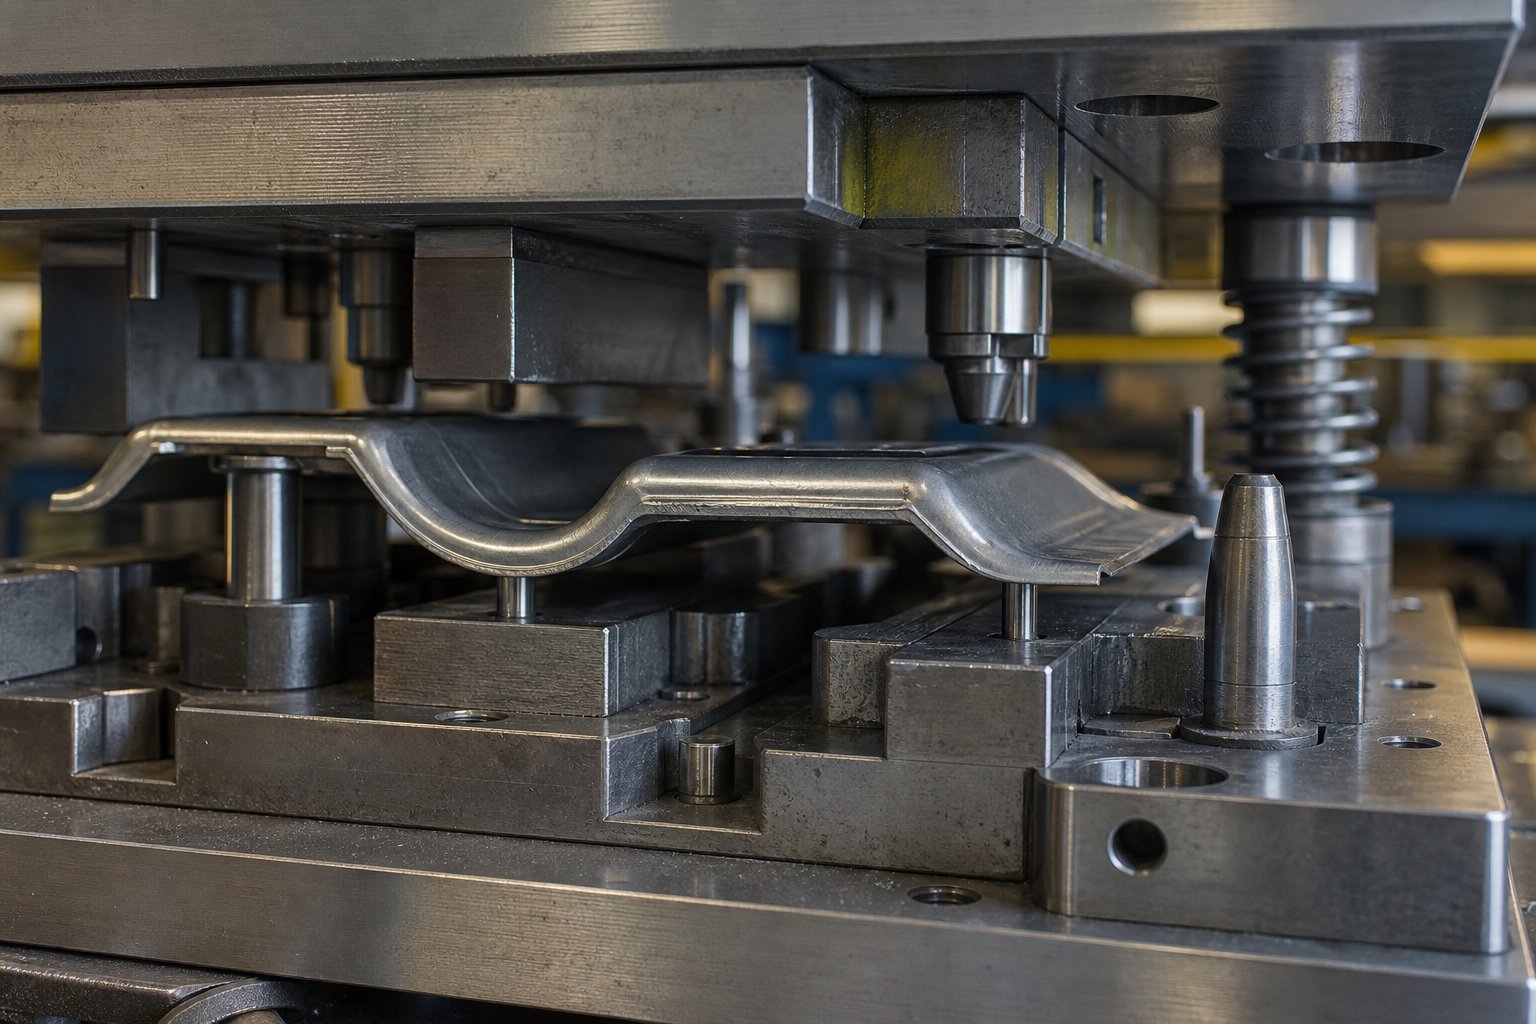
- Pilotstift:Avsmalnande stift som går i hål som tidigare genomborrats i delen. Operatören släpper arbetsstycket ungefär över stiften, och konan styr det till exakt centrum när delen sätter sig av tyngdkraften eller när formen stängs.
- Nest-block:Konturformade nedre formytor formade för att matcha delens strömformade geometri. En kon-formad del, till exempel, häckar automatiskt på rätt plats helt enkelt genom att dess form samverkar med kaviteten.
- Mätskenor och hållplatser:Fysiska kanter som hindrar delen från att glida förbi rätt position i X- eller Y-axeln. Operatören trycker på delen tills den kommer i kontakt med stoppet, vilket eliminerar gissningar i en eller flera riktningar.
- Håll ned-nålar:Fjäderbelastade- stift som fångar delen på plats efter att operatören har släppt den och håller den stabil tills den övre dynan går ner och fångar arbetsstycket för formning.
- Led-i avfasningar:Generösa ingångsvinklar på kapselfunktioner som leder delen mot mitten även om operatörens initiala placering är något utanför-målet.
Kombinationen av dessa lokaliseringsfunktioner i överföringsverktyg skapar effektivt ett system där grov mänsklig placering förfinas till exakt stanspositionering. Ju bättre lokaliseringssystem, desto mindre operatörsskicklighet krävs per cykel, och desto mer konsekventa blir de resulterande delarna över produktionskörningarna.
En designhänsyn som är specifik för manuellt arbete: lokaliseringsfunktioner kan inte hindra förarens fingrar under placeringen. Ett bo som perfekt fångar detaljens geometri men kräver att operatören trär arbetsstycket mellan täta -fria väggar skapar fumling och saktar ner cykeltiden. Verktygskonstruktörer breddar ingångsavstånden och lägger till reliefsnitt så att delar kan släppas in ovanifrån med en naturlig handrörelse istället för att träs in från sidan.
Bypass skåror och inter-stationsdesignelement
Förbikopplingsskåror i stämpelformsdesign tjänar ett specifikt funktionellt syfte som många verktygscitat aldrig förklarar. Dessa är bearbetade avlastningsområden i formskorna eller styrplattorna som tillåter partiellt formade delar att passera mellan stationer utan att störa intilliggande verktygskomponenter. I en progressiv form hanterar remshållaren vertikal och horisontell positionering kontinuerligt. Vid överföringsarbete färdas delen genom ett öppet utrymme mellan stationer, och varje utskjutande stanskomponent i den banan skapar ett hinder.
För manuell överföring får bypass-hak ytterligare betydelse. Operatören lyfter delen upp och ut från en station, flyttar den i sidled och sänker den till nästa. Den vertikala lyftkomponenten innebär att delen måste klara alla övre dynkomponenter, avstrykarplattor eller styrstift i körbanan. Skåror skurna i avskalningsplattor eller relief bearbetade i övre skor skapar det vertikala spelet utan att kompromissa med verktygets strukturella integritet.
Ytterligare inter-stationsdesignelement som skiljer sig mellan manuella och automatiska överföringsverktyg inkluderar:
- Styrstolps placering i den övre skon:Stolpar är nästan alltid placerade i den övre formhalvan snarare än den nedre, vilket håller den nedre formytan fri för åtkomst av operatören och eliminerar hinder i delens överföringsbana.
- Ökad öppen höjd:Pressslaget och formstängningshöjden är specificerade för att ge gott om öppet dagsljus mellan övre och nedre formhalvorna, vilket ger operatören tid och utrymme att placera delar innan nästa cykel.
- Fjäderbelastade-lyftare med längre rörelse:Delar höjs högre upp ur formhåligheter än i automatiserade inställningar, vilket gör dem lättare att greppa utan att nå djupt in i en formficka.
- Ergonomiska greppytor på formade delar:Verktygskonstruktörer lägger ibland till små icke-funktionella plana zoner eller flänsar till detaljens geometri specifikt för att ge operatörerna en grippunkt, med dessa funktioner trimmade av i en senare station.
- Stationens synlighet:De övre dynans komponenter är utformade för att minimera visuella hinder så att operatören kan se lokaliseringsfunktionerna och bekräfta korrekt placering innan pressslaget påbörjas.
- Rutning av skrotränna:Trimskrot måste lämna formen utan att falla in i operatörens överföringszoner eller kräva manuell borttagning som bryter hanteringsrytmen.
Vart och ett av dessa element ökar kostnaden för formkonstruktionen. Bredare stationsavstånd innebär större formskor och större pressbäddar. Övre-monterade styrstolpar kräver andra tillverkningsmetoder än vanliga nedre-stolpar. Förlängda lyftare lägger till komponenter och underhållspunkter. Dessa är inte godtyckliga designval; de är det direkta tekniska svaret på att ha en människa i processslingan snarare än en maskin.
Balansen som verktygsdesigners hittar mellan precision och ergonomi formar i slutändan vad du betalar för formen och vad du betalar per del i arbete. En stans designad med dålig åtkomst för operatörer kan kosta mindre att bygga, men den kommer att producera långsammare cykeltider, fler placeringsfel och högre skrothastigheter. Den avvägningen-mellan förhandsinvesteringar i verktyg och pågående produktionseffektivitet är exakt det ekonomiska pusslet som avgör om manuell överföring förblir kostnads-effektiv för dina volymer, eller om siffrorna börjar peka mot automatisering.
Kostnadsstruktur och produktionsekonomi för manuell överföring
Det ekonomiska pusslet från verktygssidan har en spegelbild på produktionsgolvet. Varje manuell överföringsstämplingskostnadsanalys landar så småningom på samma fråga: vid vilken volym slutar den lägre kapitalinvesteringen att kompensera för högre-del arbetskraft? Svaret är inte ett enda nummer. Det är en funktion av formens komplexitet, operatörslöner, cykeltid och hur många delar du behöver för att amortera dina verktyg. De flesta verktygscitat döljer detta förhållande genom att presentera en klumpsumma-utan att avslöja den-delekonomi som avgör om du faktiskt sparar pengar eller bara skjuter upp det.
Verktygsinvesteringar och kapitalkostnader
Manuella överföringsdynor ger lägre investeringar i förväg än automatiserade överföringssystem av en enkel anledning: du köper stansstationer utan den robotik, programmering, -av-armverktyg och integrationsteknik som automatisering kräver. En manuell överföringsformsats för en måttligt komplex del kan falla inom samma allmänna intervall som en progressiv tärning med liknande stationsantal, medan en automatiserad överföringslinje för samma del kan kräva två till tre gånger så stor investering när du väl tar hänsyn till mekaniska hanteringssystem och styrintegration.
Jämförelsen av överföringsverktygsinvesteringar går ner ytterligare när du tar hänsyn till ledtiden. Manuell överföringsverktyg levererar vanligtvis inom 6 till 12 veckor eftersom du bygger matrisstationer ensam. Automatiserade system lägger till veckor eller månader för design av gripdon, rörelseprogrammering, avrinningstestning och integrationsfelsökning. Den utökade tidslinjen har sin egen kostnad i form av försenade produktionsintäkter och längre tid-till-marknaden.
Komplexiteten driver fortfarande basverktygspriset oavsett överföringsmetod. Fler stationer betyder mer verktygsstål, mer bearbetningstid och fler provcykler. En manuell överföringsmatris med fem-stationer kostar mer än en tre-stationsmatris av samma anledning som ett större hus kostar mer än ett mindre: mer material, mer arbete, mer ingenjörskonst. Stationsantalet bestäms av delens geometri och materialformbarhet, inte av om en robot eller en person flyttar delen.
Per-kostnadsdrivande faktorer och arbetsöverväganden
Här skiljer sig verkligheten för per-delkostnad för manuell överföring av formstämpling kraftigt från automatiserade alternativ. Destandardkostnadsformelför stämplade delar buntar material (45-55%), arbete (15-25%), overhead (10-20%), kvalitet (2-8%) och förpackning (2-5%) till ett enhetspris. Vid manuell överföring expanderar arbetsdelen avsevärt jämfört med automatiserade metoder eftersom en operatör är aktivt engagerad för varje enskild cykel.
Tänk på kostnadsdrivkrafterna som förenar varje producerad del:
- Cykeltid:Manuella överföringscykler går långsammare än automatiserade system. Där en robotlinje kan producera 20 till 40 delar per minut, kan en manuell operation ge 2 till 8 delar per minut beroende på antalet stationer. Den skillnaden skalar direkt arbetskostnaden per styck.
- Operatörslöner:Skickliga pressoperatörer på västerländska marknader tjänar vanligtvis 18-25 USD per timme. Varje sekund av cykeltiden översätts till mätbart arbetsinnehåll per del. En 30-sekunders manuell cykel på 20 USD/timme ger ungefär 0,17 USD enbart i direkt arbete, före belastning.
- Skrotpriser:Operatörsvariationer kan ge något högre skrothastigheter än automatiserade system, särskilt under skiftövergångar eller längre körningar där trötthet ackumuleras. Varje skrotad del bär hela material- och bearbetningskostnaden upp till punkten för avvisning.
- Genomströmningstak:Den maximala dagliga produktionen är begränsad av mänsklig hastighet, pausscheman och skiftstrukturer. Du kan inte helt enkelt köra manuella operationer snabbare för att möta en ökning i efterfrågan utan att lägga till skift eller operatörer.
Materialkostnaden förblir ungefär konstant oavsett överföringsmetod eftersom samma ämne matar både manuella och automatiserade stationer. Omkostnader, kvalitetsinspektion och förpackningskostnader varierar beroende på butik men förändras inte dramatiskt baserat på enbart överföringsmekanismen.
Jämn analys- över produktionsvolymer
Den manuella -jämnvolymen kontra automatisk stämplingsberäkning följer en förutsägbar logik. Manuell överföring har lägre fasta kostnader (verktygsinvestering) men högre rörliga kostnader (arbetskraft per del). Automation vänder på det förhållandet: höga fasta kostnader amorteras över en stor volym, med minimalt rörligt arbete per styck. Vid någon övergångspunkt korsar de totala kostnadskurvorna.
Istället för att erbjuda påhittade nollsiffror-som helt beror på din specifika situation, här är ramverket för att köra den här analysen på ditt eget projekt:
- Beräkna total manuell kostnad:Verktygsinvestering + (per-del arbetskraft + material + omkostnader) multiplicerat med beräknad årlig volym.
- Beräkna total automatisk kostnad:Verktygsinvestering + automationskapital + integrationskostnader + (per-materialmaterial + minimalt arbete + omkostnader) multiplicerat med beräknad årlig volym.
- Hitta korsningen:Lös för volymen där båda ekvationerna ger lika stor totalkostnad. Under den volymen vinner manuella. Ovanför det vinner automatiseringen.
Flera faktorer skjuter upp bryttröskeln-jämnt högre (gynnar manuell överföring längre): höga automationsintegreringskostnader, korta produktlivscykler där verktyg inte kommer att köras tillräckligt länge för att amorteras, frekventa designändringar som skulle kräva omprogrammering och delar med geometrier som kräver dyra anpassade-av-armverktyg. Faktorer som drar ned tröskeln (gynnar tidigare automatisering): höga lokala arbetsfrekvenser, snäva cykeltidskrav, mycket konsekventa toleranskrav och produktionsscheman i flera-skift där operatörsutmattning blir en kvalitetsvariabel.
För projekt som ligger nära crossover-zonen illustrerar verktygskostnader som sträcker sig från $5 000 för enkla stansar till $100,000+ för komplexa progressiva multi-stationsuppsättningar hur stor investeringsspridningen kan vara. Manuell överföringsverktyg för delar med måttlig-komplexitet samlas i allmänhet i den nedre delen av det intervallet, vilket är just därför det förblir ekonomiskt attraktivt för årliga volymer under 50 000 stycken där automationspremien inte kan spridas tillräckligt tunt för att motivera sig själv.
Den ärliga takeaway: stämpling med manuell överföring är inte billig per del i skala. Det är billigt att komma in. Den lägre barriären för verktygsinvesteringar låter dig starta produktionen snabbare, validera din design under verkliga förhållanden och generera intäkter samtidigt som du samlar in den volymdata som behövs för att motivera ett automationsbeslut. Det livscykelperspektivet, att börja manuellt och skala mot automatisering när efterfrågan visar sig, formar hur smarta ingenjörsteam planerar sina stämplingsinvesteringar från dag ett.
Operatörsfärdigheter, säkerhet och ergonomiska faktorer vid manuell överföringsstämpling
Den lägre barriären för inträde på verktygsinvesteringar kommer med en dold kostnadslinje som de flesta offerter aldrig specificerar: det mänskliga elementet. Varje dollar som sparas på automatisering kompenseras delvis av kraven på operatörens skicklighetskrav för överföring av pressar. Personen som står vid den pressen flyttar inte bara metall mellan stationerna. De utför kvalitetsinspektioner i realtid-, bibehåller positionsnoggrannhet genom taktil feedback och upprätthåller fysisk utmatning under timmar av repetitiva rörelser. Att förstå vad det kräver och vilka skydd det kräver förändrar hur du utvärderar både genomförbarheten och den verkliga driftskostnaden för manuell överföring.
Operatörskicklighetskrav och utbildning
Träning för manuell överföringspressning av operatörer går långt utöver grundläggande pressmanövrering. En kvalificerad operatör måste förstå formningssekvensen konceptuellt, veta vad varje station gör med materialet och varför ordningen är viktig. Den kunskapen är inte dekorativ. Det är det som gör att operatören kan upptäcka när något går fel på station tre innan den producerar skrot på station fem.
Kärnkompetenserna inkluderar:
- Bildar sekvensförståelse:Förstå hur material flyter, var förtunning sker och hur ett korrekt format mellanstadium ser ut jämfört med ett som visar tidiga tecken på sprickbildning eller skrynkling.
- Defektigenkänning mellan stationer:Identifiering av ytsprickor, apelsinskalstruktur som indikerar översträckning, gradojämnheter på genomborrade detaljer och dimensionell drift från stationsförskjutning eller verktygsslitage.
- Hanteringsteknik för varierad detaljgeometri:Att greppa delvis formade delar utan att deformera tunna väggar, rotera asymmetriska former för korrekt orientering och placera arbetsstycken i lokaliseringsdetaljer med konsekvent noggrannhet över hundratals repetitioner.
- Presskontrollbekantskap:Manövrera slagväljare, förstå en-takt kontra tumläge och veta när och hur man använder nödstoppsfunktioner.
Denna färdighetsuppsättning utvecklas över månader, inte dagar. De flesta butiker kopplar ihop nya operatörer med erfarna mentorer under en längre upprampningsperiod-, som börjar med enklare formset (två eller tre stationer, förlåtande toleranser) innan de går vidare till komplex multi-stationsverktyg där placeringsprecision direkt påverkar detaljöverensstämmelse. SomOSHA 1910.217(f)(2)kräver måste arbetsgivare utbilda och instruera operatörer i det säkra arbetssättet innan någon verksamhet påbörjas och genom adekvat övervakning säkerställa att korrekta procedurer följs.
Säkerhetssystem och protokoll för manuell överföring
Säkerhetskraven för överföringsstämpling är inte-förhandlingsbara. När en mänsklig operatör sträcker sig mellan formhalvorna för att placera eller hämta ett arbetsstycke, blir konsekvenserna av ett oavsiktligt pressslag allvarliga. Varje manuell överföringsinställning förlitar sig på skiktade skyddsanordningar som är utformade så att inget enskilt fel resulterar i operatörsskada.
En korrekt konfigurerad manuell överföringspress innehåller följande säkerhetselement:
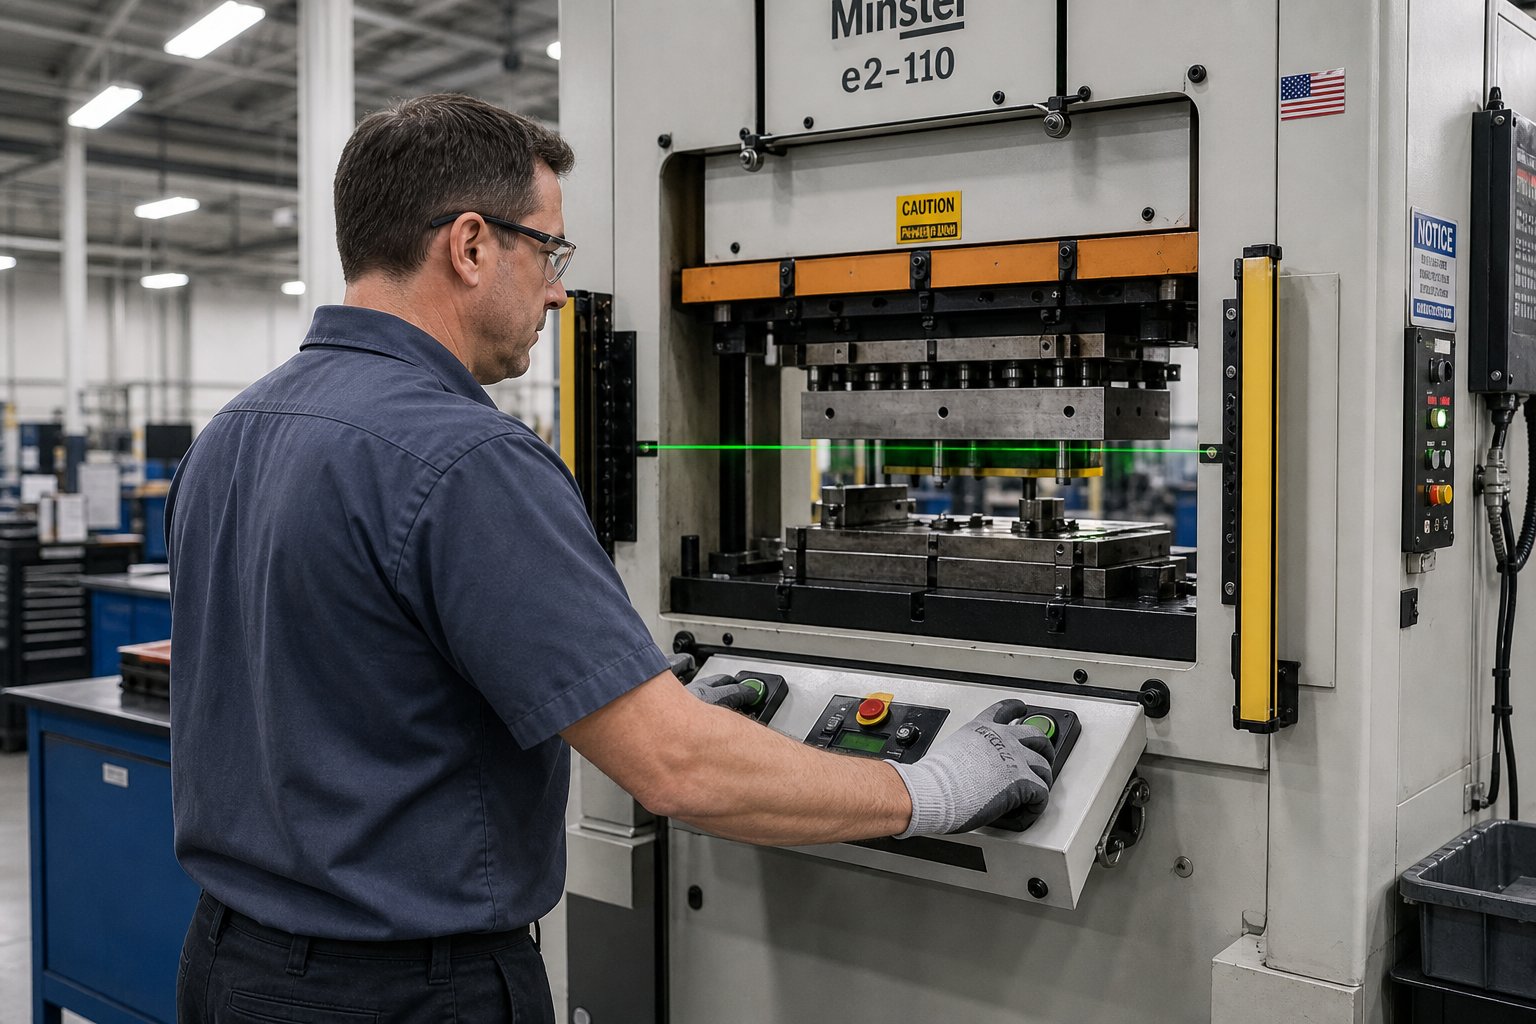
- Två-handkontroller:Tryckslaget aktiveras endast när båda operatörens händer samtidigt kopplar in separata kontrollknappar, vilket säkerställer att händerna är fria från arbetspunkten under stängning av formen. Enligt OSHA-kraven måste dessa kontroller skyddas mot oavsiktlig användning och utformade för att förhindra aktivering om inte båda händerna används samtidigt.
- Närvaroavkänningsanordningar (ljusridåer):Fotoelektriska avkänningsfält placerade mellan operatören och arbetspunkten. Om någon del av förarens kropp bryter det lätta planet under nedåtgående slaget, stannar pressen omedelbart. Säkerhetsavståndet från avkänningsfältet till formen måste uppfylla formeln Ds=63 tum/sekund x Ts, där Ts är pressens stopptid.
- Matrisskydd och barriäranordningar:Fysiska inneslutningar eller förreglade barriärer som hindrar händerna från att nå arbetspunkten förutom genom avsedda öppningar som överensstämmer med tabell O-10 avstånds-/öppningskrav.
- Anti-upprepningsmekanismer:Kontrollfunktioner som säkerställer att pressen inte kan initiera ett andra slag utan att operatören helt släpper och återaktiverar kontrollerna, vilket förhindrar cykling i rusning.
- Lockout/tagout-procedurer:Obligatoriska protokoll för energiisolering under byten, justeringar eller underhållsaktiviteter. En huvudströmbrytare som kan låsas i läget Av krävs vid varje tryckning.
- Bromsövervakningssystem:Enheter som automatiskt förhindrar successiva slag om stopptiden försämras över säkra gränser, enligt OSHA 1910.217(b)(14).
- Regelbundna inspektionsprogram:Veckovis testning av kopplings-/bromsmekanismer, anti-upprepningsfunktioner och entaktsmekanismer, med underhållsprotokoll som intygar överensstämmelse.
Dessa system fungerar tillsammans som en redundant säkerhetsarkitektur. Två-handskontrollen håller händerna ut under normal cykling. Ljusridån fångar upp misstag. Barriärskyddet förhindrar räckvidd-när åtkomst. Bromsmonitorn säkerställer att pressen faktiskt kan stanna när den beordras. Ta bort alla lager och riskprofilen förändras dramatiskt.
Ergonomiska överväganden och trötthetshantering
De ergonomiska faktorerna vid manuella stämplingsoperationer representerar en av de minst diskuterade kostnadsdrivarna i processen. Upprepade rörelser, ihållande stående och den fysiska handlingen att lyfta och placera arbetsstycken hundratals eller tusentals gånger per skift skapar kumulativ belastning som påverkar både förarens hälsa och delkvaliteten.
Forskning omarbetsrelaterade-muskuloskeletala sjukdomaridentifierar de exakta riskfaktorerna som finns vid manuellt överföringsarbete: upprepad användning av övre extremiteter, kraftfullt grepp och långvariga besvärliga ställningar. Dessa exponeringar korrelerar med axelkollision, karpaltunnelsyndrom och ryggskador när de inte hanteras.
Specifika ergonomiska utmaningar vid manuell överföring inkluderar:
- Begränsningar för delvikt:Att upprepade gånger lyfta arbetsstycken över 5 kg påskyndar axel- och ryggutmattning. Delar som överstiger 10 kg kräver vanligtvis mekanisk assistans eller hantering av två-personer, vilket stör cykelns konsistens.
- Stationshöjdoptimering:Formytor bör placeras i armbågshöjd (cirka 900-1100 mm från golvet) för att minimera böjning och räckvidd över huvudet. Olika höjder mellan stationerna tvingar operatören att hela tiden justera sin hållning.
- Upprepad rörelseackumulering:En stans med fem-stationer som körs med 4 cykler per minut innebär att operatören utför ungefär 20 distinkta plocknings--och-rörelser per minut, eller över 9 000 per åtta-timmarsskift. Denna upprepning förvärrar stress på handleder, underarmar och axlar.
- Skiftets varaktighetseffekter på kvaliteten:Studier visar genomgående att trötthet försämrar finmotorik och vaksamhet. Variabiliteten i cykeltiden ökar när ett skift fortskrider, med placeringsnoggrannheten minskar och defektdetekteringsfrekvensen sjunker efter den fjärde eller femte timmen av kontinuerlig drift.
Tillverkare mildrar dessa effekter genom flera strategier: rotera operatörer mellan pressstationer för att variera rörelsemönster, schemalägga obligatoriska mikro-avbrott var 60:e-90:e minut, använda anti-utmattningsmattor på förarplatser och ställa in delviktströsklar som utlöser mekaniska lyfthjälp. Vissa butiker begränsar manuella överföringskörningar till sex-timmars effektiva produktionsfönster inom ett åtta timmars skift, budgeterar tid för vila, stretching och stationsrotation.
Kopplingen mellan ergonomi och detaljkvalitet är direkt. En operatör som upplever utmattning i handleden placerar delar mindre exakt. En person med ansträngd rygg rusar omedvetet cykler för att minska böjningstiden. Dessa subtila beteendeförändringar ökar skrothastigheter och dimensionsvariabilitet på sätt som inte dyker upp förrän SPC-diagram börjar glida sent i en produktionskörning. Att erkänna denna verklighet är viktigt för alla som planerar manuella överföringsoperationer, eftersom det inte bara påverkar människors säkerhet utan den faktiska kostnaden och kvaliteten på det som kommer från pressen.
Denna mänskliga-produktionsverklighet formar också hur ingenjörsteam tänker på den bredare livscykeln för en stämplad del. En process som i hög grad förlitar sig på operatörens konsistens väcker naturligtvis frågan: vid vilken tidpunkt mognar produkten tillräckligt för att motivera att ta bort den variationen genom automatisering?
Från prototyp till produktion
Den frågan om när man ska automatisera kommer inte som en plötslig beslutspunkt. Det dyker upp gradvis när produktionsdata ackumuleras, efterfrågeprognoser stelnar och gapet mellan vad manuella operationer levererar och vad verksamheten kräver blir mätbart. Smarta ingenjörsteam behandlar inte stämpling med manuell överföring som en permanent lösning eller en tillfällig kompromiss. De behandlar det som ett bevissteg, en avsiktlig fas i en produktionslivscykel som validerar allt från att bilda sekvenser till materialbeteende innan de satsar kapital till automatisering.
Prototypframställning och designvalidering genom manuell överföring
Föreställ dig att du har designat ett nytt strukturellt fäste som kräver en djupdragning, två omritningar, ett hålmönster och en sista trimning. Geometrin ser genomförbar ut i simulering, men simulering fångar inte hur materialet faktiskt beter sig över fem formningsstationer, hur återfjädring ackumuleras från station till station, eller om din föreslagna ämnesstorlek ger konsekvent kantkvalitet efter trimning. Du behöver fysiska delar för att svara på dessa frågor, och manuell överföringsstämpling för prototypframställning ger dig exakt den förmågan utan kostnaden och ledtiden för full automatisering.
Under prototyp- och valideringskörningar med låg-volym använder ingenjörsteam manuell överföring för att utföra flera saker samtidigt:
- Formningssekvensverifiering:Fungerar den planerade stationsordningen verkligen? Kan materialet överleva varje dragning utan att tunnas ut för mycket? Häckar mellanformer ordentligt i efterföljande stationer?
- Stationsantal optimering:Den ursprungliga formdesignen kan innehålla sex stationer, men manuella körningar visar att stationer tre och fyra kan kombineras till en enda träff utan att kompromissa med materialintegriteten. Den upptäckten sparar en hel stations verktygskostnad i produktionsversionen.
- Materialflödesvalidering:Verkliga-ritbeteendet skiljer sig ofta från FEA-förutsägelser, särskilt vid radieövergångar och flänskanter. Att köra faktiska ämnen genom manuella stationer producerar mätbara gallringsdata, rynkmönster och återgångsvärden som förfinar simuleringsmodellen.
- Toleransstackbekräftelse:Funktioner som spänner över flera stationer ackumulerar positionsvariation. Manuella körningar med noggrann mätning mellan stationer avslöjar var toleransbudgeten förbrukas, vilket gör det möjligt för ingenjörer att lägga till lokaliseringsfunktioner eller återanvända operationer innan de bestämmer sig för slutlig verktygsuppsättning.
Denna valideringsmetod speglar vadtillverkning av skalningsfärdplanerbeskriv över alla tillverkningsmetoder: bevisa processen vid låg volym med flexibla verktyg innan du investerar i-volymproduktionsinfrastruktur. Den manuella överföringsfasen fungerar som ett DVT-steg (Design Validation Test) specifikt för stämpling, generering av fysiska bevis som stöder eller utmanar tekniska antaganden.
En underskattad fördel: manuella körningar låter dig utvärdera detaljhanteringsegenskaper innan du specificerar gripdonskonstruktioner för automatisering. Du upptäcker att delen tenderar att fastna i station tvås hålighet, eller att den böjer sig när den grips vid den planerade upptagningsplatsen, eller att trimgrader stör boplatsen vid station fyra. Dessa insikter ger direkt information om den automatiska överföringssystemdesignen som följer och förhindrar dyra överraskningar i mitten av-integration.
Skalning från manuell till automatisk överföring
Den bästa tiden att planera för automatisering är när du fortfarande kör manuellt. Formkonstruktioner som förutser framtida robothantering kostar marginellt mer i förväg men sparar tiotusentals vid eftermontering när volymkraven kommer.
Skalning från manuell till automatiserad överföringsstämpling är inte en binär switch. Det är en planerad övergång som sker när specifika indikatorer överensstämmer. Ingenjörsteam som närmar sig detta bygger avsiktligt sina manuella-fasformar med automationskompatibilitet i åtanke, och behandlar den manuella perioden som datainsamling för den eventuella automationsspecifikationen.
Hur ser automations-färdig formdesign ut i praktiken? Några viktiga beslut som fattas under den manuella verktygsfasen ger utdelning senare:
- Standardiserad stationshöjd:Utforma konsekventa centrum-till-avstånd mellan alla stationer, även om manuell hantering inte strikt kräver det. Robotöverföringssystem föredrar enhetlig tonhöjd eftersom det förenklar rörelseprogrammering och tillåter identiska överföringsmekanismer mellan varje stationspar.
- Definierade hämtnings- och avlämningszoner-:Även om operatören greppar varhelst det är bekvämt, skapar du färdiga-gjorda gränssnittspunkter för gripdon för framtida-av-armverktyg genom att lägga till plana referensytor eller angivna kontaktytor till formdesignen.
- Föreskrifter för montering av sensor:Inkludera gängade hål eller monteringsfunktioner nära bon och lokaliseringsstift där del-närvarande sensorer så småningom kommer att installeras. Dessa sensorer bekräftar korrekt placering innan pressen cyklar i automatiserat läge.
- Konsekvent delhöjd vid överföringshöjd:Ställ in lyfthöjder så att delen stiger till samma höjd över alla stationer, matchande det fasta överföringsplan som robotarmar föredrar.
Merkostnaden för dessa proviantningar under den initiala formkonstruktionen är blygsam och lägger vanligtvis till 5-10 % till det manuella formpriset. Eftermontering av dem senare, efter att formen har härdat, beprövad och i produktion, kostar betydligt mer och kräver ofta att formen tas ur drift under veckor av modifiering.
Planerar investeringar för långsiktig-produktionstillväxt
Livscykelplanering av överföringsverktygsproduktion kräver ärlig volymprognoser kombinerat med tydliga triggerpunkter för övergångsbeslut. Felet som de flesta team gör är att behandla beslutet om manuell-till-automatisering som ett framtida problem. När efterfrågan överstiger den manuella kapaciteten ligger du redan efter och försöker specificera automatisering medan du kör övertidspass för att möta beställningar.
Fyra indikatorer signalerar beredskap att automatisera:
- Konsekventa kvalitetsmått:Dina manuella körningar ger Cpk-värden över 1,33 på kritiska dimensioner över flera produktionspartier. Processen är stabil och formen är bevisad. Att automatisera en instabil process producerar bara automatiserat skrot snabbare.
- Stabila cykeltider:Operatör-till-variation i cykeltid har minskat till mindre än 10 %. Detta innebär att formningssekvensen är väl-förstådd och repeterbar, vilket översätts till förutsägbara robotrörelseprofiler.
- Volymprognoser som överskrider manuell kapacitet:När efterfrågeprognoser överträffar vad manuell drift med två-skift kan leverera (med hänsyn till ergonomiska pausscheman och realistiska dagliga resultat), tvingar genomströmningstaket fram samtalet.
- Per-delkostnad som passerar automationströskeln-jämnt:Med hjälp av ramverket från kostnadsanalyssektionen överstiger nu din kumulativa arbetskostnad per styck multiplicerad med årlig volym den amorterade kostnaden för automationskapital. Matematiken har vänt.
Team som spårar dessa mätvärden från den första manuella produktionskörningen har data-drivna övergångspunkter snarare än mag{1}}beslut. De vet exakt när övergången inträffar eftersom de har mätt ingångarna hela tiden.
En till övervägande: den manuella-fasformen fortsätter ofta att fylla en roll även efter att automatiseringen har kommit. Det blir verktyget för tekniska prover, designiterationer och låg-volymvariantproduktion medan den automatiserade linjen hanterar basdelen med hög-volym. Istället för att dra tillbaka den manuella kapaciteten helt, upprätthåller erfarna tillverkare den som en parallell resurs för flexibilitet som automatiserade linjer, med sin programmerade styvhet, inte kan ge.
Detta livscykelperspektiv omarbetar hur du läser ett verktygscitat. En form som är offererad för manuell överföring är inte bara ett produktionsverktyg för dagens volymer. Det är potentiellt den första investeringen i en fler-produktionsstrategi, en strategi som bara ger fullt värde om du också vet hur man utvärderar de partners som kommer att bygga och stödja det verktyget genom varje steg av tillväxt.
Välja rätt överföringsstämpelpartner
En produktionslivscykelstrategi är bara lika stark som leverantören som utför den. Du kan designa det perfekta stegvisa tillvägagångssättet från manuella prototypkörningar till automatiserad-volymproduktion, men om partnern som bygger ditt verktyg saknar det tekniska djupet för att stödja den utvecklingen, kommer du att träffa kapacitetsväggarna vid värsta möjliga ögonblick. Att veta hur man väljer en leverantör för överföringsstämpel skiljer team som skalas smidigt från de som startar om leverantörsutvärderingar mitt i-projektet.
Nyckelfunktioner att utvärdera i en överföringspartner
Inte varje stämpelbutik som äger en överföringspress kvalificerar sig som en äkta överföringsformpartner. Skillnaden ligger i ingenjörskapacitet, inte bara i tillverkningskapacitet. En butik kan köra överföringsverktyg på ett kompetent sätt, men att designa multi-stationsverktyg som balanserar formningsgrad, materialflöde och operatörs- eller robothantering över fem eller fler stationer kräver specialiserad erfarenhet som vanliga jobbbutiker ofta saknar.
När du gör en kvalitetsbedömning av leverantören av överföringsverktyg, prioritera dessa utvärderingskriterier:
- Expertis i form av fler-stationer:Kan leverantören uppvisa erfarenhet av att tillverka formar med fyra eller fler formningsstationer? Be om fallstudier som visar hur de bestämde stationsantalet, formningssekvensen och materialflödet för komplexa geometrier. Leverantörer med äkta multi-tillverkningsmöjligheter för överföringsformar kommer att tala flytande om dragminskningsförhållanden, mellanformstabilitet och ackumulering av inter-stationstolerans.
- Erfarenhet av både manuella och robotiserade överföringskonfigurationer:Partners som har designat verktyg för båda metoderna förstår layoutskillnaderna, kraven på lokaliseringsfunktioner och ergonomiska överväganden som formar formarkitekturen. Denna dubbla upplevelse är viktig särskilt om din livscykelplan förutser en övergång från manuell till automatiserad operation.
- Simulering och virtuell validering:Använder leverantören FEA för att forma simulering ochprogramvara för överföringssimuleringför att verifiera frigångsvägar och SPM-kapacitet innan tärningen byggs? Som branschexperter betonar är det mycket lättare att ändra en CAD-design än en helt byggd form. Leverantörer som hoppar över detta steg överför felsökningskostnaden till dig under provet.
- Materialhantering för större eller komplexa delar:Större ämnen som tenderar att sjunka under transport, paneler som kräver gripklämmor på flera punkter och delar som behöver omorienteras mellan stationer kräver alla specifik kunskap om överföringsteknik. Utvärdera om leverantören har hanterat delar på den storlek och komplexitetsnivå ditt projekt kräver.
- Toleransverifieringsfunktioner:Bekräfta att leverantören använder CMM-utrustning, funktionsmätare och SPC-program som kan validera de dimensionskrav som din del kräver. En leverantör som citerar snäva toleranser utan metrologiinfrastruktur för att verifiera dem ger löften som de inte kan underbygga.
- Prova presstillgänglighet:Leverantörer med-interna provpressar som matchar ditt produktionspresstonnage och bäddstorlek kan felsöka verktyg innan de skickas. Utan detta blir din produktionspress provningsplattformen, som förbrukar din golvtid för deras felsökning.
Bedöma designstöd för komplex multi-stationsformning
Utvärderingskriterierna för överföringsstämpelpartner sträcker sig längre än vad en leverantör kan tillverka. Lika viktigt är vad de kan konstruera. Komplexa delar som kräver djupdragningar, flera omdragningar, genomborrning över formade ytor och snäva positionstoleranser mellan funktioner som skapats på olika stationer kräver samarbetsstöd från verktygsleverantören.
Ställ dessa frågor till potentiella partners under utvärderingen:
- Hur bestämmer man det minsta antal stationer som krävs för en given delgeometri och material?
- Vilka formsimuleringsverktyg använder du, och kan du dela med dig av exempelrapporter som visar förutspådd förtunning, skrynkelrisk och återfjädringskompensation?
- Hur designar man lokaliseringssystem som kompenserar för variationer i operatörens placering vid manuell överföring, och hur förändras dessa vid övergång till robothantering?
- Vad är din process för första-artikelinspektion och godkännande av produktionsdel (PPAP eller motsvarande)?
- Kan du stödja design-för-tillverkningsförmåga innan geometri fryses?
Leverantörer som erbjuder genuint ingenjörspartnerskap kommer att engagera sig i dessa frågor tekniskt snarare än att avleda till säljspråk. Till exempel,YICHENstrukturerar sina kapaciteter för överföringsstämpelformar kring att hjälpa ingenjörer att utvärdera multi-stationsformning för större eller komplexa delar, med stöd som omfattar robotöverföringskonfigurationer och repeterbarhetsvalidering. Den typen av teknisk-framåtpositionering, där leverantörens process börjar med utvärdering i samarbete snarare än att bara citera ett pris, signalerar djupet av designstöd du kan förvänta dig från alla seriösa överföringspartners.
Röda flaggor under utvärderingen inkluderar: leverantörer som citerar stationsräkning utan att fråga om ditt materials formbarhetsdata, partners som inte kan förklara sin lokaliseringsstrategi för din specifika detaljgeometri och butiker som behandlar testet som en-dagshändelse snarare än en iterativ process av mätning, justering och förnyelse.
Varför stabil repeterbarhet är viktig för produktionsförtroendet
Det som i slutändan skiljer en funktionell överföringsmatris från en lönsam är repeterbarhet över produktionspartier. En tärning som producerar bra delar under provet men driver efter 5 000 träffar skapar dolda kostnader genom ökad inspektion, inneslutningsaktiviteter och flykt från kundkvalitet. Din utvärdering bör undersöka hur en leverantör säkerställer dimensionsstabilitet under verktygets hela produktionslivslängd.
Viktiga repeterbarhetsfaktorer att bedöma:
- Val av verktygsstål och värmebehandling:D2, A2 och M2 verktygsstål med korrekt härdning och anlöpning motstår slitage vid formningsytor och skäreggar. Fråga vilka material leverantören anger för hög-nötningsstationer och hur de avgör när insatser behöver bytas ut.
- Planering av förebyggande underhåll:Tillhandahåller leverantören ett rekommenderat underhållsschema kopplat till antalet träffar? Som kvalitetskontrollforskning från ITD Precision dokumenterar, förlänger schemaläggning av proaktivt verktygsunderhåll baserat på produktionscykler snarare än fel verktygets livslängd och bibehåller delens kvalitet under längre körningar.
- SPC-data från försök och initial produktion:Leverantörer som levererar Cpk-data tillsammans med första-artikeldelar demonstrerar processkapacitet snarare än bara dimensionell överensstämmelse på en handfull exempel.
- Dokumenterade formningsprocessfönster:Tonnageinställningar, smörjspecifikationer, ämnespositioneringskriterier och acceptabla materialegenskaper bör dokumenteras och levereras med verktyget. Utan dessa gissar ditt produktionsteam på parametrar som verktygsbyggaren redan optimerade under utvecklingen.
Produktionsförtroende kommer från att veta att artikelnummer 10 000 kommer att matcha artikelnummer 10 inom ditt toleransband. Det förtroendet byggs upp under leverantörsvalet, upptäcks inte efter att verktygen anländer till ditt golv. Den överföringsstämpelpartner du väljer formar inte bara vad du betalar för verktyg idag, utan hur dina kvalitetskostnader, skrothastigheter och kundnöjdhet ser ut under hela tillverkningstiden för delen.
Vanliga frågor om manuell överföringsstansning
1. Vad är skillnaden mellan manuell överföringsstämpling och progressiv formstämpling?
Vid progressiv formstansning matas en kontinuerlig metallremsa genom stationer medan den förblir fäst vid bärremsan tills den slutliga avskärningen. Manuell överföringsstämpling använder individuella fristående-ämnen som en operatör fysiskt flyttar mellan separata stansstationer. Detta gör att arbetsstycket kan roteras, vändas eller flyttas mellan operationer, vilket möjliggör komplexa geometrier som djupdrag och multi-axlar som rems-matade progressiva formar inte kan producera. Progressiva stansar utmärker sig vid hög-volym mindre delar, medan manuell överföring hanterar medelstora-till-stora delar med komplex geometri vid lägre volymer.
2. Vilka produktionsvolymer motiverar manuell överföringsstämpling framför automatiserad överföring?
Manuell överföringsstämpling är vanligtvis mest ekonomiskt för årliga volymer mellan 1 000 och 50 000 delar. Nok-punkten där automatisk överföring blir mer kostnadseffektiv-faller i allmänhet mellan 50 000 och 150 000 delar per år, beroende på delens komplexitet, cykeltid, arbetsfrekvens och automationsintegreringskostnader. Manuell överföring medför lägre kapitalinvesteringar men högre{12}}arbetskostnader per del, så när volymen ökar överstiger den ackumulerade arbetskostnaden så småningom den initiala automationsinvesteringen fördelad på fler delar.
3. Vilka toleranser kan manuell överföringsstämpling uppnå?
Manuell överföringsstämpling kan uppnå toleranser på cirka ±0,05 mm på formade detaljer och ±0,03 mm på genomborrade hål, med precisionsmyntningsstationer som når ±0,02 mm på kritiska ytor. Variabiliteten i operatörens placering introducerar dock en faktor som automatiserade system eliminerar. Väl-utformade lokaliseringsfunktioner som styrstift, boblock och spårskenor kompenserar genom att styra arbetsstycket till exakt position oberoende av små variationer i operatörens placering, vilket bibehåller en noggrann dimensionskontroll över produktionskörningarna.
4. Vilka säkerhetssystem krävs för manuell överföringspressning?
Manuell överföringsstämpling kräver skiktade säkerhetssystem enligt OSHA 1910.217 standarder. Viktiga element inkluderar två-handkontroller som säkerställer att båda händerna är fria under presscykling, närvaro-avkänning av ljusridåer som stoppar pressen om en operatör bryter sensorplanet, fysiska formskydd eller barriäranordningar, anti-upprepningsmekanismer som förhindrar oavsiktliga andra slag, bromsunderhålls-/tagoutövervakningssystem, och spärrsystem. Dessa redundanta skyddsåtgärder säkerställer att inget enskilt fel kan resultera i operatörsskada under överföringsprocessen.
5. Hur utvärderar och väljer du en leverantör av överföringsstämpel?
Utvärdera leverantörer baserat på expertis i form av flera-stationer (fyra eller fler formningsstationer), erfarenhet av både manuella och robotiserade överföringskonfigurationer, FEA-formningssimuleringsförmåga, kunskap om materialhantering för större eller komplexa delar, infrastruktur för toleransverifiering som CMM-utrustning och SPC-program och-tillgänglighet för intern provpress. Leverantörer som YICHEN erbjuder tekniskt-framåtutvärderingsstöd för multi-stationsöverföringsdynor, vilket hjälper ingenjörer att bedöma formbarheten innan de bestämmer sig för verktyg. Röda flaggor inkluderar att citera stationsantalet utan att fråga om materialformbarhet eller oförmåga att förklara lokaliseringsfunktionsstrategi för din specifika geometri.


