


Vad Metal Stamp Tool and Die verkligen betyder
Sök efter "metallstämpelverktyg och matris" och du hittar allt från $15 handstämplar som säljs på hantverksmarknader till $200 000 progressiva formar konstruerade för bilproduktionslinjer. Det sortimentet skapar verklig förvirring för köpare som försöker hitta rätt lösning. Låt oss fixa det.
Definiera metallstämpelverktyg och form
Metallstämpelverktyg och formverktyg hänvisar till den breda kategorin av precisionsinstrument som används för att markera, skära, forma eller forma metall med applicerad kraft, allt från handhållna markeringsstämplar till komplexa industriformar som massproducerar-plåtkomponenter.
Stämplingsdefinitionen skiftar beroende på sammanhang. I en smyckesverkstad innebär stämpling att trycka in en design i en yta. På ett fabriksgolv innebär det att omvandla platt plåt till färdiga delar med hastigheter som överstiger 1 500 slag per minut. Båda är giltiga, men de representerar helt olika investeringar, ledtider och tekniska krav.
Hantverksstämplar vs industriella stämplingsmatriser
Så vad är ett stämplingsverktyg rent praktiskt? Här är spektrumet som spelar roll:
- Handstämplarär manuellt manövrerade verktyg av härdat stål som slås med en hammare för att lämna avtryck som serienummer, logotyper eller bokstäver. De är bärbara, låga-kostnader och lämpade för låg-volym eller enstaka-markeringsuppgifter.
- Maskinstämplarintegreras med hydrauliska pressar eller dot peen-system för repeterbar-volymmärkning på produktionslinjer.
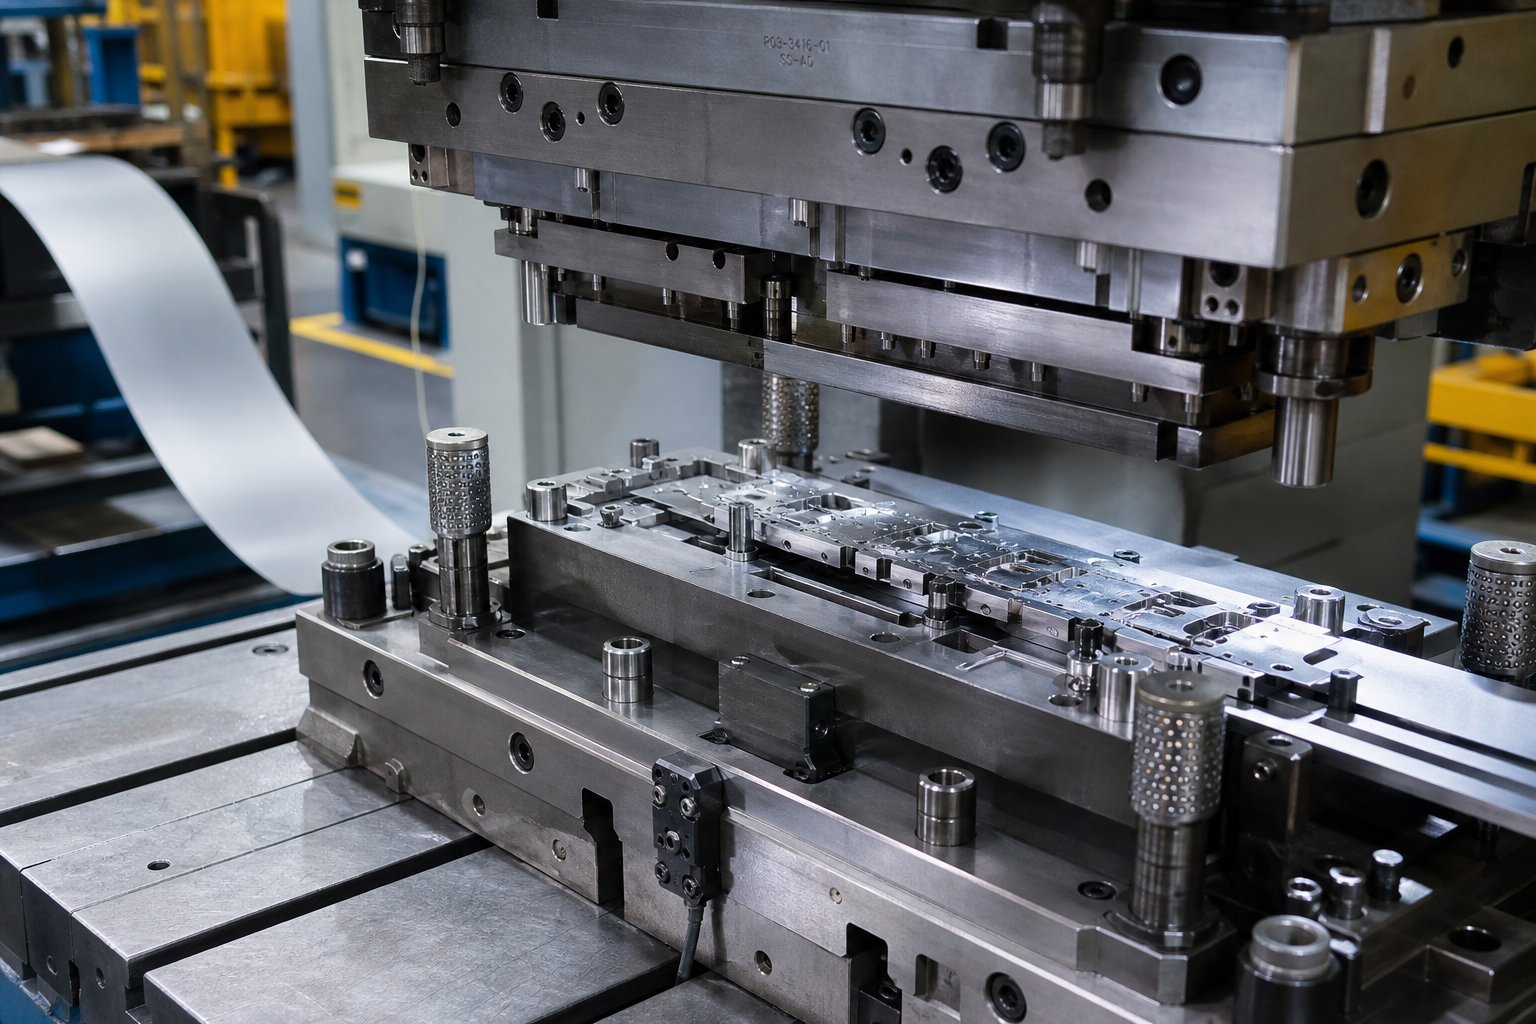
- Industriella präglingsverktygär ett-av--slag precisionsverktyg som skär och formar plåt till önskade former. En metallstämpelform är enspecialiserat, specialtillverkat-instrumentbestående av en stans och hålighet monterade på styrda formskor, utformade för att producera tusentals eller miljoner identiska delar.
Vad är metallstämpling på industriell nivå? Det är processen att mata platt plåt mellan dessa precisionsformhalvor, där en enorm presskraft omvandlar råmaterial till färdiga komponenter med toleranser så snäva som 0,0002 tum.
Varför terminologin överlappar
Förvirringen finns eftersom både hantverkare och industriella verktyg utför samma grundläggande handling: att applicera kraft på metall genom ett format instrument. Vad är dies i tillverkningen? De är de anpassade metallhålrummen som definierar delens geometri. Vad är stämpling i en hantverksstudio? Det är att trycka in ett mönster i en yta. Samma verb, väldigt olika skala.
Se det som ett spektrum. I ena änden markerar en handstämpel ett enda serienummer. Vid den andra utför en progressiv form dussintals sekventiella skärnings- och formningsoperationer på ett kontinuerligt matat metallband, vilket ger en färdig del endast vid slutstationen. Verktygskostnaden, den tekniska komplexiteten och produktionskapaciteten mellan dessa två ändpunkter skiljer sig åt i storleksordningar, och det gapet är exakt där kostsamma inköpsmisstag inträffar.
Typer av stämplingsverktyg och när de ska användas
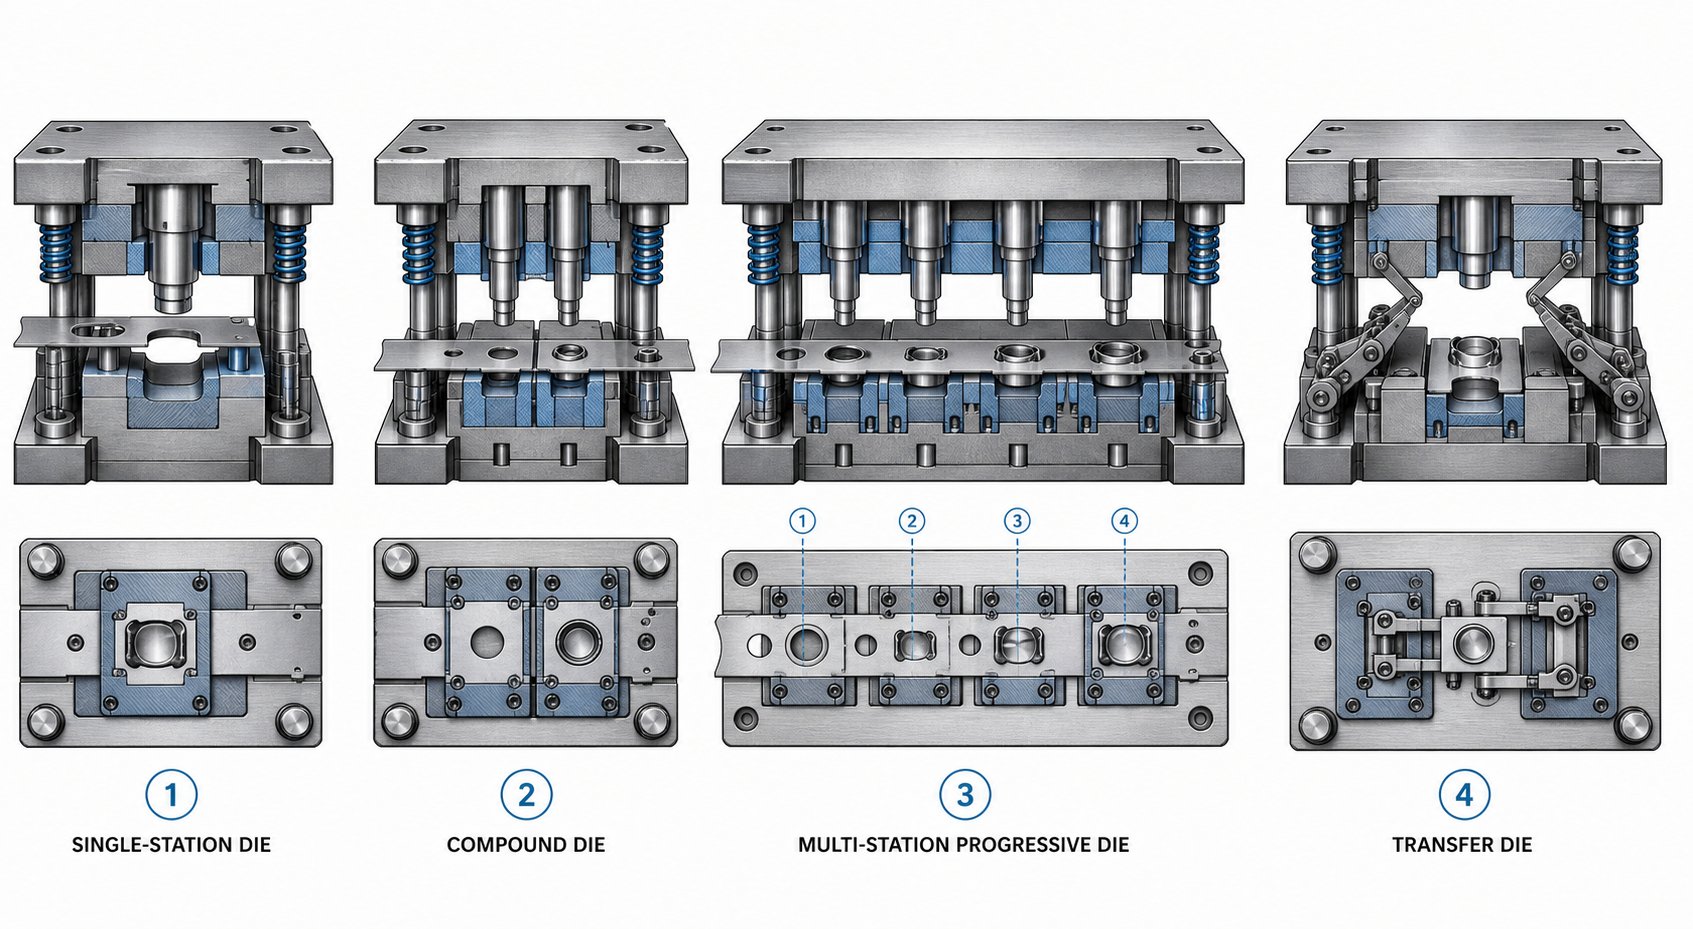
Det spektrumet från handstämpel till progressiv tärning väcker en uppenbar nästa fråga:vilken typ av stämpelform som passar ditt projekt? Att välja fel är ett av de dyraste misstagen köpare gör. Välj en tärning för enkel för din delgeometri och du kommer att bränna pengar på sekundära operationer. Över-konstruera verktygen för en blygsam produktionsserie och du kommer aldrig att få tillbaka investeringen. Så här går de fyra huvudtyperna av stämpelmatriser sönder i praktiken.
Enkla och sammansatta dies
Enkla stansar utför en enda operation per tryckslag. Ett slag, ett snitt, en böj eller en form. Det är allt. De är arbetshästarna för låg-volymproduktion och prototyper, där flexibilitet är viktigare än hastighet. Flera enkla stansar kan arrangeras i en tandempresslinje, med delar som laddas manuellt eller med robot mellan stationerna. Denna inställning håller individuella verktygskostnader låga, men arbete och cykeltid ökar snabbt vid högre volymer.
Sammansatta stansar tar nästa steg genom att utföra flera skäroperationer i ett enda slag. Föreställ dig att producera en bricka: i en presscykel stansar den sammansatta formen samtidigt det centrala hålet och blankar den yttre diametern. Resultatet är en platt, exakt del som slutförs i en träff. Eftersom allt händer på en gång producerar sammansatta stansar plattare delar än progressiva alternativ och verktygen är snabbare och billigare att bygga. Avvägningen-? De är begränsade till relativt enkla, platta geometrier. När din del behöver böjas, djupformas eller komplexa sekventiella operationer, kan sammansatta stansar inte hänga med.
Progressiva dies för hög-volymproduktion
Progressiva stansar är där högvolymer-metallstansar verkligen lyser. En spole av plåt matas genom en serie sekventiella stationer, som var och en utför en specifik operation - skärning, stansning, bockning, formning - när remsan avancerar ett fast avstånd (stigningen) med varje pressslag. Arbetsstycket förblir anslutet till en bärremsa under hela processen, och den färdiga delen separeras endast vid slutstationen.
Produktionshastigheter kan nå1 500 delar per minutför små komponenter. Progressiva stansar körs ofta utan tillsyn med spolmatare och riktare, vilket innebär att en enda operatör kan övervaka flera pressar samtidigt. Konceptet med stegverktyg är centralt här: varje station i formen representerar ett separat tillverkningssteg, och sekvenseringen av dessa steg avgör delkvalitet, materialanvändning och cykeltid. Dåligt sekvenserade stadier skapar stresskoncentrationer, materialförtunning eller felmatning som dödar produktiviteten.
Fångsten? Progressiva formar kräver höga investeringar i förväg och precisionsteknik. Skador på en enda station innebär att man drar hela formsatsen för reparation. De är också olämpliga för djupdragna-delar, eftersom bärremsan begränsar hur långt material kan flöda.
Överföringsverktyg och specialkonfigurationer
Transferstämpling löser begränsningarna med progressiva stansar genom att separera varje del från metallremsan som den allra första operationen. Mekaniska fingrar eller skenor flyttar sedan enskilda ämnen mellan oberoende stationer för formning, bockning, dragning eller gängning. Eftersom ingen bärremsa begränsar materialflödet utmärker sig överföringsformar när det gäller att producera stora, djupdragna eller geometriskt komplexa komponenter som karosser och rörapplikationer för fordon.
Tre-axelöverföringssystem kan gripa, lyfta, flytta och sänka delar till exakta positioner vid varje station, vilket möjliggör operationer som skulle vara omöjliga med en ansluten remsa. Flexibiliteten kommer till en kostnad: överföringsformar kräver sofistikerade mekaniska och elektroniska kontroller, fler formskyddssensorer och blankstaplingssystem. Installationstiderna är längre och underhållskraven ökar med mekanisk komplexitet.
För köpare som utvärderar stansar och stämplingslösningar beror beslutet mellan progressiv och överföring ofta till deldjup och storlek. Om din komponent är relativt platt och liten vinner progressiva hastighet och kostnad-per-del. Om den är stor, djup eller kräver rotation mellan operationer, är överföring vanligtvis den enda gångbara vägen.
| Die typ | Produktionsvolym | Del komplexitet | Verktygskostnadsintervall | Typisk cykelhastighet |
|---|---|---|---|---|
| Enkel (Linje) Die | Låg till medium | Enkel operation; enkel geometri | $5,000 - $30,000 | 7 - 30 delar/min |
| Compound Die | Medium till hög | Platta delar; multi-klipp i ett slag | $10,000 - $50,000 | 20 - 60 delar/min |
| Progressive Die | Hög till mycket hög | Komplexa fler-operationsdelar (begränsat ritdjup) | $30,000 - $250,000+ | 50 - 1,500 delar/min |
| Transfer Die | Medium till hög | Stora, djupt-dragna eller invecklade 3D-delar | $50,000 - $500,000+ | 10 - 40 delar/min |
Rätt stämpelformstyp är inte alltid uppenbar från enbart delens geometri. Materialbeteende under formningstryck, erforderliga toleranser och dina årliga volymmål är alla med i ekvationen. Dessa material- och processmekaniker är där nästa lager av beslutsfattande- blir tekniskt - och där många inköpsmisstag tyst börjar.
Hur metallstämplingsprocessen fungerar steg för steg
Att veta vilken form som passar ditt projekt är bara halva bilden. Den andra hälften är att förstå vad som faktiskt händer med metallen när pressen cyklar. Många köpare specificerar verktyg utan att greppa mekaniken under, och den döda fläcken leder till toleransproblem, överdrivet skrot och frustrerande fram och-fram och tillbaka med formbutiker. Så här fungerar metallstämplingsprocessen från råspiral till färdig detalj.
En typisk stämplingscykel följer en repeterbar sekvens varje gång presskolven sjunker:
- Materialmatning- coil stock lindas av genom en plattång och matas in i formen på ett exakt stigningsavstånd.
- Klämning/avskalning- avstrykarplattan kommer i kontakt med arket och håller det plant mot formytan för att förhindra att den lyfts eller bucklas.
- Skärning och formning- stansen går ner genom arket in i formhåligheten och utför den avsedda operationen (blankning, håltagning, bockning, dragning eller formning).
- Separering av del/sniglar- skurna sniglar faller genom formöppningen; formade delar stannar antingen kvar på bärremsan eller skjuts ut via mekaniska knockouts eller luftblåsningar.
- Ramindragning- stansen drar sig tillbaka, strippern håller ner arket för att förhindra att det lyfts med stansen och mataren matar fram remsan till nästa stigningsposition.
Den sekvensen upprepas hundratals eller tusentals gånger per minut beroende på presshastighet, material och detaljkomplexitet. Varje operation i formprocessen applicerar kraft på olika sätt på plåten, och att förstå dessa skillnader hjälper dig att undvika att specificera fel verktyg.
Kärnstämplingsoperationer förklaras
Varje plåtstansdel tillverkas genom någon kombination av fem grundläggande operationer. Se dem som byggstenar - en progressiv tärning kan kedja sex eller åtta av dem i sekvens, medan en enkel tärning bara utför en.
Blankeringskär en platt form ur arket. Den utstansade-biten är din färdiga del (eller ett ämne för vidare bearbetning). Det återstående skelettet är skrot. Blankering ger exakta detaljkonturer och är utgångspunkten för komponenter som brickor, konsoler och växelämnen.
Genomträngandestansar hål eller utskärningar i arket. Här är det återstående arket din del och de utstansade-sniglarna är skrot. Det är det omvända till att släcka mekaniskt, även om båda använder stans-och-stansklippning. Du hittar piercing i nästan varje stämplad del som behöver fästhål, ventilationsöppningar eller elektriska urtag.
Böjningdeformerar arket längs en rak axel för att skapa vinklar, flänsar eller kanaler. Inget material tas bort. Beräkningar för böjning och återfjädring styr hur formen är utformad, och om man gör fel får man delar som inte uppfyller tryckmåtten.
Ritningdrar platt plåt in i en tre-dimensionell hålighet, och producerar koppar, lådor eller höljen utan sömmar. Djupdragning uppnår betydande djup utan brott genom att noggrant kontrollera materialflödet in i formhåligheten.
Formningomformar metall utan att ta bort material, vilket omfattar operationer som prägling, prägling, curling och flänsning. Formning lägger till strukturella egenskaper eller dekorativa detaljer till en annars platt stämplad del.
Blanking vs Piercing vs Drawing
Den mekaniska förvirringen mellan blankning och piercing snubblar till och med erfarna köpare när de granskar formförslag. Båda är stämplingsoperationer som använder identisk klippfysik - en stans trycker genom arket in i en stansöppning. Den enda skillnaden är vilken bit du behåller.
Vid blankning, geometrin förformöppningendefinierar dina färdiga deldimensioner. I piercing, geometrin avstansadefinierar hålstorleken. Denna distinktion påverkar direkt hur spelrum appliceras och vilken komponent (stans eller stans) som hålls till den nominella dimensionen.
Ritning skiljer sig fundamentalt från båda. Istället för skjuvning innebär metallpressningsprocessen vid dragning plastisk deformation där plåtmaterial flyter radiellt inåt över en dragradie och in i ett hålrum. Utmaningen? Styr det flödet. För mycket återhållsamhet från ämneshållaren och materialet tunnar eller rivs sönder. För lite återhållsamhet och rynkor bildas när överflödigt material komprimeras. Faktorer som ämneshållarens kraft, dragsträngsgeometri, smörjning och antalet dragsteg krävde allt komplicerar verktygskonstruktionen. Det är därför som djupdragna delar- ofta kostar betydligt mer att verktyget än platta delar med jämförbara yttermått.
Rollen för röjning av matrisen
Formspelet är gapet mellan stansens skäregg och motsvarande kant på stansöppningen. Det uttrycks vanligtvis som en procentandel av materialtjockleken per sida. Låter enkelt, men felaktig rensning är en av de vanligaste grundorsakerna till kvalitetsproblem och för tidigt verktygsfel i alla stämplingstillverkningsprocesser.
För de flesta mjuka stålapplikationer faller spelrummet mellan 5 % och 10 % av materialtjockleken per sida. Hårdare material som rostfritt stål kräver större spelrum (upp till 12-15 %), medan mjukare metaller som aluminium eller mässing använder snävare spelrum. Akalkylator för hålrum och stansfaktorer i materialtyp, tjocklek och önskad kantkvalitet för att rekommendera ett specifikt gapvärde.
När spelet är för snävt kräver stansen mer kraft för att klippa igenom materialet, vilket genererar överdriven värme och accelererar slitaget på både stansen och formen. Rening blir en risk då material svetsar mikroskopiskt mot verktygsytorna. När spelet är för stort böjs metallen snarare än skärs rent, vilket ger kraftiga grader på skärkanten, trasiga utbrytningszoner och inkonsekventa deldimensioner.
Den idealiska frigången ger en ren skjuvzon som täcker ungefär en -tredjedel av materialtjockleken, följt av en kontrollerad brottzon. Du kommer att se en liten, konsekvent grader (vanligtvis under 10 % av tjockleken) - inte de tunga, knivskarpa-graderna som signalerar röjningsproblem. I en väl-avstämd tillverkningsprocess för metallstämpling förlänger korrekt frigång också matrisens livslängd dramatiskt eftersom skärkrafterna fördelar sig jämnt i stället för att koncentrera belastningen på verktygskanterna.
Materialegenskaper, formavstånd och formningsmekanik samverkar för att avgöra hur länge ditt verktyg håller innan det behöver slipas eller bytas ut. Den hållbarhetsekvationen börjar med vad själva formen är gjord av - verktygsstålsorten, dess värmebehandling och eventuella ytbeläggningar som appliceras för att bekämpa slitage.
Val av verktygsmaterial och verktygsstål
En präglingsforms geometri avgör vilken form den ger. Stämplingsstålet avgör hur länge det fortsätter att producera den formen exakt. Välj fel material och du tittar på för tidig flisning, överdrivet slitage eller katastrofal sprickbildning i mitten av-körningen -, vilket innebär oplanerade stillestånd och akuta reparationskostnader. Ändå behandlar många köpare materialvalet som en eftertanke, och accepterar vad som helst som deras matrisbutik har som standard utan att ifrågasätta om det är optimalt för applikationen.
Verktygsstålsorter för stansverktyg
Verktygsstål är en familj av kollegerade stål som konstruerats specifikt för hårdhet, nötningsbeständighet och förmågan att hålla formen under upprepade påfrestningar. Inom den familjen har olika kvaliteter vitt skilda roller i stämplingsformar av stål. Så här delas de stora kategorierna för metallpressformar:
Kolverktygsstål (W-serien)är ingångspunkten. Vatten-härdande och relativt billiga, dessa kvaliteter fungerar för korta-verktyg och prototypformar där volymmålen håller sig under några tusen delar. De slits snabbt under produktionsförhållanden, men deras låga kostnad gör dem praktiska för tillämpningar med begränsad-livslängd.
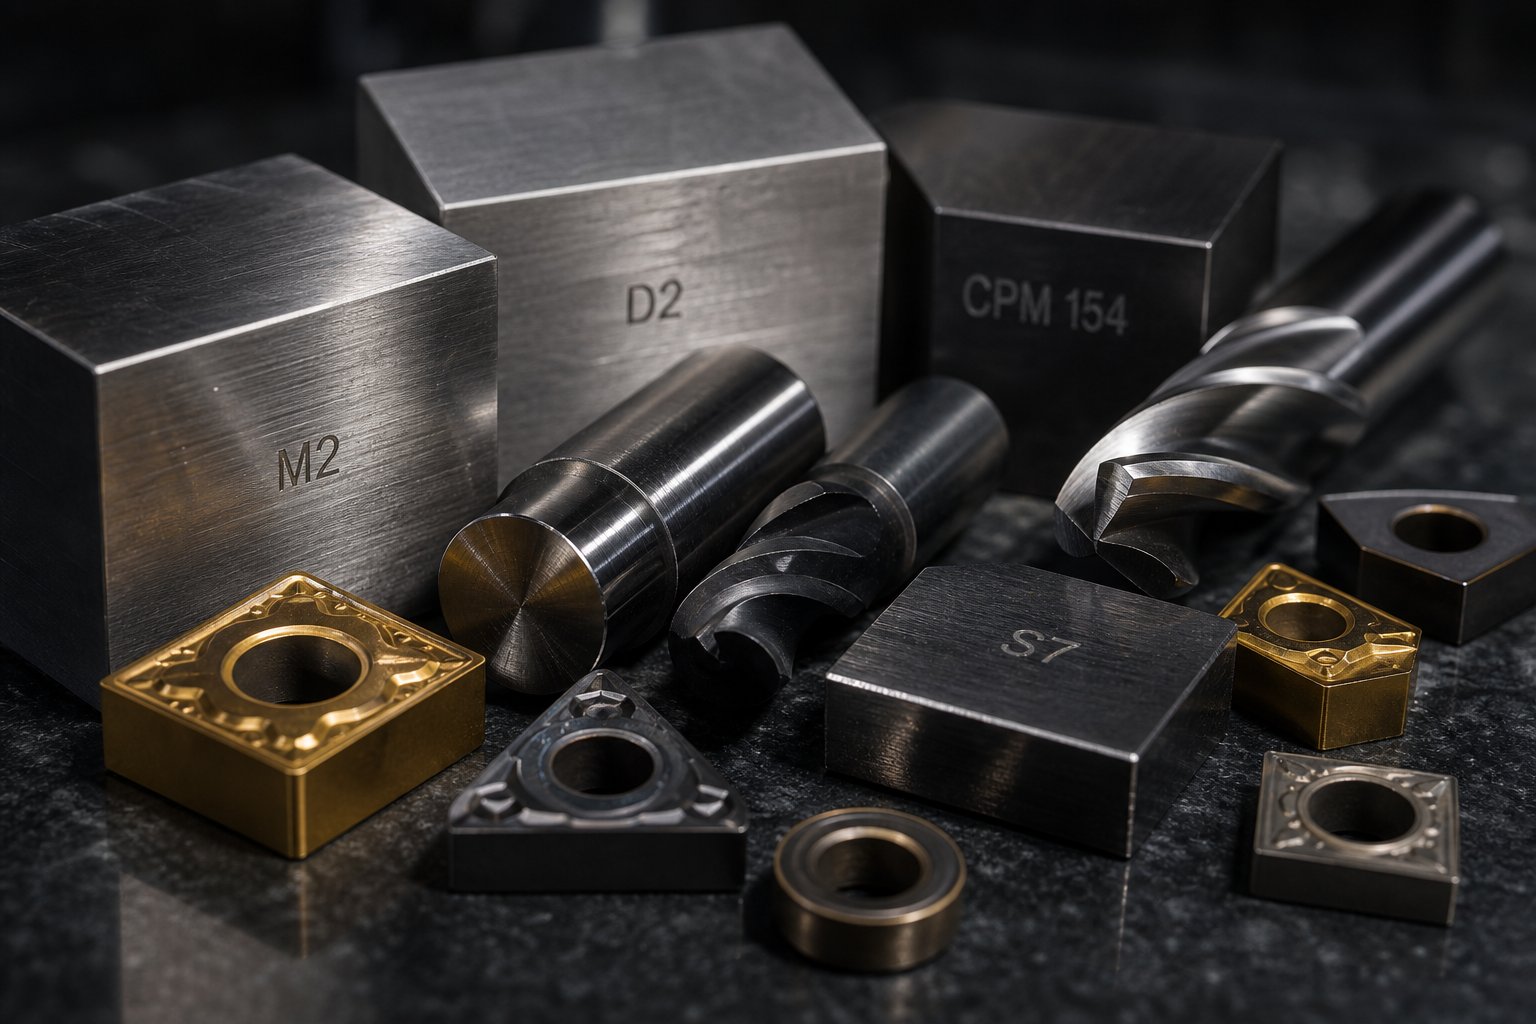
Kalla-verktygsstål (D2, A2)dominerar allmän-stämpling. D2 är en hög-kol, hög-kromkvalitet känd för exceptionell slitstyrka, vilket gör den idealisk för stansning, stansning och formning av stansar som kräver nära toleranser. A2 erbjuder luft-härdning med bättre seghet och dimensionsstabilitet under värmebehandling - ett starkt val för stansar som ser måttliga stötbelastningar. När köpare frågar om stansstål för allmän produktion täcker D2 och A2 de flesta scenarier.
Stötbeständigt-stål (S7)fyller en specifik nisch. Där D2 utmärker sig när det gäller slitstyrka, offrar S7 viss nötningsprestanda för hög slagseghet. Det är rätt-för tunga stansningar, tjocka-materialklippning och alla stationer där verktyget absorberar betydande mekaniska stötar. Sombranschutövare noterar, standardtänket "S7 för trimningssektioner, D2 för formsektioner" kvarstår i stor utsträckning - och även om det är en rimlig utgångspunkt, hindrar det ofta ingenjörer från att utforska bättre-alternativ.
Höghastighetsstål{{0} (M2)bibehåller hårdheten vid förhöjda temperaturer där kalla-arbetsgrader skulle mjukna. I höghastighets progressiva stansar som genererar betydande friktionsvärme, eller i varmpressningsapplikationer, behåller M2 sin skäregg där D2 skulle försämras. Den uppnår ungefär 62-64 HRC efter anlöpning och finner vanlig användning i skärande verktyg och högtemperaturpressningsoperationer.
Volframkarbidsitter i den yttersta änden av hållbarhetsspektrat. Hårdmetallstansar ger oöverträffad slitstyrka för ultra-hög-volymproduktion - miljontals cykler på slipande material som lamineringar av rostfritt stål eller silikonstål. Avvägningen- är sprödhet och kostnad. Hårdmetallskär används vanligtvis selektivt vid hög-nötningsstationer snarare än för hela formaggregat, vilket låter ingenjörer inrikta sig på hållbarhet exakt där volymen kräver det mest.
För aluminiumpressverktyg skiftar materialvalet eftersom aluminiums mjukhet skapar olika utmaningar. Gallring - där arbetsstyckets material svetsar mot verktygsytan - blir det primära felläget snarare än abrasivt slitage. Polerad D2 eller A2 med lämpliga beläggningar överträffar ofta hårdare kvaliteter eftersom ytfinishens kvalitet är viktigare än råhårdheten vid formning av aluminium.
Avvägningar för hårdhet, seghet och slitstyrka-
Här är den obekväma sanningen om stansning av formstål: ingen enskild sort maximerar alla tre kritiska egenskaperna samtidigt. Hårdhet, seghet och slitstyrka finns i spänningar, och att trycka en högre kompromissar nästan alltid med en annan.
Hårdhet(mätt i Rockwell C-skala, eller HRC) bestämmer motståndet mot ytdeformation. Högre hårdhet betyder att skäreggen håller sin geometri längre. D2 når 62-64 HRC; A2 når 63-65 HRC efter korrekt värmebehandling.
Seghetmäter förmågan att absorbera stötar utan att spricka. En tuff tärning böjer sig innan den går sönder. S7 vid 60-62 HRC erbjuder nästan dubbelt så hög slaghållfasthet som D2 vid liknande hårdhet, eftersom dess mikrostruktur innehåller färre stora karbidpartiklar som fungerar som sprickinitieringsställen.
Slitstyrkareflekterar hur väl verktygsytan motstår materialavlägsnande genom nötning eller vidhäftning. Hårda kromkarbider i D2 skapar mikroskopiska pansar mot slipande plåt, men samma karbider gör stålet mer benäget att flisa vid plötsliga belastningar.
Den praktiska innebörden? Cirka 80 % av förtida stansfel kommer från utmattningssprickor eller flisbildning - inte gradvis slitage. Köpare fixerade vid maximal hårdhet slutar ofta med spröda verktyg som oväntat spricker. Det smartare tillvägagångssättet är att välja det tuffaste materialet som gertillräckligslitstyrka för dina specifika material, tjocklek och volymkrav.
Pulvermetallurgi (PM) stål som CPM 10V representerar en modern lösning på denna avvägning.- Genom att finfördela smält stål till fint pulver och konsolidera det under tryck, producerar tillverkarna extremt enhetliga karbidfördelningar. Resultatet är ett material med högt legeringsinnehåll för slitstyrka samtidigt som det bibehåller en seghet som konventionella stål med samma hårdhet inte kan matcha. För progressiva formpressar med hög-volym som pressar avancerade hög-hållfasta stål ger PM-kvaliteter ofta den lägsta totala ägandekostnaden trots att materialkostnaderna är 5-10 gånger högre än standard D2.
Ytbehandlingar och beläggningar som förlänger livslängden
Även med optimalt val av basmaterial tillför ytteknik ytterligare ett skyddslager som direkt leder till längre intervaller mellan skärpning, mindre skärning och mer konsekvent kvalitet på stansade ståldelar under formens livslängd.
Nitreringsprider kväve in i formytan vid relativt låga temperaturer, vilket skapar ett extremt hårt hölje (upp till 70 HRC ekvivalent) utan att förvränga verktygets geometri. Det är särskilt effektivt på D2 och A2 som en basbehandling innan man applicerar ytterligare beläggningar - en teknik som kallas duplexbeläggning som förbättrar vidhäftningen och stödet för styvhet för alla efterföljande beläggningsskikt.
Titannitrid (TiN)lägger till en guld-färgad PVD-beläggning som ökar ythårdheten till cirka 2 300 HV och minskar friktionen under materialflödet. Det är ett kostnadseffektivt-första steg för att forma formar som bearbetar mjukt stål och aluminium.
Titankarbonitrid (TiCN)bygger på TiN med högre hårdhet (cirka 3 000 HV) och bättre prestanda mot abrasiva material. För stansade stålkomponenter gjorda av rostfria eller hög-hållfasta legeringar överträffar TiCN väsentligt grundläggande TiN.
Krompläteringger en tjock, låg-friktionsyta idealisk för ritningsoperationer. Dess själv-smörjande egenskaper minskar skador på aluminium och rostfritt stål där limslitage dominerar.
Diamond-Like Carbon (DLC)beläggningar ger extrem hårdhet och mycket låga friktionskoefficienter. De specificeras alltmer för formningsoperationer på avancerade hög-hållfasta stål där standardbeläggningar bryts ner snabbt.
Nyckelinsikten? Beläggningsbeslut är inte oberoende av substratmaterialet. En premiumbeläggning som appliceras på ett dåligt valt basstål är slöseri med pengar - det mjukare underlaget deformeras under belastning och spricker den styva beläggningen underifrån. Formverkstäder som behandlar materialval och ytteknik som ett enhetligt system snarare än separata artiklar levererar konsekvent längre-verktyg.
| Matrismaterial | Hårdhetsområde (HRC) | Bästa applikationerna | Relativ kostnad | Förväntat Die Life |
|---|---|---|---|---|
| Kolverktygsstål (W1/W2) | 58-65 | Kort-prototypframställning, låg-volymmarkeringsmatris | Låg ($) | 10 {1}} 000 träffar |
| D2 (kallt arbete) | 62-64 | Blankering, stansning, formning av stansar; nära-toleransarbete | Medium ($$) | 250,000 - 1000,000+ träffar |
| A2 (kallt arbete) | 63-65 | Blankstansar, trimformar; tillämpningar med måttlig påverkan | Medium ($$) | 200 {1}} 000 träffar |
| S7 (stötmotstånd) | 60-62 | Kraftig stansning, klippning av tjockt material,-höga slag | Medium ($$) | 150 000 - 500 000 träffar |
| M2 (hög-hastighet) | 62-64 | Höga-progressiva matriser, förhöjda temperaturer | Medium-Hög ($$$) | 500,000 - 2,000,000 träffar |
| Volframkarbid | 74-78 (HRA-motsvarande) | Ultra-hög-volymproduktion, slipande material, lamineringar | Hög ($$$$) | 5 000,000+ träffar |
| PM Steels (CPM 10V) | 62-65 | Progressiva stansar med hög-volym, AHSS-bildande, extremt slitage | Hög ($$$$) | 2 000,000 - 5 000,000+ träffar |
Materialval och ytbehandling definierar tillsammans hur många bra delar en form producerar innan den behöver åtgärdas. Men även det bästa stansstålet kan inte kompensera för en felaktig design. Hur formens geometri, stationssekvensering och komponentarkitektur möts under konstruktion är det som skiljer verktyg som kör problem-fria från verktyg som bekämpar dig vid varje produktionskörning.
Die Design Principer och Engineering Fundamentals
En form byggd av rätt stålkvalitet men konstruerad med felaktig geometri, dålig stationssekvensering eller otillräcklig materialflödeskontroll kommer fortfarande att producera dåliga delar. Stämplingsformdesign är där materialvetenskap möter mekanisk precision, och det är den fas där de flesta verktygsfel som kan förebyggas uppstår. De tekniska beslut som fattas innan något stål skärs avgör om en dyna går tillförlitligt i miljontals cykler eller blir en underhållshuvudvärk från dag ett.
CAD/CAM och CAE-simulering i formteknik
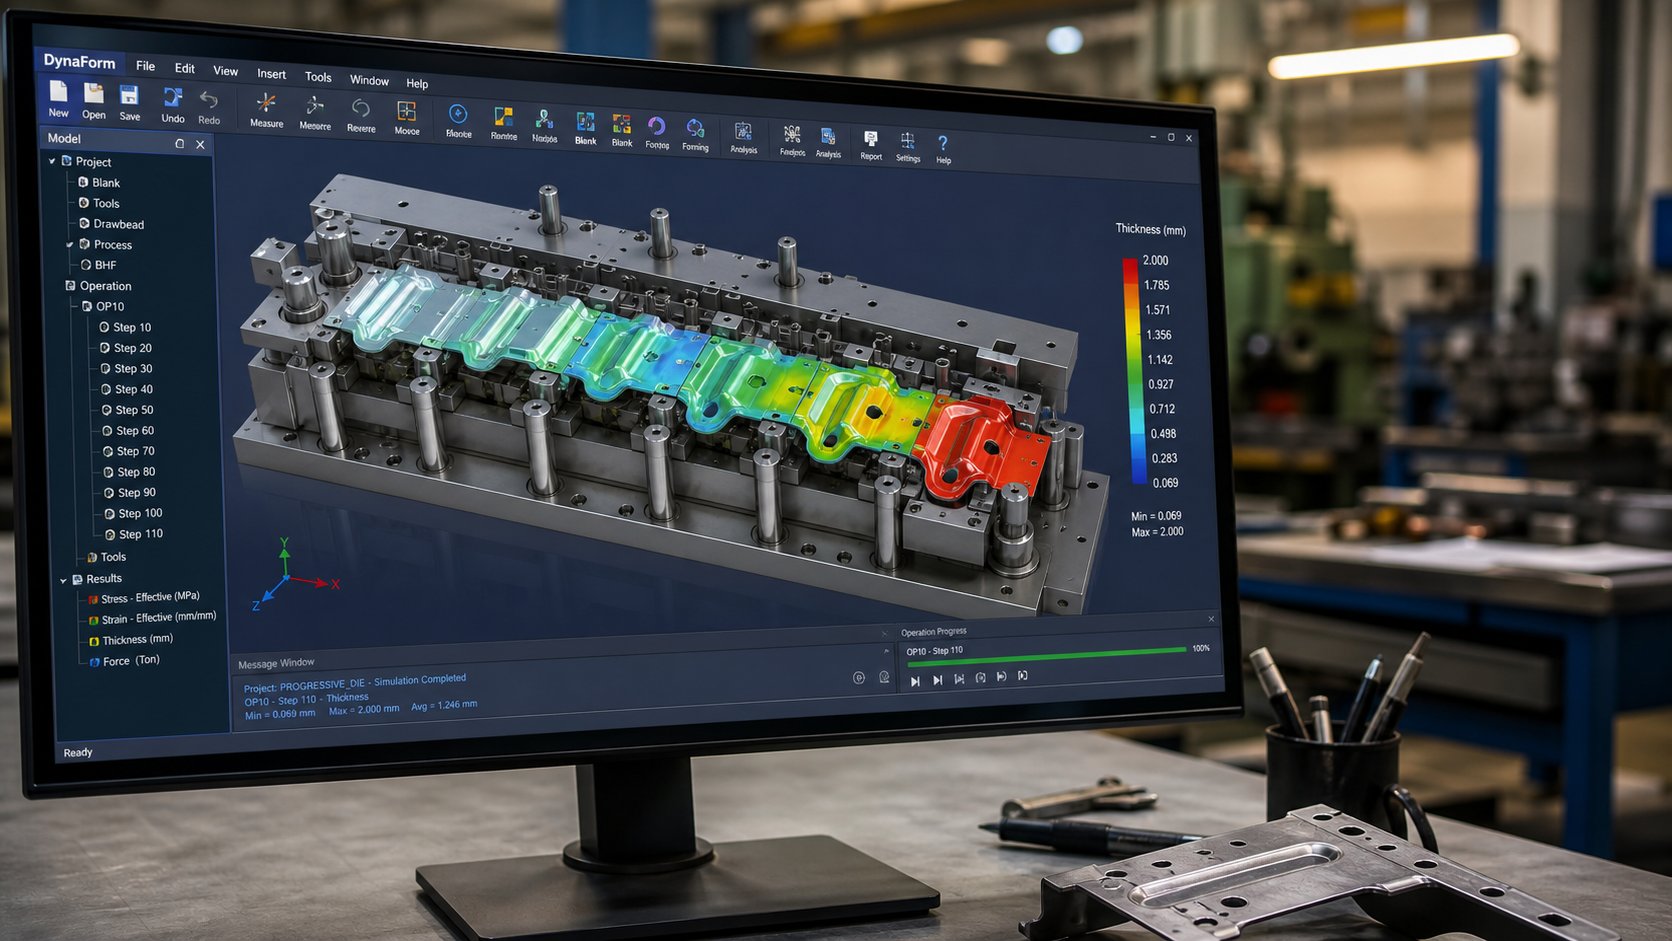
Den moderna formgivningen av metallstämplar har gått långt bortom hand-skissade layouter och test--och-felbyggen. Föreställ dig att spendera $150 000 på en progressiv tärning bara för att upptäcka under det första provet att materialet skrynklas vid station sex eller delas under en dragningsoperation. Det scenariot inträffar fortfarande när butiker hoppar över digital validering, men det går helt att förhindra.
Det nuvarande tekniska arbetsflödet bygger på tre integrerade programvarukategorier som arbetar i sekvens:
CAD (Computer-Aided Design)plattformar som SolidWorks, Siemens NX och CATIA skapar detaljerade 3D-modeller av varje stanskomponent. Specialiserade tillägg- som Logopress3 och 3DQuickPress automatiserar skapandet av remsor, oböjliga beräkningar och standardkomponentplacering. Dessa verktyg genererar den digitala planen som nedströms system förbrukar.
CAE (Computer-Aided Engineering)simuleringsprogram som AutoForm eller DYNAFORM kör finita elementanalys på hela stämplingsprocessen innan ett enda stycke stål bearbetas. Ingenjörer kan förutsäga materialflöde, identifiera potentiella skrynklingar eller sprickor, beräkna återfjädringskompensation och optimera ämnesformen - allt digitalt. Detta virtuella provningssteg-riskar projektet, förkortar den fysiska valideringsperioden och ökar dramatiskt-framgångsfrekvensen för första gången.
CAM (Dator-Aided Manufacturing)programvara konverterar validerade konstruktioner till CNC-verktygsbanor - G--koden som driver fräsar, svarvar, tråd-EDM och slipmaskiner för att skära verkliga formkomponenter till specifikation.
Avancerade leverantörer av stämpelformar integrerar alla tre stegen i en kontinuerlig digital tråd. Till exempel,YICHENs stämpelmatristjänsten omfattar genomförbarhetsanalys och CAE-simulering genom precisionsbearbetning, provkörningar och inspektion - som representerar hur moderna arbetsflöden för formkonstruktion fungerar från initialt koncept till validerad produktionsverktyg. Det här digitala tillvägagångssättet-till-medför att designfel uppstår i programvaran, inte på pressgolvet.
Design-för-tillverknings- och stämplingsbegränsningar
Inte ens den mest sofistikerade simuleringen kan rädda en del som aldrig designats med stämpling i åtanke. Design-for-Manufacturability (DFM) är metoden att forma detaljgeometri runt vad metallstansar och stansar realistiskt kan producera - och det är där samarbetet mellan detaljdesignern och formingenjören ger utdelning.
Viktiga DFM-principer som direkt påverkar stämplingsdesign inkluderar:
- Böjradier- inre böjradien bör vara minst lika med materialtjockleken. Skarpare böjningar belastar materialet och kräver mer aggressiva verktyg som slits snabbare.
- Hålplacering- hål ska sitta minst 1,5 gånger materialtjockleken borta från böjar, kanter och intilliggande hål. Överträdelser förvränger funktioner och spricker material.
- Håldimensionering- minsta håldiameter bör vara lika med eller överstiga materialtjockleken. Mindre hål kräver ömtåliga slag som är benägna att gå sönder.
- Toleranser- över-tolerans av icke-kritiska funktioner kan exponentiellt öka kostnaden. En förskjutning från +/- 0.05mm till +/- 0.005mm kan kräva hårdmetallverktyg, optisk slipning och ytterligare-processinspektion.
- Materialval- hög-stål och exotiska legeringar introducerar återfjädrande utmaningar och påskyndar slitaget på formen. Att designa runt ett mer formbart material förenklar verktygen avsevärt.
Bandlayoutdesignen, särskilt för progressiva stansar, tillämpar dessa principer på varje station. Operationsförloppet logiskt: håltagning och hackning sker tidigt på platt material, medan böjning och formning sker vid senare stationer efter att profilen har etablerats. Funktioner som negativa och positiva bypass-skåror i plåtstansar gör att bärremsan kan böja sig runt formade detaljer utan störningar när den matas fram genom verktyget. Att få fel sekvensering orsakar dimensionell drift, materialförtunning eller direkt skada på verktyget.
DFM handlar inte om att begränsa kreativiteten - det handlar om att se till att din del kan produceras tillförlitligt, ekonomiskt och i volym. Ingenjörer som anlitar sin formleverantör tidigt i designprocessen sparar rutinmässigt 15-30 % på verktygskostnader genom att justera icke-kritiska funktioner innan någonting satsas på stål.
Nyckelkomponenter och deras funktioner
Varje stämplingstärning, från ett enkelt blankverktyg till en progressiv stans med flera-stationer, har en gemensam strukturell anatomi. Att förstå dessa metallstämplingskomponenter hjälper köpare att utvärdera förslag, ställa välgrundade frågor och upptäcka potentiella kvalitetsluckor i leverantörsofferter.
- Diesko (övre och nedre)- grundplattorna som monteras på presskolven respektive bädden. De håller alla andra komponenter i linje och absorberar hela tonnaget av varje pressslag.
- Styrstift och bussningar- precisions-slipade element monterade i formskorna som säkerställer perfekt vertikal inriktning mellan övre och nedre halvorna. Kullagerburar- används i hög-precisionsformar för jämnare rörelser och snävare repeterbarhet.
- Stansplatta (stanshållare)- en härdad platta fäst vid den övre dynskon som säkert lokaliserar och håller kvar alla skärande och formande stansar i deras exakta positioner.
- Stämplar- de manliga arbetskomponenterna. Genomborrande stansar skär hål, blankstansar skär delars omkrets, och formning av stansar skapar böjningar eller dragningar. Var och en är anpassad-till sin specifika uppgift.
- Matrisblock (matrisknapp/insats)- den kvinnliga motsvarigheten till stansen, som innehåller en hålighet som är formad exakt efter stansprofilen plus beräknat spelrum. Hög-nötningsskär är ofta utbytbara hårdmetallkomponenter.
- Avisoleringsplatta- håller arket plant under skärning och tar bort det från indragande stansar efter varje slag. Fjäderbelastade avstrykare klämmer också fast materialet för att förhindra rörelse under formningen.
- Piloter- koniska eller kula-nosstift som går i för-genomträngda hål för att placera remsan exakt vid varje station innan någon annan operation utförs. De korrigerar mindre matningsfel och säkerställer station-till-noggrannhet.
- Lagerguider och lyftare- skenor som håller remsan centrerad när den matas, och fjäderbelastade-element som lyfter remsan från formytan efter formning så att den kan matas fritt.
Samverkan mellan dessa stanskomponenter är exakt tidsinställd till presscykeln. En felinriktning på till och med några mikrometer mellan styrstiften kan överfalla till stansbrott, gradbildning eller dimensionell drift över hela produktionskörningen. Det är därför kvalificerade formbyggare validerar varje komponent mot designavsikten med hjälp av koordinatmätmaskiner och optisk inspektion före slutmontering.
Med ingenjörskonsten och komponentarkitekturen definierad uppstår en praktisk fråga: vad kostar egentligen all denna precision? Komplexitet, materialval, toleranskrav och produktionsvolymmål ingår i en prisekvation som många köpare tycker är ogenomskinlig - och där oklara förväntningar leder till budgetöverraskningar.
Kostnadsfaktorer och prissättning i formtillverkning
Verktygscitat inom verktygs- och formtillverkning känns ofta som svarta lådor. Två leverantörer kan titta på samma delritning och returnera priser 30 000 USD från varandra. Det gapet betyder sällan någons överdebitering -, det betyder vanligtvis att varje butik tolkade dina krav på olika sätt, föreslog olika typer av formar eller antog olika livslängdsmål. Att förstå vad som faktiskt driver kostnaden gör att du kan jämföra offerter på lika villkor och undvika att betala för mycket för kapacitet du inte behöver.
Vad driver stansverktygskostnaderna
Alla kostnadsdrivare väger inte lika mycket. Här är vad som påverkar ditt totala verktygspris, rangordnat från högsta till lägsta inflytande:
- Dö komplexitet och antal stationer- en progressiv tärning med 12-stationer kostar exponentiellt mer än ett 4-stationsverktyg. Varje ytterligare station lägger till designteknik, precisionsbearbetning och monteringstimmar. Komplexa geometrier som kräver snäva sekvensformningsoperationer ökar kostnaden snabbt.
- Toleranskrav- hoppa från +/- 0.1mm till +/- 0.02mm kan fördubbla verktygskostnaden. Snävare toleranser kräver hårdare verktygsstål, wire EDM-skärning, optisk slipning och fler valideringscykler.
- Krävs dö liv- en tärning garanterad för 100 000 träffar använder andra material och värmebehandlingar än en som är byggd för 5 000 000 cykler. Hårdmetallskär, PM-stål och premiumbeläggningar förlänger livslängden men bidrar avsevärt till investeringar i förväg.
- Material som stämplas- stansar som bearbetar rostfritt stål eller avancerat hög-hållfast stål behöver hårdare, mer slitstarka-verktyg än de som pressar mjukt stål eller aluminium. Slipande material på arbetsstycket påskyndar slitaget och kräver förstklassiga formstål.
- Delstorlek och presstonnage- större delar behöver större formskor, tyngre plattor och större pressar. Materialkostnaden för själva formen skalar med fysisk storlek.
- Sekundära funktioner- i-stansning, i-montering av stansar, sensorer och automatisk inspektion ger teknisk komplexitet utöver vanliga skär- och formningsoperationer.
För sammanhanget kan enkla stansmatris kosta $8 000 till $25 000, medan multi-stations progressiva formar för komplexa stämplingsdelar varierar från $30 000 till långt över $250,000. Höga-volymer för fordonsöverföring kan överstiga 500 000 USD. Dessa siffror känns branta tills du räknar ut vad de levererar per del under tärningens livstid.
Kostnad-per-del ekonomi och paus-jämn volym
Här är där matematiken vänder till stämplingens fördel. En skräddarsydd stämpelform av metall är en tillgång i förväg som driver per-kostnad upp mot öre i volym. Tänk på ett verkligt scenario:
- Anpassad investering: $12 000
- Kostnad per-del med stämpling: 0,45 USD
- Kostnad per-del via CNC-bearbetning (inga verktyg): 3,50 USD
Jämnvolym-: $12 000 / ($3.50 - $0,45)=ungefär 3 900 delar. Under den siffran är bearbetning av dina stämplade metalldelar billigare totalt sett. Ovanför den sparar varje extra metallstämplad del $3,05 jämfört med alternativet. Vid 20 000 delar tillför den där $12 000 stansen bara 0,60 $ per styck medan CNC-bearbetning skulle ha kostat 70 000 $ totalt - en besparing på över 49 000 $.
Misstaget köparna fortsätter att göra? De utvärderar verktygskostnaden baserat på en enda order snarare än livslängdsvolym. Om du beställer om 5 000 enheter årligen under tre år, är din verkliga volym 15,000 - långt efter paus-även för de flesta anpassade metallstämplar. Varje beställning kommer snabbare (ingen ny ledtid för verktyg) och billigare (bara per-delpris plus installation). Stämplande tillverkningsekonomi belönar långsiktigt-tänkande.
Materialkostnaden förstärker fördelen ytterligare. När stansning av metalldelar använder dyra legeringar som rostfritt stål eller berylliumkoppar, förstärker stansningens överlägsna materialanvändning (optimerade remslayouter mindre slöseri) besparingar med varje produktionskörning.
Hur man utvärderar och jämför Die Quotes
När citat för anpassade metallstämpelmatriser varierar mycket, är problemet nästan alltid inkonsekventa antaganden mellan leverantörer. Adetaljerad kostnadsanalysvisar att enhetspriset innehåller fem underliggande drivkrafter: material (45-55 %), arbetskraft (15-25 %), overhead (10-20 %), kvalitetssäkring (2-8 %) och förpackning (2-5 %). Utöver det kan installationsavgifter per körning, inspektionskrav och efterbehandling lägga till $0,10 till $1,00 per styck om det inte anges i förväg.
För att få verkligt jämförbara offerter måste din anbudsförfrågan hitta detaljer som eliminerar gissningar:
- Nämn exakta materialstandarder med spårbarhetskrav - "Q235B per GB/T 700" inte bara "kolstål"
- Definiera toleransklasser numeriskt - "±0,05 mm på kritiska hål" inte "snäva toleranser"
- Specificera årliga volymprognoser och förväntad livslängd för matrisen i totala träffar
- Ange ytbehandlingar, pläteringsspecifikationer och förpackningsstandarder uttryckligen
- Begär specificerade offerter som separerar verktygskostnad,-styckpris, installationsavgifter och eventuella återkommande inspektionsavgifter
Utan dessa förklaringar kommer du att jämföra citat som återspeglar helt olika antaganden om kvalitetsnivå, förväntad livslängd och vad som ingår. Det lägsta verktygspriset är inte nödvändigtvis det bästa värdet om det ger en stans garanterad för 100 000 träffar när du behöver 2 000 000.
Kostnadstydlighet hjälper dig att investera klokt, men även en perfekt specificerad form börjar försämras i samma ögonblick som den sätts i produktion. Hur du upprätthåller den investeringen - och när du inser att den misslyckas - avgör om dina kostnads-per-prognoser håller i sig under åren eller tystnar när kvaliteten sjunker.
Underhåll, felsökning och livslängd
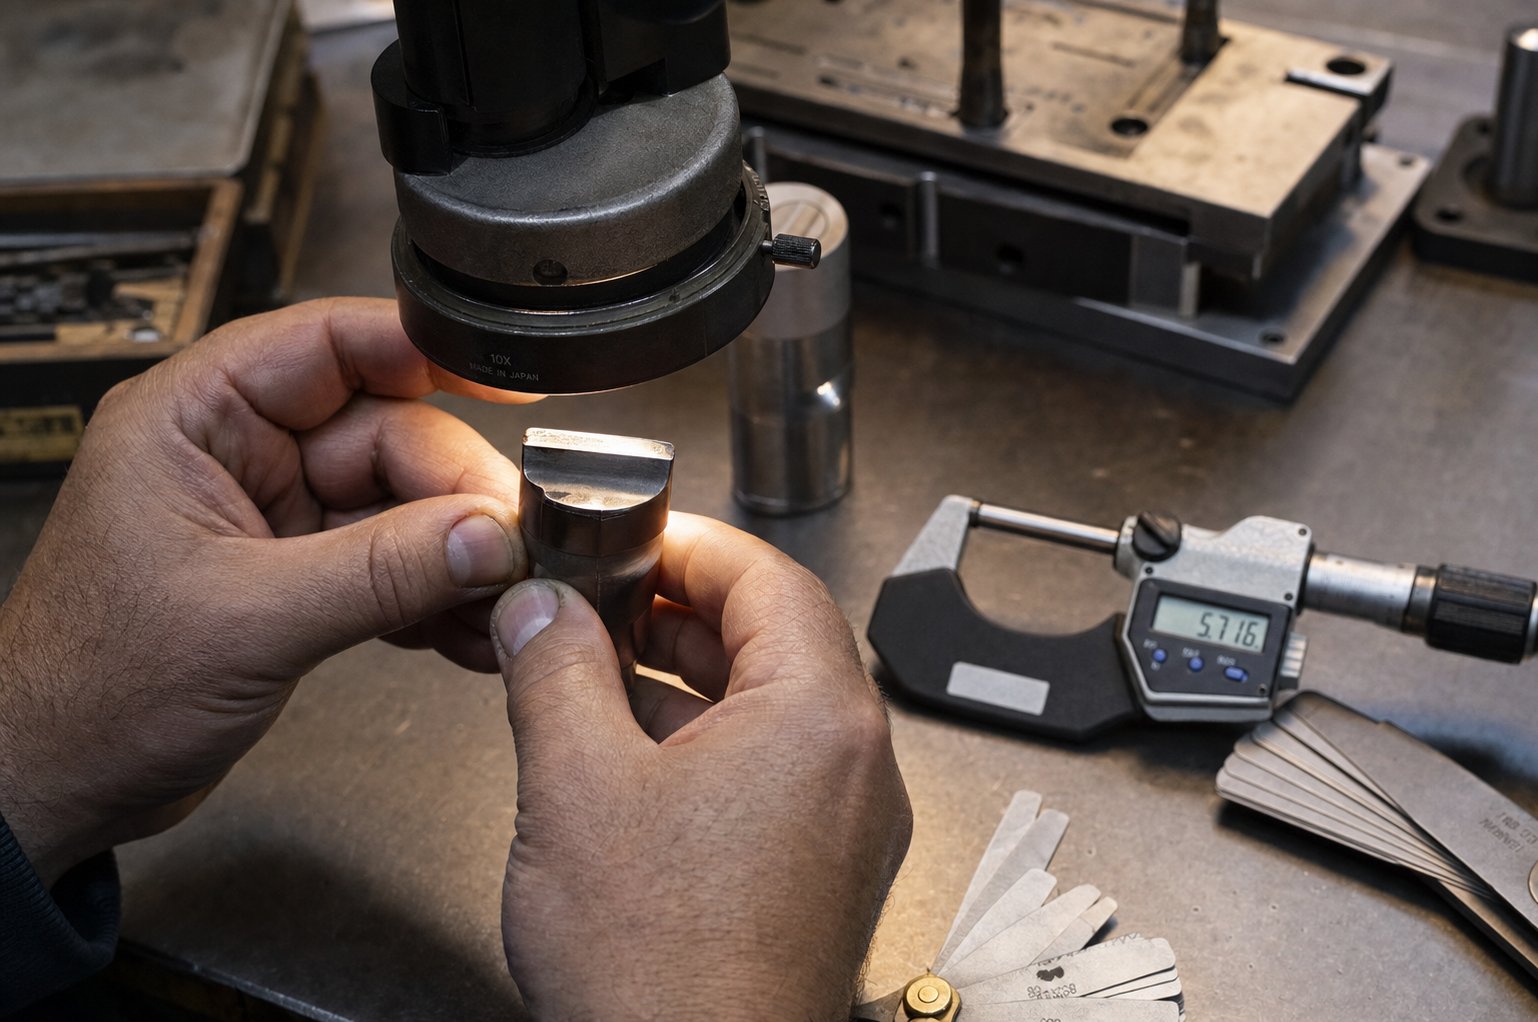
En progressiv tärning på $100 000 misslyckas inte på en gång. Den försämrar tyst - en något högre grad den här veckan, en dimension som glider 0,01 mm nästa månad, en ytrepa som inte var där igår. Köpare som investerar mycket i metallstämplingsverktyg men försummar strukturerat underhåll förlorar rutinmässigt 30-50 % av sin stans potentiella livslängd. Delarna fortsätter att lossna från presspressen, men kvaliteten urholkas så gradvis att när någon märker det kräver skadan dyr reparation snarare än enkelt underhåll.
Schema för förebyggande underhåll och bästa praxis
Effektivt underhåll av stämplingsverktyg kombinerar tids-baserade kontroller med utlösare för antalet slag-. En tärning som kör 500 000 träffar per månad behöver skarpare intervaller än en som cyklar 20 000. Så här fungerar ett praktiskt schema:
Per skift:kontrollera efter synliga grader, matningsfel, ansamling av sniglar och onormalt pressljud. Kontrollera att smörjningen når alla kontaktpunkter. Dessa snabba observationer fångar problem innan de faller samman.
Varje vecka:inspektera piloter, fjädrar, styrstift och skrota evakueringsvägar. Rengör instängda partiklar och torkat smörjmedel från stationer som upprepade gånger samlar skräp.
Månatlig eller med dokumenterade strokeintervall:mät slitage på-skärkanten, verifiera stans-till-frigång med avkännarmätare och granska skärpningsbehov baserat på faktiska slitagedata snarare än godtyckliga scheman. Byt ut fjädrar som visar mer än 10 % fri-längdförlust.
Årligen:genomföra fullständig rivning, metrologisk granskning och kumulativ slitagebedömning. Uppdatera PM-poster och justera intervall baserat på vad historiken visar.
Nyckelprincipen? Tjänstefrekvensen bör följa produktionsverkligheten - materialnötning, delkritikitet och komplexitet - inte en generisk kalender. En precisionsdyna som kör abrasivt rostfritt stål i hög hastighet behöver snävare granskningscykler än ett blankstål med blygsamma volymer.
Diagnostisera dysproblem från deldefekter
När kvaliteten försämras talar den stämplade delen själv om var du ska leta. Varje defektmönster mappas tillbaka till ett specifikt formtillstånd. Här är en checklista som kopplar symtom till grundorsaker:
- Ökar borrhöjden- slitna skäreggar eller stans-till-frigång har öppnats bortom specifikationen. Slipning eller omslipning återställer tillståndet.
- Galling (material ansamlas på formytorna)- snäva dragspel, dålig ytfinish eller otillräcklig smörjning. Polera kontaktytor och verifiera frigångsgeometrin.
- Flisning eller kantbrott- överbelastning av verktygsstål, materialfel överensstämmelse eller en formstansningsmaskin som levererar för mycket tonnage. Stoppa produktionen omedelbart och inspektera matchande komponenter.
- Dimensionell drift- felinriktning från slitna styrstift, lös monteringsutrustning eller inkonsekvent tryckstängningshöjd. Verifiera inställningen igen innan du antar att stansdelarna behöver bytas ut.
- Ytan repor eller skårmärken- fastnat skräp, torkat smörjmedel eller slitna kontaktytor i remsan. Noggrann rengöring löser ofta detta utan att någon byte av verktygsstämpelkomponent.
- Felmatningar eller spårningsfel- pilotslitage, felaktig matningsstigning eller hinder i beståndsbanan. Kontrollera progressionsrelaterade-komponenter först.
- Fjädertrötthet (svag strippning eller inkonsekvent blankhållning)- fjädrar efter sin livslängd tappar kraft gradvis. Mät fri längd mot spec och byt ut proaktivt.
En kritisk diagnostisk princip från erfarna verktygs- och formbutiker: verifiera alltid installationen och städningen innan du byter verktyg. Instängda sniglar, lösa bultar och blockerade skrotvägar efterliknar slitagerelaterade defekter- men kostar ingenting att åtgärda. Att hoppa direkt till reparation av stämplingsverktyg utan att kontrollera grunderna slösar tid och introducerar ibland nya problem.
Reparera vs ersätt beslutsramverk
Varje tärning når så småningom en punkt där rutinmässig skärpning och komponentbyten inte längre håller en stabil process. Frågan är inte om den punkten kommer - utan om du känner igen den innan du lägger ner reparationspengar i verktyg som behöver byggas om.
Fortsätt skärpanär kantslitaget är jämnt, återgår formen till spec efter omslipning, och detaljkvaliteten stabiliseras omedelbart efter service. Normalt slitage på-kanten på en väl-formad form är ett underhållsproblem, inte ett strukturellt.
Reparera eller rekonditioneranär skadan är lokaliserad - en sprucken stans, en sliten styrbussning, en enda station som tappar tolerans. Det är meningsfullt att byta ut individuella pressformsdelar om resten av verktyget förblir dimensionsstabilt och felet inte återkommer.
Byt ut eller designa omnär du ser upprepad inriktningsförlust efter verifierat underhåll, kronisk dimensionsförskjutning som återkommer inom några dagar efter service, strukturella sprickor i formskor eller plåtar, eller samma station som går sönder kort efter varje reparationscykel. Vid denna tidpunkt överstiger formens ackumulerade slitage vad komponentbyte kan hantera.
Den avgörande faktorn är mönsterigenkänning. Ett enda misslyckande är en händelse. Samma fel som återkommer efter korrekt reparation är en trend - och trender pekar på designbegränsningar, materialutmattning eller produktionskrav som har växt ur den ursprungliga verktygsspecifikationen. Att föra detaljerade underhållsregister (träffar, defektkoder, reparationsåtgärder och resultat efter-servicekvalitet) förvandlar detta beslut från magkänsla till datadriven-analys.
Korrekt underhåll förlänger livslängden med 2-3 gånger jämfört med körning-till-fel, men det genererar också den dokumentation du behöver när det är dags att köpa ersättningsverktyg. Den inköpsprocessen - som vet vad som ska specificeras, vilka frågor som ska ställas och vad en kvalificerad tärningspartner ska leverera - är där nästa lager av köparmisstag tyst ackumuleras.
Hur man specificerar och köper en anpassad stämpelmatris
Underhållsloggar berättar när en tärning har nått slutet på livet. Vad som händer härnäst - när man köper dess ersättning eller specificerar ett helt-nytt verktyg - är där köpare antingen effektiviserar processen eller upprepar varje misstag som plågade deras ursprungliga verktyg. Skillnaden beror oftast på förberedelser. En väl-strukturerad offertförfrågan ger dig exakta, jämförbara offerter på dagar. En vag utlöser veckor av förtydligande e-postmeddelanden och citat som bygger på antaganden som du aldrig godkände.
Vilken information din formtillverkare behöver
Varje kvalificerad metallstanstillverkare behöver samma kärnpaket innan de kan citera ansvarsfullt. Om du saknar ens ett element tvingar butiken att gissa - och dessa gissningar blir inbakade i ditt pris, ledtid eller ännu värre, din tärnings prestanda.
Här är vad du ska förbereda innan du kontaktar tillverkare av stämpelformar:
- Delritningar med GD&T- inkluderar fullständig geometrisk dimensionering och toleranstexter. Datumreferenser, positionstoleranser och planhetskrav talar om för stansingenjören vilka drivverktygskomplexiteter. Som experter på plåttillverkning noterar, utan definierade toleranser tillämpar tillverkaren standardinställningar som kanske inte motsvarar din designavsikt.
- Materialspecifikation- ange den exakta standarden och betyget (t.ex. "SUS304 per ASTM A240" eller "SPCC per JIS G3141"). Olika material kräver olika formstål, spelrum och beläggningar.
- Årliga volymprognoser- dina förväntade årliga kvantiteter och totala livslängdsvolym avgör om butiken citerar en enkel form eller ett progressivt verktyg med hårdmetallskär byggda för miljontals cykler.
- Toleranskrav per funktion- identifierar vilka dimensioner som är kritiska jämfört med allmänna. Att över-tolerera allt ökar verktygskostnaderna; under-specificera kritiska funktioner producerar delar som inte monteras.
- Förväntningar på ytfinish- anger Ra-värden eller visuella standarder för kosmetiska ytor. En dekorativ yttre panel kräver polerade formytor som en dold strukturell konsol inte gör.
- Sekundära operationer- notera eventuella processer för-tappning, insättning av hårdvara eller efter-stämpling som påverkar hur formen levererar färdiga delar.
Kritiska frågor att ställa potentiella leverantörer
Ett komplett RFQ-paket ger dig offerter. De rätta frågorna skiljer kapabla tillverkare av metallstansverktyg från butiker som kommer att kämpa med ditt projekt. När du utvärderar alla stämplingsverktyg och formleverantörer, gräv i processkapacitet snarare än bara pris:
- Vilka CAD/CAM- och CAE-simuleringsverktyg använder du under formkonstruktionen? Butiker som kör formsimulering fångar problem digitalt snarare än att upptäcka dem under kostsamma fysiska tester.
- Vilka verktygsstålsorter och ytbehandlingar är standard för mitt material och min volym? Svaret avslöjar om leverantören är konstruerad för din applikation eller som standard använder en-storlek-passar-alla val.
- Vad innehåller din test- och valideringsprocess? En enda träff på pressen är inte validering. Leta efter dokumenterad T0/T1-sampling, dimensionsrapportering och CPK-processkapacitetsanalys över flera produktionscykler.
- Hur hanterar du tekniska förändringar efter godkännande av matrisen? Flexibilitet för att tillgodose ECN utan fullständig omdesign - genom lediga stationer eller modulära insatser - skyddar din investering allteftersom produktdesignen utvecklas.
- Vilken är den dokumenterade livslängden på matrisen och vilken garanti täcker för tidigt fel?
En kvalificerad metallverktygs- och formpartner svarar på dessa frågor med detaljer, inte allmänna. Om svaret på "vilka simuleringsverktyg använder du?" är vag, det är en signal som butiken förlitar sig på-och-felmetoder som kostar dig tid och pengar under utvecklingen.
Från anbudsförfrågan till produktions-Färdiga verktyg
De bästa relationerna mellan tillverkare av stämpelformar är inte transaktionella. De följer en strukturerad utvecklingsväg som validerar varje antagande innan de förbinder sig till produktionsvolym. Så här ser den vägen ut med en full-servicepartner:
- Genomförbarhetsanalys- leverantören granskar din dels geometri, material och toleranser mot stämplingsbegränsningar. De identifierar potentiella risker, föreslår DFM-förbättringar och bekräftar att projektet är lönsamt innan de citerar detaljerade verktyg.
- CAE-simulering och striplayout- formningssimulering validerar materialflöde, förutsäger återgång och optimerar stationssekvensering. Bandlayouten låser materialutnyttjande och produktionslogik.
- Granskning och godkännande av formdesign- du granskar och godkänner den fullständiga 3D-formdesignen, inklusive komponentmaterial, utrymmesspecifikationer och dokumentation om förväntad livslängd.
- Precisionsbearbetning och montering- CNC-fräsning, tråd-EDM, slipning och värmebehandling producerar formkomponenter enligt specifikation. Montering sammanför allt med verifierad inriktning.
- Provkörningar och T0/T1 provtagning- formen körs på en press i produktionsklass- och producerar provdelar mätt mot din ritning. Justeringar åtgärdar eventuella återfjädring eller dimensionsavvikelser som observerats vid fysisk provtagning.
- Dimensionell inspektion och validering- CMM-mätningar, första-artikelinspektionsrapporter och processkapacitetsstudier bekräftar att formen uppfyller specifikationen innan den skickas.
- Produktionssläpp och löpande support- den validerade formen kommer in i din produktionsmiljö med underhållsdokumentation, rekommenderade skärpintervall och specifikationer för reservdelar.
Detta slut-till-arbetsflöde är det som skiljer ett äkta metallstansverktyg och formpartner från en butik som helt enkelt levererar ett block av bearbetat stål.YICHENs stämpelmatristjänsten exemplifierar denna fullständiga-livscykelmetod - som tar inköpschefer och verktygsingenjörer från genomförbarhet och CAE-simulering genom bearbetning, provkörningar och inspektion. Den fullständiga täckningen innebär att problem dyker upp under utvecklingen snarare än på ditt produktionsgolv, och din anpassade metallstansning kommer validerad och produktionsklar- i stället för att kräva ytterligare felsökning på din anläggning.
När du utvärderar en tillverkare av stansverktyg, prioritera partners som äger hela processen från simulering till validerad verktygsutrustning. Ett lägre citat från en butik som ger dig en oprövad tärning och försvinner kommer att kosta mer i det långa loppet genom utökade testcykler, tekniska förändringar och försenade produktionslanseringar. Det dyraste misstaget i metallstämplingsverktyg och formsourcing är inte att betala för mycket för verktyg - det är underbetalt för kapacitet och ärver alla problem som leverantören inte kunde lösa.
Vanliga frågor om metallstämpelverktyg och formverktyg
1. Vad är skillnaden mellan en metallstämpel och en stämpelmatris?
En metallstämpel är ett handhållet eller maskindrivet-verktyg som trycker in markeringar som serienummer eller logotyper på en yta. En stämplingsform är ett specialkonstruerat precisionsinstrument som består av en stans och hålighet monterade på styrda stansskor, utformade för att skära, böja, rita eller forma plåt till färdiga delar med hög volym. Båda applicerar kraft genom ett format instrument, men pressformar innebär betydligt mer teknisk komplexitet, högre verktygsinvesteringar och produktionskapacitet mätt i tusentals eller miljoner identiska delar per formsats.
2. Hur mycket kostar en anpassad metallstansning?
Kostnaderna för anpassade stämplingsformar varierar mycket baserat på komplexitet. Enkla stansmatriser börjar runt $5 000 till $25 000, sammansatta matriser kostar $10 000 till $50 000, progressiva formar varierar från $30 000 till över $250 000, och stora överföringsverktyg för fordonstillämpningar kan överstiga $500,000. De primära kostnadsdrivande faktorerna är antalet stationer, toleranskrav, livslängdsförväntningar, material som stämplas och delstorlek. En komplett-tjänsteleverantör som YICHEN (https://www.yichen-group.com/stamping-die/) tillhandahåller genomförbarhetsanalyser i förväg så att köpare förstår kostnadskonsekvenserna innan de åtar sig att investera i verktyg.
3. Vilket verktygsstål är bäst för stansverktyg?
Det bästa verktygsstålet beror på din applikation. D2 (hög-kol, hög-krom) erbjuder utmärkt slitstyrka för allmän blankning och formning vid 62-64 HRC. A2 ger bättre seghet med luft-härdningsstabilitet för måttliga-stötslag. S7 klarar tunga stötbelastningar i tjock-materialklippning. M2 höghastighetsstål bibehåller hårdhet vid förhöjda temperaturer i höghastighets progressiva stansar. Volframkarbid ger maximal slitstyrka för körningar med ultra-hög-volym som överstiger 5 miljoner träffar. Pulvermetallurgikvaliteter som CPM 10V balanserar slitstyrka och seghet för avancerade höghållfasta stålapplikationer.
4. När ska jag välja en progressiv tärning framför en överföringstärning?
Välj en progressiv tärning när dina delar är relativt platta, små till medelstora och krävs i höga volymer (50 till 1,500+ delar per minut). Progressiva stansar håller arbetsstycket anslutet till en bärremsa genom sekventiella stationer, vilket gör dem idealiska för komplexa fleroperationsdelar utan djupdrag. Välj en överföringsdyna när delarna är stora, kräver djupdragning eller behöver roteras mellan operationerna. Överföringsformar separerar varje ämne först, sedan flyttar mekaniska fingrar enskilda bitar mellan oberoende stationer, vilket tillåter materialflöde som en ansluten remsa inte kan ta emot.
5. Hur vet jag när en stämpeldyna behöver repareras eller bytas ut?
Övervaka delkvalitetsindikatorer: ökande gradhöjd signalerar slitna skäreggar, dimensionell avvikelse tyder på slitage eller felinriktning av styrstiften, och gnidning indikerar spel eller smörjproblem. Fortsätt skärpa när kantslitaget är jämnt och kvaliteten stabiliseras efter service. Reparera när skada är lokaliserad till en enskild komponent som en sprucken stans eller sliten bussning. Byt ut eller designa om när du ser upprepad inriktningsförlust efter verifierat underhåll, kronisk dimensionsavvikelse som återkommer inom några dagar efter service, strukturella sprickor i formskorna eller samma station som misslyckas upprepade gånger efter korrekt reparation. Detaljerade underhållsregister med antal träffar och defektkoder förvandlar detta beslut från gissningar till datadriven-analys.


