


Vad metallstämplingsverktyg och formreparation verkligen innebär
Reparation av metallstämplingsverktyg och formverktyg är korrigerande återställande av skadade, slitna eller felaktiga formkomponenter till deras ursprungliga funktionsskick. Det sträcker sig från smärre justeringar av-pressen, som att byta ut en stansad stans på stationen, till större bänkreparationer som kräver fullständig demontering, svetsning, om-bearbetning och återmontering av kritiska stanssektioner. Till skillnad från schemalagt förebyggande underhåll, svarar reparation på ett fel som redan har inträffat eller är aktivtproducerar defekta delar.
Definiera omfattningen av reparationsarbeten
Tänk på reparation av stansar i en allvarlighetsskala. I ena änden har du snabba korrigerande åtgärder: byta ut en trasig pilot, bättra på en skäregg med en sten eller slägga en felinriktad komponent. I andra änden drar du formen till bänken för svetsuppbyggnad på spruckna formsektioner, EDM-arbete med precisionsfunktioner eller fullständig omslipning av formstationer som har glidit ur toleransen. Den röda tråden är att något har misslyckats eller försämrats bortom acceptabla gränser, och produktionen kan inte fortsätta förrän det är åtgärdat.
Förebyggande underhåll bevarar en form i dess nuvarande funktionstillstånd genom schemalagda uppgifter som slipning, smörjning och inspektion. Reparation av matriser återställer en form som redan har misslyckats eller degraderats utöver acceptabla produktionstoleranser. Att blanda ihop de två leder till felaktig kostnadsspårning och underfinansierade underhållsprogram.
Många tillverkareblanda dessa två kostnadskategorier, vilket gör det nästan omöjligt att förstå var deras verktygsbudget faktiskt går. Att separera reparationskostnaderna från underhållskostnaderna är det första steget mot att minska båda.
Vem utför reparationer och var det händer
Reparation av verktyg faller på verktygsmakare, tekniker för formunderhåll och i vissa butiker, erfarna pressoperatörer som hanterar mindre korrigeringar på maskinen. Mer involverat arbete flyttar till verktygsbänken, där tekniker har tillgång till ytslipmaskiner, svetsutrustning och precisionsmätverktyg. Större ombyggnader kan gå till externa verktygs- och formbutiker med specialiserad kapacitet som tråd-EDM eller vakuumvärmebehandling.
Varför reparationsfärdigheter är viktiga för produktionsstabiliteten
Varje oplanerat stansfel medför dolda kostnader utöver själva reparationen: maskinstillestånd, lediga operatörer, kvalitetsstopp, snabba leveranser och skrot. En skicklig reparationstekniker som exakt kan diagnostisera ett felläge och utföra en bestående åtgärd, snarare än ett plåster, skyddar direkt produktionsgenomströmningen. Skillnaden mellan en butik som släcker ständigt och en som kör stabila scheman beror ofta på kvaliteten på dess reparationsutförande.
Den verkliga utmaningen är dock inte bara att fixa det som gick sönder. Det är att förstå varför det gick sönder i första hand, och det börjar med att veta hur man läser misslyckandet.
Vanliga formfelslägen och rotorsaksdiagnos
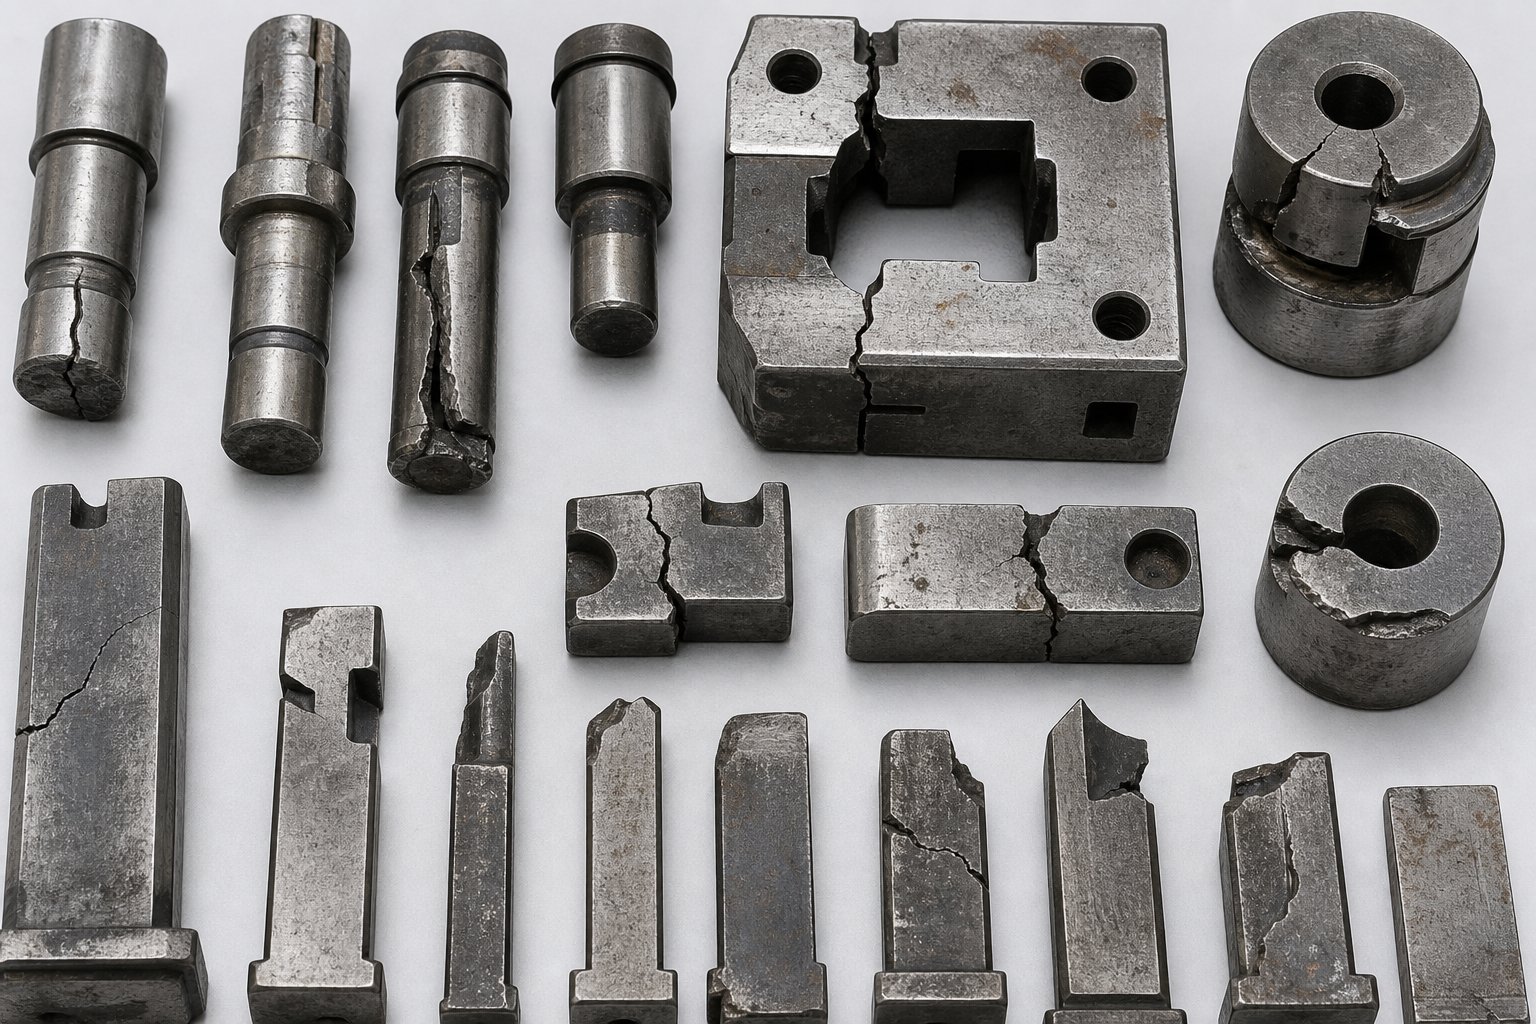
En sprucken punch eller en galen dragstation dyker inte bara upp från ingenstans. Varje felläge har en mekanism bakom sig, en uppsättning visuella ledtrådar som den lämnar efter sig och en typisk plats där den dyker upp i formgeometrin. När du kan läsa dessa ledtrådar noggrant, går du från reaktiv brandbekämpning till målinriktad analys av rotorsaksanalyser av matrisfel, och det är där verkligunderhåll av stämplingsformbörjar.
Fem primära fellägen står för den stora majoriteten av verktygsskador vid kallpressning: slitage, plastisk deformation, flisning, sprickbildning och repning. Var och en beter sig olika beroende på formmaterialet, plåten som bearbetas och de inblandade driftsbelastningarna. Låt oss dela upp dem individuellt.
Fraktur- och sprickbildningsmönster
Sprickbildning uppstår när arbetsspänningsnivåerna överstiger verktygsmaterialets brottseghet. Föreställ dig ett skarpt hörn på ett trimstål eller en stans med en abrupt- tvärsnittsändring. Dessa geometriska spänningskoncentratorer fungerar som sprickinitieringsplatser. När en spricka väl har bildats, fortplantar den sig under cyklisk belastning tills komponenten spricker helt, ibland katastrofalt.
Du hittar vanligtvis sprickor vid skarpa inre hörn, runt bulthål i tunna formsektioner, vid sammanfogningen av tjocka och tunna tvärsnitt- och längs slipmärken kvar från tidigare omarbetning. Visuella indikatorer inkluderar en synlig spricklinje (ofta framhävd av penetrerande färg vid inspektion), en ren brottyta med karakteristiska chevronmärken som pekar tillbaka till ursprunget, eller plötsligt katastrofalt brott under ett pressslag.
Chipping är relaterat men distinkt. Det händer när arbetsspänningar överstiger utmattningshållfastheten hos verktygsstålet vid vassa skäreggar. Mikrosprickor bildas i den höga-kontaktzonen, fortplantar sig i sidled och lyfter så småningom ut små bitar av material längs kanten. Flisning är särskilt vanligt på hålstansar och trimstål med högre-hållfast plåt som dubbla-- eller TRIP-stål, där kontaktkrafter kan uppståupp till fyra gånger högreän med mjukt stål.
I progressiva dies tenderar chipping att koncentrera sig på de första piercestationerna eftersom de upplever de mest kumulativa träffarna. Transferformar upptäcker sprickbildningsfel oftare vid curlstationer eller formstationer där mekanisk överbelastning från arbets-härdat material belastar verktyget utanför dess seghetsgränser. Sammansatta stansar, med sin täta geometri och samtidiga skärande åtgärder, är benägna att spricka runt stansknapparnas kanter där flera spänningsbanor konvergerar.
Slitage- och nötningsmekanismer
Slitage är den gradvisa förlusten av material från verktygsytan orsakad av glidande kontakt med plåt. Två typer dominerar i stämplingsoperationer:
- Slitande slitage- Hårda partiklar eller hårda faser i plåten (oxider, karbider eller arbets-härdade ytskikt) plöjer in i verktygsytan och tar bort material gradvis. Du kommer att se det som likformig polering eller räfflor på dragradier, stansytor och avstrykarytor.
- Vidhäftande slitage- Friktion och värme från plåt som glider över verktygsytan skapar mikro-svetsar mellan yttoppar (ojämnheter). Fortsatt rörelse river små fragment från den svagare ytan. Dessa fragment kan åter-avsättas på båda ytorna, vilket skapar upphöjda fläckar som sedan gör efterföljande delar.
Galling representerar den allvarliga änden av adhesivt slitage. Det är en fysisk och kemisk vidhäftning av plåt till formytan som byggs upp successivt. När grusningen väl börjar, accelererar den: uppbyggnaden skapar grövre kontakt, vilket genererar mer friktion, vilket överför mer material. Du kommer att känna igen det som klumpig, oregelbunden uppbyggnad på formstationer, ritradier eller var som helst där plåten glider under högt tryck.
Progressiva formslitagemönster skiljer sig åt beroende på stationsfunktion. Pierce stansar slits främst på sina skärkanter och flanker. Formstationer slits på radier och kontaktytor. I överföringsformar slits skalets ytor och lokaliseringsegenskaper från upprepad delinsättning och utdragning. Dragoperationer i valfri formtyp upplever den mest aggressiva gnissningen på strängradier och stansnosar där kontakttrycket och glidavståndet är högst.
Felinriktning och tidsfel över stanstyper
Felinställningsfel härrör inte från själva matrismaterialet. De kommer från positionsfel mellan övre och nedre formhalvor, slitna styrkomponenter, pressavböjning eller felaktig installation. Resultatet är ojämn belastning, skärning utanför-mitten och accelererat slitage på ena sidan av en station.
I progressiva stansar visar sig felinriktningen ofta som ojämn gradhöjd över en skuren kant, eller piloter som börjar raka remsan. Den snäva stigningen mellan- och-station innebär att även små matningsfel förvärras till timingfel där slag träffar material som delvis inte stöds. Överföringsdynor står inför olika utmaningar: lokalisering av delar i varje station beror på exakt fingerplacering, och slitna eller feljusterade överföringsmekanismer skapar positionsfel som belastar dynan asymmetriskt. Sammansatta stansar, där flera operationer sker samtidigt i ett slag, är särskilt känsliga eftersom den interna timingen mellan stans- och stansknappen inte har något utrymme för positionell drift.
Plastisk deformation, den femte brottmoden, uppstår när kontaktspänningen från plåten överstiger verktygsmaterialets trycksträckgräns. Du kommer att se det som lokaliserad sjunkning, svampbildning eller avrundning av vassa drag. Det är vanligast på underdimensionerade stansar, otillräckligt härdade formsektioner eller verktyg som kör material som är hårdare än vad som ursprungligen specificerats.
| Typ av fel | Vanliga orsaker | Visuella indikatorer | Berörda stanskomponenter |
|---|---|---|---|
| Krackning | Stresskoncentratorer, felaktig värmebehandling, överbelastning, plötsliga- tvärsnittsförändringar | Synliga spricklinjer, rena brottytor, katastrofala brott | Trimma stål, forma sektioner, formblock vid skarpa hörn |
| Chipping | Cyklisk utmattning vid vassa kanter, otillräcklig seghet, hög-hållfast plåt | Små bitar saknas längs skärkanterna, grov eller bågad kantprofil | Genomborra stansar, trimma stål, stansar |
| Slitande slitage | Hårda partiklar i plåt, högt kontakttryck, otillräcklig formhårdhet | Polerade eller räfflade ytor, gradvis kantavrundning, dimensionsförskjutning | Rita radier, stansytor, stripperplattor, forma stationer |
| Slitage/häftande slitage | Hög friktion, otillräcklig smörjning, dålig ytfinish, galvaniserade beläggningar | Oregelbunden materialuppbyggnad, skårmärken, grova klumpiga avlagringar | Rita pärlor, stans näsor, forma radier, tomma hållarytor |
| Felinriktning | Slitna styrningar, pressavböjning, felaktig inställning, matningsfel | Ojämn grad, av-snärtsmärken, ensidiga-nötningsmönster | Styrstift, bussningar, piloter, formskor, överföringsfingrar |
| Plastisk deformation | Kontaktspänning som överstiger sträckgränsen, under-härdade verktyg, materialuppgradering utan formgranskning | Svampade kanter, sjunkande, avrundning av tidigare vassa drag | Små stansar, formknappar, bildar stolparradier |
Dessa fellägen existerar sällan isolerade. Limslitage kan initiera flisning genom att skapa ytojämnheter där mikrosprickor bildas. Felinriktning påskyndar slitaget på ena-sidan, vilket så småningom leder till flisbildning eller sprickbildning. Att läsa det primära felläget korrekt, snarare än att bara behandla det synliga symtomet, är det som skiljer effektiv formreparation och underhåll från en cykel av upprepade haverier.
Verktyget berättar vad som gick fel. Men delarna som kommer från pressen säger att något gick fel först, ofta innan någon öppnar tärningen. Att koppla tillbaka de kvalitetssignaler på del-nivå till specifika formförhållanden är nästa diagnostiska färdighet som är värd att utveckla.
Spåra defekter tillbaka till stansförhållanden
Ditt kvalitetsteam flaggar för ett problem: grader på en klippt kant, ett hål som glider ur position eller skrapmärken som rinner nerför en ritad yta. Innan någon drar tärningen, berättar delen själv redan vad som är fel inuti verktyget. Tricket är att lära sig läsa den. Effektiv felsökning av defekter vid stämpelmatrisen börjar inte vid bänken, utan vid inspektionsbordet, där defektmönstret pekar direkt på formtillståndet som orsakade det.
Här är en praktisk diagnostisk ram som alla underhållstekniker kan följa:
- Observera defekten på delen: identifiera dess typ, svårighetsgrad och exakta plats.
- Spåra defekten tillbaka till den ansvariga stationen med remslayout eller delorientering.
- Inspektera den specifika stationen för motsvarande formtillstånd: sliten kant, lös komponent, uppbyggnad eller dimensionsförskjutning.
Denna metod i tre-steg eliminerar gissningar. Istället för att dra hela formen för en allmän inspektion, kommer du fram till verktygsbänken och vet redan var du ska leta och vad du ska leta efter.
Grader och kantdefekter som slitageindikatorer
Grader är den vanligaste tidiga varningen om att reparation av stämplingsverktyg är försenad. När en skärkant mattas, rundas eller flisar, kan den inte längre producera den rena skjuvbrott som ger dig en jämn skärkant. Istället rivs materialet sönder snarare än skärs, vilket lämnar upphöjt material på delkanten.
Det som gör att reparation av graderdefekter är effektiva är att förstå att inte alla grader pekar på samma grundorsak. Gradens egenskaper berättar exakt vad som hände:
- Enhetlig grad runt hela skärkanten- indikerar allmänt slitage på skärkanten. Stans- eller formsektionen behöver slipas. Detta är det mest enkla scenariot.
- Grada endast på ena sidan- signalerar felinriktning mellan stans och stans. Frigången är ojämn, med den täta sidan som ger en ren kant och den lösa sidan genererar grader. Kontrollera styrstift, bussningar eller pressinriktning.
- Intermittent eller lokaliserad grad- pekar på sprickor eller lokaliserade eggskador på det specifika området av skärprofilen. Inspektera kanten under förstoring för att se om det saknas material.
- Överdriven gradhöjd överstiger 0,1 mm med grov rivning- föreslårspelet mellan stansen och formen är för stort, eller så har kanten kollapsat avsevärt. Enbart om-slipning kanske inte återställer korrekt geometri om materialförlusten är allvarlig.
- Grad med rollover på motsatt sida- indikerar att snigeln drar eller att materialet drar, ofta orsakat av en tråkig kant i kombination med otillräckligt avstrykartryck eller problem med kvarhållande av snigel.
Var och en av dessa gradsignaturer mappar till olika reparationsåtgärder. Skärpning löser det första. Omställning löser det andra. Kantreparation eller byte avser den tredje och fjärde. Att behandla alla grader som ett enkelt skärpningsproblem är varför vissa stansar kommer tillbaka från verktygsrummet och misslyckas igen inom några timmar.
Dimensionell drift och dess dö-Sidoorsaker
När delars dimensioner börjar krypa ur toleransen gradvis under en produktionskörning, tittar du på diagnosen förslitning av formen från detaljkvalitetsdata. Dimensionell drift uppstår sällan plötsligt. Den ackumuleras över tusentals träffar tills delen passerar toleransgränsen, och då kan formen ha försämrats avsevärt bortom där den först lämnade den acceptabla zonen.
Vanliga dimensionella defekter och vad de avslöjar om formen:
- Hålpositionsförskjutning- slitna eller lösa piloter som inte kan lokalisera remsan exakt, eller inkonsekvens i matningssystemet som gör att remsan kan glida mellan stationerna.
- Böjvinkel som öppnar sig med tiden- form stans eller stansinsats slits på radien, vilket minskar effektiv kontakt. Kontrollera även om det finns lösa hälblock eller stödplåtar som gör att formstationen kan avledas under belastning.
- Övergripande delprofil växer sig större- blankning eller trimning av kanterna slits inåt, vilket effektivt gör den skurna profilen större. Formhåligheten håller på att eroderas och behöver-bearbetas eller bytas ut.
- Flänslängdsförkortning- dragradieslitage ökar den effektiva radien, vilket drar in mer material i formen och förkortar den resulterande flänsen.
- Inkonsekventa mått bit-till-bit- lösa komponenter snarare än slitage. Bultar backar ut, skär växlar eller en sprucken stanssektion rör sig under belastning. Detta mönster kräver omedelbar uppmärksamhet eftersom det vanligtvis förvärras snabbt.
Den kritiska insikten här är timing. Gradvis drift betyder slitage, medan plötslig förändring betyder att något har gått sönder, lossnat eller förskjutits. Den skillnaden avgör om din reparation är en kontrollerad omslipning eller en nödåtgärd.
Ytkvalitetsproblem som signalerar att det slocknar eller byggs upp
Ytdefekter på formade eller dragna delar ger ett direkt fönster till vad som händer vid gränssnittet mellan formen-till-materialet. Till skillnad från dimensionella problem är ytproblem ofta synliga omedelbart och tenderar att förvärras snabbt när de väl börjar.
- Linjära skrapmärken i dragriktningen- skavning har börjat på motsvarande formyta. Materialet har överförts från plåten till verktyget och nu poängsätts varje efterföljande del. Ju längre du springer desto djupare blir reporna.
- Slumpmässiga ytmärken eller bucklor- skräp fastnat mellan formen och remsan. Sniglar som drar sig igenom, lösa spån från en skadad kant eller miljöförorening. Rengöring av formen löser det tillfälligt, men källan måste hittas.
- Apelsinskalstruktur på formade ytor- är vanligtvis ett materialproblem snarare än ett formtillstånd, men om det plötsligt dyker upp på ett tidigare rent-körningsjobb, kontrollera om det finns ruggade formytor från ett tidigt-skede av slitning eller korrosion.
- Klyvning eller rivning vid dragradier- dragradien har slitits för skarpt eller för grovt, vilket begränsar materialflödet. Alternativt har ämneshållarens kraft ökat på grund av slitna eller förorenade strängytor. Hur som helst kan materialet inte flyta fritt in i formhåligheten och spricker istället.
- Skrynklighet vid flänsar eller ostödda områden- otillräckligt tryck i ämneshållaren, ofta orsakat av slitna tryckkuddar, utmattade fjädrar eller tryckförlust i kvävecylindern. Materialet spänns där det ska hållas fast.
Ytproblem eskalerar snabbt. Ett litet hackande märke idag blir ett djupt resultat imorgon, vilket blir en sprucken dragningsstation nästa vecka när uppbyggnaden skapar tillräckligt med lokal stress. Tidig upptäckt och snabb reparation av stämplingsverktyg vid första tecken på ytförsämring förhindrar kaskadfel som förvandlar en 30-minuterspolering till en flerdagars ombyggnad.
Att läsa defekter på detta sätt förvandlar kvalitetsdata till underhållsintelligens. Men att veta vad som är fel är bara halva ekvationen. Den andra hälften är att veta hur man fixar det korrekt, med rätt teknik för varje specifik felläge, så reparationen varar snarare än att köpa dig ytterligare några hundra träffar innan samma problem återkommer.
Steg-för-reparationstekniker för vanliga formfel
Att diagnostisera felläget korrekt sätter dig halvvägs till en bestående fix. Den andra hälften är att utföra rätt reparationsteknik med rätt procedur. En svetsreparation som görs slarvigt skapar ett svårare problem än den ursprungliga sprickan. Ett slippass som tas utan att förstå hur mycket material du ska ta bort ger dig en stans som inte håller tolerans. Valet av teknik beror på felläget, formmaterialet och de toleranser som stationen behöver hålla. Låt oss gå igenom de primära rekonditioneringsmetoderna och när var och en gäller.
En kritisk punkt innan du dyker in: tillfälliga fixningar som utförs under kolven, som att stena en kant eller att slägga en sliten sektion utan att dra i formen, skapar nästan alltid dubbelt underhållsarbete. De maskerar det verkliga tillståndet, tillåter ytterligare nedbrytning och introducerar ofta nya problem som ojämna spelrum eller stresshöjare. Korrekt bänkreparation tar mer tid i förväg men eliminerar cykeln av upprepade snabbfixar som äter fler timmar totalt än att göra det rätt en gång.
Svetsreparationsprocedurer för spruckna och flisade komponenter
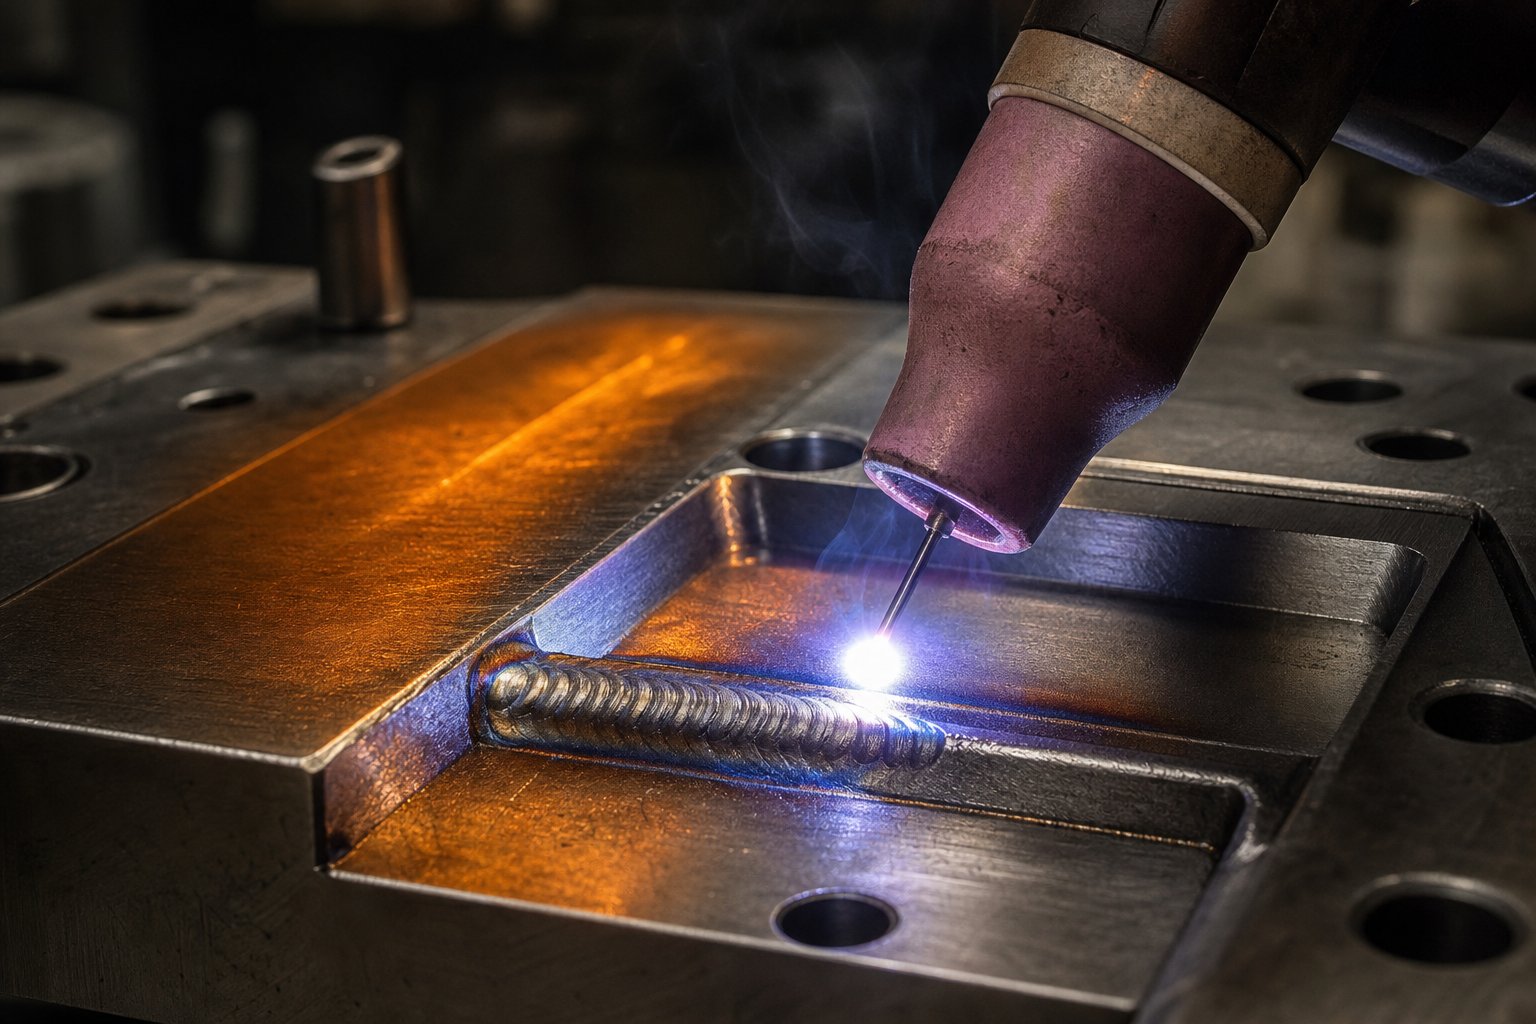
Svetsreparation gäller när formkomponenter har spruckit, flisas eller förlorat material som inte kan återställas genom enkel slipning. Det är en av de mest kraftfulla metoderna för formrekonditionering som finns, men också den som oftast misslyckas. En korrekt formsvetsreparationsprocedur följer en strikt sekvens, och att hoppa över steg är där de flesta fel uppstår.
När är svetsning rätt samtal? Använd den för spruckna formsektioner där utbyte inte är omedelbart tillgängligt, sönderskurna skäreggar med materialförlust djupare än slipning kan hantera, slitna formradier som behöver materialuppbyggnad innan om-bearbetning och skadade lokaliseringsytor som behöver dimensionsrestaureras.
Utrustningen som krävs inkluderar en TIG- eller mikro-TIG-svetsuppsättning för precisionsavlagringar, lämpliga tillsatsstänger anpassade till basverktygsstålet, en förvärmningsugn eller brännare som kan kontrollerad uppvärmning och temperatur-indikerande kritor eller pyrometrar för övervakning. Enligt principer som anges avMetalForming Magazine, framgångsrik svetsning av verktygsstål beror på en väl utvecklad svetsprocedur och noggrant val av elektrod som matchar värmebehandlingen av formstålet som repareras.
Viktiga procedurriktlinjer för svetsreparation:
- Identifiera verktygsstålet- du kan inte välja rätt påfyllningsstav utan att känna till basmaterialet. D2, A2, S7 och M2 kräver var och en olika tillvägagångssätt.
- Förbered fogen- slipa bort allt sprucket eller skadat material tills du når en sund basmetall. För slitna skäreggar, slipa minst 3 mm (1/8 tum) under den slutliga önskade ytan för att tillåta ett jämnt svetsdjup.
- Förvärm arbetsstycket- detta är inte-förhandlingsbart för verktygsstål. Förvärmningstemperaturen beror på ståltypen men varierar vanligtvis från 200 grader till 540 grader. Svetsning av kallt verktygsstål garanterar sprickbildning i den värme-påverkade zonen.
- Avsätt svetsmetall i kontrollerade pass- för djupa reparationer som kräver flera pass, börja längst ned och fyll gradvis. Pensa svetsmetallen medan den är varm för att minimera krympning, skevhet och sprickbildning.
- Efter-värme och temperament- efter svetsning, låt komponenten svalna långsamt och värm sedan upp till den rekommenderade härdningstemperaturen för den kombinationen av verktygsstål och elektrod.
Vanliga misstag som orsakar upprepade fel: svetsning utan förvärmning, användning av felaktigt tillsatsmaterial, misslyckande med att slipa bort allt skadat material före svetsning (fångar defekter under nya avlagringar) och hoppar över efter-svetsanlöpning. Alla dessa genvägar garanterar att reparationen spricker igen, ofta tidigare än det ursprungliga felet.
Slipning och om-bearbetning av slitna ytor
Slipning och skärpning av pressformar är den vanligaste reparationsaktiviteten i alla verktygsrum. Den tar itu med det naturliga slitaget som samlas på skäreggar, formytor och kontaktytor under produktionskörningar. Nyckelfrågan varje tekniker ställs inför är enkel: hur mycket material tar du bort?
Svaret: fortsätt att ta bort material tills allt slitage-påverkat område försvinner. Det låter självklart, men under-slipning är ett av de vanligaste misstagen. Om du lämnar ens ett tunt band av slitet material vid skärkanten kommer formen att mattas igen nästan omedelbart eftersom den rundade kantprofilen inte har återställts helt till en skarp skärning.
Här är den sekventiella proceduren för det vanligaste reparationsscenariot, skärande restaurering genom ytslipning:
- Ta bort komponenten från formenheten och rengör den noggrant. Ta bort eventuella grader, skavliga avlagringar eller skräp som skulle störa slipningen.
- Inspektera skäreggen under förstoring för att bedöma slitagedjupet och identifiera eventuella flisor som sträcker sig djupare än normalt slitage.
- Montera komponenten på ytslipen med korrekt fixtur för att säkerställa att markytan kommer att vara parallell med den ursprungliga referensen.
- Ta lätta pass (0,01-0,025 mm per passage) med en lämplig slipskiva för verktygsståls hårdhet. Översvämningskylvätska är avgörande för att förhindra termisk skada på den härdade ytan.
- Fortsätt körningarna tills visuell inspektion bekräftar att alla slitagemärken och kantavrundningar har tagits bort, vilket avslöjar fräsch, skarp skärgeometri över hela profilen.
- Grada av komponenten, kontrollera kritiska dimensioner med mikrometer eller mätblock och verifiera planheten med en ytplatta och indikator.
- Om komponenten har slipats under sin lägsta höjd (den punkt där shims inte längre kan kompensera för materialavlägsnande), flagga den för utbyte istället för att återställa den i underdimensionerad drift.
Kom ihåg att amatrisen slits långsammare än ett slag, så mängden material som tas bort från matchande komponenter kommer inte att vara lika. Slipa varje del bara så mycket som den behöver. Överdriven materialborttagning förkortar komponenternas livslängd i onödan.
För stansar med ejektorstift, ta antingen bort stiften och slipa komponenterna separat, eller för in en hållarnyckel genom sidoventilationshålet för att hålla stiftet i rätt förlängning under slipning. Oavsett vilket måste utkastarstiftet sträcka sig rätt avstånd från stansytan efter slipning, annars får du problem med att dra-snäckor direkt.
En fara som förstör annars bra sliparbete: överdriven värmeuppbyggnad. Om du ser missfärgning (blå eller halm-färgade märken) på markytan, har du dragit temperamentet ur det härdade stålet. Den uppmjukade zonen kommer att slitas i snabbare takt. Använd tillräckligt kylvätskeflöde, lättare passager och ett korrekt klätt hjul för att förhindra termiska skador.
EDM och specialtekniker för precisionsrestaurering
När konventionell bearbetning inte kan nå ett skadat område, eller när geometrin är för komplex för manuell slipning, blir EDM-formreparationstekniker väsentliga. Elektrisk urladdningsbearbetning tar bort material genom kontrollerad gnisterosion och arbetar oavsett arbetsstyckets hårdhet. Detta gör den idealisk för helt härdade formkomponenter som inte kan bearbetas konventionellt utan glödgning först.
Två EDM-metoder gäller för reparation av matris:
- Sänke EDM- använder en formad elektrod (vanligtvis grafit eller koppar) för att erodera en kavitet eller profil i arbetsstycket. I reparationsapplikationer,sinker EDM kan återställa komplexa kavitetsformer, ta bort trasiga kranar eller borrar som fastnat i formkomponenterna utan att orsaka ytterligare skador, och bygg om intrikata formdetaljer som slipning inte kan komma åt.
- Tråd EDM- använder en tunn trådelektrod för att skära exakta profiler genom hela arbetsstyckets tjocklek. Idealisk för att skära nya skär, justera trimprofiler eller om-kapa stansgeometrier som har slitits utöver slipgränserna.
EDM utmärker sig i situationer där du behöver snäva toleranser (inom 0,005 mm) på härdade ytor, komplexa inre geometrier som ingen slipskiva kan nå, eller ömtåliga tunna sektioner där mekaniska skärkrafter skulle orsaka deformation. Avvägningen-är hastighet. EDM är i sig långsammare än slipning, så det är reserverat för precisionsrestaureringsarbete snarare än rutinmässig skärpning.
Utöver svetsning, slipning och EDM, kompletterar två ytterligare tekniker verktygssatsen för formreparation:
- Om-beläggning- applicering av ytbehandlingar som titannitrid (TiN) eller titankarbonitrid (TiCN) efter slipning återställer slitstyrkan och minskar tendensen till gnidning. Om-beläggning förlänger intervallet mellan skärpningarna men kräver att ytan är ordentligt förberedd och fri från slipskador.
- Om-bearbetning- för formstationer som har slitits utöver slipåterställning, kan CNC-fräsning eller jiggslipning återställa den ursprungliga profilen. Detta kräver att formsektionen glödgas först, om-bearbetas, sedan om-härdas och härdas tillbaka till servicehårdhet. Det handlar i huvudsak om att bygga om komponenten, och beslutet att om-maskin kontra ersätta beror på ledtid och kostnad.
Valet av teknik är inte godtyckligt. Matcha reparationsmetoden med felläget: slipning för ytslitage och slöa kanter, svetsning för materialförlust och sprickbildning, EDM för precisionsfunktioner och otillgänglig geometri, om-beläggning för att förhindra skador och om-bearbetning för profilåterställning över slipgränserna. Att välja fel metod, eller tillämpa rätt metod med dålig procedur, förvandlar en enstaka reparation till ett återkommande misslyckande.
Att utföra den mekaniska reparationen korrekt är viktigt, men det är bara en del av att producera ett hållbart resultat. Vad som händer med metallurgin i det verktygsstålet under och efter reparation, särskilt de termiska cyklerna som introduceras genom svetsning och slipning, avgör om din fix håller i 500 000 träffar eller misslyckas igen efter 5 000.
Värmebehandling och materialöverväganden under reparation
En svetsavlagring som ser ren ut på ytan kan fortfarande spricka inom några tusen tryckslag. En markyta som mäter plan och skarp kan fortfarande slitas i förtid om dess hårdhet under ytan äventyras under reparationen. Det mekaniska arbetet med att fixera en formkomponent är synligt och mätbart. Det metallurgiska arbetet, verktygs- och formbehandlingen som sker på termisk nivå, är osynligt tills det misslyckas. Och det misslyckas ofta, eftersom detta är det steg som oftast hoppar över under produktionspress.
Att hoppa över värmebehandling är den enskilt vanligaste orsaken till svetsreparationsfel i formkomponenter. En metallurgiskt osunda reparation som ser bra ut på bänken kommer att misslyckas snabbare än den ursprungliga skadan den var tänkt att fixa.
Att förstå varför termisk hantering är viktig, och vad som händer när du ignorerar det, är skillnaden mellan en reparation som varar hela programmets livslängd och en som köper dig en vecka innan du drar tärningen igen.
För-värme- och eftersvetsnings-termiska protokoll
När du slår en båge på ett härdat verktygsstål utan förvärmning skapar du en extrem termisk gradient. Svetsbadet smälts medan den omgivande basmetallen förblir nära omgivande temperatur. När svetsen svalnar drar den ihop sig mot styvt, kallt material som motstår rörelse. Resultatet är låst-i kvarvarande spänning koncentrerad i ett smalt band som kallas den värme-påverkade zonen (HAZ). I verktygsstål härdade till 58-62 HRC blir denna zon spröd martensit, en mikrostruktur som är extremt hård men har nästan nolltolerans för dragpåkänning eller slag. Sprickor initieras där, ofta inom några timmar efter att formen återgår till tjänst.
För-uppvärmning löser detta genom att minska den termiska gradienten mellan svetszonen och det omgivande materialet. SomGateway Metals anteckningar, förvärmning minimerar termisk chock och minskar risken för överdriven förvrängning, skevhet eller sprickbildning. För reparation av formverktyg ser det praktiska protokollet ut så här:
- D2 verktygsstål- förvärm till 400-540 grader (750-1000 grader F). D2 är mycket känsligt för sprickbildning på grund av dess höga kol- och krominnehåll.
- A2 verktygsstål- förvärm till 200-260 grader (400-500 grader F). Mindre känslig än D2 men kräver fortfarande kontrollerad uppvärmning.
- S7 verktygsstål- förvärm till 150-200 grader (300-400 grader F). S7:s stöttåliga sammansättning är mer förlåtande, men kallsvetsning innebär fortfarande risker.
- H13 verktygsstål- förvärm till 370-540 grader (700-1000 grader F). Varmbearbetningsstål behöver höga förvärmningstemperaturer på grund av deras legeringsinnehåll.
Värmebehandling efter-svets är lika viktig. Efter svetsning får komponenten inte svalna till rumstemperatur okontrollerat. Håll den istället vid förvärmningstemperaturen eller placera den direkt i en ugn för härdning. Målet är att omvandla all spröd martensit i HAZ till härdad martensit, som behåller hårdheten samtidigt som den återställer en viss seghet. För de flesta luft-härdande verktygsstål som A2 och D2 är dubbelhärdning efter svetsning standardpraxis. Anlöpningstemperaturen bör matcha den ursprungliga värmebehandlingsspecifikationen för den stålsorten, vanligtvis 200-540 grader beroende på den önskade slutliga hårdheten.
Hur ser det egentligen ut att hoppa över dessa steg i praktiken? Svetsen i sig kan se bra ut. Men inom de första tusen träffarna uppstår hårfästes sprickor i HAZ intill svetsen. Dessa fortplantas under cyklisk belastning och så småningom reparationssprickorna, och tar ofta med sig ytterligare basmaterial. Du får mer skada än du började med, plus bortkastad tid och material från den misslyckade reparationen.
Avstressande efter större reparationer
Värmebehandling efter formsvetsning åtgärdar den omedelbara termiska skadan från svetscykeln. Avspänningsavlastande reparerade stanskomponenter tar upp ett bredare problem: de ackumulerade restspänningarna från bearbetning, slipning, EDM och svetsning som byggs upp under en reparationssekvens.
Föreställ dig en formsektion som svetsades, sedan slipades och sedan fick tråd-EDM-arbete på en profil. Var och en av dessa operationer introducerade sitt eget stressmönster. Slipning genererar ytkompression (i allmänhet fördelaktigt) men också lokal termisk stress om värmeuppbyggnad inträffade. EDM skapar ett omgjutet skikt med hög dragspänning vid ytan, vad industrin kallar "white layer zone". Svetsning introducerar djup restspänning i hela HAZ. Utan avspänningsavlastning kan dessa konkurrerande spänningsfält orsaka oväntad förvrängning när komponenten tas i bruk igen, eller ännu värre, skapa spänningsstegrar där sprickor initieras.
Avspänningsprotokollet för reparerade formkomponenter följer enkla regler. Värme-behandlade stål är spänningsavlastade vid cirka 25 grader F (15 grader) under den senaste anlöpningstemperaturen. Detta säkerställer att du lindrar stress utan att ändra hårdheten som redan ställdes in av den ursprungliga värmebehandlingen. Blötläggningstider liknar härdning: en timme per tum tjocklek med minst två-timmar. Kylningen bör vara långsam och enhetlig för att undvika återinförande av termiska gradienter.
Specifikt för EDM-behandlade ytor är stressavlastning särskilt viktig. Det omgjutna lagret från EDM innehåller mikrosprickor och extrem ytspänning. En avspänningscykel hjälper till att slappna av i denna zon och minska risken för att dessa mikrosprickor fortplantar sig under driftbelastningar. Vissa butiker stressavlastar rutinmässigt alla komponenter som har utfört EDM-arbete, oavsett om andra reparationer var inblandade.
När ska du avlasta stress kontra när kan du hoppa över det? Mindre reparationer som lätt slipning av en skäregg eller en liten svets på en icke-kritisk yta kanske inte motiverar en ugnscykel. Större reparationer som involverar djupa svetsar, betydande materialavlägsnande, flera reparationsoperationer på samma komponent eller reparationer på intrikat eller tunn-sektionsgeometri bör alltid inkludera avspänningsavlastning. Kostnaden för en ugnscykel är trivial jämfört med kostnaden för ett upprepat fel och den tillhörande stilleståndstiden.
Hårdhetsverifiering och materialintegritetskontroller
Du har svetsat, värme-behandlat och slipat komponenten tillbaka till dimension. Hur bekräftar du att reparationen verkligen fungerade på metallurgisk nivå? Verifiering av verktygsståls hårdhet ger dig svaret. Om den reparerade zonen inte stämmer överens med den ursprungliga hårdhetsspecifikationen, kommer reparationen antingen att slitas för snabbt (för mjuk) eller flisa och spricka i förtid (för hård och spröd).
Två testmetoder dominerar verifiering av formreparation:
- Rockwell hårdhetstestning (HRC-skala)- standarden för bulkhårdhetskontroller på verktygsstålkomponenter. Den är snabb, direkt-avläsning och praktisk för att bekräfta att en reparerad sektion ligger inom det förväntade intervallet (vanligtvis 58-62 HRC för kallbearbetningsstål).Rockwell fungerar bästnär du har en plan, stabil testyta och tillräckligt med materialtjocklek för att stödja fördjupningen utan substratpåverkan.
- Mikro-Vickers hårdhetstestning- viktigt när du behöver kartlägga hårdhet över en svetszon, HAZ och basmetall. Micro-Vickers använder en liten diamantindragare under låg belastning, vilket gör att du kan placera flera indrag i en linje över reparationsgränsen. Detta avslöjar om HAZ har blivit ordentligt härdat, om svetsavlagringen matchar basmaterialets hårdhet och om det finns några mjuka eller överdrivet hårda zoner som skulle skapa en svag punkt under servicebelastning.
En korrekt utförd svetsreparation på D2 verktygsstål bör visa svetsavsättningen vid 58-62 HRC, HAZ inom 2-3 punkter från basmaterialet och inga lokala mjuka fläckar under 55 HRC som skulle indikera ofullständig härdning eller överhärdning. Om micro-Vickers avslöjar ett smalt hårt band över 65 HRC i HAZ, har den zonen inte blivit tillräckligt härdad och kommer att vara benägen att spricka under cyklisk belastning.
Materialkompatibilitet under svetsning lägger till ytterligare ett lager. När du lägger ut fyllnadsmaterial på verktygsstål skapar du en metallurgisk bindning mellan två potentiellt olika sammansättningar. Fyllmedlet måste vara kompatibelt med basmaterialets kol- och legeringsinnehåll, och det måste svara på lämpligt sätt på efter-svetsvärmebehandlingscykeln. Att använda en påfyllningsstav avsedd för mjukt stål på en D2-formsektion skapar en olik metallfog med oförutsägbar hårdhet, dålig slitstyrka och hög sprickrisk vid smältlinjen. Matcha fyllmedlet med basstålet och verifiera resultatet med hårdhetstestning innan du släpper komponenten tillbaka till produktion.
Termisk hantering under reparation är inte glamoröst arbete. Det ger inte synliga resultat som en ren svetssträng eller en nyslipad yta gör. Men det är den osynliga grunden som avgör om ditt synliga arbete överlever. En butik som kontrollerar för-förvärmning, efter-svetsanlöpning, avspänningsavlastning och hårdhetsverifiering producerar reparationer som håller. En butik som hoppar över dessa steg producerar reparationer som ser bra ut på bänken och misslyckas under pressen.
Att veta hur man utför en hållbar reparation är en sak. Att veta om den ska repareras överhuvudtaget, eller om komponenten har nått den punkt där utbyte är mer ekonomiskt vettigt, är ett helt annat beslut, ett som de flesta butiker tar på maginstinkt snarare än strukturerad analys.
Beslutsram för reparation och utbyte
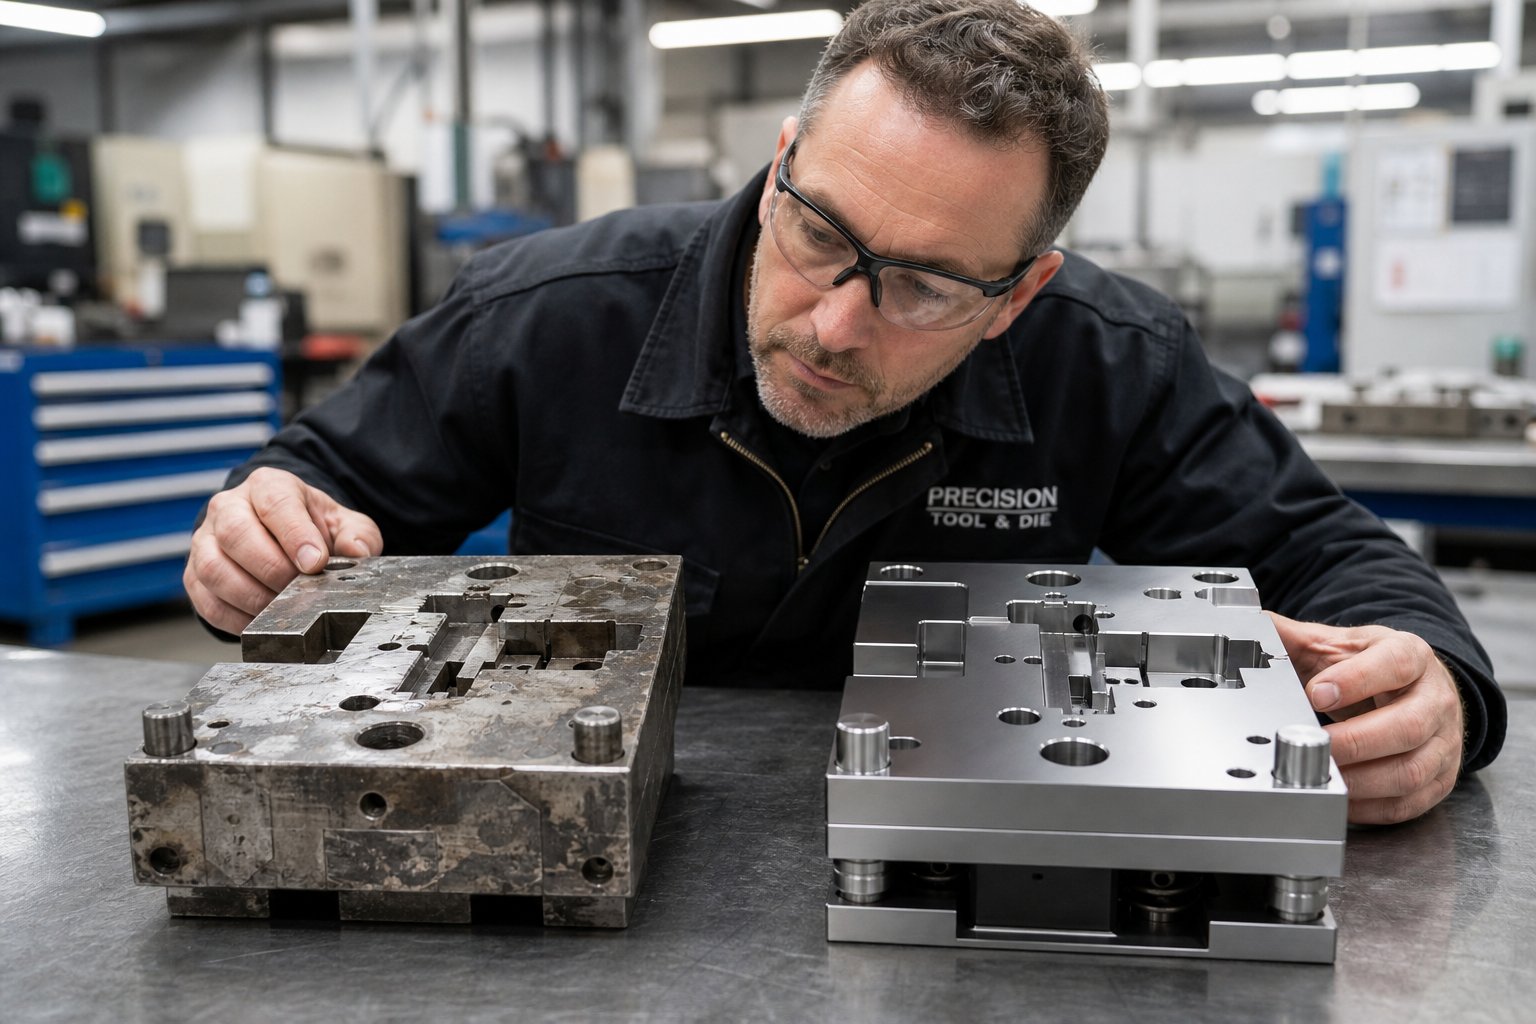
En sprucken forminsats sitter på bänken. Du har svetsat den två gånger tidigare. Den värme-påverkade zonen kryper närmare en intilliggande funktion, och den senaste reparationen höll i endast 40 000 träffar istället för de förväntade 200 000. Reparerar du den igen, eller skär en ny insats? De flesta butiker svarar på den frågan utifrån den som skriker högst: produktionen vill ha tillbaka den nu, så du svetsar den. Verktygshantering vill spara budget, så du svetsar den. Ingen frågar sig om det är ekonomiskt vettigt att svetsa den en tredje gång.
Genom att ersätta maginstinkten med en strukturerad beslutsmatris för formreparation tar du bort känslor från ett beslut som direkt påverkar kostnad, drifttid och delkvalitet. Ramverket nedan ger verktygshanterare en repeterbar process för att utvärdera formreparation kontra ersättningskostnad på komponentnivå.
Kostnads- och ledtidsfaktorer i reparationsbeslutet
Två siffror styr beslutet mer än något annat: kostnaden för reparation i förhållande till utbyte och den tid varje alternativ tar. En reparation som kostar 60 % av en ny komponent och endast återställer 50 % av den förväntade livslängden är en dålig investering. En ersättning som kostar mindre men som tar åtta veckor att komma fram kanske inte är lönsam när du kör produktion imorgon.
Så här ramar du in jämförelsen ärligt:
- Reparationskostnad- inkluderar arbete, material, värmebehandling, all outsourcad verksamhet (EDM, beläggning) och stilleståndstiden medan formen ligger på bänken.
- Ersättningskostnad- inkluderar råmaterial, bearbetning, värmebehandling, passning och provningstid för att kvalificera den nya komponenten i formen.
- Förväntad livslängd efter reparation- varje efterföljande reparation ger vanligtvis minskande avkastning. En första svetsreparation kan återställa 80-90 % av den ursprungliga livslängden. En tredje reparation på samma område ger sällan mer än 30-50%.
- Återstående programvolym- om delprogrammet har 100 000 stycken kvar är en reparation som varar 100 000 träffar helt tillräcklig. Om programmet körs i ytterligare fem år med 500 000 årlig volym, försenar en reparation med kort-livslängd bara den oundvikliga ersättningen.
En praktisk tröskel som många erfarna verktygsrum använder: när reparationskostnaden överstiger 50 % av ersättningskostnaden och den förväntade livslängden efter-reparation är mindre än 60 % av en ny komponents livslängd, är utbyte den bästa investeringen. Under den tröskeln vinner reparation vanligtvis på både kostnad och handläggningstid.
När den kumulativa skadan överstiger reparationens livskraft
Enskilda reparationer kan vara helt bra. Problemet är kumulativt. Varje svets tillför restspänning. Varje slipning tar bort material och minskar komponentens återstående mellanläggsområde. Varje termisk cykel förändrar subtilt metallurgin hos det omgivande basmaterialet. Vid någon tidpunkt reparerar du inte längre den ursprungliga komponenten. Du upprätthåller ett lapptäcke som inte liknar den ursprungliga designens syfte.
Håll utkik efter dessa signaler som talar om för dig när du ska byta ut stanskomponenter istället för att reparera dem igen:
- Komponenten har svetsats i samma område mer än två gånger, och varje reparation varar kortare än den föregående.
- Kumulativ slipning har reducerat komponenten under minimihöjden, och shimstaplar närmar sig sin praktiska gräns.
- Hårdhetstestning avslöjar inkonsekventa zoner över arbetsytan från flera överlappande värme-påverkade områden.
- Komponenten kräver reparation med ökande frekvens, även om driftsförhållandena inte har förändrats.
- Dimensionell inspektion visar att den reparerade geometrin glider längre från nominellt med varje omarbetningscykel.
Den sista punkten förtjänar att betonas. Toleransnedbrytningen är progressiv.Riktlinjer för professionell bedömningföreslår att om funktionen inte kan återställas till minst 80 % av den ursprungliga specifikationen efter reparation, är utbyte den lämpliga vägen. Upprepade reparationer som var och en lämnar komponenten något längre från idealisk skapar en risk för sammansättning av kvalitet som så småningom visar sig som delar utanför-tolerans.
Det finns också en diagnostisk signal gömd i reparationsfrekvensen. Om en komponent fortsätter att gå sönder trots att den utförs på ett bra sätt, är grundorsaken troligen inte slitage eller trötthet. Det är ett designproblem: otillräckligt material, fel stålkvalitet, otillräckligt stöd eller driftsbelastningar utöver vad geometrin klarar av. Att reparera en designbrist är som att lappa ett däck med en spik kvar i den. Du behöver stansad pressombyggnad av den stationen med en omdesignad komponent, inte ytterligare en reparation av den befintliga.
Designfunktioner som förenklar ersättningsbeslutet
Svårigheten med att reparera-eller-beslutet beror mycket på hur formen byggdes. Insats-konstruktion, där enskilda arbetskomponenter hålls i fickor i en större hållare, gör byte enkelt. Du drar i den slitna insatsen, släpper in en färdig-reserv, verifierar inriktningen och återgår till produktion. Beslutet fattar praktiskt taget sig självt eftersom utbytet går snabbt och reservlagerkostnaden är hanterbar.
Formkonstruktion med massiv-sektion, där arbetsgeometrin bearbetas direkt till ett monolitiskt block, gör utbyte mycket dyrare och mer tidskrävande-. Reparation blir standard eftersom byte innebär om-bearbetning av en hel formsektion. Detta designval, som gjordes flera år tidigare under formkonstruktionen, formar direkt varje framtida underhållsbeslut under formens produktionslivslängd.
Som mönsterinsatsens designprinciper illustrerar minskar utbytbara insatser stilleståndstiden eftersom endast det slitna elementet förändras snarare än hela monteringen. De möjliggör också standardisering: flera stationer som använder gemensamma skärgeometrier innebär färre unika reservdelar att lagra. Kostnadspremien för skärkonstruktion i byggskedet ger utdelning över år av produktion genom snabbare komponentbyten och renare reparations--eller-beslut.
Följande beslutsmatris för formreparation konsoliderar dessa faktorer till ett strukturerat utvärderingsverktyg:
| Tillstånd Allvarlighet | Reparationsmöjlighet | Beräknad kostnadskvot (reparation vs. ersättning) | Rekommenderad åtgärd |
|---|---|---|---|
| Smärre kantslitage eller ytlig flisning | Hög - standardslipning eller lätt svets | 10-25% | Reparera. Slipa eller svetsa och slipa om. |
| Måttlig spricka eller betydande materialförlust | Måttlig - kräver skicklig svetsreparation och värmebehandling | 30-50% | Reparera om första eller andra händelsen inträffar. Byt ut om tredje reparation på samma område. |
| Djupa sprickor, flera tidigare reparationer eller kumulativ toleransförlust | Låg - minskande avkastning förväntas | 50-75% | Byt ut komponenten. Reparera endast som tillfällig bro om ledtiden tvingar fram det. |
| Strukturellt fel, nedbrytning av basmaterial eller upprepat systemfel | Ej livskraftig - reparation kan inte återställa funktionen på ett tillförlitligt sätt | 75-100%+ | Byt ut omedelbart. Undersök grundorsaken till eventuell omdesign. |
| Eventuell svårighetsgrad, men återstående programvolym är under 10 % av komponentens livslängd | Varierar | Varierar | Reparera för att avsluta programmet. Investera inte i en ny komponent för kort återstående livslängd. |
Denna matris är inte en stel regel. Det är en utgångspunkt som tvingar konversationen att inkludera alla relevanta variabler istället för att som standard välja det snabbaste eller billigaste alternativet för tillfället. Ett disciplinerat tillvägagångssätt för att reparera-eller-ersätta beslut, tillämpat konsekvent och spåras över tid, avslöjar mönster som hjälper dig att förutsäga framtida misslyckanden och budgetera därefter.
Oavsett om du reparerar eller byter ut, behöver komponenten fortfarande bevisa sig själv innan full produktion återupptas. En reparerad tärning som inte har validerats ordentligt är bara en hypotes. Att bekräfta att det faktiskt fungerar, till tolerans, under verkliga produktionsförhållanden, kräver sin egen strukturerade process.
Validering och kvalitetssäkring efter-reparation
En reparerad stanskomponent som mäter korrekt på bänken garanterar inte acceptabla delar under produktionsförhållanden. Pressdynamik, materialvariationer och termiska effekter under löpning introducerar alla variabler som enbart bänkarbete inte kan simulera. Kvalitetssäkring av stämpelform efter reparation kräver en strukturerad valideringssekvens som successivt ökar förtroendet, från statiska kontroller genom kontrollerade försök till övervakad produktion innan formen lämnas tillbaka till golvet.
Hoppa över vilket steg som helst i den här sekvensen och du riskerar att upptäcka problemet i full fart, när skrothastigheten stiger och pressen går ner igen. Här är stegen för validering av formverktyg efter reparation varje verktygsrum bör följa som ett standardutgivningsprotokoll:
- Bänkinspektion- Verifiera alla reparerade komponenter dimensionellt mot utskriftsspecifikationerna innan de sätts ihop igen. Bekräfta hårdhet, ytfinish och geometriska toleranser på omarbetade ytor.
- Återmontering och inriktningskontroll- Installera de reparerade komponenterna, verifiera att de sitter korrekt, bekräfta shimshöjderna och kontrollera att alla lokaliseringsfunktioner griper in utan tvångspassning.
- Torrcykling- Kör tärningen genom flera långsamma drag utan material för att bekräfta mekaniskt spelrum, timing och fri rörelse för alla rörliga element. Lyssna efter störningar, se efter bindning.
- Första-bitinspektionen- Kör den första delen med reducerad hastighet. Mät alla kritiska dimensioner, kontrollera gradernas tillstånd, inspektera ytkvaliteten och jämför resultat med deltoleransspecifikationer.
- Kort produktionsserie med dimensionskontroll- Producera 20-50 på varandra följande delar vid normal hastighet. Mät en provsats (vanligtvis 5-10 stycken) för dimensionsstabilitet över hela körningen. Se upp för drift, inkonsekvens eller progressiv försämring.
- SPC-övervakning under initial produktion- Släpp till full produktion med ökad mätfrekvens för de första 500-1000 slagen. Rita nyckeldimensioner på kontrolldiagram för att verifiera att processen är stabil och centrerad, inte bara inom tolerans.
- Fullständig produktionssläpp- När den första övervakningen bekräftar stabil utdata, återgå till standardinspektionsintervallen och dokumentera releasen.
Bänkinspektion och dimensionskontroll
Innan formen någonsin går tillbaka i pressen behöver varje reparerad yta mätas mot sin ursprungliga specifikation. Detta innebär mikrometrar eller CMM-avläsningar på om-slipade skäreggar, profilkontroller på om-bearbetade formstationer och verifiering av planhet på svetsade och åter-ytor. Du svarar på en fråga: återställde reparationen geometrin inom arbetstoleransen?
Var särskilt uppmärksam på parningsförhållanden. En stans som mäter korrekt isolerat kan fortfarande producera dåliga delar om dess förhållande till stansöppningen har förändrats. Kontrollera spelrum mellan matchande komponenter, inte bara individuella mått. För svetsreparationer, verifiera att inriktningen mellan styrningar, sektioner och shimsade områden inte visar någon forcerad passning, eftersom svetsförvrängning kan förändra komponentens geometri på subtila sätt som enskilda mätningar missar.
Provkörningsprotokoll och första-kvalificering
Inspektionsprotokollet för testkörning överbryggar klyftan mellan bänkens förtroende och produktionsverkligheten. Torrcykling fångar upp mekaniska störningar, avskalade gängor eller monteringsfel som kan orsaka omedelbar skada. Den första-bitinspektionen upptäcker dimensionsproblem innan du har gjort en behållare med skrot.
När du kör den första biten, mät allt, inte bara dimensionen du reparerade. Reparationer kan flytta intilliggande funktioner, ändra remsförloppets timing eller ändra hur material strömmar genom formstationer. En svetsreparation på ett trimstål kan vara dimensionellt perfekt men introducera tillräckligt med förvrängning för att påverka nästa stations inriktning. Att bara kontrollera det reparerade området missar dessa sekundära effekter.
Under den korta produktionsperioden letar du efter stabilitet snarare än bara överensstämmelse. Fem på varandra följande delar inom tolerans är bra. Fem på varandra följande delar som trendar stadigt mot en toleransgräns talar om för dig att reparationen redan slits eller sätter sig, och du kanske inte får ut den förväntade livslängden. Formkvalificeringsprocesser som används av verktygstillverkare följer samma princip: präglingsförsök bekräftar inte bara initial kvalitet utan funktionell stabilitet under verkliga produktionsförhållanden.
Dokumentation och spårning efter avslutad reparation
Validering utan dokumentation är bortkastad intelligens. Varje reparationshändelse, från felläget som utlöste den till valideringsresultaten som släppte den, måste matas in i ditt spårningssystem för formunderhåll. Fälten som är viktiga för rekonditionering av en stämplingsform inkluderar:
- Datum, antal träffar vid misslyckande och antal träffar vid återgång till produktion
- Felläge och påverkad station eller komponent
- Reparationsteknik som används (svetsning, slipning, EDM, utbyte)
- Värmebehandling utförd och hårdhetsverifieringsresultat
- Resultat av dimensionsinspektion före och efter reparation
- Mått för första-bit och provkörning
- Tekniker som utför arbetet och totala reparationstimmar
- Förväntad livslängd för reparation och nästa inspektions utlösningspunkt
Denna post tjänar två syften. På kort-sikt ger den spårbara bevis för att tärningen validerades innan den släpptes, vilket skyddar dig om kvalitetsfrågor uppstår senare. Lång-sikt bygger den upp reparationshistoriken som driver smartare beslut. Slutförda arbetsorder bör dokumentera vad reparationen var avsedd att åstadkomma och tillhandahålla ett sätt att spåra återkommande händelser, vilket gör isolerade reparationer till datapunkter som avslöjar mönster. När man kan se att en specifik station har reparerats fyra gånger på tolv månader, varje gång med färre träffar, har man objektiva bevis för det ersättningsbeslut som diskuterades tidigare.
SPC-data som samlas in under övervakning efter-reparation matar samma system. Om kontrolldiagram visar att processen löper stabilt och centrerad efter reparation, är det en bekräftelse på att tekniken fungerade. Om de visar drift eller överdriven variation från början, kan reparationen vara tekniskt bra men funktionellt otillräcklig, och du har fångat det innan det blir ett kvalitetsproblem för kunden.
En disciplinerad validerings- och dokumentationsprocess förvandlar reparationen från en isolerad händelse till en datakälla som kontinuerligt förbättrar ditt underhållsprogram. Men här är den obekväma sanningen: vissa stansar är helt enkelt svårare att validera, svårare att reparera och svårare att fortsätta köra, inte på grund av materialval eller förarens skicklighet, utan på grund av hur de designades från början.
Hur val av formdesign påverkar långvarig-reparation
En tärning som bekämpar dig varje gång den kommer till bänken byggdes inte med reparation i åtanke. Tätt åtkomst, icke-standardfästen, monolitisk konstruktion där insatser ska finnas och geometrier som kräver fullständig demontering bara för att nå en sliten komponent. Det här är inga slumpmässiga problem. De är designbeslut som fattats under konstruktionen som återspeglar varje framtida underhållshändelse för verktyg och verktyg under programmets livstid.
Formdesign för underhållbarhet är inte en sekundär faktor som bultas på efter att formningsgeometrin har slutförts. Det är en strukturell filosofi som avgör om en reparation tar två timmar eller två dagar, om du har fem reservdelar i lager eller femtio, och om dina tekniker kan byta ut ett slitet skär under ett schemalagt uppehåll eller behöver dra hela formen för en bänkrivning.
Insatskonstruktion och modulär design för enkelt utbyte
Modulär forminsatskonstruktion är det enskilt mest effektfulla konstruktionsvalet för lång-reparationsbarhet. När skäreggar, formdetaljer och slitagebenägna funktioner byggs som individuella skär som hålls i fickor istället för att bearbetas direkt till monolitiska block, blir varje underhållsbeslut efterföljande enklare.
Tänk på skillnaden i praktiken. En progressiv stans med solida-sektionsprofiler kräver att man drar hela den nedre stanshalvan till ytslipen när kanterna slits. Samma stans byggd med sektionsinsatser gör att en tekniker kan skjuta ut det slitna stycket, släppa in en för- jordreserv, verifiera frigång och återgå till produktion. Formen lämnar aldrig pressen för rutinmässigt kantunderhåll.
Designfunktioner som möjliggör detta modulära tillvägagångssätt inkluderar:
- Nyckelförsedda insticksfickor- precisions-slipade fickor med lokaliseringsnycklar som garanterar rotations- och positionsinriktning under ominstallation utan att det blir jobbig montering.
- Tillgängliga fästelement- insexskruvar placerade där en skiftnyckel kan nå dem utan att ta bort intilliggande komponenter. Nedgrävda eller blockerade fästelement lägger till onödiga demonteringssteg.
- Styrda strippor med oberoende montering- strippor som lyfts av rent utan att störa andra komponenter, vilket ger direkt åtkomst till stansar och formytor under.
- Bär plattor på-höga kontaktytor- offerplattor på hälblock, styrskenor och ämneshållare som absorberar glidslitage och kan bytas ut utan att omarbeta den överordnade strukturen.
- Dyvelförsedda komponenter med spelavlastning- pluggstift för repeterbar positionering kombinerat med spelrum som möjliggör enkel utdragning utan att hamra eller bända.
Somprogressiva formstämplingsprincipersom beskrivs av tillverkare av precisionsverktyg bekräftar att hög-nötningssektioner som skäreggar ofta är utformade som utbytbara skär av hållbara material som volframkarbid, vilket undviker behovet av att tillverka ett helt nytt stansblock när eggarna slits. Denna modulära filosofi sänker direkt underhållskostnaderna och minimerar produktionsstopp.
Standardiserade komponenter som minskar reservdelskomplexiteten
Föreställ dig att lagra reservskär för en 20-stations progressiv stans där varje skärstans har en unik geometri, unik retentionsmetod och unik shim-konfiguration. Ditt reservdelslager exploderar och dina tekniker lägger tid på att verifiera vilken specifik komponent som passar vilken specifik ficka. Standardisering eliminerar denna komplexitet.
Smart formdesign använder gemensamma geometrier över flera stationer där det är möjligt. Pilotstansar delar samma skaftdiameter och fasthållningsstil. Pierce-stansar för liknande hålstorlekar använder identiska huvudkonfigurationer som passar in i standardhållare av kul-lås eller axel-stil. Forminsatser vid symmetriska stationer speglar varandra, så en reserv betjänar två platser.
Reparationsegenskaper för stämplingsformar kopplade till standardisering inkluderar:
- Vanliga stansskaftsdiametrar och huvudstilar- minskar mängden hållare och backup-konfigurationer som behövs över formen.
- Standardiserade fjäderfickor och kvävecylinderhål- tillåter utbytbara kraftkomponenter utan anpassad bearbetning under utbyte.
- Enhetliga mellanläggstjocklekar och materialkvaliteter- förenklar höjdkompensation efter slipning utan att söka efter icke-standard mellanlägg.
- Konsekventa fästelementsstorlekar i hela formen- en tekniker borde inte behöva sex olika insexnycklar för att ta isär ett verktyg. Två eller tre standardstorlekar täcker allt när design framtvingar konsekvens.
Standardiseringen påskyndar också upphandlingen. När dina skär använder från--hyllor som alla kompetenta verktygs- och formverkstäder kan slutföra-slipa till profil, sjunker ledtiderna från veckor till dagar. Anpassade enstaka-geometrier med exotiska retentionsscheman skapar enstaka-källberoenden som låter dig vänta när produktionen ligger nere.
Hur Engineering for Maintainability minskar reparationskostnaden under hela livet
Varje designfunktion som anges ovan kostar marginellt mer under den första formkonstruktionen. Insatsfickor kräver mer bearbetning än massiva sektioner. Standardiserade komponenter kräver mer teknisk koordinering i förväg. Tillgänglig placering av fästelement tvingar ibland fram något större kuvert. Men under en tärnings produktionslivslängd, som sträcker sig över miljontals träffar och dussintals underhållshändelser, förenas dessa förhandsinvesteringar till dramatiska kostnadsbesparingar.
Dies konstruerade med underhållsbarhet som prioritet levererar:
- Snabbare komponentbyten som minskar pressavbrottstiden per underhållshändelse
- Enklare justering under återmontering som eliminerar prov-och-felpassning
- Mer förutsägbara slitagemönster eftersom utbytbara element är utformade som offerslitpunkter
- Lägre kostnad för lager av reservdelar genom standardisering
- Kortare kurvor för teknikerutbildning eftersom konsekvent konstruktion lär ut mönster snarare än undantag
För team som bygger eller utökar ett verktygsreparationsprogram, ger inköp av verktyg från tillverkare som uttryckligen designar för reparationsbarhet en strukturell fördel från dag ett.YICHEN, till exempel, kombinerar specialtillverkning av stämpelformar med teknisk uppmärksamhet på underhållsbarhet, hållbarhet och stabil produktionsprestanda, och levererar verktyg som kommer fram till produktionen-färdiga med reparationstillgänglighet inbyggd i designen snarare än som en eftertanke.
Den totala ägandekostnadsberäkningen blir tydlig med tiden. En form som kostar 15 % mer att bygga men som minskar varje framtida reparationshändelse med 40 % i tid och komplexitet betalar för den premien under det första produktionsåret. Omvänt, en tärning köpt till lägsta initiala pris som kräver heroisk ansträngning varje gång något slits, slutar med att kosta mycket mer under dess produktionslivslängd i arbete, stillestånd och frustration.
Design sätter taket på hur effektivt ditt underhållsprogram någonsin kan bli. Men även den bäst-designade formen behöver fortfarande rätt personer, utrustning och system för att stödja den. För verksamheter som för närvarande skickar varje reparation ut genom dörren, öppnar det upp för svarstider och kostnadsstrukturer som enbart outsourcing aldrig kan matcha genom att ta in den kapaciteten-hem, även delvis.
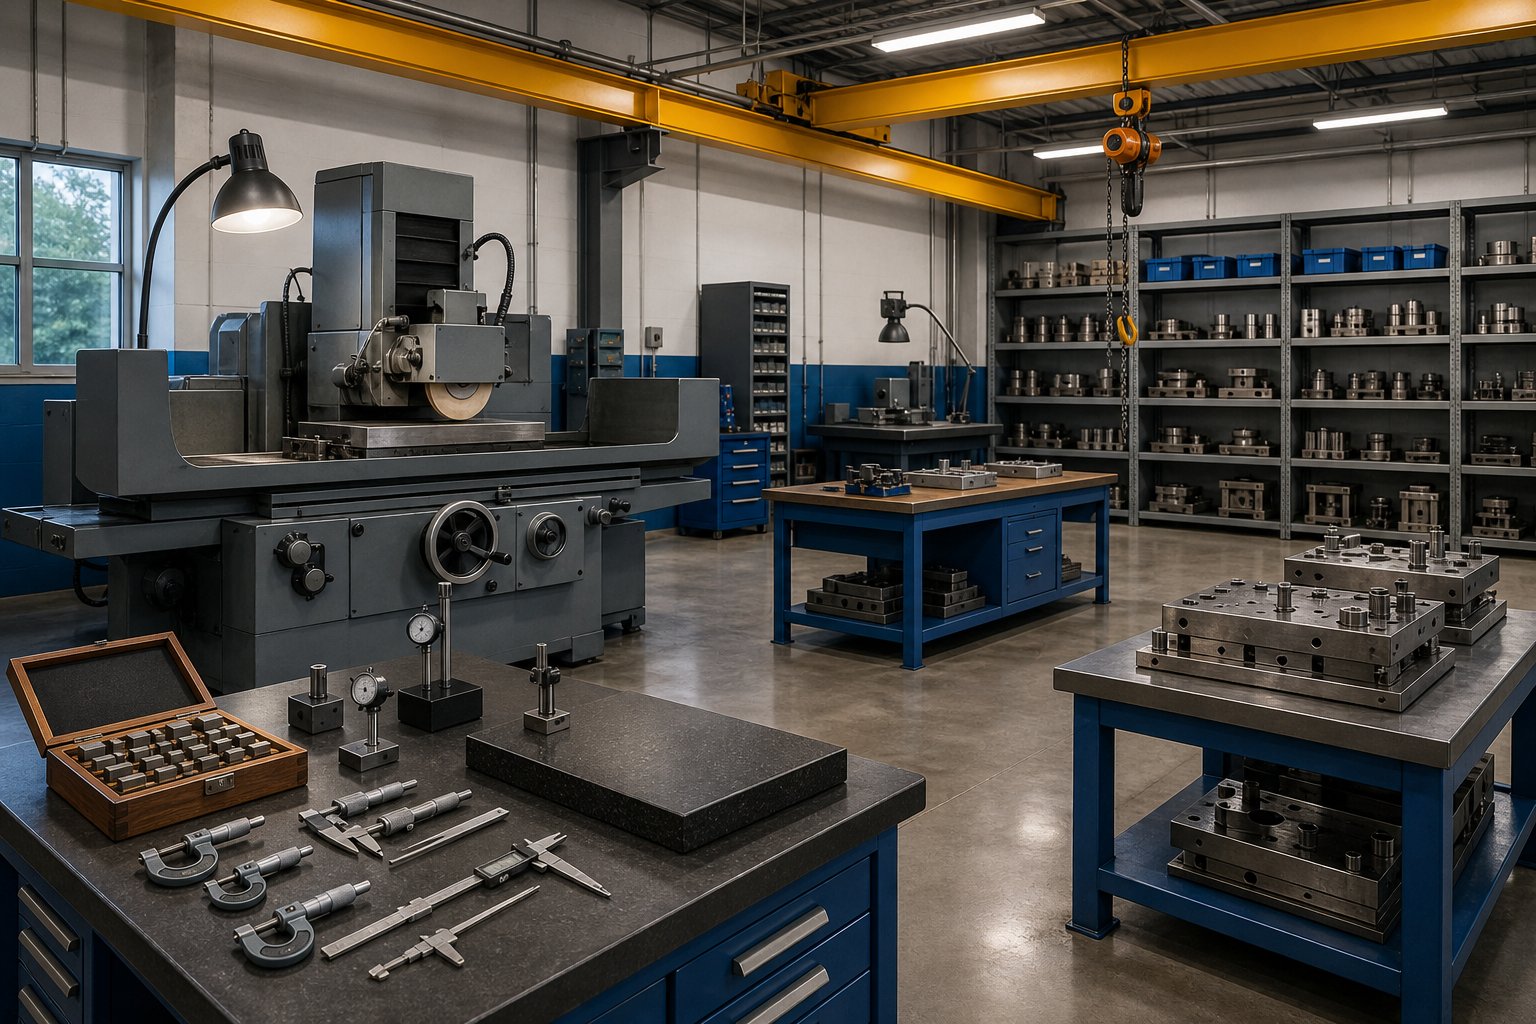
Bygga ett verktygsreparationsprogram från grunden
Att lägga ut varje reparation på ett externt verktyg och verktygsverkstad fungerar tills det inte gör det. Transporttid, leverantörsköer, kommunikationsluckor och uppmärkningskostnader ackumuleras i tysthet tills du en dag inser att du spenderar mer på förseningar än vad du skulle göra på en tekniker och en ytslipmaskin. Att bygga ett verktyg för reparationsprogram-hemmen innebär inte att du replikerar ett komplett-serviceverktyg och en formbutik över natten. Det innebär att etablera den interna förmågan att hantera rutinmässiga reparationer snabbt, samtidigt som man strategiskt outsourcar de stora ombyggnaderna som kräver specialiserad utrustning eller expertis som du inte kan motivera att äga.
Hybridmodellen är där de flesta stämplingsoperationer hittar sin sweet spot. Du sköter slipning, insatsbyten, mindre svetsreparationer och komponentbyten internt. Wire EDM-arbete, större svetsombyggnationer som kräver vakuumvärmebehandling och omkonstruktioner av kompletta stationer går till externa partners med den kapitalutrustning och det metallurgiska djup som dessa jobb kräver. Nyckeln är att bygga den interna grunden som gör att rutinen fungerar snabbt och att outsourcabesluten är avsiktliga snarare än standard.
Verktygsrumsutrustning och personalbehov
Vad behöver egentligen ett-funktionellt verktygsrum i huset? Mindre än du kanske tror för en utgångspunkt, och mer än en arbetsbänk med ett skruvstäd. Den väsentliga utrustningen i-husets verktygsrum för reparation av verktyg täcker tre kategorier: materialborttagning, mätning och monteringsstöd.
Kärnutrustning för ett formreparationsprogram som hanterar rutinunderhåll och mindre reparationer:
- Ytslipmaskin (kapacitet 6x12 eller 6x18)- hanterar det mesta av sliparbetet på stansar, formsektioner och skär. Denna enda maskin hanterar ungefär 60 % av alla rutinmässiga reparationsuppgifter.
- TIG- eller mikro-TIG-svetsuppsättning- för kantrestaurering, sprickreparation och materialuppbyggnad på slitna komponenter. Inkludera en förvärmningsugn eller temperatur-kontrollerade filtar för korrekt termisk hantering av verktygsstål.
- Piedestalslip och bänkslip- snabba-bearbetningar, gradningar och förberedelser som inte garanterar att ytslipen binds ihop.
- Möjlighet för borrpress och fräsning- till och med en liten manuell fräs i Bridgeport-stil hanterar plugghålsarbete, fickmodifieringar och korrigeringar av bultmönster.
- Precisionsmätinstrument- mikrometer, höjdmätare, mätklockor, mätblock och en ytplatta. Utan mätkapacitet gissar du om dina reparationer faktiskt återställde geometrin.
- Rockwell hårdhetstestare- verifierar att värme-behandlade komponenter och svetsreparationer uppfyller hårdhetsspecifikationerna innan de tas i bruk igen.
- Matrishanteringsutrustning- traverskran eller svängkran, dynvagnar och lämplig lyftutrustning. Att flytta 2 000-punds halvor på ett säkert och effektivt sätt kräver infrastruktur, inte improvisation.
- Handverktyg och monteringshjälpmedel- momentnycklar, precisionsshims, parallelluppsättningar, v-block, klämmor och en omfattande uppsättning insexnycklar och hylsor.
Initial investering för denna baslinjeuppsättning uppgår till cirka 150 000 $ - 300 000 $ beroende på om du köper ny begagnad utrustning eller begagnad utrustning av källan. Riktmärkena för verktygsrumsinvesteringar från industridata tyder på ett utlägg på cirka 500 000 USD för en fullt kapabel anläggning som servar 50 verktygsmaskiner, med återbetalning som kan uppnås inom 12 månader genom fördubblad verktygslivslängd och eliminerad outsourcingmarkering. En mindre startoperation fokuserad på rutinmässiga reparationer kan börja med hälften av den siffran.
Bemanningen är där många program stannar. Du behöver minst en erfaren verktygsmakare eller formunderhållstekniker som förstår verktygsstål, kan svetsa kompetent på härdade material, driver en ytslipmaskin på ett säkert sätt och läser utskrifter exakt. För operationer som kör flera presslinjer ger två till tre tekniker per skift täckning för både reaktiva reparationer och planerat förebyggande underhåll. Bemanningsmodellen skalas med ditt antal stansar och produktionsintensitet, men det minsta livskraftiga teamet är en skicklig person med rätt utrustning och befogenhet att fatta reparationsbeslut utan att vänta på flera godkännanden.
Utbildningsvägar för mindre erfaren personal följer vanligtvis en progression: börja med stansrengöring och inspektion, gå vidare till skärpning och komponentbyte, fortsätt sedan mot svetsning och komplexa bänkreparationer under övervakning. Lärling i-stil tillsammans med tillverkarutbildningar om specifik utrustning påskyndar utvecklingen, men räkna med 18-24 månader innan en ny tekniker hanterar större reparationer självständigt.
Reservdelsstrategi och lagerhantering
En-egen reparationskapacitet utan ett lager av reservdelar för formreparation är en tekniker som stirrar på en tom hylla medan produktionen väntar. Inventeringsstrategin behöver inte vara komplicerad, men den måste vara avsiktlig.
Börja med att identifiera dina konsumtionsmönster. Vilka komponenter slits oftast? Vilka har de längsta ledtiderna för utbyte? Vilka fel orsakar störst driftstopp när ett reservdelar inte är tillgängligt? Dessa tre frågor definierar dina prioriteringar för strumpor.
Ett praktiskt sätt att hantera reservdelslager:
- Högt-slitage, korta-blyartiklar- håll multiplar på hyllan. Pierce slag, piloter, standard stansknappar och fjädrar faller här. Dessa är billiga i förhållande till stilleståndstiden de förhindrar.
- Medium-slitage, måttliga-blyartiklar- har minst en reserv i lager. Forma skär, trimma stål, specialstansar och styrbussningar. En reserv innebär att du kan byta omedelbart och reparera den slitna delen i din egen takt snarare än under nödtryck.
- Lågt-slitage, långa-blyartiklar- har inte nödvändigtvis lager, men har inköpsarrangemang på plats. Dieskor, stora hålrumssektioner och anpassade gjutgods. Lär känna din leverantör, känn ledtiden och bygg in den informationen i din ram för ersättningsbeslut.
- Förbrukningsmaterial- slipskivor, svetsning av tillsatsstänger (anpassade till dina specifika verktygsstål), shims i standardtjocklekar, pluggstift, insexskruvar i dina standardstorlekar och kvävecylindertätningar. Att få slut på en förbrukningsvara på 15 USD borde aldrig vara anledningen till att en press på 200 000 USD står stilla.
Standardiserad formkonstruktion ger utdelning här. När flera stansar delar gemensamma stansstorlekar, insatsgeometrier och retentionshårdvara, täcker ditt lager fler verktyg med färre unika artikelnummer. Detta är en anledning till att sourcing dör från tillverkare somYICHEN, som prioriterar underhållsbarhet i sina konstruktioner, ger reparationsprogram en strukturell fördel från dag ett. Dies som kommer med standardiserade, tillgängliga komponenter minskar reservdelskomplexiteten som ditt program måste hantera från början.
Spåra förbrukning mot antal träffar. Om en specifik stämpel i genomsnitt är 150 000 träffar innan den behöver bytas ut, och du kör 50 000 träffar per vecka på den tärningen, vet du att du har en reserv redo var tredje vecka. Detta förutsägande tillvägagångssätt eliminerar det reaktiva förloppet att upptäcka att du behöver en komponent efter att den redan har misslyckats.
Dokumentationssystem och ständiga förbättringar
Det är här de flesta interna reparationsprogram antingen mognar till något kraftfullt eller stagnerar till en cykel av upprepade misstag. Skillnaden beror på en sak: om du dokumenterar vad du gör och använder den dokumentationen för att bli bättre.
Dokumentationskvaliteten avgör om ett verktygsreparationsprogram förbättras med tiden eller upprepar samma misstag i all oändlighet.
Ett underhållsdokumentationssystem för stämpelformar behöver inte vara dyr programvara. Den måste samla in rätt information konsekvent. Åtminstone bör varje reparationshändelse registrera felläget, stationen och komponenten som påverkas, den reparationsteknik som används, antalet träffar vid fel, valideringsresultaten och teknikern som utförde arbetet. Det här är samma uppsättning fält som beskrivs i validering efter-reparation, men nu organiserad som en levande databas snarare än en engångschecklista-.
Dokumentationens verkliga kraft kommer fram med tiden. När ditt system visar att Station 4:s forminsats har reparerats fem gånger på arton månader, varje gång för samma gnagsår, har du bevis för en materialuppgradering eller beläggningsbyte snarare än en annan reparation. När data avslöjar att svetsar utförda av en tekniker konsekvent överträffar de som utförs av en annan, har du en riktad utbildningsmöjlighet. När träff-count-to-data visar ett konsekvent mönster över liknande dies, kan du schemalägga förebyggande ersättningar innan fel uppstår.
Det är detta som förvandlar reaktiv reparation till datadriven-underhållsschemaläggning. Som erfarna konsulter för hantering av matriser framhåller skapar arbetsordersystem som dokumenterar vad varje reparation var avsedd att åstadkomma och spåra återkommande händelser en återkopplingsslinga som kontinuerligt förbättrar både reparationskvalitet och schemaläggningsnoggrannhet. Data från tidigare arbetsorder ger förbättrade förebyggande underhållsplaner och avslöjar om tidigare reparationer resulterat i oavsiktliga konsekvenser.
Implementeringsalternativen sträcker sig från enkel spårning av kalkylblad (tillräckligt för små operationer med färre än tio aktiva dies) till kompletta CMMS-plattformar som MaintainX eller UpKeep som erbjuder streckkodsskanning, mobil åtkomst och automatiska schemaläggningsutlösare. Välj den nivå av sofistikering ditt team faktiskt kommer att använda konsekvent. Ett enkelt system som används flitigt överträffar ett komplext system som används sporadiskt.
Den kontinuerliga förbättringscykeln ser ut så här: reparera tärningen, dokumentera händelsen, validera reparationen, övervaka prestanda, analysera mönster över händelser, justera procedurer eller scheman baserat på fynd och återför lektioner till träning. Varje cykel gör ditt program något mer prediktivt och något mindre reaktivt. Under tolv till arton månader övergår en disciplinerad operation från att bekämpa bränder till att förebygga dem, och produktionsgolvet märker skillnaden i drifttid, enhetlig delkvalitet och färre nödsamtal till verktygsrummet.
Att bygga intern reparationskapacitet handlar inte om att helt eliminera externa leverantörer. Det handlar om att kontrollera det arbete som drar mest nytta av snabbhet och förtrogenhet och samtidigt utnyttja extern expertis för det arbete som verkligen kräver det. Hybridmodellen, med stöd av utbildad personal, rätt utrustning, en smart reservdelsstrategi och dokumentation som faktiskt driver beslut, skapar ett reparationsprogram som ökar i värde varje månad den är i drift.
1. Vad är skillnaden mellan formunderhåll och formreparation?
Underhåll av formverktyg är förebyggande och schemalagt, vilket bevarar en form i dess nuvarande tillstånd genom uppgifter som slipning, smörjning och inspektion. Reparation av formverktyg är korrigerande och återställer en form som redan har misslyckats eller degraderats utöver acceptabla produktionstoleranser. Underhåll syftar till att förhindra fel; reparation reagerar efter fel inträffar. Att separera dessa två kostnadskategorier i ditt spårningssystem är viktigt för korrekt budgetering och för att identifiera om ditt verktygsprogram behöver bättre förebyggande eller bättre återställningsprocedurer.
2. Hur diagnostiserar man vad som orsakade att en stämpelmatris misslyckades?
Börja med att undersöka de delar som kommer från pressen. Grader indikerar slitna skäreggar, dimensionella avdriftspunkter till slitna formstationer eller lösa komponenter, och ytrepor tyder på skavning. Spåra sedan defekten tillbaka till den ansvariga formstationen med hjälp av din remsalayout. Inspektera den stationen för motsvarande tillstånd: kantslitage, materialuppbyggnad, sprickor eller felinriktning. Detta ramverk i tre-steg, observera deldefekten, identifiera stationen, inspektera formens skick, eliminerar gissningar och riktar in reparationsarbetet precis där det behövs.
3. Varför är värmebehandling viktig efter svetsning av en präglingsform?
Svetsning av verktygsstål utan korrekt för--värme- och eftersvetsbehandling- skapar spröd martensit i den värme-påverkade zonen. Denna spröda mikrostruktur har nästan nolltolerans för cyklisk stress och kommer att spricka inom tusentals pressslag, vilket ofta orsakar mer skada än det ursprungliga felet. För-uppvärmning minskar termiska gradienter under svetsning, medan efter-svetsanlöpning omvandlar spröda strukturer till härdad martensit som bibehåller hårdheten med förbättrad seghet. Att hoppa över dessa termiska steg är den enskilt vanligaste orsaken till svetsreparationsfel i formkomponenter.
4. När ska man byta ut en stanskomponent istället för att reparera den?
Byt ut snarare än reparera när komponenten har svetsats i samma område mer än två gånger med minskande livslängd varje gång, när kumulativ slipning har minskat den under minimihöjden, när hårdhetstestning visar inkonsekventa zoner från överlappande värme-påverkade områden, eller när reparationskostnaden överstiger 50 % av ersättningskostnaden medan den förväntade efterföljande komponentens livslängd understiger 6 %. Överväg även byte när upprepade fel tyder på en designbrist snarare än normalt slitage, eftersom reparation av ett designproblem bara försenar det oundvikliga.
5. Vilken utrustning behövs för att starta ett-internt reparationsprogram?
Ett funktionellt startverktygsrum behöver en ytslipmaskin för skärpningsarbeten, en TIG- eller mikro-TIG-svetsuppsättning med förvärmningskapacitet för sprick- och kantreparationer, precisionsmätinstrument inklusive mikrometrar och en ytplatta, en Rockwell-hårdhetstestare för att verifiera reparationer, stanshanteringsutrustning som en traverskran och grundläggande bearbetningsförmåga som manuell bearbetning eller borrpress. Initial investering varierar från $150 000 till $300,000 beroende på ny kontra begagnad utrustning. Samarbete med formtillverkare som YICHEN som designar för underhåll ger ditt program en fördel, eftersom formarna kommer med standardiserade, tillgängliga komponenter som förenklar både reparationer och reservdelshantering.


