


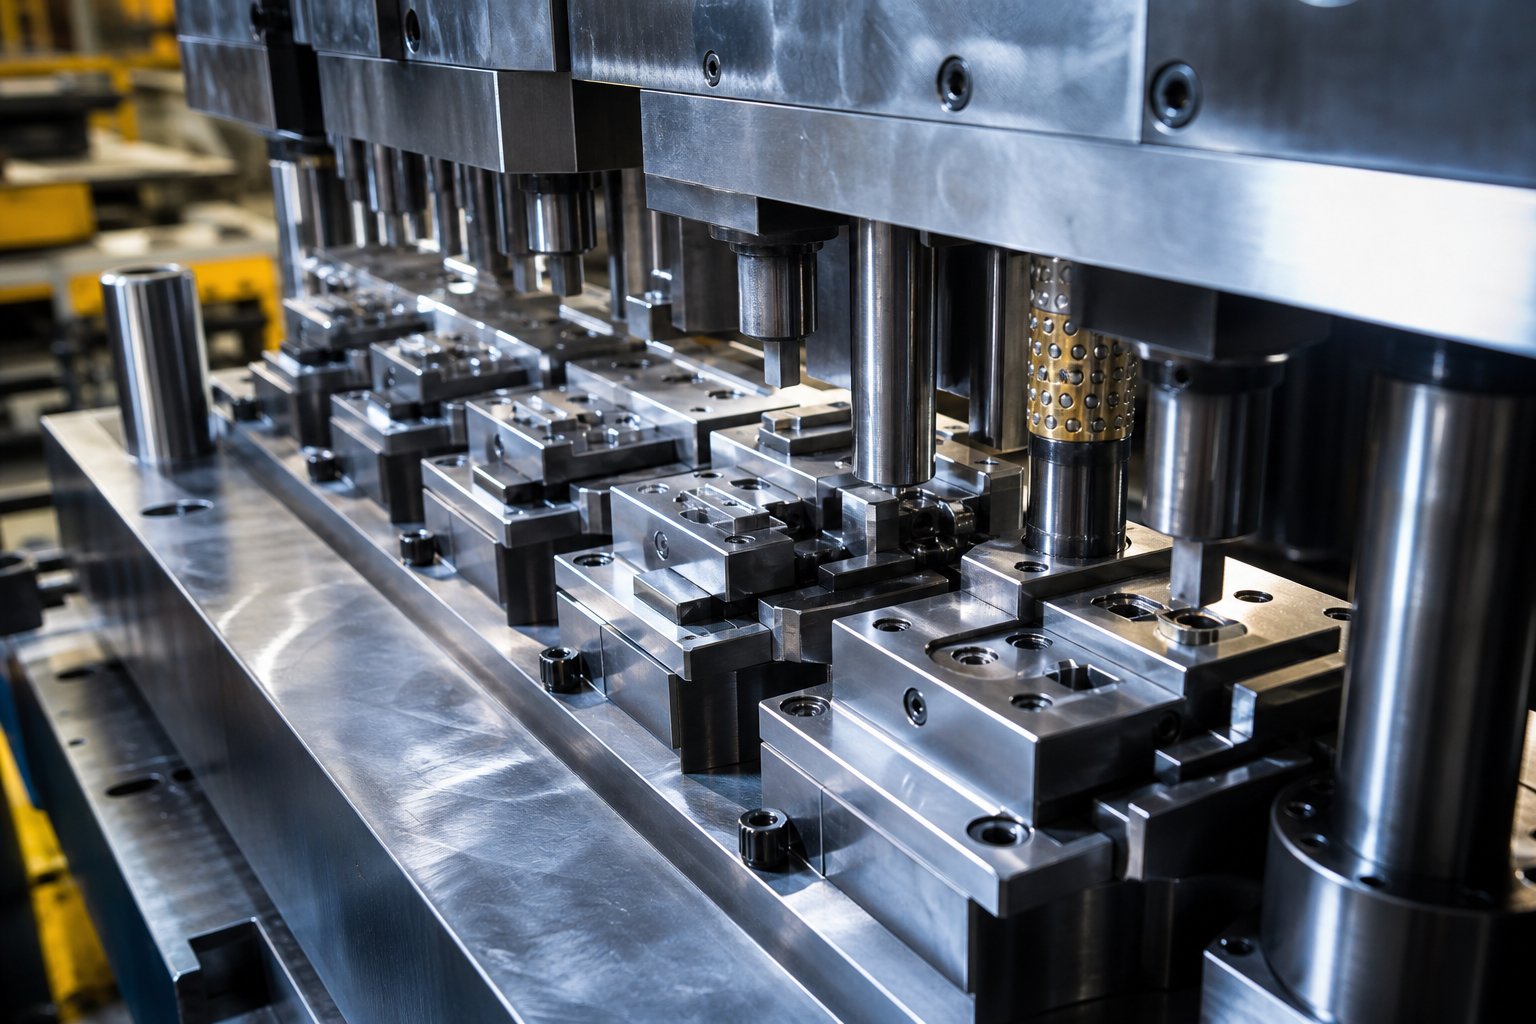
Vad definierar en precisionsstämpelmatris
En precisionsstansform är ett specialiserat verktyg konstruerat för att skära, forma ochforma plåt till färdiga komponentersamtidigt som dimensionstoleranserna hålls inom ±0,0002 tum över miljontals presscykler. Den tröskeln skiljer precisionsformar från standardverktyg, där acceptabel variation kan vara fem till tio gånger bredare.
En precisionsstansform är ett högkalibrerat verktygssystem designat för att producera komplexa metallkomponenter med toleranser på ±0,0002 tum (±0,005 mm) eller tätare, med repeterbar noggrannhet som bibehålls över stora-volymer.
Vad gör en stämplingsformprecision-betyg
Standardpressformar gör jobbet gjort för delar där ±0,005 tum är acceptabelt. Precisionsformar fungerar i en annan teknisk verklighet. Tre faktorer definierar det gapet: kontrollerad stans-till-frigång (vanligtvis 5-10 % av materialtjockleken per sida), mikrometer-positionsnoggrannhet mellan stationer och konsekvent repeterbarhet verifierad över ihållande produktionsvolymer. Dessa parametrar kräver strängare materialspecifikationer, strängare bearbetningsprocesser och strängare kvalitetsvalidering än vad generella verktyg kräver.
Toleranströsklar som definierar precisionsverktyg
När du producerar mikro-kontakter, elektriska terminaler eller komponenter för medicintekniska produkter är toleranser uppmätta i tiondels tusendelar inte valfria. Verktygspraxis av hög-kvalitet gör det möjligt för tillverkare att upprätthålla toleranser på ±0,0002 tum under varje produktionssteg. Den nivån av dimensionskontroll innebär att stansgeometri, stansblocksavstånd och remsregistrering alla måste fungera inom några mikrometers nominella värde under stansens livslängd.
Standard vs Precision Die Klassificering
Stämplingsformar delas in i tre breda arkitektoniska kategorier, var och en skalbar till precisions-kvalitetsspecifikationer:
- Enstaka-station dör- utför en operation per trycktakt. Enkel geometri, lägre verktygskostnad, tak med begränsad komplexitet.
- Föreningen dör- utför flera operationer samtidigt på en station. Idealisk för plana, symmetriska delar som kräver snäv koncentricitet mellan funktionerna.
- Progressiv dör- utför sekventiella operationer över flera stationer när en metallremsa förs genom verktyget. Bäst lämpad för komplexa delar med hög-volym som kombinerar skärningar, böjar och former i en kontinuerlig process.
Varje typ tjänar olika produktionsstrategier, men den progressiva formen dominerar precisionsapplikationer. Dess multi-stationsarkitektur tillåter ingenjörer att fördela komplexa geometrier över sekventiella operationer, och bibehålla strängare kontroll i varje steg än en enskild träff skulle kunna uppnå. Logiken bakom den stationssekvenseringen, och hur beslut om remslayout driver delkvalitet och kostnad, är där formdesignen blir genuint intressant.
Progressiva formkonstruktionsprinciper och stationslogik
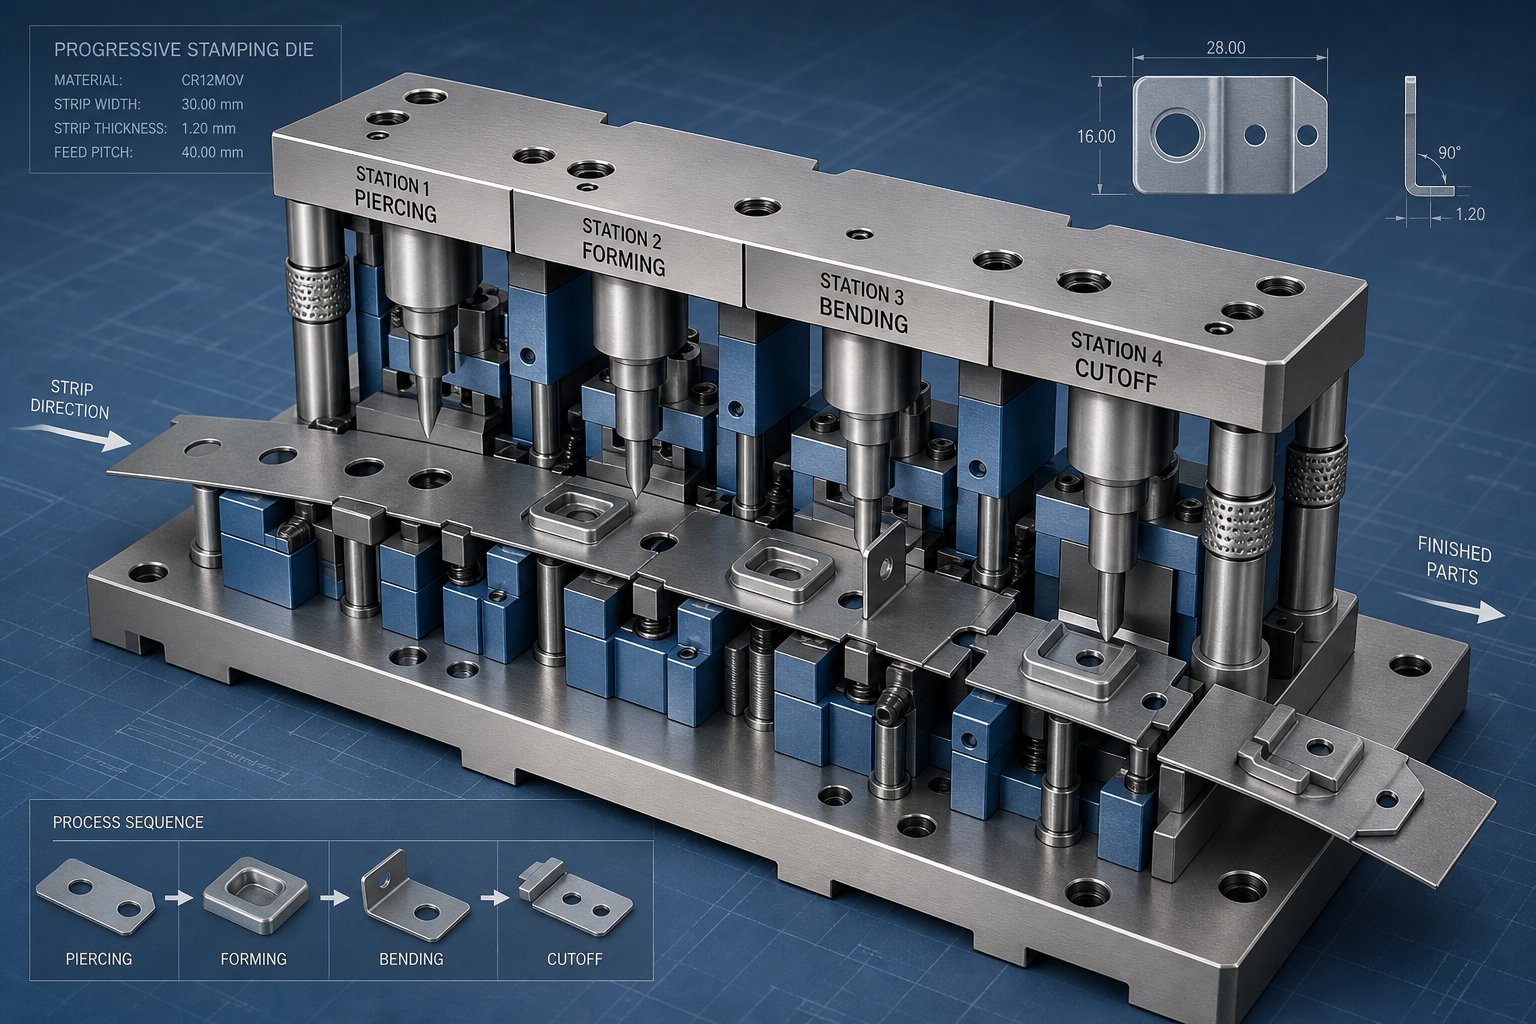
En progressiv stämpelmatrisomvandlar en kontinuerlig spole av metall till färdiga delar genom en koreograferad sekvens av operationer. Varje tryckslag flyttar fram remsan ett steg framåt, och varje station utför sin tilldelade uppgift samtidigt. Resultatet: en färdig komponent faller ut med varje cykel, oavsett om den cykeln tar 0,5 sekunder eller 0,05 sekunder.
Det som gör denna arkitektur kraftfull för precisionstillämpningar är stationsoberoende. Varje operation sker på en dedikerad station där stansgeometri, spelrum och inriktning är optimerade för den enstaka uppgiften. Komplexa delar som skulle vara omöjliga i en träff blir möjliga när de fördelas på sex, tolv eller till och med trettio sekventiella stationer.
Progressiv Die Station Sequencing och Strip Layout
Progressiv stämpelformsdesign börjar med remslayouten, den konstruerade ritningen som dikterar hur materialet flödar genom verktyget. Föreställ dig metallremsan som en tidslinje. Vid varje station längs den tidslinjen händer något specifikt: ett hål sticks hål, en flik böjs, en form myntas eller en funktion trimmas. Sekvensen är inte godtycklig. Den följer ingenjörslogik förankrad i materialbeteende och dimensionskontroll.
En typisk stationssekvens ser ut så här:
- Pilothålspiercing- stansade i den första stationen, dessa hål blir registreringsreferens för varje efterföljande operation.
- Funktionspiercing- inre hål, slitsar och utskärningar skapas samtidigt som materialet förblir plant och stabilt.
- Formning och bockning--material formas efter att all platt-skärning är klar, vilket förhindrar förvrängning av tidigare formade egenskaper.
- Myntning eller prägling- lokaliserad kompression förfinar tjockleken eller skapar ytdetaljer.
- Cutoff eller delseparation- den färdiga delen är avskuren från bärremsan.
Pilotregistrering förtjänar särskild uppmärksamhet. Pilotstiften griper in i de för-stansade hålen i bärarremsan vid varje station och korrigerar för eventuella mindre matningsfel. Sombranschexperter noterar, måste matningsutlösningen vara tidsinställd så att pilotens kula kommer in i remsan innan matarrullarna lossnar helt. Om den här timingen är fel, kommer du att se långsträckta pilothål, oöverensstämmande snitt och progressiv dimensionell drift över stationer.
Själva bärremsan, skelettet som förbinder din del genom varje station, måste balansera styrka med flexibilitet. Solida bärare fungerar för grundläggande skärning och enkla böjar, men varje progressiv stans som utför dragoperationer behöver en sträckbana: en konstruerad ögla av material som deformeras när delen formas och bibehåller konsekvent stigningsavstånd mellan stationerna.
Hur stationstilldelning påverkar delkvaliteten
Varje stationstilldelningsbeslut i progressiv stämplingsformsdesign krusar nedströms. Lägg till fler stationer och du får möjligheten att fördela formningskrafter över mindre steg, vilket minskar återfjädringen och förbättrar dimensionskonsistensen. Men fler stationer innebär också en längre remsa, bredare formsko och fler komponenter att underhålla.
Tre remslayoutparametrar påverkar direkt kostnaden per del och underhållsintervall:
- Remsbredd- bestäms av delbredd plus bromaterial på varje sida. Bryggan (vanligtvis 1,25 till 1,5 gånger materialtjockleken) förhindrar skrot från att vrida och fastna i formen samtidigt som bärarens integritet bibehålls.
- Tonhöjdsavstånd- progressionsavståndet per slag. En snävare stigning sparar material men kräver högre positionsnoggrannhet från matningssystemet. Varje bråkdel av en millimeter som sparas över miljontals träffar leder direkt till minskade materialkostnader.
- Stationsräkning- fler stationer möjliggör gradvis formning som förbättrar kvaliteten men ökar verktygskostnaden och formlängden. Det tekniska målet är det minsta antalet stationer som på ett tillförlitligt sätt uppnår målgeometrin och toleransen.
Mål för materialutnyttjande över 75 % är branschens riktmärke för en väl-designad remslayout. För att uppnå den figuren krävs noggrann kapsling av delens geometri inom remsan och strategisk användning av vinkelorientering när delformerna tillåter det. Skrothastigheter, verktygskostnader och presshastighet går alla tillbaka till dessa layoutbeslut som fattades under designfasen.
Jämföra formtyper efter applikationspassning
Att välja mellan formarkitekturer är inte enbart en fråga om delkomplexitet. Produktionsvolym, toleranskrav och budget spelar alla in. Följande jämförelse kartlägger varje typ mot de attribut som är viktigast när man anger verktyg för en given applikation:
| Attribut | Enkel-stationsdö | Compound Die | Progressive Die |
|---|---|---|---|
| Del komplexitet | Låg till måttlig; en operation per slag | Måttlig; flera samtidiga operationer på en station | Hög; komplexa geometrier som uppnås över sekventiella stationer |
| Produktionshastighet | Långsammare; kan kräva flera inställningar för fler-funktionsdelar | Måttlig; ett slag fullbordar platta delar | Högsta; en färdig del per slag vid hastigheter upp till 1,500+ SPM |
| Toleransförmåga | Bra för individuella funktioner; kumulativa fel över inställningar | Utmärkt koncentricitet mellan samtidiga funktioner | Excellent; pilotregistrering upprätthåller station-till-noggrannhet |
| Installationskostnad | Lägsta initiala verktygsinvestering | Måttlig; mer komplex formkonstruktion | Högsta; men skrivs av över-volymproduktionskörningar |
| Idealiskt volymområde | Låg till medelvolym; prototypframställning | Mellan volym; platta symmetriska delar | Hög volym; 100,000+ delar årligen |
| Materialanvändning | Variabel; beror på blank form | Bra; tät kapsling möjlig för plana delar | Optimerad; remslayout konstruerad för 75 %+ användning |
För precisionstillämpningar som kräver komplexa funktioner vid höga volymer, levererar progressiva formar konsekvent den lägsta kostnaden per del trots sin högre förhandsinvestering. Verktygsstålet som används för att bygga dessa stationer, och värmebehandlingen som används för att härda dem, avgör hur länge den kostnadsfördelen håller innan underhållet urholkar den.
Materialval och värmebehandlingsteknik
En progressiv forms stationsantal och remslayout definierar vad verktyget kan producera. Stålet inuti dessa stationer definierar exakt hur lång tid det producerar. Materialval vid precisionsstansning är inte en katalogövning. Det är ett misslyckande-lägesbeslut: du väljer baserat på vilken mekanism som så småningom kommer att döda verktyget och hur länge du kan fördröja det resultatet.
Varje stans, stansblock och formningsskär möter en kombination av nötande slitage, tryckbelastning och cyklisk stöt. Förhållandet mellan dessa krafter varierar beroende på station, arbetsstyckesmaterial och produktionshastighet. Att välja rätt verktygsstål innebär att identifiera vilken felmekanism som dominerar din applikation och att välja en kvalitet som är konstruerad för att motstå den.
Urvalsram för verktygsstål
Tänk på val av verktygsstål som en diagnostisk process. Du väljer inte det "bästa" stålet. Du matchar materialegenskaperna till de specifika påfrestningar som dina dynkomponenter kommer att stöta på. Så här kartläggs de stora kvaliteterna till verkliga produktionsförhållanden:
- AISI D2 (SKD11)- Gå-till gradering när slitaget av slipmedel eller lim begränsar verktygets livslängd. Dess höga kromkarbidinnehåll tillåter skäreggar att behålla geometrin under långa produktionsserier. Idealisk för stansnings- och håltagningsstationer som bearbetar hårda eller slipande bandmaterial. När du börjar se kantflisning snarare än progressivt slitage har D2 nått sina gränser och en tuffare gradering behövs.
- AISI A2 (SKD12)- Väljs när slitage, deformation och slag är närvarande men ingen dominerar tydligt. A2 ger enbalanserad lösning under blandade förhållanden, vilket gör den lämplig för stationer där flera fellägen konkurrerar. Den bibehåller kantkonditionen samtidigt som den motstår sprickbildning vid upprepad belastning.
- AISI M2 (SKH51)- Används där både slitage och tryckspänning är betydande. M2-stansar bibehåller kantstyrkan under upprepad belastning samtidigt som de motstår nötning bättre än seghetsfokuserade-grader. Jämfört med D2 ger det bättre motstånd mot deformation. Jämfört med S7 ger den högre slitstyrka. Det är valet när både slitage och belastning bidrar till verktygsfel samtidigt.
- AISI S7- Tuffhetsspecialisten. När fel uppstår genom flisning, sprickbildning eller utmattning från upprepade stötar, absorberar S7 cykliska spänningar som skulle spricka högre-karbidstål. Vanligt vid kraftig-stämpling eller stationer där stansbelastningen är stor. Under dessa förhållanden visar sig ökad seghet vara effektivare än att öka hårdheten.
- Volframkarbidskär- Reserverat för stationer där slitage på verktygsstål skapar oacceptabla underhållsintervaller. Hårdmetall erbjuder slitstyrka upp till 30 gånger högre än verktygsstål, och bibehåller exakta dimensioner över miljontals cykler.
Den praktiska vallogiken fungerar så här: när skäreggar nöts progressivt och grader ökar i storlek, är D2 lämplig. När stansar deformeras eller tappar dimensionell noggrannhet under belastning ger M2 bättre motstånd. När kanter flisar eller spricker uppstår vid upprepade stötar krävs S7. När dessa förhållanden överlappar varandra erbjuder A2 balanserad prestanda.
| Verktygsstål | Idealisk applikation | Arbetshårdhet | Förväntat dödsliv (släkting) |
|---|---|---|---|
| D2 (SKD11) | Släckning och piercing med hög-volym; slipande material i arbetsstycket | 58-60 HRC | Hög - utmärkt kanthållning under nötande slitage |
| A2 (SKD12) | Multi-stations progressiva dies med blandade fellägen | 58-62 HRC | Måttlig till hög - balanserad prestanda över förhållanden |
| M2 (SKH51) | Stansar under kombinerat högt slitage och tryckbelastning | 60-65 HRC | Hög - överlägsen motståndskraft mot både slitage och deformation |
| S7 | Tung-gauge piercing; hög-påverkansstationer | 56-58 HRC | Måttlig - optimerad för seghet över slitstyrka |
| Volframkarbid | Stationer med ultra-hög-volym; slipande material; snäva toleransegenskaper | 88-92 HRA (>70 HRC motsvarande) | Mycket högt - 10 till 30x verktygsstål i jämförbara applikationer |
Värmebehandlingsparametrar och deras inverkan på prestanda
Att välja rätt betyg är halva ekvationen. Värmebehandling förvandlar råverktygsstål till en funktionell formkomponent, och de parametrar som används avgör om den komponenten når sin fulla potential eller faller till kort.
Processen följer en kontrollerad sekvens: austenitisering, släckning och härdning. Varje steg har mätbara effekter på livet.
Austenitiserandelöser upp karbider i stålmatrisen och förbereder den för omvandling. För kallpressningsstål varierar austenitiseringstemperaturerna vanligtvis från 1 020 till 1 080 grader Celsius. För låg, och karbider förblir olösta, vilket begränsar uppnåelig hårdhet. För hög och överdriven korntillväxt äventyrar segheten. Blötläggningstiden beror på sektionstjockleken, vanligtvis från 1 till 25 timmar för genom{10}}härdning av större formblock. Vakuumugnar eller ugnar med skyddande atmosfär förhindrar ytavkolning som skulle försämra slitstyrkan på arbetsytan.
Släckningomvandlar austeniten till martensit, vilket skapar den övermättade strukturen som ger baslinjens hårdhet. Val av kylmedier (olja, polymerkylningsmedel eller gas för större sektioner) styr kylningshastigheten. För snabbt och kvarvarande spänningar kan orsaka sprickbildning. För långsam och ofullständig omvandling minskar hårdheten. För precisionsform- och stansapplikationer är dimensionsstabilitet under härdning avgörande eftersom varje skevhet kräver ytterligare slipning som kan äventyra ytintegriteten.
Härdningföljer omedelbart efter härdning för att lindra inre spänningar och optimera hårdhets-seghetsbalansen. Kallstämpelformar som är inriktade på 58-64 HRC, vanligtvis vid 400–550 grader Celsius. Flera härdningscykler (vanligtvis 2-3 cykler på 2-4 timmar vardera) säkerställer fullständig spänningsavlastning och enhetliga egenskaper genom hela tvärsnittet. Varje cykel fäller ut fina karbider samtidigt som den gradvis minskar sprödheten.
Det mätbara resultatet: korrekt värme-behandlade komponenter når sitt målhårdhetsintervall samtidigt som brottsegheten maximeras (vanligtvis 15-35 MPa per kvadratrotmeter för verktygsstål). Hoppa över en tempereringscykel eller missbedöm austenitiseringstemperaturen, och du kommer att se för tidig flisning eller sprickbildning i produktionen som ingen skärpning kommer att fixa.
När hårdmetallskär motiverar investeringen
Progressiva hårdmetallstansar representerar en betydande kostnadspremie i förväg, ofta 3 till 5 gånger priset på motsvarande verktygsstålkomponenter. Så när är den investeringen ekonomiskt meningsfull?
Beslutet beror på tre faktorer:
- Produktionsvolym- När årliga volymer överstiger flera miljoner träffar minskar hårdmetallens utökade underhållsintervall dramatiskt kostnaden per del. Den brytpunkt där hårdmetallens livslängd kompenserar för dess premium beror på detaljens komplexitet och presshastighet, men kontinuerlig produktion av hög-volym gynnar nästan alltid hårdmetall vid kritiska slitstationer.
- Arbetsstyckets nötningsförmåga- Formning av rostfritt stål, laminat av kiselstål eller andra slipande material accelererar slitaget på verktygsstål till den punkt där underhållsfrekvensen blir en produktionsflaskhals. Karbids exceptionella nötningsbeständighet bibehåller dimensionsnoggrannhet där stålsorter inte kan.
- Toleranskritik- För funktioner där dimensionsförskjutning direkt orsakar funktionell avstötning (bredder på kontaktstiften, kontaktytor för medicinsk utrustning), eliminerar hårdmetallens förmåga att hålla geometrin över miljontals cykler kvalitetsrisken i samband med gradvis stålslitage.
Hybridmetoden dominerar modern precisionsform och stämplingspraxis. Istället för att bygga hela formar av hårdmetall, placerar ingenjörer hårdmetallskär vid de specifika stationer och funktioner där slitaget är mest aggressivt eller toleransen är mest kritisk. Den omgivande formstrukturen använder tuffare verktygsstål som absorberar stötbelastningar och förenklar modifiering. Du får hårdmetallprestanda där det spelar roll utan hårdmetallkostnad överallt där det inte gör det.
Materialval och värmebehandling fastställer baslinjeprestandan för varje formkomponent. Men även optimalt härdat verktygsstål möter en motståndare som hårdheten ensam inte kan besegra: yt-nötningsmekanismer som gnidning, vidhäftning och friktion som attackerar gränssnittet mellan stans och arbetsstycke med varje slag.
Ytbehandlingar och beläggningar för förlängd livslängd
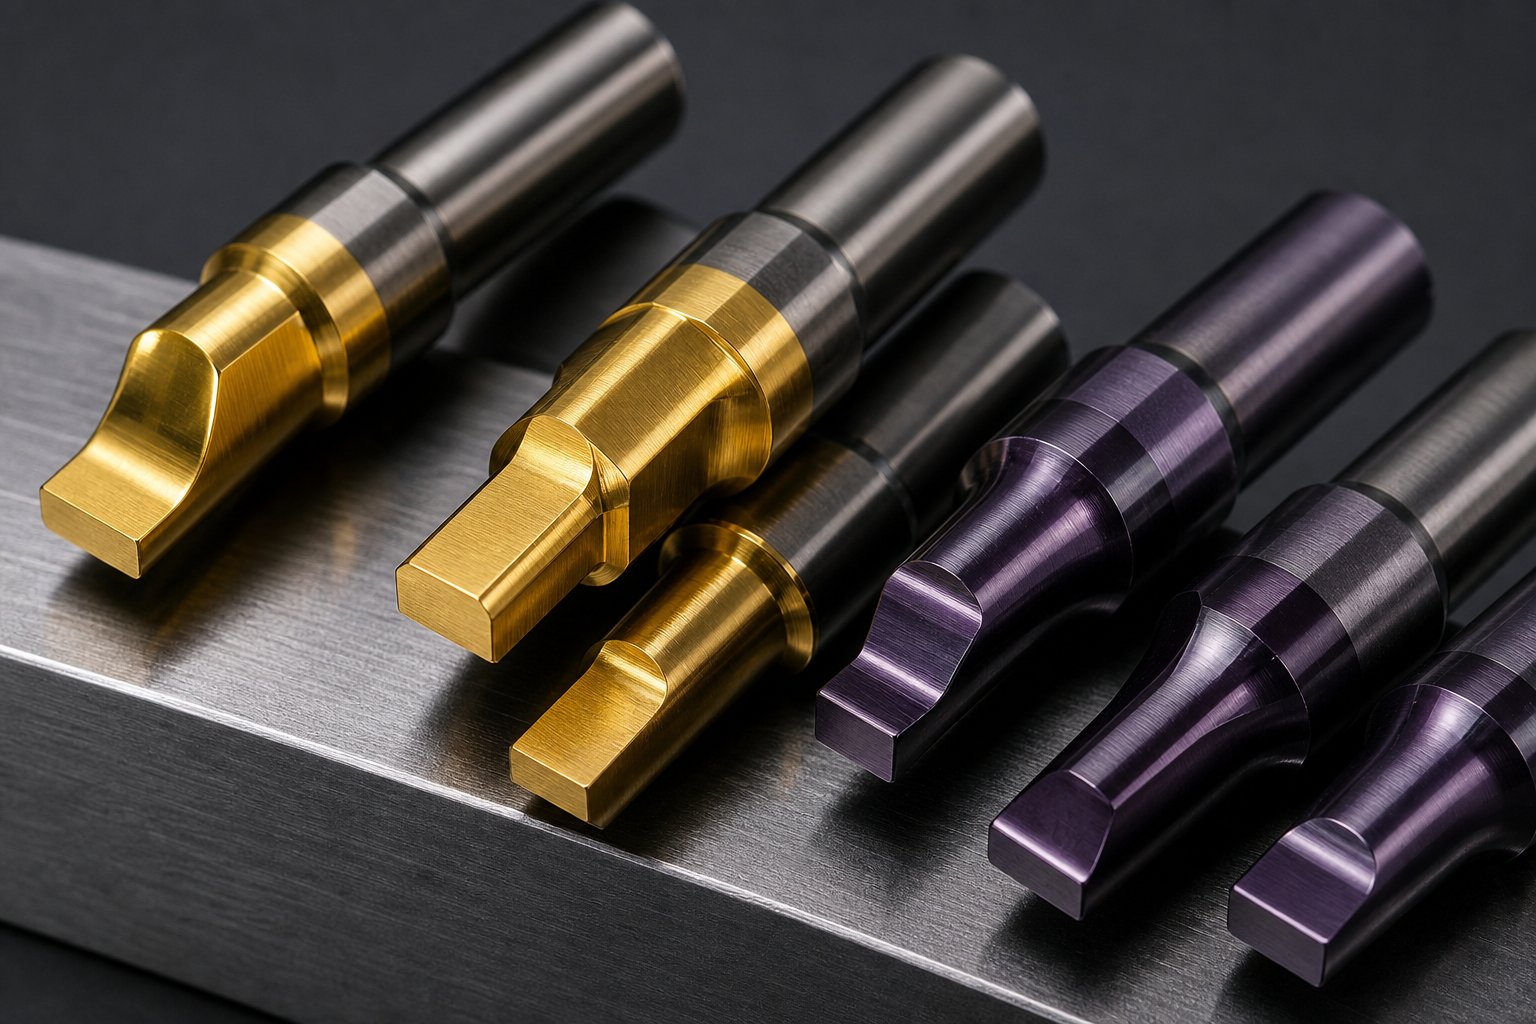
Gallning, vidhäftning och nötande friktion har sitt ursprung i ytan, det mikroskopiska gränsskiktet där stansen möter arbetsstyckets material under extremt tryck och hastighet. Enbart hårdhet löser inte dessa problem eftersom felmekanismen inte är bulkdeformation. Det är materialöverföring vid gränssnittet. Ytbeläggningar åtgärdar detta direkt genom att ändra det tribologiska beteendet för den kontaktzonen, minska friktionskoefficienter, förhindra vidhäftning och skapa en termisk barriär mellan verktyg och remsa.
För precisionsform- och stansningsoperationer som körs i höga hastigheter kan rätt beläggning förlänga verktygets livslängd med en storleksordning samtidigt som den dimensionella konsistensen bibehålls som snäva-toleransdelar kräver.
Beläggningstyper och deras slitagemekanismer
Varje beläggningskemi riktar sig mot en annan kombination av slitagemekanismer. Att välja mellan dem innebär att förstå vad som faktiskt förstör dina verktygsytor. Så här jämförs de primära alternativen:
- TiN (Titanium Nitride)- Standardbeläggningen för alla-ändamål med en karakteristisk guldfärg. Mikro-hårdhet på cirka 2200 HV, maximal beläggningstjocklek på 10 mikrometer. Bäst lämpad för allmän metallformning och plastgjutning där måttlig slitstyrka är tillräcklig. Dess högre friktionskoefficient (0,6 torr över stål) begränsar effektiviteten vid aggressiva formningsoperationer.
- TiCN (titankarbonitrid)- Ökar hårdheten till cirka 3400 HV med en betydligt lägre friktionskoefficient på 0,2. Maximal tjocklek ca 6 mikrometer. Den förbättrade segheten och slitstyrkan gör den idealisk för hög-skärning och metallformning, särskilt på arbetsstycken av rostfritt stål där skärning är det dominerande felläget.
- TiAlN (Titanium Aluminium Nitride)- Ger hög hårdhet (cirka 3200 HV) med utmärkt oxidationsbeständighet vid förhöjda temperaturer. Maximal tjocklek på 10 mikrometer. Presterar bäst i hög-hastighetsoperationer eller halv-torra bearbetningsförhållanden där den termiska belastningen är betydande. Dess värmebeständighet gör den till det föredragna valet när presshastigheter genererar betydande friktionstemperaturer vid stansytor.
- DLC (Diamond-Like Carbon)- Det lägsta tillgängliga friktionsalternativet, med koefficienter under 0,1 och hårdhet som når 4000 HV. Tjockleken är begränsad till cirka 4 mikrometer i standardapplikationer. DLC utmärker sig när det gäller att förhindra vidhäftning på icke-järnmetaller och minska avskalningskrafter vid formningsoperationer där materialet vill greppa stansen vid returslaget.
- Nitrering- En termokemisk diffusionsprocess snarare än en avsatt beläggning. Kväveatomer penetrerar verktygsstålsytan och skapar ett härdat hölje utan en distinkt skiktgräns. Bäst för stora formningsytor där beläggningsvidhäftning kan vara problematisk, eller som en för-behandling under PVD-beläggningar för ökad belastning-.
Matcha ytbehandlingar till arbetsstyckets material
Arbetsstyckets material dikterar vilken slitmekanism som kommer att dominera, och det avgör det optimala valet av beläggning.
Rostfritt stålpresenterar den mest aggressiva tuffa utmaningen. Hög-hållfasthetsklasser som typ 301 i kvarts-hård temperering genererar kraftigt limförslitning på formnings- och präglingsytor. Forskning påPenn United Technologiesvisade att PVD-kromnitridbeläggningar på hårdmetallverktyg förlängde livslängden från 15 000 träffar mellan ombeläggning till flera miljoner träffar innan verktyget gick sönder. Det är ingen stegvis förbättring. Det är en omvandling av underhållsmodellen. TiCN är lika effektivt här, med sin kombination av hög hårdhet och låg friktionskoefficient som direkt motverkar vidhäftningstendensen hos austenitiska rostfria kvaliteter.
Aluminiumär ökänt för materialuppbyggnad på verktygsytor. Den mjuka metallen överförs lätt till obelagda stansar, vilket gradvis försämrar delens ytkvalitet. DLC-beläggningar, med sin extremt låga friktion och anti-vidhäftningsegenskaper, eliminerar praktiskt taget detta felläge i aluminiumblankningstillämpningar.
Koppar och mässingutgör en annan utmaning i progressiv stämpling av kopparterminaler och kontakter. Dessa mjukare material genererar mindre abrasivt slitage men skapar vidhäftningsproblem vid högre hastigheter. DLC- eller TiCN-beläggningar minskar avskalningskrafterna och förhindrar materialupptagning som annars skulle kräva frekvent polering. Progressiva kopparstämplingsoperationer som körs med 800+ slag per minut ser särskilt stora fördelar med låg-friktionsbeläggning, eftersom den upprepade kontakten med hög-hastighet förstärker eventuell vidhäftningstendens.
Testning utförd klDeakin Universityi samarbete med Ford bekräftade att TiCN-beläggningar ökade matrisens livslängd med en faktor på mer än 20 jämfört med endast polerade-ytor, medan hårdkrom gav en 12x förbättring. Studien avslöjade också att enbart förbättring av basens ytfinish från 2,4 mikrometer till en jämnare beredning ökade livslängden på formen sju gånger innan någon beläggning applicerades. Beläggningsprestanda bygger på ytbehandlingskvalitet.
Beläggningsekonomi och övermålningsintervall
PVD och CVD representerar de två primära appliceringsmetoderna, och valet mellan dem är viktigt för precisionsverktyg. PVD (Physical Vapour Deposition) fungerar vid betydligt lägre temperaturer, vanligtvis under 500 grader Celsius. Detta förhindrar dimensionsförvrängning och hårdhetsförlust som processer med högre-temperaturer kan införa. För tolerans-kritiska formkomponenter som redan värmebehandlas- enligt exakta specifikationer, bevarar PVD dessa egenskaper intakta.
CVD (Chemical Vapor Deposition) applicerar beläggningar vid temperaturer som överstiger 1800 grader Fahrenheit. Medan CVD ger utmärkt vidhäftning och enhetlig täckning på komplexa geometrier, kan den termiska cykeln ändra substratets hårdhet och orsaka dimensionsförändringar som kräver omslipning. De flesta precisionstillämpningar för stansning och stansning gynnar PVD av denna anledning.
Övermålningsintervall beror på samspelet mellan beläggningstyp, arbetsstyckesmaterial, presshastighet och smörjstrategi. I allmänna ordalag:
- Obelagda polerade stansar på rostfritt stål: polera om var 1 000 till 7 000 träff beroende på ytbehandlingskvalitet
- Hård krom på rostfritt stål: cirka 12 000 träffar mellan service
- PVD TiCN eller CrN på rostfritt stål: flera hundra tusen till miljontals träffar innan ommålning
- DLC på aluminium eller koppar: förlängda intervall begränsade främst av utarmning av beläggningstjocklek snarare än limfel
Smörjning samverkar med val av beläggning på sätt som inte alltid är intuitiva. En hög-beläggning med minimal smörjning kan överträffa en obelagd form som simmar i stämpelolja. Detta öppnar dörren till minskad smörjmedelsanvändning, renare delar och lägre kostnader för avfallshantering. För progressiv kopparstämpling där kvarvarande oljeförorening påverkar nedströmslödning eller plätering, möjliggör DLC:s ultra-låga friktion torr eller nästan-torr drift som helt eliminerar efter-stämpelrengöring.
Ekonomin gynnar beläggning när kostnaden för ett enstaka oplanerat stansfel, inklusive skrot, stillestånd och snabb reparation, överstiger kostnaden för beläggning av varje -nötningskritisk komponent i verktyget. För de flesta progressiva stansar med hög-volym fungerar den matematiken avgörande till fördel för beläggning. Den återstående frågan är hur man bygger in det beläggningsbeslutet i den bredare formutvecklingsprocessen, från initial delanalys till validerad produktionsrelease.
Matrisens utvecklingslivscykel från koncept till produktion
Stålkvalitet, värmebehandling och ytbeläggningar definierar vad en precisionsstansform kan uthärda. Men sekvensen av beslut och processer som omvandlar ett ingenjörskoncept till ett validerat produktionsverktyg avgör om dessa materialval faktiskt levererar sin potential. En progressiv formtillverkare tillverkar inte bara maskinkomponenter. De orkestrerar en utvecklingslivscykel där varje fas låser precision som efterföljande faser beror på.
Här är verkligheten: designfriheten är störst i början av ett projekt, när tillverkningskunskapen om den specifika delen är som lägst. Stämplingssimulering och virtuell validering existerar just för att överbrygga det gapet och göra vetenskapsbaserad-kunskap tillgänglig innan man satsar på hårda verktyg. Livscykeln nedan återspeglar hur moderna progressiva form- och stämplingsprogram hanterar den spänningen mellan frihet och kunskap.
Simulering från delutskrift till remsalayout
Varje prog die-projekt följer en strukturerad utvecklingsväg. Hoppa över en fas eller skynda dig igenom den, så kommer du att upptäcka kostnaden nedströms i omarbetning, skrot eller försämrad livslängd. Hela livscykeln utvecklas i denna sekvens:
- Delanalys och genomförbarhet- Ingenjörer utvärderar detaljtrycket för tillverkningsbarhet. De bedömer materialegenskaper, geometrisk komplexitet, toleranskrav och årlig volym för att avgöra om delen är lämplig för progressiv formproduktion. Kritiska frågor får svar här: Kan denna böjradie bildas utan att spricka? Kräver denna tolerans hårdmetallverktyg? Kommer den årliga volymen att motivera verktygsinvesteringen?
- Strip layout och simulering- Remslayouten definierar stationssekvensering, tonhöjdsavstånd, bärardesign och materialanvändning. CAE-simulering validerar sedan materialflöde, förutsäger gallrings- eller sprickrisker och optimerar formningstrycken innan något stål skärs. Det här virtuella testet identifierar potentiella defekter i en digital miljö, vilket minskar de fysiska test--och-kostnaderna avsevärt.
- Detaljdesign och 3D-modellering- Varje stans, stansblock, insats, avdragarplatta och styrkomponent modelleras efter exakta specifikationer. Rullningar, störningskontroller och monteringssekvenser verifieras digitalt. Tomgångsstationer är reserverade för framtida tekniska förändringar, vilket förhindrar kostsamma ombyggnationer av stansar när delrevisioner oundvikligen kommer.
- Tråd EDM och CNC-bearbetning- Komponenter tillverkas med hjälp av precisionsbearbetningstekniker anpassade till deras toleranskrav. Plåtar och skor blir CNC-frästa. Stansprofiler och stansöppningar skärs av wire EDM. Kritiska formningsytor får CNC-jiggslipning för slutlig geometri.
- Montering och spotting- Komponenter sätts ihop i formskon och spotting verifierar att matchande ytor kontaktar ordentligt under belastning. Stängningshöjder ställs in, timing bekräftas och remspassage kontrolleras genom varje station.
- Prova och validera- Tärningen kör provdelar på en provpress. Dimensioner mäts, återfjädring kvantifieras och justeringar görs i formgeometrin. CPK-analys genom kontinuerlig provtagning bekräftar dimensionsstabilitet.
- Produktionssläpp- Formen är godkänd för full-produktion efter att ha uppfyllt alla krav på dimensionell, kosmetisk och processkapacitet. Dokumentationspaket inklusive underhålls-SOPs och skärpningsintervall är färdigställda.
Design-för-tillverkningstänkande går igenom varje fas. Ingenjörer designar stansgeometrier som kan slipas om utan komplex fixtur. De anger skärkonstruktion vid hög-nötningsstationer så att enskilda komponenter kan bytas ut utan att demontera hela verktyget. De lokaliserar styrstift och pluggar för repeterbar återmontering efter underhåll. Dessa beslut gör inte den första konstruktionen billigare, men de minskar dramatiskt livstidskostnaden för att använda verktyget.
Precisionsbearbetningsteknik i modern formbyggnad
De toleranser som kan uppnås i en färdig precisionsstansform begränsas i slutändan av de bearbetningstekniker som används för att skapa dess komponenter. Tre funktioner definierar den aktuella tekniken:
Tråd EDMskär härdat verktygsstål med en tunn elektriskt laddad tråd, vilket uppnår toleranser på ±0,0001 till ±0,0003 tum med radier så små som 0,0005 tum. Denna process skapar stans- och skärgeometri i progressiva stansar utan termisk stress eller mekanisk kraft, vilket innebär att härdade komponenter kan bearbetas till slutliga dimensioner efter värmebehandling. Långsam-trådskärning, en förfinad variant som använder finare tråd och flera skumpassningar, pressar ytfinishens kvalitet under 0,2 mikrometer Ra samtidigt som positionsnoggrannheten behålls inom en enda mikron.
CNC jiggslipninguppnår positionsnoggrannhet inom 0,001 mm på hålmönster och konturerade ytor. För stansblock där flera kavitetspositioner måste relatera till varandra exakt, ger jiggslipning koordinatnoggrannheten som säkerställer station-till-stationsinriktning över hela längden av ett progressivt verktyg.
Sänke EDMhanterar komplexa tre-dimensionella kaviteter och bildar stansgeometrier som tråd-EDM inte kan nå. Toleranser på ±0,0002 till ±0,0005 tum möjliggör intrikata inre geometrier, djupa håligheter och underskärningar som minskar antalet sammansatta komponenter genom att konsolidera komplexa former till enstaka skär.
Dessa tekniker fungerar tillsammans. CNC-fräsning grovar komponenter till nästan-nätform snabbt och ekonomiskt. Wire EDM skär sedan slutliga profiler och spelrum till mikron-noggrannhet. Jiggslipning avslutar kritiska datumytor. Kombinationen innebär att en progressiv formtillverkare kan hålla de totala formtoleranserna snävare än någon enskild process skulle kunna uppnå ensam.
Provvalidering och produktionsutgivningskriterier
Låter det okomplicerat? Provningsfasen är där tekniska antaganden möter den fysiska verkligheten. En dyna kan bearbetas perfekt och fortfarande producera-av-specifika delar om materialåterföring, friktionsförhållanden eller pressavböjning inte förutspåddes tillräckligt under simuleringen.
Validering följer ett strukturerat protokoll:
- T0 prover- Första delarna av tärningen. Mätt mot tryckmått för att kvantifiera avvikelsen från nominellt. Springback på formade funktioner är det primära problemet här.
- Geometrikorrigering- Formgeometrin justeras för att kompensera för observerad återfjädring. Formningsstansar kan slipas om eller mellanläggas. Överböjningsvinklarna justeras tills delar faller inom toleransen efter elastisk återhämtning.
- T1-prover- Delar producerade efter korrigeringar, uppmätta för att bekräfta att justeringar uppnådde målet. Flera prover verifierar överensstämmelse, inte bara enstaka-noggrannhet.
- CPK-validering- Kontinuerlig provtagning under en längre körning (vanligtvis 30+ på varandra följande delar) bekräftar processkapacitet. En CPK på 1,33 eller högre på kritiska dimensioner indikerar att processen är tillräckligt stabil för produktionssläpp.
Produktionssläpp är inte bara "delar är bra." Det innebär att formen producerar överensstämmande delar på ett tillförlitligt sätt, att processfönstret dokumenteras och underhållsparametrar upprättas. Hit-count-baserade inspektionsintervall, skärpningströsklar och komponentbyteskriterier definieras alla under denna fas, vilket skapar ett underhållsramverk som skyddar formens prestanda under dess produktionslivslängd.
Underhållsstrategi och analys av felläge
Kriterier för produktionsutsläpp fastställer underhållsramverket, men att hålla en precisionsstämpelform inom specifikationen under miljontals cykler kräver något mer än ett schema som fästs på en vägg. Det kräver en strukturerad strategi som kopplar observerbara symtom till grundorsaker, kopplar serviceintervall till faktiska slitagedata och redogör för hur pressdynamik påverkar nedbrytningen av formen. Överraskande nog är det här många verktygsprogram kommer till korta. Formen byggs enligt exceptionella standarder och försämras sedan under en reaktiv underhållskultur som bara reagerar efter att skrothastigheten har stigit.
Ett bättre tillvägagångssätt behandlar underhåll som en ingenjörsdisciplin, inte en vaktmästaruppgift. Det innebär att förstå varför komponenter misslyckas, när man ska ingripa och hur din presstyp accelererar eller mildrar specifika slitagemekanismer.
Vanliga fellägen och identifiering av rotorsak
När en progressiv tärning börjar producera rejektdelar, berättar det synliga symptomet sällan hela historien. En grad på en stansad kant ser ut som en tråkig stans, men den faktiska orsaken kan vara termisk expansion som ändrar stansen-till-matrisspelet, en lös hållare som tillåter rörelse i sidled eller otillräcklig smörjning som skapar limuppbyggnad.MetalForming Magazinebetonar att en fullständig felanalys kräver att man samlar in prover, sammanställer bakgrundsdata och undersöker brottytor innan man drar slutsatser.
Tänk på skillnaden mellan tillverkningsfel och service-tillståndsfel. En stans som flisar på grund av att en specificerad hörnradie lämnades skarp under slipning är ett tillverkningsfel. Ett hårdmetallskär som spricker eftersom klorerat smörjmedel angriper dess koboltbindemedel är ett service-fel. Båda ger samma symptom, chipping, men kräver helt olika korrigerande åtgärder.
Designfel bidrar också väsentligt. Tjocka sektioner intill tunna sektioner, plötsliga- tvärsnittsförändringar och felaktigt dimensionerade filéradier skapar alla spänningskoncentratorer som så småningom bildar sprickor under cyklisk belastning. Det här är inte underhållsproblem. De är tekniska problem som bara underhåll inte kan lösa.
Följande tabell kartlägger de vanligaste fellägena i progressiva precisionsverktyg till deras grundorsaker och lämpliga korrigerande svar:
| Felläge | Observerbart symtom | Rotorsak | Korrigerande åtgärd |
|---|---|---|---|
| Punch chipping | Oregelbundna kantfragment saknas från stansspetsen; inkonsekvent gradmönster | Materialutmattning från cyklisk belastning; otillräcklig seghet för applicering; skarpa inre hörn skapar stresshöjare | Utvärdera stålkvalitet (överväg S7 för seghet); öka filéradier; verifiera värmebehandling uppnådd målhårdhet-seghetsbalans |
| Galling | Materialansamling på stans- eller formytor; repor och skårmärken på stämplade delar | Otillräcklig smörjning; otillräckligt spelrum för materialtyp; dålig ytfinish på verktyg; hög-friktionsmaterial för arbetsstycket (rostfritt, aluminium) | Applicera PVD-beläggning (TiCN eller DLC); förbättra ytfinishen; verifiera spel per materialtjocklek; uppgradering av smörjleverans |
| Dö spricker | Synliga brottlinjer i formblock eller insats; plötsligt katastrofalt misslyckande | Termisk cykling stress; felaktig värmebehandling (otillräcklig härdning); designegenskaper som skapar stresskoncentration; överbelastning från snigelstapling | Granska värmebehandlingsregister; lägg till tempereringscykler; omdesign av stresskoncentratorer; verifiera tonnagekapacitet och evakuering av snigel |
| Överdriven gradbildning | Gradvis ökande gradhöjd på stansade kanter | Slitna skäreggar (normalt slitage); stans-för att-dö släppning från komponentens löshet; termisk expansion som ändrar spelrummet | Skärpa per dokumenterat tröskelvärde; verifiera behållarens säkerhet och godkännande; kontrollera för termiska hanteringsproblem vid presshastighet |
| Tidsfel | Förlängda pilothål; progressiv dimensionell drift mellan stationer; felmatningshändelser | Tidsfel för flödes-rullning-lyft; slitna eller böjda piloter; pressparallellismförlust; fel på bandlyftaren | Kalibrera om matningstiden; inspektera piloter för slitage (0,0005-0,001 tum frigångstolerans); verifiera pressgibbar och parallellism; servicelyftarskenor |
| Snigel drar | Sniglar drogs tillbaka in i formen; vittnesmärken på remsans undersida | Ökat spel-till-stans som tillåter vakuumeffekt; oljefilm som fungerar som lim; slitna egenskaper för kvarhållande av snigel | Återställ korrekt spelrum; lägg till spånhållningsspår eller modifiera stansens geometri; justera smörjvolymen vid piercingstationer |
Den kritiska insikten från alla felanalyser: du kommer att märka att de flesta grundorsaker spåras tillbaka till beslut som fattats under konstruktion och konstruktion, inte bara driftsslitage. Branschdata bekräftar att verktygsdesign, materialval och värmebehandling förtjänar samma undersökande vikt tillsammans med serviceförhållanden vid diagnostisering av återkommande fel.
Schemaläggning av förebyggande underhåll efter antal träffar
Kalenderbaserade-underhållsscheman missar poängen med stämplingsformar. Ett verktyg som kör två skift med 600 slag per minut ackumulerar slitage på ett helt annat sätt än ett enkelt körande-skift med 200 SPM, även under samma kalendervecka. Effektivt förebyggande underhåll binder inspektion utlöser faktiska produktionsräkningar.
Ramverket fungerar i nivåer:
- Kontroller per-skift (varje körstart)- Visuell inspektion för instängda sniglar, skräp och uppenbara skador. Kontrollera att smörjmedelstillförseln når de avsedda punkterna. Bekräfta foderdelning och spårning av remsor. Flagga alla grader-relaterade kvalitetsförändringar omedelbart. Dessa kontroller tar minuter men fångar upp de tillstånd som eskalerar till timmar av oplanerad driftstopp.
- Stroke-antal-baserad inspektion (vanligtvis var 50 000-250 000 träffar)- Intervallet beror på nötning av arbetsstyckets material, presshastighet och historiska slitagedata för det specifika verktyget. Vid denna utlösare, mät skär-tillstånd, kontrollera spelrum med avkännarmätare, inspektera piloterna för ensidigt slitage och kontrollera att fjäderfri-längd inte har försämrats mer än 10 %. Branschvägledning rekommenderar att man utlöser granskning av stansomslipning när kantslitaget överstiger 0,1 mm.
- Skärpningströskel- Istället för att skärpa enligt ett fast schema, mät faktisk gradhöjd på produktionsdelar. När graden överskrider detaljspecifikationen (ofta 0,05-0,10 mm för precisionsapplikationer), schemalägg skärpningen. Dokumentera antalet träffar vid varje skärpningshändelse. Med tiden bygger detta en prediktiv modell för varje forms faktiska slitagehastighet.
- Kriterier för utbyte av komponenter- Fjädrar byts ut när den fria längden sjunker med 10 % eller sprickor uppstår. Piloter byts ut när avståndet till pilothålen överstiger designavsikten. Styrbussningar byts ut när skårorna är synliga eller när det uppmätta spelet till styrstiften överskrider de dokumenterade gränserna. Det här är inte dömande samtal. De är mätbara trösklar.
Dokumentation binder samman hela systemet. Varje underhållshändelse bör registrera: antal träffar vid service, upptäckta defekter, vidtagna åtgärder, utbytta komponenter och först-kvalitetsresultat efter att formen återgår till produktion. Leverantörer av progressiva formstansningar som betjänar program för bilverktyg förstår denna disciplin instinktivt, eftersom IATF 16949-kvalitetssystem kräver spårbara underhållsregister som ett villkor för leverantörsgodkännande.
Utan träffar-räknare, gissar du. Med den kan du förutsäga när nästa service behövs, budgetera för ersättningskomponenter i förväg och identifiera de specifika stationer som driver oproportionerligt höga underhållskostnader.
Hur presstyp påverkar slitagemönster för formverktyg
Pressen är inte bara en kraftkälla. Det är den dynamiska miljön din tärning lever i, och dess egenskaper formar direkt vilka fellägen som dyker upp först och hur snabbt de utvecklas. Tre pressarkitekturer dominerar tillverkningen av precisionsstansning, och var och en skapar en distinkt slitsignatur.
Mekaniska pressarleverera kraft genom en vevmekanism, vilket innebär att hastighet och tillgängligt tonnage varierar kontinuerligt genom slaget. Topphastigheten inträffar vid mitten-slag och tonnaget är maximalt endast vid nedre dödpunkten. Detta skapar mycket korta cykeltider som är idealiska för hög-volymsläckning och håltagning, men den fasta slagprofilen innebär att formningsoperationer upplever olika töjningshastigheter beroende på var i slaget de inträffar. Formslitagemönster på mekaniska pressar tenderar mot anslagsrelaterade-fel: stansning vid ingrepp, genomsnäppning-genom stöt under blankning och utmattningssprickor från upprepad dynamisk belastning. Progressiva HVAC-stämplingsoperationer som producerar värmeväxlarfenor vid 1,000+ SPM på mekaniska pressar ser accelererat slitage vid håltagningsstationer helt enkelt på grund av den ackumulerade slagenergin vid dessa cykelhastigheter.
ServopressarAnvänd programmerbara servomotorer för att kontrollera kolvens hastighet, position och kraft oberoende under hela slaget. Du kan sakta ner kolven under materialingrepp för att minska stötstöten, applicera fullt tonnage gradvis under formningen och dra in med maximal hastighet för att minimera cykeltiden. Resultatet: avsevärt minskat slitage på formen. Formen upplever lägre toppkrafter, minskad termisk cykling och mindre genomsnäppning-. Komponenter som chippar efter 200 000 träffar på en mekanisk press kan köra 500 000 eller mer på en servopress som bildar samma del. Underhållsintervallen sträcker sig proportionellt.
Hydrauliska pressarger fullt tonnage när som helst i slaget med justerbar hastighet, vilket gör dem utmärkta för djupdragning och komplexa formningsoperationer. Deras långsammare cykeltider begränsar dock genomströmningen för progressivt formarbete med hög-volym. Formslitagemönster på hydrauliska pressar gynnar varaktiga-kontaktmekanismer: skakning från långvarig kontakt med verktyg-arbetsstycket vid formningsstationer, termiska effekter från långsammare värmeavledning och ytförsämring från förlängd uppehållstid under belastning. Fordonsdynor för djupdragna-konstruktionskomponenter körs ofta på hydrauliska pressar just för att den kontrollerade hastigheten förhindrar sprickbildning och rivning som mekaniska slag med hög-hastighet skulle ge vid djupdrag.
Det praktiska alternativet: ditt underhållsschema bör ta hänsyn till presstyp, inte bara antal träffar. En stans som körs på en servopress vid 400 SPM kan behöva mindre frekvent service än samma stans som körs på en mekanisk press vid 300 SPM, eftersom servons kontrollerade ingrepp minskar kumulativ skada per slag. Omvänt kan en hydraulisk pressformningsoperation behöva mer frekvent ytinspektion för att skadas trots att den körs med lägre hastigheter, eftersom varje slag upprätthåller kontakten längre.
Att förstå dessa felmekanismer och underhållsstrategier håller en precisionsform som producerar överensstämmande delar. Men specifikationerna som driver dessa toleranser, spelrum som definierar acceptabel grad och produktionsvolymerna som motiverar strikt underhållsdisciplin kommer alla från själva applikationen. Vad den stämplade delen gör i sin slutmontering avgör allt som formen ska leverera.
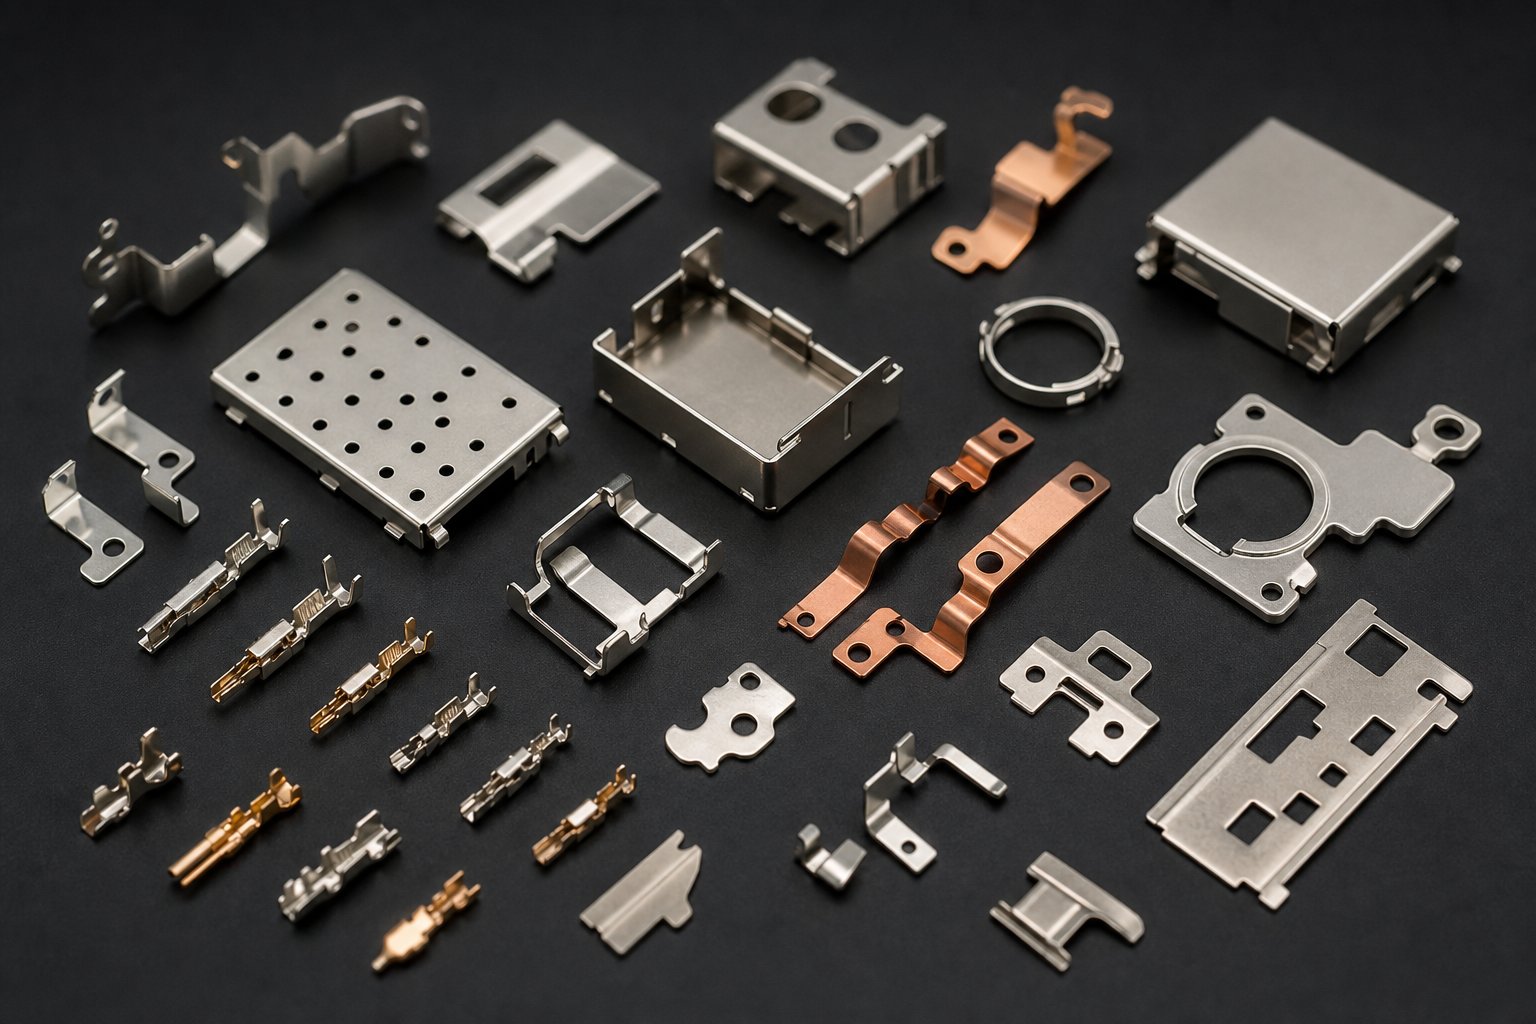
Industriapplikationer och beslut om formspecifikationer
Toleransgränser, underhållsintervall och val av beläggning existerar inte i ett vakuum. De drivs av vad den färdiga delen faktiskt gör när den lämnar pressen. En kopparterminal inuti en bilkabelkabel fungerar under andra mekaniska, elektriska och termiska begränsningar än en aluminiumfena i en värmeväxlare. Dessa slutanvändningskrav flödar bakåt genom ingenjörskedjan och dikterar allt från stålkvalitet till antal stationer i den progressiva formen som producerar delen.
Att förstå detta förhållande hjälper ingenjörsteam att specificera verktyg som matchar deras applikation snarare än att-överkonstruera för marginaler som de inte behöver eller, ännu värre, under-specificera för toleranser som de absolut gör.
Tillämpningar för fordons- och elektriska anslutningar
Progressiv stämpling för fordonskomponenter representerar en av de mest krävande sektorerna för precisionsverktyg. Tier 1-leverantörer som betjänar OEM-tillverkare behöver formar som producerar miljontals identiska delar årligen samtidigt som de håller toleranser som säkerställer tillförlitlig elektrisk kontakt och mekanisk retention.
Föreställ dig ett fler-kontakthus med fjäderkontakter på 1,27 mm avstånd. Varje kontakt måste upprätthålla en specifik normalkraft mot det passande stiftet, och den kraften beror på materialtjocklek, böjgeometri och dimensionell konsistens över varje enskild del. En avvikelse på 0,05 mm på en kontaktarmslängd ändrar fjäderkraften tillräckligt för att orsaka intermittenta anslutningar under drift. Det är den toleransverklighet som driver OEMs progressiva stämplingsspecifikationer.
Progressiva matriser för el- och hybridfordon producerar nu hög-motorlaminering, samlingsskenor och kontakter med produktionshastigheter på upp till 1 400 slag per minut. Dessa applikationer kombinerar snäva toleranser med aggressiva årliga volymer, ofta över 10 miljoner stycken. Formspecifikationer för detta segment kräver vanligtvis hårdmetallskär vid kritiska håltagningsstationer, TiCN- eller DLC-beläggningar på formningsstansar och servopresskompatibilitet för att minska stötslitaget vid dessa cykelhastigheter.
De viktigaste drivkrafterna för specifikationer för elektriska applikationer för fordon:
- Material- Fosforbrons, berylliumkoppar eller för-pläterade kopparlegeringar från 0,1 till 0,8 mm tjocklek
- Toleranser- Vanligtvis ±0,02 till ±0,05 mm på kritiska kontaktdimensioner; positionsnoggrannhet inom ±0,03 mm mellan funktioner
- Volym- Flera-miljoner årliga kvantiteter som motiverar hårdmetallverktyg och fullständiga beläggningsprogram
- Dö komplexitet- 20 till 40+ stationer som integrerar i-munstyckesmontering, selektiva över-gjutningsinsatser, eller i-tappning för integrerade komponenter
VVS och kopparstämpling i hög hastighet
HVAC progressiv metallstämpling upptar den motsatta änden av komplexitetsspektrumet men pressar hastighetsgränserna hårdare än nästan alla andra applikationer. Värmeväxlarfenor är geometriskt enkla, tunna aluminiumdelar som produceras med extraordinära hastigheter, ofta 1 200 till 1 500 slag per minut på dedikerade höghastighetspressar.
Vid dessa hastigheter ackumuleras slitaget snabbt. En fena som kör 1 400 SPM över tre skift ger över 2 miljoner träffar per dag. Även med aluminiums relativt låga nötningsförmåga, försämrar den kumulativa kontakten verktygsytor snabbt utan korrekt beläggning och smörjstrategi. Verktygsspecifikationer för HVAC progressiv stämpling prioriterar:
- Material- Tunn aluminiumremsa (0,08 till 0,15 mm) som kräver extremt vassa skäreggar och minimal grad.
- Hastighet- 1 000 till 1,500+ SPM-krävande lättviktskomponenter, robust pilotregistrering och anti-vidhäftningsbeläggningar (DLC föredrages)
- Dö livshantering- Frekventa skärpcykler på grund av extrema träffar; modulär insatskonstruktion för snabb stationsservice utan fullständig stansborttagning från pressen
- Remsbredd- Brett spollager (upp till 500 mm eller mer) som matar flera rader samtidigt för maximal effekt
Progressiv kopparprägling för elektriska plintar och samlingsskenor ställer olika krav. Koppararbeten-härdar under formningen, vilket ökar pressbelastningen när produktionen fortskrider. Formspecifikationerna måste ta hänsyn till högre tonnagekrav vid formningsstationer och koppars vidhäftningstendens mot obelagt verktygsstål. OEM-toleranskrav för dessa delar faller rutinmässigt inom ±0,001 till ±0,005 tum, med ytfinishbegränsningar som drivs av nedströms plätering eller lödningsprocesser.
Medicinska och elektroniska precisionskrav
Komponenter för medicintekniska produkter och skärmning av konsumentelektronik pressar precisionsformarna mot sin snästa toleranskapacitet. En stämplad EMI-sköld för en smartphone måste passa i ett hålrum mätt i bråkdelar av en millimeter, med krav på planhet som förhindrar luckor som tillåter elektromagnetiskt läckage. Medicinska kontaktfjädrar, komponenter för kirurgiska instrument och implanterbara enhetshöljen kräver inte bara dimensionell precision utan fullständig spårbarhet och processvalidering.
Det som skiljer dessa applikationer från bilarbete är inte nödvändigtvis snävare toleranser. Det är kombinationen av snäva toleranser med exotiska material och lägre volymer som förändrar den ekonomiska ekvationen:
- Elektronikskärmning- Tunt rostfritt stål eller nickelsilver (0,1 till 0,3 mm); komplexa böjgeometrier som kräver flera formningsstationer; planhet inom 0,05 mm över skärmytorna; måttliga volymer (500 000 till 5 miljoner årligen)
- Medicinsk utrustning- Titan, kirurgiskt rostfritt eller speciallegeringar som kräver specifika materialcertifieringar; toleranser på ±0,01 till ±0,025 mm; full partispårbarhet med CPK-dokumentation per produktionskörning; lägre volymer (50 000 till 500 000) som fortfarande måste motivera en progressiv forminvestering
- Mikro-kontakter- Delningsavstånd under 0,5 mm mellan kontakterna; funktionsstorlekar som närmar sig gränserna för tråd-EDM-kapacitet; bandbredder under 20 mm med enkel-radförlopp; hårdmetallverktyg obligatoriskt för dimensionsstabilitet under hela produktionslivslängden
För medicinska och elektroniktillämpningar skiftar besluten i formspecifikationerna mot kvalitetssäkringsinfrastruktur lika mycket som mekanisk kapacitet. Formen måste inte bara producera överensstämmande delar utan måste göra det inom en validerad, dokumenterad process som uppfyller regulatoriska krav. Denna valideringsstränghet kopplar direkt tillbaka till hur formen utvecklades, vem som byggde den och vilka kvalitetssystem som styrde tillverkningen, frågor som naturligt leder till hur ingenjörsteam utvärderar och väljer sin verktygspartner.
Välja en partner för precisionsstansning för kritiska delar
Lagstadgad spårbarhet, validerade processer och dokumenterad förmåga kommer inte från den stämplade delen. De har sitt ursprung i organisationen som designade och byggde formen. För ingenjörsteam som specificerar verktyg för tolerans-kritiska applikationer handlar valet av rätt tillverkare av progressiva verktyg mindre om att hitta den lägsta offerten och mer om att identifiera en partner vars tekniska infrastruktur matchar applikationens krav. En leverantör utrustad för allmän konsolstämpling arbetar i en fundamentalt annorlunda teknisk miljö än en som är byggd kring mikro-kontakter, tunna-kopparterminaler eller komponenter för medicintekniska produkter som kräver ±0,01 mm repeterbarhet.
Så hur skiljer man tillverkare av progressiva formverktyg som verkligen är utrustade för precisionsarbete-från marknadsföring utanför deras förmåga? Svaret ligger i att utvärdera specifika tekniska riktmärken, verifierade kvalitetssystem och demonstrerad processdisciplin.
Riktmärken för teknisk kapacitet för matrisleverantörer
När du skaffar en precisionsstansform för små, komplexa delar med hög volym, berättar leverantörens utrustningslista mer än deras försäljningspresentation. Du måste se bortom den allmänna CNC-kapaciteten och undersöka de specifika bearbetningstekniker som möjliggör mikron-noggrannhet.
Här är en praktisk utvärderingsram. En leverantör som är lämpad för tolerans-kritiskt progressivt formarbete bör visa:
- Wire EDM-kapacitet med ±0,001 mm eller bättre noggrannhet- Detta är inte-förhandlingsbart för stans- och stansinläggsprofiler där spelrum mäts i ensiffriga-mikroner. Fråga om de går långsamt-med flera skumpassningar för slutliga ytor.
- CNC jiggslipning för koordinatnoggrannhet- Kritiskt för att upprätthålla positionsrelationer från-till-station över långa progressiva formskor. Utan jiggslipning blir kumulativa positionsfel över 20+ stationer oundvikliga.
- Värmebehandling i-hus eller verifierad underleverantörskontroll- Värmebehandling avgör direkt om verktygsstål når sin prestandapotential. Leverantörer som outsourcar denna process utan dokumenterad parameterverifiering introducerar en okontrollerad variabel.
- Stämplingssimuleringsprogram (AutoForm, DYNAFORM eller motsvarande)- Simuleringsdriven-utveckling minskar försöksupprepningar och förutsäger återgång, gallring och materialflöde innan hårda verktyg skärs. Leverantörer som enbart förlitar sig på erfarenhetsbaserade-test-och-fel löper högre risk för komplexa geometrier.
- Prova presstillgänglighet som matchar produktionsvillkoren- En leverantör bör validera stansar på en press som replikerar din produktionsmiljö: matchande tonnage, slaghastighet och typ av matningssystem. Att validera en 400 SPM progressiv tärning på en 60 SPM testpress lämnar hastighetsberoende-fellägen oupptäckta.
- Ytbehandling inom-hus eller etablerade beläggningspartnerskap- Beslut om PVD-beläggning bör integreras i designfasen, inte behandlas som en eftertanke. Leverantörer som koordinerar val av beläggning med arbetsstyckesmaterial och presshastighet levererar verktyg som håller längre-.
- Metrologiutrustning kalibrerad för att mäta vad de bygger- CMM-kapacitet, optiska mätsystem och ytprofilometri som är lämpliga för det toleransintervall de påstår sig uppnå.
Ett allmänt stämplingshus kan äga en tråd EDM-maskin. En precisions- och stämplingsspecialist kör den inom en processdisciplin som inkluderar dokumenterade program, verifierade förskjutningar och uppmätt uteffekt validerad mot nominell CAD. Utrustningen spelar mindre roll än systemet som styr hur den används.
Kvalitetsstandarder och certifieringskrav
Certifieringar fungerar som externt granskade bevis på att en leverantör verkar inom ett strukturerat kvalitetsledningssystem. För precisionstillämpningar väger två certifieringar tyngst.
ISO 9001:2015fastställer baslinjen. Den bekräftar att det finns dokumenterade processer för konstruktionskontroll, kalibrering, internrevision, korrigerande åtgärder och leverantörshantering. Alla ansedda leverantörer av precisionsformar och stämplar bör hålla detta som ett minimum. Det signalerar processdisciplin och spårbarhet, även om det inte kräver den-bilspecifika stringens som hög-produktionsprogram kräver.
IATF 16949:2016bygger på ISO 9001 med avsevärt strängare krav skräddarsydda för tillverkning av fordonsleverantörer. Den kräver APQP (Advanced Product Quality Planning), PPAP (Production Part Approval Process), FMEA, SPC och MSA som kärnkvalitetsverktyg. För team som köper fordonsverktyg eller någon annan säkerhetskritisk-stämplad komponent är IATF 16949-certifiering inte en preferens. Det är en förutsättning. Standarden kräver processkapacitetsstudier som är inriktade på Cpk på 1,33 eller högre på kritiska dimensioner, vilket driver leverantörer mot den statistiska rigoriteten som förhindrar dimensionell drift över långa produktionsserier.
Utöver själva certifikatet, verifiera omfattningen. En leverantör kan inneha IATF 16949 för monteringsoperationer men inte för stanstillverkning. Certifieringsomfånget bör uttryckligen täcka verktygs- och formdesign, konstruktion och validering på platsen där ditt verktyg kommer att produceras. Begär det faktiska certifikatet och bekräfta det genomIATF:s tillsynsdatabassnarare än att förlita sig på en logotyp som visas på en webbplats.
Utvärdera verktygspartners för tolerans-Kritisk produktion
Teknisk förmåga och certifieringar avgör om en leverantör kan utföra arbetet. Den återstående frågan är om de är rätt passform för din specifika produktionsverklighet.
Progressiva formtillverkare som erbjuder applikationer med hög-volym, snäva-tolerans delar egenskaper som skiljer dem från vanliga verktygshus:
- Applikationsspecifik-upplevelse- En leverantör som har byggt formar för din materialtyp, delstorleksintervall och bransch förstår fellägen och designanpassningar som är specifika för din applikation. Be om fallstudier eller referensdelar i liknande material och toleransband.
- Design-för-underhållsfilosofi- Precisionsverktyg byggda för produktion av flera-miljoner-träffar måste kunna användas. Utvärdera om leverantören designar med modulära skär, tillgängliga skärytor och dokumenterade underhållsprocedurer som standardpraxis.
- Ingenjörssamverkan under utveckling- De bästa verktygspartnerna engagerar sig under detaljdesign, inte efter att utskriften har frysts. Design för tillverkningsbarhet input från formbyggaren kan minska antalet stationer, förbättra materialutnyttjandet och eliminera toleransstapling innan verktygsinvesteringar påbörjas.
- Validerad process från simulering till produktionssläpp- En komplett utvecklingslivscykel med dokumenterade valideringsgrindar (simulering, T0-provning, CPK-bekräftelse) minskar risken jämfört med att bygga-och-justera tillvägagångssätt.
- Responsiv service och modifieringsförmåga- Produktionsdelar utvecklas. Tekniska förändringar kommer. En leverantör med-inbyggt bearbetningsdjup kan utföra ändringar snabbt utan att starta om verktygsprogrammet från början.
För ingenjörsteam som utvärderar partners som är specialiserade på progressiva stansar av precision-för hög-volym, snäva-toleransapplikationer,YICHENs precisionsstämpelmatrisprogrammet fungerar som en resurs värd att undersöka. YICHEN fokuserar specifikt på små delar med hög-noggrannhet byggda för repeterbar massproduktion, det segment där formprecisionen direkt avgör om färdiga komponenter uppfyller funktionskraven i deras slutmontering.
Beslutet om val av leverantör återspeglar i slutändan en riskberäkning. Kostnadsskillnaden mellan en precisionsform och stämplingsspecialist och en allmän-butik är vanligtvis blygsam i förhållande till den totala programkostnaden. Men kostnaden för en stans som inte kan hålla toleransen i produktionshastighet, eller en som kräver månatlig ingripande eftersom slitagehantering inte var designad från början, sammanfattar varje träff under verktygets livslängd. Investera utvärderingstid i förväg, och verktygen betalar sig själv genom år av stabil, förutsägbar produktion.
Vanliga frågor om precisionsstansverktyg
1. Vilken tolerans kan en precisionsstansform hålla?
En precisionsstansform håller typiskt dimensionella toleranser inom ±0,0002 tum (±0,005 mm) eller tätare över miljontals presscykler. Denna noggrannhetsnivå uppnås genom kontrollerad stans-till-spel med 5-10 % materialtjocklek per sida, mikrometer-positionsnoggrannhet mellan stationer och pilotregistreringssystem som korrigerar matningsfel vid varje station. För att bibehålla dessa toleranser krävs specifika verktygsstålsorter härdade till HRC 58-64, wire EDM-bearbetning med ±0,0001 tums kapacitet och validerade underhållsscheman kopplade till träffräkningsdata snarare än kalenderintervall.
2. Vad är skillnaden mellan en progressiv stans och en sammansatt stans?
En progressiv form utför sekventiella operationer över flera stationer när en metallremsa avancerar en stigningssträcka per pressslag, vilket ger en färdig del per cykel med hastigheter upp till 1,500+ SPM. Den hanterar komplexa geometrier genom att fördela skärningar, böjar och former över dedikerade stationer. En sammansatt dyna utför flera operationer samtidigt på en enda station i ett tryck, vilket gör den idealisk för plana, symmetriska delar som kräver tät koncentricitet mellan funktionerna. Progressiva matriser passar komplexa delar med hög-volym (100,000+ årligen), medan sammansatta formar fungerar bäst för platta delar med måttlig-volym där koncentricitet-till{10}}funktioner är avgörande.
3. Vilket verktygsstål är bäst för att stansa stansar?
Det bästa verktygsstålet beror på den dominerande felmekanismen i din applikation. D2 (SKD11) utmärker sig när nötande slitage begränsar matrisens livslängd och erbjuder hög kanthållning vid 58-60 HRC. M2 (SKH51) motstår både slitage och tryckdeformation vid 60-65 HRC, idealiskt för stansar under tung belastning. S7 ger maximal seghet vid 56-58 HRC för högpåverkande stationer där flisbildning eller sprickbildning uppstår. A2 (SKD12) ger balanserad prestanda när flera fellägen tävlar. Volframkarbidskär motiverar deras 3-5x kostnadspremie på stationer med ultrahöga volymer där underhållsintervaller för verktygsstål blir produktionsflaskhalsar.
4. Hur ofta ska en precisionsstämpelmatris underhållas?
Underhållsfrekvensen bör vara knuten till det faktiska antalet träffar snarare än kalenderscheman. Visuella kontroller per-skift fångar upp instängda sniglar och smörjproblem. Slag-antal-baserade inspektioner var 50 000 till 250 000 träffar mäter skär-tillstånd, spelrum, pilotslitage och fjäderfri-längd. Slipning utlöses när gradhöjden överstiger detaljspecifikationerna, vanligtvis 0,05-0,10 mm för precisionsarbete. Fjädrar måste bytas ut när den fria längden sjunker med 10 %. Presstyp påverkar också intervallen: stansar på servopressar kan behöva mindre frekvent service än identiska verktyg på mekaniska pressar, eftersom kontrollerat ingrepp minskar kumulativa stötskador per slag.
5. Vilka beläggningar förlänger livslängden för precisionsstansformen?
PVD-beläggningar som TiCN (3400 HV-hårdhet, 0,2 friktionskoefficient) och DLC (4000 HV, friktion under 0,1) ger de mest betydande förbättringarna av matrisens livslängd för precisionstillämpningar. TiCN utmärker sig mot slitning i rostfritt stål, vilket förlänger livslängden med över 20 gånger jämfört med enbart polerade ytor.- DLC förhindrar vidhäftning av aluminium och koppar, vilket möjliggör nästan-torrstämpling som eliminerar efter-rengöring. TiAlN lämpar sig för höghastighetsoperationer som genererar termisk belastning. PVD-applicering under 500 grader Celsius bevarar substratets hårdhet och dimensionsnoggrannhet, vilket gör det att föredra framför CVD för tolerans{14}}kritiska komponenter. Val av beläggning bör matcha det specifika arbetsstyckets material och den dominerande slitmekanismen.


