


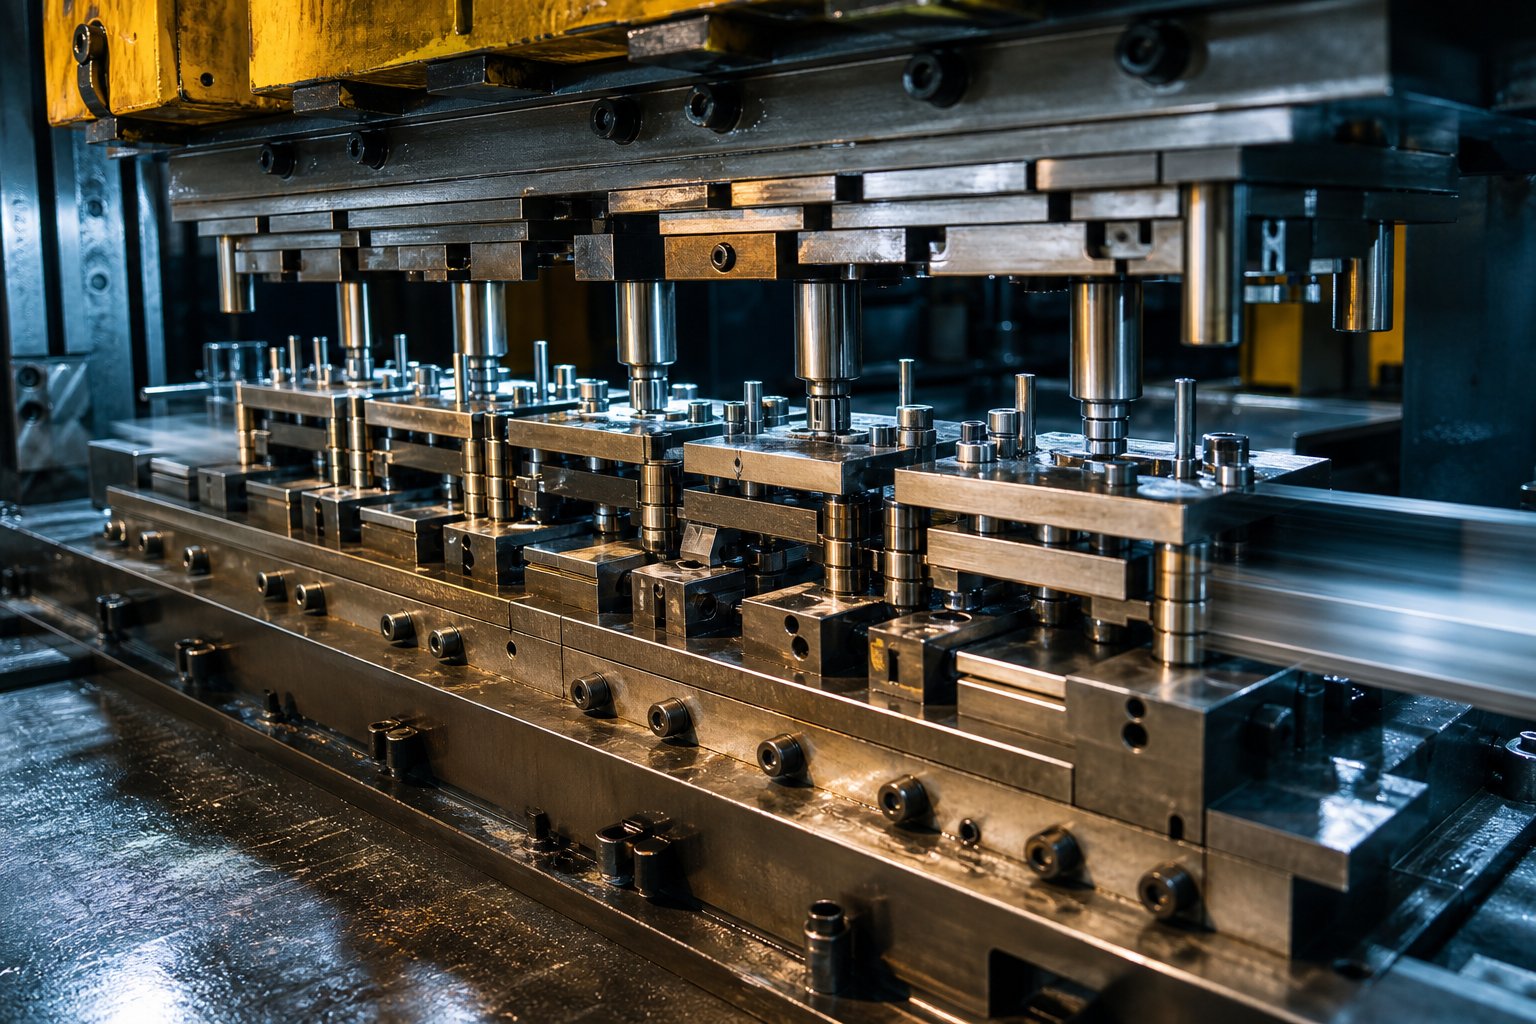
Vad är progressiv stämpling och varför det är viktigt
Föreställ dig att producera en färdig metalldel med varje enstaka tryck - utan ompositionering, inga sekundära inställningar, inga operatörsingripanden mellan stegen. Det är vad den progressiva formstansningsprocessen levererar, och den har varit ryggraden i tillverkning av hög-volym av metallkomponenter sedan mitten av 1900-talet.
Definiera progressiv formstämpling
Progressiv formstämpling är en spol-matad metallbearbetningsprocess där en kontinuerlig remsa av metall avancerar genom flera stationer inom en enda form, där varje station utför en distinkt operation - stansar, sticker hål, böjer eller formar - tills den färdiga delen separeras vid slutstationen.
Så,vad är en progressiv die? Det är ett specialiserat verktyg som innehåller en sekvens av arbetsstationer, var och en utformad för att forma metallremsan stegvis. En spole av plåt matas in i pressen, avancerar ett fast avstånd (kallad tonhöjd) med varje slag och går ut som en färdig komponent. Remsan förblir ansluten under hela processen via bärarflikar, vilket ger varje station en stabil referenspunkt tills avskärningsoperationen släpper delen.
Oavsett om du är en ingenjör som anger toleranser eller en inköpschef som jämför kostnader per-del, är kärnidén densamma: ett verktyg, flera operationer, kontinuerlig produktion.
Varför den här processen dominerar hög-volymproduktion
Progressiv metallstämpling blev standard för mass-tillverkade delar eftersom det löser tre problem samtidigt:
- Hastighet- Höghastighetspressar- kan köras med 300+ slag per minut och producerar tusentals färdiga delar varje timme.
- Repeterbarhet- Pilotstift och fast formgeometri betyder att den miljonte delen är dimensionellt identisk med den första.
- Minimal hantering- Remsan bär sig själv genom formen, vilket eliminerar manuell laddning mellan operationer och variationen som följer med den.
Dessa fördelar förenas i stor skala. Arbetskostnaden per del sjunker till bråkdelar av en cent, verktygsinvesteringar amorteras över miljontals cykler och skrot från operatörsfel försvinner i princip. För delar som kräver flera funktioner - hål, böjar, formade flikar - konsoliderar progressiv formstämpling vad som annars skulle vara separata inställningar till en enda oavbruten cykel.
Den verkliga frågan är inte om denna process fungerar. Det är att förstå exakt hur varje station bidrar till den sista delen - och där smarta designbeslut leder till mätbara kostnadsbesparingar.
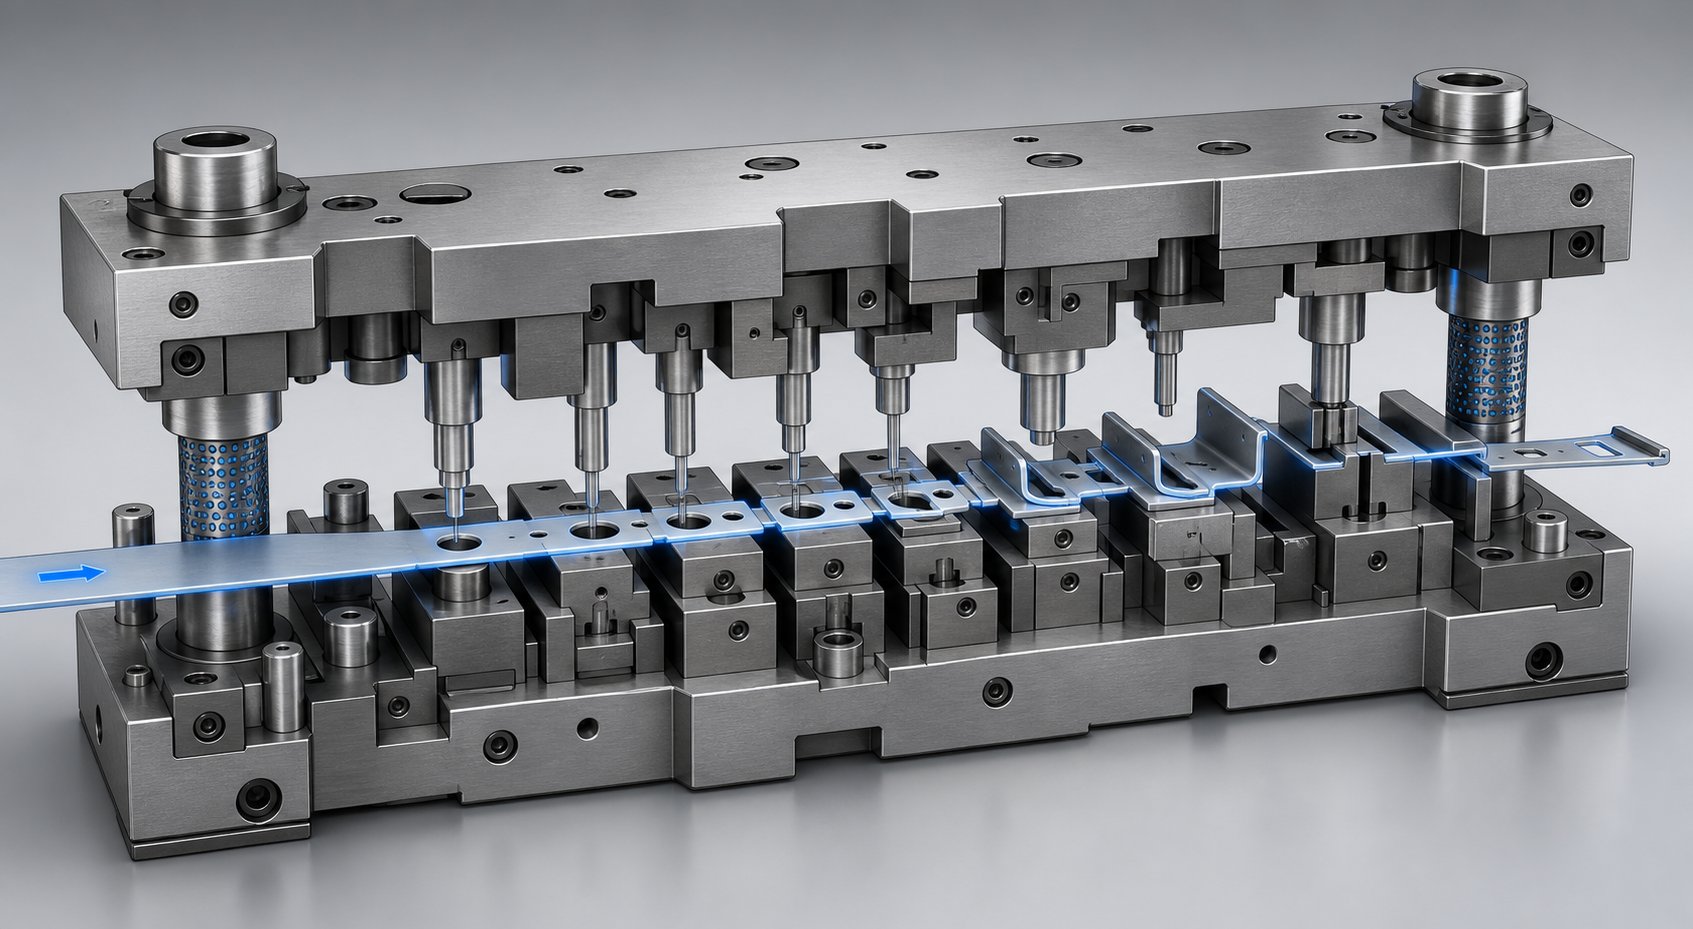
Hur den progressiva stämplingsprocessen fungerar Station för station
Föreställ dig ett elektriskt anslutningsfäste - en liten del med styrhål, en formad flik och en exakt utskärning. Den börjar som en platt spole av kopparlegering och lämnar formen som en färdig komponent, allt inom en bråkdel av en sekund. Förståelsehur fungerar en stämplingspresspå denna nivå avslöjar varför stansprocessen kräver så noggrann konstruktion vid varje station.
Bandmatning och pilotregistrering
Spolmaterialet kommer in i den progressiva stanspressen genom ett automatiskt stansmatningssystem -, vanligtvis en rullmatnings- eller greppmatningsmekanism. Rullmatningar använder parade rullar som roterar ett visst avstånd per slag för att föra fram remsan med en exakt stigningslängd. Greppmatningar använder en fram- och återgående klämma som greppar och drar remsan framåt, ofta föredraget för tjockare material eller längre matningslängder.
Pitchkontroll är avgörande. Enligt Metal Forming Magazine kan faktorer som remsan-lyftarens rörelse och avståndet mellan matningsenheten och formen orsaka stigningsfel om tidpunkten för stängning av matningsrullen- inte är korrekt kalibrerad. Även bråkdelar av en millimeter i felmatning leder till defekta delar.
När remsan når varje station sjunker koniska styrstift ner i för-förstansade pilothål för att registrera remsans exakta position. Detta säkerställer en inriktningsnoggrannhet inom ±0,001 tum (0,025 mm) - den typ av repeterbarhet som håller toleranserna konsekventa över miljontals cykler.
Sekvenslogik över stationer
Operationer i en progressiv stämplingstärning arrangeras inte godtyckligt. Sekvensen följer strikt formningslogik utformad för att skydda delens integritet:
- Pilothålspiercing- Skapat först för att fastställa registreringsdatum för alla nedströmsstationer.
- Funktionspiercing och stansning- Hål och utskärningar bildas medan remsan fortfarande är platt, vilket förhindrar förvrängning som skulle uppstå om den stansades efter böjning.
- Naggning- Avlastningsskåror skärs före böjningar för att eliminera spänningskoncentrationer och materialinterferens vid viklinjer.
- Formning och bockning- Flikar, flänsar och vinklar formas progressivt, med enkla former före komplexa.
- Myntning eller prägling- Fina detaljer och dimensionsförfiningar tillämpas på redan-formad geometri.
- Cutoff och separation- Den färdiga delen klipps loss från bärremsan vid slutstationen.
Varför denna order? Piercing före formning förhindrar hålförvrängning - ett runt hål som stansas till en platt remsa förblir runt, men stansning efter en böj skapar påkänningar som förlänger det. Naggning före böjning avlastar material som annars skulle buckla eller spricka vid vecket. Under förloppet håller bärflikarna remsan ansluten, vilket ger strukturell stabilitet så att varje station har ett styvt arbetsstycke att agera på.
Ett typiskt anslutningsfäste kan kräva 6 till 12 stationer. Höga-progressiva stämplingspressar som körs med 200 till 400+ slag per minut kan producera tusentals av dessa delar varje timme - var och en identisk med den senaste.
Slutlig separation och delutkastning
Vid den sista stationen skär en avskärningsstans den färdiga komponenten från bärremsan. Delen faller genom formen eller kastas ut av fjäderbelastade- stift i en uppsamlingsränna under pressen. Under tiden lämnar den återstående skelettremsan - nu bara ett band av skrot - ur formen och lindas upp på en skrotrulle för återvinning.
Hela den progressiva stämplingsprocessen, från spolinträde till delutkastning, sker i kontinuerlig rörelse. Det finns ingen paus mellan delarna, ingen manuell överföring, ingen om-fixtur. Varje tryckslag flyttar fram varje station samtidigt, vilket innebär att sex eller fler operationer sker parallellt med varje cykel.
Denna parallella effektivitet är det som gör stansprocessen så volymproduktiv. Men det betyder också att själva verktyget - stansarna, stansblocken, stripparna och styrningarna inuti stansen - måste fungera som ett tätt integrerat system. Hur dessa komponenter interagerar bestämmer både delens kvalitet och matrisens livslängd.
Kritiska formkomponenter och hur de interagerar
En progressiv stämpelform kan se ut som ett massivt stålblock från utsidan, men öppna den och du kommer att hitta dussintals precisions-slipade stansdelar som fungerar tillsammans. Varje komponent har ett enda jobb, men ingen kan fungera utan de andra. Se det som en mekanisk orkester - en ur-ur-låtsektion och hela framförandet faller isär.
Stansplattor, stansblock och strippers
Stansplattan sitter i den övre halvan av formen och bär alla skärande och formande stansar. Dessa stansar - tillgängliga i runda, avlånga eller anpassade profiler - faller ner i remsmaterialet med varje tryckslag för att sticka igenom hål, klippa profiler eller forma geometri. Deras former matchar de funktioner som krävs vid varje station.
Under remsan tillhandahåller formblock den passande geometrin. Varje stansblock innehåller precisions-bearbetade öppningar (kallade stansknappar) som motsvarar stansarna ovan. Spelet mellan stans- och stansknappen - vanligtvis 5-10 % av materialtjockleken per sida – bestämmer eggkvalitet och verktygslivslängd. För hårt och du överbelasta stansen; för löst och det bildas grader på delen.
Avisoleringsplattan fullbordar trion. Som Wisconsin Metal Parts förklarar, utför avstrykarplattan två kritiska jobb: den klämmer fast materialet platt mot stansblocket under drift och skalar av materialet från stansarna vid returslaget. Utan den skulle remsan fastna på stansarna och dra uppåt, förstöra delen och potentiellt skada formen.
Piloter, lyftare och stockguider
Piloter är kul-nålar som går ner i för-genomborrade hål vid varje station. De ger en slutlig positionskorrigering utöver vad matningsmekanismen ensam kan uppnå - genom att fixera remsan till exakt inriktning varje enskilt slag. Denna registreringsnoggrannhet är det som håller hålpositioner, kanter och formade egenskaper inom toleransen över miljontals delar.
Stämplingslyftare är fjäderbelastade- stift eller skenor som lyfter remsan från den nedre stansytan efter varje slag. Genom att lyfta remsan skapar de ett spelrum så att materialet kan föras fritt till nästa station utan att släpas över formytor eller fastna i formkanterna. Detta låter enkelt, men felaktig lyfthöjd eller fjäderkraft orsakar felmatningsfel som går igenom varje nedströmsstation.
Lagerstyrningar löper längs båda sidor av remsan, vilket skapar en kanal som förhindrar sidodrift. De håller spolens material spårande rakt genom formen så att pilotstiften kan göra sitt finjusteringsarbete- utan att bekämpa grov snedställning.
Hur komponenter fungerar tillsammans som ett system
Under pressslagscykeln sjunker den övre stansskon, styrd av precisionsstyrstift och bussningar (ofta kullagertyp i hög-höghastighetsverktyg med progressiv stans) som bibehåller inriktningen inom en tiondels tusendel. Avstrykaren kommer först i kontakt med remsan och klämmer fast den. Stansar passerar sedan genom strippern för att utföra skärnings- eller formningsoperationer mot formblocken nedan. Vid returslaget håller strippern materialet nere medan stansarna dras in rent. Lyftare höjer sedan remsan, matningsmekanismen flyttar fram den en stigning och cykeln upprepas.
Varje stämplingsform beror på att denna interaktion är sömlös. Rulllagerhållare i formsatsen säkerställer att de övre och nedre skorna återgår till samma position cykel efter cykel. Stödplattor bakom skären förhindrar att härdade verktyg drivs in i mjukare formskor under upprepade stötar. Hälblock stödjer slag som upplever sidobelastning från-ensidiga skärningar. Det är ett integrerat system där varje komponent skyddar de andra.
| Komponent | Fungera | Typiskt material |
|---|---|---|
| Stansplatta | Håller och lokaliserar skärande/formande stansar | A2 eller D2 verktygsstål |
| Stämplar | Genomborra, blanka eller forma remsmaterialet | D2, M2 eller volframkarbid |
| Die blocks / die knappar | Tillhandahåll matchande skärkant och bildande hålighet | D2 verktygsstål eller hårdmetallskär |
| Avisoleringsplatta | Klämmor remsa platt; avlägsnar material från stansar vid retur | A2 verktygsstål (härdat) |
| Pilotstift | Registrera remsposition vid varje station | M2 höghastighetsstål- |
| Lyftare | Höj remsan för smidig frammatning | Hölje-härdat legerat stål |
| Aktieguider | Förhindra avdrift i sidled | A2 verktygsstål eller härdad legering |
| Styrstift och bussningar | Rikta in övre och nedre formhalvorna exakt | Härdat verktygsstål / aluminium brons bussningar |
| Stödplattor | Skydda matrisskor från slagkrafter | Härdat verktygsstål |
| Die skor (övre/nedre) | Strukturell grund; montera alla komponenter | 1045 medium kolstål eller gjutjärn |
Materialvalen i den här tabellen är inte godtyckliga. Stämplingsformar med större-volymer använder D2- eller hårdmetallskär vid skärstationer eftersom dessa material motstår nötande slitage under miljontals cykler. Verktyg med mindre-volymer kan använda A2-stål - hårdare och mindre benägna att flisas, även om det mattas snabbare. Beslutet kommer alltid tillbaka till att balansera verktygets livslängd mot initialkostnad.
Det som är viktigast är hur materialval och geometrisk precision kombineras i alla dessa komponenter. En perfekt slipad stans tillsammans med en sliten stansknapp producerar fortfarande dåliga delar. Ett felfritt stansblock i kombination med svaga lyftare orsakar fortfarande felmatningar. Progressiva verktygsprestanda lever i systemet, inte i någon enskild del - och att förstå att systemet är det som skiljer pålitlig produktion från kronisk felsökning.
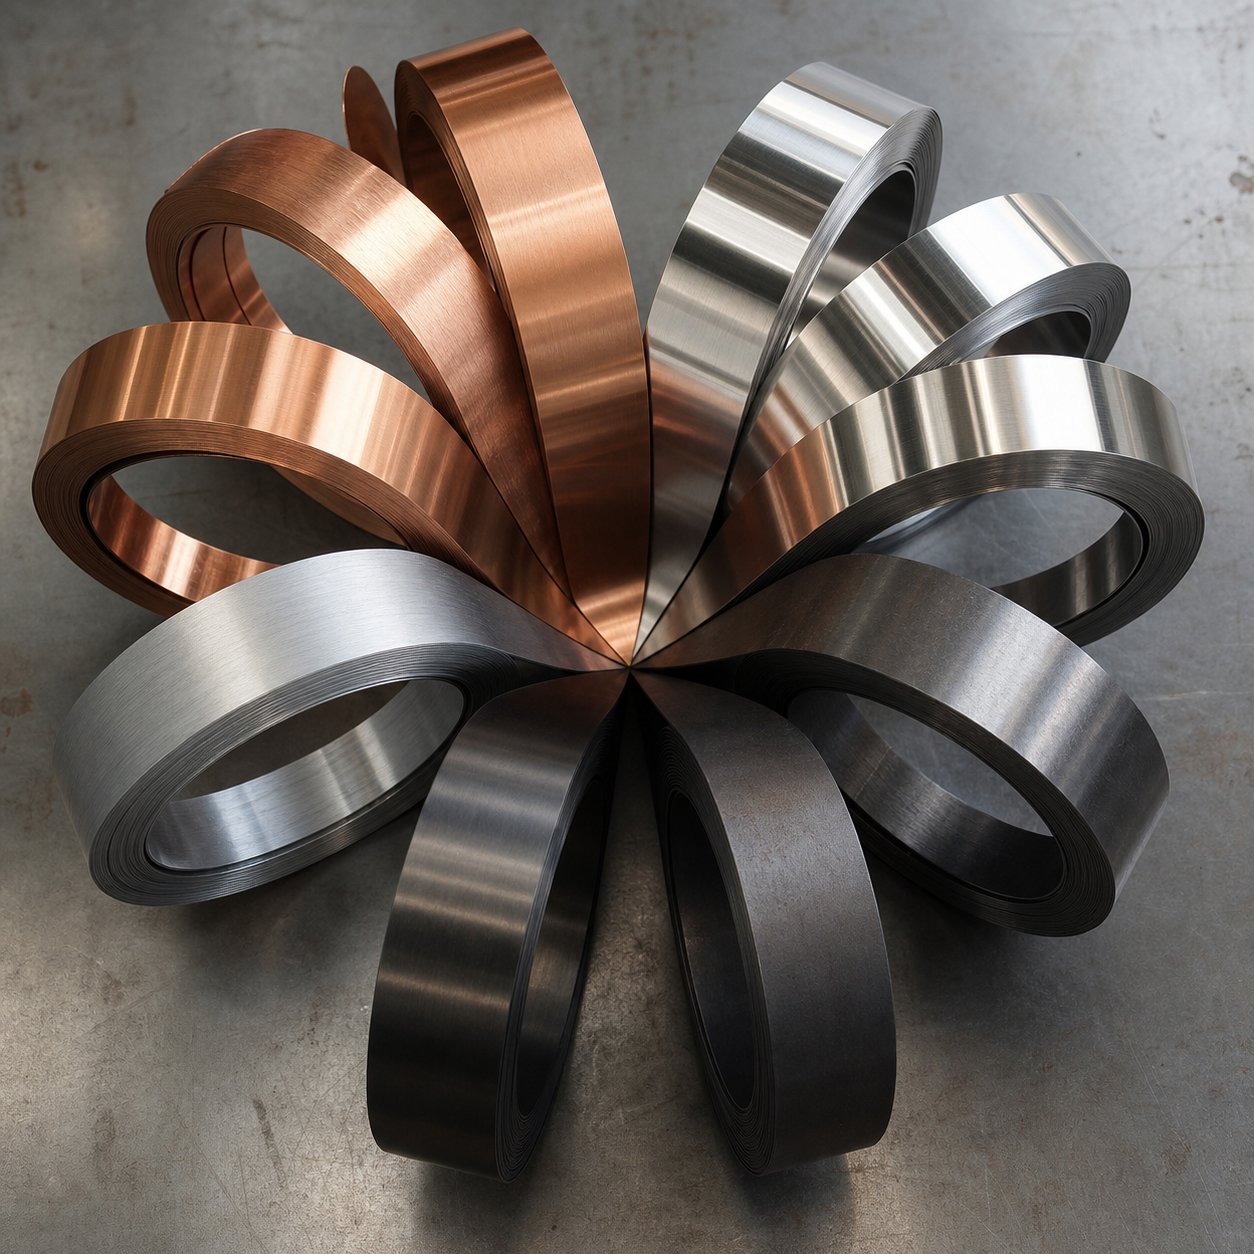
Materialval och hur metaller beter sig under stämpling
Formkomponenterna bestämmer den mekaniska precisionen för en progressiv stämplingsoperation, men metallremsan som löper genom dessa stationer har sin egen agenda. Varje legering reagerar olika på skär-, böjnings- och formningskrafterna inuti formen. Vissa metaller fjädrar tillbaka efter formningen. Andra arbetar-härdar mitt-process och motstår plötsligt nästa stations operation. Ett fåtal kommer att galla på stansytor och förstöra verktygets livslängd på timmar.
Att välja rätt progressiva stämplingsmaterial är inte bara en inköpsövning - det formar direkt inställningar för stansavstånd, smörjstrategier, val av stansmaterial och till och med stationssekvensering.
Stål-, aluminium- och kopparlegeringsbeteende
Varje metallfamilj ger förutsägbara beteenden till den progressiva stämplingsformen. Att förstå dessa tendenser i förväg förhindrar kostsamma försök-och-fel på pressgolvet.
Kolstålär arbetshästen för hög-volymstämpling. Låg-kolhalt (C1008 till C1020) erbjuder utmärkt formbarhet, låg fjädring-tillbaka och förutsägbart beteende över miljontals cykler. Progressiv stansning av kolstål går effektivt eftersom materialet är förlåtande - det accepterar snäva böjar utan att spricka och sliter inte aggressivt på verktyg. Ju högre kolinnehåll ett stål har, desto hårdare och sprödare blir det, vilket ökar stansbelastningen och minskar matrisens livslängd.
Hög-hållfast stålintroducerar betydande fjädringstendenser-tillbaka. SomCepTechanmärkningar, elasticitetsmodulen avgör hur mycket elastisk återhämtning ett material uppvisar efter deformation - lägre modul betyder mer fjädring-tillbaka. Hög-hållfast stål lagrar elastisk energi under böjning som delvis släpper när stansen dras in, vilket gör att formade vinklar öppnas. Formdesigners kompenserar genom att över-böja: rikta in sig på en 92--graders form för att uppnå en slutlig 90-graders vinkel efter avslappning av fjädring.
Rostfritt stålger en annan utmaning - hårdare arbete. Varje formningsoperation ökar ythårdheten i den deformerade zonen, vilket gör att efterföljande stationer möter allt segare material. Austenitiska kvaliteter (304, 316) är särskilt aggressiva-arbetshärdare. Detta innebär att stansavstånden måste vara bredare än motsvarande kolstål, och stansar kräver hårdare verktygsstål eller hårdmetallskär för att hantera de ökade skärkrafterna. Rostfritt kräver också tyngre smörjning för att förhindra att det kläms mellan arbetsstycket och formytorna.
Aluminiumär lätt och mycket formbar, men den medför risk för att det ska bli kärv. Aluminium tenderar att kallsvetsas- på stans- och formytor under tryck, vilket bygger upp material som river efterföljande delar och skadar verktyg. Progressiv stansning av aluminium kräver polerade formytor, specialiserade beläggningar (TiN eller DLC på stansar) och aggressiv smörjning för att motverka denna vidhäftningstendens. Formavstånd är vanligtvis snävare än stål - runt 4-6 % av materialtjockleken per sida - eftersom aluminiums mjukhet tillåter ren skjuvning vid smalare mellanrum.
Koppar och mässingslegeringarrepresenterar de mest stämplar-vänliga materialen i den progressiva formen. Progressiv stansning av koppar drar nytta av metallens utmärkta formbarhet och låga arbetshärdningshastighet-, vilket tillåter snäva böjar och komplexa former utan att spricka. Progressiv stämpling i mässing är lika tillmötesgående - zinkhalten i mässing förbättrar bearbetbarheten samtidigt som den bibehåller god formbarhet. Båda materialen flyter smidigt genom formningsstationer, ger minimala grader vid rätt spelrum och är skonsamma mot verktyg jämfört med järnmetaller. Deras primära begränsning är lägre draghållfasthet, vilket innebär att formade detaljer måste utformas med adekvat materialstöd för att undvika distorsion under drift.
Matchande material till delkrav
Ingenjörer plockar inte metaller isolerat. Urvalsprocessen balanserar vad den färdiga delen måste göra i drift mot hur materialet kommer att bete sig inuti formen. Så här ser beslutslogiken vanligtvis ut:
- Elektrisk ledningsförmåga- Koppar och dess legeringar dominerar. Batterikontakter, samlingsskenor och anslutningsterminaler kräver minimalt motstånd, och kopparns formbarhet gör den till en naturlig passform för progressiv stämpling.
- Korrosionsbeständighet- Rostfritt stål (300-serien) hanterar medicinska instrument, komponenter för livsmedelsbearbetning och marin hårdvara där rost eller biologisk förorening är oacceptabel.
- Viktminskning- Aluminium tjänar fordons- och rymdfästen, kylflänsar och konstruktionsklämmor där varje gram är viktigt för bränsleeffektiviteten.
- Kostnadsbegränsningar- Progressiv stämpling av kolstål täcker allmänna-fästen, clips och hårdvara där materialkostnaden direkt påverkar marginalerna och prestandakraven är måttliga.
Kornriktning lägger till ytterligare ett lager till detta beslut. Plåt har en föredragen rullriktning och böjar gjorda vinkelrätt mot fibrerna ger renare resultat med mindre risk för kantsprickor. Böjningar parallella med kornriktningen kräver större radier för att undvika sprickor -, särskilt vid hårdare temperament. Progressiva formdesigners orienterar remslayouten så att kritiska böjar korsar fibrerna när det är möjligt, även om det innebär något lägre materialutnyttjande från spolen.
| Material | Formbarhetsbetyg | Typiska applikationer | Överväganden om progressiv stämpling |
|---|---|---|---|
| Lågt-kolstål (C1008-C1020) | Hög | Fästen, clips, allmän hårdvara | Förlåtande; låg fjäder-rygg; standardavstånd (8-10 % per sida) |
| Hög-hållfast stål (HSLA) | Måttlig | Strukturella fordonskomponenter | Betydande fjädring-tillbaka; kräver över-böjningskompensation; högre tonnage |
| Rostfritt stål (304/316) | Måttlig | Medicinsk utrustning, livsmedelsutrustning | Arbetet hårdnar snabbt; behöver bredare spelrum och tyngre smörjning |
| Aluminium (5052, 6061) | Hög | Kylflänsar, bilfästen, kapslingar | Risk för häftande; snävare utrymmen; kräver belagda verktyg och polerade ytor |
| Koppar (C110, C102) | Mycket hög | Elektriska kontakter, samlingsskenor, plintar | Utmärkt duktilitet; skonsam mot verktyg; låg fjäder-rygg |
| Mässing (C260, C270) | Mycket hög | Kontaktdon, dekorativ hårdvara, ventiler | Lätt att forma; minimala grader; god bearbetbarhet minskar stansslitaget |
Avvägningarna- i den här tabellen avslöjar något viktigt: det billigaste materialet är inte alltid det mest ekonomiska valet när du tar hänsyn till formunderhåll, smörjkostnader och skrothastigheter. Progressiv stämpling av stål kan använda billiga råmaterial, men en rostfri kvalitet som aggressivt bär stansar kan leda till att underhållskostnaderna för verktyg är tillräckligt höga för att ändra ekvationen. Omvänt kompenseras ofta koppars högre materialkostnad per pund av längre livslängd på formen och snabbare presshastigheter på grund av lägre formningskrafter.
Materialbeteende påverkar inte bara vad som händer inuti tärningen - det avgör också vilken tärningsarkitektur som är meningsfull i första hand. Delar som kräver djupdrag eller extrem formbarhet kan komma bortom vad en progressiv tärning kan hantera, vilket väcker frågan om när en transferdie eller en sammansatt tärning blir bättre passform.
Progressive Die vs Transfer Die vs Compound Die
Inte alla delar hör hemma i en progressiv tärning. Vissa geometrier behöver mer utrymme. Vissa kräver djupdrag som en remsa-bifogad process inte kan ta emot. Att känna till vilka typer av stämplingsverktyg som finns tillgängliga - och var var och en utmärker sig - hindrar dig från att över-konstruera verktyg eller lämna prestanda på bordet.
Progressiv stansning vs. överföringsstämpel
Den avgörande skillnaden beror på hur arbetsstycket rör sig mellan stationerna. Progressiva stansar håller delen fäst vid bärarremsan under hela operationen - remsan går en stigning per slag, och varje station verkar på det fortfarande-anslutna ämnet. Stämpling av överföringsformar tar ett fundamentalt annorlunda tillvägagångssätt: arbetsstycket separeras från remsan vid den första stationen, sedan flyttar mekaniska fingrar eller skyttelmekanismer fysiskt det enskilda ämnet från en stansstation till nästa.
Varför spelar detta roll? Eftersom bandfäste begränsar dra djup. Progressiva pressformar fungerar bäst för mindre, plattare delar - elektriska kontakter, konsoler, klämmor - där formningen håller sig inom ungefär en materialtjocklek i dragdjupet. Överföringsverktyg tar bort den begränsningen. När ämnet väl är fritt från remsan kan det djupdragas-, ritas om och flänsas över flera stationer utan att bekämpa bärfliksgeometrin. Tänk på höljen, fordonskopp-formade höljen eller stora strukturella paneler.Keats tillverkningnoterar att stanspressning är särskilt lämplig för tillverkning av djupdragna-delar och rör just därför att remsavskiljningen sker tidigt i processen.
Avvägningen-? Överföringsformarna går långsammare. Den mekaniska överföringsmekanismen mellan stationer kan inte matcha hastigheten på en spole som bara går fram genom progressiva stansar med 300+ slag per minut. Transferpressar arbetar vanligtvis i intervallet 20-60 slag för större delar.
Progressiv stansning vs. sammansatt stansning
Sammansatt formstämpling upptar den motsatta änden av komplexitetsspektrumet. När progressiva stansar sprider operationer över många stationer, utför en sammansatt stans flera skäroperationer - stansning och håltagning - i ett enda slag på en station. Delen är klar i en träff.
Låter det effektivt? Det är det för de rätta delarna. Sammansatta matriser utmärker sig med plana komponenter som behöver tät koncentricitet mellan inre och yttre funktioner - brickor, enkla ringar eller hjulämnen där hålet måste vara perfekt centrerat i förhållande till den yttre diametern. Eftersom allt skärs samtidigt, finns det inget kumulativt positioneringsfel från station-till-stationsöverföring.
Begränsningen är geometrisk komplexitet. Sammansatta stansar hanterar endast skäroperationer - de kan inte inkorporera böjning, formning eller progressiv formning. Om din del behöver någon tredimensionell geometri-, kommer sammansatt formstämpling dig inte dit. Progressiva matriser hanterar de multi-operationssekvenser där den sista delen har böjningar, former och funktioner som kräver sekventiell bearbetning.
Beslutskriterier för att välja rätt metod
Att välja mellan dessa stansar och stämplingsmetoder handlar inte om vilken som är "bättre" - det handlar om att matcha processkapaciteten med delkraven. Så här fungerar beslutsramen för de kriterier som är viktigast:
| Kriterier | Progressive Die | Transfer Die | Compound Die |
|---|---|---|---|
| Delstorleksområde | Liten till medelstor (vanligtvis under 150 mm) | Medium till stor (upp till 600 mm+) | Liten till medium (platta profiler) |
| Typisk volymtröskel | 100,000+ delar (högre volymer föredras) | 10 000-500 000 delar | 50,000+ delar |
| Komplexitetsförmåga | Hög (böjar, former, piercing, prägling) | Mycket hög (djupa drag, gängning, räfflor) | Låg (endast skäroperationer) |
| Per-delkostnad i volym | Lägst för små komplexa delar | Måttlig (långsammare cykeltider) | Låg för enkla platta delar |
| Verktygsinvestering | Hög (multi-stationsmatris) | Hög (flera matrisstationer + överföringsmekanism) | Nedre (enkel-stationsform) |
| Maximalt dragdjup | Begränsad (~1x materialtjocklek) | Möjliga djupdragningar (flera omritningar) | Ej tillämpligt (endast platta delar) |
| Produktionshastighet | Mycket hög (200-400+ SPM) | Måttlig (20-60 SPM för stora delar) | Hög för enkla delar |
En snabb beslutsgenväg: om din del är liten, behöver flera funktioner och produktionsvolymer motiverar verktygsverktyget - progressiva dies är nästan alltid svaret. Om delen kräver drar djupare än materialets tjocklek eller överstiger remsbredden kuvertet - tar överföringsformstämplingen över. Om du behöver en platt del med koncentriska egenskaper vid måttlig volym och vill ha lägre verktygskostnad - passar den sammansatta formstansningen rent.
Den verkliga komplexiteten uppstår när delar sitter i gråzonerna mellan dessa kategorier. En konsol som är något för djup för progressiv formning kanske fortfarande fungerar med kreativ stationsdesign - eller så kan det kräva överföringsverktyg som fördubblar pressinvesteringen. Dessa gränsöverskridande beslut är precis där design-för-tillverkningsexpertis får sitt stöd.
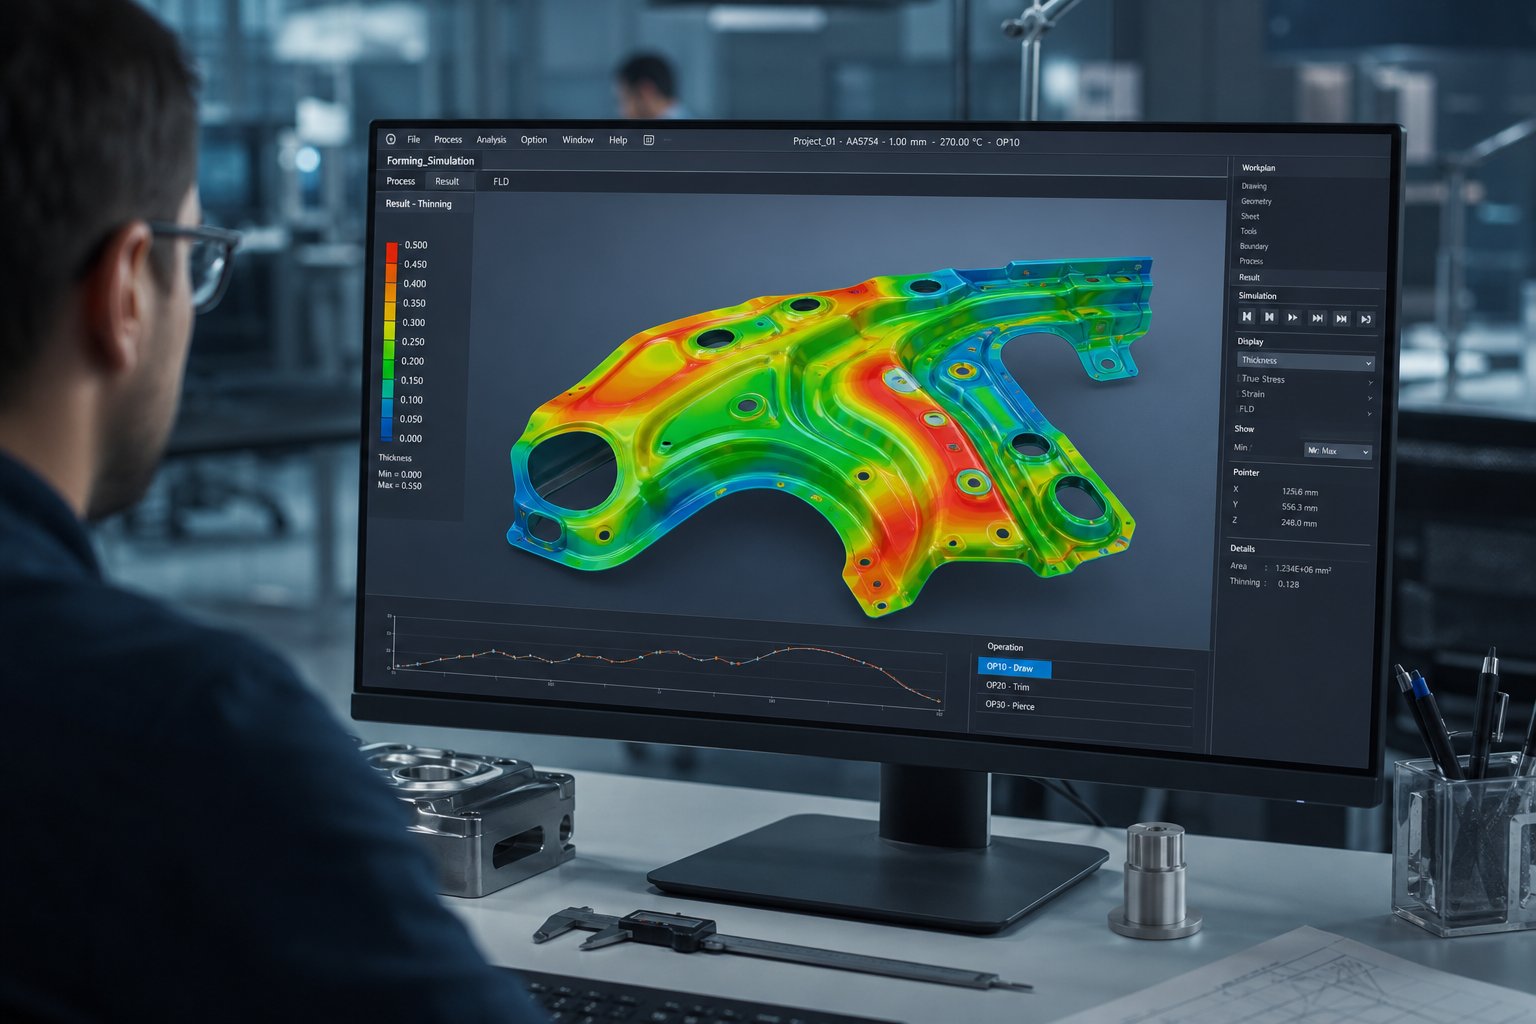
Design för tillverkningsbarhet i progressiv formstansning
Borderline-beslut mellan formtyper beror ofta på detaljgeometri - och geometri är precis vad du kontrollerar under designen. Ju tidigare du tillämpar tillverkningsregler på en progressiv formdesign, desto färre dyra överraskningar dyker upp under provet. En funktion som ser bra ut i CAD kan spricka verktyg, förvränga hål eller spilla material när det väl träffar pressgolvet.
Design för tillverkningsbarhet (DFM) i progressiv stämpelformsdesign handlar inte om att begränsa kreativiteten. Det handlar om att förstå hur metall beter sig under formande krafter och att designa runt dessa fysiska verkligheter från början.
Minsta funktionsstorlekar och regler för hål-till-kant
Vissa dimensionsförhållanden är inte-förhandlingsbara vid utformning av formverktyg. Brott mot dem och du kommer att se förvrängda hål, spruckna böjar eller slag som knäpper efter några tusen slag. Dessa regler återspeglar årtionden av butiks-erfarenhet som är destillerad i praktiska riktlinjer:
- Minsta håldiameter bör vara lika med materialtjocklek.En 1,0 mm tjock remsa behöver hål som inte är mindre än 1,0 mm i diameter. Mindre hål överbelasta stanstvärsnittet-, vilket orsakar för tidigt brott och inkonsekvent hålkvalitet.
- Avståndet mellan hål-till-kant bör vara minst 1,5x materialtjocklek.Att placera hål för nära remskanten lämnar otillräckligt med material för att motstå rivning under piercing. För kraftigt formade delar eller hög-belastning, öka detta till 2x tjocklek.
- Avståndet för hål-till-böj bör vara minst 2x materialtjockleken.Hål som är placerade närmare än denna tröskel deformeras under böjning när materialet flyter runt böjningsradien och gör runda hål till ovaler.
- Minsta böjradie varierar beroende på material och kornriktning.Som baslinje accepterar de flesta metaller en inre radie som är lika med en materialtjocklek (1t). Hårdare legeringar som rostfritt stål eller 6061-T6-aluminium kräver 1,5 ton till 3 ton för att undvika sprickbildning - speciellt när böjningen löper parallellt med fiberriktningen.
- Minsta flänslängd bör vara minst 3x materialtjocklek.Kortare flänsar ger inte tillräckligt med hävstång för att formningsstansen ska ge en ren, konsekvent böjning.
- Brobredden mellan delarna bör vara minst 1,25 ton till 1,5 ton.Detta bärarmaterial håller remsan stabil när den matas fram genom formen utan att bucklas eller vridas.
Det här är inte konservativa riktlinjer som du kan skjuta förbi med bättre verktyg. De representerar gränserna där metall slutar samarbeta. Delar som är designade inom dessa gränser går snabbare, ger färre defekter och förlänger livslängden avsevärt.
Strip Layout Optimering och Simulering
Bandlayout - arrangemanget av delar på spolremsan - styr direkt materialanvändningen. En väl-optimerad layout har som mål över 75 % utnyttjande, vilket innebär att mindre än en fjärdedel av råmaterialet blir skrot. Skillnaden mellan en medioker layout och en optimerad kan representera tusentals dollar i materialkostnad på en miljon-delkörning.
Ingenjörer väljer mellan flera layoutstrategier beroende på delform. Enkla-radlayouter är de enklaste: delar arrangerade i en rak linje längs remsan. Vinklat kapsling lutar delar för att låsa ihop deras profiler som pusselbitar, och återvinner material som annars skulle gå till spillo. Två -passlayouter kör igenom remsan en andra gång och stämplar in delar i de återstående luckorna. Varje tillvägagångssätt byter ut materialbesparingar mot komplexiteten i designen av metallstämpelformar.
Negativa och positiva bypass-skåror i plåtstansar spelar en nyckelroll för effektiviteten i remslayouten. Dessa skåror - skär in i remsan vid specifika stationer - skapar utrymme för formade särdrag i intilliggande delar och tillåter bärremsan att böjas under formningsoperationer utan att snedvrida stigningen. Positiva bypass-skåror lägger till material för att klara formningen, medan negativa skåror tar bort det för att förhindra störningar. Att få förbikopplingsskåran rätt eliminerar mellanstation-till-stationskonflikter som annars skulle kräva ytterligare matrisstationer.
Modern progressiv stämpelformsdesign är starkt beroende av formningssimulering innan något stål skärs. Programvaran för finita elementanalys (FEA) förutsäger exakt var materialet kommer att tunnas ut för mycket, där fjäder-bakåt kommer att pressa bildade vinklar utanför toleransen och var rynkor kommer att utvecklas under ritningen.Keysightrapporterar att virtuella tester gör det möjligt för tillverkare att förutsäga och förhindra defekter tidigt i designfasen, vilket ersätter de kostsamma test--och-felmetoderna som en gång dominerade den progressiva formutvecklingen.
Simulering tar också upp stationens-count trade-off. Att lägga till fler stationer i en form ökar verktygskostnaderna men kan förbättra detaljkvaliteten genom att fördela formningskrafter över mjukare steg. FEA hjälper ingenjörer att hitta sweet spot - det minsta antal stationer som behövs för att uppnå målgeometri utan att överskrida materialförtunningsgränser eller fjäder-ryggstoleranser. För komplexa delar kan simulering avslöja att dela en enda aggressiv form i två progressiva stationer helt eliminerar sprickrisken, vilket motiverar den extra kostnaden för formen genom minskat skrot och högre presshastigheter.
Kornriktningen påverkar ytterligare layoutbeslut. Kritiska böjar bör korsa vinkelrätt mot rullriktningen när det är möjligt, eftersom böjning med ådring ökar risken för sprickbildning -, särskilt i hårdare temperament. Ibland innebär det att man orienterar remslayouten i en mindre material-effektiv riktning och accepterar en något högre skrothastighet för att säkerställa konsekvent böjkvalitet över alla delar. Simulering kvantifierar denna avvägning-och visar exakt hur mycket formbarheten förbättras jämfört med hur mycket materialanvändningen minskar, vilket ger ingenjörer svåra siffror istället för gissningar.
Vinsten för att investera i DFM-analys och -simulering i förväg är mätbar: färre modifieringar av formverktyg efter provning, snabbare tid till produktionsklara verktyg,-lägre skrothastigheter och formverktyg som körs i miljontals cykler utan de kroniska problem som plågar dåligt designade verktyg. Dessa besparingar förenar tyst över varje del som produceras -, vilket är precis där den verkliga kostnadshistorien för progressiv stämpling börjar ta form.
Kostnadsstruktur och bryt-analys av jämn volym
DFM sparar sammansättning över varje cykel - men de spelar bara roll om volymen motiverar att bygga tärningen i första hand. Den progressiva formstämplingsprocessen-lastar in kostnader i verktyg, och att förstå exakt var pengarna går hjälper dig att förutsäga när investeringen börjar betala sig tillbaka.
Vad driver fram progressiva verktygskostnader
Varför är progressiv så dyr i förväg? För att du konstruerar en automatiserad fabrik till ett enda stålblock. Varje funktion från din sida - varje hål, böj, form och cutoff - kräver en motsvarande station i formen, och varje station kräver precisions-bearbetade stansar, formblock och guider. Kostnaden skalar direkt med komplexitet.
Fyra faktorer dominerar verktygscitatet:
- Stationsräkning- En stans med 15 stationer kräver betydligt mer CNC-bearbetning och tråd-EDM-timmar än en med 5 stationer.Branschdatabekräftar att bearbetning och komplexitet står för 30-50 % av den totala formkostnaden.
- Matrismaterial- Progressiva hårdmetallstansar använder hårdmetallskär vid hög-nötningsstationer för att överleva miljontals cykler, men hårdmetall kostar betydligt mer än standardverktygsstål D2 eller SKD11. För kortare produktionsserier minskar för-härdade stål initialkostnaden på bekostnad av tidigare underhållsintervall.
- Toleranskrav- Snävare toleranser kräver finare slipning, mer exakt värmebehandling och längre provperioder. Enbart provnings- och valideringsfasen representerar vanligtvis 10-15 % av den totala stanskostnaden.
- Dö livskrav- En stans konstruerad för 10 miljoner träffar behöver förstklassiga material och robust konstruktion som ett verktyg med 500 000 träffar inte gör. Den förväntade livslängden påverkar direkt materialkvalitet, komponentstorlek och reservstans.
För precisionskomponenter i medelstora-storlekar varierar progressiv formverktyg vanligtvis från 30 000 USD till över 250 000 USD beroende på dessa variabler. Enklare konsolgeometrier kan kosta cirka 15 000 USD, medan komplexa delar som kräver snäva toleranser och många formningsstationer går långt över 60 000 USD. Enbart formmaterialet står för 20-40% av den totala investeringen.
Per-del ekonomi och volymbrytning-jämn
Här är där matematiken vänder. Den höga förskottskostnaden delas upp på varje del som formen producerar - och vid höga volymer krymper verktygsbidraget per-enhet till bråkdelar av en cent.
Tänk på aritmetiken: en tärning på 50 000 USD som producerar 500 000 delar ger bara 0,10 USD i verktygskostnad per styck. Samma form som bara producerar 5 000 delar? Det är $10,00 per del i enbart verktyg - innan material och trycktid går till och med in i ekvationen. Denna amorteringslogik är varför progressiv formstämpling med hög hastighet endast är ekonomiskt rimligt över vissa volymtrösklar.
Progressiv formstansning blir kostnadseffektiv-när den årliga produktionsvolymen överstiger 50 000 enheter. Under denna tröskel uppväger verktygsbidraget per del cykelns-tidsbesparingar. Ovanför det sjunker kostnaderna per-enhet så kraftigt att ingen alternativ process kan konkurrera om stora stämplingar av komplexa delar.
Nok-punkten är där den progressiva tärningskostnaden-per-del går under enklare metoder. Averklig-världsjämförelseillustrerar detta tydligt: ett enkelt stålfäste tillverkat med modulärt-verktyg ($800 setup) kostar $1,10 per del, medan samma fäste från en progressiv form ($15 000 verktyg) kostar $0,30 per del. Övergången sker runt 17 750 enheter - under det antalet, korta-vinster; ovanför det dominerar långsiktigt progressiv stämpling ekonomin på ett avgörande sätt.
De löpande kostnaderna försvinner dock inte efter att tärningen skickats. Planera för dessa återkommande utgifter:
- Skärpningscykler- Stämplar matt med tiden. Ansedda butiker drar och slipar om verktyg var 50 000 till 150 000 träffar beroende på materialets hårdhet.
- Byte av komponenter- Pilotslitage, fjäderutmattning och matrisknappar behöver så småningom bytas ut. Budgetera ungefär 5-10 % av formens värde årligen för underhåll.
- Modifieringar av formverktyg- Tekniska förändringar efter att formen är byggd kan kosta upp till halva det ursprungliga verktygspriset om större omarbetning krävs.
Det verkliga svaret på varför progressiva verktyg har en premie är att det är ett automatiserat produktionssystem, inte ett enkelt verktyg. Du betalar en gång för att konstruera en process som sedan kör miljontals identiska delar med minimalt arbete, minimalt skrot och minimal variation. Kostnaden ligger inte i att göra en del - utan i att göra nästa miljon delar nästan gratis.
Ändå faller även den bästa kostnadsmodellen isär om formen producerar defekta delar. De dolda kostnaderna för skrot, stillestånd och omarbetning kan urholka dessa besparingar per-enhet snabbare än någon avskrivning av verktyg bygger dem -, vilket är anledningen till att kvalitetskontroll inuti formen förtjänar lika mycket uppmärksamhet som ekonomin bakom.
Felsökning av defekter och kvalitetskontrollstrategier
Skrot och omarbetning meddelar sig inte med blinkande ljus. De flesta progressiva stansdefekter utvecklas gradvis - en stanskant som mattas under tusentals slag, ett pilotstift slits med mikron varje skift, spelrum som glider när värmeexpansionen byggs upp under en lång period. När du upptäcker dåliga delar i utmatningsfacket har tärningen redan producerat hundratals fler bakom dem.
För att fånga upp problem tidigt - eller ännu bättre, för att förhindra dem helt - måste du förstå vad som går fel, varför det händer och vad modern avkänningsteknik kan göra åt det i själva det progressiva stämplingsverktyget.
Vanliga defekter och grundorsaker
Varje defekt har en signatur. När du vet vad du ska leta efter pekar grundorsaken ofta direkt tillbaka på ett specifikt slitagetillstånd eller processvariabel. Här är de vanligaste problemen som produktionsteam stöter på på pressen:
- Gradbildning- Överdriven rullning av material eller upphöjda kanter på genomborrade detaljer. De primära orsakerna är slitna verktygsstansar som har tappat skär-skärpa eller överdrivet hålrum-till-matris som gör att materialet kan slitas sönder snarare än att skäras rent.Branschfelsökningsdatabekräftar att felaktigt spel påskyndar denna cykel: snävt spel överbelastar stansen, medan överdrivet spel ger rivning och instabil kantkvalitet. Korrigering innebär omslipning av plåtstansar enligt schemat och verifiering av spel med avkännarmätare efter varje underhållscykel.
- Strip feljustering- Delar som visar inkonsekventa hålpositioner, ojämna böjar eller kantfel över stationer. Grundorsaker inkluderar slitna styrstift som inte längre registrerar remsan noggrant, matningstidsfel där mataren släpper för tidigt eller för sent, eller försämrade styrskenor som tillåter sidodrift. Vid anslutningsstämpling med smal-delning skapar till och med mikroskopiskt pilotslitage kumulativ dimensionsdrift långt innan defekter blir visuellt uppenbara.
- Materialförtunning och klyvning- Lokaliserade insnörningar eller frakturer vid formade särdrag, särskilt drag och snäva böjningar. Detta beror på otillräcklig formradie (ett för skarpt hörn tvingar materialet att sträcka sig utanför dess gränser), överdrivet dragdjup i förhållande till materialtjockleken eller felaktigt tryck på ämneshållaren som tillåter skrynkling istället för kontrollerat materialflöde. Att balansera dragminskningar över flera stationer - istället för att maximera varje minskning - minskar risken för gallring avsevärt.
- Snigel drar- Skrotmaterial (sniglar) som fäster vid stansens yta under utdragningen och förs tillbaka till remsan, vilket orsakar bucklor, felmatning och potentiella skador på formen. Vakuumeffekten mellan stansytan och kulan skapar sug som bekämpar skrotevakuering, särskilt vid högre presshastigheter. Bidragande faktorer inkluderar slitna stansytor (ökad yta skapar starkare vakuum), otillräckligt skrot-kanalavstånd och dålig smörjning. Lösningarna inkluderar luftblåsningssystem, fjäderejektorer, vakuumavlastningsspår bearbetade till stansytor och optimerad skrotevakueringskanalgeometri.
- Dimensionell drift- Gradvis, progressiv avvikelse från nominella dimensioner över en produktionskörning utan ett uppenbart enstaka-punktsfel. Termisk expansion under långa kontinuerliga körningar ändrar subtilt spelrum. Slitage på styrstift och bussningar introducerar lateralt spel mellan övre och nedre formhalvorna. Dessa små skift sammanfogar över stationer och pressar till slut delar ur tolerans.
Det som gör felsökning av en progressiv stämplingsmaskin utmanande är sammankoppling. Dessa defekter uppträder sällan isolerat. Stansslitage ökar gradhöjden, vilket höjer skalningsmotståndet, vilket orsakar slugvidhäftning, vilket ger remsinstabilitet - allt från ett originalslitagetillstånd som går igenom systemet. Erfarna verktygstillverkare spårar symtom bakåt genom denna kedja snarare än att behandla varje defekt oberoende.
Kvalitetskontrollstrategier och modern avkänning
Traditionell kvalitetskontroll förlitade sig på stickprovskontroller - som drog en del vart 20:e eller 50:e slag och mätte den med bromsok eller en optisk komparator. Problemet? Mellan kontrollerna kan ett progressivt stämplingsverktyg som körs med 300 slag per minut producera tusentals delar. Om något skiftar, sorterar du skrot efter soptunnan.
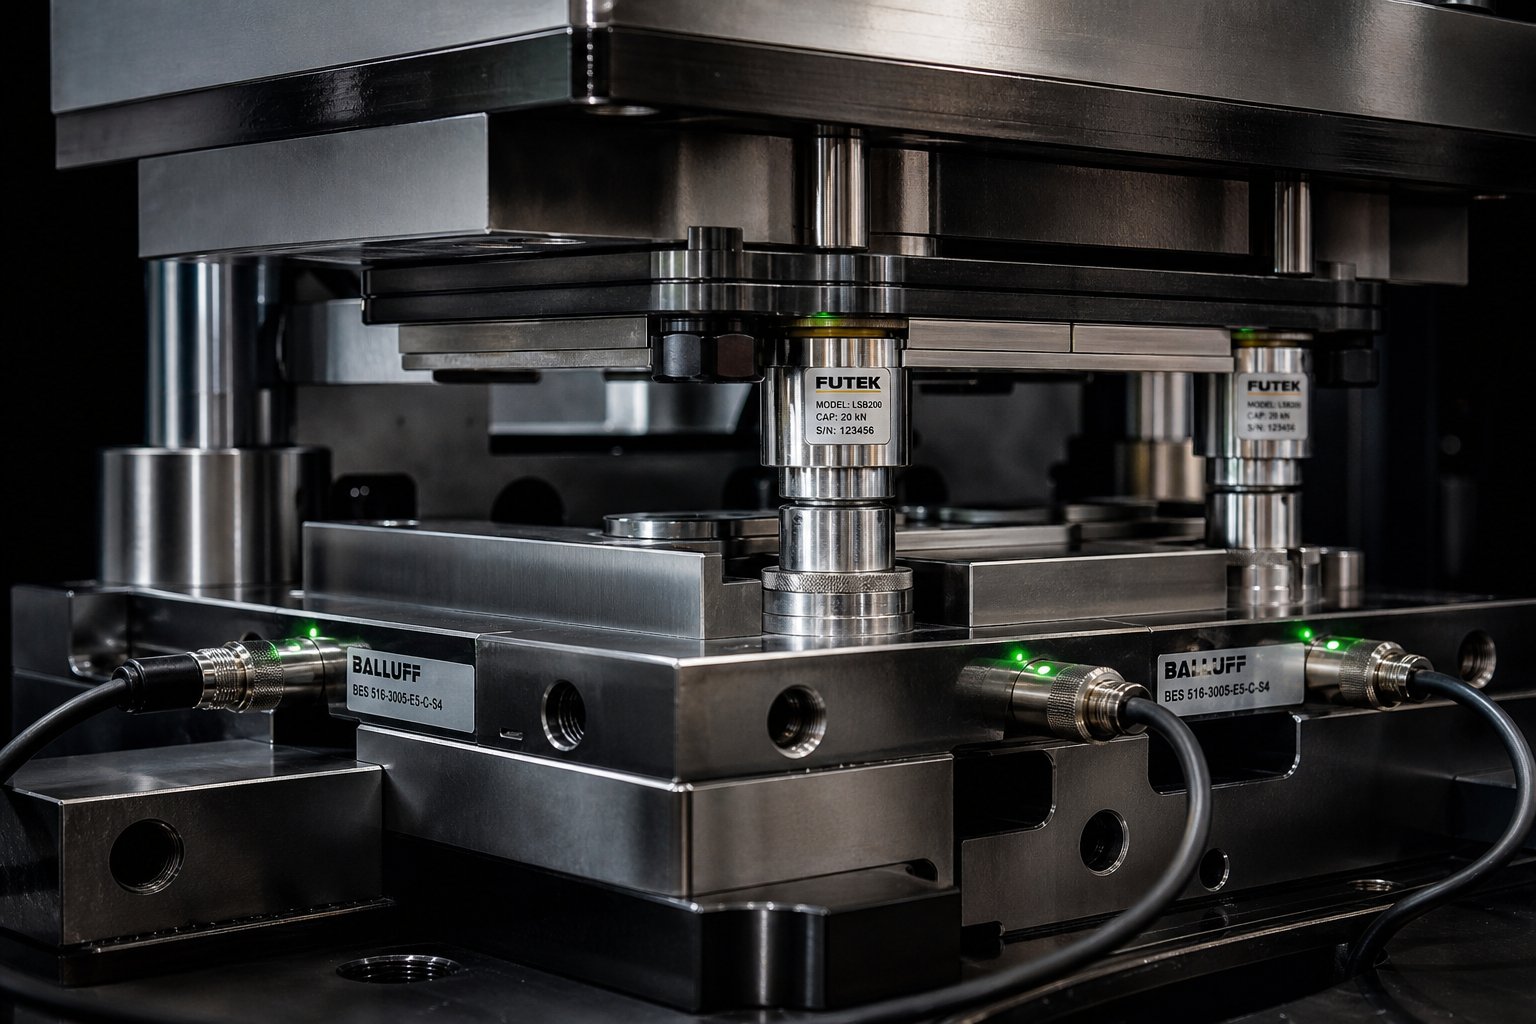
I-avkänningsteknik förändrar ekvationen i grunden. Sensorer installerade direkt i verktyget övervakar processvariabler i realtid-, slag för slag, och upptäcker anomalier inom en enda avvikelsecykel.Tillverkarenrapporterar att i-matrisavkänning gått från att bara förhindra stanskrascher till att aktivt övervaka detaljkvalitet och till och med automatiskt-korrigera processen mellan slagen.
Viktiga avkänningsstrategier som används i modern progressiv stämpling inkluderar:
- Tonnageövervakning- Lastceller på pressramen upptäcker förändringar i formningskraft som indikerar stansbrott, variation i materialtjocklek eller svältande av smörjmedel. En plötslig kraftspets signalerar en potentiell krasch; en gradvis ökning tyder på att stansen mattas.
- Nivåsensorer för stripper- Närhetssensorer monterade i hörnen på den nedre formen övervakar om avstrykarplattan stänger till sitt fulla djup varje slag. Om en dragen snigel sitter på remsan kommer åtminstone ett hörn inte att nå sensorns fält, vilket utlöser ett omedelbart tryckstopp - som upptäcker problemet inom ett slag efter att det inträffade.
- Punch närvarodetektering- Optiska sensorer verifierar att stansar med små-diameter förblir intakta varje cykel. För stansar som är små i förhållande till materialtjocklek och benägna att gå sönder, fångar detta upp fel innan trasiga stansfragment skadar formen.
- Validering av flödesprogression- Sensorer bekräftar att remsan har avancerat rätt avstånd innan pressen cyklar igen, vilket förhindrar dubbla-träffar eller partiella matningar som förstör verktyg.
Servopressteknik ger ytterligare en dimension av kontroll. Till skillnad från konventionella mekaniska pressar som följer en fast glidrörelseprofil (sinusformad), tillåter servo-drivna pressar programmerbar glidhastighet och uppehållstid under hela slaget. Ingenjörer kan bromsa kolven under formningen för att minska stötkrafterna, lägga till ett uppehåll vid nedre dödpunkten för bättre materialflöde i drag, eller snabba igenom icke-arbetande delar av slaget för att bibehålla cykelhastigheterna. Denna programmerbarhet möjliggör tätare processfönster för svåra material som rostfritt stål eller hög-hållfasta legeringar som är känsliga för formningshastighet.
System med slutna-slingor representerar den högsta nivån av-kvalitetskontroll. Analoga sensorer mäter formade vinklar eller materialtjocklek varje slag och matar dessa data till servo-påverkade kiljusteringar i formen. Om en böjvinkel avviker 0,3 grader från nominell kompenserar systemet automatiskt mellan slag - och korrigerar processen utan att stoppa pressen. Detta tillvägagångssätt omvandlar ett reaktivt inspektionsprogram till ett själv{8}}korrigerande produktionssystem.
Statistisk processkontroll (SPC) binder samman all denna data. Genom att trenda kraftsignaturer, dimensionsmätningar och sensorutgångar över tid identifierar ingenjörer slitagemönster innan de producerar defekta delar. En stans som kommer att misslyckas vid 100 000 slag visar mätbara kraftförändringar som börjar runt 70,000 - vilket ger underhållsteamen tid för att schemalägga skärpning under planerad stilleståndstid snarare än att reagera på en krasch.
Processbegränsningar värda att erkänna
Ingen process är universell, och progressiv formstämpling har gränser som ärlig utvärdering bör ta itu med:
- Djupa drag- Delar som kräver dragdjup som överstiger cirka 1x materialtjocklek, trycker förbi vad med-hållaren fäst remsor kan åstadkomma. Djupare geometrier behöver överföringsformar där ämnet separeras tidigt för obegränsad omritning.
- Tjock lager- Material över ungefär 6 mm (0,250 tum) tjocklek kräver presstonnage och formspel som gör progressiva verktyg opraktiska. De inblandade krafterna skulle kräva massiva formkonstruktioner, och matningsmekanismer kämpar för att föra fram tunga band på ett tillförlitligt sätt i hastighet.
- Sekundära operationer- Tappning, svetsning, plätering och vissa monteringssteg kan inte utföras i-matrisen. Delar som kräver dessa operationer behöver efter-stämplingsbearbetning, lägga till hantering och potentiell dimensionsvariation.
- Mycket stora delar- Avlägsna-breddbegränsningar för spolmaterial begränsar delens storlek. Komponenter som överstiger ungefär 150 mm i sin största dimension växer vanligtvis ur progressiva formkuvert.
Att känna till dessa gränser förhindrar att man tvingar fram en progressiv lösning där den inte passar - och förhindrar kvalitetsproblem som härrör från att processen förbi dess inneboende gränser. När delkraven ligger bekvämt inom dessa gränser skapar kombinationen av proaktiv formdesign, -matrisavkänning och disciplinerat underhåll ett produktionssystem som håller tolerans över miljontals cykler med minimal mänsklig inblandning.
Den tillförlitligheten i stor skala är precis vad som gör progressiv verktygsverktyg attraktiv som en inköpsstrategi. Men att välja rätt matrispartner - som integrerar dessa kvalitetssystem från designfasen och framåt - avgör om du faktiskt uppnår dessa resultat i praktiken.
Inköp av progressiva stämplingsmattor för skalbar produktion
Tillförlitlighet i stor skala beror på mer än bra formdesign - det beror på vem som bygger och stödjer verktyget under hela dess produktionslivslängd. Oavsett om du lanserar en ny del eller planerar om ett befintligt program, så formar valet av rätt progressiva formtillverkare allt från första-artikelns tidslinjer till långsiktiga-kostnader-per-delprestanda.
Vad man ska utvärdera hos en matrisleverantör
Progressiv metallstämpling är en systemdisciplin. Leverantören du väljer skär inte bara stål - de konstruerar en produktionsprocess. Det innebär att dina utvärderingskriterier måste gå längre än pris-per-station och leveransdatum. Branschvägledning från Eigen Engineering identifierar åtta kritiska dimensioner för att bedöma progressiva verktyg och verktygspartners, från anpassningsförmåga till teknisk support efter-försäljning.
Här är vad som skiljer starka progressiva formtillverkare från resten:
- Intern-formdesign och simulering- Leverantörer som kör FEA-baserad formningssimulering och CAD/CAM-remslayoutanalys fångar upp gallring, fjädring- och störningsproblem innan stål skärs. Detta minskar upprepningar med 30-50 % jämfört med testbutiker-och fel.
- Materialexpertis över legeringar- En kompetent partner förstår hur koppar, rostfritt, aluminium och hög-hållfast stål var och en beter sig i progressiva formar - och justerar spelrum, beläggningar och stationssekvenser därefter.
- Presstonnageområde och hastighetskapacitet- Fråga vilka pressar som är tillgängliga för provning och validering. SomWinco Stamping rekommenderar, bekräfta gränserna för standardpresstonnage, slaglängd och materialtjocklek i förväg.
- Kvalitetscertifieringar- ISO 9001 minst. För fordons- eller medicinska tillämpningar, leta efter IATF 16949-överensstämmelse eller motsvarande kvalitetsledningssystem med dokumenterad processkontroll.
- Löpande underhållsstöd för formen- Progressiva formstämplingstjänster slutar inte vid leverans. Skärpningsscheman, komponentbyte och tekniskt förändringsstöd avgör om en tärning fortfarande presterar vid slaglängden 5 miljoner som den gjorde vid slaglängden 5 000.
- Skalbarhet- Dina volymer kan växa. En leverantör som kan skala från prototypvalidering till fullständig produktionsupptrappning-upp - utan att du behöver resurser-för verktyg - eliminerar övergångsrisken.
YICHEN Progressiv stämpelmatris för skalbar produktion
För produktionsingenjörer och inköpsteam som utvärderar leverantörer av progressiva formstansningar,YICHENerbjuder progressiva präglingsformar som är speciellt framtagna för metalldelar med hög-volym som kräver effektiv formning av flera-stationer och tät repeterbarhet. Deras formar stöder skalbar massproduktion över en rad legeringar och detaljgeometrier - vilket gör dem till ett praktiskt alternativ för team som behöver en progressiv formtillverkare som kan stödja både initiala verktyg och pågående produktionskrav.
När du granskar någon leverantör på denna lista, begär provremslayouter, dokumenterade provdata och referenser från liknande produktionsvolymer. Det bästa progressiva verktyget och matrispartnerna välkomnar granskning eftersom deras ingenjörskonst håller i sig under det. Det värsta gömmer sig bakom polerade broschyrer. Din per-ekonomi - och din produktionstid - beror på att du känner till skillnaden.
Vanliga frågor om progressiv stämpling
1. Vad är den progressiva formstansningsprocessen och hur fungerar den?
Progressiv formstansning är en metallbearbetningsmetod med spol- där en kontinuerlig metallremsa förs fram genom flera stationer inuti en enda form. Varje station utför en specifik operation såsom håltagning, blankning, bockning eller formning. Remsan rör sig ett fast stigningsavstånd per pressslag, med pilotstift som säkerställer exakt inriktning vid varje station. Den färdiga delen separeras vid den sista avskärningsstationen. Denna parallella bearbetning tillåter höghastighetspressar att producera tusentals identiska delar per timme med minimalt operatörsingripande.
2. Varför är progressiv formverktyg så dyrt jämfört med andra stämplingsmetoder?
Förskottskostnaden återspeglar komplexiteten i att konstruera en hel automatiserad produktionssekvens till ett verktyg. Kostnadsskala med stationsantal, formens materialkvalitet (karbid kontra verktygsstål), toleranskrav och förväntad livslängd. En typisk progressiv tärning varierar från $30 000 till över $250 000. Denna investering amorteras dock över produktionsvolymen - en stans på 50 000 USD som producerar 500 000 delar lägger bara till 0,10 USD per styck i verktygskostnad. Den{14}}jämnpunkten där progressiva dies blir billigare än enklare metoder faller vanligtvis runt 50 000 enheter årligen, varefter kostnaderna per{17}}del sjunker dramatiskt under alla alternativa processer.
3. Vad är skillnaden mellan progressiv stansning och överföringsstämpling?
Den viktigaste skillnaden är hanteringen av arbetsstycket. Vid progressiv formstämpling förblir delen fäst på bärremsan genom alla stationer, vilket gör den idealisk för små, komplexa delar med mycket höga hastigheter (200-400+ slag per minut). Transferformstämpling separerar ämnet från remsan vid den första stationen och använder mekaniska fingrar för att flytta det mellan oberoende formstationer. Detta tillåter djupa drag och större delstorlekar men går långsammare (20-60 SPM). Välj progressiva stansar för små flerfunktionsdelar med hög volym och överföringsformar för större eller djupt dragna komponenter.
4. Vilka material fungerar bäst för progressiv formstansning?
Låg-kolstål (C1008-C1020) är det mest förlåtande materialet med minimal fjädring- och utmärkt livslängd. Koppar och mässingslegeringar erbjuder mycket hög formbarhet och är att föredra för elektriska komponenter. Aluminium ger viktbesparingar men kräver belagda verktyg för att förhindra gnagsår. Rostfritt stål klarar korrosionskritiska-tillämpningar men hårdnar aggressivt och kräver större spelrum och tyngre smörjning. Materialvalet bör balansera delfunktion, formbarhet, verktygsslitagepåverkan och total produktionskostnad snarare än enbart råmaterialpriset.
5. Hur väljer du en pålitlig tillverkare av progressiva formverktyg?
Utvärdera leverantörer på-hus formdesign med FEA-simuleringskapacitet, materialexpertis över flera legeringar, tillgängligt presstonnageintervall, kvalitetscertifieringar (ISO 9001 eller IATF 16949) och löpande underhållsstöd. Starka leverantörer som YICHEN tillhandahåller progressiva präglingsformar konstruerade för produktion av hög-volym med snäv repeterbarhet och skalbar produktion. Begär provremslayouter, dokumenterade provningsdata och produktionsreferenser i liknande volymer. En kompetent partner bör välkomna teknisk granskning och visa förmågan att stödja ditt program från prototyp till full-upptrappning-.


