


Vad är en progressiv stämpelmatris och varför det spelar roll
Om du köper metalldelar med-volymer, kommer du att stöta på termen "progressiv formstämpling" tidigt och ofta. Men vad är en progressiv tärning, exakt, och varför står den i centrum för nästan alla seriösa produktionsstämplingskonversationer?
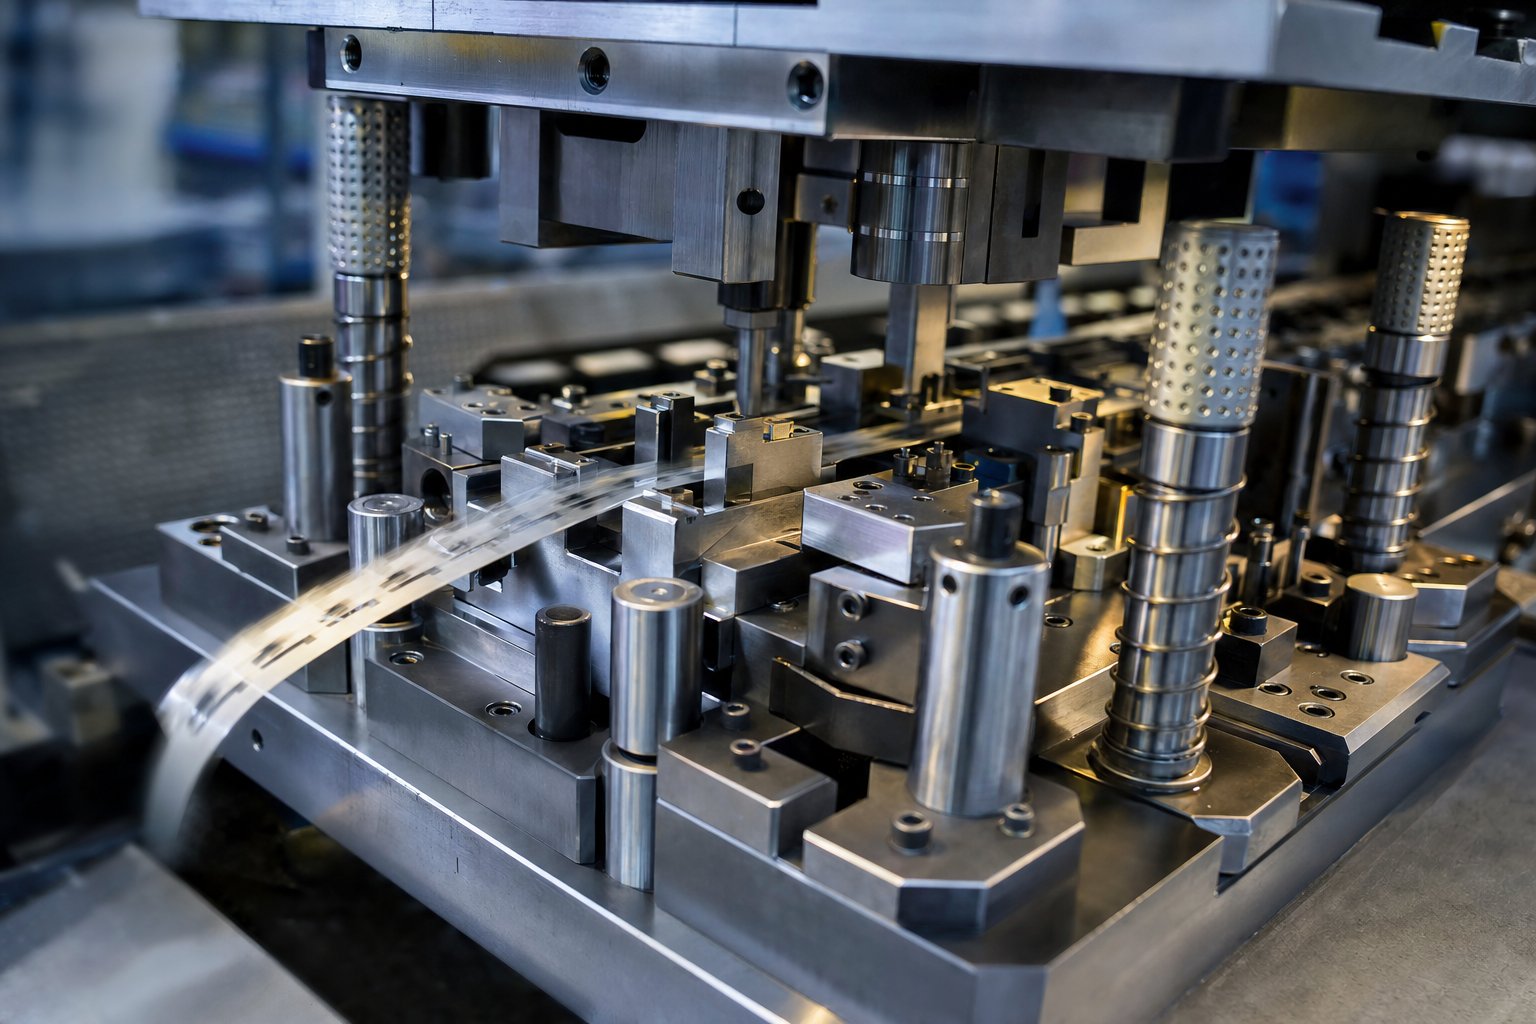
En progressiv stämplingsform är ett enda verktyg som innehåller flera stationer arrangerade i sekvens. En kontinuerlig metallremsa matas genom formen och avancerar en fast stigning med varje pressslag. Varje station utför en distinkt operation - genomborrning, bockning, formning eller skärning - så att en färdig del faller av änden med varje tryckcykel.
Definiera den progressiva tärningen
Se det som ett löpande band komprimerat till ett block av verktygsstål. Istället för att flytta en del mellan separata maskiner, färdas själva materialet genom stationer inuti formen. Remsan förblir sammankopplad med bärflikar tills den slutliga avskärningen, vilket håller allt i linje och eliminerar manuell hantering mellan operationerna. En enda-tärning utför däremot bara en operation per slag - en böj, ett hål, ett blanksteg. Den enkelheten fungerar för prototyper eller korta körningar, men det kräver flera inställningar och mer arbete för att slutföra en komplex del. Progressiva pressformar kombinerar alla dessa steg i en kontinuerlig cykel, vilket ger en färdig detalj med varje tryck.
Varför progressiv stämpling dominerar hög-volymproduktion
Anledningen till att progressiv formstämpling dominerar medelstora-till-högvolymtillverkning beror på tre saker: hastighet, repeterbarhet och materialeffektivitet. Moderna pressar som kör progressiva stansar kan uppnå hundratals slag per minut, vilket innebär tusentals identiska delar per timme med minimal operatörsingripande. Den miljonte delen av en väl-underhållen progressiv tärning är dimensionellt identisk med den första. Materialavfallet förblir lågt eftersom remslayouter är optimerade för att använda så mycket av spolens bredd som möjligt.
För produktionsingenjörer och inköpsteam som utvärderar progressiva stanstillverkare är det viktigt att förstå denna process på en teknisk nivå. Det formar varje nedströmsbeslut - från citat till kvalitetsförväntningar. Avsnitten framöver beskriver exakt hur material flödar genom en progressiv form, station för station, och vad det betyder för din del kostnad och tidslinje.
Hur den progressiva formstämpelprocessen fungerar
En progressiv stämplingsform ser bedrägligt enkel ut från utsidan - ett tungt block av verktygsstål bultat i en press. Men inuti arbetar dussintals exakt bearbetade stationer i samverkan under varje slag. Att förstå vad som händer på varje station och hur remsan rör sig mellan dem, ger dig den tekniska grunden för att utvärdera delars genomförbarhet, ställa bättre frågor under offert och hålla tillverkarna ansvariga för kvaliteten.
Station-by-Station Operations Explained
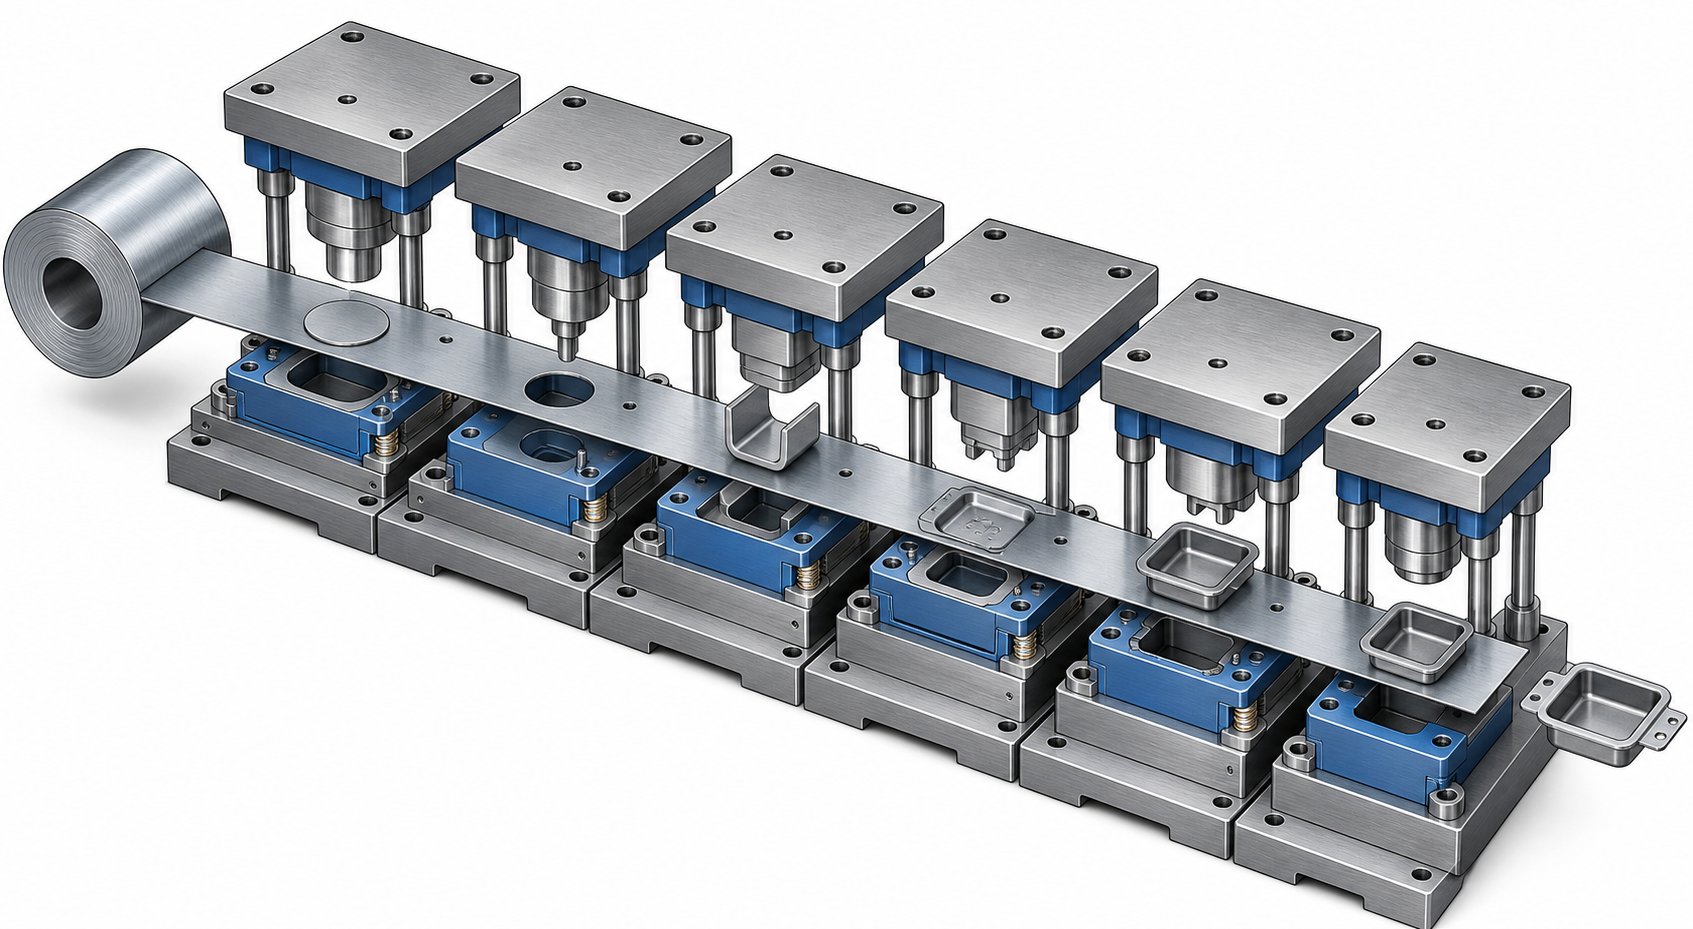
Föreställ dig en spole av platt metall - stål, koppar, aluminium - laddad på en avrullare och gängad genom en plattång som tar bort spolesatsen. Remsan går in i den progressiva tärningen och flyttar fram ett exakt steg, kallat tonhöjden, med varje pressslag. Varje station utför en specifik formnings- eller skäroperation på en annan sektion av remsan samtidigt. Här är den typiska sekvensen från ingång till färdig del:
- Pilothålspiercing:Den första stationen stansar små, exakt placerade pilothål i remsan. Dessa hål ingriper med inriktningsstift (piloter) vid nedströmsstationer, vilket säkerställer att remsregistret ligger inom tusendels tum vid varje slag.
- Blanking och piercing:Efterföljande stationer skär profilkonturen och interiören - hål, slitsar, skåror - och tar bort material som inte kommer att vara en del av den färdiga komponenten.
- Formning:Böjning, ritning eller prägling formar platta sektioner av remsan till tre-dimensionell geometri. Beroende på komplexitet kan formning sträcka sig över flera stationer för att kontrollera materialflödet och undvika sprickbildning.
- Myntande:En hög-kompressionsoperation förfinar tjockleken i lokaliserade områden, skärper detaljer eller plattar ut ytor till snäva toleranser. Myntning är vanligt för delar som kräver exakt planhet eller kalibrerad materialförskjutning.
- Trimning:Överflödigt material, flikar eller blixtrester från formningsoperationer tas bort, vilket rensar upp delens slutliga profil.
- Cutoff (separation):Slutstationen avskiljer den färdiga delen från bärremsan. Den färdiga komponenten faller ner i en behållare eller på en transportör, medan den återstående skelettremsan matas ut för återvinning.
Den kritiska insikten här är simultanitet. Medan station sex skär av en färdig del, genomborrar station ett pilothål på en ny del av remsan, och varje station däremellan arbetar med en annan del i ett annat skede av färdigställandet. Ett tryck, en färdig del - varje cykel.
Remslayout och materialflöde
Remslayouten är den tekniska ritningen som gör allt detta möjligt. Innan något stål bearbetas för formen, använder ingenjörer CAD-mjukvara för att designa exakt hur delar kommer att kapslas på remsan, vilka operationer som sker vid vilka stationer och hur mycket material som överbryggar mellan funktioner för att bibehålla bärremsans integritet under hela processen.
En väl-designad striplayout balanserar flera konkurrerande krav:
- Materialanvändning:Ordna detaljer för att minimera skrot mellan komponenterna. Till och med några få procentenheter av förbättrad avkastning kan spara tusentals dollar över en miljon-delkörning.
- Bärare styrka:Anslutningsflikarna som håller delen mot remsan måste vara tillräckligt starka för att dra den genom varje station utan förvrängning, men ändå tunna nog att separera rent vid avstängning.
- Bildande sekvenslogik:Operationer måste beställas så att tidigare skärningar inte försvagar områden som behövs för senare krökar, och formade särdrag inte stör remsans plana färd genom nedströmsstationer.
- Återfjädringskompensation:Ingenjörer använder FEA-simulering för att förutsäga hur metallen elastiskt kommer att återhämta sig efter formning och designar avsiktlig överböjning i formgeometrin.
Striplayouten är varprogressiv form och stämplingexpertis visar sig verkligen. En mindre erfaren butik kan producera en funktionell layout; en skicklig verktygsingenjör kommer att producera en som går snabbare, slösar mindre material och kräver färre underhållsingrepp under miljontals cykler.
Slagfrekvens och produktionshastighet
Hastigheten är där progressiv metallstansning drar sig bort från alla andra formningsmetoder. Eftersom remsan matas kontinuerligt och alla stationer arbetar parallellt, är utmatningshastigheten lika med pressslaghastigheten - en färdig del per slag.
Typiska progressiva pressningshastigheter varierar beroende på detaljens komplexitet och material:
| Applikationstyp | Typisk strokefrekvens | Exempel delar |
|---|---|---|
| Stora fästen / strukturella komponenter | 25–80 slag per minut | Bilfästen, VVS-hus |
| Mellan-kontakter och terminaler | 100–400 slag per minut | Elektriska kontakter, klämmor, fästelement |
| Små precisionskomponenter | 400–1,500+ slag per minut | Mikro-kontakter, batterikontakter, blyramar |
I den övre änden kan höghastighetsstämplingslinjer av metall som löper med små precisionsdelar på dedikerade pressar - som Bruderer eller liknande höghastighetsplattformar - överstiga 1 500 slag per minut. Det motsvarar över 2 miljoner delar under en enda 24-timmars produktionsdag. Även vid måttliga hastigheter på 200 slag per minut, producerar en progressiv stansform 12 000 delar per timme utan att någon operatör rör materialet mellan operationerna.
Det som håller dessa hastigheter möjliga är inte bara pressen - det är hela systemet som arbetar tillsammans. Automatiska spolmatare för fram remsan med mikron-nivånoggrannhet vid varje slag. In-matrissensorer övervakar remsans position och bildar krafter i realtid, och stoppar pressen omedelbart om en felmatning eller bruten stans upptäcks. Smörjsystem applicerar exakta mängder stämpelolja för att minska friktion och värmeuppbyggnad, vilket är särskilt kritiskt i höghastighetsmetallpressningsapplikationer där termisk ackumulering kan förvränga delar eller mjuka upp verktygskanterna.
Denna kombination av parallella operationer, kontinuerlig matning och automatiserad övervakning är det som gör den progressiva pressformen till produktionshästen för alla tillverkare som siktar på volymer i hundratusentals eller miljoner. Men råhastigheten spelar bara roll om delarna kommer ut rätt - och det beror mycket på hur en formtyp jämförs med en annan för en given applikation.
Progressiva stansar jämfört med alternativa stanstyper
Inte varje stämplad del hör hemma i en progressiv tärning. Geometrin kan vara för stor, volymen för låg eller formningen för djup för att en remsa{1}}matad process ska kunna hanteras effektivt. Att veta var progressiva dies utmärker sig - och var de inte - räddar dig från att över-investera i verktyg som kämpar mot din dels fysik.
Progressive Dies vs Transfer Dies
Den största skillnaden mellan progressiva formar och transferformar beror på hur arbetsstycket rör sig genom processen. I en progressiv stans förblir delen ansluten till bärremsan från början till slut, och separerar bara vid den slutliga avstängningsstationen. I en överföringsdyna separeras ämnet från remsan tidigt och förflyttas oberoende mellan stationer med mekaniska gripdon eller överföringsfingrar.
Varför spelar detta roll? När delen lossnar från remsan kan den roteras, vändas eller dras djupt utan begränsningarna av en ansluten bärbana. Det gör överföringsformar till det bättre valet för större komponenter, djupdragna-geometrier och delar som kräver operationer på flera sidor. Överföringsformar sparar också material - det finns inget bärremsskelett att skrota efter produktion.
Avvägningen är hastighet. Överföringsmekanismer kan inte matcha slaghastigheten för en remsa-matad med progressiv form, och verktygsuppsättningen är vanligtvis mer komplex. För små-till-medelstora delar med höga volymer med måttliga dragdjup vinner progressiva verktygsverktyg på cykeltid och kostnad per-del. För delar större än ungefär 12 tum eller som kräver dragdjup utöver vad en ansluten remsa tillåter, är en överföringsform vanligtvis rätt anrop.
Progressive Dies vs Compound och Tandem Dies
Sammansatta stansar utför flera operationer samtidigt i ett enda tryck - skärning, håltagning och blankning sker på en gång. De producerar extremt platta delar med utmärkt koncentricitet mellan inre och yttre egenskaper. Tänk på brickor, enkla packningar och platta ämnen där geometrisk noggrannhet i ett plan är avgörande.
Låter det effektivt? Det är - för enkla, platta delar. Men sammansatta formar kan inte bilda, böja eller skapa tre-dimensionella egenskaper. I samma ögonblick som din del behöver ett ben böjt upp, en flik nedsänkt eller en präglad ribba, har du överträffat vad en sammansatt tärning kan göra. Progressiva matriser hanterar den komplexiteten samtidigt som de bibehåller hög genomströmning.
Tandemlinjematriser (ibland kallade linedies) har ytterligare ett tillvägagångssätt: individuella enstaka-operationsmatriser ordnade i rad, var och en i sin egen press eller pressstation, med automatisk överföring mellan dem. Du kommer att se tandemlinjer i tunga-bilpanelstämplingar där varje träff kräver enormt tonnage och delarna är för stora för ett enda progressivt verktyg. Flexibiliteten är hög - du kan arrangera om eller byta ut individuella dynor utan att ta bort hela setet - men kraven på golvyta, installationstid och kapitalkostnad är alla betydligt högre.
Enstegsverktyg, det enklaste alternativet, utför en operation per slag. De är idealiska för prototyper, korta körningar eller sekundära operationer på tidigare stämplade delar. Men för produktionsvolymer över några tusen stycken överstiger arbets- och hanteringskostnaderna för att köra delar genom flera enstegsinstallationer snabbt verktygsinvesteringen för en progressiv verktygs- och formlösning.
Att välja rätt formtyp för din applikation
Beslutet är inte alltid självklart. En del med måttlig komplexitet på 50 000 stycken årligen kan motivera progressiv formverktyg för en tillverkare men inte för en annan, beroende på materialkostnader, toleransbehov och tillgänglig presskapacitet. Här är en jämförelse-vid-sida för att klargöra avvägningarna:
| Kriterier | Progressive Die | Transfer Die | Compound Die | Tandem Line Die | Enstaka-tärning |
|---|---|---|---|---|---|
| Volym lämplighet | Hög (100 000+ delar/år) | Medium till hög (10K–500K+) | Medium till hög (enkla delar) | Medium till hög (stora paneler) | Låg (prototyper, korta körningar) |
| Delstorleksområde | Liten till medelstor-storlek (upp till ~12") | Medium till stor (6" till 36"+) | Liten till medium (endast platt) | Stora (bilpaneler, strukturella) | Vilken storlek som helst |
| Komplexitetsförmåga | Måttlig till hög (böjningar, former, piercing) | Hög (djupa drag, fler-axlar) | Låg (platt, enkel-operationer) | Hög (tung formning, stora drag) | Endast engångsoperation |
| Typisk verktygskostnad | $30K–$250K+ | $50K–$500K+ | $10K–$60K | 100 000 – 1 M USD (hel linje) | $2K–$20K per tärning |
| Idealiska användningsfall | Elektriska kontakter, konsoler, klämmor, plintar | Djupa-höljen, stora höljen, rör | Brickor, platta ämnen, enkla packningar | Karosspaneler för fordon, tunga konstruktionsdelar | Prototyping, sekundära operationer, mycket låg volym |
Några praktiska tumregler: om din del är platt och enkel, börja med en sammansatt tärning. Om den är stor, djup-dragen eller behöver operationer på båda sidor, titta på överföringsverktyg. Om det är en tung-panel mätt i fot snarare än tum, är en tandemlinje vettig. Och om din del är liten-till-medelstor, geometriskt komplex och behövs i volymer där kostnaden per-styck är viktigare än förhandsinvesteringar, är - progressiva verktyg nästan alltid svaret.
Stämplingsverktyget och formtypen du väljer avgör inte bara delkostnaden, utan vilka tillverkare som realistiskt kan tjäna dig. En butik som specialiserat sig på progressiva stansar kanske inte äger tonnaget eller bäddstorleken för överföringsarbete, och vice versa. Den verkligheten blir särskilt viktig när industri-specifika krav - materialcertifieringar, spårbarhet, renrumsprotokoll - begränsar dina alternativ ytterligare.
Branschspecifika-krav som formar valet av tillverkare
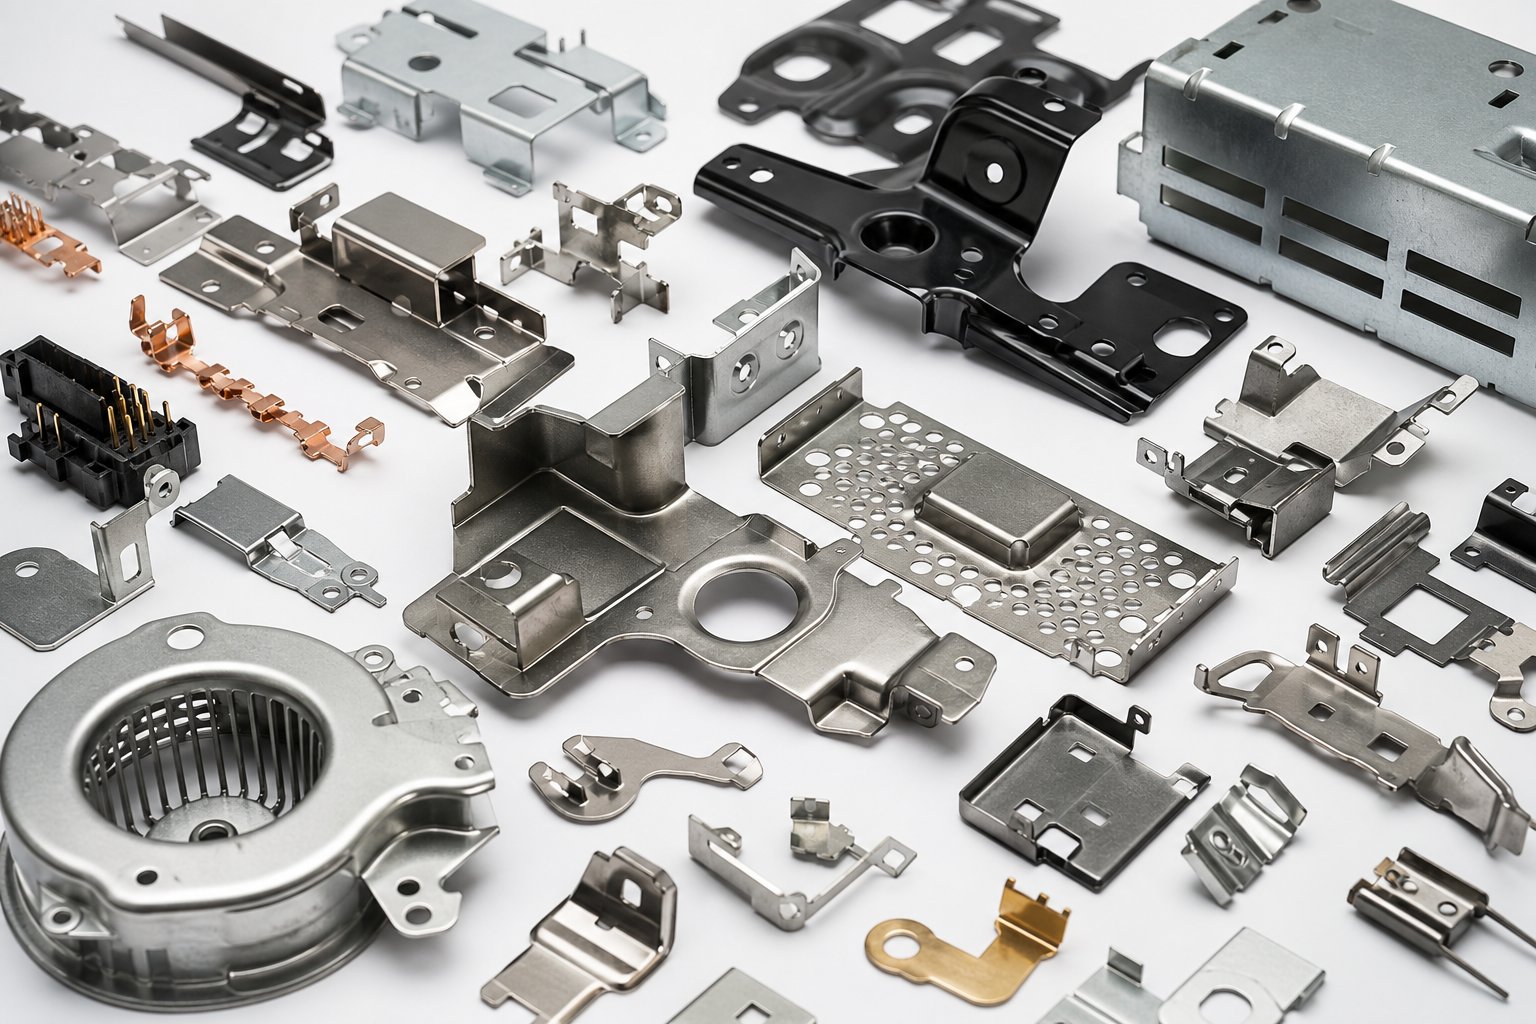
En progressiv tärning är en progressiv tärning, eller hur? Fysiken för bandmatning och stationsbaserad-formning förändras inte mellan branscher. Men kraven kring dessa operationer - toleranser, certifieringar, materialspårbarhet, renhetsstandarder - varierar så dramatiskt att en tillverkare som är perfekt lämpad för en sektor kan ha helt fel för en annan.
Fordons- och transportkrav
Progressiv stämpling av fordonskomponenter kräver en kombination av snäv dimensionskontroll, enorma volymer och rigorös processdokumentation. Kontakter, terminaler, konsoler och konstruktionsklämmor kräver alla positionstoleranser som kan sjunka till 0,005 mm på kritiska funktioner. Vid årliga volymer som ofta överstiger flera miljoner stycken, till och med små avvikelser i formstigning eller materialåterjämning till betydande skrothastigheter.
Tillverkare som betjänar detta utrymme behöver IATF 16949-certifiering och måste utföra protokollen APQP (Advanced Product Quality Planning) och PPAP (Production Part Approval Process). Du kommer också att stöta på krav på spårbarhet på parti-nivå, diagram för statistisk processkontroll och garanterade CPK-värden över 1,33 på kritiska dimensioner. En butik utan dessa system på plats kan helt enkelt inte kvalificera sig som en leverantör av fordonsnivå, oavsett hur väl de skär stål.
Precisionsstandarder för medicinsk utrustning och elektronik
Medicinsk progressiv stämpling introducerar ett helt annat lager av komplexitet. Delar som är avsedda för implanterbara enheter, läkemedelstillförselsystem eller kirurgiska instrument måste uppfylla ISO 13485 kvalitetsledningsstandarder och kräver ofta biokompatibla materialcertifieringar. Spårbarheten går utöver partinivån - vissa applikationer kräver spårning på seriell-nummer-nivå från rå spole till färdig del. Renrumstillverkning eller kontrollerad-miljö kan också krävas för att förhindra partikelförorening på delar som kommer i kontakt med kroppsvätskor.
Elektronikstämpling delar den medicinska sektorns betoning på mikro-precision men tillför unika materiella utmaningar. Progressiv stansning av koppar - med fosforbrons, berylliumkoppar eller syre-fria kopparlegeringar - kräver verktyg som är optimerade för mjukare, mer gummiaktiga material som beter sig mycket annorlunda än kolstål under stansbelastningar. Pläteringskompatibilitet spelar också roll: delar avsedda för guld-, tenn- eller nickelplätering behöver gradhöjder kontrollerade till ensiffriga mikron så att beläggningar fäster jämnt utan att överbrygga funktioner.
- Bil:IATF 16949, APQP/PPAP, CPK-rapportering, materialcertifieringar enligt OEM-specifikationer
- Medicinsk utrustning:ISO 13485, biokompatibilitetstestning (ISO 10993), enhetshuvudregister, validerade processer
- Elektronik:Överensstämmelse med IPC-standarder, RoHS/REACH-materialdeklarationer, specifikationer för pläteringsvidhäftning
- Försvar/flyg:AS9100-certifiering, DFARS-kompatibel materialförsörjning, fullständig spårbarhet, kontrollerad dokumentation
- VVS/Industri:UL/CSA-komponentigenkänning, saltspraykorrosionstestning, materialtjockleksverifiering enligt ASTM-standarder
VVS och industriella tillämpningar
HVAC progressiv stämpling upptar den motsatta änden av precisionsspektrumet från medicinskt eller elektronikarbete - men det gör det inte enkelt. Stämpling av stora fästen, monteringsplattor, fläkthus och värmeväxlarkomponenter är vanligtvis gjorda av progressiva stansningsmaterial av kolstål i dimensioner från 1 mm till 3 mm eller tyngre. Prioriteringarna skiftar mot kostnad-per-deloptimering, korrosionsbeständighet genom materialval eller efter-stämpling av beläggningar och strukturell hållbarhet under miljontals termiska cykler.
Tillverkare som betjänar denna sektor behöver pressar med hög-tonnage med stora bäddstorlekar, robusta verktyg utformade för tunga-material och effektiva skrothanteringssystem för att hålla progressiva metallstämplingskostnader konkurrenskraftiga. Toleranser är lösare än elektronik eller medicinsk - vanligtvis plus eller minus 0,1 mm till 0,2 mm - men de rena materialkrafterna som är involverade kräver annan teknisk expertis än mikro-precisionsarbete.
Försvars- och rymdtillämpningar lägger upp ytterligare dokumentationskrav på vilken precisionsnivå delen kräver. Materialcertifieringar måste spåras tillbaka till bruket med fullständig verifiering av kemiska och mekaniska egenskaper. Partikontroll, första-artikelinspektionsrapporter och kontrollerad-hantering av revisionsritningar är inte-förhandlingsbara. En butik utan AS9100-certifiering eller förtrogenhet med DFARS materialförsörjningskrav kommer att kämpa för att klara leverantörskvalifikationsrevisioner.
Nyckeln för köpare: anta inte att en tillverkare som utmärker sig inom en sektor automatiskt överför den förmågan till en annan. En butik som kör höghastighetskopplare i kopparlegeringar med 1 200 slag per minut kanske inte har någon erfarenhet av den tunga formnings- och korrosionstestning som progressiv stansning av kolstål för HVAC kräver. Omvänt kan en tillverkare som är optimerad för stora industriella fästen sakna mikro-precisionsverktyg och renrumsinfrastruktur som behövs för medicinsk progressiv stämpling. Matcha tillverkarens beprövade branscherfarenhet med din faktiska applikation - inte bara deras maskinlista.
Den progressiva stansteknik- och utvecklingsprocessen
Att välja rätt tillverkare baserat på branschpassform är bara en del av ekvationen. Det som händer mellan att underteckna en inköpsorder och ta emot produktionsdelar kan ta månader - och de tekniska beslut som fattas under det fönstret avgör om ditt progressiva stämplingsverktyg fungerar felfritt i miljontals cykler eller kämpar sig igenom oändliga justeringar på pressgolvet.
De flesta köpare ser aldrig denna fas i detalj. De skickar in en detaljritning, får en offert och väntar på prover. Men att förstå den progressiva designprocessen för stämplingsformar ger dig hävstång: du vet när du ska trycka tillbaka, när du ska godkänna och vilka milstolpar som signalerar att din verktygspartner har genuint ingenjörsdjup jämfört med ett skär-och-försök.
Design- och simuleringsfas
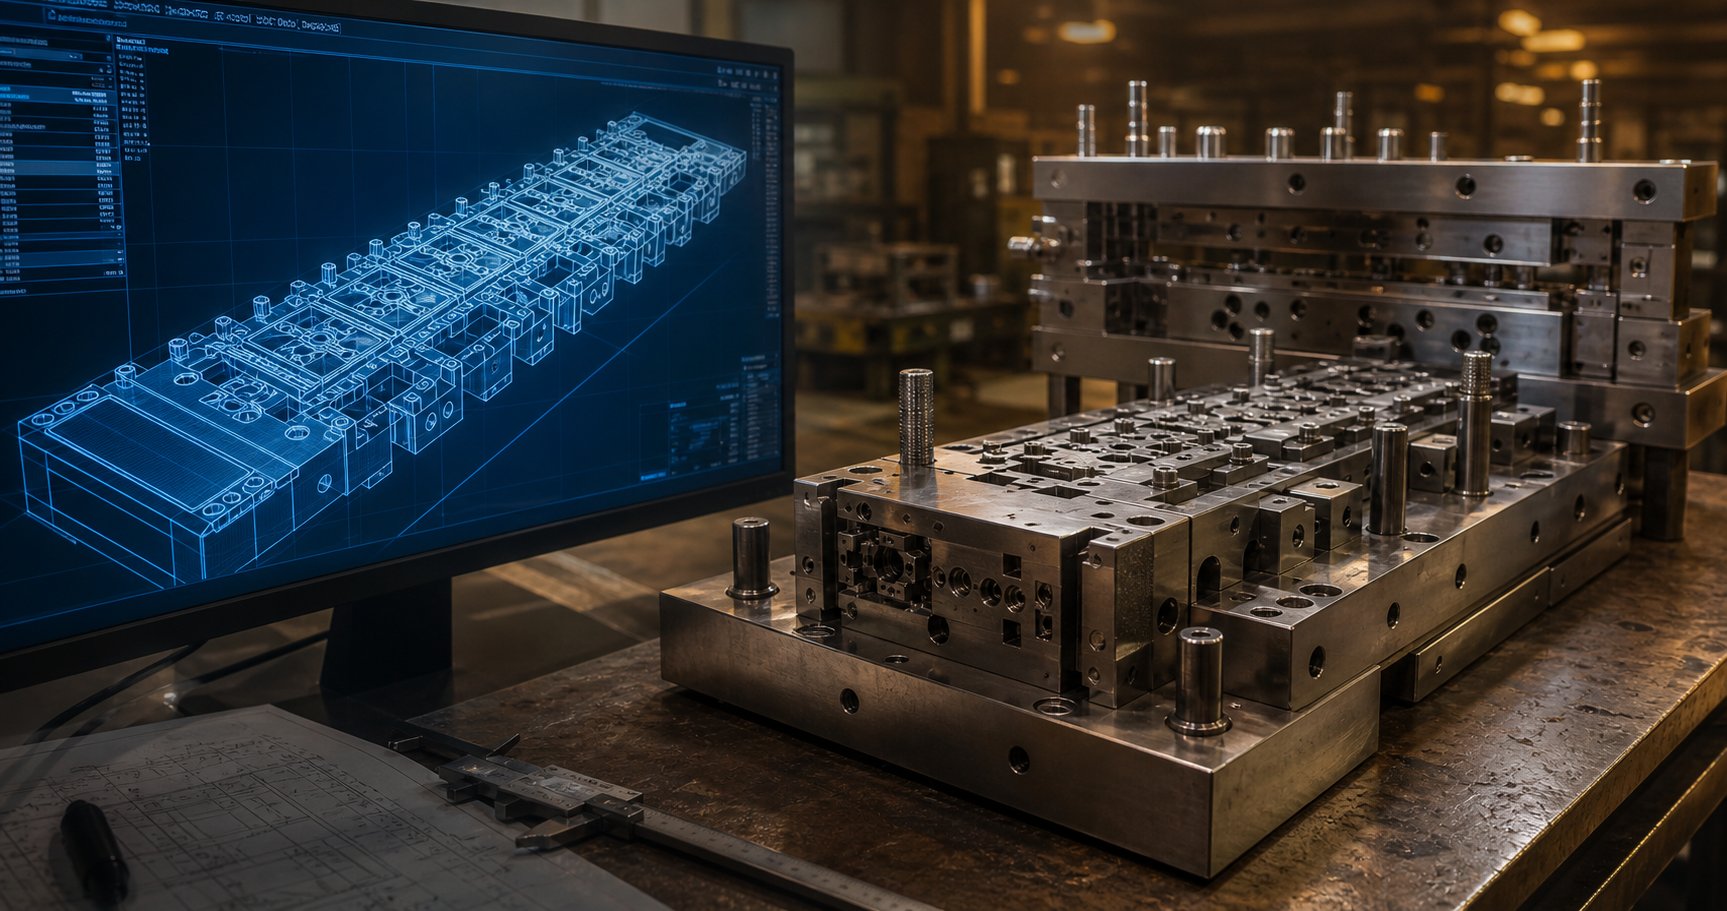
Varje progressiv tärning börjar som en remsa-layout - en 2D- eller 3D-CAD-modell som visar exakt hur delen kapslar på spolen, vilka operationer som sker vid varje station och hur bärarremsan kopplar ihop allt. Ingenjörer använder CAD/CAM-plattformar för att definiera stansgeometrier, stansavstånd, pilotplatser och formningssekvenser innan något stål skärs.
Det är här kapabla tillverkare skiljer sig åt: de kör finita elementanalys (FEA) simulering på den föreslagna designen. Verktyg som simuleringsprogramvara för inkrementell formning - inklusive plattformar som AutoForm ProgSim - låter ingenjörer praktiskt taget prova formen på en dator. Simuleringen förutsäger materialförtunning, skrynkelrisk, återfjädringsvinklar och erforderligt formningstonnage vid varje station. Den justerar till och med automatiskt- tryckdynans krafter när den upptäcker potentiell rynkor.
Varför är detta viktigt för dig som köpare? Eftersom simulerings-driven progressiv stämplingsformsdesign fångar upp problem som annars skulle dyka upp veckor senare under fysisk provning - när man fixar dem innebär att man slipar om härdat verktygsstål eller skrotar hela formsektioner. SomMetalForming Magazinenoterar, designers har ofta maximal frihet tidigt i processen men minimal tillverkningskunskap, och det gapet minskar snabbt när hårda verktyg är på gång. Simulering stänger denna kunskapslucka innan pengar satsas på stål.
Under denna fas bör du förvänta dig att granska och godkänna:
- Bandlayoutritningar som visar delens orientering, stationssekvens och materialanvändningsprocent
- FEA-resultat som lyfter fram eventuella riskområden (sprickor, rynkor, överdriven förtunning)
- Återfjädringskompensationsstrategi för böjar och former
- Preliminära tonnageuppskattningar och pressval
- Bekräftelse av progressivt stämplingsmaterial - legeringskvalitet, härdning, tjocklek och spolbredd
Prototyping och Die Tryout
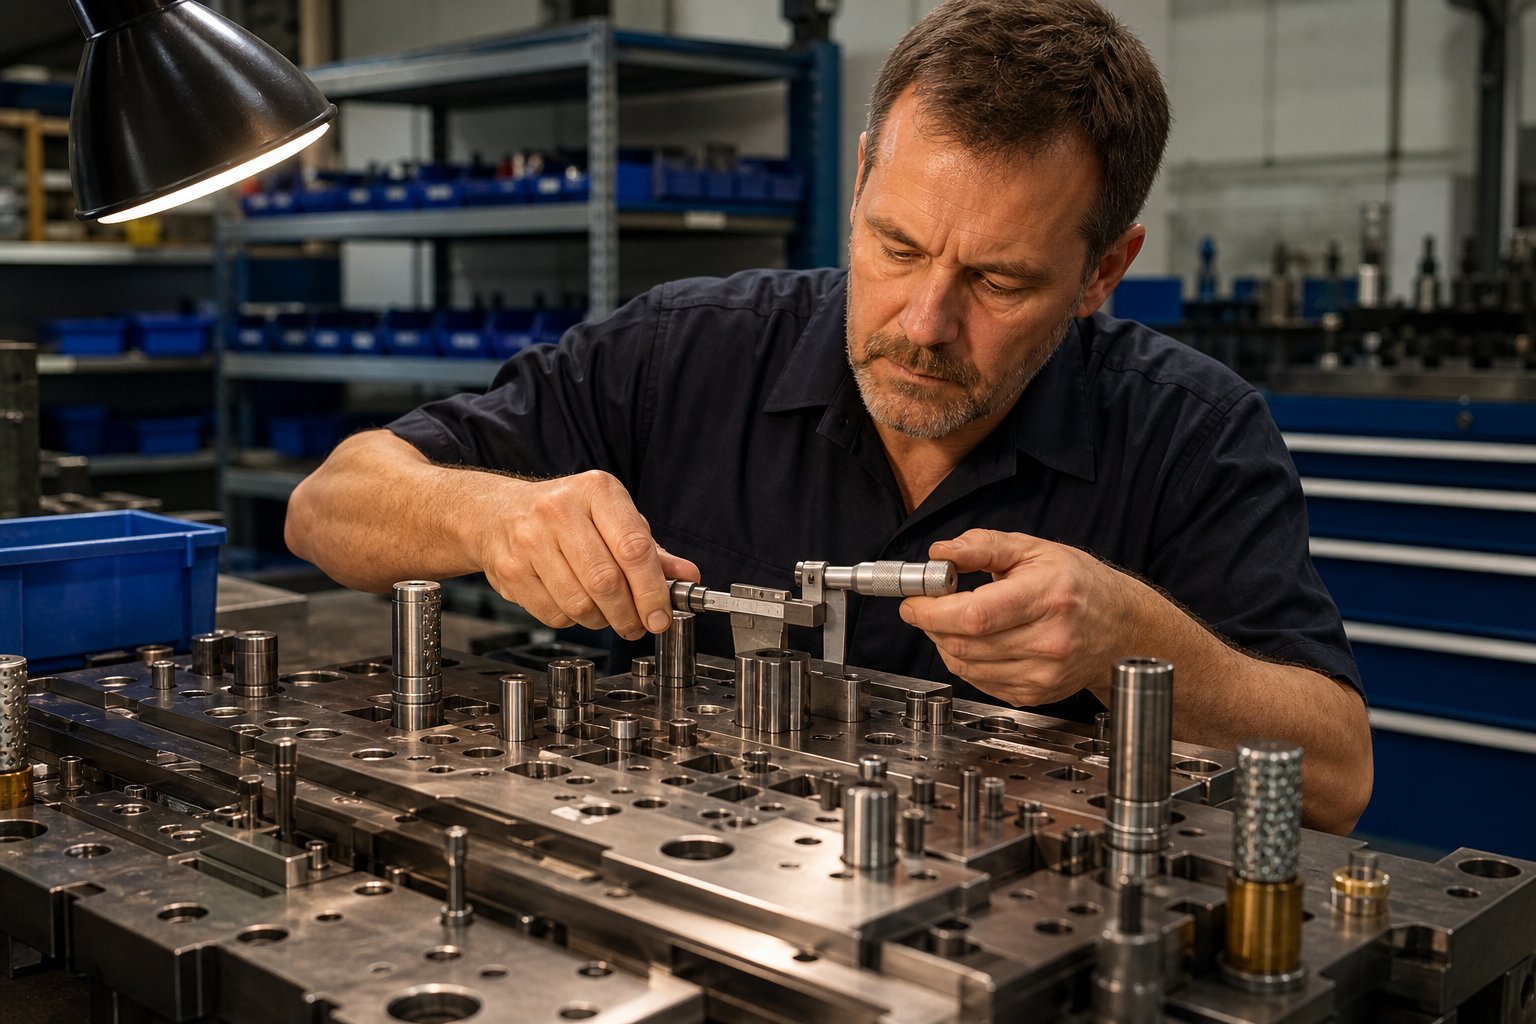
Med designen validerad praktiskt taget, tillverkas formkomponenter med CNC-fräsning, tråd-EDM och precisionsslipning. Moderna tråd-EDM-maskiner skär komplexa stans- och stansprofiler till toleranser inom 0,005 mm, medan CNC-höghastighetsfräsning- hanterar 3D-formningsytor och stansskofickor. Värmebehandling härdar kritiska komponenter till 58-62 HRC, och finslipning tar allt till slutliga dimensioner.
Die tryout är där det progressiva verktyget möter verkligheten. Den sammansatta formen går in i en provpress och tillverkaren kör provremsor med låg hastighet, vilket stegvis ökar slaghastigheten samtidigt som de inspekterar delar i varje steg. Ingenjörer kontrollerar:
- Måttnoggrannhet mot deltryckstoleranser
- Gradhöjd och kantskick på genomborrade detaljer
- Böjvinklar och fjädring mot nominella specifikationer
- Bandmatningskonsistens och pilotengagemang
- Formar ytfinish och eventuella tecken på skavning eller materialupptagning på verktyg
Räkna med flera provupprepningar. Även med simulering är mindre justeringar normala - med 0,05 mm mellanlägg, avlastning av ett snävt spel eller justering av ett pilothåls läge. En tillverkare som hävdar att det inte finns några provupprepningar, förenklar antingen för mycket eller kör extremt enkla delar. Det viktiga är hur snabbt de konvergerar till en stabil process.
Första-artikelexemplar från provet skickas till dig för dimensionellt godkännande -, vanligtvis via ett FAIR (First Article Inspection Report) eller PPAP-paket beroende på din bransch. Detta är din sista ingång innan produktionsgodkännande.
Typiska ledtider från koncept till produktion
En av de minst-omtalade aspekterna av progressiva verktygsprogram är tidslinjen. Köpare får ofta vaga uppskattningar och möter sedan förseningar utan att förstå var tiden egentligen tar vägen. Här är en realistisk uppdelning:
| Fas | Typisk varaktighet | Nyckelaktiviteter |
|---|---|---|
| Design och simulering | 3-5 veckor | Strip layout, FEA, design granskning, köpare godkännande |
| Tillverkning av formverktyg | 6-10 veckor | CNC-bearbetning, tråd EDM, värmebehandling, slipning, montering |
| Provtagning och provtagning | 2-4 veckor | Inledande provtagning, justeringar, provinlämning, köparens godkännande |
| Produktionsvalidering | 1-2 veckor | Kör-med-hastighet, SPC-datainsamling, slutlig signering-av |
| Total | 12-20 veckor |
Komplexa formar med snäva toleranser eller många formningsstationer tenderar mot den längre änden. Enkel konsolverktyg med fyra eller fem stationer kan nå de kortare tidslinjerna. En sen-designändring efter det att formtillverkningen påbörjats kan kosta så mycket som halva det ursprungliga verktygspriset och lägga till veckor till schemat - vilket är anledningen till att designfrysning innan stålskärning är avgörande.
Modern tillverkningsteknik har komprimerat dessa tidslinjer jämfört med för ett decennium sedan. Hög-CNC-bearbetningscenter tar bort material snabbare. Wire EDM körs obevakad över natten. Simulering fångar upp problem som tidigare krävde flera fysiska prov-och-omarbetningscykler. Tillsammans har dessa framsteg förbättrat framgångsfrekvensen för första-artikeln och minskat antalet testversioner från ett branschgenomsnitt på fyra till fem omgångar ner till två eller tre för väl-simulerade program för progressiva stämplingsverktyg.
För köpare är den praktiska innebörden okomplicerad: fråga din tillverkare vilka simuleringsverktyg de använder, hur många försöksupprepningar de vanligtvis behöver och om deras angivna ledtid inkluderar produktionsvalidering eller bara första prover. Dessa svar avslöjar mer om teknisk kapacitet än någon utrustningslista någonsin kommer att - och de förutsäger direkt hur din form kommer att prestera när den når full-produktion.
Precisionskapacitet och utrustning som definierar kvalitet
Teknisk rigor under utvecklingen av formverktygen lägger grunden - men det som i slutändan avgör delkvaliteten dag efter dag är precisionen hos utrustningen som kör matrisen. Två tillverkare kan bygga en identisk listlayout, men ändå producera delar med mätbart olika dimensionella konsistens beroende på deras pressplattformar, matningssystem och övervakningsteknik. När du utvärderar en potentiell partner berättar dessa hårdvaru- och processdetaljer för dig om deras verkstadsgolv faktiskt kan leverera de siffror som deras ingenjörsteam lovar.
Toleransförmåga över material
Varje material beter sig annorlunda under progressiva formoperationer. Kopparlegeringar flyter lätt men fjädrar tillbaka oförutsägbart i snäva kurvor. Rostfritt stål-härdar snabbt och kräver högre stanskrafter. Aluminium galler mot verktygsytor om smörjningen inte hanteras exakt. Dessa beteenden påverkar direkt de uppnåbara toleranserna - och de bästa tillverkarna vet vilka intervall som är realistiska för din specifika material- och funktionskombination snarare än att ange ett ramnummer för varje jobb.
Metallstämpling med hög precision kan uppnå toleranser så snäva som ±0,025 mm (±0,001 tum) på kritiska egenskaper som hålpositioner och formdimensioner. För flyg- och medicinska tillämpningar går vissa operationer in i intervallet ±0,0127 mm (±0,0005 tum) med specialiserade verktyg och kontrollerad-miljöproduktion. Men dessa ytterligheter är inte universella - de beror på materialtyp, tjocklek, funktionsgeometri och hur många stationer som remsan passerar innan den når den operationen.
Här är en praktisk referens som visar vad precisionsstansning vanligtvis uppnår över vanliga material och funktionstyper:
| Funktionstyp | Kolstål | Rostfritt stål | Koppar/bronslegeringar | Aluminium |
|---|---|---|---|---|
| Hålplats (genomborrat) | ±0,05 mm | ±0,05 mm | ±0,03 mm | ±0,05 mm |
| Håldiameter | ±0,025 mm | ±0,038 mm | ±0,025 mm | ±0,038 mm |
| Böjningsvinkel | ±0,5 grader | ±1,0 grader | ±0,5 grader | ±1,0 grader |
| Planhet (över 25 mm spännvidd) | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Profil-/trimmått | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Myntade funktioner | ±0,01 mm | ±0,02 mm | ±0,01 mm | ±0,02 mm |
Lägg märke till att rostfritt stål och aluminium tenderar mot lösare böjtoleranser. Det är inte en verktygsbegränsning - det är materiellt beteende. Rostfritt fjädrar tillbaka mer aggressivt på grund av högre sträckgräns och aluminiums låga elasticitetsmodul gör exakt vinkelkontroll svårare utan sekundära myntoperationer. En tillverkare som anger ±0,25 grader på en rostfri böj utan att förklara sin kompensationsstrategi bör väcka frågor.
Pressspecifikationer som påverkar delkvaliteten
Stämpelpressen är inte bara en ram som går upp och ner. Dess specifikationer avgör direkt vilka delar du kan producera och hur konsekvent de kommer ut. När du utvärderar en tillverkares utrustningslista, fokusera på dessa parametrar:
- Tonnage:Den maximala kraft som pressen kan leverera vid nedre dödpunkten. Under-tonnage leder till ofullständig formning och dimensionsvariation. En press som körs med 80 %+ av nominell kapacitet vid varje slag kommer att tröttna snabbare och driva snabbare än en som körs med 60 %.
- Sängstorlek:Bestämmer det maximala formavtrycket. En dyna som knappt passar sängen lämnar inget utrymme för kvävefjädrar, skrotrännor eller -matrissensorer - allt som påverkar kvaliteten vid hastighet.
- Slaglängd:Måste rymma den djupaste formen i formen plus tillräckligt med bandavstånd för matning. Ett för kort slag innebär att tärningen inte kan öppnas helt för pålitlig frammatning av remsan.
- Hastighetskapacitet:Bedömd i slag per minut (SPM). En hög-presspress byggd för precisionsarbete vid 800-1 500 SPM har en helt annan ramstyvhet, lagerdesign och dynamiska balansegenskaper än en allmänpress som är klassad för 60 SPM.
- Matningsnoggrannhet:Servomatningen eller det mekaniska matningssystemet som för fram remsan måste bibehålla stigningsnoggrannheten inom ±0,01 mm slag efter slag. Vid 1 000 SPM indexerar den matningsmekanismen remsan över 16 gånger per sekund - eventuella inkonsekvenser till positionsfel över varje nedströmsstation.
Höghastighets progressiv formstämpling i den övre delen av prestanda bygger på specialbyggda-pressplattformar.Bruderers BSTL 350-88, till exempel, levererar 350 kN kraft med en bäddstorlek på 870 x 536 mm och arbetar med hastigheter från 100 till 1 200 slag per minut. Dess drivspaks-system fördelar rambelastningar över ramen för konsekvent precision vid hastighet, och ett OPC UA-gränssnitt ansluts till perifera övervakningssystem för full processtransparens. Pressar i den här klassen har minsta-spelningsteknik och friktionsreducerande-smörjsystem som bibehåller dimensionsnoggrannheten även under långa produktionskörningar med hög hastighet.
Vad betyder detta rent praktiskt? Vid 1 200 SPM med en kontaktform, producerar en enda press över 1,7 miljoner delar per dag. Kostnaden per-del sjunker dramatiskt jämfört med en allmän-press som kör samma form vid 200 SPM -, inte bara på grund av obearbetad genomströmning, utan för att höghastighetspressplattformar för präglingspressar upprätthåller strängare processkontroll i hastighet, genererar mindre skrot och färre ut-av{{10} sorterings- eller reparationsdelar.}
I-Därningsövervakning och kvalitetssäkring
Att köra en progressiv tärning med hundratals slag per minut innebär att problem utvecklas snabbt. En bruten stans vid 800 SPM producerar 13 defekta delar per sekund innan en operatör ens märker att något låter fel. Det är därför som-övervakning har blivit-omöjlig för alla seriösa produktionsmiljöer.
Moderna progressiva matriser har flera sensortyper inbäddade direkt i verktyget:
- Kraftsensorer:Piezoelektriska lastceller monterade under formningsstationer upptäcker förändringar i stanskraft som signalerar verktygsslitage, materialvariationer eller trasiga komponenter. En plötslig minskning av kraften betyder att ett slag knäpps. En gradvis ökning innebär att formen är sliten och behöver underhållas.
- Detektering av felmatning:Närhetssensorer eller optiska sensorer bekräftar att remsan har avancerat rätt stigning innan pressen avslutar sitt slag. Om remsan inte matade - eller matades kort - stannar pressen innan tärningen stängs på ett felplacerat ämne.
- Dela ut-sensorer:Bekräfta att varje färdig del har matats ut från formen innan nästa slag. En del som fastnar i tärningen som blir dubbel-kan skada verktyg som kostar tiotusentals att reparera.
- Slugdetektering:Verifiera att blankningssniglar har fallit bort från formen. Fasthållna sniglar orsakar ytdefekter och kan spricka slag vid efterföljande slag.
Utöver i-matrisavkänning använder automatiska inspektionssystem nedströms pressen visionkameror, lasermätning och virvelströmstestning för att verifiera kritiska dimensioner på 100 % av delarna i produktionshastighet. Det här är inte provtagning - det är varje enskild bit som kontrolleras mot toleranser innan den når förpackningsstationen.
För köpare är frågan att ställa inte "inspekterar du delar?" - varje tillverkare säger ja. Den verkliga frågan är om de körs i-matrisavkänning med automatiskt pressstopp, och om de utför 100 % inline-inspektion kontra periodisk provtagning. Skillnaden avgör om ett verktygsfel producerar 13 dåliga delar eller 13 000 innan någon fångar det.
Dessa precisionsmöjligheter och övervakningssystem representerar hårdvarusidan av kvalitet. Men hårdvaran ensam garanterar inte resultat - tillverkaren som använder den utrustningen behöver rätt processer, erfarenhet och kommunikationsmetoder för att leverera konsekvent. Den utvärderingen kräver att man tittar bortom maskinlistan helt och hållet.
Hur man utvärderar och väljer progressiva formtillverkare
Utrustningsspecifikationer och toleranstabeller berättar vad en tillverkare ärburkgöra i teorin. Men kommer de faktiskt att leverera konsekventa resultat på ditt projekt, med dina volymer, inom din tidslinje? Det är en annan fråga - och för att besvara den krävs att man utvärderar progressiva formtillverkare på processmognad, kommunikationsvanor och anpassning till leveranskedjan, inte bara maskinlistor.
Föreställ dig att du har begränsat din sökning till tre eller fyra stämpelformstillverkare som alla hävdar liknande möjligheter. Hur skiljer man de genuint kapabla partnerna från de som citerar aggressivt och sedan kämpar sig igenom oändliga provupprepningar? Ramverket nedan ger produktionsingenjörer och inköpsteam ett strukturerat sätt att bedöma leverantörer av progressiva formstansningar innan de satsar på verktygsdollar.
Gröna flaggor som signalerar en kvalitetspartner
Vissa indikatorer korrelerar konsekvent med tillverkare som levererar i tid, träffar toleranser från den första produktionskörningen och kommunicerar proaktivt när problem uppstår. När du utvärderar en progressiv formtillverkare, leta efter dessa signaler:
- Simulerings-driven formdesign:De använder FEA och formningssimuleringsprogram (AutoForm, DEFORM eller motsvarande) för att validera bandlayouter innan stål skärs. Detta innebär färre provupprepningar och snabbare tid till produktion.
- Internt-verktygsrum med full bearbetningskapacitet:CNC-fräsning, tråd-EDM, ytslipning och värmebehandling allt under ett tak. En tillverkare som lägger ut kritiska formkomponenter förlorar kontrollen över kvalitet och tidslinje.
- Dokumenterad prov- och valideringsprocess:De kan beskriva sin standardprovningssekvens - hur många iterationer de vanligtvis behöver, vilken data de samlar in i varje steg och vad som utgör signerings-kriterier. Interna test- och valideringsfaciliteter gör det möjligt att bevisa verktyg under realistiska förhållanden före leverans.
- Spårbarhetssystem för material:Fullständig dokumentation från spolleverantören genom fabrikscertifieringar för färdiga delar -, partinummer och inkommande inspektionsregister. Ej-förhandlingsbar för fordons-, medicin- och flygtillämpningar.
- Transparent kommunikation och teknisk åtkomst:Deras ingenjörer pratar direkt med dina ingenjörer. Designbeslut förklaras, inte bara meddelas. De inbjuder dig att bevittna provkörningar och dela dimensionsdata öppet.
- Referenser inom din specifika bransch:De kan namnge kunder (eller åtminstone beskriva applikationer) inom din sektor. Tillverkarnas generella kapacitet för en metallstämpelform spelar mindre roll än beprövad erfarenhet av dina material, toleranser och certifieringskrav.
- Skalbarhet och flexibel kapacitet:De kan hantera dina nuvarande volymer och växa med dig. Fråga om deras pressutnyttjandegrad - en butik med 95 % kapacitet har ingen buffert för dina brådskande beställningar eller volymökningar.
En tillverkare somYICHEN, till exempel, positionerar sina progressiva stämplingsverktyg kring hög-volymproduktion med multi-stationsformning och skalbar utdata - den typ av profil som kontrollerar flera av dessa rutor för team som behöver repeterbar massproduktion. När man utvärderar en potentiell partner är nyckeln att verifiera dessa påståenden genom anläggningsbesök, provkörningar och referenskontroller snarare än att ta marknadsföringsspråk till nominellt värde.
Röda flaggor att se efter
Röda flaggor betyder inte alltid att en tillverkare är inkompetent - ibland indikerar de helt enkelt en obalans mellan deras styrkor och dina behov. Men vissa mönster förutsäger konsekvent problem nedströms:
- Ingen simuleringsmöjlighet:En butik som helt och hållet förlitar sig på erfaren-baserad formdesign utan FEA-validering kommer sannolikt att behöva fler provupprepningar, längre tidslinjer och medföra högre risk för designändringar i mitten av-programmet som kostar dig pengar.
- Vaga eller undvikande ledtidsuppskattningar:"Ungefär 12 veckor, kanske längre" utan en fas-för-fasuppdelning tyder på att de inte har kartlagt sin egen process tillräckligt bra för att förutsäga resultat. Jämför detta med ett detaljerat schema med milstolpar för design, bearbetning, provning och validering tydligt definierade.
- Ovilja att dela toleransdata eller CPK-historik:Om en leverantör av stämpelformar inte visar dig kompetensstudier från liknande tidigare jobb, kanske de inte har den informationen - vilket betyder att de inte mäter processkapaciteten systematiskt.
- Inga kundreferenser i din bransch:En butik som aldrig har stämplat medicinsk-titanium eller drivit IATF-kompatibel produktion kommer att möta en brant inlärningskurva för ditt projekt. Du betalar för den utbildningen i förseningar och kvalitetsfrågor.
- Enskild-källa beroende utan reservplan:Om deras enda tråd-EDM-maskin går ner i mitt-program, vad händer med din tärning? Fråga om redundans och beredskapsplanering för utrustning för kritisk väg.
- Pris betydligt lägre än alla andra offerter:Ett citat 30-40 % under konkurrenterna betyder vanligtvis att något utelämnades - färre budgeterade provupprepningar, tunnare formkonstruktion, verktygsstål av lägre kvalitet eller antaganden om dina toleranskrav som inte matchar ditt tryck.
- Ingen efter-supportstruktur:Progressiva matris slits över miljontals cykler. En tillverkare utan underhålls-, felsöknings- eller reparationstjänster lämnar dig strandsatt när en formningsstans slits ut ur toleransen sex månader in i produktionen.
Överväganden om inhemska kontra offshore-försörjning
Det inhemska-versus-offshorebeslutet för progressiv formverktyg innebär avvägningar som går långt utöver enhetspriset. När du skaffar en råvarudel kostar det att frakta den över havet, men det förändrar inte produkten i grunden. Progressiv matrisutveckling är dock iterativ och kollaborativ - och geografin påverkar direkt hur samarbetet utvecklas.
Så här ser den totala kostnadsbilden faktiskt ut när du räknar in de dolda variablerna:
| Faktor | Inhemsk inköp | Offshore Sourcing |
|---|---|---|
| Kostnad för verktyg i förväg | Högre (vanligtvis 30-50 % mer) | Lägre noterat pris |
| Frakt och tariffer | Minimal | Kan lägga till 15-25% till totalkostnaden |
| Ledtid (design genom produktion) | 12-18 veckor typiskt | 16-28 veckor inklusive frakt |
| Kommunikationshastighet | Svar från samma-dag, samma tidszon | 12-16 timmars svarsförseningar, språkbarriärer |
| Prova deltagande | Möjligt att delta personligen | Opraktiskt för de flesta iterationer |
| Teknisk förändring vändning | dagar | Veckor (plus omfrakt om fysisk omarbetning behövs) |
| IP-skydd | Stark rättslig ram, verkställbara NDAs | Variabel verkställighet beroende på jurisdiktion |
| Risk för störningar i försörjningskedjan | Låg | Förhöjda (hamnförseningar, geopolitisk instabilitet, tullstopp) |
Den iterativa karaktären av test-utprovning är den kritiska faktorn som många köpare underskattar. Som Manor Tool noterar, bromsar tidszonsluckor och kommunikationsbarriärer produktionsförändringar - och progressiv formutveckling är i huvudsak en serie produktionsförändringar tills processen stabiliseras. När dina provexemplar behöver en justering på 0,03 mm på en formstämpel, tar den återkopplingsslingan en dag inom landet jämfört med en vecka eller mer offshore när du tar hänsyn till kommunikationsfördröjning, omtillverkning och omfrakt.
Som sagt, offshore sourcing kan vara meningsfullt för beprövade, stabila formkonstruktioner som replikeras (inte utvecklade från grunden), för kostnadskänsliga-program där längre tidslinjer är acceptabla, eller när offshore-partnern har djup erfarenhet av din exakta tillämpning. Risken ökar kraftigt när du utvecklar komplexa nya verktyg där iterativt ingenjörssamarbete driver framgång.
IP-skydd förtjänar särskild uppmärksamhet. Din progressiva formdesign - remslayouten, stationssekvensen, formgeometrin och materialspecifikationerna - representerar ett betydande tekniskt värde. Inhemska kontrakt med verkställbara -sekretessavtal och tydliga klausuler om ägande av immateriella rättigheter ger ett starkare skydd än offshore-arrangemang där rättslig tillämpning varierar beroende på jurisdiktion. För egenutvecklade delkonstruktioner på konkurrensutsatta marknader kan bara detta övervägande motivera den inhemska premien.
Bästa metoder för offertförfrågan för korrekt offert
Kvaliteten på offerter du får från leverantörer av progressiva formstämplar återspeglar direkt kvaliteten på informationen du tillhandahåller. Vaga offertförfrågningar producerar vadderade offerter fulla av oförutsedda priser. Detaljerade, väl-strukturerade offertförfrågningar ger korrekt prissättning och visar potentiella problem tidigt - innan du har förbundit dig till en partner.
När du skickar in en offertförfrågan till tillverkare av stämpelformar, inkludera:
- Komplett deldata:2D-dimensionerade ritningar med GD&T-förklaringar, 3D STEP- eller Parasolid-modeller och materialspecifikationer inklusive legering, härdning och tjocklek med toleranser.
- Årlig volym och programlivslängd:En stans designad för 500 000 delar per år under fem år (2,5 miljoner livstidsträffar) kräver en annan konstruktion än en som är designad för 50 000 per år. Detta påverkar direkt valet av formmaterial, beslut om slitagebeläggning och planering av reservdelar.
- Identifierade kritiska dimensioner:Flagga vilka toleranser som är funktionskritiska kontra vilka som har utrymme för förhandling. Detta hjälper formkonstruktörer att fördela ingenjörsarbete där det är viktigast.
- Sekundära operationer:Ange eventuella krav på plätering, värmebehandling, gradning eller montering. Dessa påverkar materialval och-processbeslut.
- Kvalitetsdokumentationskrav:PPAP-nivå, förväntningar på inspektionsfrekvens, SPC-rapporteringsbehov och certifieringskrav (IATF 16949, ISO 13485, AS9100).
- Måltidslinje:När behöver du produktionsdelar? Att arbeta bakåt från det datumet hjälper tillverkarna att bedöma genomförbarheten ärligt snarare än att citera en aggressiv tidslinje som de inte kan hålla.
- Förpacknings- och fraktspecifikationer:Förpackningskrav för bulkbehållare, brickpaket, tejp-och-rulle - kan påverka formdesignbeslut, särskilt orienteringen och tillståndet för delarna vid cutoff.
Ytterligare en praxis som skiljer erfarna inköpsteam från nybörjare: be varje tillverkare att dela upp sin offert i verktygskostnad, styckepris i volym och eventuella återkommande kostnader (underhåll, reservdelar, inspektion). Ett engångspris-döljer viktig information om vart pengarna går och gör det nästan omöjligt att jämföra äpplen-till-äpplen mellan flera progressiva formtillverkare.
Med ett strukturerat utvärderingsramverk och detaljerad offertförfrågan i handen skiftar den sista utmaningen frånfyndrätt tillverkare tillbyggnadrätt relation - som upprätthåller kvalitet och kommunikation under produktionsår, inte bara genom det första artikelgodkännandet.
Bygga ett framgångsrikt progressivt stämplingspartnerskap
Att hitta en kvalificerad tillverkare är en sak. Att bygga ett partnerskap som levererar jämn kvalitet över miljontals delar under år av produktion är något helt annat. Skillnaden mellan ett transaktionsförsäljningsförhållande och ett verkligt tillverkningspartnerskap beror på anpassningen - mellan dina applikationskrav, deras beprövade kapacitet och de långsiktiga-produktionskrav som ditt program kommer att möta.
Matcha funktioner till din applikation
Varje beslut som diskuteras i den här artikeln - val av formtyp, bransch-specifika certifieringar, konstruktionsprocess, utrustningsprecision och inköpsstrategi - pekar mot en enda princip: det rätta progressiva stämplingsföretaget för ditt projekt är det vars styrkor överensstämmer med dina specifika behov, inte det som erbjuder det lägsta antalet på offertbladet.
Så här betyder det i praktiken:
- Volym och skalbarhet:Om ditt program kräver långvarig progressiv stämpling med hundratusentals eller miljoner delar årligen, behöver din partner presskapacitet, formkonstruktionskvalitet och underhållssystem byggda för den ihållande produktionen. En butik optimerad för prototypkörningar kommer inte att skala med dig.
- Ingenjörssamarbete:Progressiva formstansningstjänster som inkluderar simuleringsdriven-design, transparenta testprocesser och direkt ingenjör-att-konstruera kommunikation minskar riskerna under utvecklingen och påskyndar tiden till stabil produktion.
- Bransch-beprövad erfarenhet:En tillverkare med dokumenterad framgång inom din sektor - oavsett om det gäller bilindustri, elektronik, medicin eller HVAC - förstår redan dina toleranser, materiella utmaningar och dokumentationskrav utan en inlärningskurva för din dollar.
- Totalkostnadsperspektiv:Verktygskostnad, styckpris, underhållskostnader, skrothastigheter och kostnader för kvalitetsfel har alla betydelse för den verkliga kostnaden för stämplingar i hög volym. En partner som kör väl-underhållen klass A-verktyg med optimerade hastigheter ger lägre totalkostnad än en billigare form som kräver konstant ingripande.
OEM progressiva stämplingsprogram sträcker sig ofta över fem till tio år av kontinuerlig produktion. En stans byggd för den livslängden - med utbytbara slitskär, hårdmetallskärkomponenter och dokumenterade underhållsscheman - kommer att överträffa ett billigare verktyg som behöver fullständig renovering efter sina första miljoner cykler. Din förskottsinvestering skyddar din-delekonomi under hela programmets livstid.
Ta nästa steg med självförtroende
När du är redo att gå från forskning till handling är processen enkel. Förbered en detaljerad offertförfrågan med kompletta deldata, volymprojektioner och kritiska toleranstexter. Identifiera två till fyra tillverkare vars kapacitet matchar din applikationsprofil. Utvärdera deras svar inte bara på pris, utan på tekniskt djup, tidslinjetydlighet, kommunikationskvalitet och vilja att dela processkapacitetsdata från liknande program.
För team som köper progressiva formmetallstansningstjänster som kräver effektiv multi-stationsformning, snäv repeterbarhet och skalbar massproduktion, tillverkare somYICHENrepresenterar den typ av progressivt stämplingsföretag som bygger på hög-volym och precision för formning av flera-stationer. Deras fokus på skalbar produktion stämmer överens med de utvärderingskriterier som täcks här - ingenjörsdriven-driven formutveckling, kapacitet för ihållande hög-volymkörningar och infrastrukturen för att bibehålla dimensionell överensstämmelse över miljontals cykler.
Oavsett vilken partner du i slutändan väljer, prioritera dessa grunder: verifiera simuleringsförmågan under designfasen, delta i provkörningar när det är möjligt, kräv strukturerad kvalitetsdokumentation från dag ett och etablera tydliga kommunikationskanaler mellan ditt ingenjörsteam och deras. En progressiv form är en-långsiktig produktionstillgång - och tillverkaren bakom den bör vara en långsiktig-partner som kan växa tillsammans med dina programkrav.
Vanliga frågor om tillverkare av progressiv stämpling
1. Vad är en progressiv stämpelmatris och hur fungerar den?
En progressiv präglingsform är ett verktyg för flera-stationer som utför sekventiella metallbearbetningsoperationer på en kontinuerlig metallremsa när den matas fram genom en press. Varje station hanterar en specifik uppgift - piercing, blankning, formning, myntning, trimning eller cutoff - och alla stationer arbetar samtidigt på olika sektioner av remsan. Detta innebär att en färdig detalj produceras med varje pressslag, vilket gör processen extremt effektiv för produktioner med stora-volymer från hundratusentals till miljontals delar årligen.
2. Hur väljer jag mellan en progressiv tärning och en överföringstärning?
Valet beror på delstorlek, geometrikomplexitet och volym. Progressiva stansar fungerar bäst för små-till-medelstora delar (upp till ungefär 12 tum) vid höga volymer med måttliga formningsdjup, vilket ger överlägsna cykeltider och lägre kostnad per-del. Överföringsformar är bättre lämpade för större komponenter, djupdragna geometrier, eller delar som kräver operationer på flera sidor, eftersom ämnet separeras från remsan tidigt och kan roteras eller vändas mellan stationer. Om din del överskrider vad en ansluten bärremsa tillåter vad gäller dragdjup eller storlek, är överföringsverktyg vanligtvis rätt tillvägagångssätt.
3. Hur lång tid tar det att utveckla en progressiv stämpelmatris från idé till produktion?
Typiska ledtider sträcker sig från 12 till 20 veckor, uppdelade i fyra faser: design och simulering (3-5 veckor), stanstillverkning inklusive CNC-bearbetning, tråd-EDM och värmebehandling (6-10 veckor), provtagning och provtagning (2-4 veckor) och produktionsvalidering (1-2 veckor). Komplexa stansar med många formningsstationer eller snäva toleranser trendar mot den längre änden, medan enkla konsolverktyg kan träffa kortare tidslinjer. Designändringar i sena stadier efter att stålskärningen påbörjats kan lägga till veckor och betydande kostnader, så att slutföra designen innan tillverkningen startar är avgörande.
4. Vilka toleranser kan progressiva stämplingsverktyg uppnå?
Uppnåbara toleranser beror på materialtyp, egenskapsgeometri och detaljens komplexitet. För hålpositioner i kolstål eller kopparlegeringar håller tillverkare vanligtvis ±0,03 till ±0,05 mm. Myntade detaljer kan nå ±0,01 mm. Böjningsvinklarna varierar mer - ±0,5 grader för kolstål och koppar, men ±1,0 grader för rostfritt stål och aluminium på grund av större återfjädring. Hög-precisionstillämpningar inom flyg- eller medicinska sektorer kan tryckas in i ±0,0127 mm (±0,0005 tum) med specialverktyg, även om dessa ytterligheter kräver kontrollerad-miljöproduktion och specialbyggda pressplattformar{{14}.
5. Ska jag köpa progressiva stämpelmatriser inom landet eller till havs?
Inhemsk sourcing erbjuder snabbare kommunikation, enklare provdeltagande, kortare teknisk förändringsperiod (dagar kontra veckor) och starkare IP-skydd genom verkställbara NDA:er. Offshore-sourcing kostar vanligtvis 30–50 % mindre i förväg, men lägger till 15–25 % i frakt och tariffer, förlänger ledtiderna med 4–10 veckor och introducerar kommunikationsförseningar som saktar ner den iterativa testprocessen. Offshore kan fungera för replikerade, beprövade formkonstruktioner där samarbetet är minimalt. För nya, komplexa verktyg som kräver iterativ teknisk feedback, levererar inhemska tillverkare generellt bättre totala programresultat trots högre noterade priser.


