


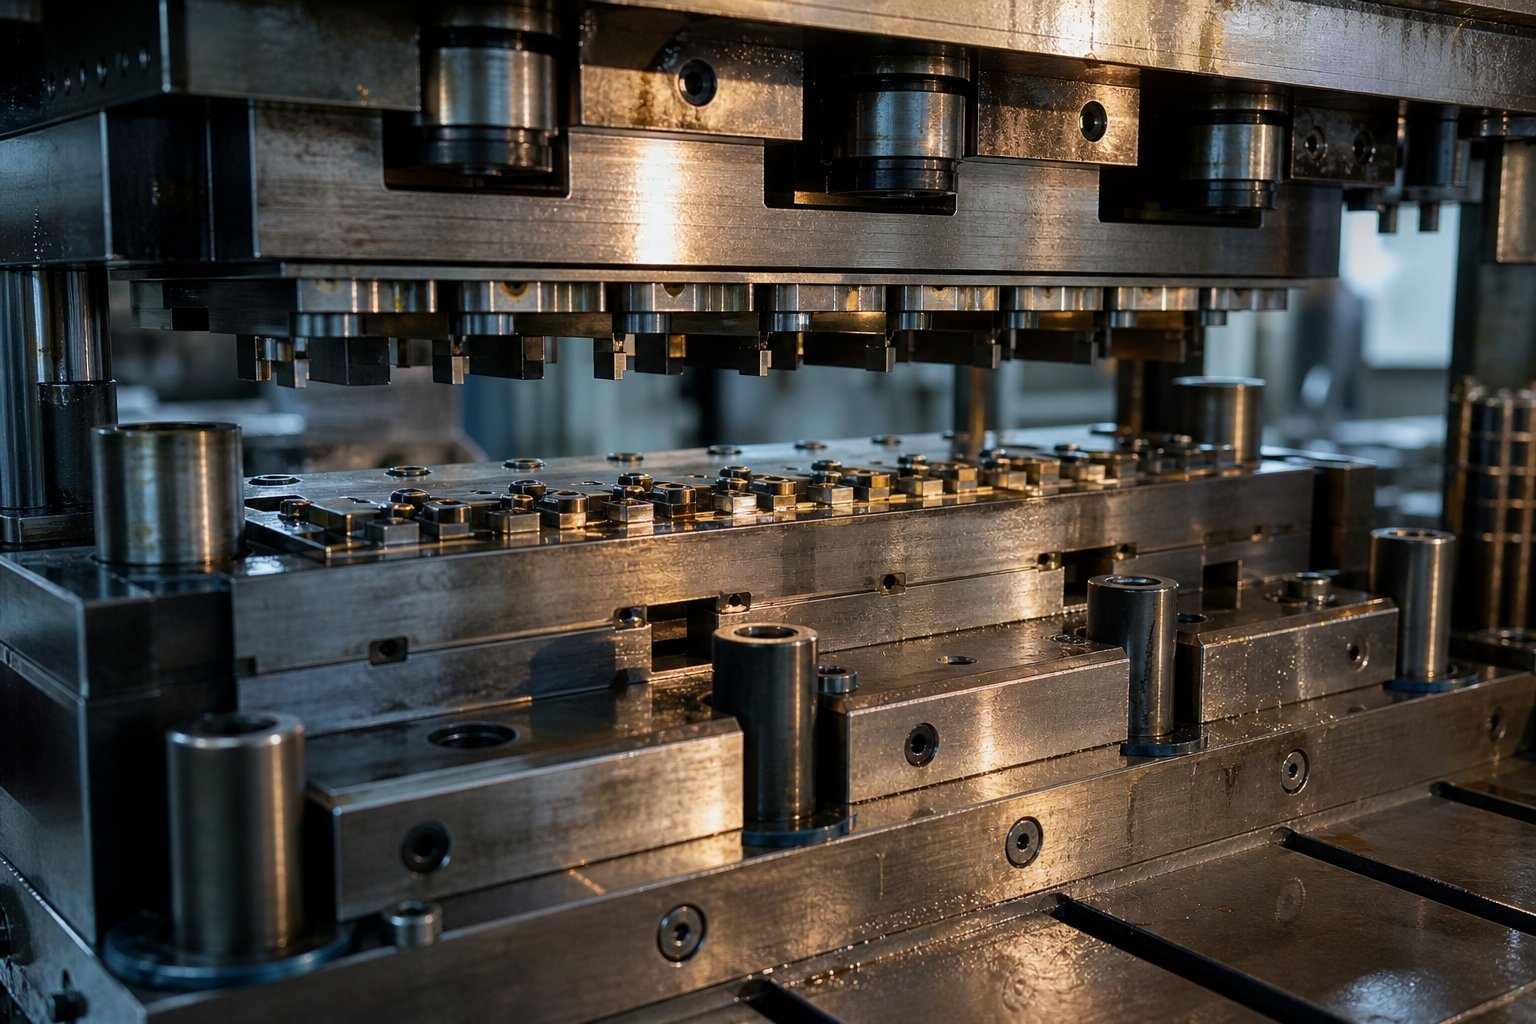
Vad är progressiv stämpling dör och varför de är viktiga
Föreställ dig ett enda verktyg som stansar, böjer, formar och skär en färdig metalldel i en kontinuerlig rörelse, hundratals gånger per minut. Det är precis vad en progressiv stämpelmatris gör. För produktionsingenjörer och inköpsteam som har till uppgift att skala produktionen samtidigt som de håller snäva toleranser, är att förstå detta verktygssystem inifrån och ut skillnaden mellan en smidig lansering och kostsamma tester-och-fel.
Vad är en progressiv stämpelmatris
En progressiv stämplingsform är ett precisionsverktyg installerat i en stämplingspress som flyttar en metallremsa genom en serie sekvenserade stationer, som var och en utför en specifik skärnings- eller formningsoperation per pressslag, tills en färdig del separeras vid slutstationen.
Såvad är en progressiv die rent praktiskt? Det är ett fristående-produktionssystem. En spole av plåt matas in i pressen och en servomatare för fram remsan med ett fast avstånd, kallat stigning, för varje slag. På varje station möter remsan en annan operation: piercing, bockning, prägling, prägling eller trimning. Delen förblir fäst vid en bärremsa genomgående och bibehåller inriktningen tills den slutliga avskärningen släpper den. Ett slag in, en färdig komponent ut, kontinuerligt.
Ibland kommer du att höra butiks-team kalla det en proggdö. Oavsett förkortning är den underliggande principen densamma: flera operationer konsoliderade till en enda automatiserad cykel som eliminerar delhantering mellan stegen.
Varför progressiva dies dominerar hög-volymproduktion
Progressiv stämpling ger en kombination som andra metoder har svårt att matcha: hastighet, repeterbarhet och låg kostnad per-enhet i stor skala. Pressar som kör progressiva stansar fungerar var som helst från25 till över 200 slag per minut, vilket betyder att en färdig del faller varje bråkdel av en sekund. Eftersom varje station är slipad och härdad till mikrometer-precision, håller dimensionell konsistens över miljontals cykler utan manuell inblandning.
För inköpsteam som utvärderar kostnaden är matematiken enkel. Verktygsinvesteringar är höga i förväg, men marginalkostnaden för varje ytterligare del krymper till lite mer än råmaterial och presstid. Vid årliga volymer över 50 000 enheter sänker progressiva formar rutinmässigt kostnaderna per-del med 30 till 80 procent jämfört med CNC-tillverkningsmetoder. Den ekonomiska logiken är anledningen till att bilkontakter, elektroniska skärmningskomponenter och HVAC-fästen övervägande kommer från progressiva stämplingsoperationer.
Effektivitetsvinsterna beror dock helt på vad som händer inuti formen. Striplayout, stationssekvensering och formningsstrategi avgör om ett verktyg körs för miljontals träffar eller kräver konstant ingripande. Det tekniska djupet är där denna verktygstyp avslöjar sin verkliga komplexitet.
Hur den progressiva formstämpelprocessen fungerar
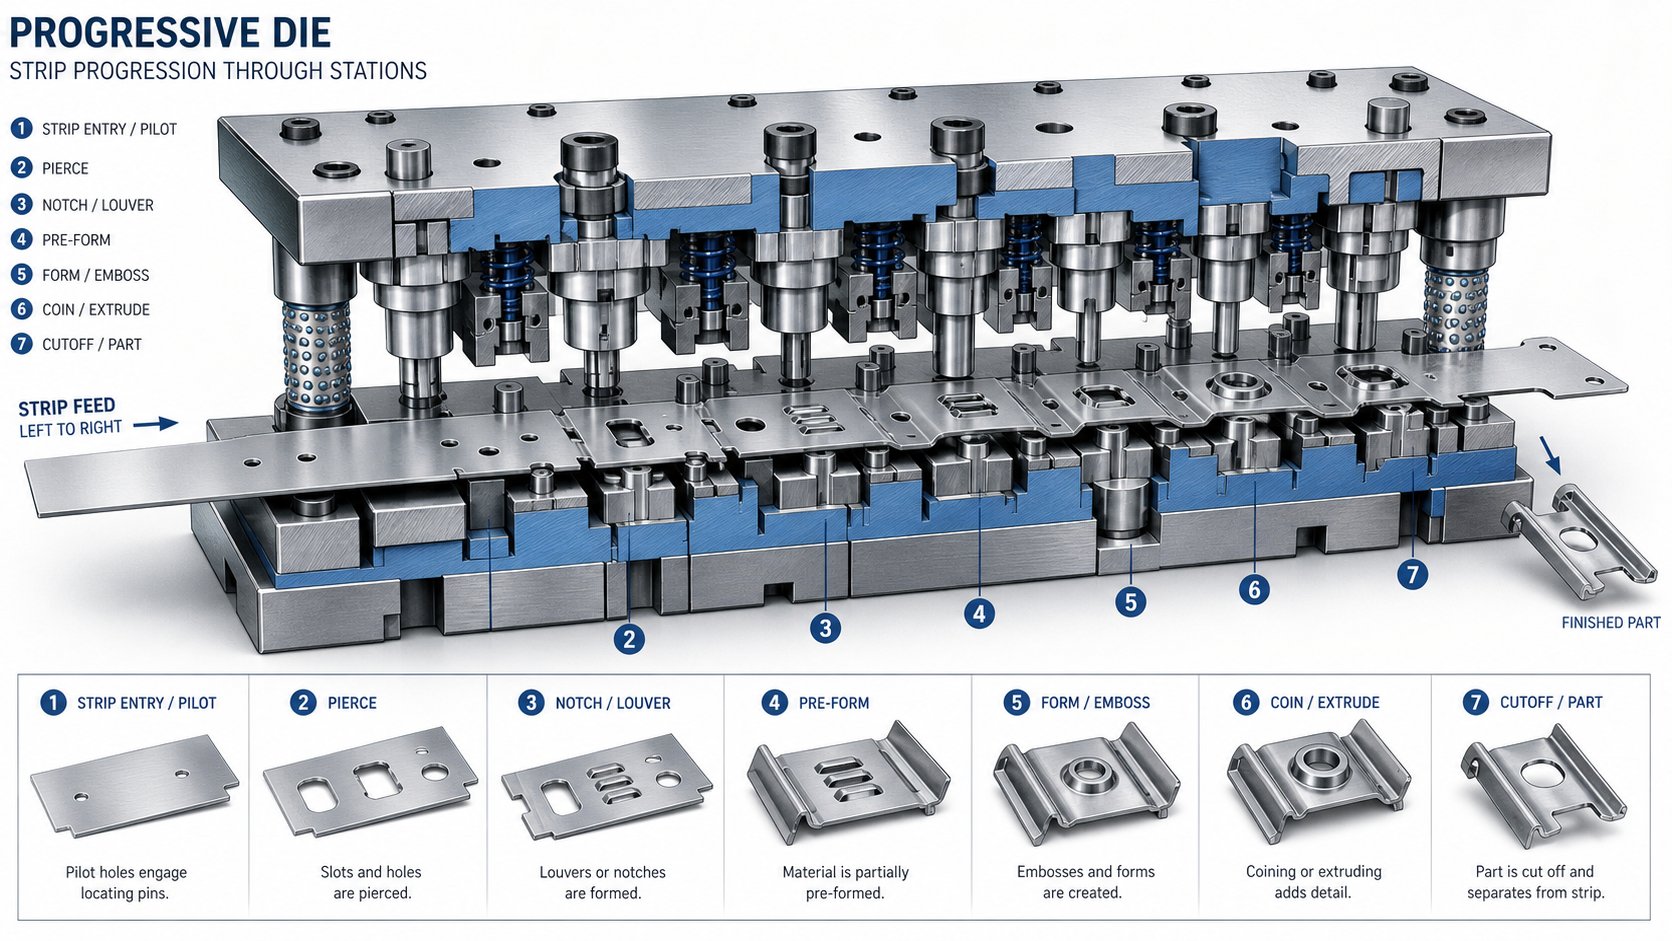
Striplayout och stationssekvensering låter enkelt på papper, men i praktikenprogressiv formstämplingsprocessär ett stramt koreograferat system där tre maskiner fungerar som en: spolmataren, pressen och själva formen. Att förstå hur de interagerar på slagnivån avslöjar varför denna stansprocess producerar färdiga delar snabbare än något fler-alternativ.
Bandmatnings- och progressionsmekanik
Allt börjar vid avrullaren. En spole av platt plåt, som vanligtvis sträcker sig från 0,1 mm till 6 mm tjock, lindas upp till en plattång som tar bort spolens-krökning. Därifrån griper en servo eller luftmatare remsan och för den fram en exakt, repeterbar sträcka med varje tryckslag. Det avståndet är stigningen, och det motsvarar exakt avståndet mellan stationerna inuti formen.
Noggrannhet här är avgörande. Om matningslängden avviker till och med en bråkdel av en millimeter, ställs varje nedströmsstation fel. Det är därför pilotstift, härdade cylindriska stolpar monterade i den övre dynan, går in i för-genomborrade hål i remsan i början av varje slag. De drar remsan fysiskt till exakt registrering innan någon skärning eller formning börjar. Tänk på piloter som systemets positionsåterställning, som korrigerar eventuella mindre matningsvariationer varje enskild cykel.
Stationssekvensering från tom till färdig del
Inuti formen är stationer anordnade i en linjär sekvens. Varje station utför en eller två operationer på remsan när den progressiva stämplingspressen stängs. Delgeometrin utvecklas stegvis, station för station, medan den förblir fäst vid bärremsan via smala flikar eller materialbanor.
En typisk progressiv stämplingsprocess följer denna sekvens:
- Pilothål är genomborrade i bärremsan för att upprätta registrering för alla efterföljande stationer.
- Interiördetaljer som slitsar, hål och skåror är genomborrade eller blanka.
- Formningsoperationer som att böja, mynta eller rita formar delens geometri successivt.
- Ytterligare trimnings- eller återslagsoperationer förfinar dimensionerna och avlastar kvarvarande spänningar.
- Den slutliga avskärningsstationen avskiljer den färdiga delen från bärremsan, och den lämnar formen som en färdig komponent.
Mellan stationerna åker den delvis formade delen med på bärremsan som passagerare på en transportör. Detta eliminerar robotisk plockning-och-platshantering och håller cykeltiderna mätta i bråkdelar av en sekund snarare än sekunder.
Tryck på Stroke Cycle and Timing
Hur fungerar en stämpelpress tillsammans med tärningen? Presskolven sjunker, stänger den övre dynan mot den nedre dynan och utför varje stations operation samtidigt i ett slag. När kolven dras in, matar mataren fram remsan en stigning och lyftstift höjer remsan något från den nedre formytan så att den kan röra sig fritt. Baggen går ner igen och cykeln upprepas.
En stanspress som kör progressiva verktyg med 200 slag per minut fullbordar hela denna sekvens, mata, registrera, forma, dra tillbaka, på 300 millisekunder. Vid den hastigheten mäts matarens tidsfönster i tiotals millisekunder, och formens avstrykarplatta måste rensa remsan rent innan nästa frammatning. Varje komponent i systemet är synkroniserad med pressens vevaxelrotation, vilket gör progressiv formstämpling mindre som en serie diskreta händelser och mer som en kontinuerlig mekanisk rytm.
Den rytmen förblir dock bara konsekvent när de enskilda komponenterna inuti formen håller i sig under miljontals upprepade stötar. Stansgeometri, stansavstånd och materialval på komponentnivå avgör om verktyget upprätthåller den kadensen eller börjar producera skrot.
Kritiska komponenter inuti en progressiv tärning
Stämpelgeometri och stansavstånd håller rytmen stabil, men exakt vilka är delarna och hur passar de ihop? En progressiv stämpelform är inte ett enda monolitiskt block. Det är en sammansättning av precisionskomponenter för-slipning, var och en med ett specifikt jobb, som arbetar tillsammans under extrem repetitiv belastning. När du förstår vad varje del gör, blir felsökning logisk snarare än gissningar.
Komponenter för övre munstycke
Den övre halvan av formen monteras på presskolven och levererar kraften som skär och formar remsan. Dess nyckelelement inkluderar:
- Stansplatta (hållare):En härdad stålplåt som håller alla verktygsstansar i exakt läge. Varje stans är slipad för att matcha geometrin hos hålet eller formen den producerar, och hållaren låser dem på plats så att de inte kan rotera eller förskjutas under belastning.
- Stödplatta:Placerad mellan stansplattan och den övre formskon, förhindrar denna härdade platta att härdade insatser drivs in i den mjukare formskon av pressens upprepade slagkraft.
- Avisoleringsplatta:Denna komponent klämmer bandmaterialet mot formblocket när pressen stängs. Lika viktigt är det att den avlägsnar materialet från slagen under uppåtslaget. Utan den skulle remsan klamra sig fast vid metallstansverktygen vid indragning, dra upp i den övre dynan och orsaka omedelbar skada.
- Piloter:Kula-nosade stift som går in i för-genomträngda hål i remsan för att placera den i slutgiltig riktning innan någon operation avfyras. De korrigerar mindre felaktigheter i matningen varje slag.
Komponenter för nedre munstycke
Den nedre halvan sitter på pressstödet och tar emot skär- och formkrafterna ovanifrån. Dess kärnelement inkluderar:
- Die block (die chase):Huvudkroppen där skärande och formningskonturer bearbetas eller sätts in. I högre-volymer av stålpressar, innehåller formblocket utbytbara skär gjorda av förstklassigt verktygsstål eller hårdmetall, vilket möjliggör lokala reparationer utan att bygga om hela blocket.
- Die knappar:Härdade cylindriska skär pressade in i formblocket som ger den motsatta skäreggen för varje stans. Spelet mellan en stansnos och dess passande knapp, vanligtvis 5 till 10 procent av materialtjockleken, styr kvaliteten på den skurna kanten.
- Stämpellyftare:Fjädrar-belastade stift eller skenor som lyfter remsan något från formytan efter varje slag. Detta spel gör att mataren kan föra fram remsan fritt utan att dras över skäreggarna, vilket minskar slitaget och förhindrar-felmatningar i hög hastighet.
- Stoppblock:Precisionsslipade-block som ställer in stängningshöjden på formen i pressen. Tekniker krossar lod i ett jordhål på stoppblocket för att verifiera att stansar och former når rätt djup under installationen.
Vägledning och registreringssystem
Föreställ dig att stänga de övre och nedre halvorna tillsammans med 200 slag per minut med spelrum mätt i tusendelar av en tum. Vägledningssystem gör det möjligt:
- Styrstift och bussningar:Härdade stift monterade på en matrissko griper in i precisionsbussningar på den andra, och riktar in övre och nedre halvor med toleranser på 0,0001 tum. Kullagrade styrstift, som åker på burlager, har blivit industristandard för deras smidiga ingrepp och enkla formseparering.
- Die skor (die set):De övre och nedre grundplåtarna som håller varannan komponent på plats. De absorberar avböjningskrafter och ger ett styvt monteringsgränssnitt till pressen.
- Die fjädrar:Hög-kompressionsfjädrar, antingen mekanisk spiral eller kvävgas, som ger kontrollerat tryck för strippning, hållning och delutkastningsfunktioner under hela slagcykeln.
Tabellen nedan konsoliderar dessa stämplingsformskomponenter, deras funktioner och typiska materialval i ett snabbt-referensformat:
| Komponent | Fungera | Typiskt material |
|---|---|---|
| Dö skor | Grundplattor som monterar alla andra komponenter och bibehåller inriktningen | Mjukt stål eller segjärn |
| Styrstift och bussningar | Rikta in övre och nedre stanshalvorna så att de ligger inom tiondels tusendel | Härdat legerat stål; kulburar i aluminium |
| Stansplatta (hållare) | Håller och positionerar alla verktygsstansar | A-2 eller D-2 verktygsstål |
| Stödplatta | Skyddar matrissko från slagkrafter | A-2 härdat verktygsstål |
| Avisoleringsplatta | Klämmer fast remsmaterial och skalar det från stansar vid indragning | A-2 verktygsstål eller mjukt stål (styrd typ) |
| Verktygsstansar | Klipp, hål i eller forma remsmaterialet | D-2, M-2, CPM eller karbid |
| Die block / skär | Ge motsatta skäreggar och forma konturer | D-2, M-2, CPM eller hårdmetallskär |
| Die knappar | Utbytbara banbrytande-motsvarigheter till stansar | Genom-härdat legerat stål eller hårdmetall |
| Piloter | Registrera remsan i exakt position varje slag | Härdat verktygsstål, polerad nos |
| Fjädrar (mekaniska / kväve) | Tillhandahåll avdragningskraft, håll ned-trycket och utkast av delar | Krom-silikontråd eller kvävgasflaskor |
| Lyftare | Lyft remsan från formytan för fri avancemang mellan slagen | Härdat verktygsstål med fjäderretur |
| Stoppa block | Ställ in stängningshöjd och kontrollera tryckdjupet under installationen | Härdat verktygsstål, precisionsslipat |
Var och en av dessa delar måste hålla dimensionell integritet över miljontals presscykler. När en enda stans slits utöver toleransen eller en lyftfjäder tröttnar ut, driver hela systemet. Det ömsesidiga beroendet är varför materialval och designstrategi på komponentnivå väger lika mycket som den övergripande remslayouten, ett förhållande som blir särskilt tydligt under formdesignfasen.
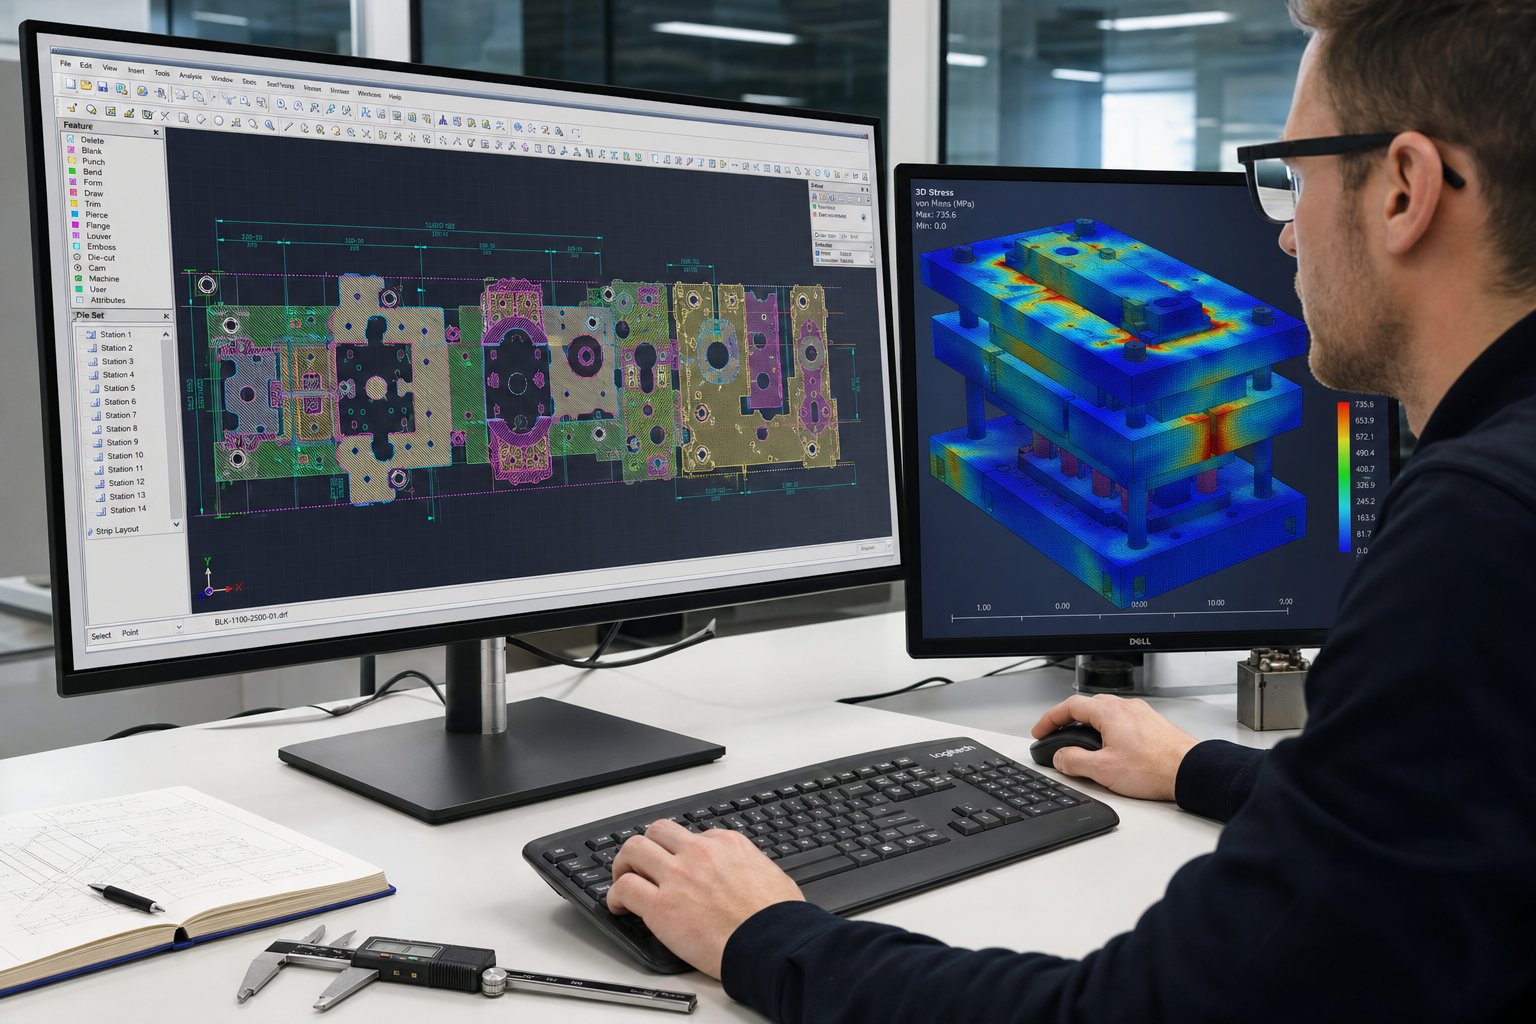
Progressiv formdesign från koncept till validering
Komponenternas ömsesidiga beroende på fysisk nivå är en sak. Får du alla delarna att fungera ihop innan något stål skärs? Det är där progressiv formdesign antingen sparar månader av produktionshuvudvärk eller skapar dem. En väl-utförande stämpelformsdesign börjar inte med CAD-geometri utan med en grundlig förståelse för vad den färdiga delen måste göra, hur många som behövs och vilka begränsningar materialet medför.
Designinput och kundkrav
Ett typiskt projekt för design av metallstämpelformar startar när en kund skickar ett deltryck, vanligtvis tillsammans med en 3D CAD-modell. Men bara den ritningen ger inte formgivaren tillräckligt för att börja. Innan något remslayoutarbete inträffar måste designern få en fullständig bild av produktionssammanhanget. Missa en kritisk input tidigt, och hela verktygskonceptet kan behöva omarbetas nedströms.
Här är de kritiska designinputs som krävs innan progressiv verktygsutveckling börjar:
- Delgeometri: 2D-ritningar och solida 3D-modeller med kompletta GD&T-uttryck som definierar alla kritiska dimensioner och referensreferenser.
- Materialspecifikation: Legeringstyp, härdning, tjocklek och mekaniska egenskaper inklusive draghållfasthet, sträckgräns, töjning och n--värde.
- Årliga volymkrav: Förväntade kvantiteter per år, partistorlekar och beräknad programlivslängd, vilket direkt påverkar formkonstruktionsklass och materialval.
- Toleranskrav: Vilka funktioner är kritiska-för att-fungera (CTF) och vilka har kommersiella standardtoleranser, eftersom snävare specifikationer kräver ytterligare stationer eller myntoperationer.
- Sekundära operationer: Alla efter-stämplingsprocesser som plätering, värmebehandling, svetsning eller montering som medför begränsningar för gradriktning, ytfinish eller dimensionsstabilitet.
- Tillgänglighet för press och matare: Om kunden har en befintlig presslinje, begränsar dess tonnagekapacitet, bäddstorlek, slaglängd och matartyp formens omslag från början.
Som MetalForming Magazine noterar, kan angivande av plåt med för lite tekniska detaljer leda till prestandaproblem. En form utformad kring antagna materialegenskaper kan producera skrot när faktiska produktionsspolar anländer med olika hårdhets- eller töjningsvärden. Matrisen, på sätt och vis, dikterar vilket material den behöver för att fungera korrekt.
Strip Layout Optimization Strategier
Med ingångar låsta, går designern till det enskilt mest följdriktiga beslutet i progressiv stämplingsformdesign: remslayouten. Detta är ritningen som definierar hur den platta remsan förvandlas till en färdig del, station för station. Den bestämmer materialanvändning, formstorlek, stationsantal, kraftfördelning och slutligen per-delkostnad.
En remslayout anger:
- Delorientering i förhållande till bandets matningsriktning och fiberriktning
- Pitchavstånd mellan stationer
- Bärartyp, bredd och fästpunkter
- Operationssekvens från första hål till sista cutoff
- Skrotskelettgeometri och materialavkastningsprocent
Låter det okomplicerat? I praktiken växlar varje variabel mot en annan. Att rotera delen för att rikta in kritiska böjar vinkelrätt mot fiberriktningen förbättrar formbarheten men kan öka remsans bredd och skrot. En kortare stigning minskar formlängden och kraven på pressbädden men komprimerar stationer tillsammans, vilket begränsar stansstyrkan och underhållstillgången. Erfarna designers reviderar ofta remslayouter flera gånger under provstämplingsförsök, avslöjar matningsproblem, kraftobalanser och kornriktningsproblem som endast uppträder under faktiska pressförhållanden.
Stationsantalet bestämning följer remslayouten. Designern sekvenserar operationer så att håltagning och hackning sker tidigt medan materialet förblir plant, vilket förhindrar förvrängning av egenskaper under senare formning. Böjnings- och ritstationer kommer efter att profilen tagit form. Tomma stationer, där inga operationer förekommer, sätts in mellan tunga formningsstationer för att hantera kraftfördelning och ge strukturellt stöd i formen. Ett progressivt stämplingsverktyg med 12 stationer är inte ovanligt för en måttligt komplex del, och intrikata geometrier kan skjuta upp antalet över 20.
Simulerings-baserad designvalidering
Innan modern mjukvara för progressiv formdesign existerade byggde verktygstillverkare formen, körde provdelar, identifierade problem, modifierade verktyget och upprepade tills resultaten uppfyllde specifikationerna. Den cykeln kan konsumera veckor och tiotusentals dollar i omarbetning. Idag har simulering komprimerat den iterativa slingan till det digitala rummet.
Finita elementanalysverktyg (FEA) modellerar materialflöde, förtunning, skrynkling och återfjädring vid varje formningsstation innan ett enda block av verktygsstål bearbetas. Ingenjörer testar flera varianter av remslayout virtuellt, justerar böjningsvinklarna för att kompensera för återfjädring eller modifierar dragdjupen för att undvika förtunning bortom acceptabla gränser. Resultatet är en validerad design som når produktionsberedskap snabbare med färre fysiska prototyper.
Tonnageberäkningar är ett annat område där simulering ger utdelning. Varje stations skär- och formningskrafter måste summeras till mindre än den valda pressens kapacitet, räknat med arbetshöjden över nedre dödpunkten där den mekaniska fördelen minskar. För djupformningsstationer blir arbetsenergi, inte bara topptonnage, den begränsande faktorn. Simulering fångar upp dessa begränsningar tidigt, vilket säkerställer att de progressiva verktygen matchar presslinjen innan åtaganden görs.
Kombinationen av CAD/CAM parametrisk modellering, FEA-formningssimulering och digitala rörelsestudier har reducerat utvecklingstiderna avsevärt. Det som en gång krävde tre eller fyra fysiska provupprepningar kan ofta lösas på en gång, vilket minskar lediga veckor-till-produktion och eliminerar kostsamma formändringar efter härdning.
Ändå arbetar även den mest raffinerade simuleringsmodellen på idealiserade indata. Verkliga-materialvariationer, pressavböjning och smörjförhållanden introducerar variabler som bara uppstår vid full produktionshastighet, vilket är anledningen till att materialvalet för både arbetsstycket och formkomponenterna spelar en så avgörande roll för-verktygets prestanda på lång sikt.
Material i progressiv stämpling och val av verktygsstål
Simuleringsmodeller körs på idealiserade materialegenskaper, men spolar som anländer till presslinjen bär verkliga-världsvariationer i hårdhet, töjning och yttillstånd. Dessa skillnader sköljer igenom varje aspekt av tärningsprestandan. De progressiva stansningsmaterialen du väljer för arbetsstycket avgör hur många stationer formen behöver, hur snabbt pressen kan cykla och hur länge verktygskomponenter överlever innan underhåll.
Vanliga arbetsstyckesmaterial och deras stämplingsegenskaper
Progressiv metallstämpling hanterar ett brett utbud av legeringar, som var och en ger en distinkt blandning av formbarhet, styrka och nötningsförmåga. Ett material med hög töjning böjs lätt men kan galla mot verktygsytor. En hårdare legering skär rent men ökar tonnagekraven och påskyndar stansslitaget. Att matcha arbetsstycket till applikationen samtidigt som man räknar med livsavvikelser- är en balansgång som alla ingenjörer står inför.
Så här jämför de vanligaste progressiva stämplingsmaterialen:
| Arbetsstyckets material | Formbarhetsbetyg | Typiska applikationer | Överväganden om matrisslitage |
|---|---|---|---|
| Kolstål (CRS, SPCC) | Bra till utmärkt | Fästen, höljen, konstruktionsklämmor, fästelement för bilar | Måttligt slitage; abrasiv oxidskala på varmvalsade-varianter förkortar stansens livslängd |
| Rostfritt stål (301, 304, 316) | Måttlig | Medicinska höljen, komponenter för-matbearbetning, marin hårdvara | Hög nötningstendens och arbets-härdning ökar friktionen och påskyndar slitaget av lim |
| Aluminium (1100, 3003, 5052) | Excellent | Kylflänsar, EV-kapslingar, lätta konstruktionsdelar | Mjukt material byggs upp på stansytorna; kräver polerade verktyg och frekvent rengöring |
| Mässing (C260, C270) | Excellent | Elektriska terminaler, dekorativ hårdvara, VVS-armaturer | Låg slitagehastighet; zinkhalten ger naturlig smörjning och förlänger verktygsintervallerna |
| Koppar (C110, C102) | Mycket bra | Samlingsskenor, kontakter, RF-skärmning | Mild nötning men hög duktilitet orsakar slug-dragning om utrymmena är för snäva |
Progressiv stämpling av kolstål förblir arbetshästen för kostnadskänsliga-delar med hög-volym. Kall-valsat kolstål erbjuder en slät yta, god formbarhet och låga råmaterialkostnader, vilket gör det till standardvalet för konsoler, clips och strukturella komponenter. Progressiv stansning av rostfritt stål kräver mer av formen: högre tonnage, stramare smörjkontroll och verktygsstål klassade för adhesiv-nötningsbeständighet. Formkonstruktörer lägger ofta till tomgångsstationer när de formar rostfria kvaliteter för att fördela krafter och minska påfrestningar i remsan.
Progressiv stansning av aluminium körs vid högre presshastigheter eftersom skärkrafterna är lägre, men den mjukheten gör att materialet fäster vid stansytor, ett tillstånd som kallas för gnidning. Progressiv stansning av koppar ger en liknande utmaning: materialets höga duktilitet innebär att sniglar kan dras tillbaka genom formen om spelet från stans-till-matrisen inte är optimerat. Progressiv stämpling i mässing tenderar däremot att vara förlåtande. Zinkhalten i mässing fungerar som ett milt smörjmedel, vilket minskar friktionen vid verktygets gränssnitt och förlänger intervallen mellan skärpning.
Val av verktygsstål för formkomponenter
Arbetsstycket dikterar vad formen måste tåla. Vid stansning av mjukt kolstål med måttlig hastighet ger konventionella verktygsstål som D2 (ett högt-krom, högt-kol kallt arbetsstål acceptabel livslängd till en rimlig kostnad. D2 ger en bra balans mellan slitstyrka och bearbetbarhet, vilket är anledningen till att den har varit en standard i decennier.
Hårdare eller mer abrasiva arbetsstycken ändrar ekvationen. Rostfritt ståls härdningsbeteende-kan pressa skäreggens-hårdhet nära den för själva formen, vilket påskyndar flisning och utmattningssprickor. I dessa fall,pulvermetallurgi (PM) verktygsstålerbjuder finare, mer jämnt fördelade hårdmetaller som förbättrar både seghet och slitstyrka jämfört med konventionella gjutgods-. PM-stål som CPM 10V eller Vanadis 4 Extra motstår nötande slitage utan att ge avkall på den slaghållfasthet som krävs för att överleva släckning i hög hastighet.
För progressiv stansning av stål vid extrema volymer eller med avancerad plåt med hög-hållfasthet, blir hårdmetallskär praktiska vid de högsta-nötningsstationerna, vanligtvis genomborrning och cutoff. Volframkarbid har en hårdhet som överstiger 90 HRA och kan överleva konventionellt verktygsstål med fem till tio gånger i abrasiva tillämpningar. Avvägningen- är sprödhet: hårdmetallskär kräver en styv formkonstruktion och kan inte tolerera felinställning eller belastning från-mitten.
Ytbehandlingar ger ytterligare ett lager av skydd. PVD-beläggningar som TiAlN eller CrN minskar friktionen och motstår nötning, särskilt vid formning av galvaniserat eller rostfritt material. Jonnitrering härdar substratytan utan dimensionsförvrängning, vilket skapar ett hårt hölje som stöder beläggningen ovanför den. Kombinationen av ett nitrerat substrat plus PVD-beläggning har visat sig förlänga verktygets livslängd från 50 000 delar till över 1,2 miljoner delar i dokumenterade produktionsscenarier.
Ytterst är valet av verktygsstål ett ekonomiskt beslut som ligger ovanpå ett tekniskt beslut. Ett hårdmetallskär kostar mer i förväg men minskar underhållsfrekvensen och skrothastigheten under stansens livslängd. Den totala ägandekostnadsberäkningen, som balanserar verktygsmaterialinvesteringar mot stillestånds- och utbyteskostnader, blir central när formen flyttas från designbänken till produktionsgolvet.
Progressive Dies vs Compound Dies vs Transfer Dies
Verktygsstålsekonomi och totala ägandekostnader berättar bara en del av historien. Innan dessa beslut ens träder i kraft, formar en mer grundläggande fråga hela projektet: vilken typ av form passar till delen? Progressiva dies är inte alltid svaret. Beroende på geometri, volym och formningskomplexitet kan en sammansatt stans eller överföringsdyna ge bättre resultat med lägre risk. Att förstå typerna av präglingsformar och deras urvalskriterier förhindrar kostsamma missförhållanden mellan verktygsinvesteringar och produktionsverkligheten.
Progressive Dies för multi-stationssekventiell formning
Progressiv formstämpling utmärker sig när du behöver stora volymer av små till medelstora-delar med måttlig komplexitet. Remsan förblir ansluten under hela processen och bibehåller positionsnoggrannheten över varje station. Den kontinuerliga registreringen är det som gör detta tillvägagångssätt så repeterbart i snabb takt.
Var är formstämpling med progressiva verktyg mest meningsfullt? Föreställ dig fordonskontaktskal, fästen eller skärmningskomponenter, delar som kombinerar håltagning, böjning och trimning i en enda cykel. Årliga volymer över 50 000 enheter motiverar vanligtvis den initiala verktygsinvesteringen, och vid kvantiteter som överstiger flera hundra tusen blir kostnaden per-del svår att slå med någon annan metod.
Avvägningen- är flexibilitet. Eftersom delar förblir fästa på bärremsan, begränsas djupdragningar av remsspänningen och fler-formning blir svår. Om en del kräver rotation mellan stationer eller bildar vinklar som remsanslutningen fysiskt förhindrar, träffar progressiva stansar en vägg.
Sammansatta dör för enstaka-stationssamtidiga operationer
Sammansatt formstämpling tar ett fundamentalt annorlunda tillvägagångssätt. Istället för att sekvensera operationer över flera stationer, slutför den alla skäroperationer i ett enda tryck på en station. Stansen och formen arbetar samtidigt från båda sidor av materialet och producerar det färdiga ämnet i en träff.
Detta gör sammansatta stansar idealiska för plana delar som kräver hög dimensionell noggrannhet, tänk på brickor, packningar, shims och enkla blankade komponenter. Eftersom alla funktioner skärs i ett slag, finns det ingen kumulativ toleransstapel-upp från station-till-stationsöverföring. Planhet och koncentricitet tenderar att vara överlägsen vad en progressiv tärning uppnår på samma geometri.
Begränsningen? Sammansatta formar kan inte utföra formningsoperationer som böjning eller dragning. De hanterar skärning och myntning, men varje tredimensionell formning kräver en separat process. Produktionshastigheten sjunker också under progressiv bearbetning eftersom delar vanligtvis kräver individuell matning av ämne snarare än kontinuerlig remsa. För medelstora volymer av enkla platta delar där precision är viktigare än hastighet, ger sammansatta stansar ett starkt värde till lägre verktygskostnad.
Överföringsverktyg för stora eller komplexa geometrier
Överföringsstansning separerar arbetsstycket från remsan tidigt i processen. Ett mekaniskt överföringssystem, bestående av skenor, fingrar eller robotarmar, flyttar fysiskt den fria delen från station till station. Varje station arbetar på delen oberoende, utan någon remsa begränsning.
Den friheten förändrar vad som är möjligt. Djupdragning, fler-formning, delrotation mellan stationer och operationer som kräver full åtkomst till arbetsstycket blir alla möjliga. Transferpressverktyg hanterar större delar som helt enkelt inte kan sitta fast på en smal bärremsa, komponenter som fordonskonstruktionspaneler, djupdragna- höljen och komplext formade kapslingar.
Som MetalForming Magazine noterar eliminerar överföringsformar remsan-progressionsbegränsningen helt, vilket möjliggör robustare form- och trimstansar som förbättrar matrisens livslängd och användbarhet. Materialutnyttjandet förbättras ofta också, eftersom ämnen kan kapslas mer effektivt än vad remsor tillåter. Avvägningen- är cykelhastighet och kostnad: överföringssystem lägger till mekanisk komplexitet, synkroniseringskrav och högre underhållskostnader jämfört med rems-matade progressiva operationer.
Tabellen nedan placerar alla tre typerna av präglingsformar sida vid sida över de beslutskriterier som är viktigast för produktionsingenjörer och inköpsteam som utvärderar präglingsverktyg och formalternativ:
| Urvalskriterier | Progressive Die | Compound Die | Transfer Die |
|---|---|---|---|
| Idealisk delstorlek | Liten till medelstor | Liten till medium (endast platt) | Medium till stor |
| Årlig volymtröskel | 50,000+ enheter (kostnad-optimerad över 200 000) | 5 000 till 100 000 enheter | 10,000+ enheter (justeras av delens komplexitet) |
| Typiskt toleransintervall | +/-0,025 mm till +/-0,10 mm | +/-0,01 mm till +/-0,05 mm | +/-0,05 mm till +/-0,15 mm |
| Relativ verktygskostnad | Hög (fler-stationskonstruktion) | Låg till måttlig (enkel station) | Hög (matrissats plus överföringssystem) |
| Cykelhastighet | Mycket hög (100-400+ SPM) | Måttlig (60-150 SPM) | Måttlig (15-80 SPM) |
| Formningsförmåga | Pierce, böj, mynt, grunt drag | Pierce, blank, mynt (ingen formning) | Fullt utbud inklusive djupdrag och rotation |
| Bästa-användningsscenariot | Hög-volym precisionsdelar med fler-funktioner | Platta ämnen som kräver snäv dimensionskontroll | Stora eller geometriskt komplexa delar som kräver obegränsad formning |
En praktisk urvalsregel framgår av denna jämförelse. När volymen ökar blir progressiva dies den ekonomiska vinnaren. När delens komplexitet ökar, får överföringsstämpeln fördelen. Och när enkelheten dominerar designen, ger sammansatt formstansning precision till en bråkdel av verktygsinvesteringen.
Det verkliga-världens beslut är sällan svartvitt. Vissa stämplare kör hybridtillvägagångssätt: en progressiv stans hanterar de initiala blanknings- och håltagningsstegen, sedan flyttar ett överföringssystem delen genom formningsstationer som kräver remsa-fri åtkomst. Formar och stämplingsprocesser kan kombineras kreativt när detaljen kräver det.
Oavsett vilken form och stansningsmetod som passar applikationen förblir en utmaning konstant för alla tre: att bibehålla detaljkvaliteten i produktionshastighet. Ju snabbare pressen cyklar, desto mindre tid har operatörerna att fånga avdrift, och desto mer kritisk blir den automatiska övervakningen.
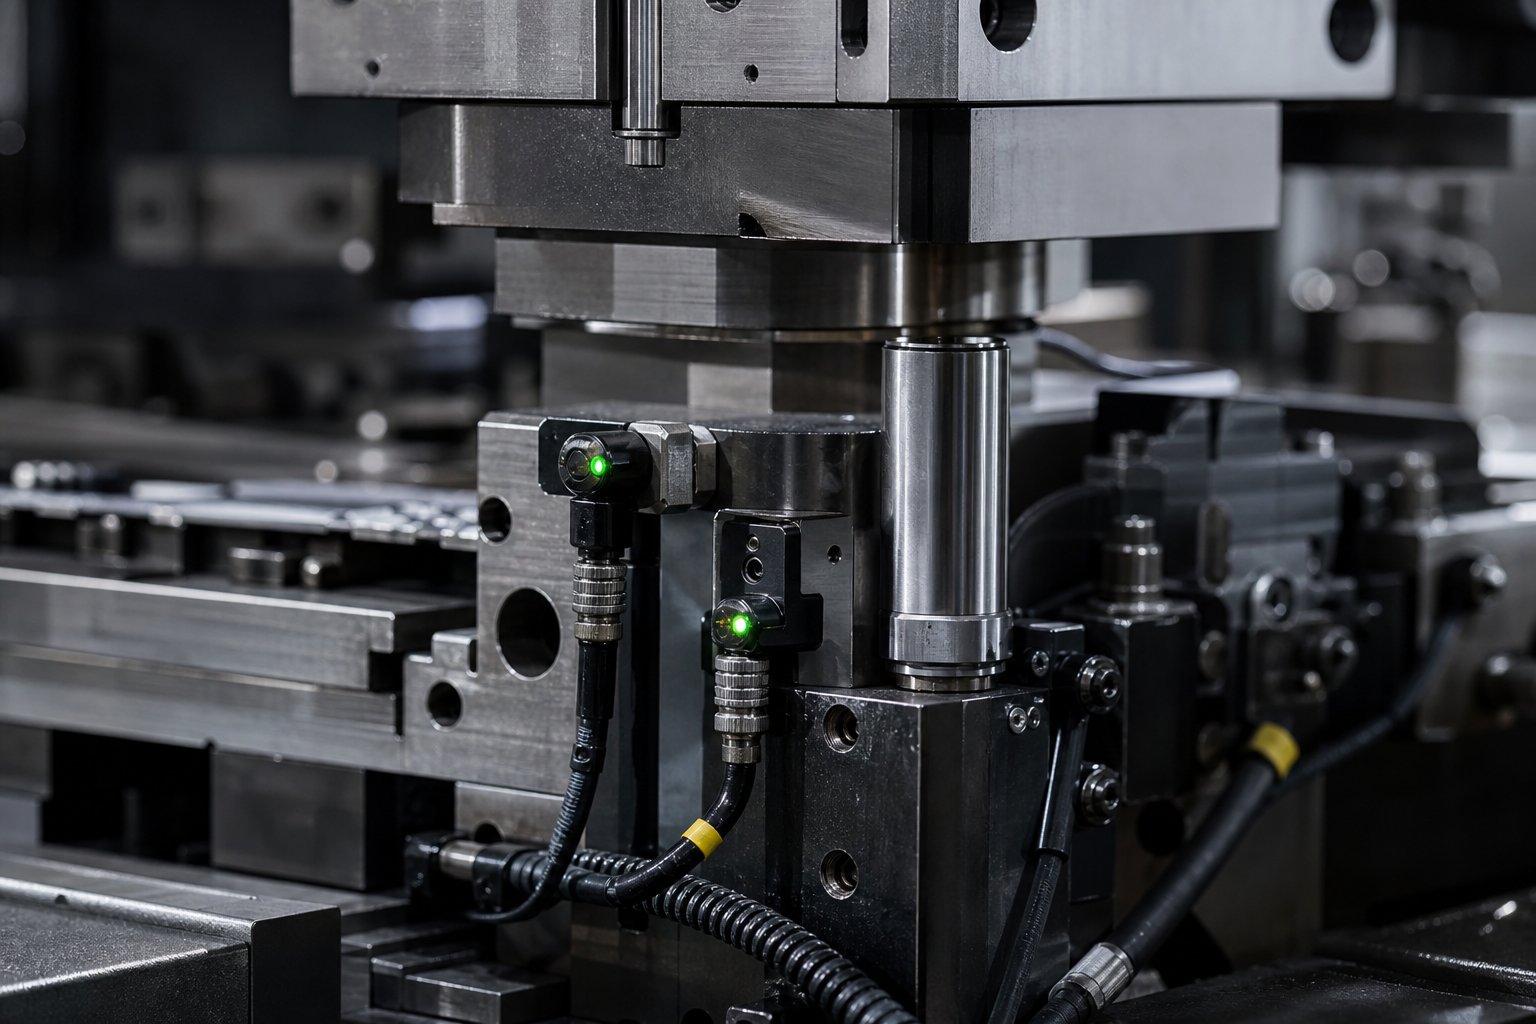
Kvalitetskontroll och övervakning vid progressiv stämpling
En progressiv formpress som körs med 200 eller fler slag per minut producerar en färdig del var 300:e millisekund. I den takten kan en enda oupptäckt felmatning eller sliten stans generera hundratals defekta delar på under en minut. Manuell inspektion kan helt enkelt inte hänga med. Höghastighets progressiv formstansning kräver automatiserade kvalitetssystem som upptäcker processdrift i realtid, stänger av pressen innan de skadar sammansättningar och tillhandahåller data för kontinuerlig förbättring.
I-Die Sensing och Real-Time Monitoring
Det mest effektiva stället att fånga problem är inuti själva tärningen, precis där åtgärden sker. In-matrissensorer övervakar förhållandena vid kontaktpunkten mellan verktyg och material, och flaggar avvikelser inom en enda slagcykel. Moderna formskyddskontroller använder resolver-baserade tidssignaler som är exakta till en-tredjedels grad av vevaxelrotation, vilket möjliggör detektering av händelser som varar mindre än 10 millisekunder.
Vanliga sensortyper som används i en progressiv stämplingsmaskin och deras funktioner inkluderar:
- Belastningssensorer (töjningsgivare eller dyspluggar):Mät stämplingskraften vid varje station eller över presspelare. En plötslig belastningsspets signalerar ett drag i snäckor, dubbelt material eller fraktur i formkomponenten.
- Felmatningssensorer (närhets- eller fotoelektriska):Verifiera att stämplingsmatningen har fört fram remsan med rätt stigningsavstånd innan pressen stängs. Om remsan är kort eller lång stoppar styrenheten pressen innan piloter försöker om-registrera felinriktat material.
- Dela ut-sensorer (fotoelektriska eller närhetssensorer):Bekräfta att färdiga delar och skrotklumpar har matats ut helt från formen. En del som sticker framför sensorn indikerar ett stopp som skulle orsaka en stanskrasch vid nästa slag.
- Slugsensorer (närhet under formknapparna):Upptäck dragna sniglar som har dragits tillbaka upp genom formöppningen. Sniglar som fastnar mellan remsan och stansytan orsakar omedelbar verktygsskada.
- Avskiljarpositionssensorer (virvelströmsonder):Övervaka om fjäderavstrykare återgår till rätt höjd. En hängande stripper indikerar en trasig fjäder eller bindningstillstånd.
- Material spännsensorer:Upptäck remsor som bucklas mellan mataren och munstyckets ingång, vilket indikerar ett matningsproblem eller problem med spolen som kommer att fortplanta sig in i formen.
Ett väl-implementerat formskyddsprogram ansluter alla form-monterade sensorer genom en enda kopplingsdosa och huvudkabel snarare än enskilda lösa ledningar. Detta tillvägagångssätt eliminerar ledningsfel under installationen och förhindrar kabelarbete-härdningsfel orsakade av upprepad lindning och avlindning av lösa sensorledningar.
Statistisk processkontroll för stämplade delar
Sensorer fångar upp akuta fel, men hur är det med gradvis drift? Det är där statistisk processkontroll träder in. SPC tillämpad på progressiv stämpling använder laddningsdata som en kontinuerlig kvalitetssignal. Varje slag av pressmaskinen genererar mätbar kraft, ochvariationer i den belastningen korrelerar direkt med dimensionsförändringari den stämplade delen.
Moderna belastningsmätare lagrar kraftvärden för varje träff i en produktionskörning, även vid presshastigheter som överstiger 1 000 slag per minut. Dessa data matar X-stapel- och sigmakontrolldiagram i realtid. Övre och nedre kontrollgränser är satta till plus eller minus tre standardavvikelser från urvalets medelvärde, så systemet stoppar pressen endast när processen verkligen hamnar utanför statistisk kontroll istället för att reagera på normal träff-till-variation.
Forskning publicerad iJournal of Manufacturing and Materials Processingbekräftar en stark icke-linjär korrelation mellan stämplingskraft och detaljgeometri, särskilt böjningsvinklar och total bredd. Detta innebär att lastövervakning kan fungera som en proxy för dimensionsmätning och fånga upp kvalitetsdrift innan delar lämnar pressen utan att kräva fysisk kontakt med arbetsstycket.
Dimensionella inspektionsmetoder
In-die sensing och SPC hanterar realtidsövervakning-, men periodisk dimensionsverifiering är fortfarande viktig för att validera själva övervakningssystemet. Vanliga inspektionsmetoder för progressiva stämplade delar inkluderar koordinatmätmaskiner (CMM) för GD&T-verifiering, optiska komparatorer för profilkontroller och visionsystem integrerade i utgångstransportörer för 100-procentig ytinspektion med hastighet.
Samspelet mellan dessa metoder skapar ett skiktat kvalitetssystem. In-sensorer ger omedelbart förebyggande av krockar. SPC-diagram spårar processkapacitet över tiden. Och dimensionell inspektion bekräftar att statistiska signaler korrelerar med faktiska deldimensioner. Tillsammans låter de en progressiv formpress producera miljontals överensstämmande delar med minimal mänsklig inblandning.
Att fånga avdrift tidigt gör mer än att skydda delens kvalitet. Det förlänger direkt matrisens livslängd genom att förhindra kaskadskador som uppstår när en sliten eller trasig komponent går oupptäckt under tusentals slag. Den kopplingen mellan övervakningsdisciplin och verktygets livslängd formar hela underhållsstrategin för progressiva stansar.
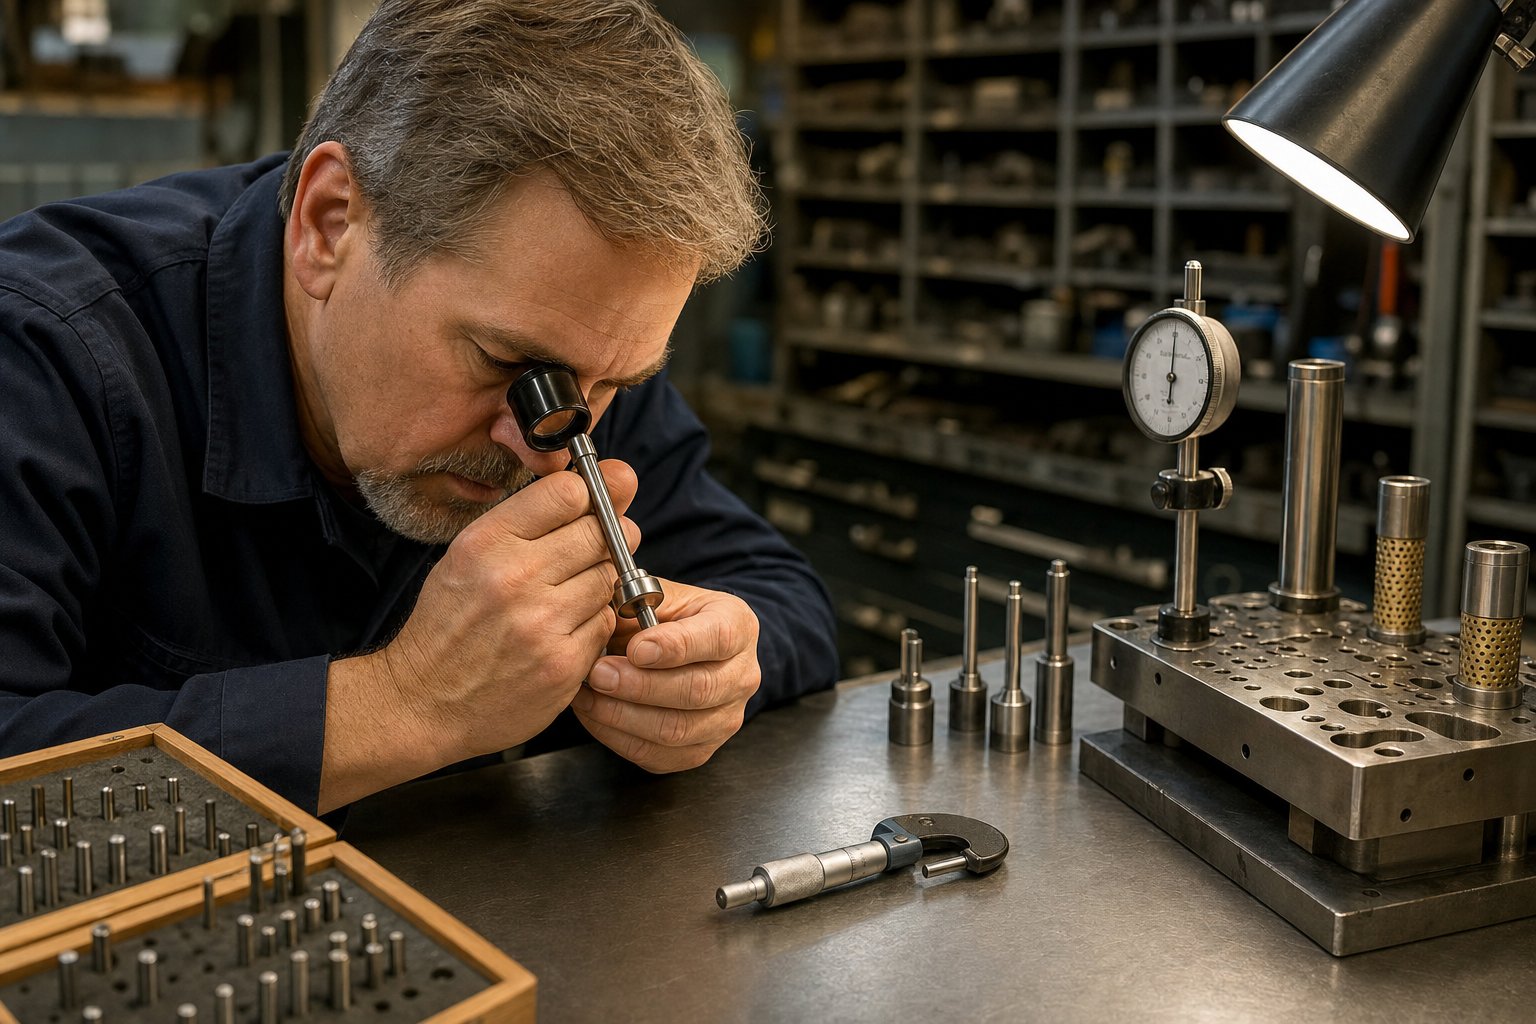
Underhållsrutiner och totala ägandekostnader
Att fånga upp processdrift tidigt skyddar både delar och verktyg, men även det bästa övervakningssystemet kan inte eliminera slitage helt. Varje pressslag tar bort mikroskopiskt material från skäreggarna, komprimerar fjädrar och belastar styrytor. Under hundratusentals cykler avgör den kumulativa försämringen om en stansningssats levererar förutsägbar prestanda eller går in i oplanerad stilleståndstid. Underhåll av stämplingsform är inte en reaktiv reparationsaktivitet. Det är en planerad, mätbar disciplin som direkt styr din kostnad per del under verktygets livslängd.
Schema för förebyggande underhåll och inspektionspunkter
Ett bästa-i-underhållsprogram börjar med en princip: identifiera, mät och utvärdera varje del av verktyget som kommer att försämras med tiden. SomTillverkarennoterar, det vanligaste förbiseendet är att anta att vissa slitageområden inte påverkar delens kvalitet, för att sedan bli förvånad när antalet träffar blir inkonsekventa från körning till körning.
Effektivt förebyggande underhåll för progressiva verktygsverktyg följer ett dokumenterat schema kopplat till antalet slag snarare än kalendertid. De viktigaste kontrollpunkterna och slitageindikatorerna inkluderar:
- Skärkantsskärpa: Inspektera alla håltagnings- och blankstansningar under förstoring. Mät gradhöjden på provdelar med schemalagda intervall. Gradtillväxt över den angivna gränsen utlöser skärpning oavsett visuellt utseende.
- Pilotens skick: Kontrollera diameterslitage och nosprofil. Slitna piloter tillåter remspositioneringsdrift som sammanbinder alla nedströmsstationer.
- Forma stans- och infogningsgeometri: Mät formningsytor mot trycktoleranser. Även slitage som verkar kosmetiskt kan ändra böjningsvinklar eller präglingsdjup utanför spec.
- Lyft- och fjäderfunktion: Verifiera fjäderkraften med en lastprovare. Utmattade fjädrar minskar remslyfthöjden, vilket orsakar dragmärken och felmatningshändelser vid hastighet.
- Styrstift och bussningsspel: Mät spel i sidled mellan övre och nedre formhalvorna. Slitna guider tillåter stans-till-förskjutning som påskyndar kantflisning.
- Avisoleringsplattans planhet och parallellitet: Kontrollera om det finns ojämnt slitage som skapar inkonsekvent avskalningstryck över remsans bredd.
- Skrota evakueringsvägar: Rensa uppsamling av sniglar och kontrollera att utstötningskanalerna är fria. Instängda sniglar orsakar omedelbar matrisskada.
Dokumentation är lika viktigt. Varje servicetekniker måste följa samma inspektionsprocedur, mäta samma dimensioner och registrera resultat konsekvent. Utan den standardiseringen kan du inte tillämpa SPC på dina underhållsdata eller förutsäga när nästa service kommer att behövas.
Omslipningsintervall och komponentbyte
Omslipning är den vanligaste underhållsåtgärden på ett progressivt verktyg och stans. Varje skärpcykel tar bort en kontrollerad mängd material, typiskt 0,05 till 0,15 mm, från skärande stansytor och formknappsytor för att återställa rena skärkanter. Intervallet beror mycket på arbetsstyckets material: höghastighetspressning av rostfritt stål kan kräva omslipning var 50 000 till 100 000 träffar, medan mjukare mässing eller kopparlegeringar kan köra 300 000 träffar eller mer mellan tjänsterna.
Att vänta tills grader blir visuellt uppenbara är ett vanligt misstag. Då har skärlasterna redan ökat, avskalningskrafterna har ökat och risken för att dra-slug har eskalerat. De flesta precisionsstämplare upprättar skärpningsscheman baserat på det faktiska antalet slag och graders höjdmätning snarare än enbart operatörens bedömning.
Varje omslipningscykel förkortar stansen. Efter ett definierat antal omslipningar sjunker stanslängden under dess minsta funktionella dimension och måste bytas ut. Progressiva hårdmetallstansar förlänger dessa bytesintervall avsevärt. Hårdmetallskär vid håltagningsstationer med högt-nöt kan hålla längre än konventionellt D2-verktygsstål med fem till tio gånger, vilket minskar både skärpningsfrekvensen och det totala antalet byten under stansens produktionslivslängd.
Komponentbyte utöver stansar inkluderar fjädrar, piloter, styrbussningar och lyftaggregat. Ett dokumenterat underhållssystem spårar antalet cykler för varje förbrukningsvara och schemalägger utbyte före fel snarare än efter det. Målet är noll oplanerade stopp.
Faktorer som bestämmer livslängden
Hur länge ska en progressiv dies vara? Svaret sträcker sig från 200 000 träffar på ett dåligt underhållet verktyg till långt över 10 miljoner på ett som får disciplinerad service. Gapet mellan dessa siffror beror på en handfull kontrollerbara faktorer:
- Arbetsstyckets materialhårdhet:Hårdare eller mer abrasiva plåtmaterial påskyndar kantslitage och ökar stötbelastningen på varje komponent. Avancerat hög-hållfast stål förkortar serviceintervallen jämfört med mjukt kolstål.
- Smörjstrategi:Konsekvent, korrekt applicerad smörjning minskar friktion, värmeuppbyggnad och bildning. Lokala torra kontaktzoner, särskilt runt djupa håltagningsstationer, orsakar accelererat slitage även när det övergripande smörjsystemet verkar fungera.
- Tryckhastighet:Snabbare cykling genererar mer värme per tidsenhet och ökar de dynamiska krafterna på guider, strippare och skäreggar. Högre hastighet kräver tätare inspektioner och motiverar ofta förstklassiga verktygsstål eller beläggningar.
- Strip guidning precision:Slitna styrskenor eller försämrade styrsystem tillåter lateral remsrörelse på den sidan-lastar stansar, vilket skapar ojämnt slitage och för tidig flisning.
- Formkonstruktionsklass:En klass A-dyna byggd för långvarig progressiv stansning använder härdade skär, kullagerstyrningar och hårdmetall vid kritiska stationer från början. En prototypform av klass C använder mjukare material och enklare konstruktion, vilket ger lägre initialkostnad men mycket färre totalträffar före pensionering.
När en matris når slutet av sin ekonomiska livslängd, blir beslutet att bygga om eller byta ut. Ombyggnad är motiverat när formskorna och den övergripande strukturen förblir stela, styrsystem är återhämtningsbara och endast lokaliserade stationer har slitits utöver korrigering. En fullständig ombyggnad kan återställa produktionskapaciteten till 40 till 60 procent av kostnaden för en ny stämplingssats. Utbyte blir den bättre investeringen när flera stationer har tappat inriktningen, formskon har avböjts permanent, eller produktdesignändringar har gjort den befintliga remslayouten föråldrad.
Den totala ägandekostnaden för progressiv formverktyg är inte inköpspriset på fakturan. Det är den initiala investeringen plus varje omslipningscykel, varje ersättningsstans, varje timme av oplanerad driftstopp och varje skrotad del som produceras av ett verktyg som körs utanför spec. Leverantörer gillarYICHENta itu med detta livscykelperspektiv genom att stödja hela spännet från formdesign till hög-volymproduktion och pågående underhållsplanering, vilket hjälper teamen att kontrollera den totala kostnaden snarare än att bara optimera antalet i förväg.
Disciplinerat underhåll förvandlar ekonomin med långsiktig progressiv stämpling. En stans som får konsekvent, dokumenterad service går förutsägbart, producerar överensstämmande delar och når sin fulla designlivslängd. Den förutsägbarheten är också det som skiljer ett väl-hanterat verktygsprogram från ett som slingrar sig mellan reaktiva reparationer, och det blir ett viktigt utvärderingskriterium när man skaffar nya verktyg.
Så här hämtar du progressiva stämpelmatriser för hög-volymproduktion
Förutsägbar formprestanda beror på disciplinerat underhåll, men det börjar ännu tidigare, med att välja rätt progressiva formtillverkare för att bygga verktyget i första hand. Ett beslut om inköp formar varje nedströms resultat: delkvalitet, underhållsbörda, produktionstid och total programkostnad. För produktionsingenjörer och inköpsteam som utvärderar progressiva formstansningstjänster är utmaningen att skilja äkta ingenjörsförmåga från polerade försäljningsplattor.
Viktiga utvärderingskriterier för matrisleverantörer
Inte alla progressiva stämplingsföretag kan stödja hela omfattningen av ett-volymprogram. Vissa är specialiserade på prototyp-klassverktyg. Andra saknar simuleringsresurser eller kan inte serva formen efter leverans. Följande kriterier skiljer kapabla partners från de som kommer att skapa problem nedströms:
- Konstruktionsteknisk kapacitet:Kan leverantören utföra fullständig optimering av bandlayout, stationssekvensering och tonnageanalys i-hus? Outsourcad design skapar kommunikationsluckor och saktar ner iterationen.
- Simuleringsmöjligheter:Använder byggherren FEA-formningssimulering och rörelsestudier för att validera konstruktioner innan stål skärs? Detta minskar direkt upprepningar och tid-till-produktion.
- Materialutbud:Utvärdera om leverantören har dokumenterad erfarenhet av just din legering. En byggare med erfarenhet av kolstål kan sakna de verktygsstrategier som behövs för rostfria eller hög-hållfasta material.
- Toleransgarantier:Fråga hur leverantören validerar dimensionell överensstämmelse. Kapabla progressiva formmetallstämplingstjänster kommer att referera till Cpk-mål och SPC-data från produktionskörningar, inte bara utskriftstoleranser.
- Underhållsstöd:En stans som går i flera år behöver en partner som stödjer omslipning, komponentbyte och tekniska förändringar under hela produktionslivscykeln.
- Skalbarhet:Kan leverantören hantera dina beräknade volymer? OEM progressiva stämplingsprogram skalar ofta från pilotkvantiteter till miljontals delar per år, och formbyggaren måste designa för den banan från dag ett.
Som Eigen Engineering betonar, är en leverantörs meritlista med verktygslängd och-relevans efter försäljning ofta viktigare än det angivna styckepriset. Interna test- och valideringsfaciliteter är en stark indikator på att tillverkaren bevisar sina verktyg under realistiska förhållanden före leverans.
Matcha formkapaciteten till produktionskraven
Utvärderingskriterier ger en ram, men det verkliga beslutet kommer att passa. En progressiv metallstanspartner måste anpassa sig till ditt specifika produktionssammanhang: detaljens komplexitet, årlig volym, industrikrav och förväntningar på kvalitetsdokumentation.
Progressiv stämpling för medicinsk utrustning kräver till exempel spårbarhet, validerade processer och dokumentationsstränghet som många stämplare för allmänna-ändamål inte kan tillhandahålla. Inköpsteam som köper för reglerade miljöer bör bekräfta att leverantören arbetar enligt ISO-certifierade kvalitetssystem och har direkt erfarenhet av att stödja medicinska progressiva stämplingsprogram där partikontroll och revisionsberedskap är baslinjeförväntningar.
För kommersiella och biltillämpningar med stora-volymer skiftar prioritet mot cykelhastighet, materialutnyttjande och långsiktig-kostnadsstabilitet. Leverantörer gillarYICHENstödja hela livscykeln från progressiv formdesign till skalbar massproduktion, och erbjuda produktionsingenjörer ett partnerskap med en enda-källa som täcker verktyg för flera-stationer, snäva krav på repeterbarhet och volymramp utan att byta leverantör mitt-program.
Vilka progressiva formstämplingstjänster du än utvärderar, begär referenser från program med liknande volymer och komplexitet. Besök anläggningen om möjligt. Inspektera deras utrustning, observera deras kvalitetsarbetsflöden och fråga hur de hanterar tekniska förändringar efter validering. Svaren avslöjar huruvida en leverantör kommer att vara en-tillgång på lång sikt eller en kort-huvudvärk, och i hög-volym progressiv formmetallstämpling, förenas denna distinktion över alla delar som formen producerar.
Vanliga frågor om progressiva stämplingsverktyg
1. Vad är en progressiv stämpelmatris och hur fungerar den?
En progressiv stämplingsform är ett precisionsverktyg installerat i en stämplingspress som för fram en metallremsa genom flera sekvenserade stationer i en enda tryckcykel. Varje station utför en specifik operation såsom håltagning, bockning, myntning eller trimning. Remsan förblir fäst vid en bärare under hela processen, och en färdig del separeras vid den slutliga avskärningsstationen. Servomatare för fram remsan med ett fast avstånd för varje slag, medan pilotstiften säkerställer exakt registrering innan någon operation avfyras. Detta tillåter produktionshastigheter på 100 till 400+ slag per minut med konsekvent dimensionell noggrannhet över miljontals cykler.
2. Vad är skillnaden mellan en progressiv tärning och en överföring tärning?
Progressiva stansar håller arbetsstycket fäst vid en bärremsa genom alla stationer, vilket gör dem idealiska för små till medelstora delar vid mycket höga hastigheter (100-400+ SPM). Överföringsformar separerar ämnet från remsan tidigt och använd mekaniska fingrar eller robotarmar för att flytta den fria delen mellan stationerna. Detta ger överföringsformarna obegränsad formningsförmåga inklusive djupdrag och delrotation, vilket gör dem bättre lämpade för större eller geometriskt komplexa delar. Emellertid går överföringsformarna långsammare (15-80 SPM) och har högre mekanisk komplexitet. Progressiva stansar vinner på hastighet och kostnad per del vid volym, medan överföringsformar vinner på att forma flexibilitet för komplexa geometrier.
3. Hur länge varar en progressiv stämpling?
Matrisens livslängd sträcker sig från 200 000 träffar på ett dåligt underhållet verktyg till över 10 miljoner träffar på ett som får disciplinerat förebyggande underhåll. Nyckelfaktorer som påverkar livslängden inkluderar arbetsstyckets materialhårdhet, smörjstrategi, presshastighet, bandstyrningsprecision och formkonstruktionsklass. Formar av klass A byggda för lång-produktion använder härdade skär, kullager- och hårdmetall vid kritiska stationer. Regelbunden omslipning med schemalagda slaglängder-intervall, utbyte av komponenter i rätt tid och korrekt smörjning förlänger livslängden avsevärt. Hårdmetallskär vid högslitagestationer{10} kan hålla fem till tio gånger längre än konventionellt D2-verktygsstål.
4. Vilka material kan bearbetas med progressiva pressformar?
Progressiva matriser hanterar ett brett utbud av metaller inklusive kolstål, rostfritt stål (301, 304, 316), aluminium (1100, 3003, 5052), mässing (C260, C270) och koppar (C110, C102). Varje material erbjuder unika utmaningar. Kolstål erbjuder god formbarhet och låg kostnad, men varmvalsade varianter har nötande oxidskala. Rostfritt stål-härdar och galler mot verktygsytor. Aluminium körs med högre hastigheter men tenderar att fästa på stansytorna. Mässing är förlåtande tack vare naturlig zinksmörjning. Val av verktygsstål, ytbeläggningar och smörjstrategier justeras baserat på det specifika arbetsstyckets material för att optimera livslängden och detaljkvaliteten.
5. Vad ska jag leta efter när jag skaffar en progressiv matrisleverantör?
Utvärdera leverantörer utifrån sex kärnkriterier:-egen konstruktionskapacitet för optimering av bandlayout och tonnageanalys, FEA-simuleringsmöjligheter för att validera konstruktioner innan stålskärning, dokumenterad erfarenhet av ditt specifika legerings- och materialsortiment, toleransgarantier som backas upp av Cpk-mål och SPC-data, löpande underhållsstöd inklusive omslipning och volymersättning av komponent till hantering av miljontals piloter och volymkomponenter. delar årligen. Begär referenser från program med liknande komplexitet, besök anläggningen för att inspektera utrustning och kvalitetsarbetsflöden och bekräfta att de kan stödja tekniska förändringar efter validering. Leverantörer som YICHEN erbjuder fullständiga-livscykelpartnerskap från formdesign till hög-produktions- och underhållsplanering.


