


Varför Bypass Notch Science ändrar hur ingenjörer designar stämpelmatriser
När du söker efterinformation om bypass notch-design, hittar du massor av resurser som förklarar vad dessa funktioner gör. Det du inte hittar är en tydlig förklaring avvarförde fungerar som de gör på fysiknivå. Det gapet mellan funktion och vetenskap är precis där kostsamma verktygsfel gömmer sig. Den här artikeln överbryggar det gapet genom att koppla bypass notch-geometri direkt till deformationsmekanik och sprickvetenskap, vilket ger verktygsingenjörer den första-principgrunden de behöver för att konstruera med tillförsikt.
Vad är bypass-skåror i progressiva dies
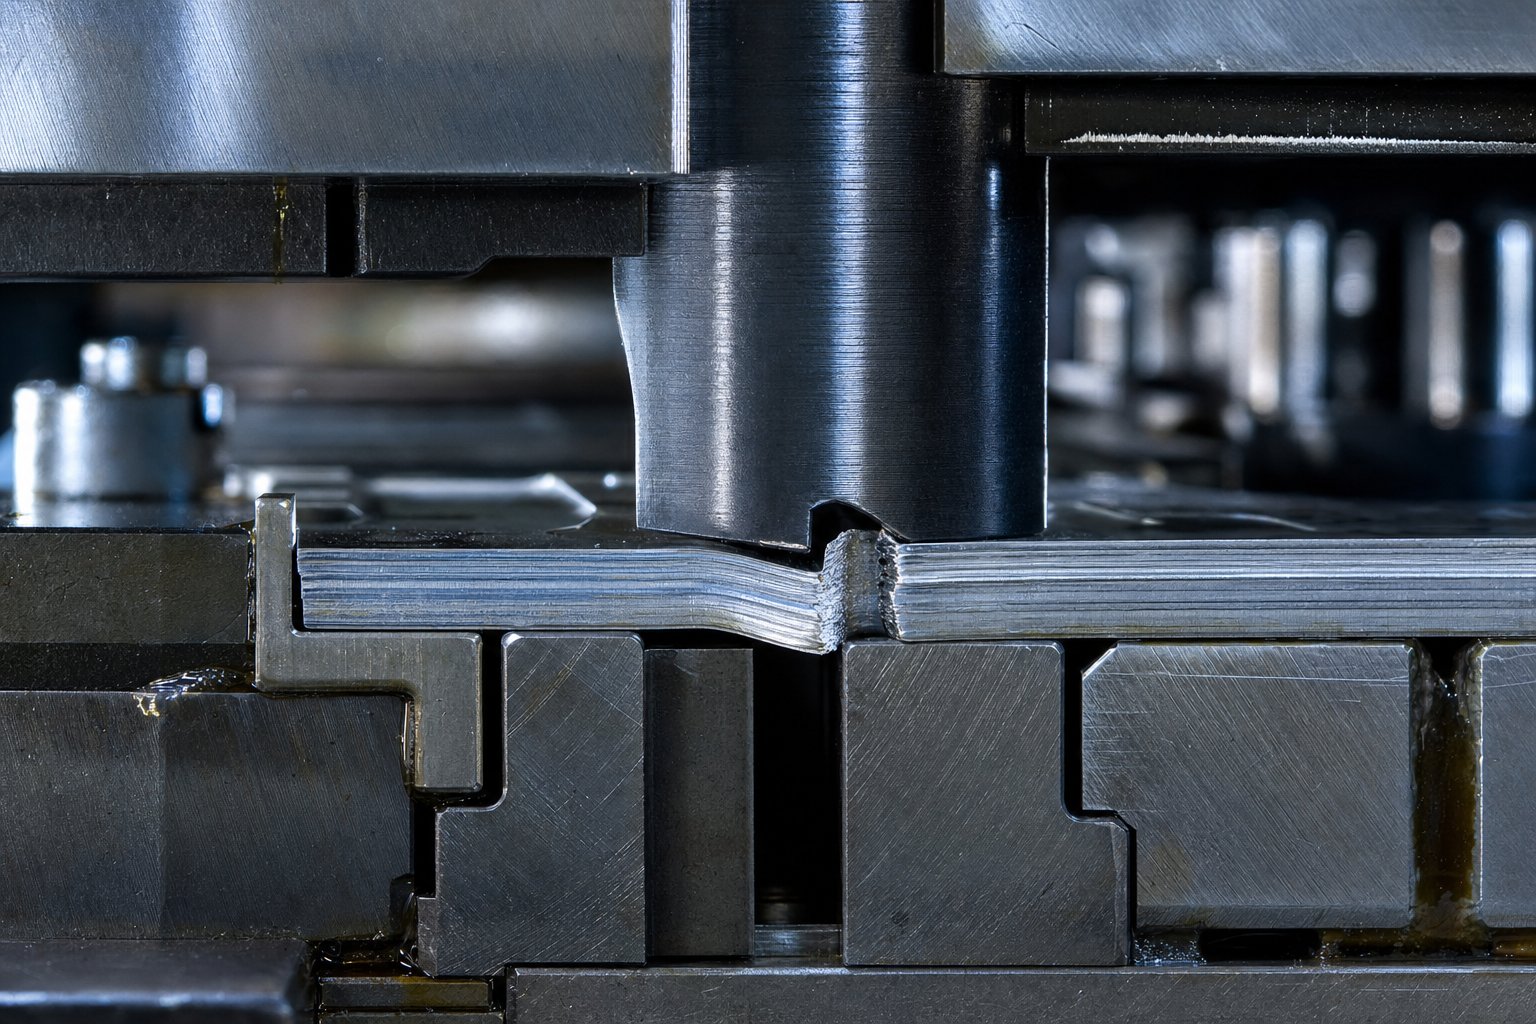
Så vad är stämpling i samband med progressiva verktyg? Det är en-höghastighetsprocess där en metallremsa förs fram genom flera formstationer och genomgår sekventiell skärning, formning och separering med varje pressslag. Bypass-skåror, ibland kallade pitch-skåror eller franska skåror, är reliefdetaljer som skärs i en eller båda kanterna av bärremsan vid de tidiga stationerna av en progressiv stans. Deras syfte är okomplicerat: de tillåter kontrollerad materialseparering och ger solida stopp som säkerställer exakt remsförlopp genom varje nedströmsstation.
Syftet med bypass-skåror i präglingsformar går utöver enkel matningskontroll. Dessa skåror tar bort kantkamber från slitsspolar,förhindra övermatning som kan orsaka allvarliga matrisskador, och upprätta registreringsreferenser som håller delarna korrekt placerade över alla arbetsstationer. Både negativa och positiva bypass-skåror i plåtstansar tjänar dessa registrerings- och matningskontrollroller-, även om deras geometri och skjuvmekanik skiljer sig markant.
Varför ett vetenskapligt tillvägagångssätt är viktigt för verktygsingenjörer
Om du frågar vad som är formverktyg på den mest grundläggande nivån, är de precisionsverktyg som utnyttjar kontrollerad plastisk deformation och brott för att forma metall. Vad är metallstämpling om inte tillämpad fysik? Varje slagnedstigning, varje skjuvplan, varje spricka som fortplantar sig genom en remsa följer förutsägbara mekaniska lagar. Ändå designar de flesta ingenjörer förbikopplingsskåror med ärvda tumregler, som den vanliga riktlinjen för 10 % frigång, utan att förstå deformationsvetenskapen bakom dessa siffror.
Detta tillvägagångssätt fungerar tills det inte gör det. Avancerade hög-hållfasta stål, tunnare mått och snävare toleranser skjuter alla stämplingsformar bortom gränserna där allmänna riktlinjer fortfarande gäller. Ingenjörer måste förstå den underliggande mekaniken för att anpassa sig.
Att förstå fysiken för metalldeformation vid bypass-skåror gör det möjligt för ingenjörer att beräkna optimala parametrar för vilket material som helst snarare än att förlita sig på försök och misstag. Denna vetenskapliga grund förvandlar notch design från gissningar till förutsägbar ingenjörskonst.
Skjuvzonen som bildas vid hackskärning, brottbanan som bestämmer eggkvaliteten och friktionskrafterna som styr bandmatningen styrs alla av kvantifierbara principer. Avsnitten som följer bryter ner dessa principer, och börjar med vad som faktiskt händer på mikrostrukturnivån när ett slag faller ner i remsan.
Skjuvplansteori och metalldeformation vid bypass-skåror
Varje bypass-skåra börjar på samma sätt: en stans sjunker ner i en remsa av plåt, och inom millisekunder övergår materialet från elastiskt motstånd till plastflöde till direkt brott. Att förstå denna sekvens på stress-analysnivå är det som skiljer beräknad notchdesign från hoppfull regel-som följer. I denstämpling tillverkningsprocess, upprepas denna skjuvningshändelse hundratals eller tusentals gånger per minut, vilket gör även små avvikelser i deformationsbeteendet sammansatta till mätbara kvalitetsproblem.
Skjuvplansbildning under hackskärning
Föreställ dig att stanskanten kommer i kontakt med remsytan. I det ögonblicket uppstår tryckspänningar direkt under stansen medan dragspänningar utvecklas på arkets motsatta sida. När stansen penetrerar ytterligare, bildas ett smalt band av intensiv skjuvspänning mellan stanskanten och motsvarande stanskant. Detta band är skjuvplanet.
Skjuvplanet bildas inte vertikalt. Det utvecklas i en vinkel som bestäms av två primära faktorer: materialets duktilitet och spelet mellan stansen och formen. Mer duktila material tillåter större plastflöde innan brott initieras, vilket förskjuter skjuvplansvinkeln och ökar djupet på den deformerade zonen. Tätare spel begränsar skjuvbandet till ett smalare område, koncentrerar spänningar och främjar tidigare sprickinitiering.
Under stämplingsoperationer vid bypass notch-stationer styr detta skjuvplan allt nedströms. Dess vinkel och enhetlighet avgör om den resulterande skårans kant är ren eller trasig, om remsan matas fritt eller binder, och om stansprocessen producerar konsekventa delar över en hel produktionsserie. Skjuvspänningen inom detta band måste överstiga materialetsultimat skjuvhållfasthetför att separation ska inträffa, och vägen för den separationen definierar den slutliga skårggeometrin.
Plastdeformationszoner runt skåran
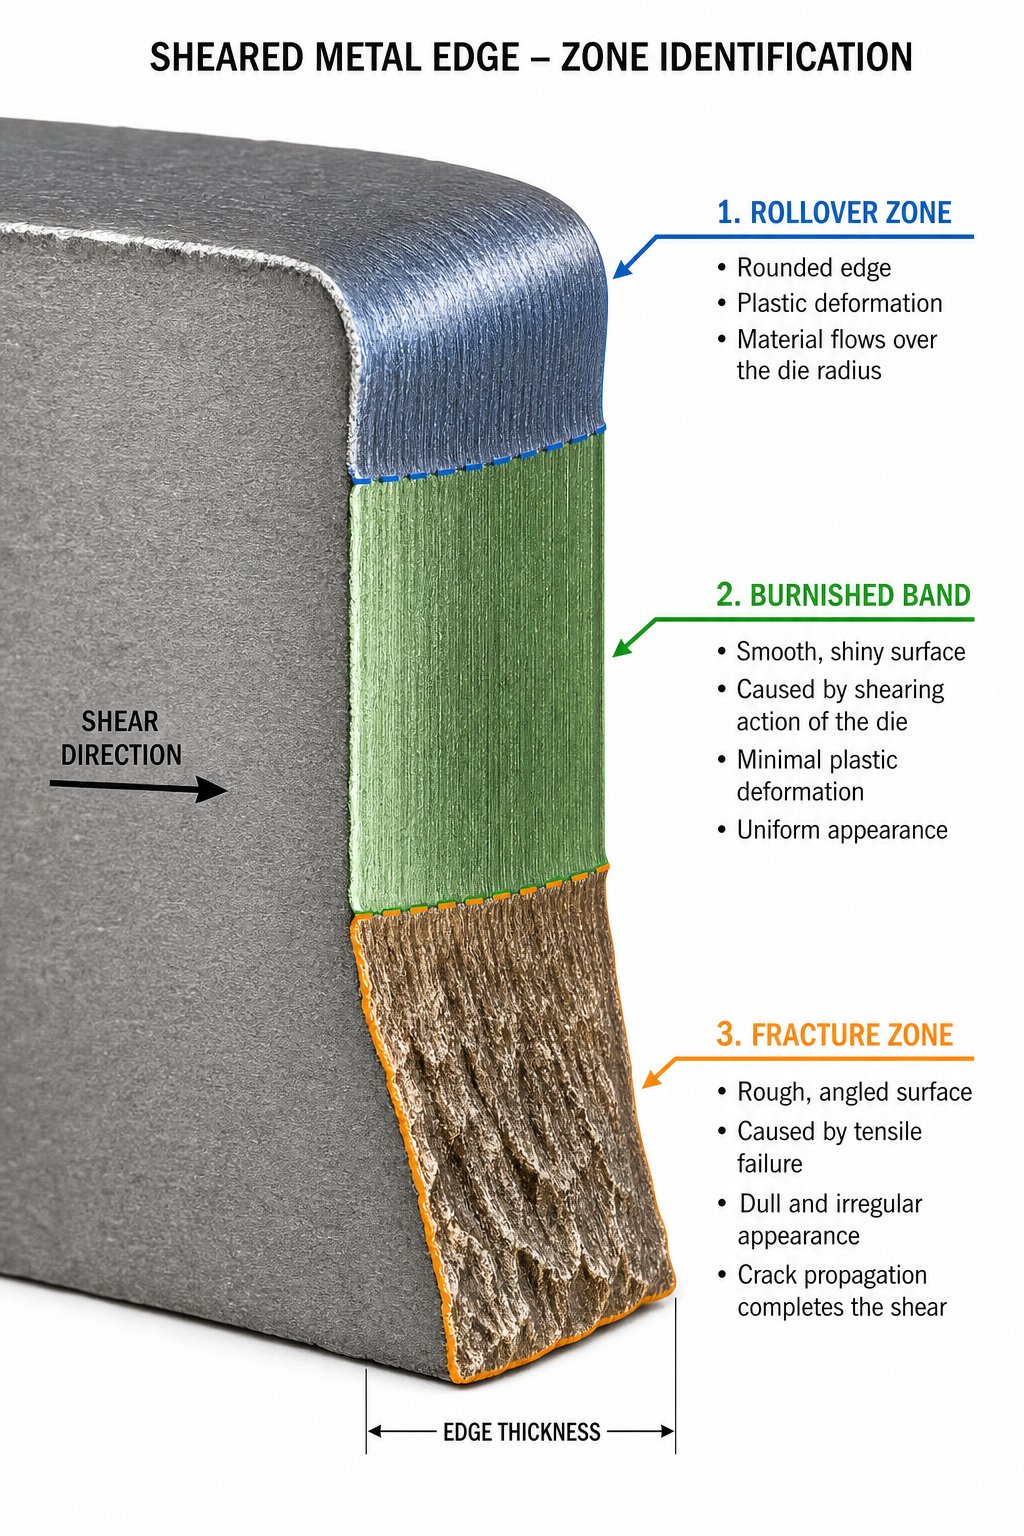
När stansen går genom remstjockleken sker inte skärningen på en gång. Istället bildas tre distinkta deformationszoner sekventiellt, var och en styrd av olika mekaniska fenomen. Du kan observera dessa zoner på vilken kant som helst vid stämpling av plåt, och deras relativa proportioner talar om för dig om ditt spelrum, stanstillstånd och materialkombination fungerar tillsammans eller kämpar mot varandra.
- Överrullningszon (elastisk-till-plastböjning):När stansen först kommer i kontakt med remsan, böjs materialet och dras inåt runt stanskanten innan någon egentlig skärning påbörjas. Denna plastiska deformation skapar en rundad läpp vid den övre ytan av skåran. Överrullningsdjupet ökar med större spelrum och mer sega material. Under stämplingsprocessen signalerar överdriven vältning att spelet kan vara för stort eller att stansen har utvecklats slitage.
- Polerad skjuvzon (rent snitt):Under överrullningen bildas ett jämnt, vertikalt band där materialet skärs rent längs stansen-. Denna polerade zon representerar idealisk klippning, där metallen genomgår ett kontrollerat plastflöde inom det smala skjuvbandet. Den idealiska klippta kanten visar en tydligt definierad poleringszon med en enhetlig övergång till sprickzonen under den. En väl-utformad förbikopplingsskåra maximerar denna zon i förhållande till remstjockleken.
- Sprickzon (sprickutbredning):När skjuvspänningen överstiger materialets kapacitet för plastiskt flöde, initieras sprickor samtidigt från stanskanten och formkanten och fortplantar sig inåt. Sprickzonen verkar grovare och vinklad jämfört med den polerade ytan ovanför den. När frigången är optimerad möts dessa motstående sprickor rent. När det inte är det, bildas sekundär skjuvning eller hålrum, vilket skapar spänningshöjare som äventyrar bandbeteendet vid efterföljande stationer.
Proportionerna av dessa tre zoner skiftar med varje variabel i stämpeltillverkningsprocessen. Material med högre-hållfasthet ger mindre vältning och en mindre polerad zon eftersom de spricker tidigare. Arbetshärdning vid den klippta kanten sträcker sig upp till en-halva metalltjockleken från snittytan, vilket minskar den lokala duktiliteten och ändrar hur remsan beter sig när den når formningsstationer nedströms.
Specifikt för bypass-skåror påverkar kvalitetssignaturen över dessa tre zoner direkt remsregistreringen. En ojämn polerad-till-övergång, eller sekundär skjuvning orsakad av snäva spelrum, introducerar dimensionsinkonsekvens i skårprofilen. Den inkonsekvensen leder till fodervariation och fodervariation blir felregistrerade delar. Sprickmekaniken som styr hur rent dessa zoner utvecklas är föremål för nästa avsnitt, där skårgeometri och sprickvägsuppriktning står i centrum.
Sprickmekanik som styr notchgeometri och sprickutbredning
De tre deformationszonerna som beskrivs ovan bildas inte oberoende av varandra. Deras relativa proportioner och övergångarna mellan dem styrs av sprickmekanik, grenen av ingenjörsvetenskapen som förutsäger hur och var sprickor börjar, hur de växer och vad som får dem att följa en ren väg kontra en taggig. För alla präglingsverktyg som används för att skära bypass-skåror avgör brottmekaniken om du får en exakt, repeterbar skåraprofil eller en kant full av spänningssteg och dimensionsspridning.
Sprickinitiering och förökning vid skårklippning
Här är vad som händer inuti remsan i det kritiska ögonblicket av separation: sprickor initieras samtidigt från två platser. Man börjar vid stansens skärkant, fortplantar sig nedåt och inåt. Den andra börjar vid stansen och fortplantar sig uppåt och inåt. Dessa två sprickfronter rasar mot varandra genom den återstående materialtjockleken som sitter mellan den polerade zonen och botten av remsan.
När spelrummet är korrekt inställt, kommer de två sprickfronterna i linje och möts rent. Resultatet är en jämn sprickzon utan hålrum, ingen sekundär skjuvning och ingen kantskada. Forskning om klippt eggkvalitet i AHSS-kvaliteter bekräftar att det ideala tillståndet visar en enhetlig övergång från poleringszonen till en jämn sprickzon. I formstansningsoperationer där bypass-skåror måste bibehålla konsekvent geometri över hundratusentals pressslag, är detta rena sprickmöte avgörande för repeterbar remsregistrering.
När spelrummet är för litet går sprickfronterna förbi varandra. Istället för att mötas, fortplantar de sig förbi varandra och lämnar en tunn väv av oklippt material som rivs i sekundär skjuvning. Denna sekundära skjuvning skapar mikro-sprickor, ojämna kanter och tomrum som fungerar som fortplantningsplatser för framtida kantbrott. När spelrummet är för stort uppstår fortfarande sprickor från stans- och formkanterna, men det ökade avståndet mellan dem tillåter överdriven plastisk deformation innan fronterna möts. Materialet böjs och rullar istället för att spricka rent, vilket ger kraftiga vältning och en oregelbunden grad.
Hur Notch Geometri styr brottbeteende
Sprickinitiering sker inte enhetligt längs hela stans-gränssnittet. Det börjar vid punkter med maximal spänningskoncentration, och skårgeometrin styr direkt var dessa punkter uppstår och hur intensivt spänningsfältet blir.
Tänk på de viktigaste geometriska egenskaperna hos negativa och positiva bypass-skåror i plåtformande präglingsformar: skårbredd, skårdjup och inre hörnradier. Varje parameter påverkar den lokala spänningsintensitetsfaktorn, som kvantifierar storleken på spänningsfältet vid en sprickspets.
- Naggbreddbestämmer spännvidden för skjuvplanet. Bredare skåror fördelar skjuvkraften över en längre skäregg, vilket minskar toppspänningen per längdenhet men kräver större total stanskraft.
- Naggdjupstyr hur mycket material som tas bort från bärremsan. Djupare skåror ökar momentarmen som är tillgänglig för böjning vid skårroten, vilket kan främja oönskad deformation om den inte anpassas till remstjockleken.
- Hörnradierär där frakturvetenskap blir kritisk. Skarpare inre hörn koncentrerar stressen dramatiskt, efter det klassiska förhållandet där stressintensiteten ökar när radien närmar sig noll. Denna koncentration hjälper faktiskt till att initiera sprickor rent på den avsedda platsen, vilket främjar en definierad sprickväg. Men det finns en kompromiss: överdriven skärpa fokuserar så mycket påfrestningen på stämpelkanten att för tidigt slitage, flisbildning och mikro-sprickbildning av själva verktyget blir det begränsande felläget.
För precisionspressningstillämpningar blir val av hörnradie en balansgång. Du vill ha tillräckligt med skärpa för att driva ren sprickinitiering i remsan samtidigt som du bevarar tillräckligt med verktygskantintegritet för att bibehålla den geometrin över produktionsvolymer. Stämplar som används i progressiva verktyg med stora-volymer måste upprätthålla denna balans över miljontals cykler, vilket är anledningen till att optimering av hörnradie kräver att man förstår både arbetsstyckets brottbeteende och utmattningsgränser för verktygsmaterial.
Burr Formation Mechanics vid Bypass Notches
Burr är inte en slumpmässig defekt. Det är en direkt mekanisk konsekvens av ofullständig fraktur. När skjuvningszonen inte sprider sprickor rent genom hela bandtjockleken separeras inte det återstående materialet. Istället deformeras den plastiskt, sträcker sig och extruderar bortom den nominella skärkanten för att bilda vad vi känner igen som grader.
Mekanismen fungerar så här: om de motstående sprickfronterna från stanskanten och stanskanten inte möts på grund av felaktigt spelrum, slitna verktyg eller överdriven duktilitet, kvarstår ett tunt ligament av material. När stansen fortsätter sitt slag, sträcks och slits detta ligament snarare än klipps. Resultatet är en upphöjd kant av plastiskt deformerad metall som sträcker sig förbi den avsedda skärlinjen.
Med konventionella mjuka stål ökar gradhöjden kontinuerligt med verktygsslitage och ökande spelrum, vilket gör det till en pålitlig indikator för schemaläggning av verktygsunderhåll. Material med högre-hållfasthet beter sig annorlunda. AHSS-kvaliteter tenderar att spricka med mindre vältning och bibehåller relativt konstant gradhöjd eftersom deras lägre duktilitet begränsar hur långt materialet plastiskt kan sträcka sig innan det bryts av. Detta innebär att enbart gradhöjden inte är en tillräcklig kvalitetsindikator för moderna pressformsapplikationer som bearbetar avancerade material.
När avståndet från stans-till-matrisen är optimerat, fortplantas sprickfronter från båda skäreggarna längs konvergerande banor som möts inom remsans tjocklek. Denna inriktning av brottbanorna är den enskilt viktigaste variabeln som styr ren skåravskiljning, gradminimering och konsekvent kantgeometri i bypass-skårdesign.
Den praktiska innebörden är tydlig: val av frigång för bypass-spår kan inte vara en fast procentsats som tillämpas universellt. Det måste ta hänsyn till det specifika materialets brottseghet, duktilitet och arbets-härdningsegenskaper, som alla förskjuter punkten där sprickor initieras och vinkeln vid vilken de utbreder sig. Dessa material-specifika variabler är exakt vad nästa avsnitt tar upp.
Materialegenskaper som driver förbi hackdesignparametrar
Sprickvägens inriktning beror på spelet, men själva frigången är inte en fristående variabel. Det är ett svar på materiellt beteende. Två remsor med identisk tjocklek men olika legeringar kommer att producera helt olika skjuvzonsignaturer, gradprofiler och registreringsnoggrannhet när de bearbetas genom samma bypass-notch-stans. Anledningen är att materialegenskaper dikterar hur metallen deformeras, när den spricker och hur mycket den fjädrar tillbaka efter att stansen dras tillbaka. Ingenjörer som behandlar alla material på samma sätt slutar med att felsöka problem som designades in i formen från början.
Hur kornriktning och anisotropi påverkar notchprestanda
Valsad plåt är inte enhetlig i alla riktningar. Valsningsprocessen förlänger den kristallina kornstrukturen, vilket skapar riktningsegenskaper som kallas anisotropi. Detta har betydelse för bypass-skårans prestanda eftersom orienteringen av skårans snitt relativt kornriktningen ändrar hur skjuvzonen utvecklas och hur rent sprickan fortplantar sig.
Att skära bypass-skåror vinkelrätt mot kornriktningen ger i allmänhet en renare brottzon med mindre grader, eftersom böjnings- och brottmotståndet förbättras när operationer korsar kornen snarare än att löpa parallellt med det. Skåror som skärs parallellt med rullningsriktningen möter material som är mer benäget att spricka längs redan-existerande korngränser, vilket kan ge en oregelbunden brottyta och inkonsekventa skårprofiler.
Vid stansningsoperationer av stålplåt matas spolremsan typiskt genom den progressiva formen i rullningsriktningen. Detta innebär att bypass-skåror som skärs in i remskanterna är orienterade vinkelrätt mot ådringen, vilket i allmänhet är fördelaktigt. Men när slitsspolar används, eller när remslayouten placerar skåror i olika vinklar mot kornflödet, blir anisotropieffekten betydande. Skjuvzonens proportioner kan förskjutas med 10-15 % i polerat djup helt enkelt genom att ändra snittets orientering i förhållande till korn. För metallstämplingskomponenter som kräver snäva registreringstoleranser är det inte valfritt men viktigt att specificera kornriktningen på spolens inköpsorder.
Material-Specifika notch-designöverväganden
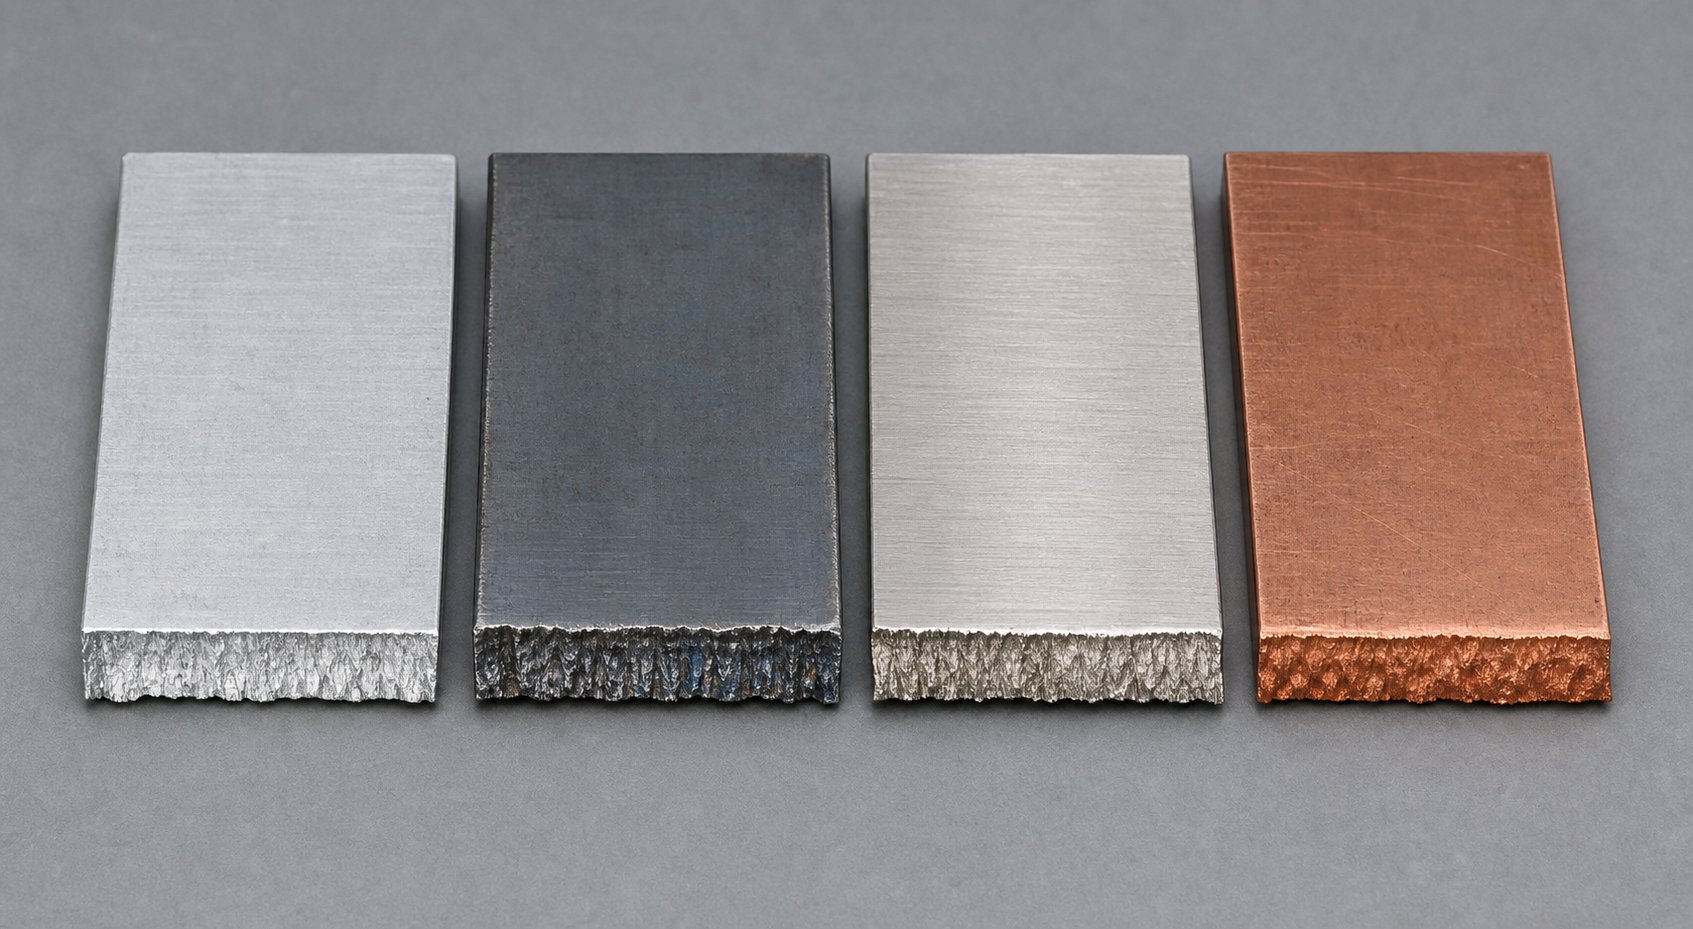
Den vetenskapliga grunden för bypass notch-parametrar skiftar väsentligt över vanliga stämplingsmaterial. Duktiliteten styr hur djupt överrullningszonen sträcker sig. Arbetshärdningshastigheten avgör hur snabbt stanskraften ökar när verktyget slits. Och brottseghet styr om materialet separeras rent eller rivs i grader. Tabellen nedan jämför dessa effekter mellan de material ingenjörer möter oftast i stansade plåtapplikationer.
| Parameter | Aluminiumlegeringar | Hög-stål | Rostfritt stål | Kopparlegeringar |
|---|---|---|---|---|
| Duktilitetspåverkan på överrullningszonens djup | Måttlig vältning; varierar avsevärt beroende på grad och temperament | Grunt vältning; frakturer tidigare på grund av lägre duktilitet | Djup vältning; hög duktilitet före frakturinitiering | Variabel; beror mycket på legering och temperament (t.ex. fosforbrons vs. mässing) |
| Arbetshärdande effekt på stanskraft | Låg arbetshärdning; stanskraften förblir relativt stabil | Måttlig till hög; AHSS kan kräva spelrum på upp till 21 % per sida för rent brott | Mycket hög; austenitiska kvaliteter kan behöva upp till 3 gånger kraften hos låg-kolstål | Måttlig; ökar med zinkhalten i mässing |
| Rekommenderat spelområde (% av tjockleken per sida) | 8-12% | 12-21% (ökar med draghållfasthet) | 12-16 % (10 % ger överdriven grad) | 8-12 % (beroende på temperament) |
| Typisk gradbenägenhet | Måttlig; mjukt material deformeras snarare än spricker rent | Låg till måttlig; frakturer avgörande vid rätt utrymme | Hög; den vanliga riktlinjen för 10 % frigång ger sämsta-falls gradhöjd | Låg för mjuka humör; ökar med hårdheten |
Några saker sticker ut här. Aluminiumpressningsprocessen kräver större spelrum, inte för att aluminium är svårt att skära, utan för att dess låga arbetshärdning innebär att materialet sträcker sig snarare än spricker när spelrummet är för snävt, vilket ger trådiga grader snarare än en ren kant. Rostfritt stål uppvisar det motsatta problemet: dess höga härdningshastighet innebär att skjuvningszonen stärks när stansen penetrerar, vilket kräver betydligt mer kraft och ett spelrum som många ingenjörer gör fel genom att inte använda 10%-regeln.
För stansat stål i hög-hållfasthetsklasser är vetenskapen klar. Forskning om avancerade-höghållfasta stål visar detmaterial med lågt utbyte-till-draghållfasthetsförhållanden kräver större hålrum-till-stansspelför att ge den mekaniska hävstång som behövs för att bryta snigeln rent. Detta gäller direkt för bypass notch-design: samma material behöver mer utrymme för sprickfronter att fortplanta sig i sin naturliga vinkel utan att skapa sekundär skjuvning.
Springback och elastiska återhämtningseffekter på hacktoleranser
Här är en variabel som många verktygsingenjörer bortser från i bypass-notch-design: efter att stansen dras in och remsan flyttas fram, stannar skåran inte exakt i den storlek som den skars. Elastisk återhämtning, vanligen kallad återfjädring, gör att skåröppningen ändras dimensionellt när lagrad elastisk spänning släpper från det omgivande materialet.
Mekanismen är okomplicerad. Vid hackskärning genomgår material intill skjuvzonen plastisk deformation, men den omgivande remsan behåller elastisk töjning. När stansen dras tillbaka släpper denna elastiska töjning och ändrar geometrin. För bypass-skåror är den praktiska effekten att skåröppningen smalnar av något när det elastiskt komprimerade materialet runt snittet fjädrar tillbaka mot sitt ursprungliga tillstånd.
Storleken på denna dimensionsförskjutning beror på materialets sträckgräns och elasticitetsmodul. Stål med högre-hållfasthet lagrar mer elastisk energi innan de ger efter, så de fjädrar tillbaka mer. AHSS-kvaliteter kan producera återfjädring som är tillräckligt betydande för att påverka remsregistreringsnoggrannheten vid nedströmsstationer om de inte tas med i beräkningen av skårbredden. EnAISI-studie bekräftadatt vinkelförändring och dimensionsavvikelse ökar med sträckgränsen, vilket innebär att toleranser för bypass-skåror måste vara-gradsspecifika snarare än generiska.
För progressiva stansar som bearbetar hög-hållfast stansad plåt är designimplikationen att skårans bredd vid stansen måste vara något överdimensionerad i förhållande till den nominella registreringsdimensionen. Översvängningen kompenserar för elastisk återhämtning så att den slutliga skårggeometrin, efter att återfjädringen har inträffat, matchar den avsedda matningsstigningen. För att få rätt kompensation krävs att man känner till den specifika legeringens elasticitetsmodul, sträckgräns och begränsningsförhållandena runt skåran, variabler som skiljer sig för varje material i tabellen ovan.
Materialegenskaper sätter gränsvillkoren för varje aspekt av bypass notch-prestanda. Men det finns en annan parameter som förmedlar mellan materialbeteende och notch-funktion: hål-till-förhållandet. Och specifikt för bypass-skåror avviker clearance-logiken från standardblanking-reglerna på ett sätt som slår till och med erfarna formdesigners.
Clearance Science för bypass-skåror vs. standardblanking
Standardrekommendationen för rensning-till-stans ärca 10 % av materialets lagertjocklek per sida. Den siffran fungerar bra för konventionell blankning där målet är en rent separerad slug och en kvalitetsdelkant. Men bypass-skåror tjänar ett fundamentalt annat syfte, och att tillämpa logik för blankingclearance på dem introducerar problem som visar sig som inkonsekvens i matningen, bindning och för tidig slitage av formen. Att förstå varför kräver att man tittar på vad varje operation faktiskt kräver av skjuvningshändelsen.
Standard blankningsavstånd vs. bypass notch clearance
Vid blankning är målet fullständig slugseparation med en kontrollerad kantfinish på den kvarhållna delen. Frigången är optimerad så att sprickfronter från stans- och formkanterna möts rent, vilket ger bästa möjliga förhållande mellan polerad-till-frakturzon på den skurna kanten. Kantkvalitet styr beslutet om frigång eftersom skärkanten blir en funktionell del av den färdiga delen.
Bypass hack vänder på den prioriteringen. Naggkanten är inte en produktfunktion. Det är en processfunktion. Dess uppgift är att tillåta obehindrad bandprogression samtidigt som man bibehåller tillräckligt med ingrepp med stigningsstopp eller styrskenor för att kontrollera registreringen. Kantfinish är sekundär. Matningsnoggrannhet och konsekvent notchgeometri över miljontals slag är primära. Denna funktionella skillnad innebär att bland de olika typerna av präglingsformar kräver progressiva verktyg med bypass-skåror spelrumslogik som är avstämda för skalningsbeteende och matningsmekanik snarare än kantestetik.
I praktiken innebär detta ofta att avstånden för bypass-spår är något större än blankningsspel för samma material och tjocklek. Anledningen är mekanisk: ett snävare spel ökar avskalningskraften eftersom stansen måste övervinna större friktionskontakt med den klippta ytan under indragningen. Vid blankning accepteras den avvägningen för bättre kantkvalitet. Vid bypass-skärning drar den förhöjda avskalningskraften remsan uppåt när stansen dras tillbaka, vilket stör matningspositioneringen och eventuellt lyfter remsan från lyftskenorna.
Tvinga balans och remsmatningsnoggrannhet
Tänk på remsan som en fri kropp som rör sig genom tärningen. Vid varje pressslag verkar krafter på den från flera håll: matningskraft som trycker den framåt, styrstift korrigerar sidoläge, lyftskenor som stöder den vertikalt, och hackstämpeln som utövar en nedåtgående skjuvkraft följt av uppåtriktad skalningskraft. Matningsnoggrannheten beror på att dessa krafter förblir balanserade och förutsägbara.
Bypass-skåran bidrar till denna balans på två sätt. För det första skapar borttagningen av skåran ett spelrum för remsan att förflytta sig förbi stationära formegenskaper utan störningar. För det andra samverkar hackgeometrin med styrytor ochpitch stop-mekanismer som förhindrar övermatning och upprättar registrering. Om skåran skärs för aggressivt med för stort spelrum, minskar den resulterande slarviga kantgeometrin precisionen i ingreppet med dessa stopp. Om spelrummet är för snävt, stör avskalningskrafter listens sittande läge på lyftskenorna mellan slagen.
Sidodrift förvärrar detta problem. En metallstans som skär bypass-skåror med ojämnt spel från sida-till-sida producerar asymmetriska avskalningskrafter. Remsan dras något mot den tightare sidan under varje stansindragning, vilket ackumulerar positionsfel som visar sig som felregistrering vid nedströms formnings- och skärstationer. För stålstansar med hög-tillverkning, till och med några mikrometers avdrift per slag sammansättningar över stationer till rejekt-nivådimensionsfel.
Beräknar spelrum för notch-funktion
Den tekniska logiken för bypass-spårspel börjar med samma fundament som blankning: frigång är lika med en procentandel av materialtjockleken, applicerad per sida. Formeln är okomplicerad, med spelrum per sida beräknat som den rekommenderade procentsatsen multiplicerad med lagertjocklek. Men den rekommenderade procentsatsen för notch-funktion skiftar baserat på flera interagerande variabler som skiljer sig från blankningsöverväganden.
Tunnare material kräver proportionellt sett större frigångsprocent. Anledningen är att vid små absoluta spelrum blir avskalningskraften oproportionerligt hög i förhållande till remsans styvhet. En 0,2 mm remsa med 10 % spelrum har bara 0,02 mm per sida. Varje stansslitage eller termisk expansion stänger det gapet snabbt, vilket ökar avskalningskrafterna och försämrar matningen. Att öka till 12-15 % ger en funktionell buffert utan att offra notch-geometrin. Tjockare material, omvänt, tolererar snävare förhållanden eftersom den absoluta frigångsdimensionen ger en inneboende marginal mot dessa effekter.
Nyckelvariablerna som styr valet av bypass-spåravstånd i formgivningen av stämpelformar inkluderar:
- Materialtjocklek:Bestämmer den absoluta frigångsdimensionen och skalningskraftens storlek
- Material draghållfasthet:Material med högre-hållfasthet kräver större spelrum för att uppnå brott utan överdriven kraftuppbyggnad
- Bandets bredd och hållarens styvhet:Tunnare, smalare bärare är mer känsliga för avdragnings-kraftstörningar, vilket kräver lösare spelrum
- Tryckhastighet:Högre hastigheter ökar dynamiska strippningskrafter och minskar tidsfönstret för remsan-omplacering mellan slagen
- Stanslängd och ostödd spännvidd:Längre stansar böjs mer vid sidobelastning, vilket effektivt minskar spelet på ena sidan under skärning
- Smörjförhållanden:Smörjmedel minskar strippningsfriktionen, vilket kan tillåta snävare spelrum utan -matningsstörningsstraff
- Notchgeometri och bildförhållande:Djupare, smalare skåror koncentrerar sidokraften på stansen, vilket kräver backupstöd och påverkar effektivt spelningsbeteende
Den moderna utvecklingen av plåtstansverktyg har drivit rekommendationerna för frisläppning bortom den traditionella 10 %-standarden.Forskning visar att 11-20% clearancekan avsevärt minska belastningen på verktyget under håltagning och förlänga livslängden, ett fynd som gäller direkt för bypass-spånstansar som måste bibehålla geometrin under långa produktionskörningar. För stämplingsformar som bearbetar AHSS-kvaliteter är det mer tillförlitligt att börja i den övre delen av detta intervall och validera genom prover än att standardisera den föråldrade 10%-regeln.
Frigång är inte den enda geometriska variabeln som bestämmer hackprestandan. Den övergripande formen på skåran, oavsett om den är rektangulär, avsmalnande eller avsmalnande, samverkar med spelet för att definiera den fullständiga spänningsfördelningen, kraftprofilen och slitagemönstret vid skärstationen.
Jämför notchgeometrier med vetenskapligt resonemang
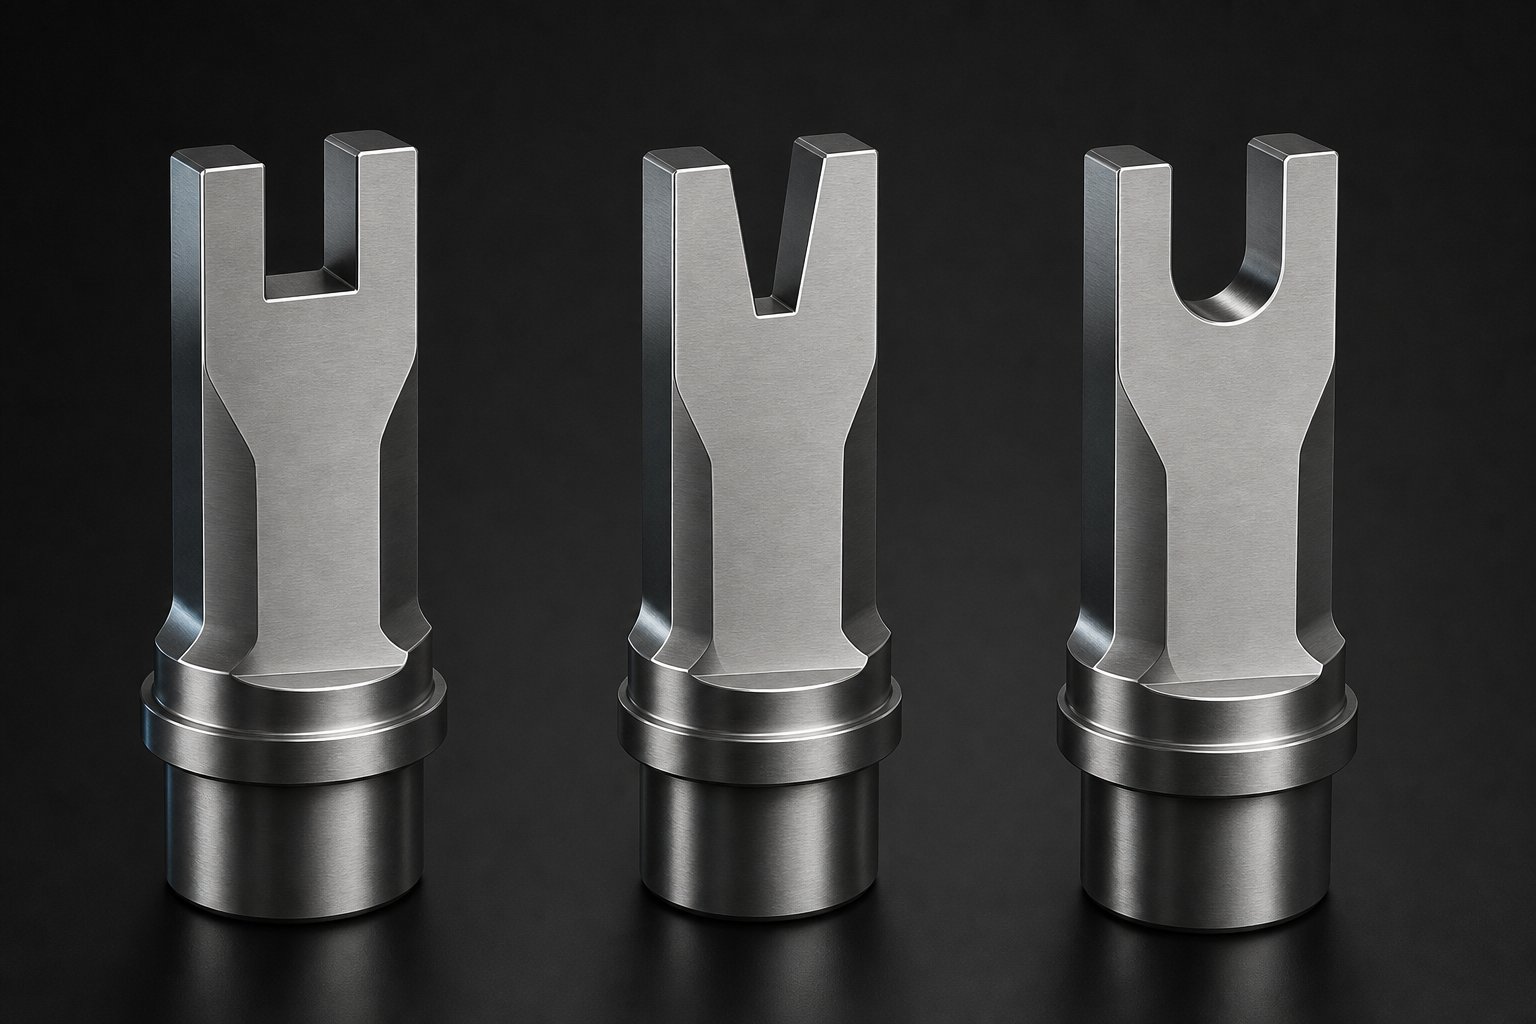
Spelrum definierar hur skjuvningshändelsen utvecklas genom remstjockleken, men formen på själva skåran avgör var spänningen koncentreras, hur kraften fördelar sig över skäreggen och hur snabbt formen slits under produktionsbelastningar. Tre primära skårgeometrier dominerar stansningsformen i metall för progressiva verktyg: rektangulära, avsmalnande och avrundade profiler. Var och en producerar ett distinkt mekaniskt svar i remsan, och vetenskapen som behandlats i tidigare avsnitt förklarar exakt varför en geometri överträffar en annan för en given tillämpning.
Rektangulär notchgeometri och spänningsfördelning
Den rektangulära skåran är arbetshästprofilen i förbigående skåror för plåtformning. Dess raka parallella kanter skapar en enhetlig skjuvfront som griper in hela skårans bredd samtidigt. Ur en spänningsfördelningssynpunkt innebär detta att skärkraften sprider sig jämnt längs båda laterala kanterna av stansen, vilket ger en balanserad belastning som motstår stansavböjningsproblemen som plågar asymmetriska geometrier.
Låter enkelt, men det finns en mekanisk kompromiss. Eftersom alla punkter längs skäreggen griper in i remsan i samma ögonblick, är toppstanskraften den högsta av någon geometri för en given skårbredd. Pressen ser en skarp kraftspets snarare än en gradvis ramp. För material med standard-tjocklek med måttliga matningskrafter fungerar detta momentana ingrepp bra. Remsens tröghet och formens strukturella styvhet absorberar stöten utan problem. Men när du går in i tjockare mätare eller material med högre-hållfasthet, översätts den kraftspetsen till accelererat stansslitage i hörnen och ökad pressenergiförbrukning per slag.
Spänningskoncentrationen vid inre hörn av rektangulära skåror följer förutsägbara mönster. Den 90-graders skärningen av skårans sidovägg och bas skapar en geometrisk diskontinuitet där stressintensitetsfaktorer klättrar kraftigt. I arbetsstycket främjar detta ren frakturinitiering vid dessa hörn, vilket är önskvärt. I själva formen blir samma hörn de första felpunkterna där flisning och kantavrundning utvecklas över produktionsvolymen.
Avsmalnande och radierade spårprofiler
Avsmalnande skåror löser problemet med-kraftspetsar genom att fördela skjuvning progressivt snarare än samtidigt. Den vinklade ingången betyder att stansspetsen kommer i kontakt med remsan först vid dess smalaste punkt, och sedan vidgas när den sjunker. Detta förskjuter skjuvningsinitieringen längs skäreggen, vilket ger en rampad kraftprofil som toppar lägre och upprätthåller längre än den rektangulära ekvivalenten.
Varför spelar detta roll för stämpeldesign? Progressiv skjuvning minskar den momentana belastningen på både stansen och pressstrukturen. För höghastighetsoperationer där dynamiska krafter sammansätter mekanisk vibration, dämpar avsmalnande skåror stötbelastningen som orsakar för tidig utmattning i formkomponenterna. De minskar också snäppet-genom energin som frigörs när frakturen är klar, vilket innebär mindre remsstörningar under separationshändelsen. Både i överföringsstämplingssystem och snabba progressiva stansar-, översätts denna jämnare kraftprofil till ett stabilare remsbeteende i ögonblicket för hackningen.
Avrundade skårprofiler har ett annat tillvägagångssätt. Istället för att modifiera ingångsvinkeln, eliminerar de de skarpa inre hörnen där spänningskoncentrationen toppar. En radie vid skårroten sprider spänningsfältet över en större yta av formytan, enligt samma princip som demonstrerats i FEA-studier som visar att ökad filéradie från 0,01" till 0,08" kan minska toppspänningen med över 70%. För tärningen betyder detta dramatiskt långsammare slitageprogression vid skårorna. För arbetsstycket innebär den minskade spänningskoncentrationen vid skårroten något mindre avgörande sprickinitiering, vilket kan öka sprickzonens grovhet marginellt men förlänger livslängden avsevärt.
Många produktionsverktygsapplikationer kombinerar båda funktionerna: en avsmalnande ingångsprofil med avrundade inre hörn. Denna hybridgeometri fångar den progressiva skjuvningsfördelen samtidigt som den förlänger livslängden på formen vid de högsta-nötningsställena.
Att välja geometri baserat på tillämpningsvetenskap
Att välja mellan dessa profiler är inte ett preferensbeslut. Det är en beräkning som drivs av samma deformations- och brottprinciper som beskrivits tidigare. Tre variabler styr valet:
- Material duktilitetbestämmer frakturbeteende vid hörn. Duktila material som mjuka kopparlegeringar tolererar skarpa rektangulära hörn eftersom materialet flyter plastiskt snarare än att spricka formen. Spröda eller hög-hållfasta material koncentrerar spänningen tillbaka i verktyget i samma hörn, vilket kräver profiler med radier för att fördela belastningen och förhindra flisning.
- Remstjocklekstyr om progressiv skjuvning (avsmalnande) överträffar samtidig skjuvning (rektangulär). Tjockare remsor genererar proportionellt högre toppkrafter under samtidigt ingrepp, vilket gör den avsmalnande geometrins kraft-fördel mer signifikant över cirka 1,5 mm tjocklek.
- Produktionsvolymdikterar acceptabla formslitagemönster. För bilstämpeldynor som körs i miljontals cykler, till och med blygsamma spänningskoncentrationer i skårorna förvandlas till mätbar geometri. Avrundade profiler förlänger efterslipningsintervallen och den totala livslängden, vilket gör deras något högre initiala bearbetningskostnad irrelevant mot underhållsbesparingarna.
Tabellen nedan ger en strukturerad jämförelse mellan de kritiska parametrarna som designingenjörer för metallstansning utvärderar under valet av skårgeometri:
| Parameter | Rektangulär | Avsmalnande | Radiuserad |
|---|---|---|---|
| Spänningskoncentrationsfaktor vid spårhörn | Hög (skarpa 90-graders övergångar koncentrerar stressen avsevärt) | Måttlig (vinklade kanter minskar abrupt geometriförändring) | Låg (radierna fördelar spänningen över en bredare verktygsyta) |
| Mönster för slitage | Koncentrerad i hörnen; tidig flisning och avrundning vid hackrotskorsningar | Fördelat längs avsmalnande kanter; gradvis flankslitage snarare än lokalt brott | Diffus; slitaget sprider sig över böjda ytor, vilket förlänger skärpningsintervallen |
| Optimala materialparningar | Milt stål, kopparlegeringar och sega aluminiumkvaliteter i standardtjocklek | Hög-hållfast stål, tjockare mått och material som kräver hög skjuvkraft | AHSS, rostfritt stål och alla appliceringar med hög-volym oavsett material |
| Bandmatningskraftprofil | Skarp kraftspets med abrupt snäpp-genom brottet | Gradvis ramp med minskad toppkraft och lägre-genomsnäppningsenergi | Liknar rektangulär i timing men minskad hörn-inducerad vibration |
| Bästa-användningsprogrammet | Standard progressiva stansar med måttliga produktionsvolymer och konventionella material | Höga-progressiva formverktyg, tjocka-mätare och vibrationskänsliga-verktyg | Höga-volymer för fordonspressning, AHSS-bearbetning och stansar som kräver maximal livslängd mellan underhåll |
I praxis för konstruktion av metallstämplingsformar kombinerar geometribeslutet ofta element från flera profiler. En skåra kan använda en rektangulär basprofil för maximal materialavlägsningseffektivitet samtidigt som hörnradier införlivas vid roten för att skydda matrisens livslängd. Eller en avsmalnande post kan matas in i en rak-väggvägg för exakt registreringsuppdrag. Vetenskapen stöder dessa hybridmetoder eftersom varje geometrisk funktion adresserar ett specifikt mekaniskt behov oberoende.
Ingenjörer som arbetar igenom dessa geometribeslut för specifika material- och produktionskombinationer drar nytta av designkonsultation som kopplar simuleringsresultat till produktions-validerade verktyg. YICHEN'sanpassade stämplingsformlösningarhjälper ingenjörer att välja och validera notch-geometri för specifika material- och produktionskrav, och överbrygga gapet mellan teoretisk optimering och beprövad formprestanda genom sin samarbetsprocess.
Geometri och spel definierar tillsammans den statiska mekaniken för bypass-skärning. Men när remsan börjar röra sig genom formen i produktionshastighet, kommer en annan kraft in i ekvationen: friktion. Hur den skårade remskanten samverkar med styrytor, lyftskenor och smörjmedelsfilmer under matningsprogression introducerar tribologiska variabler som inget geometribeslut ensamt kan lösa.
Tribology of Strip Feeding and Bypass Notch Interaction
Geometri och frigång styr vad som händer under skärningen. Friktion styr vad som händer efter det. Varje gång remsan förs fram genom en progressiv stans glider de skårade kanterna över lyftskenorna, styrytor och stigningsstopp. Den glidkontakten styrs av tribologi, vetenskapen om friktion, slitage och smörjning mellan samverkande ytor. För stämpling av stanskomponenter i höghastighets progressivt verktyg, avgör tribologiskt beteende vid bypass-skåror direkt om remsan matas rent eller hamnar i felregistrering. Ändå är detta den ena aspekten av notchdesign som nästan ingen teknisk resurs adresserar.
Friktionskrafter vid notch-Märksgränssnittet
Föreställ dig att remsan avancerar en stigningslängd mellan pressslagen. De skårade kanterna flyter inte fritt genom rymden. De åker på lyftskensytor, borstar förbi styrstolpar och kopplar in stigningsstopp som kontrollerar registreringen. Vid var och en av dessa kontaktpunkter bestämmer friktionskoefficienten mellan bandkanten och formytan hur mycket motstånd matningssystemet måste övervinna för att föra bandet framåt.
Friktionskoefficienten förblir låg och förutsägbar för en jämn, väl-polerad skåra som glider på en polerad härdad lyftskena. Matningsmekanismen för fram remsan med minimalt motstånd, och pilotstiften korrigerar eventuell mindre positionsspridning utan att bekämpa kvarvarande friktionskrafter. Detta är det idealiska tillståndet, och det kvarstår så länge som skårkantsgeometrin förblir konsekvent.
Burr förändrar allt. Somstansslitaget fortskrider under produktionen, gradhöjden vid skårans kant ökar stegvis. Den upphöjda borrläppen fungerar som en mikro-plog som drar över lyftskenans yta. Friktionskoefficienten hoppar eftersom kontakt förvandlas från en slät yta-på-yta som glider till en slipande kant-på-växelverkan på ytan. Burrriktning spelar också roll. En grad orienterad nedåt mot lyftskenan skapar direkt nötande kontakt under varje matningsslag. En grader orienterad uppåt kommer i kontakt med avstrykarplattan i stället, överför dragkraften till ett annat gränssnitt och kan potentiellt störa remslyftningstiden.
Yttillståndet hos metallstämplingsverktygen förenar denna effekt. Lyftskenor som utvecklar nötningsspår från upprepad bandkontakt förlorar sin ytfinish i lokaliserade zoner. Dessa slitna spår ökar friktionen för efterföljande remsor och skapar preferenskanaler som motstår lateral korrigering av piloter. I stegverktygskonfigurationer där flera stationer arbetar sekventiellt sprider friktionsuppbyggnad vid tidiga-stationsspårkontakter positioneringsfel i varje nedströmsoperation.
Smörjmedelsbeteende i skårzoner
Smörjmedel fördelar sig inte jämnt över en skårad remsa. Själva skårhålan fungerar som en reservoar och fångar upp smörjmedel som annars skulle spridas över remsytan. Vid måttliga presshastigheter är denna sammanslagning godartad eller till och med fördelaktig. Det instängda smörjmedlet sugs upp på styrytor under matningsframmatning, vilket minskar friktionen vid kontaktpunkter.
Vid höga presshastigheter skiftar fysiken. Snabb remsacceleration och retardation under varje matningscykel skapar hydrauliska tryckspikar i smörjmedel samlat i skårhåligheter.Hög-stämpling genererar betydande friktionsvärmeoch minskar kontakttiden mellan verktyg och arbetsstycke, vilket ändrar smörjmedlets viskositet dynamiskt under varje slag. Smörjmedel som fångas i profiler med djupa skåror kan trycksättas under snabb remsretardation, vilket skapar en hydraulisk dämpningseffekt som tillfälligt lyfter remskanten från dess styryta. När det trycket släpper faller remsan tillbaka på skenan med en mikro-påverkan som stör dess sittande läge.
Det motsatta problemet, smörjmedelssvält, uppstår vid själva hackkanterna. Klippverkan under hackskärning torkar bort smörjmedlet från de nyklippta ytorna. De polerade zonerna och brottzonerna kommer ut från skärningshändelsen i huvudsak torra, med vilken smörjfilm som än fanns på remsytan störd av den plastiska deformationen. Dessa torra kanter kommer sedan i kontakt med styrytor med förhöjd friktion tills smörjmedlet migrerar tillbaka från angränsande områden.
Spårdjup och geometri påverkar direkt detta smörjmedelsfördelningsmönster. Djupare skåror fångar upp mer smörjmedelsvolym, vilket förstärker hydrauliska effekter vid hastighet. Rektangulära skårprofiler med skarpa hörn skapar stagnationszoner där smörjmedel samlas snarare än flyter. Avsmalnande profiler främjar dränering av smörjmedel bort från kaviteten under matningsrörelsen, vilket minskar hydraulisk uppbyggnad men eventuellt lämnar hackroten utsvulten. För stämplingsverktyg som är utformade för att köras med höga slaghastigheter kräver smörjmedelshantering runt bypass-skåror samma tekniska uppmärksamhet som smörjmedelsleverans till formningsstationer.
Matningsnoggrannhet som en funktion av hackfriktion
Matningsnoggrannhet är det mätbara resultatet där tribologi möter delkvalitet. En progressiv dyna kan ha perfekta spelrum, optimal skårgeometri och korrekt pilottiming, men ändå producera felregistrerade delar om friktionskrafterna vid bypass-skårorna blir asymmetriska.
Asymmetri utvecklas naturligt under produktionen. Ena sidan av formen slits snabbare på grund av små inriktningsskillnader, termiska gradienter eller inkonsekvenser i smörjmedelsfördelningen. När hålstansen på den ena remskanten slits före den andra, ger den olika gradhöjder på motsatta sidor av hållaren. Denna gradskillnad skapar ojämna friktionskrafter under bandframmatningen. Remsan upplever mer motstånd på ena kanten än den andra, vilket ger en nettokraft i sidled som trycker den i sidled, ett mikro-steg per slag.
Smörjkonsistensen påverkar matningen eftersom förändringar i oljetyp, viskositet eller appliceringshastighet kan ändra friktionen tillräckligt för att påverka utvecklingen. I metallstämplingssystem innebär detta att ett smörjmedelsmunstycke som blir delvis blockerat på ena sidan av remsan inte bara ökar slitaget lokalt. Det skapar en friktionsobalans som driver banddrift. Piloter kan korrigera för små positionsfel, men de arbetar inom ett begränsat ingreppsfönster. När den kumulativa driften överstiger pilotens frigångskapacitet, felregistreras remsan och delar går utanför toleransen.
Följande friktionsrelaterade-fellägen utvecklas vanligtvis vid bypass-skåror i progressiva stansoperationer:
- Asymmetrisk gradtillväxt:Ojämnt stansslitage ger olika gradhöjder på motsatta remskanter, vilket skapar obalans i sidled under matningsframmatning och progressiv remsdrift mot den högre-friktionssidan.
- Lyftskena rasande:Gradkanter sliter upprepade gånger på samma skenyta, överför arbetsstyckets material till skenan och skapar en hög-friktionsuppbyggnadszon som motstår jämn remsförlopp.
- Smörjmedels-inducerad hydraulisk lyft:Överskott av smörjmedel som fångas i djupa skåror trycksätter under snabb matningsretardation, vilket tillfälligt lyfter remsan från dess styryta och tillåter sidoförskjutning innan den åter-ställs på plats.
- Termisk friktionseskalering:Friktionsvärme vid spårkontaktpunkter-minskar smörjmedlets viskositet lokalt, vilket minskar filmtjockleken, ökar metall-till-metallkontakten och genererar mer värme i en själv{{3}förstärkande cykel som påskyndar slitaget.
- Styrytors slitagekanaler:Upprepad kontakt med remsorna vid konsekventa positioner sliter spår i styrytor, vilket skapar spår som motstår pilotdriven- lateral korrigering och låser remsan i ett glidande läge.
- Strippnings-kraft-inducerad remslyft:Förhöjd friktion mellan stans och skårvägg under indragning drar remsan uppåt från lyftskenorna, stör dess vertikala läge och ändrar kontaktgeometrin för nästa matningsslag.
Var och en av dessa fellägen utvecklas gradvis. Remsan hoppar inte plötsligt ur registrering. Istället skiftar friktionskrafterna stegvis över tusentals slag tills det kumulativa positionsfelet passerar en kvalitetströskel. Operatörer kan först märka instabil bandprogression, inkonsekvent pilotingrepp eller onormal pressvibration innan synliga defekter uppträder. Vid det laget har den tribologiska nedbrytningen byggts upp under en tid.
Övervakning av friktionsbeteende vid bypass-skåror kräver spårning av indirekta indikatorer: matningskrafttrender, pilothålets förlängningsmönster, gradhöjdsmätningar under schemalagda kontroller och smörjmedelsförbrukning per sida av formen. Dessa signaler, tolkade genom den tribologiska vetenskapens lins, ger tidig varning innan försämring av fodernoggrannheten når avvisnings-nivåer.
Friktion är i sig svår att modellera utifrån enbart första principer eftersom den beror på ytförhållanden som utvecklas under produktionen. Det är precis där beräkningsmetoder tjänar sitt värde: finita elementanalys kan simulera spännings- och deformationsmekaniken i själva skåran, medan tribologisk modellering informerad av produktionsdata validerar om den resulterande ytan kommer att bete sig förutsägbart över stansens livslängd.
Validerar Bypass Notch Design med FEA och simulering
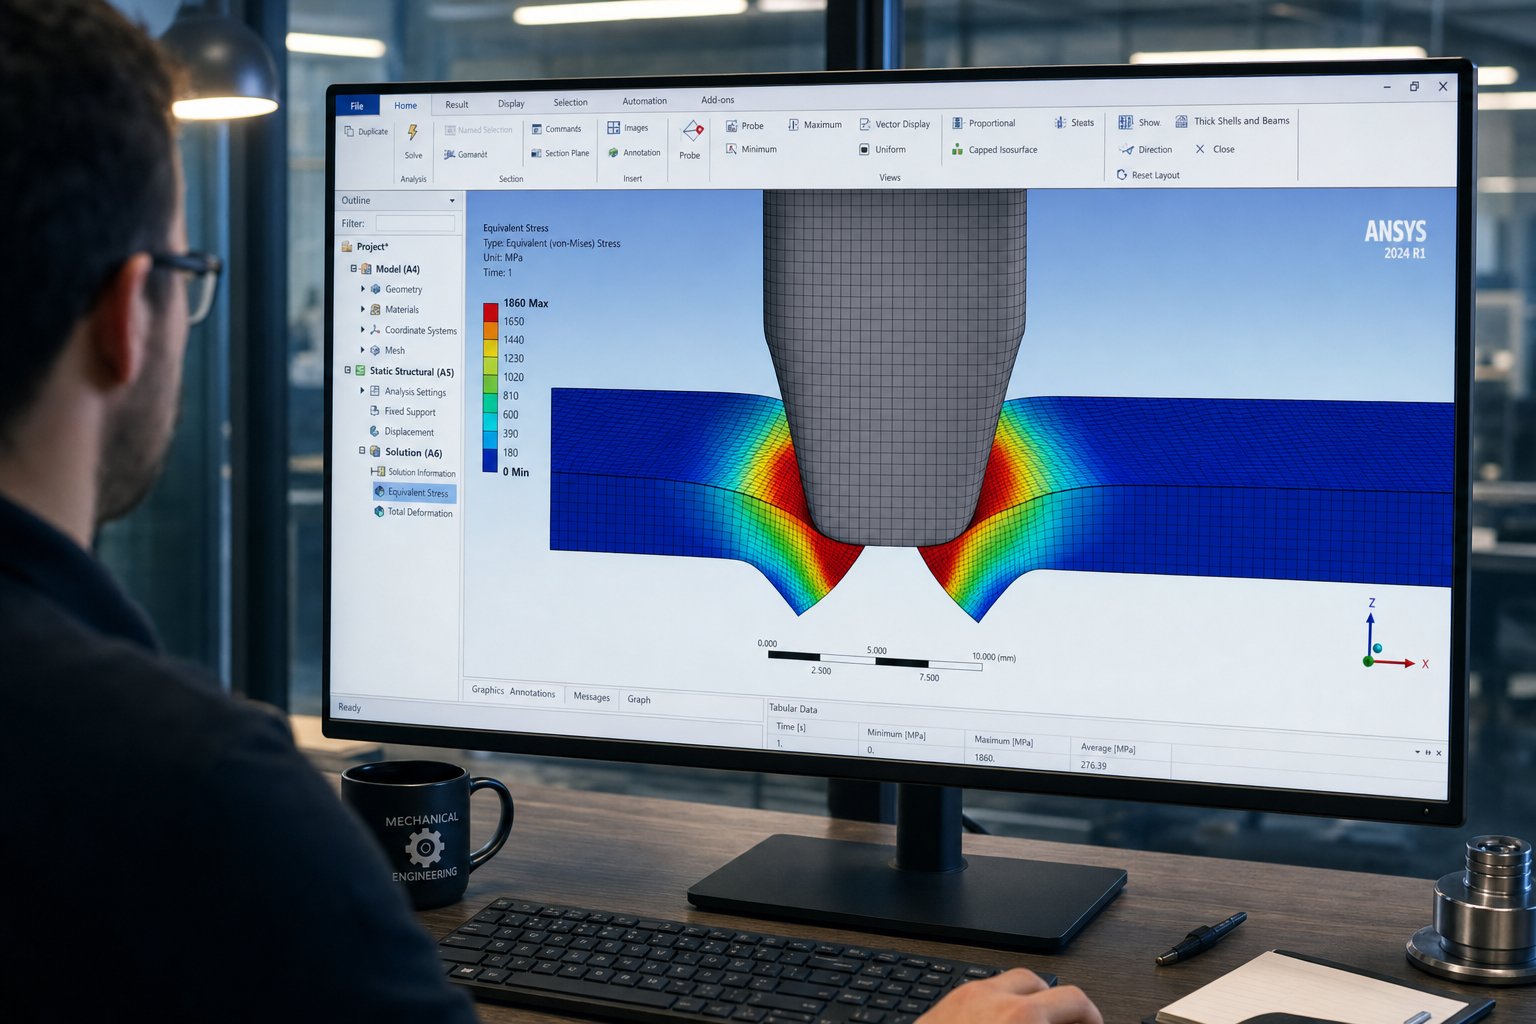
Skjuvplansteori, sprickmekanik, materialvetenskap och tribologi ger de styrande ekvationerna. Men ekvationer ensamma talar inte om för dig om en specifik kombination av hackbredd, spelrum och geometri kommer att prestera som förutspått i en riktig progressiv form som körs i produktionshastighet. Finita elementanalys överbryggar det gapet. Den tar de första-principerna som vetenskapen täcks av i den här artikeln och översätter den till visualiserbara, kvantifierbara förutsägelser som ingenjörer kan validera innan ett enda stycke verktygsstål bearbetas.
FEA Simulering av Notch Shear Zones
När du modellerar en förbikopplingshändelse i FEA, diskretiserar programvaran remsmaterialet till tusentals små element och löser sedan spännings-töjningsekvationerna för varje element när stansen sjunker stegvis genom remstjockleken. Resultatet är en detaljerad karta över skjuvbandsbildning, plastisk spänningsackumulering och skadeförlopp som speglar de tre fysiska zonerna som beskrivits tidigare: rollover, polish och fraktur.
A 2024 studie publicerad i Heliyondemonstrerade detta tillvägagångssätt med hjälp av ABAQUS/Explicit för att simulera plåtstansning av DP600-stål. Forskarna modellerade hela skärcykeln inklusive stanspenetrering, arkseparering och strippning, och uppnådde förutsägelser om skärkantszoner inom 4-14,6 % av experimentella mätningar. Deras FEA-modell fångade hur ökande rensning från 6 % till 15 % fördröjde sprickinitiering, utökade den polerade zonen och minskade sprickzonen, exakt de samband som skjuvplansteorin förutsäger men som skulle kräva dussintals fysiska provkörningar för att kvantifiera experimentellt.
För metallstansar som används i bypass-notch-stationer innebär denna simuleringsfunktion att du kan visualisera brottbanans inriktning innan du skär något verktyg. Du kan bekräfta om ditt valda spel ger konvergerande sprickfronter eller om det driver sekundär skjuvning. Du kan kvantifiera strippningskrafter och tryckkrafter vid olika frigångsvärden, data som direkt informerar den flödes-noggrannhetsanalys som behandlats i tidigare avsnitt. Samma studie visade att tryckkraften minskade med 77,7 % och avdragningskraften med 73,2 % när det radiella spelrummet ökade från 6 % till 12 %, en dramatisk känslighet som skulle vara osynlig utan simulering.
Simuleringsdriven-optimering för nya material
Där simulering blir oumbärlig är med material som saknar etablerade empiriska riktlinjer. Avancerat hög-hållfast stål, tvåfas-kvaliteter och exotiska legeringar som används i fordons- och flyg- och rymdstämplade metalldelar överensstämmer inte med de tumregler som utvecklades för mjukt stål för årtionden sedan. Deras komplexa mikrostrukturer producerar icke-linjärt härdningsbeteende, stress-tillstånd-beroende sprickställen och känslighet för parametrar som traditionella riktlinjer ignorerar.
FEA möjliggör parametriska studier som skulle vara oöverkomligt dyra att köra fysiskt. Du kan svepa skårbredd från 3 mm till 8 mm, frigång från 8 % till 20 % och skårdjup från 2 mm till 5 mm i en design-av-experimentmatris, som utvärderar hundratals kombinationer beräkningsmässigt. Varje simulering förutsäger den resulterande kantprofilen, kraftkurvan och skadefördelningen. Utifrån dessa data identifierar ingenjörer det optimala parameterfönstret där sprickvägarna är i linje med varandra, borttagningskrafterna förblir hanterbara och graderna förblir inom toleransen.
Sprickkriterierna som används i dessa simuleringar har mognat avsevärt. Modeller som det modifierade Mohr-Coulomb-kriteriet tar hänsyn till spänningstriaxialitet och Lode-parametereffekter på duktilt brott, och fångar hur samma material spricker olika under olika begränsningsförhållanden. Denna sofistikering är viktig för simulering av bypass-skåror eftersom spänningstillståndet vid skårskjuvningszonen skiljer sig från standardblanking på grund av remsans begränsningsförhållanden och den asymmetriska geometrin för kantskärning kontra innesluten-perimeterskärning.
Stämplingstekniken har nått en punkt där simuleringsnoggrannheten konkurrerar med fysiska tester för väl-karakteriserade material. Adaptiva meshing-tekniker förhindrar elementförvrängning under de stora deformationer som är involverade i skjuvning, och explicita lösare hanterar icke-linjäriteter av plasticitet, kontakt och materialseparation utan konvergensfel. För ingenjörer som frågar vad som är dies i tillverkning ur ett modernt designperspektiv, innebär svaret alltmer beräkningsvalidering som ett standardsteg snarare än en valfri lyx.
Från vetenskap till produktion-Ready Die Design
Det vetenskapliga ramverket som anges i denna artikel, från skjuvplansmekanik till sprickutbredning, materialrespons, clearance-logik, geometrival och tribologi, bildar ett sammanhängande system som FEA kan operationalisera. Ingenjörer som förstår deformationsfysiken vet vad de ska leta efter i simuleringsutdata: de kan tolka von Mises spänningskonturer i sammanhanget med skjuvbandsteori, utvärdera skadevariabelfördelningar mot sprickmekaniska förutsägelser och korrelera simulerade kantprofiler med zonproportionerna som indikerar korrekt spelrumsval.
Denna förståelse förändrar också hur ingenjörer kommunicerar krav till verktygspartner. Istället för att ange skårdimensioner från en handbokstabell kan de presentera simulerings-underbyggd logik för varför en specifik kombination av spelrum, geometri och material ger optimala resultat för deras tillämpning. Den nivån av teknisk kommunikation leder till bättre stans- och stämplingsresultat eftersom verktygstillverkaren förstår den tekniska avsikten bakom varje specifikation snarare än att bara replikera siffror.
YICHENs ingenjörsteam arbetar med kunder med just dessa-tunga designutmaningar, inklusive bypass notch-optimering, validering av formstruktur, val av frigång och materialflödesanalys. Deras tillvägagångssätt överbryggar beräkningsvetenskap med produktionsfärdig-tillverkning av anpassade stämplingsformar, och hjälper ingenjörer att översätta simuleringsresultat till verktyg som presterar som förutspått från första artikeln till slutet-av-livslängden. För projekt som involverar nya material eller snäva-toleransstämplade metalldelar där empiriska regler brister, samarbetar destämplingsformlösningarkoppla analytisk rigoritet med tillverkningsexpertis.
Den vetenskapliga grunden för bypass notch-design ger ingenjörer möjlighet att gå från reaktiv felsökning till förutsägande design, och ersätta test--och-feliteration med fysikinformerade-beslut som valideras genom simulering innan verktyg någonsin byggs.
Varje princip i den här artikeln pekar mot samma slutsats: att förstå mekaniken eliminerar gissningar. Skjuvplansteorin berättar var deformationen koncentreras. Frakturmekanik berättar hur sprickor fortplantar sig. Materialvetenskapen berättar när dessa sprickor börjar. Clearance logik talar om hur du justerar dem. Valet av geometri berättar hur du hanterar kraft och slitage. Tribology berättar vad som händer under remsans progression. Och FEA bekräftar om dina integrerade designbeslut fungerar tillsammans som ett system. Ingenjörer som bygger in denna kunskap i sin designprocess jagar inte problem på pressgolvet. De förhindrar dem på CAD-skärmen.
Vanliga frågor om den vetenskapliga grunden för bypass-skåror i stämplingsverktyg
1. Vad är syftet med bypass-skåror i progressiva stämplingsverktyg?
Bypass-skåror är avlastningsdetaljer som skärs in i bärremskanterna vid tidiga stationer av en progressiv form. De har flera funktioner: att ta bort kantkamber från slitsspolar, förhindra övermatning som kan skada formen och upprätta registreringsreferenser för exakt remspositionering över alla nedströmsstationer. Deras geometri samverkar med stigningsstopp och styrskenor för att kontrollera matningsnoggrannheten under hela stämplingsprocessen.
2. Varför fungerar inte alltid standardregeln om 10 % frigång för bypass-spår?
Regeln om 10 % frigång har utvecklats för standardblankning där kantkvalitet på den färdiga delen är prioritet. Bypass-skåror fyller en annan funktion och prioriterar matningsnoggrannhet och konsekvent remsförlopp framför kantfinish. Dessutom flyttar avancerade hög-höghållfasta stål och tunnare mätare deformationsmekaniken bortom där allmänna riktlinjer fortfarande gäller. Material med lågt utbyte-till-draghållfasthetsförhållanden kan kräva spelrum på upp till 21 % per sida för ren brott, medan tunnare material behöver proportionellt sett större andelar för att undvika överdrivna avskalningskrafter som stör remsans placering.
3. Hur påverkar materialegenskaperna designparametrar för bypass notch?
Materialegenskaper dikterar i grunden skårprestandan. Kornriktning och anisotropi ändrar skjuvzonens egenskaper beroende på skärorientering. Duktiliteten styr vältningszonens djup och gradbenägenhet. Arbetshärdningshastigheten avgör hur stanskraften ökar under produktionslivslängden. Elastisk återhämtning gör att skåröppningarna blir smalare efter kapning, vilket kräver grad-specifik breddkompensation. Till exempel kräver rostfritt ståls höga arbetshärdning 12-16 % spelrum, medan aluminiums låga härdningshastighet ger trådiga grader vid snäva spelrum. YICHENs anpassade stämplingsformlösningar tar hänsyn till dessa materialspecifika variabler under deras designkonsultationsprocess.
4. Vilken roll spelar friktion för matningsnoggrannheten för bypass notch-remsor?
Friktion vid hack-matrisgränssnittet styr direkt om en remsa matas smidigt eller omvandlas till felregistrering. Gradtillväxt på skårans kanter ökar friktionskoefficienten genom att omvandla slät yta som glider till slipande kontakt mot lyftskenorna. Asymmetrisk gradutveckling på motsatta remskanter skapar ojämna dragkrafter som trycker remsan i sidled med varje slag. Smörjmedelsbeteende ökar komplexiteten: sammanslagning i skårhålor kan orsaka hydraulisk lyftning vid höga hastigheter, medan svältning vid nyklippta kanter ökar lokal friktion. Dessa tribologiska faktorer förvärras över tusentals slag tills positionsfelet överstiger toleransen.
5. Hur hjälper FEA till att validera design för bypass-skåror innan skärverktyg?
Finita elementanalys modellerar den fullständiga spänningsfördelningen-töjningsfördelningen genom remsan under hackskärning, förutsäger skjuvbandsbildning, brottvägsinriktning och kantzonproportioner. Forskning har visat att FEA-förutsägelser matchar experimentella resultat med en noggrannhet på 4-14,6 %. Ingenjörer kan köra parametriska studier som sveper skårbredd, spelrum och djup över hundratals kombinationer beräkningsmässigt, och identifierar optimala fönster utan fysiska provkörningar. Detta är särskilt värdefullt för avancerade material som saknar empiriska riktlinjer. YICHENs ingenjörsteam använder dessa beräkningsmetoder tillsammans med produktionsexpertis för att validera bypass-notch-optimering och val av frigång för sina stämplingsformlösningar.


