


Definiera bypass-skåror och deras roll i stämplingskonstruktionen
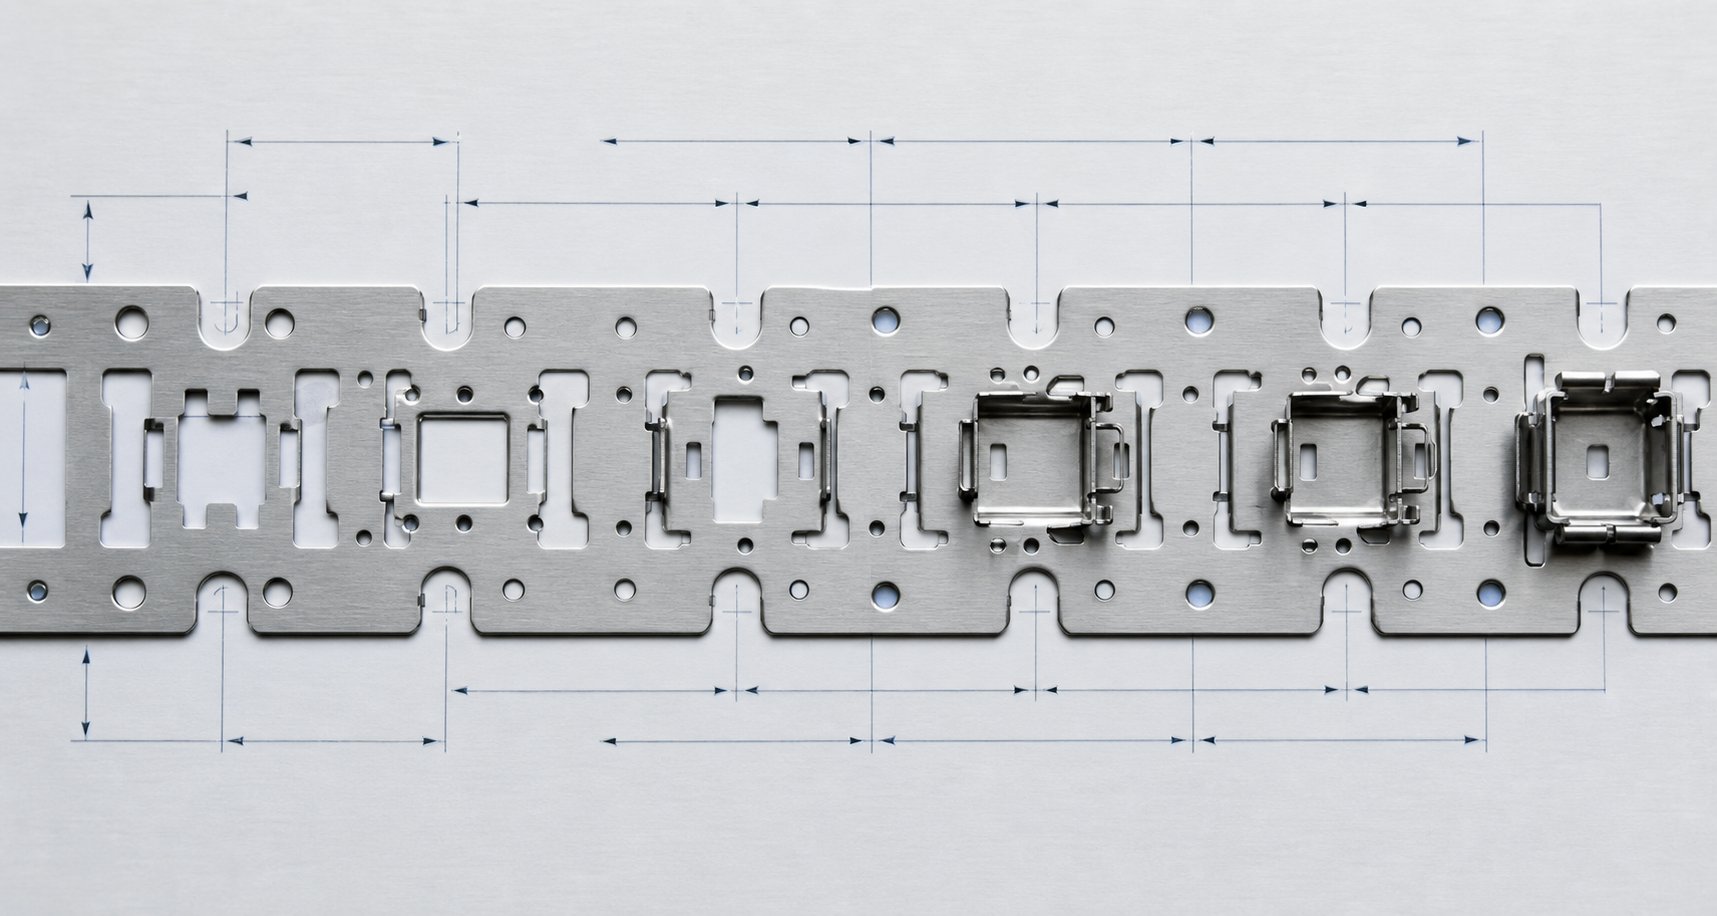
När du tittar på en remsa layout för en progressiv tärning, kommer du att märka små utskärningar längs bärarkanterna eller mellan stationer som verkar nästan tillfälliga. Det är de inte. Dessa funktioner, förbikopplingsskåror, representerar en av de mest medvetet konstruerade aspekterna av plåtstanspressar, men deras vetenskapliga grund är sällan dokumenterad på ett sätt som tillfredsställer teknisk granskning.
Vad är bypass-skåror i progressiva stämplingsverktyg
Bypass-skåror är kontrollerade avlastningsfunktioner som avsiktligt skärs in i bärremsan på en progressiv pressform för att hantera materialflöde, omfördela skjuvspänning och minska genomsnäppningskrafter under formningsoperationer. De finns både som negativa skåror (material borttaget) och positiva skåror (material som lagts till eller lämnas kvar) för att selektivt modifiera remsstyvheten på kritiska platser.
Såvad är metallstämpling i dess kärna? Det är omvandlingen av platt plåtmaterial till färdig geometri genom en sekvens av skärnings-, bocknings- och formningsoperationer. I en progressiv stans förs remsan fram genom flera stationer medan den fortfarande är fäst vid en bärarbana. Varje station applicerar krafter som samverkar med intilliggande stationer genom själva remsan. Förbikopplingsskåror avbryter denna kraftöverföringsväg på ett kontrollerat sätt, och isolerar deformationszoner så att varje station kan utföra sitt arbete utan att korrumpera närliggande funktioner.
Stämplingsdefinitionen som de flesta ingenjörer lär sig täcker den grundläggande mekaniken för stansning och formning. Men att förstå vad som är stansar i praktiken innebär att inse att varje funktion i en progressiv stansremsa har ett mekaniskt syfte. Bypass-spår är inget undantag. De fungerar som konstruerade spänningsgränser, som styr var och hur bärremsan deformeras under varje pressslag.
Varför teknisk logik är viktigare än butiks-golvtradition
Här är problemet. Många negativa och positiva bypass-skåror i plåtstansar utvecklades genom årtionden av försök-och-fel i verktygsrum. En erfaren formtillverkare lägger till ett snäpp eftersom "det fungerade förra gången" eller "så har vi alltid gjort det." Resultatet? Specifikationer som inte kan försvaras i en designgranskning, som inte kan skalas till nya material eller geometrier och som inte kan optimeras utan dyra testcykler.
Om du är formdesigner eller processingenjör behöver du mer än ärvd praktik. Du behöver den tekniska motiveringen som förklarar varför ett specifikt skårdjup, bredd och placering ger den önskade avspänningen. Du måste förstå mekaniken tillräckligt bra för att förutsäga vad som händer när materialegenskaper ändras, när remsbredden minskar eller när formningen ökar vid en viss station.
Den här artikeln överbryggar den klyftan. Istället för att bara säga att bypass-skåror används i stämplingsprocessen, förklarar det den underliggande vetenskapen: teori om spänningsfördelning, materialanisotropi, kontrollerad reliefmekanik och deras interaktion med bärremsdesign. Målet är att ge dig vokabulären och fysiken för att med självförtroende specificera förbisteg, uppbackad av första principer snarare än bara folklore på butiks-golvet.
Mekaniken börjar med att förstå exakt hur krafter fortplantar sig genom en bärremsa under formningen, och vad som händer på materialnivå när du introducerar en avsiktlig diskontinuitet i den lastvägen.
Grundläggande mekanik bakom bypass notch-funktion
Föreställ dig en kontinuerlig remsa av plåt som går fram genom en progressiv form. Vid varje station utövar stansar och formverktyg krafter på specifika zoner av den remsan. Bärarbanan som förbinder dessa zoner är inte passiv. Den överför krafter i sidled, vilket innebär att det som händer på station fyra kan påverka det materiella tillståndet på station fem innan pressen ens kontaktar den. Denna kraftkoppling är där bypass-skåror tjänar sitt tekniska värde.
Metallstansningsprocessen i en progressiv form utsätter bärremsan för en komplex, konkurrerande uppsättning belastningar under varje pressslag. Ritningsoperationer drar materialet inåt.Stämplingsoperationergenerera plötsligt skjuvsläpp. Böjningsoperationer förskjuter den neutrala axeln och inducerar lokal töjning. Utan ingrepp fungerar bärremsan som en stel brygga som överför alla dessa krafter samtidigt över stationer, vilket skapar oförutsägbara interaktioner som försämrar dimensionell noggrannhet.
Förbikopplingsskåror löser detta genom att utföra tre distinkta mekaniska funktioner:
- Kontrollera materialflödet- Genom att skapa kontrollerade avlastningspunkter i hållaren tillåter bypass-urtagningar plåt att deformeras lokalt utan alltför stora begränsningar från intilliggande stationer. Material kan dras inåt eller sträcka sig utåt vid en formningsstation utan att dra den närliggande ämnesgeometrin med sig.
- Omfördelning av skjuvspänning- Under skärnings- och håltagningsoperationer koncentreras skjuvspänningen vid verktygets-till-materialgränssnitt. Förbikopplingsskåror omdirigerar kvarvarande spänning bort från kritiska formningszoner, vilket förhindrar lokaliserad eftergivenhet eller mikro-sprickbildning som annars skulle spridas till färdiga detaljer.
- Minskar genomsnäppnings-krafter- När en stans bryter igenom materialet under blankning eller piercing skapar det plötsliga släppet av lagrad elastisk energi en genomsnäppning-. Denna chock överförs genom remsan och kan lyfta den från formytan, vilket orsakar-felmatningar och pilotfel vid stationer nedströms.
Hur bypass-skåror kontrollerar materialflödet under formningen
I varje plåtstansningsoperation som involverar dragning eller sträckning, måste material strömma från omgivande områden in i formningszonen. Om bärremsan är för styv nära den stationen, motstår den detta flöde. Resultatet är överdriven förtunning i delväggen, skrynklighet vid flänsen eller direkt splittring. En bypass-urtagning placerad uppströms eller nedströms om dragstationen minskar bärarens tvärsnittsmotstånd, och låter materialet röra sig fritt in i formhåligheten utan att bekämpa remsan i längsgående styvhet.
Detta är samma princip bakom sträckvävsbärare som beskrivs i litteraturen om progressiv formdesign. Somvägledning för design av bärremsornoterar, en solid bärare tillåter ingen vertikal rörelse av delar, och hela remsan måste förbli platt under hela slaget. Bypass-skåror introducerar selektiv efterlevnad, vilket ger varje station friheten att deformeras oberoende medan remsan fortfarande matas tillförlitligt.
Stressomfördelning och snap-genom kraftreduktion
När en stans klipper igenom materialet frigörs den lagrade elastiska energin i remsan nästan omedelbart. Denna genomsnäppning-genererar en kraftspets som går genom bäraren i båda riktningarna. I en remsa utan relieffunktioner når den spiken intilliggande stationer som en transient stötbelastning. Under tusentals cykler tröttar denna upprepade impuls ut bäraren, förvränger pilothålets geometri och påskyndar slitaget på munstycket vid angränsande stationer.
Bypass-skåror fungerar som mekaniska-lågpassfilter. Det minskade-tvärsnittet vid skåran absorberar och dämpar kraftpulsen innan den når nästa station. Spårroten deformeras elastiskt under den transienta belastningen och omvandlar kinetisk energi till lokal töjning istället för att överföra den nerför remsan. Modern stämplingsteknik utnyttjar denna princip för att upprätthålla snävare toleranser vid högre presshastigheter, där genomsnäppningskrafter- blir hårdare på grund av ökad acceleration och retardation av kolven.
Förhindrar remslyft och fel-matningsförhållanden
Bandlyftning är en av de vanligaste produktionsstörningarna vid progressiva formoperationer. När snäpp-genom krafter eller obalanserade formningsbelastningar trycker bandet uppåt från formytan, kan piloterna inte åter-koppla in rent vid nästa matningscykel. Remsan matas fram i ett felinriktat tillstånd, vilket orsakar överdimensionerade hål, förskjutna böjlinjer och i svåra fall, pilotstiftsskjuvning.
Bland beprövade metallstämplingstekniker för att förhindra detta, reducerar bypass-skåror remsans förmåga att överföra vertikala kraftkomponenter mellan stationer. Ett skåra mellan en tung blankningsstation och en precisionsformningsstation frikopplar deras dynamiska beteende. Släckningsstationens genomsnäppning-förblir lokal. Formningsstationens remskontakt förblir stabil. Matningsnoggrannheten håller sig inom toleransen.
Utan dessa reliefegenskaper blir bärremsens styvhet en skuld snarare än en tillgång. Den överför varje krafthändelse över hela formen, vilket skapar dimensionsfel som förvärras genom varje station och progressiv materialutmattning som förkortar bärarens livslängd. Geometrin för dessa skåror, deras djup, bredd, vinkel och rotradie, avgör exakt hur mycket frikoppling de ger. Den geometrin beror direkt på spänningsfördelningsteori och materialegenskaper, som styr hur remsan reagerar på avsiktliga diskontinuiteter i dess tvärsnitt.
Spänningsfördelningsteori och notchgeometriparametrar
Varje bypass-skåra introducerar en geometrisk diskontinuitet i bärremsan. Den diskontinuiteten förändrar hur spänningen flyter genom materialet, och skårans specifika geometri avgör om den ger funktionell frikoppling eller helt enkelt försvagar remsan utan att ge meningsfull lättnad. Skillnaden beror på teorin om spänningskoncentration och hur den interagerar med remsans belastnings-bärande tvärsnitt- under progressiva stansoperationer.
Spänningskoncentrationsteori tillämpad på notchgeometri
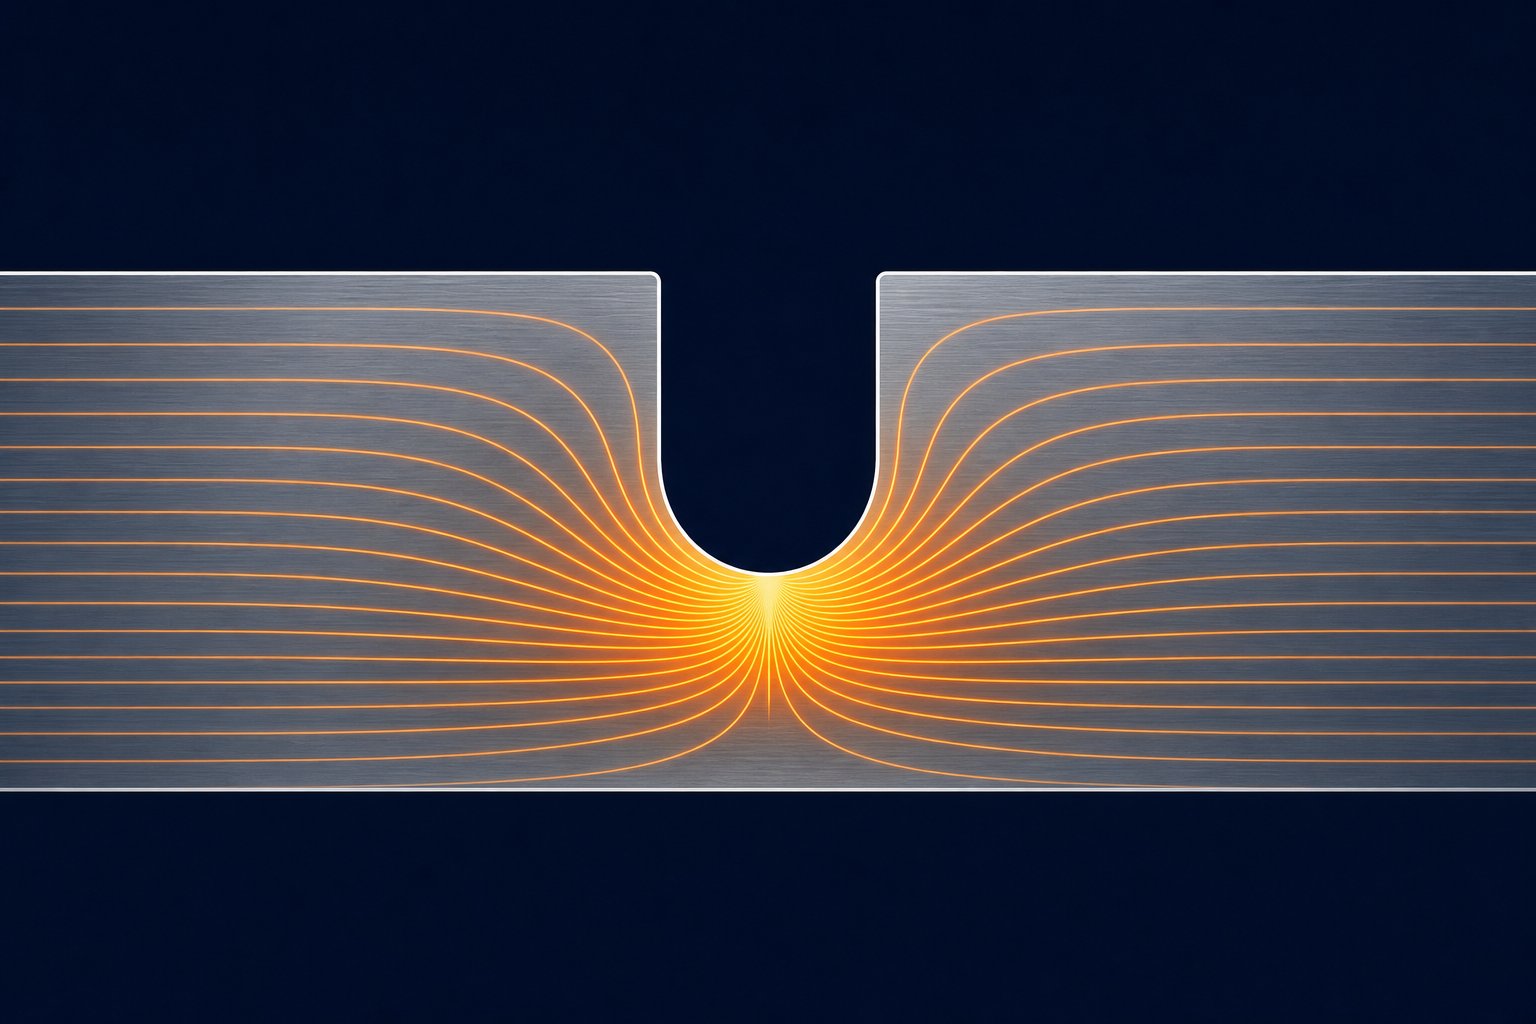
En spänningskoncentration uppstår varhelst det sker en abrupt förändring i geometrin som tvingar den interna lastvägen att avleda runt en diskontinuitet. Du kan visualisera stress som att den flödar genom en del som strömlinjer i en vätska. Där dessa linjer hopar sig, runt ett hål, en skårrot eller ett skarpt hörn, stiger den lokala spänningen betydligt över det nominella värdet i det omgivande materialet. Förhållandet mellan topp lokal spänning och nominell spänning ärstresskoncentrationsfaktor, Kt.
I stämplingsformdesign är en bypass-skåra en avsiktlig stresshöjare. Det låter kontraintuitivt. Varför skulle du avsiktligt skapa en plats där stressen förstärks? Eftersom skåran offrar en kontrollerad zon av bärarmaterial för att skydda delens geometri. Genom att koncentrera töjningsenergin vid skårroten, omdirigerar du deformation bort från bildande egenskaper och till ett område där det inte skadar den färdiga delen. Skåran absorberar de konkurrerande krafterna mellan stationerna så att kritiska formningszoner förblir ostörda.
Förhållandet mellan notch root radie och Kt är väl etablerat inom ingenjörsmekanik. En skarpare radie vid skårroten ger en högre spänningskoncentrationsfaktor, vilket betyder att toppspänningen på den platsen ökar dramatiskt i förhållande till den omgivande remsan. En bredare, generösare radie fördelar lasten över ett bredare område, vilket minskar toppspänningen men minskar också skårans effektivitet som frikopplingsfunktion. Forskning om notch-effekter bekräftar att när Kt ökar blir det lokala spänningsfältet svårare och mer lokaliserat, medan lägre Kt-värden sprider spänningen över en större zon.
För en rektangulär stång med motsatta kantskåror, om stången är 12 mm bred med en skårradie på 2 mm, når spänningskoncentrationsfaktorn cirka 3,05. Detta innebär att toppspänningen vid skårroten är över tre gånger högre än den nominella spänningen i det återstående tvärsnittet. I progressiva formbärarremsor gäller samma princip. En skåra med en snäv rotradie koncentrerar spänningen skarpt, vilket skapar en aggressiv avkopplingsgräns. En skåra med stor rotradie ger en mer gradvis övergång, lämplig för applikationer där du behöver partiell avlastning utan att riskera att utmattningssprickor vid skårroten under tusentals presscykler.
Detta är kärnavvägningen i form av metallstämpelform: skarpare skåror frikopplas mer effektivt men skapar högre utmattningsrisk; mjukare skåror håller längre men ger kanske inte tillräcklig isolering mellan stationerna. Formprocessen kräver balansering av dessa konkurrerande krav baserat på produktionsvolym, materialegenskaper och svårighetsgraden av formningsoperationer vid intilliggande stationer.
Neutral axelförskjutning och dess inverkan på spårplacering
Under bockningsoperationer i en progressiv form förblir inte materialets neutrala axel, det plan där spänningen övergår från spänning på den yttre ytan till kompression på den inre ytan, i plåttjocklekens geometriska centrum. Den förskjuts mot insidan av kurvan. Graden av förskjutning beror på förhållandet mellan böjradie och materialtjocklek (R/t-förhållande) och materialets arbetshärdningsegenskaper.
Varför spelar detta någon roll för placeringen av bypass notch? Eftersom den neutrala axelförskjutningen bestämmer var remsan utsätts för maximal dragpåkänning under formningen. Om en bypass-skåra placeras där bärremsan genomgår böjning när den övergår mellan stationer, blir skårroten platsen för maximal töjningskoncentration ovanpå den redan-förhöjda böjningstöjningen. Att placera skåran på fel ställe längs remsans böjningsprofil kan förvandla en funktionell avlastningsfunktion till en sprickinitieringsplats.
Minsta böjradieförhållande ger vägledning här. För en given materialtjocklek t finns det en minsta inre böjradie under vilken de yttre fibrerna överskrider sin töjningsgräns och spricker. När R/t-förhållandet är litet (snäva böjar) förskjuts den neutrala axeln avsevärt inåt, ibland till 30-40 % av tjockleken från den inre ytan istället för de nominella 50 %. Ett bypass-urtag placerat i ett område som upplever denna snäva-radieböjning måste stå för den förhöjda yttre fibertöjningen. Spårrotsradien måste vara tillräckligt generös för att dess egen spänningskoncentration inte förvärrar böjtöjningen till brottpunkten.
I praktisk stämplingsdesign innebär detta att bypass-skåror är bäst placerade i plana delar av bärremsan, borta från alla naturliga böjningar som uppstår när remsan lyfts över lyftare eller böjer sig mellan formstationerna. När en skåra måste finnas nära en böjövergång kräver dess djup och rotradie noggrann specifikation för att förhindra att det kombinerade spänningstillståndet överskrider materialets utmattningshållfasthet.
Den kritiska parametern är hackdjup i förhållande till materialtjocklek. En skåra som tar bort 30-50 % av remsans tvärsnitt- vid bärarkanten skapar tillräcklig minskning av böjstyvheten för att koppla bort intilliggande stationer. En skåra som bara tar bort 10-15 % av tvärsnittet kan vara för grunt för att på ett meningsfullt sätt avbryta kraftöverföringen, vilket skapar en försvagad zon utan funktionell fördel. Omvänt, en skåra som överstiger 60 % av remsbredden äventyrar matningsstyvheten och kan få bäraren att böja sig under matningsmekanismens tryckkraft.
Följande tabell sammanfattar de viktigaste geometriparametrarna för ett bypass-urtag för ett metallstansverktyg och den tekniska logiken bakom varje specifikation:
| Geometriparameter | Typiskt intervall | Teknisk motivering |
|---|---|---|
| Naggdjup | 30-50 % av bärarens bredd | Måste minska tvärsnittsstyvheten tillräckligt för att frikoppla stationskrafter. För grunt ger ingen lättnad; för djupt äventyrar bandmatningens integritet. |
| Notch Width (längs remsriktningen) | 1,0t till 3,0t (t=materialtjocklek) | Styr längden på spänningsövergångszonen. Bredare skåror skapar ett längre följsamt område men förbrukar mer remsmaterial och minskar effektiviteten i matningsstigningen. |
| Notch Angle (sidovägg avsmalnande) | 0 grader till 30 grader från vinkelrät | Vinklade sidoväggar minskar den abrupta geometriska övergången och sänker Kt vid ingångspunkterna för skåran. Vinkelräta väggar skapar skarpare spänningsgradienter för aggressiv frikoppling. |
| Rotradie | Minst 0,5 ton till 2,0 ton | Styr Kt direkt på den djupaste punkten. Mindre radier koncentrerar stressen mer aggressivt men ökar utmattningsrisken. Större radier sprider lasten och förlänger bärarens livslängd till priset av mindre lokal frånkoppling. |
| Förhållandet djup-till-tjocklek | Varierar beroende på material duktilitet | Bestämmer om skårroten förblir i det elastiska regimen under cyklisk belastning eller genomgår plastisk deformation som leder till progressiv sprickbildning. |
Var och en av dessa parametrar interagerar med de andra. En djup skåra med en generös rotradie kan ge samma effektiva Kt som en grundare skåra med en snävare radie, men de ger olika töjningsfältsgeometrier och olika utmattningsprestanda under produktionslivslängden. Stämplingsdesignbeslutet beror på vilken kombination som ger adekvat stationsfrikoppling samtidigt som den överlever den erforderliga produktionsvolymen utan att bäraren spricker.
Dessa geometriförhållanden talar om för dig hur man dimensionerar ett bypass-skåra för ett givet spänningstillstånd. Men materialet i sig avgör hur den skåran faktiskt beter sig under belastning. Duktila material omfördelar spänningen genom lokal skörd vid skårroten, vilket effektivt gör koncentrationen trubbig över tiden. Spröda eller hög-hållfasta material kan inte omfördelas lika lätt, vilket gör det -designade Kt-värdet till en mycket mer exakt prediktor för verklig-världsprestanda. Materialets dragegenskaper, arbetshärdningshastighet och töjningskapacitet påverkar alla hur förlåtande eller oförlåtande en given notch-geometri kommer att vara i bruk.
Materialegenskaper som driver förbikopplingsmått
En skårgeometri som fungerar felfritt i mjukt stål kan orsaka katastrofala bärarsprickor i rostfritt stål inom några tusen träffar. Samma djup och rotradie som ger ren frikoppling i ett material kan ge antingen otillräcklig avlastning eller för tidigt utmattningsbrott i ett annat. Materialegenskaper är inte sekundära överväganden i bypass-notch-specifikationen. De är de främsta drivkrafterna.
Fyra mekaniska egenskaper dominerar bypass notch-beteende: draghållfasthet, sträckgräns, töjningsprocent och arbetshärdningsexponenten (n--värde). Tillsammans bestämmer dessa hur bärremsan reagerar på den upprepade cykliska belastningen vid skårroten under progressiv formoperation.Forskning om robusta stämplingsprocesserbekräftar att materialkaraktärisering är väsentlig inte bara för att forma delens geometri, utan för varje länk i produktionskedjan, inklusive tillförlitlighet för bärremsor.
Designprinciper för skåror för mjukt stål och kolstål
Stämpling av kolstål representerar det mest förlåtande scenariot för bypass-notch-design. Milda stål som SPCC, SAE 1008 och SAE 1010 erbjuder vanligtvis töjningsvärden på 28-42 % och måttlig draghållfasthet i intervallet 270-400 MPa. Den höga töjningen leder direkt till tolerans för djupare skåror. Materialet vid skårroten kan genomgå lokal plastisk deformation utan sprickinitiering eftersom det har en betydande duktilitetsreserv kvar efter att skårageometrin koncentrerar töjningen.
När du arbetar med kallvalsad stålstämpling i kategorin mjukt stål betyder det relativt låga utbytet-till-dragförhållandet (vanligtvis 0,55-0,70) att materialarbetet härdar gradvis när det deformeras. Detta är faktiskt fördelaktigt vid hackroten. När bärremsan böjer sig under varje pressslag, hårdnar spårrottöjningen- något, vilket ökar dess lokala motstånd mot ytterligare deformation. Härdningen stabiliseras inom de första hundra cyklerna, och skårroten når ett stabilt tillstånd där cyklisk töjning förblir elastisk. Detta självstabiliserande beteende är anledningen till att bärare av mjukt stansat stål kan tolerera skårdjup på 40-50 % av bärarens bredd utan utmattningssprickor, även vid produktionsvolymer som överstiger en miljon träffar.
Arbetshärdningsindexet för mjukt stål faller vanligtvis mellan n=0.18 och n=0.24. Högre n--värden främjar en jämnare töjningsfördelning runt skåran, vilket innebär att spänningskoncentrationseffekten blir trubbig när materialet ger efter och sprider deformationszonen utåt. Ett högre n--värde minskar effektivt den realiserade spänningskoncentrationen under den teoretiska Kt, vilket ger designers mer latitud i specifikationen för notchgeometri.
Aluminium och kopparlegeringar
Aluminiumstämplingsprocessen introducerar en annan uppsättning begränsningar. Aluminiumlegeringar som används i progressivt formarbete, vanligtvis 5052-H32, 6061-T4 och 3003-H14, har lägre skjuvhållfasthet och lägre töjning jämfört med mjukt stål. De uppvisar också en tendens till att klippa sig, där materialet fäster vid stansen eller formytan under klippning. Denna gnagning ger grova, oregelbundna skårytor med mikrorevor som fungerar som ytterligare spänningshöjare utöver den designade skårgeometrin.
Aluminiums lägre arbetshärdningskapacitet (n-värden typiskt 0,08-0,16 beroende på temperament) innebär att skårroten inte kan omfördela spänningen lika effektivt genom lokal flytning. Stammen förblir koncentrerad snarare än att spridas utåt. Kombinera detta med aluminiums lägre utmattningsgräns, och du får ett material som kräver mer konservativa skårdesigner: grundare djup, större rotradier och jämnare ytfinish vid skåran.
Kopparlegeringar som C26000 (patronmässing) erbjuder bättre töjning än aluminium men introducerar en egen utmaning. Mässingsarbeten härdar snabbt under de inledande stadierna av deformation, sedan sjunker härdningshastigheten. Detta innebär att de första formningsstationerna i en progressiv form avsevärt kan ändra egenskaperna för bärremsan nära ett bypass-urtag, vilket ändrar dess utmattningsrespons halvvägs genom remsan. Designers som arbetar med kopparlegeringar måste ta hänsyn till det kumulativa arbetet som härdar bärarens erfarenheter innan den når stationer med aggressiv formningsoperation.
Utmaningar i hög-stål och rostfritt stål
Hög-hållfast låg-legeringsstål (HSLA) och avancerade hög-hållfast stål (AHSS) är det mest krävande scenariot för design med bypass notch. Dessa material, inklusive kvaliteter som HSLA 340, DP 590 och DP 780, kombinerar hög draghållfasthet (500-900 MPa) med minskad töjning (12–24 %). Den högre hållfastheten innebär större elastisk energilagring i remsan under formningen, vilket förstärker genomsnäppningskrafterna. Den lägre förlängningen innebär mindre tolerans för plastisk töjning vid skårroten innan sprickinitiering sker.
För stämpling av stålplåt i kategorin hög-hållfasthet måste bypass-skårorna vara grundare och ha betydligt större rotradier. Där mjukt stål tål ett hackdjup på 45 % av bärarbredden med en rotradie på 1,0 ton, kan ett HSLA-stål med samma tjocklek kräva ett begränsande djup till 25-35 % med en rotradie på 1,5 ton till 2,5 ton. Det minskade djupet innebär mindre aggressiv stationsavkoppling, vilket ibland tvingar konstruktören att lägga till tomgångsstationer eller använda flera grundare skåror i sekvens snarare än en enda djup skåra.
Rostfria stål, särskilt austenitiska kvaliteter som 304 och 316, förstärker utmaningen med extremt höga härdningshastigheter (n-värden på 0,40-0,55). Detta låter fördelaktigt utifrån logiken i mjukt stål, men effekten är annorlunda vid höga n-värden i kombination med hög draghållfasthet. Naggroten härdar så aggressivt under de första presscyklerna att den blir lokalt spröd. Materialet runt skåran förvandlas från seg plåt till en härdad zon med avsevärt minskad kvarvarande töjning. Efterföljande cyklisk belastning vid den härdade skårroten initierar utmattningssprickor mycket tidigare än vad bulkmaterialets egenskaper skulle antyda.
Det är därför som hållare för progressiva formverktyg i rostfritt stål kräver de mest konservativa spårgeometrierna: generösa rotradier (2,0 ton eller större), måttliga djup och i vissa fall avspännings-avlastande funktioner som sekundära avlastningshål vid notch-terminalen för att stoppa sprickutbredningen innan den når kritiska bärartvärsnitt-.
| Materialtyp | Relativt skårdjup | Rotradievägledning | Nyckelegendom som driver beslutet |
|---|---|---|---|
| Milt stål (SPCC, SAE 1008-1010) | 40-50 % av bärarens bredd | 0,5 ton till 1,0 ton | Hög töjning (28-42%) ger stor duktilitetsreserv vid skårroten |
| HSLA stål (340-550 MPa klass) | 25-35 % av bärarens bredd | 1,5 ton till 2,5 ton | Minskad töjning (12-22%) begränsar plastisk töjningstolerans före sprickbildning |
| Avancerat höghållfast-stål (DP 590-980) | 20-30 % av bärarens bredd | 2,0t till 3,0t | Hög lagrad elastisk energi kombinerat med begränsad töjning; förhöjda-genomsnäppningskrafter |
| Aluminiumlegeringar (5052, 6061, 3003) | 30-40 % av bärarens bredd | 1,5 ton till 2,0 ton | Låg skjuvhållfasthet och gnistrande tendens skapar oregelbundna skårytor; låg trötthetsuthållighet |
| Kopparlegeringar (C26000, C51000) | 35-45 % av bärarens bredd | 1,0 ton till 1,5 ton | Snabb inledande arbetshärdning förändrar bäraregenskaperna successivt genom formstationer |
| Austenitiskt rostfritt stål (304, 316) | 25-35 % av bärarens bredd | 2,0t till 3,0t | Extrem arbetshärdningshastighet (n=0.40-0.55) orsakar lokal försprödning vid skårroten |
Den underliggande principen som förbinder alla dessa materialfamiljer är densamma: arbetshärdningsegenskaperna avgör hur mycket upprepad böjning bärremsan kan tolerera nära ett skåra innan utmattningssprickor initieras. Ett material med hög töjning och måttlig arbetshärdning (mjukt stål) stabiliserar sig själv- vid skårroten och når en säker töjningscykel i stadigt-tillstånd. Ett material med låg töjning eller extrem härdning (AHSS, rostfritt) tar ut sin duktilitet vid skårroten inom relativt få cykler, vilket kräver mer konservativ geometri för att hålla cykliska töjningar inom det elastiska regimen.
Detta material-beroende beteende förklarar också varför en enda uppsättning "standard" dimensioner för förbikopplingsskåra inte kan existera. Varje hackspecifikation måste matchas till den specifika legering, temperament och tjocklek som bearbetas. Att kopiera en skåra geometri från en mjukstålform till en HSLA-stålapplikation är en av de vanligaste grundorsakerna till för tidig bärarfel i progressiva formoperationer.
Materialanisotropi tillför ytterligare ett lager av komplexitet. De mekaniska egenskaperna som diskuteras här, draghållfasthet, töjning, arbetshärdning, är inte enhetliga i alla riktningar inom plåten. Rullriktning, tvärriktning och diagonala orienteringar ger olika värden. Hur den riktningsvariationen interagerar med bypass notch-orientering avgör om sprickutbredning följer en förutsägbar, hanterbar bana eller en oväntad bana som hotar remsans integritet.
Kornriktning och anisotropt materialflöde
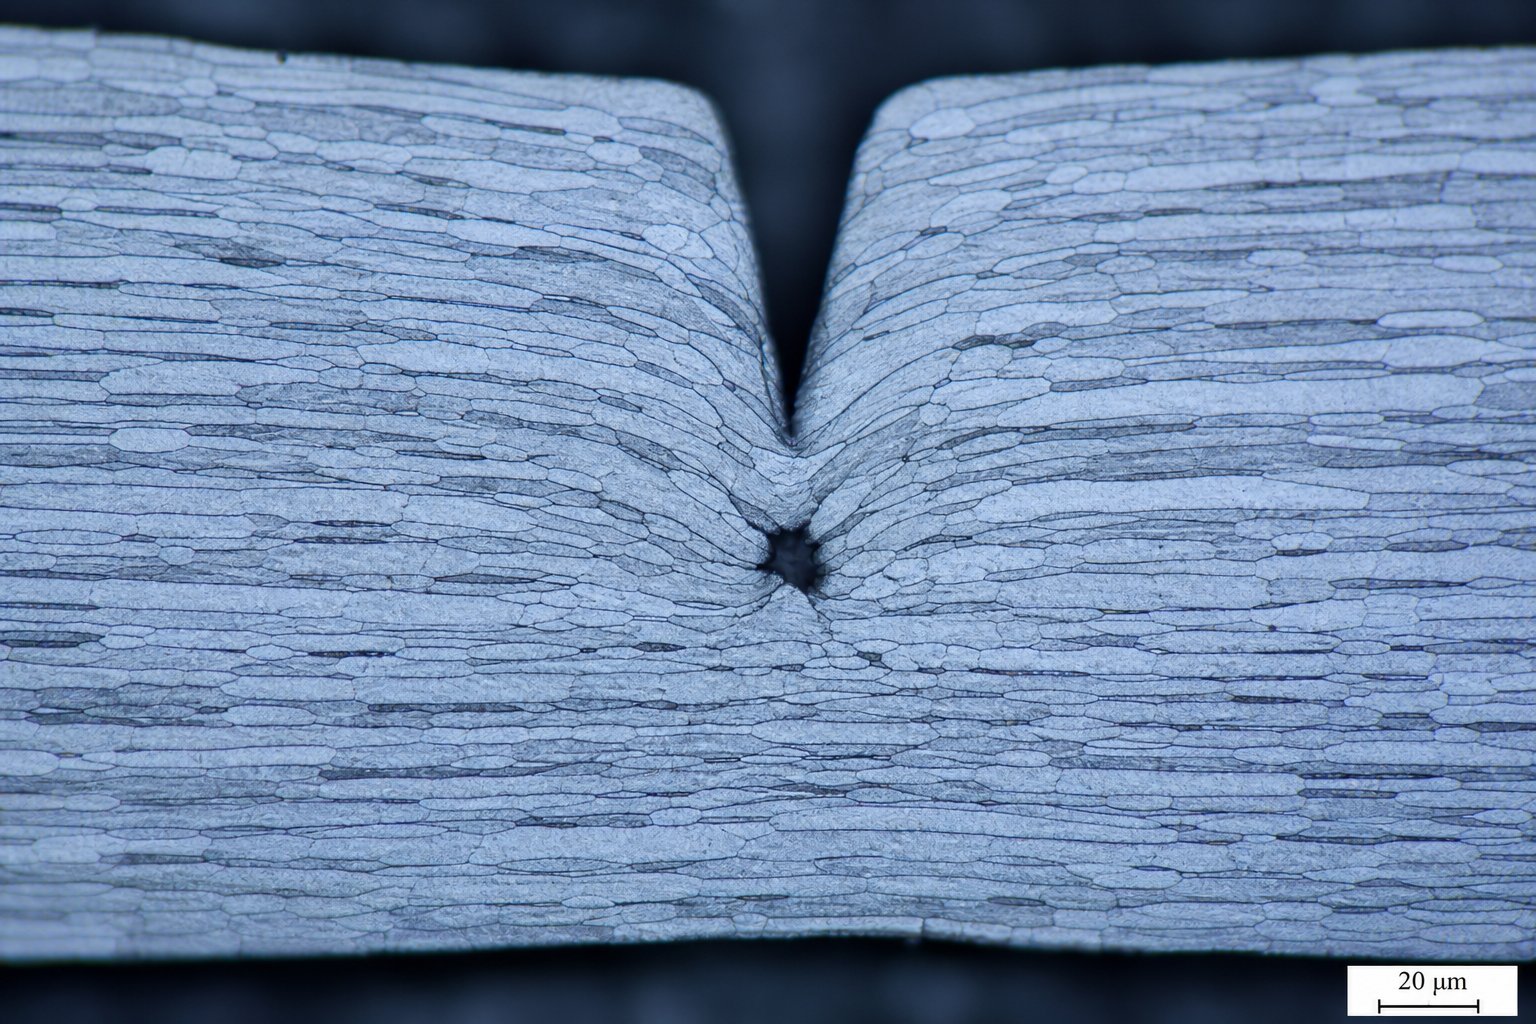
Plåt är inte ett enhetligt, riktningsoberoende- material. Under valsning vid stålverket förlängs den kristallina kornstrukturen i valsningsriktningen, vilket skapar ett material som motstår deformation olika beroende på vilken riktning du trycker, drar eller skär det. Detta riktningsberoende, som kallas anisotropi, påverkar direkt hur en bypass-skåra beter sig, hur sprickor utbreder sig från dess rot och hur material flyter runt den under formningsoperationer.
Anisotropt beteende och rullriktningseffekter
Vid stansning av plåt från rullmaterial matas remsan genom den progressiva formen med dess rullningsriktning inriktad längs matningsaxeln. Detta innebär att varje bypass-urtagning som skärs in i bärarkanten har ett fast geometriskt förhållande till kornstrukturen. Det förhållandet är inte neutralt.Material med kornriktning som påverkar deformationsbeteendet anses vara anisotropa, och denna egenskap varierar beroende på legering. Kall-valsat stål uppvisar uttalade korneffekter, aluminium uppvisar måttlig känslighet och koppar är till stor del isotropiskt.
Den praktiska konsekvensen är enkel. Stämplad plåt har högre draghållfasthet och lägre töjning i valsriktningen jämfört med tvärriktningen. Sträckgränsen kan skilja sig med 10-20 % mellan orienteringarna. För en bypass-notskärning vinkelrätt mot remskanten samverkar spårrotspänningsfältet med material som har olika motstånd mot deformation på varje sida av sprickplanet. En riktning ger lättare efter; den andra håller fastare. Denna asymmetri förändrar hur töjningsfältet utvecklas runt skåran under cyklisk belastning, och den avgör om utmattningssprickor växer på ett stabilt, förutsägbart sätt eller avviker till oväntade banor.
Notchorientering i förhållande till kornstrukturen
Tänk på vad som händer på mikrostrukturnivå. En bypass-skåra orienterad parallellt med kornriktningen, vilket innebär att dess djup löper längs de långsträckta korngränserna, möter mindre motstånd mot sprickutbredning. Själva korngränserna fungerar som föredragna sprickvägar. I denna orientering kan en hackrotspricka sträcka sig längs de försvagade intergranulära planen med relativt lite energi. Resultatet är snabbare spricktillväxt men också en mer förutsägbar sprickbana, vilket kan vara fördelaktigt om designern tar hänsyn till det.
En skåra orienterad vinkelrätt mot kornriktningen måste driva sprickor över kornen snarare än mellan dem. Detta kräver betydligt mer energi och ger större motstånd mot spricktillväxt, ett önskvärt resultat för bärarens livslängd. Men den vinkelräta orienteringen innebär också att skåran samverkar med materialets nedre-förlängningsaxel under formningen, vilket potentiellt kan orsaka oväntade materialflödesmönster under ritningsoperationer. Material som du förväntar dig att flöda fritt in i en formande hålighet kan motstå rörelse eftersom skåravlastningen kämpar mot kornets föredragna deformationsriktning.
Under metallpressningsprocessen i progressiva formoperationer förlitar sig dragnings- och formningsstationer på bypass-skåror som kontrollerade avlastningspunkter för att förhindra skrynkling, sprickning eller överdriven förtunning. Om skårans orientering motverkar kornstrukturen kan det hända att materialet inte flyter som avsett. Splittringar uppstår när spänningar gör att material tunnas ut över säkra gränser, och snedvridning av korn-skåror koncentrerar dessa spänningar snarare än att lindra dem. Ingenjörer måste överväga remsorienteringen i spolen i förhållande till slutdelens geometri när de anger placeringen av bypass-skåran.
Viktiga överväganden när man utvärderar spannmålsriktningens inverkan på bypass notch-prestanda:
- Spolens orientering i förhållande till matningsriktningen- Bekräfta om rullriktningen löper parallellt eller vinkelrätt mot bandmatningsaxeln, eftersom detta fastställer baslinjeförhållandet mellan alla skåror och kornstrukturen.
- Utbredningsväg för hackrotsprickor- Skåror parallella med kornriktningen sprider sprickor snabbare längs korngränserna; skåror vinkelräta mot kornen motstår spricktillväxt men kan begränsa materialflödet under formningen.
- Materialspecifik-känslighet- Kall-valsat stål och rostfritt stål visar starka anisotropa effekter; varm-valsat stål och koppar är mindre känsliga. Aluminium faller mellan, med tempereringsförhållandena som påverkar graden av kornförlängning.
- Formningsgrad vid intilliggande stationer- Höga-drag eller sträckningar nära ett bypass-urtag kräver att reliefen ligger i linje med den föredragna materialflödesriktningen, inte mot den, för att förhindra lokal insnörning eller splittring.
- Trötthetsliv kontra frikoppling avvägning- Korn-parallella skåror frikopplas mer aggressivt men tröttnar tidigare; korn-vinkelräta skåror håller längre men kan kräva större djup för att uppnå motsvarande spänningsavlastning.
- Kornstorlekseffekter- Finare-korniga material motstår sprickutbredning mer enhetligt oavsett orientering, medan grova-korniga material förstärker riktningsskillnader i brottbeteende.
Takeaway för formdesigners är tydlig. Du kan inte ange bypass notch-geometri isolerat från bandorienteringen. Samma skårdjup och rotradie kommer att fungera olika beroende på om den är i linje med eller skär tvärs över kornstrukturen. Denna växelverkan mellan hackgeometri och materialanisotropi måste utvärderas tillsammans med remslayoutbesluten som bestämmer var skårorna sitter i förhållande till pilothål, bärarbredder och formningsstationer genom hela den progressiva formen.
Progressiv Die Strip Layout Integration och Design Tradeoffs
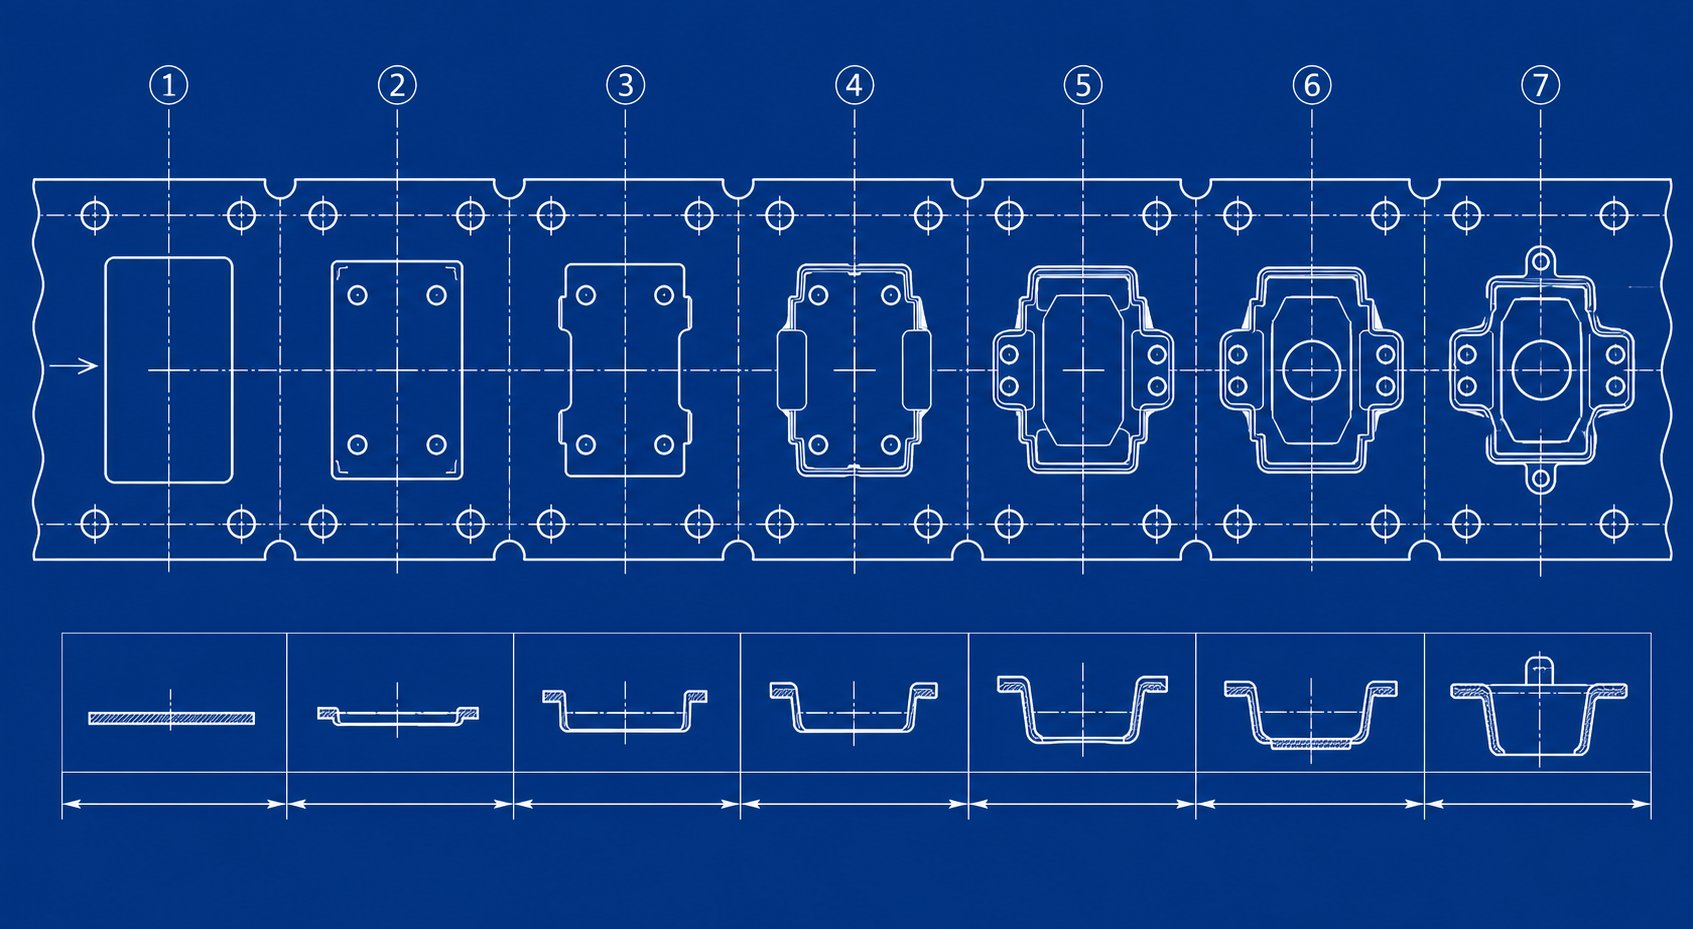
Bypass-spår finns inte i ett vakuum. De delar remsan med pilothål, bärarbanor, lediga stationer, formfunktioner och avskurna flikar, alla konkurrerar om samma begränsade fastighet. Syftet med bypass-skåror i präglingsformar kan endast förverkligas när deras placering respekterar det integrerade systemet för remslayouten. En perfekt dimensionerad skåra på fel plats i förhållande till ett pilothål eller böjlinje skapar fler problem än det löser.
Bypass spårplacering inom bandlayoutsystem
I varje progressivt stämplingsverktyg och formdesign definierar remslayouten en sekvens av operationer som måste koordineras exakt. Varje station applicerar krafter som samverkar genom bärremsan. Förbikopplingsskåror plåtformningsapplikationer placerar dessa avlastningsegenskaper mellan stationer där kraftfrånkoppling behövs som mest, typiskt mellan en tung stansnings- eller håltagningsstation och en precisionsformnings- eller dragstation nedströms.
Placeringsbeslut måste ta hänsyn till flera närliggande funktioner samtidigt. Pilothål, som ger remsans positionsreferens vid varje station, kräver stabilt material runt dem. En bypass-urtagning placerad för nära ett pilothål försvagar det omgivande materialet, vilket gör att hålet förlängs under matningsbelastningar och förstör registreringsnoggrannheten. Branschpraxis upprätthåller ett minsta avstånd på 2-3 gånger materialtjockleken mellan en skåra och närmaste styrhålskant.
Inaktiva stationer, vanliga i komplexa progressiva stansar, ger naturliga platser för bypass-skåror. Dessa stationer utför inget formningsarbete, så bärremsan på den platsen bär inga processrelaterade-belastningar utöver matningskraften. Att placera en skåra i en tomgångsstation innebär att det minskade-tvärsnittet bara behöver överleva matningsbelastningar snarare än kombinerad matnings-plus-bildande laster. Detta är också relevant ioptimering av striplayout, där ingenjörer balanserar bärarstyrka mot materialanvändning över varje station.
Tekniska avvägningar i djup- och breddspecifikation
Den grundläggande kompromissen är enkel att ange men svår att optimera: ett skåra som är för grunt ger otillräcklig avspänning och misslyckas med att frikoppla intilliggande stationer, medan ett skåra som är för djupt äventyrar remsans integritet och matningsnoggrannhet genom formen. Mellan dessa ytterligheter finns ett funktionellt fönster som varierar för varje applikation.
En grund skåra, som bara tar bort 15-20 % av bärarens bredd, avbryter knappt kraftöverföringsbanan. Det återstående tvärsnittet behåller tillräckligt med styvhet för att överföra genomsnäppningskrafter och bilda belastningar mellan stationer nästan oförminskad. Skåran finns geometriskt men ger ingen mekanisk fördel. Du har förbrukat remsbredd för ingenting.
En alltför djup skåra, som tar bort 60 % eller mer av hållarens bredd, minskar remsan dramatiskt mot buckling under tryckbelastningar i matningsriktningen-. När mataren trycker remsan framåt, kollapsar den försvagade sektionen eller böjs av i sidled snarare än att överföra rörelse till nedströmsstationer. Resultatet är inkonsekvent stigning, felinriktning av piloten och potentiella skador på matrisen. Detta scenario förvärras i överföringspressningsapplikationer där remsan måste bibehålla styvhet över längre ostödda spännvidder mellan formstationer.
Att förstå negativa och positiva bypass-skåror i plåtformande stämplingsformar förtydligar designerns alternativ. Negativa bypass-skåror tar bort material från bärarkanten, vilket skapar lokal flexibilitet. De minskar bärarens- tvärsnittsarea och böjstyvhet vid den punkten, vilket gör att intilliggande stationer kan deformeras oberoende av varandra. Positiva bypass-skåror fungerar på motsatt sätt: de lägger till material eller lämnar en utstickande flik vid remskanten för att skapa lokal förstyvning. Alans- och böjstoppt.ex. skapar en nedåtriktad fläns som styvar upp bäraren och underlättar matningen samtidigt som den ger en solid stoppreferens. Varje typ tjänar ett distinkt mekaniskt syfte inom samma remslayout.
Interaktion med pilothål och bärares bredd
Bärarens bredd avgör hur mycket material som finns tillgängligt för både matningsstyvhet och hackavlastning. En smal bärare, 3-5 mm bred, lämnar nästan inget utrymme för meningsfullt skårdjup innan det återstående ligamentet blir för svagt för att matas på ett tillförlitligt sätt. Bredare hållare, 8-12 mm eller mer, ger designers större flexibilitet att specificera djupare skåror samtidigt som de bibehåller tillräckligt med kvarvarande tvärsnitt för stabil matning. Stegverktygsarrangemang i flerstationsformar kräver ofta bredare bärare speciellt för att rymma både pilothål och bypass-urtag utan störningar.
Den sekventiella beslutsprocessen för att specificera bypass notch-parametrar i en ny progressiv formdesign följer en logisk teknisk sekvens:
- Identifiera kraft-kritiska stationsgränser- Bestäm vilka intilliggande stationer som skapar den mest problematiska kraftkopplingen baserat på formningsgrad,-genomsnäppningsstorlek och materialflödeskrav.
- Upprätta hållarens bredd och placering av pilothål- Definiera remsans strukturella ram först och se till att lämpligt material omger varje pilot för positionsstabilitet under matningsbelastningar.
- Välj hacktyp baserat på mekaniskt behov- Välj negativa skåror där flexibilitet och frikoppling krävs, eller positiva skåror där lokal förstyvning och matningskontroll är prioritet.
- Bestäm hackdjup från materialegenskaper- Tillämpa de material-specifika djupriktlinjerna (som behandlas i den föregående diskussionen om materialegenskaper) för att fastställa ett startdjup som balanserar frikoppling mot bärarens utmattningslivslängd.
- Ange rotradie för målets utmattningslivslängd- Matcha rotradien till den förväntade produktionsvolymen och materialets härdningsbeteende, använd större radier för applikationer med hög-volym eller hög-hållfasthet.
- Verifiera avstånd till intilliggande funktioner- Bekräfta att skårans gräns upprätthåller minimiavstånd från pilothål, böjningslinjer och formgränser för att förhindra överlappning av spänningsfält.
- Validera remsans matningsintegritet- Kontrollera att den återstående bärartvärsektionen- vid skåran kan motstå buckling under matarens tryckkraft utan lateral avböjning eller stigning.
Denna sekvens säkerställer att plåtformningsändamål för förbikopplingsskåror uppfylls inom begränsningarna för det kompletta bandlayoutsystemet. Varje steg bygger på det föregående, och att hoppa över ett steg riskerar att skapa ett hack som antingen misslyckas med att utföra sin frånkopplingsfunktion eller introducerar ett nytt felläge i remsan.
De beslut som fattas här på layoutnivå leder direkt till mätbara resultat på pressgolvet. Spårgeometrin påverkar inte bara stationsavkopplings- och matningsnoggrannheten utan också gradbildningsmönster, skjuvbrottriktning och interaktion mellan stans- och-matrisspel, som alla bestämmer den slutliga delens kvalitet.
Tillämpa de första principerna på praktiska beslut om skåra
Bandlayoutgeometri, materialegenskaper och spänningskoncentrationsteori sammanfaller i en enda punkt: i det ögonblick du bestämmer en skåra dimension till en formdesignritning. Allt som diskuterats hittills ger resonemanget. Det här avsnittet översätter det resonemanget till beslut som du kan försvara i en designgranskning, felsöka på pressgolvet och kommunicera tydligt till dina stämplingsverktygspartners.
Från teori till praktik i beslut om hackstorlek
Det strukturerade ingenjörskonceptet fungerar så här. Definiera först problemet: vilka krafter verkar på bärremsan vid en given stationsgräns, och vilket materialbeteende begränsar bandets förmåga att absorbera dessa krafter utan dimensionell distorsion? För det andra, ange principen: en kontrollerad avlastningsfunktion modifierar det lokala spänningstillståndet genom att koncentrera töjningen vid en offerzon, koppla bort intilliggande stationer så att varje formningsoperation fortskrider oberoende. För det tredje, tillämpa på design: storleksanpassa skårans djup, bredd och rotradie med hjälp av de material-specifika riktlinjerna och spänningskoncentrationsförhållandena som täcktes tidigare, verifiera sedan att det återstående bärartvärsnittet- stöder stabil matning.
Många butiks-kongresser kodar för verklig fysik, men vissa har överlevt sitt ursprungliga sammanhang. Här är vanliga tumregler och vetenskapen bakom dem:
- "Använd ett skårdjup lika med halva bärarens bredd."- Validerad för mjukt stål vid måttliga produktionsvolymer. Djupet på 50 % ger en aggressiv frikoppling, och mjukt ståls höga töjning stödjer det. Motsägs för HSLA och rostfria stål där 50 % djup avger duktilitet vid skårroten inom tusentals cykler.
- "Anpassa alltid skårbredden till materialtjockleken."- En rimlig utgångspunkt. Vetenskapen bekräftar att en skårbredd på 1,0 ton till 1,5 ton skapar en effektiv spänningsövergångszon för de flesta material. Bredare skåror (2.0t-3.0t) är motiverade när formningsgraden vid intilliggande stationer är hög och ett längre följsamt område behövs.
- "Skärpa-hörn fungerar bra om du kör lågt-kolstål."- Delvis validerad. Milt ståls duktilitet trubbar skarpa skårrötter genom lokal eftergivning, vilket minskar den effektiva Kt under de första hundra träffarna. Men även i mjukt stål accelererar en rotradie under 0,5 ton utmattning vid volymer över 500 000 delar. Vetenskapen säger alltid ange en minsta radie.
- "Om remsan matar OK är skåran tillräckligt djup."- Motsägs. Matningsstabilitet bekräftar endast att bäraren bibehåller tillräcklig styvhet. Det säger ingenting om huruvida skåran faktiskt frikopplar stationskrafter. En remsa kan matas perfekt medan den fortfarande överför snäppbelastningar-som försämrar dimensionsnoggrannheten vid nedströmsstationer.
- "Lägg till en skåra där du ser remsan lyfta."- Delvis validerad. Remslyftning indikerar kraftöverföring mellan stationer och en skåra kan dämpa den. Men grundorsaken kan vara otillräckligt avstrykartryck eller felaktig lyfttidning snarare än att avlastningsgeometrin saknas. Diagnostisera innan du skär.
Bypass Notch Inverkan på gradbildning och delkvalitet
Här är ett samband som många ingenjörer förbiser: bypass-skåror påverkar gradhöjden på färdiga delar. När en skärstans skär sig igenom remsan beror brottmönstret på hur spänningen fördelar sig genom materialet vid genombrottsögonblicket.Gradvariation i progressiva formoperationerspårar ofta tillbaka till inkonsekventa spänningstillstånd vid skärzonen snarare än endast frigång. En förbikopplingsskåra placerad nära en stansnings- eller genomborrningsstation ändrar restspänningsfältet i materialet som skärs. Om det ändrade spänningstillståndet ändrar hur stansen griper in i arket, ändras förhållandet mellan skjuvning-till-brott och gradhöjden ändras med det.
Närmare bestämt fungerar interaktioner med bypass-urtagningar för stansbildning av grader så här: en skåra omedelbart uppströms en skärstation kan lindra kvarvarande tryckspänning i remsan, vilket gör att stansen kan komma in i materialet renare och producera ett mer konsekvent skärband. Omvänt kan en dåligt placerad skåra introducera kvarvarande dragspänning vid skärzonen, vilket gör att materialet spricker i förtid och ökar gradhöjden på utbrytningssidan. Metallskärningens fysik visar att ungefär en-tredjedel av skärkanten är skjuvning (den polerade zonen) och två-tredjedelar är brott i låg-kolstål vid korrekt spelrum. Allt som ändrar detta förhållande, inklusive kvarvarande spänning från intilliggande bypass-skåror, ändrar kantkvaliteten.
Fälten för stans-till-stans och förbikoppling av spårspänningsfält måste övervägas tillsammans för precisionsresultat för formstansning. Frigång bestämmer vinkeln med vilken sprickor sprängs från stans- och formkanterna mot varandra. Kvarvarande spänning från en närliggande bypass-skåra förspänningar som spricker utbredningsvinkeln. Om den spår--inducerade spänningen är i linje med frigångsgeometrin möts sprickorna rent och graderna förblir minimala. Om de kommer i konflikt förskjuts brottbanorna, vilket ger en trasig kant med förhöjd grad. På en stanspress som körs i hög hastighet blir denna interaktion mer uttalad eftersom de dynamiska krafterna förstärker eventuell stressfältasymmetri.
Målet här är inte att lägga till komplexitet för sin egen skull. Det är för att ge ingenjörer vokabulär och logik för att kommunicera specifikationer för metallstämplingsverktyg med tillförsikt. När du anger ett bypass-skårdjup på 35 % med en rotradie på 1,5 ton placerad 3 ton från närmaste skärstation, bör du kunna förklara varför: eftersom den geometrin ger adekvat stationsavkoppling för materialkvaliteten utan att införa restspänningar som skulle förändra skjuvbrottsmönster vid intilliggande skäroperationer. Det är skillnaden mellan en specifikation baserad på vetenskap och en baserad på hopp.
Dessa principer gäller under kontrollerade förhållanden, men hög-volymproduktion introducerar kumulativa effekter som analys av en enda-träff inte kan förutsäga. Upprepad cykling, progressivt slitage på formen och termisk expansion förändrar stresstillståndet över tiden, vilket avslöjar om en bypass-spårdesign har tillräcklig marginal eller fungerar vid kanten av dess prestandaomslag.
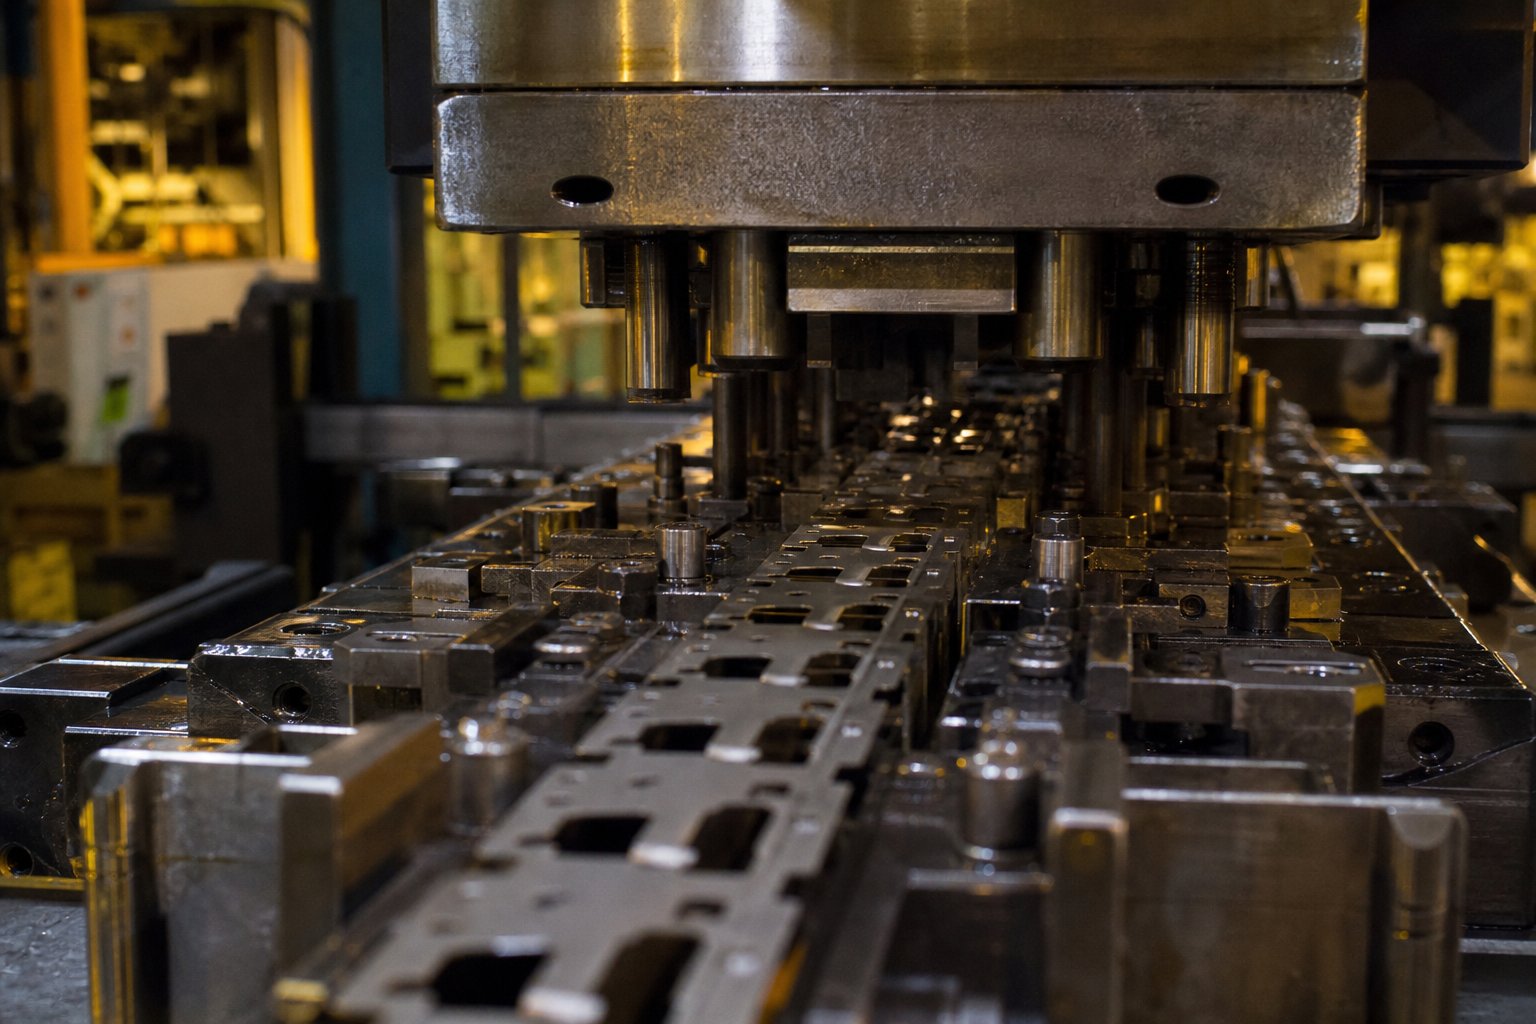
Real-World Indicators and Diagnostic Application
Kontrollerade förhållanden under tärningsprovningen avslöjar sällan hela historien. En bypass-notch-design kan överleva femtio provträffar utan problem, men metallstämplingsprocessen för bilar kräver miljontals cykler under kontinuerlig termisk belastning, progressivt slitage och materialspolevariationer. Hög-volymproduktion är där otillräcklig notchdesign exponerar sig själv, inte som ett plötsligt katastrofalt fel, utan som en långsam drift mot instabilitet som visar sig i skrothastigheter, dimensionsspridning och oplanerad stilleståndstid.
Hög-volymproduktion och kumulativa stresseffekter
Vid industriell metallstämpling för bilfästen, kopplingshus och strukturella förstärkningar överstiger presshastigheterna vanligtvis 200 slag per minut. I den takten böjer sig bärremsan vid varje förbikopplingsspår hundratals gånger varje minut. Under en produktionsserie på 500 000 delar har hackroten cyklat genom sitt spänningsområde en halv miljon gånger. Varje hackgeometri som arbetar nära utmattningströskeln kommer att börja försämras, inte efter ett skift, utan successivt över dagar och veckors produktion.
Den kumulativa effekten följer ett förutsägbart mönster. Först initieras mikro-sprickor vid skårroten där spänningskoncentrationsfaktorn är högst. Dessa sprickor är osynliga för blotta ögat under rutininspektion. För det andra utbreder sig sprickorna stegvis med varje pressslag, vilket minskar bärarens effektiva tvärsnitt- vid skåran. För det tredje förlorar den försvagade bäraren styvhet, vilket gör att kraftöverföringen från station-till-station kan öka gradvis. För det fjärde uppträder dimensionell drift i färdiga metallstämplingskomponenter när avkopplingseffekten försämras.
Den här sekvensen förklarar varför präglingsformar för bilar med hög-hållfast stål ofta ger acceptabla delar för de första 100 000 träffarna och sedan utvecklar progressiva kvalitetsproblem. Hackroten håller på att uttömma sin utmattningslivslängd. Vetenskapen om spänningskoncentration och arbetshärdningsbeteende som behandlats tidigare förutsäger denna tidslinje med rimlig noggrannhet om materialets utmattningsegenskaper och det faktiska Kt-värdet är kända.
Termiska effekter förvärrar problemet. Vid höga presshastigheter stiger stanstemperaturerna gradvis på grund av upprepade friktions- och deformationsbelastningar och att värmen leder in i remsan. En bärremsa som löper 10-15 grader Celsius över omgivningen vid bypass-skåran har något förändrad sträckgräns och töjning. De marginaler som designats in i skårans geometri vid rumstemperatur krymper under termisk belastning, vilket potentiellt pressar skårroten in i plasttöjningsområdet under varje cykel snarare än att förbli elastisk.
Diagnostiska indikatorer för otillräcklig bypass-notch-design
Erfarna pressoperatörer upptäcker ofta problem med bypass notch innan kvalitetsinspektörer gör det, eftersom symtomen visar sig som förändringar i hur formen löper snarare än omedelbara dimensionella defekter. Följande observerbara symptom på pressgolvet indikerar problem med bypass notch:
- Bandlyft mellan stationer- Bärremsan reser sig från formytan efter en kraftig stansning eller genomträngande träff, vilket indikerar att genomsnäppningskrafter- överförs genom en otillräckligt djup skåra istället för att absorberas lokalt.
- Inkonsekventa deldimensioner vid formningsstationer- Dimensionsspridningen ökar gradvis under en produktionskörning, vilket tyder på att bärremsstyvheten vid skåran förändras på grund av utmattningssprickor eller att skåran aldrig gav tillräcklig frikoppling till att börja med.
- Pilotstift klippning eller bockning- Pilotstift upplever sidobelastningar som de inte är designade för att hantera eftersom felregistrering av remsor, orsakad av hackrelaterad matningsinstabilitet-, tvingar piloterna att korrigera positionsfel utöver deras kapacitet.
- Progressiva kantsprickor vid skåror- Synliga sprickor som sträcker sig från skårroten mot bärarens centrum, vilket indikerar att skårrotens radie är för snäv för materialkvaliteten eller att skårdjupet överstiger vad materialets utmattningshållfasthet kan stödja vid den givna produktionsvolymen.
- Böjning av remsor under frammatning- Bäraren kollapsar i sidled vid skåran när mataren trycker remsan framåt, vilket innebär att det återstående ligamentet efter skårdjupet är för smalt för att motstå den tryckande matningsbelastningen utan att bucklas.
- Station-till-stationsdimensionell drift i en riktning- Delar vid nedströmsstationer skiftar konsekvent i samma riktning, vilket tyder på att materialflödet genom en intilliggande bypass-skåra är asymmetrisk på grund av kornriktningsfel eller ojämn skårageometri på motsatta bärarkanter.
- Accelererat formslitage vid stationer i anslutning till skåror- Formning av skär eller skärande stansar nära en bypass-skåra slits snabbare än förväntat eftersom skåran inte lyckas frikoppla krafter och överför upprepade stötbelastningar till dessa stationer.
Vart och ett av dessa symtom går tillbaka till specifika vetenskapliga principer. Avlägsna lyftpunkter till otillräcklig snäpp-genom dämpning, ett problem med hackdjup. Pilotstiftsskada spår av matningsinstabilitet, ett problem med styvhet hos bäraren. Kantsprickor avslöjar utmattningsfel vid skårroten, en geometri-mot-material som inte matchar. Den diagnostiska vägen arbetar baklänges från det observerbara symtomet till den underliggande parametern som behöver justeras.
När en verktygsingenjör stöter på inkonsekventa dimensioner på en stansad metalldel tillverkad i en progressiv form, bör den första frågan inte vara om formningsstansen är sliten. Det bör vara om förbikopplingsskåran uppströms den stationen fortfarande utför sin frånkopplingsfunktion.Grundläggande felsökningsprinciperbetona att delar måste placeras korrekt och hållas ordentligt innan formningsarbeten inträffar. En försämrad bypass-skåra undergräver båda dessa förutsättningar genom att tillåta kraftkoppling mellan stationer som förvränger remspositionen och släpper hålltrycket ojämnt.
Den diagnostiska metoden för kvalitetsproblem med metallstämplade delar följer en logisk sekvens. Inspektera först skårroten under förstoring för utmattningssprickor. Om det finns sprickor måste rotradien öka eller hackdjupet minska för den materialkvalitet som används. För det andra, mät remsans faktiska avböjning vid skåran under en presscykel med långsam-hastighet. Om bäraren synbart böjer sig bortom den elastiska återhämtningen är det återstående tvärsnittet otillräckligt eller så har materialet hårdnat förbi sin användbara duktilitet på den platsen. För det tredje, jämför pilothålets förlängning uppströms och nedströms om skåran. Ovala-pilothål nedströms indikerar att skåran inte absorberar överförda krafter och att remsan hamnar i{10}}centrum vid den stationen.
Produktionsdata förstärker dessa observationer. I program för stämplade metalldelar med stor-volym,progressiva formfel härrör sällan från en enda skadad komponent. De flesta problem utvecklas gradvis genom slitageackumulering, bandinstabilitet och termiska effekter under kontinuerlig produktion. Nedbrytning av förbikopplingsspår följer samma mönster. Naget misslyckas inte plötsligt. Det förlorar effektivitet stegvis, och nedströmssymptomen dyker upp långt innan grundorsaken blir visuellt uppenbar.
För ingenjörer som kör bilstämpeldynor vid produktionsvolymer som överstiger 500 000 delar per år, förhindrar proaktiv skårinspektion vid definierade slaglängder-intervall den gradvisa glidningen från stabil produktion till skrotansamling. Vetenskapen tillhandahåller ramarna: känna till ditt materials utmattningskurva, beräkna det faktiska Kt vid skårroten, uppskatta cykelantalet till sprickinitiering och schemalägg inspektion innan den tröskeln når. Det är så den första-kunskapen om principer omvandlas till tillförlitlighet i produktionsgolvet för varje metallstansningskomponent som formen producerar.
Teknik-Driven Bypass Notch Design för utmärkt produktion
Diagnostiska symtom på pressgolvet bekräftar vad vetenskapen förutspår: bypass notch-specifikationer måste vara förankrade i kvantifierbar mekanik, inte ärvd konvention. Principerna för spänningskoncentration, materialanisotropi och kontrollerad reliefgeometri bildar ett sammanhängande ramverk som gäller för varje pressform, oavsett detaljens komplexitet eller produktionsvolym.
Viktiga tekniska principer för specifikation för bypass notch
Tre pelare stödjer varje beslut om ljudförbikoppling i metallstansar:
- Spänningsfördelning styr hackgeometrin- Rotradie, djup och bredd bestämmer spänningskoncentrationsfaktorn vid avlastningspunkten. Att dimensionera dessa parametrar mot materialets utmattningskurva säkerställer att skåran överlever produktionsvolymen utan sprickinitiering.
- Materialanisotropi dikterar orientering- Kornriktningen i förhållande till skåranpassning styr sprickutbredning och materialflödesmönster. Att ignorera rullningsriktningen när du anger spårplacering introducerar oförutsägbara brottbanor som undergräver bärarens tillförlitlighet.
- Kontrollerad lättnad isolerar stationsstyrkor- Skåran måste minska bärarens styvhet tillräckligt för att frikoppla intilliggande stationer samtidigt som tillräckligt tvärsnitt bevaras för stabil matning. Denna balans är material-specifik, tjocklek-beroende och produktions-volym-känslig.
Tillsammans ersätter dessa principer gissningar med ingenjörsmässiga skäl. En formdesigner som förstår varför ett 35 % skårdjup med en rotradie på 1,5 ton fungerar för HSLA-stål kan med säkerhet anpassa den specifikationen när materialkvalitet, tjocklek eller formen ändras. Den anpassningsförmågan är det verkliga värdet av vetenskap-driven form- och stämpeldesign: den skalas till nya applikationer utan att kräva en ny omgång av test-och-fel.
När specifikationer för förbikopplingsskåror härleds från teori om spänningskoncentration, materialutmattningsdata och anisotropisk flödesanalys istället för enbart butiks-golvtradition, utför varje stämplingsformskomponent i remslayouten sin avsedda funktion under hela produktionslivscykeln.
Samarbeta med specialiserade formdesignresurser
Att översätta dessa principer till produktionsfärdiga-verktyg kräver mer än teoretisk kunskap. Det kräver erfarenhet av hur pressformskomponenter interagerar under verkliga pressförhållanden, över olika material och vid volymer där kumulativa effekter exponerar varje marginellt designval. Ingenjörer som arbetar med komplexa progressiva stansar med kritiska krav på bypass-hak drar nytta av att samarbeta med verktygsspecialister som överbryggar vetenskap och verklighet på verkligheten-.
När du utvärderar en företagsöversikt för metallstämpelpressar, leta efter partners som visar flytande både de tekniska grunderna och de praktiska begränsningarna för tillverkning av formstansning.YICHENkopplar verktygsingenjörer till skräddarsydda stanslösningar där bypass-utformning, materialflödeskontroll, gradhantering och optimering av frigång behandlas som integrerade tekniska utmaningar snarare än isolerade stansbeslut-och-stansbeslut. Deras tillvägagångssätt för stansar och stämpling återspeglar samma första-principmetod som behandlas i den här artikeln: definiera spänningstillståndet, matcha geometrin till materialbeteende och validera genom produktionsdata.
Vägen framåt för alla ingenjörer som anger bypass-skåror är tydlig. Grunda dina beslut i mekaniken för stresskoncentration och materialrespons. Validera genom diagnostisk observation på pressgolvet. Och när applikationen kräver expertis utöver din nuvarande verktygskapacitet, anlita en partner vars tekniska djup matchar komplexiteten i dina krav på formverktygsdesign.
Vanliga frågor om förbikopplingsskåror i stämplingsverktyg
1. Vad är syftet med bypass-skåror i progressiva stämplingsverktyg?
Bypass-skåror har tre mekaniska kärnfunktioner i progressiva präglingsformar. De styr materialflödet genom att skapa avlastningspunkter som låter plåt deformeras utan alltför stora begränsningar från närliggande stationer. De omfördelar skjuvspänningen bort från kritiska formningszoner för att förhindra lokalt fel. Och de minskar genomsnäppnings-krafter som orsakar remslyftning och fel-matningsförhållanden. I huvudsak fungerar de som konstruerade spänningsgränser som isolerar deformationszoner så att varje station fungerar oberoende utan att korrumpera intilliggande funktioner.
2. Hur bestämmer du rätt bypass-skåradjup för olika material?
Naggdjupet drivs i första hand av materialets töjningsprocent och arbetshärdningsbeteende. Mjukt stål med 28-42 % förlängning tolererar djup på 40-50 % av bärarbredden eftersom dess duktilitetsreserv förhindrar sprickinitiering vid skårroten. Höghållfasta stål med reducerad töjning (12-24%) kräver grundare djup på 20-35% med större rotradier. Aluminiumlegeringar behöver 30-40 % djup med generösa radier på grund av låg utmattningshållfasthet och gnagstendenser. Rostfritt stål kräver det mest konservativa tillvägagångssättet (25-35 % djup, rotradie på 2,0 ton eller mer) eftersom dess extrema härdningshastighet orsakar lokal sprödhet vid skårroten.
3. Vad är skillnaden mellan positiva och negativa bypass-skåror?
Negativa bypass-skåror tar bort material från bärremskanten, vilket skapar lokal flexibilitet som gör att intilliggande stationer kan deformeras oberoende av varandra. De minskar-tvärsnittsarean och böjstyvheten vid den punkten. Positiva bypass-skåror fungerar på motsatt sätt genom att lägga till material eller lämna en utstickande flik vid remskanten för att skapa lokal förstyvning. Negativa skåror används där kraftavkoppling mellan stationer behövs, medan positiva skåror används där matningskontroll och bärarstyvhet kräver förstärkning på specifika platser.
4. Hur påverkar fibrernas riktning prestanda för bypass-spår i plåt?
Plåt uppvisar anisotropa egenskaper på grund av kornförlängning under valsning. En bypass-skåra orienterad parallellt med kornriktningen sprider sprickor lättare längs korngränserna, vilket ger aggressiv urkoppling men kortare utmattningslivslängd. En skåra vinkelrätt mot kornriktningen motstår spricktillväxt men kan begränsa materialflödet under formningsoperationer. Kall-valsat stål och rostfritt stål visar starka anisotropa effekter, medan varmvalsat stål och koppar är mindre känsliga. Ingenjörer måste bekräfta spolens orientering i förhållande till matningsaxeln och anpassa skårornas placering till formens stränghet vid intilliggande stationer.
5. Vilka är tecknen på otillräcklig design för bypass notch under produktionen?
Observerbara symtom inkluderar remslyftning mellan stationer efter kraftiga stansningsträffar, gradvis ökning av dimensionsspridningen vid formningsstationer, pilotstiftsklippning på grund av felregistrering av remsan, synlig kantsprickning som sträcker sig från skårans rötter, remsbuktning under matningsframmatning och accelererat stansslitage vid stationer intill skårorna. Varje symptom mappas till en specifik teknisk parameter: remslyftning indikerar otillräckligt skårdjup, pilotskada spår av matningsinstabilitet och kantsprickor avslöjar en geometri-versus-material som inte överensstämmer. Specialiserade verktygspartner som YICHEN kan hjälpa till att diagnostisera dessa problem och översätta korrigerande åtgärder till optimerade formdesigner.


