


Vad stansklämmor gör och varför de är viktiga
Föreställ dig att din press kör med 60 slag per minut. Den övre dynan slår in i material, genererar tusentals pund av omvänd belastning och vibrationer susar genom bolsteret. Vad håller båda tärningshalvorna låsta i position genom allt detta? Svaret är ditt spännsystem, och om det misslyckas, misslyckas allt nedströms med det.
Definition och kärnfunktion för stansklämmor
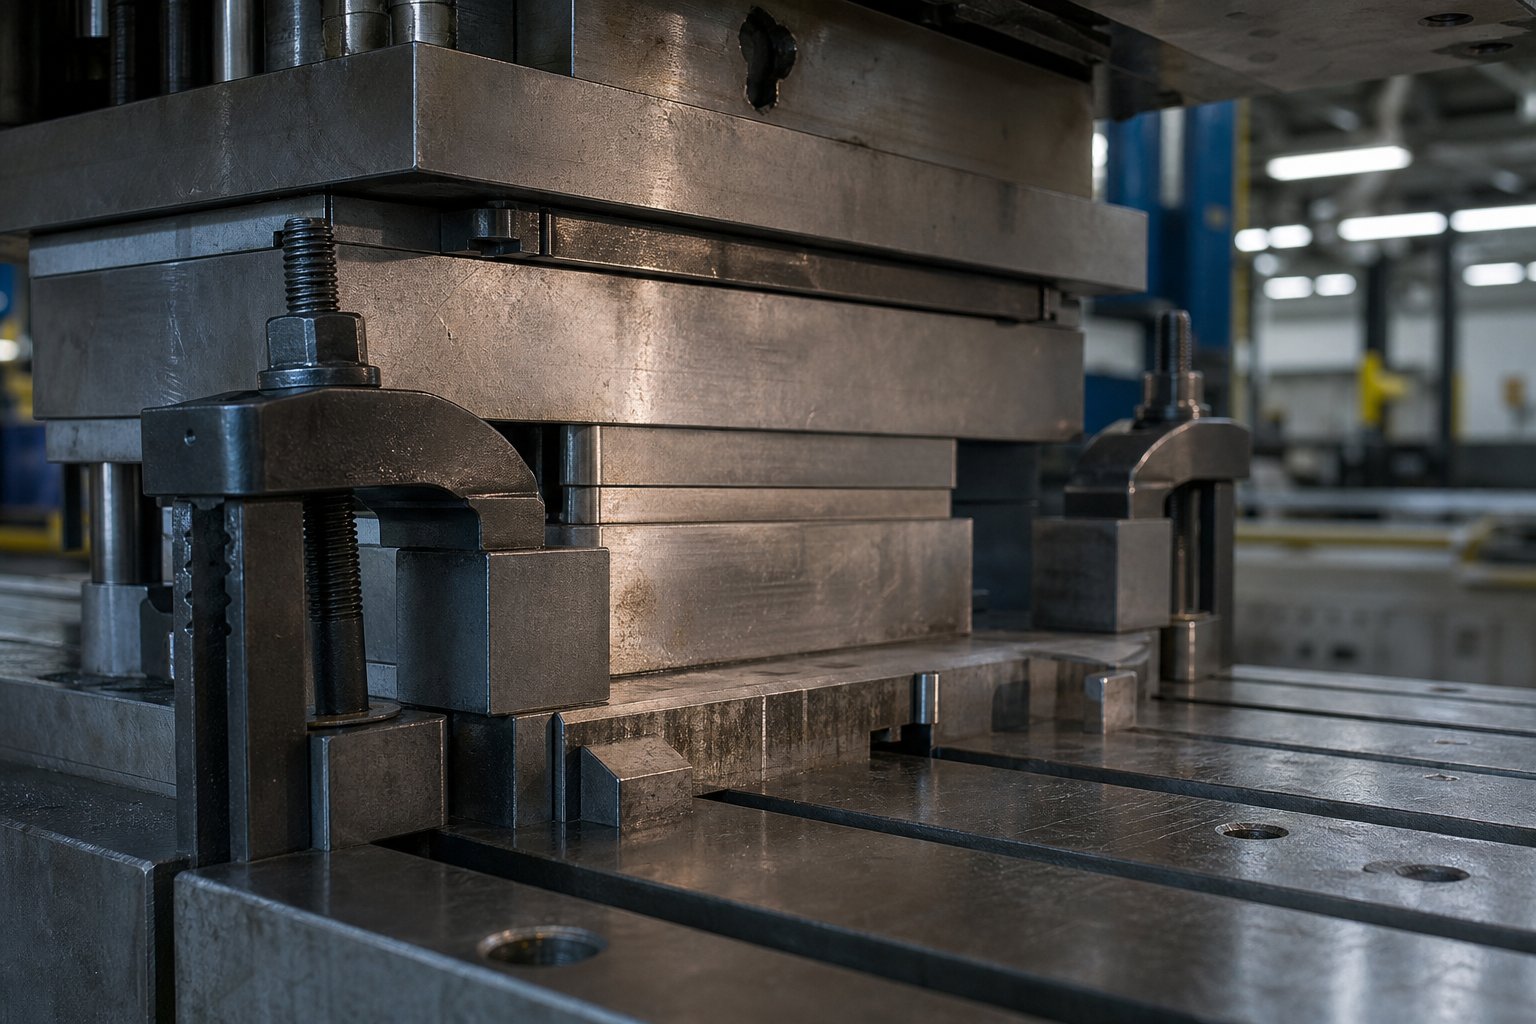
Pressverktygsklämmor är mekaniska eller kraftmanövrerade enheter- som fäster de övre och nedre halvorna av ett pressverktyg (matris) till kolven (sliden) och bolsterplattan, och motstår alla statiska och dynamiska krafter som genereras under präglingscykeln.
I en stämplingspress fäster den övre stanshalvan till sliden medan den nedre halvan är fastklämd eller bultad till bädden eller bolsteret. Formklämman är det kritiska gränssnittet mellan dessa verktygskomponenter och själva pressstrukturen. Dess jobb går utöver att bara hålla ett tungt stålblock på plats. Varje pressslag producerar formningskrafter, snäpp-genom stötar, avskalningskrafter och vibrationer. En formklämma måste motstå alla dessa belastningar upprepade gånger, ofta miljontals cykler under en produktionskörning, utan att tillåta ens bråkdelar av formskon i förhållande till pressen.
Varför klämintegritet påverkar delkvalitet och presssäkerhet
När du tänker på delkvalitetsproblem får klämning sällan skulden. Men det borde det. En tärning som förskjuter till och med några tusendelar av en tum mitt-slag introducerar dimensionsvariationer i varje stämplad del som följer. Punch-to-die clearances ändras. Piloter är inte längre i linje med för-genomborrade hål. Progressiva matrisstationer förlorar registreringen. Resultatet är skrot, verktygsskador och oplanerade stillestånd.
Säkerhetsdimensionen är lika allvarlig.Fästelement för-inställning utsätts för cyklisk belastningfrån pressvibrationer och den efterdragning som kommer vid upprepad användning. En enda misslyckad klämma under dynamisk belastning kan frigöra en formsektion som väger hundratals eller tusentals pund. Det är därför överflödig fästning, korrekt vridmomentverifiering och korrekt val av klämmor inte är valfria bästa praxis. De är grundläggande säkerhetskrav för varje pressinstallation.
Den här guiden täcker hela livscykeln för klämmor: typer och funktionsprinciper, beräkningar av klämkraft, installationsprocedurer, underhållsscheman och ett strukturerat beslutsramverk för att välja rätt system. Oavsett om du är en presstekniker som ställer in formar dagligen, en verktygsingenjör som specificerar fastspänning för en ny progressiv form, eller en driftschef som utvärderar snabba uppgraderingar av formbyte, kommer avsnitten framåt att ge dig det tekniska djupet för att fatta säkra beslut.
Komplett taxonomi av formklämmor
Alla klämanordningar gör inte samma jobb på samma sätt. En tåklämma som håller en liten sammansatt stans i en 60-tons OBI-press har nästan ingenting gemensamt med en magnetisk platta som säkrar progressiva verktyg i en 1 000-tons överföringspress. Ändå faller båda under paraplyet av formklämning. För att välja rätt behöver du en tydlig bild av varje tillgänglig kategori, hur var och en behåller tärningen och var varje kategori passar bäst.
Manuella klämtyper och deras konfigurationer
Manuella klämmor förlitar sig på en mänsklig operatör för att placera, dra åt och verifiera varje fästpunkt. De är den vanligaste och billigaste kategorin, men de kräver disciplin i vridmomentapplicering och placeringskonsistens.
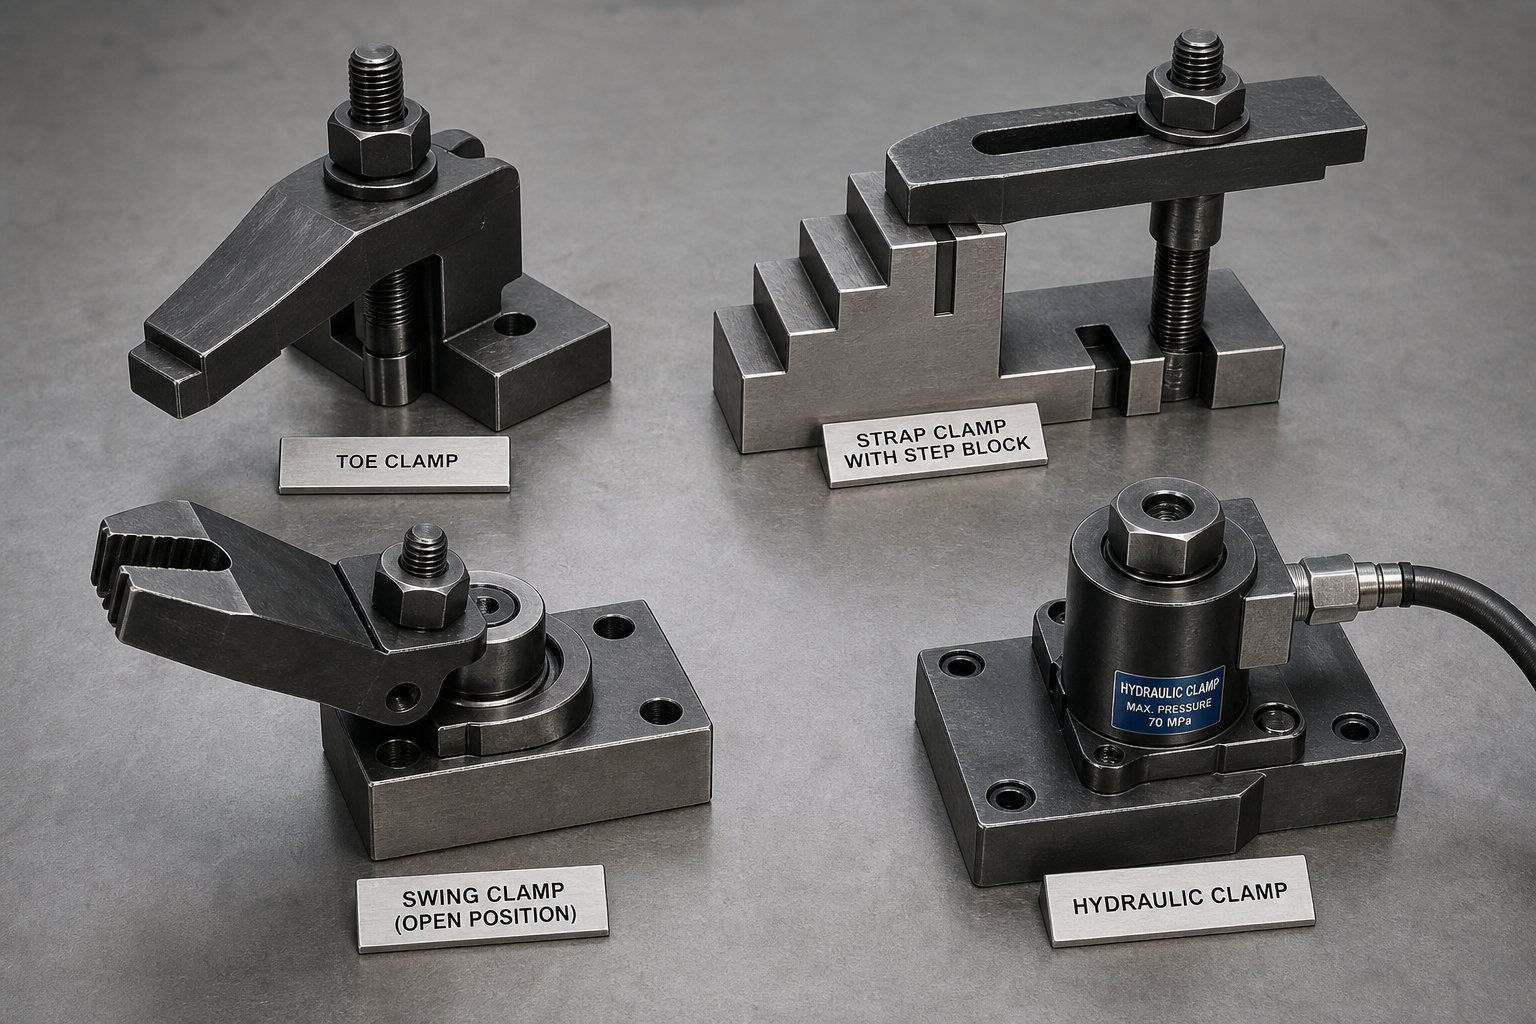
Tåklämmorgreppa kanten på en matrissko med ett kort, låg-profilfinger som hakar fast över formflänsen. AT-slitsbulten träs upp genom bolsterspringan, och en mutter drar ner tån mot formytan. De fungerar bra i trånga utrymmen där utrymmet över huvudet är begränsat, och du kommer ofta att se dem på mindre OBI- och gap-frame-pressar som har låga-tonnagejobb.
Remklämmor(ibland kallade stångklämmor eller D-klämmor i butiksstenografi) använd en platt stålstång som överbryggar mellan matrisskokanten och en stödpunkt såsom ett stegblock. Ena änden kommer i kontakt med formen, den andra vilar på stegblocket och en T-bult i mitten drar ner stången för att generera klämkraft genom en spak-liknande mekanisk fördel. Remklämmor är mångsidiga och billiga, vilket gör dem till standardvalet för jobbbutiker som hanterar olika formstorlekar.
Stegblock och klämsatserkoppla ihop med remklämmor för att överbrygga höjdskillnaden mellan formskoytan och bolsteret. Stegblock finns i graderade storlekar, vilket låter operatören anpassa stödhöjden till praktiskt taget vilken tjocklek som helst. Ett väl-matchat stegblock och klämuppsättning håller remmen plant, vilket fördelar klämkraften jämnt. När remmen lutar på grund av att steghöjden är fel, koncentreras det mesta av lasten till bulten snarare än stanskanten, vilket dramatiskt minskar den effektiva hållkraften.
Svängklämmorsväng i läge över dynflänsen och lås med en T-bult. Deras främsta fördel är hastigheten: operatören svänger klämkroppen ur vägen under matrisladdning, roterar den sedan bakåt och drar åt. Detta eliminerar behovet av att helt ta bort och sätta tillbaka klämman för varje byte. Svängklämmor passar pressar med frekventa stansbyten där kompletta hydraulsystem inte är motiverade.
Glidbara klämmorflytta i sidled längs T-skåran för att passa olika stansbredder utan att flytta om bulten. De minskar inställningsvariabiliteten genom att hålla klämman på en för-indexerad plats som bara behöver en lateral glidjustering. Du hittar dessa på pressar som kör familjer av formar med liknande men inte identiska fotavtryck.
Power-aktiverade klämtekniker
När du vill ta bort operatörsvariationer och komprimera övergångstiden tar kraftdrivna-system över. De applicerar konsekvent, repeterbar kraft med en knapptryckning.
Hydrauliska stansklämmoranvänd trycksatt vätska som verkar på en kolv för att generera klämkraft. De har använts vid metallformningi mer än 50 åroch förblir starkt adopterade på grund av sin flexibilitet och tillförlitlighet. Hydrauliska klämmor kan vara externa (glidda in i T-slitsar och gripande formkanter), fast-monterad (skruvad direkt på bolsteret eller sliden) eller invändig (integrerad i pressbädden). Interna konfigurationer inkluderar svängklämmor som levererar 7 till 19 ton kraft per enhet, svängklämmor som ger upp till 25 ton och interna dragklämmor som greppar T-klämstänger som är fästa på underplåtar. Säkerhetsfunktioner som riktningsventiler för noll-läckage och pilot-manövrerade backventiler säkerställer att formen förblir fastklämd även vid strömavbrott eller fel i hydraulledningen.
Magnetiska och hydromekaniska system
Magnetiska klämsystemanvänd elektropermanenta magneter inbäddade i skräddarsydda plattor bultade till pressbädden och skjuten. Aktivering av systemet kräver endast cirka 0,5 till 3 sekunders elektrisk kraft för att övergå från upplåst till fastspänt. När de väl är strömsatta håller magneterna formen utan kontinuerlig strömförbrukning, och bibehåller full kraft även under ett strömavbrott. Det koncentrerade magnetfältet penetrerar cirka 0,625 tum in i formbasen och ger enhetlig,-fri retention över hela kontaktytan. Magnetiska plattor kräver inte formstandardisering på det sätt som hydrauliska system ofta gör, även om de kräver plana, rena formytor gjorda av magnetiskt-kompatibelt stål för maximal hållkraft.
Hydromekaniska klämmoröverbrygga klyftan mellan helt manuella och helautomatiska tillvägagångssätt. De använder en T-bult och klämmutter, ungefär som en konventionell installation, men integrerar en inre kolv som sätter tryck när operatören applicerar rätt vridmoment. Ett förspänningsindikatorstift sträcker sig för att ge omedelbar visuell bekräftelse på att bulten är korrekt laddad. Utdelningen är betydande: en 1-tums T- bult hydromekanisk klämma genererar 22 000 pounds av klämkraft med endast 22 ft-lbs vridmoment. Detta ger stämplare feedback och konsistens hos ett kraftsystem samtidigt som enkelheten i ett manuellt arbetsflöde bibehålls.
| Typ | Aktiveringsmetod | Typiskt tonnageintervall | Die Change Speed | Relativ kostnad |
|---|---|---|---|---|
| Tåklämma | Manuell (T-bult och mutter) | Upp till 200 ton | Långsam (15-30 min per tärning) | Mycket låg |
| Rem / D-klämma | Manuell (T-bult, stegblock) | Upp till 400 ton | Långsam (15-30 min per tärning) | Låg |
| Stegblock och klämsats | Manuell (ihopkopplad med rem) | Upp till 400 ton | Långsam (15-30 min per tärning) | Låg |
| Svängklämma | Manuell (pivot och T-bult) | Upp till 300 ton | Måttlig (10-20 min) | Låg-Medium |
| Skjutbar klämma | Manuell (lateral glid, T-bult) | Upp till 300 ton | Måttlig (10-20 min) | Medium |
| Hydraulisk klämma | Hydrauliskt tryck (kolv) | 50-2,000+ ton | Snabb (1-5 min) | Hög |
| Magnetisk platta | Elektropermanent magnet | 50-2,000+ ton | Mycket snabb (0,5-3 sek klämtid) | Mycket hög |
| Hydromekanisk klämma | Manuellt vridmoment + invändig kolv | Upp till 600 ton | Måttlig (5-15 min) | Medium |
Varje kategori intar en distinkt position längs spektrumet av kostnad, hastighet och automatisering. Men att veta vad en klämtyp är kommer du bara halvvägs. Att förstå de mekaniska principerna bakom varje retentionsmetod och inse hur dessa principer går sönder under verkliga driftsförhållanden är det som skiljer tillförlitliga inställningar från de som växlar mitt-slag.
Hur varje spännteknik fungerar på mekanisk nivå
En klämma antingen håller eller så gör den inte. Men när man misslyckas under en produktionskörning kräver diagnostiseringen av varför mer än visuell inspektion. Det kräver förståelse av fysiken som genererade hållkraften i första hand. Varje klämteknik förlitar sig på en fundamentalt annorlunda mekanism, och var och en försämras olika under verkliga-förhållanden. Att veta vad som händer inuti klämman ger dig möjligheten att lokalisera felsökning av förlust av klämkraftsförlust innan ett mindre problem blir ett katastrofalt stansskifte.
Friktion och mekanisk fördel i manuella klämmor
Varje manuell klämma, oavsett om det är en remklämma, en tåklämma eller en dimidklämmaliknande enhet, håller fast formen genom samma grundläggande princip: en bult under spänning skapar en normal kraft mellan klämytan och formskonytan, och friktion mellan dessa ytor motstår sidorörelser. Den mekaniska fördelen kommer från spakgeometrin. I en remklämma sitter bulten mellan formkanten och stegblocket. Ju närmare bulten är placerad mot formen (snarare än centrerad), desto högre andel av klämkraften överförs till formytan.
- T-slitsbult ger axiell spänning
- Rem eller tåkropp som fungerar som en hävarm
- Stegblock som ger stödpunkten för reaktionspunkten
- Mutter eller fästelement omvandlar vridmoment till linjär förspänning
Vad orsakar kraftförlust här? Olja eller stanssmörjmedel på formskonytan minskar friktionskoefficienten, ibland med 30 till 50 procent. Termisk cykling under långa produktionskörningar orsakar bultavslappning när fästelementet expanderar och drar ihop sig. Vibration lossar gradvis gängingreppet. Om du märker att en manuell klämma tappar greppet mitt i-körningen, kontrollera först kontaktytorna med avseende på kontaminering och verifiera sedan att bulten har kvarhållit vridmomentet.
Hydraulisk tryckmultiplikation och kolvdesign
Hydrauliska formklämmor utnyttjar Pascals lag: tryck som appliceras på en innesluten vätska överförs lika i alla riktningar. En pumpkolv med liten-diameter trycksätter hydraulvätska, som verkar på en spännkolv med större-diameter. Ytförhållandet mellan de två kolvarna multiplicerar den ingående kraften, vilket genererar ton av klämbelastning från en blygsam hydraulisk tillförsel.
- Hydraulisk kraftenhet som genererar systemtryck (vanligtvis 3 000-5 000 PSI)
- Riktningsventiler som leder vätska för att klämma eller släppa
- Spännkolv omvandlar tryck till linjär kraft
- Pilot-manövrerade backventiler som låser in trycket om tillförseln misslyckas
- Trycksensorer övervakar klämstatus i realtid-
Fellägena här skiljer sig från manuella system. Försämring av tätningen tillåter internt läckage, vilket gradvis minskar kraften som kolven kan tåla. Oljeförorening med metallpartiklar påskyndar förslitning av tätningar. Extrema temperaturer ändrar vätskans viskositet, vilket påverkar svarstid och topptryck. En hydraulisk klämma som håller perfekt vid start men driver efter fyra timmars produktion pekar ofta på en långsam intern läcka förbi en sliten kolvtätning snarare än ett externt problem.
Principer för fastspänning av elektromagnetiska fält
Ett magnetiskt formspännsystem fungerar på en helt annan fysisk grund. Elektropermanenta magneter kombinerar två material: aluminium-nickel-kobolt (AlNiCo), som magnetiserar och avmagnetiserar lätt, och neodym, som håller sitt magnetiska tillstånd med extrem seghet. En kort elektrisk puls riktar in AlNiCo-polerna så att de fungerar med neodymet och projicerar ett koncentrerat magnetfält flera tum bortom plattans yta. En omvänd puls vänder AlNiCo-polerna för att motverka neodymet och kollapsar fältet tillbakahelt i själva plattan.
- Neodymmagneter som ger basfältstyrka (hög koercitivitet)
- AlNiCo-element som fungerar som omkopplingsbara flödesgrindar (låg koercitivitet)
- Magnetisk plåthus med nord-sydpolsrutmönster
- Elektrisk spole levererar korta aktiverings- och deaktiveringspulser
- Närhetssensorer som verifierar formkontakt (upptäcker mellanrum större än 0,007 tum)
Nuvarande system levererar upp till 14 ton hållkraft per kvadratfot, men det antalet beror mycket på ytförhållandena. Alla luftgap, rostskala, stämplande snäckor eller icke-magnetiskt material mellan plattan och formen minskar flödesöverföringen och försvagar fästet. Temperaturen spelar också roll: vanliga magnetiska plattor hanterar upp till 250 grader Fahrenheit, med specialenheter klassade till 450 grader till betydligt högre kostnad. Till skillnad från hydrauliska system finns det inget att läcka eller slita mekaniskt. Men en smutsig bolsteryta är den främsta orsaken till minskad hållkraft i magnetiska system.
Hydromekanisk klämdrift kombinerar delar av både manuella och hydrauliska tillvägagångssätt. Operatören drar manuellt åt en T-bult, men klämkroppen innehåller en förseglad kolvkammare. När vridmomentet når målvärdet trycksätts den interna kolven, vilket låser förspänningen mekaniskt samtidigt som en visuell indikatorstift förlängs. Denna fristående-hydrauliska förstärkning innebär att en 1-tums T-bult producerar 22 000 pund klämkraft från bara 22 ft-lbs vridmoment. Ingen extern hydraulisk tillförsel behövs. Om indikatorstiftet dras tillbaka under en körning har du omedelbart bevis på att bultens förspänning har minskat, vilket gör kraftförlusten synlig snarare än dold.
Varje teknik har en distinkt miljömässig sårbarhet: olja dödar friktions-baserade manuella klämmor, tätningsslitage undergräver hydraulsystem och ytföroreningar försämrar magnetiska tryckplattor. Att känna igen vilket felläge som gäller för ditt system är det första steget mot att förhindra det. Nästa praktiska fråga är hur mycket total kraft dina klämmor behöver generera i första hand, vilket beror på din presskapacitet, slaghastighet och de specifika krafter din form producerar under formningen.
Regler för beräkning av klämkraft och dimensionering
Att veta vilken klämtyp man ska använda är bara halva problemet. Den andra hälften är att veta hur mycket kraft ditt spännsystem måste leverera. Om du gör fel och du antingen över-konstruerar (slösar bort pengar och installationstid) eller under-ingenjörer (riskförskjutning, utmattning av fästelement och skadade verktyg). Överraskande nog finns de flesta styrningar för beräkning av formklämkraft helt enkelt inte i standardverktygsreferenser. Så här går du igenom det systematiskt.
Tumregler för klämkraft och deras tekniska grund
Branschens-accepterade utgångspunkter för kraven på presspressens klämkraft kommer från två väl-etablerade tumregler, refererade till av tillverkare som t.ex.Pascaloch förstärkt i PMA teknisk litteratur:
- Vevpressar:Den totala spännkraften bör motsvara minst 10 % av maskinens nominella tonnage.
- Höghastighetspressar-:Den totala spännkraften bör motsvara minst 20 % av maskinens nominella tonnage.
- Hydrauliska pressar:Klämkraften måste överstiga dynans öppningskraft.
Varför skillnaden? Det handlar om dynamik. En vevpress som körs med måttlig hastighet genererar omvänt tonnage (snäpp-genom stöt) när stansen spricker genom materialet. Den chocken ger nedåtgående glidaccelerationer som kannärma sig 10 gånger tyngdaccelerationeneffektivt multiplicera den skenbara vikten av den övre formen många gånger under några millisekunder. Klämsystemet måste motstå denna momentana separationskraft utan att tillåta formskon att lyfta från kolvytan.
Höga-pressar förvärrar problemet. Snabbare slaghastigheter innebär oftare stötar med mindre tid för vibrationer att dämpa mellan cyklerna. Skalningskrafterna ökar också med hastigheten eftersom materialet har mindre tid att slappna av från stansarna. 20%-regeln står för denna förstärkta dynamiska miljö. 20%-metoden överskattar i allmänhet faktiska krav eftersom den antar maximal specificerad formvikt och maximala slag per minut. Den inbyggda-marginalen ger den redundans som säkerhets-kritiska fastsättningar kräver.
Steg-för-storleksmetod för din ansökan
Formklämmans dimensionering följer en logisk sekvens. Gå igenom dessa steg för varje ny forminstallation eller när du utvärderar om din nuvarande konfiguration har tillräcklig marginal:
- Identifiera pressens nominella kapacitet och typ.En vevpress på 600-ton ger dig en baslinje. En 600-tons höghastighetspress kräver dubbelt så hög fastspänningsprocent.
- Tillämpa lämplig tumregel.För vevpressen på 600-ton: 600 x 0.10=60 ton minsta totala klämkraft. För en 600-tons höghastighetspress: minst 600 x 0.20=120 ton totalt.
- Dela kraften mellan övre och nedre dynan.Dela din totala summa jämnt: 30 ton som håller den övre dynan mot sliden och 30 ton som säkrar den nedre dynan till bolsteret (för exemplet med vevpress).
- Redogör för broklämmans geometri.När man använder remklämmor med stegblock verkar bara ungefär hälften av bultspänningen på formen. Den andra halvan trycker in i stödpunktsblocket. Om du behöver 30 ton på formen, måste du generera 60 ton total bultförspänning över alla remklämmor på den formhalvan.
- Välj mängd och storlek på formbultar eller klämmor.Dela den erforderliga kraften per formhalva med den nominella spännkraften för varje enskild enhet. Till exempel, om varje T-bultenhet ger 5 ton effektiv kraft på formen, behöver du minst 6 klämmor per sida (30 / 5=6).
- Kontrollera att klämställena ger balanserad belastning.Fördela klämmorna symmetriskt runt munstyckets omkrets så att ingen enskild kant bär en oproportionerligt stor andel av retentionsbelastningen.
Pascals katalog noterar här en viktig princip: det är bättre att använda fler klämmor vid lägre individuell kraft än färre klämmor med högre kraft. Detta fördelar belastningen jämnare över formskon, minskar lokala spänningskoncentrationer och ger fortsatt retention om ett fästelement går sönder.
När standardreglerna inte gäller
Riktlinjerna 10 % och 20 % fungerar bra för enkla stansnings- och formningsoperationer. Men vissa tillämpningar genererar krafter som driver långt bortom dessa antaganden:
- Progressiva matriser med tungt materialflöde:Material som dras genom flera drag- eller formstationer skapar sidokrafter som verkar på formen i riktningar som de vertikala klämmorna inte var designade för att motstå. Ju tyngre dragreduktionen är, desto mer lateral kraft överförs till formskorna.
- Avstängd-centerladdning:När centrum för applicerad kraft inte är i linje med mitten av dynsatsen (och därmed centrum av fastspänningen), utvecklas ett lutningsmoment. Klämmor på ena sidan av formen tar en oproportionerligt stor del av belastningen. Detta är vanligt i progressiva stansar där skärning, dragning och formning inte producerar symmetriska resulterande krafter.
- Aggressiva lyftkrafter:Kväve-fjäder eller mekaniska lyftare som trycker mot den övre dynan under returslaget bidrar direkt till separationskraften. Om en dyna använder 8 ton lyftkraft och du bara beräknat 10 ton övre dynklämning, har din effektiva säkerhetsmarginal sjunkit till 20 % istället för de planerade 100 %.
- Material med hög utbyte-till-draghållfasthet-:Förhållandet mellan sträckgräns och draghållfasthet påverkar direkt omvänd tonnagestorlek. Stål med högre-hållfasthet och aluminiumlegeringar med höga YS/UTS-förhållanden genererar proportionellt större genomsnäppning-och kräver mer klämkraft än mjuka stålapplikationer på samma press.
I dessa scenarier, behandla procentreglerna som ett golv, inte ett tak. Lägg till lyftkrafter direkt till dina fastspänningskrav. För belastning utanför-centrum, öka klämdensiteten på den belastade sidan istället för att lita på symmetrisk placering. Och närhelst dina formbultar gör dubbelarbete och motstår både vertikal separation och sidoförskjutning, överväg att lägga till klackblock eller nycklar för att bära den laterala komponenten oberoende, så att bultarna bara hanterar dragsepareringsbelastningen som de är designade för.
Att få rätt kraftsiffror spelar roll, men en perfekt beräknad spännkraft misslyckas ändå om installationen är fel. Vridmomentet som appliceras på varje bult, sekvensen i vilken de dras åt och valen av hårdvara avgör alla om din beräknade kraft verkligen når formskonytan intakt.
Installationsprocedurer och vridmomentspecifikationer
Ett väl-utvalt klämsystem med rätt storlek misslyckas fortfarande om teknikern som installerar det använder fel bult, hoppar över en bricka eller drar åt i ett slumpmässigt mönster. Installation är där beräkningar blir verklighet, och det är där de flesta klämfel faktiskt uppstår. Hårdvaran, sekvensen och verifieringsstegen efter start avgör alla om kraften du beräknade på papper faktiskt når stansskoytan jämnt.
T-Krav för val av spårbult och gängingrepp
Två fästanordningar dominerar installationen av stämplingsformen. Den första ärT-bult och mutterkombination, där en bult med ett T--format huvud (vanligtvis 1-tum i diameter) faller in i bolstret eller kolvens T-spår och en mutter dras åt ovanpå klämman. Den andra ärbult och T-mutterarrangemang, där en T-mutter sitter inuti spåret och en bult träs ner i den ovanifrån. Skillnaden är viktig eftersom T-muttrar måste passa inom spårets dimensioner, vilket vanligtvis begränsar det gängade hålet till 3/4-tums diameter. Den mindre gängan ger bara cirka 60 procent av draghållfastheten hos en 1-tumsbult av samma kvalitet. För att uppnå likvärdig klämkraft behöver du nästan dubbelt så många klämmor med bult-och-T-mutteruppsättningen jämfört med 1-tums T-bultar.
Trådingreppslängden är avgörande. Minimiregeln: bulten måste gå i gängor som är lika med minst en bultdiameter. För en 3/4-tumsbult gängad i en T-mutter betyder det minst 3/4 tums gängingrepp. Det föredragna ingreppet är 1,5 gånger bultdiametern, eller cirka 1-1/8 tum för samma fästelement. En korrekt dimensionerad bult kräver inte mer än två brickor för att uppnå denna geometri, och gängorna bör inte sträcka sig längre än till botten av T-muttern.
Materialkvaliteten spelar lika stor roll som diametern. Använd åtminstone SAE Grade 5-fästen för alla applikationer med formklämning. Dessa är legerat stål, värmebehandlat och härdat enligt fastställda specifikationer. Alla USA-tillverkade Grade 5-bultar har ett tillverkarmärke på huvudet utöver tre radiella linjer som indikerar graden. En bult utan tillverkarens beteckning kan importeras och kan inte uppfylla kraven på mekanisk hållfasthet. Använd aldrig vanliga-kolbultar eller kommersiella gängade stång för stansning. Fästelement i vanligt kol ger ungefär hälften så stark hållfasthet som Grad 5, och kommersiella gängade stång ger inga som helst spårbara mekaniska specifikationer.
Åtdragningssekvens och vridmomentverifiering
Även med rätt vald hårdvara påverkar ordningen i vilken du drar åt klämmorna direkt hur jämnt stansen sitter mot bolstret. Ett slumpmässigt åtdragningsmönster koncentrerar klämtrycket på ena sidan samtidigt som den motsatta kanten lämnas under-belastning. Den obalansen gör att formen kan gunga eller förskjutas under bildade belastningar, vilket skapar en del-till-dimensionell variation.
Följ den här åtdragningssekvensen för formklämman för att uppnå enhetlig tryckfördelning:
- Placera alla klämmor löst runt formens omkrets. Kontrollera att formen är centrerad på bolsteret och vilar plant.
- Sätt fast den första klämman i mitten av den längsta formkanten (eller närmast mitten av den applicerade formningskraften) så att den blir precis -fingertät.
- Flytta till klämman mittemot (tvärs över formen) och fäst den mot samma lätta kontakt.
- Fortsätt till nästa par motsatta klämmor, arbeta utåt från mitten i ett kors-mönster, liknande hur du skulle dra åt ett cylinderhuvud eller en hjulklack.
- När alla klämmor är åtsittande, återgå till den första klämman och applicera 50 procent av det slutliga vridmomentet i samma korsmönster-sekvens.
- Gör en sista passning med fullt målvridmoment, återigen i samma sekvens.
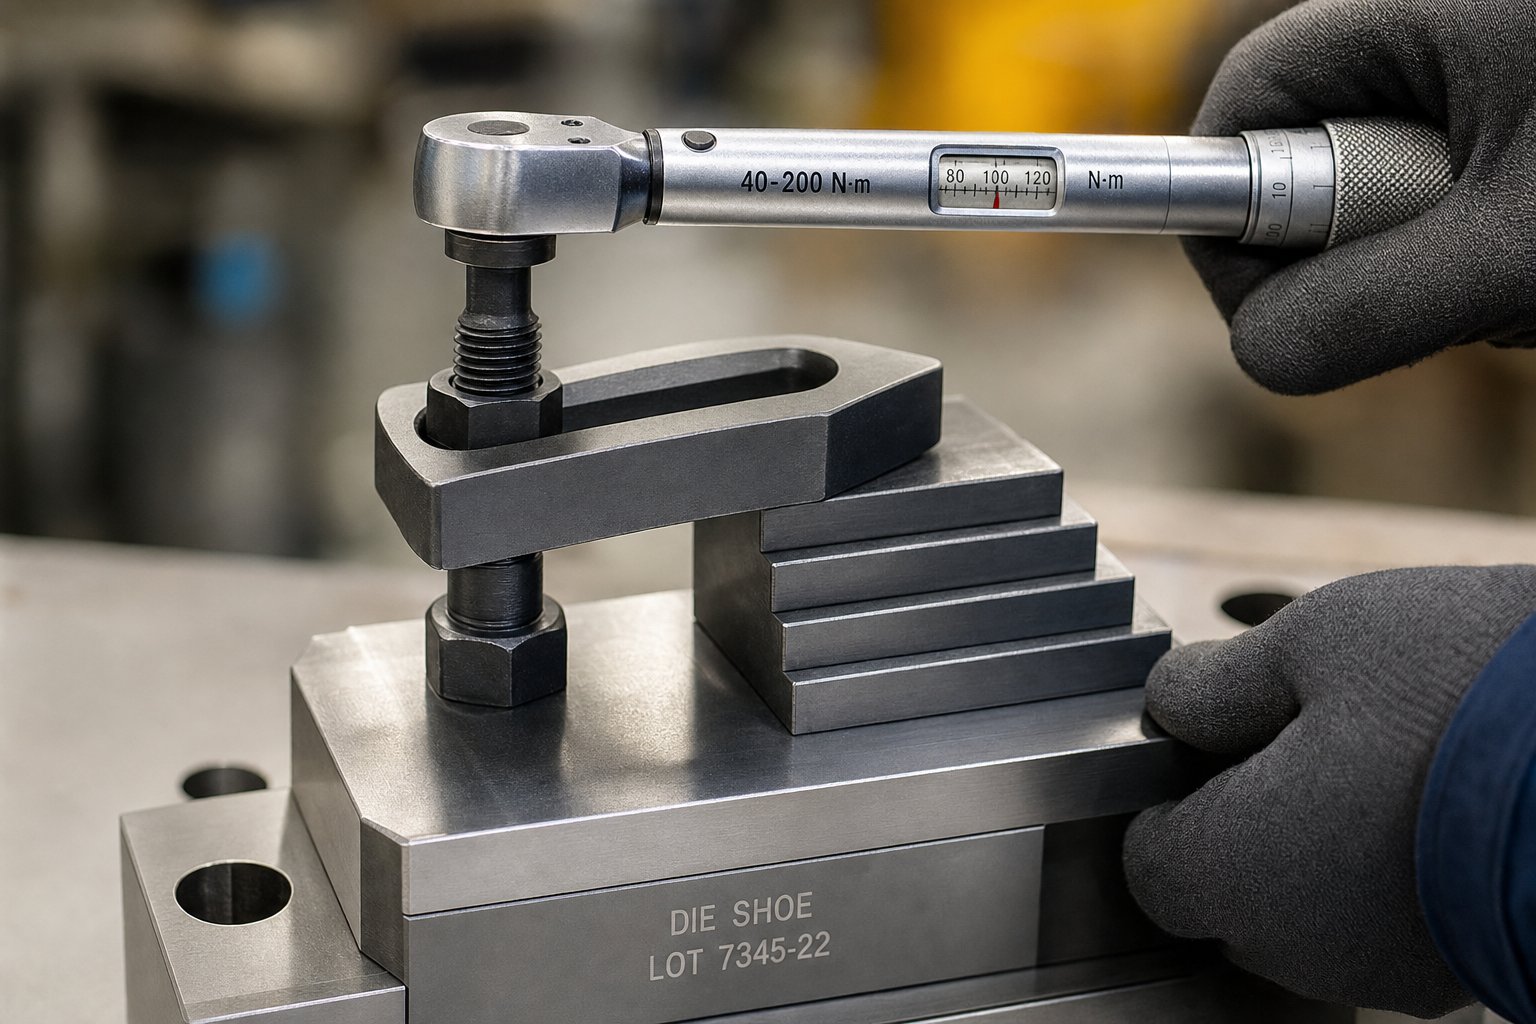
- Verifiera det slutliga vridmomentvärdet på varje klämma med en kalibrerad momentnyckel.
Varför multi-passmetoden? När ett fästelement dras åt sträcker det sig något inom sitt elastiska område och fungerar som en spänd fjäder. Den sträckningen skapar klämkraften som håller ihop fogen. Fästelement för formsättning fungerar bäst när de dras åt till cirka 75 procent av sträckgränsen. En sekvens med flera-pass låter intilliggande fästelement lägga sig ihop i stället för att den första bulten absorberar all initial belastning och slappnar av när den andra bulten drar formen i en annan riktning.
Använd alltid en momentnyckel för sista passet. Över-åtdragning, vilket händer ofta när installationspersonal lägger till rörförlängningar till spärrnycklar eller lådnycklar, belastar fästelementet bortom dess sträckgräns. Detta orsakar permanent töjning och en avsevärd förlust av klämhållfasthet. En bult som har sträckts permanent ska kasseras omedelbart och aldrig återanvändas.
Vanliga installationsfel och deras konsekvenser
Vissa misstag återkommer i butiker oavsett erfarenhetsnivå. Att känna igen dem sparar verktyg, delar och potentiellt liv:
- Felaktig stegblockshöjd:När stödpunktsblocket sitter högre eller lägre än matrisskonytan, lutar bandklämman. En lutad rem koncentrerar kraften vid bultens plats snarare än att fördela den över stanskanten, vilket minskar effektiv klämning med 40 till 60 procent.
- Bulten placerad för långt från tärningen:T-slitsbulten för stansning av stansklämmor bör sitta något närmare stansskon än stödpunktsblocket. Detta säkerställer större tryck på formytan än på stegblocket. Att centrera bulten eller placera den närmare stegblocket vänder det förhållandet.
- Fel typ av bricka:Vanliga plana brickor är inte lämpliga för stansklämning. Använd stora, tjocka, uppkolade-stålbrickor som utformats speciellt för formsättning. För en 3/4-tumsbult betyder det minst 1/4-tums tjock bricka. För en 1-tums T-bult, använd minst 9/32-tums tjocklek. Tunna brickor deformeras under belastning och tillåter bultavslappning.
- Skadad eller återanvänd hårdvara:Bultar med rundade sexkantshuvuden, slitna gängor eller synlig böjning måste bytas ut. Rundade hörn leder till att skiftnyckeln glider och under-vridning. Slitna gängor minskar ingreppsytan och dragkapaciteten.
- Ingen redundans:Fästanordningar för-inställning upplever cyklisk belastning från pressvibrationer. Ett enstaka klämfel under dynamisk belastning kan frigöra en stanshalva som väger tusentals pund. Installera alltid redundanta fästpunkter så att systemet behåller formen även om en installation misslyckas.
- Hoppa över momentnyckeln:Den mänskliga handen kan inte på ett tillförlitligt sätt skilja mellan 75 procent och 95 procent av avkastningen. Utan ett kalibrerat verktyg gissar du, och att gissa med ett säkerhets-kritiskt fäste är oacceptabelt.
Stegblock förtjänar särskild uppmärksamhet. Deras roll är okomplicerad: att överbrygga höjdgapet mellan formskonens övre yta och T-slitsbultens huvudnivå. Stegblock och klämuppsättningar är att föredra framför direkt bultning när formskon är tunnare än den tillgängliga T--slitsbultens längd, när olika formhöjder körs på samma press, eller när bolsterytan ligger betydligt under formskonkanten. Välj ett stödpunkt som matchar stansskohöjden exakt. Justerbara stegblock bör ställas i nivå med skon innan någon åtdragning påbörjas. En obalans på jämn 1/8 tum skapar det lutade-bandet som beskrivs ovan.
Efter att ha slutfört den fullständiga åtdragningssekvensen, kör pressen genom tre till fem långsamma slag med munstycket öppet (inget material). Stoppa sedan pressen, lås ut och-kontrollera varje klämma igen med momentnyckeln. Inledande presscykling orsakar mindre sättningar eftersom kontaktytor sitter helt under belastning. Bultar som vridits korrekt under installationen visar ofta 5 till 15 procents vridmomentförlust efter de första slagen. Åter-dra åt alla som har tappat, kör sedan ytterligare några slag och verifiera en gång till. Först efter två på varandra följande kontroller håller sig stadigt bör du börja mata material och köra produktionen.
Denna verifieringsdisciplin lägger till tre till fem minuter till ett tärningsset. Vad det förhindrar, en tärningsförskjutning som skadar en progressiv tärning som kostar tiotusentals dollar, gör dessa minuter till den högsta-värdetiden under hela övergången. Och för butiker där de extra minuterna fortfarande känns för långa, blir nästa övervägande om själva spänntekniken kan uppgraderas för att komprimera den totala omställningstiden utan att offra installationens integritet.
Integrera stansklämmor med arbetsflöden för snabb stansbyte
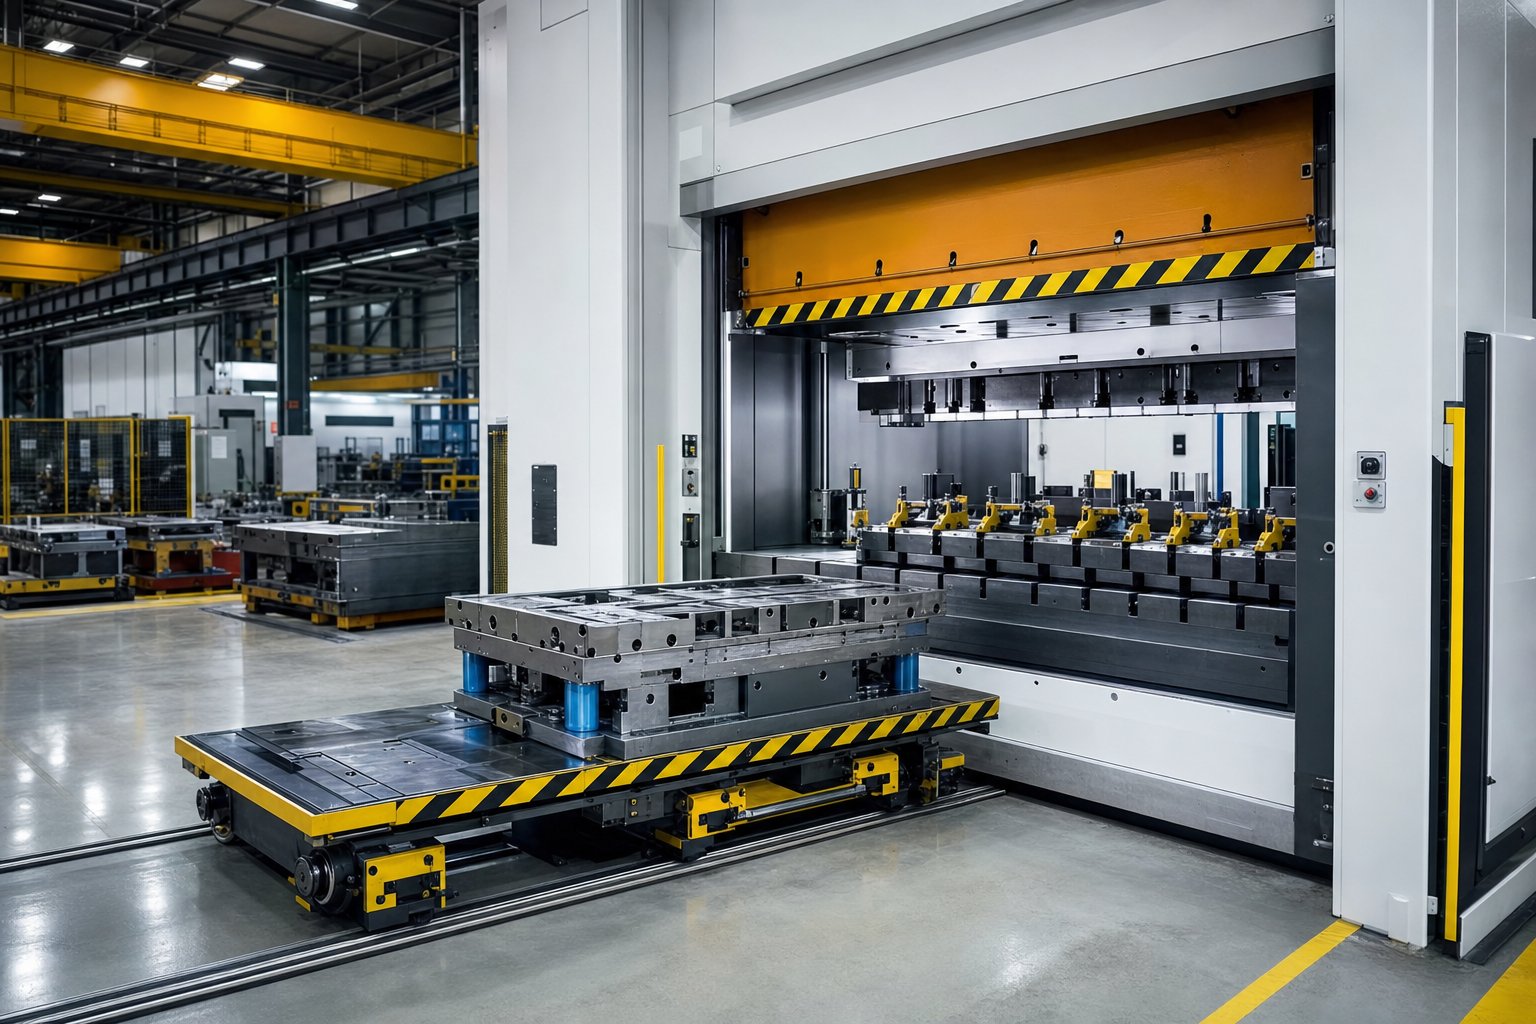
Enstaka-minuters utbyte av stansar låter bra i ett seminarium om lean manufacturing. Men när du går tillbaka till pressgolvet och möter en 400-tons raksida med remklämmor på varje tärning, mäts gapet mellan teori och verklighet i minuter av förlorad produktion. Sanningen är okomplicerad: din spännteknik är den enskilt största variabeln som avgör om snabbt byte av verktyg förblir ett koncept eller blir ett operativt faktum. Formklämmor för snabbt formbyte måste leverera två saker samtidigt - pålitlig hållkraft och minimal tid mellan den sista bra delen från formen A och den första bra delen från formen B.
Hur klämteknik bestämmer växlingshastighet
Tänk på vad som händer under en typisk manuell omställning. Pressteknikern lossar sex till tolv remklämmor, drar ut T-bultarna, tar bort stegblock, rullar ut formen, placerar den nya formen, installerar om all hårdvara, drar åt i sekvens, vridmoment-verifierar och kör testslag. Även en skicklig sättare som arbetar utan avbrott lägger 15 till 30 minuter på att bara klämma fast och lossa. Multiplicera det med tre tärningsbyten per skift, och du har bränt en timme eller mer av presstid på enbart fästelementsarbete.
Hydraulsystem kollapsar den tidslinjen dramatiskt. Med för-placerade klämmor som aktiveras av en enda kontrollventil, trycker operatören på en knapp och alla klämmor kopplas in eller släpper samtidigt. Den faktiska kläm- och avklämningstiden sjunker till sekunder, även om den totala omställningen fortfarande inkluderar stanspositionering, inriktningsverifiering och anslutning av hjälpsystem. Realistiska totala växlingsintervall för hydrauliska snabbbytessystem ligger mellan 1 och 5 minuter beroende på formstorlek och komplexitet.
Magnetiska plattor trycker ytterligare. Eftersom klämning och avklämning endast kräver en kort elektrisk puls - ungefär två sekunders elektrisk effekt för att övergå från upplåst till helt fastspänt - försvinner fäststeget i huvudsak från växlingssekvensen. Formen rullar på plats, operatören aktiverar magnetfältet och pressen är redo att köras. Totala växlingstider under en minut blir möjliga när de kombineras med rullande bolster eller formvagnar.
| Fastspänningsmetod | Clamp/Unclamp Time | Typisk total omställning | Operatörens skicklighetsberoende | SMED Genomförbarhet |
|---|---|---|---|---|
| Manuella remklämmor | 8-20 min | 15-45 min | Hög (vridmoment, sekvens, placering) | Osannolikt utan underplåtar |
| Hydromekaniska klämmor | 3-8 min | 5-15 min | Måttlig (positionering, lågt vridmoment) | Möjligt med standardisering |
| Hydraulisk snabb-utlösning | 5-30 sek | 1-5 min | Låg (tryck-knappaktivering) | Ja |
| Magnetiska plattor | 2-3 sek | 0,5-3 min | Mycket låg (automatisk aktivering) | Ja |
Skillnaden mellan toppen och botten av denna tabell är inte inkrementell. Det är skillnaden mellan en butik som ekonomiskt kan köra partistorlekar på 500 och en som är låst till minst 5 000 stycken bara för att amortera stilleståndstiden för övergången.
Standardiserande formdesign för snabbare fastspänning
Enbart snabbare spännbeslag garanterar inte ett snabbt byte av formverktyg. Om varje tärning i ditt ställ har olika stängningshöjd, fotavtryck och placering av klämlisten, kräver även hydrauliska klämmor ompositionering och höjdjustering vid varje byte. Den anpassningstiden urholkar hastighetsfördelen du betalat för.
Standardiseringen eliminerar dessa variabler. Standardisering av egenskaper som stängningshöjd, klämhöjd, klämplats, passhöjd och stansläge på progressiva stansar är det första steget för att implementera snabbt stansbyte, och det kan utföras i ett företags egen maskinverkstad. När klämmor alltid landar i samma position på samma höjd, tar du bort beslutsfattandet- och justeringarna som tar tid att ställa in.
För butiker med hundratals äldre formverktyg där full standardisering är opraktisk, erbjuder subplates en realistisk mellanväg. En underplatta med enhetliga dimensioner skruvas fast i botten av varje dyna, vilket ger varje verktyg samma klämhöjd, samma rullkontaktyta och samma lokaliseringsstiftmönster oavsett den faktiska formskogeometrin som sitter ovanpå den. Hydrauliska klämmor stannar i fasta lägen på bolsteret och kopplar in underplåtens kanter identiskt varje gång. Vissa butiker prioriterar att endast underplätering av de 20 procent av formarna som körs 80 procent av tiden, och använd sedan förinställda separata underplåtar för resten.
Die paralleller bidrar också. De standardiserar stängningshöjd och passagehöjd samtidigt som de lämnar utrymme under formen för skrottransportörer, vilket gör formen kompatibel med både snabb fastspänning och automatisk skrotborttagning i en uppsättning.
Överväganden om renovering av befintliga pressar
De flesta stampers köper inte nya pressar bara för att få bättre klämning. De behöver snabbt bytessystem som fästs på befintlig utrustning. Huruvida en eftermontering fungerar beror på tre fysiska kompatibilitetsfaktorer:
- T-platsdimensioner:Hydrauliska klämmor som glider in i T-slitsar måste matcha spårets bredd och djup som redan har bearbetats i din bolster och ram. Standardspårbredder (5/8", 3/4", 1", 1-1/4") varierar beroende på presstillverkare och årgång. Mät dina faktiska slitsar innan du anger något glidande klämsystem.
- Bolstertjocklek och planhet:Magnetiska plattor fästs direkt på sängen och glidytorna. Bolstern måste vara tillräckligt tjock för att acceptera monteringsfästena utan att kompromissa med den strukturella integriteten, och tillräckligt platt (vanligtvis inom 0,002" per fot) för att säkerställa full magnetisk kontakt. Slitna eller diskade bolster kan behöva ytbehandlas innan ett magnetiskt system kan fungera med full märkkraft.
- Krav på hydraulisk tillförsel:Hydrauliska klämsystem behöver en kraftenhet som levererar 3 000 till 5 000 PSI med tillräckligt flöde för antalet klämmor. Vissa pressar har redan hydrauliska kretsar för överbelastningsskydd eller stanskuddar som kan gängas. Andra kräver en fristående pump, reservoar och styrventilpaket monterade externt.
- Kontrollintegration:Moderna system för snabb stansbyte låser ihop med presskontrollen för att förhindra strykning när klämmorna inte bekräftas inkopplade. Din befintliga presskontroll måste acceptera dessa förreglingssignaler, vilket kan kräva en PLC-uppgradering på äldre mekaniska pressar med relä-baserade kontroller.
En praktisk utvärdering börjar med en fysisk undersökning: spårdimensioner, bolstertillstånd, tillgänglig hydraulkapacitet och pressstyrningsarkitektur. Bult-på spårkonstruktioner som inte kräver bearbetning av pressbädden eller sönderdelning av golvet har utökade eftermonteringsmöjligheter avsevärt, vilket gör rullstöd och automatiserade spännsystem tillgängliga för pressar som aldrig ursprungligen konstruerades för dem.
Det är också vanligt att blanda teknologier inom en enda press. Hydrauliska svängklämmor på sliden - där manuellt vridmoment över huvudet är besvärligt och inkonsekvent - tillsammans med hydromekaniska klämmor på rullstödet där slangar kan störa matrisvagnens rörelse. Rätt konfiguration för snabbt byte av verktyg är ofta inte ett enda system utan en kombination som är skräddarsydd för varje presss fysiska begränsningar.
Att komprimera omställningstiden löser produktionsschemaläggningsproblemet. Men snabbare klämcykler innebär också att klämmorna cyklar oftare, vilket accelererar slitaget på tätningar, gängor och kontaktytor. Den ökade driftcykeln flyttar uppmärksamheten mot en annan dimension helt och hållet: hur ofta varje klämtyp behöver inspekteras, hur slitaget ser ut innan det blir fel och vilka efterlevnadsstandarder som styr hela processen.
Underhållsscheman och säkerhetsefterlevnad
En klämma som höll perfekt under förra månadens produktionskörning garanterar inte att den håller idag. Trådarna slits. Tätningar försämras. Kontaktytor utvecklar mikro-sprickor som är osynliga för en tillfällig blick. Ändå behandlar de flesta affärer formklämmor som att installera-och-glömmer hårdvara, inspekterar dem först efter att något redan har gått fel. Ett underhållsschema för strukturerad formklämma fångar upp nedbrytning tidigt, innan ett slitet fästelement eller läckande tätning översätts till en formförskjutning, skadat verktyg eller en operatörsskada.
Rutininspektionschecklista efter klämtyp
Olika klämtekniker försämras genom olika mekanismer, så en enda generisk checklista täcker inte alla system. Din checklista för inspektion av formklämmor bör organiseras efter klämkategori, med uppgifter och intervall kalibrerade efter hur varje typ faktiskt bär under cyklisk pressbelastning.
Manuella klämmor (rem, tå, swing och hydromekaniska typer):
- Inspektera T-bultgängor med avseende på sträckning, skärning eller kors-gängning vid varje byte
- Kontrollera remmen och tåkropparna för hårfästes sprickor vid bulthålet och kontaktkanterna varje vecka
- Verifiera stegblockets kontaktytor för svampbildning, avrundning eller ytdeformation varje vecka
- Rengör alla kontaktytor från olja, stanssmörjmedel och metallskräp före varje installation
- Mät T-bultdiametern vid gängroten med en mikrometer varje månad - varje minskning som överstiger 0,005 tum indikerar utmattningsslitage
- Testa hydromekaniska indikatorstift för full utsträckning vid målmoment - ett stift som inte sträcker sig helt signalerar inre kolvtätningsslitage
- Inspektera sexkantshuvuden och mutterplattor för rundning - byt ut alla fästelement som visar skiftnyckelskada
Hydrauliska klämmor:
- Verifiera att systemtrycket håller på det nominella värdet i minst 15 minuter med pumpen avstängd - varje tryckfall indikerar internt läckage förbi kolvtätningar
- Kontrollera alla externa slanganslutningar och kopplingar med avseende på gråt eller aktivt dropp vid varje skiftstart
- Inspektera kolvstångsytorna för skåror, gropbildning eller kromflagning varje månad
- Utför hydraulvätskeanalys kvartalsvis - partikelantal, viskositet och vatteninnehåll enligt ISO 4406 renhetsstandarder
- Byt ut filterelementen vid bypass-indikatorns utlösare eller vid det schemalagda intervallet, vanligtvis var 500:e till 2 000:e drifttimme
- Inspektera riktningsventiler och pilot-manövrerade backventiler för svarstid och internt läckage årligen
Magnetiska klämsystem:
- Verifiera magnetfältstyrkan med en kalibrerad drag-testmätare varje kvartal - jämför med baslinjeavläsningen som registrerades vid installationen
- Inspektera tryckplattans ytor för repor, skräp eller inbäddade skräp som kan skapa luftgap före varje formsats
- Rengör bolster och skjut magnetiska ytor med ett icke-nötande rengöringsmedel vid varje byte
- Kontrollera elektrisk spolresistans och aktiveringspulsström årligen - avvikelser utöver 10 % av specifikationen indikerar spolnedbrytning
- Verifiera närhetssensorns funktion --sensorer måste detektera luftgap som är större än 0,007 tum och förhindra tryckaktivering
Slitageindikatorer och ersättningskriterier
Inspektion berättar det aktuella tillståndet. Ersättningskriterier talar om när nuvarande tillstånd har passerat gränsen från acceptabelt till osäkert. Till skillnad från många verktygskomponenter som gradvis producerar sämre delar innan de går sönder, fungerar ett klämfäste ofta perfekt tills det inte gör det. Det binära felläget gör definierade ersättningstriggers väsentliga snarare än valfria.
För manuell maskinvara, byt ut alla T-bultar eller mutter som visar:
- Synlig gängdeformation eller tillplattad gängtopp från upprepade åtdragningscykler
- Permanent förlängning - mätbar som en längdökning utöver den ursprungliga specifikationen, även om det bara är några tusendelar av en tum
- Sprickor vid övergångsradien mellan bulthuvud och skaft
- Korrosionsgropar som tar bort mer än 5 % av den ursprungliga-tvärsnittsarean vid valfri punkt längs den gängade längden
- Rundade sexkantiga plattor som hindrar momentnyckeln från att sitta helt
För hydrauliska system är byte av hydraulisk klämtätning den vanligaste förebyggande åtgärden. Schemalägg förseglingssatser baserat på drifttimmar snarare än kalendertid. En klämma som cyklar 300 gånger per skift i tre-skift ackumulerar slitage mycket snabbare än en cykling 20 gånger per dag. Typisk tätningslivslängd varierar från 500 000 till 2 000 000 cykler beroende på systemtryck, vätskerenhet och driftstemperatur. Närmånatlig vätskeprovtagningvisar stigande partikelantal eller falldräneringsflödet ökar med 25 % eller mer över baslinjen, dessa signaler indikerar att internt slitage har utvecklats bortom tätningsbytesfönstret till potentiell kolv- eller hålskada.
Magnetiska plattor kräver sällan byte av komponenter men kräver ytunderhåll. En platta med en planhetsavvikelse överstigande 0,004 tum per fot bör slipas om. Djupa repor som inte kan tas bort genom lappning minskar effektiv kontaktyta och försvagar hållkraften proportionellt.
Säkerhetsöverensstämmelse och dokumentation
Formklämning är inte bara ett verktygsproblem - det är ett säkerhetskritiskt-system som styrs av genomdrivbara standarder. DeANSI B11-seriens standarder(inklusive B11.1 för mekaniska pressar, B11.2 för hydrauliska pressar och B11.20 för integrerade tillverkningssystem) upprättar ramverket för riskbedömning, skydd och dokumentation av farlig-energikontroll i pressoperationer. OSHA:s allmänna skyldighetsklausul (avsnitt 5(a)(1)) kräver att arbetsgivare håller arbetsplatser fria från erkända faror - och en stansklämma som är känd för att vara sliten, felaktigt åtdragen eller över sin livslängd kvalificeras som exakt den typen av erkänd fara.
Hur ser efterlevnaden ut i praktiken? Det innebär dokumentation som bevisar att du utförde rätt inspektioner med rätt intervall och vidtog åtgärder när resultaten motiverade det. För säkerhetsrevisioner, underhåll:
- Daterade inspektionsprotokoll för varje klämma och fästelement, kopplade till en specifik press- och formuppsättning
- Vridmomentverifieringsloggar som visar värden som uppnåtts vid installationen och -omkontroll efter första tryckningar
- Hydraulsystems trycktestposter med godkända/underkända kriterier och teknikersignering-
- Testresultat för magnetfältstyrka jämfört med baslinjespecifikationen
- Ersättningsregister som dokumenterar vilka fästelement som har tagits bort, orsaken till pensioneringen och ersättningshårdvaruspecifikationen
- Riskbedömningsdokumentation enligt ANSI B11.20 för alla pressar där alternativa metoder för farlig-energikontroll används i stället för full lockout under formsättningsuppgifter
ANSI B11.20-standarden adresserar specifikt konceptet med delat-utrymme i pressoperationer - situationer där personal interagerar med utrustning under installationsuppgifter som inte alltid kan slutföras under fullständiga lockoutförhållanden. Formklämning faller helt inom detta omfång. Standarden kräver en dokumenterad uppgift-baserad riskbedömning, verifiering av säkerhetskontrollsystemets prestanda och valideringstestning för att bekräfta att förreglingar och alternativa kontroller ger skydd motsvarande lockout.
Ett praktiskt tillvägagångssätt är att strukturera din underhållsdokumentation efter tillgång. Varje press får en klämunderhållsfil som innehåller alla inspektionsprotokoll, ersättningsloggar och riskbedömningsdokument. Digitala system gör hämtning omedelbar under en revision. Pappers-baserade system fungerar om de underhålls noggrant, men verkligheten i de flesta pressrum är att pappersdokumenten försämras, arkiveras felaktigt eller helt enkelt slutar att slutföras under produktionspress. Oavsett vilket system du väljer är nyckelprincipen spårbarhet: alla revisorer eller utredare ska kunna spåra underhållshistoriken för varje spännkomponent på en specifik press tillbaka genom hela dess livslängd.
Underhåll håller dina klämmor funktionella. Men klämmans prestanda beror också på något som etablerats mycket tidigare i processen - hur själva formen designades. Klämplacering, åtkomstavstånd och interferens med lyftare eller skrotbanor är alla beslut som låser sig under formkonstruktionen, långt innan den första installationsteknikern någonsin når en T-bult.
Hur klämning ansluter till formdesign och materialflöde
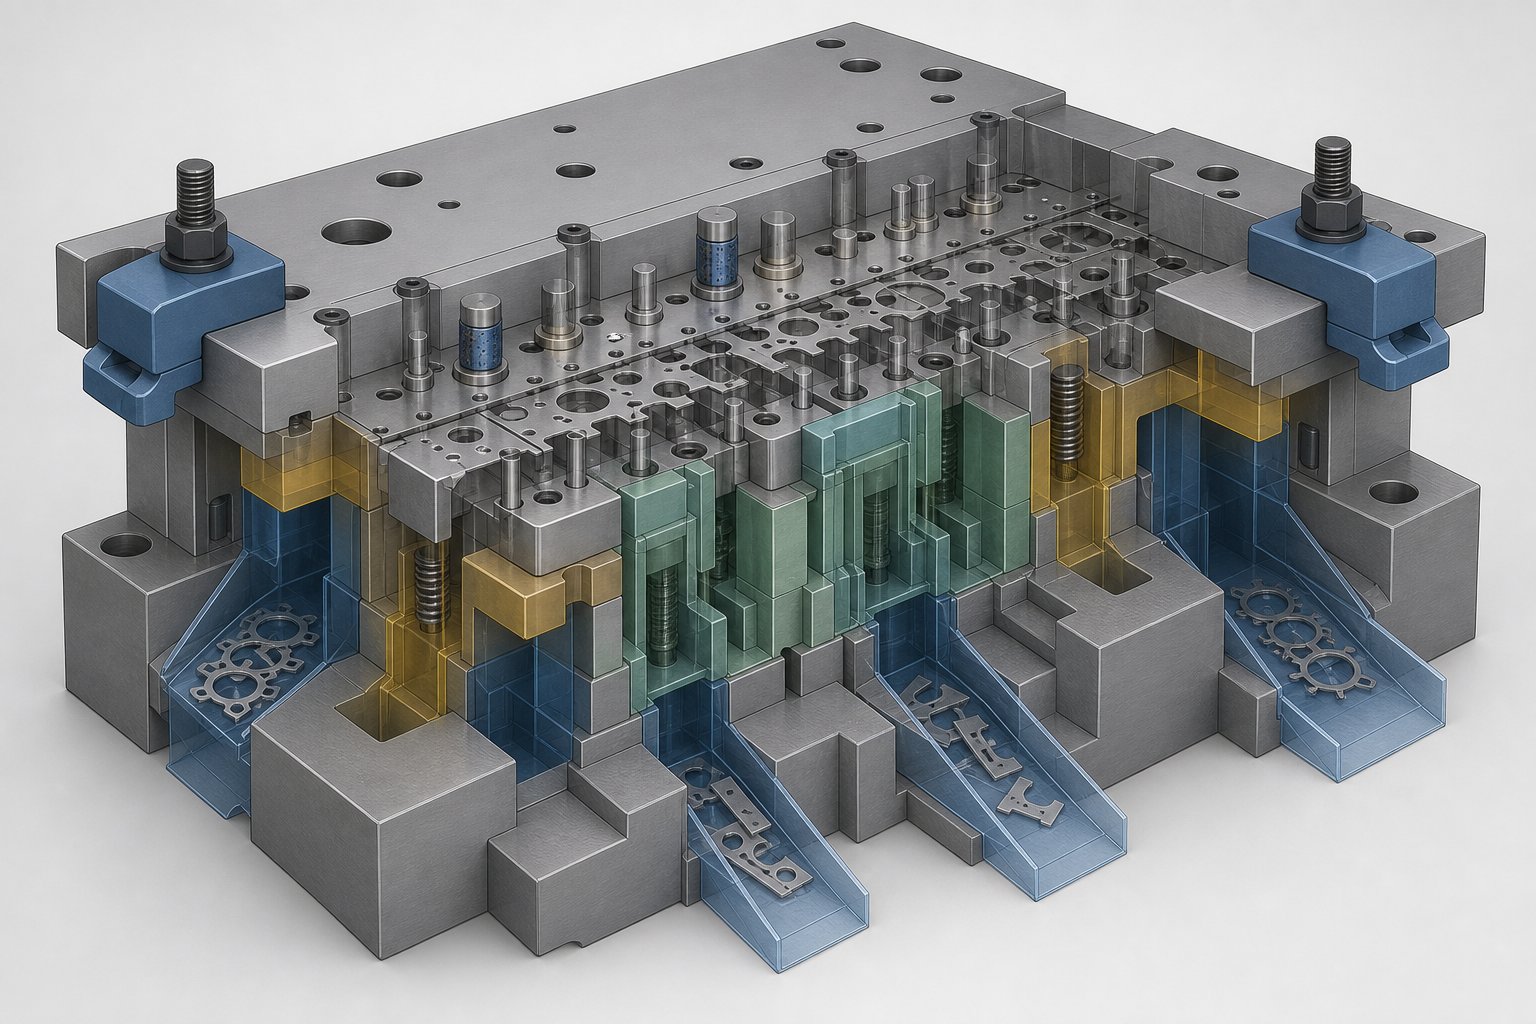
Klämplacering är sällan ett-i sista minuten-beslut som fungerar bra. När en formdesigner behandlar fastspänning som en eftertanke, ärver installationsteknikern ett pussel: klämmor som kolliderar med lyftskenor, bultar som blockerar skrotrännor eller åtkomstpunkter så hårt att en momentnyckel fysiskt inte kan nå fästet. Den bästa designen för placering av formklämman sker inuti CAD-modellen, inte på pressgolvet under första försöket.
Hur klämplacering interagerar med formkomponenter
En stämplingsform är en tät sammansättning av inbördes beroende komponenter, och var och en av dem tävlar om samma omkretsfastighet där klämmorna måste landa. Föreställ dig att placera en remklämma direkt över en kväve-fjäderlyftficka. Klämkontaktpunkten sitter exakt där lyftstången måste röra sig vertikalt. I returslaget trycker stanslyftarna uppåt mot remsan, och alla hinder i deras väg begränsar antingen lyftarens rörelse eller tar emot den stötbelastning som lyftaren var utformad för att ge till remsan.
Materialflödesvägar skapar liknande konflikter. I progressiva formar matas remsan i sidled genom formen. Matningshöjd, pilotpositioner och bypass-skåror upptar alla specifika positioner längs matrisskokanterna. En klämma placerad över ett bypass-urtag kan deformera spåravlastningen, ändra bandmatningsbeteende och skapa felmatningsförhållanden. Skrotrännor leder sniglar och trimmar skrot nedåt genom öppningar i den nedre skon och stöttan. Blockera en av dessa rännor med en klämma eller stegblock, och skrot ansamlas inuti formen, vilket så småningom fastnar i verktyget eller skadar formningsytor.
Sensorer lägger till ytterligare ett lager. Felmatningsdetektorer, remsändsensorer och-avskiljande närhetsbrytare monteras längs formens omkrets. Deras ledningsnät leder utåt till kontakter. En klämma placerad över en sensorkabel utsätter den för kompressionsskador varje gång fästelementet dras åt.
Designa klämåtkomst in i formstrukturen
Lösningen är inte att undvika klämmor nära dessa funktioner. Den designar dedikerade klämzoner i stanskomponentlayouten från början. Verktygsingenjörer som tar hänsyn till frigången för stansklämning under den första designen eliminerar störningsproblemen som plågar eftermonteringssituationer.
Viktiga designöverväganden som påverkar val av klämmor och placering:
- Placera klämlister borta från lyftfickorna - håll ett minsta spel på 1,5 gånger lyftens slag mellan klämkontaktzonen och närmaste lyftarens mittlinje
- Dra skrotrännor mot mitten eller baksidan av formen, håll formskokanterna fria för åtkomst av klämmor på minst tre sidor
- Designa formskoöverhäng (klämöron) som sträcker sig utanför det funktionella höljet av stansar, piloter och sensorer
- Standardisera klämhyllans höjd över formfamiljer så att samma stegblock och klämsats fungerar utan justering
- Ange plana, slipade spännytor på formskor - oavslutade eller eftersom-gjutna ytor minskar friktionen och effektiv spännkraft
- Undvik att placera pluggstift eller nyckelhål i fotavtrycket där ett T-bulthuvud måste glida på plats
- Ta reda på skiftnyckelns svängbåge - om en operatör inte kan rotera en momentnyckel 30 grader på fästelementets plats, är den klämpunkten funktionellt otillgänglig
Denna princip överensstämmer med vad stämplingsexperten Thomas Vacca kallar design i underhållsprocessen. Om du inte planerar hur formen ska klämmas fast, lossas och servas kan du inte garantera att dessa uppgifter kommer att utföras exakt och upprepade gånger. En dyna som går vackert men som tar 45 minuter att klämma fast eftersom varje åtkomstpunkt kommer i konflikt med en intern komponent motverkar syftet med bra verktygsdesign.
För komplexa progressiva stansar där lyftare, kamenheter, materialflöde och klämstrategi alla måste samexistera inom ett snävt fotavtryck, intensifieras integrationsutmaningen snabbt. Ingenjörer som möter dessa konflikter drar nytta av att arbeta med verktygspartners som samordnar beslut om formkonstruktioner på ett holistiskt sätt.YICHENs anpassade stämplingsformlösningaradressera exakt denna korsning - och lösa hur klämåtkomst, lyftarplacering, bypassgeometri och komponentlayout fungerar tillsammans snarare än mot varandra från det tidigaste designstadiet.
Att få formdesignen rätt säkerställer att klämmorna fysiskt kan nå dit de behöver gå. Men att bestämma vilken klämteknik som hör hemma på en given press - och motivera det beslutet med dokumenterade kriterier snarare än magkänsla - kräver ett strukturerat utvärderingsramverk som väger presstyp, bytesfrekvens, produktionsmål och budget tillsammans.
Strukturerad beslutsram för att välja rätt formklämsystem
De flesta butiker väljer sitt spännsystem på samma sätt som de valde det för tjugo år sedan: vad som redan fanns i pressen när de köpte det, eller vad den senaste leverantören angav. Det tillvägagångssättet fungerade när bytesfrekvensen var låg och arbetskraften var billig. Det fungerar inte när din schemaläggning kräver kortare körningar, högre drifttid och nolltolerans för die shift. En korrekt valguide för formklämmor ersätter vana med dokumenterade kriterier, vilket gör beslutet spårbart, försvarbart och repeterbart i hela din pressflotta.
Beslutskriterier Matris för val av spännsystem
Fyra variabler driver valet. Presstyp och tonnage definierar vilka krafter som klämmorna måste motstå. Bytesfrekvensen avgör hur mycket tid du förlorar på klämaktiviteter per skift. Mål för produktionsvolym och drifttid sätter den ekonomiska tröskeln där snabbare omställning betalar sig. Och kapitalbudgeten avgör vilka tekniker som är tillgängliga idag jämfört med vilka som kräver stegvisa investeringar. Matrisen nedan kartlägger varje variabel mot klämteknik för att klargöra var varje system passar bäst.
| Beslutskriterier | Manuella remklämmor | Hydromekanisk | Hydraulisk snabb-utlösning | Magnetiska plattor |
|---|---|---|---|---|
| Presstonnage under 200 ton | Excellent | Bra | Tillräcklig (ofta överdimensionerad) | Tillräcklig (ofta överdimensionerad) |
| Presstonnage 200-800 ton | Tillräcklig | Bra | Excellent | Excellent |
| Presstonnage över 800 ton | Dålig (för många klämmor behövs) | Tillräcklig | Excellent | Excellent |
| Byt färre än 2 per skift | Godtagbar | Bra | Över-investerad | Över-investerad |
| Matrisbyten 3-6 per skift | Dålig (överdriven stilleståndstid) | Tillräcklig | Excellent | Excellent |
| Matrisbyten mer än 6 per skift | Oacceptabel | Dålig | Bra | Excellent |
| Drifttidsmål över 85 % | Svårt att hålla | Kan uppnås med disciplin | Lätt att uppnå | Lätt att uppnå |
| Kapitalbudget under 5 000 USD per press | Enda alternativet | Möjlig | Inte genomförbart | Inte genomförbart |
| Kapitalbudget $5 000-$30 000 per press | Tillgänglig | Tillgänglig | Möjligt för enkel-press | Inte genomförbart |
| Kapitalbudget över $30 000 per press | Tillgänglig | Tillgänglig | Tillgänglig | Möjlig |
Läs den här tabellen som ett filter, inte som en poäng. Om din press kör över 800 ton med sex dysbyten per skift och ett mål på 85 % drifttid, misslyckas manuella remklämmor enligt tre av fyra kriterier. Matrisen begränsar dina alternativ objektivt innan leverantörssamtal börjar.
Matcha teknik till operativa krav
Att välja ett formspännsystem är inte enbart en ekonomisk kalkyl. Operativa begränsningar formar beslutet lika starkt som budget. En hög-progressiv matris som kör avancerat hög-hållfast stål med 300 slag per minut genererar dynamiska belastningar som kräver den fastspänningskonsistens som bara hydrauliska eller magnetiska system ger. En jobbbutik som kör 30 olika stansar per vecka på en 150-tons OBI-press drar mer nytta av svängklämmor och hydromekaniska enheter som förbättrar konsistensen utan att kräva infrastrukturförändringar.
Tänk på dessa operativa realiteter när du begränsar alternativen:
- Matrisens materialkompatibilitet:Magnetiska plattor kräver ferromagnetiska formskor. Formhållare av aluminium eller icke-magnetiska underplåtar av rostfritt stål fungerar inte. Verifiera ditt matrisskomaterial innan du anger magnetik.
- Pressorientering:Hydrauliska klämmor på kolven (övre dynan) måste hålla emot tyngdkraften under dynbelastningen. System som är klassade för horisontell bolsteranvändning kanske inte har tillräcklig hållkraft för vertikal glidmontering utan omräkning.
- Miljöförhållanden:Pressar med tung smörjning eller kylvätskespray försämrar den manuella klämfriktionen snabbt. Hydraulsystem med externa slangar i den miljön möter accelererad kopplingskorrosion. Magnetiska plattor klarar våta miljöer bra så länge som ytorna torkas rena vid byte.
- Operatörens skicklighetsnivå:Manuella system kräver träning och disciplin kring vridmomentspecifikationer och åtdragningssekvens. Hydrauliska och magnetiska system minskar operatörens beroende men kräver underhållstekniker som är utbildade i dessa specifika tekniker.
Var ska du börja när du uppgraderar din klämstrategi
En uppgradering av formklämman för stämplingspressoperationer behöver inte ske på en gång. Modulär, fasad implementering låter dig bevisa ROI med ett tryck innan du satsar över golvet. Följ denna utvärderingssekvens:
- Granska ditt nuvarande tillstånd.Logga övergångstider, kläm-relaterade incidenter och vridmomentverifieringsfel över alla pressar under 30 dagar. Dessa basdata identifierar vilka pressar som har störst förbättringspotential.
- Identifiera din tvångspress.Pressen med de vanligaste stansbytena och högsta stilleståndskostnaden är din utgångspunkt. Att först uppgradera denna press ger den snabbaste återbetalningen.
- Bedöm fysisk kompatibilitet.Mät T-spårdimensioner, förstärka planhet, tillgänglig hydraulisk tillförsel och pressstyrningsarkitektur på målpressen. Dessa mätningar avgör vilka tekniker som är möjliga att eftermontera- utan strukturella ändringar.
- Beräkna återbetalningstid.Jämför kostnaden för spännuppgraderingen med produktionsvärdet av återvunnen drifttid. En press som fakturerar 200 USD per timmes produktion som återvinner 45 minuter per skift betalar tillbaka ett hydraulsystem på 25 000 USD på mindre än sex månader.
- Pilot och validera.Installera det valda systemet på begränsningspressen. Kör i 60 till 90 dagar. Mät den faktiska minskningen av övergångstiden, verifiera klämkraftens konsistens och dokumentera eventuella installations- eller underhållsproblem.
- Standardisera och utöka.Använd pilotresultat för att bygga upp affärsplanen för-flottomfattande distribution. Prioritera pressar efter växlingsfrekvens och produktionsvärde, uppgradera utrustningen med högst-påverkan först.
Denna sekvens håller risken innesluten samtidigt som organisationen bygger upp förtroende för den nya tekniken. Varje steg genererar data som informerar nästa beslut snarare än att det kräver ett språng av tro över hela verksamheten.
För operationer där formkomplexiteten lägger till ytterligare en variabel - progressiva formar med snäva klämspel, lyftarinterferens eller icke-standardskogeometrier - kan spännuppgraderingen ofta inte separeras från modifieringar av formdesign. Spännlister kan behöva läggas till, underplattor designas eller skodimensioner standardiseras över en formfamilj. I dessa situationer förhindrar arbetet med en verktygspartner som förstår både formstrukturen och utmaningen med spännintegrering från början kostsamma omarbetningar.YICHENs anpassade stämplingsformlösningarbetjäna ingenjörer som navigerar exakt den här övergången - och koordinerar formstruktur, komponentlayout och klämåtkomst så att uppgraderingen fungerar som ett system snarare än en samling delar som inte matchar varandra.
Vanliga frågor om stansklämmor
1. Hur mycket klämkraft behöver jag för min stämplingspress?
För vevpressar bör den totala klämkraften motsvara minst 10 % av det nominella maskintonnaget. För höghastighetspressar, använd 20 % av nominellt tonnage. Dela denna kraft jämnt mellan övre och nedre formhalvorna. När du använder remklämmor med stegblock, kom ihåg att endast ungefär hälften av bultspänningen verkar på dynan, så du måste dubbla ditt beräknade förspänningsbehov. Lägg till kväve-fjäderlyftkrafter direkt till ditt övre dynklämbehov, eftersom dessa krafter verkar mot klämmorna under returslaget.
2. Vad är skillnaden mellan hydrauliska stansklämmor och magnetiska klämsystem?
Hydrauliska dynklämmor använder trycksatt vätska som verkar på kolvarna för att generera klämkraft, vilket kräver en extern kraftenhet och levererar kläm-/avklämningstider på 5 till 30 sekunder. Magnetiska klämsystem använder elektropermanenta magneter som aktiveras på 2 till 3 sekunder med en kort elektrisk puls och håller utan kontinuerlig ström. Hydraulsystem fungerar med vilket material som helst, men kräver kontinuerligt tätningsunderhåll och vätskeanalys. Magnetiska plattor kräver ferromagnetiska formskor och plana, rena kontaktytor men har praktiskt taget inga mekaniska slitagekomponenter. Magnetiska system kostar vanligtvis mer i förväg men erbjuder de snabbaste bytestiderna.
3. Hur ofta ska stansklämmor inspekteras och bytas ut?
Manuell klämma T-bultgängor bör inspekteras vid varje byte av stansar för sträckning eller slitning, med månatliga mikrometermätningar för att upptäcka utmattningsslitage. Byt ut alla bultar som uppvisar permanent förlängning, sprickor i radien från huvudet-till-skaftet eller gängdeformation. Hydrauliska klämtätningar håller vanligtvis 500 000 till 2 000 000 cykler beroende på tryck och vätskerenhet, med kvartalsvis vätskeanalys som vägleder bytestidpunkten. Magnetiska plattor behöver ytinspektion före varje formsats och kvartalsvis drag{11}}testverifiering mot installationens baslinjeavläsning.
4. Kan jag eftermontera snabbbytesklämmor på en befintlig stämplingspress?
Ja, de flesta spännsystem för snabbbyte av stansar är designade för eftermontering. Kompatibiliteten beror på tre faktorer: T-spårets dimensioner måste matcha glidklämmans specifikationer, bolstertjocklek och planhet måste stödja monteringsmetoden (magnetiska plattor behöver planhet inom 0,002 tum per fot), och hydraulisk tillförsel måste leverera 3 000 till 5 000 PSI med tillräckligt flöde. Bolt-på spårkonstruktioner som undviker att bearbeta pressbädden har utökade eftermonteringsmöjligheter avsevärt. Äldre pressar med{10}}reläbaserade kontroller kan också behöva en PLC-uppgradering för att acceptera klämförreglingssignaler.
5. Varför förskjuts min stans under produktionen trots att klämmorna är täta?
Dysskifte under till synes snäva klämmor härstammar vanligtvis från en av flera grundorsaker: olja eller stämplingssmörjmedel på stansskonytan som minskar friktionen med 30 till 50 %, felaktig stegblockshöjd som gör att remklämman lutas och koncentrerar kraften vid bulten snarare än stanskanten, bultavslappning under långa termiska cykler, klämmans dynamiska cykling, laster inblandade. Off-belastning i progressiva stansar skapar också lutningsmoment som överbelastar klämmor på ena sidan. Börja med att rengöra kontaktytor, verifiera stegblockets höjdmatchning, åter-vridmoment efter de första pressslagen och räkna om om din totala klämkraft står för avskalningskrafter, lyftlaster och genomsnäppning-.


