


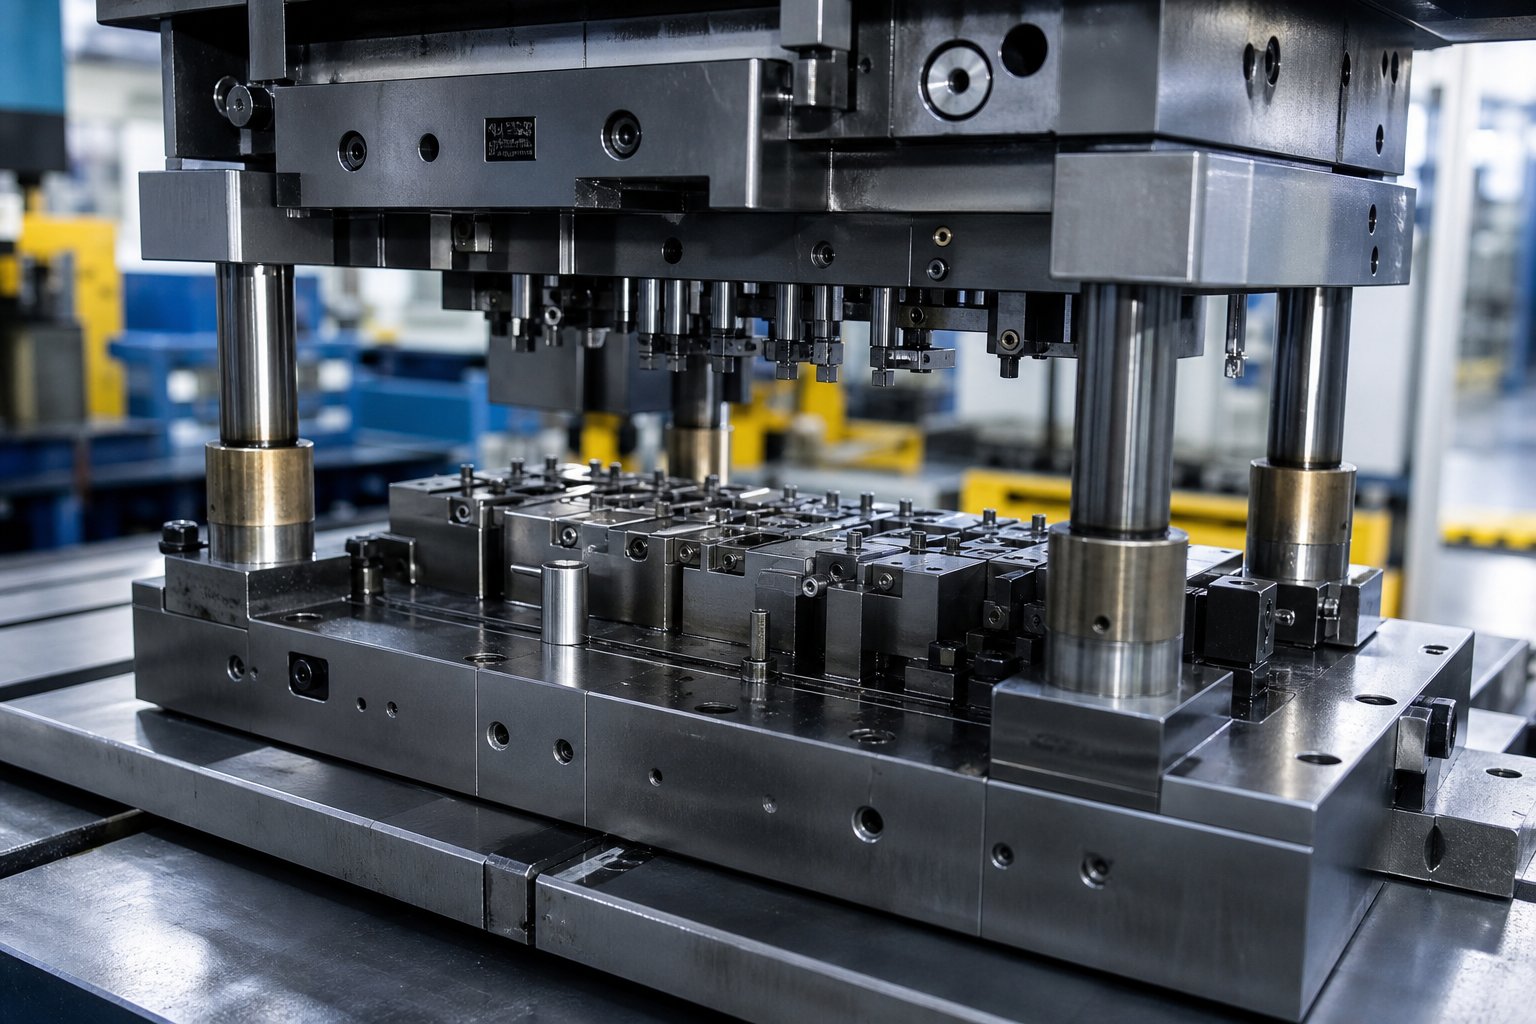
Vad PDF-filer för stämplingsformdesign erbjuder verktygsingenjörer
När du söker efteren stämpelformsdesign pdf, vill du förmodligen ha två saker samtidigt: gediget pedagogiskt innehåll om själva disciplinen och ett tillförlitligt referensdokument som du kan ta fram under själva designarbetet. Den här guiden tar upp båda behoven.
Stämplingsformdesign är den tekniska processen för att skapa verktyg som omvandlar platt plåt till färdiga delar genom kontrollerad separation eller deformation. En press applicerar kraft på material placerat inuti formen vid rumstemperatur, och formens geometri dikterar den slutliga delens form, kantkvalitet och dimensionsnoggrannhet. Omfattningen är bred och berör allt från formstruktur och materialval till bestämning av spelrum och planering av remslayout.
Vilken stämpelformsdesign täcker
En omfattande metallstämplingsguide spänner över flera relaterade discipliner. Du hittar innehåll om formklassificering (enkel-operation, sammansatta och progressiva typer), strukturell sammansättning inklusive processdelar och strukturella delar, materialegenskaper som plasticitet och sträckgräns och präglingsprocessanalysen som avgör hur många operationer en del kräver. Formdesign omfattar ocksåstansgeometri, pressplåtskonfiguration, styrsystem och mallspecifikationersom säkerställer repeterbar produktionskvalitet.
Varför ingenjörer litar på PDF-referenser
Webbsidor skiftar, länkar går sönder och onlineformatering förstör ofta de tekniska ritningarna och toleranstabellerna som verktygsingenjörer är beroende av. En väl-strukturerad PDF löser dessa problem. Den bevarar formler exakt som de skrivits, renderar tabeller och-tvärsnitt utan layoutdrift och fungerar offline på pressen eller i CAD-stationen. Du kan skriva ut specifika sidor, kommentera dem och arkivera dem med projektfiler.
En PDF för kvalitetsstämpelformsdesign överbryggar gapet mellan breda akademiska läroböcker och smala företagsstandarddokument, vilket ger ingenjörer en enda bärbar referens som kombinerar teori, beräkningsmetoder och praktiska designregler i ett strukturerat format.
De kommande kapitlen bryter ner det specifika tekniska innehållet som de bästa formdesignreferenserna innehåller, med början med val av formtyp och genomgående av komponenter, spelrum, bypass-skåror, remslayout och simuleringsverktyg.
Typer av stämplingsverktyg och hur man väljer
Varje designbeslut för metallstämpling börjar med en fråga: vilken formtyp passar till delen? Om du gör fel och du står inför omkonstruktioner av verktyg, uppblåsta skrothastigheter och sekundära operationer som tär på marginalerna. Gör det rätt och produktionen löper smidigt från provet till slutet-av-livet.
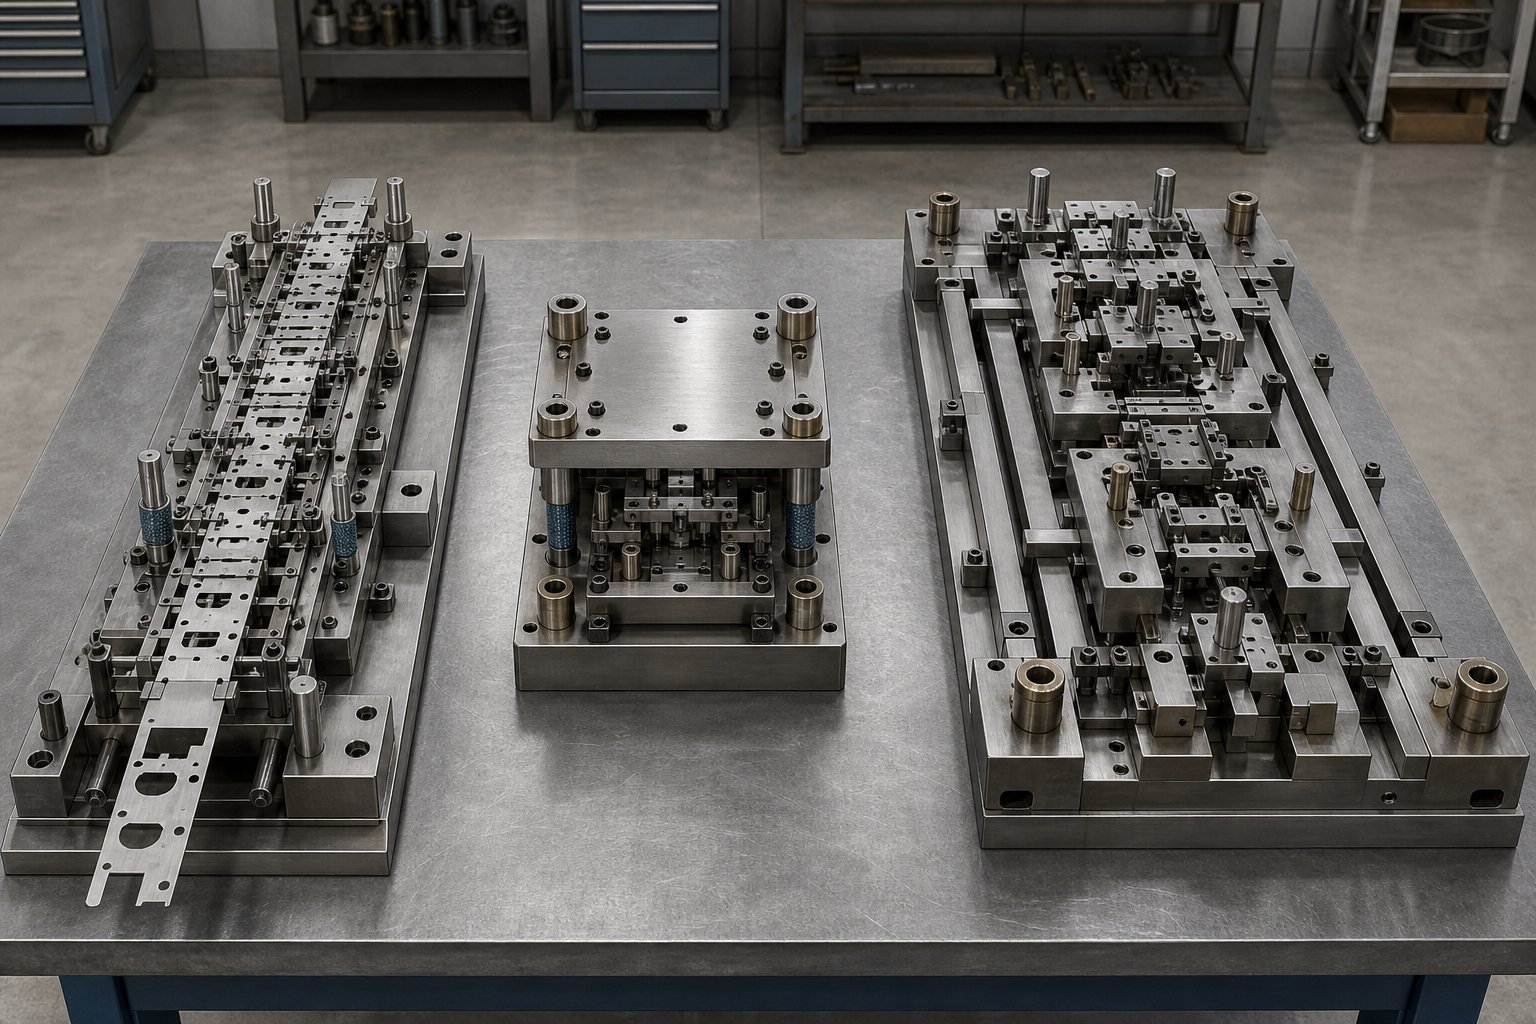
Fyra primära stanstyper dominerar fältet: progressiva stansar, sammansatta stansar, överföringsformar och kombinationsformar. Var och en hanterar olika skärningspunkter för delgeometri, produktionsvolym och toleranskrav. Avsnitten nedan ger dig en beslutsram som de flesta referensdokument sprider över flera kapitel, om de överhuvudtaget täcker det.
Progressiva dies och deras designöverväganden
Progressiv stämpelformsdesigncentrerar på en remsa av material som matas genom en sekvens av stationer, som var och en utför en distinkt operation. Tänk på det som en enda kontinuerlig cykel där stansning, böjning, myntning och cutoff allt sker i ett tryck när remsan indexerar framåt med ett fast avstånd. Pilotstiften bibehåller inriktningen över stationerna och håller toleransstapeln-uppe förutsägbar.
När är progressiv design optimal? Närhelst du behöver hög-volym av små-till-medelstora delar med måttlig komplexitet. Produktion som överstiger en miljon delar årligen är gemensamt territorium. Den kontinuerliga remsanslutningen eliminerar hantering av delar mellan operationerna, vilket minskar arbetskostnaderna med upp till 40 % jämfört med enstaka-stationsinriktningar.
- Fördelar:Hög-produktion, konsekvent positionering över stationer, låg-delkostnad i stor skala, flera operationer i en enda tryckcykel
- Begränsningar:Hög initial verktygsinvestering, bandanslutning begränsar formningsriktningen, djupdragningsdjup begränsat av bandspänningen, extra kostnad för sekundära operationer som gängning
Ett exempel från den verkliga-världen: vid tillverkning av kontakter kan remsförskjutningar så små som 0,02 mm falla över alla stationer. Det är därför remslayout och pilotdesign är avgörande för processstabilitet i alla progressiva stansar.
Sammansättnings- och överföringsformapplikationer
Sammansatta stansar slutför flera skäroperationer i ett enda slag på en station. Det finns ingen progressiv rörelse, inget överföringssystem. Delen bildas omedelbart. Detta låter begränsande, men för platta delar som kräver hög eggnoggrannhet överträffar sammansatta stansar ofta progressiva alternativ. Varför? Eftersom det inte finns någon kumulativ deformation från flera stationer. Planhet-kritiska komponenter som brickor, packningar och små elektriska delar drar direkt nytta av detta tillvägagångssätt, med produktionstidsminskningar på 25-30 % jämfört med sekventiell drift.
- Fördelar:Överlägsen planhet, lägre verktygskomplexitet, kortare ledtid för verktyg, mindre skrotmaterial
- Begränsningar:Kan inte stödja fler-riktningsformning, inte lämplig för komplexa geometrier, generellt begränsad till delar under 150 mm i diameter
Transfer dies tar motsatt inställning till komplexitet. Delen separeras tidigt från remsan och rör sig fritt mellan stationerna via mekaniska överföringssystem. Varje station arbetar på detaljen oberoende, vilket tillåter djupdrag, fler-vinklar och operationer som avskaffar-anslutna mönster helt enkelt inte kan uppnå. Karosspaneler för fordon, apparathöljen och djupdragna- höljen är alla beroende av överföringsstämpling.
- Fördelar:Full formningsflexibilitet, stöder djupdragning och komplexa geometrier, ingen remsbegränsning på formningsriktningen, lämplig för stora delar
- Begränsningar:Högre installations- och utrustningskostnad, överföringstidpunkten måste vara exakt synkroniserad, ökad underhållskomplexitet
Att välja rätt formtyp för din applikation
Föreställ dig att du har en delritning, ett volymmål och en budget. Hur matchar man dessa till rätt standardformtyp? Använd denna logik:
- Om din del är liten, produceras i stora volymer och inte kräver djupdragning, är progressiv formstämpling standardvalet.
- Om din del är platt med enkel geometri och kräver snäv dimensionell noggrannhet, ger sammansatt formstansning det bästa resultatet.
- Om din del kräver djupritning, formning i flera-riktningar eller komplexa sekventiella operationer, ger överföringsstämpeln den nödvändiga flexibiliteten.
- Om komplexiteten ökar men volymen förblir hög, överväg en kombinationsform som kombinerar skärnings- och formningsoperationer i ett hybridtillvägagångssätt.
Tabellen nedan konsoliderar dessa beslutsfaktorer i en enda jämförelse, den typ av strukturerad referens du kan förvänta dig i en väl-organiserad PDF:
| Kriterier | Progressive Die | Compound Die | Transfer Die |
|---|---|---|---|
| Del komplexitet | Låg till måttlig | Enkel, platt geometri | Hög, fler-riktad formning |
| Produktionshastighet | Mycket hög | Hög | Medium |
| Verktygskostnad | Hög (avskrivs över volym) | Måttlig | Hög (överföringssystem lägger till kostnad) |
| Toleransförmåga | Tätt, med pilotkontroll | Utmärkt planhet och kantnoggrannhet | Tätt, med oberoende stationskontroll |
| Djupteckning | Begränsad av bandspänning | Stöds inte | Fullt stöd |
| Bästa volymintervall | 500,000+ delar | 10 000 - 500 000 delar | 10,000 - 1,000,000+ delar |
| Typiska applikationer | Kontakter, fästen, terminaler | Brickor, packningar, platta elektriska delar | Bilpaneler, hus, djupdragna-delar |
Takeaway är enkel: matcha processen med delen, inte tvärtom. Att välja fel formtyp leder ofta till sekundära operationer som ökar kostnaderna, omkonstruktioner av verktyg som fördröjer lanseringen och skrothastigheter som aldrig stabiliseras. Ett grundligt referensdokument kodifierar dessa beslutsregler så att ingenjörer undviker att upprepa misstag som redan har lösts.
Val av formtyp sätter arkitekturen, men den verkliga prestandan bor i komponenterna som utgör sammansättningen. Hur dessa stansar, avstrykare, lyftare och styrsystem interagerar under varje pressslag avgör om din valda formtyp faktiskt levererar den kvalitet och livslängd som designen lovar.
Viktiga stanskomponenter och deras funktioner
En tärningstyp är bara en strategi. Komponenterna inuti sammansättningen är det som exekverar den strategin miljontals gånger om. Varje stämplingsform, vare sig den är progressiv eller sammansatt, är byggd av en hierarki av strukturella och fungerande delar som måste samarbeta inom bråkdelar av en millimeter. Att förstå den här guiden för monteringsstrukturen, komponent för komponent, är det som skiljer ett fungerande verktyg från ett som brinner igenom underhållsbudgetar.
Tänk dig en press som cyklar med 200 slag per minut. Under varje slag sjunker den övre halvan, hamnar i linje med den nedre halvan, utför skärnings- eller formningsarbete, skalar materialet från stansen och dras tillbaka. Varje komponent i stacken har en definierad roll i den sekvensen. Missa en detalj i formverktygsdesignen, och hela systemet försämras.
Övre och nedre stanskomponenter
Grunden börjar med stansplattor, även kallade stansskor eller stanssatser. Dessa tjocka stål- eller aluminiumplåtar fungerar som monteringsbas där varannan komponent är säkrad. Den nedre skon bultar till pressbädden och den övre skon fäster vid presskolven. Se dem som chassit för hela verktyget. Deras styvhet bestämmer hur väl aggregatet motstår nedböjning under belastning, vilket direkt relaterar till presstonnage och formstorlek.
Styrstift och bussningar förbinder de övre och nedre skorna. Dessa ger precisionen för inriktningen som håller stansarna centrerade över formöppningarna. Enligt Moeller Precision Tool tillverkas styrstift med toleranser inom 0,0001 tum för att säkerställa positioneringsnoggrannhet. Det finns två huvudstilar:
- Friktions (raka) styrstift- något underdimensionerad i förhållande till bussningens hål, ger exakt styrning men kräver mer kraft för att separera formhalvorna
- Kullager-styrstift- kör på en sekvens av kullager i en aluminiumbur, vilket möjliggör smidigare separation och blir industristandard för enkel användning
Mellan skorna och arbetskomponenterna sitter stödplattor, stansplattor och formblock. Stödplattor fördelar stansbelastningar över skon för att förhindra lokal krossning. Stansplattor håller skär- och formverktygen i exakta X-Y-lägen. Formblock innehåller de formöppningar som matchar varje stansprofil. För strukturella stödplåtar som kräver hög tryckhållfasthet är SKD11 kallbearbetningsstål -värmebehandlat till HRC 58-60 vanligt, vilket säkerställer motståndskraft mot deformation under långvarig tung belastning.
Stämplar, lyftare och strippor i detalj
Stansar är de aktiva skär- och formverktygen som kommer i kontakt med materialet. Deras nosgeometri, oavsett om den är rund, avlång, fyrkantig eller anpassad-profilerad, definierar den egenskap de producerar. Varje stans fungerar tillsammans med en stansknapp som ger den motsatta skäreggen. Den stansknappen är förskjuten något större än stansnosen, vanligtvis 5-10 % av det genomborrade materialets tjocklek. Denna förskjutning, kallad formbrott, skapar det kontrollerade gapet där skjuvning faktiskt sker.
Strippers fyller en roll som är lätt att underskatta. När en stans penetrerar arket griper materialet tag i stanssidorna på grund av elastisk återhämtning. Utan en avstrykarplatta som trycker ner plåten, skulle materialet åka upp med den indragande stansen, vilket orsakar felmatning, remsförvrängning eller skada på delar. Avstrykare håller arket plant mot formytan under indragning och styr även materialet under formningen. Fjäderbelastade avstrykare ger ytterligare fördelar genom att applicera kontrollerat tryck under själva skärcykeln, vilket förbättrar eggkvaliteten.
Lyftare höjer remsan från tärningsytan mellan slagen, så att den kan avancera fritt till nästa stigningsposition. Utan lyftare släpar remsan över formytan, vilket skapar repor, ökar matningsmotståndet och skapar positioneringsfel. I progressiva stansar arbetar lyftare med piloter för att upprätthålla remsregistrering. Piloter är precisionsstift som går in i för-stansade hål i remsan och drar den till exakt inriktning innan varje station utför sitt arbete.
Hälblock absorberar sidokrafter som genereras under skärnings- eller formningsoperationer. När en stans kommer in i materialet i en vinkel, eller när asymmetrisk skärning skapar sidodragkraft, överför hälblocken den belastningen in i formskon istället för att tillåta den övre enheten att flyttas i sidled. De är viktiga för att bibehålla inriktningen i formar med tung formning eller vinklad skärning.
Hur komponentdesign påverkar formprestandan
Komponentprecision handlar inte om perfektionism. Det handlar om ekonomi. En stansslipning 0,01 mm från-mitten skapar ojämnt slitage som halverar verktygets livslängd. En avstrykarplatta med inkonsekvent fjädertryck ger variabel kantkvalitet över bandbredden. Ett styrsystem med för stort spel gör att de övre och nedre halvorna kan förskjutas under belastning, vilket genererar en- ensidiga grader som kräver sekundär efterbehandling.
Sambandet är direkt: snävare komponentspecifikationer förlänger underhållsintervallen, minskar skrot och förbättrar delens konsistens. Kärnstansar och skär använder vanligtvis höghastighetsstål som SKH9 värme-behandlat till HRC 60-62, vilket ger den röda hårdheten som krävs för att bibehålla skarpa skäreggar genom miljontals cykler vid höga friktionstemperaturer.
Här är de kritiska komponenterna och funktionerna för stämplingsformar som varje designreferens för metallstämpelformar bör beskriva:
- Die skor (plattor)- tillhandahåller det styva strukturella fundamentet och monteringsgränssnittet till pressen
- Styrstift och bussningar- rikta in övre och nedre sammansättningar till sub-tusendels precision
- Stödplattor- fördelar punktbelastningar från stansar för att förhindra skoskador
- Stansplattor och hållare- håll slag i exakt sidoläge
- Die block och knappar- ger de nedre skäreggarna som passar ihop med stansar
- Avisoleringsplattor- håll materialet plant och ta bort det från stansar under indragning
- Fjädrar (mekaniska eller kväve)- tillhandahåller kontrollerad kraft för borttagning, hållning och returfunktioner
- Lyftare- höj remsan mellan slagen för fri matning och positionering
- Pilotstift- registrerar remsan till exakt position innan varje station körs
- Klackblock- absorberar laterala tryckkrafter från vinklade eller asymmetriska operationer
När konstruktioner går utöver vad standardkatalogkomponenter kan ta emot, oavsett om det beror på ovanligt materialbeteende, icke-standardgeometrier eller tät integration mellan formnings- och skärstationer, blir samarbetet med en erfaren formtillverkare ett praktiskt nästa steg.YICHENtillhandahåller skräddarsydda stanslösningar för ingenjörer som står inför just dessa utmaningar, från komplexa stans- och lyftkonfigurationer till optimering av stansstrukturen för krävande materialflödesscenarier. För verktygsproffs som har studerat teorin och behöver produktionsklara-lösningar, överbryggar den typen av tillverkningspartnerskap klyftan mellan referenskunskap och arbetsverktyg.
Komponentvalet ställer in formens strukturella förmåga, men huruvida dessa komponenter levererar rena delar beror på en kritisk beräkning: spelet mellan stansen och formen. För tight och du förstör verktyg. För löst och du producerar oanvändbara kanter. Nästa avsnitt bryter ner exakt hur man får det numret rätt för något material.
Klareringsberäkningar och toleransstandarder
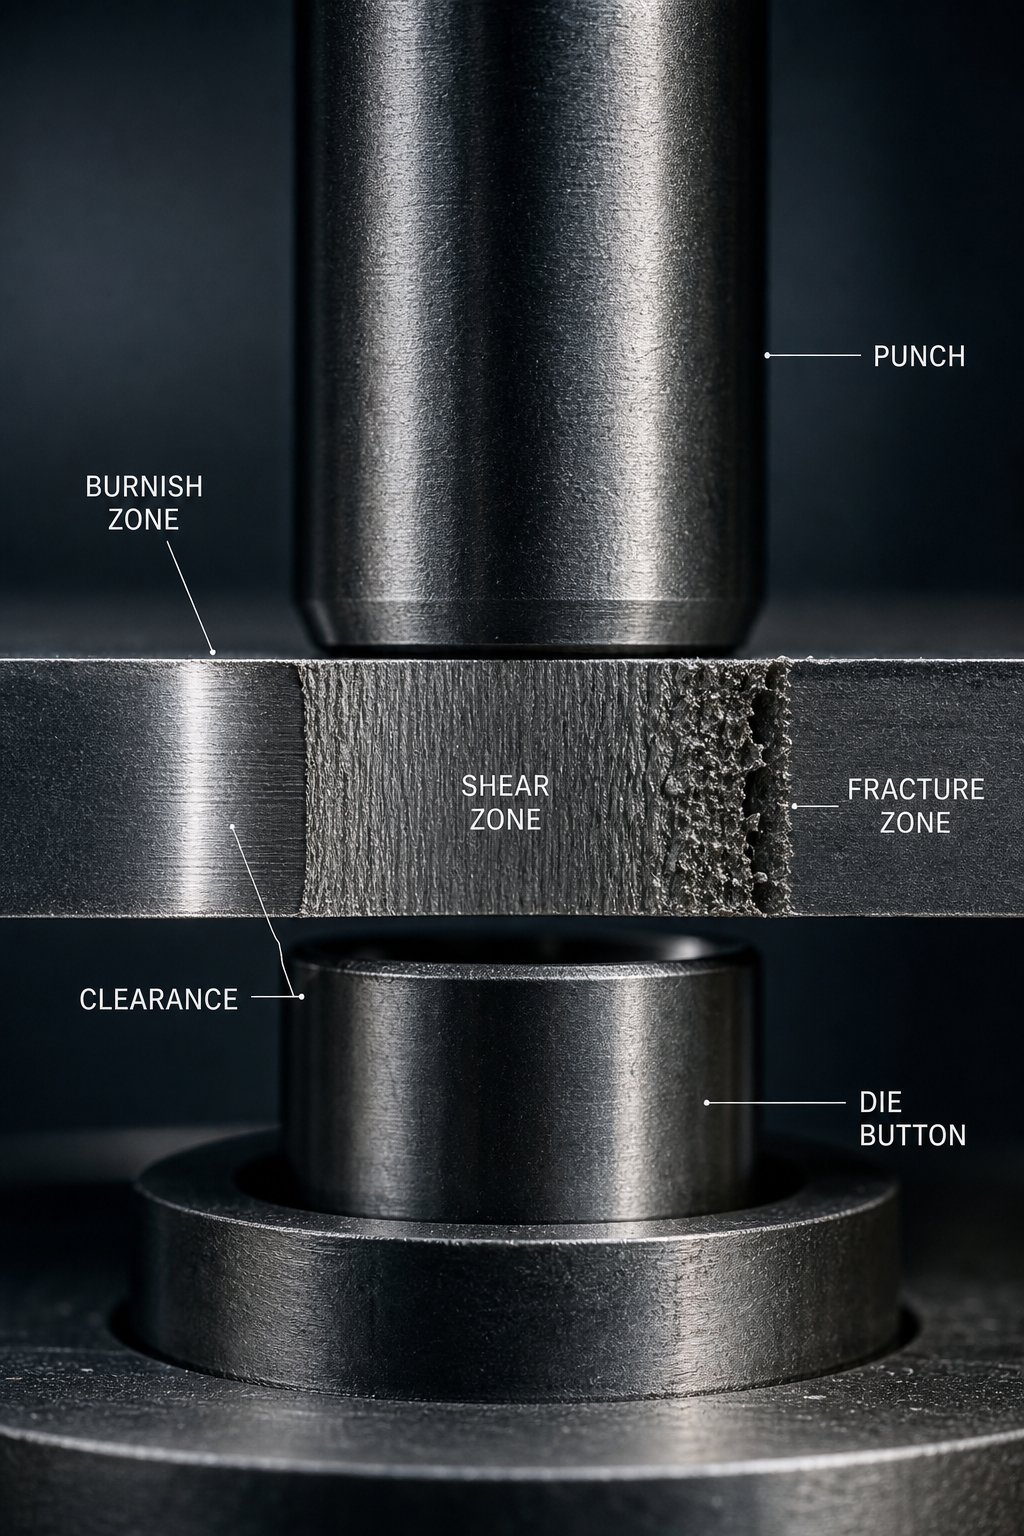
Clearance är det enda nummer som avgör om en stämplad kant kommer ut ren eller kräver sekundär efterbehandling. Det är det kontrollerade gapet mellan stansens skäregg och formknappens skäregg, specificerad som en procentandel av materialtjockleken per sida. Varje PDF som är värd att behålla ägnar stort utrymme åt det här ämnet, eftersom felavståndet leder till gradproblem, för tidigt stansfel och dimensionell drift som destabiliserar hela produktionskörningar.
Många referensdiagram listar frigångsvärden bredvid materialnamn och stannar där. Det tillvägagångssättet får ingenjörer att gissa när de stöter på en ny legering eller ett ovanligt tjockleksområde. Att förstå varför material kräver olika spelrum, inte bara vad värdena är, ger dig möjligheten att lösa problem som tabeller ensamma inte kan lösa.
Clearance Beräkningsmetoder per materialtyp
Standardmetoden är enkel: multiplicera materialtjockleken med en rekommenderad procentsats för att få frigången per sida. Agenerell utgångspunkt är 10 % av lagertjockleken, men modern tillverkningspraxis tyder på att 11-20 % ofta minskar verktygsbelastningen och förlänger livslängden utan att ge avkall på kantkvalitet.
Varför utbudet? Eftersom olika material spricker olika under skjuvning. När en stans kommer in i plåt skapar den först en poleringszon genom plastisk deformation, sedan spricker materialet längs korngränserna från både stanskanten och stanskanten. Om frigången är korrekt kommer dessa brottplan att riktas in och mötas rent. Om inte, slits materialet ojämnt, vilket ger grova kanter och kraftiga grader.
Materialegenskaper driver detta beteende:
- Sträckstyrkabestämmer hur mycket kraft materialet motstår innan plastisk deformation börjar. Högre sträckgräns innebär att materialet kräver mer spelrum för att tillåta sprickutbredning utan överdriven kraftuppbyggnad.
- Draghållfasthetindikerar den maximala spänningen som materialet kan tåla. Hårdare, starkare material behöver större spelrum eftersom deras motståndskraft mot skjuvning kräver mer utrymme för brott för att föröka sig rent.
- Duktilitetbeskriver hur mycket materialet sträcker sig innan det går sönder. Mycket duktila material som koppar eller mjukt aluminium tenderar mot större vältningszoner och behöver snävare utrymmen för att begränsa överdrivet plastflöde innan brott initieras.
Här är en referenstabell som visar typiska metallstämplingstoleranser för val av spelrum mellan vanliga material:
| Material | Draghållfasthetsintervall | Rekommenderat utrymme (% per sida) | Anteckningar |
|---|---|---|---|
| Milt stål (CRS/HRS) | 300-450 MPa | 8-12% | Standard baslinje; de flesta referenstabeller använder detta som standard |
| Rostfritt stål (304/316) | 500-700 MPa | 12-16% | Arbete-härdar snabbt; snävare frigång påskyndar stansslitaget |
| Aluminium (1100, 5052) | 90-260 MPa | 6-10% | Mjuk och formbar; för mycket spelrum ger överdriven vältning |
| Hög-stål (HSLA/DP) | 600-1000+ MPa | 14-20% | Kräver generöst spelrum för att förhindra stansfraktur |
| Koppar och mässing | 200-400 MPa | 8-12% | Formbar; burr-känsliga program kan använda den nedre delen |
| Fjäderstål (SK5, 301 SS) | 700-900 MPa | 15-20% | Mycket hårt; otillräckligt spelrum orsakar sekundär skjuvning och flisning |
När ska du använda snävare jämfört med lösare spelrum? Tänk på delkraven. Om du behöver en stor poleringszon för ett presspassningshål-, minska spelet något för att förlänga skjuvningszonen innan frakturen. Om verktygets livslängd är viktigare än kantfinish, öppna spelet för att minska stansspänningen. Standardtoleranser för stansning är alltid en avvägning mellan kantkvalitet, verktygets livslängd och produktionshastighet.
Toleransstandarder och gradkontroll
Gradhöjd är det mest synliga symptomet på rensningstillstånd. En stämplad kant har fyra distinkta zoner: rollover, polering (skjuvning), fraktur och grad. Korrekt frigång ger en tunn, konsekvent grader som sällan överstiger 10 % av materialtjockleken. Felaktig röjning skapar problem som förökar sig nedströms.
När spelet är korrekt konvergerar brottplanen från stanskanten och formkanten rent, vilket ger minimal grad. När spelet är för stort rivs materialet snarare än skärs, vilket genererar kraftiga grader och grova brottytor. När spelrummet är otillräckligt uppstår sekundär skjuvning, vilket ökar skärkraften och accelererar stansnötningen.
Som beskrivs i en teknisk guide från Changdong Stamping Dies spelar också gradriktningen roll. Vid stansningsoperationer bildas grader på stanssidan (den övre delen av delen). Vid håltagningsoperationer bildas grader på formsidan (botten). Designers anger vilken yta som är vänd utåt i monteringen och orienterar sedan formen i enlighet med detta så att grader uppstår på den mindre kritiska sidan. Detta är en plåtstämplingstolerans som många referensdokument förbiser.
Korrekt spel eliminerar eller minskar behovet av sekundära gradningsoperationer. När du tänker på att manuell avgradning kan lägga till 0,02-0,10 USD per del och automatisk tumling introducerar ytterligare hanteringssteg, ger bibehållen av korrekt spelning sammansatta besparingar över produktionsserier på hundratusentals delar.
Ojämn frigång är särskilt destruktivt. Om stansen är av-centrum i förhållande till stansöppningen klipps den ena sidan rent medan den andra rivs. Resultatet är en-ensidig grad som inte kan korrigeras genom att justera det totala spelet. Istället måste du ta itu med inriktningen på styrsystemet eller stanshållarens nivå.
Mätning och verifiering av spelrum
Att beräkna frigång på papper är en sak. Att verifiera det i det fysiska verktyget är en annan. Under stansprovet använder ingenjörer flera metoder för att bekräfta att det faktiska utrymmet stämmer överens med designavsikten:
- Känselmätare- tunna metallremsor infogade mellan stans- och formkanterna för att mäta gapet direkt. Fungerar bra för åtkomliga öppningar men opraktiskt för små eller interna funktioner.
- Blyintryck- en remsa av mjukt bly eller lod placeras mellan stansen och stansen och komprimeras sedan under ett långsamt tryck. Den resulterande avtryckstjockleken avslöjar det faktiska spelet på flera punkter runt profilen.
- Första-bitinspektionen- skär provdelar och undersöker kantprofilen under förstoring. En balanserad polering-till-frakturförhållande runt hela omkretsen bekräftar enhetlig frigång.
- CMM-mätning- koordinatmätmaskiner kan mäta stans- och formdimensioner oberoende av varandra, med spelrummet beräknat från dimensionsskillnaden.
Under produktionen försämras spelet när skäreggarna slits. Den praktiska effekten är en gradvis ökning av gradhöjden över tiden. Underhållsscheman bör definiera den maximala acceptabla gradhöjden och utlösa omslipning eller byte av skär innan den tröskeln nås. För progressiv formproduktion med hög-volym blir övervakning av spelrum vid varje station avgörande eftersom instabilitet vid en station påverkar bandmatning, pilotpositionering och nedströms formningskvalitet.
Röjning styr vad som händer vid skärkanten. Men i en progressiv stans måste remsan färdas tillförlitligt mellan skäreggar över flera stationer utan förvrängning eller felmatning. Att bandbeteendet, hur det hanterar stressackumulering och bibehåller registreringen över ett dussin eller fler stationer, beror på en funktion som de flesta formdesignreferenser knappt nämner: bypass skåror.
Bypass skåror och materialflöde i progressiva stansar
I en progressiv stans som körs med 200 plus slag per minut är remsan inte bara en passiv bärare. Det är ett aktivt strukturelement som absorberar spänningar från varje skärning, böjning och form över varje station. När en station drar material nedåt eller sträcker det i sidled, drar den deformationen i remsan i angränsande stationer, vilket förvränger pilothålens lägen, orsakar felmatning och introducerar dimensionsfel i delar som var bra innan formningen började. Syftet med bypass-skåror i stämplingsformar är att avbryta den spänningsöverföringen, vilket ger remsan utrymme att deformeras lokalt utan att förstöra hela progressionen.
De flesta formdesignreferenser nämner bypass-skåror i förbigående eller hoppar över dem helt. Ändå ser erfarna verktygstillverkare igen dem som ett av de mest effektiva verktygen för att bibehålla remsstabilitet i formar med blandade skärnings- och formningsoperationer. Om du någonsin har sett en progressiv stans som producerar perfekta delar på stationerna 1 till 5 men som går utanför toleransen på stationerna 6 och därefter, är otillräcklig avspänning mellan formningsstationer en vanlig boven.
Positiva och negativa bypass notch-designer
Skillnaden mellan negativa och positiva bypass-skåror i plåtstansar beror på hur materialet behandlas på reliefplatsen.
En negativ förbikopplingsskåra tar bort material från remsan vid specifika punkter mellan stationerna. Föreställ dig en smal slits eller rektangulär utskärning bearbetad i bärarbanan mellan två formningsstationer. När uppströmsstationen sträcker eller drar materialet, absorberar den öppna slitsen denna förskjutning istället för att överföra den nedströms. Remsan kan förlängas något in i den öppna skåran utan att dra i nästa stations registreringspunkter. Detta är det vanligaste tillvägagångssättet eftersom det är enkelt att skära under en tidig stansstation och ger tydlig, mätbar avspänning.
En positiv förbikopplingsskåra tar det motsatta tillvägagångssättet. Istället för att ta bort material lämnar den en flik eller projektion av material som kan böjas, bucklas eller böjas utan att påverka den kritiska bärarbanan. Se det som en inbyggd-flexled. Fliken absorberar deformation genom kontrollerad lokal böjning medan den primära bärarbanan förblir rak och oförvrängd. Positiva bypass-konstruktioner är mindre vanliga men utmärker sig i situationer där borttagning av material skulle försvaga bäraren under acceptabla styvhetströsklar, särskilt med smala remsor eller tunna, mjuka material som saknar styvheten att mata utan stöd för full bärares bredd.
När ska du använda varje typ? Tänk på dessa faktorer:
- Remsbredd:Smala remsor (mindre än 3x delbredd) drar nytta av positiva bypass-skåror som bevarar strukturell kontinuitet. Bredare remsor tål negativa skåror utan matningsproblem.
- Materialtyp:Hög-hållfast stål och fjäderhärdande material överför spänningar aggressivt, vilket gör negativa bypass-skåror viktiga för isolering. Mjukt aluminium och koppar deformeras mer lokalt och fungerar ibland adekvat med positiva bypass-flikar.
- Stationsavstånd:Snäva stigningsavstånd lämnar lite utrymme för notchgeometri. När utrymmet är begränsat kan positiva bypass-flikar utformas inom det befintliga bärarutrymmet. Negativa skåror kräver dedikerade bandfastigheter som ökar tonhöjden.
Hur bypass skåror kontrollerar materialflöde
Mekaniken är intuitiv när du väl visualiserar dem. Under en formningsoperation som ett djupdrag eller en skarp böj flyter material inåt från det omgivande bandområdet. Det inåtgående flödet skapar dragspänning i bärarbanan intill formningsstationen. Utan avlastning fortplantar sig denna spänning utåt i båda matningsriktningarna, vilket förkortar den effektiva stigningen mellan stationerna något.
Även en stigningsändring på 0,05 mm räcker för att felställa piloterna vid nästa station. Multiplicera det över flera formningsstationer i sekvens och det kumulativa felet växer tills piloterna inte kan koppla in ordentligt, delar glider av specifikationen eller remsan spänns mellan lyftarna. Som expert på formdesignArt Hedrick konstaterar, kantsvängning och matningsinkonsekvens förvärrar dessa problem, vilket gör remsan allt svårare att kontrollera vid nedströmsstationer.
Bypass-skåror i plåtformning bryter denna kedja genom att skapa en mekanisk diskontinuitet. Spänningsfältet från en formningsstation träffar skårans gräns och försvinner snarare än att fortplantas genom bäraren. Varje station arbetar i relativ isolering och tar emot färskt, oförvrängt material snarare än material som är förbetonat av uppströmsoperationer.
Denna isolering förhindrar också att remsan knäcks. När en formningsstation komprimerar material (som i en relief eller ett mynt), måste den förskjutna volymen gå någonstans. I en kontinuerlig bärare utan relief manifesteras den förskjutna volymen som ett lätt spänne eller våg mellan stationerna. Bypass-skåror ger komprimerat material någonstans att expandera utan att lyfta av remsan från formytan eller störa registreringen av lyftarens-till-piloten.
Designriktlinjer för notchgeometri och placering
Dimensionering och placering av förbikopplingsskåror är inte godtyckliga. Skåran måste vara tillräckligt stor för att absorbera den förväntade deformationen men inte så stor att den försvagar bäraren eller skapar problem med skrotavfall. Här är de viktigaste designparametrarna för specifikation av bypass notch:
- Spårbredd:Typiskt 1,5 till 3 gånger materialtjockleken. Bredare skåror ger mer avspänning men tar bort mer bärarmaterial. Börja med 2x tjocklek och justera baserat på provresultat.
- Naggdjup (för kantskåror):Bör sträcka sig 30-50 % av bärbanans bredd från remskanten. Djupare skåror isolerar mer effektivt men minskar bärarens tvärsnitt och matningsstyvhet.
- Placering i förhållande till formningsstationer:Placera förbikopplingsskåror omedelbart uppströms om varje station som drar, böjer eller förskjuter material från bandplanet. Skåran bör sitta mellan formningsstationen och närmaste pilothål för att förhindra att stress når registreringsdetaljerna.
- Placering i förhållande till piloter:Skär aldrig ett bypass-urtag genom eller intill ett pilothål. Piloten måste sitta i ostört material för att ge korrekt remsregistrering. Upprätthåll minst 2x materialtjockleksavstånd mellan skårans gräns och styrhålets kant.
- Naggform:Rundade ändar minskar spänningskoncentrationen vid skåravslutningar. Skarpa-hårda skåror kan initiera sprickor i sköra eller arbets-härdade material under längre produktionsserier.
- Symmetri:För breda remsor ger matchande skåror på båda kanterna balanserad avspänning. Enkel-skåror kan introducera asymmetriskt remsbeteende, vilket gör att bäraren glider i sidled under matning.
Vanliga misstag som leder till felmatning eller remsförvrängning inkluderar att placera skåror för nära pilothålen (försvagar registreringszonen), göra skåror för grunda för att faktiskt avlasta formningsspänningen, eller att utelämna skåror helt mellan på varandra följande formningsstationer och förväntar sig att bäraren ska absorbera kumulativ belastning utan att deformeras.
Ett praktiskt test under stansprov: undersök remsan mellan formningsstationerna efter att ha kört en kort sats. Om du ser vågighet, vridning eller lätt buckling i bärarbanan, fortplantar sig stressen förbi skårans gränser. Antingen fördjupa befintliga skåror, lägg till ytterligare skåror eller vidga dem för att öka avlastningszonen. Remsan ska förbli platt och matas fritt med konsekvent lyftingrepp vid varje station.
Förbikopplingsskåror representerar en del av en större bandkonstruktionsutmaning. Hur du lägger upp hela remsan, inklusive stationssekvens, bärartyp, materialutnyttjande och stigningsavstånd, avgör inte bara spänningsbeteendet utan också materialkostnaden och skrothastigheten för hela produktionskörningen. Det bredare optimeringsproblemet börjar med grunderna för remslayout.
Optimering av remslayout och formstorlek
Materialkostnaden står vanligtvis för 40-60 % av den totala kostnaden i en stämplad del. Det betyder att hur du arrangerar delen på remsan har en mer direkt inverkan på lönsamheten än nästan alla andra tekniska beslut inom progressiv formlist-layoutdesign. En layout som pressar till och med 3 % mer användbar yta från varje spole sparar tiotusentals dollar årligen på ett program med stora volymer.
Stämpling för optimering av remslayout är där geometri, processplanering och kostnadsteknik möts. Du definierar samtidigt stationssekvenser, beräknar bryggbredder, väljer bärarkonfigurationer och dimensionerar formskon för att passa en tillgänglig press. Varje dimension ansluter till en annan. Ändra tonhöjden och du ändrar tärningslängden. Ändra formlängden så kan du behöva en annan press.
Strip Layout Principer och materialanvändning
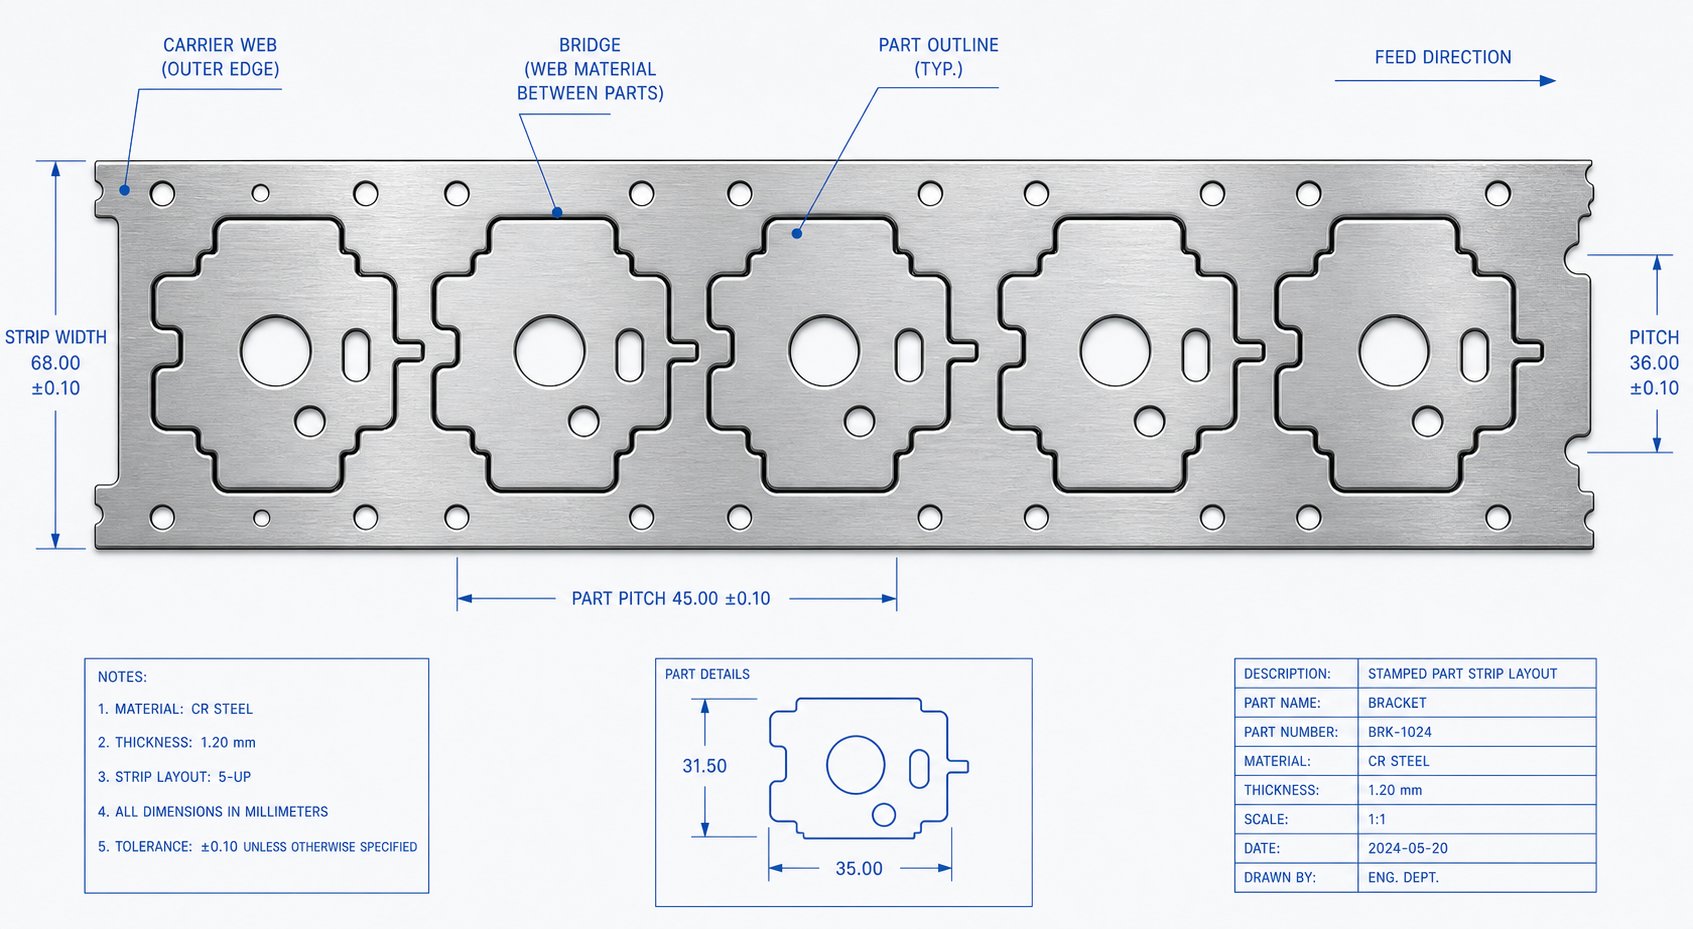
Att planera en remslayout börjar med att svara på tre frågor: hur bred ska remsan vara, hur långt går den fram per slag (stigningen) och i vilken ordning sker operationer?
Listens bredd bestäms av detaljens bredaste dimension plus bromaterialet på varje sida. En allmänt accepterad tumregel anger minsta brotjocklek till 1,25 till 1,5 gånger materialtjockleken. För en 1,5 mm tjock del betyder det ungefär 1,9 till 2,25 mm bro på varje kant. Formeln är enkel: Strip Width=Del Width + 2B, där B är bryggans tjocklek. Pitch (eller progression) följer en liknande logik: Pitch=Dellängd + B, representerar avståndet som remsan avancerar med varje tryck.
Prestandan för stansningsformens materialanvändning beräknas som förhållandet mellan delarea och total remsa som förbrukas per slag. Branschriktmärket har som mål att använda minst 75 %. Under det omvandlar du för mycket köpt material till skrotsniglar och bärskelett.
Två layoutmetoder påverkar användningen dramatiskt:
- En-rad, en-passlayout:Delar arrangerade i en enda rad längs remsan. Enkel att designa och mata, men ger ofta lägre utnyttjande eftersom luckor mellan delarna inte kan återvinnas.
- Vinkelpass (kapslande) layout:Delar lutade i vinkel så att deras profiler låses ihop, ungefär som pusselbitar. Detta kan återvinna betydande material från vad som annars skulle vara slöseri med spaltutrymme, särskilt för oregelbundet formade delar. Avvägningen är ökad formkomplexitet och potentiellt obalanserade skärkrafter.
Layouter med flera-rader, där två eller flera delar ligger sida-vid-sida över remsbredden, erbjuder en annan väg till högre användning. Du får materialeffektivitet men ökar formbredden, stationsantalet och kraftkraven. För symmetriska delar ger en spegelvändning-till-svans över remsan ofta den bästa kombinationen av användning och hanterbar formkomplexitet.
Formstorleksplanering och tryckval
Remslayoutens dimensioner faller direkt in i formskostorleken. Den totala formlängden är lika med antalet stationer multiplicerat med stigningsavståndet, plus eventuella tomgångsstationer som behövs för strukturellt stöd eller stressavlastning. Formbredden rymmer listbredden plus plats för styrskenor, lyftare och hälblock på båda sidor.
Det är här principerna för formstorleksdiagram blir väsentliga. Formskon måste passa inom pressbäddens bolsterplattas mått, och stängningshöjden (avståndet mellan övre och nedre skor när stängda) måste falla inom pressens tillgängliga dagsljusintervall. En layout som kräver 12 stationer med 35 mm stigning ger en formlängd på minst 420 mm innan man lägger till ändmarginaler. Om din målpress har en bäddöppning på 400 mm har du ett problem som ingen nedströmsoptimering kan fixa.
Relationen fungerar i båda riktningarna. Ibland väljer du pressen först baserat på tonnagekrav och tillgänglig utrustning, och begränsar sedan din layout så att den passar. Andra gånger bestämmer delens geometri och stationsantalet formstorleken, och du väljer pressen därefter. Som Peter Ulintz från MetalForming Magazine betonar, bestämmer remslayouten också kraftfördelningen över presssliden, vilket innebär att tippmomenten måste utvärderas under layoutplaneringen, inte efter att formen är byggd.
Att balansera laster är viktigt. Om skärkrafterna koncentreras på ena sidan av formen tippar pressgliden i sidled, vilket orsakar ojämnt slitage och dimensionsinkonsekvens. Designers åtgärdar detta genom att flytta remspositionen i förhållande till pressens mittlinje eller genom att lägga till skjuvvinklar till utvalda stansar för att omfördela krafterna.
Skrotminskning genom layoutoptimering
Carrier design är den variabel som har mest direkt inverkan på skrotprocenten. Tre konfigurationer dominerar progressiv tärningsövning:
- Mittbärare:En enda bana löper längs remsans mittlinje och förbinder delar på vardera sidan. Bäst för smala partier där kanthållare skulle slösa bort mycket material. Producerar måttligt skrot.
- Sidohållare (enkel kant):Bärarbanan löper längs ena remskanten. Vanligt för delar som kräver motsatt kant för formning. Enklare matning men asymmetrisk remsa kan kräva ytterligare styrfunktioner.
- Dubbla bärare (båda kanterna):Banor på båda remskanterna ger maximal stabilitet och balanserad matning. Idealisk för breda remsor och tunga formningsoperationer, men förbrukar mest material som skrot eftersom båda kanterna blir skelettavfall.
Följande tabell illustrerar hur layoutkonfigurationen påverkar materialanvändningen för en rektangulär provdel (25 mm x 15 mm, 1,0 mm tjock):
| Layoutkonfiguration | Remsbredd | Tonhöjd | Materialanvändning | Relativ skrotfrekvens |
|---|---|---|---|---|
| Enkelrad, sidohållare | 30 mm | 27 mm | 46% | Hög |
| Enkelrad, dubbel bärare | 33 mm | 27 mm | 42% | Mycket hög |
| Två-rader kapslad, mittenbärare | 45 mm | 18 mm | 62% | Måttlig |
| Två-rader speglad, dubbel bärare | 50 mm | 17 mm | 71% | Låg |
| Kantig kapslad, enkel bärare | 38 mm | 20 mm | 66% | Måttlig-låg |
Du kommer att märka ökningen från 42 % till 71 % utnyttjande bara genom att byta från en enkel-rad layout till en speglad två-radskonfiguration. På ett program som förbrukar 50 ton stål årligen, representerar den skillnaden ungefär 15 ton materialbesparingar, en siffra som dvärgar den extra verktygskostnaden för den mer komplexa formen.
Själva bäraren måste också balansera stabilitet mot materialåtgång. Afast bärarefungerar för grundläggande skärning och bockning där remsan förblir platt under hela slaget. En sträckvävsbärare, med strategiska snitt eller öglor i fästpunkterna, är väsentlig för djupformning eller dragningsoperationer där delen rör sig vertikalt och drar material från bäraren. Om du väljer fel här slöser du antingen material på en över-konstruerad bärare eller orsakar remsfel från en under-designad.
Striplayout anger formens fysiska fotavtryck och kostnadsstruktur. Men papperslayouter och handberäkningar kan bara förutsäga så mycket om den verkliga-världens materialbeteende. När komplex formning är inblandad, skiftar frågan från geometri till fysik: kommer materialet verkligen att flyta som layouten förutsätter, eller kommer det att tunnas, skrynklas eller springa tillbaka bortom tolerans? Att svara på den frågan innan man skär stål kräver simulering.
Simuleringsverktyg och designvalidering
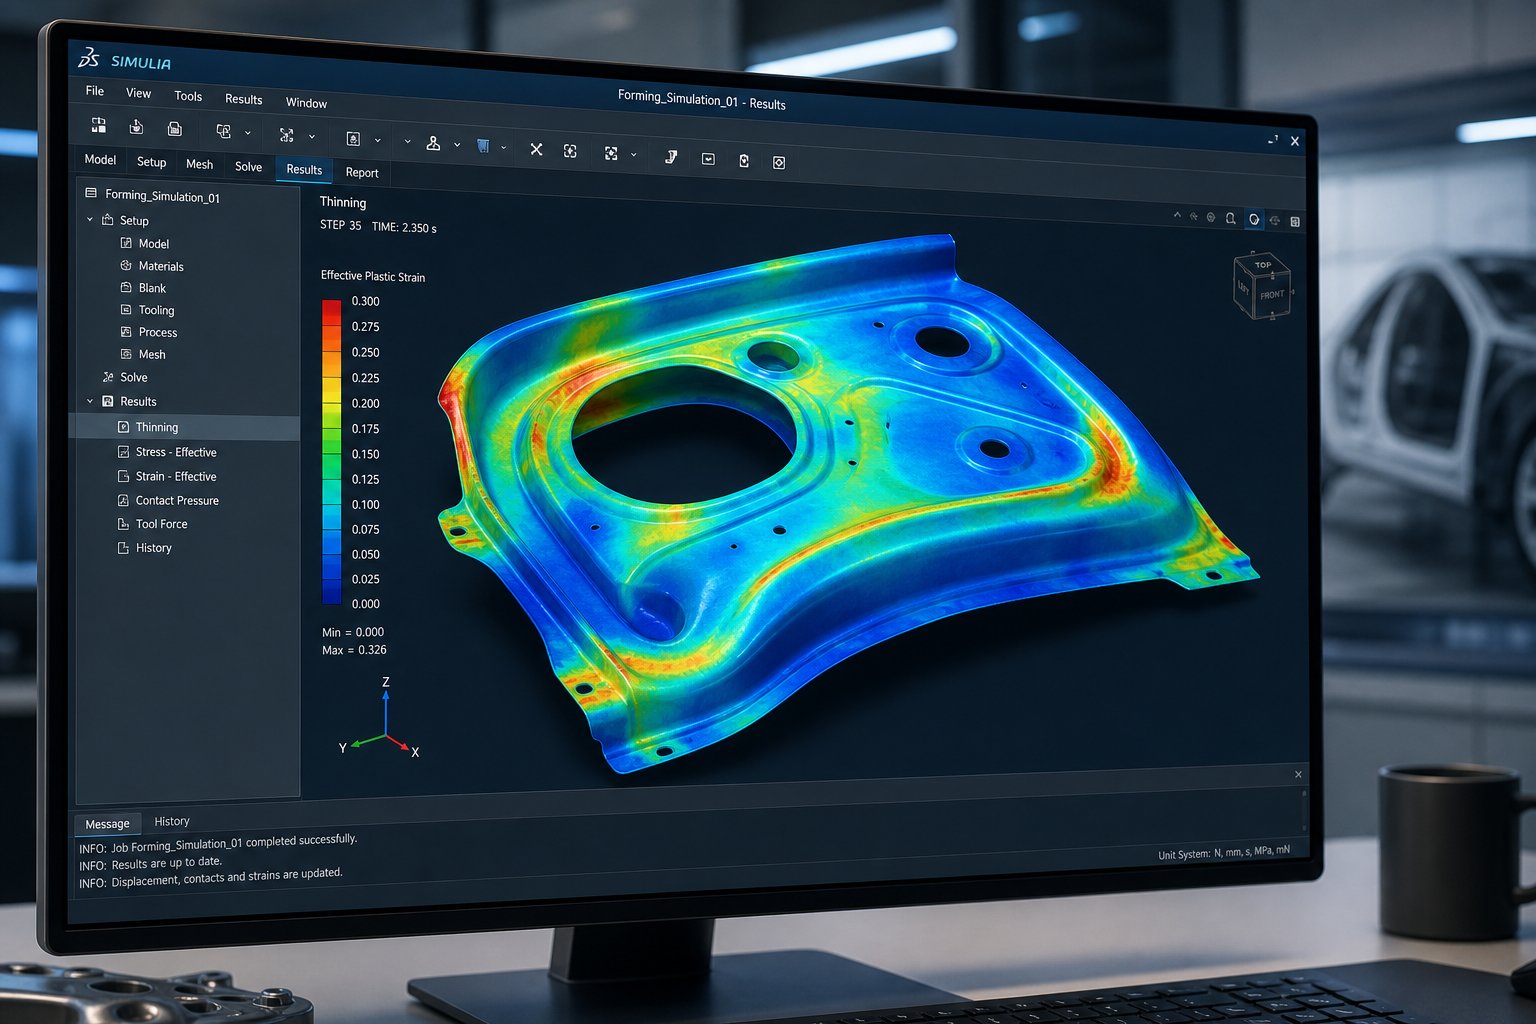
En remsa-layout talar om vart materialet tar vägen. Simulering talar om för dig om den faktiskt kommer att ta sig dit utan att slitas sönder, skrynklas eller springa tillbaka ur tolerans. Detta är det steg som de flesta PDF-resurser för stämpeldesign hoppar över helt, men det är steget som skiljer ett verktyg som behöver tre provupprepningar från ett som körs av vid första träffen.
FEA-simulering av stämpelformar har skiftat från en lyx som är reserverad för OEM-tillverkare till en standardteknik inom branschen. Anledningen är enkel ekonomi: en formningssimulering som kostar några tusen dollar förhindrar omarbetning av verktyg som kostar tiotusentals. Innan något stål skärs för formen förutsäger virtuell teknik materialflöde, identifierar felrisker och kvantifierar återfjädring så att konstruktören kan kompensera geometrin i förväg snarare än att slipa korrigeringar till härdat verktygsstål i efterhand.
FEA och formbarhetssimulering i formdesign
Finita elementanalys bryter ett ämne i tusentals små element och beräknar hur vart och ett deformeras under de krafter, begränsningar och friktionsförhållanden som definieras av formgeometrin. Programvaran löser spännings-töjningsekvationer vid varje element genom hela pressslaget, vilket ger en komplett bild av materialbeteende som ingen handberäkning eller erfarenhetsbaserad-uppskattning kan matcha.
Vad avslöjar formbarhetsanalys för plåtstansning egentligen? Föreställ dig att du kan frysa formningsprocessen vilken millisekund som helst och inspektera töjningstillståndet vid varje punkt över delens yta. Det är i huvudsak vad FEA levererar. Du ser var material tunnas ut farligt, där tryckspänning byggs upp mot rynkor och där belastningskoncentrationer förutsäger sprickbildning innan det inträffar.
De dominerande verktygen i detta utrymme inkluderar AutoForm, Dynaform och STAMPACK. Forskning publicerad iJournal of Plasticity Engineeringjämförde Dynaform och AutoForm för stämpling av aluminiumplåt och fann att båda plattformarna ger tillförlitliga förutsägelser när materialmodeller och randvillkor är korrekt definierade. Den praktiska skillnaden beror ofta på lösarens hastighet, användargränssnittspreferenser och hur varje plattform hanterar specifika materialmodeller snarare än grundläggande noggrannhetsluckor.
I kärnan av formbarhetsbedömningen sitter formningsgränsdiagrammet (FLD). Utvecklad för över 50 år sedan ochkontinuerligt förfinad sedan, plottar FLD större töjning mot mindre töjning för varje element i simuleringen. En kurva på det diagrammet, kallad forming limit curve (FLC), representerar gränsen mellan säker formning och början av lokal necking. Varje element vars töjningstillstånd plottas ovanför FLC förutsägs misslyckas. Element nära men under kurvan sitter i en marginalzon där produktionsvariation kan pressa dem över gränsen.
FLC-positionen på diagrammet beror i första hand på materialets-härdningsexponent (n-värde). Högre n--värden pressar kurvan uppåt, vilket betyder att materialet tål mer påkänning innan fel. Det är därför mjukt stål med ett n-värde på 0,20 bildas lättare än hög-hållfast dubbel-fasstål med ett n-värde på 0,12, även när båda har samma tjocklek.
Springback-förutsägelse och kompensationsstrategier
Varje formad del fjädrar tillbaka när pressen öppnas och verktyget släpper. Plåten lagrar elastisk energi under formningen, och den energin frigörs vid dimensionsförändring i det ögonblick som yttre kraft försvinner. För mjukt stål kan återfjädring förskjuta en flänsvinkel med 1-2 grader. För avancerade hög-hållfasta stål (AHSS) och höghållfasta aluminiumlegeringar kan återfjädringen överstiga 10 grader och introducera kraftig panelvridning som gör delen oanvändbar utan kompensation.
Återfjädringskompensation i formdesign följer en systematisk strategi somAutoForm Engineering beskriversom "mäta, mildra, kontrollera och kompensera." Varje fas bygger på den föregående:
- Mäta:Bygg simuleringen med full processtrohet, inklusive dynans tonnage, bindemedelsgap, friktionsförhållanden och materialkarakterisering från spännings-kompressionstestning. Simulera hela operationssekvensen och mät den resulterande återfjädringsfördelningen över panelen.
- Mildra:Innan du försöker kompensera, minska återgången till hanterbara nivåer. Tekniker inkluderar myntande av snäva radier, strykning av sidoväggar och modifiering av produktgeometri för att öka styvheten. Oljekonserverings- och sidoväggs-lägen kan inte kompenseras och måste åtgärdas genom process- eller produktändringar.
- Kontrollera:Bedöm processens robusthet genom att simulera hur materialegenskapersvariationer, friktionsförändringar och tjockleksvariationer påverkar återfjädringsrepeterbarheten. Om processen är instabil kommer kompensationen inte att hålla över produktionsspolarna.
- Kompensera:Applicera geometriska förskjutningar på formytorna så att delen fjädrar tillbaka till målformen. Detta kräver vanligtvis 3-5 iterationer av simulering för att konvergera till ett överensstämmande resultat.
Hur man mäter vinklar i stämplingssimulering spelar roll här. Programvaran beräknar vinkelavvikelsen vid användardefinierade{- tvärsnitt, jämför den fjädrade panelens geometri med den nominella CAD. En fläns konstruerad i 90 grader som fjädrar öppen till 93 grader behöver formytan överböjd till ungefär 87 grader så att den elastiska återhämtningen bringar den slutliga vinkeln till målet. Det exakta kompensationsbeloppet beror på materialkvalitet, böjradie och formningshistorik på den platsen.
En kritisk insikt från nuvarande praxis: för AHSS och hög-hållfast aluminium leder det vanliga simuleringsantagandet att material beter sig identiskt under spänning och kompression till opålitliga återfjädringsförutsägelser. Spännings-kompressionstestdata, även om det är svårare att få fram, förbättrar prediktionsnoggrannheten avsevärt för dessa material. Utan det förökar sig kompensationsupprepningar i den fysiska världen.
Tolka simuleringsrapporter för designbeslut
Simuleringsprogram genererar en stor volym utdata. Att veta vilka resultat som spelar roll och vilka trösklar som utlöser designrevidering skiljer effektiv användning från dyr siffergenerering. Här är de viktigaste simuleringsutgångarna och vad var och en säger till formdesignern:
- Gallringskarta:Visar procentuell tjockleksminskning vid varje punkt på den formade delen. Acceptabla gränser sträcker sig vanligtvis från 20-25 % maximal gallring för strukturella delar. Att överskrida detta tyder på risk för materialfel eller otillräcklig formbarhetsmarginal för produktionsvariation.
- Forming limit diagram (FLD) plot:Kartlägger varje elements töjningstillstånd mot materialets formningsgränskurva. Element i den gröna zonen (under 70 % av FLC) har bekväm säkerhetsmarginal. Gul zon (70-90% av FLC) indikerar marginell formbarhet. Röd zon (ovanför FLC) förutsäger fel.
- Skrynkelindikator:Identifierar områden där tryckspänningen överstiger materialets motståndskraft mot buckling. Mindre rynkor i områden som senare klipps bort kan vara acceptabelt. Skrynkling i funktionella ytor kräver processmodifiering, vanligtvis ökat bindemedelstryck eller förändringar i produktgeometri.
- Rita-i mått:Spårar hur långt material strömmar inåt från ämneskanten under formningen. Ojämn ritning-antyder obalanserade begränsningskrafter eller felaktig form av ämnet. Målindragning- av värden kommer från produktingenjörens materialflödesplan.
- Springback förskjutningskarta:Visar storlek och riktning för dimensionsavvikelsen efter lossning. Ytor som överskrider detaljens geometriska toleransspecifikation kräver kompensation eller processändring.
- Tjockleksfördelning:Avslöjar var material tjocknar (kompressionszoner) och förtunnas (spänningszoner). Förtjockning över 5-8 % i flänsområden varnar för potentiella skrynkningar eller formstörningar under efterföljande operationer.
När resultat kräver designrevision beror på svårighetszonen och delens funktionskrav. En kosmetisk panel med synliga förtunningsmärken i en A-yta behöver revideras även vid 15 % förtunning. En konstruktionskonsol gömd inuti en montering kan tolerera 25 % gallring om den återstående väggtjockleken fortfarande uppfyller belastningskraven. Kontext driver beslutet, inte en enda universell tröskel.
Det iterativa arbetsflödet ser ut så här: kör simulering, granska resultat mot acceptanskriterier, ändra formgeometri eller processparametrar, om-simulera och jämför. Erfarna simuleringsingenjörer konvergerar vanligtvis i 3-6 iterationer för standarddelar. Komplexa paneler med flera formningsstationer, blandade ritnings- och formoperationer och återfjädringskänsliga material kan kräva 10 eller fler iterationer, vilket fortfarande är mycket billigare än fysiska provslingor för $5 000-$20 000 per cykel.
En praktisk lucka kvarstår. Simulering validerar att en design kan producera en del som uppfyller kraven, men den kan inte ersätta den samlade kunskapen kodifierad i väl-strukturerade referensdokument. Ingenjören behöver fortfarande toleranstabeller, materialdatabaser, komponentkataloger och designchecklistor för att kunna fatta hundratals mindre beslut som simuleringen inte åtgärdar. Att bygga det referensbiblioteket och veta när man ska gå bortom självstudier till expertsamarbete är den sista pusselbiten.
Hitta pålitliga referenser för formdesign och expertsupport
Simulering stänger kretsen för designvalidering, men de hundratals mindre besluten som matas in i den simuleringen, clearance-värden, materialkonstanter, komponentspecifikationer, toleransregler, alla finns i referensdokument. Kvaliteten på dessa referenser påverkar direkt kvaliteten på ditt verktyg. En PDF-nedladdning för stämplingsformdesign från en okontrollerad källa kan introducera föråldrade formler eller felaktiga materialdata som sprider fel genom varje beräkning som byggs ovanpå den.
Så hur skiljer man trovärdiga resurser från återvunnet innehåll? Och när når självstudier- sina gränser?
Utvärdera PDF-resurser och tekniska standarder
Inte alla dokument som kallar sig en formdesignreferensguide för ingenjörer förtjänar hyllutrymme. Leta efter dessa kvalitetsmarkörer innan du litar på någon teknisk PDF:
- Revisionskontroll och datum:Trovärdiga referenser har revisionsnummer och publiceringsdatum. En PDF-handbok för stansverktygsdesign utan versionshistorik kan inte verifieras mot gällande materialstandarder eller uppdaterade tillverkningsmetoder.
- Författaruppgifter:Dokument författade av praktiserande verktygsingenjörer, publicerade genom erkända branschorgan eller utvecklade inom OEM-program väger tyngre än anonyma sammanställningar.
- OEM-specifikationsreferenser:Kvalitetsguider citerar specifika standarder (ASTM, ISO, SAE) snarare än att göra allmänna påståenden som inte stöds. Kors-referenser mot dessa standarder validerar innehållet.
- Strukturerad metodik:En pålitlig referens följer en logisk sekvens från indata (materialegenskaper, detaljgeometri) via beräkningar till utdata (formdimensioner, processparametrar). Om ett dokument drar slutsatser utan att visa vägen, behandla det skeptiskt.
Etablerade källor inkluderar Dayton Rogers Red Book, erkänd i branschen som en gå-till manual för precisionsmetoder för metallformning som täcker toleranser, böjradier, blankningsregler och tillverkningsriktlinjer. Akademiska plattformar somCornell Universitys tekniska standardbibliotekge tillgång till ASTM-, IEEE-, ISO- och SME-standarder genom prenumerationer som säkerställer att innehållet är aktuellt och korrekt underhållet. Society of Manufacturing Engineers (SME) upprätthåller tekniska resurser tillgängliga via digitala bibliotek som Knovel som täcker formdesignmetoder i strukturerade,{1}}referentgranskade format.
Att bygga ett professionellt referensbibliotek för formdesign
En arbetande verktygsingenjör behöver mer än ett dokument. Du behöver ett bibliotek organiserat efter funktion, där varje resurs tjänar ett särskilt syfte under olika faser av designarbetet:
- Materialegenskapsdatabaser:Draghållfasthet, sträckgräns, töjning, n-värde och r-värde för varje legering du stämplar. Dessa matas direkt in i röjningsberäkningar, formbarhetsprognoser och tonnageuppskattningar.
- Tolerans- och frigångsstandarder:Tabeller som kodar godtagbara spelrum, gradhöjder och dimensionstoleranser efter material och tjocklek. Dessa blir din baslinje för varje ny tärning.
- Designchecklistor:Steg-för-verifieringslistor som täcker granskning av remslayout, komponentspecifikation, presskompatibilitet och förberedelser för provkörning. Checklistor förhindrar den erfarna-ingenjörens blinda vinklar där förtrogenhet gör att steg hoppar över.
- Komponentkataloger:Specifikationer för standardstansar, stansknappar, fjädrar, styrsystem och fästelement från större leverantörer. Att veta vad som är kommersiellt tillgängligt förhindrar att-överutveckla anpassade lösningar för redan lösta problem.
- OEM- och kundspecifikationer:Företags-specifika krav på kantkvalitet, planhet, materialcertifiering och dimensionsrapportering som åsidosätter allmänna industristandarder.
Organisera dessa efter projektfas: konceptuell layout, detaljdesign, utprovning och produktionsunderhåll. När en fråga dyker upp i något skede bör du veta exakt vilken resurs som svarar på den utan att söka från grunden.
Ansluter till Expert Die Design Support
Referensdokument utmärker sig för att kodifiera kända lösningar på standardproblem. De kämpar med nya kombinationer: ovanligt materialbeteende som interagerar med snäva toleranser, komplexa multi-stationsbildande sekvenser där spänningsbanor är oförutsägbara, eller gradkontrollkrav som står i konflikt med verktygets livslängdsmål. Dessa situationer kräver erfarenhet som ingen PDF kan fånga helt.
När din designutmaning involverar anpassade stans- och lyftarkonfigurationer, icke-standard optimering av frigång för avancerade material eller förbigående hackstrategier för aggressiva formningssekvenser, påskyndar samarbetet med en tillverkare som har löst liknande problem vägen från idé till produktionsklara-verktyg.YICHENtjänar denna roll för ingenjörer som har gjort referensarbetet och behöver anpassade stansningsverktygslösningar, särskilt för komplexa stansstrukturer som involverar gradkontroll, frigångsoptimering och materialflödesutmaningar som överstiger vad standardkatalogmetoder kan hantera.
Målet är inte att ersätta -självstudier utan att komplettera det. Ett starkt referensbibliotek gör dig till en bättre samarbetspartner med tillverkande partners eftersom du talar samma tekniska språk och förstår begränsningarna. De bästa resultaten uppnås när grundlig ingenjörskunskap möter produktions-testad tillverkningskapacitet, vilket gör PDF-teori till delar som levereras.
Stamping Die Design PDF: Vanliga frågor
1. Vad ska en PDF för stämpelformsdesign innehålla?
En omfattande PDF för stansformdesign bör täcka val av stanstyp (progressiv, sammansatt, överföring), specifikationer för stanskomponenter, metoder för beräkning av spelrum efter materialtyp, optimeringsprinciper för remslayout, riktlinjer för design för bypass-skåror och toleransstandarder. Kvalitetsreferenser inkluderar även materialegenskaperstabeller, formler för tonnageuppskattning och strukturerade checklistor som ingenjörer kan tillämpa direkt under CAD-sessioner eller i pressen. Leta efter dokument med revisionskontroll, författaruppgifter och hänvisningar till erkända standarder som ASTM eller ISO.
2. Hur beräknar man formspelet för olika plåtar?
Formspelet beräknas som en procentandel av materialtjockleken per sida. Standardutgångspunkten är 10-11 % av lagertjockleken, men det korrekta värdet beror på materialets draghållfasthet och duktilitet. Milt stål använder vanligtvis 8-12 %, rostfritt stål 12–16 %, aluminium 6–10 % och höghållfasta stål 14–20 %. Material med högre hållfasthet kräver större spelrum eftersom de motstår skjuvning mer aggressivt. Rätt spelrum säkerställer att brottplanen från stansens och formkanterna konvergerar rent, vilket minimerar gradhöjden och förlänger verktygets livslängd.
3. Vad är syftet med bypass-skåror i progressiva stämplingsverktyg?
Bypass-skåror avbryter spänningsöverföringen mellan stationer i en progressiv form. När en formningsstation drar eller böjer material, skapar den dragspänningar som kan fortplanta sig genom bärremsan, förvränga pilothålens lägen och orsaka felmatning vid nedströmsstationer. Negativa bypass-skåror tar bort material för att skapa öppna avlastningszoner, medan positiva bypass-skåror lämnar flexibla flikar som absorberar deformation. Korrekt skårplacering omedelbart uppströms om formningsstationer förhindrar kumulativa stigningsfel, remsbuktning och dimensionell avdrift över progressionen.
4. Hur förbättrar FEA-simulering stämplingsformens design?
Finita elementanalys förutsäger materialbeteende innan några fysiska verktyg byggs, identifierar förtunningsrisker, rynkzoner och återgångsstorlek genom virtuell formning. Verktyg som AutoForm och Dynaform använder formningsgränsdiagram för att bedöma formbarhetsmarginaler vid varje punkt på delen. Utformningen av återfjädringskompensation bygger på iterativ simulering för att tillämpa geometriska förskjutningar så att delar fjädrar tillbaka till måldimensioner. Det här tillvägagångssättet minskar vanligtvis fysiska provupprepningar från 5-8 cykler till 1-2, vilket sparar $20 000 - $100 000 eller mer i omarbetningskostnader per verktyg.
5. När bör ingenjörer samarbeta med en anpassad formtillverkare istället för att förlita sig på PDF-referenser?
PDF-referenser hanterar standardproblem effektivt, men nya kombinationer av snäva toleranser, ovanliga material och komplexa multi-stationsformningssekvenser överskrider ofta vad de dokumenterade riktlinjerna täcker. Ingenjörer drar nytta av tillverkningspartners som YICHEN när konstruktioner involverar anpassade stans- och lyftarkonfigurationer, icke-standard optimering av frigång för avancerade hög-hållfasta stål eller aggressiva strategier för bypass-notch för djupformning. En erfaren formtillverkare validerar design mot produktionsverkligheten och löser utmaningar där materialbeteende interagerar med verktygsbegränsningar på sätt som allmänna referenser inte kan förutsäga.


