


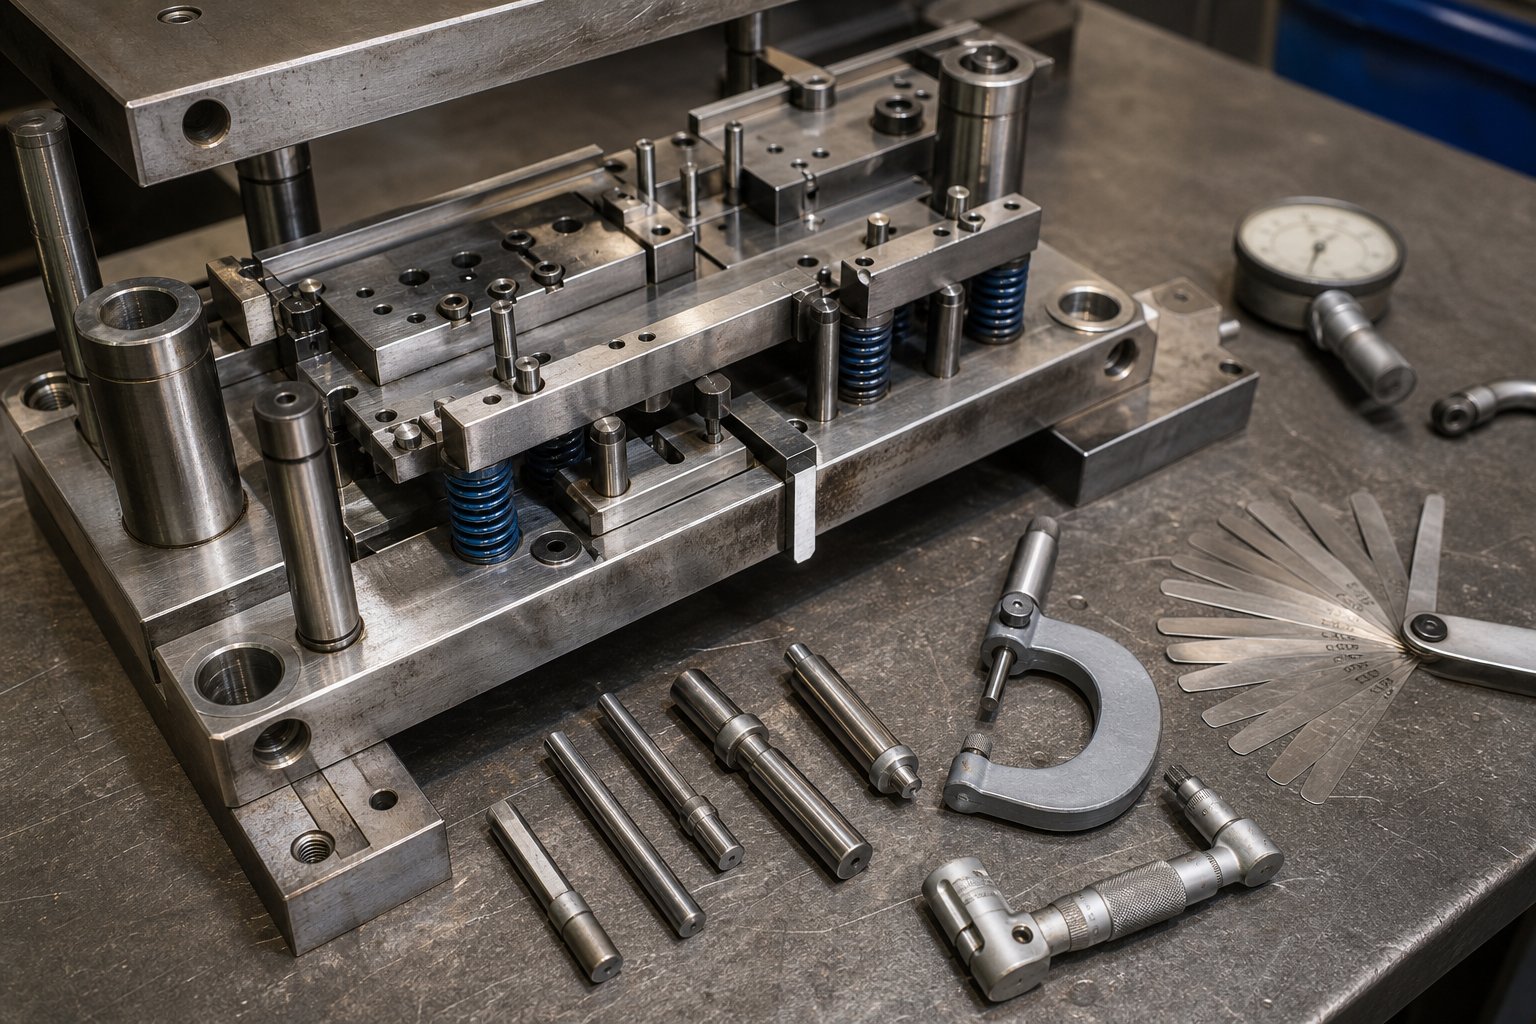
Varför en checklista för strukturerat underhåll förlänger livslängden
En checklista för underhåll av stämpelformär en dokumenterad sekvens av inspektioner, mätningar och korrigerande åtgärder som utförs på en form med definierade intervall för att bevara dess skärgeometri, inriktning och produktionskapacitet. Det låter okomplicerat. Ändå är detta enda dokument skillnaden mellan en tärning som kör hundratusentals pålitliga slag och en som slår ett slag halvvägs genom en tisdag eftermiddags produktionskörning.
Vad en underhållschecklista för stämpelmatris faktiskt täcker
Tänk på checklistan som fyra lager av uppmärksamhet som är mappad till formens funktionscykel. Före-kontroller bekräftar att formen är säker att ladda och dimensionellt korrekt. Under-körningskontroller övervakar delens kvalitet och remsförloppet medan pressen cyklar. Procedurer efter-körning fångar slut-på-jobbtillstånd och flagga för slitage. Schemalagda rivningar gör att formen blir avskilda i enskilda komponenter för mätning, skärpning och utbyte. Varje lager fångar problem som de andra missar, och att hoppa över något av dem lämnar en blind fläck där små problem förvärras till dyra misslyckanden.
När den är strukturerad fungerar checklistan också som ett diagnostiskt verktyg. Varje mätning som registreras, varje noterad gradhöjd och varje loggad fjäderlängd skapar en slitagehistorik som avslöjar mönster över tid. Den historien berättar inte bara vad du ska fixa idag, utan vad som kommer att misslyckas nästa månad.
Varför de flesta butiker fungerar utan en
Här är den obekväma sanningen: de flesta pressbutiker förlitar sig fortfarande på stamkunskap som förmedlas mellan matristekniker via mun till mun. Veteranverktygsmakaren vet att Die #47 behöver kontrollera sina piloter var 30 000:e träff på grund av den snäva toleransen på den andra-stationens håltagning. Men när den teknikern går i pension eller flyttar till ett annat skift går kunskapen ut genom dörren. Underhållskvaliteten blir inkonsekvent och oplanerade stilleståndstider kryper uppåt.
A ramar för förebyggande underhålluppbyggd kring strukturerade procedurer ersätter gissningar med repeterbar disciplin. Det säkerställer att varje tekniker, oavsett erfarenhetsnivå, utför samma kritiska kontroller i samma sekvens.
Formslitaget styrs av antalet slag, inte kalendertid. En tärning som har stått på hyllan i sex månader behöver annan uppmärksamhet än en som precis fått 150 000 träffar. Effektiva underhållsintervaller är alltid förankrade till produktionscyklerna först och kompletteras med tids-baserade triggers endast för inaktiva verktyg.
Detta operativa-cykelramverk, organiserat kring vad som händer före, under, efter och mellan produktionskörningar, utgör ryggraden i allt som följer. Varje fas kräver specifika inspektioner, specifika verktyg och specifik personal. Klyftan mellan butiker som kontrollerar matrisens liv och butiker som ständigt reagerar på matrismisslyckanden spårar nästan alltid tillbaka till huruvida dessa faser är dokumenterade eller lämnade till minnet.
I-Press Quick Checks Versus Off-Press Teardown Procedures
De flesta stämplingsoperationer behandlar underhåll som en aktivitet. I verkligheten delas det upp i två fundamentalt olika arbetsflöden: vad operatören gör medan formen körs i pressen, och vad formteknikern gör efter att formen har dragits och placerats på bänken. Att blanda ihop dessa två kategorier, eller ännu värre, hoppa över den första och överbelasta den andra, är där underhållsprogram går sönder.
I-Press Snabbkontroller under produktionskörningar
Föreställ dig att du är en operatör som övervakar en progressiv stanscykel med 60 slag per minut. Din inspektion av stämpelformsoperatören under produktionen fokuserar på sensoriska signaler och snabb provtagning snarare än demontering. Du ser efter att det bildas en visuell snäcka i skrotrännan, lyssnar efter onormala knäppande eller malande ljud som indikerar att ett slag kommer i kontakt med en stripperplatta på ett felaktigt sätt, och verifierar att remsan matas rent utan att tveka vid varje framsteg. Med fasta intervall, vanligtvis var 500:e till 1 000:e del, tar du ett prov och kontrollerar kritiska dimensioner, gradhöjd och hålkvalitet mot detaljtrycket.
Dessa inspektionskontroller i-pressform för operatörer kräver inga speciella verktyg utöver en bromsok, en gradmätare och utbildad uppmärksamhet. Deras syfte är tidig upptäckt. En snigel som sitter på tärningsytan skadar nästa träff. En felinställning av matningen kommer att snöa in i skrot inom några sekunder. Att fånga dessa signaler i realtid förhindrar kaskadfel som gör en mindre justering till en större reparation.
Av-Tryck på Nedbrytningsinspektionsprocedurer
Av-stegen för nedrivning av pressformen börjar först efter att formen har tagits bort på ett säkert sätt från pressen, rengjorts från smörjmedel och skräp och placerats på en stabil arbetsbänk. En matristekniker utför sedan fullständig demontering: drar stansar, tar bort strippningsplattor, drar ut piloter och separerar övre och nedre formhalvor. Varje komponent inspekteras individuellt med avseende på slitage, mäts mot baslinjedimensioner, slipas vid behov och byts ut när toleransen överskrids.
För progressiva dies är nedbrytningssekvensen viktig. Den progressiva nedrivningssekvensen måste följa stationens ordning, från den första håltagningen eller den tomma stationen till den sista cutoff, så att remsans integritet bevaras under återmontering. Blandning av stationskomponenter eller återmontering ur funktion riskerar felinriktning som bara visar sig som defekta delar när formen är tillbaka i pressen. Erfarna verktygsmakare rekommenderar att spara den sista remsan från en produktionskörning som en referenskarta vid sekvensering av rivning och ombyggnad av varje station.
| Uppgiftstyp | Vem utför det | Frekvens trigger | Verktyg som krävs |
|---|---|---|---|
| Visuell snigel- och skrotinspektion | Pressoperatör | Var 15-30:e minut under löpningen | Ficklampa, spegel |
| Delprovtagning och dimensionskontroll | Pressoperatör | Var 500-1 000 slag | Bromsok, gradmätare, deltryck |
| Lyssnar efter onormala pressljud | Pressoperatör | Kontinuerlig under löpning | Inget (tränat öra) |
| Övervakning av bandmatningsförlopp | Pressoperatör | Kontinuerlig under löpning | Visuell observation |
| Full demontering och rengöring | Die tekniker | Stroke-intervall eller slut på jobbet | Handverktyg, press, lösningsmedelstank |
| Komponentmätning och inspektion | Die tekniker | Varje rivningscykel | Mikrometrar, stiftmätare, höjdmätare |
| Slipning av stans- och formsektioner | Die tekniker | När gradhöjden överstiger spec | Ytslip, paralleller |
| Fjäder och pilotbyte | Die tekniker | När det mäts bortom tolerans | Bromsok, reservdelar |
Skillnaden är enkel men kritisk: operatörer upptäcker problem, tekniker löser dem.Ett väl-byggt stansverktygchecklistan tilldelar tydligt ägande på varje nivå så att ingenting hamnar i gapet mellan produktion och verktygsrum. När båda lagren fungerar tillsammans flaggas uppkommande slitage under produktionen och korrigeras under nästa planerade rivning, långt innan det orsakar oplanerade stillestånd eller skrotstoppar.
Att veta när man ska utföra varje typ av kontroll är naturligtvis bara halva ekvationen. Den andra hälften är att veta exakt vad man ska leta efter på varje enskild komponent när den väl landar på bänken.
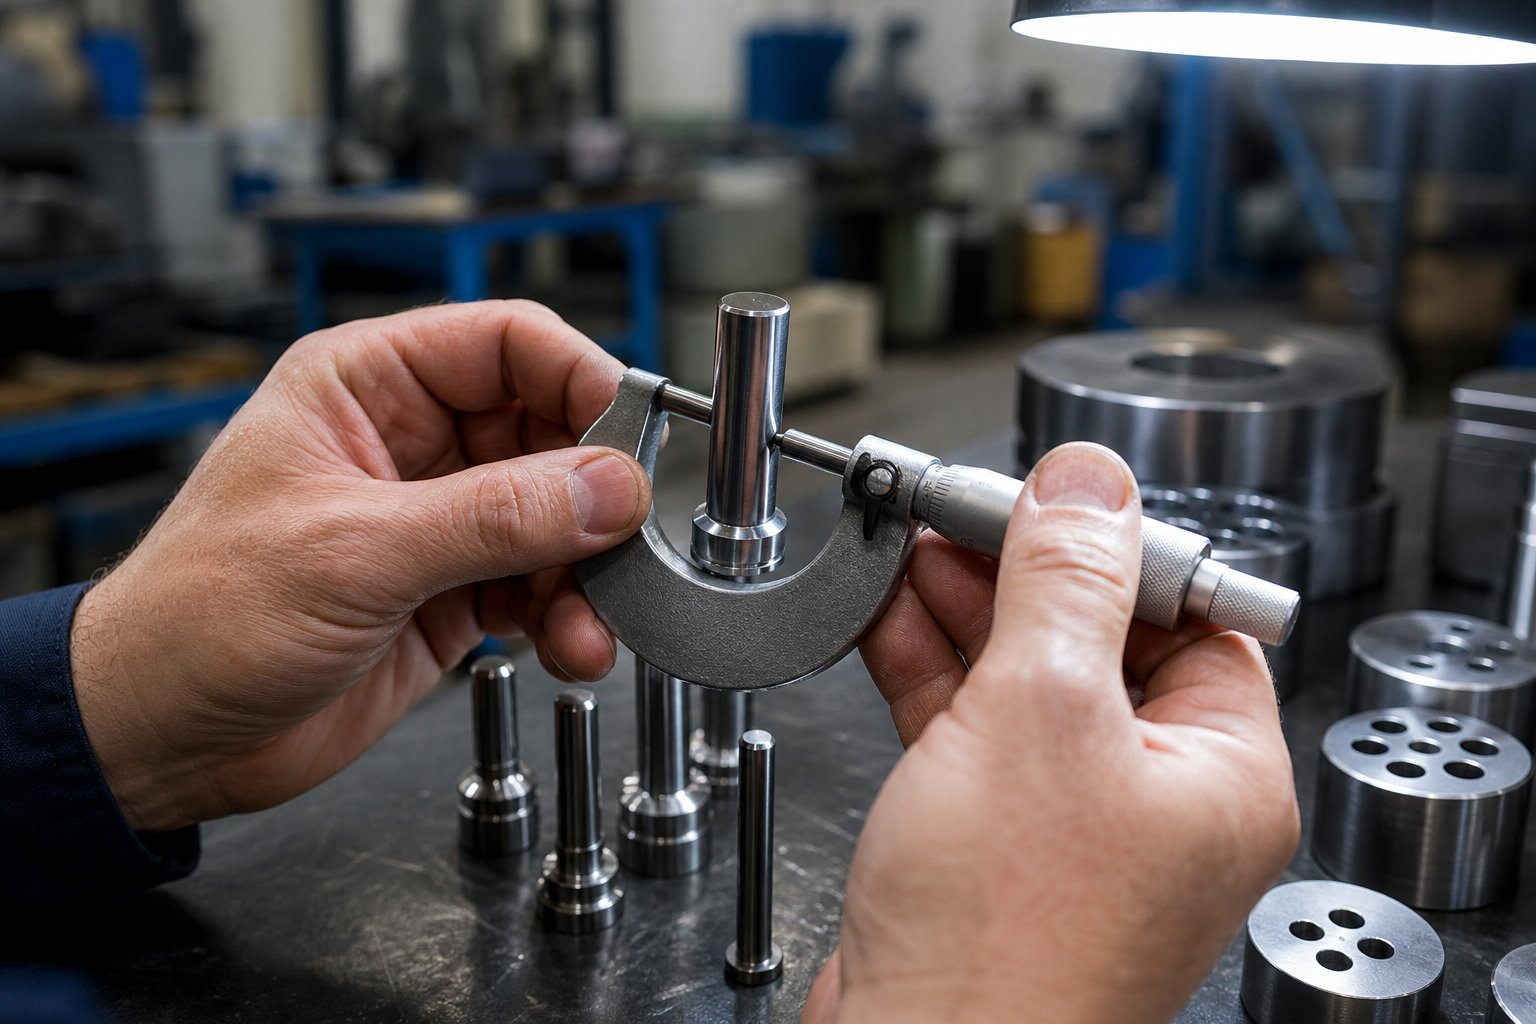
Komponent-efter-Komponentunderhållsfördelning
En dö är inte en sak. Det är dussintals enskilda komponenter som arbetar i exakt samordning, och var och en bär olika, misslyckas olika och kräver sina egna inspektionskriterier. Generiska checklistor som säger "inspektera formens skick" missar poängen helt. Du måste veta vad du ska mäta på varje del, vilka acceptabla gränser är och när en komponent har passerat gränsen från servicebar till utbytesklar-. Här bor den detaljnivån.
Skärkomponenter och kantinspektion
Skärkomponenter gör det mest våldsamma arbetet i alla stämplingsverktyg. Stämplar slår genom materialet i hög hastighet, och formsektionerna får den kraften vid varje slag. Att förstå hur man inspekterar skäreggarna med avseende på slitage börjar med att känna till de tre fellägena: flisning (små bitar som går sönder från kanten), svampbildning (den övre delen av stansen deformeras av upprepade stötar) och eggrullning (skäreggen mattas till en radie istället för att förbli skarp).
- Undersök varje stans under förstoring för mikro-flisning längs skäreggen. Alla synliga spån som är bredare än 0,1 mm garanterar slipning eller utbyte.
- Kontrollera stanshuvuden för svampbildning. En upphöjd läpp på den slagna änden indikerar att stansen absorberar överflödig stöt och behöver åtgärdas.
- Mät gradhöjden på de senast tillverkade delarna. Grader som överstiger 10 % av materialtjockleken signalerar vanligtvis att skärspelet har försämrats eller att kanterna behöver slipas.
- Inspektera stansknapparnas skärkanter för att se om det finns skårmärken, ansamling av sniglar eller kantnedbrytning. Verifiera att snigelretentionsfunktioner som vinkelavlastning eller rygg-avsmalning är intakta.
- Bekräfta hålrummet-till-matrisen med hjälp av avkänningsmätare eller provsnitt. Korrekt spel är mellan 5 % och 12 % av materialtjockleken per sida, beroende på materialtyp och hårdhet.
Kriterier för inspektion av stansstansar bör alltid referera till det specifika material som bearbetas. Ett spel som fungerar perfekt för kall-valsat stål ger överdrivna grader på aluminium och för tidigt kantfel på rostfritt stål.
Kontroller av styrning och avisoleringssystem
Styr- och avskalningssystem håller allt i linje och säkerställer att delar och skrot matas ut rent. När dessa system slits övergår skadorna till skärande komponenter, vilket skapar sekundära fel som ser orelaterade ut om du inte spårar dem tillbaka till källan.
- Utför slitagemätning av styrstift och bussning genom att kontrollera vertikalt spel. Sätt in styrtappen i dess bussning och känn efter sidorörelse. All detekterbar löshet utöver den ursprungliga passningsklassens tolerans kräver byte av bussning.
- Inspektera styrstiftsytorna för att se om det blir skåror, skavningar eller missfärgningar på grund av värmeuppbyggnad. Vertikala skårlinjer indikerar skräpkontamination eller otillräcklig smörjning.
- Verifiera pilotstiftens diametrar med en mikrometer mot deras nominella dimension. Piloter som bärs mer än 0,01 mm understorlek kan inte längre hålla remsregistreringen exakt.
- Utför en inspektion av avstrykarplattans planhet genom att placera avstrykarytan-nedåt på en precisionsyta och kontrollera med en avkännarmätare. Avvikelse över 0,03 mm över plattans längd kräver ytbeläggning.
- Testa avstrykarfjädertrycket genom att komprimera enheten och verifiera enhetlig returkraft. Ojämn avskalning gör att delar lutar under utkastning och skadar intilliggande stansar.
Hälblock förtjänar lika stor uppmärksamhet. Dessa komponenter absorberar sidokraft under skäroperationer. Inspektera slitytor med avseende på skador eller materialöverföring och verifiera att hälblocket-till-kontaktytan inte har slitits in i ett spår som tillåter sidoförskjutning av stansen under belastning.
Verifiering av fjädrar och fästelement
Fjädrar är det vanligast ignorerade slitaget i en stämplingsform, mest för att de fortfarande "fungerar" ända tills det ögonblick de går sönder. En kontroll av toleransfri längd av matrisfjädern fångar degradering innan fel inträffar.
- Mät varje fjäders fria längd med ett bromsok och jämför med dess ursprungliga specifikation. Branschpraxis flaggar fjädrar för utbyte när den fria längden har minskat med mer än 10 % från den nominella, en tröskel som överensstämmer medDIN 2095 toleransvägledningför tryckfjädrar.
- Inspektera för sprickor, korrosion eller fastsättningsmärken på spolens ytor. Varje synlig fraktur innebär omedelbar utbyte oavsett längdmått.
- Kontrollera att fjädrarna sitter rakt i fickorna utan att spännas eller störas av skräp.
- Kontrollera alla insexskruvar för korrekt vridmoment med en kalibrerad momentnyckel. Lösa fästelement gör att formsektionerna kan förskjutas under präglingsbelastning.
- Inspektera skruvgängorna med avseende på avskalning,-korsgängning eller förlängning. Byt ut alla fästelement som inte går i ingrepp med normalt motstånd.
- Kontrollera att alla pluggstift sitter helt och hållet oskadade. En plugg som har backat ut även delvis äventyrar inriktningen den var designad för att hålla.
Varje mätning och observation från denna komponent-nivåinspektion hör hemma på formens underhållskort. Att registrera faktiska värden snarare än enkla godkända/underkända markeringar skapar slittrenddata som du behöver för att förutsäga när en komponent kommer att nå sin gräns, inte bara reagera efter att den redan har gjort det. Den prediktiva förmågan beror på ytterligare en variabel: hur ofta du utför dessa inspektioner i första hand.
Slag-Antal och kalender-baserade underhållsintervall
Att veta vad som ska inspekteras på varje komponent är viktigt, men frekvensen avgör om du fångar slitage innan det orsakar fel eller efter. Frågan om hur ofta man servar stämpelmatriser har ett bedrägligt enkelt svar: låt formen berätta, mätt i slag snarare än dagar i kalendern.
En tärning som står stilla på ett ställ i tre månader slits inte. En tärning som kör 200 000 träffar på en enda vecka gör det. Enbart kalenderbaserad-schemaläggning, som "service var 30:e dag", ignorerar denna verklighet. Det leder till över-underhåll på verktyg med låg-volym och under-underhåll på verktyg med-stor volym som ackumulerar slitage mycket snabbare än vad kalendern antyder. Det mest tillförlitliga underhållsschemat för slagantalet använder produktionscykler som den primära utlösaren och reserverar kalenderintervall endast för tomgångsverktyg som behöver korrosionskontroller och smörjningsuppfräschningar.
Stroke-Räkna utlösare för varje underhållsnivå
En förebyggande underhållsstruktur i nivåer för progressiva stansar och överföringsverktyg tilldelar eskalerande nivåer av intervention baserat på kumulativt antal slag. Varje nivå ökar i omfattning, kompetenskrav och tidsinvestering.
| Underhållsnivå | Typisk stroke-Räkneutlösare | Utförda uppgifter | Personalansvarig |
|---|---|---|---|
| Nivå 1: Produktionskörningskontroll | Varje löptur (kontinuerlig) | Visuell snigelinspektion, provtagning av delar, ljudövervakning, verifiering av remsmatning, smörjbekräftelse | Pressoperatör |
| Nivå 2: Teknikerinspektion | 10 000 - 50 000 slag | Demontering av formverktyg, rengöring, visuell inspektion av skäreggar och styrsystem, mätning av kritiska slitpunkter, verifiering av fjäderlängd, mindre justeringar | Underhållstekniker |
| Nivå 3: Full rivning och rekonditionering | 100,000 - 500000 slag | Komplett demontering, mätning av alla komponenter, skärpning av skäreggar, byte av fjäder och pilot, återställande av spelrum, fullständig återmontering och validering | Senior formtekniker / verktygsmakare |
Dessa intervall är startpunkter, inte fasta regler. En enkel blank stans i mjukt stål kan stretcha nivå 2-intervaller till 50 000 slag bekvämt. En komplex progressiv form med 20 stationer som stansar rostfritt stål kan behöva uppmärksamhet på nivå 2 var 10 000 till 15 000 slag. Tabellen ger en ram; din slitagedata förfinar den.
Justera intervaller efter material och formkomplexitet
Tre variabler ändrar underhållsintervallen signifikant:
- Materialets hårdhet och nötningsförmåga.Hög-hållfast stål, rostfritt och kiselstål påskyndar kantslitage. Ett munstycksunderhållsintervall efter materialtjocklek måste ta hänsyn till båda: tjockare mått påför högre skärkrafter, medan hårdare legeringar sliter kanter snabbare. Räkna med att halvera dina baslinjeintervall när du byter från kall-valsat stål till rostfritt eller hög-hållfast låg-legering.
- Dö komplexitet.En enda-stationsdyna har färre felpunkter än en 30-stations progressiv form med kammar, lyftare och antennböjar. Fler stationer innebär att fler komponenter slits samtidigt, och ett fel på en station kan kaskaderas till intilliggande stationer innan det detekteras.
- Produktionshastighet.Högre slag per minut genererar mer värme och minskar tiden för smörjmedlet att måla om ytor mellan träffarna. Snabbare körningar komprimerar den effektiva livslängden mellan underhållshändelser även när slagantalet förblir detsamma.
För en ny form som kommer in i produktion utan historiska data, börja konservativt. Ställ in nivå 2 i den nedre delen av intervallet och nivå 3 på ungefär fem gånger det intervallet. Kör de första flera underhållscyklerna med detaljerade mätdata och jämför sedan faktiska slitage mot dina ursprungliga antaganden. Om komponenterna uppvisar minimalt slitage vid nivå 2-utlösaren, förläng intervallet med 10-20 % för nästa cykel. Om du upptäcker oväntat kantbrott eller fjädertrötthet, strama åt schemat i enlighet med detta.
Denna iterativa förfining, styrd av riktiga mätningar snarare än gissningar, är det som skiljer ett levande underhållsprogram från ett statiskt dokument som ingen litar på. Under tre till fem underhållscykler kommer dina intervaller att konvergera efter formens verkliga slitagebeteende, och schemat blir prediktivt snarare än reaktivt.
Schemalägg förebyggande översyn till ungefär 70-80 % av en stans förväntade livslängd mellan större tjänster för att undvika fel i mitten som stoppar produktionen utan förvarning.
Intervalldisciplin håller komponenterna inom gränserna för funktionsduglighet. Men den enda underhållsåtgärd som mest direkt återställer skärprestanda, skärpning, har sin egen uppsättning kriterier som avgör om formen återgår till produktion eller når sin tekniska slut-av-livslängd.
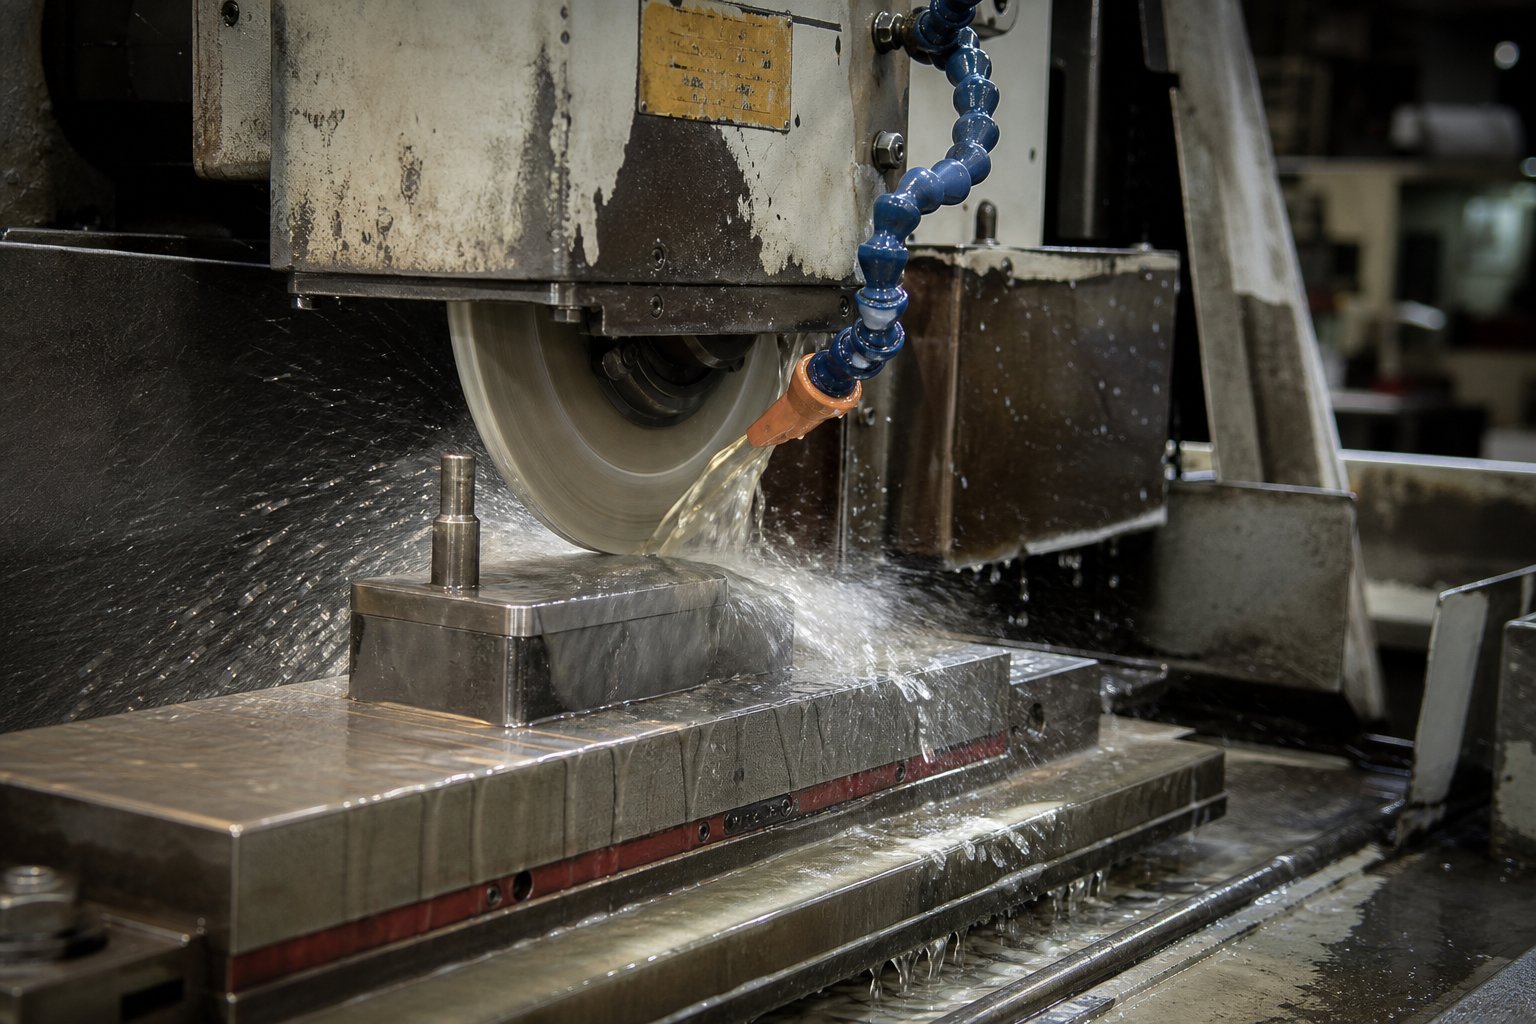
Slipningskriterier och beslutet att skärpa mot ersätta
Slipning är den enda underhållsåtgärd som mest direkt återställer en forms förmåga att producera rena delar. Men att slipa för lite lämnar tråkiga kanter i tjänst. Att slipa för mycket förkortar formens totala livslängd och riskerar termiska skador som försvagar verktygsstålet inifrån och ut. Att veta exakt när man ska slipa stansande skäreggar, hur mycket material som ska tas bort och när en komponent har nått sin gräns skiljer disciplinerat underhåll från dyra gissningar.
När ska skärpa baserat på mätbar kanttillstånd
Man skärper inte på en kalender. Du skärper utifrån vad kanten och delarna säger till dig. Gradhöjdsmätning för underhåll av formen är den mest tillförlitliga utlösaren eftersom den ger dig en siffra snarare än en subjektiv åsikt. När gradhöjden på stansade delar överstiger 10 % av materialtjockleken har skäreggarna slitits tillräckligt för att kräva uppmärksamhet. Att vänta längre tvingar dig bara att ta bort mer material under skärpningen, vilket förkortar livslängden i onödan.
Visuell inspektion stödjer mätningen. Titta på skäreggen under förstoring. En skarp kant visar en ren, definierad linje där ansiktet möter reliefvinkeln. En sliten kant visar en synlig radie, ofta beskrivet som ett "land" som reflekterar ljus när det lutas.Branschriktlinjerrekommenderar skärpning när denna slitna radie når 0,010 tum (0,25 mm). Vid den tröskeln återställer en lätt touch- upp kanten med minimal materialborttagning. Vänta tills radien växer sig större krafter tyngre slippassager som genererar mer värme och förbrukar mer av stansens användbara längd.
Andra signaler som bekräftar att skärpningen beror på:
- Ökat presstonnage eller högre-än-vanligt skärljud under produktion
- Delar som visar överdriven vältning på den polerade sidan av genomborrade hål
- Snigeldragning eller sniglar som fastnar på stansytorna, vilket indikerar otillräckligt skjuvbrott
- Synlig flisning längs skäreggen som ännu inte har kommit in i stanskroppen
Frekvent lätt skärpning överträffar sällan tung slipning varje gång. Verktygen håller längre, skär renare, kräver mindre presskraft och ger en jämnare detaljkvalitet mellan tjänsterna.
Den sekventiella malningsproceduren
Ytslipmaskiner är ryggraden i vilken underhållsbutik som helst av goda skäl. De ger kontrollerad, repeterbar materialborttagning som handslipning helt enkelt inte kan replikera. Att försöka slipa stansar med en handslipare medan formen sitter i pressen kan spara tid för tillfället, men det är nästan omöjligt att kontrollera matningshastigheten, behålla planheten eller förhindra lokal överhettning. En korrekt ytslipmaskin med översvämningskylvätska säkerställer konsekventa resultat varje pass.
Här är proceduren som skyddar både eggen och verktygsstålet bakom den:
- Spänn fast stansen rakt i ett V-block på den magnetiska chucken på ytslipmaskinen. Kontrollera att den sitter plant och parallellt med hjulets riktning.
- Slipa slipskivan med en enkel-punkts- eller fler-punktsdiamantkombination med en nedmatning på 0,0002 till 0,0008 tum (0,005 till 0,020 mm) och en snabb korsmatning på 20-30 tum per minut.
- Välj en standard förglasad-bondad aluminiumoxidskiva i hårdhetsintervallet D till J med en kornstorlek på 46 till 60. För nitrid-belagda stansar, flytta mot den finare änden av intervallet.
- Applicera översvämningskylvätska direkt vid kontaktzonen mellan hjul och arbetsstycke. Otillräcklig kylvätska är den primära orsaken till värmeskador under skärpning.
- Ta bort material i omgångar på endast 0,001 till 0,002 tum (0,03 till 0,05 mm) per nedmatning. Totalt materialavlägsnande för en standardbättring- är vanligtvis 0,005 till 0,010 tum (0,13 till 0,25 mm). Dessa gränser för borttagning av slipmaterial förhindrar värmeuppbyggnad som försämrar hårdheten under ytan.
- Efter slipning stenar du lätt de nyvässade kanterna med en Indien-oljesten för att lämna en radie på 0,001 till 0,002 tum (0,03 till 0,05 mm). Denna mikro-radie fördelar skärspänningen och förhindrar fjällning som orsakar snabb åter-avbildning.
- Avmagnetisera stansen helt och applicera en lätt korrosions-förebyggande olja innan den återställs till förvaring eller formen.
Termiska skador förtjänar särskild betoning.Forskning om slipskadorvisar att överdriven värme gör att den yttre ytan av härdat verktygsstål expanderar snabbare än den kallare kärnan, vilket skapar inre spänningar. När delen svalnar mjuknar ytan, vilket minskar slitstyrkan. I svåra fall uppstår missfärgning, ytsprickor eller ett mönster av "fiskfjäll". Mörk missfärgning indikerar skador som sträcker sig under den synliga ytan och inte kan korrigeras genom att helt enkelt slipa djupare. Den komponenten behöver bytas ut.
Skärpa mot ersätt beslutsram
Varje stans- och formsektion har en begränsad mängd material tillgängligt för skärpning. Beslutet att skärpa mot ersätta stansstans beror på tre mätbara faktorer:
- Totalt ackumulerat material borttaget.Varje skärpning minskar stansens arbetslängd eller formsektionens tjocklek. Spåra den totala mängden slipad under komponentens livslängd. När kumulativt avlägsnande närmar sig den tekniska gränsen som specificeras på formkonstruktionen, krävs byte oavsett nuvarande kanttillstånd.
- Återstående klippmarkslängd.Stämplar behöver en minsta längd under stanshållaren för att bibehålla korrekt ingrepp med strippers, piloter och stansöppningen. När skärpningen förkortar stansen bortom denna funktionella tröskel kan den inte längre fungera tillförlitligt.
- Bevis på skador under ytan.Om en stans flisar upprepade gånger efter slipning, eller om missfärgning uppstod under en tidigare slipcykel, kan verktygsstålet ha fått inre värmeskador som äventyrar hela tvärsnittet.- Ytterligare skärpning återställer inte prestanda.
För formsektioner och matriser gäller samma logik men på en långsammare tidslinje. Eftersom matrisen slits med ungefär en-halv till en-tredjedel av takten för parningsstämpeln, behöver den skärpa mer sällan. När formsektionen är slipad, kontrollera tjockleken efteråt och lägg till shims för att bibehålla korrekt stängningshöjd.
Progressiva stansar lägger till ytterligare en begränsning: alla skärstationer måste hålla jämn stängningshöjd efter slipning. Om en station är slipad medan andra inte är det, sitter den vässade stationen högre i förhållande till remsan, vilket ändrar dess skäringrepp. Bästa praxis är att slipa alla skärstansar och sektioner i en progressiv stans samtidigt, eller att shimsa enskilda stationer exakt för att återställa enhetlig höjd över hela remsan.
Denna disciplin håller varje stationsskärning på rätt djup och förhindrar den subtila dimensionsdriften som visar sig som inkonsekvent detaljkvalitet över olika stationer. Det bevarar också remsans matningslinjegeometri- så att piloterna griper in rent och bärarna behåller sin strukturella integritet genom den sista cutoff.
Slipning återställer det slitage som tar bort. Men när en stämplad del uppvisar defekter trots nyslipade kanter, ligger grundorsaken ofta någon annanstans i formen. Att koppla specifika kvalitetsproblem tillbaka till deras verkliga underhållskälla är där en checklista blir ett diagnostiskt verktyg snarare än bara ett schema.
Felsökning av deldefekter att rota-orsakar underhållsfel
En stämplad del med en grad på är inte bara ett kvalitetsavslag. Det är ett meddelande från tärningen som berättar exakt vilken komponent som behöver uppmärksamhet. De flesta felsökningsguider för stämplingsdefekter stannar vid att identifiera defekten. Det verkliga värdet kommer från att kartlägga den defekten bakåt genom formen till en specifik underhållsåtgärd, vilket gör din checklista från ett passivt schema till ett aktivt diagnostiskt verktyg.
Kartläggning av defekter till underhållsgrundorsaker
Varje återkommande deldefekt spårar tillbaka till ett specifikt komponentfel inuti formen. Grader, till exempel, är den vanligaste signalen. Graden som orsakas av grundorsaken för slitage är nästan alltid slöa skäreggar eller stans-till-spel som har öppnats utöver specifikationen. Slitna stansar och felaktigt spelrum förblir de främsta orsakerna, men dålig verktygsinriktning och materialtjockleksvariationer förvärrar problemet.
Snigeldragning följer ett liknande mönster. När en snigel fäster vid stansytan under utdragningen istället för att falla genom stansöppningen, tittar du på vakuumeffekter mellan den platta stansytan och snäckan, kombinerat med slitna kanter som inte längre ger ett rent skjuvbrott. Progressiv analys av matrisbrott bekräftar att ökad gradbildning ökar motståndskraften mot skalning, vilket i sin tur gör att sniglar klamrar sig fast vid stansytor. Underhållsfixeringen för slugdragande dynan innefattar att skärpa skäreggen för att återställa ren fraktur, lägga till vakuum-avlastningsfunktioner eller luft-blåsningssystem och verifiera att stansknapparna fortfarande har korrekt vinkelavlastning för snigelpassage.
Felmatningar och remsor som tvekar pekar mot pilotslitage eller instabilitet i matningsledningen-. Piloter som bärs även med 0,01 mm understorlek förlorar sin förmåga att registrera remsan exakt, vilket orsakar kumulativ positionsdrift över progressiva stationer. Korta träffar, där stämpeln inte helt separerar materialet, föreslår stängning-höjdavdrift eller presstidsproblem som förhindrar full stämpelpenetration. Rynkor i formade områden avslöjar otillräckligt tryck från -hållaren från slitna eller utmattade tryckkuddar. Splittringar och rivningar vid dragradier indikerar att formningsradien har försämrats genom erosion eller rivning, vilket koncentrerar töjningen bortom materialets formningsgräns.
Här är kvalitetsdefekten för stämpeldelens underhållskartläggning som en diagnostisk referens:
| Defekt observerad | Troligt fel i formkomponenten | Inspektionsåtgärd | Korrigerande underhållssteg |
|---|---|---|---|
| För stora grader på skurna kanter | Slöa stans- eller stanskanter; frigång öppnad bortom spec | Mät gradhöjden; kontrollera hålet-för att-matrisspelet med känselmått | Slipa skäreggar; återställ spelrummet genom att byta ut slitna formknappar |
| Snigeldragning (sniglar på remsan eller formytan) | Slitna stanskanter; vakuum vidhäftning; otillräcklig kvarhållning av snäckor i formknappen | Inspektera stansytans planhet; verifiera formknappens reliefvinkel och bakåt-avsmalning | Skärpa stansen; lägga till luft-blås eller vakuumavlastning; återställ formknappens geometri |
| Felmatningar eller remsregistreringsfel | Slitna pilotstift; foder-slitage; försämring av styrskenan | Mät pilotdiametrar; kontrollera bandstyrningens spel; verifiera foderförloppet | Byt ut piloter; justera eller byt ut remsstyrningar; omkalibrera mataren |
| Korta träffar (ofullständiga klipp) | Stäng-höjddrift; trycktidsfel; stanslängd förlorad till upprepad skärpning | Verifiera stängningshöjden med mätblock; kontrollera stansens arbetslängd mot minimum | Reshim dör för att återställa stängningshöjden; ersätt över-förkortade slag |
| Rynkor i bildade områden | Tryckplattans fjädrar är utmattade; blank-hållaryta sliten | Mät fjäderfria längder; inspektera dynans kontaktytor för slitagemönster | Byt fjädrar; ytbelägg eller byt ut tryckkuddar |
| Splittring eller rivning vid dragradier | Ritradie eroderad eller skavd; ytråheten ökade | Inspektera radieprofilen med radiemätare; kontrollera ytfinishen visuellt och genom beröring | Polera eller re-radieritade kanter; byt ut insatser om de överskrider omarbetningsgränserna |
Använda kvalitetsfeedback för att prioritera underhållsuppgifter
Denna kartläggning förändrar hur du använder checklistan under varje underhållscykel. Istället för att arbeta igenom besiktningar i en fast sekvens oavsett vad som faktiskt händer i produktionen, leder man med de defekter operatören dokumenterade under den senaste körningen. Om produktionsloggen visar att gradhöjden har stigit under de senaste 5 000 slagen, går teknikern direkt till skären först. Om snigeldragning flaggades, skiftar fokus till stansansikter och reliefknapp.
Kvalitetsfeedback skapar ett prioritetsfilter. Den talar om för dig vilka komponenter som aktivt försämras just nu jämfört med vilka som kan vänta till nästa schemalagda service. Detta är särskilt värdefullt under tids-underhållsfönster där formen snabbt måste återgå till pressen. Istället för att utföra varje kontroll på samma djup, koncentrerar du ansträngningen där tärningen faktiskt signalerar nöd.
In-die sensing-teknik förstärker detta tillvägagångssätt.Avskiljare-nivåsensorerkan upptäcka snigeldragning inom ett enda slag genom att identifiera när stripperplattan inte når sitt rätta djup. Force-övervakningssensorer spårar stansens skärpa i realtid genom att mäta skärbelastningstrender. Dessa signaler matas direkt in i din underhållsprioritetslista, och flaggar komponenter som behöver åtgärdas innan nästa planerade rivning ens anländer.
Den diagnostiska metoden bygger också institutionell kunskap. När tekniker konsekvent registrerar vilken defekt som utlöste vilken korrigerande åtgärd och hur många slag korrigeringen varade, skapar du en felhistorik-databas för varje tärning. Med tiden uppstår mönster. Du kanske upptäcker att stans #112 alltid utvecklar slugdragning vid station 4 runt 35 000 slag på grund av den lilla -diametern och snäva slugspelet vid den stationen. Den insikten blir en proaktiv utlösare snarare än en reaktiv reparation, och den informerar beslut om vilka komponenter som ska ha till hands för nästa servicecykel.
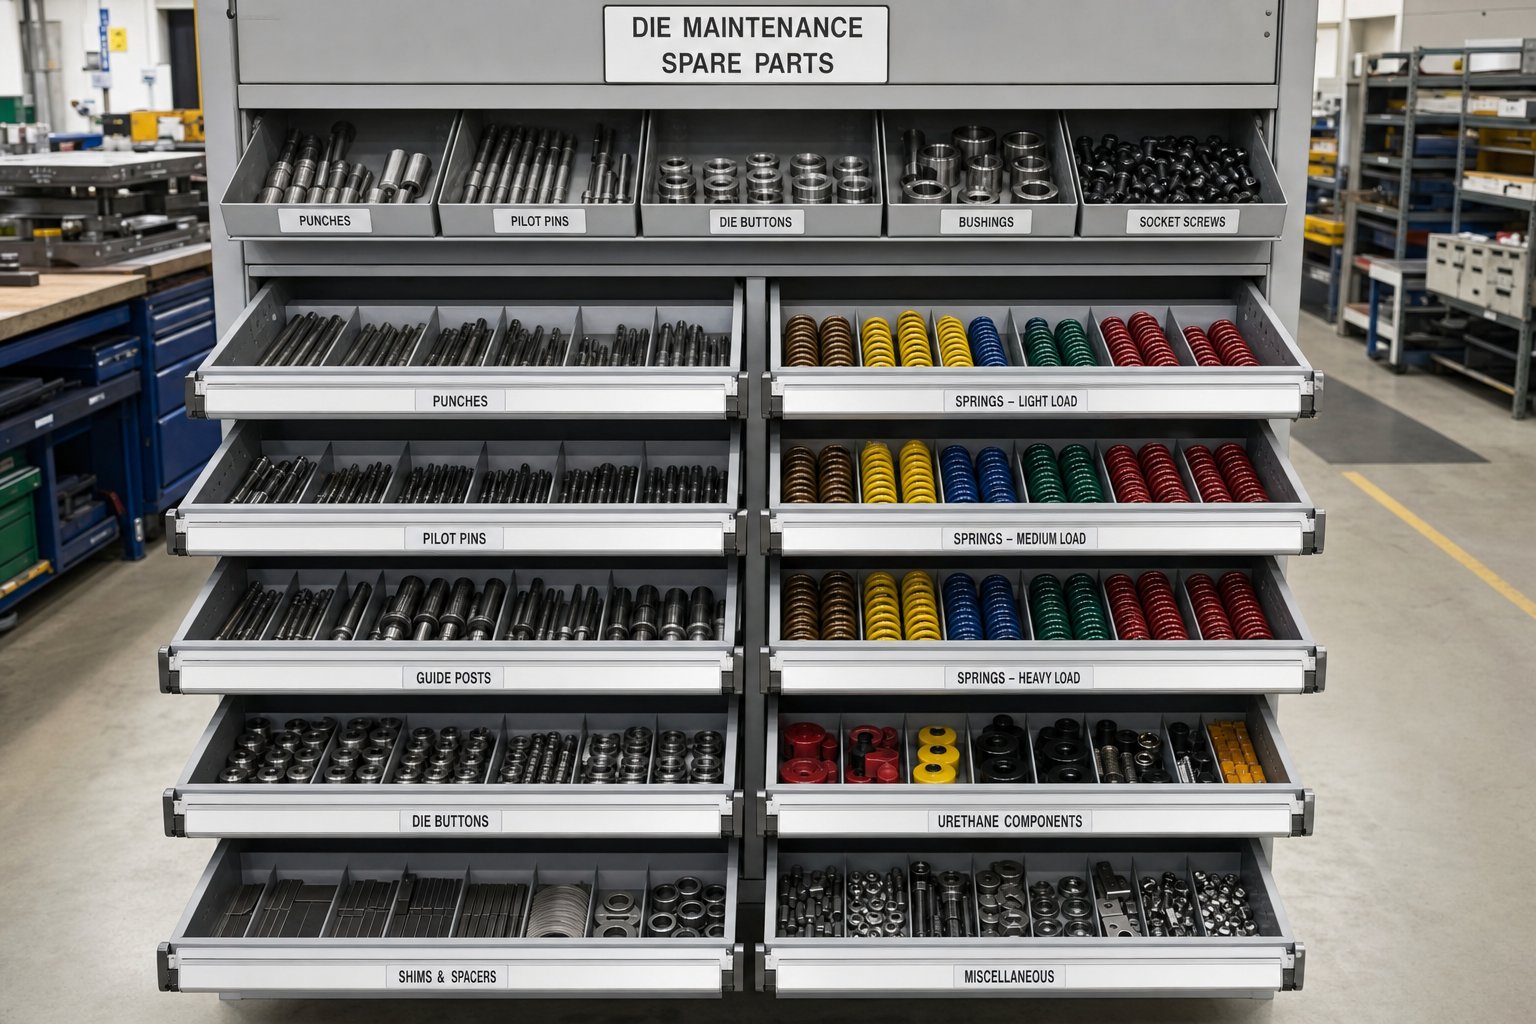
Reservdelsinventering och ersättningsutlösare
Att diagnostisera ett fel betyder ingenting om reservdelen inte finns på hyllan när du behöver den. En tekniker som identifierar en sliten pilot under en planerad driftstopp men måste vänta två veckor på att en leverantör ska skicka en har precis omvandlat en planerad underhållshändelse till oplanerad driftstopp vid nästa produktionskörning. Att veta vilka slitdelar som ska hållas i lager, och hur många, är inventeringsdisciplinen som skiljer butiker med jämna scheman från butiker som ständigt påskyndar nödbeställningar.
Kritiska reservdelar till lager efter prioritet
Inte varje formkomponent slits i samma takt eller medför samma ledtidsrisk. Din inventeringslista för reservdelar för stämpelformar bör rankas efter en enkel formel: hur snabbt slits den multiplicerat med hur lång tid det tar att få en ny. Komponenter som slits snabbt och kräver specialtillverkning sitter högst upp. Av--hylla fästen som långsamt slits sitter längst ner.
- Stämplar (anpassade profiler):Högsta slitagegrad av någon komponent. Förvara minst ett komplett ersättningsset per form för verktyg med hög-volym. Ersättningsutlösare: kumulativt skärpningsdjup når 70 % av teknisk gräns, eller kantflisning återkommer inom 5 000 slag efter den senaste slipningen.
- Knappar och sektioner:Slitage med ungefär en-tredjedel av antalet slag men har längre ledtider för anpassade geometrier. Lagra en reserv per kritisk station. Ersättningsutlösare: spelet uppmätts till maximalt tillåtet trots om-slipning, eller snäckretentionsfunktioner som försämras efter omarbetning.
- Fjädrar:Förutsägande ersättning för stansfjädrar bygger på gratis-längdspårning. Lager ett helt set per tärning. Ersättningsutlösare: den fria längden har minskat med 10 % från den nominella eller fjädern har genomfört mer än 1 miljon kompressionscykler.
- Pilotstift:Piloter med liten diameter slits snabbast på grund av remsregistreringskrafter. Lager två till tre reservdelar per tärning. Ersättningsavtryckare: sliten diameter 0,01 mm eller mer undermått.
- Styrstiftsbussningar:Lager ett set per tärning. Ersättningsutlösare: mätbart sidospel överskrider toleransen för original passformsklass, eller synliga skåror på bussningens hål.
- Strippinsatser:Lager ett extra per-högslitstation. Ersättningsutlösare: planhetsavvikelsen överstiger 0,03 mm eller fjäderfickans djup har slitits utöver specifikationen.
- Fästsatser (skruvar med insex, pluggstift):Låg kostnad, lättillgänglig. Lager ett kit för allmän-bruk som täcker vanliga storlekar. Ersättningsutlösare: eventuell gängskada, förlängning eller vridmoment-hållningsfel upptäckt under inspektion.
Ställa in ersättningsutlösare på underhållskortet
Utlösningskriterierna för byte av formkomponenter som anges ovan fungerar endast om tekniker faktiskt dokumenterar dem under rutininspektioner. Varje stans underhållskort bör innehålla ett fält där teknikern registrerar kumulativt skärpdjup för varje skärkomponent och aktuell fri längd för varje fjäder. Dessa löpande summor skapar prediktiva signaler. När en stans har slipats totalt 2,0 mm under sin livslängd och den tekniska gränsen är 3,0 mm, vet du att den har ungefär två slipcykler kvar. Det är nu du ska verifiera att en ersättning finns på hyllan eller på beställning.
Fjäderkompressionscykler är svårare att räkna individuellt, men du kan uppskatta dem från antal slag-. En dyna som har kört 800 000 totala slag med fjädrar klassade för 1 miljon cykler närmar sig utbytesfönstret. Registrering av antalet slag vid varje fjäderbyte skapar en förväntad livslängd för den specifika fjäderapplikationen, som är mycket mer tillförlitlig än tillverkarens allmänna betyg.
Minsta lagerkvantiteter beror på två variabler: din produktionsvolym och din leverantörs ledtid. En tärning som körs varje vecka med fyra-veckors ledtid behöver minst två reservuppsättningar i lager för att täcka gapet mellan beställning och mottagning. En tärning som körs kvartalsvis med två-veckors ledtid kanske bara behöver ett extra set. Formeln är enkel: lager tillräckligt för att täcka minst en hel ersättningscykel plus en buffertuppsättning för oväntat brott.
En väl-skötthanteringssystem för die butikknyter reservdelslager direkt till underhållsregister så att omordningssignaler utlöses automatiskt när spårade mätningar överskrider tröskelvärden. Utan den länken blir reservdelshanteringen reaktiv, och reaktivt lager innebär att produktionen väntar på hyllan istället för att gå i pressen.
Lagring av rätt delar och utlösande av byten vid rätt tidpunkt gör att formen kan användas. Men att fånga alla dessa data, måtten, utbyteshistoriken, de kumulativa slitagevärdena, kräver ett spårningssystem som går längre än handskrivna anteckningar på ett pappersformskort.
Digital spårning och CMMS-dokumentation för stämplingsverktyg
Papperstärningskort fungerade när en butik körde tio dies och en erfaren verktygsmakare kunde var och en av dem utantill. Skala det till femtio eller hundra aktiva dies över flera pressar och skift, och handskrivna loggar blir oläsliga, ofullständiga eller begravda i ett arkivskåp som ingen öppnar. Ett CMMS-system för spårning av stansunderhåll ersätter den bräckligheten med strukturerade, sökbara register som varje tekniker kan komma åt, uppdatera och lära sig av i realtid.
Skiftet handlar inte bara om bekvämlighet. Digitala register möjliggör något papper aldrig skulle kunna: trendanalys över en hel matrispopulation. När du kan fråga varje underhållshändelse för Die #47 under två år och rita upp kumulativt skärpningsdjup mot antalet slag, slutar du reagera på misslyckanden och börjar förutsäga dem.
Viktiga datafält för Digital Die Records
Vad du spårar är viktigare än vilken programvara du använder. En underhållspost som bara visar "servad på tisdag" säger dig nästan ingenting användbart sex månader senare. Effektiva fält för underhåll av digital form ger varje framtida tekniker det sammanhang som behövs för att fatta välgrundade beslut om den där formen utan att förlita sig på minne eller gissningar.
Varje servicehändelse bör åtminstone fånga upp:
- Matrisnummer och revisionsnivå- länkar posten till rätt version av verktyget, särskilt kritiskt efter tekniska ändringar
- Antal slag vid servicetillfället- den enskilt viktigaste schemaläggningsreferensen; utan den kan intervall-baserade utlösare inte fungera
- Underhållsnivå utförd- skiljer mellan en nivå 1 operatörskontroll, en nivå 2 teknikerinspektion och en nivå 3 fullständig rivning
- Komponenter servas eller inspekteras- identifierar exakt vilka stansar, formsektioner, fjädrar, piloter eller strippor som utvärderades
- Mätningar gjorda- faktiska gradhöjder, fjäderfria längder, pilotdiametrar och spelavläsningar registrerade som siffror snarare än godkänd/underkänd
- Material avlägsnat under slipning- kumulativt skärpningsdjup per komponent, nyckelindata för att förutsäga återstående livslängd
- Delar utbytta- artikelnummer, stationsplats och anledning till byte (slitage, brott, förebyggande byte)
- Tekniker anteckningar och observationer- något ovanligt: oväntade slitagemönster, missfärgning, verktygsändringar eller produktionsproblem som rapporterats av operatören
- Nästa-tjänstutlösare- antalet slag eller kalenderdatum då nästa nivå 2- eller nivå 3-tjänst beräknas
Dessa fält är bästa praxis för spårning av dataunderhåll eftersom vart och ett stödjer ett framtida beslut. Slagräkning driver schemaläggning. Kumulativt slipdjup driver utbytestidpunkten. Mätvärden visar om slitaget är accelererande eller stabilt. Teknikeranteckningar fångar det kvalitativa sammanhanget som råa siffror missar.
Använda spårningsdata för att förutsäga underhållsbehov
Reaktivt underhåll väntar på att något ska gå sönder. Förebyggande underhållstjänster på ett fast schema oavsett faktisk skick. Förutsägande underhållsschemaläggning för stämplingsformar ligger över båda: den använder ackumulerad data för att förutsäga när en specifik komponent kommer att nå sin gräns och schemalägger intervention strax före den punkten.
Här är hur historiska data gör detta möjligt. Föreställ dig att du har tio servicerekord för Die #112 som visar att Station 4-stansen tappar 0,005 tum av skäregg per 25 000 slag, och den tekniska gränsen tillåter 0,060 tum totalt borttagning. Enkel matematik säger dig att punch har cirka 300 000 slag av livet, och din nuvarande kumulativa borttagning är 0,042 tum. Du vet att nästa byte kommer att ske inom ungefär 90 000 slag, vilket ger dig tid att bekräfta att ett reservdelar finns i lager och schemalägga bytet under ett planerat fönster snarare än en produktionsnödsituation.
Multiplicera den logiken över alla slitkomponenter i varje dyna, så går du från spårning av enskilda delar till underhållsintelligens- på flottnivå. Du kan identifiera vilka stansar som förbrukar mest underhållsresurser, vilka komponenttyper som misslyckas tidigast och vilka produktionsmaterial som driver den snabbaste slitagehastigheten.Branschdatavisar att tillverkare som implementerar prediktiva tillvägagångssätt vanligtvis uppnår 25 % minskning av underhållskostnaderna och upp till 47 % minskning av oplanerad stilleståndstid jämfört med rent reaktiva program.
Formdesignen i sig spelar en roll för hur rent denna data kan fångas. Dies konstruerade med underhållsbarhet i åtanke, såsom de frånYICHEN, förenkla dokumentationen genom att integrera konsekvent komponentåtkomst, standardiserade slitdelar och tydliga underhållsreferenspunkter direkt i formkonstruktionen. När varje stans lätt kan identifieras av station, använder varje slitkomponent katalogiserade artikelnummer, och åtkomst för mätning kräver inte fullständig demontering, tekniker fångar mer exakta data på kortare tid. Denna design-för-underhållsfilosofi minskar friktionen som gör att spårningssystem inte används.
Oavsett om du använder en komplett CMMS-plattform, en specialbyggd-dysspårningsmodul eller till och med ett väl-strukturerat kalkylblad, är principen densamma: varje mätning som registreras idag är en insikt som är tillgänglig imorgon. Butiker som förbinder sig till konsekvent datainmatning över varje servicehändelse bygger ett underhållsintelligenslager som förvärras i värde över tiden, vilket gör varje tärnings historia till en färdplan för dess framtid.
Exakta register och prediktiva signaler får rätt arbete gjort vid rätt tidpunkt. Men även perfekt planerat underhåll är bara så bra som valideringen som bekräftar att formen verkligen är produktionsklar- innan den går tillbaka till pressen.
Efter-underhållsvalidering och produktionsberedskap
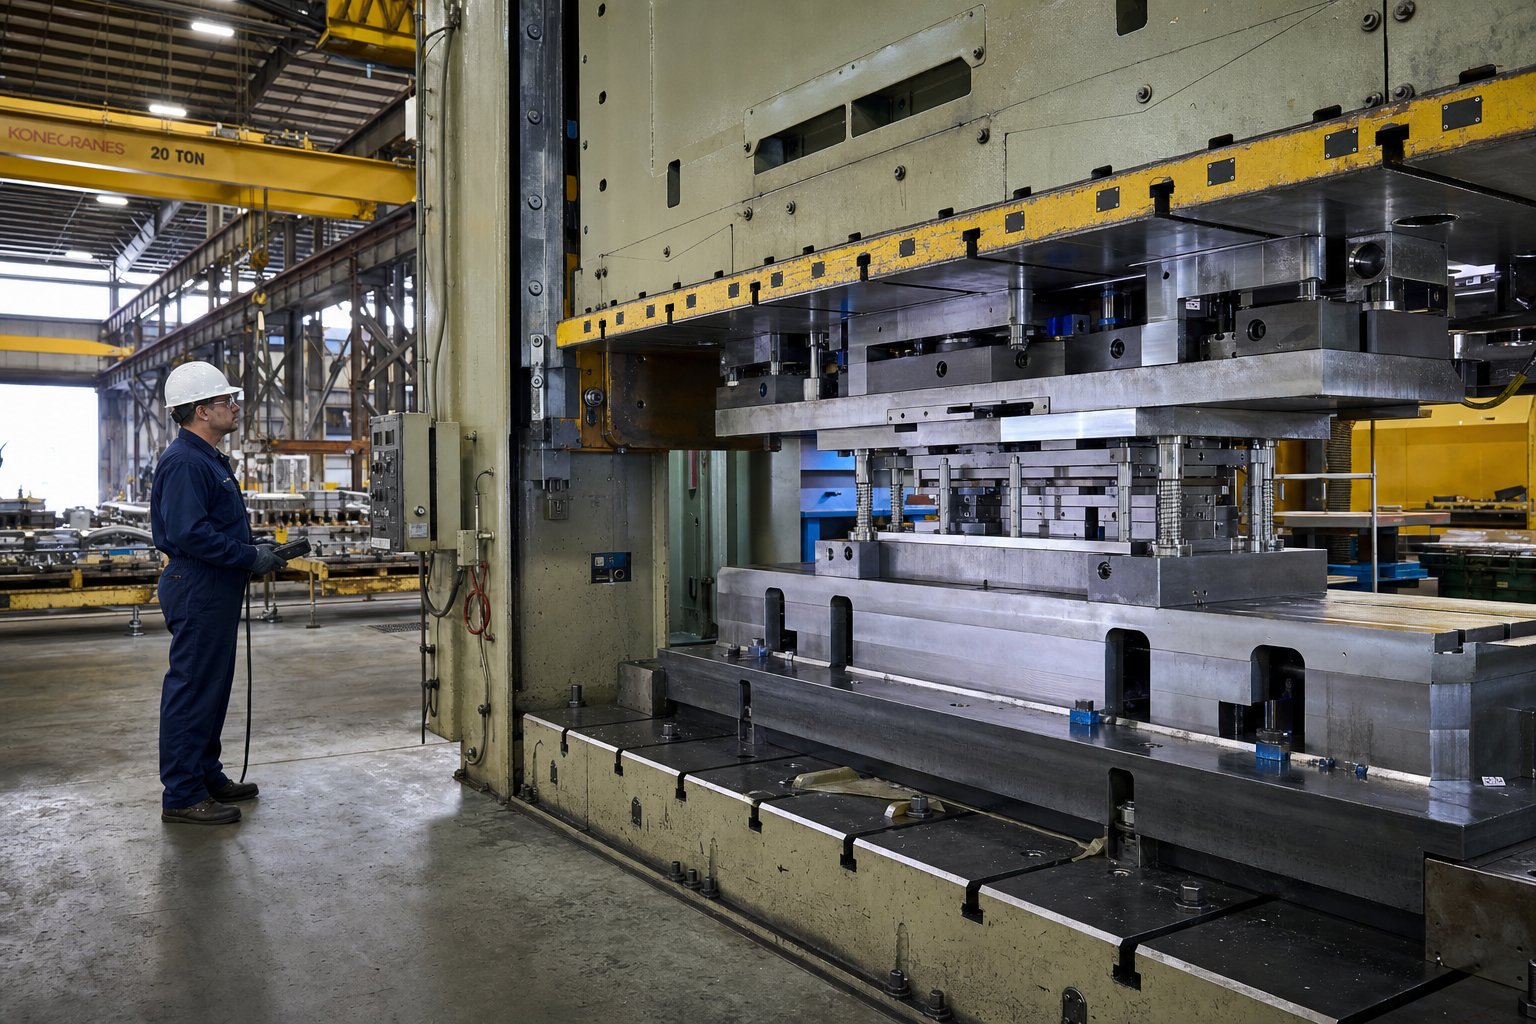
En tärning som har slipats, återmonterats och mellanläggs är inte automatiskt produktionsklar-. Att hoppa över valideringen efter underhåll är som att bygga om en motor och aldrig starta den innan den bultas tillbaka i bilen. Valideringsstegen efter-underhållsprovning som följer är den slutliga kvalitetsporten mellan verktygsrumsbänken och produktionspressen. De bekräftar att varje komponent sitter där den hör hemma, griper in på rätt djup och producerar delar som möter tryck.
Steg-för-Steg efter-Underhållsvalideringssekvens
Hur man verifierar formen efter slipning och återmontering följer en strikt sekvens. Varje steg bygger på det före det, och att hoppa framåt skapar döda vinklar som bara visar sig som defekta delar eller skadade verktyg när produktionen i full-hastighet börjar.
- Visuell inspektion av alla återmonterade komponenter.Innan formen lämnar bänken, kontrollera att varje stans sitter helt i hållaren, alla fästelement är åtdragna enligt specifikation, fjädrarna är installerade i rätt fickor utan att spänna och att inget främmande skräp finns kvar i formhålan. Kontrollera att alla pluggstift är jämna och att inga komponenter sticker ut utanför de avsedda ytorna.
- Stäng-höjdverifiering.Verifiering av stängningshöjd efter underhåll bekräftar att formen stänger till rätt dimension efter slipning och shimsning. Placera mätblock eller en kalibrerad höjdmätare över stoppblocken och kontrollera att avläsningen stämmer överens med formens dokumenterade stängningshöjd inom 0,001 tum (0,025 mm). Varje avvikelse betyder att shims har beräknats fel eller att en komponent inte satt ordentligt.
- Kontrollera-säkerhetsrem och fästelement.Kontrollera att alla öppningar för formklämman är åtkomliga och oskadade. Kontrollera att säkerhetsband eller hållarbultar som hindrar den övre dynan från att separera under transport är på plats. Detta skyddar både formen och installationsteknikern under pressladdning.
- Torr-cykeltest utan material.Ladda formen i pressen och cykla den långsamt, utan remsmaterial, genom flera hela slag. Håll utkik efter störningar mellan slag och strippor, lyssna efter kontakt där ingen borde finnas, och verifiera att alla rörliga komponenter rör sig smidigt genom hela sitt område. Detta steg fångar återmonteringsfel som enbart visuell inspektion inte kan upptäcka.
- Kort-provning med första-artikelmätning.Mata materialet och kör 10 till 20 delar med reducerad hastighet. Dra den första kompletta delen och mät alla kritiska dimensioner, gradhöjder, hålpositioner och formade detaljer mot detaljtrycket. Jämför dessa mätningar med det senast kända-bra provet från föregående produktionskörning. Varje avvikelse utöver tolerans indikerar ett underhålls- eller återmonteringsproblem som måste lösas innan du släpper formen.
- Logga-av och släpp till produktion.När de första artiklarna har klarat inspektionen undertecknar teknikern underhållsprotokollet med valideringsdatum, antal slag vid utsläppet och en bekräftelse på att alla checklista är klara. Detta skapar ansvar och en tydlig handoff-punkt mellan verktygsrummet och produktionsgolvet.
För progressiva dies är ytterligare två kontroller nödvändiga. Verifiera först remsan genom att mata in material genom alla stationer och bekräfta att pilothålen är i linje med piloterna vid varje station utan förlängning eller positionell drift. Till och med 0,005 tums felinriktning vid den första genomborrningsstationen sammansätter nedströmsstationer. För det andra, inspektera den sista remsan som producerades under provningen för konsekvent bärarintegritet, enhetlig delseparering och ren skrotavfall vid varje avskärningspunkt. Somexperter på installationerbetona, felaktig pilot-utlösningstid efter återmontering kan orsaka förlängning av pilothål, böjda piloter och dålig placering av delar, problem som bara uppstår när remsan är helt gängad genom verktyget.
Denna checklista för beredskap för tillverkning av pressformar stänger slingan vid varje underhållscykel. Utan det har tekniker inga bevis för att arbetet de utförde faktiskt återställde formen till ett skickligt tillstånd. Med det ärver produktionen ett validerat verktyg snarare än en förhoppning om att saker och ting gick ihop på rätt sätt.
Skapa ett underhålls-Ready Die-program
Validering fångar upp återmonteringsfel. Men den bredare frågan är varför vissa dödsfall kräver intensivt ingripande med några veckors mellanrum medan andra går tillförlitligt i månader mellan tjänsterna. Svaret spårar nästan alltid tillbaka till hur formen designades och byggdes i första hand.
Matrisens livslängd börjar inte på underhållsbänken. Det börjar på ingenjörsstadiet. Formar byggda med underhållstillgänglighet, vilket innebär komponenter som kan tas bort och mätas utan fullständig demontering, minskar den tid och skicklighet som krävs för varje servicehändelse. Slitstarka verktygsstål som valts för det specifika materialet som stämplas motstår längre kantslitage och förlänger intervallen mellan skärpning. Stabil produktionsgeometri, funktioner utformade för att hålla tolerans över hundratusentals slag utan drift, håller delar i specifikationen utan konstant justering.
Tänk på vad som gör en stans lätt att underhålla under hela livscykeln:
- Stansar som hålls kvar i snabb-byte av hållare istället för att-presspassa hål gör det möjligt att byta ut utan att dra i hela den övre delen
- Standardiserade förslitningskomponenter över flera stansar minskar reservdelskomplexiteten och möjliggör delning av-korslager
- Tydliga stationsidentifieringsmarkeringar och referensytor ger tekniker omedelbar orientering under rivning
- Tillräckligt spelrum runt fjädrar, styrstift och styrstift så att mätningar kan göras utan att ta bort intilliggande komponenter
- Verktygsstålkvaliteter anpassade till produktionsmaterialets hårdhet, balanserar seghet mot slitstyrka för den specifika applikationen
Tillverkare gillarYICHENnärma dig tillverkning av skräddarsydda stämplingsformar med detta underhållstänkande inbyggt från början. Deras tekniska uppmärksamhet kombinerar hållbarhet och stabil produktionsprestanda med praktisk åtkomst för de tekniker som kommer att serva formen under hela dess livstid. Resultatet är ett formprogram som kräver mindre intensiva ingrepp under verktygets hela livscykel, färre nödreparationer, mer förutsägbara underhållsfönster och längre total livslängd innan större renoveringar blir nödvändiga.
En väl-validerad, väl-formad form som returneras till pressen efter korrekt underhåll är inte bara ett reparerat verktyg. Det är en känd storhet: uppmätt, dokumenterad och bekräftad redo. Det förtroendet, byggt på strukturerade procedurer snarare än antaganden, är precis vad som skiljer butiker som kontrollerar sina verktygskostnader från butiker som kontrolleras av dem. Din checklista för underhåll av stämpelformar är dokumentet som gör denna disciplin repeterbar, skift efter skift, tärning efter tärning.
Vanliga frågor om underhållschecklista för stämplingsformar
1. Hur ofta ska en stämpelmatris servas?
Stämplingsformens servicefrekvens beror på antal slag snarare än kalendertid. Ett tillvägagångssätt med tre-nivåer fungerar bäst: Nivå 1 operatörskontroller sker varje produktionskörning, nivå 2 teknikerinspektioner sker var 10 000 till 50 000 slag, och nivå 3 fullständiga rivningar utlöses var 100 000 till 500 000 slag. Materialhårdhet, formkomplexitet och produktionshastighet förändras alla dessa intervall. Hårdare material som rostfritt stål kan halvera baslinjeintervallen, medan enkla stansverktyg i mjukt stål kan sträcka dem ytterligare. Spåra faktiska slitagedata över flera cykler för att förfina ditt specifika schema.
2. Vad orsakar alltför stora grader på stämplade delar och hur fixar man det?
Överdrivna grader på stansade delar orsakas främst av slöa skärkanter eller stans-till-spel som har öppnats utöver specifikationen. När gradhöjden överstiger 10 % av materialtjockleken är slipningen försenad. De korrigerande underhållsstegen inkluderar mätning av det faktiska spelet med avkännarmätare, slipning av både stans- och formsektionens skärkanter på en ytslipmaskin med översvämningskylvätska, och byte av slitna formknappar om spelet inte kan återställas genom enbart skärpning. Konsekvent gradövervakning under produktionskörningar fångar upp denna nedbrytning tidigt innan den producerar skrot.
3. När ska man vässa en stämpelmatris kontra byta ut stansen?
Beslutet skärpa kontra ersätta vilar på tre mätbara faktorer. Först, spåra samlat material som tagits bort från stansen under dess livstid; när det totala slipdjupet närmar sig den tekniska gränsen som dokumenterats på formkonstruktionen är utbyte nödvändig. För det andra, kontrollera återstående klippmarkslängd, eftersom stansar behöver minimalt med ingrepp med avstrykare och formöppningar. För det tredje, se efter tecken på termisk skada under ytan, såsom missfärgning eller upprepad flisning efter skärpning. Om ingen av dessa gränser nås, återställer skärpning med ljuspass på 0,001 till 0,002 tum per nedmatning kanten effektivt.
4. Vilka reservdelar bör en stämpelverkstad ha i lager?
Prioriterade reservdelar rangordnas efter slitage multiplicerat med leverantörens ledtid. Anpassade-profilstansar toppar listan eftersom de slits snabbast och ofta tar veckor att tillverka. Lager minst ett helt set per stans med hög-volym. Formknappar, fjädrar och styrstift följer tätt. Fjädrar bör lagras som kompletta set per stans med utbyte utlöst när den fria längden sjunker 10 % från den nominella. Piloter slitna 0,01 mm undermått behöver omedelbart bytas ut. Styrstiftsbussningar, stripperinsatser och fästsatser avrundar inventeringen. Minsta kvantiteter bör täcka en hel ersättningscykel plus ett buffertset baserat på din leverantörs ledtider.
5. Hur kan formkonstruktionen minska-underhållskostnaderna på lång sikt?
Formar konstruerade med underhållsbarhet i åtanke minskar avsevärt underhållsbördan under hela livslängden. Viktiga designfunktioner inkluderar snabb-byte av stanshållare som tillåter utbyte utan fullständig demontering, standardiserade slitagekomponenter som förenklar reservdelsinventeringen, tydliga stationsidentifieringsmarkeringar för snabb teknikerorientering och tillräckligt utrymme runt fjädrar och piloter för mätning på plats. Tillverkare som YICHEN (https://www.yichen-group.com/stamping-die/) införlivar dessa principer i tillverkningen av skräddarsydd pressform, parar ihop hållbara verktygsstål anpassade till produktionsmaterial med praktiska åtkomstpunkter som gör rutinservicen snabbare och mer konsekvent på alla teknikers kompetensnivåer.


