


Vad en stämplingsform faktiskt gör vid metallformning
Föreställ dig ett verktyg så exakt att det kan producera tusentals identiska metalldelar per timme, var och en matchar den sista ned till bråkdelar av en millimeter. Det är precis vad en stansform levererar på ett produktionsgolv. Ändå förväxlar många ingenjörer och inköpsproffs det fortfarande med plastinsprutningsverktyg ellerformformar för allmänna-ändamål. Skillnaden är viktig eftersom den driver varje beslut om design, material och kostnad.
Vad är en stämpelform
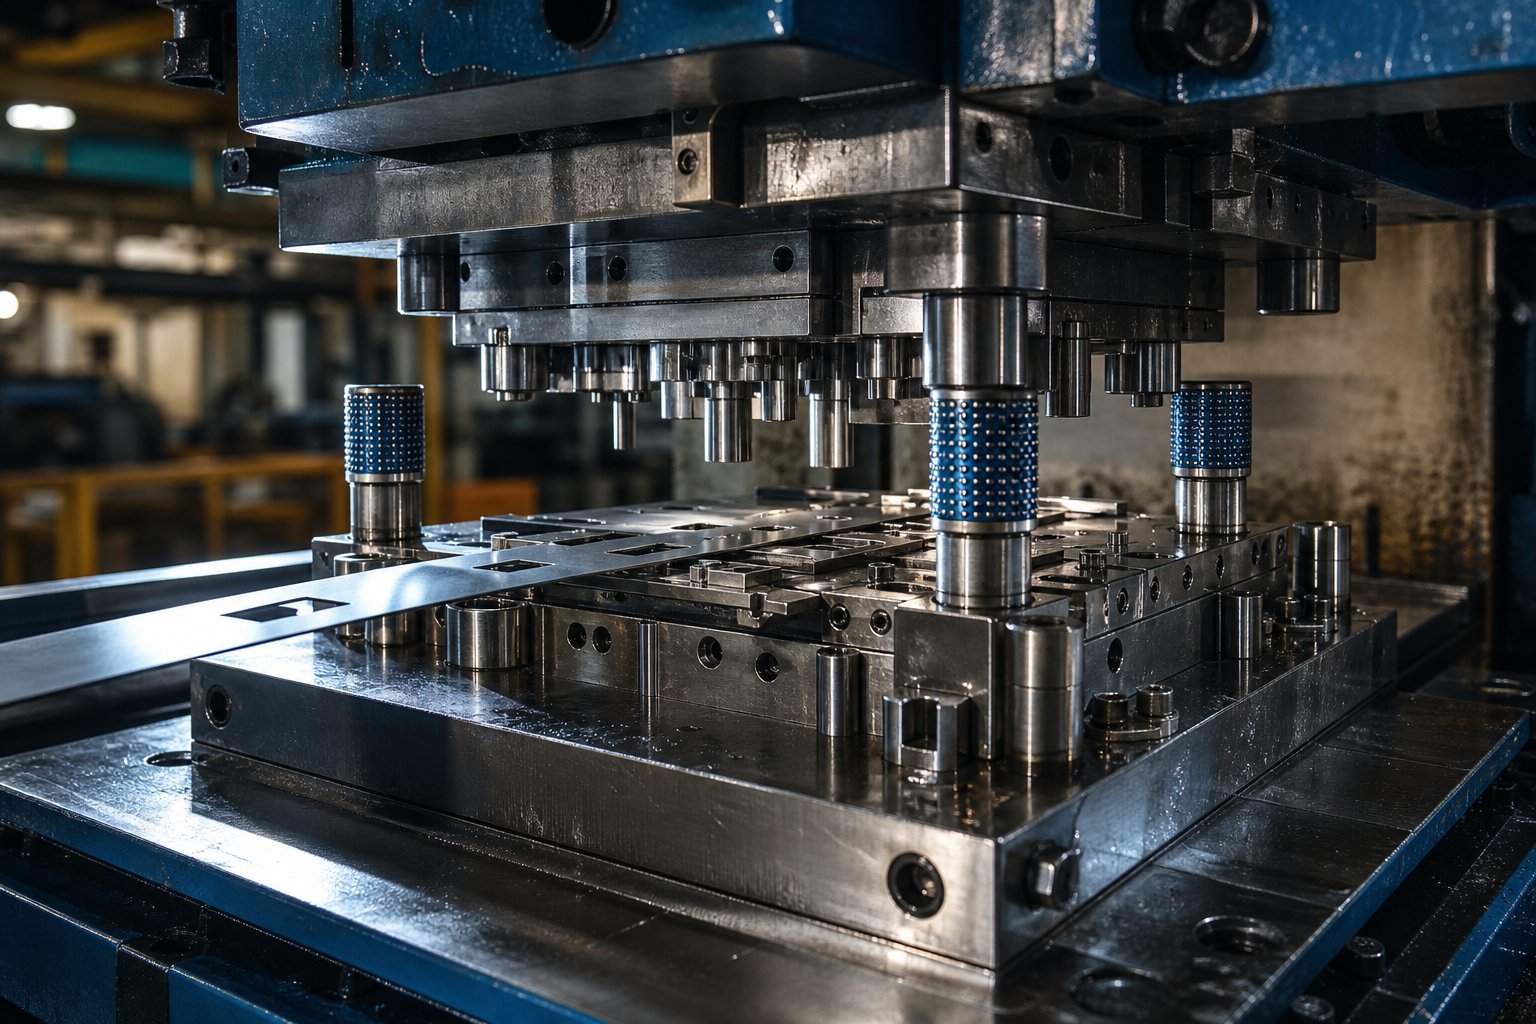
En stansform är ett specialiserat precisionsverktyg som skär, böjer eller formar platt plåt till en färdig form genom att applicera kontrollerad kraft inuti en mekanisk eller hydraulisk press. Den kopplar ihop en övre stansenhet med ett nedre stansblock så att varje pressslag omvandlar rå remsa eller råmaterial till en repeterbar delprofil.
I praktiken fungerar systemet som en enhet: pressen ger tonnage, metallformen ger geometri och plåten levererar råmaterialet. Varje cykel producerar en eller flera identiska styckedelar genom kall-formningsoperationer - ingen smältning, ingen gjutning, ingen härdning. Metallstansar kan cykla med hastigheter som överstiger 4 000 slag per timme, vilket gör dem viktiga varhelst repeterbarhet, hastighet och låga-delkostnader sammanfaller.
Den kombinationen av genomströmning och konsistens är anledningen till att-volymtillverkare förlitar sig på formgjutning för allt från bilfästen till elektriska kontakter. Verktygsinvesteringar är en-engångskostnad som amorteras över miljontals cykler, vilket driver styckepriserna ner till bråkdelar av en cent för material och arbete när tärningen väl har betalats.
Hur stämplingsformar skiljer sig från sprutformar
Förvirringen mellan pressformar och formsprutningsformar är förståelig - båda är precisionsverktyg byggda för att mass-producera delar. Kärnskillnaden ligger i materialtillstånd och processmekanik. En stansform formar solid plåt genom mekaniskt tryck vid rumstemperatur. En formsprutningsform tar däremot emot smält polymer som tvingas in i en förseglad hålighet där den svalnar och stelnar. Strukturerna är helt olika: formsprutningsformar kräver kylkanaler, grindsystem och utstötningsmekanismer, medan pressformar förlitar sig på stans- och-matrisspel, strippare och styrsystem för att kontrollera metallflödet.
Att komma ihåg denna enkla regel löser överlappningen: om råmaterialet förblir fast under hela processen, är du i formgjutningsområdet. Om det smälter först har du att göra med formsprutnings- eller-gjutformar.
Den här artikeln går igenom hela livscykeln för en präglingsform - typer, komponenter, designarbetsflöde, materialval, tillverkning, underhåll och leverantörsutvärdering - så att du kan gå från koncept till en validerad metallform med tillförsikt.
Stämplingsformtyper och när man ska använda var och en
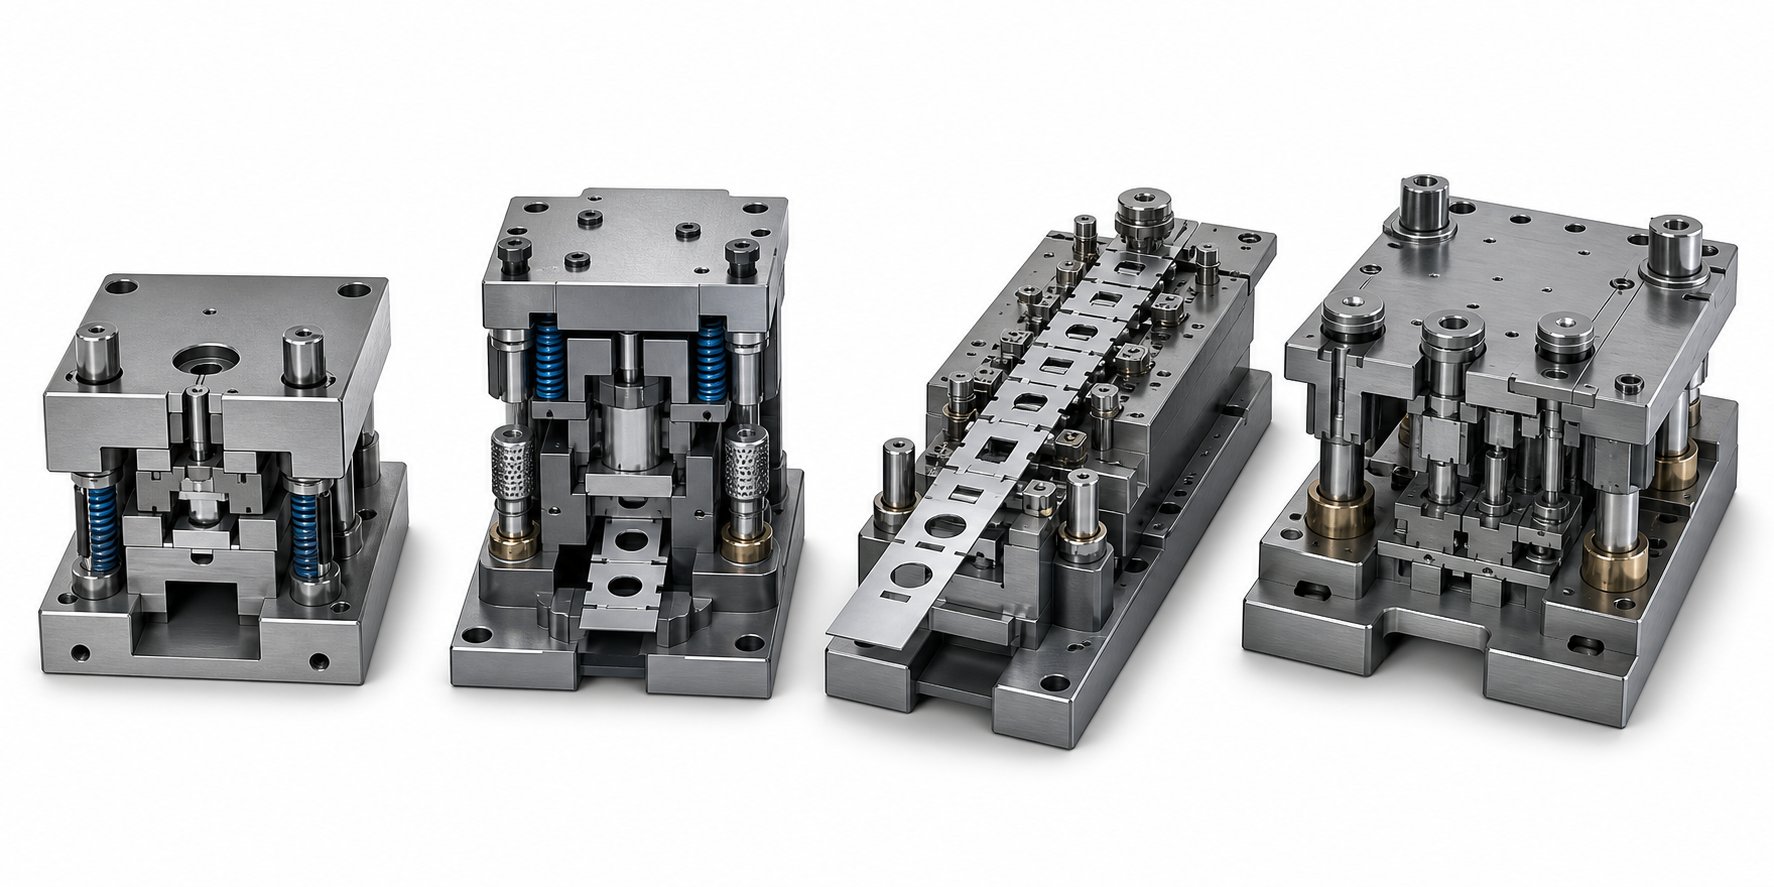
Att välja fel formtyp för en produktionskörning är ett av de dyraste misstagen en verktygsingenjör kan göra. En form som är över-konstruerad slösar med kapital; en som är under-konstruerade flaskhalsar genomströmning eller producerar skrot. Fyra primära konfigurationer täcker den stora majoriteten av plåtpressningstillämpningar: enkel-station, sammansatt, progressiv och överföring. Var och en arbetar på olika principer för hur arbetet organiseras inom pressslaget, och var och en passar ett specifikt fönster av delkomplexitet, volym och budget.
Enstaka-stationer och sammansättningar
En enda-stationsdyna utför exakt en operation per pressslag - ett enda snitt, en enda böj eller en enda dragning. Se det som en dedikerad stansmatris som gör ett jobb och gör det bra. Du laddar ett ämne eller en remsa, pressen cyklar och du får en funktion tillagd till delen. Behöver du tre funktioner? Du kör delen genom tre separata dies på tre separata uppsättningar.
Denna enkelhet är faktiskt en fördel i rätt sammanhang. Enstaka-stationsskivor är billiga att designa och bygga, enkla att felsöka och snabba att installera. De utmärker sig i låg-volymproduktion, prototypframställning eller situationer där detaljgeometrin är så enkel att en operation fullbordar delen - en enkel blankning av stansande cirkulära skivor från remsor, till exempel.
Sammansatta stansar ökar kapaciteten genom att utföra flera skäroperationer i ett enda slag.En typisk sammansatt matriskan täppa till den yttre profilen och genomborra inre hål samtidigt, vilket ger en färdig platt del i ett slag. Stanspressformarna i en sammansatt konfiguration delar en gemensam stängningshöjd, så varje funktion är perfekt anpassad till de andra utan toleransstapeln-som kommer från flera inställningar.
Var lyser sammansatta dies? Brickor, packningar, lamineringsstaplar för elmotorer och alla platta precisionsdelar där positionsnoggrannhet mellan funktioner är avgörande. Eftersom alla nedskärningar sker i ett slag minimeras risken för felinriktning mellan operationerna och skrothastigheten förblir låg. Nackdelen- är att sammansatta stansar klarar skärning och begränsad prägling bra men inte är designade för komplex bockning eller djupdragning.
Progressive och Transfer Dies
När delars komplexitet eller volym stiger blir progressiva dies arbetshästen. En progressiv form innehåller flera stationer anordnade i sekvens längs remsmatningsriktningen. Spolen matas fram genom formen en stigningslängd per slag, och varje station utför olika operationer - genomborrning, hackning, formning eller trimning - tills den färdiga delen skärs fri vid slutstationen.
Hur bestämmer ingenjörer stationsantal och sekvensering? Det börjar med delens geometri. Varje funktion som inte kan produceras samtidigt med en annan (på grund av kraftkonflikter, materialflödesstörningar eller geometrisk åtkomst) kräver sin egen station. En enkel konsol kan behöva fem eller sex stationer. En komplex elektrisk kontakt med flera böjvinklar, lansar och myntade funktioner kan kräva 15 eller fler. Forskare har föreslagit poängsystem som väger stationsnummer, momentbalansering, remsstabilitet och matningshöjd tillutvärdera och rangordna konkurrerande remsorinnan man bestämmer sig för en slutlig design.
Progressiva matriser ger exceptionell hastighet - ofta med hundratals slag per minut - med jämn kvalitet över miljontals delar. De är standardvalet inom bil-, elektronik- och vitvarutillverkning där årliga volymer motiverar verktygsinvesteringen. Formningsstationerna i ett progressivt verktyg kan innefatta bockning, dragning och prägling vid sidan av skäroperationer, vilket gör dessa verktyg anmärkningsvärt mångsidiga.
Transferdies löser ett annat problem. Vissa delar är för stora, för djupt-dragna eller för geometriskt komplexa för att förbli fästa på en bärremsa. I ett överföringsformsystem överförs individuella ämnen eller partiellt formade skal mekaniskt från en station till nästa med en press- och formautomationsmekanism - typiskt fingeröverföringar eller tri-servoenheter. Varje station är i huvudsak en oberoende form som utför en operation, men den automatiserade hanteringen länkar dem till ett kontinuerligt produktionsflöde.
Överföringsformar är vanliga i karosspaneler för bilar, konstruktionsfästen och apparathöljen där delstorleken överstiger vad remsor praktiskt taget kan bära. De erbjuder mer flexibilitet i delorientering mellan stationer, och de rymmer djupare drag och mer radikala formförändringar än en progressiv installation tillåter. Avvägningen- är en långsammare cykelhastighet och högre operationell komplexitet.
| Die typ | Operationer per stroke | Idealisk delkomplexitet | Typisk produktionsvolym | Relativ verktygskostnad |
|---|---|---|---|---|
| Enstaka-station | 1 | Enkel (en funktion) | Låg till medium | Låg |
| Förening | Flera skäroperationer | Platta delar, snäva positionstoleranser | Medium till hög | Måttlig |
| Progressiv | En per station, flera stationer per slag | Måttlig till hög (fler-funktioner, böjbar) | Hög till mycket hög | Hög |
| Överföra | En per station, del flyttas mellan stationer | Hög (stor, djup-ritad, komplex 3D) | Medium till hög | Hög till mycket hög |
Att matcha formtyp till applikation är i slutändan en balans mellan delgeometri, årlig volym och budget. En enkel formningsform för en låg-volymskonsol behöver inte progressiva verktyg. Omvänt kan en elektrisk kontakt som produceras med 50 miljoner enheter per år inte ekonomiskt stämplas på en enda-stationsuppställning. Formverktyg och överföringssystem upptar varsin nisch som definieras av vad delen kräver och vad produktionsekonomin stödjer.
Att förstå vilken konfiguration som passar ditt projekt är det första strategiska beslutet. Nästa lager av komplexitet bor inuti själva tärningen - de individuella komponenterna som gör all denna precision möjlig.
Nyckelkomponenter och formsetkonfigurationer förklaras
Varje stämpelformstyp som diskuterats ovan - från ett enkelt stansverktyg till en 20-stations progressiv - är byggd av samma familj av kärnpressformskomponenter. Tänk på en formenhet som du skulle tänka på en byggnad: fundamentet håller allt i linje, de strukturella elementen bär last och de funktionella elementen gör själva arbetet. Att veta vad varje del gör hjälper dig att specificera verktyg korrekt och felsöka snabbare när något går utanför tolerans.
Kärnkomponenter i en formenhet
En stämpelform delas i två halvor. Den övre halvan monteras på presskolven; den nedre halvan bultar till pressbädden. Mellan dem formas plåten med varje slag. Så här bryts de viktigaste stämplingsformkomponenterna ned efter funktion:
- Dieskor (övre och nedre plattor)- De styva stål- eller aluminiumplåtarna som utgör grunden för hela formenheten. Alla andra komponenter monteras på dessa plattor, och deras planhet och parallellitet bestämmer den totala verktygsnoggrannheten.
- Stanshållare (hållare)- En härdad platta eller block fäst vid den övre dynskon som lokaliserar och håller kvar enskilda stansar i deras korrekta lägen.
- Stämplar- De skär- eller formverktyg som trycker in i plåten. Nosformerna sträcker sig från runda och avlånga till helt anpassade profiler, beroende på vilken funktion som produceras.
- Strippor- Fjäderbelastade-plåtar som håller remsan platt mot formplattan under skärningen och trycker sedan av den från stansarna när kolven dras in. Utan avstrykare skulle materialet lyftas med stansen och fastna i verktyget.
- Formplatta och formblock- Den nedre arbetsytan innehåller öppningar (knappar) som ger den motsatta skäreggen för varje stans. Formblock är härdade insatser som pressas eller bultas in i formplattan för enkelt byte när kanterna slits.
- Styrstift och bussningar- Precisions-slipade stolpar och hylsor som riktar in de övre och nedre halvorna inom tiondels tusendels tum vid varje slag. Kullagrade styrstift har blivit industristandard för sinaenkel separation och konsekventa förspänningsegenskaper.
- Säkerhetskopiera-plåtar- Härdade plattor placerade bakom stansar eller formblock för att fördela slagkraften och förhindra att den mjukare formskon deformeras under miljontals cykler.
- Fjädrar (mekaniska eller kvävgas)- Tillhandahåller den kontrollerade kraften som driver avstrykare, tryckkuddar och ämneshållare genom deras arbetsområde.
Var och en av dessa delar fungerar som ett system. En sliten styrbussning kastar stans-till-matrisinriktningen, vilket ökar gradhöjden, vilket påskyndar slitaget på formblocket - en kaskad som börjar med en försummad komponent.
Formsatskonfigurationer och urvalskriterier
Formsatsen - som betyder formskorna plus deras styrstiftsarrangemang - är den strukturella ryggraden du väljer innan du designar några fungerande komponenter. Fyra standardlayouter täcker de flesta applikationer:
| Konfiguration | Styrstiftsplacering | Bästa applikationen | Nyckelfördel |
|---|---|---|---|
| Tillbaka-inlägg | Två stolpar på baksidan av formsatsen | Progressiva stansar med fram- eller sidostripmatning | Fri operatörsåtkomst från tre sidor |
| Mitt-inlägg | Två stolpar centrerade på motsatta sidor | Symmetrisk släckning och måttliga-laddningsoperationer | Balanserad styrning med bra åtkomst fram och bak |
| Diagonalt-inlägg | Två stolpar vid motsatta diagonala hörn | Avstängd-belastning eller asymmetrisk delgeometri | Motstår ögonblicksbelastningar som skulle vrida ett-inläggsset |
| Fyra-inlägg | Fyra stolpar, en i varje hörn | Kraftig blankning, stora stansplattor, högt tonnage | Maximal styvhet och motståndskraft mot nedböjning |
Hur väljer du? Börja med matningsriktning och operatörsåtkomst - bakåt-stolpformsuppsättningar dominerar progressiva verktyg just för att remsan kommer in från sidan eller framifrån utan störningar. Om din applikation genererar höga sidobelastningar eller om delens geometri placerar skärkrafter från-centrum, motverkar en diagonal-stolpslayout vridmomentet som skulle slita ojämnt på två-stolpar. Fyra-uppsättningar av stolpformar är standard för stora, tunga blankningsoperationer där varje avböjning i formplattan direkt skulle leda till inkonsekvent skärkvalitet.
Standarddimensioner för formsatsen katalogiseras av leverantörerna i steg som motsvarar vanliga pressbäddsstorlekar och stängningshöjder. När du anger en formsats måste du bekräfta att den kombinerade stapelhöjden för den stängda formenheten - skor, plattor och verktyg - passar inom pressstängningshöjden och att fotavtrycket rensar bolsterområdet med plats för klämmor. Att få detta fel innebär att formen fysiskt inte kommer att köras i den avsedda pressen, ett dyrt förbiseende som helt kan undvikas vid designstadiet.
Med den strukturella grunden och funktionella komponenter kartlagda börjar den verkliga ingenjörsutmaningen: designa arbetsgeometrin som förvandlar platt remsa till en färdig del.
Designprocessen för stämplingsform från koncept till CAD
En stansenhet är bara så bra som tekniken bakom den. Du kan välja den perfekta formtypen, köpa förstklassiga verktygsstål och anlita experter -, men om designlogiken är felaktig kommer verktyget att bekämpa dig genom varje provcykel. Designfasen är där tekniker för stämplingsverktyg och formverktyg översätter en 2D-ritning till ett fullt validerat 3D-verktygskoncept, och den följer en disciplinerad sekvens som balanserar formfysik, materialbeteende och produktionsekonomi.
Från delgeometri till remslayout
Varje skräddarsydd metallstansprojekt börjar med den färdiga delens geometri. Ingenjörer studerar 3D-modellen eller ritningen, identifierar varje funktion - hål, böjar, ritningar, reliefer - och bestämmer vilka operationer som behövs och i vilken ordning de måste ske. En djup-mugg kan till exempel inte stickas hål innan du ritar eftersom hålet skulle förvrängas under formningen. Sekvenseringsmisstag som detta är dyra att åtgärda när stål väl skärs.
För progressiv bearbetning översätts den här formningssekvensen direkt till en remslayout - en karta som visar hur råspolmaterial rör sig genom formen station för station. Layouten definierar bandbredd, stigning (avståndet mellan på varandra följande delar), bärartyp och skrotplatser. Materialutnyttjandet är en stor kostnadsdrivande här. En remsalayout som slösar bort 40 % av inkommande spolmaterial kan designas om med en annan kapningsvinkel, smalare bärare eller förskjuten delorientering för att pressa utnyttjandet över 70 %.
Formspel - gapet mellan stans- och stanskanter - är en annan kritisk beräkning i detta skede. Det uttrycks i procent av materialtjockleken och varierar beroende på materialtyp. Mjukt stål kräver vanligtvis 5-10 % frigång per sida, medan aluminium kan behöva 8-12 %, och rostfritt stål kräver ofta snävare värden runt 3-5 % för att kontrollera gradbildning. Får du fel utrymme så kommer du att se överdrivna grader, för tidigt kantslitage eller snärtdragning från det första slaget.
CAD-CAM-arbetsflöde och CAE-simulering
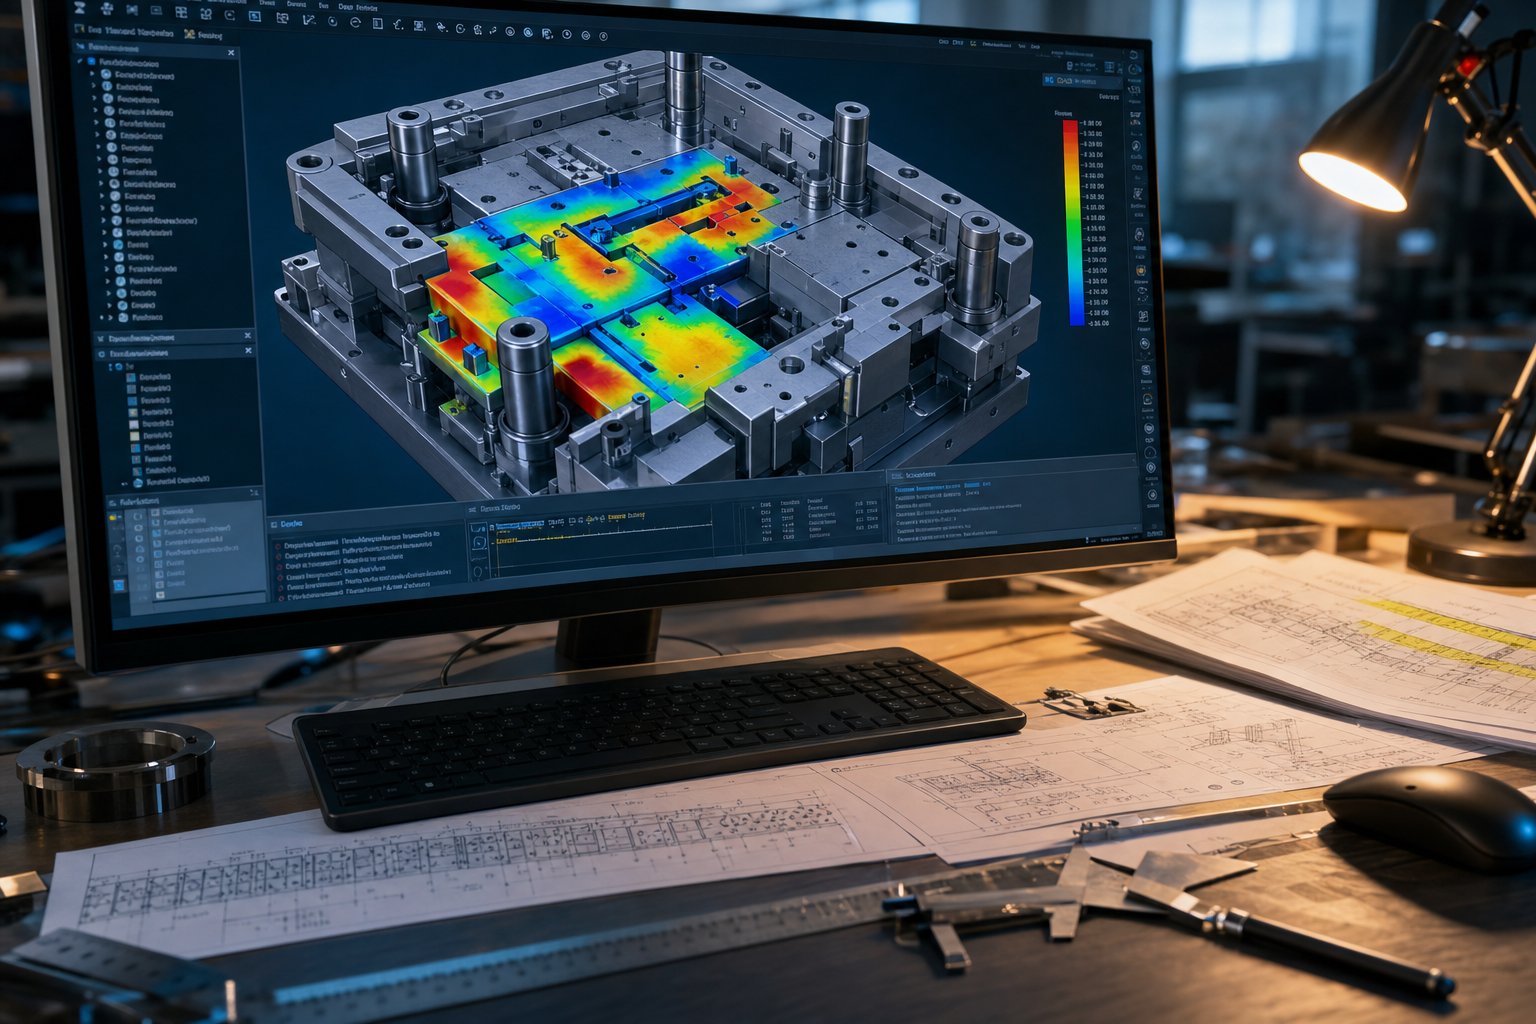
Med processlayouten definierad på papper bygger ingenjörer den fullständiga formen och verktygsenheten i 3D CAD - som modellerar varje stansprofil, formblocksöppning, stripperplatta och styrkomponent. Denna digitala tvilling blir huvudreferensen för alla nedströms bearbetningsprogram och inspektionsdata.
Det är här den moderna anpassade formutvecklingen skiljer sig kraftigt från traditionella metoder. Istället för att genast satsa på tillverkning, matar ingenjörer CAD-geometrin in i simuleringsprogramvaran CAE (Computer-Aided Engineering). Använderfinita element analys, modellerar programvaran hur plåt kommer att bete sig under formningskrafter - som förutsäger deformation av återfjädring, förtunningsrisk, skrynklingstendenser och töjningsfördelning över delens yta. Forming Limit Diagrams (FLDs) markerar röda områden där sprickbildning är sannolikt och blå zoner där kompression kan orsaka rynkor.
Simuleringsresultat driver iterativa designförändringar innan några fysiska verktyg existerar. En tekniker kan justera en dragradie, ändra ämneshållartrycket, lägga till en dragpärla eller omforma ämnets kontur - allt digitalt. Tillverkare som integrerar CAE tidigt i arbetsflödet minskar vanligtvis försöksupprepningarna med 30-50 %, vilket minskar projekttidslinjerna för veckor och ändringsbudgetar för tusentals.
Presstonnageuppskattning sker också under denna fas. Ingenjörer beräknar kraften som krävs för varje operation - stanstonnage baserat på skjuvlängd, materialtjocklek och skjuvhållfasthet; bilda tonnage baserat på böjlängd och materialegenskaper - och summera dem sedan med en säkerhetsfaktor för att välja rätt press. Underdimensionering av pressen riskerar att stanna mitt-slag; överdimensionering slöser kapital och golvyta. Precisionsformnings- och stämplingsresultat beror mycket på denna matchning mellan beräknad belastning och tillgänglig maskinkapacitet.
Det kompletta arbetsflödet för verktygsformdesign följer en förutsägbar sekvens från initialt koncept till produktionssläpp:
- Genomförbarhetsstudie - utvärderar delens geometri, materialformbarhet och preliminära processkoncept.
- Process- och bandlayout - definierar formningssekvens, stationstilldelningar, tonhöjd och bärardesign.
- Formavstånd och tonnageberäkningar - fastställer kritiska parametrar för skärning och formning.
- 3D CAD-formdesign - modellerar alla fungerande komponenter, formsatser och hjälpsystem.
- CAE-formningssimulering - validerar materialflöde, förutsäger defekter och itererar geometri.
- Designgranskning och optimering - inkluderar simuleringsfeedback, slutför toleranser, bekräfta presspassning.
- CAM-programmering - genererar verktygsbanor för CNC-fräsning, tråd-EDM och slipoperationer.
- Slutlig designversion - utfärdar godkända ritningar och datapaket för tillverkning.
Varje steg matar nästa, och att hoppa över steg -, särskilt simulering -, kostar nästan alltid mer i omarbetning än det sparar i schemat. Utvecklingsprocessen för verktygsverktyg är i grunden frontladdad-: investera ingenjörstimmar tidigt för att undvika dyra överraskningar på verkstadsgolvet senare.
Självklart är även den mest förfinade CAD-modellen bara ett digitalt löfte. Att förvandla det löftet till verktyg av härdat stål som producerar överensstämmande delar kräver en tillverkningsprocess med sina egna precisionskrav.
Materialval och värmebehandling för lång livslängd
En perfekt designad form som är byggd av fel stål kommer att misslyckas tidigt - när den spricker vid stötar, stöter mot arbetsstycket eller slits över toleransen på en bråkdel av sin förväntade livslängd. Materialval är länken mellan den digitala designen och den verkliga-världens hållbarhet, men det får sällan den uppmärksamhet det förtjänar under projektplaneringen. Stålkvaliteten du väljer för stansar, stansblock och formskär avgör direkt hur många delar du kan köra mellan skärpcyklerna, hur motståndskraftigt verktyget är mot flisning och i slutändan hur mycket varje stansad del kostar.
Verktygsstålsorter för formkomponenter
Stålstansverktyg förlitar sig på en handfull beprövade verktygsstålfamiljer, var och en optimerad för en annan balans mellan hårdhet, seghet och slitstyrka. Dessa tre egenskaper existerar i spänning: tryck hårdheten högre och du får slitstyrka men förlorar seghet (motstånd mot sprickbildning). Så här står de vanligaste betygen.
D2är standardstål för kall-bearbetning för stansning och skärning. Dess höga innehåll av kol (1,4-1,6 %) och krom (11-13 %) ger exceptionell slitstyrka vid en arbetshårdhet på 54-61 HRC. D2 används ofta i plåtformar där det primära felläget är gradvis kantslitage snarare än plötslig stöt. Avvägningen är lägre seghet - D2-stansar kan spricka eller spricka om de utsätts för svåra stötbelastningar.
A2erbjuder en medelväg. Med måttligt krom (4,75-5,5%) och något mindre kol än D2, uppnår den 57-62 HRC samtidigt som den behåller bättre seghet. A2 är ett vanligt val för trimning av stansar, långa stansar och precisionsverktyg där både livslängd och motståndskraft mot flisning.
S7sitter i motsatt ände av spektrumet från D2. Denna stöttålighet- når bara 48-58 HRC men ger enastående slagtålighet. Du hittar S7 i metallformningsformar som utför kraftig böjning, myntning eller kallformning - var som helst där formen absorberar upprepade högenergislag som skulle knäcka en hårdare grad.
M2är ett-höghastighetsstål som innehåller volfram och molybden, som kan bibehålla hårdhet vid förhöjda temperaturer. Den lämpar sig för stansningsoperationer där friktionsvärme byggs upp vid höga slaghastigheter, och den är ofta specificerad för stansar med liten-diameter i progressiva verktyg.
Hårdmetallskär(vanligtvis volframkarbid) levererar hårdhetsvärden över 85 HRA - långt utöver alla verktygsstål - och används för slitage-kritiska stationer i hög-progressiva formar. En plåtform med slitande material som rostfritt stål eller hög-hållfast dubbel-faskvalitet kan använda hårdmetallspetsar med-spetsar för att förlänga livslängden från hundratusentals till miljontals träffar.
Cr12MoVförtjänar att nämnas som det dominerande formstålet i asiatiska formbutiker. Funktionellt likvärdig med D2 (samma legeringsfamilj, liknande krominnehåll), Cr12MoV är allmänt specificerad i Kina och Sydostasien för blankning och trimningstillämpningar. Dess breda tillgänglighet och lägre kostnad i asiatiska försörjningskedjor gör det till ett-val för exportverktyg avsedda för produktion i medel- till hög-volym.
| Kvalitet | Hårdhetsområde (HRC) | Primär användning i Die | Relativ kostnadsnivå |
|---|---|---|---|
| D2 | 54 - 61 | Blankstansar, trimma stål, skäreggar | Måttlig |
| A2 | 57 - 62 | Trimformar, långa stansar, precisionsverktyg | Måttlig |
| S7 | 48 - 58 | Böjning, kallformning, stötbelastade-stationer | Måttlig |
| M2 | 60 - 65 | Höga-piercingstansar, verktyg med liten-diameter | Måttlig-Hög |
| Cr12MoV | 58 - 62 | Blankering och trimning (asiatiska formbutiker) | Låg-Måttlig |
| Volframkarbid | 85+ HRA | Bär-kritiska insatser, hög-volymstationer | Hög |
Värmebehandling och ytteknik
Råverktygsstål är bara en utgångspunkt. Utan korrekt värmebehandling kan inte ens D2 eller M2 leverera sin nominella prestanda. Kärnsekvensen - härdning, härdning och valfri kryogen behandling - förvandlar stålets mikrostruktur till det hög-hårdhet, spänningsavlastade-tillstånd som krävs för produktionsservice.
Härdning innebär att stålet värms upp till dess austenitområde och härdning (luft-härdning för D2, A2 och S7) för att bilda martensit. Anlöpning följer omedelbart: en eller flera uppvärmningscykler vid måttliga temperaturer lindrar inre spänningar och justerar hårdhets-seghetsbalansen. Högre-legeringskvaliteter som D2 och M2 kräverflera härdningscyklereftersom betydande kvarhållen austenit finns kvar efter det första humöret. Om du hoppar över det andra temperamentet lämnas spröd, ohärdad martensit i mikrostrukturen - en vanlig grundorsak till tidig sprickbildning.
Kryogenbehandling tillför ytterligare en dimension. Genom att långsamt kyla härdat stål till temperaturer under -150 grader C och hålla det under en längre period omvandlas kvarhållen austenit mer fullständigt till martensit samtidigt somfina sekundära karbider fälls ut jämnt genom matrisen. Resultatet är förbättrad slitstyrka och dimensionsstabilitet. Forskning publicerad i Journal of Materials Processing Technology bekräftar att djup kryogen behandling förbättrar de mekaniska egenskaperna hos verktygsstål utöver vad standard kallbehandling uppnår, med den mest betydande förbättringen som inträffar när behandling tillämpas mellan härdning och härdning.
Ytteknik förlänger livslängden ytterligare, särskilt för stansar som arbetar mot nötande eller hög-hållfast plåt. De vanligaste tillvägagångssätten inkluderar:
- Nitrering (gas eller plasmajon)- diffunderar kväve in i verktygsytan, vilket skapar ett hårt hölje utan risk för förvrängning av processer med hög-temperatur. Jonnitrering är snabbare och ger ett tunnare skört vitt lager än gasnitrering.
- PVD-beläggningar (TiN, TiCN, TiAlN, CrN)- fysisk ångavsättning applicerar tunna, extremt hårda filmer vid relativt låga temperaturer (under 500 grader C), vilket bevarar substratets hårdhet. PVD--belagda skärstål uppvisar dramatiskt minskad skärning och jämnare skärkanter jämfört med obelagda verktyg, även efter hundratusentals slag.
- TD (Thermal Diffusion / Toyota Diffusion) process- en CVD-familjebehandling som bildar vanadinkarbid- eller kromkarbidskikt på ytan. Den resulterande beläggningen är metallurgiskt bunden och extremt hård (3200-3800 HV), vilket gör den effektiv för stansar i applikationer med hög-nötning. Avvägningen är en bearbetningstemperatur runt 1000 grader C, vilket kan göra underlaget mjukare och kräva omhärdning.
En praktisk regel framgår av dessa alternativ: härda och temperera alltid underlaget först, applicera sedan ytbehandlingen. Beläggning över ett mjukt underlag inbjuder till plastisk deformation under beläggningsskiktet, vilket leder till sprickbildning och för tidigt brott. Studier av stämplingsverktyg för bilar visar att kombinationen av jonitrering med en PVD-beläggning på ordentligt härdad D2 gav mer än 1,2 miljoner delar innan de krävdes service - jämfört med bara 50 000 delar för förkromade-verktyg i samma applikation.
Förhandskostnaden för förstklassiga stålkvaliteter och avancerade beläggningar är verkliga, men den bleknar mot den ackumulerade kostnaden för oplanerade stillestånd, frekvent skärpning och skrotade delar från slitna verktyg. Att välja rätt material- och behandlingskombination är en investering i processstabilitet - och det lönar sig bara om tillverkningsprocessen som följer omvandlar materialet till exakt,-välfärdig verktygsgeometri.
Formtillverkning från CNC-bearbetning till provkörningar
Premiumverktygsstål, optimerad värmebehandling och en simulerings-validerad CAD-modell sammanstrålar på en punkt: golvet för tillverkning av formen. Det är här digital geometri blir härdade verktyg som kan producera överensstämmande delar med hastighet. Varje maskin i tillverkningssekvensen adresserar en specifik klass av geometri- eller toleranskrav, och att förstå deras roller förklarar varför bearbetning av stansar är både en konst och en precisionsvetenskap.
Maskinbearbetning och EDM i formtillverkning
CNC-fräsning hanterar huvuddelen av materialborttagningen. En 3--axlig bearbetningscentral grovar och halv-finishar formskor, back-uppplattor och enkla stansprofiler - allt med enkel ficka eller konturgeometri. När ytor blir skulpterade eller åtkomstvinklar dras åt, flyttas verket till 5-axliga fräsar som kan närma sig komplexa formytor från praktiskt taget vilken riktning som helst utan att klämmas igen. Femaxlig förmåga är särskilt värdefull för progressiva formblock där flera stationsprofiler måste bibehålla täta positionsförhållanden över hela plattans längd.
Låter det enkelt än så länge? Det är här det blir mer krävande. Många stansfunktioner - snäva-toleransöppningar, invecklade stansprofiler och skarpa inre hörn - kan inte nås av en roterande skärare alls. Det är där EDM (electrical discharge machining) tar över.
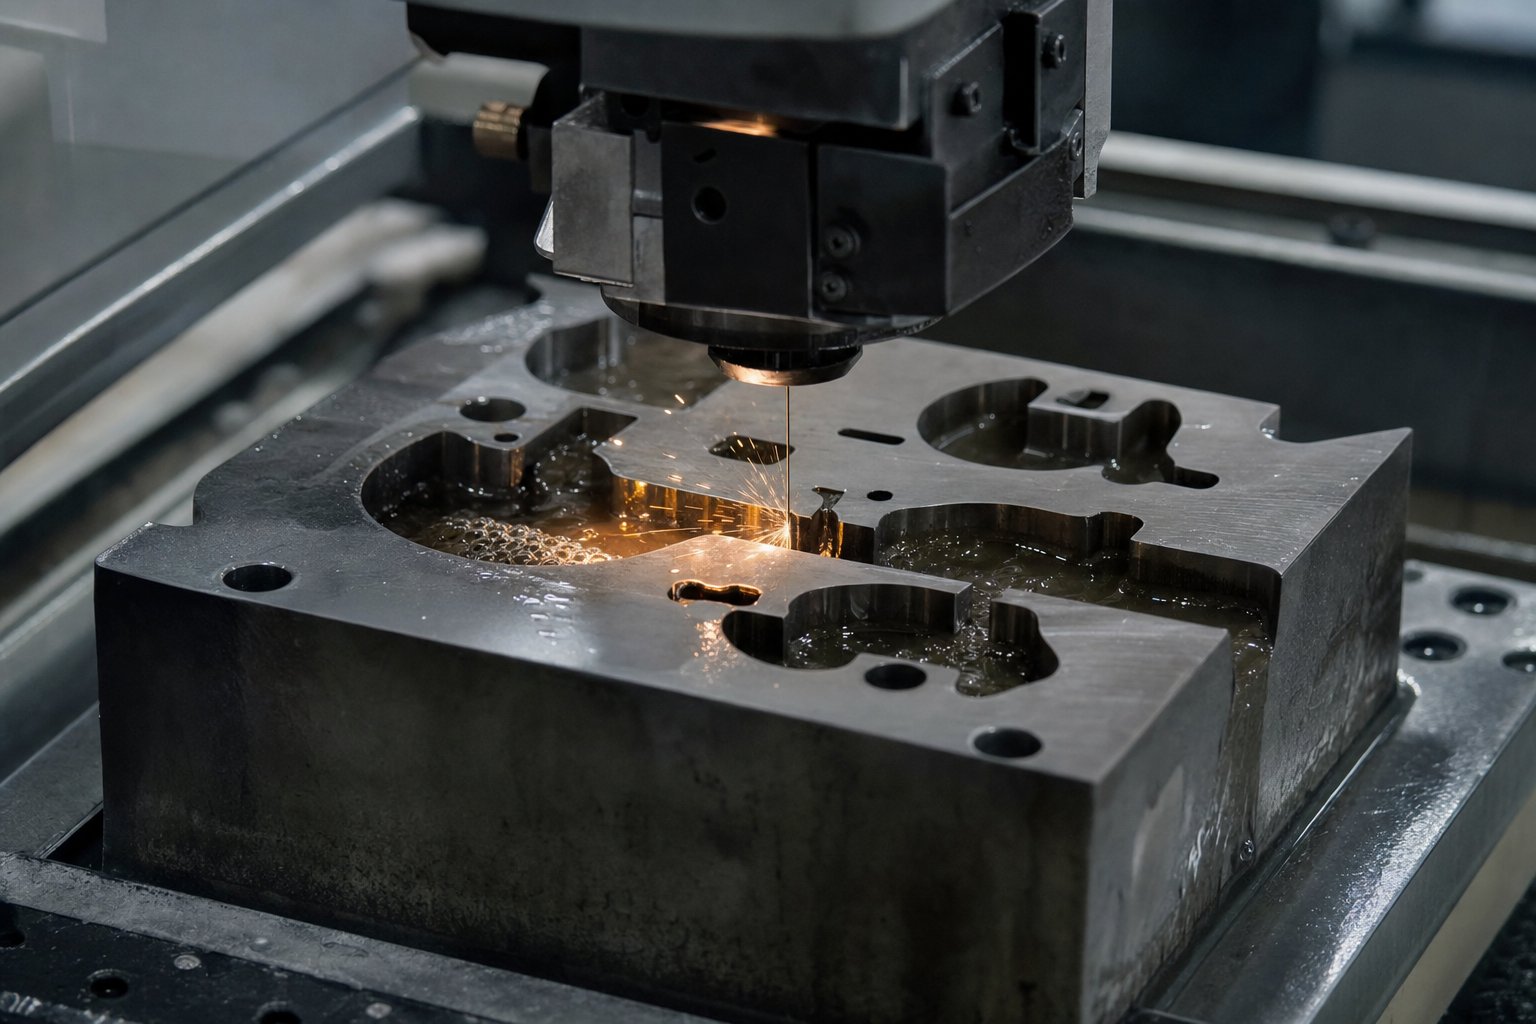
Tråd EDManvänder en tunn mässings- eller zinkbelagd trådelektrod- för att skära 2D-profiler och vinklade konturer genom helt härdade formblock. Gnistor strömmar ut längs tråden, eroderar material utan mekanisk kraft eller värmeförvrängning. Processen är idealisk för verktyg för formtillverkning som öppningar, komplexa hål-sektioner och snäva-knappar med knappar - där ytfinish och dimensionsnoggrannhet måste hålla inom mikron. Moderna 5--axliga tråd-EDM-center kan till och med producera avsmalnande eller variabel vinkel genom att förskjuta de övre och nedre trådstyrningarna oberoende av varandra.
Sinker EDM (även kallad ram eller cavity EDM) adresserar 3D-kavitetsfunktioner. En för-bearbetad koppar- eller grafitelektrod sänks ner i arbetsstycket, och gnistrerosionen överför elektrodens komplexa form till formstålet. Den här tekniken är oumbärlig för verktyg som kräver relieffickor, präglingshåligheter eller präglade bokstäver --geometri där ingen roterande fräs kan bibehålla den nödvändiga detaljen. Eftersom EDM praktiskt taget inte utövar någon mekanisk påfrestning på arbetsstycket, överlever tunna sektioner och fina egenskaper intakta utan förvrängning, en avgörande fördel vid bearbetning av stansar från förhärdade verktygsstål som D2- eller hårdmetallskär.
Efter fräsning och EDM ger ytslipning den planhet som stansenheter kräver. Stansytor, stansplattor,-stödplåtar och stansskor är slipade till en planhet på 0,005 mm så att de övre och nedre halvorna passar ihop utan att gunga eller ojämn tryckfördelning. Jiggslipning tar denna precision ytterligare för kritiska borrplatser - styrstiftshål, pluggpositioner och formknappsfickor - där positionsnoggrannhet driver stans-till-stansinriktning över hela verktyget.
Koordinatmätmaskiner (CMM) verifierar dessa kritiska dimensioner i flera steg under tillverkningen, inte bara i slutet. Ett maskinformblock kan kontrolleras efter grovfräsning, kontrolleras igen efter värmebehandling (för att kvantifiera eventuell förvrängning) och verifieras igen efter avslutad slipning. Detta i-process tillvägagångssätt fångar drift innan det sprider sig till sammansättningar som är dyra att omarbeta.
Dö-provning och validering
En färdigmonterad form är inte produktionsklar-förrän den bevisar sig själv i en provpress. Testfasen överbryggar klyftan mellan teoretisk design och verklig-världsprestanda - och även den bästa-simulerade tillverkningsformen kräver nästan alltid viss justering under de första försöken.
Föreställ dig att ladda det färdiga verktyget i en dedikerad provpress, mata den första remsan av material och cykla pressen för den första träffen. Den första delen av tärningen berättar en historia: finns dimensionerna inom GD&T-texttexter? Är trimkanten ren eller graderad? Springer den bildade geometrin tillbaka utöver toleransen? Testtekniker läser dessa ledtrådar och översätter dem till korrigerande åtgärder - som upptäcker höga punkter med blånande blandning, shimsar formsektioner, justerar kvävefjäderförspänningar eller om-slipar skäreggar för snävare frigång.
Denna iterativa loop - stämplar, mäter, justerar, -stämplar om - fortsätter tills delar konsekvent uppfyller tryckspecifikationerna. För komplexa progressiva verktyg kan processen gå igenom flera omgångar under flera dagar. Varje iteration minskar gapet mellan faktiska och nominella dimensioner.
Slutlig validering bygger på formella inspektionsprotokoll.CMM-baserad inspektionfångar dimensionsdata för varje kritisk funktion mot GD&T-schemat. Optisk eller laserskanning genererar fullständiga-ytavvikelseskartor som avslöjar områden med återfjädring eller förtunning osynliga till punkt-baserad mätning. SPC-data (Statistical Process Capability) från en kort produktionskörning - vanligtvis 30 till 50 på varandra följande delar - bekräftar att formen producerar stabila, repeterbara utdata med Cpk-värden som uppfyller kundens krav (ofta 1,33 eller högre för kritiska egenskaper).
Först efter att det här bevispaketet är färdigt får tärningen produktionsrelease-av. Den fullständiga tillverkningen-till-valideringssekvensen följer en disciplinerad väg:
- CNC-grovbearbetning av formskor, plattor och block från för-härdade eller glödgade ämnen.
- Värmebehandling (om bearbetad i glödgat tillstånd) följt av spänningsavlastning och dimensionskontroll.
- CNC-finfräsning av formytor, fickor och profiler.
- Tråd EDM av skärande öppningar, komplexa konturer och snäva-toleransfunktioner.
- Sinker EDM för 3D-kavitetsdetaljer, reliefformer och myntade funktioner.
- Ytslipning av matchande ytor, stansspetsar och formplattor till slutlig planhet.
- Jiggslipning och efterbehandling av hål för styrstiftshål och kritiska lokaliseringsfunktioner.
- CMM-inspektion och dimensionell verifiering av alla kritiska egenskaper mot designavsikt.
- Dysmontering - som passar stansar, strippers, fjädrar, guider och fästelement i dynsatsen.
- Första provet på en dedikerad press med provmaterial för att producera först-delar.
- Mätning, spotting och iterativ justering tills delar uppfyller GD&T-kraven.
- SPC-valideringskörning och slutlig signering-med dokumenterat inspektionsdatapaket.
Varje steg i denna sekvens beror på kvaliteten på det föregående. Ett tärningsblock som slipas ur platt kommer aldrig att producera konsekventa delar oavsett hur många provupprepningar du försöker. Det är därför tillverkningen kräver både rätt utrustning och disciplin att verifiera vid varje övergångspunkt -, inte bara i slutet.
En signerad-tärning är klar för produktion, men produktionen är där det verkliga uthållighetstestet börjar. Miljontals presscykler utsätter varje komponent för kumulativt slitage, trötthet och enstaka oväntade överbelastningsutmaningar - som bara ett strukturerat underhållsprogram kan hantera.
Underhåll och felsökning av stämplingsdefekter
En tärning som klarar provningsvalideringen med glans kan fortfarande bli ett produktionsansvar inom några veckor om ingen klarar av dess slitage. Varje pressslag applicerar tonnage på härdade skäreggar, komprimerar fjädrar och cyklar styr komponenterna genom deras rörelse. Multiplicera det med hundratals slag per minut, och du börjar se varför även de bästa metallstämplingarna och stansarna försämras med tiden. Skillnaden mellan en butik som fungerar smidigt och en som bekämpar ständiga kvalitetsbränder beror på en sak: om teamet utövar verkligt förebyggande underhåll eller bara reparerar det som går sönder.
Förebyggande underhåll och livslängdshantering
Det finns en meningsfull skillnad mellan formunderhåll och formreparation. SomMetalForming Magazineramar in det, reparation är handlingen att återställa något trasigt till fungerande skick - brandbekämpning. Underhåll är processen att bevara funktionalitet innan fel inträffar. Butiker som suddar ut dessa två aktiviteter tycker ofta att deras "underhålls"-team spenderar 80 % av sin tid på att jaga akuta haverier, utan att komma före kurvan.
Ett program för strukturerat förebyggande underhåll (PM) kretsar kring flera återkommande uppgifter, var och en knuten till mätbara intervall:
- Slipning av skärande sektioner- Stanskanter och stansknappar slits progressivt med varje slag, vilket ger en gradvis ökande gradhöjd på stansade delar. Schemaläggning av skärpning baserat på uppmätt gradhöjd (vanligtvis innan den överstiger 10 % av materialtjockleken) håller skärkvaliteten konsekvent. Vid slipning, använd en lämplig skiva som går sönder fritt istället för att ladda upp och bränna verktygsstålet. Översvämningskylvätska förhindrar värmeuppbyggnad som kan mjuka upp eller spricka härdade sektioner som D2 eller M2, somTillverkaren konstaterar.
- Fjäderbytescykler- Mekaniska fjädrar tröttnar ut och tappar kraft med tiden, medan kvävgasfjädrar kan läcka tryck. Byt ut fjädrarna innan de når sin nominella livslängd istället för att vänta på brott. En fjäder som går sönder i mitten av-gången kan skada omgivande dynkomponenter och producera en kaskad av skrotdelar.
- Smörjning- Styrstift, kamytor, slitplattor och lyftskenor kräver alla regelbunden smörjning. Torra ytor galler och skurar, vilket så småningom försämrar inriktningsprecisionen. Följ formbyggarens smörjkarta och verifiera täckningen under varje PM-cykel.
- Slitagemått- Använd kalibrerade stift, hålmätare eller CMM-punktkontroller för att kvantifiera slitage på kritiska ytor. Styr bussningens spelrum, håldiametern på formknappen och bildar stålradier, allt driver med tiden. Genom att dokumentera dessa mätningar skapas en slitage-profil som förutsäger när komponenter kommer att överskrida toleransen.
Hur vet du när du ska utföra varje uppgift? Slagräknare monterade på pressen eller integrerade i formen ger svaret. Varje gång kolven cyklar, ökar räknaren. Para ihop dessa med en underhållslogg - en löpande registrering av vad som gjordes, vad som mättes och vad som ersattes - och du byter från gissning till databaserad-schemaläggning. Detta tillvägagångssätt speglar vad branschproffs kallar förutsägande underhåll (PdM), där verklig prestandadata avgör när ingripande ska ske snarare än att förlita sig på enbart fasta kalenderintervall.
En praktisk varning: undvik både över-underhåll och under-underhåll. Slipning av stansar och stansar var 100 000:e rote-slag - även när gradhöjden fortfarande är acceptabel - slöser med material och förkortar verktygets totala livslängd. Omvänt riskerar sträckning av intervaller för långt katastrofala misslyckanden som förvandlar ett enkelt slipjobb till en dyr reparation. Underhållsloggen löser denna spänning genom att visa faktiska slitagetal för varje specifikt verktyg som kör varje specifikt material.
Felsökning av vanliga stämplingsdefekter
Även med solid PM-praxis uppstår defekter ibland. Nyckeln är att snabbt diagnostisera bakomliggande orsaker snarare än att jaga symtom. När du ser ett kvalitetsproblem på en stämplad del spårar det vanligtvis tillbaka till ett av fyra vanliga fellägen i plåtstans- och formsystemet. Här är en uppdelning av varje, tillsammans med korrigerande åtgärder:
| Defekt | Rotorsak | Korrigerande åtgärd | Förebyggande strategi |
|---|---|---|---|
| Grader (upphöjda vassa kanter på avskuren omkrets) | Otillräcklig stans-för att-matta spelrum, slöa skärkanter eller felinriktning mellan stans och knapp | Slipa eller byt ut slitna stansar och knappar; verifiera och korrigera spelet per materialspecifikation (vanligtvis 5-10 % av tjockleken per sida för mjukt stål) | Spår gradhöjd med jämna mellanrum; skärpa enligt schemat innan gränserna nås; bibehåll styrstiftpassningen för att förhindra inriktningsavdrift |
| Återfjädring (del återgår till ursprunglig form efter formning) | Under-kompensation i formgeometri; hög-hållfast material med stor elastisk återhämtning; otillräcklig botten- eller myntkraft | Överböja formulärsektionen för att kompensera; lägg till återslagsstationer; öka tonnaget eller lägg till coining vid böjspetsen | Använd CAE-simulering för att förutsäga återgång och bygga in kompensation i formdesignen; validera med första-av-mätning och justera innan produktionssläpp |
| Rynkor (vågor eller spännen i utdragna eller formade områden) | Otillräckligt ämneshållartryck; otillräcklig fasthållning av dragpärlor; överskott av ostödd material i kompressionszoner | Öka ämneshållarens kraft; lägga till eller ändra dragpärlor; justera ämnets storlek för att minska överflödigt materialflöde | Optimera ämneshållartrycket och rita stränggeometrin under formkonstruktionen med hjälp av formningssimulering; övervaka kvävefjädertrycket under produktionen |
| Rening (materialöverföring från arbetsstycke till verktygsyta, orsakar repor) | Dålig smörjning, beläggningsfel på formytan, hög friktion mellan verktyg och arbetsstycke (vanligt med rostfritt stål och aluminium) | Åter-polera påverkade verktygsytor; återställa eller applicera PVD-beläggning igen; förbättra smörjmedelstyp eller appliceringstäckning | Ange PVD--belagda eller TD--behandlade stansar för att-nigga material; verifiera smörjmedelstillförselsystemets funktion vid varje forminstallation; hålla plåtstansar rena från skräp och avlagringar |
Lägg märke till mönstret: de flesta defekter härrör till antingen slitage (grader, skav) eller problem med designkompensation (återgång, skrynkling). Slitagerelaterade-defekter reagerar på underhållsåtgärder - slipning, ombeläggning, smörjning. Kompensationsrelaterade-defekter kräver ofta tekniska ändringar av själva formgeometrin.
När till exempel en pressformsstans uppvisar gnistrande skador, ger bara polering av ytan en tillfällig fix. Den hållbara lösningen innebär att uppgradera ytbehandlingen eller byta till en material-smörjmedelskombination som förhindrar limöverföring i första hand. Felsökning är mest effektiv när den åtgärdar grundorsaker snarare än symtom.
Även renoveringsekonomin förtjänar uppmärksamhet. En sliten matris behöver inte alltid bytas ut. Om-slipning av skäreggar, om-beläggning av stål, byte av slitna styrbussningar och ytbeläggning av formskor kan återställa ett verktyg till nästan-originalprestanda till en bråkdel av ny-byggkostnaden -, vanligtvis 15-30 % av utbytesvärdet. Beslutspunkten är okomplicerad: om formstrukturen (skor, plattor, monteringsgeometri) förblir sund och de nödvändiga modifieringarna är begränsade till slitytor, är renovering ekonomiskt meningsfull. Om kärngeometrin har förändrats, plåtarna är spruckna eller delens design har förändrats avsevärt, är byggandet av nya verktyg den mer tillförlitliga vägen.
Att hålla stansar och stansar i produktionsklara-skick är i slutändan en kostnadshanteringsstrategi. Varje timme av oplanerad driftstopp, varje parti skrotade delar och varje nödreparation medför dolda utgifter - snabb frakt, inaktiva operatörer och missade leveransperioder - som vida överstiger kostnaden för disciplinerat planerat underhåll. De butiker som internaliserar denna verklighet bygger in underhåll i sin produktionsplanering från dag ett, inte som en eftertanke när defekter når kunden.
Att veta hur man underhåller en tärning är hälften av ekvationen. Den andra hälften är att se till att du angav och köpte rätt verktyg i första hand - en process som börjar långt innan någon inköpsorder utfärdas.
Hur man specificerar och köper en anpassad stämpelmatris
Att förstå formtyper, material och underhåll är värdefullt - men det spelar ingen roll om du inte kan översätta den kunskapen till en tydlig specifikation som får rätt verktyg byggt. Klyftan mellan "Jag vet vad en progressiv form är" och "Jag har en validerad form som kör tillverkningsdelar" överbryggas av två praktiska steg: att förbereda en offertförfrågan som ger pressformstillverkare exakt vad de behöver citera exakt, och att utvärdera leverantörer mot kriterier som förutsäger långsiktig framgång snarare än bara lägsta initiala pris.
Hur man förbereder en effektiv stämplingsförfrågan
Föreställ dig att du skickar en detaljritning till en formbutik utan materialförklaring, ingen volymprognos och toleranser kopierade från ett icke-relaterat projekt. Vad kommer tillbaka? Ett citat fullt av antaganden - eller ännu värre, ett konkurrenskraftigt-tal baserat på den billigaste tolkningen av dina vaga krav. Oavsett vilket, du jämför äpplen med gissningar när flera bud landar på ditt skrivbord.
En väl-strukturerad offertförfrågan för anpassade metallstansar eliminerar denna tvetydighet. Det ger varje offererande leverantör samma tekniska baslinje så att deras svar återspeglar verkliga kapacitetsskillnader snarare än olika tolkningar av ofullständig information. Utifrån etablerade bästa praxis för offertförfrågningar gäller kärnprincipen lika för stämplingsverktyg: om det tekniska paketet är ofullständigt måste leverantören gissa, och dessa gissningar påverkar pris, ledtid och om det angivna tillvägagångssättet verkligen passar din del.
Vad bör ingenjörer och inköpschefer inkludera? Här är det viktiga paketet för en stämplingsform RFQ:
- Delritning med full GD&T- Inkludera både en 3D CAD-modell (STEP-format föredras) och en 2D PDF-ritning med toleranser, datumreferenser och viktiga-för-funktioner tydligt identifierade. 3D-modellen låter matrisbutiken utvärdera formbarheten; 2D-ritningen definierar dimensionell avsikt.
- Materialspecifikation- Ange exakt legering, temperering, tjocklek och eventuell tillämplig standard. "1,0 mm rostfritt stål" är inte tillräckligt specifikt. "SUS304, 2B finish, 1,0 mm +/-0,05 mm per ASTM A240" eliminerar gissningar om kvalitet och skick.
- Årlig volymprognos- Ange förväntade kvantiteter i nivåer: första pilotkörning, första-årsvolym och årlig årlig efterfrågan i stadig-tillstånd. Volymen styr rekommendationen av formtyp (sammansättning kontra progressiv), val av materialkvalitet för formkomponenter och om hårdmetallskär är motiverade.
- Mål dö livet- Uttryck detta i totala slag före större renoveringar. En form som förväntas producera 500 000 delar totalt kräver en helt annan konstruktion än en som är inriktad på 10 miljoner. Detta enda nummer påverkar verktygsstålskvalitet, ytbehandling och projektets totala kostnadsnivå.
- Kvalitetskrav- Specificera inspektionsförväntningar (CMM-dimensionell rapport, SPC-kapacitetsstudie, första-artikelinspektionsprotokoll), tillämpliga kvalitetssystemstandarder (ISO 9001, IATF 16949) och acceptanskriterier för kritiska dimensioner (Cpk-mål).
- Sekundära operationer- Om delar kräver gängning, svetsning, plätering eller värmebehandling efter stämpling, inkludera dessa i RFQ-omfånget. Leverantörer som hanterar sekundära processer i-huset kan erbjuda bättre ledtider och stramare processkontroll än de som lägger ut varje ytterligare steg.
Delkomplexitet är den enskilt största drivkraften för val av formtyp och kostnad. En platt konsol med tre hål behöver kanske bara en sammansatt stans som kostar några tusen dollar. En multi-böjkontakt med formade flikar, myntade funktioner och snäva positionstoleranser skulle kunna kräva ett 12-stations progressivt verktyg med 10 till 20 gånger så stor investering. När din anbudsförfrågan tydligt kommunicerar geometrisk komplexitet, volym och förväntad livslängd, kan kompetenta stanstillverkningsföretag rekommendera rätt tillvägagångssätt snarare än att svika vad de antar att du har råd med.
Ett praktiskt tips: skicka identisk filuppsättning, samma revisionsnivå och samma antaganden till alla leverantörer på din budlista. Som forskning om tillverkningsförfrågan bekräftar innebär inkonsekventa paket att prisskillnader återspeglar olika antaganden snarare än verkliga skillnader i förmåga - vilket gör meningsfulla prisjämförelser omöjliga.
Utvärdera leverantörer av stämpelmatris
Priset är lätt att jämföra. Förmågan är svårare - och mycket mer förutsägbar om du kommer att få en fungerande tärning enligt schemat eller tillbringa månader i smärtsamma testloopar för att jaga problem som bättre teknik skulle ha förhindrat. De bästa kandidaterna för tillverkare av stämpelformar utmärker sig inte genom att vara billigast, utan genom att demonstrera processkontroll från slut-till-från genomförbarhet genom validerade produktionsdelar.
När du utvärderar en formbutik, leta efter dessa kapacitetskontrollpunkter:
- Intern -CAE-simulering- Kan leverantören köra formningssimuleringar (återgångsförutsägelse, gallringsanalys, rynkkartor) innan stål skärs? Butiker med den här kapaciteten fångar designproblem digitalt, vilket minskar fysiska provupprepningar och komprimerar tidslinjer.
- sortiment av bearbetningsutrustning- En kapabel formtillverkare behöver CNC-fräsning (3-axlig till 5-axlig), tråd-EDM, sinker-EDM, ytslipning och jiggslipning. Om någon av dessa läggs ut på entreprenad förlängs ledtiderna och ansvarsskyldigheten splittras.
- Prova presstillgänglighet- Äger leverantören dedikerade provpressar som matchar tonnageintervallet för din produktionspress? Internt-prov betyder snabbare iterationscykler och direkt feedback mellan ingenjörerna som designade formen och teknikerna som kör den.
- Inspektionskapacitet- Leta efter CMM-utrustning, optisk eller laserskanning för kartläggning av ytavvikelser och förmågan att producera formella dimensionsrapporter och SPC-data som uppfyller dina kvalitetssystemkrav.
- Support efter-leverans- Formar behöver underhåll, reservdelar och enstaka tekniska förändringar under hela sin produktionslivslängd. Leverantörer som erbjuder löpande teknisk support, reservdelslager och modifieringstjänster är partner - inte bara leverantörer.
- Feedback för Design for Manufacturability (DFM).- De bästa formtillverkarna bygger inte bara det du ritar. De granskar din dels geometri och föreslår modifieringar som förbättrar formbarheten, minskar verktygskomplexiteten eller förlänger matrisens livslängd. Denna återkopplingsslinga, enligt branschvalsguider, kan spara betydande kostnader och tid innan verktygsdesign ens börjar.
- Kvalitetscertifieringar- ISO 9001 är baslinjen. Om dina delar tjänar fordonstillämpningar, signalerar IATF 16949-certifieringen en leverantör med processdisciplin som kan uppfylla OEM-förväntningarna.
Hur bedömer du dessa faktorer utan att besöka varje butik? Börja med att begära en kapacitetsöversikt med ditt RFQ-svar. Be om utrustningslistor, exempel på inspektionsrapporter från liknande projekt och referenser från kunder i din bransch. En leverantör som är säker på sin process kommer att dela detta öppet.
Som ett konkret exempel,YICHENillustrerar hur ett komplett-tjänstarbetsflöde ser ut i praktiken - som täcker genomförbarhetsanalys, CAE-driven formkonstruktion, precisions-CNC- och EDM-bearbetning,-intern provning med dedikerade pressar och CMM-inspektion med dokumenterade valideringspaket. För ingenjörer som undersöker metallstämpelmatriser för försäljning eller inköpschefer som bygger ett anpassat metallstansformsprogram, eliminerar denna typ av integrerade leverantörer samordningsbördan för att hantera separata designhus, formbutiker och inspektionslabb.
En sista tanke om leverantörsutvärdering: den billigaste offerten återspeglar ofta vad som har utelämnats, inte vad som har optimerats. En formtillverkare som inkluderar simulering, iterativ utprovning och SPC-validering i sitt pris står för den verkliga kostnaden för att leverera ett fungerande verktyg. En som bara citerar bearbetningstimmar kan se attraktiv ut på papper men kommer att generera ändringsorder när formen träffar pressen och delar inte överensstämmer. Utvärdera den totala projektkostnaden - inklusive tidslinjerisk, sannolikhet för omarbetning och pågående support - snarare än bara priset för rad-verktygsverktyg.
Kvaliteten på din anbudsförfrågan avgör kvaliteten på de offerter du får. Investera ingenjörstiden i förväg för att bygga ett komplett tekniskt paket, och du kommer att ägna mycket mindre tid senare åt att lösa missförstånd mellan vad du behövde och vad leverantören antog.
Med en väl-utarbetad specifikation och en kompetent leverantör identifierad är den återstående frågan strategisk: hur matchar du investeringsnivån till ditt produktionsskede och din långsiktiga volymbana?
Att välja rätt stansningsstrategi för ditt projekt
Du har kunskapen om - formtyper, material, designarbetsflöde, tillverkningsmetoder, underhållspraxis och leverantörsutvärderingskriterier. Frågan är nu praktisk: med tanke på din specifika del, din volymprognos och din produktionstidslinje, vilken nivå av verktygsinvestering är egentligen vettig? Svaret beror på var du befinner dig i produktens livscykel och hur aggressivt per-kostnaden måste sjunka.
Matcha stansstrategin med produktionsmålen
Fyra variabler konvergerar för att bestämma rätt stämplingsformsats för alla projekt: årlig volym, detaljkomplexitet, materialtyp och dimensionell tolerans. Ändra någon av dessa, och den optimala tärningsstrategin ändras. Ett enkelt fäste stämplat av mjukt stål med 500 stycken per år motiverar inte ett progressivt verktyg, oavsett hur attraktiv cykeltiden ser ut på papper. Omvänt kan en multi-kontakt avsedd för 5 miljoner årliga enheter inte produceras ekonomiskt på enstaka-stationsverktyg -, arbets- och hanteringskostnaderna per del skulle överväga alla besparingar på verktyg.
Kostnaden-per-delperspektiv binder ihop allt. En progressiv stans med hårdmetallskär kan kosta $40 000 till $80 000 i förväg, men körs på en stansmaskin med 200 slag per minut, den producerar delar för bråkdelar av en cent vardera i material och presstid. Samma del gjord på en sammansatt form vid lägre hastighet - med manuell laddning och mer hantering - kan ha en enhetskostnad som är fem till tio gånger högre. Under en flerårig produktionsserie betalar sig den högre verktygsinvesteringen sig själv många gånger genom reducerat styckepris och jämn kvalitet.
Materialvalet förstärker denna effekt. Plåtstansar som drivs med abrasivt hög-hållfast stål eller rostfritt behöver hårdare verktygsstål och ytbeläggningar för att bibehålla eggens livslängd. Den extra kostnaden för hårdmetallskär eller TD-behandlade stansar förlänger skärpningsintervallen från 50 000 träffar till 500 000 eller fler - vilket innebär mindre stilleståndstid, färre underhållscykler och mer intäkter-som genererar trycktimmar under stansens livslängd. Toleranskraven spelar också roll: snävare specifikationer kräver styvare pressformsatskonfigurationer (fyra-postformuppsättningar), finare bearbetning och längre provningsfaser, som allt ökar kostnaden men minskar skrot och omarbetning nedströms.
Gå från forskning till handling
Var sitter ditt projekt just nu? Här är en kortfattad beslutsram anpassad till produktionsstadiet:
- Prototypstadium- Deldesign är inte slutförd. Överväg mjuka verktyg (aluminium eller mjukt stål stansar klassade för 1 000-5 000 träffar) eller hoppa över stämpling helt till förmån för laserskärning och CNC-böjning. Målet är designvalidering, inte produktionseffektivitet. Att förbinda sig till härdade metallstämplingsformsuppsättningar vid denna tidpunkt riskerar dyrt omarbete när geometrin ändras.
- Pilotproduktion (1 000-50 000 delar)- Designen är stabil men volymerna motiverar ännu inte progressiva verktyg. Enstaka-stationer eller sammansatta stansar byggda av standardverktygsstål (D2, A2) ger bra detaljkvalitet till måttliga verktygskostnader. Dessa verktyg fungerar också som försäkring: om produkten inte når förväntade volymer förblir din kapitalexponering hanterbar.
- Hög-volymproduktion (100,000+ årligen)- Progressiva stansar med hårdmetallskär, PVD-belagda stansar och fyra-stolpar som körs på en dedikerad stanspress blir den klara ekonomiska vinnaren. Verktygskostnaden är betydande, menkostnaderna per-styck minskar dramatiskteftersom den initiala investeringen amorteras över stora produktionsserier. I det här skedet är integrerad CAE-simulering, noggrann testning och SPC-validering inte valfri lyx - de är kostnads-reduktionsverktyg som förhindrar dyra korrigeringar i mitten av-produktionen.
En hydraulisk pressformsuppsättning som betjänar tunga-konstruktionsdelar följer samma logik men vid högre tonnagetrösklar, där presskapacitet och formstyvhet blir de dominerande urvalskriterierna snarare än enbart cykelhastighet.
Den tekniska noggrannhet du investerar innan du skär stål --simulering, optimering av bandlayout, materialval och leverantörskvalificering - avgör om din präglingsform ger förutsägbar kostnad-per-delekonomi eller blir en återkommande källa till stillestånd, skrot och missade leveranser under hela produktionslivslängden.
Om du fortfarande utvärderar koncept, gå tillbaka till design- och simuleringsvägledningen tidigare i den här artikeln. Om din detaljritning är klar, dina volymer är definierade och du är redo att gå från forskning till produktion, är nästa steg ett komplett offertförslagspaket som skickas till en kvalificerad leverantör som kan hantera hela arbetsflödet - genomförbarhetsbedömningen, formdesign med formningssimulering, precisionstillverkning och validerade provdelar. Tillverkare i detta skede kan utforskaYICHENs anpassade stämplingsformlösningarför slut-till-support som överbryggar klyftan mellan en godkänd deldesign och första bra produktionsdelar, vilket ger inköpschefer och verktygsingenjörer en praktisk utgångspunkt för leverantörsengagemang.
Vanliga frågor om stampformform
1. Vad är skillnaden mellan en präglingsform och en sprutform?
En präglingsform formar solid plåt vid rumstemperatur med hjälp av mekanisk kraft från en press, medan en formsprutningsform tar emot smält polymer i en förseglad hålighet där den svalnar och stelnar. Stämplingsformar använder stans-och-dysspel, strippers och styrsystem, medan formsprutningsformar kräver kylkanaler, grindsystem och utkastningsmekanismer. Den enkla regeln: om råmaterialet förblir stabilt under hela processen, stämplar det formens territorium.
2. Hur länge håller en stansform innan den behöver bytas ut?
Formens livslängd varierar mycket beroende på verktygsstålskvalitet, ytbehandling, material som stansas och underhållsdisciplin. Ett standardstål som körs i mjukt stål med D2-stål kan producera 500 000 till 1 miljon delar före större renoveringar. Progressiva stansar med hårdmetallskär och PVD-beläggningar kan överstiga 5 miljoner slag. Faktorer som schemalagd skärpning, fjäderbyte och smörjning förlänger eller förkortar direkt livslängden. Slagräknare och underhållsloggar hjälper till att förutsäga optimala serviceintervall.
3. Vilken information ska jag inkludera i en offertförfrågan om stämpelmatris?
Ett effektivt RFQ-paket inkluderar en 3D CAD-modell (STEP-format) med en 2D GD&T-ritning, exakt materialspecifikation med legering och temperering, årlig volymprognos i nivåer, målmatrisens livslängd i totala slag, kvalitetskrav som Cpk-mål och eventuella sekundära operationer som behövs. Att skicka identiska filuppsättningar till alla anbudsleverantörer säkerställer att offerter återspeglar verkliga skillnader i kapacitet. Leverantörer som YICHEN (yichen-group.com/stamping-die/) använder detta kompletta paket för att tillhandahålla korrekta genomförbarhetsbedömningar och verktygsrekommendationer.
4. Hur väljer jag mellan en progressiv tärning och en överföringstärning?
Progressiva stansar är idealiska när delar kan förbli fästa på en bärremsa under formningen, vanligtvis lämpade för små till medelstora delar med måttlig komplexitet vid mycket höga volymer (miljoner per år). Transferformar är bättre för stora delar, djupdrag eller komplexa 3D-geometrier som inte kan stanna på en remsa. Överföringssystem erbjuder mer flexibilitet i delorientering mellan stationer men körs med långsammare cykelhastigheter. Beslutet beror i slutändan på delstorlek, ritningsdjup och om band-baserad matning är geometriskt genomförbar.
5. Vad orsakar grader på stämplade delar och hur fixar man dem?
Grader bildas när frigången från stans-till-matris är otillräcklig, skäreggar blir matta eller inriktningen glider mellan stans- och stansknappen. Den korrigerande åtgärden innebär att skärpa eller byta ut slitna stansar och knappar, och sedan verifiera att spelet stämmer överens med materialspecifikationen (vanligtvis 5-10 % av tjockleken per sida för mjukt stål). Förebyggande bygger på att spåra gradhöjden med jämna mellanrum med hjälp av slagräknare, schemaläggning av skärpning innan gränserna nås och bibehålla passning av styrstift för att förhindra progressiv inriktningsavdrift.


