


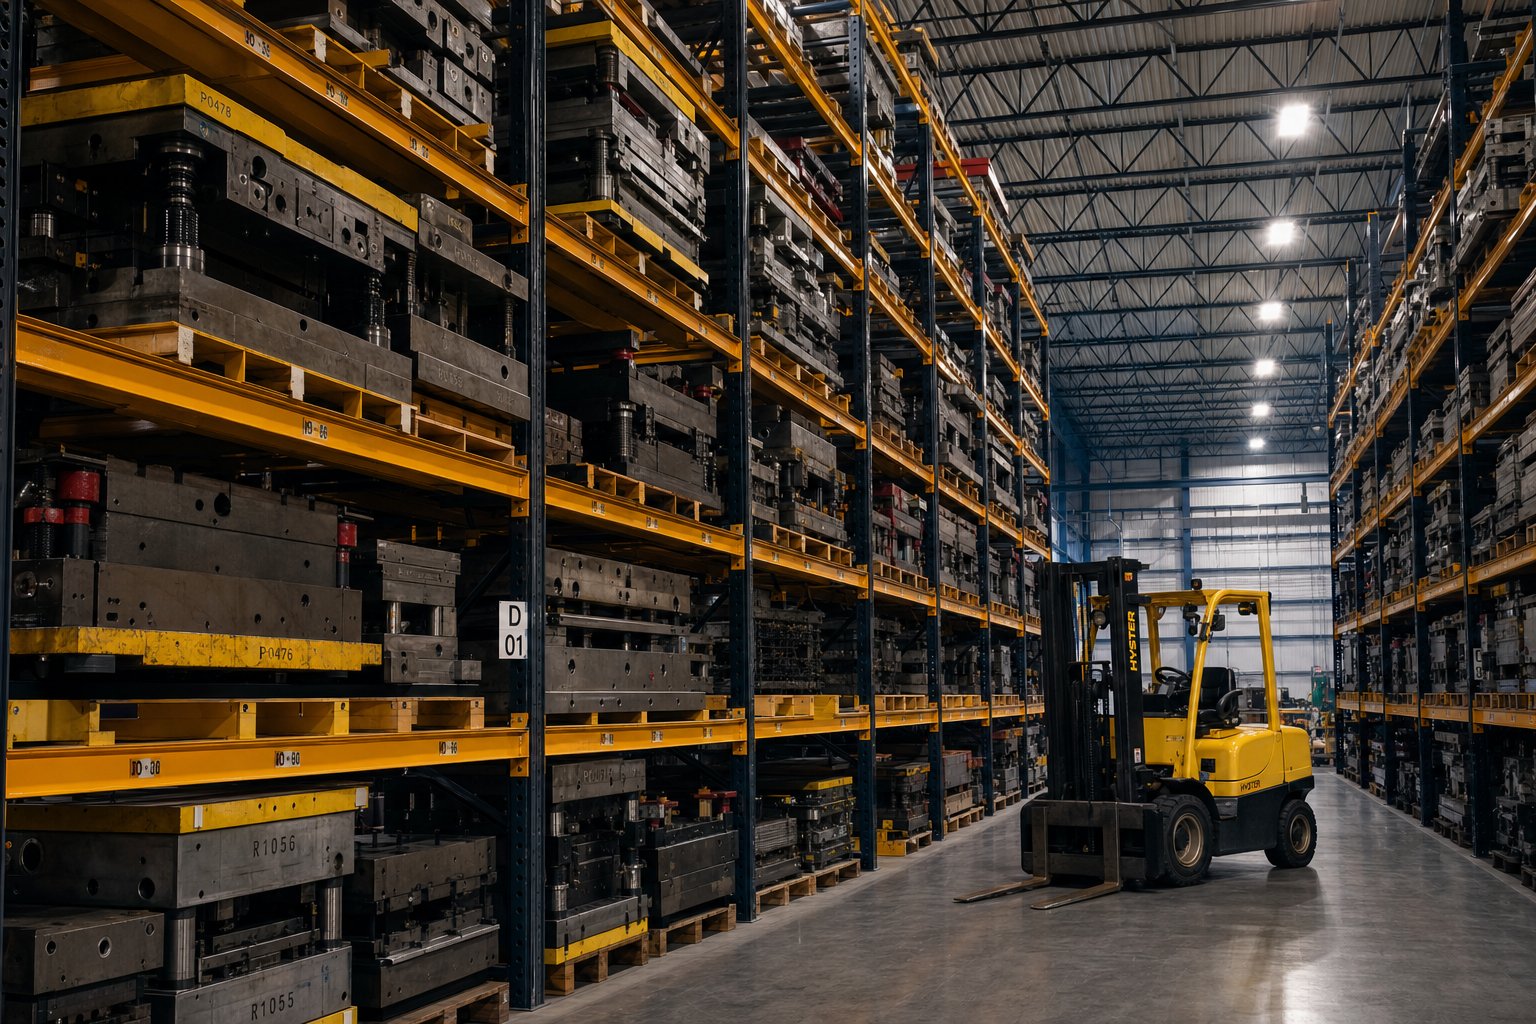
Förstå lagringssystem för stämplingsformar och varför de är viktiga
Tänkaen enda stämpelmatrisväger flera tusen pund, kostar tiotusentals dollar, sitter på en lastpall mitt på ditt verkstadsgolv. Den är utsatt för gaffeltrucktrafik, fukt och oavsiktliga stötar. Varje dag stannar den där, du spelar med både dess precisionsytor och ditt lags säkerhet. Det scenariot utspelar sig i stämplingsanläggningar överallt, och det är exakt problemet som specialbyggda stämplingsformslagringssystem finns för att lösa.
Vad är lagringssystem för stämpling
Förvaringssystem för pressformar är konstruerade ställ- och hyllstrukturer som är utformade speciellt för att stödja, skydda och organisera tunga pressformar mellan produktionskörningar, med förstärkta lastbärande ramar, precisionsmekanismer och säkerhetslås som standardlagerhyllor inte kan tillhandahålla.
Dessa system är en distinkt kategori från allmänna-pallställ av en enkel anledning: koncentrerad vikt. En vanlig lagerhylla fördelar relativt lätta laster över en bred balk. En präglingsform placerar däremot tusentals pund på ett kompakt fotavtryck, vilket skapar punktbelastningar- som konventionella ställningar aldrig konstruerades för att hantera. För ändamålet-byggda formlagringsställ hanterar detta med strukturella stålramar, tunga-pelare och hyllkonstruktioner som är klassade för belastningar som vanligtvis sträcker sig från2 000 till 6 000 lbs per nivå.
Kärnkomponenter som du hittar i de flesta system inkluderar förstärkta huvudpelare (ofta kanalstål eller strukturella I-balkar), justerbara hyllhöjder för att passa olika formstorlekar, integrerade säkerhetslås för att förhindra oavsiktlig rörelse och korrosionsbeständiga ytbehandlingar som skyddar både stativet och verktyget det håller.
Vem behöver syfte-Inbyggd formlagring
Tre grupper driver vanligtvis beslutet att investera i dedikerade verktygs- och formförvaringsställ:
- Underhållscheferutvärderar säkerheten på arbetsplatsen, försöker eliminera snubbelriskerna på golv-och minska risken för katastrofala hyllfel under tung belastning.
- Verksamhetscheferbygga ett investeringsfall, kvantifiera hur oorganiserad lagring blåser upp bytetiderna och förbrukar pressens drifttid.
- Ingenjörerspecificera systemkrav, matcha formvikter och dimensioner till belastningsklasser, åtkomstmetoder och anläggningsbegränsningar som golvets lastkapacitet och takhöjd.
Om du faller in i någon av dessa roller kommer du att upptäcka att den här artikeln täcker hela landskapet: från strukturella I-balkformställ och utrullade-lådsystem till formförvaringsbaser, breda hyllor och anpassade konfigurationer. Du hittar också vägledning om säkerhetsöverensstämmelse, formkonservering under lagring, urvalsramverk, arbetsflödesintegration och totala ägandekostnader. Målet är att ge dig en heltäckande resurs snarare än spridda produktsidor som var och en bara berättar en del av historien.
Den verkliga frågan är inte om dina dies behöver dedikerad förvaring. Det handlar om huruvida lagringen du redan har tyst skadar dem, och vad det faktiskt kostar dig.
Varför allmän-lagring misslyckas för tunga stämplingsverktyg
En stämpelform beter sig inte som en palllåda med konsumtionsvaror. Det är en tät, kompakt massa av härdat verktygsstål som koncentrerar tusentals pund på ett litet fotavtryck. När du placerar den typen av last på ett ställ utformat för jämnt fördelade kartonger, sätter du scenen för ett misslyckande som kanske inte tillkännager sig förrän det är katastrofalt.
Varför standardpallställ misslyckas för stämplingsmatriser
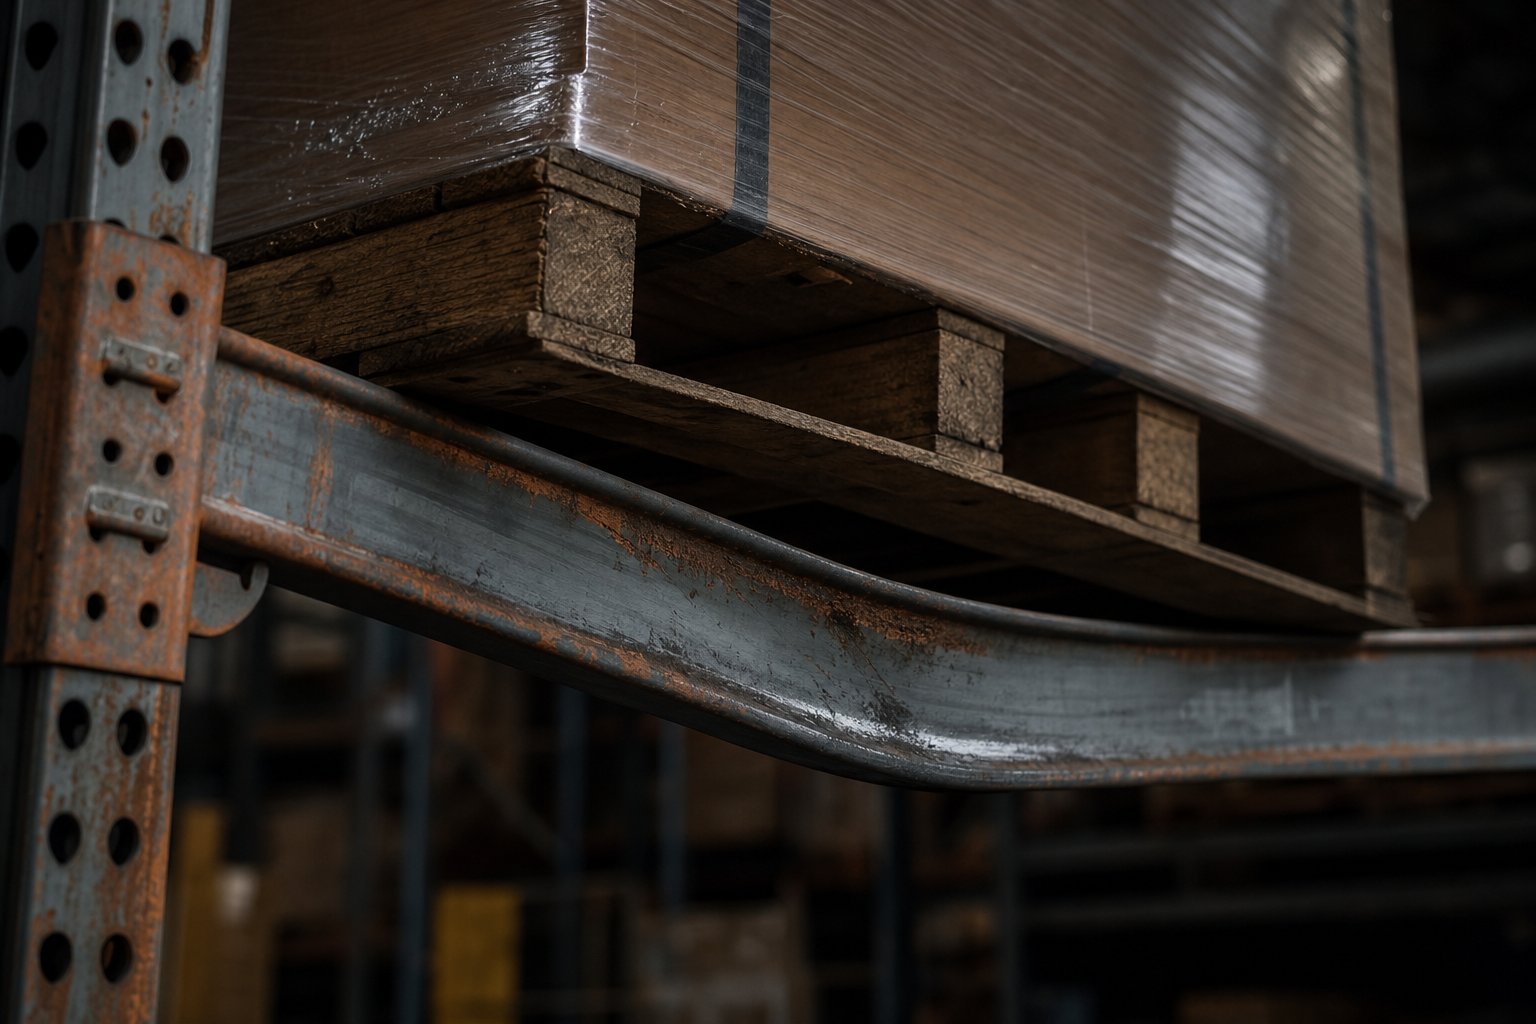
Kärnfrågan handlar om hur vikten når balken. Standard pallställ är konstruerad förjämnt fördelade laster-produkter vars vikt sprids jämnt över balkens hela spännvidd via pallar med platt-botten. En stämpelmatris gör tvärtom. Den skapar en kraftig punktbelastning och koncentrerar hela sin massa på en smal kontaktyta. Även om formen väger samma vikt som en last med pallar som balken var klassad för, kan den koncentrerade kraften orsaka avböjning långt utöver det tillåtna L/180-förhållandet som anges i ANSI MH16.1-standarderna. Denna överdrivna avböjning leder till böjning av strålen, anslutningsspänning och eventuellt strukturellt fel.
Tänk på det så här: tänk dig att stå på en frusen damm i snöskor kontra att stå på samma is i stilettklackar. Vikten är identisk, men trycket per kvadrattum är dramatiskt annorlunda. Kraftiga stämplingsdynor utövar den "stiletto-häl"-effekten på vanliga rackbalkar.
Problemföreningarna vid högre lagringsnivåer.Överbelastning och ojämn lastfördelningär bland de främsta orsakerna till att lagerställen kollapsar, och förvaring av kompakta, tunga formar på övre hyllor ökar risken för raminstabilitet och vältning. Standardtrådsdäck, såvida det inte är speciellt konstruerat för punktbelastningar enligt ANSI MH26.2, kan också misslyckas under den koncentrerade vikten-och gör att en fler-tusen-pundsdyna kan falla utan förvarning.
Här är de specifika felscenarierna som gör standardpallställen till en farlig oöverensstämmelse för formlagring:
- Strålavböjning bortom nominella gränser:Punktbelastningar från matriser överstiger böjtröskeln för balkar utformade för fördelad vikt, vilket riskerar plötslig kollaps.
- Däckfel:Standard spännen av trådnät eller korrugerade stålplåtar under koncentrerad belastning som det aldrig var konstruerat för att hantera.
- Upprätt överbelastning:Formvikterna överstiger ofta kapaciteten per-nivå för ett kraftigt hyllsystem byggt för allmän användning i lager, belastar pelare och basplattor över säkra trösklar.
- Gaffeltruckkompatibilitetsluckor:Standardhylldjup och balkhöjder stämmer ofta inte överens med de utrymmen som behövs för att säkert placera breda eller konstigt formade formar, vilket ökar risken för gaffeltruckkollisioner som gör att skyddsbeläggningar bucklas och utsätter metall för korrosion.
Dolda risker med golvförvaring och provisoriska lösningar
När ställen inte klarar uppgiften använder många butiker det enklaste alternativet som standard: stapla matriser på golvet. Det verkar ofarligt. Golvet klarar tydligen vikten, eller hur? Strukturellt kanske. Men de verkliga kostnaderna för golvlagring mäts i skador, korrosion och förlorad produktionstid.
Formar som sitter direkt på betonggolv utsätts för stående fukt, kondens och temperatursvängningar som påskyndar ytkorrosion på precisions-slipade ytor och skäreggar. Den korrosionen skadar inte bara formen-den försämrar delens kvalitet när verktyget återgår till pressen. Samtidigt skapar matriser utspridda över verkstadsgolvet en hinderbana för gångtrafik och gaffeltruckar, vilket skapar snubbelrisk och klämpunkter som standardsäkerhetspromenader konsekvent flaggar för.
Improviserade lösningar introducerar sina egna faror. Arbetare tar ofta till träblock eller skrotmaterial för att stötta stansar på arbetshöjd eller hålla dem borta från fuktig betong. Dessa provisoriska stöd saknar konstruerade belastningsvärden, och en stans som glider av ett instabilt träblock är en av de vanligaste källorna till klämskador i verktygsrum. Risken multipliceras under hantering av stansar-när en gaffeltruck sätter en stans på en ojämn timmerstapel, kan även en liten förskjutning få tonvis av stål att glida oförutsägbart.
Vanliga skador på formlagring kopplade till otillräckliga system inkluderar:
- Klämskadorfrån stansar som glider eller tippar av instabila stöd, särskilt improviserade träblock utan tekniska belastningsgränser.
- Drabbad-av incidenternär matriser faller från överbelastade eller avböjande rackbalkar, särskilt vid övre lagringsnivåer.
- Muskuloskeletala skadororsakas av besvärlig manuell placering av formarna på -golvnivå eller dåligt tillgängliga förvaringsplatser.
- Gaffeltruck-relaterade olyckori röriga golvförvaringsutrymmen med otillräckligt gångavstånd, vilket leder till kollisioner med lagrade verktyg eller personal.
- Halk- och snubbelriskfrån stansar, pallar och provisoriska stöd som hindrar gångvägar och färdvägar för gaffeltruckar.
Förebyggande börjar med att inse att tunga formlagringslösningar inte är en lyx-de är ett tekniskt krav. Säkerheten för stansningsstativ beror på att lagringssystemet matchas med de faktiska lastegenskaperna hos verktyget det håller: koncentrerad vikt, kompakt fotavtryck och behovet av stabil, säker positionering på varje lagringsnivå. Varje gap mellan vad racket är klassat för och vad formen kräver är ett gap där skador och utrustningsskador inträffar.
Den verkliga frågan är alltså inte om din nuvarande installation fysiskt kan hålla en tärning. Det handlar om huruvida den kan hålla den döden säkert, upprepade gånger och utan att tyst försämra verktyget eller utsätta ditt team för risker. Och att besvara den frågan kräver att du förstår hela utbudet av typer av lagringssystem som konstruerats specifikt för detta jobb.
Jämför alla typer av formlagringssystem
Inte all formlagring skapas lika, och att välja fel typ kan kosta dig lika mycket som att inte ha något dedikerat system alls. Varje design löser en specifik uppsättning problem-viktkapacitet, åtkomsthastighet, golvyta, budget-och att förstå dessa avvägningar är det som skiljer en smart investering från ett dyrt misstag. Så här står de fem huvudsystemtyperna mot varandra.
Strukturella I-balkar
Dessa är de tunga lyftarna i formlagringsvärlden. Byggda av I-konstruktionsstålbalkar eller tunga-rörstolpar (vanligtvis 3" x 3" eller 4" x 4" i 7- eller 11-gauge stål), ger de de högsta belastningsklasserna som finns tillgängliga i ett rackformat. Hyllor är vanligtvis massiv plåt över rörformade balkstöd, medkapaciteter från 250 till 500 pund per kvadratfot-översätta till 2 000 till 6,000+ pund per hyllnivå beroende på mått. Kolumnhöjderna når 96", 120" eller 144", och hyllbredderna varierar från 72" till 120".
Åtkomsten är enkel: gaffeltruckar skjuter på och av dynorna via integrerade gaffelinföringsstänger. Den enkelheten är både styrkan och begränsningen. Du behöver fritt gångutrymme för manövrering av gaffeltruckar, och tillträde till traverskranar är inte inbyggt i designen. Dessa ställ fungerar bäst för anläggningar med stora stanslager, höga individuella stansvikter och tillgänglig gaffeltruckinfrastruktur.
Rulla ut-lådlagringssystem
Föreställ dig att du drar en hylla mot dig som en gigantisk låda, och exponerar hela formytan för att få tillgång till en kran eller hiss. Det är principen bakom utrullnings-system. Hyllor glider framåt med 75 % till 100 % förlängning på tunga-linjära lager, med kapaciteter som når upp till 4 000 pund per hylla i manuella konfigurationer och ännu högre i motordrivna versioner.
Alternativen inkluderar hand-vev, tryck-motoriserade eller helt manuella utdragsmekanismer-. Säkerhetsspärrar förhindrar att mer än en hylla öppnas samtidigt och lås-funktioner håller den förlängda hyllan på plats under lastning. Dessa system utmärker sig i trånga golvytor där gångbredden begränsar åtkomst till gaffeltruckar, eller i anläggningar som förlitar sig på traverser för hantering av formverktyg. Avvägningen? Högre initialkostnad och fler mekaniska komponenter som kräver periodiskt underhåll.
Formlagringsbaser och blocksystem
Formlagringsbaser har motsatt inställning till vertikala ställningar-de håller formarna på golvnivå på konstruerade stålplattformar eller block. I stället för att stapla dynorna vertikalt, håller varje bas en enda dyn på en konsekvent, stabil höjd optimerad för upphämtning av gaffeltruckar. Dessa är i huvudsak precisions-utjämnade stålramar eller block som ersätter de improviserade trästöden som diskuterades tidigare.
Fördelen är enkelhet och omedelbar tillgänglighet. Ingen vertikal struktur innebär inga problem med frigång ovanför, ingen risk för strålavböjning och ingen klättring till övre nivåer. De är idealiska för mycket stora progressiva formar som överskrider bredd- eller viktgränserna för racksystem, eller för formar som cyklar in och ut ur produktion så ofta att vertikal lagring lägger till onödiga hanteringssteg. Begränsningen är uppenbar: golvytaförbrukning. Varje tärning gör anspråk på sitt eget fotavtryck utan någon fördel med vertikal stapling.
Bredspann och mögelförvaringshyllor
Bredspannställ upptar mittfältet mellan standardpallställ och kompletta konstruktionsställ. Dessa system använder förstärkta balkar som spänner över större avstånd (vanligtvis 72" till 96") med tyngre-däck, utformade för måttliga belastningar som överstiger allmänna hyllor men faller under de tyngsta präglingsformarna. De finns vanligtvis i anläggningar som lagrar formsprutningsställ tillsammans med lättare pressverktyg, där formvikten varierar från 500 till 2 000 pund per nivå.
Formlagringsställ i den här kategorin har ofta justerbara hyllhöjder med närmare inkrementavstånd (så fina som 3-tumsjusteringar), vilket gör dem mångsidiga för blandade verktygsinventeringar. Åtkomst sker vanligtvis med gaffeltruck eller hand-manövrerad palldomkraft för lägre nivåer. Den viktigaste begränsningen är kapacitetstaket-dessa klarar inte multitons{5}} konstruktionen I-balkar hanteras enkelt.
Anpassade svetsade rack
När standardkonfigurationer inte stämmer överens med ditt stanslager fyller skräddarsydda svetsade ställ luckan. Dessa är tillverkade enligt exakta specifikationer-specifika hyllmått, icke-standard kolumnavstånd, integrerade kranskenor eller ovanliga viktfördelningsmönster. De är vanliga i bilstämplingsanläggningar där formarna har unika geometrier som inget--hyllsystem rymmer rent.
Anpassade lösningar ger perfekt passform men offrar flexibilitet. Att omkonfigurera ett svetsat ställ för olika formstorlekar innebär vanligtvis att man skär stål och om-svetsar, inte bara att justera hyllpositionerna. Ledtiderna är längre och konstruktionskostnaderna ger en betydande premie över katalogalternativen.
| Typ | Bäst för | Typisk kapacitet per nivå | Åtkomstmetod | Golvutrymmeseffektivitet | Relativ kostnad |
|---|---|---|---|---|---|
| Strukturella I-balkställ | Tungt stanslager,-stämplingsanläggningar med hög volym | 2 000–6,000+ pund | Gaffeltruck med gaffelstänger | Hög (vertikal stapling) | Medium-Hög |
| Rulla ut-lådsystem | Kranbetjänade-butiker, trånga gångar, precisionsåtkomst | 4 000–15 000 pund | Trafikkran/lyft efter hyllförlängning | Mycket hög (kompatibel med smalgång) | Hög |
| Formlagringsbaser | Mycket stora/tunga dies,-högfrekventa växlingar | Enstaka form per bas (obegränsad av design) | Gaffeltruck direktupphämtning | Låg (en stans per fotavtryck) | Låg |
| Bredspann/Mögelförvaringshyllor | Blandade verktyg, sprutformar, tändare | 500–2 000 pund | Gaffeltruck eller palllyft | Medium-Hög | Låg-Medium |
| Anpassade svetsade rack | Icke-standardformgeometrier, unika anläggningsbegränsningar | Varierar beroende på tekniska specifikationer | Varierar (gaffeltruck, kran eller hybrid) | Optimerad för tillämpning | Högsta |
Varje systemtyp adresserar en specifik skärningspunkt av vikt, åtkomstfrekvens, utrymme och budget. Det rätta valet beror sällan på en enda faktor-det handlar om hur dina matriser, din anläggningslayout och din hanteringsutrustning fungerar tillsammans som ett system. Och det där tänkandet på system-nivå sträcker sig bortom själva racket till säkerhetsstandarder och tekniska certifieringar som validerar om en given konfiguration faktiskt kan prestera som klassificerat under verkliga-förhållanden.
Säkerhetsstandarder och överensstämmelse för formlagringsinstallationer
Ett formförvaringsställ kan se solidt ut. Svetsarna är rena, kolumnerna är tjocka och försäljningsspecifikationen visar imponerande siffror. Men hur vet du att dessa siffror är verkliga? Utan verifierade tekniska standarder och regelefterlevnad litar du på marknadsföringspåståenden med flera-tons laster hängande ovanför ditt teams huvuden. Att stämpla OSHA-kompatibilitet är inte en kryssruteövning-det är skillnaden mellan ett system som fungerar enligt klassificeringen och ett som är ett overifierat ansvar.
OSHA-krav för lagring av tunga formverktyg
OSHA publicerar inte en förordning med titeln "stämplingsstämpelställ." Istället gäller flera generella industri- och byggstandarder direkt för hur tunga verktyg ska förvaras. De mest relevanta bestämmelserna kommer från29 CFR 1926.250och 29 CFR 1910.176, som tillsammans fastställer den rättsliga ramen för säker materiallagring i industrianläggningar.
Här är vad dessa bestämmelser kräver när de tillämpas på tunga verktyg och formställ:
- Säkring mot förskjutning:Allt material som förvaras i nivåer måste staplas, ställs, blockeras, låsas ihop eller på annat sätt säkras för att förhindra glidning, fall eller kollaps (1926.250(a)(1)). För stämplingsdynor innebär detta positiva retentionsmekanismer-hyllkanter, bultade fasthållningar eller vaggor som förhindrar rörelse i sidled under seismiska händelser eller oavsiktlig gaffeltruckkontakt.
- Golvbelastningsgränser:Vikten av lagrat material får inte överstiga maximala säkra lastgränser, och arbetsgivare måste på ett tydligt sätt ange dessa gränser i pund per kvadratfot i alla lagringsutrymmen (1926.250(a)(2)). När du koncentrerar 4,000+ lbs på ett enda ställfotavtryck, är det viktigt att veta din plattas faktiska kapacitet.
- Rensa gångar och gångar:Gångarna måste hållas fria för säker förflyttning av materialhanteringsutrustning och anställda (1926.250(a)(3)). För lagringsutrymmen innebär detta vanligtvis att man bibehåller minst 12- fotgångar för standardgaffeltruckar eller bredare utrymmen när man använder truckar med lång räckvidd för att komma åt övre hyllnivåer.
- Städning av förråd:Områden måste förbli fria från ansamlingar som skapar snubbel, brand eller andra faror (1926.250(c)). Formar som lagras på golv-block eller baser får inte blockera nödutgångsvägar.
- Överensstämmelse med belastningsklassificering:Enligt 1910.176(b) får lagringsbelastningen inte överstiga den nominella kapaciteten för ställningar, golv eller plattformar. Detta är den centrala regeln som gör att verifierad dokumentation av lagringsställets belastningskapacitet är juridiskt nödvändig-inte valfritt.
Det som fångar många anläggningar på avstånd är utstationeringskravet. Du behöver lastkapacitetsskyltar som är synliga vid varje ställfack, som anger maximal vikt per hyllnivå. Under en OSHA-inspektion kan frånvaron av dessa skyltar utlösa citeringar oavsett om racket faktiskt är överbelastat.
Tekniska certifieringar och belastningstestningsstandarder
Låter enkelt-kolla bara specifikationen, eller hur? Problemet är att inte alla belastningsklasser har samma trovärdighet. En tillverkare kan skriva ut vilket nummer som helst på en broschyr. Det du vill ha är ett PE-stämplat lastkapacitetsdokument.
En professionell ingenjör (PE)-certifiering på lastdokumentation innebär att en licensierad ingenjör har granskat de strukturella beräkningarna, verifierat materialegenskaper och bekräftat att de angivna kapaciteterna uppfyller tillämpliga tekniska koder under specificerade förhållanden. Det här är ingen gummistämpel. PEs bär personligt juridiskt ansvar för riktigheten av sina certifieringar, vilket ger de siffror vikt som marknadsföringspåståenden helt enkelt inte har.
När du utvärderar tunga verktyg och formställ, här är de certifieringar och standarder som köpare bör verifiera innan köp:
- PE-stämplade lastkapacitetsritningar:Detaljerade tekniska dokument som visar maximalt tillåtna belastningar per hyllnivå, per fack och kumulativt per ram, undertecknade av en licensierad professionell ingenjör.
- ANSI MH16.1-överensstämmelse:Rack Manufacturers Institute (RMI) specifikation för industriella stållagringsställ, som täcker designberäkningar, lastkombinationer och säkerhetsfaktorer.
- Materialcertifieringar:Brukscertifikat som bekräftar stålkvalitet. Grade 50 stål (50 000 psi minsta sträckgräns) i strukturella balkar är ett erkänt kvalitetsriktmärke för tunga-kapacitetsställ-om en tillverkare hävdar det, be om brukscertifikatet att verifiera.
- Svetscertifieringar:AWS D1.1- eller D1.3-överensstämmelse för struktursvetsning, särskilt kritiskt för specialtillverkade-ställ där svetskvalitet direkt avgör last-bärande integritet.
- Ladda testdokumentation:Fysiska belastningstestresultat visar prestanda vid nominell kapacitet, helst vid 125 % av angiven arbetsbelastning för att bekräfta säkerhetsmarginalen.
Om en leverantör inte kan producera PE-stämplad dokumentation eller tvekar när han tillfrågas om ANSI MH16.1, är det en röd flagga. Lastkapaciteten för formlagringsstället som är tryckt i en katalog betyder ingenting utan teknisk validering bakom den. Ansedda tillverkare tillhandahåller dessa dokument som standardpraxis-inte som en merförsäljning.
Seismisk design och anläggningssäkerhetsfaktorer
Här är en detalj som många köpare utanför Kalifornien förbiser: seismiska designkrav gäller för lagringsställ i mycket fler regioner än du kanske förväntar dig. EnligtRack Manufacturers Institute, USA upplever i genomsnitt över 50 jordbävningar per dag, och International Building Code kräver nu att alla pallställssystem är designade och byggda för att motstå seismisk aktivitet-oavsett geografisk plats.
För lagring av stämplingsformar förstärks insatserna av ren massa. Ett konventionellt lagerställ som innehåller kartonger kan tappa någon produkt under en seismisk händelse. Ett formställ som rymmer 20,000+ lbs verktygsstål över flera nivåer blir en katastrofal fara om det inte är konstruerat för sidokrafter. Konsekvenserna av att en fler-ton dyna förskjuts även under en måttlig seismisk händelse är tillräckligt allvarliga för att denna faktor förtjänar allvarlig uppmärksamhet under specifikationen.
Vilka förändringar i seismiskt-klassade formlagringssystem jämfört med standarddesigner?
- Större bottenplattor och fler ankarbultar:Högre seismiska zoner kräver bredare kolumnfotavtryck och ytterligare betongförankring för att motstå vältande moment.
- Tyngre stål och ramar med större fotavtryck:De sidokrafter som genereras under markacceleration kräver styvare ramkonstruktioner än vad enbart statiska lastberäkningar skulle diktera.
- Förbättrad stråle-till-kolumnkopplingar:Kontaktstorlekarna ökar för att bibehålla strukturell integritet under dynamiska cykelbelastningar som statiska konstruktioner aldrig upplever.
- Krav på tjockare betongplatta:Stödplattor i hög-seismiska områden kan behöva vara flera tum tjockare än standarden, vilket medför betydande kostnader när de multipliceras över en stor formlagringsinstallation.
- Webbplatsspecifik-teknik:Seismiska krav klassificeras inte längre efter breda "zoner". Två anläggningar i samma tillstånd-till och med samma stad-kan ha olika designkrav baserat på exakta GPS-koordinater, markklassificering och byggnadskodkategori (från A till F).
Den praktiska innebörden? Du kan inte helt enkelt köpa ett formställ som är klassat för en anläggning i Ohio och installera det i en anläggning nära Memphis eller Salt Lake City utan att verifiera seismisk kompatibilitet. På samma sätt kräver omlokalisering av befintliga ställ till en ny anläggning en strukturell granskning som bekräftar att systemet uppfyller alla belastningskriterier på den nya platsen. KonsulteraUSGS seismiska designkartormed din specifika adress ger dig baslinjeparametrarna som din racktekniker behöver.
Mellan OSHA:s lagringsmandat, PE-certifierad lastdokumentation och seismiska designfaktorer är överensstämmelselandskapet för formlagring mer involverat än vad de flesta köpare från början antar. Men det här är inga byråkratiska hinder-det är de tekniska skyddsåtgärderna som avgör om din investering faktiskt skyddar dina verktyg och dina medarbetare på lång sikt. Och att skydda verktyg går utöver strukturell säkerhet. Hur stansar bevaras under sin lagringstid-förebyggande av korrosion, klimathänsyn, underhållsprotokoll-har lika stor inverkan på om de fungerar när de återvänder till pressen.
Bästa praxis för bevarande av formverktyg under lagring
Ett strukturellt sunt ställ håller dina dies säkra från att kollapsa. Men vad håller dem säkra från den tysta, osynliga skadan som inträffar när de sitter sysslolösa? Korrosion, fuktinfiltration och försummat underhåll mellan produktionskörningarna förstör fler stansytor än vad en gaffeltruck någonsin kommer att göra. Ironin är brutal: du investerar i specialbyggda-formlagringsställ för att skydda dyra verktyg, och låter sedan miljöförhållandena sakta tära på precis den precision du försöker bevara.
Att förhindra korrosion av stansning av stansar är inte glamoröst arbete. Det visas inte i dramatiska felbilder eller OSHA-incidentrapporter. Det dyker upp veckor eller månader senare, när en form återgår till pressen och de första hundra delarna kommer ut med ytdefekter, dimensionell drift eller inkonsekvent materialflöde. Då är skadan skedd-och den spårar tillbaka till vad som hände (eller inte hände) under lagringen.
Korrosionsförebyggande och klimatkontroll
Stål korroderar. Det är inga nyheter. Det som fångar många verktygshanterare är hur snabbt det går i okontrollerade lagringsmiljöer. En pressform med exponerade verktygsstålytor kan utveckla synlig ytoxidation på så lite som 24 till 48 timmar när den relativa luftfuktigheten överstiger 60 %. Slipade och polerade slutna ytor är särskilt känsliga eftersom deras släta yta inte erbjuder något skyddande oxidlager-, just den precision som gör dem effektiva i produktionen gör dem försvarslösa vid lagring.
Tre lager av försvar arbetar tillsammans för att förhindra stanskorrosion under lagring:
- Kontaktkorrosionsinhibitorer:Spraya-på rostskyddsmedel med fett eller olja-belägg exponerade stålytor för att blockera kontakt med fukt. Produkter somZERUST Axxanol Spray-Gger skydd i upp till ett år i utomhusförhållanden och två år inomhus, vilket ger en direkt barriär mellan verktygsstål och omgivande luftfuktighet.
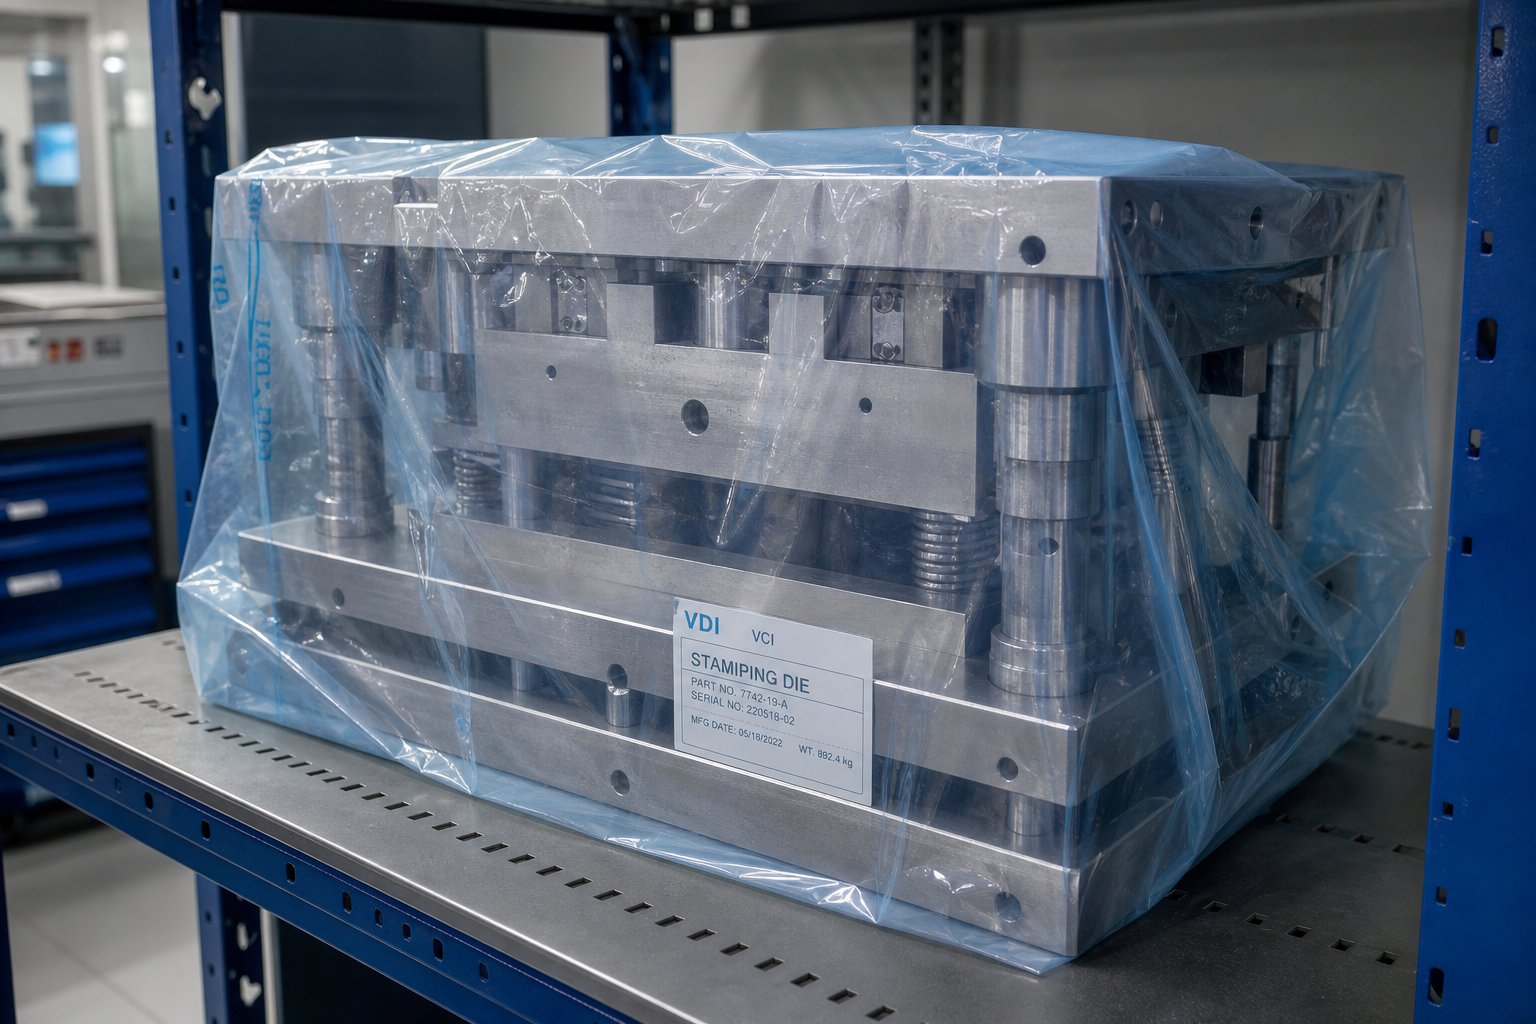
- Vapor Corrosion Inhibitor (VCI) material:VCI-teknologi frigör osynliga molekyler som bildar ett skyddande lager på metallytor i ett slutet utrymme. VCI-krympfilmer, paket och pappersfoder skyddar hårt-för att-nå invändiga ytor-håligheter, kanaler och försänkta områden-som spraybeläggningar inte lätt kan täcka. Det kritiska kravet är inneslutning: VCI-molekyler försvinner i fri luft, så formarna måste förslutas i film eller omslag för att tekniken ska fungera.
- Klimat-kontrollerade lagringsområden:Att bibehålla en relativ luftfuktighet under 50 % och stabila temperaturer eliminerar kondenscyklerna som utlöser blixtrost. Anläggningar i fuktigt klimat eller de med betydande temperaturväxlingar mellan skift drar mest nytta av dedikerade klimatzoner inom sina lagringsutrymmen. Även grundläggande avfuktning i ett sluten ställfack gör en mätbar skillnad.
Du kommer att märka att dessa metoder inte utesluter varandra. De mest effektiva konserveringsprogrammen har alla tre: direkt-kontaktbeläggning på utsatta ytor, VCI-material för slutna hålrum och miljökontroller för själva lagringsutrymmet. Att hoppa över ett lager lämnar ett gap där korrosion letar sig in.
Underhållsschemaläggning mellan produktionskörningar
Formunderhåll mellan produktionskörningarna är där de flesta anläggningar tappar bollen. Tärningen lossnar från pressen, läggs på ett ställ och står orörd tills nästa beställning kommer. Det gapet-oavsett om det är två veckor eller sex månader-är när skador som kan förebyggas ackumuleras tyst.
SomArt Hedrick noterar i The Fabricator, verkligt förebyggande formunderhåll involverar regelbundna schemalagda aktiviteter oavsett hur väl formen var konstruerad: slipning av skärsektioner innan de flisar, byte av fjädrar före fel, inspektion av lösa fästelement och rengöring av skräp som påskyndar slitage. Dessa uppgifter slutar inte vara nödvändiga bara för att formen är i förvaring. Faktum är att lagring är den perfekta tiden att slutföra dem-när produktionstrycket inte tvingar fram genvägar.
Här är en steg-}för-checklista för förberedelse av gjutformar att följa varje gång en tärning kommer från pressen:
- Rengör alla ytor noggrant.Ta bort snäckor, flisar, smörjmedelsansamlingar och metallskräp från skärstationer, styrstift och inre kanaler. Kvarvarande stämplingssmörjmedel som lämnas på plats drar till sig föroreningar och kan bli sura med tiden.
- Inspektera för skador och slitage.Kontrollera att skäreggarna inte har flisar eller matts, verifiera att alla fästelement är åtdragna, leta efter repade ytor på slitplattor och kamdrivare och kontrollera att alla fjädrar är intakta. Dokumentera fynden i formens underhållsjournal.
- Slutför eventuellt underhåll.Om skärande sektioner behöver slipas eller fjädrar närmar sig slutet-av-livslängd, åtgärda det nu istället för att upptäcka problemet under nästa installation. Lagringstid är fri underhållstid.
- Torka alla ytor helt.All återstående fukt-från rengöringslösningsmedel, kylvätska eller kondens-måste elimineras innan skyddande beläggningar appliceras. Tryckluft och luddfria-dukar fungerar för tillgängliga områden; varmluftscirkulationen hanterar inre hålrum.
- Applicera korrosionsförebyggande-beläggningar.Spraya alla exponerade verktygsstålytor-skärkanter, formytor, styrytor-med ett lämpligt rostskyddsmedel. Var särskilt uppmärksam på slipade och polerade områden utan skyddande finish.
- Installera VCI-skydd för slutna utrymmen.Placera VCI-paket eller ark mellan övre och nedre formhalvor, inuti håligheter och runt precisionskomponenter. Täta sammansättningen i VCI-krympfilm och se till att alla sömmar är tejpade med konserveringstejp för att bibehålla den inneslutna atmosfären.
- Registrera lagringsplats och datum.Logga formens ställposition, konserveringsmetod som används och eventuella pågående underhållsartiklar i ditt spårningssystem. Ställ in en kalenderpåminnelse för periodisk inspektion-vanligtvis var 90:e dag för inomhusförvaring, oftare för utomhus eller halv{3}}slutna miljöer.
Att inspektionsintervallet på 90-dagar spelar roll. Även förseglade VCI-kapslingar kan utveckla hål från hanteringsskador eller miljöexponering. En snabb visuell kontroll och integritetsverifiering av skyddsomslaget förhindrar att ett sexmånaders korrosionsproblem utvecklas obemärkt.
Hur lagringsförhållanden påverkar livslängden på matrisen
Här är kopplingen som gör all denna ansträngning värd besväret: lagringsförhållandena avgör direkt produktionskvaliteten när en form återgår till drift. En matris som satt i okontrollerad fukt i tre månader utan skydd ser inte bara grov ut-den presterar annorlunda. Ytoxidation på formande ytor ökar friktionskoefficienterna, förändrar materialflödesmönster och producerar inkonsekvent detaljgeometri. Korroderade skäreggar spricker snarare än slits gradvis, vilket leder till för tidig skärpning eller byte av sektioner. Urkärnade styrytor introducerar spel som förvärras med varje slag.
Den kumulativa effekten påskyndar nedbrytningen av matrisen över hela dess livscykel. Varje lagringscykel utan korrekt konservering tar bort ett litet men oåterkalleligt lager av användbar formlivslängd. Under år av intermittent produktion kan den ackumuleringen minska den totala livslängden för formen med 20 % till 40 %-en svindlande kostnad när du tänker på att en komplex progressiv form kan representera en sex-siffrig investering.
Dies konstruerade med underhållsbarhet och hållbarhet i åtanke svarar bättre på korrekta lagringsprotokoll. När ytbehandlingar, materialval och komponentdesign är optimerade för långsiktig-prestandastabilitet från början-som tillverkare somYICHENbetona i deras anpassade stämplingskonstruktion-att verktygen i sig är mer motståndskraftiga under lagringsintervaller. Härdade beläggningar motstår oxidation längre, precisions-slipade ytor bibehåller sin ytintegritet under skyddande filmer, och robusta komponentdesigner tolererar de smärre miljöfluktuationer som uppstår även i väl-hanterade lagringsutrymmen.
Korrekt bevarande av formen är inte skild från valet av formlagringssystem-det är den andra halvan av ekvationen. Stället skyddar mot fysisk skada. Konserveringsprotokollet skyddar mot kemikalie- och miljöskador. Tillsammans bildar de en komplett lagringsstrategi som bibehåller formnoggrannheten och förlänger den produktiva livslängden över varje produktionscykel.
Ändå kan inte ens det bästa konserveringsprogrammet kompensera för ett lagringssystem som inte matchar dina faktiska formegenskaper. Vikt, dimensioner, åtkomstfrekvens och begränsningar av anläggningar ingår i ett urvalsbeslut som avgör om din investering i lagring faktiskt ger det skydd och effektivitet som den lovar.
Hur man väljer rätt formlagringssystem för din anläggning
Att känna till systemtyperna är en sak. Att veta vilken som hör hemma i din anläggning-med tanke på dina specifika formar, ditt golv, din hanteringsutrustning och din produktionsrytm-är där de flesta köpare fastnar. Specifikationsblad från tillverkaren listar kapacitet och dimensioner, men de förklarar sällan hur dessa siffror översätts till dina verkliga-världsbegränsningar. Denna guide för val av formlagringssystem överbryggar detta gap genom att gå igenom de tre faktorerna som driver varje framgångsrik installation: formegenskaper, anläggningens beredskap och åtkomstmönster.
Matchande formegenskaper till lagringssystemtyp
Börja med själva dies. Ta fram ditt verktygsinventering och sortera det efter viktklass, eftersom vikten är den enskilt största avgörande faktorn för vilket system du behöver. En 500 lb trimform och en 12 000 lb progressiv överföringsdyna hör inte hemma i samma rackkategori-och att försöka tvinga in dem i ett system antingen över-utgifter för lättare verktyg eller under-specifikationer för tunga saker.
Mått spelar nästan lika stor roll som vikt. En stans som är 48 tum bred passar bekvämt på en standard 72 tums hylla, men en stor fordonspanel som spänner över 96 tum eller bredare kräver utökade-breddsfack eller dedikerade gjutformslagringsbaser. Höjden är lika viktig-höga stansar minskar antalet användbara hyllnivåer inom ett givet ställ, vilket gör att det är värt det första lagringsutrymmet i hyllan.
För stansningsstöd för stora delar, där progressiva stansar ofta överstiger 8 fot långa och väger 5 000 till 15 000 lbs, rullar ut lådsystem eller golv-jämna stansbaser vanligtvis bättre än vertikala ställningar. Det rena fotavtrycket hos dessa verktyg gör att det är mer praktiskt att komma åt överheadkranen än att sätta in gaffeltruckar, och utrullade hyllor ger kranföraren full-exponering på sidan utan att manövrera in i trånga ställfack.
Använd den här beslutsmatrisen för att matcha ditt tärningslager med lämplig systemtyp:
| Die viktklass | Rekommenderad systemtyp | Minsta gångbredd | Golvbelastningskrav | Hämtningsutrustning |
|---|---|---|---|---|
| Under 1 000 lbs | Stora hyllor | 10 fot | 150–250 psf | Gaffeltruck eller palllyft |
| 1 000–3 000 pund | Strukturella I-balkställ | 12 fot | 250–350 psf | Standard gaffeltruck |
| 3 000–6 000 pund | Strukturell I-balk eller utrullad-låda | 12–14 fot | 350–500 psf | Tung-gaffeltruck eller traverskran |
| 6 000–15 000 pund | Rulla ut lådsystem- | 8–10 fot (kranserverad-) | 500–750 psf | Overhead bro kran |
| Över 15 000 lbs | Formlagringsbaser (golvnivå) | 14+ fot (gaffeltruck) eller kranplats | 750+ psf | Kran eller spolbil med tung-kapacitet |
Lägg märke till hur kraven på gångbredd faktiskt minskar för tyngre matriser när kranåtkomst ersätter gaffeltruckar. Det är kontraintuitivt tills du inser att kranen åker ovanför-och eliminerar svängradien som äter golvyta med gaffeltruckar-betjänade ställ.
Anläggningsförberedelse och golvbelastningsbedömning
Din byggnad har begränsningar och det är dyrt att upptäcka dem efter installationen. Kraftiga krav på golvbelastning i formstativ överraskar ofta anläggningschefer som aldrig tidigare har koncentrerat så mycket vikt på ett definierat område.
Golvets lastkapacitetuttrycks i pund per kvadratfot (psf) och varierar över en byggnads fotavtryck. En typisk industriplatta klarar 150–250 psf som en jämnt fördelad last. Men ett formställ fördelar inte vikten jämnt-det koncentrerar hela facket genom fyra till sex kolumnbasplattor, som var och en mäter ungefär 6" x 6". Det skapar ett koncentrerat belastningsscenario där det effektiva trycket vid varje basplatta kan överstiga 1 000 psi, långt över vad standardplattor tolererar utan förstärkning.
Innan du ansluter dig till ett system, verifiera tre saker om din anläggning:
- Plattans tjocklek och förstärkning:Begär de ursprungliga strukturritningarna eller beställ en -markpenetrerande radar (GPR)-skanning för att bekräfta plattans djup och armeringsjärnslayout. En 6" oförstärkt platta har dramatiskt annorlunda kapacitet än en 8" platta med #5 armeringsjärn på 12" center.
- Markförhållanden under plattan:Även en ordentligt förstärkt platta kan sätta sig eller spricka om underlagets packning är otillräcklig för koncentrerade belastningar. En geoteknisk bedömning identifierar denna risk innan den blir ett problem.
- Kolumns basplattas storlek:Din rackleverantör bör tillhandahålla basplattans dimensioner och ankarbultsmönster. Större bottenplattor sprider belastningen över större plattarea, vilket minskar punkttrycket. Om din golvkapacitet är marginell är det ofta billigare att specificera överdimensionerade bottenplattor än att förstärka plattan.
Takhöjden är den andra begränsningen som fångar människor. Du behöver tillräckligt med vertikalt spelrum, inte bara för själva stativet, utan för gaffeltruckens mast helt utsträckt över den översta hyllans nivå. Perlagerdesignstandarder, måste ett minsta avstånd på 19,7 tum finnas kvar mellan toppen av den indragna masten och eventuella överliggande hinder-balkar, sprinklerledningar, belysning eller själva taket. För ett ställ med en 120" övre hylla och en gaffeltruck som kräver 160" masthöjd, behöver du minst 180" (15 fot) fri takhöjd.
Planering av åtkomstfrekvens och hämtningsmetod
Hur ofta lämnar varje tärning förvaring? Den frågan formar din layout mer än något specifikationsbladsnummer. Hög-dödar-som cyklar in och ut varje vecka eller mer-behöver mark-positioner eller lägre hyllplan med minimala hämtningssteg. Låg-matriser, kanske säsongsbetonade verktyg eller reservverktyg, kan uppta de övre nivåerna där åtkomsten tar längre tid men golvytan förblir tillgänglig för aktivt lager.
Se det som ett bibliotek. Böckerna du refererar dagligen ligger på skrivbordet. De du kontrollerar kvartalsvis går på mellanhyllorna. De du öppnar en gång om året går på översta hyllan. Din formlagringslayout bör följa samma logik, med positionstilldelningar som drivs av produktionsschemaläggningsdata snarare än godtycklig placering.
Planering av hämtningsmetod är också direkt kopplad till besluten om gångbredden. Gaffeltruckens gångbredder motsvarar den specifika maskintyp som betjänar stativet. Vanliga motviktstruckar behöver 12 till 13 fot fri gång. Räckviddstruckar minskar det till 9 till 10 fot. Kranbetjänade-system kan fungera med gångar så smala som 6 till 8 fot eftersom lasten färdas ovanför. Om din anläggning har fasta kolumnavstånd eller begränsade kvadratmeter, kan hämtningsmetoden du väljer diktera vilket racksystem som till och med är genomförbart.
För anläggningar som planerar automatisk hämtning eller framtida integration med stansspårningsprogramvara, överväg också åtkomst till lagringsplatsen-ström för motoriserade utrullningshyllor-, datakablar för RFID-läsare eller tryckluft för automatiska låsmekanismer. Eftermontering av dessa verktyg efter rackinstallation innebär demontering, stilleståndstid och omarbetning som en korrekt förhandsplanering helt eliminerar.
Att välja rätt system är i slutändan en matchningsövning: dina matrisers fysiska krav, din byggnads strukturella verklighet och ditt drifttempo måste alla stämma överens. Få den inriktningen rätt, och lagringssystemet blir en osynlig möjliggörare av pressrumseffektivitet snarare än en konstant källa till friktion. Den effektivitetsanslutningen-hur lagringslayouten direkt formar byteshastigheten och arbetsflödet-är den verkliga operativa vinsten.
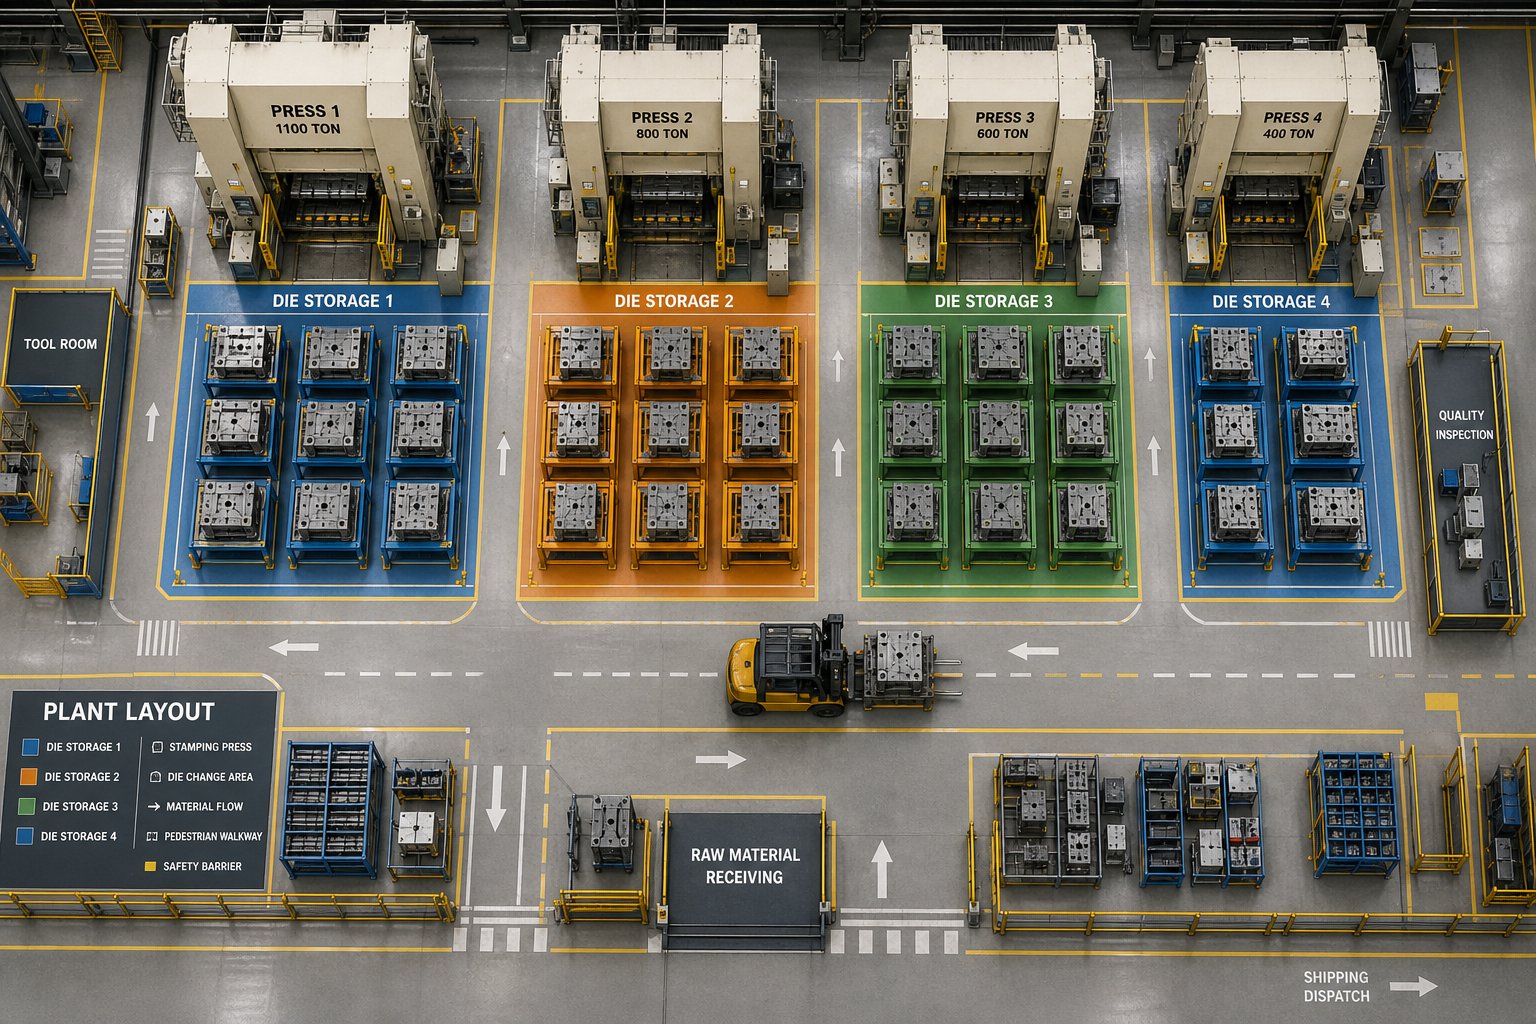
Integrering av formlagring med arbetsflöde för pressrum
Formlagring är inte ett lagerproblem. Det är ett pressrumseffektivitetsproblem att bära en lagerförklädnad. I samma ögonblick som en produktionsschemaläggare kräver ett byte av formen, blir ditt lagringssystem den första länken i en kedja av händelser som avgör hur länge din press är inaktiv. Ett väl-organiserat system ger några minuter av varje utbyte. En oorganiserad lägger till timmar över en veckas produktionstimmar-som ingen spårar eftersom de är begravda i "inställningstid".
Ansluter lagringslayout till växlingshastighet
Kopplingen mellan lagring och omställningshastighet går tillbaka till en metodik som utvecklades hos Toyota på 1950-talet.SMED (Single-Minute Exchange of Die), skapad av Shigeo Shingo, definierar inställningstiden som hela intervallet mellan den sista bra delen av en löpning och den första bra delen av nästa. Det intervallet inkluderar allt: att lokalisera nästa stans, transportera den till pressen, placera den, säkra den och göra initiala justeringar.
Här är vad de flesta anläggningar missar: en betydande del av övergångstiden sker innan pressen någonsin stannar. SMED delar upp aktiviteter i "interna" uppgifter (kräver att pressen är inaktiv) och "externa" uppgifter (som kan slutföras medan pressen fortfarande är igång). Att lokalisera, hämta och iscensätta nästa tärning är helt och hållet externt arbete-vilket innebär att det ska ske under produktionen, inte efter att pressen har stannat. Men det är bara möjligt när din lagringslayout stöder det.
Föreställ dig en form förvarad på en övre hyllnivå längst bort i byggnaden. Hämtning kräver att man skickar en gaffeltruck, navigerar i överbelastade gångar, drar i formen och transporterar den till pressområdet. Den sekvensen kan ta 20 minuter-20 minuter som skulle kunna överlappa med produktionen om tärningen var för-inscenerad, men blir istället dödtid eftersom ingen startade hämtningen tillräckligt tidigt. Förvaring av byteseffektivitet beror på att högfrekventa stansar placeras nära pressarna de betjänar, på marknivå eller lägre ställpositioner, med tydliga transportvägar som inte konkurrerar med annan trafik.
Zonbaserad-lagringstilldelning löser detta. Gruppdör av pressen de kör på snarare än genom godtycklig numrering. Placera dem i närhetsordning så att nästa schemalagda tärning alltid är inom en kort, förutsägbar hämtningscykel. Den förutsägbarheten är det som gör extern iscensättning möjlig-och det som förvandlar lagringslayout från ett statiskt lagerbeslut till en dynamisk produktionsvariabel.
Digital spårning och integration av lagerhantering
Att veta var en tärning ska vara och att veta var den faktiskt är är två olika saker. I anläggningar med hundratals matriser går manuell spårning-kalkylblad, whiteboardkartor, minne-sönder snabbt. En tärning flyttas under underhåll, returneras till en annan plats eller lånas för en provkörning och loggas aldrig in igen. Plötsligt tillbringar växlingsteamet 15 minuter på att leta efter verktyg som skulle ha arrangerats för en timme sedan.
RFID-teknik (Radio Frequency Identification) eliminerar detta felläge helt.RFID-taggar kopplade till tillgångar avger unika identifieraresom läsare fångar utan-siktavsökning, vilket innebär att en märkt tärning automatiskt loggas varje gång den passerar en läsare- som går in i lagringsutrymmet, går till pressen och återvänder från underhåll. Ingen manuell skanning krävs, inga glömda uppdateringar, inga mystiska platser.
För organisationssystem för pressrum ser den praktiska implementeringen ut så här:
- RFID-taggar på varje form:Robusta,-metallmonterade UHF-taggar överlever den industriella miljön och sänder identitet till fasta läsare vid rackentréer eller handhållna läsare under revisioner.
- Fasta läsare vid lagringszoner:Portalantenner i-stil vid ingångar till rackgången upptäcker automatiskt formrörelser in och ut från angivna positioner.
- Programvaruintegration med schemaläggning:Spårningssystemet ansluter till produktionsplaneringsverktyg och flaggar när en tärning som behövs för en kommande körning inte är på sin förväntade plats-, vilket utlöser hämtning innan det blir en övergångsfördröjning.
- Digitala underhållsjournaler kopplade till position:Varje forms lagringsplats blir en nod i underhållshanteringssystemet, som visar senaste-körningsdatum, antal slag, bevarandestatus och pågående underhållsuppgifter direkt från rackpositionsposten.
Streckkodssystem erbjuder en lägre-ingångspunkt för automatiseringsverktyg och stansspårning, även om de kräver-linjeavsökning-av sikt-någon som fysiskt pekar en läsare mot varje etikett. För mindre stanslager (under 50 verktyg) ger streckkoder tillräcklig synlighet. Utöver detta tröskelvärde urholkar arbetskostnaderna för manuell skanning effektivitetsvinsterna du försöker fånga.
Lean-principer tillämpade på verktygsrumsorganisation
Lean manufacturing behandlar bortkastad rörelse, väntan och sökning som defekter-inte annorlunda än en skrotdel. Tillämpat på lagring av verktyg, omformar lean-tänkande varje minut som ägnas åt att lokalisera, hämta eller iscensätta verktyg som en kostnad som korrekt organisation kan eliminera. Målet är inte bara ett snyggt verktygsrum. Det är ett system där rätt form når rätt press med noll bortkastade steg.
Praktiska organisationsstrategier som stöder detta mål inkluderar:
- Färg-kodad zonmärkning:Tilldela varje tryck eller trycklinje en färg. Måla ställfack, golvmarkeringar och formidentifieringsetiketter för att matcha, vilket skapar en omedelbar visuell länk mellan verktyg och dess destination.
- Frekvens-baserad positionstilldelning:Placera hög-rotationsformar på ergonomiska åtkomsthöjder (nivåer 1–2) nära deras tillhörande pressar. Reservera övre nivåer och avlägsna positioner för säsongsbetonad eller reservverktyg.
- Shadowboard-principer för stanstillbehör:Bolsterplattor, klämmor, shims och inriktningsverktyg förvaras på fasta, märkta positioner intill matrisen de tjänar. Saknade föremål är omedelbart synliga.
- Standardiserade arbetsflöden för hämtning:Dokumentera den exakta ordningsföljden för varje byte-vilken tärning, vilken ställningsposition, vilken transportväg, vilket mellanrum-så att alla kvalificerade operatörer kan utföra utan stamkunskap.
- Visuella styrelser:Visa aktuella stansplatser, kommande bytescheman och underhållsstatus vid ingången till lagringsutrymmet, vilket ger varje teammedlem situationsmedvetenhet utan åtkomst till programvara.
Dessa metoder är direkt anpassade till 5S-metoden-sortera, räta ut, skrubba, standardisera, upprätthålla-som ligger till grund för de flesta lean-program. Ett 5S-kompatibelt formlagringsområde ser inte bara organiserat ut; den fungerar som en förlängning av själva pressrummet, där varje element finns för att minimera tiden mellan "matrisen behövs" och "matrisen springer".
Utdelningen förvärras över tiden. Snabbare växlingar innebär mer tillgänglig presstid. Mer presstid innebär att mindre batchstorlekar blir ekonomiskt lönsamma. Mindre partier minskar lagerkostnader och förbättrar lyhördheten för kundernas efterfrågan. Det är en kaskad som börjar med något så till synes enkelt som där du sätter tärningen när den inte finns i pressen-och slutar med mätbara vinster i produktionsflexibilitet och schemaläggningsflexibilitet.
Dessa vinster är dock inte gratis. Ändamålsbyggd-lagring, spårningsteknik och organiserade arbetsflöden kräver alla kapitalinvesteringar. Frågan som verksamhetschefer står inför är inte om dessa förbättringar fungerar-det är hur man kan kvantifiera deras värde mot förskottskostnaden och bygga ett affärscase som motiverar utgifterna.
Total ägandekostnad och ROI för korrekt formlagring
Det är här de flesta samtal om förvaring av matriser stannar. Driftteamet vet att den nuvarande installationen kostar dem-skadade verktyg, långsamma byten, säkerhet nästan-missar. Men när kapitalförfrågan landar på ekonomichefens skrivbord är det bara en prislapp på stål och installation. Utan en fullständig kostnadsbild på båda sidor av ekvationen dör även den mest uppenbara uppgraderingen i kommittén.
Misstaget är att jämföra inköpspriset för ett nytt system med den uppenbara kostnaden för att inte göra någonting. "Att göra ingenting" är inte gratis. Det döljer bara sina kostnader över budgetposter som ingen kopplar ihop: reparationsfakturor för formverktyg, övertid från förlängda byten, arbetsskadeanspråk, skrotdelar från korroderade verktyg och den osynliga urholkningen av matrisens livslängd som visar sig som för tidiga ersättningsår på vägen. En kostnadsanalys för formlagringssystem som fångar alla dessa faktorer målar upp en dramatiskt annorlunda bild än enbart klistermärkespriset.
Total ägandekostnad utöver inköpspriset
Total ägandekostnad (TCO) står för alla direkta och indirekta utgifter under hela systemets livscykel-inte bara vad du betalar dag ett. För lagring av stämplingsform, dennyckelkomponenter för TCOdela in i tre kategorier: förvärvskostnader, löpande driftskostnader och de ofta-förbisedda alternativkostnaderna för ineffektivitet.
Anskaffningskostnadersträcker sig långt utanför själva hyllan. Du betalar för:
- Inköp av utrustning:De ställ, hyllor, lådmekanismer, säkerhetsspärrar och ytbeläggningar som anges i din beställning.
- Teknik och design:PE-stämplade lastberäkningar, seismisk analys (om tillämpligt) och skräddarsydda layoutritningar skräddarsydda för din anläggning.
- Förberedelse av webbplatsen:Golvförstärkning, installation av ankarbultar, verktygskörningar för motordrivna utrullningshyllor- och eventuella ändringar av plattan som identifierats under golvbelastningsbedömningen.
- Installationsarbete:Montering, utjämning, förankring och slutinspektion-utförs vanligtvis av tillverkarens besättning eller en certifierad installatör.
- Övergångskostnader:Flytta matriser från nuvarande positioner till det nya systemet, inklusive eventuella tillfälliga lagringsarrangemang under installationen.
Ett vanligt budgetfel är att endast uppskatta utrustningsraden. Platsförberedelse och installation kan lägga till 15 % till 30 % utöver hårdvarukostnaden, särskilt i anläggningar som kräver uppgradering av plattor eller seismisk förankring. Att få en webbplatsundersökning innan du slutför din budget förhindrar den obehagliga överraskningen av en sex-siffrig golvförstärkningsnota som kommer efter att inköpsordern har undertecknats.
Löpande driftskostnaderär lägre för specialbyggda-system än för provisoriska alternativ, men de är inte noll:
- Regelbunden inspektion:Rackintegritetskontroller-som letar efter böjda balkar, lösa anslutningar, skadade bottenplattor och ankarbultars skick-bör utföras minst en gång per år, oftare i områden med hög-trafik.
- Mekaniskt underhåll:Utrullningslådsystem- kräver smörjning av linjära lager, inspektion av drivmekanismer och tillfälligt byte av slitagekomponenter. Budget för detta baserat på tillverkarens-rekommenderade serviceintervall.
- Omkonfigurering:I takt med att ditt stanslager utvecklas-läggs nya verktyg till, gamla stansar har tagits bort, stansdimensioner förändras med nya produktlanseringar-kan du justerbara system flytta om hyllorna utan strukturella ändringar. Svetsade skräddarsydda ställningar kan däremot kräva skärning och omtillverkning, vilket ökar kostnaden varje gång din verktygsblandning skiftar.
- Hållbarhet och utbytescykel:Ett väl-byggt stålställ med korrekt ytbeläggning kan hålla i 20 till 30 år med minimal nedbrytning. Billigare alternativ med lättare-måttstål eller otillräckliga ytbehandlingar kan behöva bytas ut på mindre än ett decennium, vilket återställer anskaffningskostnadscykeln mycket tidigare.
Möjlighetskostnaderär svårast att kvantifiera men ofta störst. Varje timme som din press är inaktiv eftersom en tärning inte kan lokaliseras, hämtas eller säkert iscensättas förloras produktionskapacitet. Varje matris som kommer tillbaka från lagring med korrosionsskador kräver oplanerat underhåll som undantränger planerat arbete. Varje säkerhetsincident utlöser utredningstid, potentiella OSHA-böter och de immateriella men mycket verkliga kostnaderna för arbetskraftens moral och förtroende. Dessa är inte hypotetiska-de händer just nu i anläggningar som förlitar sig på golvförvaring eller underdimensionerade hyllor, och de blandas månad efter månad.
Bygga ett affärscase för investering i formlagring
Ekonomiteam godkänner inte känslor. De godkänner siffror. För att flytta en kapitalförfrågan från "trevlig att ha" till "godkänd" behöver du ett strukturerat ROI-ramverk som översätter operativa förbättringar till dollarvärden som din CFO kan utvärdera mot konkurrerande projekt. Tillvägagångssättet speglarstandard ROI-metodik för lagerställ-bedöm initiala kostnader, utvärdera driftsbesparingar, analysera långsiktiga-fördelar och beräkna nettoavkastning-men anpassat för de specifika värdedrivande faktorerna bakom lagringen.
Här är ramverket för beräkning av ROI, uppdelat i de fyra kategorier som fångar den fulla ekonomiska effekten av att uppgradera från otillräckligt lagringsutrymme till ett-anpassat system:
- Kvantifiera minskningen av matrisskada.Ta fram dina reparations- och renoveringsregister för de senaste 24 månaderna. Isolera incidenter som kan tillskrivas lagrings-relaterade orsaker: korrosion från golv eller oskyddad förvaring, fysisk skada från fall eller rackfel, ytförsämring från felaktig placering. Multiplicera den genomsnittliga årliga reparationskostnaden med den procentandel som du rimligen kan eliminera med korrekt förvaring. För de flesta anläggningar varierar detta från 40 % till 70 % av lagrings-relaterade reparationskostnader. Inkludera kostnaden för snabba reparationer som störde produktionsschemat.
- Beräkna arbetsbesparingar från snabbare byten.Tajma din nuvarande tärningshämtning och iscensättningsprocess-från det ögonblick ett byte anropas till det ögonblick tärningen placeras vid pressen. Jämför det med hämtningstiden som kan uppnås med organiserad, tillgänglig lagring och pre-arbetsflöden. Multiplicera tidsbesparingen per övergång med antalet årliga byten och din fulla arbetskraft (inklusive förmåner och omkostnader). Till och med en 10-minuters förbättring per övergång, multiplicerad med 200+ årliga inställningar, leder till meningsfull arbetsåterhämtning.
- Uppskatta värde för förebyggande av säkerhetsincidenter.Granska din incidentlogg med avseende på döds-hanteringsskador och tillbud- under de senaste tre till fem åren. Beräkna de direkta kostnaderna (sjukvårdskostnader, arbetstagares kompensationspremier, OSHA-påföljder) och indirekta kostnader (undersökningstid, produktionsstopp, ersättningsarbete, potentiella rättstvister). Branschdata tyder på att de indirekta kostnaderna för arbetsskador uppgår till tre till fem gånger den direkta medicinska kostnaden. Tillämpa en konservativ reduktionsfaktor-säg 50 % till 80 %-som återspeglar farorna som den ändamålsenliga-byggda förvaringen eliminerar: fall från överbelastade ställ, klämskador från instabil golvförvaring och truckincidenter i röriga uppställningsytor.
- Upptidsvinster i projektproduktion.Varje minut av inaktiv presstid har en kalkylerbar kostnad: ditt presspris per timme (inklusive operatör, omkostnader och amorterad utrustningskostnad) dividerat med 60. Om oorganiserad lagring lägger till i genomsnitt 15 minuter per byte över tre skift med fem tryck, förlorar du hundratals presstimmar- per år. Konvertera det till intäktskapacitet eller kostnadsundvikande beroende på hur ditt ekonomiteam modellerar produktionsvärdet. Detta är ofta den största enskilda raden i ROI-fallet-och den som får finanschefens uppmärksamhet.
För att beräkna netto-ROI subtraherar du den totala ägandekostnaden (förvärv plus beräknade driftskostnader under livscykeln) från summan av alla besparingar och undvikna kostnader under samma period-vanligtvis 10 till 15 år för stålkonstruktionssystem. Dividera med den initiala investeringen och multiplicera med 100 för att uttrycka i procent. Ett väl-dokumenterat fall för tillverkarnas tunga-system för lagringsställ visar rutinmässigt återbetalningsperioder på två till fyra år, med en ackumulerad avkastning på investeringen för tunga pressställ som når 200 % till 400 % under ett decennium.
En faktor förstärker dessa avkastningar avsevärt: kvaliteten på matriserna du skyddar. Värdet av korrekt förvaring multipliceras när det paras ihop med stansar byggda för hållbarhet från början. Tillverkare gillarYICHENingenjörsstansar med fokus på stabil produktionsprestanda-och väljer material, ytbehandlingar och komponentdesigner som maximerar livslängden under krävande förhållanden. När du investerar i både hållbara verktyg och korrekt förvaring är sammansättningseffekten kraftfull: munstycket varar längre eftersom det byggdes för att hålla, och lagringssystemet säkerställer att inget urholkar den konstruerade livslängden mellan körningarna. Att skydda en tärning på 15 000 $ som är designad för ytterligare 500 000 slag ger mycket mer ROI än att skydda en som redan närmade sig slutet-av-livet på grund av underlägsen konstruktion.
Presentera ditt affärscase hur kapitalinvesteringsförslag är strukturerade över branscher: led med en sammanfattning som anger den totala investeringen, återbetalningsperioden och rubrikfördelarna. Följ med den detaljerade baslinjekostnadsanalysen som visar vad otillräcklig lagring kostar idag. Presentera sedan den rekommenderade lösningen med leverantörsspecifikationer och avsluta med de finansiella beräkningarna med hjälp av transparenta antaganden. Ta itu med olika intressenters prioriteringar-ekonomi ser ROI-siffrorna, driften ser drifttidsvinsterna, säkerheten ser incidenten minskning och underhållet ser förlängningen av livslängden.
De anläggningar som fortfarande lagrar formar på golvet eller stoppar in dem i vanliga pallställ sparar inte pengar. De spenderar det på spridda, osynliga sätt som aldrig visas på en enda rad. En korrekt kostnadsanalys för lagringssystem gör dessa dolda utgifter synliga-och förvandlar en vag känsla av att "vi borde göra något" till ett finansierat projekt med mätbar avkastning.
Vanliga frågor om lagringssystem för stämpling
1. Vad är skillnaden mellan förvaringsställ för stämpelformar och standardpallställ?
Standardpallställ är konstruerade för jämnt fördelade laster fördelade över plan-pallar. Stämplingsformar skapar allvarliga punktbelastningar, och koncentrerar tusentals pund på ett kompakt fotavtryck som kan orsaka balkavböjning, trallfel och strukturell kollaps i konventionella ställ. För ändamålet-byggda formlagringsställ använder I-konstruktionsstålbalkar, tunga-pelare och förstärkta hyllkonstruktioner som är klassade för 2 000 till 6,000+ pund per nivå för att säkert hantera dessa koncentrerade krafter.
2. Hur avgör jag vilken typ av formlagringssystem som är rätt för min anläggning?
Matcha ditt system med tre faktorer: formegenskaper (viktklass och dimensioner), anläggningens beredskap (golvets lastkapacitet, takhöjd, gångbredd) och åtkomstfrekvens. Matriser under 1 000 lbs passar breda hyllor; 1 000-6 000 lbs fungerar bra i strukturella I-balkställ; 6 000-15 000 lbs drar nytta av utrullbara lådsystem med kranåtkomst; och stansar över 15 000 lbs kräver vanligtvis lagringsbaser på golvnivå. Verifiera alltid din plattans tjocklek och förstärkning före installation.
3. Vilka OSHA-krav gäller för lagring av tunga stämplingsformar?
OSHA-föreskrifter enligt 29 CFR 1926.250 och 29 CFR 1910.176 kräver att lagrade matriser säkras mot förskjutning, att golvbelastningsgränser anges tydligt i pounds per kvadratfot, att gångarna förblir fria för materialhanteringsutrustning och att lagringsbelastningen aldrig överstiger den nominella rackkapaciteten. Anläggningar måste visa lastkapacitetsskyltar vid varje ställfack, och PE-stämplad teknisk dokumentation bör validera alla angivna viktklasser.
4. Hur förhindrar du korrosion på pressformar under lagring?
Effektivt korrosionsförebyggande lager tre försvar: spray-på kontaktkorrosionsinhibitorer som belägger exponerade verktygsstålytor, Vapor Corrosion Inhibitor (VCI) filmer och paket som skyddar inneslutna håligheter och svåråtkomliga-områden, och klimatkontroll som håller en relativ fuktighet under 50 %. Formar bör rengöras noggrant, torkas och beläggas före lagring, med VCI-krympfilm som tätar alla sömmar. Regelbundna inspektioner var 90:e dag upptäcker eventuella fel på skyddsbarriären innan skador ackumuleras.
5. Vilken är den typiska återbetalningsperioden för avkastning på investeringen för att investera i-tillverkade formlagringssystem?
Väl-dokumenterade affärsfall för tunga-matrislagringssystem visar rutinmässigt återbetalningsperioder på två till fyra år, med kumulativ ROI som når 200 % till 400 % under ett decennium. Returer kommer från fyra källor: minskade reparationskostnader (40-70 % minskning av lagringsrelaterade-skador), arbetsbesparingar från snabbare byten, förebyggande av säkerhetsincidenter och vinster i produktionens drifttid. ROI multipliceras ytterligare när de paras ihop med stansar konstruerade för hållbarhet, till exempel de från tillverkare som YICHEN som optimerar material och ytbehandlingar för långtidsprestanda.


