


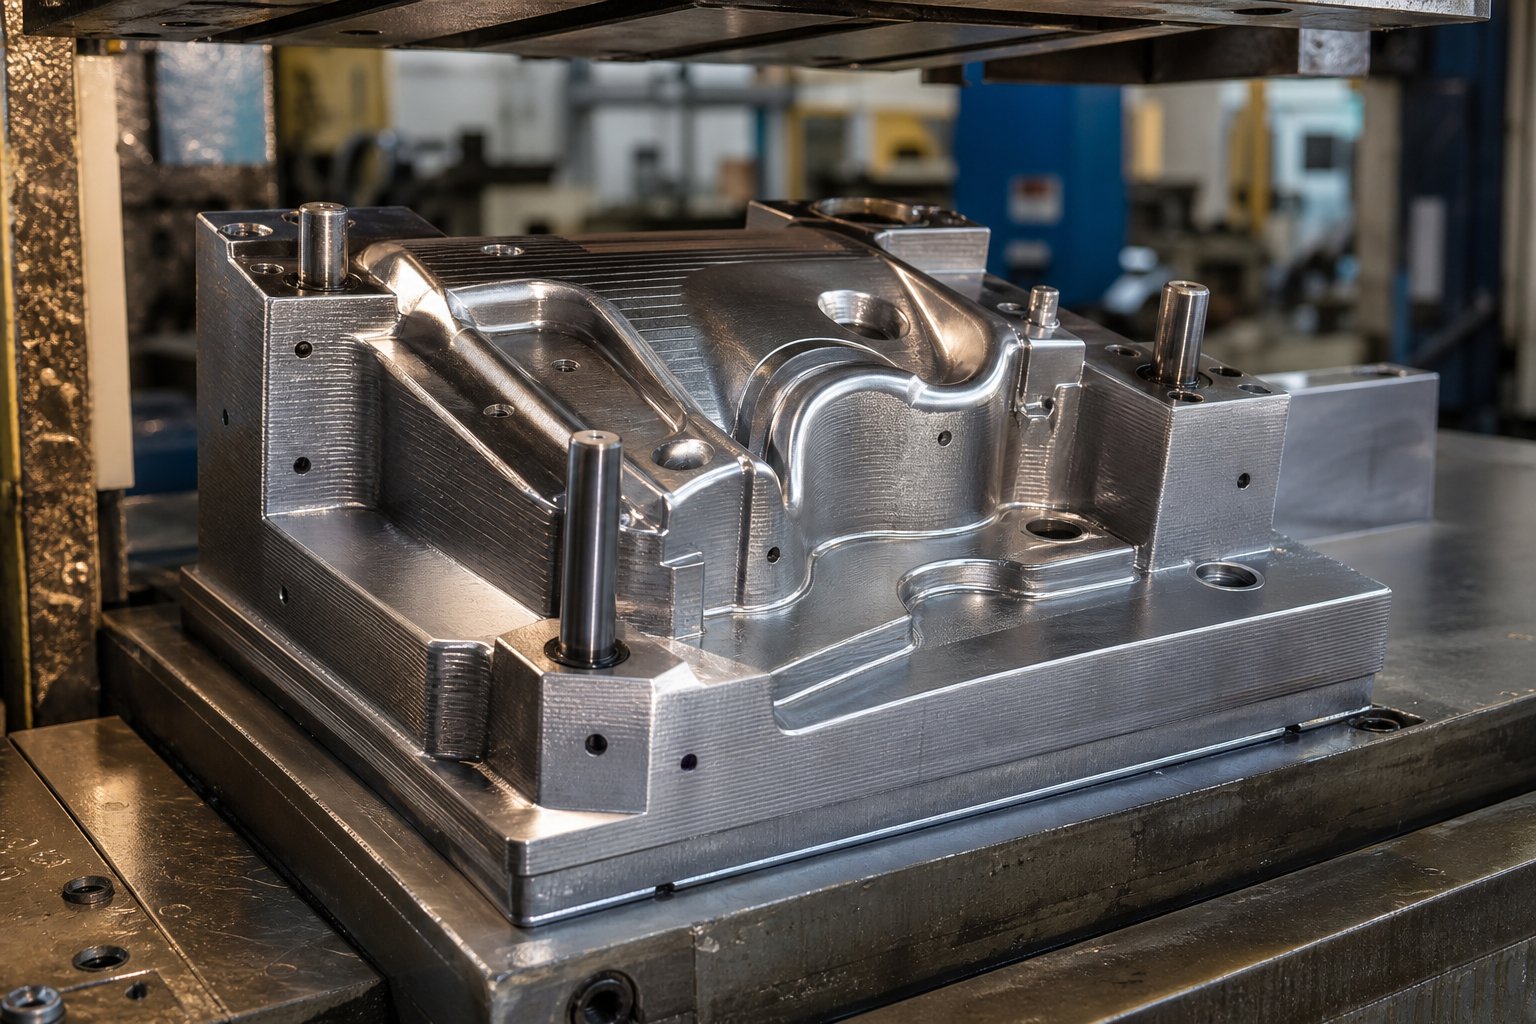
Vad en 3D-tryckt metallstämpelmatris egentligen är
Föreställ dig att hoppa över veckor av ledtid för CNC-bearbetning och istället skriva ut exakt den formgeometri du behöver över natten. Det scenariot driver ett stort intresse för tillsatstillverkning för stämplingsverktyg, från garageverkstäder som bildar aluminiumfästen till fordonsforskningslabb som stämplar ultrahög-hållfast stål.
Men själva begreppet kan betyda väldigt olika saker beroende på vem man frågar. Så låt oss grunda detta tydligt innan vi går djupare.
Vad är en 3D-tryckt metallstämpelmatris
En 3D-tryckt metallstansform är ett formverktyg som produceras genom additiv tillverkning - antingen från tekniska polymerer eller metallpulver - utformade för att forma plåtdelar under presskraft, ersätta eller komplettera konventionellt bearbetade verktyg.
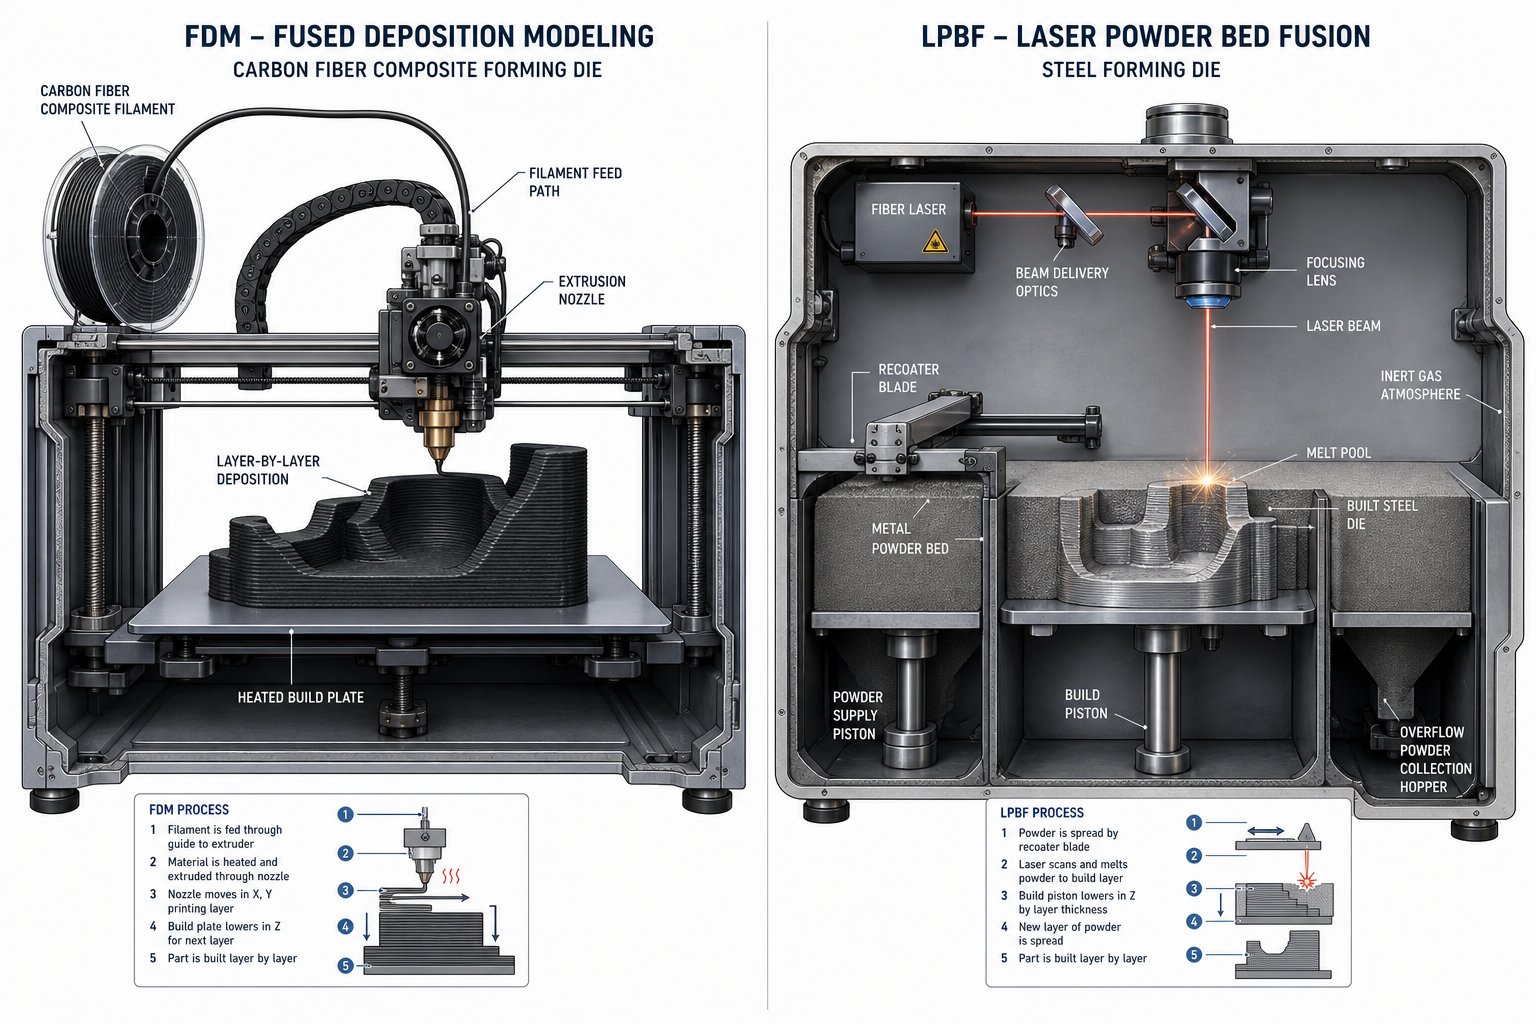
Den definitionen spänner över ett brett spektrum. I ena änden hittar du amatörer och prototypteam som skriver ut polymermatriser från material som PLA, nylon eller kolfiber-kompositer på stationära FDM-maskiner. Dessa 3D-tryckta plåtformar fungerar bra för låg-kraftsformning av tunt aluminium eller koppar. Å andra sidan producerar industriella användare faktiska metallformar genom laserpulverbäddsfusionsprocesser - som vanligtvis kallas DMLS eller SLM - med hjälp av verktygsstål eller maråldrat stålpulver. Som Protolabs förklarar är DMLS och SLM i huvudsak samma laserpulverbäddfusionsteknologi trots de olika förkortningarna; båda helt smälter metallpulver lager för lager för att skapa täta, funktionella delar.
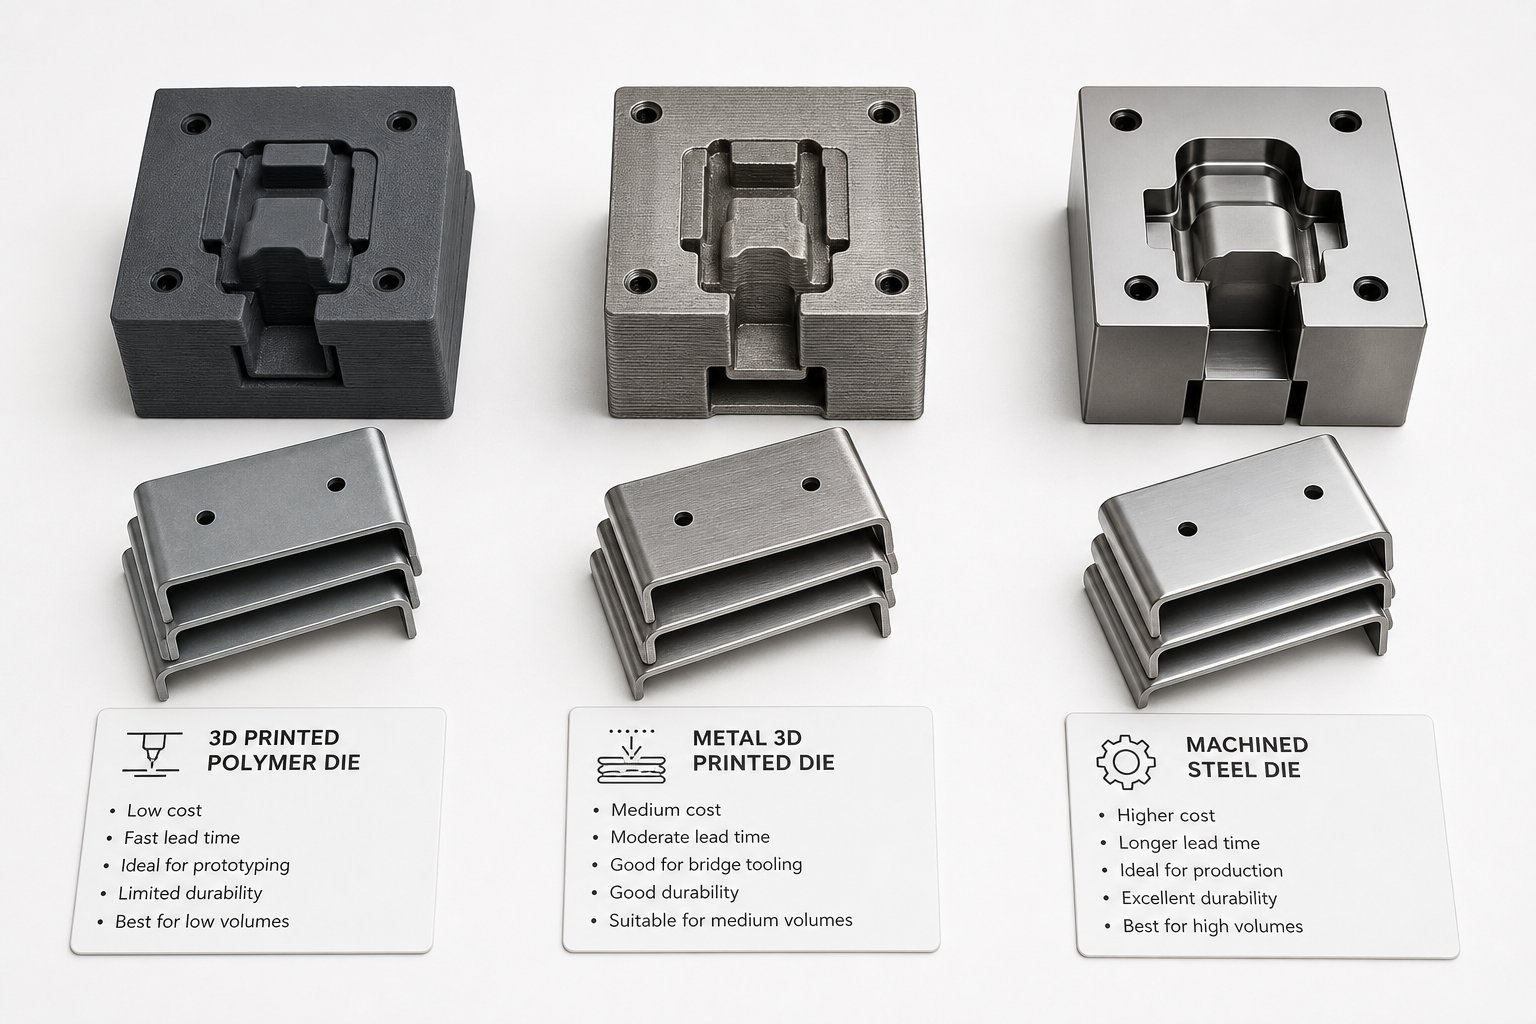
Skillnaden är viktig eftersom en polymerplåtsform och en metall-tryckt har fundamentalt olika roller. Polymerformar fungerar som snabbformningsverktyg för geometrivalidering och korta serier. Metall 3D-formar fungerar som produktions-kapabla skär som kan stämpla tusentals delar. Forskning vid Oakland University, till exempel, testade belagda 3D-tryckta metallskär mot traditionella D2 verktygsstålskär avstämpling av 50 000 delar från 1-mm-tjockt DP980 ultrahöghållfast stål- och båda fungerade bra utan några signifikanta repor på de bildade proverna.
Varför additiv verktyg vinner dragkraft
Traditionell formtillverkning innebär att smida ämnesmaterial och sedan ta bort betydande material genom CNC-bearbetning - en dyr och tidskrävande process-, särskilt för komplexa geometrier. Additiv tillverkning vänder på den ekvationen. Du bygger bara den geometri du behöver, lager för lager, vilket eliminerar det mesta materialspillet.
Fördelarna går utöver materialbesparingar. Enligt Thomas Eberius avAachen Center for Additive Manufacturing, AM leder till förbättrade cykeltider och minskad energianvändning, vilket hjälper tillverkare att öka produktionsvolymen och få ut produkterna snabbare på marknaden. Han uppskattar att tekniken kan penetrera 50-60 % av den tyska verktygsmarknaden när adoptionsstrategier mognar, med andra regioner i Europa, Asien och Nordamerika på en liknande bana.
För mindre team är överklagandet ännu mer omedelbart. En 3D-skrivare för verktyg eliminerar behovet av att outsourca enkla pressverktyg för metallformning, vilket minskar ledtiderna från veckor till timmar. Oavsett om du validerar en stämplad dels geometri innan du bestämmer dig för produktionsverktyg eller kör en kort sats av formade komponenter, erbjuder additiv verktyg en snabbare väg.
Den här guiden täcker hela spektrumet - från skrivbordsformar av polymer för hobbyformning av 3D-plåt genom industriella-metalltryckta skär som är klassade för tiotusentals träffar. Den verkliga frågan är inte om tekniken fungerar. Det är vilken metod som passar dina specifika material, volym och kvalitetskrav.
3D-utskriftstekniker som används för stämplingsverktyg
Vilken tillsatsprocess producerar faktiskt en form som kan hantera formningskrafter utan att spricka vid första träffen? Svaret beror på om du behöver ensnabbt 3d-formningsverktygför en handfull delar eller en hållbar metallform byggd för att hålla tusentals presscykler. Två distinkta kategorier av teknik tjänar dessa behov, och de fungerar på fundamentalt olika sätt.
Polymer 3D-utskriftsteknik för formverktyg
Polymer-baserad 3D-utskrift ger dig den snabbaste vägen från CAD-fil till funktionellt stämplingsverktyg. Två processer dominerar detta utrymme:
FDM (Fused Deposition Modeling)smälter termoplastisk filament genom ett uppvärmt munstycke och avsätter det lager för lager. För formapplikationer ger material som nylon, ABS, PETG och kol-fiber-förstärkta kompositer den tryckhållfasthet som krävs för att bilda tunn-plåt. SomTillverkaren konstaterar, uppnår FDM den bästa balansen mellan kostnad, hastighet, styrka och tillgänglighet för formverktyg. Du kan förstärka tryckta verktyg med inbäddade metallplattor, pluggar eller bultar och ha en anpassad form redo på timmar snarare än dagar.
Avvägningen? FDM-delar är anisotropa - starkare längs lagerlinjerna (X- och Y-axlar) men svagare över dem (Z-axeln). Utskriftsorientering har enorm betydelse för 3d-plåtformningsverktyg. Rikta in den starkaste riktningen med axeln som tar formande belastning, och du förlänger livslängden dramatiskt.
SLA (stereolitografi)använder en UV-laser för att härda flytande harts, vilket ger delar med exceptionell ytfinish och snäva toleranser (±0,05–0,13 mm enligt MakerStages processjämförelse). Den ytkvaliteten överförs direkt till dina formade delar. De flesta SLA-hartser är dock spröda under upprepade tryckbelastningar, vilket gör dem dåligt lämpade för stämplingstillämpningar som involverar slag eller högt tonnage. SLA fungerar bäst för prägling med låg-kraft eller engångs-geometrivalidering där ytdetaljer är viktigare än hållbarhet.
Metall 3D-utskriftsteknologier för produktionsverktyg
När polymeren inte kommer att överleva de inblandade krafterna, inleds tillverkningen av metalltillsatser. Dessa processer producerar helt täta metallformar som kan utföra verkligt produktionsarbete.
DMLS/SLM (Laser Powder Bed Fusion)använder en hög-laser -, vanligtvis 200 till 1 000 watt - för att helt smälta metallpulver i en inert gaskammare, och bygga formen lager för lager med en upplösning på 20–60 µm. Som Sodick förklarar är DMLS och SLM i huvudsak samma klass av teknik - namnskillnaderna är till stor del historiska. Moderna system uppnår mer än 99,5 % densitet, vilket ger formar med mekaniska egenskaper som uppfyller eller överstiger bearbetade ekvivalenter. För verktygstillverkare stöder LPBF verktygs{13}}material som H13, maråldrat stål och Inconel, och möjliggör komplexa interna funktioner som är omöjliga att bearbeta på konventionellt sätt.
Binder Jettingtar ett snabbare men mindre direkt tillvägagångssätt. Istället för att laser-smälta pulver avsätter det ett flytande bindemedel lager för lager, vilket skapar en "grön" del som sedan går igenom avbindning och ugnsintring. Utskriftssteget är snabbt och maskinerna kostar mindre i förväg. Avvägningen är högre porositet och potentiell dimensionell krympning under sintring, vilket gör snäva toleranser svårare att hålla. För stämplingsformar som kräver upprepade stötar med hög-kraft, misslyckas bindemedelssprutning i allmänhet utan omfattande efterbehandling.-
Metal FFF (Bound Metal Deposition)extruderar en metall-polymerkompositfilament, binder sedan bort och sinter delen till solid metall. System från Desktop Metal och Markforged fungerar i vanliga butiksmiljöer utan löst pulver eller inert gas. Delar kostar 5–10 gånger mindre än DMLS för jämförbara geometrier, även om densitet (96–99 %) och tolerans är lägre. För en 3d-skrivare för verktyg till lättillgängliga prisklasser erbjuder Metal FFF en praktisk ingång till tillverkning av metallformar för stämpling i liten-volym.
| Teknologi | Materialtyp | Formande kraftkapacitet | Ytfinish (Ra) | Typiskt volymområde |
|---|---|---|---|---|
| FDM (polymer) | PLA, ABS, nylon, CF-nylon | Låg till Medium | 10–25 µm | 1–100 delar |
| SLA (polymer) | Hårda/höga-hartser | Låg | 1–3 µm | 1–10 delar |
| DMLS/SLM (metall) | Verktygsstål, Maraging Steel, Inconel | Hög | 6–20 µm | 1 000–100,000+ delar |
| Binder Jetting (metall) | Rostfritt stål, verktygsstål | Medium | 6–15 µm | 100–5 000 delar |
| Metall FFF | H13, 17-4 pH, 316 L | Medium till Hög | 8–20 µm | 100–10 000 delar |
Varje teknik upptar en annan zon i kostnads-mot-hållbarhetsspektrumet. Rätt val beror mindre på vilken process som låter mest imponerande och mer på vilken plåt du formar, hur många delar du behöver och vilken ytkvalitet din applikation kräver - faktorer som handlar om materialval.
Materialvalskriterier för 3D-utskrivna matriser
Att välja en 3D-utskriftsteknik är bara halva ekvationen. Materialet du matar in i den maskinen avgör om din tärning överlever tio träffar eller tiotusen. Istället för att sortera alternativen efter märke eller skrivarmodell, är det mer vettigt att organisera dem efter vad din applikation faktiskt kräver: hur mycket kraft formen måste motstå, vilken ytkvalitet du behöver på den formade delen och hur många delar du planerar att stämpla.
Alternativ för polymermaterial och deras gränser
Polymerformar fungerar som en snabb plåtformare när krafterna förblir låga och volymerna förblir små. Varje material upptar olika prestandanivåer:
PLAär det lättaste att skriva ut och det styvare vanliga filamentet, med en draghållfasthet på 50–60 MPa och en modul på 3,5 GPa. Den styvheten hjälper den att hålla formen under tryckbelastning. Fångsten? PLA är skör - den splittras snarare än deformeras - och mjuknar runt 55 grader. Friktionsvärme från upprepade presscykler kommer att försämras snabbt. Använd den endast för ensiffrig{10}}produktion i tunn aluminium- eller kopparfolie.
ABSbyter råhållfasthet (35–40 MPa draghållfasthet) för bättre seghet och en högre värmeavböjningstemperatur runt 95 grader. Den absorberar stötar utan att spricka som PLA gör, vilket gör den mer förlåtande under upprepade formningsbelastningar. Ett rimligt val för lätta-metallpressformar som måste överleva blygsamma produktionsserier.
PETGsitter mellan PLA och ABS - styvare än ABS med ungefär 2,0–3,0 GPa-modul, tuffare än PLA och lätt att skriva ut. Dess 70 graders värmeavböjning gör den lämplig för stansar som inte kommer att uppleva betydande friktionsuppvärmning.
Nylon (PA6/PA12)är arbetshästen för funktionell polymerverktyg. Med en draghållfasthet på 60–80 MPa, utmärkt slaghållfasthet och värmeavböjning över 120 grader, klarar nylon upprepade tryckcykler mycket bättre än PLA eller ABS. Den själv-smörjande ytan minskar friktionen mot plåt. Nackdelen är fuktabsorption - torka din filament innan utskrift, annars kommer formen att fungera dåligt.
Kol-fiberkompositer (CF-nylon)skjuta polymermatriser mot sitt tak. Styvheten hoppar till 6–10 GPa, draghållfastheten når 80–100+ MPa och värmeavböjningen når 150–160 grader. Dessa kompositformar motstår deformation under belastningar som skulle krossa standardnylon. De kräver ett härdat stålmunstycke för att trycka och kostar avsevärt mer, men för formning av mjukt stål upp till cirka 0,6 mm representerar de den övre gränsen för vad polymermetallformningsformar klarar av.
SLA-hartserutmärker sig i ytfinish snarare än hållbarhet. Styvt 10K-harts når 88 MPa draghållfasthet och 10 GPa-styvhet, men dess extrema sprödhet (skårad Izod på bara 20 J/m) gör att den spricker-benägen vid upprepad stämpling. Reservera SLA-matriser för prägling, prägling eller engångs-geometrikontroll där ytdetaljer överförs direkt till den formade delen.
Metallpulverval för hållbara stansar
När polymeren inte kan överleva de inblandade krafterna, tillhandahåller metallpulver tryckta via laserpulverbäddfusion eller bunden metallavsättning verktyg i produktionskvalitet. Materiallandskapet här kartläggs direkt till traditionella formstål:
Maråldrat stål (MS1/18Ni-300)är det vanligaste valet för tryckta stämpelmatriser. Efter ålders-härdande värmebehandling når den en hårdhet på 50–55 HRC med utmärkt seghet. Den bearbetar och EDM-finishar lätt efter-tryck, vilket gör den praktisk för stansar som behöver snäva yttoleranser. Maråldrat stål passar medium-till-hög-volymspressning av mjukt stål och aluminium.
Verktygsstål (H13, H11)leverera den slitstyrka som alla verktygstillverkare känner.H13 och H11 kombinerar hög hållfasthet med utmärkt korrosionsbeständighet, vilket gör dem idealiska för varma-arbeten eller stansar som bildar abrasiva hög-hållfast stål. Utskrift av H13 kräver noggrann termisk hantering för att förhindra sprickbildning, men den resulterande formen presterar jämförbart med sin bearbetade motsvarighet.
Rostfritt stål (316L, 17-4 PH)erbjuder korrosionsbeständighet och goda mekaniska egenskaper till en lägre kostnad än verktygsstål. 17-4 PH, en utfällnings-härdningsgrad, uppnår hårdhet upp till 40 HRC efter värmebehandling. Den fungerar bra för formning av rostfri plåt eller för att arbeta i korrosiva miljöer, även om dess slitstyrka är mindre än dedikerade verktygsstål för körningar med stora-volymer.
Inconel (718/625)hanterar extrema förhållanden - hög-temperaturstämpling, formning av superlegeringar eller applikationer som involverar korrosiva miljöer. Dess höga-hållfasthet och korrosionsbeständiga-egenskaper gör den livskraftig där andra formstål skulle mjukna eller korrodera. Avvägningen är kostnad och bearbetbarhet; Inconel-matriser är dyra att trycka och svåra att färdigställa.
Matchande material till applikationskrav
Istället för att välja det starkaste eller billigaste alternativet, matcha materialet till dina fyra viktiga beslutsfaktorer. Använd den här checklistan som en startram:
- Formningskraft under 5 kN, tunn aluminium- eller kopparfolie:PLA eller PETG (lägsta kostnad, snabbaste hanteringen)
- Formningskraft 5–20 kN, mjukt stål upp till 0,6 mm:Nylon eller CF-nylonkompositer (bästa hållfasthet-till-kostnadsförhållande i polymer)
- Ytfinish kritisk, mycket låg volym:SLA Rigid 10K Resin (överför fina detaljer, engångs-användning)
- Formningskraft över 20 kN, medium-till-hög volym:Maråldrat stål eller H13 verktygsstål (produktions-hållbarhet)
- Frätande miljö eller rostfri plåtformning:17-4 PH rostfritt eller Inconel (kemisk beständighet utan att ge avkall på hårdhet)
- Produktionsvolym under 100 delar:Polymerformar ger den bästa kostnadsfördelen
- Produktionsvolym 100–10 000 delar:Metall-tryckta formar blir ekonomiska när man tar hänsyn till utbytesfrekvensen
- Produktionsvolym över 10 000 delar:Utvärdera metall-tryckta formar mot konventionella bearbetade verktyg per-delbasis
Tänk på att materialval direkt formar hur länge din die varar och hur den slutligen misslyckas. En CF-nylondyna kan leverera 200 perfekta delar innan ytslitage försämrar kvaliteten, medan en maråldrat stålform bibehåller toleransen över 50 000 cykler. Dessa livslängdsskillnader - och de specifika fellägen som driver dem - avgör om ditt materialval var det rätta för produktionen framåt.
Plåtkompatibilitet med 3D-tryckt verktyg
Ditt matrismaterial berättar bara halva historien. Den andra halvan? Vad du egentligen formar. En nylonform av kol- som tränger igenom 0,5 mm aluminium kommer att spricka vid sitt första möte med 1,0 mm rostfritt stål. Själva plåten - dess hårdhet, tjocklek och elastiska beteende - avgör om en 3D-tryckt form är ett praktiskt verktyg för plåtformning eller ett recept för bortkastad tid och trasig plast.
Hur plåthårdhet påverkar stansens genomförbarhet
Hårdheten avgör hur mycket kraft arket motstår under formningen, och den kraften överförs direkt till din form. Mjuka metaller som död-mjuk koppar och 1100--seriens aluminium ger cirka 35–70 MPa. Mjukt stål (AISI 1018/1020) hoppar till 250–350 MPa sträckgräns. Rostfritt stål (304/316) skjuter ännu längre, med sträckgränser på 200–290 MPa i glödgat tillstånd men betydligt högre arbetshärdningshastigheter- som ökar belastningen när formningen fortskrider. Hög-hållfast stål - som DP980 och borstål som används i biltillämpningar – når sträckgränser över 600 MPa.
Vad betyder detta för valet av formverktyg? En polymerform kan hantera de formningsbelastningar som genereras av mjukt aluminium eftersom plåten ger efter innan formen utsätts för farliga tryckspänningar. Milt stål kräver avsevärt mer kraft för att deformeras, vilket pressar polymermatriser mot sina lastgränser även vid tunna mått. Rostfritt stål och hög-hållfast stål genererar formningskrafter som överstiger polymerens kompressionskapacitet i nästan alla praktiska scenarier.
SomTillverkaren förklarar, mjukt stål och mjukt aluminium är mycket mer formbara än hög-hållfasta material, vilket direkt påverkar formningskrafterna och de minsta böjradier som är involverade. Högre kolhalt i stål eller högre hårdhet i aluminium minskar duktiliteten och formbarheten, vilket ökar den erforderliga kraften och den minsta radien som kan produceras. Den kraftökningen är det som driver dig från polymerverktyg till metall-tryckta eller konventionella stansar.
Mättjocklek och bildande kraftrelationer
Tjocklek multiplicerar kraftkraven icke-linjärt. En fördubbling av plåttjockleken fördubblar inte bara tonnaget - det fyrdubblar det ungefär för bockningsoperationer, eftersom formningskraften skalar med kvadraten på materialtjockleken i de flesta pressmetallformningsekvationer. En polymerform som bekvämt formar 0,5 mm aluminium kan misslyckas katastrofalt vid 1,5 mm av samma material, även om metalltypen inte har förändrats.
Här är ett praktiskt sätt att tänka på det. Plåtmått som vanligtvis används vid stämpling sträcker sig från ungefär 0,005 till 0,249 tum (cirka 0,13 till 6,3 mm). I den tunna änden förblir formningskrafterna tillräckligt låga för polymerverktyg över de flesta metaller. I den tjocka änden kräver även aluminiumplåt krafter som endast-metalltryckta eller härdade stålformar kan tåla.
Den kritiska tröskeln för polymer FDM-matris tenderar att landa runt:
- Aluminiumlegeringar:upp till 1,0–1,5 mm (beroende på legeringshårdhet och geometrikomplexitet)
- Koppar och mässing:upp till 0,8–1,0 mm
- Milt stål:upp till 0,5–0,8 mm (med hög-kompositfilament)
- Rostfritt stål:i allmänhet inte genomförbart med polymerformar, oavsett fyllnadsdensitet
Utöver dessa tröskelvärden överstiger tryck- och skjuvkrafterna under formningen vad till och med 100 % fyllnadskol-fibernylon kan motstå utan att ytan krossas eller delamineras. Du kommer att märka att formen börjar deformeras innan arket - ger ett tydligt tecken på att du har överskridit verktygets kapacitet.
Vår-Backkompensationsstrategier
Varje formad metalldel fjädrar tillbaka mot sin ursprungliga plana form när tryckkraften släpper. Fjäder-tillbaka är frigöring av elastisk belastning och den fjälls direkt med materialets sträckgräns. Mjukt aluminium kan fjädra tillbaka 1–2 grader i en enkel böj, medan rostfritt stål eller hög-hållfast stål kan fjädra tillbaka 5–10 grader eller mer under identisk geometri.
För 3D-tryckta formar innebär fjäder-backkompensation över-böjning av - och utformar formen för att forma arket förbi dess målvinkel så att den slappnar av tillbaka till rätt position. Ett arbetsstycke av plåt med 2 graders fjäder-bakåt kräver en stansvinkel som är minst 2 grader skarpare än målet för att ta hänsyn till denna elastiska återhämtning. När radien ökar i förhållande till materialtjockleken ökar fjädern-tillbaka ytterligare, ibland betydligt.
Kompensationsstrategier skiljer sig åt beroende på formtyp:
- Polymer dör:Eftersom de är billiga och snabba att trycka om kan du upprepa snabbt. Skriv ut, forma, mät fjäderns-ryggvinkel, justera sedan din CAD-modell och skriv ut igen. Den här testmetoden-och-fel fungerar bra eftersom varje iteration kostar minimalt med tid och material.
- Metall-tryckta formar:Iterera i polymer först till spikfjäder-ryggkompensation, och förbind sedan till ett metalltryck med den korrigerade geometrin. Att omarbeta en-metalltryckt form är dyrt, så det är viktigt att få rätt vinkel i förväg.
- Material med hög-avkastnings-hållfasthet:Överväg lättade formgeometrier med inkluderade vinklar på 78 eller 73 grader, som tillåter djupare stanspenetrering för att övervinna fjäder-bakåt utan interferens mellan formytorna och materialet.
Plåtens kornriktning påverkar också både formningskraft och fjäder-bakåt. Formning med kornet (längsgående) kräver mindre böjkraft eftersom duktiliteten lätt sträcker sig i den riktningen, men längsgående böjning ökar risken för ytsprickor och kräver en större böjradie. Formning över kornet (tvärgående) ökar tonnaget men accepterar snävare radier. När du designar en 3D-tryckt form, verifiera om dina ämnen kommer att orientera med eller mot fibrerna, och dimensionera din forms radie och kompensationsvinkel därefter.
| Typ av plåt | Typisk avkastningsstyrka | Polymer FDM-munstycke | Polymer SLA-matris | Metall-tryckt form |
|---|---|---|---|---|
| Aluminium 1100 (mjuk), upp till 1,0 mm | 35–105 MPa | Ja | Ja (endast låg kraft) | Ja |
| Aluminium 6061-T6, upp till 1,0 mm | 240–275 MPa | Marginal (endast CF-nylon) | Inga | Ja |
| Koppar / Mässing, upp till 0,8 mm | 70–200 MPa | Ja | Ja (endast prägling) | Ja |
| Mjukt stål (1018), upp till 0,6 mm | 250–350 MPa | Marginal (endast CF-nylon) | Inga | Ja |
| Mjukt stål (1018), 0,6–1,5 mm | 250–350 MPa | Inga | Inga | Ja |
| Rostfritt stål (304), valfri mätare | 200–290 MPa (arbete-härdar) | Inga | Inga | Ja |
| Hög-stål (DP980/bor), valfri mätare | 600–1,000+ MPa | Inga | Inga | Ja (maraging/H13) |
Var ärlig mot dig själv när du läser den här tabellen. "Marginal"-posterna betyder att framgång beror mycket på geometrisk enkelhet, utskriftsinställningar och formningshastighet. En grund kanal i 0,5 mm mjukt stål med en CF-nylondyna? Möjligt, med konservativa parametrar. Ett djupdrag på samma mått? Döden kommer inte att överleva. Rostfritt stål och hög-hållfasta material kräver metall-tryckta eller konventionella verktyg - inget fyllningsmönster eller väggtjocklekstrick förändrar fysiken.
Det verkliga värdet av att förstå dessa kompatibilitetsgränser är att undvika bortkastade utskrifter och felaktiga delar. Matcha din plåttyp och tjocklek till rätt formklass från början, så kommer du att ägna din tid åt att förfina geometrin istället för att trycka om krossade verktyg. Den förfiningsprocessen - från initial CAD-design till utskrift, efter-bearbetning och första artikelformning - är där det praktiska arbetsflödet börjar.
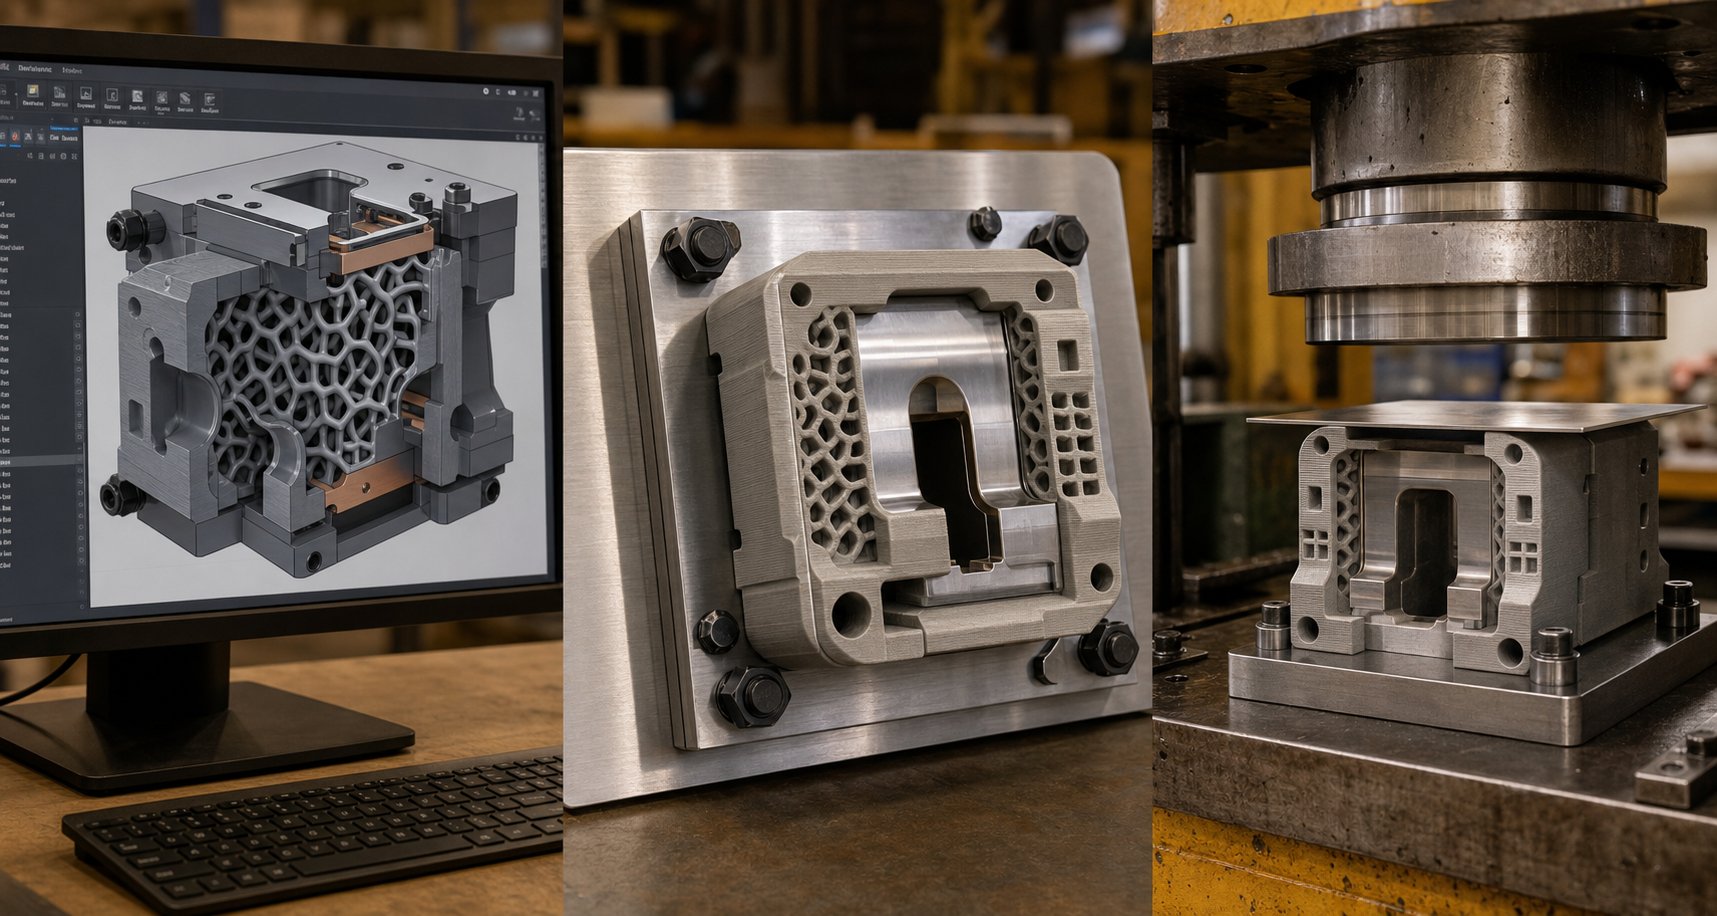
Fullständigt arbetsflöde från CAD-design till formad del
Att veta vilka material och plåt som fungerar tillsammans är viktigt, men det hjälper dig inte förrän du faktiskt producerar en funktionell form och stämplar en bra del med den. Det kompletta 3d-utskrivna arbetsflödet för formdesign involverar sex distinkta steg, var och en med beslut som direkt påverkar om ditt verktyg överlever produktionen eller misslyckas under den första cykeln.
- CAD-design med additiv-specifika överväganden
- Inställning av skiva och skriva ut parameter
- Utskrift av formen
- Efter-bearbetning och dimensionell verifiering
- Pressinställning och första artikelformning
- Planering av formunderhåll och byte
Låt oss gå igenom varje steg med de praktiska detaljerna du behöver för att få det rätt första gången.
CAD-design och additiv tillverkning
När du närmar dig cad-design för stämplingsformarbete i ett additivt sammanhang, designar du för två verkligheter samtidigt: formningsoperationen och tryckprocessen. Ignorera endera, och du kommer att sluta med en tärning som antingen inte kan skrivas ut rent eller inte kan överleva presslaster.
Väggtjocklek och massa.Polymerstämpelmatriser behöver avsevärt mer bulk än du kan förvänta dig. Minsta väggtjocklek för FDM-verktyg bör vara 8–12 mm i lastbärande områden. Tunna-tvärsnitt under 2 mm deformeras snabbt under tryckbelastning och värme, somFormlabs forskning bekräftar- yttjocklek mindre än 1–2 mm kommer att deformeras av värme vid formningsapplikationer. För metall-tryckta formar ger 3–5 mm väggsektioner vanligtvis tillräcklig styvhet, eftersom materialet i sig bär avsevärt högre belastningar per ytenhet.
Dragvinklar.Inkludera 3–5 graders drag på alla vertikala väggar i formhåligheten. Detta tjänar dubbla syften: det underlättar utkastning av delar efter formning (förhindrar att plåten låser sig i formen) och förbättrar tryckbarheten genom att minska överhäng som behöver stödstrukturer. Speciellt för polymermatriser minskar dragvinklarna urtagningskrafterna som kan flisa eller spricka verktygsytan.
Förstärkningsstrategier.Polymerformar fungerar sällan som fristående monolitiska verktyg under pressbelastningar. Designa din form så att den integreras med en stödplatta -, vanligtvis en aluminium- eller stålplatta som fördelar kraften över formens baksida. Planera urtag eller bulthål i din CAD-modell för att fästa den tryckta formen på denna stödstruktur. Vissa designers bäddar in stålpinnar eller bultar i trycket genom att pausa mitt-utskrift och infoga hårdvara, vilket skapar ett kompositverktyg som klarar mycket mer belastning än enbart polymer.
Utfyllnadsmönster för 3d-utskrivna verktyg.Det är här interna geometribeslut direkt bestämmer livslängden. Tre mönster dominerar verktygsapplikationer:
- Gyroid:Ger nära-isotropisk styrka, vilket innebär att den motstår krafter ungefär lika i alla riktningar.Gyroidens kontinuerligt krökta geometriger också utmärkt motstånd mot skjuvkrafter. För stämplingsdynor som upplever utanför-axlar eller komplexa formgeometrier är gyroid med 60–80 % densitet standardrekommendationen.
- Kubisk:Skapar en tre-dimensionell rutnätsstruktur som utmärker sig vid vertikalt kompressionsmotstånd. Om din formningsbelastning huvudsakligen löper rakt ner genom formen (enkla V-böjar, kanalformer), ger kubisk fyllning med 50–70 % densitet stark prestanda med mindre material än gyroid vid motsvarande styrka.
- Rutnät:Det enklaste och snabbaste-utskriftsmönstret, med vinkelräta linjer som bildar kvadrater. Grid hanterar direkt vertikal kompression bra, men presterar dåligt under skjuvning eller belastning från-axeln. Använd den endast för platt-bottnade stansar med enbart tryckbelastning - aldrig för stansar med vinklade formytor.
För de flesta stansapplikationer ger gyroid vid 70 % fyllnadstäthet eller högre dig den bästa kombinationen av tryckhållfasthet och konsekvent prestanda över belastningsriktningar. Att gå till 100 % ifyllning är sällan värt den extra utskriftstiden - forskning visar minskande hållfasthetsavkastning över 60–80 % densitet, medan utskriftstiden ökar linjärt.
Lagertillägg.Planera extra material (minst 0,5 mm) på kritiska formningsytor. Du tar bort detta under efterbearbetning-för att ange slutliga dimensioner. Det är mycket lättare att slipa eller bearbeta bort extra material än att trycka om en underdimensionerad form.
Utskriftsparametrar och efter-bearbetning
Med din CAD-modell optimerad översätter skivningsinställningar dessa designintentioner till fysisk verklighet.
Lagerhöjd:Använd 0,1–0,15 mm skikt för att forma ytor som kommer i kontakt med plåt. Finare lager innebär jämnare ytor och bättre måttnoggrannhet, som båda överförs direkt till formdelens kvalitet. För icke-kritiska områden (stödytor, monteringsytor), 0,2–0,3 mm lager påskyndar saker utan påföljder.
Utskriftsriktning:Orientera formen så att de bildade belastningarna pressar ihop lagren istället för att försöka dra isär dem. För en V-dyna innebär detta utskrift med formhåligheten vänd uppåt och skikten staplade parallellt med formytan. Skiktdelaminering under dragbelastningar är det vanligaste felläget i FDM-verktyg - korrekt orientering förhindrar det.
Antal omkretsar:Öka ytterväggsskikten till minst 4–6 omkretsar. Dessa solida yttre skal bär majoriteten av tryckbelastningar och skyddar inre fyllningar från direktkontakt med plåten. Fler omkretsar förbättrar också ytans hållbarhet.
Efterbearbetning av 3d-tryckta stansar överbryggar gapet mellan råtryck och funktionellt verktyg:
- Stöd för borttagning och rengöring:Ta bort allt stödmaterial, var särskilt uppmärksam på att forma ytor. Eventuella återstående nubbar eller märken kommer att telegrafera in i dina formade delar.
- Ytbehandling:Sandbildande ytor genom progressiva korn - 120 till 220 till 400 - för att eliminera lagerlinjer. För polymermatriser skapar en epoxibeläggning på formningsytan en hårdare hud som motstår slitage längre. För SLA-munstycken jämnar mediablästring med glaspärlor ytan och kan faktiskt förbättra de mekaniska egenskaperna.
- Dimensionell verifiering:Mät kritiska mått med bromsok eller en CMM. Jämför mot din CAD-modell och notera avvikelser. Typisk måttnoggrannhet för FDM-verktygskörningar ±0,1–0,3 mm; SLA uppnår ±0,05 mm. Om kritiska formningsytor är otillräckliga, bearbeta eller slipa dem till tolerans med hjälp av den lagermängd du planerade tidigare.
- Värmebehandling (endast metallformar):Metall-tryckta formar kräver stressavlastning och ofta åldrings-härdning. Maråldrat stål, till exempel, behöver åldras vid cirka 490 grader i 6 timmar för att nå full hårdhet (50–55 HRC). Hoppa över det här steget och din metallform kommer att underprestera betydligt.
Tryck på Setup och First Article Forming
Din tärning är tryckt, färdig och dimensionellt verifierad. Att få den in i pressen korrekt avgör om den första träffen ger en bra del eller ett förstört verktyg.
Integration av stödplåt:Placera aldrig en polymermatris direkt på en pressbädd utan en metallplatta. Plåten fördelar tryckkraften över hela formens fotavtryck, vilket förhindrar lokal krossning. Använd en slipad platt aluminiumplåt med minst 6 mm tjocklek för applikationer med låg-tonnage, eller en stålplåt för allt över 10 kN. Fäst formen på stödplattan med bultar, klämmor eller en försänkt ficka som förhindrar rörelse i sidled under formningen.
Inriktning:Montera centreringsstift eller använd registreringsfunktioner som är tryckta i formhalvorna för att säkerställa stans-till-inriktning. Förskjutning så liten som 0,5 mm orsakar ojämn belastning som påskyndar slitaget på formen på ena sidan och producerar inkonsekventa delar.
Inställningar för hastighet och kraft:Börja konservativt. Minska presshastigheten till 50 % av vad du skulle använda med konventionella verktyg. Polymerformar tolererar inte stötar på det sätt som härdat stål gör - långsammare ramhastigheter gör att materialet kan absorbera formande belastningar successivt snarare än att utsättas för stötar. Av samma anledning, minska mängden till det minimum som uppnår full formning, öka sedan stegvis om delen inte är helt formad.
Första artikelinspektionen:Forma en del, ta bort den och mät den mot dina måldimensioner. Kontrollera efter:
- Fjäder-bakåtavvikelse (jämför faktisk vinkel med målvinkel)
- Ytmärken eller repor överförda från formskiktslinjer
- Dimensionsnoggrannhet vid kritiska egenskaper
- Eventuella tecken på formdeformation (blanka fläckar, kompressionsmärken på formytan)
Om fjädern-tillbaka överskrider toleransen, justera formgeometrin enligt kompensationsstrategierna som diskuterats tidigare och tryck igen. Om ytmärken uppstår löser ytterligare slipning eller beläggning dem. Om formen visar kompressionsmärken efter en enda träff, är ditt materialval eller fyllnadsdensitet inte tillräcklig för att de involverade formningskrafterna - går upp till en styvare materialklass snarare än att trycka om med samma spec.
Underhållscykel:Inspektera formytan var 10:e–20:e del för polymerverktyg, var 500–1 000:e del för metall-tryckta formar. Slitmönster avslöjar sig som yta matt, kantavrundning eller mikro-sprickor vid spänningskoncentrationer. Lätt slipning mellan körningarna kan förlänga livslängden på polymermatrisen, medan metallformar drar nytta av periodisk polering av formningsytor. Spåra dimensionsavvikelser på dina formade delar - när mätningar närmar sig toleransgränser, tärningen närmar sig slutet av livet.
Denna slut-till-slutprocess - komprimeras vanligtvis till 24–72 timmar för polymerformar och 1–2 veckor för-metalltryckta formverktyg inklusive värmebehandling. Jämför det med 4–8 veckor för konventionellt bearbetade verktyg, så blir tidsfördelen tydlig. Men hastigheten spelar bara roll om formen faktiskt håller tillräckligt länge för att avsluta din produktionskörning, vilket väcker den kritiska frågan om hur dessa verktyg misslyckas och vad du kan göra för att förhindra det.
Analys av livslängd och felläge
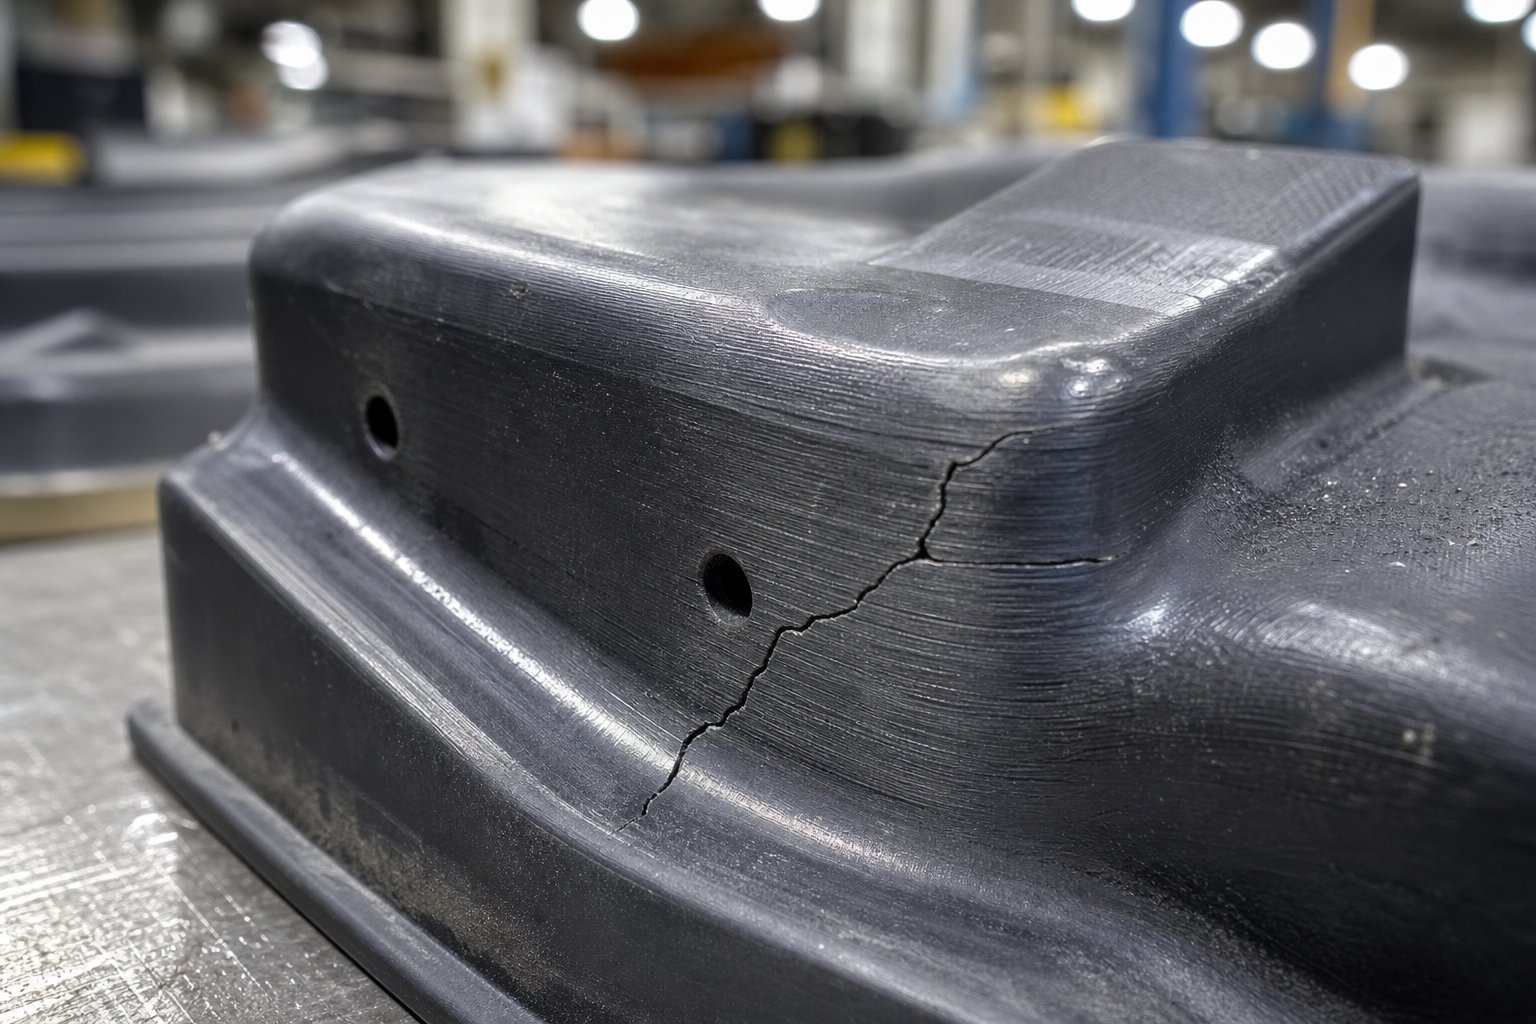
Hastigheten från CAD till första artikeln är imponerande, men det spelar ingen roll om tärningen faller sönder halvvägs genom din löpning. Hur länge håller 3D-utskrivna dies? Det ärliga svaret: det beror helt på hur de misslyckas, och varje 3D-utskriven tärning misslyckas så småningom genom en av fyra förutsägbara mekanismer. Att förstå dessa stämplingsformsfellägen - och designa runt dem - är det som skiljer en lyckad kort körning från en hög med krossad plast och kasserade delar.
Vanliga fellägen i 3D-utskrivna dies
Varje additivt tillverkad form har inneboende svagheter kopplade till lager-för-lagerbyggprocessen. Dessa svagheter visar sig som distinkta felmönster, var och en med olika varningstecken och olika konsekvenser för dina formade delar.
- Lagerdelaminering under upprepade tryckbelastningar.Detta är det vanligaste och mest plötsliga felläget i FDM-polymermatriser. Varje tryckt lager binder till det under det genom termisk sammansmältning, men den bindningen är svagare än själva bulkmaterialet. Upprepade presscykler skapar cykliska tryck- och dragspänningar vid skiktgränssnitten. Med tiden bildar mikrosprickor-kärnor längs dessa gränser och fortplantar sig tills hela sektioner lossnar. Forskning om3D-utskrivna sammansatta strukturerbekräftar att interlaminär dragspänning vid lagergränser driver delamineringsinitiering - när den interlaminära draghållfastheten (ILTS) överskrids, är felet plötsligt snarare än gradvis. Du kommer ofta att höra en skarp spricka, och tärningen delar sig längs en lagerlinje utan förvarning.
- Försämring av ytslitage som påverkar delens finish.Varje stämplingscykel innebär att plåt glider mot formytan under våld. Den glidningen sliter gradvis på formytan, jämnar ut fina detaljer och vidgar toleranserna. I polymerformar visar sig slitaget som en polerad glans som utvecklas på områden med hög-kontakt, följt av dimensionsförlust när materialet avlägsnas fysiskt. Metall-tryckta formar motstår så här mycket längre men försämras fortfarande -, särskilt om ytfinishen från tryckning lämnar mikro-toppar som fungerar som initiala slitpunkter.
- Termisk nedbrytning från friktionsvärmeuppbyggnad.Friktion mellan plåt och formytan genererar värme vid varje presscykel. Vid produktionshastigheter ackumuleras den värmen snabbare än att formen kan avleda den. Polymerformar är särskilt sårbara eftersom deras värmeavböjningstemperaturer är relativt låga - PLA mjuknar vid 55 grader, ABS vid 95 grader, till och med CF-Nylon börjar förlora styvhet över 150 grader. När formytans temperatur närmar sig dessa trösklar, deformeras formningsytan plastiskt under belastningar som den tidigare hanterat fint. Du kommer att märka att de formade delarna blir allt mindre exakta när formen "svampar" vid höga-kontaktpunkter.
- Kompressionsfel på grund av överskridande av materialets sträckgräns.Detta är det mest enkla misslyckandet: formningskraften överstiger helt enkelt vad formmaterialet kan motstå. Formen krossas, spricker eller deformeras permanent vid den allra första träffen eller inom de första cyklerna. Till skillnad från de andra lägena är komprimeringsfel inte progressivt - det är omedelbart och katastrofalt. Det händer när operatörer underskattar formningskrafter, använder plåt som är tjockare än formen var designad för, eller hoppar över integrering av stödplåt.
Dessa fyra lägen fungerar inte isolerat. En form som upplever termisk uppmjukning kommer att delamineras vid lägre belastningar. En form med ytslitage utvecklar spänningskoncentrationer som påskyndar skiktseparationen. I praktiken misslyckas de flesta polymerformar genom en kombination - termisk uppmjukning försvagar strukturen, sedan ger delaminering det slutliga slaget.
Begränsningsstrategier genom design och materialval
Varje felläge reagerar på specifika motåtgärder. Du kan inte eliminera misslyckanden helt, men du kan driva det längre ut längs produktionstidslinjen.
- Mot delaminering:Utskriftsorientering är ditt starkaste försvar. Orientera formarna så att laster komprimerar skikten istället för att försöka separera dem. Använd gyroidfyllning med 70 %+ densitet för att fördela interlaminära spänningar jämnt. Öka skalens omkrets till 5–6 väggar, skapa en tjock fast gräns som motstår sprickutbredning. För kritiska stansar, överväg kontinuerlig fiberförstärkning (CF-nylonkompositer) - inbäddade kolfibrer överbryggar lagergränserna och ökar dramatiskt den interlaminära skjuvhållfastheten.
- Mot ytslitage:Applicera en tunn epoxi- eller uretanbeläggning på polymerformande ytor. Denna hårda hud tar nötningen istället för basmaterialet, och den kan appliceras igen mellan körningarna. För metall-tryckta formar, efter-bearbeta med ytpolering för att eliminera lika-tryckta ojämnhetstoppar som påskyndar det initiala slitaget. Överväg kulblästring av metallformsytor för att inducera kvarvarande tryckspänning, som motstår sprickinitiering vid slitageställen.
- Mot termisk nedbrytning:Sakta ner din presscykel. Genom att lägga till några sekunder mellan träffarna kan friktionsvärmen försvinna. Använd material med högre värmeavböjning - CF-Nylon över vanlig nylon, nylon över ABS, ABS över PLA. För hög-cykel-drift, integrera kylpauser i din produktionssekvens (stämpel 10 delar, paus 30 sekunder). Metalltryckta-matriser eliminerar till stor del denna oro eftersom verktygsstål bibehåller sina egenskaper långt över alla friktionstemperaturer som genereras under rumstemperatur{11}}.
- Mot kompressionsfel:Använd alltid en metallstödplatta som fördelar presskraften över hela formen. Överskrid aldrig 60–70 % av formmaterialets publicerade tryckhållfasthet under drift - denna säkerhetsmarginal står för den minskade hållfastheten hos tryckta delar jämfört med fasta formsprutade-formade eller bearbetade ekvivalenter. Om du är osäker, kör en kraftberäkning innan din första presscykel: om den nödvändiga formningskraften överstiger 50 % av din forms nominella kapacitet, gå upp till en starkare materialklass.
Operationella metoder är lika mycket viktiga som design. Smörj plåten med en lätt präglingsolja eller torr-filmsmörjmedel för att minska friktionskrafter och yttemperaturer samtidigt. Inspektera formen med regelbundna intervall - var 10:e–25:e cykler för polymer, var 500:e–1 000 för metall. Byt ut istället för att reparera polymerformar; de är billiga och snabba nog att trycka om att körning av ett skadat verktyg riskerar att skrota formade delar.
Livslängdsförväntningar per materialklass
Så hur länge håller 3D-utskrivna matriser i verklig-världsproduktion? Här är vad du kan förvänta dig över hela materialspektrat, förutsatt korrekt design, orientering och driftspraxis:
| Matrismaterial | Typisk livslängd (formningscykler) | Primärt felläge | Bästa applikationen |
|---|---|---|---|
| PLA | 5–30 delar | Termisk nedbrytning/kompression | Enskild prototypvalidering |
| ABS/PETG | 20–75 delar | Ytslitage/delaminering | Kort bevis-på-konceptkörningar |
| Nylon (PA6/PA12) | 50–200 delar | Ytslitage/delaminering | Låg-volymproduktion |
| CF-nylonkomposit | 100–500 delar | Ytslitage (gradvis) | Funktionell verktyg för låg-volym |
| SLA styvt harts | 5–20 delar | Spröd fraktur/kompression | Endast validering av ytdetalj |
| Metall-Tryckt Maraging Steel | 10 000–100,000+ delar | Ytslitage (mycket gradvis) | Produktion i medium-till-hög-volym |
| Metall-Tryckt H13 verktygsstål | 50 000–500,000+ delar | Trötthetssprickor (mycket långvarig) | Hög-volymproduktion |
Dessa områden förutsätter bildande av tunn-gauge aluminium eller mjukt stål. Hårdare plåtar minskar livslängden dramatiskt - och bildar rostfritt stål med en CF-nylondyna kanske bara ger 10–30 delar innan ytan bryts ned utöver acceptabel tolerans. Protolabs rapporterar att även för formsprutningsformar (en jämförbar laddad-verktygstillämpning) blir 3D-tryckt polymerverktyg vanligtvis ineffektivt inom 100 skott, medan metallverktyg kan nå 10 000 skott och mer. Stämplingsformar möter liknande fysik, även om belastningsprofilen skiljer sig.
Slitage och hållbarhet kommer i slutändan till ett beslut om produktionsvolym. Polymerformar är ekonomiskt vettiga när du behöver färre än 100–500 delar och kan tolerera periodiskt omtryck. Metalltryckta-matriser motiverar deras högre initialkostnad när volymerna når hundratals eller tusentals, där en enda utskrift ersätter dussintals polymertryck. Och konventionella bearbetade verktyg förblir det rätta svaret för volymer som överstiger 100 000 delar, där amorterad kostnad per del sjunker under vad någon additiv metod kan matcha.
Att veta var din tärning kommer att misslyckas - och ungefär när - förvandlar frågan om 3D-tryckt tärnings livslängd från gissningar till planering. Du kan schemalägga ersättningsutskrifter, budgetera för materialkostnader över en hel produktionsserie och ringa ett informerat samtal om huruvida den per-del ekonomin med additiv verktyg faktiskt slår traditionella metoder. Den kostnads-jämförelsen förtjänar ett eget strukturerat ramverk.
Kostnads-förmånsram för verktygsbeslut
Kunskap om felläge säger dignären dyna behöver bytas ut. Men hur många ersättningscykler har du råd med innan ekonomin tippar dig? Den verkliga frågan bakom varje 3D-utskriven stanskostnad kontra traditionella verktygsdebatter är inte vilken metod som är billigare per stans - det är vilken metod som levererar din totala produktionskörning till den lägsta kostnaden per formad del.
Den beräkningen involverar fler variabler än de flesta inser. Låt oss bryta ner det.
Kostnadsfaktorer i 3D-utskrivna kontra konventionella verktyg
En kostnadsjämförelse för stämpelmatrisen måste ta hänsyn till sex distinkta kostnadsfaktorer, inte bara klistermärkespriset för själva verktyget:
- Kostnad för matrismaterial:En polymer FDM-matris kan kosta $5–30 i filament. En SLA-matris kostar ungefär $30 för internt tryck. En metall-tryckt form i maråldrat stål börjar runt $200–500+ beroende på storlek och komplexitet. En konventionellt bearbetad verktygsstålform kostar vanligtvis 450–2 USD,000+ för motsvarande geometri.
- Utskrift eller bearbetningstid:Polymer stansar trycks på 10–24 timmar. Metall-tryckta formar kräver 1–5 dagar plus värmebehandling. Konventionell bearbetning och outsourcing tar 15–25 arbetsdagar. Tid är pengar när din produktionstid är fast.
- Efter-bearbetningsarbete:Slipning, beläggning, dimensionskontroll och integrering av stödplåt ger 1–4 timmar per polymermatris. Metall-tryckta formar behöver avspänning, ytfinishing och eventuellt EDM - som lägger till kostnad som kan representera 15–40 % av den totala delkostnaden för AM-metallkomponenter.
- Tryckcykeltidspåverkan:Polymerformar kräver lägre ramhastigheter för att undvika stötbelastning, vilket minskar genomströmningen med 30–50 % jämfört med verktyg av härdat stål. Över hundratals delar, det hastighetsstraffet summerar i arbetstid och maskintid.
- Dysbytesfrekvens:En CF-nylonform som håller i 200 delar innebär fem omtryck för en upplaga på 1 000-delar. Varje ersättning lägger till materialkostnad, utskriftstid och installationsarbete. En metalltryckt form täcker samma körning utan utbyte.
- Möjlighetskostnad för ledtid:Att vänta 4–6 veckor på konventionella verktyg innebär försenade intäkter, uteblivna marknadsfönster eller inaktiva monteringslinjer. En tärning tryckt över natten låter dig börja forma imorgon. För tids-kritiska projekt kan den hastighetsfördelen uppväga en högre kostnad per-del.
Produktionsvolym breakeven-analys
Nollbrytningsanalysen för metallpressverktyg följer ett förutsägbart mönster. 3D-utskrift har nästan-noll installationskostnad men ungefär linjär kostnadsskalning - 50 delar kostar ungefär 50 gånger en del. Konventionella verktyg har höga fasta kostnader men sjunker snabbt per-enhetskostnad eftersom investeringen sprids över fler delar. Crossover beror på din materialklass och utbytesgrad.
Så här skiftar ekonomin över volymnivåer för scenarier för kostnadsscenarier för stämplingsverktyg med låg volym:
| Produktionsvolym | Polymer FDM-munstycke | Metall-tryckt form | Konventionell maskinbearbetad form | Alternativ för lägsta kostnad |
|---|---|---|---|---|
| 1–10 delar | $35–60 totalt (1 tärning) | $300–600 totalt (1 tärning) | 500–2 USD,000+ totalt (1 tärning) | Polymer FDM |
| 10–100 delar | $50–150 (1–2 dies) | 300–600 $ (1 tärning) | 500–2 000 USD (1 tärning) | Polymer för under 50; metall-tryckt över 50 |
| 100–1 000 delar | $150–900 (3–10 dies) | 300–600 $ (1 tärning) | 500–2 000 USD (1 tärning) | Metall-tryckta eller konventionella |
| 1,000+ delar | Inte praktiskt (för många byten) | $300–600 (1 tärning, kan behöva 1 ersättning) | 500–2 000 $ (1 tärning, räcker hela körningen) | Konventionell (lägsta kostnad per del) |
Lägg märke till crossover-zonen mellan 50 och 200 delar. Under det intervallet dominerar polymerformar eftersom själva formen kostar så lite att även flera byten förblir billigare än ett enda konventionellt bearbetat verktyg. Över det intervallet innebär konventionella verktygs hållbarhet noll ersättningskostnad, och den höga fasta investeringen späds ut över tillräckligt många delar för att sjunka under additiv per-delekonomi.
Metall-tryckta formar upptar en strategisk mellanväg. De kostar mer i förväg än polymer men eliminerar ersättningscykeln som urholkar polymerekonomin vid högre volymer. För körningar på 100–10 000 delar representerar de ofta sweet spot - som är tillräckligt hållbara för att undvika utbyte, tillräckligt snabba för att undvika 4–6 veckors ledtid för konventionell bearbetning och tillräckligt kapabla att hantera formningskrafter som polymeren inte kan tåla.
Matematiken förändras ytterligare när du tar hänsyn till designinstabilitet. Om din delgeometri kan ändras efter de första 50 delarna, blir det en skuld att sänka $1 500 i konventionella verktyg. En polymermatris på $30 som du kan trycka om med uppdaterad geometri över en natt innebär nästan ingen risk om designen utvecklas. Den flexibilitetspremien visas inte i en enkel kostnadsberäkning per-del, men den är verklig -, särskilt under produktutvecklingscykler där validering och iteration sker parallellt.
I slutändan fångar inte enbart kostnadsanalys hela bilden. Den mest praktiska strategin kombinerar ofta metoder: polymerformar för initial geometrivalidering och först-artikeltestning, sedan en metall-tryckt eller konventionell form när designen stabiliseras för produktion. Det stegvisa tillvägagångssättet minimerar både den finansiella risken och ledtiden - och validerar konceptet billigt innan man gör seriösa verktygsinvesteringar.
Snabba prototypstrategier för delvalidering
Ett stegvis tillvägagångssätt - polymer dör först, sedan fungerar produktionsverktyg - bara om du faktiskt kan bekräfta att delen är rätt innan du bestämmer budget. Det är där delvalidering innan produktionsverktyg blir den verkliga gatekeepern. Att trycka en form och forma några bitar talar om för dig om geometrin är fysiskt möjlig. Det säger inte nödvändigtvis om delen passar en montering, uppfyller specifikationerna under belastning eller kan tillverkas i stor skala utan kostsamma revisioner.
Validering av en stämplad komponent kräver mer än en enda metod. Det kräver rätt kombination av metoder som tillämpas i rätt utvecklingsstadium.
Använda 3D-tryckta stansar för delvalidering
3D-tryckta stansar utmärker sig vid en specifik valideringsuppgift: att bevisa att en given plåtgeometri kan formas, att återfjäder-kan kompenseras och att ämnet utvecklas korrekt. När du skapar en prototyp av plåtformning med en-inbyggd polymerform, svarar du på frågor om formbarhet - kan den här formen stämplas utan att rivas, skrynklas eller återfjädras för mycket-?
Det är verkligen värdefullt. Det fångar designproblem som annars skulle dyka upp först efter att dyra produktionsverktyg byggts. Teamen kan validera stämpelformens design iterativt, trycka om justerade formar på timmar och testa flera geometrirevisioner på en enda dag. För det tidiga-konceptarbetet finns inget annat som matchar denna hastighet.
Men formbarhetsvalidering har gränser. En del utformad på en polymerform kan skilja sig dimensionellt från samma del som bildas på verktyg av härdat stål - olika ytfriktion, olika elastisk avböjning av själva formen, olika termiskt beteende. Den bildade prototypen bekräftarungefärliggeometri, inte produktions-exakta mått. För passningskontroller i täta sammansättningar, tolerans-kritiska gränssnitt eller funktionstestning under verklig belastning behöver du delar tillverkade med metoder som är närmare slutliga produktionsförhållanden.
Integrering av flera Rapid Prototyping-metoder
Rapid prototyping av metallstämplade delar fungerar bäst som ett steg snarare än ett enda steg. Varje metod täcker olika valideringsbehov:
- 3D-tryckta formar (internt-):Validera formbarhet, fjäder-bakbeteende och tomutveckling. Snabbt, billigt, perfekt för geometriutforskning.
- CNC-bearbetade prototyper:Producera delar från fast lager som matchar slutmåtten exakt. Användbar för passningskontroller, monteringsvalidering och funktionstestning där materialegenskaper måste matcha produktionsavsikten.
- Plåttillverkning (laserskärning + kantpress):Skapa delar med faktiska produktions-plåt- och formningsprocesser. Bekräftar tillverkningsbarhet med riktiga material och tillhandahåller delar som är lämpliga för miljö- eller belastningstestning.
- DFM feedback:Expertgranskning av detaljens geometri mot stämplingsprocessbegränsningar - böjradier, kornorientering, ritningsdjupgränser - innan verktygsinvestering låser designen.
Lag som kombinerar dessa metoder fångar problem på billigaste möjliga stadium. Ett formbarhetsproblem som upptäcks med en tryckt tärning på $30 sparar den konventionella verktygsrevisionen på $1 500. Ett passningsproblem med en CNC-bearbetad prototyp sparar veckors produktionsförseningar. Tidig DFM-återkoppling förhindrar båda.
För produkt-utvecklingsteam som behöver professionell-betygsvalidering utöver vad-interna 3D-utskrivna verktyg kan åstadkomma,YICHENs snabba prototyptjänsteröverbrygga klyftan mellan konceptvalidering och produktionsengagemang. Genom att kombinera snabb CNC-prototypframställning, plåttillverkning och tidig DFM-feedback i ett enda arbetsflöde, hjälper YICHEN team att validera metallstämplade delar med produktions-representativ noggrannhet - som bekräftar form, passform och funktion innan full verktygsinvestering påbörjas.
Denna skiktade valideringsmetod minskar inte bara risken. Det skapar förtroende för att designen du ska använda för produktion faktiskt är den design du vill ha - inte en som behöver revideras i nödsituationer efter den första pilotkörningen. Den återstående frågan är hur man avgör vilken väg ditt specifika projekt behöver.
Att välja rätt verktygsväg för ditt projekt
Varje verktygsbeslut beror på en handfull variabler: hur många delar du behöver, hur snabba du behöver dem, hur stabil din design är och hur snäva dina toleranser måste vara. Istället för att behandla 3D-utskrivna vs konventionella stämplingsverktyg som ett antingen-eller-val, se dem som olika verktyg för olika stadier. Här är ett verktyg för beslutsram som tillverkningsteam kan ansöka omedelbart.
När 3D-utskrivna dies är rätt val
Att veta när man ska använda 3d-tryckta stämpelmatriser sparar både tid och budget. De passar perfekt in i dessa scenarier:
- Geometrivalidering:Du måste bekräfta att en stämplad form är fysiskt möjlig innan du investerar i produktionsverktyg.
- Lågvolymproduktion (under 100–500 delar):Per-ekonomin gynnar utskrift framför bearbetning när utbytesfrekvensen förblir hanterbar.
- Designinstabilitet:Din delgeometri utvecklas fortfarande, och att trycka om en tärning på $30 slår att omarbeta ett bearbetat verktyg för $1 500.
- Tidskritiska-projekt:Du behöver formade delar i morgon, inte om fyra till sex veckor.
- Mjuka metaller med tunna mått:Aluminium, koppar eller mjukt stål under 0,8 mm - material som håller sig inom polymermatrisens belastningsgränser.
- Utbildnings- eller hobbyarbete:Budget och tillgänglighet är viktigare än produktions-hållbarhet.
Dessa är äkta metallstämplingslösningar med låg volym som levererar riktiga delar utan det ekonomiska åtagandet av konventionella verktyg. Nyckeln är att känna igen deras gränser ärligt - och veta när ditt projekt har vuxit ur dem.
När ska man investera i professionell verktygssupport
3D-tryckta formar validerar koncept. Produktionen kräver något mer. Om något av dessa villkor gäller är det dags att gå längre än-interna additivverktyg:
- Designen är klaroch volymer överstiger 500–1 000 delar.
- Toleranser snävare än ±0,2 mmkrävs på formade funktioner.
- Plåt är rostfritt stål, hög-hållfast stål eller tjockare än 1,0 mm mjukt stål.
- Delar måste klara funktions- eller miljötestningmed produktions-representativ noggrannhet.
- Monteringspassningskontrollerkräver exakt dimensionell överensstämmelse över matchande komponenter.
För lag i denna position,YICHENs snabba prototyptjänstertillhandahålla den logiska bryggan mellan 3D-tryckta formprototyper och fullständigt produktionsverktygsåtagande - genom att kombinera snabb CNC-prototypframställning, plåttillverkning och tidig DFM-feedback för att validera delar med produktions-noggrannhet innan du satsar seriöst kapital. Enbart den tidiga DFM-granskningen kan förhindra de kostsamma verktygsrevisioner som plågar team som hoppar över validering och hoppar direkt till produktion dör.
Den smartaste vägen är vanligtvis inte den ena metoden eller den andra - det är en progression. Börja med en 3D-tryckt form för att bevisa formbarhet. Validera passform och funktion med professionella prototyper. Förbind dig sedan till produktionsverktyg med förtroende för att designen är låst. Det stegvisa tillvägagångssättet minimerar både den ekonomiska risken och tiden-till-marknaden, vilket ger dig formade delar i varje steg utan att spela din verktygsbudget på overifierad geometri.
Vanliga frågor om 3D-tryckta metallstansverktyg
1. Hur många delar kan en 3D-tryckt stämpelmatris producera innan den misslyckas?
Formens livslängd varierar dramatiskt beroende på materialklass. PLA-matrisen håller vanligtvis 5-30 delar innan termisk nedbrytning eller kompressionsfel. Nylon och CF-Nylonkompositer utökar det till 50-500 delar under lämpliga förhållanden. Metall-tryckta stansar i maråldrat stål kan hantera 10 000 till 100,{10}} formningscykler, medan H13 verktygsstål stansar tryckta via DMLS kan nå 500 000 cykler. Dessa siffror antar tunn-gauge aluminium eller mjukt stål som arbetsstycket - hårdare plåt minskar livslängden avsevärt.
2. Kan du använda en 3D-tryckt form för att stämpla rostfritt stål?
Polymer 3D-tryckta formar kan inte på ett tillförlitligt sätt forma rostfritt stål med någon praktisk mått. Rostfritt ståls höga sträckgräns (200-290 MPa i glödgat tillstånd) kombinerat med aggressiv arbets-härdning genererar formningskrafter som överstiger polymerens tryckkapacitet. Metall-tryckta formar tillverkade av maråldrat stål eller H13 verktygsstål via laserpulverbäddsfusion kan stämpla rostfritt stål effektivt. Forskning vid Oakland University visade att belagda 3D-tryckta metallinlägg framgångsrikt stämplade 50 000 delar av ultrahöghållfast stål utan betydande ytförsämring.
3. Vilket utfyllnadsmönster är bäst för 3D-tryckta stämpelmatriser?
Gyroidfyllning vid 70 % densitet eller högre är den rekommenderade standardinställningen för de flesta präglingsformapplikationer. Dess kontinuerligt krökta geometri ger nära-isotropisk styrka, motstår krafter lika i alla riktningar och hanterar skjuvbelastningar bra. Kubikfyllning fungerar för stansar med enbart vertikal tryckbelastning som enkla V-böjar, medan rutmönster endast bör användas för platt-bottnade stansar utan krafter från -axeln. Att gå över 80 % fyllnadstäthet visar minskande styrka i förhållande till den extra utskriftstiden.
4. Är en 3D-tryckt form billigare än en maskinbearbetad stämpelform?
För tillverkningskörningar under 100 delar kostar 3D-tryckta polymermatriser cirka 35 $-150 totalt inklusive utbyten, jämfört med $500-2,000+ för konventionellt bearbetade verktyg. Brytningspunkten faller vanligtvis mellan 50 och 200 delar beroende på formmaterialet och utbytesfrekvensen. Metall-tryckta formar ($300–600) upptar en mellanväg och blir kostnadseffektiva för 100–10 000 delkörningar där de eliminerar både utbytescykeln för polymerformar och den långa ledtiden för konventionell bearbetning. Utöver 10 000 delar vinner konventionella verktyg vanligtvis på ekonomin per del.
5. Hur kompenserar du för fjädring-när du använder 3D-tryckta formar?
Fjäder-ryggkompensation kräver över-böjning av formgeometrin så att plåten slappnar av tillbaka till målvinkeln efter pressmeddelande. Det snabbaste tillvägagångssättet med polymerformar är iterativt: skriv ut, bilda en testdel, mät faktisk fjäder-bakåtavvikelse, justera CAD-modellen med det beloppet och skriv ut igen. Eftersom polymermatriser bara kostar några få dollar och skrivs ut på timmar, är flera iterationer praktiska. För metall-tryckta stansar, validera fjäder-ryggkompensation i polymer först och lägg sedan den korrigerade geometrin till ett metalltryck. Material med hög-hållfasthet kan behöva formvinklar på 73-78 grader för att övervinna betydande elastisk återhämtning.


