


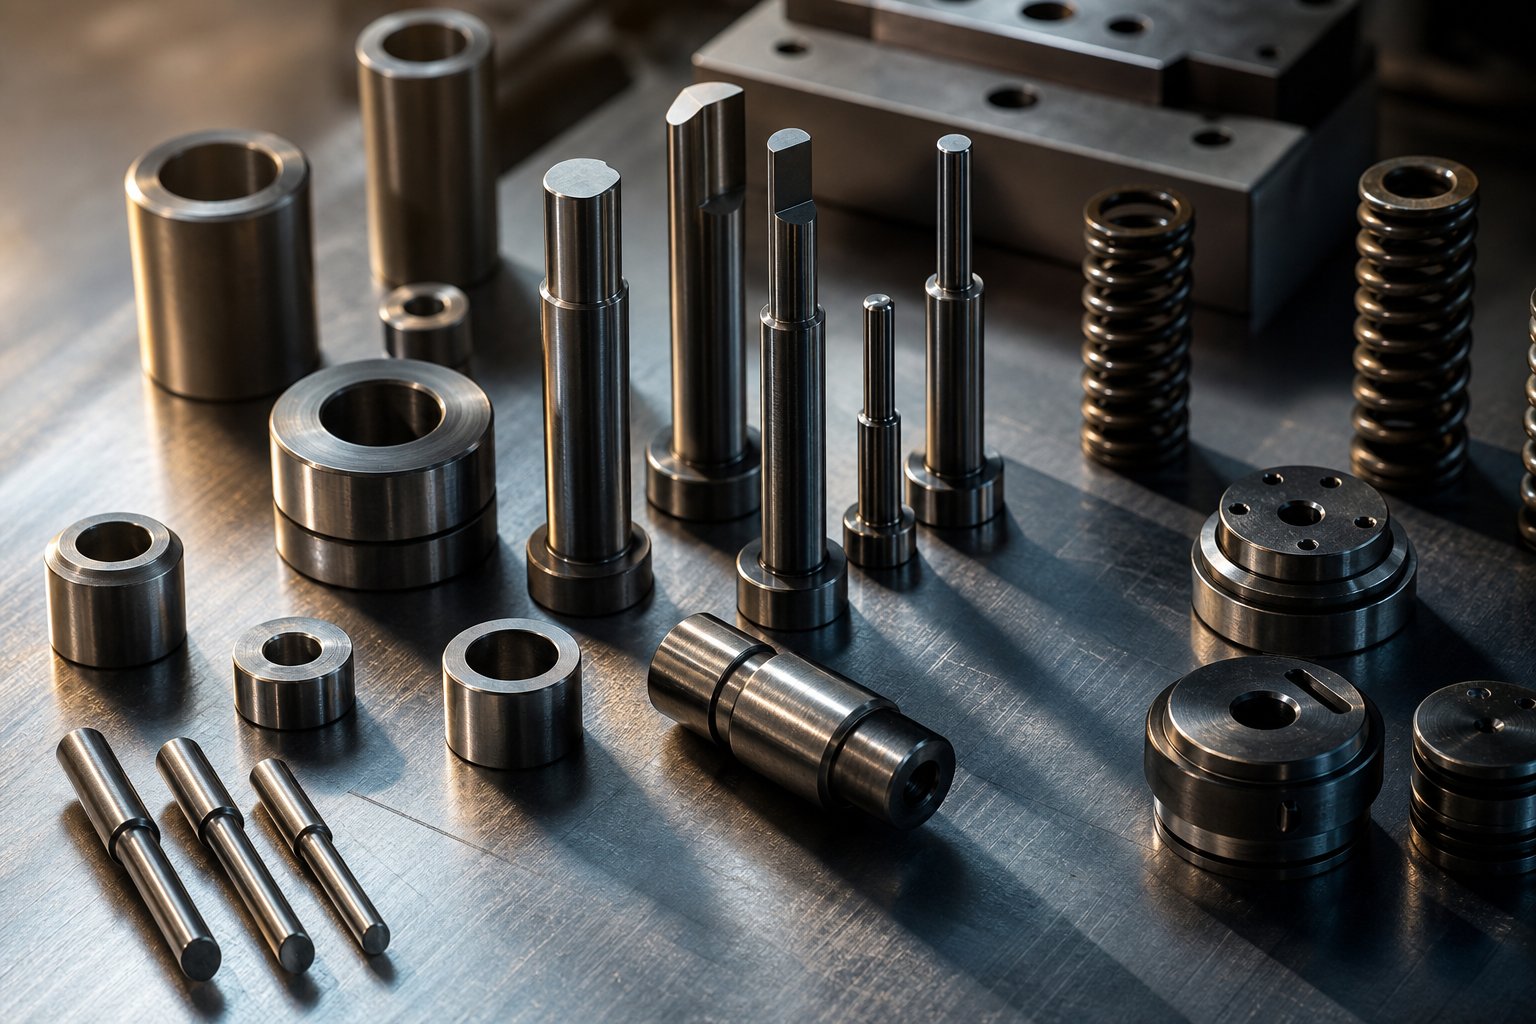
Vad är ersättningsdelar för stämpling och varför de är viktiga
Ersättningsdelar för stansningär de individuella slitkomponenterna inuti en stansenhet - stansar, stansknappar, styrstift, bussningar, fjädrar och avstrykarplattor - som kräver periodiskt byte för att bibehålla detaljkvaliteten och hålla produktionen igång. Till skillnad från formskorna och den strukturella basen som utgör verktygets permanenta grund, är dessa komponenter designade för att absorbera den upprepade påfrestningen från stämplingsprocessen och försämras över tiden.
Denna guide överbryggar klyftan mellan allmän utbildning och reservdelskataloger. Du kommer att lära dig hur du läser slitagesymptom, diagnostiserar felaktiga komponenter, anger korrekta ersättningar och får dem med tillförsikt.
Definiera ersättningsdelar för stansning
Vad skiljer en ersättningsdel från en strukturell formkomponent? Det beror på avsedd livslängd. Strukturella element - övre och nedre formskor, stödplattor och formsatsramen - är konstruerade för att hålla verktygets hela livscykel. De behöver sällan bytas ut om inte katastrofala skador uppstår. Ersättningsdelar, å andra sidan, är de arbetselement som direkt kommer i kontakt med remsmaterialet eller hanterar krafter i aggregatet. Tänk på stansar, stansknappar, fjädrar, hållare och styrbussningar - komponenter som utsätts för upprepade stötar, friktion och utmattning varje tryck.
Ersättningsdelar är förbrukningsvaror som är konstruerade för att bäras så att matrisskon och konstruktionselement inte gör det.
Varför ett systematiskt ersättningssätt är viktigt
När stansdelar behöver bytas ut och bytet sker reaktivt - efter att en stans går sönder i mitten av-körningen eller en bussning fastnar - multipliceras kostnaden snabbt. Ett enda oplanerat stopp betyder inte bara en ny komponent. Det innebär inaktiv presstid, inställningsarbete för att dra och återställa formen, skrot från defekta delar som tillverkats innan felet upptäcktes och kvalitets-labbtimmar för att om-validera processen. EnligtMetalForming Magazine, oplanerat formunderhåll kan kosta fyra gånger mer än planerat underhåll när du tar hänsyn till förlorad produktion, omkostnader och nedströmsarbete.
Ett systematiskt tillvägagångssätt vänder på denna ekvation. Genom att förstå vilka slitagekomponenter som försämras förutsägbart och spåra deras tillstånd mot antalet träffar, byter du ut delar enligt ditt schema - inte pressens.
Vanliga stansningsslitagedelar efter funktion
Varje formenhet innehåller dussintals individuella komponenter, men alla av dem slits inte i samma takt eller av samma skäl. Att organisera dem efter funktion - vilken roll de spelar under stämplingscykeln - ger underhållsteamen en snabbare väg att identifiera vilken del som är förnedrande och varför. Nedanstående kategorier täcker hela omfattningen av vanliga slitdelar för stansverktyg efter funktion, från skäreggar som skär material till lagerytor som absorberar sidobelastningar.
Skärnings- och piercingskomponenter
Dessa är arbetshästarna för någon blanking ellerprogressiv dö. De kommer i direkt kontakt med remsmaterialet varje slag, vilket innebär att de upplever den högsta lokala påkänningen och de snabbaste slitagehastigheterna i monteringen.
- Stämplar- Härdade verktygsstålstift eller formade profiler som penetrerar remsmaterialet för att skapa hål, slitsar eller detaljer. De absorberar full skjuvkraft vid varje träff och är de komponenter som ofta byts ut i de flesta stansar.
- Die knappar- De matchande öppningarna som tar emot stansen. Korrekt spelrum mellan stans- och stansknappen avgör kantkvaliteten. Stämpling av formstans och byte av formknapp görs ofta som en matchad uppsättning för att återställa korrekt spel.
- Piloter- Precisionsstift som går in i tidigare hål för att registrera remsan i exakt position innan nästa station skärs. De tål repetitiva införingskrafter och remsmotstånd, vilket gör dem mottagliga för spetsslitage och böjning.
- Trimma stål- Konturformade skäreggar som används vid trimning av formade delar. Deras komplexa profiler gör omslipning mer involverad än enkel stansning.
När någon skärkomponent mattas eller flisar, kommer du att märka att gradhöjden ökar på den stämplade delen -, en av de tidigaste synliga kvalitetssignalerna om att ett byte närmar sig.
Styrnings- och inriktningskomponenter
Föreställ dig att köra en progressiv tärning där den övre och nedre halvan glider till och med 0,001 tum ur linje. Plötsligt skiftar varje slag-till-knappspel, grader uppstår på ena sidan och verktygets livslängd minskar dramatiskt. Vägledande komponenter förhindrar det scenariot.
- Styrstift (styrstolpar)- Precisions-slipade cylindriska stift, vanligtvis härdade till 60+ HRC, som placerar de övre och nedre dynskorna så att alla monterade komponenter ansluter korrekt. SomTillverkarennoteringar, styrstift är slipade till inom 0,0001 tum och finns i friktions--- eller kullagerstilar-.
- Styrbussningar- Precisions-slipade ärmar som tar emot styrstift. Kullagerbussningar innehåller en kulhållare av aluminium, medan friktionsbussningar ofta är fodrade med aluminium-brons- och grafitpluggar för att minska slitaget.
- Klackblock- Stålblock monterade på övre och nedre skor som absorberar obalanserade sidokrafter. De kompletterar styrstift när stämplingsoperationer genererar kraftig en- sidodragkraft.
- Keeper barer- Hållarskenor som håller avstrykarinsatser, stansar eller formsektioner på plats. De förhindrar sidorörelse av arbetskomponenter under belastning.
Byte av styrstift och bussning för stansar utlöses ofta av mätbart spel mellan de matchande ytorna -, ett tillstånd som visar sig som inkonsekventa gradmönster eller progressiva felregistrering av funktioner mellan stationer.
Avisolering och materialkontrollkomponenter
Efter att en stans klippt igenom remsan måste något dra remsan från stansen och hålla materialet kontrollerat för nästa matningsframmatning. Det är jobbet med att stämpla komponenter för avdrivningsplattan och deras tillhörande hårdvara.
- Avisoleringsplattor- Platta eller konturformade plåtar som trycker ner remsmaterialet under skärning och sedan skalar av det från stansarna när kolven dras in. De styr också stansar nära skärpunkten för förbättrad noggrannhet.
- Lyftare (lyftarstift)- Fjäderbelastade-nålar eller skenor som lyfter remsan från formytan mellan slagen, så att den kan föras fritt till nästa station.
- Fjädrar- Kvävgasfjädrar, formfjädrar (färg-kodade av belastningsklass) och spiralfjädrar som ger avskalningskraft, tryckdynas förspänning och lyftarens retur. Fjädertrötthet är gradvis, vilket gör det lätt att missa tills remskontrollproblem uppstår.
- Tryckkuddar- Fjäder-stödda eller hydrauliskt stödda plattor som klämmer fast materialet under ritnings- eller formningsoperationer för att kontrollera metallflödet och förhindra skrynkling.
Dessa komponenter misslyckas sällan katastrofalt. Istället tappar de kraften successivt - fjädrarna sjunker, lyftstiften slits på axeln och avstrykarplattorna utvecklar konkavitet vid upprepade stötar. Resultatet är subtilt: felmatningar, remslyftning eller inkonsekvent utkastning av delar som förvärras under veckor.
Slitage och lagerkomponenter
Inte alla ersättningsdelar fungerar "aktivt" på remsan. Vissa existerar enbart för att absorbera friktion och förhindra att dyrare komponenter brytas ned i förtid.
- Slitage plåtar- Härdade stålplåtar monterade på styrblock, klackblock eller var som helst där två formytor glider mot varandra. De är offerytor designade för att bytas ut billigt snarare än att bearbeta strukturblocket under.
- Gibs- Precisionsslitremsor som bibehåller inriktningen mellan de glidande formsektionerna (t.ex. kamdrivare och kamslider). De kompenserar för termisk expansion och absorberar sidodragkraft.
- Stödplattor- Härdade plattor placerade bakom stansar eller mellan stanshållaren och stansskon för att fördela slagkraften och förhindra stanshuvudet från att tränga in i mjukare skomaterial.
De här delarna är billiga individuellt, men om du försummar dem leder det till kostsamma skador -, en sliten bakplatta gör att stanshuvuden kan svamp, en degraderad gib låter en kam glida och plötsligt byter du ut komponenter som borde ha hållit i flera år längre.
Snabb-referenstabell: komponentfelslägen
Tabellen nedan konsoliderar varje komponentkategori till en skanningsbar referens. Använd den som referens för komponentfel när du inspekterar verktyg eller bygger reservdelslager.
| Komponentnamn | Fungera | Typiskt material | Vanligt felläge |
|---|---|---|---|
| Stämplar | Pierce eller blank remsa material | D2, M2, hårdmetall |
|
| Die Buttons | Ta emot stans, definiera skärprofil | D2, M2, hårdmetall |
|
| Piloter | Registrera remsposition mellan stationer | M2, HSS, karbid-spets |
|
| Guide Pins | Rikta in övre och nedre formskor | Härdat verktygsstål (60+ HRC) |
|
| Styrbussningar | Ta emot styrstift, minska friktionen | Härdat stål, aluminium-bronsfoder |
|
| Hälblock | Absorbera laterala tryckkrafter | Verktygsstål med härdade slitplåtar |
|
| Avisoleringsplattor | Skala av material från stansar, styrstansar | A2, D2 verktygsstål |
|
| Fjädrar | Tillhandahåll avdragningskraft, dynans förspänning, lyftarens retur | Krom-kisel, kvävgas |
|
| Lyftare | Lyft remsan för frammatning | Verktygsstål, härdade spetsar |
|
| Bär plattor | Offeryta absorberande glidfriktion | Härdat verktygsstål, brons |
|
| Stödplattor | Fördela slagpåverkan, skydda matrisskon | Härdat verktygsstål (48-52 HRC) |
|
Varje felläge i tabellen ger distinkta symtom vid tryck - gradändringar, dimensionsförskjutningar eller materialhanteringsproblem. Att känna igen dessa symtom och spåra dem tillbaka till rätt komponent är där diagnostik börjar, och att kartläggning från produktionsgolvobservation till specifik delfel är precis vad som skiljer reaktiv brandbekämpning från planerat underhåll.
Felsökning av stämplingsform efter symptom
Du står vid pressen och något är fel. Delar ser annorlunda ut än de gjorde förra veckan - kanske växer en grader på ena kanten, eller så håller hålen på att hamna ur spec. Utmaningen är att inte veta att en komponent är sliten. Det är att ta reda på vilken. Slitageindikatorer och symtom på stämplingsformen tillkännager sällan sig själva med en tydlig etikett. De visas som kvalitetsavvikelser på färdiga delar, och ditt jobb är att läsa dessa avvikelser bakåt till källan.
Avsnitten nedan organiserar vanliga felsignaler på det sätt du faktiskt stöter på dem - genom vad du ser på delen eller vid tryckningen - och mappar varje symptom till den mest sannolika komponenten som behöver bytas ut.
Gradbildning och försämring av kantkvalitet
Gradtillväxt är den enskilt vanligaste varningen om att skärkomponenter närmar sig slutet av livet. Men inte alla grader pekar på samma grundorsak. Gradens placering, konsistens och höjd talar om var du ska leta.
- Enhetlig gradökning på alla funktioner- Pekar på allmän stanskant som mattas över tärningen. Alla skärstansar närmar sig skärpnings- eller bytesintervall samtidigt, ofta för att de delar samma verktygsstålskvalitet och har upplevt lika många träffar.
- Grada endast på ena sidan av en funktion- Indikerar ojämnt spel-till-stans, vanligtvis orsakat av slitage på styrstift eller bussning som gör att den övre formen kan förskjutas något. Den snäva -frigångssidan ger en ren skjuvning; den öppna sidan rivs och lämnar en grader.
- Intermittent grader som dyker upp och försvinner- Ofta kopplat till fjäderutmattning i strippersystemet. När avskalningskraften försvagas, hålls inte remsan stadigt under skärning, vilket tillåter mikro-rörelser som ger inkonsekvent kantkvalitet.
- Snigeldragning med grad- När sniglar fäster vid slagytan och bärs tillbaka in i tärningen, skapar de sekundära grader eller vittnesmärken vid efterföljande träffar. Detta tillstånd spårar tillbaka till stansslitage som ökar vakuumvidhäftningen, brytning av formknappskanten eller otillräcklig kvarhållning av propp i formöppningen.
Gradbildning orsakad av stansslitage börjar vanligtvis subtilt - några tusendels tum - och accelererar när skäreggen rundar förbi en kritisk tröskel. Att fånga det tidigt innebär en enkel skärpning snarare än full stansbyte.
Dimensionell drift och felinställningssymtom
När delar börjar misslyckas med dimensionskontroller är instinkten ofta att skylla på skärgeometrin. Men dimensionsavvikelse från slitna styrstift, försämrade piloter eller lösa bussningar är mycket vanligare än faktiska stans- eller knappdimensionsändringar. Så här avgör du när dynkomponenter behöver bytas ut baserat på vad mätningarna visar.
- Variansen mellan hål-till-avstånd ökar med tiden- Pekar på slitage på styrstiftsspetsen. När pilotdiametern minskar från upprepat bandingrepp, har bandet större frihet att växla mellan stationer och att-för att-visa avstånd glider gradvis.
- Alla funktioner växlar i en riktning- Föreslår slitage på styrstift eller bussning som gör att den övre dynan gynnar ena sidan. Varje detalj som skärs av det övre verktyget migrerar tillsammans i samma riktning i förhållande till remskanten.
- Progressiv felregistrering som förvärrar station-till-station- I en progressiv tärning signalerar detta mönster kumulativt pilotslitage. Varje stations pilot lägger till ett litet positionsfel, och vid slutstationen överskrider den ackumulerade driften toleransen. Slitna pilotytor orsakar ofta kumulativ dimensionsdrift långt innan defekter blir visuellt uppenbara.
- Bildar inkonsekventa eller varierande vinklar- Kan orsakas av slitna hälblock eller kamskivor som gör att formstålet avviker under belastning istället för att hålla positionen. Inkonsekvensen förvärras vanligtvis vid högre presshastigheter när dynamiska krafter ökar.
Nyckelskillnaden: om alla funktioner flyttas jämnt, titta på stans-nivåinriktning (styrstift, bussningar, hälblock). Om funktioner avviker i förhållande till varandra, titta på stations-nivåregistrering (piloter, locatorer, individuell skärpositionering).
Materialhanteringsfel
Problem med bandkontroll känns annorlunda än kvalitetsdefekter - de avbryter själva processen snarare än att bara försämra delens dimensioner. Felmatningar stoppar pressen. Bandlyft skadar verktyg. Utmatningsfel fastnar i formen. Dessa symtom hänför sig direkt till strippnings- och materialkontrollkomponenterna som behandlades i föregående avsnitt.
- Bandlyft mellan stationer- Lyftstiften har tappat höjden på grund av axelslitage, eller så har lyftfjädrarna sjunkit ned under den kraft som krävs för att höja remsan rent ovanför formytan. Remsan släpar mot formytor och matas antingen fel eller fastnar i formstål.
- Felmatning eller kort-matningslarm- När mataren matas fram korrekt men remsan inte kommer till rätt position, griper slitna piloter inte tillräckligt djupt för att upptäcka felet, eller så gör avstrykarplåtens slitage att remsan bucklas i stället för att matas ut platt. Försämring av tryckdynan kan också begränsa remsrörelsen genom att applicera ojämn klämkraft.
- Delar som inte matas ut rent från formen- Avlägsnande fjäderutmattning, lyftstift som har fastnat på grund av ansamling av skräp eller slitna utkastarstiftsspetsar som inte längre kommer i direkt kontakt med delen. I progressiva stansar som producerar små kopplingskomponenter, kan även mindre utstötningsinkonsekvens göra att delar staplas i hålrummet och skapa kaskadskador.
- Skala vibrationer eller hörbart fladder i hastighet- Slitage av avdragarplattan skapar ojämnt avlastningstryck eller försämrade remsstödstrukturer (flytande stift, styrskenor) som inte längre stabiliserar materialet under snabba matningscykler.
Hur pressparametrar accelererar dessa mönster
Varje symptom som listas ovan har en tidslinje - och den tidslinjen förkortas eller förlängs baserat på två pressoperationsvariabler: tonnage och slagfrekvens. Högre presstonnage ökar toppkraften på varje skär- och formningskomponent per cykel. Att köra i den övre änden av en forms tonnageklassning komprimerar livslängden för stansar, formknappar och speciellt fjädrar, som tröttas ut snabbare under högre förbelastningar.
Slagfrekvens förstärker effekten annorlunda. Hög-produktion genererar mer värme genom friktion, minskar smörjfilmens tjocklek och ökar dynamisk belastning på styrsystem. En matris som körs med 400 slag per minut kommer att bära styrbussningar och pilotspetsar mätbart snabbare än samma dyna vid 200 SPM -, inte bara på grund av dubbla träffarna, utan för att varje enskilt slag bär mer tröghetskraft och kortare återhämtningstid för påfyllning av smörjmedel.
Att spåra båda parametrarna tillsammans med antalet träffar ger dig en mer exakt bild av det faktiska komponentslitaget än enbart antalet cykler. Två dies vid 500 000 träffar kan vara i väldigt olika skick om den ena körde på 60 SPM i mjukt stål och den andra gick på 350 SPM i rostfritt.
Hur man diagnostiserar stansningskomponentfel när flera symtom överlappar varandra
Symtomen visar sig sällan ett i taget. Du drar en tärning för inspektion och hittar grader som växer på station tre, en dimensionell drift vid station sju och intermittenta felmatningslarm över hela körningen. Tre symtom, potentiellt sex eller fler kandidatkomponenter. Att byta ut allt är dyrt och onödigt. Att byta ut fel del först slösar tid och lämnar det verkliga problemet orört. Vad du behöver är en strukturerad metod för att isolera den faktiska felkällan - en progressiv stansinspektionssekvens som begränsar fältet systematiskt.
Systematisk inspektionssekvens för progressiva stansar
När flera stationer visar problem samtidigt, motstå lusten att börja med det mest synliga symptomet. Arbeta istället igenom tärningen i en logisk sekvens som eliminerar delade grundorsaker innan du undersöker stations-specifika komponenter.
- Kontrollera stans-nivåjusteringen först.Mät styrstiftet-till-bussningens spel med en mätklocka. Om spelet överskrider specifikationen (normalt mer än 0,0005 tum bortom nominellt), påverkas varje station i tärningen. Detta enda fynd kan förklara grader, dimensionell drift och inkonsekvent formning på en gång.
- Inspektera remsregistreringen vid den första pilotstationen.Verifiera pilotstiftets diameter och ingreppsdjup. Om piloter är underdimensionerade kommer alla nedströmsfunktioner att visa kumulativa positionsfel - vad som ser ut som flera stationsfel är faktiskt en grundorsak som sprider sig framåt.
- Isolera enskilda stationer efter symptomplats.Först efter att ha bekräftat att stans-nivåinriktningen och remsregistreringen ligger inom specifikationen bör du undersöka stations-specifika skärkomponenter, formstål eller strippare.
- Verifiera fjäderkrafter och lyfthöjder.Mät den fria längden på alla avstrykar- och tryckkuddsfjädrar mot formunderhållsprotokollet. Kontrollera lyftstiftens höjder med en djupmikrometer. Kraftnedbrytning är kumulativ och påverkar ofta flera stationer samtidigt utan ett uppenbart enstaka-punktsfel.
- Dokumentera fynden mot formunderhållsloggen.Registrera uppmätta värden, inte bara godkända/underkända bedömningar. Dessa mätningar blir baslinjen för nästa inspektionsintervall.
Om du byter ut ett symptom-intilliggande komponent utan att bekräfta grundorsaken leder det till upprepade fel - och upprepade driftstopp. Kontrollera alltid att komponenten du byter ut faktiskt orsakade defekten du korrigerar.
Använda produktionsdata för att bekräfta komponentdiagnos
Fysisk inspektion berättar vad som är slitet. Produktionsdata talar om när det började bära och hur snabbt det går - det sammanhang du behöver för att bekräfta en diagnos och tajma ersättningen korrekt.
Träffräknare är utgångspunkten. Varje tärning bör ha en kumulativ slagräknare och en intervallräknare som återställs vid varje underhållshändelse. Genom att jämföra det aktuella antalet träffar mot det senast registrerade utbytet eller omslipningen för varje komponent kan du omedelbart identifiera vilka delar som har överskridit sin förväntade livslängd och vilka som fortfarande har marginal kvar.
SPC-data lägger till ett andra bekräftelselager. När ett processattribut - säger, en kritisk håldiameter - börjar trenda mot en kontrollgräns medan den fortfarande är inom specifikationen, signalerar det driftmönstret att en komponent närmar sig ett fel innan skrot faktiskt inträffar. Som statistisk processkontrollmetodik fastställer, producerar en process som rör sig "utom kontroll" på kontrolldiagrammet fortfarande acceptabla delar men indikerarförebyggande underhåll behövs innan produktionsfel följer. Att spåra avdriftshastigheten, inte bara om delar godkänns eller misslyckas, ger dig tid att schemalägga bytet under ett planerat fönster.
Skrot spårningsposter kompletterar bilden. En plötslig ökning av skrot vid en station, korrelerad med en milstolpe för antalet träffar, bekräftar komponentdiagnosen. En gradvis ökning av skrotet spridda över flera stationer tyder mer sannolikt på ett problem med -matrisnivåinriktning eller systemisk fjäderutmattning.
Kritisk vs icke-kritisk deltriage
Budget- och schemabegränsningar är verkliga. När inspektion avslöjar att flera komponenter behöver åtgärdas samtidigt, bestämmer triageprioriteringen för ersättningsdelar vad som byts ut nu jämfört med vad som kan vänta till nästa schemalagda underhållsfönster.
| Prioritetsnivå | Skick | Handling |
|---|---|---|
| Byt ut omedelbart | Komponenten producerar skrot eller riskerar att orsaka kaskadskador på intilliggande verktyg (t.ex. en avhuggen stans som kan skada stansknappen) | Beställ och installera innan nästa produktionskörning |
| Byt ut vid nästa PM-fönster | Komponent visar mätbart slitage som trendar mot gränsen men producerar fortfarande överensstämmande delar (t.ex. styrbussning med 0,0003 tum extra spelrum) | Sätt in ersättningsdelen, schemalägg installationen vid nästa planerade stopp |
| Övervaka och omvärdera | Komponent visar tidiga slitageindikatorer men produktionsdata bekräftar stabil effekt (t.ex. fjädrar på 90 % av nominell fri längd utan problem med bandkontroll) | Registrera aktuell mätning, ställ in en granskningspunkt för träffräkning, omvärdera vid nästa inspektion |
Nyckelfrågan för triage: riskerar denna komponents nuvarande tillstånd att skada något dyrare? En sliten stödplatta som börjar dra in sig kostar några dollar att ersätta - men om den lämnas låter den stansa huvuden svamp, och plötsligt byter du ut både stödplattan och en hel uppsättning stansar. Prioritera ersättningar som skyddar komponenter med högre-värde från sekundär skada.
Spårningssystem för formunderhåll stödjer dessa beslut genom att inte bara registrera vad som byttes ut, utan även vilket skick delen var i vid borttagningen. Med tiden bygger dessa poster upp komponentspecifika-livscykelkurvor som talar om för dig om ett visst slag på en viss station konsekvent varar 800 000 träffar eller 1,2 miljoner - data som förvandlar triage från gissningar till prognoser.
Med en bekräftad diagnos och en prioriterad ersättningslista i handen, blir nästa beslut materialval - att välja rätt verktygsstålsklass, hårdhet och specifikation för att matcha eller överskrida den ursprungliga komponentens livslängd.
Verktygsstålkvaliteter och hårdhetsspecifikationer för stansning av formdelar
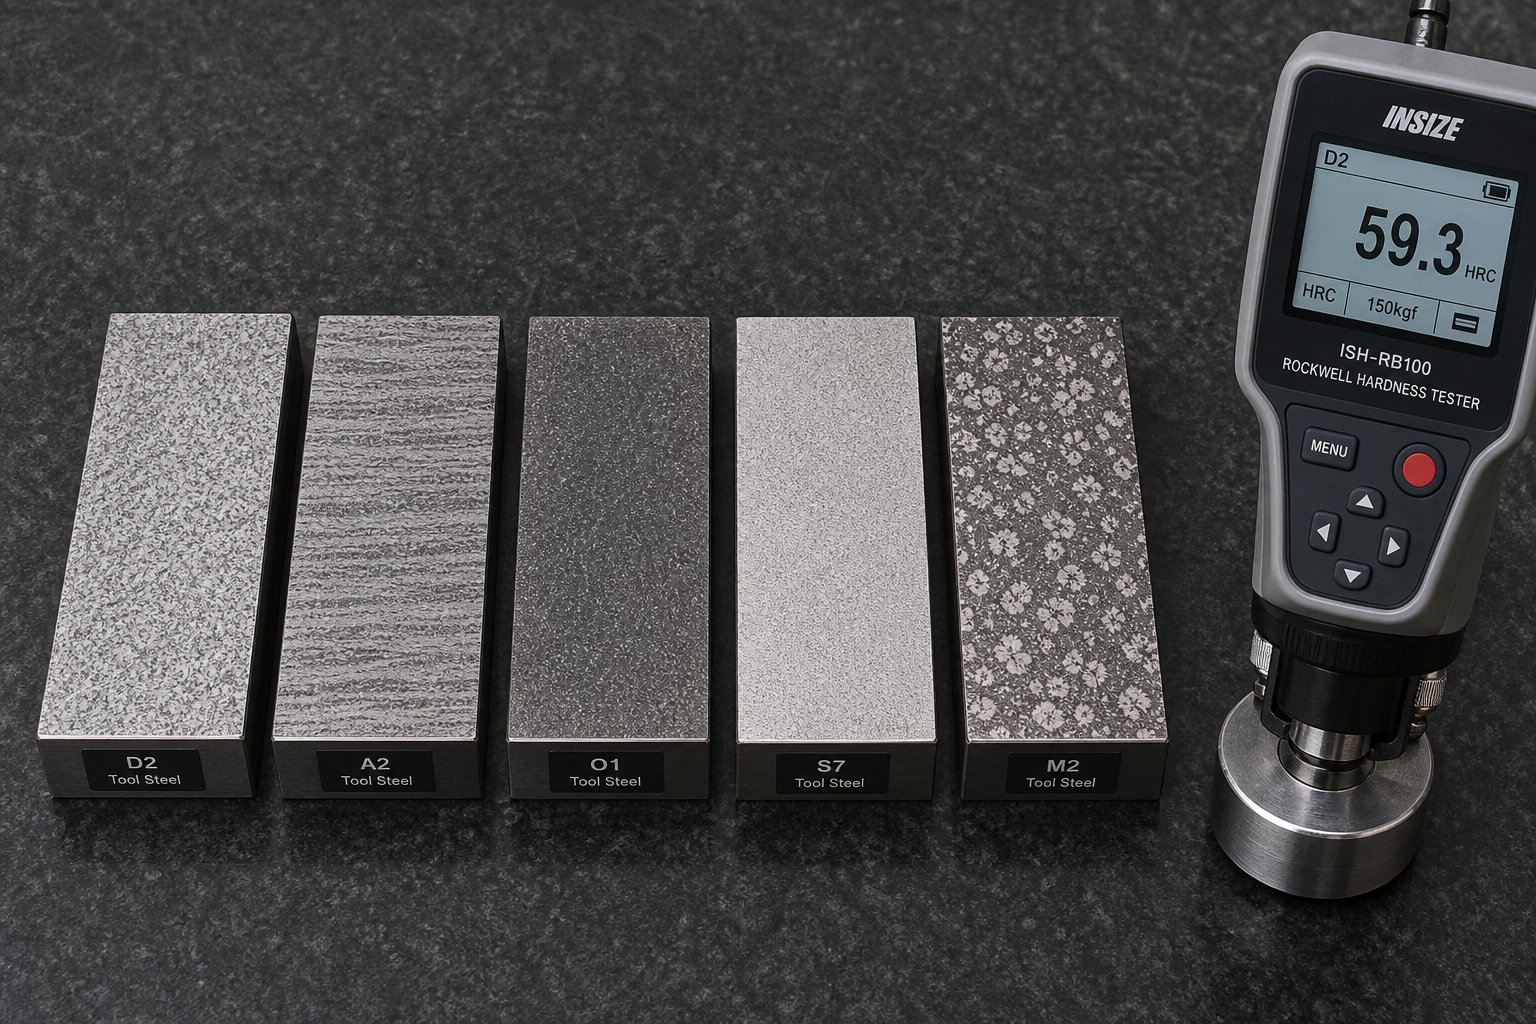
Att veta vilken komponent som ska bytas ut är bara halva jobbet. Att specificera fel materialkvalitet eller hårdhet för den ersättningen förvandlar en planerad underhållshändelse till ett upprepat misslyckande. En ersättningsstans bearbetad till perfekt geometri men värmebehandlad- med fel hårdhet kommer att flisas på några dagar. En stansknapp gjord av en ekonomikvalitet när applikationen kräver premium slitstyrka kommer att runda av och börja producera grader långt före det förväntade intervallet.
Materialval för stansersättningsdelar kräver att tre variabler matchas samtidigt: arbetsstyckets material som stansas, produktionsvolymen som delen måste överleva och den dominerande slitmekanismen som verkar på den specifika komponenten. Få alla tre rätt, och du kan överskrida OEM-livslängden. Missa en, och du drar tärningen igen före schemat.
Verktygsstålkvaliteter för ersättningsstansar och stansknappar
Fem materialfamiljer täcker de allra flesta utbyteskapkomponenter. Var och en upptar en specifik nisch som definieras av dess balans mellan hårdhet, seghet och slitstyrka.
- A2 (luft-härdning)- Den allmänna-baslinjen. A2 erbjuder god seghet och tillräcklig slitstyrka för korta-till-medelstora produktionsserier i mjukt stål. Den tolererar mindre snedställning bättre än hårdare sorter eftersom dess mikrostruktur absorberar stötar utan katastrofala flisor. Härdad till 58-60 HRC klarar den måttliga volymer men slits relativt snabbt på abrasiva material.
- D2 (hög-kol, hög-krom)- Arbetshästen för skäroperationer med hög-volym. D2 innehåller cirka 12 % krom och bildar stora kromkarbider som motstår nötande slitage betydligt bättre än A2. Typisk hårdhet är 58-62 HRC. Avvägningen är reducerad seghet - D2:s blockiga hårdmetallstruktur gör den känslig för flisning och spjälkning under kraftiga vibrationer eller sidobelastning.
- M2 (höghastighetsstål-)- När värmeuppbyggnad från hög-drift hotar kantintegriteten, behåller M2 sin hårdhet vid förhöjda temperaturer bättre än D2 eller A2. Dess finare, mer jämnt fördelade hårdmetaller hanterar snäppet-genom stöten av kraftig blankning samtidigt som de bibehåller stark egghållning. Det är den föredragna uppgraderingen för progressiva dies som körs med höga slagfrekvenser.
- S7 (stöt-tålig)- Det tuffaste alternativet i verktygsstålfamiljen, optimerat för slagbelastning snarare än ren nötningsbeständighet. S7 härdat till 54-56 HRC utmärker sig i applikationer som involverar tjockt material, kraftiga skåror eller operationer där stansen utsätts för betydande lateral kraft. Den håller inte en kant lika länge som D2, men den knäpps inte av chock heller.
- Volframkarbid- När inget annat överlever ansökan. Hårdmetall erbjuder extrem hårdhet (vanligtvis 88-92 HRA) och slitstyrka mätt i miljontals träffar på slipande material som rostfritt stål eller elektriskt silikonstål. Kostnaden är avsevärt högre och materialet är sprött - varje felinställning eller lateral deformation riskerar katastrofala frakturer snarare än gradvis slitage.
D2 vs M2-beslutet för stansbytesstansar kommer ner på en enkel fråga: är det dominerande felläget kantslitage från nötning eller kantflisning från stötar och värme? D2 vinner på ren nötningsbeständighet. M2 vinner på stöttolerans och termisk stabilitet vid hastighet.
För hårdhetsspecifikationer för stanskomponenter arbetar skärelement vanligtvis i 58-62 HRC-intervallet för att bibehålla skarpa kanter under upprepad skjuvbelastning. Strukturella slitdelar - stödplåtar, slitplåtar, hälblocksinsats - kör lägre, vanligtvis 48-52 HRC, där ökad seghet betyder mer än maximal ythårdhet. Som metallurgisk forskning avGeorge Vander Voortbekräftar att stål som används för verktyg och formar vanligtvis används vid 58 till 68 HRC, och den noggranna balansen mellan hårdhet och seghet är avgörande för att undvika för tidigt haveri.
Hur arbetsstyckets material och volym påverkar valet av betyg
Du skulle inte specificera samma ersättningsstämpel för en stans som kör 50 000 träffar per år i 20-gauge kallvalsat stål som en som kör 5 miljoner träffar per år i 0,060 tum rostfritt. Arbetsstyckesmaterialets egenskaper och den totala produktionsefterfrågan driver båda till rätt kvalitetsval.
Materialtjocklek och draghållfasthetbestämma kraften varje komponent absorberar per slag. Tjockare material med högre draghållfasthet betyder mer skjuvkraft på skäreggen och mer avskalningskraft på stansens sidovägg. En ersättningsstans för 0,125 tum HSLA-stål vid 80 ksi draghållfasthet behöver dramatiskt mer seghet än ett skärande 0,030 tum mjukt stål vid 45 ksi - även om geometrin är identisk. I höghållfasta applikationer överträffar S7 eller M2 ofta D2 eftersom stötbelastningen överstiger vad D2:s spröda hårdmetallnätverk kan tolerera.
Årlig produktionsvolymdefinierar hur många cykler den ersättningsdelen måste överleva innan nästa byte. För verktyg med låg-volym (under 100 000 träffar per år) ger A2 tillräcklig livslängd till lägsta kostnad. Medel-tillämpningar (100 000 till 1 miljon träffar) är domänen för D2 och M2, där deras överlägsna slitstyrka motiverar prisöverskottet. Hög-volymproduktion över 1 miljon årliga träffar -, särskilt i slipande material -, är där hårdmetall kontra verktygsstål för pressformar blir en verklig ekonomisk jämförelse. Hårdmetall kostar tre till fem gånger mer per komponent men kan leverera tio eller fler gånger livslängden, vilket gör det billigare per-träff i krävande applikationer.
Arbetsstyckets material vidhäftningsförmågaär en faktor som är lätt att förbise. Mjuka, gummiaktiga material som aluminium och kopparlegeringar sliter inte på verktyg genom nötning - dekall-svets till stansytan genom limförslitning (skada). I dessa applikationer löser inte enbart maximal hårdhet problemet. En polerad ytfinish och lämplig beläggning betyder mer än att uppgradera från D2 till hårdmetall.
Värmebehandlingskrav för ersättningskomponenter
En ersättningsdel som bearbetats till korrekta dimensioner från rätt verktygsstålsort kommer fortfarande att misslyckas i förtid om värmebehandlingen inte utförs korrekt. Som nämnts i felanalyslitteraturen är olämpliga värmebehandlingsprocedurer-den enskilt största källan till fel på verktyg och formverktyg - oavsett om det är under efterföljande bearbetning eller i drift. Varje kvalitet har en snäv rekommenderad austenitiseringstemperatur, härdningsmetod och härdningsprotokoll. Att avvika från dessa parametrar förändrar mikrostrukturen på ett sätt som äventyrar antingen hårdhet eller seghet.
Genom-härdning vs. fall-härdning:Skärkomponenter (stansar, formknappar, trimstål) kräver genom-härdning - jämn hårdhet från yta till kärna. Detta säkerställer att när komponenten slipas om eller när ytmaterial slits bort, behåller den exponerade underytan samma skärförmåga. Höljes-härdning, som skapar ett hårt yttre skal över en mjukare kärna, gäller komponenter som styrstift och bussningar där ytslitagemotstånd spelar roll men kärnan behöver seghet för att motstå böjbelastningar.
När en ersättningskomponent är genom-härdad men endast anger ythårdhet utan att definiera kärnhårdheten, riskerar du att få en del som var ofullständigt härdad - hårt på utsidan, mjuk i mitten. Under belastning deformeras den mjuka kärnan, det hårda skalet spricker och delen misslyckas långt tidigare än förväntat. Ange alltid både ythårdhet och lägsta kärnhårdhet vid beställningar av reservdelar.
Vanliga värmebehandlingsfel i reservdelar inkluderar:
- Under-tempering- Lämnar för mycket kvarhållen austenit i mikrostrukturen. Delen verkar tillräckligt hård vid leverans men dimensionellt förändras i tjänsten när den kvarhållna austeniten långsamt förvandlas, vilket orsakar oväntad tillväxt eller förvrängning.
- Över-austenitiserande- Löser upp för mycket kol, vilket skapar en grov kornstruktur som lätt flisas trots att målhårdhetstalen uppnås.
- Avkolning- Kolförlust på ytan under värmebehandling skapar en mjuk hud som slits snabbt. Hårdhetsavläsningen på den färdiga delen kan kontrolleras korrekt om den mäts under det avkolade lagret, vilket maskerar problemet tills delen tas i bruk.
- Otillräcklig stressavlastning- Kvarvarande spänningar från härdkoncentrat vid geometriska övergångar (kilspår, stegdiametrar, skarpa hörn), vilket initierar sprickor under servicebelastning.
Låter det komplicerat? Det praktiska alternativet är detta: när du köper reservdelar, verifiera att din leverantör dokumenterar hela värmebehandlingscykeln - inte bara den slutliga hårdheten. Ett certifikat som visar 60 HRC är otillräckligt om du inte vet om delen var ordentligt härdad, om kärnhårdheten uppfyller specifikationerna och om ytkemin bevarades under bearbetningen.
Jämförelse av verktygsstål för reservdelar
| Kvalitet | Typisk användning | Hårdhetsområde (HRC) | Toughness Rating | Bästa applikationsscenario |
|---|---|---|---|---|
| A2 | Generella-stämplar och stanssektioner | 58-60 | Hög | Korta-till-medelstora löpningar i mjukt stål; applikationer med risk för sidobelastning eller lätt snedställning |
| D2 | Hög-volym för skärande stansar och stansknappar | 58-62 | Måttlig | Långa produktionsserier i kolstål och HSLA; rena abrasiva slitagemiljöer med bra inriktning |
| M2 | Hög-höghastighetsstansning, progressiva stansstationer | 60-65 | Måttlig-Hög | Hög slagfrekvens där värmeuppbyggnad försämrar andra kvaliteter; tjockt material med genomsnäppning- |
| S7 | Skårande stansar, tunga-slagformningsverktyg | 54-56 | Mycket hög | Skärning av tjockt material, operationer med kraftig sidokraft, applikationer där risken för flisning överväger slitageproblem |
| Volframkarbid | Extrema-volympiercingslag och stansknappar | 88-92 HRA | Låg | Fler-miljoner hittillverkning i rostfritt stål, kiselstål eller annan mycket nötande plåt; kräver utmärkt forminriktning |
Att välja rätt kvalitet och värmebehandling ger ersättningsdelar grunden att prestera. Men basmaterialet är bara utgångspunkten - ytbehandlingar och beläggningar som appliceras efter värmebehandling kan förlänga livslängden ytterligare, särskilt i applikationer där friktion, vidhäftning eller temperaturbeständighet blir de begränsande faktorerna.
Bästa beläggningar för reservdelar för munstycken
En korrekt vald verktygsstålkvalitet och värmebehandling sätter prestandagolvet för alla ersättningskomponenter. Men i många applikationer är inte basmaterialet ensamt den begränsande faktorn - friktion, vidhäftning och termisk nedbrytning vid skäreggen avgör hur länge delen faktiskt håller i produktionen. Ytbeläggningar adresserar exakt dessa felmekanismer, och lägger till en tunn men anmärkningsvärt hård barriär som minskar slitaget, förhindrar materialupptagning och motstår den lokaliserade värmen som bryter ned obelagda verktygsstålytor.
För utbytesdelar för stansning utgör beläggningar ett praktiskt sätt att förlänga serviceintervallen utan att göra om komponenten eller uppgradera till betydligt dyrare basmaterial. Nyckeln är att matcha rätt beläggning till det specifika arbetsstyckets material och slitmekanism - en oöverensstämmelse ger liten nytta och slösar bort beläggningsinvesteringen.
Vanliga beläggningsalternativ och deras prestandafördelar
Fyra beläggningsfamiljer täcker majoriteten av stansapplikationer. Var och en levererar en distinkt kombination av hårdhet, termiskt motstånd och friktionsreduktion som riktar sig mot specifika fellägen.
- TiN (Titanium Nitride)- Den mest kända PVD-beläggningen, identifierbar genom sin guldfärg. TiN-beläggning för stansstansar ger en betydande hårdhetsökning (cirka 2 300 HV) och minskar friktionen jämfört med obelagt verktygsstål. Den fungerar bra i allmän-skärning av mjukt stål och kolstål vid måttliga produktionsvolymer. Dess oxidationstemperaturgräns på cirka 600 grader C betyder dock att den bryts ned relativt snabbt i hög-drift där skärkantstemperaturerna stiger.
- TiCN (titankarbonitrid)- Ett steg upp från TiN i både hårdhet (ungefär 3 000 HV) och slitstyrka. Koltillsatsen förbättrar smörjförmågan och gör TiCN särskilt effektivt för skärning av rostfritt stål och andra-härdande legeringar där friktion vid stans-till-gränssnittet genererar betydande värme.MISUMI:s testning av TiCN-baserade beläggningarpå hög-hållfasta stålapplikationer bekräftade stark prestanda, även om adhesionsproblem uppstod under extrema deformationsbelastningar på Rockwell-avtryckstestnivå.
- AlTiN (aluminiumtitannitrid)- Konstruerad för hög-temperaturstabilitet. AlTiN bildar ett aluminiumoxidskikt på ytan under drift som fungerar som en termisk barriär, vilket gör att det kan bibehålla prestanda vid temperaturer upp till 900 grader C. Detta gör det till det föredragna valet för höghastighets progressiva stansar som körs med förhöjda slaghastigheter där skärkantstemperaturer skulle försämra TiN eller TiCN. Dess hårdhet (cirka 3 300 HV) ger också överlägsen nötningsbeständighet i långa-applikationer.
- DLC (Diamond-Like Carbon)- En fundamentalt annorlunda beläggningskategori utformad för att lösa vidhäftningsproblem snarare än rent nötande slitage. DLC-beläggningar uppvisar extremt låga friktionskoefficienter (så låga som 0,05-0,1) och motstår, kritiskt, materialupptagning från mjuka, gummiaktiga arbetsstyckesmaterial. Somfältförsök dokumenterade av The Fabricatorvisade, CrN + DLC-beläggningar som applicerades på trimskär som bearbetade 6000-seriens aluminium eliminerade fastsättningen helt - och verktyget producerade över 800 000 delar med aluminiumpartiklar som helt enkelt kunde torkas av med en trasa. DLC-beläggning för att förhindra att aluminium fastnar i formarna är nu standardmetoden inom bilstämpling där karosspaneler i aluminium har blivit utbredda.
En viktig nyans: inte alla DLC-beläggningar är lika. Flerskiktsdesigner med ett CrN-underlag överträffar betydligt de med WC-C (volframkarbid/kol)-bas vid formning av aluminium. Tillverkarens forskning visade att WC-C + DLC-beläggningar misslyckades efter bara några tusen delar på grund av nötande slitage från aluminiumlegeringar under högt formningstryck, medan CrN + DLC-kombinationen klarade samma förhållanden och motstod både klibbning och nötning mycket mer effektivt.
Jämförelse av beläggningsprestanda
| Beläggning | Hårdhet (HV) | Max drifttemperatur | Friktionskoefficient | Bästa applikationen |
|---|---|---|---|---|
| Tenn | ~2,300 | 600 grader | 0.4-0.5 | Allmän-skärning i mjukt stål; måttliga volymer; kostnadseffektiv-baslinjeförbättring |
| TiCN | ~3,000 | 750 grader | 0.3-0.4 | Skärning av rostfritt stål och hög-stål; operationer som genererar betydande friktionsvärme |
| AlTiN | ~3,300 | 900 grader | 0.3-0.4 | Höga-progressiva matriser; höga slagfrekvenser; slipande material vid förhöjda temperaturer |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 grader | 0.05-0.1 | Stämpling av aluminium och kopparlegeringar; anti-tillämpningar; trimning och piercing utan smörjning |
| Al-Cr (RW-typ) | ~3,100 | 1 000 grader + | 0.3-0.4 | Ultra-hög-stål; tjock plåtstämpling; extrem temperatur vid skärkanten |
Lägg märke till kompromissmönstret: beläggningar optimerade för termisk resistans (AlTiN, Al-Cr) erbjuder inte den ultra-låga friktionen hos DLC, medan DLC:s temperaturtak begränsar den till applikationer under 350 grader C. Att välja rätt innebär att identifiera om din ersättningsdel går sönder på grund av värmenedbrytning, sedan nötande{4} material eller nötande{4} beläggning som riktar sig mot den specifika mekanismen.
När beläggningar motiverar sin kostnad
Att belägga en ersättningsstans eller stansknapp lägger vanligtvis till 20-40 % till komponentkostnaden, beroende på geometri och beläggningstyp. Den premien måste betala sig själv genom förlängda serviceintervall, minskat skrot eller färre oplanerade stopp. Här är när man ska belägga stanskomponenter - och när investeringen inte är vettig.
Produktionsvolymtrösklar:För stansar som körs under 50 000 träffar mellan underhållscyklerna, kanske den ökade livslängden från beläggning inte uppväger den extra kostnaden och ledtiden. Över 200 000 träffar per serviceintervall - speciellt i slipande material --beläggningar fördubblar eller tredubblar rutinmässigt komponenternas livslängd, vilket gör kostnadsberäkningen-per-mycket gynnsam. MISUMI:s stanstester på 590 MPa hög-hållfast stål visade obelagda och standard-belagda stansar som misslyckades vid 50 000-70 000 skott medan avancerade Al-Cr (RW)-belagda stansar förblev i användbart skick med endast 0 över 100 000 skott.
Arbetsstyckets material nötningsförmåga:Hög-hållfast stål, rostfria legeringar, elektriska kiselstål och aluminiumlegeringar med högt kiselinnehåll påskyndar alla slitage genom olika mekanismer. Om dina obelagda reservdelar konsekvent misslyckas innan målträffen räknas i dessa material, är beläggning nästan säkert motiverad.
Målunderhållsintervall:När en tärnings schemalagda PM-cykel är 500 000 träffar men obelagda stansar slits ut vid 300 000, drar du tärningen av-schemat för en enskild komponent. Att belägga slaget för att nå 600 000 träffar anpassar dess ersättning till hela PM-cykeln, vilket eliminerar mitt-körningsavbrottet helt.
Att belägga en ersättningsdel kan vara mer kostnads-effektivt än att uppgradera basmaterialkvaliteten. En D2-stans med en AlTiN-beläggning överträffar ofta en obelagd hårdmetallstans till en bråkdel av kostnaden - samtidigt som den behåller segheten som karbid saknar.
Ett vanligt misstag: att applicera beläggningar på komponenter som misslyckas orsakar att beläggningen inte kan åtgärdas. En stans som går sönder från lateral överbelastning behöver ett segare basmaterial (S7) eller en korrigering av stansinriktningen - inte en hårdare ytbeläggning. Beläggningar förhindrar gradvis slitage och vidhäftning. De kompenserar inte för kollisionsöverbelastning, snedställning eller felaktiga spelinställningar.
Det praktiska beslutet beror på grundorsaken. Om dina reservdelar slits ut för snabbt på grund av nötning, värme eller materialvidhäftning, förlänger rätt beläggning deras livslängd förbi OEM-baslinjen med minimal extra kostnad. Om de går sönder eller flisar, finns lösningen i området för basmaterialkvalitet och forminstallation - där beslutsramen för reparation-versus-ersätt-versus-ombyggnad blir den mer relevanta guiden.
Reparation av stämpling vs ersätt beslut
Du har identifierat den felaktiga komponenten, bekräftat grundorsaken och valt rätt materialkvalitet och beläggning. Men ett beslut återstår fortfarande: är att byta i en ny del det rätta draget, eller kräver situationen att den befintliga komponenten - rekonditioneras eller att hela formsektionen ska tas bort och byggas om? Beslutet att reparera stämpelformen och byta ut är inte alltid okomplicerad, särskilt när flera komponenter uppvisar slitage vid olika svårighetsnivåer samtidigt.
Ramverket nedan hjälper dig att navigera i det valet genom att matcha formens tillstånd till den intervention som ger den bästa kostnaden-per-delresultat utan att införa onödiga risker.
När enskild delbyte är tillräcklig
Byte av isolerad komponent är rätt anrop när felet är åtgärdat - en enstaka stans har chippat, en stansknapp har öppnats bortom spelrum eller en uppsättning fjädrar har sjunkit över specifikationen. Enskild ersättning fungerar när dessa villkor gäller:
- Enkel-slitage utan kaskadskador.Den slitna komponenten har inte degraderat något intilliggande. En tråkig stämpel som fångades innan den skadade stansknappen kan bytas ut ensam. Ett slag som bröt och gjorde mål på knappen kräver att båda ersätts.
- Den strukturella integriteten hos formskon och hållare är intakt.Styrstiftshålen har inte vältats ut, stansfickorna har inte förstorats och monteringsytorna förblir plana och oskadade.
- Ersättningsdelen kan köpas enligt originalspecifikation.Dimensionstoleranser, materialkvalitet, hårdhet och beläggning kan alla matchas eller förbättras utan att ändra intilliggande komponenter.
- Produktionsdata bekräftar att felet är isolerat.Träffräknarposter visar att endast den här komponenten har överskridit sin förväntade livslängd - angränsande delar har fortfarande servicemarginal kvar.
Det mesta rutinmässiga formunderhållet faller inom denna kategori. En väl-underhållen progressiv form kan förbruka dussintals individuella reservdelar under sin livstid medan själva formstrukturen förblir perfekt funktionsduglig.
När reparation eller rekonditionering är mer meningsfullt
Rekonditionering av formkomponenter kontra utbyte blir den relevanta jämförelsen när en komponent har slitage som kan korrigeras utan fullständig borttagning och åter-tillverkning. Rekonditionering bevarar den befintliga delens geometri och passform - viktigt när komponenten har anpassats-till formaggregatet och en ny del skulle kräva ytterligare handarbete- för att uppnå samma gränssnitt.
Rekonditionering är vanligtvis lämplig när:
- Skäreggarna kan slipas om.Stansar och stansknappar med jämnt slitage på eggen (ingen flisning eller sprickbildning) kan ytslipas- för att återställa skärprofilen. Varje omslipning tar bort material, så spåra ackumulerad lagerborttagning mot komponentens maximalt tillåtna förkortning.
- Slitna ytor kan byggas om utan att kompromissa med basgeometrin.Tekniker som svetsuppbyggnad och ombearbetning, krombeläggning eller termisk spray kan återställa slitna styrytor, hälblocksytor eller formhålighetsväggar till ursprunglig dimension - förutsatt att basstålet inte har utvecklat utmattningssprickor under slitzonen.
- Kostnaden för renovering är betydligt lägre än utbyteskostnaden.Som Carver Robowelds analys av formregenerering noterar är reparation vanligtvis 40-60 % billigare än att tillverka en ny komponent, med kortare handläggningstid som också minskar stilleståndskostnaderna.
- Komponentens basmaterial och metallurgiska integritet förblir bra.Om icke-förstörande inspektion (magnetiska partiklar, ultraljud eller genomträngande färgämne) avslöjar sprickor under ytan eller material som mjuknar upp på grund av termisk utmattning, kommer rekonditionering av ytan inte att lösa det underliggande problemet.
En kritisk varning: rekonditionering fungerar bara närkorrekt grundorsak till skadan har identifierats. Om du slipar om ett slag som chippade på grund av feljustering - utan att korrigera justeringen - producerar du helt enkelt ytterligare ett chippat slag med färre träffar än tidigare.
När fullständig återuppbyggnad är den enda gångbara vägen
Genom att veta när du ska bygga om en stämpeldyna räddar du dig från cykeln att byta ut delar till en struktur som inte längre kan hålla dem till specifikation. En ombyggnad innebär att man återtillverkar formsektionen - med skärande fickor, borrar om styrstiftshål, byter ut hållare och i huvudsak återställer den strukturella grunden som enskilda komponenter monteras i.
Ombyggnadsindikatorer inkluderar:
- Flera komponenter i samma sektion misslyckas före schemat upprepade gånger.Om du byter ut samma stämpel var 200 000:e träff när den borde hålla i 800 000, är problemet inte stansen -, det är fickan, inriktningen eller den strukturella geometrin som håller stämpeln.
- Styrstiftshål eller bussningssäten har slitits utöver toleransen för ombearbetning.När själva matrisskon har förlorat sin dimensionella integritet kan ingen ersättningsbussning återställa korrekt inriktning.
- Kumulativ omslipning har förkortat skärkomponenterna bortom funktionsgränserna.När stämplingarna har slipats om förbi deras maximala-stack, är tärningens stängningshöjd och tidsförhållanden äventyrade i hela systemet.
- Termisk utmattning eller spänningssprickor i formskon eller hållarplåtar.Ytsprickor som fortplantar sig in i strukturella element kan inte lösas med komponent-nivåingrepp - den spruckna strukturen måste bytas ut.
- Formdesignen är föråldrad i förhållande till nuvarande produktionskrav.Om materialspecifikationer, deltoleranser eller produktionsvolymer har förändrats avsevärt sedan formen byggdes, är ombyggnad med uppdaterad teknik effektivare än att tvinga in nya komponenter i en föråldrad design.
Stämpling av återuppbyggnadsindikatorer och kostnader överraskar ofta team som har hanterat individuella byten i flera år. En fullständig ombyggnad tar vanligtvis 50-70 % av kostnaden för ny stans men levererar ett verktyg med en ny livscykel – vilket eliminerar den ackumulerande risken för kaskadfel som urholkar förtroendet för delkvalitet.
Jämförelse av beslut: Ersätt vs Recondition vs Rebuild
| Typ av intervention | Typiska indikatorer | Relativ kostnad | Avbrottstid | Risknivå |
|---|---|---|---|---|
| Individuellt byte av delar | En komponent vid slutet av livet; inga intilliggande skador; strukturell integritet intakt | Låg (kostnad för en komponent + installationsarbete) | Minimal - slutförs ofta inom ett schemalagt PM-fönster | Låg, förutsatt att grundorsaken är bekräftad och specifikationen är korrekt |
| Reparation/Rekonditionering | Korrigerbart ytslitage; återstående skärpningsmarginal; basmaterial metallurgiskt sund | Måttlig (40–60 % av kostnaden för ny komponent) | Låg till måttlig - beror på om omarbetning görs i-hus eller skickas ut | Måttlig - felaktig rekonditionering kan orsaka kvarvarande spänning eller dimensionsfel |
| Full Die Rebuild | Upprepade förtida misslyckanden; strukturell deformation; kumulativa omslipningsgränser har överskridits; design föråldrad | Hög (50-70 % av kostnaden för ny stans) | Betydande - mäts vanligtvis i veckor inklusive konstruktion, bearbetning och provning | Lågt efter-slutförande (ny livscykel), men hög alternativkostnad under ombyggnadsperioden |
Vanliga specifikationsmisstag som tvingar fram för tidigt återingripande-
Även när du gör rätt reparations-eller-beslut kan specifikationsfel under ersättningsprocessen undergräva resultatet och få dig direkt tillbaka till pressen med samma problem. Håll utkik efter dessa vanliga felsteg:
- Specificering av hårdhet utan seghetssammanhang.Att beställa en ersättningsstans vid 62 HRC när applikationen genererar laterala stötbelastningar leder till flisning. Originalet kan ha varit 58 HRC av goda skäl.
- Ignorera passningstoleranser till dynaggregatet.En ersättningsformknapp jordad för att korrigera håldiametern men med en felaktig tryckning-passar OD inte ordentligt i hållaren - den växlar under belastning och ändrar effektivt spel.
- Byte av en sliten komponent utan att inspektera dess passande del.En ny styrstift installerad i en sliten bussning ger fortfarande felinriktning. Parningskomponenter bör alltid utvärderas tillsammans.
- Det går inte att matcha beläggningsspecifikationen.Om den ursprungliga komponenten var belagd och ersättningen anländer obestruken kommer livslängden att understiga förväntningarna oavsett korrekt basmaterialval.
Vart och ett av dessa misstag delar en röd tråd: ofullständig specifikation. Komponenten som beställs måste bära alla kritiska dimensioner, materialbeteckningar, hårdhetsområde, ytfinish och beläggningskrav för att komma fram redo för service. Hur man bygger den fullständiga specifikationen - och var man hämtar komponenter som uppfyller den på ett tillförlitligt sätt - är det praktiska nästa steget för att gå från diagnos till en korrekt fungerande matris.
Hur man specificerar och anger ersättningsdelar för stämpling på rätt sätt
Du har bekräftat grundorsaken, beslutat om utbyte framför reparation och valt rätt materialkvalitet och beläggning. Komponenten definieras i ditt huvud - men leverantören bor inte i ditt huvud. En reservdelsorder som kommer fel försenar produktionen lika effektivt som att inte beställa alls. Ofullständiga specifikationer ger delar som ser rätt ut på hyllan men misslyckas vid installationen eftersom en kritisk dimension, hårdhetstext eller ytfinish saknades i begäran.
Att översätta din diagnos till en upphandlingsklar-specifikation är där många underhållsteam förlorar tid. Glappet mellan att veta vad du behöver och att kommunicera det tillräckligt exakt för att en leverantör ska kunna tillverka det korrekt är det mest underskattade steget i hela ersättningsarbetsflödet.
Översätta diagnos till en komplett delspecifikation
Varje reservdelsbeställning - oavsett om det är en enstaka stans eller en hel uppsättning styrbussningar - kräver samma kärninformationspaket. Missa något element och du litar på att leverantören gissar, vilket introducerar risker som du inte kontrollerar.
Här är den kompletta checklistan med specifikationsdetaljer som ska inkluderas i varje begäran om reservdel:
- Måtttoleranser- Total längd, arbetsdiameter eller profil, huvuddiameter och alla viktiga gränssnitt. För skärande komponenter, specificera den klippta profilen till den snästa tolerans som dynan kräver. För styrkomponenter, inkludera både hål-ID och tryck-passa OD. Standard håltagningstoleranser vid stämpling löper så snäva som +/-0,002 tum för mjukt stål och +/-0,0025 tum för rostfritt, så toleranskraven för stansersättningsdelar måste vara tydliga - anta inte att en leverantör kommer att uppfylla din nödvändiga precision.
- Materialklass- Ange den exakta verktygsstålkvaliteten (D2, M2, A2, S7, karbid) snarare än allmänna beskrivningar som "verktygsstål" eller "höghastighetsstål." Om ansökan tillåter likvärdiga betyg, ange de godtagbara alternativen uttryckligen.
- Hårdhetsspecifikation- Inkludera både ythårdhetsområde (t.ex. 58-62 HRC) och lägsta kärnhårdhet där tillämpligt. För höljehärdade komponenter, ange även höljets djup.
- Krav på dokumentation av värmebehandling- Begär en värmebehandlingscertifiering som inkluderar austenitiseringstemperatur, härdningsmetod, härdningscykler och slutlig uppmätt hårdhet. Detta är din verifiering av att processen kördes korrekt.
- Ytfinish- Ange Ra-värden för kritiska ytor, särskilt stanssidor och hål för stansknappar där finishen direkt påverkar remsmaterialflödet och kvarhållande av spån.
- Beläggningstyp och tjocklek- Om originaldelen var belagd, ange samma beläggning eller en godkänd uppgradering. Inkludera tolerans för beläggningstjocklek om komponenten passar i en tät ficka eller hål där tillsatta mikron spelar roll.
- Geometriska referenser- Tillhandahåll referensreferenser, vinkelorienteringsmärken och nyckelfunktioner som säkerställer att delen installeras i rätt rotationsläge. En rund formknapp med en icke-symmetrisk hålprofil behöver en orienteringsindikator.
- Artikelnummer och formidentifiering- Kors-hänvisning till underhållsposterna för formen så att leverantören kan spåra komponenten tillbaka till dess applikationshistorik om frågor uppstår under tillverkningen.
Låter det mycket? Tänk på vad som händer utan den. En ersättningsknapp som beställs med endast en håldimension och materialtext kommer fram till korrekt ID - men pressen -passar OD är 0,0003 tum understorlek eftersom leverantören använde sin standardtolerans snarare än din. Den faller in i hållaren med en glidpassning istället för en interferenspassning, växlar under skärbelastning och din frigång blir omedelbart fel. En saknad rad på inköpsordern, en onödig tärningsdragning två veckor senare.
Utvärdera ersättningsdelars kvalitetsnivåer
Alla ersättningskomponenter är inte tillverkade enligt samma standard, och skillnaderna betyder mer än bara priset antyder. Att förstå OEM kontra eftermarknadskomponentersättningskomponenter - och nivåerna inom eftermarknaden - hjälper dig att matcha inköpsbeslut med applikationskritikitet.
OEM likvärdiga delartillverkas enligt den ursprungliga formbyggarens specifikationer, ofta av formbyggaren själva eller en kvalificerad underleverantör som använder originaltrycken. De garanterar dimensions-, material- och prestandaparitet med den komponent de ersätter. Avvägningen är kostnad och ledtid - OEM-ekvivalenta delar har vanligtvis det högsta priset och kan kräva veckors ledtid om de görs på beställning.
Premium eftermarknadsdelarkommer från specialiserade tillverkare av verktygskomponenter som producerar enligt industristandard-specifikationer snarare än en specifik formbyggares egna tryck. Dessa tillverkare har ofta omfattande lager av standardgeometrier för stans- och stansknappar, styrstift och bussningar. Kvalitet kan vara lika med eller överträffa OEM när leverantören investerar i strikta processkontroller, förstklassig råvaruförsörjning och dokumenterad värmebehandling. Fördelen är snabbare tillgänglighet och lägre kostnad för standardgeometrier.
Ekonomiersättningsalternativrikta den lägsta prispunkten. De uppfyller grundläggande dimensionskrav men kan använda mindre kontrollerad materialförsörjning, minimal värmebehandlingsdokumentation och bredare toleransband. För icke-kritiska slitdelar som standardkompressionsfjädrar eller enkla stödplattor kan ekonomikomponenter vara helt adekvata. För precisionsskärningskomponenter där hårdhetslikformighet och dimensionsnoggrannhet direkt påverkar detaljkvaliteten, förångas besparingarna ofta i kortare livslängd och tätare byten.
Den praktiska regeln: matcha kvalitetsnivån till konsekvensen av misslyckande. Ett pilotstift i en hög-precisionskontakt som körs vid 400 SPM kräver OEM-ekvivalent eller förstklassig eftermarknadskvalitet - kostnaden för för tidigt fel överstiger vida besparingen per-enhet från en billigare del. En lyftfjäder i en konsol med låg-volym kan driva ekonomikomponenter utan meningsfull risk.
Arbeta med tillverkare av specialverktyg för reservdelar
Bästa praxis för anskaffning av pressformsdelar pekar på ett tillvägagångssätt som förenklar allt som diskuterats ovan: inköp av ersättningskomponenter från tillverkaren som ursprungligen konstruerade formen. När formbyggaren designade verktyget med underhållsbarhet som prioritet, har de redan löst specifikationsproblemet åt dig. Varje ersättningsdel har dokumenterade dimensioner, materialkvaliteter, värmebehandlingsprotokoll och beläggningsspecifikationer som registrerats under den ursprungliga konstruktionsprocessen.
Tillverkare gillarYICHENdesigna formar med reservdelstillgänglighet och specifikationsdokumentation inbyggd i den tekniska leveransen. När en komponent så småningom slits finns den fullständiga specifikationen redan - du är inte omvänd-tekniska dimensioner från en sliten del eller gissar på materialkvaliteter. Detta tillvägagångssätt för anskaffning av specialtillverkade reservdelar eliminerar det vanligaste felläget i upphandlingsprocessen: ofullständiga eller felaktiga specifikationer som leder till delar som inte fungerar som förväntat.
Utöver dokumentation tenderar anpassade tillverkare som prioriterar underhållsbarhet att göra designval som förenklar framtida byten:
- Standardiserade komponentgränssnitt- Använder vanliga stanshuvudkonfigurationer, standardbussningspress-passningsmått och modulär insatsmontering så att reservdelar kan hämtas från flera kvalificerade leverantörer vid behov.
- Tillgänglig komponentmontering- Designa retentionssystem som tillåter byte av individuella komponenter utan att demontera orelaterade stanssektioner.
- Spårbarhet för material och hårdhet- Tillhandahåller dokumentation på komponent-nivå som följer med underhållsposterna för formen, vilket säkerställer att rätt specifikation är tillgänglig år efter den första matrisleveransen.
- Ingenjörsstöd för ersättningsbeslut- Erbjuder vägledning om när en komponent bör bytas ut mot rekonditionerad, baserat på deras kunskap om den ursprungliga designens syfte och säkerhetsmarginaler.
Det är här hur man specificerar reservdelar för stämpeldyna blir betydligt enklare. Istället för att bygga en specifikation från början varje gång en komponent slits, refererar du till ett befintligt tekniskt paket som skapades när formen var ny och varje dimension var nominell. Resultatet är ersättningsdelar som kommer fram redo att installeras med tillförsikt - som matchar den ursprungliga designens syfte snarare än att approximera det från ett slitet prov.
Oavsett om du köper från den ursprungliga formtillverkaren, en förstklassig eftermarknadsleverantör eller en kombination av båda, är den kritiska konstanten specifikationens fullständighet. Varje detalj du fångar i förväg - tolerans, kvalitet, hårdhet, finish, beläggning, orientering - är en mindre variabel som kan gå fel mellan din inköpsorder och det ögonblick som den delen får sin första träff i pressen.
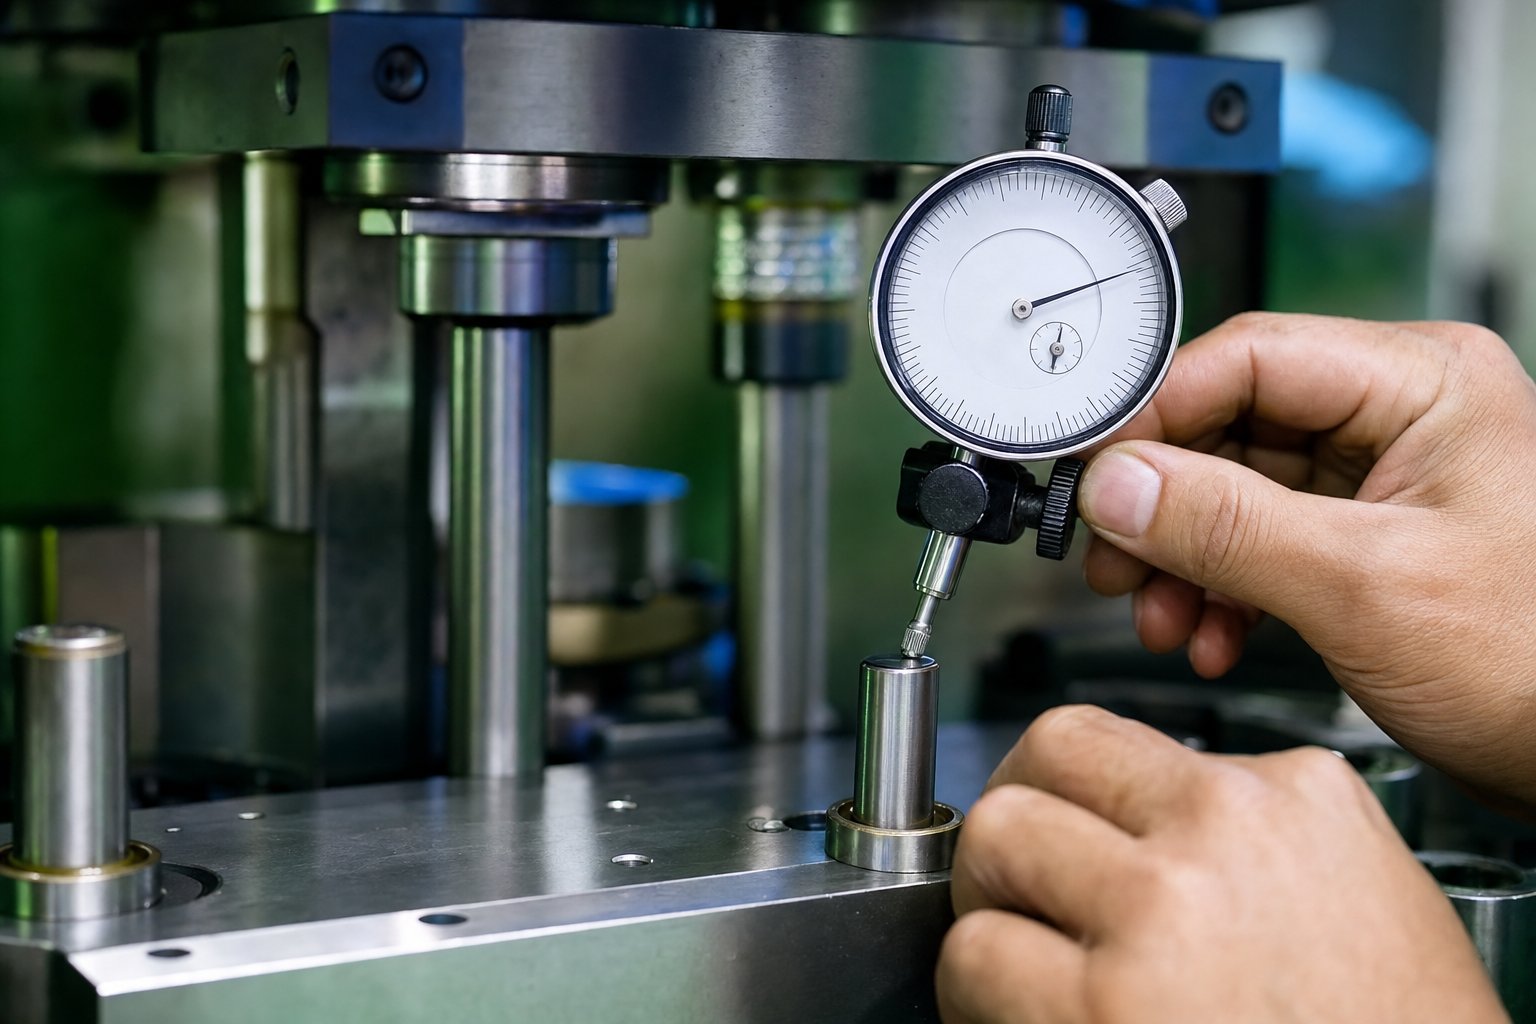
Verifiering av installation av bytesdel och livscykelspårning
En korrekt specificerad reservdel som sitter på arbetsbänken är inte mållinjen - det är startlinjen. Komponenten behöver fortfarande bevisa att den passar till dynaggregatet, upprätthåller rätt spelrum och producerar överensstämmande delar från första träffen. Att hoppa över efter-installationsverifiering är hur butiker slutar med att dra tillbaka en tärning ur pressen trettio minuter efter att ha satt i den, efter att ha upptäckt att en ny styrbussning är 0,0002 tum tät eller att en ersättningsstans är stolt över sina grannar med ett halvt dun.
Verifiering skapar också baslinjedata som gör din nästa ersättare smartare. Varje mätning du registrerar vid installationen blir en referenspunkt för framtida slitagebedömning - startvillkoret mot vilket alla efterföljande inspektioner jämförs.
Dimensionell verifiering före och efter installation
Hur man verifierar att stämpelformskomponenten passar följer en logisk sekvens: bekräfta att delen matchar specen på bänken, bekräfta att den ansluter korrekt i formen och bekräfta att den producerar acceptabel produktion vid pressen. Varje steg fångar en annan kategori av fel.
- Bänkbesiktning mot specifikation.Innan delen kommer någonstans nära formen, verifiera kritiska dimensioner mot inköpsorderspecifikationen. Mät arbetsdiameter eller profil med kalibrerade mikrometrar eller optisk komparator. Kontrollera hårdheten med en bärbar Rockwell-testare på flera platser. Bekräfta ytfinishen visuellt eller med en profilometer om Ra anges. Avvisa allt utanför tolerans innan det förbrukar installationsarbete.
- Passningskontroll i formenheten.Installera komponenten och kontrollera gränssnittets dimensioner. Bekräfta sittdjup och rotationsorientering för att-montera komponenter (formknappar, bussningar). För skärande komponenter, kontrollera att stans-till-spelet ligger inom specifikationen med hjälp av avkänningsmätare eller stiftmätare på flera punkter runt profilen. Verifiera att styrtapparna rör sig fritt genom bussningar utan bindning eller överdrivet spel.
- Inriktningsverifiering under statisk belastning.Stäng formen långsamt på pressen med tumhastighet utan material. Bekräfta att stansar kommer in i dynöppningarna utan kontakt, avstrykare ligger plant mot dynans yta och kamsystem kopplas in vid sin designade tidpunkt. Eventuella störningar i detta skede indikerar ett dimensionsfel eller installationsfel - korrigera det innan materialet körs.
- Första-artikelinspektionen under produktionsförhållanden.Kör ett litet prov - vanligtvis fem till tjugo delar - i produktionshastighet och inspektera dem mot den fullständiga dimensionsspecifikationen. Inspektion efter-installation av formdelar är inte klar förrän den faktiska stämplade utdata bekräftar att ersättningskomponenten ger överensstämmande resultat. Kontrollera gradhöjd, håldimensioner, funktionsplaceringar och yttillstånd mot kontrollgränser.
- Registrera alla mätningar som den nya baslinjen.Dokumentavstånd, inriktningsavläsningar och första-artikeldimensioner i formunderhållsposten. Dessa värden representerar komponentens starttillstånd vid noll träffar - referensen du ska jämföra mot vid varje efterföljande inspektion.
Den här sekvensen fångar tre distinkta felkategorier: tillverkningsfel i själva ersättningsdelen (steg 1), installationsfel i hur den samverkar med formen (steg 2-3) och funktionsfel som endast uppträder under faktiska stämplingsförhållanden (steg 4). Att hoppa över ett steg lämnar ett gap där problem gömmer sig tills de redan har producerat skrot eller skadat intilliggande verktyg.
Etablera baslinjemått för pågående spårning
Spårning av matriskomponentlivscykeldata förvandlar ersättning från en reaktiv händelse till en förutsägbar, budgetbar underhållsaktivitet. Informationen du samlar in vid installationen - och vid varje inspektion efteråt - bygger datauppsättningen som talar om exakt när varje komponent kommer att behöva åtgärdas nästa gång.
Börja med dessa kärndatapunkter vid varje ersättningshändelse:
- Träffräkning vid installation.Registrera tärningens kumulativa slagräknare när den nya komponenten sätts in. Detta blir nämnaren för alla framtida livscykelberäkningar.
- Komponentspecifikationsdetaljer.Timmermaterialkvalitet, hårdhet, beläggningstyp och leverantör. När två identiska stansar från olika leverantörer ger olika livslängder, förklarar dessa data varför.
- Skick för borttagen komponent.Notera varför den ersattes med - uppmätt slitage, flisning, brott eller proaktivt utbyte baserat på tröskelvärde för antalet träffar. Detta bygger fellägeshistorik för den specifika stansstationen.
- Övervakningsintervall.Ställ in nästa inspektionspunkt baserat på historiska data eller tillverkarens rekommendationer. Om tidigare komponenter i den här stationen varade 600 000 träffar, schemalägg den första inspektionen till 400 000 för att fånga slitageutvecklingen medan delen fortfarande är funktionsduglig.
Under flera ersättningscykler skapar denna data komponentspecifika-livscykelkurvor. Du kommer att märka att station fyras pilot konsekvent når slitagegränsen vid 750 000 träffar oavsett leverantör, medan station sjus slag varar 1,2 miljoner träffar med en TiCN-beläggning men bara 500 000 utan den. Dessa mönster förvandlar triagebeslut från bedömningssamtal till data-drivna prognoser - och de hjälper digsätta meningsfulla KPI-riktmärkensom MTBF-mål för enskilda formkomponenter snarare än bara formen som helhet.
Anläggningar som använder strukturerade spårningssystem - oavsett om det är en CMMS-plattform, en dedikerad databas för underhåll av formverktyg eller till och med väl-underhållna kalkylblad - rapporterar konsekvent mätbara vinster. Enligt Oxmaints tillverkningsforskning minskar strukturerade PM-program oplanerade driftstopp med 30-45 % inom sex månader och förlänger verktygets livslängd med upp till 50 % genom korrekt uppriktning och övervakningsdiscipliner. Spårningen skapar inte dessa vinster direkt - den möjliggör timingprecisionen som gör planerat utbyte möjligt.
Systematisk spårning förvandlar ersättning från en reaktiv nödsituation till planerat underhåll. Datan du samlar in idag avgör om nästa års budget är en prognos eller en gissning.
Att arbeta med tillverkare som prioriterar stabil produktionsprestanda förenklar hela denna verifierings- och spårningsprocessen. När ersättningskomponenter är konstruerade enligt den ursprungliga designens avsikt - med dokumenterade specifikationer, kontrollerad materialförsörjning och verifierad värmebehandling - bekräftar verifieringsstegen passform snarare än diagnostisera problem. Tillverkare gillarYICHENkombinera specialtillverkning av stämpelformar med teknisk uppmärksamhet på underhållsbarhet, vilket innebär att reservdelar kommer med den dimensionella precision och metallurgiska konsistens som gör den första-artikelinspektionen till ett bekräftelsesteg snarare än en felsökningsövning. Resultatet är mindre tid att validera och mer tid att producera.
Ersättningsdelar för stansning kommer alltid att vara förbrukningsmaterial - de är designade för att bära så att din stansstruktur inte gör det. Men hur du verifierar, spårar och planerar runt slitaget avgör om utbytet är en kontrollerad underhållsaktivitet eller en oplanerad produktionsnödsituation. Bygg upp verifieringsvanan vid installationen, fånga data vid varje kontaktpunkt och låt livscykelkurvorna styra dina beslut. Pressen fortsätter att gå, och du ligger före slitet.
Vanliga frågor om ersättningsdelar för stansning
1. Vilka är de vanligaste delarna som byts ut i en präglingsform?
De vanligast ersatta stanskomponenterna är stansar, stansknappar, styrstift, styrbussningar, fjädrar, piloter och avstrykarplattor. Dessa delar kommer i direkt kontakt med remsmaterialet eller hanterar inre krafter under varje pressslag, vilket gör att de slits snabbare än strukturella element som stansskor. Stansar och stansknappar toppar listan eftersom de absorberar full skjuvkraft vid varje träff, medan fjädrar försämras gradvis genom utmattningscykler. Att arbeta med tillverkare som YICHEN som designar stansar med underhåll i åtanke säkerställer att dessa hög-slitagekomponenter är tillgängliga och fullt dokumenterade för strömlinjeformade utbyten.
2. Hur vet du när stanskomponenter behöver bytas ut?
Nyckelindikatorer inkluderar ökad gradhöjd på stämplade delar, dimensionell drift som upptäcks under kvalitetskontroller, felmatningslarm, remslyftning mellan stationer och inkonsekvent utkastning av delar. Enhetlig gradtillväxt över alla funktioner signalerar allmän stansmattning, medan ensidiga grader pekar mot slitage på styrstift eller bussning som orsakar felinriktning. Variansen mellan hål-till-avståndet spårar ofta tillbaka till slitna styrstift. Övervakning av antalet träffar tillsammans med SPC-data och skrotspårningsposter hjälper till att bekräfta vilken specifik komponent som är försämrad och när utbyte bör schemaläggas.
3. Vilken typ av verktygsstål ska jag använda för ersättningsstansar?
Den korrekta graden beror på ditt arbetsstyckes material, produktionsvolym och dominerande felläge. A2 passar korta-till-medelstora banor i mjukt stål med god seghet. D2 utmärker sig i applikationer med hög-volym av abrasiv slitage med sitt hårdhetsområde på 58-62 HRC. M2 klarar höga slaghastigheter och värmeuppbyggnad bättre än D2. S7 vid 54-56 HRC är idealisk för tjocka material och kraftiga stötar där risken för flisning uppväger slitageproblem. Volframkarbid ger miljontals träffar på abrasiva material som rostfritt stål men kräver utmärkt inriktning av munstycket på grund av dess sprödhet.
4. Ska jag reparera eller byta ut en sliten stanskomponent?
Välj individuell ersättning när felet är isolerat till en komponent utan kaskadskada och formstrukturen förblir intakt. Rekonditionering genom omslipning eller omplätering är meningsfullt när korrigerbart ytslitage finns och kostar 40-60 % mindre än nytillverkning. Fullständig ombyggnad av formen blir nödvändig när flera komponenter går sönder i förtid och upprepade gånger, styrstiftshålen har slitits utöver toleransen eller kumulativ omslipning har överskridit funktionsgränserna. Avgörande är om komponentens nuvarande skick riskerar att skada något dyrare om den lämnas oadresserad.
5. Hur förlänger beläggningar livslängden på reservdelar för pressformar?
Ytbeläggningar som TiN, TiCN, AlTiN och DLC lägger till en hård barriär som minskar friktionen, förhindrar materialvidhäftning och motstår termisk nedbrytning vid skäreggarna. TiCN fungerar bra för skärning av rostfritt stål, AlTiN klarar hög-hastighetsoperationer upp till 900 grader C, och DLC med ett CrN-underlag eliminerar aluminiumskada med friktionskoefficienter så låga som 0,05. Beläggningar lägger vanligtvis till 20-40 % till komponentkostnaden men kan fördubbla eller tredubbla livslängden i slipande applikationer över 200 000 träffar per intervall, vilket ofta gör dem mer kostnadseffektiva än att uppgradera basmaterialkvaliteten.


