


Vad är komponenter för hårdmetallstämpling
Föreställ dig att köra en progressiv tärning med 800 slag per minut och producera miljontals delar per år. I den takten slits konventionella stansar och knappar av verktygsstål snabbt, dimensionerna går ur toleransen och oplanerade stillestånd tär på marginalerna. Det scenariot är exakt varför ingenjörer vänder sig till karbid.
Komponenter av hårdmetallstansar är precisions-tillverkade verktygselement, som stansar, stansknappar, piloter, strippor och slitplåtar, gjorda av hårdmetall (WC) bunden med ett metalliskt bindemedel som kobolt eller nickel. De ersätter konventionella verktygsståldelar inuti en pressformsenhet för att leverera överlägsen hårdhet, slitstyrka och dimensionsstabilitet i stora-produktionsserier.
Definiera komponenter för hårdmetallstämpling
Hårdmetall framställs genom pulvermetallurgi: volfram-karbidpulver blandas med ett bindemedel, komprimeras i en form och sintras under intensiv värme och tryck tills det bildar en fast bit. Resultatet är ett material som är betydligt hårdare än värme-behandlat verktygsstål. För att sätta detta i perspektiv, registrerar en 6-procentig koboltkarbidkvalitet cirka 92 HRA, medan ett härdat verktygsstål toppar runt 62 HRC, ett avsevärt lägre hårdhetsvärde på en jämförbar omvandlingsskala.
Denna hårdhet översätts direkt till nötningsbeständighet. Vid stansningsoperationer som involverar formning, stansning och skärning vid höga hastigheter, förblir hårdmetallkomponenter vassa och formstabila mycket längre än sina stålmotsvarigheter. Uppgifter som att stansa små hål i hårda material kanske inte ens är genomförbara utan hårdmetallverktyg.
Där hårdmetall passar i munstycket
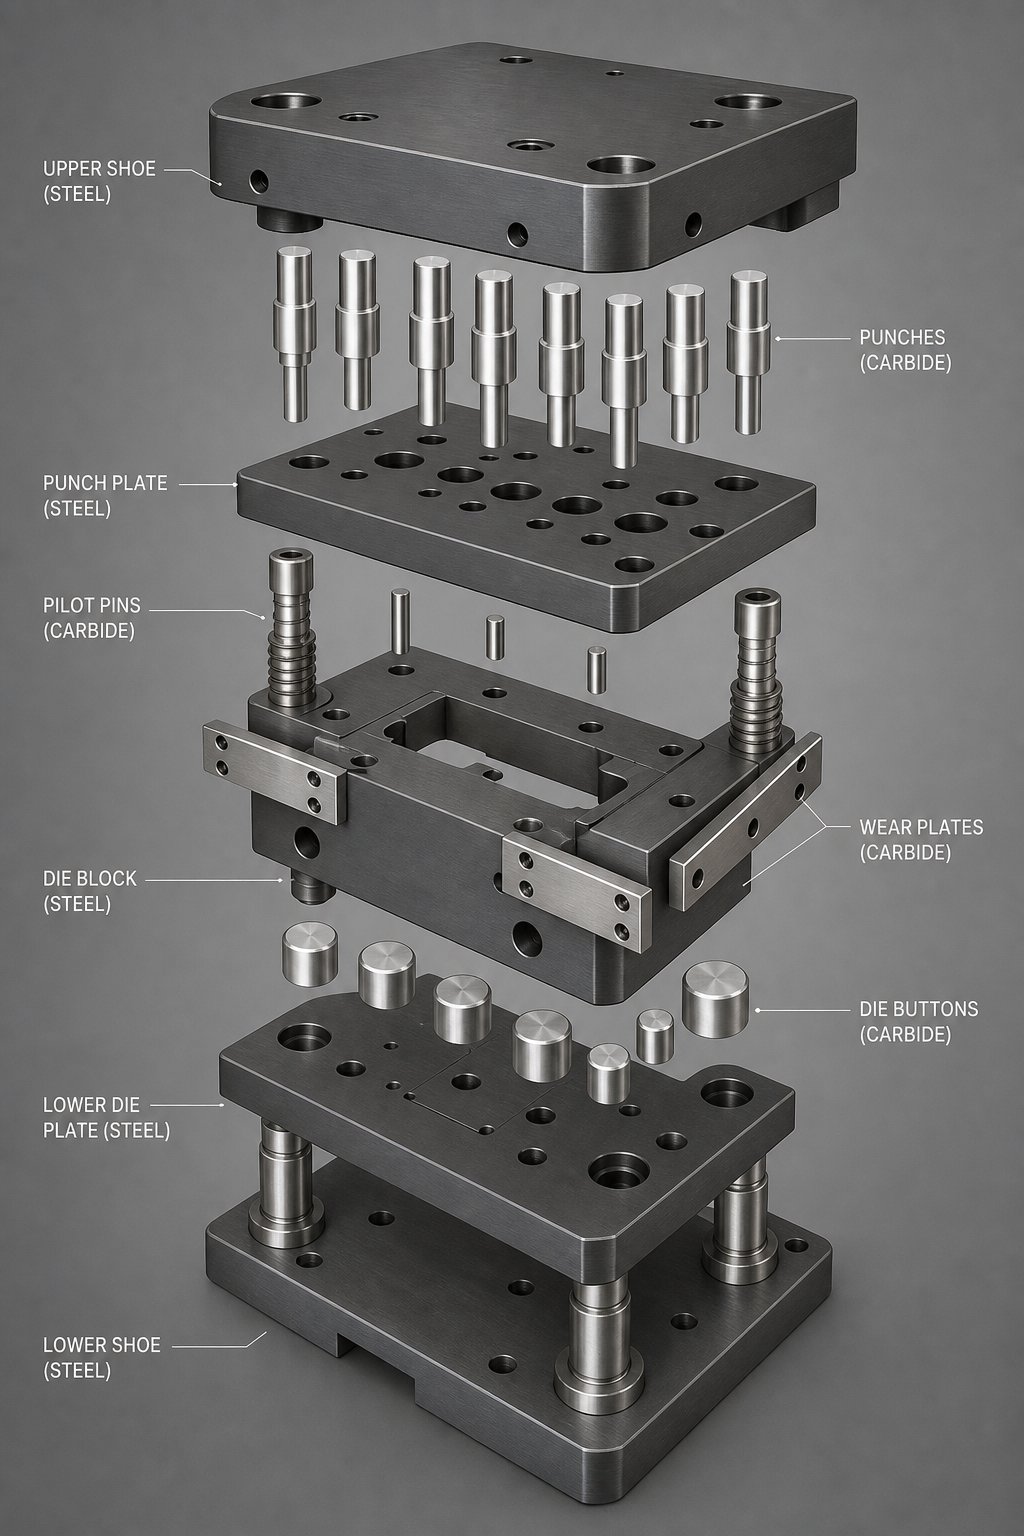
Inom en präglingsform ersätter inte karbid hela strukturen. De övre och nedre formplattorna, eller skon, är vanligtvis gjorda av medium-kolstål som 45-stål, härdat och härdat till 25-30 HRC för att ge strukturellt stöd. Hårdmetallkomponenter sitter inuti detta ramverk som arbetselement som kommer i direkt kontakt med remsmaterialet: skärande stansar, formningsinsatser, stansknappar, piloter som lokaliserar remsan och slitplattor som hanterar glidkontakt.
Tänk på det så här: stålramen absorberar och fördelar presstonnage, medan hårdmetallelement hanterar själva skärningen, formningen och styrningen där nötning och stötar är mest koncentrerade. Genom att införliva hårdmetallinsatta stansar och knappar i stansformarna håller verktygen vassare under längre perioder, vilket maximerar kvaliteten och kan förlänga verktygets livslängd med upp till 10 gånger jämfört med stål.
Så varför använda hårdmetall i stansenheter istället för att hålla fast vid verktygsstål genomgående? Svaret handlar om produktionsekonomi.Hårdmetallkomponenter för stämpling i hög volymminska skärpcyklerna, bibehåll snävare toleranser över längre körningar och minimera skrot från slitna verktyg. För operationer som stämplar miljontals delar är prestandagapet mellan hårdmetall och verktygsstål inte marginellt; det är skillnaden mellan lönsamma körningar och konstant brandbekämpning på pressgolvet.
Nackdelen- är att hårdmetall i sig är sprödare än sega verktygsstål. Spänningskoncentrationer vid skarpa hörn eller felaktiga avstånd kan initiera sprickor som fortplantar sig snabbt. Framgångsrik hårdmetallapplikation beror på att rätt kvalitet, geometri och stödstruktur matchas till de specifika kraven för varje komponentposition i formen. Den urvalsprocessen, från materialegenskaper via klassificering till-typ-beslut, är exakt vad de kommande avsnitten delar upp i detalj.
Karbidmaterialegenskaper som driver stansens prestanda
Att välja enhårdmetallkomponent för en präglingsformär inte ett-beslut-som passar-alla. Prestandan du får beror på mätbara materialegenskaper, och att förstå dessa egenskaper gör att du kan matcha rätt formulering för varje roll i formen. Fyra mått betyder mest: hårdhet, tvärbrottstyrka (TRS), tryckhållfasthet och densitet.
Hårdhet och slitstyrka i stämplingsmiljöer
Hårdmetallhårdhet för pressformar mäts på Rockwell A (HRA)-skalan, som är bättre lämpad för extremt hårda material än HRC-skalan som används för verktygsstål. Över de kvaliteter som vanligtvis specificeras för formarbete sträcker sig hårdheten från ungefär 82 HRA i den tuffaste änden upp till 94 HRA för ultrafina formuleringar optimerade för maximal slitstyrka. För sammanhanget, a6 % kobolt ultrafin kvalitet (0,4 mikron korn)når cirka 94 HRA med en tvärgående brotthållfasthet på 3 700 MPa, medan en 20 % kobolt medium-kornkvalitet ligger på cirka 82 HRA med en TRS över 2 600 MPa.
Varför spelar detta roll på pressgolvet? Hårdhet styr direkt slitstyrkan. Varje slag av pressen drar remsmaterial över skäreggen eller formningsytan på en formkomponent. Högre HRA-värden betyder långsammare materialförlust vid det gränssnittet, vilket översätts till längre intervall mellan skärpcyklerna och snävare dimensionskonsistens över en produktionskörning.
Tvärbrotthållfastheten mäter hur mycket böjkraft en hårdmetallbit kan absorbera innan den spricker. Vid stämpling är TRS viktigt för komponenter som smala stansar eller piloter som upplever sidobelastning. En grad med 3 700 MPa TRS tolererar betydligt mer påkänning från-axeln än en vid 1 700 MPa, vilket minskar risken för plötsligt brott vid hög-drift. Tryckhållfastheten bestämmer samtidigt motståndet mot klämbelastningar. Hårdmetallkvaliteter med finare korn och lägre bindemedelsinnehåll ger exceptionellt hög tryckhållfasthet, vilket gör dem lämpliga för stationer där tungt tonnage koncentreras till små ytor.
Densiteten avrundar bilden. Standardkobolt-bunden karbid varierar från cirka 13,5 g/cm3 vid 20 % kobolthalt upp till nästan 15,0 g/cm3 vid 6 % kobolt. Även om densiteten inte direkt dikterar slitagebeteendet, fungerar den som en snabb kvalitetsindikator: avvikelser från den förväntade densiteten för en given kvalitet kan signalera porositets- eller bindemedelsfördelningsproblem som äventyrar fältprestandan.
Bindemedelsinnehåll och kornstorlekseffekter på prestanda
Två variabler styr var en hårdmetallkvalitet landar på hårdhets--versus-seghetsspektrumet: innehåll av koboltbindemedel och volframkarbidkornstorlek.
Kobolt fungerar som "limmet" som håller ihop de hårda WC-partiklarna. Ökande kobolthalt förbättrar segheten genom att lägga till en formbar metallfas som absorberar stötenergi och motstår sprickutbredning. Avvägningen- är reducerad hårdhet, eftersom det mjukare bindemedlet upptar mer volym. En 6 % koboltkvalitet vid medelkornstorlek registrerar omkring 91 HRA med en TRS på 1 700 MPa, medan en stöt på kobolt till 15 % sänker hårdheten till 86.5 HRA men höjer TRS över 2 800 MPa. För stanskomponenter som utsätts för upprepade stötar, som tunga-stansar, förhindrar den extra segheten katastrofala kantflisningar. För slitplåtar eller formningsskär som körs med lättare-gauge material, bevarar lägre kobolthalt den hårdhet som behövs för att motstå gradvis nötning.
Kornstorlek har en lika kraftfull effekt. Finare WC-korn packar ihop sig tätare, vilket ger mindre utrymme för det mjukare bindemedlet att dominera ytan. Resultatet är högre hårdhet och bättre kanthållning vid motsvarande bindemedelsinnehåll. Slithållfastheten i ultrafin kornkarbid är avsevärt högre än den hos medelhårda kornformuleringar med samma koboltprocent, vilket är anledningen till att precisionsstämplingsoperationer i allt högre grad specificerar submikron- och ultrafina kvaliteter för komponenter där kantskärpa och ytfinish är avgörande.
Tabellen nedan kartlägger de fyra primära kornstorlekskategorierna till deras allmänna prestandaegenskaper vid stansningsservice:
| Kornstorlekskategori | Typiskt spannmålssortiment | Relativ hårdhet | Relativ seghet | Slitstyrka | Bäst lämpad för |
|---|---|---|---|---|---|
| Standard (medium) | 1.2 - 3.5 mikron | Måttlig (82-91 HRA) | Hög | Bra | Kraftiga stansningar,-höga stötar, verktyg för kall riktning |
| Bra | 0.8 - 1.2 mikron | Hög (91-92 HRA) | Måttlig-Hög | Mycket bra | Generella-formningsknappar, formningsinsatser, progressiva formstansar |
| Ultrafin / Submicron | 0.4 - 0.8 mikron | Mycket hög (92-94 HRA) | Måttlig | Excellent | Precisionsstansar, piloter, skärning av tunna-material, snäva-toleransskär |
| Nano | Under 0,4 mikron | Högsta | Lägre | Exceptionell | Mikro-stämpling, ultra-precisionskomponenter, elektroniska kontaktdon |
Lägg märke till mönstret: när kornstorleken minskar får du hårdhet och slitstyrka men offrar en del brottseghet. Vid stämpling betyder detta att en ultrafin gradering utmärker sig där det primära felläget är gradvis slitage och kantavrundning, medan en medelhög-kornkvalitet är det bättre valet där stötbelastning eller felinställningsrisker kan utlösa spröd fraktur.
Den praktiska fördelen för ingenjörer som utvärderar hårdmetallformningskomponenter är att ingen enskild egenskap berättar hela historien. En stans som behöver överleva miljontals träffar på tunt rostfritt stål kräver en annan balans mellan karbidkornstorlek och kanthållning än en stansknapp som blankar tjockt mjukt stål med måttliga volymer. Nyckeln är att identifiera vilket felläge du designar mot, nötande slitage eller slagbrott, och välja den bindemedels-kornkombination som adresserar det specifika hotet. Det beslutet leder direkt till att man väljer bland etablerade klassificeringar, var och en konstruerad för att ge en viss balans av dessa konkurrerande egenskaper.
Hårdmetallkvaliteter och deras användningsområden för stansning
Betygsklassificeringar existerar just för att ingen enskild karbidformulering klarar varje jobb i en stämplingsform. ANSI C-kvalitetssystemet grupperar hårdmetaller efter avsedda serviceförhållanden och att förstå det systemet hjälper dig att välja rätt kemi för varje position i formen utan att överbetala eller underprestera.
Vanliga hårdmetallklassificeringar förklaras
DeANSI C-betygssystemdelar in volframkarbid i funktionskategorier. För stansarbete kommer du att möta två huvudfamiljer: C1-C4 raka kvaliteter (WC bunden med kobolt, inga legeringstillsatser) och C9-C14 slitage- och slagkvaliteter utformade speciellt för formnings- och stansningsoperationer. C5-C8-kvaliteter, legerade med titankarbid eller tantalkarbid för stålbearbetning, förekommer ibland i formapplikationer som involverar järnhaltiga bandmaterial men är vanligare i skär.
Så här delas de mest relevanta kvaliteterna för val av formkomponent:
- C2 (6-10 % Co, 90-92 HRA, medelfinkornig):En allmän- rak kvalitet med hög hårdhet och bra slitstyrka. Ursprungligen specificerad för bearbetning av icke-järnmaterial, C2 fungerar bra i formkomponenter som utsätts för nötande slitage med minimal stöt, såsom slitplåtar och formningsskär som hanterar aluminium- eller kopparremsor.
- C10-C11 (8-13% Co, 88-91 HRA, fin till medelkornig):Användning-byggd för slitytor som utsätts för lätta till medelstora stötar. Dessa sorter hanterar blankning och ritningsoperationer och är vanliga val för formknappar och lättare-stämplar.
- C12-C13 (13-16% Co, 87-89 HRA, medelgrov korn):Högre kobolthalt ger den seghet som behövs för tunga formnings-, präglings- och stansstansar som absorberar betydande slagenergi varje slag.
- Mikrokorn- och submikronkvaliteter (3-10% Co, 92-95 HRA, kornstorlek under 0,8 mikron):Dessa premiumformuleringar packar ultrafina WC-partiklar för maximal kantskärpa och slitstyrka. De utmärker sig där dimensionell precision och ytfinish är viktigast, särskilt i piloter, precisionsstansar och snäva-toleransskär.
En kritisk punkt som C-betygsnumreringen kan skymma: högre C-tal betyder inte bara hårdare material. Som branschreferenser förtydligar, grupperar klassificeringssystemet kvaliteter efter tjänstetyp, inte efter en linjär hårdhetsutveckling. C13 är faktiskt mjukare än C2 men mycket tuffare, vilket är precis vad en tung stansare behöver.
Matcha kvaliteter till specifika formkomponenter
Betygsurvalet skiftar beroende på vilken komponent du anger. En pilot som lokaliserar en remsa med 600 slag per minut utsätts för helt andra påfrestningar än en stansknapp som blankar 2 mm rostfritt stål. Tabellen nedan kartlägger karbidkvaliteter till komponenttyper, vilket kopplar kemin till funktionella krav:
| Die Komponent | Rekommenderat betygsintervall | Typiskt saminnehåll | Key Performance Attribut | Varför den här matchen fungerar |
|---|---|---|---|---|
| Precisionsstansar (liten diameter, tunt material) | Submikron / mikrokorn | 3-8% | Maximal hårdhet, kanthållning | Motstår kantavrundning över miljontals träffar; bibehåller hålkvaliteten |
| Kraftiga släckningsstämplar (tjock mätare) | C12 - C13 | 13-16% | Hög slagseghet | Absorberar stötar utan att flisa på kraftiga-mått |
| Formknappar (skär) | C10 - C11 | 8-13% | Balanserad slitstyrka och stöttålighet | Hanterar upprepad skjuvbelastning med måttlig påverkan |
| Piloter och lokaliserare | Submikron / Finkorn | 6-10% | Dimensionell stabilitet, slitstyrka | Bibehåller tät passform i remshål över långa sträckor |
| Slitageplåtar och styrningar | C2 - C10 | 6-10% | Nötningsbeständighet, låg friktion | Motstår glidande slitage från bandprogression utan stötbelastning |
| Strippers och specialinlägg | C10 - C12 | 10-15% | Seghet med bra slitage | Tolererar sidokrafter och upprepad kontakt |
När motiverar mikrokorn- och submikronkvaliteter sin premie över standardformuleringar? Tre scenarier gör kostnadsskillnaden värt besväret: när du stämplar tunna material under 0,5 mm där gradhöjden är noggrant specificerad, när stansdiametrar sjunker under 1,5 mm och eggintegriteten direkt bestämmer verktygets livslängd, eller när produktionsvolymerna överstiger flera miljoner träffar och förlängda skärpningsintervaller ger betydande stilleståndsbesparingar. I dessa fallsubmikrongrader som når 93-95 HRAleverera mätbart längre service mellan omslipningarna.
För allt annat erbjuder standard- och finkornskvaliteter- i C10-C12-serien en praktisk balans. De kostar mindre per ämne, de tolererar inriktningsfel bättre och de slipar om förutsägbart. Det smarta tillvägagångssättet är att specificera premiumkvaliteter endast på stationer där deras specifika fördelar översätts till mätbara produktionsvinster, inte att applicera dem överallt i varje position i formen.
Betygsval berättar dock bara halva historien. Samma C11-kvalitet beter sig annorlunda som en rund stans jämfört med en konturerad stansknapp eftersom geometri, spel och belastningsriktning alla samverkar med materialegenskaperna. Varje komponenttyp har sin egen uppsättning funktionskrav och fellägen som formar hur denna klass presterar i praktiken.
Komponent-för-Komponentkarbidanalys för stansverktyg
En hårdmetallkvalitet levererar endast sin nominella prestanda när den paras ihop med korrekt komponentgeometri, stödstruktur och speluppställning. Varje position i formen ställer unika mekaniska krav, och att behandla hårdmetall som en droppe-ersättning för verktygsstål utan att justera den omgivande designen är en snabb väg till spruckna stansar och för tidiga haverier. Här är vad varje komponenttyp kräver.
Hårdmetallstansar och pilotkomponenter
Stämplar absorberar de mest våldsamma krafterna i varje stämplingsform. Varje slag driver stansen genom remsmaterialet, utsätter skäreggen för skjuvspänning och drar den sedan tillbaka genom snäckan. Hårdmetall utmärker sig här eftersom dess hårdhet motstår den kantavrundning som gradvis försämrar hålkvaliteten i verktygsstålstansar. I vissa konfigurationer med noll-frigång kan hårdmetallstansar bibehålla gradfria-toleranser upp till 10 gånger längre än deras stålekvivalenter.
Överväganden för utformning av hårdmetallstans vid stämpling går utöver materialval. Eftersom hårdmetall är skört spelar geometri och stöddetaljer en enorm roll. De fellägen som karbid förhindrar, som progressivt eggslitage och dimensionell drift, kan ersättas av katastrofala brott om konstruktionen ignorerar hårdmetallens begränsningar.
- Undvik vassa inre hörn på stansprofiler. Använd radier på minst 0,1 mm för att minska spänningskoncentrationer som initierar sprickor.
- Ryggstansar med en härdad stödplatta (56-60 HRC) minst1,2 till 1,25 gånger tjocklekenav en standardstålstödplatta för att fördela tryckbelastning.
- Håll förhållandet mellan stanslängd-till-diameter konservativa. Smala hårdmetallstansar förstärker lateral avböjning och hårdmetall böjs inte innan den går sönder.
- Ange guidad strippning för att förhindra sidobelastning under indragning. Ostyrd strippning är en av de vanligaste orsakerna till stansfraktur.
- Använd mekaniska eller heta-fästemetoder. Varm-muffenhet utnyttjar skillnaden i termisk expansion mellan stålhållare och hårdmetallskär, vilket skapar en interferenspassning vid 500–600 grader Celsius med 0,6–1 % interferens på diametern.
Piloter står inför en relaterad men distinkt utmaning. Deras jobb är remsplacering, inte skärande, så de upplever främst nötande glidslitage när de går in i för-stansade hål i hög hastighet. Hårdmetallpilotkomponenter förhindrar fellägen som plågar stålpiloter: diameterminskning på grund av nötande nötning leder till felregistrering av remsor, vilket övergår i dimensionsfel över alla nedströmsstationer. En submikron hårdmetallpilot bibehåller sin diameter över miljontals cykler, vilket håller station-till-stationsinriktning inom specifikationen mycket längre än alternativen för härdat verktygsstål.
- Ange submikron eller ultrafina kvaliteter (92-94 HRA) för piloter där remsregistreringstoleranserna är snäva.
- Designa pilotspetsar med små avsmalnande eller radier snarare än plana ändar för att minska inträdeskrafterna.
- Se till att pilothålen i remsan är avgradade för att förhindra asymmetrisk belastning på pilotspetsen.
Tryckknappar och slitplåtar i hårdmetall
Formknappar är de kvinnliga skärelementen som tar emot stansen. De hanterar samma skjuvkrafter men från motsatt riktning, och deras skäreggar måste motstå både nötande slitage från bandpassage och mikro-flisning som samlas vid skarpa skärområden. Om man jämför hårdmetallknappar och verktygsstålknappar är prestandagapet mest synligt i egglivslängd: verktygsstålknappar behöver vanligtvis skärpas var 50 000 till 200 000 slag beroende på bandmaterial, medan hårdmetallknappar i samma applikation rutinmässigt når 500 000 till över en miljon träffar mellan serviceintervallerna.
Det felläge som hårdmetall eliminerar här är progressivt markslitage som öppnar skärspelet, skapar grader och tvingar fram oplanerade avstängningar för skärpning. Fellägets hårdmetall introducerar, om den är dåligt specificerad, kantflisning på grund av för stort spelrum eller felinriktning.
- Matcha formknappskvaliteten till remsmaterialet: hårdare, lägre-koboltformuleringar för aluminium och koppar; segare, högre-koboltkvaliteter för rostfritt stål och hög-hållfasthet, låg-legeringsmaterial.
- Upprätthåll skäravstånd inom 5-10 % av bandtjockleken per sida. För mycket spel skapar dragspänningar vid skäreggen som hårdmetall tål dåligt.
- Applicera kantfasningar eller finslipade radier på skärmarker. Vassa, oskyddade kanter är särskilt känsliga för flisning i hårdmetall, och en liten avfasning minskar brottrisken dramatiskt utan att påverka detaljkvaliteten.
- Tryck in-passformknapparna i härdade hållare med korrekt interferens för att säkerställa enhetligt stöd runt hela omkretsen.
Hårdmetallslitplåtar för pressformar fyller en fundamentalt annorlunda roll. De skär inte material; de motstår glidande nötning av bandrörelser över styrytor och lyftskenor. Eftersom slitplåtar möter rent abrasiva förhållanden utan stötstöt, är de idealiska kandidater för låg-kobolt, hög-hårdhetsgrader (C2-intervall, 6-8% Co) som maximerar ythårdheten. Den polerade ytfinishen som kan uppnås på hårdmetall minskar också friktionen och förhindrarvidhäftningsslitage eller skavningsom orsakar materialansamling på stålytor.
- Polera slitplattans ytor till en spegelfinish (Ra under 0,1 mikron) för att minimera friktionen och förhindra materialöverföring.
- Se till att slitplåtarna stöds helt underifrån; ostödda spann skapar böjspänningar som hårdmetall inte kan ta emot.
- Använd raka-koboltkvaliteter (6-10 % Co) där korrosiva smörjmedel eller sura förhållanden förekommer, eller överväg nickelbundna kvaliteter för förbättrad korrosionsbeständighet.
Strippers och specialinlägg
Strippor trycker bort remsmaterialet från stansen efter varje slag. De upplever upprepad kontakt, sidokrafter från bandspänning och enstaka stötar när bandmatning tvekar. Hårdmetallavskiljare är mindre vanliga än stansar eller knappar av hårdmetall, men de tjänar sin plats i höghastighets progressiva stansar där stålborttagningar slits in i spår som fastnar i remsan.
Designprioriteringen här är seghet med tillräcklig slitstyrka, vilket gör C10-C12-kvaliteter med 10-15 % kobolt till standardvalet. Den fjäderbelastade ejektorplattan bör hålla ett spel som överstiger den maximala remstjockleken med minst 0,05 mm för att förhindra att hårdmetallskäreggen träffas under drift.
- Använd guidade stripperdesigner med kula-styrstolpar för att förhindra sidokontakt med stanskanter.
- Ange medium-kornig, högre-koboltkvaliteter som tolererar repetitiva effekter utan mikro-sprickbildning.
- I eftermonteringsscenarier kan hårdmetallavstrykarskär ersätta kontaktytan på en befintlig stålavskiljare utan att göra om hela plåtenheten.
Den retrofitmetoden gäller brett. När du bestämmer dig för när du ska uppgradera formkomponenter till hårdmetall behöver du inte alltid en komplett formombyggnad. Individuella stansar, knappar, piloter eller slitplåtar kan bytas ut till hårdmetall oberoende på stationer som upplever det snabbaste slitaget eller de vanligaste felen. Börja med komponenterna som driver dina längsta stilleståndshändelser, mät förbättringen av livslängden och utöka hårdmetallanvändningen därifrån baserat på faktiska produktionsdata.
Varje komponent berättar något om hur tärningen som helhet presterar. Men typen av form, oavsett om den är progressiv, överföring eller sammansatt, avgör vilka komponenter som uppvisar den högsta kumulativa spänningen och var karbidplacering ger mest avkastning.
Hur formtyp formar karbidkomponentbeslut
Inte varje form brinner genom verktyg i samma takt eller på samma platser. En progressiv form som löper anslutningsterminaler med 1 200 slag per minut koncentrerar slitaget på ett helt annat sätt än en överföringsform som bildar djupdragna- bilhus med 40 slag per minut. Formarkitekturen i sig dikterar var karbid ger den starkaste utdelningen och var det skulle vara överdrivet.
Sorterade efter typisk hårdmetallanvändningsintensitet, faller formtyperna in i en tydlig hierarki:
- Progressiv dör- högsta efterfrågan på hårdmetall på grund av extrema slaglängder, kumulativt slitage på flera-stationer och snäva bandregistreringskrav.
- Föreningen dör- måttlig-till-hög efterfrågan eftersom samtidiga skäroperationer koncentrerar stressen på ett begränsat antal komponenter som alla måste bibehålla kantkvaliteten tillsammans.
- Transfer dör- selektiv hårdmetallefterfrågan, fokuserad på specifika hög-nötningsstationer snarare än filtapplicering över hela verktyget.
- Kombinationen dör- variabel efterfrågan som drivs av vilka stationer som utför skärning kontra formning, med karbid riktad mot skärelementen.
Krav på progressiv hårdmetall
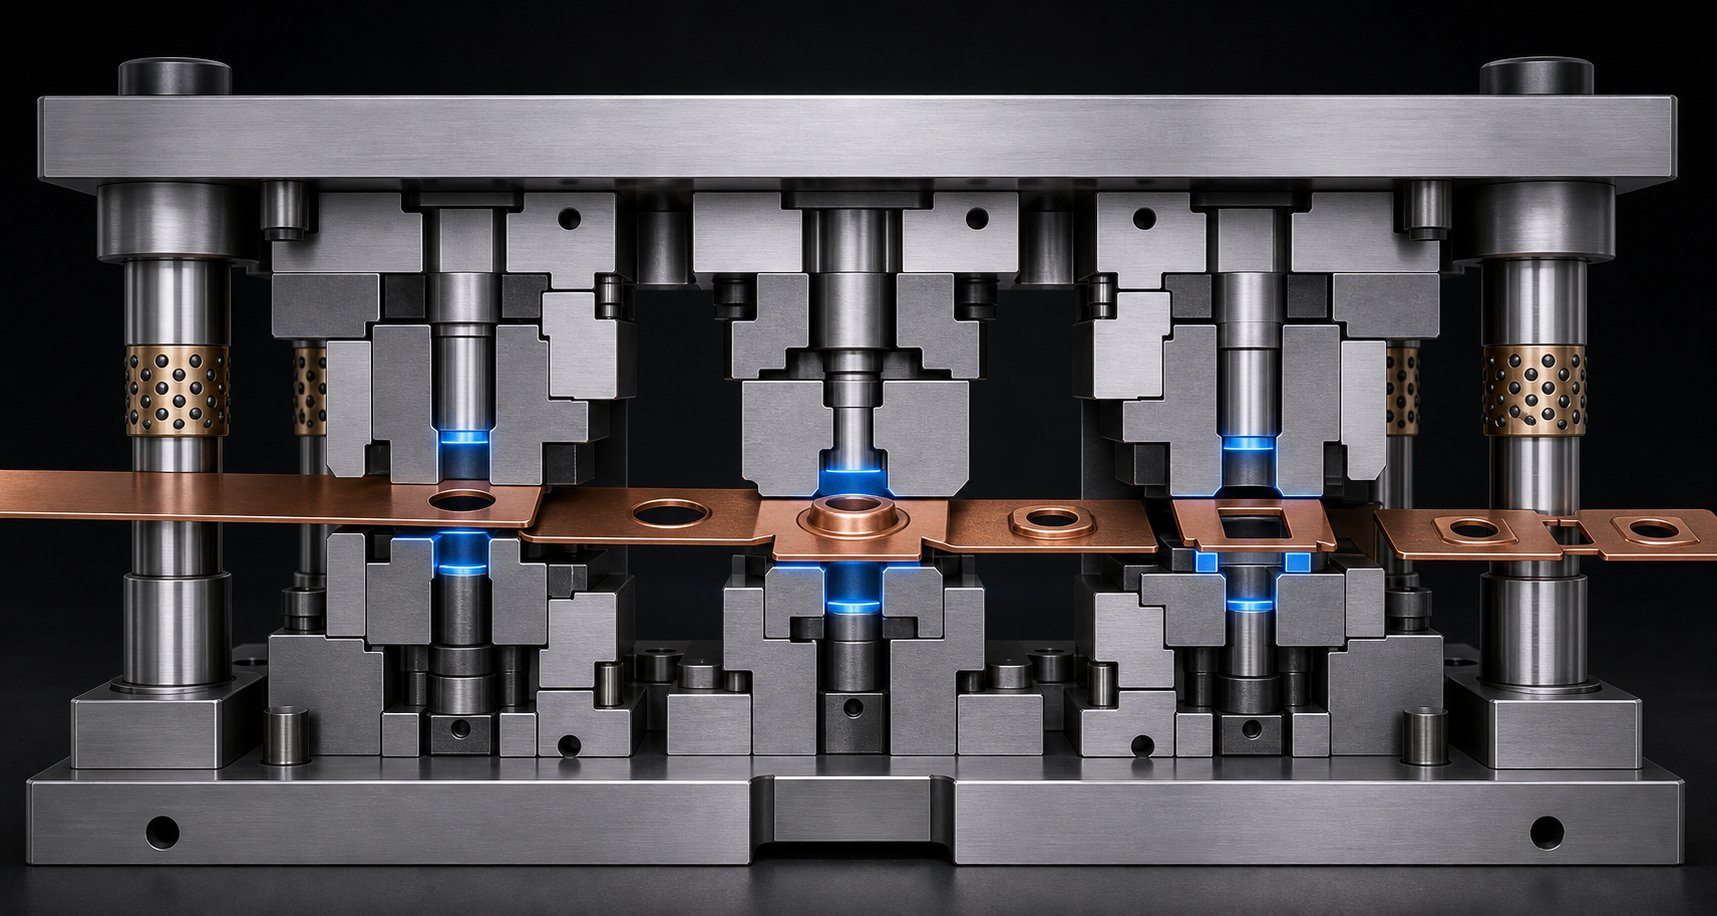
Progressiva stansar är arbetshästarna för hög-volymstämpling. Remsan matas genom flera stationer i en enda kontinuerlig cykel, där varje station utför en unik operation. Enligtbranschdata, kan produktionshastigheterna nå 1 200 slag per minut med toleranser under plus eller minus 0,001 tum. Vid dessa hastigheter faller även mindre slitage på en station nedströms. En pilot som förlorar 0,01 mm i diameter kastar av sig registrering vid varje efterföljande station, vilket förvärrar dimensionsfel över hela delen.
Detta är anledningen till att hårdmetallkomponenter för progressiva pressformar tenderar att dyka upp på nästan varje kritisk station. Piloter, skärande stansar, stansknappar och remsguider möter alla ett obevekligt kumulativt slitage. Logiken för val av hårdmetallform med hög slaghastighet här är okomplicerad: varje komponent som kommer i kontakt med bandet med hastighet och måste hålla en dimension under miljontals cykler är en kandidat.
Strip progression komplexitet lägger till ytterligare ett lager. En progressiv form med 20-stationer som producerar en bilkontakt kan inkludera håltagnings-, hacknings-, formnings- och cutoff-stationer. Genomborrnings- och avskärningsstationerna upplever ren skjuvspänning och drar nytta av hårda, lågkoboltsubmikronhaltiga kvaliteter. Formningsstationer, däremot, behöver tuffare kvaliteter som motstår påverkan av bockningsoperationer. Smart hårdmetallplacering i progressiva formar innebär att gradera upp eller ner efter station snarare än att specificera en formulering över hela linjen.
Överväganden vid överföring och sammansättning
Överföringsformar separerar ämnet från remsan tidigt och flyttar det fritt mellan stationer med hjälp av mekaniska överföringssystem. Denna arkitektur körs vanligtvis med lägre slaghastigheter, och varje station arbetar på en individuell del snarare än en ansluten remsa. Resultatet är mindre kumulativt lägesslitage på piloter och styrningar eftersom det inte finns någon remsa att registrera, men högre lokal belastning på att forma stansar och dragskär som formar komplexa geometrier.
Beslut om placering av överföringsformkarbid koncentreras på djup-dragstansar, trimstationer och alla formningsskär som hanterar material med hög-hållfasthet. Överföringsformar utmärker sig med komplexa geometrier och stora delar, ofta i fordonskarosser och strukturella applikationer där rostfritt stål eller avancerade hög-höghållfasta stålremsor påskyndar slitaget. Själva styr- och överföringsmekanismerna motiverar sällan hårdmetall eftersom kontakttrycken är lägre och bytet är enklare.
Sammansatta stansar slutför flera skäroperationer i ett enda slag på en station. Eftersom allt händer samtidigt måste varje skäregg i formen hålla sig skarp tillsammans. Om ett element försämras, går hela delen ur spec. Kraven på sammansatt formkarbid lutar mot enhetligt val av kvalitet för alla skärkomponenter. En platt brickdyna med både blanknings- och genomborrningselement fungerar till exempel bäst med matchade hårdmetallskär så att alla kanter når sin servicegräns med samma intervall, vilket tillåter en enda omslipning snarare än förskjutet underhåll.
Industritillämpning formar dessa beslut ytterligare. Tillämpningar av hårdmetall för fordonsstämpling involverar ofta hög-hållfast stål och aluminiumlegeringar i volymer som överstiger en miljon delar årligen, vilket driver progressiva och överföringsformar mot omfattande hårdmetallanvändning i skärstationer. HVAC-stämpling involverar samtidigt ofta tunnare koppar och aluminium vid extrema hastigheter, vilket lägger hårdmetallens tonvikt på piloter och stansar med liten-diameter som annars skulle slitas ut på flera dagar. Materialet som stämplas interagerar med formtyp för att definiera exakt var hårdmetallinvesteringar är meningsfulla, vilket leder direkt till den bredare frågan om huruvida karbid är kostnads-berättigad för en given tillämpning överhuvudtaget.
Välja rätt hårdmetall för din stämplingsapplikation
Att veta att hårdmetall överträffar verktygsstål är en sak. Att veta om det är ekonomiskt vettigt för just ditt jobb är en annan. Inte varje formstation behöver hårdmetall, och inte varje produktionskörning rättfärdigar förskottspremien. Frågan är inte "är karbid bättre?" utan snarare "var betalar karbid sig själv med tanke på vad jag stämplar, hur många delar jag behöver och vad min press gör?"
Tillämpningsvariabler som motiverar val av hårdmetall
Fem variabler samverkar för att avgöra om karbidkomponenter tjänar sitt stöd i en given form. Utvärdera dem tillsammans snarare än isolerat, eftersom en enda gynnsam faktor sällan motiverar investeringen i sig.
Material som stämplas.Detta är den enskilt starkaste föraren. Slipande material som rostfritt stål, kiselstållamineringar och hög-hållfast låg-legerat stål påskyndar slitaget av verktygsstål dramatiskt. Urvalskriterier för hårdmetall för stansning av rostfritt stål lutar kraftigt mot submikronkvaliteter eftersom krominnehållet i remsan fungerar som fint sandpapper mot skäreggarna. Mjukare material som låg-kolstål, koppar och aluminium är mindre straffande, men även aluminium kan orsaka limförslitning (skada) som hårdmetallens polerade yta motstår mycket bättre än verktygsstål. När man utvärderar hur substratmaterial påverkar verktygsval,YICHENs materialresursger en användbar utgångspunkt för att jämföra de stämplade materialegenskaperna som påverkar kraven på formkomponenter i aluminium, stål, rostfritt stål, mässing och magnesiumapplikationer.
Produktionsvolym.Produktionsvolymtröskeln för hårdmetallformar ligger vanligtvis i intervallet 500 000 till 1 000 000 totala träffar för de flesta applikationer. Under detta intervall ger kvalitetsverktygsstål ofta acceptabel livslängd till lägre initial kostnad. Ovanför det förenar hårdmetallens utökade serviceintervall till betydande besparingar från minskad stilleståndstid, färre omslipningscykler och mer jämn detaljkvalitet under hela körningen. Höga-progressiva matriser med anslutningsstift eller elektriska kontakter med miljontals slag tränger långt över denna tröskel inom några veckor, vilket gör hårdmetall nästan obligatoriskt.
Presstonnage och bandtjocklek.Högre tonnage koncentrerat till små skärområden skapar tryckspänningar som snabbare överskrider verktygsståls arbetsgränser. Tjockt bandmaterial (över 2 mm i stål) genererar proportionellt högre skjuvkrafter vid skäreggen. Båda förhållandena gynnar hårdmetallens exceptionella tryckhållfasthet, men applikationer med tjocka-mått kräver också tuffare kvaliteter (högre kobolt) för att absorbera stötenergin utan att flisa.
Dels komplexitet.Delar med många tätt åtskilda hål, snäva hörnradier eller fina detaljer utsätter små-diameterstämplar på spel. Dessa stansar slits snabbare eftersom mindre yta fördelar skjuvkraften. Hårdmetall är ofta den enda praktiska lösningen när stansdiametrar sjunker under 1,5 mm eller när gradspecifikationerna är extremt snäva.
Använd den här checklistan för att avgöra när karbid ska användas i präglingsformar för en specifik tillämpning:
- Stämplar du slipande eller hög-hållfasta material (rostfritt stål, HSLA, kiselstål)?
- Överstiger din totala produktionsvolym 500 000 delar per formsats?
- Är stansdiametrar under 2 mm eller längd-till-diameterförhållanden över 4:1?
- Behöver nuvarande verktygsstålkomponenter slipas mer än en gång per 100 000 träffar?
- Kostar oplanerade stillestånd från slitna verktyg mer än planerat underhåll?
- Kräver din delspecifikation konsekvent gradhöjder under 0,05 mm?
- Kör du kontinuerligt slagfrekvenser över 400 per minut?
Om tre eller fler av dessa villkor gäller, kommer hårdmetallkomponenter sannolikt att ge en lägre kostnad per del under produktionsperioden, även med den högre initiala investeringen.
Retrofit kontra nybyggnationsbeslut
Ingenjörer som står inför ett eftermonteringsbeslut av hårdmetallverktyg kontra nybyggnation har mer flexibilitet än många inser. En komplett hårdmetallform är vettig när man designar ett nytt verktyg för ett bekräftat program med hög-volym. Du kan optimera spelrum, stödplåtsdimensioner och hållargeometri för hårdmetalls specifika krav från början, inklusive de tjockare stödplåtarna (1,2-1,25x standard) och snävare styrtoleranser som hårdmetall kräver.
Eftermontering är den smartare vägen när en befintlig verktygsstålform är igång men underpresterar på specifika stationer. Du behöver inte bygga om hela formen för att få karbidens fördelar. Vanliga eftermonteringsmål inkluderar:
- Ersätter de snabbaste-slitstansarna med ekvivalenter i hårdmetall samtidigt som den befintliga stansplattan och hållaren behålls.
- Byte av verktygsstålknappar mot hårdmetallskär vid skärstationer som driver ditt skärpningsschema.
- Att uppgradera piloter till karbid när felregistrering av band orsakar kvalitetsdrift nedströms.
- Lägga till slitageplåtar av hårdmetall till styrytor som visar synliga spår eller materialuppbyggnad.
Eftermonteringsmetoden fungerar eftersom hårdmetallkomponenter ofta kan slipas till samma yttre dimensioner som deras föregångare i verktygsstål, och passar in i befintliga hållare och hållare. Den viktigaste begränsningen är att säkerställa att den befintliga formstrukturen ger tillräckligt stöd. En hårdmetallstanspress-passar i en hållare utformad för ett mjukare stålskär kan behöva en uppgradering av stödplattan för att förhindra sprickbildning under belastning.
Börja med data. Spåra vilka stationer som genererar flest stilleståndshändelser och skrot, och rikta sedan in dessa positioner för uppgraderingar av hårdmetall först. Mät livslängdsförbättringen över två eller tre skärpcykler innan du expanderar. Detta inkrementella tillvägagångssätt begränsar risken och skapar en intern kostnad-per-deluppsättning som motiverar ett bredare karbidantagande baserat på dina faktiska produktionsförhållanden snarare än generiska uppskattningar.
Oavsett om du väljer eftermontering eller nybyggnation, realiseras den verkliga vinsten från hårdmetall först när du tar hänsyn till dess fulla ekonomiska inverkan över hela produktionslivscykeln, inte bara inköpsorderraden.
Total ägandekostnad för hårdmetallkomponenter
En inköpsorder för hårdmetallkomponenter utlöser alltid dekalchock. Den ursprungliga prislappen kan vara 3 till 5 gånger högre än en motsvarande verktygsståldel, och för komplexa geometrier som kräver EDM-finishing, klättrar multiplikatorn ytterligare. Den siffran, som sitter ensam på ett offertblad, dödar karbidprojekt innan de startar. Men det säger nästan ingenting om vad komponenten faktiskt kostar under sin livslängd.
Förskottskostnad kontra livstidsvärde
Hårdmetallkomponentens totala ägandekostnad står för varje dollar som spenderas från det ögonblick en komponent kommer in i formen tills den når slutet av sin livslängd. Det inkluderar inköpspriset, ja, men även omslipningskostnader, pressstopp under varje underhållshändelse, skrot som genereras när kanterna slits, kvalitetsinspektionsarbete kopplat till dimensionsförskjutning och alternativkostnaden för delar som inte tillverkas medan pressen står stilla.
Tänk på vad som händer med en verktygsstålknapp som behöver slipas om var 100 000:e träff. Varje omslipningshändelse innebär att man stoppar pressen, drar formen, transporterar den till verktygsrummet, utför slipningen, återinstallerar formen och kör den första -artikelverifieringen innan produktionen återupptas. En hårdmetallknapp i samma position kan köra 500 000 till över en miljon träffar innan den behöver service. Det innebär att fyra eller fler underhållshändelser elimineras, var och en bär sin egen arbetskraft, logistik och förlorade-produktionskostnader.
Jämförelsen av hårdmetall- och verktygsstålstans livslängd blir ännu mer skev när du tar hänsyn till delkvalitet. När en verktygsstålkant slits, kryper gradhöjden uppåt, dimensionerna ändras och skrothastigheten stiger gradvis. Du kanske inte upptäcker försämringen förrän inspektionen flaggar en batch, då omarbetning eller skrotade delar tillför kostnader som aldrig visas på verktygsbudgetlinjen. Carbides dimensionsstabilitet undertrycker krypningen och håller en jämn detaljkvalitet mycket djupare in i produktionskörningen.
| Kostnadsfaktor | Verktygsstålkomponent | Hårdmetallkomponent |
|---|---|---|
| Initial inköpskostnad | Nedre (baslinje) | 3-5 gånger högre än verktygsstål |
| Förväntat liv mellan omslipningarna | 50,000 - 200,000 träffar (varierar beroende på applikation) | 500,000 - 1000,000+ träffar |
| Antal omslipningar före byte | Flera, men var och en förkortar livet stegvis | Färre totala omslipningar behövs jämfört med motsvarande produktion |
| Underhållsavbrottsfrekvens | Högre (tätare tryckstopp) | Betydligt lägre |
| Skrothastighetstrend över livslängden | Gradvis ökning när kanten slits | Håller sig stabil längre före nedbrytning |
| Deldimensionell konsistens | Driftar tidigare i produktionskörningen | Håller tolerans över långa körningar |
| Specialiserade servicekrav | Standard verktygsrumsslipning | Diamantslipning eller EDM krävs |
| Risk för katastrofalt misslyckande | Lägre (duktilt felläge) | Högre om den stöds felaktigt eller felinriktad |
Beräknar breakeven på hårdmetalluppgraderingar
En break-even-analys för hårdmetallstämplingskomponenter kräver ingen komplicerad ekonomisk modellering. Du behöver fyra datapunkter från din nuvarande verksamhet: kostnaden för varje underhållshändelse för verktygsstål (inklusive arbete, stillestånd och förlorad produktion), hur ofta dessa händelser inträffar, skrot- och omarbetningskostnader hänförliga till kantslitage mellan underhållsintervallen och den totala produktionsvolymen som formen måste leverera.
Beräkningen följer en enkel struktur:
- Total kostnad för verktygsstål=(startkostnad) + (kostnad per underhållshändelse x antal händelser under produktionslivslängden) + (skrot-/omarbetningskostnad hänförlig till slitage)
- Total hårdmetallkostnad=(startkostnad) + (kostnad per underhållshändelse x minskat antal händelser) + (reducerad skrot-/omarbetningskostnad)
- Brytpunkt=den produktionsvolym vid vilken den totala hårdmetallkostnaden sjunker under den totala kostnaden för verktygsstål
Brytpunkten kommer snabbare när något av dessa förhållanden intensifieras: materialet som stansas är mycket nötande, stilleståndskostnaderna per timme är höga på grund av pressens användningstryck, skrotkostnaderna är betydande eftersom själva stansmaterialet är dyrt, eller formen körs kontinuerligt med höga slaghastigheter som komprimerar underhållsintervallen till dagar snarare än veckor.
Hårdmetallmatris minskade stilleståndskostnadsbesparingar över tid eftersom varje undvikt pressstopp har en fast overhead, oavsett om stoppet varar 30 minuter eller två timmar. På en presslinje som matar en precis-monteringsoperation- kan en enda oplanerad verktygsbyte störa nedströms scheman långt bortom det direkta underhållsfönstret. Denna överlappande kostnad visas sällan i enkla verktyg-livsjämförelser utan dominerar den verkliga-världens ekonomi.
Den ärliga varningen: karbid vinner inte alltid TCO-beräkningen. Låg-volym körs under 500 000 delar, mjuka bandmaterial som knappt belastar verktygsstål, eller prototypformar som förväntas genomgå designförändringar kanske aldrig når break-even. Värdet av att köra dessa siffror är att identifiera exakt vilka komponenter i vilka dies passerar tröskeln, så du investerar karbiddollar där avkastningen är verklig snarare än antagen.
Att få rätt ekonomi spelar dock bara roll om hårdmetallkomponenterna faktiskt levererar sin beräknade livslängd i praktiken. Det beror helt på hur de hanteras, underhålls och övervakas när de väl är installerade i formen.
Underhålla och förlänga livslängden för hårdmetallkomponenter
En hårdmetallstans klassad för en miljon träffar mellan omslipningarna kommer inte att nå den siffran om den tappas på en stålbänk, installeras i en felriktad form eller körs utan tillräcklig smörjning. Materialegenskaperna är bara halva ekvationen. Den andra hälften är operativ disciplin: hur du hanterar, ställer in, övervakar och servar dessa komponenter avgör om du får full avkastning på din hårdmetallinvestering eller bränner igenom den i förtid.
Bästa praxis för underhåll och omslipning
Karbid är hårt, men det är också skört. Den kombinationen kräver ett annat underhållstänkande än det de flesta butiker tillämpar på verktygsstål. Du kan inte slå in en hårdmetallstans i en hållare med en hammare, slänga den i en låda med andra verktyg eller slipa den på en vanlig aluminiumoxidskiva. Var och en av dessa genvägar introducerar skador som förkortar livslängden eller utlöser plötsliga fel.
Börja med hanteringen. Behandla alltid hårdmetallkomponenter som precisionsinstrument. Förvara dem individuellt i vadderade behållare, tydligt märkta och åtskilda så att de inte kan komma i kontakt med varandra eller hårda ytor. Även fingeravtrycksoljor kan skapa problem med tiden, så hantera med rena handskar och håll förvaringsutrymmen torra för att förhindra korrosion på ståldelar av enheten.
Omslipning av hårdmetallstansar kräver diamantskivor, inte konventionella slipmedel. Karbidens hårdhet förstör helt enkelt aluminiumoxid- eller kiselkarbidhjul innan de skär effektivt. Använd en harts-bunden eller förglasad diamantskiva med rätt kylvätskeflöde för att förhindra termisk sprickbildning. Tänk på dessa parametrar:
- Ta bort det minsta material som krävs för att återställa en ren skäregg, vanligtvis 0,02 till 0,05 mm per omslipning.
- Bibehåll en jämn ytfinish över hela skärytan. Ojämn slipning lämnar spänningshöjare som initierar kantflisning under drift.
- Bevara den ursprungliga geometrin exakt. Skjuvvinklar, avsmalnande rygg och relieffunktioner har alla specifika funktioner, och om du ändrar dem under omslipningen elimineras de prestandafördelar som de ger.
- Verifiera planhet och vinkelräthet efter slipning. Även 0,01 mm lutning över en stansyta skapar ojämn belastning som hårdmetall tolererar dåligt.
- Avmagnetisera komponenter efter varje slipning för att förhindra vidhäftning av metallpartiklar under lagring eller ominstallation.
Underhåll av ytfinish sträcker sig längre än omslipning. Polerade stansknappar och slitplåtar bör-poleras om med jämna mellanrum för att bibehålla sina låga-friktionsegenskaper. Materialuppbyggnad eller mikro-repor från remspassagen ökar friktionen, påskyndar värmealstringen och främjar skavning. En snabb polering med diamantpasta under schemalagda underhållsevenemang gör att ytorna fungerar som de är designade.
Smörjstrategin spelar också en direkt roll för att förlänga livslängden för hårdmetallkomponenter. Rätt smörjmedel skapar en barriärfilm mellan remsmaterialet och hårdmetallytan, vilket minskar både nötande slitage och limöverföring. Välj smörjmedel speciellt framtagna för ditt remsmaterial och säkerställ konsekvent applicering över remsans bredd. Otillräcklig smörjning vid ena kanten av remsan koncentrerar slitaget på ena sidan av formkomponenterna, vilket skapar asymmetrisk nedbrytning som förkortar livslängden och snedvrider delens kvalitet.
Inriktningsverifiering hör hemma i varje rutin för installation av formverktyg, inte bara under den första installationen.Felinriktning är en tyst mördare av karbidmatrisens liv, vilket orsakar ojämn spänningsfördelning som belastar ena sidan av en stans eller knapp utanför dess brotttröskel. Använd indikatorer för att bekräfta stans-för att-dö koncentricitet innan du kör produktion. Några minuters verifiering förhindrar timmar av oplanerad driftstopp från en sprucken komponent.
Slitageövervakning och bytestid
Att veta när en hårdmetallkomponent behöver åtgärdas är skillnaden mellan en schemalagd 30-minuters omslipning och en akut rivning med skrotade delar i soptunnan. Hårdmetall ger inte samma gradvisa varningar som verktygsstål gör. Stålkanterna rullar över progressivt, vilket ger långsamt förvärrade grader. Hårdmetallkanter tenderar att hålla vassa mycket längre och bryts sedan ned snabbt när slitaget når en kritisk tröskel. Det beteendet gör proaktiv övervakning viktig.
Se upp för dessa varningsskyltar som indikerar att en hårdmetallkomponent behöver service:
- Gradhöjd överstiger specifikationen på stämplade delar, särskilt en plötslig ökning snarare än en gradvis trend.
- Synliga slitband eller polerade ringar på skärlandet av stansar eller stansknappar.
- Mikro-flisning längs skäreggarna, synliga under förstoring även om delar fortfarande mäter inom toleransen.
- Ökad avskalningskraft eller problem med att lyfta remsor som tyder på att ytan blir ruggig eller vidhäftande på stansens sidoväggar.
- Dimensionell avvikelse i stämplade detaljer, särskilt håldiametrar som trendar mot den övre toleransgränsen.
- Hörbara förändringar i pressljudet under stämplingen, vilket kan signalera sprickor eller lossnade skär.
När du upptäcker dessa indikatorer blir frågan om rekonditionering är genomförbart eller om komponenten har nått slutet av livet. Rekonditionering fungerar när slitaget är begränsat till skärytan och den återstående komponentlängden tillåter borttagning av material utan att sjunka under minsta funktionella dimensioner. De flesta hårdmetallstansar tolererar flera omslipningar så länge som den totala längden håller sig inom justeringsområdet för formsatsen. Formknappar kan på liknande sätt slipas om på sin skäryta flera gånger innan landbredden överskrider acceptabla gränser.
Byte blir nödvändigt när flisning sträcker sig under skärytan in i kroppen, när sprickor är synliga vid någon punkt längs komponenten, eller när kumulativa omslipningar har förkortat stycket bortom dess användbara hölje. Att försöka rädda en sprucken hårdmetallkomponent är aldrig värt risken. När sprickor utvecklas blir formen osäker och måste bytas ut omedelbart för att förhindra katastrofala fel som kan skada formhållaren, pressen eller omgivande komponenter.
Vanliga misstag som skadar hårdmetallformdelar och förkortar deras livslängd beror ofta på att de behandlas som verktygsstål:
- För stort spelrum.För mycket spelrum mellan stansen och stansknappen sätter hårdmetallskäreggen i spänning under genombrottet, ett laddningstillstånd klarar hårdmetallen dåligt. Håll utrymmen inom specifikationen och verifiera dem under installationen.
- För stort tonnage.Att köra mer presskraft än nödvändigt förbättrar inte skärkvaliteten men påskyndar tryckutmattning. Storleken på pressen rätt för jobbet och undvik över-tonnage som en lösning för tråkiga verktyg.
- Felaktig strippning.Stansar som dras tillbaka utan styrd strippning utsätts för sidokrafter som orsakar flisning av sidoväggen. Fjäderavstrykare måste anbringa tillräcklig kraft för att förhindra att remsan klamrar sig fast vid stansen under indragning.
- Hoppa över inriktningskontroller.Även 0,02 mm förskjutning mellan stansen och knappen skapar asymmetrisk skjuvbelastning som koncentrerar spänningen på ena kanten, vilket dramatiskt ökar risken för brott.
- Felaktig hårdhet på stödplåten.En stödplatta som är mjukare än stanshuvudet gör att karbiden tränger in i plattan, vilket skapar spänningskoncentrationer som sprider sprickor.Matcha stödplattans hårdhet till stanshuvudets hårdhetför att fördela belastningen jämnt.
- Slipning utan kylvätska.Torrslipning genererar termisk chock som skapar mikrosprickor under ytan, osynliga initialt men garanterat att fortplanta sig under driftbelastningar.
Genom att upprätthålla detaljerade serviceuppgifter för varje hårdmetallkomponent, inklusive antal träffar mellan omslipningar, material som avlägsnats per servicehändelse, och eventuella observerade slitagemönster, skapas den datauppsättning du behöver för att förutsäga underhållstidpunkten korrekt. Under två eller tre servicecykler uppstår mönster som låter dig schemalägga omslipningar proaktivt snarare än att reagera på kvalitetsfel. Den förutsägbarheten är där hårdmetallens totala kostnadsfördel blir operativ verklighet, och förvandlar teoretisk livslängd till verklig drifttid på pressgolvet.
Nästa steg för val av hårdmetallmunstycke
Förutsägande underhållsdata, gradering-till-komponentmatchning och break-even-beräkningar pekar alla mot samma slutsats: komponenter i hårdmetallpressar ger mätbar avkastning när urvalsprocessen styrs av applikationsdata snarare än antaganden. Frågan för ditt team är inte om karbid fungerar, utan var i din specifika dies det betalar sig snabbast.
Viktiga takeaways för ingenjörer och inköpsteam
Varje beslut som tas upp i den här guiden reduceras till några få kärnprinciper. Håll dessa fram och i mitten när du utvärderar din nästa hårdmetallinvestering:
- Betygsval måste matcha komponentens dominerande misslyckandeläge. Slitande slitage kräver låg-kobolt, finkorniga-formuleringar. Slagbelastning kräver högre kobolthalt och grövre kornstruktur.
- Formtyp bestämmer var hårdmetall ger högst avkastning. Progressiva dies behöver det i stort sett för piloter, slag och knappar. Transferformar drar nytta av riktad placering vid hög-slitage och trimningsstationer.
- Produktionsvolymen sätter den ekonomiska tröskeln. De flesta applikationer korsar brytpunkten mellan 500 000 och 1 000 000 totala träffar, men slipmaterial eller höga slaghastigheter drar siffran lägre.
- Eftermontering är en giltig väg. Du behöver inte en fullständig ombyggnad för att fånga karbidens fördelar. Börja på de stationer som kör mest stillestånd och skrot, expandera sedan baserat på uppmätta resultat.
- Underhållsdisciplin skyddar investeringen. Diamantslipning, korrekt inriktningsverifiering och proaktiv slitageövervakning är inte-förhandlingsbara om du förväntar dig att hårdmetall ska nå sin nominella livslängd.
Carbide ger sin starkaste ROI när du stämplar abrasiva material i höga volymer med snäva dimensionella toleranser, där kostnaden för varje oplanerat pressstopp överstiger premien du betalade för komponenten som förhindrade det.
Starta din utvärdering av hårdmetallmaterial
Redo att gå från forskning till handling? Denna prioriterade sekvens ger ingenjörer och inköpsteam en praktisk checklista för val av hårdmetallstämpelformskomponenter att arbeta igenom:
- Granska dina aktuella data för tärningsprestanda.Identifiera vilka stationer som genererar flest omslipningshändelser, de högsta skrotningsfrekvenserna och den längsta oplanerade stilleståndstiden. Det här är dina första karbidkandidater.
- Karaktärisera dina krav på bandmaterial.Granska de mekaniska egenskaperna och nötningsförmågan hos materialen du stämplar.YICHENs materialresurserbjuder en praktisk utgångspunkt för att jämföra substrategenskaper mellan aluminium, stål, rostfritt stål, mässing och magnesium, vilket hjälper dig att förstå hur ditt stansade material driver verktygskraven.
- Matcha betygskemi till varje målkomponent.Använd förhållandena kornstorlek och bindemedelsinnehåll som behandlats tidigare för att välja formuleringar som adresserar dina specifika fellägen, inte allmänna rekommendationer.
- Kör en breakeven-kalkyl för dina tre bästa kandidater.Anslut dina faktiska stilleståndskostnader, underhållsfrekvens och skrotdata. Om siffrorna fungerar för dessa stationer, fungerar de sannolikt för andra som möter liknande förhållanden.
- Ange korrekt supportinfrastruktur.Bekräfta att stödplåtar, hållare och inriktningssystem uppfyller hårdmetallens krav innan du beställer komponenter. En premiumkvalitet installerad i en otillräcklig hållare misslyckas snabbare än verktygsstål i en ordentlig.
- Upprätta en mätningsbaslinje.Dokumentera antalet träffar, delkvalitetsmått och underhållsintervall från dag ett så att du kan kvantifiera förbättringen och motivera ytterligare karbidanvändning med verklig produktionsdata.
Ingenjörsguiden för inköp av hårdmetallmunstycken handlar i slutändan om att behandla varje komponentposition som sitt eget tekniska problem. Graden, geometrin och stödstrukturen som fungerar på en station kan vara fel för nästa. Låt din produktionsdata styra besluten, investera där avkastningen är bevisad och bygg utåt därifrån. Den där disciplinerade, datadrivna-metoden är hur du undviker att betala två gånger: en gång för hårdmetall som misslyckas för att den har använts felaktigt, och igen för ersättningen som slutligen blir rätt.
Vanliga frågor om hårdmetallstämpelkomponenter
1. Vad är komponenter för hårdmetallstansar och varför används de?
Hårdmetallpressformskomponenter är precisionsverktygselement gjorda av cementerad volframkarbid bunden med kobolt eller nickel. De inkluderar stansar, stansknappar, piloter, strippor och slitplåtar som ersätter verktygsståldelar inuti en stansenhet. Ingenjörer specificerar dem eftersom hårdmetall registrerar en hårdhet på cirka 92 HRA jämfört med verktygsstål vid cirka 62 HRC, vilket ger upp till 10 gånger längre verktygslivslängd vid produktion av hög-volym. Denna förlängda livslängd minskar pressens stilleståndstid, upprätthåller snävare toleranser över längre serier och sänker kostnaden per stämplad del.
2. Hur väljer jag rätt hårdmetallkvalitet för min stansapplikation?
Val av betyg beror på komponentens primära felläge. För stansar som skär tunna material eller hål med liten-diameter ger submikronkvaliteter med 3-8 % kobolt och 92-94 HRA-hårdhet maximal kanthållning. Tunga stansstansar som hanterar tjockt material behöver C12-C13-kvaliteter med 13-16% kobolt för slagseghet. Formknappar som utför måttlig klippning fungerar bra med C10-C11-kvaliteter på 8-13 % kobolt. Slitplåtar drar nytta av lågkobolt C2-kvaliteter optimerade för nötningsbeständighet. Matcha kvalitetskemin med om du designar mot gradvis nötande slitage eller plötslig kollisionsfraktur.
3. När är det kostnadseffektivt- att använda hårdmetall i stället för verktygsstål i pressformar?
Karbid blir vanligtvis kostnads-berättigad när den totala produktionsvolymen överstiger 500 000 till 1 000 000 träffar. Nollbrytningen kommer snabbare vid stämpling av abrasiva material som rostfritt stål eller kiselstål, kör slaghastigheter över 400 per minut, vid användning av stansdiametrar under 2 mm, eller när oplanerade stilleståndskostnader överstiger schemalagda underhållskostnader. Även om hårdmetall kostar 3-5 gånger mer i förväg, ger dess utökade serviceintervall mellan omslipningar, minskade skrothastigheter och konsekvent dimensionell produktion ofta lägre totalkostnad per del under hela produktionsperioden.
4. Kan jag eftermontera befintliga verktygsstålkomponenter till hårdmetall utan att bygga om hela formen?
Ja, eftermontering är ett praktiskt och vanligt tillvägagångssätt. Hårdmetallkomponenter kan slipas för att matcha de yttre måtten på deras föregångare i verktygsstål och passa in i befintliga hållare och hållare. Börja med att identifiera de stationer som genererar mest stilleståndstid och skrot, och ersätt sedan dessa specifika stansar, stansknappar, piloter eller slitplåtar med ekvivalenter av hårdmetall. Nyckelkravet är att säkerställa adekvat stödinfrastruktur, särskilt stödplåtar med 1,2-1,25 gånger standardtjockleken och korrekt inriktningsverifiering, eftersom hårdmetall kräver styvare stöd än segt verktygsstål.
5. Hur underhåller jag hårdmetallkomponenter för att maximera deras livslängd?
Underhåll av hårdmetall kräver diamantslipskivor med kylvätskeflöde för omslipning, vilket tar bort endast 0,02-0,05 mm per passage samtidigt som den ursprungliga geometrin bevaras. Förvara komponenterna individuellt i vadderade behållare för att förhindra flisbildning från kontakt. Verifiera stans-till-inriktningen med mätklockor under varje installation, eftersom även 0,02 mm felinriktning koncentrerar stress och orsakar fraktur. Bibehåll korrekt smörjning över hela bandbredden, håll utrymmen inom 5-10 % av bandtjockleken per sida och övervaka varningssignaler som plötslig gradökning eller synliga mikrospån längs skärkanterna.


