


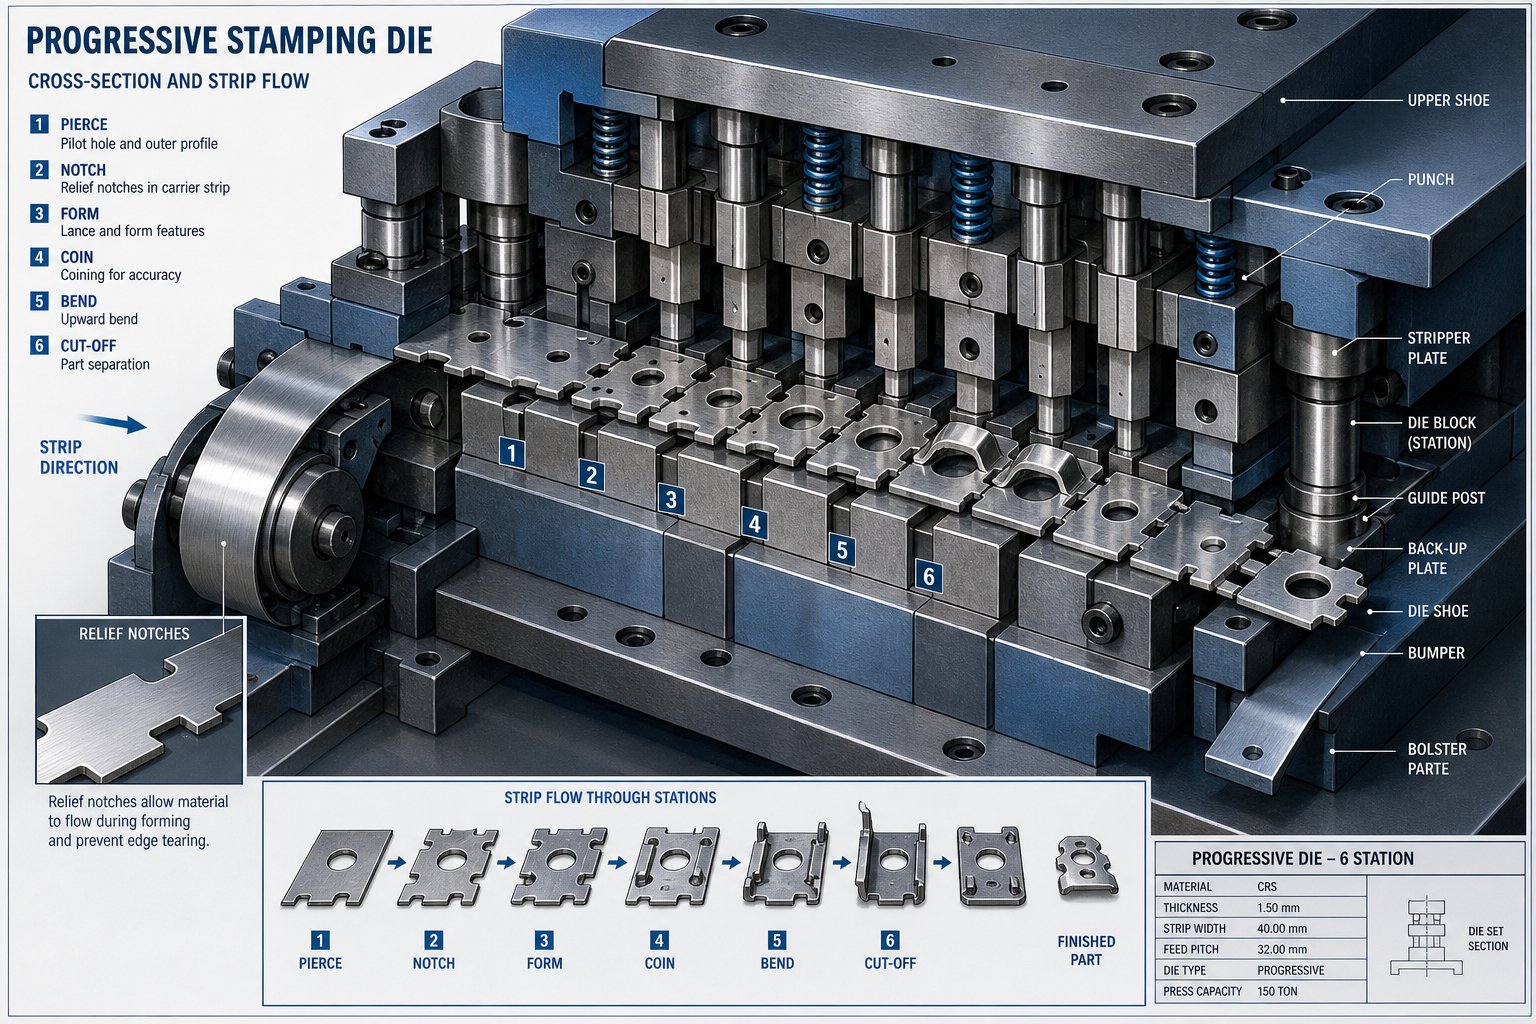
Vad är bypass-skåror och varför de är viktiga i formdesignen
Föreställ dig en metallremsa som går fram genom en progressiv tärning. Vid station tre bildas en fläns uppåt. Vid station fyra måste remsan röra sig framåt, men den upphöjda flänsen är nu i vägen för intilliggande verktyg. Vad händer? Kollision, skrapmärken eller helt felmatning. Detta är det exakta problemet som bypass-hak löser.
Vad är bypass-skåror i progressiva dies
En förbikopplingsskåra är en lokal avlastnings- eller utskärningsfunktion som läggs till en progressiv formremslayout som förhindrar interferens mellan tidigare formade detaljer och nedströmsverktyg under frammatning av remsan. Dess syfte är att ge utrymme så att remsan rör sig säkert från station till station utan kollision, förvrängning eller matningsinstabilitet.
Rent praktiskt är dessa små men avsiktliga snitt gjorda i bärremsan eller ämnesformen. De tillåter böjda, dragna eller präglade detaljer att passera fritt genom efterföljande stationer utan att komma i kontakt med stansar, lyftare, skär eller trimsektioner. Utan korrekt reliefgeometri kan remsan fastna, deformeras eller skada själva formen.
Designprocessen för bypass notch balanserar tre prioriteringar: tillräckligt med spelrum för säker rörelse, tillräckligt med kvarvarande materialstyrka för stabil matning och tillräckligt med kontroll för att hålla delen exakt genom alla stationer.
Varför Strip Progression kräver reliefgeometri
Progressiva stansar förlitar sig på exakt, repeterbar frammatning av remsor. Varje träff av pressen flyttar remsan framåt med en tonhöjd. Varje formad funktion som stör den rörelsen skapar ett kaskadproblem: felmatningar leder till felplacerade piloter, vilket leder till delar av-utom-toleransnivå eller katastrofala stanskrascher.
Reliefsnitt i bärremsan ger tidigare formad geometri en fri väg. Du kommer att märka att detta är viktigast i stansar med djupa drag, höga flänsar eller reliefer som sticker ut över eller under remsplanet. Ju djupare formen är, desto mer kritisk blir bypass-skåran.
En källa till förvirring som är värd att ta itu med: bypass-skåror kallas ibland pitch-nack, carrier-skåror eller strip-skåror beroende på butikens konvention. Apitch notchi många butiker hänvisar specifikt till en registreringsfunktion som förhindrar övermatning, medan en bypass-notch hänvisar till frigångsavlastning för formade särdrag. Terminologin varierar mellan anläggningar och till och med mellan designers inom samma företag, men kärnfunktionen förblir konsekvent: styrremsrörelse och förhindra störningar under progressiv stansdrift.
Att få den här detaljen fel under remslayoutfasen är där de flesta problemen uppstår. En skåra som ser ofarlig ut i CAD kan bli en matande mardröm när pressen går i produktionshastighet, vilket gör tidiga designbeslut kring bypass-geometri till en av de mest underskattade faktorerna i formprestandan.
Bypass Notches vs Pitch Notches och andra Strip Control Terms
När du hör "notch" på ett progressivt verktygsgolv kan det betyda tre olika saker beroende på vem du pratar med. En designer kallar det ett bypass-hack, verktygstillverkaren över gången säger pitch-notch, och trycket från kunden märker det som ett bärarskåra. Denna terminologiförvirring orsakar verkliga designfel, särskilt när en ny ingenjör ärver en remsalayout från en annan anläggning och misstolkar funktionen för varje funktion.
Bypass Notches vs Pitch Notches Explained
Skillnaden mellan bypass notch och pitch notch beror på funktion, inte utseende. En pitch notch, ibland kallad aFranskt hack, är en liten sektion av material som skärs bort från en eller båda kanterna av remsan vid början av en progressiv stans. Dess primära uppgift är att ge ett stabilt stopp för framkanten av materialet, vilket förhindrar övermatning under installation och produktion. Den styr hur långt remsan matas fram och hjälper till att registrera remsan vid varje station.
En förbikopplingsskåra, däremot, existerar enbart som reliefgeometri. Den tar bort eller flyttar material så att tidigare bildade funktioner kan passera nedströms stationer utan störningar. Den styr inte matningsavståndet eller ger ett mekaniskt stopp. Det skapar helt enkelt utrymme för remsan att röra sig fritt förbi verktyg som annars skulle kollidera med upphöjda eller sänkta funktioner.
Det är här förvirringen fördjupas: tonhöjdsskåror har också en sekundär avlastningsfunktion. Genom att skära bort kantmaterial rätar de ut camber och möjliggör smidigare matning. Vissa butiker känner igen denna överlappning och använder termerna omväxlande. Men att blanda ihop de två under designgranskning leder till problem. En pitch notch som endast är dimensionerad för registrering kanske inte ger tillräckligt med spelrum för en bildad funktion. Och ett bypass-urtag som är designat enbart för röjning kommer inte nödvändigtvis att förhindra övermatning eller underlätta placeringen av remsan.
Kartläggning av industriterminologi till specifika funktioner
Bortom tonhöjd och bypass-skåror, kommer du att stöta på termen "bärarskåra" i remslayouter. Detta hänvisar i stora drag till varje skåra som är skuren i bärdelen av remsan, oavsett om den tjänar ett registrerings- eller rensningssyfte. Det är en geometrisk beskrivning snarare än en funktionell. Att veta vilken specifik funktion en skåra utför är avgörande för dimensionering, placering och felsökning.
Följande tabell kartlägger de tre vanligaste typerna av remskontrollskåror i präglingsformar till deras specifika roller:
| Särdrag | Bypass Notch | Pitch Notch (franskt hack) | Carrier Notch |
|---|---|---|---|
| Primär funktion | Reliefgeometri för att förhindra interferens med formade särdrag under frammatning av remsan | Registrering och foderkontroll; ger ett stadigt stopp för att förhindra övermatning och underlättar remsplacering | Allmän term för varje skåra i bärremsan; funktion beror på specifik designavsikt |
| Plats på Strip | Intill formade detaljer, placerade där utrymme behövs vid nedströmsstationer | En eller båda kanterna av remsan, vanligtvis skurna vid den första eller andra stationen | Bärarkant eller inuti bärarbanan varierar beroende på applikation |
| Typisk geometri | Formad relief som matchar den formade profilen plus spelrum; kan vara positiv eller negativ | Rektangulär eller halv-cirkulär utskärning, ofta bara två gånger materialtjockleken i bredd | Varierar stort; rektangulär, U--formad eller oregelbunden beroende på syfte |
| När den används | Krävs när formade detaljer skulle kollidera med formkomponenter under remsan | Rekommenderas för de flesta progressiva stansar för att förenkla installationen, förhindra stanskrascher och ta bort kantkamber | Används som en fångst-referens i utskrifter där den specifika funktionen antyds av kontext |
Ett praktiskt sätt att komma ihåg distinktionen: pitch-skåror löser ett matnings- och registreringsproblem, medan bypass-skåror löser ett störningsproblem. Båda visas som utskärningar i remsan. Båda påverkar bärarstyrkan. Men deras designdrivrutiner är fundamentalt olika, och att dimensionera den ena som om den vore den andra skapar antingen otillräckligt utrymme eller slöseri med material.
Denna distinktion är viktigast när en enda remsa-layout kräver båda typerna. Föreställ dig en tärning där den första stationen skär stegen för registrering, och sedan behöver station fem bypass-avlastning för en djup-kopp. Det är två separata designbeslut med olika storleksregler, olika placeringslogik och olika fellägen. Att behandla progressiv die notch-terminologi som utbytbar döljer dessa skillnader och leder till verktyg som fungerar i teorin men fastnar i produktionen.
Den verkliga frågan för varje hack på din striplayout är inte vad du kallar det. Det är om den fyller en rensningsfunktion, en registreringsfunktion eller båda. Det svaret driver allt från val av geometri till hur skåran interagerar med piloter, lyftare och formningsstationer nedströms.
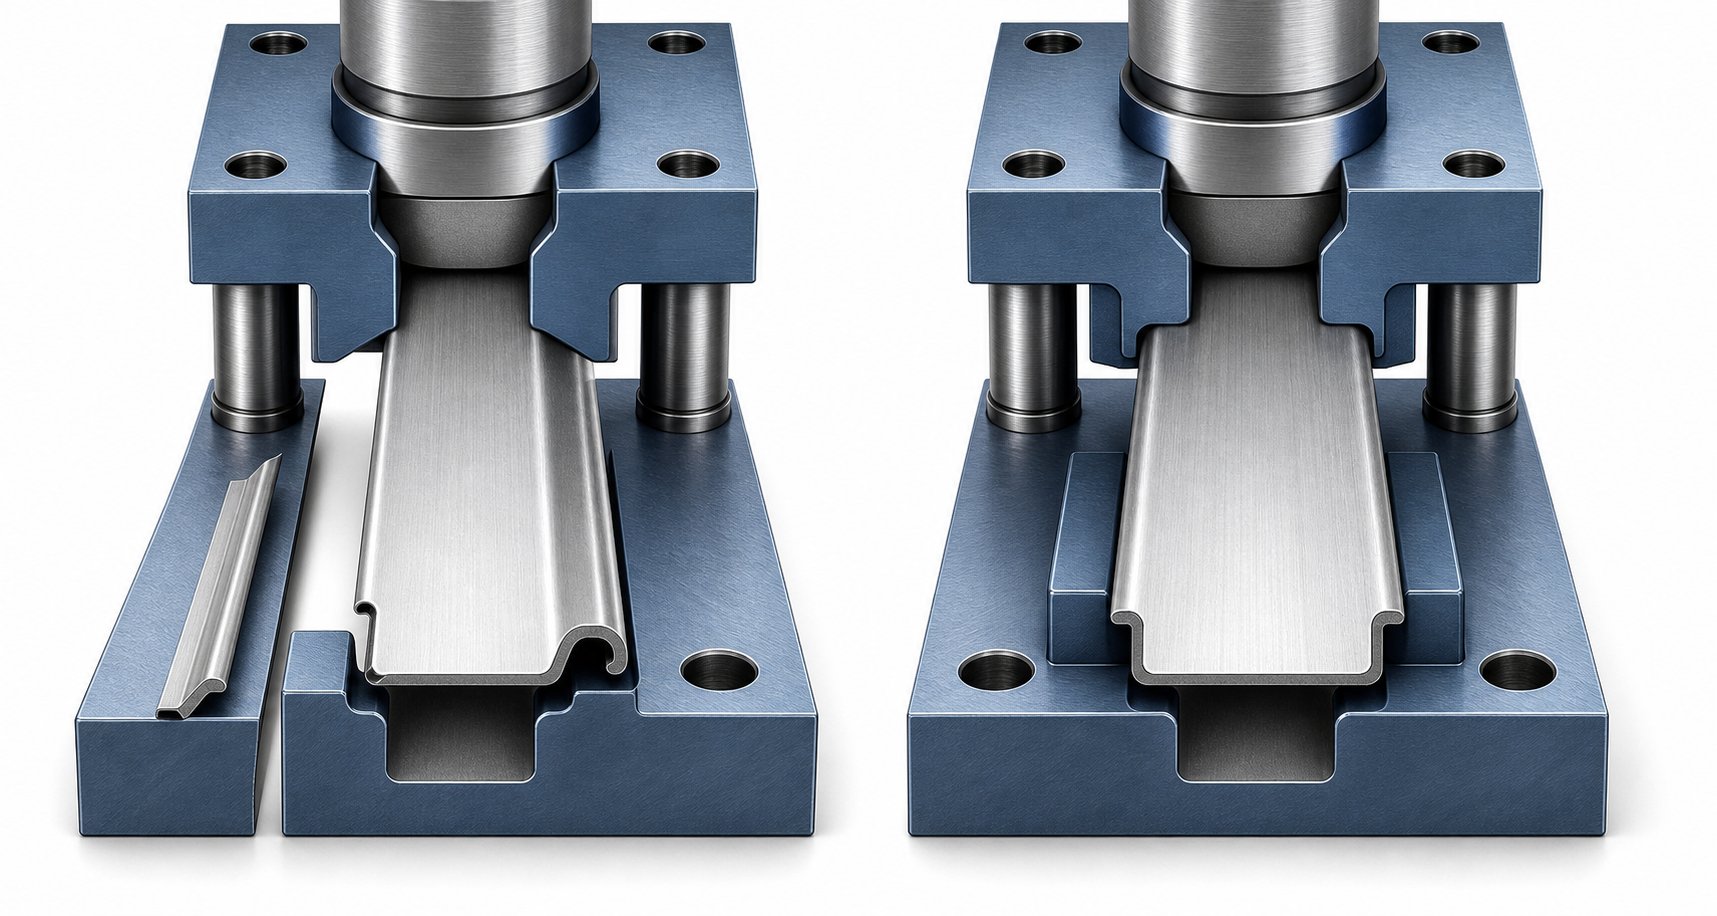
Jämförde typer av positiva och negativa bypass-notch
Att veta att ett skåra har en röjningsfunktion är bara halva designbeslutet. Den andra hälften väljer riktningen för den lättnaden. Tar du bort material från remsan för att skapa utrymme, eller lämnar du material på plats och bygger in utrymme i själva formstationerna? Detta är kärnskillnaden mellan negativa och positiva bypass notch-typer, och att välja fel för din applikation skapar problem som inte dyker upp förrän pressen körs.
Negativa förbikopplingsskåror och när du ska använda dem
En negativ förbikopplingsskåra tar bort material från remskanten eller bärarområdet. Se det som att skära bort en del av remsan så att en formad del, oavsett om det är en fläns, dragning eller prägling, kan passera genom nedströmsstationer utan att komma i kontakt med stansar, insatser eller formväggar. Materialet är borta. Tillståndet finns för att det helt enkelt inte finns något kvar att störa.
Detta är det vanligaste tillvägagångssättet i progressiva formremslayouter. Utskärningen skapar spelrum runt verktyg, formad geometri eller senare stationsrörelse. Det minskar störningar, förbättrar utsläpp av skrot och ger utrymme för formnings- och trimningsoperationer.
När ska du nå en negativ bypass-notch? Tänk på dessa situationer:
- Djupa drag eller höga flänsar som sträcker sig avsevärt över eller under bandplanet och skulle kollidera med nedre dynkomponenter eller övre verktyg under frammatning
- Delar med komplex formad geometri som ändrar profil vid flera stationer, vilket kräver progressiv avlastning när remsan rör sig framåt
- Snäva stationsavstånd där det inte finns tillräckligt med sidoutrymme för att dra remsan runt befintliga verktyg utan att ta bort bärarmaterial
- Applikationer där utkastning av skrot är enkel och det borttagna materialet kan falla rent genom formen utan retentionsproblem
- Tjockare material där den formade delen har tillräckligt styvhet för att avlägsnande av intilliggande bärarmaterial inte kommer att orsaka deformation vid skårans gräns
Avvägningen är direkt: varje bit material du skär bort försvagar bäraren. Ett negativt hack som är för generöst kan göra remsan tunn och benägen att vrida sig, böjas eller matas fel under hög-drift. Konstruktören måste dimensionera reliefen för att rensa den formade delen samtidigt som den behåller tillräckligt med bärarstyrka för stabil progression genom alla återstående stationer.
Positiva bypass-skåror och deras fördelar
Ett positivt bypass-spår fungerar i motsatt riktning. Istället för att ta bort material från remsan, behåller eller förlänger du material lokalt samtidigt som du bygger in öppningshål i själva formningsstationerna. Remsan bibehåller sitt material och formen inrymmer bandprofilen genom att tillhandahålla urtag eller öppna områden där dessa kvarhållna sektioner kan passera igenom utan störningar.
I praktiken betyder en positiv förbikopplingsskåra en lokal flik eller sektion av bäraren som förblir intakt, styrd genom matchande avlastningsfickor bearbetade i formskon eller bildande insatser. Remsan håller sig starkare eftersom du inte har klippt bort material. Tärningen gör det tillmötesgående snarare än remsan.
Positiva bypass-skåror erbjuder distinkta fördelar i progressiva stansapplikationer:
- Bärarstyrkan bevaras eftersom inget material tas bort från själva remsan
- Matningsstabiliteten förbättras, särskilt i tunna material som snabbt tappar styvhet när bärarsektionerna skärs bort
- Bandvägledningen förblir konsekvent eftersom hela bärarbredden bibehålls genom alla stationer
- Minskad risk för bandvridning eller lateral vandring vid höghastighetsoperationer där försvagade bärare tenderar att svänga
Kostnaden är på tärningssidan. Varje station som den positiva skåran passerar genom behöver en matchande frigångsficka eller slot maskinbearbetad i formkomponenterna. Detta lägger till komplexitet till verktygsbygget, ökar antalet skär som behöver underhållas och begränsar framtida designändringar eftersom flytta en positiv förbikopplingsfunktion kräver omarbetning av flera stationer.
Att välja mellan positiva och negativa typer
Urvalskriterierna kommer ner till en balans mellan bandintegritet, formkomplexitet och produktionsförhållanden. Ingendera typen är universellt överlägsen. Var och en passar en specifik uppsättning begränsningar.
Använd dessa faktorer för att vägleda ditt val av bypass notch-typ:
- Formningsdjup och bypass notch-geometri:Grunda former under 1,5 gånger materialtjockleken fungerar ofta bra med negativa skåror eftersom det krävs minimalt spelrum och bärarens försvagning är begränsad. Djupa former drar nytta av positiva skåror som håller bäraren intakt medan formen ger utrymme.
- Materialtjocklek:Tunna material (under 0,5 mm) förlorar snabbt bärstyrkan med negativa skåror. Positiva typer bevarar styvheten. Tjockare material tolererar borttagning av negativa hack bättre utan matningsinstabilitet.
- Stationsantal och remslängd:Långa progressionsremsor med många stationer ackumulerar matningskrafter. Varje negativ skåra minskar remsans förmåga att motstå dessa krafter. Positiva skåror fördelar lasten över en full-breddsbärare.
- Tillgång till underhåll:Positiva skåror kräver mer maskinbearbetning och underhåll på-sidan. Om snabba skärbyten behövs för produktionsflexibilitet förenklar negativa skåror verktygsstrukturen.
- Produktionshastighet:Höga-progressiva operationer över 200 slag per minut förstärker varje svaghet i bäraren. Positiva bypass-designer minskar risken för bandoscillation och felmatning vid hastighet.
- Komponentens geometris komplexitet:Delar med asymmetriska former eller varierande funktionshöjder över remsan kan kräva en kombination av båda typerna på olika stationer.
Många erfarna formdesigners använder sig av en hybridmetod. Negativa bypass-skåror hanterar stationerna där frigångsbehoven är enkla och bärarförsvagning är hanterbar. Positiv bypass-geometri reserveras för kritiska stationer där remsstabiliteten inte är-förhandlingsbar. Bandlayouten blir en karta över dessa beslut, med varje hacktyp placerad enligt vad den specifika stationen kräver.
Den djupare frågan är inte enbart geometri. Hur dessa skåror interagerar med piloter, lyftare och strippor under själva presscykeln avgör om en teoretiskt korrekt design överlever kontakt med produktionsverkligheten.
Hur bypass-skåror interagerar med andra formkomponenter
En förbikopplingsskåra ritad isolerat på en remslayout ser okomplicerad ut. Men i samma ögonblick som pressen cyklar, finns det skåran inuti ett system av piloter, lyftare, strippare och formningsinsatser som alla rör sig i koordinerad sekvens. Förbikoppling av spår som ignorerar dessa angränsande komponenter ger design som ser rena ut på skärmen och fastnar i produktionen.
Hur Bypass Notches fungerar med piloter och registrering
Pilotstiften lokaliserar remsan exakt innan någon stans griper in i materialet. De går in i tidigare genomborrade hål i remsan och drar den till exakt position, vilket vanligtvis korrigerar eventuella matningsfel inom några tusendels tum. Förhållandet mellan förbikopplingsskåran och placeringen av pilotstiftet är kritiskt eftersom båda funktionerna upptar samma begränsade operatörsfastighet.
Här är problemet: en bypass-skåra som skärs för nära ett pilothål försvagar det omgivande materialet. När styrstiftet går in och flyttar remsan till inriktning, applicerar den sidokraft på hålkanten. Om en närliggande skåra har tagit bort det stödjande materialet, deformeras pilothålet, förlängs eller går sönder under upprepad cykling. Registreringen försämras successivt, och delars dimensioner går utanför toleransen utan en uppenbar orsak.
Den allmänna regeln är att hålla ett minsta avstånd på 1,5 till 2 gånger materialtjockleken mellan kanten på ett bypass-urtag och närmaste pilothål. För tunna material behöver detta minimum ofta öka eftersom den återstående banan mellan skåran och piloten saknar styvheten för att motstå laterala pilotkrafter. När stationsavstånd tvingar skåran och piloten in i närheten, blir det säkrare att förstärka området med en lokal förstyvande ribba eller välja en positiv bypass-geometri som bevarar full bärarbredd.
Interaktion med lyftare och strippor under progression
Lyftare höjer remsan mellan tryckslagen så att den rensar de nedre dynans särdrag under frammatningen. De ger vertikalt spelrum. Bypass-skåror ger sidospel. Tillsammans skapar de en tre-dimensionell kuvert som låter formade detaljer passera säkert genom varje station. Att förstå hur lyftare och bypass-skåror fungerar tillsammans förhindrar scenariot där remsan släpper vertikalt men fortfarande fastnar i angränsande verktyg horisontellt.
Föreställ dig en remsa med en formad nedåtriktad lans vid station fyra. Lyftaren höjer remsan tillräckligt för att klara den nedre dynstolpen vid station fem under matningen. Men om den lansen är bred kan den fortfarande komma i kontakt med sidoväggen på en formningsinsats när remsan glider framåt. Bypass-skåran tar bort den laterala interferensen och kompletterar lyftarens vertikala lyft med horisontell avlastning.
Stripperdesign lägger till ytterligare ett lager av interaktion. När stansen dras tillbaka efter varje slag,strippplattahåller remsan nere mot formytan för att förhindra att material rör sig uppåt med stansen. Om ett bypass-urtag skapar en ostödd öppning i remsan direkt under remsan, kan remsan böjas nedåt in i den öppningen under strippningen. Detta gör att remsan hänger upp, tvekar under matning eller fastnar i kanten av skåröppningen vid nästa frammatning. Koordinering av avdragares design förbikopplar hackfrigången innebär att säkerställa att strippern har adekvat backupstöd överallt där spårgeometrin skapar en ostödd spännvidd.
Hela remsförloppssekvensen genom en formningsstation avslöjar exakt var bypass-avståndet blir kritiskt:
- Mataren matar fram remsan en längd. Lyftare håller remsan upphöjd så att formade särdrag rengör den nedre formytan under färd. Bypass-skåror ger utrymme i sidled så att remsan inte kommer i kontakt med bildande insatser eller intilliggande stansar.
- Lyftare dras in när presskolven sjunker. Remsan lägger sig på formytan. Pilotstiften går in i sina hål och drar remsan till den slutliga registrerade positionen.
- Borttagningsplattan kommer i kontakt med remsan och applicerar håll-nedtryck. Listen ska sitta plant och stabilt. Varje förbikopplingsskåra under strippern måste ha stöd eller plattan överbryggar springan utan att avböja remsan.
- Stansar utför formnings-, håltagnings- eller trimningsoperationer. Nya funktioner skapas som kommer att behöva bypass-avstånd vid stationer nedströms.
- Ramen dras in. Stripparen håller ner remsan och skiljer den från stansarna. Elastisk återfjädring i formade funktioner kan ändra geometrin något. Förbikopplingsspåret måste ta hänsyn till den här dimensionsförändringen efter-strippen, inte bara den nominella formen.
- Lyftare höjer remsan igen. Cykeln upprepas. Varje nybildad funktion måste passera rent genom alla återstående nedströmsstationer med hjälp av reliefgeometrin som är designad i layouten.
En detalj som fångar designers oväntade: frigången för förbikoppling av hack är inte statisk. Återfjädring efter avskalning betyder att en formad fläns kan sitta 0,5 till 1 grad bredare än dess nominella vinkel. En skåra som är dimensionerad exakt till den formade geometrin utan återfjädringsmarginal blir en interferenspassning en station senare. Att bygga in ett litet vinkelavstånd, vanligtvis 5 till 10 procent bortom den nominella formade profilen, förhindrar dessa marginella kontaktproblem från att eskalera till fullständiga felmatningar vid produktionshastighet.
Samspelet mellan dessa komponenter belyser varför bypass notch-beslut inte kan göras isolerat från resten av formstrukturen. Varje skåra samverkar med piloter ovanför, lyftare under, strippor som återvänder och bildar insatser intill. Att få rätt geometri för en komponent samtidigt som man ignorerar de andra är den vanligaste orsaken till att bypass notch-design misslyckas under provet. Och eftersom dessa interaktioner förvärras över stationer, sprids även små fel i frigångsgeometrin på en plats genom hela remsan som kumulativ matningsinstabilitet.
Materialegenskaper lägger till en annan variabel till denna ekvation. En remsa som beter sig förutsägbart genom dessa interaktioner i 1,0 mm kallvalsat- stål kan reagera väldigt olika i 0,5 mm aluminium eller 1,5 mm rostfritt, vilket förändrar hur mycket spelrum varje skåra verkligen behöver vid varje station.
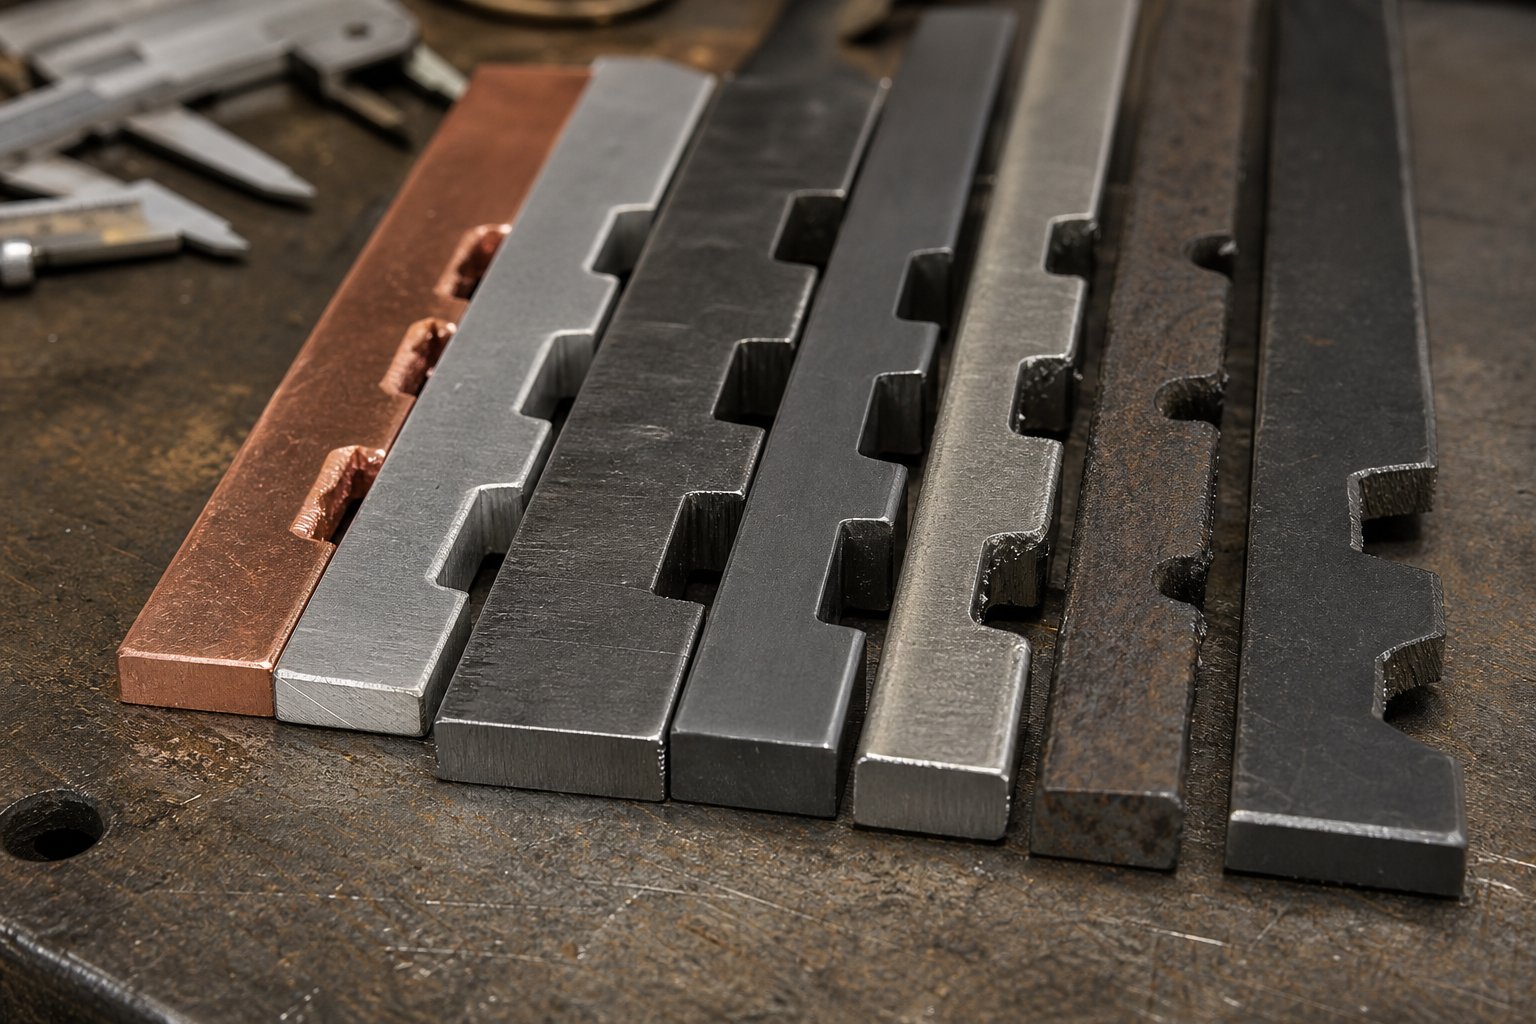
Materialtyp och tjocklek Effekter på bypass notch-design
Ett bypass-urtag som fungerar perfekt för 1,0 mm kallvalsat- stål kan gå sönder helt i 0,5 mm aluminium eller 1,2 mm fosforbrons. Samma frigångsgeometri, samma stationsavstånd, samma remslayoutkoncept, men ändå helt olika produktionsresultat. Varför? Eftersom varje material reagerar olika på formning, matas olika under spänning och fjädrar tillbaka olika mycket efter att pressen dras tillbaka. Förbikopplingsskåra dimensionering för materialtjocklek är inte en enda formel. Det är en uppsättning beslut som formas av hur den specifika legeringen beter sig under de förhållanden som din form skapar.
Bypass Notch Dimensionering för stål- och aluminiumremsor
Stål och aluminium representerar de två vanligaste progressiva matrismaterialfamiljerna, men de kräver väldigt olika tillvägagångssätt för bypass notch. De viktigaste skillnaderna beror på hårdhet, återfjädring och hur materialet reagerar på skärning.
Lågt-kolstål (CRS, vanligtvis 1008 till 1010 kvaliteter) i 0,5 mm till 2,0 mm intervallet beter sig förutsägbart. Formade drag håller sin form med relativt blygsam fjädring, vanligtvis 1 till 3 grader i öppna kurvor. Bypass-spårfrigång kan dimensioneras nära den nominella formade profilen eftersom det du formar till stor del är vad du får efter strippning. Materialets styvhet gör också att bärremsan behåller sin styvhet även med negativa skåror i den, förutsatt att den återstående bärarbredden håller sig över två till tre gånger materialtjockleken.
Stål med högre-hållfasthet förändrar denna ekvation dramatiskt. SomMetalForming Magazinenoteringar, moderna höghållfasta-stål har sträckgränser som är mycket närmare deras draghållfasthet jämfört med traditionella låga-kolhalter. Detta innebär att mindre plastisk deformation inträffar före brott, vilket översätts till mer aggressiv återfjädring på formade egenskaper. En fläns formad i HSLA 50 stål kommer att fjädra tillbaka längre än samma geometri i 1008 CRS. Din förbikopplingsskåra måste ta hänsyn till den bredare stolpen-fjäderprofilen, inte bara formgeometrin i nedre dödpunkten.
Aluminium introducerar en annan uppsättning utmaningar. Återfjädring i aluminiumlegeringar som 5052-H32 eller 6061-T6 löper vanligtvis 5 till 8 grader på jämförbara böjgeometrier, betydligt mer än mjukt stål. Det betyder att formade särdrag hamnar bredare, högre eller i brantare vinklar än nominellt efter strippning. Förbikopplingsspåret måste stå för detta större kuvert. Dessutom gör aluminiums lägre elasticitetsmodul bärremsan mindre styv. Ett negativt bypass-spår som är acceptabelt i stål vid en given bredd kan lämna en aluminiumhållare för floppig för stabil matning, speciellt vid hastigheter över 150 slag per minut.
Den praktiska innebörden: bypass-spårfrigång för aluminium kräver vanligtvis 15 till 25 procent mer utrymme än samma geometri i mjukt stål med motsvarande tjocklek. Och tunnare aluminiumlister (under 0,8 mm) drar ofta nytta av positiva bypass-designer som undviker att försvaga den redan -flexibla bäraren.
Justerande skåra design för koppar och mässingslegeringar
Koppar och mässing ger en tredje beteendeprofil som många formdesigners underskattar. Dessa material är mjuka, mycket duktila och benägna att deformeras vid stresskoncentrationspunkter. Materialfjädringseffekten på skårgeometrin är inte det primära problemet här. Istället är det själva hackkanterna som skapar problem.
Mjuk koppar (C110, halv-hård eller mindre) som löper genom en progressiv form i produktionshastighet upplever matningskrafter vid bärarkanterna. Där ett bypass-urtag skapar ett skarpt inre hörn, deformeras koppar lokalt under det matningstrycket. Spårprofilen stängs gradvis, vilket minskar spelrummet som designades i layouten. Efter flera hundra slag blir det som började som adekvat bypass-rum marginell störning. Efter flera tusen slag är det felmatning.
Lösningen innebär två justeringar. För det första bör kopparremsbypass-utformningen använda avrundade inre hörn snarare än skarpa övergångar. En radie på minst 1,5 gånger materialtjockleken vid invändiga spårhörn fördelar matningsspänningen över ett större område och motstår lokal deformation. För det andra drar kopparskåror nytta av något överdimensionerat spelrum, vanligtvis 20 till 30 procent bortom det nominellt formade funktionsomslaget, för att ta hänsyn till gradvis profilavdrift under produktionskörningar.
Mässing (C260 eller C270) är hårdare än ren koppar men ändå betydligt mjukare än stål. Den sitter emellan och tål skarpare hörn, men kräver fortfarande mer generösa spelrum än järnhaltiga material. Mässing fungerar även-härdar under progression, vilket innebär att bärremsan blir styvare när den rör sig genom stationer. Detta är faktiskt fördelaktigt för negativa bypass-skåror eftersom den härdade bäraren motstår böjningen och vridningen som plågar mjukare material vid höga hastigheter.
Materialtjockleken förstärker dessa effekter över alla legeringar. Tjockare material ger högre formade egenskaper som kräver större bypass-avstånd. De genererar också högre matningskrafter, vilket belastar hackgränserna mer aggressivt. Förhållandet är inte helt linjärt, men en allmän princip gäller: fördubbling av materialtjocklek kräver ungefär 1,5 till 1,8 gånger bypass-spelet för likvärdig funktionsgeometri.
Följande tabell sammanfattar hur materialtyp och tjockleksintervall påverkar designbeslut för bypass notch:
| Materialtyp | Typiskt tjockleksområde | Rekommenderad tillvägagångssätt för hackfrigång | Viktiga designöverväganden |
|---|---|---|---|
| Lågt-kolstål (CRS 1008-1010) | 0,4 mm - 3.0 mm | Storlek till nominell formad profil plus 5-10 % för återfjädring | Förutsägbar återgång; bäraren bibehåller styvheten; negativa skåror fungerar bra över de flesta tjocklekar |
| Hög-stål (HSLA, DP) | 0,6 mm - 2.5 mm | Storlek till formad profil plus 15-20 % för att klara aggressiv fjädring | Högre fjädring än CRS; fraktur-benägen vid skarpa hörn; överväg spännings-avlastningsradier på skårövergångar |
| Aluminium (5052, 6061) | 0,3 mm - 2.0 mm | Storlek till formad profil plus 15-25%; föredrar positiv bypass för tunna mätare under 0,8 mm | Hög fjädring (5-8 grader); låg bärarstyvhet; remsor oscillationsrisk vid hastighet; behöver bredare frigångsmarginaler |
| Koppar (C110, C102) | 0,2 mm - 1.5 mm | Storlek till formad profil plus 20-30%; använd avrundade spårhörn (minst 1,5x tjocklek) | Mjukt material deformeras vid skårans kanter under matningskraft; skåra profiler stängs med tiden; överdimensionering är nödvändig för ihållande körningar |
| Mässing (C260, C270) | 0,3 mm - 2.0 mm | Storlek till formad profil plus 10-15%; avrundade hörn rekommenderas men mindre kritiska än koppar | Arbete-härdar under fortskridandet; måttlig återgång; bäraren stelnar genom stationer; tål negativa skåror bättre än koppar |
Ett mönster som är värt att notera för alla material: när tjockleken ökar över 1,5 mm blir negativa bypass-skåror allt mer genomförbara oavsett legeringsmjukhet. Den tjockare bäraren behåller strukturell integritet även när materialet avlägsnas. Under 0,5 mm ger positiva bypass-konstruktioner sin extra komplexitet genom att bevara den tunna bärarens förmåga att mata tillförlitligt vid produktionshastigheter.
Dessa materiella-styrda beslut existerar inte isolerat. Varje bypass-skåra samverkar med den övergripande remslayouten, vilket påverkar kraven på hållarens bredd, materialkostnad per del och hur skrotklossar från skårsnitt hanteras under produktionen. Samma skåra som ger perfekt spelrum för kopparremsmatning kan generera en snäckform som vägrar att skjuta ut rent från formen, vilket skapar ett helt annat problem.
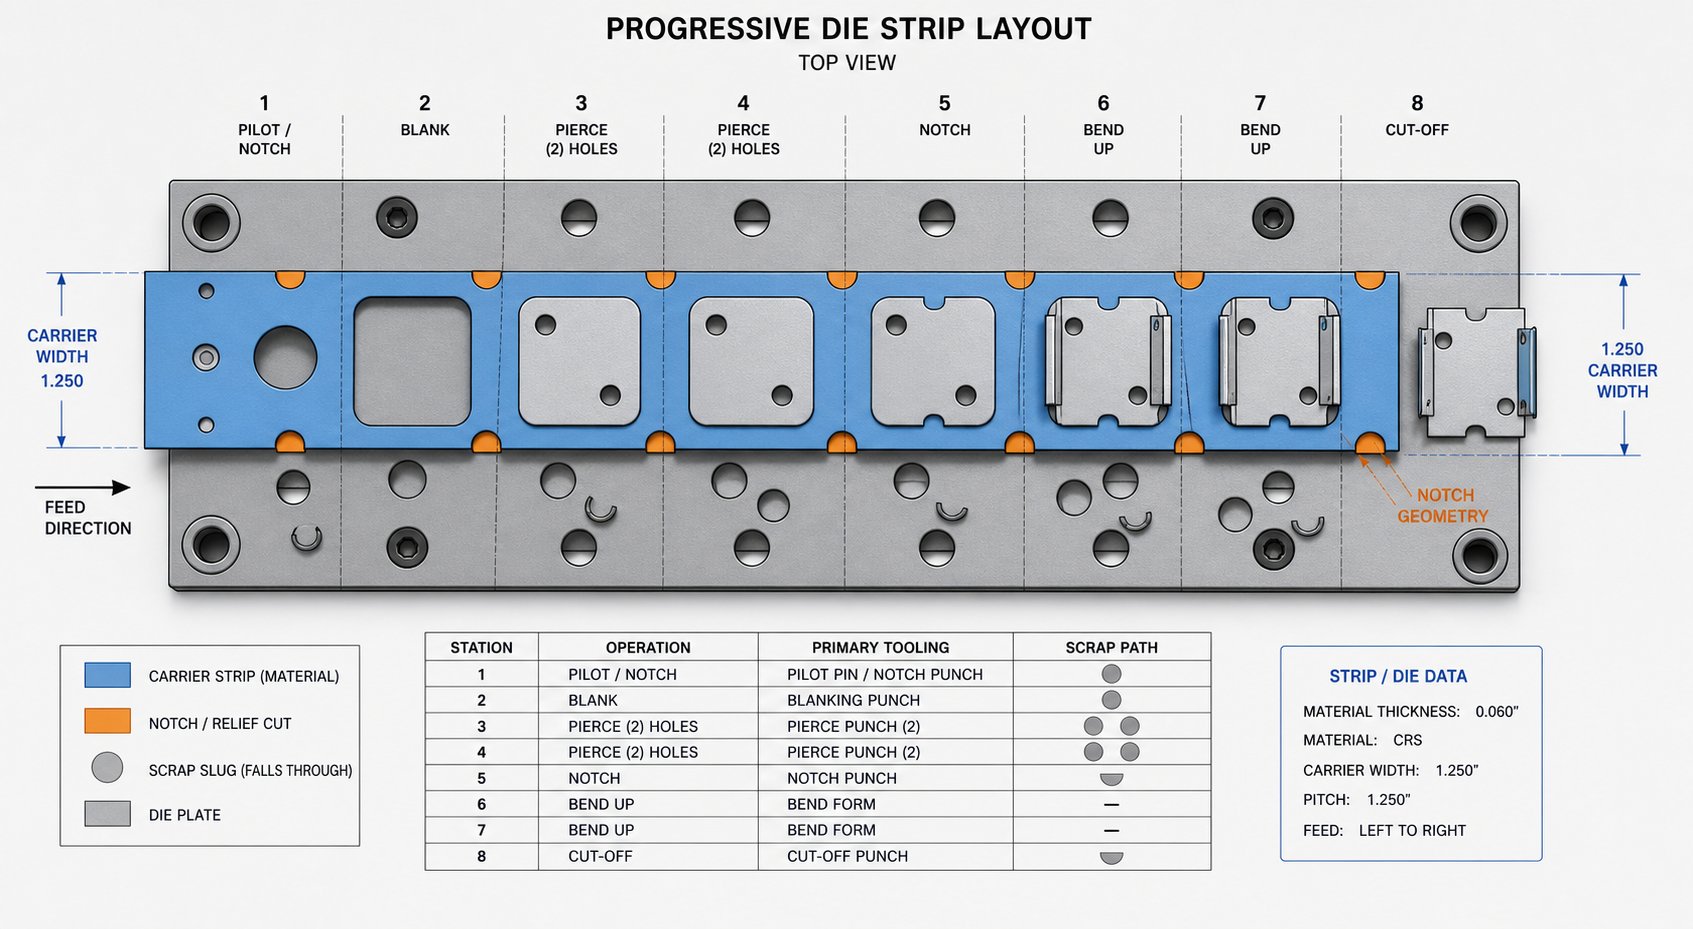
Strip Layout Optimization och Scrap Management Strategier
Varje förbikopplingsskåra representerar borttaget material. Och varje millimeter borttaget material har en kostnad. Geometrin du väljer för frigångsavlastning bestämmer direkt hur bred bärremsan behöver vara, hur mycket skrot du genererar per slag och om dessa skrotsniglar skjuter ut rent eller hopar sig inuti formen tills något går sönder. Bypass-optimering av notch-remsor är inte en separat disciplin från notch-design. Det är den ekonomiska konsekvensen av varje godkännandebeslut du redan har fattat.
Beslut om optimering av remslayout och bärarbredd
Bärremsbredden är en av de största drivkrafterna för materialkostnad vid progressiv formstansning. Bäraren finns enbart för att transportera delen från station till station. Det bidrar ingenting till det färdiga stycket. När delen väl är separerad blir bäraren skrot. Så varje bråkdel av extra bredd som läggs till för att tillgodose bypass-spåravståndet leder direkt till högre materialförbrukning per del.
Här är avvägningen: generöst bypass-spel gör att remsan matas tillförlitligt. Tätt frigång sparar material men riskerar störningar, felmatningar och produktionsstopp. Kostnaden för en enstaka stanskrasch på grund av otillräcklig frigång kan överstiga materialbesparingen från tusentals delar som körs på en smalare hållare. Som designexperten Art Hedrick har noteratTillverkaren, kan en allvarlig stanskrasch kosta 100 gånger mer än det extra material som förbrukas av en hackfunktion.
Den praktiska frågan är inte om man ska minimera bärarbredden. Det är hur mycket marginal över minimiavstånd som faktiskt betalar sig i minskad stilleståndstid. För körningar med hög-volym över 500 000 delar per år, till och med 0,5 mm onödig bärarbredd ger en betydande spolförbrukning. För korta körningar lutar matematiken mot generös frigång eftersom installationstid och kraschrisk dominerar din kostnadsstruktur mer än materialanvändning.
Beslut om storlek på bärremsremsor och bypass-skåror beror på flera faktorer som samverkar. Tänk på följande när du planerar remslayouten:
- Beräkna det maximalt bildade kuvertet inklusive återfjädring, inte bara den nominella geometrin vid nedre dödpunkten. Lägg till frigångsmarginal som är lämplig för materialtypen (5-30 % beroende på legering, som beskrivits tidigare).
- Redogör för remsvandring under utfodring. Hållaren måste förbli tillräckligt bred så att sidodrift inte trycker in formade detaljer i verktyget, även vid kanten av normal matningstolerans.
- Verifiera att den återstående bärarsektionen mellan bypass-skåran och remskanten behåller tillräcklig styrka för stabil progression. En bärare som är försvagad under två gånger materialtjockleken vid valfritt tvärsnitt riskerar att mata instabilitet.
- Kontrollera om flera förbikopplingsskåror vid intilliggande stationer överlappar eller staplas. Överlappande spåravstånd kan skapa en sammansatt försvagad zon som misslyckas under kumulativ matningskraft även om varje enskild skåra verkar vara tillräcklig.
- Utvärdera om en positiv bypass-design skulle kunna uppnå samma spelrum utan att bredda bäraren, byta ut komplexiteten för material för materialbesparingar vid långa produktionsserier.
- Ta hänsyn till spolbreddens tillgänglighet från din leverantör. Standardspolbredder kanske inte stämmer överens med din ideala bärardimension, vilket gör en lite bredare layout inte dyrare i praktiken om den faller inom samma standardbreddband.
Förbigående avvägningar för materialutnyttjande kommer i slutändan ner på en enkel princip: designa den smalaste bäraren som fortfarande matar tillförlitligt vid din målproduktionshastighet, i ditt specifika material, med dina specifika formade egenskaper. Allt smalare skapar risk. Allt bredare skapar avfall. The sweet spot bor i överlappningen mellan dessa två gränser.
Skrotsnigelhantering för bypass-snittskärningar
Låter det okomplicerat? Geometriutmaningen blir svårare när du tänker på vad som händer med materialet du skär bort. Varje negativ förbikopplingsskåra producerar en skrotsnigel. Den snigeln måste gå någonstans, och "någonstans" är det bättre att inte vara inne i formhålan.
Hantering av skrotsnäckor för progressiva formskåror är en av de detaljer som sällan visas på remslayoututskriften utan avgör om formen går i timmar eller minuter innan den fastnar. Wilson Manufacturing lyfter fram kärnproblemet: utan skrothantering inbyggd i formdesignen samlas avfall i hålrum och mellan formbladen. När lagren staplas ökar trycket tills det bryter ut bladen. Mindre håligheter fylls snabbare, vilket gör kompakta bypass-skåror särskilt benägna att fastna.
Formen på bypass-skåran påverkar direkt om dess snäcka skjuter ut rent. Tänk på dessa relationer:
- Rektangulära sniglarmed parallella sidor tenderar att kilas in i formhåligheter. Snigelns raka kanter skapar friktion mot hålrummets väggar och motstår utstötning av enbart gravitationen. Att rita kavitetsväggarna med 0,5 till 1 grad per sida hjälper, men ökar bearbetningens komplexitet.
- Avsmalnande eller trapetsformade sniglarmata ut mer tillförlitligt eftersom den smalare änden leder utgångsvägen. Genom att designa förbikopplingsskåran med en lätt avsmalning inbyggd i dess geometri förbättras snigelfrigöringen utan att påverka spelfunktionen.
- Mycket små sniglar(under två gånger materialtjocklek oavsett dimension) är den högsta risken för kvarhållande. De saknar tyngd för gravitationsutstötning och tenderar att klamra sig fast vid stansning av ytor eller kila mellan formkomponenterna. Om din bypass-skåra ger en så liten snäcka bör du överväga luft-utkastnings- eller fjäderkolvmekanismer.
- Oregelbundna eller L-formade sniglartillverkade av komplexa skårprofiler kan tumla och omorientera under utkastning och fastna i kavitets kanter. Att förenkla skårgeometrin till två separata snitt snarare än en komplex form löser ofta detta problem till priset av en extra station.
Retention av snigel skadar inte bara bladen. Fasthållna klackar som bärs upp med remsan i returslaget kan hamna mellan strippern och arbetsstycket, vilket orsakar ytdefekter, dimensionsfel eller sekundära skador på formen. Felläget kaskader: en kvarhållen snigel leder till en markerad del, vilket leder till ett kvalitetsstopp, vilket leder till att någon öppnar tärningen för att undersöka, vilket avslöjar ytterligare tre sniglar inkilade i intilliggande hålrum.
Praktiska strategier för utstötning av snäckor för bypass-snitt inkluderar gravitationsfall genom öppningshålen i formskon, vakuum-assisterad borttagning för små eller lätta sniglar och positiv mekanisk utstötning med fjäder-belastade stift eller tryckluft anpassad till presscykeln. Rätt val beror på propellstorlek, formorientering och tillgänglig pressinfrastruktur. Vertikala pressar med öppen botten tillåter gravitationsutkastning för de flesta snigelformer. Lutande eller inverterade formriktningar kräver mekanisk assistans oavsett snäckans geometri.
Ett ofta-förbisett alternativ undviker snigelhanteringen helt: lansen-och-förbikopplingsskåran. Istället för att skära loss material från remsan, lanserar du tre sidor och böjer fliken nedåt eller uppåt, vilket skapar utrymme utan att producera en separat snäcka. Det förskjutna materialet förblir fäst vid remsan och lämnar formen som en del av bärarskrotet. Detta tillvägagångssätt, som liknar lans- och flänsstoppskonceptet, eliminerar risken för kvarhållande av sniglar helt. Avvägningen är att den böjda fliken måste rensa nedströms stationer, vilket innebär att du kan behöva ytterligare avlastning i formen för att rymma den.
Kopplingen mellan remslayoutekonomi och snigelhantering skapar en återkopplingsslinga. Bredare skåror ger större sniglar som matas ut lättare men slösar mer material. Smalare skåror sparar material men producerar små sniglar som motstår utstötning. Den optimala bypass notch-geometrin balanserar frigångsfunktion, bärarstyrka, materialkostnad och skrotbeteende samtidigt. Att få alla fyra rätt är det som skiljer en striplayout som körs tillförlitligt från en som genererar konstanta underhållssamtal.
Dessa beslut på layout-nivå utgör grunden, men de behöver fortfarande ett strukturerat ramverk för implementering. När ska man överhuvudtaget använda bypass-skåror jämfört med alternativa remsorkontrollmetoder? Och när pressen börjar köra och problem dyker upp, hur spårar man symtomen tillbaka till grundorsaken i skårans design?
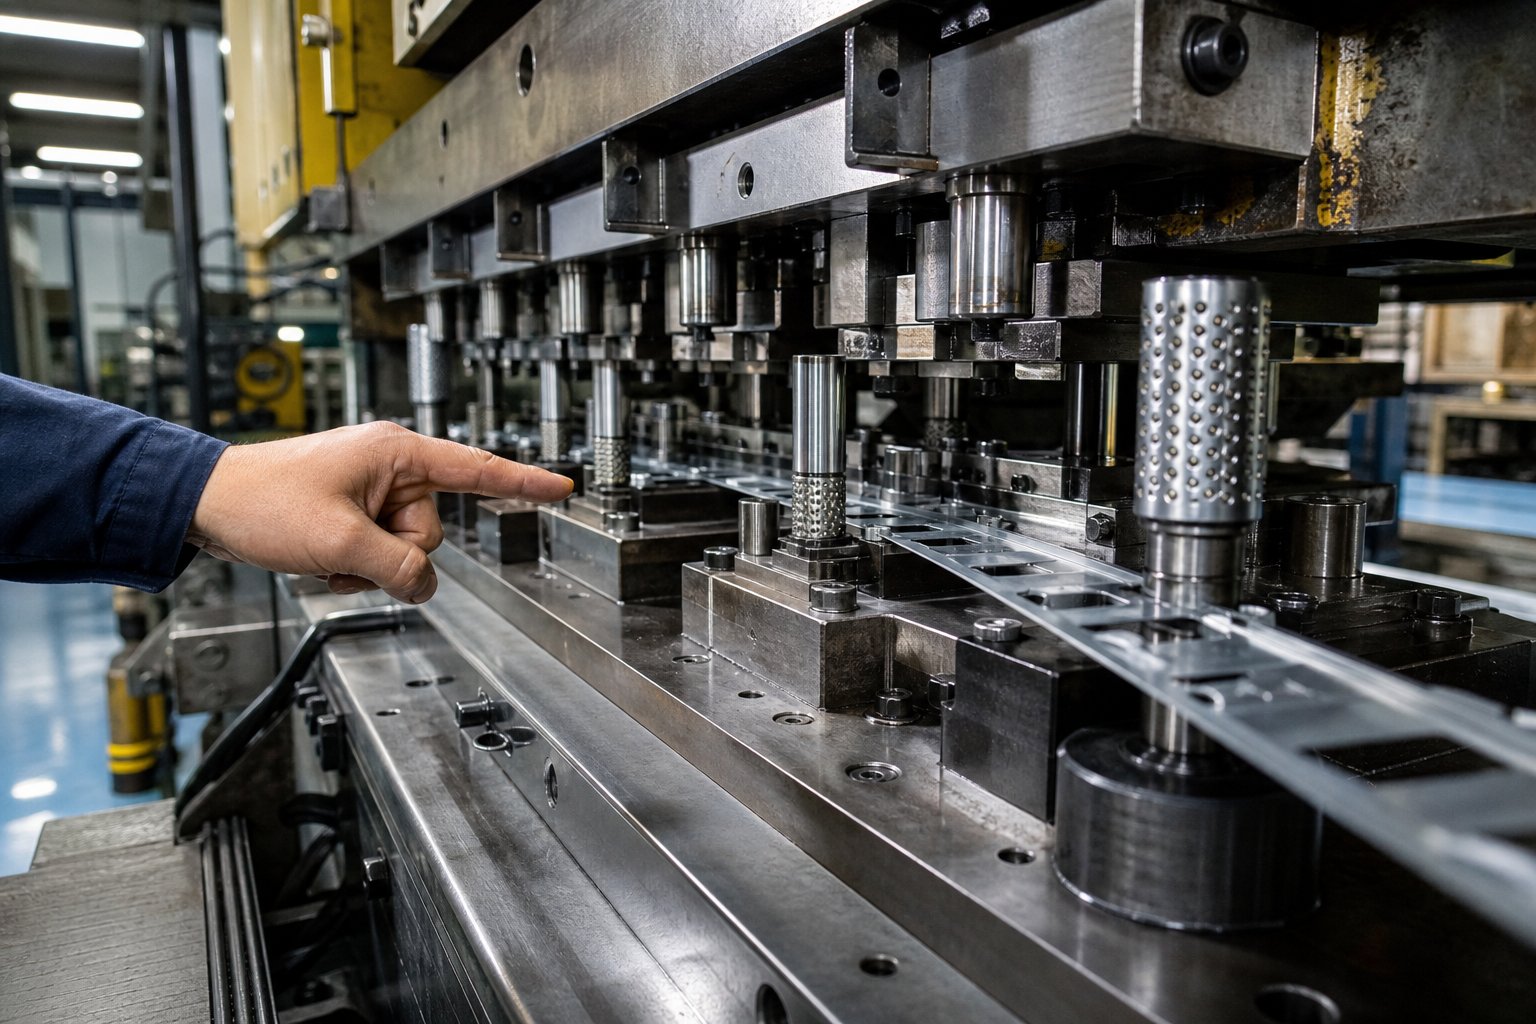
Praktisk designbeslutsram och felsökning
Beslut om remslayout, materialöverväganden och komponentinteraktioner matas in i en central fråga: behöver den här specifika stansen faktiskt bypass-skåror, eller kommer en enklare remskontrollmetod att göra jobbet? Och när du väl åtagit dig att kringgå geometri, hur diagnostiserar du de oundvikliga produktionsproblemen som dyker upp under provkörning och ihållande körningar? Ett ramverk för bypass notch-designbeslut gör dessa öppna-frågor till en strukturerad sekvens som alla formkonstruktörer kan följa från idé till produktionsfelsökning.
Beslutsram för implementering av bypass notch
Inte varje progressiv tärning kräver bypass-skåror. Enkla platta blanking stansar utan formade funktioner behöver dem aldrig. Flikhållare och kontinuerliga bärare kan ibland hantera milda störningssituationer utan dedikerade avlastningsskärningar. Beslutet när man ska använda bypass-skåror jämfört med flikhållare beror på formningsdjupet, särdragens orientering och hur mycket vertikalt lyft remssystemet kan ge.
Flikhållare förbinder delen med remsan med hjälp av smala materialbryggor. De fungerar bra när formade detaljer är tillräckligt grunda för att lyftare ensamma kan höja remsan över de nedre formkomponenterna under matningen. Kontinuerliga bärare bibehåller hela kanten av remsan intakt och förlitar sig helt på vertikallyft för frigång. Båda tillvägagångssätten undviker bärarens försvagning och komplikationer för snigelhantering som kommer med bypass-skåror.
Men när formade särdrag sträcker sig bortom vad lyftarna kan klara vertikalt, eller när lateral interferens finns mellan formad geometri och intilliggande verktyg, blir bypass-urtagningar nödvändiga. Här är en checklista för steg-för-beslut för att avgöra om din matris behöver dem och hur du implementerar dem:
- Kartlägg varje bildat objekt i remslayouten som sträcker sig över eller under remsplanet. Registrera den maximala höjden, bredden och vinkelprofilen för varje funktion inklusive återfjädring.
- Beräkna lyftens rörelse som är tillgänglig vid varje station. Om endast lyfthöjden ger utrymme för alla formade detaljer att passera nedströms verktyg under matning, kan det hända att förbikopplingsskåror inte krävs.
- Kontrollera sidospelet mellan formade detaljer och intilliggande dynkomponenter (formningsinsatser, trimstansar, kamslider) vid varje nedströmsstation. Om någon funktionsprofil är inom 1,5 gånger materialtjockleken från en angränsande komponent under frammatning av remsan, behövs bypass-avlastning.
- Bestäm om positiv eller negativ bypassgeometri är lämplig baserat på materialtyp, krav på bärares hållfasthet och tolerans för formkomplexitet (se urvalskriterierna från din material- och tjockleksanalys).
- Storleken på varje skåra efter det formade kuvertet plus den lämpliga spelmarginalen för din legering (5-30 % beroende på återfjädring och materialets mjukhet).
- Verifiera att placeringen av bypass-skåran bibehåller minsta avstånd från pilothålen (1,5 till 2 gånger materialtjockleken) och inte skapar ostödda spännvidder under stripperplattan.
- Utvärdera det resulterande bärartvärsnittet- vid varje station. Kontrollera att det återstående materialet överstiger två gånger materialtjockleken på den smalaste punkten för att bibehålla matningsstabiliteten.
- Bedöm skrotsnigelgeometrin från varje negativ skåra. Bekräfta att snigelformen tillåter tillförlitlig utstötning genom formskon eller att mekanisk/vakuumassisterad utstötning är inbyggd.
- Granska den fullständiga remslayouten för överlappande eller staplade spåravstånd som kan skapa sammansatta försvagade zoner i bäraren.
- Kör en mental progressionssimulering: spåra remsan genom varje station, kontrollera att varje tidigare bildad funktion har spelrum vid varje nedströmsstation den passerar genom, inte bara stationen omedelbart efter formningsoperationen.
Denna sekvens upptäcker de flesta progressiva problem med frammatning av formremsor innan formen någonsin når pressen. Att hoppa över steg 10 är det enskilt vanligaste förbiseendet. En funktion som bildas vid station 3 behöver inte bara frigång vid station 4. Den behöver frigång vid stationerna 5, 6, 7 och varje efterföljande station tills delen separeras från bäraren. Konstruktörer som endast kontrollerar nästa station nedströms upptäcker störningar vid station 8 under provet, vilket kräver dyrt omarbete.
För komplexa progressiva stansar som involverar djupdrag, flera formningssteg eller utmanande material, arbeta med verktygspartners med erfarenhet avanpassade stämplingsformlösningarkan hjälpa till att validera dessa beslut innan du bestämmer dig för verktygsstål. Design-tunga progressiva formprojekt drar nytta av samarbetsgranskning i remslayoutstadiet, när ändringar kostar timmar snarare än veckor.
Felsökning av vanliga problem med bypass notch i produktionen
Även väl-designad bypass-geometri stöter på produktionsproblem. Verktygen slits. Foderförhållandena glider. Materialegenskaper varierar mellan spole. Felsökning av felmatningsproblem för förbikoppling av remsor börjar med att känna igen symtommönstret och spåra det tillbaka till den specifika notch-relaterade grundorsaken.
Art Hedricks analys i The Fabricator identifierar dålig remsmatning som ett av de vanligaste progressiva stansproblemen, ofta orsakat av problem som interagerar direkt med bypass-notch-designen: stansinriktningsfel, felaktig matningshöjd, coil camber och felaktig pilotutlösningstidpunkt. Var och en av dessa faktorer förvärrar varje situation med marginell bypass-frigång till ett helt felmatning.
Slug pulling presenterar ett särskilt vilseledande felläge. Roten för förbikopplingssnäckans dragning orsakar spår av vakuumvidhäftning mellan stansytan och den avskurna snäckan. SomMetalForming Magazineförklarar att när luft strömmar snabbt mellan två parallella ytor (stansytan och hålet) skapar det en låg-tryckszon som håller hålet mot stansen under indragning. Detta är samma aerodynamiska princip som gör en kurvbollskurva. För bypass notch-sniglar är problemet särskilt akut eftersom dessa sniglar ofta är små, lätta och perfekt formade för att täta mot stansytan.
När en dragen snäcka färdas uppåt med stansen och sedan faller tillbaka på remsan eller formytan, orsakar det att nästa matningsslag fastnar, skapar ytdefekter på arbetsstycket eller kilar mellan formkomponenterna. Den korrigerande åtgärden beror på snigelns storlek: större sniglar reagerar på vakuum-brytande egenskaper på stansytan (spår eller gropar), medan mindre sniglar ofta kräver mekaniska utstötningsstift eller tidsinställda luftblåsningar.
Följande felsökningsmatris kartlägger de vanligaste symtomen vid bypass notch-produktion till deras troliga grundorsaker och korrigerande åtgärder:
| Symptom | Trolig grundorsak | Korrigerande åtgärd |
|---|---|---|
| Strip felmatar intermittent på en station | Förbikopplingsspåret är marginellt för det bildade särdraget vid den stationen; materialåterställning överstiger designtillåten | Utvidga hackfrigången med 10-15 %; verifiera återfjädringen med faktisk delmått, inte nominell geometri |
| Skala av spännen eller vridningar under matning | Bäraren försvagades överdrivet genom borttagning av bypass-skåran; överlappande skårzoner skapar en sammansatt svag sektion | Öka bärarens bredd vid försvagade- tvärsnitt; överväg att byta till positiv förbikoppling vid kritiska stationer; lägg till mellanlyftstöd |
| Pilothålen förlängs gradvis under produktionskörningen | Bypass skåra för nära pilothålet; otillräckligt stödmaterial mellan skårans kant och pilothålets omkrets | Flytta skåran eller piloten för att öka separationsavståndet till minst 2x materialtjocklek; förstärka webben mellan funktioner |
| Delarnas dimensioner går utanför toleransen vid stationer nedströms | Felregistrering av remsan orsakad av remsan som hänger på bypass-skårans kanter under matning; skårkantsgrad som fastnar på formkomponenterna | Grada eller radie kanter; kontrollera att lyfthöjden är tillräcklig för att remsan ska klara skårgränser under frammatning |
| Sniglar kvarhållna i formhåligheten; periodisk störning | Bypass notch-geometri producerar små eller rektangulära sniglar som motstår gravitationsutstötning; formhålighetsväggar saknar dragvinkel | Redesign skåra profil med avsmalnande för att släppa sniglar; lägg till 0,5-1 grads drag till hålrumsväggar; installera fjäderkolven eller luftassisterat utkast |
| Snigel drogs tillbaka upp med stans vid indragning | Vakuumvidhäftning mellan stansyta och snigel; bypass notch slug är platt och tätar mot stansytan | Lägg till vakuum-brytande spår eller gropar för att stansa ansiktet; installera mekaniska ejektorstift; applicera tidsinställd luftblåsning vid nedre dödpunkten |
| Remsan hänger upp under returslaget efter formning | Avisoleringsplattan böjer remsan till en ostödd bypass-öppning; remsan spärrar på skårkanten under uppåtgående färd | Lägg till backup-stöd under stripper där skåran skapar ostödd span; verifiera tryckfördelningen för strippern; fasad skåra ingångskanter |
| Kanter för bypass-spår deformeras under produktionskörningen (koppar/mjuka legeringar) | Matningskrafterna koncentreras till skarpa inre hörn; mjukt material ger efter under upprepade påfrestningar | Radie av alla inre spårhörn till minst 1,5x materialtjocklek; överdimensionerad hackfrigång med 20-30 % för att ta hänsyn till profilstängning |
Ett mönster framträder över dessa fellägen: de flesta problem med bypass notch-produktion spåras tillbaka till otillräcklig marginal i den ursprungliga designen. En skåra i storlek till teoretiskt minsta spel fungerar under försök med långsam-hastighet men misslyckas i produktionshastighet. Matningsdynamik, materialvariation och verktygsslitage förbrukar röjningsbudgeten. Att bygga in 10 till 20 procent extra frigång i designstadiet är en billig försäkring mot den felsökningscykel som följer när marginalerna är för snäva.
Det andra återkommande temat är interaktionseffekter. Ett problem med bypass notch existerar sällan isolerat. En marginell skåra i kombination med en något sliten lyftare och en spole som är 0,02 mm tjockare än nominellt skapar ett tre-fel som ingen enskild justering löser. Effektiv felsökning kräver att man undersöker skåran, de intilliggande komponenterna och det inkommande materialet samtidigt snarare än att jaga en variabel åt gången.
Dessa ramverk och diagnostiska verktyg tjänar formdesigners och produktionsingenjörer som arbetar genom hela livscykeln för progressiva verktyg. Men de understryker också en bredare princip: bypass notch-beslut är oskiljaktiga från den totala formprestandan. De ansluter till alla andra designval du har gjort, från pilotplacering till materialval till remsekonomi.
Tillämpa Bypass Notch-principer på dina formdesignprojekt
Bypass-skåror upptar ett litet fotavtryck på remslayouten, men deras inflytande når varje hörn av tärningen. En enda skåra ansluter till pilotregistreringsnoggrannhet, bärarens matningsstabilitet, lyftarfrigångsstrategi, materialekonomi och tillförlitlighet för skrotutkastning. Att behandla dessa relieffunktioner som isolerade geometribeslut är det misstag som de flesta verktygstillverkare gör. De konstruktörer som gör det rätt förstår att bypass notch-påverkan på detaljkvaliteten är kumulativ, vilket framgår av hur varje notch interagerar med varje komponent den passerar genom hela progressionssekvensen.
Ansluta Bypass Notch Design till Die Performance
Den genomgående-linjen över allt som tas upp här är integration. Progressiv förbikopplingsintegrering av formdesign innebär att din spelrumsgeometri, bärares bredd, val av hacktyp och slughantering alla återspeglar en enda sammanhängande strategi snarare än en samling station-för-stationslappar. När dessa element är i linje, matas remsan smidigt, delar håller tolerans och formen löper utan ingrepp. När de kommer i konflikt, felsöker du symptom som fortsätter att skifta eftersom grundorsaken bor i ett designbeslut som fattats tre stationer uppströms.
Sammanfattning av bästa praxis för förbikoppling av notchdesign: storleksspel till det formade elementets kuvert plus material-specifik återfjädringsmarginal, bibehåll minimal avstånd från pilothålen, bevara bärarens styrka över två gånger materialtjockleken vid varje tvärsnitt-, designa sluggeometrin för tillförlitlig utkastning och verifiera spelet vid varje nedströmsstation som funktionen passerar genom, inte bara.
Att bemästra dessa principer markerar skillnaden mellan en tärning som överlever provtagning och en som kör miljontals cykler utan ingripande. Avancerade konstruktionsprinciper för stämplingsformar lever inte enbart i exotiska verktyg eller dyr simuleringsprogramvara. De lever i detaljer som bypass notch-geometri som de flesta designers behandlar som eftertanke.
Resurser för avancerad stämplingskonstruktion
För verktygsingenjörer som arbetar genom komplexa progressiva formprojekt där bypass-skåror korsas med formningsdjup, materialflöde och fler-stationskomponentintegrering, förkortar utvecklingscykeln att ha tillgång till erfarna verktygspartners.YICHENs anpassade stämplingsformlösningartillhandahålla tekniskt stöd för design-tunga projekt som involverar formstruktur, stans- och lyftarkonfiguration, optimering av spelrum och validering av remslayout. När din remslayout involverar den typ av beslut med flera-variabler som tas upp i den här artikeln, upptäcker en samarbetsgranskning med ett kompetent verktygsteam problem som solodesignarbetet ofta missar.
Syftet med stämpelformsdesignen är inte komplex för sin egen skull. Det är kontrollerad spelning som låter allt annat i formen fungera som avsett. Få skårorna rätt, och resten av tärningen följer.
Vanliga frågor om bypass-skåror i stämplingsformdesign
1. Vad är syftet med bypass-skåror i progressiva stämplingsverktyg?
Bypass-skåror tjänar som reliefgeometri inskuren i bärremsan som förhindrar tidigare formade detaljer som flänsar, dragningar eller präglingar från att kollidera med nedströmsverktyg under frammatning av remsan. De säkerställer att remsan rör sig fritt från station till station utan att fastna, förvränga eller skada matrisen. Utan ordentlig bypass-avlastning stör höjda eller sänkta funktioner stansar, skär och lyftare när remsan fortskrider, vilket leder till felmatningar, repade delar eller katastrofala stanskrascher som kan kosta 100 gånger mer än materialet som sparas genom att utelämna skåran.
2. Vad är skillnaden mellan en bypass notch och en pitch notch?
En pitch notch (även kallad en fransk notch) styr i första hand bandmatningsavstånd och registrering genom att tillhandahålla ett mekaniskt stopp som förhindrar övermatning. En förbikopplingsskåra existerar endast som spelavlastning för att förhindra formade detaljer från att komma i kontakt med nedströms stanskomponenter under frammatning. Medan delningsskåror typiskt är rektangulära snitt vid remskanten gjorda vid den första stationen, är förbikopplingsskåror konturerade för att matcha den formade särdragsprofilen och placeras intill varhelst interferens skulle uppstå. Vissa butiker använder dessa termer omväxlande, men deras designdrivrutiner, storleksregler och fellägen skiljer sig avsevärt.
3. När ska jag använda positiva bypass-skåror istället för negativa bypass-skåror?
Positiva bypass-skåror är att föredra när bärarremsans styrka måste bevaras, särskilt i tunna material under 0,5 mm där borttagning av material gör bäraren för flexibel för stabil matning. De lämpar sig också för hög-hastighetsoperationer över 200 slag per minut där risken för oscillation av band är hög, och långa-progressionsmatriser där kumulativa matningskrafter kräver full bärarbredd. Avvägningen är ökad formkomplexitet eftersom varje nedströmsstation behöver matchande öppningsfickor bearbetade i formkomponenter. Negativa förbikopplingsskåror fungerar bättre för tjockare material, enklare formstrukturer och applikationer där utstötning av sniglar är enkel.
4. Hur påverkar materialtypen storleken på bypass-skåran i progressiva stansar?
Varje material kräver olika frigångsmarginaler på grund av varierande återfjädring, hårdhet och duktilitet. Mjukt stål behöver bara 5-10 % spelrum bortom den formade profilen på grund av förutsägbar återfjädring. Aluminium kräver 15-25 % extra spelrum eftersom fjäderbacken går 5-8 grader i jämförbara kurvor. Koppar kräver 20-30 % överdimension med avrundade inre hörn eftersom mjukt material deformeras vid skårans kanter under matningstryck, vilket gör att skårprofilen stängs med tiden. Höghållfasta stål behöver 15-20% marginal på grund av aggressiv återfjädring. YICHENS skräddarsydda stämplingsformlösningar på yichen-group.com kan hjälpa ingenjörer att validera dessa materialspecifika rensningsbeslut under utveckling av remslayout.
5. Hur felsöker jag felmatningar av remsor som orsakas av problem med bypass notch?
Börja med att identifiera symtommönstret. Intermittenta felmatningar vid en station tyder på marginellt spel där materialåterfjädring överstiger designtillåten, vilket kräver 10-15 % bredare skåror. Böjning eller vridning av remsan indikerar att hållaren försvagas överdrivet genom borttagning av skåran, behöver ökad hållarebredd eller en övergång till positiv bypass. Progressiv förlängning av pilothålet betyder att skåran är för nära piloten, vilket kräver omplacering för att upprätthålla 2x materialtjockleksseparation. Fasthållning av sniglar som orsakar periodiska stopp kräver omformning av skårprofilen med avsmalnande eller dragvinklar. De flesta bypass notch-produktionsproblem beror på otillräcklig designmarginal som fungerar under långsam provning men misslyckas i produktionshastighet.


