


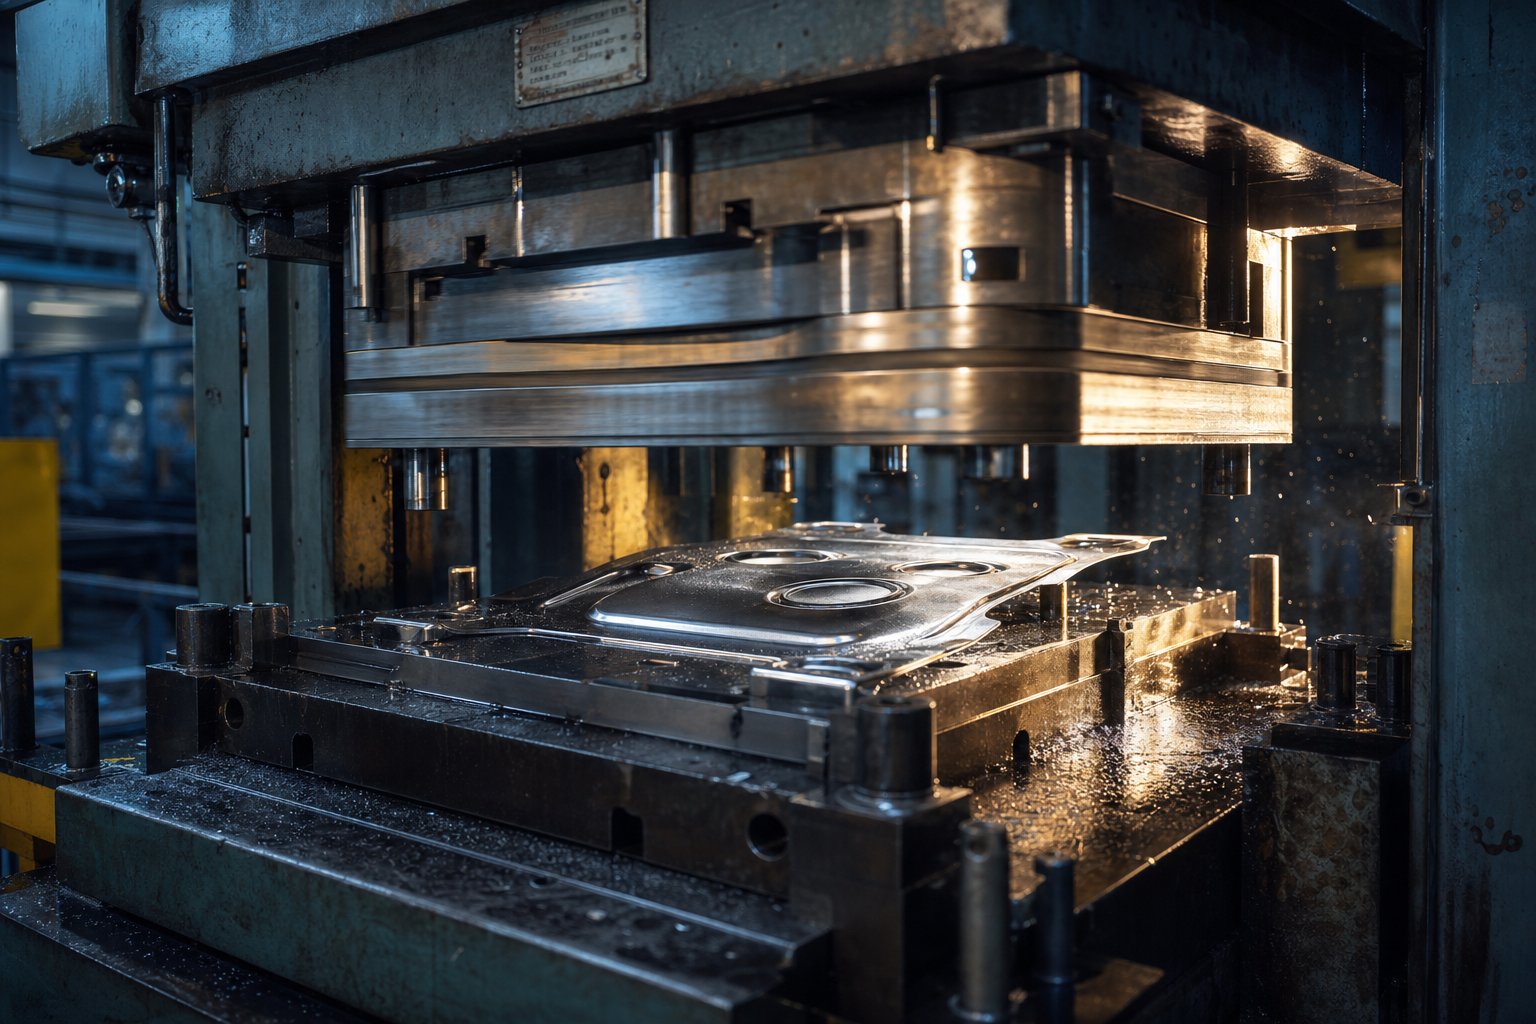
Vad är stämpling och varför varje tillverkare borde förstå det
Föreställ dig att förvandla en platt stålplåt till en exakt formad bilhållare, en elektrisk kontakt eller ett apparathölje - allt på en bråkdel av en sekund. Det är precis vad stämpling åstadkommer miljontals gånger om dagen i fabriker över hela världen. Men trots dess utbredning missförstås processen ofta eller förväxlas den med helt andra tillverkningsmetoder. Oavsett om du är en konstruktionsingenjör som specificerar delar, en inköpschef som utvärderar leverantörer eller en tillverkare som undersöker produktionsalternativ, ger ett tydligt grepp om denna process dig en verklig konkurrensfördel.
Vad stämpling betyder vid tillverkning
Så, vad är stämpling i ett tillverkningssammanhang? I grunden är formstansning en kall-metallbearbetningsprocess som använder enstämplingspressförsedd med specialverktyg - en matchad stans- och stanssats - för att omvandla platt plåt eller rullmaterial till färdiga eller nästan-färdiga delar. Pressen applicerar kraft mätt i ton och driver stansen in i formhåligheten för att skära, böja, rita eller forma arbetsstycket till en exakt form. Allt detta sker vid rumstemperatur, vilket bevarar materialstyrkan och producerar komponenter som överensstämmer med snäva toleranser.
Stämpling är en höghastighets-kall-tillverkningsprocess där en stans och stans monterade inuti en stanspress formar platt plåt till färdiga delar genom operationer som blankning, bockning, dragning och formning - vilket ger starka, repeterbara komponenter i skala.
Du kanske undrar, "vad är en die, exakt?" Vid tillverkning är en form det härdade stålverktygsblocket som innehåller håligheten eller profilen i vilken materialet formas eller skärs. Stansen är dess motsvarighet -, ett matchande verktyg som går ner i formen för att utföra formningsoperationen. Tillsammans utgör dessa två halvor stanssatsen, och att förstå vad som är stansar i tillverkningen betyder verkligen att förstå detta precisionskonstruerade-samarbete mellan stans och hålrum.
En vanlig förvirringspunkt värd att reda ut: stansning är inte gjutning, och det är inte stansning. Pressgjutning innebär att smält metall hälls i en formhålighet -, en fundamentalt annorlunda process som lämpar sig för komplexa tre-dimensionella former i icke-järnlegeringar. Stansning, å andra sidan, hänvisar vanligtvis till att skiva tunna, platta material som papper, gummi eller skum. Presspressning tillhör sin egen kategori: den formar solid plåt genom mekanisk kraft, kombinerar skärnings- och formningsoperationer i en enda presscykel eller över flera progressiva stationer.
Vem använder stansning och varför det är viktigt
Från fästena under bilens instrumentbräda till avskärmningen inuti din smartphone, stämplade metalldelar finns överallt. Enbart bilindustrin förbrukar stora mängder stämplade komponenter för karosspaneler, strukturella förstärkningar och elektriska system. Elektroniktillverkare förlitar sig på processen för kontakter, terminaler och kylflänsar. Flyg, medicinsk utrustning och hushållsapparater avrundar listan över sektorer där vad som är metallstämpling inte bara är en akademisk fråga - det är en daglig produktion.
Varför förblir det så dominerande? Ekonomin är övertygande. När verktyget väl har byggts kan en stämplingspress producera identiska delar med hastigheter från hundratals till tusentals slag i timmen, vilket kostar att köra per-enhet långt under alternativa metoder vid höga volymer. Själva verktyget, tillverkat av härdade material, klarar tusentals cykler utan överdrivet slitage. För tillverkare som väger vad som är en stämplingsoperation värd att investera i, handlar svaret ofta om volym: ju högre kvantitet, desto större kostnadsfördel.
Den här artikeln tar ett -fokuserat tillvägagångssätt som leder dig genom hela processen, formtyper, materialöverväganden, vanliga defekter, kostnadsdrivande faktorer och modern teknik - allt du behöver för att fatta välgrundade beslut om ditt nästa stämplingsprojekt. Resan börjar med det steg-för-arbetsflöde som gör ett delkoncept till produktions-färdiga verktyg och färdiga komponenter.
Stämplingsprocessen från design till färdig del
Varje stämplad del börjar sitt liv som ett koncept på en skärm och slutar som en produktionsklar-komponent som matas ut från en press. Vad som händer mellan dessa två punkter - och i vilken ordning - avgör om ett projekt når sina mål för kostnad, kvalitet och tidslinje. Metallstämplingsprocessen är inte en enda händelse; det är en noggrant sekvenserad kedja av beslut och operationer där varje steg sätter förutsättningarna för nästa.
Från deldesign till produktion-Färdiga verktyg
De tidigaste stadierna av varje stämpeltillverkningsprocess väger oproportionerligt mycket. En dimensionell tolerans som valts slarvigt under designen, eller ett material som specificeras utan att ta hänsyn till formbarheten, kan övergå i dyra formmodifieringar eller kroniska kvalitetsproblem månader senare. Här är hela arbetsflödet, i den ordning som erfarna utövare faktiskt följer det:
Deldesign och DFM-granskning- Ingenjörer definierar delens geometri, toleranser och funktionskrav. En grundlig granskning av Design for Manufacturability utvärderar om funktioner som böjradier, hålavstånd och väggvinklar är kompatibla med stämplingsprocessen. Minsta böjradier, till exempel, bör vanligtvis vara minst 1,0 till 1,5 gånger materialtjockleken för att undvika sprickbildning.
Materialval- Arbetsstyckets metall - kall-valsat stål, rostfritt stål, aluminium, mässing eller koppar - väljs baserat på styrka, formbarhet, korrosionskrav och kostnad. Detta val påverkar direkt stansspel, smörjbehov och förväntat verktygsslitage.
Stämplingssimulering och genomförbarhetsanalys- Programvara för finita elementanalys (FEA) modellerar materialflöde, förtunning, återfjädring och potentiell skrynkling innan något stål skärs. Detta digitala valideringssteg sparar veckor av fysiskt prov.
Detaljerad formdesign- Ingenjörer skapar den kompletta formlayouten, inklusive remslayout för progressiva formar, stationssekvensering och placering av pilotstift. Varje formnings-, skär- och tomgångsstation kartläggs för att säkerställa att plåtstansningsprocessen löper utan störningar.
Die Building, Press Setup, och produktionskörningar
Med designen låst, flyttar tillverkningsprocessen till den fysiska sfären. Det är här precisionsbearbetning möter hand-om hantverk:
CNC-bearbetning och EDM av formkomponenter- Formblock, stansar och formningsskär formas genom hög-precisionsformbearbetning - inklusive tråd-EDM för intrikata profiler och CNC-fräsning för kavitetsarbete. Toleranser i detta skede mäts i tusendelar av en tum.
Montering av formverktyg och bänkmontering- Maskinister monterar de övre och nedre formhalvorna och riktar noggrant in styrstift, avstrykarplattor och fjäderenheter. Handpassning och blå-matchning säkerställer att mellanrum-till-stansar är enhetliga över alla stationer.
Pressinställning och tonnageberäkning- Den färdiga formsatsen är monterad i en stämplingspress som är klassad för erforderligt tonnage. Presshastighet, stängningshöjd och matningslängd ställs in baserat på detaljens geometri och material.
Provkörningar och provbesiktning- Inledande träffar producerar provdelar som genomgår dimensionell inspektion, visuell utvärdering och funktionstestning. Ingenjörer mäter kritiska egenskaper mot specifikationer och justerar formen efter behov - ibland genom flera provupprepningar.
Full produktionsstämpling- När proverna uppfyller alla krav körs pressen i produktionshastighet. Under-processinspektioner och statistisk processkontroll (SPC) bibehåller konsistensen över tusentals eller miljontals cykler.
Sekundära operationer- Färdiga delar kan kräva gradning, ytbehandling, plätering, beläggning, värmebehandling eller svetsmontering innan de är redo för leverans. Dessa efter-stämplingssteg förfinar kanterna, förbättrar korrosionsbeständigheten och integrerar under-komponenter i slutmonteringarna.
Varför arbetsflödessekvensen är viktig
Låter det som många steg? Det är - och var och en förtjänar sin plats. Formprocessen är sekventiell av en anledning: varje fas validerar de antaganden som gjordes i fasen före den. Att hoppa över eller komprimera de tidiga stadierna -, särskilt simulering och testkörningar -, är den enskilt vanligaste källan till kostsam omarbetning, för tidigt fel i formen och missade lanseringsdatum. En stämplingssimulering som fångar ett gallringsproblem kostar en bråkdel av vad en sprucken stansinsats kostar att ersätta på verkstadsgolvet.
Tänk på det så här: design- och simuleringsstadierna är där du köper information billigt. Bearbetnings- och provstadierna är där misstagen blir dyra. Tillverkare som investerar tillräckligt med tid i genomförbarhetsanalys och iterativ provinspektion uppnår konsekvent kortare totala ledtider och lägre skrothastigheter än de som skyndar sig direkt till att skära stål.
Själva arbetsflödet är dock bara halva ekvationen. Lika kritisk är den typ av form som väljs för jobbet - progressiv, överföring, sammansatt eller kombination - eftersom det valet formar varje station i remslayouten och varje dollar i verktygsbudgeten.
Typer av stämplingsverktyg och hur man väljer rätt
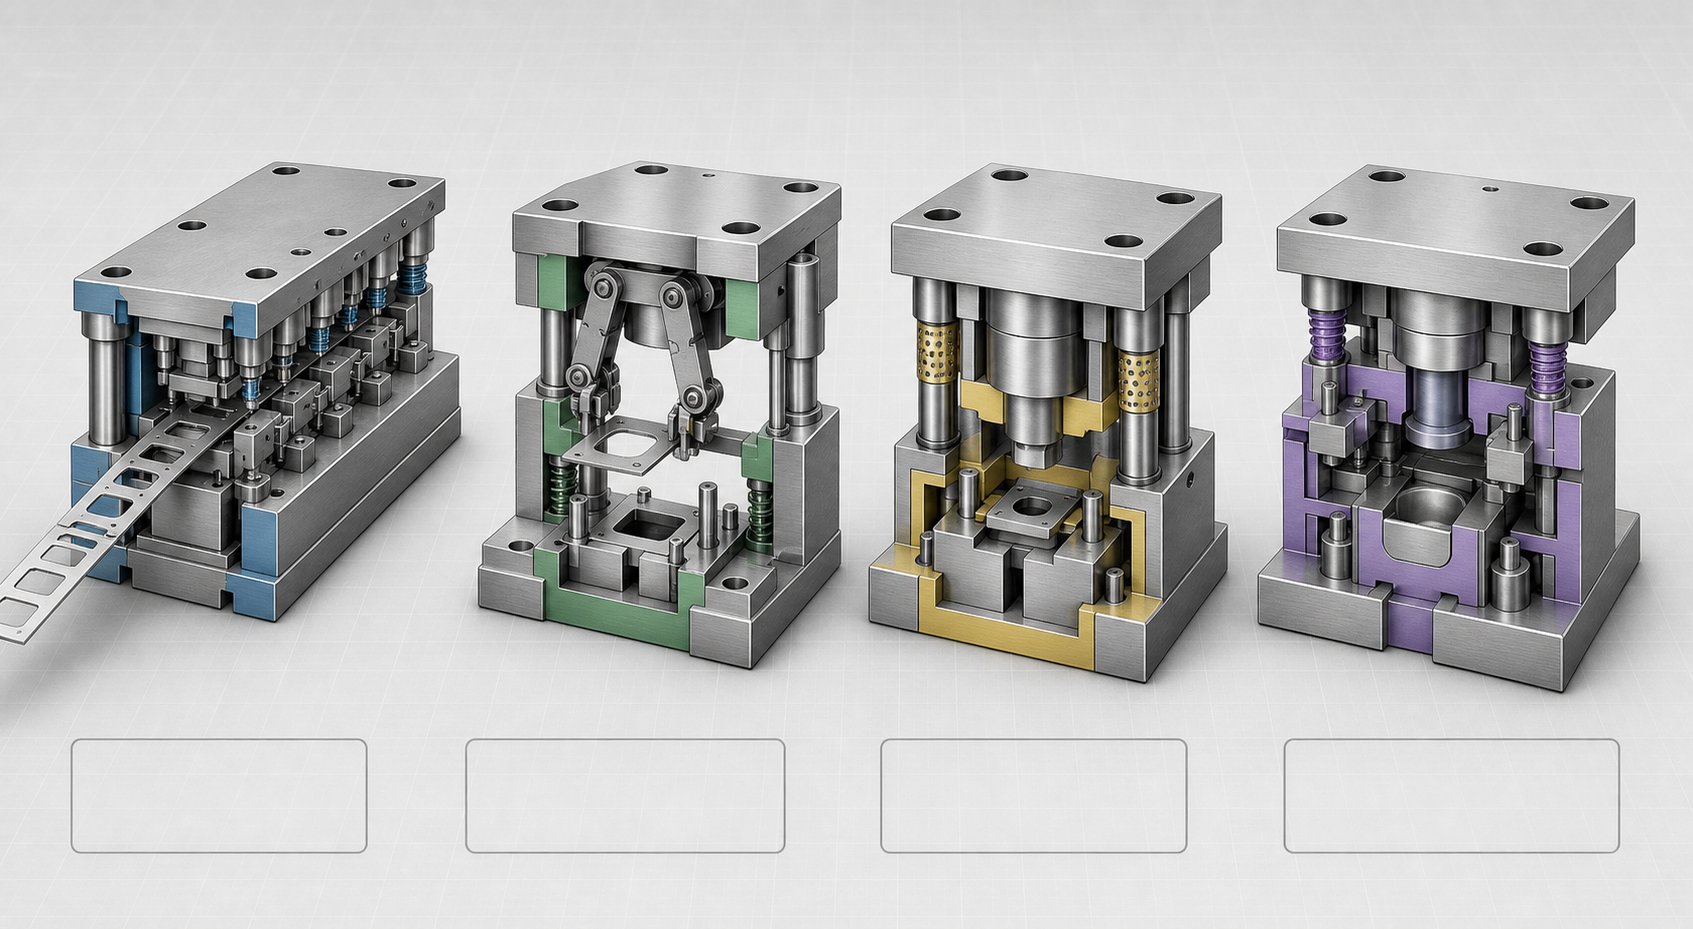
Att välja fel formtyp är ett av de dyraste misstagen ett projektteam kan göra - och ett av de enklaste att undvika med rätt information. De fyra primära typerna av stämplingsmatriser upptar var och en en distinkt sweet spot definierad av delens geometri, produktionsvolym och budget. Det kan dock vara förvånansvärt svårt att hitta en tydlig-jämförelse sida vid-sida. Tabellen nedan placerar alla fyra alternativen på ett ställe så att du kan utvärdera dem mot dina specifika projektkrav.
Progressive, Transfer, Compound och Combination Dies
| Die typ | Hur det fungerar | Typiska applikationer | Ideal produktionsvolym | Relativ verktygskostnad | Komplexitetsnivå | Viktiga fördelar / begränsningar |
|---|---|---|---|---|---|---|
| Progressive Die | En kontinuerlig metallremsa förs fram genom en serie stationer inuti en formsats. Varje station utför en distinkt operation - blankning, piercing, bockning eller formning - och den färdiga delen separeras från remsan vid slutstationen. | Bilfästen och clips, elektriska kontakter, terminaler, apparathårdvara | Hög (100,000+ delar) | Hög | Hög | Fördelar:Snabba cykeltider, låg kostnad per-del i volym, minimal materialhantering.Begränsningar:Dyrt verktyg i förväg; designändringar efter konstruktion är kostsamma. |
| Transfer Die | Ett ämne skärs först från remsan och överförs sedan mekaniskt mellan oberoende stationer med automatiserade fingrar eller gripare. Varje station utför en separat formnings- eller skäroperation. | Stora fordonskarosser, strukturella förstärkningar, djup-dragna höljen, tunga-höljen för apparater | Medium till hög (10 000–500,000+ delar) | Hög | Hög | Fördelar:Hanterar större delar och djupare drag än progressiva dies; mindre transportör-avfall.Begränsningar:Långsammare cykeltider; överföringsmekanismer gör installationen mer komplex. |
| Compound Die | Flera skäroperationer - såsom blankning och håltagning - sker samtidigt i ett enda tryck. Alla funktioner produceras i ett plan. | Platta brickor, packningar, enkla elektroniska sköldar, precisionsplatta komponenter | Låg till hög (flexibel) | Låg till Medium | Låg till Medium | Fördelar:Utmärkt planhet och koncentricitet; snäva toleranser mellan funktioner.Begränsningar:Begränsat till platta delar; kan inte utföra böjnings- eller ritningsoperationer. |
| Kombinationsmatris | Kombinerar både skärande och icke{0}}skärande (formning, bockning, dragning) operationer i ett enda pressslag, vilket kombinerar kapaciteten hos sammansatta och formningsverktyg. | Små formade konsoler med genomborrade hål, dragna koppar med trimmade flänsar, delar som behöver skäras-och-formas i ett slag | Låg till Medium (1 000–100 000 delar) | Medium | Medium till Hög | Fördelar:Minskar sekundära operationer; producerar mer komplexa delar än sammansatta dör enbart.Begränsningar:Mer invecklad formdesign; inte idealisk för mycket höga volymer där progressiva dies utmärker sig. |
Några punkter hoppar ut från denna jämförelse. Deprogressiv formstämplingsprocessdominerar hög-volymproduktion eftersom remsan matas kontinuerligt och flera operationer sker med varje pressslag, vilket håller cykeltiderna korta och kostnaderna per{1}}del låga. Progressiva stansar är arbetshästarna bakom små-till-medelstora-stämplade delar som behöver genomborras, formas och stansas i snabb följd.
Överför stämplinggår in när delarna är för stora för att förbli anslutna till en bärremsa, eller när djupa drag och komplexa tre-dimensionella former överskrider vad en progressiv layout kan hantera. Eftersom delen är fri från remsan, minskar överföringsstämpling också materialspill -, bärarbanan som en progressiv form behöver elimineras, och gripare flyttar varje del oberoende av varandra genom stationerna.
Sammansatt formstämplingtjänar sin plats när planhet och snäva funktion-till-funktionstoleranser inte är-förhandlingsbara. Eftersom all skärning sker i ett enda slag, finns det inget kumulativt positioneringsfel från stations-till-stationsöverföringar. Avvägningen- är enkelhet: om din del kräver någon böjning eller ritning måste du leta någon annanstans.
Kombinationsformar överbryggar gapet mellan sammansatt och progressivt verktyg. De hanterar delar som behöver både skäras och formas men som inte motiverar kostnaden för en komplett progressiv form - tänk låga-till-medelstora produktionsserier där konsolidering av två operationer i ett slag sparar meningsfull installationstid.
Hur man väljer rätt formtyp för ditt projekt
Med fyra alternativ på bordet handlar beslutet om att matcha ditt projekts specifika begränsningar till varje formtyps styrkor. Här är en praktisk ram:
Delens geometri och storlek:Små-till-medelstora platta eller måttligt formade delar gynnar progressiva formar. Större delar, djupa ritningar eller komplexa 3D-former pekar mot överföringsstämpling. Rent platta, skurna-bara delar passar sammansatta stansar.
Produktionsvolym:Hög-volymkörningar (hundratusentals eller mer) motiverar nästan alltid progressiva verktygskostnader. Medelstora körningar kan dra nytta av överförings- eller kombinationsverktyg. För kortare serier, ger sammansatta eller kombinerade plåtstansformar vanligtvis bättre ROI.
Toleranskrav:När koncentricitet eller funktion-att-visa noggrannhet i ett enda plan är avgörande, erbjuder sammansatta stansar den snävare kontrollen. Progressiva och överföringsmatriser uppnår också utmärkta toleranser, men genom noggrann station-till-stationsregistrering snarare än en enkel-takt.
Antal operationer:Delar som behöver många sekventiella operationer - piercing, notching, bocking, coining - är naturliga kandidater för progressiva eller transfer dies. Delar som bara behöver en eller två operationer kan ofta tillverkas mer ekonomiskt med sammansatta eller kombinerade verktyg.
Budgetbegränsningar:Om förhandsbudgeten för verktyg är begränsad och volymerna är måttliga, håller sammansatta eller kombinationsverktyg den initiala investeringen hanterbar. Progressiva och överföringar kräver högre kapital men betalar tillbaka det genom lägre-delkostnader i stor skala.
I slutändan balanserar det rätta valet alla fem faktorerna - inte en enda enskild. En del som ser perfekt ut för en progressiv tärning på enbart volym kan faktiskt kräva en överföringstärning på grund av en djup-dragfunktion. Omvänt kan en till synes enkel platt del som produceras i stora kvantiteter motivera sammansatt verktyg just för att dess toleranser är för snäva för progressiv bandmatning.
Att välja tärningstyp är ett avgörande beslut, men det berättar bara halva historien. De enskilda komponenterna inuti stansen - stansar, stansblock, avstrykare, styrstift - spelar var och en en specifik mekanisk roll som avgör om den färdiga delen uppfyller specifikationen eller hamnar i skrotbehållaren.
Viktiga stanskomponenter och hur de fungerar
Föreställ dig en formsats som en finjusterad maskin i en maskin. Varje stift, platta och fjäder tjänar ett exakt mekaniskt syfte, och om ens ett element är ur läge eller slitet utöver toleransen, blir den stämplade delen lidande. Oavsett om du specificerar ett nytt verktyg för en produktlansering eller felsöker kvalitetsproblem på en befintlig linje, om du vet vad varje komponent gör - och var den sitter inuti sammansättningen - förvandlas abstrakta verktygskonversationer till konkreta tekniska beslut.
Övre och nedre stanskomponenter
En komplett stämpelformssats delas upp i två halvor: den övre dynan (monterad på presskolven) och den nedre dynan (bultad till pressbädden). Varje halva innehåller komponenter som arbetar i exakt inriktning för att skära, forma eller hålla plåten under varje slag. Tabellen nedan kartlägger de viktigaste stanskomponenterna, deras placering och den specifika roll var och en spelar.
| Komponentnamn | Plats | Primär funktion |
|---|---|---|
| Die Shoe (Övre) | Övre die | Fungerar som den övre monteringsplattan och strukturella fundament. Alla övre-formdelar - stansar, hållare och stödplåtar - är säkrade på denna sko. Typiskt bearbetad av stål eller aluminiumlegering för styvhet och dimensionsstabilitet. |
| Die Shoe (nedre) | Nedre matrisen | Fungerar som den nedre grundplattan och håller fast formblocket, styrstolpar och lagerstyrningar. Tillsammans bildar de övre och nedre formskorna den strukturella ryggraden i pressformsatsen. |
| Stansa | Övre die | Skär- eller formverktyget som går ner i formblocket. Finns i ett brett utbud av nosformer - runda, avlånga, fyrkantiga, rektangulära eller anpassade profiler - var och en formade för att matcha funktionen den skapar i arbetsstycket. Stansar kan sticka hål, trimma kanter eller böja material beroende på deras geometri. |
| Die Block (Die Cavity / Die Button) | Nedre matrisen | Tillhandahåller den motsatta skäreggen eller formningsprofilen som tar emot stansen. Formknappens öppning är förskjuten något större än stansnosen -, vanligtvis 5–10 % av materialtjockleken per sida - vilket skapar det kontrollerade spelet som tillåter ren klippning. |
| Avisoleringsplatta | Övre tärning (eller undre tärning i vissa utföranden) | Håller plåten platt mot stansblocket under skärning och tar bort den från stansen när den övre stansen dras in. Förhindrar att materialet lyfts med stansen och säkerställer konsekvent delpositionering. |
| Stödplatta | Övre form (bakom slag) | En härdad platta placerad mellan stanshuvudena och formskon. Fördelar stanskrafter över ett bredare område för att förhindra att stansskaften bäddas in i det mjukare skomaterialet under tusentals cykler. |
| Skaft | Övre form (överst i mitten) | Ett cylindriskt utsprång som passar in i presskolvens klämhål och centrerar den övre dynenheten direkt under kolven. Vanligt på mindre stansuppsättningar där det räcker med en enda-punktsanslutning. |
| Styrstift och styrbussningar | Spänner över båda halvorna (stift typiskt på den nedre dynan; bussningar på den övre dynan) | Rikta in de övre och nedre formhalvorna med extrem precision - ofta inom 0,0001 tum. Kullagrade styrstift har blivit branschstandard på grund av deras mjuka separation och konsekventa noggrannhet, även om stift av friktionstyp- fortfarande används där snävare formstyrning behövs. |
| Pilotstift | Övre die | Ange för-genomborrade hål i remsmaterialet för att exakt lokalisera materialet vid varje station innan formnings- eller skärningsoperationen börjar. Kritiskt för att upprätthålla station-till-stationsregistrering i progressiva dies. |
| Vårförsamlingar | Övre och/eller nedre form | Tillhandahåll den kontrollerade kraften som behövs för att klämma fast, skala eller mata ut material. Mekaniska (trådspiral) fjädrar klarar standardbelastningar, medan kvävgasfjädrar levererar högre, mer konsekvent kraft i ett kompakt paket -, ett nyckelval som påverkar strippningsprestanda och livslängd. |
| Aktieguider | Nedre matrisen | Kanalisera det inkommande remsmaterialet så att det matas i en rak, konsekvent bana genom formen. Korrekt lagerstyrning förhindrar felmatningar som annars skulle orsaka felregistrering, dubbla träffar eller remsbuktning. |
Se den här tabellen som en fältreferens som du kan återvända till närhelst en formtillverkare eller leverantör nämner en komponent vid namn. Varje del är specialbyggd- och samspelet mellan dem är det som skiljer en pålitlig plåtform från en som producerar skrot.
Hur stanskomponenter fungerar tillsammans under ett pressslag
Att läsa en reservdelslista är användbart, men den verkliga insikten kommer från att förstå hur dessa komponenter rör sig tillsammans i en enda tryckcykel. Föreställ dig att se en progressiv dö i slow motion - här är vad som händer i ungefär en-halv sekund i realtid:
Den övre tärningen går ner.Drivs av presskolven, rör sig den övre stansskon nedåt och bär stansarna, avdragarplattan och styrstiften mot remsan som vilar på den nedre stansen.
Pilotstiften kopplar in remsan.Innan någon skärning eller formning påbörjas går pilotstiften in i tidigare genomborrade hål i remsan. Detta låser materialet i exakt position - och säkerställer att varje funktion är i linje med stationerna som skapade föregående operationer.
Avdragarplattan kommer i kontakt med materialet.Fjäderbelastad -pressar stripperplattan remsan ordentligt mot formblockets yta. Denna klämverkan förhindrar att metallen lyfts, förskjuts eller deformeras under skärslaget.
Stansar utför skärande eller formningsoperationer.Med materialet säkert hållet fortsätter stansarna nedåt i sina matchande stansknappar eller bildar hålrum. Piercing stansar skär genom metallen; bildande slag böja, mynta, eller dra den till form. Det kontrollerade spelet mellan varje stans och dess stansblock - med 5–10 % förskjutning - avgör om skärkanten är ren eller trasig.
Den övre dynan dras in.När kolven backar, håller strippningsplattan remsan nere medan stansarna drar sig rent från materialet. Fjädrar trycker avstrykaren till dess utskjutna läge, vilket säkerställer att remsan inte klamrar sig fast vid stansytan.
Remsan avancerar.Stockguider kanaliserar remsan framåt med exakt en stigningslängd - avståndet mellan stationerna - och placerar nästa materialsektion för följande slag. I en överföringsdyna flyttar mekaniska fingrar eller gripare det fria ämnet till nästa station istället.
Hela denna sekvens upprepas hundratals eller till och med tusentals gånger per timme. Du kommer att märka att korrekt spelrum mellan stansen och formblocket visas under hela cykeln som det enskilt mest kritiska dimensionsförhållandet. För lite spelrum och stansen utsätts för överdriven kraft, accelererande slitage och risk för fraktur. För mycket spelrum och den klippta kanten utvecklar kraftiga grader, grova brottlinjer och dimensionsfel. Att få detta spelrum rätt - kalibrerat till den specifika materialtypen och tjockleken - är en av de första sakerna som erfarna formtillverkare verifierar under montering och provning.
Den mekaniska elegansen hos dessa formset är imponerande, men varje komponent är utsatt för slitage, värme och utmattning under miljontals cykler. Vad som avgör hur länge varje del håller - och hur bra den presterar under stress - beror i slutändan på materialen som komponenterna är gjorda av och de ytbehandlingar som appliceras på dem.
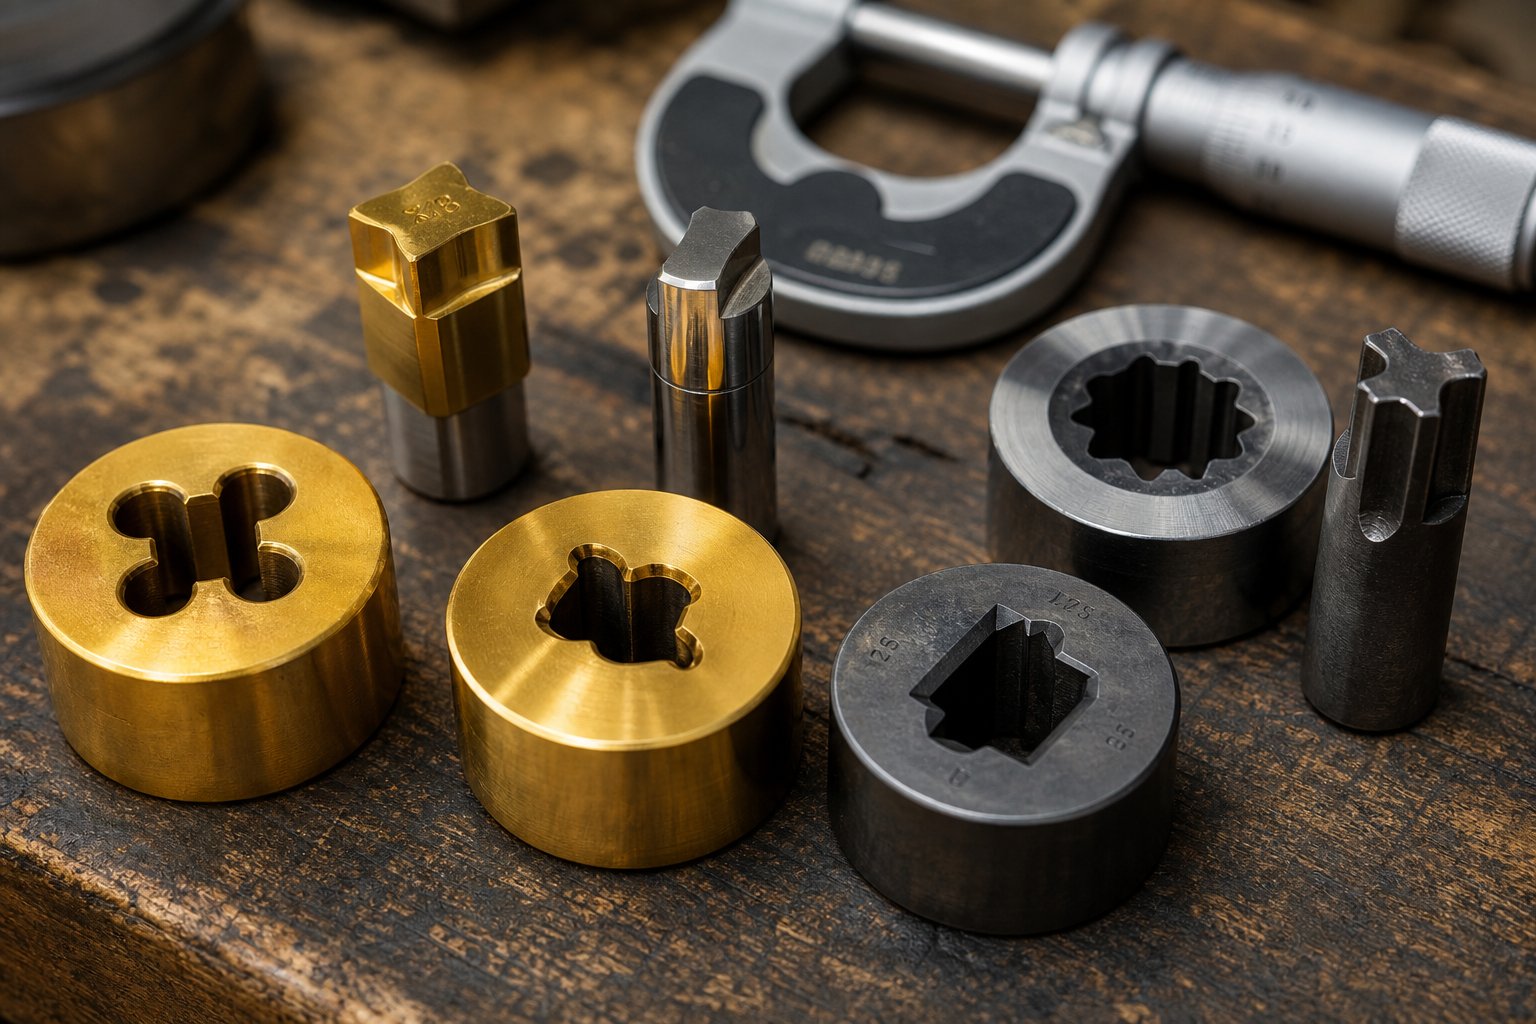
Val av formmaterial och ytbehandlingar som maximerar verktygets livslängd
En stansform är bara lika hållbar som stålet den är gjord av och det ytskydd som appliceras på den. Två identiskt utformade stansar - samma geometri, samma press, samma del - kan ge väldigt olika livslängder om man använder fel verktygsstålkvalitet eller hoppar över ett kritiskt beläggningssteg. För ingenjörer och inköpschefer som utvärderar verktygsformar är det inte valfritt att förstå materialet bakom metallformen; det är ett av de mest avgörande kostnads- och kvalitetsbesluten i hela projektet.
Verktygsstålsorter för stansverktyg
Att välja en verktygsstålkvalitet innebär alltid-avvägningar mellan tre kärnegenskaper:hårdhet(motstånd mot deformation och kantmattning),seghet(motstånd mot flisning eller sprickbildning vid stötar), ochslitstyrka(förmåga att motstå upprepad nötande kontakt utan dimensionsförlust). Ett hårdare stål håller en skarpare skäregg längre, men det blir sprödare - och i en stansform som absorberar tusentals hög-höghastighetsstötar per timme, kan sprödhet innebära katastrofala brott. Tabellen nedan jämför de kvaliteter som oftast används i stålpressningsverktyg.
| Kvalitet | Nyckelegenskaper | Typiska applikationer i formstansning | Relativ kostnad |
|---|---|---|---|
| D2 | Högt kol (1,4–1,6 %), högt kromvärde (11–13 %). Utmärkt slitstyrka och kanthållning; maximal hårdhet runt HRC 62–65. Lägre seghet än stöttåliga-kvaliteter. | Långa-stansnings- och formningsformar, hålstansar, progressiva formstationer som ser kraftigt slitage från stålplåtsstansning. | Medium |
| A2 | Luft-härdning med 5 % krom. Mycket fin kornstruktur; utmärkt dimensionsstabilitet under värmebehandling. Maximal hårdhet runt HRC 62–65. Bra balans mellan slitstyrka och seghet. | Formformer, slitsar, stripperplattor, medium-metallpressformar där distorsion under härdning måste minimeras. | Medium |
| S7 | Stöttålig-, medium kol. Kombinerar hög slaghållfasthet med måttlig slitstyrka. Maximal hårdhet runt HRC 59–61. Enastående seghet för att absorbera upprepade stötbelastningar. | Formnings- och bockningsstationer, tung-gauge blanking där stötkrafterna är kraftiga, progressiva forminsatser som utsätts för kraftiga stötar. | Medium-Hög |
| M2 | Höghastighetsstål med-volfram och molybden. Behåller hårdheten vid förhöjda temperaturer (röd-hårdhet). Maximal HRC 65. Överlägsen nötningsbeständighet men lägre seghet än kall-bearbetningsstål. | Höga-piercingsstansar, trimstationer som körs med förhöjda presshastigheter, metallstämplingsformkomponenter som genererar betydande friktionsvärme. | Hög |
| DC53 | Modifierat kall-bearbetningsstål (Daido Steel). Ungefär dubbelt så hög seghet som D2 vid jämförbar hårdhet (HRC 62–63). Bättre bearbetbarhet och minskad risk för flisning jämfört med konventionella hög-kromkvaliteter. | Progressiva formstationer som stansar hög-hållfast stål eller rostfritt stål, hög-stötstansning, applikationer där D2 flisar eller spricker i förtid. | Medium-Hög |
En praktisk takeaway: D2 förblir standardvalet för många blankning och håltagningsoperationer på grund av dess beprövade livslängd och måttliga kostnad. När delar kräver tung formning eller pressen ger höga stötbelastningar, gör S7:s seghetsfördel den till ett säkrare val. DC53 har blivit en populär uppgraderingsväg för butiker som upplever flisfel med D2, och erbjuder en meningsfull seghetsförstärkning utan att offra hårdheten.
För de mest krävande stationerna i en progressiv stämplingsform - pilot-hålpiercing eller fina-blankskär som ser miljontals cykler -hårdmetallskär(vanligtvis volframkarbid) ersätter verktygsstål helt. Hårdmetall ger en hårdhet över HRC 80 och slitstyrka som kan överleva stålskär fem till tio gånger, dock till en betydligt högre material- och bearbetningskostnad. Beslutet att använda hårdmetall är vanligtvis stations-specifikt, reserverat för en eller två positioner där slitaget annars skulle leda till oacceptabel underhållsfrekvens.
Ytbehandlingar och beläggningar som förlänger livslängden
Även den bästa verktygsstålskvaliteten drar nytta av ytförbättring. Beläggningar och behandlingar lägger till ett skyddande lager - eller ändrar stålets ytkemi - för att bekämpa de specifika slitagemekanismerna som förkortar matrisens livslängd. Varje alternativ riktar sig mot ett annat felläge:
Jon/Plasma Nitreringdiffunderar kväve in i formytan och bildar ett extremt hårt sammansatt skikt utan att tillföra dimensionell tjocklek. Till skillnad från beläggningar flisar eller skalar nitrering inte eftersom det blir en del av själva substratet. Studier som citeras av Advanced Heat Treat Corp. fann att nitrerade formytor höll över 850 000 träffar i bilstämplingsmiljöer där förkromade -ekvivalenter endast nådde 600 000 träffar. Nitrering är särskilt effektiv på gjutjärns- och gjutstålformar som bildar avancerade hög-hållfasta stål (AHSS), där höga kontaktspänningar snabbt bryter ned tunnare ytbeläggningar.
TiN (Titanium Nitride) Beläggningappliceras via fysisk ångdeposition (PVD), vilket ger ett tunt, guld-färgat lager med ythårdhet runt HV 2 300. TiN minskar friktionen och motstår nötande slitage, vilket gör den väl lämpad för att sticka hål och forma skär som bearbetar milda och medelhöga-stål. Dess begränsning är tjockleken - vanligtvis 2 till 5 mikrometer - vilket betyder att den fungerar bäst på verktygsstålsubstrat som redan är härdade.
TiCN (Titanium Carbonitrid) beläggningbygger på TiN med tillsatt kol för högre hårdhet (cirka HV 3 000) och förbättrad vidhäftningsbeständighet. TiCN är det bästa alternativet-för att uppgradera när påfrestande - limslitage där arbetsstyckets material svetsar fast på formytan - blir ett återkommande problem, särskilt med rostfria stål- och aluminiumstansningar.
Krompläteringhar länge fungerat som en arbetshästs ytbehandling för pressformar, uppskattad för sin släta yta med låg-friktion som främjar materialflöde vid djupdrag. En kromformyta fungerar bra med konventionella stål, men dess begränsningar blir mer uttalade med hårdare material i arbetsstycket. Eftersom krom avsätts elektrolytiskt tenderar beläggningen att vara tjockare på utskjutande områden och tunnare i urtagningar, vilket potentiellt skapar små dimensionella inkonsekvenser. Dessutom har miljöbestämmelser kring utsläpp av sexvärt krom ökat kostnaden och komplexiteten för kromplätering.
Att välja rätt behandling är inte ett-beslut-som passar-alla. Den optimala ytstrategin beror på flera samverkande faktorer:
Arbetsstyckets material:Hårdare eller klibbigare metaller (rostfritt stål, aluminium, AHSS) kräver beläggningar med högre hårdhet och bättre anti-glödgningsegenskaper - TiCN eller nitrering över standardkrom.
Produktionsvolym:Höga-volymkörningar motiverar den extra kostnaden för nitrering eller PVD-beläggningar eftersom kostnadsbesparingarna per-del från förlängd stanslivslängd över miljontals slag.
Smörjstrategi:Torr eller minimal-smörjningspressning belastar formytan mer, vilket gynnar låg-friktionsbeläggning som TiN eller TiCN. Väl-smorda processer kan fungera tillfredsställande med krom eller till och med obestruket härdat stål.
Erforderlig ytfinish på stämplade delar:Synliga eller kosmetiskt kritiska delar behöver släta formytor - förkromning och polerade TiN-beläggningar minskar båda ytjämnheten på den färdiga komponenten.
I slutändan är val av formmaterial och ytbehandling sammanflätade tekniska och ekonomiska beslut. Ett billigare verktygsstål i kombination med en optimerad beläggning kan överträffa en premiumkvalitet som lämnas obestruket - och vice versa. Målet är att matcha slitagemiljön med skyddsstrategin så att verktygsformar levererar konsekvent delkvalitet under hela sin avsedda produktionslivslängd, inte bara de första tusen träffarna.
Stålkvalitet och beläggning skyddar själva formen, men de fungerar inte isolerat. Arbetsstyckets material som matas genom pressen ställer sina egna krav på spelrum, smörjning och formningsgränser - ett förhållande som förtjänar sin egen detaljerade granskning.
Metallkompatibilitetsguide för stämplingsformdesign
Varje metall slår tillbaka på olika sätt när den tvingas genom en stämplingsform. Lågt-kolstål böjer sig tillsammans med blygsam smörjning, medan titan kräver aggressiv kylning och straffar verktyg som inte klarar uppgiften. Arbetsstyckets material du väljer bestämmer inte bara detaljens mekaniska egenskaper - det dikterar stansspel, smörjstrategi, val av verktygsstål och även de ytbehandlingar som diskuterades i föregående avsnitt. Att ignorera dessa material-specifika krav är en av de snabbaste vägarna till för tidigt slitage, kroniska defekter och ballongflygning per-delkostnader.
Vad som följer är en praktisk kompatibilitetsreferens - den typ av konsoliderad tabell som ingenjörer och inköpschefer kan ha till hands när de utvärderar stansade metalldelar för nya projekt.
Vanliga metaller och legeringar vid pressning
Tabellen nedan kartlägger sex av de mest frekvent stämplade materialen till de formdesignparametrar som betyder mest. Du kommer att märka att spelrumsvärdena skiftar avsevärt från en legering till nästa - en återspegling av hur varje metalls hårdhet, duktilitet och draghållfasthet påverkar skjuvningsbeteendet.
| Material | Typiskt spelrum (% av materialtjocklek, per sida) | Smörjkrav | Formningsgränsöverväganden | Vanliga applikationer |
|---|---|---|---|---|
| Lågt-kolstål (1008/1010/1018) | 5–8% | Lätt kvarnolja eller vattenlösligt-smörjmedel; standardapplikation är vanligtvis tillräcklig. | Utmärkt formbarhet med hög töjning (typiskt 30–40%). Rymmer djupa drag och snäva böjradier med minimal sprickrisk. | Fordonsfästen, chassiförstärkningar, apparathöljen,-allmänna plåtstämplingskomponenter. |
| Rostfritt stål (304/316) | 6–8% | Kraftiga- EP (extremt tryck) smörjmedel krävs. Klorerade eller sulfuriserade föreningar är vanliga; torra-filmsmörjmedel som används för renrumstillämpningar. | Höga arbets-gränser för härdningshastighet drar djup jämfört med låg-kolstål. Betydande återfjädring - överböjning på 2–5 grader är typiskt. Kräver högre presstonnage per enhet tjocklek. | Utrustning för livsmedelsbearbetning, höljen för medicinsk utrustning, marin hårdvara, korrosionsbeständiga fästelement,-arkitektonisk inredning. |
| Aluminium (5052/6061) | 7–10% | Icke-klorerade smörjmedel föredrogs starkt för att förhindra fläckar. Torra-filmbeläggningar (t.ex. Drycote) erbjuder överlägsen förebyggande av skador jämfört med konventionella kvarnoljor. | Bra töjning i glödgat temperament, men benägen till apelsin-ytstruktur vid aggressiva dragdjup. 6061-T6 är betydligt mindre formbar än 5052-O; temperament är avgörande för framgång. | Strukturella paneler för fordon, elektroniska kapslingar, kylflänsar, flyg- och rymdfästen, hus för konsumentelektronik. |
| Mässing (C26000/C27200) | 5–7% | Lätt mineralolja eller löslig olja; mässingsstämplar rent med minimal smörjning i de flesta applikationer. | Utmärkta kall-formningsegenskaper med töjningsvärden över 50 % i patronmässing (C26000). Rymmer invecklade former med låg fjädring. | Elektriska terminaler, kontakter, dekorativ hårdvara, VVS-armaturer, stämplade musikinstrumentkomponenter. |
| Koppar (C11000/C10200) | 5–7% | Lätt olja tillräcklig; Koppars naturliga smörjförmåga minskar friktionen vid stansen-. | Extremt duktil med töjning som ofta överstiger 45 %. Djupa drag och komplexa former är möjliga. Mjukhet ökar risken för gradbildning om spelet är för stort. | Samlingsskenor, elektriska kontakter, värmeväxlare, RF-skärmning, jordningsband. |
| Titan (Grade 2 CP/Grade 5 Ti-6Al-4V) | 8–12% | Aggressiva EP-smörjmedel obligatoriska. Vissa operationer kräver uppvärmda formar eller varmformning (200–400 grader) för att förbättra duktiliteten. Torra fläckar orsakar omedelbar bildning. | Begränsad kallformbarhet - förlängning, vanligtvis 15–20 % för CP Grade 2, lägre för Grade 5. Hög fjädring som kräver betydande överböjningskompensation. Notch-känslig; skarpa inre radier riskerar att spricka. | Strukturella komponenter för flygindustrin, medicinska implantat, marina fästelement, högpresterande sportutrustning, kemiska bearbetningsdelar. |
En snabb skanning av frigångskolonnen avslöjar ett viktigt mönster. Mjukare, mer sega metaller som mässing och koppar sitter i den nedre delen (5–7 %), medan titan trycker mot 12 %. Detta överensstämmer med en grundläggande princip: hårdare material med högre-draghållfasthet- kräver ökat spelrum för att tillåta korrekt sprickutbredning under skjuvning. Ställ in spelet för snävt på rostfritt stål eller titan, och slagkrafterna ökar dramatiskt - vilket accelererar slitaget och riskerar att gå sönder verktyget.
Hur arbetsstyckets material driver beslut om formkonstruktion
Tabellen ovan ger utgångspunkter, men den verkliga-formdesignen kräver djupare övervägande av hur varje material interagerar med verktygen under aluminiumpressningsprocessen, stålplåtsstansning och allt däremellan. Tre materialdrivna-utmaningar formar de flesta designbeslut:
Återfjädringskompensation.När du böjer en bit stansat stål stannar den till stor del där du lägger den. Böj samma geometri i 304 rostfritt eller Grade 2 titanium, och delen fjädrar tillbaka mot sin ursprungliga form i samma ögonblick som trycket släpper. Material med hög-hållfasthet lagrar mer elastisk energi under formningen, och den energin försöker böja upp delen så snart stansen dras tillbaka. Die designers kompensera medöverböjning- bearbeta formningsstansen och håligheten för att böja delen flera grader förbi målvinkeln så att återfjädringen för den till rätt slutposition. Mängden överböjning är material-specifik och valideras ofta genom simulering innan formen skärs.
Gallande förebyggande.Att klämma - kallsvetsning av arbetsstyckets material på formytan - är inte ett universellt problem. Det är överväldigande förknippat med specifika materialkombinationer. Aluminium är den mest ökända gärningsmannen: forskning utförd vid Oakland Universitys Center of Advanced Manufacturing and Materials visade att remsor av aluminiumlegeringar fastnade på obelagda gjutstålinsatser vid klämkrafter så låga som 13 kN när inget smörjmedel applicerades. Samma studie visade att lämpliga torra-filmsmörjmedel höjde grusningströskeln avsevärt - från 7 MPa till 40 MPa i genomsnittligt kontakttryck på segjärnsinsats. För alla stämplingar av plåt som involverar aluminium kräver formkomponenter typiskt TiCN-beläggningar, nitrering eller polerade kromytor specifikt för att förhindra att lim byggs upp. Rostfritt stål uppvisar en liknande, men mindre allvarlig, gnagande tendens som också kräver förbättrade ytbehandlingar.
Uppgraderingar av formstål och tonnage.Hårdare arbetsstyckesmaterial ändrar inte bara spelrum - de kräver mer robust formkonstruktion över hela linjen. Stämpling 304 rostfritt istället för 1010 låg-kolstål kan kräva 50–60 % mer presstonnage för samma detaljgeometri. Den ökade kraften flödar genom varje komponent: stansar behöver tuffare kvaliteter som DC53 eller S7 snarare än standard D2, stansblock kräver hårdmetallskär vid hög{11}}nötningsstationer och fjäderenheter måste leverera högre avskalningskrafter. Att ignorera dessa kaskadeffekter leder till förtida fel som ser ut som verktygsproblem men som faktiskt är väsentliga-kompatibilitetsproblem.
Materialval bör ske parallellt med formkonstruktionen, inte som en eftertanke - eftersom arbetsstyckeslegeringen direkt bestämmer spelrum, tonnagekrav, ytbehandlingar och verktygsstålskvaliteter genom hela formsatsen.
När du behandlar val av stämplad plåt som ett uppströms ingenjörsbeslut snarare än en kryssruta för upphandling, blir varje nedströms val mer förutsägbart. Spelrumsvärdena stramar runt validerade intervall, smörjstrategier inriktar sig på specifika fellägen och uppskattningar av matrisens livslängd får verklig noggrannhet. Omvänt kan byte av material sent i projektet - säga, att uppgradera från mjukt stål till rostfritt för korrosionsbeständighet - kan ogiltigförklara en hel formdesign och tvinga fram en kostsam ombyggnadscykel.
Materialkompatibilitet sätter scenen för konsekvent produktion, men även perfekt matchade material och verktyg kan inte förhindra alla problem. Defekter uppstår fortfarande från slitage, processdrift och förbisedda variabler - vilket gör ett strukturerat tillvägagångssätt för att identifiera och felsöka stämplingsdefekter till en viktig färdighet för alla produktionsteam.
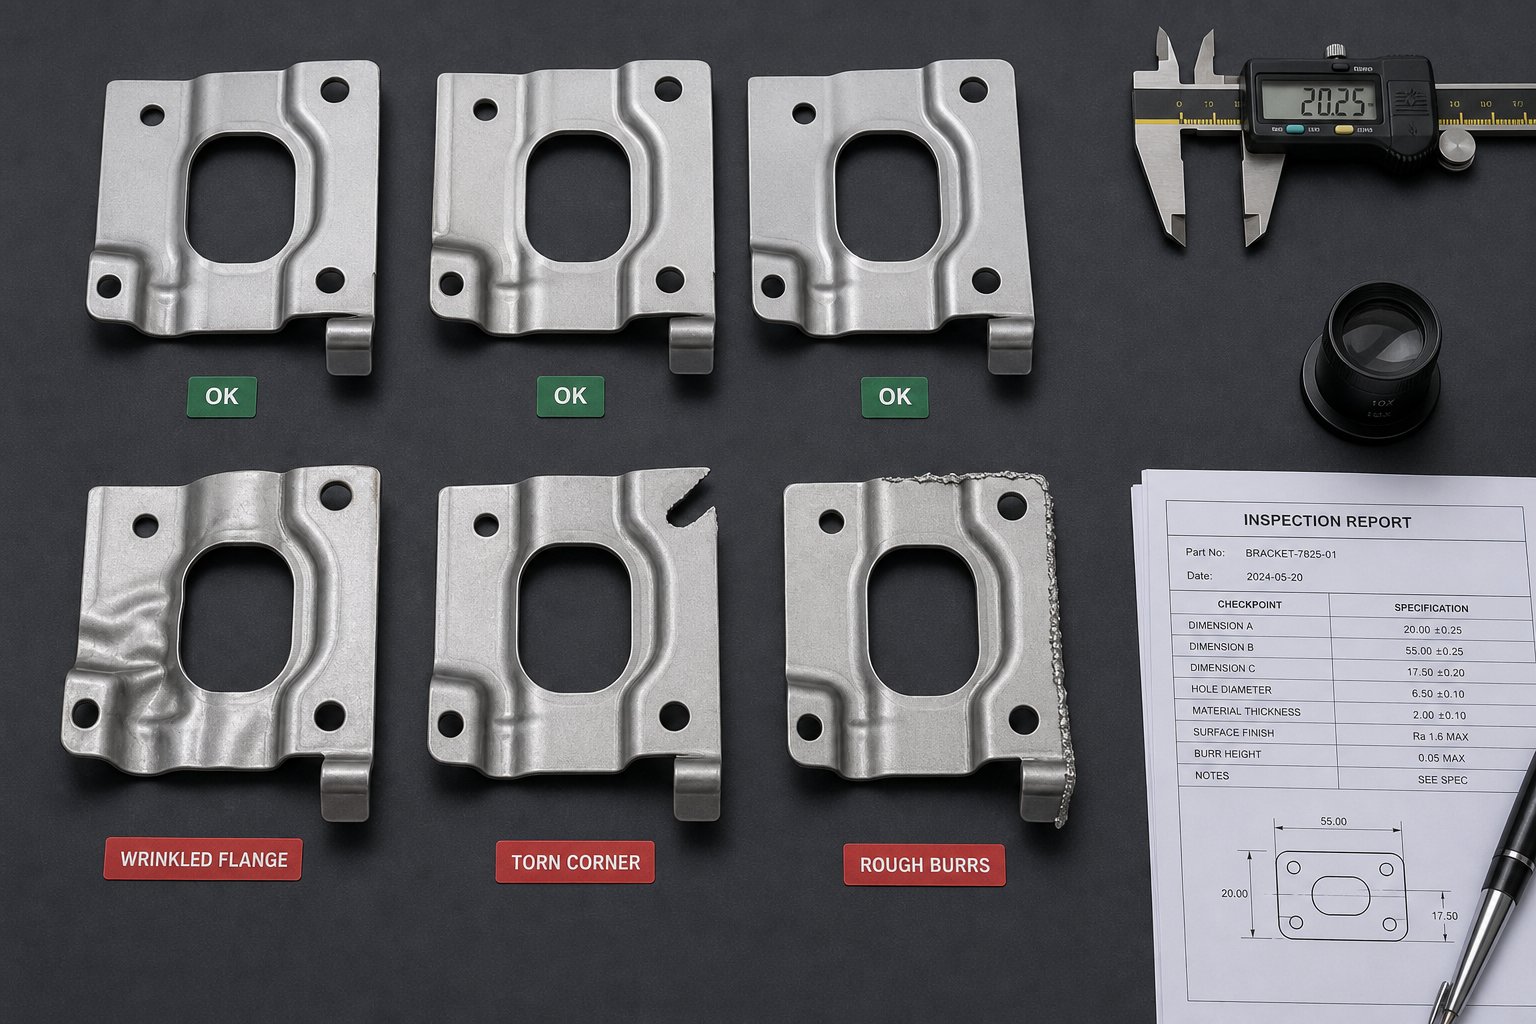
Vanliga stämplingsdefekter och hur man förhindrar dem
En perfekt designad form som kör det ideala materialet kan fortfarande producera skrot. Slitaget fortskrider, pressinställningarna glider, smörjningen blir tunn och plötsligt visar ett parti delar rynkor, sprickor eller grader som inte fanns där för en timme sedan. Stämplingsformningsproblem tillkännager sällan sig själva med ett enda dramatiskt misslyckande - de smyger sig in gradvis, och när någon upptäcker problemet kan hundratals eller tusentals defekta delar redan ha staplats upp. Att veta hur varje defekt ser ut, vad som orsakar den och hur man stoppar den innan den startar är det som skiljer reaktiv brandbekämpning från äkta processkontroll.
Identifiera de vanligaste stämplingsdefekterna
Tabellen nedan katalogiserar de sex defekterna som står för den stora majoriteten av kvalitetsavslag i pressnings- och stämplingsoperationer. Varje inlägg innehåller en visuell beskrivning så att du kan identifiera problemet på verkstadsgolvet, tillsammans med grundorsaker och handlingsbara förebyggande strategier hämtade från verklig produktionserfarenhet.
| Defektens namn | Visuell beskrivning | Grundorsaker | Förebyggande strategier |
|---|---|---|---|
| Rynkor | Våg-liknande veck eller veck på flänsområdet eller sidoväggen på dragna delar. Material buntar i stället för att flyta smidigt in i formhåligheten. | Otillräcklig ämneshållarkraft; överdrivet dragförhållande som försöker för mycket deformation i ett enda slag; formen är för liten, vilket skapar friktion som omdirigerar materialflödet ojämnt. | Öka trycket på ämneshållaren stegvis tills rynkorna försvinner. Minska enstaka-dragningsförhållanden genom att dela upp djupa former över flera ritstationer. Polera munstycksradier för att minska motståndet och främja ett jämnt materialflöde. |
| Rivning / Klyvning | Synliga sprickor eller sprickor, typiskt vid bottenradien av dragna delar eller vid skarpa övergångar mellan formade delar. Kanterna ser trasiga och trasiga ut snarare än rent avklippta. | Material sträckt utöver dess formningsgräns; dragkoefficient för aggressiv för legeringens töjningskapacitet; otillräcklig smörjning som orsakar överdriven friktion; stansradier för snäva, koncentrerar spänningen på en enda linje. | Välj material med tillräcklig töjning för den avsedda geometrin. Optimera stans- och formradier för att fördela spänningen över ett bredare område. Applicera lämpliga EP-smörjmedel - särskilt för rostfritt stål och titan. Använd programvara för stämplingssimulering för att validera dragdjupen innan du skär formen. |
| Springback | Den formade delen studsar delvis tillbaka mot sin ursprungliga platta form efter att stansen dras tillbaka. Böjningsvinklar mäter flera grader bredare än formhålighetens vinkel och flänsar sitter inte i sin målposition. | Elastisk återhämtning som är inneboende i metallen - mer uttalad i hög-hållfast stål, rostfritt stål och titan. Otillräcklig uppehållstid vid nedre dödpunkten. Formvinkel designad utan återfjädringskompensation. | Bygg in överböjningskompensation i formdesignen (vanligtvis 2–5 grader för rostfritt, mer för titan). Använd korrigerande böjning eller myntning vid slutstationen för att ställa in böjningen permanent. Överväg servopressteknik med programmerbar dwell i botten av slaget. |
| Överdriven burring | Skarpa, upphöjda metallkanter eller tunna morrhår som sticker ut från den avskurna omkretsen av blankade eller genomborrade detaljer. Den klippta kanten visar en stor överrullningszon och grov brottlinje snarare än ett rent, smalt brottband. | Slitna eller slöa skärkanter på stansar och stansknappar. Felaktigt slag-till-matrisspel - antingen för hårt (överdriven kraft) eller för löst (materialet drar snarare än skärs rent). Fel frigångsprocent för arbetsstyckets material. | Behåll skarpa skäreggar genom schemalagd omslipning. Ställ in avstånd till de material-specifika procentsatserna som beskrivs i kompatibilitetstabellen (kapitel 6). Använd slitstarka-beläggningar som TiN eller TiCN på stämplingsstationer för att förlänga intervallen mellan skärpningscyklerna. |
| Feljustering / Felregistrering | Funktioner - hål, skåror, böjar - är förskjutna från sina avsedda positioner i förhållande till varandra eller till deldatumet. Delar misslyckas med dimensionsinspektion trots att individuella funktioner är korrekt utformade. | Slitna eller skadade styrstift som inte kan lokalisera remsan korrekt. Styrstift och bussning slits så att övre och nedre formhalvor kan förskjutas. Felinställning av lagerstyrningen som orsakar sidoremsvandring. Matningslängdfel i pressen eller servomataren. | Inspektera och byt ut styrstiften med definierade intervall. Övervaka styrstift-till-bussningsspelet och byt ut bussningar innan lutningen överskrider toleransen. Kalibrera matningslängden mot den faktiska bandstigningen. Verifiera remsbredden mot lagerguideinställningarna vid varje installation. |
| Ytan repor/skada | Linjära skårmärken, repor eller materialansamlingar synliga på delytan. I svåra fall svetsar arbetsstyckets material kallt- på formytan och lämnar upphöjda klumpar som överförs till varje efterföljande del. | Smutsiga eller skadade formytor; otillräckligt eller felaktigt smörjmedel; aluminium eller rostfritt ståls inneboende tendens att fästa på obehandlat verktygsstål; skräp som fastnat i formhåligheten mellan slagen. | Håll munstyckena rena med standardiserade-torkningsprotokoll mellan körningarna. Applicera material-lämpliga smörjmedel - torra-filmbeläggningar för aluminium, EP-blandningar för rostfritt. Belägg bildande insatser med TiCN eller nitrering för att motstå limförslitning. Ta bort instängda sniglar och skräp innan de bäddas in i formytan. |
Du kommer att märka att många av dessa defekter delar överlappande grundorsaker - slitna verktyg, felaktigt spelrum och dålig smörjning visas över flera rader. Den överlappningen är faktiskt goda nyheter: det betyder att ett disciplinerat förhållningssätt till ett fåtal kärnprocessvariabler förhindrar ett brett spektrum av misslyckanden samtidigt.
Felsökning av produktionsfel
När en defekt visas mitt i-körningen, motstå lusten att omedelbart justera tärningen. Erfarna pressoperatörer följer en systematisk diagnossekvens som isolerar den verkliga grundorsaken innan någon korrigerande åtgärd vidtas. Att hoppa direkt till justeringen utan diagnos maskerar ofta det faktiska problemet - eller introducerar ett nytt.
Följ denna praktiska checklista för felsökning i ordning:
Inspektera remsan eller ämnet först.Kontrollera inkommande material för tjockleksvariationer, ytföroreningar, kantskador eller felaktig härdning. Materialinkonsekvenser - särskilt i hög-hållfasta legeringar - är en vanlig men förbisedd källa till stansning och bildande av defekter. Kontrollera att spolen eller arket stämmer överens med materialcertifieringen i filen.
Kontrollera matrisspel och komponentslitage.Mät hålrum-till-stansknappar med känselmått eller optisk mätning. Jämför nuvarande dimensioner med formkonstruktionsspecifikationen. Till och med några tusendels tums slitage på en skäregg kan ändra gradhöjden från acceptabel till-utom-specifikation.
Verifiera inställningarna för presstonnage och hastighet.Bekräfta att pressen körs med det tonnage och de slag-per-minut som anges i inställningsarket. Felaktig stängningshöjd, över-tonnage eller för hög hastighet kan alla orsaka defekter som efterliknar verktygsproblem. Använd en tonnagemonitor om tillgänglig.
Utvärdera smörjtyp och applikation.Bekräfta att rätt smörjmedelssammansättning används och att den når alla kritiska ytor -, särskilt genom att bilda radier och djupa-draghål. Torra fläckar är osynliga under en löpning men visar sig tydligt som repor eller skav på den färdiga delen.
Granska materialcertifiering mot specifikation.Kryss-kontrollera värmetalet, legeringskvaliteten, temperamentet och de mekaniska egenskaperna på brukscertifikatet mot den tekniska specifikationen. En materialersättning eller en-utan-specifik spole kan förklara defekter som ingen justering av formen åtgärdar.
Den här sekvensen går från de enklaste, snabbaste kontrollerna till de mer involverade - och eliminerar de vanligaste orsakerna innan du någonsin tar upp en skiftnyckel för att röra vid tärningen. I praktiken står material- och smörjproblem för en överraskande andel av defekter som initialt ser ut som verktygsfel.
Förebyggande genom design och underhåll
Felsökning är en reaktiv färdighet. Den verkliga vinsten kommer från att designa defekter ur processen innan produktionen börjar - och sedan bibehålla den kvalitetsbaslinjen under stansens livslängd.
Om du har följt de tidigare avsnitten i den här artikeln har du redan det mesta av förebyggande verktyg i handen. Korrekt val av formmaterial (kapitel 5) minskar direkt slitagerelaterade defekter- som grader och skav. Att välja rätt verktygsstålkvalitet och ytbeläggning för ditt specifika material i arbetsstycket innebär att skäreggarna förblir vassare längre och att formytor motstår limuppbyggnad. Korrekt spelrum för arbetsstyckets material (kapitel 6) förhindrar både överdriven gradning och för tidig rivning - två defekter som sitter i motsatta ändar av frigångsspektrumet.
Schemalagt underhåll av stämplingsformen knyter ihop det hela. Dies misslyckas inte plötsligt - de försämras gradvis. En skäregg mattas inkrementellt, ett pilotstift slits med några tiondels tusendelar per hundra tusen träffar och en fjäderenhet tappar kraft under miljontals cykler. Utan ett förebyggande underhållsprogram som spårar antalet träffar och utlöser skärpning, komponentbyte och dimensionsverifiering med definierade intervall, går kvaliteten nedåt så gradvis att operatörerna anpassar sig till det istället för att korrigera det. När defekterna blir visuellt uppenbara kan formen behöva mycket mer omfattande - och dyrare - omarbetning än en enkel omslipning skulle ha förhindrat veckor tidigare.
Simuleringsprogram lägger till ytterligare ett lager av förebyggande helt. Modern FEA-baserad stämplingssimulering kan förutsäga skrynkling, förtunning, splittring och återfjädring innan formen någonsin byggs - och fångar metallstämplingstekniker som inte fungerar med det valda materialet och geometrin innan något stål skärs. Funktioner som negativa och positiva förbikopplingsskåror i plåtstansar, som används för att kontrollera materialflödet runt komplexa geometrier, kan modelleras och optimeras digitalt snarare än genom kostsamma fysiska tester-och-fel. Ingenjörer som investerar i simulering under designfasen rapporterar konsekvent färre försöksupprepningar och snabbare produktionsupptrappning-.
Förebyggande av defekter är i slutändan en kostnadshanteringsstrategi. Varje skrynklig del, varje sönderrivet ämne, varje skrotad upplaga har ett pris - i slöseri med material, förlorad presstid och försenade leveranser. Investeringen i korrekt design, material-matchade verktyg och disciplinerat underhåll betalar sig många gånger om under en produktionsserie. Och den kopplingen mellan kvalitet och kostnad leder naturligtvis till en bredare fråga som de flesta inköpschefer så småningom behöver svara på: vad kostar egentligen ett stämplingsprojekt och vart tar pengarna vägen?
Förstå stansningskostnader och projektekonomi
Defekta-fria delar är kvalitetsmålet - men även felfria stämplingsdelar måste fortfarande vara ekonomiskt vettiga. Överraskande nog diskuteras detaljerade kostnadsfördelningar för stämplingsprojekt sällan i tekniska resurser, vilket lämnar ingenjörer och inköpschefer att navigera i budgetar med ofullständig information. Oavsett om du citerar ditt första projekt eller benchmarkar en befintlig leverantör, om du förstår var pengarna går - och var du kan få tillbaka dem - förvandlas en vag uppskattning till ett säkert affärsbeslut.
Vad driver pressstansverktygskostnader
Verktyg representerar den enskilt största investeringen i förväg i något tillverkningsprogram för metallstämpling. En enkel sammansatt stans för en platt bricka kan kosta några tusen dollar, medan en komplex multi-progressiv stans för ett bilfäste kan variera från 10 000 USD till 100 000 USD eller mer beroende på precisionsnivån och delens komplexitet. Vad driver den räckvidden? Flera sammankopplade faktorer avgör var ett specifikt projekt hamnar i kostnadsspektrumet:
Dö komplexitet och antal stationer- En 12-stations progressiv form med formnings-, håltagnings- och trimningsoperationer kräver mycket mer ingenjörs-, bearbetnings- och monteringsarbete än ett 3-stationsverktyg som utför enkel stansning. Varje ytterligare station lägger till material, EDM-tid och inriktningsarbete.
Val av formmaterial och ytbehandling- Att uppgradera från D2 verktygsstål till DC53 eller lägga till hårdmetallskär vid hög-nötningsstationer ökar råmaterial- och bearbetningskostnaderna. PVD-beläggningar och nitreringsbehandlingar ger ytterligare kostnader - men betalar ofta för sig själva genom förlängd livslängd vid långa körningar.
Deltoleranser och krav på ytfinish- Snävare toleranser kräver mer exakt bearbetning av formkomponenter, finare polering av formningsytor och ytterligare inspektionssteg under formkonstruktionen. En metallstämplad del som hålls på +/-0,02 mm kostar betydligt mer för verktyget än en som specificeras på +/-0,10 mm.
Formstorleken drivs av detaljens geometri- Större delar kräver större formskor, längre styrstift, tyngre formstålblock och pressar med högre-tonnage. Verktygets fysiska skala påverkar direkt både materialkostnaden och de maskintimmar som behövs för att tillverka den.
Designingenjörstimmar inklusive simulering- Genomförbarhetsanalys, design av striplayout, CAE-simulering och iterativa DFM-granskningar tar alla tid i anspråk. Dessa timmar representerar en blygsam procentandel av den totala verktygskostnaden men ger överdimensionerade avkastningar genom att förhindra dyra omarbetningar nedströms.
De flesta leverantörer strukturerar verktygsbetalningar som 50 % i förskott och 50 % vid provgodkännande - ett standardarrangemang som anpassar incitamenten till framgångsrika tester. Den kritiska punkten är att denna förskottsinvestering äramorterasöver produktionsvolymen. En stans på 50 000 USD som producerar 500 000 stämplade komponenter ger bara 0,10 USD per del i verktygskostnad. Samma form som bara producerar 5 000 delar har 10,00 USD per-delbörda - en hundrafaldig skillnad som gör volymen till den dominerande variabeln inom projektekonomi.
Per-del ekonomi och jämn-analys
Utöver verktyg, paketerar kostnaden per-enhet för varje metallstämplad del flera underliggande drivrutiner. Branschdata visar den typiska uppdelningen: material står för ungefär 45–55 % av enhetskostnaden, arbetskraft 15–25 %, overhead 10–20 %, kvalitetskontroll 2–8 % och förpackningar 2–5 %. Installationsavgifter, som täcker forminstallation och presskalibrering för varje produktionskörning, fördelas över batchen - vilket innebär att mindre beställningar absorberar oproportionerligt högre installationskostnader per-styck.
Förhållandet mellan volym och kostnad per-del är kraftigt omvänt. Vid låga kvantiteter vinner ofta alternativ som laserskärning eller CNC-bearbetning eftersom de kräver liten eller ingen verktygsinvestering. När volymen stiger ändras matematiken avgörande. Tänk på en förenklad men illustrativ jämförelse: om en laser-skuren del kostar $4,50 styck utan verktyg, och en stämplad version kostar $0,30 vardera med en $40 000 tärning, faller brytpunkten-nära 9 500 enheter. Under den tröskeln är laserskärning mer ekonomiskt. Ovanför den drar stämplingen framåt - och gapet ökar dramatiskt vid högre volymer. Vid 100 000 delar skulle den totala stämplingskostnaden i detta scenario vara ungefär 70 000 USD mot 450 000 USD för laserskärning.
För industriella metallstämplingsprogram som är inriktade på årliga volymer över 100 000 delar - som är vanliga inom fordons-, elektronik- och apparatsektorerna - blir ekonomin per-del överväldigande gynnsam. Progressiva formsystem som körs med höga slag per minut kan pressa enhetskostnaderna till nivåer som ingen annan präglingsmetod för metalldelar kan matcha.
Strategier för att minska kostnaderna för stämpling
Kostnadsoptimering innebär inte att skära ner - det innebär att fatta smartare beslut i varje steg. Följande strategier ger konsekvent mätbara besparingar utan att ge avkall på delkvalitet eller tillförlitlighet:
Prioritera DFM-optimering tidigt.Genom att förenkla detaljgeometrin - eliminerar onödiga funktioner, använder symmetriska mönster och mildrar icke-kritiska toleranser - minskar direkt formens komplexitet. Färre stationer, enklare stansprofiler och mer förlåtande formningsoperationer leder alla till lägre verktygskostnader och snabbare byggtider. Som en branschanalys noterar, hjälper investeringar i tidig prototypframställning och DFM-granskning att identifiera potentiella problem före massproduktion, vilket undviker kostsamma omkonstruktioner och verktygsjusteringar senare.
Konsolidera verksamheten till färre matrisstationer.Varje station i en progressiv form lägger till kostnader för konstruktion, bearbetning och underhåll. Om två operationer kan kombineras till en station utan att kompromissa med kvaliteten - till exempel, genomborra och forma i ett enda slag med en kombinationsmetod - besparingsblandningen över hela verktygskonstruktionen.
Standardisera material över produktlinjer.Att köra flera metallstämplingskomponenter från samma legering och mätare minskar materialanskaffningens komplexitet, möjliggör bulkinköp och tillåter formkonstruktioner att dela gemensamma spel- och smörjspecifikationer. Standardisering skapar stordriftsfördelar som sänker både material- och ingenjörskostnader.
Planera för underhåll av formen snarare än för tidigt byte.En väl{0}}skött form kan producera miljontals delar under hela sin livstid. Att schemalägga omslipning, byta ut slitna styrstift och fjädrar med definierade träffar- och ombeläggning av skär innan slitaget blir kritiskt förlänger verktygets livslängd avsevärt. Den inkrementella kostnaden för förebyggande underhåll är en bråkdel av kostnaden för att bygga en ersättningsform - eller absorbera skrot som produceras av en försämrad.
Optimera materialutnyttjandet i bandlayout.Erfarna formdesigners minimerar skrot genom att kapsla delar effektivt i remsan och dra fördel av genomträngande sniglar för att minska avfallet. Även små förbättringar av materialutnyttjande - några procentenheter - ackumuleras till betydande besparingar i stora-volymer där råmaterial är den största enskilda kostnadskomponenten.
Tillsammans adresserar dessa strategier båda sidor av kostnadsekvationen: minska vad du spenderar för att bygga verktyget och minska vad varje del kostar att producera. Den mest effektiva kostnadsminskningen sker när ingenjörer, inköp och tillverkning samarbetar från projektets tidigaste skeden - inte när någon granskar den slutliga fakturan och frågar vart budgeten tog vägen.
Kostnadsdisciplin håller ett projekt lönsamt, men det driver inte processen framåt. Teknikerna som omformar formstämpling idag - servopressar, digital simulering och sensordriven-automatisering - gör precis det och öppnar prestandafönster som inte var möjliga för ens för ett decennium sedan.
Moderna framsteg som formar framtiden för stansning
För ett decennium sedan var en presspress i grunden en brutal-kraftmaskin -, ett svänghjul snurrade upp, en koppling kopplad och kolven smällde ner med en fast hastighet som dikterades av mekanisk koppling. Matrisen fungerade antingen eller inte, och operatörens huvudspak var tonnage. Idag ser bilden radikalt annorlunda ut. Programmerbara rörelseprofiler, prediktiva digitala modeller och sensornätverk inbäddade i själva formen omdefinierar vad stämplingsteknik kan åstadkomma - och höjer ribban för varje tillverkare som fortfarande kör äldre utrustning.
Servopressteknik och precisionskontroll
Traditionella svänghjulsdrivna-pressar ger en enda, fast glidande-rörelsekurva. Kolven accelererar, träffar nedre dödpunkten med topphastighet och drar tillbaka - samma profil varje slag, oavsett detaljgeometri eller materialbeteende. Servo-drivna pressar ersätter den stela cykeln med en programmerbar glidrörelse som kontrolleras av elektriska motorer med högt-vridmoment. Ingenjörer kan skräddarsy hastighet, uppehållstid och acceleration vid varje punkt i slaget.
Varför spelar det någon roll? Föreställ dig att du bildar ett djupdraget-hölje i rostfritt stål. Med en konventionell press träffar stansen materialet i full hastighet, och metallen måste rinna in i hålrummet innan kolven vänder - ett smalt fönster som ofta ger skrynkling eller rivning. En servopressningsmaskin låter operatören bromsa kolven under den kritiska formningsfasen, hålla den vid nedre dödpunkten för en programmerbar paus för att ställa in materialet och dra sedan tillbaka snabbt. Resultatet är ett bredare formfönster, färre defekter och avsevärt reducerade ljudnivåer på verkstadsgolvet.
Fördelarna mångdubblas med svåra material. Hög-hållfast stål som används i biltillämpningar och lätta aluminiumlegeringar - både ökända för återfjädring och splittring - svarar dramatiskt på optimerade glidprofiler. Servopressar möjliggör också den progressiva stämplingsprocessen för att konsolidera operationer som tidigare krävde separata stationer, eftersom pressen kan utföra olika rörelseprofiler inom en enda slagcykel. För precisionspressningsprogram som kräver snäv planhet eller aggressiva dragförhållanden, har servoteknologin skiftat från lyx till baslinjeförväntningar.
CAE-simulering och digital formutveckling
Att skära stål för en form innan du validerar dess design digitalt är som att bygga en bro utan att göra strukturella beräkningar - tekniskt möjligt, men ekonomiskt hänsynslöst. Modern finita elementanalys (FEA) och stämplingssimuleringsmjukvara modellerar varje aspekt av materialbeteende under formning: flödesmönster, förtunningsfördelningar, återfjädringsstorlekar, riskzoner för rynkningar och minsta erforderliga presskraft. Ingenjörer kör virtuella tärningsprovningar - hundratals iterationer om det behövs - på timmar snarare än de veckor som fysiska tester kräver.
Effekten på projektets tidslinjer är betydande. Simulering förutsäger var splittringar kommer att inträffa så stansradier kan justeras före bearbetning. Den beräknar återfjädring så överböjningskompensation är inbyggd i formgeometrin från dag ett. Den optimerar till och med ämnesformen för att maximera materialutnyttjandet - en direkt kostnadsbesparing vid varje produktionskörning. För utveckling av stämplingsverktyg som är inriktat på avancerade hög-hållfasta stål eller komplexa geometrier, har simulering blivit skillnaden mellan en tre-iterationsprovning och en prövning med tio-iterationer.
Framåttänkande-matrisleverantörer integrerar nu CAE-simulering i sitt standardarbetsflöde, kör genomförbarhetsanalys innan de citerar och validerar varje designändring digitalt innan de skär ett enda verktygsstålblock. YICHEN, till exempel, bäddar in simulering i sin utvecklingsprocess från inledande genomförbarhet genom testkörningar och slutlig inspektion - ett tillvägagångssätt från slut-till-som komprimerar ledtider och fångar designproblem när de fortfarande är billiga att fixa. Den här typen av integrerat digitalt-fysiskt arbetsflöde representerar vart branschen är på väg: simulering är inte längre ett separat steg som lämnas över till en specialist; den vävs in i hela formens utvecklingscykel.
Industry 4.0, sensorer och automation i formstansning
Intelligensen slutar inte när tärningen väl träffar pressen. Industry 4.0-principer bäddar in real-tidsavkänning, anslutningsmöjligheter och automatiskt{3}beslutsfattande direkt i stämplingsoperationer - och förvandlar pressen från en fristående maskin till en nod i ett datarikt-produktionsnätverk.
I-dödsavkänningrepresenterar en av de-högsta applikationerna. Lastceller och töjningsmätare monterade inuti dynsatsen övervakar tonnaget vid varje station i realtid, detekterar anomalier - en snäcka som fastnat i en stansknapp, en felmatad remsa, en sliten stans som drar överdriven kraft - innan de producerar defekta delar eller skadar verktyget. Felinriktningssensorer verifierar att de övre och nedre formhalvorna registrerar korrekt slag för slag, fångar styrning-slitage eller pressavböjning som annars skulle gå obemärkt förbi tills delar misslyckas med inspektionen.
Automatiserad pressmatning och borttagning av delareliminera variationen och säkerhetsriskerna med manuell hantering. Servo-drivna spolmatare synkroniserar framflyttning av band till presscykeln med sub-millimeternoggrannhet, medan robotplock- och-system extraherar färdiga delar och orienterar dem för nedströmsoperationer. Tillsammans gör dessa system det möjligt för en presspress att köra med maximal nominell hastighet utan att operatören behöver ingripa vid driftpunkten.
Förutsägande underhållbinder ihop allt. IoT-anslutna pressar strömmar vibrationsdata, temperaturavläsningar och smörjmedelstillståndsstatistik till moln-baserade analysplattformar. Maskininlärningsalgoritmer identifierar mönster som föregår utrustningsfel - ett lager som värms upp, ett hydraulsystem som tappar trycket - och utlöser underhållsvarningar innan en oplanerad avstängning stör produktionen. Som en branschanalys konstaterar minimerar detta tillvägagångssätt oväntade stillestånd och förlänger livslängden för kritiska maskiner, vilket omvandlar underhåll från en reaktiv kostnad till en planerad investering.
Dessa tekniker är inte isolerade innovationer - de förstärker varandra. Servopressdata matar simuleringsmodeller, vilket förbättrar deras noggrannhet för nästa formkonstruktion. I-datorsensorer genererar kvalitetsdata som prediktiva algoritmer behöver lära sig. Automatisering frigör skickliga operatörer att fokusera på analys och optimering snarare än manuell matning och detaljhantering. Nettoeffekten är en stämplingsoperation som går snabbare, ger färre defekter och kostar mindre för att bibehålla - fördelar som förvärras med varje produktionscykel.
Teknik skapar kapacitet, men kapacitet ger bara resultat när den paras ihop med rätt partner. Den sista frågan som de flesta tillverkare ställs inför är inte vilken press eller programvara som ska användas, utan vilken leverantör som kan integrera alla dessa element - design, simulering, bearbetning, utprovning och produktionsstöd - i en enda, ansvarsfull relation.
Hur man väljer rätt stämpelpartner för ditt projekt
Servopressar, CAE-simulering och-matrissensorer levererar bara värde när de är i händerna på en leverantör som vet hur man använder dem tillsammans. För ingenjörer, inköpschefer och verktygsproffs är den verkliga utmaningen att inte förstå stansningstekniken - det är att hitta en stanstillverkare som integrerar allt under ett tak. En fragmenterad försörjningskedja, där design sker hos en leverantör, bearbetning hos en annan och testning hos en tredje, introducerar handoff-fel, kommunikationsluckor och blinda fläckar för ansvarsskyldighet som ökar kostnaden och tidslinjen. Rätt partner eliminerar dessa luckor helt.
Nyckelfunktioner att utvärdera hos en pressstansleverantör
Om du frågar dig själv vad som är verktygs- och formkapacitet värd att utvärdera, går svaret långt utöver om en butik äger en CNC-maskin. Sann verktygs- och formtillverkningskompetens sträcker sig över hela projektets livscykel. Använd den här checklistan när du granskar potentiella leverantörer - alla seriösa kandidater bör visa styrka för varje produkt:
Intern-formdesign och CAE-simuleringsmöjlighet- Leverantören bör genomföra förstudier och stämplingssimuleringar internt, inte lägga ut dem på entreprenad. Detta håller designintention och tillverkningskunskap i ett team.
CNC-bearbetning och EDM-kapacitet- Wire EDM, sinker EDM och multi-CNC-fräsning är inte-förhandlingsbara för precisionsverktygstillverkning. Fråga om maskinens ålder, noggrannhetsspecifikationer och kapacitet för att hantera dina krav på formstorlek.
Materialexpertis över flera metaller- En kvalificerad partner förstår hur stål, aluminium, rostfritt, mässing, koppar och titan interagerar med formverktyg. Denna expertis formar beslut om släppning, smörjning och beläggning som förhindrar de defekter som behandlats tidigare i den här artikeln.
Provkörning och provinspektionsprotokoll- Rigorösa provningsprocedurer, dimensionsrapportering (CMM, optisk mätning) och strukturerade arbetsflöden för godkännande av exempel skiljer professionell tillverkning av formverktyg från butiker som ger dig delar och hoppas på det bästa.
Kvalitetscertifieringar och mätutrustning- ISO 9001-certifiering är en baslinje. För fordonsprogram demonstrerar IATF 16949 processmognad. Kontrollera att leverantören har kalibrerade mätare, CMM och dokumenterade spårbarhetssystem.
Kommunikationstransparens genom hela projektet- Regelbundna förloppsuppdateringar, öppen tillgång till testdata och en enda kontaktpunkt minskar friktionen som spårar ur komplexa verktygsprogram. Som branscherfarenhet bekräftar, effektiviserar en enda-källpartner med tydlig ansvarsskyldighet schemaläggning, förenklar kvalitetskontroll och minskar ledtiderna jämfört med arrangemang med flera-leverantörer.
Gå från forskning till en produktionsklar-lösning
Så hur ser verktygs- och matrisarbetet egentligen ut när man anlitar en kompetent leverantör? Den typiska resan följer en förutsägbar båge - och de bästa partnerskapen täcker varje steg utan att överlämna dig till en underleverantör:
Första genomförbarhetsgranskning- Leverantören utvärderar din detaljs geometri, material, toleranser och volym för att bekräfta att formstansning är rätt process och för att identifiera potentiell design-för-tillverkningsförbättringar.
CAE-baserad verktygsdesign- Ingenjörer utvecklar remslayouten (för progressiva stansar) eller stationssekvensen (för överföringsformar), validerar materialflöde, gallring och återfjädrar genom simulering innan någon bearbetning påbörjas.
Formbearbetning och montering- CNC- och EDM-operationer producerar formkomponenterna, följt av precisionsmontering, bänkpassning och spelkontroll - händerna- på vad som är verktygs- och formarbete som förvandlar digitala konstruktioner till fysiska verktyg.
Provkörningar med måttbesiktning- Provdelar stämplas, mäts mot specifikation och utvärderas för ytkvalitet och funktionell passform. Justeringar görs iterativt tills varje kritisk dimension passerar.
Produktionsöverlämning- Den godkända formen går in i full produktion, med stöd av dokumenterade inställningsparametrar, underhållsscheman och fortlöpande kvalitetsövervakning.
YICHEN exemplifierar detta integrerade tillvägagångssätt, som täcker hela resan från genomförbarhetsanalys och CAE-simulering till precisionsbearbetning, provkörningar och slutinspektion - allt hanteras i-hus. För tillverkare, inköpschefer och verktygsingenjörer som är redo att gå från forskning till handling erbjuder deras slut-till-process en direkt väg till RFQ-färdiga anpassade stämplingsverktygslösningar för metalldelar, utan samordningshuvudvärken från en fragmenterad leverantörskedja.
Att välja en stämplingspartner är i slutändan det beslut som förbinder varje ämne som behandlas i den här artikeln. Formtypen, verktygsstålskvaliteten, ytbehandlingen, arbetsstyckets material, defektförebyggande strategin och kostnadsstrukturen du har studerat beror alla på en leverantör som kan utföra dem med precision och ansvar. Framgångsrika projekt bygger på välgrundade beslut - om process, material och partnerskapet som sammanför allt. Börja med rätt kunskap, tillämpa den genom rätt partner, och vägen från rå metall till felfria färdiga delar blir anmärkningsvärt okomplicerad.
Vanliga frågor om stämpling
1. Vad är skillnaden mellan formstansning och pressgjutning?
Stämpling är en kall-formningsprocess som använder en stans och stans inuti en stanspress för att forma platt metallplåt genom mekanisk kraft - som utför operationer som stansning, bockning, ritning och håltagning i rumstemperatur. Pressgjutning innebär däremot att man sprutar in smält metall i en formhålighet under högt tryck, vilket ger komplexa tre-dimensionella former främst i icke-järnlegeringar som aluminium och zink. De två processerna tjänar fundamentalt olika tillämpningar: stämpling utmärker sig vid platta eller måttligt formade plåtdelar med stor-volym, medan gjuthandtag invecklade 3D-geometrier som inte kan formas av platt material.
2. Hur väljer jag mellan en progressiv tärning och en överföringstärning?
Valet beror på delstorlek, geometrikomplexitet och produktionsvolym. Progressiva stansar är idealiska för små-till-medelstora delar som kräver flera operationer vid höga volymer (100,000+ stycken), eftersom remsan matas kontinuerligt genom sekventiella stationer för snabba cykeltider. Transferformar passar större delar, djupdragna-komponenter eller komplexa 3D-former som inte kan förbli kopplade till en bärremsa. Överföringsinställningar använder mekaniska fingrar eller gripdon för att flytta fria ämnen mellan oberoende stationer, vilket minskar materialspillet men går med långsammare cykeltider. Om din del passar inom en progressiv remslayout och volymen motiverar verktygskostnaden, är progressiv vanligtvis det mer kostnadseffektiva alternativet{10}.
3. Vilket verktygsstål är bäst för stansverktyg?
Det finns ingen enskild bästa kvalitet - det rätta valet beror på balansen mellan hårdhet, seghet och slitstyrka som din applikation kräver. D2 är den mest använda kvaliteten för blanking och piercing på grund av dess utmärkta slitstyrka och måttliga kostnad. S7 är att föredra för formnings- och bockningsstationer där höga slagkrafter riskerar att flisa hårdare stål. DC53 erbjuder ungefär dubbelt så stark seghet som D2 vid jämförbar hårdhet, vilket gör den till ett starkt val för stansning av hög-hållfast stål eller rostfritt stål. För extrema-nötningsstationer i progressiva stansar kan hårdmetallskär hålla fem till tio gånger längre än verktygsstål, men till betydligt högre kostnad.
4. Hur mycket kostar en stämpelmatris?
Kostnaderna för pressformen varierar mycket beroende på komplexitet, storlek, material och toleranskrav. En enkel sammansatt form för en platt del kan kosta några tusen dollar, medan en multi-progressiv form för en bilkomponent kan variera från $10 000 till över $100 000. Viktiga kostnadsdrivande faktorer inkluderar antalet formstationer, verktygsstålskvalitet och ytbehandlingar, deltoleranser, formens fysiska storlek och konstruktionstimmar för design och simulering. Viktigt är att verktygskostnaden amorteras över produktionsvolymen - en 50 000 dollar stans som producerar 500 000 delar lägger till endast 0,10 USD per styck, vilket gör program med{13}}volymer extremt kostnadseffektiva-.
5. Vad orsakar grader på stansade metalldelar och hur kan de förebyggas?
Överdriven grad på stansade delar orsakas främst av slitna eller slöa skärkanter på stansar och stansknappar, eller av felaktigt hålrum-till-stans. När spelet är för löst drar och slits materialet i stället för att skäras rent, vilket ger grova kanter och upphöjda grader. När spelet är för snävt, accelererar överdriven skärkraft verktygsslitage, vilket så småningom leder till samma problem. Förebyggande kräver inställning av spelrum till material-specifika procentsatser (till exempel 5-8 % av tjockleken per sida för låg-kolstål, 6-8 % för rostfritt), bibehålla ett planerat omslipningsprogram baserat på träffar och applicera slitstarka beläggningar som TiN eller TiCN för att förlänga skärpningsintervallen.


