


Vad en progressiv stanspress faktiskt gör
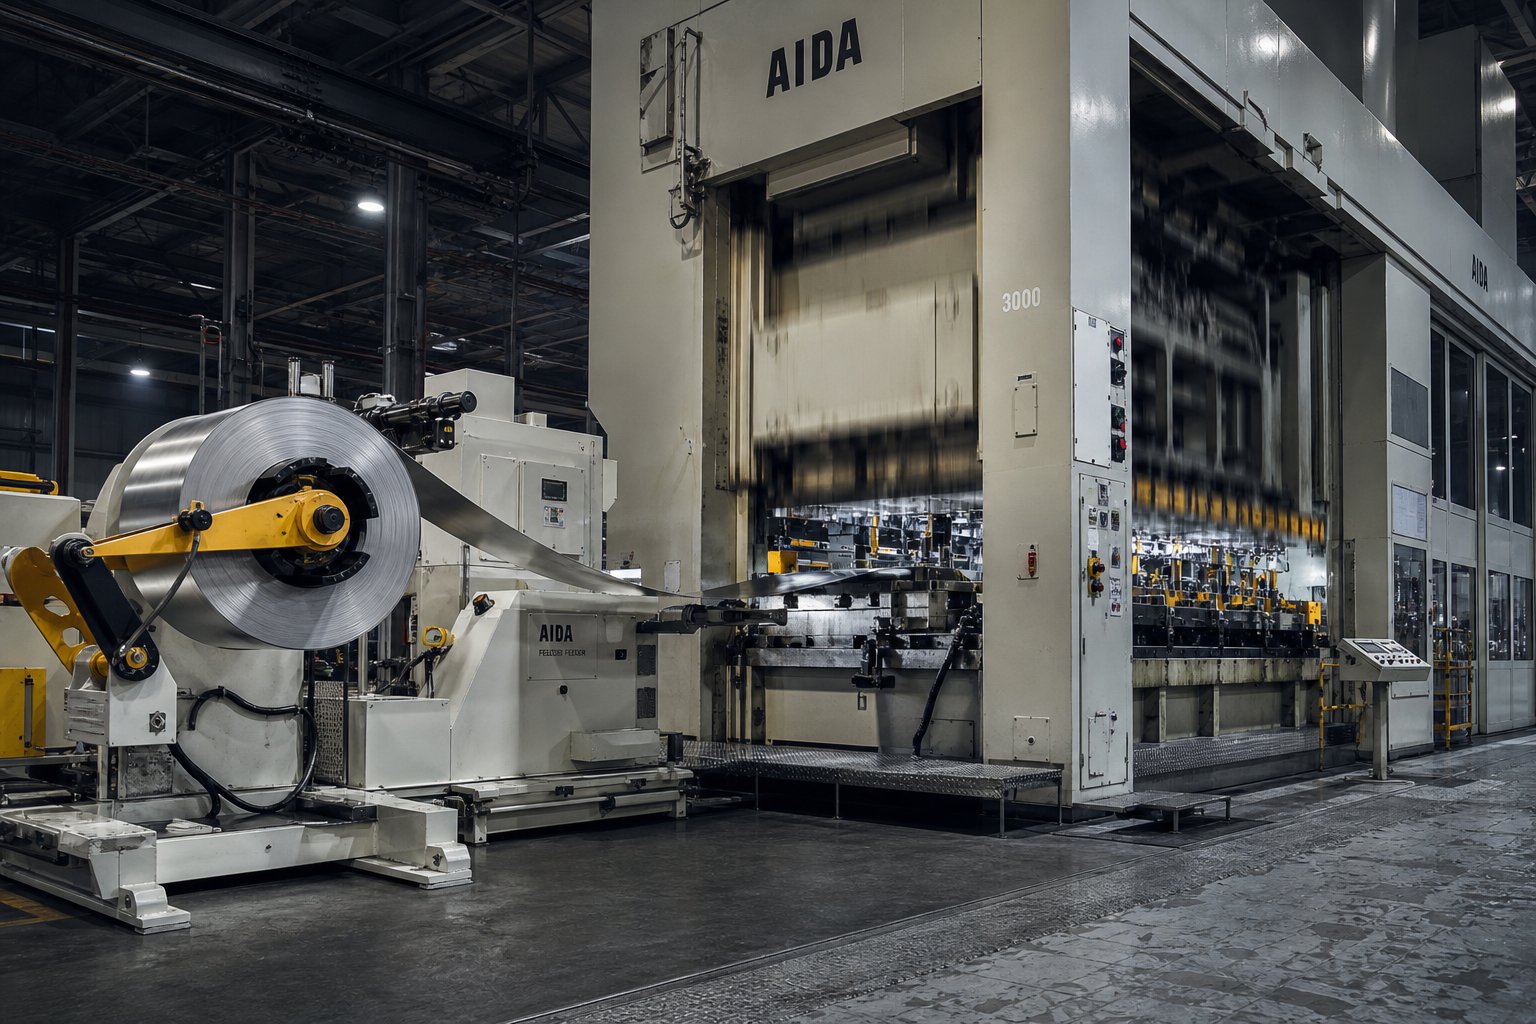
När du hör"progressiv stanspress", det är frestande att föreställa sig en enda maskin som slår metall i form. Verkligheten är mer nyanserad. Det här är inte bara en press. Det är ett integrerat system: en presspress, en precisionskonstruerad- progressiv form, en spolmatningslinje och ett kontrollpaket som alla arbetar i låssteg för att omvandla platt metallremsa till färdiga delar i produktionshastighet.
Definition av en progressiv stanspress
Så vad är en progressiv tärning, och hur relaterar den till pressen den sitter inuti? En progressiv tärning är ett specialiserat multi-stationsverktyg installerat i en stämplingspress. En metallspolremsa matas in i formen och förs fram genom en sekvens av stationer med varje tryckslag. Varje station utför en specifik operation, oavsett om det är blankning, piercing, bockning, formning eller myntning. När remsan når slutstationen separeras en färdig del från bärremsan och faller ut redo för användning.
En progressiv formpressningspress är ett integrerat produktionssystem som kombinerar en precisionsstanspress, en multi-stations progressiv form, en servo-driven spolmatning och synkroniserade kontroller för att omvandla platt metallremsa till färdiga delar i en enda kontinuerlig operation.
Till skillnad från en generisk stämplingspress som kan köra enkla-stämplar eller sammansatta verktyg, kräver en press byggd för progressiv stansning tre saker som skiljer den åt: exakt repeterbarhet av glidrörelser slag efter slag, konsekvent kontroll av stängningshöjden så att varje station kopplar in remsan på rätt djup, och exakt matningssynkronisering så att remsan avancerar med rätt stigning innan varje slag avfyras. Ta bort något av dessa element, och toleranserna glider, dör kraschar eller delar kommer ut fel.
Hur pressen, dö och foder fungerar tillsammans
Föreställ dig att du ser hur systemet körs. Så här fungerar en stämplingspress i en progressiv installation:
- Spolen lindas av från en decoiler, passerar genom en plattång för att ta bort spoluppsättningen och går in i en servorullmatare.
- Mataren för fram remsan med en fast sträcka, kallad matningsstigningen, exakt tidsinställd till trycktaktscykeln.
- Pilotstift i formen griper in i för-genomträngda hål i remsan, korrigerar eventuella mindre matningsfel och låser remsans position innan arbetsstationerna kopplas in.
- Presskolven sjunker och varje station utför sin operation samtidigt på olika sektioner av remsan.
- Kolven dras in, lyftare höjer remsan fri från de nedre formdetaljerna och mataren matar fram remsan ytterligare en stigning för nästa slag.
Varje komponent beror på de andra. Pressen ger kraft- och rörelseprofilen. Formen definierar vad som händer med metallen vid varje station. Matningssystemet kontrollerar progressionsnoggrannheten. Och kontrollpaketet binder ihop dem, övervakar tonnage, verifierar matningsposition och stoppar pressen omedelbart om en sensor upptäcker ett felmatning eller remsspänne. Progressiv formstansning lyckas eftersom dessa element fungerar som en enhet, inte som separata maskiner som bultas ihop på en eftertanke.
Detta perspektiv på system-nivå är viktigt eftersom storlek eller specificering av en enskild komponent isolerat leder till oöverensstämmelse. En form som är designad utan att förstå pressens avböjningsegenskaper kommer att slitas ojämnt. Ett matningssystem valt utan att ta hänsyn till bandbredd och materialstyvhet kommer att införa positionsfel. Pressramstyp, drivmekanism och tonnagevärde kommer alla direkt från vad formen och materialet kräver, vilket är exakt där valet av press börjar bli intressant.
Jämförda pressramtyper och drivmekanismer
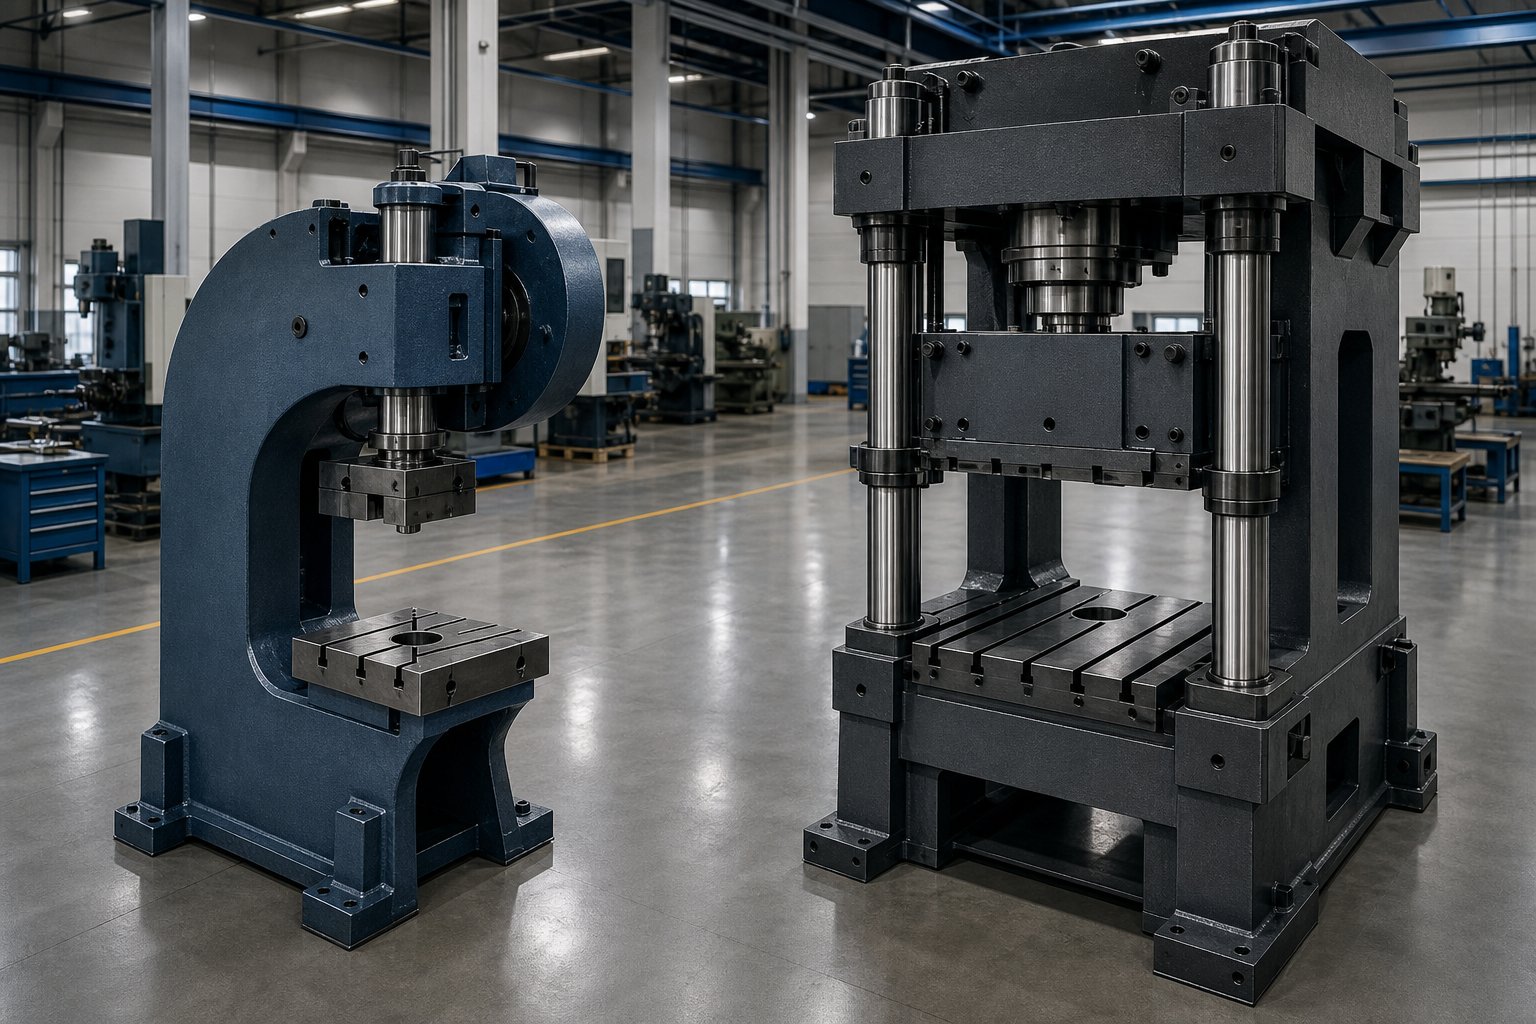
Ramen som håller din progressiva tärningbestämmer hur mycket avböjning du kommer att kämpa mot, hur snabbt du kan springa och hur länge ditt verktyg håller. Välj fel ramtyp eller drivsystem, och du kommer att jaga toleransproblem för den tärningens liv. Två ramarkitekturer dominerar det progressiva präglingspresslandskapet, och tre drivmekanismer tävlar om arbetet inuti dem.
C-Frame vs. Straight-Sidpressramar
AC-frame (eller gap-frame) press ger öppen åtkomst på tre sidor av formområdet, vilket gör den kompakt och kostnadseffektiv- för lättare progressivt arbete. Du hittar vanligtvis dessa i intervallet 35 till 250 ton med mindre progressiva stansar med färre stationer. Avvägningen? Den där öppna "C"-strukturenböjer sig vinkelmässigt under belastning, vilket betyder att släden kan luta något när tonnaget ökar. För enkel piercing och blanking progressiva är detta hanterbart. För snäv-tolerans som bildas över en bred tärning, blir det ett problem.
Raka-sidopressar eliminerar den vinkelavböjningen med vertikala kolumner som stödjer kronan på båda sidor. Geometrin låser glidbanan och håller den parallell med bolstret oavsett var lasten koncentreras. För progressiva formpressapplikationer som kräver konsekvent detaljkvalitet på 10, 20 eller till och med 30+ stationer, är denna styvhet inte-förhandlingsbar.
Den strukturella skillnaden visar sig tydligast i hur varje ram hanterar belastning från-mitten. Progressiva dies fördelar sällan kraften jämnt. Formningsstationer slår hårdare än piercingsstationer, och de är ofta samlade mot baksidan av formen. En rak-sidoram med stort anslutningsavstånd placerar mycket av belastningen mellan anslutningspunkterna, vilket minskar fribärande krafter som försöker luta släden.
| Kriterier | C-Frame (Gap Frame) | Rak-sida |
|---|---|---|
| Tonnageintervall | 35 - 250 ton typiskt | 150 - 3,000+ ton |
| Avböjningsbeteende | Vinkelavböjning under belastning; öppen ram böjs | Minimal avböjning; vertikala pelare motstår tippning |
| Sängstorlek | Mindre; begränsar formlängden | Större säng- och bolstermått finns tillgängliga |
| Progressiva formapplikationer | Små delar, färre stationer, lättare-mätmaterial | Multi-stationsformar, snäva toleranser, tung formning |
| Hastighetsförmåga | Upp till 600+ SPM för höghastighetsvarianter- | Upp till 300+ SPM-standard; hög-hastighetsvarianter högre |
| Upphängningspunkter | Enkel-punkt | 2-punkts eller 4-punkts |
| Av-Centrera belastningsmotstånd | Begränsad | Överlägsen, speciellt 4-punktsdesign |
När en progressiv stämplingsmaskin kräver en sänglängd som överstiger 1,5 meter från -till-höger, går tillverkarna vanligtvis över till en två-anslutningsdesign. När tärningen också sträcker sig längre än 2 meter fram-till-bak, blir en fyra-tryckspress det praktiska valet. Dessa fyra upphängningspunkter fördelar formningsbelastningen jämnare och motstår de vridkrafter som multi{10}}stations progressiva formar genererar över sitt arbetsområde.
Mekaniska, servo- och hydrauliska drivsystem
Drivmekanismen bestämmer hur släden rör sig genom sitt slag, och den rörelseprofilen har direkta konsekvenser för vad din progressiva tärning kan åstadkomma i hastighet.
Konventionella mekaniska drivenheteranvänd en elmotor som snurrar ett svänghjul, som överför energi genom en koppling till en vevaxel eller excentrisk växel. Sliden följer en fast sinusformad rörelse: den accelererar genom mitten-slag och saktar ner nära nedre dödpunkten. Detta är beprövad, pålitlig teknik för progressivt arbete. En presspressningsmaskin med ett direkt-mekaniskt system erbjuder de högsta hastigheterna och lägsta energiförlusten, medan växlade varianter ger större vridmoment för djupare formningsoperationer. Höga-mekaniska pressar kan överstiga 1 000 slag per minut för små-progressivt arbete.
En specialiserad variant som är värd att notera är länkrörelsepressen, som använder en växlingslänkmekanism- för att ändra glidhastighetskurvan. Istället för den symmetriska rörelsen hos en standardvev, producerar länkrörelsepressen en långsammare inflygningshastighet nära nedre dödpunkten med bibehållen snabb returhastighet. Detta ger mer uppehållstid för formning utan att offra den totala cykelhastigheten, vilket gör den populär för progressiva stansar som kombinerar piercing med måttliga dragoperationer.
Hydrauliska drivenheterleverera fullt tonnage när som helst i slaget, inte bara nära botten. För progressiva stansar som inkluderar djup-dragstationer som kräver kraft tidigt och konsekvent genom ett långt arbetsfönster, fyller hydrauliska pressar en nisch. Begränsningen? Cykelhastighet. Hydraulsystem är betydligt långsammare än mekaniska alternativ, så de är reserverade för progressiva applikationer där dragdjupet uppväger hastighetskraven.
Varför servopressar förändrar vad progressiva dies kan uppnå
Servo-mekaniska pressar representerar den mest betydelsefulla utvecklingen av progressiv formpressteknik på decennier. De ersätter svänghjulets-kopplings-bromsenhet med servomotorer med högt-vridmoment som driver vevaxeln direkt. Resultatet: helt programmerbar glidrörelse inom varje slag.
Vad betyder det i praktiken? Överväg en progressiv form med både ömtåliga piercingsstationer och aggressiva formningsstationer. På en konventionell mekanisk press ser varje station samma hastighetskurva. En servopress låter dig programmera släden att röra sig snabbt under inflygning, sakta ner genom formningszonen för bättre materialflöde och minskad återfjädring, och sedan accelerera igen vid returslaget.Produktionseffekten kan fördubblasnär du kör progressiva stansar med halv-rörelseprofiler som eliminerar onödig glidrörelse.
Servoteknik möjliggör också rörelseprofiler som var helt enkelt omöjliga tidigare:
- Halv rörelseminskar slaglängden för grunt progressivt arbete, vilket dramatiskt ökar SPM.
- Fri rörelse (myntande)slår mot materialet flera gånger vid nedre dödpunkten inom en enda cykel, vilket minskar eller eliminerar återfjädring utan att lägga till formstationer.
- Vibrationsrörelsestöder djupdragning i progressiva formar, vilket potentiellt minskar antalet formningsstationer som behövs.
Dynamisk balansering blir kritisk vid höga hastigheter oavsett drivtyp. När slaghastigheten stiger genererar den fram- och återgående massan av släden vibrationer som kan påverka matningsnoggrannheten och påskynda slitaget. Höga-progressiva stansmaskiner har motviktssystem, antingen mekaniska eller pneumatiska, som kompenserar för dessa tröghetskrafter och tillåter pressen att bibehålla precision vid förhöjd SPM.
Valet mellan ramtyp och drivsystem görs inte isolerat. Det kommer direkt från vad formen kräver: hur många stationer, hur komplex formningen, vilka toleranser den färdiga delen kräver och vilka produktionsvolymer som motiverar investeringen. Dessa formkrav går i sin tur tillbaka till materialet som stämplas och de krafter som varje station måste generera.
Grunderna i progressiv formdesign som driver presskraven
Varje beslut som tas om en progressiv stämpelformsdesignritning översätts direkt till en pressspecifikation. Fler stationer innebär en längre säng. Komplexa formningsstationer innebär mer tonnage. Tätare piloter innebär ett mer exakt matningssystem. Tärningen existerar inte oberoende av pressen som driver den. Det dikterar vad pressen ska leverera.
Stationslayout-sekvensering och driftordning
När ingenjörer lägger ut en progressiv stämplingsform följer operationssekvensen en logik som är rotad i materiellt beteende. Du gör vanligtvis hål och hack först medan remsan fortfarande är platt och stabil. Formning och böjning kommer senare, efter att omgivande material har trimmats bort för att tillåta metallflöde. Slutstationen separerar den färdiga delen från bärremsan.
Här är den typiska stationssekvensen för en representativ progdie:
- Slå pilothål och inre funktioner (håltagning, skåra)
- Skär avlastningsslitsar och kontursektioner för att frigöra material för senare formning
- Utför böjnings-, ritnings- eller präglingsoperationer
- Lägg till myntning eller formning för dimensionsnoggrannhet
- Skär av eller separera den färdiga delen från bärremsan
Det här är inte godtyckligt. Piercing före formning förhindrar hålförvrängning. Talan Products noterar att piercing ibland måste ske efter formning när toleranskrav på specifika funktioner gör post-formstansning det enda sättet att hålla positionen. Tomma stationer kan också uppstå mellan komplexa operationer för att ge strukturell styrka för stansinsatser eller för att ge utrymme för speciella mekanismer.
Varför spelar stationsräkningen roll för val av press? Varje station lägger till längd till tärningen. En 12-stations progressiv formverktygsuppsättning behöver ett bolster och en säng som rymmer det fotavtrycket med utrymme över. Varje aktiv station bidrar också till den ackumulerade tonnagebelastningen. Fler stationer som samtidigt träffar nedre dödpunkten innebär att pressen måste hantera summan av alla dessa toppkrafter utan att avleda bortom acceptabla gränser.
Strip Layout och Carrier Strip Design
Strip layout är grunden för progressiv stämpelformsdesign. Den bestämmer delens orientering på materialet, stigningsavståndet mellan stationerna, materialutnyttjandet och bärarkonfigurationen som håller ihop allt under matningen.
Två nyckeldimensioner definierar remsan: bredd och stigning. Remsbredden omfattar delämnet, bärarmaterial på ena eller båda kanterna och eventuella skrotbryggor mellan intilliggande delar. Stigningen är avståndet som remsan förs fram per slag, och den ställer direkt in matningslängden som din servorullmatare måste leverera med varje cykel.
Bärremsdesign varierar baserat på delens geometri och formningskrav:
- Kanthållare (enkla eller bilaterala)löpa längs ena eller båda sidorna av remsan. En bilateral bärare erbjuder överlägsen stabilitet och positionsnoggrannhet, speciellt för tunna material under 0,2 mm. Enkel-bårare passar delar med böjning i ena änden.
- Mittbärarelöpa genom mitten av remsan, förbindande delar på båda sidor. Dessa fungerar bra för symmetriska bockningsdelar och minskar skrot jämfört med kanthållare.
- Sträckbara webbhållareInkludera flexibla flikar som gör att enskilda delar kan röra sig vertikalt genom formnings- och ritningsstationer utan att störa intilliggande progressioner.
A fast bärarefungerar för grundläggande kapning och bockning där remsan förblir platt hela tiden. Men när progressiva pressformar involverar djupformning eller dragning vid flera stationer, måste bäraren böjas utan att bryta eller dra intilliggande delar ur position. En dåligt utformad bärare kan orsaka totala verktygsfel, så ingenjörer validerar ofta konstruktioner genom simuleringsprogram eller manuella vax-skärningstekniker innan de bestämmer sig för verktygsstål.
Materialutnyttjandet är ett konstant tryck i planeringen av remsor. Att luta delar, kapsla ämnen eller välja smalare bärare kan pressa utnyttjandet från 65 % mot 75 % eller högre. Men varje uppnådd procentenhet måste vägas mot remsans stabilitet under utfodring och tillverkningsbarheten av den resulterande progmatrisen.
Pilotplacering för positionsnoggrannhet
Piloter är det som gör att progressiva matriser producerar exakta delar under miljontals cykler. Utan dem ackumuleras mindre matningsfel från station till station, och positionell drift förstör toleranser.
Standardmetoden: slå pilothål vid den första stationen, koppla sedan in pilotstiften med början vid den andra stationen. Dessa stift går in i de för-genomträngda hålen precis innan arbetsstansarna kommer i kontakt med remsan och korrigerar eventuella kvarvarande positioneringsfel från matningssystemet. För längre progressiva matriser placeras piloter vanligtvis varannan till var tredje station för att förhindra att kumulativa fel byggs upp över remslängden.
Pilothålets placering väcker en praktisk fråga. Ska du använda delens egna hål som pilotreferenser, eller slå dedikerade hål i hållaren? Att använda delhål sparar material men riskerar att förlänga detaljer som kräver snäva toleranser. Dedikerade pilothål på bärarens skrotområde bevarar delens integritet till priset av en något bredare remsa.
Precisionen i ditt pilotingrepp kopplar tillbaka direkt till matningssystemets krav. Snävare pilot-till-hålsavstånd kräver att matningssystemet levererar remsan inom ett smalare positionsfönster vid varje slag. Om dina progressiva matriser behöver positionsnoggrannhet under +/-0,05 mm över 15 eller fler stationer, måste matningssystemet och pilotstrategin konstrueras som ett matchat par, inte specificerat oberoende.
Bandbredd, stigningsavstånd, stationsantal och bärartyp faller alla in i pressspecifikationerna. En bredare remsa behöver en bredare matningsöppning. En längre stigning vid hög hastighet kräver snabbare matningsacceleration. Fler stationer behöver mer sänglängd. Och krafterna som genereras över alla dessa stationer, som träffar remsan samtidigt, avgör om en 200-tons eller 400-tons press hör hemma under den stansen. Dessa kraftberäkningar förtjänar en egen noggrann analys.
Hur materialegenskaper påverkar press- och matrisprestanda
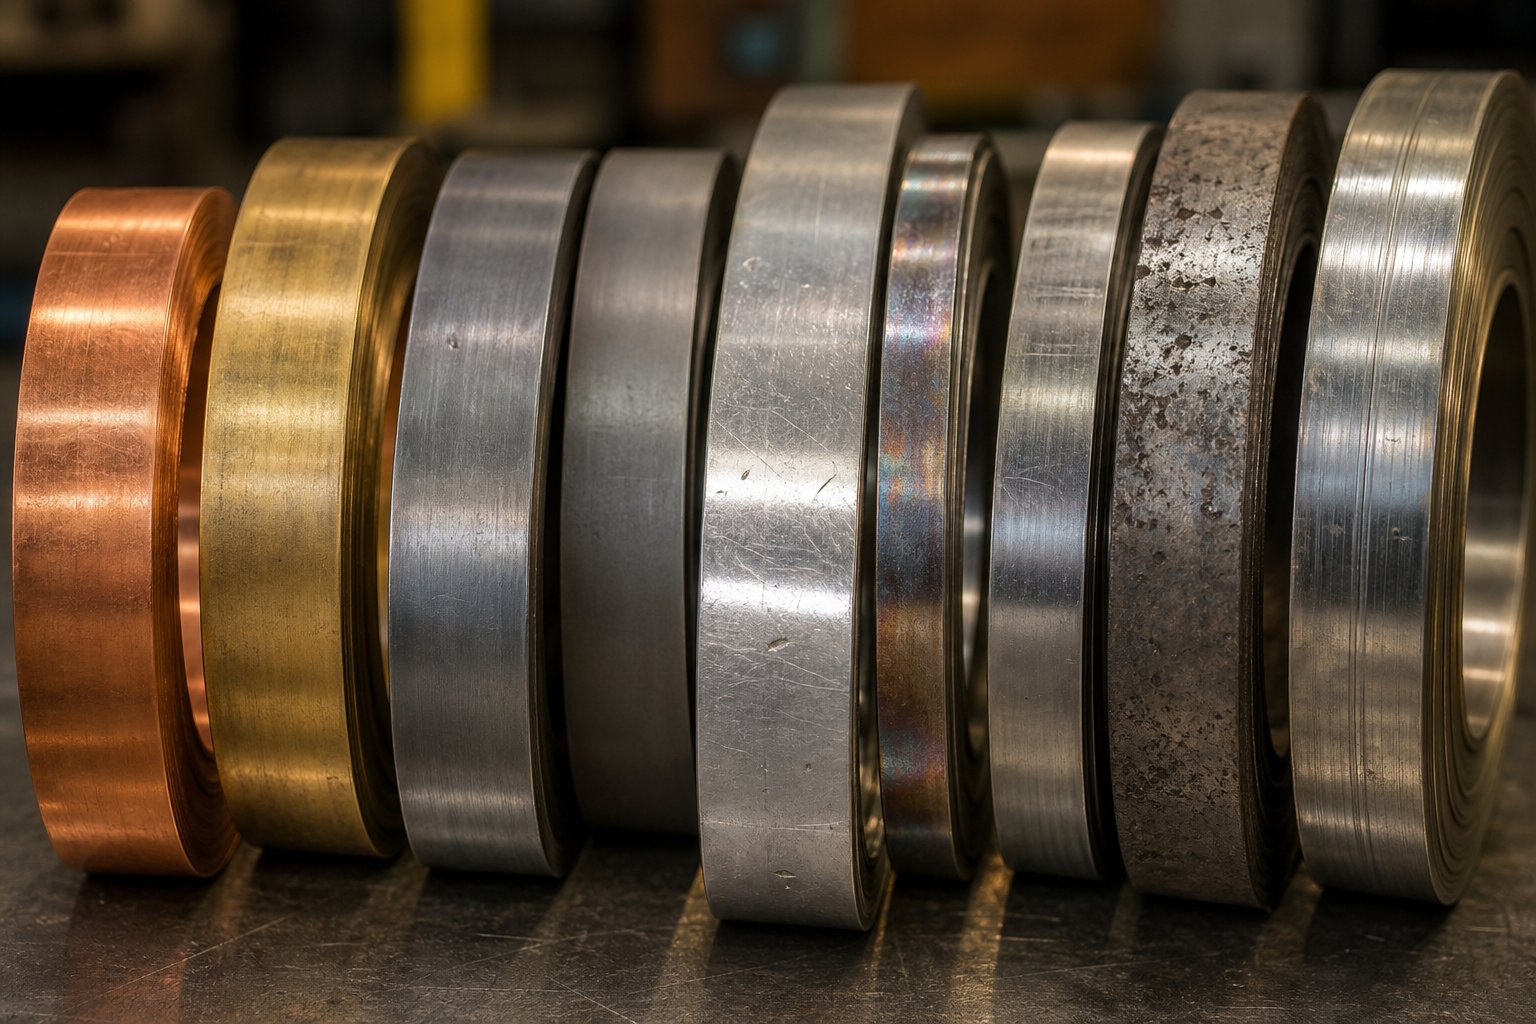
Bandbredd, stigning och antal stationer talar om hur stor pressen måste vara. Men materialet som rinner genom den där formen berättar hur hårt pressen måste slå, hur snabbt den kan cykla och hur många formningsstationer du behöver innan delen kommer ut rätt. Välj en press som endast baseras på formgeometrin och du kommer att underskatta tonnaget, påskynda verktygsslitaget eller producera delar som springer ur tolerans i samma ögonblick som de lämnar formen.
Hur draghållfasthet och tjocklek påverkar tonnage
Varje progressiv metallstämpeloperation börjar med ett grundläggande förhållande: kraften som krävs för att skära, forma eller rita metallfjäll med både materialtjocklek och dess motståndskraft mot deformation. För blanking och piercing är formeln enkel: omkrets multiplicerad med tjocklek multiplicerad med skjuvhållfasthet. För ritning och formning,slutlig draghållfasthet ersätter skjuvhållfastheteftersom materialet är i spänning snarare än att klippas.
Fundera på vad detta innebär i praktiken. En 1,0 mm låg-kolstålremsa med en skjuvhållfasthet runt 25 ton/tum² behöver mycket mindre hålkraft än en 1,0 mm rostfri stålremsa vid 40+ ton/tum². Kör båda genom samma 12-stations progressiva formlayout och den rostfria versionen kräver ungefär 60 % mer presstonnage för samma geometri. Den skillnaden förstärks över alla aktiva stationer som samtidigt träffar nedre dödpunkten.
Tjocklek förstärker effekten. Fördubbling av materialmåttet från 0,5 mm till 1,0 mm fördubblar inte bara den erforderliga kraften. Det fördubblar skjuvarean för skäroperationer och ökar böjmomentet för formningsoperationer. Hög-hållfast stål i intervallet 1,5 till 3,0 mm kan pressa tonnagekrav till territorium där endast raka-sidopressar med tillräckliga energireserver kan hantera belastningen utan att blockera vid BDC.
Det är därför progressiva stämplingsmaterial måste specificeras tidigt i designprocessen. Materialvalet går över i tonnageberäkningar som går över i pressval som bestämmer kapitalinvesteringen för hela produktionscellen.
Arbete härdning över flera formningsstationer
Det är här progressiv stämpling blir knepig jämfört med enstaka-stationsformning. När metall deformeras plastiskt blir den hårdare och mindre seg. Detta är arbetshärdning, och det händer vid varje formningsstation i en progressiv form. Remsan som kommer in i station 8 är inte samma material som in i station 1. Den har genomborrats, böjts, delvis dragen, och varje deformation har höjt sin sträckgräns samtidigt som den har minskat dess återstående formbarhet.
Varför spelar detta roll för press- och formdesign? Varje på varandra följande formningsstation möter styvare material som kräver mer kraft för att forma. Ingenjörer måste ta hänsyn till denna kumulativa härdning när de beräknar station-efter-stationstonnage. Underskatta det, och dina slutformningsstationer antingen spricker materialet eller kräver mer kraft än vad pressen kan leverera vid den punkten i slaget.
Olika legeringar reagerar väldigt olika på upprepad deformation:
- Lågt-kolstålarbete-härdar måttligt och bibehåller rimlig duktilitet över flera formningsträffar, vilket gör det förlåtande i applikationer för progressiv stansning av kolstål.
- Rostfritt stål (särskilt austenitiska kvaliteter som 304 och 316)arbete-härdar aggressivt. Dess sträckgräns kan nästan fördubblas efter betydande kallt arbete, och gnidningsbenägenheten ökar när ytan hårdnar, vilket kräver speciella beläggningar eller -smörjningsstrategier i processen.
- Koppar och mässingarbete-härdar i måttlig hastighet men börjar med relativt låg draghållfasthet, så de förblir formbara genom fler stationer innan de når sin gräns.
- Hög-hållfast stål (HSLA, dubbel-fas)börja med begränsad duktilitet och härda snabbt, vilket innebär att ingenjörer måste fördela deformation försiktigt över fler stationer med mindre arbete per träff.
För utmanande legeringar innehåller progressiva formar ibland mellanliggande spänningsavlastningsfunktioner- eller använder stegvis omdragningar med minimal deformation per steg för att hålla kumulativ töjning inom säkra gränser. Alternativet är sprickbildning, vilket innebär skrot, driftstopp och reparationer av stansar.
Springback beteende och stationskompensation
Varje böjd eller formad funktion vill fjädra tillbaka mot sin ursprungliga plana form när presskolven dras in. Graden av återfjädring varierar dramatiskt mellan material och det avgör direkt hur formningsstationer ska utformas.
Lågt-kolstål fjädrar tillbaka blygsamt, kanske 1 till 3 grader i en typisk kurva. Du kan kompensera genom att överböja något, och delen slappnar av i spec. Aluminiumlegeringar fjädrar tillbaka mer, vanligtvis 3 till 5 grader, på grund av deras lägre elasticitetsmodul i förhållande till sträckgränsen. Hög-hållfast stål är de värsta brotten, med återfjädringsvinklar som når 5 till 10 grader eller mer beroende på böjradie och materialkvalitet.
I en progressiv stans sker återfjädringskompensation på verktygsnivå. Ingenjörer designar stansar och formhålrum med beräknade överböjningsvinklar så att delen slappnar av i målgeometrin. Simulerings-drivna tillvägagångssätt, som beskrivs ibästa praxis från FormingWorld, använd prediktiv modellering för att bestämma den exakta kompensationen som behövs innan något verktygsstål skärs. Att få detta fel innebär att delar glider utanför toleransen, och åtgärden kräver ofta omskärning av stansinsatser.
Progressiv stansning av aluminium utgör en unik utmaning bortom enbart återfjädring. Aluminiums benägenhet att gnaga innebär att formytor måste poleras för att spegelvända ytor, smörjning måste kontrolleras noggrant och presshastigheter måste ofta minskas för att förhindra att ytan blir skåra. Kombinationen av hög återfjädring, låga formbarhetsgränser och känslighet för gnidning innebär att progressiva stansar i aluminium vanligtvis kräver fler stationer för att uppnå samma geometri som stål skulle kunna producera med färre träffar.
| Materialfamilj | Typiskt tjockleksområde | Relativt tonnagekrav | Formbarhetsbetyg | Överväganden om tangenttryckningar och dö |
|---|---|---|---|---|
| Lågt-kolstål (1008, 1010) | 0.3 - 3.0 mm | Baslinje (1x) | Hög | Måttlig återgång; standard stansavstånd; mest förlåtande för multi-stationsbildning |
| Rostfritt stål (304, 316L) | 0.2 - 2.5 mm | 1.5x - 1.8x | Måttlig | Aggressiv arbetshärdning; skärning kräver belagda verktyg; högre tonnage per station |
| Aluminiumlegeringar (5052, 6061) | 0.3 - 3.0 mm | 0.5x - 0.7x | Låg till måttlig | Hög fjädring; gnistrande risk; minskad hastighet; polerade formytor krävs |
| Koppar och mässing (C110, C260) | 0.1 - 2.0 mm | 0.6x - 0.8x | Hög | Låg draghållfasthet; burr-benägen; kräver skarpa verktyg och specialiserade smörjmedel |
| Hög-stål (HSLA, DP600) | 0.5 - 3.0 mm | 2.0x - 3.0x | Låg | Extremt tonnage; snabbt verktygsslitage; begränsad formning per station; kräver robust pressram |
Tabellen klargör en sak: materialval är inte bara ett designbeslut. Det är ett beslut om pressstorlek, ett beslut om verktygsliv och ett beslut om produktionshastighet, allt i ett. En progressiv presspress som är bekvämt klassad för kolstål kan vara farligt underdimensionerad för samma delgeometri i rostfritt eller hög-hållfast stål. Och en aluminiumversion av samma del, även om den kräver mindre kraft, kan behöva fler stationer och långsammare cykelhastigheter för att undvika ytdefekter och hålla dimensioner.
Dessa materialbeteenden påverkar direkt hur du beräknar det totala presstonnaget. Varje stations kraftbehov beror inte bara på geometri utan på hur den specifika legeringen reagerar på skärning, böjning och formning vid den punkten i sin arbets-härdningsresa genom formen.
Tonnageberäkning och pressstorlek för progressiva dies
Materialegenskaper berättar hur hårt varje station slår. Men att känna till individuella krafter är inte tillräckligt. Du måste summera dem, redogöra för allt som händer samtidigt över tärningen och sedan matcha den summan mot rätt pressspecifikation. Få den här beräkningen fel med till och med 15 till 20 procent och du kommer antingen att klämma fast en press i nedre dödpunkten eller slita ut den flera år före schemat. Det är här som progressiv metallstämpling flyttas från ingenjörskoncept till beslut om kapitalinvestering.
Station-efter-Beräkningsmetod för stationskraft
Processen börjar vid remslayouten. Varje station som arbetar med materialet genererar en mätbar kraft, och du måste beräkna var och en individuellt innan du kombinerar dem. Så här fungerar matematiken för varje operationstyp:
Blanking och piercing:Dessa är klippoperationer. Formeln är enkel:
Erforderligt tonnage=omkrets (tum) x materialtjocklek (tum) x skjuvhållfasthet (ton/tum²)
Föreställ dig att du genomborrar ett hål med diametern 0,5-tum i 0,060-tums mjukt stål med en skjuvhållfasthet på 25 ton/tum². Omkretsen är 1,57 tum, så hålkraften är lika med 1,57 x 0,060 x 25=2.36 ton för den enda stansen. En station med sex hål? Multiplicera därefter. En progressiv stämpelform med 10 håltagningsstationer som var och en bär liknande laster går snabbt ihop.
Böjning och formning:Kraftberäkningar för böjning beror på böjlängd, materialtjocklek, munstycksöppningsbredd och materialets draghållfasthet. V-böjning, avtorkning och luftböjning följer olika formler, men de skalas alla med kvadratisk tjocklek och materialstyrka. Mer komplexa geometrier som prägling eller ribbning kräver empiriska data eller simulerings-baserade uppskattningar.
Ritning:För dragstationer ersätter den maximala draghållfastheten skjuvhållfasthet i beräkningen eftersom skalväggarna är i drag. Formeln blir: Perimeter x Tjocklek x Ultimat draghållfasthet. Dragminskningsförhållandet och ämneshållartrycket läggs till det totala. Ett grunt koppdrag vid 30 % reduktion beter sig annorlunda än ett djupdrag vid 45 % reduktion, både i kraftstorlek och där den kraften tillämpas inom slaget.
Utöver de primära formningsoperationerna måste du fånga krafter som är lätta att förbise:
- Fjäderavstrykartryck (kraften som håller remsan platt mot formytan)
- Strip lyftstiftskrafter
- Kvävetryckdyna krafter i formningsstationer
- Cam-drivna sidoåtgärder
- Skrota skärlaster vid avstängningsstationer
- Blanka hållarkuddar i dragstationer
Som stämplingsexperten Dennis Cattell noterar måste du registrera belastningen för varje enskild station, inklusive skelettskrot, nätbärare, pilothålslagning och slutlig klippning av vävskrot. Missa något av dessa och din totala underskattning av verkligheten. För komplexa stämplingsformar med 15 eller fler steg, hjälper en färgkodad remslayout att se till att inget glider genom springorna.
Summering av samtidiga toppbelastningar
Här är den kritiska punkten som slår mindre erfarna ingenjörer iväg: inte varje station når sin toppkraft i samma ögonblick i pressslaget. Piercingstationer toppar tidigt i snittet, i samma ögonblick som stansen slår igenom. Formningsstationer toppar på olika punkter beroende på geometri. Dragstationer bygger kraft successivt och kan nå sin topp långt före nedre dödpunkten.
Det konservativa tillvägagångssättet, och det säkra, summerar toppkrafterna från alla stationer som om de inträffade samtidigt. I praktiken kan förskjutande stanslängder genom klippning på skärstansarna sprida belastningen över några grader av vevrotation, vilket minskar den momentana toppen. Men för pressdimensionering beräknar du det värsta fallet: varje station med maximal belastning vid samma ögonblick.
När du har den summan, tillämpa en säkerhetsmarginal. Allmän ingenjörspraktik lägger vanligtvis 20 till 30 procent över den beräknade summan. Denna marginal står för flera verkliga-variabler:
- Verktygsslitage ökar skärkrafterna över tiden (slöa stansar kräver mer kraft än vassa)
- Materialegenskapsvariation från spole till spole
- Temperatureffekter på materialstyrkan under hög-drift
- Oförklarade sekundära krafter från bandhantering och styrning
En präglingsform utformad för 85 ton beräknad topplast bör köras i en press som är klassad för minst 105 till 110 ton. Målet är att under normal produktion arbeta med cirka 60 till 75 procent av presskapaciteten. Att konsekvent köra över 80 procents kapacitet påskyndar lagerslitage, ramutmattning och försämring av gibbning samtidigt som fönstret som är tillgängligt för processvariationer minskas.
Matchande pressspecifikationer till formkrav
Tonnage är rubriknumret, men det är långt ifrån den enda specifikationen som avgör om en press passar din tärning. Det här är vad som fångar folk ur vakt: en press kan ha rätt tonnageklassificering men ändå ha fel för jobbet på grund av slagposition, energigränser eller dimensionsfel.
Tonnagevärde kontra slagposition.En mekanisk press levererar sittnominellt tonnage på ett specifikt avstånd över botten dödpunkt (BDC). Icke-växlade pressar under 45 ton tar vanligtvis 1/32 tum från BDC. Större växlade pressar ger full kapacitet på 1/16 till 3/16 tum från BDC. Om din stämplingsoperation kräver maximal kraft vid en punkt högre i slaget än där pressen är klassad, kanske du inte har det tonnage du tror att du har. Draw-operationer som kräver ihållande kraft över ett längre arbetsfönster är särskilt känsliga för denna oöverensstämmelse.
Energi kontra tonnage.Denna distinktion slår till och med erfarna team. Du kan ha en press med tillräckligt tonnage men otillräcklig energi, vilket är en vanlig orsak till pressstopp hos BDC. Energi lagras i svänghjulet och frigörs under arbetsdelen av slaget. Om det arbete som krävs överstiger svänghjulets tillgängliga energi vid en given hastighet, kan motorn inte återställa tillräckligt med energi mellan slag och pressstopp. Att beräkna energibehovet (kraft multiplicerad med arbetsavstånd vid varje station) är det väsentliga andra steget efter tonnageberäkningen.
Utöver tonnage och energi måste ingenjörer utvärdera en komplett uppsättning dimensions- och prestandaparametrar för att bekräfta kompatibiliteten mellan press och form:
- Stänghöjd:Avståndet från bolsterytan till glidytan vid BDC, med justering i maximalt uppläge. Måste rymma den totala formstapelhöjden (nedre formen + övre dynan + eventuella stödplattor).
- Glidjusteringsområde:Tillåter finjustering- av stängningshöjden för att ställa in deldimensioner. Vanligtvis 3 till 6 tum på medelstora pressar. Otillräcklig justering begränsar flexibiliteten i forminstallationen.
- Slaglängd:Måste överskrida det maximala deldjupet plus fritt utrymme för remslyftning och matning. En del med 25 mm dragdjup kan behöva 75+ mm slaglängd för att klara lyftarna och tillåta matningsförlopp.
- Mått på säng och bolster:Måste rymma formens fotavtryck med spelrum för klämmor, skrotrännor och matningsguider. Standardpraxis kräver att formen laddas inom två-tredjedelar av bäddytan för korrekt avböjningsfördelning.
- Bolsterhålmönster:T-spår eller gängade hål måste vara i linje med kraven på formklämning.
- Slag per minut (SPM):Måste uppfylla produktionsvolymmål baserat på årlig efterfrågan och tillgänglig körtid. En stans som producerar 1 000 delar per timme vid 60 SPM kan behöva en press som kan 100+ SPM för att klara matningstid och ge marginal för stillestånd.
- Matningsfönster (tillgängliga grader):Den del av vevrotationen under vilken remsan kan föras fram. Längre matningslängder vid högre hastigheter kräver ett bredare matningsfönster, vilket direkt begränsar uppnåelig SPM.
- Glidparallellism och repeterbarhet:För progressiva formstansningar som kräver toleranser under +/-0,05 mm, måste pressen bibehålla parallellitet inom mikrometer under belastning, slag efter slag.
En poäng värd att betona: överdimensionerad presstonnage är alltid bättre än underdimensionering. En underdimensionerad press som kör nära kapacitet skapar en kaskad av problem. Lagren slits snabbare. Ramböjningen ökar, ändrar stansspel och accelererar stansslitaget. Energibegränsningar orsakar hastighetsbegränsningar som dödar produktiviteten. Dö liv sjunker eftersom hela systemet fungerar under stress det inte var utformat för att upprätthålla.
En press som körs med 60 procents kapacitet, däremot, avleder mindre, genererar mindre värme, upprätthåller snävare glidparallellism och ger dig utrymme för materialvariationer eller framtida formmodifieringar som lägger till stationer. Kapitalkostnadsskillnaden mellan en 150-tons och 200-tonspress är blygsam jämfört med den ackumulerade kostnaden för för tidig omslipning av formen, oplanerade stilleståndstid och förkortad presslivslängd som kommer av att arbeta på den ojämna kanten av kapaciteten.
Takeawayen? Beräkna försiktigt, lägg till marginal generöst och verifiera både tonnage- och energibehov mot pressklassificeringskurvan vid den faktiska arbetshöjd som din form kräver. Dessa beräkningar sätter grunden för din investering, men de tar ännu inte hänsyn till hur snabbt du faktiskt kan köra systemet. Produktionshastigheten introducerar sina egna begränsningar som samverkar med allt ovan.
Avvägningar mellan slagfrekvens och delkomplexitet
Du har dimensionerat pressen rätt för tonnage och energi. Formen passar till bolsteret. Materialet är specificerat. Allt checkar ut på papper. Men här är frågan som avgör din kostnad per-del under verktygets livslängd: hur snabbt kan du köra det egentligen? Den progressiva formstansningsprocessen styrs i slutändan av den långsammaste länken i cykeln, och den länken ändras beroende på delens geometri, bandbeteende och hur intelligent din rörelseprofil är konfigurerad.
Vad bestämmer maximal strokefrekvens
Slag per minut är inte ett enda tal som du slår upp på ett specifikationsblad och kör för alltid. Det är resultatet av flera konkurrerande fysiska begränsningar, och den tightaste sätter taket för hela din linje. Det här är vad som begränsar den uppnåbara hastigheten i höghastighets progressiv formstämpling:
- Matningslängd per slag.Remsan måste avancera hela avståndet, bromsa in och sätta sig på plats innan rutschbanan når arbetszonen. Längre stigning innebär mer linjär rörelse per cykel, vilket antingen kräver snabbare matningsacceleration eller färre slag per minut. För att konvertera matningsutrustningens hastighet till SPM, dividera utrustningens linjära förmåga (i tum per sekund) med progressionsavståndet.
- Dellyfthöjd.Efter varje slag höjer lyftarna remsan fri från de nedre formdetaljerna så att den kan föras fritt. Djupare former eller högre formfunktioner kräver högre lyft, vilketförbrukar fler grader av vevrotationför att remsan ska rensa och återställas. Att minska lyfthöjden genom att fördela formningen över fler stationer är ett av de mest effektiva sätten att öka hastighetskapaciteten.
- Bärremsstyrka.Vid höga hastigheter utsätts bandet för betydande tröghetsbelastningar under acceleration och retardation. En svag bärare kan spänna, sträcka sig eller kollapsa och orsaka matningsfel. Delar med begränsad kopplingsyta mellan fortgångar kan behöva designa om bäraren för att stödja de dynamiska krafterna från höghastighetsmatning.
- Känslighet för materialdeformationshastighet.Vissa legeringar beter sig annorlunda när de formas vid hög hastighet. Töjningshastighetseffekter kan öka formningskrafterna eller ändra sprickbeteende, vilket begränsar hur snabbt formningsstationer kan arbeta utan att spricka materialet.
- Under-svarstid för sensorn.Felmatningsdetektorer, avskiljningssensorer-och tonnageövervakare behöver alla tid för att läsa och signalera presskontrollen. Om sensorns svarstid överskrider det tillgängliga fönstret mellan slagen måste du antingen sakta ner eller acceptera risken att springa oskyddad.
Sambandet är tydligt: enklare delar med kort progression, ytliga funktioner och robusta bärare kan köras med mycket hög SPM. Komplexa geometrier med djupa former, långa matningslängder och ömtåliga bärare tvingar ner hastigheten. En liten elektrisk kontakt kan köras med 800 till 1 200 SPM på en höghastighets mekanisk press, medan en bilfäste med flera böjar och en 75 mm stigning kan toppa ut vid 60 till 80 SPM på samma tonnageram.
Servopresshastighetsprofilering för komplexa delar
Konventionella mekaniska pressar erbjuder en rörelsekurva: den sinusformade banan som dikteras av vevgeometrin. Varje del av slaget rör sig med en hastighet som bestäms av vevvinkeln, och du kan inte sakta ner genom formningen utan att sakta ner hela cykeln. Servopressar bryter den begränsningen helt.
Med programmerbar glidrörelse kan du köra inflygnings- och returdelarna av slaget med maximal hastighet samtidigt som du retarderar genom formningszonen där materialflödet behöver tid. Detta innebär att en progressiv stämplingsprocess som skulle maxa vid 40 SPM på en mekanisk press (eftersom formningsstationerna behöver uppehållstid) kan uppnå 60 eller 70 SPM på en servopress. Formningshastigheten håller sig inom materialgränserna medan de icke-arbetande delarna av slaget löper så snabbt som drivningen tillåter.
Servoteknik erbjuder specifika rörelselägen som låser upp hastighetsvinster för olika scenarier:
- Pendellägeanvänder en partiell rotation snarare än hela 360 grader, vilket eliminerar slöseri med vevrörelsen för grunt progressivt arbete. Somrörelseprofilforskning visar, ju kortare pendel desto högre produktionshastighet, men detta komprimerar också matningsfönstret, vilket kräver snabbare matningsutrustning.
- Variabel hastighet genom slaggör att släden kan krypa med 10 % av maximal hastighet genom en kritisk dragstation medan returen körs med full hastighet, vilket bibehåller delens kvalitet utan att offra den totala cykeltiden.
- Flera-träffprofilerleverera två eller tre kontrollerade slag vid nedre dödpunkten inom en enda presscykel, vilket minskar återfjädringen utan att lägga till formstationer eller sakta ner linjen.
En praktisk tumregel från servopressoptimering: sträva efter en faktisk produktionshastighet på 90 % eller mer av det programmerade maxvärdet. Om du kör betydligt under den tröskeln behöver själva rörelseprofilen designas om snarare än att bara minska presshastigheten. Inställning av matningsvinkeln, minskning av stigarhöjden och minimering av bildande fönster är alla spakar att dra innan du accepterar en långsammare hastighet. Långsiktiga progressiva stämplingsprogram motiverar tidsinvesteringen i profiloptimering eftersom till och med en 10 % SPM ger betydande kostnadsbesparingar över miljontals cykler.
Die Changeover Optimering med SMED-principer
Hastigheten under produktionen berättar bara halva historien. För butiker som kör flera artikelnummer genom samma press, urholkar bytetiden mellan formarna direkt den totala utrustningens effektivitet. En press som producerar 500 delar per minut betyder ingenting om den står på tomgång i fyra timmar mellan byten.
Det är härSMED (Single-Minute Exchange of Dies)principer förändrar progressiv ekonomi. Trots namnet siktar SMED på omställningstider under tio minuter snarare än bokstavligen en minut. Metodiken separerar inställningsuppgifter i externa aktiviteter (som utförs medan pressen fortfarande kör det föregående jobbet) och interna aktiviteter (endast möjligt med stoppad press), och konverterar sedan systematiskt interna uppgifter till externa.
För progressiv formstämpling inkluderar praktisk SMED-implementering:
- Standardiserade stängningshöjderöver stanssatser så att pressjusteringen inte ändras mellan jobben
- Snabb-byte av stödsystemmed rullande eller hydrauliska formvagnar som för-ställer nästa form utanför pressen och skjuter den på plats på under en minut
- Enade spännsystemanvänder hydrauliska eller pneumatiska klämmor med standardiserade spårplaceringar, vilket eliminerar manuell bult-upp
- Pre-inställning av spole och matningså det nya materialet är gängat och klart innan pressen stannar
- Visuell ledning och arbetsplatsorganisationse till att varje verktyg, shim och koppling har en angiven plats tillgänglig utan att behöva söka
Produktionspåverkan är mätbar. En butik som konverterar från 2-timmarsbyten till 10-minutersbyten får ungefär 110 minuters produktiv körtid per stansbyte. Med tre byten per skift är det över fem extra timmars reservdelsproduktion per dag. För program med stora volymer sänker detta direkt kostnaden per del eftersom pressen lägger mer av sina tillgängliga timmar på att göra delar istället för att vänta på installationen.
SMED möjliggör även mindre batchkörningar utan påföljd. Traditionella långa-bytebutiker motsätter sig att byta verktyg ofta, vilket leder till överproduktion och överskottslager. Snabb växling gör det lönsamt att köra precis vad som behövs, när det behövs, vilket anpassar progressiv formproduktion med magert tillverkningsflöde.
Hastighetsoptimering, oavsett om det sker genom rörelseprofilering eller omställningsreduktion, beror i slutändan på hur väl pressen kommunicerar med allt runt omkring. Matningssystemet måste svara på hastighetskommandon med sub-millisekunders precision. Sensorer måste upptäcka problem inom det tillgängliga reaktionsfönstret. Och hela cellen måste fungera utan konstant mänsklig inblandning för att motivera investeringen i snabbare cykelhastigheter.
Automationsintegration och moderna fodersystem
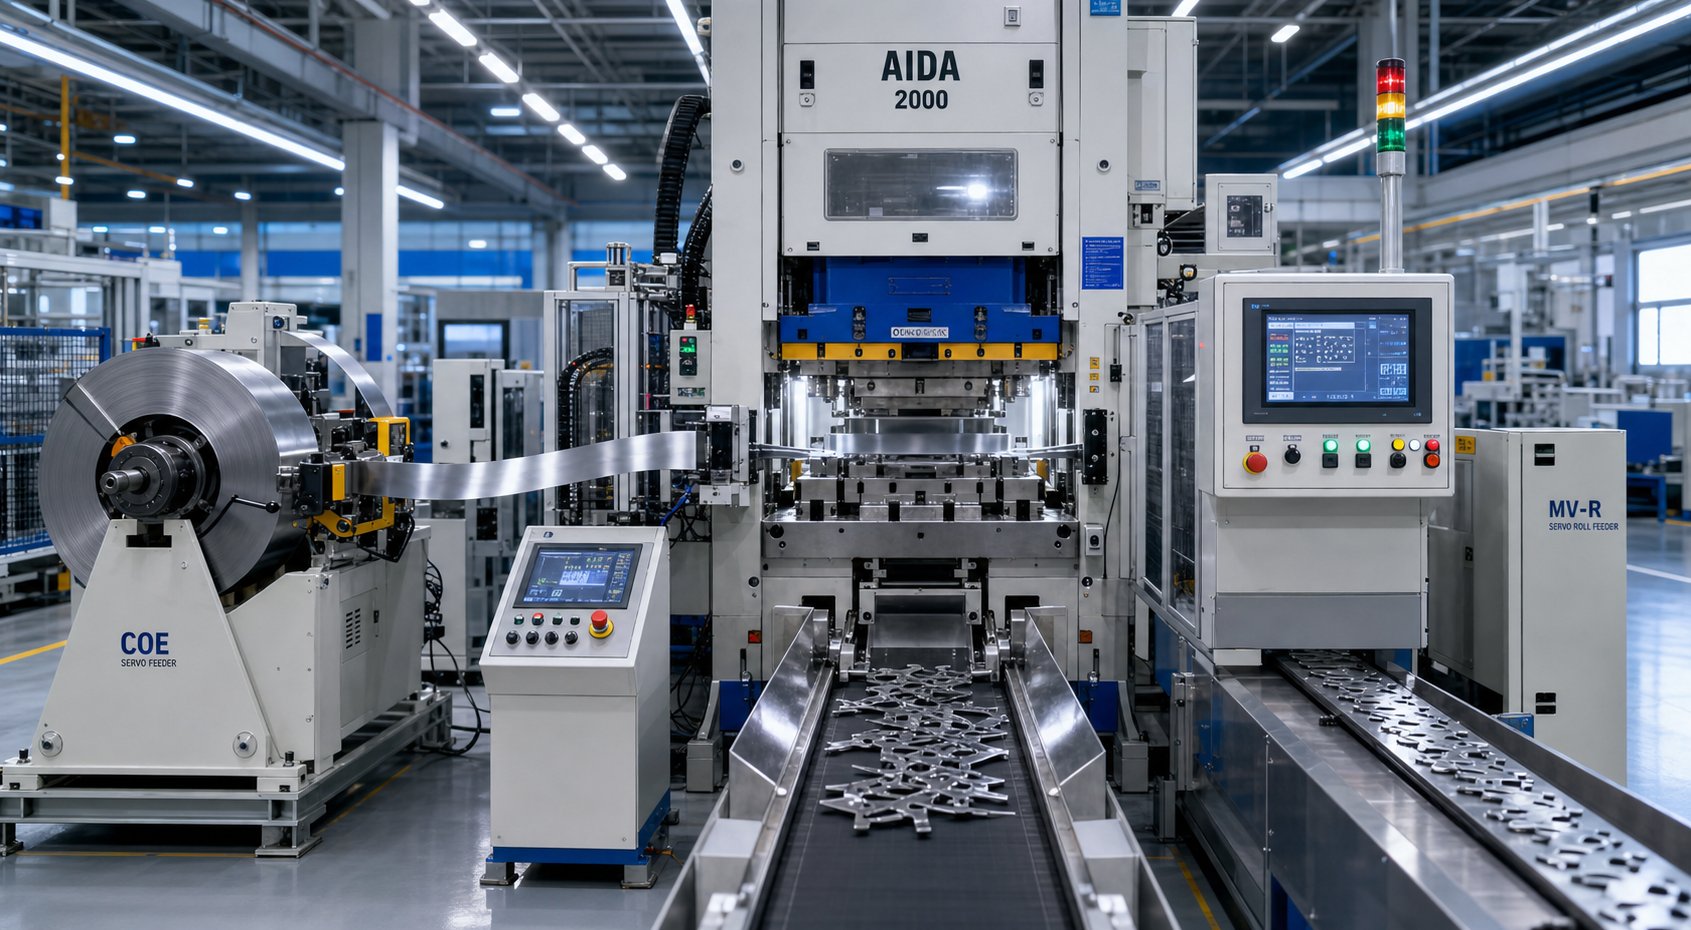
En progressiv stanspress som körs med 400 slag per minut lämnar ungefär 150 millisekunder mellan träffarna. I det fönstret måste remsan flyttas fram, sätta sig på plats och varje sensor måste bekräfta att systemet är säkert för nästa slag. Ingen människa kan övervaka det. Pressen måste tänka själv, och den gör det genom en skiktad automationsarkitektur som förvandlar en fristående maskin till en produktionscell som kan släcka-ljus.
Servomatningssystem och matningsnoggrannhet
Stämplingsmatningssystemet är utan tvekan den mest kritiska perifera på linjen. Dess jobb låter enkelt: flytta fram remsan med exakt det programmerade stigningsavståndet, varje enskilt slag, oavsett hastighetsvariation eller materialbeteende. I praktiken krävs precisionsteknik för att uppnå denna repeterbarhet vid produktionshastigheter.
Tre matningsteknologier tjänar progressiva formapplikationer:
- Servorullar mataranvänd servo-motordrivna-rullar som klämmer fast remsan och för den en programmerad sträcka. De erbjuder den bästa noggrannheten (vanligtvis +/-0,025 mm eller bättre), snabbast acceleration och bredaste justeringsområdet. De flesta moderna progressiva formlinjer använder dem.
- Luft mataranvänd pneumatiska cylindrar för att föra fram en gripkäftenhet. De är enkla, billiga och lämpliga för kortare matningslängder vid måttliga hastigheter. Noggrannheten är lägre än servosystem.
- Gripmatar (mekanisk)använd kam-drivna mekanismer för fasta progressionsavstånd. Snabb och pålitlig för dedikerade höghastighetsapplikationer, men oflexibel när växling kräver olika matningslängder.
Matningsnoggrannhet handlar inte bara om själva mekanismen. Tidpunkten för utgivning av flöden- spelar en avgörande roll. Var i pressslaget matarvalsarna stängs avgör om extra material fastnar mellan formen och mataren. Om rullen stänger vid nedre dödpunkten medan stanslyftarna fortfarande lyfter remsan, skapar det extra materialet som dras igenom under det lyftet ett övermatningsförhållande. Resultatet? Alltför långa progressioner, pilotskador och skrot. Korrekt stängningstid tar hänsyn till matnings-till-matningsavståndet, lyftarens rörelsehöjd och presshastighet för att förhindra denna fälla.
Rulltrycket har lika stor betydelse. För lite tryck orsakar glidning och korta matningar, speciellt med tjocka material som kräver mer kraft för att accelerera. För mycket tryck böjer matarvalsen, vilket inducerar kantvåg i breda spolar eller camber i smalt material. Moderna servomatningskontroller kompenserar automatiskt när sensordata indikerar bandvandring eller tjockleksvariation, och justerar progressionslängden i realtid utan operatörsingripande.
I-Die Sensing och Die Protection
Att köra en automatisk stämplingscell utan stansskydd är som att köra i motorvägshastighet utan bromsar. Så småningom går något fel, och utan sensorer som stoppar pressen inom en bråkdel av ett slag kan en enda felmatning förstöra tusentals dollar i verktygsstansar, stansinsatser och presskomponenter.
Ett omfattande formskyddssystem övervakar flera fellägen samtidigt:
- Felmatningsdetektering:Sensorer verifierar att remsan har avancerat till rätt position innan pressen avfyras. Detekteringsfönstret måste ta hänsyn till din matares faktiska repeterbarhet. Sommatrisskyddsexperter noterar, om din matare rymmer +/-0,005 tum men sensorer är inställda på att trigga vid +/-0,003 tum, kommer störande stopp att plåga din operation.
- Detektering av bandspänne:Kontinuerliga övervakningssensorer verifierar att remsan förblir platt mellan mataren och matrisingången. En bucklig remsa som går in i tärningen betyder en dubbel- tjock träff som kan knäcka slag eller fjädra pressramen.
- Detektering-av:Fotoelektriska eller närhetssensorer bekräftar att varje färdig del har matats ut från formen innan nästa slag. En fast del betyder en dubbelträff, vilket är ett av de snabbaste sätten att förstöra en tärningssektion.
- Tonnageövervakning:Lastceller i presskopplingarna spårar kraftsignaturer slag för slag. En plötslig spik indikerar ett drag i en snäcka, ett brutet slag eller felmatning. En gradvis uppåtgående trend signalerar verktygsslitage som behöver uppmärksamhet innan det blir ett misslyckande.
- Slut-av-lagerdetektering:Sensorer känner av när spolen håller på att ta slut och stoppar pressen innan remsansen når aktiva stationer.
Moderna resolver-baserade kontroller är tillräckligt exakta för att övervaka sensorsignaler inom en-tredjedel av en grad av vevaxelrotation. Detta är viktigt eftersom vissa aktiveringar, som en luft-utmatad del som flyger förbi en fotoelektrisk sensor, varar mindre än 10 millisekunder oavsett presshastighet. Det bästa-tillvägagångssättet ansluter form-monterade sensorer genom en enda kopplingsdosa och huvudkabel snarare än enskilda ledningar, vilket eliminerar anslutningsfel under installationen och förhindrar kabelarbete-härdningsfel från upprepad lindning och avlindning.
Skrotborttagning och oövervakad drift
Varje håltagningsstation och avskärningsoperation genererar skrot: sniglar från hål, trimma skelett från blankning och bärarbanor från slutlig separering. Om något av det materialet inte kommer ut ur formen på ett tillförlitligt sätt, staplas det upp, stör nästa slag och orsakar krascher. Slughantering är det som skiljer en dyna som körs obevakad från en som behöver en operatör som står med en luftslang.
Strategier för borttagning av skrot inkluderar:
- Tyngdkraftsfall:Sniglar faller genom munstycksöppningar i rännor under bolsteret. Fungerar tillförlitligt när hålets geometri och munstycksavstånd tillåter ren separation.
- Positiv luftavblåsning:Tidsinställda luftblåsningar skjuter ut delar eller sniglar som inte faller fritt. Viktigt för uppåtvända-hålrum eller horisontella utkastningsvägar.
- Vakuumsystem:Dra sniglar bort från stansytorna och förhindra dragning av snigeln (där en snigel klamrar sig fast vid stansen och åter-går in i tärningen vid nästa slag). Särskilt viktigt för tunna material där ytspänningen håller sniglar mot verktygsytor.
- Mekaniska ejektorer:Fjäderbelastade- eller kam-drivna stift pressar de färdiga delarna eller skrotas bort från formen vid varje slag.
Utöver själva formen integreras en helautomatisk progressiv formstämplingscell med system på anläggningsnivå- för synlighet i produktionen. Delräknare spårar utdata mot mål. SPC-datainsamling fångar kritiska dimensioner med intervaller för processkontroll i realtid.- Tonnagesignaturdata matar prediktiva underhållsalgoritmer som flaggar verktygsslitage innan det producerar skrot. Och anslutning via OPC-UA eller liknande protokoll låter produktionsövervakningsinstrumentpaneler visa pressstatus, OEE-statistik och larmhistorik från var som helst på anläggningens nätverk.
Här är den fullständiga komponentlistan för en modern automatiserad cell:
- Servo-driven spolmatning med automatisk stigningskompensation
- Spoleplattång med drivna nyprullar
- Dysskyddskontroller med resolver-baserad timing
- Tonnageövervakare med per-signaturanalys
- Felmata, spänna och dela ut-sensormatrisen
- Automatiskt smörjsystem (rulle eller spray)
- Skrottransportör eller vakuumuppsamlingssystem
- Deltransportör eller kärl-sorteringssystem
- SPC mätstation (inline eller provtagning)
- Nätverksansluten-HMI med fjärrövervakningsfunktion
När alla dessa element samverkar blir resultatet en cell som stöder verklig -ljussläckning, som löper genom hela spolar utan mänsklig inblandning, som bara stannar när sensorer upptäcker en anomali eller spolen tar slut. Automatiseringen ökar inte bara genomströmningen. Det skyddar verktygsinvesteringen, upprätthåller kvalitetskonsistens och genererar den data som behövs för att optimera processen kontinuerligt.
Den integrationsnivån väcker en naturlig fråga. Med alla dessa möjligheter tillgängliga, hur jämför progressiv formstämpling sig mot andra metoder som överföringsformar, sammansatta verktyg eller multislide-maskiner? Svaret beror på din delgeometri, volymkrav och toleranskrav.
Progressiva vs. överföring vs. sammansatta stämplingsmetoder
Specifikationer för delgeometri, årsvolym och tolerans bestämmer inte bara hur du storleksanpassar en press. De avgör om en progressiv tärning ens är rätt tillvägagångssätt. Ingenjörer som som standard använder progressiva verktyg för varje projekt lämnar pengar på bordet när en överföringsform, ett sammansatt verktyg eller en multislide-maskin skulle tjäna applikationen bättre. Omvänt, att välja en enklare metod för en del som verkligen behöver progressiv kapacitet skapar flaskhalsar och kvalitetshuvudvärk som förvärrar under år av produktion.
Så här står de fem stora stämplingsmetoderna mot varandra och när var och en förtjänar sin plats på golvet.
Progressiv vs. Transfer Stämpling
Båda metoderna använder flera stationer för att bygga delfunktioner sekventiellt, men de skiljer sig fundamentalt i hur arbetsstycket rör sig mellan dessa stationer. I en progressiv stans förblir delen ansluten till bärremsan under hela processen, och avancerar med varje pressslag tills avstängning vid slutstationen. Vid överföringsstansning separeras delen från remsan tidigt (eller börjar som ett för-klippt ämne) och överförs mekaniskt mellan oberoende stansstationer med hjälp av gripare, fingrar eller robotarmar.
Den distinktionen driver allt annat. Progressiva stansar utmärker sig vid små-till-medelstora delar där geometrin gör att arbetsstycket förblir fäst vid en bärare. Tänk på elektriska kontakter, fästen, klämmor och terminaler. Remsan ger automatisk indexering, eliminerar delhantering mellan stationer och möjliggör mycket höga hastigheter eftersom ingenting behöver greppa och flytta en ledig del.
Överföringspressverktyg blir nödvändigt när delar är för stora för att matas från rullmaterial, kräver djupdrag som överstiger vad bärremsor kan stödja eller kräver operationer från flera vinklar som skulle vara omöjliga med remsan ansluten. Stora fordonskarosser, djupdragna-muggar och strukturella komponenter leder vanligtvis till överföringssystem. Avvägningen? Långsammare cykeltider och mer komplex materialhantering. Stämpling av överföringsformar går vanligtvis med 15 till 40 slag per minut jämfört med hundratals SPM möjliga med progressivt arbete.
Ur ett kostnadsperspektiv kan överföringsverktyg faktiskt vara billigare per station eftersom varje form är oberoende snarare än integrerad i ett enda block. Men överföringspressverktygen kräver ytterligare investeringar i själva det mekaniska överföringssystemet, och per-kostnaden är högre vid motsvarande volymer på grund av lägre hastigheter och ökad hantering.
Sammansatta och fina blankningsalternativ
Inte varje del behöver sekventiella stationer. Sammansatt formstansning utför flera skäroperationer i ett enda pressslag, vilket ger en färdig platt del i en träff. Formen stänger samtidigt den yttre profilen och sticker igenom inre hål, vilket ger delar med utmärkt planhet och koncentricitet eftersom alla funktioner skärs i en rörelse i förhållande till varandra.
Begränsningen? Sammansatta matriser hanterar endast platt geometri. Ingen böjning, ingen formning, ingen ritning. De är idealiska för brickor, platta terminalämnen, enkla packningar och alla delar som helt definieras av dess skurna profil. För dessa applikationer ger stanspressning bättre planhet än progressiva metoder (eftersom det inte finns någon remsa framåt mellan operationerna) till lägre verktygskostnad. Men volymerna måste motivera den dedikerade formen, och komplexiteten tar slut snabbt.
Fourslide och multislide maskiner har ett helt annat tillvägagångssätt. Istället för vertikal presskraft använder de fyra eller flera horisontella verktygsslider för att böja, forma och skära tråd eller smal remsa från flera håll samtidigt. Resultatet är intrikat tre-dimensionella delar, särskilt fjädrar, clips och små fästen, producerade i hög hastighet med minimala verktygskostnader. Progressiv stämpling för medicinsk utrustning hanterar precisionskontakter och EMI-sköldar i volym, men för mikro-formade klämmor och trådbaserade-komponenter under 50 mm producerar multislide-maskiner ofta samma geometri snabbare och billigare.
Fin blanking upptar en specialiserad nisch. Den använder en trippel-press med extremt snäva stans-till-matrisspel och en V-ring stötplatta som låser materialet under skärning. Resultatet är enslät, fraktur-fri kant över hela materialtjockleken, något konventionell blankning inte kan åstadkomma utan sekundär bearbetning. Kugghjul, kedjehjul, säkerhetsbälteskomponenter och bromssystemdelar använder vanligen finbländning när kantkvalitet och dimensionsnoggrannhet har större betydelse än cykelhastighet.
Att välja rätt stämplingsmetod för din applikation
Beslutsramen kokar ner till fem variabler. Matcha din del mot var och en, och den rätta metoden blir vanligtvis uppenbar:
- Delstorlek och geometri:Små-till-medelstora delar med böjningar och former passar progressiva formar. Stora eller djupt dragna delar väg till överföring. Platta-bara profiler passar sammansatta formar. Komplexa 3D-böjningar av tråd eller smala-band gynnar multislide.
- Produktionsvolym:Progressiv stämpling dominerar över 50 000 delar årligen där verktygsavskrivningar minskar kostnaden per-del. Compound och multislide tjänar lägre volymer kostnadseffektivt-. Fin blanking motiverar dess verktygskostnad vid höga volymer av precisionskomponenter.
- Toleranskrav:Fin stansning uppnår +/-0,025 mm på skäregenskaper. Progressiva stansar håller +/-0,05 till +/-0,10 mm över formade detaljer. Transferverktyg uppnår liknande toleranser men med större delkuvert.
- Materialtyp och tjocklek:Tjockare material (över 3 mm) och hög-hållfasta material gynnar överföringssystem på grund av högre tonnagekrav per station. Tunna material (0,1 till 1,0 mm) fungerar effektivt i progressiva eller multislide-uppställningar.
- Budget och tidslinje:Progressiv stansverktyg kostar mer i förväg än blandnings- eller multislidverktyg men ger den lägsta kostnaden per-del i volym. Investeringar i överföringsverktyg är jämförbara med progressiva men medför ytterligare press- och automationskostnader.
| Metod | Tryck på Typ | Idealiskt volymområde | Delstorleksområde | Uppnåbara toleranser | Verktygskostnad | Per-delkostnad vid volym |
|---|---|---|---|---|---|---|
| Progressive Die | Mekanisk eller servo, C-ram eller rak-sida | 50,000 - miljoner/år | Liten till medium (upp till ~300 mm) | +/-0,05 till +/-0,10 mm | Hög | Mycket låg |
| Transfer Die | Rak-sida mekanisk eller servo med överföringssystem | 10 000 - 500 000/år | Medium till stor (upp till 1,000+ mm) | +/-0,05 till +/-0,15 mm | Hög | Låg till måttlig |
| Compound Die | Mekanisk, C-ram eller rak-sida | 5,000 - 500000/år | Liten till medium, endast platt | +/-0,025 till +/-0,05 mm | Medium | Låg |
| Fourslide / Multislide | Dedikerad multislide maskin | 10,000 - miljoner/år | Liten (typisk under 50 mm) | +/-0,05 till +/-0,10 mm | Låg till medium | Mycket låg |
| Fin blankning | Trippel-hydraulisk eller mekanisk fin-blank press | 25,000 - miljoner/år | Liten till medium, platt eller nära-platt | +/-0,025 mm eller bättre | Mycket hög | Måttlig |
I praktiken kopplas valet ofta till industrins tillämpningsmönster. Progressiv stämpling för fordonskomponenter dominerar produktionen av hög-volymfästen, kopplingar, plintremsor och transmissionskomponenter där årliga kvantiteter når miljoner och kostnadskänsligheten per-del är extrem. Dessa delar är vanligtvis tillräckligt små för att ligga kvar på en bärremsa, tillräckligt komplexa för att behöva 8 till 20+ stationer och produceras i volymer som amorterar verktygskostnaderna inom månader.
Progressiv stämpling för medicinsk utrustning har en annan profil: precisionskontakter, RF-sköldar, kontaktstift och implantatsub-komponenter där dimensionsnoggrannhet och ytfinish spelar lika stor roll som volym. Dessa applikationer kräver snäva piloter, fin-förstärkning och kräver ofta rena-rums-kompatibel bearbetning, men det grundläggande progressiva tillvägagångssättet förblir idealiskt eftersom delarna är små, geometriskt komplexa och behövs i konsekvent höga volymer.
Överföringsmetoder hävdar att området progressiva stansar inte kan nå: stora strukturella stansningar, djupdragna hus och delar som kräver operationer från flera infallsvinklar. Sammansatt formstämpling fyller tomrummet för enklare platta delar där ett-taktsproduktion slår multi-stationsprogression både vad gäller kostnad och kvalitet.
Rätt metod är inte alltid det ena eller det andra. Vissa produktionsceller kombinerar progressiva formar för initial blankning och formning med överföringssystem för sekundära djupdragningsoperationer. Beslutsramen ovan ger dig utgångspunkten, men det verkliga svaret kommer från att matcha din specifika detaljgeometri, volymprognos och kvalitetskrav mot kapaciteten och ekonomin för varje tillvägagångssätt. När det valet väl är gjort skiftar frågan från vilken metod till vilken leverantör som kan leverera den verktygs- och produktionskapacitet ditt program kräver.
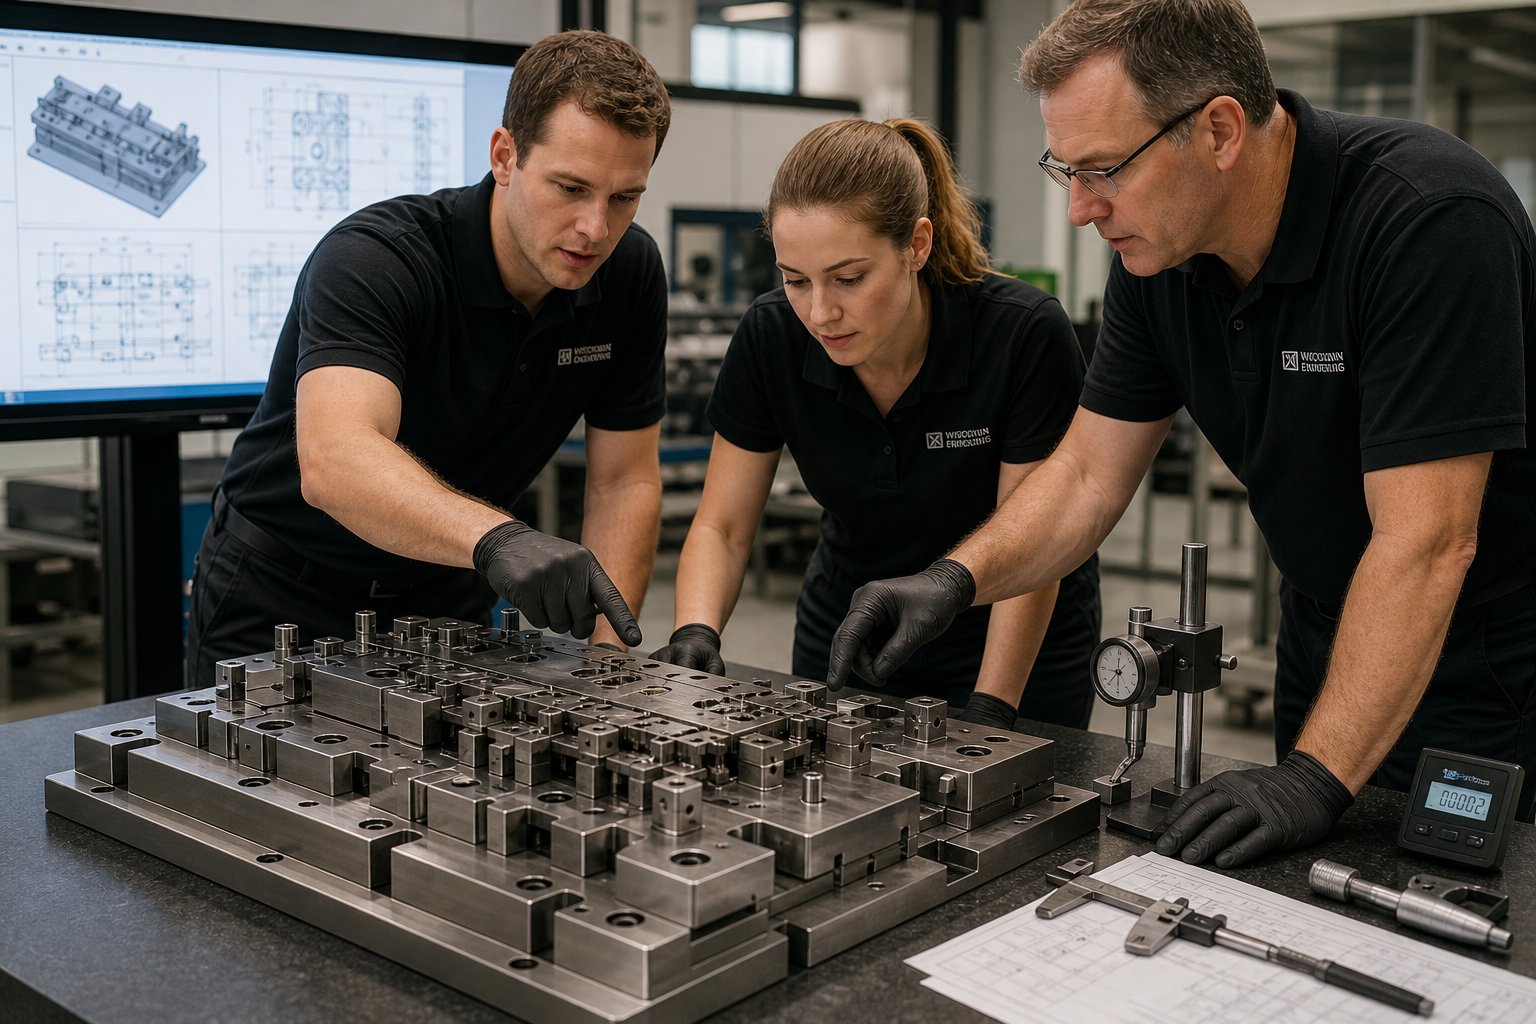
Inköp av progressiva stämpelmatriser för skalbar produktion
Att välja rätt stämplingsmetod och presskonfiguration är bara halva ekvationen. Den andra halvan? Besluta om du vill ta in den kapaciteten i-huset eller samarbeta med ett progressivt stämplingsföretag som redan har det tekniska djupet, produktionskapaciteten och kvalitetsinfrastrukturen för att leverera verktyg som fungerar från dag ett. Detta beslut formar din kostnadsstruktur, tidslinjeflexibilitet och operativa risker i flera år.
När ska man investera i en press kontra partner med en matrisleverantör
Att äga en progressiv presspress är meningsfullt under specifika förhållanden: bibehållna årliga volymer som överstiger miljontals delar i flera program, intern ingenjörsexpertis för att underhålla formar och optimera processer och kapitaltillgänglighet som inte belastar kassaflödet för andra tillväxtinitiativ. Om du uppfyller alla tre kriterierna ger pressägarskap maximal kontroll över schemaläggning, kvalitet och-delkostnad.
De flesta företag uppfyller inte alla tre. Och det är där matematiken blir intressant.
En omfattande ROI-analys måste stå för mer än pressens inköpspris. SomBaySource Globals ramverk för tillverkningsbeslutbeskriver, den verkliga ägandekostnaden inkluderar kapitalutrustning, fastighets- och underhållskostnader, bärande kapitalkostnader (inklusive räntebetalningar), lagerhanteringskostnader, personal för drift och kvalitetssäkring och teknisk expertis som krävs för att hålla systemet konkurrenskraftigt. Kontraktstillverkning erbjuder flexibilitet när det gäller att skala upp eller ner produktionen baserat på efterfrågefluktuationer utan att bära dessa fasta kostnader under magra perioder.
För team som producerar färre än 500 000 delar årligen över begränsade delnummer, ger partnerskap med en progressiv verktygs- och formleverantör vanligtvis bättre ekonomi. Du slipper kapitalutgifterna, eliminerar behovet av specialiserade pressoperatörer och tekniker för underhåll av matriser och får tillgång till tekniska resurser som skulle ta år att bygga internt. Avvägningen är mindre schemaläggningskontroll och beroende av din leverantörs kapacitet och prioriteringar.
Utvärdera progressiva formleverantörer för hög-volymproduktion
Att välja en progressiv formtillverkare är bland de mest följdriktiga inköpsbesluten som ett produktionsteam fattar. Kvaliteten, noggrannheten och konsekvensen hos din verktygspartner påverkar direkt delkvalitet, totala ägandekostnader och långsiktig konkurrenskraft. En detaljerad utvärderingsram från Eigen Engineering identifierar åtta nyckelkriterier som skiljer kapabla leverantörer från riskfyllda.
Här är vad ditt inköpsteam bör bedöma:
- Ingenjörs- och designförmåga:Kan leverantören utveckla skräddarsydda progressiva formdesigner utifrån din delgeometri, materialspecifikationer och volymmål? Leta efter intern-CAD/CAM, FEA-simulering för formningsanalys och expertis för optimering av striplayout.
- Materialexpertis:Förstår leverantören hur olika legeringar beter sig över flera formningsstationer? Arbete-härdande kompensation, återgångsförutsägelser och försvårande förebyggande kräver alla material-specifik kunskap.
- Kvalitetssystem och mätteknik:Verifiera att leverantören använder CMM-inspektion, optisk mätning och SPC-dokumentation för att validera toleranser i varje steg. Certifieringar som ISO 9001 etablerar en baslinje, men inspektionsförmågan är viktigare än certifikatet på väggen.
- Interna-utvärderings- och valideringsfaciliteter:En leverantör med provpressar kan bevisa att formen fungerar innan den skickas till ditt golv. Detta eliminerar veckor av felsökning på din anläggning och bekräftar att produktionsmålen kan uppnås under realistiska driftsförhållanden.
- Produktionskapacitet och ledtidstillförlitlighet:Bedöm om leverantören kan uppfylla din tidslinje utan att kompromissa med kvaliteten. Tidigare prestationer på leveransåtaganden säger dig mer än löften under offertfasen.
- Underhåll och efter-support:Progressiv stansslitage. Stämplar matta, gör att skären blir trötta och spelrum öppnas under miljontals cykler. En leverantör som erbjuder löpande underhållsstöd, reservkomponenttillförsel och felsökningshjälp skyddar din drifttid.
- Skalbarhet och flexibilitet:Dina volymer kommer att ändras. En progressiv partner för formtillverkare som kan skala från pilotkvantiteter till full massproduktion och anpassa verktyg till tekniska förändringar, ger mycket mer långsiktigt värde än en med fasta möjligheter.
- Tekniska kunskaper:Utvärdera CNC- och tråd-EDM-utrustningens kvalitet, digitala simuleringsverktyg och viljan att anta avancerade tillverkningsmetoder som förbättrar formnoggrannheten och minskar ledtiderna.
För team som köper progressiva stämplingsformar som kräver effektiv multi-stationsformning, snäv repeterbarhet och skalbar massproduktion, leverantörer somYICHENfokusera specifikt på att hjälpa produktionsingenjörer och inköpsteam att överbrygga klyftan mellan designavsikt och volym{0}}färdiga verktyg. Deras progressiva formstämplingstjänster betonar kombinationen av teknisk support och produktionsskalbarhet som hög-volymprogram kräver.
Skalning från prototyp till massproduktion
Vägen från första-artikelexempel till full-produktion är inte ett enda hopp. Det är en stegvis progression där varje fas validerar nästa. Rusar till massproduktionsverktyg innan designen fryses, eftersomMakerStage-skalningsfärdplanbetonar, är ett av de dyraste misstagen vid tillverkning av hårdvara. Formrevisioner i produktionsstadiet kostar 30 till 50 procent av originalverktyg plus veckors försening.
För progressiva formstämplingar följer skalningssekvensen vanligtvis detta mönster:
- Prototypvalidering (1-50 delar):CNC-bearbetade eller tråd-EDM-prover bekräftar delens geometri och passform. Ingen investering än. Detta steg svarar på om konstruktionen är korrekt innan man bestämmer sig för verktyg.
- Pilotverktyg (50-5 000 delar):En förenklad progressiv form, ibland med färre stationer eller mjukare verktygsstål, producerar delar för funktionstestning, monteringsvalidering och första kundkvalificering. Designändringar är fortfarande överkomliga i detta skede.
- Produktionsverktyg (5,000+ delar):Helt härdade, produktions-progressiva stansar designade för målpress, material och cykelhastighet. Vid denna tidpunkt måste designen frysas. Tekniska förändringar innebär att skära av stansinsatser eller bygga om stationer.
Den kritiska triggern för att flytta mellan stegen är inte bara volymen. Det är designstabilitet. En leverantör av progressiva pressstansningar som är värd att samarbeta med kommer att trycka tillbaka om du försöker beställa produktionsverktyg innan toleranser har validerats och designen har överlevt funktionstestning. Den pushbacken skyddar din investering.
När du utvärderar progressiva formtillverkare för långsiktiga-program, fråga specifikt om deras prototyp-till-produktionsarbetsflöde. Kan de producera provdelar från mjuka verktyg, validera dimensioner mot ditt tryck, iterera på stationsdesign baserat på testresultat och sedan övergå till härdade produktionsverktyg utan att börja om? Den kontinuiteten eliminerar de översättningsfel som uppstår när prototyper och produktionsverktyg kommer från olika källor med olika tekniska tolkningar.
Den totala ägandekostnaden för ett progressivt formprogram sträcker sig långt utöver den ursprungliga verktygsofferten. Ta hänsyn till intervaller för stansunderhåll, förväntad omslipningsfrekvens, extra stans- och instickskostnader, beräknad stanslivslängd i totala slag och leverantörens reaktionsförmåga när något behöver åtgärdas klockan 02.00 på en tisdag. Ett progressivt stämplingsföretag som citerar 10 procent mindre i förväg men som inte kan stödja dig när en formningsinsats spricker i mitten av-körningen kommer att kosta dig mycket mer under programmets livslängd än en partner som prissätter för långsiktig-tillförlitlighet och stödjer det med responsiv service.
Vanliga frågor om progressiv pressstämpling
1. Vad är skillnaden mellan en progressiv tärning och en överföring tärning?
En progressiv stans håller arbetsstycket fäst vid en bärremsa genom alla stationer, och för den fram med varje pressslag tills den slutliga avskärningen. En överföringsdyna separerar delen tidigt och använder mekaniska gripdon eller robotarmar för att flytta den mellan oberoende stationer. Progressiva matriser går snabbare (hundratals SPM) och passar små-till-medelstora delar, medan transferdies hanterar större delar, djupdrag och fler-vinklar med lägre hastigheter (15-40 SPM). Progressiva verktyg kostar mer i förväg men ger lägre kostnad per del vid höga volymer på grund av hastighetsfördelar och eliminerad delhantering.
2. Hur beräknar man det tonnage som behövs för en progressiv presspress?
Beräkna kraften för varje station individuellt: blankning och piercing använd omkrets multiplicerat med tjocklek multiplicerat med skjuvhållfasthet; böjning använder materialegenskaper och geometri; ritning använder ultimat draghållfasthet. Summa sedan alla toppkrafter förutsatt samtidig ingrepp vid nedre dödpunkten. Lägg till en säkerhetsmarginal på 20–30 % för att ta hänsyn till verktygsslitage, materialvariationer och temperatureffekter. Kontrollera också att pressen har tillräcklig energi (svänghjulskapacitet) och att dess tonnageklassning gäller vid den faktiska arbetshöjd som din form kräver. Bästa praxis är att arbeta med 60-75 % av presskapaciteten för lång livslängd.
3. Vilka material fungerar bäst för progressiv formstansning?
Låg-kolstål (1008, 1010) är det mest förlåtande materialet för progressiv stämpling på grund av måttlig arbetshärdning och förutsägbar återfjädring. Koppar och mässing erbjuder hög formbarhet vid lägre tonnagekrav. Rostfritt stål fungerar bra men kräver 1,5-1,8 gånger mer tonnage och kräver belagda verktyg för att förhindra att det kliar. Aluminium behöver polerade formytor, kontrollerad smörjning och ofta fler formningsstationer på grund av hög återfjädring. Hög-hållfast stål (HSLA, tvåfas) kräver mest tonnage (2-3x baslinje) och noggrann stationsfördelning för att undvika sprickbildning på grund av begränsad duktilitet.
4. Varför föredras servopressar för komplext progressivt stansarbete?
Servopressar ersätter det fasta svänghjulets-kopplings-bromsenheten med programmerbara servomotorer som tillåter variabel glidhastighet inom varje slag. Detta innebär att du kan bromsa genom formningszoner för bättre materialflöde och minskad återfjädring samtidigt som du springer snabbt vid inflygning och retur. Praktiska fördelar inkluderar fördubbling av utdata med halv-rörelseprofiler, eliminering av återfjädring med fler-träffprofiler vid BDC och möjliggör djupdragning i progressiva formar med vibrationsrörelse. Servoteknik låter komplexa delar köras med högre effektiv SPM utan att överskrida materialbildningsgränserna, vilket direkt minskar kostnaden per-del.
5. Hur väljer du mellan en C-ram och en rak-sidopress för progressiv formstämpling?
C-rampressar (35-250 ton) passar lättare progressivt arbete med färre stationer och tunnare material. De erbjuder öppen åtkomst på tre-sidor och lägre kostnad, men avböjs i vinkel under belastning, vilket begränsar toleranskapaciteten. Raka-sidopressar (150-3,000+ ton) eliminerar vinkelavböjning med vertikala kolumner på båda sidor, vilket bibehåller glidparallelliteten oavsett lastfördelning. För progressiva stansar som överstiger 8-10 stationer, som kräver toleranser under +/-0,05 mm, eller löpande material över 1,5 mm tjocklek, ger raka sidoramar med 2-punkts eller 4-punktsupphängning den styvhet som krävs för konsekvent detaljkvalitet på alla stationer.


