


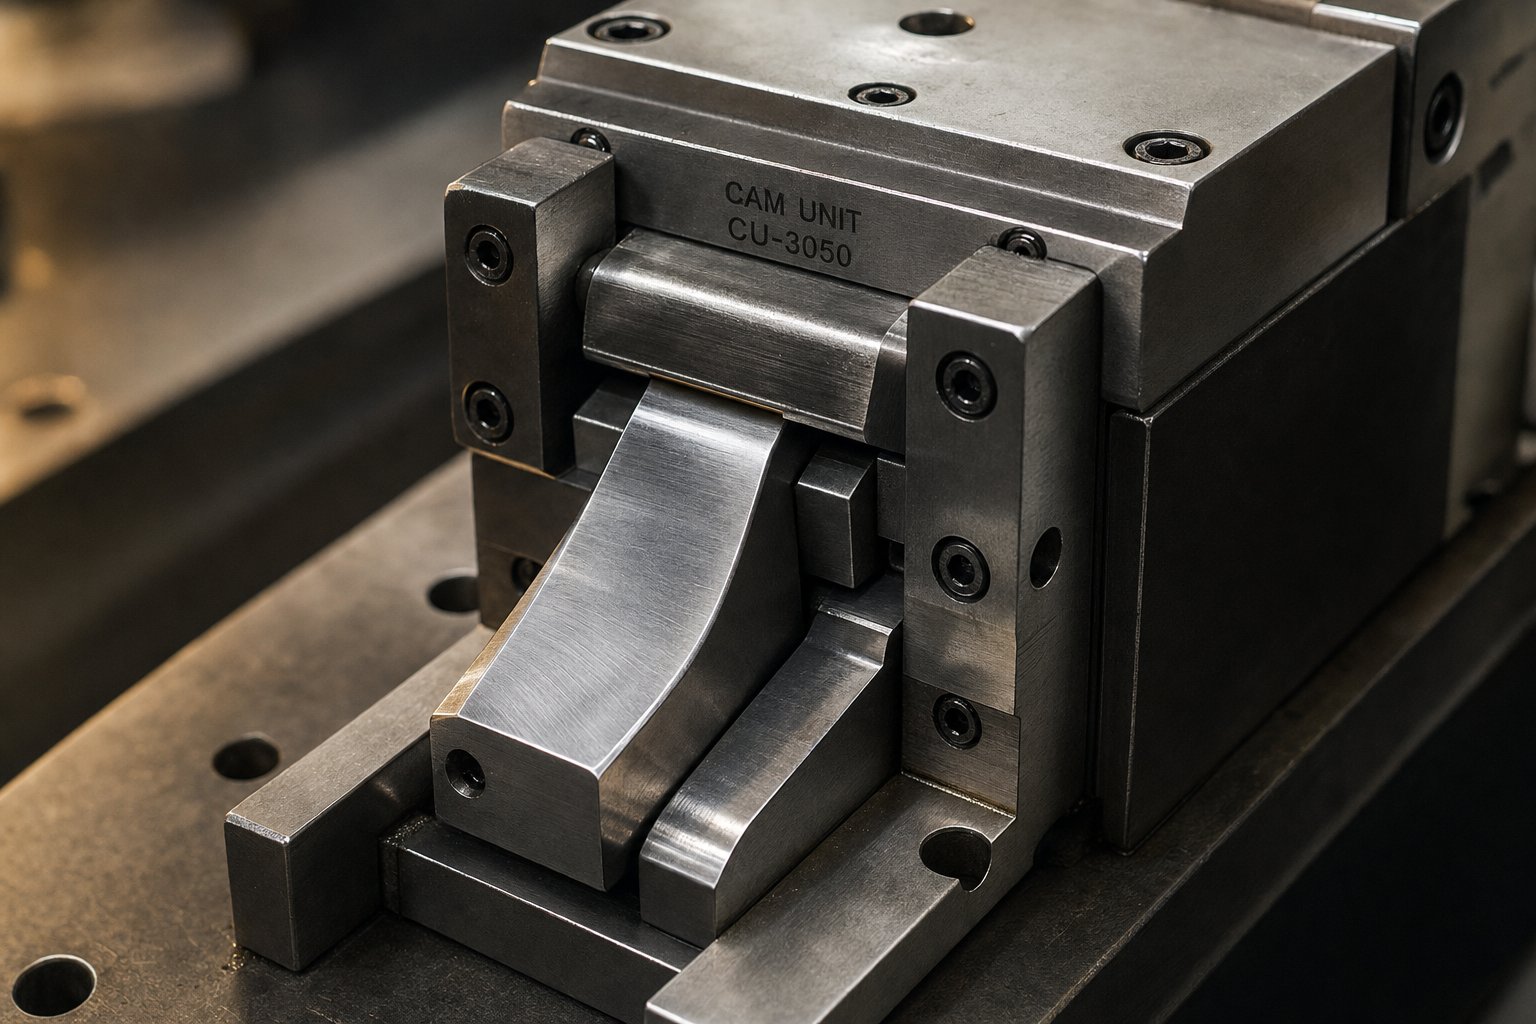
Vad kameraenheter gör för att stämpla matriser och varför kvalitet är viktigt
När en stansad del behöver ett hål på sin sidovägg, en fläns formad i vinkel, eller en trim som är skuren vinkelrätt mot pressslaget, kan den vertikala rörelsen av kolven inte ensam få jobbet gjort. Det är där kamenheterna kommer in. Dessa mekaniska enheter bor inuti formen och omdirigerar pressens nedåtriktade kraft till horisontell eller vinkelrörelse, vilket gör annars omöjliga operationer till rutin.
Vad en kamenhet gör inuti en stämplingsdö
Såvad är en kamenhet i en stämplingsform? Se det som en rörelseöversättare. Presscylindern rör sig rakt ned, men kamenheten omvandlar den energin till ett kontrollerat lateralt slag. Detta gör att stansar, formstål och trimblad kan gripa in arbetsstycket från sidan eller i en sammansatt vinkel snarare än direkt ovanifrån.
En kamenhet är en fristående-mekanisk enhet integrerad i en präglingsdyna som omvandlar den vertikala kraften och rörelsen hos presskolven till horisontell eller vinkelkraft och rörelse, vilket möjliggör håltagning, formning och trimningsoperationer som inte kan utföras enbart i pressriktningen.
I en progressiv form kan du hitta flera kamenheter som arbetar på olika stationer, som var och en utför en distinkt operation: en stansar ett sidohål, en annan trimmar en flänskant, en tredje bildar en flik utåt. Kamenhetens funktion i en progressiv form är att expandera vad ett enda tryckslag kan åstadkomma utan att det krävs sekundära operationer eller ytterligare utrustning.
Varför kameraenheter är avgörande för att dö prestanda
Det är här kvalitet kommer in i konversationen. Varje gång pressen cyklar måste kamenhetens drivenhet, slid och hållare samverka med mikron-konsistens. Varje spel, avböjning eller felinriktning översätts direkt till dimensionsvariationer på den stämplade delen. En kamenhet med lösa passningar eller mjuka kontaktytor introducerar glapp som ackumuleras under tusentals cykler, vilket gradvis pressar deldimensioner ur toleransen.
Stelhet spelar lika stor roll. Under en håltagningsoperation måste sliden motstå reaktionskraften från stansen som bryter igenom plåt utan att böjas. Om enheten böjer sig till och med något kommer hålpositionen att glida och graderna förvärras. Kort sagt, hur kamenheter fungerar vid metallstämpling avgör inte bara om en funktion kan produceras, utan om den kan produceras konsekvent över en hel produktionsserie.
För formdesigners och verktygsingenjörer som specificerar kamenheter för nya projekt, går syftet med kamenheter i formdesign utöver enkel rörelsekonvertering. Dessa komponenter sätter taket på uppnåbar detaljnoggrannhet. Avsnitten framöver beskriver exakt hur precisionen är konstruerad, vad som skiljer en premiumenhet från en handelsvara och hur man matchar konfigurationer till specifika stämplingsapplikationer.
Hur kamenheter omvandlar presskraft till vinkelrörelse
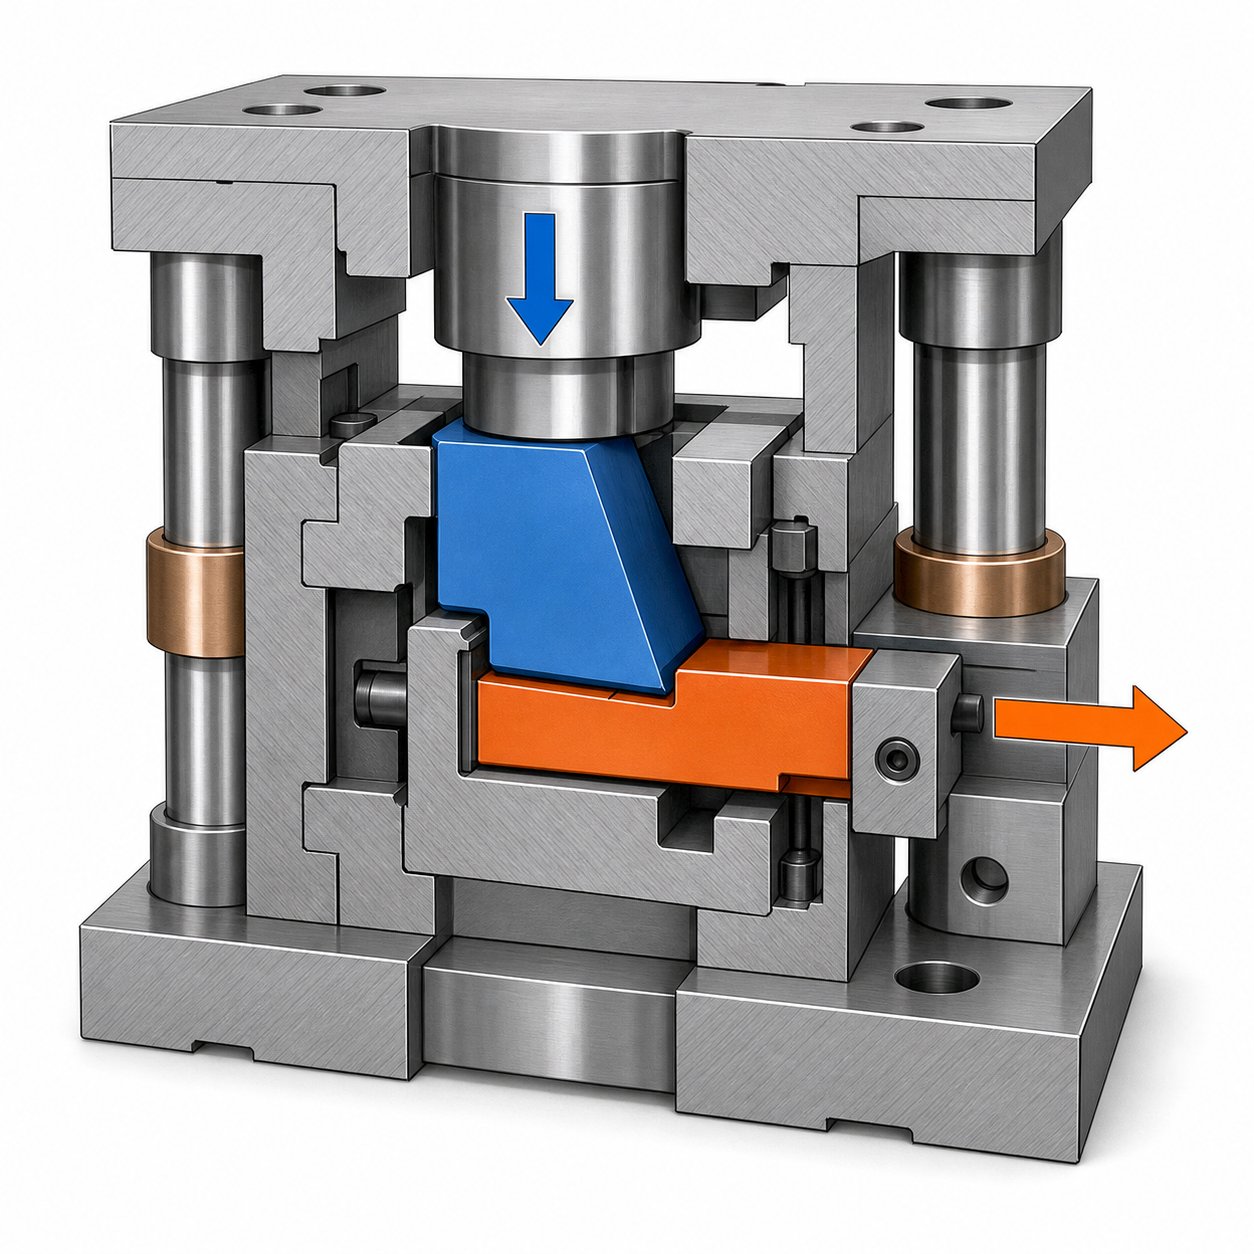
Konceptet låter enkelt: vertikal kraft går in, sidorörelse kommer ut. Men mekaniken inuti en kamenhet är mer avsiktlig än en enkel kil. Att förstå hur en kamdrivare omvandlar vertikal kraft till horisontell rörelse hjälper dig att förstå varför toleranser, materialval och returmekanismer har så stor betydelse när du specificerar enheter för krävande applikationer.
Hur vertikal presskraft blir lateral rörelse
Föreställ dig att den övre formen faller ner mot arbetsstycket. Boltad till den övre dynan är drivenheten, en kilformad- stålkomponent med en exakt slipad vinklad yta. När pressen stängs kommer denna vinklade yta i kontakt med en matchande yta på sliden, som sitter i den nedre formenheten. Geometrin är enkel men kraftfull: förarens lutande yta trycker mot rutschbanan i en designad vinkel, vanligtvis mellan 15 och 30 grader från vertikalen, och rutschbanan har inget annat val än att färdas i sidled längs sin guidade bana.
Relationen följer grundläggande trigonometri. En drivvinkel på 15 grader med 50 mm vertikal pressrörelse ger ungefär 13,4 mm lateral glidslag, och kraftmultiplikationen fungerar till din fördel. Vid samma 15-graders vinkel,idealisk mekanisk fördel ligger runt 3,7:1, vilket betyder att varje newton med vertikal presskraft ger nästan fyra newton horisontell arbetskraft vid sliden. Brantare vinklar ger mer slag per enhet av pressrörelse men offrar kraftmultiplikation, medan grundare vinklar ger enorm kraft men minimalt slag.
Sliden åker på härdade slitplattor som ger låg-friktion, offerkontaktytor. Dessa plattor håller metall-till-metallkontakt borta från själva precisions-slipkroppen. Under tiden styr hållaren, i huvudsak huset som innehåller hela aggregatet, sliden längs en enda rörelseaxel med minimalt spelrum. När styravståndet förblir under 0,02 mm, spårar sliden rätt och stans- eller formverktyget som den bär träffar arbetsstycket på exakt samma plats varje cykel.
Här är kamenhetens arbetscykelsekvens uppdelad i sina diskreta faser:
- Engagera:Pressen sjunker och förarens vinklade ansikte får initial kontakt med rutschbanans passande yta.
- Kör framåt:Fortsatt pressrörelse trycker sliden i sidled genom sitt arbetsslag när föraren kilar djupare.
- Bo:Pressen når nedre dödpunkten och sliden håller sitt helt utskjutna läge under förarens kontakttryck.
- Arbetsslag:Under uppehållet utför stans- eller formverktyget som är monterat på sliden håltagnings-, trimnings- eller formningsoperationen på arbetsstycket.
- Återvända:Pressen backar, föraren kopplar ur och sliden dras tillbaka till sitt utgångsläge via fjäderkraft eller en positiv returmekanism.
Kamslidens vinkelgeometri som förklaras ovan avslöjar varför precisionsslipning av kontaktytorna inte är-förhandlingsbar. Om drivvinkeln avviker ens en halv grad från specifikationen, kommer du att märka slaglängdsförändringar och kraftfördelningsförskjutningar som visar sig som dimensionsvariationer på dina stämplade delar.
Mekanismer för vårretur kontra positiv återgång
När föraren väl drar sig tillbaka måste något dra tillbaka sliden till sitt startläge innan nästa tryckcykel börjar. Det är här de två huvudsakliga returfilosofierna skiljer sig åt, och valet får verkliga konsekvenser för tillförlitlighet och hastighetsförmåga.
Våråterkomst är det enklare tillvägagångssättet. Komprimerade spiralfjädrar eller kvävgasfjädrar lagrar energi under framåtslaget och släpper den för att skjuta släden hemåt när föraren lyfter fri. Mekanismen är billig, lätt att underhålla och perfekt lämplig för måttliga presshastigheter och kortare slag. Begränsningen? Fjädrar trötthet. Under hundratusentals cykler försämras fjäderkraften gradvis och indragningshastigheten minskar. Vid högre presshastigheter finns det mindre tid tillgänglig för returslaget, och en försvagande fjäder kanske inte drar tillbaka sliden helt innan nästa cykel börjar. Ofullständig indragning innebär att föraren åter-kopplar in en rutschbana som inte är på plats, vilket skapar en kollision som kan skada förarens ansikte, slita på slitplåtarna eller spricka rutschkanans kropp.
Positiv avkastning har ett helt annat tillvägagångssätt. Istället för att förlita sig på lagrad fjäderenergi, drar ett mekaniskt länkage, ofta ett hälblock eller en infångad returdrivare, släden bakåt när pressen öppnas. Indragningen är tidsinställd till själva pressrörelsen, så det sker i samma takt och till samma position oavsett cykelräkning eller presshastighet. Det finns ingen försämring över tiden eftersom returkraften genereras mekaniskt snarare än av ett förbrukningsbart fjäderelement.
När man jämför en fjäderretur vs positiv returkamenhet kommer kompromisserna ner på applikationskraven:
| Kriterium | Vårens återkomst | Positiv avkastning |
|---|---|---|
| Indragningskonsistens över tid | Försämras när fjäder tröttnar | Konstant, mekaniskt driven |
| Lämplighet för maximal presshastighet | Låg till måttlig (risk för ofullständig avkastning vid hög SPM) | Hög hastighet kapabel med konsekvent timing |
| Komplexitet och kostnad | Lägre initialkostnad, enklare design | Högre kostnad, extra komponenter |
| Underhållsintervall | Fjädrar kräver regelbunden inspektion och byte | Längre intervaller, färre slitageartiklar |
| Risk för ofullständig indragning | Ökar med antalet cykler och hastighet | Effektivt eliminerad |
För hög-volymproduktion som körs med förhöjda slag per minut är positiv avkastning ofta det angivna valet just för att den tar bort en variabel från ekvationen. Du satsar inte på att vårens kondition förblir tillräcklig under en produktionskörning på 500 000 cykler. Själva pressrörelsen garanterar full indragning varje gång, vilket innebär konsekvent föraringrepp, jämn slitagefördelning och förutsägbar kamtiming i förhållande till andra matrisstationer.
Denna tillförlitlighetsskillnad är en anledning till att positiva returmekanismer förekommer så ofta i högkvalitativa-kamenheter för stämplingsformar. Förskottskostnaden är högre, men utdelningen är minskad risk för timing-relaterade fel och mer förutsägbar underhållsschemaläggning under tärningens livstid.
Att förstå hur kraft omvandlas till rörelse och hur rutschbanan återvänder är naturligtvis bara en del av specifikationsbilden. Kamenheter finns i en rad olika konfigurationer, från kompakta enheter som pressats in i täta kuvert till tunga-enheter byggda för hög-percing. Att matcha rätt konfiguration till din specifika stämplingsoperation är där de verkliga tekniska besluten börjar.
Typer av kamenheter och när varje konfiguration ska specificeras
Inte varje kamenhet passar varje tärning. Stämplingsoperationen, tillgängligt utrymme och tonnagekraven formar vilken konfiguration som hör hemma i ditt verktyg. Ändå blir klassificeringen av kamenheter ofta alltför förenklad till en enda katalogsida utan att förklara när varje typ faktiskt är vettig. Att förstå skillnaderna mellan stans-monterad och luftkamenhet och att veta hur standardversioner, tunga- och kompakta versioner jämförs, ger dig en tydligare väg till specifikationsbeslut som håller i produktionen.
Die-Monterade kontra Aerial Cam Units
Den mest grundläggande skillnaden mellan typer av kamenheter för progressiva stansar är var monteringen bor i förhållande till stanssatsen.
Form-monterade kamenheter bultas direkt in i formskon, vanligtvis den nedre skon, och fungerar som fristående sammansättningar-. Drivenheten, rutschbanan, hållaren, slitplåtarna och returmekanismen är alla inrymda i ett enda kompakt paket som monteras med standardfästen och pluggstift. Eftersom allt är inrymt i formens hölje, åker formmonterade enheter- med verktygen under lagring, installation och byte. De är standardvalet när operationen kan utföras inom det tillgängliga formutrymmet och den erforderliga slaglängden passar inom enhetens nominella rörelse.
Aerial cam-enheter, ibland kalladeflygande kammar, ta ett annat tillvägagångssätt. Den rörliga kamslidenheten monteras på den övre matrisskon och förflyttas upp och ner med presskolven. Denna monteringsposition frigör utrymme på den nedre skon för andra komponenter som lyftare, överföringsfingrar eller ytterligare stationer. Antennkammar är vanligtvis specificerade när du behöver nå svåra områden av arbetsstycket, när slaglängden överstiger vad en form-monterad enhet kan leverera i det tillgängliga utrymmet, eller när den nedre formen är för trång för att rymma en konventionell enhet.
När väljer du det ena framför det andra? Die-monterade enheter passar de flesta vanliga sidopiercing-, trimnings- och formningsoperationer där utrymme tillåter. Antennkameror tjänar sin plats i komplexa progressiva stansar med snäva stationsavstånd, i applikationer som kräver sidopiercing på djup-dragna delar, eller när botten-skofastigheter redan förbrukas av lyftare och piloter. Avvägningen är att antennenheter lägger till komplexitet till den övre dynaggregatet och kräver mer noggrann uppmärksamhet på timing i förhållande till remsan.
Standard, Heavy-Duty och Compact Configurations
Inom både form-monterade och antennkategorier särskiljs kamenheterna ytterligare genom deras lastkapacitet och fysiska storlek. Att välja rätt klass innebär att balansera tre variabler: hur mycket kraft operationen kräver, hur långt släden måste färdas och hur mycket utrymme du har i tärningen.
Standardkamenheter täcker det bredaste utbudet av dagligt stämplingsarbete. De erbjuder måttlig tonnagekapacitet, typiska slaglängder och ett fotavtryck som passar bekvämt in i de flesta progressiva och transferformade layouter. För majoriteten av piercing- och lätttrimningsoperationer inom bil- och apparatstämplingar, klarar standardenheter jobbet utan att-överkonstruera lösningen.
En kraftig-kamenhet för stämpling med hög tonnage är byggd med tjockare kroppssektioner, bredare kontaktytor för slitplattan och mer robusta returmekanismer. Dessa enheter specificeras när operationen involverar skärning av tjockare material, formning av hög-hållfast stål eller utföring av stora-omkretstrimningar som genererar betydande laterala reaktionskrafter. Den extra massan och styvheten förhindrar nedböjning under belastning, vilket håller släden på rätt spår under krävande skärningar.
I den andra ytterligheten är en kompakt kamenhet för snävt formutrymme konstruerad med ett reducerat hölje speciellt för formar där stigningen från station-till-station är smal eller där intilliggande verktyg lämnar minimalt spelrum. Kompakta enheter offrar viss tonnagekapacitet och slaglängd i utbyte mot att de passar in i utrymmen som standardenheter helt enkelt inte kan uppta. De förekommer ofta i progressiva stansar med hög-densitet och producerar små, komplexa delar med flera sidodetaljer nära varandra.
Följande tabell sammanfattar hur dessa konfigurationer jämförs mellan de kriterier som är viktiga under specifikationen:
| Konfiguration | Typiskt tonnageintervall | Slaglängd | Relativt fotavtryck | Vanliga applikationer |
|---|---|---|---|---|
| Standard | 5 - 30 kN | 10 - 30 mm | Medium | Lateral piercing, lätt trimning, flikformning |
| Tungt-jobb | 30 - 150+ kN | 15 - 50 mm | Stor | Tjock-trimning, hög-stålhåltagning, stora-perimetersnitt |
| Kompakt | 3 - 15 kN | 5 - 20 mm | Små | Tighta-progressiva tärningar, små håltagningar, begränsad formning |
| Antenn (flygande) | 5 - 50 kN | 10 - 40 mm | Övre-dyna monterad | Sidopiercing vid djupa drag, trånga nedre-skolayouter, fler-vinklar |
Lägg märke till att intervallen överlappar varandra. En 20 kN piercingoperation i en rymlig form kan använda antingen en standard eller kompakt enhet. Beslutet beror ofta på tillgängligt kuvert och hur stor marginal du vill ha för lastkapacitet. Att specificera en enhet på 80 % av dess nominella tonnage snarare än 95 % förlänger livslängden och bibehåller snävare glidspårning över tiden.
Konfigurationsval interagerar också med kvalitetsattributen inbyggda i enheten. En kompakt kamenhet med lösa toleranser kommer att avböjas lättare under belastning än en precisionsbyggd-version av samma storlek, helt enkelt för att det finns mindre material för att motstå deformation. Det förhållandet mellan storlek, byggkvalitet och prestanda är exakt varför det är lika viktigt att förstå vad som händer inuti en kamenhet, komponent för komponent, som att välja rätt extern konfiguration.
Kritiska komponenter inuti en kamenhet
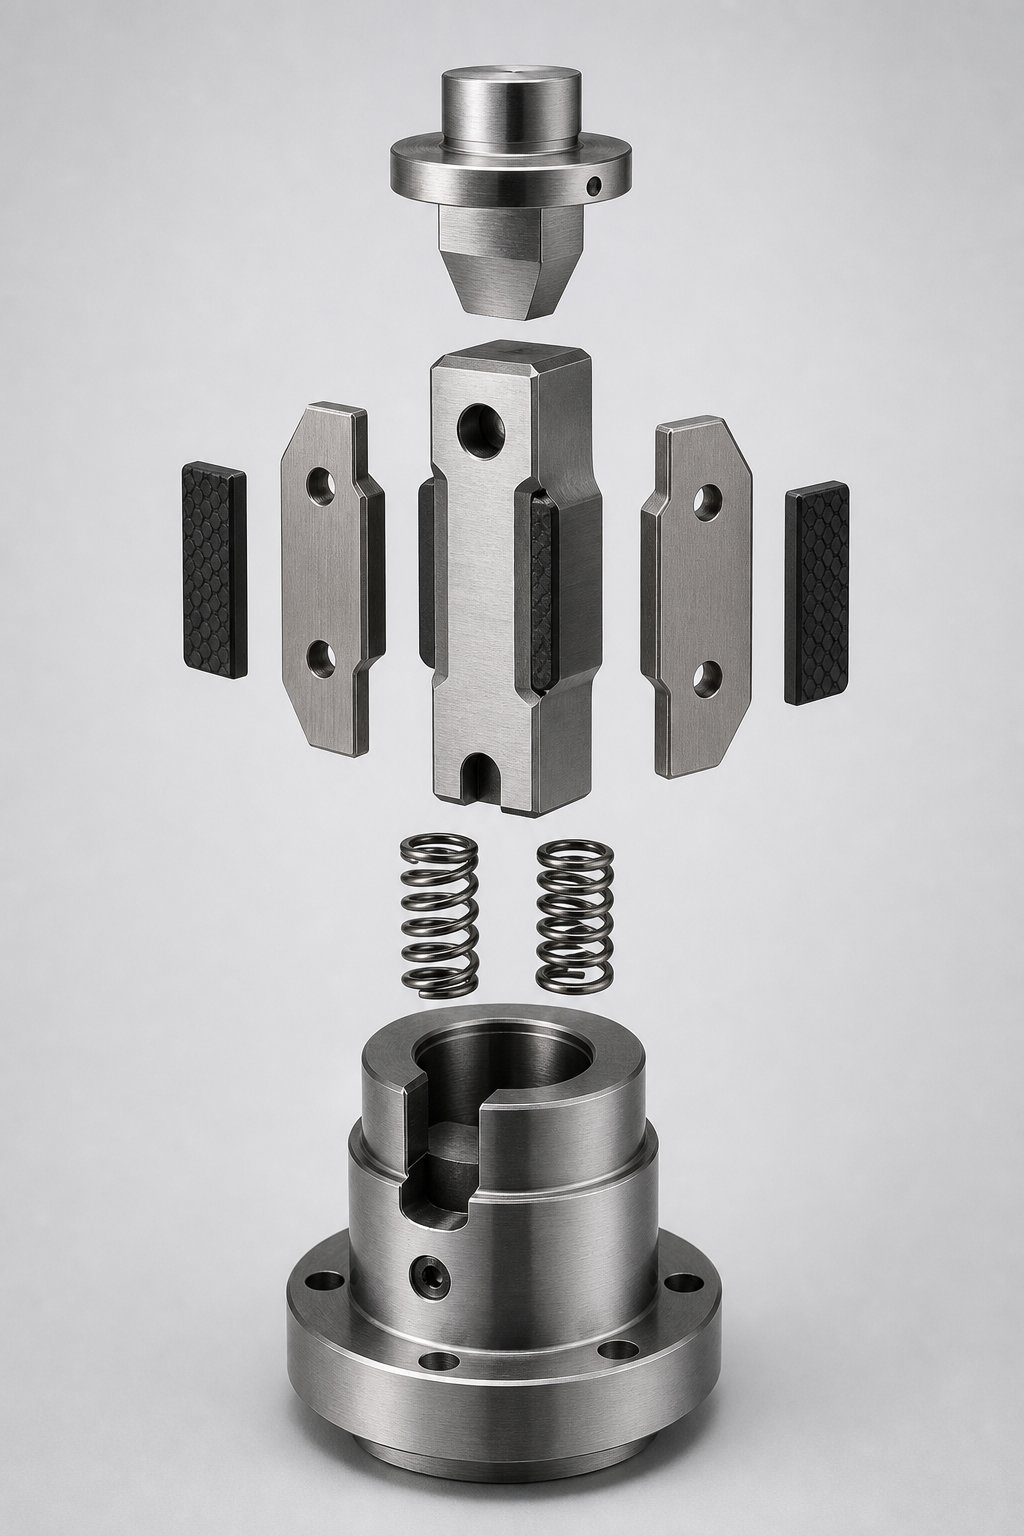
Skala bort det yttre höljet på valfri kamenhet och du hittar ett förvånansvärt litet antal delar. Ändå har var och en ett specifikt tekniskt ansvar, och kvaliteten på varje enskild komponent avgör om monteringen ger konsistens på mikron-nivå eller introducerar krypande variation i dina stämplade delar. Att veta vad varje del gör, och hur de interagerar, ger dig vokabulär för att utvärdera leverantörer och diagnostisera problem innan de blir skrot.
Drivrutin, skjut och hållare förklaras
Dessa tre element utgör den strukturella kärnan i kamenheten. Alla andra komponenter finns för att stödja, skydda eller återställa dem.
Deförareär det kilformade-stålelementet som initierar rörelse. Dess vinklade yta ingriper med en matchande yta på sliden när pressen stängs, vilket omvandlar vertikal pressrörelse till sidokraft. Förarens kontaktyta är vanligtvis precisions-slipad och härdad för att motstå deformation under upprepad stötbelastning. Om denna yta utvecklar slitage eller vågighet, får rutschbanan inte längre ett rent, konsekvent tryck, och slaglängden börjar variera cykel till cykel.
Deglidaär det arbete-utförande elementet. Den bär stansen, formstålet eller trimbladet och levererar verktyget till arbetsstycket i den designade vinkeln. Rutschbanan åker inuti hållaren på styrda ytor och måste färdas i samma bana, till samma slutpunkt, varje enskilt slag. Dess kropp är bearbetad till snäva toleranser och härdad för att motstå både drivkraften ovanifrån och reaktionskraften från arbetsstycket under. Alla dimensionsförändringar i sliden, vare sig de beror på slitage eller deformation, visas omedelbart som positionsfel på den stämplade delen.
Dehållareär huset som innehåller och styr hela aggregatet. Den tillhandahåller referensytorna som begränsar glidrörelsen till en enda axel, absorberar monteringskrafter som överförs till formskon och bibehåller inriktningen mellan drivbanan och glidbanan. Se det som enhetens skelett. En hållare bearbetad med lösa styravstånd gör att släden kan glida i sidled under arbetsslaget, vilket introducerar ett glapp som förstör dimensionell repeterbarhet.
Hur kamenhetens glapp påverkar detaljkvaliteten beror på enkel geometri: om släden kan förskjutas till och med 0,03 mm i sidled inom sina styrningar, förskjuts stansen den bär lika mycket. Över en produktionsserie på 200 000 delar växer spelet när ytorna slits, och dina Cpk-siffror börjar glida åt fel håll. Precisionspassningen mellan kamenhetens drivrutin, sliden och hållarkomponenterna är det som håller det glappet nära noll i början av en körning och minimerar dess tillväxt över tiden.
Bär plattor, returfjädrar och grafitinsatser
Utöver de tre kärnkonstruktionselementen skyddar flera stödjande komponenter enheten och håller den i funktion under hundratusentals presscykler.
Slitplattor, ibland kallade kamskivor, är tunna härdade plattor placerade mellan sliden och hållaren vid varje kontaktgränssnitt. De fungerar som offerytor, absorberar friktion och mikro-nötning så att precisions-slipkroppen och hållarstyrningarna förblir oskadade. När slitplåtar försämras byter du ut dem istället för att slipa om eller byta ut den mycket dyrare sliden eller hållaren. Deras materialkvalitet, hårdhet och ytfinish påverkar direkt hur länge enheten körs innan den behöver service.
Grafitinsatser inbäddade i glid- eller slitplåtarna ger själv-smörjning i hög-tillämpningar där flytande smörjning är opraktisk eller skulle förorena arbetsstycket. När objektglaset rör sig fram och tillbaka överför grafiten en tunn fast-smörjfilm till den passande ytan, vilket minskar friktionen och värmeutvecklingen utan yttre underhåll. I stansar som löper över 30 slag per minut kontinuerligt förlänger dessa skär mätbart komponenternas livslängd.
Returfjädrar, vare sig de är spiralfjädrar eller kvävgasfjädrar, lagrar energi under framåtslaget och släpper den för att dra in sliden när föraren kopplar ur. I konfigurationer med positiv-retur ersätter ett mekaniskt hälblock fjäderfunktionen helt. Hur som helst måste returmekanismen leverera konsekvent indragningskraft och tidpunkt under enhetens livslängd.
Här är varje komponent med dess-kvalitetskritiska funktion sammanfattad:
- Förare:Överför vertikal presskraft till släden via precisions-markvinkelkontakt; hårdhet och ytintegritet avgör ingreppskonsistensen.
- Glida:Bär arbetsverktyg genom lateralslaget; dimensionsstabilitet under belastning dikterar funktionspositionsnoggrannheten på den stämplade delen.
- Hållare:Styr och begränsar glidrörelsen; guide clearance kvalitetskontroller bakslag och-långsiktig repeterbarhet.
- Slitplåtar (kamplattor):Tillhandahålla uppoffrande kontaktytor med låg-friktion; materialkvalitet och hårdhet ställer in serviceintervallet innan byte behövs.
- Grafitinlägg:Tillför själv-smörjning för hög-drift; minska friktionsdriven-värme och förläng livslängden på glid- och slitplattan.
- Returfjädrar eller positiv returmekanism:Återställ sliden till utgångsläget; kraftkonsistens över tid bestämmer indragningstillförlitligheten vid hastighet.
Av dessa bärande komponenter är slitplåtar nästan alltid de första som visar nedbrytning. Poängsättning, uppruggning av ytan och tjockleksminskning tyder alla på att offerskiktet gör sitt jobb, men närmar sig slutet på livet. Ingenjörer som specificerar förstklassiga slitplåtsmaterial, vanligtvis verktygsstål härdade över 58 HRC med fin ytfinish, skjuter bytesintervallen betydligt längre än de som använder standardkamplåtar av mjukt-stål.
Med kamenhetens interna delar och funktioner förklarade följer en naturlig fråga: vilka specifika materialval, hårdhetsnivåer och tillverkningstoleranser skiljer en premiummontering från ett budgetalternativ? Svaret ligger i mätbara tekniska kriterier som alla verktygsingenjörer kan utvärdera innan de gör en beställning.
Vad gör en kameraenhet hög-kvalitet
Du vet vad som finns inuti en kamenhet och hur varje komponent bidrar till prestanda. Men när två enheter delar samma yttermått och slaglängd, vad motiverar att den ena kostar betydligt mer än den andra? Skillnaden ligger i materialval, värmebehandlingsdjup, ytfinishkvalitet och tillverkningstoleranser, varav ingen är synlig från utsidan. Att veta hur man utvärderar kamenhetens kvalitet för stansverktyg innebär att man tittar förbi katalogspecifikationer och in i metallurgin och bearbetningsprecisionen som bestämmer den verkliga-livets livslängd.
Material, hårdhet och ytbehandlingar som definierar kvalitet
En kamenhets kropp och glid utstår upprepade-påverkanscykler med hög belastning, ibland miljontals av dem under en forms produktionslivslängd. Standardenheter använder ofta konventionellt verktygsstål med genom-härdning till måttliga HRC-nivåer. Premiumenheter börjar med investeringar-gjutna eller smidda legerade stålkroppar som erbjuder överlägsen kornstruktur och utmattningsbeständighet innan någon värmebehandling ens börjar.
När det gäller högkvalitativa-kvalitativa material och hårdhetsspecifikationer är det här vad som skiljer nivåerna åt:
- Glidkroppar:Fodralet-härdat till 58-62 HRC på kontaktytor samtidigt som det bibehåller en seg, formbar kärna. Denna kombination motstår ytslitage utan att bli spröd vid stötbelastning.
- Drivrutiner:Genom-härdad till 56-60 HRC med precisionsslipade vinklade ytor. Kontaktytan måste motstå deformation under miljontals ingreppscykler utan att utveckla vågighet.
- Hållare guider:Härdad till 54-58 HRC och slipad till spegelblank kvalitet, vilket minimerar friktionen mot rutschbanan och minskar limförslitningen.
- Slitplåtar:Hög-verktygsstål eller pulvermetallurgiskt stål härdat över 60 HRC, vilket ger ett offerlager som håller betydligt längre än milda-alternativ.
Ytbehandlingar ökar prestandan ytterligare. Plasmanitrering skapar ett kväve-diffusionsskikt under ytan, vilket ökar hårdheten och slitstyrkan utan dimensionell distorsion. Forskning på hölje-härdat krom-manganstål visar attduplex plasmanitrering följt av DLC-beläggningkan öka utmattningslivslängden med över 85 % under slitningsförhållanden, den exakta typen av repetitiv glidkontakt som kamenhetens ytor upplever. Det nitrerade skiktet ger hårdhetsförstärkning under ytan medan DLC-beläggningen på kamenhetens slitytor ger ett ultra-hårt, låg-friktion toppskikt med exceptionell kemisk stabilitet.
DLC, eller diamant-liknande kol, beläggningar är särskilt relevanta för hög-kamapplikationer. Dessa amorfa kolfilmer kombinerar sp3 (diamant-liknande) och sp2 (grafit-liknande) bindningsstrukturer, vilket ger ythårdhetsvärden som överstiger 1300 HV samtidigt som friktionskoefficienterna hålls så låga som 0,1. För kamenhetsslider som körs med 40+ slag per minut utan vätskesmörjning, minskar DLC värmeutveckling och limslitage på styrytorna som bestämmer positionsnoggrannheten.
Enbart nitrering erbjuder en kostnadseffektiv-mellanväg. Processen sprider kväve in i stålsubstratet vid temperaturer runt 450 -550 grader Celsius, vilket skapar ett härdat hölje utan de dimensionsförändringar som är förknippade med konventionell uppkolning. För kamenheter innebär detta att komponenter först kan färdigbearbetas och sedan nitreras, vilket bevarar precisionsgeometrin som etablerats under slipningen.
Tillverkningstoleranser och precisionsstandarder
Materialkvalitet sätter taket för hållbarhet. Tillverkningstoleranser sätter taket för noggrannhet. En slide bearbetad av det finaste verktygsstålet producerar fortfarande inkonsekventa delar om dess styrytor slipas till lösa specifikationer.
Tillverkningstoleransstandarder för kamenheter varierar avsevärt mellan kvalitetsnivåer. Enheter av standard-kvalitet har vanligtvis dimensionstoleranser på plus eller minus 0,05 mm på kritiska styrytor. Detta är tillräckligt för många applikationer, men det tillåter upp till 0,1 mm total positionsvariation mellan sliden och dess hölje. Premiumenheter drar åt det fönstret till plus eller minus 0,03 mm eller bättre, minskar tillåten variation med 40 % och förbättrar direkt den stansade delens dimensionella konsistens.
Var kommer den precisionen ifrån?Precisionsslipningmed CNC-kontrollerade yt- och cylindriska slipmaskiner uppnår sub-mikron repeterbarhet på härdade stålkomponenter. CBN-slipskivor (kubisk bornitrid) bibehåller sin form vid skärning av härdat verktygsstål över 58 HRC, vilket ger konsekventa dimensionella och geometriska toleranser över produktionssatser. Precisionsslipning av kamenhet och ytbehandling samverkar här: komponenten härdas först, -slipas sedan till slutliga dimensioner, vilket säkerställer att geometrin du mäter är den geometri som presterar i formen.
Utöver dimensionstoleranser spelar geometriska toleranser lika stor roll. Planhet hos slädens anliggningsytor, parallellitet mellan motsatta styrytor och arbetsytans vinkelräthet i förhållande till rörelseaxeln påverkar alla hur rent sliden spårar under sitt slag. En slid som är dimensionellt korrekt men geometriskt sned kommer att binda, generera ojämnt slitage och glida av-axeln under belastning.
Ytfinish på styr- och kontaktytor skiljer också kvalitetsnivåer åt. En markyta med Ra 0,2 mikrometer genererar mindre friktion och fördelar belastningen jämnare än en färdig till Ra 0,8 mikrometer. Mindre friktion betyder mindre värme, mindre värme betyder mindre termisk expansion under kontinuerlig drift, och mindre expansion innebär snävare positionskonsistens över ett produktionsskift.
Följande tabell konsoliderar dessa kvalitetsindikatorer i ett utvärderingsramverk som du kan referera till när du jämför kamenhetsleverantörer:
| Kvalitetsindikator | Standardbetyg | Premiumbetyg | Varför det spelar roll |
|---|---|---|---|
| Dimensionstolerans (styrytor) | +/- 0.05 mm | +/- 0.03 mm eller tätare | Begränsar direkt uppnåbar stämplad detaljs noggrannhet |
| Glidytans hårdhet | 50-55 HRC | 58-62 HRC (hårdhärdad) | Motstår slitage och bibehåller geometrin under miljontals cykler |
| Förarens kontaktyta hårdhet | 52-56 HRC | 56-60 HRC | Förhindrar deformation under upprepade stötar |
| Ytbehandling | Ingen eller grundläggande nitrering | Plasmanitrering + DLC eller avancerad nitrering | Förlänger livslängden, minskar friktionen, förbättrar utmattningsmotståndet |
| Ytfinish (Ra) | 0.6 - 0.8 mikrometer | 0.1 - 0.3 mikrometer | Lägre friktion, mindre värme, jämnare lastfördelning |
| Kroppsmaterial | Konventionellt verktygsstål | Investerings-gjutet eller smidd legerat stål | Överlägsen utmattningsbeständighet och kornstruktur |
| Förväntad livslängd före service | 200,000 - 500,000 cykler | 800,000 - 2,000,000+ cykler | Färre avbrott, lägre total underhållskostnad |
Använd detta som din checklista. När en leverantör citerar en kamenhet, fråga om de specifika hårdhetsvärdena på sliden och medbringaren, toleransklassen för styrytorna, om någon ytbehandling tillämpas och vilken ytfinishspecifikation kontaktytorna är slipade till. Dessa fyra datapunkter berättar mer om verkliga-världens prestanda än någon enbart tonnageklassificering eller slaglängd.
En kamenhet byggd enligt premiumstandarder kostar mer i förväg. Men när din tärning går med 35 slag per minut, vilket skapar-säkerhetskritiska fordonsfästen, är skillnaden mellan 300 000 cykler till första service och 1 200 000 cykler inte akademisk. Det är skillnaden mellan två oplanerade stopp per kvartal och noll. Kvaliteten inbyggd i enhetens material, värmebehandling och bearbetningsprecision betalar sig tillbaka i drifttid, delkonsistens och minskade skrothastigheter.
Dessa kvalitetsattribut existerar dock inte isolerat. Deras värde förverkligas först när rätt kamenhetskonfiguration möter rätt stämplingsapplikation. Att matcha enhetstyp till operationstyp, tonnage och tillgängligt formutrymme är där specifikationsbeslut samlas till en fungerande formdesign.
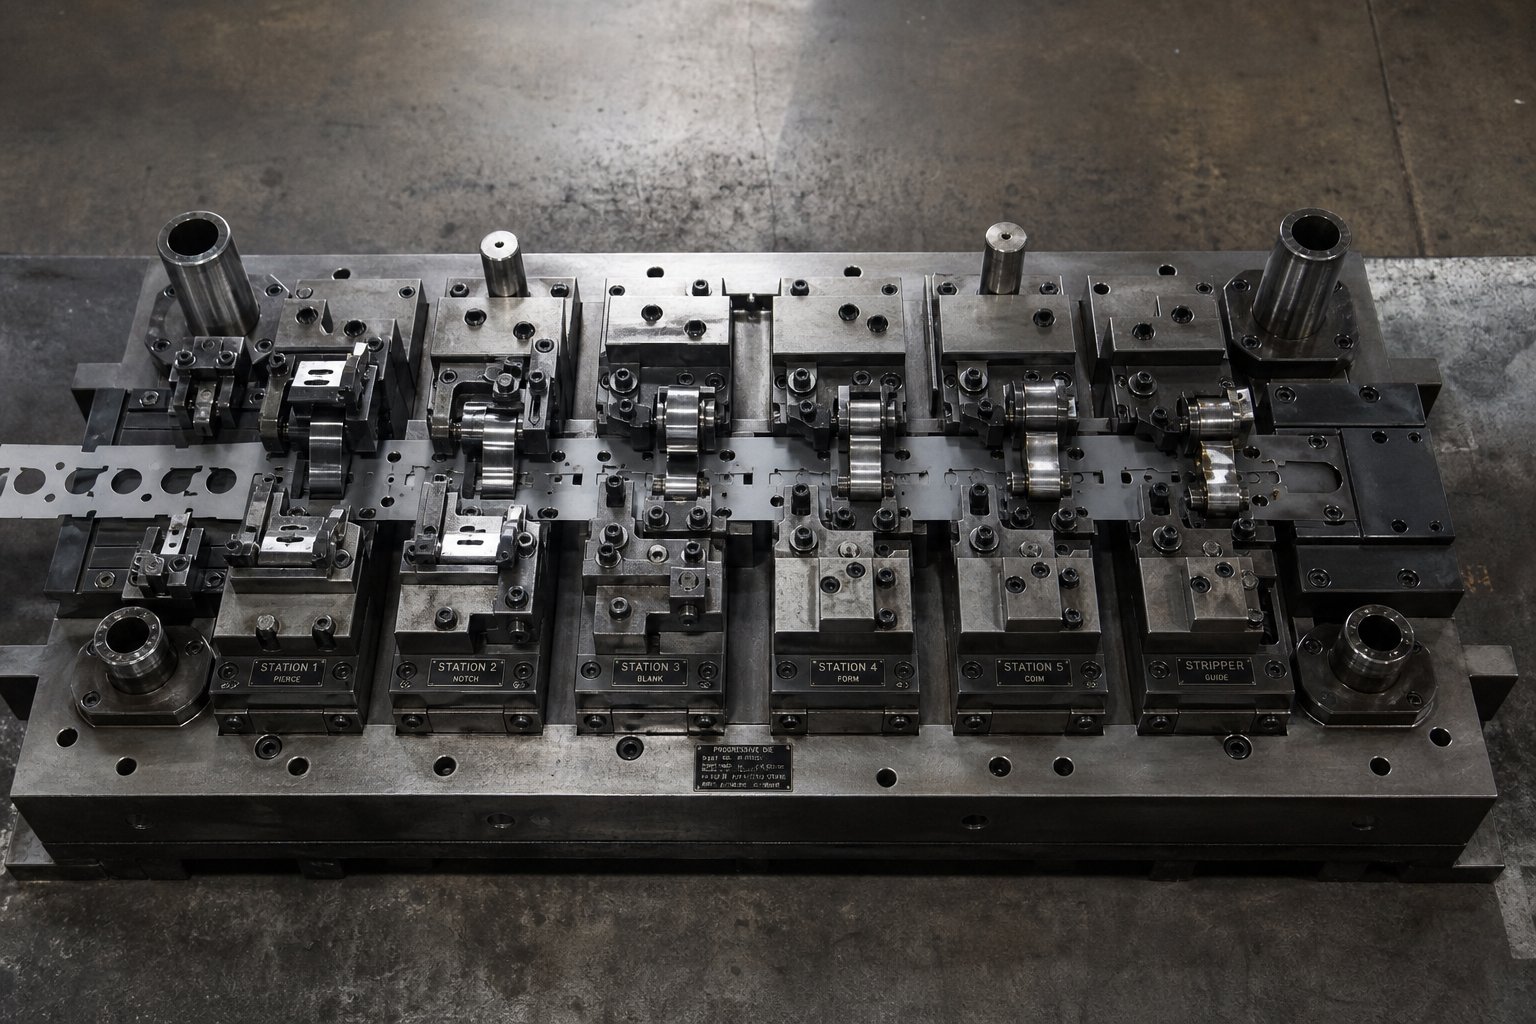
Matcha Cam Unit Type till din stämplingsapplikation
Att veta hur kvalitet ser ut inuti en kamenhet är bara halva ekvationen. Den andra hälften är att välja rätt konfiguration för din specifika stämplingsoperation. En perfekt byggd kamenhet underpresterar fortfarande om den inte matchar det arbete den behöver göra. Piercing, formning och trimning av varje ställer distinkta mekaniska krav på rutschbanan, föraren och hållaren, och dessa krav bör styra dina specifikationsbeslut från början.
Välja kamenheter för håltagning, formning och trimning
Varje stämplingsoperation belastar en kamenhet på ett annat sätt. Att förstå hur man väljer en kamenhet för en piercingoperation kontra en formnings- eller trimningsstation börjar med att känna igen vad rutschbanan upplever under arbetsslaget.
Piercing genererar en plötslig,-reaktionskraft med hög storlek i det ögonblick då stansen bryter igenom arket. Sliden måste motstå denna stötbelastning utan att böjas i sidled eller att hålpositionen glider. Styvhet och minimalt bakslag är de dominerande kraven. En tung-enhet eller standardenhet med förstklassiga guidetoleranser klarar detta bäst eftersom den håller stansen på axeln genom genombrottet.
Formningsoperationer beter sig annorlunda. Sliden pressar materialet i form progressivt, vilket kräver kontrollerad slagrörelse och en stabil uppehållsperiod vid full utsträckning medan formstålet håller arbetsstycket mot formhåligheten. Kraften byggs upp gradvis snarare än att spetsa, men släden måste bibehålla positionsnoggrannheten under hela slaget, inte bara vid ett enda slag-genomgående. Konsekvent uppehåll under belastning är det kritiska attributet här.
Trimning faller någonstans mellan. Ett trimblad skär material längs en definierad kant, och skärkraften måste förbli konstant från början av skärningen till slutet. Om släden böjer sig eller skrapar i mitten av-slaget, utvecklar trimkanten vågighet eller ojämn grad. En kamenhetsspecifikation för trimning av stansar bör prioritera jämn rörelse, enhetlig krafttillförsel och tillräckligt med tonnage för att slutföra skärningen utan att tveka.
Följande tabell mappar varje operationstyp till den kamkonfiguration, tonnageklass och kvalitetsattribut som betyder mest:
| Operationstyp | Rekommenderad konfiguration | Tonnage klass | Kritiska kvalitetsattribut |
|---|---|---|---|
| Piercing (hål, slitsar) | Standard eller kraftig-dubbel, stans-monterad | Medium till hög | Maximal styvhet, minimalt glapp, stöttålighet- |
| Formning (böjar, flänsar, reliefer) | Standard med positiv avkastning | Låg till medium | Kontrollerat uppehåll, konsekvent slagändpunkt, jämn färd |
| Trimning (kantskärningar, kantklippningar) | Kraftig- eller standard, stans-monterad | Medium till hög | Enhetlig kraft genom hela skärningen, prat-fri färd, glidstabilitet |
| Fler-vinklar piercing | Antenn (flygande kamera) | Medium | Vinkelflexibilitet, övre-matrisspel, timingprecision |
| Kombinerad pierce och form | Tungt-arbete med utökat slaglängd | Hög | Lastkapacitet för sekventiella krafter, dwell plus genombrott i ett slag |
Lägg märke till att piercing och trimning båda lutar mot högre tonnageklasser, men av olika anledningar. Piercing kräver omedelbar kraft för att klippa igenom materialet rent, medan trimning kräver ihållande kraft över en längre skäregg. Kamenheten måste dimensioneras för toppbehovet i varje enskilt fall.
Tonnage, Stroke och Space Constraints som urvalskriterier
Med operationstypen som vägleder din allmänna riktning, begränsar den praktiska specifikationsprocessen valet till en specifik enhet. Detta är vägledningen för val av kamenhet för tonnage och slag, destillerad till en repeterbar sekvens som fungerar för alla laterala stansoperationer.
- Beräkna erforderlig kamkraft:Börja med detaljens geometri och materialegenskaper. För piercing, multiplicera den skurna omkretsen med materialtjocklek och skjuvhållfasthet. För trimning, använd samma formel över trimlinjens längd. För formning, uppskatta kraften från böjlängd, materialtjocklek och draghållfasthet. Lägg till en säkerhetsmarginal på 20–25 % för att ta hänsyn till materialvariationer, inkonsekvens av smörjning och verktygsslitage över tid.
- Bestäm slaglängden:Mät särdragsdjupet som stansen eller formstålet måste förflytta sig för att slutföra operationen, lägg sedan till spelrum för inflygningsavstånd (vanligtvis 3-5 mm före kontakt) och kör över om tillämpligt. Summan blir ditt minsta nödvändiga kamslag.
- Verifiera formutrymmeskuvert:Mät den tillgängliga fickan i formskon där kamenheten ska monteras. Ta reda på intilliggande verktyg, avstrykningsavstånd och eventuella lyft- eller pilotmekanismer i närheten. Enhetens hållarmått plus eventuellt erforderligt monteringsavstånd måste passa in i detta hölje utan störningar.
- Kontrollera presstidskompatibilitet:Bekräfta att det tillgängliga pressslaget ger tillräckligt med föraringreppsrörelse för att åstadkomma det erforderliga kamslaget vid den designade drivvinkeln. Om pressen bottnar innan föraren är helt inkopplad, kommer sliden inte att nå full gång.
- Utvärdera returmekanismens lämplighet:För presshastigheter över 25-30 slag per minut, bedöm om en fjäderretur på ett tillförlitligt sätt kan dra tillbaka sliden inom det tillgängliga tidsfönstret. Om inte, ange positiv avkastning.
- Bekräfta tonnagemarginal:Välj en enhet som är klassad för minst 125 % av ditt beräknade kraftbehov. Att köra en kamenhet vid eller nära dess maximala kapacitet påskyndar slitaget och minskar serviceintervallet mellan underhållshändelser.
Att välja storlek på kamenheten för utrymmesbegränsningar innebär ofta att man itererar mellan steg tre och sex. Du kan upptäcka att enheten med tillräckligt tonnage är för stor för det tillgängliga utrymmet, eller att den kompakta enheten som passar saknar tillräcklig kraftkapacitet. Det är här konfigurationsavvägningar blir verkliga tekniska beslut snarare än katalogval.
I komplexa formprojekt, särskilt de med flera kamstationer, snäva spelrum eller ovanliga materialflödesmönster, kan standardkatalogenheter ibland inte uppfylla alla krav samtidigt. Anpassad integration blir nödvändig när stämplingsoperationen kräver en kamkuvert, slaglängd eller tonnagekombination som faller utanför standarderbjudanden. För konstruktions-tunga projekt som involverar formstruktur, komponentinteraktion, frigångsoptimering och materialflöde, förhindrar att arbeta med en ingenjörspartner som förstår hela formkontexten, inte bara kamenheten isolerat, dyra omkonstruktionscykler. Verktygsingenjörer som utvärderar anpassad kamenhetsintegrering inom komplexa formstrukturer kan konsultera resurser somYICHENs stämplingsformlösningar, där expertis inom formdesign sträcker sig över struktur, komponenter, spelrum och materialflödesöverväganden som alla samverkar med valet av kamenhet.
Oavsett om du får en katalogenhet eller en skräddarsydd lösning, håller specifikationssekvensen ovan beslutet grundat på mätbara kriterier. Kraft, slag och rymd är kvantifierbara. När du förankrar ditt val till dessa siffror snarare än vana eller varumärkeskännedom, har kamenheten du installerar den bästa chansen att prestera tillförlitligt från första träff till miljonte.
Att få in rätt enhet i tärningen är dock bara början. Hur den enheten monteras, riktas in och verifieras under formkonstruktionen avgör om precisionen som konstruerats i dess komponenter faktiskt översätts till precision på verkstadsgolvet.
Bästa tillvägagångssätt för installation och justering för kamenheter
En kamenhet byggd för premiumtoleranser och härdad till krävande specifikationer misslyckas fortfarande om den är dåligt installerad. Precisionsslipningen i dessa komponenter under tillverkningen översätts endast till precision på pressen om monteringsproceduren bevarar varje geometriskt förhållande som konstruktören tänkt sig. Ändå diskuteras installationsvägledning sällan i detalj. Formtillverkare förlitar sig ofta på stamkunskap som förmedlas mellan verktygsrumsveteraner, och när den kunskapen har luckor visar sig konsekvenserna som för tidigt slitage, inkonsekventa deldimensioner och mystiska tidsproblem som motstår diagnoser.
Inriktningsproceduren för kamenhetens installation är viktig eftersom även små fel förvärras under upprepad belastning. En medbringare som kommer i kontakt med släden 0,05 mm från-centrum vid det första slaget kontaktar den 0,05 mm från-centrum vid varje slag, och det ensidiga belastningsmönstret påskyndar slitaget på ena sidan av styrytorna medan den andra sidan körs olastad. Över 500 000 cykler, det som började som en subtil snedställning blir ett mätbart rensningsproblem.
Monteringsprocedurer och inriktningskrav
Korrekt montering av kamenheten följer en avsiktlig sekvens. Att skynda sig igenom det eller hoppa över verifieringssteg skapar problem som bara visar sig efter att produktionen har startat och stilleståndstiden blir dyr.
Skruvmoment och sekvens.Kamenhetshållare monteras på formskon med precisionsskruvar med insexhuvud, vanligtvis fyra till åtta beroende på enhetens storlek. Att dra åt dessa fästelement följer en sekvens i kors-mönster, liknande att vrida ett cylinderhuvud, för att fördela klämkraften jämnt över hållarbasen. Ojämnt bultmoment förvränger hållarkroppen mikroskopiskt, klämmer ihop glidstyrningarna på ena sidan och öppningsspel på den andra. Vridmomentvärden bör följa kamenhetens tillverkares specifikation, vanligtvis inom intervallet 40-80 Nm för standardenheter, och en kalibrerad momentnyckel är inte förhandlingsbar.
Registrering av pluggstift.Bultar klämmer enheten på plats, men pluggstiften etablerar repeterbar position. Två precisionsstift, intryckta i brotschade hål i både hållarbasen och formskon, låser kamenhetens X-Y-läge så att den återgår till exakt samma plats varje gång dynan tas isär och återmonteras för underhåll. Utan pluggstift förskjuts enheten något under varje ominstallation, och drivrutinen-för att-skjuta inriktningen ändras varje gång. Brotschade hål bör bearbetas till H7-tolerans med kamenhetens prov-monterad och verifierad innan den slutliga stiftningen.
Shimming för förarens inkopplingshöjd.Höjdjusteringen av kamenhetens drivares ingrepp är ett av de mest förbisedda stegen i byggprocessen. Medbringaren, monterad på den övre dynan, måste komma i kontakt med rutschbanans passyta vid exakt rätt punkt i pressslaget. Om ingreppet börjar för tidigt, når sliden full rörelse före nedre dödpunkten och stannar under överdriven kompression. Om ingreppet börjar för sent kan det hända att sliden inte når fullt slag innan pressen backar, vilket resulterar i en ofullständig arbetsoperation.
Shimming åstadkommer denna justering. Precisionsslipade mellanläggsplattor placerade mellan förarens monteringsyta och den övre dynskon höjer eller sänker förarens startposition i kontrollerade steg, vanligtvis tillgängliga i steg om 0,1 mm. Målet är att uppnå full glidrörelse exakt vid eller strax före nedre dödpunkten, med 1-2 mm övergång inbyggd i förargeometrin för att säkerställa att sliden når sin ändpunkt utan att förlita sig på den sista delen av pressslaget.
Felinriktning mellan föraren och sliden är den enskilt vanligaste källan till för tidigt fel på kamenheten. När förarens vinklade yta inte möter rutschkanans passande yta rakt, koncentreras lasten på ena kanten istället för att fördelas över hela kontaktbredden. Denna kantbelastning genererar lokal värme, påskyndar ytslitage och kan så småningom flisa härdade kontaktytor. Åtgärden är noggrann inriktningsverifiering under formkonstruktionen: blåa förarens kontaktyta, stäng matrisen långsamt för hand och inspektera kontaktmönstret på diabilden. Full, jämn kontakt över hela bredden bekräftar korrekt inriktning. Ett mönster som är förspänt åt ena sidan indikerar att föraren eller bilden behöver flyttas om.
Vanliga installationsmisstag som äventyrar kamenhetens prestanda
Även erfarna stanstillverkare råkar ibland ut för inställningsfel som försämrar kamenhetens prestanda. Det här är de vanligaste felen i installationen av kamenheten vid stämplingsformar som står för majoriteten av för tidiga serviceanrop:
- Otillräckligt spelrum mellan kamenheten och intilliggande dynkomponenter.Kamenheter genererar värme under drift och expanderar något. Om intilliggande stansar, lyftare eller avstrykarplattor är placerade för nära, skapar termisk tillväxt störningar. Sliden kan binda halvvägs genom sitt slag eller så kan hållarhuset komma i kontakt med intilliggande verktyg och överföra vibrationer som påskyndar slitaget. Håll ett minimum av 2-3 mm fritt utrymme på alla sidor av kamenhetens hölje, och verifiera utrymmet dynamiskt genom att köra pressen i arbetshastighet och kontrollera om det finns några vittnesmärken.
- Felaktig förspänning på returfjädrarna.Returfjädrar måste förspännas till en specifik komprimerad längd vid installationen så att de levererar tillräcklig indragningskraft från det allra första slaget. Under-förspända fjädrar gör att sliden kan krypa framåt under returfasen, särskilt vid högre presshastigheter. Över-förspända fjädrar ger onödigt motstånd till framåtslaget, vilket ökar förarens slitage och minskar tillgänglig arbetskraft vid släden. Följ tillverkarens specificerade fria längd och installerad längd noggrant, och verifiera med ett bromsok innan du stänger formen.
- Förarens ingreppsvinkel stämmer inte överens.Förarvinkeln och rutschkanans motytasvinkel måste vara identiska. Om formen byggdes med en ersättningsdrivanordning som inte exakt matchar den ursprungliga specifikationen, eller om drivanordningen har slipats om i en något annan vinkel, ändras ingreppsgeometrin. Till och med en halv- grads oöverensstämmelse skapar en linjekontakt istället för hel-ansiktskontakt, vilket koncentrerar stress och accelererar ytförsämring. Verifiera alltid den medföljande vinkeln för utbytesdrivrutiner med en precisionsgradient eller sinusstav innan installation.
- Försummar att verifiera kamtiming i förhållande till andra matrisstationer.I en progressiv stans med flera kamenheter eller kam-manövrerade operationer i anslutning till konventionella vertikala stationer spelar timing roll. Om en kamenhets framåtslag överlappar remslyftcykeln, kan sliden kollidera med remsan eller störa pilotingreppet. På liknande sätt, om två kamenheter på motsatta sidor av remsan avfyras vid något olika ögonblick, kan asymmetriska krafter flytta remsan från-centrum. Timingverifiering kräver långsam-cykling av pressen genom dess hela slag och observation av händelseförloppet vid varje station. All störning eller överlappning kräver omshimsning eller justering av förarens ingreppspunkter.
Konsekvenserna av dessa fel sträcker sig från irriterande till katastrofala. Ojämnt slitage förkortar serviceintervallen och introducerar progressiv dimensionsförskjutning i stämplade delar. Ofullständig slag innebär att särdragen inte är helt formade eller att hålen inte är rent genomborrade, vilket genererar skrot. Timinginterferens kan krascha ihop verktygskomponenter, potentiellt förstöra slag, kammar eller själva stansen i ett enda slag.
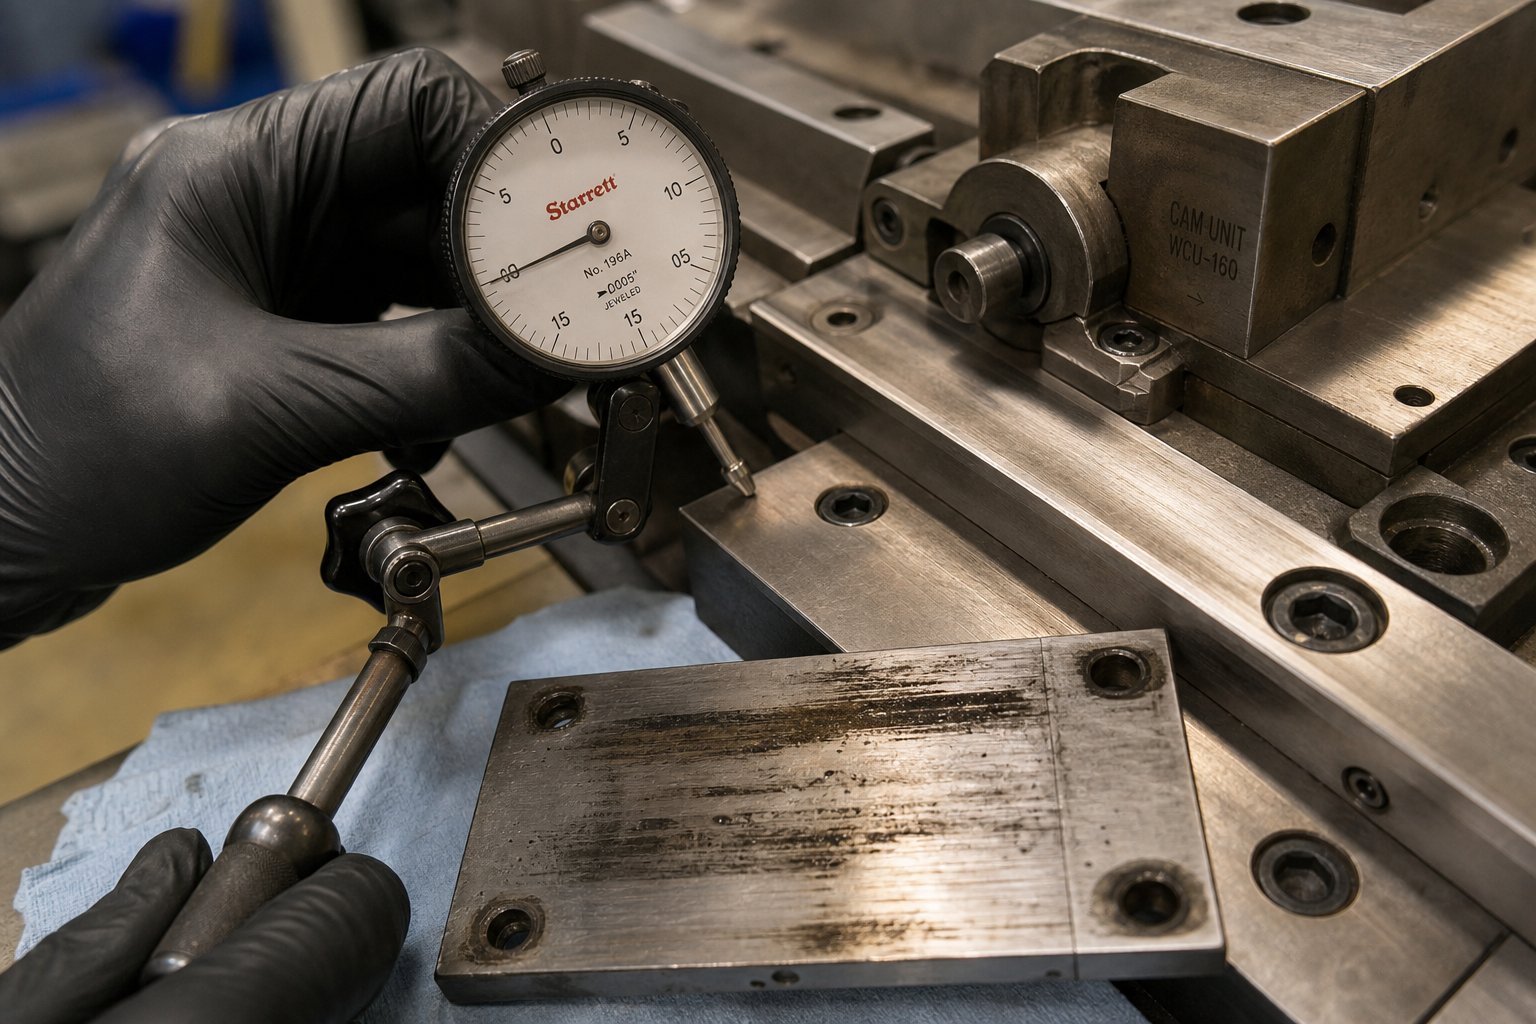
Verifiering genom testcykling.Det mest tillförlitliga sättet att bekräfta korrekt installation är att mäta den faktiska glidrörelsen under testcykling och jämföra den med enhetens specifikation. Placera en mätklocka eller LVDT-sensor mot glidytan, cykla sakta med pressen genom flera hela slag och registrera den totala färdsträckan. Den ska matcha det nominella slaget inom 0,05 mm. Om körningen blir kort måste förarens inkopplingshöjd justeras. Om rörelsen varierar slag till slag, leta efter lösa monteringsbultar, otillräckligt ingrepp med pluggstiften eller främmande material i glidstyrningarna.
Att veta hur man verifierar kamenhetens timing i en progressiv tärning utökar samma indikator-baserade tillvägagångssätt till tidsdomänen. Montera indikatorer på flera kamstationer samtidigt, cykla pressen i låg hastighet och verifiera att varje enhet når full utsträckning vid rätt vevvinkel i förhållande till nedre dödpunkten. Dokumentera dessa tidsvärden under den första konstruktionen så att de fungerar som baslinje för framtida underhållsjämförelser.
Korrekt installation är en-engångsinvestering av uppmärksamhet som ger utdelning under hela produktionsperioden. Men även en perfekt installerad kamenhet slits så småningom. Att känna igen när slitaget har gått tillräckligt långt för att påverka detaljkvaliteten och förstå hur initiala kvalitetsval påverkar hur lång tid det tar, kopplar installationsdisciplin till den bredare frågan om livscykelkostnad.
Underhåll, livscykel och total ägandekostnad
En kamenhet som installerades perfekt för sex månader sedan förblir inte perfekt för alltid. Varje tryckslag genererar friktion, värme och mikro-nötning över glidstyrningarna, slitplattorna och förarens kontaktytor. Frågan är inte om en kamenhet så småningom kommer att behöva service, utan hur länge den går innan nedbrytning påverkar dina stämplade delar, och hur mycket det intervallet kostar dig i stillestånd och utbyte av komponenter under stansens livslängd.
Slitageindikatorer och förväntad livslängd
Att fånga en kamenhet på väg ut innan den producerar skrot börjar med att känna igen de observerbara tecknen på försämring. Du behöver ingen exotisk instrumentering för de flesta av dessa kontroller, bara disciplinerade inspektionsrutiner och en förståelse för hur normalt ser ut kontra vad som signalerar problem.
Ökat glapp i rutschkanan.Detta är ofta det tidigaste mätbara symtomet. När styrytor och slitplåtar eroderar, växer spelet mellan sliden och hållaren. Det som började som 0,01 mm totalt spel vid installationen kan krypa till 0,05 mm eller mer efter flera hundra tusen cykler. Mätning och inspektion av kamenhetens glapp är enkel: montera en mätklocka mot glidytan vinkelrätt mot dess rörelseaxel, applicera lätt sidotryck och mät den totala nedböjningen. Alla värden som överstiger tillverkarens tillåtna spelspecifikation innebär att enheten måste bytas ut för slitageplåt eller rekonditionering av styrytan.
Synliga skåror på slitplåtar.Dra i kamenheten under ett planerat underhållshändelse och undersök slitplattans ytor under god belysning. Lätt, enhetlig polering är normalt och indikerar hälsosam inbrott-. Djupa spår, riktningsrepor eller lokalt avlägsnande av material indikerar att föroreningar tränger in, smörjningsfel eller felinriktning som koncentrerar belastningen på ett smalt band. Att veta när kamenhetens slitplattor ska bytas ut beror på yttillstånd och mätbar tjockleksförlust. Om plattan har slitits mer än 0,03-0,05 mm från sin ursprungliga tjocklek, eller om skårorna är tillräckligt djupa för att fånga en fingernagel, är utbytet försenat.
Inkonsekventa deldimensioner från den berörda stationen.När en kam-manövrerad funktion börjar glida utanför toleransen, eller när Cpk-värdena på den stationen sjunker under en produktionskörning utan någon verktygsjustering, är kamenheten en huvudmisstänkt. Positionsvariationer på genomborrade hål eller trimmade kanter spårar ofta tillbaka till växande bakslag eller en bild som inte längre når sin fulla slutpunkt konsekvent.
Nedbrytning av fjäderkraften.För fjäder-returenheter försvagas indragningskraften med tiden. En enkel kontroll är att mäta slidens returhastighet eller position vid en fast vevvinkel under långsam cykling. Om släden inte längre når sitt utgångsläge med den förväntade vevvinkeln, eller om returen känns trög jämfört med initiala inställningsrekord, behöver fjädrarna bytas ut. Kvävgasfjädrar tappar trycket gradvis och bör kontrolleras med en mätare vid schemalagda intervall.
Ett väl-underhållsschema för kamenhet för hög-volymstämpling knyter dessa inspektioner till milstolpar i cykler snarare än kalenderdatum. En tärning som körs med 30 slag per minut, två skift per dag, ackumulerar ungefär 250 000 cykler per månad. En förstklassig enhet med-härdade diabilder, DLC-belagda slitytor och precisions-markstyrningar kan köra 1,5 till 2 miljoner cykler innan spelet överskrider toleransen. En enhet av standard-kvalitet under samma förhållanden kan behöva service vid 300 000 till 500 000 cykler. Den skillnaden, fyra till sex gånger serviceintervallet, är där initial kvalitetsinvestering betalar sig tillbaka i minskade underhållshändelser och färre oplanerade stopp.
Livscykelplanering och när du ska specificera Premium Cam Units
Den totala ägandekostnaden för premiumkamenheter sträcker sig långt utöver inköpspriset. Det inkluderar varje byte av slitplåt, varje timmes pressstopp för kamservice, varje parti skrot som genereras när en degraderad enhet trycker delar ur spec innan någon fångar den. När du beräknar dessa kostnader över en forms hela produktionslivslängd, gynnar aritmetiken ofta den högre-kvalitetsenheten med stor marginal.
Tänk på ett konkret exempel. En standardkamenhet som kostar 800 USD kräver service var 400 000:e cykel. En premiummotsvarighet på 1 400 USD kör 1 200 000 cykler mellan tjänsterna. Under ett produktionsprogram på 3-miljoner cykler behöver standardenheten sju servicehändelser medan premiumenheten behöver två. Ta med $500 per servicehändelse för delar och arbete, plus $2 000 per timmes förlorad produktion under varje underhållsstopp, och premiumenheten sparar tusentals dollar trots att den kostar mer i förskott.
Inte alla applikationer motiverar premiumspecifikationen. Scenarierna där investeringar i högkvalitativa-kamenheter ger mätbar avkastning är specifika och identifierbara:
- Hög-volymproduktion:Program som överstiger 500 000 delar per år ackumulerar cykler tillräckligt snabbt för att skillnader i serviceintervall direkt leder till färre produktionsavbrott och lägre underhållsarbetskostnader.
- Täta-toleransdelar:När stämplade funktionstoleranser är plus eller minus 0,1 mm eller snävare, bibehåller den långsammare tillväxttakten för backlash för premiumenheter Cpk-mål längre utan justeringar i mitten- eller kamenhetsservice.
- Säkerhetskritiska-komponenter:Bilkonstruktionsdelar, krockkuddshus och bromssystemstämplar har kvalitetskrav där dimensionsförskjutning inte bara är obekvämt utan potentiellt farligt. Premiumkamenheter minskar sannolikheten för att-utanför-specifika delar når monteringen.
- Applikationer där oplanerade driftstopp är kostsamma:Just-försörjningskedjor- med avtalsenliga leveransavgifter, eller presslinjer som matar nedströms monteringsoperationer utan buffertlager, kan inte absorbera överraskande underhållsstopp. Längre serviceintervall innebär mer förutsägbar schemaläggning.
- Multi-kam progressiva dies:Dörrar med fyra eller fler kamstationer multiplicerar underhållsfrekvensproblemet. Om varje standardenhet behöver service vid olika cykler kommer formen ut ur pressen upprepade gånger. Premiumenheter över alla stationer synkroniserar serviceintervaller och minskar det totala antalet stansdragningar per år.
För ingenjörer som utvärderar kamenhetsspecifikationer inom det bredare sammanhanget av formdesign, är interaktionen mellan kamenhetens kvalitet och omgivande formkomponenter viktig. Lyftartiming, stansskärpa, gradriktning och materialflödesmönster påverkar alla hur hårt kamenheten arbetar under varje cykel. En stans med marginella spel eller dåligt kontrollerad remsmatning lägger ytterligare belastning på kammen, vilket förkortar till och med en premiumenhets livslängd. Denna holistiska syn är där arbete med en formdesignpartner som förstår hela systemet levererar värde utöver komponentval enbart.YICHENs anpassade stämplingsformlösningarta itu med just denna integrationsutmaning, genom att kombinera expertis inom formstruktur, komponenter, stansar, lyftare, gradkontroll och frigång i konstruktioner där kamenhetens livslängd optimeras tillsammans med övergripande mål för dynans prestanda snarare än att behandlas som en isolerad specifikation.
Kamenhetens slitageindikatorer och livslängdsförväntningar som beskrivs ovan ger dig en praktisk övervakningsram. Kombinera det med kvalitets-drivna specifikationsbeslut på designstadiet, så bygger du stansar där kamunderhållet är förutsägbart, sällan och aldrig anledningen till att produktionen stoppas oväntat. Den förutsägbarheten, mer än någon enskild teknisk funktion, är det som gör högkvalitativa-kamenheter för stämplingsformar värda sin kostnad.
Vanliga frågor om kamenheter för stämplingsverktyg
1. Vad är en kamenhet i en stämpeldyna och vad gör den?
En kamenhet är en fristående-mekanisk enhet som omvandlar den vertikala kraften hos en presskolv till horisontell eller vinkelrörelse. Detta gör det möjligt för stansformar att utföra håltagnings-, formnings- och trimningsoperationer i vinklar som enbart pressslaget inte kan nå. Inuti griper en kilformad- medbringare i en styrd slid under pressförslutningen och trycker den i sidled så att monterade stansar eller formverktyg kan arbeta på sidoväggar, flänsar eller vinklade delar av arbetsstycket.
2. Hur väljer jag mellan kamenheter med fjäderretur och positiv retur?
Fjäderreturenheter är enklare och billigare, lämpliga för måttliga presshastigheter och kortare slag. Fjädrarna tröttnar dock med tiden och kanske inte drar in sliden helt vid högre hastigheter. Positiva returenheter använder ett mekaniskt länkage knutet till pressrörelse, vilket garanterar full indragning varje cykel oavsett hastighet eller cykelantal. För hög-volymproduktion över 25-30 slag per minut, eller när konsekvent timing är kritisk, eliminerar positiv avkastning risken för ofullständig indragning och minskar oplanerat underhåll.
3. Vilka kvalitetsindikatorer bör jag kontrollera när jag jämför kamenhetsleverantörer?
Fokusera på fyra mätbara kriterier: glid- och drivhårdhetsvärden (premiumenheter uppnår 58-62 HRC på fodral-härdade objektglas), vägledande yttoleranser (premiumkvalitet håller plus eller minus 0,03 mm mot 0,05 mm standard), ytbehandlingar som plasmanitrering eller ytbeläggningar för slitage 0 som förlänger specifik livslängd för ytbeläggning 0 och DLC ytbeläggningar2. mikrometer mot 0,8 för standard). Dessa datapunkter förutsäger den verkliga livscykeln och dimensionell överensstämmelse mycket bättre än enbart tonnagevärden.
4. Hur ofta ska kamenheter inspekteras och servas med hög-volymstämpling?
Serviceintervallen bör vara bundna till antalet cykler snarare än kalenderdatum. Kamenheter av standard-kvalitet behöver vanligtvis service vid 300 000 till 500 000 cykler, medan premiumenheter med DLC-beläggningar och precisions-markstyrningar kan köra 1,5 till 2 miljoner cykler mellan tjänsterna. Viktiga inspektionspunkter inkluderar mätning av glidglapp med en mätklocka, undersökning av slitageplattor med avseende på skåror eller tjockleksförluster, kontroll av returfjäderkraften och övervakning av stansade delars dimensionella trender från kam{10}}manövrerade stationer.
5. När är det värt att investera i premiumkamenheter framför vanliga?
Premiumkamenheter ger mätbar avkastning i specifika scenarier: produktionskörningar som överstiger 500 000 delar per år, snäva-toleransfunktioner vid plus eller minus 0,1 mm eller lägre, säkerhetskritiska-viktiga fordons- eller strukturkomponenter, applikationer där oplanerade stillestånd medför kontraktuella påföljder, och synkroniseringsintervaller för synkronisering av totalt antal{5}}. drar. Ingenjörer som arbetar med design-tunga projekt med komplexa formstrukturer kan konsultera partners som YICHEN (yichen-group.com/stamping-die/) som integrerar kamenhetskvalitet i holistisk formdesign som täcker struktur, spelrum och materialflöde.


