


Bestäm vilken formtyp som passar din del och produktionsvolym
Att bygga en metallstansning börjar långt innan något stål skärs. Du börjar med en färdig del och arbetar bakåt,-omvänder dess geometri till verktyg som kan återskapa den tusentals eller miljoner gånger under pressbelastning. Det här omvända-konstruktionssteget är kärnan i att-tillverka tärningar, och det börjar med ett grundläggande beslut: vilken typ av stämpelform som matchar din del, din volym och din budget.
Så vad är dies, exakt? I de enklaste termerna är en form ett precisionsverktyg som formar plåt genom skärning, formning eller bådadera under ett stämplingspressslag. Att förstå vad som är stansar i tillverkningen hjälper till att klargöra varför valet av stanstyp spelar så stor roll. Fel val leder till bortkastade verktygsinvesteringar, överdriven kostnad per-del eller kvalitetsproblem som förföljer dig genom produktionen.
Tre primära typer av stämplingsformar täcker de allra flesta applikationer: enkel-station, sammansatt och progressiv.
Enstaka-station vs sammansatt vs progressiva dies
Varje formtyp upptar en annan zon i komplexitets-volym-kostnadslandskapet. Så här jämför de:
| Die typ | Idealisk delkomplexitet | Typisk årsvolym | Relativ verktygskostnad |
|---|---|---|---|
| Enstaka-station | Enkel (en operation per slag: blank, pierce eller form) | Låg till måttlig (prototyp till 50K) | Låg |
| Förening | Måttlig (flera samtidiga snitt i ett slag, platta delar) | Måttlig till hög (50K till 500K+) | Medium |
| Progressiv | Hög (fler-stegssekvenser: skära, forma, böja över stationer) | Hög (100 000 till miljoner) | Hög |
Enstaka-metallstansar fungerar bäst när du behöver en operation per träff, vilket gör att verktygen är enkla och snabba att installera. Sammansatta stansar kombinerar operationer som blankning och håltagning i ett enda slag, vilket ger snävare toleranser mellan funktioner eftersom allt skärs samtidigt. Progressiva pressformar matar en metallremsa genom flera stationer i sekvens, vilket ger en färdig detalj med varje presscykel i hög hastighet.
Matcha ditt val till budget och tillgång till utrustning
Dina butiks-möjligheter påverkar i hög grad vilken väg som är vettig. Om du har CNC-fräsning och tråd-EDM i-huset är det realistiskt att bygga en enda-station eller enkel sammansatt stans.Progressiva metallstansar, med sina komplexa remsor och timing för flera-stationer, kräver ofta specialiserad designerfarenhet och utrustning som driver team mot att lägga ut specifik verksamhet på entreprenad.
Den här artikeln täcker hela spektrat, från hand-monterade prototypformar till progressiva verktyg i produktions-kvalitet. Oavsett om du planerar att bearbeta varje komponent själv eller lägga ut värmebehandling och EDM-arbete på entreprenad, följer processen att förvandla en detaljritning till en fungerande präglingsform samma logiska sekvens. Den första variabeln som formar varje nedströmsbeslut är det verktygsstål du väljer för varje formkomponent.
Välj rätt verktygsstål för stansar och formblock
Verktygsstål är inte en kategori-som passar-alla. Varje komponent i en präglingsform utsätts för olika spänningsprofiler: stansar uthärdar tryckstötar och nötande nötning vid varje träff, stansblocken motstår glidkontakt längs skäreggarna, strippers hanterar cyklisk utmattning och stödplattor absorberar fördelad belastning. Att välja rätt stämplingsverktygsmaterial för varje roll styr direkt hur länge din form går mellan omslipningarna och hur konsekventa dina delar förblir under en produktionskampanj.
Med komplexa produktionsverktyg som ofta kräver investeringar avUSD 100 000 till 500 000 USD, att välja fel stålkvalitet är ett dyrt misstag. Du kommer antingen att förbränna budgeten på för tidiga misslyckanden eller över-specificera material där det inte behövs. Målet är att matcha slitstyrka, seghet och hårdhet till varje komponents faktiska servicetillstånd.
Urvalskriterier för verktygsstål efter formkomponent
Fem stålkvaliteter (plus hårdmetall) täcker majoriteten av stålstansar i produktionen. Så här mappar de till verkliga applikationer:
| Stålkvalitet | Typisk hårdhet (HRC) | Primary Wear Property | Bästa-Fit-applikationen |
|---|---|---|---|
| D2 | 58-62 | Utmärkt nötningsbeständighet | Blankstansar, formsektioner för mjukt stål och mässing |
| A2 | 57-62 | Balanserat slitage och seghet | Formningsstämplar, medelstora-volympiercing, generella-formsektioner |
| S7 | 54-58 | Hög stöt-/slaghållfasthet | Kraftiga stansar, tjocka-lageroperationer, hög-påverkansstationer |
| M2 | 62-65 | Varmhårdhet, kanthållning vid hastighet | Höghastighets-progressiva stationer, små genomträngande slag |
| Hårdmetall (volfram) | 70-75+ | Extremt nötningsbeständighet | Ultra-hög-inlägg (miljoner träffar), slipande metall för stämpling |
D2 förblir arbetshästen för allmän stansning och piercing vid val av metallstämplingsmaterial. Dess höga krom- och kolinnehåll ger enastående nötningsbeständighet, men den kan flisas vid hårda stötar. När en stans utsätts för kraftig chockbelastning, som t.ex. genomborrande tjockt stansningsmaterial av rostfritt stål, ger A2 bättre seghet vid en liten uppoffring av livslängden. S7 tar den avvägningen- ytterligare och absorberar upprepade stötar där D2 eller A2 skulle spricka. M2, ett-höghastighetsstål, behåller sin hårdhet även när progressiva formstationer genererar värme vid förhöjda cykelhastigheter.
Hur materialval påverkar livslängden och underhållsintervaller
Förhållandet mellan hårdhet och antal träffar är inte linjärt. En D2-stans vid HRC 60 blankning av mjukt stål kan ge 100 000 till 150 000 träffar innan gradhöjden signalerar att det behövs omslipning. Samma stansskärning i rostfritt stål sjunker till 30 000-50 000 träffar på grund av plåtens arbetshärdande natur, som kan närma sighårdheten hos själva verktyget. Aluminiumprägling innebär en annan utmaning: det mjukare arket slits inte lika snabbt på kanterna, men gnidning (material vidhäftning till formytan) blir det primära felläget.
Det är här beläggningar förändrar ekonomin. PVD-tillförd titannitrid (TiN) lägger till ett hårt, låg-friktionsskikt som förlänger matrisens livslängd avsevärt för mjukt stålarbete. För metallstämpling av rostfritt stål och aluminiummetallstämpling överträffar titankarbonitrid (TiCN) TiN genom att minska den kemiska affiniteten mellan plåten och verktygsytan. Studier av avancerade-höghållfasta stål visar att PVD-belagda verktyg kan producera över 1,2 miljoner delar jämfört med 50 000 för förkromade{10}}alternativ under samma förhållanden.
Föreställ dig att köra en progressiv tärning med 60 slag per minut på rostfritt. Utan TiCN-beläggning drar du i formen för underhåll varje skift. Med den kanske du kör en hel vecka. Den skillnaden i drifttid motiverar ofta beläggningskostnaden många gånger om, särskilt när man räknar med förlorad produktion vid byten av stansar.
Verktygsstål i pulvermetallurgi (PM) erbjuder ännu en nivå. Deras fina, jämnt fördelade hårdmetallstruktur ger både hög slitstyrka och slagseghet som konventionella gjutgods- inte kan matcha. I ett dokumenterat fall ökade bytet från D2 till en PM-kvalitet med samma hårdhet verktygets livslängd från 5 000 -7 000 cykler till över 40 000 cykler vid formning av höghållfast stål.
Stålkvalitet och val av beläggning lägger grunden. Nästa utmaning är att översätta din detaljgeometri till de exakta stans- och stansformerna som kommer att producera den, och det arbetet sker i CAD/CAM-miljön där spelrum, remsor och stationssekvenser alla tar form.
Designa formgeometri och remslayout med CAD-CAM-simulering
Du har valt dina verktygsstål. Nästa fråga är: vilka exakta former behöver dessa stål bli? Det är här som stämpelformsdesign flyttas från materialvetenskap till geometri, och det är steget som skiljer en fungerande form från en dyr pappersvikt.
Arbetsflödet börjar med din färdiga delritning. Du känner redan till materialtyp och tjocklek. Från dessa två inmatningar härleder du den enskilt mest kritiska dimensionen i varje skärform: stans-till-frigång.
Spelrum är gapet mellan stansens skäregg och formknappens skäregg, uttryckt som enprocent av materialtjocklek per sida. Gör det rätt, och du producerar ren skjuvning med minimal grad. Missförstås det, och du möter alltför stora grader, för tidigt stansslitage, dragning av sniglar eller till och med spruckna verktyg. Det rekommenderade spelet varierar beroende på material eftersom hårdare, högre-draghållfasthet-metaller behöver mer utrymme för att brottplanen ska kunna riktas in rent genom plåttjockleken.
Punch-to-Display Clearance Chart för vanliga plåtar
När du planerar din metallstansdesign, använd dessa spelrum som utgångspunkter. Finjustera- baserat på dina specifika toleranskrav och verktygsskick.
| Plåtmaterial | Tjockleksområde | Rekommenderat utrymme (% per sida) | Anteckningar |
|---|---|---|---|
| Milt stål (lågt kol) | 0.5 - 3.0 mm | 8 - 12% | Standard baslinje; öka mot 12 % för längre verktygslivslängd |
| Rostfritt stål (304/316) | 0.5 - 2.5 mm | 10 - 15% | Arbete-härdning ökar skärkraften; snävare frigång ökar risken för grader |
| Aluminium (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Mjukare material tillåter mindre gap; se upp för gnagsår på formytor |
| Mässing (C26000) | 0.5 - 2.0 mm | 5 - 8% | Ren skjuvning vid lägre spel; förlåtande material för prototypformar |
Ett av de mest praktiska stämplingsdesigntipsen att komma ihåg: modern verktygsforskning tyder på att löpning mot den högre änden av dessa intervall (11-20 % per sida för stål) avsevärt kan minska verktygets belastning under håltagning och öka livslängden, även om det ökar gradhöjden något. Du byter ut ett mindre sekundärt gradningssteg mot dramatiskt längre omslipningsintervall.
För stansdimensionen, subtrahera spelet från varje sida när du vill hålla en hålstorlek till formen. När du vill behålla en tom storlek, lägg till spelet till stansen. Detta är grundläggande designlogik för stämpling av plåt som driver varje CAD-modell du bygger nedströms.
Byggnadsremslayout och stationssekvens i CAD
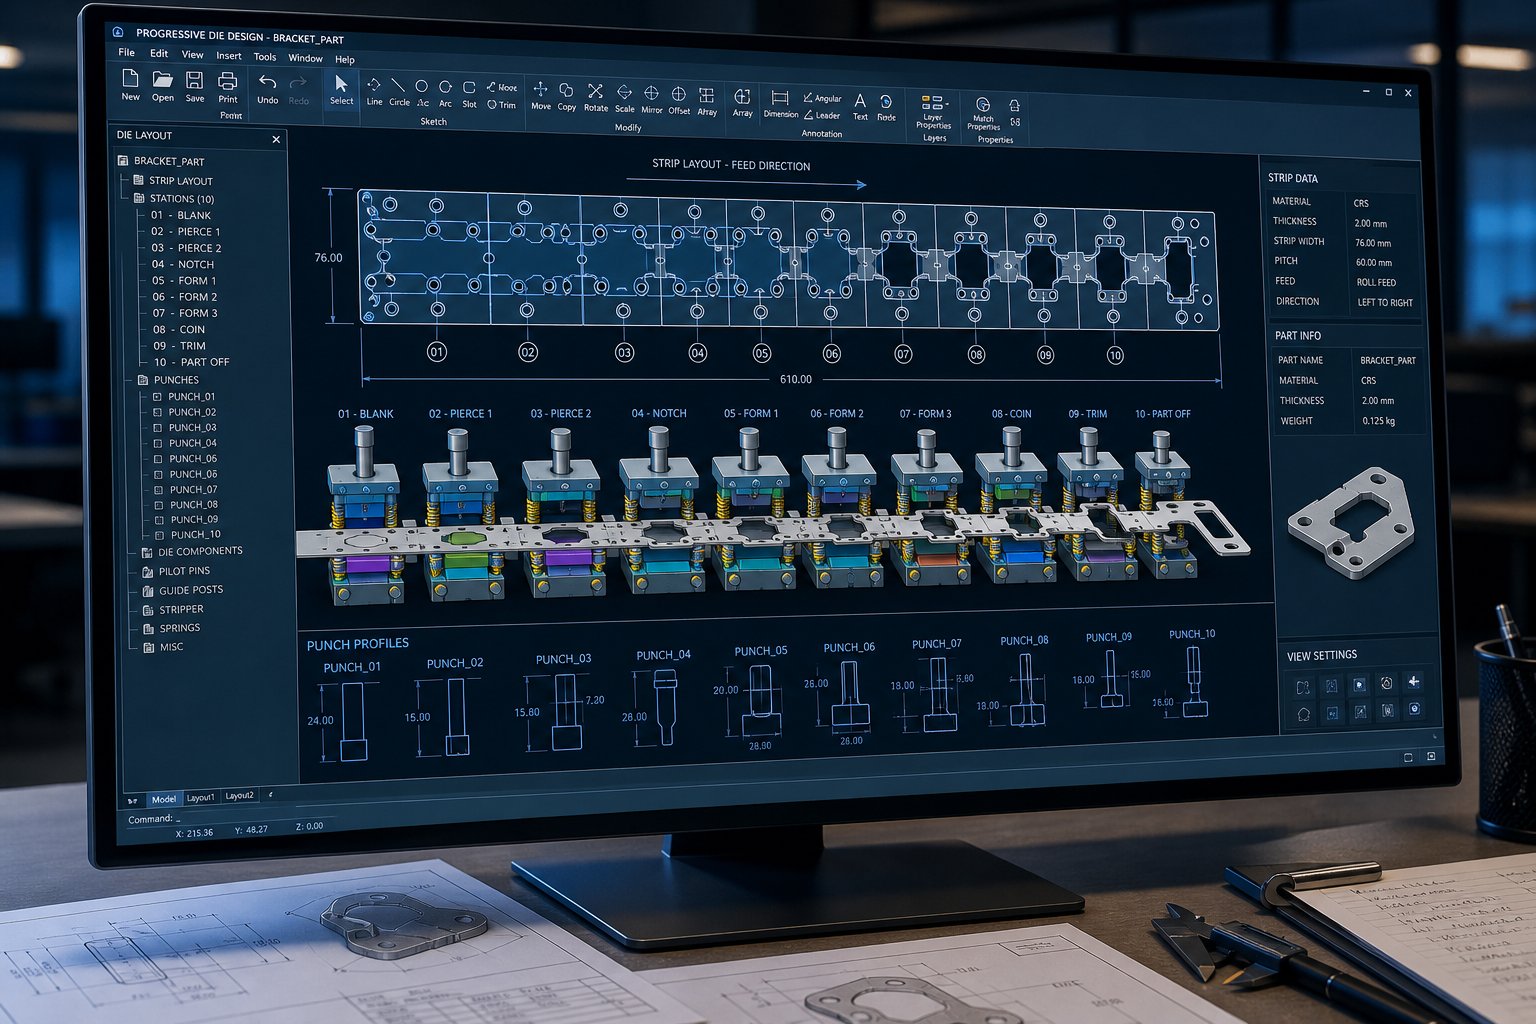
För progressiva präglingsverktyg för plåt är remslayouten din färdplan. Den definierar hur råspolmaterial förvandlas till färdiga delar station för station. Se det som en tidslinje: varje station utför en eller två operationer, och remsan avancerar ett fast avstånd mellan träffarna.
En solid remsa layout adresserar fem element:
- Pilothål- Stansade in den första stationen och användes av pilotstift på efterföljande stationer för att registrera remsan exakt. Utan dem förstör kumulativa flödesfel funktionen-för att-visa noggrannhet.
- Bärremsbredd- Materialet som ansluter din del till spolen när den färdas genom formen. För smal och det rivs; för bred och du slösar material.
- Stationsavstånd (pitch)- Måste vara enhetlig och stå för det största stationens fotavtryck plus tillräcklig separation för strukturell integritet i formplattorna.
- Negativa och positiva bypass-skåror- I präglingsformar av plåt avlastar dessa skåror material intill böjar och former, vilket förhindrar störningar när delen tar form samtidigt som de förblir fästa på hållaren.
- Skrotoptimering- Montera delar eller justera remsbredden för att maximera materialutnyttjandet. Till och med en 2-3% förbättring av skördeföreningar till stora besparingar vid höga volymer.
Ditt CAD-system bygger först den här layouten som en platt representation, sedan modelleras varje station i 3D för att verifiera att stansar, lyftare och formverktyg inte kolliderar med varandra eller med remsan när den fortskrider.
Det är här metallstämpeldesignen går från ritning till teknisk validering. CAE-simulering med finita elementanalys låter dig praktiskt taget forma, böja och skära din del innan något stål bearbetas. Programvaran förutsäger att material förtunnas, skrynklas och återfjädras, vilket markerar problem som annars bara skulle dyka upp under kostsamma fysiska tester.Branschens bästa praxisföljer en systematisk strategi: mät återgång i simulering, minska den genom processmodifieringar, kontrollera variabilitet och kompensera sedan formytor därefter. Det här tillvägagångssättet har visat sig avsevärt reducera provupprepningar och säkerställa konsekvent dimensionell överensstämmelse under en panels produktionslivslängd.
För team utan-intern FEA-kapacitet kan simuleringstjänster från erfarna formtillverkare påskynda denna valideringsfas avsevärt.YICHENs tjänster för stämpelmatrisInkludera till exempel genomförbarhetsanalys och CAE-simulering som erbjudanden i tidiga-fas, vilket hjälper ingenjörer att validera formgeometri och remslayouter innan de bestämmer sig för bearbetning. Denna front-laddar in problem-in i den digitala fasen där ändringar kostar timmar istället för veckor.
Vinsten av grundligt stämplingsdesignarbete i CAD och simulering är enkel: färre överraskningar när härdat stål träffar plåt för första gången. Varje beräknat spelrum, varje station sekvenserad och varje återgångsläge som förutspås i programvaran är en iteration mindre som bränns i provpressen. Med geometri validerad och remslayout låst, skiftar fokus till att omvandla dessa digitala modeller till fysiska formkomponenter genom precisionsbearbetning.
Maskinkomponenter med CNC-fräsning och tråd-EDM
Dina CAD-modeller är låsta. Striplayouter är validerade. Varje spelrum beräknas till en hundradels millimeter. Stålämnen sitter på verkstadsgolvet och väntar på att bli precisionsstämplingsverktyg. Det här är fasen där digital geometri blir fysisk metall, och sekvensen du följer avgör om dessa komponenter passar ihop med mikron-noggrannhet eller kräver timmars handanpassning.
Formprocessen för bearbetning följer en avsiktlig ordning: grov CNC-fräsning tar bort bulkmaterial från formblock och stanshållare, precisionsslipning av ytor gör att kritiska ytor blir plana och parallella, och tråd-EDM skär de komplexa profilerna och snäva -toleransöppningar som definierar din skär- och formgeometri. Varje operation bygger på den sista, och att hoppa över eller ändra ordning på steg skapar komplexa problem nedströms.
CNC-fräsningsstrategi för stansblock och stansprofiler
Grovbearbetning handlar om hastighet, inte precision. Du tar bort så mycket material som möjligt per tidsenhet samtidigt som du lämnar ett kontrollerat lagerutrymme för efterbehandling. Moderna höghastighetsgrovbearbetningsstrategier som adaptiv fräsning (även kallad trochoidal fräsning) använder enlitet radiellt ingrepp vid stort axiellt djup, bibehåller konstant spånbelastning under hela skärningen. Det här tillvägagångssättet förlänger verktygets livslängd med 50-200 % jämfört med konventionella slitsar i full bredd, vilket har stor betydelse när du slänger ut härdat verktygsstål timme efter timme.
Ett kritiskt beslut dyker upp tidigt i stansningsbearbetningsarbetsflödet: mjukar du-bearbetar du före värmebehandling eller hård-fräsar för-värmebehandlade-ämnen?
- Mjuk bearbetning först- Fräsa dina formblock och stansprofiler i glödgat tillstånd (vanligtvis HRC 20-25), där skärningen går snabbare, verktygsslitaget är lägre och du kan använda mer aggressiva parametrar. Du skickar sedan ut delar för värmebehandling och återgår till slut-slipning till slutliga dimensioner efteråt. Detta är den traditionella metoden och förblir kostnadseffektiv för de flesta metallstämplingsverktygsprojekt.
- Hårdfräsning för-härdade ämnen- Börja med ämnen som redan är värme-behandlade till arbetshårdhet (HRC 58-62). Moderna CNC-centra med styva spindlar och keramiska eller CBN-skär kan grova och avsluta härdade D2 eller A2 direkt. Detta eliminerar dimensionsförvrängning som orsakas av värmebehandling, vilket minskar mängden lager som behövs för slutslipning. Avvägningen är långsammare materialavverkningshastigheter och högre skärkostnader under grovbearbetning.
Oavsett vilken väg du väljer, kräver standardpraxis att lämna 0,010-0,020 tum per sida som ytmaterial efter grovbearbetning på frästa ytor. Denna tillägg säkerställer att finbearbetningen skär rent under den grovbearbetade ytans härdade skikt och eventuella geometriska fel från grovbearbetningen. Att bli tunnare riskerar att finishverktyget växlar mellan skärning och gnidning, vilket försämrar både ytkvalitet och dimensionell konsistens.
För målpasseringarna ändras parametrarna dramatiskt. Matningshastigheterna sjunker till 30-60 % av grovbearbetningsvärdena, skärdjupet krymper till 0,010–0,030 tum och skärhastigheten ökar med 10–20 %. Målet är inte längre materialavlägsningshastighet utan snarare ytfinish och dimensionell noggrannhet. En fräsch skäregg är obligatorisk för efterbehandling, eftersom ett slitet skär ger grövre Ra-värden och introducerar dimensionell drift som kan pressa snäva toleransegenskaper ur spec.
Fickfunktioner, styrstiftshål, plugghål och fjäderfickor kommer alla från CNC-fräsen. Men de definierande profilerna hos en präglingsform, skäreggarna, slugöppningarna och de invecklade formningskonturerna kräver en helt annan teknik.
Wire EDM och Sinker EDM för komplex formgeometri
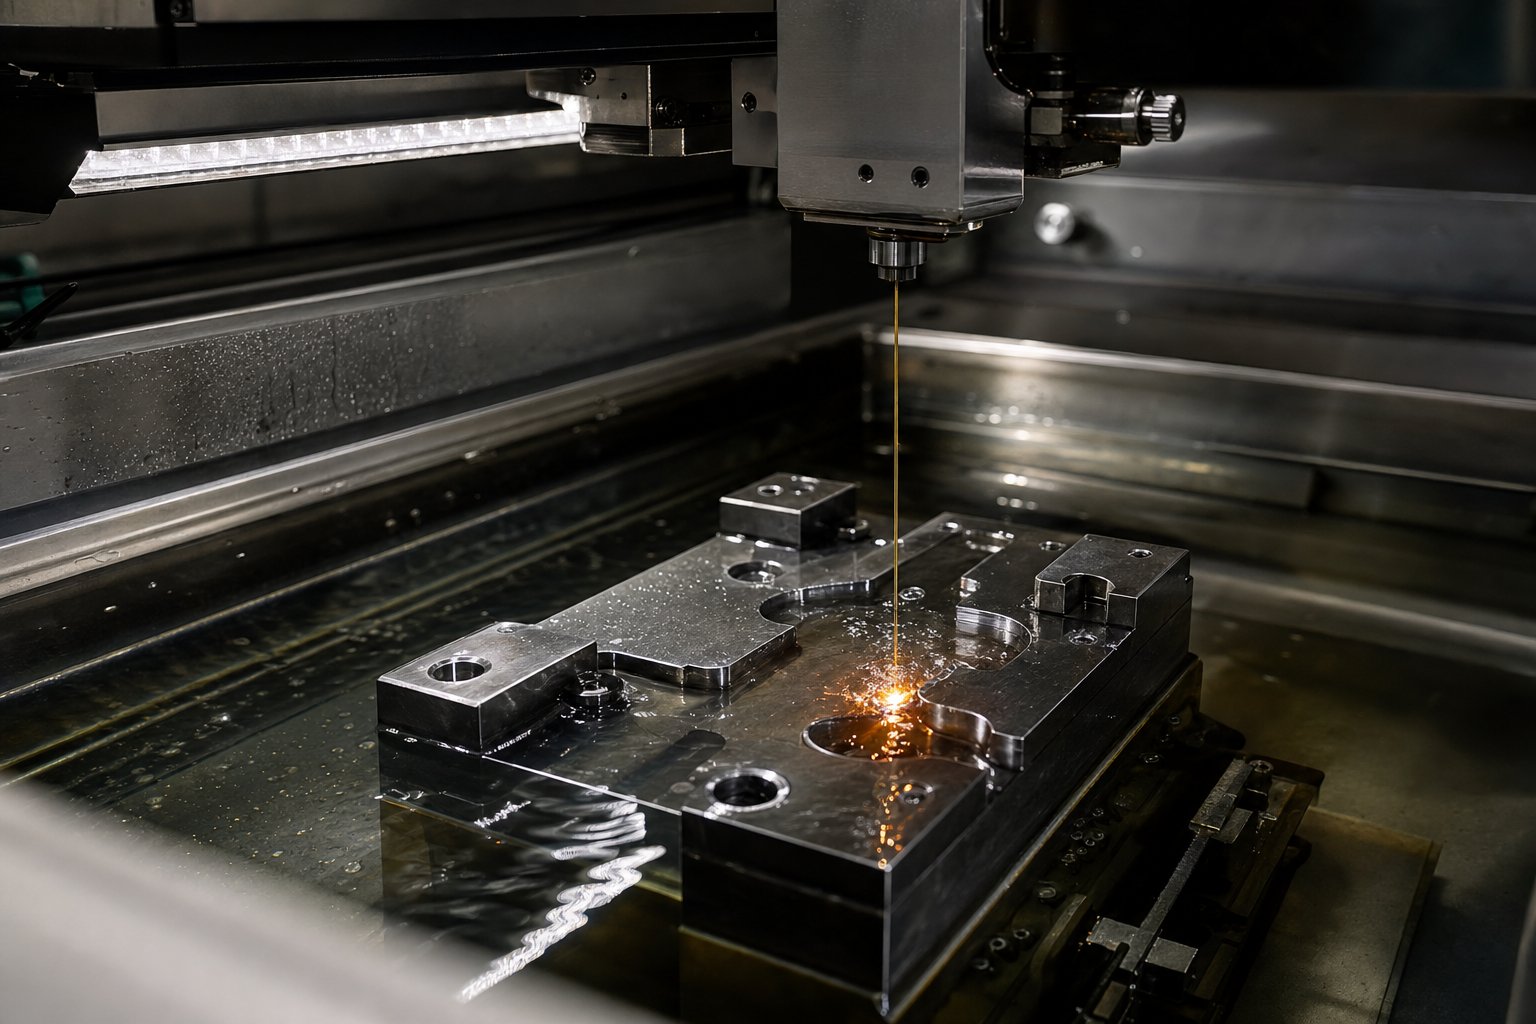
Tråd EDM transformerat verktyg och formstämpling. Innan dess utbredda användning förlitade sig formtillverkare på jiggslipning, handpassning med filar och stenar och timmar av bänkarbete för att uppnå de profiler och spelrum som wire EDM nu skär i en enda installation. Föreställ dig att du spenderar en hel hand-att montera en komplex tärningsöppning för att matcha en stansprofil, kolla med preussisk blått, skrapa,-kontrollera igen. Samma geometri idag kommer från en tråd EDM-maskin som håller toleranser på0,0001 tum eller tätare, med en ytfinish som ofta inte kräver något mer arbete.
Att förstå när man ska använda tråd-EDM kontra sinker-EDM är avgörande för effektiva verktygsstämpling av metallprojekt:
| Särdrag | Tråd EDM | Sänke EDM |
|---|---|---|
| Bästa geometritypen | Genom-profiler, öppningar, 2D-kontursnitt | Blinda hålrum, 3D-bildande ytor, komplexa formformer |
| Skärverktyg | Tunn mässing eller belagd tråd (så fin som 0,020 mm) | Anpassad-grafit- eller kopparelektrod |
| Typisk tolerans | 0,0001 tum (0,0025 mm) eller bättre | 0,0001 tum (0,0025 mm) |
| Ytfinish | Smidigare; uppnåeligt Ra < 0,2 um med skumpass | Något grövre; kan behöva efterbehandling- |
| Installationskostnad | Nedre (tråd är en standard förbrukningsvara) | Högre (anpassad elektrod måste bearbetas först) |
| Idealisk formapplikation | Formknappsöppningar, stansprofiler, stripperinsatser | Rita hålrum, mynta insatser, 3D-formstansar |
I en typisk blanking- eller piercingdyna, hanterar wire EDM lejonparten av precisionsarbetet. Den skär öppningarna för stansknapparna som definierar delens konturer, formar stansprofiler från härdade verktygsstålämnen och producerar öppningarna för snigelavlastning under skärkanterna. Eftersom tråden passerar helt och hållet genom arbetsstycket är varje snitt i sig en genomgående-profil, som passar perfekt med de genomgående-hålen och öppningarna som dominerar skärformens geometri.
Sinker EDM vinner sin plats i verktygsstämplingsoperationer som kräver tre-dimensionella formningsytor. En dragstämpel med sammansatta kurvor, en präglingsinsats med texturerade ytor eller en formhålighet med dragvinklar och radier som inte kan nås av en tråd kräver alla en specialbearbetad-elektrod som "sänker" sin form i formstålet. Avvägningen- är tid och kostnad: varje elektrod måste vara CNC--bearbetad (ofta från grafit), och själva elektroden slits under processen, vilket ibland kräver flera elektroder för en enda kavitet.
Ytfinish på formkomponenter påverkar direkt både delens kvalitet och formens livslängd. Grova ytor skapar friktion som påskyndar slitaget av lim, särskilt vid stansning av rostfritt eller aluminium. Branschens bästa praxis rekommenderar Ra-värden under 0,2 um (ungefär en 600-grit finish) på arbetande formytor innan någon beläggning appliceras. För skärkanter kan tråd-EDM skumpassningar uppnå denna nivå direkt. För formning av ytor bearbetade med sinker EDM eller CNC-fräsning, ytterligare polering eller lappning för finishen in i målområdet. Stansar och formsektioner som kommer att få PVD-beläggningar kräver denna ytförberedelse, eftersom beläggningar förstärker eventuell underliggande grovhet snarare än att maskera den.
Precisionen som uppnås under industriell metallstämplingsbearbetning sätter snäva begränsningar för vad som kommer härnäst. Även det mest noggrant bearbetade D2-formblocket är fortfarande i sitt mjuka eller mellanliggande tillstånd om du följde den mjuka-bearbetningsvägen, och den metallurgiska omvandlingen som ger det arbetshårdhet introducerar sina egna dimensionsförskjutningar. Att hantera dessa skift genom kontrollerad värmebehandling och efter-härdning är nästa kritiska länk i kedjan.
Värmebehandla formstål och applicera skyddande beläggningar
Ett maskinbearbetat stansblock som sitter på din bänk vid HRC 20 är inte en fungerande stanskomponent. Den ser rätt ut, den mäter rätt, men den saknar hårdhet och slitstyrka för att överleva även några hundra pressslag. Värmebehandling är den metallurgiska omvandlingen som omvandlar mjukt, bearbetbart verktygsstål till en arbetsyta som kan producera hundratusentals stansade stål- eller stansade aluminiumdelar utan dimensionell drift.
Processen är enkel i konceptet men oförlåtande i utförandet. Varje kvalitet har specifika temperaturfönster, härdningskrav och härdningsprotokoll. Avvika, och du får sprickor, överdriven förvrängning eller inkonsekvent hårdhet som leder till för tidig stansfel.
Den fullständiga värmebehandlingscykeln följer fyra steg:
- Avlastning efter grov bearbetning- Aggressiv materialborttagning under CNC-fräsning introducerar inre spänningar som kan orsaka skevhet under austenitisering.Stressavlastande vid cirka 1200-1250 grader F(under stålets kritiska temperatur) slappnar av dessa låsta-påkänningar innan den verkliga omvandlingen börjar. Det här steget är särskilt viktigt för invecklade stanskomponenter eller obalanserade tvärsnitt.-
- Austenitiserande (hög-värmeblötläggning)- Stålet bringas till sin specifika austenitiseringstemperatur och hålls där tillräckligt länge för att kristallstrukturen ska kunna transformeras helt. En tumregel är en-halvtimme per tums tjocklek med ett minimum på 45-minuter. Temperaturen är den mer kritiska variabeln här. Överskrid aldrig det övre intervallet för någon kvalitet, eftersom överhettning orsakar oregelbundna resultat inklusive låg hårdhet vid kylning och dimensionell instabilitet.
- Släckning- Det transformerade stålet måste kylas tillräckligt snabbt för att bilda martensit, den hårda men spröda strukturen som ger verktygsstålet dess skärförmåga. Dämpningsmediet är betygs-specifikt och icke-förhandlingsbart.
- Tempering (flera pass)- Kylt stål är farligt sprött. Anlöpning vid kontrollerade temperaturer minskar inre stress och balanserar hårdhet mot seghet. Luft-härdningskvaliteter som D2 och A2 kräver dubbelhärdning, medan höghastighetsstål som M2 behöver en trippelhärdning, med delen kyld till cirka 125 grader F mellan varje cykel.
Värmebehandlingscykler för vanliga formstålsorter
Varje stålkvalitet som används vid stansning av stålformar följer sitt eget termiska recept. Att köra fel cykel på fel nivå ger oförutsägbara resultat, från mjuka fläckar som nöts i förtid till genom-sprickor som skrotar hela komponenten.
| Stålkvalitet | Austenitiserande intervall | Släck medium | Tempereringsområde | Target Working Hardness (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 grader (1850-1890 grader F) | Luft | 200-540 grader (400-1000 grader F) | 58-62 |
| A2 | 940-980 grader (1725-1800 grader F) | Luft | 175-540 grader (350-1000 grader F) | 57-62 |
| S7 | 940-955 grader (1725-1750 grader F) | Luft (avbruten olja för stora sektioner) | 205-620 grader (400-1150 grader F) | 54-58 |
| O1 | 790-815 grader (1450-1500 grader F) | Olja (uppvärmd till 100-125 grader F) | 175-315 grader (350-600 grader F) | 57-62 |
| M2 | 1190-1230 grader (2175-2250 grader F) | Avbrutet olje- eller saltbad vid 540 grader | 540-595 grader (1000-1100 grader F), trippeltemperering | 62-65 |
Lägg märke till att S7, den stöttåliga-klassen som används för tunga formningsstansar, inte kommer att utveckla full hårdhet i större sektioner såvida den inte får en avbruten oljehärdning, även om den klassificeras som luft-härdning. Detta är en av de detaljer som snubblar upp i butiker utan djup värmebehandlingserfarenhet.
Förvrängning under värmebehandling är oundviklig.Metallurgisk transformation kombinerad med termisk expansionändrar dimensioner på varje komponent som passerar genom ugnen. För stanskomponenter med snäva toleranser innebär detta att du inte kan bearbeta till slutliga dimensioner före värmebehandling. Standardpraxis är att lämna kvar 0,005-0,010 tum slipmaterial på alla kritiska ytor, och acceptera att efterhärdningsarbete kommer att få allt till specifikationen. För stanskomponenter i kolstål som använder O1, introducerar oljesläckning mer distorsion än luftkylningen som används för D2 eller A2, vilket gör generösa lagertillgångar ännu viktigare.
Ytbeläggningar och efterbehandling efter värmebehandling
Med härdade formkomponenter tillbaka från ugnen, återställer efterbehandlingsfasen dimensionell precision och tillför ytprestanda som bart verktygsstål inte kan uppnå på egen hand.
Slutslipning är först. Ytslipmaskiner bringar formblocksytorna tillbaka till planhet (vanligtvis inom 0,0002 tum), medan cylindrisk slipning återställer stansdiametrarna till sina måldimensioner. Lappning av kritiska passande ytor, som t.ex. formsektionen-till-sektionsfogarna och avstrykarytorna, säkerställer den intima kontakten som behövs för jämn kraftfördelning under pressbelastning.
PVD-beläggningar är det sista prestandaskiktet. Applicerade i en vakuumkammare vid temperaturer som är tillräckligt låga (cirka 200-500 grader) för att undvika att det värme-behandlade substratet mjukas upp, förändrar dessa tunnfilmsbeläggningar dramatiskt hur formytan interagerar med plåt:
- TiN (Titanium Nitride)- Guld-färgad, cirka 2400 HV ythårdhet. Fungerar bra för stålstämplingsoperationer på mild och låg-kolhalt. Minskar friktion och limslitage i allmän-blankning och formning.
- TiCN (titankarbonitrid)- Högre hårdhet än TiN (cirka 3000 HV) med lägre friktionskoefficient. Det föredragna valet för stansning av rostfritt stål och aluminium stansningar. Dess minskade kemiska affinitet till dessa material motverkar gnissningen som förstör obelagda formytor, särskilt i 316 applikationer för stansning av rostfritt stål där materialets nickel- och molybdenhalt gör det exceptionellt benäget att vidhäfta.
- AlCrN (aluminiumkromnitrid)- Exceptionell oxidationsbeständighet och termisk stabilitet. Bäst lämpad för progressiva operationer med hög-hastighet där yttemperaturerna stiger under långa produktionskörningar.
Val av beläggning handlar inte om att välja det svåraste alternativet. Det handlar om att matcha beläggningens egenskaper till ditt specifika arbetsstyckesmaterial. En form som producerar stansade aluminiumdelar drar mest nytta av TiCN:s anti-fläckningsegenskaper, inte AlCrN:s termiska motstånd. En form som körs i kolstål med måttlig hastighet presterar perfekt med standard TiN till en bråkdel av AlCrNs kostnad.
Ett kritiskt krav: substratytan måste poleras till Ra 0,2 mikrometer eller bättre före beläggning. PVD-beläggningar är vanligtvis 2-5 mikrometer tjocka. De överensstämmer med substratets topologi snarare än att fylla eller utjämna den, så eventuella slipmärken eller EDM-textur under förstärks, inte döljs.
Med härdade, slipade och belagda komponenter i handen håller du individuella precisionsdelar som nu måste mötas som ett enhetligt system. Monteringsfasen, där toleranserna staplas, inriktningsmetoderna visar sig själva och fjädertrycken justeras, förvandlar de enskilda komponenterna till en fungerande stanssats redo för provpressen.
Montera och rikta in den kompletta formsatsen
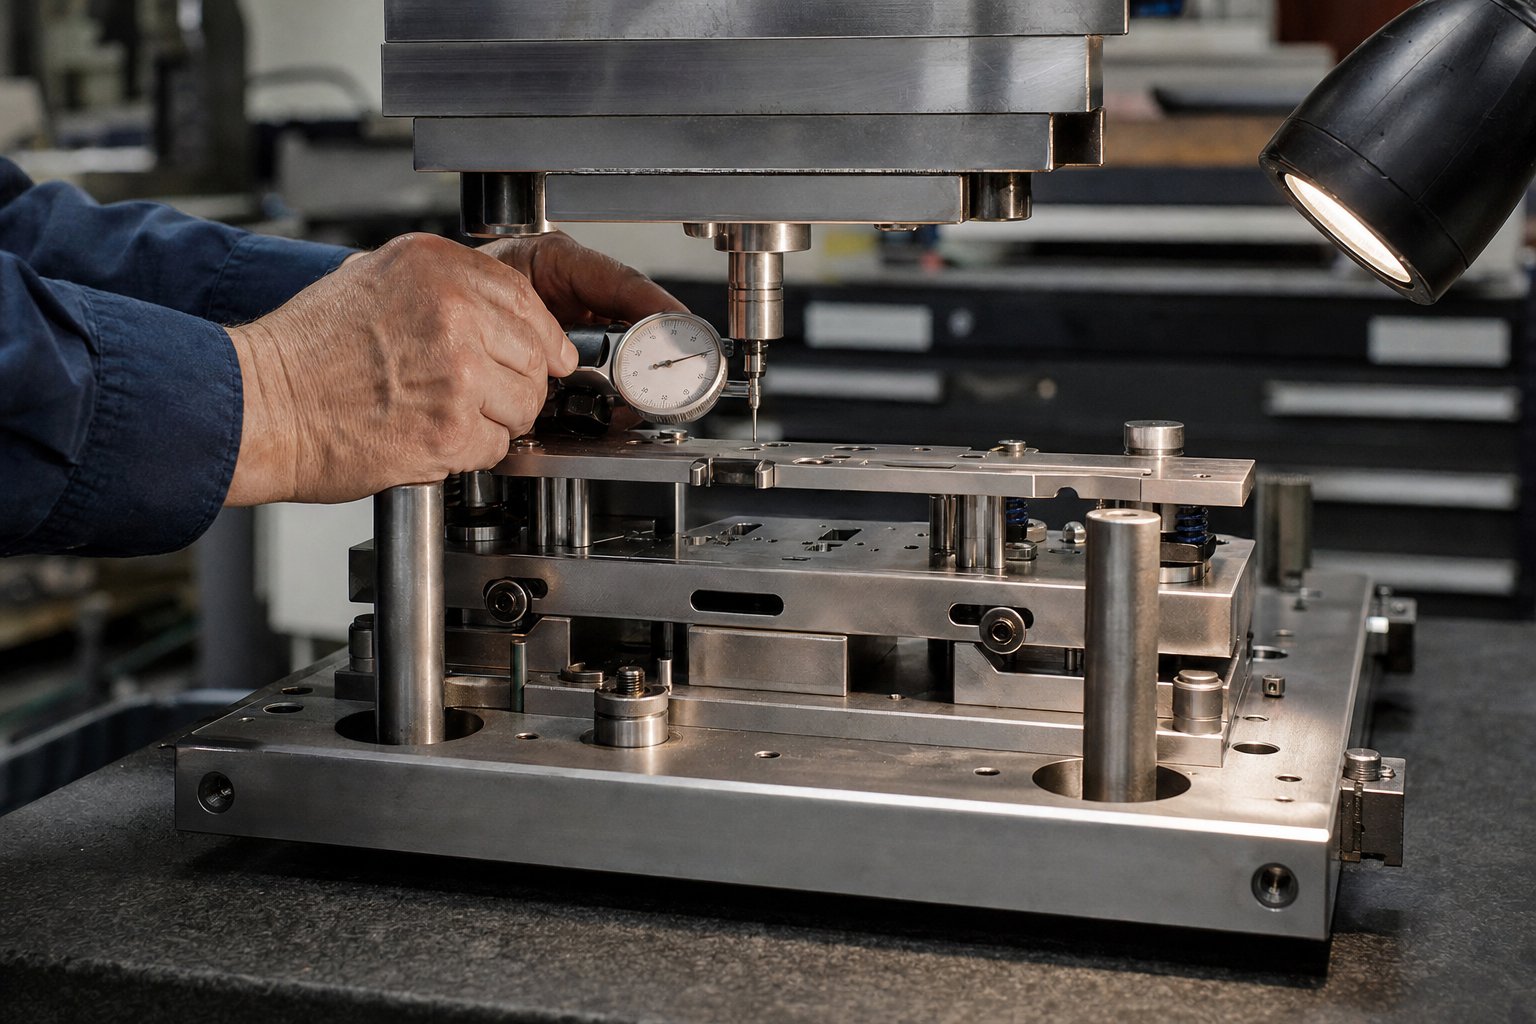
Du har nu en samling härdade, slipade och belagda stanskomponenter på din bänk. Var och en är dimensionellt exakt på egen hand. Utmaningen är att individuell precision inte garanterar monteringsprecision. När du bultar ihop tjugo eller fler delar, staplas varje toleransband, och det kumulativa resultatet avgör om dina stanskanter möter stansöppningarna med det spelrum du designat eller glider in i felinriktning som ger skrot vid första träffen.
Denna monteringsfas är där erfarna metallverktygs- och formproffs skiljer sig från butiker som bara bearbetar delar. Processen kräver systematisk sekvensering, noggrann mätning i varje steg och tekniker som kompenserar för verkligheten avtoleransstapel-upp över flera komponenter. Även när varje enskild del är inom specifikation, kan den kombinerade variationen överskrida funktionella gränser om monteringsmetoderna inte tar hänsyn till det.
Komponentjusteringsmetoder och toleransstapel-Upp
Föreställ dig fem stämplingskomponenter staplade mellan formskon och formyta, var och en har en positionstolerans på plus eller minus 0,01 mm. I ett värsta-scenario ackumuleras dessa små variationer till plus eller minus 0,05 mm positionsförskjutning vid skäreggen. Det räcker för att producera ojämna grader, påskynda stansslitaget på ena sidan eller orsaka dragning av sniglar.
Att kontrollera denna stack-uppförlitar sig på två primära strategier:
- Match-slipning- Istället för att bearbeta varje platta oberoende till en absolut dimension, slipar du ihop matchande ytor eller i matchade uppsättningar. Detta säkerställer att gränssnittet mellan två komponenter har nära-noll gap oavsett var varje del landar inom sitt individuella toleransband. Formsektioner som delar en skiljelinje slipas som en uppsättning, vilket garanterar planaritet som oberoende slipning inte kan lova.
- Selektiv montering- Mät de faktiska komponenternas dimensioner efter värmebehandling och efterbehandling och koppla sedan ihop delar strategiskt. Ett hål i stansplattan som mättes något mot den höga änden av toleransen paras ihop med ett stansskaft i den nedre änden, vilket håller den sammansatta passformen inom målavståndet. Den här metoden byter ut utbytbarhet mot precision, vilket är den rätta handeln med stansar och stämplingsapplikationer där prestanda är viktigare än en del-byte av bekvämlighet.
Tre strukturella element bibehåller punch-to-inriktning under de dynamiska belastningarna från en löpande press:
- Styrstolpar och bussningar- Precisions-markstolpar som pressas in i den nedre skon kopplar in härdade bussningar i den övre skon. Kullagrade styrda stolpsatser håller inriktningen inom 0,005 mm eller bättre, vilket förhindrar sidoförskjutning även när tonnaget klättrar. För stans- och stämplingsenheter som körs i hög hastighet eliminerar för-förladdade kul-burbussningar det spel som vanliga bronsbussningar tillåter.
- Klackblock- Härdade stålblock som är bultade på formskokanterna absorberar de sidokrafter som genereras under skärnings- och formningsoperationer. Utan hälblock trycker sidobelastning från-vinklade snitt eller asymmetriska remsor den övre skon i sidled mot styrstolparna, vilket accelererar slitaget på bussningarna och försämrar inriktningen över tiden.
- Stiftstift- Precisionspluggar låser varje komponents position i förhållande till plattan den monteras i. När en formsektion väl är lokaliserad fixerar två pluggstift den mot rotation och lateral drift, så om du tar bort och installerar sektionen för slipning återgår den till exakt samma plats varje gång.
Avdragares design och fjädertrycksberäkningar
Avdragningsplattan har en bedrägligt kritisk funktion i alla präglingsverktyg och formaggregat. Den håller plåtmaterialet plant mot formytan under skärning, förhindrar att remsan lyfts med stansarna i returslaget och styr mindre stansar som annars skulle böjas under belastning. Underdimensionerad avskalningskraft gör att materialet fastnar på stansarna, vilket ger ett våldsamt snäpp som skadar komponenter och skapar dimensionsvariationer i dina delar. Överdimensionerad kraft slösar presstonnage och påskyndar fjäderutmattning.
Att beräkna den erforderliga avdragningskraften börjar medskärkraften själv:
- Skärkraft= Skärets omkrets x Materialtjocklek x Skjuvhållfasthet
- Avdragningskraft= 10 % till 20 % av skärkraften
- Design avskalningskraft= Avisoleringskraft x 1,3 säkerhetsfaktor (minimum)
För stegverktyg och progressiva stansar som också använder avstrykaren som en klämyta under formning, dubbla den beräknade kraften för fastspänning under skärning och tredubbla den för klämning under formning. Detta säkerställer att remsan inte kan förskjutas i sidled medan arbete pågår, vilket är en av de vanligaste källorna till dimensionsvariationer vid komplexa progressiva verktygs- och formstansningsoperationer.
Fjäderval följer av kraftkravet:
- Kvävgasfjädrar- Leverera två till tre gånger kraften hos en spiralfjäder i samma fotavtryck. De bibehåller mer konsekvent kraft under hela sitt slag och är pålitliga vid hastigheter över 600 slag per minut. Föredraget för produktion av progressiva stansar där konstant klämtryck direkt påverkar detaljkvaliteten.
- Mekaniska spiralfjädrar- Lägre kostnad och enklare att underhålla. Lämplig för applikationer med mindre-volymer och formar där utrymmesbegränsningarna är minimala. Välj en fjäderhastighet som ger full avskalningskraft inom den tillgängliga avböjningsrörelsen.
Med beslutad inriktningsstrategi och beräknad fjäderkraft, följer den fysiska monteringen en specifik sekvens. Att hoppa framåt eller hoppa över steg skapar problem som går igenom hela bygget.
- Inspektera och grada alla stansskor och se till att monteringsytorna är plana inom 0,0002 tum och parallella topp-till-botten.
- Pressa in styrstolpar i den nedre skon (eller montera styrda stolpenheter) och kontrollera vinkelräthet mot skoytan.
- Installera hälblock och fäst med insexskruvar åtdragna enligt specifikationen.
- Montera formsektionerna i den nedre skon med hjälp av pluggstift för placering och skruva sedan fast med insexskruvar. Verifiera skärande-positioner i förhållande till styrstolpens mittpunkter.
- Montera avstrykarplattan på den övre skon med fjädrar på deras beräknade förspänningshöjd. Bekräfta att den fria rörelsen stämmer överens med det erforderliga avdragningsslaget.
- Montera stansar i stansplattan och placera varje skaft helt mot stödplattan. Kontrollera att stansspetsarna sträcker sig rätt avstånd under avstrykarytan.
- Montera den övre skon på styrstolparna och sänk enheten för att kontrollera att stansen kommer in i formöppningarna. Verifiera ett jämnt spel runt alla skäreggarna med hjälp av bladmått eller genom att undersöka ett lätt mellanrum.
- Applicera det slutgiltiga vridmomentet på alla fästelement i en tvär-mönstersekvens, kontrollera-om kritiska mått och registrera den sammansatta stängningshöjden för pressinställning.
Den sista dimensionskontrollen innan tärningen lämnar bänken är din försäkring. Alla felställningar som upptäcks här korrigeras på några minuter med ett mellanlägg eller en omslipad yta. Samma felinställning som upptäcktes under provet kostar timmar av presstid, demontering och omarbetning. Med formsatsen färdigmonterad och verifierad på bänken är den redo för provpressen där stämplade delar avslöjar om dina beslut om design, bearbetning och montering faktiskt ger överensstämmande resultat under verkliga pressförhållanden.
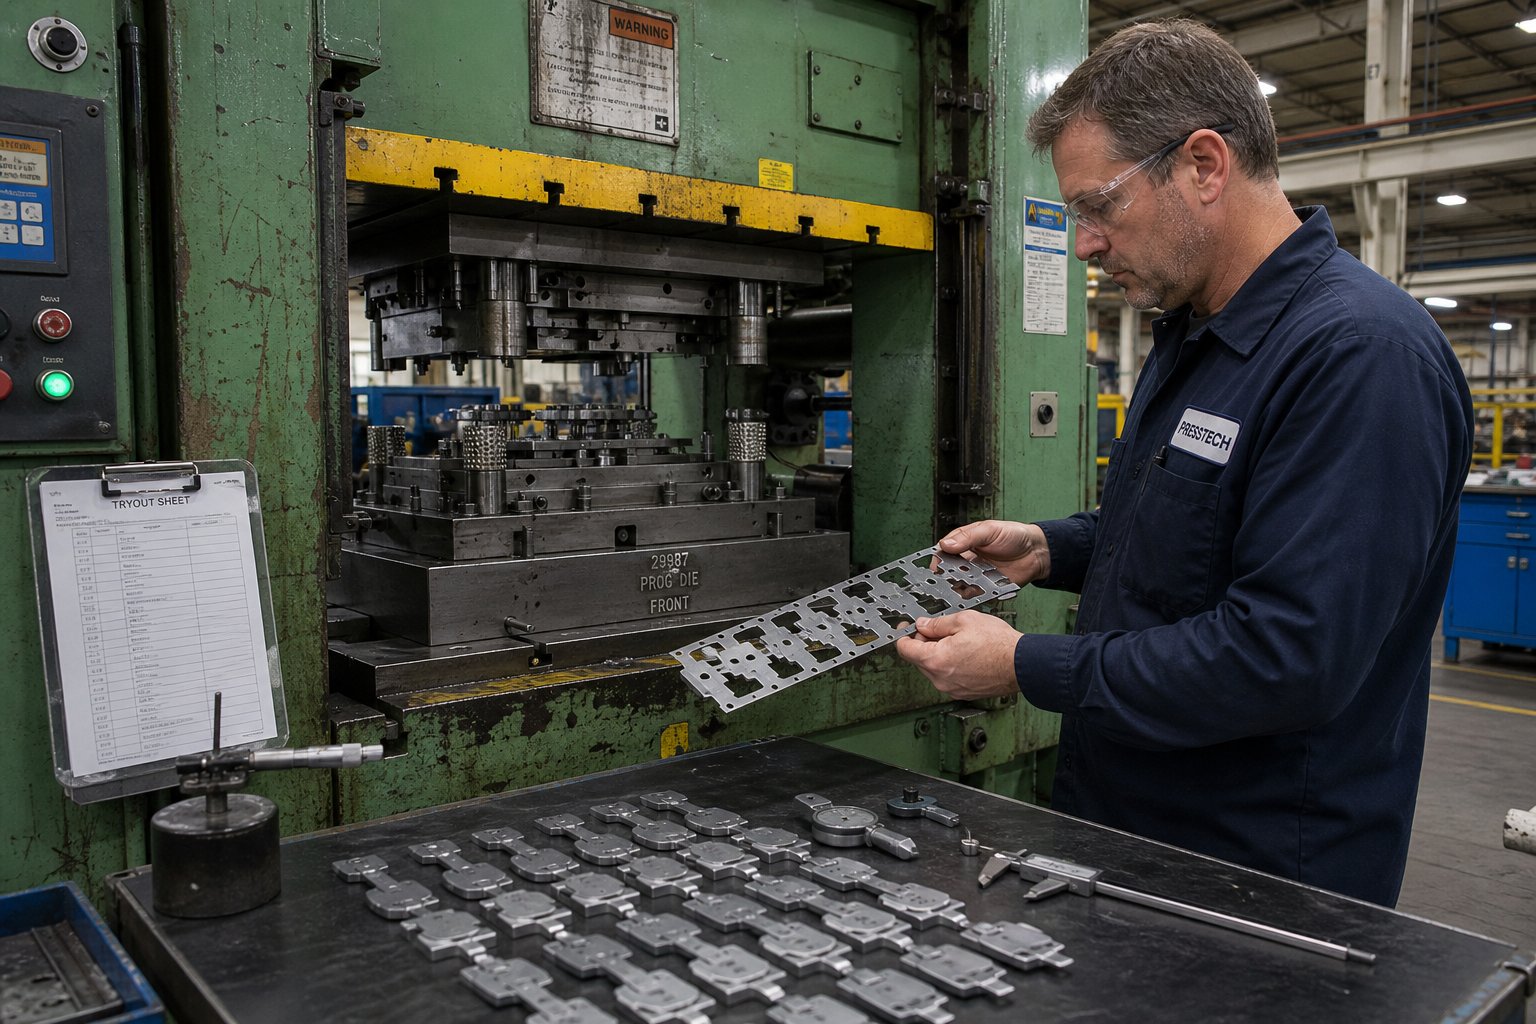
Kör tester och felsök tills delar uppfyller specifikationerna
Din tärning sätts ihop, inspekteras på bänken och mäts för utskrift. Allt checkar ut. Så varför misslyckas de flesta nya dies fortfarande med att producera överensstämmande delar vid den allra första träffen? Eftersom en stämplingsform inte fungerar isolerat. Den arbetar inuti en press, med äkta material som har egenskapsvariation, under dynamiska belastningar och hastigheter som ingen bänkinspektion kan replikera. Provningsfasen är där du upptäcker hur din form faktiskt presterar under pressstämplingsförhållanden och systematiskt täpper till varje klyfta mellan designavsikt och fysisk verklighet.
Se på provet som slutprovet för varje beslut du tog under design, materialval, bearbetning och montering. De goda nyheterna: ett strukturerat tillvägagångssätt för första-träffutvärdering och iterativ korrigering får de flesta dies till spec inom en handfull iterationer snarare än veckor av frustrerande gissningar.
Ställa in för första träffar
Die testout börjar med tryckval och inställning. Vad är en stämpelpress i detta sammanhang? Det är en maskin som levererar kontrollerad kraft genom ett exakt linjärt slag, som stänger samman formhalvorna med tillräckligt mycket tonnage för att skära och forma plåt. Hur fungerar en stämpelpress under provet specifikt? Du ställer in kolven på kryphastighet (vanligtvis 10-20 % av produktionshastigheten), fastställer stängningshöjden baserat på dimensionen registrerad under monteringen och verifierar att formen sitter rakt i bolsteret med enhetligt klämtryck.
De första träffarna ska alltid köras med reducerad hastighet av tre anledningar:
- Långsammare hastighet ger dig tid att höra och se problem innan de orsakar skada. Ett slag som träffar en fel-placerad formsektion i full hastighet kan krossa verktyg. I kryphastighet känner du störningar och kan stoppa pressen.
- Minskad hastighet isolerar formens prestanda från tröghetseffekter. Vid produktionshastighet förändras banddynamik, stripperstuds och kvävefjäderrespons. Försök med låg hastighet bekräftar att formen fungerar geometriskt innan dynamiska variabler introduceras.
- Du kan säkert använda mjuka verifieringsmaterial. Att dra blytråd, modellera eller mjukt aluminium mellanlägg genom formen vid låg hastighet låter dig kontrollera stängningshöjder, frigångsmönster och formningsdjup utan att riskera härdat verktygsstål.
Mata en kort remsa av produktions-material (samma legering, samma tjocklek, samma temperament) genom formen för dina första provdelar. Testa aldrig med slumpmässigt skrot. Materialegenskaper påverkar direkt varje aspekt av stansningsprocessen, från skärkraft och gradbildning till återfjädring och dragbeteende. Att använda annat material än produktionsspecifikationen garanterar att dina felsökningskorrigeringar blir fel.
Första-träffinspektion och vanlig defektdiagnos
Dra dina första provdelar och undersök dem systematiskt. Mät gradhöjden med en mikrometer eller gradmätare. Kontrollera funktionen-för att-visa mått mot detaljtrycket. Inspektera formade ytor för sprickor, rynkor och ytmarkering. Jämför vänster-mot-höger och främre-mot-bakkanter för symmetri.
Gradhöjd är din enskilt bästa indikator på spelnoggrannhet. En ren-klippt kant med minimal grad (vanligen under 10 % av materialtjockleken) talar om för dig att hålet-till-matrisen är korrekt. Överdriven grad på ena sidan av en funktion signalerar ojämnt spel, vilket vanligtvis spårar tillbaka till stansfel, förskjutning av formsektionen eller presskolvlutning snarare än felaktig designfrigång.
Här är ett diagnostiskt ramverk för de vanligaste defekterna som du kommer att stöta på under precisionspressning:
| Defekt | Rotorsak | Korrigerande åtgärd |
|---|---|---|
| Överdriven grad (en-sidig) | Slå-för att-dö feljustering; ojämn frigång | Åter-kontrollera justering av guidepost; shim stans position; verifiera dymlingsplaceringarna för formsektionen |
| Överdriven grad (uniform runt om) | Slöa skäreggar eller otillräckligt spelrum | Slipa stans- och stanskanterna; öka avståndet om designen var för snäv |
| Delar i formade områden | Överdriven kraft för ämneshållaren; otillräckligt materialflöde; skarp radie | Minska hålltrycket; polska dragradier; öka formens ingångsradie; justera smörjmedlet |
| Rynkor i flänsar eller väggar | Otillräcklig ämneshållarkraft; överskottsmaterial i kompressionszonen | Öka kvävefjäderns förspänning; lägga till eller fördjupa rita pärlor; ändra blank form |
| Springback (över-böjd) | Elastisk återhämtning överstiger kompensationen; material sträckgräns högre än nominellt | Öka överböjningsvinkeln; lägg till förstyvningspärla; öka dwell vid botten av stroke |
| Snigeldragning (sniglar fastnar i stansen) | Otillräckligt spel- på sidan; vakuumeffekt; inga sniglaretentionsfunktioner | Lägg till spånhållningsspår i formöppningen; öka avståndet något; lägg till luftblåsning |
| Hålets placering utanför tolerans | Remsa felmatning; pilotstift griper inte in; tidsfel i progressiv sekvens | Verifiera matningslängden; kontrollera styrstiftets skick och ingreppsdjup; justera tidpunkten för utmatning |
| Ytan repor eller skav | Grova formytor; otillräcklig smörjning; material vidhäftning till verktyg | Polera formytor till Ra < 0,2 um; byt smörjmedelstyp eller applikation; bestryka formytor |
Ett exempel på diagnostisering av stämplingsfel i praktiken: du drar en del från en progressiv stans och märker kraftiga grader endast på höger sida av en blank del. Din första instinkt kan vara att om-vässa, men enhetlig skärpa över hela skärkanten utesluter det. Den verkliga orsaken är ofta en 0,01-0,02 mm lateral förskjutning av stansen i förhållande till stansöppningen. Att verifiera detta med ett testsnitt genom mjuk ledning bekräftar ojämnt avtrycksdjup på motsatta sidor. Fixeringen är att mellanlägga stansplattan eller korrigera inriktningen av styrstolpen, inte slipa om en fortfarande vass kant.
Iterativa justeringar och timingoptimering
Ingen ska förvänta sig att en ny tärning ska fungera perfekt efter en enda korrigeringscykel. Stämplingsprocessen involverar för många interagerande variabler för perfektion av ett-skott. Erfarna matristillverkare planerar för tre till fem test-iterationer på en typisk produktionsform, och mer på komplexa progressiva verktyg.
Varje iteration följer samma loop:
- Kör provdelar (minst 20-30 stycken för att se variation, inte bara en enda träff).
- Mät kritiska dimensioner och registrera resultat på ett datablad.
- Identifiera den enskilt största avvikelsen från spec.
- Diagnostisera grundorsaken med hjälp av defektramverket ovan.
- Implementera en korrigering i taget och kör sedan om-exempel för att verifiera att korrigeringen fungerade utan att introducera nya problem.
Den sista punkten är kritisk. Att ändra flera variabler samtidigt gör det omöjligt att veta vad som hjälpte och vad som gjorde ont. Detta disciplinerade tillvägagångssätt speglar vadstämplingsexperter rekommenderar: förstå hur processvariabler interagerar och ta ett systematiskt,-databaserat tillvägagångssätt snarare än att göra flera ändringar samtidigt och hoppas på det bästa.
Vanliga iterativa justeringar under progressiv tärningsfelsökning inkluderar:
- Skimrande slag- Lägga till eller ta bort mellanläggspapper under stanshållare för att justera skärdjupet och bibehålla korrekt stansning efter slipning. Som branschpraxis bekräftar, dokumentera alltid den exakta mängden material som avlägsnats under slipningen och placera ett motsvarande mellanlägg under stanshållaren. Överskrid aldrig tre shims innan du kombinerar till en enda ersättnings shim med samma tjocklek.
- Justering av timing i progressiva dies- Se till att strippers kommer i kontakt med remsan innan stansarna kopplas in och förblir i kontakt tills stansarna dras in helt. Tryck-systemrörelsen måste alltid överstiga arbetssträckan-för att förhindra att remsan lyfts och-felregistrering mellan stationer.
- Modifiering av dragpärlor- Ändra pärlans höjd, radie eller position för att kontrollera materialflödet in i draghåligheter. Högre pärlor ökar fasthållande kraft; lägre pärlor låter materialet flöda mer fritt.
- Tweaking kvävefjädertryck- Justering av gasfjäderns förspänning för att ändra avdragnings- eller blankhållningskraften-. Börja med beräknade värden och finjustera- baserat på faktisk delkvalitet.
Ett stämplingsexempelscenario som illustrerar kaskadeffekten: en till synes enkel korrigering som att slägga en stanshållare för att återställa tajmingen efter skärpning, om den försummas, tvingar installatören att sänka stängningshöjden för att uppnå ett helt snitt. Den lägre stängningshöjden driver formningsstationerna för djupa, vilket genererar överdrivet tonnage som kan skada formen eller pressen. Tonnaget övervakar trippen, någon höjer larmgränserna och tärningen körs nu i ett missbrukande tillstånd som förkortar dess livslängd dramatiskt. Allt för att ett shim missades.
Två verifieringstekniker hjälper dig att felsöka utan att riskera dyra verktyg:
- Upptäck-blånande ytor- Applicera ett tunt lager av preussisk blått (layoutfärg) på stans- eller stansytor, stäng sedan stansen på en bit material eller direkt (för icke-skärande ytor). Kontaktmönstret som avslöjas av den blå överföringen visar exakt var formen kommer i kontakt och var luckor finns. Använd detta för att verifiera formningsytans passning, likformighet i kontaktytan och mönster för ingrepp med dragdynorna.
- Intrycksprovning av mjukt material- Dra blytråd, modelllera eller mjukt aluminium genom formen med låg hastighet. Det komprimerade materialet avslöjar stängningshöjder vid varje station, vilket visar exakt hur mycket arbetsavstånd som finns mellan övre och nedre komponenter. Denna teknik är ovärderlig för att verifiera att alla stationer i en progressiv form når rätt djup samtidigt utan att någon station bottnar i förtid eller misslyckas med att bildas helt.
Metallstämpling med hög precision kräver att dina provresultat inte bara visar enstaka-överensstämmelse utan konsekvent repeterbarhet. Kör en sekvens av femtio eller fler delar efter sista korrigeringar och verifiera att dimensionerna förblir stabila utan avdrift. Dimensionsavvikelse över en kort körning signalerar ett termiskt, slitage eller inriktningsproblem som bara kommer att förvärras vid produktionshastighet och volym.
Provningsfasen avslutas när dina delar konsekvent uppfyller tryckdimensionerna, ytkvaliteten klarar visuell och taktil inspektion, och graders höjder faller inom specifikationen för alla skärstationer. Vid den punkten valideras formen för sin avsedda geometri. Övergången till uthållig produktion introducerar dock en ny uppsättning krav: sensorer, hastighetsoptimering, dokumentation och underhållsplanering som håller formen presterande med testkvalitet under hundratusentals cykler.
Skala från validerade verktyg till produktion-Färdiga resultat
En tärning som klarar provet producerar passande delar i låg hastighet i korta skurar. En produktionsklar -matris gör samma sak i full cykelhastighet, skift efter skift, samtidigt som den övervakar sig själv efter problem och dokumenterar varje kvalitetskontroll på vägen. Gapet mellan dessa två stater är där många team underskattar det inblandade arbetet.
Att överbrygga det gapet innebär att lägga till intelligens, snabbhet och disciplin till verktyg som redan visar sig geometriskt korrekta. Här är vad som förändras när du flyttar en validerad metallstämpeldyna till hållbar produktion.
Sensorer, hastighetsoptimering och underhållsplanering
Under provet såg du varje slag. I produktionen går formen obevakad i timmar. Sensorer ersätter dina ögon och öron:
- Felmatningsdetektorer- Närhets- eller fotoelektriska sensorer verifierar att remsan har avancerat rätt stigning innan pressen slår. Ett kort-matningsförhållande skickar ett slag in i ett redan-genomborrat område, vilket skadar verktyg direkt.
- Slugsensorer- Upptäck om sniglar rensar tärningsöppningen efter varje träff. En kvarhållen snigel staplas under nästa ämne och kan spricka en formsektion eller producera en defekt del.
- Tonnageövervakare- Mät kraftsignaturer vid varje slag. En gradvis ökning signalerar kantmattning; en plötslig spik signalerar en dubbel-träff, felmatning eller främmande material i formen.
- Dela ut-sensorer- Bekräfta att de färdiga metallstämplade delarna matas ut rent före nästa cykel, vilket förhindrar stanskrascher på progressiva verktyg.
Med sensorer på plats ökar du cykelhastigheten stegvis. Börja med 60-70 % av målslagen per minut och verifiera att remsdynamik, strippertiming och delutkastning alla beter sig på samma sätt som under provet. Högvolymstämpling introducerar tröghetseffekter som förändrar hur remsan lyfts, hur kvävefjädrar reagerar och hur sniglar färdas genom formöppningar. Öka hastigheten i steg om 10 % tills du når målhastigheten utan kvalitetsavvikelser eller sensorfel.
Underhållsscheman låser de livsvinster som du har designat för. Upprätta omslipningsintervall baserat på provdata: om gradhöjden nådde avslagströskeln vid 80 000 träffar under valideringen, schemalägg skärpning vid 70 000 som en förebyggande åtgärd. Dokumentera fjäderbytesintervall, smörjpunkter och inspektionskontrollpunkter.Strukturerade underhållsprogram för press- och stämplingsutrustninghar visat sig förlänga verktygets livslängd med upp till 50 % och minska oplanerad stilleståndstid med 30-45 % jämfört med reaktiva tillvägagångssätt.
Produktionsvalidering och kvalitetskontroller
Industriell metallstämpling för reglerade industrier kräver mer än delar som ser rätt ut. Du behöver statistiska bevis på att din process producerar överensstämmande plåtstämplingsdelar konsekvent och förutsägbart.
Processkapacitetsstudier kvantifierar detta bevis. Cpk-indexet mäter hur väl din processutgång centreras inom toleransbandet.Ett Cpk-värde större än 1,33 krävs vanligtvis, motsvarande en defektfrekvens under 64 delar per miljon. Att uppnå det antalet innebär att köra en minsta provstorlek (vanligtvis 30-50 på varandra följande delar från en stabil process) och utföra dimensionsanalys på varje kritisk funktion.
För stämplingsprogram för fordon formaliserar PPAP (Production Part Approval Process) dessa krav till ett strukturerat inlämningspaket. PPAP-dokumentation inkluderar vanligtvis:
- Första-artikelinspektionsrapporter med ballongritningar
- Processflödesdiagram och kontrollplaner
- Analys av mätsystem (Gage R&R) som verifierar inspektionsutrustningens förmåga
- Kapacitetsstudier (Cpk) om kritiska dimensioner
- Materialcertifieringar spårade till specifika spolpartier
- FMEA (Failure Mode and Effects Analysis) som täcker stämplingsprocessen
Flyg- och rymdprogram lägger till sina egna krav och kräver ofta full spårbarhet från råvaruvärmeparti till färdig serialisering av delar. Den röda tråden i alla reglerade branscher är att din skräddarsydda metallstämpelmatris måste producera delar inom en validerad, dokumenterad och repeterbar process, inte bara klara en visuell kontroll i slutet av en körning.
Fordons-OEM:er och Tier{1}}1-leverantörer förväntar sig förebyggande-kvalitetssystem snarare än slut-av-linjesortering. Stämpelmatriser av exportkvalitet och de processer som byggs runt dem uppnår vanligtvis defektfrekvenser i intervallet 50-200 PPM när de arbetar under korrekt processkontroll och underhållsdisciplin.
När ska man samarbeta med en erfaren formtillverkare
Du förstår nu hela arbetsflödet från delritning till produktionsvalidering. Här är den praktiska verkligheten: de flesta tillverkare drar nytta av att samarbeta med en specialiserad stansbutik för produktionsverktyg, särskilt för komplexa progressiva stansar eller högvolymtillämpningar för fordonsstämpling där kostnaden för försök-och-fel mäts i sex siffror.
Att bygga en prototyp av en-stationsform i din egen butik lär dig grunderna. Att skala till en 20-stations progressiv stans som körs med 400 slag per minut på en billinje är en annan kategori av utmaningar, en som kräver specialiserad utrustning, djup processkunskap och år av iterativ erfarenhet av att felsöka de typer av problem som denna artikel beskriver.
Beslutet att lägga ut på entreprenad är inte ett misslyckande. Det är en riskfördelning. En dedikerad formtillverkare amorterar sin investering i simuleringsprogram, precisionsbearbetningscenter, provpressar och erfarna verktygstillverkare i hundratals projekt. Du drar nytta av den koncentrerade förmågan utan att behöva bära på dig.
För tillverkare, inköpschefer och verktygsingenjörer som är redo att gå från att förstå tillverkningsprocessen-till att begära offerter på produktionsverktyg,YICHENs tjänster för stämpelmatrisstödja hela arbetsflödet, från genomförbarhetsanalys och CAE-simulering till precisionsbearbetning, provkörningar och slutlig inspektion. Denna funktion-till- eliminerar samordningsrisken för att dela upp arbetet mellan flera leverantörer.
Nyckelkriterier för att utvärdera en -tillverkningspartner:-egen CAE-simulerings- och genomförbarhetsanalyskapacitet, full CNC-bearbetning och tråd-EDM-kapacitet, dedikerade provpressar för validering före leverans, CMM och optisk inspektionsutrustning för dimensionsverifiering, kvalitetssystemcertifieringar (ISO 90019 för dokumentunderhållsprogram för minsta, I4AT169-underhållsprogram) och tekniskt förändringsstöd under formens produktionslivslängd.
Oavsett om du bygger din nästa stämpelform helt och hållet i-hus eller samarbetar med en specialist för verktyg av-produktionskvalitet, ger kunskapen i den här guiden dig vokabulär, beslutsramverk och tekniska riktmärken för att hantera processen med tillförsikt. Varje steg, från val av rätt formtyp till värmebehandling, montering, provning och produktionsvalidering, följer en logisk kedja där informerade beslut i varje steg sammansätts till en form som träffar specifikationen vid första testet och fortsätter att slå den under programmets livstid.
Vanliga frågor om att göra en metallstämpelform
1. Hur mycket kostar det att göra en metallstans?
Kostnader för metallstansning varierar kraftigt beroende på komplexitet. Enkla enkla-stationsdynor för prototypframställning kan kosta några tusen dollar, medan komplexa progressiva formar för biltillverkning vanligtvis kräver 100 000 USD till 500 000 USD. Viktiga kostnadsdrivkrafter inkluderar antalet stationer, materialval (D2 vs hårdmetallskär), toleranskrav och om CAE-simulering och flera test-iterationer behövs. Att samarbeta med en erfaren formtillverkare som YICHEN kan hjälpa till att kontrollera kostnaderna genom tidig genomförbarhetsanalys och optimerad design innan man bestämmer sig för bearbetning.
2. Vilket är det bästa verktygsstålet för stansverktyg?
Det finns inget enskilt bästa verktygsstål eftersom varje stanskomponent utsätts för olika påkänningar. D2 (HRC 58-62) är arbetshästen för allmän blankning med utmärkt nötningsbeständighet. A2 erbjuder bättre seghet för att bilda slag som absorberar stötar. S7 klarar tunga-påverkan på tjockt material. M2 behåller hårdheten vid höga hastigheter i progressiva formstationer. Hårdmetallskär tjänar ultra-högvolymsapplikationer som överstiger miljontals träffar. Rätt val beror på ditt arbetsstyckes material, produktionsvolym och acceptabla omslipningsintervall.
3. Vad är rätt hål-till-avstånd för plåtstämpling?
Stans-till-frigång uttrycks som en procentandel av materialtjockleken per sida och varierar beroende på plåttyp. Milt stål kräver 8-12 % frigång per sida, rostfritt stål behöver 10-15 % på grund av härdning, och aluminium och mässing fungerar bäst vid 5-8 %. Att köra mot den högre änden av dessa intervall minskar verktygets belastning och förlänger matrisens livslängd, även om det kan öka gradhöjden något. Använd alltid material av produktionskvalitet under provet för att validera utrymmesinställningarna korrekt.
4. Hur många delar kan en stämpeldyna producera innan den behöver underhållas?
Livslängden mellan omslipningarna beror på verktygsstålskvalitet, arbetsstyckets material och ytbeläggningar. Ett D2 stansat blankt stål ger vanligtvis 100 000-150 000 träffar innan graders höjdsignaler slipar om. Samma stansskärning av rostfritt stål sjunker till 30 000-50 000 träffar. PVD-beläggningar förlänger dessa intervall dramatiskt. TiCN-belagda verktyg som stansar höghållfast stål har producerat över 1,2 miljoner delar mot 50 000 för förkromade alternativ. Verktygsstål för pulvermetallurgi kan öka livslängden från 5 000-7 000 cykler till över 40 000 cykler jämfört med konventionell D2.
5. Vad är skillnaden mellan en progressiv stans och en sammansatt stans?
En sammansatt stans utför flera skäroperationer (som stansning och håltagning) samtidigt i ett enda tryckslag, vilket ger platta delar med snäva funktion-för att-visa toleranser. En progressiv form matar remsmaterial genom en sekvens av stationer, som var och en utför en eller två operationer, och fullbordar en helformad del med varje slag i hög hastighet. Sammansatta stansar passar måttliga-till-höga volymer av platta delar (50K-500K+ årligen), medan progressiva stansar hanterar komplexa fler{12}}stegsdelar med höga volymer (100K till miljoner) med böjar, former och flera snitt. Progressiva matriser kostar mer men ger lägre kostnad per del i stor skala.


