


Vad som ingår i att göra en stämplingsdö
Att bygga en stämpelform som håller under miljontals presscykler är inte en enda uppgift. Det är en sekvens av ömsesidigt beroende beslut: att analysera din del, välja material, tekniska utrymmen, bearbetning av komponenter, värmebehandling, montering och köra provkörning. Hoppa över eller skynda vilket steg som helst, och tärningen misslyckas tidigt. Den här guiden går igenom hela arbetsflödet så att du kan närma dig varje fas med tillförsikt, oavsett om du driver en-mansbutik eller leder en komplett verktygsavdelning.
Vad är en stämpelmatris och hur fungerar den
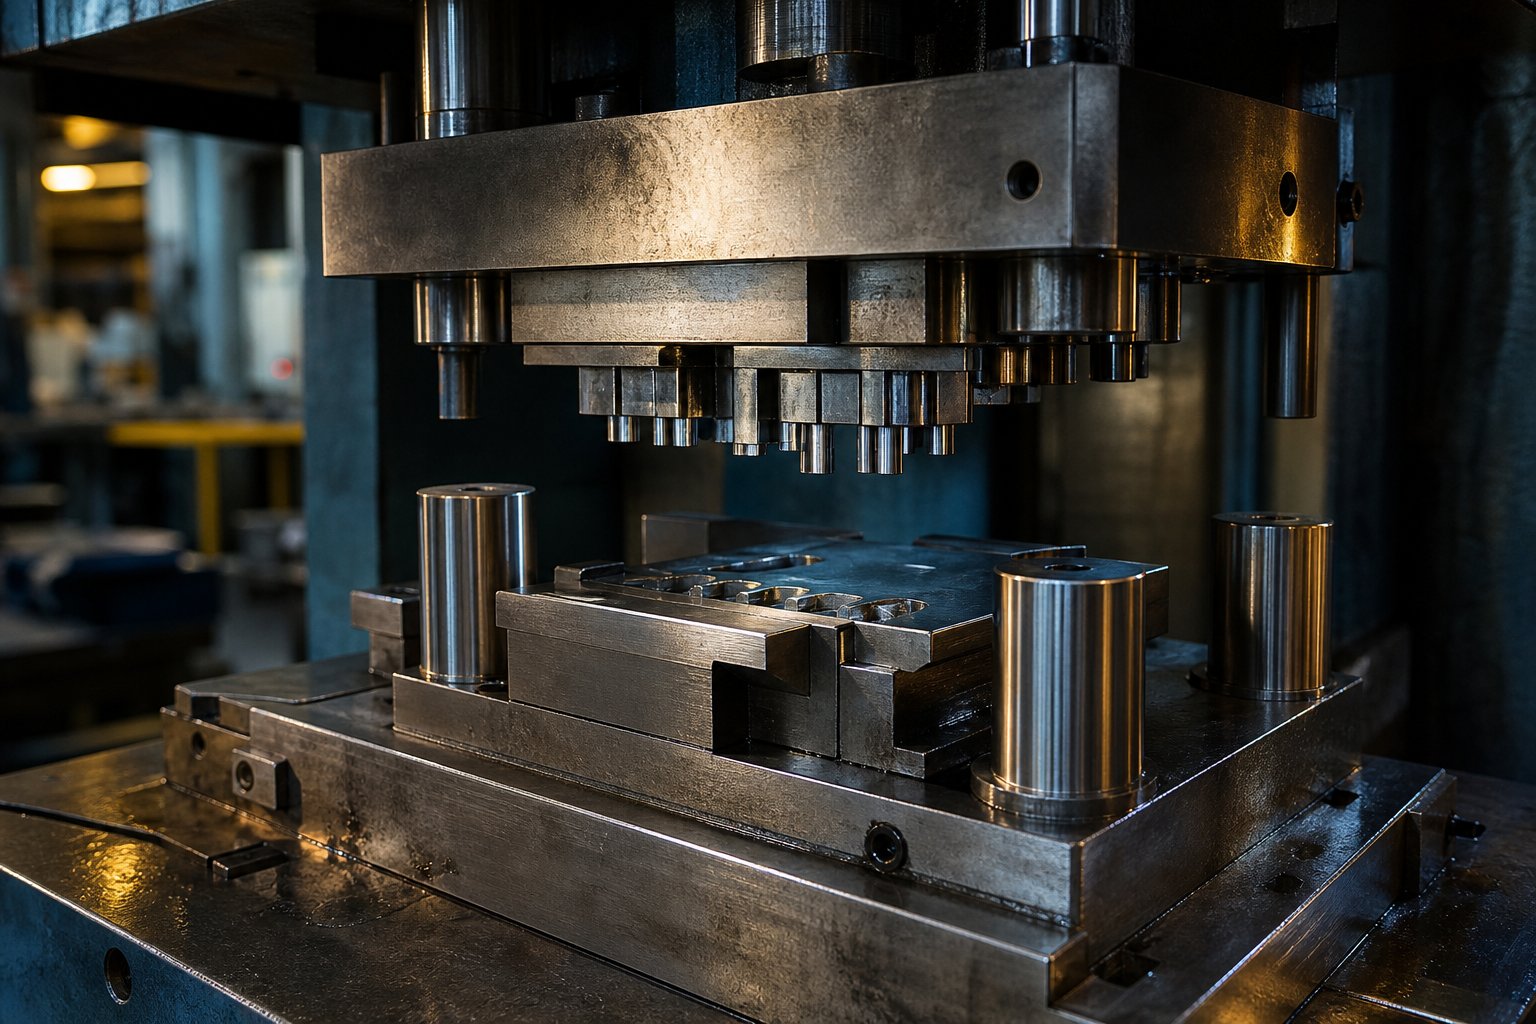
Så vad är stämpling rent praktiskt? Som enklast är en stämplingsform ett specialverktyg monterat inuti en press som använder kraft för att skära, böja ellerforma plåt till en färdig form. Den övre halvan (stämpeln) går ner i den nedre halvan (formblocket), och materialet som fångas mellan dem tar den avsedda formen. Det är den centrala stämplingsdefinitionen. Om du någonsin har undrat vad som är metallstämpling, föreställ dig en kakskärare som drivs av tiotals ton hydraulisk eller mekanisk kraft och producerar identiska delar i hög hastighet.
Att förstå vad som är stansar i det bredare tillverkningssammanhanget hjälper till att rama in projektet. Formar är precisionsbearbetade-verktygssatser som formar råmaterial med kontrollerad kraft. Specifikt vid metallstämpling fungerar stansen och stansen tillsammans ungefär som övre och nedre tänder: en applicerar tryck, den andra ger den matchande håligheten.
Nyckelkomponenter som varje formbyggare måste förstå
Innan du skär något stål måste du veta vad varje del av formen gör och varför det är viktigt. Här är kärnkomponenterna:
- Die shoe (nedre sko)- basplattan som förankrar formblocket och bibehåller strukturell styvhet under belastning.
- Stanshållare (övre sko)- monterar stansen och fördelar presskraften jämnt över skärande eller formningsytor.
- Avisoleringsplatta- tar bort arkmaterialet från stansen efter varje slag, vilket förhindrar stopp och deformering av delar.
- Styrstift och bussningar- bibehåller exakt inriktning mellan övre och nedre halvorna, vanligtvis härdade till 58 HRC eller högre.
- Fjädring- ger kontrollerat strippningstryck och applicerar blank-hållarkraft vid formning av stansar.
- Stödplatta- sitter bakom stansen för att förhindra att stanshållaren deformeras vid upprepade stötar.
Varje komponent påverkar livslängden och delens kvalitet. Svaga styrstift orsakar snedställning och för tidigt kantslitage. En underdimensionerad bakplatta låter stansar trycka in i hållaren, vilket förstör koncentriciteten med tiden.
Den här guiden täcker både manuella bearbetningsmetoder (ytslipning, jiggborrning, manuell fräsning) och CNC-baserade metoder (wire EDM, CNC-fräsning, precisionsslipning) så att butiker med olika utrustningsnivåer kan följa med.
Bestämma vilken typ av form som matchar ditt projekt
Inte varje del behöver en progressiv tärning. Att välja mellan typerna av stämplingsformar beror på tre faktorer: delgeometri, produktionsvolym och tillgänglig utrustning.
A enkel enkel-stationsmatrishanterar till exempel en operation per slag - blankning eller piercing. Den passar för låg-volymer under 10 000 delar, prototyparbeten och butiker utan multi-presskapacitet. Verktygskostnaderna är 50-70 % lägre än progressiva verktyg.
A sammansatt formutför flera skäroperationer i ett enda slag, som stansning och håltagning samtidigt. Det fungerar bra för plana delar som brickor eller packningar där precision är viktig men geometrin stannar i ett plan.
A progressiv dömatar bandmaterial genom sekventiella stationer, var och en lägger till en funktion. Det är arbetshästen för hög-metallstämpling - tänk på bilfästen eller elektriska kontakter som produceras i miljontals. Högre initialkostnad, men dramatiskt lägre kostnad per-del i stor skala.
Om din del är platt med enkla hålmönster och du behöver färre än 10 000 bitar, börja med en enda-station eller sammansatt tärning. Om du kör produktionskvantiteter över 100 000 med flera funktioner, betalas investeringen i en progressiv stämpelform snabbt tillbaka genom minskat arbete och snabbare cykeltider.
Rätt formtyp anger banan för varje nedströms beslut - materialkvalitet, bearbetningskomplexitet och underhållskrav alla följer av detta val.
Steg 1 Analysera din del och välj rätt formtyp
Varje tärning börjar som en färdig del på papper. Innan du skissaren enda formkomponent, måste du dissekera den delritningen och låta dess geometri, material och produktionskrav diktera verktygsmetoden. Gör den här analysen fel och du kommer antingen att överbygga tärningen (slösa tid och pengar) eller underbygga den (orsaka för tidigt misslyckande). Metallstämplingsprocessen belönar noggrant tänkande mer än någon annan fas.
Läsa delgeometri för att identifiera nödvändiga operationer
Plocka upp detaljtrycket och ställ en enkel fråga: vad behöver denna dyna göra med plåten? Plana profiler med yttre konturer kräver blankning. Inre hål och slitsar kräver håltagning eller stansning. Flänsar och flikar kräver böjning. Djupa koppar eller kapslingar behöver ritas. De flesta delar av den verkliga-världen kombinerar flera av dessa, vilket är precis därför det är viktigt att förstå geometrin först.
Leta efter dessa geometriska ledtrådar:
- Endast platt ytterprofil- tärning räcker.
- Hål, slitsar eller inre urtag- piercingstationer krävs.
- Böjningar med definierade radier- formningsstationer med kontrollerad återgångskompensation.
- Förhållanden mellan djup-till-diameter över 0,5- ritoperationer, möjligen i flera-steg.
Tabellen nedan kartlägger gemensamma delar för stansprocessen som var och en kräver, tillsammans med de geometriska hänsyn som driver verktygsdesign:
| Drift | Delfunktion | Krav på formgeometri |
|---|---|---|
| Blankering | Yttre kontur / platt form | Matchade stans- och stansprofiler med enhetligt spel runt hela omkretsen |
| Genomträngande | Hål, slitsar, öppningar | Stansstorlek efter håldimension; munstycksöppningen är större med spelrum per sida |
| Böjning | Flänsar, flikar, vinklar | V-dyna eller torka matrisen med radie som matchar minsta böjradie (vanligtvis 1,0-1,5x materialtjocklek) |
| Ritning | Koppar, höljen, djupa former | Dragstans med radie, ämneshållare för materialflödeskontroll, flera reduktionssteg för djupa delar |
När en del innehåller funktioner från flera rader i den tabellen tittar du på antingen en sammansatt tärning eller en progressiv tärning - och produktionsvolymen hjälper dig att avgöra vilken.
Hur materialegenskaper driver beslut om formdesign
Geometri talar om för dig vilka operationer du ska utföra. Material berättar hur svåra dessa operationer kommer att vara. Tre egenskaper dominerar plåtstansningsprocessen ur ett verktygsperspektiv: skjuvhållfasthet, duktilitet och tjocklek.
Skjuvstyrkabestämmer skärkraften. Rostfritt stål (skjuvhållfasthet runt 50-55 ksi) kräver betydligt mer presstonnage än mjukt stål (cirka 35 ksi) eller aluminium (cirka 15-20 ksi). Högre skjuvhållfasthet påskyndar också slitaget på formen, vilket pressar dig mot hårdare verktygsstål eller hårdmetallskär.
Duktilitetstyr hur långt du kan böja eller rita materialet innan det spricker. Material med låg-duktilitet begränsar böjradier och dragdjup, vilket i sin tur påverkar antalet stationer i en progressiv form.
Plåttjocklekställer in dina frigångsvärden direkt. Destandardrekommendationär 5-10% av materialtjockleken per sida för de flesta stål. Mjukare material som aluminium använder snävare spelrum (cirka 5 % per sida), medan hårdare material eller tjockare material trycker mot 10-12 % per sida. För litet spel ökar skärkraften och påskyndar slitaget på stansen. För mycket frigång ger för stora grader och dålig kantkvalitet.
Här är en praktisk referens för hur tjockleksintervall påverkar spelet i formprocessen:
- Tunt lager (0,5 mm eller mindre)- speltolerans blir kritisk; även 0,01 mm variation visar sig som kantdefekter.
- Medium lager (0,5-3,0 mm)- standardprocent-baserad clearance fungerar tillförlitligt; mest plåtstämpling faller här.
- Tjockt material (3,0-6,0 mm)- ökade frigångsprocent (10-15 % per sida) minskar stansbelastningen och förlänger verktygets livslängd.
Metallpressning på tuffare material - rostfritt, hög-hållfast låg-legerat stål - kräver också högre fjädertryck i avstrykare och ämneshållare. Underdimensionerade fjädrar låter materialet lyftas under matning, vilket orsakar felmatning och dragning nedströms.
Matcha produktionsvolymen mot komplexiteten
En prototypkörning på 500-bitar och ett årligt produktionskontrakt på 2-miljoner-stycken kräver fundamentalt olika verktygsstrategier. Att överinvestera i en progressiv form för korta löptider slösar med kapital. Att underinvestera i en enstationsdyna för arbete med stora volymer slösar bort arbete och golvtid.
Använd dessa volymtrösklar som en praktisk guide:
- Under 5 000 delar- enkla-stationer eller till och med mjuka verktyg. Låg förskottskostnad, acceptabel per-delkostnad i denna skala.
- 5 000-50 000 delar- sammansatta dies eller enkla progressiva dies med färre stationer. Måttliga verktygsinvesteringar balanserade mot arbetsbesparingar.
- Över 50 000 delar- kompletta progressiva stansar med härdat verktygsstål. Stämplingsprocessen vid denna volym motiverar verktygskostnaden eftersom kostnaden per-del sjunker dramatiskt och cykeltiden förkortas till sekunder eller bråkdelar av en sekund.
Tänk också på din butiksutrustning. En progressiv form är värdelös utan en press som stöder spolmatning, pilot-baserad indexering och tillräcklig bäddlängd. Om din presskapacitet begränsar antalet stationer, kan en överföringsplatta ge liknande resultat med individuell hantering av delar mellan stationer.
Geometri-material-volymtriangeln är ditt beslutsramverk. En komplex del i tufft material vid hög volym pekar rakt mot en progressiv multi-station byggd av förstklassiga verktygsstål. En enkel platt del i mjukt stål med låg volym motiverar en grundläggande stansmatris från A2 eller till och med för-härdad plåt. Genom att få denna justering direkt i början sparar du omarbetning, omdesign och budgetöverskridanden när bearbetningen väl börjar.
Steg 2 Välj verktygsstål och formkomponentmaterial
Geometrins-material-volymjustering från steg 1 talar om för dig vad formen behöver göra. Materialvalet avgör hur länge den kan fortsätta göra det. Olika formkomponenter utsätts för olika påfrestningar - skäreggar uthärdar nötande slitage, formningsytor motstår skador och strukturella plåtar absorberar stötar - så ingen enskild stålkvalitet fyller alla roller. Att välja rätt metallstämpelmaterial för varje komponent är där formens livslängd vinner eller förloras.
Välj mellan verktygsstål D2, A2 och S7
Tre sorters verktygsstål dominerar stansarbetet, var och en optimerad för olika felläge:
D2är det bästa-till för långa-körningar med blankning och piercing. Dess höga innehåll av kol (1,40-1,60 %) och krom (11,00-13,00 %) skapar rikligt med hårda karbider som motstår nötande slitage exceptionellt bra. D2 når 54-61 HRC och hanterar stämplad stålproduktion uppgår till miljontals. Avvägningen? Det är mindre segt än andra alternativ och svårare att bearbeta och slipa, så det är inte det bästa valet för stansar som utsätts för kraftiga stötbelastningar.
När du behöver balanserad prestanda - bra slitstyrka plus måttlig seghet -A2passar mellanrummet. Med mindre krom (4,75-5,50%) och något mindre kol än D2, uppnår A257-62 HRCsamtidigt som den är mer bearbetbar. Den lämpar sig för myntformar, trimningsdysar, långa stansar och stora blankingdies där viss slaghållfasthet spelar roll tillsammans med kanthållning. För medel-volymproduktion under 1 000 000 delar ger A2 ofta det bästa-förhållandet mellan kostnad och-prestanda.
S7ger stötmotstånd som varken D2 eller A2 kan matcha. Dess lägre kolhalt (0,45-0,55 %) och reducerade krom (3,00-3,50 %) ger den utmärkt slagseghet vid en arbetshårdhet på 48-58 HRC. Använd S7 för tung stansning, kallformning, bockningsformar och alla operationer där stansen stöter på plötsliga, högenergibelastningar. Den slits snabbare än D2, men den kommer inte att flisa eller spricka under förhållanden som skulle krossa ett hårdare stål.
| Egendom | D2 | A2 | S7 |
|---|---|---|---|
| Hårdhetsområde (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Seghet | Låg till måttlig | Måttlig | Hög |
| Slitstyrka | Excellent | Hög | Måttlig |
| Bearbetningsbarhet | Svår | Måttlig | Bra |
| Typiska formapplikationer | Lång-stansning, piercing, trimformar, stämplingsformar | Myntning, trimning, stor blankning, långa stansar | Tung stansning, kallformning, böjning av stansar, nitning |
Arbetsstyckets material har betydelse även här. Stämpling av rostfritt stål och hög-hållfasthet utövar belastningar som kan närma sig hårdheten på själva formen, vilket pressar dig mot D2 eller pulvermetallurgiska stål. Aluminiumprägling, däremot, genererar mindre slitage men högre risk för att gnagsår, vilket gör ytbehandlingar viktigare än råhårdhet.
När hårdmetallskär och beläggningar lönar sig
Solid verktygsstål klarar de flesta produktionsvolymer, men hårdmetallskär förlänger stansens livslängd med 500-1000 % i specifika situationer - särskilt fin stansning, ytlig dragning och hög-volymgenomträngning av abrasiva material. Deras extrema hårdhet gör dem idealiska för metallstämpling i rostfritt stål där nötande slitage dominerar. Haken är sprödhet: hårdmetall spricker under kraftiga stötar, så reservera den för låg-chock, högt slitage stationer snarare än formningsoperationer.
Beläggningar erbjuder en medelväg. Istället för att ersätta hela skärmaterialet lägger du till ett hårt ytskikt med-låg friktion som motverkar skavning och förlänger skärpningsintervallen. Vanliga alternativ inkluderar:
- TiN (Titanium Nitride)- allmän-beläggning som minskar friktionen och ger ythårdhet; bra för måttlig-volymstämpling i de flesta material.
- TiCN (titankarbonitrid)- hårdare än TiN med bättre slitstyrka; lämpad för applikationer med högre-volymer eller slipande-material.
- TiAlN (Titanium Aluminium Nitride)- utmärkt värmebeständighet och slitageprestanda; effektivt för aluminiummetallstämpling och höghastighetsoperationer-där gallring är det primära felläget.
- CrN (kromnitrid)- god vidhäftningsbeständighet; fungerar bra vid formning av galvaniserade stål där zinkuppbyggnad är ett problem.
PVD (Physical Vapour Deposition) applicering är i allmänhet att föredra eftersom den fungerar vid lägre temperaturer, undviker distorsion och behovet av att åter-härda substratet. Enbranschjämförelsevisade ett PVD-belagt, jon-nitrerat verktyg som producerade över 1,2 miljoner delar mot bara 50 000 för ett förkromat-belagt verktyg av samma basstål. Det är den typen av ROI som motiverar beläggningskostnader på hög-volym stansade aluminium- eller rostfria delar.
Välja material för formsats och hållare
Inte varje komponent behöver förstklassigt verktygsstål. Formskor, stanshållare och hållarplattor tjänar strukturella roller - de bibehåller inriktning och fördelar belastningen snarare än att skära eller forma material. Att överspecificera dessa delar ökar kostnaden utan att livslängden förbättras.
Vanliga val för formsatskomponenter:
- Gjutjärn (duktila kvaliteter som D4512 eller D6510)- utmärkt vibrationsdämpning, kostnads-effektiv för stora stansskor, bra bearbetningsförmåga. Lämplig för stansar med måttliga volymer med standard pressbelastningar.
- För-härdat stål (AISI 4140 eller motsvarande vid 28-34 HRC)- högre styvhet och lastkapacitet än gjutjärn. Använd för progressiva formskor och tunga-tonnageapplikationer där nedböjningskontroll är viktigt.
- Medium-kolstål (AISI 1045, värmebehandlat till 30-35 HRC)- standardval för hållarplattor som säkrar stansar och stansinsatser.
Den vägledande principen: spendera din premiummaterialbudget på komponenterna som kommer i kontakt med arbetsstyckets - stansar, formblock och formningsskär. Stöd allt annat med lämpligt specificerat konstruktionsstål eller järn som ger styvhet utan onödiga kostnader.
Med material utvalda för varje komponent är nästa utmaning att översätta din formdesign till exakta tekniska beräkningar - spelrum, skärkrafter och remslayout - som säkerställer att formen fungerar exakt som avsett under verkliga pressbelastningar.
Steg 3 Konstruera formdesignen och beräkna krafterna
Material ger formen dess fysiska ryggrad, men teknik ger den precision. Den här fasen förvandlar din detaljanalys och materialval till hårda siffror - spelrum mätt i hundradelar av en millimeter, tonnagekrav beräknade till ton och remsor sekvenserade station för station. Få mattematiken för formgivningsformen här och bearbetningen blir enkel utförande. Gör det fel och du kommer att upptäcka felen under provet, efter att du har bränt dig igenom dyrt verktygsstål och maskintid.
Beräkna formspelet för ditt material och din tjocklek
Matrisspel är gapet mellan stansens skäregg och dynans öppningskant. Den styr hur materialet spricker under klippning: korrekt spelning riktar in brottplanen från toppen och botten av plåten så att de möts rent, vilket ger en jämn skärkant med minimal grad. För hårt, och stansen arbetar hårdare, slits snabbare och kan spricka. För löst och du får för stora grader, vältning och dålig kantkvalitet.
Formspel per sida=Materialtjocklek × Frigångsprocent. För de flesta mjuka stål, använd 5-10% per sida. Mjukare material som aluminium använder 5-7%, medan hårdare material som rostfritt stål kräver 10-12% eller mer.
Föreställ dig att du stansar en 1,5 mm tjock del av mjukt stål. Vid 8 % per sida är ditt spelrum 1,5 mm × 0.08=0.12 mm på varje sida av stansen. Det betyder att stansöppningen är 0,24 mm större än stansen i total diameter. För en del av rostfritt stål med samma tjocklek kan du öka till 10-12 % per sida - vilket ger 0,15 till 0,18 mm per sida – eftersom det hårdare materialet genererar högre sidokrafter under klippning.
Några praktiska realiteter påverkar dessa beräkningar i din plåtstämplingsdesign. Tunnare material (under 0,5 mm) kräver snävare absoluta toleranser på spel, eftersom även 0,01 mm variation visar sig som kantfel. Tjockare lager (över 3,0 mm) drar nytta av spelrum som skjuts mot den högre delen av sortimentet för att minska stansbelastningen. Och som MISUMI:s tekniska vägledning noterar, tyder modern praxis på att 11-20 % spelrumsvärden avsevärt kan minska verktygspåkänning och förlänga livslängden för vissa applikationer, särskilt när kantfinishkraven är mindre kritiska än matrisens livslängd.
Bestämma presstonnage genom kraftberäkningar
Varje stämplingsprojekt behöver en press med tillräckligt med kraft för att klippa materialet rent utan att anstränga maskinen. Underdimensionerad presskapacitet orsakar stopp, verktygsskador och inkonsekventa delar. Överdimensionerad kapacitet slösar med kapital. Beräkningen av pressstämplingskraft vid stansning och håltagning är enkel:
Skärkraft (ton)=snittets omkrets (in) × materialtjocklek (in) × skjuvhållfasthet (ton/in²)
Att till exempel blanka en rektangulär del som mäter 3 tum gånger 2 tum från 0,060-tums mjukt stål (skjuvhållfasthet cirka 25 ton/tum²) ser ut så här: Omkrets=2(3 + 2)=10 tum. Tvinga=10 × 0,060 × 25=15 ton. Enkelt nog för en enda station.
Verkliga-stämplingsoperationer ökar komplexiteten. En progressiv stans utför flera snitt per slag - varje genomträngande stans, varje stansstation, varje skåra bidrar med kraft samtidigt. Du måste summera tonnaget över alla aktiva stationer i ett enda slag. Lägg sedan till kraften från avstrykarfjädrar, kvävecylindrar och eventuella formnings- eller bockningsoperationer. Branschstandard tillämpar en 15-20 % säkerhetsfaktor utöver den beräknade summan för att ta hänsyn till materialvariationer, verktygsslitage och friktion.
Skjuvhållfasthetsvärdena som driver dessa beräkningar varierar avsevärt beroende på material:
| Material | Ungefärlig skjuvhållfasthet (ton/tum²) | Relativ kraftefterfrågan |
|---|---|---|
| Aluminium (mjuk) | ~11 | Låg |
| Mässing (halv-hård) | ~20 | Måttlig |
| Mjukt stål (CR/HR) | 25 – 27 | Måttlig-Hög |
| Rostfritt stål (glödgat) | ~37 | Hög |
| Rostfritt stål (halv-hårt) | ~50 | Mycket hög |
Lägg märke till hur halv-hårt rostfritt stål kräver nästan fem gånger kraften hos mjukt aluminium för identisk geometri. Det är precis därför som materialvalet i steg 1 faller direkt in i besluten om presskapacitet och metallstansning här.
Progressiv Die Strip Layout och Station Sequencing
För stämplingsdesign med hög-volym är remslayouten där teknisk kreativitet möter produktionsekonomi. En progressiv formremsa-layout definierar hur delen utvecklas station för station när spolen matas genom formen. Bra layouter maximerar materialutnyttjandet (inriktning över 75%), bibehåller remsstyvheten under matning och sekvensoperationer för att undvika störningar mellan stationer.
Remslayouten avgör också om din design fungerar som ett kompakt progressivt system eller kräver överföringsstämpling - där enskilda ämnen flyttas mekaniskt mellan separata stansstationer. Överföringsinställningar passar större delar som överskrider de praktiska breddgränserna för remsor- men lägger till mekanisk komplexitet.
Här är den sekventiella processen för att skapa en effektiv striplayout:
- Orientera delen på remsan- testa flera vinklar och kapslingsarrangemang för att hitta orienteringen som minimerar remsbredd och skrot. Vinkelhäckning kan förbättra materialutnyttjandet avsevärt för oregelbundna former.
- Bestäm matningsförlopp (pitch)- beräkna avståndet som remsan avancerar per slag. Detta är lika med dellängden i matningsriktningen plus bryggbredden (vanligtvis 1,25 till 1,5 gånger materialtjockleken) som behövs mellan delarna för bandintegritet.
- Sekvensoperationer per station- placera piercing och skåror i tidiga stationer, formning och bockning i mittstationer och slutlig blankning eller cutoff vid den sista stationen. Varje station bör utföra arbete som inte förvränger funktioner som skapats uppströms.
- Placera pilothål i den första eller andra stationen- dessa hål kopplar in pilotstiften vid varje efterföljande station, korrigerar för mindre inmatningsfel och säkerställer en funktion-för att-visa precision i alla operationer.
- Designa bärremsan- materialet som förbinder varje del-på-måste vara tillräckligt starkt för att tränga igenom alla stationer utan att bucklas, men ändå placerat så att det inte stör formningsoperationerna. Stretchbanor tillåter vertikal delrörelse under ritning.
- Verifiera lediga stationer där det behövs- infoga tomma stationer mellan tunga operationer för att minska topptonnage per slag och ge fysiskt utrymme för komplexa verktyg.
- Beräkna den totala bandbredden och bekräfta spolens tillgänglighet- remsbredd är lika med delbredd plus två kantmarginaler. Verifiera att standardspolen finns tillgänglig i den bredd och tjocklek som krävs.
CAE simuleringsprogram kan validera hela stämplingsdesignen innan något stål skärs. Moderna FEA-verktyg simulerar materialflöde, förutsäger gallring och återfjädring och flaggar störningsproblem station för station. Denna virtuella validering ersätter mycket av det kostsamma fysiska testet-och det-felet som historiskt sett plågade progressiv tärningsutveckling - en betydande fördel när din tärningsbudget går upp i fem eller sex siffror.
Med släppningar beräknade, tonnage bekräftat och bandlayouten slutförd på skärmen, är ingenjörsfasen klar. Siffrorna behöver nu bli fysiskt stål - och det innebär att man går in i bearbetningsfasen där toleranser i tusendelar blir verklighet.
Steg 4 Maskinkomponenter enligt specifikation
Tekniska ritningar definierar formen på papper. Bearbetning gör det verkligt. Denna fas omvandlar härdade verktygsstålämnen till precisionskomponenter där toleranser mätt i mikron skiljer en form som kör miljontals cykler från en som misslyckas i tusentals. Oavsett om din verkstad förlitar sig på manuella ytslipmaskiner eller en full CNC-cell, följer bearbetningssekvensen samma logik: ta bort bulkmaterial först, förfina geometrin progressivt och avsluta arbetsytor sist.
Varje verktygs- och formtillverkare känner igen detta arbetsflöde som hjärtat i tillverkningen av metallstämplingsverktyg. Här är sekvensen från grovbearbetning till slutlig finish:
- Grova maskinformblock och stansämnen- ta bort bulkmaterial och lämna kvar 0,5-1,0 mm lager på alla kritiska ytor för finishoperationer.
- Stress lindra- slappna av termiskt inre spänningar som införs under grovskärning (behandlas i steg 5) för att förhindra distorsion under slutlig bearbetning.
- Halv-finish maskin- få dimensioner inom 0,05-0,10 mm från slutstorleken med CNC-fräsning eller konventionell fräsning med noggranna inställningar.
- Värmebehandla till målhårdhet- härda och härda komponenter före slutlig slipning (detaljerat i steg 5).
- Slutslipa alla utgångsytor- ytslipa formytor och stansa plattor för att etablera parallellitet och referensplan.
- Wire EDM eller jiggslipningsprofiler- skär slutliga stans- och formkonturer till storlek med mikron-nivånoggrannhet.
- Slutpolering och avgradning- bring arbetsytor till erforderliga Ra-värden och bryt alla vassa icke-skärande kanter.
Grovbearbetning och CNC-fräsning av formblock
Grov bearbetning sätter grunden. För verkstäder med CNC-kapacitet hanterar tre-fräscentra bulkborttagningen effektivt - genom att plocka ut fickor, steg-borra avlastningsområden och profilera yttre konturer med 0,5 mm eller mer kvar för efterbearbetning. Matningshastigheterna förblir aggressiva här eftersom dimensionell precision ännu inte är kritisk, men du måste se upp för termisk distorsion i stora formblock. Översvämningskylvätska och balanserade skärdjup förhindrar spänningsuppbyggnad som förstör delen senare.
Butiker som kör manuell utrustning kan utföra samma arbete genom konventionell fräsning, borrning och jiggborrning. Manuella tillvägagångssätt tar längre tid men förblir genomförbara för enstaka-stationer och sammansatta matriser där geometrin är okomplicerad. I synnerhet jiggborrning ger en positionsnoggrannhet inom 0,01-0,02 mm för styrstiftshål och pluggplatser - tillräckligt för standardform- och tillverkningsarbete när CNC-borrning inte är tillgänglig.
Oavsett metod faller grovbearbetningsnoggrannheten för fräsning vanligtvis iIT11-IT13 toleransområde, med ytråhet runt 5-20 mikrometer Ra. Det är inte i närheten av den slutliga specifikationen, men det fastställer den nästan nettoform som efterföljande operationer förfinar.
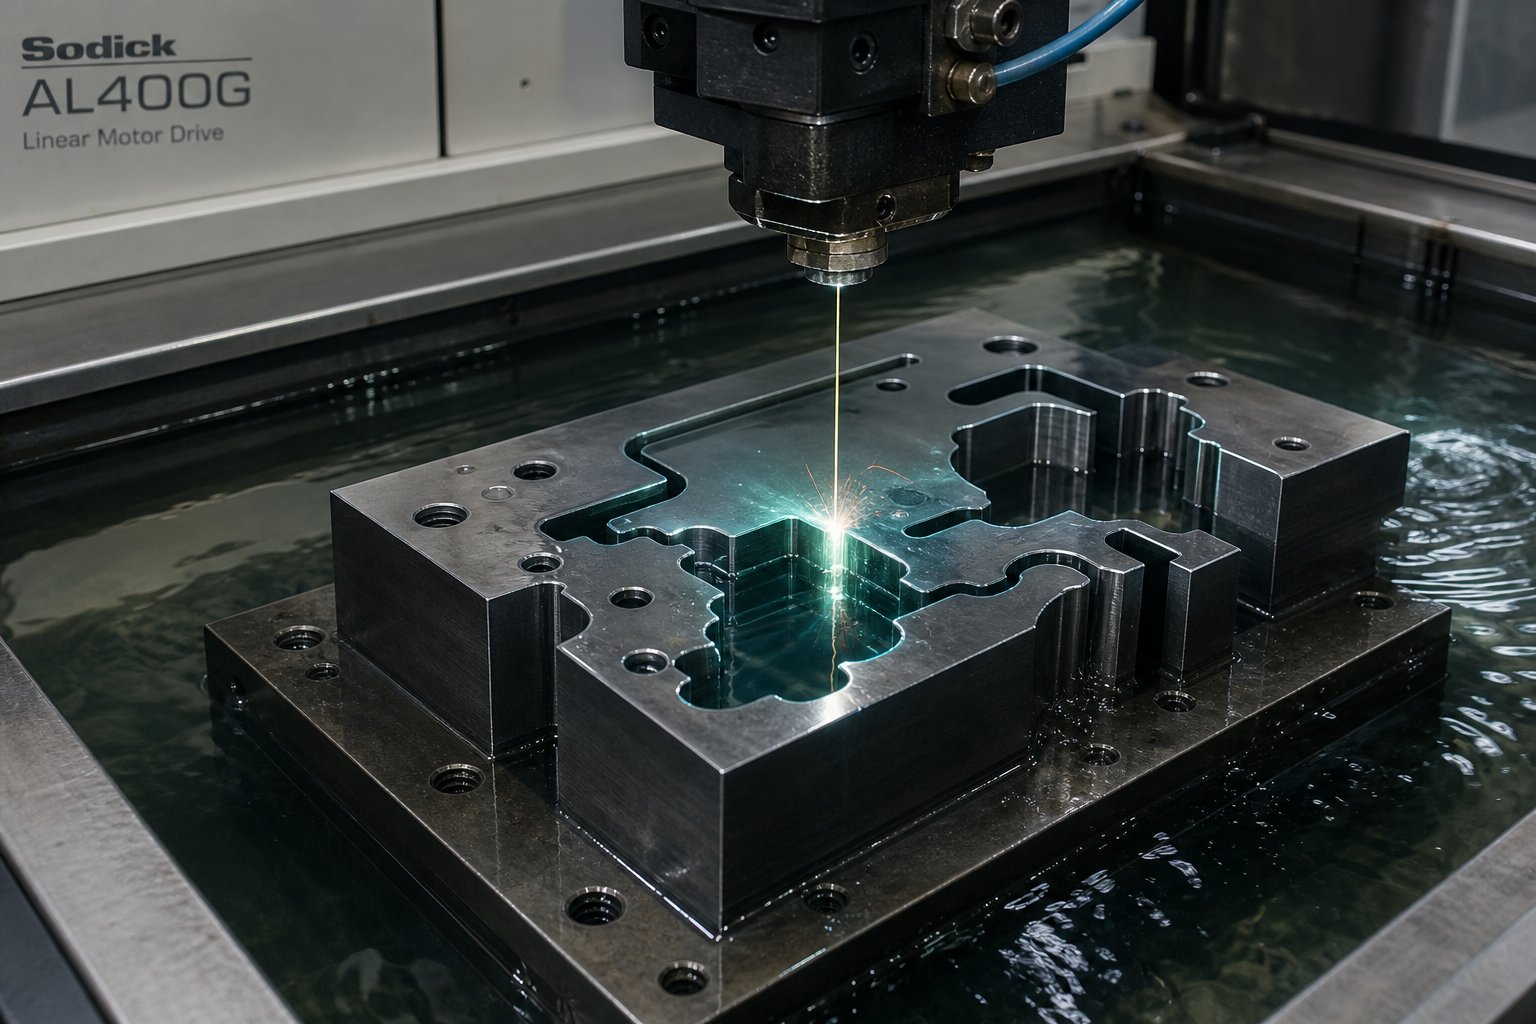
Wire EDM för Precision Die Profiles
Komplexa stans- och formkonturer - snäva radier, intrikata utskärningsformer, skarpa inre hörn - går ofta längre än vad konventionell fräsning eller slipning kan åstadkomma. Wire EDM löser detta genom att använda elektriska urladdningar mellan en tunn mässingstråd och arbetsstycket för att erodera material utan mekanisk kontakt. Tråden vidrör aldrig stålet, vilket innebär noll skärkraft, ingen verktygsnedböjning och möjligheten att bearbeta helt härdat verktygsstål (60+ HRC) med samma lätthet som glödgat material.
För verktygspressningstillämpningar ger tråd-EDM flera viktiga fördelar. Det hållertoleranser på ±0,002-0,01 mmberoende på maskinens kapacitet och inställning. Inre hörnradier begränsas endast av tråddiametern (vanligtvis 0,1-0,3 mm) snarare än skärgeometrin. Och eftersom processen inte genererar någon mekanisk påfrestning, bibehåller tunna stansar och ömtåliga formsektioner dimensionsstabilitet under hela skärningen.
Det typiska tråd-EDM-arbetsflödet för formprofiler involverar ett grovpass följt av ett eller flera skumpass. Varje skumpassering förbättrar både dimensionsnoggrannhet och ytfinish, med slutpass som uppnår Ra-värden under 0,8 mikrometer. För en metallstämpelprototyp där du validerar stans-för att-matris innan du bestämmer dig för fullständig produktionsverktyg, tillåter tråd-EDM snabb iteration - omprogrammera sökvägen, klipp om profilen och testa igen utan att skrapa hela blocket.
Team som saknar egen-lednings-EDM eller precisionsslipkapacitet samarbetar ofta med specialiserade tillverkare. Företag som YICHEN erbjuder end-to-end die-tillverkningstjänster som täcker hela bearbetningsarbetsflödet - från CAE-simuleringsvalidering till CNC-bearbetning och ytbearbetning. Derasanpassade stämplingsformlösningarhantera genomförbarhetsanalys, precisionsbearbetning, provkörningar och inspektion under ett tak, vilket effektiviserar processen för inköpschefer och verktygsingenjörer som behöver produktionsklara-stansverktyg utan att bygga ut ett helt metallverktyg och verktygsverkstad internt.
Ytfinishstandarder och deras inverkan på delkvaliteten
Ytfinish på formarbetande ytor översätts direkt till stansade delars kvalitet. En grov stansyta sänker plåten vid varje slag, vilket skapar kosmetiska defekter och accelererar materialets gnidning. En korrekt ytbehandlad yta minskar friktionen, förlänger skärpningsintervallen och producerar delar som uppfyller kvalitetskraven konsekvent.
Målvärden för ytjämnhet för metallstämplingsverktygskomponenter:
| Die Komponent | Mål ytfinish (Ra) | Varför det spelar roll |
|---|---|---|
| Punch skärande ansikte | 0.2 - 0.4 mikrometer | Förhindrar slug vidhäftning och minskar avskalningskraften |
| Formöppning (skärmark) | 0.2 - 0.8 mikrometer | Kontrollerar gradbildning och kvaliteten på utkastning av snigel |
| Forma ytor (böja, rita) | 0.1 - 0.4 mikrometer | Minimerar materialskavning och repor på färdiga delar |
| Styrstift och bussningshål | 0.4 - 0.8 mikrometer | Säkerställer jämn formrörelse och förhindrar slitage av stick- |
| Avisoleringsplattans framsida | 0.8 - 1.6 mikrometer | Lämplig för materialkontakt utan alltför höga polerkostnader |
För att uppnå dessa värden krävs slipning som den sista operationen på plana ytor och polering eller lappning på konturerade ytor. Precisionsytslipning når IT5-IT8-noggrannhet med Ra-värden på 0,16-1,25 mikrometer - väl inom präglingsformens krav för parallellitet och planhet på formytorna.
Utöver grovhetstal avgör två geometriska toleranser om formen fungerar korrekt under pressbelastning. Parallelliteten mellan övre och nedre stansytor måste hålla inom 0,01 mm över hela stansbredden för att förhindra ojämnt spel och avsmalnande snitt. Vinkelräthet hos styrstiftshålen i förhållande till formskoytan håller de övre och nedre halvorna raka - alla vinkelfelsföreningar genom hela slaglängden, vilket förstorar snedställningen vid stängningshöjd.
För att verifiera dessa toleranser krävs svepning av mätklockan över markytor och test-stavmått i styrstiftshål. Butiker utan CMM-åtkomst kan uppnå tillförlitliga resultat med hjälp av precisionsmätblock, mätklockor på magnetiska baser och noggrann teknik. Nyckeln är att mäta efter värmebehandling och slutslipning - utan att anta att för-härdningsdimensionerna överlevde den termiska cykeln oförändrade.
Med alla komponenter bearbetade, uppmätta och verifierade mot tryck, är de redo för den termiska bearbetningen som omvandlar råverktygsstål till härdade,-nötningsbeständiga formytor som klarar produktionsvolymer.
Steg 5 Värmebehandla formstål för maximal livslängd
Precisionsbearbetning ger formen dess geometri. Värmebehandling ger den hållbarhet. Två stansar kan dela identiska dimensioner och samma verktygsstålskvalitet, men ändå bete sig helt annorlunda under pressbelastning -, den ena varar i miljontals träffar, den andra flisar inom några veckor. Skillnaden är mikrostrukturen, och mikrostrukturen formas helt av den termiska cykeln som appliceras på stålet. För stålpressar som förväntas överleva hög-volymproduktion är värmebehandling inte ett kryssrutesteg. Det är den enda processen som avgör om ditt stämplingsverktyg och din investering lönar sig eller misslyckas i förtid.
Värmebehandlingens kvalitet bestämmer direkt matrisens livslängd. En avvikelse på 50 grader F i austenitiseringstemperatur eller en missad anlöpningscykel kan förkorta verktygets livslängd dramatiskt, oavsett hur exakt formen bearbetades.
Den fullständiga värmebehandlingssekvensen för plåtpressningsdynor följer en specifik ordning, och att hoppa över eller skynda på vilket stadium som helst inbjuder till misslyckande:
- Stress lindraefter grovbearbetning för att frigöra kvarvarande spänningar före härdning.
- Förvärmagradvis för att minska risken för termisk chock.
- Austenitiseravid rätt temperatur för att lösa upp karbider och bilda austenit enhetligt.
- Släckaanvända lämpligt medium (luft-, gas-, olje- eller saltbad) baserat på stålkvalitet och sektionsstorlek.
- Kryogen behandling(tillval) för att omvandla kvarhållen austenit för dimensionsstabilitet.
- Humör- dubbel eller trippel - för att lindra härdningsspänningar och utveckla den optimala hårdhets-seghetsbalansen.
- Slutlig slipningefter att den termiska cykeln är klar.
Korrekt härdning och härdning av formstål
Härdning omvandlar stålets kristallstruktur från relativt mjuka faser till martensit - den hårda, slitstarka-strukturen som låter stanskomponenter skära och forma plåt miljontals gånger. Processen börjar med förvärmning, går genom austenitisering och avslutas med härdning.
Förvärmningminskar temperaturgradienten mellan formens yta och kärna. Verktygsstål har låg värmeledningsförmåga, så uppvärmning för snabbt skapar inre spänningar som orsakar sprickbildning eller förvrängning. För D2 är standardintervallet för förvärmning1200–1250 grader F (649–677 grader), hålls tills tvärsnittet- når enhetlig temperatur. Tunga stansblock behöver längre utjämningstid än tunna stansar.
Austenitiserandelöser upp legerade karbider i stålmatrisen och omvandlar strukturen till austenit. Varje klass har sitt eget kritiska temperaturfönster:
- D2- 1795–1875 grader F (980–1025 grader), med 1850 grader F ofta som ett praktiskt mål.
- A2- 1750–1800 grader F (954–982 grader), något lägre än D2 på grund av olika legeringsbalans.
- S7- 1700–1750 grader F (927–954 grader), hålls lägre för att bevara segheten.
Blötläggningstiden börjar först efter att hela avsnittet når måltemperaturen -, en vanlig referens är 45–60 minuter per tum tjocklek. För låg temperatur eller för kort blötläggning lämnar karbider olösta, vilket minskar hårdheten och slitstyrkan. För högt eller för långt orsakar kornen förgrovning, överdriven kvarhållen austenit och ökad risk för sprickbildning.
Släckninglåser in den hårda martensitiska strukturen genom att kylas tillräckligt snabbt för att undertrycka mjukfasbildning. D2 är ett luft-härdande stål, vilket innebär att kontrollerad luftkylning eller gastryckshärdning uppnår full hårdhet med minimal förvrängning - en stor fördel för att stansa stålkomponenter med komplex geometri. A2 luft-härdar också effektivt. S7 kan använda oljesläckning för tyngre sektioner där luftkylning ensam inte uppnår tillräcklig hårdhet i hela kärnan.
Efter härdning bör formkomponenten svalna till cirka 120–150 grader F (50–66 grader) innan anlöpningen börjar. I detta skede är stålet extremt hårt men farligt sprött - färsk martensit under hög inre belastning. Att fördröja anlöpning över natten riskerar spontan sprickbildning, särskilt i komplexa formgeometrier.
Tempereringscykler för optimal seghet och hårdhet
Härdning återuppvärmer det kylda stålet till en kontrollerad temperatur under det kritiska intervallet, lindrar inre spänningar och omvandlar spröd som -kyld martensit till en tuffare, stabilare struktur. Utan härdning skulle produktionen av stämplad plåt förstöra formen inom några dagar - kanterna skulle flisa, spricka eller spricka under cykliska pressbelastningar.
Dubbel härdning är standardpraxis för kall-bearbetningsstål. Den första cykeln lindrar huvuddelen av släckningsspänningen och börjar stabilisera mikrostrukturen. Genom att kyla tillbaka till rumstemperatur mellan cyklerna kan eventuell kvarhållen austenit omvandlas till färsk martensit, som sedan stabiliserar det andra temperamentet. Trippelhärdning ger ytterligare försäkringar för kritiska pressformar eller mätare som kräver dimensionsstabilitet.
Tempereringstemperaturen bestämmer den slutliga hårdhets- och seghetsbalansen:
| Härdningsstrategi | Typisk temperatur | Förväntad hårdhet | Bäst lämpad för |
|---|---|---|---|
| Låg-temperaturtemperatur | ~400 grader F (205 grader) | 60–62 HRC | Maximal slitstyrka; appar med låg-effekt |
| Hög-dubbel temperatur | 900–960 grader F (480–515 grader) | 58–60 HRC | Dimensionsstabilitet, stressavlastning, långa-produktionsverktyg |
För de flesta pressformskomponenter som kör produktionsvolymer ger hög-dubbel anlöpning vid 900–960 grader F en säkrare balans. Du offrar 1-2 HRC kontra en låg-temperatur, men får avsevärt bättre dimensionsstabilitet och sprickmotstånd – egenskaper som betyder mycket mer när formen utsätts för miljontals träffar under sin livslängd.
Här är den praktiska lösningen: en under-härdad form (härdad för aggressivt eller austenitiserad för lågt) slits för tidigt eftersom skäreggarna saknar tillräcklig hårdhet för att motstå nötning från arbetsstycket. En över-härdad form (undermanipulerad eller härdad för kall) flisar och spricker eftersom den inte kan absorbera stötenergin från varje pressslag. Målet är det smala fönstret mellan - tillräckligt hårt för att motstå slitage, tillräckligt hårt för att absorbera stötar - och korrekt temperering är hur du landar där konsekvent.
Stressavlastande för att förhindra dimensionsförvrängning
Stressavlastning är det ofta-förbisedda steget som förhindrar dyrt omarbete. Grov bearbetning introducerar kvarvarande spänningar i formblocket från skärkrafter, värmealstring och ojämnt materialavlägsnande. Om du härdar blocket utan att avlasta dessa påfrestningar först, släpper de okontrollerat under austenitiseringscykeln-, vilket gör att formen förvrids bortom tolerans. Resultatet är en komponent som inte längre passar, som kräver om-bearbetning eller skrotning - efter att du redan har investerat i hela värmebehandlingscykeln.
Spänningsavlastningsprocessen värmer den grova-bearbetade komponenten till en underkritisk temperatur (vanligtvis 1050–1200 grader F / 565–650 grader för de flesta verktygsstål), håller den tillräckligt länge för att spänningen ska slappna av jämnt och svalnar sedan långsamt i ugnen. Ingen släckning, ingen fastransformation - bara kontrollerad termisk relaxation. Delen blir formstabil och redo för härdning med förutsägbar, minimal distorsion.
När ska du lindra stress:
- Efter tung grovbearbetning (särskilt asymmetrisk materialborttagning från stora block).
- Efter svetsreparationer på formkomponenter.
- Före slutlig värmebehandling av stora eller geometriskt komplexa stanskomponenter.
- Efter aggressiv slipning på härdade ytor - förhindrar en låg-spänningsavlastning vid 25-50 grader F under den slutliga anlöpningstemperaturen slipsprickor från att fortplantas.
Kryogenbehandling representerar den motsatta änden av temperaturspektrat. Genom att kyla härdat stål till ungefär -196 grader (-321 grader F), omvandlas kvarhållen austenit – en mjuk, instabil fas som fångas under härdning – till martensit. Detta förbättrar dimensionsstabiliteten över tiden (ingen långsam transformation som orsakar storleksförändringar under drift) och kan förbättra slitstyrkan.Kryogen behandlingär mest relevant för precisionsformar, stansar, mätare och skärverktyg där dimensionsförskjutning är oacceptabel. För generella-plåtstanspressar ger korrekt dubbelhärdning ofta tillräcklig stabilitet utan extra kostnad och komplexitet med kryogen bearbetning.
Den termiska cykeln är klar när formkomponenten kommer fram härdad, stabil och vid sin målhårdhet - redo för det sista slippasset som för alla ytor till specifikationen. All slipning efter värmebehandling måste använda lätta genomgångar, rätt kylvätska och kontrollerad spånavskiljning för att undvika uppvärmningsskador som gör att den försiktiga metallurgin du just investerat i.
Steg 6 Montera och rikta in alla stanskomponenter
Dina dynkomponenter är nu härdade, härdade och slipade till slutliga dimensioner. Var och en är en precisionsdel isolerad. Montering är där de enskilda delarna blir ett fungerande system - och där slarvigt arbete kan ångra varje timme av bearbetning och värmebehandling som föregick det. En felinriktad styrstift, felaktig stängningshöjd eller under-förspänd fjäder ger inte bara dåliga delar. Det skadar själva formen, ibland bortom ekonomisk reparation. Korrekt montering av metallstansar följer en avsiktlig sekvens som verifierar passform och inriktning i varje steg innan pressen någonsin cyklar.
Montering av styrstift och verifiering av parallellism
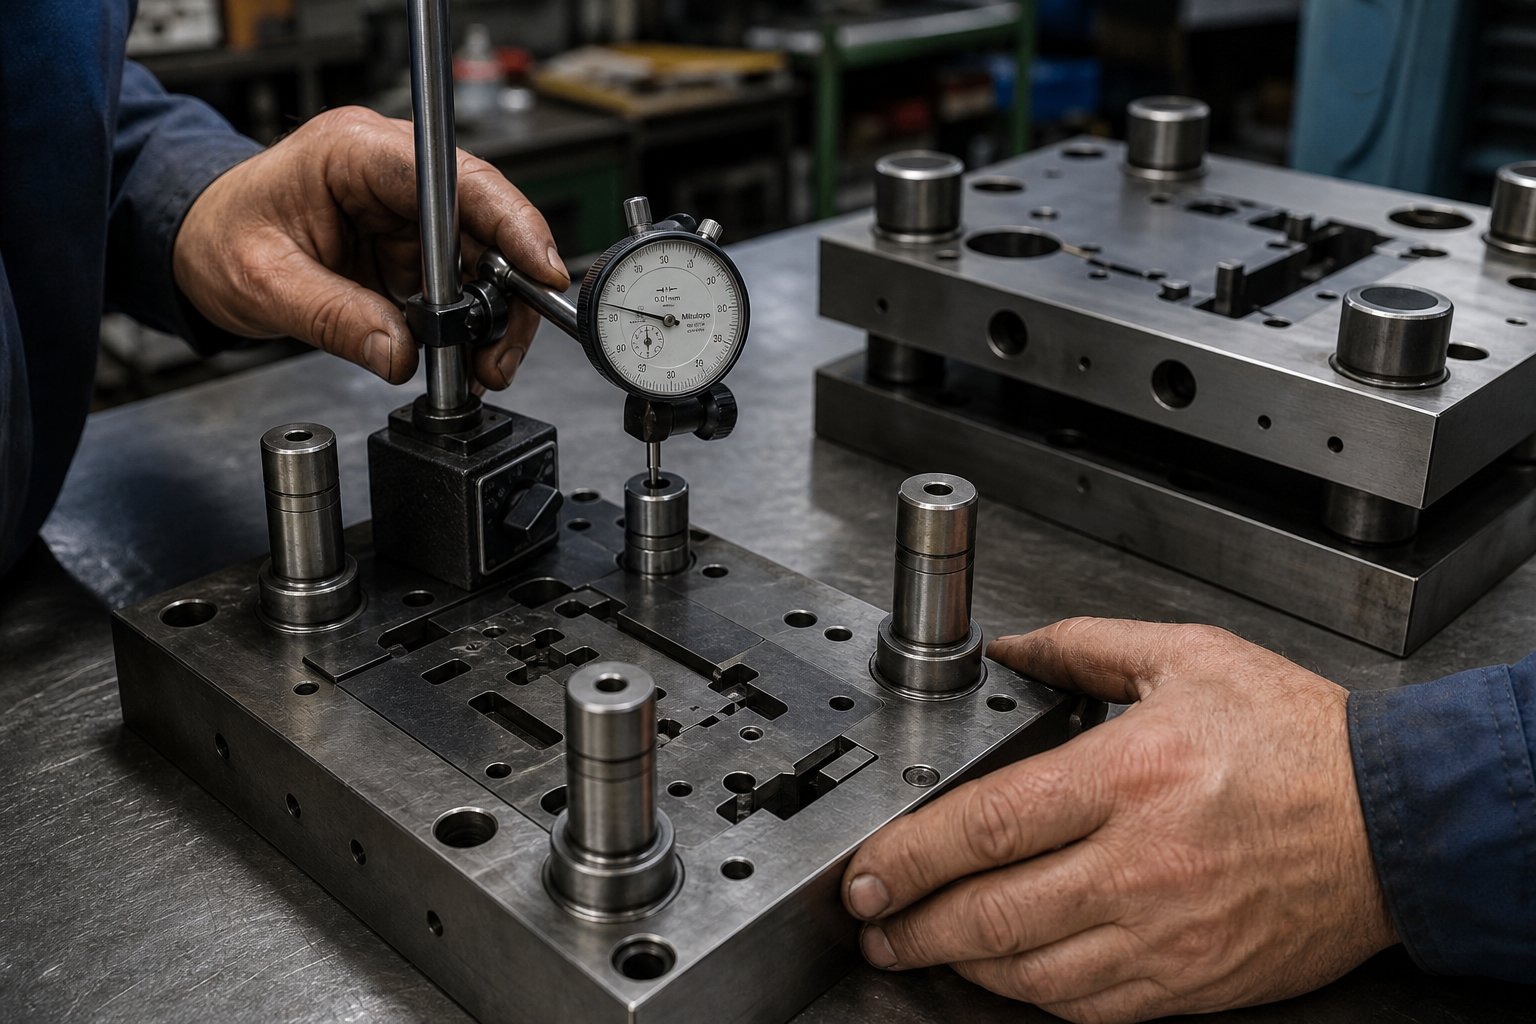
Styrstift är inriktningsryggraden i varje formstämpel. De håller de övre och nedre halvorna i perfekt riktning genom varje slag och absorberar de sidokrafter som annars skulle pressa av-stansen från mitten i förhållande till stansöppningen. Att få rätt passform är inte-förhandlingsbart.
Standardkonfigurationen använder enpresspassning (interferenspassning)i en sko - vanligtvis den nedre - och englidpassning genom härdade bussningari motståndarskon. Presspassningen låser stiftet permanent i position med noll rörelse. Bussningarna ger guidad körning med precis tillräckligt utrymme (vanligtvis 0,005-0,012 mm) för smidig cykling utan sidospel. Smörj bussningarna lätt med munstycksspecifik olja under installationen för att förhindra gnagsår vid första drag.
Innan du monterar några andra metallstämplingskomponenter, kontrollera styrstiftets vinkelräthet. Placera en visare på en magnetisk bas mot stiftaxeln och svepa hela dess längd. Acceptabelt utlopp är 0,01 mm eller mindre över arbetslängden. Eventuellt vinkelfel här multiplicerar genom slaget - ett stift som lutar 0,02 mm mot skons yta översätts till 0,04-0,06 mm felinriktning vid full slaglängd, tillräckligt för att skada skäreggar eller producera ojämn skjuvning.
Med stiften installerade och kontrollerade, skjut den övre skon på styrningarna. Den ska färdas smidigt med noll märkbart sidospel. Om bindning uppstår, kontrollera om det finns grader på bussningens hål eller en liten snedställning mellan styrstiftens mittpunkter som tvingar skorna ut parallellt. Tvinga aldrig ned den övre skon - bindning betyder att något är fel, och att trycka igenom den skadar både bussning och stift.
Parallellism mellan de övre och nedre skoytorna fullbordar inriktningskontrollen. Placera en precisionsslipad parallellstång över den nedre skon och svep en mätklocka över den övre skoytan i stängt läge. Avvikelsen bör hållas inom 0,0005 tum per tum av formbredden. Korrigera eventuella avvikelser med lätt lappning av skons yta eller genom att justera shimsplaceringen innan du fortsätter.
Inställning av stängningshöjd och fjäderförspänning
Stängningshöjden är den totala höjden av den sammansatta formen i dess helt stängda läge. Denna dimension måste falla inom pressens tillgängliga dyna-höjdutrymme - avståndet från kolvens yta till bolsteröverdelen vid nedre dödpunkt, minus bolstertjocklek. Låter okomplicerat, men förvirring mellantryckstängningshöjd och stängningshöjdorsakar verklig skada. Om formen är för hög för pressens justeringsintervall, sträcks ramen och anslutningarna komprimeras under överdriven kraft. Om den är för kort stängs formen aldrig helt och delar kommer ut ofullständiga.
Mät stängningshöjden med stansen helt stängd med hjälp av en mjuk distans (mellanlägg vid materialtjocklek) mellan stans- och stansytorna. Den totala stapelhöjden - inklusive eventuella stigare eller paralleller placerade under formskon - är din stängningshöjd. Bekräfta att detta värde faller mellan pressens lägsta och maximala dyna-höjdspecifikation innan du skruvar fast något.
Fjäderförspänning kommer härnäst. Oavsett om du använder spiralfjädrar, uretankuddar eller kvävgasflaskor är regeln densamma: fjädrarna ska komprimera endast 15-25 % av sin fria längd vid fullt slag. Att överskrida detta intervall orsakar utmattningsfel - fjädrar spricker, gasflaskor tappar trycket och uretankuddar tar en permanent uppsättning. Mät den fria längden på varje fjäder, beräkna den komprimerade längden vid stängningshöjd och verifiera att kompressionsförhållandet faller inom säkra gränser. Om en fjäder komprimeras mer än 25 % när den stängs, är antingen fjädern för kort eller så behöver din stängningshöjd justeras.
För stämplar som kör progressiva operationer, orsakar ojämn fjäderförspänning över stripperplattan lutning under remsmatning, vilket leder till felmatning och pilotskada. Kontrollera att alla fjäderfickor är lika djupa och att fjädrarna har samma specifikation - att blanda fjäderhastigheter från olika leverantörer är ett vanligt men undvikande fel.
Monteringssekvens från sko till avisoleringsplatta
Formsammansättningen följer en botten-upp, utanför-i logiken. Du upprättar först inriktning (styrsystem), monterar sedan arbetskomponenter (dysblock, stansar) och installerar slutligen sekundära system (stripper, fjädrar, piloter). Att rusa igenom dessa steg eller hoppa i sekvensen introducerar fel som förvärrar tärningens livslängd.
Här är den kompletta monteringssekvensen för stämplingsformar:
- Rengör alla komponenter- avfetta ytor, ta bort förpackningsoljor och inspektera varje del under god belysning med avseende på sprickor, grader eller fraktskador.
- Montera styrstift i den nedre skon- presspassning i brotschade hål, kontrollera vinkelräthet med indikator.
- Fäst formblocket på den nedre skon- dra åt axelbultarna i ett korsmönster för att förhindra skevhet. Kontrollera att formytan är parallell med skon inom specifikationen.
- Montera styrbussningar i den övre skon- bekräfta smidig passform på styrstiften.
- Montera stanshållaren och stansarna på den övre skon- verifiera att varje stans är inriktad koncentriskt med dess matchande stansöppning genom att långsamt stänga stansen och kontrollera att spelet är likformigt.
- Montera stödplattan- placeras mellan stanshuvuden och den övre skon för att fördela slagkraften och förhindra stansavtryck i det mjukare skomaterialet.
- Montera avstrykarplattan med fjädrar- ställ in fjäderförspänningen inom 15-25 % kompressionsintervall; bekräfta likformigt remstryck över plattans yta.
- Installera piloter, lokaliseringsanordningar och matningskomponenter- för progressiva stansar, se till att piloterna griper in remsmaterial exakt vid den designade matningsstigningen.
- Verifiera alla spelrum med shim-lager- skjut material-tjocklek mellan varje stans- och stansöppning för att bekräfta en liten enhetlig dragning utan bindning.
- Utför en långsam manuell cykel (torrkörning)- tum stängs formen utan material och lyssnar efter kontakt, skrapning eller bindning när som helst i slaget.
För progressiva metallstansverktyg är det också här du installerarkringgå skåror- små avlastningsskärningar i formen som gör att remsan kan matas framåt även när en styrstift fortfarande är delvis inkopplad. Negativa och positiva bypass-skåror i plåtstansar har samma kärnfunktion men skiljer sig i geometri. Negativ bypass har en lättad ingångsvinkel som trycker remsan i sidled när den förs fram, medan positiv bypass ger en upphöjd styryta. Båda typerna förhindrar remsbuktning och pilotbrott under matningsprogression, särskilt vid högre presshastigheter där matningstidpunkten blir kritisk.
Även med noggrann sekvensering kvarstår vissa monteringsfel i butiker som förlitar sig på erfarenhet framför mätning. Här är de vanligaste felen och vad de orsakar:
- Felinriktade styrstift- orsakar skavning mellan bussningar och stift, vilket ökar friktionen tills tärningen binder mitt-slag. Progressiva skador förstör både bussning och stiftytor.
- Felaktig stängningshöjd (matrisen är för hög för pressning)- genererar överdrivet tonnage som överbelastar pressramen, bryter slag och kan spricka stansskon.
- Otillräckligt tryck på avstrykarfjädern- gör att plåten kan klamra sig fast vid stansen vid returslaget, dra snäckor tillbaka genom formen och fastnar efterföljande drag.
- Ojämnt bultmoment på dykblocksmontering- introducerar en lutning i formytan som skapar o-jämnt spel, vilket ger avsmalnande skjuvning på ena sidan och överdriven grad på den andra.
- Saknas eller felplacerad bakplatta- gör att stanshuvuden kan svampa in i det mjukare skostålet, gradvis förlora koncentriciteten och öka spelrummet utöver toleransen.
Vart och ett av dessa fel kan upptäckas innan den första produktionsträffen - om du mäter. De 30 minuterna som ägnas åt att sopa indikatorer och kontrollera shim drag sparar dagar av felsökning och veckor av väntan på utbyteskomponenter.
En färdigmonterad form som sitter på bänken är ännu inte ett produktionsverktyg. Den blir en först efter att ha kört igenom verkligt material, mätt uteffekten och korrigerat de oundvikliga avvikelserna mellan designavsikt och fysisk verklighet. Den valideringsprocessen - die tryout - är där sammansättningen antingen bevisar sig själv eller avslöjar vad som behöver justeras.
Steg 7 Kör stansprov och justera för produktionskvalitet
En färdigmonterad form som sitter i pressen är fortfarande oprövad. Tills verkligt material matas igenom det och utmatningen klarar inspektionen är verktyget en hypotes - inte ett produktionsverktyg. Die tryout är processen att testa den hypotesen metodiskt, som börjar med låg-riskträffar och eskalerar mot fullständiga produktionsförhållanden samtidigt som man diagnostiserar och korrigerar varje brist på vägen. Att skynda på den här fasen för att hålla en deadline är hur butiker hamnar med att skicka dåliga stämplade metalldelar eller förstöra verktyg i den tredje produktionsomgången.
Prova är till sin natur iterativ. Planera för flera cykler av träff, mät, justera och om-träff. Butiker som behandlar provkörning som ett enda pass möter konsekvent produktionsmisslyckanden, nödfallsreparationer och kvalitetsrymningar som kostar mycket mer än den extra dagen av noggrann validering.
Kör första hits från papper till produktionsmaterial
Den progressiva inställningen till första träffar minimerar risken för tärningen samtidigt som problem avslöjas tidigt. Se det som en kontrollerad eskalering:
- Pappersträffar- stäng formen på ett pappersark eller kartong med reducerad presshastighet. Avtrycket avslöjar om alla stansar kontaktar jämnt, om stängningshöjden är korrekt och om någon komponent stör innan den borde. Ingen metall, ingen risk för verktygsskador.
- Mjuka material träffar (aluminium eller koppar)- kör några drag på mjuk, tunn plåt. Aluminium deformeras lätt, så det exponerar inriktningsproblem, ofullständig formning och spelningsproblem utan att utsätta härdade stansar för fulla skärbelastningar. Kontrollera de mjuka-materialdelarna för skjuvmönster och symmetri.
- Produktionsmaterial i låg hastighet- matar in faktisk produktions-kvalitetsark i presspressen med reducerad hastighet (enkeltaktsläge). Inspektera varje metallstämplad del omedelbart för grader, måttnoggrannhet, kantskick och ytdefekter.
- Produktionshastighet med remsan laddad- när delar med långsam-hastighet passerar inspektionen, rampa upp till målslag per minut. Vissa problem - felmatning, dragning av snäckor, värmeuppbyggnad - visas endast vid produktionskadens.
SomMetalForming Magazine anteckningar, kanske den första färdiga delen från en helgängad progressiv form inte överensstämmer med dimensionskraven omedelbart. Stämplare måste ofta köra flera delar med remsan fullt laddad innan stansen sätter sig i att producera bra resultat, eftersom initiala slag kan lämna presskolven avlastad i områden som kräver full remsspänning för att bildas korrekt.
Identifiera och korrigera vanliga stansproblem
Varje försök avslöjar något - frågan är om du kan läsa vad delarna säger. Varje defekt på en metallstämplad del spårar tillbaka till en specifik grundorsak i formen, och varje grundorsak har en riktad fix. Här är de vanligaste provningsdefekterna mappade till deras ursprung och korrigeringar:
| Defekt | Vad du ser | Rotorsak | Korrigerande åtgärd |
|---|---|---|---|
| Överdriven grad | Upphöjd skarp kant över 10 % av materialtjockleken | Otillräckligt hål-för att-matta spelrum eller slitna/tråkiga skäreggar | Om-slipa skäreggar; verifiera och justera spelet per sida; kontrollera inriktningen |
| Snigel drar | Sniglar fastnade vid stansansikten, drogs tillbaka genom tärningen | Otillräcklig längd på matrisen, otillräcklig vakuumbrytning eller oljesugningseffekt | Öka formytan till 1,0-1,5x materialtjocklek; lägg till snigelretentionsfunktioner; minska smörjningen på stansytan |
| Ojämna skjuvmärken | Poleringsbandets bredd varierar runt snittets omkrets | Slå-för att-dö feljustering; icke-parallella tärningsytor | Om-kontrollera styrstiftens inriktning; om-slipa formytorna för parallellitet; verifiera monteringsbultens vridmomentmönster |
| Springback | Böjningsvinkeln öppnar sig bortom målet efter formning | Elastisk återhämtning i material; otillräcklig överböjningskompensation i formgeometrin | Öka överböjningsvinkeln (vanligtvis 2-5 grader för mjukt stål, mer för höghållfasthet); lägg till mynning eller botten vid böjspetsen |
| Sprickor i kurvor | Sprickor på yttre böjradie | Böjradien för snäv för materialets duktilitet; kornriktningen parallell med böjlinjen | Öka böjradien; rotera ämnets orientering; använd mer formbar materialkvalitet |
| Felmatning / felplacerade funktioner | Hål eller funktioner skiftar positionsdel-till-del | Pilotskada, flödes-utgivningstidsfel eller glidning | Inspektera piloter för slitage; justera tidpunkten för frigöring av matningen{{0} så att rullarna lossnar efter pilotinmatning men innan fullt ingrepp; verifiera progressionsavståndet |
Grader förtjänar särskild uppmärksamhet eftersom de är det vanligaste försöket att hitta. Enligt analys av branschdefekter bildas grader när stans- och formbrottszonerna inte möts rent - antingen på grund av felaktigt spel, slitna skäreggar, dålig inriktning eller variationer i materialtjockleken. Om gradhöjden överstiger 10 % av lagertjockleken behöver formen ingripas innan produktionen påbörjas. Att upprätthålla rätt spelrum och skarpa kanter är den primära kontrollen, och övervakning av gradhöjden under produktion ger tidig varning innan delar glider ur specifikationen.
Springback-korrigering kräver ofta mest iteration. Material med hög-hållfasthet och rostfritt stål studsar tillbaka aggressivt, och kompensationsvinkeln är inte alltid förutsägbar utifrån enbart beräkning. Räkna med två till tre justeringscykler - överböj något, mät, justera, åter-slå - innan formade funktioner håller målvinkeln konsekvent.
Att uppnå konsekvent delkvalitet genom iteration
En enda bra del validerar inte tärningen. Konsekvent kvalitet över en provkörning av 30-50 på varandra följande metallstämplingsdelar bekräftar att verktyget är stabilt. Mät kritiska mått på första-artikeldelarna med hjälp av bromsok, mätare eller CMM-utrustning mot toleranserna för delens utskrift. Spårvariation över löpningen - om hålpositionen avviker med 0,05 mm över 30 träffar, slits eller skiftar något, även om enskilda delar fortfarande klarar inspektionen.
Viktiga mätningar under testvalidering:
- Burrhöjd- verifiera under den maximala bildtexten (ofta 0,05-0,10 mm för precisionsstansade metalldelar).
- Funktion-för att-markera dimensioner- bekräfta hålavstånd, kantavstånd och böjplatser håller sig inom utskriftstoleransen.
- Böjningsvinklar- mät med gradskiva eller optisk komparator efter full elastisk återhämtning.
- Flathet- kontrollera avstängda delar på en ytplåt med avkännarmått; spoluppsättning eller restspänning kan böja platta delar.
- Ytans skick- inspektera efter repor, skavmärken eller stansavtryck som indikerar kontaktproblem med verktyg.
När alla dimensioner håller över provkörningen, dokumentera pressinställningarna - tonnage, stängningshöjd, matningslängd, hastighet och smörjinställningar. Dessa blir din baslinje för produktionsstart och framtida formuppsättningar på samma metallstämplingsmaskin. Alla avvikelser från dessa inställningar under produktionen är en utgångspunkt för felsökning när kvaliteten avviker.
Prova är också tillfället att bekräfta presstonnage under faktisk belastning. Många butiker utför en stopp-avläsning av bly med stansen helt gängad - och kontrollerar om pressen spricker eller avböjer under de verkliga krafterna som genereras av alla aktiva stationer samtidigt. Om pressen böjer sig måste kolven sjunka något för att bibehålla korrekt formdjup och skärkvalitet, särskilt på tjockare eller-höghållfasta stansade metalldelar.
De stämplade delarna som klarar inspektion markerar konsekvent övergången från verktygsutveckling till produktionsberedskap. Men produktionsberedskap är inte mållinjen - det är utgångspunkten för pågående underhållsansvar som avgör om den här tärningen faktiskt överlever de miljontals träffar du designade den för.
Steg 8 Behåll din die och vet när du ska lägga ut på entreprenad
Konsekventa delar som rullar av pressen under provet känns som en målgång. I verkligheten markerar de starten på ett mycket längre lopp. En metallstansform byggd av förstklassigt verktygsstål och precisions-bearbetad till mikrontoleranser kommer fortfarande att försämra slag för slag - skäreggar matta, styrstift slits, fjäderutmattning och inriktningsdrift. Skillnaden mellan en tärning som överlever miljontals träffar och en som misslyckas vid 200 000 beror på disciplinerat, schemalagt-underhåll som utförs innan defekter uppstår i produktionsdelar.
Upprätta skärpningsscheman och inspektionsintervaller
Effektivt underhåll kopplar direkt till antalet träffar snarare än bara kalenderdatum. En tärning som kör 50 000 slag per vecka slits snabbare än en cyklande 5,000 - uppenbart, men många butiker använder fortfarande veckoinspektioner oavsett den faktiska produktionsintensiteten. Tillverkningsprocessen för stämpling belönar bevis-baserad schemaläggning: spåra din träffräknare, logga burrtrender och låt data berätta när service ska ske.
En praktisk utgångspunkt för en skräddarsydd metallpressform i medelstora-volymproduktion är skärpning var 50 000-150 000 träffar, beroende på materialhårdhet och verktygsstålskvalitet. Rostfritt stål och höghållfasta material påskyndar kantslitage, förkortar intervaller. Mjukare material som aluminium och mässing förlänger dem. Justera därifrån utifrån vad du observerar vid besiktningar.
Här är vad du ska inspektera vid varje underhållsintervall:
- Skärande skick- kontrollera för avrundning, flisning, mikro-sprickor och gradhöjd på provdelar som drogs strax före avstängning.
- Styrstift och bussning slitage- känn efter löshet, lyssna efter onormalt ljud under cykling och leta efter skåra eller skavmärken på stiftytor.
- Vårtrötthet- mät fri längd mot originalspecifikationen; byt ut en fjäder som har tappat mer än 10 % av sin fria längd eller har synliga sprickor.
- Uppriktningsdrift- svepa en mätklocka över de övre och nedre formytorna i stängt läge; avvikelse över 0,01 mm indikerar monteringsförskjutning eller styrslitage.
- Säkerhet för fästelement- kontrollera att alla monteringsbultar, pluggstift och hållare inte är lösa orsakade av cykliska vibrationer.
- Skrota evakueringsvägar- rensa upp snäckor, flisor och skräp som samlas i formhåligheter och rännor mellan körningarna.
- Smörjleverans- bekräfta att smörjmedlet når alla planerade appliceringspunkter utan blockering eller torra fläckar.
Rätt skärpningsteknik spelar lika stor roll som timing. Ytslipa stansytan och matrisen landar lika för att bibehålla den ursprungliga geometrin och spelförhållandet. Ta bara bort tillräckligt med material för att återställa en ren skäregg - vanligtvis 0,05-0,10 mm per skärpcykel. Efter slipning, justera stängningshöjden med samma mängd borttagna för att bibehålla korrekt stängning. Om du hoppar över den justeringen öppnas spelet gradvis för varje skärpning, vilket till slut ger samma gradproblem som du försökte eliminera.
SomMetalForming Magazinebetonar att butiker bör spåra underhållskostnader separat från reparationskostnader. Förebyggande underhåll bevarar formens nuvarande tillstånd. Reparation återställer något som redan är trasigt. När de två klumpas ihop ser ledningen höga "underhållskostnader" och pressar teamet att minska schemalagd service - exakt fel svar. En ökning av planerad underhållsaktivitet bör motsvara en minskning av akuta reparationer och dolda stilleståndskostnader.
Att känna igen när en stans behöver omarbetas eller bytas ut
Slipning och komponentbyten klarar normalt slitage. Men när samma station fortsätter att misslyckas kort efter service, eller dimensionsavvikelsen återkommer inom några tusen träffar av en verifierad installation, har rutinunderhåll nått sin gräns. Dessa mönster signalerar djupare problem - ackumulerad spelförändring över hela formen, strukturell utmattning i skon eller en grundläggande designbrist som ingen slipning kommer att åtgärda.
Håll utkik efter dessa eskaleringstriggers i tillverkningsprocessen för metallstämpling:
- Återkommande grader eller dimensionsavvikelser även efter verifierad skärpning och inriktningskorrigering.
- Flisning eller sprickbildning av skäreggar snarare än gradvis avrundning - detta indikerar överbelastning eller materialutmattning utöver vad skärpning adresserar.
- Byte av styrstift eller bussning behövs mer än två gånger per år på en produktionsform.
- Kumulativ skärpning har tagit bort tillräckligt med material (vanligtvis 3-5 mm totalt) för att justeringsområdet för stängningshöjden är slut.
- Deltoleranser har skärpts på grund av tekniska förändringar och den befintliga formgeometrin kan inte längre hålla den nya specifikationen.
När dessa tecken visas står beslutet mellan rekonditionering (ombyggnad av slitna sektioner och återställande av inriktning) och fullständigt utbyte. Rekonditioneringskostymer där skon, styrningarna och den övergripande strukturen förblir sunda men fungerande komponenter har överskridit sin livslängd. Utbyte är rätt uppmaning när den strukturella integriteten äventyras, när de kumulativa omarbetningskostnaderna närmar sig ny-byggkostnad eller när produktionsvolymen kräver verktyg som klarar av precisionsstansning i fordons-kvalitet.
När ska man samarbeta med en professionell formtillverkare
Många butiker hanterar slipning, fjäderbyte och grundläggande komponentbyten i-hus effektivt. Det fungerar för enkla stansverktyg och måttliga produktionsvolymer. Men det finns en tydlig gräns där intern-kapaciteten tar slut och professionella metallstämplare med fulla tekniska resurser blir den bättre vägen.
| Scenario | In-Husunderhåll hanterar det | Professionell formtillverkare krävs |
|---|---|---|
| Kantslipning på standardverktygsstål | Ja - ytslip och grundläggande fixtur räcker | Ingen - om inte geometrin är komplex eller omformning av tråd-EDM behövs |
| Fjäder och komponentbyte | Ja - lagerreservdelar och standardmontering | Inga - om inte anpassade komponenter kräver om-omarbetning |
| Progressiv återuppbyggnad av formstationen | Möjligt om butiken har tråd-EDM och CNC-slipning | Ja - när flera stationer behöver omdesign eller CAE-validering |
| Automotive stämpeldynor med PPAP-krav | Sällan överskrider - dokumentations- och valideringskrav de flesta interna butiker | Ja - komplett kvalitetssystem, simulerings- och inspektionskapacitet behövs |
| Ny stans för ändrad detaljgeometri eller högre volym | Inget - om inte butiken är ett-fullserviceverktygsrum | Ja - genomförbarhetsanalys, design, bearbetning och provning krävs |
| Dörrfelsrot-orsaksanalys som kräver CAE-simulering | Nej - de flesta butiker saknar FEA-programvara och simuleringsexpertis | Ja --simulering identifierar bildande problem som är osynliga för fysisk inspektion |
En användbar företagsöversiktsfråga för metallpressverktyg att ställa alla potentiella partner: täcker de hela arbetsflödet från genomförbarhet till produktionsvalidering, eller bara diskreta bearbetningssteg? Skillnaden är viktig eftersom en tärning som misslyckas upprepade gånger ofta behöver hela processen omprövas - inte bara en enskild komponent om-bearbetad.
För team som har vuxit ur sin interna-tillverkningskapacitet- eller behöver produktions-verktyg för hög-volymkontrakt, eliminerar partnerskap med en full-tjänsteleverantör koordineringskostnaderna för att hantera separata leverantörer för design, bearbetning, värmebehandling och utprovning. YICHEN erbjuder till exempelRFQ-färdiga anpassade stämplingslösningarsom sträcker sig över genomförbarhetsanalys, CAE-simulering, precisionsbearbetning, provkörningar och slutlig inspektion - samma arbetsflöde som täcks av den här guiden, utfört under ett kvalitetssystem. Det integrerade tillvägagångssättet är särskilt värdefullt för präglingsverktyg för bilar och andra precisionstillämpningar där spårbarhet och första-godkännandefrekvens direkt påverkar produktionstidslinjerna.
Oavsett om du underhåller din metallstans i-huset eller samarbetar med en specialist, förblir principen densamma: underhåll bevarar investeringen du gjorde i varje föregående steg. Övervaka antalet träffar, inspektera systematiskt, skärpa innan kanterna misslyckas och eskalera ärligt när rutinvård slutar hålla. En tärning byggd för att överleva miljontals träffar kan bara göra det om underhållsprogrammet bakom den är lika disciplinerat.
Vanliga frågor om att göra en stämpelmatris
1. Hur lång tid tar det att göra en stämpelmatris från grunden?
En enkel enstaka-stationsblankning tar vanligtvis 4-8 veckor från design till provning, medan en komplex progressiv tärning kan kräva 12-20 veckor eller mer. Tidslinjen beror på detaljens komplexitet, materialval, bearbetningsmetod (manuell vs. CNC/wire EDM), värmebehandlingscykler och antalet provupprepningar som krävs för att uppnå konsekvent detaljkvalitet. Butiker med egen tråd-EDM- och CNC-kapacitet kan komprimera tidslinjerna avsevärt jämfört med de som outsourcar bearbetningsstegen.
2. Vilket är det bästa verktygsstålet för stansverktyg?
Det finns inget enskilt bästa verktygsstål - det rätta valet beror på drift och produktionsvolym. D2 verktygsstål (54-61 HRC) utmärker sig i lång-stansning och håltagning tack vare exceptionell slitstyrka. A2 erbjuder en balanserad kombination av hårdhet och seghet för medium{11}}volymer och längre stansar. S7 ger överlägsen stötmotstånd för tunga släcknings- och bockningsoperationer. För applikationer med extremt hög-volym eller nötande material kan hårdmetallskär förlänga livslängden med 500-1000 % jämfört med massivt verktygsstål i specifika stationer.
3. Hur beräknar man stans- och stansspel för plåtstansning?
Formspelet per sida är lika med materialtjockleken multiplicerat med ett spel i procent. För mjukt stål, använd 5-10% per sida; mjukare material som aluminium kräver 5-7%, medan hårdare material som rostfritt stål behöver 10-12% eller mer. Till exempel ger blankning av 1,5 mm mjukt stål med 8 % per sida 0,12 mm spel på varje sida, vilket gör stansöppningen 0,24 mm större än stansen totalt. Korrekt spelrum säkerställer ren frakturinriktning, minimal grad och förlängd livslängd.
4. Vad orsakar alltför stora grader på stämplade delar och hur fixar man det?
Överdrivna grader - upphöjda skarpa kanter som överstiger 10 % av materialtjockleken - beror på otillräckligt hålrum-till-matris, slöa eller slitna skäreggar eller felinriktning mellan stans och stans. Åtgärden omfattar om-slipning av skäreggar för att återställa skärpan, verifiering och justering av spelet per sida för att matcha materialspecifikationerna, och kontrollera styrstiftens inriktning och parallellitet av formytan. Övervakning av gradhöjden under produktionen fungerar som ett tidig varningssystem som utlöser underhåll innan delar går ur specifikationen.
5. När ska du lägga ut stanstillverkning på entreprenad istället för att bygga in-hus?
Lägg ut på entreprenad när ditt projekt överskrider den-interna utrustningens kapacitet -, särskilt när du saknar tråd-EDM för komplexa profiler, behöver CAE-simulering för designvalidering, kräver PPAP-dokumentation för fordons-kvalitet eller när progressiva formstationer behöver omdesignas. Full-tillverkare av formverktyg som YICHEN hanterar genomförbarhetsanalys, simulering, precisionsbearbetning, provkörningar och inspektion under ett kvalitetssystem, vilket eliminerar koordinering av flera-leverantörer. Detta integrerade tillvägagångssätt är särskilt värdefullt för kontrakt med stora-volymer där godkännandegraden för första-pass direkt påverkar produktionstidslinjerna.


