


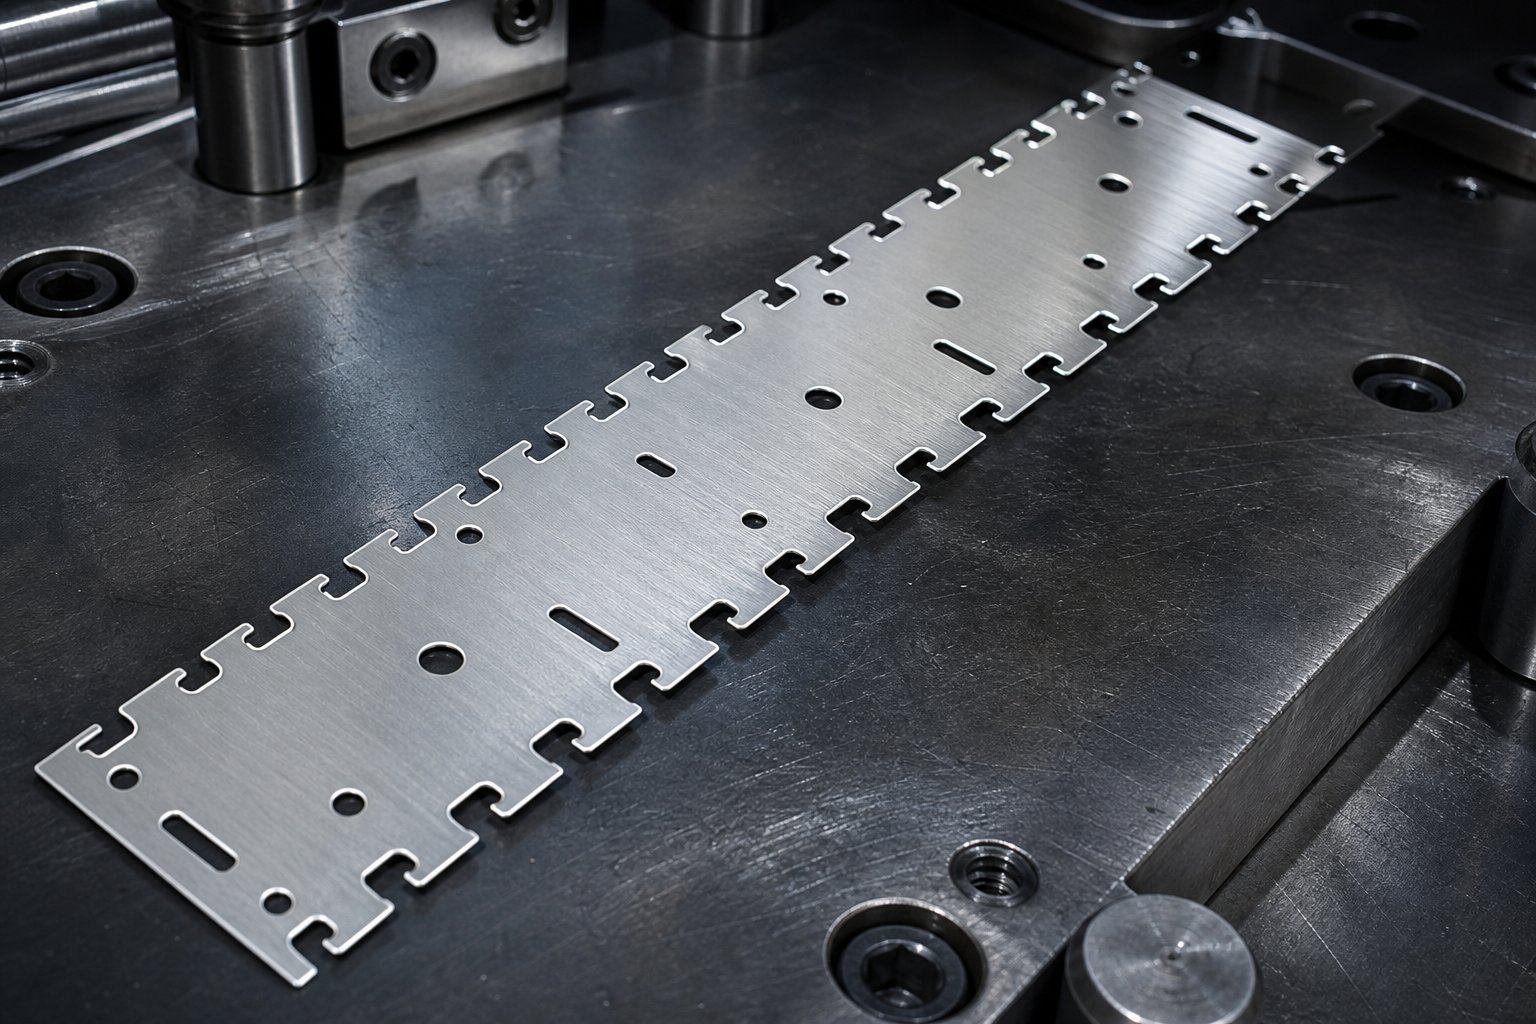
Förstå bypass-skåror i progressiva stämplingsverktyg
Tänk dig en metallremsa som kör genom en progressiv tärning med hundratals slag per minut. Vid varje station genomborrar, formar och böjer stansar drag i den remsan. Vad hindrar dessa nyformade funktioner från att kollidera med verktyg vid nästa station? Svaret, i många fall, är en bypass notch.
Vad är bypass-skåror i progressiva dies
Förbikopplingsskåror är avsiktliga utskärningar gjorda i remshållaren som skapar spelrum för formade detaljer, lyfta sektioner eller utskjutande geometri när remsan förs fram genom på varandra följande stansstationer. De fyller en annan roll än pitch notches (ibland kallade franska skåror), som i första hand förhindrar övermatning och tar bort kantkamber. Bypass-skåror gör att remsan kan fortskrida utan mekanisk interferens mellan avslutat arbete och nedströmsverktyg.
En förbikopplingsskåra är en avsiktlig öppning i remshållaren på en progressiv präglingsform som tillåter formade eller utskjutande särdrag att passera genom intilliggande stationer utan att komma i kontakt med formkomponenter, tillgänglig i två konfigurationer: negativ (material borttaget) och positiv (fliken lämnas intakt för senare trimning).
Syftet med att förbigå skåror i stämplingsformarkommer ner till en sak: oavbruten sträckresor. Utan dem kan en böj eller prägling skapad vid station tre krascha in i en lyftskena eller stansblock vid station fyra, vilket kan orsaka stopp, skadade verktyg eller skrotade delar.
Varför val av hacktyp är viktigt för stripprogression
Det är här som beslutet blir intressant. Negativa och positiva bypass-skåror i en präglingsform av plåt löser samma frigångsproblem genom motsatta strategier:
- Negativa skårorta bort en ficka med material från remskanten inåt. Snigeln faller genom formen och remsan fortsätter med ett öppet fönster där material en gång fanns.
- Positiva hacklämna en utskjutande flik på remskanten som sträcker sig utåt, vilket skapar utrymme genom förskjutning snarare än borttagning. Den fliken trimmas vid en senare station.
Att välja mellan negativa och positiva bypass-skåror i plåtpressningsdynor påverkar allt nedströms: skrothantering, bandstabilitet, presstonnage, pilotregistreringsnoggrannhet och intervall för underhåll av formen. Ett felaktigt anrop här kan leda till matningsproblem, gradproblem eller för tidigt slitage av verktyg som ingen mängd prova-shims fixar.
Den här guiden konsoliderar båda hacktyperna till en enda referens, som täcker geometri, materialinteraktioner, kraftprofiler, fellägen och urvalskriterier så att du kan fatta ett säkert designbeslut innan den första stansen träffar stålet.
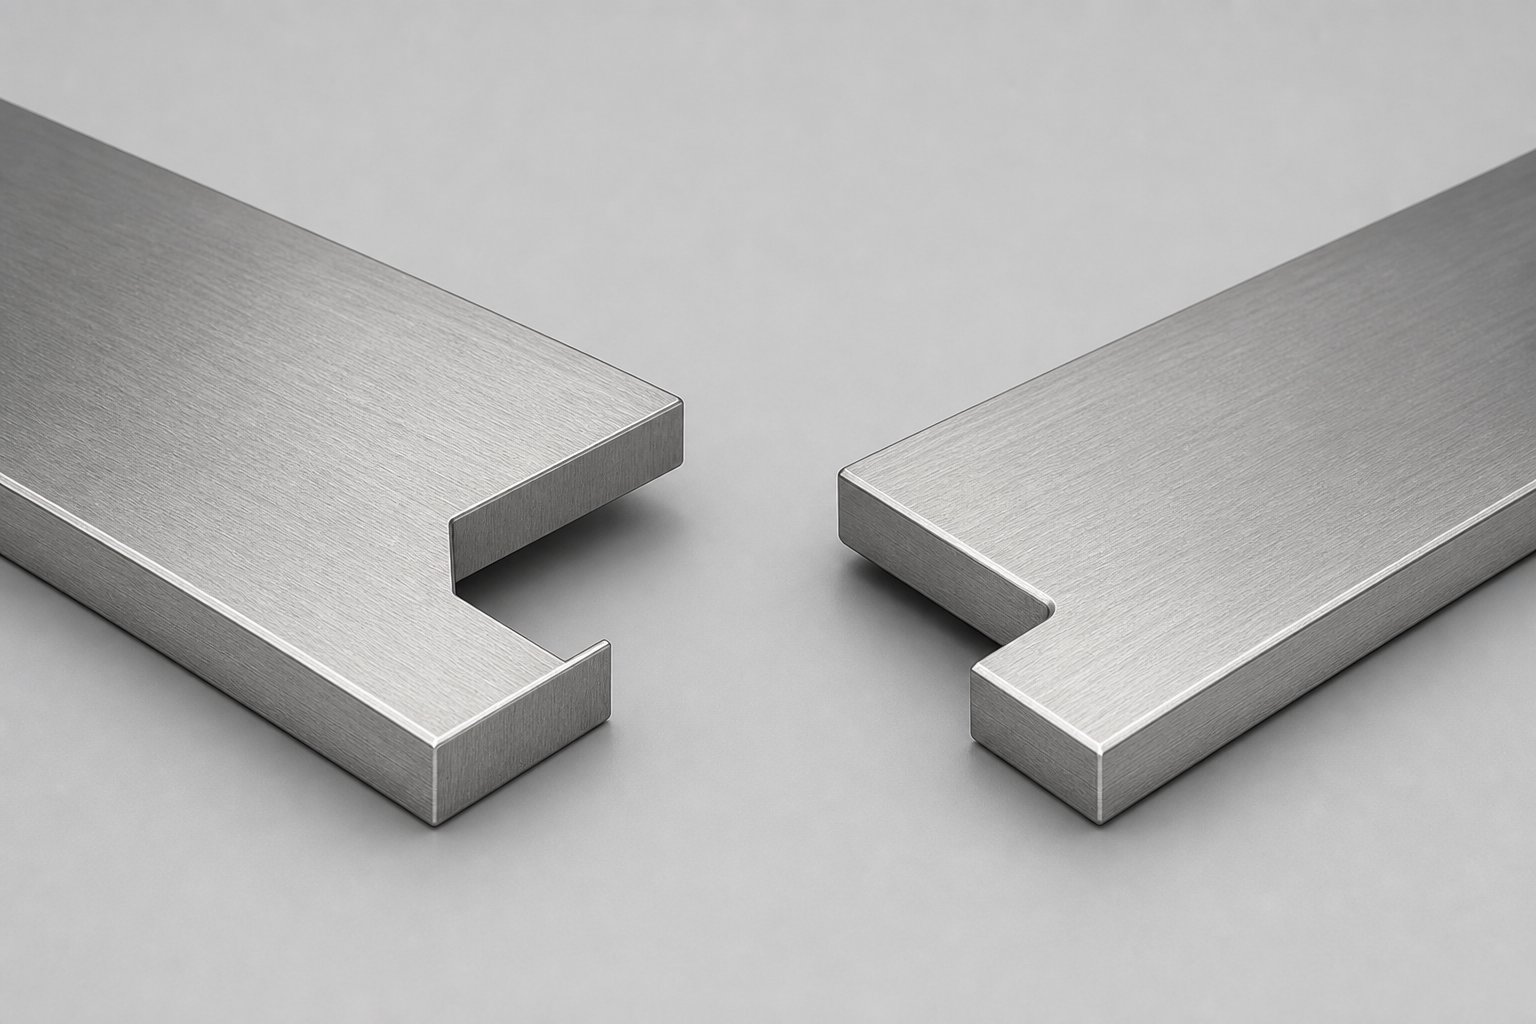
Geometrisk uppdelning av negativa och positiva notchprofiler
Att veta att ett hack tar bort material medan det andra lämnar en flik är användbart, men det räcker inte för formdesign. Du behöver en tydlig rumslig bild av varje geometri, hur den sitter i förhållande till bandets matningsriktning och var stansen rör sig. Dessa beskrivningar ger dig en mental modell som du kan arbeta utifrån även utan ett tryck framför dig.
Negativ notchgeometri och rumslig orientering
Föreställ dig att titta ner på remsan när den matas från vänster till höger. En negativ förbikopplingsskåra är en rektangulär eller trapetsformad ficka skuren inåt från remskanten, vinkelrätt mot matningsriktningen. Stansen sjunker vertikalt genom remsan och den borttagna pluggen går ut nedåt genom en matchande öppning i formblocket.
Typiska förhållanden mellan djup-till-bredd för negativa skåror ligger mellan 1:1,5 och 1:2,5, vilket innebär att skåran sträcker sig in i remsan ungefär 40 till 65 procent av dess bredddimension längs matningsaxeln. Fickans främre och bakre kanter är i allmänhet parallella med varandra och vinkelräta mot remskanten. I trapetsformade varianter, en liten dragvinkel på 2 till 5 grader på sidoväggarna hjälper till med utkastning av snigel och minskar stansslitage. Hörnradier vid de inre hörnen sträcker sig typiskt från 0,5 till 1,0 gånger materialtjockleken för att förhindra spänningssprickor vid skårroten.
Positiv notchgeometri och flikkonfiguration
Ett positivt hack vänder på logiken. Istället för att skära en ficka inåt skär formen runt en flik som sticker ut från remskanten. När du tittar på remsan ovanifrån ser du en tung-formad eller rektangulär projektion som sträcker sig bortom den ursprungliga remsgränsen, orienterad antingen parallellt eller lätt vinklat mot matningsriktningen.
Flikens bredd är typiskt 1,5 till 3 gånger materialtjockleken, och dess längd (mätt från remskanten utåt) sträcker sig från 3 till 6 mm beroende på det utrymme som krävs vid intilliggande stationer. Denna utskjutande geometri passerar över eller bredvid nedströms verktygskomponenter, vilket ger utrymme för formade detaljer under. Fliken förblir ansluten till remshållaren tills en dedikerad trimningsstation skär den i jämnhöjd, med trimstansen färdas vertikalt nedåt precis som en vanlig perforeringsoperation.
Viktiga dimensionella parametrar för båda typerna
Syftet med formningssyfte för bypass-urtagen blir tydligare när du jämför deras dimensionella egenskaper sida vid sida. Följande tabell organiserar de kritiska parametrarna för negativa och positiva förbikopplingsskårorplåtformande pressformarså att du kan referera till dem under planeringen av remsor.
| Parameter | Negativt hack | Positivt hack |
|---|---|---|
| Riktning för borttagning av material | Inåt från listkanten | Omgivande snitt lämnar utåtriktad flik |
| Typiskt djup (i remsa) | 40-65 % av skårans bredd längs matningen | N/A (fliken projicerar utåt) |
| Flikens/fickans bredd (längs matningen) | 1,5-2,5x djup | 1,5-3x materialtjocklek |
| Flikprojektionslängd | N/A | 3-6 mm bortom listkanten |
| Sidoväggsvinkel | 0-5 grader (drag för att släppa snigel) | 0 grader (raka klippväggar) |
| Hörnradier | 0,5-1,0x materialtjocklek | 0,25-0,5x materialtjocklek |
| Slug/skrot utgångsriktning | Nedåt genom stansblocket vid skårstationen | Nedåt vid senare trimstation |
| Orientering i förhållande till foder | Ficka vinkelrät mot matningsriktningen | Fliken är parallell eller vinklad till matningsriktningen |
Observera att hörnradiespecifikationen skiljer sig mellan de två typerna. Negativa skåror kräver större radier eftersom remsan måste bära belastning över ett reducerat tvärsnitt- vid skårroten. Positiva spårhörn medför mindre strukturell risk eftersom den omgivande remskanten förblir intakt tills trimning sker nedströms.
Dessa geometriska relationer sätter scenen för en djupare fråga: hur hanterar varje konfiguration det skrot som den skapar, och vad betyder det för remsstabiliteten under höghastighetsmatning-?
Hur notch-typ påverkar skrothantering och remsbärardesign
Skrot försvinner inte bara. Varje bypass-skåra producerar avfallsmaterial någon gång i fortskridandet, och tidpunkten för att skrot skapas har en direkt effekt på hur stabil din remsa förblir under matning. Skillnaden mellan negativa och positiva skåror är i huvudsak en fråga om när och var avfallet lämnar systemet.
Skrotflöde och snigelhantering efter skårtyp
Negativa skåror genererar en diskret slug varje enskilt tryck. Den snäckan faller nedåt genom en avlastningsficka i formblocket och måste komma ut rent, antingen falla ner i en skrotränna eller tryckas ut av fjäderbelastade utkastare. Om en snigel sticker eller studsar kan den hamna mellan slagytan och remsan vid nästa slag, vilket orsakar dubbla träffar, märken på delen eller till och med slagskador. Korrekta strategier för kvarhållande av sniglar som vakuumportar, positiva utslag eller avsmalnande formöppningar blir viktiga vid höga slaghastigheter.
Positiva skåror tar ett helt annat tillvägagångssätt. Eftersom fliken förblir fäst vid remsan genom mellanstationer, skapas inget skrot förrän en dedikerad trimningsstation klipper av den senare i fortskridandet. Denna uppskjutna skrotstrategi håller remskanten intakt längre, vilket gynnar matningsstabiliteten. Avvägningen? Du måste planera ett spelrum vid varje station mellan öppningspunkten och trimstationen så att den utskjutande fliken inte kolliderar med stansblock, lyftare eller övre stansenheter. I komplexa metallformningsförlopp med snäva stationsavstånd, kan denna röjningsplanering förbruka värdefull stansfastighet.
Strip Carrier-konfigurationer och notch-kompatibilitet
Bärarbanan håller ihop allt när remsan fortskrider, och dess konfiguration påverkar direkt vilken skåra som fungerar bäst. Somprinciper för design av bärremsorbetona att bäraren måste vara tillräckligt stark för att motstå böjning under matning samtidigt som delarna fortfarande kan röra sig fritt från station till station. Notchplacering antingen förstärker eller undergräver den balansen.
- Kanthållare (enkel-sida):Paras naturligt med negativa skåror. Eftersom hållaren löper längs ena remskanten är det enkelt att skära en ficka i den kanten för bypass-avstånd. Snigeln kommer ut rent, och den återstående bärarbredden ger fortfarande tillräcklig matningsstyrka. Positiva flikar skulle skjuta utåt och riskera att störa styrskenor eller stocklyftare.
- Mittbärare:Erbjuder mer flexibilitet för båda hacktyperna. Bypass-skåror sitter på de yttre kanterna bort från den strukturella mittbanan, så att antingen negativa fickor eller positiva flikar kan fungera beroende på utrymmeskrav. Materialkapslingsprogramvara för längd av materialoptimering gynnar ofta centerbärare eftersom de tillåter snävare del-till-avstånd utan att offra bärarens integritet.
- Dubbel bärare (båda kanterna):Använder vanligtvis negativa skåror på ena eller båda kanterna. Det dubbla-bärararrangemanget ger tillräckligt med strukturell redundans så att borttagning av material från kanten inte äventyrar matningsstabiliteten. Den här konfigurationen passar tungt-mått där stålmodulen kräver styvare bärare för att förhindra nedhängning mellan lyftstationer.
En praktisk tumregel: om din bärare måste böja sig vertikalt mellan stationer för att rymma formade egenskaper på olika höjder, minskar negativa skåror bärarens tvärsnitt- och kan försvaga flexpunkter. Positiva skåror bevarar det tvärsnittet längre, vilket gör dem till en säkrare satsning för konstruktioner av stretchväv eller öglebärare som behöver överleva upprepade böjningscykler utan att spricka.
Bandstabilitet är dock bara en del av ekvationen. Materialet i sig har åsikter om vilken skårgeometri det tål, och de åsikterna blir starkare när flytstyrkan stiger.
Materialegenskaper som driver val av hacktyp
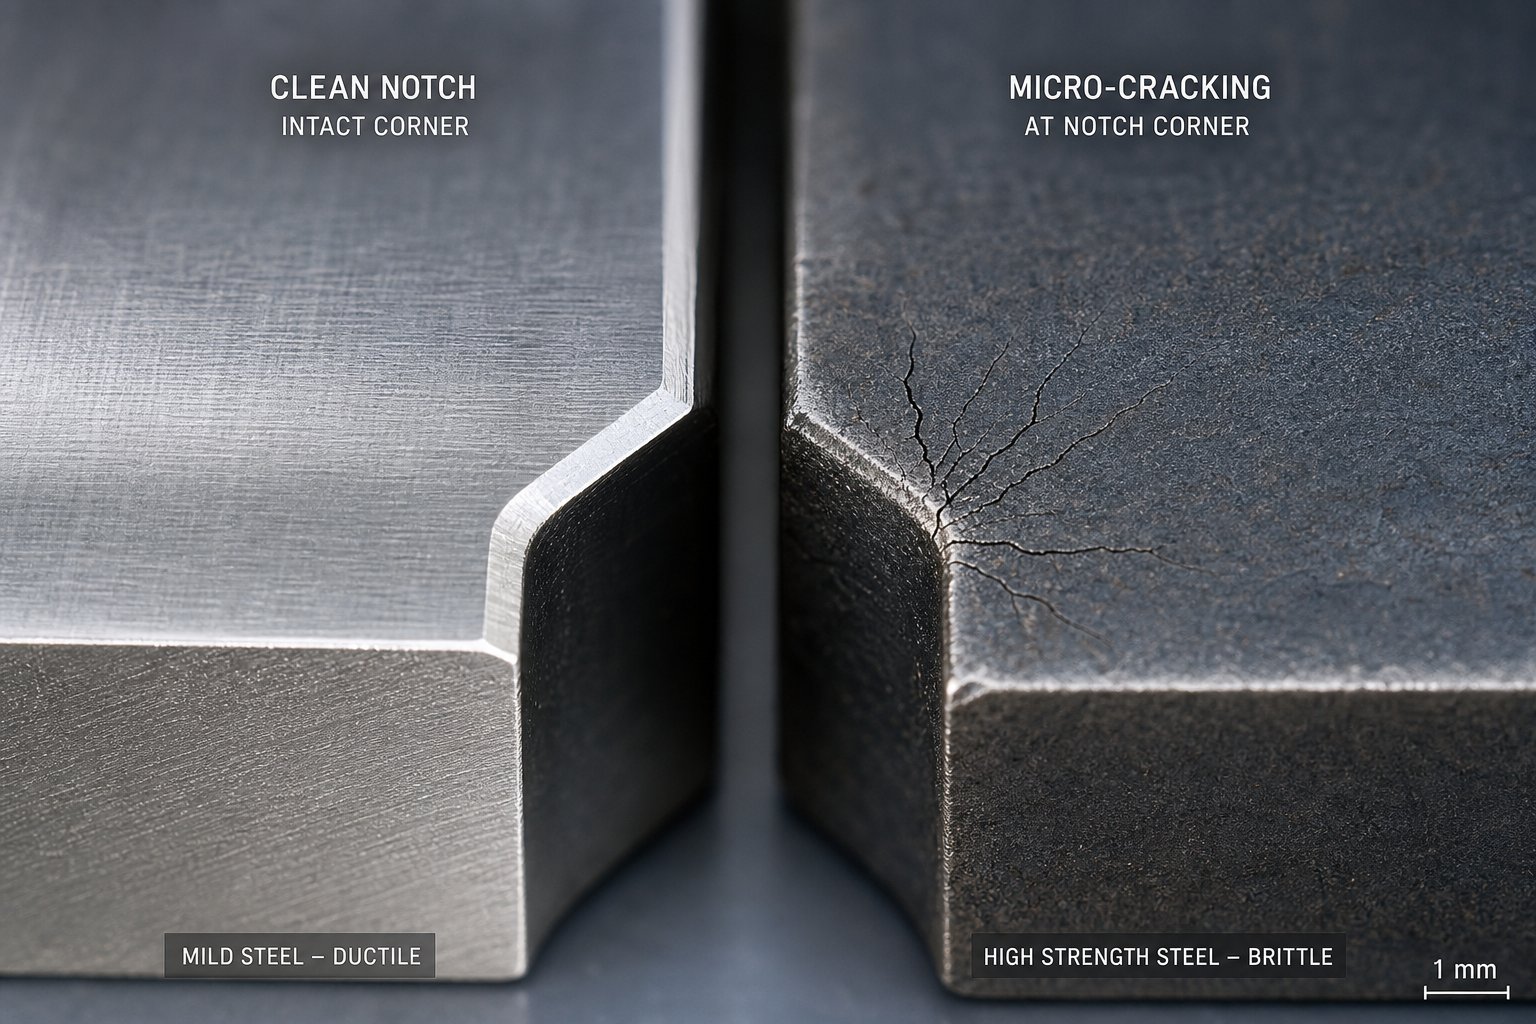
Ett band av mjukt stål vid 200 MPa sträckgräns beter sig mycket annorlunda i ett skåra hörn än en dubbel-fas 980-grad som skjuter förbi 700 MPa. Geometrin som fungerar perfekt i ett material kan spricka vid första träffen i ett annat. Att förstå hur mekaniska egenskaper interagerar med hackspänningskoncentrationer är det som skiljer en tillförlitlig remslayout från en som genererar skrotbehållare fulla av frakturerade bärare.
Sträckstyrka och hackspänningskoncentration
Varje hackhörn fungerar som en stresshöjare. När remsan matas framåt under spänning koncentrerar det reducerade tvärsnittet- vid en negativ skåra spänningen till den inre radien. Ju skarpare radie, desto högre är den lokala spänningsmultiplikatorn. För låg-kolstål med sträckgräns under 300 MPa kan materialet absorbera denna koncentration genom lokalt plastflöde utan att spricka. Duktilitetsreserverna är tillräckligt stora för att skårroten deformeras något och omfördelar belastningen.
Klättra över 500 MPa och situationen förändras. Stålets sträckgräns i AHSS-kvaliteter lämnar mindre utrymme mellan elastiskt beteende och brott. SomAHSS Insights riktlinjerförklara måste formningskrafterna överstiga sträckgränsen för att plastisk deformation ska inträffa, men i hög-hållfasthetsklasser minskar gapet mellan eftergivlighet och sprickbildning avsevärt. Ett negativt skårhörn som fungerade fint i mjukt stål blir nu en sprickinitieringsplats i DP 780 eller TRIP 980. Spänningskoncentrationsfaktorn vid en skarp skårrot kan nå 2,5 till 3,0x den nominella bandspänningen, vilket pressar lokal spänning långt över brottgränsen.
Positiva skåror kringgår mycket av detta problem. Eftersom remskanten förblir intakt genom mellanstationer förblir spänningskoncentrationerna lägre under utfodring. Själva fliken bär minimal belastning, så även om dess bashörn är relativt skarpa ser de inte samma dragkrafter som en negativ skårrot uthärdar.
Arbetshärdande effekter på notchintegritet
Töjningshärdning tillför ytterligare ett lager av komplexitet. Eftersom materialet deformeras i skårans hörn under stansningen, hårdnar det lokalt, vilket ökar styrkan men minskar kvarvarande töjning i den zonen. Värdet n-, eller arbetshärdande exponent, bestämmer hur snabbt denna förstärkning sker. Forskning på töjningshärdningsbeteende visar att högre n--värden fördelar deformationen mer enhetligt, vilket minskar tendensen till lokal förtunning.
För negativa hack spelar detta roll vid två ögonblick. Först, under själva stansslaget, hårdnar skjuvzonen vid skårans omkretsarbete när stansen trycker igenom. För det andra, under varje efterföljande matningscykel, drar bandspänningen över den redan-härdade zonen. Material med låg töjning och låga n--värden, som martensitiska stål, förbrukar sin duktilitetsbudget vid skårhörnet under stansning och har inget kvar för att klara matningsspänningar. Resultatet är kantsprickor som fortplantar sig inåt från skårroten över hundratals slag.
Positiva skåror möter arbetshärdning på olika sätt. Flikformationen skapar en klippt kant, men den kanten skjuter utåt där den inte bär någon matningsspänning. Det kritiska-bärartvärsnittet förblir i full bredd och odeformerat, vilket bevarar sin ursprungliga töjningskapacitet för påfrestningarna vid hög-progression.
Riktlinjer för materialval för varje spårtyp
Elasticitetsmodulen för metaller som stål förblir relativt konstant runt 200-210 GPa oavsett kvalitet, vilket innebär att återfjädring och elastisk töjningsenergi vid skåran beter sig på samma sätt över ståltyper. Det som förändras dramatiskt är hur mycket plastpåkänning ett material tål innan det spricker. Dessa trösklar styr justeringar av skårdesign:
- Sträckgräns under 300 MPa (smält stål, EDDS):Båda hacktyperna fungerar tillförlitligt. Negativa hörnradier så små som 0,5x materialtjocklek är acceptabla. Inga speciella geometrimodifieringar behövs.
- Sträckgräns 300-550 MPa (HSLA, BH kvaliteter):Negativa skåror förblir livskraftiga men kräver hörnradier på minst 1,0-1,5x materialtjocklek. Övervaka för kantsprickor efter längre produktionskörningar. Positiva skåror föredras när töjningen sjunker under 18 %.
- Sträckgräns 550-800 MPa (DP 590, DP 780, TRIP-stål):Positiva skåror rekommenderas starkt. Om negativa skåror är nödvändiga, öka hörnradier till 2,0x materialtjocklek och överväg trapetsformade profiler för att sprida spänningar över bredare zoner. Töjningshärdning vid hackrötter påskyndar sprickinitiering.
- Sträckgräns över 800 MPa (DP 980, MS 1200+, CP-kvaliteter):Positiva skåror är standardvalet. Negativa skåror riskerar bärarfraktur om inte radierna överstiger 2,5x materialtjocklek med polerade skåreytor för att eliminera mikro-kämbildningsplatser. Total töjning under 10 % gör negativ notch-överlevnad osannolik vid produktionsslagfrekvenser.
- Aluminiumlegeringar (5xxx, 6xxx-serien):Lägre elasticitetsmodul (ungefär 70 GPa) betyder högre elastisk återfjädring i spårhörn. Positiva skåror hanterar detta bättre eftersom bandkanten inte upplever cyklisk flexbelastning vid en reducerad sektion.
Stress-töjningskurvan berättar hela historien. När du ritar flytspänning mot total töjning för ditt material, tittar du på höljet av vad hackroten kan överleva. Material i den övre -vänstra kvadranten av den plotten, hög hållfasthet med låg töjning, kräver positiva hackstrategier eller kraftiga negativa geometrier med ytfinish-kontroller som går långt utöver standardpraxis.
Dessa materiella-styrda beslut har en direkt konsekvens på pressladdningen. Hårdare material motstår skärning mer aggressivt, och valet mellan att ta bort material nu kontra trimningsflikar omformar senare hur skärkrafterna fördelar sig över formen.
Skärkrafter och livslängdsöverväganden för varje hacktyp
Varje slag som kommer i kontakt med remsan förbrukar en del av din totala presstonnagebudget. Negativa och positiva bypass-skåror drar nytta av den budgeten på fundamentalt olika sätt, och distinktionen formar allt från stansslitage till hur ofta du schemalägger omslipningscykler.
Skärkraftsprofiler för negativa spår
En stans med negativ hack utför full perimeterklippning vid varje enskilt slag. Eftergivkraften som krävs för att separera pluggen från remsan följer standardblankningsformeln: skäromkrets multiplicerad med materialtjocklek multiplicerad med skjuvhållfasthet. För en typisk negativ skåra som mäter 8 mm bred och 12 mm djup i 1,2 mm kallvalsat stål med 350 MPa skjuvhållfasthet, som ger ungefär 3,4 kN per skåra, per slag, varje cykel utan undantag.
Somprogressiva tonnageberäkningarkräver, måste du lägga till denna belastning till alla andra operationer som sker samtidigt: pilothålslagningar, delperimeterskärningar, trycksättning av fjäderavskiljare och formningsstationer staplas alla ovanpå varandra. I en tärning med fyra negativa bypass-skåror, är det ytterligare 13 till 14 kN som läggs till vid samma slagposition där dina tyngsta stansslag redan avfyras. Den kumulativa effekten drar åt tonnagemarginalen och ökar toppbelastningen på presskopplingen.
Slitagemönster för stansar på verktyg med negativa skåror återspeglar detta konstanta krav på full-skjuvning. Skäreggarna upplever jämnt nötande slitage runt hela omkretsen, med accelererad nedbrytning i hörnen där spänningskoncentrationen är högst. Hörnradier slits snabbare än raka kanter, vilket innebär att skårroten först tappar sin designade geometri, vilket är precis där du behöver den mest för remsans integritet.
Fördelad kraftstrategi med positiva skåror
Positiva skåror delar upp sitt totala skärarbete över två separata stationer. Vid den initiala stationen skapar endast partiella perimetersnitt flikens kontur, vanligtvis klipper två eller tre sidor medan fliken lämnas ansluten vid sin bas. Den sista trimstationen hanterar det återstående snittet för att separera fliken senare i fortskridandet.
Denna fördelning erbjuder en verklig fördel: istället för en kraftig skjuvning får du två lättare på avstånd från varandra i formen. De första skärningarna kan förbruka 60 procent av den totala kraften, med trimstationen som klarar de återstående 40 procenten. Eftersom dessa stationer sitter i olika positioner längs dynans längd, staplas deras krafter inte i samma pressvinkel. Designers som balanserar tonnage över remslayouten, vilket rekommenderas i forskning om progressiv formprestanda, uppskattar denna flexibilitet. Det minskar den maximala momentana belastningen och hjälper till att bibehålla formens mitt-av-tryck närmare pressens anslutningspunkt.
Slitage av stansar på stationer med positiva skåror tenderar att vara mindre allvarligt per komponent eftersom varje stans skär mindre omkrets per slag. Trimstansen, som arbetar mot ett litet fliktvärsnitt-, hanterar en bråkdel av den kraft som en hel negativ notchstans uthärdar.
Press Tonnage Budgeting och Die Life Implikationer
Den praktiska effekten visar sig i underhållsintervall och verktygskostnad. Här är hur de två tillvägagångssätten jämförs mellan viktiga operativa parametrar:
| Parameter | Negativt hack | Positivt hack |
|---|---|---|
| Kraft per slag (per hack) | Full perimeterskjuvning varje cykel | Dela på två stationer (typiskt 60/40) |
| Högsta tonnagebidrag | Lägger direkt till den tyngsta stationsbelastningen | Fördelar över progressionslängden |
| Punch slitagemönster | Jämnt omkretsslitage, accelererat i hörn | Lättare slitage per stans, två komponenter att spåra |
| Typiskt omslipningsintervall | 80 000-120 000 slag | 120 000-180 000 slag per station |
| Rekommendation av stansmaterial | D2 minimum; PM-M4 eller karbid för AHSS | D2 lämplig för de flesta applikationer |
| Föredragen beläggning | TiAlN eller DLC för-höga hörn | TiN tillräckligt för måttliga krav |
| Die block stress koncentration | Högre (full snigel trycker igenom varje slag) | Lägre per station; trimformen ser minimal belastning |
| Inverkan på presskapacitetsplaneringen | Förbrukar mer av tillgänglig tonnagemarginal | Bevarar marginalen för komplexa formningsstationer |
För att förlänga livslängden på stansar drar negativa stansar mest nytta av avancerade beläggningar som TiAlN eller DLC applicerade på alla skärytor, med särskild uppmärksamhet på hörnradier. Omslipningsschemaläggning bör följa intervaller för slagräknare- i stället för att vänta på att gradhöjden signalerar försämring. Precisionsprofiler på dessa stansar produceras eller återställs ofta med EDM-trådbearbetning, vilket ger de snäva hörngeometrierna och ytfinishen som motstår för tidig flisning.
Positiva notch-verktyg kräver däremot mindre aggressiva beläggningsstrategier eftersom varje enskild stans ser mindre kumulativt arbete. Avvägningen är att du har två separata punch-set istället för ett. Det totala verktygslagret ökar, men varje komponent håller längre och kostar mindre att slipa om.
Kraftfrågan har en direkt nedströmskonsekvens som går utöver tonnagematematiken. Hur en skåra beter sig under dessa upprepade belastningar över tusentals slag avgör vilka fellägen som dyker upp först, och de felen ser väldigt olika ut beroende på vilken typ av skåra du valde.
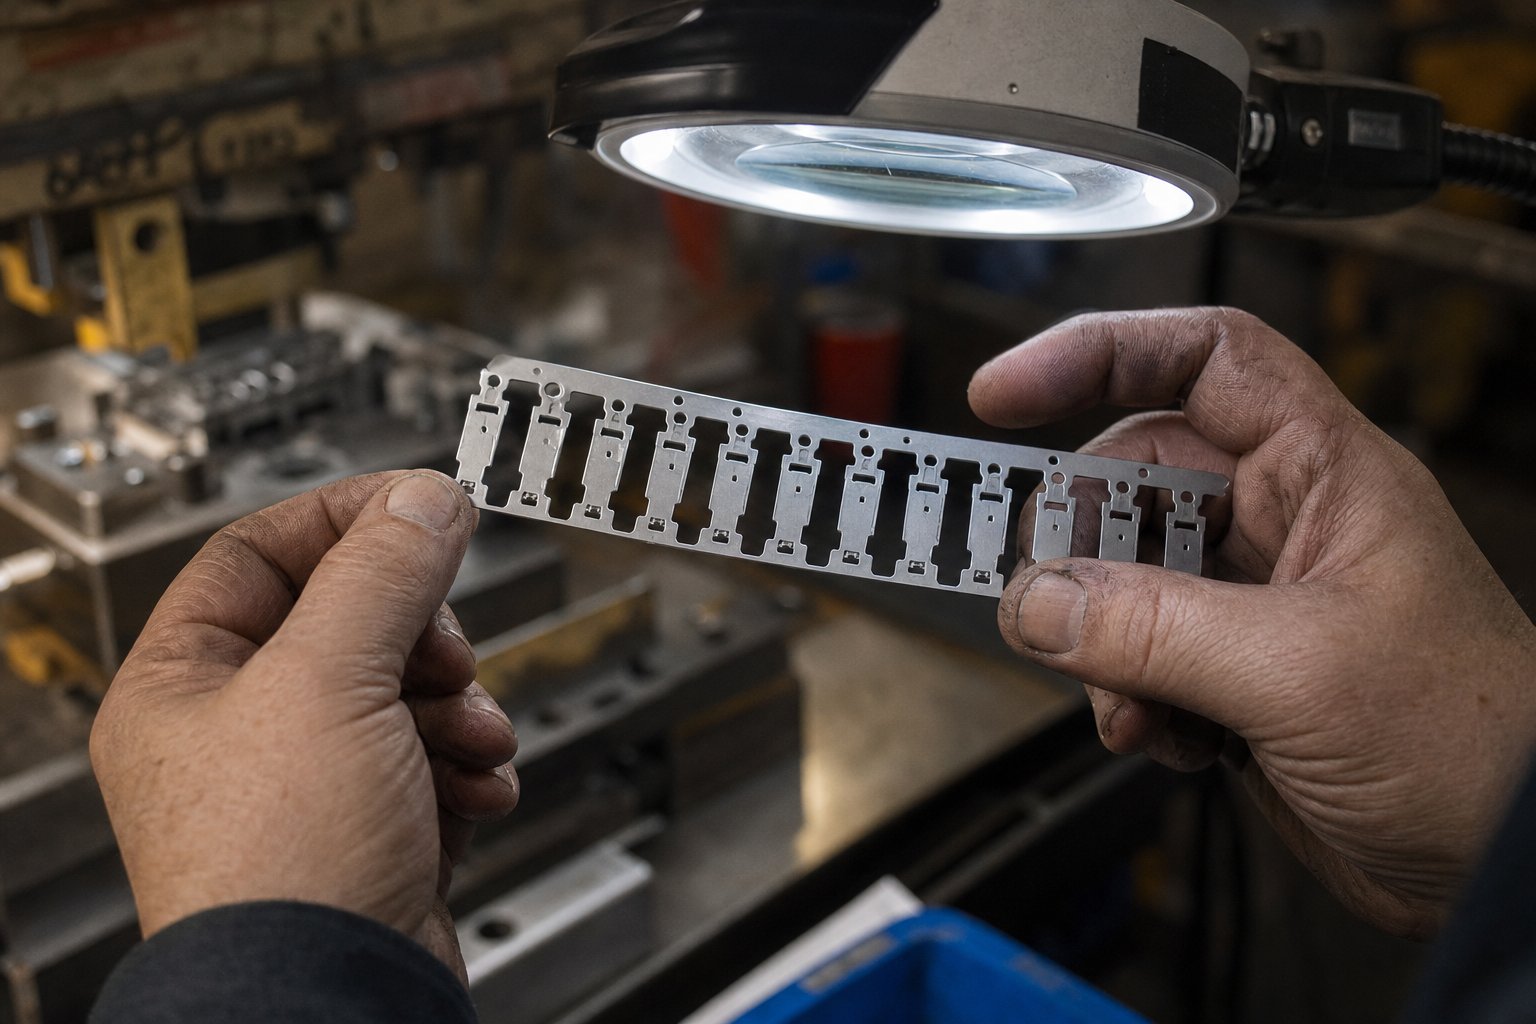
Vanliga fellägen och felsökning efter hacktyp
Tonnagebudgetar och slitageprognoser ser rena ut på papper. Produktionen har andra planer. Varje bypass notch-typ går sönder på sitt karaktäristiska sätt, och om du inte känner igen symtomen tidigt, blir en mindre olägenhet på station tre en hel stanskrasch vid station nio. Att veta vilka misslyckanden som hör till vilken notchgeometri halverar din diagnostiska tid under provet och hindrar oplanerade stillestånd från att äta upp ditt löpschema.
Positiva notch-fel och förebyggande av snigeldragning
Det mest störande felläget för positiva skåror är slugdragning vid trimstationen. När stansen klipper loss den utskjutande fliken, kan den avskurna pluggen fästa vid stansytan och åka tillbaka upp i remsbanan vid returslaget. Som snigeldragningsforskning förklarar skapar instängd luft mellan snigeln och stansytan en vakuumtätning under utdragningen. Metallen beter sig som en elastomer runt stansens omkrets, och tunga smörjmedel förstärker bara tätningen. En enda dragen snäcka som bärs tillbaka på remsan kan skada varje nedströmsstation i verktyget.
Flera faktorer gör positiva notch trimstationer särskilt sårbara för detta problem:
- Liten flik tvärsnitt-:Trimsniglar från positiva skåror är tunna och lätta, vilket gör dem lättare för vakuum eller magnetism att hålla mot stansytan. Till skillnad från större snäckor som har tillräckligt med massa för att släppa loss, klänger dessa slivor.
- Stora klippavstånd:När spelet mellan trimstansen och stansknappen är generöst för längre verktygslivslängd, blir pluggen något mindre än matrisöppningen. Den tappar kompressionspassningen som annars skulle hålla den nere i formknappen.
- Magnetiserat verktyg:Efter ytslipning behåller stansarna kvarvarande magnetism som attraherar järnhaltiga flikar. Avmagnetisering av alla stanskomponenter efter omslipning är viktigt men förbises ofta.
Förebyggande strategier inkluderar att ventilera trimstansens yta med ett litet lufthål för att bryta vakuumet, använda fjäderbelastade utstötningsstift som trycker av stansen när stansen dras tillbaka, eller installera omvända-koniska stansknappar som håller snäckan i kompression när den passerar genom matrisen. För mycket små flikar kan en vakuumenhet placerad under stansknappen aktivt dra snäckor nedåt och bort från stansen.
Utöver dragning av snäckor drabbas positiva skåror av att flikarna böjs under matningsframmatning. Om den utskjutande fliken hakar fast i en styrskena, lyftare eller stanskomponent under remsan, böjs den nedåt eller i sidled. En böjd flik ändrar den effektiva remsbredden på den platsen, vilket kan göra att remsan binder sig i styrkanaler eller förskjuts i sidled. När nästa pilotstift går in i sitt hål är remsan inte längre i sitt avsedda läge, och du får felregistrering som sammanbinder station till station.
Underdimensionerad flikgeometri skapar ett mer subtilt problem. Om flikens utsprångslängd inte ger tillräckligt med utrymme förbi angränsande stationsverktyg, kan partiell kontakt under matningen applicera en sidokraft på remsan. Den här kraften är liten vid varje enskilt slag, men under tusentals cykler producerar den en progressiv sidodrift som visar sig som långsträckta pilothål och särdrag utanför-delen.
Negativa notch-fel och orsaker till strip-distorsion
Negativa skåror misslyckas annorlunda eftersom deras skador samlas i själva bäraren snarare än i en engångsflik. Det vanligaste felet är remsförvrängning från för stort skårdjup. När fickan tar bort för mycket material från remskanten kan det återstående bärartvärsnittet- inte motstå matningsspänningen utan att böja eller halsa. Remsan utvecklar en synlig avsmalning vid varje skåra, och över progressiva stationer ackumuleras denna avsmalning till ett mätbart pitch-längdfel.
Kantsprickor är det allvarligare hotet, särskilt i hårda eller hög{0}}hållfasta material. Spårhörnet koncentrerar dragspänningen under varje matningspuls. I material som redan har utsatts för deformationshärdning genom tidigare spolbearbetning eller uppströmsformningsstationer, kan den återstående duktiliteten vid skårroten vara nästan förbrukad. Sprickor initieras vid den inre hörnradien och fortplantar sig inåt mot bärarens mittlinje med varje slagcykel. Du kan köra 10 000 bra delar innan sprickan når en kritisk längd, då bäraren separeras helt och remsan fastnar.
Material nära stålets sträckgräns under normal matningsspänning är mest sårbara. Kombinationen av en spänningskoncentrationsfaktor på 2,5-3,0x vid skårroten plus cyklisk belastning från matning-och returrörelse skapar ett utmattningsscenario. Sprickan växer en liten ökning per slag, osynlig för blotta ögat tills bäraren misslyckas katastrofalt. Att inspektera remskanten med förstoring med jämna mellanrum under provet kan fånga detta tidigt.
Bandavsmalning från negativa skåror orsakar också ett foderproblem som är lätt att feldiagnostisera. När bärarsektionen vid skåran tunnas ut under upprepad spänning, ökar den effektiva stigningslängden vid den punkten något. Remsan sträcker sig lokalt, vilket innebär att den anländer till nästa station lite för långt framskriden. Pilotstiften måste sedan dra remsan bakåt för att korrekt registrering, förvränga pilothålen och slita stiftnosarna ojämnt. Stripanalysmetoder bekräftar att även en bärarbana som utvecklar permanent sträckning kommer att inducera camber eller tonhöjd-längdvariation som kaskader genom hela progressionen.
Pilotregistreringsproblem från dålig notchdesign
Båda notchtyperna kan orsaka pilotregistreringsfel, men genom olika mekanismer. Positiva skåror stör registreringen när deras flikar fysiskt kommer i kontakt med pilotstiften eller när flik-relaterade sidokrafter förskjuter remsan innan piloterna griper in. Negativa skåror undergräver registreringen genom att försvaga bäraren på de exakta punkter där den måste förbli tillräckligt stel för att hålla positionen under den lokalisera-säkra-arbetssekvensen som grundläggande felsökningsprinciper beskriver.
Felaktig skårdimensionering leder till att remsan knäcks mellan stationer i ett förutsägbart mönster. Om skåran tar bort för mycket material (negativt) eller fliken skapar för mycket drag (positivt), kan remsan inte hålla en plan profil mellan lyftskenorna. Den spänns uppåt eller nedåt, och när tärningen stängs på en spännad remsa, kan styrstiften inte komma in i sina hål rent. Resultatet är böjda stift, långsträckta hål eller i värsta fall en remsa som hoppar helt ur progression.
När du stöter på notch-relaterade flödesproblem under stansprovningen sparar ett systematiskt tillvägagångssätt timmar av test-och-feljusteringar. Följ denna sekvens:
- Undersök remskanten:Ta ett progressionsprov och inspektera varje skåra under förstoring. Leta efter mikro-sprickor i negativa hörn, böjda eller deformerade positiva flikar och alla tecken på skavmärken som indikerar kontakt med formkomponenterna under matningen.
- Mät pilothålets distorsion:Kontrollera styrhålen för töjning, kraftiga slitagemärken på ena sidan eller utom{0}}tillstånd-. En-markering indikerar att remsan konsekvent kommer av-position i samma riktning. Förlängning betyder att piloten korrigerar ett registreringsfel med tvång.
- Kontrollera tonhöjdslängdvariation:Mät avståndet mellan på varandra följande pilothål vid flera positioner längs ett remsaprov. Varje progressiv ökning eller minskning pekar på att bäraren sträcker sig vid skåror, vilket avslöjar att sträckgränsen för stål vid dessa tvärsektioner överskrids under normal matning.
- Verifiera flödes-släpptidpunkt:Bekräfta att matarrullarna öppnas först efter att den främre styrstiftet har gått in i sitt hål tillräckligt djupt för att förhindra remsdrift, men innan pilotsektionen med full- diameter griper in. Felaktig timing gör att remsan glider innan registrering, och försvagade-skårade bärare förstärker denna rörelse.
- Inspektera snigelretention:För trimstationer med positiva hack, kontrollera stansknappen för staplade sniglar eller märken på stansytan. För negativa skåror, verifiera att sniglar kommer ut rent genom stansblocket och inte studsar tillbaka in i remsbanan. En induktiv närhetssensor som är monterad under stansblocket kan bekräfta timing för slug fall om visuell inspektion inte är möjlig under pågående produktion.
- Utvärdera remsans planhet mellan stationer:Med formen öppen vid nedre dödpunkten, kontrollera att remsan bucklas eller hänger mellan lyftskenorna. Om remsan inte är platt kan skårans placering sammanfalla med lyftarpositionerna, vilket skapar ostödda spännvidder vid de svagaste bärartvärsnitten-.
- Korrelera fynd med notch-geometri:Jämför uppmätta fel med de designade spårmåtten. Om sprickor uppstår, öka hörnradien. Om flikarna böjs, lägg till spel eller förkorta projektionslängden. Om remsan sträcker sig, minska skårdjupet eller lägg till en förstärkande fördjupning intill skåran för att styva upp bäraren lokalt.
Var och en av dessa fellägen lämnar en signatur på remsan som berättar vad som gick fel och var. Nyckeln är att läsa dessa signaturer innan de eskalerar från kosmetiska fläckar till fullständiga produktionsstopp. Lika viktigt är att förstå hur samma spårgeometrier interagerar med bredare stämplingsdefekter, där gradbildning, kantsprickor och skrynkling av remsor går tillbaka till besluten om spelrum och geometri som fattades under remslayouten.
Defektförebyggande strategier kopplade till Notch Design Choices
Fellägen berättar vad som gick sönder. Förebyggande av defekter talar om för dig hur du förhindrar att den går sönder i första hand. Stämplingsdefekterna som plågar förbigångsskåror, grader, sprickor, skrynklighet och kantvåg, spårar alla tillbaka till spelrumsinställningar, geometribeslut och processjusteringar som är helt inom din kontroll under remslayout och stansprov. Tricket är att förstå vilken spak man ska dra för vilken defekt.
Gradkontroll genom optimering av hackavstånd
Gradhöjd på bypass-skåror följer samma fysik som alla andra piercingsoperationer, men konsekvenserna av att göra fel förstärks. En grad på en delperimeter kan vara acceptabel om den faller inom toleransen. En grader på en bärarskåra kant stör bandmatningen, hakar fast i styrskenor och kan skära stansytor vid varje nedströms station.
För negativa skåror är förhållandet mellan bypass-skårornas gradbildning vid stämpling och stans-till-frigång direkt och förutsägbar. SomMISUMIs riktlinjer för godkännandeFörklara, korrekt spelning riktar in brottplanen i toppen och botten av arbetsstycket för att skapa ren skjuvning. När spelet är för snävt missar brottplanen varandra, vilket ger en sekundär skjuvzon som lämnar en tunn grad på slugsidan och en överrullning på remssidan. För löst och materialet dras snarare än klipps, vilket skapar en kraftig grad med en trasig kant som fångar fast under matningen.
Standardrekommendationen på 10-12% per sida fungerar för skåror av mjukt stål, men skårgeometrin introducerar en komplikation. I de inre hörnen där två skäreggar möts med en radie ändras det effektiva spelet baserat på stansens slitagemönster. Hörn slits snabbare än raka kanter, vilket innebär att ditt 10 % spelrum vid hörnet minskar till 13–15 % inom de första 50 000 slagen. Den lokaliserade frigångsökningen visar sig som en tyngre grad specifikt vid skårroten, exakt där bäraren är tunnast.
Trimning av positiv hackflik kräver en egen optimering av frigången, separat från den första flik-som bildar snitt. Trimstationen klipper en liten, smal snigel som beter sig annorlunda än den större ficksnigeln med en negativ skåra. Snävare spelrum vid trimningsstationen, cirka 8-10 % per sida, hjälper till att säkerställa ren separation utan att lämna en gradsvans som kan kröka sig uppåt och blockera remsan.
Förhindrar sprickbildning vid notch-korsningar
Där en skåra möter delens kontur eller skär en annan skärfunktion får du en spänningskorsning. Två klippta kanter som konvergerar vid en punkt skapar en zon där töjningshärdning och arbetshärdning från båda skären överlappar varandra. Materialet i den korsningen har redan förbrukat det mesta av sin duktilitetsbudget från det första skäret. När det andra snittet anländer, oavsett om det är vid samma station eller en nedströms, trycker det in i material som har mycket liten kvarvarande förlängning.
Denna sprickrisken är högst när:
- Symptom:Sprickor i hårfästet som strålar ut från skårade hörn mot delar.Grundorsak:Spårskuren och partiell perimeterskärning landar för nära varandra, vilket skapar överlappande arbete-härdade zoner med kumulativ flyttöjning i stålet som överskrider dess brottgräns.Korrigerande åtgärd:Öka banavståndet mellan skårans hörn och den närmaste delen som skärs till minst 2x materialtjocklek, eller ordna snitten över separata stationer så att materialet hinner stabilisera sig.
- Symptom:Kantdelning vid skåran-till-överföring i AHSS-material.Grundorsak:Hörnradien är för liten för materialkvaliteten och koncentrerar spänningen över stålets sträckgräns vid det tvärsnittet.-Korrigerande åtgärd:Öka hörnradien till 2,0-2,5x materialtjockleken och polera radien för att ta bort mikroskåror som lämnats av EDM eller slipning.
- Symptom:Fördröjd sprickbildning efter 5 000-10 000 slag i produktionen.Grundorsak:Utmattningsutbredning från en klippt kant som var marginellt acceptabel vid provningen men försämras när stansslitage ökar gradhöjden och introducerar mikro-revor på snittytan.Korrigerande åtgärd:Upprätta ett omslipningsschema baserat på antalet stroke istället för att vänta på synliga defekter. Byt ut eller skärpa om hålstansarna innan hörnradier slits utöver deras designavsikt.
Korrigeringar för skrynkling och matningsstabilitet
Strip skrynkling mellan stationer är ett geometriskt instabilitetsproblem. När negativa skåror tar bort material asymmetriskt, tar bort mer från en kant än den andra eller placerar skåror med ojämna intervall, utvecklar remsan inre spänningsobalanser. Den ena kanten blir kortare än den andra, och remsan lindrar den skillnaden genom att böja sig till ett våg- eller rynkmönster.
Kantvåg från obalanserad materialborttagning följer samma princip som orsakar vågiga kanter i slitsspolen. Om din remslayout kräver negativa skåror endast på en kant, medan den motsatta kanten förblir intakt, blir den skårade sidan effektivt kortare. Den intakta sidan har ingenstans att ta vägen förutom uppåt eller nedåt i ett sinusformigt mönster. Som defektförebyggande forskning bekräftar, härrör skrynkling från överdrivet materialflöde eller obalanserat tryck, och asymmetrisk skårplacering är en läroboksutlösare för detta tillstånd.
Korrigerande strategier följer en tydlig hierarki:
- Symptom:Skala spännen uppåt mellan lyftskenorna med jämna mellanrum som matchar spåravståndet.Grundorsak:Spårdjupet tar bort för mycket bärarbredd, vilket minskar den lokala styvheten under det tröskelvärde som behövs för att motstå lyftfjädertrycket.Korrigerande åtgärd:Minska skårdjupet med 15-20 % och verifiera att den återstående bärarbredden överstiger 1,5x materialtjocklek på alla skåror. Om utrymmeskrav förhindrar djupminskning, lägg till en förstyvande ribba eller prägling intill skåran.
- Symptom:Sinusformad kantvåg endast på ena remssidan.Grundorsak:Asymmetrisk skårplacering skapar ojämna kantlängder mellan sidorna med skåra och o-.Korrigerande åtgärd:Balansera borttagning av material genom att lägga till avlastningsskåror på motsatt kant, även om bypass-spel inte krävs där, eller byt till positiva skåror på den berörda sidan för att bevara kontinuiteten i kantlängden.
- Symptom:Progressiv sidodrift under längre produktionskörningar.Grundorsak:Ojämn kantspänning från en-skärning gör att remsan styr mot den skårade sidan under varje matningspuls. Styrskenor korrigerar driften mekaniskt, men den resulterande friktionen introducerar värme och slitage.Korrigerande åtgärd:Balansera om skårans layout symmetriskt, eller lägg till en liten pilot-kontrollerad skåra på motsatt sida för att utjämna kantspänningen. Kontrollera att matarvalsens tryck är lika över bandbredden.
Försöksjusteringar för hackrelaterade-defekter bör följa en livscykelstrategi. Under planeringen av remslayout, verifiera skåransymmetri och banavstånd med hjälp av simulering. Under det första-provet, ta prover av hela progressionen och inspektera varje skåra under förstoring innan du kör produktionskvantiteter. Under produktion, spårgradningshöjd vid skårplatser som en ledande indikator på stansslitage snarare än att vänta på att matningsproblem ska uppstå. Varje defektsymptom är en signal, fånga upp det tidigt och den korrigerande åtgärden förblir enkel. Ignorera det och kaskaden i remsbuktning, felregistrering och i slutändan matrisskada blir mycket svårare att vända.
Dessa defektmönster cirkulerar i slutändan tillbaka till ett{0}}designstadiebeslut: vilken skåratyp, vilken geometri och vilka spelrumsinställningar matchar din specifika kombination av delkrav och materialbeteende? Att konsolidera dessa faktorer i ett repeterbart urvalsramverk gör valet mindre om intuition och mer om ingenjörskonst.
Praktisk valguide för bypass notch-konfiguration
Defektförebyggande strategier ger dig verktygen för att åtgärda problem efter att de dykt upp. En bättre fråga: hur undviker du dessa problem på designstadiet? Svaret lever i ett strukturerat urvalsramverk som väger dina specifika applikationsvariabler mot varje hacktyps styrkor och begränsningar. Ingen enskild notch-konfiguration vinner i varje scenario, men beslutet blir enkelt när du matchar rätt faktorer med rätt geometri.
Beslutsmatris för val av hacktyp
Fem primära faktorer driver valet mellan negativa och positiva bypass-skåror. Var och en utövar olika drag på beslutet, och i de flesta verkliga-världens dödsfall dominerar två eller tre av dessa faktorer medan de andra fungerar som tiebreakers:
- Materialkvalitet och mekaniska egenskaper:Förhållandet mellan sträckgräns och sträckgräns avgör hur mycket spänningskoncentration en hackrot tål. Hög-hållfast material med begränsad töjning trycker kraftigt mot positiva skåror. Stålelasticitetsmodulen förblir runt 200-210 GPa över kvaliteter, så det elastiska beteendet i skåran är konsekvent, men plastreserven varierar enormt.
- Komponentens geometris komplexitet:Delar med djupa drag, stora reliefer eller fler-nivåformade funktioner behöver mer bypass-avstånd, och gynnar ofta positiva skåror som kan dimensioneras oberoende av remsbreddsbegränsningar.
- Remsbredd och bärarkonfiguration:Smala remsor lämnar mindre utrymme för negativt skårdjup utan att kompromissa med bärarens integritet. Bredare remsor med mitthållare ger mer frihet för båda typerna.
- Produktionsvolym och underhållskapacitet:Hög-volymkörningar som överstiger en miljon slag gynnar positiva skåror på grund av deras förlängda omslipningsintervall. Jobbar med lägre-volymer där verktygens enkelhet spelar roll kan gynna negativa skåror som kräver färre stationer.
- Noggrannhetskrav för registrering:Delar med snäva positionstoleranser under 0,05 mm behöver hållare som bibehåller konsekvent stigningslängd. Positiva skåror bevarar transportörens tvärsnitt bättre- och stödjer snävare registrering över längre körningar.
Följande referenstabell konsoliderar de kritiska skillnaderna mellan alla parametrar som diskuteras i den här artikeln. Använd den som utgångspunkt när du utvärderar en ny remslayout.
| Parameter | Negativt hack | Positivt hack |
|---|---|---|
| Riktning för borttagning av material | Inåt från remskanten; snigeln går ut nedåt | Omgivande snitt lämnar utåtriktad-flik |
| Tajming för skrotgenerering | Omedelbart, varje slag vid notch station | Uppskjuten till nedströms trimstation |
| Strip stabilitet under utfodring | Minskat bärare-tvärsnitt vid skåra; lägre styvhet | Full bärarbredd bevarad tills trimning; högre styvhet |
| Tillämpliga materialtyper | Bäst för mjukt stål och HSLA under 550 MPa sträckgräns sträckgräns | Krävs för AHSS, DP, TRIP över 550 MPa; föredraget för aluminium |
| Krav krav | Full perimeterskjuvning vid en station; högre topptonnage | Dela på två stationer; lägre topplast per station |
| Dö liv och slipintervall | 80 000-120 000 slag typiskt | 120 000-180 000 slag per station |
| Riskprofil för misslyckanden | Kantsprickor, bärsträckning, remsavsmalning | Snigeldragning vid trimstation, flikböjning, frigångskonflikter |
| Bäst-passad operatörskonfiguration | Kanthållare eller dubbelhållare | Mitthållare eller stretchväv |
| Stationsräkning påverkan | En station per skåra (enklare matris) | Två stationer per hack (form + trim) |
| Komplexitet för hantering av snigel/skrot | Kräver tillförlitlig utkastning av snigel varje slag | Minimal till trimstation; standard slugkontroll vid trimning |
Applikationsscenarier som gynnar negativa skåror
Negativa skåror tjänar sin plats när förhållandena stämmer in på deras fördel. Föreställ dig en-höghastighetskontakt med 0,4 mm fosforbrons med 1 200 slag per minut. Materialet är tunt, formbart och remsan är tillräckligt bred för att absorbera skårdjup utan att försvaga bäraren. Hanteringen av sniglar är enkel på denna mätare eftersom de små sniglarna faller fritt under gravitationen. Formen har redan 30+ stationer, så att lägga till en trimstation för positiva flikar skulle förlänga formlängden bortom pressbäddens kapacitet.
Scenarier där negativa hack är det tydliga valet:
- Materialets sträckgräns mot draghållfasthetsförhållandet är under 0,7 (indikerar betydande duktilitetsreserv)
- Bandbredden överstiger 4x det erforderliga skårdjupet, vilket lämnar gott om bärmaterial
- Produktionsvolymerna är måttliga (under 500 000 slag per verktygslivslängd), vilket minskar utmattningsproblemen i hörn
- Formlängden är begränsad och det är inte möjligt att lägga till trimstationer
- Kanthållare designar där skårfickan ligger naturligt i linje med bärarens geometri
Applikationsscenarier som gynnar positiva skåror
Positiva skåror blir standard när materialegenskaper eller krav på noggrannhet uppväger stationens-straff. Tänk på ett fordonskonstruktionsfäste stämplat från DP 780 med 1,6 mm tjocklek. Stålets dragmodul uppvisar förblir konstant, men vid denna sträckgränsnivå skulle negativa skårhörn initiera kantsprickor inom de första 20 000 slagen. Delen har djupdragna-detaljer som kräver 8 mm spelrum vid intilliggande stationer, och positionstoleranser på monteringshål är 0,03 mm. Positiva skårflikar bevarar bärarens integritet genom alla mellanliggande stationer, den sträckta webbhållaren böjer sig utan risk för sönderrivning vid ett reducerat tvärsnitt, och trimstationen tar rent flikarna bort med minimal kraft.
Scenarier där positiva skåror föredras:
- AHSS eller andra hög-hållfasta material där stålets elasticitetsmodul är parad med begränsad plasttöjningskapacitet
- Djup-ritning eller formning på flera-nivåer som kräver sträckta webbbärare med full-bredd-tvärsnitt
- Registreringskrav snävare än 0,05 mm över långa progressioner
- Produktionsvolymer som överstiger en miljon slag där kumulativ trötthet i hörn blir den-livsbegränsande faktorn
- Delar med formade särdrag i anslutning till listkanten som behöver varierande spelrumsmängder vid olika stationer
När en enstaka stansremsa kräver bypass-frigång på vissa stationer som överstiger vad bäraren kan tolerera som negativa fickor, men andra stationer bara behöver minimalt spel som inte motiverar en trimningsoperation, ger ett hybridtillvägagångssätt som använder båda skårtyperna i samma progression den bästa balansen mellan remsans integritet, stationsekonomi och skrothantering.
Hybridlayouter är vanligare än många ingenjörer inser. Ett typiskt fall involverar negativa skåror för små frigångskrav i de tidiga stationerna där remsan fortfarande har full styrka, övergång till positiva skåror nära formningsstationer där bäraren redan har försvagats av stanssnitt. Nyckeln är att säkerställa att båda skårtyperna delar kompatibla slughanteringssystem och att den övergripande remslayouten tar hänsyn till de olika bärartvärsnitten vid varje skåra.
Att välja rätt konfiguration är ett steg. Att validera det valet innan det släpps för att bygga är det som skiljer en produktionsklar design från ett dyrt testexperiment. För ingenjörer som arbetar med komplexa remslayouter där bypass-notch-optimering korsar formstruktur, materialflöde och komponentdesign, samarbetande ingenjörsstöd från specialister somYICHENs anpassade stämplingsmatristeamkan påskynda vägen från koncept till validerade produktionsverktyg.
Designvalideringschecklista och tekniska resurser
Ett urvalsramverk tar dig till rätt hacktyp. Det som hindrar det valet från att rivas upp under formkonstruktion och produktion är en disciplinerad valideringssekvens som bekräftar alla antaganden innan stål skärs. Bypass notch-design existerar inte isolerat. Den går igenom formstruktur, stansgeometri, bärararkitektur och materialflödesplanering samtidigt. En verktygs- och matristillverkare som behandlar skåran som en eftertanke kommer att tillbringa veckor med att prova på att rätta till problem som fem minuters checklistdisciplin skulle ha förhindrat.
Nyckelprinciper för tillförlitlig bypass notch-design
Innan du släpper någon striplayout till tärningsbyggarteamet, kör igenom dessa valideringssteg i ordning. Var och en bekräftar en specifik interaktion mellan skårans design och det bredare formsystemet:
- Bekräfta operatörens tvärsnitts-tillräcklighet:Kontrollera att den återstående bärarbredden vid varje negativ skåra överstiger 1,5x materialtjocklek. För positiva skåror, bekräfta att hela bärarbredden bibehålls genom alla mellanstationer före trimpunkten.
- Validera tillstånd på varje station:Stega genom progressionen station för station och kontrollera att de positiva skårorna tar bort alla formblock, lyftare, stanshållare och övre verktyg med minst 1,0 mm marginal. För negativa skåror, verifiera att slugsutgångsvägarna är fria genom formskon.
- Kontrollera spårhörnradier mot materialkvalitet:Kors-referenser dina designade hörnradier med tröskelvärdena för materialets sträckgräns som beskrivs i avsnitt fyra. Om radierna faller under det rekommenderade minimum för din klass, öka dem innan du bygger.
- Balansera tonnage över remsan:Summa alla skärkrafter vid varje pressvinkelläge, inklusive stansar. Bekräfta att momentan toppbelastning håller sig inom 80 % av tillgänglig presskapacitet för att upprätthålla en säker driftsmarginal.
- Planera snigelhantering:För negativa skåror, specificera formblocksavlastningsdimensioner, ejektortyp och skrotrännans dragning. För trimstationer med positiv notch, ange anti-slug-funktioner (vakuumportar, ejektorstift eller back-kona knappar).
- Verifiera pilotregistreringskompatibilitet:Kontrollera att skårorna inte sammanfaller med pilotstiftsstationer eller försvagar hållaren vid pilotingreppspunkterna. Mät banavståndet från skårans kant till närmaste styrhål och se till att det överstiger 2x materialtjockleken.
- Simulera bandmatning under belastning:Om CAE-verktyg är tillgängliga, kör en matningssimulering med realistiska spänningsvärden för att kontrollera om bäraren sträcker sig, knäcker eller avdrift i sidled vid skåror.
- Kriterier för omslipning av dokument:Upprätta slag-antal-baserade omslipningsintervall för varje hack- och trimstans. Registrera baslinjens gradhöjder vid provkörning som referens för produktionsövervakning.
Denna sekvens fångar de vanligaste förbiserna av verktygs- och formdesign innan de blir produktionsproblem. Att hoppa över ens ett steg, särskilt clearancevalidering eller tonnagebalansering, uppmanar till de fellägen som diskuterats tidigare i den här guiden.
Resurser för Custom Stamping Die Engineering
Komplexa remslayouter där bypass-notch-optimering korsar formning av flera-stationer, materialflödesutmaningar och snäva registreringskrav drar ofta nytta av samarbetsstöd. En skicklig formtillverkare ger dig-erfarenhet som kompletterar simuleringsdata, särskilt för hybridnotch-konfigurationer eller AHSS-applikationer där teoretiska riktlinjer möter verkliga-variationer.
För ingenjörer som står inför dessa utmaningar,YICHENs anpassade stämplingsformlösningarerbjuda samarbetsstöd inom hela omfattningen av formkonstruktionsdesign, stans- och komponentkonstruktion, bypass-notch-optimering, gradkontrollstrategier och materialflödesplanering. Deras tillvägagångssätt överbryggar klyftan mellan remslayoutkoncept och validerade produktionsverktyg, vilket är särskilt värdefullt när hackdesignbeslut samverkar med lyftarkonfigurationer, spelhantering och transportörintegritet på sätt som kräver integrerad problemlösning snarare än isolerade korrigeringar.
Oavsett om du specificerar negativa skåror för en hög-höghastighetskontaktdyna eller konstruerar positiva spårfliksavstånd för en AHSS-konstruktionsdel, förblir principerna konsekventa: validera tidigt, validera systematiskt och ta in specialiserad verktygs- och stansexpertis när interaktionen mellan skårgeometri och formarkitektur överstiger vad standardriktlinjerna omfattar.
Vanliga frågor om bypass-skåror i stämplingsverktyg
1. Vad är skillnaden mellan negativa och positiva bypass-skåror i progressiva dies?
Negativa förbikopplingsskåror tar bort en ficka med material inåt från remskanten, med kulan faller genom stansblocket varje slag. Positiva bypass-skåror lämnar en utskjutande flik på remskanten som skapar utrymme genom förskjutning snarare än borttagning, med fliken trimmad vid en senare station. Valet mellan dem påverkar skrothantering, bandstabilitet, presstonnagefördelning och formunderhållsintervall. Negativa skåror passar formbara material under 550 MPa sträckgräns, medan positiva skåror är att föredra för AHSS och hög-hållfast stål där spänningskoncentrationer vid skårhörn riskerar att spricka bäraren.
2. Hur skiljer sig bypass-skåror från pitch-notches vid progressiv stämpling?
Bypass-skåror och pitch-notches fyller olika funktioner i en progressiv stans. Stigningsskåror (även kallade franska skåror) förhindrar i första hand övermatning av remsorna och tar bort kantavstånd för att bibehålla exakt remsförloppslängd. Förbikopplingsskåror skapar specifikt spelrum så att formade eller utskjutande delar på remsan kan passera genom intilliggande formstationer utan att komma i kontakt med verktygskomponenter. Medan båda skärs in i remshållaren, dimensioneras och placeras förbikopplingsskårorna baserat på geometrin hos formade särdrag vid angränsande stationer, medan stigningsskårorna dimensioneras baserat på krav på matningsnoggrannhet.
3. Vilka material kräver positiva bypass-skåror istället för negativa skåror?
Material med sträckgräns över 550 MPa, inklusive DP 590, DP 780, TRIP-stål och martensitiska kvaliteter, gynnar starkt positiva bypass-skåror. Dessa material med hög-hållfasthet har begränsade töjningsreserver, vilket innebär att spänningskoncentrationen vid negativa spårhörn kan initiera kantsprickor som fortplantar sig under cyklisk matningsbelastning. Aluminiumlegeringar gynnas också av positiva skåror på grund av deras lägre elasticitetsmodul som skapar högre återfjädring vid skårhörn. Som en allmän riktlinje, när den totala förlängningen sjunker under 18 %, blir positiva skåror det säkrare valet för att bevara bärarens integritet genom utökade produktionskörningar.
4. Hur förhindrar du att snigel drar vid trimstationer med positiv notch?
Snigeldragning vid trimstationer med positiva hack inträffar när den avskurna fliken fäster vid stansytan via vakuum eller kvarvarande magnetism. Förebyggande strategier inkluderar borrning av ett litet ventilationshål genom stansens yta för att bryta vakuumförseglingen under tillbakadragning, installation av fjäderbelastade utstötningsstift som trycker bort snäckor från stansen, med omvända-koniska stansknappar som griper taggar i kompression när de passerar igenom, och positionering av vakuumblockenheterna för att aktivt dra ner stansen under stansen. Dessutom eliminerar avmagnetisering av alla formkomponenter efter ytslipning kvarvarande magnetism som attraherar järnhaltiga flikar. För skräddarsydda formkonstruktioner som involverar komplexa trimstationskonfigurationer erbjuder specialister som YICHEN integrerade slughanteringslösningar som en del av deras stansverktygstekniktjänster.
5. Vilken är den rekommenderade hörnradien för bypass-skåror i hög-hållfast stål?
Hörnradiekravskala med materialsträckgräns. För mjukt stål under 300 MPa fungerar hörnradier så små som 0,5x materialtjocklek tillförlitligt. HSLA-kvaliteter mellan 300-550 MPa behöver minst 1,0-1,5x materialtjocklek. DP- och TRIP-stål från 550-800 MPa kräver 2,0x materialtjocklek med trapetsformade skårprofiler för att sprida spänningar. Över 800 MPa bör radierna överstiga 2,5x materialtjockleken med polerade ytor för att eliminera mikrosprickbildningsställen. Dessa specifikationer gäller i första hand negativa skåror där remsan måste bära matningsspänning över det reducerade tvärsnittet vid skårroten.


