


Vad det egentligen betyder att göra en metallstämpelmatris
När du söker information omtillverkning av metallstansar, landar man vanligtvis på en av två ytterligheter: en hobbyman som slår hål i tunn plåt eller ett tätt lärobokskapitel fyllt med ekvationer. Den här artikeln fyller klyftan mellan dessa världar och leder dig genom hur professionell formkonstruktion faktiskt ser ut från råstål till den första produktionshiten.
Vad är en stämpelmatris och vad innebär det att göra en
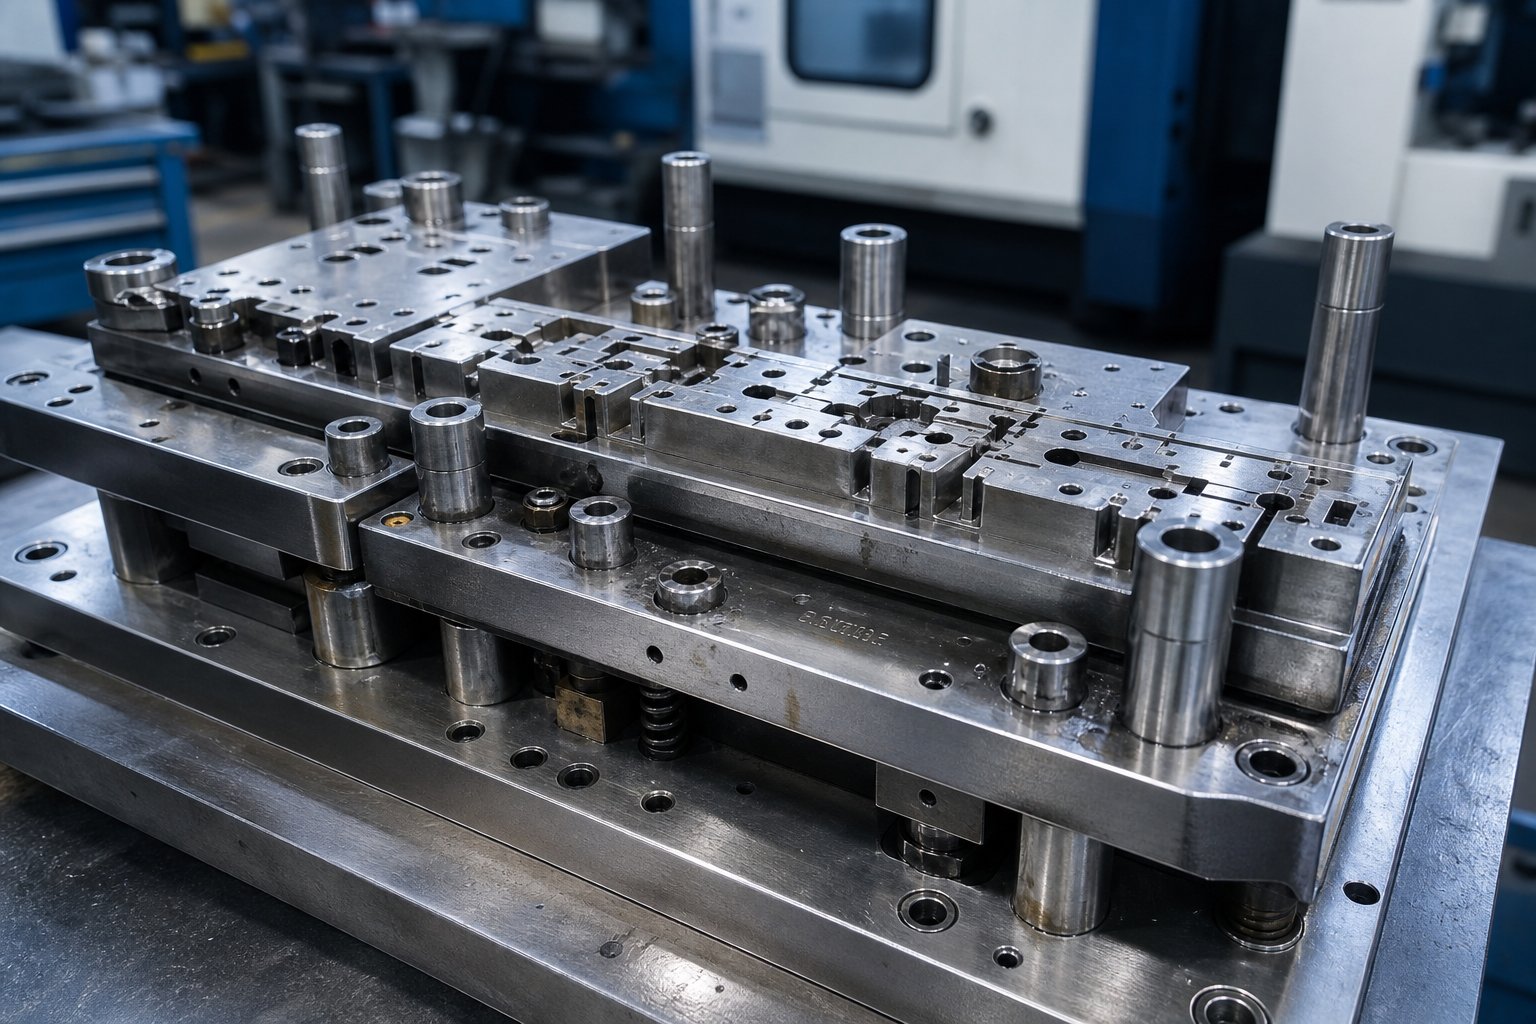
Så vad är dies i tillverkningen? En stansform är i sin kärna ett precisionsverktyg som består av två passande halvor som skär, böjer eller formar plåt till en färdig form under presskraft. De övre och nedre halvorna rymmer stansar, formhålrum, strippor, piloter och styrkomponenter som samverkar för att lokalisera material, utföra operationer och frigöra den färdiga delen. En enkel stämplingsdefinition: en process med hög-kraft som omvandlar platt ark till tre-dimensionella komponenter i produktionshastighet.
Men här är skillnaden som de flesta innehåll förbiser. Att använda en stämpelform innebär att ladda den i en press och löpande delar. Att tillverka en sådan innebär att man konstruerar varje komponent från ett block av verktygsstål, bearbetar den till mikron-toleranser, härdar den och bevisar att den producerar acceptabla delar innan den någonsin når produktion. Vad är en stämpelpress utan en ordentligt byggd form? Bara tonnage utan någonstans att ta vägen.
Omfattningen av denna artikel fokuserar helt på konstruktionssidan: design, bearbetning, värmebehandling, inspektion och validering. Om du frågar vad som är dies och hur de byggs, är du på rätt plats.
Varför dö-Att göra precision avgör delkvaliteten
Varje dimension på en stämplad del går direkt tillbaka till hur dess stämpeldynor tillverkades. Punch-to-die-frigång kontrollerar gradhöjden. Kavitetsgeometri dikterar materialflödet. Ytfinish på formstål avgör om delar släpper rent eller galla och fastnar. När toleranserna förskjuts med till och med några tusendels tum, stiger skrothastigheten, pressavbrottstiden ökar och kostnaden per träff stiger.
Tärningen är DNA för varje stämplad del. Varje ytfinishdefekt, dimensionsfel eller grader spårar tillbaka till hur formen tillverkades.
Att förstå vad som är metallstämpling på en praktisk nivå innebär att inse att metallstämpelmatriser inte är generiska verktyg. De är specialbyggda-instrument där varje designval, materialval och bearbetning förenas till kvaliteten, livslängden och ekonomin för varje del de producerar. Avsnitten framöver beskriver exakt hur det händer, med början i den digitala ingenjörsfasen som föregår all spånavskärning.
Die Design Workflow från CAD-modellering till CAM-programmering
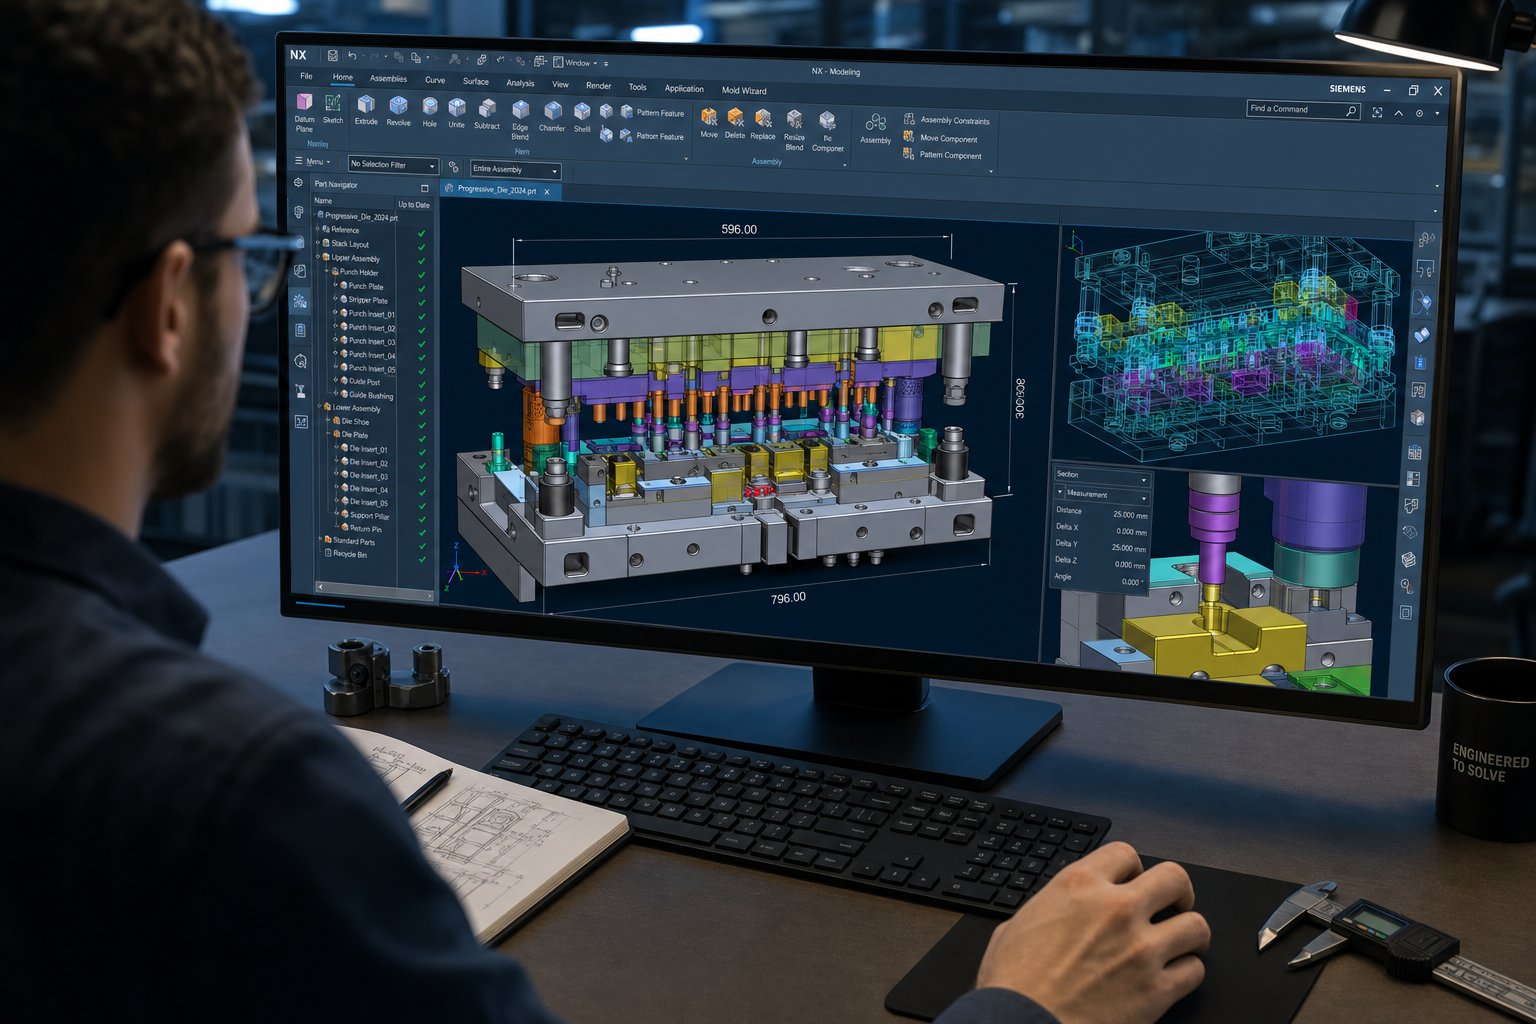
Innan något verktygsstål skärs, existerar en präglingsform helt som digital geometri. Den främre-ingenjörsfasen är där kostnad, noggrannhet och produktionsprestanda till stor del bestäms, men det är det steg som de flesta diskussioner om formkonstruktion hoppar över.Modern stämpelformsdesignförlitar sig på tre sammankopplade digitala discipliner: 3D CAD-modellering för att definiera varje komponent, CAE-simulering för att validera formningsbeteende och CAM-programmering för att generera verktygsbanorna som kommer att bearbeta varje del. Få den här fasen rätt och du minskar provslingor, skrot och omarbetning. Få det fel och du betalar för dessa misstag i stål.
3D CAD-modellering för stans- och formgeometri
Metallstämpelformsdesign börjar med en 3D parametrisk modell av den färdiga stämplade delen. Ingenjörer importerar delens geometri, vanligtvis som en STEP- eller inbyggd CAD-fil, och börjar arbeta bakåt från den slutliga formen för att definiera hur formen ska bilda den. Denna omvända-teknik är där plåtstämpeldesign avviker från allmän mekanisk design. Du modellerar inte bara solida komponenter; du modellerar det negativa utrymmet och rörelsen som kommer att producera en del miljontals gånger.
Parametrisk modellering innebär att varje dimension drivs av relationer. Ändra en stansradie och den matchande formhåligheten, stripperöppningen och bakplattans ficka uppdateras automatiskt. Denna associativitet förhindrar missanpassningar som orsakar störningar under montering. Stämplar modelleras med sina skärprofiler, landlängder och skjuvvinklar. Formblocken får hålrumsgeometri med lämpliga spelrum för det specifika material och tjocklek som stämplas. Strippers, piloter, styrstift och hälblock tar alla form inom samma monteringsmodell, vilket säkerställer att varje komponent fungerar som ett koordinerat system.
Bandlayout är en kritisk del av denna modelleringsfas. Konstruktören bestämmer hur den platta remsan ska kapslas, hur mycket material som sitter mellan delarna, var bärarflikar ansluter och vilket stigningsavstånd som skiljer stationerna åt. En väl-planerad bandlayout balanserar materialanvändning mot formningskraftsfördelning och matningsstabilitet. Dåligt häckande avfallsmaterial. Dålig sekvensering skapar obalanserade krafter som sliter ojämnt på formen.
CAE-simulering för att förutsäga formningsbeteende
Föreställ dig att du pressar en komplex form från hög-hållfast stål och upptäcker att dragväggen tunnar ut så att den spricker, men först efter att du redan har bearbetat formhålen. Det scenariot brukade vara vanligt. Idag förutsäger CAE-simulering dessa misslyckanden innan något fysiskt verktyg existerar, vilket gör det till en av de mest värdefulla metallstämplingsteknikerna som finns tillgängliga för formingenjörer.
Finita elementanalys modellerar hela formningsprocessen: ämneshållarkontakt, stansrörelse, materialflöde in i håligheter och den elastiska återhämtningen som följer. Simulering identifierar skrynklor i områden som inte stöds, förtunning i snäva radier och sprickor där belastningen överskrider materialgränserna. Den förutsäger också återfjädring, vilket är tendensen hos formad metall att delvis återställa sin form när presskraften avlägsnas. För hög-hållfast stål kan återfjädringen vara tillräckligt kraftig för att pressa delar helt ur toleransen.Avancerade simuleringsverktygberäkna nu återfjädringens storlek över hela delens yta, vilket gör att ingenjörer kan kompensera formgeometrin proaktivt snarare än att jaga korrigeringar under provet.
Denna kompensation fungerar genom att avsiktligt modifiera formytan så att delen fjädrar tillbaka till sin korrekta slutliga form. Utan simulering förlitade sig ingenjörer på fysiska försök-och-fel, överböjda av gissningar och iteration genom dyra stansning. Stämplingstekniken har avancerat till den punkt där en metallstämpelprototyp kan valideras digitalt innan man bestämmer sig för hårda verktyg, skär veckor från utvecklingstidslinjer och eliminerar hela omgångar av fysisk provtagning.
CAM-programmering och verktygsvägsstrategi
Med geometri låst och simulering validerad översätter CAM-programmering designen till maskininstruktioner. Varje kontur, ficka och profil på varje formkomponent behöver en verktygsbana som balanserar ytfinish, dimensionsnoggrannhet och cykeltid. Det är här stämplingsdesignbeslut möter tillverkningsverkligheten.
CAM-programmerare definierar grovbearbetningsstrategier som tar bort bulkmaterial snabbt och lämnar lager för halv-finish och finish-pass. De väljer skärgeometrier anpassade till specifika egenskaper: kul-nosfräsar för konturformade hålrum, plana pinnfräsar för plana ytor och verktyg med liten-diameter för snäva hörn. Verktygsvägsstrategier som hög-bearbetning med konstant spånbelastning minskar skärkrafterna och förlänger verktygets livslängd, vilket är viktigt när du bearbetar härdat verktygsstål vid 60+ HRC efter värmebehandling.
För komplexa formprofiler med sammansatta kurvor och underskärningar, håller 5-axlig simultan programmering skäraren orienterad optimalt mot ytan, vilket minskar höjden på kammusslan och minimerar handpolering. Enklare plana geometrier behöver kanske bara 3-axligt arbete. Programmeraren fattar dessa beslut komponent för komponent baserat på geometrikomplexitet och toleranskrav.
Det typiska arbetsflödet för metallstämpeldesign från koncept till maskinklara-program följer en definierad sekvens:
- Import av delgeometri och genomförbarhetsgranskning
- Striplayout, kapsling och operationssekvensering
- Formkomponentmodellering med full parametrisk associativitet
- Formningssimulering, återgångsförutsägelse och kompensering av formytan
- Generering av verktygsbana, simuleringsverifiering och efter-bearbetning för CNC
Varje steg matar nästa. Att hoppa över simulering för att spara tid kostar nästan alltid mer i omarbetning. Snabb CAM-programmering leder till dålig ytfinish som kräver överdrivet handarbete. Den digitala fasen är där disciplin ger utdelning, för när du väl börjar skära i stål blir förändringar exponentiellt dyrare. Den övergången från digital modell till fysisk metall, själva bearbetningen av formkomponenter, är där konstruktionskomplexiteten visar sig tydligast.
Typer av stämplingsverktyg och hur konstruktionen skiljer sig
Alla stämplingsverktyg är inte byggda på samma sätt, och konstruktionens komplexitet varierar dramatiskt beroende på typ. En enda-stationsstans kan kräva några veckors bearbetning. En progressiv stans med 20 stationer för användning av stämplingsformar för bilar kan ta månader av precisionsarbete över dussintals relaterade komponenter. Att förstå typerna av stämpeldynor hjälper till att förklara varför byggstrategier, toleranser och kostnader skiljer sig så mycket åt mellan projekten.
Enstaka-stationsdys vs sammansatta dies
Enstaka-stationsformar representerar den enklaste kategorin av plåtstansformar. Varje tryckslag utför en operation: ett ämne, ett hål eller en enda form. Konstruktionen är relativt okomplicerad eftersom du bygger en uppsättning parningsverktyg med en anpassningsfråga. Enkla matriser klarar grundläggande jobb som att skära brickor eller genomborra monteringshål i konsoler.
Sammansatta stansar höjer komplexiteten ett snäpp. De utför flera skäroperationer i ett enda slag på en enda station. En typisk sammansatt stans kan tömma en yttre profil och genomborra inre hål samtidigt. Byggutmaningen här är koncentricitet. Varje stans- och stansöppning måste passa exakt eftersom de alla griper in i materialet i samma ögonblick. Toleranserna skärps, och formtillverkaren måste ta hänsyn till avböjning under samtidiga skärkrafter.
Kombinationsformar går ett steg längre genom att blanda skärning och formning i ett slag. Du kan tömma en form och rita den till en kopp i en enda tryckcykel. Att bygga dessa kräver att formtillverkaren hanterar både klippavstånd och formradier inom samma verktyg, vilket kräver noggrann uppmärksamhet på hur materialet flyter under den kombinerade operationen. Ändå är alla dessa verktyg för enstaka-stationer. Den verkliga eskaleringen av byggkomplexiteten inträffar när du flyttar till stegverktyg som bearbetar en remsa genom flera stationer.
Progressiv formkonstruktion och stationssekvensering
Progressiva stansar är arbetshästen för hög-volymstämpling. De utför en serie operationer över flera stationer med varje pressslag och omvandlar gradvis en metallremsa till en färdig del. Som MetalForming Magazine beskriver det, utför en progressiv form grundläggande plåtoperationer i två eller flera stationer samtidigt, där remsan rör sig ett förutbestämt avstånd under varje slag genom ett automatiserat matningssystem.
Låter i princip okomplicerat. I praktiken är att bygga en en av de mest krävande uppgifterna inom verktygs- och formtillverkning. Här är varför:
- Stations-till-stationsinriktning:Varje station måste hålla position i förhållande till alla andra inom mikron. En kumulativ förskjutning på till och med 0,01 mm över tio stationer ger delar utanför tolerans. Formtillverkaren bearbetar alla stationsfunktioner från gemensamma datum och verifierar inriktningen över hela formsatsen.
- Pitchkontroll:Pitch är det fasta avståndet som remsan avancerar mellan slagen. Varje funktion i varje station måste placeras på exakta tonhöjdsmultiplar. Om en hålstans i station tre sitter 0,02 mm utanför stigningen från formverktyget i station åtta, kommer dessa funktioner inte att passa in på den färdiga delen.
- Bandstyrning och lyft:Remsan måste matas smidigt genom alla stationer utan att fastna i formade särdrag eller hänga mellan lyftarna. Stånglyftare, lagerstyrningar och avlastningsfickor mellan stationerna kräver alla exakt bearbetning för att upprätthålla ett plant matningsplan.
- Inter-stationstid:Piloter går in i tidigare genomborrade hål för att registrera remspositionen innan varje operation aktiveras. Dessa piloter måste gå in och dra sig tillbaka i samordning med strippor och lyftare. Tidsfel orsakar remsskador eller missade registreringar.
Användningen av negativa och positiva bypass-skåror i plåtstansformar spelar också en roll i progressiv formkonstruktion. Dessa skåror på remskanten ger fysiska referenspunkter för stigningsplacering och tillåter sensorer att upptäcka korta eller långa matningar innan de orsakar skada. Att bygga notchstationen med rätt geometri och position är en av de första inriktnings-kritiska operationerna i formen.
Konstruktion av stålstansar för progressiva applikationer kräver också exceptionell konsekvens i komponenttillverkningen. Varje stans, stansinsats och stödplatta måste slipas platt och parallellt. Styrstift och bussningar måste hålla de övre och nedre skorna i linje under dynamisk pressbelastning. En progressiv tärning är inte bara en samling stationer; det är ett koordinerat mekaniskt system där varje komponent påverkar var och ens prestanda.
Överföringsverktyg för stora eller djupa-delar
Transferstämpling tar ett annat tillvägagångssätt. Istället för att hålla delar fästa på en bärremsa skärs enskilda ämnen fria vid den första stationen och överförs mekaniskt mellan efterföljande stationer med gripdon eller skyttelmekanismer. Denna metod passar stora delar, djupdragna-skal och geometrier som inte kan förbli kopplade till en remsa under formningen.
Building transfer dies introducerar sin egen komplexitet. Varje station fungerar som ett oberoende verktyg, men alla måste dela exakt inriktning med överföringssystemet. Griparnas positioner, delens orientering och mellanrum-till-station måste matcha den mekaniska överföringsmekanismen exakt. Automotive präglingsdynor för strukturella karosspaneler, dörrinsidor och djupdragna hus använder vanligtvis överföringskonfigurationer eftersom delstorleken och dragdjupet överstiger vad en progressiv remsa kan ta emot.
Tabellen nedan jämför hur konstruktionskraven skiljer sig mellan dessa typer av präglingsformar:
| Die typ | Typisk stationsräkning | Inriktningstolerans | Bygg komplexitet | Vanliga applikationer |
|---|---|---|---|---|
| Enkel (enkel-station) | 1 | +/- 0.05 mm | Låg | Blankning, piercing, enstaka böjar |
| Förening | 1 (flera operationer) | +/- 0.02 mm | Måttlig | Samtidigt blank och pierce |
| Kombination | 1 (klipp + form) | +/- 0.02 mm | Måttlig-Hög | Tom och rita i ett slag |
| Progressiv | 4 till 30+ | +/- 0.01 mm kumulativt | Hög | Kontaktdon, fästen, bilklämmor |
| Överföra | 3 till 12+ | +/- 0.02 mm per station | Hög | Stora paneler, djupdrag, konstruktionsdelar |
Hoppet från enkel-station till progressiv eller överföringskonstruktion är inte bara en fråga om att lägga till stationer. Det är en grundläggande förändring i hur du planerar, bearbetar och validerar formen. Varje ytterligare station multiplicerar antalet kritiska dimensioner, antalet komponenter som kräver sub-mikronnoggrannhet och antalet interaktioner som måste fungera tillsammans. Denna eskalering av precisionskrav driver materialvalen som stanstillverkare står inför när de väljer de verktygsstål som kommer att utgöra stommen i varje komponent.
Välja verktygsstål baserat på vad du stämplar
En form är bara lika hållbar som stålet den är gjord av, och rätt kvalitet beror nästan helt på vilken plåt du planerar att stämpla. Milt stål, rostfritt, aluminium och hög-hållfasta legeringar utsätter var och en för olika påfrestningar på verktyg. Vissa slitage kanter ned gradvis genom nötning. Andra levererar skarpa slaglaster som flisar spröda stål. Att välja metallstämpelmaterial för stansar, stansblock och forma skär utan att ta hänsyn till det stämplade materialet är som att välja däck utan att känna till vägytan.
Verktygsstålsorter och deras stämplingsapplikationer
Fem materialkategorier täcker majoriteten av formkomponenterna som används vid produktionsstämpling. Var och en har olika positioner på hårdhets-seghetsspektrumet och var och en passar ett specifikt felläge.
D2 verktygsstålär standardvalet när abrasivt slitage begränsar verktygets livslängd. Dess höga kromkarbidinnehåll håller skäreggarna vassa under långa produktionsserier. För stansning och håltagning i hög-volym av stansat stål och belagda material, ger D2 den bästa kanthållningen. Den saknar dock segheten för att överleva kraftiga stötar, så den är inte idealisk för tjocka-mätningsstationer där stötbelastningar dominerar.
A2 verktygsstålfungerar bäst när inget enskilt felläge tydligt dominerar. Den balanserar slitstyrka med tillräcklig seghet för att hantera måttlig stöt, vilket gör den till ett praktiskt val för progressiva stansar där flera stationer upplever blandade förhållanden av slitage, belastning och cyklisk påverkan. För medium-volymproduktion under 1 000 000 träffar ger A2 ofta den mest kostnadseffektiva-prestandan.
S7 verktygsstålprioriterar tuffhet över allt annat. När stämplingar flisar eller spricker under upprepade stötar, särskilt vid kraftig-stämpling eller stationer med aggressiva genomträngande belastningar, absorberar S7 cyklisk spänning som skulle spricka högre-karbidkvaliteter. Den körs med en lägre hårdhet (56-58 HRC) men motstår utmattningssprickor mycket bättre än D2 eller M2.
M2 höghastighetsstål-fyller gapet där både slitage och tryckbelastning bidrar till brott. Stansar som måste bibehålla kantgeometrin under högt ihållande tryck drar nytta av M2:s kombination av hårdhet (60-65 HRC) och tryckhållfasthet. Jämfört med D2 motstår den deformation bättre. Jämfört med S7 håller den en skarpare kant längre.
VolframkarbidSkär ger upp till 30 gånger högre slitstyrka än konventionella verktygsstål. De bibehåller dimensionell noggrannhet under miljontals cykler, vilket gör dem till det enda praktiska alternativet för applikationer med ultra-hög-volym eller vid stämpling av mycket abrasiva material. Avvägningen: karbid är spröd, dyr och kräver specialiserad slipning eller EDM för att forma. Den kan inte absorbera tunga sidobelastningar eller stötar utan risk för katastrofala frakturer.
| Kvalitet | Hårdhet (HRC) | Seghet | Slitstyrka | Bäst-passform stämplat material |
|---|---|---|---|---|
| D2 | 58-62 | Måttlig | Excellent | Belagt stål, mjukt stål, hög-volym blankning |
| A2 | 58-62 | Bra | Bra | Blandad verksamhet, medelstor-volymproduktion |
| S7 | 56-58 | Excellent | Måttlig | Tjockt-gauge stål, tung piercing, stötbenägna stationer- |
| M2 | 60-65 | Måttlig | Mycket bra | Hög- stansning, slipande plåt |
| Hårdmetall (WC-Co) | 70+ (HRA 88-92) | Låg | Exceptionell | Rostfritt stål, slipande legeringar, flera-miljoner delar |
Hur det stämplade materialet ändrar val av formdesign
Plåten som löper genom formen bestämmer vilka kvaliteter som hör till i vilka positioner. Tänk på tre vanliga scenarier:
Stämpling i rostfritt stålinnebär en dubbel utmaning. Austenitiska kvaliteter som 304 och 316 är både nötande och benägna att slita vid lim. Materialarbetet-härdar snabbt under formningen, vilket ökar skärkrafterna och påskyndar eggförsämringen. Rostfri stansning kräver verktyg med hög-hårdhet, vanligtvis D2- eller hårdmetallskär vid skärstationer, kombinerat med polerade ytor och anti-beläggningar för att förhindra att material samlas på formningsstål.
Aluminiumstämplingverkar som att det borde vara lätt att bearbeta eftersom materialet är mjukt. I praktiken skapar aluminiumpressningsprocessen sina egna problem. Aluminium har en stark tendens att fästa på stålverktygsytor och byggas upp på stansytor och formradier tills detaljkvaliteten försämras. När de arbetar med stansad aluminiumplåt, prioriterar formdesigners ytfinish och val av beläggning framför råhårdhet. DLC- eller TiN-belagda A2-skär överträffar ofta hårdare obestruket stål eftersom de motstår den självhäftande slitmekanismen som aluminium utnyttjar.
Hög-hållfast stål(över 590 MPa draghållfasthet) kräver både hårdhet och seghet samtidigt. Materialets höga formningskrafter tvingar spänningsverktygskomponenter i kompression, medan dess återfjädringstendens kräver snävare formgeometrier. M2 eller hårdmetall-spetsar hanterar den abrasiva belastningen vid skärstationer, medan S7 kan fungera bättre vid formning av stationer där stöten dominerar.
När motiverar hårdmetallskär sin premiumkostnad över genom-härdat verktygsstål? Beslutet beror vanligtvis på volym och materialnötningsförmåga. För produktionsserier som överstiger en miljon delar, eller vid stämpling av rostfria eller hög-hållfasta legeringar som snabbt förbrukar D2-kanter, sjunker hårdmetallens totala ägandekostnad under stålets, eftersom det eliminerar flera omslipningscykler och den tillhörande stilleståndstiden. För körningar under 100 000 delar eller vid stansning av mjukare metall för stansningsapplikationer är genom-härdat verktygsstål fortfarande det ekonomiska valet.
Materialvalet sätter scenen, men det ger sitt fulla värde först efter att korrekt bearbetning och värmebehandling aktiverar dessa materialegenskaper. Nästa steg i konstruktionen är att omvandla dessa råa verktygsstålblock till precisionsformkomponenter genom en noggrant sekvenserad serie CNC-bearbetningsoperationer.
CNC-bearbetningsprocesser som formar varje formkomponent
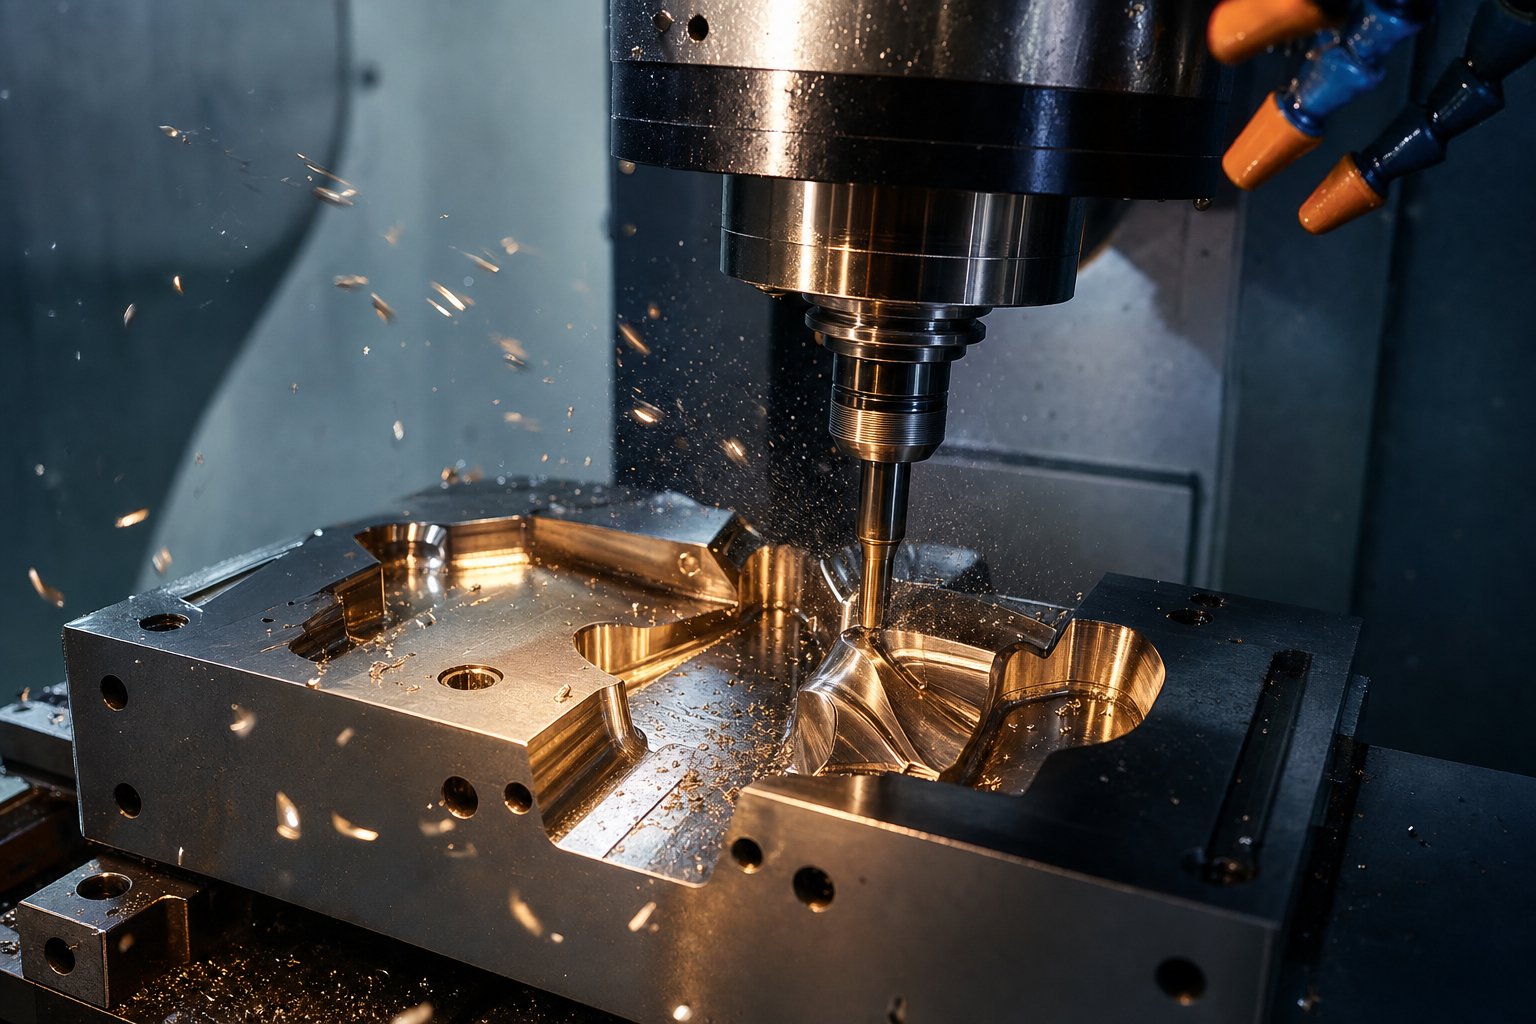
Ett block av D2 eller M2 som sitter på en pall är bara rå potential. Att förvandla den till en fungerande formkomponent kräver en avsiktlig sekvens av CNC-bearbetningsoperationer, som var och en utförs i ett specifikt skede av en specifik anledning. Ordningen har lika stor betydelse som själva verksamheten. Grova för aggressivt och du introducerar inre spänningar som förvränger delen under värmebehandling. Avsluta innan härdning och du tappar precisionen när stålet rör sig under härdningen. Varje metallstansverktyg och formverkstad följer en bearbetningslogik som är byggd kring en princip: ta bort bulken medan stålet är mjukt, härda det och för det sedan till den slutliga storleken medan det är hårt.
Grovfräsning och halvfinish-före värmebehandling
Formkomponenter börjar sin bearbetningslivslängd i glödgat eller förhärdat tillstånd, vanligtvis runt 20-30 HRC. Med denna mjukhet skärs materialet lätt, verktygen håller längre och materialavlägsningshastigheten förblir hög. Grovbearbetning tar bort det mesta av överskottsmaterialet och lämnar 0,5 till 1,0 mm material på alla kritiska ytor som en "finish-tillåtelse" för senare operationer.
Varför lämna den ersättningen? Två skäl. För det första orsakar värmebehandling dimensionell rörelse. Även vakuum-härdat verktygsstål förskjuts något när dess kristallstruktur förvandlas under härdning. För det andra genererar själva grovbearbetningsprocessen restspänning från skärkrafter och lokal värme. Om du bearbetade till slutlig storlek i det här skedet, skulle du se dessa dimensioner förändras efter härdning.
Mellan grovbearbetning och värmebehandling lindrar en spännings-avlastningscykel vid cirka 600-650 grader Celsius de inre spänningarna som skapas av aggressiv skärning. Halv-finishpassager för sedan ytorna närmare slutmåtten, vanligtvis inom 0,2-0,3 mm, samtidigt som ett enhetligt lagertillstånd bibehålls som säkerställer jämn värmepenetrering under den efterföljande härdningscykeln. CNC-svarvning hanterar runda komponenter som styrstift, bussningar och runda stansar i detta skede, vilket ger en nästan nätformig geometri innan stålet transformeras.
Finslipning och höghastighets-hård fräsning efter härdning
När värmebehandlingen ger komponenterna en arbetshårdhet på 58-65 HRC, beter sig materialet helt annorlunda under en fräs. Det är nu en slipande fästning som motstår traditionell bearbetning. Två efterbehandlingsstrategier hanterar denna utmaning: precisionsslipning och höghastighets hårdfräsning.
Ytslipning ger plana komponenter som stansplattor, stödplåtar och slitband till slutlig tjocklek med planhetstoleranser på +/- 0.005 mm eller bättre. Cylindrisk slipning avrundar komponenter till diametertoleranser inom mikron. Slipning utmärker sig för att producera geometrisk perfektion på tillgängliga ytor. Somspecialister inom precisionsbearbetning noterar, när en design kräver planhet eller parallellitet inom +/- 0.002 mm, är slipning det enda logiska valet, vilket ger ytfinish ner till Ra 0,1 mikrometer.
Hög-hård fräsning har framstått som ett kraftfullt komplement till slipning. Genom att använda hårdmetall- eller PCBN-verktyg vid höga spindelhastigheter, utnyttjar denna process adiabatisk skjuvning: verktygskontakttiden är så kort att huvuddelen av värmen överförs till spånan snarare än arbetsstycket. Resultatet är effektiv borttagning av material från härdat stål utan termiska skador på komponentytan. Hård fräsning kan ta bort material upp till fem gånger snabbare än slipning samtidigt som den genererar kvarvarande tryckspänning på ytan, vilket faktiskt gynnar utmattningslivslängden vid stansverktyg som utsätts för cykliska belastningar.
Den praktiska uppdelningen mellan dessa metoder är enkel. Slipning hanterar plana referenspunkter, parallella ytor och enkla cylindriska profiler. Hård fräsning hanterar 3D-konturer, ficka geometrier och komplexa kavitetsprofiler som en slipskiva fysiskt inte kan nå. De flesta formkomponenter kräver både: markreferensytor för monteringspassning och hårt-frästa konturer för att forma geometri. Den här hybridmetoden är standard vid tillverkning av metallstämplingsverktyg eftersom varje process täcker geometrier som den andra inte kan.
5-axlig CNC för komplexa formprofiler
Inte varje formkomponent kan avslutas med 3-axligt arbete. När en formstans har sammansatta kurvor, eller ett formhålrum har djupa väggar med dragytor och snäva radier, kompromissar 3-axliga fräskrafter. Verktyget kan bara närma sig ovanifrån, vilket kräver längre fräsar som böjer sig under belastning och lämnar pilmärken på vinklade ytor som kräver överdriven handpolering.
5-axlig bearbetning löser detta genom att tilta verktyget eller arbetsstycket, vilket gör att fräsen kan bibehålla en optimal orientering i förhållande till ytan som skärs. Enligtjämförelser av bearbetningskapacitet, 5-axliga fräsar uppnår toleranser på +/- 0.0005 tum med ytfinish ner till Ra 0,4 mikrometer, och de bearbetar komplexa 3D-ytor i en enda uppsättning som skulle kräva flera ompositioneringar på en 3-axlig maskin.
För verktygs- och formstansningsapplikationer är 5-axlig förmåga viktigast i dessa situationer:
- Deep draw formhålrummed sammansatta-böjda väggar som kräver korta, styva verktyg orienterade vinkelrätt mot ytan
- Progressiva formformningsstationermed vinklade drag som inte kan nås från ett vertikalt tillvägagångssätt
- Komplexa stansprofilerdär flera underskärningsfunktioner behöver bearbetas utan-omfixering
Men inte varje komponent motiverar 5-axeltid. Enkla platta stansplattor, stödplåtar och raka-väggiga skär bearbetar effektivt på 3-axlig utrustning till lägre timpriser. Beslutet beror på geometrin: om en funktion kräver ompositionering eller långtgående verktyg på en 3-axlig maskin, ger 5-axlar vanligtvis bättre noggrannhet till lägre totalkostnad trots den högre maskinhastigheten. När man bygger stansar avsedda för en höghastighets metallstansningsmaskin, översätts den dimensionella precisionen som kan uppnås genom 5-axlig efterbehandling direkt till snävare deltoleranser och längre intervall mellan underhåll.
Den kompletta bearbetningssekvensen för en typisk stanskomponent, från råblock till polerat skär redo för montering, följer denna utveckling:
- Grovfräs alla funktioner i mjukt (glödgat) tillstånd, vilket lämnar 0,5-1,0 mm lager på kritiska ytor
- Spänningsavlastning vid 600-650 grader Celsius för att frigöra kvarvarande spänningsinducerad bearbetning
- Halv-finish till inom 0,2-0,3 mm från slutmåtten med enhetlig lagermån
- Skicka till värmebehandling för vakuumhärdning och anlöpning till målhårdhet
- Finslipa referensytor och hårdfräskomplexa konturer till slutliga dimensioner
- Slutlig poleringsformande ytor till erforderliga Ra-värden för materialflöde och delsläpp
Varje steg portar nästa. Att hoppa över stressavlastning innan värmebehandling inbjuder till distorsion. Hård fräsning innan verifiering av efter-värme-dimensioner slösar bort maskintid på en del som kan ha flyttat sig utanför återvinningsbara gränser. Disciplinen i denna sekvens är det som skiljer professionell tillverkning av metallverktyg och formverktyg från butiker som jagar problem genom omarbetning.
Precisionsslipning och hård fräsning hanterar majoriteten av formgeometrierna, men vissa funktioner går utöver vad någon roterande fräs eller slipskiva kan uppnå. Skarpa inre hörn, smala slitsar och invecklade genomgående-profiler kräver en helt annan borttagningsmekanism, en som skär med elektrisk gnista snarare än mekanisk kraft.
Wire EDM och Sinker EDM för komplexa formgeometrier
En fräs, oavsett hur liten diameter den är, lämnar en radie i varje inre hörn lika med sin egen storlek. En slipskiva kan inte nå in i ett smalt spår. Dessa fysiska begränsningar innebär att vissa pressformskomponenter, särskilt komplicerade plåtstansar och formar, kräver en fundamentalt annorlunda materialborttagningsprocess. Elektrisk urladdningsbearbetning tar bort metall genom kontrollerad gnisterosion snarare än mekanisk skärkraft, vilket ger geometrier som inget roterande verktyg kan replikera.
Wire EDM för Precision Punch and Die Profiler
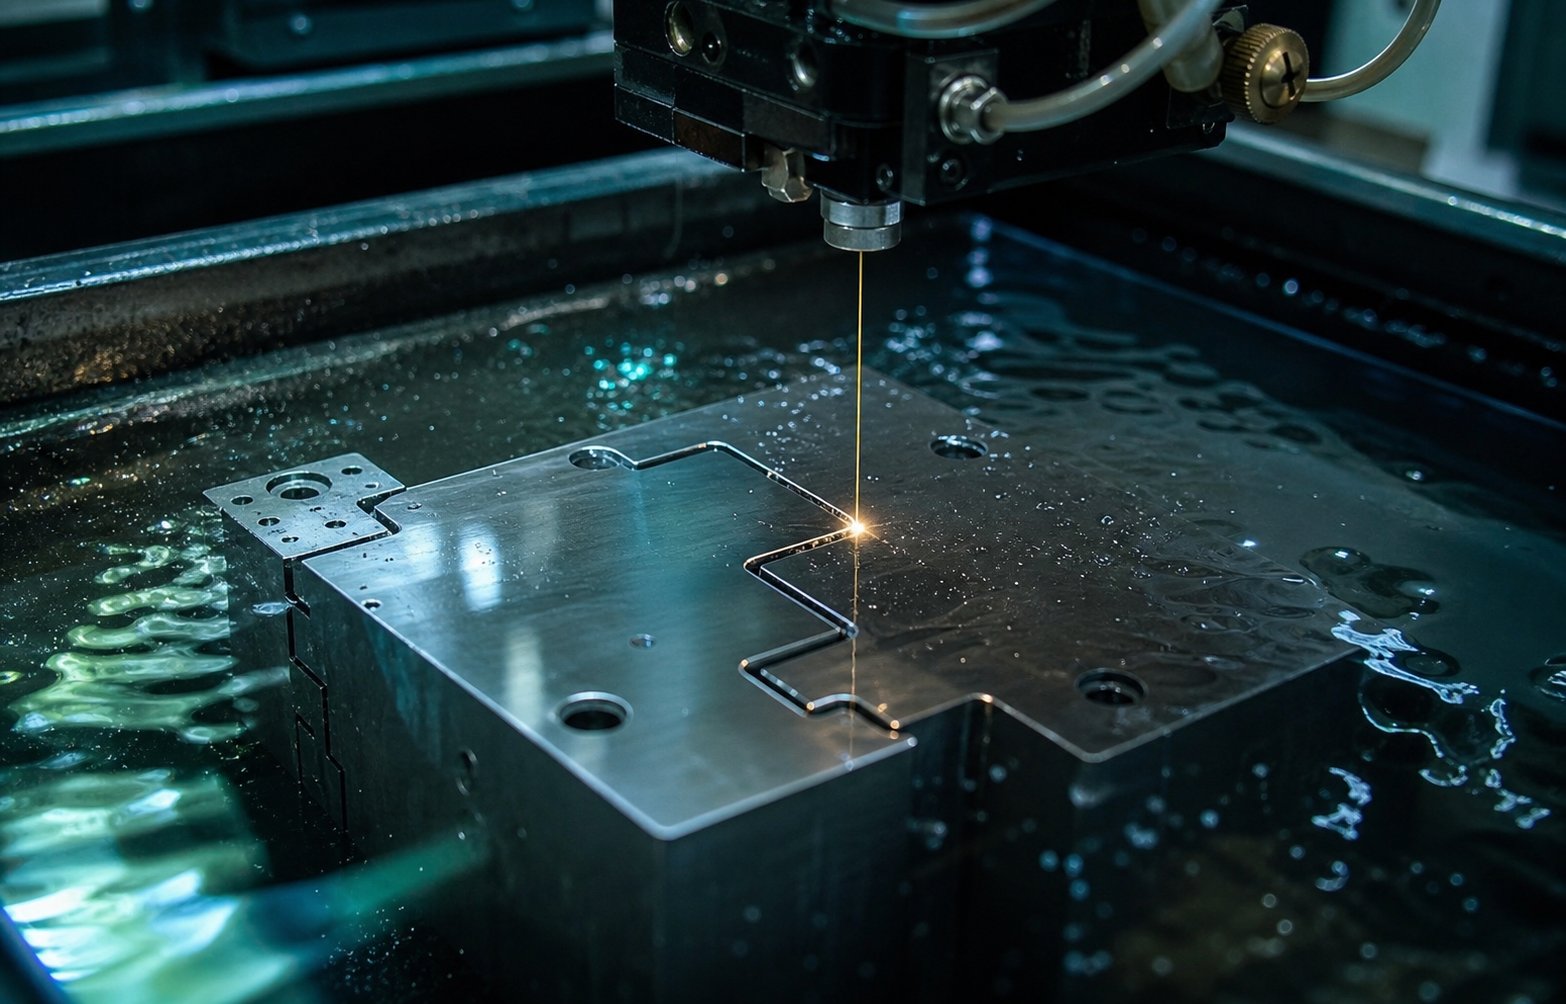
Wire EDM använder en tunn mässing eller belagd tråd, vanligtvis 0,1 till 0,3 mm i diameter, som en elektrod som skär genom arbetsstycket längs en CNC-programmerad bana. Tråden kommer aldrig i kontakt med materialet. Istället förångar snabba elektriska urladdningar mikroskopiska partiklar medan avjoniserat vatten spolar skräp och kyler den skurna zonen. Eftersom tråden passerar helt genom arbetsstycket,tråd-EDM producerar genomskurna-profiler med inre radier så små som tråddiametern, mycket vassare än någon fräs kan åstadkomma.
För en präglingsform av plåt är tråd-EDM den bästa-bearbetningen för att skära stansprofiler, stansöppningar och frigångshål efter värmebehandling. Du kommer att märka att detta är avgörande: skärning av härdat verktygsstål vid 60+ HRC är rutin för tråd-EDM eftersom materialhårdheten har minimal inverkan på gnistorsion. Processmaskinerna D2, M2 och till och med hårdmetall med lika lätthet. Stämpelprofiler som kräver snäva spelrum mellan stansen och stansöppningen, ibland så lite som 5-8 % av materialtjockleken per sida, förlitar sig på tråd-EDM:s förmåga att hålla toleranser i intervallet +/- 0.005 mm under kontrollerade förhållanden.
Flera skumpass förfinar successivt noggrannhet och ytfinish. En grov skärning tar bort huvuddelen av materialet, sedan två till fyra efterbehandlingar rakning mikron åt gången, vilket förbättrar både dimensionell precision och ytkvalitet med varje pass. Detta gör tråd-EDM idealisk för att klippa de matchande profilerna av stanskomponenter där stans-till-matrispassning bestämmer gradhöjden på varje stansad del.
Sinker EDM för hålrum och komplexa konturer
Där tråd-EDM utmärker sig vid genomskurna-profiler, hanterar sinker EDM blinda håligheter, 3D-konturer och strukturerade ytor som en tråd fysiskt inte kan producera. Processen använder en anpassad-elektrod, vanligtvis bearbetad av grafit eller koppar, som "sjunker" in i arbetsstycket genom gnisterosion. Elektrodens form motsvarar direkt den kavitetsgeometri du behöver, och allt eftersom processen fortskrider tar tusentals mikro-gnistor per sekund bort material med precision medan kolväteoljedielektrikum hanterar värme och skräp.
I metallstämplingsformkonstruktionen finner sinker EDM sin roll i att forma kaviteter med komplexa 3D-ytor, präglingsdetaljer och präglingsfunktioner som ingen fräs kan nå utan avböjning. Det skapar också strukturerade ytor på stämpelytorna där kontrollerad grovhet hjälper materialflödet under formningen. Processen genererar ingen mekanisk kraft på arbetsstycket, vilket innebär att tunna formsektioner och ömtåliga egenskaper förblir oförvrängda under bearbetningen.
Avvägningen är hastighet och verktygskostnad. Varje elektrod måste specialbearbetas- för att matcha den önskade håligheten, och elektroderna slits under användning, vilket ibland kräver flera kopior för en enda funktion. Cykeltiderna går långsammare än tråd-EDM för motsvarande materialvolymer. Men för blinda hålrum i härdat stål är sänke-EDM fortfarande det enda praktiska alternativet.
| Parameter | Tråd EDM | Sänke EDM |
|---|---|---|
| Uppnåelig tolerans | +/- 0.002 till 0,005 mm | +/- 0.005 till 0,025 mm |
| Ytfinish (Ra) | 0,1 till 0,8 mikrometer | 0,4 till 3,2 mikrometer |
| Bästa geometrityper | Genom-skurna profiler, raka-väggöppningar, stanskonturer | Blinda hålrum, 3D-konturer, strukturerade formytor |
| Typisk cykeltid | 2 till 12 timmar per profil (beroende på tjocklek och genomgångar) | 4 till 40+ timmar per hålighet (beroende på djup och komplexitet) |
Lappning och polering för ytkvalitet
EDM lämnar ett karakteristiskt omgjutet lager på bearbetade ytor, en tunn zon av åter-stelnat material som kan vara hårdare och sprödare än moderstålet. För skärande komponenter som stansar och formöppningar är detta skikt typiskt acceptabelt eller till och med fördelaktigt. För att forma ytor där plåt måste flyta jämnt under tryck måste den tas bort.
Lapping använder fina slipmedel på plana eller konturformade varv för att avlägsna material på under-mikronnivå, vilket ger planhet och ytfinish som enbart slipning inte kan matcha. Det är standardmetoden för att få kritiska passande ytor på en plåtform till den geometriska perfektion som krävs för jämn kontakt under pressbelastning.
Polering riktar sig specifikt mot bildande av ytor. Som erfarna formtillverkare påTillverkarens anteckning, polering i metallflödets riktning minskar friktionen och hjälper plåt att röra sig genom drag- och formstationer utan att skaka. Men inte alla ytor drar nytta av en spegelfinish. Stål av grövre drag-kvalitet fungerar faktiskt bättre mot lätt strukturerade verktyg eftersom deras mikro-dalar fångar upp smörjmedel. Beslutet om var man ska polera och var man ska lämna kontrollerad textur på en plåtstansform beror på det specifika materialet som stämplas och typen av formningsoperation vid varje station.
Tillsammans ger EDM och ytfinishing formtillverkare kontroll över geometrier och ytförhållanden som CNC-bearbetning ensam inte kan leverera. Dessa processer avslutar formningsfasen av formkonstruktionen. Men rå geometri och ytfinish är bara en del av det som gör att stanskomponenter fungerar under produktionsbelastningar. Själva stålet måste omvandlas genom värmebehandling och skyddande beläggningar för att motstå de miljontals stötar, nötningscykler och termiska händelser som produktionsstämpling kräver.
Värmebehandling och ytbeläggningar som förlänger livslängden
Bearbetning ger en formkomponent dess form. Värmebehandling ger den de mekaniska egenskaperna för att överleva produktionen. Utan ordentlig härdning och härdning skulle även den mest exakt bearbetade D2-stansen deformeras under stämplingsbelastningar inom tusentals träffar. Och utan skyddande beläggningar skulle limslitage förstöra formningsytor långt innan nötning någonsin blev den begränsande faktorn. Dessa två efter-bearbetningssteg, värmebehandling och beläggning, är där formens livslängd vinner eller förloras.
Vakuumhärdnings- och anlöpningssekvenser
Vakuumhärdning värmer upp verktygsstål till dess austenitiseringstemperatur inuti en låg-kammare och kyler det sedan med hög-inert gas. Vakuummiljön förhindrar oxidation och avkolning och bevarar ytintegriteten som mödosamt skapades under finishbearbetningen. Delar blir rena och formstabila, med minimal förvrängning jämfört med atmosfär-baserade metoder.
En enda släckningscykel är aldrig hela historien. Anlöpning följer härdning, vanligtvis i två eller tre cykler vid progressivt sjunkande temperaturer. Varje temperament förvandlar kvarhållen austenit till stabil martensit, lindrar inre stress från härdningen och ställer in den slutliga balansen mellan hårdhet och seghet. Att hoppa över en tempereringscykel lämnar instabila mikrostrukturer som kan förändras dimensionellt under produktion, vilket orsakar progressiv toleransförlust som är svår att diagnostisera.
Kryogenbehandling driver denna omvandling ytterligare. Genom att kyla komponenter till ungefär minus 300 grader Fahrenheit med flytande kväve i en kontrollerad nedstigning under flera timmar, omvandlar kryogen bearbetning restaustenit som standardhärdning lämnar efter sig. Forskning publicerad iInternational Journal of Engineering Sciencedokumenterat att en vetenskapligt kontrollerad djup kryogen process leder till ökad användning-livslängd som överstiger 200 procent över flera verktygsapplikationer. De molekylära-nivåförändringarna, inklusive förbättrad karbidfördelning och fullständig martensitisk transformation, minskar friktionskoefficienten och förbättrar dimensionsstabiliteten permanent. För stämplingsformar som förväntas köra miljontals cykler kan kryogenbehandling efter konventionell värmebehandling fördubbla eller tredubbla livslängden innan omslipning blir nödvändig.
PVD- och CVD-beläggningar som minskar slitage och nötning
Värmebehandling optimerar bulkmaterialet. Beläggningar skyddar ytan där verktyg-till-kontakt faktiskt uppstår. Fysisk ångavsättning (PVD) och kemisk ångavsättning (CVD) applicerar tunna keramiska skikt, vanligtvis 2 till 5 mikron tjocka, som dramatiskt minskar friktionen och motstår materialöverföring från det stansade arket till formytor.
Varför spelar detta roll? Vid stansning av rostfritt stål skapar materialets benägenhet att arbeta-härda och galla att lim ansamlas på formytor som snabbt försämrar detaljkvaliteten. En rättegång vid Ford Motor Companys stämplingsanläggning,rapporterat av forskare från Deakin University, fann att TiCN-belagda stansar ökade stansens livslängd med en faktor på mer än 20 jämfört med obelagda polerade ytor vid stämpling av gnistrande-benägna material. Beläggningen sköt upp det kritiska material-överföringsstadiet på obestämd tid inom försökets testfönster på 20 000 cykler.
Varje beläggningstyp riktar sig mot en specifik slitmekanism:
- TiN (Titanium Nitride):Allmänt-nötningsskydd med hårdhet runt 2000-2500 HV. Kostnads-effektiv för stämpling av blandat material vid måttliga hastigheter och volymer.
- TiCN (titankarbonitrid):Högre hårdhet och lägre friktion än TiN. Utmärker sig mot abrasiva material, inklusive rostfria metallstansningsapplikationer där arbets-härdade ytor påskyndar kantslitage.
- TiAlN (Titanium Aluminium Nitride):Tål temperaturer över 800 grader Celsius genom att bilda ett skyddande aluminiumoxidskikt under värme. Lämplig för hög-höghastighetspressning och applikationer där smörjmedelsnedbrytning skapar förhöjda verktygstemperaturer.
- DLC (Diamond-Like Carbon):Extremt låg friktionskoefficient på cirka 0,1 till 0,15, vilket förhindrar upptagning av vidhäftande material. Det primära valet för stansverktyg av aluminium och stansverktyg där stansning av stansat aluminium på stansytor är det dominerande felläget snarare än nötande slitage.
Val av beläggning ansluts direkt till det stämplade materialet. För stansning av 316 rostfritt stål, där både nötning och vidhäftning angriper verktyg samtidigt, ger TiCN eller TiAlN den hårdhet och kemiska tröghet som krävs för att motstå gnagsår vid formningsstationer. För aluminiummetallstämpling förhindrar DLC:s ultra-låga friktion det mjuka materialet från att binda till verktygsytor, vilket håller delarnas ytor rena och långa underhållsintervaller.Prestandajämförelserbekräfta att DLC:s friktionsreduktion avsevärt sänker skärmotståndet och förhindrar spånvidhäftning vid bearbetning eller formning av mjuka metaller som aluminium och koppar.
Den sammansatta effekten av dessa beslut är betydande. En stans byggd av rätt verktygsstål, korrekt vakuum-härdad med kryogen behandling och belagd med rätt keramiskt lager kan köras tre till fem gånger längre än en där ett enskilt steg har äventyrats. Den multiplikatorn leder direkt till färre produktionsstopp, lägre kostnad per träff och mer konsekvent kvalitet på stämplade delar under hela stansens livslängd. Men att kvantifiera den prestandan kräver rigorösa mätningar i varje steg, från den första dimensionskontrollen efter värmebehandling till den slutliga inspektionen av prov-stämplade delar.
Kvalitetskontroll från första skärning till provstämpling
En form kan bearbetas av förstklassigt verktygsstål, värmebehandlas-felfritt och beläggas med det ideala keramiska lagret, men ändå misslyckas i produktionen om ingen verifierar dimensionerna mellan faserna. Kvalitetskontroll vid precisionsstansning är inte en slutlig kontrollpunkt. Det är en serie portar inbäddade genom hela tillverkningssekvensen, var och en bekräftar att komponenten är redo att avancera. Hoppa över en grind och du riskerar att förvärra ett tidigt fel genom varje efterföljande operation tills den dyker upp som skrotdelar på pressgolvet.
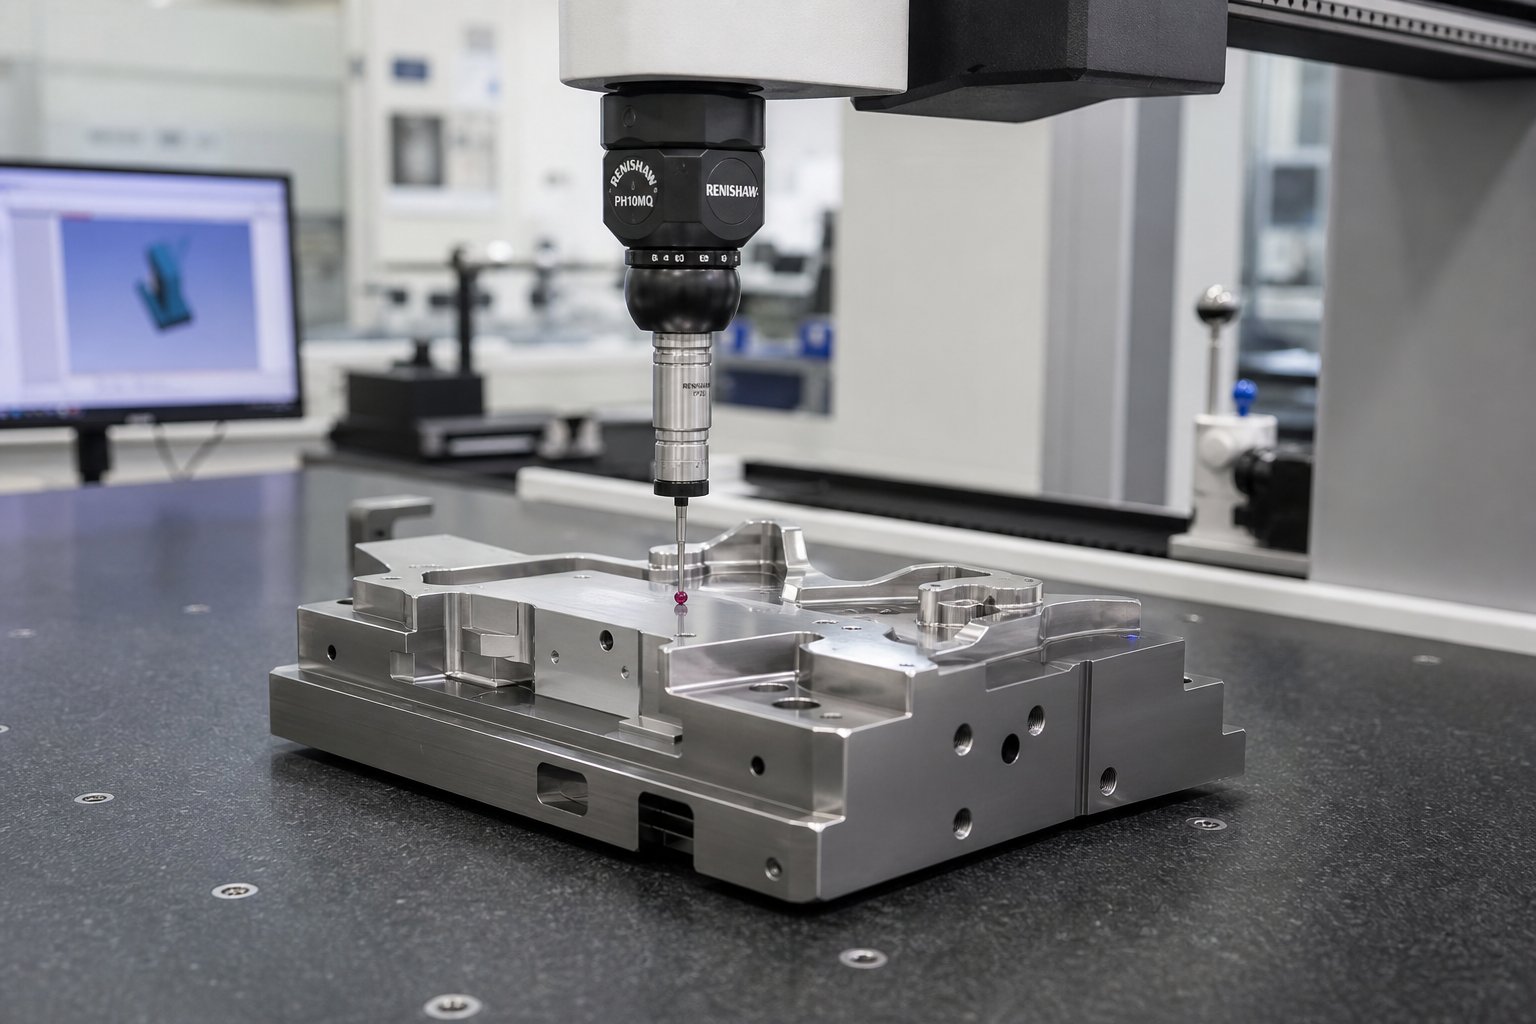
CMM-inspektion och ytojämnhetsverifiering
Koordinatmätmaskiner sitter i centrum för dimensionskontroll för stämpling av formkomponenter. En CMM-sond berör eller skannar kritiska funktioner, fångar XYZ-koordinatdata och jämför dem med 3D CAD-modellen. För stansinsatser, stansar och hålrumsblock kontrollerar CMM hålens positionsnoggrannhet, profilöverensstämmelse hos konturerade ytor och geometriska samband som planhet, parallellitet och vinkelräthet som avgör hur passande delar passar ihop under montering.
När görs dessa mätningar? Inte bara i slutet. Under-processkontroller efter grovbearbetning bekräftar att det finns tillräckligt med lager kvar på alla kritiska ytor innan stressavlastning och halv-finbearbetning. Efter värmebehandling verifierar en CMM om-kontroll hur mycket dimensionell rörelse som inträffade under härdningen, vilket talar om för slutbearbetaren exakt hur mycket material som ska tas bort och var. Efter-finish-slipinspektion genererar den slutliga överensstämmelserapporten som släpper varje komponent för montering. Som Moeller Precision Tool-detaljer håller tillverkare av precisionsverktyg toleranser så snäva som 0,0002 tum, och använder CMM-enheter tillsammans med optiska komparatorer och profilmätningssystem för att verifiera överensstämmelse i varje steg.
Ytjämnhetsmätning kompletterar dimensionsdata. En profilometer spårar den bearbetade eller polerade ytan och rapporterar värden för Ra (aritmetisk genomsnittlig grovhet) och Rz (genomsnittlig topp-till-dalhöjd). Varför spelar detta roll för metallstämplingsprocessen? Eftersom ytfinish på formningsstål styr friktion, materialflöde och frigöring av delar. En formningsstans specificerad till Ra 0,2 mikrometer som faktiskt mäter Ra 0,8 kommer att producera delar med synliga dragmärken och inkonsekvent väggtjocklek. Att verifiera ytjämnheten före montering förhindrar att dessa kvalitetsproblem i efterföljande led någonsin når pressen.
Hårdhetstestning utgör en annan kritisk grind, särskilt efter värmebehandling. Rockwell-hårdhetsmätningar på flera platser på varje komponent bekräftar enhetlig transformation. En stans som visar 60 HRC i ansiktet men 56 HRC vid basen indikerar ofullständig härdning, eventuellt på grund av otillräcklig blötläggningstid eller inkonsekvens av släckning. Industriinspektionsprotokoll anger att hårdhetsvärdena måste falla inom ett definierat område eftersom för-låg hårdhet leder till snabbt slitage, medan för-hög hårdhet skapar sprödhet och brottrisk under stämplingsbelastningar.
Funktionskontroller slutför verifieringen före-montering. Matchande komponenter, såsom en stans och dess motsvarande formöppning, monteras fysiskt på en bänk för att verifiera spelrumsförhållanden, glidpassningar på styrelement och interferensförhållanden på presspassningsdetaljer. Optiska komparatorer överlagrar förstorade komponentprofiler mot designgeometrin för att fånga upp subtila avvikelser som CMM-punktsondering kan missa. Dessa passningskontroller bekräftar att enskilda komponenter kommer att fungera som ett koordinerat system när de väl har bultats in i formsatsen.
Provkörningar och första-artikeldelmätning
Monteringsinspektion bekräftar att formen ser korrekt ut. Provstämpling bevisar att det fungerar. Den färdiga formen monteras i en press, remsmaterial matas och de första delarna lossnar från verktyget. Detta är ögonblicket som validerar varje uppströmsbeslut, från CAD-geometri till bearbetning och värmebehandling. Ett framgångsrikt försök producerar metallstämplade delar som uppfyller tryckdimensioner, uppvisar rena kanter och formar sig utan att spricka, skrynkla eller överdriven återfjädring.
Provkörningar följer ett strukturerat protokoll. Formen ställs in på den beräknade stängningshöjden, matas med en kontrollerad hastighet och körs med reducerat tonnage initialt medan operatörer observerar bandprogression, lyssnar efter onormalt ljud och inspekterar de första delarna visuellt. Bandmatningsstabilitet, pilotingrepp och stripperfunktion övervakas alla i realtid. Om formen är en progressiv typ, utvärderas varje stations arbete oberoende genom att undersöka delvis färdiga delar på mellanstationer innan det slutliga separationssnittet.
Första-artikelinspektion mäter prov-stämplade delar mot teknisk ritning med samma CMM-utrustning som validerade själva formkomponenterna. Varje kritisk dimension, GD&T-text och ytspecifikation registreras. Den resulterande rapporten bekräftar antingen överensstämmelse eller identifierar avvikelser som kräver formjustering. Vanliga justeringar inkluderar shimsning av formstationer för att korrigera vinkelåterföring, åter-polering av ytor som visar dragmärken eller justering av stans-för att-matrisspelning vid stationer som producerar för stora grader. Som testspecialister betonar ger en grundlig första-artikelinspektion detaljerade mätrapporter, fysiska prover och dokumentation som bekräftar att formen är produktionsklar- före leverans.
Varje metallstämplad del som lämnar en produktionspress ärver den kvalitet som är inbyggd i formen. Provstämpling är där det arvet bevisas. En stans som klarar den första -artikelinspektionen med alla dimensioner inom tolerans och alla ytor fria från defekter representerar validerade verktyg, redo att producera stansade metalldelar konsekvent över hundratusentals eller miljontals cykler.
Den fullständiga inspektionsgrindsekvensen, från första chip till validerat produktionsverktyg, följer denna utveckling:
- Under-processdimensionskontroller efter grov- och halv{1}bearbetning för att verifiera lagertillskott
- Efter-värmebehandling-verifiering av hårdhet och CMM-om-mätning för dimensionsrörelse
- Slutlig CMM-rapport efter slutslipning och hård fräsning bekräftar alla egenskaper inom tolerans
- Monteringspassningskontroll av matchande komponenter, spelkontroll och jämförelse av optisk profil
- Provstämpling i en-produktionsekvivalent press med kontrollerade parametrar
- Första-artikelinspektion som mäter stämplade delar mot tekniska utskrifter med fulldimensionell rapportering
Varje grind måste passera innan arbetet fortskrider. Denna disciplin förhindrar det dyraste kvalitetsfelet vid tillverkning av formverktyg: att upptäcka ett problem efter att alla nedströmsoperationer har slutförts på en defekt komponent.
Tillverkare som täcker hela livscykeln under ett tak, från genomförbarhetsbedömning och CAE-simulering till precisionsbearbetning, provkörningar och CMM-inspektion, eliminerar kommunikationsluckor som uppstår när ansvaret delas mellan flera leverantörer.YICHENs stämplingsformprocessexemplifierar detta integrerade tillvägagångssätt, och validerar verktygen genom varje steg som beskrivs här så att verktygsingenjörer och inköpschefer får produktionsklara-verktyg med stöd av dokumenterad inspektionsdata vid varje gate. För team som går från forskning till aktiv utveckling av offertförfrågningar minskar riskerna och tidslinjerna komprimeras avsevärt genom att samarbeta med en enda-källaleverantör som äger hela QC-kedjan.
Inspektion och validering stänger tillverkningsslingan, men det verkliga måttet på en präglingsform är hur alla dessa individuella beslut, från CAD-geometri till materialval, bearbetningssekvens, värmebehandling och kvalitetsverifiering, sammanförs till-långsiktig produktionsprestanda.
Att sammanföra allt från genomförbarhet till produktion
Du har nu gått igenom varje fas av tillverkningen av en metallstansform: digital design och simulering, materialval, CNC-bearbetning, EDM-bearbetning, värmebehandling, beläggning och kvalitetsverifiering. Varje avsnitt täckte en isolerad process. I verkligheten fungerar inte dessa steg oberoende. De sammansätter. Ett designbeslut i CAD rullar framåt genom materialval, bearbetningsstrategi och slutligen in i den stämplade detaljkvaliteten som din press producerar i full fart. Att förstå hur den sammansättningen fungerar är det som skiljer en stämpelmatris som ger 500 000 pålitliga träffar från en som försämras efter 10 000.
Hur varje tillverkningsbeslut hänger ihop med formens prestanda
Tänk på tärningsprocessen som en kedja av multiplikatorer snarare än en sekvens av tillägg. Att välja rätt verktygsstål ger inte bara hållbarhet. Det multiplicerar fördelarna med varje nedströmssteg. Vakuum-härdning av ett väl-vald D2-skär ger bättre resultat än vakuum-härdning av en marginell gradering. Att applicera TiCN-beläggning på en ordentligt härdad och polerad yta ger dess fulla friktions-reduktionspotential. Applicera samma beläggning på en yta med kvarvarande spänning från överhoppade härdningscykler, och det lossnar inom tusentals slag.
Samma logik fungerar omvänt. En genväg i vilket skede som helst delar upp utförandet av allt som följer. Att skynda på CAE-simulering och missa en återgångsförutsägelse betyder att formgeometrin är fel innan bearbetningen ens börjar. Under-specificering av verktygsstål för en rostfri applikation innebär beläggningar en förlorad kamp mot substratdeformation under dem. Att hoppa över stressavlastning innan värmebehandling introducerar skevhet som slutslipningen inte kan återhämta sig helt. Varje kompromiss drar ifrån matrisens livslängd, delkvalitet och produktionstid.
Vad skiljer egentligen en tärning som har 100,000+ träffar från en som misslyckas tidigt? Vanligtvis inte ett enda katastrofalt fel, utan en ansamling av marginella beslut:
- Designgenvägar:Otillräcklig simulering leder till prov-och-felkorrigeringar på härdat stål, vilket försvagar komponenter genom upprepade modifieringar
- Materialkompromisser:Om du väljer A2 där D2 eller hårdmetall är berättigad sparar du kostnader i förväg men fördubblar skärpningsfrekvensen och tryckstoppen
- Överträdelser av bearbetningssekvensen:Efterbehandling innan korrekt avspänning introducerar dimensionsinstabilitet som förvärras under cykliska pressbelastningar
- Värmebehandlingsluckor:Att missa en tempereringscykel eller hoppa över kryogen behandling lämnar kvar austenit som omvandlas oförutsägbart under produktionen, vilket orsakar progressiv toleransdrift
- Besiktningen förfaller:Att släppa komponenter utan att verifiera efter-värmebehandlings-dimensioner innebär att man monterar en form av delar som kanske redan är ur specifikation
Tillverkningsprocessen för metallstämplingar belönar disciplin vid varje grind. Kostnads- och tidslinjeförväntningar skalas därefter. En enkel enkel-stationsblanking kan kräva 4 till 6 veckor och $5 000 till $15 000 i verktygsinvesteringar. En måttlig progressiv tärning med 8 till 12 stationer kräver vanligtvis 8 till 12 veckor och $25 000 till $60 000. Komplexa progressiva eller överföringsformar för fordon med snäva toleranser, flera formningsstationer och höga-volymkrav kan överstiga 16 veckor och 100 000 USD i verktygskostnad. Dessa intervall återspeglar inte bara bearbetningstimmar, utan den kumulativa ingenjörskonsten, simuleringen, inspektionen och provansträngningen som validerar varje verktyg för dess avsedda produktionslivslängd.
Varje steg i att göra en stansform, från CAD-geometri till slutlig beläggning, är ett beslut som antingen lägger till eller subtraherar från stansens livslängd, delkvalitet och produktionseffektivitet. Det finns inga neutrala val i form- och stämpelkonstruktionsprocessen.
Att gå från forskning till en RFQ-Ready Die Solution
Om du har läst så här långt, faller du förmodligen i en av två kategorier. Antingen bygger du intern kunskap för att utvärdera leverantörer mer effektivt, eller så närmar du dig aktivt en offertförfrågan för en anpassad metallstans och vill förstå vilka frågor du ska ställa och vilka möjligheter som ska verifieras. Båda vägarna drar nytta av samma princip: stämpeltillverkningsprocessen fungerar bäst när en enda partner äger hela kedjan från genomförbarhet till validerade produktionsverktyg.
Fragmenterad sourcing, där design sker på ett företag, bearbetning på ett annat och testout på ett tredje, introducerar risk för överlämning vid varje övergång. Dimensionell avsikt försvinner mellan CAD-filer och maskinoperatörer. Värmebehandlingsspecifikationerna blir förenklade för bekvämligheten. Testresultat återkopplas inte effektivt till designkorrigeringar. De stansar och stansverktyg som presterar bäst i långa produktionsserier kommer nästan alltid från integrerade program där varje fas informerar nästa utan kommunikationsluckor.
För inköpschefer och verktygsingenjörer som är redo att gå från forskning till aktiv offert, leta efter en partner vars kapacitet sträcker sig över hela livscykeln som behandlas i den här artikeln: genomförbarhetsbedömning, CAE-simulering för formning och återfjädring, precisions CNC-bearbetning och EDM, kontrollerad värmebehandling, provstämpling i produktions-representativa förhållanden och{2}dokumenterad{1}{1} CMM.YICHENs anpassade stämplingsformlösningartäcker exakt detta omfång, vilket ger en-till{1}}metallstämplingsresurs för team som behöver validerade verktyg levererade RFQ-färdiga, backas upp av dokumenterad kvalitetsdata vid varje tillverkningsport.
Kunskapen i den här artikeln ger dig vokabulär och ramverk för att kritiskt utvärdera alla matrisleverantörers processer. Du förstår nu varför vissa steg kostar vad de gör, varför tidslinjer sträcker sig vid vissa komplexitetströsklar och varför den billigaste offerten sällan ger den lägsta kostnaden per träff under en tärnings hela produktionslivslängd. Den förståelsen är grunden för att fatta välgrundade inköpsbeslut i alla typer av upphandlingssamtal.
Vanliga frågor om tillverkning av metallstämpelverktyg
1. Hur lång tid tar det att göra en metallstämpelmatris?
Tidslinjer beror på komplexitet. En enkel enkel-stationssläckningsmatris kräver vanligtvis 4 till 6 veckor. En måttlig progressiv tärning med 8 till 12 stationer tar 8 till 12 veckor. Komplexa progressiva eller överföringsformar för fordon med snäva toleranser och flera formningsstationer kan överstiga 16 veckor. Dessa tidslinjer inkluderar faser för teknik, simulering, bearbetning, värmebehandling och testvalidering.
2. Vilka material används för att göra stämplingsformar?
Präglingsformar är huvudsakligen tillverkade av verktygsstål som väljs utifrån plåten som stansas. Vanliga val inkluderar D2 för nötningsbeständighet, A2 för balanserad seghet och hårdhet, S7 för stöttunga-applikationer, M2 för höga tryckbelastningar och volframkarbidskär för ultra-höga-körningar eller mycket abrasiva material som rostfritt stål. Varje klass intar en annan position på hårdhets-seghetsspektrumet.
3. Vad är skillnaden mellan en progressiv tärning och en överföring tärning?
Progressiva stansar håller delar anslutna till en bärremsa när den matas fram genom flera stationer med varje tryckslag, vilket gör dem idealiska för mindre,-högvolymkomponenter som kontakter och fästen. Överföringsformar skär ämnen fria vid den första stationen och flyttar dem mekaniskt mellan oberoende stationer med hjälp av gripdon. Överföringsformar passar stora delar, djupdragna skal och geometrier som inte kan förbli fästa på en remsa under formningen, såsom bilkarosspaneler.
4. Hur påverkar värmebehandling präglingsformens prestanda?
Värmebehandling förvandlar verktygsstål från ett bearbetbart tillstånd till ett härdat arbetsverktyg som klarar miljontals presscykler. Vakuumhärdning följt av flera härdningscykler skapar en stabil martensitisk struktur. Att lägga till kryogen behandling kan öka matrisens livslängd med över 200 procent genom att omvandla kvarhållen austenit och förbättra karbidfördelningen. Utan korrekt värmebehandling skulle även exakt bearbetade komponenter deformeras eller slitas snabbt under produktionspressbelastningar.
5. Vem kan tillverka en komplett stämpelform från design till tillverkningsvalidering?
Integrerade formtillverkare som äger hela processkedjan, från genomförbarhetsbedömning och CAE-simulering genom CNC-bearbetning, EDM, värmebehandling, provstansning och CMM-inspektion, ger de mest tillförlitliga resultaten. YICHEN erbjuder denna yttersta-till-funktion för anpassade stämplingslösningar, och tillhandahåller dokumenterad kvalitetsverifiering vid varje tillverkningsport så att inköpschefer och verktygsingenjörer får produktionsklara-verktyg utan risker för överlämnande mellan flera leverantörer.


