


Vad är en stämpelmatris och varför varje komponent är viktig
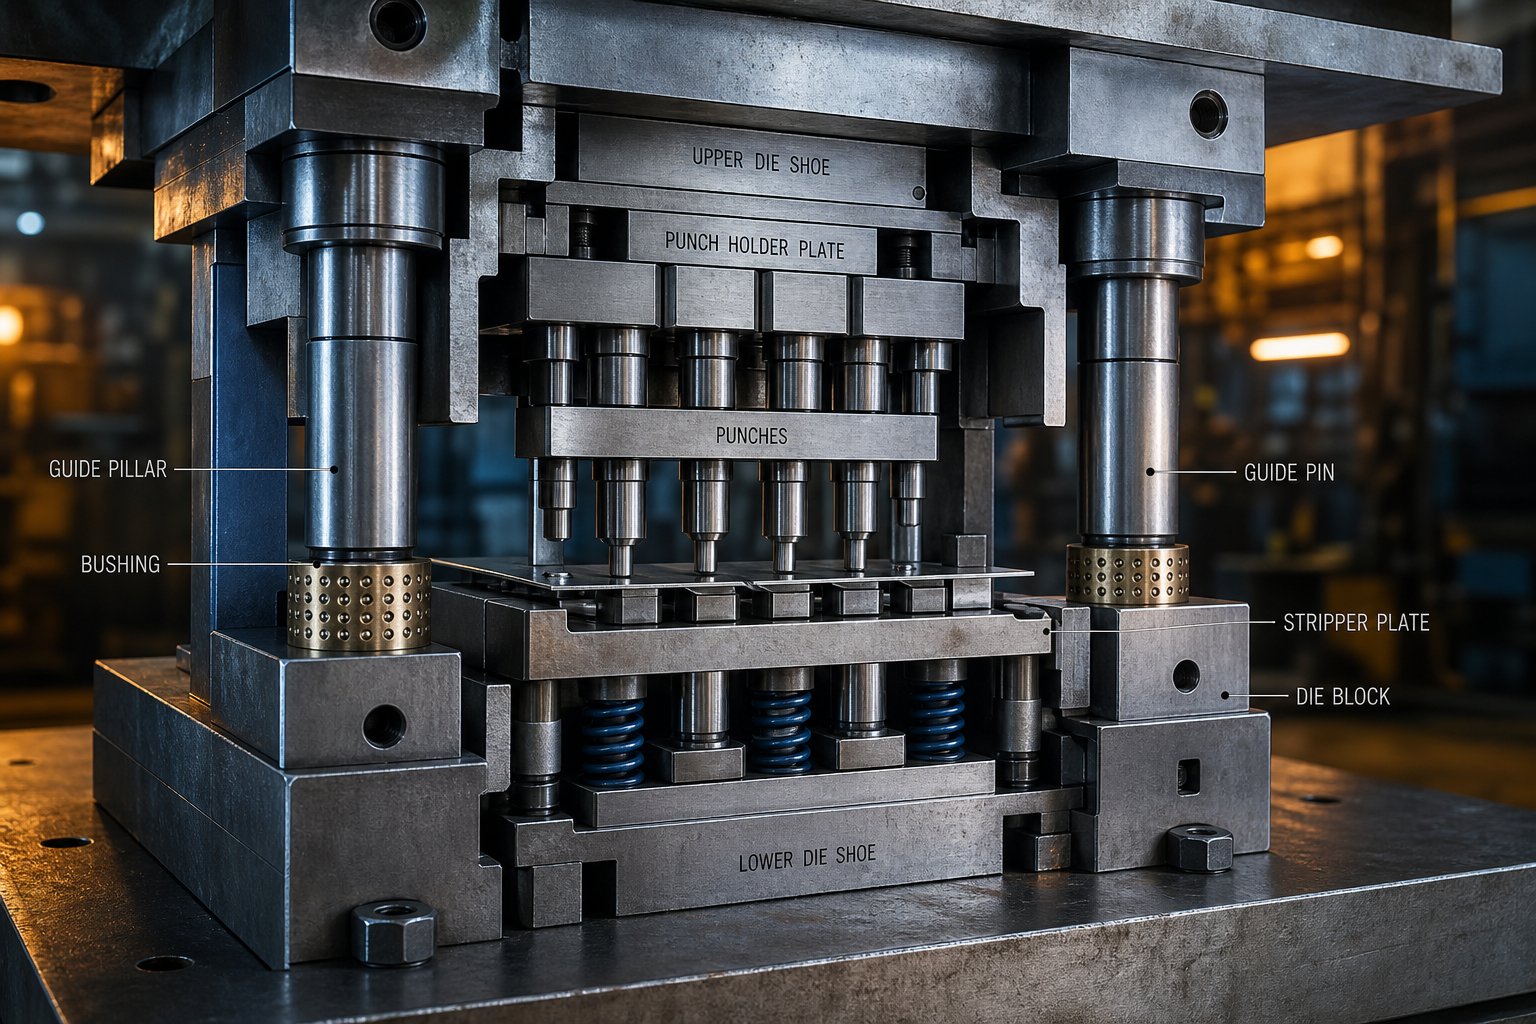
När man frågar vad som är stansar i plåttillverkningssammanhang handlar svaret om precision och kraft. En präglingsform är ett specialbyggt-verktyg installerat i en press som förvandlar platt plåt till färdiga delar genom skärning, formning eller en kombination av båda. Den består av två halvor: en övre sektion fäst vid presscylindern och en nedre sektion monterad på pressbädden. När pressen cyklar sluter dessa halvor varandra med enorm kraft, och de formade stålsektionerna mellan dem skär eller böjer materialet till sin slutliga geometri.
Vad en stämpelmatris faktiskt gör
Såvad används en tärning till rent praktiskt? En form används för att tillverka allt från små elektriska kontakter till kompletta bilkarosser. Verktygets skärande och formningssektioner, vanligtvis gjorda av härdat verktygsstål eller hårdmetall, formar arbetsstycket medan den omgivande strukturen absorberar tonnage och bibehåller inriktningen. Stämplingsformar kan cykla så snabbt som 1 500 slag per minut, och varje slag ger en färdig eller delvis färdig del. Den här kombinationen av snabbhet och precision gör att stämplingsformar är ryggraden i metalltillverkning med-volymer.
Varför det är viktigt att förstå enskilda komponenter
De flesta referenser behandlar delarna av en stämpelmatris som en platt lista med ordförråd. Det tillvägagångssättet missar poängen. Dessa komponenter bildar sammankopplade delsystem, och var och en påverkar de andra under varje pressslag. När en verktygsingenjör förstår hur dessa delsystem relaterar, blir det snabbare att diagnostisera defekter, att specificera reservdelar blir mer exakt och kommunikationen med formbyggarna blir tydligare. Kunskap på komponent-nivå kopplas direkt till delkvalitet, underhållsschemaläggning och kostnadskontroll.
Varje stämplingsdefekt spårar tillbaka till ett specifikt komponenttillstånd. Identifiera komponenten och du identifierar fixen.
Avsnitten som följer brytstämpling delas in i fem funktionella delsystem istället för att erbjuda en reservdelskatalog. Detta tillvägagångssätt på system-nivå avslöjar hur slitage i ett område övergår i fel på andra håll och varför vissa komponenter kräver uppmärksamhet långt innan andra visar synliga skador.
Hur formkomponenter organiseras i funktionella delsystem
En stämpelmatris kan innehålla dussintals enskilda delar, men att lista dem slumpmässigt hjälper dig inte att felsöka ett gradproblem klockan 02.00 eller förklara för en formbyggare exakt var ett fel uppstod. Ett mer praktiskt tillvägagångssätt grupperstanskomponenteri fem funktionella delsystem baserat på vad de faktiskt gör under en presscykel. Detta ramverk ger dig en mental modell för att koppla eventuella defekter på en stämplad del tillbaka till det ansvariga systemet, och sedan ner till den specifika komponenten i det.
Fem funktionella delsystem i en form
Varje formmontering, oavsett storlek eller komplexitet, förlitar sig på dessa fem arbetsgrupper. Varje delsystem har ett distinkt jobb under pressslaget, och vart och ett är beroende av att de andra fungerar korrekt.
- Strukturellt system- Absorberar presstonnage, bibehåller styvheten och tillhandahåller monteringsytor för alla andra formkomponenter. Nyckeldelar: formskor, stödplattor, fästelement och pluggstift.
- Skärsystem- Utför klippning, stansning, håltagning och hackning som separerar material. Nyckeldelar: stansar, stansblock och sektionsskär.
- Styrsystem- Upprätthåller exakt inriktning mellan övre och nedre formhalvorna och registrerar remsan vid varje station. Nyckeldelar: styrsprintar, bussningar, pilotstift och hälblock.
- Avisoleringssystem- Håller materialet plant under skärning och tar sedan bort remsan från stansarna på uppåtslaget. Nyckeldelar: stripperplattor, formfjädrar, kvävecylindrar och tryckdynor.
- Utkastningssystem- Tar bort färdiga delar och sniglar från formhåligheter samtidigt som remsrörelsen kontrolleras mellan slagen. Nyckeldelar: knockout stift, shedders, lyftare och bypass hack.
Du kommer att märka att stämplingskomponenter från industrikataloger ofta förekommer i mer än en gruppering beroende på formdesignen. En styrstift tjänar till exempel styrsystemet men är fysiskt monterad i skärsystemets stansplatta. Poängen är funktion, inte fysisk plats.
Hur dessa system interagerar under ett pressslag
Föreställ dig en enda tryckcykel i en progressiv tärning. Baggen startar vid övre dödpunkten, går ner, utför arbete och återvänder. Under den bråkdelen av en sekund aktiveras alla fem delsystemen i en exakt sekvens. Ingen komponent fungerar isolerat. En sliten bussning i styrsystemet orsakar snedställning som påskyndar stansslitaget i skärsystemet. En trasig fjäder i strippningssystemet låter en snigel åka tillbaka upp på en stansspets och blockerar utmatningssystemet vid nästa slag.
Tabellen nedan kartlägger varje fas av pressslaget till det aktiva delsystemet och de kritiska dynkomponenterna som är involverade:
| Tryck på Stroke Phase | Aktivt delsystem | Nyckelkomponenter |
|---|---|---|
| Strip går vidare till nästa station | Vräkning | Lyftare, matarskenor, bypass-spår |
| Pilotstift går in i remshålen | Styrning | Pilotstift, styrstift, bussningar |
| Avdragare kommer i kontakt med material | Strippning | Avisoleringsplatta, fjädrar, tryckkuddar |
| Stansar skär eller formar material | Skärande | Stansar, stansblock, skär |
| Ram når nedre dödpunkten | Strukturell | Dieskor, stödplattor, hälblock |
| Ram drar sig tillbaka, remsan dras av slag | Strippning | Avisoleringsplatta, fjädrar |
| Sniglar och delar som kastas ut från håligheter | Vräkning | Knockout stift, shedders |
Denna sekvens upprepas hundratals eller tusentals gånger per minut. Varje handoff mellan delsystem skapar en potentiell felpunkt. När du närmar dig diagnostik genom denna lins slutar ett kvalitetsproblem att vara mystiskt. Du spårar defekten till strokefasen där den uppstår, identifierar det aktiva delsystemet och avgränsar till den specifika komponent som behöver åtgärdas.
Med detta ramverk på plats är den logiska utgångspunkten för en djupare titt det strukturella systemet, grunden som alla andra delsystem bokstavligen fäster på.
Die Shoes and the Structural Foundation
Varje skär, styrstift och avstrykarplatta i en stansform bultar på något. Att något är det strukturella systemet, och dess jobb är bedrägligt enkelt: absorbera tonnage, håll dig platt och förvara allt exakt där formkonstruktören uttryckte det. Få fundamentet fel och ingenting som är monterat på det kan fungera korrekt, oavsett hur exakt dessa komponenter jordades eller-klipptes.
Övre och nedre Die Shoes
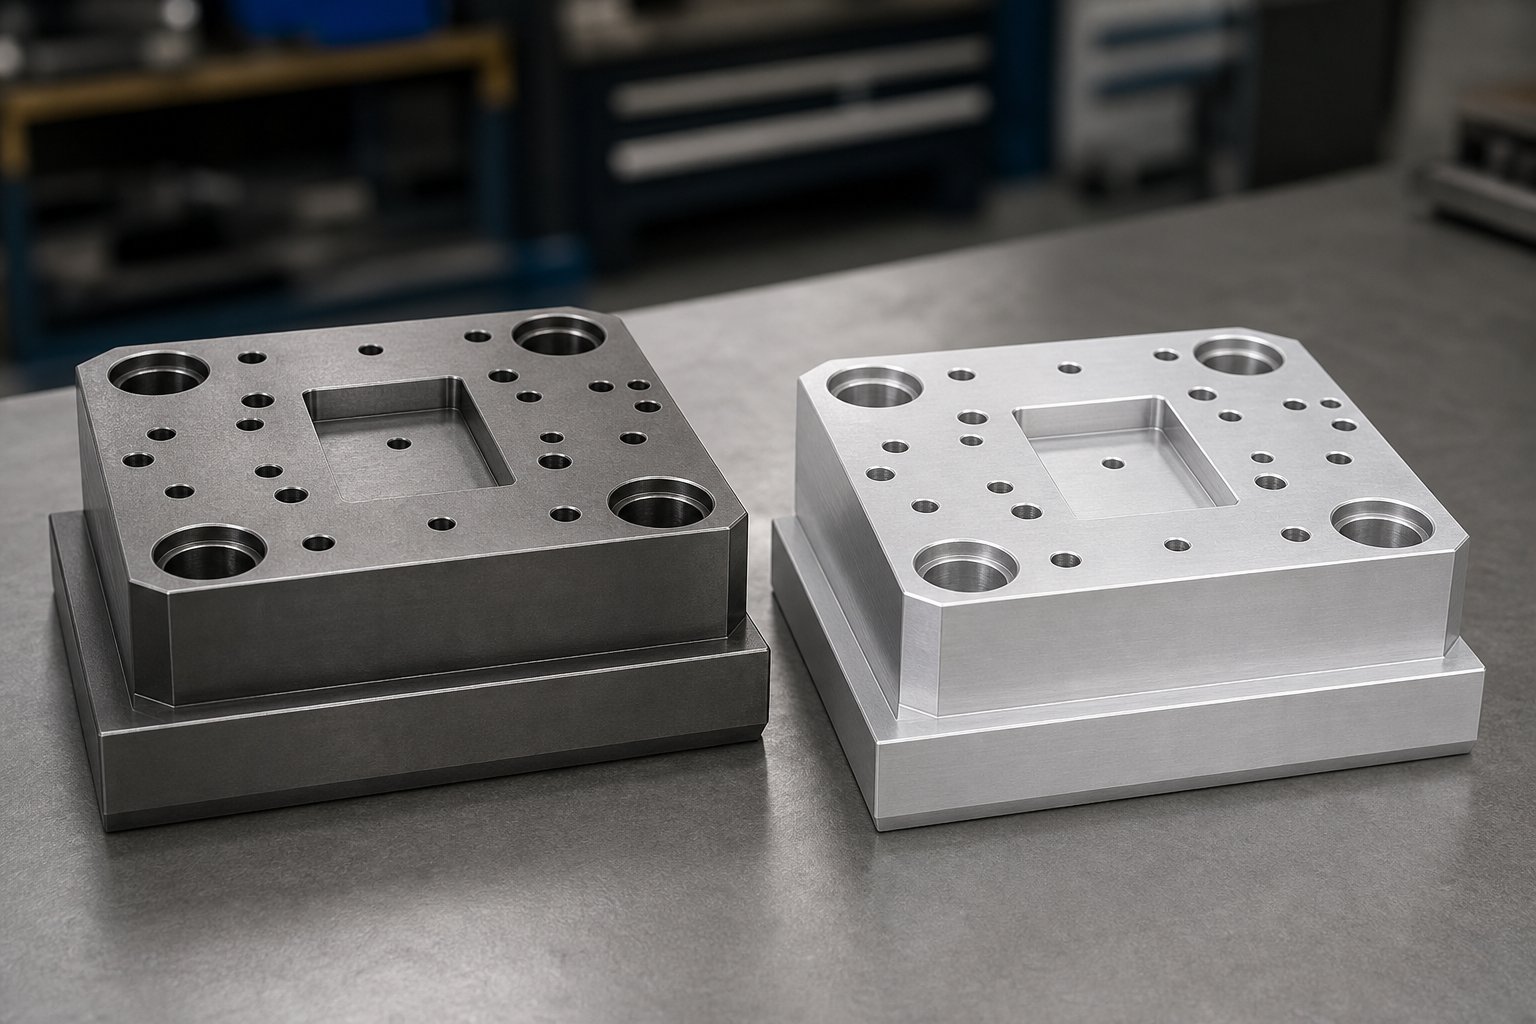
Matrisskor är tjocka, precisionsslipade-plattor som utgör skelettet av hela formenheten. Den nedre matrisskon monteras på pressbädden, medan den övre matrisskon fästs på kolven. Tillsammans ger de stabila, parallella ytor för att lokalisera och säkra alla arbetskomponenter. Se dem som chassit som alla andra delsystem kör på.
De flesta formskor är tillverkade av stål, vanligtvis medelstora-kol- eller legeringskvaliteter som erbjuder styvhet och slitstyrka vid upprepad belastning. Aluminium är alternativet, och det ger verkliga fördelar. SomTillverkarennoterar att aluminium väger en-tredjedel så mycket som stål, bearbetar snabbt och absorberar stötar väl, vilket gör det till ett starkt val för stansverktyg där stötkrafterna är höga. Speciallegeringar kan ge aluminium högre tryckhållfasthet än låg-kolstål, även om det fortfarande slits snabbare under ihållande glidkontakt.
Vad avgör hur tjock en diesko behöver vara? Tre faktorer dominerar: presstonnage som appliceras under operationen, det ostödda spannet mellan monteringspunkterna och hur stanslasterna fördelar sig över plattan. En myntform som klämmer metall under massiv tryckkraft kräver en mycket tjockare sko än en enkel bockningsdyna där laster koncentreras över ett litet område. Underdimensionerade skor avböjs under belastning, och den avböjningen visar sig omedelbart som dimensionsvariation i stämplade delar.
| Kriterier | Steel Die Shoes | Dieskor i aluminium |
|---|---|---|
| Vikt | Tung (baslinje) | Cirka 1/3 stål |
| Kosta | Lägre materialkostnad, långsammare bearbetning | Högre materialkostnad, snabbare bearbetning |
| Slitstyrka | Hög, lämpad för långa produktionsserier | Måttlig, kan kräva hårdrock i hög-nötningszoner |
| Stötdämpning | Låg | Hög, idealisk för blankningstillämpningar |
| Typisk tillämpning | Progressiva verktyg, hög-volymproduktion | Prototypformar, stora blankningsverktyg, vikt-känsliga inställningar |
Backupplattor och lastfördelning
Här är en detalj som de flesta referenser hoppar över helt. När en härdad stans driver genom plåt koncentrerar den enorm kraft över ett litet- tvärsnitt. Montera den stansen direkt i en stanssko, och den upprepade stöten kommer att blända skons yta över tiden, vilket skapar en ficka som gör att stansen kan flyttas eller sjunka. Fixeringen är en stödplatta, ibland kallad en stansplatta eller stansplatta.
En stödplatta sitter mellan stanshuvudena och formskon. Dess jobb är rent mekaniskt: sprid koncentrerad stansbelastning över ett bredare område så att skoytan förblir platt och oskadad. Dessa plattor är vanligtvis härdade till minst 45 HRC, vilket ger dem tillräckligt med ythårdhet för att motstå penning från högtrycksstansar.
När är de nödvändiga? Varje gång stanstvärsnitt-är små i förhållande till den applicerade skjuvkraften behöver du en stödplatta. Stämplar med stor-diameter med breda huvuden kan monteras direkt på skon utan att orsaka skada. Små stämplingar, tätt placerade stanskluster och applikationer med högt-tonnage drar alltid nytta av det mellanhärdade lagret.
Formsatser och monteringsverktyg
En stämplingsformsats är en för-monterad enhet som består av övre och nedre stansskor sammanfogade av styrstolpar. Att köpa stansningssatser av metall som standardartiklar i katalogen ger butiker en betydande fördel: konsekvens. Skorna kommer parallellt- med marken, styrstolparna är redan intryckta och monteringen faller ner i pressen med förutsägbar inriktning. För butiker som ofta byter stansar, minskar standard stanssatser installationstiden och eliminerar variationen i konstruktionskonstruktioner från grunden varje gång.
Monteringsbeslag låser allt på plats. Insexskruvar, det vanligaste fästet i stansverktyg, fäster komponenter till skorna med hög klämkraft i ett kompakt fotavtryck. Pluggstiften hanterar placeringen och trycks in i brotschade hål för att placera varje komponent inom tusendelar av en tum. Nycklar, små precisions-slipade rektangulära block placerade i frästa kilspår, ger ytterligare motstånd mot rörelse i sidled under tunga sidolastningsoperationer-.
Tillsammans håller skruvar ner komponenterna, pluggar placerar dem exakt och nycklar förhindrar dem från att flyttas under belastning. Förlorar någon av dessa tre funktioner och det strukturella systemet slutar göra sitt jobb, vilket innebär att varje delsystem som är monterat ovanför det börjar glida ur position. Den driften är där styrsystemet tar upp historien och bibehåller anpassningen till en annan uppsättning verktyg helt och hållet.
Stansar, formblock och vetenskapen om röjning
Strukturell inriktning spelar bara roll om komponenterna som gör själva skärningen är vassa, korrekt parade och åtskilda med exakt rätt mellanrum. Det skärande delsystemet är där stansar och stansar interagerar med arbetsstycket under skjuvpåkänning, och det är det första stället som slitage uppstår i produktionen. Varje hål, spår, skåra och blank profil på en stämplad del spårar tillbaka till detta delsystems tillstånd.
Stämplar och deras geometri
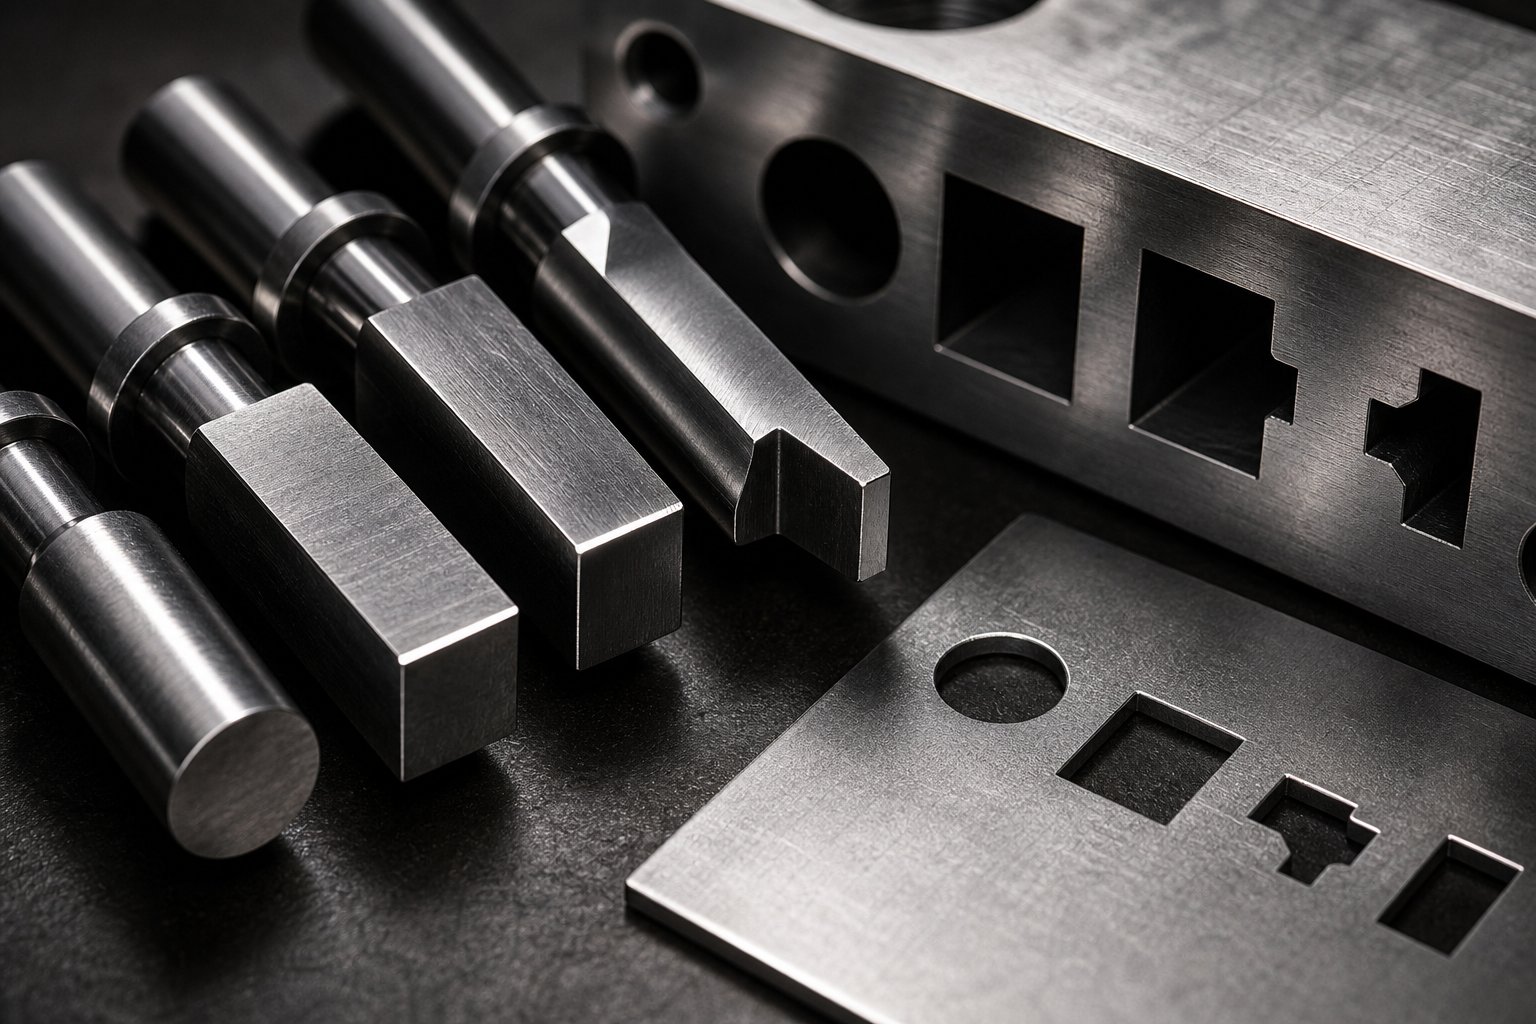
En stans är det hanliga skärverktyget som penetrerar plåten och tvingar materialet genom munstycksöppningen nedanför. Stansgeometri bestämmer direkt snittprofilen på den färdiga delen. Runda stansar hanterar standardhål. Formade stansar ger rektanglar, D-snitt eller anpassade profiler. Skåra stansar trimma kanter. Lancing stansar skär och böjer flikarna i ett enda slag utan att helt separera material.
Det som spelar lika stor roll som formen är vad stansen är gjord av. Stämplingsstansar tillverkas vanligtvis av verktygsstål som valts ut för att balansera seghet mot slitstyrka:
- A2 verktygsstål- Luft-härdad, bra seghet, måttlig slitstyrka. Lämplig för låg-till-medelstor produktion på mjukt stål och aluminium.
- D2 verktygsstål- Högt kol, högt krom. Utmärkt slitstyrka för långa produktionsserier men mer spröd vid stötbelastning.
- M2 höghastighetsstål-- Behåller hårdheten vid förhöjda temperaturer. Idealisk för höghastighets progressiva verktyg där friktionsvärme byggs upp snabbt.
- Karbid (volframkarbid)- Maximal slitstyrka för slipande material som rostfritt stål eller silikonstål. Skör, kräver noggrann inriktning och stöd.
Valet beror på produktionsvolym och arbetsmaterialhårdhet. En butik som stämplar 5 000 mjuka stålfästen kan köra A2-stansar ekonomiskt, medan en lamineringsdyna som cyklar miljontals kiselståldelar kräver hårdmetall för att bibehålla kantkvaliteten mellan skärpningsintervallerna.
Formblock och skär
Formblocket är den matchande honkomponenten som tar emot stansen. Den tillhandahåller skäreggen på undersidan av arbetsstycket och definierar den slutliga dimensionen för den stansade eller genomborrade delen. I ett plåtstans- och stansförhållande tillhandahåller stansblocket inte bara ett hål för stansen att passera genom. Det ger en exakt profilerad öppning där material spricker rent längs skjuvplan.
För komplexa profiler eller applikationer med högt-slitage använder formbyggare sektionsskär istället för att bearbeta hela blocket. Dessa skär är individuella härdade segment som pressas eller bultas in i formblockets kropp. När en skäregg slits byter du bara ut det drabbade skäret istället för att slipa om eller skrota hela blocket. Detta tillvägagångssätt minskar underhållskostnaderna och minskar stilleståndstiden avsevärt.
Tråd-EDM-profilering har förändrat hur formöppningar tillverkas. Denna process använder en elektriskt laddad tråd för att skära härdat verktygsstål med toleranser så snäva som +/-0,0001 tum. För snäva-toleranser av plåtstansar och stansar, tillåter wire-EDM formbyggare att profilera öppningar efter värmebehandling, vilket eliminerar snedvridningsproblem som plågar konventionell bearbetning av härdade material.
Clearance och dess effekt på delkvalitet
Spelrum är gapet mellan stansens skäregg och formblockets skäregg, mätt per sida. Det uttrycks vanligtvis som en procentandel av materialtjockleken. När en stans sjunker ner i ett ark, fortplantar sig brottlinjer från både stanskanten och stanskanten. Rätt spelrum riktar in dessa brottplan så att de möts rent i mitten av materialet, vilket ger en jämn skjuvzon och minimal grad.
Få det fel åt båda hållen och problemen förvärras snabbt.MISUMIs ingenjörsteamnoterar att det rekommenderade standardavståndet är cirka 10 % av materialtjockleken per sida, även om modern praxis antyder att 11–20 % kan minska verktygsbelastningen och förlänga stansens livslängd. Otillräckligt spelrum tvingar stansen att arbeta hårdare, ökar tonnagekraven och orsakar för tidig kantflisning. För stort spel gör att materialet kan rulla in i formöppningen innan det spricker, vilket ger kraftiga grader, valsade kanter och dimensionsvariationer som kan kräva sekundära gradningsoperationer.
Tabellen nedan visar hur frigångsprocent påverkar eggkvalitet och gradbildning i mjukt stål vid vanliga tjocklekar:
| Frigång (% per sida) | Resulterande Edge Condition | Burr Höjd Tendens | Typisk tillämpning |
|---|---|---|---|
| 3-5% | Ren skjuvning, minimal vältning, hög stansbelastning | Låg initialt, ökar snabbt när stansen slits | Fin blankning, precisionselektronik |
| 8-12% | Balanserad skjuvzon och sprickzon, rent brott | Minimal under normala förhållanden | Allmän-stämpling, mjukt stål 0,5-2,0 mm |
| 13-18% | Större sprickzon, lätt vältning vid infart | Måttlig, acceptabel för icke-kritiska kanter | Strukturella delar, tjockare lager (2,0-4,0 mm) |
| 20-25% | Betydande vältning, grov brottyta | Troligtvis kraftiga grader, sekundär gradning krävs | Endast för mjuka material eller när förlängd verktygslivslängd är prioritet |
Korrekt frigång är den enskilt mest inflytelserika faktorn för att kontrollera gradbildning på stansade delar. En metallstans och stansparning som börjar med korrekt spelrum kommer att producera konsekvent kantkvalitet för hundratusentals cykler. Samma verktyg med spelrum inställt på bara några procents rabatt kommer att generera rejektdelar från första träffen.
Clearance samverkar också med materialegenskaper. Hårdare material med högre-draghållfasthet- kräver större spelrum eftersom de motstår plastisk deformation och spricker mer abrupt. Mjukare material som koppar eller aluminium tål snävare spelrum utan överdriven stansbelastning. Varje gång arbetsmaterialet ändras, bör frigången omräknas istället för att antas från det tidigare jobbet.
Skärprecisionen beror dock på mer än bara skarpa kanter och korrekt frigång. Stansen måste gå in i formöppningen i exakt samma position varje cykel, vilket ger fokus till de komponenter som ansvarar för att upprätthålla den inriktningen under dynamisk belastning.
Styrstift, pilotstift och precisionsinriktning
En stansslipning till perfekt geometri och i kombination med optimalt spel kommer fortfarande att producera skrot om de övre och nedre formhalvorna driver till och med några mikrometer ur linje under slaget. Det vägledande delsystemet finns för att förhindra just det. Dess verktygskomponenter bibehåller repeterbar positionering mellan formhalvorna genom miljontals presscykler, och de registrerar remsmaterialet vid varje station så att varje operation når sitt avsedda mål.
När styrande komponenter slits, förenas effekterna tyst. Delar klarar inspektion i veckor medan bussningar gradvis lossnar, tills en morgon plötsligt graderna på station tre fördubblas i höjd. Att förstå hur varje element i detta delsystem fungerar och hur det misslyckas, skiljer reaktiv felsökning från prediktivt underhåll.
Styrstift och bussningar
Styrstift, ibland kallade styrstolpar eller pelare, är härdade stålcylindrar monterade i en matrissko som glider genom precisionsbussningar i den motsatta skon. Deras enda syfte är att hålla de övre och nedre halvorna i exakt inriktning så att skär- och formavstånd förblir konsekventa under hela slaget. SomArt Hedrick av dieologibetonar att styrstift är utformade för att lokalisera formhalvorna exakt, inte för att kompensera för en dåligt underhållen press.
Två typer av styr-stolpar och bussningssystem dominerar verktygsverktyget:
- Släta-lager (friktions) stift- Styrstolpen är något mindre än bussningens hål, vanligtvis cirka 0,0005 tum, vilket skapar ett litet löpspel. Bussningar är vanligtvis aluminiumbrons, ibland impregnerade med grafit för själv-smörjning. Friktionsstiften klarar kraftig sidokraft bra eftersom hela cylindriska ytan absorberar sidobelastningar. Avvägningen är högre friktion, vilket begränsar presshastigheten och gör stansseparationen svårare.
- Kullager-stift- En bur med precisionskullager rullar mellan tappen och bussningen i ett förspänt (negativt spel) tillstånd. Detta eliminerar glidfriktion, möjliggör högre presshastigheter och förenklar formseparationen. Dock,MetalForming Magazinenoterar att överdrivna sidobelastningar kan få enskilda kullager att gräva in spårmärken i guiden-stolpen OD eller bussnings-ID, eftersom varje kula endast har punktkontakt med ytorna.
Passformstyper spelar roll här. Styrstiftet trycks-in i sin hemmasko och låser den permanent på plats. Bussningshålet ger en glidpassning (eller förspänd rullpassning för kullagertyper) så att den motsatta skon kan röra sig fritt längs tappaxeln. När bussningens slitage öppnar upp det löpande spelet bortom designgränserna, får den övre formhalvan frihet att växla i sidled, och du kommer att se det som en del-till-dimensionell variation.
En kritisk konstruktionsdetalj: styrbussningen ska gripa in styrstolpen på stansens arbetsnivå när det är möjligt. Detta belastar stiftet i skjuvning, dess starkaste tillstånd, snarare än att skapa ett böjmoment som orsakar avböjning i skärplanet.
Pilotnålar och bandregistrering
Styrstift riktar in formhalvorna mot varandra, men remsmaterialet behöver också exakt positionering vid varje station. Det jobbet tillhör pilotstiften. Dessa är avsmalnande, kul-nosade stift monterade i den övre formen som går in i för-genomträngda hål i remsan precis innan skärnings- eller formningsoperationer börjar. Deras avsmalning drar remsan till exakt position och korrigerar eventuella matnings-längdfel eller sidodrift innan stansarna griper in.
I progressiva verktygsformar är pilotstift utan tvekan den mest kritiska inriktningsfunktionen. Remsan indexerar genom flera stationer, och varje operation måste registreras till samma datum hål genomborrade vid station ett. Om pilotstiftens diametrar är korrekta i förhållande till pilothålets storlek, lägger varje station till sin funktion i perfekt relation till de andra. Typisk pilotstiftsdiameter är 0,001 till 0,002 tum mindre än pilothålet för att tillåta inträde utan att deformera hålets kanter, samtidigt som det ger exakt placering.
När styrstiften slits krymper deras effektiva diameter och avsmalningen rundas av. Remsan centreras inte längre exakt vid varje station, vilket producerar progressiv funktionsavvikelse: hålmönster skiftar stegvis från station till station, matchande funktioner slutar rikta in sig och den färdiga delen klarar inte dimensionsinspektionen. I en hög-stations progressiv maskinform kan slitna piloter skapa sammansatta fel som är svåra att spåra utan metodisk station-genom-stationsmätning.
Hälblock och sidostyrning
Styrstift hanterar vertikal inriktning effektivt, men vissa operationer genererar sidokraft som stiften ensamma inte kan absorbera helt. Vinklade trim, kam-drivna snitt och asymmetrisk formning trycker alla den övre dynan i sidled under arbetsdelen av slaget. Hälblock motstår dessa krafter.
Hälblock är härdade slitplattor som är bultade på båda formhalvorna, placerade så att de greppar strax före eller på arbetsnivån. De skapar en boxad inneslutning som förhindrar rörelse i sidled under obalanserad belastning. Vissa ingenjörer föredrar att styrstift griper in först för inriktning, sedan absorberar klackblocken sidokraft under skärning. Andra använder hälblock som den primära vägledningen för stora formverktyg där ultraprecis inriktning är mindre kritisk än obehandlad sidostabilitet.
En viktig fördel med styrstift över hälblock är underhållbarheten. Slitna bussningar byts ut mot nya kommersiella ersättare som fungerar omedelbart. Slitna hälplattor kräver mellanlägg eller slipning för att återställa korrekt spelrum, vilket effektivt gör dem till anpassade komponenter varje gång de servas.
När någon del av det styrande delsystemet försämras, dyker symptomen upp på dina stämplade delar. Här är de vanligaste indikatorerna:
- Ojämn gradhöjd runt ett genomborrat hål (ena sidan tyngre än den andra) indikerar snedställning i sidled mellan stansen och formblocket orsakad av slitna bussningar eller avböjda styrstift.
- Progressiv funktionsdrift över stationer i en progressiv form signalerar slitna eller underdimensionerade pilotstift som misslyckas med att registrera remsan korrekt.
- Rivnings- eller skavmärken på styrstiften avslöjar föroreningar, otillräcklig smörjning eller överdriven sidobelastning som så småningom kommer att sätta fast formen.
- Ökad dimensionsvariation från del till del, särskilt i snäva-toleransfunktioner, pekar på att bussningsspelet öppnar sig bortom designgränserna.
- För tidig avhuggning av stanskanten på ena sidan indikerar bara att den övre dynan förskjuts under belastning, vanligtvis från slitna hälblock eller spårskador på kullagrar-.
- Hörbart klickande eller grovhet under långsam hand-cykling av formen tyder på skador på kullager- eller främmande material som fastnat mellan styrytor.
Vart och ett av dessa symtom spårar till ett specifikt vägledande komponenttillstånd. Att fånga upp dem tidigt, genom rutininspektion av styrstiftsytor, mätning av bussningsspel och övervakning av styrstiftsdiametrar, förhindrar kaskadskador som uppstår när felinriktning påskyndar slitaget i skär- och skalningssystemen samtidigt.
Justering säkerställer att stansar möter stansblocken på rätt plats. Avisolering säkerställer att materialet släpper rent när mötet är över, en funktion som drivs av en helt annan uppsättning krafter och fjädersystem som kräver sin egen uppmärksamhet.
Strippers, fjädrar och trycksystem
Stansar skär materialet och styrstift håller allt i linje. Men vad håller plåten platt mot formytan medan skärningen sker? Och vad drar tillbaka remsan från stansarna när kolven dras in? Båda svaren pekar på samma delsystem: strippor och fjädersystemen som driver dem. Dessa pressformskomponenter får sällan den uppmärksamhet de förtjänar förrän något går fel, ändå kontrollerar de direkt skärkvalitet, spånbeteende och delarnas planhet vid varje enskilt slag.
Strippers och deras dubbla roll
En stripper har två funktioner samtidigt. Först klämmer den plåten platt mot den nedre formytan under skärning, vilket förhindrar materialet från att böjas uppåt runt stansen när det tränger in. Detta förbättrar kantkvaliteten, minskar stansavböjningen och håller arbetsstycket stabilt under formningen. För det andra avlägsnar den materialet från stanskroppen under utdragningen. Plåt kollapsar naturligt runt ett stansskaft under piercing, vilket skapar ett tätt grepp som motstår separation. Avstrykaren ger den nedåtgående kraft som behövs för att lossa remsan när stansen dras tillbaka.
Det finns två grundläggande stripperdesigner, och att välja fel för din applikation orsakar förutsägbara problem.
Kanalavdragare (broavskiljare)är fasta plattor fast-monterade på den nedre formen. De är enkla, billiga och kräver nästan inget underhåll. Remsan passerar genom en kanal som är bearbetad i plåten, och när stansen dras tillbaka, förhindrar plattan fysiskt remsan från att röra sig uppåt med den. Låter enkelt, men som expert på formdesignKonst Hedrickbetonar, broavstrykare håller inte ner materialet under kapning. Metallen är fri att böja, skifta i sidled och binda mellan slag. Den friheten leder till stansavböjning, avflisning och i svåra fall att stansar slits ur sina hållare under strippningen.
Fjädrar-avlastare (tryckkuddar)är plattor monterade på den övre dynan på fjädrar eller gasflaskor. De kommer i kontakt med och plattar till materialet innan stansarna griper in, håller det stadigt under hela snittet och fortsätter att trycka ner remsan när stansarna dras tillbaka. Detta eliminerar materialrörelse under skärning och ger kontrollerad, konsekvent avskalningskraft vid varje slag. Avvägningen är högre kostnader, mer komplex konstruktion och det pågående underhållsbehovet av fjäderbyte.
När ska du använda vilken? Bridge strippers kan fungera i enkla,-låghastighetsverktyg med minimal piercing och inga snäva toleranser. För praktiskt taget allt annat inom moderna metallstämplingsverktyg och stansapplikationer är fjäderbelastade avstrykare standarden. Tillverkningskostnadsbesparingarna för en broavskiljare uppväger sällan produktionsrisken.
Fjädersystem som driver avskalningskraft
Prestandan hos en fjäderbelastad stripper- beror helt på vad som trycker den. Tre primära fjädertyper av kraftborttagningssystem i pressformar, och var och en ger distinkta egenskaper till pressningsoperationen.
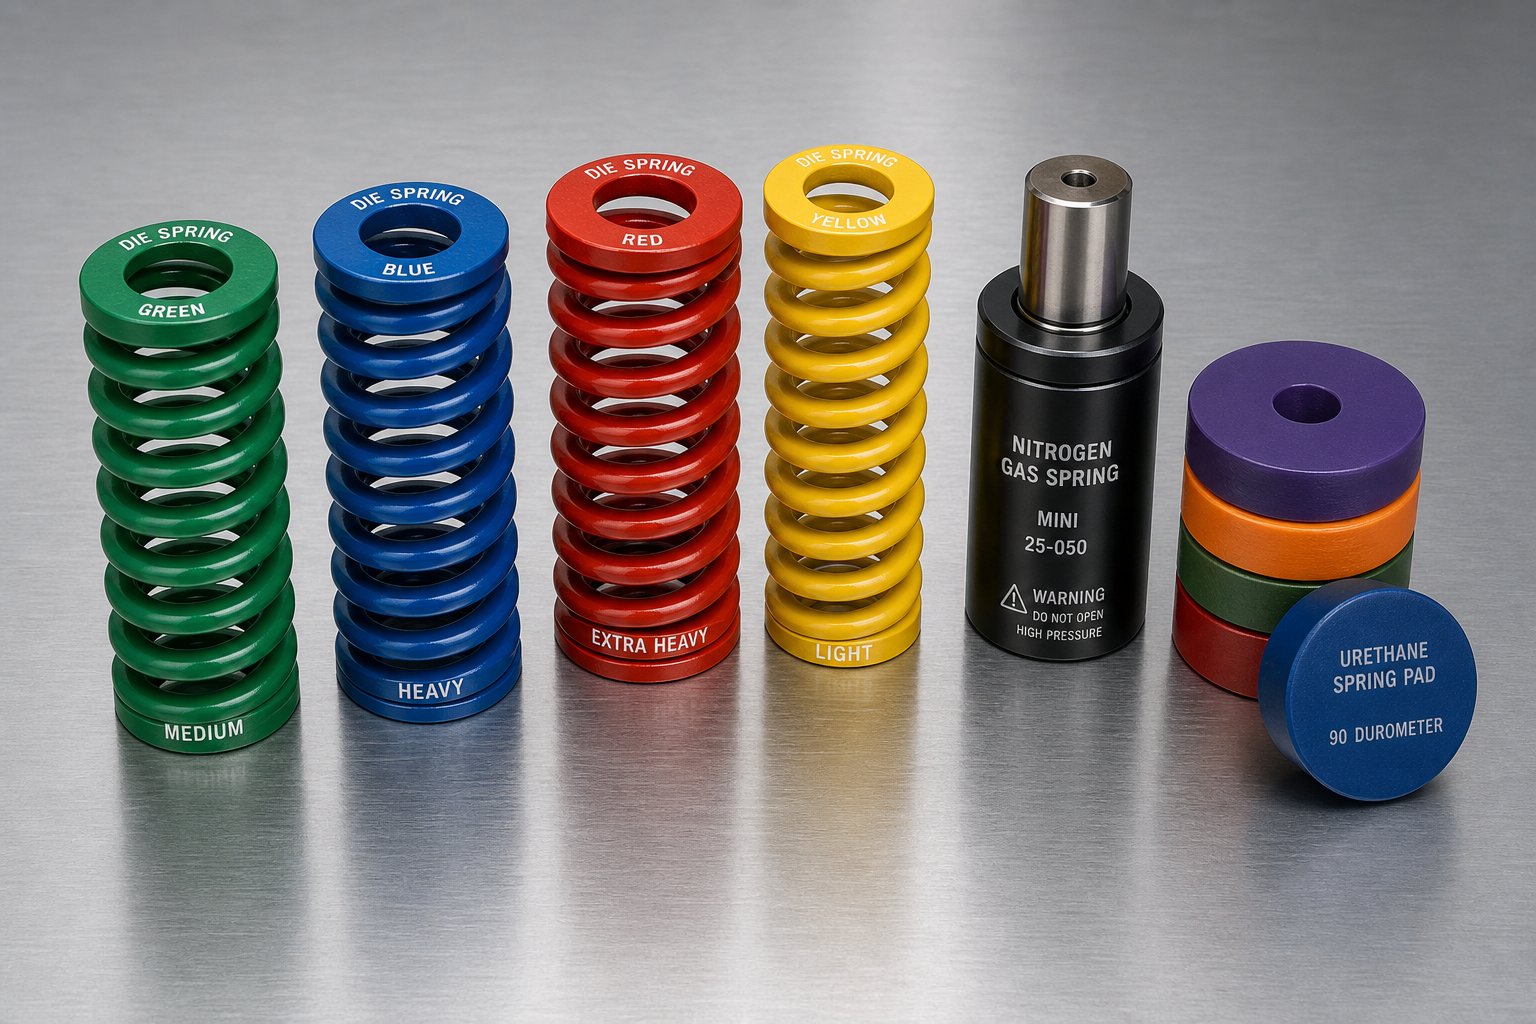
Konventionella pressfjädrarär spiralformade tryckfjädrar gjorda av hög-hållfast legeringstråd, designade för att leverera hög kraft i en kompakt förpackning. De är färgkodade- efter avböjningshastighet: lätt belastning (grön), medelbelastning (blå), tung belastning (röd) och extra-tung belastning (gul). Denna kodning låter underhållstekniker identifiera fjäderkapaciteten med ett ögonkast utan att mäta. Pressfjädrar klarar cirka 30 % mer belastning än standardkompressionsfjädrar av samma storlek och är det vanligaste valet för allmänna-pressverktyg och formarbeten.
Kvävgasfjädraranvänd komprimerat kväve i en förseglad cylinder med en kolvstång. De levererar betydligt högre kraft i ett mindre paket jämfört med mekaniska fjädrar, och de bibehåller ett mer konsekvent tryck under hela slaget eftersom gaskompression följer en plattare kraftkurva än spolens avböjning. De håller också längre under uthållig cykling. Avvägningen är högre initialkostnad och behovet av periodiska tryckkontroller. Kvävefjädrar är mest meningsfulla för komplexa gjutformar med begränsat utrymme, tunga-belastningar eller applikationer som kräver jämnt tryck över långa avstrykare-vägar.
Uretan fjädrarär solida elastomera dynor eller cylindrar som komprimeras under belastning. De absorberar vibrationer effektivt, kan tillverkas i anpassade former för att passa oregelbundna hålrum och kostar mindre än kvävesystem. Deras begränsning är lägre utmattningslivslängd jämfört med både mekaniska och kvävealternativ, och de tappar styvhet över tiden när materialet kryper under upprepad kompression.
Att välja rätt fjädertyp kräver balanserande kraftdensitet, livslängd, tillgängligt utrymme och budget. Tabellen nedan jämför dessa tre alternativ med de kriterier som är viktigast på verkstadsgolvet:
| Kriterier | Konventionella formfjädrar | Kvävgasfjädrar | Urethane Springs |
|---|---|---|---|
| Kraftdensitet | Måttliga, flera fjädrar behövs ofta | Hög, färre enheter krävs för samma kraft | Låg till måttlig, beror på durometer |
| Trötthetsliv | Måttlig (kan behöva ofta bytas ut vid höga hastigheter) | Hög (konstruerad för miljontals cykler) | Låg till måttlig (krypning försämrar prestandan över tid) |
| Tvinga konsistens | Varierar med avböjning (stigande hastighetskurva) | Nästan konstant under hela stroke | Progressiv, ökar med kompression |
| Kosta | Lågt framför | Högt i förväg, mer ekonomiskt-på lång sikt | Låg |
| Utrymmesbehov | Kräver djupa fickor, flera enheter per dyna | Kompakt, enkel enhet ersätter flera spiralfjädrar | Flexibla former passar oregelbundna utrymmen |
| Typisk tillämpning | Formar för allmän-ändamål, platta delar med hög-hastighet | Komplexa stansar, tunga belastningar, lång färdväg | Lätt-avisolering, vibrationskänsliga-dynor |
Fjäderförspänning och rörelse är två parametrar som avgör om avisolering faktiskt fungerar. Förspänning är kraften som fjädern utövar på sin installerade höjd innan formen stängs. För lite förspänning och strippern kan inte platta till materialet innan stanskontakt. Åk är det avstånd som fjädern trycker ihop under slaget. Om fjädervägen är kortare än arbetsslaget bottnar fjädern, vilket skapar ett hårt stopp som kan spricka hållare eller skada formskon. Ett korrekt utformat strippersystem komprimerar till högst 75 % av fjäderns tillgängliga rörelse vid fullt slag.
Vad händer när strippningen misslyckas
Strippningsfel tillkännager sällan sig själva med en högljudd krasch. De smyger sig in gradvis när fjädrarna tröttnar, tappar förspänningen eller går sönder en i taget i ett fler-fjäderarrangemang. Formen fortsätter att gå, men delens kvalitet försämras på specifika, spårbara sätt.
Snigel drarär den mest omedelbara konsekvensen. När avskalningskraften sjunker under det tröskelvärde som krävs för att hålla materialet mot den nedre formen under utdragning av stansen, vinner vakuumtätningen mellan slug och stansyta. Snigeln rider tillbaka upp på stansen och faller på remsan eller in i formhåligheten. En enda dragen snigel som bärs genom en progressiv tärning kan skada varje station i verktyget, förlama produktionen och skapa dyra reparationsräkningar. Otillräcklig avskalningskraft är en av de främsta orsakerna till detta problem, vid sidan av stora skärspel och vakuumfickor.
Materiallyft mellan stationerinträffar när remsan inte hålls tillräckligt stadigt under utdragning av stansen. Istället för att ligga platt mot den nedre dynan, lyfts materialet med stansen och smäller sedan ner igen. I progressiva stansar avbryter detta lyft pilotstiftets ingrepp vid nästa station och kan böja remshållaren, vilket orsakar matningslängds-fel som förvärras nedströms.
Inkonsekvent del planhetutvecklas när ojämnt fjädernötning skapar tryckvariationer över avstrykarytan. Ena sidan av dynan applicerar full kraft medan den andra knappt kommer i kontakt med materialet. Materialet deformeras något under ojämn fastspänning, och dessa deformationer kvarstår i den färdiga delen som lokal vågighet eller olje-konservering.
Den lömska delen av vårens försämring är dess gradvisa natur. En tärning med tolv fjädrar kan förlora en eller två utan någon uppenbar förändring i pressbeteende. De återstående fjädrarna kompenserar delvis, döljer problemet tills tre eller fyra mer trötthet, och plötsligt blir slugdragningen kronisk eller delar börjar misslyckas med planhetsspecifikationerna. Det är därför som vårinspektion hör hemma på varje checklista för förebyggande underhåll, inte bara reaktionen efter en krasch.
Hälsosam strippning håller materialet kontrollerat från det ögonblick som stansen vidrör det tills remsan är fri och redo att matas fram. Den utvecklingen, och vad som händer med färdiga delar och sniglar när de skärs loss, beror på en helt annan uppsättning mekanismer: utstötnings- och materialflödeskomponenterna som rensar formen för nästa cykel.
System för utmatning, lyftare och bypass notch
Avisolering tar bort materialet från stansarna. Men vad händer med sniglarna som sitter i formhåligheter, de färdiga delarna fortfarande instängda i formningsstationer eller själva remsan som behöver avancera fritt till nästa position? Dessa uppgifter faller på undersystemet utstötning och materialflöde, en samling komponenter som de flesta referenser antingen spolar över eller ignorerar helt. I plåtstansformar bromsar misslyckad utkastning inte bara produktionen. Det förstör verktygen.
Knockout-stift och avstötningsmekanismer
En knockout-stift är en härdad stång som sträcker sig genom formskon och ansluter till pressens knockout-stång. När kolven dras in, driver knockout-stången dessa stift nedåt (eller uppåt, beroende på stansens orientering), vilket fysiskt trycker ut snäckor eller färdiga delar ur hålrum. Utan positiv utkastning staplas sniglar inuti skäröppningar. Nästa tryckslag driver in stansen i en slug-fylld hålighet, och resultatet är trasiga slag, spruckna stansblock och oplanerad stilleståndstid.
Shedders hanterar mer komplexa utmatningsuppgifter. Somverktygsutövare noterar, är en shedder inte alltid en individuell komponent utan snarare en etikett för alla element som driver ut arbetsstycket från formen. Shedders kan aktiveras av fjädrar, pneumatik, hydraulik, gummikuddar eller mekaniska knockout-stänger. En fjäderbelastad formningsdyna, till exempel, stödjer delen under formningen och matar sedan ut den vid cykelslutet på grund av dess fjäderbelastning och timing. Denna dubbla funktion gör shedders mångsidiga men också lätta att felkonfigurera.
Två vanliga misstag plågar utformningen av shedder pin. Först placerar du stiftet med-dödpunkt i stansen i stället för att förskjutas åt ena sidan, vilket eliminerar den hävstångsfördel som behövs för ren utkastning. För det andra, gör avstötningsstiftet för kort så att det inte kan resa tillräckligt långt för att helt rensa delen från håligheten. Båda felen leder till att delar fastnar, dubbla-träffar vid nästa slag och progressiv kavitetsskada som förvärras med varje cykel.
För positiva utkastare som aktiveras av en knockout-stav, förhindrar ett minsta spel på 0,005 tum mellan stången och utkastningsytan för tidig kontakt under arbetsslaget. Inverterade matriser kräver typiskt utkastningsrörelse på 1/64 till 3/64 av en tum för tillförlitlig utkastning.
Lyftare och deras roll i stripprogression
Mellan pressslagen måste remsan avancera en stigningslängd till nästa station. Om remsan sitter direkt på den nedre formytan, släpar den över vassa skäreggar, lyftfickor och formade detaljer under matningen. Detta släp orsakar repor, kantskador, matningsstopp och för tidigt slitage på själva formytan. Lyftare löser detta genom att höja remsan ovanför dynans yta mellan slagen, vilket skapar spelrum för smidig frammatning.
Den progressiva formdesignexperten Art Hedrick beskriver flera lyftartyper som används i -formmonteringskonfigurationer:
- Rundlyftare (bult-noslyftare)är fjäderbelastade- stift med en rundad topp som stöder remsan på diskreta punkter. De är billiga och lätt tillgängliga som katalogkomponenter. De stöder dock inte hela remslängden, vilket gör att tunt material kan sjunka mellan lyftarna, vikas eller spännas fast på sig självt. Rundlyftare saknar också stora instegsledningar, vilket komplicerar bandstart.
- Stånglyftare (rälslyftare)är kontinuerliga skenor som stöder remsan över hela formlängden. De eliminerar hängning, minskar remsförvrängning i tunna mätare och kan anpassas för att acceptera tonhöjdskontrollfunktioner. De kostar mer men förbättrar dramatiskt fodertillförlitligheten i komplexa progressiva stansar.
- Remslyftareger minimal lyfthöjd för applikationer som endast kräver litet spelrum. De stöder remsan under pilotstiftinträde och fungerar bäst i stansar med grunda former och tungt-gauge-material som motstår avböjning på egen hand.
Lyftarplacering är strategisk, inte godtycklig. De måste vara åtskilda med intervaller som förhindrar remsavböjning mellan stödpunkterna, och de måste dras in tillräckligt långt under formytan under arbetsslaget för att undvika att störa skärnings- och formningsoperationer. För tunna, svaga bärremsor, lägger man till en förstärkningsribba tidigt i formen, styvar bäraren och gör att lyftarna kan fungera utan att materialet viker sig mellan dem.
Bypass skåror och kontrollerat materialflöde
Föreställ dig en progressiv tärning där station fyra böjer en flik nedåt, under remsplanet. När remsan går förbi station fyra måste den nedåtgående formen rensa den nedre formytan, lyftarna och alla verktygskomponenter som sitter vid följande stationer. Det är här bypass-skåror kommer in, små reliefdetaljer skärs in i remsan eller byggs in i formen för att skapa passageutrymme för formad geometri.
Syftet med bypass-skåror i präglingsformar är att balansera spelrum, bärarstyrka och matningsstabilitet så att remsan rör sig säkert genom alla stationer utan kollision eller distorsion. Det finns två typer:
Positiva bypass-skårorär avlastningsdetaljer som håller eller styr material runt en formad del samtidigt som de bibehåller tillräckligt med bärarstyrka för stabil utfodring. De tillåter lyftare att passera formade särdrag utan störningar, vilket säkerställer att remsan fortsätter att röra sig jämnt även efter att särdrag har böjts eller dragits över eller under det nominella planet.
Negativa bypass-skårorär utskurna områden där material avlägsnas för att skapa utrymme runt verktyg, formad geometri eller nedströms stationskomponenter. De ger utrymme för nedåtgående former när remsan fortskrider, förhindrar kollision mellan formade flikar och nedre formytor och förbättrar skrotfrigöring.
I både negativa och positiva bypass-skåror i plåtstansformar är designbalansen kritisk. En skåra som är för stor försvagar bäraren, vilket orsakar remsböjning, vridning eller dålig matningsrepeterbarhet vid produktionshastighet. En skåra som är för liten gör att remsan eller den formade delen kolliderar med verktyg, vilket skapar repor, förvrängning eller matningsstopp. Skarpa inre hörn på bypass-skåror ökar stresskoncentrationen och kan initiera rivning vid upprepad cykling.
Problem med bypass notch dyker ofta upp under stansprovningen, men grundorsaken börjar i remslayoutstadiet. Konstruktören måste ta hänsyn till matningsstigning, hållarens bredd, formningshöjd, lyftskenans position och skrotbanan innan urtagningsgeometrin slutförs. En form som ser adekvat ut i CAD kan orsaka matningsinstabilitet när pressen går i full hastighet.
För verktygsingenjörer som arbetar genom komplexa lyftarkonfigurationer, bypass notch-geometri och materialflödesutmaningar i anpassad progressiv formdesign,YICHENtillhandahåller ingenjörsstöd som kopplar designavsikt till produktionsklara-lösningar. Deras rådgivande tillvägagångssätt hjälper till att lösa de exakta avvägningarna mellan godkännandet och transportörens-styrka som gör dessa komponenter så känsliga att få rätt.
Vanliga utkastnings- och materialflödesproblem
När utstötnings- eller materialflödeskomponenter slits, bryts ned eller är felaktigt utformade, är symptomen förutsägbara men feldiagnostiseras ofta som problem någon annanstans i formen. Här är de vanligaste problemen som spåras direkt till detta delsystem:
- Snigel stapling i formhålrum på grund av knockout-stift som är för korta, felinriktade eller aktiverade med otillräcklig kraft, vilket leder till dubbla-träffar och formblocksbrott.
- Delar som fastnar i och bildar hålrum på grund av att avstötningsfjädrar har tappat förspänningen eller att spridarstiftens rörelse är otillräcklig för att rensa hålrummets djup.
- Avlägsna drag och repor orsakade av för lågt ställda lyftare, slitna lyftfjädrar eller lyftare som är för långt ifrån varandra för materialmåttet.
- Mata stopp och felmatningshändelser från bypass-skåror som är för små, vilket gör att formade särdrag kan kollidera med nedre formytor eller lyftskenor under frammatning.
- Bärremsan bucklig eller vridning orsakad av bypass-urtag som är för stora, vilket tar bort så mycket material att den återstående banan inte kan stödja remsan under matningen.
- Skrot trassel från felaktig bypass-notch-sekvensering som fångar avstängt avfall mellan stationer istället för att tillåta rena utkastningsvägar.
- Progressiv station-till-felregistrering till följd av inkonsekvens av remslyft, där vissa lyftare dras in helt medan andra sticker delvis upphöjda och lutar remsan i förhållande till pilotstiften.
Vart och ett av dessa problem spårar till ett specifikt komponenttillstånd inom utstötnings- och materialflödesundersystemet. Att lösa dem kräver att man inte bara förstår enskilda delar, utan också hur lyfthöjden, bypass-geometrin, knockout-rörelsen och utkastningstiden samverkar över hela formen.
Dessa komponentkonfigurationer varierar avsevärt beroende på typen av formarkitektur. En progressiv stans med sin kontinuerliga remsa kräver lyftare, bypass-skåror och mellan-stationsutkastning som överföringsdynor och sammansatta stansar hanterar genom helt olika mekanismer.
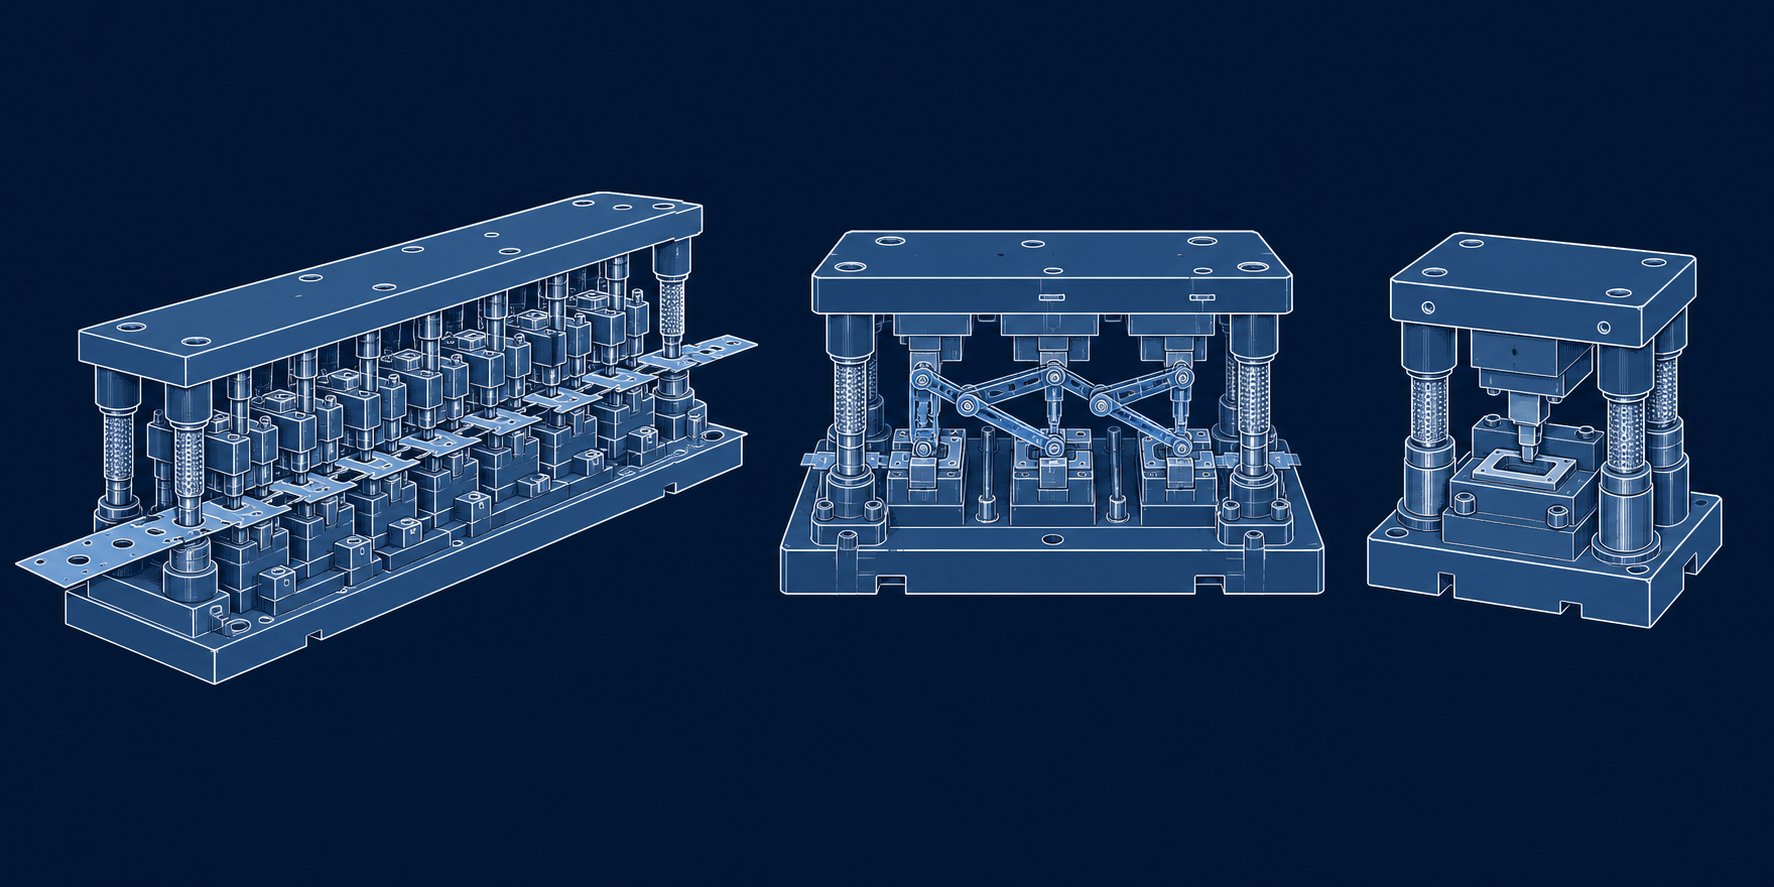
Hur komponenter förändras över progressiva, överförings- och sammansatta dies
Varje funktionellt delsystem som diskuterats hittills existerar i någon form över alla typer av stämplingsformar. Men de specifika komponenterna, deras arrangemang och deras underhållskrav förändras dramatiskt beroende på om du arbetar med en progressiv, överförings- eller sammansatt arkitektur. En lyftare som är kritisk i en progressiv tärning finns inte ens i en överföringstärning. En utkastare som spelar en mindre roll i ett progressivt verktyg blir den primära utstötningsmekanismen i en sammansatt installation. Att känna till dessa skillnader ger verktygsingenjörer en praktisk fördel när de specificerar byten, planerar underhållsintervaller eller kommunicerar med formbyggare om nya projekt.
Tre formarkitekturer dominerar plåttillverkningen, var och en optimerad för olika produktionsvolymer, detaljgeometrier och materialanvändningsmål. Komponenterna i dem återspeglar dessa prioriteringar.
Progressiva stanskomponenter
Progressiva matriser bär arbetsstycket genom flera stationer på en kontinuerlig remsa av material. Delen förblir ansluten till bärremsan från början till slut, med en sista cutoff-operation som separerar det färdiga stycket vid den sista stationen. Denna arkitektur producerar de mest komplexa formarna och stämplingskomponentskonfigurationerna eftersom varje station måste rikta in sig efter samma datum, och remsan måste indexera exakt genom hela verktyget utan förvrängning eller matningsfel.
Vad gör progressiva formkomponenter unika?
- Bärremsor och anslutningsbanor- Remslayouten måste innehålla tillräckligt med material mellan stationerna för att bära framkallningsdelen genom formen utan att rivas eller bucklas. Dessa bärare är inte "extra" material i designmässig mening. De är konstruerade strukturella element vars bredd, form och förstyvande ribbor direkt påverkar foderstabiliteten.
- Pilotnålar vid varje station- Till skillnad från enklare dies som kan använda en eller två piloter, kräver progressiva dies vanligtvis pilotstift vid varje arbetsstation. Remsan måste åter-registreras vid varje index för att bibehålla station-till-stationsjustering inom tusendelar av en tum. Slitna pilotstift i en 12-stations progressiv stans skapar sammansatta fel som eskalerar för varje påföljande operation.
- Inter-stationslyftare- Den kontinuerliga remsan måste rensa alla nedre formytor, formade särdrag och verktyg mellan slagen. Detta kräver ett system av lyftare, bypass-skåror och rälsstyrningar som spänner över hela formlängden. En överföringsform eliminerar denna komplexitet helt eftersom enskilda delar plockas upp och placeras i stället för att dras över verktyget.
- Sekventiella stansarrangemang- Skärnings- och formningsoperationer fördelas över stationer i en noggrant planerad sekvens. Varje station hanterar en eller två operationer, och stansgeometrin vid varje position återspeglar endast den stationens uppgift. Denna fördelning håller individuella stansbelastningar hanterbara men multiplicerar det totala antalet skärkomponenter som behöver inspektion och underhåll.
Progressiva stansar har de mest krävande avskalnings- och styrningskraven av alla stanstyper. Remsan måste hållas platt vid varje station under skärning, skalas rent från flera stansar samtidigt och lyftas jämnt över ett verktyg som kan sträcka sig över flera fot. Fjädersystem måste leverera konsekvent kraft över alla stationer, och alla variationer i lyfthöjden stör pilottapparnas ingrepp nedströms. Det är därför progressiva matriser kräver mer frekvent förebyggande underhåll än andra arkitekturer, särskilt för fjädrar, piloter och styrbussningar.
Sektorn för stansning av bilar är starkt beroende av progressiva verktyg för höghastighetsproduktion av konsoler, kopplingar, terminaler och strukturella förstärkningar där cykelhastigheterna överstiger 600 slag per minut. Vid dessa hastigheter förstärks varje komponentinteraktion, och slitage som skulle förbli obemärkt i en långsammare form skapar synliga defekter inom några timmar.
Överför stanskomponenter
Transferdies har en fundamentalt annorlunda inställning till delrörelse. Istället för att bära arbetsstycket på en kontinuerlig remsa, separerar de ämnet från spolen vid den första stationen och flyttar sedan enskilda delar mellan stationerna med hjälp av mekaniska fingrar, skenor eller vakuumgripare synkroniserade med pressslaget. Detta förändrar komponentlandskapet avsevärt.
SomPeter Ulintz från MetalForming Magazineförklarar, överföringsdynor är utformade ungefär som stansar för individuella press-linjeoperationer, med viktiga skillnader: alla stationer måste bibehålla en gemensam passlinje och stängningshöjd, styrstift och hälblock monteras på den övre dynskon för att undvika att störa överföringsskenans rörelse, och nedre dynsektioner måste ge utrymme för överföringsfingrar att plocka upp och placera delar.
Nyckelkomponenter unika för överföringsformar inkluderar:
- Dellokalisering av bon- Eftersom ingen bärremsa håller delen på plats behöver varje station ett precisionsbo eller en lokaliseringsanordning som tar emot delen från överföringsmekanismen och håller den i exakt orientering för operationen. Dessa bon måste stå för en deltillväxt när formningen fortskrider och ge konsekventa upphämtningspunkter för nästa överföring.
- Överför fingrar och gripdon- Mekaniska fingrar klämmer fast delens kanter och bär den från station till station i en synkroniserad rörelse. Vissa system använder vakuumkoppar för plana delar eller magnetiska gripdon för järnhaltiga material. Gripdonsdesignen måste anpassas till förändringar i detaljens geometri då formningsoperationer omformar arbetsstycket vid varje station.
- Tidsmekanismer- Överföringsrörelsen måste synkroniseras exakt med pressslaget. Överföringsrörelsekurvor och interferenskurvor, som visar automationens färdväg i förhållande till formkomponenterna, måste vara tillgängliga för formkonstruktören för att förhindra kollisioner mellan fingrar och formytor.
Överföringsformar eliminerar lyftare, bypass-skåror och konstruktion av bärremsor helt och hållet. De eliminerar också materialavfallet som finns i progressiva formbärarbanor. Larson Tool noterar att överföringsgripare ersätter den bärande banan, vilket sparar material på varje del och minskar det totala styckepriset. Denna materialanvändningsfördel blir betydande vid stansning av tjocka eller dyra legeringar.
Avvägningen är ytterligare komplexitet i kamoperationer, delorienteringskontroll och inter-stationshantering. Kamoperationer som måste passa inom snäva stigningsbegränsningar i en progressiv form kan designas för maximal åtkomlighet och justering i en överföringsuppställning. Men själva överföringsmekanismen introducerar slitagekomponenter, sensorer och synkroniseringspunkter som inte finns i progressiva verktyg. Underhållet sträcker sig bortom formen och inkluderar överföringssystemet, vilket skapar ett bredare utbud av komponenter som kan orsaka stillestånd.
Fordonsindustrin för präglingsformar använder överföringsverktyg i stor utsträckning för stora karosspaneler, strukturella komponenter och djupdragna delar där ämnesstorlek eller formningsdjup gör progressiv bandmatning opraktisk.
Sammansatta formkomponenter
Sammansatta matriser upptar den motsatta änden av komplexitetsspektrumet. De utför flera skäroperationer samtidigt i ett enda pressslag, vanligtvis kombinerar stansning och håltagning så att den yttre profilen och de inre särdragen skärs samtidigt. Denna arkitektur producerar de plattaste, mest koncentriska delarna av alla stanstyper eftersom alla skärkrafter är balanserade i ett enda plan under ett ögonblick.
Det avgörande kännetecknet för sammansatta formkomponenter är deras inverterade arrangemang. I en standarddyna monteras stansen i den övre skon och trycker ner material genom formblocket i den nedre skon. I en sammansatt stans vänds detta förhållande för stansningsoperationen: stansstansen sitter i den nedre skon, och stansformen (eller formringen) monteras i den övre skon. Genomträngande stansar monteras fortfarande på konventionellt sätt i den övre skon och passerar genom stansformen för att sticka hål i ämnet när det skärs från remsan.
Denna inversion har direkta konsekvenser för utstötning:
- Övre fälla- Efter blankning tenderar den färdiga delen att stanna kvar i den övre formringen. En fjäderbelastad- fällplatta monterad i den övre skon trycker ut delen på uppåtslaget, vilket gör att den kan falla fritt eller dirigeras till en utgångsränna. Avstötningskraft och rörelse måste övervinna eventuell friktion eller fjäder-tillbaka som håller delen inne i formöppningen.
- Lägre knockout- Remsskelettet (skrot) tenderar att klamra sig fast vid den nedre blankstansen efter kapning. Ett fjäderbelastat -avdragare eller knockout-stiftsystem i den nedre skon trycker remsan fri så att den kan flyttas fram för nästa slag.
Sammansatta matriser kräver inte lyftare, pilotstift på flera stationer eller bypass-skåror eftersom allt arbete sker i ett slag på en plats. Deras komponentantal är avsevärt lägre än progressiva eller överföringsmatriser. Keats Manufacturing bekräftar att sammansatt formstansning ger hög repeterbarhet för enkla-dysfodral med ett slag, vilket ger plattare delar än sekventiella operationer kan uppnå.
Enkelheten kommer med begränsningar. Sammansatta formar hanterar plana eller nära-platta delar: brickor, lamineringar, shims och liknande komponenter där geometrin lever i ett enda plan. De kan inte utföra böjning, ritning eller multi-formning. Komponenternas komplexitet måste vara låg, men precisionen kan vara extremt hög eftersom alla funktioner skärs i förhållande till varandra i en enskild justeringshändelse.
Underhållet är på motsvarande sätt enkelt. Färre komponenter innebär färre slitagepunkter. Inspektionen fokuserar på skäreggskondition, avstötningsfjäderhälsa och koncentricitet mellan stansformen och hålstansarna. När sammansatta stansar slits ut av tolerans, ändras koncentriciteten mellan inre och yttre egenskaper, vilket ger delar där hålpositionerna glider i förhållande till ämneskanten.
Jämföra formarkitekturer efter komponentegenskaper
Tabellen nedan kartlägger de praktiska skillnaderna mellan dessa tre typer av stansar, vilket ger verktygsingenjörer en snabbreferens för komponentplanering, reservdelsstrategi och underhållsschema:
| Karakteristisk | Progressive Die | Transfer Die | Compound Die |
|---|---|---|---|
| Antal komponenter | Hög (dussintals till hundratals över stationer) | Måttlig till hög (formkomponenter plus överföringsmekanism) | Låg (enkel-stationsverktyg) |
| Typisk produktionsvolym | Hög volym, hög hastighet (ofta 600+ SPM) | Medium till hög volym, måttlig hastighet | Liten till medelstor volym, måttlig hastighet |
| Delkomplexitetsförmåga | Hög (böjar, former, dragningar fördelade över stationer) | Mycket hög (stora delar, djupa drag, rotation möjlig) | Låg (platta delar, endast-skärning i ett plan) |
| Underhållsfrekvens | Frekvent (många slitpunkter, komplicerad strippning och styrning) | Måttligt underhåll av formen, plus underhåll av överföringssystem | Låg (färre komponenter, enklare inspektionsomfång) |
| Unika komponenter | Bärremsor, inter-stationslyftare, bypass-skåror, multi-stationspiloter | Lokalisera bon, överföra fingrar/gripare, timing kammar | Inverterad blanking stans, övre shedder, sammansatt stripper |
| Materialanvändning | Måttlig (bärarbanor skapar avfall) | Hög (ingen bärarbana, kapslad blankning möjlig) | Måttlig till hög (beror på tom layout) |
Att välja mellan dessa arkitekturer är inte bara ett produktionsvolymbeslut. Det är ett komponentstrategibeslut. Progressiva matriser kräver ett djupare reservdelslager och tätare byten av fjäder, pilot och bussning. Överföringsformar flyttar underhållsuppmärksamheten mot automationssystemet och delhanteringskomponenter. Sammansatta stansar minimerar antalet komponenter men kräver exakta koncentricitetskontroller som kräver skicklig mätning.
Oavsett arkitektur slits vissa komponenter snabbare än andra på alla typer av formar. Skäreggar försämras först, styrbussningar följer och fjädersystem tröttnar tyst i bakgrunden. Att förstå vilka delar som misslyckas först, och hur inköpsbeslut påverkar din förmåga att svara, avgör om en tärning går lönsamt eller blöder pengar genom oplanerad driftstopp.
Komponentslitagemönster och inköpsbeslut
Att veta vilka pressformdelar som finns och hur de fungerar är en sak. Att veta vilka som misslyckas först, hur man upptäcker försämring innan det blir en kris och var man snabbt kan köpa ersättningar är det som skiljer ett reaktivt verktygsrum från ett lönsamt. Formdesignen avgör kapaciteten, men slitagehanteringen avgör om den kapaciteten håller för en produktionsserie på tio tusen delar eller tio miljoner.
Varje applikation av metallstämpelverktyg följer en förutsägbar slitagehierarki. Komponenterna i direkt, upprepad kontakt med arbetsstycket under skjuvpåkänning bryts alltid ned först. De med glidfriktion slits därefter. De som absorberar cykliska effekter följer efter. Genom att känna igen detta mönster kan du schemalägga inspektioner där de betyder mest och allokera reservdelsbudgetar till de komponenter som faktiskt leder till stillestånd.
Bärhierarki och inspektionsprioriteringar
Alla stämplingsformdelar slits inte i samma takt. Hierarkin drivs av fysiken: ju närmare en komponent kommer arbetsstycket och ju högre spänning den absorberar, desto snabbare bryts den ned. Här är den praktiska ordningen, från snabbast-bärande till långsammast:
Skäreggar försämras först.Stansar och formblock utsätts för direkt skjuvspänning mot arbetsstycket vid varje enskilt slag. Den kontakten genererar friktion, värme och mikro-nötning som rundar skäreggarna gradvis. I stålstansar som körs med hög-hållfast material accelererar kantförslitningen ytterligare eftersom arbetsmaterialet motstår brott och överför mer belastning till verktyget. Data från förebyggande underhåll bekräftar att gradbildning vanligtvis är den första synliga kvalitetsindikatorn på kantförsämring, som uppträder långt innan kanten visar uppenbara skador på det blotta ögat.
Styrbussningar slits tvåa.Varje tryckslag glider styrtappen genom sin bussning under belastning. Den kontinuerliga friktionen, som upprepas miljontals gånger, öppnar löpande frigång gradvis. Bronsbussningar gör mål och tappar diameter. Kullagrade burar utvecklar platta fläckar. Slitaget är osynligt från utsidan av formen, men det visar sig som en del-till-dimensionell variation som går bredare över tiden.
Strippor och trycksystem tröttar trea.Fjädrar komprimeras och släpper vid varje cykel. Formfjädrar tappar fri längd. Kväveflaskor tappar gastrycket. Uretankuddar kryper och mjuknar. Borttagningsplåtar samlar själva upp vittnesmärken och ytskador från upprepade stötar mot materialet. Denna nedbrytning är gradvis och ofta maskerad eftersom kvarvarande fjädrar kompenserar för trasiga fjädrar tills systemet når en tipppunkt.
Strukturella komponenter slits sist.Matrisskor, stödplattor och monteringsdetaljer fungerar under tryckbelastning utan glidfriktion eller direkt kontakt med arbetsstycket. De kan hålla hela livet på en tärning om de är rätt dimensionerade. När de misslyckas spårar det vanligtvis tillbaka till lokal överbelastning från en saknad stödplatta eller otillräcklig skotjocklek snarare än normalt slitage.
Denna hierarki ger dig en praktisk inspektionsram. Istället för att kontrollera allt lika vid varje underhållsstopp, koncentrera ansträngningen där slitaget ackumuleras snabbast. Tabellen nedan kopplar slitagehierarkin till observerbara delkvalitetsindikatorer som signalerar försämring innan katastrofala fel inträffar:
| Bärprioritet | Komponentgrupp | Kvalitetsindikator | Vad det signalerar |
|---|---|---|---|
| 1:a (snabbast) | Stans kanter, stansblock, skär | Ökar gradhöjd på stansade delar | Kantavrundning eller flisning har minskad skjuvningseffektivitet |
| 2:a | Styrbussningar, kullagerburar- | Dimensionell drift mellan på varandra följande delar | Löpspelet har öppnats, vilket gör att stansen -halva rör sig |
| 3:a | Pressfjädrar, kvävecylindrar, stripperplattor | Inkonsekvent del planhet, slug pulling händelser | Avdragningskraften har sjunkit under tröskeln för kontroll av rent material |
| 4:a (långsammast) | Dieskor, stödplattor, fästelement | Synlig blästring, lös montering, hörbar växling | Lokal överbelastning har överskridit den strukturella kapaciteten |
Du kommer att märka att varje indikator ansluter till ett specifikt delsystem. Att öka borrhöjden kräver inte en fullständig nedrivning. Den pekar direkt på skärsystemet. Dimensionell drift isolerar styrsystemet. Planhetsproblem involverar strippning. Detta målinriktade tillvägagångssätt minskar diagnostiden och håller underhållet fokuserat på vad som faktiskt behöver åtgärdas under varje servicestopp.
Standardkatalog kontra anpassade-bearbetade komponenter
När en sliten komponent behöver bytas ut, beror inköpsvägen helt på om delen är en standardkatalogartikel eller en specialbearbetad-del. Denna distinktion påverkar i grunden reservdelsstrategi, exponering för ledtid och underhållsplanering för varje plåtform i din butik.
Standardkatalogkomponenterär-varor från hyllan-tillverkade enligt branschspecifikationer och lagerförs av flera leverantörer. De skickas snabbt, ofta nästa-dag, och kostar relativt lite eftersom de massproduceras-. Kategorin inkluderar:
- Styrstift och bussningar i standarddiametrar och längder
- Formfjädrar i standardhålstorlekar, färg-kodade efter nedböjningshastighet
- Runda stansar i vanliga diametrar med standardhuvudstilar
- Pilotstift i standardkonor och längder
- Dymlingsstift, insexskruvar och hållare
- Kullagrade styrenheter i standardstorlekar för formsats
För dessa föremål är den smarta strategin lagerhållning. Ha kritiska storlekar till hands så att en sliten bussning eller trasig fjäder aldrig håller upp produktionen i väntan på leverans. Katalogleverantörer som Misumi, Dayton och Danly upprätthåller omfattande lager speciellt för att dessa slitageartiklar behöver snabba omhändertaganden.
Anpassade-bearbetade komponenterär unika för din specifika formdesign. De kan inte hämtas från en katalog eftersom deras geometri, toleranser eller materialspecifikationer är specifika för applikationen. Denna kategori inkluderar:
- Formblock med anpassade skärprofiler, särskilt tråd-EDM-profilerade öppningar
- Formade stansar med icke-standardtvärsnitt-
- Formningsskär anpassade till specifik detaljgeometri
- Sektionsskär dimensionerade för att passa proprietära formblocksfickor
- Anpassade lyftaggregat och bypass-spårdetaljer
- Avstötningsplattor anpassade till specifika kavitetsdjup
Anpassade komponenter kräver ledtid. Någon måste programmera en tråd-EDM-maskin, värme-behandla ämnet, slipa det till slutlig tolerans och verifiera måtten. Den processen tar dagar till veckor beroende på komplexitet. För kritiska stålstansar med stor-volymproduktion översätts denna ledtid direkt till förlorade intäkter om en anpassad del går sönder utan en reservdel till hands.
Den praktiska lösningen är en reservdelsstrategi i nivåer. Förvara alla standardkomponenter som finns i din matris stycklista. För specialanpassade komponenter, behåll minst en reservdel av föremålen med de högsta slitagehastigheterna, typiskt formade stansar och sektionsinsatser. För mindre-slitage anpassade föremål som formblock och formverktyg, spara detaljerade ritningar och materialspecifikationer så att ersättningsbeställningar kan göras omedelbart när slitage når tröskeln, snarare än att vända på-konstruerade dimensioner från ett slitet- original.
Designdokumentation för stämpling blir din försäkring här. Ett komplett formbyggepaket med fullständiga komponentritningar, materialanrop-, värme-specifikationer och monteringsanvisningar förvandlar en fler-veckors nödsituation till en rutinmässig ombeställning. Utan den dokumentationen blir varje anpassad ersättning ett omvänt-konstruktionsprojekt som ökar kostnader och osäkerhet.
Välja en komponentpartner
Standardkatalogartiklar är varuinköp. Pris och leveranshastighet dominerar beslutet. Skräddarsydda-bearbetade komponenter är en annan historia. Leverantören du väljer för formblock, formade stansar, formningsinsatser och andra -designspecifika delar påverkar direkt hur snabbt du återhämtar dig från slitagehändelser och hur bra utbyteskomponenter presterar när de har installerats.
Alla leverantörer av anpassade komponenter är inte lika. En verkstad som kan trådklippa-en profil är inte nödvändigtvis utrustad för att ge råd om spelrumsoptimering, rekommendera rätt verktygsstålkvalitet för ditt arbetsmaterial eller hålla de toleranser som höga-progressiva matriser kräver. Att utvärdera en partner för formkomponenter kräver att man ser bortom bearbetningskapacitet till tekniskt djup.
Nyckelkriterier att bedöma när man köper anpassade stämplingsformdelar:
- Tekniskt stöd för komplexa geometrier- Kan leverantören granska dina delkrav och föreslå förbättringar av formdesignen som förlänger komponenternas livslängd? Förstår de hur spelrum, stansgeometri och materialval samverkar? En leverantör som helt enkelt skär av det du ritar missar möjligheten att lösa problem med rotorsaker-.
- Materialexpertis inom verktygsstål och hårdmetaller- Olika applikationer kräver olika material. En partner bör rekommendera om A2, D2, M2, pulverformig metall eller hårdmetall är det rätta valet baserat på din produktionsvolym, arbetsmaterial och presshastighet snarare än att standardisera en kvalitet för allt.
- Toleransförmåga verifierad av metrologi- Tråd-EDM-toleranser på +/- 0,0001 tum spelar roll för öppningar i formen, men bara om leverantören verifierar dem med CMM-inspektion istället för att anta att maskinens noggrannhet är lika med detaljnoggrannhet. Fråga hur de validerar färdiga dimensioner.
- Handläggningstiden anpassad till produktionsbrist- En leverantör som citerar sex veckor för ett ersättningsverktyg när din press är inaktiv är inte en hållbar partner för produktionsverktyg. Leta efter leverantörer som har kapacitet för brådskande beställningar och kommunicerar realistiska tidslinjer i förväg.
- Förståelse av hela matrissystemet- De bästa komponentleverantörerna förstår hur deras delar interagerar med resten av formen. De tar hänsyn till stödplattans hårdhet, avskalningskrafter och inriktningskrav när de specificerar en ersättningsstans istället för att behandla den som ett isolerat stålstycke.
För verktygsingenjörer som köper skräddarsydda komponenter som involverar formstruktur, stansgeometri, speloptimering eller utmaningar för gradkontroll,YICHENerbjuder teknisk support som kopplar samman stansningsformdesignen till produktionsklara-lösningar. Deras tillvägagångssätt tar itu med hela systemkontexten snarare än att behandla ersättningskomponenter som isolerade bearbetningsjobb, vilket är viktigast för design-tunga applikationer där komponentinteraktioner leder till kvalitetsresultat.
Frågor som är värda att ställa till någon potentiell partner för tärningskomponenter innan de förbinder sig:
- Kan du ge DFM-feedback om komponentkonstruktioner som utsätts för för tidigt slitage?
- Vilka verktygsstålkvaliteter och hårdmetallalternativ lagerför eller köper du regelbundet?
- Vilken är din standardledtid för tråd-EDM-profilerade stansinsatser och kan du påskynda produktions-nedgångssituationer?
- Erbjuder du värmebehandling i-hus eller genom en certifierad partner med dokumenterade processer?
- Hur verifierar du slutliga toleranser och kommer du att tillhandahålla inspektionsrapporter med leverans?
- Kan man tillverka ersättningskomponenter från befintliga slitna prover när ritningar inte är tillgängliga?
- Stöder du pågående produktionsbehov med schemalagda ersättningsprogram, eller endast engångsbeställningar-?
Svaren på dessa frågor avslöjar om en leverantör är en transaktionsleverantör eller en genuin partner i din verktygsstrategi. Med tanke på att anpassade komponenter befinner sig på den kritiska vägen mellan formfel och produktionsåterställning, påverkar denna distinktion direkt din drifttid, skrothastighet och totala ägandekostnad för varje form i butiken.
Vanliga frågor om stansning av formdelar
1. Vilka är huvuddelarna i en stämpelmatris?
En pressform består av fem funktionella delsystem: det strukturella systemet (matrisskor, stödplattor, fästelement), skärsystem (stansar, formblock, insatser), styrsystem (styrstift, bussningar, pilotstift), avskalningssystem (avdragarplattor, fjädrar, tryckkuddar) och utstötningssystem (utslagsstift, lyftstift, utkastare). Varje delsystem aktiveras under specifika faser av pressslaget, och alla måste arbeta tillsammans för att producera kvalitetsdelar. Att förstå dessa grupper hjälper verktygsingenjörer att diagnostisera defekter genom att spåra problem tillbaka till det ansvariga delsystemet istället för att inspektera varje komponent lika.
2. Vad är syftet med spelet mellan en stans och stansblock?
Spelrum är gapet mellan stansens skäregg och formblockets kant, mätt per sida och uttryckt som en procentandel av materialtjockleken. Dess syfte är att rikta in brottplan från båda kanterna så att de möts rent inuti materialet, vilket ger en jämn skjuvzon med minimal grad. Standardavstånd för mjukt stål är vanligtvis 8-12 % per sida. Otillräckligt spel ökar stansbelastningen och orsakar för tidig kantavhuggning, medan för stort spel ger rullade kanter, kraftiga grader och dimensionsvariationer som kräver sekundär gradning. Frigång måste räknas om när arbetsmaterial ändras eftersom hårdare material kräver större mellanrum.
3. Vilka stanskomponenter slits först?
Skäreggar på stansar och formblock slits snabbast eftersom de utsätts för direkt skjuvspänning mot arbetsstycket vid varje slag. Styrbussningar slits tvåa på grund av kontinuerlig glidfriktion under belastning. Avisoleringsfjädrar och trycksystem tröttnar på tredje plats när de komprimeras och släpper miljontals gånger, och tappar gradvis förspänningen. Strukturella komponenter som formskor slits länge eftersom de bara absorberar tryckbelastningar utan direkt kontakt med arbetsstycket. Övervakning av graders höjd, dimensionell drift och delplanhet ger tidig varning om försämring i varje respektive delsystem innan katastrofala fel inträffar.
4. Vad är skillnaden mellan progressiva, överförings- och sammansatta dies?
Progressiva matriser bär arbetsstycken genom flera stationer på en kontinuerlig remsa, vilket kräver pilotstift, lyftare och bypass-skåror vid varje station. De utmärker sig vid-höghastighetsproduktion av komplexa delar. Överföringsformar separerar ämnet vid den första stationen och flyttar enskilda delar mellan stationerna med hjälp av mekaniska fingrar eller gripdon, vilket eliminerar slöseri med bärremsor men ökar automatiseringskomplexiteten. Sammansatta stansar utför blankning och håltagning samtidigt i ett slag, vilket ger de plattaste och mest koncentriska delarna men begränsade till enplansgeometrier. Varje arkitektur kräver olika komponentkonfigurationer, underhållsfrekvenser och reservdelsstrategier.
5. Hur väljer du mellan standardkatalog och skräddarsydda-bearbetade formkomponenter?
Standardkatalogkomponenter som styrstift, bussningar, formfjädrar och runda stansar massproduceras- enligt industrispecifikationer och skickas snabbt till låg kostnad. Lagra dessa artiklar till hands för snabb utbyte. Skräddarsydda-bearbetade komponenter som formblock med tråd-EDM-profiler, formade stansar och formningsskär är unika för din formdesign och kräver dagar till veckors ledtid. För dessa, behåll reservdelar av högsta-slitageartiklar och behåll detaljerade ritningar med material- och värmebehandlingsspecifikationer-. Partners som YICHEN (https://www.yichen-group.com/stamping-die/) tillhandahåller ingenjörsstöd för anpassade komponenter där optimering av frigång, materialval och{13} systemförståelse är viktigare än grundläggande bearbetningskapacitet.


