


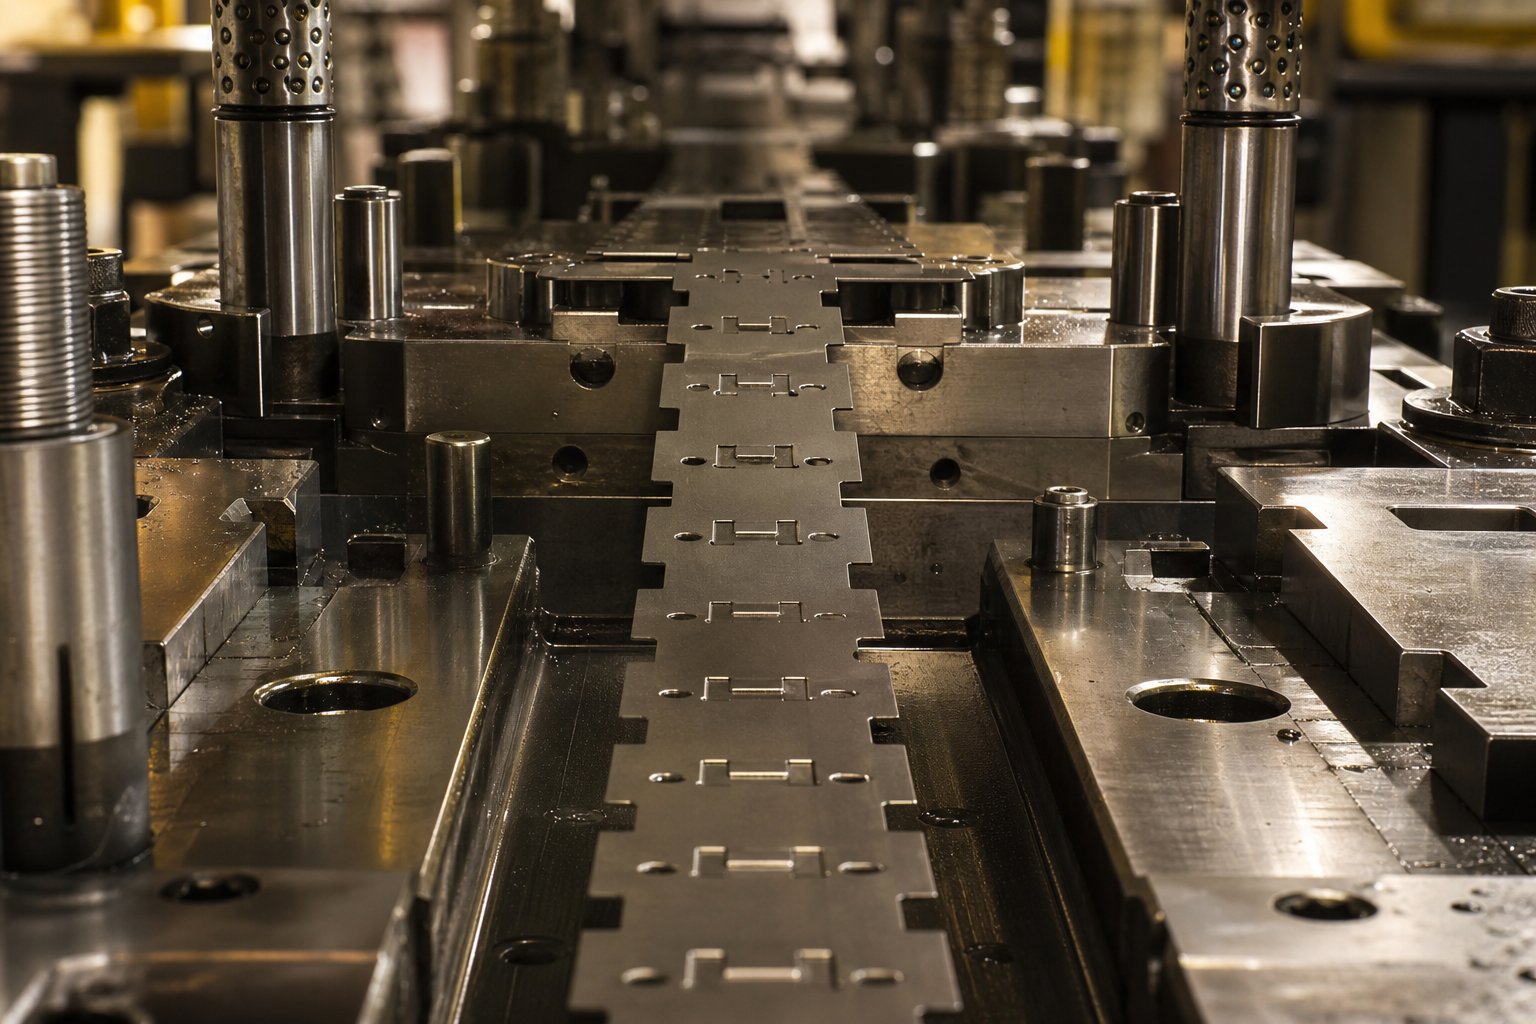
Vad förbikopplingsskåror gör vid progressiva stämplingsmattor
När duköra en progressiv stämpelmatris, indexerar remsan av plåt en exakt längd framåt vid varje presscykel. Men här är problemet: stationära formkomponenter som lyftare, formstål och piloter upptar fysiskt utrymme i formen. Tidigare bildade särdrag på remsan kan kollidera med dessa komponenter under indexering om inget står för spelrummet.
Det är just det problemet som bypass-hak löser.
Vad är bypass-skåror i progressiva stämplingsverktyg
Ett bypass-urtag är ett avsiktligt materialavlägsnande eller deformation i bärremsan som gör att remsan kan föras förbi stationära formkomponenter utan störningar under indexering.
Se det som en relieffunktion inbyggd direkt i remsan. Varje gång bärarbanan rör sig framåt ger bypass-skåran spelrum så att remsan passerar lyftare, styrstift och formstål rent. Utan dessa skåror skulle du se felmatningar, remsor som knäcks eller direkt skada på formen under de första presscyklerna. Bypass notch-funktionen i präglingsformar handlar i grunden om att bevara jämn, oavbruten remsförflyttning vid progressiv stämpling.
Varför bypass-skåror är avgörande för att strippa progression
I enprogressiv dö, binder bärarbanan samman varje del och förflyttar hela remsan från station till station. Avståndet mellan stationens mittlinjer måste förbli konstant under hela pressslaget. Varje interferens mellan remskanten och en formkomponent stör detta förhållande, förvränger pilothål och kaskader registreringsfel nedströms.
Förbikopplingsskåror förhindrar denna interferens genom att skapa lokala frigångszoner längs bäraren. De delas in i två grundläggande kategorier: negativa bypass-skåror, som tar bort material från remsan, och positiva bypass-skåror, som deformerar material ur remsplanet utan att skära bort det. Varje typ producerar olika bandprofiler, genererar olika effekter på bärarens styrka och passar olika designscenarier. Att förstå hur de skiljer sig är utgångspunkten för alla beslut om ljudbypass notch-design.
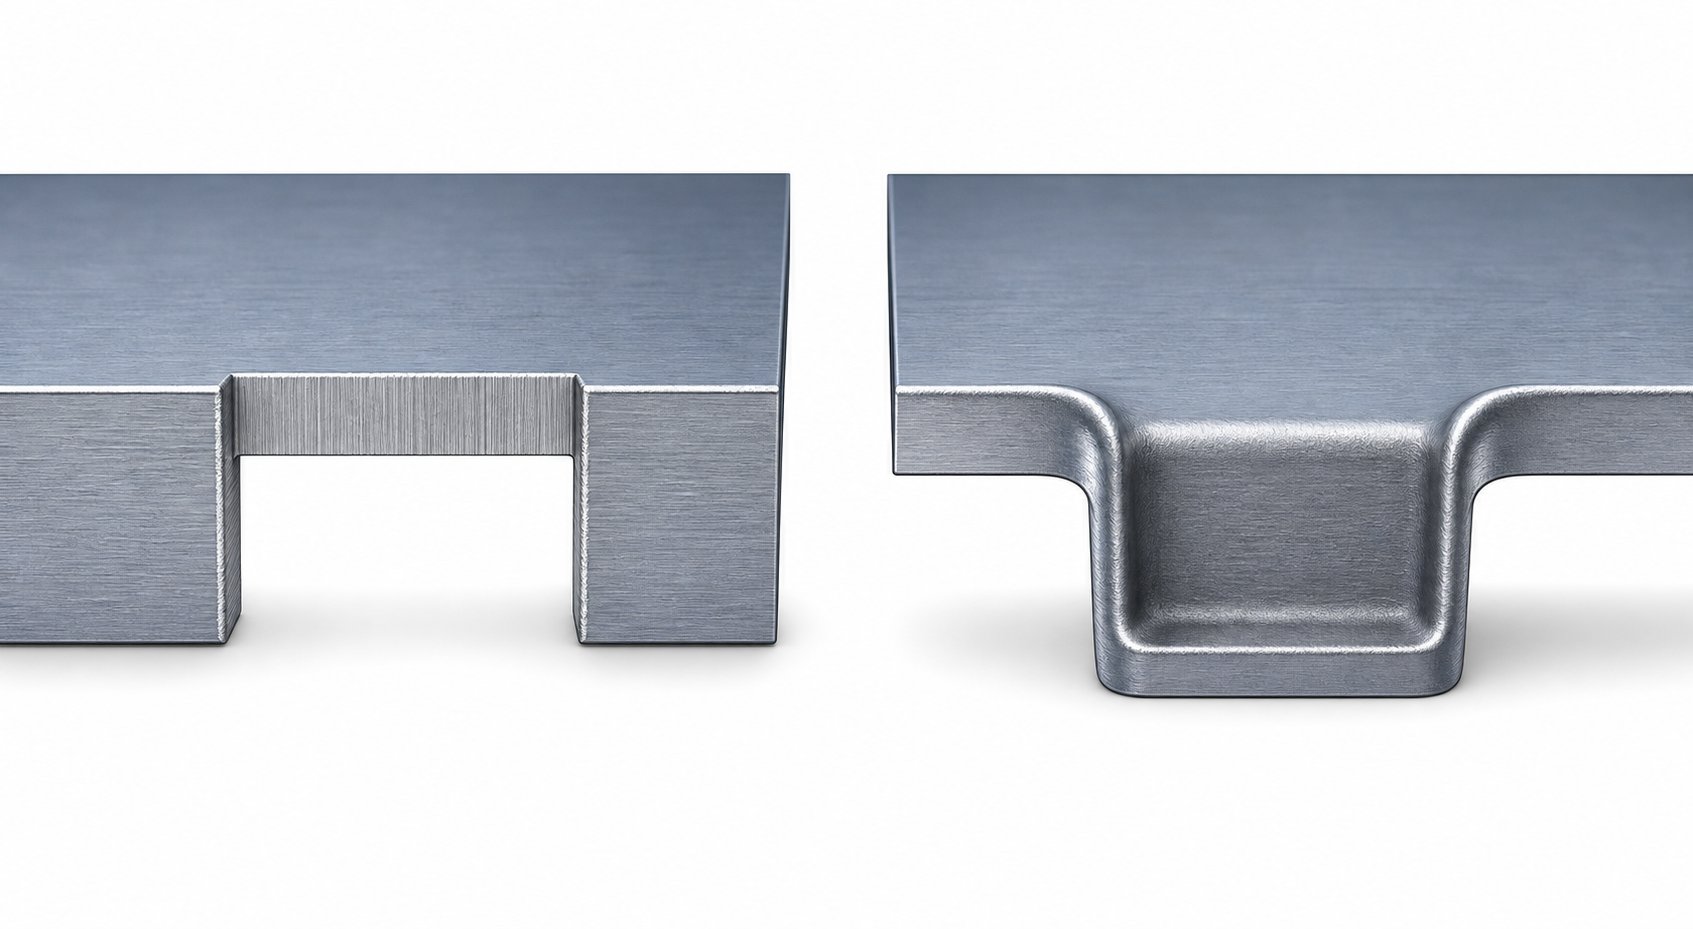
Jämfört negativ vs positiv bypass notchgeometri
Skillnaden mellannegativa och positiva bypass-skårorkommer ner till en kärnfråga: tar skåran bort material eller flyttar det material? Den distinktionen driver allt från hur du skär verktyget till hur remsan beter sig över dussintals stationer. Här är en direkt titt på varje typ.
Negativ bypass notch-geometri och formningsmetod
En negativ förbikopplingsskåra tar bort material från bärremskanten, vilket skapar en lättad ficka eller utskärning. Föreställ dig ett litet rektangulärt eller halvcirkelformat bett som tagits ut ur remskanten. Bäraren har fysiskt mindre material på den plats, och det resulterande tomrummet ger utrymme för formkomponenter när remsan vänder framåt.
Bypass-notch-bildningsmetoden för en negativ notch speglar en standardtrim ellerhackningdrift. En dedikerad stans sjunker ner i en matchande formhålighet och skär bort materialet rent. Den avskurna snigeln faller genom formen som skrot. Det som återstår är en remsa med en öppen skåra längs kanten, dimensionerad för att klara vilken formkomponent som än sitter i färdvägen.
Den resulterande remsprofilen visar ett distinkt gap vid varje skåra. Du kommer att märka att bärartvärsnittet- är reducerat vid dessa punkter, vilket har strukturella konsekvenser för nedströmsstationer.
Positiv bypass notch-geometri och formningsmetod
En positiv bypass notch tar ett fundamentalt annorlunda tillvägagångssätt. Istället för att skära bort material, deformerar det material utåt från remsplanet och trycker vanligtvis en liten flik nedåt. Remsan behåller sin fulla kantprofil, men en präglad eller präglad sektion förskjuts under färdplanet, vilket skapar utrymme ovanför.
Den positiva bypass-notch-myntningsmetoden använder en stans som pressar ett lokaliserat område av remsan in i ett grunt hålrum i formblocket. Denna åtgärd liknar en vanlig präglings- eller präglingsoperation: högt lokaliserat tryck deformerar plastiskt materialet utan att separera det. Ingen snigel produceras och inget material lämnar remsan.
Den resulterande remsprofilen förblir kontinuerlig längs kanten. Skåran är endast synlig som en nedsänkt zon sett från sidan. Frigången beror helt på hur långt materialet förskjuts under bandets färdplan.
Jämförelse-vid-sida
Tabellen nedan kontrasterar båda typerna över de parametrar som betyder mest under formkonstruktionen. Denna jämförelse tar upp den negativa bypass-notch-geometrin i en progressiv form kontra dess positiva motsvarighet över varje kritisk variabel.
| Parameter | Negativ förbikopplingsskåra | Positivt bypass notch |
|---|---|---|
| Typ av geometri | Öppen utskärning eller ficka vid remskanten | Myntad eller präglad flik under remsplanet |
| Formationsmetod | Stans-och-stansning (skjuvning) | Myntning eller prägling (plastisk deformation) |
| Materialborttagning | Ja, snigel genereras | Nej, material är kvar |
| Listkantprofil | Diskontinuerlig, öppen spalt vid skåran | Kontinuerlig, inget synligt kantavbrott |
| Typiskt godkännande uppnått | Lika fullt skårdjup (obegränsat) | Begränsad av myntdjup och materialåterföring |
| Skrotgenerering | Ja, en snigel per hack per cykel | Ingen |
Varje typ har kompromisser-som sträcker sig bortom enbart geometri. Bandbreddsbegränsningar, materialegenskaper och antalet stationer som kräver frigång alla påverkar vilket tillvägagångssätt som ger den mest tillförlitliga bandprogressionen utan att kompromissa med bärarens integritet.
När ska man välja positiva framför negativa förbikopplingsskåror
Att känna till den geometriska skillnaden mellan dessa två hacktyper är användbart, men den verkliga ingenjörsutmaningen landar under designgranskningen. Vilken typ specificerar du egentligen för en given tärning? Svaret beror på en handfull interagerande variabler, från de fysiska dimensionerna på din bärremsa till hur många stationer som kommer att kräva utrymme. Här är ett beslutsramverk för bypass notch-design som kopplar dessa variabler till en tydlig urvalsväg.
Överväganden om delgeometri och remsbredd
Valet av bärremsbredd är ofta det första filtret i beslutet. En smal bärremsa med minimal kantstock har inte råd att förlora material. Varje negativ förbikopplingsskåra tar bort en del av den kanten, vilket minskar bärarens tvärsnitt- vid den punkten. Om din remslayout redan pressar hållarens bredd till sin nedre gräns, kan dessa utskärningar tunna remsan till en punkt där den spänns eller rivs sönder under matningen.
Positiva bypass-skåror bevarar hela kantprofilen. Materialet förblir fäst, det bara förskjuts under reseplanet. För snäva bandlayouter där kantstocken endast mäter ett fåtal materialtjocklekar breda, håller detta tillvägagångssätt bäraren intakt samtidigt som den ger komponentspel.
Bredare remsor med generös kantstock berättar en annan historia. När du har 8 mm eller mer kantmaterial bortom delens gräns, påverkar det knappast strukturella prestanda om du tar bort små spårsektioner. Negativa skåror blir praktiska eftersom det återstående bärartvärsnittet- fortfarande stöder smidig matning över alla stationer.
Komponentgeometrins komplexitet spelar roll även här. Föreställ dig en del med djupa drag, flera böjningar och lanserade funktioner. Den delen kräver ensträckvävsbäraresom kan böjas både vertikalt och horisontellt under formningen. Lägga till negativa bypass-skåror nära dessa flexzoner försvagar fästbanan på sämsta möjliga plats. En positiv skåra, däremot, lägger till en lokal deformation utan att klippa av det lastbärande materialet.
Materialtjocklek och typ som urvalsfaktorer
Materialegenskaper påverkar direkt om en positiv skåra ens kan bildas ordentligt. Den myntande verkan som skapar en positiv förbikopplingsskåra kräver att materialet deformeras plastiskt till en grund hålighet utan att spricka. Det betyder att duktilitet spelar roll.
Tunnare, mer sega material som låg-kolstål under 1,0 mm, mjuka aluminiumlegeringar eller mässing svarar bra på deformationen av mynningen. Materialet flyter rent in i formfickan, håller sin förskjutna form och ger konsekvent frigång cykel efter cykel.
Tjockare eller hårdare material motstår den myntverkan. Hög-hållfast låg-legerat stål över 1,5 mm, rostfritt stål i härdade förhållanden eller fjäderstål kan spricka vid myntradien eller fjädra tillbaka så aggressivt att skåran ger otillräckligt spelrum efter formningen. I dessa fall är en negativ bypass-notch det säkrare valet. Stämpeln-och-klippningen fungerar oavsett materialets formbarhet eftersom den helt enkelt skär bort materialet istället för att be det flyta.
Materialtjockleken påverkar även det uppnåbara myntdjupet i positiva skåror. En 0,5 mm remsa myntad nedåt med 1,5 mm ger en ren förskjutning. En 2,0 mm remsa som behöver samma 1,5 mm spelrum kräver att materialet myntas mindre än en hel tjocklek, vilket begränsar det praktiska djupet och riskerar ofullständig deformation. Negativa skåror möter inga sådana begränsningar eftersom skärdjupet endast styrs av stansgeometrin.
Progressionskrav och stationsräkning
Antalet stansstationer som kräver bypass-avstånd introducerar en kumulativ effekt. Varje negativ skåra tar bort material. Tio stationer som var och en kräver ett bypass-urtag betyder tio platser där bäraren har tunnats ut. Den kumulativa försvagningen kan äventyra remsstyvheten vid matningslinjen, vilka principer för bärarstyrka identifierar som kritiska för jämn progression.
Positiva skåror undviker denna kumulativa materialförlust. Även över en 15-stationsform behåller bäraren sitt fulla kanttvärsnitt- vid varje punkt. Avvägningen är att varje myntad zon introducerar en lokal spänningskoncentration, men den strukturella minskningen är mycket mindre allvarlig än ett öppet gap.
För högt-stations-antal där remsintegriteten måste överleva långa progressionslängder, vinner ofta positiva hack bara på bärarstyrkan. För kortare stansar med tre eller fyra stationer utgör negativa skåror vanligtvis ingen kumulativ risk.
Använd checklistan nedan under din designgranskning för att vägleda valet:
- Bärremskanten är mindre än 4x materialtjocklek: gynna positiva skåror
- Materialtjocklek överstiger 1,5 mm eller materialhårdhet överstiger 40 HRC: gynna negativa skåror
- Materialet är formbart med töjning över 20 %: positiva skåror bildas på ett tillförlitligt sätt
- Formen har mer än 8 stationer som kräver bypass-avstånd: gynna positiva skåror för bevarande av kumulativ styrka
- Erforderligt bypass-avstånd överstiger 2x materialtjocklek: gynna negativa skåror för garanterat djup
- Bandlayouten använder sträckvävshållare nära skårzoner: gynna positiva skåror för att undvika att försvaga flexfästen
- Skrothanteringen är begränsad eller det är svårt att kassera snigel: gynna positiva skåror (ingen snigel genereras)
- Återfjädringskompensation är svår att upprätthålla över långa körningar: gynna negativa skåror för konsekvent frigång
Dessa kriterier samverkar. Ett tunt, formbart material i en 12-stationsdyna med smala bärare kräver praktiskt taget positiva skåror. Ett tjockt ämne av rostfritt stål i en 4--stationsform med bred kantstock pekar tydligt mot negativa skåror. De flesta verkliga applikationer hamnar någonstans mellan dessa ytterligheter, vilket kräver att designern väger avvägningar och ibland blandar båda typerna inom en enda remsa.
Genom att välja rätt typ av bypass-spår låses i designriktningen. Nästa utmaning är att dimensionera den skåran korrekt, eftersom en underdimensionerad skåra orsakar störningar och en överdimensionerad skåra offrar remsstyrkan utan någon extra fördel.
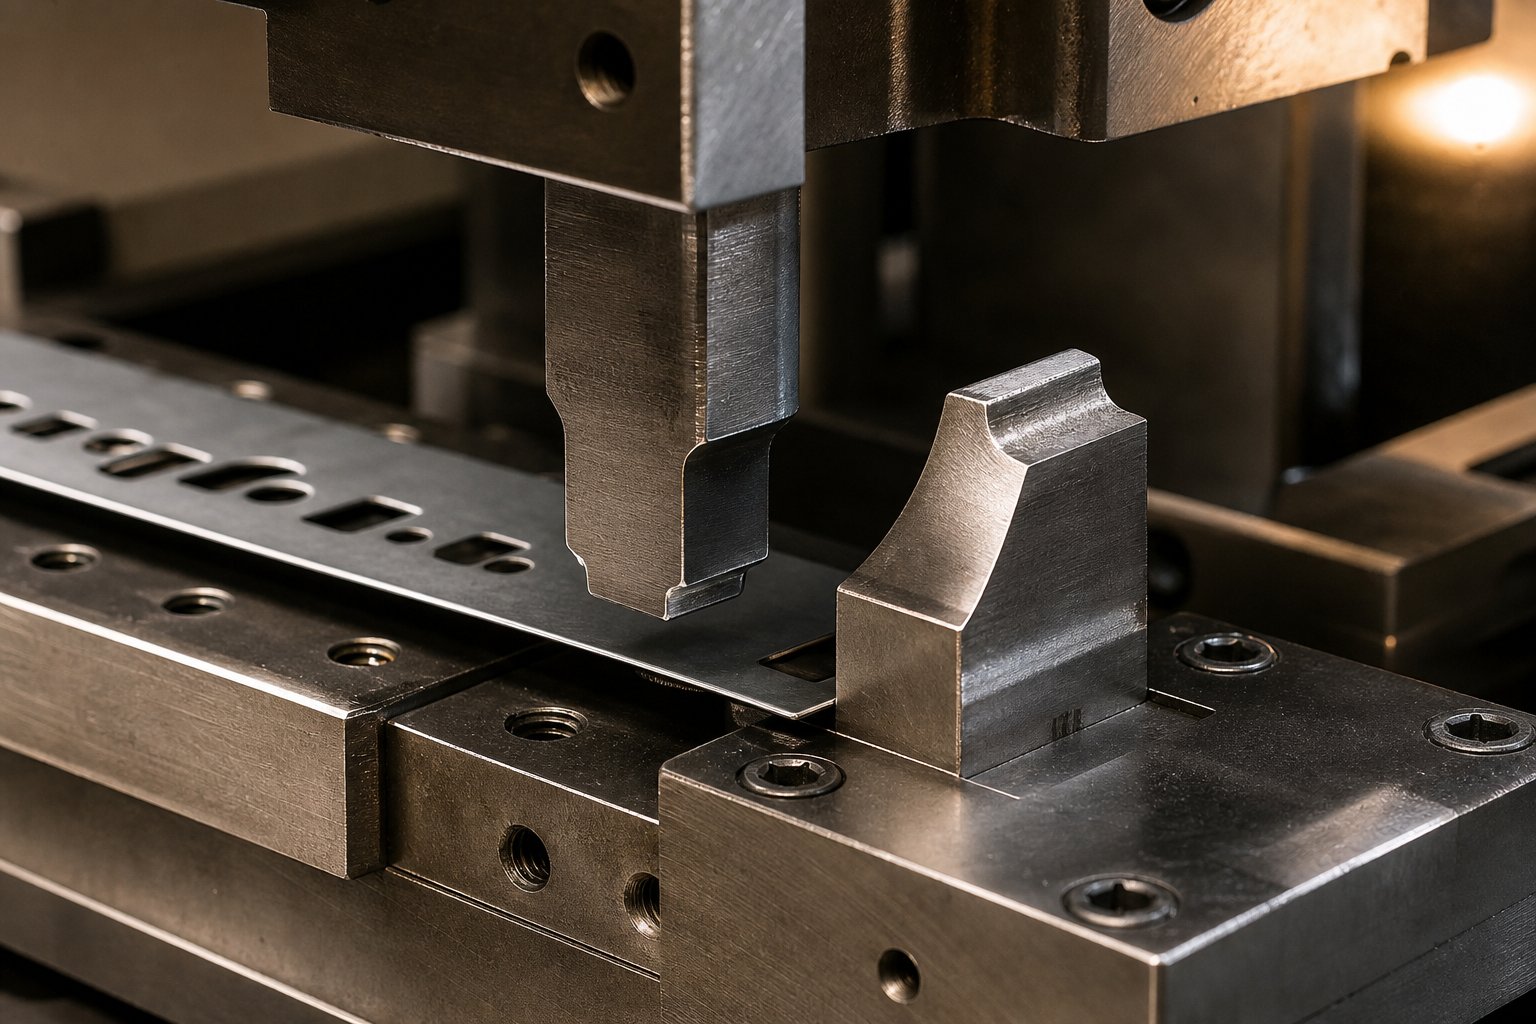
Så här bestäms dimensioner för bypass-notch
Att välja mellan en positiv och negativ förbikopplingsskåra anger designriktningen. Att dimensionera det skåran korrekt avgör om det faktiskt fungerar i produktionen. En underdimensionerad skåra fastnar i formkomponenterna och orsakar felmatningar. En överdimensionerad skåra slösar bort bärarmaterial eller skapar onödiga stresskoncentrationer. Den söta punkten ligger i att förstå vad som driver dessa dimensioner ur teknisk synvinkel.
Beräknar skårdjup och bredd för tillräcklig frigång
Det grundläggande syftet med alla förbikopplingsspår är röjning. Remsan måste passera stationära formkomponenter fritt under indexering, utan kontakt och utan drag. Så beräkningen av bypass notch-djupet i en progressiv tärning börjar med en fråga: vad försöker remsan rensa?
Tre stanskomponenter fastställer vanligtvis minimikravet för spel:
- Forma stål:Dessa sticker ut ovanför formytan för att forma material vid tidigare stationer. Höjden på formstålet ovanför bandets rörelseplan definierar det minsta skårdjup som behövs för att bandet ska indexera förbi utan att haka.
- Lyftresor:Fjäderbelastade-lyftare höjer remsan ovanför formytan mellan tryckslagen för att möjliggöra indexering. Lyftarslaget bestämmer hur högt remsan åker under avancemang. Om ett bypass-urtag måste rensa en komponent medan remsan är i sitt upplyfta läge, måste spelrumsberäkningen ta hänsyn till både komponenthöjden och remshöjden vid den punkten.
- Pilotens diameter:Piloter lokaliserar remsan exakt vid varje station. Remsan måste föras fram förbi pilotstiften utan att bärarkanten eller någon tidigare formad egenskap hakar fast i stiftkroppen. Spårets bredd måste överstiga pilotdiametern plus en spelmarginal på varje sida.
Hur man dimensionerar förbikopplingsskåror vid stämpling följer vanligtvis en enkel regel: uttryck skårdjupet som en multipel av materialtjockleken. För negativa skåror som rensar formstål är en vanlig utgångspunkt 1,5 till 2,5 gånger lagertjockleken, beroende på formstålhöjden. För positiva skåror är det myntade djupet vanligtvis specificerat till 1,0 till 1,5 gånger materialtjockleken eftersom djupare prägling riskerar att spricka eller för mycket återfjädring i många material.
Spårbredd följer liknande logik. Den måste sträcka sig över hela bredden av vilken stanskomponent som remsan behöver förbigå, plus en frigångsbuffert på varje sida. En typisk buffert är 0,5 till 1,0 mm per sida för komponenter under 10 mm breda, uppskalning proportionellt för större hinder. Målet är en skåra som ger fri passage utan att ta bort mer bärarmaterial än nödvändigt.
Frigångstoleranser och materialåterföringseffekter
Att få de ursprungliga dimensionerna rätt är bara halva utmaningen. Genom att bibehålla adekvat tolerans för bypass-spårspel i en stämpeldyna under tusentals eller miljontals cykler introduceras ytterligare variabler som designen måste förutse.
För positiva bypass-skåror är materialåterföring det primära problemet. När präglingsstansen dras tillbaka, återhämtar sig den förskjutna fliken delvis mot remsplanet. Det effektiva spelet efter återfjädring är alltid mindre än stansens inträngningsdjup. Hur mycket mindre beror på materialtyp, tjocklek och fiberriktning. Duktilt låg-kolstål kan fjädra tillbaka 10 till 15 procent av det myntade djupet. Material med högre-hållfasthet eller arbets-härdade zoner kan fjädra tillbaka 25 procent eller mer.
Detta innebär att din materialåterjämningsförbikopplings-design måste överbygga det ursprungliga myntdjupet för att landa vid målavståndet efter elastisk återhämtning. Om du behöver 1,0 mm funktionellt spelrum och förväntar dig 20 procent återfjädring, måste präglingsstansen förskjuta materialet till cirka 1,25 mm. Under långa produktionskörningar kan upprepad remsböjning vid den präglade zonen ytterligare slappna av deformationen, vilket gradvis minskar spelet. Denna progressiva avslappning är anledningen till att positiva notchdesigner drar nytta av konservativa initiala överbyggda marginaler.
Negativa bypass-skåror står inför en annan uppsättning toleransproblem. Eftersom materialet skärs bort helt, påverkar inte återfjädringen frigångsdjupet. Spårdjupet är permanent när snigeln separerar. Men stans-till-frigång påverkar skärkantens kvalitet och gradriktning direkt. Standardpraxis för stansningsoperationer rekommenderarfrigång runt 10 procent av materialtjockleken för mjukt stål, skalning till cirka 15 procent för rostfritt stål. Ett för snävt spel ger överdriven skjuvkraft och påskyndar stansslitaget. För löst utrymme skapar större grader och grövre kantprofiler på skårväggarna.
Gradriktningen spelar roll eftersom en uppåtvänd-grad på en negativ förbikopplingsskåra kan minska det effektiva spelet med gradens höjd, vilket potentiellt kan orsaka att remsan fastnar i just den komponent som den var designad för att rensa. Att kontrollera gradriktningen genom korrekta spelinställningar och stansskärpa är en del av att upprätthålla långtids-notch-funktion.
Under-dimensionerade bypass-skåror orsakar remsinterferens, felmatningar och progressiva skador på formen. Över-dimensionerade skåror kompromissar med bärremsans styrka utan att ge några ytterligare funktionella fördelar. Rätt dimension lever vid minsta spel som garanterar fri remspassage plus en kontrollerad säkerhetsmarginal, inget mer.
Temperaturen lägger till ytterligare ett lager. Under hög-produktion värms formkomponenterna upp och expanderar. Ett bypass-urtag dimensionerat vid omgivningstemperatur kan förlora en bråkdel av sitt spelrum när formande stål eller piloter termiskt expanderar in i färdvägen. För stansar som kör över 200 slag per minut, förhindrar en termisk expansionsbuffert på 0,02 till 0,05 mm marginell störning vid driftstemperatur.
Alla dessa dimensioneringsbeslut formar spårgeometrin innan en enda del stämplas. Men skåran finns inte isolerat på remsan. Var du placerar den i förhållande till pilothål, matningsledningar och formningszoner avgör om dessa noggrant beräknade dimensioner faktiskt ger en konsekvent remsförlopp genom stansen.
Bypass notchplacering och pilotregistreringsinteraktion
En korrekt dimensionerad förbikopplingsskåra placerad på fel plats skapar problem lika allvarliga som en underdimensionerad. Remsan finns inte som en tom duk. Pilothål, foderreferenszoner och formningsområden tävlar alla om samma egendom längs bärarkanten. Var du placerar varje skåra i förhållande till dessa funktioner avgör om din progressiva formremsa-layout ger konsekvent registrering eller ackumulerar fel station för station.
Bypass spårplacering i förhållande till pilothål
Piloter är precisionsryggraden i alla progressiva tärningar. Som beskrivs i praxis för progressiv formkonstruktion går piloter in i hål som är stansade i tidiga stationer och med tvång korrigerar remspositionen innan några formverktyg får kontakt. Den korrigeringen beror på att pilothålet bibehåller sin ursprungliga stansade geometri: rund, ren och formstabil.
Placera en bypass-skåra för nära ett pilothål, och du kompromissar med den geometrin. Här är varför. En negativ förbikopplingsskåra skär material från bärarkanten, vilket genererar en lokal spänningsomfördelning i den omgivande zonen. Om det spänningsfältet når pilothålet kan det orsaka subtil distorsion, dra hålet lite ur rund eller flytta dess effektiva centrum. Piloten går fortfarande in i hålet, men korrigeringen som den tillämpar refererar nu till ett förvrängt datum. Det pilotregistreringsfelet från förbikopplingsspårinterferens kan bara uppgå till 0,02 till 0,05 mm vid den stationen, men det kaskaderar och förvärras genom varje nedströmsoperation.
Positiva bypass-skåror skapar en liknande risk genom en annan mekanism. Myntkraften strålar utåt från den präglade zonen, vilket introducerar restspänning i intilliggande material. Om pilothålet sitter inom det spänningsfältet kan materialet runt hålet förskjutas något, vilket återigen försämrar registreringsdatumet.
Standardrekommendationen är att hålla ett minsta avstånd på 3 gånger materialtjockleken mellan den närmaste kanten av ett bypass-urtag och mitten av det närmaste pilothålet. För kritiska applikationer med toleranser under +/-0,05 mm, ökar bufferten till 5 gånger materialtjockleken en extra marginal mot spänningsinducerad distorsion. När remslayoutbegränsningar gör detta avstånd svårt att uppnå, överväg att flytta pilothålet till den motsatta bärarkanten eller lägga till ett dedikerat pilothål längre från skårzonen.
Remsmatningsnoggrannhet och matningsfrigöringstid
Förbikopplingsspårets placering påverkar också remsmatningsnoggrannheten vid matningslinjen. Matarrullarna eller gripmekanismen klämmer fast remsan och för den fram en stigningslängd per cykel. Den klämpunkten behöver greppa material som är strukturellt styvt och formstabilt. Om en negativ förbikopplingsskåra är i linje med matningsgreppszonen, gör det reducerade tvärsnittet vid den punkten att remsan kan böjas eller glida under matarrullens tryck.
Du kommer att märka effekten som inkonsekventa progressionslängder. Remsan avancerar något mer eller något mindre än den programmerade stigningen, och piloterna måste arbeta hårdare för att korrigera felet vid varje slag. I marginella fall överskrids pilotens korrigeringsintervall och felmatningar uppstår.
Timing av flödessläpp lägger till ytterligare ett lager av komplexitet. Somflödes-releaseforskningvisar att när matarrullarna stänger vid nedre dödpunkten för en form placerad bort från matningsenheten med lager-lyftarrörelsen, dras extra material genom matningen. Om remsan böjer sig vid en förbikopplingsskåra under denna stängningssekvens, blir mängden extra material som fångas mellan formen och mataren oförutsägbar. Den inkonsekvensen översätts direkt till variation i progressionslängd.
Den praktiska regeln: håll förbikopplingsspår helt utanför matningsgreppszonen. Kartlägg remsans position i det ögonblick då matarrullen stängs och se till att ingen skåra passerar genom grepppunkten under någon fas av presscykeln. För stansar med betydande lager-lyftarrörelse, ta hänsyn till remsvinkeln mellan matarvalsarna och stansinloppet när du bestämmer vilka skåror som faller inom den kritiska matningszonen.
Strip Layout Optimering för materialanvändning
Varje förbikopplingsskåra tar plats på bärremsan. Det utrymmet kommer antingen från dedikerade kantbestånd som lagts till specifikt för hackfrigång, eller så lånar det från material som annars skulle kunna bidra till delegenskaper eller tätare kapsling. Strategisk optimering av materialanvändning för bypass-spår innebär att man placerar skåror där de fyller sin frigöringsfunktion utan att tvinga dig att vidga remsan eller öka stigningen.
Överväg avvägningen-. Att lägga till 2 mm kantmaterial över hela remslängden för att rymma bypass-skåror på en spole som löper tusentals meter kostar riktigt material. Om du kan placera skåror inom materialzoner som redan har angetts som skrot, till exempel mellan delämnen i en layout med flera-rader, får du utrymme utan att lägga till remsbredd.
Följande prioriterade sekvens vägleder layoutoptimeringsbeslut när man integrerar bypass-skåror i den progressiva formremslayouten:
- Identifiera alla dynkomponenter som kräver bypass-avstånd och kartlägg deras positioner i förhållande till remsan vid varje station.
- Lägg över pilothålens placeringar och upprätta minimiavståndsbuffertar (3 till 5 gånger materialtjockleken) som uteslutningszoner för placering av skåror.
- Kartlägg fodergreppszonen och exkludera de områden från alla skåror som skulle sammanfalla med grepppunkten under foderstängning.
- Placera skåror inom befintliga skrotzoner eller bärarsektioner som redan har betecknats som icke-funktionellt material där så är möjligt.
- Om skåror måste uppta dedikerat kantmaterial, beräkna den minsta extra remsbredd som krävs och utvärdera om positiva skåror (som bevarar kantmaterial) minskar den totala remsbreddsökningen.
- Verifiera att kumulativa skårplaceringar inte skapar ett mönster av tätt placerade bärareminskningar som kan inducera remsvågighet eller sidoinstabilitet under matning.
- Kör en sista hållfasthetskontroll vid det smalaste bärartvärsnittet- för att bekräfta tillräcklig styvhet för hela formlängden.
Denna sekvens behandlar materialanvändning som en nedströmsprioritet snarare än en startrestriktion. Registreringsnoggrannhet och fodertillförlitlighet kommer först eftersom ingen mängd materialbesparingar rättfärdigar en matris som matas fel. När dessa krav är låsta fokuserar layoutoptimeringen på att minimera slöseri inom det återstående designutrymmet.
Placeringsbeslut fastställer var skåran sitter på remsan. Men remsan finns inte heller isolerat. Den bär last över hela sin längd, och varje skåra, vare sig den är negativ eller positiv, förändrar hur den lasten fördelar sig genom bäraren från station till station.
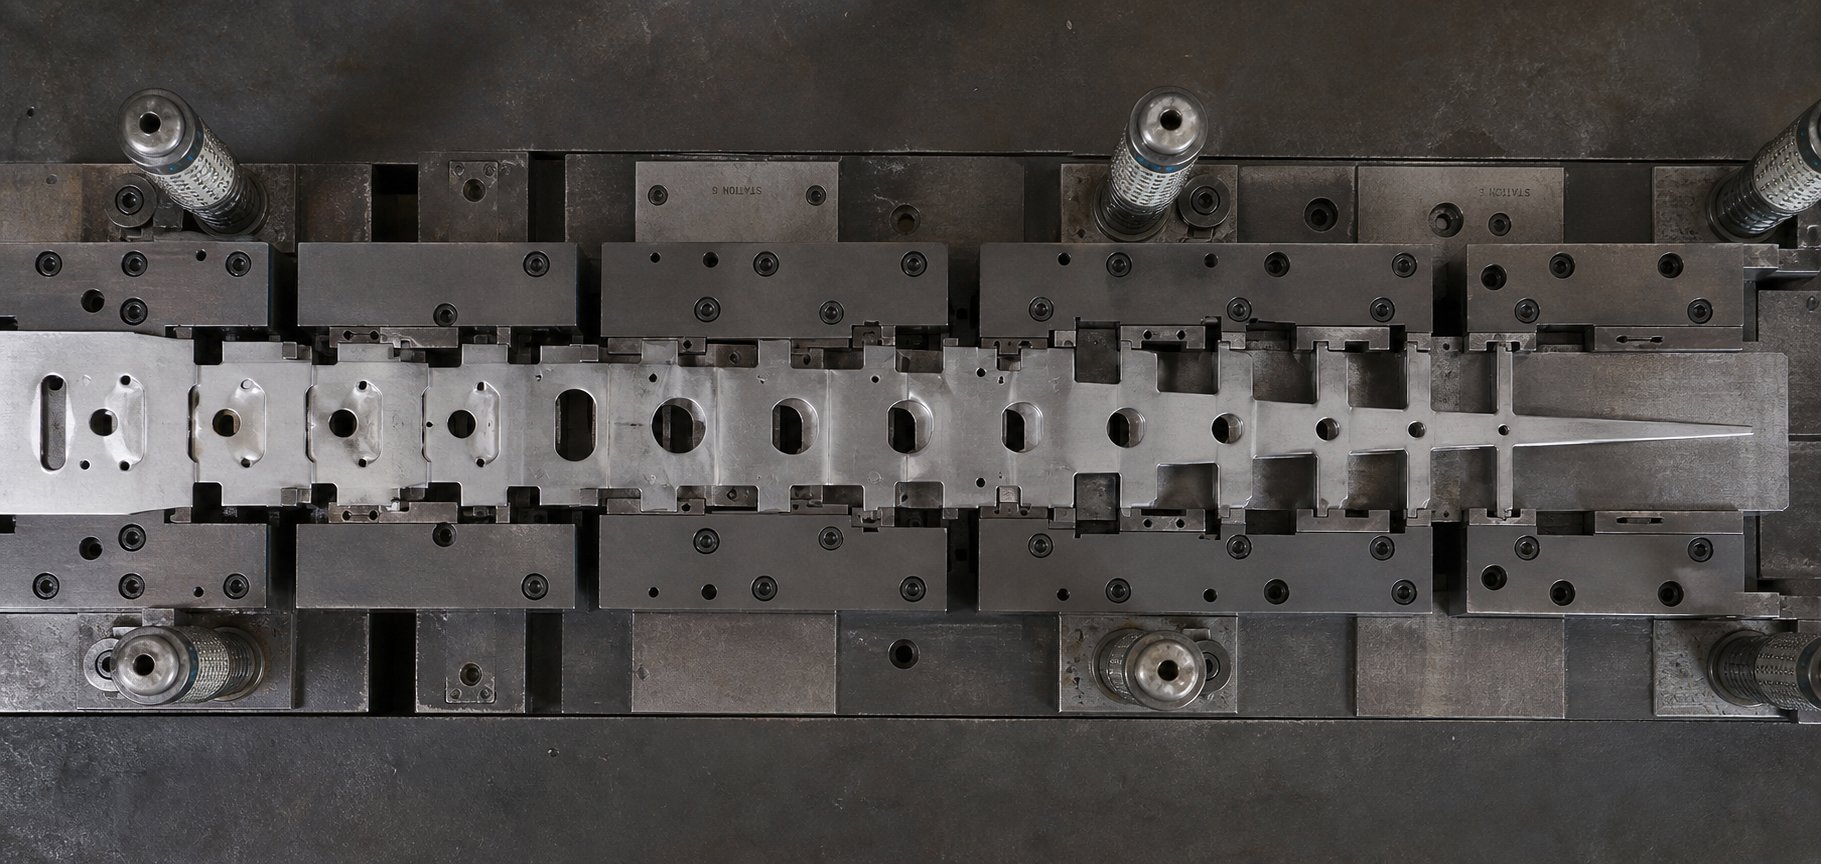
Bärarremsstyrka och bypass notch-design överväganden
En bärremsa håller inte bara ihop delar. Den överför matningskraft över varje station, motstår nedböjning under sin egen vikt och vikten av partiellt formade delar, och bibehåller dimensionsstabilitet under hela trycktaktscykeln. Varje bypass notch du inför ändringar som laddar-bärande bild. Frågan är inte om skåran påverkar transportörens integritet, utan hur mycket och om den kumulativa påverkan håller sig inom acceptabla gränser.
Upprätthålla bärarens styrka genom flera stationer
Föreställ dig en 14-stations progressiv tärning med negativa bypass-skåror vid stationerna 3, 5, 7, 9 och 11. Varje skåra tar bort en rektangulär sektion från bärarkanten. Vid station 3 sjunker{11}}bärartvärsnittet något. Vid station 11 har fem separata materialborttagningar minskat den effektiva bärande bredden på olika ställen längs remsan. Bäraren som kommer in i station 12 är mätbart svagare än den som kom in i station 1.
Denna kumulativa bärarförsvagning från negativa bypass-skåror skapar ett sammansatt strukturellt problem. Bärarhållfasthetsgrunderna visar att remsan måste motstå böjningskrafter som är proportionella mot antalet progressioner multiplicerat med delens vikt. Om bärarens tvärsnitt- reduceras vid flera punkter, styr den svagaste sektionen den totala remsstyvheten. Ett under-utformat skår i en kedja av fem kan bli den felpunkt som spänner remsan eller får den att sjunka mellan lyftarna.
Formdesigners måste balansera röjningsbehov mot denna strukturella verklighet. Praktiska tillvägagångssätt inkluderar:
- Svindlande negativa skåror mellan vänster och höger bärarkant så att båda sidor aldrig försvagas vid samma station
- Reducera individuella skårans bredd till det minsta nödvändiga spelet istället för att använda enhetliga överdimensionerade skåror genomgående
- Lägga till förstyvande ribbor eller pärlor till bäraren mellan skårorna för att återställa en del av den förlorade styvheten
- Byte till positiva skåror vid nedströmsstationer där kumulativ materialförlust närmar sig gränsen för bärarstyrka
Positiva förbikopplingsskåror bevarar bärarens tvärsnitt- helt. Materialet förblir fäst och bibehåller hela kantbredden vid varje station. Detta är deras främsta strukturella fördel i hög-stations-tätning. Men de introducerar en annan oro: stresskoncentrationer vid de myntade områdena. Den plastiska deformationen som skapar den förskjutna fliken-härdar också det omgivande materialet och skapar en lokaliserad zon av kvarvarande spänningar. Under upprepad remsböjning när bäraren lyfts och sänks under cykler, kan dessa spänningshöjare bli initieringsplatser för utmattningssprickor, särskilt i hårdare eller mindre sega material.
Avvägningen-är tydlig. Negativa skåror minskar tvärsnittet- men lämnar det återstående materialet i originalskick. Positiva skåror behåller tvärsnittet- men ändrar materialtillståndet vid varje myntad zon. Inget av tillvägagångssätten är universellt överlägsen för konstruktion med bypass-spår för bärarremsstyrka. Rätt val beror på om din specifika applikation är känsligare för-tvärsnittsförlust eller för utmattningsbelastning vid stresskoncentrationer.
Materialflöde och deformationsmönster runt skåror
Förbikopplingsspår finns inte isolerade på hållaren. Intilliggande stationer utför ofta formningsoperationer som dragningar, böjar eller lansar som är beroende av kontrollerat materialflöde in i formningshålrummet. När ett bypass-urtag sitter nära en aktiv formningszon, stör det likformigheten i det flödet.
Tänk på avbrott i spannmålsflödet i närheten av bypass-skåror. När en negativ skåra stansas från bärarkanten, skär klippningen av kornstrukturen vid snittgränsen. Material intill den avskurna kanten har inte längre kontinuerligt kornstöd. Om en formningsstation omedelbart nedströms drar material mot skåran, kan den ostödda kanten slitas sönder, skrynklas eller formas ojämnt på grund av att spannmålsflödesbanan har avbrutits. Materialet har ingenstans att dra ifrån vid skårans tomrum, vilket skapar ett asymmetriskt flödesmönster som visar sig som ojämn väggtjocklek eller lokal förtunning i den formade delen.
Positiva förbikopplingsskåror ger ett annat mönster. Myntverkan komprimerar material i skårzonen, vilket lokalt minskar tjockleken och introducerar resterande tryckspänning i-planet. Materialflödet runt bypass-skårorna i en progressiv form påverkas eftersom det myntade området motstår ytterligare deformation. Intilliggande formningsoperationer som försöker sträcka material genom en tidigare myntad zon möter högre motstånd i det lokala området, vilket kan omdirigera metallflödet och skapa ojämn töjningsfördelning i den färdiga delen.
Dessa effekter blir betydande under specifika förhållanden:
- Bypass-skåran ligger inom 5 mm från en aktiv formningsgräns
- Formningsoperationen involverar materialdragning eller sträckning som drar mot skåran
- Delgeometrin kräver enhetlig väggtjocklek i områden intill bärarfästet
- Materialet är tillräckligt tunt (under 0,8 mm) för att lokaliserad kornstörning fortplantar sig vidare i förhållande till delens dimensioner
När dessa förhållanden konvergerar påverkar bypass-skåran slutdelens kvalitet även om den aldrig blir en del av den färdiga komponenten. De kvarvarande spänningsmönstren från ett positivt skårmynt, eller korndiskontinuiteten från en negativ skåra, sträcker sig in i material som senare bildar delkanten eller en nära-kant. Delar trimmade nära bärarens fästpunkt bär dessa effekter in i den färdiga geometrin.
Komplexa bypass notch-konfigurationer, särskilt i progressiva formar med flera-stationer med snäva bärarbegränsningar, kräver noggrann analys av dessa interaktioner. Ingenjörer som arbetar med utmaningar med bärarens integritet i formar med fler än 8 eller 10 stationer behöver ofta simulera materialflödesbanor och verifiera att hack{4}}inducerade störningar inte sprider sig till kritiska formningszoner. För tunga konstruktionsapplikationer- där placeringen av förbikopplingsskåran korsar formningsoperationer, lyftens rörelse och bärarens styrka samtidigt, kan specialiserat verktygsteknisk support minska iterationscyklerna.YICHENs anpassade stämplingsformlösningarta itu med exakt den här typen av problem och erbjuder expertis för formstruktur och materialflöde för progressiva formar där bypass-notch-design samverkar med bärarens integritet vid varje station.
Samspelet mellan notch-design och bärarbeteende är ett problem på-systemnivå. Varje val, från skåra till placering till djup, spelar in i huruvida remsan överlever hela formen utan försämring. Men även väl-utformade skåror kan utveckla problem under tusentals produktionscykler, och att känna igen dessa felmönster tidigt är det som skiljer en stabil process från en som genererar skrot och stillestånd.
Felsökning av bypass notch-fellägen i produktion
En bypass notch som fungerar felfritt under provkörning kan skapa problem med tusentals cykler in i en produktionskörning. Slitage, termiska skiftningar och materialvariationer introducerar förhållanden som den ursprungliga designen inte förutsåg. Att inse hur dessa misslyckanden uppträder, och spåra varje symptom tillbaka till dess grundorsak, är det som håller progressiva dies igång istället för att sitta sysslolös på bänken.
Tre distinkta felkategorier står för de flesta problem med produktion av bypass notch: slug-relaterade problem i negativa hack, interferens-drivna felmatningar och mekanisk degradering av positiva notch-mynt. Varje kategori ger olika symtom, kräver olika diagnostiska metoder och svarar på olika korrigerande åtgärder.
Snigeldragning och gradbildning i negativa bypass-skåror
Varje negativ förbikopplingsskåra genererar en slug vid varje tryckslag. Under normala förhållanden faller denna snigel rent genom matrisen och kommer ut i en skrotränna. När snigeln fastnar på stansytan under indragning istället för att stanna i matrisen, har du ett tillstånd som drar av snigeln, och konsekvenserna eskalerar snabbt.
En dragen snäcka kan åter-avsättas på remsytan, formytan eller inuti en formande hålighet. Om den landar på remsan och bärs in i nästa station, kan en enda snäck skada formande stål, förvränga delar eller spricka stansar över varje nedströms station. Somdö vetenskaplig forskningförklarar att konsekvenserna av en dragen snäcka kan vara katastrofala eftersom en snäcka som bärs genom en progressiv tärning kan orsaka skada på varje station i verktyget.
Vad får bypass notch-sniglar att dra? Flera mekanismer fungerar ensamma eller i kombination:
- Vakuumeffekt:Sniglar som genereras under stansning utvecklar lätt krökning. Luft som är instängd i tomrummet mellan slug och stansyta skapar ett partiellt vakuum under indragning. Den täta tätningen runt stansens omkrets hindrar luft från att komma in, och suget håller snäckan mot stansen.
- För stort skärspel:När punch-to-spelet går på den höga sidan, hamnar snigeln något mindre än matrisöppningen. Den har inte längre någon presspassning- för att hålla den i formen, så den kan röra sig fritt med stansen under uttaget.
- Magnetism:Järnhaltiga sniglar skurna av kolstål eller rostfritt band kan fästa vid magnetiserade stansar. Stämplar som mals på magnetiska ytslipmaskiner tar upp kvarvarande magnetism som attraherar snigeln vid varje cykel.
- Slitna eller nedbrutna ejektorfjädrar:Många bypass notch-stationer använder fjäderbelastade-slug-utkastare för att positivt trycka ner snigeln från stansytan. När dessa fjädrar tröttnar eller går sönder har snäckan ingen mekanisk kraft som motverkar vakuumet och friktionen som håller den mot stansen.
Felsökning för bypass notch slug pulling börjar med att identifiera vilken mekanism som dominerar. Om sniglar drar periodvis och formen rinner av järnhaltigt material, kontrollera först efter kvarvarande magnetism eftersom det är lättast att korrigera. En avmagnetiserare som appliceras efter varje skärpningscykel eliminerar denna orsak helt. För vakuumdrivet-drag bryter små lufthål som borrats genom mitten av hålstansen tätningen. För rensningsrelaterade-relaterade problem kan du överväga en omvänd-avsmalningsknapp som håller kvar komprimering i matrisen.
Gradbildning är det andra ihållande problemet i negativa bypass-skåror. När stansen och stansen slits under tiotusentals cykler, ökar det effektiva skäravståndet gradvis. Ju större spelet växer, desto mer material rullar över formkanten innan brott uppstår, vilket ger en progressivt högre grad på skårkanten.
Varför spelar detta någon roll för bypass notch-funktionen? En grad som är vänd uppåt från remsytan minskar effektivt spelet mellan remskanten och formkomponenten som skåran är utformad för att kringgå. En 0,1 mm grad på en skåra som ursprungligen utformades med 0,3 mm frigångsmarginal minskar din effektiva marginal med en-tredjedel. Under tillräckligt många cykler kan den gradtillväxt ensam få remsan i intermittent kontakt med formstål eller piloter under indexering.
Korrigerande åtgärd för att bypass skåra gradbildning följer två vägar: återställ skärspelet genom att vässa stansen och formen, eller kontrollera gradriktningen under formkonstruktionen så att graderna är vända nedåt och bort från potentiella störytor. Genom att orientera hålstansen för att skära från den övre ytan av remsan skjuter borret till den nedre kanten, där det skjuter ut från överliggande dynkomponenter snarare än mot dem.
Felmatningsförhållanden orsakade av skårstörningar
När ett bypass-urtag misslyckas med att ge tillräckligt utrymme, hakar remsan på en stanskomponent under indexering. Resultatet är en felmatning: remsan flyttar inte fram hela den programmerade stigningen, eller så går den framåt utan med sidoförskjutning eller sned vinkel. Båda tillstånden innebär att nästa pressslag träffar en felaktigt placerad remsa, vilket i bästa fall producerar skrot och i värsta fall matrisskada.
Ett felmatning orsakat av bypass notch-interferens visas sällan som en enda dramatisk händelse. Det byggs vanligtvis gradvis när förhållandena försämras under en produktionskörning. Genom att känna igen de tidiga indikatorerna kan du ingripa innan tillståndet eskalerar till att dö skada.
Diagnostiska indikatorer som pekar på notch interferens som felmatningskälla inkluderar:
- Inkonsekventa progressionsmärken:Kontrollera remsan mellan stationerna för vittnesmärken som lämnats av piloter under korrigering. Om pilotmärken visar varierande djup eller riktning från slag till slag, kommer remsan till inkonsekventa positioner, vilket tyder på att den fångar och släpper oförutsägbart under indexering.
- Pilothålets förlängning:När piloter måste tvångskorrigera en remsa som inte har förts helt fram, trycker de material vid pilothålets gräns bortom dess elastiska gräns. Vid upprepade korrigeringar förlängs pilothålet i matningsriktningen. Ovala pilothål som är synliga under bandinspektion är ett tydligt tecken på matningsstörningar uppströms.
- Skala kantskada mönster:Titta på bärarkanten direkt vid skårorna. Skrapmärken, polering eller utsmetande material längs spårväggen indikerar att remsan skaver mot en formkomponent under färd. Placeringen och orienteringen av dessa märken talar om exakt vilken komponent som stör.
- Intermittenta sensorutlösningar:Om din tärning använder en felmatningsdetektionssensor, spåras intermittenta rörelser som inte motsvarar uppenbara matningsproblem ofta tillbaka till marginellt spaltavstånd. Remsan avancerar för det mesta men hänger på då och då när förhållandena är i linje, till exempel när materialet blir något tjockare eller formtemperaturen når toppar.
Tre grundorsaker står för de flesta störningsfel:
Otillräckligt hackdjup från början.Skåran dimensionerades med otillräcklig marginal, och alla processvariationer, oavsett om materialtjockleken ligger i den övre delen av specifikationen, lätt termisk expansion eller mindre graduppbyggnad, pressar spelrummet under noll. Fixeringen är att-ombearbeta notchstationen för att öka djupet, vanligtvis med 0,1 till 0,2 mm över den ursprungliga specifikationen.
Materialuppbyggnad på formkomponenter.Smörjmedelsrester, oxidpartiklar eller fina metallspån samlas på lyftare, bildar stål eller pilotkroppar under tusentals cykler. Denna uppbyggnad ökar effektivt komponentens enveloppe, vilket minskar spelrummet även om själva skåran inte har förändrats. Regelbundna rengöringsscheman och filtrerade smörjsystem åtgärdar denna orsak. Diagnos av förbigångsslitage i en progressiv stans bör alltid inkludera mätning av stanskomponenternas dimensioner mot baslinjen, inte bara skårans dimensioner.
Termisk expansion under ihållande körningar.Formkomponenter gjorda av verktygsstål expanderar när friktion och bildande energi värmer formen under produktionen. Ett formstål som mäter 8,00 mm högt vid omgivningstemperatur kan nå 8,03 mm efter 2 000 kontinuerliga slag vid 300 SPM. Denna expansion på 0,03 mm tär direkt på din bypass-avståndsmarginal. Höga-matriser drar nytta av en termisk expansionsbuffert inkluderad i det ursprungliga hackdjupet, eller från uppvärmningsprocedurer som tillåter dimensionsstabilisering innan kvalitetskritisk-produktion börjar.
Flikfraktur och positivt notchmyntslitage
Positiva bypass-skåror undviker att snigeln drar helt eftersom det inte finns någon snäcka att dra. Men de introducerar sitt eget felläge: flikfraktur. Den präglade fliken som förskjuts under remsplanet förblir fäst vid bäraren med en tunn anslutning vid dess bas. Under upprepade böjningscykler när remsan lyfts och sänks över stocklyftare, blir den anslutningen utmattad.
Positivt bypass notch-flikbrottsfel inträffar vanligtvis under två förhållanden. För det första när myntdjupet är för aggressivt i förhållande till materialtjockleken. Att mynta en flik till ett djup som överstiger 1,5 gånger materialtjockleken i material med låg-duktilitet tunnar basanslutningen till en punkt där utmattningslivslängden minskar dramatiskt. För det andra, när fliken genomgår upprepad omvänd böjning när remsan böjs över lyftarna cykel efter cykel. Även en måttligt myntad flik kan spricka efter miljontals böjningscykler om remsbanan tvingar fliken genom ett böjområde som överskrider materialets utmattningsgräns.
När en flik går sönder blir det löst skräp inuti formen. Ett litet metallfragment som skramlar mellan formstationerna kan bäddas in i formytor, repa delar eller fastna mellan rörliga komponenter. Till skillnad från snigeldragning, som avsätter material på remsytan, producerar en bruten flik ett oregelbundet format spån som kan kilas in i snäva utrymmen och motstå utstötning av luftavblåsningssystem.-
Myntstansslitage introducerar ett mer subtilt problem. Stansen som skapar en positiv bypass-skåra är ett precisionsslipat verktyg som utsätts för samma slitagemekanismer som alla andra stanskomponenter. Under produktionslivslängden slits myntstansens arbetsyta platt, vilket minskar det effektiva penetrationsdjupet. En stans som ursprungligen maldes för att producera 1,2 mm myntdjup kan bara leverera 0,9 mm efter 500 000 slag. Den gradvisa minskningen innebär att det positiva spåravståndet försämras tyst tills remsan börjar fastna på formkomponenterna, ofta utan någon synlig indikator tills felmatningar börjar inträffa.
Övervakning av positiv notch-funktion kräver periodisk mätning av det faktiska myntade djupet på själva remsan. Dra provremsor med definierade intervall och mät flikförskjutningen med en djupmikrometer eller optisk komparator. När det uppmätta djupet faller inom 0,1 mm från det minsta funktionella spelrummet, schemalägg myntstansunderhåll eller byte innan nästa produktionskörning.
Checklista för felsökning av felläge
Använd följande checklista för att snabbt para ihop varje felläge med dess mest sannolika grundorsak och den korrigerande åtgärd som löser det:
- Sniglar som håller fast vid notch punch:Grundorsaken är vakuumeffekt, magnetism eller överdrivet skäravstånd. Korrigerande åtgärd: lägg till luftventiler på stansytan, avmagnetisera efter skärpning, installera omvänd-konisk låsknapp eller verifiera och återställ korrekt stans-till-matrisfrigång.
- Öka gradhöjden på skårans kanter:Grundorsaken är stans- och stansslitage som ökar det effektiva spelet. Korrigerande åtgärd: skärpa stansen och stansen för att återställa det ursprungliga spelet, eller rikta stansens riktning för att trycka bort grader från interferensytor.
- Intermittent felmatning vid notch-stationer:Grundorsaken är marginell frigång i kombination med processvariation (materialtjocklek, termisk expansion, skräpuppbyggnad). Korrigerande åtgärd: öka skårdjupet med 0,1 till 0,2 mm, implementera rengöringsintervaller för stansar, lägg till termisk stabiliseringsbuffert till skårans dimensionering.
- Pilothål som förlängs i matningsriktningen:Grundorsaken är ofullständig frammatning av remsor på grund av hackstörningar som tvingar piloten över-korrigering. Korrigerande åtgärd: identifiera och åtgärda den specifika interferenspunkten genom att inspektera skårkanterna för skrapmärken och återställ sedan spelet.
- Brutna myntflikar skapar löst skräp:Grundorsaken är för stort myntdjup i material med låg-duktilitet eller trötthet från upprepad remsa som böjs över lyftare. Korrigerande åtgärd: minska myntdjupet till under 1,5x materialtjocklek, lägg till en radie på myntbasen för att minska spänningskoncentrationen, eller designa om lyftarpositionerna för att minimera böjningen vid myntade zoner.
- Positivt hackavstånd som försämras under produktionslivslängden:Grundorsaken är slitaget på myntstansen som minskar inträngningsdjupet. Korrigerande åtgärd: mät myntat djup på provremsorna med definierade intervall, skärpa eller byt ut myntstansen när djupet faller inom 0,1 mm från minsta funktionella spelrum.
- Remskantssmetande eller polering vid skårväggar:Grundorsaken är att remsan gnuggar en stanskomponent under indexering på grund av otillräcklig skårbredd eller snedställning av remsan i sidled. Korrigerande åtgärd: vidga skåran med den uppmätta störningsmängden plus marginal, verifiera bandspårning och styrinriktning.
Vart och ett av dessa fellägen kan upptäckas innan det eskalerar till att dö skada, men bara om du vet vad du ska leta efter. Att bygga in dessa inspektionspunkter i ditt förebyggande underhållsschema förvandlar bypass notch-felsökning från reaktiv brandbekämpning till en förutsägbar underhållsuppgift. Det här skiftet från reaktivt till proaktivt är i slutändan det som kopplar individuell notch-prestanda till total drifttid och delkvalitet under hela produktionslivscykeln.
Bypass Notch Design Inverkan på delkvalitet och produktionsstabilitet
Upptäcka och korrigera fellägen håller en tärning igång. Men den djupare frågan är om dessa misslyckanden överhuvudtaget behövde ske. I de flesta fall kan problem med förbikoppling av skåror som dyker upp under produktionen spåras tillbaka till ett designbeslut som fattats veckor eller månader tidigare. Typen du valde, dimensionerna du angav, var du placerade varje skåra och hur du balanserade transportörens integritet mot frigångsbehov sammanfaller alla till ett enda resultat: körs formen stabilt, eller genererar den skrot, stillestånd och frustration?
Koppla beslut för förbikopplingsspår till delkvalitetsresultat
Varje bypass notch-beslut matas vidare till mätbara produktionsmått. Tänk på hur kedjan fungerar:
- Typvalavgör om bäraren behåller hela-tvärsnittet (positivt) eller förlorar material vid varje station (negativt). Det valet styr direkt remsstyvheten vid matningslinjen, som styr matningsnoggrannheten, vilket avgör om piloter kan registrera remsan inom tolerans. Tillförlitlighet för remsmatning och optimering av bypass notch börjar här, vid det tidigaste designbeslutet.
- Dimensioneringställer in spelmarginalen som skiljer jämn indexering från intermittent störning. Ett-underdimensionerat skåra orsakar inte bara felmatning. Det tvingar piloter att över-korrigera, förlänger pilothålen progressivt och introducerar kumulativ positionsdrift som visas som funktion-till-variation på färdiga delar.
- Placeringi förhållande till pilothål och matningszoner styr om remsan registreras korrekt vid varje station. En skåra som förvränger pilotdatumet med till och med 0,03 mm sammansättningar över 10 eller 12 stationer till positionsfel som överskrider deltoleransen. Defektfrekvensen stiger inte för att formverktygen är slitna, utan för att remsan anländer till varje station något felplacerad.
- Transportörens saldobestämmer om remsan överlever hela progressionen utan överdriven deformation eller utmattningssprickor. En bärare som spänns vid station 9 eftersom kumulativa skårborttagningar försvagade den bortom dess strukturella gräns producerar inte bara en dålig del. Det stoppar pressen, kräver remsrensning och tar underhållstid som urholkar den totala drifttiden.
Dessa är inte isolerade variabler. De interagerar. En positiv skåra som bevarar bärarstyrkan men fjädrar tillbaka överdrivet eftersom materialet var för hårt skapar samma interferenstillstånd som ett negativt skåra som var underdimensionerat. En perfekt dimensionerad negativ skåra placerad för nära ett pilothål producerar registreringsfel som ingen frigångsmarginal kan fixa. Livscykeln för bypass notch-design fungerar som ett system, och att behandla en enskild parameter isolerat inbjuder till nedströmsfel.
Progressiv tillverkningsvalidering för bypass notch bekräftar om det systemet håller ihop under verkliga förhållanden. Validering involverar vanligtvis att köra provremsor i produktionshastighet, mäta myntat djup eller hackfrigång vid varje station, kontrollera pilothålets geometri efter flera hundra cykler och verifiera bandets spårning genom hela formlängden. Ingenjörer som validerar notch-prestanda under provkörning istället för att vänta på att produktionsproblem ska dyka upp undviker det dyraste felläget av alla: oplanerad stilleståndstid under en engagerad produktionskörning.
Det som skiljer stabila progressiva stansar från problematiska är sällan sofistikeringen av formningsoperationerna. Det är ofta kvaliteten på de till synes mindre funktionerna, som bypass-skåror, som gör att allt annat kan fungera förutsägbart. Tekniska beslut som fattas på designstadiet dikterar upp till 80 % av den totala produktionskostnaden, och bypass notch-konfiguration är en del av den ekvationen.
Bypass-skåror är inte passiva frigångsfunktioner. De är aktiva bidragsgivare till processstabilitet. Behandla deras design som ett beslut på system-nivå integrerat med remslayout, bärarteknik och pilotstrategi snarare än en eftertanke som löses efter att formningsstationer är klara.
Tekniska resurser för progressiv formdesign
Bästa praxis för bypass notch design livscykel sträcker sig utöver vad en enskild artikel kan täcka i detalj. Verkliga-tillämpningar involverar materialkvaliteter med oförutsägbart återfjädringsbeteende, remslayouter begränsade av delgeometri på tre sidor och stationsantal som pressar bärarens integritet till dess gränser. Verktygsingenjörer som arbetar med dessa utmaningar drar nytta av resurser som adresserar hela systemet: formstruktur, komponentinteraktion, optimering av spelrum och materialflöde i kombination snarare än isolerat.
Var kan man gå djupare? Börja med dina egna striplayoutsimuleringar. Modellera bärarens tvärsnitt- vid varje station efter att alla skåror, trimningar och piercingar har applicerats. Kontrollera att den minsta återstående sektionen uppfyller dina styvhetskrav för hela progressionslängden. För positiva skåror, kör återfjädringskompensationsanalys specifik för din materialkvalitet och tjocklek, eftersom generiska multiplikatorer sällan tar hänsyn till batch-till-batchvariation i verkliga produktionsspolar.
För ingenjörer som står inför tunga designutmaningar- där bypass-notch-konfigurationen korsar lyftens rörelse, stansåtkomst, gradkontroll och progressiv formstruktur samtidigt, förkortar stöd för anpassade verktyg vägen från koncept till validerad design.YICHENs stämplingsformlösningarerbjuder exakt den här typen av integrerat tekniskt stöd, täckande formstruktur, optimering av frigång, materialflödesanalys och bypass notch-design inom ramen för det kompletta progressiva formsystemet. Deras fokus på att koppla samman verktygsingenjörer till lösningar för komplexa fler-stationsformar, inklusive lyftardesign, stanskonfiguration och bärarintegritet, ligger direkt i linje med den system-nivå som den här artikeln förespråkar.
Oavsett om du designar ditt första bypass-hak eller förfinar en 20-stationsform som kräver både positiva och negativa skåror som fungerar tillsammans, förblir principen densamma: varje skåra är ett designbeslut med konsekvenser nedströms. Få systemet rätt på designstadiet, validera det under utprovningen och övervaka det genom produktionslivslängden. Den disciplinen är det som förvandlar bypass-skåror från en potentiell felkälla till en pålitlig grund för tillförlitlighet för bandmatning och konsekvent detaljkvalitet över miljontals presscykler.
Vanliga frågor om bypass-skåror i stämplingsverktyg
1. Vad är skillnaden mellan negativa och positiva bypass-skåror i progressiva dies?
En negativ förbikopplingsskåra tar bort material från bärremskanten genom en stans-och-stans, vilket lämnar ett öppet mellanrum som ger utrymme. En positiv förbikopplingsskåra deformerar material nedåt ut ur remsplanet med hjälp av en präglings- eller präglingsoperation utan att ta bort något material. Negativa skåror genererar skrotknölar och minskar bärarens tvärsnitt-, medan positiva skåror bevarar hela kantens bredd men begränsas i uppnåeligt frigångsdjup av materialåterföring. Valet mellan dem beror på bärremsens bredd, materialtjocklek och duktilitet, stationsantal och erforderligt speldjup.
2. Hur bestämmer du rätt bypass-skåradjup för en progressiv stämpelmatris?
Bypass-skårans djup beräknas baserat på höjden på formkomponenterna som remsan måste klara under indexering, inklusive formningsstål, lyftens rörelseavstånd och pilotstiftets diameter. För negativa skåror varierar djupet vanligtvis från 1,5 till 2,5 gånger lagertjockleken. För positiva skåror faller myntdjupet vanligtvis mellan 1,0 och 1,5 gånger materialtjockleken för att undvika sprickbildning. Ytterligare faktorer inkluderar återfjädringskompensation för positiva skåror (vanligtvis 10-25 % överbyggd), termiska expansionsbuffertar för höghastighetsverktyg och gradhöjdsjusteringar för negativa skåror. Målet är minsta spelrum som garanterar fri remspassage plus en kontrollerad säkerhetsmarginal.
3. Vad orsakar bypass notch slug dra och hur fixar du det?
Snigeldragning i negativa bypass-skåror inträffar när den skurna snäckan fäster vid stansen under indragning istället för att stanna kvar i formmatrisen. Fyra primära orsaker driver detta problem: vakuumeffekt mellan stansen och stansytan, överdrivet spel-för att-stansen gör snäckan underdimensionerad i förhållande till matrisöppningen, kvarvarande magnetism i stansen som drar till sig järnsniglar och slitna eller trasiga ejektorfjädrar. Korrigerande åtgärder inkluderar borrning av luftventiler genom stansens centrum för att bryta vakuum, avmagnetisering av stansar efter varje skärpningscykel, installation av omvända-konisk spetshållningsknappar och återställande av korrekt skäravstånd genom underhåll av stans och form.
4. När ska man använda positiva bypass-skåror istället för negativa?
Positiva bypass-skåror är det bättre valet när bärarremskanten är mindre än 4 gånger materialtjockleken, när dynan har mer än 8 stationer som kräver bypass-spel (för att undvika kumulativ försvagning av bäraren), när materialet är tunt och formbart med töjning över 20 %, när remslayouten använder sträckvävshållare nära skårornas hantering, eller när skräpzoner gör det svårt att hantera skräpzoner. Negativa skåror är att föredra för tjocka eller hårda material över 1,5 mm eller 40 HRC som motstår prägling, när det erforderliga spelrummet överstiger 2 gånger materialtjockleken, eller när långa produktionskörningar gör återfjädringskompensation opålitlig över tiden.
5. Hur nära kan en bypass notch placeras ett pilothål utan att orsaka registreringsfel?
Standardrekommendationen är ett minsta avstånd på 3 gånger materialtjockleken mellan närmaste bypass-skårakant och mitten av närmaste pilothål. För kritiska applikationer som kräver toleranser under plus eller minus 0,05 mm ger en ökning av denna buffert till 5 gånger materialtjockleken ytterligare skydd mot stress-inducerad distorsion. Både negativa skåror (som omfördelar spänningen genom skjuvning) och positiva skåror (som utstrålar myntkraft utåt) kan förvränga pilothålets geometri om de placeras för nära, vilket orsakar registreringsfel som förvärras genom varje nedströmsstation. När layoutbegränsningar förhindrar adekvat avstånd, är det ett genomförbart alternativ att flytta pilothålet till den motsatta bärarkanten.


