


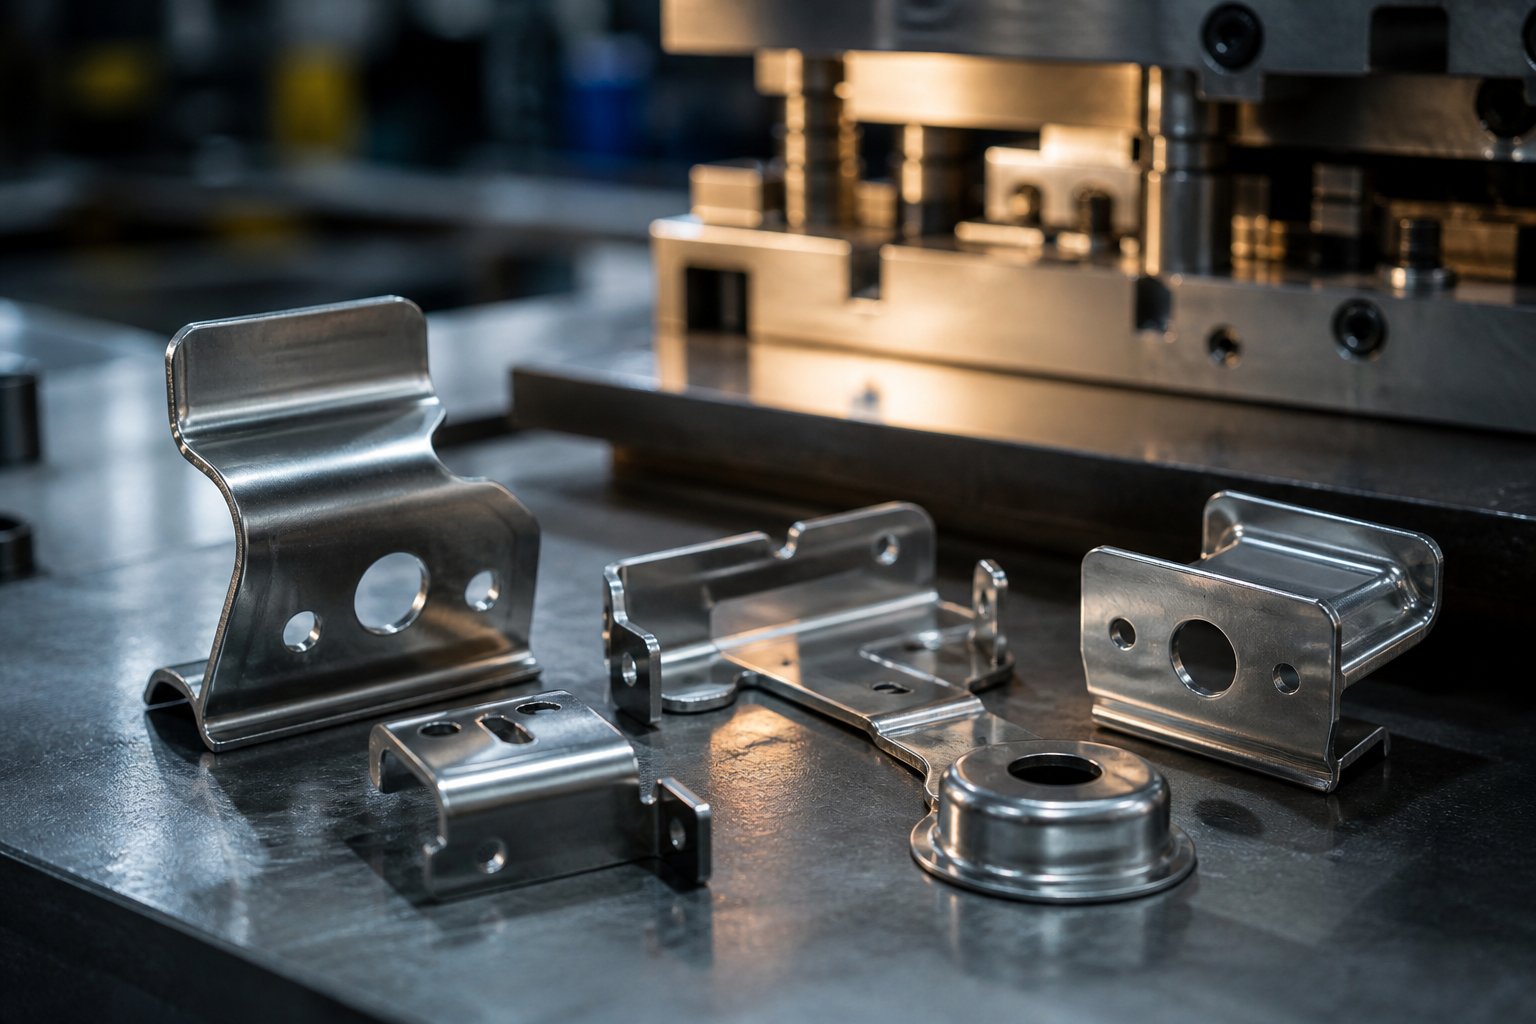
Vad är Dies-stämplade delar och varför de är viktiga
Plocka upp valfri metallfäste, elterminal eller bilklämma och du håller förmodligen en komponent som började som platt plåt. Den nådde sin slutliga form inte genom bearbetning eller gjutning, utan genom kontrollerad kraft som applicerades av precisionsverktyg inuti en stämplingspress. Dessa är stämplade delar, och de står för en enorm andel av metallkomponenterna som finns i allt från hemelektronik till tung utrustning.
Vad är Dies-stämplade delar
Stämplade delar är metallkomponenter som framställs genom att plåt pressas in i eller genom härdade verktyg (kallas stansar) som skär, böjer eller formar materialet till en specifik geometri i ett eller flera pressslag.
Så vad är en die, exakt? Det är ett specialiserat,-av-}-sort precisionsverktyg konstruerat för att skära och forma plåt till önskad form eller profil. Formens arbetssektioner är vanligtvis gjorda av härdbart verktygsstål eller hårdmetall, och en form används för att utföra exakta operationer-genomborrning, stansning, bockning, dragning-som omvandlar råmaterial till färdiga stämplingsdelar.
Föreställ dig en kakskärare, men en som arbetar under massor av kraft, håller toleranser så snäva som 0,0002 tum och kör miljontals cykler utan att förlora noggrannhet. Det är omfattningen av ingenjörskonst bakom stämplingsformar. Till skillnad från subtraktiva processer som tar bort material, samverkar stansar och stansning för att omforma metall med minimalt avfall, vilket gör processen snabb, repeterbar och kostnadseffektiv-i volym.
Varför formdesign avgör delresultat
Det är här de flesta ingenjörer blir snubblade: de specificerar en dels geometri, toleranser och material på en ritning utan att överväga hur verktygsbeslut uppströms kommer att diktera om dessa specifikationer är möjliga. Förhållandet mellan formdesign och detaljkvalitet är direkt och oförlåtande.
Varje egenskap hos en färdig stämplad del går tillbaka till något inuti formen:
- Kantkvalitetberor på skärspelet mellan stansen och formblocket-vanligtvis runt 10 % av materialtjockleken för ren skjuvning.
- Dimensionsnoggrannhetförlitar sig på styrsystem, piloter och den strukturella styvheten hos matrisskor som håller allt i riktning slag efter slag.
- Ytfinishpåverkas av formytans kondition, smörjtillförsel och formningshastighet.
- Geometrisk konsistensunder långa produktionskörningar hänger det på slitagetåliga-material och korrekta underhållsintervaller.
När stämplar träffar plåten formar verktyget inte bara en del-det kodar in kvalitet i varje del.En väl-designad formproducerar tusentals identiska komponenter utan sekundära operationer. En dåligt designad genererar skrot, grader, dimensionell drift och kostsamma stillestånd.
Den här artikeln tar ett del-första perspektiv. Istället för att katalogisera formkomponenter isolerat spårar vi hur varje verktygsbeslut-formtyp, materialval, rensningsstrategi, formningsmetod- dyker upp i den färdiga komponenten du håller i handen. Oavsett om du specificerar stämplade delar för en ny produkt eller felsöker kvalitetsproblem på en befintlig linje, att förstå vad som är stansar och hur de formar resultatet ger dig hävstångseffekten att få delarna gjorda rätt första gången.
Typer av stämplingsverktyg och när de ska användas
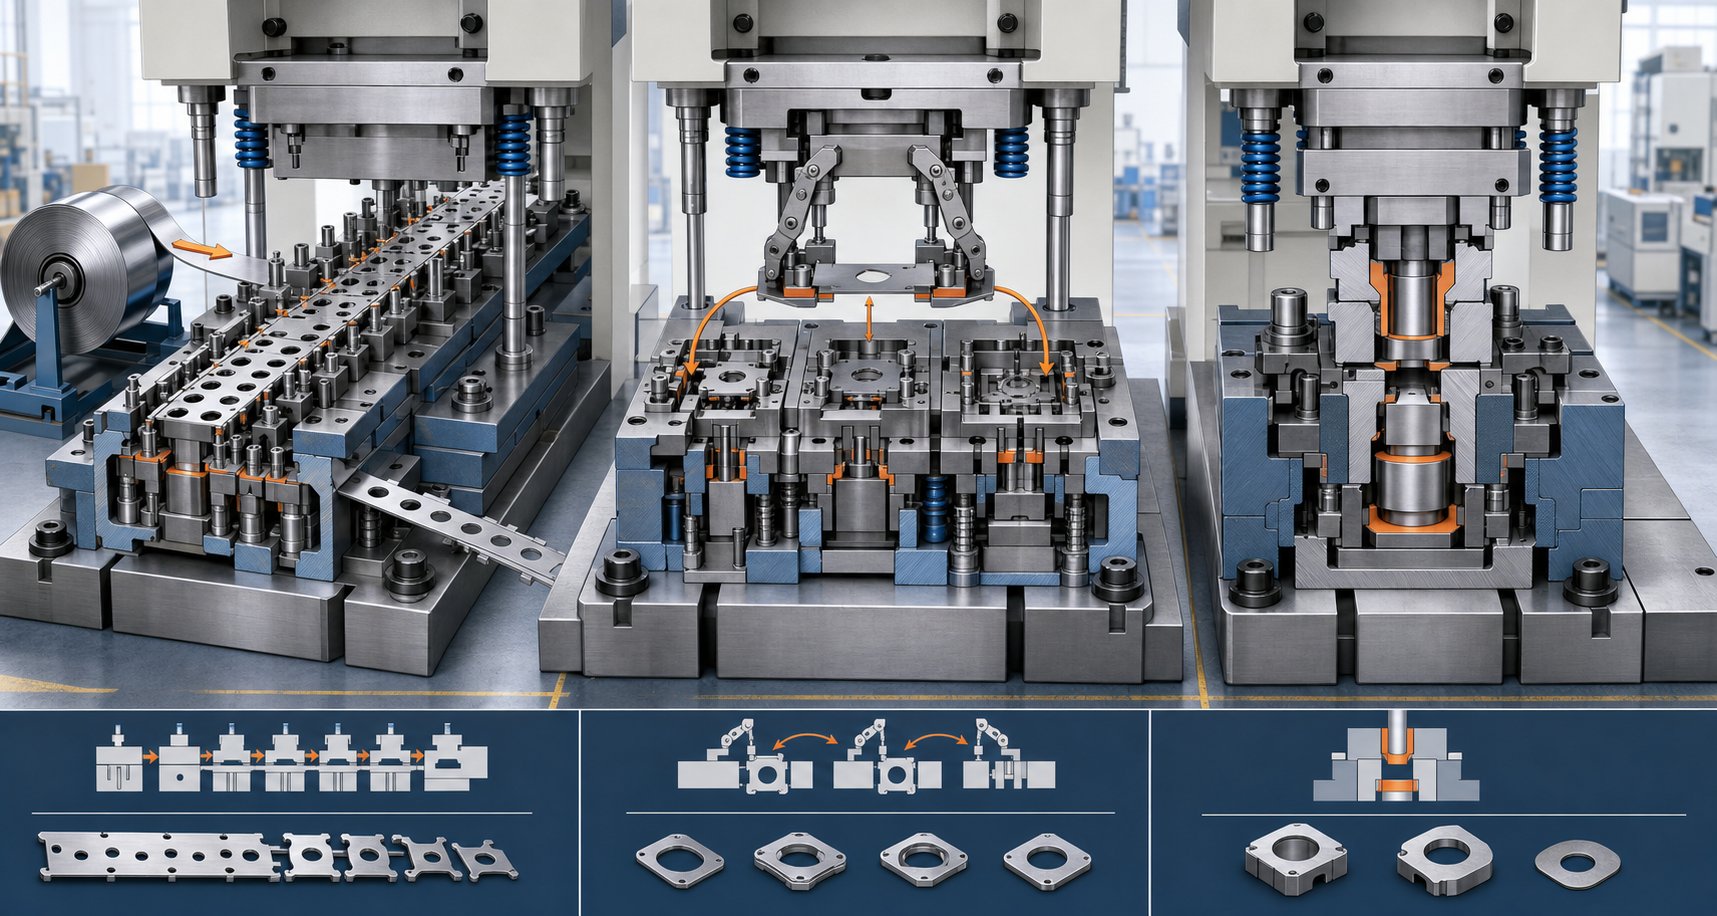
Die typ är den första gaffeln i vägen. Välj fel och du antingen betalar för mycket för verktyg du inte behöver eller bekämpar kvalitetsproblem eftersom formarkitekturen inte matchar din dels geometri. Tre primära typer av stämplingsformar täcker de allra flesta produktionsscenarier: progressiv, överföring och sammansatt. Var och en hanterar olika kombinationer av komponenters komplexitet, storlek och volym-och var och en ger fundamentalt olika kostnad-per-delekonomi.
Vilken metallstansarkitektur passar ditt projekt? Det beror på hur din färdiga del ser ut, hur många du behöver och hur snäva dina toleranser är.
Progressiva dies för komplexa delar med hög-volym
Progressiva stansar är arbetshästarna för hög-volymstämpling. En kontinuerlig remsa av plåt matas in i formen och går fram genom en serie stationer, som var och en utför olika operationer genom att-genomborra ett hål, skära en kant, forma en böj, trimma en profil. När remsan når slutstationen separeras en helt färdig del från bärremsan.
Du kommer att märka att progressiva stansar aldrig släpper arbetsstycket mellan operationerna. Själva remsan fungerar som transportör, och håller varje funktion i exakt inriktning från station till station. Detta gör dem idealiska för små till medelstora-delar med flera funktioner: elektriska kontakter, konsoler, klämmor, kontakter och terminaler.
Avvägningen? Högre verktygskostnad i förväg och begränsad flexibilitet för designändringar när formen väl är byggd. Men för produktionskörningar i hundratusentals eller miljoner, sjunker kostnaden per del avsevärt, vilket gör progressiva formar extremt ekonomiska över tiden. Cykelhastigheterna är snabba-ofta 100 till 1 500 slag per minut beroende på delens komplexitet-eftersom det inte finns någon manuell hantering mellan operationerna.
Överföringsverktyg för stora eller djupa-delar
När en del är för stor för att förbli ansluten till en remsa, eller dess geometri kräver djupdrag och komplex tre-dimensionell formning, kliver överföringsformar in. Istället för att röra sig genom formen på en bärremsa skärs individuella ämnen först och överförs sedan mekaniskt mellan oberoende stationer med hjälp av gripdon eller skyttelmekanismer.
Denna separation ger överföringsformar en viktig fördel: varje station kan utföra tunga formningsoperationer-djupritning, om-strykning, flänsning-utan de geometriska begränsningarna för bandprogression. Stora bilpaneler, cylindriska höljen och djupa skålformade-komponenter kräver vanligtvis detta tillvägagångssätt.
Överföringsformar sparar också material. Eftersom det inte finns någon förbindelsebana mellan delarna (såsom progressiva stansar använder en bärremsa), eliminerar du det skrotet, vilket minskar materialkostnaderna på varje del. Avvägningen är längre inställningstider, högre verktygskomplexitet och något långsammare cykelhastigheter jämfört med progressiv stämpling.
Sammansatta stansar för platta precisionsdelar
Sammansatta matriser tar ett helt annat tillvägagångssätt. De utför flera skäroperationer-blankning och håltagning, till exempel-i ett enda tryck. Allt sker samtidigt snarare än sekventiellt. Detta gör dem väl-lämpade för plana delar som kräver snäv positionsnoggrannhet mellan funktioner, som brickor, shims, platta kontaktplattor och packningar.
Eftersom all skärning sker på en gång förblir förhållandet mellan hål, slitsar och den yttre profilen låst. Det finns inget kumulativt positioneringsfel från station-till-stationsöverföring. För plåtstansformar som producerar enkla platta geometrier vid måttliga volymer, ger sammansatta stansar utmärkt precision till lägre verktygskostnad än progressiva alternativ.
Begränsningen är tydlig: sammansatta stansar kan inte hantera böjning, formning eller djupdragning. De är ett enkelt-verktyg. Om din del behöver någon form av tre-dimensionell form, behöver du en annan präglingsformarkitektur eller sekundära operationer nedströms.
Jämför de tre formarnas arkitekturer
| Kriterier | Progressive Die | Transfer Die | Compound Die |
|---|---|---|---|
| Bästa delen geometri | Små till medelstora-delar med flera funktioner (böjar, hål, former) | Stora delar, djupt-ritade former, komplex 3D-geometri | Platta delar som kräver exakta hål-till-kantförhållande |
| Typisk produktionsvolym | Hög (100 000 till miljoner) | Medium till hög (10K till hundratusentals) | Låg till medium (1K till 100K) |
| Uppnåbara toleranser | +/-0,05 mm till +/-0,1 mm | +/-0,1 mm till +/-0,2 mm | +/-0,025 mm till +/-0,05 mm |
| Relativ verktygskostnad | Hög | Hög | Låg till medium |
| Cykelhastighet | Mycket snabb (100-1,500+ SPM) | Måttlig (15-80 SPM) | Måttlig till snabb (50-300 SPM) |
Beslutsram: Välj din formtyp
Att välja mellan dessa tre arkitekturer behöver inte vara gissningar. Gå igenom dessa frågor i ordning, och det rätta svaret blir vanligtvis uppenbart:
- Är delen platt utan böjningar eller former?Om ja, ger en sammansatt tärning dig sannolikt den bästa precisionen-till-kostnadsförhållandet.
- Kräver delen flera operationer (böjar, dragningar, formar) förutom skärning?Om ja, behöver du antingen en progressiv eller transfer tärning.
- Kan delen förbli fäst på en bärremsa under alla operationer?Om delen är tillräckligt liten och inte kräver djupdragning är en progressiv tärning din bästa insats för hastighet och kostnad-per-bit.
- Är delen för stor för remsmatning, eller kräver den djupdragning utöver vad remsförloppet tillåter?Om ja, hanterar en överföringsform geometrin utan att kompromissa.
- Vad är din årliga produktionsvolym?Höga volymer (100K+) motiverar verktygsinvesteringen i progressiva formar. Medelstora volymer kan gynna överföring eller sammansättning beroende på komplexitet. Låga volymer kan peka mot sammansatta stansar eller enklare verktyg med sekundära operationer.
- Hur snäva är dina toleranser?Om planhet och hålpositionsnoggrannhet är avgörande på en enkel del, ger sammansatta stansar de snävare resultat. Om funktionen-att-visa noggrannhet spelar roll över komplex geometri, bibehåller progressiva formar med precisionspiloter konsistensen.
Den präglingsform du väljer sätter taket för vad din färdiga detalj kan uppnå-dess toleranser, dess ytkvalitet och dess produktionsekonomi. Men formarkitekturen är bara halva ekvationen. Inuti var och en av dessa formtyper arbetar en uppsättning kritiska komponenter tillsammans för att faktiskt forma metallen, och att förstå hur dessa komponenter interagerar är det som skiljer en bra del från en skrotad.
Komponenter för nyckelstämpling som formar dina delar
En formarkitektur ger dig ritningen, men de enskilda stämplingsformkomponenterna inuti den strukturen gör själva arbetet. Var och en spelar en specifik roll för att skära, styra eller kontrollera plåten när den förvandlas till en färdig detalj. När dessa stanskomponenter fungerar i harmoni får du rena kanter, exakta dimensioner och repeterbar kvalitet körning efter körning. När ens ett element är avstängt uppstår defekter snabbt.
Tänk på en formenhet som ett precisionsinstrument med dussintals inbördes beroende delar. Att förstå hur varje del påverkar metallen ger dig verklig hävstång när du anger toleranser eller diagnostiserar kvalitetsproblem på pressgolvet.
Punch and Die Block Interaction
Förhållandet mellan plåtstans och formblock är hjärtat i varje skäroperation. Stansen går ner i plåten medan stansblocket ger den motsatta skäreggen nedanför. Gapet mellan dessa två ytor-känd som skärfrigång-styr nästan allt om din skäreggskvalitet.
När frigången är optimerad (vanligtvis5 till 15 % av materialtjocklekenberoende på legering), skär metallen rent. Stansen trycker materialet förbi dess skjuvhållfasthet, och brottet fortplantar sig snyggt mellan stanskanten och formblockets öppning. Snigeln faller fritt genom formblocket, och det återstående hålet eller profilen har en slät skjuvzon med minimal grad.
Ställ in spelet för snävt och du ökar skärkraften, accelererar stansslitaget och riskerar att verktyget går sönder. För löst och materialet rullar snarare än skärs, vilket ger trasiga kanter och överdimensionerade grader som kräver sekundär efterbehandling. Formblockets hålgeometri påverkar också kvarhållningen av snäckor-om snäckorna inte matas ut rent, staplas de upp och skadar nästa del eller själva stansen.
Matrisskor, styrsystem och uppriktning
Föreställ dig att köra en press med 600 slag per minut med de övre och nedre halvorna felinriktade med till och med några tusendelar av en tum. Varje slag skulle landa utanför-mitten, skäravståndet skulle flyttas åt ena sidan och dina delar skulle visa ojämn eggkvalitet eller dimensionell drift. Det är därför formskor och styrsystem betyder så mycket.
Matrisskor är tjocka stål- eller aluminiumplåtar som fungerar som den strukturella grunden för hela formaggregatet. Den övre skon bär slag och strippor; den nedre skon håller stansblocken, lyftarna och stansplattan som stödjer formningssektioner. Tillsammans måste de förbli perfekt parallella och styva under belastning.
Att koppla ihop de två skorna,styrstift och bussningarbibehåll inriktningen under hela pressslaget. Dessa precisions-slipade komponenter är tillverkade med toleranser inom 0,0001 tum. Kullagrade styrstift minskar friktionen och tillåter snabbare presshastigheter, medan friktionsstiften- ger ytterligare krängning för att motstå sidokrafter. Båda typerna säkerställer att de övre och nedre halvorna registrerar exakt varje cykel, vilket håller dina stämplingsformdelar i korrekt förhållande till varandra.
Lyftare, strippor och materialkontroll
Skärning och formning får all uppmärksamhet, men materialkontrollkomponenter avgör tyst om din progressiva stans går smidigt eller fastnar vart femtionde slag.
Lyftare höjer metallremsan mellan stationerna så att den rengör formblocksytorna och eventuella formade särdrag nedanför. Utan dem skulle remsan dra över den nedre formen, vilket orsakar repor, matningsfel och positionsfel. Fjäderbelastade-lyftare höjer remsan till en jämn höjd, så att den kan föras fritt till nästa station.
Strippor tjänar dubbelt bruk. De håller plåten platt mot formblocket under skärning (förhindrar distorsion), och de drar materialet från stansen när den dras tillbaka. Utan en stripper skulle plåten lyftas med stansen och förlora sin position helt. Mekaniska strippor använder fjädertryck medan uretan strippers förlitar sig på elastisk kompression-båda håller materialet där det hör hemma.
Piloter är precisionsstift som går in i tidigare genomborrade hål när remsan matas in i varje station. De finjusterar-remsans position innan någon skärning eller formning äger rum, korrigerar eventuella matningsfel och säkerställer att funktionen-för att-funktionerna håller sig inom specifikationerna över hela delen.
Komponentreferens: Vad varje del gör
- Stämplar- De skär- eller formverktyg som trycks in i plåten för att skapa hål, profiler eller formade detaljer.
- Formblock (knappar)- Härdade skär som ger den motsatta skäreggen; deras hålstorlek förskjuts större än stansen med det specificerade spelet.
- Dö skor- Övre och nedre stålplåtar som fungerar som den strukturella grunden för montering av alla fungerande komponenter.
- Strippor- Fjäderbelastade-plattor eller uretanelement som håller plåten platt under skärning och tar bort den från stansen när den dras tillbaka.
- Lyftare- Fjäder-drivna skenor eller stift som höjer remsan för jämn förflyttning mellan stationerna.
- Piloter- Precisionslokaliseringsstift som går in i för-genomborrade hål för att rikta in remsan före varje operation.
- Fjädrar- Mekaniska element eller kvävgaselement som ger kontrollerad kraft för strippor, lyftare och tryckkuddar.
- Stödplattor- Härdade plattor placerade bakom stansar för att fördela stötbelastningar och förhindra att stanshuvudena bäddas in i mjukare stansskor.
Var och en av dessa stanskomponenter bidrar till det slutliga resultatet. En sliten pilot tillåter positionell drift. En svag stripperfjäder låter materialet lyftas och förvrängas. En sprucken bakplatta låter en stans trycka in i skon. Formenheten fungerar som ett system-och din delkvalitet är bara så bra som den svagaste länken i det systemet.
Naturligtvis fungerar inte dessa komponenter i ett vakuum. Materialet du stämplar-dess tjocklek, hårdhet och duktilitet-ställer krav på varje element inuti formen och dikterar hur aggressivt var och en bärs över tiden.
Hur arbetsstyckets material påverkar valet av formverktyg
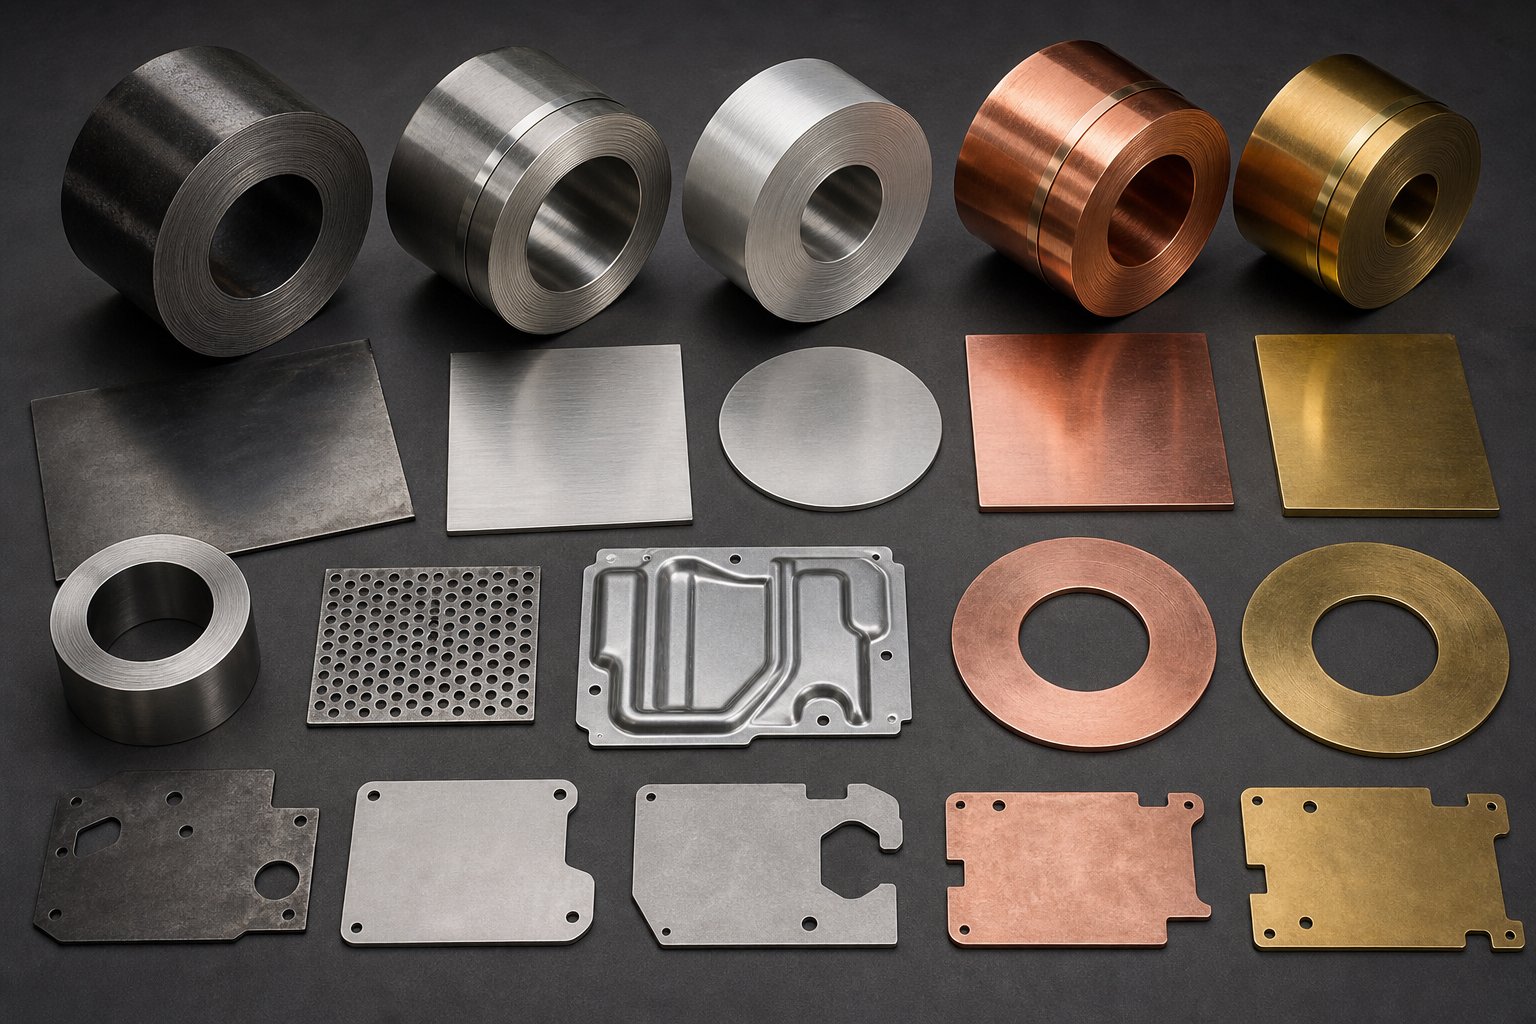
En form byggd för mjukt stål kommer inte att fungera på samma sätt när du kör rostfritt stål genom den. Materialet på spolen dikterar nästan alla tekniska parametrar inuti verktyget: skärspel, stansgeometri, formradier, fjäderkraft, presstonnage och till och med ytbeläggningen på verktygskomponenter. Ignorera dessa material-drivna krav och du kommer att bränna igenom stansar, generera för stora grader eller spricka delar under formningen.
När du anger formstansade delar är materialdatabladet inte bara en inköpsdetalj-det är utgångspunkten för varje verktygsbeslut. Fyra egenskaper betyder mest: draghållfasthet, hårdhet, duktilitet och tjocklek. Var och en ändrar hur plåtformen måste utformas för att producera acceptabla delar.
Stämpling av stål och rostfritt stål
Stål är fortfarande det vanligaste materialet för stämplade komponenter, men "stål" täcker ett brett spektrum av beteenden. Milt stål (vanligtvis under 350 MPa draghållfasthet) är förlåtande-det skärs rent, formas utan överdriven återfjädring och orsakar måttligt slitage på formen. Rostfritt stål är ett helt annat djur.
Rostfria kvaliteter som 304 och 316 har draghållfastheter som överstiger 500 MPa, arbetar-härdar snabbt under formningen och genererar betydligt mer värme vid gränssnittet mellan stansen-till-materialet. För stålpressningsformar som bearbetar dessa hårdare legeringar kommer du att märka att flera tekniska justeringar blir obligatoriska:
- Snävare utrymmen- Hårdare material kräverökade clearanceprocentför att förhindra för tidig stansbrott och överdrivna skärkrafter. Rostfritt behöver vanligtvis 10-15% av materialtjockleken per sida, jämfört med 6-10% för mjukt stål.
- Högre formningskrafter- Kraven på presstonnage ökar med 50–60 % när man går från mjukt stål till rostfritt. Underdimensionerade pressar leder till ofullständig formning, prägling av märken och accelererat slitage över alla verktygskomponenter.
- Återfjädringskompensation- Rostfritt ståls högre utbyte-till-dragförhållande innebär mer elastisk återhämtning efter böjning. Formkonstruktörer måste över-böja 2-4 grader (ibland mer) för att nå målvinklarna, och formningsstämplingar kan behöva modifierade radier för att ta hänsyn till bakslaget.
- Accelererat formslitage- Den nötande naturen hos rostfritt kräver förstklassigt stansstål för stans- och stanskonstruktion. D2- eller M2-verktygsstål, ofta med TiN- eller AlCrN-beläggningar, blir nödvändiga för att bibehålla eggskärpa genom längre produktionsserier.
Resultatet? Stålstansar byggda för rostfritt kostar mer i förväg eftersom de kräver bättre material, snävare tillverkningstoleranser och mer robusta pressramar. Men den investeringen lönar sig i konsekvent delkvalitet och längre intervaller mellan omslipningarna.
Aluminium- och kopparlegeringsbeteende i formar
Aluminium ger en helt annan uppsättning utmaningar för stämplingsprocessen. Det är ungefär en-tredjedel av stålets densitet och relativt mjukt-vilket låter som att det borde vara lätt att stämpla. I praktiken skapar den mjukheten problem som stål aldrig gör.
Det största problemet med pressformar av aluminium är gnagande. Aluminium är en "klibbig" metall som tenderar att kall-svetsa mikroskopiska partiklar på formytan under högt-tryckskontakt. När tärningen väl börjar, snöar det: varje efterföljande slag plockar upp mer material, repar nästa del och skadar så småningom formen utöver enkel polering. För att förebygga grälsning krävs en strategi med flera-lager:
- Dysbeläggningar- PVD-beläggningar som Titanium Nitride (TiN) eller Diamond-Like Carbon (DLC) skapar en non-barriär mellan aluminiumet och verktygsstålsytan.
- Ytfinish- Spegel-polering av formande ytor minskar friktion-genererad värme, som är den primära utlösaren för limförslitning.
- Val av verktygsstål- Höga-vanadinstål (som CPM 10V) ger överlägsen motståndskraft mot det adhesiva slitaget av aluminium.
- Specialsmörjning- Klor-fria syntetiska vätskor ger gränssmörjning utan att fläcka aluminiumytan.
Aluminium uppvisar också en uttalad återfjädring-mer än stål-eftersom dess elasticitetsmodul är ungefär en-tredjedel av stål (ungefär 10 000 ksi mot 30 000 ksi). Böjningar som skulle hålla vinkeln i stål kommer att fjädra tillbaka avsevärt i aluminium, vilket kräver över-böjning eller avspännings-funktioner inbyggda i formen.
Koppar och mässingslegeringar sitter i andra änden av mjukhetsspektrat. De formas lätt med minimal återfjädring, men deras mjukhet gör att de är benägna att få ytmärken från grova formytor. Kopparstämpling kräver vanligtvis polerade verktyg och noggranna inställningar av strippertrycket för att undvika kosmetiska skador. På uppsidan orsakar kopparlegeringar mycket litet stansslitage, så verktygets livslängd är utmärkt även med standardverktygsstål.
Hur materialtjocklek driver formkonstruktionen
Oavsett legering är lagertjocklek den enskilt mest inflytelserika variabeln vid beräkning av spelrum. Industrins-standardformel är enkel:
Skärfrigång (per sida)=Materialtjocklek x frigångskoefficient
Defrigångskoefficient varierar vanligtvis från 5 % till 10 %av materialtjocklek, beroende på legeringens hårdhet och önskad kantkvalitet. Precisionsapplikationer använder den nedre änden (cirka 5 %) för minimal grad och släta skjuvningsytor. Allmän stansning använder 8-10 % för att förlänga stansens livslängd och minska skärkrafterna.
Till exempel, stansning av 1,0 mm mjukt stål med en koefficient på 8 % ger dig 0,08 mm fritt utrymme per sida. Byt till 2,0 mm rostfritt stål med 12 % och du ser på 0,24 mm per sida-en trefaldig ökning som kräver helt andra formblocksdimensioner och stansstorlek.
Tjocklek driver också dessa relaterade beslut:
- Stämpelstyrka- Tjockare material kräver mer skärkraft, vilket innebär större stanstvärsnitt- för att undvika buckling.
- Strippkraft- Tjockare lager griper stansen hårdare och kräver starkare fjädrar eller kvävecylindrar för att skala materialet på ett tillförlitligt sätt.
- Minsta funktionsstorlek- Den allmänna regeln är att den minsta håldiametern inte bör vara mindre än materialtjockleken. Slå något mindre och du riskerar att verktyget går sönder.
- Bildande radier- Minsta böjradieskalor med tjocklek. Stål tillåter vanligtvis en böjradie lika med 1T (en gånger tjockleken), medan aluminium ofta kräver 2T eller 3T för att undvika sprickbildning.
Materialjämförelse för stämplade delar
| Material | Typiskt tjockleksområde | Relativ bildande kraft | Springback tendens | Slitagehastighet |
|---|---|---|---|---|
| Milt stål | 0,3 mm - 6.0 mm | Måttlig (baslinje) | Låg till måttlig | Måttlig |
| Rostfritt stål | 0,2 mm - 4.0 mm | Hög (1,5-1,7x mjukt stål) | Hög | Hög |
| Aluminium | 0,3 mm - 6.0 mm | Låg (0,3-0,5x mjukt stål) | Hög (låg modul) | Låg (men irriterande risk) |
| Koppar | 0,1 mm - 3.0 mm | Låg till måttlig | Mycket låg | Mycket låg |
| Mässing | 0,2 mm - 4.0 mm | Måttlig | Låg | Låg |
Materialvalet avgör inte bara vad som händer på spolen-det rullar igenom varje verktygsbeslut från stanshårdhet till presstonnage till underhållsintervaller. Att få dessa parametrar rätt i designstadiet förhindrar de nedströmsproblem som tär på produktionskvaliteten: grader som växer för snabbt, böjar som inte håller vinkeln och ytor som märker eller galler inom de första tusen slagen.
Dessa nedströmsproblem förtjänar en egen undersökning. Även med perfekt matchade material och spelrum kan specifika defekter uppstå i produktionen-och var och en spårar tillbaka till en kontrollerbar grundorsak inuti formen.
Vanliga defekter i formstämplade delar och hur man förhindrar dem
Till och med en perfekt konstruerad form producerar så småningom en defekt del. Skillnaden mellan en väl-körd stämplingsoperation och en skrot-tung handlar om att förstå varför defekter uppstår och att ta itu med grundorsakerna innan de eskalerar. Grader, återfjädring, rynkor, sprickor och förtunning är de fem defekterna som står för majoriteten av avvisade formstämplade delar. Var och en spårar direkt tillbaka till ett specifikt verktygstillstånd eller processparameter som kan kontrolleras.
Gradbildning och skäravståndskontroll
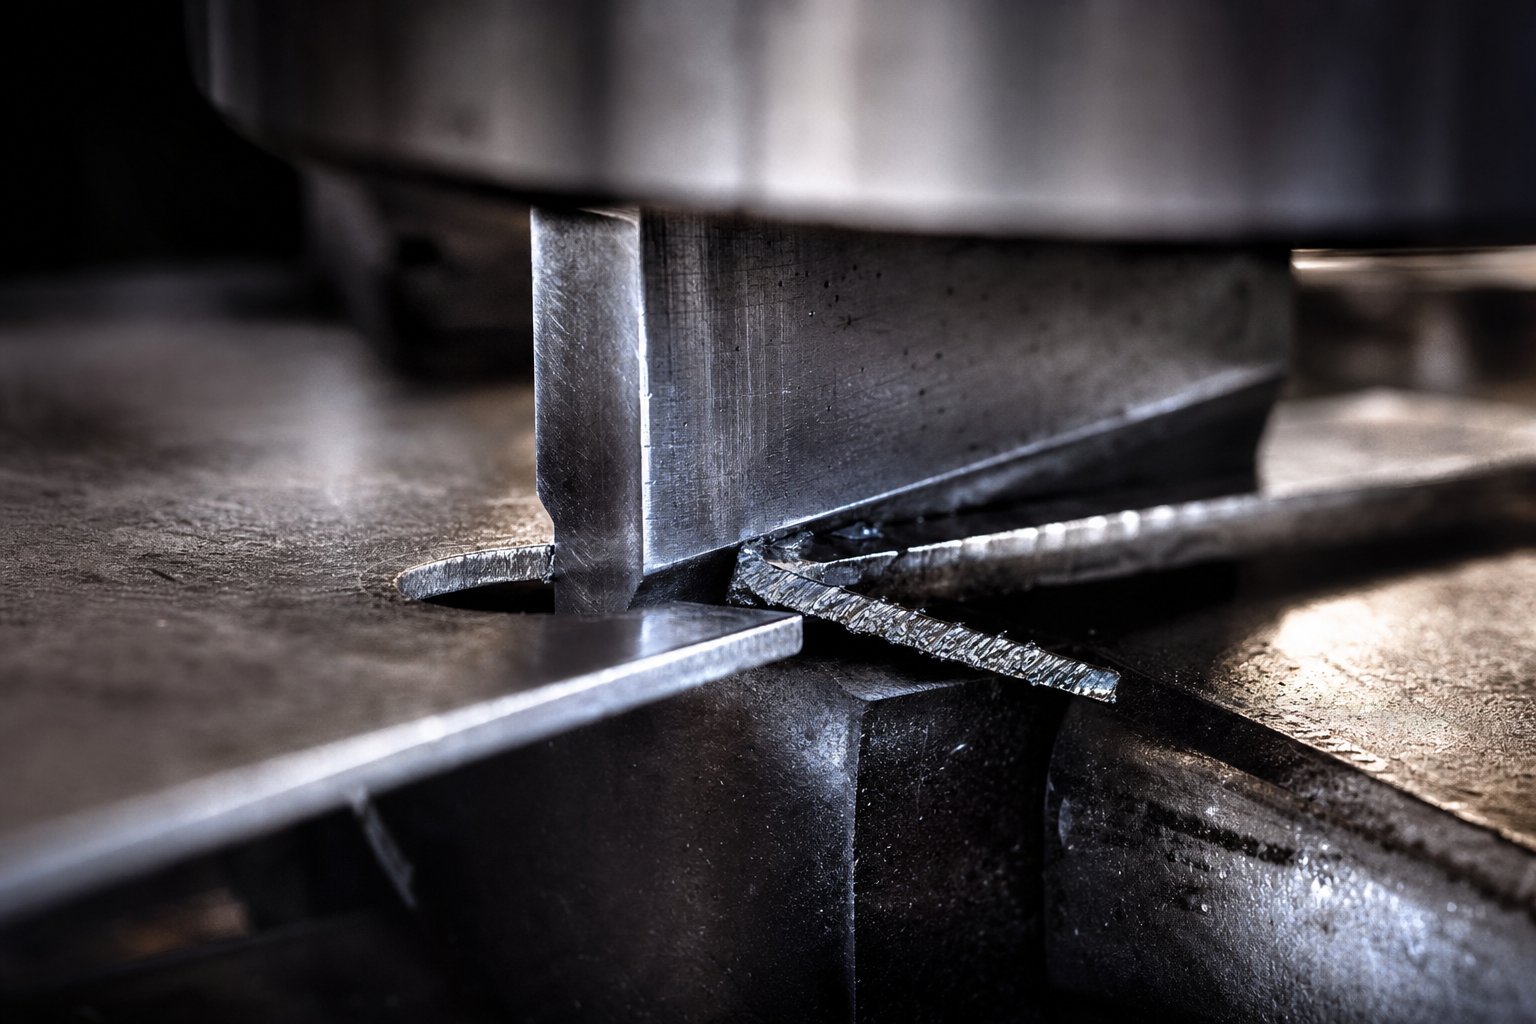
Grader är upphöjda, vassa kanter som bildas längs den skurna profilen på en stansad del efter stansning, stansning eller trimning. De är det vanligaste klagomålet vid tillverkning av stämplade delar och pekar nästan alltid på ett spelningsproblem mellan metallstansarna och formblocket.
Här är vad som händer inuti formen under ett skärslag: stansen kommer i kontakt med arket, trycker den förbi dess skjuvhållfasthet och materialet spricker längs en linje som förbinder stanskanten med stansblockets kant. När frigången är optimerad möts dessa brottlinjer rent, vilket ger en jämn skjuvzon med minimal vältning och en tät, nästan osynlig grad. När spelet är för snävt, spetsar skärkrafterna och materialet rivs sönder snarare än att klippas. När spelrummet är för stort rullar metallen in i springan innan den spricker, vilket lämnar en trasig kant och överdimensionerad grad.
Branschriktlinjen för mjukt stål är 5-8 % av materialtjockleken per sida. Rostfritt stål och legeringar med högre hållfasthet pressar det intervallet uppåt till 10-15 %. Att få det här numret rätt på designstadiet är avgörande, men det är bara halva striden.
Formslitage introducerar en andra variabel. När stansningsstansar och stansblock cirkulerar genom produktionen, rundar deras skärkanter gradvis över. Denna progressiva mattning ökar effektivt det funktionella spelet utöver dess designade värde, och gradhöjden växer stegvis för varje tusen slag. Övervakning av gradhöjd under produktion ger en tidig varningssignal för när omslipning eller stansbyte behövs. En del som mätte 0,05 mm grader vid installationen kan krypa till 0,15 mm vid den 200 000:e träffen-väl över acceptabla gränser för många applikationer.
Förebyggande av återfjädring, skrynkling och sprickbildning
Formningsdefekter är svårare än skärfel eftersom de involverar materialets beteende under påkänning snarare än en enkel spelningsmätning.
Springbackär den elastiska återhämtningen av metall efter att böjkraften släppts. Delen återgår delvis till sin ursprungliga platta form, vilket ger dig en böjvinkel som är några grader från målet. Material med hög-hållfasthet uppvisar mer återfjädring eftersom de behåller mer elastisk energi. Lösningar inkluderarkompenserar formvinkeln under design(över-böjning med den förväntade återfjädringsmängden), med hjälp av botten- eller myntslag som plastiskt deformerar böjspetsen, och lägger till förstyvningsribbor nära böjlinjen för att låsa geometrin.
Rynkorvisas som våg-liknande spännen på flänsen eller väggen av dragna delar. Det händer när tryckspänningen överstiger arkets motstånd mot buckling-vanligtvis för att ämneshållarens kraft är för låg eller att dragpärlor inte hindrar materialflödet effektivt. Att öka ämneshållartrycket, optimera dragsträngsgeometrin och justera smörjfördelningen löser vanligtvis problemet.
Krackninguppstår när dragpåkänning överskrider materialets duktilitetsgräns. Du kommer att se den vid snäva böjningsradier, djupa-hörn och områden där materialet tunnas ut för mycket. Vanliga grundorsaker inkluderar för-små stansradier, aggressiv enstegsritning- och dålig inriktning av kornriktningen. Förebyggande strategier fokuserar på att sprida töjningen: större radier, fler-stegsformning, mellanglödgning för djupa drag och inriktning av kritiska böjar tvärs kornriktningen snarare än parallellt med den.
Rollen av bypass-skåror i materialflöde
Progressiv formstämpling lägger till en defektkategori som andra formtyper inte möter: felmatningsrelaterade-dimensionella måttfel. När remsan inte avancerar det exakta stigningsavståndet mellan slagen, flyttas varje funktion på delen ur position. Det är här som negativa och positiva bypass-skåror i plåtstansformar blir väsentliga.
En bypass notch (även kallad en pitch notch eller French notch) är en liten sektion av material som skärs bort från en eller båda kanterna av remsan vid början av en progressiv form. Syftet med bypass-skåror i präglingsformar är trefaldigt: de ger ett stabilt mekaniskt stopp som förhindrar övermatning, de tar bort kantavstånd som annars skulle få remsan att spåra ojämnt, och de skapar en referensyta för matningslängdsverifieringssensorer-.
Negativa bypass-skåror skär materialbortfrån listkanten, vilket skapar ett öppet spår som ett stoppblock griper in. Positiva bypass-skåror lanserar en liten flik nedåt, vilket skapar en utskjutande funktion som registreras mot en stoppyta i formen. Båda tillvägagångssätten styr remsförloppet, men de tjänar olika designsammanhang. Negativa skåror är vanligare för bredare, tjockare remsor där kantkamber är ett problem. Positiva skåror (lans-och-flänsstil) fungerar bra för smala bärare eftersom destyva upp bäraren och underlätta matningenutan att producera en lös snigel som kräver utkastning.
Att förstå syftet med förbikopplingsskårorna för formning av plåt hjälper till att förklara varför vissa progressiva stansar fungerar felfritt medan andra matas fel konstant. Utan dessa skåror kan inte ens servomatare med hög-precision garantera att remsan inte kryper förbi sin avsedda position-ett allvarligt felmatning kan krascha en hel stans, vilket kostar mycket mer än den lilla mängd material som skåran förbrukar.
Defekt-till-Lösningsreferens
- Överdrivna grader- Orsak: slitna skäreggar eller felaktig stans-till-avstånd. Lösning: bibehåll rätt spelrum (5-15 % av materialtjockleken per sida beroende på legering), slipa om eller byt ut stansar enligt schemat och verifiera verktygets inriktning.
- Springback- Orsak: elastisk återhämtning i böjar, särskilt i material med hög-hållfasthet. Lösning: över-böja med den kompenserade vinkeln, använd botten-/myntningsslag eller lägg till förstyvningsfunktioner.
- Rynkor- Orsak: otillräcklig hållkraft för ämnet eller otillräcklig dragpärla. Lösning: öka hålltrycket, designa om dragpärlor och optimera ämnets form för att kontrollera materialflödet.
- Krackning- Orsak: dragpåkänning som överstiger materialets duktilitet vid skarpa radier eller djupa drag. Lösning: öka formningsradier, använd fler-stegsritning, välj material med högre-duktilitet och rikta in böjar i fibrernas riktning.
- Materialförtunning- Orsak: överdrivet dragdjup eller för-liten stans-/stansradiekoncentrerad belastning. Lösning: optimera ämnesstorleken, förbättra smörjningen, minska dragförhållandet per steg och omfördela spänningen genom simulering-styrd formgeometri.
- Felmatning/dimensionsförskjutning- Orsak: strippa övermatning eller positionsförskjutning i progressiva stansar. Lösning: inkorporera bypass-skåror för positiv stigningskontroll, bibehåll pilotstiftets skick och använd matnings-verifieringssensorer.
Var och en av dessa defekter kan förebyggas vid formkonstruktionsstadiet. Utmaningen är att lösningar ofta samverkar-åtdragande spel för att minska grader ökar skärkraften, vilket påskyndar stansslitage, vilket så småningom tar tillbaka grader. Effektivt förebyggande av defekter kräver en system-översikt över hur spelrum, materialflöde, skårdesign och formningsparametrar alla fungerar tillsammans. För komplexa progressiva stansar där bypass notch-geometri, gradkontroll och materialflödesoptimering korsas, arbeta med erfarna verktygsspecialister somYICHENkan hjälpa ingenjörer att lösa dessa inbördes relaterade variabler innan hårda verktyg släpps.
Att förebygga defekter är en sida av kvalitetsekvationen. Den andra sidan är att veta hur mycket kvalitet som ska byggas in i formen i första hand-och det beslutet beror på produktionsvolym, förväntad livslängd och klassificeringssystemet som styr hur formarna är konstruerade.
Formklassificering och produktionsvolymbeslut
Hur mycket kvalitet ska du bygga in i en tärning? Det är ingen trickfråga. Att bygga över verktyg för en prototyp på 5 000-delar slösar pengar. Att underbygga det för ett årligt engagemang på 3-miljoner delar slösar mycket mer på stilleståndstid, omarbetning och för tidigt byte av verktyg. Industrin löser detta problem genom ett formklassificeringssystem som matchar verktygsinvesteringar med produktionsverkligheten.
Tre klasser-A, B och C-definierar spektrumet av verktygsverktygskvalitet, och var och en har specifika konsekvenser för deltoleranser, ytfinish, verktygslivslängd och kostnad per styck. Ändå möter de flesta ingenjörer dessa termer utan en tydlig förklaring av vad som skiljer en klass från en annan eller när var och en är ekonomisk meningsfull.
Die-klasser och vad de betyder för delkvalitet
Tänk på formklasser som nivåer av teknisk precision. En standardmatris i klass C-territorium är byggd för ett fundamentalt annat syfte än en klass A-stämpelmatris som är designad för att köra miljontals cykler. Så här går de sönder:
Klass A - Maximal precision, maximal livslängd
Klass A-verktyg sitter högst upp i kvalitetspyramiden. Dessa metallstämplingsformsatser är konstruerade för extrem tillförlitlighet, byggda av de tuffaste verktygsstålen som finns tillgängliga och tillverkade med de snästa dimensionella toleranserna. Enligt Master Products Co. tjänar klass A-formar högkvalitativa-produktionstillämpningar, inklusive precisionskomponenter med komplexa geometrier, snäva toleranser och förstklassig ytfinish-för fordonskarosser och konsumentapparater är främsta exempel.
Klass A är vidare uppdelad i två undertyper:
- Typ 1- Större stansar som används för att sträcka och rita yttre paneler. Dessa producerar delar som är väl synliga på den färdiga produkten, så varje stämplad del måste vara helt slät och -fri.
- Typ 2- Högsta möjliga grad av verktygstillverkningsprecision. Byggd av specialiserade verktygsstål, hårdmetallskär, hög-keramik och stansskor i aluminium. Om ditt projekt involverar extremt höga volymer eller alltid nära toleranser, är progressiva formar av typ 2 svaret.
I vissa applikationer kommer en klass A-matris att producera flera miljoner delar under sin livstid utan att kräva större ombyggnad. Den livslängden kommer från materialval (karbid vid kritiska slitagepunkter, premiumverktygsstål på andra ställen) och konstruktionsmetoder som prioriterar styvhet och termisk stabilitet framför initiala kostnadsbesparingar.
Klass B - Produktionsarbetshästen
Klass B verktygsformar representerar den vanligaste kategorin inom kommersiell och industriell stämpling. Dessa stansar är fortfarande byggda för nära toleranser från hållbara verktygsstål, men de är designade med en definierad produktionsvolym i åtanke snarare än konstruerade för obestämd service. Du anger en målmängd-säg 500 000 stycken-och klass B-tärningen är byggd för att tillförlitligt producera den volymen med en viss marginal bortom.
Den praktiska skillnaden? Klass B använder standardverktygsstål D2 eller A2 utan hårdmetallskär eller exotiska beläggningar som finns i klass A-konstruktioner. Styrsystem är precisions-slipade men inkluderar kanske inte kullageruppgraderingar som förlänger hög-cykellivslängd. Resultatet är en pressformsats som ger utmärkt detaljkvalitet till en lägre investering, med insikten att underhållsintervallerna blir kortare och den totala verktygslivslängden är begränsad.
Klass C - Kort-körning och prototypverktyg
Klass C är ingångspunkten. Dessa är billigare-matrisar som är lämpliga för låg- till medel-volymprojekt, prototypkörningar eller applikationer där snäva toleranser och premiumfinish inte krävs. En klass C-matris kan använda mjukare verktygsstål, förenklade styrsystem och mindre komplex konstruktion för att hålla kostnaderna nere och korta ledtiderna.
När väljer du klass C? När du behöver 500 till 10 000 delar för att validera en design, testa marknadsanpassning eller överbrygga produktion medan permanenta verktyg byggs. Delarna kommer inte att stämma överens med klass A-utgången, men de kommer att vara funktionella och representativa för den slutliga geometrin.
Produktionsvolym som raminvesteringsram
Val av klass är inte subjektivt-det styrs av matematik. Den grundläggande frågan är enkel: motiverar den-delkostnadsminskningen från bättre verktyg den högre förhandsinvesteringen?
Tänk på jämn-logiken. En klass C-matris kan kosta $15 000 men kräver sekundära gradningsoperationer för $0,05 per del. En klass A-matris för samma komponent kan kosta $80 000 men eliminerar de sekundära operationerna helt. Vid vilken volym blir den dyra formen det billigare alternativet? I det här exemplet, cirka 1,4 miljoner delar. Under den siffran vinner det enkla verktyget. Ovanför den betalar Klass A-investeringen sig själv och fortsätter att spara pengar för varje slag.
Materialval inuti formen följer samma logik. Verktygsstålformar kostar 3-5 gånger mindre än hårdmetallekvivalenter, men hårdmetallens slitstyrka kan vara 10 till 30 gånger högre. En stans av verktygsstål kan behöva slipas om var 100 000:e träff. Ett hårdmetallskär på samma station kunde köra 2-3 miljoner träffar innan det kräver uppmärksamhet. För högvolymproduktion ger hårdmetallformen en lägre total ägandekostnad trots det höga initiala priset.
Hybrid tillvägagångssätt överbryggar klyftan. Att använda hårdmetallskär vid kritiska höga-nötningspunkter i en verktygsstålkropp ger exceptionell slitstyrka där det är viktigast samtidigt som den totala stanskostnaden hålls hanterbar. Avancerade beläggningar som TiN eller TiCN applicerade på verktygsstålkomponenter kan också förlänga livslängden avsevärt, vilket minskar prestandagapet mellan obelagt stål och solid hårdmetall utan full kostnadspremie.
Volymnivåer och rekommendationer för formklass
- Prototyp/för-tillverkning (under 5 000 delar)- Klass C-verktyg. Räkna med en livslängd på 5 000-50 000 slag. Använd standardverktygsstål, förenklad konstruktion. Acceptera större toleranser och planera för sekundära operationer. Mål: validera delens geometri vid minsta investering.
- Låg volym (5 000-100 000 delar årligen)- Klass C eller låg-klass B-verktyg. Räkna med en livslängd på 50 000-500 000 slag. Verktygsstålkonstruktion med måttlig hårdhet (58-62 HRC). Lämplig för delar där ±0,1 mm toleranser är acceptabla.
- Medium volym (100 000-500 000 delar årligen)- Klass B-verktyg. Räkna med en livslängd på 500 000-1 500 000 slag med schemalagda omslipningar. Verktygsstål av{11}}hög kvalitet (D2, A2), precisionsstyrsystem och konstruerade underhållsintervall. Denna nivå representerar ofta den söta punkten där verktygsinvesteringar balanserar mot ekonomi per del.
- Hög volym (500 000-2 000 000 delar årligen)- Klass A typ 1-verktyg. Räkna med att verktygslivslängden överstiger 2 000 000 slag. Premiumverktygsstål med selektiva hårdmetallskär vid hög-nötningsstationer. Snäva toleranser (±0,05 mm eller bättre), minimala sekundära operationer och optimerade cykelhastigheter.
- Mycket hög volym (2 000,000+ delar årligen)- Klass A typ 2-verktyg. Räkna med en livslängd på 5 000,000+ slag. Hela hårdmetallskär vid alla skärstationer, specialiserade formskomaterial och progressiva formarkitekturer konstruerade för maximal drifttid. Själva tärningen blir en betydande kapitaltillgång med sitt eget underhållsschema och ombyggnadsprogram.
Lägg märke till mönstret: när volymen ökar investerar du mer i formen för att minska kostnaden per-del, eliminera sekundära operationer, förlänga underhållsintervallen och minimera stilleståndstiden. Formklassen handlar inte om prestige-det handlar om att matcha din verktygsinvestering med den ekonomiska verkligheten i din produktionsserie.
Att välja rätt klass avgör också vilka formningsoperationer formen kan uthärda under sin livstid. En klass B-matris som hanterar enkel stansning och håltagning kan hålla långt över sin nominella volym. Samma klass som försöker pröva hög-precisionsmyntning eller djupdragning under snäva toleranser kommer att slitas snabbare eftersom formningsoperationer utsätter varaktiga tryckbelastningar på verktygsytor-belastningar som kräver den materialförmåga som bara högre-klasskonstruktion ger.
Formningsoperationer som definierar stämplad dels geometri
Skärning separerar metall. Formning omformar den. Varje stämplad komponent som går utöver en platt profil-varje konsol med en böj, varje hölje med en dragen vägg, varje kontakt med en präglad ribba -förklarar sin geometri till en formningsoperation som utförs inuti formen. Dessa operationer utsätter plåten för kontrollerad spänning, kompression eller bådadera, och balansen mellan applicerad kraft och materialegenskaper avgör om du får en exakt del eller en hög med skrot.
Det som gör formningen svårt är att du arbetar mot metallens naturliga motstånd mot permanent deformation. Lakanet vill fjädra tillbaka, spännas, tunnas ut eller spricka. En väl-formningsstation förutser dessa tendenser och kanaliserar dem till ett förutsägbart resultat. Genom att förstå hur varje typ av formpressning omvandlar platt material till tre-dimensionell geometri ger dig möjligheten att specificera stämplingskomponenter som faktiskt är tillverkade-och att felsöka problem när delar lossnar från pressen utan specifikation.
Böjnings- och flänsningsoperationer vid stansningsverktyg
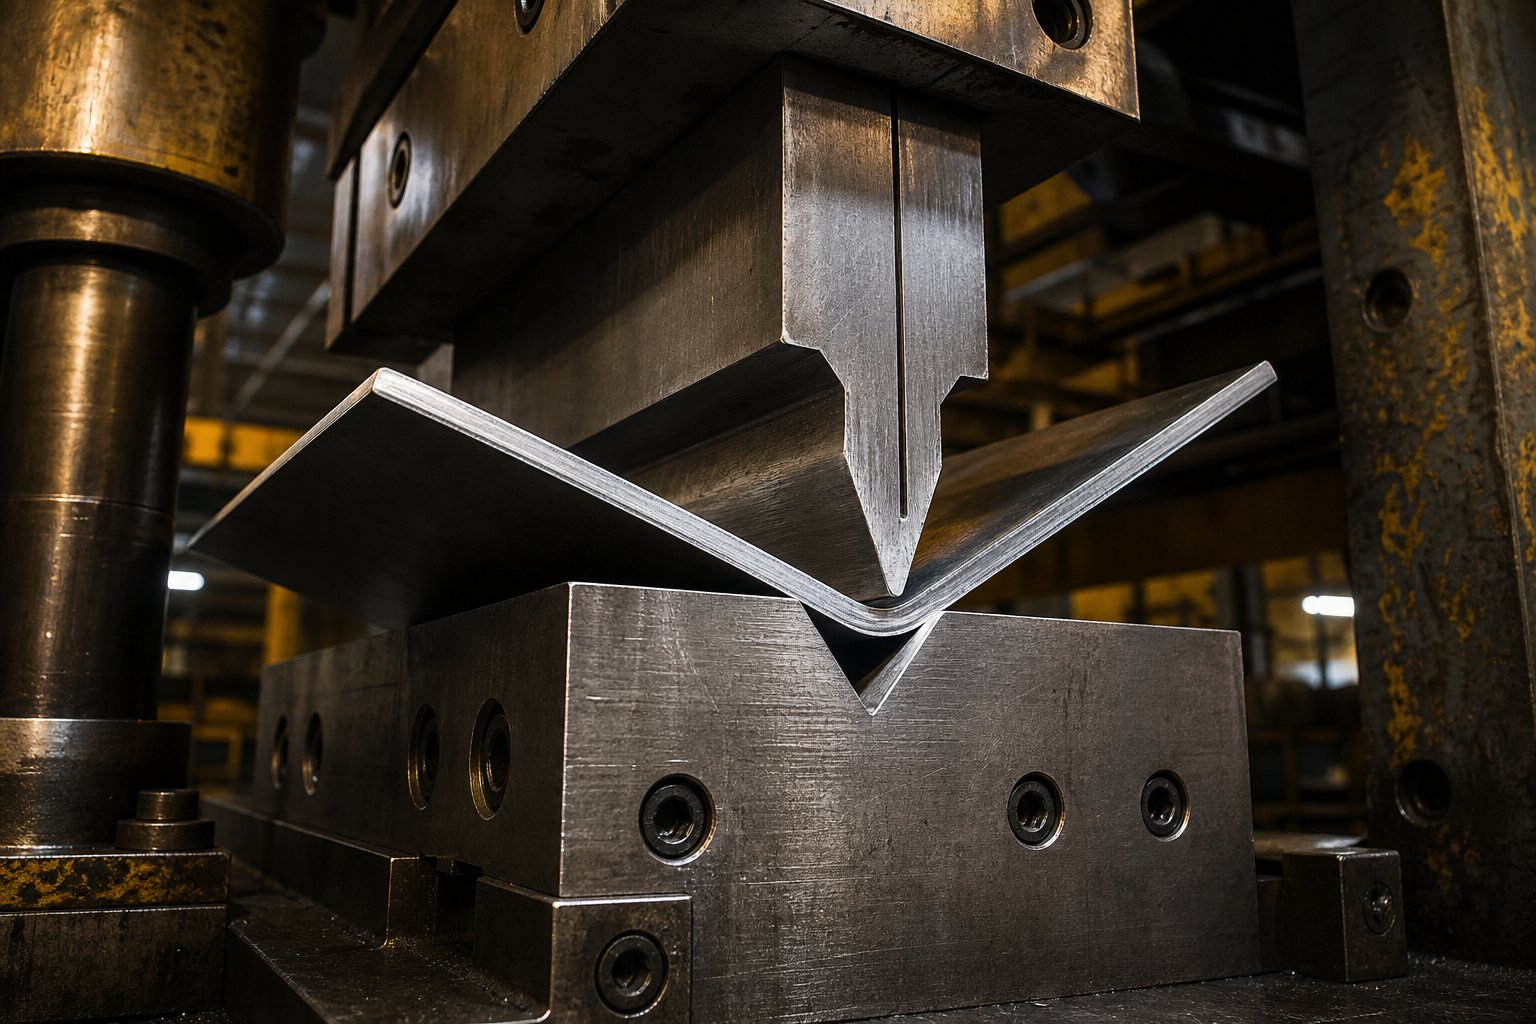
Böjning är den vanligaste formningsoperationen vid stansning. Det deformerar arket längs en rak axel, vilket skapar funktioner som flikar, kanaler, konsoler och monteringsflänsar. Låter enkelt-men att uppnå rätt böjningsvinkel konsekvent över en produktionsserie är en av de svårare utmaningarna vid tillverkning av stämplade delar.
Tre primära böjningsmetoder dyker upp inuti stämplingsformarna:
- V-böjning- Stansen tvingar in arket i en V--formad hålighet i formblocket. Den slutliga vinkeln beror på hur djupt stansen tränger in. Luftböjning (där stansen inte bottnar) erbjuder flexibilitet eftersom olika vinklar kan uppnås med samma verktyg. Botten (där stansen sitter helt) ger snävare vinkelkontroll men låser dig i en geometri.
- U-böjning- Stansen driver arket till en U--formad kanal och bildar två parallella böjar i ett enda slag. En tryckdyna under stansen håller arket plant under formningen, vilket förhindrar att botten böjs. Denna metod skapar kanalsektioner och C--formade profiler effektivt.
- Torka av böjning- Ena kanten av arket kläms fast medan en stans torkar den fria delen över en radie. Detta tillvägagångssätt fungerar bra inuti progressiva stansar eftersom det inte kräver att arket rör sig i förhållande till remsbäraren. Det är gå-to-metoden för att skapa flänsar och flikar på delar som förblir anslutna till remsan under bearbetning.
Oavsett metod introducerar varje böj bådakompression på den inre radien och spänningen på den yttre radien. Det dubbla spänningstillståndet är anledningen till att sprickor uppstår på den yttre ytan när böjningsradien är för snäv-materialet tar bokstavligen slut.
Regler för minsta böjradie finns för att förhindra detta fel. Den allmänna riktlinjen är att den inre böjningsradien ska vara minst en gånger materialtjockleken (1T) för mjukt stål. Hårdare material behöver mer utrymme: rostfritt stål kräver ofta 1,5T till 2T, och aluminiumlegeringar som 6061-T6 kan behöva 2T till 3T beroende på temperament och kornriktning.
Kornriktningen spelar roll eftersom metallen är något svagare vinkelrätt mot rullriktningen. Böjningöverkornet (vinkelrätt mot rullriktningen) tillåter snävare radier utan att spricka. Böjninglängskornen tvingar de sprickbenägna-ytfibrerna att sträcka sig i sin svagaste orientering. När det är möjligt, rikta kritiska böjar över fibrerna-det är en gratis förbättring av formbarheten som inte kostar något i form av komplexitet.
Flänsning följer samma principer som böjning men arbetar längs en krökt axel istället för en rak. En sträckfläns (konvex kurva) sätter ytterkanten i spänning och riskerar att spricka. En krympfläns (konkav kurva) pressar ihop ytterkanten och riskerar att skrynklas. Båda kräver noggrann uppmärksamhet på flänsbredd och reliefgeometri för att hålla sig inom materialgränserna.
Ritning, myntning och prägling för komplex delgeometri
När en del behöver djup-kommer du inte med en kopp, ett skal, ett hus-enkel böjning. Varje ritning, myntning och prägling använder fundamentalt olika tillvägagångssätt för att skapa tre-dimensionella stämplade komponenter från platt material.
Djupteckning
Ritning är den mest krävande formningsoperationen. Ett platt ämne dras in i ett formhålrum av en stans, och förvandlar det till en ihålig, skålformad del genom kontrollerat materialflöde. Den viktigaste skillnaden från andra formningsmetoder: metallen flyter faktiskttilltärningen snarare än att bara sträcka sig över en form.
En tryck-laddad ämneshållare (dragdyna) sitter ovanpå ämnets ytterkant och styr hur mycket material som matas in i hålrummet. För lite hållkraft och metallen skrynklar sig när den pressas inåt. För mycket och materialet kan inte flyta, vilket leder till att stansradien förtunnas eller rivs sönder. Denna balans mellan ämneshållartryck och materialflöde definierar om en ritningsoperation lyckas eller misslyckas.
Djupt-delarna inkluderar oljetråg, köksredskap, dörrpaneler för bilar, cylindriska höljen och burkar för drycker. Det dragdjup som kan uppnås beror på materialets duktilitet, ämnesdiameter-till-stansförhållande och smörjning. För standardstål är ett första-reduktionsförhållande (råämnesdiameter till stansdiameter) på cirka 2:1 typiskt. Djupare delar kräver flera dragsteg med mellanglödgning för att återställa duktiliteten.
Myntande
Myntningen uppnår vad andra formningsmetoder inte kan: extremt snäva dimensionella toleranser genom fullständig plastisk deformation. Till skillnad från böjning eller ritning-där elastisk återfjädring ändrar den slutliga geometrin-pressar myntningen metallen under så extremt tryck att praktiskt taget ingen elastisk återhämtning sker. Materialet anpassar sig helt till stansens och formhålighetens ytor.
Föreställ dig mynten i fickan. Var och en började som en vanlig snigel och komprimerades till en perfekt detaljerad form utan någon som helst återfjädring. Industriell myntning fungerar på samma sätt, och producerar funktioner med toleranser så snäva som ±0,01 mm. Avvägningen är presstonnage: myntning kräver krafter som är 5 till 10 gånger högre än luftböjning, vilket innebär tyngre pressar och mer robust formkonstruktion. Det är vanligtvis reserverat för små områden eller specifika funktioner snarare än hela delar.
Prägling
Prägling skapar upphöjda eller försänkta detaljer genom att sträcka ut plåten till en grund fördjupning. Till skillnad från ritning involverar prägling inte ett betydande materialflöde utanför särdragsgränsen-metallen sträcker sig lokalt för att anpassa sig till stansgeometrin. Det djup som kan uppnås beror på materialtjocklek, duktilitet och stansens radiegeometri.
Du hittar präglade kännetecken på stämplade komponenter överallt: förstyvande ribbor på konsoler, identifieringsmärken på höljen, dekorativa mönster på paneler och lokaliseringsgropar för montering. Eftersom prägling använder spänning för att deformera metallen, orsakar försök med för -djupa särdrag förtunning och eventuellt splittring vid särdragens kanter.
I-Märksmontering: Kombinera flera delar i stansen
De mest avancerade progressiva och transferformarna bildar inte bara enskilda delar-de sätter ihop dem. I-monteringsoperationer kombineras flera stansade komponenter i själva formen, vilket eliminerar nedströmshantering, fixering och sammanfogningssteg helt.
Hur fungerar detta? Betrakta en stämplad mekanisk delmontering som ett gångjärnsfäste: en matrisstation bildar basen, en annan bildar svängarmen, och en efterföljande station klämmer, nitar eller snäpper ihop de två innan den färdiga enheten lämnar formen. Varje tryckslag producerar en komplett fler-komponentenhet snarare än enskilda delar som måste samlas in, transporteras och sammanfogas senare.
I-formfästningär en av de vanligaste applikationerna. Clinchmuttrar och bultar matas automatiskt in, orienteras och pressas in i för-förstansade hål medan remsan fortfarande är i formen. Presskraften förskjuter material i fästelementets underskurna spår, vilket skapar en stark mekanisk bindning utan svetsning eller gängning. Vissa operationer installerar sex eller fler fästelement per presscykel, vilket producerar miljontals färdigmonterade delar per år utan sekundära operationer.
Vid-stansning, vid-stanssvetsning och vid-stansning följer liknande logik: ta med den sekundära operationentilltärningen istället för att utföra den utanför. Förmånen går utöver arbetsbesparingar. Eftersom delen fortfarande är placerad av piloter och hålls av strippor under montering, är positionsnoggrannheten överlägsen vad någon nedströms fixtur kan uppnå. Du sätter ihop delar vid deras punkt av högsta dimensionella säkerhet.
Forming Operations Comparison
| Operationstyp | Uppnåelig geometri | Typiska toleranser | Ytfinish Impact | Die komplexitetsnivå |
|---|---|---|---|---|
| V-Böjning | Vinkeldetaljer, flikar, enkla flänsar | ±0,5 graders vinkel; ±0,1 mm linjär | Minimal (lite markering vid kontaktpunkter) | Låg |
| U-Böjning | Kanaler, C-sektioner, parallella-väggprofiler | ±0,5 graders vinkel; ±0,15 mm linjär | Låg (kontakt med dynan kan polera ytor) | Låg till måttlig |
| Torka Böjning | Flänsar, flikar på progressiva listdelar | ±1 grads vinkel; ±0,1 mm linjär | Minimal | Låg |
| Djupteckning | Koppformer, skal, höljen, cylindriska höljen | ±0,1 till ±0,25 mm väggposition | Hög (ritmärken, tunna linjer möjliga) | Hög |
| Myntande | Fina detaljer, skarpa hörn, bokstäver, precisionsytor | ±0,01 till ±0,025 mm | Utmärkt (spegelvänd-finish reproduktion av formytan) | Måttlig till hög |
| Prägling | Grunda upphöjda/infällda detaljer, ribbor, logotyper, lokaliseringsgropar | ±0,05 till ±0,1 mm djup | Bra (återger formytans struktur) | Låg till måttlig |
| Flänsning (stretch) | Böjda utåtgående kanter, radieflänsar | ±0,2 till ±0,3 mm | Måttlig (spänning kan tunna ut ytterkanten) | Måttlig |
| I-Die Assembly | Fler-komponenter, monteringar av fästelement | ±0,05 till ±0,1 mm (positionell) | Beror på anslutningsmetod | Mycket hög |
Varje formningsoperation ställer olika krav på verktygsmaterial, presstonnage och formkonstruktionskvalitet. Böjning är tillgängligt och förlåtande. Ritning kräver noggrann inställning av ämneshållaren och material med hög-duktilitet. Myntning kräver extrem presskapacitet men ger oöverträffad precision. In-montering pressar den progressiva formkomplexiteten till sin övre gräns men eliminerar hela produktionsceller nedströms.
Formningsoperationen du väljer formar inte bara delen-den avgör vilken inspektionsstrategi som behövs för att verifiera den formen. Komplexa former introducerar fler variabler, mer potential för dimensionell drift och fler ytor som behöver mätas. Denna verklighet gör kvalitetsverifiering och formunderhåll oskiljaktiga från de formningsbeslut som fattas under formkonstruktionen.
Kvalitetsinspektion och formunderhåll för konsistenta delar
En stämpelmatris meddelar inte när den börjar producera dåliga delar. Nedbrytningen sker gradvis-en skäregg rundar lite, en styrbussning lossnar med några mikron, en fjäder tröttnar ut och tappar trycket. Delarna ser fortfarande okej ut vid första anblicken. Men mätningar berättar den verkliga historien. Utan en avsiktlig inspektionsstrategi anpassad till dina toleranskrav, kan kvalitetsdrift köras okontrollerat i tusentals slag innan någon märker problemet på löpande bandet eller, ännu värre, i fält.
Inspektion och underhåll är två sidor av samma mynt. Du mäter delar för att verifiera att de uppfyller specifikationerna. Men samma mätningar avslöjar också skicket på maskinformen som producerar dem. En grad som växer 0,02 mm per 50 000 slag talar om för dig att stanskanten slits. En hålposition som förskjuts 0,03 mm mot ena sidan talar om för dig att styrstiften behöver åtgärdas. Genom att behandla inspektionsdata som ett diagnostiskt verktyg-inte bara en godkänd/underkänd grind-förvandlas kvalitetskontroll från reaktiv brandbekämpning till förutsägande underhåll.
Inspektionsmetoder för verifiering av stämplad del
Inte varje del behöver samma nivå av mätning. En dekorativ täckplatta med generösa toleranser garanterar inte samma inspektionsinvestering som en flygkontakt med ±0,025 mm positionskrav. Genom att matcha din inspektionsmetod till ditt toleransband och produktionsvolym hålls kvalitetskostnaderna proportionella mot den faktiska risken.
Koordinatmätmaskiner (CMM)
CMM är guldstandarden för komplexa stämplade delar med snäva geometriska toleranser. En touchprob eller optisk sensor rör sig över delens yta och registrerar exakta 3D-koordinater som mjukvaran jämför med CAD-modellen eller GD&T-uttryck. CMM:er verifierar sann position, planhet, parallellitet, profiltoleranser och vinkelförhållanden som inget enklare verktyg kan fånga tillförlitligt.
När når du en CMM? När som helst du behöver verifiera flera inbördes relaterade särdrag på ett komplext geometriskt-hålmönster som refereras till datumytor, böjvinklar i förhållande till genomborrade särdrag eller ritade-väggpositioner i förhållande till ett flänsplan. CMM-inspektionen är grundlig men relativt långsam, vilket gör den bäst lämpad förförsta artikelinspektioner (FAI), periodisk provtagning under produktion och slutlig validering av kritiska-dimensionsdelar.
Optiska komparatorer och synsystem
Optiska komparatorer projicerar en förstorad siluett av delen på en skärm, där en operatör lägger över den mot en referensprofil. De är snabba, intuitiva och utmärker sig när det gäller att verifiera 2D-profiler: kantkonturer, radier, skårdjup och små funktionsgeometrier. Moderna visionsystem automatiserar denna process med kameror och edge-detektionsalgoritmer, som mäter dussintals funktioner per sekund utan operatörens subjektivitet.
Dessa verktyg fungerar bra för platta stansade delar där profilens noggrannhet spelar roll-blanka komponenter, sammansatta-matrisutmatning och progressiva-formdelar där du måste bekräfta att trimmade kanter matchar den avsedda geometrin. De är snabbare än CMM för 2D-arbete men saknar den 3D-kapacitet som behövs för formade funktioner.
Go/No-Go-mätare och funktionell mätning
För hög-volymproduktion där hastigheten är viktigare än granulär mätdata, ger go/no{1}}go-mätare omedelbar verifiering av godkänd/underkänd. En härdad mätstift kontrollerar att ett hål är inom toleransen: om "go"-stiftet går in fritt och "no-go"-stiftet inte gör det, passerar hålet. Funktionella mätare simulerar sammankopplingsförhållandena-om den stämplade delen sitter korrekt i mätaren, kommer den att sitta i sin montering.
Dessa verktyg säger dig intehur mycketen funktion avviker-bara om den är inom gränserna. Det gör dem idealiska för operatörs-nivåkontroller vid pressen, där du behöver ett snabbt svar med några hundra slag utan att dra delar till inspektionslaboratoriet. Precisionsok och mikrometrar kompletterar go/no-go-kontroller genom att tillhandahålla faktiska dimensionsvärden när ett mått faller nära gränsen.
Ytprofilometri
Ytfinishkrav visas på ritningar som Ra (medelvärde för grovhet) förklaringar. En profilometer drar en penna med diamant-spets över delens yta och genererar en grovhetsprofil. Detta har betydelse för stansade delar som gränsar till tätningar, glidytor eller elektriska kontakter där ytstrukturen direkt påverkar funktionen.
Profilometri fångar också upp formningsproblem som är osynliga för dimensionskontroller: stansmärken från slitna formytor, repor från skräp som fastnat mellan strippern och remsan och skakande mönster från aluminiumstämpling. Om din ytfinishspecifikation är snävare än Ra 0,8 mikrometer, bör profilometri vara en del av ditt vanliga inspektionsprotokoll.
Matrisunderhåll och dess inverkan på delkonsistens
Här är en verklighet som många ingenjörer förbiser när de specificerar stämplade delar: tärningen du godkänner vid köpet är inte samma tärning vid 500 000 slag. Varje cykel tar bort en mikroskopisk mängd material från skäreggarna, rundar över bildande radier och belastar slitage i styrytor. Frågan är inte om formen kommer att försämras-det är hur du hanterar den nedbrytningen för att hålla delar inom toleransen för det maximala antalet slag.
Förebyggande underhåll på pressformskomponenter följer en schemalagd cykel, inte en väntan-tills-den-bryter.Art Hedrick från Dieology LLCgör en kritisk skillnad: äkta formunderhåll innebär att skära skärsektioner på grund av normalt slitage, byta fjädrar innan deras förväntade livscykel tar slut, regelbundet rengöra formar och inspektera för lösa pluggar eller sektioner. Om du ständigt svetsar trasiga dynor, gräver ut kraschade delar ur dragstationer eller byter ut piloter som har klippts av, är det dö.reparera-och det signalerar systemiska design- eller installationsproblem som inte bara underhåll kan fixa.
Hur slitage manifesterar sig i delkvalitet
Slitage på verktyget drabbar inte alla verktygskomponenter lika. Skäreggar bryts ned snabbast eftersom de upplever den högsta lokala spänningen. Så här syns slitaget i dina delar:
- Burr tillväxt- När stanskanterna rundas, ökar det effektiva spelet och gradhöjden kryper uppåt. Att spåra gradhöjd över produktionskörningar ger dig en direkt slitagekurva för dina stansar och stansar.
- Dimensionell drift- Slitna styrstift och bussningar gör att den övre dynskon kan förskjutas något i förhållande till den nedre, vilket gör att hålpositioner och trimmade kanter migrerar från nominella.
- Ytnedbrytning- Formningsytor utvecklar mikroskopiska repor, skavmärken eller polerande mönster som överförs till varje del de kommer i kontakt med.
- Variation av böjvinkel- Slitna formstansar med förstorade radier producerar något annorlunda böjgeometrier än nya verktyg, vilket leder till vinkeldrift över långa körningar.
- Feed fel- Slitna piloter korrigerar inte längre remspositionen med samma auktoritet, vilket tillåter kumulativ flödesdrift som visas som funktion-för att-visa mellanrumsfel.
Schemaläggning av förebyggande underhåll
Ett korrekt underhållsschema är uppbyggt kring antal slag, inte kalenderdatum. Tärningen bryr sig inte om den kördes förra veckan eller förra månaden-den bryr sig om hur många cykler den har genomfört sedan den senaste servicen. Typiska underhållsintervaller inkluderar:
- Varje 50 000-100 000 slag- Inspektera skäreggarna med avseende på slitage, kontrollera gradhöjden på provdelarna, rengör skräp från kanalerna för snögfall och verifiera fjäderns tillstånd.
- Var 150 000-250 000 slag- Slipa om skärsektionerna (ta bort endast 0,05-0,1 mm per skärpning för att bevara värmebehandlingen), byt ut slitna piloter, inspektera styrstiftsspelen och smörj alla slitytor igen.
- Varje 500 000-1 000 000 slag- Fullständig rivningsinspektion. Kontrollera formskons planhet och parallellitet, mät alla kritiska spel, byt ut fjädrar oavsett synligt tillstånd, inspektera formningsytor under förstoring och verifiera inriktningen av alla stationer.
Dessa intervaller skiftar beroende på vilket material som stämplas. Rostfritt stål och hög-hållfasta legeringar accelererar slitaget avsevärt-du kan halvera intervallen ovan. Koppar och mjukt aluminium förlänger dem. Dina faktiska delmått berättar om schemat är tillräckligt aggressivt eller behöver justeras.
Omslipning vs. ersättning
Varje gång ett slag eller stansblock slipas om blir det kortare. Denna höjdförlust måste kompenseras med shims under komponenten för att bibehålla korrekt stängningshöjd och timing i förhållande till andra stationer. Efter flera omslipningar når kumulativt materialavlägsnande så småningom en punkt där komponenten inte längre ger tillräckligt ingrepp eller styrka. Vid den tidpunkten är ersättning det enda alternativet.
Korrekt registrering av hur mycket material som har tagits bort från varje skärsektion gör att du kan förutsäga utbytestider snarare än att upptäcka det när delar börjar misslyckas med inspektionen. Det är här formskons roll som ett strukturellt fundament spelar roll.
Viktiga kvalitetskontrollpunkter för stämplade delar
- Kantskick- Gradhöjd inom specifikationen (vanligtvis under 0,1 mm för allmän stämpling, under 0,05 mm för precisionsapplikationer). Konsekvent skjuvbandsförhållande över alla skurna profiler.
- Flathet- En del ligger inom specificerad planhetstolerans när den placeras på en granitplatta. Ingen skevning, olje-konservering eller restspänningsförvrängning från formningsoperationer.
- Hålposition- Sann position för alla genomborrade funktioner i GD&T-texttexter, verifierad med CMM eller optisk mätning med referens till primär datum.
- Böjningsvinkel- Alla formade funktioner inom vinkeltolerans (vanligtvis ±0,5 grader till ±1 grad beroende på klass). Mäts med gradskivor, vinkelmätare eller CMM vid definierade mätpunkter.
- Ytfinish- Ra-värden inom informationskraven. Inga stansmärken, gnistrande repor eller smörjmedelsfläckar på kosmetiska ytor.
- Måttnoggrannhet inom specificerade toleranser- Övergripande deldimensioner, funktionsavstånd och profilöverensstämmelse verifierade mot ritningskraven med den inspektionsmetod som är lämplig för toleransbandet.
Varje kontrollpunkt matas tillbaka till underhållsbeslutsslingan. När kantens kondition försämras skärper du till. När hålpositionerna glider inspekterar du styrningarna. När böjningsvinklarna ändras kontrollerar du formningsstämpelns tillstånd. Delarna i sig är det mest ärliga diagnostiska verktyget du har för att utvärdera hälsan hos varje verktygskomponent inuti formen.
Inspektion fångar problem. Underhåll korrigerar dem. Men det mest effektiva tillvägagångssättet är att designa delar som i sig är förlåtande att producera-geometrier som tål normalt slitage utan att falla ur specifikation, funktioner som är dimensionerade och åtskilda för att ge verktyget utrymme att andas. Det är där design-för-regler för stämpling kommer in, och där erfarna verktygspartner kan hjälpa ingenjörer att undvika att specificera delar som ser bra ut på papperet utan slåss mot tärningen varje slag.
Design-för-stämpelbarhet och expertverktygsresurser
Inspektion och underhåll håller en form igång. Men det billigaste kvalitetsproblemet att lösa är det du aldrig skapar i första hand. Delar som utformats med stämplingsbegränsningar i åtanke ger färre defekter, kräver mindre aggressiva verktyg och tolererar normalt slitage utan att glida ur spec. Skillnaden mellan en del som stämplar rent och en som kämpar mot tärningen varje cykel beror vanligtvis på en handfull designregler som tillämpas tidigt i CAD-fasen.
Så vad kräver interaktion mellan verktygsverktyget egentligen för din delgeometri? Det efterfrågar funktioner som kan skäras, formas och matas ut utan att skjuta materialbeteende eller verktygsmekanik förbi deras pålitliga gränser. Varje regel nedan spårar tillbaka till en fysisk verklighet inuti tärningen-och att ignorera någon av dem skapar de exakta defekterna som behandlades tidigare i den här artikeln.
Design-för-stämplingsregler ingenjörer bör följa
Dessa riktlinjer gäller i stort sett för stanskonstruktionsprojekt. De representerar konsensus mellan årtionden av metallstansverktyg och stanserfarenhet, destillerade till handlingsbara begränsningar som du kan tillämpa under design av delar:
- Håll håldiametrarna på eller över materialtjockleken.Stansning av hål som är mindre än lagertjockleken riskerar att verktyget går sönder. För rostfritt stål och legeringar med hög-hållfasthet bör minsta håldiameter vara2x materialtjocklek.
- Håll ett minsta avstånd från hål-till-kant på 2x materialtjocklek.Fungerar för nära en fri kant som förvrängs under skärning eftersom det omgivande materialet inte kan stödja skjuvbelastningen.
- Avståndshål med minst 2-3x materialtjocklek från varandra.Närmare avstånd gör att marken mellan hålen bucklas under efterföljande formningsoperationer.
- Håll funktionerna minst 2,5x materialtjocklek plus böjradie borta från böjlinjer.Allt inom denna deformationszon kommer att sträckas, förskjutas eller förvrängas när böjningen bildas.
- Lägg till böjavlastningssnitt där böjningar möter kanter.Reliefbredden ska vara minst lika med materialtjockleken och relieflängden måste överstiga böjradien. Detta förhindrar rivning vid övergången mellan böjda och plana sektioner.
- Orientera kritiska böjar vinkelrätt mot kornriktningen.Att böja sig tvärs över fibrerna ger snävare radier utan att spricka-en gratis förbättring som inte kostar något i form av komplexitet.
- Ange invändig böjradie lika med eller större än 1T för mjukt stål, 2T för aluminium.Snävare radier koncentrerar spänningar och orsakar sprickor på krökens yttre yta.
- Undvik onödigt snäva toleranser.Reservera ±0,05 mm specifikationer för funktioner där passform eller funktion verkligen kräver det. Standardinställningen är ±0,1 mm eller bredare för icke-kritiska dimensioner för att minska verktygskostnaderna och förlänga matrisens livslängd.
- Standardisera böjradier över delen.Att använda samma radie för alla böjar minskar antalet formningsstationer och förenklar formkonstruktionen.
- Konstruera minsta flänslängd på 3x materialtjocklek.Kortare flänsar kan inte överbrygga formöppningen och bildas inte alls. Mål 4x för rena resultat med tillräckligt stansavstånd.
Att följa dessa regler begränsar inte kreativiteten-det kanaliserar den mot geometrier som är tillförlitliga att producera. Delar som är designade inom dessa begränsningar körs med högre hastigheter, sliter verktyg långsammare och levererar jämn kvalitet under långa produktionsserier.
Samarbeta med verktygsexperter för komplexa stansade delar
Standarddesignregler hanterar enkla geometrier. Men många applikationer kräver mer: snäva toleranser på komplexa 3D-former, hög-volymproduktion utan sekundära operationer, eller progressiva stansar där bypass notch-geometri, speloptimering och materialflöde måste fungera perfekt tillsammans. Dessa projekt går utöver vad allmänna riktlinjer kan ta itu med, och de kräver specialiserade stämplingsverktyg och formexpertis.
När ska du anlita en dedikerad formdesignpartner? Se det som obligatoriskt när din del involverar något av följande:
- Komplexa progressiva formlayouter med fler än åtta stationer
- Multi-material eller multi-komponent i-munstycke
- Djupt-geometrier som kräver kontrollerat materialflöde och konstruktion av dragpärlor
- Toleranser under ±0,05 mm på formade detaljer
- Hög-volymproduktion (500 000+ årligen) där eliminering av varje sekundär operation motiverar avancerade verktygsinvesteringar
En stans i tekniska termer är mycket mer än ett skärverktyg-det är ett precisionstillverkningssystem. Rätt verktygspartner ger simuleringskapacitet, materialflödesanalys och iterativ prototypframställning som förhindrar kostsamma revisioner efter att hårda verktyg byggts. De förstår hur stansslitage, stripperkraft, pilotingrepp och design för förbikoppling av skåror interagerar som ett system snarare än isolerade variabler.
För ingenjörer som står inför dessa komplexa utmaningar för metallpressningsverktyg-särskilt projekt som involverar anpassad formstruktur, strategier för gradkontroll, frigångsoptimering och avancerad materialflödesteknik-YICHENs stämpelmatrislösningar förbinder dig med verktygsspecialister som arbetar med hela skalan av komplexitet för formkonstruktioner. Deras fokus på progressiv utveckling och överföringsverktygsutveckling, inklusive lyftardesign, bypass notch-teknik och precisionshantering, gör dem till ett starkt alternativ när ditt projekt kräver mer än--tillvägagångssätt med verktyg kan leverera.
Oavsett om du specificerar din första stämplade komponent eller optimerar en befintlig produktionsform, går vägen till konsekventa resultat genom samma grunder: design inom material- och processgränser, välj rätt formarkitektur för din volym och samarbeta med experter som förstår hur varje beslut inuti verktyget visas i den färdiga delen du håller i handen.
Vanliga frågor om stämplade delar
1. Vad är en form vid metallstämpling?
En form är ett specialiserat precisionsverktyg tillverkat av härdat verktygsstål eller hårdmetall som skär, böjer eller formar plåt till en specifik geometri under kontrollerad presskraft. Den består av övre och nedre halvor som innehåller stansar, stansblock, strippers, lyftare och styrsystem som samverkar för att omvandla platt material till färdiga komponenter. Dies kan utföra operationer som piercing, blankning, bockning och ritning, och håller toleranser så snäva som 0,0002 tum över miljontals produktionscykler.
2. Vilka är de tre huvudtyperna av stämpelmatriser?
De tre primära präglingsformarnas arkitekturer är progressiva, överförings- och sammansatta formar. Progressiva matriser flyttar en kontinuerlig metallremsa genom sekventiella stationer för komplexa delar med hög-volym med 100-1 500 slag per minut. Överföringsformar flyttar mekaniskt enskilda ämnen mellan oberoende stationer och hanterar stora eller djupdragna delar som är för stora för remsan. Sammansatta stansar utför flera skäroperationer samtidigt i ett enda slag, vilket ger de snästa toleranserna för platta precisionsdelar som brickor och shims.
3. Hur förhindrar du grader på formstansade delar?
Förebyggande av grader börjar med att optimera skäravståndet mellan stans och formblock, vanligtvis 5-8 % av materialtjockleken per sida för mjukt stål och 10-15 % för rostfritt stål. Utöver de initiala spelinställningarna är det viktigt att bibehålla skarpa skäreggar genom schemalagd omslipning eftersom slitaget på formen gradvis ökar gradhöjden under produktionskörningar. Övervakning av gradhöjden med jämna mellanrum ger tidig varning för när verktygsservice behövs. Korrekt verktygsinriktning, korrekt presstonnage och lämplig formskostyvhet bidrar också till rena kanter med minimal gradbildning.
4. Vad är skillnaden mellan klass A, klass B och klass C stämpelmatriser?
Formklasser representerar nivåer av verktygskvalitet som matchar produktionsvolymkraven. Klass A-matriser använder premiumverktygsstål med hårdmetallskär, uppnår de snästa toleranserna och håller 2-5 miljoner eller fler slag, lämpade för volymer som överstiger 500 000 delar årligen. Klass B-matriser använder standardverktygsstål av-kvalitet som D2 eller A2 med en definierad produktionslivslängd på 500 000-1 500 000 slag, idealiskt för medelstora volymer. Klass C-matriser erbjuder en billigare konstruktion för prototypframställning eller korta körningar under 50 000 slag, och accepterar bredare toleranser i utbyte mot snabbare ledtider och minskade investeringar i förväg.
5. Vad är bypass-skåror i progressiva stämplingsverktyg?
Förbikopplingsskåror är små sektioner av material som skärs från remskanterna vid tidiga stationer av en progressiv stans för att kontrollera remsmatningsförloppet. Negativa bypass-skåror tar bort material för att skapa öppna slitsar som griper in stoppblocken och förhindrar övermatning. Positiva förbikopplingsskåror lansflikar nedåt för att registrera mot stoppytor, styva upp smala hållare samtidigt som stigningen kontrolleras. Båda typerna säkerställer att remsan matas fram exakt rätt avstånd mellan pressslagen, vilket förhindrar felmatningsrelaterade-dimensionella dimensionsfel och skyddar formen från kraschskador orsakade av positionsavvikelse.


