


Vad progressiv stämpling betyder för grossistköpare
När inköpsteam utvärderar inköpsalternativ för hög-volym av metalldelar, ger en tillverkningsmetod konsekvent den lägsta kostnaden per-del i skala: progressiv form och stämpling. Ändå förhandlar de flesta köpare om priser utan att helt förstå hur processen fungerar, vilket lämnar marginal på bordet vid varje offertgranskning.
Vad är progressiv stämpling
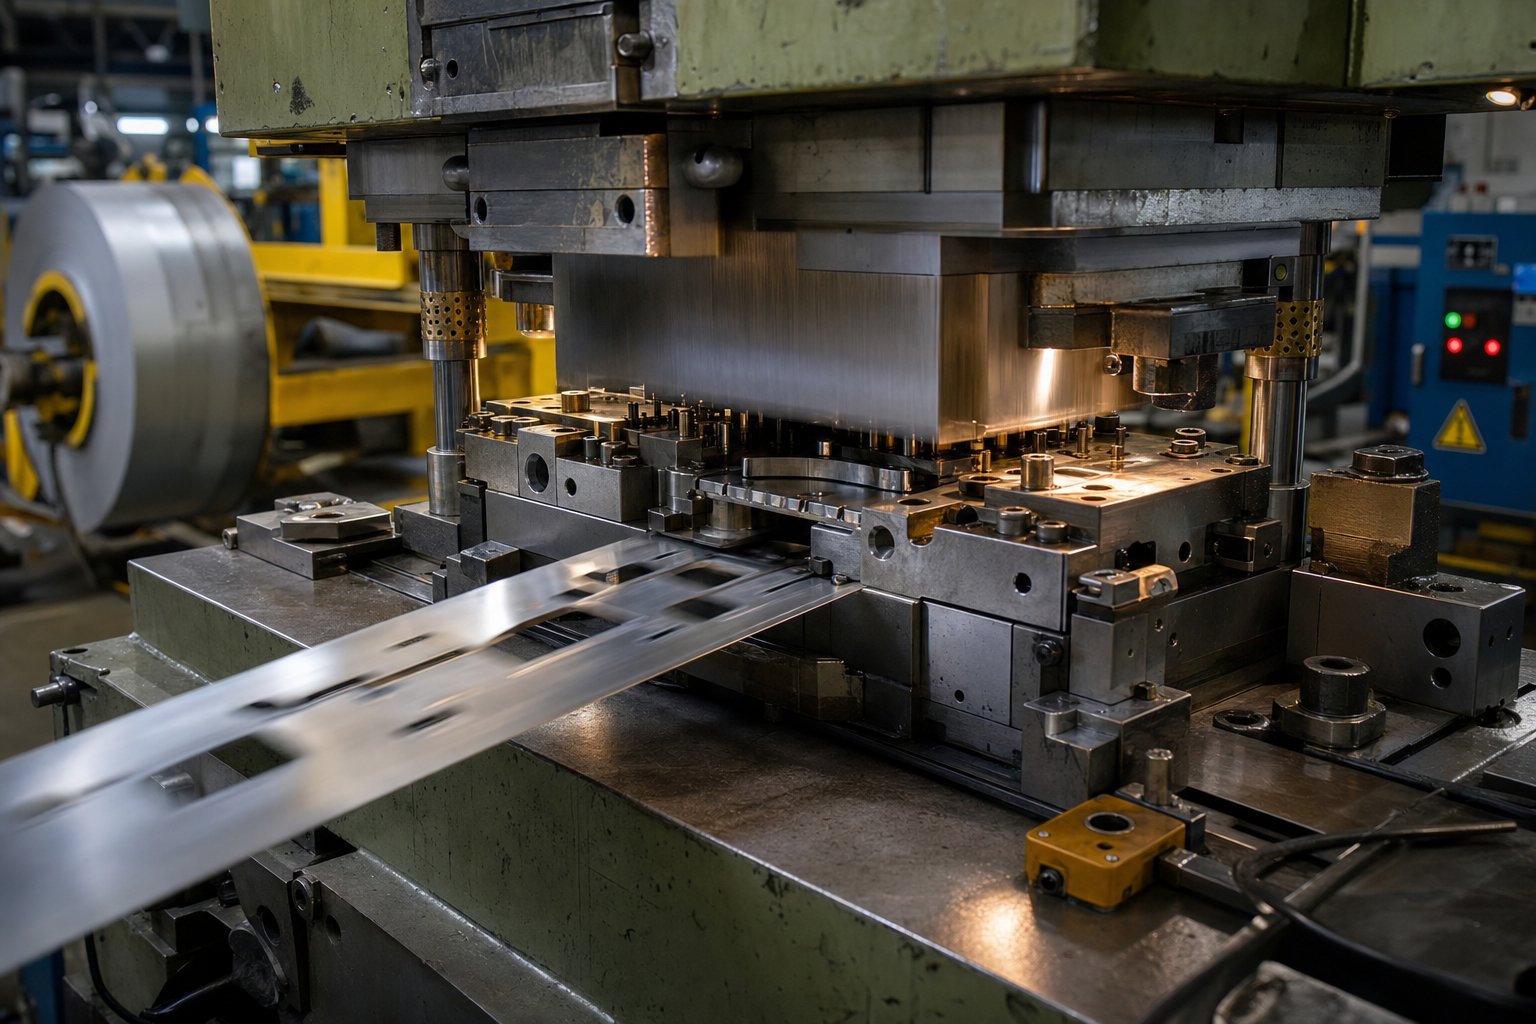
Såvad är en progressiv die, exakt? Föreställ dig ett långt, precisionskonstruerat-verktyg installerat i en stämplingspress. En kontinuerlig remsa av metall, matad från en spole, matas fram genom detta verktyg station för station med varje pressslag. Varje station utför en specifik formningsoperation - genom att stansa ett hål, böja en fläns, mynta en yta eller skära en profil. När remsan når slutstationen separeras en färdig del och faller ut, redo att användas.
Ordet "progressiv" beskriver remsans resa: den fortskrider genom sekventiella operationer, var och en bygger på den sista. Ingen ompositionering, inget operatörsingripande mellan stegen. Ett enda pressslag producerar en färdig del samtidigt som nästa sektion av materialet förs fram på plats. Vid produktionshastighet upprepas denna progressiva stämplingscykel hundratals gånger per minut, vilket genererar tusentals identiska delar per timme med toleranser inom några tusendels tum.
Denna kombination av hastighet, repeterbarhet och minimal arbetsinsats är det som gör den progressiva formen till den dominerande metoden för grossisttillverkning av metalldelar.
Varför grossistköpare behöver förstå processen
Den här artikeln är byggd som en resurs för beslutsstöd-, som överbryggar klyftan mellan teknisk processkunskap och kommersiell inköpsstrategi. Oavsett om du hanterar inköp för bilkontakter, HVAC-fästen eller elektriska komponenter, beror ekonomin i ditt program på val som görs långt innan pressen börjar köra.
Att förstå hur en progressiv tärning fungerar påverkar direkt köparens förmåga att förhandla om priser, utvärdera leverantörskapacitet och optimera den totala programkostnaden från verktygsinvesteringar till-delpris.
De kommande avsnitten går igenom materialval, design-för-tillverkningsavvägningar, amortering av verktygskostnader, leverantörskvalifikationskriterier och kvalitetssäkringsmetoder - var och en inramad kring vad grossistköpare behöver veta för att skydda sina marginaler. Målet är praktisk hävstång, inte en teknisk manual.
Hur den progressiva formstämpelprocessen fungerar steg för steg
Att veta vad en progressiv tärning gör är en sak. Att förstå den mekaniska sekvensen bakom ger dig vokabulär för att ställa bättre frågor under leverantörssamtal och fånga ineffektivitet i citerade program. Här är hur stansprocessen faktiskt utvecklas från rå spole till färdig del.
Strip Layout och Station Sequencing
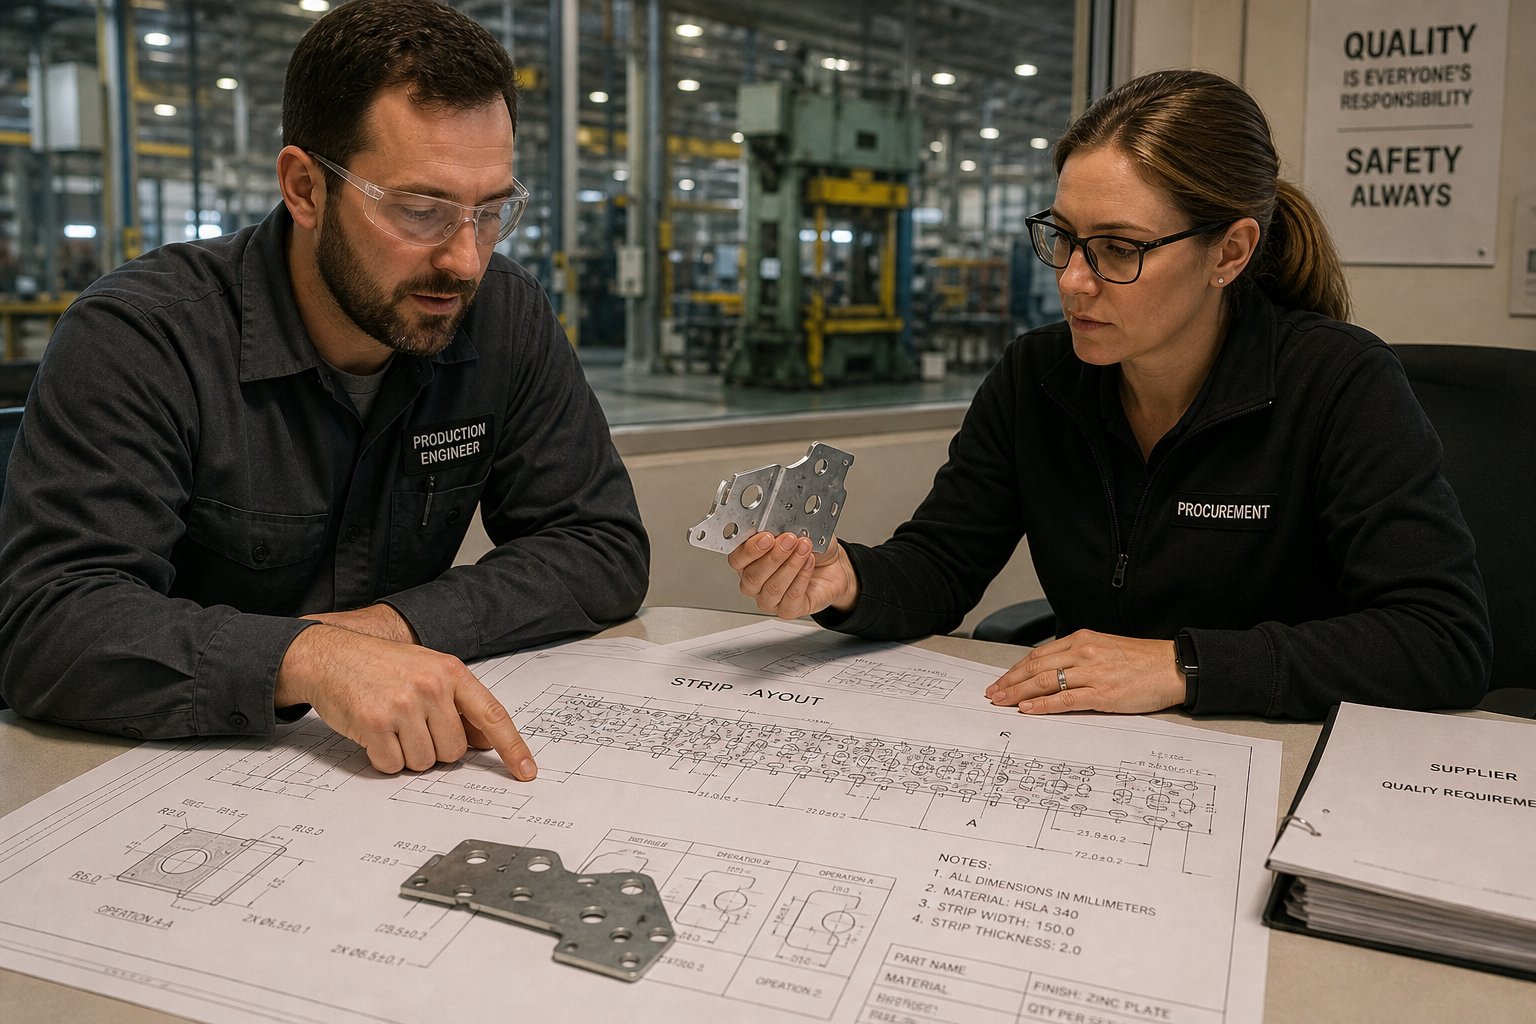
Varje progressiv tärning börjar som en remslayout - en teknisk ritning som mappar varje formningsoperation till en specifik station längs verktyget. Föreställ dig att rulla ut en metallremsa och markera exakt var varje slag, böjning och skärning kommer att ske när materialet rör sig från vänster till höger genom formen.
Ingenjörer börjar med att placera pilothål nära remskanterna. Dessa små, exakt stansade hål registrerar remsan vid varje station, vilket säkerställer att varje efterföljande operation landar precis där den ska. Därifrån bygger formningssteg sekventiellt: ett hål som stansas vid station två blir en referenspunkt för flänsen som böjs vid station fem. Slutstationen separerar den färdiga delen från bärremsan.
Stationsantalet påverkar direkt formens komplexitet och cykeltid. En enkel platt tvättmaskin kan behöva tre eller fyra stationer. En elektrisk kontakt med flera-böjningar med präglade funktioner kan kräva tolv eller fler. Fler stationer innebär en längre och dyrare tärning - men de betyder också att varje enskild operation förblir enkel och repeterbar, vilket är det som håller kvaliteten konsekvent över miljontals cykler.
Tryck på Operation och Slagfrekvens
Stämplingspressen driver den övre formhalvan nedåt genom sitt slag och utför varje stations operation samtidigt. Varje gång kolven lyfter, flyttas remsan fram ett exakt steg - som kallas progressionen - och nästa slag upprepar hela sekvensen.
Det är här volymekonomin tar form. Höghastighets progressiva stanspressar arbetar med hundratals eller till och med tusentals slag per minut, vilket ger en färdig detalj med varje enskild cykel. Vid 400 slag per minut är det 24 000 delar per timme från ett enda tryck. Denna genomströmning är det som gör den progressiva stämplingsprocessen ekonomiskt dominerande för grossistkvantiteter - varvid arbets- och maskintidskostnaderna per- blir nästan försumbara.
Från koncept till färdig del
Låter komplicerat? Den fullaprogressiv formstämplingsprocessföljer en förvånansvärt linjär väg. Här är sekvensen från råmaterial till förpackade delar:
- En spole av platt metall laddas på en avrullare och matas in i en plattång som tar bort remsans naturliga lock.
- Den uträtade remsan går in i pressen och riktar in sig med formens första station med hjälp av styrskenor.
- Pressen cyklar och pilotstansar registrerar remsan i exakt position.
- Med varje på varandra följande slag indexerar remsan framåt en progressionslängd och passerar genom stansnings-, formnings-, bocknings- och präglingsstationer.
- Vid slutstationen separeras den färdiga delen från bärremsan via en cutoff-operation.
- Färdiga delar faller genom formen i en uppsamlingsbehållare eller transportör, medan skrotskelettmaterial lämnar den motsatta sidan.
Detta kontinuerliga flöde - spole in, delar ut - går oavbrutet i timmar eller dagar åt gången, begränsat endast av spolens längd och schemalagt formunderhåll. Resultatet är en produktionsmetod där konsekvens är inbyggd- i stället för att inspekteras-, eftersom samma verktyg utför identiska operationer på varje enskild del.
Den mekaniska repeterbarheten beror dock mycket på ett uppströmsbeslut som många köpare förbiser: vilket material du matar in i pressen i första hand.
Materialvalsguide för progressiva stämplingsprojekt
Metallen du väljer avgör inte bara vad din färdiga del kan göra - den formar varje kostnadsvariabel i programmet. Progressiva stämplingsmaterial beter sig annorlunda under kontinuerlig hög-höghastighetsformning, och dessa skillnader sprider sig genom stansens livslängd, slagfrekvenser, skrothastigheter och i slutändan ditt grossistpris per enhet. Att välja fel legering kan tyst urholka marginalerna långt innan någon märker det.
Gemensamma metaller för progressiv stämpling
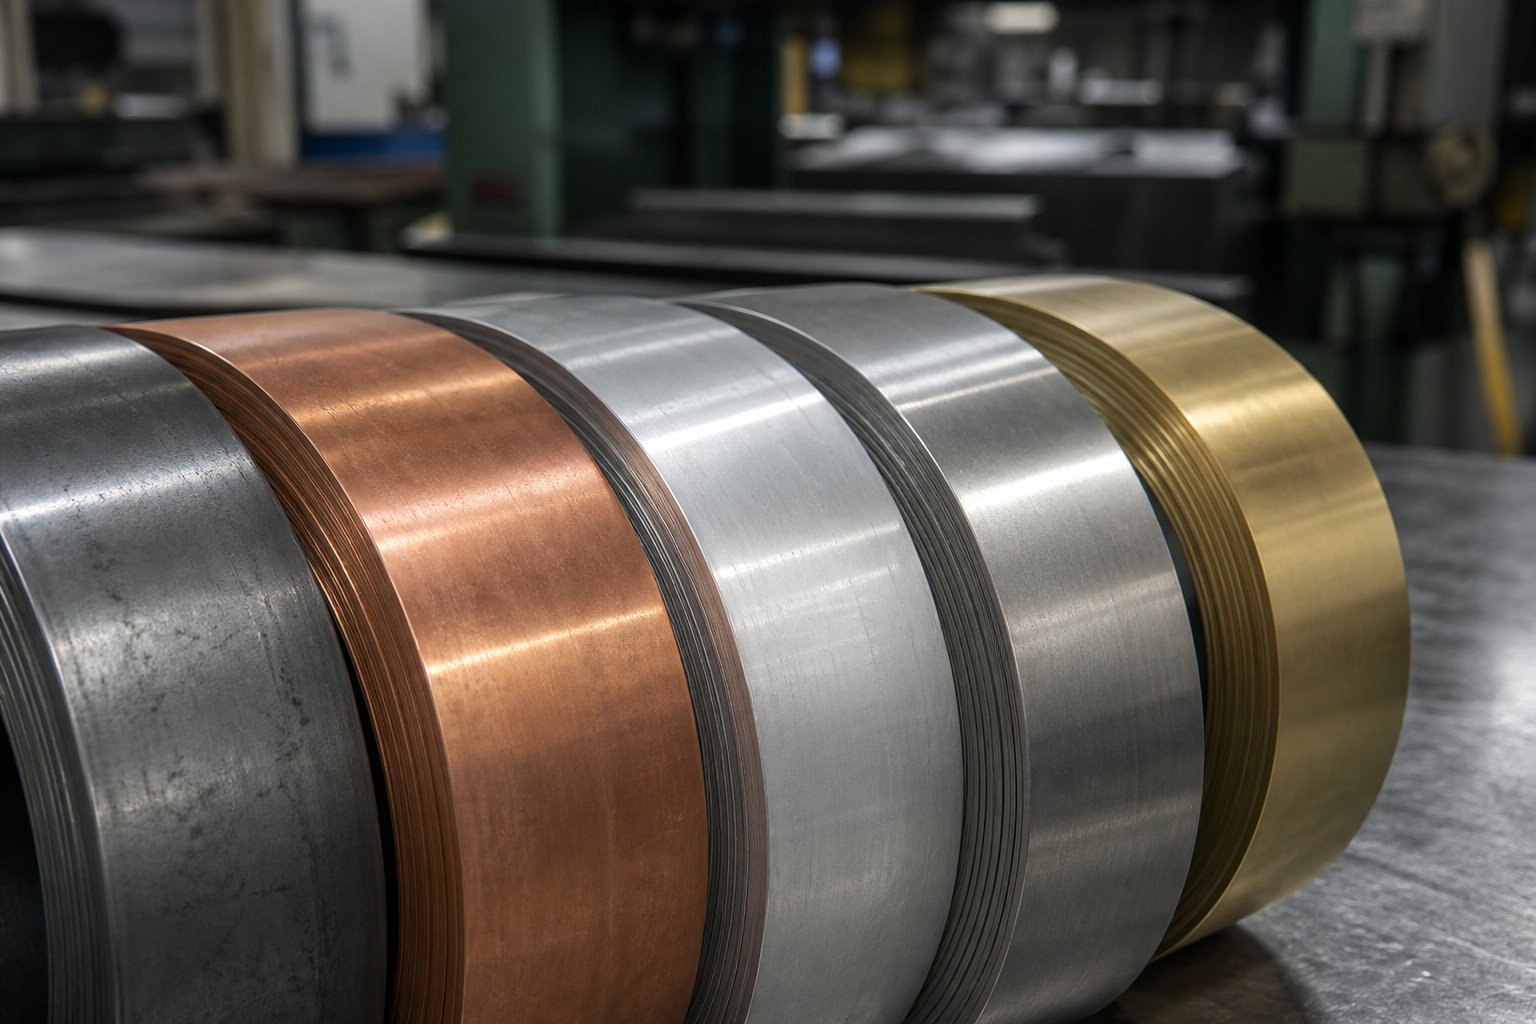
Fem materiella familjer täcker det stora flertalet av progressivt formarbete. Var och en har en distinkt balans mellan formbarhet, styrka och kostnad som gör den lämplig för specifika applikationer. Så här jämförs de när de matas genom en fler-stationsdyna i produktionshastighet:
| Material | Typiska applikationer | Relativ kostnad | Formbarhet | Die Wear Impact |
|---|---|---|---|---|
| Kolstål | Konsoler, höljen, strukturella komponenter | Låg | Hög | Låg till måttlig |
| Rostfritt stål | Medicinsk utrustning, livsmedelsutrustning, apparater | Hög | Medium | Hög |
| Aluminium | Kapslingar, kylflänsar, lätta monteringar | Medium | Mycket hög | Låg |
| Koppar | Elkontakter, plintar, samlingsskenor | Medium-hög | Hög | Låg |
| Mässing | Elektriska kontakter, dekorativ hårdvara, ventiler | Medium-hög | Hög | Låg |
Progressiv stansning av kolstål dominerar strukturella och allmänna-delar eftersom den kombinerar låga råmaterialkostnader med utmärkt formbarhet och förutsägbart beteende genom formningsstationer. Rostfritt stål, däremot, motstår deformation - bra för korrosionsbeständighet, men det kräver mer formningskraft och hårdare verktyg. Progressiv stämpling av koppar och mässing delar ett rykte om stabil bandmatning och skonsam verktygskontakt, vilket är anledningen till att de är standard i elektriska precisionskomponenter. Progressiv stämpling av aluminium utmärker sig i lättviktsapplikationer och stöder cykler med hög-hastighet, även om dess tendens mot återfjädring kräver noggrann formkompensation i snäva-toleransdelar.
Hur materialval påverkar produktionsekonomin
Det är här grossistkostnadsbilden blir intressant. Mjukare, mer sega material - koppar, aluminium och låg-kolstål - tillåter snabbare slaghastigheter eftersom de flyter genom formningsstationer med mindre motstånd. Mindre motstånd betyder mindre påfrestning på stansar och formsektioner, vilket direkt leder till längre verktygslivslängd mellan underhållsintervallerna. En stans i aluminium kan hålla två till tre gånger längre mellan skärpningscyklerna jämfört med samma verktyg som bildar rostfritt stål.
Hårdare material vänder på den ekvationen. Progressiv stansning av stål med hög-hållfasthet eller rostfria legeringar ökar formningskraften vid varje station, påskyndar stansslitaget och kräver ofta hårdmetall eller belagda verktyg för att bibehålla en acceptabel livslängd. Leverantörer kompenserar genom att köra långsammare presshastigheter och schemalägga tätare underhåll -, vilket båda ökar din angivna kostnad per-del.
Materialtjocklek lägger till ytterligare ett lager. Tjockare lager kräver mer tonnage per slag och begränsar hur snabbt pressen kan cykla. Mest progressiv stämpling går effektivt i 0,010" till 0,250" tjockleksintervall, även om varje material har sin egen sweet spot. Att trycka bortom ett materials bekväma tjockleksfönster saktar inte bara ner produktionen - det kan äventyra dimensionsnoggrannheten över stationer och öka skrotet.
Materialspecifikationer som köpare bör begära
När du utfärdar en anbudsförfrågan för ett progressivt stämplingsprogram inbjuder vaga materialtexter till variation. Variation i den inkommande spolen översätts till variation i dina färdiga delar, högre skrothastigheter och potentiella avvisningspartier. Upphandlingsteam bör ange dessa detaljer i förväg:
- Legeringskvalitet- den exakta beteckningen (t.ex. C26000 mässing, 304 rostfritt, 5052-H32 aluminium) snarare än generiska efternamn
- Temperation eller hårdhetsförhållanden- som styr formbarhet och återfjädring genom formen
- Tjocklekstolerans- snävare band minskar station-till-variation men kan begränsa inköp till specialfabriker
- Ytfinish- fräsfinish, polerad eller för-belagd, beroende på om sekundär efterbehandling är planerad
- Spolens bredd och kantskick- slitsbreddstolerans och kanttyp (slitskant kontra avgradad) påverkar remsans matningsstabilitet
Tätare inkommande materialspecifikationer minskar variationen i dina färdiga delar och minimerar skrot, men de kommer till en premie. Avvägningen är okomplicerad: att betala något mer för konsekvent spollager kostar ofta mindre totalt än att hantera avslag, formjusteringar och produktionsavbrott orsakade av-utan-specifikt material. Arbeta med din leverantör för att hitta den specifikationsnivå som balanserar råvarukostnad mot processstabilitet för dina specifika årliga volymer.
Materialvalet sätter gränserna, men hur du designar delen inom dessa gränser avgör om du utvinner fullt värde från den progressiva tärningen - eller lämnar effektivitetsvinster outnyttjade i en över-komplicerad remslayout.
Hur deldesign driver progressiva verktygskostnader och effektivitet
Varje funktion du ritar på en deltryck har en direkt priskonsekvens inuti den progressiva tärningen. Ett hål flyttades två millimeter närmare en kant, en böjningsradie stramades åt bortom nödvändigt, en tolerans utropad vid +/-0,001" när +/-0,005" skulle fungera perfekt - varje beslut lägger till stationer, förkortar verktygets livslängd eller tvingar fram långsammare presshastigheter. För grossistköpare innebär detta att progressiva val av formdesign som görs i CAD-stadiet kan stå för upp till 80 % av den totala produktionskostnaden, enligt Manor Tools tekniska analys. Att förstå design-för tillverkningsbarhet ger inköpsteam verklig hävstång under offert – inte bara prisförhandlingar utan kostnadsförebyggande.
Funktionsavstånd och optimering av remslayout
Föreställ dig din del som en liten bit av en lång metallremsa som går fram genom en proggform. Den remsan måste hålla ihop - tillräckligt stark för att kunna skjutas och dras genom ett dussin eller fler stationer utan att bucklas, slitas sönder eller felinriktas. Materialet mellan funktionerna (kallas bron eller webben) är det som upprätthåller den strukturella integriteten.
När funktioner sitter för nära varandra blir nätet mellan dem farligt tunt. Tunna banor deformeras under matningskrafter, vilket orsakar felregistrering vid nedströmsstationer och producerar delar som inte är-av-tolerans. Designers kompenserar genom att antingen lägga till lediga stationer för att omfördela stress eller sänka presshastigheten -, vilket båda ökar din kostnad per-del.
Den allmänna ingenjörsregeln förminsta brotjocklekär 1,25 till 1,5 gånger materialtjockleken. För ett 1,5 mm ark innebär det att det lämnas minst 1,875 mm till 2,25 mm av material mellan stansade detaljer och mellan detaljer och remskanten. Hål-till-avstånd följer en liknande princip: hålcentrum bör sitta minst två gånger materialtjockleken bort från alla kanter eller formade delar för att förhindra förvrängning under stansning.
Varför spelar detta roll för grossistpriserna? Optimerat avstånd förbättrar direkt materialutnyttjandet - procentandelen av spolmaterial som blir färdiga delar snarare än skrotskelett. Branschriktmärken är inriktade på minst 75 % materialanvändning för en väl-designad remslayout. När du köper miljontals delar årligen, leder till och med en 3-5 % förbättring av utnyttjandet ut till meningsfulla besparingar av råmaterial som flödar in i ditt angivna styckpris.
Geometrisk komplexitet och stationsantal
Här är förhållandet som styr progressiv stämpelformsdesignekonomi: varje distinkt formningsoperation som din del kräver översätts till minst en formstation. Enkla platta delar - en bricka med två hål, till exempel - kanske bara behöver tre eller fyra stationer. En multi-böjningskonsol med präglade detaljer, dragna urtag och snäva positionstoleranser kan kräva tolv stationer eller mer.
Varje ytterligare station ökar den fysiska längden på formen, kräver mer precision-slipverktygskomponenter och lägger till ingenjörstid under design och konstruktion. Progressiva hårdmetallstansar som används för hög-nötningsstationer tillför ytterligare kostnader men förlänger underhållsintervallerna avsevärt -, vilket är värt att kompromissa med långa-program. Resultatet är en högre verktygsinvestering i förväg.
Kontrasten är dock att antalet stationer inte straffar effektiviteten per-del på det sätt som du kan förvänta dig. Oavsett om din tärning har sex stationer eller sexton, producerar pressen fortfarande en färdig del per slag med samma cykelhastighet. Fler stationer innebär att varje enskild operation förblir enkel och gradvis - vilket minskar materialbelastningen, minimerar återfjädring och förbättrar utbytet. Det är därför som ett ökat antal stationer ökar verktygskostnaderna men bibehåller eller till och med förbättrar produktionsekonomin per-del vid grossistvolymer.
Den praktiska frågan för köparna blir: är den geometriska komplexiteten i vår deldesign faktiskt nödvändig för funktion, eller har det smugit sig in genom designval som en DFM-granskning skulle kunna förenkla?
Designändringar som minskar grossistkostnaderna
Att arbeta med formdesignern tidigt i produktutvecklingen är den enskilt högsta-avkastningsaktivitet som ett inköpsteam kan bedriva. DFM-ändringar som gjordes på ritningsstadiet kostar ingenting. Samma förändringar efter att en härdad progressiv tärning har byggts kan kosta tiotusentals dollar i omarbetning - eller kräva ett helt nytt verktyg.
Här är de praktiska DFM-rekommendationerna som konsekvent minskar verktygskomplexiteten och grossistkostnaden för delar:
- Bibehåll jämn materialtjocklek- att designa funktioner som kräver lokal förtunning eller förtjockning tvingar fram ytterligare präglingsstationer och komplicerar bandbeteendet över formen.
- Undvik funktioner som kräver sekundära åtgärder- om en gängtapp, en svets eller en bearbetad yta kan elimineras eller ersättas med ett-alternativ (som extruderade hål eller myntade gängor), tar du bort post-presshanteringen och dess tillhörande kostnad.
- Design med stripprogression i åtanke- rikta böjar och former så att de fungerar med remsans färdriktning snarare än mot den. Egenskaper som kräver att remsan lyfts eller deformeras vertikalt behöver sträckbara banhållare, vilket ökar komplexiteten.
- Ange endast toleranser så snäva som funktionen kräver- ropar +/-0,001" överallt när bara ett kritiskt gränssnitt kräver det tvingar hela formen att byggas och underhållas till den standarden. Selektiv tolerans låter formbyggaren optimera där precisionen är viktigast.
- Respektera minsta böjradier- inre böjradier bör vara lika med eller överstiga materialtjockleken. Skarpare böjar ökar risken för sprickbildning, påskyndar stansslitage och kan kräva ytterligare formningsstationer för att uppnå gradvis.
- Konsolidera delar där det är möjligt- om en sammansättning använder tre separata stansningar som kan bli en progressiv stansdel, betalar sig ofta verktygsinvesteringen tillbaka genom eliminerad hantering, förpackning och monteringsarbete.
Du kommer att märka ett mönster: varje rekommendation minskar antalet stationer, eliminerar sekundär hantering eller förlänger verktygets livslängd. Det här är inte abstrakta tekniska preferenser - de är direkta kostnadsspakar. En leverantör som erbjuder Early Supplier Involvement eller en formell DFM-granskning innan de citerar verktyg signalerar att de tänker i termer av total programkostnad, inte bara pris.
Delgeometrin avgör vad tärningen måste göra. Men hur mycket det kostar - och hur dessa dollar amorteras över dina produktionsvolymer - beror på att du förstår ekonomin med verktygsinvesteringar i stor skala.
Förstå Progressive Die Stamping Cost Economics vid grossistvolym
Verktygskostnad är den siffra som dominerar varje första konversation om progressiv metallstämpling - och den siffra som mest missförstås av köpare som utvärderar det för första gången. En investering med sex-siffror ser enorm ut isolerat. Spridd över ett flerårigt produktionsprogram som kör hundratusentals eller miljoner delar, blir samma investering ett avrundningsfel på din enhetskostnad. Skillnaden mellan ett bra grossistprogram och en marginal-att tappa en beror ofta på hur väl köpare förstår denna amorteringsmatte.
Förhandsinvesteringar i verktyg kontra-delkostnad
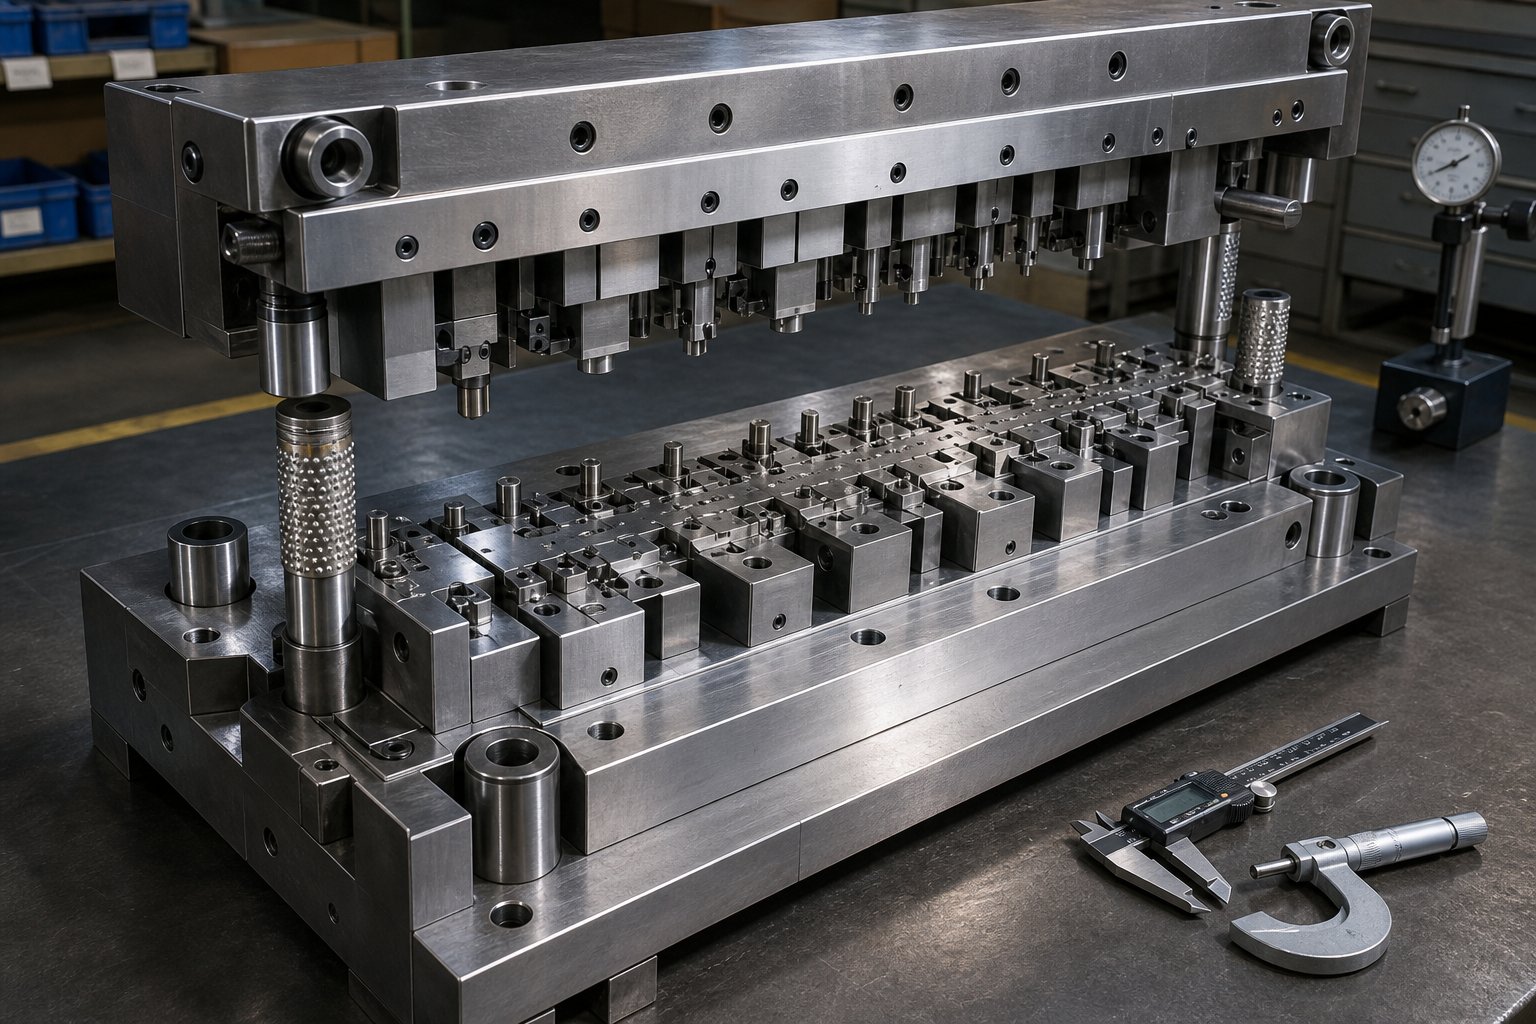
Progressiva dies representerar betydande kapitalinvesteringar. Verktyg varierar vanligtvis från $30 000 till över $250 000, beroende på antal stationer, toleranskrav, materialtyp och detaljens komplexitet. Enkla kolstålgeometrier med få formningsstationer sitter i den nedre änden. Hög-toleransdelar i rostfritt stål med tolv-plus stationer, hårdmetallskär och in-matrisavkännande tryck mot det övre området.
Här är ramverket som är viktigt för grossistköpare: att verktygskostnaden fördelar sig över varje del som formen producerar under sin livstid. En matris på 50 000 $ som producerar 500 000 delar ger bara 0,10 $ per styck i verktygsavskrivning. Samma form som bara producerar 5 000 delar ger 10,00 USD per styck - en hundra-faldig skillnad i verktygsbörda från enbart volym. Det är därför progressiv metallstansning blir ekonomiskt dominerande vid större kvantiteter, och varför leverantörer frågar om årliga volymåtaganden innan de citerar.
Ekonomisk bärkraft för progressiv stämpling på lång sikt börjar i allmänhet runt 50 000 till 100 000 årsenheter, även om mycket enkla delar kan motivera verktyg vid lägre tröskelvärden. Den kritiska frågan är inte bara årets volym - det är den totala programkvantiteten under hela livslängden. En tärning garanterad för en miljon eller fler slag kan tjäna ett fem-årigt program, och amorteringsberäkningen bör återspegla den hela horisonten. Köpare som utvärderar verktygsinvesteringar mot ett enda års produktion avvisar ofta progressiva formstansningar i förtid och missar kostnadsfördelen som uppstår när matematiken står för hela produktionsprogrammet.
Vad driver progressiv stämpling i grossistpriser
När du får en offert för stämplade delar i grossistledet buntar enhetspriset ihop flera underliggande kostnadsdrivare.Branschsammanbrottvisar vanligtvis material som förbrukar 45-55 % av kostnaden per styck, arbetskraft 15–25 %, overhead 10–20 %, kvalitetssystem 2–8 % och förpackning 2–5 %. Men dessa procentsatser skiftar beroende på dina specifika programparametrar. Här är det som rör nålen mest:
| Kostnadsfaktor | Vad det påverkar | Inverkan på enhetspriset |
|---|---|---|
| Komplexitet (stationsantal, toleranser) | Verktygsavskrivning per del, underhållsfrekvens | Höga - fler stationer och snävare toleranser ökar både verktygskostnaden och underhållsintervallen |
| Materialtyp och tjocklek | Råmaterialkostnad, slaghastighetskapacitet, formslitagehastighet | Höga - hårdare eller tjockare material saktar ner produktionen och förkortar verktygets livslängd |
| Del geometri | Skrothastighet, materialutnyttjande, antal formningsoperationer | Medium till hög - komplexa former minskar användningen och ökar antalet stationer |
| Årligt volymåtagande | Verktygsavskrivningstakt, installationskostnadsspridning, materialköpkraft | Höga - högre bindande volymer minskar allokeringen av fast kostnad per-enhet |
| Sekundära operationer krävs | Post-presshantering, ytterligare processsteg, arbete | Mellanstor - plätering, gängning eller montering lägger till direkt kostnad per styck |
| Kvalitets- och besiktningskrav | Mätfrekvens, dokumentation, certifieringsoverhead | Låg till medelstor - fordons- eller rymdspecifikationer lägger till 2-8 % till kostnaden per styck |
Var och en av dessa faktorer interagerar med de andra. En del tillverkad av rostfritt stål med snäva toleranser och låg årsvolym kommer att ha ett dramatiskt annorlunda enhetspris än samma geometri i mjukt stål vid tio gånger kvantiteten. När offerter verkar väldigt olika mellan leverantörer beror det ofta på att varje leverantör gör olika antaganden om en eller flera av dessa variabler -, vilket är anledningen till att din anbudsförfrågan måste klargöra varje parameter tydligt.
Total programkostnad utöver delpris
Enhetspris är det antal köpare fixerar sig på. Total landad kostnad är det antal som faktiskt bestämmer dina marginaler. Grossistprogram för progressiv stämpling involverar ofta sekundära operationer som ingår i det angivna priset - eller, ännu farligare, utesluts från det. Vanliga inlägg-pressprocesser inkluderar:
- Ytbehandlingar- zinkplätering, nickelplätering, anodisering, e-beläggning eller passivering beroende på material och slut-miljö
- Värmebehandling- härdning eller spännings-glödgning för delar som kräver specifika mekaniska egenskaper
- Gradning och efterbehandling- tumling, vibrerande efterbehandling eller manuell gradning för att ta bort vassa kanter från stansade detaljer
- Monteringsoperationer- Insättning av PEM-fästelement, svetsdel- eller integrering av stämplade delar med andra komponenter
- Förpackning och märkning- export-förpackning, kitting, partiseparering eller anpassad förpackning för att skydda färdiga ytor
En stämplad del citerad till $2,00 kan realistiskt sett landa närmare $2,85 när ytbehandling, förpackning och fraktsändning läggs till. Dessa rader ändrar tyst den totala programekonomin om du inte tar hänsyn till dem under offertjämförelsen.
Utöver direkta produktionskostnader bör grossistköpare ta hänsyn till logistikkostnader (särskilt för internationella inköp), kvalitetskostnader (inkommande inspektion, avslagshantering, garantiexponering) och lagerkostnader kopplade till minsta beställningskvantitet eller allmänna scheman för frisläppande. Leverantören som anger det lägsta styckepriset kanske inte levererar den lägsta totala programkostnaden när du tar hänsyn till längre ledtider, högre avvisningsfrekvens eller behovet av säkerhetslager.
Att jämföra offerter på totala landade kostnader snarare än enbart enhetspris skiljer strategisk upphandling från transaktionella inköp - och det är ramverket som skyddar grossistmarginalerna under ett fler-årigt progressivt stämplingsprogram.
Kostnadsekonomi talar om vad du kommer att spendera. Men de svarar inte på en mer grundläggande fråga: är progressiv formstansning faktiskt rätt tillverkningsmetod för din specifika applikation, eller skulle en annan formningsmetod hjälpa dig bättre?
Att bestämma när progressiv stansning passar dina krav
Progressiva dies ger oöverträffad-ekonomi i skala - men skala är inte alla program. Att välja fel formningsmetod för din volym, delstorlek eller designstabilitet kan låsa dig till verktygskostnader som du aldrig kommer att få tillbaka eller produktionshastigheter du aldrig kommer att behöva. En ärlig bedömning av alternativ sparar ofta grossistköpare mer pengar än aggressiva prisförhandlingar någonsin skulle kunna.
Progressive Die vs Transfer Die vs Compound Die
Fyra primära stämplingsmetoder konkurrerar om dina produktionsdollar. Var och en upptar en distinkt nisch definierad av volym, komplexitet och delgeometri. Så här jämför de mellan de kriterier som är viktigast för upphandlingsbeslut:
| Kriterier | Progressive Die | Transfer Die | Compound Die | Enkel-stationsstämpling |
|---|---|---|---|---|
| Idealiskt volymområde | 100,000+ årligen | 25 000–500 000 årligen | 10 000–250 000 årligen | 500–25 000 årligen |
| Delstorleksbegränsningar | Liten till medium (begränsad av pressbädd och remsbredd) | Medium till stor (delar hanteras individuellt) | Liten till medium (endast platt geometri) | Alla storlekar som pressen kan ta emot |
| Komplexitetsförmåga | Hög - multi-böjning, fler-funktionsdelar i sekvens | Mycket höga - djupdrag, fri-tillståndsmanipulation, utskärningar, trådning | Låg - enkel-operationer (klipp + form i ett slag) | Låg - en operation per slag |
| Verktygskostnad | Hög ($30K–$250K+) | Hög ($40K–$300K+) | Medium ($10K–$60K) | Låg ($2K–$20K) |
| Per-delkostnad vid volym | Lägst | Låg till medium | Medium | Högsta |
| Omställningsflexibilitet | Låg - tärning är projektspecifik- | Måttliga - enskilda stationer kan ändras | Låg till måttlig | Höga - snabba tärningsbyten mellan körningarna |
En progressiv formpress utmärker sig när du behöver komplexa delar med hög volym med minimal operatörsinblandning. Remsan förblir ansluten hela tiden, vilket ger dig hastighet och registreringsnoggrannhet som andra metoder inte kan matcha. Överföringsformar lyser när delar behöver fri-tillståndsmanipulation - rotation, djupdragning eller operationer som kräver åtkomst till flera ytor av arbetsstycket. De minskar också materialspill genom att eliminera bärremsan, vilket har betydelse när råvarukostnaderna är höga. Sammansatta stansar hanterar enklare platta delar effektivt och utför skärning och form i ett enda tryckslag med hög precision för enkelplansgeometri. Enstaka-stationsstämpling är vettigt för prototyper, låg-volym eller delar så stora att bara en operation får plats i pressen åt gången.
När progressiv stämpling inte är rätt val
Att inse var progressiva stansar inte passar räddar dig från det dyraste misstaget vid stämplingsanskaffning: att betala för verktyg som aldrig når sin breakeven-volym. Här är scenarierna där alternativen tjänar dig bättre:
Låga årsvolymer.Om din beräknade efterfrågan ligger under 50 000 delar per år utan någon tillväxtväg, fungerar sällan beräkningen av verktygsavskrivningar. Du betalar för en progressiv maskinform byggd för att köra miljontals cykler och sedan använda en bråkdel av dess kapacitet. Enstaka-stationer eller sammansatta stansar - eller till och med laserskärning och CNC-formning - kan ge lägre total programkostnad.
Frekventa designändringar.Progressiva matriser är i huvudsak frusen geometri. När härdat verktygsstål är kapat innebär modifieringar omarbetning eller fullständig ombyggnad. Om din produkt fortfarande utvecklas, eller om du förväntar dig tekniska förändringar var sjätte månad, blir varaktigheten av en progressiv forminstallation en skuld snarare än en tillgång. Transferformar erbjuder mer modularitet för delar i flux.
Extremt tjocka material.De flesta progressiva stämplingspressar fungerar effektivt på lager från 0,010" till cirka 0,250". Utöver det eskalerar formningskrafterna per station, bandmatning blir problematisk och ekonomin skiftar mot hydrauliska pressoperationer eller överföringsformprocesser utformade för att hantera tungt-måttarbete.
Mycket stora delar.En progressiv stämplingspress matar fram material genom sekventiella stationer - vilket innebär att formlängden måste rymma varje station plus remsbredden. Stora delar som strukturella paneler, skal eller ramar överskrider ofta praktiska formdimensioner. Överföringsformar hanterar dessa genom att flytta enskilda ämnen mellan oberoende stationer, vilket tar bort remsan-storleksbegränsningen helt.
Volymtrösklar och beslutskriterier
Att välja rätt formningsmetod är inte ett enda-variabelt beslut. Det är en matris där volym, geometri, stabilitet och tidslinje skär varandra. Innan du bestämmer dig för en progressiv investering, svara ärligt på dessa frågor:
- Vad är din beräknade årliga volym?- Under 50 000 enheter, undersök om avskrivning av verktyg gör progressiva stämplingskostnader-konkurrenskraftiga. Över 100 000 gör det nästan säkert.
- Hur stabil är din deldesign?- Om designen är färdig och validerad är progressiva verktyg säker. Om revisioner är sannolika inom det första året, överväg mer flexibla metoder tills designen fryser.
- Vilka toleranser krävs?- Progressiva stansar håller snäva, repeterbara toleranser över miljontals delar. Om din ansökan inte kräver den konsekvensen kan du kanske över-investera i kapacitet.
- Behövs sekundära operationer?- Funktioner som gängning, djupa utskärningar eller formning av flera-axlar som inte kan hända inuti en progressiv tärning add post-presskostnad. Transferdies kan ibland utföra dessa i-rad.
- Hur länge förväntas produktionsprogrammet pågå?- Ett fem-årigt program med 75 000 delar per år uppgår till totalt 375 000 enheter - väl inom progressivt dieterritorium. Ett-årsprojekt med samma årliga takt kanske inte motiverar ledtiden för enbart formbygge.
När svaren samlas mot hög volym, stabil design och lång programlivslängd ger progressiva matriser den bästa ekonomin med stor marginal. När de sprider - låg volym här, designinstabilitet där, stor delstorlek någon annanstans - pekar beslutsramverket mot överförings-, sammansatta eller hybridtillvägagångssätt. Rätt svar är inte alltid den snabbaste eller billigaste formningsmetoden. Det är den som matchar din kommersiella verklighet.
När du väl har bekräftat att progressiv formstansning överensstämmer med dina volym- och designkrav, blir nästa utmaning lika viktig: att hitta en leverantör som kan leverera på dessa krav konsekvent, år efter år.
Hur man utvärderar och väljer en grossistleverantör för progressiv stämpling
En progressiv tärning är bara lika pålitlig som butiken som driver den. Du kan specificera det perfekta materialet, optimera varje funktion för tillverkningsbarhet och satsa den volym som gör att verktygsmatematik fungerar - men om din leverantör saknar utrustning, kvalitetssystem eller kommersiell disciplin för att utföra konsekvent, skyddar inget av det grundarbetet dina marginaler. Leverantörskvalificering för OEM progressiva stämplingsprogram kräver mer noggrannhet än att samla in några offerter och välja det lägsta antalet. Här är ett strukturerat ramverk för att separera äkta progressiva verktygs- och formpartners från butiker som helt enkelt äger en press.
Certifieringar och kvalitetsstandarder att verifiera
Certifieringar är inte bara väggskyltar. De representerar granskade, dokumenterade system som styr hur en leverantör hanterar kvalitet, spårbarhet och ständiga förbättringar. För grossistköpare som hanterar risker i försörjningskedjan över tusentals eller miljontals delar, fungerar dessa referenser som det första filtret.
ISO 9001:2015fastställer baslinjen. Denna standard bekräftar att en leverantör har ett formellt kvalitetsledningssystem som omfattar processdokumentation, korrigerande åtgärder och ledningsgranskning. Alla progressiva stämplings- och tillverkningsbutiker som citerar grossistprogram bör hålla detta som ett minimum. Om de inte gör det, förlitar du dig helt på informella kontroller som kan överleva personalförändringar eller produktionstryck.
IATF 16949:2016har stor betydelse för fordonskomponenters progressiva stämpling. Denna bilspecifika utökning av ISO 9001 lägger till krav för förebyggande av defekter, PPAP (Production Part Approval Process), avancerad produktkvalitetsplanering (APQP) och kundspecifika-krav från stora OEM-tillverkare. SomFabcons ramverk för leverantörsutvärderingbetonar att ISO 9001 enbart inte inkluderar -specifika PPAP- och APQP-krav för fordon -, så för alla fordonsprogram Tier-1 eller Tier-2 är IATF 16949 omfattning som täcker stämpling och verktygsoperationer grundförväntningarna, inte en skillnad.
Branschspecifika-certifieringarlägg till ytterligare ett lager beroende på din slutmarknad. AS9100D styr flygindustrins leveranskedjor. ISO 13485 gäller för leverantörer av medicintekniska komponenter. NADCAP täcker speciella processer som värmebehandling eller plätering. När du utvärderar en potentiell partner, verifiera att certifieringsomfånget uttryckligen inkluderar den verksamhet som är relevant för ditt program - en leverantör som är certifierad för monteringsarbete men inte stämpling har inte bevisat att deras pressverksamhet uppfyller standarden.
Varför spelar detta någon roll kommersiellt? Certifierade leverantörer har lägre risk för kvalitetsflykt, vilket innebär färre avvisade partier, mindre inkommande inspektionsarbete från din sida och minskad garantiexponering nedströms. För grossistprogram som löper över flera år förenar denna riskminskning till ett verkligt marginalskydd.
Tekniska förmågor att utvärdera
Certifieringar berättar hur en leverantör hanterar kvalitet. Tekniska förmågor talar om för dig om de faktiskt kan göra din del effektivt med de volymer du behöver. När du besöker en anläggning eller granskar en kapacitetspresentation, här är vad du ska bedöma:
- Presstonnageintervall- täcker leverantörens flotta de formningskrafter som din delgeometri och material kräver? En butik med endast lätta-pressar kan inte effektivt köra tjocka delar av rostfritt stål, medan en tung-tonnageanläggning kanske inte är optimerad för ömtåligt höghastighetsarbete på tunna kopparband.
- Bäddstorlek och foderlängd- större delar och matriser med fler stationer behöver längre pressbäddar. Bekräfta att leverantören fysiskt kan ta emot dina formdimensioner utan att springa vid kanten av deras utrustningskuvert.
- Slaghastighetsförmåga- höghastighets-progressiva pressar med 400+ slag per minut ger en annan ekonomi än långsammare mekaniska pressar vid 60-100 SPM. Matcha leverantörens hastighetskapacitet till dina volymkrav.
- Egen-formdesign och byggkapacitet- leverantörer som designar, bygger och underhåller progressiva verktyg under ett och samma tak behåller full kontroll över verktygskvaliteten och ändrar vändning. Outsourcade verktygsrum ökar ledtidsrisk, minskar ansvarsskyldighet och långsammare tekniska förändringar.
- Materialhanteringssystem- spolhanteringsutrustning (avspolare, rätare, servomatningar) måste matcha din materialtyp, tjocklek och spolvikt. Otillräcklig materialhantering skapar inkonsekvenser i bandmatningen som visar sig som dimensionsvariationer i färdiga delar.
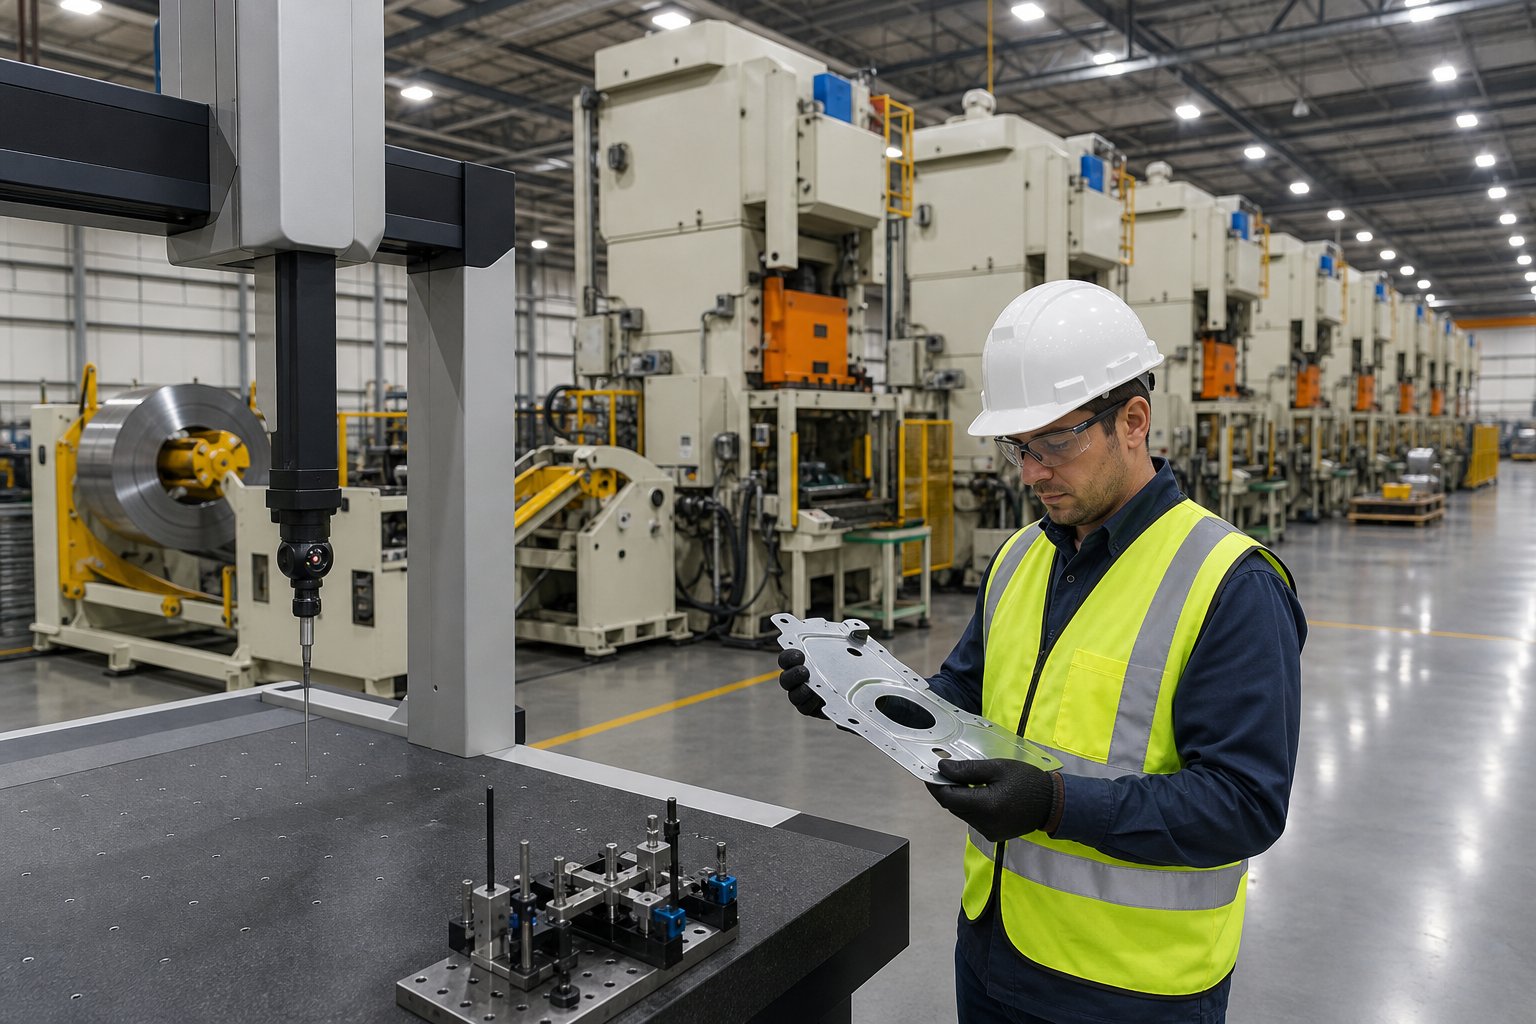
- Inspektionsutrustning- koordinatmätmaskiner (CMM), optiska komparatorer, visionsystem, ytprofilometrar och aktiv SPC-övervakning indikerar alla en leverantör som verifierar snarare än antar kvalitet. Fråga om inspektionen är integrerad i produktionsflödet eller endast utförs som en efter-revision.
Ett praktiskt tips: begär en rundtur i anläggningen som inkluderar verktygsrummet och aktiva presslinjer, inte bara en presentation av konferensrummet. Att se underhållsloggar för formverktyg, aktiva SPC-diagram på presslinjer och kalibrerade mätare med aktuella klistermärken berättar mer om dag-till-daglig kapacitet än någon broschyr. Leverantörer som är säkra på sin verksamhet välkomnar denna nivå av granskning.
Relation och kommersiella faktorer
Teknisk kapacitet ger dig kvalificerade delar. Kommersiell struktur avgör om dessa delar kommer fram när du behöver dem, till det pris du kommit överens om, utan att förbruka ditt inköpsteams bandbreddshanteringsundantag. Grossistrelationens livscykel sträcker sig långt bortom den första inköpsordern.
Allmänna beställningar och schemalagda releaserutgör ryggraden i de flesta progressiva program för stämpling i grossistledet. Afiltbeställninglåter dig binda årlig volym till förhandlat pris samtidigt som du schemalägger leveranser i mindre steg som matchar din produktionsförbrukning. Denna struktur ger leverantörens planering insyn för att köpa material effektivt och schemalägga presstid, samtidigt som du får flexibilitet när det gäller leveranstider utan att omförhandla villkoren för varje leverans.
Kanban och JIT leveransalternativta den flexibiliteten vidare. Leverantörer som erbjuder just--leveransprogram upprätthåller lager av färdiga varor för din räkning och skickar mot dragsignaler snarare än fasta scheman. Detta minskar dina lagerkostnader och inkuransrisken -, särskilt värdefullt för progressiv stämpling av fordonskomponenter där efterfrågan kan förändras med OEM-byggscheman. Avvägningen är att JIT-kapacitet kräver att leverantören har buffertlager, vilket kan återspeglas i något högre enhetsprissättning eller lägsta åtagandetrösklar.
Transparens för ledtidskiljer pålitliga partners från optimistiska citatörer. Fråga uttryckligen: vad är ledtiden för den första formkonstruktionen? För första produktionskörningen efter verktygsgodkännande? För återkommande beställningar på befintliga verktyg? En leverantör som ger dig tydliga, realistiska tidslinjer - och sedan uppfyller dem - är värd mer än en offert två veckor snabbare men levererar konsekvent sent. Transparens i både verktygs- och produktionsledtider är en av de starkaste indikatorerna på operativ mognad.
Ingenjörsstöd under offertavslöjar långsiktig-kvalitet i partnerskapet. Granskar leverantören dina ritningar och flaggar DFM-problem innan prissättning, eller citerar de helt enkelt vad du skickade och låter problem dyka upp under provet? En progressiv stämplingspartner som investerar ingenjörstid i förväg - och rekommenderar toleransjusteringar, materialalternativ eller optimering av remslayout - tänker på din totala programkostnad, inte bara på att vinna beställningen. Det tidiga samarbetet, som diskuterats i DFM-sektionen tidigare, förhindrar de dyraste överraskningarna i alla stämplingsprogram.
Utvärdera alla dessa faktorer tillsammans med hjälp av ett viktat styrkort som återspeglar dina programprioriteringar. Certifiering och kvalitetssystem kan väga 20 %, verktygskapacitet 25 %, toleransprestanda 20 %, mervärdestjänster 15 % och kommersiella villkor 20 %. Att poängsätta varje kandidat objektivt mot dessa kriterier tar bort partiskheten som kommer från en polerad försäljningspresentation eller en enda låg offert som inte tar hänsyn till dolda risker.
Att välja rätt leverantör lägger grunden. Men även den bästa partnerrelationen kräver tydliga överenskommelser om hur kvalitet ska mätas, övervakas och upprätthållas över de miljontals cykler som definierar ett grossistproduktionsprogram.
Kvalitetssäkringsmetoder som upprätthåller konsekvens i stor skala
En kvalificerad leverantör med rätt certifieringar och utrustning behöver fortfarande ett system som fångar upp problem innan de förökar sig över en produktionsserie. När en progressiv stämplingsmaskin cyklar med hundratals slag per minut, kan en enda oupptäckt verktygsslitagehändelse generera tusentals icke-konforma delar på minuter. Kvalitet i grossistvolymer handlar inte om att inspektera defekter - det handlar om att utveckla dem genom realtidsövervakning, strukturerad sampling och dokumenterade avtal som inte lämnar något att anta.
I-Processkvalitetskontroller
Moderna progressiva matriser integrerar sensorer direkt i verktyget. Dessa system övervakar remsmatningsnoggrannhet, formningskraft vid kritiska stationer och stanstillstånd i realtid - och upptäcker avvikelser innan defekta delar ackumuleras. Föreställ dig en form som producerar progressiva formstämplade konsoler för en bilmontering. Om ett pilotstift slits något och remsregistreringen avviker med till och med 0,05 mm, skiftar nedströmsfunktionerna utanför toleransen. In-matrissensorer fångar driften inom några få drag och utlöser ett automatiskt pressstopp innan hundratals skrotdelar samlas.
Kraftövervakning är lika kritisk. Varje station i formen producerar en karakteristisk kraftsignatur under normal drift. När en punch mattas, en snigel drar sig tillbaka eller materialtjockleken varierar, ändras den signaturen.Statistisk processkontroll (SPC)diagram spårar dessa kraftavläsningar och nyckeldelarnas dimensioner kontinuerligt och plottar datapunkter som visar trender - som gradvis verktygsslitage eller pressdrift - långt innan de passerar toleransgränserna. För progressiva HVAC-stämplingsprogram som kör miljontals konsoler eller clips årligen, förvandlar SPC kvalitet från reaktiv sortering till förutsägande underhåll. Du åtgärdar orsaken innan defekter existerar snarare än att upptäcka dem efter att produktionskörningen skickas.
Inspektionsmetoder för körningar med hög-volym
Ingen enskild inspektionsteknik täcker varje kvalitetsrisk. Effektiva grossistprogram lägger ihop flera metoder, var och en fångar vad de andra kan missa:
- Första-artikelinspektion (FAI)- omfattande dimensionsverifiering av initiala produktionsprover mot CAD-modellen med hjälp av CMM och funktionsmätare. Detta bekräftar att formen producerar överensstämmande delar innan produktionen i full-hastighet börjar.
- Under-provtagningsplaner- periodiska drag från löppressen med definierade intervall (t.ex. var 2 000:e del eller varje spolbyte) för att verifiera att kritiska dimensioner håller sig inom SPC-kontrollgränserna.
- Automatiserade visionsystem- kameror integrerade vid formutgången eller på transportörer som inspekterar varje del för saknade funktioner, grader, sprickor eller dimensionella anomalier i full produktionshastighet. Särskilt värdefullt för progressiv stansning av aluminiumdetaljer där ytkosmetik spelar roll.
- CMM-verifiering- samordna mätmaskiners kontroller av provade delar för att validera komplexa geometriska toleranser, positionsförhållanden och sanna-positionsfunktioner som handmätare inte kan fånga.
- Slutliga revisionsprotokoll- slumpmässigt urval från färdiga partikvantiteter som en inneslutningskontroll före leverans, vilket verifierar att ingen kvalitetsavvikelse inträffade under den sista delen av körningen.
Dessa metoder bildar ett skiktat försvar. In-matrissensorer och SPC hanterar realtidsförebyggande-. Provtagningsplaner och visionsystem ger löpande verifiering. Slutrevisioner fungerar som den sista porten innan delar når din mottagningsdocka. När alla fem lager fungerar tillsammans, minskar sannolikheten för att ett parti som inte överensstämmer når din produktionslinje dramatiskt.
Vad köpare bör kräva i kvalitetsavtal
Kvalitetsförväntningar som bara finns i samtal kommer så småningom att bli kvalitetstvister. Formaliserande krav före den första produktionstakten skyddar båda parter - ochProduction Part Approval Process (PPAP)tillhandahåller branschens-standardramverk för att göra just det.
PPAP-dokumentation verifierar att leverantören förstår alla tekniska specifikationer och att produktionsprocessen är kapabel att konsekvent uppfylla dem med den angivna produktionshastigheten. Processen inkluderar upp till 18 element - designdokumentation, processflödesdiagram, kontrollplaner, mätsystemanalys, dimensionella resultat och initiala processkapacitetsstudier bland dem. För de flesta grossistprogram för progressiv stämpling ger en nivå 3-inlämning (delprover med fullständiga stödjande data) köpare tillräckliga bevis på att formen, pressen och processen är validerade innan de bestämmer sig för full volym.
Tre PPAP-element förtjänar särskild uppmärksamhet från upphandlingsteam:
- Kontrollplaner- dessa dokumenterar exakt vilka egenskaper som mäts, hur ofta, med vilken utrustning och vilka korrigerande åtgärder som utlöser när värden avviker. En kontrollplan kopplad till din specifika del säkerställer att inspektionen inte lämnas till operatörens bedömning.
- Mätsystemanalys (MSA)- Mätare R&R-studier verifierar att mätare och fixturer som används för att inspektera dina delar ger repeterbara, reproducerbara resultat. Utan validerade mätsystem blir själva inspektionsdata opålitliga.
- Processkapacitetsstudier (Cpk)- initiala produktionskörningar bör visa att kritiska dimensioner uppnår en Cpk på 1,33 eller högre, vilket bekräftar att processen har tillräckligt med marginal för att hålla sig inom toleransen även om normal variation inträffar över tiden.
Att fastställa dessa förväntningar i ett formellt kvalitetsavtal innan verktygsbyggandet börjar - inte efter att den första leveransen anländer med problem - förhindrar de dyraste tvisterna i grossiststämplingsprogram. Omarbetning av skrot, sortering av inneslutning och-line-down-avgifter spåras alla tillbaka till oklarheter som en dokumenterad PPAP-process eliminerar i förväg.
Med kvalitetssystem definierade och leverantörskapacitet bekräftad, är den återstående variabeln exekvering - som går från den första förfrågan via verktygsgodkännande och till den stabila-tillståndsproduktionskadensen som levererar delar till din docka vecka efter vecka.
Från förfrågan till full produktion med rätt Progressive Die Partner
Varje stämplingsprogram i grossistledet följer en förutsägbar båge - från det första e-postmeddelandet med bifogade delritningar till den stadiga rytmen av schemalagda leveranser som anländer till din brygga. Att veta hur varje fas ser ut hjälper dig att sätta realistiska tidslinjer, ställa rätt frågor vid rätt ögonblick och undvika förseningar som kommer från oklara förväntningar på båda sidor.
Grossistköparens resa från förfrågan till produktion
Oavsett om du skaffar progressiva stämplingsverktyg för en ny produktlansering eller flyttar över en befintlig del från en annan formningsmetod, följer vägen från koncept till full-volymproduktion vanligtvis denna sekvens:
- Inledande förfrågan med delritningar- skicka in 2D-utskrifter eller 3D CAD-modeller tillsammans med materialspecifikationer, årliga volymprognoser och målprissättning. Ju mer komplett ditt paket, desto snabbare och mer exakt svar.
- DFM granskning och remsa layout förslag- leverantörens ingenjörsteam analyserar din delgeometri, rekommenderar designoptimeringar och föreslår en remslayout som visar stationssekvensering och materialanvändning. Räkna med två till tre iterationer här.
- Progressiv konstruktionsgodkännande för formverktyg- när remslayouten är klar börjar detaljerad formdesign. Du kommer att granska och godkänna verktygskonceptet innan stål skärs, låsning av stationsantal, materialflöde och kritiska formningsstrategier.
- Verktygskonstruktion- precisionsbearbetning, montering och intern provning av den progressiva stämplingsformen. Tidslinjen varierar från 8 till 16 veckor beroende på komplexitet och stationsantal.
- Första-artikelexemplen- initiala produktionsprover skickas med dimensionsdata för din granskning. Detta är din möjlighet att verifiera passform, funktion och finish innan du bestämmer dig för volym.
- PPAP-godkännande- formellt dokumentationspaket som bekräftar processkapacitet, mätsystem och kontrollplaner uppfyller dina kvalitetskrav.
- Produktionsramp-upp till full volym- pressen körs i produktionshastighet med schemalagda releaser mot din rambeställning. Pågående SPC-övervakning upprätthåller konsistens under hela programmets livslängd.
Varje fas bygger på den sista. Att skynda sig igenom DFM-granskning för att spara en vecka kostar ofta månader i omarbetning av verktyg senare. Leverantörerna som guidar dig genom denna utveckling med tydliga milstolpar och ärliga tidslinjer - snarare än att berätta vad du vill höra - är de som levererar tillförlitliga progressiva formstämplingstjänster över fler-program.
Ta nästa steg med en kvalificerad formleverantör
För produktionsingenjörer och inköpsteam som är redo att gå från forskning till handling är prioriteringen att hitta en partner utrustad för att stödja hela resan som beskrivs ovan - från tidigt DFM-samarbete till skalbar grossistproduktion. Det innebär en leverantör med demonstrerad kapacitet i multi-stations progressiva stämplingsformar, bevisad repeterbarhet över stora-volymer och det tekniska djupet för att optimera ditt program innan verktyget börjar.
YICHENs progressiva stämpelmatrisfunktionerna är uppbyggda kring exakt den här modellen: att hjälpa köpare att köpa progressiva verktyg för metalldelar med-volymer som kräver effektiv formning av flera-stationer, snäv repeterbarhet-till-cykel och produktionssystem utformade för att skalas med din programtillväxt. Om dina volymer motiverar progressiva verktyg och din design närmar sig stabilitet, kommer du att nå ut med din deldata startar klockan på en process som - när den hanteras väl - ger den lägsta hållbara kostnaden per-del som finns inom metallformning.
Vanliga frågor om progressiv stans- och stämplingsgrossist
1. Vilken är den lägsta beställningsvolymen för att progressiv stämpling ska vara kostnadseffektiv-?
Progressiv formstansning blir i allmänhet ekonomiskt lönsam vid 50 000 till 100 000 årsenheter, även om mycket enkla delar kan motivera verktyg vid lägre tröskelvärden. Den viktigaste beräkningen involverar att sprida stansinvesteringen i förväg (vanligtvis 30 000 USD till 250 USD,000+) över hela programkvantiteten i hela livslängden snarare än ett enda års produktion. Ett femårigt program som kör 75 000 delar per år uppgår till 375 000 enheter, vilket bekvämt motiverar progressiv verktyg även om ett enskilt års volym verkar på gränsen. Köpare bör utvärdera hela produktionshorisonten, inklusive förväntad tillväxt, när de gör detta beslut.
2. Hur skiljer sig progressiv stämpling från överföringsstansning för grossistköpare?
Progressiv formstansning håller metallremsan ansluten genom alla formningsstationer, vilket möjliggör de högsta produktionshastigheterna (hundratals slag per minut) och de lägsta kostnaderna per-del för små-till-medelstora delar vid volymer över 100 000 per år. Överföringsstansstämpling separerar individuella ämnen och flyttar dem mellan oberoende stationer, vilket gör den bättre lämpad för större delar, djupdragna geometrier eller komponenter som kräver fri-tillståndsmanipulation. Överföringsformar minskar också materialspill genom att eliminera bärremsan men körs vanligtvis med långsammare cykelhastigheter. Valet beror på delstorlek, geometrisk komplexitet och om den remsan{10}}anslutna metoden fysiskt kan rymma dina deldimensioner.
3. Vilka material fungerar bäst för progressiv stämpling med hög-volym?
Kolstål, aluminium, koppar, mässing och rostfritt stål täcker majoriteten av progressiva stämplingstillämpningar. Mjukare material som koppar och aluminium ger snabbare slaghastigheter och längre livslängd mellan underhållsintervallen, vilket leder till lägre-delskostnader. Kolstål erbjuder den bästa balansen mellan låga råmaterialkostnader och hög formbarhet för konstruktionsdelar. Rostfritt stål ger korrosionsbeständighet men kräver hårdare verktyg, lägre hastigheter och oftare underhåll. Köpare bör ange exakta legeringskvaliteter, härdningsförhållanden, tjocklekstoleranser och ytfinishkrav i sina anbudsförfrågningar för att minimera produktionsvariationer och skrot.
4. Hur lång tid tar det att gå från första förfrågan till full produktion med en progressiv matrisleverantör?
Den typiska tidslinjen från första förfrågan till produktionsupptrappning- sträcker sig över 14 till 28 veckor beroende på delens komplexitet. Detta inkluderar DFM-granskning och upprepningar av remsor (2-4 veckor), formdesigngodkännande (2-3 veckor), verktygskonstruktion (8-16 veckor), inlämning och granskning av första artikelprov (1-2 veckor) och PPAP-godkännande (1-3 veckor). Komplexa delar med tolv eller fler stationer, snäva toleranser eller hårdmetallskär trycks mot den längre änden. Köpare kan förkorta tidslinjerna genom att tillhandahålla fullständiga deldata i förväg, reagera snabbt under godkännandefaserna och välja leverantörer med intern formdesign och konstruktionskapacitet snarare än de som lägger ut verktyg på entreprenad.
5. Vilka kvalitetscertifieringar bör en grossistleverantör för progressiv stämpling ha?
ISO 9001:2015 är den lägsta baslinjen, vilket bekräftar att formella kvalitetsledningssystem finns på plats. För fordonsförsörjningskedjeprogram är IATF 16949:2016 väsentlig eftersom den lägger till krav för PPAP, APQP och defektförebyggande som ISO 9001 ensamt inte täcker. Flygprogram kräver AS9100D, medan komponenter för medicintekniska produkter kräver ISO 13485. Utöver certifieringar bör köpare verifiera att leverantörens certifierade omfattning uttryckligen täcker stämplings- och verktygsoperationer, och att de upprätthåller validerade mätsystem (bekräftade genom Gage R&R-studier), dokumenterade kontrollplaner och demonstrerad processkapacitet på 1 eller högre dimensioner (C3k3k).


