


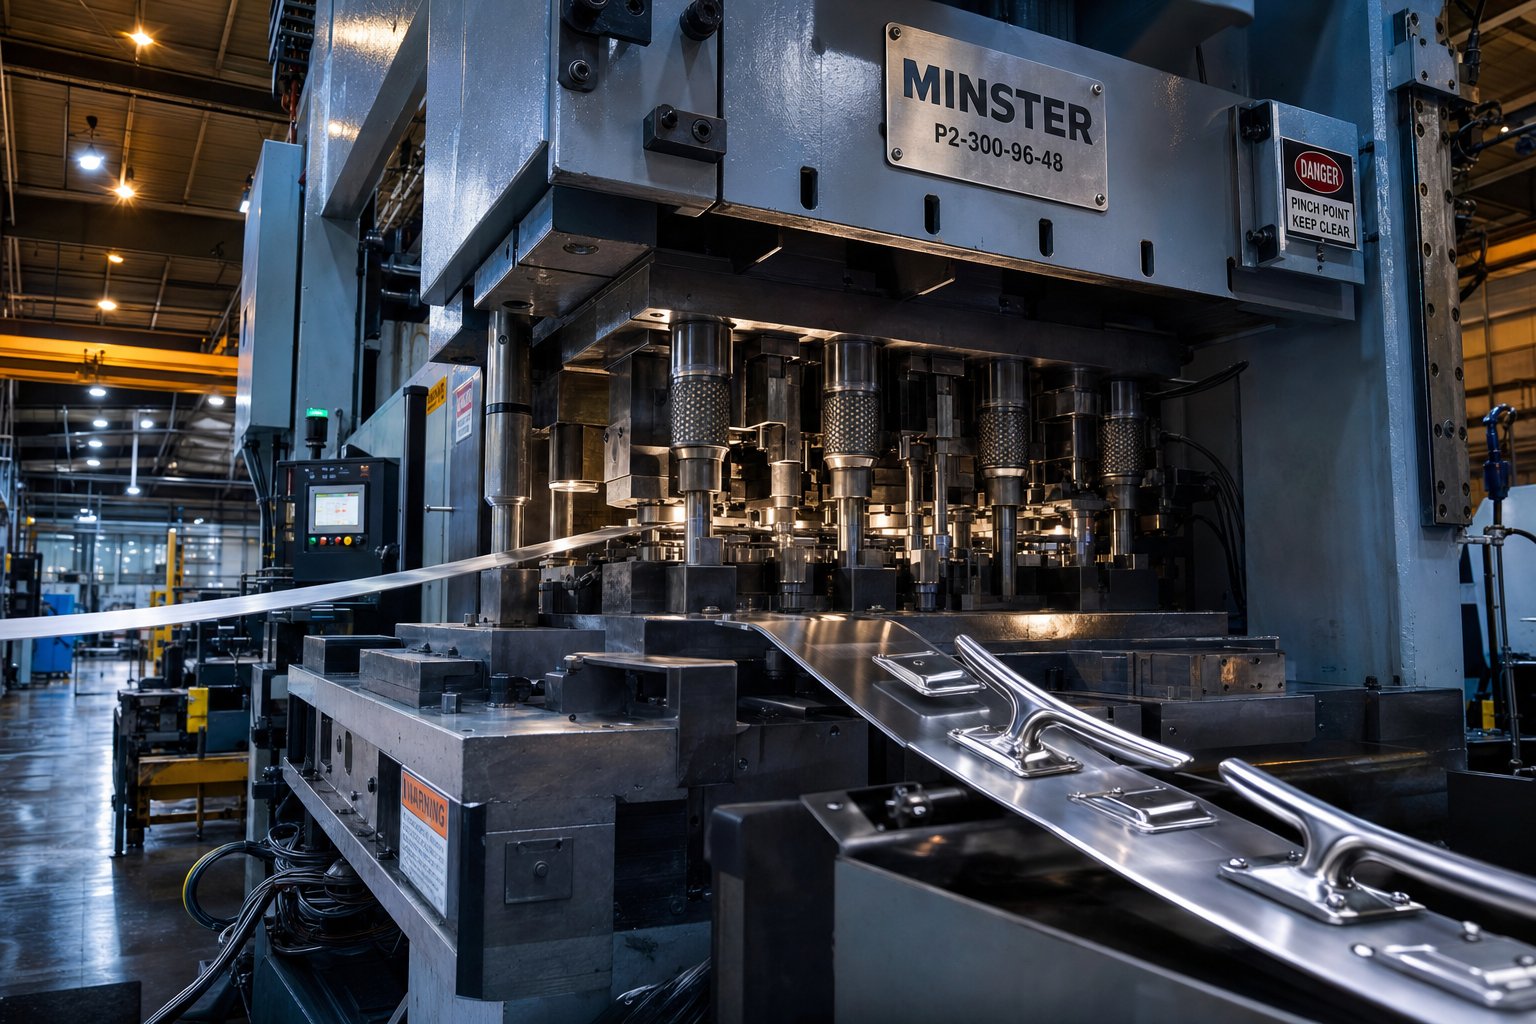
Vad progressiv metallstämpling betyder för marin hårdvara
Föreställ dig att mata in en kontinuerlig remsa av korrosionsbeständigt{{0} rostfritt stål i en press och få ut en färdig däckkloss i andra änden, formade, genomborrade och trimmade på under en sekund. Det är progressiv metallstämpling på jobbet. Det är tillverkningsryggraden bakom otaliga marina hårdvarukomponenter som behöver överleva saltspray, dynamiska belastningar och år av UV-exponering utan en enda dimensionell kompromiss.
Progressiv formmetallstansning är en metallbearbetningsprocess där en metallremsa förs fram genom en serie av sekventiella formstationer, som var och en utför en specifik operation såsom blankning, håltagning, bockning, formning eller myntning, för att producera en färdig detalj i en enda kontinuerlig presscykel.
För marin hårdvara är denna process inte bara effektiv. Det är viktigt. De legeringar som används till sjöss, tänk 316 rostfritt stål, marin mässing och marin-aluminium, kräver verktygsprecision som kompenserar för deras unika formningsbeteende. Och delarna i sig, från konstruktionsklotsar till infällda-gångjärn, måste hålla snäva toleranser över produktionsserier på tusentals eller miljoner.
Hur progressiv formstämpling fungerar Station för station
Såvad är en progressiv die, exakt? Föreställ dig en enda formsats som innehåller allt från 4 till 20 individuella stationer ordnade i sekvens. En spole av plåt matas in i pressen, och för varje slag flyttas remsan en station framåt. Delen förblir fäst vid en bärremsa under hela fortsättningen, vilket håller den i linje och eliminerar behovet av manuell hantering mellan operationerna.
Varje station utför en uppgift: den första kan slå pilothål för inriktning, nästa ämnen gör den yttre profilen, en tredje böjer en fläns och så vidare. Vid slutstationen skärs den färdiga komponenten loss från bärremsan, redo för efterbehandling eller montering. Den progressiva formstansningsprocessen förklaras i enkla termer är detta: ett pressslag är lika med en färdig del, med varje funktion utformad i exakt sekvens.
Varför marin hårdvara kräver denna precisionsnivå
Marina komponenter är inte dekorativa. De är säkerhetskritiska-. En räckesstolpebas som varierar med en halv millimeter mellan enheter introducerar en spänningskoncentration som saltvattenkorrosion kommer att hitta och utnyttja. Ett monteringsfäste med inkonsekvent hålavstånd kommer inte att passa in med genom-skruvade skrovbeslag.
Progressiv formstämpling ger dimensionell konsistens över varje enskild del eftersom processen tar bort operatörs-beroende variation helt. Det minimerar också materialhantering, vilket minskar ytföroreningar på legeringar där det passiva oxidskiktet är den första linjen för korrosionsskydd. Och eftersom flera operationer sker inom en stanssats, reduceras eller elimineras sekundära bearbetningssteg, vilket håller delkostnaden förutsägbar i skala.
Den här artikeln täcker hela skärningspunkten mellan progressiv formstansning och marin hårdvaruteknik, från materialval och formdesign till produktionsekonomi och efter-stämpling. Målet: utrusta marin hårdvarudesigners och inköpsteam med det tekniska djupet som behövs för att utnyttja denna process effektivt. Den konversationen börjar med en kritisk fråga, varför välja progressiv formstansning framför CNC-bearbetning, gjutning eller enstaka-metoder för delar avsedda för saltvattenservice?
Varför progressiv stansning överträffar alternativen för marina delar
Tillverkare av marina hårdvaror har alternativ. CNC-bearbetning kan skära komplexa geometrier från ämne. Investeringsgjutning hanterar organiska former bra. Stämpling med enkel-träff fungerar för enkla platta ämnen. Så varför förlitar sig båtbyggare och OEM-tillverkare av marina tillbehör i allt större utsträckning på progressiva formmetallstämplingstjänster för sin produktionshårdvara? Svaret kommer ner på tre pelare som betyder mer till sjöss än i någon annan driftsmiljö: repeterbarhet, kostnadseffektivitet i volym och bildande av konsistens med korrosionsbeständiga legeringar.
Repeterbarhet och säkerhet i marina applikationer
Överväg en kloss i rostfritt stål monterad på ett fördäck. Den tål dynamiska belastningar från dockningslinjer i en korrosiv saltvattenmiljö, dag efter dag, säsong efter säsong. Om dimensionsvariationer smyger sig in mellan enheterna, kommer vissa klossar att ha spänningskoncentrationer på något olika punkter, och spaltkorrosion kommer att utnyttja dessa inkonsekvenser.
Progressiv formstansning jämfört med CNC-bearbetning kommer ner till detta: CNC förlitar sig på verktygsslitagekompensation och operatörsprogrammering, vilket introducerar subtil del-till-avdrift över långa körningar. Progressiv formverktyg, däremot, producerar varje del genom identiska mekaniska rörelser som styrs av härdade stålstationer. Det finns ingen operatorberoende-variant. Varje kloss, gångjärn och däckbeslag kommer fram med samma mått som den första, oavsett om du drar artikelnummer 100 eller artikelnummer 100 000. För säkerhetskritiska-marina komponenter som tål dynamiska belastningar är den typen av jämn kvalitet och precision ingen lyx. Det är ett strukturellt krav.
Kostnadseffektivitet vid marina OEM-volymer
Progressiv formverktyg kräver betydande investeringar i förväg. Du betalar förmulti-stationsteknik, härdat verktygsstål och precisionsslipning innan en enda produktionsdel skickas. Så var är utdelningen?
Det är i amortering. När formen väl är byggd producerar varje pressslag en färdig del på några sekunder med minimal arbetsinsats. För båtbyggare som kör produktionsmängder av fästen, spärrar eller monteringsplattor, fördelar dessa tusentals eller miljoner identiska delar verktygskostnaden tunt. Priset per-del sjunker dramatiskt jämfört med CNC-bearbetning, som debiterar maskintid per enhet oavsett volym. Stämpling med enstaka-träffar ser billigare ut i förväg, men det kräver flera stansar och inter-hantering för allt utöver ett platt ämne, vilket lägger till dold arbets- och kvalitetsrisk. Progressiva formstansningstjänster konsoliderar allt i en kontinuerlig presscykel, och den konsolideringen är där marina OEM-tillverkare hittar sin marginal.
Bildar överensstämmelse med korrosionsbeständiga-legeringar
Här är där jämförelsen blir teknisk. Marine-legeringar beter sig inte som mjukt stål under verktygstryck. 316 rostfritt stål-härdar aggressivt, vilket innebär att det blir styvare när du formar det. Naval mässing har olika fjädringsegenskaper som varierar med fibrernas riktning. Dessa material trycker tillbaka oförutsägbart i enstaka-stationsoperationer.
Progressiva dies löser detta genom att ställa in varje station för att kompensera för materialets beteende vid den specifika punkten i formningssekvensen. En bockningsstation kan utformas med över-böjningskompensation på 3 till 5 grader för att motverka återfjädring av rostfritt stål, och eftersom bandet rör sig genom stationer i en fast sekvens tillämpas den kompensationen identiskt på varje del. Resultatet är dimensionsnoggrannhet inom snäva toleranser över hela produktionskörningen, även med legeringar som skulle utmana mindre kontrollerade formningsmetoder.
Dessa tre fördelar kombineras när du producerar hårdvara avsedd för saltvatten. Men repeterbarhet och kostnadseffektivitet betyder lite om fel legering kommer in i formen i första hand. Nästa avgörande beslut för marin maskinvaruingenjörer är materialval, och varje legeringsfamilj har sin egen uppsättning stämplingsutmaningar till den progressiva formen.
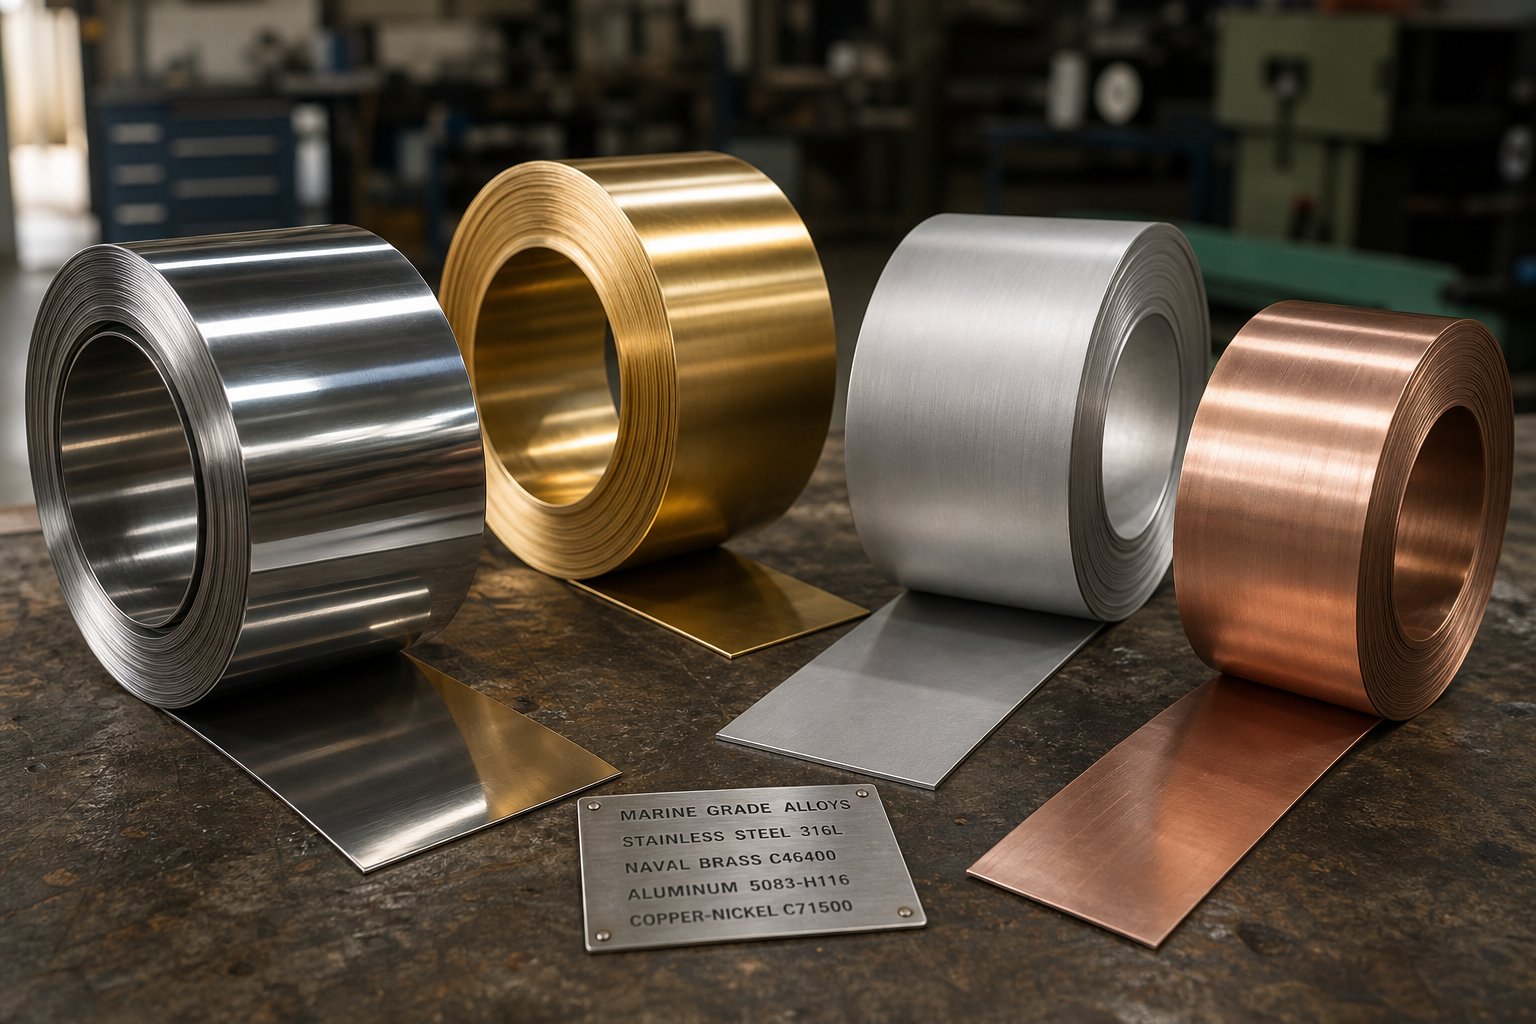
Marin-kvalitetsmaterial och deras progressiva formstämpelbarhet
Varje marint hårdvaraprogram börjar med samma fråga: vilken legering kan överleva årtionden av saltvattenexponering samtidigt som den fortfarande är formbar i produktionshastighet? Svaret beror på applikationen, men de stämplande konsekvenserna av det valet är där de flesta designteam blir snubblade. Marine-legeringar uppför sig mycket annorlunda än mjukt stål under progressiva formoperationer. Arbetets-härdningshastigheter ökar, tonnagekraven hoppar och återfjädring avbryter böjvinklar om formen inte är konstruerad för det specifika materialet som löper genom den.
Så här presterar de primära legeringsfamiljerna som används i marin hårdvara när de matas genom en progressiv multi-station.
Rostfritt stål 316 och 316L för maximal kloridbeständighet
När ingenjörer anger stämpling av rostfritt stål av marina kvalitet menar de nästan alltid 316 eller dess låga-kolhaltiga variant 316L. Det tillsatta molybdenet i dessa kvaliteter ger överlägsen motståndskraft mot klorid-inducerad gropfrätning och spaltkorrosion, vilket gör dem till standard för all hårdvara i direkt saltvattenkontakt. Men den korrosionsbeständigheten kommer med verkliga formningsutmaningar.
Austenitiska rostfria stål som 316 uppvisar aggressivt arbete-härdning under deformation. När metallen passerar genom progressiva formstationer ökar varje formningsoperation materialets hårdhet, vilket innebär att efterföljande stationer kräver exponentiellt högre tonnage för att uppnå samma deformation. Ett 2mm fäste som går på en 100 tons press i mjukt stål kan lätt kräva 200 ton för samma geometri i rostfritt. Den tonnageeskaleringen dikterar val av press, stationsavstånd och övergripande formarkitektur.
Springback är lika krävande. Rostfritt ståls höga sträckgräns innebär att metallen försöker återgå till sitt plana tillstånd efter varje böjning. Verktygsingenjörer bearbetar vanligtvis stansnings-och-stansvinklar till 93 grader när de håller en strikt 90-graders tolerans, vilket tvingar materialet att slappna av efter specifikation. I en progressiv remsa måste denna kompensation vara exakt vid varje bockningsstation, eftersom eventuella kumulativa fel förstärks genom den återstående progressionen.
Stationsavståndet spelar också roll. Eftersom 316-arbetet-härdar så snabbt, kan placering av formningsstationer för nära varandra i remsan orsaka för tidig sprickbildning. Formdesigners lägger ofta till tomgångsstationer mellan tunga formningsoperationer, vilket ger remsan ett strukturellt andningsrum och håller bäraren intakt genom hela processen.
Galling presenterar ett annat problem som är specifik för progressiv stämpling av rostfritt stål. Materialets kromoxidskikt kan tas bort under hög friktion vid munstycksradien, vilket leder till kall-svetsning mellan arbetsstycket och verktygsstålet. För att mildra detta krävs PVD--belagda verktyg (som TiCN eller AlTiN) och smörjmedel för extremt-tryck som är formulerade för austenitiska kvaliteter. Utan dessa åtgärder minskar underhållsintervallerna dramatiskt.
Naval mässing och bronslegeringar för traditionella marina beslag
Inte alla marina armaturer kräver rostfritt stål. Traditionell båtbeslag, dekorativa beslag, spännskruvar och propelleraxelkomponenter har förlitat sig på koppar-baserade legeringar i över ett sekel. Bland dessa,C46400 marin mässingutmärker sig för sin kombination av saltvattenkorrosionsbeständighet, måttlig styrka och utmärkt formbarhet.
Ur en stålprogressiv stämplingsjämförelsesynpunkt är marin mässing mycket mer förlåtande i formen. Det arbete-härdar långsammare än austenitiskt rostfritt, kräver avsevärt mindre presstonnage och flyter in i komplexa former utan samma sprickrisk. Dess naturliga motstånd mot nötning gör också att verktygsslitaget är mindre aggressivt, vilket förlänger intervallerna för stansunderhåll. För marina hårdvaruprogram som producerar dekorativa beslag, fästelement eller ventilkomponenter erbjuder C46400 en tilltalande balans mellan formbarhet och korrosionsprestanda.
Bronslegeringar introducerar dock mer komplexitet. Fosforbrons och aluminiumbrons är hårdare och mindre seg än marin mässing, vilket gör snäva-radieböjar problematiska. Progressiva formstationer som bildar bronsdelar behöver generösa böjradier, vanligtvis 1,5 till 2 gånger materialtjockleken, för att undvika kantsprickor. Djupdragningsoperationer med brons kräver också noggrann tryckjustering av -hållaren för att förhindra skrynkling på flänsar.
Marine-aluminium och koppar-nickellegeringar
Strävan efter lättare fartyg och bränsleeffektivitet har drivit på en växande användning av5000-serie av marin-kvalitet aluminiumi hårdvaruapplikationer. Legeringar som 5052 och 5083 innehåller magnesium och krom för korrosionsbeständighet, och de fungerar bra för stämplade konsoler, monteringsplattor och lättviktsbeslag.
Progressiva matriser måste klara aluminiums lägre töjningsgränser jämfört med rostfritt stål. Du kommer att märka att legeringar i 5000-serien- går sönder snabbare vid aggressiv dragning eller sträckning, så formkonstruktioner gynnar grundare dragdjup och bredare böjradier. Fördelen: aluminium kräver betydligt mindre presstonnage, vilket möjliggör snabbare slaghastigheter och högre genomströmning. Stationsavståndet kan vara snävare eftersom arbets-härdningen är mindre allvarlig. Avvägningen är att aluminiums mjukare yta repar lättare under frammatning av remsor, vilket kräver noggrann polering och val av smörjmedel.
Koppar-nickellegeringar, särskilt 90/10 (C70600) och 70/30 (C71500), tjänar en specialiserad nisch inom havsvattenrörkomponenter, genom-skrovbeslag och värmeväxlare. Dessa legeringar ger enastående motståndskraft mot biopåväxt och erosion-korrosion i strömmande havsvatten. Deras formbarhet ligger mellan marin mässing och rostfritt stål, med måttlig arbetshärdning-och rimliga tonnagekrav. Progressiva stansoperationer med koppar-nickel fungerar bäst för grunda former och blankning av-tunga förlopp snarare än djupdragning.
| Legering familj | Typiska marina applikationer | Formbarhetsbetyg | Korrosionsbeständighetsklass | Progressiva die överväganden |
|---|---|---|---|---|
| 316/316L rostfritt stål | Klotsar, gångjärn, räckesbottnar, monteringsfästen, däckbeslag | Måttlig | Utmärkt (klorid/pitting) | Högt tonnage, aggressiv fjädring, kräver PVD-belagda verktyg och EP-smörjmedel, bredare stationsavstånd |
| C46400 Naval mässing | Dekorativa beslag, spännskruvar, fästelement, ventilskaft, propellerbeslag | Excellent | Bra (saltvatten) | Lägre tonnage, långsammare arbete-härdning, naturligt nötningsmotstånd, förlängd livslängd |
| Fosfor/Aluminium Brons | Lager, bussningar, tunga-marinfästen | Rättvis | Bra till utmärkt | Kräver generösa böjradier (1,5-2T), begränsad djupdragningsförmåga, noggrann inställning av ämneshållaren |
| 5000-serien aluminium (5052, 5083) | Lättviktsfästen, monteringsplattor, däckbeslag, trimkomponenter | Bra | Bra (atmosfärisk/stänkzon) | Lägre tonnage, snabbare slaghastigheter, begränsad töjning begränsar dragdjup,-skrapbenägen yta |
| Koppar-Nickel 90/10, 70/30 | Genom-skrovbeslag, rörflänsar, havsvattensystemkomponenter | Måttlig till Bra | Utmärkt (rinnande havsvatten, biofouling) | Måttligt tonnage, lämpad för att blanka-tunga progressioner, begränsad djupdragningslämplighet |
Galvanisk kompatibilitet i monterad marin hårdvara
Att välja rätt legering för stämpling är bara halva ekvationen. När stansade delar från olika legeringsfamiljer kommer i kontakt med varandra i en sammansatt marin beslag, blir galvanisk korrosion ett verkligt hot. Aluminium är mycket aktivt på galvanisk skala och kommer att korrodera snabbt när det kommer i direkt kontakt med koppar-baserade legeringar eller rostfritt stål i en saltvattenelektrolyt. Rostfritt stål och brons ligger närmare varandra galvaniskt men kräver fortfarande isolering i kritiska applikationer.
För marina maskinvaruingenjörer som specificerar progressiva formstämplade komponenter innebär detta att man beaktar hela monteringssammanhanget under materialvalet. Om ett stansat aluminiumfäste monteras mot ett genom-skrovbeslag av rostfritt stål, måste en isolerande barriär eller en offeranodstrategi utformas i installationen. Formdesignern kontrollerar inte detta, men hårdvarudesignern måste redogöra för det innan han låser in legeringen för stämpling.
Materialvalet formar allt nedströms i ett progressivt formprogram, från pressens tonnage till beläggningen på verktyget till geometrin på varje station. Och dessa stationsgeometrier definierar i sin tur vilka marina hårdvarukategorier som kan tillverkas i en progressiv form och vilka kräver alternativa metoder.
Marine Hardware Components Produced by Progressive Die Stamping
Vilka marina delar kommer egentligen från en progressiv stans? Svaret täcker mer av ett fartyg än vad de flesta inser. Från den strukturella hårdvaran som håller ihop räckessystem till de små klämmorna som fäster trådvävstolar bakom kabinpaneler, progressiv formstämpling berör nästan alla system på en båt. Den viktigaste skillnaden är volym och geometrisk komplexitet. Om en marin metallstämpeldel behöver flera funktioner formade i sekvens och skickas i kvantiteter över några tusen årligen, är den en kandidat för progressiva verktyg.
Här är hur de stora marina hårdvarukategorierna bryts ner genom stämplingskomplexitet och formkrav.
Strukturell marin hårdvara och last-lagerbeslag
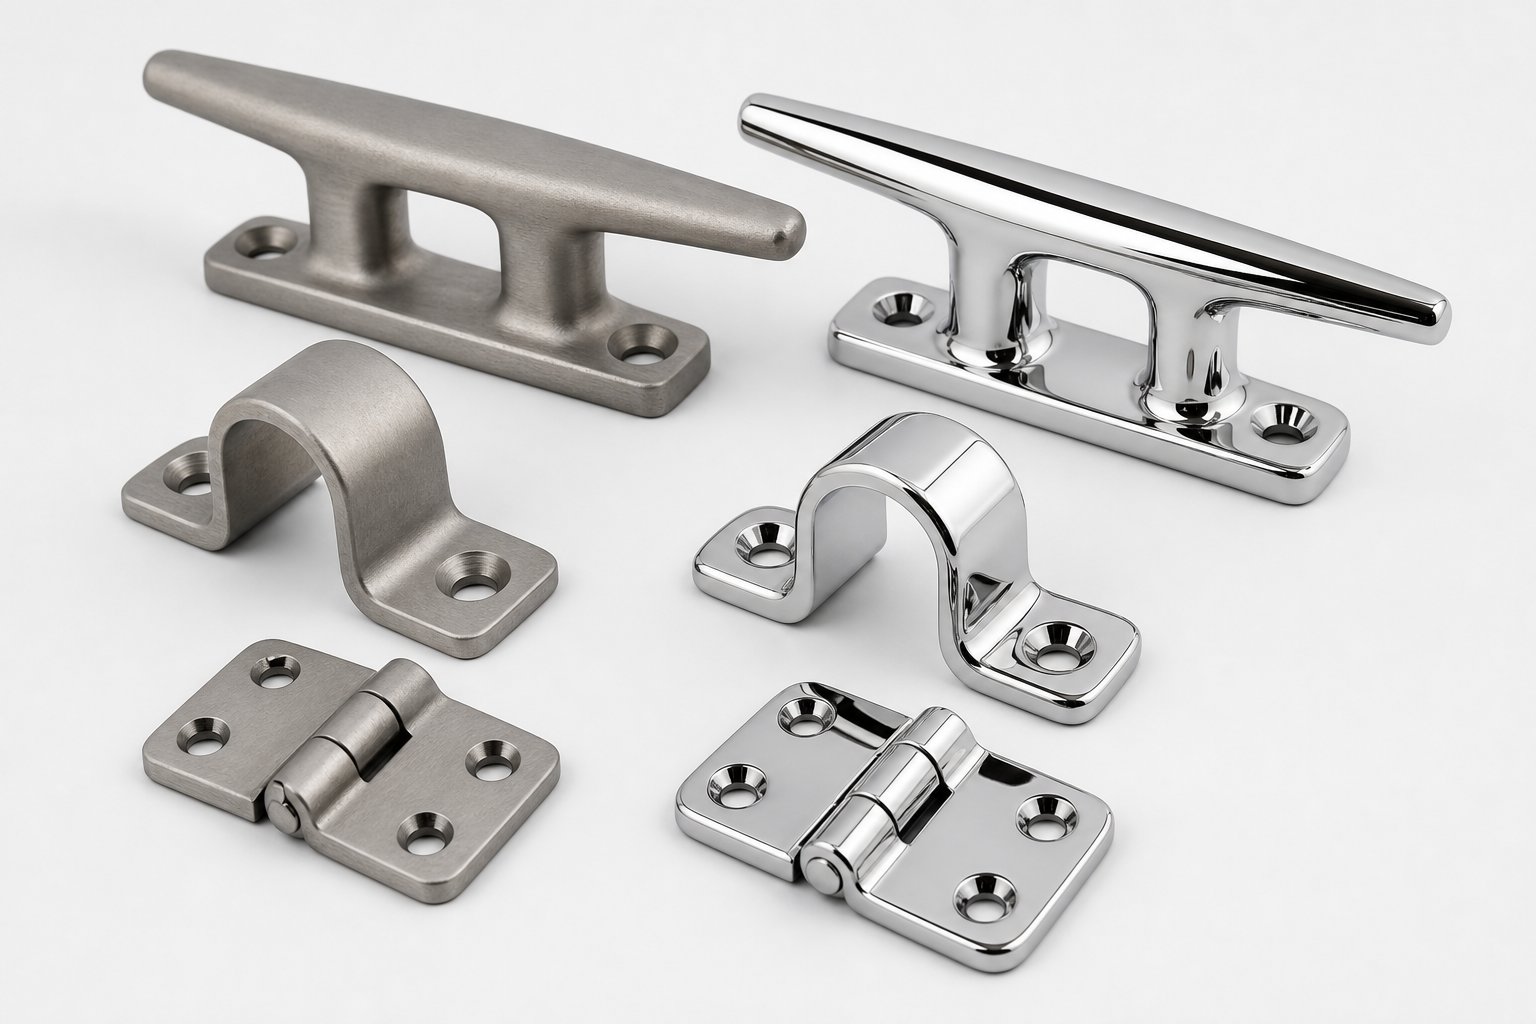
Tänk på hårdvaran som håller människor säkra på däck: klossar som absorberar dockningschockbelastningar, klossar som styr förtöjningslinor utan att skava, ledar som omdirigerar löpande rigg, räckesstolpbaser bultade genom däcket och de otaliga monteringsfästena som binder ihop allt. Dessa delar har ett gemensamt drag. De tål dynamiska belastningar i en korrosiv miljö, så de behöver både mekanisk styrka och dimensionell precision över varje producerad enhet.
Ur ett stämplingsperspektiv kombinerar strukturella marina beslag blankning och djupdragning med tyngre materialmått, vanligtvis 2 mm till 4 mm rostfritt stål. Ett klosshorn, till exempel, kräver progressiv formning över flera stationer för att utveckla sin 3D-profil från en platt remsa utan att tunna ut materialet under säkra belastningströsklar-. Stödbaser kräver blankade monteringshål med snäva positionstoleranser eftersom de måste passa in i för-förborrade däckmönster över olika båtmodeller.
Utmaningen med denna kategori är presstonnage. Att blanka en 3 mm 316 rostfri profil kräver avsevärt mer kraft per linjär tum skärning än typiskt plåtarbete, och att lägga till djupdragningsstationer till samma formblandningar som belastningskravet. Formkonstruktörerna balanserar stationskrafter noggrant för att undvika överbelastning av pressen vid varje enskilt slagläge.
Hårdvara för stängning och artikulation
Öppna valfri lucka, skåpdörr eller motorrum på en produktionsbåt och du hittar gångjärn, spärrar, haspar och spärrar, som alla cyklar tusentals gånger under ett fartygs livslängd samtidigt som de motstår saltstänkkorrosion. Marin hårdvarubeslag stämpling för denna kategori är där progressiv formteknologi visar sin mest eleganta effektivitet.
Föreställ dig ett gångjärnsblad i rostfritt stål. Den behöver en plan monteringsyta med försänkta skruvhål, en knogpipa rullad längs ena kanten och kanske en spärrfunktion intryckt i bladet för friktion-. I en konventionell tillverkningsmetod skulle du tömma plattan, bearbeta hålen och sedan rulla knogen i en separat formningsoperation. Tre uppsättningar, tre hanteringssteg, tre möjligheter för dimensionell drift.
En progressiv form integrerar alla dessa operationer i remsförloppet. Tidiga stationer släcker och sticker hål i monteringshålen. Mitt-progressionsstationer böjer gradvis knogcylindern och rullar den i två eller tre steg för att undvika att spricka den yttre fibern i det rostfria. Slutstationer myntar spärrelementet och skär av det färdiga gångjärnsbladet från bärremsan. Resultatet är en komplett gångjärnskomponent i en presscykel, med knoggeometrin identisk på varje enskild del.
Porthole-ramar och portljusramar representerar en annan artikulation-intilliggande kategori. Dessa kräver ringformad blankning följt av ytlig dragning eller flänsning för att skapa läppen som ligger mot packningsmaterial. Progressiva matriser hanterar denna geometri effektivt när ramdiametern håller sig inom pressbäddens dimensioner.
Däckbeslag och fästkomponenter
Denna kategori representerar den högsta volymen av progressiva formstansade fästen och komponenter i den marina industrin. Däckbeslag och fästelement används överallt på ett fartyg, från skrovkonstruktioner till inredningsskåp till montering av elpaneler. Deras röda tråd är en relativt enklare geometri som produceras i mycket stora kvantiteter, vilket gör dem till idealiska kandidater för höghastighets progressiva stanskörningar.
Typiska marina däckbeslag och fästelementsfamiljer inkluderar:
- Pad ögon- blankning, piercing och ritning för att bilda fästöglan; ofta myntade för att-bärande ytfinish
- Stödplattor- blankning och piercing med flera hålmönster; minimal formning, hög dimensionell noggrannhet krävs
- Genom-skrovflänsar- ringformad blankning, ritning för att skapa kragedjup, håltagning för bultcirklar
- Clipfästen och fjäderklämmor- blankning, böjning och fållning för att skapa fjäderspänning i den färdiga formen
- Kabel- och rörmonteringsfästen- blankning, piercing, sammansatt böjning för att skapa U-kanal- eller sadelprofiler
- Elektriska monteringsplattor- blankning, piercing arrays, lätt prägling för att förstyva revben
- Skåp och snickerifästen- blankning, multi-böjning, myntning för dekorativa kanter
Progressiva formstämplade konsoler dominerar marina produktionsvolymer eftersom ett enda fartyg kan kräva hundratals konsolvarianter över sina skrovsystem, invändiga snickerier och elektrisk infrastruktur. Även när varje variant har sin egen dedikerade form, gör den per-delekonomiska ekonomin vid marina OEM-volymer progressiv verktyg till det tydliga valet framför tillverkade eller bearbetade alternativ.
Det som gör dessa fästkomponenter särskilt väl-lämpade för progressiv stämpling är deras kombination av repetitiv geometri och kritiska hål-positionsnoggrannhet. En stödplatta med bulthål 0,3 mm av-mönster kommer inte att passa in i däckets hårdvara som den stöder. Progressiva matriser håller den positionsnoggrannheten slag efter slag eftersom pilotstiften om-registrerar remsan vid varje station, vilket eliminerar kumulativa positioneringsfel.
Var och en av dessa komponentkategorier ställer olika krav på själva tärningen. Strukturell hårdvara tänjer på tonnagegränserna. Artikulationshårdvara kräver kreativ stationssekvensering. Däckbeslag kräver snabbhet och positionsprecision. De varierande kraven innebär att stansdesignfilosofin måste förändras beroende på slutanvändningsmiljön, och marinservice introducerar en uppsättning designbegränsningar som de flesta allmänna stämplingsformar aldrig möter.
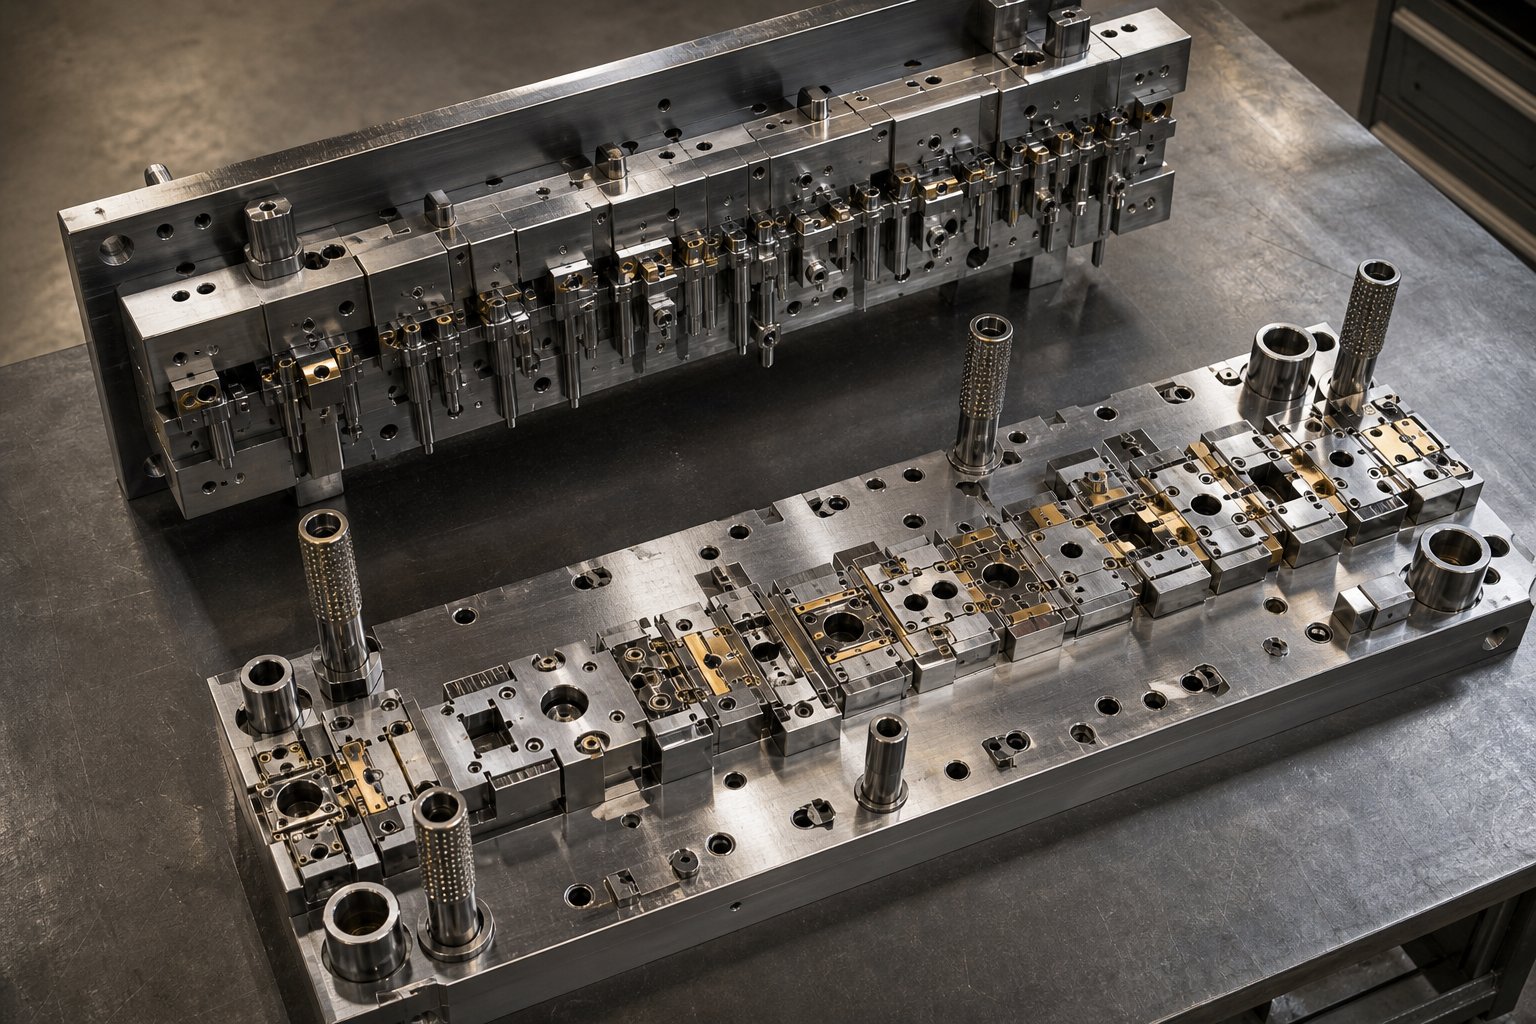
Formdesignöverväganden som är unika för marina miljöer
En progressiv form byggd för bilfästen eller elektroniska höljen kommer inte att skära den för marin hårdvara. Verktygen kan se likadana ut på papper, samma multi-stationslayout, samma blankning och formningsoperationer, men designfilosofin bakom varje station måste ta hänsyn till vad som händer efter att delen lämnar pressen. Saltspray, stående vatten, cyklisk belastning från vågrörelser och estetiska förväntningar från båtägare dikterar alla specifika formtekniska val som vanliga stämplingsverkstäder sällan stöter på.
Progressiv formverktygsdesign för marin hårdvara handlar inte om att lägga till komplexitet för sin egen skull. Det handlar om att förhindra korrosionsinitiering, kontrollera ytkvaliteten vid källan och hantera de tyngre mätare som marina applikationer kräver. Vart och ett av dessa krav omformar hur matrisstationer är konfigurerade, fördelade och underhållna.
Radie- och kantdesign för att förhindra korrosion
Här är ett scenario som utspelar sig på bryggor överallt: en stämplad rostfri beslag utvecklar rostränder inom två säsonger, inte för att legeringen var fel, utan för att formen lämnade ett skarpt inre hörn eller en gradbenägen-klippt kant som blev enspaltkorrosioninitieringsplats. I saltvatten är mekanismen aggressiv. Kloridjoner vandrar in i smala sprickor, det lokala pH-värdet sjunker när syre förbrukas, och när det passiva kromoxidlagret väl har brutits blir attacken själv-uppehållande.
För progressiva hårdmetallstansar som betjänar marina program innebär detta att varje skärkant och formade radie måste utformas för att förneka korrosion ett fotfäste. Speciellt:
- Generösa inre radier- Där generell stämpling kan acceptera en böjningsradie lika med materialtjockleken (1T), anger marin formdesign ofta minst 1,5T till 2T. Detta eliminerar den snäva spaltgeometrin som fångar upp stillastående elektrolyt vid böjövergångar.
- Myntstationer för kantbehandling- Istället för att lämna klippta kanter i sitt -blanka tillstånd (som alltid har en sprickzon och potentiella mikro-grader), inkluderar marina formförlopp dedikerade mynt- eller strykstationer som komprimerar den skurna kanten, stänger mikro-sprickor och jämnar ut gradersidan.
- Kontrollerat formspel- Tätare avstånd från stans-till-matris (vanligtvis 5-8 % av materialtjockleken för rostfritt) ger en renare skjuvningszon med mindre brott, vilket minskar det grova kantområdet där korrosion kan initiera.
Principen från korrosionsteknik är okomplicerad: håll korsningspunkter så vidöppna som möjligt och undvik designade-i springor. I progressiva termer översätts det till stationssekvenser som aktivt tar bort de geometriska sårbarheter som andra industrier tolererar.
Ytfinishkrav i formdesign
Du kommer att märka att marin hårdvara på en produktionsbåt ofta har en spegelpolerad eller fin riktningsborstefinish. Det här är inte bara kosmetiskt. Släta ytor motstår saltkristallvidhäftning bättre än grova, tappar vatten snabbare och är lättare att underhålla under kärlets livslängd. Den kritiska punkten för tillverkning av pressformar är att delens ytfinish till stor del bestäms av själva formytan. Varje ofullkomlighet i formytan överförs direkt till den stämplade komponenten.
För progressiva formar av marint-kvalitet innebär det att man arbetar med polerade hårdmetallskär vid formnings- och präglingsstationer. Volframkarbidverktygskomponenter kan precisionspoleras till ytfinish så fin som Ra 0,005, med användning av diamantpastaprogressionstekniker som går från grovslipning genom metallografiskt sandpapperssteg till slutlig spegelpolering. Vid dessa finishnivåer framträder den stämplade delen med en ytkvalitet som kräver minimal efter-polering.
Underhållsintervallen för stansen skärps avsevärt för marint arbete. Där en bilpressform kan köra 500 000 slag mellan om-polering, kräver marina hårdvaruformar som producerar spegel-de rostfria delar ofta ytunderhåll vart 50 000 till 100 000 slag, beroende på material och smörjstrategi. Eventuella repor eller repor på formens yta visar sig omedelbart som en defekt linje på den färdiga marinbeslaget.
Polerade formytor minskar också friktionen under frammatning av remsor, vilket är viktigt när du arbetar med-härdning av legeringar som 316 rostfritt. Lägre friktion betyder mindre värmegenerering vid stansen-arbetsstyckets gränssnitt, mindre risk för skador och mer konsekvent materialflöde till formningsstationer. Det är en funktionell fördel förklädd som ett estetiskt krav.
Materialtjocklek och stationsbelastningsbalansering
Marin hårdvara lever i en annan viktklass än stämplar för konsumentelektronik eller tunna-bilpaneler. Däckklotsar, stolpbaser och strukturella fästen kräver rutinmässigt 1,5 mm till 4 mm rostfritt stål, ibland tjockare för tunga-beslag för kommersiella fartyg. Den tyngre mätaren förändrar i grunden den tekniska ekvationen.
Tonnageberäkningen för varje station följer ett direkt samband:omkrets multiplicerad med materialtjocklek multiplicerad med skjuvhållfasthetger blankkraften, och formningsoperationer tillför ytterligare belastning baserat på slutlig draghållfasthet och deformationsgeometri. När du fördubblar materialtjockleken fördubblar du ungefär det erforderliga tonnaget vid varje skär- och formningsstation i fortsättningen. En 12-stationsform som bildar 3 mm 316 rostfritt kan lätt kräva 200 till 400 ton total presskapacitet, jämfört med 60 till 80 ton för samma geometri i 1 mm mjukt stål.
Denna tonnageökning skapar tre nedströmsdesignutmaningar:
- Strip framflyttningskraft- Tyngre remsor motstår matning. Pilotstiften måste gripa in positivt vid varje station, och matningsmekanismer behöver högre greppkraft för att föra fram det tjockare materialet exakt. Formdesigners anger ofta större pilotdiametrar och djupare ingreppsdjup för marina mätare.
- Stationsavstånd- Tjockare material behöver mer utrymme mellan stationerna för att förhindra remsförvrängning från närliggande belastningar. Bärremsanslutningsstationerna måste vara tillräckligt breda för att bibehålla strukturell integritet under de kombinerade sidokrafterna från alla aktiva stationer.
- Pressavböjningshantering- Det totala dynans tonnage måste balanseras över pressbädden för att förhindra ojämn avböjning av kolven. För marina stansar med tung belastning koncentrerad till ett fåtal formningsstationer, flyttar konstruktörer stansens mittlinje i förhållande till pressens mittlinje för att utjämna lastfördelningen.
En stansfunktion som är unik för marin hårdvara är genomborrning av dräneringshål. Installerade marina beslag fångar ofta stående vatten i fickor eller urtag, vilket påskyndar korrosion och främjar biologisk tillväxt. Små gråthål, vanligtvis 3 mm till 5 mm i diameter, gör att vatten kan rinna fritt från dessa områden. I en progressiv form är det trivialt att lägga till en dräneringshålshåltagningsstation. Det är bara ett slag till i utvecklingen. Men att specificera rätt håldiameter, position och kantkvalitet vid formkonstruktionsstadiet förhindrar ett korrosionsproblem som annars skulle kräva efter-installationsborrning, en mycket dyrare och mindre exakt lösning.
Dessa marina-specifika formkonstruktionsbegränsningar, generösa radier, polerade ytor, tjockare utrymme och integrerade dräneringsfunktioner, formar verktyget innan en enda del körs. De påverkar också vilka stämplingsoperationer som sekvenseras in i förloppet, och hur dessa operationer kartläggs till de specifika geometrier som marina delar kräver.
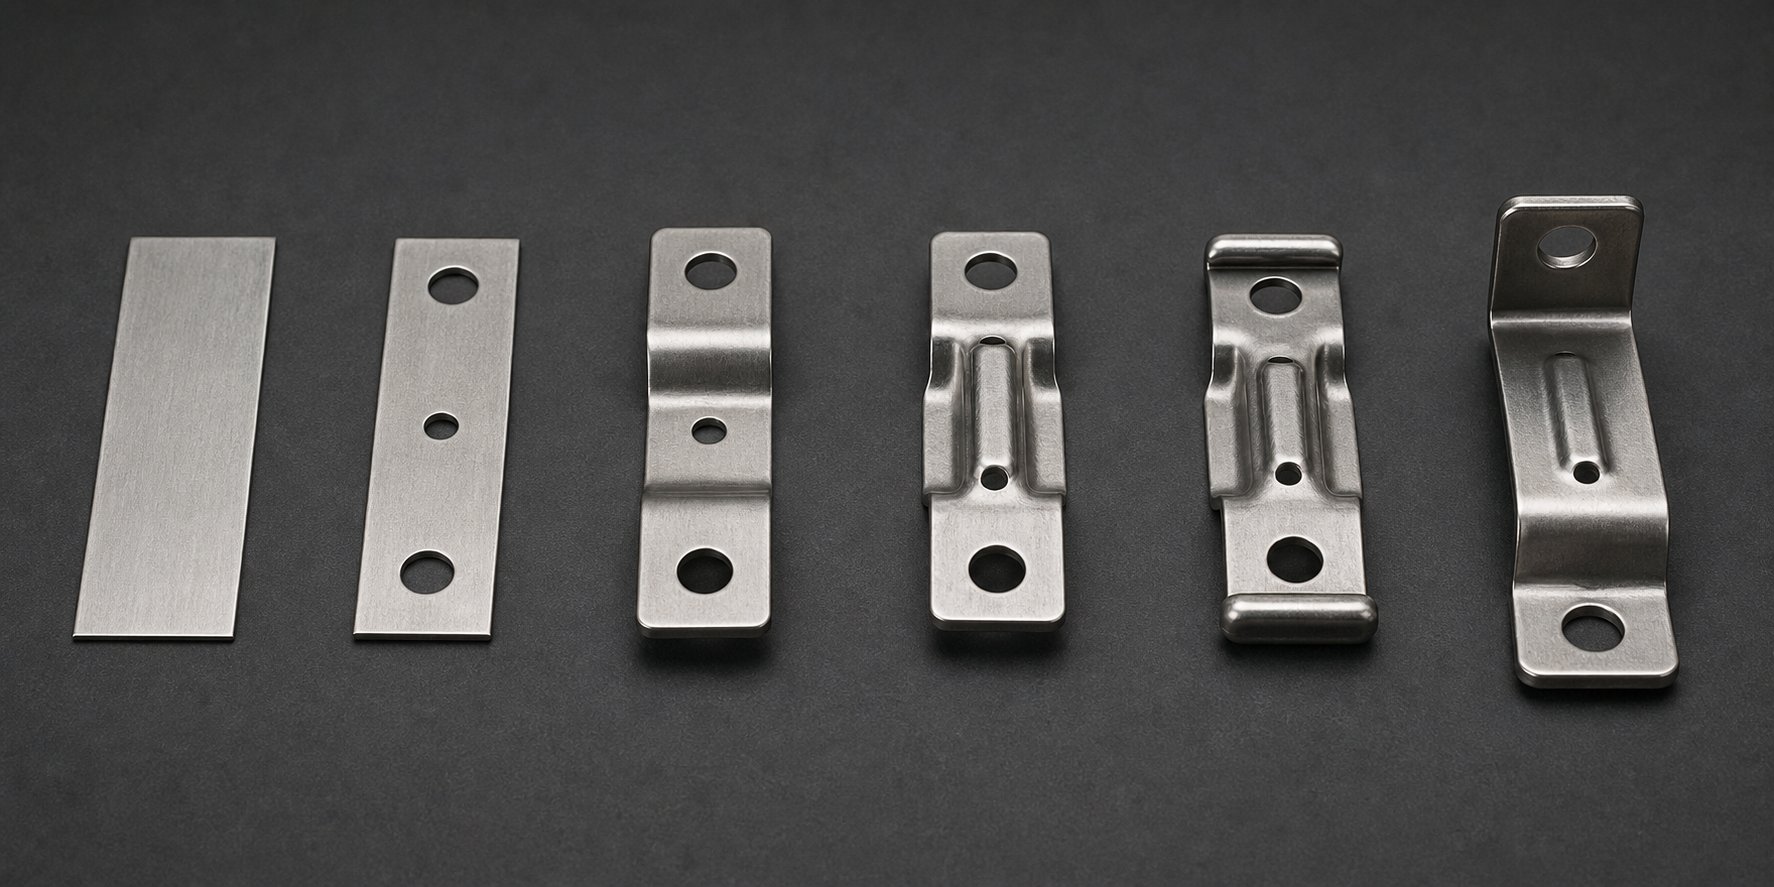
Nyckelstämplingsoperationer anpassade till marina delars geometrier
Generiska stämplingsguider listar operationer som blankning, håltagning och bockning som om de existerade i ett vakuum. Men geometrin hos en marin stavhållare kräver mycket andra progressiva formformningsoperationer än, säg, en platt elektrisk terminal. Varje operation i förloppet måste mappas till ett specifikt funktionskrav för den färdiga marina komponenten: strukturell styvhet, vattendränering, monteringsprecision eller lastfördelning. Den kartläggningen är det som skiljer metallstämpling för marina precisionsdelar från varustansarbete.
Här är hur kärnstämplingsoperationerna översätts till verkliga marina hårdvarugeometrier, och varför sekvensen spelar lika stor roll som de enskilda operationerna själva.
Formnings- och ritningsoperationer för marin geometri
Marin hårdvara spänner över ett brett utbud av tre-dimensionella former, från grunda förstyvningsfunktioner på platta fästen till helt slutna skålformer i infällda-beslag. Progressiva formformningsoperationer hanterar detta spektrum genom att fördela den totala deformationen över flera stationer, var och en bidrar med en stegvis formförändring utan att överbelasta materialet.
Djupritning är arbetshästen för bägare-formade marina beslag. Stånghållare, försänkta spoldrag och kabelgenomföringar- kräver alla att metallen flyter från ett plant ämne till en cylindrisk eller avsmalnande ficka. Som noterats i djupdragningsprocessforskning, när ritningsdjupet överstiger ungefär hälften av detaljens diameter, blir flera progressiva dragstationer nödvändiga för att förhindra rivning. För marina stavhållare i rostfritt 316 betyder detta vanligtvis tre till fyra inkrementella dragstationer med hänsyn till-stegsglödgning, eftersom materialarbetet-härdar mellan varje dragreduktion.
Grund ritning tjänar ett helt annat marint syfte. Platta strukturella konsoler får betydande styvhet från präglade ribbor eller grunda dragna kanaler som löper över deras yta. En 1 mm- djup ribba som pressas in i en 2 mm rostfri konsol kan öka böjmotståndet med 30 % eller mer utan att öka materialets vikt. Progressiva matriser integrerar dessa förstyvningsfunktioner som enstaka-stationspräglingsoperationer placerade efter de primära blanknings- och håltagningsstegen.
Komplexa 3D-former som klosshorn pressar progressiv formning till dess gränser. Hornprofilen kröker sig uppåt och utåt från basen i en sammansatt geometri som inte kan uppnås i ett enda formningsslag. Istället utvecklar progressiva formstansningar hornformen över tre eller fyra stationer: en initial grund form ställer in baskrökningen, en andra station fördjupar profilen, en tredje förfinar spetsgeometrin och en slutstation myntar kontaktytan där dockningslinjer kommer att bära. Varje station tar upp där den sista stannade, med bärremsan bibehåller inriktningen hela tiden.
Blankerings- och piercingskonfigurationer för marina layouter
Blankering skär den yttre profilen av den marina delen från remsan. Piercing stansar interna funktioner som monteringshål, dräneringshål och ljushål. Båda operationerna verkar enkla, men marin hårdvara introducerar två komplicerande faktorer: dyra legeringsspolar och fler-monteringsmönster som kräver absolut positionsnoggrannhet.
Häckningsstrategi påverkar materialkostnaden direkt. Marin-klass 316 rostfritt spollager kostar betydligt mer per pund än mjukt stål, så varje procentenhet av materialutnyttjandet är viktigt. Formdesigners använder avancerade kapslingsalgoritmer som roterar och speglar delprofiler i remsan för att minimera banbredden mellan delarna. Målet är att minska banavståndet ner till cirka 1,2 gånger materialtjockleken där det är strukturellt möjligt, att återvinna material som annars skulle bli dyrt skrot. För symmetriska marina delar som stödplåtar eller runda flänsar kan vanlig-linjeskärning mellan intilliggande delar i remsan öka materialutnyttjandet över 85 %.
Piercingsmönster för marina monteringsflänsar kräver strängare positionskontroll än de flesta industriella stämplingar. En genomgående-skrovfläns med en sex-bultscirkel måste placera varje hål inom 0,05 mm från verklig position så att den passar ihop med standardiserade bultmönster hos olika fartygstillverkare. Progressiva matriser uppnår detta genom pilotstiftsregistrering vid varje station. Pilothålen, stansade vid den allra första stationen, blir referensreferensen som varje efterföljande håltagning och formningsoperation indexerar från. Kumulativt fel är fysiskt omöjligt eftersom remsan åter-registreras mot härdade pilotstift före varje pressslag.
För delar som kräver både stora blankade profiler och fina genomträngda detaljer, följer stationssekvenseringen en avsiktlig logik: stick hål på små detaljer först medan remsan fortfarande är platt och fullt stödd, utför sedan större blankskärningar och formningsoperationer som kan förvränga det omgivande materialet. Detta tillvägagångssätt bevarar hålnoggrannheten i den färdiga marina komponenten.
Böjning och falsning för strukturell integritet
Böjning förvandlar platta blankade profiler till tre-dimensionella strukturella former. Fållan viker tillbaka en kant på sig själv för att fördubbla materialtjockleken vid kritiska spänningspunkter. Båda operationerna är centrala för marin hårdvara där styrka-till-viktsförhållandet spelar roll och bultade enheter måste motstå cyklisk trötthet från vågverkan.
Fållade kanter är särskilt värdefulla i marina applikationer. Som plåtfållningsprinciperna beskriver, förstärker vikning av en kant på sig själv den samtidigt som skarpa exponerade ytor elimineras. På ett marint räckesfäste fördubblar en fållad övre kant den effektiva materialtjockleken vid punkten med högsta böjspänning utan att kräva en tjockare startprofil. Den tar också bort den skarpa avklippta kanten som annars skulle bli en plats för korrosionsinitiering och en säkerhetsrisk på däckbeslag. Progressiva stansar bildar fållar i två steg: en för-böjstation viker kanten till cirka 145 grader, sedan plattar en stängningsstation ut den mot modermaterialet.
Sammansatta böjar skapar box-sektionsprofiler som ger exceptionell styvhet från tunn plåt. En platt-blank remsa böjd till en U--kanal och sedan fållad längs de öppna kanterna ger en sluten rektangulär sektion med fyra materialtjocklekar i varje hörn. Marina räckesfästen och strukturella stöd använder den här tekniken för att uppnå styvheten hos en mycket tyngre solid sektion samtidigt som vikten kan hanteras på däck-monterad hårdvara.
Att förstå hur varje operation tjänar en specifik marin funktion gör det möjligt att sekvensera en hel progression med syfte. Tänk på ett typiskt marint monteringsfäste som kräver strukturell styvhet, exakta monteringshål, korrosionsbeständiga kanter och en dräneringsfunktion. Så här bygger en 8-stations progressiv tärning den delen från en platt remsa:
- Station 1: Pilotpierce- Stansar precisionspilothål som registrerar remsan vid varje efterföljande station, vilket fastställer datumet för alla dimensionella egenskaper.
- Station 2: Nagg- Tar bort material från remskanterna för att definiera konsolens yttre profilgränser och skapa utrymme för kommande böjar.
- Station 3: Första kurvan- Bildar den primära strukturella flänsen i 90 grader med över-böjkompensation för återfjädring av rostfritt stål, vilket skapar fästets vertikala monteringsyta.
- Station 4: Andra kurvan- Bildar den sekundära returflänsen som ger box-sektionens styvhet och skapar den horisontella monteringsytan.
- Station 5: Relief- Pressar in förstyvande ribbor i fästets plana yta, vilket ökar böjmotståndet utan extra material eller vikt.
- Station 6: Avloppshål- Slår små gråthål (3-5 mm) i fickor som annars skulle fånga upp stående vatten och påskynda spaltkorrosion på installerad hårdvara.
- Station 7: Hem- Viker tillbaka exponerade kanter på sig själva i en två-förslutning, fördubblar kanttjockleken vid stresspunkter och eliminerar skarpa klippta ytor.
- Station 8: Cutoff- Avskiljer den färdiga konsolen från bärremsan med en ren klippning, vilket gör att den färdiga delen är redo för efterbehandling.
Varje station existerar av en anledning direkt kopplad till fästets marina livslängd. Reliefen förhindrar flex-utmattningssprickor. Dräneringshålen stoppar korrosion från instängt saltvatten. Fållen förstärker kanterna som båtägare kommer att ta tag i vid hårdvaruinspektion. Ingenting i denna utveckling är godtyckligt.
Den kumulativa effekten av att matcha verksamheten till marina krav är en del som gör att pressen behöver minimalt med sekundärt arbete. Men "minimal" betyder inte "ingen". Ekonomin i hur många delar som motiverar denna nivå av formkonstruktion, och när enklare metoder är mer ekonomiskt vettiga, avgör vilka marina hårdvaruprogram som hör till progressiv verktyg och vilka som inte gör det.
Produktionsvolymekonomi för marina hårdvarutillverkare
En progressiv stans som producerar felfria marina fästen med 200 slag per minut är värdelös om du bara behöver 500 delar. Verktygsinvesteringen är bara meningsfull när produktionsvolymen är tillräckligt stor för att amortera den initiala kostnaden till en försumbar del av varje färdigt stycke. För marina hårdvaruprogram skiljer lönsamma produktionsbeslut från dyra misstag genom att förstå var den -jämna punkten faller och vilka dolda kostnader som försvinner när du passerar den.
Volymtrösklar där progressiva dör blir kostnadseffektiva-
Progressiva formverktyg representerar ett betydande kapitalåtagande. Beroende på detaljens komplexitet, antal stationer och materialtyp varierar verktygskostnaderna från progressiva formtillverkare vanligtvis från $10 000 för enklare verktyg till $350 000 för komplexa multi-stationsformar. Marin hårdvara förstärker detta eftersom korrosionsbeständiga-legeringar som 316 rostfritt påskyndar slitage på verktyg, vilket ofta kräver hårdmetallskär och specialiserade beläggningar som pressar formkostnaden mot den högre delen av det intervallet.
Så när fungerar matematiken? Den progressiva stansningskostnaden per del sjunker dramatiskt när volymen ökar eftersom verktyg är en fast-engångskostnad fördelad på varje producerad enhet. En tärning på 50 000 USD lägger till 10 USD per styck vid 5 000 delar men bara 0,10 USD vid 500 000 delar. Branschriktmärken tyder på att progressiv stämpling blir ekonomiskt lönsam med start runt 50 000 till 100 000 enheter årligen för delar med måttlig komplexitet. Enklare marin hårdvara som platta stödplåtar eller clips kan motivera verktyg vid lägre volymer, ibland 25 000 till 30 000 stycken, eftersom färre stansstationer innebär lägre initialkostnad.
Jämför det med CNC-bearbetning, som har nästan{0}noll verktygskostnad men tar ut maskintid på varje enskild enhet. Vid låga volymer vinner CNC. Men dess kostnadskurva är linjär: den 50 000:e delen kostar exakt lika mycket som den första. Den progressiva stämplingens kurva är den motsatta. Efter den initiala verktygspiken närmar sig marginalkostnaden per del bara råmaterial och presstid. För marina OEM-tillverkare som kör standardiserad hårdvara över produktionsbåtslinjer kommer den övergångspunkten snabbt.
Total ägandekostnad utöver per-delpris
Fokuserar bara på styckprismissar där progressiv formstämpling ger sina djupaste besparingar för marina program. Den verkliga ekonomiska fördelen är sammansatt av flera faktorer som sällan visas på en enskild rad:
- Minskad sekundär verksamhet- En väl-utformad progression integrerar böjning, fållning, prägling och genomborrning av dräneringshål i en tryckcykel. Varje operation som elimineras från en separat nedströmsinstallation tar bort arbete, hantering och kötid från produktionsflödet.
- Lägre skrothastigheter med optimerad häckning- Progressiva remslayouter konstruerade för dyra spolar av marina legeringar maximerar materialutnyttjandet och återvinner kostnaden för varje rullkörning jämfört med mindre effektiva tillverkningsmetoder.
- Eliminering av inter-operativ hantering- Delar stannar på bärarremsan från första station till sista. Inga papperskorgar-pågår-mellan maskinerna. Ingen manuell laddning i sekundära fixturer. Mindre hantering innebär färre ytrepor på legeringar där finishkvaliteten är avgörande.
- Konsekvent kvalitet som minskar inspektionsbördan- När varje del är dimensionellt identisk blir statistisk processkontroll enkel. Första-artikelgodkännande plus periodiska SPC-kontroller ersätter den 100 % inspektion som tillverkade eller manuellt formade marina delar ofta kräver.
Dessa besparingar sammansatt med volym. Ett program för marinfäste som kör 200 000 enheter årligen kan spara 30 sekunders sekundär hantering per del. Det är 1 667 återvunna arbetstimmar, tillräckligt för att motivera investeringen på enbart hanteringsreduktion.
| Volymnivå | Produktionsmetod | Relativ verktygskostnad | Per-delkostnadstrend | Typisk ledtid |
|---|---|---|---|---|
| Prototyp (1-100 enheter) | CNC-bearbetning eller laserskärning | Mycket låg till ingen | Hög (fast per enhet) | Dagar till 2 veckor |
| Låg-volym (100-10 000 enheter) | CNC-bearbetning, revolverstansning eller enkel-stämpling | Låg till måttlig | Måttlig (linjär med volym) | 2-4 veckor |
| Mellan-volym (10 000-100 000 enheter) | Progressiv formstämpling eller transferstämpling | Hög (amorteras över körning) | Låg (sjunker kraftigt med volymen) | 12-20 veckor för verktyg, sedan dagar per produktionskörning |
| Hög-volym (100,000+ enheter) | Progressiv formstämpling | Hög (försumbar per del i skala) | Mycket låg (material + presstid) | 12-20 veckor för verktyg, kontinuerlig produktion därefter |
Det avgörande för tillverkare av marina hårdvaror: progressivt engagemang för belöning av formekonomi. Ju längre produktionsprogrammet pågår och ju fler enheter det producerar, desto mer blir den initiala verktygsinvesteringen obetydlig mot besparingar per-del. Jobbar med en erfarenprogressiv formtillverkaresom YICHEN tidigt i designfasen hjälper produktionsingenjörer att utvärdera denna volymekonomi innan de satsar kapital, vilket säkerställer att forminvesteringen överensstämmer med prognostiserade produktionskörningar och att fler-stationsformningskraven är optimerade för målvolymerna för marina hårdvara.
Naturligtvis ger en del som kostar slantar att stämpla men misslyckas inom två säsonger av saltvattenexponering negativt värde. Ekonomin håller bara när den stämplade komponenten överlever sin servicemiljö. Den hållbarheten beror till stor del på vad som händer efter att delen lämnar pressen: efter-stämplingsprocesserna som förvandlar en nästan-nät-formstämpling till en komponent av marin-kvalitet som klarar år av exponering för saltspray.
Efter-stämplingsprocesser för hållbarhet i saltvatten
En progressiv form ger en dimensionellt komplett del, men dimensionell kompletthet är inte detsamma som marin beredskap. Stämplingsprocessen introducerar ytförhållanden som saltvatten kommer att utnyttja: fritt järn som överförs från verktygskontakt, mikro-grader vid klippta kanter och kvarvarande formspänningar som äventyrar det passiva oxidskiktet. Ytbehandling av marin hårdvara efter stämpling är inte kosmetiskt poleringsarbete. Det är skillnaden mellan en armatur som håller i femton år och en som visar rostfärgning inom två säsonger.
Efterbehandlingsstrategin beror på baslegeringen, hur allvarlig den marina miljön är och slutanvändarens visuella förväntningar. Rostfria delar behöver sitt passiva lager återställas. Aluminiumdelar behöver barriärskydd. Och varje specifikation måste kommuniceras tillräckligt tydligt för att dina progressiva pressstansleverantörer och efterbehandlingsleverantörer levererar konsekventa resultat över produktionsserier.
Passivering och elektropolering för rostfria marina delar
Varje del av rostfritt stål som passerar genom en progressiv form tar upp fri järnförorening. Det är oundvikligt. Verktygsstålet stansar, bildar insatser och till och med pressbädden överför mikroskopiska järnpartiklar till arbetsstyckets yta under stansning, bockning och präglingsoperationer. Dessa järnavlagringar blir anodiska platser där korrosion preferentiellt initieras i kloridrika-miljöer. Om den lämnas obehandlad kommer en 316 rostfri kloss att utveckla te-rostränder, inte från grundmaterialet som korroderar, utan från inbäddade järnpartiklar som oxiderar på dess yta.
Passivering löser detta. Processen är enkel: doppa ner den stämplade delen i ett citronsyra- eller salpetersyrabad som löser upp fritt järn utan att angripa basen av rostfritt stål. Det som återstår är en yta med ett högre förhållande mellan krom-till-järn än den underliggande legeringen, vilket främjar bildningen av ett tätt, enhetligt kromoxidskikt. För metallstämpling för marina komponenter i 304 eller 316 kvaliteter är passivering den minsta obligatoriska efter-stämplingsbehandlingen, inte en valfri uppgradering. All stämplad rostfri marin hårdvara som skickas utan passivering är funktionellt ofärdig.
Elektropolering går längre. Denna elektrokemiska process tar bort 0,0001 till 0,001 tum av ytmetall genom att göra delen till anoden i ett elektrolytiskt bad. Metall löser sig företrädesvis från mikro-toppar och höga punkter, jämnar ut ytan och tar bort det förorenade lagret helt. Resultatet är en del som är geometriskt slätare, metallurgiskt renare och rikare på krom på ytan än antingen en ofullbordad eller passiverad del. För förstklassiga marina beslag, tänk på rodrets hårdvara, synliga T-topkomponenter eller något i kontinuerlig saltvattenkontakt, elektropolering ger både maximal korrosionsbeständighet och ett ljust, konsekvent utseende som passivering ensam inte kan uppnå.
När ska du ange det ena mot det andra? Tänk på dessa faktorer:
| Faktor | Passivering | Elektropolering |
|---|---|---|
| Processtyp | Kemisk behandling (syrabad) | Elektrokemisk metallborttagning |
| Vad det tar bort | Endast ytföroreningar, ingen basmetall | 0,0001-0,001 tum basmetall plus föroreningar |
| Resultat av ytfinish | Passivt lager återställt; utseende oförändrat | Jämnare, ljusare yta; förbättrat passivt lager |
| Förstärkning av korrosionsbeständighet | Betydande kontra opassiverad yta | Högre än passivering ensam |
| Kostnadspåverkan | Låg till måttlig | Måttlig till hög |
| Bäst för | Standard marin rostfri hårdvara (de flesta delar) | Premium exponerad hårdvara, komplexa geometrier, maximal saltvattenprestanda |
En viktig varning: ingen av processerna kompenserar för att ange fel rostfri kvalitet. Elektropolerad 304 i direkt saltvattentjänst kommer fortfarande att underprestera korrekt passiverad 316, eftersom ytbehandling förbättrar vad baslegeringen ger snarare än att ersätta kloridresistensen som molybden levererar.
Beläggningssystem för icke-rostfri marin hårdvara
Inte alla stämplade marina delar är av rostfritt stål. Aluminiumfästen, fästelement i kolstål och konstruktionskomponenter av mjukt stål kräver alla barriärbeläggningar för att överleva exponering för saltvatten. Beläggningssystemet måste binda tillförlitligt till den stämplade ytan, tolerera termisk cykling och UV-exponering av marina miljöer, och ge tillräckligt motstånd mot saltstänk för den avsedda livslängden.
Pulverlackeringär det dominerande valet för stansat stål och marin hårdvara av aluminium. Det elektrostatiskt applicerade torra pulvret härdar vid 350-400 grader Fahrenheit till en kontinuerlig polymerfilm vanligtvis2-4 mil (50-100 mikrometer) tjock. Korrekt applicerad över förbehandlat stål, uppnår pulverlackering 1 000 eller fler timmars saltspraymotstånd enligt ASTM B117. Den finns i alla RAL-färger, motstår flisning och UV-nedbrytning bättre än våtfärg, och producerar inga VOC-emissioner under appliceringen. För stämplade marina konsoler och monteringsplattor där utseendet spelar roll men full rostfri kostnad inte är motiverad, erbjuder pulverlackering över kolstål ett utmärkt förhållande mellan prestanda och-.
Anodiseringär standardbehandlingen för marina armaturer i stansad aluminium. Den elektrokemiska processen odlar ett hårt aluminiumoxidskikt på delytan, vilket avsevärt förbättrar både korrosionsbeständigheten och ythårdheten. Typ II anodisering (0,3-1,0 mil tjocklek) passar de flesta marina aluminiumhårdvara och accepterar färgning. Typ III hardcoat-anodisering (1,0-3,0 mil) ger överlägsen slitage- och korrosionsprestanda för applikationer med hög belastning som klossinsatser eller spårbeslag. För progressiva formstansade aluminiumdelar, var medveten om att anodisering ger dimensionell tjocklek. Typ III växer cirka 50 % utåt, så funktioner med snäva toleranser kan behöva stämplas något underdimension för att nå den slutliga dimensionen efter beläggning.
Zink-nickelpläteringbetjänar marknaden för marina fästelement. Stämplade clips i kolstål, fjädermuttrar och burmuttrar avsedda för läns- eller motorrumsbruk drar nytta av zink-nickels kombination av offerskydd och måttlig motståndskraft mot saltstänk. Standard zinkplätering enligt ASTM B633 med kromatomvandling ger 96 till 240 timmars saltstänkskydd beroende på tjocklek och efterbehandling, medan zink-nickellegering skjuter upp det intervallet betydligt högre för fästelement i mer aggressiva marina zoner.
Specificering av finishkrav för din stämplingsleverantör
Det är här som många marina hårdvaruprogram stöter på friktion: ingenjörsteamet vet att delen behöver "korrosionsskydd" men kommunicerar det kravet i vaga ordalag som lämnar slutförsäljaren att gissa. En specifikation som lyder "passivera efter stämpling" berättar för säljaren ingenting om syrakemin, nedsänkningstid, acceptanskriterier eller prestandaförväntningar. Resultatet är inkonsekvens mellan produktionspartier och, så småningom, fältfel.
Marin hårdvarudesigners bör kommunicera finishkrav med hjälp av kvantifierbara parametrar kopplade till erkända teststandarder.ASTM B117definierar apparaten, saltlösningskoncentrationen (5 % NaCl), kammartemperaturen (35 grader Celsius) och dimdensiteten för neutral saltspraytestning, vilket ger den universella ram som produktspecifika korrosionskrav bygger på.- När du anger "minst 500 timmar ASTM B117 utan röd rost" förstår varje efterbehandlingsleverantör i leveranskedjan exakt vad som förväntas och hur det kommer att verifieras.
Ett komplett finishspecifikationspaket för marina stämplade komponenter bör innehålla:
- Basmaterialets skick- Ange om delen avslutas i det-stämplade tillståndet, tumlas-avgradat eller för-rengjort. Ytföroreningar från stanssmörjmedel påverkar beläggningens vidhäftning.
- Ytbehandlingsmetod- Definiera rengörings- och-förbehandlingsprocessen: alkalisk tvätt, fosfatkonverteringsbeläggning, kromatförbehandling eller mekanisk nötning (specifikation för pärlblästring och nät).
- Beläggningstyp och tjocklek- Ange det specifika finishsystemet med mätbara tjockleksintervall. Exempel: "Pulverlack, polyester TGIC, RAL 9005, 2,5-3,5 mil DFT" eller "Passivering enligt ASTM A967, citronsyrametod."
- Saltspraytesttimmar och acceptanskriterier- Ange de minsta ASTM B117-timmar som krävs och definiera vad som är fel: röd rost, vitrost, blåsor, procentandel av korroderad yta enligt ASTM D610 eller beläggningsdelaminering från ritsmärken.
- Ytjämnhetsmål- För delar som kräver specifik estetisk finish, ange Ra-värden. Marinbeslag med spegel-finish kräver vanligtvis Ra 4-8 mikrotum (0,1-0,2 mikrometer) som kan uppnås genom elektropolering. Satinfinish maskinvara riktar sig mot Ra 16-63 mikrotum (0,4-1,6 mikrometer).
- Besiktningskriterier och provtagningsplan- Definiera inspektionsmetoden (visuell, saltspraykupongtestning, adhesion pull-testning enligt ASTM D3359) och lotsprovtagningsfrekvensen.
Genom att tillhandahålla denna detaljnivå elimineras tvetydigheter mellan din designavsikt och den färdiga produkten. Det gör det också möjligt för leverantörer av progressiva presspressar att ta hänsyn till kraven på ytbehandling i sina beslut om formdesign tidigt, snarare än att upptäcka efter-stämpling att yttillståndet inte uppfyller kraven för beläggningsvidhäftning.
I-Därningsoperationer som minskar efterbehandlingskostnaderna
Smart formdesign kan flytta arbetet från mållinjen tillbaka till pressen, vilket minskar den totala post{0}}kostnaden för stämpling. Flera under-operationer förbättrar direkt den stämplade delens beredskap för marin efterbehandling:
Myntstationerkomprimera klippta kanter och platta till mikro-grader som annars skulle kräva tumlande gradning innan passivering eller beläggning. En myntad kant ger en slät, stängd yta till efterbehandlingsbadet, vilket förbättrar täckningens enhetlighet och eliminerar spaltgeometrin där korrosion döljer sig under beläggningar.
Poleringsstationeranvänd polerat verktygsstål för att stryka delens yta under tryck, vilket minskar ytjämnheten och stänger mikro-porositeten som lämnas efter formningsoperationer. Delar som lämnar en poleringsstation behöver mindre mekanisk polering innan elektropolering, vilket sparar tid och förbrukningsmaterial i efterbehandlingsavdelningen.
Polerade stansinsatservid slutformningsstationer överför sin spegelyta direkt till den stämplade delen. När formytan har en finish på Ra 4 mikrotum eller finare, kommer den stansade ytan fram nära den slutliga kosmetiska specifikationen, vilket endast kräver kemisk behandling snarare än omfattande mekanisk polering innan passivering eller elektropolering.
Var och en av dessa-inriktade strategier byter ut något högre verktygskostnader mot avsevärt lägre slutkostnad per-del. På marina program med hög-volym, gynnar matematiken att bygga in finishkvalitet i formen varje gång. Den färdiga delen, passiverad och belagd och klar för installation, är bara så bra som produktionssystemet som skapade den. Och det systemets kvalitet beror på att man väljer rätt tillverkningspartner, en vars kapacitet spänner över hela kedjan från formdesign till stämpling till efterbehandling för saltvattenservice.
Skaffa rätt progressiv stämpelpartner för marina program
En stämpelverkstad som driver mjuka stålfästen för HVAC-kanalsystem är inte detsamma som en progressiv stansningspartner för marin hårdvara. Pressen kan vara identisk. Bandmataren fungerar på samma sätt. Men den institutionella kunskap som krävs för att bilda korrosionsbeständiga-legeringar med snäva toleranser, bibehålla polerade formytor över långa produktionsserier och leverera delar redo för saltvattenbehandling är något du antingen bygger under år av marint programerfarenhet eller så har du inte alls.
Att välja fel leverantör innebär inte bara sena leveranser. Det betyder delar som galler i formen, kanter som initierar spaltkorrosion efter installation, eller dimensionell drift som uppstår tre månader in i en produktionskörning när verktyget slits förbi sitt kompensationsfönster. Utvärderingsprocessen förtjänar samma tekniska rigor som själva detaljdesignen.
Kritiska förmågor att utvärdera i en marin stämplingspartner
Inte alla progressiva stämplingsoperationer har legeringserfarenhet, presskapacitet eller kvalitetsinfrastruktur för att hantera marint-arbete. När du utvärderar potentiella leverantörer är målet att skilja butiker som verkligen kan stödja korrosionsbeständiga-legeringsstämplingar från de som lär sig om ditt programs budget.
Som branschvägledning från erfarna progressiva stanstillverkare antyder är det att gå längre än ett företags webbplats och ställa direkta, kapacitetsspecifika frågor som avslöjar om en butik faktiskt kan leverera. Specifikt för marina program kräver variationen av stans- och stämplingsutmaningar, från tung-gauge 316 rostfri formning till spegel-underhåll av hårdmetallverktyg, en leverantör vars kapacitet passar dina legerings-, volym- och finishkrav samtidigt.
Använd denna checklista när du undersöker potentiella partners:
- Korrosionsbeständig-legeringsupplevelse- Har butiken kört 316/316L rostfritt, marin mässing eller marint aluminium i progressiva verktyg? Be om specifika exempel, inte bara en materiallista. Hur hanterade de arbetet med-härdning, törning och återgång på dessa program?
- Egen-möjlighet för formkonstruktion och simulering- Kan de utföra formningssimulering (FEA eller bandprogressionsmodellering) för att validera stationssekvenser innan stål skärs? Egen-design innebär snabbare iteration när den marina delens geometri kräver justering.
- Presstonnageintervall- Marin hårdvara i 2–4 mm rostfritt material kräver avsevärt högre tonnage än vanligt plåtarbete. Kontrollera att butikens pressar kan hantera din materialtjocklek över alla formningsstationer utan att närma sig kapacitetsgränserna.
- In-underhåll och ombyggnad av formverktyg- Progressiva stansar för marina legeringar slits snabbare än de som kör mjukt stål. En butik som underhåller verktyg i-huset kan reagera på slitagerelaterade-kvalitetsavvikelser inom några timmar snarare än veckor. Fråga om förebyggande underhållsscheman och poleringsintervaller för marina-finishverktyg.
- Sekundär driftkapacitet- Erbjuder leverantören avgradning, passivering, elektropolering eller beläggning i-huset, eller har de etablerade efterbehandlingspartnerskap med dokumenterade kvalitetsavtal? Ju färre handoff mellan stämpling och efterbehandling, desto mindre risk för ytkvaliteten.
- Kvalitetscertifieringar och processkontroll- ISO 9001 är en baslinje. För säkerhetskritisk-marin hårdvara, fråga om SPC-implementering,-processinspektionsfrekvens, första-artikelinspektionsprotokoll och materialspårbarhet från spolcertifikat till färdig del.
- Prototyp-till-produktionsskalbarhet- Kan de stödja inledande provkörningar för kvalificering av båtbyggare och sedan skala till fulla produktionsvolymer utan om-verktyg? Vissa leverantörer utmärker sig i ena änden av detta spektrum men kämpar i den andra.
För produktionsingenjörer och inköpsteam som söker progressiva präglingsformar med hög-volym med snäv repeterbarhet och skalbar massproduktionskapacitet, t.ex.YICHENerbjuda expertis i form av flera-stationer som är lämpade för marina hårdvaruprogram som kräver effektiva formlösningar. Deras fokus på progressiv formverktyg för komplexa,-volymer metalldelar gör dem till ett relevant inköpsalternativ att utvärdera tillsammans med regionala leverantörer, särskilt när ditt program kräver konsekvent produktion över längre produktionsserier.
Hur man kommunicerar marina hårdvarukrav på ett effektivt sätt
Inte ens den mest kapabla stämplingspartnern kan leverera det du inte tydligt anger. Marina hårdvaruprogram misslyckas oftare i kommunikationsstadiet än vid tillverkningsstadiet. En vag offertförfrågan som listar "fäste av rostfritt stål, marin användning" lämnar kritiska beslut till leverantörens tolkning, och deras standardantaganden kanske inte matchar dina förväntningar på korrosionsprestanda.
Specifikationspaketet du tillhandahåller bör ge din progressiva formstämplingspartner allt som behövs för att citera korrekt, designa verktyg korrekt och leverera delar som klarar ditt kvalifikationstest vid den första inlämningen. Omfatta:
- Materialtext med marin-beteckning- Ange exakt legering (316L per ASTM A240, C46400 marin mässing per ASTM B171, 5052-H32 aluminium enligt ASTM B209), härdningsskick och tjocklek med tolerans.
- Avsluta specifikation med saltspraykrav- Ange efter-stämplingsbehandlingen (passivering enligt ASTM A967 citronmetod, elektropolering, pulverlackering med ASTM B117 timmar), acceptanskriterier och ytråhetsmål i Ra-värden.
- Belastningsklasser och säkerhetsfaktorer- Om delen är-bärande, kommunicera arbetsbelastningsgränsen och säkerhetsfaktorn som din design gäller. Detta informerar leverantörens materialtjockleksverifiering och bildar allvarlighetsgränser.
- Måtttoleranser med GD&T- Tillhandahåll 2D-ritningar med geometrisk dimensionering och toleranstexter, inte bara nominella mått. Framhäv viktiga-för-funktioner (monteringshålspositioner, matchande yta) som kräver hårdare kontroll än generell profiltolerans.
- Årliga volymprognoser och programvaraktighet- Ärliga volymprognoser gör att leverantören kan dimensionera verktygen på lämpligt sätt. En stans designad för 100 000 delar per år har andra konstruktionsstandarder än en som förväntas producera 2 miljoner under sin livstid.
- Monteringssammanhang och galvaniska överväganden- Identifiera vilka material den stämplade delen kommer i kontakt med vid slutmonteringen. Om ett stansat aluminiumfäste monteras mot ett rostfritt genomgående-skrov måste leverantören veta det så att de kan ge råd om isoleringsfunktioner eller beläggningskompatibilitet.
Att tillhandahålla denna detaljnivå i förväg uppnår två saker. Det möjliggör noggrann offert, vilket innebär färre kostnadsöverraskningar efter att verktyget har beställts. Och det fastställer mätbara acceptanskriterier som båda parter kommer överens om innan produktionen börjar, vilket eliminerar de subjektiva kvalitetstvister som spårar ur marina hårdvaruprogram mitt-strömmen.
Den rätta progressiva formstansningspartnern för marin hårdvara är inte bara lägstbjudande eller butiken med den största pressen. Det är leverantören vars legeringserfarenhet, verktygskapacitet, kvalitetssystem och kommunikationstransparens är i linje med de specifika kraven för saltvattenservice. När materialval, formdesign, produktionsekonomi, efterbehandlingsprocesser och leverantörskapacitet samlas kring ett enda marint hårdvaraprogram, blir resultatet komponenter som går tillförlitligt från matris till docka och presterar under fartygets livstid.
Vanliga frågor om progressiv metallstämpling för marin hårdvara
1. Vilka material är bäst för progressiv stansning av marin hårdvara?
316 och 316L rostfritt stål är de vanligaste valen på grund av deras utmärkta motstånd mot klorid och gropfrätning. Naval mässing (C46400) fungerar bra för dekorativa beslag och fästelement på grund av dess överlägsna formbarhet och lägre verktygsslitage. 5000-marinaluminiumserien passar lätta fästen och däcksutrustning, medan koppar-nickellegeringar (90/10, 70/30) utmärker sig i havsvattenrörskomponenter. Varje legering kräver specifika formjusteringar för tonnage, återfjädringskompensation och stationsavstånd för att producera konsekventa delar av marint{11}}kvalitet.
2. Hur många delar behöver jag för att motivera progressiv stansverktyg för marin hårdvara?
Progressiv formstansning blir i allmänhet kostnadseffektiv- vid årliga volymer på 50 000 till 100 000 enheter för måttligt komplexa marina delar. Enklare komponenter som plana stödplåtar eller clips kan motivera verktygsarbete på 25 000 till 30 000 stycken på grund av färre stansstationer. Nyckelfaktorn är amortering: en tärning på $50 000 lägger till $10 per del vid 5000 enheter men bara $0,10 vid 500 000 enheter. Att samarbeta med en erfaren progressiv formtillverkare som YICHEN hjälper ingenjörer att utvärdera den här jämna ekonomin- innan de satsar verktygskapital.
3. Varför behöver marin hårdvara passivering efter progressiv formstämpling?
Under stansning överför verktygsstålsstansar och formningsskär mikroskopiska fria järnpartiklar till ytor av rostfritt stål. I saltvattenmiljöer blir dessa järnavlagringar anodiska platser där korrosion initieras, vilket orsakar rostfläckar även på hög-rostfritt 316-material. Passivering använder citron- eller salpetersyra för att lösa upp inbäddat järn utan att angripa baslegeringen, vilket återställer ett krom--rikt passivt oxidskikt. Utan passivering är stämplad rostfri marin hårdvara funktionellt ofärdig och kommer att visa för tidig korrosion under drift.
4. Hur förhindrar progressiv formkonstruktion korrosion på marina delar?
Marin-specifik formkonstruktion innehåller flera anti-korrosionsstrategier direkt i verktyget. Generösa inre radier (1,5T till 2T minimum) eliminerar trånga sprickor där kloridjoner koncentreras. Myntningsstationer komprimerar klippta kanter för att stänga mikro-grader och sprickzoner som initierar spaltkorrosion. Tätare avstånd från stans-till-stans (5-8 % av materialtjockleken) ger renare snitt med mindre grov kantyta. Avloppshålshåltagningsstationer lägger till gråthål som förhindrar stående vattenansamling på installerade beslag. Dessa egenskaper är inbyggda i stansförloppet snarare än åtgärdas genom kostsamma efterstämplingsoperationer.
5. Vad ska jag leta efter när jag väljer en leverantör av progressiv formstämpel för marina delar?
Utvärdera leverantörer på erfarenhet av korrosionsbeständig-legering (särskilt 316 rostfritt, marin mässing eller marin aluminium i progressiva verktyg), intern formkonstruktion med formningssimuleringsförmåga, tillräckligt presstonnage för tunga-mätare marina material, in-hushållningsintervall med dokumenterad polering av stansar, ISO-dokumenterad poleringskapacitet, ISO 9001-certifiering med SPC-implementering och prototyp-till-produktionsskalbarhet. Tillverkare som YICHEN som specialiserar sig på multi-progressiva stämplingsformar för högvolymproduktion erbjuder den snäva repeterbarhet och skalbara produktion som marina hårdvaruprogram kräver.


