


Vad ett progressivt stansningsföretag faktiskt gör
Innan du kan upptäcka röda flaggor hos en leverantör behöver du en tydlig bild av vad processen innebär och vad ett progressivt pressstansföretag verkligen levererar. Alltför många köpare hoppar direkt till offerter utan att förstå mekaniken bakom delarna de behöver. Den kunskapsklyftan är precis där kostsamma misstag börjar.
Vad är progressiv stämpling
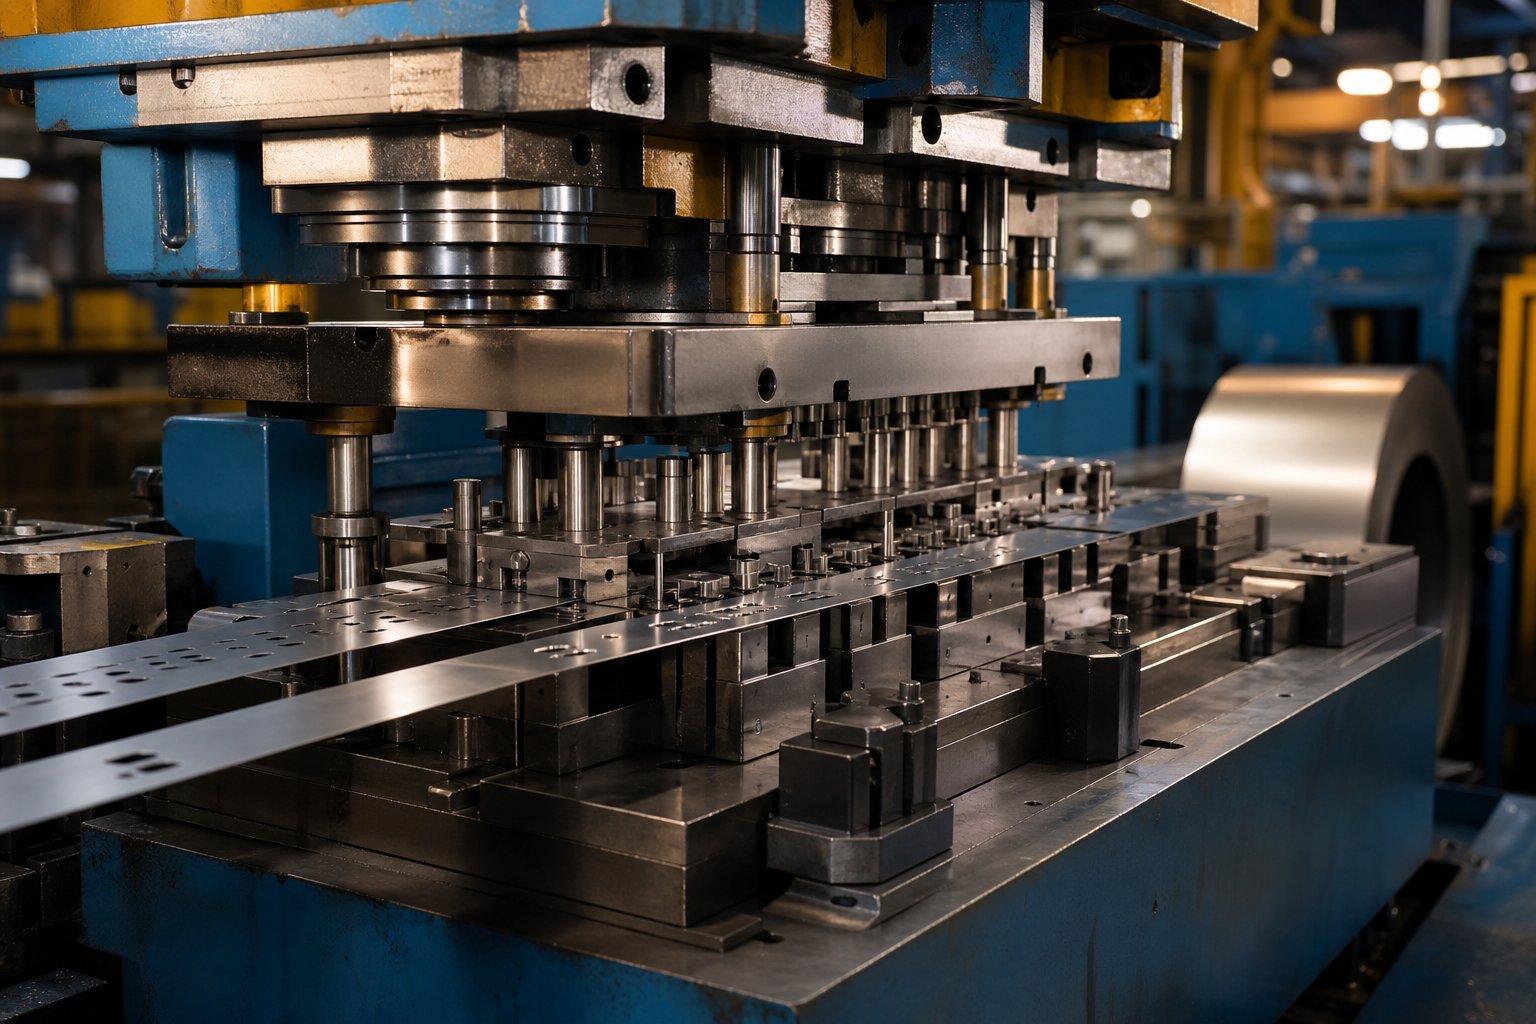
Progressiv formstämpling är en metallformningsprocess där en kontinuerlig remsa av metall matas genom en enda form som innehåller flera stationer, som var och en utför en distinkt operation - piercing, stansning, bockning eller formning - tills den färdiga delen separeras vid den slutliga stationen med varje tryckslag.
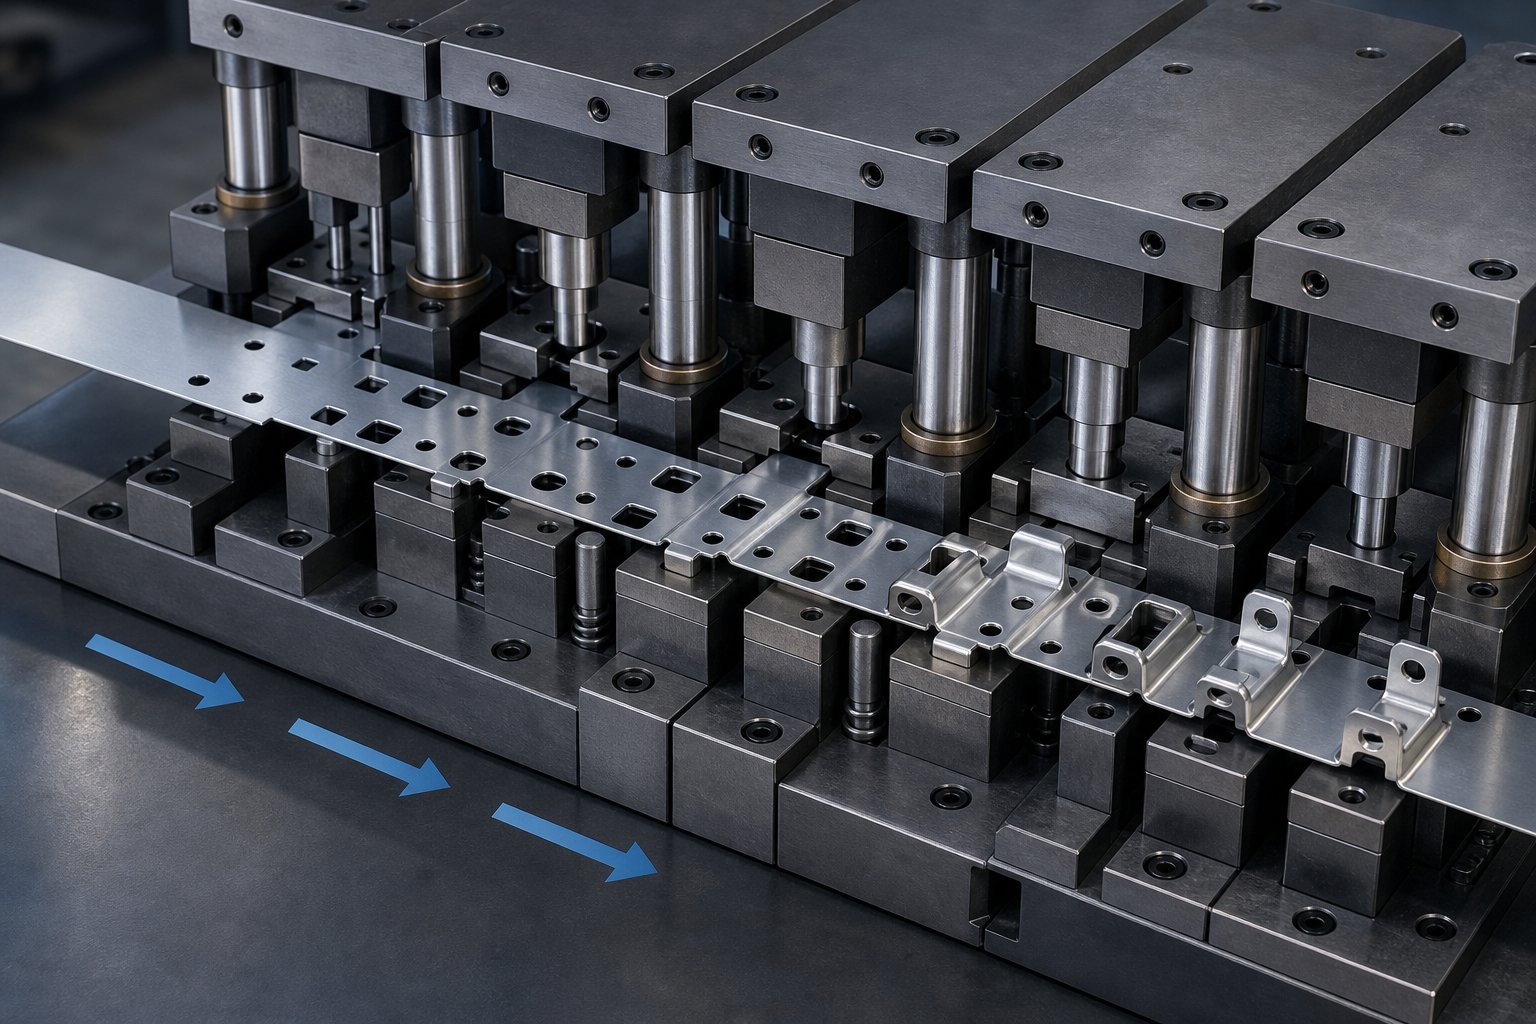
Såvad är en progressiv die, exakt? Se det som ett löpande band komprimerat till ett verktyg. En spole av platt plåt - stål, aluminium, koppar eller andra legeringar - lindas upp och matas in i en stämplingspress. Med varje slag flyttas remsan fram ett exakt steg (kallad formstigning) till nästa station. En station kan slå ett hål, nästa böjer en flik och en annan bildar en kontur. När remsan når den sista stationen faller en helformad komponent fri. Den överblivna bärremsan blir återvinningsbart skrot.
Ett progressivt presspressningsföretag designar, bygger och kör dessa multi-stationsverktyg för att producera färdiga delar i skala. Pressar arbetar vanligtvis mellan 25 och över 200 slag per minut, vilket innebär att en enda dyna kan producera hundratals identiska komponenter med några minuters mellanrum. Resultatet är repeterbar geometri, snäva toleranser och låga kostnader per-enhet när verktyg är på plats.
Hur progressiva dies skiljer sig från enstaka-stationsdödar
Föreställ dig att du behöver ett fäste som kräver ett hål, två böjar och en skåra. Med verktyg för en enda-station sker var och en av dessa operationer i en separat dyna på en separat presscykel. En operatör - eller en robot - flyttar delen mellan stationerna manuellt. Det fungerar för prototyper eller korta körningar, men det är långsammare och introducerar hanteringsfel.
Progressiv metallstämpling eliminerar den del-till-hanteringen helt. Eftersom remsan förblir ansluten genom en bärarbana, förblir varje operation inriktad med samma datum. Du får snabbare cykeltider, färre kvalitetsvariabler och dramatiskt lägre arbetskostnader. Avvägningen- är en högre förhandsinvestering i verktyg - en anpassad progressiv tärning kan variera från $10 000 till $200 000 eller mer beroende på detaljens komplexitet och stationsantalet.
För köpare som köper mellan-till-hög-volymkomponenter - tror tusentals till miljoner delar årligen - att progressiv stämpling ofta är den mest kostnadseffektiva-vägen. Att förstå hur detta skiljer sig från enklare metoder ger dig en baslinje för att utvärdera om en leverantörs kapacitet verkligen matchar dina produktionskrav.
Den utvärderingen beror dock på att man vet vad som händer inuti formen vid varje station och hur beslut om remslayout direkt påverkar delkvalitet, materialanvändning och kostnad.
Hur den progressiva formstämpelprocessen fungerar steg för steg
Beslut om remslayout formar allt som följer - från hur många stationer en form innehåller till hur mycket råmaterial som slutar som skrot. Att förståprogressiv formstämplingsprocesspå denna nivå skiljer köpare som fångar leverantörens röda flaggor från de som upptäcker problem efter att verktyget har betalats.
Strip Layout och Station Sequencing
Varje progressiv stämpelformsdesign börjar med remslayouten. Ingenjörer kartlägger exakt hur delen kommer att orienteras på metallremsan, vilka operationer som sker vid vilka stationer och hur mycket material som sitter mellan varje funktion. Denna ritning bestämmer matningsstigningen (avståndet som remsan förs fram per slag), bärarbanans bredd och sekvensen av snitt och former.
Varför spelar sekvensering så stor roll? Piercing och hackning kommer vanligtvis först, medan materialet fortfarande är platt och stabilt. Böjning och formning följer efter att profilen har upprättats. Om du vänder på den ordningen kan hål och slitsar förvrängas under senare formningssteg, vilket pressar delar ur toleransen. En väl-planerad remslayout balanserar också skärkrafterna över stationerna för att förhindra att remsan tippar eller bucklas inuti formen.
Materialanvändning är där progressiv stämpelformsdesign direkt påverkar din kostnad. Branschriktmärket siktar på minst 75 % materialeffektivitet. Ingenjörer uppnår detta genom att optimera delkapsling - ibland luta delar i en vinkel eller använda alternativa bärarkonfigurationer - för att minimera restskelettet som lämnas kvar. Bärarbanans bredd följer en praktisk regel: i allmänhet minst två gånger materialtjockleken för att bibehålla bandets styvhet utan att slösa med material.
Från spole till färdig del
Föreställ dig en spole av plåt som väger hundratals eller tusentals pund. Den progressiva stämplingsprocessen förvandlar den råa spolen till precisionskomponenter genom en hårt kontrollerad sekvens. Så här går en typisk cykel på en progressiv stämplingsmaskin:
- Laddning och avrullning av spole:Metallspolen monteras på en avrullare, som betalar ut band med en kontrollerad hastighet anpassad till presshastigheten.
- Uträtning:Remsan passerar genom en plattång som tar bort spoluppsättningen - krökningsminnet från att lindas - så att materialet kommer in i formen platt och-fri.
- Matning:En servomatare för fram remsan med ett exakt stigningsavstånd med varje tryckslag, vanligtvis noggrant till inom tusendelar av en tum.
- Pilotering:Pilotstift griper in i för-stansade hål för att låsa remsan i exakt position innan någon formning inträffar.
- Sekventiella stationsoperationer:Varje station utför sin avsedda uppgift - att genomborra hål, blanka profiler, böja flikar, rita funktioner, prägla ytor eller prägla detaljer.
- Transportör:Under hela processen förblir delen ansluten till bärremsan, som fungerar som en transportör som förflyttar arbetsstycket från station till station.
- Sista cutoff:Vid den sista stationen avskiljs den färdiga delen från bärremsan.
- Utkastning och insamling:Färdiga delar hamnar i soptunnor eller på transportörer, medan skrotsniglar och den förbrukade bärremsan leds till återvinning.
Hela den här cykeln - från matning till utmatning - sker med varje enskilt tryck. Vid höga produktionshastigheter kan en progform som körs med 200 eller fler slag per minut producera tusentals färdiga delar per timme med minimal mänsklig inblandning.
Pilothål och registreringsnoggrannhet
Pilothål är utan tvekan den mest kritiska egenskapen i progressiv formverktyg. De är små, exakt stansade hål - som vanligtvis skapas vid den första eller andra stationen - som tjänar ett syfte: att hålla varje efterföljande operation i linje med samma referenspunkt.
Här är problemet de löser. Servomatare är exakta, men mindre variationer i matningsavstånd samlas över flera stationer. Utan korrigering kan en del som behöver ett hål centrerat 5 mm från en böjkant glida 0,05 mm per station - tillräckligt för att trycka slutmåtten utanför spec över en 10-stationsdyna. Pilotstift, som går in i de för-stansade hålen precis innan pressen stängs, registrerar remsan fysiskt till rätt position varje slag.
För precisionsarbete är spelet från pilot-till-hål vanligtvis mellan 0,0005 och 0,001 tum. Den täta passningen säkerställer att remsan inte kan förskjutas i sidled eller längsgående under formningen. När en leverantörs delar visar inkonsekventa hål-till-förhållanden, är slitna eller felaktigt dimensionerade piloter ofta boven - en kvalitetssignal som är värd att undersöka under leverantörsrevisioner.
Bärremsdesign knyter an direkt till pilotens tillförlitlighet. Om bäraren är för smal eller saknar styvhet, kan den böjas mellan stationerna, vilket gör att pilothålen förlängs med tiden. Ingenjörer balanserar bärarbredd mot materialbesparingar, med vetskapen om att en misslyckad bärare innebär en misslyckad produktionskörning oavsett hur effektiv häckningen ser ut på papperet.
Dessa designgrunder - remslayout, stationssekvensering och pilotregistrering - utgör den tekniska grunden som skiljer kapabla leverantörer från de som monterar verktyg som de inte helt förstår. Det verkliga testet kommer när du jämför hur olika formmetoder hanterar delar som går bortom enkla platta geometrier.
Jämförelse av progressiva matriser med överförings- och sammansatta stämplingsmetoder
Inte alla delar hör hemma i en progressiv tärning. Att inse denna skillnad är en av de tydligaste signalerna som skiljer informerade köpare från de som accepterar vad en leverantör än föreslår. Om en leverantör rekommenderar progressiv metallstämpling för en del som skulle vara bättre lämpad för en överföring eller sammansatt process, är det en röd flagga värd att fånga tidigt.
Progressiv vs. överföring vs. sammansatt formstämpling
Varje metod använder en form- och stanspress för att forma plåt, men de skiljer sig fundamentalt i hur materialet rör sig, vilka geometrier de hanterar och var de är ekonomiskt vettiga.
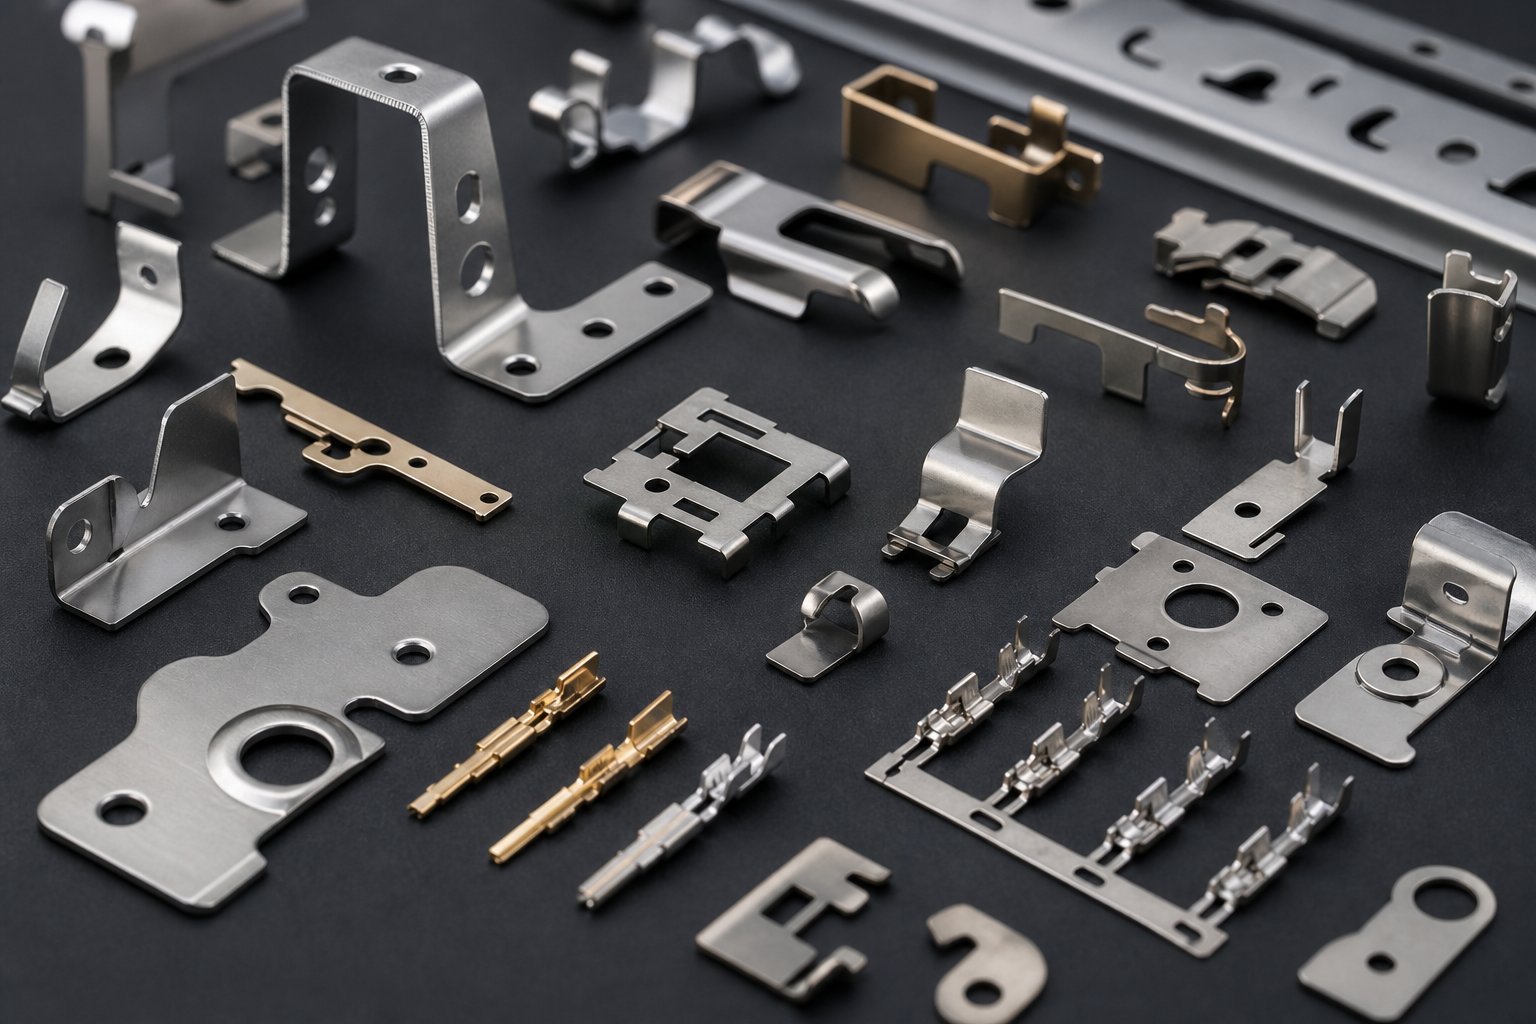
Progressiv dörhåll hela arbetsstycket fäst på en bärremsa. Remsan matar framåt station för station och plockar upp nya funktioner med varje tryckslag. Detta gör progressiva stansar idealiska för stora-volymer av små-till-medelstora delar med måttlig geometrisk komplexitet - fästen, terminaler, klämmor och kontakter som produceras av hundratusentals.
Transfer dörseparera ämnet från remsan vid den första stationen. Mekaniska fingrar eller skyttelmekanismer flyttar sedan det fria ämnet mellan efterföljande stationer. Eftersom delen inte längre begränsas av remsbredden, hanterar överföringsstämpeln större komponenter och djupare drag som progressiva stansar inte kan ta emot. Tänk på strukturella bilpaneler, cylindriska höljen eller djupdragna-muggar.
Föreningen dörutför flera skäroperationer - såsom blankning och håltagning - i ett enda tryck. De utmärker sig i att producera enkla platta delar där tät koncentricitet mellan inre och yttre profiler är avgörande, som brickor, platta ringar och elektriska lamineringar. Hastigheten är lägre än progressiv stämpling, men dimensionell precision mellan funktionerna är i sig överlägsen eftersom allt skärs samtidigt.
Tabellen nedan kartlägger dessa metoder över de kriterier som är viktigast vid leverantörsutvärdering:
| Kriterier | Progressive Dies | Transfer Dies | Sammansättningen dör |
|---|---|---|---|
| Delstorlek | Liten till medium (begränsad av remsbredd) | Medium till stor (ingen remsa begränsning) | Liten till medium (platta profiler) |
| Produktionsvolymtröskel | Hög (vanligtvis 100,000+ årligen) | Medium till hög (10 000–500,000+) | Låg till medium (1 000–100 000) |
| Geometrisk komplexitet | Måttlig (böjer, formar, sticker hål i ett plan) | Hög (djupa drag, fler-axlar) | Låg (endast platt skärning) |
| Verktygskostnad | Hög ($10K–$200K+) | Måttlig till hög | Låg till måttlig |
| Cykelhastighet | Snabbast (upp till 1,200+ slag/min) | Måttlig (mekanisk överföring begränsar hastigheten) | Måttlig (enkelt-slag, lägre genomströmning) |
Du kommer att märka att metoderna för överföring av progressiv form och stämpling överlappar i mitten-volymintervall. Den överlappningen är exakt där leverantörsexpertis är viktigast - en erfaren ingenjör kan identifiera vilken metod som ger bättre ekonomi per-enhet för din specifika geometri och årliga efterfrågan.
Delgeometrier som inte är lämpliga för progressiva stansar
Ärliga leverantörer kommer att berätta när progressiva stansar är fel verktyg för jobbet. Här är scenarierna där de kommer till korta:
- Djupa drag som överskrider materialgränserna:När en detaljs dragdjup överstiger ungefär dess diameter eller minsta bredd, kan remsan inte bibehålla integriteten mellan stationerna. Materialet tunnas ut över acceptabla gränser eller går sönder helt. Transferformstämpling, som möjliggör om-grepp och omritning av det fria ämnet, hanterar dessa geometrier på ett tillförlitligt sätt.
- Överdimensionerade delar:Progressiva stansar är begränsade av tillgängliga remsbredder, vanligtvis max 24 tum beroende på presskapacitet. Delar som är större än vad en spole kan leverera kommer helt enkelt inte att passa formatet.
- Extremt låga volymer:Om den årliga efterfrågan ligger under 5 000 till 10 000 enheter, betalar sig sällan verktygsinvesteringen för en progressiv stans. Enklare enstaka-stationsinställningar eller sammansatta stansar erbjuder en snabbare och billigare väg till produktion.
- Delar som kräver operationer på flera ytor:Eftersom remsan begränsar orienteringen, kämpar progressiva formar med funktioner som måste formas på toppen, botten och sidorna av en komponent i en enda passage. Överföringssystem, med sin förmåga att rotera och flytta om ämnen, hanterar fler-ytor mer naturligt.
En leverantör som driver progressiva stansar för varje applikation oavsett passform prioriterar sitt utrustningsutnyttjande framför ditt projekts behov. De bästa form- och stämplingspartnerna rekommenderar metoden som matchar din del - även när det innebär en annan process än deras primära förmåga.
Att veta vilken metod som passar din geometri och volym är grundläggande. Nästa fråga är om din specifika bransch lägger till krav - toleranser, materialcertifieringar eller efterlevnadsstandarder - som ytterligare begränsar vilka leverantörer som faktiskt kan leverera.
Branscher och deltyper passar bäst för progressiv pressstansning
Branschspecifika-krav gör mer än att begränsa din leverantörshöglista - de avgör om progressiv formstämpling ens är rätt process för den aktuella delen. En röd flagga värd att fånga tidigt? En leverantör som listar "bil, elektronik, medicin och HVAC" på sin webbplats utan att förklara vilka egenskaper hos delar i dessa sektorer som faktiskt kräver progressiva verktyg. Det gapet mellan en generisk branschmärkning och verklig teknisk passform är där upphandlingsfel inträffar.
Den röda tråden i varje bransch där progressiva dies dominerar är inte sektorn i sig. Det är kombinationen av tre delar: konsekvent repeterbar geometri, höga årliga volymer (vanligtvis tiotusentals till miljoner enheter) och material som är kompatibla med kontinuerlig bandformning. När din komponent markerar alla tre rutorna, ger progressiv stämpling oöverträffad kostnadseffektivitet.
Fordons- och elkomponentkrav
Automotive OEM och EV-tillverkare konsumerar progressiva stämplade bildelar i miljontals varje år. Men vad gör en konsol, kontakt eller klämma lämplig för denna process? Det handlar om specifika egenskaper som är i linje med multi-stationsremsformning:
- Volym motivering:En enda fordonsplattform kan kräva 500 000 till 2 miljoner enheter årligen av enbart en konsol. Dessa volymer amorterar verktygskostnaderna snabbt, och återvinner ofta investeringen inom månader.
- Dimensionell repeterbarhet över långa körningar:Strukturella klämmor och sensorfästen måste bibehålla toleranser cykel efter cykel utan avdrift. Progressiva stansar, med sin pilot-registrerade remsmatning, ger den konsistensen där enstaka-stationsmetoder introducerar kumulativ hanteringsvariation.
- Materialkompatibilitet:Bildelar använder vanligtvis hög-hållfast låg-legerat stål, galvaniserat stål eller aluminium -, alla material som matas på ett tillförlitligt sätt från spolen och formas förutsägbart vid progressiva stämplingshastigheter.
- Fler-funktionsintegration:En typisk EV-skena eller batterikontakt kräver genomborrade hål, formade flikar och myntade kontaktytor. Progressiva matriser åstadkommer allt detta i en gång snarare än att dirigera delar genom flera operationer.
- Säkerhetskritisk-konsistens:Säteskomponenter, krockkuddehus och strukturella förstärkningar möter strikta PPAP- och IATF 16949-krav. Högvolymstämplingar som produceras i en kontrollerad, automatiserad progressiv cykel minskar i sig den mänskliga-variable kvalitetsrisken.
För EV-specifika applikationer kräver koppar- och aluminiumsamlingsskenor som bär höga strömbelastningar grat-fria kanter och exakta- tvärsnitt. Progressiva stansar med korrekt underhållna skäreggar ger den finishen vid produktionshastigheter som diskret bearbetning inte kan matcha ekonomiskt.
Applikationer för elektronik och medicinsk utrustning
Miniatyrisering driver båda dessa industrier mot progressiv stämpling, men av olika anledningar.
Inom elektronik har du att göra med terminaler, skärmande burkar, kontakthus och kylflänsar - som ofta bara är några millimeter i diameter. Progressiv stansning av koppar dominerar här eftersom koppar och mässingslegeringar erbjuder den ledningsförmåga som dessa komponenter kräver samtidigt som de är mycket formbara i tunna mätare. Viktiga egenskaper som gör elektronikdelar progressiva-kandidater inkluderar:
- Extremt snäva toleranser:Kontaktfjäderterminaler kan kräva böjvinklar som hålls inom en halv grad för att bibehålla korrekt passningskraft. Progressiva matriser med precisionspiloter uppnår positioneringsnoggrannhet inom 0,001 tum över varje station.
- Mätare för tunna material:Bandtjocklekar på 0,1 mm till 0,5 mm är vanliga. Dessa mätare är opraktiska för individuell hantering av ämnet men matas smidigt genom progressiva verktyg.
- Högt antal stycken:En serie med en enda kontakt kan behöva 10 miljoner terminaler per år. Endast progressiv stämpling levererar dessa kvantiteter ekonomiskt.
- Utdata från rulle-till-:Många elektroniska terminaler stannar på en bärremsa efter stämpling, skickad i rulleform för automatisk insättning under PCB-montering.
Medicinsk progressiv stämpling delar precisionskraven men lägger till regulatoriska begränsningar. Kirurgiska instrumentkomponenter, implanterbara enhetshöljen och diagnostiska utrustningsdelar kräver graderfria kanter, biokompatibla material (främst rostfritt stål eller titanlegeringar) och fullständig spårbarhet från spolparti till färdig del. De egenskaper som signalerar progressiv matris lämplighet i medicinska tillämpningar inkluderar:
- Burr-fri kantkrav:Implantathus och kirurgiska klämmor kan inte ha vassa kanter som kan skada vävnad. Korrekt utformade progressiva stansar med korrekt hålrum-till-tillverkar kanter som uppfyller medicinska-ytor utan sekundär gradning.
- Partiets spårbarhet:Automatiserade progressiva stämplingslinjer kan spåra spolvärmenummer och korrelera dem till specifika produktionskörningar - som är avgörande för FDA-efterlevnad.
- Konsekvent ytfinish:Diagnostiska komponenter och kirurgiska verktyg kräver enhetliga ytor för steriliseringskompatibilitet.
VVS och industridelar
HVAC progressiv stämpling täcker ett brett utbud av komponenter, från små värmeväxlarfenor till större husfästen. Det som förenar dem är geometri som lämpar sig för bandformning och volymer som motiverar dedikerade verktyg:
- Värmeväxlarfenor:Dessa tunna aluminium- eller kopparelement har repetitiva jalusimönster stämplade i extremt höga hastigheter - ofta 800 eller fler slag per minut. Deras enhetliga geometri och enorma årliga kvantiteter gör dem till progressiva formapplikationer i läroboken.
- Husfästen och monteringsklämmor:VVS-enheter använder dussintals formade stålfästen för kompressormontering, kanalinfästning och panelhållning. Varje konsoltyp kan köra 100 000 till 500 000 enheter per år över flera utrustningsmodeller.
- Motorlaminering:Elmotorstatorer och rotorer i HVAC-fläktar består av staplade laminat stansade av elstål. Progressiva matriser producerar dessa vid hög hastighet med den snäva koncentricitet som krävs för motoreffektivitet.
- Ventilationsgallers komponenter:Repetitiva slitsmönster i plåt lämpar sig för progressiva håltagnings- och formningsoperationer.
Industriella applikationer speglar dessa egenskaper - transportörkomponenter, elektriska höljesdelar och fästelement delar alla den volym och geometriprofil som progressiv stämpling passar bäst.
Att inse om dina delar verkligen passar dessa profiler är viktigt eftersom det formar frågorna du ställer under leverantörsutvärderingen. En leverantör med djup erfarenhet av din bransch kommer att referera till specifika fellägen, materialbeteenden och toleransutmaningar som är unika för din applikation - inte bara recitera en lista över sektorer som de påstår sig tjäna. Denna djupa kvalitetsmedvetenhet, och de inspektionsmetoder som stöder den, avslöjar det verkliga avståndet mellan duktiga leverantörer och de som helt enkelt är utrustade med pressar.
Kvalitetskontroll och inspektion i progressiv formstämpling
En leverantör kan lista varje certifiering på sin hemsida och fortfarande skicka dåliga delar. Den verkliga skillnaden mellan ett kapabelt, progressivt presspressningsföretag och ett som bara äger pressar är vad som händer mellan det första slaget och skeppsdockan - övervakningssystemen, avkänningstekniken och-felsvarsprotokollen inbäddade i den dagliga--produktionen. När du förstår hur kvalitetskontroll ska se ut i metallstämpling med hög precision, kan du upptäcka de leverantörer som faktiskt utövar det kontra de som återvinner marknadsföringsspråk.
I-Die Sensing och Real-Time Monitoring
I-startade avkänning som förebyggande av krockar. Tidiga system gjorde en sak: stoppa pressen innan övre och nedre formhalvorna kolliderade katastrofalt. Bara det sparade tiotusentals i reparationskostnader. Men tekniken utvecklades. Modern -matrisavkänning fungerar nu som en kontinuerlig kvalitetsgrind - som upptäcker anomalier som dragning av sniglar, felmatningsförhållanden och stansslitageföredefekta delar når en soptunna.
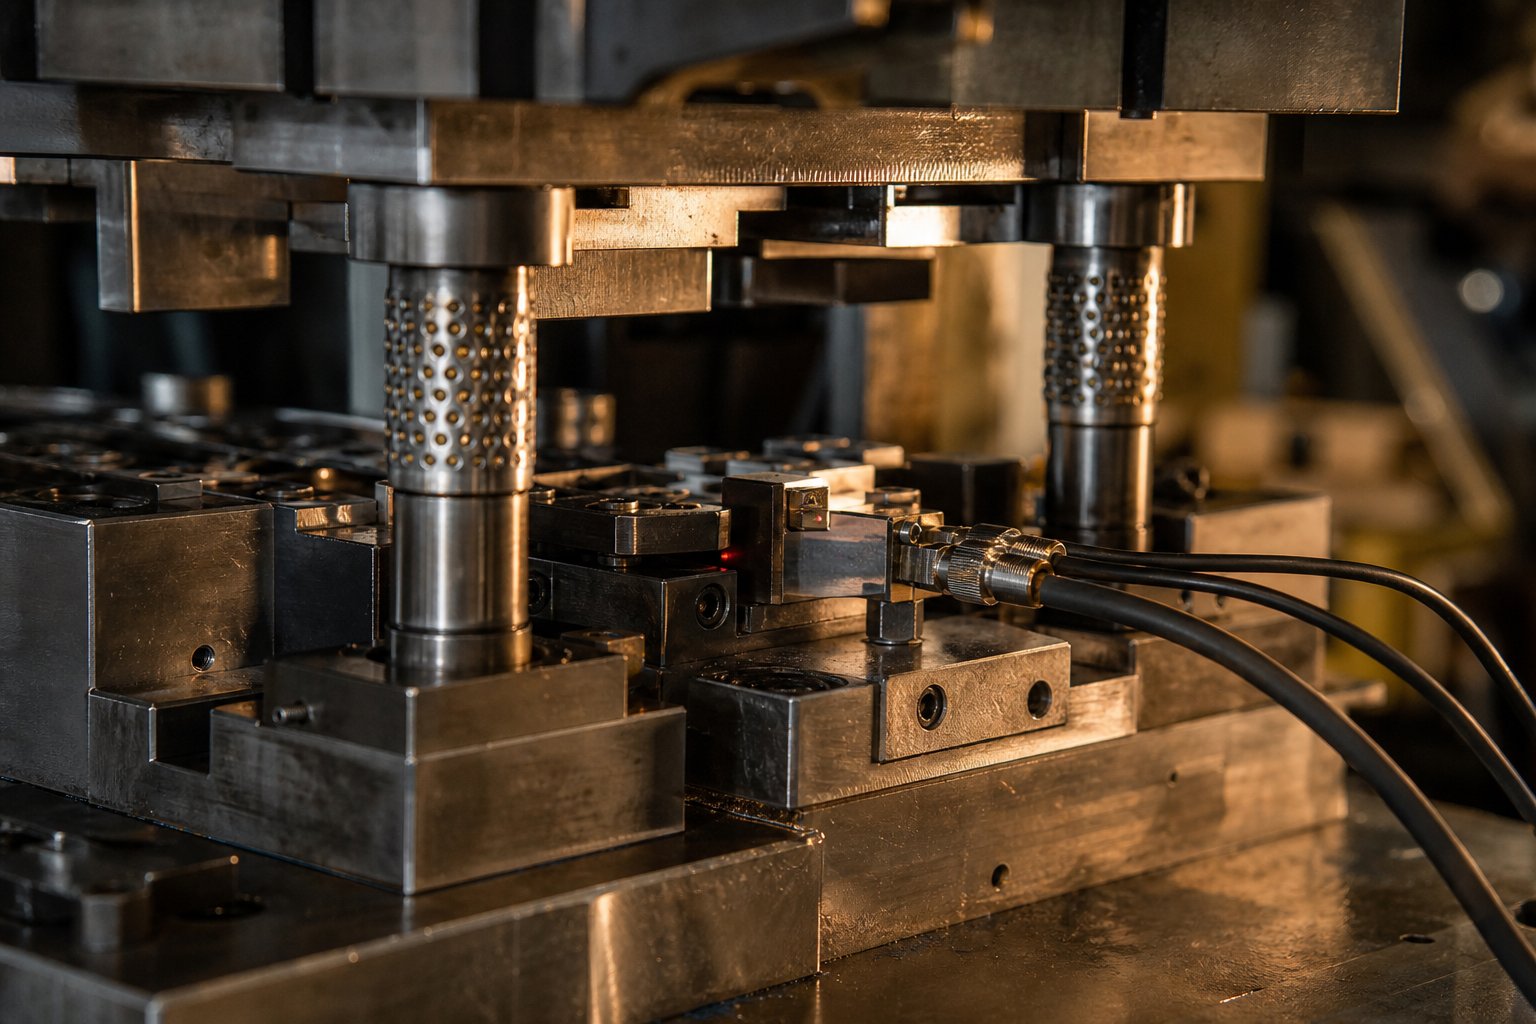
Hur fungerar det? Sensorer installerade direkt i verktyget övervakar specifika förhållanden varje slag. De vanligaste konfigurationerna inkluderar:
- Avisoleringsnivåsensorer:Närhetssensorer monterade i hörnen på den nedre formen övervakar om stripperplattan närmar sig sitt förväntade djup. Om en dragen snäcka landar på remsytan hindrar det strippern från att nå full rörelse - och sensorn stoppar pressen inom ett slag. På material som är tunnare än 0,010 tum mäter analoga sensorer stripperdjupet till insidan+/- 0.0005 tum.
- Detektering av hålnärvaro:Återfjädringsprober eller optiska sensorer verifierar att det finns stansade hål vid varje station. Ett saknat hål betyder vanligtvis att en trasig stämpel - fångar upp det omedelbart förhindrar nedströms skador och skrotansamling.
- Forcera övervakning:Miniatyrlastceller inbyggda i specifika stanshållare upptäcker kraftförändringar som indikerar matt, flisning eller materialvariation. Varje betydande kraftförskjutning signalerar att delkvaliteten är i fara.
- Funktionsverifiering:Digitala sensorer bekräftar att sammansatta komponenter - en pressad mutter, en skål-matad insats eller en sekundär remsa - är korrekt placerade. Detta är särskilt värdefullt i verktyg som ingår i-monteringsoperationer, där saknade komponenter skulle producera icke-funktionella delar.
Avancerade system går längre än enkel stopp/start-logik. Konfigurationer med sluten-slinga använder analoga sensorer för att mäta böjningsvinklar eller materialtjocklek i realtid, och sedan beordrar servomotorer att justera formningsstationer mellan slagen. Tärningsjaget-korrigerar utan att stoppa pressen. Denna kontrollnivå är viktigast vid precisionsstansning för snäva-toleranser, hög-marginalkomponenter - och det är en stark signal om leverantörsförfining under utvärdering.
När du besöker en leverantörs anläggning, leta efter de fysiska bevisen: navelsträngsanslutningar som länkar verktyg till presskontroller, sensorkopplingsdosor med militära-specifika kontakter och ett dedikerat sensorlabb där tekniker kartlägger sensorfält innan formarna ens byggs. Butiker som driver en progressiv stämpelpress utan synlig sensorinfrastruktur förlitar sig enbart på operatörens vaksamhet - ett riskabelt förslag på obevakade höghastighetsstämpellinjer som kör hundratals slag per minut.
Vanliga fellägen och hur man förhindrar dem
Progressiva tärningsfel kommer sällan som en enda katastrofal händelse. De flesta problem utvecklas gradvis genom slitageackumulering, bandinstabilitet och smörjningsinkonsekvens under kontinuerlig produktion. Att förstå dessa fellägen hjälper dig att utvärdera om en leverantörs underhållsmetoder är proaktiva eller reaktiva.
Tabellen nedan kartlägger de vanligaste progressiva formfelslägena till deras grundorsaker och de förebyggande strategier som en väl{0}}körd operation bör ha på plats:
| Felläge | Rotorsak | Förebyggande metod |
|---|---|---|
| Gradbildning | Slitna skäreggar, felaktig stans-till-frigång, otillräcklig smörjning | Slag-antal-baserade skärpscheman, hårdmetallskär i hög-nötningsstationer, korrekt frigångsdesign (vanligtvis 5-10 % av materialtjockleken per sida) |
| Snigel drar | Vakuum mellan stans och skrot, slitage på stansens yta, överdrivet rivningsmotstånd | Luftblåsningssystem, fjäderutkastare, vakuumavlastningsgeometri, övervakning av nivåsensor för stripper- |
| Materialförtunning i dragstationer | För stort dragdjup, otillräcklig smörjning, felaktig ämneshållarkraft | Ritsekvens i flera-steg, optimering av dragpärlor, kraftövervakning med prediktiv justering |
| Dimensionell drift | Förslitning av pilotstift, inkonsekvens i matningssystemet, termisk expansion under långa körningar | Inspektion av pilotavstånd vid schemalagda intervall, servomatarkalibrering, SPC-trend med kontrollgränser |
| Stansbrott | Underdimensionerad stans i förhållande till materialtjocklek, belastning i sidled på grund av felinriktning av remsan | Styrda strippersystem, förstärkta stansdesigner, optiska sensorer som verifierar närvaron av stansspets varje slag |
| Remsa felmatning | Tidfel för matarutlösning, slitna styrskenor, spolsatsen inte helt uträtad | Matnings-progressionssensorer (verifiering av pilotinkoppling), guidade remslyftare, kalibreringskontroller av plattång |
Lägg märke till hur sammankopplade dessa fel är. Slitage av stansen ökar gradhöjden, vilket höjer motståndskraften mot avskalning, vilket gör att sniglar vidhäftar under uttag - en enda grundorsak som går igenom flera symtom. Leverantörer som bara spårar det synliga symptomet (grader) utan att ta itu med orsaken uppströms (stämpeltillstånd) kämpar mot en oändlig slinga av reaktivt underhåll.
Förebyggande skärpningsprogram baserade på det faktiska antalet slag snarare än enbart visuell inspektion representerar bästa praxis. Höghastighetspressning av till exempel rostfritt stål kräver tätare skärpningsintervall än mjukare material som koppar eller aluminium. En leverantör som kan berätta sina skärpningströsklar för ditt specifika material och din geometri visar genuin processkontroll - inte bara ägande av utrustning.
SPC och inspektionsmetoder för stämplade delar
Statistisk processkontroll överbryggar klyftan mellan-matrisavkänning (som fångar omedelbara katastrofala händelser) och slutlig inspektion (som fångar upp defekter i efterhand). SPC övervakar dimensionella trender över produktionskörningar och flaggar när en process driver mot en kontrollgräns innan delar faktiskt går ur spec.
För en stanspress som producerar tiotusentals delar per skift är det nödvändigt att-punktkontrollera var hundrade del, men det är inte tillräckligt. SPC lägger till matematisk struktur till det urvalet. Operatörer mäter kritiska dimensioner - hålpositioner, böjvinklar, övergripande profiler - och ritar dem på kontrolldiagram. Western Electric reglerar flaggmönster som indikerar en processförskjutning även när individuella avläsningar förblir inom toleransen.
Predictive SPC tar detta vidare. Genom att mata in tonnagesignaturer, stanstemperaturavläsningar och smörjtrycksdata till AI-modeller, upptäcker moderna system drift 2 till 6 timmar innan en dålig del når transportören. En fordonsleverantör i nivå 1 som använder detta tillvägagångssätt rapporterade54 % minskning av delat-relaterat skrot och 61 % minskning av rynkfelöver 14 progressiva formlinjer. Den typen av datadriven-kvalitetshantering är i allt högre grad standarden för IATF 16949-certifierade verksamheter.
Utöver SPC inkluderar inspektionsmetoder för stämplade delar vanligtvis:
- Visionssystem:Höghastighetskameror som är placerade vid utgången verifierar yttillstånd, kantkvalitet och dimensionsöverensstämmelse vid full produktionshastighet. De fångar upp kosmetiska defekter och grova dimensionsfel som SPC-sampling kan missa mellan mätintervallen.
- Optiska komparatorer:Används under installation och periodiska kontroller, dessa projektdelar silhuetter mot toleransöverlagringar för snabb geometrisk verifiering.
- CMM (Coordinate Measuring Machines):Ge högsta noggrannhet för kritiska dimensioner under första-artikelinspektioner och periodiska granskningar, även om de är för långsamma för användning i inline-produktion.
- Go/no-go-mätare:Anpassade fixturer som verifierar kritiska egenskaper - håldiametrar, flikhöjder, övergripande planhet - genom godkända/underkända fysiska kontroller vid pressen.
Den röda flaggan här är uppenbar: en leverantör som inte kan beskriva sitt SPC-protokoll, visa dig kontrolldiagram från senaste körningar eller förklara att deras sensorinfrastruktur sannolikt körs vid inspektion-efter--faktumet. Det tillvägagångssättet finner brister. Det hindrar dem inte. Och i metallstämpling med hög precision, där toleranser mäts i tusendelar, innebär att hitta defekter efter en körning på 50 000 stycken att sortera eller skrota en hel del.
Kvalitetssystem berättar hur en leverantör tänker kring risk. Men de praktiska frågorna som köpare ställs inför nästa - hur lång tid verktyg tar att bygga, vilka material som fungerar bäst och om en vertikalt integrerad butik levererar snabbare än en outsourcing av formkonstruktioner - avgör direkt projektets tidslinjer och totala ägandekostnader.
Projekttidslinjer och materiella överväganden för köpare
Du kan ha de mest sofistikerade kvalitetssystemen på plats, men inget av det spelar någon roll om ditt verktyg tar sex månader längre än förväntat eller om ditt valda material sliter ut stanskanterna snabbare än vad underhållsschemat räknar med. Ledtid och materialval är där inköpsteam antingen bygger bekväma projektbuffertar eller finner sig själva klämma över för att förklara förseningar för produktionsplanerare.
Verktygsledtider och vad som driver dem
En progressiv tärning av hög-kvalitet kräver vanligtvis12 till 20 veckoratt designa, bearbeta, värmebehandla, slipa, montera och driftsätta. Det intervallet finns eftersom komplexiteten varierar enormt. En enkel 6-stationsmatris för en platt konsol med några hål kan landa närmare 10 veckor. En 30-stationsdyna som ger en snäv-toleranskontakt med ritade detaljer, myntade ytor och in-die-tappning kan driva över 20 veckor - speciellt om verktygsståltillgänglighet eller värmebehandlingsköer skapar flaskhalsar.
Vad är det som specifikt driver tidslinjevariation?
- Stationsantal:Fler stationer innebär fler individuella komponenter att designa, bearbeta, anpassa och felsöka. Varje station lägger till EDM-tid, slippass och monteringskomplexitet.
- Toleranskrav:Snävare deltoleranser kräver snävare toleranser för dynkomponenter, vilket ökar slip- och inspektionscyklerna. Funktioner som hålls till +/- 0.025 mm kräver betydligt fler provupprepningar än de vid +/- 0.1 mm.
- Material som stämplas:Formar med rostfritt stål eller höghållfasta legeringar behöver ofta hårdmetallskär eller specialiserade beläggningar, vilket lägger till inköps- och behandlingstid till byggschemat.
- Designändringar efter godkännande:En sen-revision efter att bearbetningen har startat kan kosta så mycket som halva det ursprungliga verktygspriset i omarbetning och lägga till veckor till tidslinjen. Lås din deldesign innan du satsar kapital på stål.
Ledtiderna för produktionen är separata från verktygsbyggandet. När en progressiv tärningspress väl har ställts in och tärningen har bevisats, skickas de första-artiklarna vanligtvis inom några dagar. Pågående produktion beror på pressens tillgänglighet, ledtider för spollager och körkvantiteter - men själva cykeltiden är sällan begränsningen. En stans som körs med 150 slag per minut producerar 9 000 delar per timme. Flaskhalsen är nästan alltid uppströms: verktygsberedskap, materialanskaffning eller schemaläggningsprioritet.
Materialval och dess inverkan på produktionen
Progressiva stansningsmaterial påverkar direkt slitagehastigheter, produktionshastigheter och underhållsintervall. Att välja ett material handlar inte bara om vad den färdiga delen behöver göra - det formar hur formen presterar över hundratusentals slag. Så här beter sig de vanligaste materialen i progressiva verktyg:
- Kolstål (1008, 1010, 1050):Det mest förlåtande materialet för progressiv stämpling. Progressiv stansning av kolstål går i höga hastigheter med relativt lågt stansslitage på grund av materialets mjukhet och duktilitet. Verktygen håller längst på dessa sorter, och skärpningsintervallen kan sträcka sig längre mellan cyklerna.
- Rostfritt stål (301, 304, 316, 410):Hårdare och mer slipande än kolstål, progressiv stansning av rostfritt stål kräver förstklassiga verktygsstål (D2 eller M2) eller hårdmetallskär vid skärstationer. Presshastigheter sjunker vanligtvis med 20-40 % jämfört med mjukt stål för att hantera ökade formningskrafter och värmealstring. Smörjning är kritisk - torrkörning orsakar skador nästan omedelbart.
- Aluminium (1100, 3003, 5052, 6061):Mjuk och mycket formbar, vilket gör progressiv aluminiumpressning snabb och skonsam mot verktyg. Utmaningen är materialhantering: aluminium repar lätt och tenderar att byggas upp på stansytor utan ordentliga beläggningar eller smörjning. Tonnagekraven är lägre, vilket tillåter högre slagfrekvens.
- Koppar och mässing (C110, C260, C510):Utmärkt formbarhet med måttliga formslitageegenskaper. Hög ledningsförmåga gör dessa viktiga för elektriska komponenter. Tunn-koppar körs med de snabbaste hastigheterna i höghastighetsapplikationer för progressiv formstämpling -, ofta över 400 slag per minut för små terminaler.
- Hög-hållfast låg-legerat stål (HSLA) och avancerad hög-hållfast stål (AHSS):Vanligt i fordonskonstruktionskomponenter. Dessa material kräver avsevärt högre presstonnage -, vilket ibland kvalificerar sig som tunga stämplingsapplikationer - och påskyndar stansslitaget på grund av deras hårdhet. Formstationer som hanterar AHSS innehåller ofta hårdmetall eller belagda verktyg för att bibehålla acceptabel livslängd.
Presstonnage måste matcha materialstyrka, bandbredd och antalet samtidiga operationer. En underdimensionerad press producerar inkonsekventa delar eftersom den kämpar för att helt forma funktioner. En överdimensionerad press slösar energi och golvyta. Höghastighetsmetallstämpling av tunn koppar kan behöva endast 25 ton, medan en bred konsol av rostfritt stål med flera dragstationer kan kräva 200 ton eller mer på samma progressiva stanspress.
Vertikalt integrerade kontra kontraktstillverkare
Var din leverantör bygger sina verktyg förändrar allt om kommunikationshastighet, felsökningsrespons och total projekttidslinje.
Ett vertikalt integrerat progressivt presspressningsföretag designar formen, bearbetar komponenterna, monterar och felsöker verktyget och driver produktionen - allt under ett tak. När ett problem dyker upp under provet går verktygsmakaren till pressen, diagnostiserar problemet och modifierar formen samma dag. Designavsikten förblir intakt eftersom ingenjörerna som ritade remslayouten är samma personer som slipar stansarna.
Kontraktstillverkare lägger däremot ut formkonstruktionen till en separat verktygsbutik - ibland utomlands. Detta introducerar handoff-friktion. Tekniska förändringar kräver formell dokumentation mellan företag. Felsökningsproblem innebär att skicka tärningen till en extern anläggning, vänta på deras kö och hoppas att tolkningen matchar din ursprungliga avsikt. Ledtiderna sträcker sig i genomsnitt 4 till 8 veckor längre eftersom varje iteration passerar genom ett kommunikationslager som en vertikalt integrerad operation helt enkelt inte har.
Avvägningen-? Vertikalt integrerade leverantörer har högre omkostnader, vilket kan återspeglas i verktygsofferter. Kontraktstillverkare erbjuder ibland lägre initiala priser genom att utnyttja externa butiker med lägre-kostnader. Men den prisfördelen försvinner ofta när du tar hänsyn till utökade tidslinjer, omarbetningscykler från felkommunikation och den dolda kostnaden för att hantera två leverantörsrelationer istället för en.
För köpare är frågan att ställa direkt: bygger du dina stansar i-hus och kan jag gå i verktygsrummet under min anläggningsrevision? Ett ja till båda signalerar att en leverantör som äger sin process slut-till-slut. En tvekan eller omdirigering till en "verktygspartner" signalerar att en annan riskprofil - inte nödvändigtvis diskvalificerar, men värt att förstå innan du gör inköpsorder.
Tidslinjer och materialval definierar vad som är möjligt. Nästa lager - som utvärderar om en leverantör faktiskt har det tekniska djupet, certifieringarna och utrustningen för att utföra dessa möjligheter - är där köparens due diligence skiljer smart upphandling från dyra överraskningar.
Hur man utvärderar ett progressivt stansningsföretag
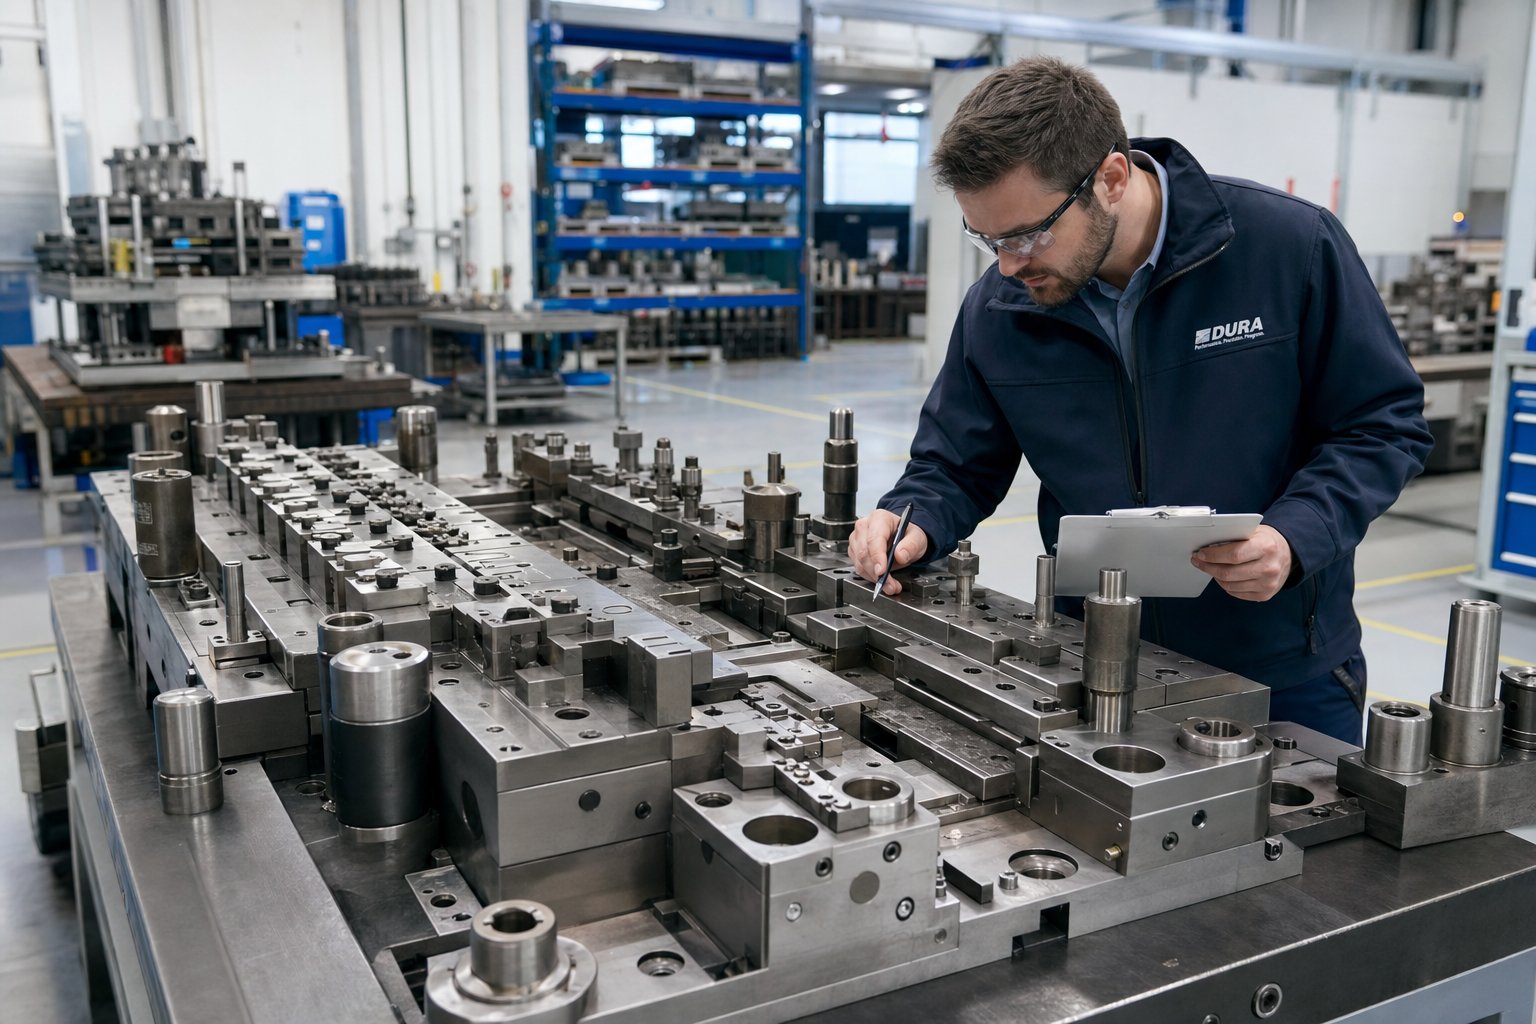
Att veta vilka material som fungerar bäst och hur lång tid verktyget tar att bygga är en användbar bakgrund. Men när du sitter på andra sidan bordet från progressiva formtillverkare som konkurrerar om ditt företag, behöver du ett strukturerat ramverk för att skilja genuin kapacitet från polerade försäljningspresentationer. Utvärderingskriterierna nedan ger inköpsteam och produktionsingenjörer en repeterbar metod för att gradera leverantörer innan någon inköpsorder undertecknas.
Certifieringar och utrustning som signalerar verklig förmåga
Certifieringar är inte bara väggdekorationer. De indikerar om ett progressivt stämplingsföretag har investerat i de ledningssystem och processdisciplin som din bransch kräver. Här är vad du ska leta efter baserat på din leveranskedja:
- ISO 9001:2015- baslinjen. Alla stämpelformstillverkare som är värda att utvärdera bör hålla detta som ett minimum. Det bekräftar att dokumenterade kvalitetsprocesser, riskbaserat-tänkande och prestationsutvärderingssystem finns på plats. Om de saknar ens detta, gå därifrån.
- IATF 16949:2016- obligatoriskt för bilar. Den här standarden lägger till ungefär 100 ytterligare krav utöver ISO 9001, inklusive PPAP-beredskap, kontrollplanmetodik och integrering av OEM-specifika kundkrav. Om du köper delar till något Tier 1- eller OEM-program och leverantören saknar IATF-certifiering är det en diskvalificerande röd flagga.
- AS9100 Rev D- krävs för flyg och försvar. Denna certifiering lägger till konfigurationshantering, protokoll för första artikelinspektion och kontroller för att förhindra förfalskade-delar som inte har någon motsvarighet i fordonsstandarder. Det är inte utbytbart med IATF 16949 även för leverantörer som betjänar båda sektorerna.
Utöver certifieringar avslöjar utrustningsspecifikationer om en leverantör fysiskt kan producera dina delar. Fråga efter detaljer: presstonnageintervall (täcker det dina material- och geometrikrav?), maximal bandbreddskapacitet och hastighetsvärden i slag per minut. En butik med endast lätta-tonnagepressar kan inte på ett tillförlitligt sätt forma konsoler av rostfritt stål, och en begränsad till 60 slag per minut kommer att kämpa med ekonomin med hög-terminalproduktion. Tillverkare av metallstansar med äkta djup använder vanligtvis pressar som spänner över 25 till 300+ ton över flera hastighetsintervall.
Utrustningens ålder spelar också roll. Pressar byggda under det senaste decenniet har vanligtvis servo-drivna matningar, integrerade tonnagemonitorer och programmerbara stängningshöjder - som alla bidrar till stramare processkontroll. Äldre mekaniska pressar producerar fortfarande bra delar, men de kräver mer manuell övervakning och saknar den datautgång som moderna kvalitetssystem förlitar sig på.
Frågor att ställa potentiella leverantörer
Frågorna du ställer under utvärderingen avslöjar mer om en leverantörs djup än någon broschyr. Progressiva stanspressleverantörer med verklig erfarenhet svarar på dessa utan att tveka. De som avleder eller generaliserar signalerar luckor som de hellre vill att du inte undersöker.
Använd denna checklista under leverantörsmöten eller anläggningsrevisioner:
- Vilket är ditt typiska antal stationer?Erfarna progressiva formtillverkare bygger rutinmässigt formar med 15 till 40+ stationer. En butik som har ett tak för 8 till 10 stationer kan sakna designen sofistikerad för komplexa delar.
- Vilken är den snästa toleransen du har haft i produktionen - inte prototyp, produktion?Leta efter specifika tal (t.ex. +/- 0.013 mm på en hålposition). Vaga svar som "mycket snäv" indikerar att de inte har mätt det noggrant.
- Vad är din längsta kontinuerliga produktionskörning på ett enda progressivt stämplingsverktyg?En tärning som har producerat 20 miljoner träffar utan större ombyggnad visar både designkvalitet och underhållsdisciplin. Kortsiktiga historik tyder på antingen nyare verktyg eller dålig livslängd.
- Designar och bygger du dina progressiva stansar-hem?Detta är frågan somskiljer verkliga formtillverkare från montörersom lägger ut verktyg och endast driver produktion. Intern-design innebär snabbare iterationer, direkt ansvarighet och ingenjörsteam som förstår varje detalj i ditt progressiva stämplingsverktyg från idé till prov.
- Kan du visa mig en remslayout från ett nyligen genomfört projekt och förklara din materialanvändningsprocent?Leverantörer med stark DFM-kapacitet kommer att visa dig kapslingsstrategier, skrothastigheter och förklara hur de optimerade pitch och webbbredd för kostnadsminskning. Om de inte kan producera denna artefakt, saknar de sannolikt det tekniska djupet för att optimera ditt projekt.
- Hur ser din DFM-feedbackprocess ut under offerten?En duktig partnerutmanar din design och föreslår förbättringar- flaggar snäva toleranser som driver kostnaden utan att lägga till funktion, rekommenderar materialalternativ för bättre formbarhet eller föreslår geometriändringar som förenklar verktygen. En leverantör som accepterar varje ritning utan kommentarer hanterar inte din risk. De ignorerar det.
- Vad är ditt förebyggande underhållsprotokoll för stansar i aktiv produktion?Be om streck-antal-baserade skärpningströsklar och strategier för reservkomponenter. Om de kör dör tills de misslyckas i stället för att hålla ett schema, kommer dina delar att försämras med tiden.
En subtil men talande skillnad: erfarna progressiva formtillverkare talar om problem som de har löst. De kommer att referera till en del som krävde återfjädringskompensation i formningsstationer, eller ett material som krävde anpassade stansbeläggningar efter att standardverktygsstål misslyckades i förtid. Problemet med att-lösa berättelsen -specifik, data-uppbackad och ärlig om utmaningar - är något som ingen mängd marknadsföringsfinish kan tillverka.
Leverantörer som lägger ut byggnader på entreprenad är inte automatiskt sämre, men utvärderingen skiftar. Du måste förstå vem som faktiskt designar verktygen, hur tekniska förändringar kommuniceras mellan organisationer och vad som händer när en stans behöver repareras vid 02:00 på en fredag. Ju längre bort en leverantör är från sitt eget verktyg, desto längre tid tar varje korrigerande åtgärd - och i hög-volymproduktion mäts driftstopp i dollar per minut.
Med ett tydligt ramverk för att betygsätta teknisk kapacitet är det sista steget att översätta dina specifika projektkrav - volym, material, tolerans och efterlevnadsbehov - till ett leverantörsbeslut som balanserar kapacitet mot kostnad och tidslinje.
Att välja rätt partner för dina progressiva formstämplingsbehov
Utvärderingsramverk skapar värde först när de omsätts i ett beslut. Du har den tekniska kunskapen - processmekanik, materialbeteende, kvalitetsriktmärken och leverantörskvalifikationsfrågor. Det återstående steget är att matcha dessa kriterier mot dina specifika projektkrav och förbinda sig till en partner vars beprövade kapacitet överensstämmer med vad dina delar faktiskt kräver.
Matcha dina krav till rätt leverantör
Inget enskilt progressivt pressstansföretag passar bäst för varje applikation. En leverantör som utmärker sig vid höghastighetsproduktion av kopparterminaler kan sakna tonnage- eller verktygsexpertis för tjocka konstruktionskonsoler av rostfritt stål. En butik som är certifierad enligt IATF 16949 för bilar kanske inte har AS9100-registreringen som ditt flygprogram kräver. Målet är att anpassa - dina krav mot bevisad, verifierbar förmåga.
Innan du begär offerter, definiera ditt projekt utifrån dessa beslutsfaktorer:
- Årlig volym och produktionslivslängd:Åtar du dig till 50 000 delar per år eller 5 miljoner? Högre volymer motiverar mer komplexa progressiva pressformar med ytterligare stationer för snävare toleranser, medan måttliga volymer kan gynna enklare verktyg med färre stationer.
- Material och mått:Ditt materialval begränsar leverantörsfältet omedelbart. Inte varje butik kör tunn koppar med 400+ slag per minut, och inte varje press klarar det tonnage som krävs för AHSS vid 2,0 mm tjocklek.
- Toleranskritik:Delar med kommersiella standardtoleranser öppnar dina alternativ i stor utsträckning. Funktioner som hålls till +/- 0.013 mm kräver leverantörer med beprövade SPC-data, förstklassiga verktyg och pressutrustning som kan bibehålla BDC-repeterbarhet slag efter slag.
- Branschefterlevnad:Fordon, medicin och flyg ställer vart och ett krav på certifiering och dokumentation som eliminerar leverantörer som saknar motsvarande kvalitetsledningsinfrastruktur.
- Vertikal integrationspreferens:Om ditt projekts tidslinje är aggressiv eller om din delgeometri kräver iterativt prov, eliminerar en progressiv formtillverkare som designar, bygger och kör verktyg under ett tak de kommunikationsförseningar som fler-leverantörsarrangemang inför.
- DFM engagemang:För nya deldesigner vill du ha en leverantör vars ingenjörsteam tillhandahåller optimering av remslayout, återkoppling av materialanvändning och geometrirekommendationer under offert -, inte efter att verktyget har angetts.
För produktionsingenjörer som köper hög-volym av metalldelar som kräver effektiv formning av flera-stationer, tät repeterbarhet och skalbar massproduktion, levererar vertikalt integrerade leverantörer konsekvent kortare ledtider och mer responsiv problemlösning. Ingenjörsteamet som designade ditt progressiva verktyg och tärningen är samma team som felsöker det under provet - inget översättningslager, ingen handofffriktion, inget finger- som pekar mellan separata organisationer när något behöver justeras.
Starta ditt progressiva stämplingsprojekt
Att omsätta krav till handling innebär att engagera leverantörer som kan visa att - inte bara hävdar att - är anpassade till dina behov. Börja med att begära exempel på remsor från jämförbara projekt, be om produktionsdata från liknande material och volymer, och schemalägga anläggningsvandringar där du observerar deras verktygsrum, pressgolv och kvalitetslabb.
För team som utvärderar leverantörer med-egen progressiv formdesign och tillverkningskapacitet,YICHENs progressiva stämpelmatrisresurser erbjuder en referenspunkt för att förstå hur vertikalt integrerade formtillverkare strukturerar sina progressiva formstansningstjänster - från första DFM-konsultation till hög-volymproduktion. Deras fokus på progressiva pressformar optimerade för massproduktionseffektivitet gör dem till en praktisk utgångspunkt för inköpsteam som jämför leverantörernas förmåga.
Oavsett vilken leverantör du anlitar ger de röda flaggorna som täcks av den här artikeln dig en strukturerad lins för utvärdering. En partner som besvarar dina frågor med detaljer, visar dig data från faktiska produktionskörningar och ärligt talar om för dig när din del inte passar deras progressiva formmetallstämplingstjänster är en partner värd att behålla. De som säger ja till allt utan förbehåll? Det är de dyra lärdomar som smarta köpare lär sig att undvika.
Vanliga frågor om Progressive Die Stamping Company
1. Vad är progressiv formstämpling och hur fungerar det?
Progressiv formstansning matar en kontinuerlig metallremsa genom en enda form som innehåller flera stationer. Varje station utför olika operationer såsom håltagning, blankning, bockning eller formning. Med varje pressslag avancerar remsan en stigning framåt, och den färdiga delen separeras vid slutstationen. Denna process producerar precisionsdetaljer med hög-volym med hastigheter från 25 till över 1 200 slag per minut, vilket gör den till en av de mest effektiva metallformningsmetoderna för repeterbara geometrier.
2. Hur lång tid tar det att bygga en progressiv tärning?
En typisk progressiv form kräver 12 till 20 veckor från design till driftsättning. Enkla stansar med 6 till 8 stationer för platta konsoler kan ta närmare 10 veckor, medan komplexa 30-stationsverktyg med snäva toleranser och ritade funktioner kan överstiga 20 veckor. Nyckelfaktorer som driver tidslinjen inkluderar antal stationer, toleranskrav, material som stämplas och om leverantören bygger verktyg internt eller lägger ut formkonstruktionen. Vertikalt integrerade tillverkare som YICHEN som designar och bygger progressiva stämpeldynor under ett tak levererar vanligtvis snabbare eftersom de eliminerar kommunikationsförseningar mellan separata organisationer.
3. Vilka material kan användas vid progressiv formstansning?
Vanliga material inkluderar kolstål (1008, 1010, 1050), rostfritt stål (301, 304, 316), aluminium (1100, 3003, 5052), koppar och mässingslegeringar (C110, C260, C510) och höghållfast{12}låg{3}.stål{12}. Varje material påverkar formslitagehastigheter, produktionshastighet och underhållsintervall på olika sätt. Kolstål är det mest förlåtande och tillåter högsta hastigheter, medan rostfritt stål kräver premiumverktygsstål och reducerade presshastigheter. Materialvalet bör balansera delprestandakrav med produktionsekonomi och matrisens livslängd.
4. När ska jag välja progressiv formstämpling framför överföring eller sammansatt formstämpling?
Progressiv formstansning är idealisk när dina delar är små till medelstora, kräver måttlig geometrisk komplexitet (böjar, formar och hål i ett plan) och kräver årliga volymer över 100 000 enheter. Överföringsformar fungerar bättre för större delar, djup-dragna geometrier eller komponenter som behöver fler-ytor. Sammansatta matriser passar enkla platta delar som kräver tät koncentricitet vid lägre volymer. Om din del överskrider de tillgängliga remsbredderna, behoven drar djupare än dess diameter eller har en årlig efterfrågan på under 5 000 till 10 000 stycken, är progressiv verktyg sannolikt inte kostnads{11}berättigad.
5. Vilka certifieringar bör ett progressivt stansningsföretag ha?
ISO 9001:2015 är den lägsta baslinjen som bekräftar dokumenterade kvalitetsprocesser. Fordonsleverantörer måste ha IATF 16949:2016, som lägger till ungefär 100 ytterligare krav, inklusive PPAP-beredskap och kontrollplanmetodik. Flygapplikationer kräver AS9100 Rev D för konfigurationshantering och för att förhindra förfalskning av-delar. Utöver certifieringar, utvärdera utrustningsspecifikationer inklusive presstonnageintervall, maximal remsbredd och slaglängd-per-minut. En leverantör som saknar den certifiering som din bransch kräver är en diskvalificerande röd flagga oavsett deras angivna prissättning.


