


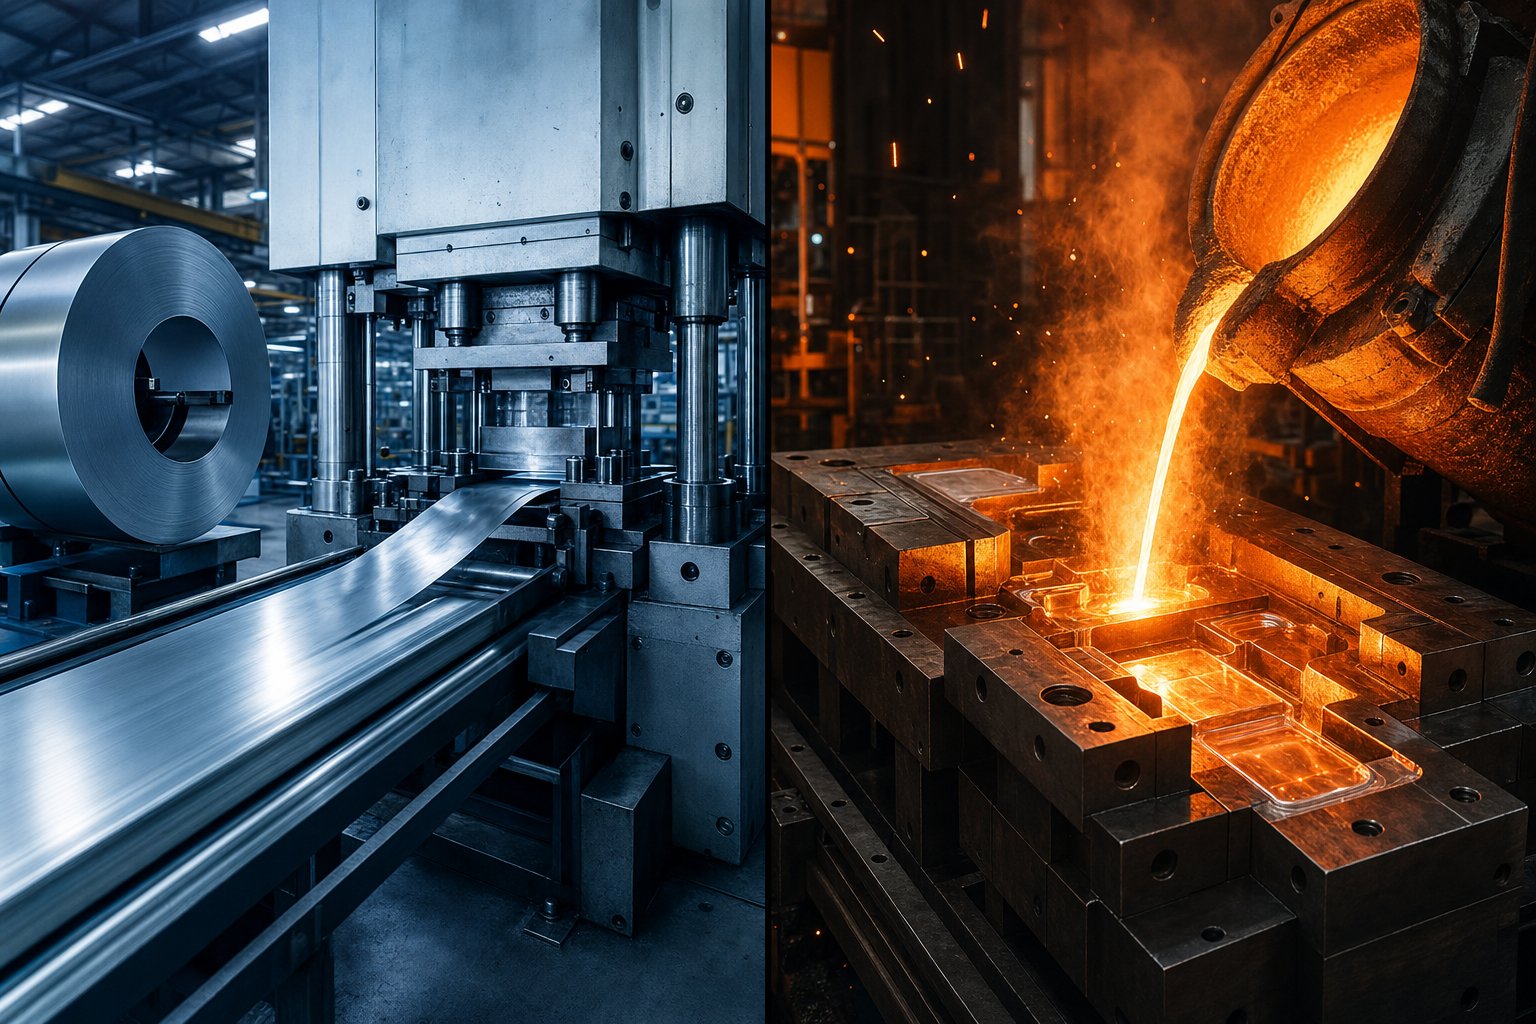
Stämpling och pressgjutning definierad för ingenjörer och köpare
Sök efter "stämpling pressgjutning" och du kommer att upptäcka att dessa två processer klumpas ihop som om de är utbytbara. Det är de inte. Stämpling och pressgjutning är fundamentalt olika sätt att förvandla rå metall till färdiga delar, och att blanda ihop dem är en av de snabbaste vägarna till överbetalning för verktyg som inte matchar ditt projekt.
Här är den korta versionen: stansning applicerar mekanisk kraft för att omforma solid plåt, medan pressgjutning injicerar smält metall i en återanvändbar stålform under tryck. Samma mål - en precisionsmetallkomponent - men helt olika fysik, material och kostnadsstrukturer.
Vad är metallstämpling
Metallstämpling är enkall-formningsprocesssom förvandlar platta plåtar eller spolar av metall till specifika former. En stans sjunker ner i en stans, och den mekaniska kraften mellan dem ämnen, böjer, drar eller genomborrar arkmaterialet till en färdig del. Materialet förblir fast under hela - ingen smältning involverad. Vad är stämplad metall då? Det är vilken komponent som helst som är formad på detta sätt: fästen, klämmor, höljen, blyramar eller strukturella paneler gjorda av stål, aluminium, koppar eller mässingsplåt.
Vad är Die Cast Metal
Pressgjutning fungerar från motsatt håll. Istället för att omforma en solid plåt börjar den med smält legering -, vanligtvis aluminium, zink eller magnesium -, som sprutas in i en precisionsstålform under högt tryck. Den flytande metallen fyller varje hålighet, stelnar snabbt och framträder som en nästan-nät-del med komplex tre-dimensionell geometri. Så vad är formgjuten metall? Det är vilken komponent som helst som bildas genom att stelna en smält legering inuti en återanvändbar form.
Stämpling omformar solid plåt; pressgjutning stelnar flytande metall. Varje kostnads-, design- och inköpsbeslut kommer från denna enda distinktion.
Att få denna skillnad direkt avgör om du investerar i rätt verktyg, väljer lämpliga material och når dina-kostnadsmål. Avsnitten nedan beskriver exakt hur varje process fungerar - och börjar med vad som händer inuti en stämplingspress från det ögonblick en spole matas in.
Hur metallstämplingsprocessen fungerar
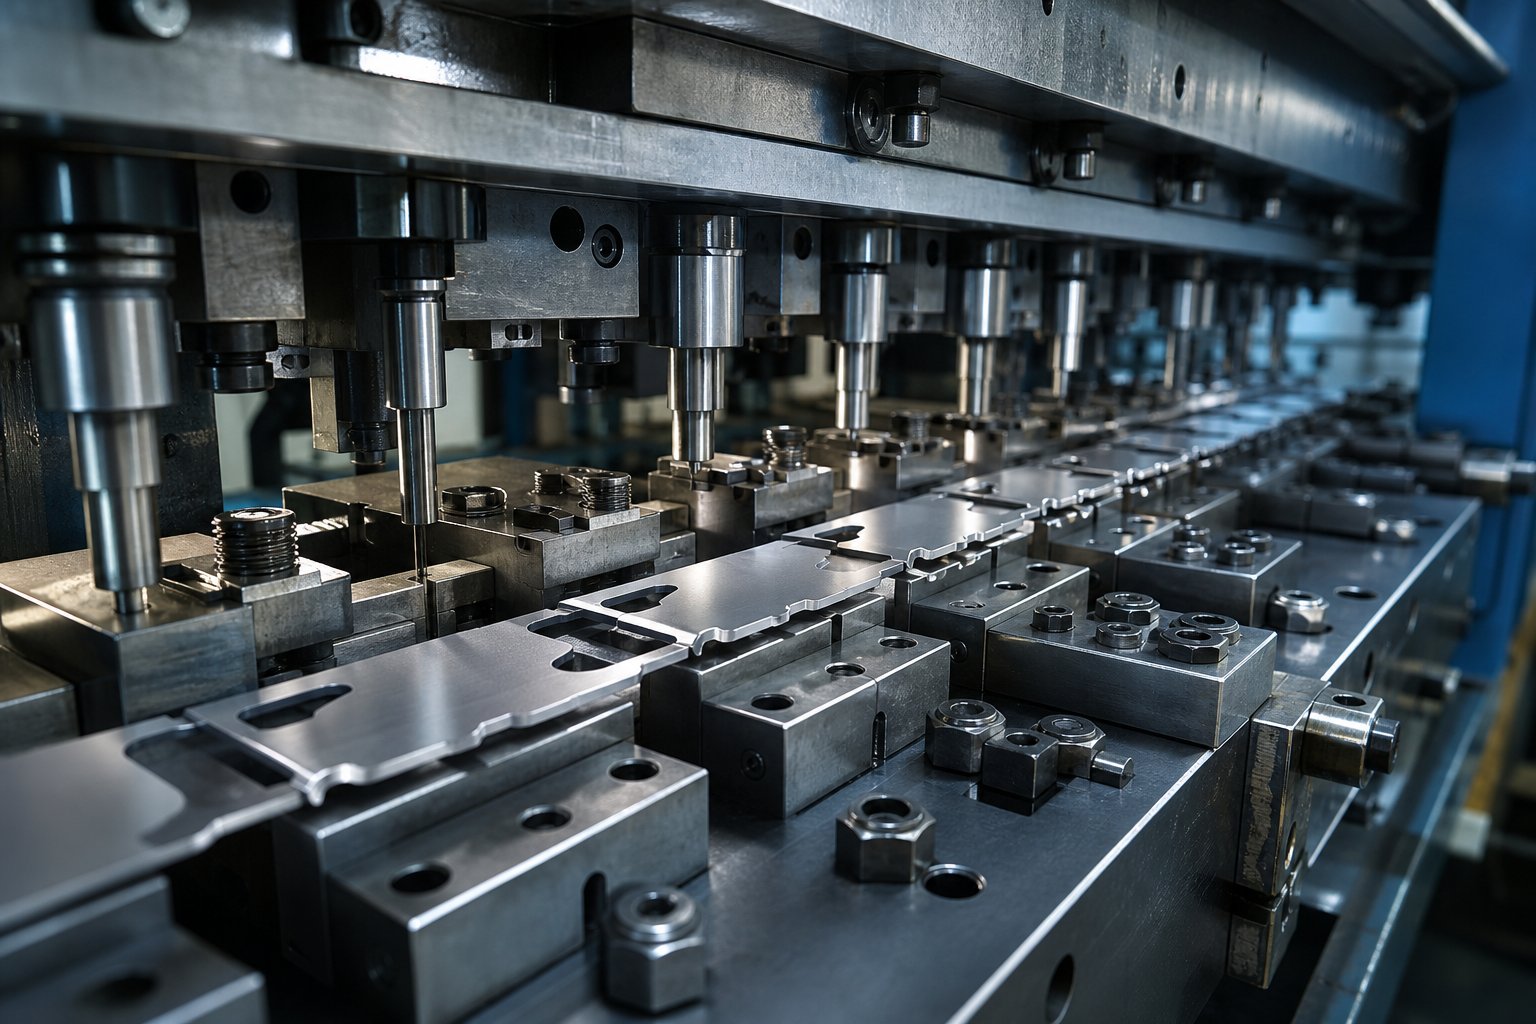
En spole av platt metall kommer in i ena änden av en press, och färdiga delar kommer ut i den andra. Låter enkelt, men det som händer mellan de två punkterna involverar exakt tonnage, noggrant sekvenserade verktygsstationer och deltid-sekund. Presspressningsmaskinen - oavsett om den är mekanisk, hydraulisk eller servo-driven - levererar allt från 20 till 6 000 ton presskraft, beroende på delstorlek och materialtjocklek. Den kraften driver en stans in i en formhålighet för att stansa, sticka hål, böja, dra eller forma plåtmaterialet till dess slutliga geometri.
Tre kärnkomponenter gör detta möjligt: själva plåten, formen (det formade verktyget som definierar delens geometri) och pressen som levererar kraft. Men hur dessa komponenter interagerar varierar dramatiskt beroende på formkonfigurationen - och att välja fel inställningar kan försämra din produktionsekonomi.
Progressiva och överföringsformskonfigurationer
Föreställ dig en metallremsa som rör sig genom en serie stationer, var och en utför en annan operation - ett hål här, en böj där, en sista cutoff i slutet. Det är en progressiv dö. Arbetsstycket förblir fäst vid bärremsan från början till slut och avancerar ett fast avstånd (kallad stigning) med varje pressslag. Flera delar pågår samtidigt, var och en i olika skede. Progressiva matriser kan producera allt från sju eller åtta delar per minut till över 1 500 delar per minut, vilket gör dem dominerande för hög-volymproduktion av små till medelstora-komponenter med snäva toleranser.
Transferdies har ett annat tillvägagångssätt. Den första operationen separerar ämnet från remsan helt och hållet, och mekaniska fingrar eller skenor flyttar fysiskt den diskreta delen från station till station. Denna formöverföringsmetod öppnar upp möjligheter som progressiv verktyg inte kan matcha - djupdrag, delrotation mellan stationer och geometrier som kräver åtkomst från flera vinklar. Runda, axiellt symmetriska delar som djupa koppar eller skal är vanliga överföringsformkandidater eftersom delen kan lyftas, roteras och flyttas mellan operationerna.
Ett tredje alternativ - sammansatta stansar - utför flera skär- och formningsoperationer i ett enda tryckslag. De utmärker sig på att producera enkla platta delar som brickor snabbt och kostnadseffektivt-med plattare resultat än progressiva dies eftersom allt sker i en träff. Men sammansatta verktyg saknar den flerstegsflexibilitet som behövs för komplexa former.
När väljer du vilken? Progressiva dies vinner när du behöver hög-hastighet, hög-volym av delar med måttlig komplexitet. Överföringsformar tjänar sin plats på större delar, djupdragna-komponenter eller något som kräver att ämnet är fritt från remsan under formningen. Sammansatta formar passar medelstora-till-höga-volymer av geometriskt enkla delar där planhet och låga verktygskostnader är viktigast.
Plåtstämpelprocess steg för steg
Oavsett formtyp följer plåtstansningsprocessen en förutsägbar sekvens. Här är vad som händer från råvara till färdig komponent:
- Spolladdning och uträtning- Metallspolen monteras på en avrullare, matas genom en plattång för att ta bort spolen (den naturliga krökningen från att lindas) och går in i pressen.
- Material matning- En servo eller mekanisk matare för fram remsan ett exakt avstånd (stigningen) in i formen med varje presscykel. Konsistens styr här direkt dimensionsnoggrannheten nedströms.
- Blankering- Pressen skär den grundläggande konturformen från remsan. I progressiva dies kan detta hända vid slutstationen; i transfer dies är det första operationen.
- Genomträngande- Stansar skapar hål, slitsar eller inre detaljer genom att tvinga material genom en formöppning. Sniglarna kasseras medan det omgivande materialet blir en del.
- Formningsoperationer- Böjnings-, ritnings-, myntnings- eller präglingsstationer formar det platta ämnet till tre-dimensionell geometri. Ritning använder spänning för att dra in material i en hålighet för kärlliknande former; böjning skapar kantiga egenskaper.
- Delutkastning och separation- Den färdiga komponenten skärs loss från bärremsan (progressiv) eller tas bort från slutstationen (överföring) och lämnar pressen via ränna, transportör eller robotupptagning.
Vart och ett av dessa steg förlitar sig påstämpling formdesign- geometrin hos stansar, hålrum, strippor och piloter som arbetar tillsammans. Väl-konstruerade verktyg ger snäva toleranser upprepade gånger över miljontals cykler. Dåligt utformade verktyg slits i förtid, ger grader och ökar mängden skrot. Tärningen är där din delkvalitet lever eller dör.
Material som vanligtvis går genom denna process inkluderar mjukt stål, rostfritt stål, aluminium, koppar och mässing. Var och en beter sig annorlunda under formningstryck - aluminiumstämplar rent men kan rivas under djupdrag, koppar erbjuder utmärkt duktilitet för komplexa former och rostfritt kräver högre tonnage och mer slitstarkt -matrisstål. Speciallegeringar som Inconel och titan kan också stämplas i rätt uppsättning, även om de kräver betydligt mer robusta verktyg.
All denna mekaniska precision sker vid rumstemperatur. Friktionen mellan stans och plåt genererar värme, men själva processen är kall-och bildar - en avgörande skillnad när man jämför stämpling med processer som börjar med smält metall och en helt annan uppsättning fysik.
Hur pressgjutningsprocessen fungerar
Stämpling omformar platt lager genom brute mekanisk kraft vid rumstemperatur. Metallpressgjutning arbetar med en helt annan fysik - den börjar med en legering som värms upp över sin smältpunkt och tvingar sedan in den vätskan i en precisionsstålform under tryck från 10 till 150 MPa. Resultatet är en nästan-nätformad-del med komplex tre-dimensionell geometri som skulle vara omöjlig att uppnå genom att bara pressa plåt.
Processen följer fem kärnsteg. Först förbereds den tvådelade stålformen - rengöras, smörjas med ett släppmedel och klämmas igen av en maskin som levererar hundratals eller tusentals ton låskraft. Därefter sprutas smält metall in i formhåligheten med fyllningshastigheter på 10 till 50 m/s. Legeringen stelnar snabbt - ofta på sekunder - eftersom stålformen fungerar som en massiv kylfläns. När delen har svalnat tillräckligt för att hålla sin form separeras formhalvorna och utkastarstiften trycker loss gjutstycket. Slutligen genomgår delen trimning för att ta bort blixt, skenor och överloppsbrunnar som skapats under injektionen.
Cykeltiderna är snabba. En zinkdel kan gå från vätska till utstött komponent på under 15 sekunder. Aluminium tar något längre tid på grund av högre stelningstemperaturer. Oavsett vilket kan en enda form producera hundratals delar per timme och överleva 100 000 eller fler cykler innan den kräver utbyte - vilket är det som gör metallgjutning ekonomiskt i skala.
Varm-Chamber vs Cold-Chamber Press Casting
Alla pressgjutningsmaskiner fungerar inte på samma sätt. Skillnaden mellan heta-kammare och kalla-kammarsystem beror på en fråga: kan insprutningsmekanismen sitta inuti den smälta metallen utan att förstöras?
I envarm-kammarmaskinsvanhalsen och kolven är nedsänkta direkt i den smälta legeringen. En ventil tillåter en kontrollerad volym av metall in i injektionscylindern, och kolven tvingar den genom ett uppvärmt munstycke in i formen. Eftersom injektionssystemet förblir nedsänkt, är cykeltiderna korta och munstycket förblir fullt av smält metall mellan skotten. Zink och magnesium är de primära metallerna som bearbetas på detta sätt - deras smältpunkter (380-650 grader C) är tillräckligt låga för att de inte kommer att erodera de nedsänkta stålkomponenterna.
Kall-kammarmaskiner separerar smältugnen helt och hållet från injektionssystemet. Smält metall skänks eller pumpas in i en horisontell spruthylsa, sedan trycker en hydraulisk kolv in den i formhåligheten. Detta extra överföringssteg lägger till cykeltid, men det är nödvändigt för legeringar som aluminium (smälter vid 580-630 grader C) och koppar-baserade legeringar som snabbt skulle bryta ned en varm-svanhals. Insprutningstrycken i kallkammarsystem sträcker sig vanligtvis från 2 500 PSI upp till över 25 000 PSI.
Avvägningen-är enkel: heta-kammarsystem ger snabbare cykler och stramare processkontroll för låg-smältande legeringar, medan kall-kammarsystem hanterar metaller med högre-temperatur som representerar huvuddelen av strukturella pressgjutningsapplikationer.
Metaller som används vid pressgjutning
När folk frågar "betyder formgjutning metall?" - svaret är ja, men med ett viktigt kval. Pressgjutning betyder specifikt metall formad via trycksatt injektion i återanvändbara stålformar. Den täcker inte plast (det är formsprutning) och den täcker inte vilken metall som helst. Endast legeringar med lämpliga smältpunkter, flytbarhet och stelningsbeteende kvalificeras som praktiska pressgjutningsmetaller.
Så här jämför de stora legeringsfamiljerna:
| Legering familj | Smältområde | Kammartyp | Typiska applikationer |
|---|---|---|---|
| Aluminium (A380, A360, ADC12) | 580-630 grader | Kall-kammare | Motorblock, transmissionshus, kylflänsar, konstruktionsfästen |
| Zink (ZAMAK 3, ZAMAK 5) | 380-420 grader | Varm-kammare | Dörrhandtag, kugghjul, kopplingar, dekorativ hårdvara |
| Magnesium (AZ91D, AM60) | ~650 grader | Varm-kammare eller kall-kammare | Bärbara ramar, rattar, kamerahus, flyg- och rymdfästen |
| Kopparlegeringar (begränsad) | 900-1 080 grader | Kall-kammare | Elektriska komponenter, VVS-armaturer, delar med hög-ledningsförmåga |
Aluminium dominerar marknaden i volym - dess balans mellan låg vikt, styrka, korrosionsbeständighet och värmeledningsförmåga gör det till det bästa-för fordon och elektronik. Zink utmärker sig för intrikata, tunna-väggar (väggtjocklekar så låga som 0,3 mm) med utmärkt ytfinish direkt ur formen. Magnesium är det lättaste strukturella alternativet, ungefär 33 % lättare än aluminium, vilket gör det attraktivt för handhållen elektronik och vikt-kritiska fordonskomponenter.
Hur är det med pressgjutet stål? Du kommer att se termen cirkulera, men i praktiken är pressgjutstål inte möjligt med konventionell utrustning. Stål smälter mellan 1 370 och 1 530 grader C - temperaturer som snabbt skulle förstöra även härdade verktygs-stål. Ståldelar som kräver formbaserad-produktion använder vanligtvis investeringsgjutning eller sandgjutning istället, där förbrukningsbara formar tål extrem värme. American Foundry Society rapporterar att 95 % av de gjutna delarna använder icke-järnmetaller, vilket bekräftar att stål helt enkelt inte hör hemma i denna processkategori.
Kopparlegeringar upptar en liten nisch. Deras höga smältpunkter förkortar matrisens livslängd avsevärt och ökar produktionskostnaderna, men när du behöver elektrisk ledningsförmåga och mekanisk hållfasthet i en enda gjuten komponent förblir koppar-baserade legeringar det enda alternativet inom formgjutningsfamiljen.
Var och en av dessa legeringar har specifika designbegränsningar - minsta väggtjocklek, dragvinklar, toleransmöjligheter - som dikterar vad som är geometriskt möjligt i din del. Dessa tillverkningsregler är där de verkliga processvalsbesluten fattas.
Designbegränsningar och tillverkningsriktlinjer
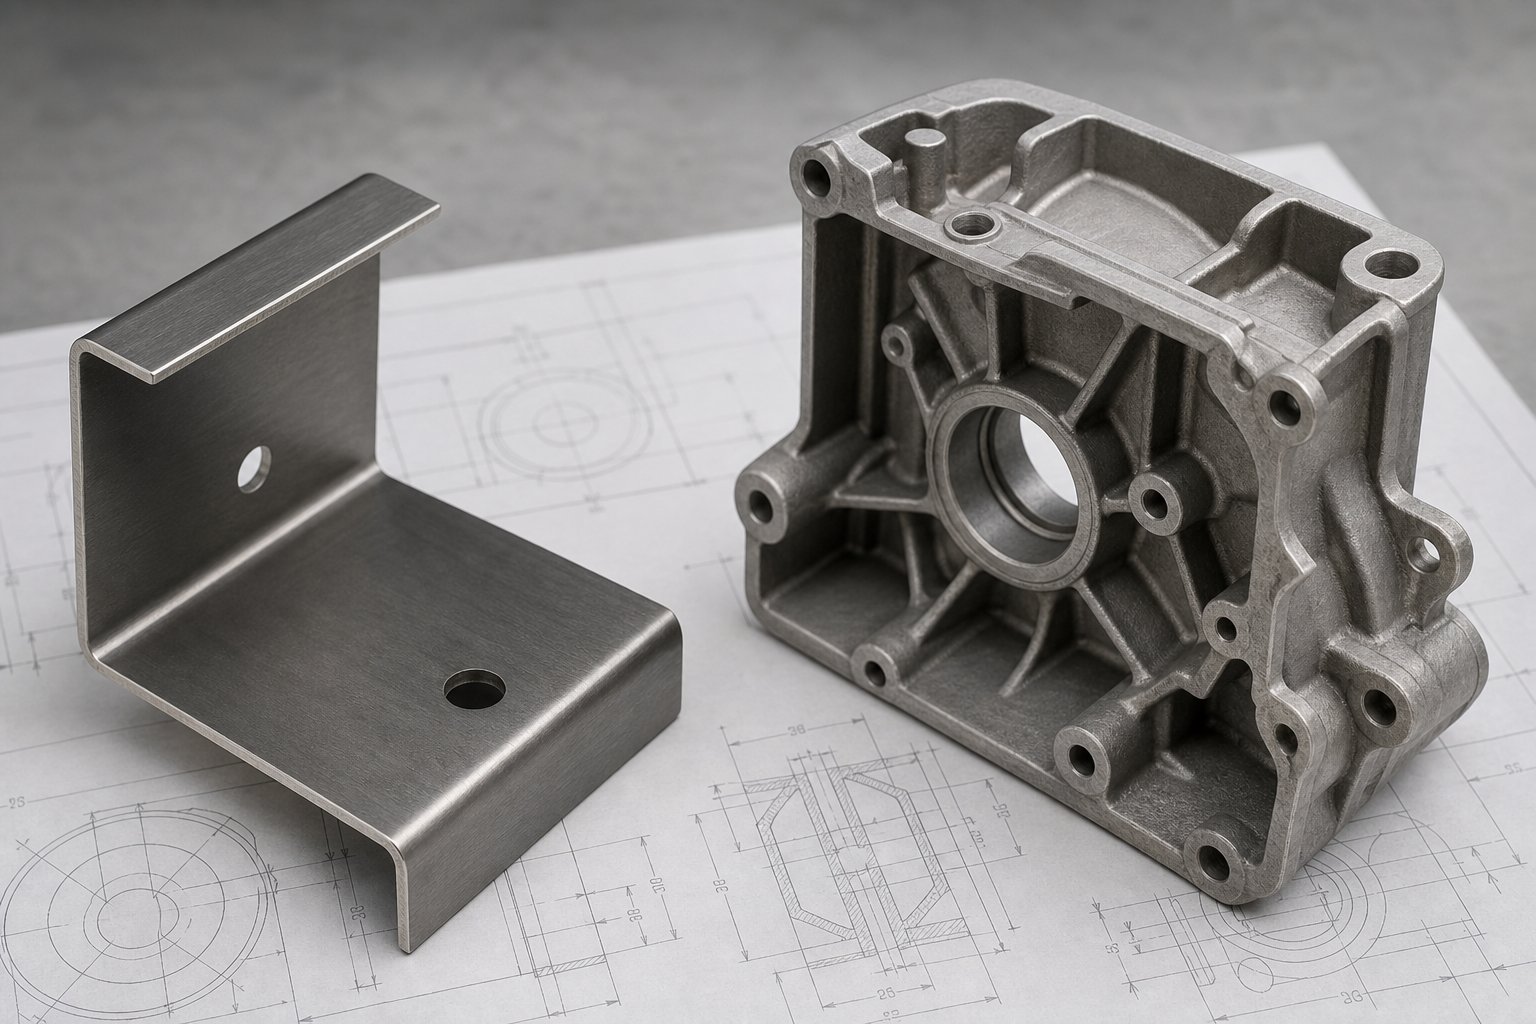
Att veta hur varje process fungerar är en sak. Att designa en del som faktiskt överlever produktionen utan att öka din avvisningsfrekvens - det är där de flesta projekt lyckas eller misslyckas. Stämpling och pressgjutning kräver strikta geometriska regler, och att bryta mot dem försämrar inte bara kvaliteten; det kan tvinga dig till helt fel process. En djup-dragen funktion som överskrider stämplingsgränserna kan driva dig mot pressgjutning, medan en enkel konsol designad med onödig tre-dimensionell komplexitet låser dig till dyra gjutverktyg som du aldrig behövt.
Den praktiska takeaway: geometri driver processval lika mycket som volym eller materialval. Här är reglerna som är viktiga.
Designregler för stämplade delar
Stämplad plåt håller en relativt jämn tjocklek i hela den del - du omformar ett platt ämne, inte lägger till eller tar bort material. Den enda begränsningen formar varje designbeslut.
Minsta böjradie.Den tätaste böjen du kan bilda beror direkt på materialtyp och tjocklek. För duktila material som stansad aluminiumplåt är den minsta inre böjradien vanligtvis 1x materialtjockleken. För stämplad stålplåt - speciellt hög-hållfast eller rostfri kvalitet - behöver du 1,5x till 2x materialtjocklek för att undvika sprickor längs böjlinjen. Att gå snävare än dessa gränser introducerar brott på den yttre fibern i böjningen, särskilt när böjningen löper parallellt med materialets kornriktning. Design böjer vinkelrätt mot korn när det är möjligt.
Avstånd från hål-till-kant.Stansade hål placerade för nära en kant gör att materialbanan buktar utåt under formningstryck. Det säkra minimum är minst 2x materialtjockleken från närmaste kant. För hål nära böjar, öka avståndet till 2,5x materialtjocklek plus böjradien - annars förvränger formningsoperationen hålets geometri.
Rita djupförhållanden.När stansning drar plåt till en form av en kopp eller hålighet, styr förhållandet djup-till-diameter genomförbarheten. En enkel-dragoperation maximeras vanligtvis till ett djup som är lika med ämnets diameter (förhållande 1:1) för stansat aluminium och något mindre för stål. Överskrid den gränsen och du behöver flera ritstationer eller utjämning mellan träffar - som båda ökar kostnaden. Här är designtappen som många ingenjörer missar: att konvertera en djupdragen-detalj till en flänsförsedd eller böjd enhet kan föra tillbaka en del till stansningsområdet som annars skulle kräva pressgjutning.
Toleranser.Stämpling ger en snäv dimensionskontroll på i-plan särdrag - stansade hål, blankade profiler och avstånd mellan särdrag uppnår vanligtvis ±0,1 mm. Formade funktioner som böjar har en vinkeltolerans på cirka ±1 grad, och toleransstapel-upp över flera böjar måste beaktas vid dimensionering.
Designregler för formgjutna delar
Pressgjutning ger mycket större tre-dimensionell frihet än präglat aluminium eller stål - inre ribbor, utsprång, fickor och komplexa ytor som alla bildas i ett enda skott. Men den friheten kommer med sina egna begränsningar som är rotade i hur smält metall flyter, stelnar och frigörs från en stålform.
Dragvinklar.Varje yta parallell med formen-drar drag för att släppa rent under utkastningen. Grundregeln:1 grad av djupgående per 25 mm hålighetsdjupför yttre ytor, med inre håligheter som kräver minst 2 grader. Strukturerade ytor kräver ytterligare drag - ungefär 1 grad per 0,1 mm texturdjup - eller så drar delen mot formen och skapar ytdefekter. Noll-design fastnar, deformeras under utkastning och förkortar matrisens livslängd dramatiskt.
Jämn väggtjocklek.Ojämna väggar orsakar ojämn kylning, vilket leder till sjunkmärken i tjocka områden och potentiella korta skott i tunna områden. Rikta in enhetliga väggar inom dessa intervall:
- Aluminiumlegeringar: 1,5–3,0 mm
- Zinklegeringar: 0,75–2,5 mm
- Magnesiumlegeringar: 1,25–2,0 mm
Varje övergång mellan tjocklekar bör ske gradvis - inga plötsliga hopp som överstiger 1,5x den intilliggande väggen. Tjocka sektioner bör kärnas ut och förstärkas med ribbor i stället för att lämnas solida.
Filéradier och skarpa hörn.Inre hörn som är skarpare än 0,75 mm fungerar som spänningshöjare, stör metallflödet och påskyndar slitaget på formen. Arbetsformeln: minsta inre radie är lika med 0,5 gånger väggtjockleken plus 0,25 mm. Skarpa hörn ökar den lokala belastningen med 2 till 3 gånger och kan minska verktygets livslängd med upp till 30 %.
Revben och bossar.Tjockleken på revbenen bör vara mellan 0,5x och 0,7x den intilliggande väggtjockleken - alla tjockare fångar upp värme och orsakar sjunkmärken på den motsatta sidan. Ribbhöjden bör inte överstiga 2,5x revbenstjocklek, och avståndet mellan revbenen måste vara minst 3x revbenstjockleken för att tillåta korrekt metallflöde och kylning.
Underskärningar.Funktioner som förhindrar raka form-utkastningshål - vinkelrätt mot delningsriktningen, interna kanaler eller omvänd-draggeometri - kräver sidoåtgärder-, glidningar eller kollapsande kärnor. Var och en av dessa mekanismer tillför betydande verktygskostnader och potentiell underhållskomplexitet. När det är möjligt, designa om underskärningar som genomgående-hål i linje med dynans-dragriktning eller eliminera dem med efter-bearbetning.
| Designparameter | Stämpling | Formgjutning |
|---|---|---|
| Geometrisk komplexitet | Platt till grunt 3D (böjar, ritar) | Fullständig 3D med interna funktioner, ribbor, bossar |
| Väggtjockleksområde | 0,4–6,0 mm (likformig, lika med arkmått) | 0,75–5,0 mm (varierar beroende på legering) |
| Typisk tolerans (linjär) | ±0,1 mm på blankade/genomborrade detaljer | ±0,2 mm som-gjutet; ±0,05 mm med post-bearbetning |
| Vinkeltolerans | ±1 grad i kurvor (beroende på fjädring) | Styrs av drag; minimal fjädring |
| Minsta funktionsstorlek | Håldiameter Större än eller lika med 1,2x materialtjocklek | Håldiameter Större än eller lika med 1,5 mm (aluminium) |
| Utkastkrav | Ej tillämpligt | 1–3 grader minimum beroende på djup |
| Underskärningar | I allmänhet inte genomförbart utan sekundära operationer | Möjligt med diabilder/kärnor (lägger på kostnad) |
Mönstret här är tydligt: stansade plåtdelar byter ut geometrisk komplexitet för snävare-plantoleranser, snabbare cykler och bevarad materialkornstruktur. Pressgjutning byter ut dessa fördelar mot tre-dimensionell frihet och konsolidering av flera stämplade komponenter till en enda del. Ingetdera är allmänt sett bättre - men att tillämpa fel designregler på fel process är där budgetarna går åt sidan. Det som ofta tipsar om det slutliga beslutet är inte enbart geometri, utan hur verktygskostnad och produktionsvolym interagerar med dessa begränsningar.
Jämfört produktionsvolym och kostnadsekonomi
Geometri berättar vad som ärmöjlig. Volymekonomi berättar vad som ärlönsam. Två delar kan båda vara möjliga som stämplingar eller gjutningar, men att välja fel process med fel årlig kvantitet kan fördubbla din effektiva kostnad per-del. Interaktionen mellan verktygsinvesteringar, cykeltid och produktionsvolym är där de flesta överbetalningar sker - och där titeln på den här artikeln får sitt behåll.
Verktygskostnad och amorteringströsklar
Både stansar och stansformar representerar betydande kapital i förskott. En enkel tärning eller böjning kan kosta $10,000 till $50,000, medan komplexa progressiva dies med flera stationer klättrar till $50,000–$300,000 eller mer. Pressgjutningsformar landar i ett liknande intervall - $20 000 för enkla-kavitetsaluminiumformar upp till $200,000+ för komplexa multi-kavitetsverktyg i H13 varm-bearbetningsstål.
Så var uppstår egentligen kostnadsfördelen? Cykeltid. En progressiv stanspress kan köras i hastigheter upp till 1 500 slag per minut, vilket ger en färdig detalj för varje slag. Pressgjutningscykeltider mäts i sekunder till minuter per skott - snabbt enligt gjutstandarder, men storleksordningar långsammare än hög-stämpling. Den skillnaden ökar snabbt över årliga volymer.
Föreställ dig att du behöver 500 000 konsoler per år. Med aluminiumpressformar som producerar delar med 400 slag per minut, täcker en enda presslinje den volymen under dagars körtid. Verktygskostnaden - även vid $80 000 för en progressiv tärning - amorteras till ungefär $0,16 per del. En formgjutningsform för 60 000 USD som producerar samma fäste med 120 skott per timme amorterar på liknande sätt i verktygskostnad, men arbetskraften, energin och maskintiden per-del kostar betydligt högre.
Crossover fungerar omvänt för komplexa tre-dimensionella hus. När en detalj kräver fem eller sex stämplingsstationer plus sekundär svetsning för att uppnå den geometri som en enda gjutning levererar i ett skott, förångas fördelen med formverktyg och stansverktyg - sekundära operationer äter din cykel-tidsbesparingar levande.
| Kostnadsfaktor | Metallstämpling | Formgjutning |
|---|---|---|
| Verktygskostnadsintervall | $10,000–$300,000+ | $20,000–$200,000+ |
| Typisk cykeltid | 0,04–6 sekunder per del (progressiv/överföring) | 15–120 sekunder per del |
| Verktygsliv | 500 000–10 000,000+ slag | 100 000–500,000+ skott |
| Kostnadstrend per-styck | Sjunker brant med volym; dominerande över 50 000 enheter/år för platta eller grunda delar | Sjunker måttligt med volym; motiverat när 3D-komplexitet eliminerar fler-stationsstämpling |
| Break-jämn volymvägledning | Ofta ekonomiskt över 25 000–50 000 delar/år jämfört med bearbetningsalternativ | Normalt motiverat över 5 000–10 000 delar/år jämfört med bearbetning, men högre per-del golv än stämpling vid motsvarande volymer |
Mönstret är konsekvent: för platta eller grunda-formade delar vid årliga kvantiteter över 50 000 enheter vinner stämpling nästan alltid på ekonomi per-del. Pressgjutning blir den smartare investeringen när detaljens komplexitet skulle kräva så många stämplingsstationer - eller så mycket sekundär montering - att gjutningens enkla-operationsenkelhet uppväger dess långsammare cykeltid.
Vanliga köparmisstag vid processval
Det är här som riktiga pengar går till spillo. Tre misstag dyker upp upprepade gånger vid inköpsbeslut:
Över-specificering av pressgjutning för enkla delar.Ett platt monteringsfäste med två böjar och fyra hål behöver inte en gjuten aluminiumform. Ändå väljer köpare inte att gjuta eftersom någon märkte delen "strukturell" utan att ta hänsyn till att stansad stålplåt med en tjocklek på 2 mm ger samma belastning-till en bråkdel av kostnaden per-del. Om geometrin kan uppnås i två eller tre stämplingsstationer är gjutning sannolikt överdriven.
Underskattning av underhållskostnaderna för stämplingsformen.Stämplingsverktyg varar miljontals cykler - men inte utan underhåll. Stansspetsar slöa, stripper slits och formsektioner kräver periodisk skärpning och inspektion. Uppskjutet underhåll leder till dimensionell drift, ökade grader och skrothastigheter som tyst urholkar kostnadsfördelen du beräknade vid offertstadiet. Budgetera 5–10 % av den ursprungliga verktygskostnaden årligen för underhåll, annars räcker det inte med-jämn matematik.
Att ignorera sekundära operationer som urholkar initiala besparingar.En stämplad del citerad till $0,35 vardera ser bra ut - tills du lägger till gradning, gängning av två hål och zinkplätering som skjuter upp den landade kostnaden till $1,10. En formgjuten version för 0,90 USD per styck som kommer ut ur formen med gängor och korrosionsbeständig yta kan faktiskt vara billigare när du väl tar hänsyn till den totala ägandekostnaden. Jämför alltid den totala landade kostnaden, inte bara raden från stämpel- eller gjutningsleverantören.
Dessa misstag har en gemensam rot: att fatta processbeslut baserat på en enskild variabel - vanligtvis det ursprungliga priset - snarare än att utvärdera hela bilden av verktygsavskrivningar, cykeltid, sekundära operationer och underhåll under produktionslivscykeln. Att få den beräkningen rätt är viktigast när delvolymerna är tillräckligt höga för att även små skillnader per-styck sammanförs till sex-siffriga årliga besparingar eller förluster.
Kostnadsekonomi pekar dig mot rätt process. Men även det billigaste priset per-del betyder ingenting om din avvisningsfrekvens är ätmarginalen -, vilket är anledningen till att förstå process-specifika defekter och kvalitetskontrollmetoder är lika avgörande för det slutliga beslutet.
Kvalitetskontroll och vanliga defekter i varje process
Ett lågt pris per-del på ett offertblad betyder inte så mycket om 8 % av din produktion hamnar i skrotbehållaren. Stämpling och formgjutning har vart och ett av sina egna signaturfellägen - och defekterna som plågar den ena processen finns knappt i den andra. Att veta vad som kan gå fel, och hur man fångar det tidigt, är det som skiljer en lönsam produktion från en som blöder marginal genom omarbetning och avslag.
Här är en praktisk jämförelse av de defekter du kommer att stöta på i varje process, tillsammans med grundorsaker och de korrigeringar som faktiskt fungerar på verkstadsgolvet.
| Defekt | Behandla | Rotorsak | Begränsningsstrategi |
|---|---|---|---|
| Springback | Stämpling | Elastisk återhämtning efter bildande av tryckavlastningar; sämre i höghållfasta-material | Överböjande, myntande, återstängande eller kompenserande verktygsgeometri under formkonstruktionen |
| Rynkor | Stämpling | Otillräcklig ämneshållarkraft eller dragpärlskydd under kompression | Optimera ämneshållartrycket, förbättra dragpärldesignen, justera ämnets form |
| Rivning / Klyvning | Stämpling | Dragpåkänning överstiger materialbildningsgränsen; små radier eller för stort dragdjup | Öka formningsradier, förbättra smörjningen, dela upp svåra operationer i steg |
| Grader | Stämpling | Slitna stanskanter, felaktig stans-till-spel, verktygsfel | Upprätthåll rätt spelrum (5–8 % av tjockleken för mjukt stål), slipa eller byt ut verktyg |
| Mönster för slitage | Stämpling | Upprepad påverkan och friktion; accelereras av hårda material eller dålig smörjning | Schemalagt formunderhåll, verktygsbeläggningar (TiN, TiCN), korrekt val av smörjmedel |
| Gasporositet | Formgjutning | Instängd luft eller väte som frigörs under stelning; turbulent insprutning | Vakuum-assisterad injektion, optimerad grinddesign, rena och torra metallgöt |
| Krymphåligheter | Formgjutning | Ojämn stelning från tjocka väggsektioner eller otillräcklig kylning | Enhetlig väggdesign, kylinsatser, optimerade grind- och stigarsystem |
| Kalla stängningar | Formgjutning | Två metallfronter möts utan att helt smälta ihop; låg smälttemperatur eller långsam injektion | Öka form- och metalltemperaturen, optimera insprutningshastigheten och portkonfigurationen |
| Flash | Formgjutning | Överskott av metall tvingas mellan skiljelinjer-ytor; högt insprutningstryck eller slitna stansar | Behåll skiljelinjens-ytor, se till att spännkraften är tillräcklig, kontrollera insprutningsparametrarna |
| Ytblåsor | Formgjutning | Gasfickor under ytan expanderar under värmebehandling eller förhöjda driftstemperaturer | Förbättra ventilationen, minska turbulensen under fyllningen, kontrollera gjutningsparametrarna exakt |
Lägg märke till mönstret: stämplingsdefekter hänför sig till mekanisk kraft - för mycket belastning, inte tillräckligt fasthållning eller slitna verktygskanter. Formgjutningsdefekter relaterar till termiskt beteende - hur flytande metall flyter, stelnar och fångar gas. En formstämplad del misslyckas när det solida arket inte fysiskt kan ta emot den form som krävs av det. En gjuten del misslyckas när övergången från flytande-till-fast ämne inte sker enhetligt.
Tolerans och dimensionsnoggrannhet genom process
När du jämför stansade plåtkomponenter med gjutna ekvivalenter berättar uppnåbara toleranser olika historier beroende på vilken dimension du mäter.
Stämpling utmärker sig i-planets dimensionsnoggrannhet. Blankade profiler, stansade hål och avstånd mellan plana detaljer håller rutinmässigt ±0,1 mm eller tätare med väl-underhållet verktyg. Utmaningen uppträder i vinkelnoggrannheten - återfjädring introducerar ±0,5 grader till ±2 grader av fel på formade böjar, och att felet förvärras över flera böjstationer. Hög-hållfast stål är de värsta brottslingarna, med återfjädring som tvingar antingen verktygskompensation eller sekundära återställningsoperationer att träffa utskriftsmåtten.
Pressgjutning ger imponerande nät-formkomplexitet - ribbor, bossar, tunna väggar och inre detaljer, allt formade i ett enda skott. Linjära toleranser på ±0,1 till ±0,2 mm är typiska för -gjutningsdetaljer. Porositet och ojämn krympning (vanligtvis 0,4–0,7 % för aluminiumlegeringar) begränsar dock kritiska-dimensionskonsistens utan sekundär bearbetning. Om din detalj har ett hål som måste hålla ±0,025 mm, bearbetar du det oavsett hur bra gjutningsprocessen är. Den sekundära bearbetningskostnaden måste ta hänsyn till ditt processbeslut.
Den praktiska regeln: om dina snästa toleranser lever på platta,-plan, ger stämpling dem i sig. Om de lever på komplexa tre-dimensionella ytor, kommer pressgjutning dig nära och slutbearbetning tar dig dit - men du betalar för båda operationerna.
Inspektionsmetoder för stämplade och gjutna delar
Olika fellägen kräver olika detekteringsmetoder. Du kan inte -röntga ett stämplat fäste för återfjädring, och du kan inte mäta gjutporositeten med en bromsok.
För stämplade delar innehåller inspektionsstapeln vanligtvis:
- CMM (Coordinate Measuring Machine)- Verifierar hålpositioner, profildimensioner och böjvinklar mot nominellt CAD. Kritiskt för första-artikelgodkännande och periodiska i-processrevisioner.
- SPC-diagram- Statistisk processkontroll spårar dimensionsdrift över tid. När stansslitaget gradvis ändrar en hålposition eller gradhöjden kryper uppåt, fångar SPC trenden innan delar går utanför toleransen.
- Optiska och visionsystem- Höghastighetskameror-inspekterar 100 % av delarna med avseende på grader, saknade funktioner och dimensionsöverensstämmelse i produktionshastighet.
- Gå/nej-gå mätare och kontrollera fixturer- Snabb verifiering av kritiska dimensioner utan fullständig CMM-mätcykel.
För pressgjutna delar expanderar verktygslådan till internt-defekt område:
- Röntgen (röntgenundersökning)- Avslöjar inre porositet, krympningshåligheter och inneslutningar som är osynliga från ytan. Nödvändigt för strukturella gjutgods i fordons- och rymdtillämpningar.
- CT-skanning- Full volymetrisk analys för komplexa delar där 2D-röntgenstrålning- inte kan särskilja överlappande egenskaper.
- Tryckprovning (läckagetestning)- Verifierar att porositet inte skapar genom-väggar läckagevägar på höljen och vätskehanteringskomponenter-.
- CMM och 3D-skanning- Bekräftar yttre mått, dragytor och planhet för datumfunktioner.
En kvalitetsskillnad som ofta förvånar köpare är ytfinish. Kontrasten mellan stansade och gjutna ytor är betydande. En stämplad del behåller den överordnade-materialets ytkvalitet - om du börjar med en spegel-finish av rostfritt ark, behåller den stämplade komponenten den finishen på icke-kontaktade ytor. Gjutna delar kommer fram med formhålighetens struktur, vilket innebär synliga verktygsmärken, skiljelinjer och potentiella flödesmärken som kräver kulblästring, trumling eller bearbetning för att uppnå en kosmetisk yta.
För applikationer där ytans utseende spelar roll - kommer synlig konsumenthårdvara, dekorativa paneler eller komponenter som tar emot plätering - ofta stansad metallplåt närmare den slutliga finishen med mindre sekundärt arbete. Gjutna delar erbjuder geometri som stämpling inte kan matcha, men ytan kommer sällan fri.
Kvalitetskontrollförmåga och riskprofiler för defekter matas direkt in i en annan kritisk fråga: vilka industrier använder faktiskt varje process, och hur ser verkliga produktionsscenarier ut när båda processerna tjänar samma slutprodukt?
Industriapplikationer och verkliga projektscenarier
Defekter, toleranser och inspektionsmetoder sätter ditt kvalitetsgolv. Men hur ser egentligen processval ut när riktiga delar träffar riktiga produktionslinjer? Det tydligaste sättet att internalisera stämplings-versus-beslutet om gjutning är att se var varje process dominerar - och varför - i branscher som tillsammans konsumerar miljarder metallformade delar varje år.
Automotive och Aerospace Applications
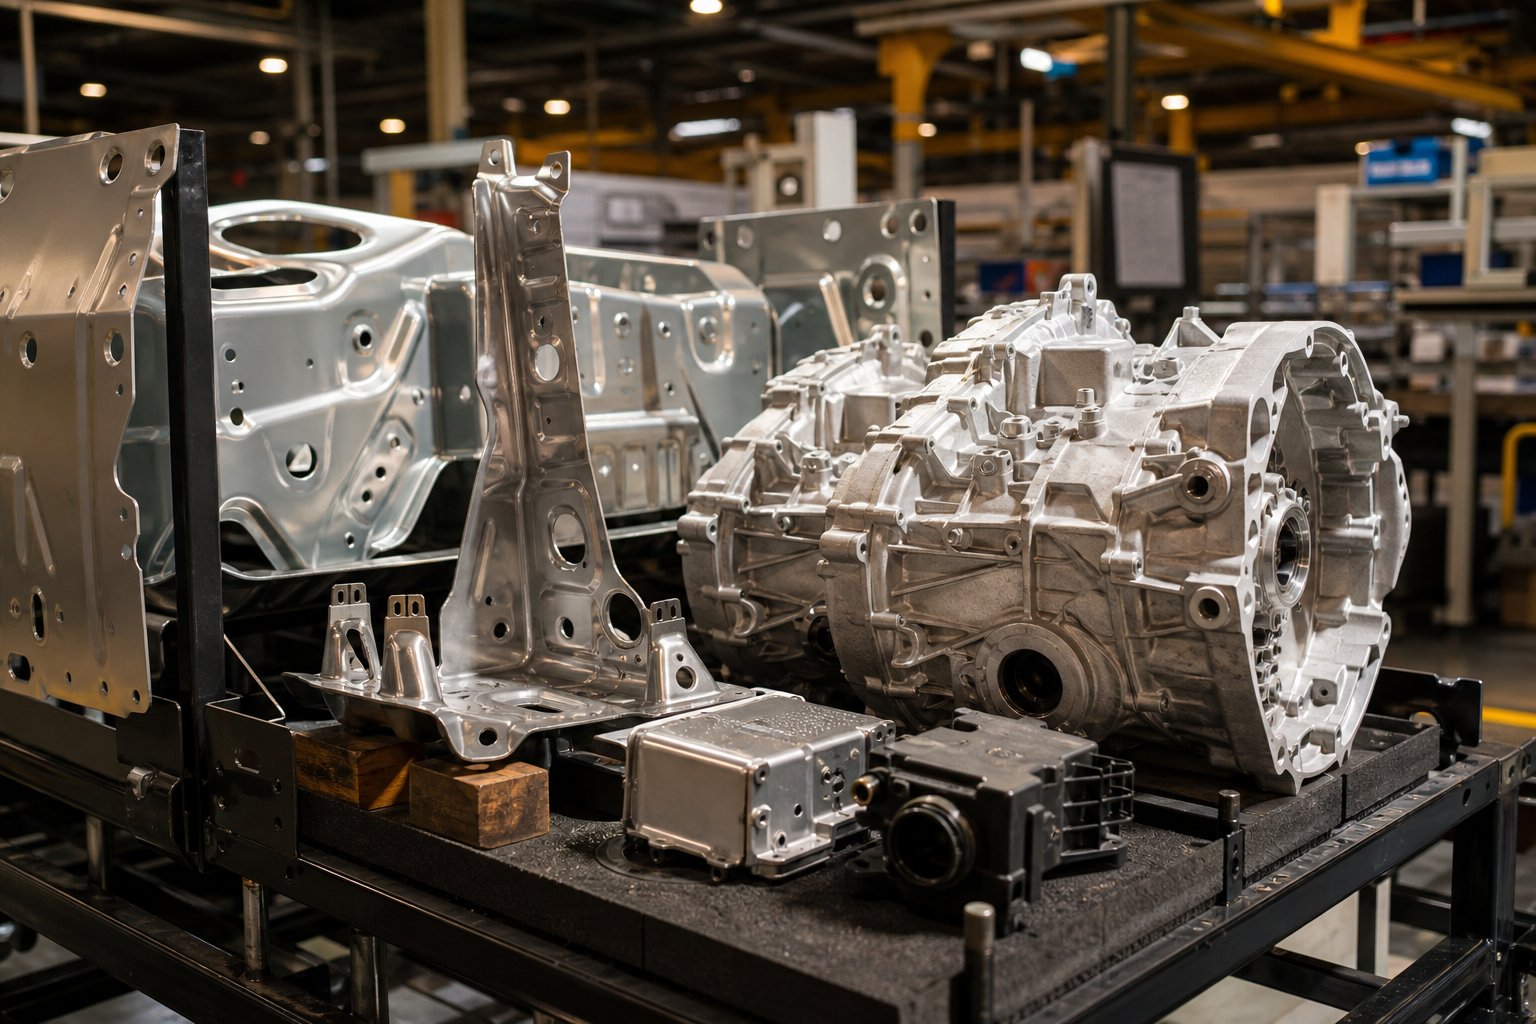
Gå igenom vilken bilmonteringsanläggning som helst och du kommer att märka ett mönster. Karosskonstruktionen - takpaneler, dörrinsidor, fenderförstärkningar, golvpannor - är nästan helt och hållet stansad plåt. Dessa delar har gemensamma egenskaper: stor yta, grunt djup i förhållande till fotavtryck, enhetlig tjocklek och årliga volymer i hundratusentals. Metallformning och stansning dominerar kroppen-i-vit produktion eftersom progressiva och överföringsformar kan stämpla metallpaneler i hastigheter som ingen gjutprocess matchar.
Specifika stämplade bildelar och varför de stannar i stämplingsområde:
- Strukturella B-pelarförstärkningar- Hög-hållfast stål bildat genom varmstansning; kräver kornriktningskontroll och konsekvent väggtjocklek för att absorbera krockenergi.
- EV batterihöljen- Stora brickor av stansad aluminiumplåt som behöver planhet, hermeticitet vid svetsfogar och hög-volymgenomströmning för att hålla jämna steg med batteripaketets monteringslinjer.
- Sätesfästen och tvär-element- Enkla böjda geometrier producerade med 300+ slag per minut; ingen 3D-komplexitet som skulle motivera gjutverktyg.
- Bromsdammsköldar- Tunt stansat stål med flera hål; volymer överstiger en miljon per år per fordonsplattform.
Pressgjutning upptar en annan zon i samma fordon. Varhelst geometrin blir tre-dimensionell, integrerar flera funktioner i en del eller kräver interna kanaler och baser, tar gjutning över:
- Transmissionshus- Komplexa inre ribbor, lagerhål och oljepassager som skulle kräva att dussintals stansade delar svetsas ihop.
- Motorblock och cylinderhuvuden- Invändiga vattenjackor och oljegallerier omöjliga att uppnå genom någon plåtprocess.
- Sensor- och ECU-hus- EMI-skärmande höljen med integrerade monteringslister, anslutningsfickor och värmeledningsfenor gjutna i ett enda skott.
- Strukturella mega-gjutningar- Bakre underredessektioner som konsoliderar 70+ stansade och svetsade delar till en aluminiumgjutning, en trend som banat väg för elbilsplattformar.
Aerospace följer en liknande logik. Stämplade titan- och aluminiumfästen dominerar där platta profiler och ljusmått räcker, medan gjutet magnesium och aluminium tjänar hus, växellådsöverdrag och flygelektronikhöljen som kräver komplex inre geometri.
Applikationer för elektronik och konsumentvaror
Krympa skalan och samma principer gäller. Inom elektronik är blyramar av stämplad koppar ryggraden i halvledarförpackningar - miljontals små kopparlegeringsramar som produceras i hög hastighet på progressiva formar, som ansluter mikrochips till kretskort i allt från smartphones till fordons-ECU. Processen fungerar eftersom blyramar är i huvudsak plana, kräver extrem dimensionell precision och körs i volymer där stansningshastighetsfördelen är oslagbar.
Annan elektronik och konsumentdelar där hårdvarustämpling är det tydliga valet:
- RF-sköldar och EMI-burkar- Tunna, stämplade rostfria eller nickel-silverhöljen lödda på PCB; enkel lådgeometri vid massiv volym.
- Batterikontakter och fjäderklämmor- Stämplad koppar eller beryllium-koppar med exakt fjädergeometri; förlita sig på materialkornegenskaper för utmattningsliv.
- USB- och kontaktskal- Progressiv-matris stämplad och formad med tusentals delar per timme; dimensionell konsistens kritisk för matchande gränssnitt.
Pressgjutning gör anspråk på elektronikens territorium när delar behöver strukturell styvhet, termisk massa eller kosmetiska ytor över komplexa 3D-former:
- Chassi för bärbar dator och surfplatta- Pressgjutna skal av magnesium eller aluminium ger styvhet och värmespridning över tunna, böjda profiler.
- Kylflänsar för LED-belysning och kraftelektronik- Fenarrayer och integrerade monteringsfunktioner som stämpling inte kan producera i en enda operation.
- Elverktygshöljen- Stomme av pressgjuten aluminium eller magnesium med ergonomiska konturer, gängade utsprång och motorfästesfunktioner samlade i en del.
- Kamera- och drönarramar- Magnesiumgjutgods som ger minimal vikt med maximal styvhet för handhållna eller luftburna applikationer.
Det här är vad många ingenjörer förbiser: hybridtillverkning, där båda processerna tjänar samma slutmontering. Föreställ dig en stämplad kopparkontaktstift intryckt i ett sensorhus i formgjuten aluminium. Eller en bildörrmodul där en formgjuten konstruktionsbärare håller stansade stålförstärkningsfästen och stansade kopparskenor. Ingen av processerna ersätter den andra - de kompletterar varandra inom en enda produkt. De stämplade delarna ger material-specifik ledningsförmåga, fjäderegenskaper och precision i-plan. De gjutna delarna ger tre-dimensionell integration och strukturell konsolidering.
Att känna igen dessa hybridscenarier förhindrar en gemensam inköpsfälla: att tvinga en hel sammansättning till en process när den delas över både ger lägre totalkostnad och bättre prestanda. Den verkliga beslutsramen är inte "stämpling eller gjutning" - det är "vilka egenskaper hör hemma i vilken process och hur kommer de resulterande delarna samman?"
Hur man väljer mellan stämpling och pressgjutning för ditt projekt
Du har sett processmekanik, designbegränsningar, kostnadskurvor, defektprofiler och verkliga-applikationer. Frågan som återstår är praktisk: när du stirrar på en ny detaljdesign på din skärm, hur bestämmer du vilken process som ger din verktygsinvestering?
Glöm abstrakta flödesscheman. Tänk i termer av tre verkliga scenarier som de flesta ingenjörer stöter på upprepade gånger:
Scenario A: Ett monteringsfäste.Den är platt med två 90-gradersböjar, fyra genomborrade hål, gjorda av 1,5 mm stansad stålplåt. Årlig volym är 200 000 enheter. Den här delen har inga interna egenskaper, inga räfflor, inga ribbor - bara böjd geometri från ett platt ämne. Svaret är stämpling, varje gång. En progressiv metallstansning klarar detta med hundratals slag per minut, och kostnaden per del kommer att vara en bråkdel av vad gjutning skulle leverera.
Scenario B: Ett elektronikhölje.Den har invändiga ribbor för montering på bräda, integrerade-snäppfunktioner, tunna väggar med drag på alla ytor och en kosmetisk exteriör. Årlig volym är 30 000 enheter. Den här delens tre-komplexitet - interna utsprång, enhetliga tunna väggar och konsoliderade funktioner - gör pressgjutning till en naturlig passform. Att försöka uppnå denna geometri genom stansning av plåt skulle kräva flera stationer, sekundära svetsnings- och monteringsoperationer som eliminerar alla cykel-tidsfördelar.
Scenario C: Ett kontakthus.Måttlig 3D-geometri, 80 000 enheter per år, som kan uppnås genom antingen en präglingsuppsättning med fyra-stationer eller en enda-formgjuten form. Båda fungerar tekniskt. Här jämför du den totala landade kostnaden: stansningsform plus sekundär gradning och gängning kontra gjutform med lika-gjutgängor och minimal efterbehandling. Kör siffrorna på båda - inklusive underhåll, skrotningsfrekvens och sekundära operationer - innan du satsar kapital.
Beslutslogiken destillerar till tre grindar: geometrikomplexitet, produktionsvolym och totalkostnad inklusive sekundära operationer. Om en del rensar de två första grindarna som pekar mot samma process, har du ditt svar. Om båda processerna är tekniskt genomförbara, bryter den tredje gate - totala landade kostnaden - oavgjort.
Checklista för beslutskriterier för ingenjörer
Innan du begär offerter eller förbinder dig till verktyg, svara på dessa frågor. De kommer att förhindra det dyraste misstaget i metall-upphandling: att välja din process baserat på vana eller en enda variabel snarare än hela bilden.
- Del geometri komplexitet- Är delen platt eller ytlig-formad (böjar, grunda drag) eller kräver den fullständiga 3D-funktioner som räfflor, utsprång och inre håligheter?
- Årlig produktionsvolym- Är du över 50 000 enheter per år där stämplingshastighetsfördelen dominerar, eller i intervallet 5 000–30 000 där gjutningens enkelhet-kan kompensera för långsammare cykler?
- Materialkrav- Behöver du järnhaltiga metaller (stål, rostfritt) som utesluter pressgjutning? Eller icke-järnlegeringar (aluminium, zink, magnesium) där båda processerna konkurrerar?
- Toleranskritik- Är dina snävare mått på plana, i-plan funktioner (stämplingsfördel) eller på komplexa 3D-ytor som kräver gjutning plus finishbearbetning?
- Behöver ytfinish- Behöver delen överordnad-materialfinishkvalitet (stämpling) eller är en gjuten struktur med sekundär finish acceptabel?
- Sekundär verksamhetsbudget- Hur mycket efterbearbetning- kräver varje rutt? Tappning, gradning, plätering, bearbetning - dessa kostnader vänder på ekonomin snabbare än de flesta köpare förväntar sig.
Om dina svar konsekvent pekar mot en process är din väg tydlig. Om de delar upp - vissa gynnar stämpling, andra som gynnar gjutning - gör en total-kostnadsjämförelse över en produktionshorisont på minst två- år innan verktygsbeställningar görs.
När stämpelmatris är den bättre investeringen
Vissa projektprofiler gör en anpassad metallstämpelmatris till den entydiga vinnaren. Du kommer att känna igen dessa mönster:
Platta eller grunda-partier med hög-volym.När årliga kvantiteter överstiger 50 000 enheter och detaljgeometrin stannar inom bockning, blankning och måttlig ritning, skapar stämplingens cykel-tidsfördel en-del ekonomi som gjutning helt enkelt inte kan matcha. Progressiva stansar som körs med 200–600+ slag per minut ger färdiga komponenter snabbare än någon form{7}}fyllningsprocess.
Delar som kräver konsekvent planhet och dimensionell stabilitet.Stämplade komponenter bibehåller den planhet som är inneboende i deras överordnade arkmaterial. Om din montering förlitar sig på referensytor som måste passa ihop utan att bearbeta - tänk på att skärmningspaneler, basplattor eller värmespridaregränssnitt - bevarar stansningen av plåten genom formningsprocessen.
Applikationer där materialkornriktningen spelar roll.Utmattningskritiska-komponenter som fjäderkontakter, strukturella förstärkningar och flexibla kretsar beror på kornorientering för cykelns livslängd. Stämpling bevarar och utnyttjar den rullande -kornstrukturen i huvudspolen, vilket gör att ingenjörer kan orientera böjar vinkelrätt mot korn för maximal duktilitet och utmattningsmotstånd. Gjutgods har ingen kornstruktur - deras isotropiska mikrostruktur är en fördel i vissa sammanhang men en begränsning när riktningshållfastheten spelar roll.
Krav på järnmaterial.Om din applikation kräver kolstål, rostfritt stål eller speciallegeringar med hög-hållfasthet, är pressgjutning inte ett alternativ. Dessa material är stämplade uteslutande i den stora-volymformningsvärlden.
För ingenjörer och köpare som har arbetat igenom den här checklistan och fastställt att stämpling är deras optimala process, är nästa steg att köpa verktyg från en leverantör med beprövad formteknisk förmåga.YICHENs anpassade stämplingsformtjänstererbjuda en ingångspunkt för projekt som kräver konstruerade metall-formningsverktyg - oavsett om du behöver progressiva formar för hög-tillverkning, varmpressningsformar för strukturella fordonskomponenter eller överföringsverktyg för djupdragna-geometrier. Deras interna-utformning och tillverkningsförmåga täcker hela spektrumet av stansningstillämpningar som diskuteras i den här artikeln.
Att välja rätt process är halva ekvationen. Den andra hälften - att hitta en verktygsleverantör som faktiskt kan utföra din formkonstruktion på den kvalitetsnivå som din produktion kräver - kräver sin egen uppsättning utvärderingskriterier och upphandlingsdisciplin.
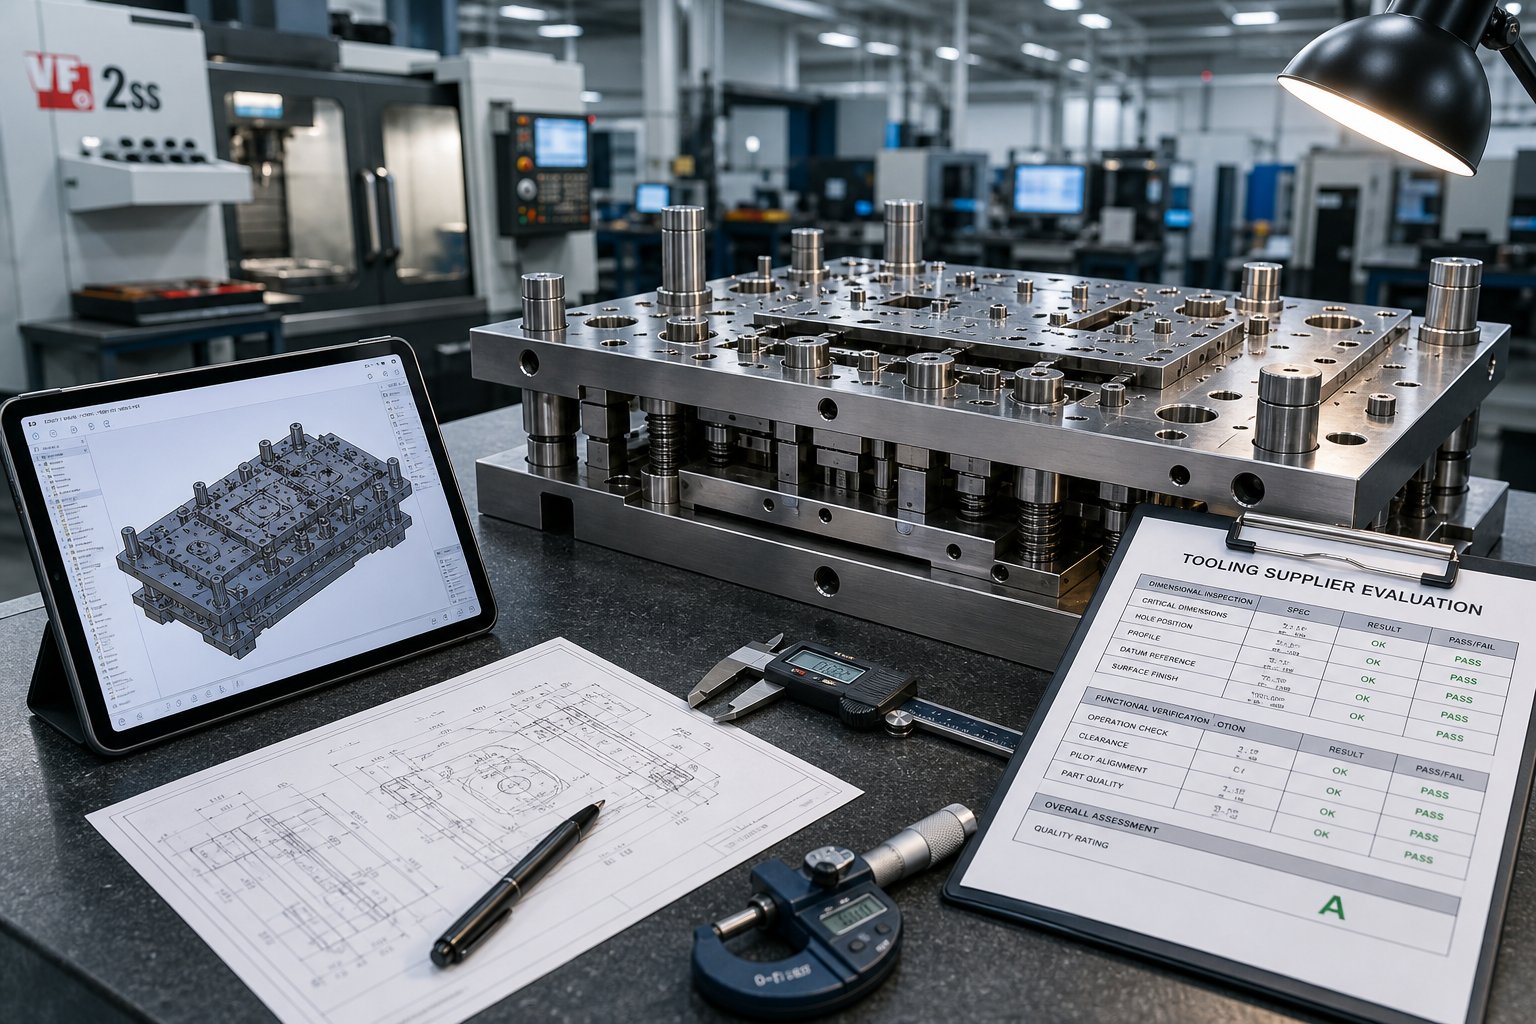
Inköp av verktyg och utvärdering av leverantörer för stämplings- och gjutprojekt
Du har identifierat din process, låst in geometrin och bekräftat volymekonomin. Projektet lever eller dör av vad som händer härnäst: att hitta en verktygsleverantör som kan översätta din CAD-fil till en produktionsklar -pressform eller gjutform - i tid, inom budget och på den kvalitetsnivå som din ansökan kräver.
Det är här många upphandlingsteam snubblar. En vag offertförfrågan får ett vagt pris tillbaka. Saknad information utlöser omgångar fram-och-som lägger till dagar eller veckor till din tidslinje. Och att välja en leverantör enbart baserat på det lägsta budet innebär ofta att du upptäcker kapacitetsluckor efter att du redan har förbundit dig med verktygsdollar. Så här undviker du dessa fällor.
Vad ska inkluderas i en stämpling eller gjutning RFQ
Tänk på din anbudsförfrågan som det enda dokumentet som bestämmer citatets noggrannhet. Tillverkande leverantörer rapporterar att ofullständiga offertförfrågningar lägger till en till två dagars förtydligande e-postmeddelanden per saknad detalj - och varje antagande en leverantör gör för att fylla luckor introducerar prisrisk som hamnar på din sida av bordet. En komplett offertförfrågan ger dig en korrekt offert inom 24 till 48 timmar. En ofullständig sådan ger dig en vadderad uppskattning som skyddar leverantören, inte dig.
Oavsett om du köper en metallstämpel för progressiv blankning eller en gjutform med flera-hålrum, inkludera dessa väsentliga detaljer:
- 3D CAD-modell (STEP eller IGES) plus en dimensionerad 2D PDF- CAD-filen låter leverantören analysera geometri för tillverkningsbarhet. PDF-ritningen visar det som är viktigt: kritiska dimensioner, GD&T-datum och anteckningar som inte överförs i ett neutralt filformat. Ett suddigt foto eller verbal beskrivning är inte acceptabelt för verktygscitat.
- Materialkvalitetsspecifikation- "Aluminium" är inte en spec. Ange exakt legering och temperament: 5052-H32 för ett stämplat fäste, A380 för ett pressgjutet, 1008 CRS för ett stansat stålklämma. Om du är osäker, beskriv driftsmiljön och låt leverantören rekommendera – men inkludera den konversationen i RFQ istället för att lämna den tom.
- Årlig volymprojektion och ordermönster- En stämpelstans utformad för 50 000 delar per år använder andra stålkvaliteter och konstruktionsmetoder än en som byggts för 5 miljoner cykler. Ange din omedelbara kvantitet, förväntad årlig volym och om efterfrågan är jämn eller säsongsbetonad. Denna enda datapunkt driver val av verktygsmaterial, beslut om hålräkning och amorteringsberäkningar.
- Kritiska dimensioner och toleranser- Markera vilka funktioner som är funktionellt kritiska jämfört med allmän tolerans. Tätare bildtexter kostar mer - en ±0,05 mm borrning kräver annan verktygsprecision än en ±0,3 mm icke-kritisk egg. Leverantörer prissätter till din högsta tolerans, så över-ange inte funktioner som inte behöver det.
- Krav på ytfinish- Ange Ra-värden för kritiska ytor eller ange "standard som-stämplad" eller "som-gjuten" om kosmetisk finish inte krävs. Om delen får plätering, pulverlackering eller anodisering nedströms, notera att - det påverkar hur leverantören närmar sig gradkontroll och ytförberedelse.
- Sekundära driftbehov- Tappning, gradning, värmebehandling, plätering, montering - allt utöver den primära formningsoperationen. Dessa detaljer påverkar om leverantören citerar hela den landade delen eller bara stämplings-/gjutningssteget, och de påverkar beslut om verktygsdesign som integrering i-tappning eller design för minimal efter-bearbetning.
- Leveranstid och leveransvillkor- Ange ett konkret datum eller led-krav. "Så snart som möjligt" säger leverantören ingenting. "Första prover på 6 veckor, produktionsverktyg validerade av vecka 10" ger dem ett schema att förbinda sig till eller gå tillbaka på ärligt.
En detalj som skiljer erfarna köpare från nybörjare: inkludera applikationskontexten. Om du säger till din leverantör "den här fästet monterar en EV-batterimodul och ser vibrationsbelastning" flaggas omedelbart material och toleransöverväganden som de annars skulle kunna missa. Praktisk RFQ-vägledning från erfarna tillverkare betonar konsekvent att applikationssammanhang hjälper leverantörer att fånga potentiella designproblem innan verktygsnedskärningar börjar - vilket sparar revisionscykler och kostnader nedströms.
Utvärdera verktygsleverantörer och ledtider
En komplett RFQ lockar till sig korrekta offerter. Men en korrekt offert från en oförmögen leverantör slutar fortfarande i katastrof. Att utvärdera en stämpelform eller gjutformsleverantör kräver att man ser bortom priset i operativ förmåga, kvalitetsinfrastruktur och skalbarhet.
Här är vad du ska bedöma - och de röda flaggorna som bör utlösa försiktighet:
Egen-möjlighet för formdesign.Leverantörer som designar och bygger verktyg under ett tak itererar snabbare, upprätthåller en stramare integration mellan designavsikt och tillverkningsverklighet och har problem utan att-peka finger mellan ett designhus och en separat tillverkningsbutik. Fråga om de använder simuleringsprogram (formningsanalys för stansning, flödessimulering för gjutning) för att validera verktyg innan stål skärs. Om formdesignen är utlagd, förstå vem som äger designens IP och hur revisionscykler hanteras.
Materialcertifieringar och spårbarhet. Ramverk för leverantörsutvärderingkonsekvent identifiera materialspårbarhet som ett icke-förhandlingsbart kriterium. Din leverantör bör tillhandahålla fabrikscertifieringar för både verktygsstålet (D2, A2, H13 eller hårdmetallskär) och det produktionsmaterial som de kommer att köra genom formen. Inom reglerade industrier - bilindustri (IATF 16949), flyg (AS9100), medicinsk - är dessa certifieringar inte valfria; de är revisionskrav.
Kvalitetsledningssystem.ISO 9001-certifiering är en baslinjeindikator på att leverantören har dokumenterade processer för konstruktionskontroll, -processinspektion och korrigerande åtgärder. För bilstämpling, leta efter IATF 16949-överensstämmelse. Utöver certifikatet, fråga om deras SPC-implementering, kalibreringsscheman för inspektionsutrustning och defektspårningssystem. En leverantör som använder statistisk processkontroll för att övervaka stämplingsproduktionen fångar dimensionsdrift innan det blir ett partiavslag.
Prototyp och provtillgänglighet.Kan de producera mjuka-verktygsprototyper eller första-artikelprover innan de bestämmer sig för härdade produktionsverktyg? Denna förmåga minskar risken dramatiskt - du validerar passform, funktion och montering innan du spenderar $50,000+ på en härdad progressiv tärning. Leverantörer som hoppar över det här steget eller inte kan erbjuda det ber dig spela på första-framgång.
Produktions skalbarhet.Din första beställning kan vara 20 000 delar per år, men om efterfrågan växer till 200 000, kan leverantören skala? Bedöm deras presstonnageintervall, tillgängliga maskintimmar, personalstyrka och vilja att bygga dubbletter av verktyg för multi-pressproduktion. En leverantör med måttlig strömkapacitet men visad smidighet överträffar ofta en större anläggning med strikt schemaläggning och långa led-köer.
Röda flaggor att titta efter:
- Att citera utan att ställa tekniska frågor om din del - indikerar att de prissätter blind snarare än att skapa en lösning.
- Ingen vilja att dela provinspektionsrapporter eller PPAP-dokumentation från tidigare projekt.
- Ledtider citerade utan kvalifikationer - erfarna leverantörer skiljer mellan färdigställande av design, verktygstillverkning, provtagning och produktions-färdiga leveransmilstolpar.
- Prissättning som är dramatiskt lägre än marknaden utan tydlig förklaring - signalerar vanligtvis hörn i verktygsstålskvalitet, värmebehandling eller finslipning som förkortar matrisens livslängd.
För köpare som har arbetat igenom den här utvärderingsprocessen och fastställt att en anpassad stämpelmatris är deras väg framåt,YICHENrepresenterar en konkret utgångspunkt. Deras ingenjörsteam täcker design av progressiva, överförings- och varmstansningsformar med-intern tillverkning - som är relevant för projekt som sträcker sig från hög-volymshållare för bilar till precisionsverktyg för metallstämplar för elektronik. De är ett kvalificerat alternativ bland de kriterier som diskuteras här, men deras kombination av anpassad formkonstruktion och produktionskapacitet i -skala gör dem till en praktisk resurs för köpare som går in i inköpsfasen med en tydlig spec i handen.
Upphandling i pressgjutningsprojekt handlar inte bara om att hitta den billigaste offerten. Det handlar om att matcha dina tekniska krav med en leverantör vars kapacitet, kvalitetssystem och produktionskapacitet överensstämmer med ditt projekts hela livscykel - från första prototypen till år-fem underhåll och omslipning. Få rätt offertförfrågan, utvärdera mot innehåll snarare än pris enbart, och verktygsinvesteringen som följer kommer att ge avkastning över miljontals produktionscykler.
Stämpelgjutning: Vanliga frågor
1. Vad är den största skillnaden mellan stämpling och pressgjutning?
Stämpling är en kall-formningsprocess som använder mekanisk kraft för att omforma solid plåt till delar genom stansar och stansar. Pressgjutning är en varm-formningsprocess som sprutar in smält metall (vanligtvis aluminium, zink eller magnesium) i en återanvändbar stålform under högt tryck. Den grundläggande skillnaden är att stansning omformar fast material medan pressgjutning stelnar flytande metall. Denna skillnad driver alla nedströmsbeslut om verktyg, material, uppnåeliga geometrier och-kostnadsstrukturer.
2. Kan stål pressgjutas?
Stål kan inte pressgjutas med konventionell utrustning. Stål smälter mellan 1 370 och 1 530 grader Celsius, temperaturer som snabbt skulle förstöra även härdade verktygs-stålformar. Enligt industridata använder 95 % av de gjutna delarna icke-järnmetaller som aluminium, zink och magnesium. Ståldelar som kräver formbaserad-produktion tillverkas vanligtvis genom investeringsgjutning eller sandgjutning, där förbrukningsbara formar tål extrem värme. För stålkomponenter med stor-volym med platt eller ytlig geometri är metallstansning med progressiva eller överföringsformar standardproduktionsmetoden.
3. När ska jag välja stämpling framför pressgjutning för mina delar?
Stämpling är den bästa investeringen när dina delar är plana eller grunda-formade (böjar, ämnen, måttliga dragningar), årliga volymer överstiger 50 000 enheter, du behöver järnhaltiga material som kolstål eller rostfritt stål, eller dina snästa toleranser finns i-plan. Stämpling vinner också när materialfibrernas riktning har betydelse för utmattningslivslängden, eller när konsekvent planhet krävs för matchande ytor. Leverantörer som YICHEN (yichen-group.com/stamping-die/) erbjuder anpassade stämplingskonstruktioner för progressiva, överförings- och hetstämplingstillämpningar i dessa scenarier.
4. Vilken information ska jag inkludera i en stämplings- eller pressgjutningsförfrågan?
En komplett RFQ bör inkludera en 3D CAD-modell (STEP eller IGES) med en dimensionerad 2D PDF, exakt materialkvalitet och temperaturspecifikation, årlig volymprojektion med beställningsmönster, kritiska dimensioner markerade med specifika toleranser, krav på ytfinish med Ra-värden, sekundära driftbehov (gängning, plätering, värmebehandling) och en leveranstidsplan för betong. Att inkludera applikationssammanhang hjälper leverantörer att identifiera potentiella designproblem innan verktyget börjar. Ofullständiga anbudsförfrågningar lägger vanligtvis till en till två dagars förtydligande per saknad detalj och resulterar i vadderade priser som skyddar leverantören snarare än köparen.
5. Vilka är de vanligaste defekterna vid stämpling och pressgjutning?
Stämplingsdefekter hänför sig till mekanisk kraft: återfjädring (elastisk återhämtning efter formning), skrynkling (otillräcklig kraft för ämneshållaren), rivning (töjningen överskrider materialgränserna) och grader (slitna stanskanter eller felaktigt spelrum). Formgjutningsdefekter hänför sig till termiskt beteende: gasporositet (instängd luft under injektion), krympningshåligheter (ojämn stelning), kallstängning (metallfronter misslyckas med att smälta) och flash (överskott av metall vid skiljelinjer). Varje process kräver olika inspektionsmetoder. Stämplade delar använder SPC-diagram och CMM-verifiering, medan gjutna delar behöver röntgeninspektion och trycktestning för att upptäcka intern porositet.


