


Förstå bypass-skåror i plåtpressningsverktyg
En bypass notch, ibland kallad en pitch notch eller French notch, är en avsiktlig utskärning eller avlastningsfunktion inbyggd i bärremsan påen progressiv stämpelmatris. Dess syfte är enkelt men kritiskt: kontrollera exakt hur långt remsan matas fram mellan pressslagen så att varje station tar emot material i rätt position. Utan denna kontrollmekanism blir övermatning eller undermatning av remsan en verklig möjlighet, och som alla erfarna verktygs- och matrisexperter vet kan en enda felmatning utlösa en stanskrasch som kostar hundratals gånger mer än materialet som skåran förbrukar.
Den här artikeln gräver ner sig i den vetenskapliga grunden bakom negativa och positiva bypass-skåror i plåtstansar, och överbryggar klyftan mellan inledande tekniska stämplingsguider och expert-nivåvetenskap. Du hittar metallurgiska principer, mekaniska relationer och tekniska beslutsramar snarare än bara tumregler.
Vad är bypass-skåror i progressiva dies
Föreställ dig en kontinuerlig spole av plåt som matas genom en progressiv form med hög hastighet. Remsan passerar genom flera stationer, som var och en utför en specifik skärnings-, formnings- eller ritningsoperation. För att den färdiga delen ska uppfylla dimensionstoleranser måste varje station koppla in remsan i exakt samma relativa position, slag efter slag.
En förbikopplingsskåra ger den positionssäkerheten. Det är en liten sektion av material som skärs bort från en eller båda kanterna av remsmaterialet, typiskt vid de första stationerna av formen. Den resulterande geometrin skapar en fysisk stopp- eller registreringsfunktion som remsan kommer i kontakt med innan pressen cyklar. SomArt Hedrick noterar i The Fabricator, kan övermatning av en progressiv matris utan detta stopp resultera i allvarliga matrisskador och risker för operatörens säkerhet.
Utöver att förhindra övermatningar, tar skåran också bort kantkamber som införts under spolslitsning. Camber gör smidig matning nästan omöjlig på breda eller tjocka material, och genom att skära av en ren referenskant återställer bypass-skårorna ett förutsägbart remsbeteende genom hela formlängden.
Varför Strip Control kräver precisionsteknik
Strip-kontroll i en progressiv tärning innebär mer än att bara mata rätt avstånd. Bärarbanan som håller ihop delarna måste bibehålla strukturell integritet, motstå sidoböjning och ta emot vertikal rörelse vid formningsstationer. En dåligt placerad eller felaktigt dimensionerad skåra försvagar hållaren, orsakar buckling eller misslyckas med att koppla in stoppet på ett tillförlitligt sätt.
Förbikopplingsspår har tre primära funktioner i detta system:
- Strip registrering- Tillhandahåller ett stabilt mekaniskt stopp som förhindrar övermatning och ger operatörerna en definitiv startposition under stansinstallationen, vilket minskar de första-träfffelen som orsakar majoriteten av progressiv stansskada.
- Skrothantering- Ta bort kantavstånd och skapa en ren referensyta, vilket eliminerar löst skrot eller halva-träffar som kan blockera nedströmsstationer.
- Station-till-stationsförloppskontroll- Arbetar i samverkan med pilotstift för att säkerställa att varje del är korrekt placerad, med skåran som ger grov positionering och piloter som levererar den slutliga precisionsinriktningen.
Varje funktion ställer specifika geometriska och metallurgiska krav på skårans design. Djupet, bredden, hörnradien och skärfrigången för skåran samverkar med materialets mekaniska egenskaper för att avgöra om remsan matas tillförlitligt eller skapar kroniska produktionsproblem.
Negativa kontra Positiva Notch Fundamentals
Termerna "negativ" och "positiv" beskriver förhållandet mellan urtagningsgeometrin och remskanten. Apositiv förbikopplingsskåratar bort material från remskanten, vilket skapar ett gap, relief eller inåtgående utskärning. Snigeln som produceras av detta snitt kastas ut som diskret skrot. Det som återstår är en remsa med ett minskat- tvärsnitt vid varje skåra.
A negativ förbikopplingsskåratar det motsatta tillvägagångssättet. Istället för att ta bort materialet helt lämnar det en utskjutande flik eller lans -liknande särdrag som sträcker sig från remskanten. Denna flik låser ihop med en motsvarande ficka eller stoppblock i formen, vilket ger en positiv registreringsfunktion utan att producera en separat slug. En praktisk variant, beskriven i industrilitteraturen som ett lans- och flänsstigningsstopp, lanserar ett litet område i remsan och böjer den nedåt för att skapa en fläns som både registrerar remsan och gör hållaren styv.
Valet mellan dessa konfigurationer är aldrig godtyckligt. Det beror på materialtyp, bandbredd, tjocklek, produktionsvolym och detaljens komplexitet. Varje konfiguration ger olika spänningsfördelningar, brottmönster och slitageegenskaper i verktyget, som alla går tillbaka till grundläggande principer för skjuvmekanik och materialbeteende under belastning.
Vetenskapen om skjuvning och fraktur vid hackskärning
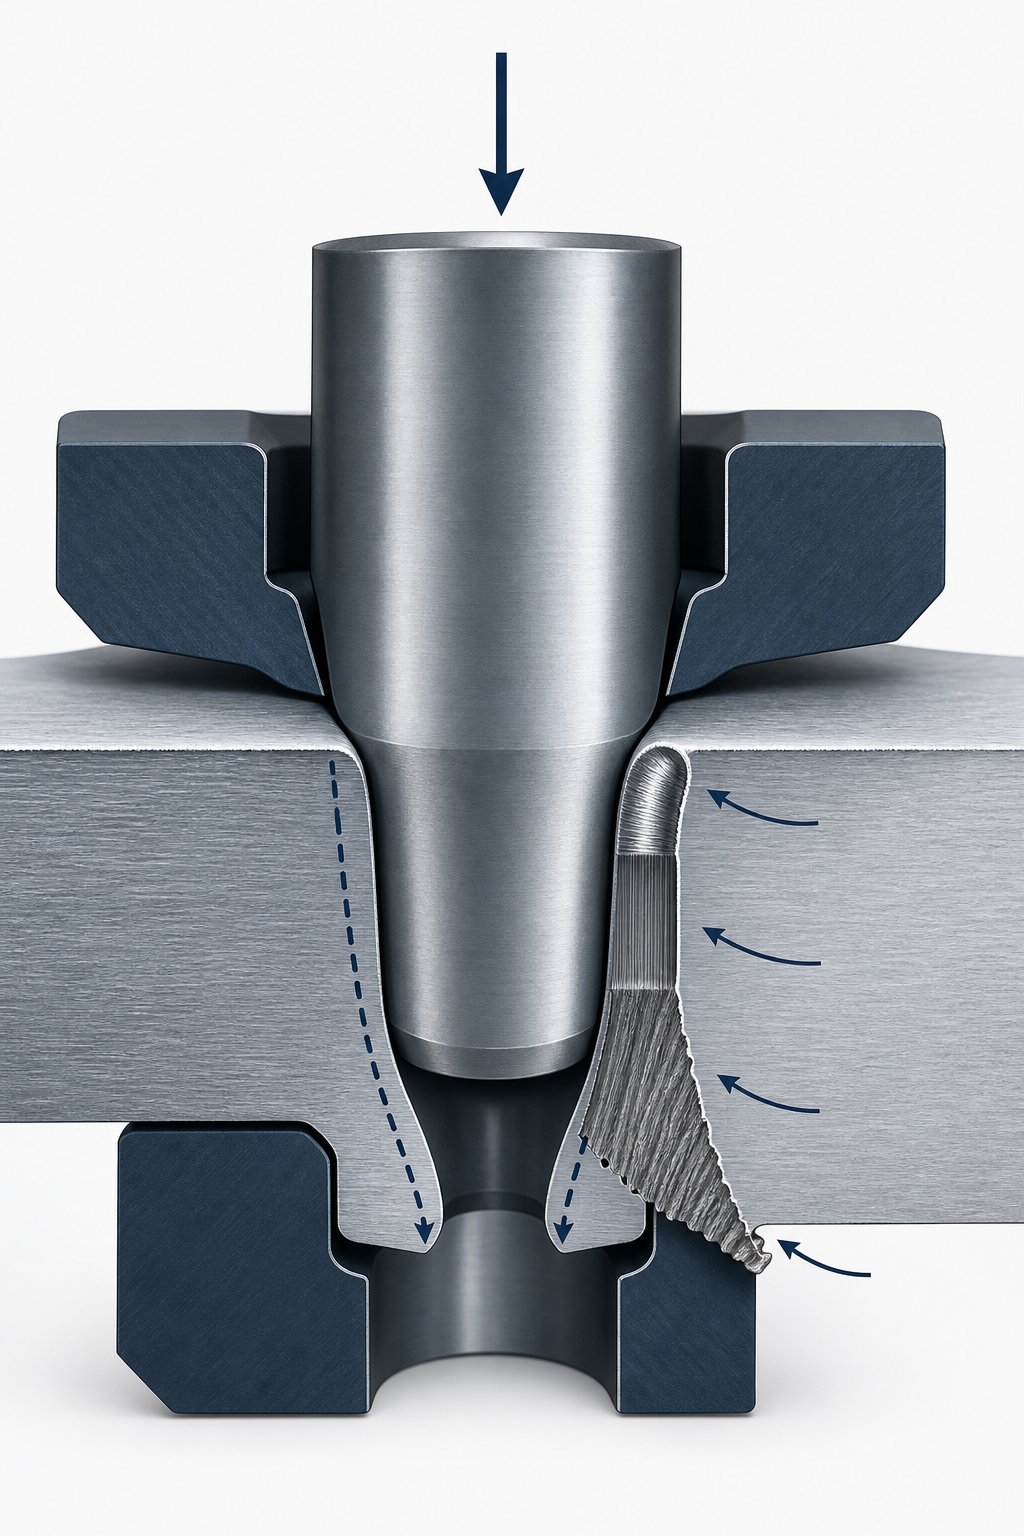
Varje bypass hack börjar som en kontrollerad fraktur. När stansen går ner i remsan delas materialet inte helt enkelt isär rent. Den passerar genom en sekvens av deformationsfaser, var och en styrd av förhållandet mellan den applicerade eftergivligheten, materialets sträckgräns och geometrin hos stansen-munstycket. Att förstå dessa faser är det som skiljer vetenskaps-baserad notchdesign från gissningar.
Skjuvmekanik under hackskärning
Föreställ dig det ögonblick som en stans kommer i kontakt med remsan. Materialet direkt under stansspetsen komprimeras elastiskt först, sedan plastiskt då lokala spänningar överstiger metallens sträckgräns och sträckgräns. Denna övergång från elastiskt till plastiskt beteende följer materialets spännings-töjningskurva (ibland hänvisad till som ss-kurvan i teknisk stenografi), och det sker på mikrosekunder vid produktionsslaghastigheter.
Den skärkraft som krävs beror på materialets skjuvhållfasthet, som typiskt faller mellan 60 och 80 procent av dess slutliga draghållfasthet. SomArt Hedrick förklarar, att skära ett 10-tum-ämne i diameter från 0,100-tums mjukt stål kräver ungefär 78 000 lbs kraft. Förbikopplingsskåror involverar mycket mindre omkretsar, men spänningskoncentrationerna vid stans-munstyckets gränssnitt är proportionellt intensiva eftersom skårornas geometrier ofta inkluderar snäva hörn och smala bredder.
Vid stanskanten tvingas materialet nedåt medan formöppningen begränsar den omgivande remsan. Detta skapar ett smalt skjuvband där plasten koncentreras. Bredden på detta band beror på spelet mellan stansen och formen. Otillräckligt spel komprimerar materialet i sidled, vilket ökar den eftergivenhet som behövs för separation och genererar överdriven värme i skjuvzonen. För stort spelrum tillåter för mycket plastböjning före brott, vilket ger upprullade kanter och stora grader.
Frakturzonens beteende i positiva och negativa konfigurationer
En färdig skärkant uppvisarfyra distinkta zoner, var och en avslöjar vad som hände mekaniskt under skärningen:
- Överrullning- Den plastiskt deformerade zonen böjd som skärverktyg kommer i kontakt med arkytan, synlig som en rundad kant på stanssidan.
- Polera- Det släta, glänsande bandet där stansen penetrerade materialet under kompression innan någon fraktur inträffade. Ytspänningar här komprimeras in i skärverktyget.
- Fraktur- Den grova, vinklade ytan där sprickor fortplantade sig genom den återstående materialtjockleken och fullbordade separationen.
- Skorra- Metall förlängdes och trycktes ut på den bakre kanten av snittet, bildad av den slutliga rivningen.
Det är här positiva och negativa notchkonfigurationer skiljer sig åt i beteende. I en positiv skåra tar stansen bort en diskret kläm från remskanten. Sprickzonen fortplantar sig utåt, bort från bärarkroppen och in i snigeln som blir skrot. Remsan håller kvar den polerade ytan på sin återstående kant, som i allmänhet är den renare, mer formstabila zonen.
I ett negativt hack, vänder geometrin. Snittet definierar en utskjutande flik som förblir fäst vid remsan. Frakturutbredning sker inåt, mot remskroppen vid skårroten. Detta innebär att själva bärremsan behåller brottzonens egenskaper vid basen av flikfunktionen.
Positiva skåror producerar utåtgående sprickutbredning i förhållande till remskroppen, vilket lämnar renare kanter på bäraren. Negativa skåror producerar sprickutbredning inåt, vilket koncentrerar den grövre sprickzonen och tillhörande mikrostrukturella skador vid skårroten på bärremssidan.
Denna distinktion har verkliga konsekvenser. Den skjuvpåverkade zonen (SAZ) bakom varje skäryta innehåller arbets-härdat material med roterade kornstrukturer. I tvåfas-stål kan denna zon sträcka sig 40 procent eller mer in i plåttjockleken. När en negativ skåra placerar den skadade zonen på bärremsan, utövar efterföljande formningsoperationer vid nedströmsstationer ytterligare belastning på redan arbetat-härdat material, vilket ökar risken för kantsprickor.
Kornstruktur och sprickförökningsriktning
Plåt är inte homogen på mikrostrukturnivå. Valsning under produktion förlänger korn i rullningsriktningen, vilket skapar anisotropi i mekaniska egenskaper. När en hålstans initierar brott, följer sprickor företrädesvis banor med minst motstånd genom kornstrukturen.
I material där rullningsriktningen löper parallellt med bandets matningsriktning (den vanligaste orienteringen), tenderar sprickutbredningen vid spårens hörn att följa korngränserna i linje med matningen. För positiva skåror fungerar detta till din fördel eftersom sprickan går in i skrotsnigeln. För negativa skåror kan samma tendens driva sprickor längs bärremskanten, särskilt vid skarpa skårrotradier där flytspänningskoncentrationerna är högst.
Kraftfördelningen vid stans-gränssnittet skiljer sig också mellan konfigurationer. En positiv skåra skär till relativt fritt material vid remskanten. Materialet kan deformeras något utåt eftersom ena sidan är fri. En negativ skåra stansar däremot material som begränsas på båda sidor av remskroppen. Denna bilaterala begränsning ökar tryckspänningarna vid stanskanten och accelererar slitaget, särskilt vid bearbetning av material med hög sträckgräns, t.ex. avancerade hög-hållfasta stål.
Den praktiska fördelen är att spelregler som utvecklats för vanliga piercingsoperationer inte direkt översätts till-skårspecifik geometri. Notch-stansar fungerar under asymmetriska tvångsförhållanden, och brottmekaniken skiljer sig beroende på om den bibehållna geometrin är remsan (positiv skåra) eller fliken (negativ skåra). Varje konfiguration kräver frigångsoptimering anpassad till dess specifika spänningstillstånd, materialegenskaper och de nedströmskrav som ställs på skäreggen.
Positivt bypass notch-mekanik och bandbeteende
Ett positivt bypass-haktar fysiskt bort en sektion av material från remskanten och lämnar efter sig en lucka eller relief där metall en gång fanns. Detta låter okomplicerat, men de mekaniska konsekvenserna går igenom varje nedströmsstation. Remsan blir lättare, smalare vid skåran och mindre motståndskraftig mot böjning. Huruvida dessa konsekvenser hjälper eller skadar produktionen beror helt på hur väl skåregeometrin matchar kraven på bärarens design.
Hur positiva skåror tar bort material från remsan
Under en stansningsoperation med positiv skåra sjunker en formad stans genom remskanten och in i en motsvarande formöppning. Stansens omkrets definierar skårningsprofilen, typiskt en rektangulär eller trapetsformad form skuren inåt från remskanten. Det separerade materialet blir en diskret skrotklump som faller genom munstycksöppningen och kastas ut nedåt i en skrotränna eller behållare.
Det som återstår på remsan är en ren-kantad fördjupning. Denna urtagning fungerar som stoppfunktion. När remsan matas fram kommer den främre kanten av skåran i kontakt med ett fast stoppblock eller ett härdat stift i formen, vilket stoppar rörelsen framåt på exakt rätt avstånd.
Eftersom ena sidan av snittet är obegränsad (den öppna remskanten), skiljer sig skjuvmekaniken under denna operation från en helt sluten håltagningsoperation. Materialet nära den fria kanten kan deformeras något utåt under stansinträde, vilket minskar tryckspänningen vid stansytan jämfört med ett stängt-perimetersnitt. Detta innebär att stanskraften som krävs för en positiv skåra är något lägre än för ett hål av samma storlek som stansas bort från vilken kant som helst, allt annat lika.
Den öppna kanten introducerar dock en annan oro. Om spelet för stansen-till-matrisen är för stort på kantsidan, kan remsan böjas istället för att klippas rent, vilket ger en rullad eller riven kant snarare än en definierad brottzon. Frigångsrelationer för stansar med positiva hack följer standardregler för skärfrigång men kräver strängare kontroll på den fria -kantsidan för att kompensera för bristen på materialbegränsning.
Remsstyvhet och matningsstabilitet efter positiv skåra
Varje positiv skåra minskar bärremsan-s tvärsnittsarea vid skåran. Föreställ dig att titta på remsan från änden: där en bärare med full-bredd har jämn motståndskraft mot böjning, har en skårad bärare periodiska svaga punkter där styvheten sjunker. Ju djupare skåran är, desto större minskning.
Detta har betydelse eftersom bärremsstyrkan måste motstå böjning under matningsprocessen. Som Art Hedrick noterar tar det ungefär 10 procent av delens vikt för att flytta den horisontellt genom formen. Multiplicera det med antalet stationer, och den ackumulerade dragkraften verkar på en bärare som redan har försvagats vid varje skåra. Om det återstående tvärsnittet- inte kan stödja dessa matningsbelastningar utan att böjas, kommer remsan att böjas eller sneda i sidled, vilket skapar problem med stämpling som rullar genom varje nedströmsstation.
För smala remsor blir denna avvägning-av avgörande betydelse. En skåra som tar bort 30 procent av remsbredden kan minska bärarens tröghetsmoment tillräckligt för att orsaka synlig häng mellan stationerna. För breda remsor med generösa bärbanor har samma proportionella skåra försumbar inverkan på matningsstabiliteten. Den praktiska tröskeln beror på materialtjocklek, materialtyp och det totala antalet progressioner i formen.
Ingenjörer kompenserar för detta på flera sätt:
- Förstärkande revben- Lägga till präglade pärlor eller formade ribbor på bärremsan före eller efter notchstationen, öka sektionsmodulen utan att lägga till materialbredd.
- Dubbla-sidoskärningar- Placera grundare skåror på båda remskanterna i stället för en djup skåra på en enda sida, fördela tvärsnittsreduktionen symmetriskt och bibehåller ett balanserat matningsbeteende.
- Optimerat skårdjup- Begränsning av djupet till det minimum som krävs för tillförlitlig stoppkoppling, vanligtvis 1,5 till 2,0 gånger materialtjockleken, beroende på krav på matningsnoggrannhet.
Stämplingsslitagemönster i positiva notch-operationer
Positiva hålslag upplever slitage annorlunda än vanliga hålstansar, och anledningen går tillbaka till begränsningsgeometrin. I en standard håltagningsoperation skär stansen material omgivet på alla sidor av remsa. De resulterande tryckspänningarna är relativt symmetriska runt stansens omkrets. I en positiv notch-operation ser den öppna kantsidan mindre tryckmotstånd medan remsan-kroppssidan ser full begränsning.
Denna asymmetri koncentrerar slitaget på stansens sammanpressade ytor, speciellt ytan som skär mot bärremskroppen. Över tusentals slag ger denna ojämna belastning ett karakteristiskt slitmönster: den begränsade sidan utvecklar kantavrundning och mikro-spånning tidigare än den fria-kantsidan. Formtillverkare som underhåller de här verktygen vet att de ska inspektera bärarens-skärsida först när de felsöker gradtillväxt.
Stansgeometrin påverkar också slitagehastigheten. Naggstansar med skarpa inre hörn (i botten av hackprofilen) koncentrerar spänningen vid dessa punkter. Radier vid inre hörn är inte valfria; de är strukturella nödvändigheter. Täta hörn slits snabbast, och EDM-trådprofilerna som används för att tillverka dessa stansar bör ha minsta radier på 0,5 till 1,0 gånger materialtjockleken vid alla inre övergångar. Utan tillräckliga radier påskyndar spänningshöjare på stansen kantnedbrytning och förkortar underhållsintervallerna avsevärt.
Slugbeteende i positiva konfigurationer lägger till ytterligare en slitagefaktor. Varje slag producerar en diskret skrotklump som måste skjutas ut rent genom formöppningen. Om snigeln fastnar på stansytan vid returslaget (ett tillstånd som kallas slugdragning), kan den bäras tillbaka in i skärområdet och krossas mellan stansen och remsan vid nästa cykel. Snigeldragning skadar stansytan, skadar remsytan och kan utlösa en stanskrasch i allvarliga fall. Geometrier med positiva skåror är något mer mottagliga för dragning av snäckor än vanlig piercing eftersom snäckan har en fri kant som kan fjädra tillbaka och greppa stansen under indragning. Lösningarna inkluderar vinkelskjuvning på stansytan, fjäderbelastade-ejektorstift och vakuum-system för att avlägsna sniglar.
Val av frigång för drift med positiva spår balanserar dessa konkurrerande krav: för tätt ökar skärkraften och påskyndar stansslitaget, för löst ger överdriven grad och riskerar att kvarhålla spån. Den geometriska-specifika hänsynen till skårdesign är att spelrummet på den öppna-kantsidan kan vara något större än på den begränsade sidan, vilket tar hänsyn till det asymmetriska spänningstillståndet utan att offra kantkvaliteten på själva bärremsan.
Negativ bypass notch-mekanik och materialflöde
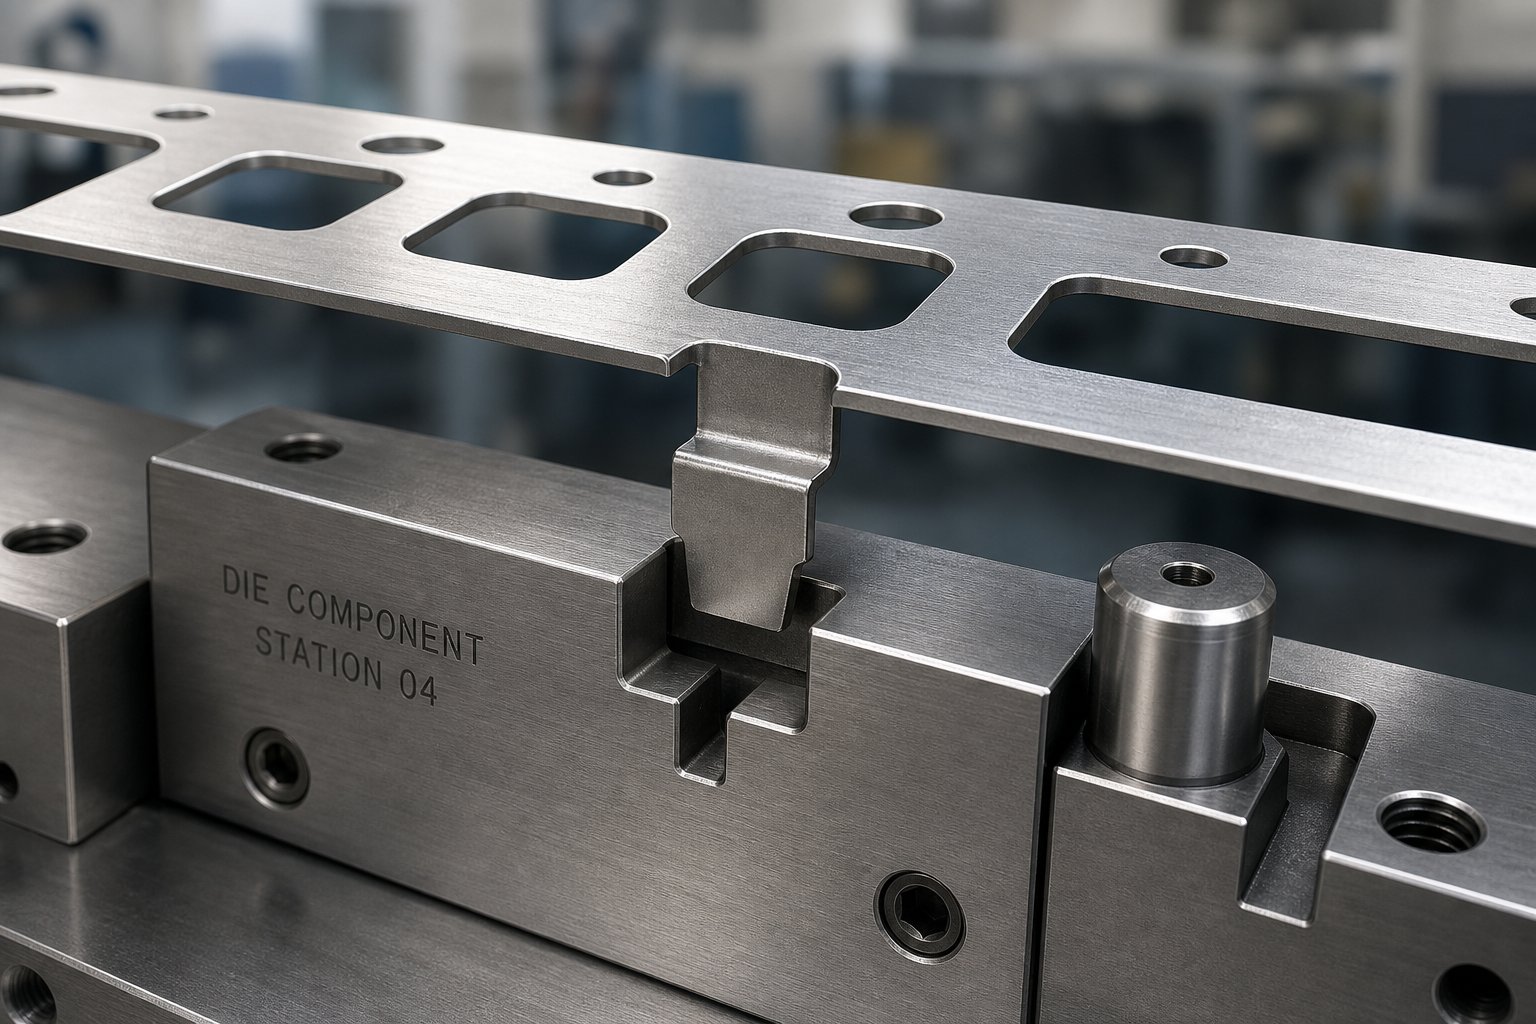
Positiva skåror offrar remsbredden för ren utkastning av snigel och enkel skrothantering. Negativa skåror gör den motsatta handeln. Istället för att ta bort material från remskanten lämnar en negativ skåra en utskjutande flik eller lans -liknande funktion som sträcker sig utåt från hållaren. Ingen diskret snigel produceras. Inget material går förlorat. Hela remsan-sektionen förblir intakt vid varje progressionspunkt, och själva fliken blir registreringsmekanismen som låser ihop med motsvarande fickor eller stoppblock i formen.
Detta tillvägagångssätt förändrar i grunden spänningslandskapet för bärremsan, slitageprofilen för verktygen och kraven på stationens-till-avståndet. Du behåller din remsstyvhet, men du ärver en ny uppsättning geometriska begränsningar som måste hanteras genom varje nedströmsstation.
Hur negativa skåror bevarar remsan-tvärsnitt
När du skär en negativ skåra skapar stansen och formen en partiell separation, vanligtvis en lans som skärs på tre sidor av ett litet rektangulärt eller trapetsformat område vid remskanten. Den fjärde sidan förblir fäst och fungerar som ett gångjärn. Den lanserade fliken böjs sedan nedåt (eller ibland uppåt) för att bilda en fläns som sticker ut under eller ovanför remsplanet. Såsom beskrivs i branschlitteraturen, eliminerar ett lans- och flänsstigningsstopp problem helt och hållet på grund av att ingen separat bit av skrot produceras.
Bärremsan behåller sin fulla bredd. Det finns ingen periodisk tvärsnittsminskning, ingen lokal nedgång i tröghetsmoment och ingen försvagad zon som är benägen att bukta sig under matningsbelastningar. För smala bärare eller tunna material där styvheten redan är marginell, kan denna bevarande av tvärsnittet vara den avgörande faktorn vid val av skåra. Den flänsförsedda fliken lägger också till lokal styvhet genom att fungera som en liten strukturell ribba, särskilt när den fastnar i en stånglyftare under matning.
Ur materialanvändningssynpunkt förbrukar negativa skåror noll ytterligare bandbredd utöver vad bäraren redan kräver. Positiva skåror kräver extra material för att rymma djupet på utskärningen utan att inkräkta på ämnet. Den skillnaden, även om det bara är några millimeter per sida, förenar miljontals delar till betydande besparingar på spolen.
Registreringsfördelar med funktioner för utskjutande flikar
Den böjda fliken som skapas av en negativ skåra ger en tredimensionell registreringsfunktion snarare än ett enkelt kantstopp. När fliken faller in i en passande slits eller ficka som bearbetats i formskon eller en lyftskena, fångar den remsan i både matningsriktningen och vertikalt. Detta dubbla-axliga ingrepp motstår remslyft under hög-hastighet och förhindrar lateral snedställning mer effektivt än en plan kant som ligger an mot en tapp.
Tänk på vad som händer under installationen. En operatör som trär in en ny spole i formen behöver ett definitivt första-stopp. En negativ hackflik som faller ner i fickan ger omisskännlig taktil och visuell feedback om att remsan sitter korrekt. Detta minskar installationsfelen som är ansvariga för majoriteten av progressiva tärningskrascher, som vanligtvis inträffar under de första 10 träffarna under tärningsuppsättningen.
För stora progressiva formar som bearbetar brett eller tjockt spolmaterial, kan pilotstift ensamma ofta inte registrera remsan med tillräcklig auktoritet innan pressen cyklar. Negativa spårflikar i kombination med piloter skapar ett två-registreringssystem: fliken ger grov positionering och förhindrar övermatning, medan pilotstiften levererar den slutliga precisionsinriktningen mätt i tusendelar av en tum.
Överväganden om clearance och stationsstörningar
Den mekaniska fördelen med en negativ notch kommer med en geometrisk kostnad. Varje utskjutande flik måste fysiskt rensa varje nedströms stanskomponent när remsan matas fram. Lyftskenor, kamdrivare, formningsstansar, dynytor och stripperplattor måste alla vara avlastade eller slitsade för att rymma fliken som passerar igenom.
I en tärning med 15 eller 20 stationer multipliceras detta spelrumskrav snabbt. Varje station behöver en reliefficka eller kanal som matchar flikens fotavtryck, och dessa reliefer måste ta hänsyn till flikens böjda vinkel plus eventuell återfjädring som kan ändra dess faktiska utskjutande höjd. Om en flik fastnar på en nedströms komponent under matning, fastnar remsan och nästa pressslag landar på felregistrerat material. Resultatet är samma stanskrasch som skåran utformades för att förhindra.
Spänningsfördelning vid skårroten presenterar det andra kritiska övervägandet. Lanssnittet som definierar fliken skapar en skarp geometrisk diskontinuitet på remskroppens sida. Spänningen koncentreras vid denna rotradie i ett mönster som styrs av förhållandet mellan radie och materialtjocklek. En rotradie mindre än 0,5 gånger materialtjockleken kan generera spänningskoncentrationsfaktorer som överstiger 3,0, vilket innebär att lokala spänningar vid skårroten når tre gånger den nominella spänningen i den omgivande bäraren.
Detta är viktigt eftersom skär- och böjningsverkan vid skårroten ger betydande arbetshärdning i den zonen. Materialet vid roten har plastiskt deformerats under stickoperationen, och den efterföljande böjningen av fliken förstärker töjningshärdningen ytterligare. I låg-kolstål kan denna deformationshärdning öka den lokala hårdheten med 20 till 40 procent jämfört med basmaterialet. Zonen blir hårdare, mindre duktil och mer benägen att spricka vid ytterligare belastning.
När remsan passerar genom efterföljande formnings- eller bockningsstationer upplever den arbetshärdade skårroten ytterligare drag- eller tryckpåkänning. Om en formningsoperation applicerar böjspänning över bäraren nära skåran, fungerar den redan töjningshärdade roten som en sprickinitieringspunkt. Den minskade duktiliteten innebär att materialet når sin brottgräns snabbare än den omgivande basmetallen, vilket potentiellt delar upp bäraren under produktionen.
Ingenjörer hanterar denna risk genom flera metoder:
- Generösa rotradier- Specificerar minsta radier på 1,0 till 1,5 gånger materialtjockleken vid lansens rot, vilket minskar toppspänningskoncentrationen och fördelar plastisk töjning över en större volym.
- Spårplacering bort från formzoner- Lokalisera skåran vid bärarområden som inte genomgår efterföljande formning, vilket säkerställer att den arbetshärdade roten aldrig utsätts för ytterligare belastning från böjnings- eller dragoperationer.
- Val av materialkvalitet- Att välja material med högre töjningskapacitet som kan absorbera deformationshärdningen vid roten och ändå behålla tillräcklig duktilitet för nedströmsoperationer.
- Kontrollerad flikböjningsvinkel- Begränsa den nedåtgående böjningen till den minsta vinkel som behövs för tillförlitlig registrering, vilket minskar den totala plastpåkänning som utsätts för roten under lanserings- och formningssekvensen.
Negativa skåror för handelsstationsavstånd för överlägsen bandkontroll och materialutnyttjande. Bäraren bibehåller full tvärsnittsstyvhet och inget material går till spillo, men varje nedströmsstation måste rymma den utskjutande fliken, och den arbetshärdade skårroten kräver noggrann geometrisk design för att undvika att bli en sprickinitieringsplats.
Samspelet mellan notchrotmetallurgi och nedströmsformningskrav gör negativ notchdesign i sig mer känslig för materialegenskaper än positiv notchdesign. Material med begränsad töjning eller aggressiv töjningshärdningshastighet förstärker riskerna vid skårroten, vilket förskjuter den tekniska beräkningen mot positiva konfigurationer i vissa applikationer. Hur specifika materialkvaliteter påverkar den beräkningen är där nästa lager av designvetenskap kommer in i bilden.
Hur materialegenskaper påverkar val av notchdesign
En skårrot som beter sig förutsägbart i mjukt stål kan bli en sprickinitieringsplats i dubbel-fas 980. Ett spel som ger rena kanter i aluminium lämnar sekundära skjuvmärken på rostfritt. Materialkvalitet justerar inte bara bypass notch-prestanda; det omdefinierar hela designkuvertet. Elasticitetsmodulen, töjningskapaciteten, sträckgränsen för stål eller legering och arbetshärdningshastigheten spelar var och en distinkt roll för att avgöra om en skåra fungerar tillförlitligt eller misslyckas i förtid.
Förhållandet mellan sträckgräns vs draghållfasthet är särskilt avslöjande. Material med ett lågt förhållande mellan dessa värden (vilket innebär att materialarbetet hårdnar avsevärt innan det når maximal styrka) tolererar skårrotsdeformation bättre eftersom det omgivande materialet kan absorbera töjningsenergi utan omedelbar brott. Material med ett högt förhållande, där flyt- och dragvärden ligger nära varandra, erbjuder nästan ingen deformationsbuffert. Remsan antingen håller eller så spricker den.
Milt stål och låg-kollegering
Låg-kolstål med sträckgränser under 300 MPa och töjningsvärden som överstiger 30 procent är de mest förlåtande materialen för bypass-notch-operationer. Deras höga duktilitet innebär att den skjuvpåverkade zonen vid skårroten förblir relativt liten, och arbetshärdningen vid skärkanterna är måttlig. Elasticitetsmodulen för stål i den här kategorin ligger på cirka 200 GPa, vilket ger förutsägbar elastisk återhämtning och minimal återfjädring vid hackfliken.
För mjukt stål fungerar både positiva och negativa notchkonfigurationer bra. Kantkvalitet efter kapning visar en tydligt definierad poleringszon med en mjuk övergång till brottzonen,idealiskt tillstånd för kantduktilitet. Spelrum i intervallet 5 till 10 procent av materialtjockleken ger acceptabla resultat, och gradhöjden fungerar som en pålitlig indikator på när verktyg behöver slipas om.
Arbetshärdning vid skårroten i mjukt stål ökar den lokala hårdheten men tar sällan ut materialets kvarvarande töjningsförmåga. En negativ skårrot som har lanserats och böjts behåller fortfarande tillräckligt med duktilitet för att överleva nedströms formningsoperationer utan att spricka. Detta förlåtande beteende är anledningen till att negativa skåror har sitt ursprung i tillämpningar av progressiva formverktyg med lågt-kolstål och varför många traditionella designriktlinjer utgår från mjukt ståls egenskaper som baslinje.
AHSS och hög-materialutmaningar
Avancerade hög-hållfasta stål förändrar beräkningen dramatiskt. Dubbel-fas (DP), komplexfas (CP) och martensitiska stål erbjuder draghållfastheter från 600 MPa till långt över 1400 MPa, men deras töjningsvärden sjunker till ensiffriga i de högsta hållfasthetsgraderna. Forskning publicerad av AHSS Application Guidelines bekräftar att dessa kvaliteter uppvisar höga grader av arbetshärdning under klippning, vilket skapar högre hållfasthet och hårdhet vid skurna kanter med avsevärt reducerad eggformighet.
Stålets elasticitetsmodul förblir väsentligen konstant över dessa kvaliteter (ungefär 200 till 210 GPa), så återfjädringsbeteendet vid skåran styrs primärt av förhållandet mellan sträckgräns och elasticitetsmodul snarare än någon förändring i själva styvheten. Högre sträckgränser ger större elastisk återhämtning efter böjning, vilket innebär att negativa skårflikar fjädrar tillbaka mer aggressivt och kräver snävare toleranser på fickgeometrin för att bibehålla tillförlitlig registrering.
Kantkvalitet i AHSS beter sig kontraintuitivt. Dessa material ger mindre vältning och mindre grader än mjukt stål eftersom de spricker med mindre plastisk deformation. Den klippta kanten innehåller dock hårda martensitiska öar som fungerar som sprickinitiatorer. DP- och TRIP-stål är särskilt sårbara eftersom hårda partiklar vid skurna kanter ytterligare minskar tillåten kantsträckning. För negativa hackrötter i AHSS skapar denna kombination av begränsad töjning och mikrostrukturella spänningsstigare oförutsägbart brottbeteende.
Röjningskraven ökar markant. Där mjukt stål använder 5 till 10 procent, kan AHSS-kvaliteter kräva 14 till 16 procent eller högre eftersom draghållfastheten överstiger 1400 MPa. En studie på CP1200-stål visade att ökad frigång från 10 till 15 procent ledde till en betydande förbättring av kantprestanda, vilket förstärkte att historiska 10-procentsregler inte gäller för dessa material. Positiva skåror blir att föredra i många AHSS-tillämpningar eftersom sprickzonen fortplantar sig in i skrotpluggen snarare än att koncentreras vid bärremsroten, vilket bevarar den begränsade kantduktilitet som finns kvar för nedströmsoperationer.
Specialöverväganden i aluminium och rostfritt stål
Aluminiumlegeringar introducerar en annan uppsättning utmaningar. Deras elasticitetsmodul är ungefär en-tredjedel av stålets (cirka 70 GPa), vilket innebär att remsfjädringen efter hackning följer helt andra storleksordningar. En negativ skårflik i aluminium fjädrar tillbaka ungefär tre gånger mer än i stål vid motsvarande sträckgräns, vilket gör registreringen av flik-till-fick mindre exakt om den inte kompenseras med överböjning eller snävare ficktoleranser.
SomMetalForming Magazine anteckningar, många fordonskvaliteter av aluminium formar sig som ett 100 000-PSI yield-stål, men med bara cirka två tredjedelar av sträckningsförmågan. Deras härdningsegenskaper och yttopografi skiljer sig tillräckligt från stål för att standardbord för formkonstruktioner inte bör appliceras direkt. Spårkantskvalitet i aluminium tenderar mot gummiare, mindre definierade brottzoner eftersom materialets duktilitet tillåter mer deformation före separation. Risken för dragning av sniglar ökar i konfigurationer med positiva skåror på grund av aluminiums tendens att fästa vid stansytor under kompression.
Rostfria stål, särskilt austenitiska kvaliteter som 304 och 316, kombinerar höga härdningshastigheter med relativt hög töjning. Formning av rostfritt kräver ungefär dubbelt så mycket presskraft än mjukt stål på grund av denna aggressiva arbetshärdning. Vid skårroten av en negativ konfiguration kan lanserings- och bockningsoperationen lokalt fördubbla hårdheten hos basmaterialet. Trots detta bibehåller rostfria stål tillräckligt med kvarvarande duktilitet så att negativa skårrötter sällan spricker under efterföljande formning, förutsatt att rotradier är generösa.
Det kritiska problemet med rostfritt är frigångskänslighet. Ett 10-procentigt stansavstånd, standard för mjukt stål, ger sämsta möjliga gradhöjd i rostfritt enligt Dayton Progress-forskning. Optimerade spelrum för rostfri skärning faller vanligtvis mellan 12 och 15 procent, vilket balanserar eggkvaliteten mot de högre skärkrafterna som påskyndar stansslitaget.
| Materialtyp | Rekommenderad preferens för notchtyp | Typiskt frigångsområde (% av tjockleken) | Arbetshärdande känslighet | Kantkvalitetsegenskaper | Överväganden vid bandkontroll |
|---|---|---|---|---|---|
| Milt stål (YS < 300 MPa) | Antingen positivt eller negativt | 5-10% | Måttlig; kanterna bibehåller duktiliteten | Definierad polering och slät fraktur; gradhöjd är en pålitlig slitageindikator | Förlåtande; båda konfigurationerna ger tillförlitlig registrering |
| AHSS/DP/CP (YS 350-1000+ MPa) | Positivt föredraget för hög-styrka | 10-16%+ (ökar med draghållfasthet) | Hög; skjuvpåverkad zon är hård och spröd | Mindre vältning och grader, men kantmikrosprickor och sekundär skjuvrisk | Negativa hackrötter benägna att spricka; positiv undviker transportskador |
| Martensitiskt stål (YS > 1000 MPa) | Positivt föredras starkt | 14-21% | Mycket hög; minimal återstående töjning vid kanter | Plötslig fraktur med nästan ingen vältning; flisningsrisk vid snäv frigång | Stripfjädring gör registreringen av negativ flik opålitlig; bäraren för skör vid skårroten |
| Aluminiumlegeringar (5xxx/6xxx-serien) | Positivt föredraget; negativ kräver återfjädringskompensation | 8-12% | Låg till måttlig; betyg-beroende | Gummy frakturzoner; slug vidhäftning till stansytan | Låg elasticitetsmodul orsakar stor återfjädring på negativa flikar; högre risk för slugdragning på positiv |
| Rostfritt stål (Austenitic 304/316) | Antingen; negativ fungerar bra med generösa radier | 12-15% | Mycket hög; upp till 2x lokal hårdhetsökning | Rengör kanterna med optimerat spelrum; värsta graderna vid 10 % frigång | Höga matningskrafter kräver styva bärare; negativ notch bevarar styvhetsfördelen |
Tabellen ovan belyser ett riktningsförhållande: när materialstyrkan ökar och töjningen minskar, ändras den tekniska preferensen mot positiva skåror. Resonemanget är konsekvent. Positiva konfigurationer trycker in frakturskador i engångsskrot snarare än att koncentrera den på bärremsan där den blandas genom efterföljande formningsoperationer. Material med god duktilitet och måttlig arbetshärdning kan tolerera negativa rötter utan problem; material nära sin formbarhetsgräns kan inte.
Ytterligare en faktor förtjänar uppmärksamhet. Elasticitetsmodulen för stål förblir nästan konstant oavsett kvalitet, men aluminiums mycket lägre modul skapar en fundamentalt annorlunda återfjädringsmiljö. Ingenjörer som är vana vid att designa negativa skåror för stål upptäcker att samma geometri i aluminium ger oförutsägbara flikhöjder, inkonsekvent fickangrepp och kronisk registreringsdrift. Att kompensera med djupare fickor eller vinklade fångstfunktioner lägger till komplexitet som kanske inte motiverar materialbesparingarna från en negativ konfiguration.
Dessa material-drivna begränsningar förklarar varför erfarna formkonstruktörer börjar varje bypass notch-beslut genom att granska materialdatabladet. Sträckgräns, slutlig draghållfasthet, total töjning och n--värde (exponent för arbetshärdning) definierar tillsammans designfönstret. Utanför det fönstret kommer till och med perfekt bearbetade verktyg med idealiska spelrum att producera kanter som spricker, flikar som springer ut ur inpassning, eller bärare som delar sig vid den första nedströms formningsstationen. Geometriparametrar och formlayoutbeslut följer av, snarare än föregår, denna materialanalys.
Notch-geometriparametrar och progressiv formlayout
Materialegenskaper definierar designfönstret. Geometriparametrar fyller den. Djupet, bredden, hörnradier och vinkelförhållanden för ett bypass-urtag översätter metallurgiska begränsningar till fysiska verktygsdimensioner som antingen ger tillförlitlig bandkontroll eller introducerar kroniska produktionsproblem. Varje parameter interagerar med materialtjocklek, bandbredd och progressionsavstånd på sätt som kräver samordnade beslut snarare än isolerade specifikationer.
Skåra djup och bredd relationer till remsgeometri
Spårdjupet är det avstånd som utskärningen eller fliken sträcker sig inåt från remskanten. Djupare skåror ger ett mer positivt mekaniskt ingrepp med stoppblocket eller fickan, vilket gör övermatning fysiskt omöjligt även under aggressiv matningsacceleration. Men djupet kostar. I positiva konfigurationer tar varje ytterligare millimeter av djup bort bärarens tvärsnitt-, vilket minskar tröghetsmomentet som håller remsan stabil under metallformningsoperationer vid nedströmsstationer. I negativa konfigurationer innebär större djup en längre lanserad flik som kräver mer spelrum genom varje efterföljande stanskomponent.
Den praktiska riktlinjen för positivt skårdjup faller mellan 1,5 och 3,0 gånger materialtjockleken. Under 1,5 t är ingreppet för grunt för att på ett tillförlitligt sätt stoppa remsrörelsen innan pressen cyklar. Över 3,0 ton på smala bärare, kan det återstående tvärsnittet sakna styvhet för att motstå buckling i matningsriktningen-. För negativa skåror varierar fliklängden (den funktionella ekvivalenten till djup) vanligtvis från 2,0 till 4,0 gånger materialtjockleken, med den längre dimensionen som krävs för att säkerställa att den böjda flikarna sitter helt i registreringsfickan.
Spårbredden begränsas av progressionsavståndet, den fasta dimensionen som definierar hur långt remsan matas fram per pressslag. Skåran måste vara tillräckligt smal för att passa inom en progressionsdelning utan att överlappa nästa stations egenskaper, men ändå bred nog för att ge tillräcklig stoppyta. En vanlig utgångspunkt är skårans bredd mellan 40 och 60 procent av progressionsavståndet, vilket lämnar tillräckligt med bromaterial på båda sidor av skåran för att bibehålla bärarens integritet mellan progressionerna. Som designprinciperna för remslayout noterar, bör bryggtjockleken mellan detaljer vara minst 1,25 till 1,5 gånger materialtjockleken för att förhindra att skrot vrids och att bäraren går sönder.
Remsbredd avgör om ensidig- eller dubbel-sidoskårning är lämplig. Smala remsor (vanligtvis under 50 mm för material med standardtjocklek) drar fördel av enkel-sidoskåra för att bevara maximal bärarbredd på motsatt kant. Breda remsor använder ofta dubbla-sidoskärningar med grundare djup på varje kant, vilket fördelar tvärsnittsreduktionen symmetriskt och förhindrar den laterala matningsdriften som uppstår när asymmetriska krafter verkar på bäraren under progression.
Hörnradiedesign och spänningskoncentrationshantering
Låter mindre? Hörnradier vid skårövergångar är bland de mest följddimensioner på hela listlayouten. Ett skarpt inre hörn på en positiv skåra koncentrerar spänningen i stansverktyget, vilket påskyndar slitaget vid den punkten. En skarp rotradie på en negativ skåra koncentrerar spänningen i remsmaterialet, vilket skapar sprickinitieringsplatser som kan fortplanta sig under nedströmsbildande belastningar.
Spänningskoncentrationsfaktorn (Kt) vid ett skåra hörn följer ett förhållande som styrs av förhållandet mellan radie och djup. För en rektangulär skåra med en rotradie r och djup d, ökar Kt snabbt när r/d sjunker under 0,25. Vid r/d=0.1 kan koncentrationsfaktorerna överstiga 4,0, vilket innebär att lokal spänning når fyra gånger det nominella värdet i bäraren. För material med begränsad töjning överstiger denna koncentrationsnivå brotttöjningen vid roten innan remsan ens når den första formningsstationen.
Praktiska radiespecifikationer beror på både materialets elasticitetsmodul som metaller uppvisar och deras töjningskapacitet:
- Milt stål- Minsta inre radie på 0,5 ton vid spårhörn; 1,0t vid negativa skårrötter där efterföljande formning sker i närheten.
- AHSS betyg- Minst 1,0 ton vid alla inre hörn; 1,5 ton eller mer vid negativa rötter på grund av begränsad kantduktilitet.
- Aluminiumlegeringar- Minst 0,75 ton vid inre hörn; större radier behövs på negativa rötter för att tillgodose materialets tendens mot gummiartad frakturförökning.
- Rostfritt stål- Minst 1,0 ton vid inre hörn för att kompensera för aggressiv arbetshärdning vid skärkanten.
Dessa radier påverkar också verktyget. Stanshörn med radier under 0,3 mm i härdat verktygsstål utvecklar mikro-flisning inom de första 50 000 slagen på de flesta produktionsmaterial. EDM-tråd-skurna profiler bör ange radier som explicita dimensioner snarare än att förlita sig på den naturliga trådradien för att definiera hörnet, eftersom erosion av tråddiametern under kapning kan ge inkonsekventa radier som ser tillräckliga ut på papper men misslyckas i praktiken.
Pilotplacering interaktion med notch-positionering
Förbikopplingsskåror och pilotstift tjänar samma mål, exakt remspositionering, men med olika precisionsnivåer. Skåran ger grov kontroll, förhindrar grov övermatning och etablerar en repeterbar startposition för varje pressslag. Pilotstift ger fin kontroll och korrigerar för de små positionsfel som ackumuleras från matarrullens glidning, materialåterföring och termisk expansion av bandet under körningar med hög-hastighet.
Deras avstånd måste samordnas. Om ett pilotstift är placerat för nära ett bypass-urtag, konkurrerar de två funktionerna om positionsbefogenhet. Skåran stoppar remsan vid en position medan piloten försöker flytta den till en något annan position när den går in i hålet. Denna konflikt skapar skjuvspänning på pilotstiftet, förlängning av pilothålet och inkonsekvent delpositionering som visar sig som dimensionell spridning i de färdiga komponenterna.
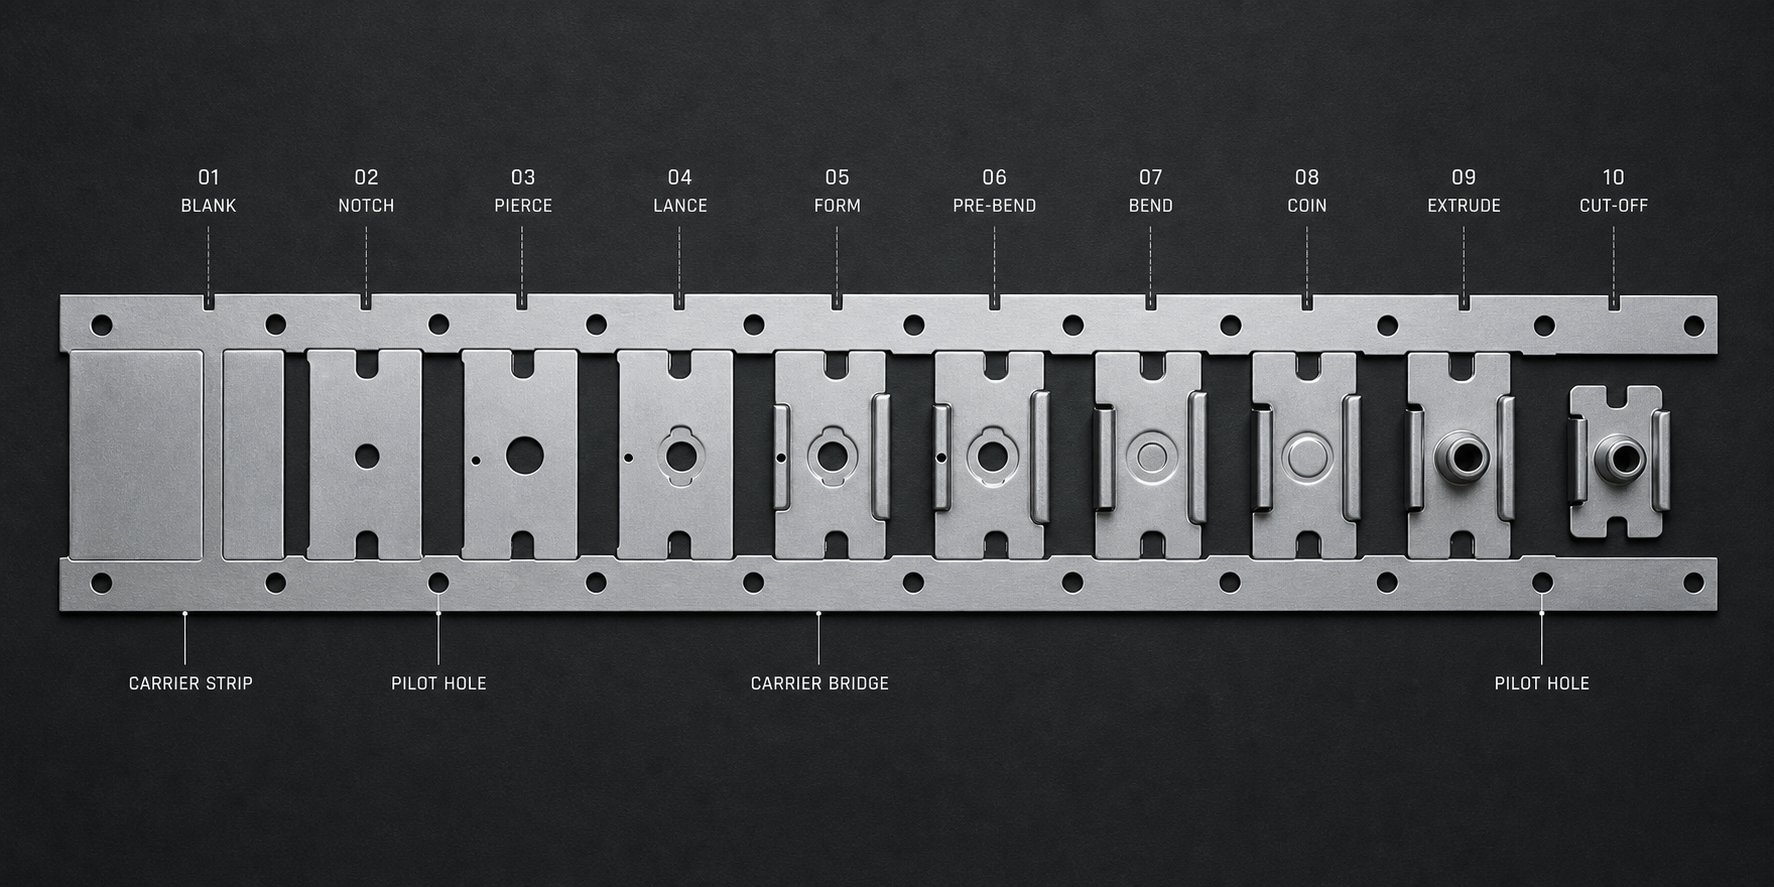
Standardinriktningen placerar förbikopplingsskåran vid station ett (eller den första skärstationen) och pilothål vid station två och tre. Denna sekvens säkerställer att skåran först fastställer ett grovt läge, sedan förfinar piloterna det innan några kritiska formnings- eller dimensioneringsoperationer påbörjas. För matriser med många stationer placeras ytterligare piloter med intervaller på var tredje till var femte progression, men alltid förskjutna från notchplatserna med minst en hel progressionsstigning.
Som riktlinjer för progressiv formkonstruktion rekommenderar, om två uppsättningar piloter krävs, bör båda stansas vid samma station för att bibehålla sin relativa noggrannhet. Pilothål som stansas på olika stationer ärver det kumulativa positioneringsfelet för varje progression mellan dem, vilket försämrar precisionen som de är avsedda att ge.
Den sekventiella designbeslutsprocessen som koordinerar alla dessa parametrar följer en logisk hierarki:
- Bestäm progressionsavstånd- Detta är fixerat av delgeometrin och definierar det maximala tillgängliga utrymmet för alla remsfunktioner inklusive skåror, piloter och bärbroar.
- Fastställ remsbredd- Beräknat från delblankstorlek plus krav på bärarwebb plus eventuell kantklippning, vilket ställer in det totala-tvärsnittet tillgängligt för notch engagemang.
- Välj hacktyp baserat på material och geometri- Materialegenskaper (som behandlas i föregående avsnitt) i kombination med kraven på remsbredd och styvhet för remsan avgör om positiv, negativ eller ingen skåra är lämplig.
- Definiera spårmått- Djup, bredd och hörnradier specificeras inom de begränsningar som fastställts av steg ett till tre, vilket balanserar ingreppstillförlitlighet mot bandintegritet.
- Koordinera pilotplacering- Pilothålens placeringar är valda för att komplettera spårpositioneringen utan konflikt, fördelade för att korrigera matningsfel som samlats efter notchstationen.
Optimering av remslayout skiftar meningsfullt beroende på vilken hacktyp som väljs. Positiva skåror förbrukar remsbredd, materialkapslingsprogramvara för materiallängdsberäkningar måste ta hänsyn till skårdjupet vid beräkning av minsta remsbredd. En 2 mm djup positiv skåra på varje sida lägger till 4 mm till den totala spolebredden som krävs, vilket över en produktionsserie på miljontals delar översätts till mätbara materialkostnader. Moderna kapslingsalgoritmer räknar in detta automatiskt, men indataparametrarna måste återspegla den faktiska notch-geometrin snarare än en generisk tillåtelse.
Negativa skåror förbrukar noll ytterligare remsbredd men lägger till komplexitet till formkonstruktionen. Varje station behöver reliefgeometri för den utskjutande fliken, vilket ökar bearbetningstiden och kostnaderna under formkonstruktionen. Avvägningen- är ekonomisk: negativa skåror sparar material under hela produktionsperioden medan positiva skåror sparar verktygskostnader under formkonstruktionen. Vilken faktor som dominerar beror på produktionsvolym, materialkostnad per kilogram och avskrivningsschema.
Dessa geometriska parametrar existerar inte isolerat. Varje dimension övergår i beslut om remslayout, pilotstrategi, utformning av skrothanteringssystem och intervall för formunderhåll. Nästa logiska steg är att organisera dessa interagerande variabler i ett strukturerat beslutsramverk som hjälper ingenjörer att välja rätt konfiguration innan de bestämmer sig för stål.
Beslutsram för val av hacktyp
Geometriparametrar och materialegenskaper definierar vad som är möjligt. En beslutsram definierar vad som är praktiskt. Ingenjörer som står inför ett nytt progressivt stansprojekt kämpar sällan med att beräkna skårdjup eller välja frigångsprocent när hacktypen väl har valts. Den svårare frågan kommer tidigare: ska den här formen använda positiva skåror, negativa skåror eller inga bypass-skåror alls? Svaret beror på minst sju interagerande variabler, och att få det fel övergår i remslayoutrevisioner, pilotstrategiändringar och underhållshuvudvärk som kvarstår under verktygets livstid.
Vad som följer är ett strukturerat förhållningssätt till det beslutet, organiserat kring de faktorer som erfarna verktygs- och formingenjörer utvärderar, ibland intuitivt, när de förbinder sig till en hackkonfiguration.
När ska man använda positiva bypass-skåror
Positiva skåror tjänar sin plats i formar där rent skrotutkast, begränsningar av materialstyrka och enkel formkonstruktion prioriteras framför bandstyvhet och materialbesparingar. Föreställ dig ett scenario: du kör AHSS med 1,2 mm tjocklek på en smal bärare, matar genom 12 stationer med 200 slag per minut. Materialets sträckgräns lämnar nästan inget utrymme för kanttöjning vid negativ skårrot. En positiv konfiguration trycker in alla brottskador i engångsskrot, vilket bevarar den lilla kantduktilitet som finns kvar på bäraren.
Positiva skåror är också standardvalet när:
- Materialet har en sträckgräns av stål som överstiger 600 MPa, där risken för hackrotsprickor överväger materialbesparingar från en negativ konfiguration.
- Formen har färre än åtta stationer, vilket gör fördelarna med negativa skåror nedströms mindre betydande.
- Infrastruktur för borttagning av sniglar är redan inbyggd i formkonstruktionen (skrotrännor, vakuumsystem, genom-borttagning av bolster).
- Remsbredd ger gott om bärare-tvärsnitt, vilket innebär att materialet som tas bort av skåran inte försvagar matningsstabiliteten kritiskt.
- Matningssystemet förlitar sig på en induktiv närhetssensor eller annat elektroniskt formskydd som bekräftar remsans position, vilket gör den fysiska registreringen av en negativ flik mindre kritisk.
Avvägningen- är materialförbrukning. Varje positiv notch slug är köpt coil stock som blir skrot. På en form som producerar 5 miljoner delar per år, till och med en liten skåra ökar mätbara materialkostnader. Huruvida den kostnaden är motiverad beror på hur den jämförs med den riskvägda-kostnaden för sprickbildning, stanskrascher eller den extra bearbetning som krävs för negativa spår.
När ska man använda negativa förbikopplingsskåror
Negativa skåror lyser när remsstyvheten inte är-förhandlingsbar, materialanvändningsmålen är aggressiva och materialet i sig kan tolerera den arbetshärdning som utsätts för skårroten. Tänk på en bred bärare i mjukt stål som löper genom 20 stationer med formningsoperationer som applicerar böjningsbelastningar nära bandkanterna. Ett positivt hack på den platsen försvagar bäraren precis där den behöver styrka som mest. En negativ skåra bevarar hela tvärsnittet- och ger överlägsen tre-dimensionell registrering.
Villkor som gynnar negativa skåror inkluderar:
- Smala remsbredder där borttagning av material för en positiv skåra skulle minska bärarens styvhet under tröskeln för tillförlitlig matning.
- Material med töjning över 25 procent och måttliga arbetshärdningshastigheter som tolererar den påkänning som utsätts för fliklansning och böjning.
- Höga stationsantal där det kumulativa matningsfelet från spolmatarens oprecision kräver robusta mekaniska stopp snarare än bara sensorbaserad detektering.
- En-sidig bärare där fliken kan fångas i en stånglyftare, samtidigt som den ger registrering och förhindrar lateral avböjning av bäraren.
- Produktionsvolymerna är tillräckligt höga för att materialbesparingarna genom att eliminera positiva skåror motiverar den extra kostnaden för formkonstruktionen för flikfria fickor.
Den kritiska begränsningen är röjning nedströms. Varje formstation måste rymma den utskjutande fliken, och varje underhållscykel måste verifiera att flikfickorna förblir rena och oskadade. I stansar med komplexa kamsystem eller snäva vertikala spel, kanske det fysiska utrymmet för flikavlastning helt enkelt inte existerar.
När inga bypass-skåror krävs
Inte varje progressiv tärning behöver ett bypass-hak. När förhållandena är de rätta, eliminering av skåror sparar helt material, förenklar formkonstruktionen och tar bort ytterligare ett underhållsobjekt från verktygsschemat. Frågan är om din process kan upprätthålla tillförlitlig matning och positionering utan den mekaniska backup ett hack ger.
Ingen-notch-operation blir genomförbar när:
- Spolematningssystemet levererar positioneringsnoggrannhet inom 0,05 mm eller bättre, verifierad genom dokumenterade kapacitetsstudier.
- Inkommande material har minimal kantsvängning (vanligtvis skärning från ett-servicecenter av hög kvalitet med konditionering efter-slitskant).
- Matrisskyddssensorer är installerade, korrekt kalibrerade och förbigås aldrig under installationen.
- Operatörer och installationspersonal är högt utbildade i progressiv matning och igenkänning av felmatning.
- Delgeometrin inkluderar funktioner vid tidiga stationer (perimetertrim eller stora pilothål) som i sig förhindrar övermatning genom att skapa naturliga stopp.
Som Art Hedrick noterar, om ditt inkommande material inte har någon kraftig kantsvängning, din personal är mycket skicklig, felmatningar är sällsynta och formskyddet alltid fungerar korrekt, behöver du kanske inte ett hack. Men att uppfylla alla dessa kriterier samtidigt är ovanligt. De flesta formbyggare designar ett urtag i verktyget och överlåter beslutet att ta bort det till stämplarna som känner till deras funktioner.
Riskkalkylen är asymmetrisk. Materialkostnaden för en pitch notch över miljontals delar kan uppgå till några tusen dollar. En enda stanskrasch på grund av övermatning kan kosta hundratusentals i reparation, stilleståndstid och missade produktionsscheman. För kritiska verktyg där drifttid spelar roll, föredrar det konservativa tillvägagångssättet att inkludera ett hack såvida det inte finns en dokumenterad process-verifierad anledning att utelämna det.
Matris för urvalskriterier för hacktyp
Följande tabell konsoliderar beslutsfaktorerna till en jämförande ram. Varje rad representerar en variabel som påverkar valet, och varje kolumn visar hur den variabeln ändrar preferensen mot en specifik konfiguration.
| Beslutsfaktor | Positivt hack att föredra | Negativt hack föredrages | Ingen Notch Viable |
|---|---|---|---|
| Remsbredd | Breda remsor (större än 80 mm) med gott{1}}tvärsnitt | Smala remsor (under 50 mm) där materialborttagning kritiskt försvagar bäraren | Vilken bredd som helst, förutsatt att matningssystemets noggrannhet verifieras |
| Materialtjocklek | Tunna material (under 0,8 mm) där snigelutkastning är hanterbar | Medium till tjocka material (0,8-3,0 mm) där flikstyvheten är pålitlig och lanseringskraften måttlig | Medeltjocklek med förutsägbart matningsbeteende och minimal camber |
| Materialstyrka klass | Hög-hållfasthet (flytspänning över 500 MPa); AHSS, DP, martensitiska kvaliteter med begränsad kantduktilitet | Låg till måttlig hållfasthet (sträckgräns under 400 MPa); mjukt stål, HSLA med töjning över 25% | Alla hållfasthetsklasser, förutsatt att formskyddet är heltäckande |
| Produktionsvolym | Låga till måttliga volymer där formens enkelhet uppväger materialkostnaden per-styck | Höga volymer (miljoner delar) där ackumulerade materialbesparingar motiverar ökade konstruktionskostnader | Låga volymer med erfarna operatörer och korta körningar |
| Antal matrisstationer | Färre än 10 stationer där flikavståndskomplexiteten är hanterbar i båda riktningarna | 10 eller fler stationer där kumulativa matningsfel kräver robust mekanisk registrering | Korta matriser (under 6 stationer) med minimal felackumulering |
| Del geometri komplexitet | Enkla geometrier med begränsad formning nära bärarkanten | Komplex formning nära bärarkanterna där full- tvärsnittsstyvhet är avgörande | Geometrier som skapar naturliga övermatningsstopp (stora utskärningar, perimetertrimningar vid tidiga stationer) |
| Matningssystemets precision | Standard servomatningar med 0,1 mm eller bättre noggrannhet | Äldre mekaniska flöden eller höghastighetsapplikationer{{0} där tröghet orsakar översvängning | Hög-precisionsservosystem med dokumenterad kapacitet under 0,05 mm, kombinerat med aktivt elektroniskt formskydd |
Du kommer att märka att ingen enskild faktor dikterar resultatet isolerat. En smal remsa i mjukt stål som löper med hög volym pekar starkt mot negativa skåror. Samma smala remsa i DP 980 vid måttlig volym vänder rekommendationen helt. Dragmodulen som stålet uppvisar ändras inte mellan dessa kvaliteter, men brottbeteendet vid skårroten skiftar så dramatiskt att hela konfigurationen måste följa med.
Notch-val är aldrig ett isolerat beslut. Det går in i beräkningar av remslayoutbredd, pilotstrategi och -avstånd, skrothanteringsinfrastruktur, krav på nedströms stationsavstånd och underhållsintervall för formarna. Att ändra urtagningstypen efter att formkonstruktionen har kommit längre än konceptstadiet kräver vanligtvis omarbetning av hela remslayouten.
Denna kaskadeffekt är anledningen till att beslutsramverket är viktigast i det tidigaste designstadiet, innan bandbredden bestäms av spolens inköpsspecifikationer, innan formskodimensionerna slutförs, och innan stationssekvensering låses i frigångskuvert. Ingenjörer som skjuter upp beslutet om hacktyp upptäcker ofta att deras antaganden om remslayout inbäddade ett val implicit, ett val som kanske inte överensstämmer med material- eller produktionskraven som framkommer under detaljerad design.
Ett strukturerat ramverk tar bort oklarheter. Det översätter samspelet mellan materialvetenskap, formgeometri och produktionsekonomi till en repeterbar utvärdering som ger konsekventa resultat över projekt. Men ramverk adresserar designavsikten. Vad händer när den avsikten möter produktionsverkligheten och något går fel? Felmatningar av remsor, dragning av snäckor, för tidigt slitage och fel på bäraren går tillbaka till specifika sammanbrott i de vetenskapliga relationerna som behandlas i den här artikeln, och diagnostisering av dem kräver att symtom kopplas till grundorsaker genom samma principer som styrde den ursprungliga designen.
Felsökning av bypass notch-fellägen
En väl-utformad bypass-notch kan köra miljontals cykler utan incidenter. En dåligt utformad en meddelar sig själv inom de första tusen slagen genom felmatningar, grader, dragna sniglar eller spruckna bärare. Den frustrerande delen? Dessa symtom ser ofta identiska ut på pressgolvet, oavsett om grundorsaken är geometrisk, metallurgisk eller -relaterad. Att separera varandra från varandra kräver att synliga bevis kopplas tillbaka till frakturmekaniken och materialets beteende som styr prestanda.
Vad som följer är en systematisk uppdelning av de fem vanligaste bypass notch-fellägena, deras vetenskapliga grundorsaker och de diagnostiska stegen som leder till bestående korrigeringar snarare än tillfälliga korrigeringar.
Avlägsna felmatning och otillräckligt hackingrepp
När remsan går för långt eller inte tillräckligt långt, bearbetar varje nedströmsstation material i fel position. Hål landar utanför-mitten, böjningar bildas på felaktiga platser och dimensionsspridningen ökar tills delar inte kan inspektionen. I allvarliga fall orsakar felmatningen en fullständig stanskrasch och skadar stansar, stansblock och styrsystem samtidigt.
Otillräckligt notch engagemang är den vanligaste boven. Skåran finns för att stoppa remsrörelse vid en exakt punkt. Om ingreppsytan är för ytlig, sliten eller geometriskt inpassad till stoppblocket, skjuter remsan över innan pressen cyklar. Progressiv felsökningsforskning bekräftar att remsplaceringsinstabilitet ofta är den tidigaste felsignalen, som uppträder innan synliga defekter uppstår.
Grundorsaken ansluter direkt till de spännings- och deformationsprinciper som behandlats tidigare. En positiv skåra som har tappat djupet genom kumulativt stansslitage skapar inte längre den fullständiga ingreppsfickans geometri. Stoppblocket kommer i kontakt med en grundare yta, och under matningsaccelerationskrafter övervinner bandmomentet den reducerade kontaktytan. För negativa skåror är återfjädring vid flikroten den typiska mekanismen. Om materialets sträckgräns för stål eller legering överstiger det ursprungliga designantagandet, böjs inte fliken till den avsedda vinkeln, vilket minskar hur djupt den sitter i registreringsfickan.
- Kontrollera skårdjupet mot originalspecifikationen- Mät det faktiska återstående ingreppsdjupet med stiftmätare eller optisk komparator. Jämför med den minsta 1,5t tröskeln för pålitlig stoppkontakt.
- Inspektera stoppblockets yta- Blästring, materialansamling eller slitage på stoppytan minskar effektivt ingrepp även när själva skåran är korrekt.
- Verifiera tidpunkten för frisläppning av flödet- Om mataren släpper remsan för sent, försöker piloterna att registrera material som inte har helt fastnat mot hackstoppet, vilket skapar positionskonflikt och inkonsekvent avancemang.
- Mät flikfjädringen på negativa skåror- Jämför den faktiska böjda vinkeln med designavsikten. Material med högre sträckgräns ger mer elastisk återhämtning, och fliken kan ha sprungit tillbaka utanför fickfångstområdet.
- Utvärdera strip camber- Kantsvängning från spiralslitsning kan förhindra att remsan följer rakt, vilket gör att skåran missar stoppblocket i sidled även när matningsavståndet är korrekt.
Den viktigaste diagnostiska skillnaden är om felmatningen är konsekvent (pekar på ett geometri- eller inställningsfel) eller intermittent (pekar på dynamiska faktorer som matningstid, remsvibrationer vid hastighet eller termisk expansion under längre körningar). Konsekventa felmatningar spårar till statiska dimensioner. Intermittenta spår till processdynamik som endast manifesterar sig under produktionsförhållanden.
Snigeldragning och gradbildning vid skårkanter
Slugdragning i positiva notchkonfigurationer är ett av de mest skadliga fellägena vid progressiv stämpling. När en skrotsnigel vidhäftar stansytan under utdragningen och bärs tillbaka in i arbetsutrymmet, kan den krossa mellan stans och remsa vid nästa slag, skada formytan, förstöra delen eller utlösa en kaskad av fastnade stationer. SomArt Hedrick förklarar, en enda dragen snigel kan lamslå produktionen och skada varje station i verktyget.
Vetenskapen spårar till vakuummekanik och frigångsgeometri. Under skärning utvecklar snigeln krökning när den separeras från remsan. Luft som är instängd mellan den böjda kulan och den platta stansytan skapar en vakuumficka. Metallen runt stansens omkrets bildar en tät försegling under klippning, och när den dras tillbaka förhindrar denna försegling att pluggen släpper. Kraftiga smörjmedel intensifierar tätningsverkan. Positiva bypass-skåror är något mer mottagliga än vanliga håltagningsoperationer eftersom snäckan har en fri kant som kan böja och greppa stansen under indragning.
Stora klippavstånd förvärrar problemet. Med mindre spelrum, tvingas pluggen till kompression under skärning och dekomprimeras efter separation, vilket skapar en interferenspassning som håller den i formmatrisen. Med större spelrum förblir kulan något underdimensionerad i förhållande till matrisöppningen och kan dras fritt med stansen. Materialvalet för stansverktyget spelar också roll: magnetiserade stansytor från ytslipning drar till sig järnsniglar om inte komponenter avmagnetiseras ordentligt efter slipning.
Gradbildning vid skårkanterna skapar ett annat men relaterat problem. Överdrivna grader på den skårade kanten stör nedströms formningsoperationer genom att fungera som spänningshöjare under böjning, skapa ytrepor på formkomponenterna och förhindra remsan från att ligga plant mot tryckdynor. Vad är sträckgränsen för materialet i förhållande till krafterna på spel? När stanskanterna är slöa övergår skärningen från ren klippning till rivning. Materialet sträcker sig bortom sin sträcktöjning som stålet kan ta emot innan det separeras, vilket ger långsträckta gradutsprång snarare än rent brott.
- För snigeldragning- Lufta stansens mitt med ett lufthål för att bryta vakuumet. Installera fjäderbelastade-ejektorer i stansar som är tillräckligt stora för att ta emot dem. Överväg omvända-taper die-knappar som håller slugs i komprimering. Avmagnetisera alla komponenter efter slipning.
- För överdriven grad- Mät slagkraft-för att-dö-frigång och jämför med material-specifika rekommendationer. Inspektera skäreggar för avrundning eller mikro-flisning. Upprätta skärpningsintervall baserat på antalet slag istället för att vänta på synlig gradtillväxt.
- För båda tillstånden samtidigt- Den här kombinationen indikerar vanligtvis avancerad stansslitage. Den matta kanten ger större grader medan den ökade friktionen mellan slitna ytor skapar starkare vakuumvidhäftning. Ett förebyggande skärpningsprogram baserat på faktiska slaglängder hjälper till att upprätthålla stabila skärbelastningar och minskar både spåndragning och gradbildning innan de når kritiska nivåer.
För tidig slitage och underhållsimplikationer
Förbikopplingsstansar och stansöppningar upplever koncentrerat slitage av skäl som är rotade i deras asymmetriska geometri. Till skillnad från en vanlig rund hålstans som fördelar skjuvkrafter jämnt runt sin omkrets, har en hålstans fasta ytor (skär mot bärarkroppen) och obegränsade ytor (skärning vid den öppna remskanten). Denna obalans innebär att ena sidan av verktyget arbetar hårdare än den andra, varje slag.
Den begränsade sidan upplever högre tryckbelastning eftersom den omgivande bärremsan motstår deformation. Under hundratusentals cykler utvecklar detta ansikte kantavrundning och mikro-flisning först. Den fria sidan, skär i fritt material, slits långsammare. Resultatet är progressiv frigångsasymmetri: sidoskärningen mot bäraren öppnar sig gradvis medan den fria-kanten förblir tätare. Dimensionell drift i skårgeometri följer.
Materialegenskaper påskyndar detta mönster. Bearbetning av material nära deras flytgräns för stålklassificering, särskilt AHSS-kvaliteter, ökar stansbelastningen per slag dramatiskt. En stansskärning DP 980 vid 1,5 mm tjocklek absorberar ungefär dubbelt så stor skjuvkraft som samma stansskärande mjukt stål vid identisk tjocklek. Den kraftskillnaden översätts direkt till accelererad kantnedbrytning, mer frekvent skärpning och kortare total stanslivslängd. Själva stansverktygsmaterialet måste matcha applikationen: hårdmetallskär blir nödvändiga i hög-höglaststationer där konventionellt verktygsstål bryts ned för snabbt.
Strip buckling från över-försvagade bärare representerar det strukturella felläget. När positiva skåror tar bort för mycket- tvärsnitt, eller när flera hackstationer förvärrar den försvagande effekten, förlorar bäraren tillräcklig styvhet för att motstå tryckbelastningar i matningsriktningen-. Remsan spänns mellan stationer, lyfter av formytan och klämmer mot nedströmskomponenter. Grundorsaken är mekanisk: bärarens tröghetsmoment har sjunkit under det tröskelvärde som behövs för att stödja de kumulativa dragkrafterna från alla stationer som verkar på den samtidigt.
- Övervaka stansens slitageasymmetri- Under schemalagt underhåll, inspektera bärarens-sida först. Om avrundningen överstiger 0,02 mm medan den fria-kantsidan förblir skarp, är omslipningen försenad.
- Spårslipningsintervaller mot materialkvalitet- Upprätta baslinjens antal slag för varje materialtyp. AHSS och rostfria applikationer kräver vanligtvis skärpning med 40 till 60 procent av de intervall som är acceptabla för mjukt stål.
- Verifiera bärarens styvhet efter hackning- Om remsbuktning uppstår under produktionen, beräkna det återstående bärströghetsmomentet vid skåran och jämför med matningskraftskraven för det totala antalet stationer.
- Utvärdera val av stämplingsverktygsmaterial- Ihållande för tidigt slitage trots korrekt spelrum och skärpning tyder på att stansmaterialet inte klarar belastningsförhållandena. Uppgradering från D2 verktygsstål till hårdmetall eller applicering av TiAlN-beläggningar kan förlänga livslängden med 3 till 5 gånger i krävande applikationer.
Den röda tråden i alla dessa fellägen är att symtom som dyker upp på ett ställe i formen ofta härrör från beslut som fattas någon annanstans, under design, materialval eller installation.Som den vetenskapliga forskningen betonar, tusentals variabler interagerar inom en stämplingsprocess, och att upptäcka hur de ansluter är avgörande för att identifiera grundorsaker snarare än att jaga symptom.
Att förstå huruvida ett brottmönster indikerar frigångsproblem kontra materialhärdning kontra geometriproblem är det som skiljer systematisk felsökning från prov-och-feljusteringar. En grov frakturzon med minimal polering pekar på för stort spelrum. En slät kant med extremt utskjutande grader pekar på slitna verktyg. En sprucken bärare vid skårans rot pekar på materialegenskaper som överstiger designenveloppet, troligtvis töjningsstål specificerades lägre än vad som kom på spolen. Varje mönster mappas tillbaka till specifika vetenskapliga principer och för ingenjörer som arbetar genom komplexa hackrelaterade-fel, som har tillgång till samarbetsstöd för verktygsdesign från erfarna formbyggare som t.ex.YICHENs anpassade stämplingsformlösningarkan påskynda vägen från diagnos till korrigering, särskilt när hackgeometri, spelrumsspecifikation och materialflödesoptimering måste hanteras samtidigt.
Dessa fellägen existerar inte isolerat. En stans som upplever dragning av snäckor uppvisar ofta också tidigt-stadium gradtillväxt och matningsinstabilitet, allt sammankopplat genom samma underliggande slitage. Att lösa dem permanent innebär att ta itu med de grundläggande vetenskapliga sambanden snarare än att behandla varje symptom oberoende. Detta system-nivåperspektiv, med tillämpning av sprickvetenskap, materialbeteende och geometriska principer som ett integrerat ramverk, är det som förvandlar reaktivt underhåll till proaktiv formkonstruktion.
Tillämpa Bypass Notch Science på Die Engineering Practice
Reaktiv felsökning håller en tärning igång. Proaktiv design hindrar den från att misslyckas i första hand. Varje princip som utforskas i den här artikeln, från skjuvzonens beteende till material-drivet val av frigång, konvergerar till ett enda praktiskt mål: att bygga bypass notch-konfigurationer som presterar förutsägbart över miljontals cykler utan kroniska ingrepp. Skillnaden mellan en verktygs- och formtillverkare som designar skåror av vana och en som designar dem av vetenskap beror på om de underliggande sambanden är förstådda eller bara approximerade.
Nyckeltekniska principer för notchdesign
Fem vetenskapsbaserade-principer skiljer expert-skärdesign från test--och-fel. Detta är inga tumregler. De är orsakssamband som gäller oavsett den specifika formen, materialet eller produktionsmiljön.
- Materialegenskaper bestämmer hacktyp innan geometri beaktas.Sträckgräns, töjning och arbetshärdningshastighet definierar om bärremsan kan tolerera brottzonen och töjningshärdning som utsätts för en negativ skårrot. Material med hög-hållfasthet och låg-förlängning driver beslutet mot positiva konfigurationer. Ett försök att tvinga fram ett negativt hack på AHSS eftersom det fungerade på mjukt stål ignorerar de metallurgiska gränsvillkoren som styr kantduktiliteten.
- Sprickutbredningsriktningen avgör var skadan koncentreras.Positiva skåror skickar frakturzoner till engångsskrot. Negativa skåror håller kvar dem på bärremsan. Varje nedströms formningsoperation verkar på vilket kanttillstånd som urtagningen än skapas. Att designa skåran utan att tänka på vad som händer tre stationer senare är att designa halva problemet.
- Tillståndet är material-specifikt, inte universellt.En 10 procents frigång som ger rena kanter i mjukt stål genererar sämsta möjliga gradhöjd i rostfritt och riskerar mikro-sprickbildning i DP-stål. Röjningsprocenten ska härledas från materialets skjuvningsbeteende, inte ärvt från tidigare projekt på olika sorter.
- Hörnradier styr spänningskoncentrationen mer än någon annan enskild dimension.En rotradie under 0,5 gånger materialtjockleken genererar koncentrationsfaktorer som tar ut lokal duktilitet innan formningen ens börjar. Att specificera radier är inte en avslutande detalj; det är ett strukturellt beslut med direkta konsekvenser för bärarens integritet och verktygslivslängd.
- Urvalet faller in i varje intilliggande system.Att ändra från positivt till negativt (eller vice versa) efter att remslayouten har bestämts innebär omarbetning av remsbreddsberäkningar, pilotavstånd, skrothanteringsinfrastruktur, stationsavstånd och underhållsscheman. Notch-beslutet måste föregå, inte följa, detaljerad formkonstruktion.
Integrera Notch Science i utvecklingsarbetsflödet
Dessa principer integreras i formutvecklingsprocessen i det tidigaste genomförbarhetsstadiet, innan bandbredden låses, innan formskorna dimensioneras och innan specifikationer för köp av spole utfärdas. Arbetsflödet ser ut så här: granska materialdatabladet först, upprätta designfönstret för spårrotsöverlevnadsförmåga, välj sedan spårtyp, definiera sedan geometri och samordna sedan pilotplacering. Varje steg bygger på det föregående.
För en formtillverkare som arbetar genom ett komplext progressivt verktyg med 15 eller fler stationer, förhindrar denna sekventiella disciplin det sena-stadiet upptäckten att den valda notchkonfigurationen kommer i konflikt med nedströmsformningskraven eller överskrider bärarens strukturella kapacitet. CAE-simulering, som hänvisas till i professionella formkonstruktionsprocesser, kan validera notch-rottöjningen och bärarens styvhet praktiskt taget innan något stål skärs, och fånga upp problem som annars skulle dyka upp endast under T0-försök.
Livscykelperspektivet är lika viktigt. En tärning som löper rent vid slaget 1 000 kan utveckla hackrelaterade-fel vid slaget 500 000 när stanskanterna är runda, spelrum öppnas asymmetriskt och ingreppsdjupen minskar. Förutsägande underhållsintervaller bör kalibreras till materialkvalitet och skårgeometri från början, inte etablerade reaktivt efter den första felhändelsen.
Resurser för avancerad stämplingsformdesign
Verktygsingenjörer som arbetar med konstruktions-tunga förbigående beslut drar nytta av flera resurskanaler. Leverantörer av standardkomponenter som Misumi USA tillhandahåller katalogstansar, stansknappar och styrkomponenter som täcker vanliga geometrier. Branschevenemang som FABTECH Chicago 2025 erbjuder direkt tillgång till verktygsteknikdemonstrationer, formdesignseminarier och peer-nätverk som påskyndar kunskapsöverföring om ämnen som hackoptimering och remskontrollstrategier.
För projekt som involverar komplexa remslayouter, anpassade stansprofiler och materialflödesutmaningar som överstiger kataloglösningar, blir samarbetet designstöd från erfarna formbyggare värdefullt.YICHENs anpassade stämplingsformlösningarkoppla verktygsingenjörer till expertis inom formstruktur, komponenter, stansar, lyftare, bypass-skåror, gradkontroll, spelningsspecifikation och materialflödesoptimering. Denna typ av partnerskap är särskilt relevant när notch-geometri måste koordineras med fler-stationsformningssekvenser, när AHSS eller exotiska material driver standarddesignriktlinjer utanför sitt validerade intervall, eller när produktionsvolymer kräver verktyg som balanserar prestanda med underhållseffektivitet över miljontals cykler.
Oavsett om du köper komponenter från katalogleverantörer, deltar i fabtech 2025-sessioner om progressiv formteknik eller anlitar en anpassad formbyggare för fullständigt-systemdesignstöd, är det underliggande kravet detsamma: beslut grundade på de vetenskapliga förhållandena mellan material, geometri och process snarare än ärvda antaganden från olika tillämpningar. Principerna som dokumenteras här utgör den analytiska grunden. Att tillämpa dem konsekvent över projekt är vad som förvandlar bypass notch-design från en kronisk källa till stanskrascher till ett pålitligt, förutsägbart ingenjörssystem.
Vanliga frågor om bypass-skåror i stämplingsverktyg
1. Vad är skillnaden mellan ett negativt och positivt bypass-skåra i progressiva stämplingsverktyg?
En positiv förbikopplingsskåra tar bort material från remskanten, vilket skapar en inåtgående utskärning som producerar en diskret skrotklump som kastas ut nedåt. Detta lämnar bärremsan med ett minskat-tvärsnitt vid varje skåra. En negativ förbikopplingsskåra lämnar en utskjutande flik som sträcker sig från remskanten, som låses med en ficka i formen för registrering. Ingen separat snigel produceras, och hela remsan-tvärsnittet bevaras. Valet mellan dem beror på materialegenskaper, bandbredd, produktionsvolym och efterföljande formningskrav. Hög-hållfast stål med begränsad töjning gynnar i allmänhet positiva skåror eftersom brottskador stannar kvar i skrotet, medan sega mjuka stål fungerar bra med båda konfigurationerna.
2. Varför kräver AHSS-material andra bypass-utformningar än mjukt stål?
Avancerat hög-hållfast stål har betydligt lägre töjning och mer aggressivt härdningsbeteende jämfört med mjukt stål. När en negativ skåra skärs i AHSS, blir den skjuvpåverkade zonen vid skårroten extremt hård och spröd, med nästan ingen kvarvarande duktilitet för att absorbera påfrestningar från nedströms formning. Detta gör hackroten till en sprickinitieringsplats under ytterligare belastning. AHSS kräver också större skäravstånd, vanligtvis 14 till 16 procent eller högre jämfört med 5 till 10 procent för mjukt stål. Positiva skåror är i allmänhet att föredra för AHSS eftersom de riktar sprickutbredning till engångsskrot snarare än att koncentrera skadan på bärremsan. Ingenjörer som arbetar med dessa material drar nytta av samarbetande verktygspartners som YICHEN, vars skräddarsydda stämplingsformlösningar adresserar klaringsspecifikationer och materialflödesoptimering för krävande kvaliteter.
3. Hur felsöker du felmatningsproblem med remsor som orsakas av problem med bypass notch?
Felmatning av remsan från spårproblem härrör vanligtvis från otillräckligt ingrepp mellan spåret och stoppblocket. Börja med att mäta det faktiska skårdjupet mot originalspecifikationen med hjälp av stiftmätare eller en optisk komparator. Kontrollera om stoppblockets yta visar blästring eller materialuppbyggnad som minskar effektivt ingrepp. Verifiera tidpunkten för frigöring av spolmataren för att säkerställa att bandsätena sitter helt innan piloterna kopplas in. För negativa skåror, mät den faktiska tabbens böjningsvinkel och jämför med designavsikten, eftersom material med högre sträckgräns ger mer återfjädring. Utvärdera även inkommande remsvängning, vilket kan göra att skåran missar stoppblocket i sidled. Konsekventa felmatningar pekar på statiska geometrifel, medan intermittenta indikerar dynamiska faktorer som matningstid eller termisk expansion under längre produktionskörningar.
4. Vilken hörnradie ska specificeras vid bypass notch-övergångar för att förhindra sprickbildning?
Hörnradie vid skårövergångar är en av de mest kritiska dimensionerna för att förhindra sprickbildning av bärremsan och för tidigt stansfel. Minimum beror på materialtyp. För mjukt stål, specificera minst 0,5 gånger materialtjockleken vid invändiga stanshörn och 1,0 gånger tjockleken vid negativa rötter nära formningszoner. AHSS-kvaliteter behöver minst 1,0 gånger tjockleken i alla hörn och 1,5 gånger eller mer vid negativa skåror på grund av begränsad kantduktilitet. Aluminium kräver minst 0,75 gånger tjocklek. När förhållandet mellan radien-till-djupet sjunker under 0,25 kan spänningskoncentrationsfaktorerna överstiga 4,0, vilket innebär att lokal spänning når fyra gånger det nominella värdet. Denna koncentrationsnivå förbrukar tillgänglig duktilitet innan remsan når nedströms formningsstationer.
5. När kan en progressiv stans fungera utan bypass-skåror?
En progressiv stans kan köras utan förbikopplingsskåror när flera villkor uppfylls samtidigt: spolmatningssystemet levererar positioneringsnoggrannhet inom 0,05 mm eller bättre med dokumenterad kapacitet, inkommande material har minimal kantsvängning från kvalitetsslitsning, stansskyddssensorer är installerade och förbigås aldrig under installationen, operatörer är mycket utbildade i felmatningsigenkänning som skapar egenskaper över tidiga geometriska stopp, och över tidiga stoppstationer. Att uppfylla alla dessa kriterier på en gång är dock ovanligt i produktionsmiljöer. Riskberäkningen är asymmetrisk: en pitch notch kostar några tusen dollar i material över miljontals delar, medan en enda stanskrasch på grund av övermatning kan överstiga hundratusentals i reparation och stilleståndstid. De flesta erfarna formbyggare inkluderar ett hack och lämnar borttagningsbeslut till stämplare som kan verifiera deras processkapacitet.


