


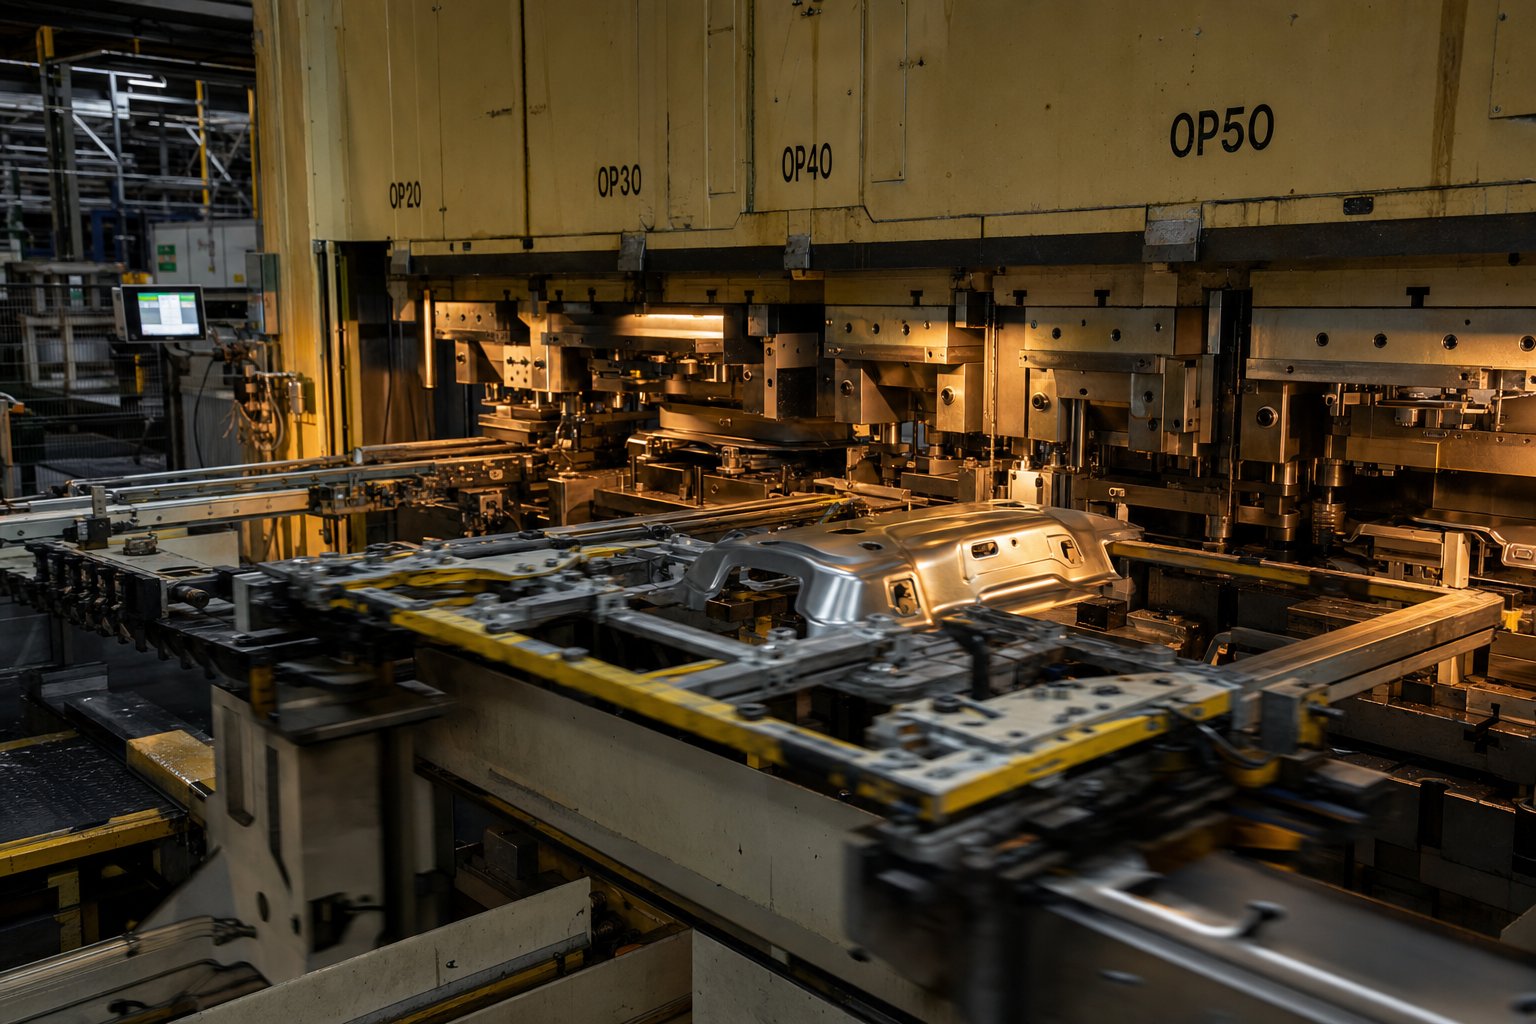
Vad är överföringsstämpel och varför det finns
Föreställ dig att du försöker djuprita-ett stort oljetråg för bilar medan arbetsstycket fortfarande är förbundet med en metallremsa. Bärremsan skulle buckla, förvränga och svälta ut den formande håligheten av material. Det scenariot fångar exaktvarför överföringsstämpel existerar.
Definiera överföringsstämpling
Överföringsformstansning är en metallformningsprocess med flera-stationer där ett ämne först separeras från råremsan och sedan flyttas genom en serie oberoende formstationer med ett mekaniskt eller robotiskt överföringssystem, där varje station utför en dedikerad formningsoperation på det fritt-flytande arbetsstycket.
Nyckelfrasen här är "separerad från remsan." Vid progressiv formstansning förblir delen fäst vid en bärremsa när den förs fram genom stationer. Vid överföringsstämpling blir ämnet en fri agent i det ögonblick det skärs. Ett koordinerat system av skenor, gripare eller fingrar plockar upp det ämnet och skjuter det från en station till nästa med hög positionsnoggrannhet.
Varför tom separation är viktigt
När ett arbetsstycke förblir anslutet till sitt modermaterial, är varje formningsoperation begränsad. Dragdjupet är begränsat eftersom material endast kan flyta från de sidor som fortfarande är fästa vid remsan. Stora delars geometrier riskerar att skeva bäraren. Fler-axlar blir nästan omöjligt.
Att separera det tomma tar bort alla dessa begränsningar. Material kan flöda fritt in i formhåligheten från alla håll, vilket möjliggör djupdrag med jämn väggtjocklek och komplexa 3D-konturer. Du får friheten att lyfta, rotera och omplacera delen mellan stationer, vilket öppnar upp geometrier som stansar och stämplingskonfigurationer bundna till en remsa helt enkelt inte kan uppnå.
Där överföringsstansning passar i metallformning
Transferformstämpling tar upp utrymmet mellan progressiv stämpling och dedikerade enkla-operationspressar. Den hanterar delar som är för stora, för djupa eller för geometriskt komplexa för en progressiv form, men som ändå behöver repeterbarheten och volymgenomströmningen av automatiserad pressformning. Tänk på brandsläckarskal, bilpelare eller apparattrummor där djupet överstiger diametern och toleranserna förblir snäva.
Avvägningen- är hastighet. En överföringsstämpelpress körs vanligtvis med 15 till 45 slag per minut jämfört med 100 plus för en progressiv installation. Men den geometriska friheten och materialbesparingarna gör ofta den långsammare cykeln till det mer ekonomiska valet överlag.
Att förstå vad en överföringsmatris kan och inte kan göra börjar med att förstå hur själva överföringsmekanismen fungerar, eftersom rörelseprofilen för dessa gripdon dikterar allt från stationslayout till presstidning.
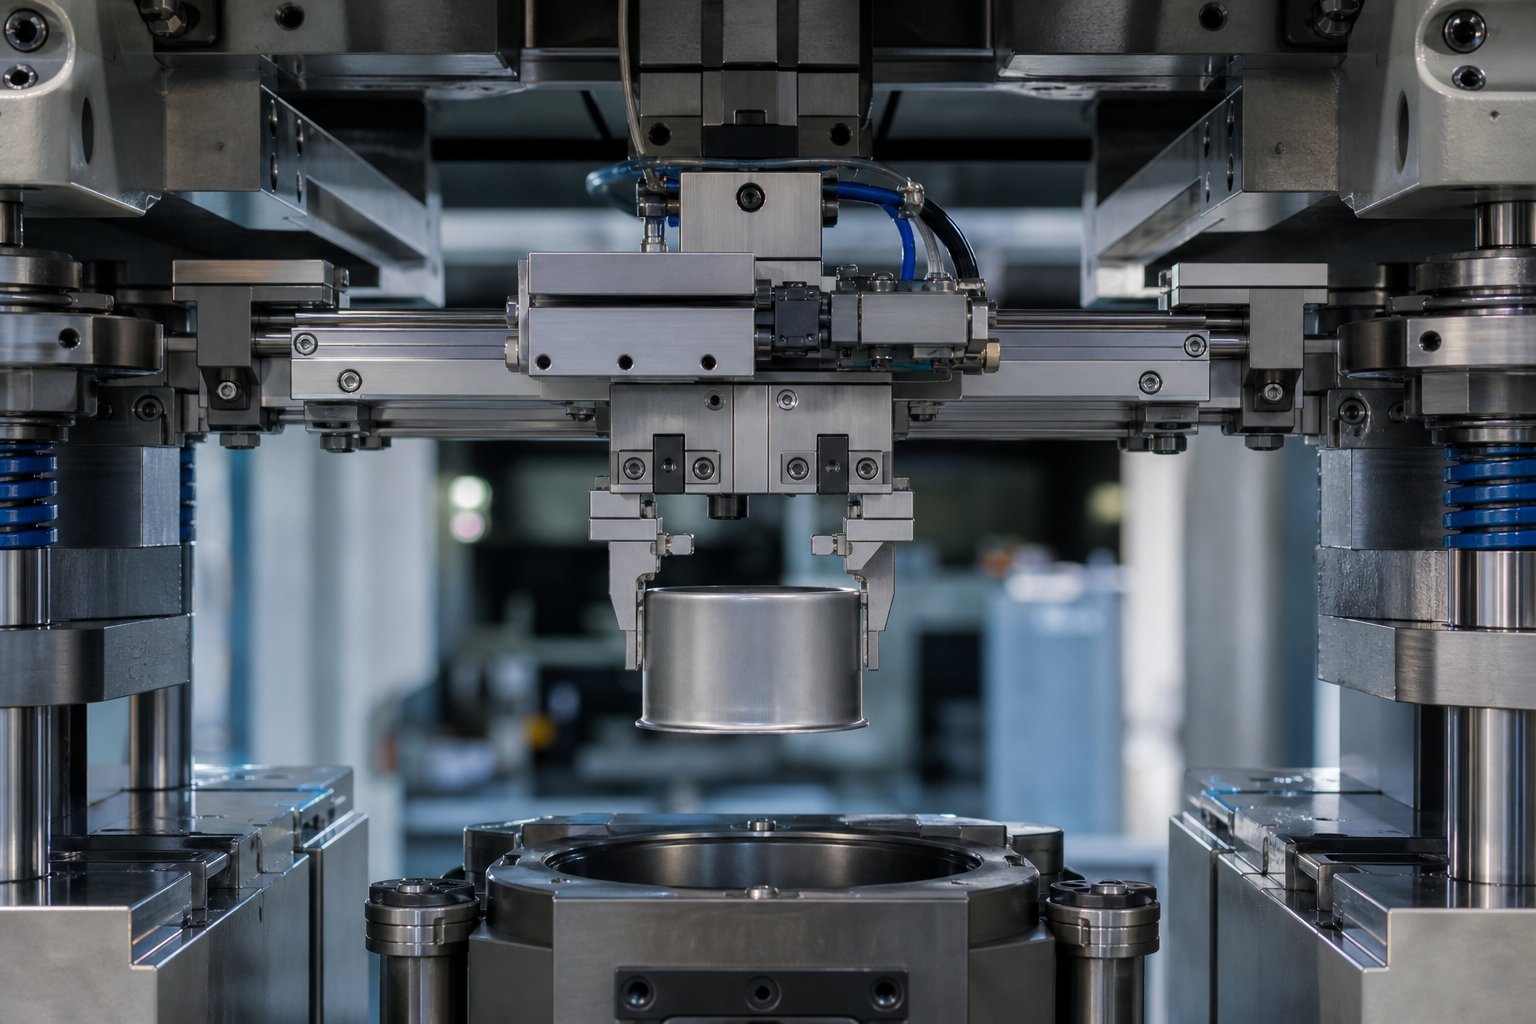
Hur överföringssystemet fysiskt flyttar delar mellan stationer
Överföringsmekanismen är hjärtat i allaöverföringsstämpelpress. Det dikterar cykeltid, detaljnoggrannhet och vilka geometrier du kan producera. Ändå täcker de flesta beskrivningar av processen den med en enda mening. Här är vad som faktiskt händer mellan tärningsytorna.
Typer av överföringsmekanismer
Överföringssystem delas in i tre kategorier baserat på de rörelseaxlar de tillhandahåller. Rätt val beror på delens komplexitet, vikt och målhastighet.
Ett system med två-axlar rör sig i ett enda plan, vanligtvis lyft och framåt (X-Z). Två skenor som löper längs med tärningen reser sig för att lyfta delen från den nedre tärningen, flytta den en stigning till nästa station och sänka den på positioneringsanordningar. Eftersom rörelsen är enkel, stödjer två-överföringsverktyg högre slaghastigheter, men den kan inte klämma fast eller orientera delar som kan förskjutas under färd.
Ett system med tre-axlar lägger till en klämrörelse. Skenorna lyfts, klämmer inåt på delen, förs fram, sänks och släpper. Dettatre-axelrörelser i X-Y-Z-planengör att arbetsstycket kan lyftas tillräckligt högt från formen och placeras exakt inom omkretsen-vid nästa station. Tre-axelsystem är vanligtvis plåt-monterade eller pressmonterade-, med fingerverktyg utformade för att rensa nedre-matrisstål, kammar och styrkomponenter på returbanan.
Robotöverföring ersätter mekaniska skenor med ledade robotar placerade mellan individuella pressar i ett pressarrangemang-för att-pressarrangemang. Varje robot använder vakuumkoppar eller magnetiska ändeffektorer- för att plocka, flytta och placera delar. Typiska cykeltider sträcker sig från 1,5 till 3 sekunder per överföring, vilket gör robotsystem långsammare men mycket mer flexibla för komplex ompositionering, delrotation eller byte mellan stationer.
| Överföringstyp | Rörelseaxlar | Typisk hastighet (SPM) | Bästa-komplexitet för passform |
|---|---|---|---|
| Två-axlar | Lyft + Förflyttning | 25 - 45 | Platta eller grunda-ritdelar med stabil geometri |
| Tre-axlar | Lyft + Advance + Clamp | 15 - 30 | Djupa-muggar, flänsade delar, oregelbundna former |
| Robotic | 6-axlig ledad | 8 - 20 | Stora paneler, omsättning krävs, fler-presslinjer |
Gripper och fingerverktygsdesign
Griparna, eller fingrarna, är de enda komponenterna som fysiskt kommer i kontakt med arbetsstycket under formöverföringen. Deras design påverkar direkt delkvalitet och överföringssäkerhet.
I ett mekaniskt system med tre-axlar är fingrar monterade på överföringsskenorna vid varje stationsstigning. De är anpassade-profilerade för att matcha delens geometri vid det specifika formningsstadiet. Ett första-stationsfinger som griper ett platt ämne ser inte ut som ett femte-stationsfinger som vaggar en djup-kopp. Designers måste se till att fingrarna ger tillräckligt med klämkraft för att fästa delen under rörelser med hög-acceleration utan att markera kosmetiska ytor eller deformera tunna väggar.
Positionering efter release är lika viktigt. Två-axliga system förlitar sig på fjäderstift som trycks in i den nedre formen för att hålla orienteringen tills formen stängs. Tre-axlar överföringspressverktyg använder en kombination av delgeometri, kapslingsblock och lokaliseringsstift för att bibehålla platsen när fingrarna dras tillbaka. För robotsystem griper vakuumkoppar eller magneter delen, vilket kräver att arbetsstycket flyter minst 1 mm ovanför den nedre formen för att förhindra magnetisk kraftläckage in i formstålet.
Tonhöjden spelar också roll. Längre stigningsavstånd tvingar fram högre accelerationer under överföringsslaget, vilket kan skapa vibrationer och instabila delrörelser, särskilt med tunt-måttmaterial som saknar styvhet. Tyngre arbetsstycken kräver starkare skenor och fingrar med större massa, ökar tröghetsbelastningen och kräver ofta minskad arbetshastighet.
Synkronisera överföringsrörelse med tryck
Varje överföringsrörelse måste slutföras inom fönstret när pressen är öppen. Föreställ dig tidssekvensen: kolven når övre dödpunkten och tärningen öppnas. Dellyftare lyfter upp arbetsstycket från den nedre formytan. Överföringsskenorna stängs inåt, griparna griper in i delkanterna och skenorna lyfter ämnet fri från alla stanskomponenter. Aggregatet avancerar en stigning horisontellt, sänker delen till nästa stations positionerare, släpper och dras tillbaka till startpositionen, allt innan kolven börjar sitt nedåtgående arbetsslag.
Den här koreografin styrs av roterande kamomkopplare eller elektroniska kamprofiler som avger signaler vid exakta vev-vinkellägen. En typisk överföringsstämpelpress använder tre eller fler kamsignaler: tryck-i-drift, tryck-vid-hem-position och avlastningskommando-. Om överföringscykeln inte kan slutföras inom den tillgängliga öppettiden måste presshastigheten sakta ner. I praktiken är överföringstiden, inte formningskraften, den faktor som begränsar produktionshastigheten.
Transfer-mjukvara för rörelsesimulering hjälper ingenjörer att utforma rörelseprofiler som balanserar tröghet, vibrationer och hastighet. Genom att optimera accelerationskurvorna kan du pressa cykelhastigheterna högre utan att offra positionsnoggrannheten eller riskera instabilitet i delar under transport.
Med mekaniken i delrörelsen förstådd blir nästa fråga vad som faktiskt händer med ämnet vid varje station det besöker, från den första dragningen till den slutliga utkastningen.
Steg-för-process från tomt skapande till färdig del
En rå spole av stål kommer in i ena änden av pressen. En färdig, dimensionellt noggrann del lämnar den andra. Mellan dessa två punkter förvandlar en stramt koreograferad sekvens av operationer platt ark till komplex tre-dimensionell geometri, en station i taget. Här är exakt vad som händer i varje steg.
Tom skapande och bandbearbetning
Allt börjar med en spole, som ibland väger flera ton, monterad på en uncoiler. Remsan matas genom en plattång som tar bort spoluppsättningen (krökningsminnet från att lindas) och levererar platt material till pressen. Konsekvent planhet spelar roll eftersom varje kvarvarande båge eller kantvåg fortplantar sig in i ämnet och äventyrar formningsnoggrannheten nedströms.
Vid den första stationen inuti pressen skär en stansform arbetsstycket fri från remsan. Detta är det avgörande ögonblicket för stämplingsprocessen: delen förlorar sin fysiska anslutning till modermaterialet och blir ett fritt-flytande ämne. Tom form är inte alltid en enkel cirkel eller rektangel. Ingenjörer designar ofta utvecklade ämnen med optimerade konturer, ibland bågade eller skårade, för att kontrollera materialflödet under efterföljande dragningar och minimera trimningsspill senare.
I vissa produktionsinställningar produceras ämnen offline på en separat stanspress, staplas och matas sedan in i överföringspressen genom en automatisk av-staplare. Detta tillvägagångssätt frikopplar stansningshastigheten från formningshastigheten, vilket är användbart när stansningsoperationen är snabbare än överföringscykeln eller när flera ämnesformer matas in i samma press.
Fler-stationsformningssekvens
När ämnet har skapats, griper överföringsmekanismen det och börjar skjuta det genom en serie oberoende stansstationer. Varje station har sina egna verktyg och utför en eller två dedikerade operationer på det fritt-flytande arbetsstycket. Sekvensen är utformad för att forma delen stegvis och aldrig överskrida materialets formbarhetsgränser i en enda träff.
Här är den typiska stationsförloppet-för-station för en precisionsstansningsoperation:
- Ritning- Ämnet tvingas in i en formhålighet av en stans, och bildar den ursprungliga bägaren eller skalformen. En ämneshållare styr materialflödet och förhindrar skrynkling vid flänsen. Denna station fastställer den primära geometrin.
- Om-rita- När det erforderliga djupet överstiger vad en enskild dragning kan uppnå (vanligtvis över ett dragförhållande på 1,5:1 till 2:1), minskar en eller flera omdragningsstationer diametern samtidigt som djupet ökar. Varje omdragning-fördjupar skalet progressivt utan att väggarna förtunnas bortom acceptabla gränser.
- Trimning- Överskott av flänsmaterial som finns kvar från ritningsoperationen klipps bort. Trimstationer ger en ren, dimensionellt noggrann omkrets. Skrotet faller genom formen och transporteras ut ur pressen.
- Genomträngande- Stansar skapar hål, slitsar eller andra interna funktioner. Piercing placeras efter dragning eftersom hål stansade i ett plant ämne skulle förvrängas under efterföljande formning. Genom att placera den här bevaras hålets noggrannhet.
- Flänsning- Kanter böjs eller rullas för att skapa läppar, monteringsflänsar eller förstyvande ribbor. Flänsningsstationer använder formstansar eller kam-drivna slider för att böja material i vinklar i förhållande till pressens slagriktning.
- Myntande eller återupptagande- Hög-tonnagekompression förfinar kritiska dimensioner, skärper radier, plattar ut ytor eller trycker på detaljer. Coining uppnår toleranser snävare än standardformning eftersom materialet plastiskt deformeras mot styva formytor under extremt tryck.
Antalet stationer varierar beroende på delens komplexitet. Ett enkelt ritat skal kan kräva fyra eller fem stationer. En komplex konstruktionskomponent för fordon med flera hålmönster, flänsar i olika vinklar och snäva dimensionsförklaringar skulle kunna använda tio eller fler. Till skillnad från den progressiva formstämpelprocessen, där remsan dikterar stationsavstånd, överföringsformar layouter rymdstationer för att rymma den största delprofilen i varje steg plus spelrum för fingerverktyg.
Det som gör den här sekvensen kraftfull är att varje stations form- och stämplingsverktyg kan optimeras oberoende av varandra. En dragstation fokuserar helt på materialflöde. En trimstation fokuserar helt på ren klippning. Det är ingen kompromiss tvingad genom att ha delen tjudrad till närliggande stationer genom en bärremsa.
Slutoperationer och delutkastning
De sista stationerna i sekvensen hanterar efterarbete och sekundära operationer som annars skulle kräva separata maskiner och extra hantering. Det är här överföringsstämpeln ger ett kapacitetsgap som få ingenjörer utnyttjar fullt ut.
I-kan sekundära operationer inkludera:
- Tapphuvuden som skär trådar direkt i genomborrade hål
- Projektionssvetsenheter som fäster muttrar, konsoler eller bultar
- Automatiska matare som sätter in bussningar, tätningar eller under-komponenter
- Märknings- eller graveringsstationer för identifiering av delar
Att integrera dessa operationer eliminerar nedströmshantering, minskar pågående-arbete och tar bort kvalitetsrisken som följer med att överföra delar mellan separata tillverkningsceller. En del som traditionellt skulle kräva stämpling, sedan transport till en tappstation, sedan transport till en svetscell, istället lämnar pressen helt färdig.
Efter den slutliga formnings- eller monteringsstationen flyttar överföringsmekanismen den färdiga delen till ett utkastningsläge. Därifrån tar en transportör, staplingsmekanism eller robotplock--och-plats-system bort delen från pressen. Delar kan staplas direkt i fraktcontainrar eller placeras på inspektionstransportörer för kvalitetsverifiering i-linje.
Hela cykeln, från spolmatning till slutlig utkastning, upprepas varannan till var fjärde sekund beroende på presshastighet och överföringskomplexitet. Varje slag producerar en färdig del, och kadensen fortsätter oavbrutet över produktionskörningar som kan sträcka sig över hundratusentals bitar.
För att uppnå denna nivå av genomströmning beror naturligtvis mycket på att själva pressen anpassas till kraven i formningssekvensen. Tonnage, bäddstorlek, slaglängd och kuddsystem måste alla anpassas till delens geometri och material som formas.
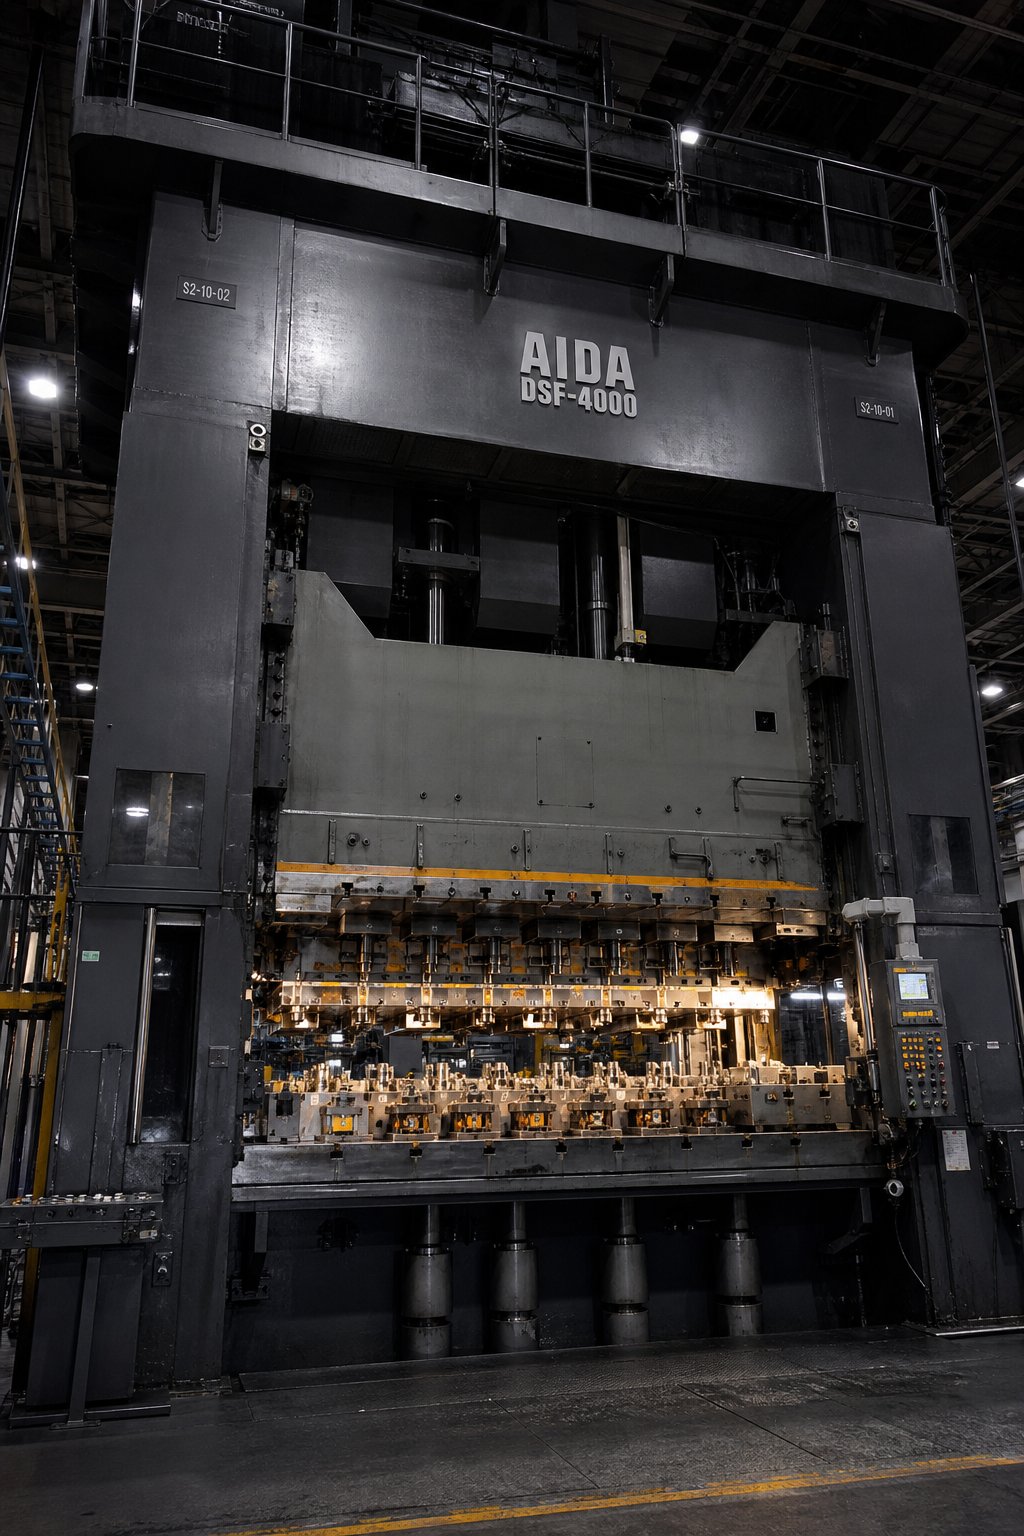
Presskrav och materialspecifikationer för överföringsstämpling
En formningssekvens fungerar bara så bra som pressen bakom den. Du kan designa den perfekta stationslayouten, men om stanspressen saknar tonnage för djupdrag, slag för delfrigång eller bäddyta för rälsfrigång, stannar processen innan det första ämnet träffar ett hålrum. Att specificera rätt press är ett av de mest avgörande besluten i alla stämplingsprojekt för överföringspress, och det är också ett av de vanligast-konstruerade.
Tonnage och bäddstorlekskrav
Transferformstämpling kräver i allmänhet högre tonnage än en jämförbar progressiv presspress med liknande storlek. Anledningen är okomplicerad: ämnen är större, dragningarna är djupare och varje stations bildande belastning staplas mot samma bild. En progressiv formpress kan hantera en familj av små detaljer på 200 till 400 ton. En överföringspress som bildar ett djupt-hölje från ett tjockt ämne arbetar rutinmässigt i intervallet 600 till 2 000 ton, med stora fordonskonstruktionsdelar som trycker in i området på 2 500 till 3 000 ton.
Sängstorleken är lika kritisk och förbises ofta. Stödet måste rymma alla oberoende matrisstationer ordnade i sekvens, plus spelrum på båda sidor för överföringsskenorna. Agenom-fönsteröverföringssystemet-placerar skenor innanför pressfönstret men utanför bolstret, vilket förbrukar fönsterbredd som annars skulle kunna bära bredare spole. Fram--och-baksystem håller skenorna helt utanför pressen, vilket tillåter hela fönsterbredden för ämnen och verktyg. I båda fallen måste ingenjörer ta hänsyn till fingerverktygets svepradie, klämslag och returbanan mellan fingrarna och de nedre dynkomponenterna vid dimensionering av bädden.
Allt eftersom delar blir mer komplexa och OEM-tillverkare strävar efter färre komponenter per montering, förvänta dig fler stationer per formsats. Den trenden pekar mot större förstärkningar och sida-vid-flera-presssystem som kan fungera individuellt eller synkroniseras till en enda lång överföringslinje när extra stationer behövs.
Överväganden om slaglängd och hastighet
Många ingenjörer specificerar slaglängden enbart baserat på formningsdjupet. Det är ett misstag. Pressslaget måste också ge tillräckligt med vevvinkel för att överföringsmekanismen ska kunna slutföra sin fulla rörelsecykel medan formen är öppen. En beprövad riktlinje från transferpressspecialister är ett förhållande på 4:1: om en del kräver 6 tums arbetsslag, ange en press med minst 24 tums total slaglängd. Den extra rörelsen köper de grader av vevrotation som överföringen behöver för att lyfta, föra fram, sänka och dra tillbaka utan att försämra rörelseprofilen.
Hastigheten är där överföringspressstämplingen avviker skarpast från progressivt formarbete. En progressiv stanspress kör vanligtvis 40 till 100-plus slag per minut eftersom remsan avancerar en fast stigning med minimal mekanisk komplexitet. En transferpress kör vanligtvis 10 till 30 SPM. Den begränsande faktorn är inte formande kraft eller materiellt beteende. Det är överföringstid. Pressen måste hållas öppen tills griparna avslutar hela sin cykel. Med link-motion pressenheter krymper det tillgängliga överföringsfönstret ytterligare eftersom kolven ligger vid övre dödpunkten för färre vevgrader än en vanlig excenterdrift.
Servo-drivna pressar erbjuder en lösning. Programmerbar glidrörelse kan stanna vid övre dödpunkten, vilket ger överföringssystemet ytterligare millisekunder för att slutföra sin rörelse utan att minska den totala cykelhastigheten. Denna flexibilitet gör servopressar alltmer populära för överföringsapplikationer där cykeltiden är en konkurrenskraftig skillnad.
Kuddsystem och precisionskrav
Djup-dragstationer inuti en överföringsdyna förlitar sig på hydrauliska eller kvävekuddar inbyggda i pressstödet. Dessa kuddar fungerar som ämneshållare under dragslaget, och applicerar kontrollerat tryck på ämnets fläns för att reglera materialflödet in i formhåligheten. Utan adekvat kuddtonnage bildas rynkor. Med för mycket tryck rivs materialet sönder.
Multi-kuddskontroll är standard på moderna transferpressar. I stället för en enda enhetlig kraft applicerar enskilda cylindrar under formen olika tryck på olika ställen över ämnet. Detta kompenserar för asymmetriska detaljgeometrier där materialflöden varierar från en sida till en annan.
Botten-dead-noggrannhet (BDC) är en annan specifikation som skiljer en kapabel överföringspress från en otillräcklig. Eftersom varje station utför formning med snäva toleranser, översätts varje variation i kolvposition vid BDC direkt till dimensionsvariation på delen. Konsekvent BDC inom plus eller minus 0,025 mm är typiskt för kvalitetsöverföringsarbete. Termisk expansion av pressramen under långa produktionsserier kan driva BDC, så hydrauliska överbelastningssystem och automatisk stängnings-höjdkompensation är standardskydd.
| Specifikation | Transfer Die Stamping Press | Progressive Die Press |
|---|---|---|
| Tonnageintervall | 600 - 3 000 ton | 100 - 800 ton |
| Typisk hastighet (SPM) | 10 - 30 | 40 - 100+ |
| Sängområde | 3 000 x 1 500 mm och större | 1 500 x 800 mm typiskt |
| Slaglängd | 300 - 600 mm (4:1-regel tillämpas) | 50 - 200 mm |
| Materialtjocklek | 1.0 - 6.0 mm vanligt | 0.2 - 3.0 mm vanligt |
| Kuddsystem | Fler-punktshydraulik, högt tonnage | Enkel-punkt eller fjäder-baserad |
| BDC-noggrannhet | ± 0,025 mm | ± 0,05 mm |
Materialval knyter direkt tillbaka till presskapaciteten. Transferformstansning hanterar tjockare mått, vanligtvis 1,0 mm till 6,0 mm, eftersom det fritt-flytande ämnet och oberoende stationsdesignen tillgodoser de högre formningskrafter som tjockt material kräver. Mjukt stål, hög-hållfast låg-legerat stål (HSLA) och rostfritt stål är de vanligaste substraten. Aluminiumlegeringar i 5000- och 6000-serierna fungerar bra för djupa drag men kräver noggrann dämpningsjustering på grund av lägre duktilitetsmarginaler. Koppar och mässing kan användas i elektriska höljen och värmeväxlare där ledningsförmåga spelar roll, även om deras högre materialkostnad driver ingenjörer mot progressiva verktyg för mindre koppar- eller mässingsdelar.
Mjukare temperament, som glödgade eller halv-hårda förhållanden, passar för överföring av djup-drag eftersom de tillåter större plastisk deformation före brott. Hårdare temperament minskar formbarheten och ökar återfjädringen, vilket ofta kräver ytterligare återstängningsstationer för att nå slutliga dimensioner. Att matcha materialtempereringen till formningssekvensen tidigt i designen förhindrar kostsamma stationstillägg efter formkonstruktionen.
Med press- och materialparametrar låsta, övergår den verkliga ingenjörsutmaningen till själva delens geometri: vilka former kan du forma, hur djupt kan du rita och vilka avståndsregler håller funktioner intakta genom hela stationssekvensen.
Designregler och geometriska begränsningar för överföringsformdelar
Att veta vad pressen kan leverera är halva ekvationen. Den andra hälften är att veta vad din dels geometri kräver, och om den håller sig inom formbarheten vid varje station. Konstruktionsreglerna nedan ger ingenjörer konkreta trösklar att utvärdera tidigt, innan verktygsstål skärs och innan stationsräkningar går över budget.
Ritningsförhållanden och djupgränser
Drag ratio, förhållandet mellan ämnesdiameter och stansdiameter, är det enskilt mest kritiska siffran i alla djupdragningstransferformar. Överskrid materialets gräns och koppen spricker vid stansradien. Håll dig väl inne i den så slösar du stationer på onödig konservatism.
För en enstaka dragoperation beror maximala dragningsförhållanden mycket på underlaget. Publicerade DFM-riktlinjer ger dessa gränser under optimal smörjning och ämneshållarkraft:
| Material | Max Draw Ratio (Single Draw) | Max Draw Ratio (med omritningar) |
|---|---|---|
| CRS DC04 (Deep Draw Steel) | 2.0:1 | 3.5:1 |
| Rostfri 304 | 1.8:1 | 3.0:1 |
| Aluminium 5052-O | 1.8:1 | 3.2:1 |
| Koppar C11000 | 2.1:1 | 4.0:1 |
| Mässing C26000 | 2.0:1 | 3.5:1 |
När ritningsdjupet överstiger ungefär 1,5 gånger stansdiametern, planera för minst en om-ritningsstation. Varje efterföljande minskning bör inte överstiga 20-25 % av föregående skaldiameter för stål av dragkvalitet. Tunnare mätare och hårdare humör minskar dessa procentsatser ytterligare. Somdjupa-designprinciperbetona, allt material som behövs för den slutliga delformen måste finnas med i den första dragningen, så att storleken på ämnet används i förväg och kan inte ändras efter den initiala stationen.
Väggförtunning under ritning följer ett förutsägbart mönster. Mittväggen- sträcker sig 5-15 % tunnare än originalämnet. Det nedre hörnet vid stansradien tunnar upp till 20 %, vilket gör det till den kritiska felzonen. Samtidigt tjocknar flänsområdet 10-20% från periferiell kompression. Ange en minsta väggtjocklek på ritningar snarare än en nominell för att återspegla hur ritade delar faktiskt beter sig.
Funktionsavstånd och regler för webbbredd
Hål, slitsar och utskärningar kan inte gå var som helst på en överföringsdel.- Funktioner placerade för nära kanter eller varandra äventyrar materialbanan som håller ihop allt, speciellt under de höga-accelerationsöverföringarna mellan stationer där gripdon utövar klämkraft på delväggarna.
Här är avståndsreglerna som ingenjörer ska tillämpa:
- Avstånd från hål-till-kant:Minst 2,0 gånger materialtjockleken för lager upp till 3,0 mm; öka till 2,5 ton för tjockare mätare. Rektangulära detaljer behöver 2,5 ton till 3,0 ton på grund av högre spänningskoncentration i hörnen.
- Hål-till-hålavstånd:Minsta centrum-till-centrumavstånd på 2,0 gånger materialtjockleken med standardverktyg; 1,5 ton med precisionsstyrda-stämplar. Närmare avstånd riskerar att banan kollapsar under piercing.
- Hål-till-avstånd:Minst 2,0t plus den inre böjradien (2,0t + R) för mjukt stål; öka till 2,5t + R för rostfritt. Hål närmare än detta förvränger, ovaliserar eller utvecklar kantsprickor under flänsning.
- Minsta håldiameter:1,0 gånger materialtjocklek med standardverktyg. Under den tröskeln sjunker stanslivslängden 3-5 gånger och vägledningskraven ökar avsevärt.
- Minsta flänslängd:4 gånger materialtjocklek. Kortare flänsar kan inte formas tillförlitligt utan speciella kamverktyg.
- Gripkontaktzoner:Behåll minst 5 mm plan, oformad yta vid delkanterna där överföringsfingrarna griper. Funktioner i greppzonen skapar hanteringsinstabilitet och ytmarkering.
Dessa värden gäller i stort sett för de typer av stämplingsformar som används vid överföringsarbete. Tänk på att progressiva stämplingsmaterial som tunn-mässing eller kopparremsa ofta använder snävare avståndsregler eftersom bärremsan ger strukturellt stöd som ett fritt-flytande ämne saknar. Vid progressiv stämpling av koppar eller progressiv stämpling av mässing förblir delarna tjudrade, så webbintegriteten under överföringen är inget problem. Transferformsdelar måste vara självförsörjande-i varje steg, vilket gör att konservativt mellanrum inte är-förhandlingsbart.
Hur geometri driver stationsantalet
Varje geometrisk funktion på din del mappas till minst en station i tärningen. Genom att förstå detta förhållande kan du uppskatta verktygskostnad och pressstorlek innan detaljerad formkonstruktion ens börjar.
Några tumregler för formstämplingsstöd för stora delar:
- Varje dragminskning lägger till en station.En detalj med ett slutligt dragförhållande på 3,5:1 i DC04-stål behöver det första draget plus minst två om-dragstationer.
- Piercing efter formning lägger till en station per hålmönstergrupp.Hål i olika orienteringar eller höjder kan kräva separata stationer eller kam-drivna enheter.
- Varje unik böjvinkel eller flänsriktning lägger till en stationsåvida inte flera flänsar kan formas samtidigt av en sammansatt slid.
- Trimning kräver vanligtvis en station, även om komplexa trimlinjer delas över två träffar minskar skärkraften och förbättrar eggkvaliteten.
- Att mynta eller återstänga för snäva toleranser lägger till en station.Varje dimension som hålls under ±0,08 mm på en formad yta behöver sannolikt en dedikerad återstötning.
En enkel dragen kopp med en trimmad fläns och fyra genomborrade hål kan behöva fem stationer. Ett strukturellt fordonsfäste med två dragreduktioner, asymmetriska flänsar, flera hålmönster på olika höjder och en myntstation kan kräva tio eller fler. Vid progressiv stämpling av stål sker många av dessa operationer på samma remsa med minimal stigning, men de geometriska begränsningarna för en bärremshylsa drar djup och delstorlek, och pressar komplexa och stora delar rakt in i överföringsområdet.
Dessa geometriska regler fastställer om en del hör hemma i en överföringsmatris. Nästa steg är att förstå hur överföringsstämpeln jämförs-till-huvud med progressiv stämpling över hela spektrumet av beslutsfaktorer, från volym och hastighet till kostnad och komplexitet.
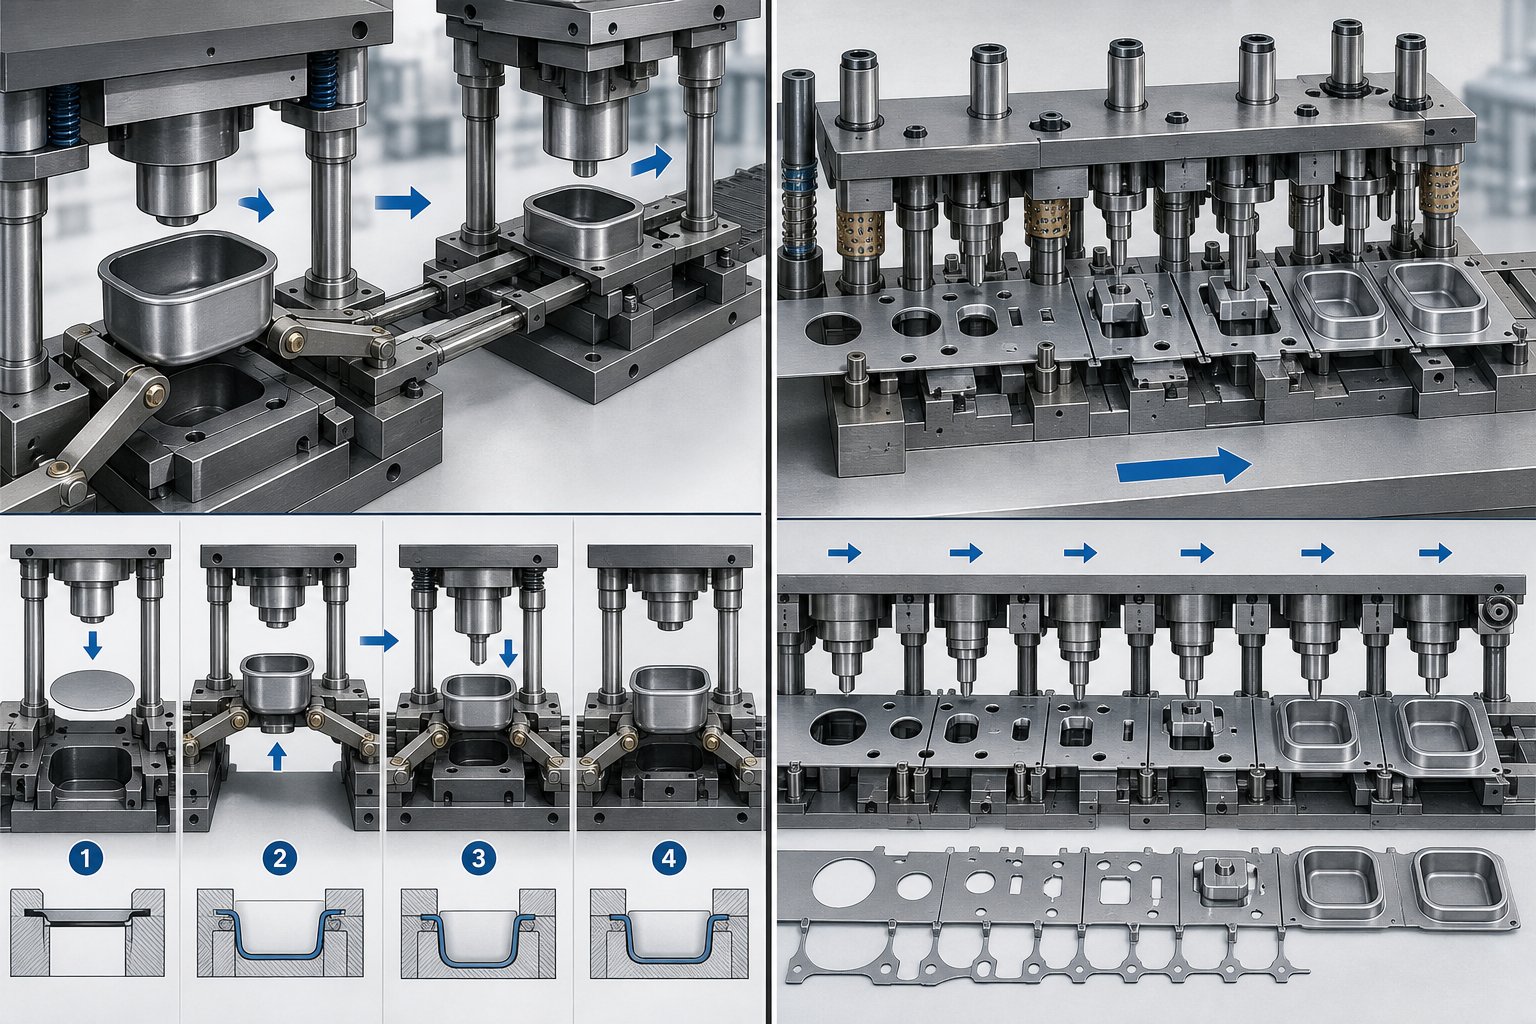
Transfer Die vs Progressive Die Stamping
Geometriska designregler talar om för dig om en del kan formas i en överföringsform. Men den vanligaste frågan som ingenjörer ställs är inte "kan den formas" utan "ska den formas i en överföringsform eller en progressiv form?" Svaret beror på hur geometri, volym, hastighet och kostnad interagerar för din specifika del. Här är en jämförelse som går förbi det allmänna och in i beslutslogiken som faktiskt driver verktygsstrategin.
Jämfört geometri och storleksbegränsningar
Vad är en progressiv die? Det är ett enda formblock som innehåller flera integrerade stationer genom vilka en kontinuerlig remsa av metall avancerar en stigning per pressslag, med varje funktion som läggs till sekventiellt medan delen förblir fäst vid en bärremsa. Den bärremsan är både styrkan och begränsningen av progressiv formstämpling. Den har en inbyggd-transportmekanism, vilket är anledningen till att progressiv stämpling ger extrem hastighet. Men det begränsar också varje formningsoperation till vad den bifogade banan kan tolerera utan att bucklas, rivas eller förvränga intilliggande stationer.
Transferformstämpling tar bort den begränsningen helt. Eftersom ämnet är fritt-svävande kan varje station applicera formningskraft från vilken riktning som helst, på vilket djup som helst, utan att oroa sig för hur den kraften fortplantar sig genom en bärremsa till angränsande delar. Denna distinktion skapar en tydlig geometrisklyfta:
- Ritningsdjup:Progressiva stansar begränsar vanligtvis dragdjupet till 1,0-1,5 gånger stansdiametern innan remsan blir instabil. Överföringsmatriser uppnår rutinmässigt 3,5:1 eller djupare med omdragningsstationer.
- Delstorlek:Progressiv metallstämpling fungerar bäst för delar som passar inom en bandbredd på ungefär 25 mm till 500 mm. Transferformar hanterar ämnen från 150 mm upp till 1 500 mm eller större.
- Flera-axlar:Progressiva stansar bildas primärt i pressslagsriktningen. Överföringsformar tillåter rotation, vändning och kam-drivna sidorörelser vid varje station eftersom ingenting kopplar delen till remsan.
- Tillgång till funktioner:Progressiva stämplingsformar måste hålla alla funktioner åtkomliga från ovan eller under i förhållande till remsplanet. Överföringsinställningar kan bilda egenskaper på alla sidor av arbetsstycket, inklusive underskärningar som skulle vara omöjliga med ett tjudrat ämne.
En praktisk regel från erfarna verktygsingenjörer: om delen kan kapslas ekonomiskt i remsform och inte överskrider måttliga dragdjup, vinner vanligtvis progressiva dies. Om delen kräver full 360-graders formningsfrihet, djupa koppar eller ett fotavtryck som inte kan passa en remsa på ett effektivt sätt, är överföring den gångbara vägen.
Avvägningar mellan hastighet och volym
Produktionshastigheten är där progressiv stämpling har sin tydligaste fördel. En progressiv stämplingsprocess pågår kontinuerligt eftersom remsan matas automatiskt vid varje tryck. Det finns ingen mekanisk förflyttning att vänta på, inget gripdonskoppling, ingen lyft-och-förcykelförbrukande vevvinkel. Resultatet är slaghastigheter på 40 till 100-plus SPM för typiska progressiva stansar, med progressiva höghastighetskonfigurationer som skjuter över 200 SPM för små kontaktdelar.
Transferformstämpling fungerar i intervallet 10 till 30 SPM för de flesta applikationer. Flaskhalsen utgör inte kraft utan överföringstid: pressen måste hållas öppen tills griparna fullföljer sin fulla rörelsecykel. Även med servo-drivna pressar som ligger i övre dödpunkten begränsar den mekaniska verkligheten att flytta en fri-flytande del genom rymden hur snabbt systemet kan cykla.
Det hastighetsgapet minskar när delar växer sig större. En progressiv stans som kör ett stort fäste på 300 mm bandbredd kan bara uppnå 30-40 SPM eftersom matningslängden per slag är betydande och tonnagekraven gör pressen långsammare. En överföringsdyna som kör samma del vid 20-25 SPM med djupare formningsförmåga kan faktiskt producera fler användbara delar per timme när du väl tar hänsyn till de sekundära operationerna som den progressiva versionen skulle behöva nedströms.
Volymtrösklar spelar också in. Progressiva stämplingsformar motiverar deras högre tekniska komplexitet i förväg när årliga volymer når 500 000 stycken eller mer. Överföringsverktyg är ekonomiskt vettigt vid lägre volymer, ibland så låga som 50 000 till 100 000 per år, eftersom deras verktyg är modulära och enskilda stationer kostar mindre att modifiera när designförändringar uppstår.
Kostnads- och verktygsinvesteringsskillnader
Verktygskostnad är inte en enkel "en är billigare" jämförelse. Kostnadsstrukturen skiljer sig fundamentalt mellan de två tillvägagångssätten.
Progressiva stansar koncentrerar all verksamhet i ett enda integrerat stansblock. Detta gör själva verktyget komplicerat att designa och bygga, vilket kräver snäv inriktning över alla stationer, intrikata remslayouter och precisionsstyrning. Initial bearbetningskostnad för en progressiv stansform är vanligtvis högre eftersom alla fel i en station kan äventyra hela verktyget. Men när den väl har byggts och validerats sjunker kostnaden per-del dramatiskt i skala eftersom cykeltiderna är snabba och arbetsinnehållet per styck är minimalt.
Överföringsformar använder separata, oberoende formuppsättningar vid varje station. Varje stations verktyg är enklare isolerat, men den totala investeringen inkluderar flera formset plus överföringsmekanismen och fingerverktygen. Den kombinerade kostnaden överstiger ofta en progressiv form för likvärdig delkomplexitet. Avvägningen- är flexibilitet: om en station behöver modifieras byter du bara den stationen utan att röra resten. Tekniska förändringar efter produktionsstart kostar mindre i en överföringsuppställning eftersom modulariteten innehåller effekten.
Materialutnyttjande är en annan kostnadshävstång. Progressiva matriser genererar ett bärremsskelett som blir skrot efter att delar har skurits loss. Beroende på delens geometri kan skelettavfall förbruka 30-50 % av inkommande material. Överföringsformar blankar arbetsstycket med optimerade konturer som kan kapsla tätt på remsan, vilket ofta uppnår 75-85 % materialutnyttjande för runda eller nästan runda delar. När materialkostnaden dominerar (rostfritt stål, nickellegeringar, tjockt material), kan denna utnyttjandefördel kompensera för den högre verktygsinvesteringen.
| Beslutsfaktor | Överför stämpling | Progressiv stansning |
|---|---|---|
| Delstorleksområde | 150 mm till 1,500+ mm | 25 mm till 500 mm typiskt |
| Förmåga att rita djup | Upp till 3,5:1 eller djupare (med omritningar) | Begränsad till 1,0-1,5:1 av bärremsa |
| Produktionshastighet (SPM) | 10 - 30 | 40 - 100+ (200+ för små delar) |
| Verktygskostnad (relativ) | Högre total; modulär och lättare att modifiera | Högt i förväg; dyrt att byta när det väl är byggt |
| Materialanvändning | 75 - 85% typiskt för optimerade tomrum | 50 - 70% (bärarremsan blir skrot) |
| Geometrisk komplexitet | Djupa ritningar, flera-axlar, stora 3D-former | Måttliga dragningar, främst plana drag |
| Bästa volymintervall | 50,000 - 500,000+ årligen | 500,000 - miljoner årligen |
| Flexibilitet i designförändring | Enskilda stationer modifieras oberoende | Förändringar kräver ofta fullständig omarbetning av formen |
Mellanvägen finns för delar som tekniskt sett skulle kunna fungera i båda processerna. Ett måttligt djupt fäste med standardhålmönster och enkla flänsar kan stämpla progressivt eller i en överföringsdyna. När båda är genomförbara är tippningsfaktorerna årlig volym (hög volym gynnar progressiv), materialkostnadskänslighet (dyra legeringar gynnar överföring för bättre utnyttjande) och förväntade designförändringar (instabila konstruktioner gynnar överföringsmodularitet). Ett kompetent stämplingsteknikteam utvärderar kraven på tryck, material, volym och nedströmsmontering innan de rekommenderar en väg framför den andra.
Denna jämförelse klargör vilken process som passar en given del. Men att välja rätt process är bara början. Att validera att den valda överföringsformdesignen faktiskt kommer att producera överensstämmande delar, utan dyra prov-och-feliterationer på härdat verktygsstål, kräver en annan uppsättning tekniska verktyg: simulering och prototypframställning.
Simulering och prototypframställning i Transfer Die Design
Att välja rätt process och sätta geometriska begränsningar på papper är en sak. Att bevisa dessa val kommer att producera överensstämmande delar innan sexsiffriga satsningar på härdat verktygsstål är något helt annat. Det är här simulering och prototyper överbryggar gapet mellan designavsikt och produktionsverklighet.
Formningssimulering och FEA-validering
Finita element-analys låter ingenjörer se material flöda digitalt, station för station, innan någon metall skärs. Programvaran förutsäger exakt var förtunningen kommer att närma sig felgränser, var rynkor kommer att bildas vid otillräckligt tryck på ämneshållaren och hur mycket återfjädring delen kommer att uppvisa när pressen öppnas.
Arbetsflödet följer en logisk sekvens:
- Importera CAD-geometriför varje stations stans-, stans- och ämneshållare.
- Definiera materialegenskaperinklusive sträckgräns, arbets-härdningskurvor, anisotropikoefficienter och friktionsvärden för den specifika legering och smörjning som används.
- Simulera varje station sekventiellt, som bär spännings- och töjningstillståndet från en operation framåt som ingångsvillkor för nästa. Denna sekventiella kedja är kritisk eftersom kvarvarande spänningar från dragning påverkar trimningsbeteende, vilket i sin tur påverkar flänsningsnoggrannheten.
- Analysera resultatmot att bilda gränsdiagram (FLD), dimensionella mål och specifikationer för-väggförtunning.
Forma simuleringsplattformar designade för stämplingsprocesser, som debeskrivs av Keysight, tillhandahålla en virtuell presslinje-miljö där alla överföringsverktygsprocesser kan definieras, testas och optimeras långt innan fysiska verktyg produceras. Detta tillvägagångssätt upptäcker defekter som sprickor, överdriven förtunning och dimensionella avvikelser på konceptstadiet, när förändringar kostar timmar av ingenjörstid snarare än veckors omarbetning av formen. Till skillnad från progressiv formverktyg där remskontinuitet lägger till simuleringskomplexitet, behandlar simulering av överföringsformar varje station som en oberoende formningshändelse på ett fritt ämne, vilket gör sekventiell analys enklare.
Fysiska prototyper
Simulering fångar de flesta formningsproblem, men fysisk validering är fortfarande viktig för att bekräfta ytkvalitet, verifiera materialbeteende vid marginalen och bygga förtroende innan full produktionsinvestering. Ingenjörer har flera prototypvägar beroende på budget och tidslinje:
- Mjuka verktygsprov:Kirksite (zinklegering) eller mjukstål bearbetade till nära-produktionsgeometri. Dessa verktyg överlever hundratals till låga tusentals träffar, tillräckligt för att validera dragdjup, materialflöde och övergripande formbarhet utan ledtid eller kostnad för härdade progressiva verktyg och formsatser.
- 3D-tryckta stansinsatser:Forskning validerad avAsnafi et al. (2019)visade att 3D--tryckta skär av maråldrat stål framställda via laser-baserad pulverbäddsfusion överlevde 50 000 formningsslag och 100 000 trimningsslag på 2 mm DP600-stål med godkänd ytkvalitet. För formulärvalidering och produktion av kortare-serier, sänker 3D-tryckskär ledtiden med ungefär hälften jämfört med konventionell verktygstillverkning samtidigt som prestanda matchas.
- Inkrementell formning:För mycket låga volymer eller tidigt bevis-av-konceptarbete, producerar CNC inkrementell plåtformning representativ detaljgeometri utan dedikerade formar. Det kan inte replikera produktionspåfrestningsvägar exakt, men det bekräftar om grundformen är uppnåelig i det valda materialet.
Varje tillvägagångssätt tjänar ett annat stadium av beredskap. Mjuka verktyg bekräftar att formningssekvensen fungerar. 3D-tryckta skär validerar slitage och ytfinish vid nästan-produktionsförhållanden. Inkrementell formning svarar på den grundläggande frågan om geometrin överhuvudtaget är genomförbar.
Minska tekniska förändringar genom förhandsanalys
Ingenjörsförändringar efter formkonstruktion är dyra. En enda stationsändring på härdat verktygsstål kan kosta $15 000 till $50 000 och lägga till veckor till en projekttidslinje. Multiplicera det på flera stationer i en överföringstär, och sena-stegsförändringar hotar projektets livskraft.
Simulering komprimerar den risken in i designfasen där iterationer är billiga. Branscherfarenhet bekräftar att identifiering av spänningskoncentrationer, termiska problem och utmattningspunkter i den virtuella fasen möjliggör mjukare övergångar till tillverkning och begränsar störningar nedströms. Specifikt för överföringsstämpling, fångar sekventiell stationssimulering upp problem som otillräckligt material i om-dragningsstadier eller återgångsackumulering över flera träffar, problem som bara uppstår när hela formningssekvensen löper i ordning.
Erfarna leverantörer av tryckpressar förstår denna valideringscykel och bygger in den i sina projekttidslinjer.YICHEN, till exempel, stöder genomförbarhetsanalys och processvalidering för formning av flera-stationer, vilket hjälper tillverkningsingenjörer att utvärdera om överföringsstämpling är genomförbart för deras specifika detaljgeometri innan de satsar på full verktygsinvestering. Deras tillvägagångssätt för överföring av stämplingsformdesign betonar stabil repeterbarhet från simulering till produktion, vilket innebär färre överraskningar under fysiskt prov och en kortare väg från koncept till validerat verktyg.
För ingenjörer som utvärderar progressiva formmetallstansningstjänster kontra överföringsformningsmetoder, ger simulering objektiva data för att stödja beslutet. Kör båda konfigurationerna digitalt, jämför materialanvändning, stationsantal och förväntad defektrisk, och låt resultaten vägleda verktygsinvesteringen snarare än bara intuitionen.
Simulering och prototyper riskerar-verktygsbygget. Men även en perfekt validerad tärning bärs så småningom. Att förstå hur överföringsmattor försämras över tid, och hur man hanterar den nedbrytningen proaktivt, avgör om ett verktyg levererar konsekventa delar för 200 000 slag eller två miljoner.
Begränsningar och när man INTE ska använda överföringsstämpel
Simulering kan bekräfta att en del kommer att bildas korrekt. Det kan inte säga dig om överföringsstämpling är det mest ekonomiska sättet att producera det. Varje process har gränser, och ingenjörer som förstår var den här kommer till kort gör bättre verktygsinvesteringar än de som inte använder det eftersom geometrin passar.
Produktionshastighet och volymbegränsningar
Den mest påtagliga begränsningen är hastigheten. Överföringsstämpeln körs vanligtvis med 10 till 30 slag per minut. En höghastighetsuppsättning för progressiv formstämpling som producerar små kontakter eller konsoler fungerar med 40 till 100-plus SPM, med vissa konfigurationer som överstiger 200 SPM. Det gapet är inte en inställningsfråga. Det är strukturellt. Pressen måste hållas öppen medan griparna lyfts, förs fram, sänks och dras in. Ingen mängd optimering eliminerar fysiken med att flytta ett fritt svävande ämne genom rymden.
För delar där den årliga efterfrågan överstiger en miljon bitar och geometrin håller sig inom progressiva formgränser, gör hastighetsstraffet överföringsstämpling till fel val. Du betalar för geometrisk frihet du inte behöver samtidigt som du lämnar cykeltiden på bordet.
Utöver hastigheten, ställer sig den bredare kostnadsstrukturen annorlunda än många ingenjörer förväntar sig. Transferpressar förbrukar mer golvyta på grund av större sängytor och rälsavstånd. Kontrollerna är mer sofistikerade eftersom överföringsrörelsen måste synkroniseras exakt med pressslaget. Underhållskraven ökar eftersom du hanterar både formverktyg och ett mekaniskt överföringssystem med sina egna slitage: skenor, fingrar, kammekanismer och servodrivningar.
När progressiv eller sammansatt dör är bättre
Inte varje stämplad del behöver den formningsfrihet som en överföringsform ger. Flera vanliga scenarier gynnar helt klart alternativa verktyg:
- Små platta delar med enkel blankning och håltagning:En sammansatt form producerar dessa i ett enda slag med utmärkt planhet och koncentricitet. Sammansatt formstansning eliminerar behovet av flera stationer helt, vilket minskar både verktygskostnad och cykeltid för brickor, shims, lamineringar och liknande plana geometrier.
- Hög-volymdelar med måttliga dragdjup:Om delen passar på en bärremsa och dragdjupet förblir under 1,5:1, ger progressiv stämpling och tillverkning lägre kostnad per-styck vid volymer över 500 000 per år. Det progressiva verktyget hanterar formning, håltagning och skärning i en integrerad form utan överföringsmekanismer.
- Delar som kräver extremt tät planhet:En sammansatt stans applicerar släcknings- och formningskrafter symmetriskt i en enda träff, vilket ger plattare delar än multi-stationsöverföring där kumulativ hantering introducerar små förvrängningar.
- Mycket låga årliga volymer (under 10 000 stycken):CNC-bearbetning, laserskärning med kantpressning eller hydroformning kan producera delar mer ekonomiskt eftersom de helt undviker dedikerade forminvesteringar.
- Enkla symmetriska former utan sekundära funktioner:Djupa-koppar utan hål, inga flänsar och inga snäva toleranser kan köras på enkla-dragpressar med manuell laddning till en bråkdel av kostnaden för överföringsverktyg.
Den röda tråden i dessa scenarier är att detaljgeometrin inte kräver fler-axlar som bildar frihet på ett fritt-svävande ämne. När progressiva formstämplingstjänster kan leverera de nödvändiga funktionerna inom remsor-baserade begränsningar, vinner den vägen nästan alltid på kostnad per styck i skala.
Konfigurationstid och överväganden om byte
Överföringsformbyten tar längre tid än progressiva stansbyten. Där ett progressivt verktygsbyte kan ta 30 till 90 minuter på en väl-organiserad press, innebär en överföringsbyte att byta ut flera oberoende stansstationer,-justera överföringsskenor, byta fingerverktyg vid varje stigning och om-synkronisera överföringsrörelseprofilen med den nya stationslayouten. Totala omställningstider på 2 till 4 timmar är vanliga. Komplexa konfigurationer för flera{10}}stationer kan sträcka sig längre än ett helt skift.
Flera faktorer styr den varaktigheten. Varje stations dyna måste vara individuellt bultade, shimsade och inriktade. Överföringsfingrar måste ändras för att matcha den nya delens geometri vid varje formningssteg. Skenlutningen kan behöva justeras om det nya jobbet använder olika stationsavstånd. SMED-metodik hjälper till genom att separera interna och externa installationsaktiviteter: iscensättning av nästa-jobb, för-montering av fingerverktyg på ett extra skenset och för-inläsning av pressparametrar sker allt medan det aktuella jobbet körs.
Strategier som minskar växlingspåverkan inkluderar standardiserade formhöjder över alla stationsverktyg för att eliminera stängnings-höjdjusteringar, snabb-byte av klämsystem som ersätter bultförband och programmerbara presskontroller som lagrar kompletta parameteruppsättningar för varje artikelnummer. Tillverkare som ofta byter bör också överväga att dedikera pressar till produktfamiljer med liknande ämnen och stationsantal, vilket minimerar de räls- och fingerbyten som tar mest tid.
För butiker som driver progressiv stämpling och tillverkning vid sidan av transferarbeten är kontrasten skarp. Ett progressivt verktyg är en integrerad enhet som faller ned i pressen som en enda enhet. En överföringsform är ett system av oberoende komponenter som måste installeras individuellt och synkroniseras. Den komplexiteten är priset för geometrisk frihet, och det är bara ekonomiskt vettigt när delen verkligen kräver det.
Dessa begränsningar definierar gränsvillkoren för att välja överföringsstämpling. Men när processen passar rätt beror maximering av avkastningen på den verktygsinvesteringen på hur väl du hanterar slitage och underhåll av verktyget under verktygets livslängd.
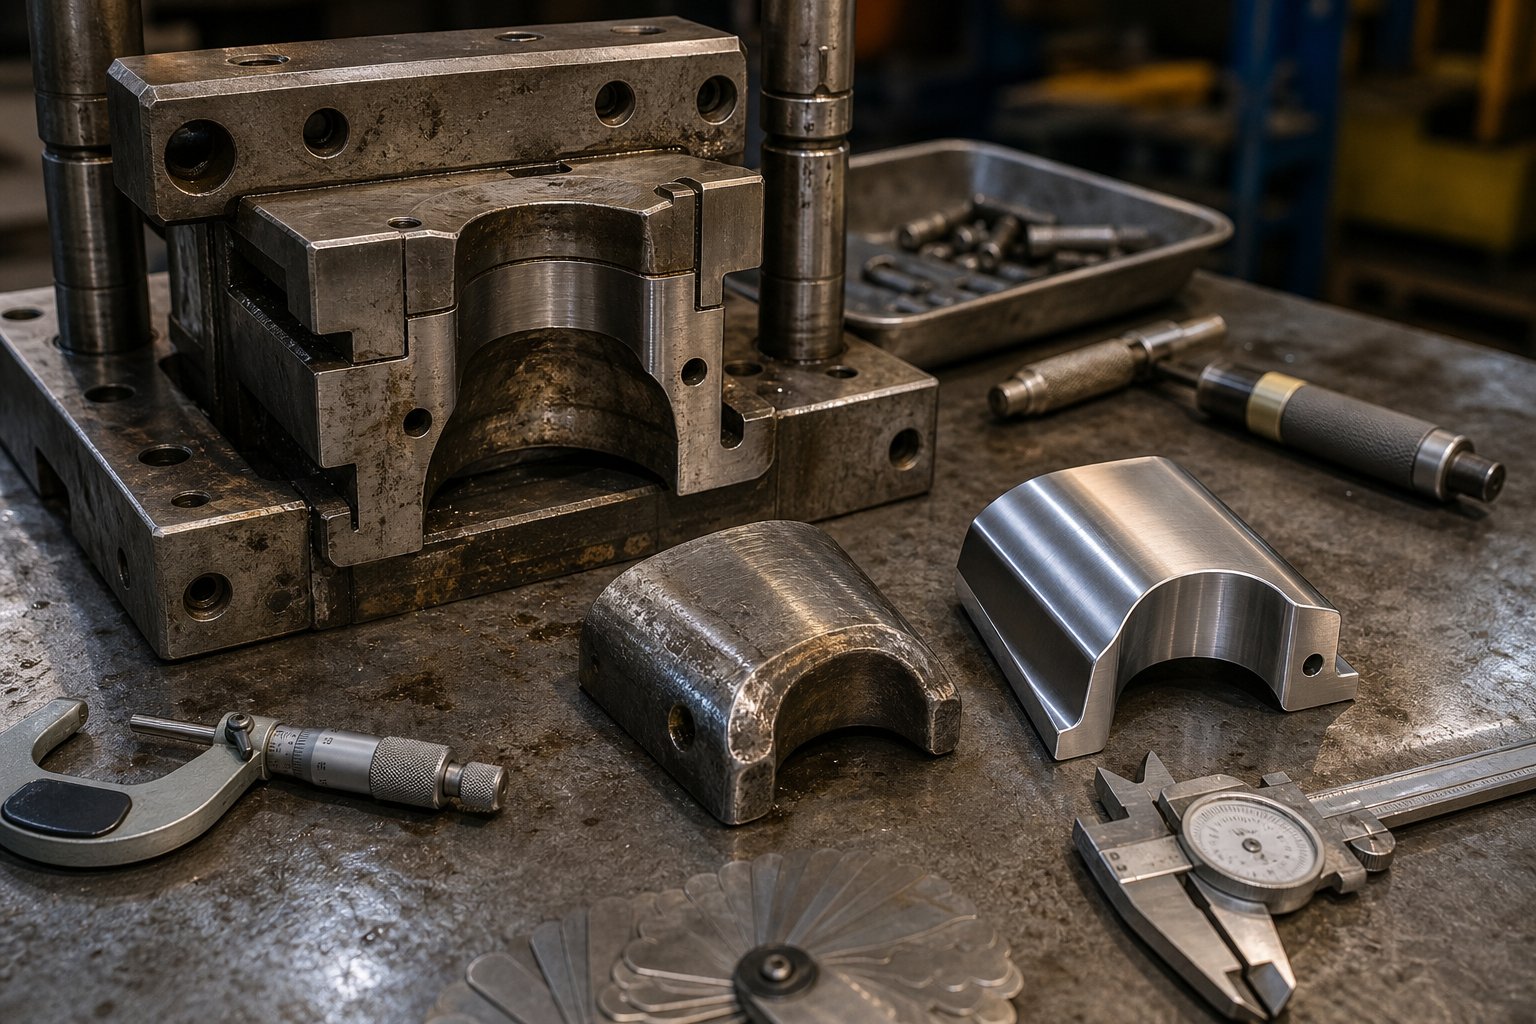
Verktygsunderhåll och livscykelhantering
Transferdies tjänar över hundratusentals, ibland miljoner, av stroke. Men den geometriska friheten som gör dem värdefulla skapar också unika slitmönster som skiljer sig fundamentalt från vad du skulle se i progressiva verktyg som kör samma material. Att förstå dessa mönster och hantera dem proaktivt är det som skiljer en stans som levererar konsekventa delar i fem år från en som går ur tolerans inom månader.
Vanliga slitagemönster i överföringsverktyg
Överföringsformar koncentrerar bildande krafter vid oberoende stationer, var och en utsatt för olika spänningsprofiler. Bärsignaturerna följer förutsägbara mönster:
- Rita radierosion:Ingångsradien på ritnings- och omdragningsstationer- ser det högsta materialflödet. Slitande slitage rundar gradvis radieprofilen, förändrar materialflödesegenskaperna och ökar väggens uttunning. Detta är vanligtvis den första stationen som behöver uppmärksamhet.
- Punch edge matt:Piercing- och trimningsstationer tappar gradvis sina skäreggar. Branschdata tyder på att över 60 % av dimensionsdefekterna i stansade delar spårar tillbaka till verktygsslitage, där skär-försämring är den främsta orsaken till gradbildning.
- Gripfinger slitage:Till skillnad från progressiva stämplingsverktygsinställningar där remsan ger sin egen transport, förlitar sig överföringsdynor på fingrar som griper in delen tusentals gånger per skift. Kontaktytor slits, klämkraften försämras och positionsnoggrannheten avviker. Fingerslitage är unikt för överföringssystem och förbises ofta under rutininspektion.
- Blank hållarens yta skaver:Dragstationer som bearbetar rostfritt stål eller aluminium utvecklar adhesivt slitage på tryckdynsytor, där arbetsstyckets material binder till formytan och river efterföljande delar.
Den strukturella fördelen med överföringsdynor är att varje station slits oberoende av varandra. En dragstation som bearbetar tungt materialflöde degraderas snabbare än en nedströms genomborrningsstation som endast ser lokal skjuvkraft. Du kan dra och serva en enda hög-nötningsstation utan att ta isär hela verktyget, något omöjligt med en integrerad progressiv stämplingsmaskin där alla operationer delar ett stansblock.
Schemaläggning av förebyggande underhåll
Effektiv schemaläggning för överföringsmatriser följer utlösare för antalet slag- snarare än kalenderintervaller, eftersom stationer slits i olika takt beroende på vilken operation de utför. En dragstation kan behöva radieinspektion var 50 000:e slag medan en myntstation har tolerans för 200 000.
- Varje produktionskörning:Visuell kontroll av detaljkvaliteten vid varje station, verifiering av gripdonets ingrepp och bekräftelse av smörjsystemet.
- Varje 25 000-50 000 slag:Rita radiemätning mot originalspecifikation, skärande-inspektion under förstoring, verifiering av gripfingrets klämkraft och vridmomentkontroller på hög-chockstationer.
- Varje 100 000-250 000 slag:Helstationsdemontering av hög-nötningspositioner, ytomslipning av dragradier, byte av stans vid trim- och hålstationer och verifiering av överföringsskenans inriktning.
- Var 500:e,000+ slag:Fullständig rivning av alla stationer, ytbeläggning av formskon, byte av styrsystem och översyn av överföringsmekanismen inklusive räls rakhet, fingerverktyg och kalibrering av kam- eller servodrivning.
Matrissensorer och-pressövervakningssystem påskyndar övergången från tidsbaserat-till konditionsbaserat-underhåll. Kraftsensorer inbäddade i dragstationer upptäcker tonnagekrypning som signalerar radieförslitning. Närhetssensorer på överföringsskenor flaggar positionsdrift innan den producerar defekta delar. Forskning om förebyggande underhåll bekräftar att slag-räkneverk-baserade utlösare, kalibrerade mot faktiska slitagedata snarare än godtyckliga intervall, konsekvent överträffar fasta scheman genom att minska både oplanerad stilleståndstid och onödiga servicehändelser.
Förläng livstiden genom proaktiv hantering
Livscykelhanteringen börjar i designfasen, inte efter det första felet. Ingenjörer som planerar för slitage från början specificerar hårdare verktygsstål vid hög-flödesstationer, applicerar PVD-beläggningar för att dra radier och designar modulära skär som kan bytas ut utan att-ombearbeta hela formblocket.
Viktiga metoder som förlänger livslängden för överföringsverktyg:
- Designa utbytbara skär vid alla dragradier och högt-slitagekontaktytor så att slipning eller byte inte kräver full stationsrivning.
- Specificera ytbehandlingar (TiCN, CrN eller nitrering) på stationer som bearbetar rostfritt stål eller aluminium för att motstå limslitage.
- Behåll dedikerade fingerverktygssatser per jobb så att byte inte tvingar fram återanvändning av slitna gripdon.
- Spåra slitagedata per station oberoende, bygg en historia som förutsäger serviceintervall med ökande noggrannhet över tiden.
- Dokumentera varje underhållsåtgärd med antal slag, fynd och korrigerande steg för att skapa en sluten-förbättringscykel.
Att arbeta med en erfaren leverantör av överföringsverktyg gör en mätbar skillnad här.YICHENdesignar överföringsstansar med slitagehantering inbyggd i verktygsarkitekturen från början, med tanke på hur större och mer komplexa metalldelar som kräver robotöverföring kommer att försämras under produktionslivslängden. Deras betoning på stabil repeterbarhet innebär att underhållsintervaller är förutsägbara snarare än reaktiva, och ingenjörer kan planera servicefönster kring produktionsscheman istället för att klämma efter oväntad kvalitetsavvikelse.
Summan av kardemumman: underhåll av överföringsformar är inte svårare än att underhålla progressiva verktyg, men det är annorlunda. Modulariteten som ger dig geometrisk frihet ger dig också målinriktad underhållskapacitet. Använd den. Spårslitage per station, serva de stationer som behöver det och låt resten vara igång. Granulariteten på stations-nivå är fördelen med livscykelhantering som gör överföringsverktyg till en-produktionstillgång på lång sikt snarare än en kort-förbrukningsvara.
Vanliga frågor om överföringsstansning
1. Vad är skillnaden mellan överföringsstämpling och progressiv formstämpling?
Kärnskillnaden ligger i hur arbetsstycket rör sig genom formningsstationer. Vid överföringspressning separeras ämnet från metallremsan och flyttas av mekaniska gripare eller robotar genom oberoende stansstationer som en fri-flytande del. Vid progressiv formstansning förblir delen fäst på en bärremsa under alla operationer. Denna distinktion innebär att överföringsformar klarar djupa drag över 3,5:1-förhållanden, delar upp till 1 500 mm och fleraxlig formning, medan progressiva stansar erbjuder snabbare cykelhastigheter på 40-100+ SPM men begränsar dragdjupet till ungefär 1,0-1,5 gånger stansdiametern.
2. Hur snabbt går en överföringsstanspress jämfört med andra stämplingsmetoder?
Överföringspressar arbetar vanligtvis med 10 till 30 slag per minut (SPM), beroende på delstorlek och typ av överföringsmekanism. Två-axlar når 25-45 SPM för enklare delar, tre-axlar kör 15-30 SPM, och robotöverföringslinjer arbetar med 8-20 SPM. Hastighetens flaskhals bildar inte kraft utan den tid som krävs för att gripare ska slutföra sin cykel för att lyfta-föra-sänka tillbaka. Servodrivna pressar kan förbättra detta genom att bo i övre dödpunkten, vilket ger överföringssystemet extra millisekunder utan att minska den totala uteffekten.
3. Vilka typer av delar är bäst lämpade för överföringsstansning?
Transferformstämpling utmärker sig med delar som är för stora, för djupa eller för geometriskt komplexa för progressiva formar. Idealiska kandidater inkluderar djupdragna-snäckor som brandsläckarkroppar, stora fordonskonstruktioner, apparatfat, oljetråg och alla komponenter där dragdjupet överstiger 1,5 gånger ämnets diameter. Delar som kräver formning med flera-axlar, rotation mellan stationer eller- sekundära operationer som gängning och svetsning gynnar också. Processen hanterar materialtjocklekar från 1,0 till 6,0 mm i stål, aluminium, rostfritt, koppar och mässingslegeringar.
4. Vilka är de viktigaste designreglerna för överföringsstämplade delar?
Viktiga designregler inkluderar att bibehålla avstånd från hål-till-kant på minst 2,0 gånger materialtjockleken, hål-till-hålavstånd på minst 2,0 ton och hål-till-avstånd på 2,0 ton plus böjradien. Minsta håldiameter bör vara lika med materialtjocklek. Flänslängden behöver minst 4t, och gripdonskontaktzoner kräver 5 mm plan oformad yta vid delkanterna. För dragningsoperationer är enkla dragningsförhållanden max runt 2,0:1 för djupdragningsstål, med re-dragstationer som behövs när djupet överstiger 1,5 gånger stansdiametern. Varje omdragning bör{21}minska diametern med högst 20-25 %.
5. Hur underhåller du överföringsverktyg för att maximera deras livslängd?
Underhållet av överföringsformen följer -utlösare för antalet slag i stället för kalenderintervaller, med varje station spårad oberoende. Dragradier bör inspekteras var 25 000-50 000 slag, demontering av full station av hög-nötningspositioner sker vid 100 000-250 000 slag, och fullständiga rivningar sker efter 500 000 slag. Kritiska nötningspunkter inkluderar erosion av dragradier, mattning av stanskanter och försämring av gripfingret. Design av utbytbara skär på ytor med högt-nötande, applicering av PVD-beläggningar för abrasiva material och användning av kraftsensorer i tryck för tillståndsbaserad övervakning förlänger alla livslängden avsevärt. Leverantörer som YICHEN design slitage management in i verktygsarkitekturen från början.


