


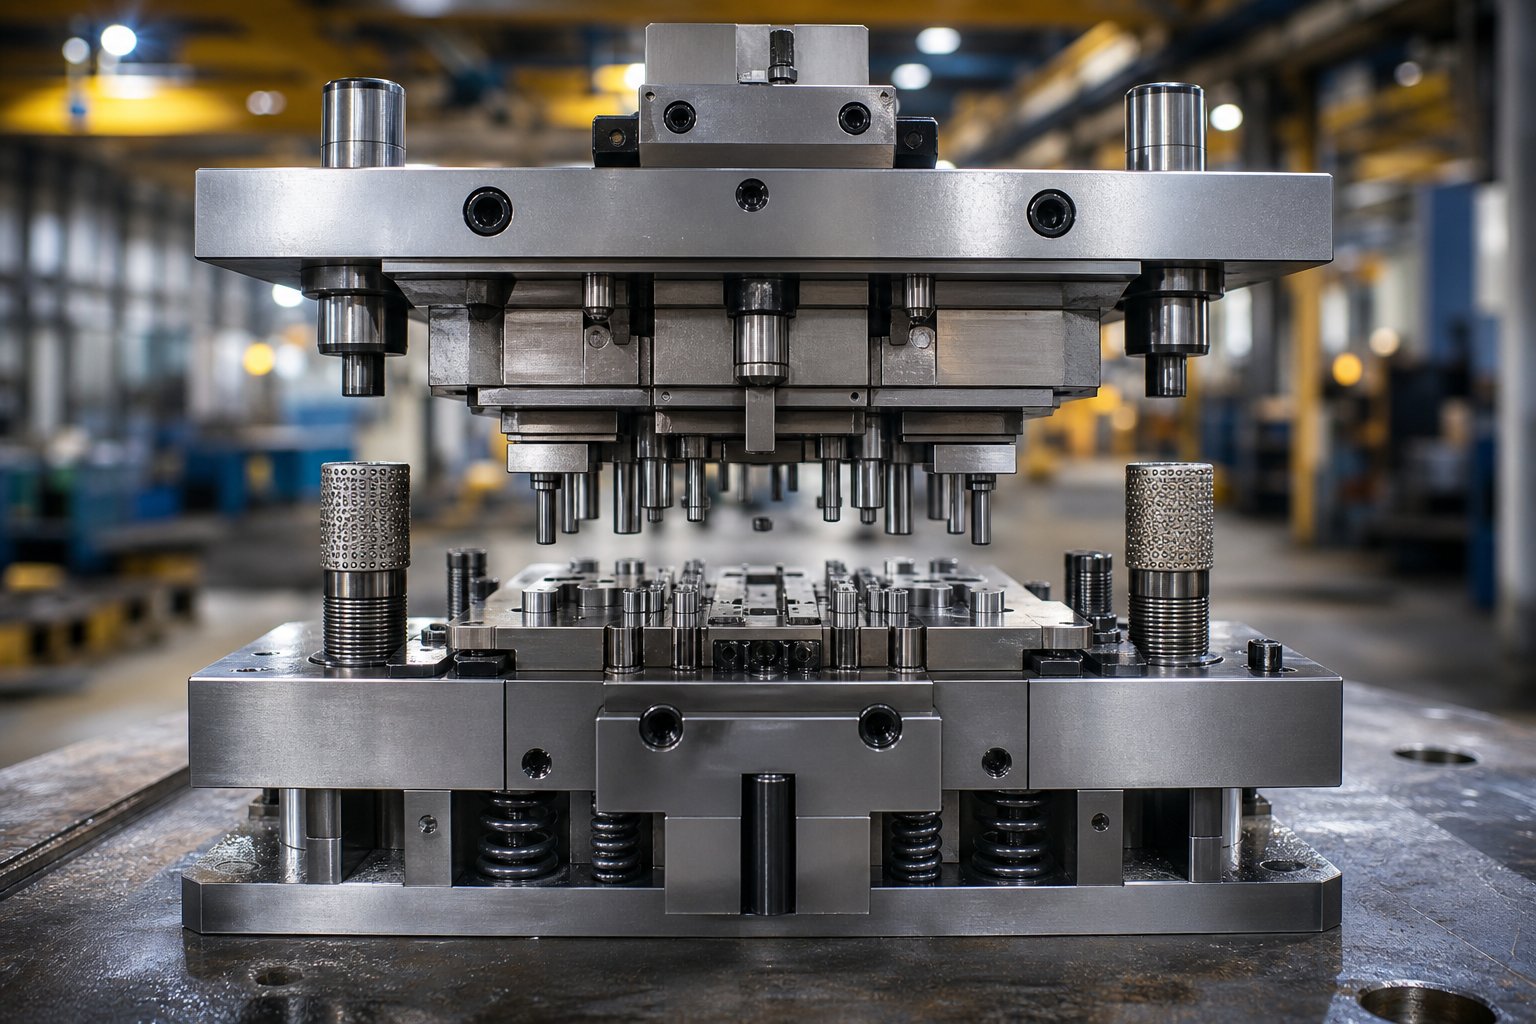
Vad stansverktygskomponenter gör inuti en fungerande stans
En stansform är en precisionsverktygsenhet som skär och formar plåt till en önskad form varje gång en press applicerar kraft. Men här är vad de flesta dellistor inte kommer att berätta för dig:de individuella stanskomponenternaspelar bara roll på grund av hur de fungerar tillsammans. Var och en har en specifik mekanisk roll - strukturellt stöd, materialkontroll, skärning, formning eller bandhantering - och de måste utföra dessa roller i tät koordination genom varje enskilt tryck.
Att förstå hur formkomponenter interagerar är mycket viktigare än att memorera delarnas namn. En tärning är ett system, och varje komponents prestanda beror på beteendet hos allt runt den.
Definiera pressformskomponenter som ett system
Så vad är en die, egentligen? Det är en övre och nedre verktygssats konfigurerad för att skära, böja, forma eller rita metall placerad mellan dess halvor. En form används för att producera färdiga delar - upprepade gånger, med hastighet och inom snäva toleranser. Vad är matriser gjorda av? Härdade verktygsstål, hårdmetallskär, precisions-slipade stift och konstruerade fjädersystem, allt monterat på styva stålplåtar. Varje element existerar för att systemet kräver det.
Varför komponentkunskap är viktigt för verktygsingenjörer
När du förstår varje komponents funktion inom den större sammansättningen blir felsökningen systematisk snarare än gissningar. En grad på din stämplade del är inte bara ett "stämpelproblem" - det kan spåras tillbaka till slitna styrbussningar som tillåter felinställning, utmattade fjädrar som inte kan skala materialet rent, eller en stanssko som deformeras under tonnage.
Hur komponenter samordnas genom ett tryck
Föreställ dig en enda tryckcykel som utspelar sig på millisekunder. Matrisskor och styrstift håller de övre och nedre halvorna i styv inriktning. Avdragarplattan kommer i kontakt med remsmaterialet och håller det plant. Stansar faller ner genom strippern och skär metall mot formknapparna nedanför. Fjädrar komprimeras, absorberar kraft och lagrar energi. I returslaget trycker samma fjädrar ned avstrykaren och rensar stansen från materialet så att remsan kan gå vidare till nästa position. Varje komponent avfyras i ordningsföljd - strukturellt, sedan skärs av och sedan strippar - hundratals gånger per minut.
Denna samordnade åtgärd är det som skiljer en fungerande stämpelform från en samling ståldelar. De kommande kapitlen bryter ner varje komponentgrupp i detalj, och börjar med den strukturella grunden som gör allt annat möjligt.
Strukturella fundamentkomponenter som håller ihop allt
Varje skärstans, formstål och fjädersystem inuti en stansform beror på en sak: en styv, exakt inriktad plattform att montera på. De strukturella verktygskomponenterna skär inte metall eller formar delar direkt, men utan dem fungerar inget annat som det är tänkt. De absorberar tonnage, bibehåller inriktningen och motstår de sidokrafter som annars skulle förstöra skäreggar på några timmar.
Die Shoes och deras lastfördelningsroll
Matrisskor är stål- eller aluminiumplåtarna som bildar de övre och nedre halvorna av en stämplingsmatrissats. Se dem som grunden för en byggnad - allt som bultar, pluggar eller nycklar i dessa plattor. Deras primära uppgift är att fördela presskraften jämnt över formens arbetsområde så att ingen enskild komponent absorberar koncentrerad belastning.
Den övre skon monteras på presskolven; den nedre skon bultar till pressbädden. Tillsammans måste de förbli platta och parallella under tonnage. Det är därför de är slipade eller precisionsfrästa- med snäva toleranser. En skev eller underdimensionerad stanssko leder till ojämn kraftfördelning, som övergår i deformation, stansbrott och inkonsekvent detaljkvalitet.
Skons tjocklek är inte godtycklig. Amynta tärningensom komprimerar metall genom att klämma ihop den mellan övre och nedre sektioner kräver en mycket tjockare sko än en enkel bockningsoperation. Regeln är okomplicerad: högre tonnage och bredare bandbredder kräver tjockare skor för att motstå nedböjning. De flesta skor är av stål, men aluminium blir allt populärare i vissa applikationer - det väger en-tredjedel så mycket, bearbetar snabbt, absorberar stötar bra och speciallegeringar kan ge det en tryckhållfasthet som överstiger låg-kolstål.
Den nedre formskon innehåller vanligtvis maskinbearbetade eller flammade-hål som låter sniglar och skrot falla igenom på pressbädden. Dessa öppningar tjänar också som spelrum för gasfjädrar och andra komponenter monterade under formytan.
Styrsystem för uppriktning-till-undre
När presskolven sjunker med hastighet måste de övre och nedre dynskorna mötas i exakt samma position varje cykel. Styrstift och bussningar gör det möjligt. Dessa precisions-markkomponenter - som ofta tillverkas inom 0,0001 tum. - håller de två halvorna i linje under fullt tonnage.
Det finns två grundläggande typer. Styrstift av friktionstyp- är härdade verktygsstålsaxlar som är något mindre än bussningens hål. Bussningarna är vanligtvis fodrade med aluminium-brons, ibland inbäddade med grafitpluggar för att minska friktion och värme. Dessa stift ger också krängningskraft och motverkar rörelse från sida-till-sidan av skorna.
Kullager-styrstift använder härdade stift som åker på kullager som hålls i en aluminiumbur. De minskar friktionen avsevärt, tillåter högre presshastigheter utan värmeuppbyggnad och kan tillverkas med snävare toleranser än friktionsstift. De låter också diemakern enkelt separera de övre och nedre skorna vid underhåll.
En kritisk punkt: styrstift är utformade för att rikta in dynskorna - för att inte kompensera för en sliten eller slarvig presskolv. Överdimensionerade styrstift för att maskera pressunderhållsproblem påskyndar bara slitaget på själva stiften och introducerar inriktningsfel som skadar skärkomponenter.
Hälblock, nycklar och lateral krafthantering
Kapnings- och formningsoperationer genererar inte alltid kraft rakt ner. Vinklade former, kam-drivna funktioner och asymmetrisk blankning producerar alla sidokrafter av sidokrafter - som trycker den övre formen i förhållande till den nedre. Hälblock absorberar detta tryck så att det inte överförs till styrpinnarna.
Dessa precisionsbearbetade-stålblock är skruvade, pluggade och ofta svetsade till båda formskorna. Ena sidan bär en hälplatta av stål; den motsatta sidan använder en slitplatta gjord av aluminium-brons eller annan olik metall. Denna olika-metallparning är avsiktlig - två plattor av samma material genererar överdriven friktion, värme och så småningom skavning. Boxklackar kan motstå tryck i alla riktningar samtidigt.
Pluggar och nycklar avrundar det strukturella systemet. Dymlingar är härdade, precisionsslipade-stift som placerar varje formsektion i sin exakta position på skon. Nycklar är små rektangulära block av slipat stål insatta i frästa kilspår - de både lokaliserar och kränger formsektionerna, vilket ger motstånd mot växling under belastning. Insexskruvar fäster allt med den hållkraft som behövs för upprepad cykling med hög-tonnage.
Stödplattor förtjänar att nämnas här också. När härdade stanshuvuden trycker mot formskomaterialet cykel efter cykel, kan den mjukare skon deformeras. Stödplattor - tunna härdade stålplåtar placerade mellan stanshållare och skon - förhindrar denna inbäddning och fördelar punktbelastningar över ett större område.
| Komponent | Fungera | Konsekvens av misslyckande | Typiskt material |
|---|---|---|---|
| Die Shoes (övre/nedre) | Styv monteringsplattform; fördelar presskraften jämnt | Nedböjning, ojämn skärning, stansbrott | Medium-kolstål eller aluminiumlegering |
| Guide Pins | Justerar övre och nedre formskor genom varje slag | Felinriktning, ojämnt slitage på skäreggar, gradvariation | Härdat verktygsstål |
| Styrbussningar | Ger lageryta med låg-friktion för styrstift | Poängsättning, för stort spelrum, inriktningsförskjutning | Aluminium-brons (ofta med grafit) |
| Hälblock | Absorberar sidokraft från formning och asymmetrisk skärning | Styrstiftsavböjning, skiftning av formsektionen, komponentskada | Verktygsstål med olika slitplåtar |
| Pluggar | Lokaliserar exakt formsektioner på skon | Arbetskomponenternas positionsförskjutning efter underhåll | Härdat slipat stål |
| Nycklar | Lokaliserar och kränger formsektionerna mot sidorörelser | Sektionsförskjutning under asymmetrisk belastning | Precisions-slipat verktygsstål |
| Stödplattor | Förhindrar att stanshuvuden bäddas in i mjukare formsko | Skodeformation, stanshöjdsvariation, inkonsekvent stängningshöjd | Härdat stål (HRC 58-62) |
Underdimensionerade eller försummade strukturella komponenter misslyckas inte högt - de misslyckas gradvis. En stanssko som böjer sig 0,002 tum under belastning kommer inte att bryta någonting omedelbart, men den ändrar stans-till-stansspel över remsbredden. Styrtappar som bryts av otillräcklig smörjning tillåter progressiv snedställning som påskyndar slitaget på varje skäregg i verktyget. Dessa problem förvärras över tusentals slag, vilket gör rot-diagnostik svår om du inte förstår vad det strukturella lagret ska ge: absolut styvhet och repeterbar inriktning, varje cykel, under fullt tonnage.
Med den grunden låst på plats kan nästa lager i systemet - stansarna, formknapparna och formstålen som faktiskt formar plåt - göra sitt arbete med den precision de designades för.
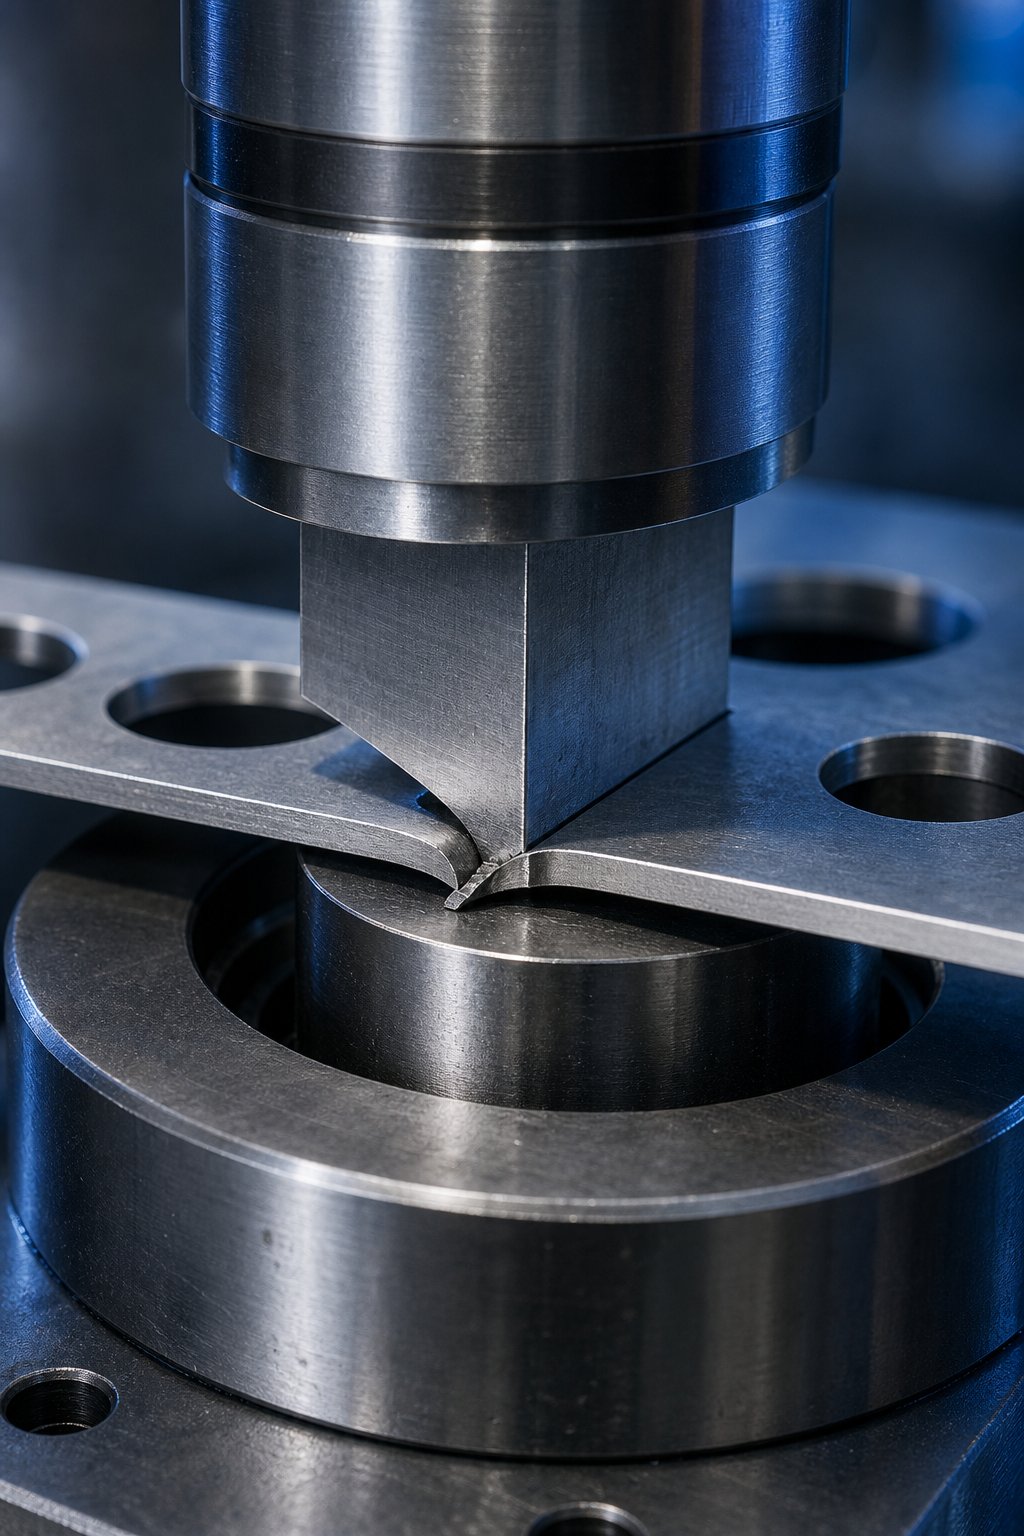
Kapning och formning av komponenter som formar metallen
Styv inriktning och lastfördelning betyder ingenting om stansverktygen som faktiskt kommer i kontakt med plåten inte är korrekt konstruerade. Stansar, stansknappar, stansblock, matrisplåtar och formstål är de komponenter som gör det fysiska arbetet - att klippa, böja, rita och prägla material till färdig geometri. Deras design, förhållande till varandra och gapet mellan dem avgör om du får en ren del eller en skrotbehållare full av avslag.
Hur slag och stansknappar fungerar tillsammans
Det grundläggande förhållandet i alla plåtstans- och stanssystem är okomplicerat: stansen är det hanliga skärverktyget som går ner i en matchande honöppning - stansknappen (även kallad stansinsats eller matris). Stansen trycker in material i eller genom den öppningen, och interaktionen mellan deras kanter är det som faktiskt skär metallen.
Under ett pressslag kommer stansen i kontakt med arket och börjar trycka det nedåt. Materialet deformeras något runt både stanskanten och formknappskanten -, mängden deformation beror på duktilitet, tjocklek och spelet mellan de två skäreggarna. När stansen fortsätter nedåt, extruderar den kallt- metallen, vilket skapar den klippta delen av snittet som kallas klippbandet. När materialets skjuvhållfasthet överskrids, spricker det och bryts loss, vilket skapar utbrytningszonen på skärkanten.
Formknappar sitter i maskinbearbetade fickor i formblocket eller en matrisplatta och måste hållas säkert mot både nedåtriktad skärkraft och sidotrycket från material som flyter under skärningen. Tre vanliga retentionsmetoder håller knapparna låsta på plats:
- Tryck-passningsretention- knappen är slipad med en lätt interferenspassning och intryckt i en precis-borrad ficka. Enkel, kompakt och effektiv för runda knappar, men kräver en hydraulisk press för borttagning under underhåll.
- Behållning av boll-lås- en fjäder-belastad kula griper in i ett spår bearbetat i knappens ytterdiameter. Detta möjliggör snabb borttagning och installation utan att trycka på, vilket gör den populär i miljöer med hög-växling.
- Nyckelerad retention- en nyckel eller platt bearbetad på knappen förhindrar rotation, vilket är avgörande för icke-runda former där vinkelorientering spelar roll. Ofta kombinerat med presspassning- eller axelretention.
Själva stansblocket - plattan som innehåller alla stansknappar och skäröppningar - måste vara tillräckligt tjock för att stödja skärkrafter utan avböjning och tillräckligt hårt för att motstå slitage vid skärkanterna. I vissa konfigurationer håller en separat matrisplatta knapparna medan stansblocket under ger strukturellt stöd och öppningar för sniglar.
Stämplingstyper och deras specifika tillämpningar
Inte varje hål eller detalj i en stämplad del kräver samma stansgeometri. Stämplingsstansar finns i en rad olika konfigurationer, var och en skräddarsydd för specifika operationer:
- Vanliga (fasta) runda stansar- den vanligaste typen, som används för standard cirkulär piercing och blanking. Slitstark, lätt att slipa om och tillgänglig i standardkatalogstorlekar.
- Formade slag- anpassade profiler för rektangulära spår, D-former, nyckelhål eller någon icke-cirkulär geometri som krävs av delens design.
- Pilotslag- precisions-slipade stift som går in i tidigare hål för att registrera remsan innan skärning. De skär inte material; de hittar den. Kritiskt i progressiva stansar där kumulativa matningsfel förstör detaljnoggrannheten.
- Hackande slag- utformad för att ta bort material från kanten på en remsa eller ett ämne, skapa skåror, flikar eller relieffunktioner som möjliggör efterföljande böjning eller formning.
- Lunchande slag- skär och böj material samtidigt utan att helt separera det från remsan. Används för att skapa flikar, lameller eller delar som förblir fästa.
- Stegade eller axelslag- har flera diametrar längs sin längd för förbättrad inriktning, bättre lastfördelning och kontrollerat ingrepp med formknappen.
- Ihåliga eller rörformade stansar- har ett inre hålrum för utkastning av snigel, vilket minskar tendensen för sniglar att fastna på stansytan under tillbakadragning.
Formningsstål - som ibland kallas formstansar - är en helt separat kategori. Dessa komponenter skär inte material; de omformar den. Böjningar, dragningar, präglingar och myntade funktioner kräver alla precisionsbearbetade-bearbetade formstål vars profiler exakt matchar den önskade detaljgeometrin. Deras radier, dragvinklar och ytfinish styr direkt materialflödet under formningen.
Avstånd mellan stans och stans och dess effekter på detaljkvalitet
Avståndet mellan stanskanten och stansknappskanten - skärspelet - är en av de mest följdriktiga specifikationerna i någon stans. Det uttrycks vanligtvis som en procentandel av arktjockleken per sida. En vanlig utgångspunkt är cirka 10 % av materialtjockleken per sida. Till exempel, skärning av 0,050 tum tjockt stål med 10 % spelrum betyder 0,005 tum mellanrum per sida, eller 0,010 tum total diameterskillnad mellan stans och knapp.
Men 10% är inte universellt. Hårdare, högre-hållfasta material drar i allmänhet fördel av större spelrum, medan mjukare, mer sega material kan använda reducerade värden. Konsekvenserna av att göra fel visar sig direkt på delkanten:
Otillräckligt spelrumorsakar tryckfel i materialet under skärning. Du kommer att se ökad slagchock, accelererat slitage på både stans och knapp, högre skärkrafter och mer frekventa omslipningscykler. Snigeln tenderar att förbli hoptryckt i stansknappen - bra för att kvarhålla snäckor, men på bekostnad av verktygets livslängd. Stämpelavböjning och flisning blir verkliga risker, speciellt vid tunna stansar i- tvärsnitt.
För stort spelrumger dragbrott. Materialet sträcker sig och rullar innan det spricker, vilket skapar större grader och rullade kanter på delen. Strippningskrafterna sjunker eftersom mindre material griper stansen, men att snäckan drar blir ett allvarligt problem - snäckan kan åka tillbaka upp med stansen och landa på stansens yta, vilket skadar nästa del eller själva stansen.
Detta ansluter direkt till en ofta-förbisedd aspekt av formknappsdesignen: snigelretentionsgeometri. En standard tärningsknapp är inte bara ett hål - den innehåller en rak landsektion upptill följt av vinkelrelief nedan. Den raka ytan skapar en lätt kompressionspassning som håller snäckan i knappen efter att den har skurits. Ett för kort land och sniglar kan falla igenom i förtid eller dras tillbaka. Ett för långt land och sniglar staplas upp och trycker så småningom tillbaka mot stansen.
När snigeldragning inträffar riktar lösningar sig direkt mot formarna och stansarna.Kommersiellt tillgängliga slug-kontrollknapparanvänd bearbetade slitsar eller hullingar inuti matrisen för att greppa snigeln. Omvända-avsmalnande knappar - där hålet blir något mindre mot öppningen - håller snäckor i kompression. Fjädrar-utkastarstift inuti stansytan trycker bort snäckorna på nedåtgående slaget. Luftventiler borrade genom stansen eliminerar vakuumfickor som suger uppåt under indragning.
Samspelet mellan frigång, kvarhållande av sniglar och detaljkvalitet är en balansgång. Det finns inget rätt svar - det beror på materialkvalitet, tjocklek, stansgeometri, presshastighet och produktionsvolym. Det som är viktigt är att förstå att dessa metallstansar och stansöppningar bildar ett system där en ändring av en variabel ändrar beteendet hos allt annat i skärzonen.
Att skära och forma komponenter gör sitt jobb på bråkdelar av en sekund, men de kan inte göra det ensamma. Remsmaterialet måste placeras exakt före varje träff - och det är jobbet för en helt annan uppsättning komponenter som ansvarar för att styra, lyfta och registrera remsan genom formen.
Remskontroll och positioneringskomponenter i plåtstansformar
En perfekt slipad stans och en exakt borrad stansknapp kommer fortfarande att producera skrot om remsmaterialet inte är på rätt plats när de möts. I progressiva plåtstansar, matas remsan framåt mellan varje pressslag - och går fram en stigningslängd i taget genom en serie stationer. Eventuella positionsfel vid en station ackumuleras vid nästa. När remsan når den sista gränsen kan till och med några tusendels tum av drift skjuta kritiska egenskaper ur tolerans.
Det är därför som stämpelformsdesignen dedikerar en hel kategori av komponenter till ett jobb: att kontrollera exakt var remsan sitter - vertikalt, i sidled och längsgående - i det ögonblick som pressen avfyras.
Pilotstift och registrering av precisionsremsor
Pilotstift är de slutliga-myndighetspositioneringskomponenterna i en progressiv tärning. Dessa precisions-slipade stift - som vanligtvis hålls till toleranser inom 0,0002 tum på diameter - går ner i tidigare genomborrade hål i remsan precis innan skärnings- eller formningsoperationer startar. Deras jobb är inte att skära; det är att lokalisera. De drar eller knuffar remsan till exakt registrering så att varje efterföljande operation stämmer överens med vad som kom innan.
Så här fungerar sekvensen. Vid en tidig station i formen skapar en genomträngande stans ett pilothål - ett runt hål vars enda syfte är att ta emot pilotstiftet vid nedströmsstationer. När remsan matas framåt kommer den till nästa station något oprecis. Matarrullar har mekaniska toleranser. Själva remsan kan töjas ut, vridas eller förskjutas i sidled. När den övre dynan börjar sjunka, går styrstiftet in i styrhålet innan några slag kommer i kontakt med materialet. En avsmalnande nos på stiftet styr remsan på plats och korrigerar mindre matningsfel.
Denna korrigeringsförmåga är kritisk. I en progressiv tärning som körs med 200+ slag per minut förvärras kumulativa matningsfel snabbt. Utan piloter om-registrering av remsan vid varje station, skulle avstånden från hål-till-, böjplatser och trimlinjer glida allt längre från nominellt. Piloter återställer i huvudsak positionsnoggrannheten vid varje station, vilket bryter kedjan av ackumulerade fel.
Pilotstiftens diameter är dimensionerad relativt pilothålet -, vanligtvis 0,001 till 0,002 tum mindre än hålet för att tillåta inträde utan att deformera hålets kanter. För snäv och stiftet kan förlängas eller ringa -mynning i pilothålet under upprepade cykler. För löst och det misslyckas med att registrera remsan korrekt. Själva styrhålet måste genomborras rent, med minimal grad, för att undvika störning av stiftingrepp.
Listlyftare och deras funktion för matningsfrigöring
Mellan pressslagen måste remsan röra sig fritt framåt. Men formade särdrag, formknappar och andra komponenter sticker ut ovanför eller sitter i jämnhöjd med formytan - hinder som skulle haka fast remsan under matning. Remslyftare löser detta genom att höja remsan ovanför formytan under matningsdelen av cykeln, vilket skapar spelrum för remsan att föra fram utan att dra.
Tre vanliga lyfttyper hanterar olika situationer:
- Fjäderbelastade-stiftlyftare- små runda stift placerade i borrade hål i formblocket, tryckta uppåt av tryckfjädrar. De stöder remsan på diskreta punkter och dras tillbaka under presskraft när formen stängs. Enkel, kompakt och effektiv för platta eller lätt formade remsor.
- Lyftare av-rälstyp- kontinuerliga stänger som löper längs remskanterna, stödda av flera fjädrar. De ger konsekvent lyfthöjd över hela remslängden och förhindrar kantavfall på breda material. Vanligt i formar där remsan behöver flera tums spelrum över formade detaljer.
- Kul-nos eller guidade lyftare- liknar stiftlyftare men med en avrundad topp som hindrar remsan från att fastna vid sidorörelse. Används där remsan tenderar att förskjutas i sidled under matning.
Lyfthöjden är viktigare än du kan förvänta dig. Somflödes-studier för tidtagning av släppvisa, avståndet som remsan lyfts från formytan påverkar direkt hur mycket extra material som dras genom matningsenheten under stängning av formen. En stans placerad 36 tum från matningsenheten med 4 tums lager-lyftarrörelse kan införa över 0,2 tum extra material mellan mataren och stansen - tillräckligt för att orsaka övermatningsfel om timingen inte kompenseras. Ju högre lyft, desto mer förstärks denna effekt, vilket gör lyftarens höjd till en processvariabel som kopplas direkt till tidpunkten för stängning av matningsrullen-.
Bypass skåror för remsan i progressiva stansar
Ibland räcker det inte med att lyfta remsan. Vissa formkomponenter - som bildar stål, kamdrivare eller utskjutande formsektioner - sträcker sig ovanför bandets färdplan och skulle fysiskt blockera materialet från att avancera. Bypass-skåror löser detta genom att ta bort eller lägga till material till remsan på specifika platser, så att den kan passera över eller runt hinder under matning.
Syftet med bypass-skåror i stämplingsformar delas upp i två typer:
- Negativa bypass-skåror--material tas bort från remsan (vanligtvis med en hålstans vid en tidigare station) för att skapa en lucka eller slits. När remsan matas framåt ger denna skåra utrymme där en formkomponent annars skulle störa. Vanligt när hindret är smalt eller när man tar bort material inte försvagar bärremsan oacceptabelt.
- Positiva bypass-skåror- istället för att ta bort remsmaterial, avlastas eller formas själva stanskomponenten med en upphöjd funktion som remsan kan passera över. I vissa utföranden lämnas en liten flik av material stående på remsan för att åka ovanför en formsektion. Detta tillvägagångssätt bevarar bandstyrkan i applikationer där borttagning av material skulle äventyra bärarens stabilitet.
Utformning av negativa och positiva bypass-skåror i plåtstansar kräver balansering av remsans styrka mot frigångsbehov. Ta bort för mycket material och bäraren försvagas, vilket gör att remsan bucklas eller vrids under matningen. Ta inte bort tillräckligt mycket och remsan fastnar i formkomponenterna, vilket orsakar stopp, matningsfel eller kraschar. Spårplaceringen måste också ta hänsyn till hur remsan lyfter - en skåra som ger frigång vid full lyfthöjd kanske inte tar bort hindret om en lyftfjäder tröttnar ut och ger minskad höjd.
Vanliga problem med bandkontroll och deras komponent-nivåorsaker
När remskontroll misslyckas visas symptomen omedelbart i delkvalitet - men att spåra tillbaka till den ansvariga komponenten kräver förståelse av systemet. Här är de vanligaste problemen:
- Korta matningar eller övermatning- orsakad av felaktig matning-valstid i förhållande till lyftarens höjd, slitna matarrullar som glider på smord remsa eller matningslängd som inte kompenserar för material som dras under stängning av formen.
- Pilothålets förlängning- indikerar att pilotstiften sitter för hårt mot hålet och griper in medan remsan fortfarande rör sig, eller så lyfts remsan otillräckligt under matningen så att piloterna drar genom materialet.
- Strip buckling mellan stationer- orsakad av överdriven lyfthöjd som skapar för mycket slack, eller av försvagade bärremsor från alltför aggressiva bypass notch-designer.
- Sidodrift- lagerhållare slitna eller felaktigt placerade, vilket gör att remsan kan flyttas i sidled. Feljusterade lyftskenor kan också trycka av remsan från-mitten.
- Remsor som fastnar på formkomponenterna under matningen- förbikopplingsskåror underdimensionerade, lyftfjädrar utmattade (reducerad lyfthöjd) eller formade särdrag djupare än ursprungligen planerat.
- Inkonsekvent registrering- pilotnålar slitna, pilothål utskurna från tidigare stationer eller pilotingrepp som sker för sent i pressslaget (efter att skärningen har börjat).
Spring Strippers kontra Solid Strippers
Ytterligare en positioneringskomponent förtjänar uppmärksamhet eftersom den överbryggar bandkontroll och skärfunktion: stripperplattan. Dess uppgift är att hålla remsan platt mot den nedre formen under skärning och sedan ta bort den från stansarna under indragning. Två fundamentalt olika design finns, och valet mellan dem formar formbeteendet avsevärt.
Spring strippers(även kallade tryckplattor) är fjäderbelastade plattor- som är monterade på den övre dynan som omger skärstansarna. När dynan stängs kommer avstrykaren först i kontakt med remsan och pressar den platt mot dynytan under fjädertryck innan någon stans vidrör materialet. Det här hållet-nere eliminerar vridning och armborst i remsan, förhindrar att materialet lyfts eller förskjuts under skärningen och - kritiskt - håller remsan jämnt med formytan under utdragning av stansen så att stansarna kan dras tillbaka rent utan att dra materialet uppåt. Som expert på formdesignArt Hedrick konstaterar, eliminerar fjäderavstrykare de nedböjnings- och bindningsproblem som är inneboende hos solida avstrykare, vilket gör dem till det föredragna valet för de flesta progressiva stansapplikationer.
Rejäla strippor(broavskiljare eller plåtavstrykare) är styva plåtar som är bultade direkt på den nedre dynan. De flyttar inte - remsan träs bara under dem. De är billigare att tillverka, kräver inga fjädrar och kräver minimalt underhåll. Men de ger inget håll-nedtryck under skärning, vilket innebär att remsan är fri att lyfta, förskjutas i sidled eller binda mellan slag under inträde. Denna rörelsefrihet ökar avskalningskraften, kan avleda tunna stansar och resulterar i värsta fall i stansbrott från material som hamrar mot den solida plattan under indragning.
För progressiva stansar som körs i produktionshastigheter är fjäderavskiljare nästan alltid den bästa investeringen. De få dollar som sparas genom att använda en solid stripper uppväger sällan risken för stansbrott, ökad grad och inkonsekvent remsregistrering som kommer med okontrollerat material under kapningscykeln.
Strip control-komponenter är tysta artister - de formar inte synligt delen som stansar gör. Men de avgör om de där slagen träffar rätt mål. Kraften som driver dessa lyftare, strippare och trycksystem tillbaka till sina utgångslägen efter varje slag kommer från nästa kritiska komponentgrupp: fjädrarna och gascylindrarna som hanterar energin genom hela formaggregatet.
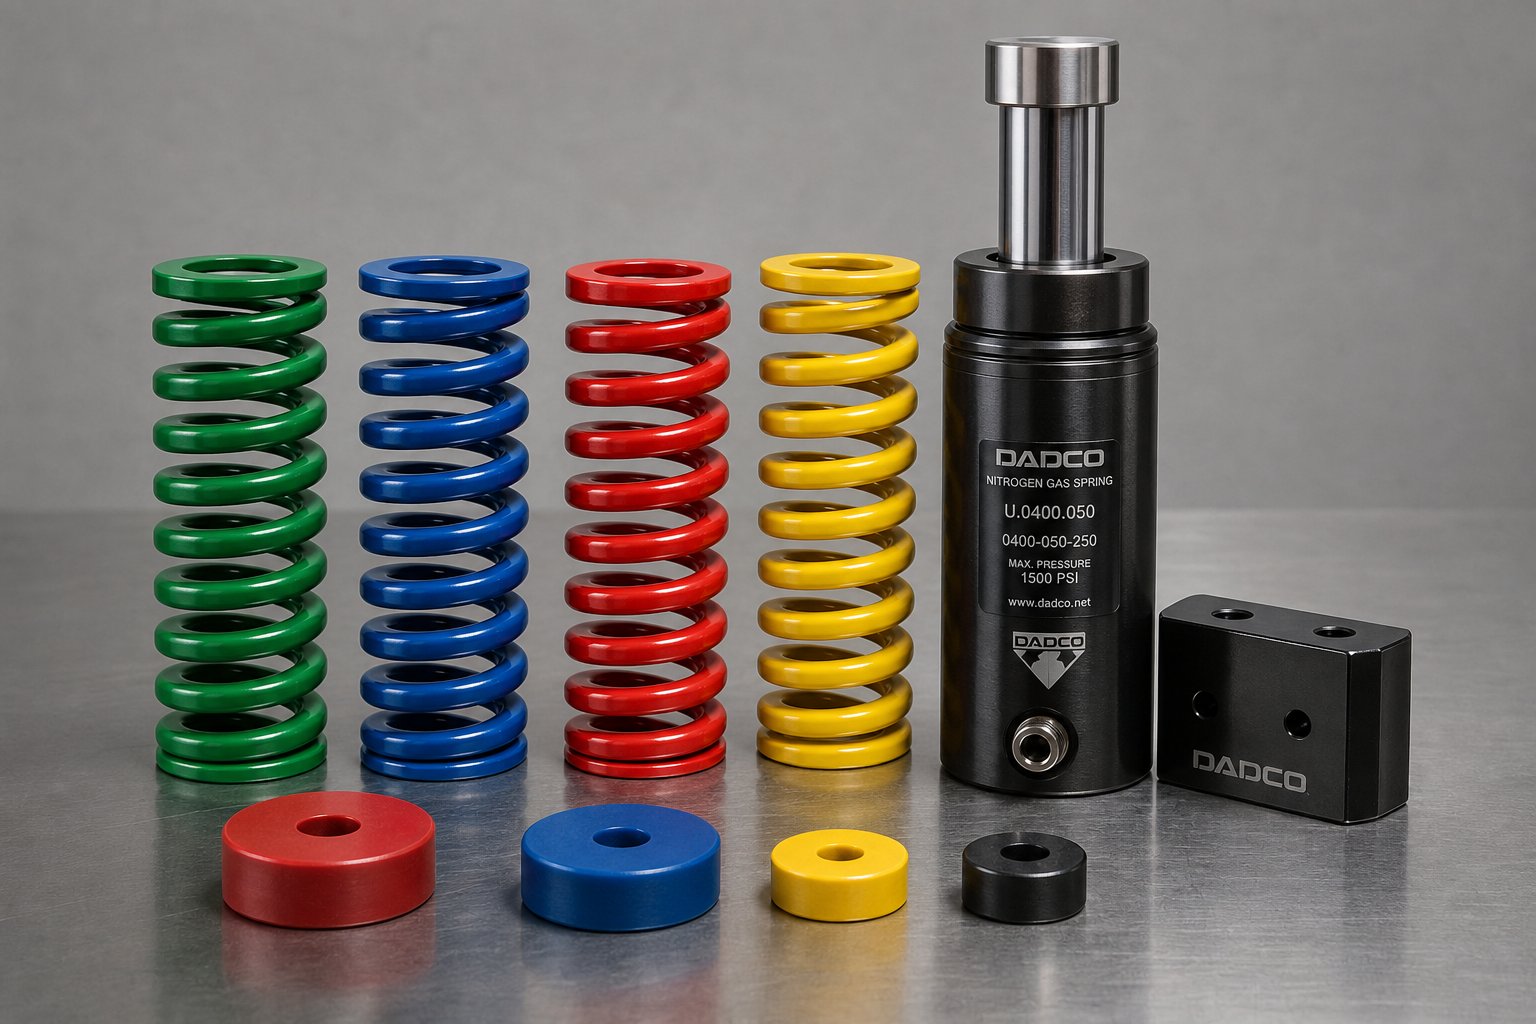
Fjädersystem och krafthantering inuti formen
Varje rörlig komponent i en stansenhet - strippers, tryckkuddar, lyftare, knockout-stift - behöver en kraft för att trycka tillbaka den på plats efter pressslaget. Den kraften kommer från fjädrar och gasflaskor som är strategiskt placerade i verktyget. Dessa är inte passiva tillbehör. De är aktiva pressformskomponenter som kontrollerar strippningstrycket, ämnets-hållkraft under formningen och returrörelsen för varje rörlig plåt i systemet. Om du gör fel val av fjäder kommer du att se snigeldragning, inkonsekventa dragdjup och strippplattor som lutar istället för att dras in jämnt.
Formfjädrar och deras belastning-avböjningsegenskaper
Mekaniska formfjädrar är spiralformade kompressionsfjädrar konstruerade för höga belastningar och upprepad cykling under extrem påfrestning. Du kommer att känna igen dem på deras färgkodning -, ett vinylbeläggningssystem som anger arbetsbelastningskapaciteten med ett ögonkast. Lätta-fjädrar (grön eller blå) passar lätt-avdragning, medan extra-tunga-fjädrar (röda eller gula) hanterar applikationer som håller högt-tonnage på ämnen som håller och formar.
Tre trådformer definierar de mekaniska alternativen. Rektangulär tråd producerar den högsta kraften för en given fjäderstorlek och uppfyller ISO 10243, men tråden vrids under kompression, vilket introducerar påkänningar som begränsar utmattningslivslängden. Rund tråd hanterar cyklisk stress bättre men ger mindre kraft per storleksenhet. Oval tråd delar skillnaden - och optimerar belastningskapacitet och spänningsmotstånd i en enda geometri.
Att välja rätt fjäder innebär att balansera flera inbördes beroende faktorer:
- Förladda- den initiala komprimeringen som tillämpades under installationen. Förspänning säkerställer att fjädern levererar kraft omedelbart när formen öppnas, men den minskar tillgänglig arbetsrörelse och påskyndar utmattning.
- Arbetande avböjning- hur långt fjädern komprimeras under själva pressslaget. Detta måste matcha tryckets slaglängd minus eventuell förspänningskompression.
- Total avböjningskapacitet- den maximala säkra kompressionen innan spolarna binder fast. Om du överskrider detta förstör fjädern omedelbart.
- Trötthetsliv- direkt kopplad till procentandelen av den totala nedböjningen som används per cykel. Fjädrar belastade till 50 % av sin kapacitet håller dramatiskt längre än de som konsekvent pressas till 75 %.
Slutna-ändfjädrar ger plana monteringsytor, medan öppna-versioner kan behöva slipas för stabilitet. Hur som helst, fjäderburkar - cylindriska höljen - bör omge varje fjäder i en matrisplatta som bottnar under drift. Dessa burkar innehåller skräp om en fjäder går sönder och förhindrar spiralfragment från att skada formen eller stämplade delar.
Kvävgasfjädrar för applikationer med hög-kraft
När en maskinform kräver mer kraft än vad mekaniska fjädrar kan leverera i det tillgängliga utrymmet, träder kvävgasfjädrar in. Dessa cylindrar använder komprimerat kväve - laddat mellan 10 och 200 bar - för att generera kraft genom en tätad kolv. Resultatet är betydligt högre produktion från ett mindre fotavtryck.
De praktiska fördelarna går utöver råkraft. En kvävefjäder levererar kraft omedelbart vid kontakt utan förspänning krävs, eftersom gasen redan är trycksatt inuti cylindern. Detta betyderhela slaglängden finns som arbetsrörelse- en stor fördel jämfört med mekaniska fjädrar som offrar rörelse för förspänning. Krafttillförseln är också mer konsekvent över hela slaget. Där en mekanisk fjäders kraft ökar linjärt med kompression (enligt Hookes lag), ger en gasfjäder en relativt platt kraftkurva, som producerar nästan samma tryck i början och slutet av dess rörelse.
Den konsekvensen är viktig för att bilda operationer. En dragdyna uppbackad av kvävefjädrar applicerar ett enhetligt ämne- som håller trycket över hela dragdjupet, vilket minskar skrynkling och rivning som inkonsekvent kraft kan orsaka. Kvävefjädrar erbjuder också en garanterad minimilivslängd - vanligtvis en miljon cykler - utan utmattningsrelaterade-brott eller skräpavfall som mekaniska fjädrar lider av över tiden.
Avvägningen? Kostnad och övervakning. Kvävefjädrar kräver tryckkontroller för att upptäcka långsamma läckor, och deras inre tätningar försämras så småningom. Bästa praxis frånerfarna formdesignersbegränsar kolvens rörelse till 85 % av nominell kapacitet för att förlänga cylinderns livslängd. Fjärrstyrd tryckövervakning via Bluetooth eller trådbundna sensorer ger automatiska varningar om kraften sjunker - en funktion som inte är tillgänglig med mekaniska fjädrar som helt enkelt tröttas ut tyst tills delar börjar gå sönder.
Fjäderplaceringsstrategi inom formaggregatet
Att välja rätt fjädertyp och klassificering löser bara halva problemet. Var du placerar fjädrarna i formen avgör om avstrykarplattan eller tryckdynan rör sig jämnt - eller lutar destruktivt åt ena sidan.
Föreställ dig en rektangulär avstrykarplatta som stöds av fyra fjädrar som är samlade nära mitten. Vid strippningsbelastning böjs plattans ytterkanter nedåt medan mitten lyfts först. Den lutningen innebär att stansar på plattans omkrets förblir inkopplade med remsan längre än de nära mitten, vilket skapar ojämna avskalningskrafter och potentiellt stansbrott. Lösningen: fördela fjädrarna jämnt över plattområdet, placera dem på avstånd för att balansera belastningen.
Flera placeringsprinciper gäller konsekvent över pressformskomponenter:
- Placera aldrig fjädrar direkt över en balanseringsanordning - de ger ingen hållkraft- till den del som formas i det läget.
- Fjädrar placerade halvvägs mellan en padbalanserare och materialet levererar bara hälften av sin nominella kraft till arbetsstycket.
- I progressiva stansar måste alla övre tryckdynor som trycker lagerlyftarna ner när stansen stängs dela samma rörelselängd. Ojämn rörelse gör att remsan lutar, vilket drar delar ur registrering över stationer.
- För stora stripperkuddar förhindrar dynans balanserare att tippa när en ny spole kommer in i dynan - i det ögonblick då inget remsmaterial stödjer dynan underifrån.
Uretankuddar - massiva polyuretanblock eller rör - fyller en nisch mellan fjädrar och gasflaskor. De erbjuder hög kraft i kompakta utrymmen, absorberar stötar väl och motstår förorening av olja och skräp. Men deras avböjningskapacitet är begränsad (vanligtvis 20-25 % av den fria höjden), och de bygger upp värme under snabb cykling, vilket försämrar deras kraftuttag över tiden. De fungerar bäst för lätt strippning, knockout-applikationer eller som kompletterande kraftelement där utrymmet inte rymmer en spiralfjäder.
| Typ fjäder | Force Range | Avböjningskapacitet | Bästa applikationen | Underhållsbehov |
|---|---|---|---|---|
| Mekanisk formfjäder (rektangulär tråd) | Medium till mycket hög (belastning klassad efter färg) | Upp till 50 % av fri längd (25–30 % rekommenderas för lång livslängd) | Avisolering, blankhållning, tryckkuddar | Visuell inspektion för sprickor; byt ut med fastställda intervall eller när kraften minskar |
| Mekanisk formfjäder (rund/oval tråd) | Lätt till medium | Upp till 50 % av fri längd | Lätt strippning, lyftare, returfjädrar | Samma som rektangulär; mindre benägna att vrida utmattning |
| Kvävgasfjäder | Hög till mycket hög (justerbar via laddtryck, 10-200 bar) | Full slaglängd tillgänglig (ingen förspänningsförlust); använda 85 % av det betygsatta resandet | Dragkuddar, hög-avdragning, formningsoperationer som kräver konstant tryck | Tryckövervakning (Bluetooth/kabelanslutna sensorer); tätningsbyte vid slutet av livslängden |
| Urethan Pad | Lätt till medium | 20-25 % av fri höjd | Knockout, lätt strippning, kompletterande kraft i trånga utrymmen | Övervaka för värmenedbrytning och permanent inställning; byt ut när höjdförlusten överstiger 5 % |
När fjädrarna tröttnar - och de alla så småningom gör -, krusar effekterna genom hela formen. Minskad avdragningskraft gör att sniglar kan dra sig tillbaka med stansen, landa på formytan och skada efterföljande delar. Försvagade padfjädrar låter materialet förskjutas under formningen, vilket ger inkonsekventa böjningsvinklar eller dragdjup. Utmattade lyftfjädrar minskar remshöjden, vilket gör att materialet släpar mot formkomponenterna under matningen. Inget av dessa symtom pekar uppenbarligen på ett fjäderproblem om du inte mäter kraftutmatningen regelbundet istället för att vänta på synfel.
Fjädersystem definierar hur mycket kraft som verkar på varje rörlig komponent och hur jämnt den kraften fördelar sig över arbetsområdet. Men kraften ensam avgör inte formens prestanda - materialen som fjädrarna, stansarna och formstålen är gjorda av bestämmer hur länge de överlever under belastning innan slitage ändrar deras beteende.
Materialvalskriterier för stanskomponenter
En stansslipning till perfekt geometri och hållen i exakt inriktning kommer fortfarande att misslyckas tidigt om den är gjord av fel stål. Materialval är den dolda variabeln som skiljer metallstansar som håller 50 000 träffar från de som överlever fem miljoner. Ändå är det en av de mest under-diskuterade aspekterna av konstruktionen - ofta reducerad till "använd D2" utan att förklara varför, när man ska avvika eller vilka avvägningar som valet innebär.
Verkligheten är att varje komponent i stålpressningsmatrisen möter en specifik kombination av slitage, stötar och värme. En stansstans tål nötande glidning mot plåtkanter. Ett formstål absorberar upprepade stötbelastningar. En pilotstift behöver dimensionsstabilitet framför allt. Att välja en klass för allt, antingen över-ingenjörers enkla komponenter (slösa pengar) eller under-ingenjörer som är kritiska (som orsakar för tidigt misslyckande). Att matcha materialet till jobbet är där formstämplingsekonomin faktiskt lever.
Vanliga verktygsstålsorter och deras egenskaper
Fyra verktygsstålsorter hanterar den stora majoriteten av plåtformapplikationer. Var och en upptar en specifik prestandanisch som definieras av dess kemi, uppnåbara hårdhet och beteende under belastning.
D2 verktygsstålär arbetshästen för kall-arbetsstämpling. Det är en hög-kol, hög-krom, luft-härdningsgrad konstruerad för maximal slitstyrka i applikationer där nötning är det primära felläget. D2 når 58-62 HRC efter värmebehandling och bildar täta kromkarbider som motstår det glidande slitaget av plåt som passerar över skäreggarna. Det är standardvalet för stansar, stansknappar och alla komponenter som står inför långa produktionskörningar mot kolstål eller rostfritt. Avvägningen? D2 är relativt skör vid full hårdhet. Den motstår gradvis slitage utmärkt men kan spricka eller spricka vid plötsliga stötar - vilket gör den till ett dåligt val för tunga formningsoperationer eller stansar som utsätts för stötbelastning från materialvariationer.
A2 verktygsstålupptar mellanvägen mellan slitstyrka och seghet. Även luft-härdande, A2 når 57-62 HRC men innehåller mindre kromkarbidvolym än D2. Detta ger den märkbart bättre slagtålighet samtidigt som den ger bra livslängd. A2 är det praktiska valet för formverktyg, stansverktyg, mätare och precisionsverktyg där måttliga produktionsvolymer inte motiverar D2:s risk för sprödhet. Den bearbetar också lättare i glödgat tillstånd, vilket minskar initiala verktygskostnader.
S7 verktygsstålär en chock-tålig klass byggd för stötar. Där D2 och A2 prioriterar karbidhårdhet, prioriterar S7 seghet - förmågan att absorbera plötsliga belastningar utan att spricka. Den värme-behandlar till 54-58 HRC, lägre än D2, men dess mikrostruktur avleder stötenergi snarare än att överföra den till sprickinitieringspunkter. S7 utmärker sig i formning av stansar, kamdrivare, kraftig håltagning i tjockt material och alla applikationer där verktyget utsätts för avbruten eller varierande belastning. När en stans markerar upprepade gånger trots korrekt spelning och inriktning, löser byte från D2 till S7 ofta problemet omedelbart.
M2 höghastighetsstål-fyller en specialiserad roll där värme är fienden. M2 behåller sin hårdhet vid förhöjda temperaturer - en egenskap som kallas röd hårdhet - vilket gör den lämplig för operationer som genererar betydande friktionsvärme vid skäreggen. Vid stansning innebär detta vanligtvis höghastighetspiercing av tunna material eller applikationer där smörjningen är minimal. M2 når 60-65 HRC och bibehåller skärprestanda där D2 mjuknar och slits snabbt. Dess nackdel är kostnaden och bearbetbarheten: M2 är betydligt dyrare och svårare att slipa än kallbearbetningskvaliteter.
| Kvalitet | Hårdhet (HRC) | Slitstyrka | Seghet | Bästa applikationen |
|---|---|---|---|---|
| D2 | 58-62 | Excellent | Rätt till måttlig | Lång-bländning, genomträngande stansar, stansknappar i kol och rostfritt stål |
| A2 | 57-62 | Bra | Bra | Måttlig-volymformningsform, blankningsverktyg, precisionsverktyg med stötexponering |
| S7 | 54-58 | Måttlig | Excellent | Formande slag, kamdrivare, kraftiga håltagningar,-chockbelastade komponenter |
| M2 | 60-65 | Mycket bra (håller sig vid hög temperatur) | Rättvis | Hög-piercing, minimal-smörjning, värmeintensiv skärning- |
När ska man specificera hårdmetallskär över verktygsstål
Vad händer när även D2 slits för snabbt? I applikationer med ultra-hög-volym kan - produktionskörningar som överstiger en miljon delar - intervaller för skärpning av verktygsstål bli oacceptabelt frekventa. Det är här hårdmetallskär kommer in i bilden.
Volframkarbid (hårdmetall) erbjuder slitstyrka som förlänger matrisens livslängd med 500-1 000 % jämfört med traditionella verktygsstål i vissa applikationer. Hårdmetallskär bibehåller rakblads-skarpa kanter genom miljontals cykler, vilket dramatiskt minskar stilleståndstiden för omslipning och underhåll av formen. För bilkontakter med stora volymer, elektriska terminaler eller medicinska komponenter stämplade i abrasivt rostfritt stål, betalar hårdmetall sig ofta tillbaka under det första produktionsåret enbart genom minskade verktygsbyten.
Begränsningen är sprödhet. Hårdmetall är extremt hård (vanligtvis 75-90 HRA, motsvarande ungefär 68-74 HRC) men har mycket låg slagseghet. En hårdmetallstans som träffar en felmatad remsa eller stöter på en materialfördubbling kommer att splittras snarare än att flisas eller deformeras. Detta begränsar hårdmetall till kontrollerade operationer med låg slagverkan: finstansning, precisionshåltagning, ytlig prägling och applikationer där bandmatning är mycket tillförlitlig och materialkonsistens garanteras.
Hårdmetallskär är också dyra att tillverka och modifiera. Till skillnad från verktygsstålstansar som kan slipas om på en ytslip på några minuter, kräver hårdmetall diamantslipskivor och specialiserade fixturer. Designändringar eller korrigeringar kräver nya skär snarare än omarbetning. Av dessa skäl specificeras hårdmetall först efter att formkonstruktionen är fullständigt validerad och produktionsparametrar är låsta - aldrig för prototyp eller kortare-verktyg.
Matcha materialval till produktionsvolym
Kopplingen mellan materialval och produktionsekonomi är enkel när man väl ramar in det rätt. Du väljer inte det "bästa" stålet - du väljer det mest kostnadseffektiva-stålet för den förväntade livslängden.
För korta produktionsserier under 100 000 delar erbjuder A2 verktygsstål en ekonomisk balans mellan prestanda och kostnad. Den bearbetar snabbare än D2, kräver mindre aggressiv värmebehandling och tolererar de mindre feljusteringar som är vanliga i prototyp- eller-lågvolymsverktyg utan katastrofal flisning. Den lägre slitstyrkan är acceptabel eftersom verktyget inte kommer att samla tillräckligt många träffar för att slitage ska bli den begränsande faktorn.
Medium-volymproduktion - 100 000 till 1 000 000 delar - motiverar vanligtvis D2 eller motsvarande hög-krom-bearbetningsstål. I denna skala påverkar skärpningsintervall direkt produktionsschemaläggningen. D2:s överlägsna kanthållning innebär längre körningar mellan underhållsstopp, färre stansinställningar och mer konsekvent delkvalitet över hela produktionsfönstret. Den högre initiala material- och bearbetningskostnaden kompenseras av minskade verktygskostnader per{14}}del.
Applikationer med hög-volym som överstiger 1 000 000 delar driver beräkningen mot hårdmetallskär eller avancerade belagda verktygsstål. Vid dessa kvantiteter leder även små förbättringar av verktygets livslängd till betydande besparingar. Avancerade ytbeläggningar som TiN (titaniumnitrid) eller DLC (diamant-liknande kol) kan förlänga livslängden för D2-komponenter med 30-50 % genom att minska friktion och adhesivt slitage - ett medelvägsalternativ som undviker hårdmetallens sprödhet samtidigt som det förlänger underhållsintervallerna för verktygsstål bortom obelagda möjligheter.
Hårdhet i sig är inte målet - det är ett medel för att uppnå ett mål. En plåtformskomponent härdad till 62 HRC motstår slitage vackert, men samma hårdhet gör den sårbar för mikrospån om applikationen involverar någon stötkomponent. Att sjunka till 58 HRC offrar en del livslängd men får tillräckligt med seghet för att överleva intermittent stötbelastning. Det rätta svaret beror på vilket felläge som faktiskt tar bort verktyget först: gradvis slitage eller plötslig fraktur. Erfarna formingenjörer gör detta anrop baserat på materialtjocklek, detaljgeometri, presshastighet och historiska feldata från liknande applikationer.
Materialkvalitet avgör hur länge varje komponent överlever. Men identiska stålsorter presterar olika beroende på formtyp de är installerade i - progressiva, överförings-, sammansatta eller kombinationskonfigurationer ställer var och en unika krav på sina komponenter som förändrar både dimensionering och materialkrav.
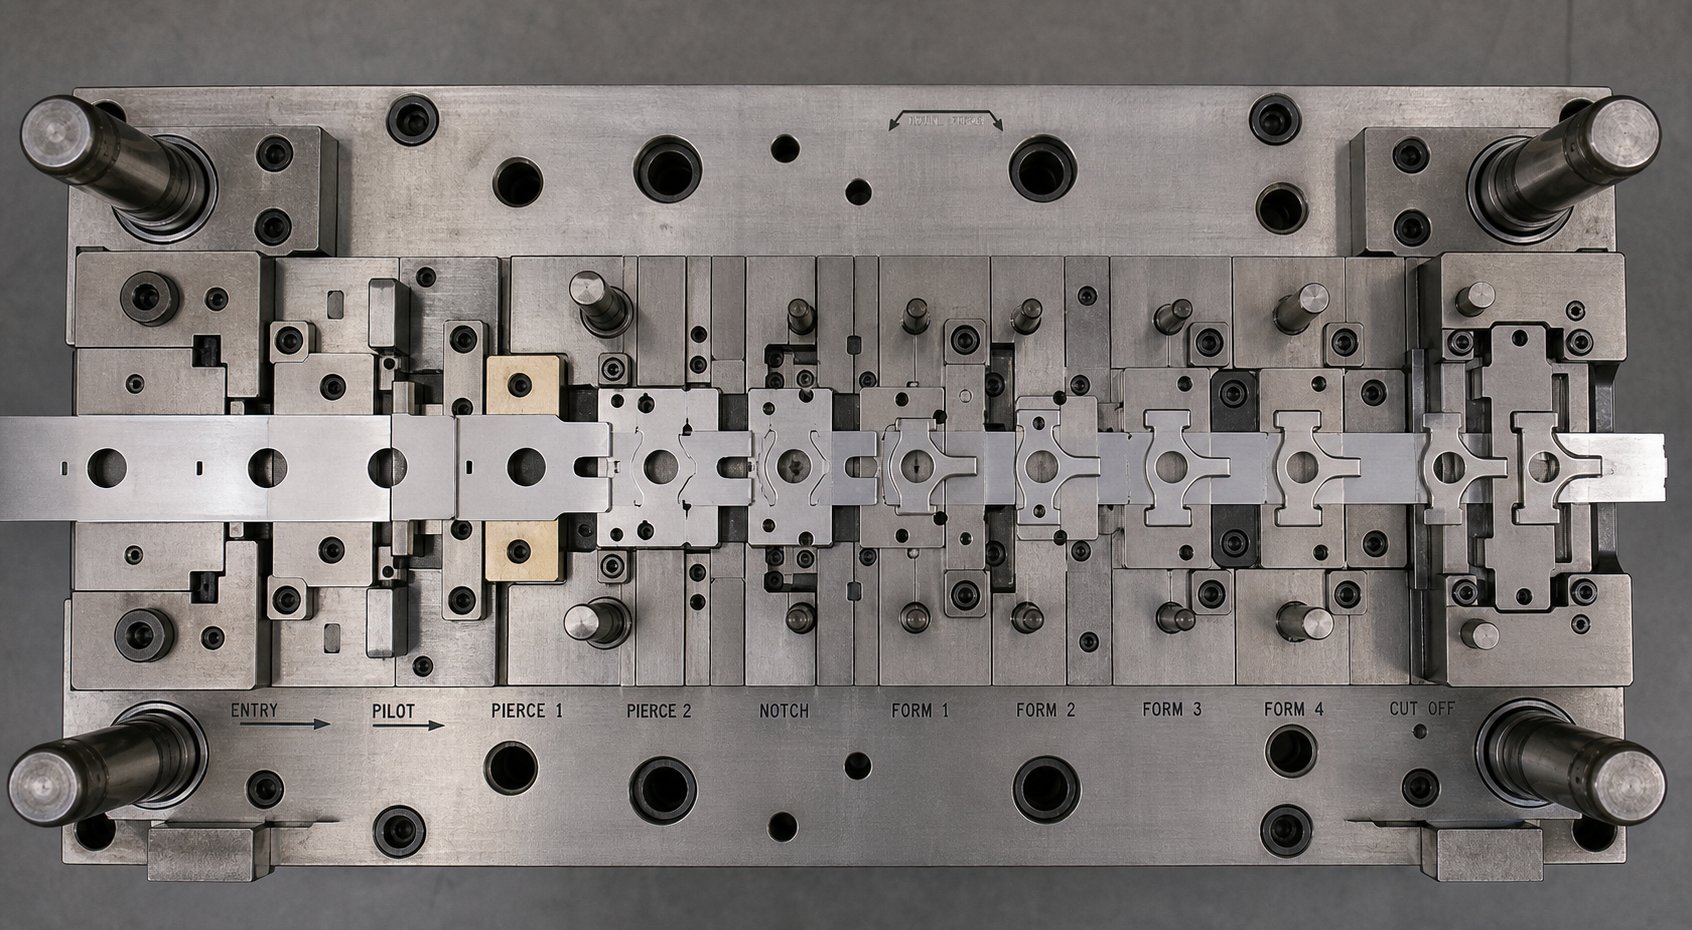
Hur komponenter skiljer sig mellan formtyper
Samma verktygsstål, samma presstonnage, samma plåt - men komponentuppställningen inuti formen förändras dramatiskt beroende på om du kör en progressiv, transfer eller sammansatt konfiguration. Varje typ av stämpeldynor löser olika produktionsproblem, och det problemet dikterar vilka komponenter som finns, vilka som saknas och hur de återstående interagerar. En progressiv form avsedd för höghastighetskontaktstämpling liknar inte en överföringsform som bildar karosspaneler för fordon, även om båda förlitar sig på samma grundläggande byggstenar som beskrivs i tidigare avsnitt.
Förstå vilka komponenter som hör till vilken typ av form - och varför - förhindrar över-konstruering av enkla verktyg och under-specificering av komplexa.
Progressiva stanskomponenter för hög-bandbearbetning
Progressiva stansar är den-tätaste typen av stämplingsformar i vanlig produktion. Remsan matas genom flera stationer inom ett enda stansblock och avancerar en stigningslängd per pressslag samtidigt som den förblir ansluten till bärremsan från början till slut. Delen separeras endast vid slutstationen. Denna kontinuerliga-strip-metod kräver ett helt delsystem av komponenter som en enda-station helt enkelt inte behöver.
Pilotnålar visas på nästan alla stationer och-registrerar remsan igen innan varje skärning eller formoperation aktiveras. Remslyftare - fjäder-belastade stift eller räls-stänger - höjer materialet mellan slagen så att det kan föras fram utan att fastna i formkomponenterna nedanför. Förbikopplingsskåror, både positiva och negativa, tillåter remsan att passera över utskjutande formstål eller kamdrivare som annars skulle blockera matningsrörelsen. Lagerstyrningar begränsar remsan i sidled, vilket förhindrar drift som skulle felinrikta funktioner över stationer.
Själva bärremsan är ett designelement som är unikt för progressiva stansar. Ingenjörer måste lämna tillräckligt med material som förbinder intilliggande delar för att bibehålla remsan integritet genom alla stationer - för smala en hållare och remsan spännen eller revor; för brett och materialavfallet klättrar. Bärarens design påverkar direkt lyftarens placering, pilothålets placering och var bypass-skåror kan placeras utan att försvaga strukturen.
Progressiva metallstansningssatser innehåller också tidskänsliga-komponenter. Fjäderstrippare måste komprimeras och släppa i synk med pilotingrepp. Matningsutsläppen måste öppnas i exakt rätt vevvinkel för att tillåta frammatning av bandet utan att störa registreringen. Dessa tidskrav gör progressiva stansar till den mest mekaniskt komplexa konfigurationen, men vinsten är hastighet - progressiv stansstämpling kan snabbt producera stora serier av små delar med höga toleranser samtidigt som flera operationer utförs samtidigt.
Överföring av dynkomponenter och delkapsling
Överföringsverktyg vänder på-hanteringsparadigmet helt. Istället för att hålla arbetsstycket anslutet till en bärremsa, ämnen eller separerar den första stationen delen från spolen omedelbart. Från den punkten och framåt färdas det individuella ämnet mellan stationerna via ett mekaniskt överföringssystem - fingrar, skenor eller gångbalkar som lyfter, flyttar och placerar delen vid varje efterföljande formstation.
Denna separation eliminerar behovet av pilotstift, remslyftare, bypass-skåror och hantering av bärremsor. I stället kräver överföringsformar en annan komponentuppsättning fokuserad på delens placering snarare än remskontroll:
- Nestguider- precisions-bearbetade fickor eller lokaliseringsstift som placerar ämnet exakt vid varje station. Dessa måste tillåta snabb lastning, ge positionsnoggrannhet inom tolerans och tillåta snabb avlastning efter varje operation.Nest-guider bör också innehålla idiotsäkring-- ytterligare lokaliseringsfunktioner som förhindrar att icke-symmetriska delar placeras felaktigt.
- Dellokaliserare och mätstift- härdade stift eller block som hänvisar till tidigare formade detaljer, kanter eller hål för att bibehålla positionskonsistens när geometrin ändras från station till station.
- Lyft- och utkastningsmekanismer- pneumatiska eller fjäderbelastade-enheter som lyfter den färdiga delen bort från boet så att överföringsmekanismen kan greppa den för nästa drag.
- Överföringsrälsavståndsfunktioner- reliefer bearbetade i formstrukturen som gör att de mekaniska fingrarna eller griparna kan komma in och ut utan att kollidera med formstål eller formsektioner.
Frånvaron av en bärremsa ger överföringsformar en betydande fördel för vissa tillämpningar. Transferformstämpling är lämplig för tillverkning av djupdragna delar eftersom ämnet är fritt på alla sidor - ingen bärare begränsar materialflödet in i draghålet. Den är också idealisk för stora delar där en progressiv remsa skulle vara opraktisk bred, eller för geometrier som kräver operationer på båda sidor av arbetsstycket.
Automotive stämplingsformapplikationer gynnar överföringskonfigurationer av exakt denna anledning. Stora karosspaneler, konstruktionsfästen och djupdragna-hus behöver obegränsat materialflöde och fler-formning som en ansluten bärremsa fysiskt skulle förhindra. Avvägningen är hastigheten - överföringsmekanismer cyklar långsammare än progressiv remsmatning - och kostnaden, eftersom överföringsformstämpling kräver flera separata stansar snarare än ett integrerat stansblock.
Sammansatta och kombinationsformskonfigurationer
Sammansatta formar representerar ett fundamentalt annorlunda tillvägagångssätt för komponentarrangemang. Istället för att sprida operationer över flera stationer, utför en sammansatt stans stansning och håltagning samtidigt i ett enda tryckslag - och producerar en färdig platt del i en träff. Det mekaniska tricket som gör detta möjligt är en inverterad konfiguration där konventionella komponentroller är omvända.
I en standardmatris monteras stansen på den övre skon och formöppningen sitter i den nedre. En sammansatt stans inverterar en del av detta arrangemang: stansdynan är monterad i den övre skon medan stansstansen sitter i den nedre. Samtidigt trycker hålstansar monterade i den nedre skon uppåt genom ämnet när det skärs från remsan. Ämnet skärs både från remsan och genomborras i samma slag, fångat mellan övre och nedre skärelement som verkar i motsatta riktningar.
Denna inverterade layout kräver en specialiserad komponent som endast finns i sammansatta stansar: fällaren. Eftersom ämnet skärs in i en sluten formhålighet utan vinkelavlastning (kaviteten måste förbli rak-väggig för att bibehålla dimensionsnoggrannheten), har delen ingen naturlig väg att gå ut. Utkastaren - en fjäder-belastad eller utslags-påverkad platta som glider in i formhåligheten - trycker ut det färdiga ämnet ur den övre formen efter varje slag. Utan det skulle ämnen staplas inuti kaviteten och så småningom fastna i verktyget.
Shedders är gjorda av medium-legerat verktygsstål härdat till 56-58 HRC och slipat för att glida fritt i formöppningen. De har en dubbel funktion: att mata ut delen och, under skärslaget, agera som en tryckdyna som håller ämnet plant medan genomträngande stansar penetrerar underifrån. Detta ger särskilt plana delar - en viktig fördel med sammansatta stansar jämfört med progressiva konfigurationer där delar kan skåla eller böjas under skärning.
Kombinationsformar suddar linjen ytterligare genom att integrera både skärande och icke-skärande operationer i ett enda slag - genomborrning och bockning, blankning och formning, eller skärning och ritning som utförs samtidigt. Dessa kräver noggrann komponentsekvensering inom samma stansutrymme: skärelement måste gripa in innan de formas element för att förhindra materialförvrängning under skjuvningen, och fjädertrycken måste balanseras för att undvika lutning av arbetsstyckets mitt-slag.
| Die typ | Unika komponenter | Produktionshastighet | Del komplexitet | Typisk tillämpning |
|---|---|---|---|---|
| Progressiv | Pilotstift, remslyftare, bypass-skåror, lagerstyrningar, bärremsdesign, fjäderavstrykare | Hög (200-1500+ SPM för små delar) | Måttlig till hög (begränsad av remsan) | Elektriska kontakter, konsoler, terminaler, små komplexa delar i hög volym |
| Överföra | Nestguider, dellokaliserare, utrymmen för överföringsskenor, utkastningsmekanismer,-idiotsäkringsfunktioner | Måttlig (15-80 SPM typiskt) | Hög (obegränsad geometri, djupdrag, fler-sidor) | Karosspaneler för fordon, strukturella komponenter, djupdragna-hus, stora delar |
| Förening | Shedder, knockout-platta, överföringsstift, inverterad form/stansarrangemang, rak-väggformshålighet | Måttlig till hög | Låg (endast platta delar - blankning + piercing) | Brickor, packningar, platta lamineringar, hjulämnen, alla delar som kräver hög planhet |
| Kombination | Integrerad skärning + formning av stål, sekvenserad inkopplingstid, balanserade fjädersystem | Måttlig | Måttlig (skärning + en formningsoperation) | Delar som kräver skärning och böjning eller skärning och ritning i ett enda slag för att minska antalet stationer |
I-Assembly och nya komponentroller
Den traditionella gränsen för en stämplingsform - skära, forma och mata ut - expanderar. I-munstycket integreras sammanfognings- eller fästoperationer direkt i pressslaget, vilket eliminerar nedströmshantering och sekundära operationer. Komponenter som möjliggör detta inkluderar i-insättningsstationer för stansmutter eller bultar, stansnings- och städset, nitinställningsmekanismer och i-svetselektroder.
Dessa tillägg förändrar komponentlandskapet avsevärt. En progressiv form med en in-monteringsstation behöver ytterligare presskraftskapacitet vid den stationen, lokaliserat stöd i formskon och tidskoordinering för att säkerställa att fästelementet sätts in först efter att formningen är klar men innan delen separeras från remsan. Formstrukturen måste rymma fästelementmatningsmekanismer - blåsrör, spårmatningar eller escapement-system - allt inom formens hölje.
Valet mellan progressiva, överförings-, sammansatta och kombinationskonfigurationer handlar inte bara om delgeometri eller produktionsvolym. Den bestämmer hela komponentinventeringen, fjädersystemets komplexitet, de materialkvaliteter som krävs för varje arbetselement och slutligen den tekniska insats som krävs för att specificera varje dimension i verktyget. Den specifikationsprocessen - att dimensionera strukturella delar till tonnage, ställa in spelrum till materialegenskaper och beräkna fjäderkrafter för att matcha formningskraven - är där all komponentkunskap konvergerar till en enda sammanhängande design.
Komponentstorleks- och specifikationslogik i stämplingsverktyg och formdesign
Att veta vad varje komponent gör är en sak. Att veta hur man dimensionerar den för en specifik applikation är där formdesign blir ingenjörskonst snarare än montering. Varje specifikation i ett stansverktyg och stans - skotjocklek, styrstiftsdiameter, fjäderkraft, spelvärde, pilotstiftstorlek - går tillbaka till ett processkrav. Presstonnage, bandegenskaper och detaljgeometri är indata. Komponentdimensioner är utgångarna. Ta matte fel, och tärningen antingen-under-presterar eller själv-förstörs.
Disciplinen här är att matcha varje komponents kapacitet till de krafter och toleranser som den faktiskt kommer att stöta på i produktionen - varken mer eller mindre. Över-dimensionering slöser material och presskapacitet. Under-storlek inbjuder till avböjning, slitage och tidigt fel. Målet är precisionsteknik: varje dimension motiveras av en beräkning eller en känd designregel.
Dimensionering av strukturella komponenter för presstonnage
Presstonnage är startvariabeln för dimensionering av strukturella komponenter. Den totala skär- och formningskraften som stansen måste motstå dikterar minimikraven för stansskor, styrstift och stödplattor - de komponenter som absorberar och fördelar den kraften utan att avböjas bortom acceptabla gränser.
Matrisskotjockleken skalas direkt med tonnage och formarea. Ett större formavtryck under högre tonnage behöver en tjockare sko för att förhindra böjning vid mittspännet. Även om det inte finns någon universell formel för varje applikation, använder erfarna verktygsingenjörer finita elementanalys eller fastställda riktlinjer för att sikta på nedböjning under 0,001 tum under full belastning. För progressiva stansar med måttlig-tonnage (under 100 ton) är skor med en tjocklek på 2,0-3,0 tum vanliga. Höga-tonnageapplikationer - fordonsdragningar som överstiger 500 ton - kan kräva skor 4,0 tum eller tjockare, ibland förstärkta med ribbor eller T-spårkonfigurationer för att maximera styvheten utan överdriven vikt.
Styrstiftets diameter följer en liknande logik. Tapparna måste motstå böjning under de sidokrafter som genereras under skärning och formning. Större stansar med högre tonnage och bredare remsor kräver stift med större -diameter -, vanligtvis från 1,5 tum för små stansar upp till 3,0 tum eller mer för stora överföringsformsatser. Kullagerstyrsystem hanterar högre hastigheter och snävare inriktning men kräver ännu mer exakta håltoleranser i bussningarna.
Stödplattans tjocklek bestäms av hårdhetsskillnaden mellan stanshuvuden och formskon. Standardstödplåtar är 0,500-0,750 tum tjocka, härdade till 58-62 HRC. Den kritiska storleksfrågan är inte bara tjockleken - det är om plattytan är tillräckligt stor för att sprida koncentrerade stansbelastningar under sträckgränsen för skomaterialet under den. Ett kluster av stansar med liten diameter koncentrerade till ett område kan kräva en tjockare eller bredare stödplatta än en enda stor stans som fördelar kraft över ett bredare fotavtryck.
Spelrumsspecifikation baserat på material och tjocklek
Stans-till-frigång är den mest följdriktiga dimensionen per-sido vid varje skäroperation. Den anges som en procentandel av arbetsstyckets tjocklek, och den procentandelen varierar beroende på materialtyp, hårdhet och önskad kantkvalitet.
Den allmänna utgångspunkten för mjukt stål är cirka 10 % av materialtjockleken per sida. För en 0,060 tum band av mjukt stål betyder det 0,006 tum spel per sida - eller 0,012 tum total diameterskillnad mellan stans- och stansknapp. Men denna baslinje förändras avsevärt med materialegenskaper:
- Mjuka material (aluminium, koppar, mässing)- 5-8 % per sida. Lägre spelrum ger renare snitt eftersom det sega materialet annars skulle sträcka sig och rulla för mycket innan det spricker.
- Milt stål och låga-kolhalter- 8-12 % per sida. Standardsortimentet som balanserar skärkvalitet mot verktygslivslängd.
- Hög-hållfast stål och rostfritt- 12-18 % per sida. Hårdare material utvecklar högre skärkrafter; ökat spelrum minskar kraften som krävs för att initiera brott och minimerar stansslitage.
- Avancerat hög-hållfast stål (AHSS)- 15-20 % per sida. Dessa kvaliteter kräver ännu mer clearance på grund av deras motståndskraft mot frakturinitiering. Tätare spelrum orsakar sekundär skjuvning, vilket dramatiskt accelererar stansslitaget.
Själva beräkningen är enkel: multiplicera materialtjockleken med den rekommenderade procentsatsen för att få per- sidoavstånd. Men den tekniska bedömningen ligger i att välja rätt procentandel - och det valet beror på prioriteringar. Snävare frigång ger mindre grader och renare skärband men förkortar verktygets livslängd och ökar skärkraften. Större spelrum förlänger skärpningsintervallen men ger större grader och mer kantrullning. Som MISUMI:s tekniska vägledning noterar, gynnar modern utveckling i allt högre grad 11-20 % frigångsvärden för att minska verktygsbelastningen och förlänga livslängden, även till en liten kostnad för kantens estetik.
Pilotstiftsstorleken följer en annan logik. Stiftens diameter är specificerad i förhållande till styrhålet -, vanligtvis 0,001-0,002 tum understorlek för att tillåta jämn ingång utan att deformera hålkanterna. Själva pilothålet är genomborrat vid en tidig station och måste hållas till snäva toleranser (vanligtvis +0.0005/-0,0000 tum) så att stiftet kan registrera remsan exakt vid nedströmsstationer. För mycket spelrum mellan stift och hål motverkar syftet med pilotering; för lite orsakar hålförlängning under upprepade cykler.
Styrstiftsspelet inom bussningarna fungerar i en helt annan skala. Precision progressiva stansar anger vanligtvis styrstiftpassningar inom 0,005 mm (0,0002 tum) för att bibehålla övre-till-nedre inriktning under fullt tonnage. Kullagrade styrsystem uppnår ännu snävare inriktning genom att eliminera spelrumsvariabeln helt och hållet - kulornas förspänning mellan stift och bussning, vilket ger noll effektivt spel under slaget.
Designöverväganden för komplex delgeometri
Enkla flat blanking och piercingoperationer följer storleksreglerna ovan med minimal komplikation. Komplex delgeometri - djupdragningar, fler-vinkelböjar, stegformade former och sammansatta kurvor - introducerar ytterligare specifikationsvariabler som interagerar med varandra på icke-linjära sätt.
Ritningsoperationer är det tydligaste exemplet. Matrisplattan (blankhållare eller dragdyna) måste ge tillräckligt med kraft för att förhindra skrynkling utan att över-hämma materialet och orsaka sprickor.Som stämplingsexperten Art Hedrick förklarar, även mindre avböjning i en ritplatta resulterar i förlust av flödeskontroll - skrynkling mellan dynans yta och formytan. Dyntjockleken måste motstå att böjas under hela ämnets-hållkraft samtidigt som den passar inom pressförslutningens höjdbegränsningar. Själva kraften är vanligtvis 25-33 % av dragkraften för enkla cylindriska skal, men komplexa former kan kräva finita elementsimulering för att bestämma den faktiska tryckfördelningen för ämneshållaren.
Ritplattans geometri lägger till ytterligare ett lager. Platta kuddar fungerar för runda skal och rektangulära lådor med platta flänsar. Formade delar - bilskärmar, innerdörrar, strukturella skenor - behöver formade kuddar som följer delens bindeyta. Ett outvecklat omslag (där dynan tvingar materialet att bucklas innan stanskontakt) producerar stretch i mitten av delen, vilket är användbart för vissa geometrier men kan skapa ytdefekter på klass A-paneler där utseendet spelar roll.
Formning av stålprofiler kräver noggrann uppmärksamhet på radier. Inre böjradier mindre än materialtjockleken skapar spänningskoncentrationer som spricker arbetsstycket. Formradier som är för stora avfallsmaterial genom att kräva mer dragdjup. Förhållandet mellan stansens nosradie, stansens öppningsradie och materialtjocklek avgör om operationen är en dragning, en sträckning eller en kombination - och varje läge kräver olika kraftberäkningar och olika fjäderspecifikationer för ämneshållaren.
Lyftaravstånd och kvantitet beror på bandbredd, materialtjocklek och vikten som lyftarna måste bära. En 6-bred remsa av 0,060 tum stål är avsevärt tyngre per linjär fot än en 1-tums bred remsa av 0,020 tum aluminium - och kräver fler lyftare, starkare fjädrar och högre lyftkrafter för att höjas rent under matning. Genom att placera lyftarna för långt ifrån varandra på breda remsor kan materialet sjunka mellan stödpunkterna, vilket skapar en våg som stör pilotnoggrannheten.
Dessa interagerande variabler - tonnage, spelrum, dynans kraft, formningsradier, fjäderhastigheter och lyftbelastningar - är där metallstämplingsverktyget och formspecifikationen blir genuint komplex. Att ändra en parameter kaskader till en annan: att öka dragdjupet kräver mer blank-hållarkraft, vilket kräver styvare kvävefjädrar, vilket ger vikt till den övre dynan, vilket kräver tjockare skor för att motstå de extra momentbelastningarna. Varje beslut har konsekvenser nedströms som erfarna ingenjörer spårar genom hela systemet innan de bestämmer sig för en design.
För beslut om icke-standardstorlekar -, särskilt där detaljgeometri tvingar fram ovanliga komponentinteraktioner eller materialflödesmönster som inte passar standardreferenstabeller - blir samarbete med specialiserade verktygspartners praktiskt snarare än valfritt.YICHENerbjuder anpassade stanslösningar specifikt för dessa-designintensiva utmaningar, och förbinder verktygsingenjörer med resurser för optimering av stansstruktur, frigångsteknik och materialflödesanalys när standardkatalogberäkningar inte längre gäller. Denna typ av stöd är mest värdefullt under specifikationsfasen, innan verktygsstål skärs och fel blir dyra att rätta till.
Specifikationslogik ger varje komponent dess dimensioner på papper. Vad som händer efter att de här komponenterna har satts i produktion - hur de slits, när de misslyckas och om de ska ersättas med standard- eller anpassade alternativ - definierar formens verkliga-livscykel och den-långsiktiga kostnaden för att hålla den igång.
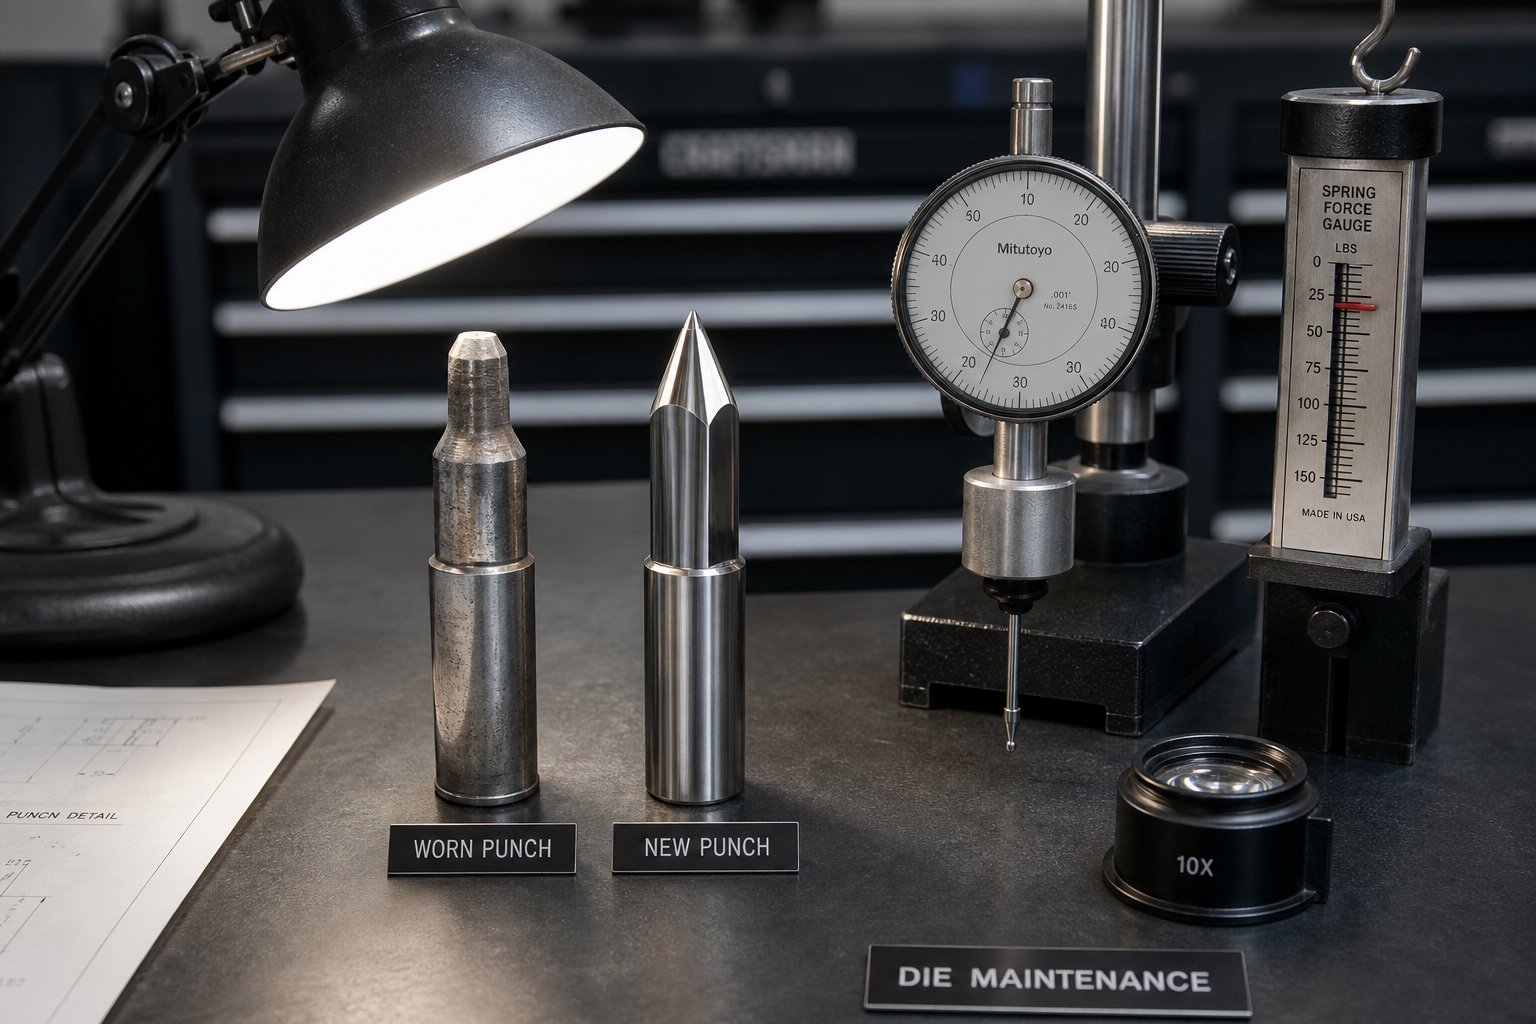
Underhåll och inköpsbeslut för stanskomponenter
Varje stanskomponent har en begränsad livslängd. Stämplarna mattas, fjädrarna tröttas ut, styrstiften slår och stansknapparna tappar geometrin ett tryck i taget. Inget av dessa fel inträffar plötsligt i de flesta fall - de utvecklas som mätbara slitagemönster som erfarna verktygsingenjörer lär sig att läsa som diagnostiska signaler. Skillnaden mellan en stämplingsoperation som går lönsamt och en blödande pengar på oplanerad driftstopp kommer ofta ner på en fråga: fångar du slitage innan det blir misslyckande, eller efter?
Lika viktigt är inköpsbeslutet som följer efter varje underhållshändelse. När en komponent når slutet-av-livslängd, hämtar du en standardformbyte från en katalog, eller kräver applikationen en specialtillverkad del? Det valet påverkar ledtid, kostnad och i slutändan om den reparerade formen presterar lika bra som - eller bättre än - när den var ny.
Att känna igen slitagemönster och schemalägga underhåll
Stämpelmatris tillkännager inte deras nedbrytning med en enda dramatisk händelse. De viskar genom gradvis skiftande delkvalitet - en grad som växer några tusendelar högre, en kritisk dimension som driver mot toleranskanten, en presslast som kryper uppåt skift efter skift. Att känna igen dessa signaler tidigt är det som skiljer förebyggande underhåll från akut reparation.
De mest pålitliga slitageindikatorerna mappar direkt till specifika formkomponenter:
Stansspetsavrundningär det tidigaste och vanligaste tecknet på slitage av skärkomponenter. När skäreggens radie växer från användning, kräver det mer kraft för att initiera materialbrott. Det mätbara resultatet? Gradhöjden ökar på stämplingsdelar. En ny stans som producerar 0,001 tum grader som nu producerar 0,003 tum grader har förlorat betydande kantskärpa. Många butiker anger en grad-höjdtröskel - vanligtvis 10 % av materialtjockleken - som utlösare för omslipning.
Riktning av styrstiftvisar sig som synliga repor eller skavmärken på stiftets yta. Detta betyder inte att själva stiftet har gått sönder - det betyder att formskorna är felinriktade under belastning, vilket tvingar stiftet att absorbera sidokrafter som det inte var designat för att bära. Poängsättning är ett symptom på ett strukturellt problem: löshet i presskolven, slitage på hälblocket eller otillräcklig lateral krafthantering. Att byta ut ett skårat stift utan att åtgärda grundorsaken garanterar att ersättningen blir lika snabbt.
Fjäderkraftsförfallär osynlig tills du mäter den. En gjutformsfjäder som levererade 500 lbs kraft i arbetshöjd när den är ny kan bara ge 380 lbs efter 200 000 cykler - en förlust på 24 % som visar sig som inkonsekvent strippning, slugdragning eller variabelt formningsdjup. Erfarna butiker mäter fjäderkraften med en kalibrerad mätare vid schemalagda intervall istället för att vänta på att delens kvalitet ska försämras.
Dö-knappsklocka-mun- den gradvisa förstoringen och avrundningen av formknappens skärkant vid dess ingångsyta - påverkar direkt kvarhållandet av sniglar och skär-kvaliteten. När ingångsradien växer rullar materialet inåt innan det spricker, vilket ger större överrullningszoner på den stämplade delen. I svåra fall tillåter klock-munning att sniglar drar sig tillbaka genom den förstorade öppningen och landar på formytan.
En strukturerad underhållskadens binder dessa indikatorer till åtgärdsintervall:
- Skärkomponenter (stansar, formknappar, trimstål)- Inspektera var 50 000-100 000 slag. Mät gradhöjd och ljusbandsbredd på provdelar. Slipa om när graden överskrider tröskeln. Typisk omslipning tar bort 0,002-0,004 tum per slipning. Spåra kumulativ borttagning för att prognostisera ersättning.
- Styrsystem (stift, bussningar, hälblock)- Inspektera varje vecka eller vart 100 000-300 000 slag. Kontrollera att det inte finns några skåror, mät spelet mellan stift och bussning med en mätklocka. Byt ut bussningar när spelrummet överstiger 0,001 tum utöver specifikationen.
- Fjädersystem (matrisfjädrar, kvävecylindrar, uretankuddar)- Testa kraftuttaget varje månad eller var 100 000:e slag med en fjädertestare eller kraftmätare. Byt ut mekaniska fjädrar när kraften sjunker under 85 % av märkvärdet. Kontrollera kvävefjädertrycket vid varje forminstallation.
- Bandkontrollkomponenter (pilotstift, lyftare, lagerstyrningar)- Inspektera vart 100 000-200 000 slag. Mät styrstiftens diameter för slitage. Kontrollera lyftens fjäderkraft och bekräfta att lyfthöjden uppfyller specifikationen. Byt ut slitna piloter innan hålförlängning blir ett registreringsproblem.
- Strukturella komponenter (matrisskor, stödplattor, pluggar)- Fulldimensionell granskning under större översyn (årligen eller vart 500 000-1 000 000 slag). Kontrollera skons planhet och parallellitet. Byt ut stödplåtar som visar eventuella ytdeformationer eller inbäddningsmärken.
Nyckelinsikten från operationer som kör matriser och stämplingslinjer med hög volym: kraft- och krafttrender fungerar som ett tidigt varningssystem även innan detaljkvaliteten ändras. En stadig ökning av pressbelastning, strömdragning eller energi per slag signalerar ofta att bladet mattas eller ökad friktion -, vilket uppmanar till underhållsåtgärder innan skrotmängden stiger. Butiker som kör SPC på kritiska dimensioner kan upptäcka Cp/Cpk-drift som korrelerar med komponentslitage, vilket utlöser inspektion innan toleransgränserna överskrids.
Åtgärder för att -förlänga livet i praktiken kompletterar planerat underhåll. Verktygsbeläggningar - TiN, CrN eller DLC applicerade på stansar och formstål - minskar friktionen och förlänger intervallen mellan omslipning med 30-50 %. Korrekt smörjning anpassad till arbetsstyckets material förhindrar adhesivt slitage (skada) som påskyndar nedbrytning av kant. Genom att planera förebyggande översyn vid 70-80 % av förväntad livslängd undviker man risken för fel i mitten av körningen som stoppar produktionen och förvärrar reparationskostnaderna.
När standardkatalogkomponenter är tillräckliga
Inte varje sliten komponent behöver en anpassad ersättning. Stämplingskomponentindustrin stöder ett robust katalogekosystem - standardstansar, formknappar, styrstift, bussningar, fjädrar och hållare tillgängliga i tusentals storlekar och konfigurationer från flera leverantörer. För vanliga geometrier och standardformkonfigurationer erbjuder katalogdelar övertygande fördelar.
Hastighet:En standard stansfjäder eller rund stans skickas inom några dagar, ibland nästa-dag. När produktionen ligger nere och en komponent behöver bytas ut omedelbart, eliminerar katalogtillgängligheten teknisk ledtid helt.
Kosta:Standarddelar produceras i enorma volymer, vilket minskar verktygs- och kvalitetssystemets kostnader över miljontals enheter. En katalogformknapp kostar en bråkdel av en anpassad-bearbetad motsvarighet i samma verktygsstål.
Bevisad tillförlitlighet:Standardstämplingskomponenter förkroppsligar årtionden av kollektiv ingenjörsförfining. Deras dimensioner överensstämmer med branschspecifikationer (ISO, DIN, NAAMS) och deras prestandadata - belastningsklasser, livslängd, dimensionella toleranser - är väl-dokumenterad och allmänt tillgänglig. När du anger en standardkomponent vet du vad du får utan anpassade kvalifikationstest.
Flera källor:Standardkomponenter finns tillgängliga från många leverantörer i olika regioner. Om en leverantör står inför störningar finns det alternativ. Denna motståndskraft i försörjningskedjan är särskilt värdefull för hög-volymstämpelformar där en enda saknad komponent kan göra en hel presslinje tomgång.
Beslutet att använda standarddelar är enkelt när dessa villkor är uppfyllda: den erforderliga geometrin matchar ett katalogerbjudande, spelrumsvärdena faller inom standardintervallen, materialkvaliteten och hårdheten överensstämmer med vad leverantörerna har i lager, och applikationen medför inte ovanliga lastvägar eller miljöförhållanden som överstiger standardkomponenternas klassificeringar.
För de flesta underhållsbyten är - omslipade stansar återställda till lagerdiametern, slitna bussningar ersatta med katalogekvivalenter, utmattade fjädrar bytt mot samma -storlek färg-kodade utbyten - standardkomponenter är det korrekta och ekonomiska valet. Tekniken är redan gjord. Testet är redan bevisat. Försörjningskedjan är redan byggd.
Välja anpassade-konstruerade komponenter för komplexa applikationer
Standardkataloger löser vanliga problem. Men stansar och stämplingsoperationer ger ofta problem som inte är vanliga - icke-standardstansgeometrier som dikteras av komplexa detaljegenskaper, ovanliga spelrum som krävs av exotiska material, proprietära lyftarkonfigurationer som drivs av unika remslayouter, eller bypass notch-designer som ingen katalog adresserar.
Anpassade stämplingskomponenter blir nödvändiga när något av dessa villkor föreligger:
- Icke-standardtillstånd- arbetsstyckesmaterial utanför det typiska sortimentet av mjukt-stål-till-rostfritt (berylliumkoppar, titan, avancerade hög-hållfasta stål) som kräver spelrum som ingen standardformknapp erbjuder.
- Komplexa stansprofiler- formade stansar som matchar egenutvecklade delfunktioner som inte motsvarar någon kataloggeometri. Dessa kräver tråd-EDM eller precisionsslipning från råverktygsstålämnen.
- Ovanlig fasthållning eller montering- komponenter som måste integreras med äldre formstrukturer med icke-standardmonteringskonfigurationer, hålmönster eller retentionsmetoder.
- Integrerade funktionskomponenter- element som kombinerar flera funktioner (en lyftare som också fungerar som en mätstift, eller en stripper-insats som innehåller en bypass-relief) som inte existerar som enskilda katalogartiklar.
- Prestandakritiska-applikationer- situationer där standardtoleranserna inte är tillräckligt snäva, standardmaterialen inte är tillräckligt hårda eller standardbeläggningar inte motstår den specifika slitmekanismen som finns.
Den totala kostnadsjämförelsen mellan anpassad och standard är inte bara enhetspris. Anpassade komponenter har konstruktionstid, verktygsavgifter, kvalifikationstestning, längre ledtider och enskild-källaberoende. Men de levererar också optimerad prestanda, utökade underhållsintervaller och förmågan att lösa problem som standarddelar i grunden inte kan hantera. För produktion av hög-volym, förenar denna prestandafördel över miljontals cykler - en anpassad stans som varar 500 000 träffar mellan omslipning jämfört med en standardstans som kräver underhåll var 100 000 träff, vilket innebär en femfaldig minskning av driftstopp.
Det praktiska beslutsramverket speglar vad ingenjörsinköpsgemenskapen rekommenderar: använd standarddelar där de uppfyller kraven, reservera anpassade komponenter för applikationer där standardlösningar brister och betrakta modifierade standarddelar - katalogartiklar med sekundära bearbetningsoperationer - som en medelväg när en komponent är 80 % direkt ur katalogen och resterande 20 % modifiering kan läggas till.
För ingenjörer som står inför utmaningar med anpassade komponenter -, särskilt design-tunga problem som involverar gradkontroll, frigångsoptimering för exotiska material, komplexa konfigurationer av lyftare eller bypass notch, eller egenutvecklade formgeometrier - erbjuder specialiserade verktygspartners både teknisk support och tillverkningskapacitet som saknar generella maskinverkstäder.{{3}YICHENtillhandahåller anpassade lösningar för stämplingsformkomponenter som spänner över formstruktur genom individuell komponentkonstruktion, och stödjer hela specifikationen-till-produktionscykeln för icke-standardapplikationer där katalogutbudet når sina gränser. Den här typen av partnerskap är mest värdefull när komponentutmaningen är genuint ny - inte en enkel storleksersättning, utan ett designproblem som kräver verktygsexpertis för att lösa korrekt första gången.
Oavsett om det är standard eller anpassat, återgår varje inköpsbeslut till underhållscykeln. Standardkomponenter förenklar framtida byten eftersom leveranskedjan redan är etablerad. Anpassade komponenter kräver dokumentation - detaljerade ritningar, materialspecifikationer och värme-behandlingsregister - så att nästa ersättning kan tillverkas identiskt utan att-omkonstrueras från grunden. De butiker som hanterar dies lönsamt under hela sin livscykel är de som fattar detta beslut medvetet vid varje underhållshändelse, balanserar omedelbar tillgänglighet mot långsiktig prestanda och bygger en komponenthistorik som gör varje efterföljande beslut snabbare och mer informerat.
Vanliga frågor om stansningskomponenter
1. Vilka är huvudkomponenterna i en stämplingsform?
En präglingsform består av flera komponentgrupper som arbetar tillsammans: strukturella fundamentdelar (matrisskor, styrsprintar, bussningar, hälblock, stödplattor), skärande och formningskomponenter (stansar, formknappar, formstål), remskontrollelement (pilotstift, lyftare, lagerstyrningar, bypass-skåror), fjädersystem (mekaniska formgasfjädrar, nitrourgenen, gasfjädrar, nitrourgen-fjädrar). Varje grupp har en specifik mekanisk funktion, och deras samordnade samverkan under varje pressslag bestämmer detaljkvalitet, verktygslivslängd och produktionseffektivitet.
2. Hur bestämmer du rätt slag-för att-dö?
Avstånd från stans-till-matris anges som en procentandel av arbetsstyckets materialtjocklek per sida. För mjukt stål är standardutgångspunkten cirka 10 % per sida. Mjukare material som aluminium använder 5-8 %, medan hög-stål kräver 12–18 % eller mer. Valet balanserar skärkvalitet mot verktygslivslängd - snävare spel ger mindre grader men påskyndar stansslitage, medan större spel förlänger slipintervallen men ökar kantrullningen. Materialkvalitet, tjocklek, presshastighet och önskad kantkvalitet är med i den slutliga specifikationen.
3. Vad är syftet med bypass-skåror i progressiva stämplingsverktyg?
Bypass-urtagningar ger utrymme för remsmaterialet att passera över eller runt formkomponenter som skjuter ut ovanför remsans färdplan under matning. Negativa bypass-skåror tar bort material från remsan vid en tidigare station, vilket skapar ett gap som rensar hindret. Positiva bypass-skåror avlastar eller formar själva formkomponenten så att remsan kan passera över den. Utformningen av dessa skåror kräver att remsans styrka balanseras mot frigångsbehov - att ta bort för mycket material försvagar bäraren, medan otillräcklig avlastning orsakar pappersstopp och felmatningar. YICHEN (https://www.yichen-group.com/stamping-die/) stöder ingenjörer med skräddarsydda lösningar för komplexa bypass notch-konfigurationer i progressiva formapplikationer.
4. När ska man använda kvävgasfjädrar istället för mekaniska formfjädrar?
Kvävgasfjädrar är att föredra när applikationen kräver högre kraftuttag från ett mindre fotavtryck, mer konsekvent krafttillförsel över hela slaget, eller när formningsoperationer kräver enhetligt ämne-hållningstryck över hela dragdjupet. Till skillnad från mekaniska fjädrar som ökar kraften linjärt med kompression, ger kvävefjädrar en relativt platt kraftkurva. De levererar också kraft omedelbart utan förspänningsoffer, vilket gör hela slaglängden tillgänglig som arbetsrörelse. Avvägningarna inkluderar högre kostnader, behovet av tryckövervakning för att upptäcka tätningsförsämring och rekommenderade rörelsegränser på 85 % av nominell kapacitet för att förlänga livslängden.
5. Hur väljer du mellan standardkatalog och specialtillverkade-formkomponenter?
Använd standardkatalogkomponenter när den nödvändiga geometrin, spelet, materialkvaliteten och belastningsklasserna matchar tillgängliga erbjudanden - de skickar snabbare, kostar mindre och har bevisad tillförlitlighet från årtionden av förfining. Skräddarsydda-konstruerade komponenter blir nödvändiga när applikationer involverar icke-standardavstånd för exotiska material, komplexa stansprofiler som matchar egenutvecklade delar, integrerade fler-funktionselement eller prestanda-kritiska situationer där standardtoleranser eller material brister. För produktion av hög-volym kan anpassade delar som håller fem gånger längre mellan underhållshändelser motivera deras högre initialkostnad genom minskad stilleståndstid. Specialiserade partners som YICHEN (https://www.yichen-group.com/stamping-die/) tillhandahåller fullständigt tekniskt stöd för icke-standardkomponentutmaningar som sträcker sig från design till produktion.


