


Vad är Progressiv Stålstämpling
Föreställ dig ett enda verktyg som stansar, böjer, formar och skär en stålremsa till en färdig del - utan att stanna. Det är kärnidén bakom progressiv formstålstansning, och det är en av de mest effektiva metoderna som någonsin utarbetats för att producera hög-volym stålkomponenter med snäva toleranser och minimalt med arbete.
Oavsett om du är en produktionsingenjör som optimerar cykeltiden eller en inköpsproffs som utvärderar ekonomi per-stycke, är det viktigt att förstå hur den här processen fungerar - och hur den skiljer sig från alternativen - för att göra rätt verktygsinvestering. Den här guiden bryter ner mekaniken, materialövervägandena, kostnadsstrukturen och underhållsstrategier som avgör om progressiv metallstämpling är rätt passform för dina ståldelar.
Definiera progressiv formstämpling
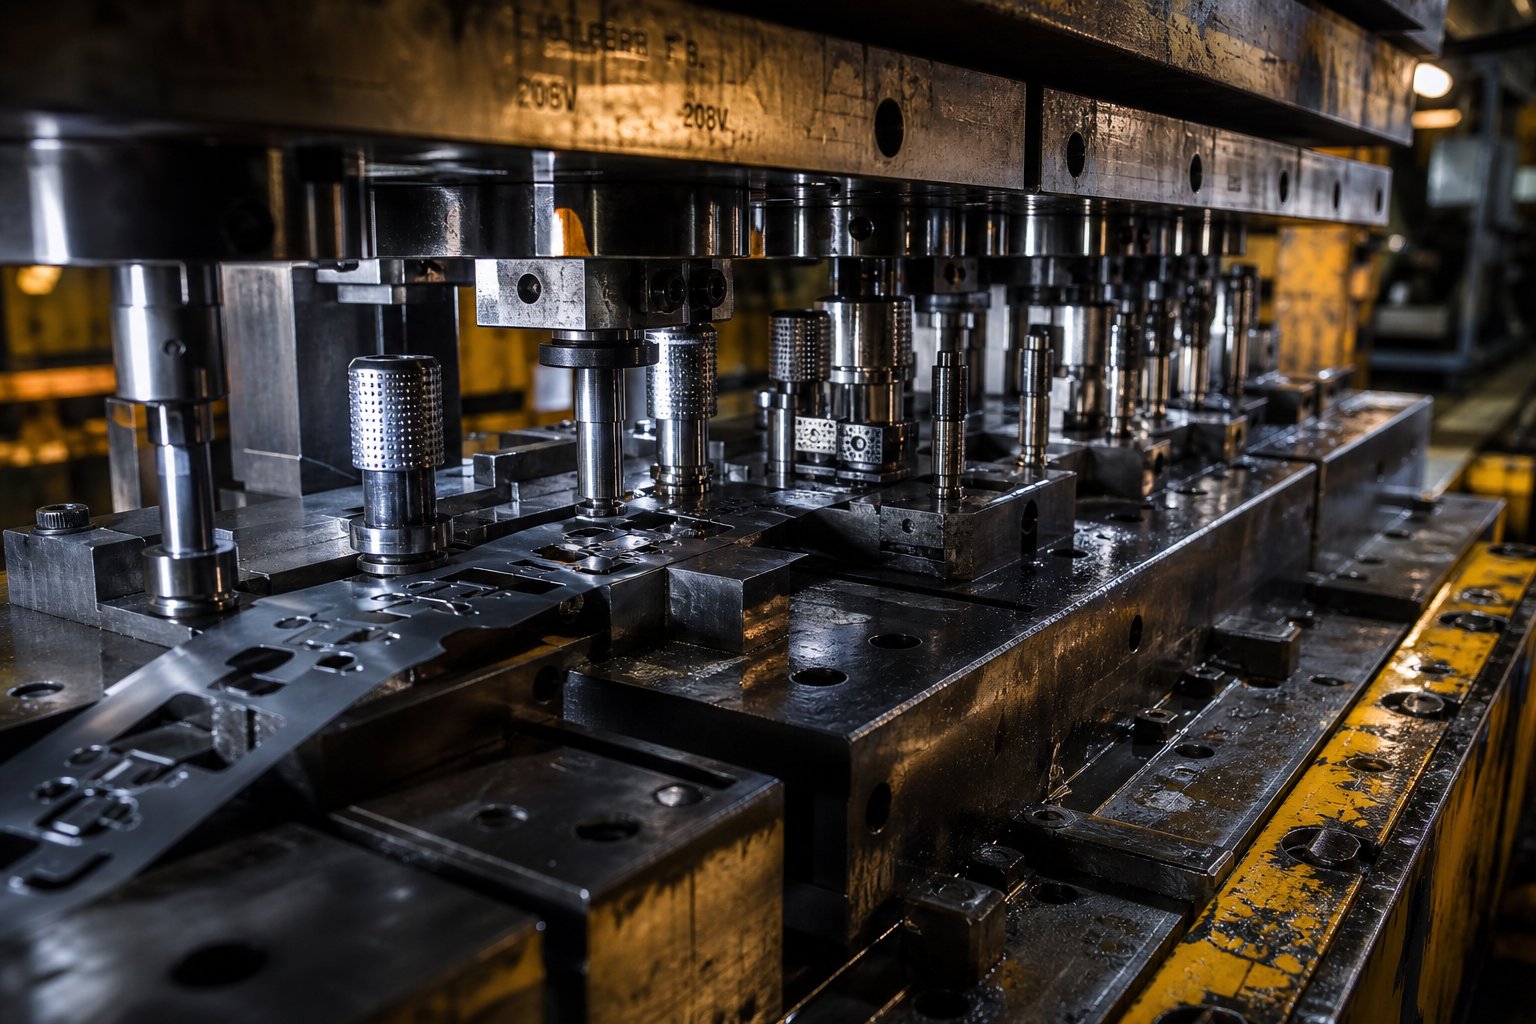
Såvad är en progressiv die, exakt? Som enklast är det ett enda verktyg som innehåller flera stationer arrangerade i sekvens, monterade inuti en stämplingspress. En spol-matad stålremsa förs fram genom formen ett exakt steg (kallad stigning) för varje pressslag. Varje station utför olika operationer - genomborrning, bockning, formning eller skärning - samtidigt på olika sektioner av remsan. En färdig del faller av vid slutstationen med varje tryck.
Progressiv formstålstansning är en metallformningsprocess med hög-volym där en kontinuerlig stålremsa förs fram genom en fler-stationsform, där varje station utför en sekventiell operation - genomborrar, formar, böjer eller skär - tills en färdig del separeras från remsan med varje pressslag.
Ordet "progressiv" beskriver exakt vad som händer: stålet fortskrider genom formen, station för station, varje steg bygger på det sista. Remsan förblir sammankopplad med en bärbana (skrotskelett) genom hela sekvensen, vilket bibehåller positionskontroll och eliminerar behovet av separat delhantering mellan operationerna. Denna kontinuerliga karaktär är det som ger progressiv stämpling dess hastighetsfördel - pressar kan köras från 25 till över 300 slag per minut, vilket ger tusentals identiska ståldelar per timme.
Hur det skiljer sig från överförings- och sammansatta formmetoder
Progressiv stansning är inte det enda sättet att stansa och stansa ståldelar. Transferformstämpling och sammansatt formstansning tjänar olika produktionsscenarier, och att välja fel metod kan innebära överutgifter för verktyg eller offra genomströmning.
Vid presspressning separeras arbetsstycket från remsan tidigt i processen. Mekaniska fingrar eller gripare flyttar sedan det enskilda ämnet mellan oberoende stationer. Detta gör överföringsformarna väl-lämpade för större delar som fysiskt inte kan förbli fästa på en remsa när de färdas genom flera formningssteg. Avvägningen- är långsammare cykelhastighet och mer komplexa delhanteringsmekanismer.
Stämpling med sammansatt stans tar det motsatta tillvägagångssättet: den utför flera skäroperationer - som stansning och håltagning - i ett enda tryck på en station. Den är effektiv för platta delar som behöver hög precision i ett enda plan, men den kan inte hantera fler-formningssekvenser som böjningar, ritningar eller reliefer.
Progressiva matriser blir det föredragna valet när du behöver komplex geometri, hög volym och snabba cykeltider i samma paket. De kombinerar multi-funktionen hos överföringsverktyg med hastigheten hos enstaka-stationsmetoder - allt utan separat delhantering mellan stationer.
| Kriterier | Progressive Die | Transfer Die | Compound Die |
|---|---|---|---|
| Volym lämplighet | Hög volym (vanligtvis 5,000+ delar/år) | Medium till hög volym | Liten till medelstor volym |
| Cykelhastighet | Snabb (upp till 300+ slag/min) | Måttlig (långsammare på grund av delöverföring) | Måttlig |
| Del komplexitet | Hög (flera böjar, former, hål) | Höga (stora eller djupa-dragna delar) | Låg (platt, enkel-operationer) |
| Delstorlek | Liten till medelstor | Medium till stor | Liten till medelstor |
| Verktygskostnad | Högt i förväg, lågt per-stycke vid volym | Högt fram | Sänk i förväg |
| Materialanvändning | Bra (optimerad remslayout) | Bättre (inget avfall från transportband) | Bra |
| Inställningstid | Låg | Högre | Låg |
För produktionsingenjörer som kör ståldelar i stor skala, ger progressiv formstansning konsekvent den lägsta kostnaden per-styck när detaljgeometrin involverar flera operationer och årliga volymer motiverar verktygsinvesteringen. Den verkliga frågan är inte om processen fungerar - det är hur materialval, formdesign och underhållsstrategi formar dess långsiktiga-ekonomi.
Hur den progressiva formstämpelprocessen fungerar
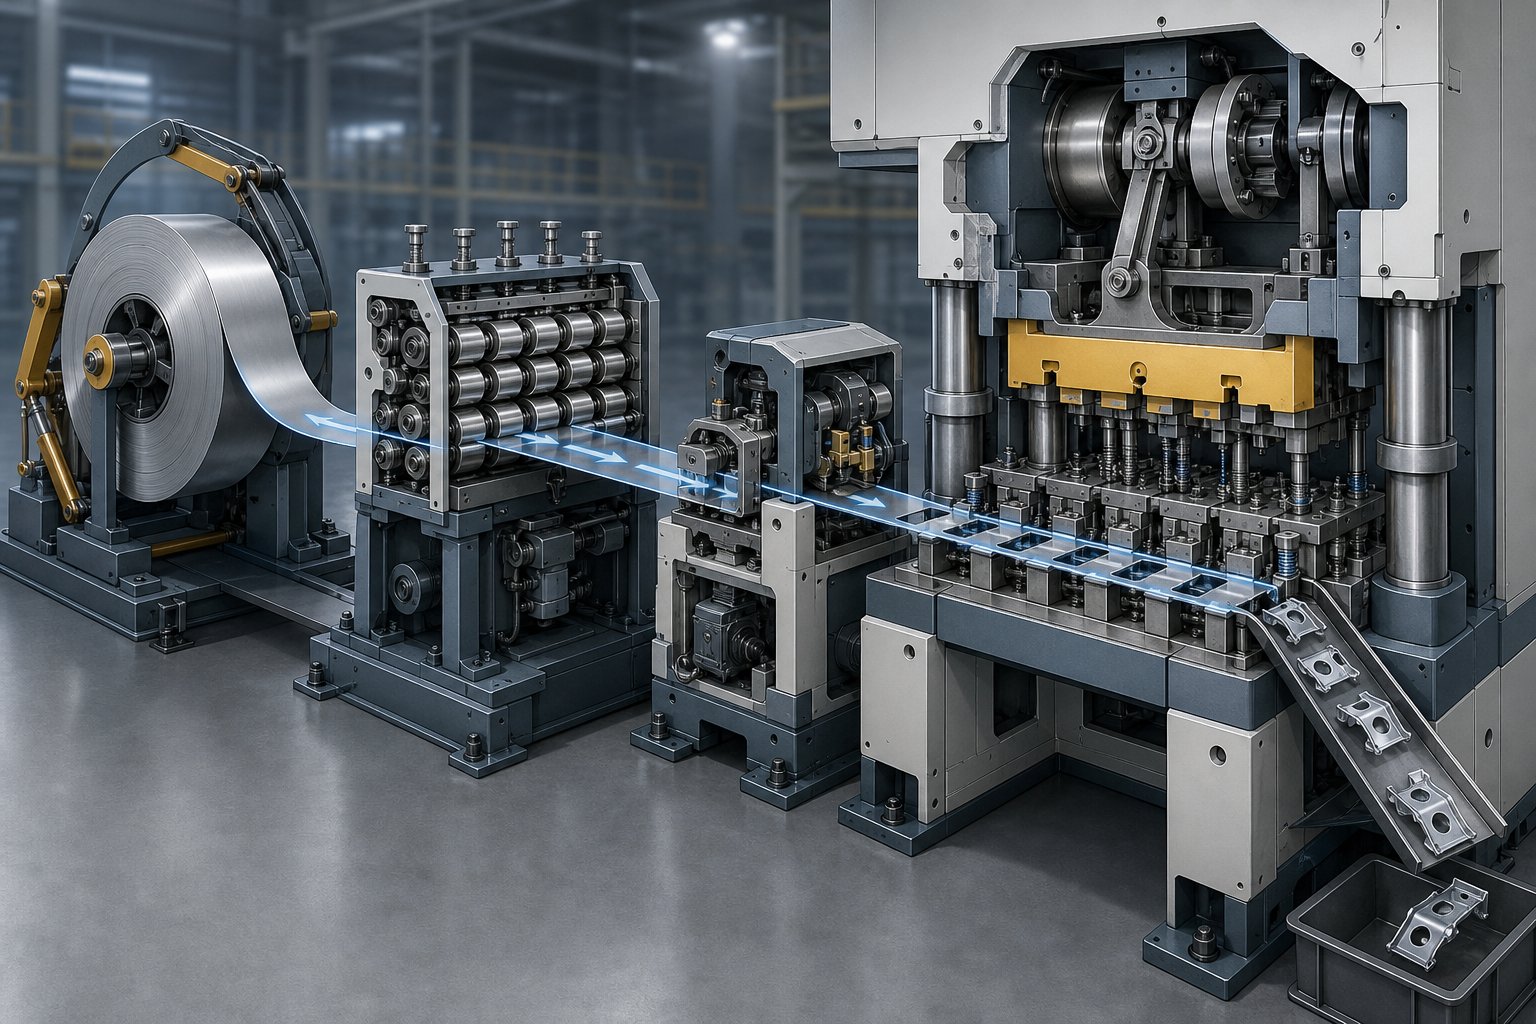
Hastighetsfördelen med en progressiv stämpeldyna kommer från en elegant princip: varje pressslag gör användbart arbete på varje station samtidigt. Medan en del av remsan får sina hål genomborrade, böjs en annan, och ytterligare en annan får sin sista cutoff - i samma ögonblick. Att förstå denna formprocess från början till slut avslöjar varför genomströmningen förblir så hög och varför stålets mekaniska beteende spelar roll i varje steg.
Bandmatning och materialavancemang
Deprogressiv formstämplingsprocessbörjar vid avrullaren, där en stålspole - som vanligtvis väger hundratals eller tusentals pund - monteras och lindas av. Remsan passerar genom en plattång som tar bort spolen (den krökning som behålls från att lindas på en spole). För stål är detta steg kritiskt eftersom kvarvarande krökning orsakar ojämn matning och inkonsekvent kontakt med formytorna.
Från plattången för en servomatare fram remsan ett exakt avstånd - matningsstigningen - vid varje tryck. Denna tonhöjd matchar stationsavståndet inuti tärningen, så varje station får rätt del av remsan vid rätt tidpunkt. Matningsnoggrannheten på moderna system håller vanligtvis inom några tusendelar av en tum.
När remsan väl kommer in i formen tar pilotstiften över positionskontrollen. Dessa härdade stift faller ned i för-genomträngda hål i remsan precis innan pressen stängs, vilket korrigerar eventuella mindre matarfel och låser remsan till exakt inriktning. Utan tillförlitlig pilotering ackumuleras dimensionsfel station för station. För stålremsor, hålls pilothålsavstånden vanligtvis till 0,0005 till 0,001 tum för att bibehålla tät registrering över hela formlängden.
Sekventiella stationsoperationer i ett enda tryck
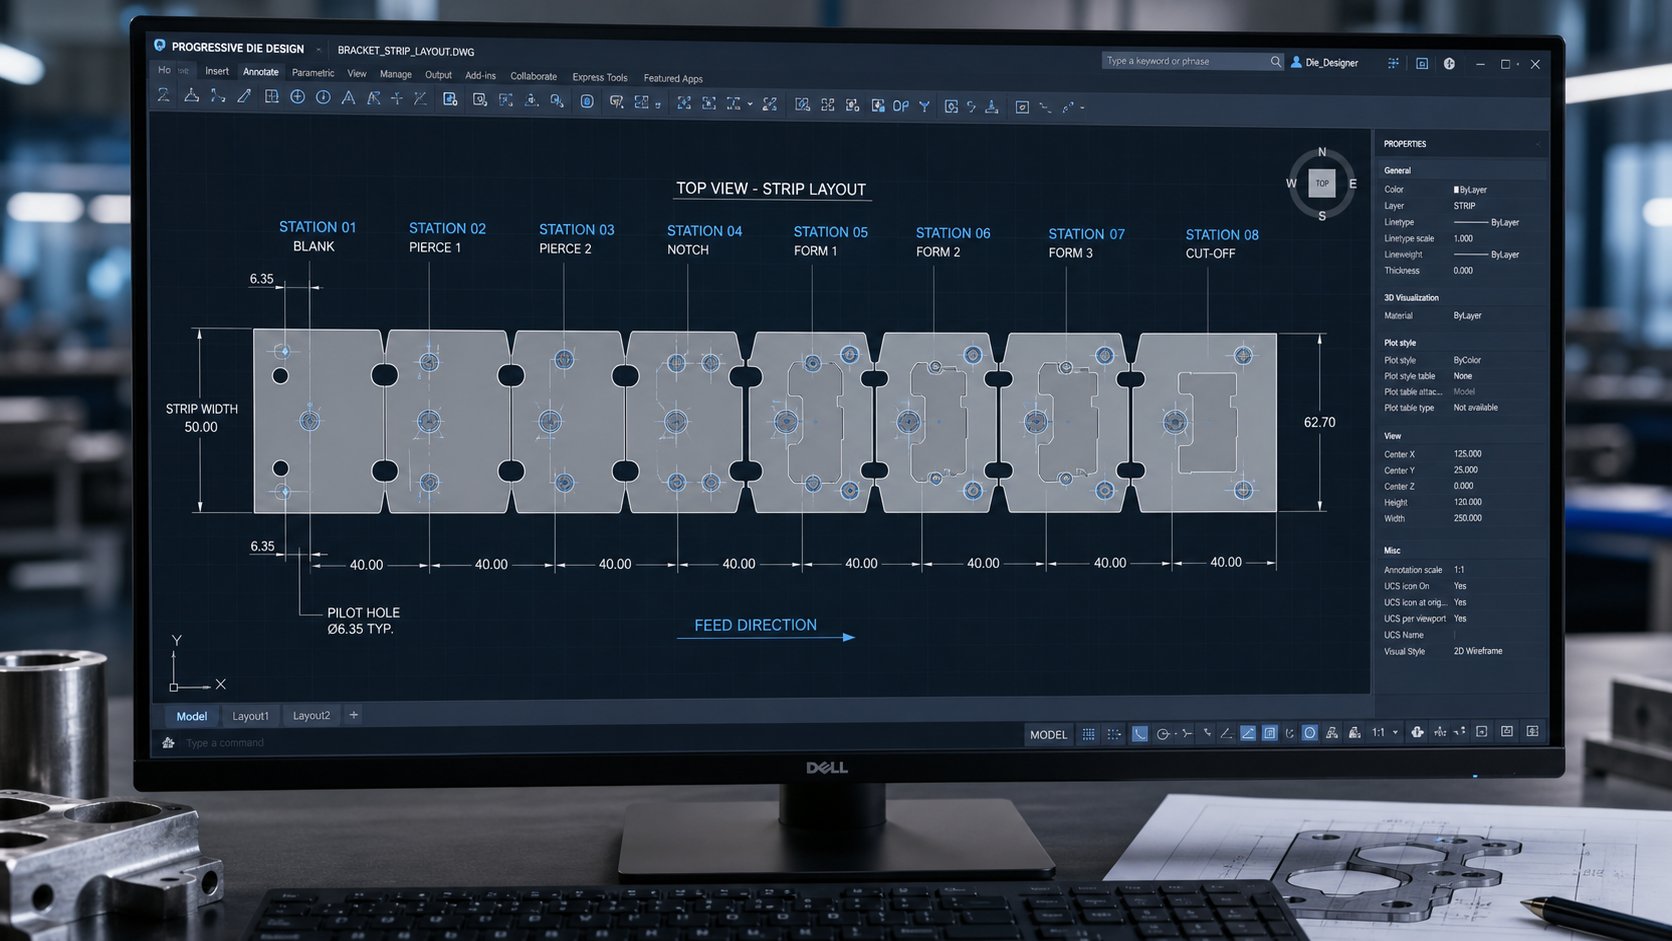
Det är här den progressiva stämplingsprocessen ger sin produktivitetsfördel. När presskolven sjunker, utför varje station i tärningen sin tilldelade operation samtidigt - på olika sektioner av samma remsa. Station ett kan genomborra pilothål, station två skapar funktionella slitsar, station tre böjer en flik, station fyra bildar en ribba och station fem utför den sista cutoff.
Delen är inte riktigt "komplett" förrän den passerar genom alla stationer. Längs vägen förblir den ansluten till bärremsan (skrotskelettet), som fungerar som både transportmekanism och registreringsreferens. Först vid den sista stationen separeras den färdiga komponenten från remsan och kastas ut eller samlas under formen.
Denna samtidiga multi-stationsåtgärd innebär att en progressiv formpress producerar en färdig detalj per slag - oavsett hur många operationer som krävs för att skapa den. En 12-stationsdyna som körs med 150 slag per minut ger fortfarande 150 delar per minut, inte 150 dividerat med 12.
Pressmekanik och cykelintegration
Så hur fungerar en stämpelpress i samordning med en progressiv stans? Pressen levererar kontrollerat tonnage genom en mekanisk eller servo-driven kolv, som cyklar den övre stanshalvan ner mot den nedre halvan med exakt slaglängd och hastighet. Tonnage måste överstiga de kombinerade skär- och formningskrafterna över alla stationer samtidigt - en viktig dimensionsövervägande vid stansning av stål.
Stålets fjädringsegenskaper lägger till ytterligare ett lager av komplexitet. Efter varje formningsoperation vill materialet delvis återställa sin ursprungliga form på grund av elastisk töjning. Stål med högre-hållfasthet fjädrar tillbaka mer aggressivt, vilket kräver att den progressiva stanspressen levererar konsekvent botten-död-position och, i vissa fall, uppehållstid vid botten av slaget för att tillåta präglings- eller kalibreringsstationer att helt ställa in den formade geometrin.
Slaghastighet, stängningshöjd och matningstid måste alla synkroniseras perfekt. Mataren släpper remsan endast när formen är öppen, piloterna griper in innan någon skärning eller formning börjar, och pressen backar innan lyftarna höjer remsan för nästa frammatning. Eventuella tidsfel leder till felmatade remsor, skadade piloter eller skrotade delar.
Här är hela den progressiva formstämpelprocessen i sekvens:
- Spole laddar - stålspole monterad på avrullaren
- Räta ut --remsan tillplattad för att ta bort spoluppsättningen
- Smörjning - appliceras för att minska friktion och verktygsslitage
- Servomatningsremsan - flyttas fram med en stigning per slag
- Ingreppsremsan för pilotstift - låst i exakt läge
- Stationsoperationer - skärning, håltagning, formning, bockning utförs samtidigt på alla stationer
- Remslyftande - lyftare höjer listen för att rensa nedre formdetaljer
- Matningsframmatningsremsan - flyttas en stigning framåt för nästa cykel
- Final cutoff - färdig del separerad från bärremsa
- Delutkastning och insamling av - färdiga komponenter lämnar formen
Varje cykel upprepas på bråkdelar av en sekund. Den kontinuerliga, oavbrutna karaktären av denna process - ingen hantering av delar, ingen ompositionering, ingen operatörsinblandning mellan operationerna - är precis vad som gör progressiv formstålstansning till standardvalet för hög-volymproduktion där ståldelar kräver flera formningssteg och snäv dimensionskontroll.
Naturligtvis beter sig inte alla stålsorter på samma sätt inuti en progressiv form. Tillförlitlighet för bandmatning, begränsningar vid varje station och krav på presstonnage förändras dramatiskt beroende på om du kör mjukt kolstål eller hög-hållfast rostfritt - och dessa materialskillnader driver grundläggande beslut om formdesign.
Stålkvaliteter och materialval för progressiva stansar
Stålkvaliteten du matar in i en progressiv form påverkar inte bara den sista delens prestanda - den dikterar nästan alla processparametrar, från presstonnage och stansavstånd till stationsantal och matningstillförlitlighet. Två delar med identisk geometri men olika stålkvaliteter kan kräva fundamentalt olika formkonstruktioner. Det är därför progressivt val av stämplingsmaterial är ett av de tidigaste och mest följdriktiga tekniska besluten i något projekt.
Vanliga stålsorter för progressiv stämpling
Vilka stål fungerar egentligen bra i en progressiv multi-station? Svaret beror på delens funktion, erforderlig formbarhet och produktionsvolym. Här är de vanligaste kategorierna för progressiv stämpling av stål:
- Lågt-kolstål (1008, 1010, 1018)- Arbetshästen för progressiv stämpling av kolstål. Dessa kvaliteter erbjuder utmärkt duktilitet, låg sträckgräns och förutsägbart formningsbeteende. De är idealiska för konsoler, clips, chassikomponenter och allmänna konstruktionsdelar där komplexa böjar och drag behövs utan risk för sprickbildning.
- 300-serien av rostfritt stål (304, 316)- Vald för korrosionsbeständighet inom medicin, livsmedelsservice och marina tillämpningar. Progressiv stansning i rostfritt stål ger en högre arbetshärdningshastighet-, vilket innebär att varje formningsstation lägger till mer restspänning på remsan. Detta kräver noggrann stationssekvensering och ofta bredare stationsavstånd.
- Hög-hållfast låg-legerat stål (HSLA).- Kvaliteter som HSLA 340, 420 och 550 ger hög sträckgräns med måttlig formbarhet. De är vanliga i fordonskonstruktioner där viktminskning är viktig. HSLA-stål kräver betydligt mer presstonnage och snävare återfjädringskompensation än mjukt stål.
- Fjäderstål (1074, 1095, 301 rostfritt)- Används för delar som måste böjas upprepade gånger utan permanent deformation. Dessa hög-kol eller härdade kvaliteter har begränsad duktilitet, vilket begränsar svårighetsgraden av formningsoperationer vid varje station. Formdesigners lägger ofta till fler stationer med grundare formningssteg för att undvika sprickbildning.
Att specificera ett material som helt enkelt "1008 stål" lämnar fortfarande utrymme för betydande egenskapsvariationer. SomMetalForming Magazinenoterar, ett vakuum-avgasat låg-kolstål, ett stål av dragnings-kvalitet och ett stål av kommersiell-kvalitet kan alla falla inom samma specifikation men ändå prestera olika i formen. Tärningens krav - inte en inköpsavdelnings preferens för det billigaste alternativet - bör avgöra det slutliga materialanropet.
Hur stålegenskaper påverkar formdesign och presskrav
Varje stålkvalitet har ett unikt fingeravtryck av mekaniska egenskaper, och dessa egenskaper översätts direkt till designbeslut för metallstämpelformar. Du kommer att märka effekterna på fyra nyckelområden:
Draghållfasthet och presstonnage.Högre draghållfasthet betyder mer kraft som krävs för varje skärnings- och formningsoperation. En 304 rostfri remsa med 75 ksi draghållfasthet behöver ungefär 50 % mer blankkraft än ett 1010 mjukt stål vid 50 ksi, om man antar samma tjocklek och omkrets. Multiplicera det över alla aktiva stationer och presstonnagekraven eskalerar snabbt. Att underdimensionera pressen stoppar inte bara produktionen - det skadar verktyg och introducerar dimensionsförskjutning.
Duktilitet och minsta böjradie.Ett materials procentuella töjning avgör hur hårt det kan böjas utan att spricka vid formningsstationer. Låg-kolstål med 35-45 % töjning tolererar invändiga böjradier så snäva som 0,5 gånger materialtjockleken. HSLA-stål med 15-20% förlängning kan behöva 2x tjocklek eller mer. Detta påverkar direkt hur mycket formning som kan hända vid en enda station och hur många stationer formen behöver totalt sett.
Arbets-härdningshastighet och multi-stationseffekter.Varje formningsoperation kall-bearbetar stålet, vilket ökar dess hårdhet och minskar dess återstående formbarhet. Material med hög arbets-härdningshastighet - som austenitiska rostfria stål - förlorar formbarhet snabbare när de går genom stationer. Formdesigners kompenserar genom att lägga till tomgångsstationer för spänningsomfördelning eller genom att begränsa svårighetsgraden av varje formningssteg. Om man ignorerar arbete-härdningsbeteende riskerar man sprickor på senare stationer där remsan redan har uttömt sin formbarhet.
Sträckstyrka och återfjädring.Efter varje böjning eller form återhämtar sig stålet delvis till sin ursprungliga form. Högre sträckgräns ger mer aggressiv återfjädring, vilket innebär att formningsstationer måste böjas över målvinkeln. I en progressiv form måste återfjädringskompensationen kalibreras station för station, eftersom bandets sträckgräns ökar på grund av arbetshärdning när den matas fram genom verktyget.
Tjockleksintervall och deras processpåverkan
Progressiva stansar klarar ståltjocklekar från cirka 0,1 mm (0,004") upp till cirka 6 mm (0,250"), även om det vanligaste intervallet för precisionskomponenter ligger mellan 0,2 mm och 3 mm. Bortom detta fönster blir processen allt mer opraktisk - mycket tjocka material som motstår tillplattning och påkänningsmatarmekanismer, medan ultra-tunna folier spänns under bandspänningen och är svåra att styra tillförlitligt.
Tjocklek påverkar progressiv formdesign på flera sammanlänkade sätt:
- Stationslayoutdensitet- Tjockare material kräver större hålrum-till-matrisspel, vilket innebär större formsektioner vid varje station. Detta sträcker den totala formlängden och minskar hur många stationer som kan passa inom en given pressbäddsstorlek.
- Pilotstiftsstorlek- Pilothålen måste hålla tillräckligt kantavstånd i förhållande till remstjockleken. Tjockare remsor behöver större styrstift och därför större styrhål, vilket förbrukar mer remsbredd och minskar materialutnyttjandet.
- Skäravstånd- Standardutgångspunkten för mjukt stål är ungefär 10 % av materialtjockleken per sida, men detta ändras med graden. Stål med högre-hållfasthet kan kräva spel som överstiger 20 % per sida för att uppnå ren skjuvning och minimera gradhöjden.
- Fodertillförlitlighet- Tyngre remsor kräver mer robusta servomatare och högre remsspänning för att förhindra felmatning. Omvänt kan mycket tunna remsor behöva vakuum eller luft-för att hålla dem plana mot formytan mellan slagen.
Samspelet mellan stålkvalitet och tjocklek skapar en matris av begränsningar som varje metallstansform måste utformas runt. En 2 mm HSLA-remsa med en dragstyrka på 80 ksi uppför sig ingenting som en 2 mm låg-kolremsa vid 45 ksi - även om tjockleken är identisk, kommer presstonnaget, spelrum och stationsantalet att skilja sig avsevärt.
Dessa material-drivna begränsningar existerar inte isolerat. De flödar direkt in i formdesignbeslut: hur många stationer som ska inkluderas, var man ska placera piloter, hur man sekvenserar formningsoperationer och hur mycket bandbredd som ska tilldelas för bärbryggor. Varje materialegenskap blir en designinput som formar hela verktygets arkitektur.
Progressiv formdesign överväganden för ståldelar
Varje progressiv form börjar som ett designproblem: hur ordnar man en sekvens av operationer längs ett stålband så att materialegenskaper, delgeometri och produktionsekonomi stämmer överens? Svaret formar hela verktyget - dess längd, antal stationer, remsbredd och slutligen dess kostnad. Dålig progressiv formkonstruktion leder till spruckna delar, för tidig verktygsfel och slöseri med material. Strategisk design förvandlar samma begränsningar till ett magert, hållbart progressivt stämplingsverktyg som presterar tillförlitligt under miljontals cykler.
Stationsräkning och optimering av remsor
Hur många stationer behöver en progressiv tärning egentligen? Det finns ingen universell formel. Stationsantalet styrs av delens geometri, nödvändiga operationer och - kritiskt - stålsortens formbarhetsgränser per station. Ett enkelt platt fäste i 1010 stål med tre genomborrade hål och en böj kan kräva endast 4-5 stationer. En komplex HSLA-fordonskonstruktionsdel med flera böjar, präglingar och snäva toleranser kan kräva 15 eller mer.
Logiken fungerar så här: varje formningsoperation kan bara belasta materialet med en begränsad mängd innan sprickbildning uppstår. När en enda böj överskrider stålets säkra deformationströskel, delar designers det över två stationer med partiell formning vid varje. Stål med högre-hållfasthet eller bearbetnings-härdat stål tolererar mindre deformation per station, vilket direkt ökar antalet stationer.
Inaktiva stationer - positioner där ingen operation sker - tjänar ett avsiktligt tekniskt syfte. De ger spänningsavlastningszoner där remsan kan omfördela kvarvarande spänning mellan krävande formningssteg. De förbättrar även remsstabiliteten genom att bibehålla konsekvent bärarbanas styvhet över munstyckets längd. Forskning omoptimering av striplayoutbekräftar att minimering av stationsantalet samtidigt som man respekterar både prioritetsbegränsningar (vilka operationer måste ske före andra) och närliggande begränsningar (vilka verksamheter inte kan dela en station på grund av närhet) är den centrala utmaningen i progressiv stämplingsformdesign.
Optimering av bandbredden går parallellt med stationsplaneringen. Bredare remsor rymmer större delar eller flera rader (dubbla-träfflayouter) men slösar mer material per slag. Designers beräknar materialutnyttjandet som förhållandet mellan nettodelarea och bruttobandförbrukning. En väl-optimerad layout för progressiva formar uppnår vanligtvis 70-85 % utnyttjande. Bärbryggorna - de smala banorna som förbinder delar med skrotskelettet - måste vara tillräckligt breda för att överleva formningskrafter utan att rivas, speciellt i stål med lägre duktilitet.
Design-för-tillverkbarhet i progressiva verktygsverktyg
Beslut om design av metallstämpelformar som fattas under DFM-fasen förhindrar problem som annars skulle uppstå tusentals timmars produktion. För ståldelar i progressiva formar har flera DFM-principer större betydelse:
- Minsta funktionsavstånd- Hål och utskärningar placerade för nära varandra skapar svaga formsektioner mellan stansarna. Den allmänna regeln: bibehåll minst två gånger materialtjockleken mellan intilliggande delar. I hög-hållfast stål ökar detta minimum eftersom den högre skärkraften koncentrerar mer påkänning på smala formsektioner.
- Kornriktningsinriktning- Stålband har en rullriktning som påverkar duktiliteten. Böjningar orienterade vinkelrätt mot kornet tål snävare radier utan att spricka. Progressiv stansformdesign måste rikta in kritiska böjar i förhållande till remsans rullningsriktning, vilket innebär att en delorientering inom remslayouten blir ett strukturellt beslut, inte bara en kapslingsbekvämlighet.
- Bryggbredd i bärremsan- Broar håller delen i remsan tills den slutliga avskärningen. För smala och de går sönder under formningen och släpper delen i förtid. För breda och de slöser med material. Bryggans bredd beror på bandtjocklek, draghållfasthet och svårighetsgraden av formningskrafter vid intilliggande stationer.
- Inre böjradier- En allmänt accepterad riktlinje anger minsta böjradie lika med eller större än materialtjocklek (R större än eller lika med T). Att gå skarpare ökar spänningskoncentrationen, vilket leder till sprickor i delen och för tidigt brott i plåtstansformen.
Pilotnålsplacering är ett annat DFM-kritiskt beslut. Piloter bör placeras med jämna mellanrum längs remsan, helst i bärarbanans område snarare än i funktionell delgeometri. Deras placering i förhållande till formningsstationer bestämmer hur mycket lägesfel som ackumuleras mellan operationerna. Att placera piloter omedelbart före hög-precisionsstationer - i stället för att förlita sig på registrering från stationer tidigare i sekvensen - behåller dimensionsnoggrannheten där det är viktigast.
CAD/CAM och simulering i formdesign
Föreställ dig att bygga en 12-stationsdyna, köra ditt första produktionsprov och upptäcka att station 8 spricker delen eftersom arbetshärdningen från tidigare stationer överträffade förutsägelserna. Det scenariot brukade kosta veckor och tiotusentals dollar. Modern mjukvara för progressiv formdesign eliminerar mycket av den risken innan något verktygsstål bearbetas.
Finita Element Analysis (FEA) simulerar materialflödet genom varje station sekventiellt och förutsäger förtunning, töjningsfördelning och brottrisk. För stål är återfjädringsförutsägelser särskilt värdefulla --simulering beräknar hur mycket varje formad funktion studsar efter att pressen öppnats, vilket gör att ingenjörer kan kompensera formgeometrin under design snarare än genom kostsamma tester-och-fel i pressen. Som Manor Tool rapporterar kan FEA identifiera sprickrisker innan verktygsbygget, vilket sparar mer än $20 000 i omarbetningskostnader och eliminerar veckors lanseringsförseningar på ett enskilt projekt.
Plattformar som Cimatron, AutoForm och Dynaform tillåter designers att bygga en komplett remslayout digitalt och sedan köra formningssimuleringar över alla stationer i sekvens.AutoForms verktyg för remslayoutlåt användare definiera layouter för enkel eller dubbel-del, jämföra kapslingsalternativ och minimera materialanvändningen - samtidigt som formbarheten valideras. Samtidigt erbjuder Logopress3 och liknande SolidWorks-baserade system parametrisk komponentinsättning för standardformelement som lyftare, piloter och keeperblock, vilket accelererar detaljerad design.
Den praktiska fördelen är färre designiterationer. Utan simulering kan en komplex stämplingsformsdesign kräva tre eller fyra fysiska tester innan produktionsklara-geometri låses. Med validerad FEA når de flesta program stabil produktion i en eller två tester - en direkt minskning av både verktygskostnad och lanseringstid. Tekniska beslut som fattas under denna digitala valideringsfas driver upp till 80 % av den totala produktionskostnaden, vilket gör simuleringsinvesteringar till en av de-högst avkastningsaktiviteterna i något progressivt formprogram.
Designbeslut sätter gränserna för vad en progressiv tärning kan producera. Men inom dessa gränser är det de enskilda stationsoperationerna - skärning, formning, bockning - som förvandlar platt stålband till funktionell geometri. Hur dessa operationer sekvenseras, och varför den sekvensen är viktig för stål specifikt, avgör om delar kommer ut rätt eller kommer ut skrot.
Nyckelstämplingsoperationer vid varje stansstation
Varje station i en progressiv tärning har ett enda jobb - men ordningen i vilka jobben sker är inte godtycklig. Sekvensen följer en logik som är förankrad i hur stål deformeras, hur dimensioner skiftar under påkänning och hur registreringen måste upprätthållas från första träff till slutlig cutoff. Få ordningsföljden fel och du kommer att bekämpa grader, sprickor och dimensionell drift under verktygets livstid. Gör det rätt och stämpelmatrisen producerar konsekventa delar i hastighet med minimalt ingrepp.
Skärning och håltagning
Skärningsoperationer dominerar typiskt de tidiga stationerna av en progressiv form. Varför? Eftersom att ta bort material innan det formas är mycket mer kontrollerbart än att försöka sticka hål eller tömma efter att remsan redan har böjts eller dragits till tre-dimensionell geometri. Platt remsa ger en enhetlig, förutsägbar yta på verktygsstansarna, vilket innebär renare snitt, jämnare gradhöjder och längre stanslivslängd.
De vanligaste skäroperationerna för ståldelar inkluderar:
- Genomträngande- skapar inre hål, slitsar eller funktioner med hjälp av plåtstansar som trycker material genom matchande formöppningar. Pilothål är nästan alltid genomborrade vid station ett för att upprätta registrering för varje efterföljande operation.
- Blankering- skär den yttre profilen av delen (eller en del av den) från remsan. I progressiva tärningar är partiell släckning vid tidiga stationer och slutlig släckning vid den sista stationen typiskt.
- Lancing- skära och böja en flik eller jalusi i ett enda slag utan att helt separera material från remsan. Används ofta för att skapa fästfunktioner eller ventilationsöppningar.
- Naggning- tar bort material från remskanten för att skapa utrymme för formningsoperationer vid senare stationer eller för att gradvis definiera detaljkonturer.
- Trimning- tar bort överflödigt material efter formning, vanligtvis vid senare stationer där formade detaljer behöver slutlig kantprofilering.
Stålhårdheten påverkar direkt hur dessa skäroperationer utförs. För de flesta kolstål sträcker sig optimalt -till-spel mellan stansar från 5-10 % av materialtjockleken per sida. Hårdare stål - HSLA-kvaliteter eller bearbetnings-härdade rostfria - kräver snävare spelrum för att förhindra överdriven vältning och gradbildning, ibland sjunkande till 3-5 % per sida. Att gå för hårt påskyndar stansslitaget och ökar avskalningskrafterna. Att gå för löst ger trasiga kanter och överdimensionerade grader som kräver sekundär gradning.
Tjocklek spelar också roll. En 2 mm låg-kolstålremsa kräver ungefär 0,10-0,20 mm spel per sida. Samma tjocklek i 304 rostfritt kan behöva bara 0,08-0,12 mm eftersom den högre skjuvhållfastheten ger en renare brottzon vid snävare spelrum. Dessa siffror förändrar geometrin för varje stansad metallfunktion i verktyget, vilket påverkar stansslipningsprofiler, håldimensioner för stansknapparna och frekvensen av skärpningsintervall.
Formnings- och bockningsoperationer
När hålen är genomborrade och profilerna är delvis etablerade, flyttar remsan in i formningsområdet. Böjnings-, ritnings-, myntnings-, präglings- och extruderingsstationer omformar platt stål till tre-dimensionell geometri - och var och en medför specifika utmaningar när man arbetar med ståls elastiska återhämtningsbeteende.
Böjningär den vanligaste formningsoperationen i progressiva pressformar. Stålremsor böjs över en stansradie mot ett stansblock för att producera flänsar, flikar, kanaler och konsoler. Den kritiska komplikationen? Springback. Varje stålböj lossnar delvis när pressen öppnas, och delvinkeln slappnar av mot platt. Stål med högre flytgräns fjädrar tillbaka mer - mjukt stål kan fjädra tillbaka 1-2 grader i en 90-graders böj, medan HSLA-stål kan återhämta sig 5-8 grader eller mer.
Kompensationsstrategier inom tärningen inkluderar:
- Överböjning- formar sig förbi målvinkeln så att återfjädring återför delen till specifikationen. Detta ärmest använda ersättningsmetodenpå grund av dess enkelhet och tillämpbarhet för de flesta rutinmässiga bockningsoperationer.
- Myntande- applicerar lokaliserat högt tryck vid böjningsspetsen för att plastiskt deformera materialet genom dess fulla tjocklek, vilket effektivt eliminerar elastisk återhämtning. Myntning kräver avsevärt mer tonnage men ger snävare vinkeltoleranser.
- Stegböjning- sönderdelas en stor-vinkelböj i flera små-vinkelsteg över på varandra följande stationer, vilket ökar den plastiska deformationsförhållandet och minskar den elastiska nettoåtervinningen.
Ritningstationer drar remsan in i ett hålrum för att bilda koppar, urtag eller skal. Ståls duktilitet begränsar hur djupt ett drag kan gå per station - som överstiger ungefär 40-50 % dragförhållande i en enda träff riskerar att tunnas ut eller spricka. Deep draws är uppdelade över flera stationer med progressiva djupökningar.
Präglingskapar grunda upphöjda eller försänkta detaljer - ribbor, logotyper, förstyvande pärlor - genom att förskjuta material lokalt utan att skära igenom.Extruderingskjuter material genom en mindre öppning för att bilda utsprång eller kragar, som ofta används för att skapa gängade monteringsdetaljer i ett enda stansslag.
Stationssekvenseringslogik för ståldelar
Varför spelar operationsordning så stor roll? Tre principer styr progressiv matrisstationssekvensering:
Piercing föregår formningeneftersom platt remsa ger mer exakta hålplaceringar. När remsan väl är böjd gör den deformerade geometrin det nästan omöjligt att sticka hål i deras korrekta slutliga position. Hål som måste uppträda i formade områden genomborras medan remsan fortfarande är platt, och bärs sedan på plats genom den efterföljande formningsoperationen.
Kritiska dimensioner fastställs efter att formningen är klar.Om en funktionsdimension refereras från en formad yta måste formningen ske först - annars kommer återfjädring och materialflöde att flytta särdraget utanför toleransen. Detta verkar motsäga den första principen, och den spänningen är exakt varför progressiv formdesign kräver noggrann sekvensanalys. Lösningen är ofta att sätta hål på pilot- och icke-kritiska hål tidigt, forma delen och sedan utföra slutlig precisionshåltagning eller kalibrering vid senare stationer.
Pilothålen bibehåller registreringen hela tiden.Från station ett framåt, griper styrstiften i remsan vid varje slag. Alla efterföljande operationer refererar till dessa pilothål, vilket innebär att deras placeringsnoggrannhet bestämmer den kumulativa precisionen för hela delen. Piloter genomborras alltid vid tidigast möjliga station - ofta den allra första - och förblir positionsankaret för alla stämplingsformskomponenter som följer.
Här är en typisk stationssekvens för ett stålmonteringsfäste med två hål, en böjd fläns och en förstyvande ribba:
- Genomborra pilothålen i bärremsan
- Genomborra funktionella hål (monteringsspår, avlastningsskåror)
- Skåra remskanterna för att definiera delens kontur
- Prägla förstyvningsribban medan remsan fortfarande är platt
- Tomgångsstation (avspänningsavlastning, remsstabilisering)
- Böj fläns till målvinkel plus överböjningskompensation
- Mynt eller återslå fläns till slutlig vinkeltolerans
- Final cutoff - separerar den färdiga delen från bärremsan
Denna sekvens återspeglar en allmän regel: metallstansverktyg och skäroperationer samlas på framsidan av formen, formningsoperationer fyller de mittersta och bakre stationerna, och slutlig separation kommer alltid sist. Tomgångsstationer dyker upp överallt där bandet behöver en andningspaus mellan tunga formningssteg - särskilt viktigt för stål med hög härdningshastighet- där restspänningar hotar nedströms formbarhet.
Varje stations verktyg slits i olika takt beroende på vad den gör och hur hårt stålet trycker tillbaka. Skärstationer försämras genom nötande stansslitage. Formningsstationer lider av gnagande och trötthet. Det slitmönster - och hur du hanterar det - är det som i slutändan avgör om en tärning tar 100 000 träffar eller 10 miljoner.
Formunderhåll och verktygslivslängd vid stansning av stål
En progressiv tärning misslyckas inte på en gång. Det försämras gradvis - stanskanter matta, bildar grova radier, spelrum öppnar upp - och delkvaliteten glider med den. Stål påskyndar denna nedbrytning mer än mjukare material på grund av dess högre skjuvhållfasthet, arbets-härdningsegenskaper och ytoxider. Skillnaden mellan en pressformsats som går tillförlitligt i miljontals cykler och en som kräver konstant ingripande beror på tre faktorer: att förstå hur slitage utvecklas, att bibehålla verktyg enligt ett schema snarare än efter fel, och att välja rätt verktygsmaterial för varje stations specifika krav.
Slitagemönster och fellägen i stålpressverktyg
När du kör stål genom en progressiv form i produktionshastighet, tävlar fem distinkta felmekanismer om att förstöra ditt verktyg. Var och en utvecklas olika beroende på vilken stålkvalitet som stämplas, och var och en kräver olika motåtgärder. Forskning frånAHSS Insightsidentifierar dessa huvudlägen som slitage (slipmedel och lim), plastisk deformation, flisning, sprickbildning och skavning.
Slitande slitageär det vanligaste nedbrytningssättet i stålpressverktyg. Hårda partiklar - kvarnskala på varmt-valsat stål, karbider i hög-hållfasthetsklasser eller arbets-härdat skräp från tidigare skärningar - fungerar som mikroskopiska slipskivor mot stans- och formytor. Varje slag tar bort en liten mängd verktygsmaterial, vilket gradvis förstorar spelrum och ökar gradhöjden. Ju hårdare arbetsstycket är, desto snabbare fortskrider slitaget. HSLA och tvåfas-stål med draghållfasthet över 590 MPa kan slita stansar i hastigheter fyra till fem gånger snabbare än mjukt stål.
Vidhäftande slitage och nötningutgör en annan utmaning, särskilt med progressiv stämpling av rostfritt stål. Friktionen och värmen som genereras när austenitiska rostfria glider över verktygsytor skapar mikro-svetsar mellan plåten och formen. När dessa bindningar bryts, överförs material från en yta till den andra - vanligtvis från den mjukare ytan till den hårdare. Denna uppbyggnad (klibbning) repar efterföljande delar och accelererar ytterligare vidhäftning i en själv-förstärkande cykel. SomTillverkarennoterar, polering av verktygsytor före och efter beläggning hjälper till att minska skadorna, medan smörjmedel med högt-tryck blir avgörande för att hantera de höga kontakttrycken.
Chippingresultat av cykliska spänningar som överstiger utmattningshållfastheten hos verktygsmaterialet, typiskt vid vassa skäreggar. Mikrosprickor bildar kärnor, fortplantar sig med upprepad laddning och gör så småningom att små bitar bryts loss från stans- eller formkanterna. Stålets högre skjuvhållfasthet förstärker stötstöten vid genombrott under håltagning, vilket gör flisning mer utbredd i skärstationer som bearbetar tjockare eller starkare sorter.
Krackninguppstår när spänningar överstiger brottsegheten hos verktygsstålet. Spänningskoncentratorer - slipmärken, skarpa inre hörn eller designdetaljer med otillräckliga radier - initierar sprickor som fortplantar sig katastrofalt. En fallstudie dokumenterade att D2-verktygsstål gick sönder efter bara 5 000 -7 000 belastningscykler vid formning av ett 580 MPa ferrit-bainitstål, jämfört med den typiska livslängden på 50 000 cykler som samma verktyg uppnås med konventionella sorter.
Plastisk deformationinträffar när kontakttrycket överstiger verktygsmaterialets komprimerande sträckgräns. Stål med högre-hållfasthet koncentrerar mer belastning på mindre kontaktytor -, särskilt vid dragradier och präglingsstationer -, vilket gör att formytan svampar eller drar sig in. När deformationen väl börjar, skapar den förändrade geometrin ännu högre lokal spänning, vilket påskyndar ytterligare skada.
Dessa fellägen uppträder sällan isolerade. Vidhäftande slitage ger grova fläckar som blir stresshöjare, vilket initierar flisning. Flisade kanter skapar ojämna skärbelastningar som påskyndar sprickbildning. Att känna igen vilket läge som dominerar vid varje station - och att kommunicera det till din verktygsstålleverantör - är grunden för alla effektiva underhållsstrategier för pressformar.
Schemaläggning av förebyggande underhåll och skärpningsintervall
Att vänta tills delar ser dåliga ut för att serva en form är den dyraste underhållsstrategin som finns. När grader är synliga för blotta ögat har stansslitaget redan gått långt förbi den optimala skärpningspunkten - vilket betyder att mer material måste avlägsnas under omslipning, vilket förkortar verktygets totala livslängd och ökar utbytesfrekvensen.
Effektivt förebyggande underhåll börjar med objektiv mätning snarare än visuell bedömning. Gradhöjd är den primära indikatorn: de flesta precisionsstämplingsoperationer utlöser omslipning när grader överstiger 10 % av materialtjockleken. För en 1 mm stålremsa är den tröskeln bara 0,1 mm - knappt märkbar utan förstoring men tydligt mätbar med en gradmätare eller optisk komparator.
Spårning av antal träffar tillhandahåller schemaläggningsramverket. Varje stämplingsformsats bör ha en dokumenterad baslinje: antalet slag som en viss station vanligtvis kör innan borrhöjden når underhållströskeln. Dessa intervall varierar dramatiskt beroende på stationstyp och stålkvalitet:
- Piercingsstationer i mjukt stål (1008-1010)- ofta 150 000 till 250 000 träffar mellan skärpningarna
- Piercingsstationer i rostfritt stål (304, 316)- ofta 50 000 till 100 000 träffar på grund av limslitage och nötning
- Piercingsstationer i HSLA-stål (590+ MPa)- ibland så lite som 30 000 till 80 000 träffar beroende på tjocklek och beläggning
- Formningsstationer- inspekteras med liknande intervall men servas baserat på yttillstånd snarare än kantskärpa
Kostnadsavvägningen-mellan schemalagt underhåll och oplanerat fel är stor. En planerad slipning tar formen offline i timmar och tar bort en kontrollerad mängd verktygsmaterial (vanligtvis 0,05-0,15 mm per slipning). Ett oplanerat fel - en trasig stans, en sönderskuren formsektion eller en repad formningsstation - kan stänga av produktionen i flera dagar medan ersättningskomponenter tillverkas, härdas och monteras. Utöver de direkta stilleståndskostnaderna skadar ofta katastrofala fel intilliggande stationer, vilket gör en enstaka-komponentreparation till en ombyggnad av flera stationer.
Stämplingslyftare - de fjäderbelastade-komponenterna som höjer remsan mellan slagen så att den kan föras fritt - kräver också schemalagd inspektion. Slitna eller trasiga lyftare gör att remsan kan släpas över de nedre formytorna under matning, vilket skapar repor, felmatningshändelser och accelererat slitage på stationer nedströms. Utmattning av lyftfjäder är särskilt vanligt vid hög-drift där miljontals cykler snabbt samlas. Inklusive lyftinspektion i varje schemalagt underhållsfönster förhindrar dessa sekundära fel från att tränga igenom formen.
Progressiva stansverkstäder som driver hög-volym av stålstämpling spårar allt oftare underhållsdata digitalt - loggar antal träffar, skärpningsdatum, materialborttagning per slipning och efter-underhållsgradmätningar. Med tiden avslöjar dessa data slitagetrender som möjliggör förutsägande schemaläggning: serva formen precis innan kvalitetsdrift snarare än efter att den redan har gjort det.
Val av verktygsmaterial för utökad livslängd
Verktygsstålet inuti din form bestämmer dess tak - inget underhållsprogram kan övervinna en grundläggande materialfel mellan verktyget och arbetsstycket. Att välja rätt verktygsmaterial för varje stations specifika felläge är det enskilt mest effektfulla beslutet för att förlänga livslängden för både progressiva hårdmetallstansar och konventionella verktygsstålkomponenter.
Tre kategorier av verktygsmaterial dominerar progressiv formkonstruktion för stålstämpling:
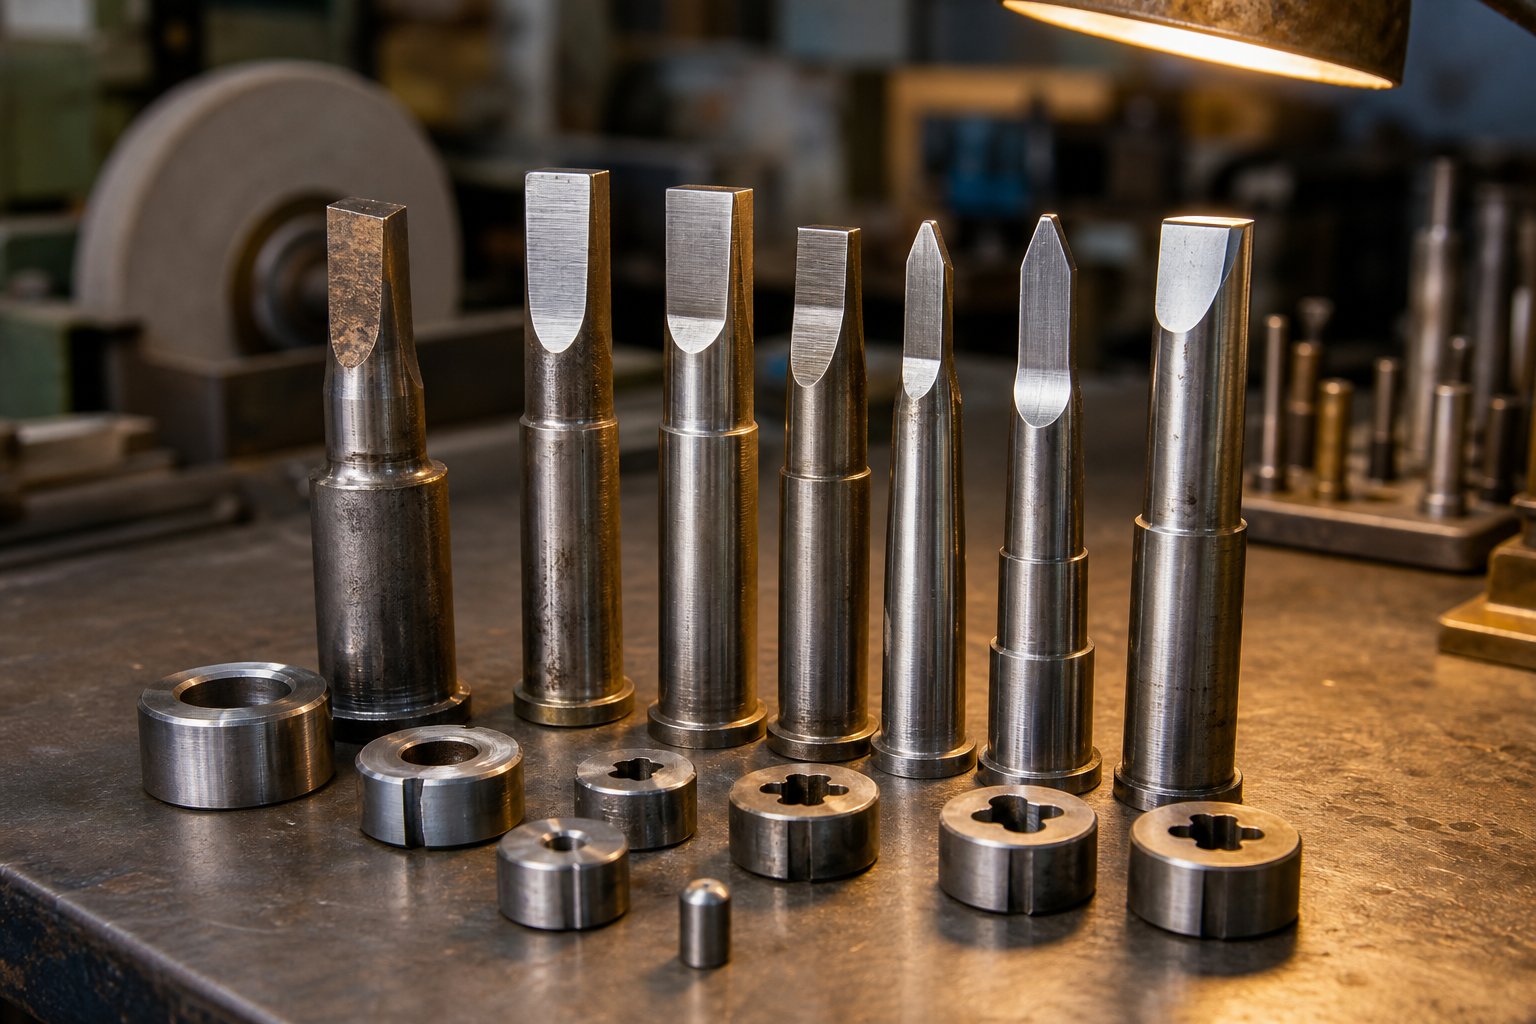
Konventionella verktygsstål- D2, A2, M2 och S7 - utgör baslinjen. D2 (ett hög-krom, hög-kolkallt-arbetsstål har varit industristandard i årtionden på grund av dess höga slitstyrka och enkla värmebehandling. A2 erbjuder bättre seghet vid något lägre slitstyrka, vilket gör den lämplig för stationer som utsätts för stötbelastning. M2 (ett höghastighetsstål) ger utmärkt varmhårdhet för operationer där friktionsgenererad värme är ett problem. S7 ger högsta stöttålighet för tung blankning genom tjockt stål.
Verktygsstål för pulvermetallurgi (PM).representerar nästa nivå. Deras tillverkningsprocess - finfördelning av smält metall till snabbt stelnat pulver och sedan konsolidering via varm isostatisk pressning - ger en enhetlig mikrostruktur med små, jämnt fördelade karbider. Resultatet är betydligt högre seghet vid likvärdig hårdhet jämfört med konventionella göt-gjutna stål. I ett dokumenterat fall återställde bytet från D2 till ett PM-verktygsstål formlivslängden från 5 000-7 000 cykler tillbaka till de förväntade 40 000-50 000 cyklerna när en 580 MPa AHSS-kvalitet bildades - en nästan 10 gångers förbättring utan andra processförändringar.
Hårdmetallskär- typiskt volframkarbidkvaliteter - ger den ultimata slitstyrkan för hög-kapstationer. Hårdmetall bibehåller dimensionsstabilitet under långa produktionskörningar och motstår nötande slitage mycket bättre än något verktygsstål. Avvägningen- är sprödhet: hårdmetallskär måste vara väl-stödda och skyddade från sidobelastningar. De installeras vanligtvis som utbytbara moduler i håltagningsstationer, smala spår-skärpositioner och alla stationer som bearbetar rostfritt stål eller HSLA-stål med hög volym.
Ytbeläggningar förlänger livslängden för alla basmaterial genom att lägga till en hård, låg-friktionsbarriär mellan verktyget och arbetsstycket. De vanligaste alternativen för stämplingsapplikationer:
| Verktygsmaterial / Beläggning | Slitstyrka | Seghet | Grävande motstånd | Relativ kostnad | Bästa applikationen |
|---|---|---|---|---|---|
| D2 (obelagd) | Bra | Måttlig | Rättvis | Låg | Allmän skärning, mjukt stål |
| A2 (obestruken) | Måttlig | Bra | Rättvis | Låg | Slagbenägna stationer-, tjockare stål |
| M2 (obestruken) | Mycket bra | Måttlig | Rättvis | Medium | Hög-skärning, värmebeständighet |
| PM Tool Steel | Excellent | Excellent | Bra | Hög | AHSS-bildande appar med hög-påverkan |
| Hårdmetallskär | Excellent | Låg | Bra | Hög | Hög-piercing, rostfritt stål |
| TiN-beläggning (PVD) | Bra förbättring | Ingen förändring | Bra | Medium | Generell slitageminskning |
| TiCN-beläggning (PVD) | Mycket bra förbättring | Ingen förändring | Mycket bra | Medium | Högre hårdhet, rostfri formning |
| TiAlN-beläggning (PVD) | Utmärkt förbättring | Ingen förändring | Excellent | Medium-Hög | Hög-stationer, AHSS-stämpling |
| CrN-beläggning (PVD) | Bra förbättring | Ingen förändring | Mycket bra | Medium | Galvaniserat stål, mot-påverkan |
Val av beläggning beror på arbetsstyckets material. PVD-applicerad TiAlN fungerar bra mot obelagda dubbel-- och AHSS-kvaliteter, vilket ger renare kanter över hundratusentals träffar. PVD-beläggningar kan dock ackumulera zink vid stansning av galvaniserat stål - i dessa fall är jonnitrering eller CrN-beläggningar mer lämpliga. En jämförelse visade att ett krom-pläterat verktyg gick sönder efter 50 000 delar medan en jon-nitrerad, CrN-belagd version av samma verktygsstål producerade över 1,2 miljoner delar.
Ett praktiskt tillvägagångssätt för stora progressiva stansar: bygg den övergripande stansskon och -slitfria komponenter från billigt gjutjärn eller låg-legerat stål, och installera sedan hög-verktygsstål eller hårdmetallskär på koncentrerade slitplatser. Detta balanserar kostnad mot prestanda, vilket tillåter målinriktade materialuppgraderingar endast där arbetsstycket faktiskt kräver dem. Platser som utsätts för det högsta kontakttrycket - snäva-radieformningsstationer, små-håltagningsstansar och dragpärlor - tar emot premiummaterialen, medan lägre-spänningsområden förblir i standardkvaliteter.
Rätt kombination av basmaterial, ytbehandling och underhållsschema skapar en sammansättningseffekt. Ett korrekt utvalt och belagt verktygsstål, slipat enligt ett disciplinerat träff-schema, kan leverera livslängden i miljontals delar snarare än tusentals. Denna livslängd översätts direkt till lägre kostnad per-styck - vilket sätter ekonomin med progressiva verktygsverktyg i skarpt fokus.
Kostnadsfaktorer för progressiva verktygsverktyg för stål
Livslängden mätt i miljontals slag låter imponerande - men det spelar bara roll om ekonomin motiverar att bygga det verktyget i första hand. Progressiv formverktyg representerar en av de största investeringarna i förskott i alla högvolyms-stålstansningsprogram, och att förstå vad som driver denna kostnad (och hur den amorteras) skiljer informerade inköpsbeslut från dyra överraskningar. Oavsett om du är en produktionsingenjör som dimensionerar ett program eller en inköpsproffs som jämför offerter, avgör matematiken bakom progressiva verktyg om processen skapar värde eller bara-för kostnad.
Verktygsinvesteringar och vad som driver matriskostnaden
Varför kostar en progressiv tärning så mycket mer än ett enda-stationsverktyg? Eftersom du betalar för varje station, varje precisions-slipad komponent, varje hårdmetallskär och varje timmes konstruktionsteknik packad i ett integrerat system. Kostnadsskillnaden mellan butiker som citerar samma del kanöverstiga 50 procent- en avvikelse som inte drivs av godtycklig prissättning utan av legitima skillnader i hur varje butik bearbetar delen.
Nio primära faktorer påverkar vad du kommer att betala för att bygga en progdie:
- Stationsräkning- Fler stationer innebär en längre form, mer precisionskomponenter och fler designtimmar. En 5-stations konsol och en 15-stations bilkonstruktionsform är inte ens i samma kostnadsuniversum.
- Delens geometri och komplexitet- Djupa drag, snäva konturer, fler-böjningar och funktioner som kräver simulering eller prototyper ökar verktygskostnaderna. Snäva toleranser kräver hårdare processkontroll, vilket leder till dyrare verktygskonstruktion.
- Verktygsmaterial kvalitet- En stans byggd med D2 verktygsstål kostar genomgående betydligt mindre än en som kräver PM-verktygsstål och hårdmetallskär vid hög-nötningsstationer. Arbetsstyckets material dikterar detta val - stansning HSLA eller rostfritt stål kräver förstklassiga verktygsmaterial för att uppnå en acceptabel livslängd.
- Sekundära-funktioner- Layouter med-matris, insättning av hårdvara, i-montering av formverktyg eller fler-delar-per-layouter lägger till stationer och komplexitet, vilket ökar kostnaderna.
- Erforderliga toleranser- Delar med kritiska krav på planhet, GD&T-förklaringar eller sub-positionella krav behöver mer exakt verktygstillverkning, bättre komponentpassningar och ofta fler stationer för kalibrering och myntning.
- Säljarens läge, kapacitet och nisch- Arbetskraftsfrekvensen varierar geografiskt, och en butik som är fylld med kapacitet citerar annorlunda än en som söker arbete. En leverantör vars nisch matchar din deltyp kommer vanligtvis att leverera en mer konkurrenskraftig uppskattning.
Verkliga-progressiva stämplingsformar sträcker sig från ungefär 10 000 USD för enklare verktyg till 350 000 USD för komplexa fler-stationsformar. Den spridningen återspeglar den enorma variationen i delkomplexitet, materialkrav och produktionskrav. En enkel brickdyna och en 20-fordonskopplingsform för bilar kvalificerar båda som "progressiva" - men de delar nästan ingenting i kostnadsstruktur.
Här är huvudorsaken till att progressiva verktyg kostar mer än enklare alternativ: du förinvesterar- i hastighet. En enkel-stationshandmatad tärning- kan kosta en bråkdel av priset, men den producerar en bråkdel av resultatet. Den progressiva verktygs- och formmetoden konsoliderar vad som annars skulle vara fem eller tio separata operationer - som var och en behöver sitt eget verktyg, inställningar, operatör och hanteringssteg - till ett enda integrerat system som producerar en färdig detalj varje slag. Den konsolideringen har ett pris, men det är ett pris som ger utdelning i volym.
Per-Piece Economics and Volume Break-Even
Den avgörande ekonomiska egenskapen hos progressiv form och stämpling är radikal kostnadsminskning i stor skala. Den dyra verktygsinvesteringen i förväg delas upp på varje del som formen producerar - och eftersom väl-underhållna progressiva verktyg varar miljontals cykler, närmar sig verktygsbidraget per-bit noll över tiden.
Tänk på ett enkelt exempel. En progressiv tärning på 25 000 $ lägger till 1,00 $ per styck vid 25 000 delar. Vid 250 000 delar tillkommer det bara $0,10. Vid 2,5 miljoner delar - väl inom livslängden för en korrekt underhållen form - sjunker verktygsbidraget till en enda krona per styck. Materialet, presstiden och arbetskostnaderna förblir ungefär konstanta per del, men verktygsavskrivningskurvan böjer kraftigt nedåt när volymen ackumuleras.
När blir en progressiv tärning mer ekonomisk än enklare metoder? Tröskeln beror på delens komplexitet och alternativet du jämför med:
- kontra plåttillverkning (laser + bromsformning)- Progressiva dies går vanligtvis jämnt med 5 000 till 25 000 delar per år. Styckkostnader för tillverkning förblir relativt oförändrade oavsett volym eftersom arbete förblir en fast kostnad per-del. Kostnaderna för stämpling sjunker när volymen ökar eftersom arbetskraft per del mäts i bråkdelar av en cent.
- kontra stämpling av en-station med flera inställningar- Om din del kräver flera operationer i separata formar med hantering mellan varje, går en progressiv form ofta sönder vid lägre volymer eftersom den eliminerar inter-hanteringshantering, minskar WIP-lager och minskar arbetskraften. Break-kan falla så lågt som 10 000-50 000 delar beroende på hur många inställningar den progressiva tärningen ersätter.
- kontra överföringsstämpling- Transfer dies passar delar som inte kan sitta kvar på remsan, och deras styckekostnader är närmare progressiva. Valet här drivs vanligtvis av delgeometri snarare än ren ekonomi.
Misstaget många köpare gör är att endast jämföra verktygsraden utan att överväga vad som händer efter att verktyget har betalats. En progressiv tärning som löper sitt andra, tredje eller fjärde produktionsår levererar delar till i princip rena material-plus-press-tidskostnad. Varje år förblir designen stabil och efterfrågan fortsätter, den effektiva verktygskostnaden per styck fortsätter att krympa.
Total ägandekostnad inklusive underhåll och sekundär verksamhet
Inköpspriset för verktyg är bara det första kapitlet i kostnadsberättelsen. Total ägandekostnad (TCO) för ett progressivt formprogram inkluderar alla utgifter från formdesign till slutet-av-livslängden - och att förbise nedströmskostnader leder till felaktiga inköpsbeslut. Ingenjörer och köpare som utvärderar progressiva formstämplingstjänster bör ta hänsyn till hela bilden:
- Initial formdesign och konstruktion- Förskottsinvesteringen inklusive CAD/CAM-teknik, FEA-simulering, anskaffning av verktygsstål, CNC-bearbetning, värmebehandling, slipning, montering och provning.
- Prov och kvalificering- Första-artikelinspektion, dimensionsvalidering, processkapacitetsstudier (Cpk) och eventuella tekniska ändringar som krävs innan produktionsgodkännande.
- Schemalagt underhåll och slipning- Periodisk efterslipning av skärstationer, polering av formytor, byte av slitna fjädrar och lyftare. Frekvensen beror på stålkvalitet och volym, men budgetera 2-4 schemalagda tjänster per 100 000 delar för HSLA-stål.
- Ersättningskomponenter- Enskilda stansar, stansknappar, piloter och formningsinsatser slits ut och kräver byte under stansens livslängd. Hårdmetallskär är dyrare att byta men behöver bytas ut mycket mer sällan.
- Tryck på tid och energi- Presshastigheten per timme varierar beroende på tonnage, hastighet och anläggning. Högre-tonnagepressar som krävs för starkare stål ger högre timpriser.
- Materialkostnad och skrot- Kostnad för rå stålspole plus värdet på skrotskelett. Bättre remslayoututnyttjande minskar direkt materialspill. Stålskrot har återvinningsvärde, vilket delvis kompenserar för denna kostnad.
- Sekundära operationer- Gradning, trumling, värmebehandling, plätering, målning, gängning eller insättning av hårdvara utförs efter stämpling. Var och en tillför kostnad och hantering per-styck. Vissa operationer (som i-tappning) kan införlivas i den progressiva formen för att eliminera ett separat steg - till högre initial verktygskostnad men lägre löpande styckekostnad.
- Kvalitetskontroll och SPC- Mätarbete, mätarinvestering, CMM-tid och eventuella destruktiva tester som krävs.
- Förpackning och logistik- Anpassad förpackning, antal delar och fraktkonfiguration kopplade till din slutkunds krav.
- Tekniska förändringar- Alla designrevisioner efter att verktyg har byggts kräver modifiering eller ombyggnad av berörda stationer. Ändringar sent i programmets livscykel är betydligt dyrare än ändringar som görs under den initiala designen.
Ett praktiskt tillvägagångssätt för TCO-analys: begär att ditt progressiva verktyg och verktygsleverantör inte bara lämnar offert för den första konstruktionen, utan också en uppskattad årlig underhållsbudget baserad på beräknade volymer och materialkvalitet. Leverantörer med erfarenhet av din specifika stålsort kan tillhandahålla realistiska underhållsintervall och prognoser för utbyteskomponenter. För team som köper progressiva stämplingsformar för hög-volym ståldelar,YICHENär en leverantör som stödjer produktionsingenjörer och inköpsteam genom hela livscykeln - från den första formdesignen till skalbar massproduktion - och hjälper till att kvantifiera den totala programkostnaden före verktygsåtaganden.
Den totala kostnadsbilden avslöjar också var kostnadsminskningsmöjligheterna gömmer sig. Att investera mer i initial verktygskvalitet - bättre verktygsstål, PVD-beläggningar, mer robust design - minskar ofta TCO genom att förlänga underhållsintervallerna och eliminera oplanerade stillestånd. En stans som kostar 20 % mer i förväg men som körs 3 gånger längre mellan skärpningarna ger dramatiskt lägre totala programkostnader under dess livslängd.
Att förstå hela kostnadsstrukturen ger bättre beslutsfattande-. Men kostnadsanalys sker i ett vakuum om du inte vet hur du ska utvärdera leverantörerna som anger dessa siffror - och hur du verifierar att deras kapacitet faktiskt matchar ditt projekts material-, tolerans- och volymkrav.
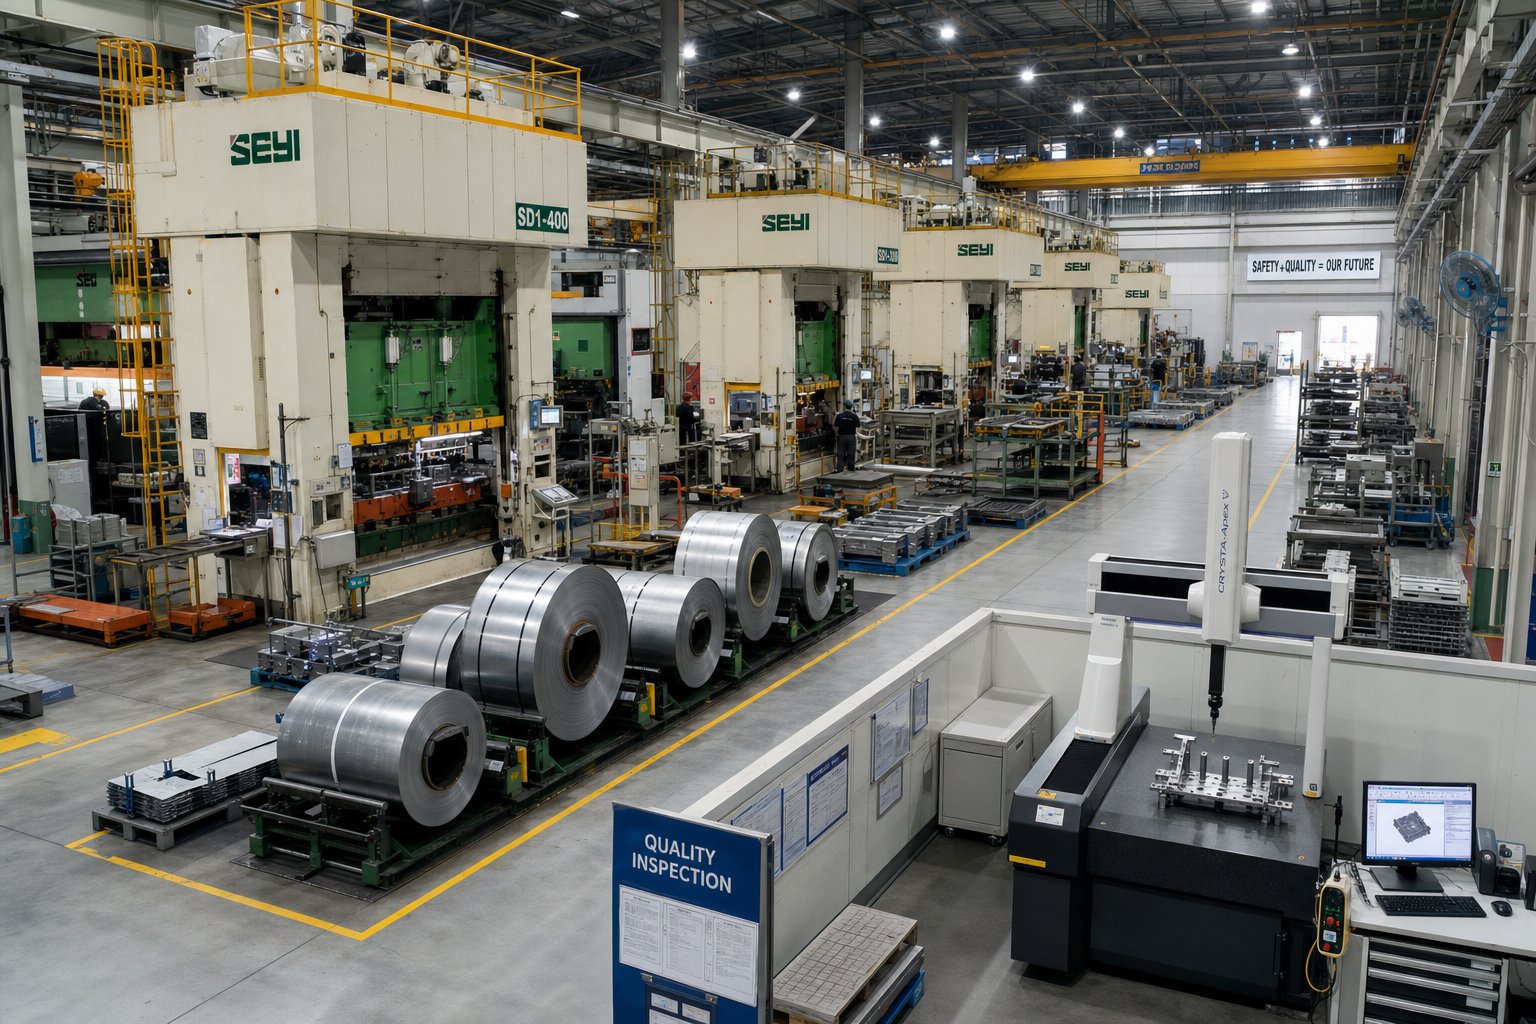
Skaffa en progressiv formpartner för stålstansning
Kostnadsprognoser är bara lika tillförlitliga som leverantören bakom dem. En väl-designad progressiv form på papper blir ett produktionsansvar om butiken som bygger den saknar stålmaterialexpertis, kvalitetsinfrastruktur eller underhållskapacitet för att leverera konsekventa resultat över miljontals cykler. För produktionsingenjörer och inköpsteam som utvärderar progressiva formtillverkare, förvandlar ett strukturerat bedömningsramverk subjektiva intryck till objektiva jämförelser - och förhindrar dyra leverantörsbyten i mitten av-programmet.
Leverantörsutvärderingskriterier för progressiva formprojekt
När du granskar ett progressivt stämplingsföretag för ett stålprogram, berättar certifieringar och presslistor bara en del av historien. De verkliga skillnaderna visar sig i hur en leverantör hanterar detaljerna som skiljer progressiva formmetallstämplingstjänster från grundläggande jobb-butiksofferter. Här är en praktisk checklista som vägleder din utvärdering:
- Egen-möjlighet att designa och bygga- Leverantörer som designar, bearbetar och monterar verktyg internt har strängare kontroll över kvalitet och ledtid än de som lägger ut verktygsrumsarbete.
- Stålmaterialexpertis- Kan leverantören visa erfarenhet av ditt specifika betyg? Att köra 304 rostfritt eller 590 MPa HSLA kräver fundamentalt andra verktygsstrategier än mjukt kolstål.
- Pressflotta och tonnageintervall- Bekräfta att den tillgängliga presskapaciteten täcker både dina aktuella delkrav och potentiell volymskalning utan verktygsändringar.
- Kvalitetsledningscertifiering- ISO 9001 minst; IATF 16949 för bilprogram. Kontrollera att omfattningen omfattar stämpling och verktyg, inte bara montering eller sekundära operationer.
- Dokumentation för förebyggande underhåll- Begär exempel på underhållsloggar. Leverantörer som spårar antalet träffar, skärpningsintervaller och gradmätningar med verktyg visar disciplinerad verktygsvård.
- DFM samarbetsförmåga- Granskar leverantören delens geometri och föreslår förbättringar innan offerter? Tidig design-för-tillverkningsförmåga från formtillverkarenminskar verktygskostnaderna och förhindrar sena omarbetningar-.
- Kommunikationslyhördhet- En dedikerad ingenjörskontakt och regelbundna projektuppdateringar signalerar en relation på partner-nivå snarare än en transaktionsrelation.
- Multi-stationsbildande repeterbarhet- Be om dokumenterad Cpk-data för delar som liknar din. Precisionsform och stämplingsförmåga betyder ingenting utan statistiska bevis på processkonsistens.
Genom att vikta dessa kriterier utifrån programmets prioriteringar - toleranskänslighet, volymskalning, materialsvårigheter - skapas ett objektivt styrkort som tar bort gissningar från urvalsprocessen.
Matcha leverantörskapacitet till projektkrav
Inte varje progressiv metallstämpelbutik är den rätta passformen för varje projekt. En leverantör som utmärker sig vid höghastighetskontaktstämpling i fosforbrons kan ha svårt med tjocka HSLA-fordonsfästen. Matchning är viktigare än allmänt rykte.
Börja med att definiera dina icke-förhandlingsbara: materialklass och tjocklek, årlig volymintervall, kritiska toleranser och alla sekundära operationer (plätering, värmebehandling, in-tappning) som måste integreras med stämpling. Jämför sedan dessa krav med varje kandidats styrka - inte marknadsföringspåståenden, utan dokumenterad produktionshistorik med liknande material och geometrier.
Vikten av DFM-samarbete kan inte överskattas. Leverantörer som engagerar sig under designfasen - flaggar kornriktningsproblem, rekommenderar radiejusteringar eller föreslår remslayoutalternativ - levererar vanligtvis lägre total programkostnad än de som helt enkelt citerar vilken ritning som helst. Det här samarbetet skiljer progressiva stämplings- och tillverkningspartners från butiker som behandlar varje offertförfrågan som en-envägstransaktion.
För team som skaffar progressiva pressformar för hög-volym ståldelar som kräver effektiv multi-stationsformning, snäv repeterbarhet och skalbar massproduktion,YICHENstödjer produktionsingenjörer och inköpsproffs genom hela programmets livscykel - från initial formdesign till volymramp. Deras fokus på progressiva formstansningstjänster för metalldelar positionerar dem som ett relevant alternativ inom alla strukturerade leverantörsutvärderingar, särskilt för program där multi-stationsformningsförmåga och produktionsskalbarhet är primära urvalskriterier.
Kvalitetskontroll och inspektion i produktionen
En leverantörs kvalitetssystem avgör om du får konsekventa delar eller hanterar löpande avvikelserapporter. Se bortom certifieringsplattan och undersök den faktiska inspektionsinfrastrukturen och återkopplingsmekanismerna på plats.
Första-artikelinspektion (FAI)validerar varje kritisk dimension före produktionsramp. En noggrann FAI täcker hålets position och diameter, böjvinklar, planhet, gradhöjd och riktning och funktion-till-datumöverensstämmelse -, allt dokumenterat i en formell rapport som kan spåras till kontrollplanen. Kvalificerade progressiva formtillverkare upprepar denna process efter varje formändring eller underhållshändelse, inte bara vid den första lanseringen.
Statistisk processkontroll (SPC)ger den pågående pulsen. X-stapel- och R-diagram som spårar nyckeldimensioner vid definierade intervall avslöjar drift innan delar lämnar specifikationen. För progressiv metallstansning är SPC särskilt värdefullt eftersom det fångar upp gradvis stansslitage och bildande ytförsämring - de långsamma fellägen som visuell inspektion missar tills delar redan är utanför toleransen.
CMM-verifiering och visionsystemhantera mätarbetsbelastningen i produktionshastighet. Koordinatmätmaskiner ger mikron-noggrannhet för komplexa 3D-geometrier, medan automatiserade visionsystem inspekterar funktioner som hålposition och gradförekomst i linjehastighet utan operatörsberoende. Som JV Manufacturing betonar, ökar integreringen av avancerad mätteknik i produktionsflödet både hastigheten och tillförlitligheten av inspektioner.
Det verkliga värdet av ett kvalitetssystem framträder när inspektionsdata återkopplas till underhållsschemaläggningen. När SPC-diagram visar en dimension som trendar mot dess övre kontrollgräns, utlöser den signalen förebyggande skärpning eller justering - inte en korrigerande åtgärd efter att ha avvisat delar från fartyget. Den här slutna-slingan kopplar kvalitetsövervakning direkt till verktygets hälsa, vilket säkerställer att formunderhåll sker baserat på uppmätt försämring snarare än kalendergissningar. Leverantörer som arbetar på detta sätt levererar mer konsekventa delar till lägre totala programkostnader, vilket gör kvalitetskontroll från en polisfunktion till ett förutsägande underhållsverktyg.
Vanliga frågor om progressiv formstålstansning
1. Vad är progressiv formstålstämpling och hur fungerar det?
Progressiv formstålstämpling använder ett enda multi-stationsverktyg monterat i en press för att omvandla en spole-matad stålremsa till färdiga delar. Med varje pressslag flyttas remsan fram en stigning och varje station utför en annan operation samtidigt med att - håla, böja, forma eller skära. En färdig del lämnar slutstationen med varje slag, vilket möjliggör produktionshastigheter på 25 till över 300 delar per minut utan manuell delhantering mellan operationerna.
2. Vilka stålsorter är bäst lämpade för progressiv formstansning?
Låg-kolstål som 1008, 1010 och 1018 är de vanligaste valen på grund av deras utmärkta duktilitet och förutsägbara formningsbeteende. 300-seriens rostfria stål (304, 316) fungerar bra för korrosionsbeständiga-tillämpningar men kräver större stationsavstånd till{8} högre stationsavstånd. HSLA-stål tjänar fordonskonstruktionsbehov men kräver större presstonnage och återfjädringskompensation. Fjäderstål (1074, 1095) behöver fler stationer med grundare formsteg för att undvika brott.
3. Hur mycket kostar progressiv verktygsverktyg och när går det jämnt?
Progressiv formverktyg varierar vanligtvis från $10 000 för enkla verktyg till $350 000 för komplexa multi-stationsformar. Nollpunkten- jämfört med plåttillverkning ligger vanligtvis mellan 5 000 och 25 000 årliga delar. Jämfört med stämpling av enstaka-stationer med flera inställningar kan progressiva stansar gå sönder vid 10 000 till 50 000 delar. Verktygsbidraget per-styck sjunker dramatiskt vid volymen - en 25 000 $ tärning lägger till bara 0,10 $ per styck vid 250 000 delar och en cent vid 2,5 miljoner delar.
4. Hur ofta behöver progressiva stansar underhåll vid stansning av stål?
Underhållsintervallen beror mycket på stålsorten som bearbetas. Piercingsstationer med mjukt stål (1008-1010) håller vanligtvis 150 000 till 250 000 träffar mellan skärpningarna. Rostfritt stål minskar det till 50 000-100 000 träffar på grund av gnidning, medan HSLA-stål över 590 MPa kan behöva service var 30 000-80 000 träffar. Omslipning utlöses när gradhöjden överstiger 10 % av materialtjockleken. Leverantörer som YICHEN spårar antalet träffar och skärper data för att möjliggöra förutsägande schemaläggning snarare än reaktiva reparationer.
5. Vad är skillnaden mellan progressiv stansning och överföringsstämpel?
Vid progressiv formstansning förblir arbetsstycket fäst vid en bärremsa genom alla stationer och matas fram automatiskt med varje pressslag, vilket möjliggör kontinuerlig produktion med hög-hastighet för små-till-medelstora delar. Transferformstämpling separerar ämnet från remsan tidigt och använder sedan mekaniska fingrar för att flytta enskilda delar mellan oberoende stationer. Överföringsformar passar större delar som inte kan stanna på en remsa under formningen men som arbetar med lägre cykelhastigheter på grund av de delhanteringsmekanismer som krävs mellan stationerna.


