


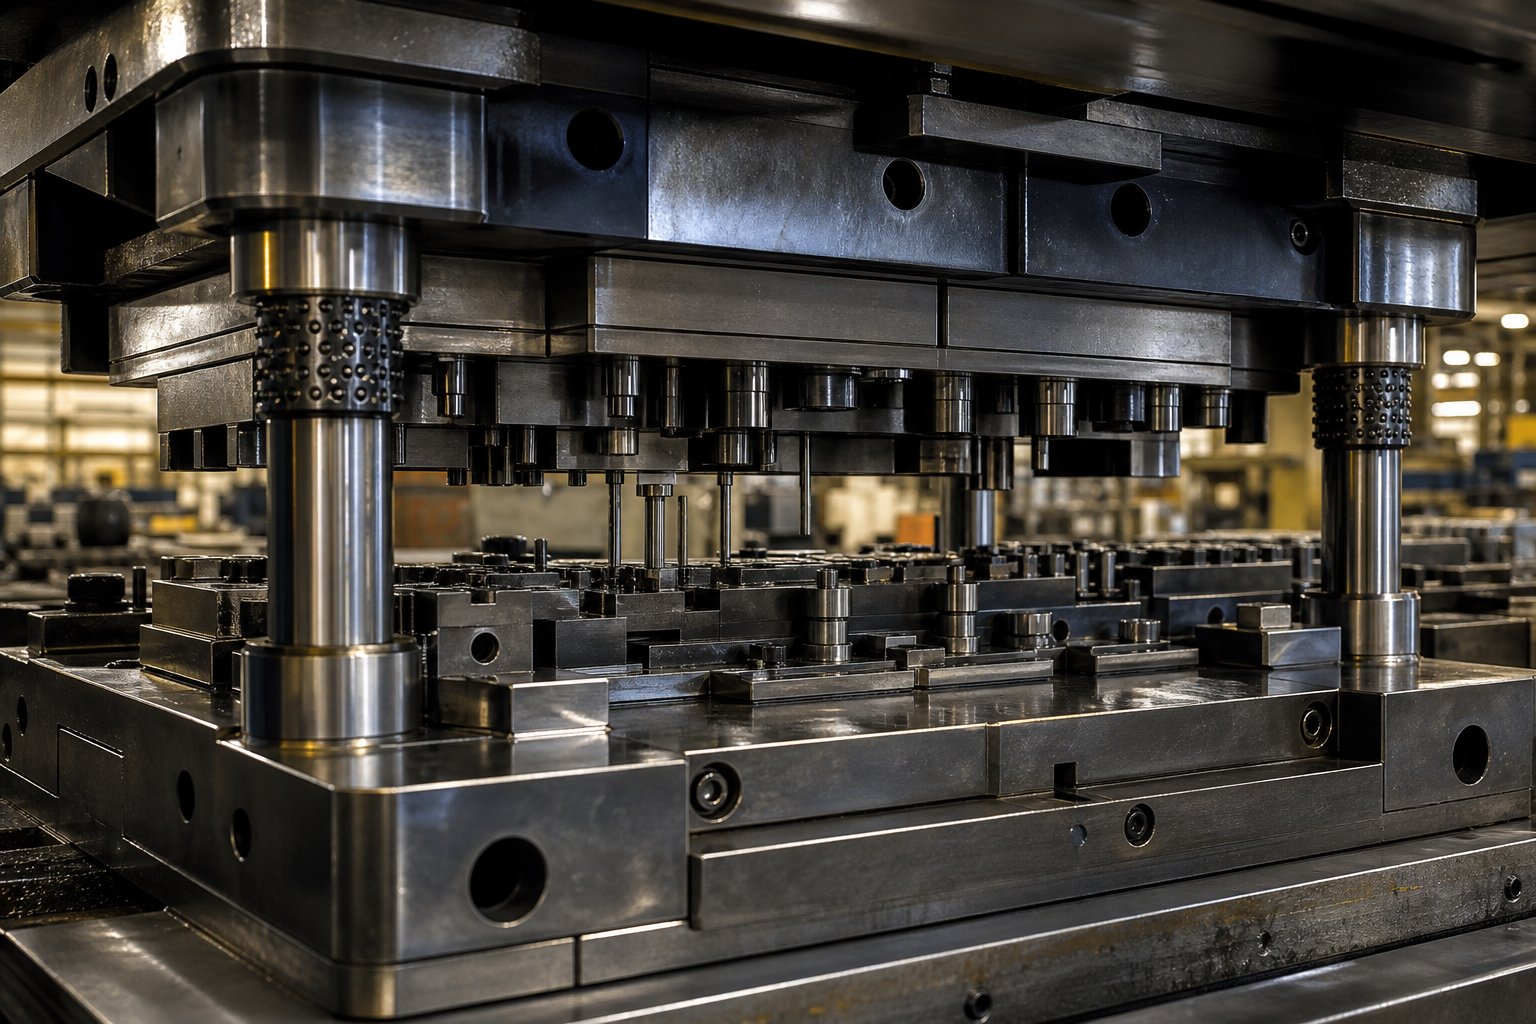
Vad stansverktyg egentligen betyder och varför det är viktigt
Om du någonsin har undratvad är metallstämpling, svaret börjar med en sak: verktyget inuti pressen. Varje fäste, klämma, terminal och panel som rullar av en stämpellinje har sin form, noggrannhet och konsistens tack vare en exakt konstruerad uppsättning verktyg som arbetar tillsammans med hundratals-ibland tusentals-slag per timme. Utan rätt verktyg är även den mest kraftfulla pressen bara en dyr maskin som slår stål mot stål.
Så vad är dies och hur passar de in i den större bilden? Här är en ren stämplingsdefinition som du kan ta direkt till verkstadsgolvet:
Stämplingsverktyg är den kompletta konstruerade verktygsuppsättningen-inklusive stansar, stansblock, stripperplattor och styrsystem-installerade inuti en stanspress för att skära, böja, rita och forma plåt till färdiga delar i produktionshastighet.
Den enda meningen fångar omfattningen, men detaljerna spelar roll. En präglingsform är inte ett enda stycke stål. Det är en sammansättning av inbördes beroende komponenter, var och en med ett specifikt mekaniskt jobb. Att förstå skillnaden mellan dessa komponenter är det första steget mot att kontrollera kvalitet, kostnad och drifttid.
Definiera stansverktyg i modern tillverkning
Tre termer dyker upp ständigt-och de används ofta omväxlande, vilket leder till förvirring. Så här skiljer de sig egentligen åt:
- Dö:Den kvinnliga halvan av verktygssatsen. Den innehåller den formade kaviteten eller skäreggen som materialet pressas in i eller klipps mot. Tänk på det som formsidan av ekvationen.
- Stansa:Den manliga motsvarigheten. Den levererar formnings- eller skärkraft genom att trycka plåten in i eller genom formhåligheten. Stämpeln och formen måste matcha med extremt snäva spelrum-ofta inom tusendelar av en tum.
- Formsats (verktygspaket):Hela aggregatet som inkluderar stansen, stansblocket, strippningsplattan, styrstift, bussningar, stödplattor och all stödjande hårdvara monterad på övre och nedre stansskor. Det här är vad som bultas in i pressen.
När någon frågar "vad dör i tillverkning", frågar de verkligen om hela det här systemet. Enbart munstycksblocket gör inget användbart utan att stansen driver in materialet i det, avdragarplattan som håller lagret platt och styrsystemet håller allt inriktat slag efter slag. Verktyg av hög-kvalitet gör det möjligt för tillverkare att hålla toleranser lika snäva som0,0002 tumöver miljontals cykler-en nivå av repeterbarhet som ingen annan formningsmetod kan matcha med jämförbar hastighet och kostnad.
Varför stansverktyg är grunden för varje stämplad del
Föreställ dig att köra en stämpelpress med 400 slag per minut. Varje enskild träff måste landa i exakt samma position, applicera exakt samma kraft och producera exakt samma delgeometri. Verktyget är det som gör det möjligt. Det är den enskilt största avgörande faktorn för detaljkvalitet, dimensionell konsistens och kostnad per-styck vid hög-metallstämpling.
Dålig verktygsdesign eller hantverk introducerar en kaskad av problem: inkonsekventa delar, högre skrothastigheter, oplanerade pressstopp och dyra sekundära operationer som gradning som aldrig borde ha varit nödvändig från början. En väl-byggd pressform, å andra sidan, ger rena skärningar, snäva toleranser och jämnt delflöde-som ofta eliminerar behovet av nedströms bearbetning helt.
Det förhållandet mellan verktygskvalitet och produktionsekonomi är precis vad den här artikeln tar upp. I de kommande avsnitten hittar du en detaljerad jämförelse av formtyper och när var och en är ekonomiskt förnuftig, en komponent-för-komponentuppdelning av hur en präglingsform faktiskt fungerar, vägledning om val av verktygsstål och ytbehandlingar, en titt på modern simulering och optimering av bandlayout, en felsökningsreferens för de vanligaste felmetoderna för leverantörer och värdering av verktyg, en leverantörsrådgivning. Varje avsnitt är byggt för att ge dig det tekniska djupet och besluten-och gör att översikter på ytan-för översikter hoppar över helt.
Den logiska utgångspunkten? Förstå vilken typ av tärning som hör hemma i din press i första hand-eftersom det enda beslutet formar varje kostnad och kapacitet som följer.
Typer av stämplingsverktyg och hur man väljer rätt
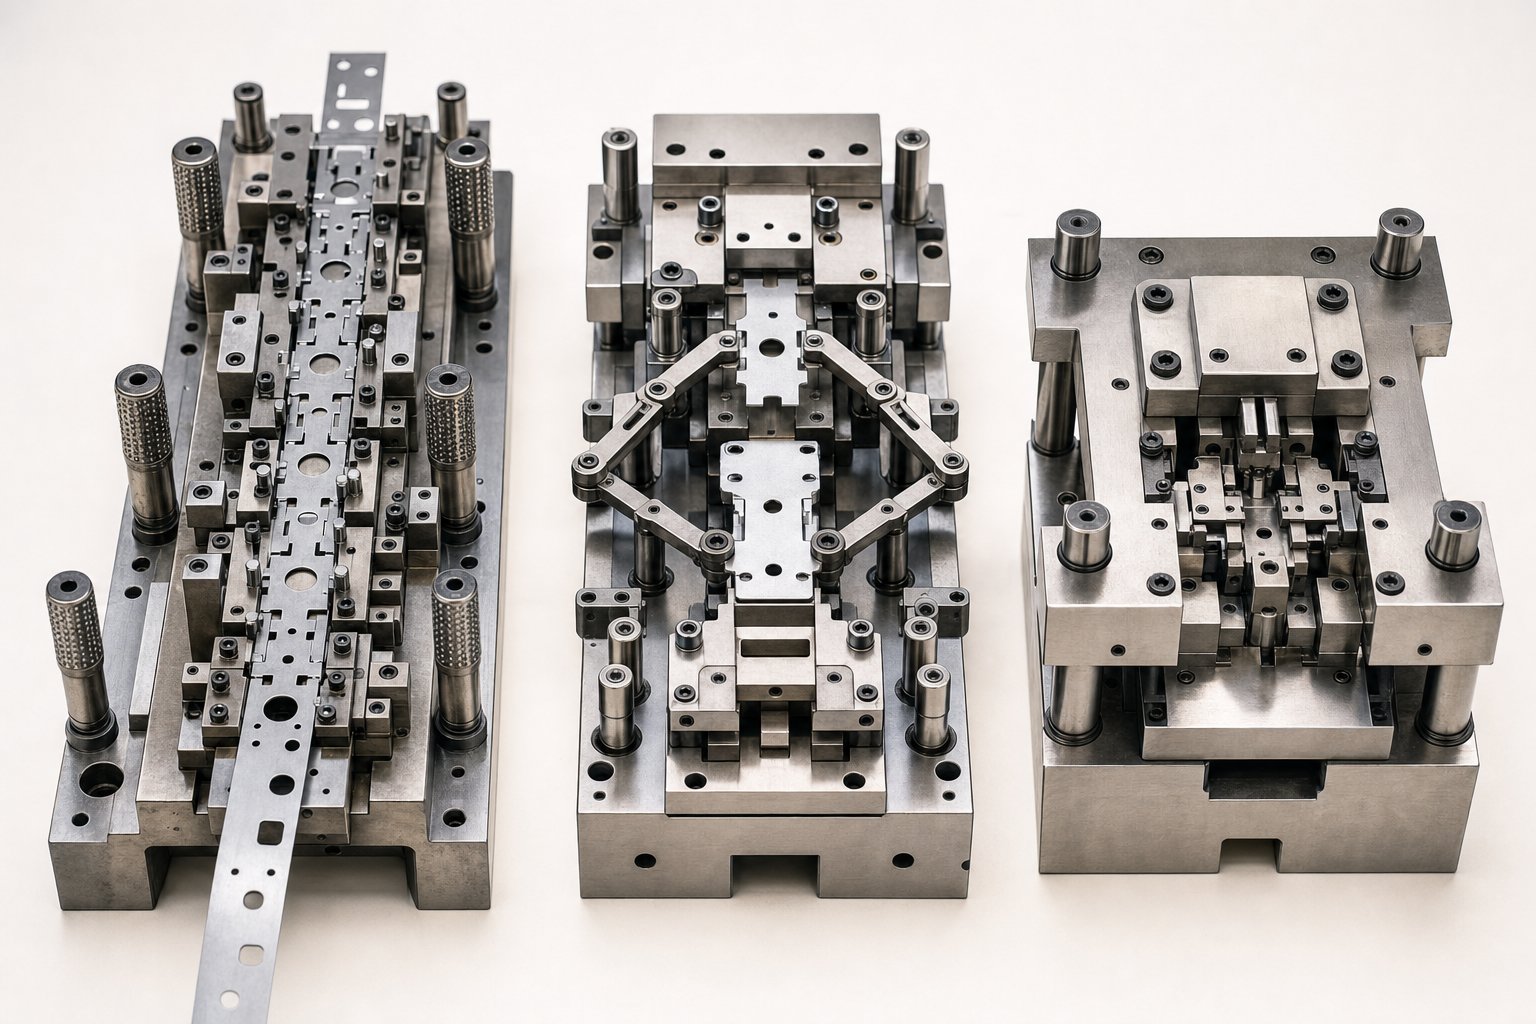
Att välja fel formtyp är ett av de dyraste misstagen vid metallstämpling. Den låser dig till en kostnadsstruktur, en cykelhastighet och en uppsättning geometriska begränsningar som följer projektet under hela dess produktionslivslängd. Utmaningen är att de fyrahuvudtyper av stämplingsverktyg-progressiv, överföring, sammansatt och kombination-överlappar tillräckligt för att skapa verklig förvirring, men skiljer sig tillräckligt mycket för att felaktigt val kan fördubbla dina verktygsutgifter eller minska din genomströmning.
Så hur bestämmer du dig? Du matchar formprocessen till tre variabler: delgeometri, årlig volym och toleranskrav. Få de tre rätt, och varje nedströmsbeslut-materialklass, underhållsschema, val av press-faller på plats mer naturligt.
Progressive Dies vs Transfer Dies vs Compound Dies
Var och en av de viktigaste typerna av matriser fungerar på en fundamentalt annorlunda princip, och den principen dikterar vad den kan och inte kan göra effektivt.
Progressiv dörmata en kontinuerlig metallremsa genom en serie stationer, som var och en utför olika operationer-genomborrning, hackning, bockning, formning-tills den färdiga delen skärs loss vid slutstationen. Remsan fungerar som sin egen transportör, vilket eliminerar detaljhantering mellan operationerna och möjliggör slaghastigheter som rutinmässigt överstiger 200 träffar per minut för små delar. Detta gör progressiv verktyg till valet-för hög-volym av små till medelstora-komponenter som elektriska terminaler, fästen och klämmor.
Transfer dörta ett annat tillvägagångssätt. Individuella ämnen separeras tidigt från remsan och överförs sedan mekaniskt från station till station med ett dedikerat transportsystem-vanligtvis fingermekanismer eller gångbalkar. Detta är viktigt för delar som är för stora, för djupt-dragna eller för geometriskt komplexa för att förbli fästa på en bärremsa.Överför stämplingär vanligt i apparathöljen, karosspaneler för bilar och strukturella komponenter där tre-dimensionell formningsdjup gör bandbaserad-matning opraktisk.
Föreningen dörutföra flera skäroperationer-blankning och håltagning, till exempel-i ett enda tryck. Eftersom varje funktion produceras samtidigt är anpassningen mellan operationerna nästan perfekt. Avvägningen är hastighet: sammansatta stansar går vanligtvis långsammare än progressiva verktyg och är bäst lämpade för plana eller nära -plana delar där dimensionell precision har större betydelse än cykelhastighet. Brickor, packningar och platta elektriska kontakter är klassiska sammansatta-formapplikationer.
Kombinationen dörblanda skärnings- och formningsoperationer i ett slag-tänk att blankning och bockning sker samtidigt. De upptar en nisch mellan sammansatta och progressiva verktyg, och erbjuder måttlig komplexitet vid måttlig volym med mindre verktygsinvestering än en fullständig progressiv installation.
| Die typ | Verksamhetsprincip | Bästa-komplexitet för passform | Idealiskt volymområde | Relativ kostnad | Cykelhastighet |
|---|---|---|---|---|---|
| Progressiv | Strip framåt genom flera stationer; varje station utför en operation | Små till medelstora-delar med flera funktioner (böjar, hål, former) | 100,000+ delar/år | Hög | Snabb (200-1,500+ SPM) |
| Överföra | Enskilda ämnen flyttas mekaniskt mellan separata stationer | Stora, djupt-dragna eller 3D-komplexa delar | 25 000-500,000+ delar/år | Hög till mycket hög | Måttlig (15-80 SPM) |
| Förening | Flera skäroperationer i ett enda slag på en station | Platta eller nära-platta delar som behöver åtsittande-för att-visa noggrannhet | 10 000-250 000 delar/år | Måttlig | Måttlig (40-200 SPM) |
| Kombination | Skärnings- och formningsoperationer kombinerade i ett slag | Måttligt komplexa delar med både skurna och formade egenskaper | 10 000-150 000 delar/år | Måttlig | Måttlig (30-150 SPM) |
Matcha formtyp till produktionsvolym och delgeometri
Volymtrösklar är där teori möter budgeteringsverklighet. En enstaka-station kan kosta en bråkdel av en progressiv installation, men kostnaden per-del förblir oförändrad oavsett volym. En progressiv form kräver däremot en brant investering i förväg som bara lönar sig när produktionsvolymen är tillräckligt hög för att amortera verktyget över tillräckligt många delar. I praktiken ligger den övergångspunkten vanligtvis någonstans mellan 50 000 och 100 000 årliga delar-även om delarnas komplexitet och cykeltid trycker upp eller ner det antalet.
När är överföringsstämpling mer meningsfullt än progressivt? Den avgörande faktorn är vanligtvis delens geometri, inte bara volymen. Om delen kräver djupdrag, stora panelytor eller formningsoperationer som skulle förvränga eller bryta en bärremsa, blir överföringsverktyg den enda gångbara vägen. Du kommer också att se överföringsformar specificerade när färdiga delar måste roteras eller flyttas mellan stationer-något som en progressiv remsa helt enkelt inte kan ta emot.
För lägre volymer eller prototypkörningar representerar pressformar av sammansatta eller kombinerade metaller ofta den smartaste investeringen. De håller verktygskostnaderna hanterbara samtidigt som de levererar den dimensionella konsekvens som handmatade enstaka-stationsinställningar kämpar för att upprätthålla.
Förstå klass A, B och C verktygsklassificeringar
Utöver stanstyp avgör verktygsklassen hur länge dina stämplingsformar kommer att hålla-och hur mycket du kan förvänta dig att spendera på att underhålla dem. Klassificeringssystemet kopplar direkt till den förväntade livslängden mätt i totalt antal träffar:
- Klass A verktyg:Byggd för lång tid. Dessa stansar använder förstklassiga verktygsstål, hårdmetallskär vid hög-nötningsstationer och härdade komponenter genomgående. Den förväntade livslängden på munstycket överstiger ofta 1 000 000 träffar, vilket gör klass A till standarden för bilproduktion och andra högvolymprogram där oavbruten drifttid är avgörande.
- Klass B verktyg:En praktisk mellanväg. Konstruerade med kvalitetsverktygsstål men färre premiumskär, klass B-matriser ger vanligtvis 250 000 till 1 000 000 träffar. De passar produktion i medel-volym där verktygskostnaden måste vara proportionell mot det totala ordervärdet.
- Klass C verktyg:Designad för korta serier, prototyper eller broproduktion. Material och konstruktion är förenklade för att minimera initialkostnaden, med en förväntad livslängd på stansen under 250 000 träffar. Klass C är rätt uppmaning när du behöver delar snabbt och den totala livstidskvantiteten inte motiverar en tyngre investering.
Att välja rätt klass handlar inte om att välja det "bästa" alternativet-det handlar om att matcha verktygsinvesteringar med produktionsverkligheten. Att över-specificera en klass A-matris för en 50 000-del livstidskörning är slöseri med kapital. Genom att-specificera verktyg i klass C för ett miljondelarsprogram skapas en cykel av för tidigt slitage, omslipning och eventuell återuppbyggnad som kostar mycket mer i det långa loppet.
Var och en av dessa formtyper och klassificeringar är dock bara så bra som de enskilda komponenterna inuti verktyget. Stämpeln, formblocket, strippern och styrsystemet spelar var och en en tydlig mekanisk roll-och när någon av dem börjar slitas, böljar effekterna genom varje del som lossnar från pressen.
Kritiska komponenter inuti en stämplingsform förklaras
En präglingsform ser ut som ett massivt stålblock från utsidan, men öppna det så hittar du en noggrant orkestrerad sammansättning av individuella komponenter-var och en konstruerad för att utföra en specifik mekanisk funktion under varje pressslag. Att förstå dessa stämplingsformkomponenter är inte bara akademiskt. Det är skillnaden mellan att diagnostisera ett problem på några minuter och att spendera timmar på att jaga symtom medan skroten hopar sig i slutet av raden.
Här är en snabb funktionell översikt av kärnmetallstämplingskomponenterna innan vi går in i hur de faktiskt fungerar tillsammans:
- Stansa:Levererar skärande eller formande kraft genom att driva in arbetsstyckets material.
- Die block:Tillhandahåller den matchande håligheten eller skäreggen som formar eller skär materialet mot stansen.
- Avisoleringsplatta:Håller remsan platt mot formytan och tar bort den från stansen under returslaget.
- Styrstift och bussningar:Upprätthåll exakt inriktning mellan de övre och nedre formhalvorna under varje slag.
- Piloter:Registrera remsan till en exakt position vid varje station, och se till att varje funktion landar där den ska.
- Stödplattor:Fördela stansbelastningar över formskon för att förhindra lokal skada och deformation.
Var och en av dessa delar har ett klart definierat jobb. Den verkliga komplexiteten-och den verkliga källan till kvalitetsproblem-ligger i hur de interagerar under belastning, i hastighet, slag efter slag.
Hur Punch, Die Block och Stripper Plate fungerar tillsammans
Föreställ dig ett enda skärande slag i slow motion. Presskolven sjunker, vilket för den övre dynskon nedåt. Avstrykarplattan, belastad av fjädrar, kommer först i kontakt med plåtremsan och pressar den stadigt mot den nedre formytan. Detta är kritiskt-om remsan inte hålls platt och säkert innan stansen kommer i kontakt med materialet, snittet kommer att förvrängas, delen kommer att förskjutas och grader bildas på fel sida av kanten.
En bråkdel av en sekund senare penetrerar stansen remsan. I en stanspressningsoperation skär stansen igenom materialet genom att driva in det i formblockets öppning nedanför. Spelet mellan stansen och formblocket-typiskt uttryckt som en procentandel av materialtjockleken-bestämmer kvaliteten på skärkanten. För hårt, och verktyget slits för tidigt. För löst och du får överdriven gradning och vältning. För mjukt stål faller spelrum ofta i intervallet 5-10 % av materialtjockleken per sida, även om hårdare material som rostfritt stål kräver snävare värden.
Vid returslaget belastades fjädern-strippplattautför sin andra funktion: den håller ner remsan medan stansen dras ut. Utan det skulle materialet fästa vid stanskroppen-särskilt under piercing, där metallen kollapsar tätt runt stansskaftet. Avdragaren tar bokstavligen materialet fritt, vilket gör att remsan kan avancera till nästa station rent.
Formblocket är dock inte bara en passiv öppning. Dess skäreggar måste slipas till exakt geometri och hårdhet för att producera rena skjuvningsytor. I formningsstationer fungerar formblocket som håligheten som definierar den slutliga formen på den metallstansade delen, vilket gör dess ytfinish och dimensionella noggrannhet lika viktig som stansgeometrin ovanför den.
Styrsystem, piloter och inriktningsprecision
Stansar och stansblock kan vara perfekta på egen hand, men ändå producera dåliga delar om inriktningen avviker till och med några tusendelar av en tum. Det är guidesystemets uppgift-och det är utan tvekan det mest underskattade elementet i hela verktyget.
Styrstift och bussningarär den primära inriktningsmekanismen. Härdade stålstift monterade på ena formhalvan glider in i precisions-borrade bussningar på den motsatta halvan, vilket tvingar de övre och nedre skorna att färdas på en enda, repeterbar bana. I höghastighets progressiva stansar som körs med hundratals slag per minut absorberar styrsystemet sidokrafter och termisk tillväxt samtidigt som det håller inriktningen inom mikron. Kullagerstyrenheter är vanliga i precisionsapplikationer eftersom de minskar friktionen och motstår slitage bättre än släta bussningar.
Piloterhantera en annan uppriktningsutmaning: bandregistrering. När metallremsan avancerar från station till station i en progressiv form, går piloter-små, avsmalnande stift monterade på den övre dynan in i för-genomträngda hål i remsan och drar den till exakt position innan någon skärning eller formning inträffar. Avsmalningen gör att remsan kan centreras själv-, vilket korrigerar mindre matningsfel innan pressen når nedre dödpunkten. Utan noggrann styrning glider hål-till-hålsavstånd, böjplatser och funktionspositioner från station till station, och det kumulativa felet kan pressa stansade metalldelar ur tolerans långt innan någon skäregg visar synligt slitage.
Stödplattorspela en lugnare men viktig strukturell roll. Dessa härdade plattor, placerade mellan stanshållarna och formskon, sprider den koncentrerade kraften från varje stansslag över ett större område. Hoppa över stödplattan, och individuella stansar kommer gradvis att blända ytan på formskon-och skapa små fördjupningar som ändrar stansens position över tiden och tyst försämrar detaljens noggrannhet.
Att känna igen komponentslitage innan det påverkar delens kvalitet
Varje komponent i en stämpelform är en slitageartikel. Frågan är aldrig om det kommer att slitas, utan hur snabbt du kan upptäcka det slitaget innan det dyker upp i dina delar.
Punch slitageär den mest synliga. En skarp skärstans ger en ren skjuvzon med en smal grad. När skäreggen mattas, gradhöjden ökar, skärbandet smalnar av och skärkraften ökar-ibland tillräckligt märkbart för att pressoperatörer ska höra skillnaden. Beslutet mellan omslipning och fullt utbyte beror på hur mycket material som redan har tagits bort från stanslängden. De flesta stansar kan slipas om flera gånger innan de når en minimilängdströskel, under vilken stansen inte längre ingriper med stansblocket tillräckligt djupt för att slutföra ett rent snitt.
Slitage på formblockets kantföljer ett liknande mönster men är svårare att se utan att ta bort formen från pressen. Erfarna verktygstillverkare letar efter sekundära indikatorer: ökande grad på detaljen, snäckor som fastnar i formöppningen eller en gradvis förändring av ämnesdimensioner som signalerar att skärprofilen har vuxit något från eggerosion.
Styrstift och bussning slitagemanifesteras annorlunda-och mer smygande. Istället för en plötslig defekt kommer du att märka en långsam dimensionell drift över flera delar. Hålpositioner ändras något, böjningslinjer vandrar och har-till-dimensioner börjar trenda mot kanten av toleransbandet. Om dina CMM-data visar en progressiv trend snarare än slumpmässig spridning, är slitna styrkomponenter en stor misstänkt.
Pilotslitage eller skadaskapar felregistrering av remsor som ser ut som slumpmässig variation men som faktiskt följer matningscykeln. Delar kan växla mellan bra och marginella eftersom remsan något över- eller under-framsteg på specifika stationer. Att kontrollera pilotdiametrar och konisk kondition under planerat underhåll fångar upp detta innan skrothastigheten ökar.
Kärnan är enkel: komponentprecision och slutlig deltolerans är direkt kopplade. En stämplingsform avtar inte gradvis på vaga, svåra--sätt. Varje komponent slits i ett karakteristiskt mönster som ger en specifik, identifierbar signatur i den färdiga delen. Att lära sig att läsa dessa signaturer-genom dimensionell trend, visuell inspektion och kraftövervakning-är det som skiljer reaktiv brandbekämpning från proaktivt underhåll.
Hur snabbt dessa komponenter slits beror naturligtvis mycket på vad de är gjorda av. Valet av verktygsstålsklass, hårdhetsnivå och ytbehandling för varje komponent är ett av de minst diskuterade-och mest följdriktiga-besluten i hela verktygsprocessen.
Val av material för stämpling och ytbehandling
Verktygsstålet inuti din präglingsform avgör hur många delar du kan köra innan du slipar om, hur snäva dina toleranser håller under långa produktionskampanjer och om din form misslyckas på ett graciöst sätt eller katastrofalt. Ändå är materialval ett av de mest förbisedda besluten i verktygsprocessen-som ofta lämnas till standardval eller leverantörspreferenser snarare än avsiktlig teknisk analys.
Olika stansstålkvaliteter sitter på olika ställen på ett hårdhets-versus-seghetsspektrum, och att välja fel plats på det spektrumet för din applikation är ett snabbt spår till för tidigt verktygsfel. Här är hur de vanligaste betygen jämförs och när var och en förtjänar sin plats i ett tärningsbygge.
Verktygsstålkvaliteter för stansningsverktyg och deras prestandaavvägningar
Fem sorters verktygsstål täcker den stora majoriteten av stålstansar som tillverkas idag. Var och en tillhör en annan metallurgisk familj, och dessa familjeegenskaper dikterar prestanda:
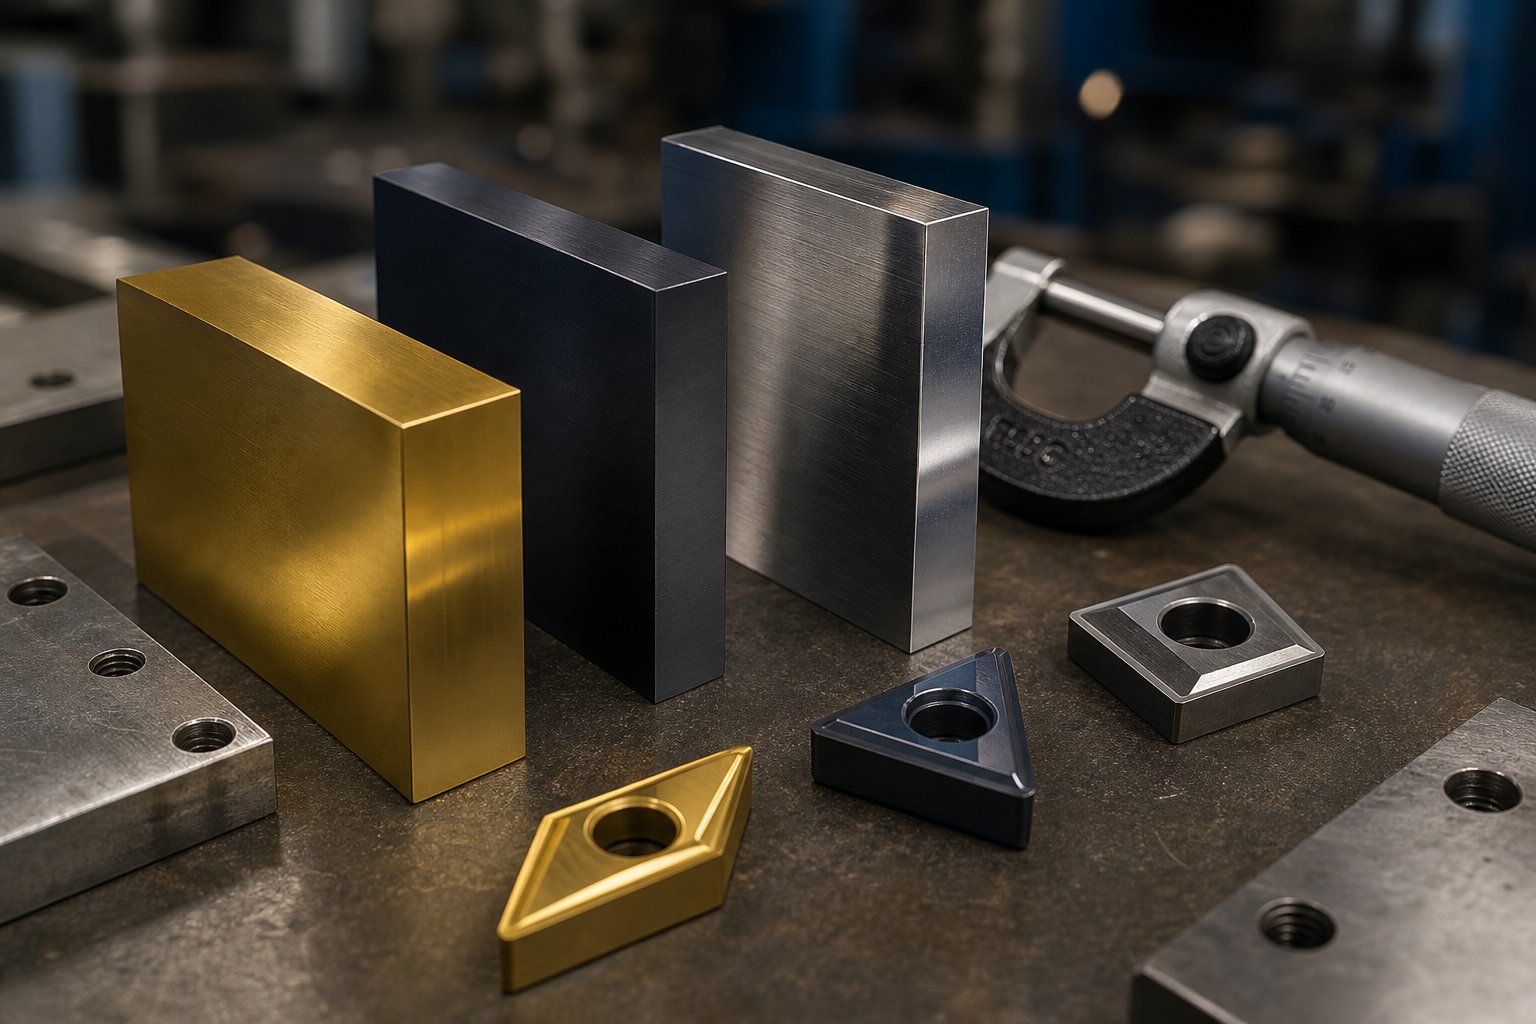
- D2 (hög-kol, hög-krom):Arbetshästen för långa-blanking och piercing. D2:s höga kromhalt bildar hårda hårdmetallpartiklar som ger exceptionell nötningsbeständighet. Efter härdning och anlöpning når D262-64 HRC-tillräckligt hårt för att hålla en skarp skärkant över hundratusentals träffar. Avvägningen är sprödhet under påverkan; D2 är inte det rätta valet för tung formning eller operationer med stötbelastningar.
- A2 (luft-härdning):Med 5 % krom och utmärkt dimensionsstabilitet under värmebehandling, uppnår A2 63-65 HRC samtidigt som den erbjuder bättre seghet än D2. Det används vanligtvis för stansningsstansar, formningsstansar och stanstrimningstillämpningar där måttlig slitstyrka möter måttlig slaghållfasthet. A2 är ett starkt-val för stansning av formstål i medelstora volymer.
- S7 (stöt-tålig):När dina formstationer involverar kraftig dragning, djupformning eller upprepad mekanisk stöt, träder S7 in. Den härdar till 60-62 HRC men prioriterar stötseghet framför nötningsbeständighet. Tänk på S7 som lutningen som böjs innan den går sönder - perfekt för komponenter som dragstämplar och formningsskär som absorberar betydande dynamiska belastningar varje slag.
- M2 (höghastighetsstål)-:Designad för att bibehålla hårdhet vid förhöjda temperaturer, når M2 cirka 62-64 HRC och utmärker sig i hög-slag-tillämpningar där friktionsgenererad-värme skulle mjuka upp konventionella kallbearbetningsstål. Du kommer att se M2 i skärande stansar som körs med 600+ slag per minut, där termisk stabilitet direkt översätts till egglivslängd.
- O1 (olja-härdning):Det mest ekonomiska alternativet, O1, är relativt lätt att bearbeta och uppnår 57-62 HRC efter anlöpning. Den erbjuder en rimlig balans mellan seghet och slitstyrka för kortvarig produktion, prototypverktyg och applikationer där det totala antalet träffar inte motiverar förstklassiga stålkvaliteter.
Den underliggande kompromissen är alltid densamma: hårdare stål motstår nötande slitage längre men är mer benägna att flisa eller spricka vid stötar. Tuffare stål absorberar stötar bättre men mattas snabbare. Erfarna verktygstillverkare blandar kvaliteter i en enda form-med D2 eller hårdmetall vid skärstationer med högt-nötning och S7 vid formningsstationer där slaghållfastheten är viktigare än kanthållning.
På tal om hårdmetall, volframkarbidskär förtjänar sitt eget omnämnande. För de högsta-nötningsstationerna i progressiva stansar-särskilt de som använder slipande material som stansat stål med högt kiselinnehåll eller rostfria legeringar-kan hårdmetallskär överleva även D2 med en faktor fem till tio. De är betydligt dyrare och mer spröda, så de är vanligtvis reserverade för specifika stationer snarare än att användas under hela formen.
Värmebehandling och ytbeläggningar som förlänger livslängden
Att välja rätt stålkvalitet är bara halva ekvationen. Hur stålet värmebehandlas-och vilka beläggningar som appliceras på dess arbetsytor kan fördubbla eller till och med öka livslängden dramatiskt.
Värmebehandlingfastställer baslinjens hårdhet och seghet för varje komponent. Genom-härdning-uppvärmning av hela delen över dess kritiska temperatur och härdning-är standard för kall-bearbetningsstål som D2 och A2. Höljes-härdning skapar däremot ett hårt yttre skal samtidigt som den behåller en tuff kärna, vilket är användbart för komponenter som behöver slitstyrka på ytan men som måste absorbera stötar utan att spricka. Vakuumvärmebehandling rekommenderas starkt oavsett metod; sombranschexperter noterar, oxidation orsakad av icke-vakuumprocesser hämmar beläggningens vidhäftning och kan äventyra ytintegriteten innan formen någonsin kör sin första del.
Ytbeläggningarlägg till ett sekundärt skyddslager som dramatiskt minskar friktion och adhesivt slitage. De vanligaste alternativen inkluderar:
- Titannitrid (TiN):En PVD-beläggning med en hårdhet runt 2 400 HV. TiN ger ett bra allmänt-skydd mot nötande och adhesivt slitage och används ofta vid skärande stansar. Dess guldfärg gör beläggningens täckning lätt att verifiera visuellt.
- Titankarbonitrid (TiCN):Ett steg upp från TiN vid cirka 3 200 HV, TiCN appliceras som en flerskiktsbeläggning och är väl-lämpad för hårt toleranser där både hårdhet och dimensionskontroll spelar roll.
- Kromnitrid (CrN):Vid 1 800 HV är den mjukare än TiN, men dess lägre inre spänning tillåter tjockare beläggningar. CrN fungerar bra för formningsoperationer där en låg friktionskoefficient betyder mer än extrem hårdhet.
- Nitrering:En termokemisk diffusionsprocess snarare än en avsatt beläggning. Nitrering härdar ytskiktet på själva stålet, vanligtvis till 65-70 HRC ekvivalenter, utan att lägga till ett diskret beläggningsskikt. Detta gör den användbar för stora formkomponenter där toleranser för beläggningstjocklek är ett problem.
- Kromplätering:Ett äldre men fortfarande relevant alternativ för att förbättra släppegenskaperna på dragformarna och minska materialupptagningen under formningsoperationer.
Prestandagapet mellan belagda och obelagda verktyg är inte marginellt-det kan vara transformerande. Ett dokumenterat fall som involverade en sammansatt stans med 1074 fjäderstål visade att produktionen hoppade från 10 000 delar obelagda till 100 000 delar med en AlTiN-beläggning och upp till 250 000 delar när en torr smörjfilm lades ovanpå AlTiN-skiktet. Dessa siffror illustrerar varför val av beläggning förtjänar samma tekniska uppmärksamhet som val av basstålkvalitet.
En viktig varning: inte varje beläggningsprocess fungerar med alla stål. CVD-beläggningar, avsatta vid ungefär 1 900 grader F, härdar verktygssubstratet under appliceringen. Stål som A2 och S7 bör inte CVD-beläggas för applikationer som involverar slaglaster, eftersom den höga processtemperaturen försämrar deras mikrostruktur och minskar slaghållfastheten. PVD-processer, som arbetar under 900 grader F, undviker detta problem helt-och gör PVD till den säkrare standarden för de flesta stämplingsverktyg om inte specifika applikationskrav motiverar CVD- eller TRD-alternativ.
Matcha formmaterialet till arbetsstyckets material
Här är en verklighet som slår många-köpare av verktyg för första gången: materialet du stämplar bestämmer vilket material din form behöver vara gjord av. En form byggd för kolstålstämpling kommer inte att överleva en lång serie av rostfritt stål utan betydande modifieringar, och verktyg utformade för stålplåtsstansning kan vara över-konstruerade-och över-prissatta-för en aluminiumpressningsprocess.
Varför? Hårdare material i arbetsstycket genererar högre skär- och formningskrafter, påskyndar nötande slitage på stansytor och kräver snävare -till- stansspel för att uppnå rena kanter. Mjukare material som aluminium och koppar ger mindre verktygsslitage men medför olika utmaningar-upptagning, materialupptagning och en tendens att slitas sönder snarare än att skära sig rent om spelrummet inte minskas i enlighet med detta.
| Arbetsstyckets material | Rekommenderade stålkvaliteter | Riktlinje för frigång (% av tjocklek per sida) | Relativ förväntad livslängd |
|---|---|---|---|
| Milt/lågt-kolstål | D2, A2; hårdmetallskär för hög-volym | 5-10% | Baslinje (1x) |
| Rostfritt stål (300-serien) | D2, M2 eller karbid; TRD/PVD-beläggningar rekommenderas starkt | 3-6% | 0,4x - 0.6x baslinje |
| Hög-stål (HSLA, AHSS) | Karbid, D2 med TiCN eller AlTiN beläggning | 4-8% | 0,3x - 0.5x baslinje |
| Aluminiumlegeringar | A2, D2; CrN- eller DLC-beläggningar för att förhindra skador | 3-5% | 1,5x - 2.5x baslinje |
| Koppar / Mässingslegeringar | A2, O1 för korta körningar; D2 för längre kampanjer | 3-6% | 1,5x - 2x baslinje |
Lägg märke till mönstret: rostfritt och hög-hållfast stål halverar den förväntade livslängden med hälften eller mer jämfört med stansning av mjukt kolstål, medan mjukare icke-järnhaltiga material förlänger den avsevärt. Det är just därför verktygspriserna varierar så mycket beroende på arbetsstyckets material som anges på detaljritningen. En form som anges för aluminium kan använda A2-stål med en CrN-beläggning. Samma detaljgeometri i 304 rostfritt kan kräva D2 med hårdmetallskär och TRD-vanadinkarbidbeläggning- som fördubblar eller tredubblar verktygsinvesteringen men ger det antal träffar som krävs för att motivera bygget.
Avståndsjusteringar spelar lika stor roll. Rostfritt ståls hårdnande-härdningstendens innebär att alltför stort spel inte bara skapar dålig eggkvalitet-det påskyndar stansnötningen eftersom materialet motstår klippning och istället deformeras runt skäreggen. Aluminium, å andra sidan, kräver snävare utrymmen för att undvika sönderrivning och överdriven grad som uppstår på grund av materialets duktilitet och tendens att flyta i stället för att spricka rent.
Att få formmaterialet, värmebehandlingen, beläggningen och spelet i linje med ditt specifika arbetsstyckesmaterial är det som skiljer verktyg som håller från verktyg som haltar genom en produktionskörning. Men även en perfekt specificerad stans måste fortfarande utformas korrekt-och det är där modern simulering och optimering av remslayout i grunden har förändrat hur verktygstillverkare förvandlar en detaljritning till ett produktionsfärdigt-verktyg.
Stämplingsformdesign, simulering och optimering av remslayout
Perfekt materialval och ytbehandling betyder ingenting om själva formgeometrin är felaktig. En stans gjord av premium D2 med en TiCN-beläggning kommer fortfarande att producera skrynkliga, spruckna eller-av-specifika delar om dragpärlplaceringen är felaktig, trycket i ämneshållaren är felberäknat eller om 30 % av remsan slösas bort i utformningen. Det är därför designen av stämpelformar har skiftat så kraftigt mot digital simulering under de senaste två decennierna-att fånga dessa problem i mjukvara är storleksordningar billigare än att upptäcka dem under provkörning på pressgolvet.
Hur stämplingssimulering minskar försöksupprepningar och kostnader
Dator-CAE-simulering (CAE) låter ingenjörer köra hela stämplingsprocessen praktiskt taget-från ämnespositionering till slutlig detaljgeometri-innan ett enda block av verktygsstål bearbetas. Programvaran modellerar materialflödet steg för steg och förutsäger exakt var problem kommer att uppstå.
Vad fångar egentligen simulering? De kritiska fellägen som annars bara skulle dyka upp under fysiskt prov:
- Gallring och rivning:Simuleringen kartlägger materialtjocklek över hela delen, flaggningszoner där plåten sträcker sig bortom säkra gränser. Ingenjörer justerar dragradier, lägger till dragpärlor eller ändrar ämnets form för att omfördela materialflödet innan stål skärs.
- Rynkor:Otillräckligt tryck på ämneshållaren eller felaktiga materialflödesvägar orsakar kompressionsrynkor i flänsar och sidoväggar. Simulering identifierar dessa zoner och tillåter iterativ justering av ämneshållarkrafter och stränggeometri.
- Springback:Efter att ha bildat krafter, studsar delen elastiskt-ibland tillräckligt för att skjuta måtten utanför toleransen.Avancerade FEA-metoderta hänsyn till materialanisotropi, Bauschinger-effekten och kvarvarande spänningar för att förutsäga återgångsstorlek, vilket gör det möjligt för ingenjörer att tillämpa kompensationsstrategier som över-böjning eller modifierad verktygsgeometri innan formen byggs.
- Kraftanalys:Genom att beräkna det totala tonnagekravet säkerställs att formen är anpassad till rätt press och att verktygskomponenterna är dimensionerade för att hantera faktiska formningsbelastningar utan för tidigt fel.
Den praktiska vinsten är betydande. Traditionella arbetsflöden för design av metallstämpling krävde ofta tre till fem-eller fler-fysiska provupprepningar för att uppnå acceptabla delar. Varje iteration innebär att demontera dynan, bearbeta korrigeringar, återmontera och köra igen. Simuleringsdrivna-stämplingsdesignkompresser som cyklar dramatiskt, ofta halverar provupprepningarna och minskar veckor från utvecklingens tidslinje.
Optimering av bandlayout för maximalt materialutnyttjande
I progressiv formdesign är remslayouten där kostnadstekniken sker. Varje millimeter bortkastat material mellan delarna, varje överdimensionerad bärbro och varje suboptimal häckningsvinkel översätts till tonnage av metallskrot under en produktionsserie på miljontals slag. Traditionella formkonstruktioner producerar rutinmässigt skrothastigheter på 25 % till 40 %, medan optimerade layouter kan pressa den siffran under 15 %.
Ingenjörer kontrollerar skrot genom flera sammanlänkade beslut i formgivningsfasen för stämplingsformen:
- Häckningsstrategier:Genom att placera delar så nära som möjligt-eller låsa ihop dem baserat på geometri-maximeras materialutnyttjandet direkt från spolen. Även mindre justeringar av en dels orientering i förhållande till bandaxeln kan ge 10 % till 20 % besparingar i råmaterialkostnad.
- Pitch och bandbreddskontroll:Progressionsavståndet (pitch) och remsbredden måste beräknas med sub-millimeters noggrannhet. Onödiga luckor mellan stationerna slöser med material vid varje slag.
- Bärbrodesign:Bryggorna som förbinder varje del med remsan måste vara tillräckligt smala för att minimera skrot men ändå tillräckligt breda för att bibehålla strukturell integritet under matning. Om du gör fel och remsan spänns eller slits mitt-körning.
- Vanliga-klipptekniker:I stansar som producerar flera delar per slag kan delade skärlinjer mellan intilliggande ämnen eliminera skrot mellan delar helt och hållet.
Striplayout är inte en kosmetisk övning-det är en av de mest kraftfulla spakarna ingenjörer har för att minska kostnaden per-del. En 10 % förbättring av materialutnyttjandet på en miljon-del årlig serie av 1 mm rostfritt stål ger upp till tusentals dollar i besparingar, allt sparat innan den första produktionsträffen.
Från genomförbarhetsstudie till CNC-bearbetade formkomponenter
Metallstämpelformsdesign följer ett strukturerat arbetsflöde som förvandlar en delritning till ett produktionsfärdigt-verktyg. Varje steg bygger på det föregående, och att hoppa över steg-eller rusa igenom dem-är där kostsamma misstag uppstår.
- Delvis genomförbarhetsbedömning:Ingenjörer utvärderar delens geometri, material, toleranser och volymkrav för att avgöra om stämpling är genomförbart, vilken formtyp som är lämplig och var potentiella formningsproblem finns.
- 2D-remslayout:Progressionssekvensen, stationstilldelningarna och materialanvändningsstrategin kartläggs i en platt layout, som definierar vad som händer vid varje formstation och hur remsan rör sig genom verktyget.
- 3D-formmodellering:Den fullständiga stansenheten-stansar, stansblock, avstrykare, styrsystem och all stödjande hårdvara-är designad i CAD med exakta passningar, spelrum och fästpunkter.
- Simuleringsvalidering:CAE-programvaran kör formningsprocessen virtuellt, verifierar materialflödet, kontrollerar förtunning och skrynkling, förutsäger återgång och bekräftar mängdkrav. 3D-modellen förfinas iterativt tills simuleringsresultaten uppfyller acceptanskriterierna.
- CNC-bearbetning av formkomponenter:Validerade konstruktioner går över till precisionstråd-EDM, CNC-fräsning och slipning för att producera varje komponent enligt specifikation.
- Montering och provkörningar:Den färdiga formen sätts ihop, installeras i en provpress och körs genom progressivt förfinade iterationer tills provdelar uppfyller dimensions- och kvalitetsmål.
Den här processen från slut-till- kräver en nära samordning mellan designingenjörer, simuleringsanalytiker, CNC-maskinister och testtekniker. Verktygstillverkare med full-service som håller varje steg under ett tak-genomförbarhet genom slutinspektion-eliminerar förseningar och felkommunikation som plågar arbetsflöden hos flera-leverantörer.YICHEN, exekverar till exempel detta kompletta arbetsflöde internt, från initial CAE-simulering och formdesign till precisions-CNC-bearbetning, provkörningar och inspektion av delar, vilket ger tillverkarna en enda punkt för ansvar från idé till produktionsklara-verktyg.
En väl-designad, simulerings-validerad tärning minskar dramatiskt överraskningar vid provkörning. Men det eliminerar dem inte helt. Materialvariabilitet, pressavböjning och verkliga-friktionsförhållanden introducerar fortfarande problem som bara uppstår när stål träffar stål-vilket är exakt varför det är viktigt att förstå de vanligaste fellägena, deras grundorsaker och deras korrigerande åtgärder innan någon form går in i full produktion.
Stämplingsstämpelfelsökning och provningsvalidering
Simulering fångar mycket, men den kan inte replikera varje variabel på pressgolvet. Materialsatsinkonsekvenser, pressavböjning under belastning, smörjfilmsnedbrytning vid temperatur, termisk expansion under långa körningar-dessa verkliga-faktorer introducerar defekter som bara uppenbarar sig när formen går i hastighet. Skillnaden mellan en butik som fixar problem på timmar och en som brinner genom skift och jagar symtom beror på en enda färdighet: att diagnostisera grundorsaken exakt första gången.
Varje defekt i metallstämplingsprocessen lämnar en signatur. Grader säger något annat än gnistrande märken. En sprucken fläns pekar på en annan grundorsak än en skrynklig dragvägg. Att lära sig att läsa dessa signaturer förvandlar reaktiv brandbekämpning till systematisk felsökning-och skyddar både din verktygsinvestering och ditt produktionsschema.
Vanliga stansdefekter och deras underliggande orsaker
Sju fellägen står för den stora majoriteten av kvalitetsproblemen med formstansning. Var och en har identifierbara symtom, en kort lista över troliga grundorsaker och specifika korrigerande åtgärder som åtgärdar det faktiska problemet snarare än att maskera symptomet. Här är den fullständiga referensen:
| Defekt | Symtom | Grundorsaker | Korrigerande åtgärder |
|---|---|---|---|
| Burring | Upphöjda, vassa kanter på blankade eller genomborrade detaljer; ökande gradhöjd över tiden; känsla av grov skuren-kant | Slitna eller kollapsade skäreggar; överdrivet slag-för att-dö rensning; dålig finish på stansväggen | Slipa om eller byt ut skäreggar; minska spelrummet genom att-klippa nya skär; polsk stansning vägg; verifiera att spelet är 5-10 % av materialtjockleken per sida för mjukt stål |
| Gallande | Materialupptagning på stans- eller formytor; skåra eller repa på formade delars ytor; progressiv försämring med varje träff | Otillräcklig eller felaktig smörjning; inkompatibel parning av form- och arbetsstyckematerial (t.ex. rostfritt på obelagt verktygsstål); Ytgrovhet för hög på formformande ytor | Applicera lämpligt stämplingssmörjmedel eller uppgradera till EP-klassad vätska; applicera anti-beläggning (TiN, CrN eller DLC) på formande ytor; polera formytor; byta till en mer kompatibel verktygsstålkvalitet |
| Snigel drar | Sniglar (utstansade-skrotbitar) som finns på toppen av remsan eller inbäddade i efterföljande delar; intermittenta piercingsfel | Vakuumeffekt mellan stansyta och snigel; otillräckligt ingångsdjup för formen; magnetiserade stans- eller formkomponenter; för mycket olja på remsytan | Lägg till vakuum-avlastningsspår eller ejektorstift för att stansa ansiktet; öka ingångsdjupet för formen; avmagnetisera verktyg regelbundet; verifiera snigelrännans spelrum och avsmalning för att säkerställa ett rent utkast av snigel |
| Stansbrott | Plötslig fraktur på stanskroppen eller spetsen; onormalt tryckljud eller kraftspets; saknade funktioner på stämplade delar | Felinriktning mellan stans och stansöppning; presstonnage som överstiger stanskapaciteten; arbetsstyckets material hårdare än specificerat; stanshårdhet för hög (spröd); otillräcklig avdragningskraft | Om-justera övre och nedre formhalvorna; verifiera att materialcertifieringar överensstämmer med antaganden om formdesign; minska stansens hårdhet eller byt till tuffare kvalitet (t.ex. S7); kontrollera och byt ut slitna avskalningsfjädrar; inspektera styrstift och bussningar för slitage |
| Sprickbildning vid böjlinjer | Synliga sprickor eller mikro-sprickor längs kurvornas yttre radie; spricker vid flänsade kanter | Böjradien för snäv för materialtjocklek och kvalitet; böjlinje orienterad parallellt med materialkornriktningen; materialåterföring som orsakar sekundär spänning; bearbeta-härdat material från tidigare operationer | Öka böjradien till minimum rekommenderat för material; orientera böjar tvärs kornriktningen när det är möjligt; glödga materialet innan det formas om-arbete härdning är problemet; justera formningsstansen R-vinkel |
| Rynkor (ritningsoperationer) | Kompressionsrynkor eller spännen i flänsar, sidoväggar eller dragna detaljer; ojämn materialfördelning | Otillräckligt ämneshållartryck; felaktig utformning eller placering av dragpärlor; ämnesstorlek för stor för hålrum; ojämnt materialflöde på grund av inkonsekvens av smörjning | Öka ämneshållarens kraft; lägga till eller justera dragpärlor för att kontrollera materialflödet; minska ämnets dimensioner; säkerställa enhetlig applicering av smörjmedel; verifiera tryckkuddens tryckkonsistens |
| Dimensionell drift | Progressiv riktningsavvikelse i deldimensioner över en produktionskörning; funktioner som trendar mot toleransgränser snarare än att spridas slumpmässigt | Slitage på styrstift och bussning som tillåter övre/undre formfelsinriktning; termisk expansion av formkomponenter under långa körningar; pilotstiftsslitage som orsakar felregistrering av remsan | Byt ut slitna styrstift och bussningar; implementera schemalagda kylpauser under långa körningar eller lägg till kylkanaler för formen; inspektera och byt ut slitna styrstift; verifiera dimensionella trender med-process SPC-kontroller |
Lägger du märke till ett mönster i den tabellen? Många av dessa defekter delar överlappande grundorsaker.Enbart röjningsvalpåverkar gradning, dragning av sniglar, stansförslitningshastighet och till och med materialförvrängning under stämplingsprocessen. Ett orimligt spelrum-oavsett om det är för hårt eller för löst-utlöser en kaskad av problem som kan maskera varandra, vilket gör exakt diagnos svårare ju längre grundorsaken inte åtgärdas.
Korrigerande åtgärder för gravning, gallning och snigeldragning
Dessa tre defekter förtjänar särskild uppmärksamhet eftersom de är de överlägset vanligaste problemen vid precisionsstämpling, och var och en är ofta feldiagnostiserad som den andra.
Burringär det enklaste att identifiera men det svåraste att korrigera permanent. En snabb omslipning återställer skäreggen, men om den underliggande orsaken är felaktig rensning, återkommer graden inom tusentals träffar. Den allmänna riktlinjen för totalt stansavstånd är ungefär 20 % till 25 % av materialtjockleken, men detta varierar beroende på arbetsstyckets material och önskad kantkvalitet. Innan du slipar om ska du alltid kontrollera att frigången är korrekt för materialet som körs-inte bara det material som ursprungligen angavs. Materialersättningar på spolnivå är vanligare än de flesta butiker inser, och en övergång från låg-kolkolstål till medel-kolstål kan pressa ett tidigare tillräckligt spelrum till det "för snäva" området, vilket påskyndar kantnedbrytning.
Gallandeser ytligt ut som slitage, men dess mekanism är helt annorlunda. Där abrasivt slitage långsamt eroderar matrisens yta, är skavning ett vidhäftningsfel-mikroskopiska svetsar bildas mellan arbetsstycket och formytan under tryck, som sliter sönder material från en yta och avsätter det på den andra. Det är särskilt aggressivt vid stansning av rostfritt stål eller aluminium mot obelagt verktygsstål. Den korrigerande vägen är inte omslipning utan snarare ytbehandling: applicera en PVD-beläggning som TiN eller CrN, polera formande ytor för att minska friktionsinitieringspunkter och uppgradera smörjningen till en film som upprätthåller separation under de specifika tryck och temperaturer som din form genererar.
Snigel drarär den mest intermittenta och frustrerande av de tre. En snäcka dras tillbaka till remsytan av vakuumet som skapas när stansen dras tillbaka från formöppningen. Det kan hända en gång vart hundra slag eller en gång vart tusen-tillräckligt ofta för att orsaka nedströmsdefekter eller skada själva formen när en kula fastnar mellan stansen och formblocket vid nästa slag. Lösningar inkluderar att slipa in små korsade-luckor i stansytan för att bryta vakuumförseglingen, lägga till fjäderbelastade utstötningsstift, öka ingångsdjupet för stansen så att kulan sitter fastare i öppningen och -kritiskt-avmagnetisera stansen och stanskomponenterna regelbundet. Resterande magnetism från slipningsoperationer är en av de mest förbisedda orsakerna till dragningsproblem.
Test- och delvalideringsprocess
Varje stämpelmatris-oavsett hur noggrant simulerad-genomgår en fysisk testprocess innan den godkänns för produktion. Prova är där den virtuella modellen möter den verkliga-världens fysik, och det är en av de mest skicklighetsintensiva-faserna under hela verktygets livscykel.
Här är vad som faktiskt händer under provet på en presspress:
- Inledande inställningar och långsam-cykling:Dynan installeras i en provpress och körs med mycket låg hastighet-ofta enkel-läge-för att verifiera mekaniskt spel, remsmatning och grundläggande delbildning utan att riskera verktygsskador.
- Progressiva hastighetsökningar:Slagfrekvensen ökas gradvis mot produktionshastigheten medan tekniker övervakar onormalt ljud, kraftspikar, problem med matning av remsor och förändringar i delkvalitet som bara uppstår vid högre cyklingshastigheter.
- Provtagning och mätning:Delar dras med jämna mellanrum och mäts mot detaljritningen med hjälp av koordinatmätmaskiner (CMM), optiska komparatorer, go/no{0}}go-mätare och funktionskontrollfixturer. Dimensioner kontrolleras mot GD&T-texttexter-inte bara nominella värden utan även toleransband, sann position och profilspecifikationer.
- Iterativ justering:Baserat på mätdata gör verktygstillverkare riktade korrigeringar: justera formningsradier, shimsning av formstationer, modifiering av spelrum eller omarbetning av specifika stansar. Varje justering följs av ytterligare en provkörning och mätcykel.
- Produktions-validering:När delar konsekvent uppfyller specifikationerna vid målslagfrekvens, ger en uthållig körning ett statistiskt meningsfullt provparti-ofta 300 till 500 på varandra följande delar-för Cpk-analys och kundinlämning.
Hur många iterationer bör du realistiskt förvänta dig? För en måttligt komplex progressiv tärning, planera två till fyra provomgångar som baslinje. Enkla blanking-matriser kan valideras i en eller två iterationer. Komplexa multi-stations progressiva eller överföringsverktyg med djupdrag, snäva toleranser eller avancerade hög-hållfasta stål kan kräva fem eller fler omgångar innan alla stationer producerar överensstämmande delar samtidigt.
En framgångsrik stansacceptans kräver typiskt tre saker: alla kritiska dimensioner inom specificerade toleranser över ett varaktigt provparti, ytfinish och kantkvalitet som uppfyller utförandestandarder, och konsekvent remsmatning och spånutkastning vid produktionshastighet utan operatörsingripande. Tills alla tre kriterierna är uppfyllda samtidigt är formen inte produktionsklar-oavsett hur nära enskilda mätningar ser ut.
Testout avslöjar det som ingen simulering helt kan förutsäga: den verkliga kostnaden för att köra en tärning över tid. Varje justering, varje omslipning, varje fjäderbyte ökar-och att förstå dessa kostnader på ett holistiskt sätt är det som skiljer en smart verktygsinvestering från en som tyst blöder marginalen över ett flerårigt-produktionsprogram.
Kostnader för stansverktyg och ekonomiskt beslutsramverk
Varje omslipning, varje vårbyte, varje provupprepning från föregående avsnitt har en prislapp-och dessa kostnader existerar inte isolerat. De staplas ovanpå den initiala verktygsinvesteringen, råmaterialet som förbrukas per träff och presstiden som krävs per del. Den verkliga frågan som de flesta ingenjörer och inköpschefer brottas med är inte "hur mycket kostar tärningen?" utan snarare "vid vilken tidpunkt börjar denna investering faktiskt betala sig själv?" Svar som kräver en klar-blick på vad som driver kostnaderna för pressverktygsverktyg, hur dessa kostnader amorteras över produktionsvolymen och när alternativa tillverkningsmetoder är mer ekonomiska.
Vad driver stansverktygskostnaderna
Verktygsofferter för stämplingsprojekt för plåt kan variera från $5 000 för enkla stansverktyg till $100 000 eller mer för komplexa progressiva formar med flera formningsstationer. Den enorma spridningen är inte godtycklig. Sex primära faktorer drar priset i olika riktningar:
- Delens komplexitet och antal funktioner:Varje hål, böj, prägling och kontur lägger till en station eller operation till formen. En platt bricka med en blankningsoperation är en fundamentalt annorlunda verktygsutmaning än en bilfäste med flera-böjar med tolv hål. Fler funktioner betyder fler stationer, mer precision-markkomponenter och fler tekniktimmar.
- Form typ:Som beskrivits tidigare kostar progressiva stansar betydligt mer än enstaka-stations- eller sammansatta stansar eftersom de packar flera operationer i ett verktyg. Överföringsverktyg pressar kostnaderna ännu högre på grund av de mekaniska transportsystemen som krävs för att flytta delar mellan stationerna.
- Antal stationer:I progressiva verktyg lägger varje station till skärande stansar, formningsskär, strippare och piloter-som alla måste bearbetas, härdas och riktas in. En tärning på sex-stationer kostar inte dubbelt så mycket som en tärning på tre-stationer, men förhållandet är närmare linjärt än de flesta köpare förväntar sig.
- Verktygsstålklass och ytbehandling:En stans byggd med O1-stål och ingen beläggning är mycket billigare än en som använder D2 med hårdmetallskär och TiCN-belagda stansar. Men som diskuterats i materialvalsavsnittet innebär billigare stål ofta kortare livslängd och högre kostnad per-del under produktionsperioden.
- Toleranskrav:Snävare toleranser kräver finare bearbetning, mer exakt slipning och fler provupprepningar.Platta funktioner kan hålla ±0,005 tumeller tätare med väl-byggda verktyg, men formade egenskaper-böjar, flänsar, dragna väggar-kräver ytterligare ingenjörsarbete och ofta mer komplex formgeometri för att kontrollera återfjädring och materialflöde inom specifikationen.
- Förväntad produktionsvolym:Volymen ändrar inte stanspriset direkt, men det avgör vilken typ av verktyg du behöver. En livslängd på 50 000-bitar kan motivera klass C-verktyg med enklare stål. Ett bilprogram på fem- miljoner-delar kräver klass A-konstruktion med förstklassiga material genomgående - och kostnadsskillnaden är betydande.
De flesta projekt inom metallstämplingstillverkning landar i intervallet $15 000 till $50 000 för delar med måttlig komplexitet. Att förstå vilka av dessa sex faktorer som driver din specifika offert ger dig möjlighet att-inte förhandla blint, utan att göra välgrundade avvägningar mellan verktygsinvestering, livslängd och delkostnad.
Per-kostnadsavskrivning och paus-Jämnt tänkande
Det är här ekonomin för stämpeltillverkning blir intressant. En progressiv tärning på 40 000 USD låter dyrt tills du sprider kostnaden över en miljon delar-plötsligt tittar du på fyra cent per styck bara för verktygskomponenten. Kör bara 10 000 delar genom samma form, och verktyg lägger till $4,00 till varje enhet. Matematiken är enkel, men dess implikationer är enorma.
Tänk på det så här: tärningen är en fast kostnad. Presstid, material och arbetskraft är rörliga kostnader. När volymen ökar sjunker den fasta verktygskostnaden per styck snabbt medan de rörliga kostnaderna förblir i stort sett oförändrade. Vid någon korsningspunkt underskrider den totala kostnaden per-del för stämplade delar alternativa metoder som inte bär några verktygsbörda i förväg utan högre bearbetningskostnader per-styck.
Var sker den övergången vanligtvis? Svaret beror på detaljens geometri, material och vilket alternativ du jämför mot. Men praktiska riktmärken från branschen erbjuder användbara vägledningar:
- För delar som för närvarande produceras genom laserskärning blir stämpling vanligtvis mer kostnadseffektivt- någonstans över 3 000 till 10 000 enheter, beroende på komplexitet. Under det intervallet vinner laserskärningens noll-verktygsfördel.
- För CNC-bearbetade metalldelar som stansar ersätter kan övergången ske vid ännu lägre volymer om detaljens geometri är väl-lämpad för formning-eftersom bearbetning har höga cykeltider per-stycke som stämpling eliminerar.
- För enkla geometrier i industriella metallstämplingstillämpningar börjar volymer över 10 000 delar per år skifta ekonomin ordentligt till stansningens fördel, särskilt när priset på filtorder och materialeffektivitet från optimerade bandlayouter har tagits med i beräkningen.
Det kritiska misstaget köpare gör är att utvärdera verktygskostnaden isolerat snarare än att beräkna den totala årliga kostnaden-avskrivning av verktyg plus per-styck variabel kostnad multiplicerad med volym. En 5 000 USD enstaka-stationsform som producerar delar för 0,80 USD vardera kan se billigare ut än en 35 000 USD progressiv formproducerande delar för 0,25 USD styck-tills du kör den årliga volymberäkningen och inser att den progressiva formen sparar 50 000 USD per år i produktionskostnad.
Stämplingsverktyg kontra alternativa tillverkningsmetoder
Stämpling är inte alltid det rätta svaret. För låga volymer, snabba designiterationer eller detaljgeometrier som involverar omfattande tre-dimensionell bearbetning, kan andra metoder ge bättre totalekonomi. Beslutsramen nedan hjälper till att reda ut när stansverktygen får sitt behålla jämfört med när alternativ förtjänar seriöst övervägande:
- Välj stämpling när:Årliga volymer överstiger 10 000-50 000 delar; delen är övervägande bildad av platt plåtmaterial; dimensionell överensstämmelse över stora volymer är avgörande; kostnadstryck per del är den primära drivkraften; och designen är tillräckligt stabil för att motivera en fast verktygsinvestering.
- Överväg laserskärning när:Volymerna är under 3 000 enheter; designen utvecklas fortfarande och kan ändras mellan produktionssatser; delarna är plana eller kräver endast enkel post-böjning; ocheliminerar $15 000 eller mer i förhandsverktyguppväger en högre bearbetningskostnad per-styck.
- Överväg CNC-bearbetning när:Delar kräver snäva bearbetade funktioner-gängor, precisionshål, komplexa 3D-ytor-som stämpling inte kan bilda; volymerna är tillräckligt låga för att-bearbetningskostnaden är konkurrenskraftig; eller materialtjockleken överstiger praktiska stämplingsgränser.
- Överväg hydroformning när:Delar kräver djupa, komplexa tre-dimensionella former med jämna konturer som skulle kräva flera dragoperationer i en konventionell form; volymerna är måttliga; och materialutnyttjandet är bättre betjänt av hydroformningsgeometrin för rör eller plåt.
Inget av dessa alternativ är universellt billigare eller bättre. Var och en upptar en volym-och-geometri sweet spot. Värdet av metallstämpeltillverkning ligger specifikt i dess förmåga att producera geometriskt konsekventa delar till lägsta kostnad per-st när volymerna motiverar verktyget-en tröskel som skiftar beroende på varje faktor som diskuterats ovan.
Den totala ägandekostnaden sträcker sig långt bortom den ursprungliga inköpsordern. Förebyggande underhåll-schemalagd omslipning med definierade träffar-intervall, periodiskt fjäderbyte när avskalningskraften försämras, underhåll av smörjsystemet och eventuell stansrenovering-representerar en pågående kostnad som direkt påverkar den långsiktiga-ekonomin. En väl-underhållen klass A-tärning som levererar 1 500 000 träffar under sin livstid sprider sin totala ägandekostnad över en mycket större nämnare än en försummad tärning som kräver en fullständig ombyggnad vid 400 000 träffar. Underhållsinvesteringen är reell, men kostnaden för att hoppa över den är alltid högre.
Att förstå dessa ekonomi ger dig en starkare position vid offertbordet. Men att veta vad man ska fråga, vilka dokument som ska förberedas och hur man utvärderar verktygsmakaren som sitter mittemot dig är en helt annan kompetensuppsättning-som skiljer köpare som får tillförlitliga verktyg från dem som ägnar de kommande två åren åt att hantera kvalitetsflykter och ändra beställningar.
Hur man hittar och utvärderar leverantörer av verktygsverktyg för stämpling
Du förstår ekonomin. Du vet vilken formtyp som passar din produktionsvolym, vilka verktygsstål som matchar ditt arbetsstyckes material och ungefär var din verktygsinvestering ska landa. Nästa utmaning är helt annorlunda: att hitta en verktygstillverkare som faktiskt kan leverera på dessa specifikationer utan att begrava dig i ändringsorder, missade tidslinjer och delar som knappt klarar inspektionen en bra dag.
Att köpa en stämpelform av metall är inte som att beställa en del från en katalog. Varje tärning är specialtillverkad- och kvaliteten på den tekniken är osynlig tills verktyget är byggt, installerat och cyklar i snabb takt. Den där asymmetrin-där köparen inte kan verifiera kvaliteten förrän pengarna till stor del är spenderade-gör frontprocessen-av avgörande betydelse. Vad du inkluderar i anbudsförfrågan-paketet, hur du utvärderar svar och vilka frågor du ställer under leverantörsbesök avgör om du slutar med ett-produktionsfärdigt verktyg eller en sex-siffrig huvudvärk.
Vad du ska inkludera i ditt RFQ-paket för stämplingsverktyg
En vag offertförfrågan ger vaga citat-och vaga citat ger överraskningar. Ju mer exakt du definierar projektet i förväg, desto snävare anpassning mellan vad du förväntar dig och vad verktygstillverkaren levererar. Här är arbetsflödet för inköp, steg för steg:
- Förbered delritningar med GD&T och materialförklaringar.Inkludera en fullt dimensionerad ritning med geometrisk dimensionering och tolerans, materialkvalitet, tjocklek och eventuella speciella förhållanden som härdning eller ytfinish på den inkommande spolen. Somfallstudier från industrin visar genomgående, tvetydiga eller alltför snäva toleranser för icke-kritiska funktioner är en av de främsta orsakerna till onödiga verktygskostnader. Identifiera vilka dimensioner som är funktionellt kritiska och vilka som kan tolerera bredare band-din verktygstillverkare behöver denna distinktion för att designa effektivt.
- Definiera årliga volymkrav och rampschema.Ange inte bara den totala livstidskvantiteten utan även året-en volym, högsta årliga efterfrågan och eventuell planerad ramp-upp eller ned-. Detta påverkar direkt valet av verktygsklass-en verktygstillverkare som citerar klass A-konstruktion för ett program med 20 000-delar överkonstruerar jobbet.
- Specificera tolerans och krav på ytfinish.Ange kritiska-för-kvalitetsdimensioner (CTQ) separat från allmänna toleranser. Om specifika ytor måste uppfylla Ra-värden för nedströmsbeläggning eller plätering, ange dessa uttryckligen. Antaganden här kostar veckor under provet.
- Begär återkoppling på genomförbarheten innan du bestämmer dig för formtyp.Ett kapabelt stämplingsverktyg och stansleverantör kommer i detta skede att på ett konstruktivt sätt trycka tillbaka -flaggningsgeometri som är svår att forma, föreslå designändringar som minskar verktygskomplexiteten, eller rekommendera en annan stanstyp än vad du antog. Om en leverantör helt enkelt säger "ja" till allt är det inte lyhördhet. Det är en röd flagga.
- Utvärdera leverantörskapacitet över design, bearbetning, provning och inspektion.Begärspecifikationer: Vilka CAD/CAM-plattformar använder de? Kör de simulering internt-? Vad är tonnageintervallet för deras provpressar? Vilken metrologiutrustning finns tillgänglig för delvalidering?
- Granska provdelar från provet mot specifikationerna.Kräv första-artikelinspektionsrapporter med fullständig CMM-data kopplad till dina GD&T-texttexter. Visuellt godkännande enbart är inte tillräckligt-dimensionell data måste stödja överensstämmelse över hela toleranskartan.
- Bekräfta acceptanskriterier och underhållsdokumentation.Innan det första chipet skärs, kom överens skriftligen om vad som utgör en framgångsrik stansacceptans: hur många på varandra följande överensstämmande delar, med vilken slaghastighet, mätt mot vilka dimensioner. Begär även en underhållsmanual som dokumenterar omslipningsintervall, reservdelslistor och rekommenderade smörjscheman.
Att hoppa över något av dessa steg sparar inte tid. Det flyttar problemet nedströms-till provförseningar, specifikationstvister och delar som nästan möter tryck men aldrig riktigt når fram konsekvent.
Utvärdera verktygsleverantörer bortom priset
Priset spelar så klart roll. Men den lägsta-kostnaden för en metallstansning blir ofta det dyraste projektet när du räknar in längre utprovning, omarbetning och produktionsstopp. Att utvärdera en leverantör av metallverktyg och formverktyg kräver att man tittar förbi det angivna numret och in i infrastrukturen, det tekniska djupet och processdisciplinen bakom det.
Fem funktioner skiljer seriösa verktygstillverkare från butiker som helt enkelt citerar för att vinna beställningen:
- Egen-möjlighet för design och simulering:Leverantörer som designar progressiva stansar internt-och validerar dem med CAE-simulering före bearbetning-reagerar snabbare på problem, itererar mer effektivt under utprovningen och behåller strängare kontroll över hela bygget. Outsourcad design skapar kommunikationsluckor och-pekande när kvalitetsproblem uppstår.
- Precisionsbearbetningsutrustning:Tråd-EDM, jiggslipning, CNC-fräsning med sub-mikronpositionering och ytslipningskapacitet är baskrav för alla verktyg i verkstadsbyggnadsproduktion-. Fråga om maskinens ålder och underhållsscheman-precisionsutrustning som inte är kalibrerad producerar regelbundet komponenter som går ur spec.
- Testpress på-webbplatsen:En leverantör utan-möjlighet att prova dig själv skickar dig en oprövad tärning. Du vill se provpressar som matchar eller nära replikerar tonnaget, bäddstorleken och slaghastigheten för din produktionspress. Felaktiga provningsförhållanden döljer problem som uppstår direkt när tärningen flyttas till din anläggning.
- Metrologi och inspektionskapacitet:CMM-utrustning, optiska mätsystem och kalibrerad mätning är inte-förhandlingsbara. Fråga om inspektionen är integrerad i provningsarbetsflödet eller endast utförs i slutet. Kontinuerlig mätning under provkörning fångar avdrift tidigare och minskar totala iterationer.
- Support efter-leverans och vilja att ändra:Dies är sällan problem-fria under hela livet utan några ändringar. En leverantör som betraktar leveransen som slutet på deras engagemang är inte en partner-de är en leverantör. Leta efter verktygstillverkare som upprätthåller register på din form, lagerför viktiga reservdelar och åtar sig att stödja modifieringar när din deldesign utvecklas eller produktionsförhållandena ändras.
För program för stämpelmatriser för bilar och andra ansökningar med hög-insats är dessa kriterier inte valfria-de är minimigränsen för seriöst övervägande. En företagsöversikt för metallstämpelmatriser som inte tar upp var och en av dessa funktioner bör väcka djupare frågor, inte antaganden.
Fullständiga-tjänsteleverantörer som hanterar varje steg-från genomförbarhetsbedömning till CAE-simulering, precisionsbearbetning, provkörningar och slutinspektion under ett tak-eliminerar samordningsrisken som plågar verktygsprogram för flera-leverantörer och ger köpare ett enda ansvarstagande från första koncept till produktionsöverlåtelse.
YICHENexemplifierar denna integrerade modell, som omfattar genomförbarhetsanalys, CAE-driven formkonstruktion, CNC-bearbetning, in-husprovning och dimensionsinspektion inom en enda operation. För tillverkare och inköpsansvariga som är redo att gå från forskning till en RFQ-klar konversation, tar deras struktur-to-end{4}}till{5}}direkt upp utvärderingskriterierna som beskrivs ovan-och minskar risken för överlämnande och konsoliderar ansvarsskyldigheten där det är viktigast.
Från RFQ till Die Acceptance och Production Handoff
Inköpsprocessen slutar inte när du väljer en leverantör. Det fortsätter genom designrecensioner, simuleringssigneringar-, provnärvaro och formell tärningsacceptans-och hur du hanterar dessa milstolpar avgör om övergången från verktygsutveckling till produktion går smidigt eller snubblar.
Några praktiska riktlinjer för överlämningsfasen:
- Delta på provet personligen när det är möjligt.När du tittar på din tärningskörning på provpressen får du information som ingen rapport kan fånga-stripbeteende, konsistens av snigelutkastning, brusmönster och verktygstillverkarens felsökningsprocess i realtid. Det bygger också upp den arbetsrelation du kommer att lita på när ändringar behövs på vägen.
- Insistera på en komplett tärningsbok.Detta bör inkludera de slutliga formkonstruktionsritningarna, materialförteckningen med stålkvaliteter och värmebehandlingsregister för varje komponent, reservdelslista, underhållsschema med omslipningsintervall och fullständiga data om första-artikelinspektion. En tärning utan dokumentation är en tärning du inte kan underhålla effektivt.
- Definiera produktionsöverlämningskriterierna explicit.Kom överens i förväg om hur många på varandra följande överensstämmande delar vid produktionstakt som utgör en framgångsrik acceptanskörning. Branschnormer sträcker sig från 300 till 500 delar för automationsverktyg och verktygstillämpningar, men komplexa program kan kräva större urvalsstorlekar för Cpk-validering.
- Planera för tekniska förändringsorder (ECOs).Delar utvecklas. Din kund kan revidera geometrin, justera toleranser eller byta material efter att formen är byggd. Diskutera ECO-procedurer och prisstrukturer innan du behöver dem-när relationen är samarbetsvillig snarare än kontradiktorisk.
Inköp av stansverktyg är i slutändan en riskhanteringsövning. Varje steg i processen-från fullständigheten av ditt offertförslagspaket till noggrannheten i din leverantörsutvärdering till disciplinen i dina acceptanskriterier-antingen minskar eller förvärrar risken för produktionsproblem nedströms. De köpare som investerar tid i förväg för att få dessa detaljer rätt är desamma som kör smidiga produktionslinjer tolv månader senare, medan deras kamrater fortfarande jagar dimensionsfrågor och förhandlar om omarbetningsavgifter för verktyg som aldrig var korrekt specificerade eller validerade i första hand.
Vanliga frågor om stansverktyg
1. Hur mycket kostar stansverktyg vanligtvis?
Kostnaderna för stansverktygsverktyg varierar mycket baserat på detaljens komplexitet, formtyp, verktygsstålskvalitet och toleranskrav. Enkla blanking dies kan börja runt $5 000, medan komplexa progressiva dies med flera formningsstationer kan överstiga $100 000. De flesta projekt med måttlig-komplexitet ligger mellan $15 000 och $50 000. Nyckeln är att utvärdera den totala ägandekostnaden snarare än enbart förskottspriset-med hänsyn till livslängd, underhåll, omslipningsintervall och-avskrivningar per del över din förväntade produktionsvolym. En full{13}}servicepartner som YICHEN kan hjälpa dig att-anpassa verktygsinvesteringen i rätt storlek genom att bedöma genomförbarheten, köra CAE-simuleringar och rekommendera den optimala formklassen innan något stål skärs.
2. Vad är skillnaden mellan progressiva dies, transfer dies och sammansatta dies?
Progressiva stansar matar en kontinuerlig metallremsa genom flera stationer, som var och en utför olika operationer, vilket gör dem idealiska för små-till-mellanstora-delar med stora-volymer med hastigheter över 200 slag per minut. Överföringsformar flyttar mekaniskt enskilda ämnen mellan separata stationer, lämpliga för stora eller djupdragna delar som inte kan stanna på en bärremsa. Sammansatta stansar utför flera skäroperationer i ett enda slag för överlägsen funktion-för att-visa noggrannhet på plana delar men körs med långsammare cykelhastigheter. Att välja rätt typ beror på att matcha delens geometri, årsvolym och toleransbehov för varje forms styrka.
3. Vad orsakar grader på stansade metalldelar och hur fixar man dem?
Gradning på stansade delar orsakas oftast av slitna eller kollapsade skäreggar på stansen eller stansblocket, eller av överdrivet spel-till-stans. När kanterna mattas ökar gradhöjden och skärbandet smalnar av. Det korrigerande tillvägagångssättet börjar med att verifiera att spelet matchar arbetsstyckets material-vanligtvis 5-10 % av materialtjockleken per sida för mjukt stål, tätare för rostfritt stål. Omslipning återställer skäreggen, men om frigång är grundorsaken krävs nya skär med rätt dimensioner. Regelbunden övervakning av gradhöjden under produktionskörningar upptäcker problemet innan skrothastigheten ökar.
4. Hur väljer man rätt verktygsstål för en präglingsform?
Val av verktygsstål beror på arbetsstyckets material, produktionsvolym och vilken typ av operation varje formstation utför. D2-stål erbjuder utmärkt slitstyrka för långa-blankning av mjukt stål. A2 ger en balanserad blandning av seghet och hårdhet för arbete i mitten-volym. S7 klarar tunga formnings- och stötbelastningar. M2 behåller hårdheten vid höga temperaturer för snabba slaghastigheter, och O1 lämpar sig för korta-körningar eller prototypverktyg. Många produktionsformar använder flera kvaliteter-hårdare stål vid skärstationer och tuffare kvaliteter vid formningsstationer-tillsammans med ytbeläggningar som TiN eller TiCN för att förlänga livslängden avsevärt.
5. När är det mer ekonomiskt att investera i stansverktyg än laserskärning eller CNC-bearbetning?
Stämplingsverktyg blir i allmänhet mer kostnadseffektivt- än laserskärning över 3 000 till 10 000 delar och mer ekonomiskt än CNC-bearbetning vid ännu lägre volymer för plåtformade geometrier. Övergångspunkten beror på detaljens komplexitet, materialkostnad och toleranskrav. Stämpling har en hög fast verktygskostnad som amorteras snabbt när volymen växer, medan alternativ har lägre förhandskostnader men högre bearbetningskostnader per-styck. För årliga volymer som överstiger 10 000-50 000 delar med stabil design, ger stämpling nästan alltid den lägsta totalkostnaden per{15}}del. Att konsultera en{16}}fullserviceverktygstillverkare som YICHEN för en genomförbarhetsbedömning hjälper till att fastställa det exakta nollresultatet för ditt specifika projekt.


