


Vad som kvalificerar sig som en stor del i stansning
När gör deten stansad metallkomponentgå över gränsen från "standard" till "stor del" territorium? Branschen pratar ständigt om tungmetallstämpling, men drar sällan en tydlig gräns. Om du letar efter en stämplingstjänst för stora delar behöver du hårda siffror innan du ens kan börja utvärdera genomförbarheten.
Definiera stora delar i formstansning
En del kvalificeras i allmänhet som "stor" vid formstansning när den överstiger 24 tum i någon enskild dimension eller när den kräver en pressbädd större än 72 tum för att rymma verktyget. Men enbart dimensioner berättar inte hela historien. Materialtjockleken spelar en avgörande roll: delar stämplade från lager över 3 mm (ungefär 0,120 tum) kommer in på tungt område, där formningens fysik förändras dramatiskt. Enligt Worthy Hardwares översikt över stämpling med tunga tjocklekar, hanterar denna process vanligtvis material som sträcker sig från 0,079 tum till 0,5 tum tjocka, ibland till och med tjockare, vilket kräver pressar som kan utöva flera hundra ton kraft.
Vikt spelar också roll. När ett färdigt ämne eller formad komponent överstiger vad en operatör säkert kan placera för hand, har du att göra med delar som kräver mekanisk hantering, robotöverföring eller dedikerad automation. Tänk på progressiva stämplade bildelar som hel-ramskenor, strukturella tvärbalkar eller stora fästen. Dessa komponenter kan väga allt från 10 till över 100 pund i färdigt skick.
Varför delstorlek förändrar allt
Föreställ dig att dubbla fotavtrycket för en stämplad del. Du har inte bara fördubblat utmaningen. Du har förvärrat det. Materialflödet blir svårare att kontrollera över en större yta. Att bibehålla planhet på ett 36-tums ämne kräver enhetlig tryckfördelning som mindre delar aldrig kräver. Registreringsnoggrannheten, möjligheten att hålla varje formningsstation inriktad efter samma datum, försämras när ämnesdimensionerna växer.
Inom automatisk metallstämpling möter ingenjörer som designar progressiva stämplingslinjer för fordonskomponenter dessa skalningsproblem dagligen. En skärmfäste som är 8 tum bred beter sig förutsägbart. Skala det konceptet till en fullständig strukturell panel, och varje toleransstapel-upp, varje återgångsvariation och varje remsmatningsinkonsekvens förstärks över den större geometrin.
Det här är vad som skiljer standardstämpling från-stora delar på en praktisk nivå:
- Blankhantering- Stora ämnen kräver dedikerade matningssystem, spolvaggor klassade för tyngre spolar och servomatningar med utökade slaglängder
- Tonnagekrav- Kraftkravsskala med både omkretslängd (för skäroperationer) och ytarea (för formning), vilket pressar presskraven in i intervallet 400 till 1,100+ ton
- Dösvikt- Stora-matriser kan väga flera ton, vilket kräver åtkomst till traverskranar och specialiserade bytesprocedur
- Bandbreddsgränser- Progressiva stansar för stora delar behöver ett bredare spollager, vilket begränsar tillgängliga leverantörer och ökar materialets ledtider
- Sekundär operationskomplexitet- Gradning, inspektion och hantering av överdimensionerade stämplar kräver var och en uppskalad-utrustning och golvyta
Stämplingsstöd för stora delar är inte bara en större version av standardstansning. Det är en annan ingenjörsdisciplin där presskapacitet, materialbeteende och verktygsdesign korsas på sätt som kräver specialiserad expertis. Den verkliga frågan är inte om en del kan stämplas. Det är om formningsprocessen, utrustningen och ekonomin stämmer överens med den specifika skalan.
Hur stämpling fungerar annorlunda för stora delar
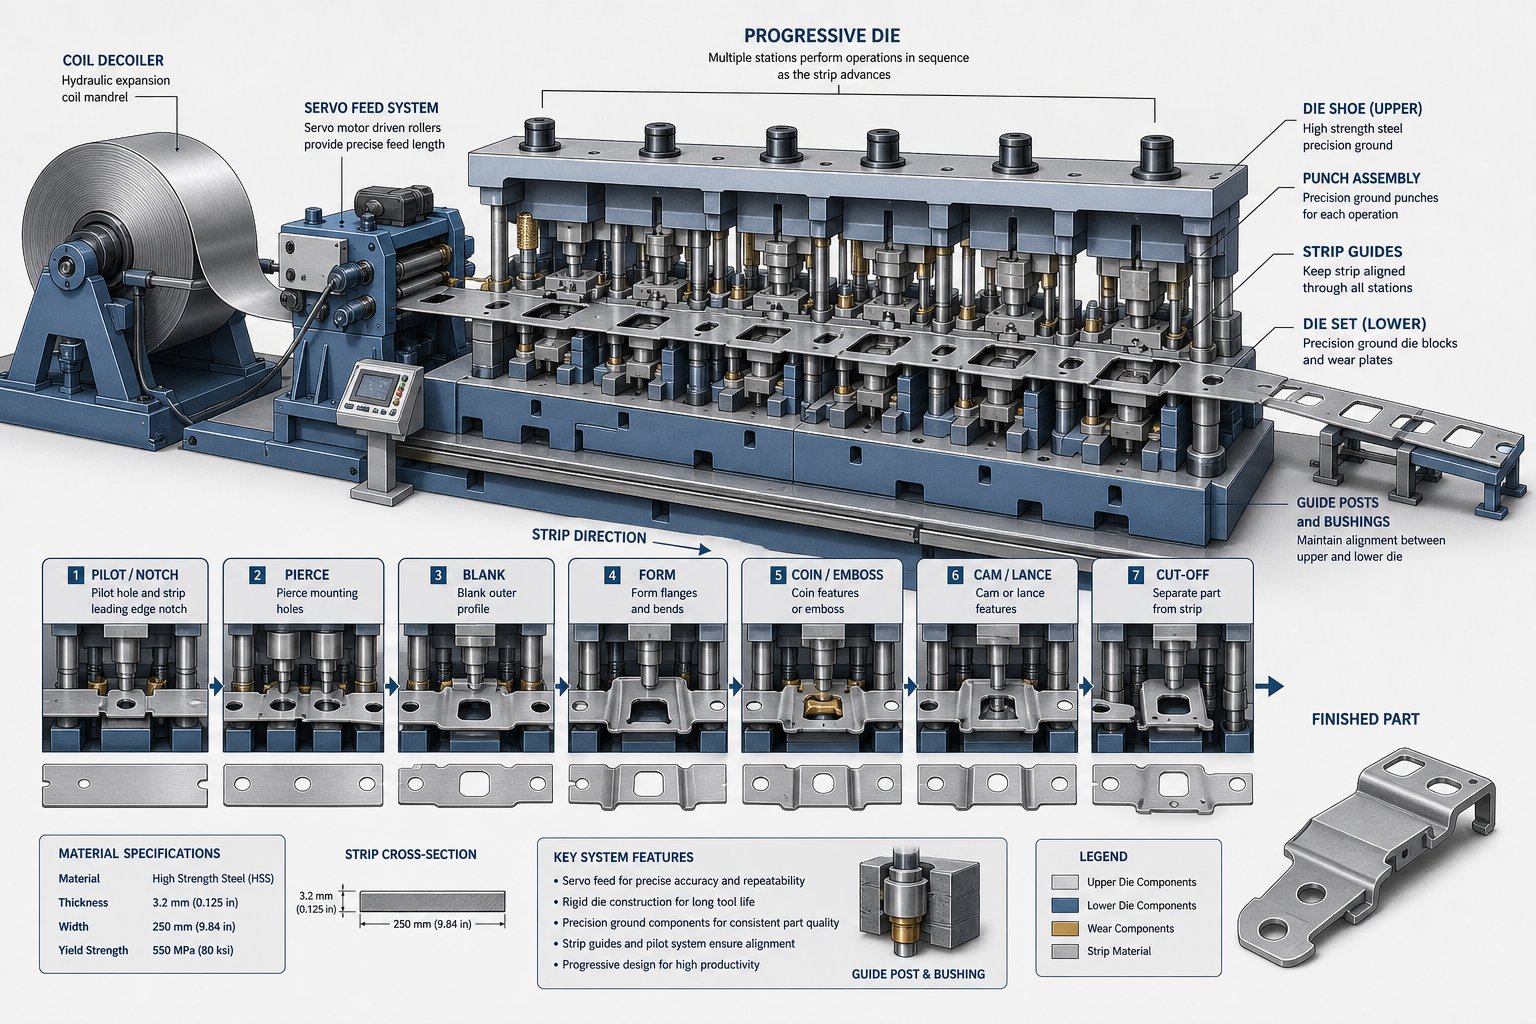
Verktygsprinciperna ändras inte när du skalar upp en stämplad del. Det som förändras är hur våldsamt dessa principer straffar dig för att du ignorerar detaljerna.Progressiv metallstämplingpå ett 6-tums fäste är förlåtande. Kör samma processlogik på en 36-tums strukturell komponent, och varje flödesinkonsekvens, varje remsaavböjning, varje registreringsfel multipliceras över en mycket större arbetsyta.
Att förstå de mekaniska skillnaderna mellan produktionsmetoder i stor skala är inte akademiskt. Det avgör om en del överhuvudtaget kan göras, och om ekonomin motiverar tillvägagångssättet.
Hur progressiva dies hanterar överdimensionerade komponenter
Progressiv metallstämpling binder samman alla formningsstationer på en enda formsats, där varje del förblir ansluten till originalremsan via en bärare tills den slutliga avskärningsstationen. För stora delar skapar detta en kaskad av utmaningar som mindre arbeten aldrig möter.
Det första problemet är tonhöjden. Pitch är det avstånd som remsan måste föras fram mellan varje pressslag, och den motsvarar direkt delens längd i matningsriktningen. En del som mäter 30 tum i matningsriktningen behöver minst 30 tums stigning, plus vilket som helst bärarmaterial som överbryggar mellan stationerna. Multiplicera det med åtta eller tio formningsstationer och du tittar på en tärning som sträcker sig över 20 fot eller mer. SomFabricator's die basics-seriennoteringar, progressiva stansar kräver alla nödvändiga stationer monterade på en enda gemensam stanssats, tidsinställda och sekvenserade för ett konstant matningsavstånd. I stor skala blir den enda formsatsen ett enormt, precisions-slipverktyg.
Bandmatning introducerar ytterligare ett lager av svårigheter. Tyngre spolmaterial, ofta 36 till 60 tum breda, kräver servomatningssystem med högre dragkraft och längre slagkapacitet. Spolens vikt stiger snabbt. En 48-tums-bred spole av 4 mm stål med en standardytterdiameter kan lätt överstiga 10 000 pund, vilket kräver tunga-upprullare, kraftdrivna plattångar och matningsledningar konstruerade för den massan. Matningsnoggrannheten under långa produktionskörningar försämras när spolens diameter minskar och bandspänningen ändras, så matningssystemet behöver realtidskompensation för att hålla stigningstoleransen över tusentals cykler.
Registrering är den tredje kritiska faktorn. Progressiva stansar för stora delar använder pilotstift som sätts in i för-genombrutna hål för att låsa remspositionen vid varje station. Men bredare remsor är mer benägna att avvika i sidled, kantvåg och camber. Om remsan glider till och med några tusendelar över en 40-tums bredd, kan den kumulativa effekten på objektets placering vid nedströmsstationer skjuta delar ur toleransen. Större piloter, tätare bussningspassningar och ytterligare sidostyrningsmekanismer blir nödvändiga.
Resultatet? Progressiva formstansningstjänster för stora komponenter kräver inte bara större pressar utan ett komplett matnings- och vägledningsekosystem skalat för att matcha.
Överförings- och tandemlinjealternativ
När en dels geometri blir för stor för att förbli fäst vid en bärremsa, eller när formningssekvensen kräver att delen roteras eller vänds mellan operationerna, blir överföringsstanspressning den praktiska vägen framåt.
Överföringssystem frikopplar delen från valfritt bandmaterial. Individuella ämnen staplas av, matas in i den första stationen och överförs sedan mekaniskt från stans till stans med hjälp av skenor utrustade med gripfingrar. EnligtMetal Forming Magazine, transferpressar har vanligtvis raka-sidiga ramar med minst två vevstakar, en tonnagekapacitet från 300 till över 3 000 ton och bolster som är längre än 275 tum för att rymma alla stationer.
Två-axelöverföringssystem glider fram delar från station till station. Tre-axlar lägger till en vertikal lyftning, plockar upp delar och placerar dem exakt inom omkretsmätningsgränserna. Den tredje axeln är kritisk för djupdragna-stora delar, skal och komponenter som kräver ompositionering mellan operationer. Som Standard Die International förklarar tillåter överföringsstämpling delar att manipuleras i olika vinklar i ett fritt tillstånd, vilket möjliggör operationer som utskärningar, ribbor och gängning som progressiva dynor helt enkelt inte kan uppnå på stora geometrier.
Tandempresslinjer tar denna modularitet vidare. Istället för flera stationer under en slide använder en tandemlinje en separat press för varje stansoperation, vanligtvis fyra till sex pressar arrangerade i sekvens. Blypressen hanterar det primära draget, medan efterföljande pressar utför trimning, håltagning, böjning och återslag. Denna konfiguration passar delar som är för stora eller för geometriskt komplexa för att ens en överföringspress ska kunna hanteras i en enda ram.
Tandemlinjer representerar den övre gränsen för progressiva formmetallstämplingstjänster för överdimensionerade fordonspaneler och strukturella komponenter. De största installationerna har bolsterdimensioner på 4 500 gånger 2 500 mm eller mer, med blypressar som överstiger 2 000 ton. Slaghastigheter sträcker sig från 6 slag per minut på vanliga mekaniska drivenheter upp till 18 eller fler slag per minut med servomekaniska pressar i kontinuerligt driftläge.
Vissa anläggningar kör kombinerade presslinjer som kan fungera som en standard progressiv press med hög hastighet, som en överföringspress vid lägre hastigheter, eller som en hybrid: progressiv för de första flera stationerna, sedan klippa delar från bandet och överföra dem till efterföljande formstationer. Denna flexibilitet är viktig när en enskild anläggning behöver producera en blandning av stora-delarnas geometrier utan att dedikera separata linjer till var och en.
Så här jämförs de fyra primära metoderna för arbete i stort-format:
| Metod | Max delstorleksområde | Idealiska geometrityper | Produktionshastighet | Verktygskomplexitet |
|---|---|---|---|---|
| Progressive Die | Upp till ~36 tum (begränsat av remsbredd och pressbädd) | Platta eller grunda-formade delar med funktioner i ett plan | Hög (upp till 1 500 slag/min för mindre delar; 7-30 för stora) | Hög - alla stationer på ett set |
| Transfer Die | Upp till ~60+ tum (begränsad av bolsterlängd) | Djupa drag, skal, axiellt symmetriska delar, fler-vinklar | Måttlig (6-18 slag/min) | Måttliga - individuella stationer plus överföringsmekanism |
| Compound Die | Upp till ~24 tum (enkelt-slagbegränsning) | Platta ämnen som kräver samtidig skärning och formning i ett slag | Hög (enkelt slag fullbordar del) | Låg till måttlig - en tärning, en operationsuppsättning |
| Tandem Line | 60+ tum (separat tryck per operation) | Stora fordonspaneler, djupa strukturella komponenter, komplexa fler-operationsdelar | Låg till måttlig (6-18 slag/min) | Låg per tärning, hög system-nivå (4-6 tryck koordinerade) |
Valet mellan dessa metoder är inte rent tekniskt. Produktionsvolym, detaljkomplexitet och tillgänglig presskapacitet väger in. Ett progressivt tillvägagångssätt kan vara fysiskt genomförbart för en given stor del, men om det kräver en 2 400-tonspress med en 240-tumsbädd som din leverantör inte har, blir överförings- eller tandemalternativet det verkliga svaret.
Den skärningspunkten mellan fysisk genomförbarhet och praktiska begränsningar är precis där beslut om processval tas, och där valet av fel väg kostar månader av verktygsledtid och hundratusentals i sjunket kapital.
Välja rätt formstämplingsmetod efter delstorlek
Att veta vad varje process kan göra är bara halva problemet. Den svårare frågan: vilken ska du egentligen använda för din specifika del? När du utvärderar en stämplingstjänst för stora delar är urvalslogiken inte ett enkelt flödesschema. Det är en sekventiell elimineringsprocess där fysiken lägger veto mot alternativ innan ekonomin någonsin får en röst.
Processurvalskriterier för överdimensionerade stämplar
Börja med själva delen. Dess fotavtryck i förhållande till tillgänglig pressbäddsyta är den första grinden. Om delens projicerade yta (inklusive bärremskanterna för progressivt arbete) överstiger vad pressbädden kan ta emot, är den metoden borta från bordet. Ingen mängd smart formdesign ändrar denna begränsning.
Ritningsdjup är nästa filter. Grunda former under 25 % av ämnets diameter kan ofta finnas kvar på en bärremsa i en progressiv form. Djupa drag, allt som närmar sig förhållandet 1:1 djup-till-diameter, kräver vanligtvis att ämnet rör sig fritt. Det betyder överföringsstämpling. Komplexa flänsar med flera-böjningar förenar detta. Varje ytterligare formningsaxel lägger till en station, ökar stigningen och kräver mer exakt positionering av ämnet mellan operationerna.
Toleransstack-upp beter sig annorlunda i stor skala. Vid precisionspressning för kompakta delar är det rutin att hålla +/-0,05 mm över en 4- tum dimension. Skala samma toleranskrav till en 30-tums dimension på en överdimensionerad stämpling, och du bekämpar termisk expansion av formen, elastisk avböjning av pressramen och remsregistreringsdrift samtidigt. Metallstansning med hög precision i storformat kräver inte bara bättre verktyg utan styvare pressar, temperaturkontrollerade miljöer och realtidsövervakning.
Geometribegränsningar interagerar med storlek på ett sätt som eliminerar alternativ snabbt. En del med underskärningar kräver kam-manövrerade sidoåtgärder. På en 40-tumsdel blir dessa kamenheter massiva, vilket ökar vikten och komplexiteten till en redan överdimensionerad stans. En del som behöver både djupdragning och precisionsgenomträngda egenskaper i den dragna väggen kan kräva att dragningen sker på en överföringslinje och att håltagningen sker i en sekundär precisionsform och stämplingsoperation. Det här är inte teoretiska kantfall. De är vanliga scenarier i stora strukturella komponenter.
Matcha volymkrav till processekonomi
Fysisk genomförbarhet begränsar dina alternativ. Volymen avgör vilket överlevande alternativ som är ekonomiskt vettigt.
Progressiva stansar gynnar hög volym eftersom deras verktygskostnad är enorm men deras cykeltid är snabb. För stora delar skjuter det presstonnage som krävs dock upp kapitalkostnaderna ännu högre. Du kanske behöver en press på 1 200-ton som kör progressiva precisionsmetallstämplar för ett strukturellt fäste. Om din årliga volym bara är 50 000 stycken, kanske amorteringsmatematiken aldrig fungerar. Överföringsverktyg, med sin lägre verktygskostnad per-station och förmåga att köras på befintlig utrustning, kan vara mer praktiskt för medelstora volymer av stora komponenter, även om cykeltiden per styck är långsammare.
Hög-precisionsstämpling i skala skapar en spänning: snävare toleranser kräver fler formningsstationer, vilket ökar formlängden och presskraven, vilket ökar kostnaderna, vilket ökar jämnvolymen-. Ingenjörer måste ärligt bedöma om varje tolerans på trycket är funktionellt nödvändig, eller om vissa dimensioner kan lättas upp för att öppna upp mer ekonomiska processvägar.
Processurval för stora delar drivs först av fysisk genomförbarhet: kan delen göras på detta sätt? Först efter att den frågan är besvarad kommer ekonomi in i samtalet: ska det göras så här vid den här volymen?
Här är den sekventiella utvärderingen som varje ingenjör bör följa när de väljer en process för stämplingar för stora storlekar:
- Kartlägg delens fotavtryck mot tillgängliga pressbäddsmått, inklusive bandmarginaler för progressiva tillvägagångssätt
- Bedöm dragdjupet och avgör om delen kan förbli fäst på en bärremsa under hela formningen
- Räkna antalet nödvändiga formnings-, håltagnings- och trimningsoperationer för att uppskatta antalet stationer
- Utvärdera toleranskrav i förhållande till delstorlek, identifiera funktioner som kräver hög-precisionsstämpling jämfört med de med lätta gränser
- Identifiera geometribegränsningar (underskärningar, böjningar med flera-axlar, sidoåtgärder) som eliminerar specifika processtyper
- Beräkna tonnagekrav baserat på material, tjocklek och total snitt-/formomkrets
- Jämför överlevande genomförbara metoder mot beräknad årlig volym och målpris
- Faktor i sekundära operationer, oavsett om efter-stansningsprocesser som bearbetning eller svetsning kompenserar behovet av en mer komplex form
När du når steg sju har fysiken redan gjort det mesta av avgörandet. Det återstående valet mellan genomförbara metoder är där produktionsvolym, verktygsbudget och tidslinjebegränsningar avgör den slutliga vägen framåt. Och den sista vägen formar direkt hur materialet kommer att bete sig under formtryck över hela din dels skala.
Materialbeteende och urval för storskaliga-stämplar
En 6-tums konsol skuren av mjukt stål bryr sig inte mycket om kornriktningen. En 40-tums strukturpanel skuren från samma spole? Den bryr sig intensivt. Materialbeteende som är försumbart i liten skala blir det dominerande felläget när delens dimensioner sträcker sig över två eller tre fot valsad metall. Samma legering, samma tjocklek, samma leverantör, men fysiken förändras eftersom avståndet förstärker varje anisotropisk egenhet som valsverket bakat in i det arket.
Det är här de flesta diskussioner om formstansningstjänster för stora delar tystnar. Leverantörer listar material de kan köra. De förklarar sällan varför dessa material beter sig annorlunda i skala, eller hur fel val av kvalitet övergår i skrothastigheter som förstör din produktionsekonomi.
Kornriktning och kantkvalitet på överdimensionerade ämnen
Varje spole av plåt bär ett riktat fingeravtryck från valsningsprocessen. SomTillverkaren förklarar, rullning introducerar bulkplastisk deformation som förlänger och roterar kristallkorn, vilket skapar anisotropi: mekaniska egenskaper som varierar beroende på riktningen du mäter dem. r--värdet, ett förhållande mellan töjning av bredd och tjocklek, mätt under dragprovning, kvantifierar detta riktningsbeteende. När r--värdena skiljer sig markant mellan rullningsriktningen, tvärriktningen och 45 grader till rullning, kommer materialet att tunnas ut, skrynklas och fjädrar tillbaka olika beroende på hur ditt ämne är orienterat i förhållande till spolen.
På en liten del kanske du aldrig märker det. På ett stort ämne blir anisotropi oundviklig. Tänk på ett klipp på 36-tum som löper vinkelrätt mot rullriktningen. Längs hela den kanten ger materialets kristallina struktur en konsekvent orientering för skjuvningen. Kantkvaliteten, vilket betyder förhållandet mellan ren skjuvzon och brottzon och gradhöjd, förblir relativt enhetlig. Rotera samma snitt 90 grader, och du klipper längs fibrerna. Kantkaraktären ändras. Gradhöjden ökar, vältningsdjupet ändras och sprickzonen ruggas upp. På förlängda skjuvlinjer som är typiska för stansning med stora delar, förenas dessa skillnader till mätbara kvalitetsvariationer från den ena änden av snittet till den andra, speciellt på snitt som är bågar över flera fibrer.
Formbarhet över stora ytor är där anisotropin slår hårdast. Vid progressiv stansningsoperationer av stål med brett bandmaterial måste formningsstationerna rymma material som flyter lättare i en riktning än en annan. En dragoperation som spänner över 30 tum kommer att tunnas ojämnt över dess yta om ämnets r-värdeprofil inte tas med i formgeometrin. Resultatet: lokal förtunning i vissa zoner, skrynkling i andra och en inkonsekvent väggtjocklek som inte klarar inspektionen.
Planhetskontroll under blankning ger ytterligare en utmaning. Stora plåtar är benägna att få kvarvarande spänningsmönster från spoluppsättning, armborst och kantvåg. När du skär ett stort ämne fritt från remsan, omfördelas de inre spänningarna. Ett 48--tums ämne kan uppvisa 0,030 tum eller mer av båge som inte var synlig när materialet var begränsat i spolform. För progressiv aluminiumpressning förvärras detta problem eftersom aluminiums lägre elasticitetsmodul innebär att kvarvarande spänningar skapar proportionellt mer distorsion. Utjämning innan blankning hjälper, men utjämnaren måste dimensioneras för bandbredden, och överutjämning kan införa arbetshärdning som minskar formbarheten nedströms.
Val av materialkvalitet för stämpling av stor-del
Att välja rätt legering för en stor stansad komponent handlar inte bara om styrka och kostnad. Det handlar om hur det materialet kommer att bete sig över en formningsyta mätt i fot, inte tum. Varje materialfamilj presenterar distinkta avvägningar- i stor skala.
Progressiv stämpling av kolstål täcker det bredaste utbudet av stora-delar. Milda stål som 1008 och 1010 erbjuder utmärkt formbarhet och förutsägbart beteende över stora drag. HSLA-kvaliteter (340, 420, 550 MPa-klasser) ger viktbesparingar genom tjockleksreduktion men uppvisar betydligt mer återfjädring. Dubbel-fasstål (DP590, DP780) kombinerar hög hållfasthet med rimlig töjning, men deras arbete-härdning gör dem oförutsägbara vid långa formningspassager. Ju högre hållfasthetsgrad, desto mer aggressivt måste återfjädring kompenseras i formkonstruktionen.
Aluminiumlegeringar utgör en annan problemuppsättning. 5000-serien, särskilt stansnings-kvalitet 5754 och den ofta använda 5052, ger god formbarhet och korrosionsbeständighet för strukturella paneler. Aluminiums tendens till Luders-bandbildning (synliga töjningsmärken) på stora dragytor kräver noggrann inställning av ämneshållarens tryck. 6000-seriens legeringar som 6061 erbjuder högre hållfasthet men kräver lösningsvärmebehandling och åldringshärdning, vilket komplicerar produktionssekvensen. Progressiv stansning av aluminium för stora delar kräver snävare stansavstånd än stål eftersom aluminium galler lättare mot bearbetningsytor, och att gnistningstendensen ökar med kontaktytan.
Rostfria stål ger höga arbets-härdningshastigheter till ekvationen. Austenitiska kvaliteter som 304 och 316 härdar snabbt under formningen, vilket innebär att kraften som krävs för att slutföra den slutliga formningsstationen kan vara dramatiskt högre än den första. Vid progressiv stansning av rostfritt stål för stora komponenter innebär denna progressiva härdning att tonnageberäkningar måste ta hänsyn till den ackumulerade arbetshärdningen över alla stationer, inte bara den momentana kraften vid en enskild station. Ferritiska rostfria kvaliteter (409, 430) erbjuder lägre arbetshärdning och bättre formbarhet för applikationer där korrosionsbeständighet spelar roll men extrem duktilitet är mindre kritisk.
Progressiv stämpling av koppar och progressiv stämpling i mässing upptar en smalare nisch i stora-delar, vanligtvis begränsade till elektriska samlingsskenor, värmeväxlarplattor och RF-skärmande höljen där ledningsförmåga eller termiska egenskaper driver materialvalet trots högre kostnader.
| Materialfamilj | Typiskt tjockleksområde (stora delar) | Formbarhetsbetyg | Springback Allvarlighet | Vanliga stora-delapplikationer |
|---|---|---|---|---|
| Milt stål (1008/1010) | 1.0 - 6.0 mm | Excellent | Låg | Konstruktionsfästen, chassikomponenter, kapslingar |
| HSLA stål (340-550 MPa) | 1.2 - 5.0 mm | Bra | Måttlig till hög | Bilramskenor, tvärbalkar, förstärkningar |
| Dual-Phase Steel (DP590-DP780) | 1.0 - 3.5 mm | Måttlig | Hög | Krasch-kritiska fordonskonstruktioner, B-pelare |
| Aluminium 5052/5754 | 1.0 - 4.0 mm | Bra | Måttlig | Kroppspaneler, värmesköldar, marina komponenter |
| Aluminium 6061 | 1.5 - 6.0 mm | Måttlig | Måttlig till hög | Strukturella ramar, flyg- och rymdfästen (efter-värme-behandlade) |
| Rostfritt 304/316 | 0.8 - 4.0 mm | Bra (men hög arbetshärdning) | Hög | Matutrustningspaneler, arkitektonisk beklädnad, medicinska höljen |
| Rostfritt 409/430 (ferritisk) | 1.0 - 3.0 mm | Bra | Måttlig | Avgaskomponenter, apparatpaneler |
| Koppar / Mässing | 0.5 - 3.0 mm | Excellent | Låg till måttlig | Samlingsskenor, värmeväxlare, RF-skärmning |
Återfjädringskompensation är där materialval och delstorlek kolliderar mest smärtsamt. På en liten del överböjer du med några grader och kallar det färdigt. På en 30-tums fläns gjord av DP780-stål kan återfjädringen överstiga 8 till 12 grader, och den varierar över böjens längd baserat på lokal tjockleksvariation, friktion och temperatur. För att kompensera för detta krävs formgeometri som avsiktligt över{10}}bildar delen och sedan förlitar sig på elastisk återhämtning för att återställa den till nominell. Ju längre böjlinjen är, desto fler punkter längs den linjen där återgångsbeteendet avviker från förutsägelse. Material med högre hållfasthet förstärker denna olinjäritet, och större delar ger den förstärkningen mer utrymme att uttrycka sig.
Det är precis där finita elementanalys (FEA) blir o-förhandlingsbar. SomKeysights analys av plåtformningssimuleringförklarar, FEA-baserade virtuella tärningsförsök kan förutsäga återgång, rynkor, förtunning och splittring innan några fysiska verktyg byggs. Simuleringen fångar interaktionen mellan materialegenskaper, verktygsgeometri och processparametrar som ämneshållarkraft och smörjning. För stansar i stort-format som kostar tiotals eller hundratusentals dollar, sparar man nästan månader av omarbetning om man upptäcker ett gallringsfel eller skrynklingsfel.
Simuleringsnoggrannheten beror på att korrekt materialdata matas in. Generiska handboksvärden kommer inte att minska det för stora-jobb. Du behöver faktiska dragtestdata från det specifika spolpartiet, inklusive r-värden vid 0, 45 och 90 grader till rullriktningen. Ju mer materialdata du matar in FEA-modellen, desto mer tillförlitligt förutsäger den vad som händer när det 42-tumsämnet träffar dragstämpeln och metall börjar rinna över en yta som är tillräckligt stor för att avslöja alla dolda inkonsekvenser i arket.
Materialbeteende i skala är inte en sekundär faktor. Det är variabeln som avgör om din form producerar delar eller skrot. Och krafterna som krävs för att pressa materialet i form, över hela geometrin hos en överdimensionerad komponent, definierar vilken presskapacitet du faktiskt behöver.
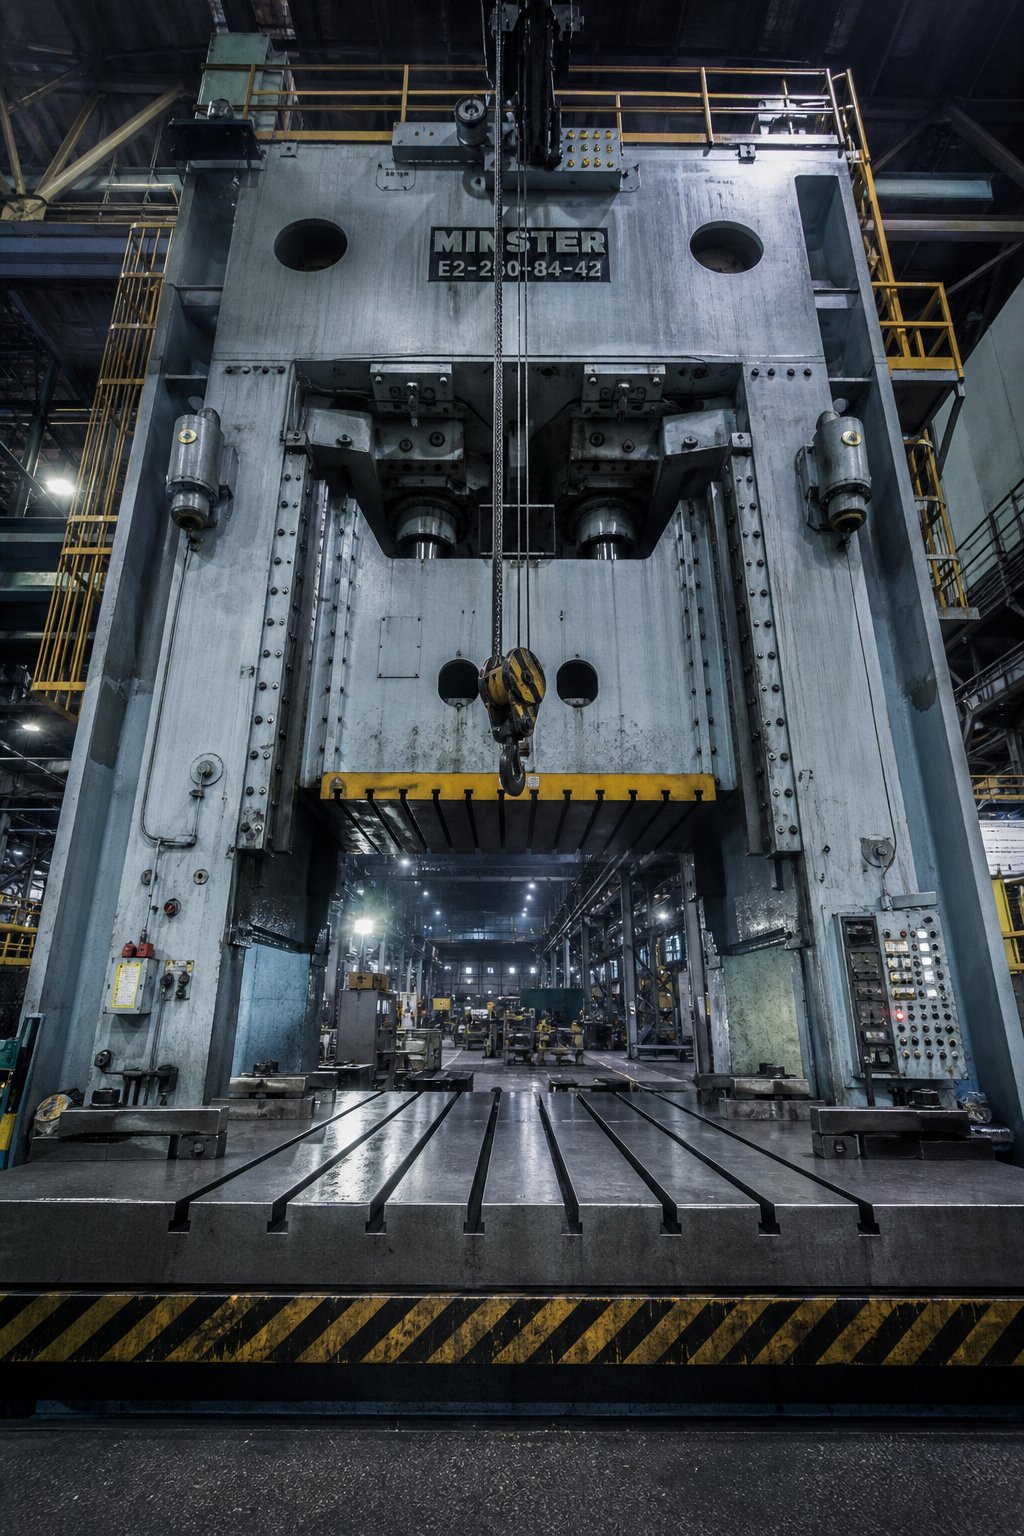
Presskapacitet och tonnageskalning för stora komponenter
Materialbeteende berättar vilka krafter metallen kommer att motstå. Presskapacitet talar om för dig om din utrustning kan leverera dessa krafter över hela geometrin hos en överdimensionerad komponent. Dessa två verkligheter kolliderar vid pressramen, och när de inte är i linje, händer det helt enkelt inte att stämpla stora-delar. Ingen mängd smart formkonstruktion kompenserar för en press som saknar tonnage, bäddarea eller stängningshöjd för att utföra formningssekvensen.
Detta är begränsningen som dödar projekt tyst. Ingenjörer designar en del, väljer ett material, planerar formningssekvensen och upptäcker sedan att den progressiva stämplingsmaskinen som krävs inte finns i deras leverantörs anläggning. Att förstå hur tonnage skalar med delstorlek, och hur bädddimensioner och stängningshöjd samverkar med formgeometrin, skiljer genomförbara projekt från dyra tjuvstarter.
Presstonnagekrav för stämpling i stor-format
Tonnage i tunga stämplingsvågar genom två distinkta mekanismer beroende på operationstyp. Blanking och piercing operationer skala med omkrets. Formnings- och ritningsoperationer skala med yta. Båda multipliceras med materialtjocklek. När en del är tillräckligt stor för att involvera betydande mängder av alla tre operationstyperna, stiger det totala tonnagebehovet snabbt.
För blankning och håltagning är den grundläggande beräkningen okomplicerad: den skurna omkretsen (i tum) multiplicerad med materialtjockleken (i tum) multiplicerad med materialets skjuvhållfasthet (i ton per kvadrattum). SomTillverkarens vägledning för beräkning av tonnagedetaljer, använder denna formel full materialtjocklek för att kompensera för tråkigt och slitet verktyg, eftersom faktisk klippning sker halvvägs genom materialet. På en stor del med 200 tum av totalt skuren omkrets i 4 mm mjukt stål, kan bara stanstonnaget överstiga 150 ton innan du räknar med någon formning.
Ritningsoperationer använder en liknande omkretsbaserad-beräkning men ersätter skjuvhållfasthet med slutlig draghållfasthet, eftersom skalväggarna är i spänning under dragningen. För ett stort drag som spänner över 30 tum eller mer i diameter, kan dragkraften konkurrera med eller överstiga blankningstonnaget, särskilt i progressiva stämplingsmaterial med högre-hållfasthet som HSLA eller dubbel-stål.
Men dessa råa beräkningar fångar bara en del av bilden. En progressiv matris för en stor komponent utför inte en operation per slag. Den utför dem alla samtidigt. Varje station i formen kräver kraft i samma ögonblick som pressen når nedre dödpunkten. Du måste summera belastningarna från varje hålstans, varje formningsstation, varje fjäderavskiljare, varje kvävetryckdyna, varje driven kam och varje skrotfräs. För en 12-stations progressiv matris som körs med tung gauge kan den kumulativa lasten lätt nå 800 till 1 200 ton.
Materialtjockleken är multiplikatorn som gör stora-delars tonnage särskilt brutalt. Fördubbling av tjockleken fördubblar inte bara kraften. Det fördubblar kraften vid varje station samtidigt. En del som kräver 400 ton i 2 mm stål kräver ungefär 800 ton i 4 mm stål, förutsatt identisk geometri. Kombinera den tjockleksökningen med de längre skurna omkretsarna som är inneboende för stora delar och du ser varför tunga stämplingsoperationer rutinmässigt kräver pressar i intervallet 600 till 2,000+ ton.
Ingenjörer som beräknar nödvändig presskapacitet bör också ta hänsyn till energibehovet, inte bara kraften. En press kan ha tillräckligt med tonnage men otillräcklig svänghjulsenergi för att upprätthålla den kraften genom arbetsdelen av slaget. Otillräcklig energi gör att pressen stannar vid nedre dödpunkten, ett vanligt felläge när man kör stora progressiva stansar med hastigheter som överstiger motorns förmåga att återaktivera-svänghjulet mellan slagen.
Sängstorlek och begränsningar för stängningshöjd
Tonnage får uppmärksamhet, men sängstorlek och stängningshöjd eliminerar tyst fler projekt än kraftkapaciteten någonsin gör. En press på 1 000 ton är värdelös för din stora del om dess bädd mäter 60 gånger 40 tum och din tärning kräver 96 gånger 48.
Pressbäddens dimensioner definierar det maximala formavtrycket. För progressiva stansar som betjänar stora delar måste sängen inte bara rymma delens bredd och längd, utan hela stanssatsen inklusive alla stationer, skrotrännor, pilotmekanismer och remsstyrningar. En 10-stations progressiv matris för en 30-tum-bred del kan enkelt sträcka sig över 120 tum i matningsriktningen. Pressbädden måste stödja den längden samtidigt som den tillhandahåller en bultarea i T-spårmönstret för säker fastspänning.
Stängningshöjd är avståndet från kolvens undersida till toppen av pressbädden med kolven i nedre dödpunkten och justeringen helt-uppställd. Som MetalForming Magazine förklarar skiljer sig denna dimension från formhöjden, vilket subtraherar bolsterplattans tjocklek. Formens stängningshöjd (dess helt stängda övergripande dimension) måste falla inom minsta och maximala form-höjd. Om den inte passar, kan formen antingen inte stänga helt eller så bottnar den innan kolven har avslutat sitt slag, vilket genererar katastrofala överbelastningskrafter som skadar både formen och pressramen.
För stora-delar blir stängningshöjden särskilt begränsad. Komplexa formningssekvenser kräver höga formenheter med djupa draghåligheter, flera tryckdynor staplade vertikalt och tjocka formskor som motstår avböjning. En stor överföringsdyna kan behöva 24 till 36 tums stängningshöjd bara för att rymma formgeometrin, trycksystemen och den strukturella skotjockleken. Pressen måste ge det vertikala utrymmet samtidigt som den levererar tillräcklig slaglängd för det djupaste draget i sekvensen.
Bolsterplattans kapacitet sätter en viktgräns som är lätt att förbise. Stora-progressiva formar kan väga 5 till 15 ton eller mer. Bolstern måste stödja den statiska belastningen jämnt utan att avböjas utöver presstillverkarens specifikationer. Pressens tonnageklassificering och avböjningsspecifikationer förutsätter att stansbelastningen är jämnt fördelad över två-tredjedelar av bäddytan. En smal dyna som koncentrerar lasten i mitten av en överdimensionerad bädd, eller en lång dyn som bara belastar ena änden av bolsteret, skapar ojämn avböjning som försämrar detaljkvaliteten och påskyndar slitaget.
Byteslogistiken eskalerar också med storleken. Matriser som väger flera ton kräver åtkomst till en kran, rullande bolstersystem eller dedikerade formvagnar för byte. Snabbbytessystem utformade för 500-pundsverktyg skalas inte till multi-tonsverktyg. Anläggningar som kör stora-delstämplingar behöver en krankapacitet som är klassad för sin tyngsta form, plus spelrum mellan pressstolparna för sidolastning- eller frontlastning av verktyget.
När du utvärderar om en formstansningstjänst för stora delar faktiskt kan producera din komponent, är dessa pressspecifikationer som är viktiga:
- Sängområde- Totalt tillgänglig bolsteryta i båda axlarna, vilket bekräftar att formens fotavtryck passar med marginal för fastspänning
- Stänghöjd- Maximalt och minsta verktygs-höjdutrymme (tryckstängningshöjd minus bolstertjocklek, med ramjusteringsområde), se till att formenheten passar i sitt stängda läge
- Tonnage- Nominell kapacitet vid den punkt i slaget där toppbelastningen inträffar, inte bara märkskyltens nummer
- Glidslag- Total kolvrörelse, som måste överstiga det djupaste dragdjupet plus spelrum för delutdragning och överföringsrörelse
- Matarledningshöjd- Mittlinjehöjden för remsan i förhållande till bolsteröverdelen, som måste matcha tärningens pass-linje för korrekt materialinmatning
- Bolster T-slotmönster- Spåravstånd, bredd och djup som måste passa formens fastspänningsschema och matcha formskons bultmönster
Ansedda leverantörer som publicerar detaljerade utrustningslistor, ibland anger dussintals pressar efter tonnage, bäddstorlek och slaglängd, ger en påtaglig trovärdighetssignal. Du kan-refera din dels krav mot deras publicerade funktioner innan den första konversationen äger rum.
Presskapaciteten avgör vad som är fysiskt möjligt. Men formen som sitter inuti den pressen, verktyget som faktiskt formar metall, introducerar sin egen uppsättning designutmaningar som förenar med delstorlek. Hur dessa formar är konstruerade för styvhet, vägledning och underhåll i stor skala är en disciplin för sig själv.
Formdesignöverväganden som är specifika för stora delar
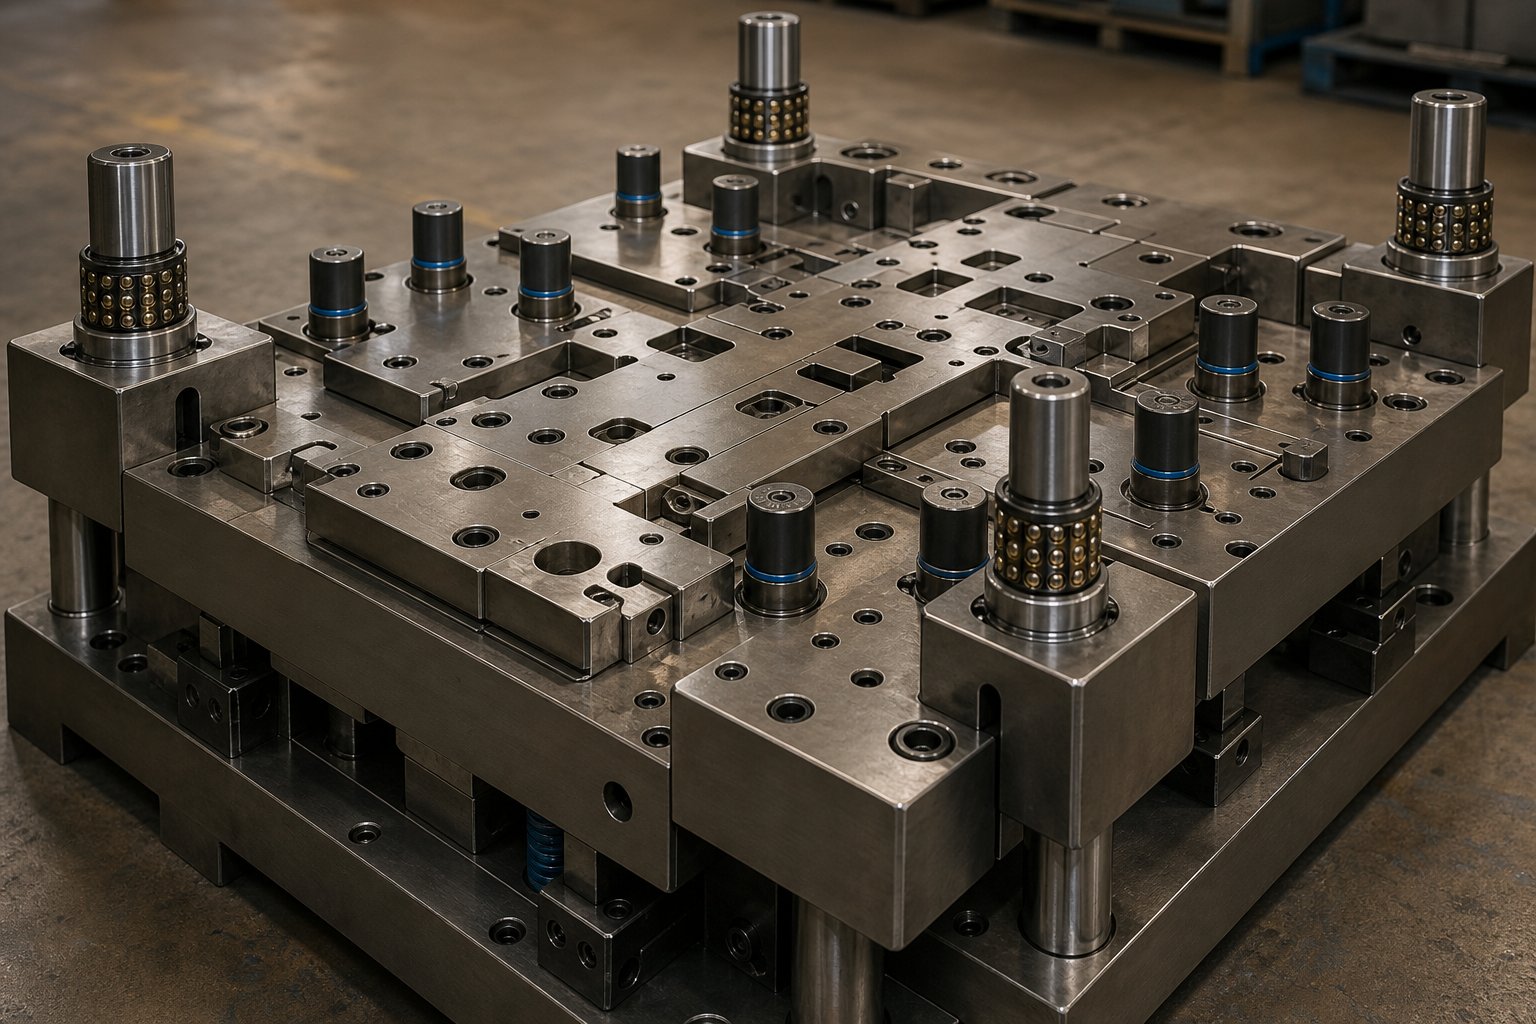
En press med tillräckligt tonnage och bäddyta sätter bara scenen. Själva formen, precisionsverktyget som faktiskt kommer i kontakt med metall och tvingar den till form, har en helt annan uppsättning tekniska krav när den skalas till stora-deldimensioner. På en kompakt tärning för en 6-tums fäste förblir mindre avvikelser i skon obemärkta. På en form som spänner över 60 eller 80 tum översätts samma proportionella avböjning till tusendelar av en tums felinriktning över formningsytan. Stämplar saknar sina parningshåligheter. Formade drag glider ur tolerans. Skjuvkanter slits ojämnt. Tärningen blir inte bara större. Varje struktur-, styr- och trycksystem inom den måste omkonstrueras för att bibehålla precision över ett spann som aktivt bekämpar stelhet.
Detta är den domän där progressiva formtillverkare skiljer sig från allmänna stämplingsbutiker. Vem som helst kan bygga en liten tärning som fungerar. Att bygga en stor form som håller tolerans över miljontals cykler kräver konstruktionsteknisk disciplin som ligger närmare brodesign än urtillverkning.
Konstruktions- och styrsystemdesign för stora stansar
Diesskon är grunden. På små stansar gör en standard för-härdad stanssko från kataloglager jobbet. På stora-verktyg måste skon vara anpassad-för styvhet. Föreställ dig en stanssko som sträcker sig 90 tum i matningsriktningen. Under fullt tonnage vid nedre dödpunkten vill den skon böja sig uppåt i mitten mellan pressbolsterstöden. Om den avböjer till och med 0,002 tum vid mittspannet, skiftar skäravstånden över mellanstationerna, kantkvaliteten försämras och stansens livslängd sjunker.
Stora formskor tillverkas vanligtvis av spänningsavlastad plåt (S50C eller motsvarande medium kolstål) med en tjocklek på mellan 4 och 8 tum, beroende på spännvidd och belastning. Som Ming Chiangs formdesignguide förklarar, följer valet av formset en "rätt material för rätt plats"-principen: skon fungerar som en stötdämpande- grund som använder seghet för att absorbera vibrationer och skydda precisionskomponenter från direkta stötskador. I stor skala blir denna stötdämpande roll kritisk eftersom stötenergin är proportionellt högre och resonansvibrationslägen uppstår vid lägre frekvenser.
Guidesystem skalar upp både i storlek och konfiguration. En standardsats med två-stolpar ger tillräcklig inriktning för kompakta verktyg. Stora-formar och stämplingsenheter kräver fyra-stolpar eller mitt-styrda konfigurationer för att förhindra vinkelrotation av den övre skon under lastning av-center. Fyra hörnstyrstolpar fördelar inriktningskrafter över alla fyra kvadranter av formen, vilket förhindrar ställningar som uppstår när belastningar koncentreras i ena änden av en lång form.
Själva styrstolparna ökar i diameter och når ofta 2 till 4 tum, och använder precisionskullagerburar i stället för vanliga bronsbussningar för att minska friktionen och bibehålla inriktningsnoggrannheten under kraftig sidobelastning. Vissa stora progressiva formtillverkare anger ett inre styrstolpsystem utöver de yttre styrstolparna, vilket skapar en dubbel-styrningsarkitektur. De yttre stolparna hanterar grov inriktning under den första stängningen, medan de inre stolparna ger mikron-precision vid den slutliga formningspositionen. Denna dubbla-styrningsmetod är särskilt värdefull för progressiva maskinformsuppsättningar där station-till-stationsinriktning måste förbli konsekvent över hela formlängden.
Kvävefjädersystem utgör en unik skalningsutmaning. På ett litet munstycke ger en enda kvävecylinder ett enhetligt ämneshållare eller strippertryck. På en stor stans med en tryckdyna som spänner över 40 tum kan du behöva 8, 12 eller till och med 20 kvävecylindrar arrangerade i ett beräknat mönster för att fördela kraften jämnt över dynans yta. Om cylindrarna inte är korrekt placerade, lutar tryckdynan under belastning, vilket skapar ojämnt materialflöde under dragning eller inkonsekvent avdragningskraft som gör att sniglar fastnar i formen.
Att designa kvävefjäderlayouten kräver kartläggning av kraftfördelningen som behövs över tryckdynans yta, och sedan välja cylinderhålstorlekar och placeringar som ger den fördelningen inom acceptabel enhetlighet, vanligtvis inom 5-10 % variation över dynans yta. Förspänningen och slaglängden för varje cylinder måste ta hänsyn till differentiell avböjning av monteringsplattan. Högre matriser med längre slaglängder kan kräva grenrörsanslutna system som utjämnar trycket över alla cylindrar hydrauliskt, vilket säkerställer enhetlig rörelse hos dynorna oavsett ojämn belastning.
Pilotstiftstrategi för stor-formatformar följer en annan logik än kompakta verktyg. I vanliga progressiva matriser registrerar två eller tre piloter remsan på lämpligt sätt vid varje station. På en bred remsa som matas genom en stor stans, betyder lateral remsdrift och kantvåg att materialets position är mindre förutsägbar över hela dess bredd. Talan Products tekniska vägledning noterar att piloter går in i hål genomborrade i tidiga stationer och att när dessa hål kräver snäva toleranser, bibehåller separata pilothål på bäraren noggrannheten utan att förlänga funktionella egenskaper. För stora matriser lägger ingenjörer ofta till extra kant-styrpiloter eller fjäderbelastade-centreringsmekanismer vid mellanstationer för att förhindra att kumulativ drift förstör nedströms funktionsplatser. Ju bredare remsan är, desto fler pilotpunkter krävs för att begränsa materialets naturliga tendens att vandra.
Anpassad formkonstruktion för komplexa stora geometrier
Utöver strukturell styvhet och styrning kräver arbetskomponenterna i en stor dyna, stansarna, lyftarna, stripparna och formningsskären designmetoder som skiljer sig fundamentalt från små-verktyg.
Lyftare på stora progressiva stansar måste höja en tung remsa tillräckligt högt för att rensa formade detaljer när den går vidare till nästa station. På en smal remsa gör lätta stiftlyftare jobbet. På en 48-tum-bred remsa av 3 mm stål, kan bandvikten mellan lyftpunkterna orsaka sänkning som spänner fast bäraren eller släpar mot formytor. Stånglyftare som spänner över hela bandbredden, eller rälsliknande lyftsystem, ger det fördelade stödet som behövs. Talan Products designmetodik understryker att hängning mellan lyftarna kan spänna fast bärarna, särskilt med tunna material. I stor skala sjunker även tjocka material av sin egen vikt över breda ostödda spännvidder.
Bypass-skåror är avgörande för skrothantering på stora stansar. När en stansnings- eller trimningsoperation genererar en klump som är bredare än vad remsan kan bära förbi nedströmsstationer, måste detta skrot omdirigeras, antingen släppas genom formen omedelbart eller skåras för att tillåta spel förbi efterföljande stans- och formningsstationer. På en kompakt form är skrothantering en eftertanke. På en stor progressiv stans där slugs kan vara 8 till 12 tum breda, kan en blockerad slug krascha stansen, böja stansar och skada formningsytor. Korrekt bypass notch-geometri, skrotrännor som är vinklade för tyngdkraftshjälp och luft-utkastning av sprängsniglar blir viktiga designfunktioner.
Graderingskontroll på långa klippkanter kräver noggrann planering. Varje skäroperation ger en grad på ena sidan av materialet. På en 36-tums trimlinje avgör gradriktningen vilken yta på den färdiga delen som bär den upphöjda kanten. För progressiva formstämplade konsoler och strukturella komponenter som samverkar med andra sammansättningar är gradplacering ett funktionskrav, inte kosmetiskt. Formkonstruktören måste orientera skärspel så att grader uppstår på den acceptabla ytan, vilket kan kräva att långa snitt delas i segment med motsatta öppningsriktningar eller lägga till sekundära rakningsstationer för att ta bort grader helt.
Frigångsoptimering för formningsoperationer på stora ytor introducerar en skaleffekt. Formspelet, gapet mellan stansen och håligheten, styr materialflödet under dragning och formning. På ett litet drag fungerar enhetligt utrymme runt omkretsen bra. På ett stort drag som sträcker sig över 30 tum eller mer flyter materialet i olika hastigheter från olika riktningar på grund av kornorientering och friktionsvariationer. Variabelt spel, tätare i områden där materialet tenderar att bli tunt och lösare där skrynkling hotar, hjälper till att kontrollera materialfördelningen. Denna mappning av variabla spelrum kommer vanligtvis från FEA-simulering och förfinas under tärningsprovningen.
Underhållsåtkomst driver ytterligare ett designbeslut som är unikt för stora verktyg: komponentsegmentering. En avstrykarplatta i ett stycke som spänner över 80 tum skulle vara omöjlig att slipa platt, svår att värma-likformigt och opraktisk att ta bort för underhåll. Istället är stora stansborttagare, stanshållarplattor och till och med stansinsatser uppdelade i sektioner som individuellt kan tas bort, slipas om eller bytas ut utan att ta isär hela stansen. Segmentering tillåter också användning av olika material för olika zoner, vilket anpassar komponentmaterial till det lokala slitaget. Som bästa praxis för formkonstruktionen indikerar använder kärnstansar och skär höghastighetsstål (SKH9) vid HRC 60-62 för extrem slitstyrka, medan konstruktionsplåtar använder kallbearbetningsstål (SKD11) vid HRC 58-60. På en stor segmenterad form får zoner med högt slitage förstklassigt skärmaterial medan områden med lägre belastning använder billigare kvaliteter, vilket optimerar kostnaden utan att offra hållbarhet där det är viktigt.
För verktygsingenjörer som navigerar i dessa -designintensiva beslut är det viktigt att arbeta med specialister som förstår samspelet mellan formstruktur, komponentteknik och materialflöde i stor skala.YICHENs anpassade stämplingsformlösningarta itu med den här korsningen direkt och kopplar ingenjörer till formdesignexpertis som täcker allt från stans- och lyftarkonfigurationer till bypass-notch-strategi, gradkontroll och optimering av frigång för stor-formatapplikationer. När verktygsutmaningen innebär att hantera komplexitet över en form som väger flera ton och sträcker sig över sex fot eller mer, förkortas vägen från idé till produktionsklara verktyg med en teknisk partner med djup erfarenhet av formkonstruktion.
Här är de kritiska formdesignelementen som kräver särskild uppmärksamhet i stor skala:
- Die skostyvhet- Anpassade-skor med tjocklek konstruerade för minimal avböjning vid mittspann under full formningsbelastning
- Guidepostkonfiguration- Fyra-stolpar eller dubbla-styrsystem (yttre plus inre) för att förhindra ställning och upprätthålla inriktning av station-till-station
- Kvävefjäder layout- Flera-cylindermönster beräknade för jämn tryckfördelning över stora dynor, med grenrörsutjämning vid behov
- Pilotstrategi- Ökad pilotdensitet över breda remsor, inklusive kompletterande kantguider och mellanliggande registreringspunkter
- Design av lyftsystemLyftare av - stång eller räls-typ som förhindrar att remsan hänger över breda, ostödda spann
- Förbigå skårgeometri och skrothantering- Konstruerade röjningsvägar för snigel med gravitations-assisterade rännor och luft-explosion för stora sniglar
- Burr riktning planering- Frigångsriktning mappas till funktionella grader-sidokrav över alla långa skjuvkanter
- Variabelt formningsspel- FEA-drivna röjningskartor som tar hänsyn till anisotropt materialflöde över stora dragytor
- Komponentsegmentering- Skalare, hållare och skär indelade i underhållsbara sektioner med zon-specifika materialkvaliteter
- Termisk hantering- Hänsyn till värmeuppbyggnad i stora formar under hög-drift, inklusive kylkanaler eller termiska avbrott i hög-friktionszoner
Vart och ett av dessa element interagerar med de andra. En dåligt planerad kvävefjäderlayout skapar ojämn avskalningskraft, vilket påskyndar slitaget på styrstolpar, vilket försämrar inriktningen av stansen-till-kavitet, vilket förändrar gradmönster på ett oförutsägbart sätt. I stora-formar förstärks dessa kaskadinteraktioner över avstånd, vilket gör att integrerat designtänkande, snarare än komponent-för-komponentspecifikation, gör skillnaden mellan en form som fungerar tillförlitligt och en som kräver konstant ingripande.
Att få rätt formdesign skyddar en betydande kapitalinvestering. Och den investeringen, själva verktygskostnaden, väcker sin egen uppsättning frågor om ekonomi, amortering och var stor-delstansning faktiskt är ekonomiskt vettig jämfört med alternativa tillverkningsmetoder.
Kostnadsekonomi och avskrivning av verktyg för stora delar
En väl-designad form löser det tekniska problemet. Men teknisk genomförbarhet och ekonomisk lönsamhet är två separata samtal. Stora-progressiva och överföringsformar representerar några av de viktigaste kapitalåtagandena inom metalltillverkning, och ekonomin beter sig annorlunda än vad ingenjörer som är bekanta med kompakta verktyg kan förvänta sig. Förskottsinvesteringen är större. Amorteringskurvan är brantare. Och underhållsbördan under en forms livstid leder till kostnader som mindre verktyg sällan medför.
Ändå är det ingen leverantör i detta utrymme som beskriver den ekonomiska logiken på ett transparent sätt. Du hittar utrustningslistor och kapacitetsbroschyrer, men sällan den ekonomiska ramen som talar om för dig om din specifika del, vid din specifika volym, överhuvudtaget motiverar verktygsinvesteringen. Det är tomrummet som detta avsnitt fyller.
Verktygsinvesteringar och amorteringar för stora verktyg
Formkostnadsskalor med tre primära drivkrafter: antalet formningsstationer, formens fysiska storlek och precisionskraven för den färdiga delen. För progressiva standardverktyg som producerar små till medelstora-komponenter placerar industridata från Shaoyi Metal Technology typiska verktyg i intervallet $15 000 till $60 000. Men stora-delar fungerar i en helt annan nivå. Transfer- och linjematriser för överdimensionerade bilpaneler når rutinmässigt $250 000 till över $1 000 000 när hela formsatsen inkluderar drag-, trim-, fläns- och håltagningsoperationer.
Varför det dramatiska hoppet? Varje kostnadsdrivande sammansättning i stor skala. Fler stationer innebär fler bearbetningstimmar. Större formskor kräver tyngre råstålämnen och längre CNC-cykeltider. Bredare skär och formningsskär kräver förstklassiga verktygsstål i större volymer. Utprovningsfasen, där formen testas och justeras i en verklig press, tar längre tid eftersom stora formar är fysiskt svårare att ladda, shimsa och iterera på. Enbart provning och validering representerar vanligtvis 10-15 % av den totala matriskostnaden, och på ett sexsiffrigt verktyg är det en betydande rad.
Formmaterialet står för 20-40 % av den totala investeringen. För högvolyms-metallstansningsprogram som förväntar sig 500 000 eller fler träffar under formens livstid, anger verktygstillverkare premiumkvaliteter som SKD11 eller solida hårdmetallskär vid kritiska slitagepunkter. Dessa material motstår nötning under miljontals cykler men bär betydande råmaterialkostnader, särskilt när de skärs i de överdimensionerade skär som kräver stora delar av verktyg. För kortare produktionsserier kan billigare legeringar minska initialkostnaden, men de byter ut lång livslängd mot besparingar, som kräver tätare underhåll eller tidigare utbyte.
Amortering är där matematiken antingen fungerar eller inte. En progressiv form på 50 000 USD fördelat på 500 000 delar ger bara 0,10 USD per styck i verktygskostnad. Samma form spridd över endast 5 000 delar ger $10,00 per styck, som Fictivs progressiva stämplingsanalys illustrerar. För stora-delar som kostar flera gånger det beloppet skiftar brytningströskeln- dramatiskt uppåt. En överföringsformsats på 300 000 USD behöver stora årliga volymer innan verktygsbidraget per-bit sjunker till en nivå som konkurrerar med alternativa tillverkningsmetoder.
Minsta orderkvantiteter existerar just på grund av denna amorteringsverklighet. OEM progressiva stämplingsprogram förbinder sig vanligtvis till årliga volymer som säkerställer att verktygsinvesteringen betalas tillbaka inom ett till tre produktionsår. Om din prognostiserade volym inte kan absorbera verktygskostnaden inom en rimlig återbetalningsperiod, behöver projektet antingen en enklare stansmetod, ett delat-verktygsarrangemang eller en fundamentalt annorlunda tillverkningsmetod.
Per-Piece Economics at Scale
När verktygen väl är betalda blir ekonomin per{0}}styck för stämpling anmärkningsvärt övertygande. Talan Products kostnadsanalys visar att en progressiv formpress kan producera 4 000 eller fler delar per timme, med arbetskostnader mätt i bråkdelar av en cent per styck. Efter verktygsutbetalning sjunker kostnaden per-styck till det absoluta minimum: råmaterial, maskintid och en bit arbetskraft. I dessa ekonomi dominerar långtidsstämpling av metall alla tillverkningsalternativ per-enhetsbasis.
Men stora-delar introducerar en komplikation som mindre verktyg undviker: underhållskostnader som en meningsfull procentandel av livscykelekonomin. Branschuppskattningar ger ett årligt underhåll av formen till 5-10 % av formens ursprungliga värde, beroende på användningsintensitet. På en kompakt tärning på $30 000 är det $1 500 till $3 000 per år. På en $250 000 storformat överföringsform, är det $12 500 till $25 000 årligen i slipning, shimsning, fjäderbyte och skärslipning. Att försumma detta underhåll sparar inga pengar. Det leder till grader på delar, accelererat slitage och eventuellt katastrofala stansfel som kostar mycket mer än förebyggande vård.
Total livscykelkostnad för stämplingar i stora serier måste stå för fyra distinkta kostnadssegment:
- Initial verktygsinvestering- Engångsinvesteringen- för formdesign, tillverkning och provning
- Produktionskostnad per-styck- Material, presstid, arbete och omkostnader tilldelas per del under aktiva körningar
- Schemalagt underhåll- Regelbundna slipintervaller, byte av kvävefjäder, slitage på styrbussningar och komponentinspektion
- Die renovering- Större översyn med längre intervall (vanligtvis var 500 000 till 2 000 000 cykler beroende på materialets svårighetsgrad), inklusive byte av skär, omslipning av formytor och strukturell inspektion
För OEM-metallstämplingstjänster som kör material med hög-hållfasthet i stor skala, komprimeras underhållsintervallen. Tvåfas-stål och rostfria kvaliteter sliter skäreggarna snabbare än mjukt stål, vilket förkortar antalet cykler mellan skärpningshändelser. En tärning som kör 200 000 träffar mellan underhåll på 1008 stål kan behöva åtgärdas var 80 000 träffar på DP780. Det snabba underhållsschemat påverkar direkt din effektiva kostnad per{10}}styck, även efter att verktygen är helt avskrivna.
Volymövergångspunkten, där stämpling blir billigare än tillverkning, skiftar beroende på detaljens komplexitet och material. För enkla stora geometrier i mjukt stål tyder Talans data på att korsningen faller mellan 3 000 och 7 000 delar per år för komponenter i standard-storlek. För stora delar som kräver hög-tonnagepressar och komplexa multi-stationsformar, pressar den crossoveren avsevärt högre, ofta in i intervallet 10 000 till 25 000 årliga enheter innan ekonomin gynnar stansning framför laserskärning plus kantpressning.
Stämpling av stora-delar blir kostnads-effektiva endast över vissa volymtrösklar, och dessa trösklar varierar dramatiskt beroende på detaljens komplexitet, materialkvalitet och underhållsintensitet. En enkel konsol av mjukt stål på 15 000 årsenheter motiverar lätt verktygsarbete. En komplex HSLA-strukturkomponent med samma volym kanske inte går sönder på tre år.
När man bygger ett affärscase för stämpling av stora-delar kontra alternativ tillverkning, bör ingenjörer uttryckligen modellera dessa kostnadsfaktorer:
- Totala verktygsinvesteringar inklusive design, tillverkning, provning och tekniska förändringar under driftsättning
- Beräknad årlig volym och total livslängdsvolym under programmets förväntade varaktighet
- Produktionskostnad per-styck vid målcykelhastigheter, inklusive materialavkastningsförluster från remsor i stor-format
- Årlig underhållskostnad baserad på materialets svårighetsgrad och förväntat antal träffar mellan serviceintervallen
- Renoveringskostnaden vid stora milstolpar, inklusive produktionsstopp under översyn
- Jämförelse per-styckkostnad med alternativa metoder (laser plus formning, svetsningar eller gjutgods) vid samma volym
- Återbetalningstid: vid vilken ackumulerad volym överstiger den totala stämplingskostnaden (verktyg plus produktion plus underhåll) den totala alternativa tillverkningskostnaden
- Riskfaktorer inklusive sannolikhet för designförändringar, volymprognosförtroende och materialkostnadsvolatilitet
Återbetalningsberäkningen är inte bara aritmetisk. Det kräver ärlig volymprognoser. En optimistisk prognos som motiverar verktygsinvesteringen men som aldrig förverkligas i faktiska beställningar gör att du har en tillgång på sex-siffror som inte ger någon avkastning. Konservativa prognoser skyddar kapital, även om det innebär att välja en mindre optimal per-process under de första åren och övergå till formstämpling när volymerna visar sig.
Ekonomin talar om för dig om du ska fortsätta. Men de säger inte till dig när du ska gå iväg helt. Vissa stora delar, oavsett volym, möter geometribegränsningar, materialbegränsningar eller toleranskrav som gör stansning till fel svar, oavsett hur siffrorna fungerar på papper.
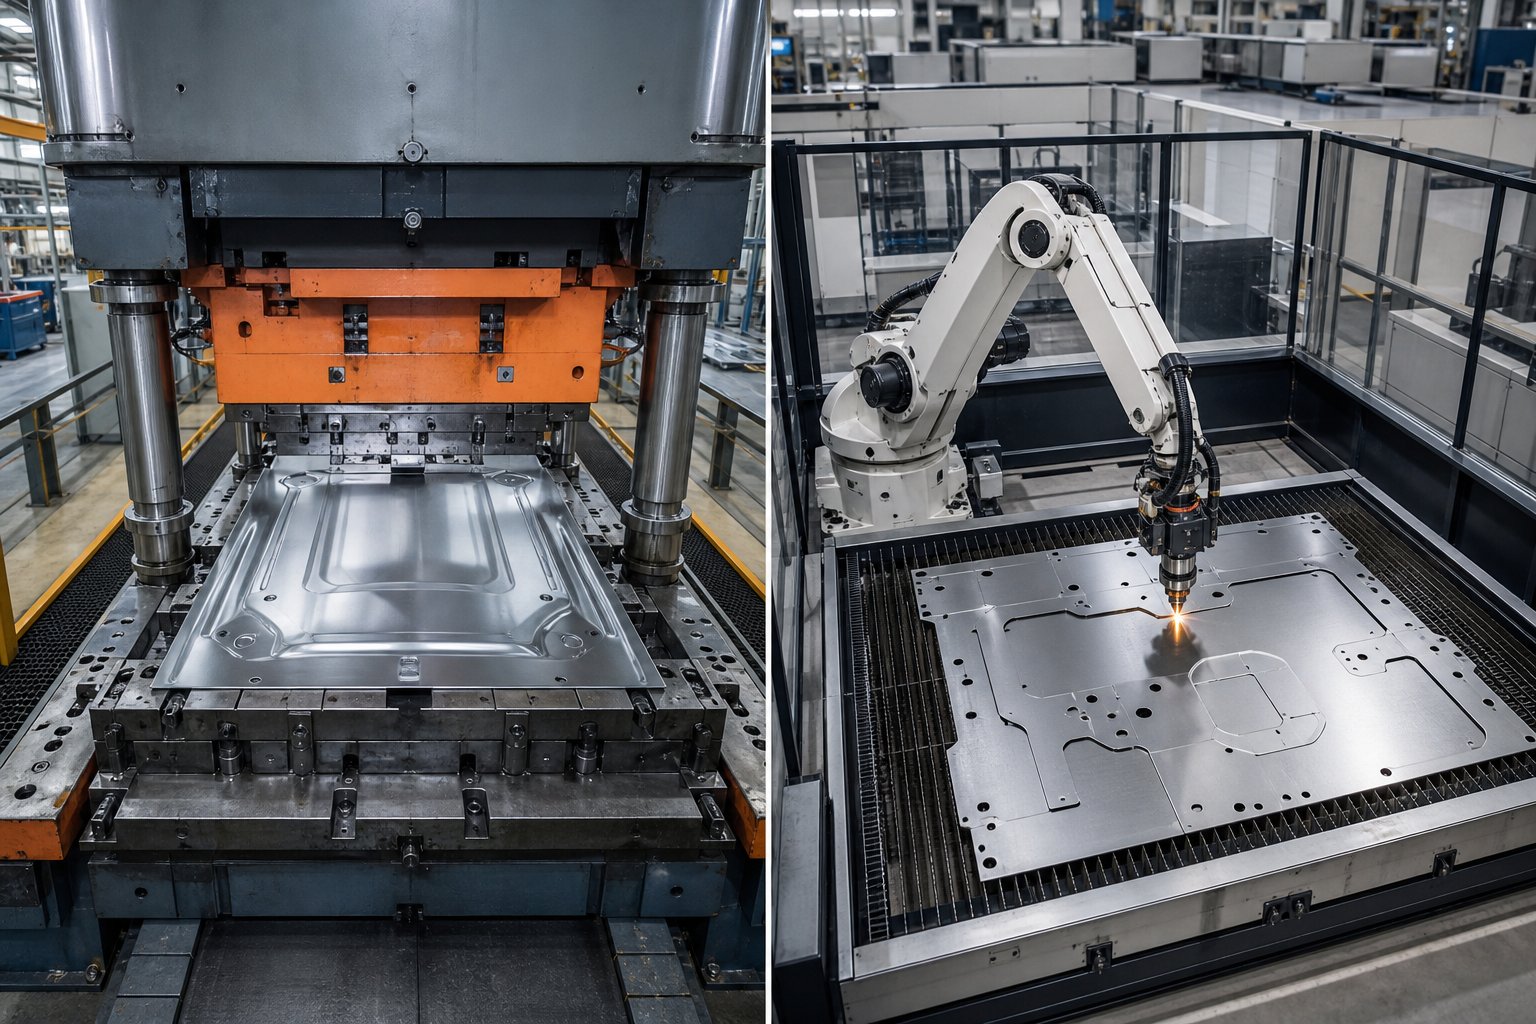
Processbegränsningar och när man ska välja alternativ
Varje tillverkningsprocess har ett tak. Stämpling når taket när delars geometri, materialbegränsningar eller volymrealiteter går utöver vad en stans fysiskt eller ekonomiskt kan leverera. De flesta plåtstämplingstjänster lämnar inte denna information frivilligt. De kommer att citera vad de kan göra, inte vad de inte borde försöka. Men ärlig processutvärdering kräver att man förstår var gränsen går, för att tvinga en del genom fel metod kostar mer än att välja rätt alternativ från början.
När stämpling inte är rätt svar
Maximal praktisk delstorlek för formstansning toppar ut cirka 72 till 96 tum i matningsriktningen för progressivt arbete och något större för tandemlinjer som hanterar ytterpaneler för fordon. Utöver det rymmer ingen standard pressbädd verktyget, och anpassade pressinstallationer blir ett projekt i sig.
Geometri sätter hårdare gränser än storlek. Delar med extrema dragförhållanden, allt som närmar sig ett djup-till-diameterförhållande över 2:1, kan vanligtvis inte ritas i en enda operation utan mellanliggande glödgning. Underskärningar, återkommande-funktioner och intern geometri som kräver åtkomst från sidan kan helt enkelt inte bildas i ett vertikalt tryck utan kam-manövrerade mekanismer som ger enorm komplexitet och kostnad. I stor skala blir dessa kamenheter opraktiskt massiva.
Vissa material motstår stor-formatstämpling oavsett geometri. Arbete-härdande legeringar som 300-serien rostfritt blir allt svårare att forma över flera stationer, och det ackumulerade tonnaget på en stor form kan överstiga tillgänglig presskapacitet. Tjock platta över 8 mm rör sig i allmänhet till kantpress eller hydrauliskt pressområde snarare än progressiva stämplings- och tillverkningsmetoder, eftersom de krafter som krävs överstiger vad konventionella stämplingspressar levererar effektivt.
Tänk på dessa scenarier där alternativ överträffar formstämpling:
- Låg volym med komplex geometri- Laserskärning plus kantpressning ger färdiga delar utan några verktygsinvesteringar, perfekt för körningar under 3 000 enheter
- Snäva toleranser på tjock plåt- CNC-bearbetning från plåtmaterial håller toleranser som stämpling inte kan matcha på tunga material
- Komplexa 3D-kapslingar med interna funktioner- Svetsar från individuellt formade delar tillåter underskärningar, invändiga förstyvningar och funktioner omöjliga i en enda stämplingsoperation
- Organiska former med o-uniforma väggsektioner- Gjutning hanterar geometrier som ingen platt-formningssekvens kan replikera
Även vid progressiv metallstämpling, där stora kanalkomponenter och strukturella höljen är vanliga plåtstämplingsprodukter, stöter ingenjörer rutinmässigt på delar som överskrider praktiska stämplingsgränser. En överdimensionerad anslutningslåda med invändiga bafflar och svetsade flänsar, till exempel, kan verka som en stämplingskandidat enbart baserat på volym, men dess geometri gör tillverkningen till den snabbare och billigare vägen.
Jämföra alternativ för stora-metallkomponenter
Beslutet är inte alltid binärt. Hybridmetoder fungerar bra för stora komponenter där formstansning hanterar de repeterbara-volymoperationerna (blankning, initial formning, piercing) medan sekundära processer kompletterar funktioner som formen inte kan producera. Ett strukturellt fordonsfäste kan gradvis stämplas för sin primära geometri, sedan robotsvetsas för att lägga till en kil som skulle kräva en opraktisk kammekanism i formen. Dessa metallstämplingslösningar blandar processstyrkor snarare än att tvinga en metod att göra allt.
För delar med låga-volymkrav kan verktygsinvesteringen i formstansning helt enkelt inte amorteras. Som produktionskostnadsanalys från Hotean visar, är laserskärning i genomsnitt betydligt lägre per-enhetskostnad än stämpling för partier under 3 000 stycken när du räknar in de $15,000+ verktygskostnaden som stämplingen kräver innan man producerar en enskild del. Det gapet ökar ytterligare med verktyg för stora-delar som kostar multiplar av standardpriserna på formverktygen.
Så här står de primära alternativen mot formstämpling för stora-metallkomponenter:
| Metod | Idealiskt volymområde | Geometrisk komplexitet | Toleransförmåga | Relativ kostnad per-stycke (låg volym) | Relativ kostnad per-stycke (hög vol.) |
|---|---|---|---|---|---|
| Stämpling | 10,000+ årligen | Måttlig (begränsad av dragdjup och enkel-axelformning) | +/-0,005 tum standard; +/-0,001 tum med finblankning | Mycket hög (avskrivning av verktyg dominerar) | Mycket låg |
| Laserskärning + formning | 1 - 5 000 årligen | Hög (valfri 2D-profil, böjar begränsade av bromsverktyg) | +/-0,004 tum skärning; +/-0,010 tum bildad | Låg (inga verktyg) | Hög (arbetsintensiv-per styck) |
| CNC-bearbetning | 1 - 2 000 årligen | Mycket hög (valfri bearbetningsbar geometri) | +/-0,001 tum eller bättre | Måttlig (materialavfall på stor tallrik) | Mycket hög (långsam cykeltid) |
| Svetsar | 1 - 5 000 årligen | Mycket hög (interna funktioner, fler-plansenheter) | +/-0,015 tum typiskt; +/-0,005 tum med fixturer | Måttlig (arbete plus fixtur) | Hög (svetsning skalar inte linjärt) |
| Gjutgods | 500 - 100,000+ årligen | Extremt hög (organiska former, variabel väggtjocklek) | +/-0,010 tum investeringsgjutning; +/-0,030 tum sandgjuten | Måttlig (mönsterkostnad lägre än formkostnad) | Låg till måttlig |
Lägg märke till crossover. Vid låga volymer slår alla alternativ formstämpling på totalkostnaden. Vid höga volymer slår formstämpling allt vad gäller ekonomi per-styck. Gråzonen, ungefär 3 000 till 15 000 årsenheter för stora delar, är där beslutet kräver detaljerad modellering snarare än tumregler. Geometrin styr balansen: en enkel platt konsol korsar in i stämplingsområde med lägre volymer än ett komplext djupdraget-skal.
Gjutgods förtjänar särskild uppmärksamhet för stora strukturella komponenter. Investeringsgjutning och sandgjutning hanterar båda geometrier som stämpling inte kan replikera, och deras verktygskostnader (mönster snarare än härdade stålformar) är vanligtvis 30-60 % lägre än motsvarande präglingsformar. Avvägningen är lösare toleranser, längre ledtider per styck och sekundära bearbetningskrav för kritiska gränssnitt. För delar där viktoptimering genom variabel väggtjocklek är viktigare än en noggrann dimensionskontroll vinner ofta gjutning oavsett volym.
Den ärliga inramningen: formstämpling är det rätta svaret när volymen är hög, geometrin är kompatibel med plan-blank formning och toleranser är i linje med vad processen naturligt levererar. När något av dessa villkor misslyckas är alternativ inte kompromisser. De är bättre tekniska beslut. Nyckeln är att inse vilket tillstånd som bröt innan man satsar kapital på verktyg som kommer att underprestera.
Att veta när man ska stämpla och när man ska tillverka är halva utmaningen för leverantörsutvärdering. Den andra hälften är att hitta en partner med utrustning, verktygsexpertis och tekniskt djup för att utföra vilken väg som helst som är vettig för din specifika storformatskomponent.
Utvärdera leverantörer av formstansningstjänster för stora arbeten
Att hitta en leverantör som kan stämpla din del är enkelt. Att hitta en som kan stämpla din stora del på ett tillförlitligt sätt, med tolerans, över ett flerårigt produktionsprogram, är en fundamentalt annorlunda sökning. Funktionerna som skiljer kompetenta metallstämpelleverantörer från de som är utrustade för överdimensionerade arbeten finns inte med i varje företags broschyr. Du måste veta vad du ska fråga, vad du ska verifiera och vilka röda flaggor som signalerar att en butik når utöver sin faktiska kapacitet.
Nyckelfunktioner att verifiera hos en stor-delstämpelleverantör
Pressens tonnageintervall är den självklara utgångspunkten, men stanna inte vid namnskyltens nummer. Fråga var topptonnage är tillgängligt i slaget. En press på 1 000 ton klassad vid nedre dödpunkten levererar den kraften endast vid BDC. Om din formningsoperation når en topp 2 tum över botten, kan det tillgängliga tonnaget vara 15-20 % lägre beroende på presstyp. Du behöver kapacitet som matchas till din faktiska belastningskurva, inte en katalogspecifikation.
Maximal sängstorlek har lika stor betydelse. Ett skräddarsytt metallstämplingsföretag som hävdar stor-delkapacitet men att köra pressar med 48-tumssängar klarar inte den 80-tums progressiva form som din strukturella fäste kräver. Bekräfta bädddimensioner i båda axlarna och verifiera bolsterlastkapaciteten för stansar som väger flera ton.
Ett-internt verktygsrum skiljer seriösa leverantörer av progressiva formstansningar från butiker som lägger ut varje underhållshändelse. Stora stansar kräver regelbunden skärpning, kvävefjäderservice och byte av styrbussning. Om leverantören skickar din 8-tons dyna offsite för varje underhållscykel, tittar du på veckors stillestånd per händelse kontra dagar med ett internt verktygsrum. Som KMC Manufacturings verktygsmetod visar, ger integrerade verktygs- och formoperationer som hanterar design, konstruktion och underhåll under ett tak snabbare hantering och strängare kontroll över verktygskvaliteten under hela programmets livscykel.
Simulerings- och FEA-förmåga indikerar om en leverantör kan förutse problem innan stålskärning. För arbete i stort-format sparar virtuella tärningsprovningar tiotusentals i fysiska provupprepningar. Fråga om de kör formsimuleringar i-huset eller om de litar på att formbyggaren hanterar det självständigt. De bästa metallstämplingstjänsterna nära mig, eller var som helst, har simuleringsingenjörer som samarbetar direkt med pressoperatörer och formdesigners.
Sekundär driftkapacitet blir ofta förbisedd. Att grada en 36-tums stämpling kräver utrustning som är skalad för det fotavtrycket. Dimensionell inspektion med hjälp av koordinatmätmaskiner behöver ett mätomslag som är tillräckligt stort för att fånga hela detaljgeometrin. Om leverantören lägger ut inspektionen på en tredje-partslabb sträcker sig tiderna för godkännande av första artikeln från dagar till veckor. Även tillhörande behov som märkningstjänster för metallstämpling blir logistiskt komplexa när delar är överdimensionerade och kräver specialiserad fixtur för märkningsoperationer.
Logistik förtjänar granskning. Stora stämplade komponenter skapar hanterings- och fraktutmaningar som mindre delar aldrig möter. Förpackningen måste förhindra deformation under transporten.Skickar överdimensionerade metallprodukterinvolverar specialiserade lådor, last-specifika säkra metoder och potentiellt överdimensionerade frakter. Bekräfta att din leverantör har materialhanteringsutrustning, ställplats och fraktpartnerskap för att flytta dina delar utan skador.
Kvalitetscertifieringar ger en grundläggande trovärdighetssignal. ISO 9001 indikerar ett dokumenterat kvalitetssystem. IATF 16949 signalerar processkontroll för fordons-kvalitet. För stora-delar är dessa certifieringar viktiga eftersom de upprätthåller protokollen för statistisk processkontroll och analys av mätsystem som fångar avdrift innan det blir skrot. Metallstämplingsföretag i Wisconsin och i Mellanvästerns industrikorridor innehar ofta båda certifieringarna, vilket återspeglar regionens koncentration av OEM-efterfrågan för fordon och tung utrustning.
Samarbetar med formdesignspecialister
Leverantörsutvärdering bör inte börja vid offertstadiet. Det högsta-värdesengagemanget börjar under konceptutvecklingen, när detaljgeometrin fortfarande är tillräckligt flexibel för att klara verkligheten i verktygen. Att arbeta med verktygsingenjörer som är specialiserade på design av stor-formar i ett tidigt skede förhindrar den dyra upptäckten att din del inte ekonomiskt kan stämplas som ritad.
Detta tidiga samarbete är viktigt eftersom utformningen av stora-delar innebär avvägningar- som är osynliga för detaljdesignern. Ett 2--graders dragtillägg till en djupdragen vägg kan spara 40 000 USD i verktyg genom att eliminera en kammekanism. En liten flytt av särdrag skulle kunna minska antalet stationer från tio till åtta, vilket skulle krympa formen till en mindre pressklass. Dessa optimeringar sker endast när den tekniska expertisen kommer in i samtalet innan detaljtrycket fryses.
YICHENs anpassade stämplingsplattformtillhandahåller en väg för ingenjörer som söker den här typen av specialiserat samarbete, kopplar verktygsteam till konstruktionsexpertis som täcker struktur, materialflödesoptimering och komponentteknik för storformatapplikationer. När utmaningen fokuserar på hur man bygger en form som hanterar komplexitet över ett brett spann samtidigt som precisionen bibehålls, accelererar tidslinjen designen-till-tillgången till dedikerade formtekniska resurser.
Inte alla leverantörer som kan köra din form kan designa den väl. Vissa metallstämplingsföretag i Wisconsin driver bland dem utmärkta pressrum men lägger ut formdesign på tredje part utan insyn i de specifika pressegenskaperna där verktyget kommer att köras. De bästa resultaten kommer från leverantörer, eller partnerskap med leverantörer-plus-verktygstillverkare, där formkonstruktören förstår målpressens avböjningsbeteende, termiska egenskaper och matningssystemets begränsningar innan den första linjen dras i CAD.
När du listar ut stora-leverantörer av formstämpeln ska du väga dessa utvärderingskriterier hårt:
- Mångfald i pressflottan- Flera pressar som spänner över mängden och bäddstorleksintervallet som behövs, ger reservkapacitet om en maskin är nere för underhåll
- Verktygsrum i-huset med stor-matriskapacitet- Åtkomst till takkran, ytslipmaskiner dimensionerade för överdimensionerade komponenter och CNC-bearbetningskapacitet för skärbyte
- Expertis i formdesign- Oavsett om det är-internt eller genom en dedikerad verktygspartner, dör förmågan att konstruera specifikt för utmaningar i stora-format inklusive avböjningshantering, enhetlig tryckfördelning och bandstyrning
- FEA och formningssimulering- Aktiv användning av simulering för att validera materialflöde, förutsäga återfjädring och optimera tryck på ämneshållaren innan fysiskt prov
- Kvalitetsinfrastruktur- CMM-kapacitet med mätvolymer som överstiger din största deldimension, plus statistiska processkontrollsystem som spårar kritiska dimensioner i realtid
- Materialhantering och logistik- Utrustning för spolhantering klassad för tunga spolvikter, automatiserad avstapling för ämnen, traverskranar för stansbyten och utgående fraktlösningar för överdimensionerade delar
- Certifieringar och branscherfarenhet- ISO/IATF-certifieringar plus demonstrerad programhistorik med delar av liknande skala, komplexitet och material
- Flexibilitet i teknisk förändring- Vilja och förmåga att modifiera stora verktyg i mitten-program när designrevideringar sker, utan att bygga om från början
- Geografisk passform och leveranskedja- Närhet till din monteringsverksamhet för minskad fraktkostnad och snabbare svar, eller etablerade fraktpartnerskap för pålitlig-leverans över långa avstånd
Formdesignexpertis förtjänar betoning som den differentiator som skiljer lämpliga leverantörer från exceptionella. Varje butik med tillräckligt stor press kan slå metall med kraft. Leverantören som förstår varför kvävefjäderlayouten behöver tolv cylindrar istället för åtta, eller varför pilotstrategin kräver mellanregistrering på en 48-tumsremsa, är den som levererar delar med tolerans från träff ett till träff en miljon. Det tekniska djupet, oavsett om det finns internt eller nås via en specialiserad formdesignpartner, är det som förvandlar en formstansningstjänst för stora delar från en råvarutransaktion till ett produktionsprogram som faktiskt fungerar.
Vanliga frågor om stansningsservice för stora delar
1. Vilken storlek kvalificerar sig som en stor del i formstämpling?
En del kvalificeras vanligtvis som stor när den överstiger 24 tum i någon enskild dimension eller kräver en pressbädd större än 72 tum. Materialtjocklek över 3 mm (0,120 tum) skjuter också in komponenter till stora-delar. Vikten är en annan faktor: när färdiga ämnen överstiger vad operatörer säkert kan hantera manuellt, blir mekanisk överföring eller robotautomatisering nödvändig, vilket signalerar stor-delklassificering.
2. Hur mycket tonnage behövs för stämpling av stora-delar?
Tonnagekrav för stora delar skala med både skuren omkrets och formningsyta, multiplicerat med materialtjocklek. En 12-stations progressiv form som körs med tung gauge kräver vanligtvis 800 till 1 200 ton eller mer. Fördubbling av materialtjockleken fördubblar ungefär kraften vid varje station samtidigt, vilket är anledningen till att tunga stämplingsoperationer för överdimensionerade komponenter rutinmässigt kräver pressar i intervallet 600 till 2,000+ ton.
3. Vad är skillnaden mellan progressiv stansning och överföringsstämpling för stora delar?
Progressiva stansar håller delen fäst vid remsan genom alla formningsstationer, vilket gör dem idealiska för hög-volymproduktion av delar som passar inom remsans breddgränser och som inte kräver djupdrag. Överföringsformar kopplar bort delen från remsan, med hjälp av mekaniska fingrar för att flytta enskilda ämnen mellan stationer. Transferstämpling passar större geometrier, djupare ritningar och delar som behöver flyttas mellan operationerna. För överdimensionerade komponenter som överstiger 36 tum blir överförings- eller tandemlinjer ofta det enda fysiskt genomförbara alternativet.
4. Hur mycket kostar verktyg för stämpling av stora-delar?
Standard progressiva stansar för små till medelstora-komponenter kostar vanligtvis 15 000 till 60 000 USD. Stora-delarnas överförings- och linjeformar för överdimensionerade struktur- eller fordonspaneler kan variera från 250 000 USD till över 1 000 000 USD när hela stansuppsättningen inkluderar drag-, trim-, fläns- och håloperationer. Enbart formmaterial står för 20-40 % av den totala investeringen. Årligt underhåll lägger till 5-10 % av det ursprungliga formvärdet. Dessa kostnader amorteras över produktionsvolymen, vilket gör att stor-kostnad för formstämpling-verkar endast över vissa volymtrösklar, ofta 10 000 till 25,000+ årsenheter. YICHENS skräddarsydda stämplingslösningar (https://www.yichen-group.com/stamping-die/) hjälper verktygsingenjörer att optimera stansstrukturen och komponentdesignen för att hantera kostnaderna för verktygsprogram i storformat.
5. När ska man välja alternativ framför formstansning för stora delar?
Stämpling är kanske inte det rätta svaret när årliga volymer faller under 3 000 till 5 000 enheter, när detaljgeometrin involverar extrema dragförhållanden över 2:1, underskärningar som kräver opraktiska kammekanismer eller material över 8 mm tjocklek. Laserskärning plus kantpressning fungerar bättre för komplexa profiler med låg-volym. CNC-bearbetning passar tight{10}}tolerans med tjocka plåtar. Svetsar hanterar fler{12}}plansenheter med interna funktioner. Gjutgods utmärker sig i organiska former med variabla väggsektioner. Hybridmetoder som kombinerar stämpling med sekundära processer ger ofta den bästa balansen mellan kostnad och kapacitet.


