


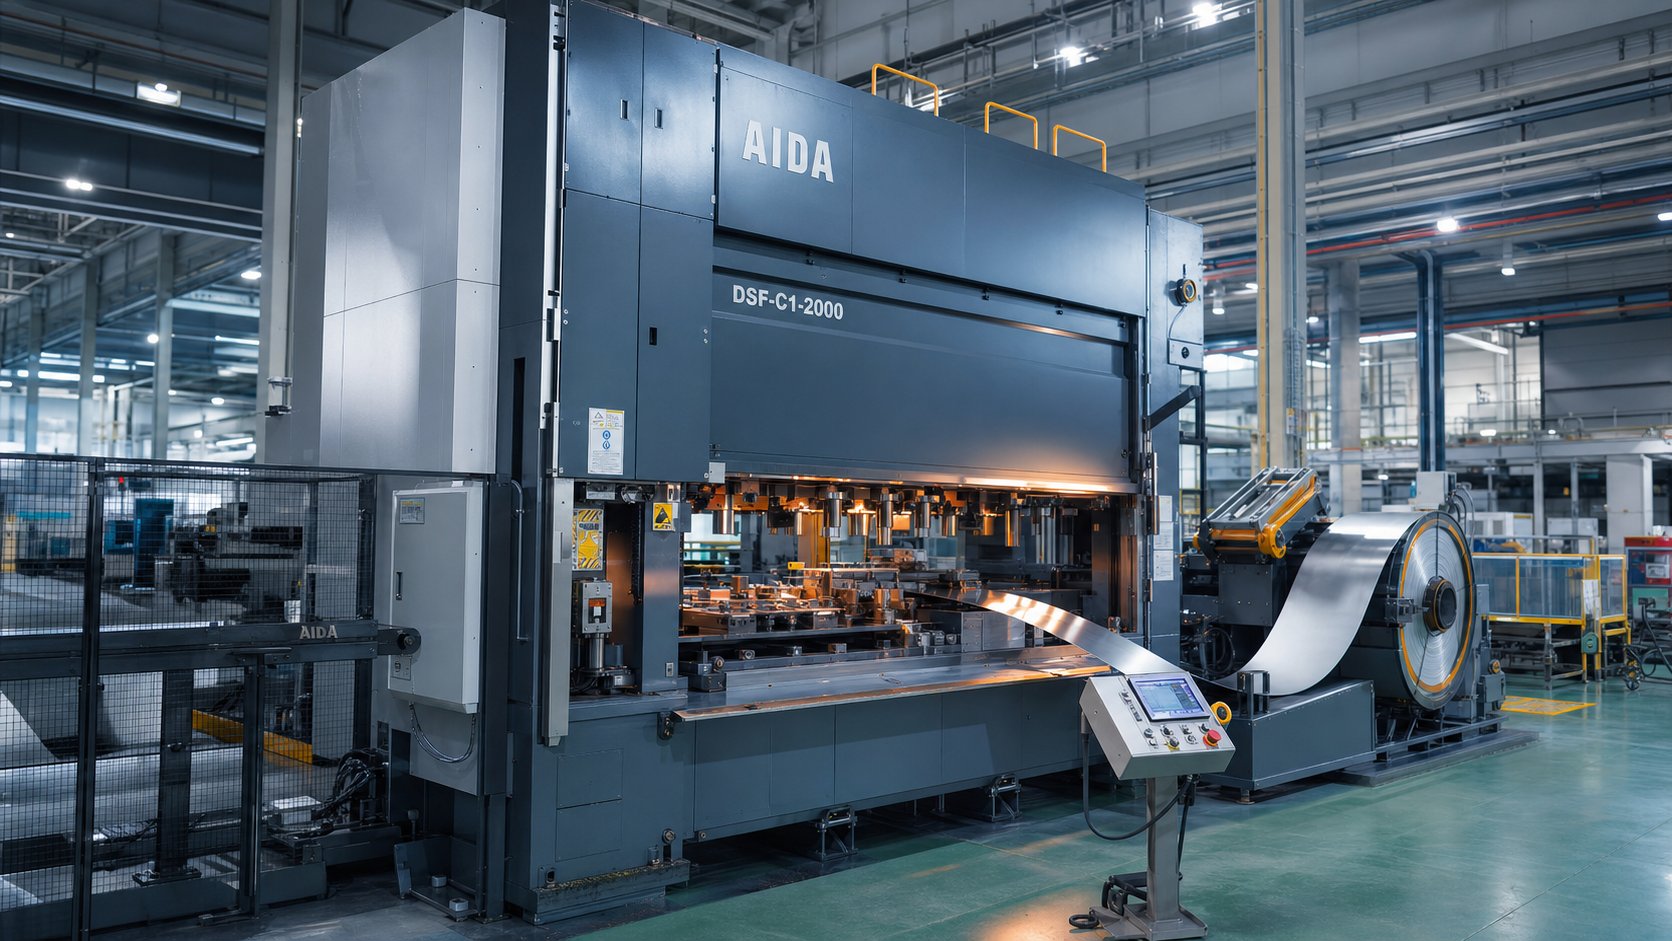
Vad en progressiv stansmaskin faktiskt gör
Föreställ dig en platt spole av metall som kommer in i ena änden av en maskin och dyker upp i den andra som en helformad precisionsdel-inga manuella överföringar, inga sekundära inställningar. Det är progressiv formstämpling i aktion.
Vad är en progressiv stansmaskin
Såvad är en progressiv die? I sin kärna är det ett multi-stationsverktyg som utför sekventiell skärning och formning av en metallremsa när den matas fram genom en press. Maskinen byggd kring det verktyget är det som gör konceptet till kontinuerlig produktion.
En progressiv formstansningsmaskin är ett integrerat tillverkningssystem som kombinerar en mekanisk eller servopress, en multi-stations progressiv formsats och en automatisk spole-matningslinje för att omvandla platt metallremsa till färdiga delar genom kontinuerliga, sekventiella pressslag.
Varje pressslag för fram remsan med ett fast avstånd-kallat matningsstigningen-medan varje station utför en distinkt operation: genomborra, böja, forma eller skära av. Delen förblir fäst på en bärremsa tills slutstationen separerar den som en färdig komponent. Denna spole-matade, kontinuerliga cykel är det som ger en progressiv stämplingsmaskin dess hastighet och repeterbarhet, och producerar ofta hundratals delar per minut med minimal operatörsingripande.
Varför maskinens-centriska perspektiv är viktiga
De flesta resurser fokuserar på progressiv stämpling som en tjänst eller en processbeskrivning. Den här artikeln tar en annan vinkel-och behandlar själva formstämplingsmaskinen som det primära ämnet. Varför? Eftersom produktionsingenjörer som utvärderar kapitalutrustning behöver förstå hur ramstyvhet, drivtyp och matningsprecision samverkar med formprestandan. Inköpsteam som jämför inköpsalternativ drar nytta av att veta vilka maskinspecifikationer som påverkar delkvaliteten och den totala ägandekostnaden.
Oavsett om du specificerar en ny presslinje eller kvalificerar en leverantörs golvkapacitet, är maskinen den variabel som bestämmer vad som kan uppnås i tolerans, hastighet och livslängd. Avsnitten framöver delar upp varje delsystem-från pressramen till skrotrännan-så att du kan koppla utrustningsval direkt till delresultat.
Kärnkomponenter inuti maskinen
A progressiv formpressningsmaskinär inte en enda enhet-det är ett system av delsystem, som vart och ett utför ett specifikt jobb som matas in i nästa. Avlägsna en maskin till dess väsentliga delar och du hittar en pressram som ger strukturell ryggrad, en formsats som utför metallbearbetningen och en spollinje som levererar råmaterial med metronomisk precision. Att förstå hur dessa element interagerar hjälper dig att förutsäga delens kvalitet innan den första träffen landar.
Pressramtyper och strukturell styvhet
Ramen är skelettet som motstår varje uns av formande kraft. Tre vanliga arkitekturer dominerar progressiva formapplikationer:
- Gap-frame (C-frame)– Erbjuder tre-åtkomst och ett kompakt fotavtryck, vilket gör det kostnads-effektivt för lättare-tonnagearbete. Avvägningen är vinkelavböjning under belastning; eftersom ena sidan är öppen böjs ramen något för varje slag, vilket kan påverka snäva-toleransegenskaper.
- Rak-sida– Vertikala pelare på båda sidor eliminerar vinkelavböjning, vilket ger överlägsen livslängd och dimensionell konsistens. Det här är valet-till för progressiva stansar som körs med höga volymer eller kräver nära toleranser.
- Stag-– Använder för-förspända dragstänger för att klämma ihop krona, pelare och bädd. Resultatet är en styv, vibrationsdämpad struktur-lämpad för tunga-tonnageapplikationer där till och med avböjning på mikro-nivå försämrar detaljernas noggrannhet.
Varför spelar stelhet så stor roll? Varje tusendels tum som ramen avböjer översätts direkt till dimensionsvariationer på din stämplade del. En rak-sidopress eller dragpress håller verktygsstansarna i linje under hela slaget, vilket bevarar spelrum som bestämmer gradhöjden, hålkvaliteten och noggrannheten i formen-.
Die Set Layout och Station Sequencing
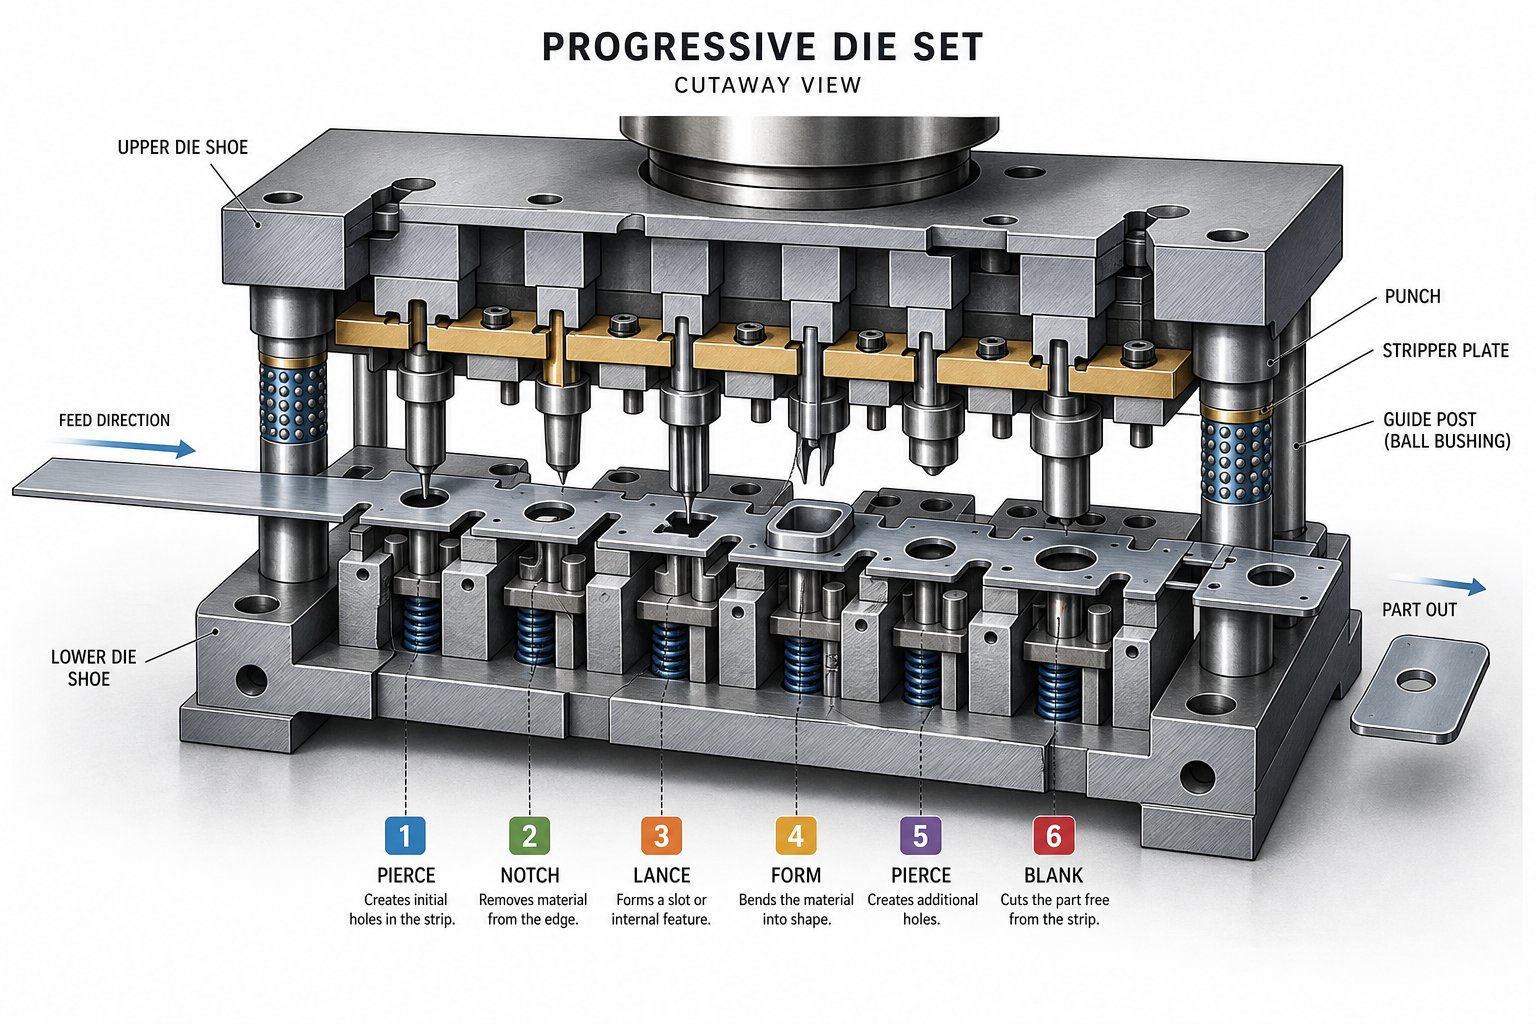
Inuti pressen sitter stämplingsformen-en precisions-bearbetad sammansättning av övre och nedre skor, styrstolpar, stansar, stansknappar, piloter, strippor och fjädrar. Progressiva matriser arrangerar dessa element över flera stationer, var och en dedikerad till en specifik operation:
- Genomträngande– Metallstansverktyg skapar hål, slitsar eller pilotfunktioner i remsan.
- Blankering– Tar bort större sektioner av material för att definiera delens omkretsgeometri.
- Formning och bockning– Formar det platta ämnet till tre-dimensionella detaljer.
- Myntande– Applicerar hög tryckkraft för tät dimensionskontroll på kritiska ytor.
- Cutoff– Separerar den färdiga delen från bärremsan.
Stationssekvensering följer en avsiktlig logik: datumfunktioner stansas tidigt för positionsnoggrannhet, formningsoperationer kommer efter håltagning för att undvika distorsion, och cutoff är alltid sist. Avståndet mellan stationerna-lika flödesbredden-avgör hur långt remsan flyttas fram per slag. Väl-utformade progressiva formverktyg balanserar stationen mot remsstabiliteten, vilket säkerställer att varje operation har utrymme att utföra utan att kompromissa med hållaren.
System för matning, guidning och skrot
Precisionsstansformar är bara så exakta som materialleveranssystemet som matar dem. En typisk spollinje innehåller tre integrerade funktioner:
- Uncoiler– Stöder och betalar av spolen med en kontrollerad spänning.
- Plattång (utjämnare)– Passerar remsan genom justerbara rullar som tar bort spolens-inställda krökning och levererar platt material till formen.
- Servo- eller rullmatare– För fram remsan en exakt sträcka varje cykel och håller den sedan stilla under pressslaget.
När remsan kommer in i formen, griper pilotstiften in i för-stansade hål för att registrera dess exakta sido- och longitudinella position vid varje station. Bandstyrningsskenor håller materialet centrerat medan lyftare höjer det över formytan mellan slagen, vilket förhindrar dragmärken och säkerställer jämn progression.
Skrot är en oundviklig biprodukt. Sniglar från piercing faller genom munstycksöppningar i rännor under bolsteret, medan skelettremsan kommer ut från baksidan av pressen på en skrottransportör eller hackare. Pålitlig borttagning av skrot förhindrar att snigel drar-ett tillstånd där en snigel åker upp med stansen och skadar nästa del eller själva tärningen.
| Komponent | Primär funktion | Inverkan på delkvalitet |
|---|---|---|
| Tryck på ram | Motstår att bilda krafter, bibehåller inriktning | Styr avböjning; påverkar direkt dimensionell noggrannhet och livslängd |
| Formsats (stämpelmatriser) | Utför sekventiell skärning, formning och separering | Bestämmer funktionsgeometri, toleranser och ytfinish |
| Spolematare och plattång | Levererar platt remsa med exakt matningsstigning | Säkerställer konsekvent progression; förhindrar felmatningar och positionsfel |
| Pilotsystem | Registrerar remsposition vid varje station | Upprätthåller station-till-inriktning inom mikron |
| Lista styrskenor | Centers strips i sidled genom formen | Förhindrar skevhet som orsakar ojämn blankning eller formning |
| Skrotborttagning (rännor och hackare) | Matar ut sniglar och skelettremsa | Förhindrar dragning av sniglar, stanskrascher och ytdefekter |
När varje delsystem fungerar tillsammans-ramen absorberar belastning utan avböjning, mataren levererar remsan på stigningen, piloternas låsläge och skrotrensningen-är resultatet ett enhetligt system som kan producera tusentals identiska delar per timme. Nästa variabel i ekvationen är själva rörelsen: hur pressen omvandlar lagrad energi till den kontrollerade glidrörelsen som driver varje station genom sin formningscykel.
Hur den progressiva stämplingsprocessen fungerar
Du vet vad som sitter inuti maskinen. Den verkliga frågan är: hur fungerar en stämpelpress när varje delsystem skjuter tillsammans i en kontinuerlig cykel? Svaret lever i den progressiva formstämpelprocessen i sig-en koreograferad sekvens där en platt spole blir en färdig del en station i taget, utan att någonsin lämna remsan till det sista klippet.
Steg-för-Strip-förlopp
Tänk dig en spole av metall laddad på avrullaren. Plattången tar bort krökning och servomataren för fram remsan in i formen med ett fast avstånd -progressionsstigningen. Den stigningen är lika med mitt-till-avståndet mellan stationerna och bestämmer delflödet genom hela verktyget. Varje tryckning upprepar den här feed--och-formcykeln.
Här är den progressiva stämplingsprocessen indelad i sina kärnstadier:
- Spoleladdning och bandmatning– Mataren matar fram platt lager in i formöppningen. Inledande pilothål stansas i en tidig station för att upprätta registrering.
- Pilotnålsingrepp– När den övre dynan sjunker, går precisionspiloten in i de för-stansade hålen och låser remsan i exakt lateral och longitudinell position innan någon skärkraft appliceras.
- Piercing och lansering– Stansar stansad metall för att skapa hål, slitsar och relieffunktioner som förbereder ämnet för efterföljande formning.
- Forma och rita– Stationer böjer, myntar eller ritar material till tre-dimensionella former. Bärremsan böjs vid konstruerade fästpunkter för att klara vertikala rörelser utan att förlora stigningsnoggrannheten.
- Trimning– Överskottsmaterial klipps bort för att förfina delens omkrets till slutlig geometri.
- Cutoff och utkastning– Den sista stationen avskiljer den färdiga delen från bäraren. Färdiga progressiva formstansningar faller ner i en ränna eller transportör under pressen, redo för förpackning eller sekundär bearbetning.
Striplayoutdesign styr hela denna sekvens. Ingenjörer bestämmer hur delar häckar på remsan, var broar bibehåller strukturell integritet och vilken ordning operationer följer för att undvika förvrängning. En väl-optimerad layoutmålöver 75 % materialutnyttjandesamtidigt som hållaren hålls tillräckligt robust för att mata tillförlitligt i hastighet.
Vad höghastighetsstämpling kräver av maskinen
Standardtillämpningar för progressiva stansar går bekvämt mellan 100 och 400 slag per minut. Tryck in i höghastighets progressiv formstämplingsområde, och pressningar kan överstiga 1 000 slag per minut. Vid dessa hastigheter komprimeras varje millisekund av gliduppehåll, matningsrörelse och pilotingrepp.
Vad förändras i hastighet? Tre saker stramar åt samtidigt:
- Maskinstyvhet– Ramavböjning som är försumbar vid 200 SPM blir kumulativ vid 1 000-plus. Rak-sidopressar eller dragstångspressar är viktiga för att bibehålla stansinriktningen under snabb cyklisk belastning.
- Smörjprecision– Högre hastigheter genererar mer värme och friktion. Mikro-spray- eller droppsystem måste leverera smörjmedel till exakta kontaktzoner utan att samlas eller svälta intilliggande stationer.
- Matningsnoggrannhet– Servomataren måste accelerera, positionera och bromsa remsan inom en bråkdel av presscykeln. Till och med ett 0,05 mm matningsfel blandar sig över stationer, vilket orsakar felregistrering och skrot.
Hög-hastighet handlar inte bara om en snabbare motor. Det är det kombinerade resultatet av pressdynamik, matningsrespons, stansavstånd och skrotevakuering som alla arbetar inom snävare tidsfönster. Drivsystemet bakom den glidrörelsen-mekaniskt, servo eller hydrauliskt-formar vilka hastigheter och formningsprofiler som kan uppnås.
Trycktyper som driver progressiva verktygsoperationer
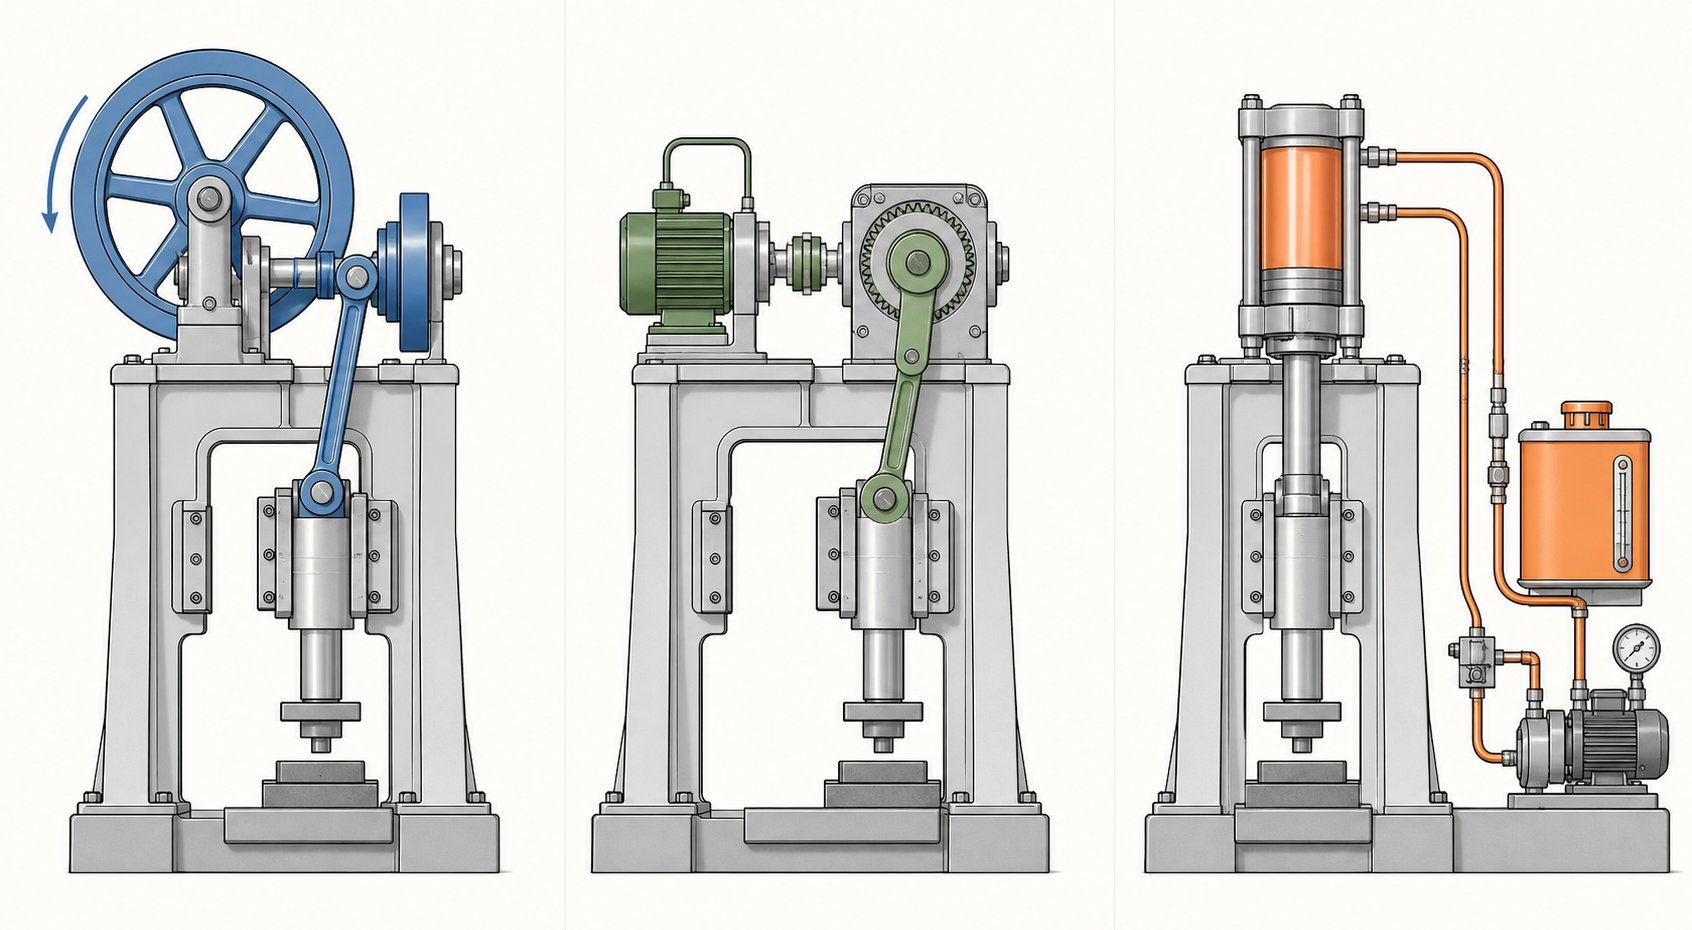
Varje progressiv stämplingspress omvandlar lagrad energi till den kontrollerade glidrörelsen som driver stansar genom metall. Men hur den energin når bilden-och hur den beter sig under den kritiska arbetsdelen av slaget-varierar dramatiskt beroende på drivsystemet. Valet mellan mekanisk, servo och hydraulisk påverkar direkt produktionshastighet, detaljkvalitet, stansens livslängd och den formningskomplexitet du kan uppnå.
Mekaniska pressar och Link Motion Drives
Arbetshästen för progressiv formstansning med-volymer är den mekaniska pressen. Ett svänghjul lagrar rotationsenergi, och en vevaxel eller excentrisk växel omvandlar den energin till fram- och återgående glidrörelse. Resultatet är en fast slagkurva-snabb upptill, långsammare nära botten dödpunkt-som ger konsekventa cykeltider som passar repetitiv produktion.
Mekaniska pressar briljerar i hastighet. Korta cykeltider och låg energiförbrukning per slag gör dem idealiska för blankning, ytformning och håltagningsoperationer där fullt tonnage bara behövs en kort stund vid botten av slaget. Avvägningen? Begränsad flexibilitet. Slagprofilen bestäms av geometri, inte mjukvara, så du får samma rörelse varje cykel oavsett vad delen kräver.
Det är här en länkrörelsetryck ändrar ekvationen. Istället för en enkel vev använder länkrörelsedrivenheter en multi-länkmekanism som omformar glidhastighetskurvan. Under arbetsdelen av slaget,glidhastigheten minskar med upp till 40 %, medan hastigheten ökar genom den icke-arbetande delen för att bibehålla höga produktionshastigheter. Föreställ dig en press som saktar ner exakt när metall bildas och sedan sprintar tillbaka till toppen för nästa träff.
De praktiska fördelarna med progressiva formoperationer är betydande:
- Minskad formpåverkan– Lägre inflygningshastighet betyder mindre stötar på verktyg vid ingrepp, vilket förlänger stans- och stansknapparnas livslängd.
- Mindre fjäder-tillbaka– Längre uppehåll under tryck förbättrar metallens plasticitet, vilket ger formade särdrag som är närmare nätformen utan att-nya.
- Högre effektiv SPM– Progressiva dylänkrörelsedrivningar kan öka driftshastigheterna med minst 25 % jämfört med standardvevrörelser vid motsvarande delkvalitet.
- Lägre ljud och vibrationer– Minskade-genomsnäppningskrafter leder till en tystare, jämnare-presspress.
Dynamisk balansering kompletterar länkrörelse genom att motverka tröghetskrafterna som genereras av den fram- och återgående glidmassan. Vid höga hastigheter överför en obalanserad press vibrationer till fundamentet, formen och slutligen delen. Motviktssystem-antingen mekaniska vikter eller pneumatiska cylindrar-neutraliserar dessa krafter, håller pressen stabil och minskar utmattning på både ram och verktyg.
Servopressar för variabel slaglängdskontroll
Tänk om du kunde programmera bilden så att den rör sig olika på varje jobb-eller till och med vid olika punkter inom ett enda slag? Det är vad en progressiv servopress levererar. En servomotor med högt-vridmoment ersätter svänghjulet och kopplingen, vilket ger full kontroll över glidläge, hastighet och acceleration under hela cykeln.
Servopressar har flera funktioner som konventionella mekaniska drivenheter inte kan matcha:
- Programmerbara slagprofiler– Sakta ned glidningen för djupdrag, stanna vid nedre dödpunkten för att mynta, eller pulsera genom en formningssekvens. Du designar rörelsekurvan så att den passar delen, inte tvärtom.
- Variabel hastighet inom en enda cykel– Närma dig snabbt, forma långsamt, återvänd med maximal hastighet. Denna flexibilitet stöder komplex multi-stationsbildning utan att kompromissa med genomströmningen.
- Energieffektivitet– Motorn drar bara ström vid arbete, och regenerativ bromsning återvinner energi vid retardation.
- Minskat slitage på formen– Att styra inflygningshastigheten i ögonblicket av stansingrepp minskar stötbelastningen, en fördel som är jämförbar med fördelarna med länkrörelse men steglöst justerbar via mjukvara.
Servoteknikens framväxande roll i progressiv stämpling fokuserar på jobb som kombinerar flera formningstyper-piercing plus djupdragning plus myntande-i en enda form. En fast slagkurva tvingar fram kompromisser över stationer. En servopress eliminerar dessa kompromisser genom att skräddarsy rörelsen till varje operations idealiska formningshastighet.
Välja presstonnage och sängstorlek
Att välja rätt tonnage för en progressiv stämplingspress är inte så enkelt som att matcha pressens betyg till det tjockaste materialet du planerar att köra. Tonnageefterfrågan är kumulativ över varje aktiv station i tärningen. Du måste ta hänsyn till:
- Materialtjocklek och draghållfasthet– Tjockare eller hårdare material kräver proportionellt sett mer skär- och formningskraft per station.
- Antal aktiva stationer– En 20-stationsdyna med samtidiga genomträngnings-, formnings- och myntbelastningar kan nå toppen långt över vad en enskild station kräver ensam.
- Formande krafter– Ritning och myntning genererar högre tonnage än piercing. Komplexa böjar med snäva radier koncentrerar kraften på mindre formområden.
En vanlig riktlinje är att dimensionera pressen till 60–70 % av nominell kapacitet för den beräknade topplasten. Denna marginal skyddar ramen, lagren och drivningen från överbelastning samtidigt som den ger utrymme för materialvariationer och skärpningscykler som gradvis ökar skärkraften.
Sängstorleken spelar lika stor roll. Dynan måste passa inom bolsterområdet med tillräckligt med utrymme för skrotrännor, remsstöd och snabb klämning av dynbyte. Om du kör en bred remsa för layouter med flera-ut, blir en större sängdimension från vänster-till-höger obligatorisk. Att matcha tonnage och bäddstorlek tillsammans säkerställer att pressen fysiskt kan rymma och mekaniskt stödja formen under hela dess livslängd.
| Kriterier | Mekanisk press | Servopress | Hydraulisk press |
|---|---|---|---|
| Hastighet (slag per minut) | Hög till mycket hög | Justerbar (låg till hög) | Låg till måttlig |
| Tvinga konsistens genom slag | Endast toppkraft nära BDC | Programmerbar kraftkurva | Fullt tonnage när som helst |
| Slagprofilsflexibilitet | Fast (förbättrad med länkrörelse) | Fullt programmerbar | Justerbar men långsammare |
| Energieffektivitet | Hög (svänghjulslagring) | Mycket hög (regenerativ) | Nedre (kontinuerlig pump) |
| Dö livspåverkan | Bra (utmärkt med länkrörelse) | Utmärkt (kontrollerat engagemang) | Bra (låg-inriktning) |
| Typiska tillämpningar för progressiva formverktyg | Hög-släckning, genomträngande, ytlig formning | Komplexa fler-formar, blandade operationer | Djupritning, tung-måttform |
Hydrauliska pressar förtjänar att nämnas för fullständighetens skull. De levererar fullt tonnage när som helst i slaget-användbart för djupdragning eller operationer som kräver ihållande kraft-men deras långsammare cykeltider begränsar genomströmningen i progressiva tillämpningar med hög-volym. Du hittar dem oftare som driver överföringsverktyg eller fristående formningsoperationer än att köra progressiva verktyg för flera-stationer i produktionshastighet.
Drivsystemet definierar vad en progressiv formpress kan göra, men material är vad den gör den till. Olika metaller och legeringar ställer sina egna krav på formningskraft, matningsbeteende och smörjstrategi-faktorer som kretsar tillbaka till val av press på sätt som är lätta att förbise.
Materialval för progressiv stansning
En press kan leverera perfekt slagdynamik och en stans kan ha felfri stationsgeometri, men fel materialval kommer fortfarande att producera skrot. Progressiv metallstämpling ställer unika krav på spolen som passerar genom den-remsan måste matas rent, formas utan att spricka och klippas med förutsägbara gradegenskaper över hundratals slag per minut. Att välja rätt metall är inte bara ett designbeslut; det påverkar direkt vilka maskininställningar, verktygsavstånd och smörjstrategier som kommer att lyckas.
Kompatibla metall- och legeringsfamiljer
Progressiv formmetallstansning rymmer ett brett utbud av järnhaltiga och icke-järnhaltiga material. Varje legeringsfamilj ger en distinkt balans mellan styrka, formbarhet och kostnad som formar hur formen och pressen måste konfigureras.
- Lågt-kolstål (C1008–C1026)– Det mest bearbetade materialet i progressiv stämpling av stål. Hög duktilitet, låg kostnad och förutsägbart skjuvningsbeteende gör den till standardvalet för konsoler, höljen och strukturella komponenter. Zink- eller nickelplätering kan lägga till korrosionsbeständighet efter-stämpling.
- Rostfritt stål (300- och 400-serien)– Erbjuder korrosionsbeständighet och styrka på bekostnad av högre formningskrafter och mer aggressivt slitage. Austenitiska kvaliteter som 304 fungerar-härdar snabbt, kräver robust presstonnage och noggrant kontrollerade hål-till-stans.
- Koppar och berylliumkoppar– Progressiv stämpling av koppar dominerar produktionen av elektriska kontakter och terminaler tack vare utmärkt ledningsförmåga, korrosionsbeständighet och duktilitet. Berylliumkoppar ger fjäderegenskaper och utmattningsbeständighet för kontaktapplikationer som kräver lång livslängd.
- Mässing (C260–C360)– Kombinerar god formbarhet med termisk och elektrisk ledningsförmåga. Dess relativt mjuka natur minskar slitaget på formen, vilket gör den lämplig för dekorativ hårdvara, låskomponenter och höghastighetsprogressiva körningar.
- Aluminium (1100, 3003, 5052, 6061)– Ger en hög styrka-till-viktsförhållande med utmärkt formbarhet i mjukare temperament. Aluminiumstämplingsverktyg kräver bredare stans-till-spel jämfört med stål eftersom materialet tenderar att galla och byggas upp på verktygsytor utan ordentlig smörjning.
Det bästa materialet är sällan det starkaste-det är det vars mekaniska beteende överensstämmer med detaljens geometri, produktionsvolym och tillgänglig presskapacitet.
Tjockleksintervall och spolespecifikationer
Progressiva stämplingsmaterial levereras som rullmaterial i standardiserade tjocklekar. Typiska bearbetningsområden sträcker sig från cirka 0,004 tum (0,1 mm) för elektroniska mikro-precisionsterminaler upp till 0,250 tum (6,35 mm) för tunga konstruktionsfästen. Sweet spot för de flesta progressiva applikationer ligger mellan 0,015 tum och 0,125 tum (ungefär 28 gauge till 11 gauge).
Spolebredder sträcker sig vanligtvis från under 1 tum för enstaka-ut smala-remsor till över 24 tum för breda fler-utformningar. Bredare remsor kräver pressar med större bädddimensioner och matare som kan hantera tyngre spolvikter utan att införa remsformning eller kantvåg.
Att hålla sig till industristandard-tjocklekar håller nere kostnaderna eftersom dessa storlekar vanligtvis lagerförs av servicecenter. Anpassade tjocklekar eller speciallegeringar kräver ofta fabriks-minimumbeställningar-ibland lastbilskvantiteter-vilket kan anstränga budgeten för program med lägre-volymer.
Hur materialegenskaper påverkar maskininställningar
Tre mekaniska egenskaper driver samspelet mellan progressiva stämplingsmaterial och pressen: draghållfasthet, duktilitet (töjningsprocent) och hårdhet. Var och en formar hur du konfigurerar utrustningen.
Draghållfasthetbestämmer kraven på skär- och formkraft. En remsa av 304 rostfritt vid 85 ksi slutlig draghållfasthet kräver ungefär dubbelt så mycket genomträngande tonnage av låg-kolstål vid 45 ksi för identisk hålgeometri. Den skillnaden förstärks över alla aktiva stationer, vilket pressar det totala tonnagekravet högre och kräver ofta en större press.
Duktilitetstyr hur aggressivt formen kan bilda material utan brott. Metaller med hög-förlängning som koppar (över 40 % förlängning) tolererar snäva böjningsradier och djupa drag. Lägre-duktilitetslegeringar som fjäderstål eller hårt-härdande rostfritt kräver mjukare formningsvinklar, fler stationer för att fördela spänningen och ibland servopressprofiler som saktar ner glidningen under arbetsslaget.
Hårdhetkorrelerar med formslitagehastigheten. Hårdare material sliter stans- och formytor snabbare, vilket förkortar skärpningsintervallen. Progressiv stansning av kolstål på mjukare kvaliteter (Rockwell B 55–70) ger långa formserier med minimalt underhåll, medan rostfria eller hög-hållfasta legeringar kan halvera livslängden för verktygsstål och beläggningar inte uppgraderas i enlighet med detta.
Smörjstrategin skiftar också med materialtyp. Både rostfritt stål och aluminium kräver tyngre-smörjmedel-klorerade eller syntetiska filmer-för att förhindra att det kliar och-uppbyggda kanter på stansar. Standard petroleum-baserade oljor fungerar bra för mjukt stål och mässing. Vid höga hastigheter växlar smörjtillförseln från översvämningssystem till precisionsmikro-sprayapplikatorer som riktar sig mot specifika stansytor och formningsstationer utan att förorena närliggande verksamheter.
Justeringar av presshastighet följer liknande logik. Mjukare, mer sega material tolererar högre slaghastigheter eftersom de skär rent och genererar mindre värme. Hårdare legeringar drar nytta av minskad hastighet eller länk-rörelsedrivningar som saktar ner glidningen vid ingrepp, sänker stötstöten och förlänger verktygets livslängd.
| Materialtyp | Typiskt tjockleksområde | Viktiga bearbetningsöverväganden |
|---|---|---|
| Lågt-kolstål | 0,015 tum – 0,250 tum. | Låg formningskraft, hög duktilitet, standardsmörjning. Det bredaste utbudet av presskompatibilitet. |
| Rostfritt stål (austenitiskt) | 0,010 tum – 0,125 tum. | Högt tonnagebehov, snabbt arbete-härdning, anti-smörjmedel krävs. Hårdare slag-för att-matris. |
| Koppar / Beryllium koppar | 0,004 tum – 0,080 tum. | Utmärkt formbarhet, mjukt material minskar slitaget på formen. Tunna mätare vanliga för elektriska kontakter. |
| Mässing | 0,008 tum – 0,125 tum. | Bra duktilitet, måttlig styrka. Kompatibel med hög-stämpling; minimalt med smörjmedel behövs. |
| Aluminium | 0,010 tum – 0,190 tum. | Bredare spelrum behövs, tendens till törning. Aluminiumstansverktyg drar nytta av belagda eller polerade stansytor. |
Materialval är aldrig ett isolerat beslut-det matas in i tonnageberäkningar, val av formstål, underhållsintervall och till och med jämförelsen mellan progressiva och alternativa stämplingsmetoder. När materialet pressar formkomplexiteten eller presskapaciteten till sina gränser kan det vara dags att fråga sig om ett progressivt tillvägagångssätt fortfarande är den mest kostnadseffektiva vägen-.
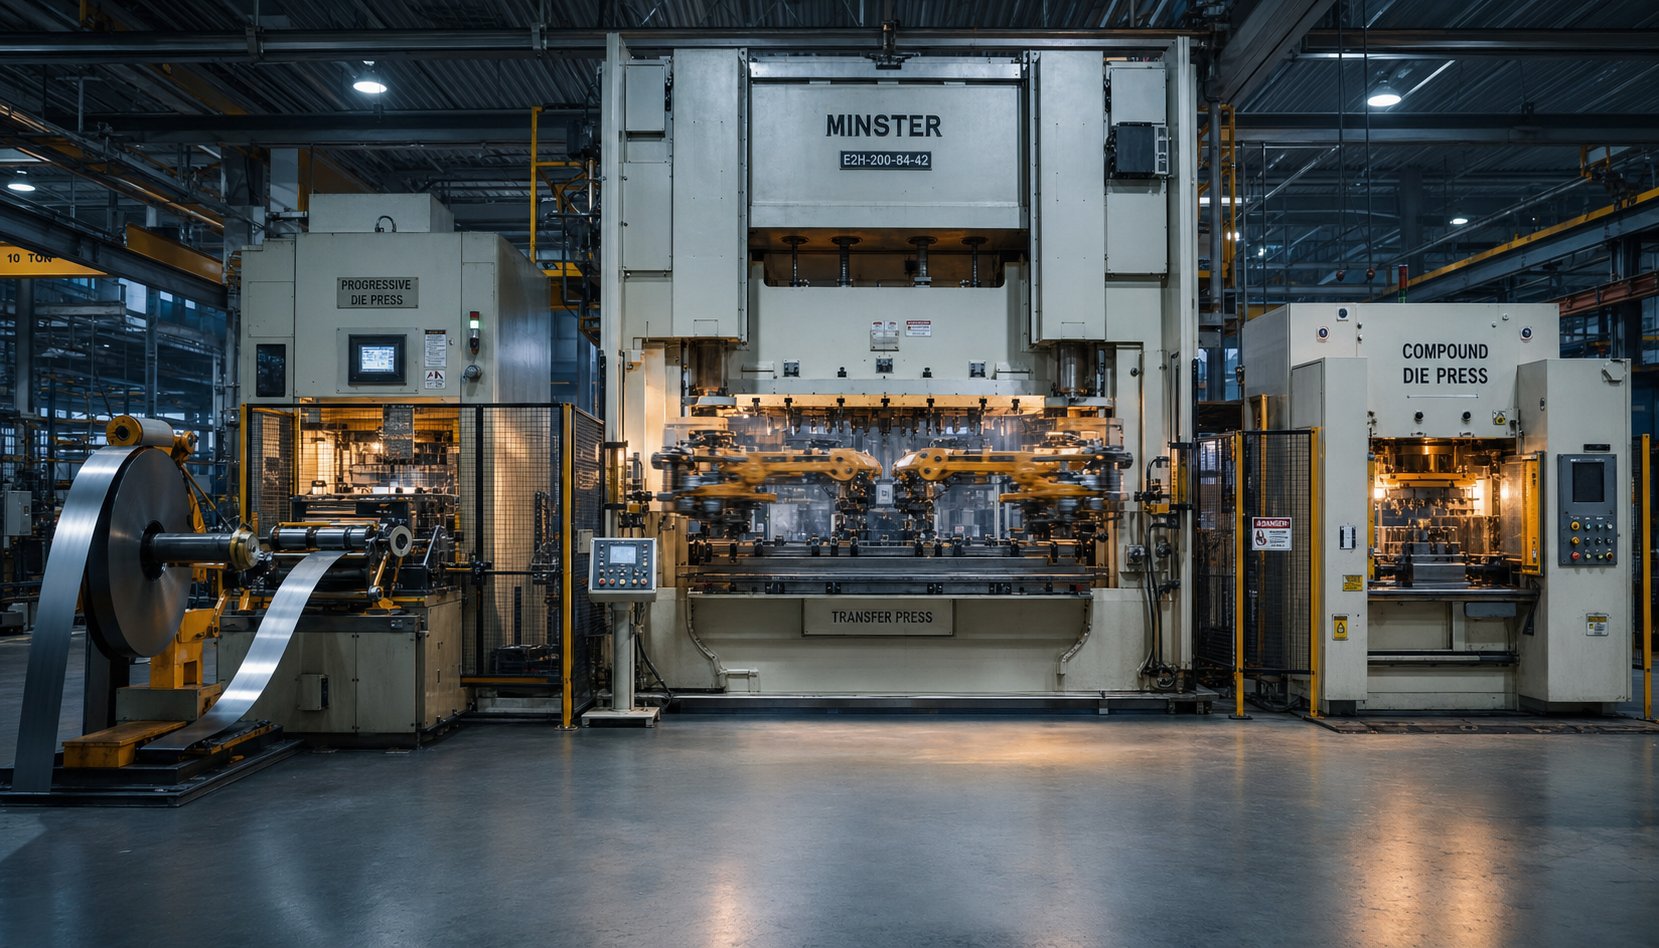
Att jämföra progressiva stansar med alternativa stämplingsmetoder
En progressiv form är ett kraftfullt verktyg, men det är inte det enda i verktygslådan för metallbearbetning. När detaljgeometrin blir för stor, volymerna blir för låga eller formdjupet överstiger vad en bärremsa klarar av, ger alternativa metoder ofta bättre ekonomi eller bättre delar. Att veta var progressiva form- och stämplingsoperationer utmärker sig-och var de inte-förhindrar dyra missmatchningar mellan process och produkt.
Progressiv vs överföring vs sammansatt stämpling
Tre stämplingsmetoder dominerar tillverkning av precisionsmetalldelar. Var och en använder ett fundamentalt olika tillvägagångssätt för att flytta material genom verksamheten, och den skillnaden avgör vilka jobb de hanterar bäst.
Progressiv formstämplinghåller arbetsstycket fäst vid en bärremsa under hela sekvensen. Remsan flyttar fram station till station inuti en enda formsats, med den färdiga delen separerad först vid den slutliga cutoff. Denna kontinuerliga-matningsmetod stöder extremt höga hastigheter-ofta 100 till över 1 000 slag per minut-och ger den lägsta kostnaden per-styck till volym eftersom installationstiden är minimal och arbetsinblandningen nära noll när pressen är igång.
Överför stämplingseparerar ämnet från remsan tidigt i processen. Mekaniska fingrar eller överföringsarmar flyttar sedan det enskilda arbetsstycket mellan oberoende matrisstationer. Eftersom delen är fristående- kan överföringsformarna stansa så djupt som råmaterialet tillåter utan att begränsas av bärremsgeometrin. Detta gör överföringsstämpling till den föredragna metoden för stora delar, djupt-dragna skal och komponenter som kräver operationer på flera ytor.
Sammansatt formstämplingutför flera skäroperationer-blankning och håltagning, till exempel-i ett enda tryck. Resultatet är en platt, dimensionellt exakt detalj med utmärkt koncentricitet mellan funktionerna. Sammansatta formar är enklare och billigare att bygga än progressiva verktyg, men de hanterar bara platt geometri och producerar en del per slag utan formningsförmåga.
Formning av flera-sliderförtjänar att nämnas som ett fjärde alternativ. Multi-slidmaskiner använder kammar och glidverktyg som närmar sig remsan från flera håll samtidigt, vilket gör dem idealiska för små delar med komplexa böjar i flera plan-klämmor, fjädrar, trådformer och kopplingar som skulle kräva överdrivet många stationer i en konventionell progressiv form.
| Kriterier | Progressiv stansning | Överför stämpling | Compound Die Stamping |
|---|---|---|---|
| Idealisk årsvolym | 50 000 till miljoner | 10 000 till 500,000+ | 5 000 till 200 000 |
| Dels komplexitet | Måttlig (begränsat ritdjup) | Hög (djupa drag, stora delar) | Låg (endast platta delar) |
| Typisk verktygskostnad | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Kostnad per-styck i stor skala | Lägst | Måttlig | Låg till måttlig |
| Produktionshastighet | Mycket hög (100–1,000+ SPM) | Måttlig (15–60 SPM) | Måttlig till hög |
| Delstorleksområde | Liten till medelstor | Medium till stor | Liten till medium (platt) |
| Inställning och byte | Låg (enkel matris, automatiserad matning) | Högre (flera stationer, överföringskalibrering) | Låg |
Att förstå dessa typer av stämpeldynor i förhållande till dina specifika delkrav eliminerar gissningar. Ett fäste som passar i din handflata och skickas i kvantiteter på 500 000 per år? Progressiv är nästan säkert svaret. En djup-bilsmugg som överskrider rems-breddbegränsningar? Transfer tar över.
När progressiv stansning inte passar
Låter det som att progressiv stämpling vinner på hastighet och kostnad varje gång? Inte helt. Flera scenarier driver projekt mot alternativa metoder:
- Delstorleken överstiger bandkapaciteten– Progressiva matriser begränsas av spolbredd och pressbäddsdimensioner. Delar som är bredare än ungefär 24 tum eller som kräver stor platt yta kan ofta inte kapslas effektivt på en remsa, vilket gör överföringsstansning eller tandemlinjeformar mer praktiska.
- Djupdragningsdjupet överskrider bärremsgränserna– När dragförhållanden kräver att materialet rör sig vertikalt utöver vad bärremsan kan tolerera utan att bucklas eller rivas, måste delen vara fristående.- Transferpressar hanterar detta naturligt.
- Volymen är för låg för att amortera verktyg– En progressiv form på i genomsnitt $15 000 till $60 000 är bara vettigt när produktionskvantiteter sprider den investeringen tillräckligt tunt för att konkurrera med enklare metoder. Under vissa tröskelvärden kostar laserskärning, kantpressning eller stanspressning mindre per del.
- Delgeometri kräver operationer med flera-sidor– Progressiva verktyg arbetar i en axel för pressrörelse. Om delen kräver sid-genomborrning, gängning, räffling eller operationer från flera håll samtidigt, erbjuder överförings- eller fler-glidmetoder mer geometrisk frihet.
- Tät planhet på komplexa ämnen– Sammansatta stansar producerar plattare delar än progressiva stansar eftersom delen formas i ett enda slag utan att dras genom flera stationer. För brickor, shims eller lamineringsstaplar där planhet är den kritiska specen vinner sammansatta verktyg.
Att erkänna dessa gränser tidigt sparar ingenjörstid och undviker att tvinga fram en progressiv lösning där processen kommer att bekämpa geometrin.
Kostnadsstruktur och volymavbrott-Jämn logik
Ekonomin med långvarig progressiv stämpling följer en enkel men kraftfull kurva: hög fast kostnad i förväg, försvinnande låg rörlig kostnad per träff. Att förstå var brytpunkten-avgör om progressiva verktyg är en smart investering eller ett dyrt över-åtagande.
Tänk på ett konkret exempel. En progressiv tärning med medel-komplexitet kan kosta 30 000 USD att designa och bygga. När den är igång producerar den delar för $0,50 vardera. Samma del gjord med laserskärning och kantpressning kan kosta $5,00 per styck utan verktygsinvestering. Matematiken är okomplicerad:
- Med 1 000 delar årligen lägger den progressiva formen till $30 per del i amorterad verktygskostnad-som vida överstiger laserskärningsalternativet-.
- Vid 10 000 delar sjunker verktygsavskrivningen till $3,00 per del, vilket ger den totala progressiva kostnaden till $3,50 mot $5,00 för alternativ. Break-even närmar sig.
- Vid 20 000 delar kostar den progressiva rutten 2,00 USD per del totalt (1,50 USD amorterat verktyg plus 0,50 USD driftkostnad),sparar cirka 60 000 USD årligenjämfört med stycke-delmetoder.
- Utöver 50 000 delar blir amorteringen försumbar och den progressiva tärningen ger sin lägsta kostnad-per-fördel-ofta ett förhållande på 10:1 jämfört med icke-bearbetade metoder.
För de flesta progressiva applikationer landar nollpunktsgränsen- mellan 10 000 och 20 000 delar årligen. Under det intervallet håller enklare verktyg eller icke-tillverkningsmetoder kostnaderna lägre. Ovanför den, progressiv stämpling drar sig avgörande för enhetsekonomi.
Överföringsformar följer en annan kurva. Deras högre verktygskostnad ($100,000+) pressar avbrottet- ännu längre ut, men de hanterar delar som progressiva dies fysiskt inte kan producera. Sammansatta formar upptar budgeten-vänligt slut-lägre verktygsinvesteringar, snabbare byggtid, men begränsad till platt geometri och måttliga hastigheter.
Beslutsramen kokar ner till tre frågor:
- Kan detaljgeometrin fysiskt köras i en progressiv stans utan att överskrida storleks- eller djupbegränsningar?
- Motiverar den årliga volymen verktygsinvesteringen till en konkurrenskraftig kostnad per{0}}styck?
- Stöder produktionstidslinjen ledtiden som krävs för att designa, bygga och validera formen?
Om alla tre svaren är ja, kommer progressiva form- och stämplingsoperationer nästan alltid att ge den bästa kombinationen av hastighet, repeterbarhet och total kostnad. Om något svar är nej, förtjänar alternativen en seriös utvärdering.
Metodjämförelsen klargör vilket tillvägagångssätt som passar en given produktionsprofil-men inom den progressiva stämplingen är utbudet av applikationer anmärkningsvärt brett. Samma grundläggande process som stämplar en kopparmikro-terminal för en smartphonekontakt producerar också ett stålkonstruktionsfäste för ett bilchassi, med maskinspecifikationer och precisionsstandarder som skiftar dramatiskt mellan sektorer.
Industriapplikationer och precisionsstandarder
En kopparterminal som är tunnare än ett kreditkort och ett stålkonstruktionsfäste som du kan stå på kommer båda från progressiva dies. Skillnaden är inte bara material-det är hela maskinspecifikationen bakom varje del. Tonnage, presstyp, slaghastighet och kvalitetsövervakning växlar beroende på vilken bransch den färdiga komponenten betjänar.
Tillämpningar för fordon och elektronik
Progressiv stämpling för fordonskomponenter står för en enorm andel av den globala marknaden för progressiva stansar. Tänk på konsoler som säkrar ledningsnät, strukturella förstärkningar inuti dörrenheter, kontakter som länkar ECU-moduler och bränslesystemkomponenter som kräver konsekventa tätningsytor. Dessa delar kräver pressar med hög tonnage-ofta 200 till 600 ton-eftersom materialmått tenderar att vara tyngre (0,040 tum till 0,125 tum mjukt stål eller hög{10}}hållfast låg-legeringskvalitet) och formstationerna är många.
Livsförväntningarna inom bilindustrin är lika aggressiva. Produktionskörningar som når miljontals träffar per år innebär att pressen måste hålla inriktningsslag efter slag utan kumulativ ramutmattning som försämrar deldimensioner. Raka-sidopressar med länkrörelser dominerar här eftersom de kombinerar den styvhet som krävs för tung blankning med minskad stötbelastning som förlänger verktygets livslängd över långa kampanjer.
Elektronikapplikationer vänder på ekvationen. I stället för högt tonnage skiftar prioritet till mikro-precision och hastighet. Terminaler, skärmburkar, batterikontakter och kontakthus är stämplade av tunn-koppar, fosforbrons eller rostfri remsa-ofta under 0,020 tum-vid hastigheter över 800 slag per minut. Maskinstyvhet spelar fortfarande roll, men den kritiska variabeln blir matningsnoggrannhet. Ett positioneringsfel på 0,05 mm på en terminal med 0,3 mm delning ger skrot. Servomatare med sluten-slingomkodare och pressar med minimalt glid-för att förstärka spelet håller progressiva precisionsmetallstämplar inom ±0,001 tum (±0,025 mm) toleranser som dessa delar kräver.
Precisionskrav för medicin och flyg
Medicinsk progressiv stämpling höjer ribban ytterligare. Kirurgiska instrumentkomponenter, implanterbara enhetshöljen och diagnostiska utrustningsdelar måste uppfylla toleranser så snäva som ±0,0002 tum medan de stämplas från biokompatibla legeringar som 316L rostfritt stål, titan eller kobolt-krom. Maskinimplikationerna är betydande: servopressar med programmerbar uppehåll i nedre dödpunkten tillåter kontrollerad myntande och formning som minimerar återfjädring av svåra-att-medicinska legeringar. Ytfinishkrav-kräver ofta Ra 16 mikro-tum eller bättre-polerade stanskomponenter och exakt upprätthållna hålrum-till-stans.
Aerospace delar denna besatthet av dimensionell konsekvens. Strukturella klämmor, skärmande paneler och anslutningskomponenter för flygelektronik har toleranser på ±0,0005 tum tillsammans med strikt materialspårbarhet. Övervakning av presstonnage måste logga kraftdata per slag så att eventuella anomalier som utlöser ett-tillstånd utanför-specifikationen kan spåras till en specifik del.
VVS- och byggapplikationer prioriterar däremot volym och hållbarhet framför extrem precision. Värmeväxlarflänsar, monteringsfästen och kanalkopplingar håller vanligtvis ±0,005 tum toleranser-mer avslappnade, men är fortfarande beroende av konsekvent pressdrift över flera-miljoner-bitar.
- Bil– Konsoler, kopplingar, strukturella förstärkningar, delar av bränslesystem. Typisk tolerans: ±0,001 tum till ±0,002 tum. Högt tonnage, lång livslängd, länkrörelse föredras.
- Elektronik– Plintar, skärmburkar, batterikontakter, kontakthus. Typisk tolerans: ±0,001 tum. Tunn mätare, hög hastighet (800+ SPM), servomatningsprecision kritisk.
- Medicinsk utrustning– Kirurgiska instrumentdelar, implanterbara höljen, diagnostiska komponenter. Typisk tolerans: ±0,0002 tum till ±0,0005 tum. Biokompatibla legeringar, servopresshållare, polerat verktyg.
- Flyg och rymd– Strukturella klämmor, flygelektronikanslutningar, skärmande paneler. Typisk tolerans: ±0,0005 tum Full spårbarhet i tonnage, materialcertifiering krävs.
- VVS / Bygg– Värmeväxlarflänsar, monteringsdetaljer, kanalfästen. Typisk tolerans: ±0,005 tum. Hög volym, måttligt tonnage, mekaniska standardpressar.
Kvalitetskontroll och In-Die Sensing
Precisionsstämpling vid dessa toleransnivåer fungerar bara om maskinen kan upptäcka problem innan de blir defekta försändelser. Modern progressiv stämpling integrerar kvalitetssystem direkt i pressen och formen, vilket skapar en sluten återkopplingsslinga.
In-sensorer övervakar kontinuerligt kraft, förskjutning och materialnärvaro vid kritiska stationer. Om en hålstans stöter på motstånd utanför det förväntade intervallet-som indikerar en tråkig skärkant eller ett felmatning-signalerar sensorn presskontrollen att stoppa omedelbart istället för att producera hundratals dåliga delar innan en operatör märker det.
Automatiserad optisk inspektion lägger till ytterligare ett lager. Höga- CCD-visionsystem som arbetar vidupp till 1 000 bilder per sekundmät kritiska dimensioner på varje del när den lämnar formen, med mätupplösning ner till 0,01 mm. Delar som faller utanför toleransen avleds automatiskt innan de når förpackningslinjen.
Tonnagemonitorer på själva pressen spårar toppkraften per slag och trendar den över tiden. En gradvis uppåtgående drift signalerar slitage eller materialvariationer långt innan toleranserna överskrids, vilket ger underhållsteam tidig varning för att schemalägga skärpning. Tillsammans förvandlar dessa system en progressiv formpressningsmaskin från ett produktionsverktyg till en själv-polisierande tillverkningscell-som vägrar att skicka det den inte kan verifiera.
Att hålla det verifieringssystemet friskt och att stansen presterar inom specifikationen under miljontals cykler beror på en disciplinerad underhållsstrategi som de flesta operationer underskattar.
Underhållsmetoder som förlänger livslängden
Ett progressivt stämplingsverktyg som körs med 400 slag per minut samlar över en miljon träffar under en enda produktionsvecka. Var och en av dessa träffar genererar skärkraft, friktion och värme som gradvis försämrar stanskanter, formar ytor och styr komponenter. Utan ett systematiskt underhållsprogram förkortas matrisens livslängd oförutsägbart, delkvaliteten försämras och oplanerade stillestånd tär på produktionsscheman.
Schema för förebyggande underhåll och skärpning
Effektivt progressivt verktygsunderhåll är inte reaktivt-det följer en rytm kopplad till antalet slag snarare än kalenderdatum. Målet, somstämplingsexperter betonar, är konsistens: identifiera varje område av verktyget som försämras över tid, dokumentera hur man servar det och exekvera identiskt varje cykel.
Skärpningsintervallen beror på tre primära faktorer:
- Material nötningsförmåga– Rostfritt stål och hög-hållfast låg-legeringskvalitet sliter stanskanter mycket snabbare än mjuk koppar eller mjukt stål. En stans som körs i 304 rostfritt kan kräva slipning var 50 000 till 100 000 träffar, medan samma geometri i C1010 stål kan pressa 250 000 eller mer mellan tjänsterna.
- Ansamling av stroke– De flesta butiker spårar träffar per serviceintervall och trendar faktiska skärpningsbehov mot mål. Konsekventa intervall-inte reaktiva svar på kvalitetsflykt-ger förutsägbar livslängd.
- Smörjkvalitet– Otillräcklig eller inkonsekvent smörjmedelstillförsel påskyndar kantslitage, ökar värmeuppbyggnaden och främjar skavning på formande ytor. Mikro-spraysystem som applicerar rätt filmvikt vid varje station kan förlänga skärpningsintervallen med 30 % eller mer jämfört med översvämningssmörjning som missar kritiska kontaktzoner.
En strukturerad checklista för underhåll håller varje service konsekvent oavsett vilken tekniker som utför arbetet:
- Inspektera alla skäreggar under förstoring; skärpa när gradhöjden överstiger det acceptabla tröskelvärdet för applikationen (vanligtvis 10 % av materialtjockleken).
- Kontrollera pilotstiftens diameter och längd-slitna piloter orsakar felregistrering av remsor som sammanfogar över stationer.
- Inspektera formstansar och stansinsatser för mätbart slitage; byt ut eller polera enligt dokumenterat förfarande.
- Verifiera fjäderkrafterna på strippers, stegverktygslyftare och tryckkuddar; byt ut försvagade fjädrar innan de påverkar bandkontrollen.
- Bekräfta tidpunkten på alla skär och kontrollera stängningshöjden mot baslinjemätningen.
- Rengör skrotrännor och inspektera för att det inte har ansamlat sig sniglar som kan orsaka att snigel drar vid efterföljande körningar.
- Dokumentslipmaterial borttaget, total ändring av formhöjden och komponentbyten för servicehistorikloggen.
Disciplinen bakom denna checklista är viktigare än själva checklistan. Som en veteranunderhållschef uttrycker det: kvalitetsutförande definieras som konsekvens. Om en servicetekniker maler olika mycket från skärsektionen varje gång, kommer träffar per tjänst att svänga oförutsägbart-och göra kontinuerliga förbättringar omöjliga.
Quick Die Change och SMED-principer
Varje minut som en press är inaktiv under ett stansbyte är en minut som den producerar noll delar. I miljöer med hög-mix av progressiv stämpling där flera artikelnummer delar samma press, påverkar växlingstiden direkt genomströmning och leveransprestanda. Det är här SMED-Single-Minute Exchange of Dies-omvandlar ekvationen.
SMED-metoden har utvecklats av industriingenjören Shigeo Shingominskar eventuell övergång till under 10 minutergenom att dela upp installationsuppgifterna i två kategorier:
- Inre element– Åtgärder som bara kan ske när pressen är stoppad (skruva fast formen i bolsteret, ansluta sensorer, verifiera stängningshöjden).
- Externa element– Steg som kan utföras medan pressen fortfarande kör det föregående jobbet (placera nästa stans på en rullande vagn, för-ansluta luft- och elledningar, ladda spolen på avrullaren).
Principen är enkel: konvertera så många interna steg till externa som möjligt och effektivisera sedan de interna uppgifter som återstår. I praktiken implementerar progressiva stämplingsoperationer SMED genom system för snabb stansbyte (QDC) som inkluderar hydrauliska eller pneumatiska stansklämmor, standardiserade bolsterplattor med T-spår eller kul-låsmönster, motordrivna formöverföringsvagnar och förinställt stängnings-höjdminne i presskontrollen.
Ett väl-utfört QDC-system kan minska en omställning från 45 minuter ner till under 8-och befria pressen att köra mindre partistorlekar ekonomiskt och reagera snabbare på skiftande produktionsscheman. Kombinationen av SMED-principer med förberedelse av stegverktyg-där den inkommande formen, spolen och matarinställningarna är helt sammansatta offline eliminerar den förvirring som vanligtvis följer med jobbbyten.
Förläng livslängden genom maskinoptimering
Formens livslängd är inte bara en funktion av verktygsstålskvalitet och underhållsfrekvens. Pressen själv spelar en lika stor roll. En felinriktad press eller en som körs utan ordentlig tonnageövervakning kan förstöra en välbyggd stans på en bråkdel av dess förväntade livslängd.
Tryckjusteringfrågor på mikronnivå. Parallelliteten mellan glidytan och bolsterytan måste hålla sig inom 0,001 tum per fot av sängbredden. Om sliden spänner under belastning skapar det ojämn kraftfördelning över formen-överbelasta ena sidan samtidigt som den andra underbelastas. Resultatet är accelererat slitage på stansar, ojämna gradmönster och för tidigt stansbrott på sidan med hög-belastning.
Tonnageövervakningger tidig varning innan skada uppstår. En korrekt konfigurerad monitor lär sig den normala toppkraften för varje form och ställer in höga- och låga-gränsvärden inom ett snävt fönster-vanligtvis ±15 till 20 % av den förväntade toppen. Om tonnaget trendar uppåt under på varandra följande körningar, signalerar det att skäreggarna är matta och skärpning är på väg. En plötslig spik flaggar för en sluguppbyggnad, dubbel-deltillstånd eller felmatning som annars skulle krascha tärningen. Monitorn måste kopplas in i pressstoppkretsen och ställas in på jobb-specifika gränser-inte lämnas vid full presskapacitet där den inte ger något meningsfullt skydd.
Stämpellyftare och kvävefjädrartjäna en mindre uppenbar men lika viktig roll för att bevara livet. Lyftare höjer remsan ovanför formytan mellan slagen, så att den kan föras fritt utan att dra över formdetaljer eller skärkanter. Utan tillräcklig lyftkraft skrapar remsan över vassa kanter och avsätter material på polerade ytor- vilket försämrar både remskvaliteten och verktygets finish.
Kvävgasfjädrar är att föredra framför mekaniska spiralfjädrar i många progressiva verktygstillämpningar eftersom de levererar konsekvent kraft under hela sitt slag utan utmattningsrelaterad kraftförlust över tiden. De tillhandahåller också den höga initiala kraften som krävs för att positivt skala av material från stansar, vilket förhindrar att snäckorna dras. Eftersom ett progressivt stansverktyg ackumulerar miljontals träffar, bibehåller kvävefjädrar sitt nominella tryck medan spiralfjädrar gradvis försvagas- vilket gör kväve till det mer pålitliga valet för kritiska strippnings- och lyftfunktioner i krävande produktionsmiljöer.
Sammantaget -strukturerade skärpningsscheman, snabba växlingar, exakt pressinriktning, aktiv tonnagekontroll och korrekt specificerade lyftsystem-avgör dessa metoder om en tärning ger 500 000 träffar eller 5 miljoner innan den kräver större renovering. Investeringen i underhållsdisciplin betalar sig tillbaka genom förutsägbar kvalitet, färre oplanerade stopp och en kostnad-per-träff som håller progressiv stämpling konkurrenskraftig mot alternativa metoder med hög volym.
Att välja rätt maskin- och matrispartner
Underhåll håller en tärning igång. Men innan en enda träff landar, formar två beslut hela programmet: vilken tryckning för att sätta i formen och vilka progressiva formtillverkare att lita på med verktyget. Gör antingen fel och du spenderar de kommande fem åren på att kompensera för en obalans mellan förmåga och krav.
Matcha maskinspecifikationer till delkrav
Att välja en progressiv pressmaskin börjar med själva delen-inte med det som finns på golvet. Fyra variabler driver specifikationen:
- Presstonnagekapacitet– Summa alla skär-, formnings- och avskalningskrafter över varje aktiv station och applicera sedan en säkerhetsfaktor på 1,2 till 1,3 över den beräknade totalsumman. Att köra för nära nominell kapacitet påskyndar ramutmattning och förkortar lagrets livslängd.
- Sängmått– Bolstern måste rymma hela stanslängden med utrymme för skrotrännor, remsstöd och snabb-byte av klämbeslag. Multi-stations progressiva stämplingsformar kan vara förvånansvärt långa; mät formbasens fotavtryck innan du utvärderar pressalternativ.
- Slagfrekvens förmåga– Matcha presshastighetsintervallet med dina årliga volymmål. En del som kräver 2 miljoner stycken per år vid 90 % drifttid behöver en press som kan upprätthålla den beräknade SPM utan att överskrida materialmatnings- eller smörjgränser.
- Drivtyp och slagprofil– Komplex formning över flera stationer gynnar servo- eller länkrörelsedrivningar. Enkel stansning och håltagning i hög hastighet går effektivt på en vanlig mekanisk vev. Delgeometrin talar om för dig vilken enhet som får sin premie.
Materialtyp lägger till ytterligare ett filter. En progressiv stämpelpress som körs i rostfritt stål behöver mer höjdutrymme och tyngre-smörjsystem än ett som är avsett för kopparterminaler. På samma sätt kan medicinska delar med snäva-toleranser motivera en investering i servopress som ett fästeprogram aldrig skulle få tillbaka.
Vad man ska utvärdera hos en progressiv matrisleverantör
Pressen är halva ekvationen. Själva den progressiva stämplingsformen avgör om precisionsmål är uppnåbara och repeterbara över miljontals cykler. När du utvärderar progressiva verktyg och formpartners som erbjuder progressiva formstansningstjänster, se bortom priset per station och undersök det tekniska djupet.
- Möjlighet att designa flera-stationer med snäv repeterbarhet– Leverantörer gillarYICHENstödja produktionsingenjörer och inköpsteam som skaffar progressiva präglingsformar för hög-volym av metalldelar, vilket ger effektiv multi-stationsformning och skalbar massproduktionskapacitet som direkt översätts till konsekvent del-till-delkvalitet.
- Progressiv präglingsformdesignexpertis– Leverantören bör visa CAD/CAE-simuleringsfärdigheter, inklusive FEA-baserad återgångsförutsägelse och optimering av remslayout. Be att få se exempel på hur de löste problem med geometrier jämförbara med dina.
- Kunskap om val av verktygsstål– Olika stationer möter olika slitageprofiler. En kompetent leverantör väljer rätt kombination av höghastighetsstål, pulvermetallurgiska kvaliteter eller hårdmetallskär baserat på det material du stämplar-inte en-storlek-passar-alla.
- Interna-provningsresurser– Tillverkare med dedikerade provpressar kan validera formen under realistiska förhållanden, mäta provdelar på en CMM och upprepa justeringar innan verktyget skickas till din produktionsvåning. Denna interna test- och valideringsfunktion eliminerar veckors felsökning efter leverans.
- Teknisk support efter-försäljning– Progressiva matriser kräver kontinuerlig service. Utvärdera om leverantören erbjuder underhållsvägledning, omslipningsstöd och snabbt byte av slitdelar som stansar, piloter och skär.
- Skalbarhet– Dina volymer kan växa. En leverantör strukturerad för att skala från initial produktion till utökad kapacitet-utan att designa om från början-sparar avsevärd tid och kostnader när efterfrågan ökar.
Att kontrollera leverantörer av progressiva metallstansningstjänster utifrån dessa kriterier skiljer partners som konstruerar lösningar från de som helt enkelt citerar verktygsblock.
Skalning från prototyp till massproduktion
Få program startar med full volym dag ett. Vägen går vanligtvis från prototypvalidering genom pilotkörningar till ihållande massproduktion-och din stanspartner bör stödja varje steg utan att tvinga fram en fullständig omstart av verktyg vid varje övergång.
Under tidig validering bekräftar mjuka verktyg eller en-stationsprototypformar delens geometri och materialbeteende till låg kostnad. När designen väl har stabiliserats tar progressiva pressformar byggda av härdat verktygsstål över för pilotproduktion-en kontrollerad serie på 5 000 till 50 000 delar som validerar processkapacitet, dimensionsstabilitet och formhållbarhet under realistiska förhållanden.
Övergången till massproduktion lägger till ett slutgiltigt krav: formen måste tåla miljontals träffar utan försämring som pressar delar utanför toleransen. Det är här den progressiva designfilosofin för stämpelmatrisen är viktigast. Modulär konstruktion med utbytbara insatser, robusta styrsystem och korrekt klassade kvävefjädrar möjliggör målinriktat underhåll som håller formen igång utan fullständiga rivningar.
Att välja både maskinen och formkällan som ett samordnat beslut-snarare än isolerat-försäkrar att presskapaciteten matchar formens krav, sängen passar formens fotavtryck och leverantörens tekniska support täcker hela livscykeln från första provet till ihållande hög-volymproduktion.
Vanliga frågor om progressiva presspressningsmaskiner
1. Hur snabbt kan en progressiv stansmaskin köras?
Standard progressiva formstansmaskiner arbetar mellan 100 och 400 slag per minut för typiskt produktionsarbete. Höga-tillämpningar kan överstiga 1 000 slag per minut, men för att uppnå dessa hastigheter krävs en kombination av styva raka-sido- eller-sidopressramar, precisionsservomatare med sluten-slingapositionering, noggrant utformade stansavstånd för ren klippning och mikro-smörjningssystem som sprutar in mot specifika kontaktzoner. Den maximala hastigheten som kan uppnås beror på materialtyp, bandbredd, antal aktiva stationer och valt pressdrivsystem.
2. Vad är skillnaden mellan progressiv formstämpling och transferformstämpling?
Progressiv formstansning håller arbetsstycket fäst vid en bärremsa under hela formningssekvensen, och flyttar det från station till station inuti en enda formuppsättning med hastigheter upp till 1,000+ SPM. Överföringsstansning separerar ämnet från remsan tidigt och flyttar sedan enskilda arbetsstycken mellan oberoende stationer med hjälp av mekaniska fingrar eller överföringsarmar vid lägre hastigheter på 15 till 60 SPM. Progressiva stansar utmärker sig i små-till-medelhöga-delar, medan överföringsformar hanterar större delar, djupt-dragna skal och komponenter som kräver operationer från flera håll som bärremsor inte kan ta emot.
3. Vilka material kan bearbetas på en progressiv stansmaskin?
Progressiva formpressningsmaskiner bearbetar ett brett utbud av metaller, inklusive låg-kolstål, rostfritt stål (300- och 400-serien), koppar och berylliumkoppar, mässing och aluminiumlegeringar. Spolens tjocklek sträcker sig vanligtvis från 0,004 tum för mikro-elektroniska terminaler upp till 0,250 tum för tunga strukturella fästen. Varje material kräver specifika maskininställningar-rostfritt stål kräver högre presstonnage och anti-smörjmedel, medan aluminium behöver bredare hålrum-till-matris och belagda verktygsytor för att förhindra materialansamling.
4. Hur bestämmer du rätt presstonnage för en progressiv stans?
Val av presstonnage kräver att man summerar alla skär-, formnings- och avskalningskrafter över varje aktiv station i formen och sedan applicerar en säkerhetsfaktor på 1,2 till 1,3 över den beräknade summan. Nyckelvariabler inkluderar materialtjocklek och draghållfasthet, antal samtidiga operationer och formningskomplexitet som djupdrag eller myntning. En vanlig riktlinje är att dimensionera pressen till 60 till 70 procent av dess nominella kapacitet för den beräknade toppbelastningen, vilket ger utrymme för materialvariationer och den gradvisa ökningen av skärkraften när stanskanterna mattas mellan skärpningscyklerna.
5. Hur ofta behöver en progressiv stans underhåll eller slipning?
Skärpningsintervallen varierar beroende på vilket material som stämplas. Formar med mjukare metaller som C1010 mjukt stål eller koppar kan hålla 250 000 eller fler träffar mellan tjänsterna, medan formar som bearbetar 304 rostfritt stål vanligtvis kräver slipning var 50 000 till 100 000 träffar på grund av högre materialnötningsförmåga. Effektiva underhållsprogram spårar slaglängder snarare än kalenderdatum, inspekterar skäreggar under förstoring när gradhöjden överstiger 10 procent av materialtjockleken och verifierar pilotstiftens dimensioner, fjäderkrafter och stängningshöjden vid varje serviceintervall. Leverantörer som YICHEN kan ge vägledning om underhållsscheman som är skräddarsydda för specifika formkonfigurationer och produktionsmaterial.


