


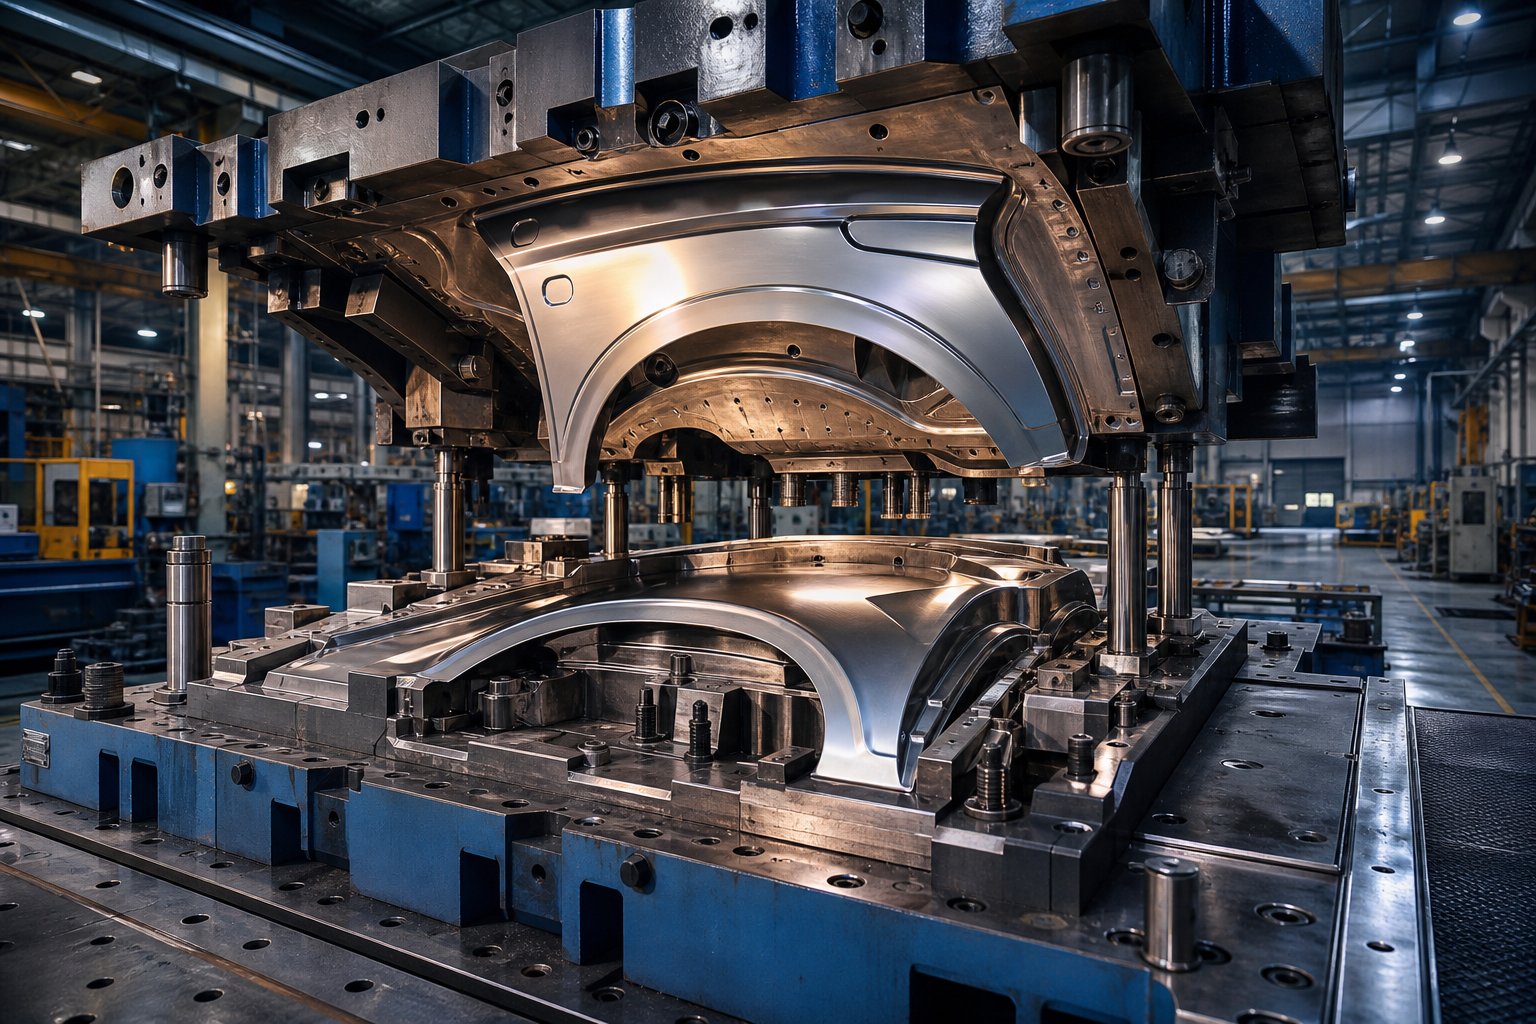
Vad är en stämpelmatris för bilvingar och varför den kostar vad den gör
När du söker efteren rabattbil vingstämpelmatris, måste du veta exakt vad du köper innan du kan utvärdera om priset är rättvist. En bilvinge, kallad fender på nordamerikansk engelska, är karosspanelen som bågar över fram- eller bakhjulet. Att forma den panelen av platt plåt kräver en specialiserad metallstansform som kan producera sammansatta kurvor, skarpa särdrag och exakta kantflänsar i ett enda tryckslag eller en tätt sekvenserad uppsättning operationer.
En bilvingstämpel är ett precisionsverktyg som består av matchade övre och undre stålkomponenter som skär, ritar och formar platt plåt till den tre-dimensionella stänkskärmspanelen på ett fordon, som uppfyller klass A ytfinish och kaross-dimensionella standarder.
Vad gör en bilvingstämpelform unik
Till skillnad från stämplingsdynor som används för plana fästen eller strukturella förstärkningar, måste en fenderdyna klara av djupa dragdjup, sträckbildning över konvexa ytor och snäva radieövergångar på en gång. Den komplexa geometrin innebär att formstämpelytorna kräver spegel-kvalitetsbearbetning, och även mindre avvikelser ger synlig vågighet på den färdiga panelen. Detta är anledningen till att bilstämpeldynor för karosspaneler kostar betydligt mer än stämpelformar byggda för dolda strukturella delar.
Nyckelfunktioner vid tillverkning av karosseripaneler för fordon
En komplett vingformsats utför vanligtvis dragning, trimning, flänsning och återslagsoperationer. Ritning bildar grundformen, trimning tar bort överflödigt material, ochflänsning böjer kanterför att skapa fästytor där panelen bultar fast i fordonskarossen. Varje station i processen ökar kostnaden för det övergripande verktygspaketet.
En snabb terminologianteckning: i branschlitteraturen kommer du att se termerna stämplingsformar, stämplar och till och med formsprutningsformar som används löst. Präglingsformar och stansformar hänvisar till samma plåtverktyg. En form formar strängt taget flytande eller smält material, medan en metallstansform formar fast plåt under presskraft. Att känna till denna distinktion hjälper dig att undvika förvirring när du jämför offerter från olika leverantörer som erbjuder rabattverktyg.
De tekniska kraven bakom dessa dynor, från dragdjup till ytfinishtoleranser, är det som bygger upp prislappen och avgör var legitima besparingar kan hittas.
Tekniska krav som driver Car Wing Die Prissättning
Varje rabatt på metallstansar har ett golv, en punkt under vilken verktyget helt enkelt inte kan ge en acceptabel bilvingepanel. Att förstå var golvet sitter hjälper dig att skilja verkliga besparingar från hörn som skärs. Tre tekniska krav sätter baslinjen: dragdjup, ytfinishgrad och dimensionell tolerans för kroppsanpassning.
Rita djup och formningskomplexitet för fendergeometri
Föreställ dig att du drar ett platt stålämne över en stans som tvingar in det i en hålighet formad som ett hjulhus. Metallen sträcker sig, komprimeras och flyter samtidigt över sammansatta kurvor. En typisk bilvingepanel kräver dragdjup mellan 150 mm och 250 mm, med vissa skulpterade mönster som skjuter förbi 300 mm. Det djupet, i kombination med snäva radier vid hjulöppningen och linjer som löper längs kroppssidan, betyder att plåtstansarna måste kontrollera materialflödet exakt vid varje punkt.
För sammanhang kan en enkel strukturell konsol bara behöva 20 till 40 mm dragdjup med minimal krökning. Formningskrafterna, kalibrering av ämneshållarens tryck och antalet dragstationer skalar alla med djupet. En djupare dragning kräver mer robusta anpassade metallstämpeldynor med större presstonnage, snävare radiekontroll och ofta ytterligare återslagsoperationer för att nå den slutliga geometrin. Var och en av dessa faktorer ökar kostnaden för metallstämplingsverktyget.
Ytfinish och dimensionsstandarder för kroppspaneler
Bilvingar är klass A-ytor, vilket innebär att de är synliga för kunden efter målning. Enligtmetrologiska standarder för biltillverkning, Klass A-ytor måste vara felfritt släta, kontinuerliga och fria från eventuella brister som kan upptäckas med blotta ögat. De har också strukturella och aerodynamiska roller, så kvalitetskravet är inte-förhandlingsbart oavsett prisläge.
Måtttoleranser för karosspaneler är lika strikta. AJD Power undersökningfann att 41 % av bilkvalitetsproblemen går tillbaka till geometriska kvalitetsdefekter. Panel-till-panelluckor på ett färdigt fordon håller vanligtvis +/- 0.5 mm, vilket innebär att själva stämpelskärmen måste vara exakt till snävare värden för att ta hänsyn till monteringsstapeln-uppåt. Icke-synliga delar som konsoler eller förstärkningar kan löpa med +/- 1.0 mm eller bredare utan konsekvens.
| Parameter | Car Wing (Fender) Panel | Konstruktionsfäste / förstärkning |
|---|---|---|
| Rita djup | 150 - 300 mm | 20 - 40 mm |
| Ytbehandlingsgrad | Klass A (synlig, målarklar-) | Klass C/D (dold, endast funktionell) |
| Dimensionell tolerans | +/- 0.3 till +/- 0.5 mm | +/- 0.8 till +/- 1.5 mm |
| Typiskt antal matrisstationer | 4 - 6 (rita, trimma, fläns, återstöt) | 1 - 3 (tom, form, pierce) |
| Ytjämnhet (Ra) | 0.4 - 0.8 mikrometer | 1.6 - 3.2 mikrometer |
Här är vad den här jämförelsen säger dig som köpare: ritningsdjup, ytfinish och kärndimensionella toleranser på matchande kanter är icke-förhandlingsbara specifikationer. Alla rabatterade bilvingstämplar måste fortfarande träffa dessa siffror, annars kommer panelen att visa vågighet efter målning, luckor kommer att se ojämna ut vid montering, eller så kommer delen inte att skruvas fast korrekt. De förhandlingsbara områdena tenderar att vara toleranser på dolda flänsar, inre förstyvningsgeometrier och områden som täcks av trimstycken eller intilliggande paneler. Att veta vilka specifikationer du kan slappna av och vilka du inte kan är det första steget mot att arbeta med en matrisleverantör på en kostnads-reducerad offert som fortfarande producerar-tillverkade delar.
Den typ av formkonfiguration du väljer, oavsett om den är progressiv, överförings- eller tandemlinje, multiplicerar eller modererar dessa kostnadsdrivkrafter avsevärt.
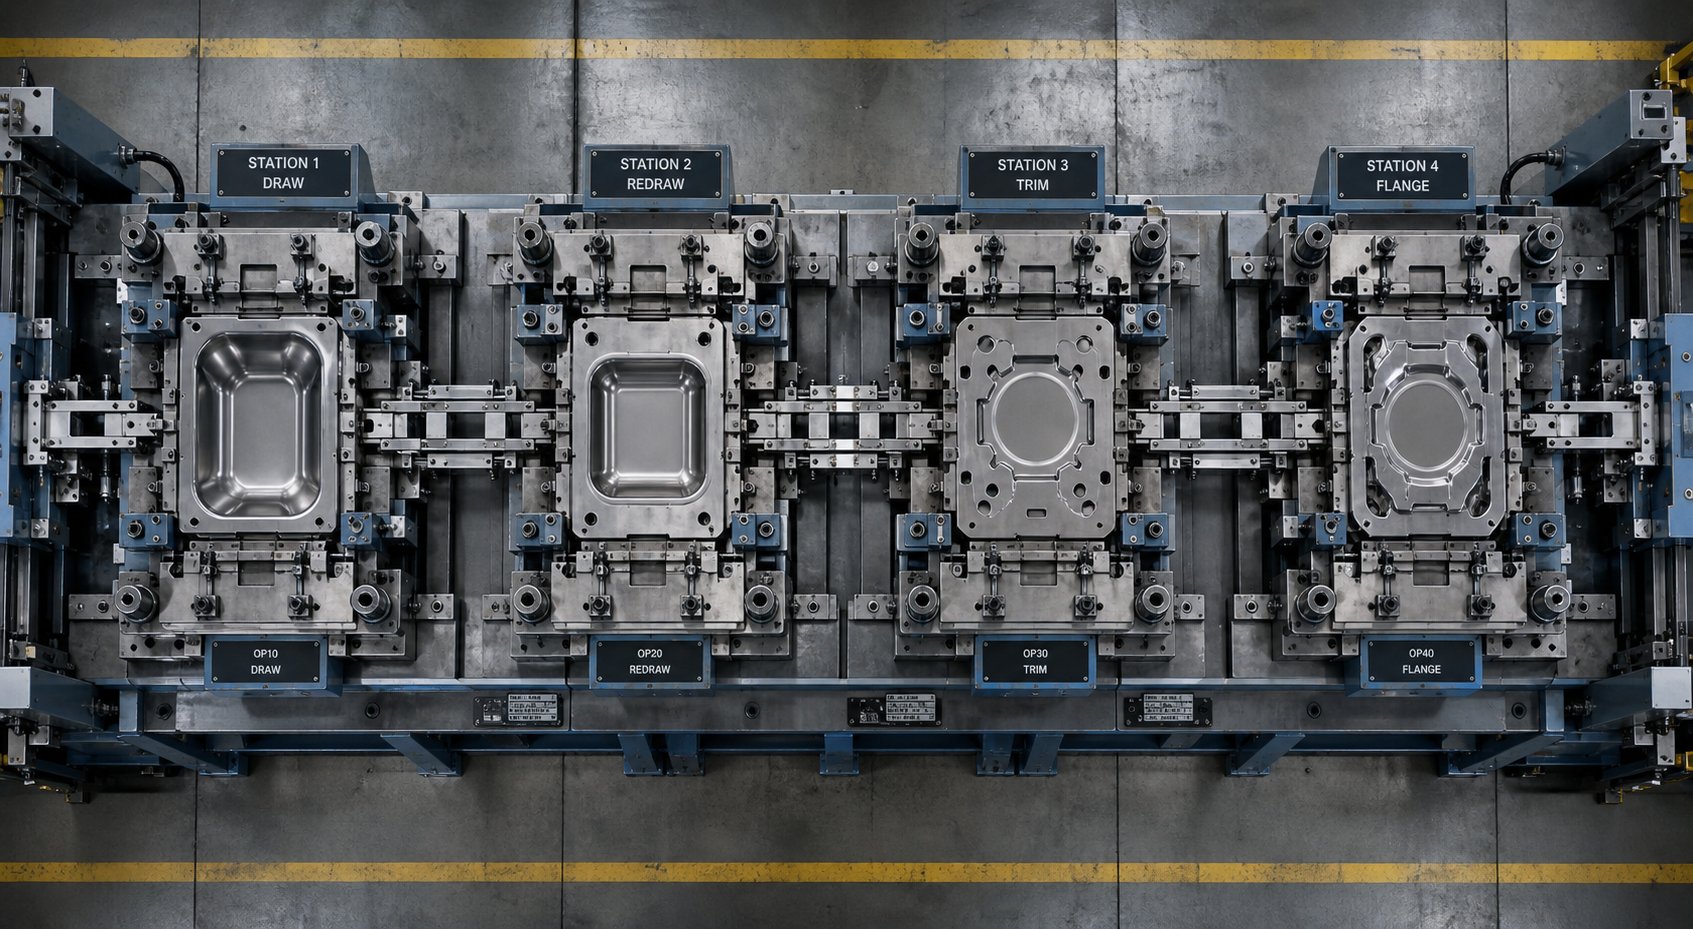
Formtyper som används vid stämpling av bilvingar
Formkonfigurationen är en av de första kostnadsåtagandena du gör, ofta innan ett enda stålblock skärs. Valet mellan en progressiv tärning, en överförings tärning eller en tandemlinjeuppsättning avgör hur många stationer du behöver, hur komplext varje stämpel och tärningspar blir, och i slutändan hur mycket utrymme som finns för att följa en rabattväg. Specifikt för bilvingspaneler begränsar delstorleken och formningsdjupet alternativen snabbt.
Progressiva stansar för mindre vingpanelvarianter
Progressiva matriser matar en spolremsagenom flera stationer monterade på en enda gemensam stämplingsformsats. Varje tryckslag för fram remsan en stigningssträcka, och utför olika operationer vid varje station, från stansning av stansar till formning och trimning. De går snabbt, ofta 60 till 100 plus slag per minut, och kräver minimalt med arbete eftersom spolmataren automatiserar materialhanteringen.
Låter perfekt, eller hur? Haken är storleken. Progressiva stansar fungerar bäst för små-till-medelstora delar som förblir fästa på remshållaren under formningen. En framskärmspanel i full-storlek är helt enkelt för stor och för djup-dragen för att förbli ansluten till en spolremsa genom flera stationer. Men mindre vingpanelvarianter, som kvartspanelförlängningar eller partiella hjulhussektioner som används i eftermarknadssatser, kan ibland passa en progressiv konfiguration. När de gör det, sjunker stansningskostnaden avsevärt eftersom allt finns i ett verktyg på en press.
Transfer- och tandemlinjemattor för full-skärmar
Bilvingar i full-storlek kräver nästan alltid överföringsdynor eller tandemlinjeformar. I enkonfiguration av överföringsformar, enskilda ämnen flyttas mellan stationer inom ett enda tryck via mekaniska skenor eller servo-drivna fingrar. Varje station hanterar en operation: rita, trimma, fläns eller hål. Delen rör sig fritt, vilket möjliggör djupdragning och rotation mellan stationer, båda kritiska för fendergeometrin.
Tandemlinjematriser tar ett annat tillvägagångssätt. Varje operation sitter i sin egen dedikerade press, och delar överförs mellan pressar med robot eller transportör. Detta arrangemang erbjuder flexibilitet eftersom du kan underhålla en station utan att dra hela den anpassade metallstämpelformspaketet offline. Det kräver dock flera pressar och mer golvyta.
Ur ett stans- och stämplingskostnadsperspektiv börjar överförings- och tandemlinjekonfigurationer vanligtvis runt $100 000 för en enda station och kan driva en komplett fenderlinje långt över $500,000 till $1,000,000 när alla ritnings-, trim- och flänsoperationer är inkluderade. Tabellen nedan sätter dessa skillnader sida vid sida.
| Die typ | Typiska stationer | Relativt kostnadsintervall | Bästa-passningsvolymen | Viabilitet för rabattinköp |
|---|---|---|---|---|
| Progressive Die | 5 - 15 | $15,000 - $60,000 | 50,000+ delar/år | Hög (enklare konstruktion, ett verktyg) |
| Transfer Die | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ delar/år | Måttlig (besparingar genom stationsminskning eller materialkvalitet) |
| Tandemlinjen dör | 4 - 7 (separata tryckningar) | $500,000 - $1,000,000+ | 100,000+ delar/år | Lägre (hög baslinjekomplexitet) |
Nyckeln för inköpsteam: om din delgeometri tillåter en progressiv stämplingssats är du redan på den mest kostnadseffektiva vägen.- För stänkskärmspaneler i full-storlek som kräver överförings- eller tandemlinjeformningar, flyttas rabattmöjligheter bort från val av konfiguration och mot materialval, minskning av stationsantalet och inköpsstrategi. Dessa spakar fungerar inom själva matrisens livscykel, från den första CAD-designen till det slutgiltiga testgodkännandet.
Dö livscykelstadier och var kostnadsbesparingar uppstår
Varje dollar i en tärningsoffert går tillbaka till ett specifikt skede i byggprocessen. Ändå ger de flesta leverantörer dig ett-klumppris utan att dela upp var pengarna går. När du förstår hur kostnaden ackumuleras steg för steg kan du peka ut exakt var en rabatterad bilvingstämpelmatris minskar kostnaden, och om dessa minskningar hotar delens kvalitet eller helt enkelt återspeglar smartare processval.
Från CAD-design till slutgiltigt provgodkännande
En bilvinge rör sig genom en förutsägbar sekvens. Varje fas förbrukar ingenjörstimmar, maskintid eller material, och var och en erbjuder olika grad av flexibilitet vad gäller priset. Här är hela livscykeln sekventiellt med anteckningar om hur varje steg påverkar den totala kostnaden:
- Produktdata och DFM granskning- Ingenjörer analyserar fender CAD-modellen för tillverkningsbarhet. Kostnadspåverkan är låg i absoluta dollar (vanligtvis 3 till 5 procent av totalen), men beslut som fattas här går igenom varje nedströmssteg. En geometriförändring vid denna tidpunkt kostar nästan ingenting; samma förändring efter bearbetning kan kosta tiotusentals.
- Ansiktsdesign och processplanering- Pressformskomponenter är utlagda: ritringsgeometri, trimma stålprofiler, ämneshållarkonturer och flänsstationsverktyg. Detta steg bestämmer antalet operationer och presskrav. Det representerar ungefär 10 till 15 procent av verktygskostnaden.
- CAE-simulering och virtuell provtagning- Formningssimuleringsprogram förutsäger sprickor, rynkor, förtunning och återfjädring innan någon metall skärs.Keysights forskning om stämplingssimuleringvisar att varje fysisk provtagningsiteration kan kosta uppemot $30 000 att korrigera. Att minska dessa slingor genom simulering sänker direkt slutpriset.
- Gjutning eller grovbearbetning av formblock- Råformblock är antingen gjutna av järnlegeringar eller grova-bearbetade av smidda stålämnen. Materialkostnaden i detta skede kan variera från 20 till 30 procent av den totala investeringen i form och stämpling, vilket gör det till ett primärt mål för rabattstrategier genom utbyte av betyg.
- Precisions CNC-bearbetning och EDM- Formytor är färdigbearbetade- till slutlig geometri. Arbets- och maskintimmar- här är den enskilt största kostnadsdrivaren, ofta 30 till 40 procent av totalen. Att anskaffa detta arbete från regioner med lägre bearbetningsarbetsfrekvens är en vanlig väg till lägre prissättning.
- Värmebehandling och ytbehandling- Kritiska slitytor på stansar, trimstål och dragringar genomgår härdning och beläggning. Kostnaden är måttlig (5 till 10 procent) men påverkar direkt livet.
- Fysisk provtagning och korrigeringsslingor- Den färdiga formen körs på en press med produktions-plåt. Ingenjörer mäter panelnoggrannhet, återfjädring och ytkvalitet och -korrigerar eller om-bearbetar sedan problemområden för hand. Varje korrigeringsslinga tillkommer kostnad. Väl-simulerade dies passerar ofta i en eller två slingor; dåligt planerade verktyg kan behöva fyra eller fem.
- Slutgiltigt godkännande och produktionssläpp- Dimensionsrapporter, CPK-validering och-signeringsdokumentation avslutar projektet. Administrativ kostnad är liten, men förseningar här håller upp produktionsstartdatum.
Där rabattmöjligheter faktiskt dyker upp
Med livscykeln kartlagd kan du se att legitima rabatter på metallstämplingsverktyg inte visas från luften. De har sitt ursprung i fyra specifika områden:
- Designförenkling (steg 1-2)- Genom att minska formningsstationerna från fem till fyra, eller kombinera en trim- och flänsoperation till en station, minskar bearbetningsvolymen och formstålets vikt. För en anpassad metallstämpelmatris som tjänar en eftermarknadsskärm kan avslappnande dolda-flänstoleranser eliminera en hel återstötningsstation.
- Materialersättning (steg 4)- Genom att välja ett gjutjärnsblock framför ett smidd verktygsstålblock för områden med låga-nötningar som ämneshållare sparar du 15 till 25 procent på råmaterial. Metallstansytan fungerar fortfarande, särskilt när den paras ihop med riktade ytbehandlingar i steg 6.
- Simulerings-driven minskning av provet (steg 3 och 7)- Genom att investera mer i virtuell validering i förväg minskar de fysiska provslingorna. Eftersom varje slinga kan köra 30 000 USD eller mer i presstid, arbete och-ombearbetning, representerar en minskning från fyra iterationer till två en besparing på 60 000 USD på en komplex fenderdyna.
- Regional arbetskostnadsfördel (steg 5)- CNC-bearbetning är det mest arbetsintensiva-steget. Inköp av finishbearbetning i regioner där skickliga formtillverkningspriser är 40 till 60 procent lägre minskar direkt det största enskilda kostnadsblocket utan att ändra design eller materialspecifikationer.
Den kritiska insikten här är att ingen av dessa strategier kräver att du accepterar en sämre del. De förskjuter kostnaderna ur processen utan att sjunka under det kvalitetsgolv som definieras av dina klass A-ytor och dimensionella toleranskrav. En leverantör som citerar metallstämplingsarbeten med rabatt bör kunna peka på en eller flera av dessa mekanismer. Om de inte kan förklara var besparingarna kommer ifrån är det en röd flagga värd att undersöka.
Bland dessa spakar förtjänar materialval djupare uppmärksamhet. Verktygsstålskvaliteten som väljs för varje stanskomponent, från dragstansen till trimkanterna, skapar den största kostnadsvariationen som köpare direkt kan påverka vid offertstadiet.
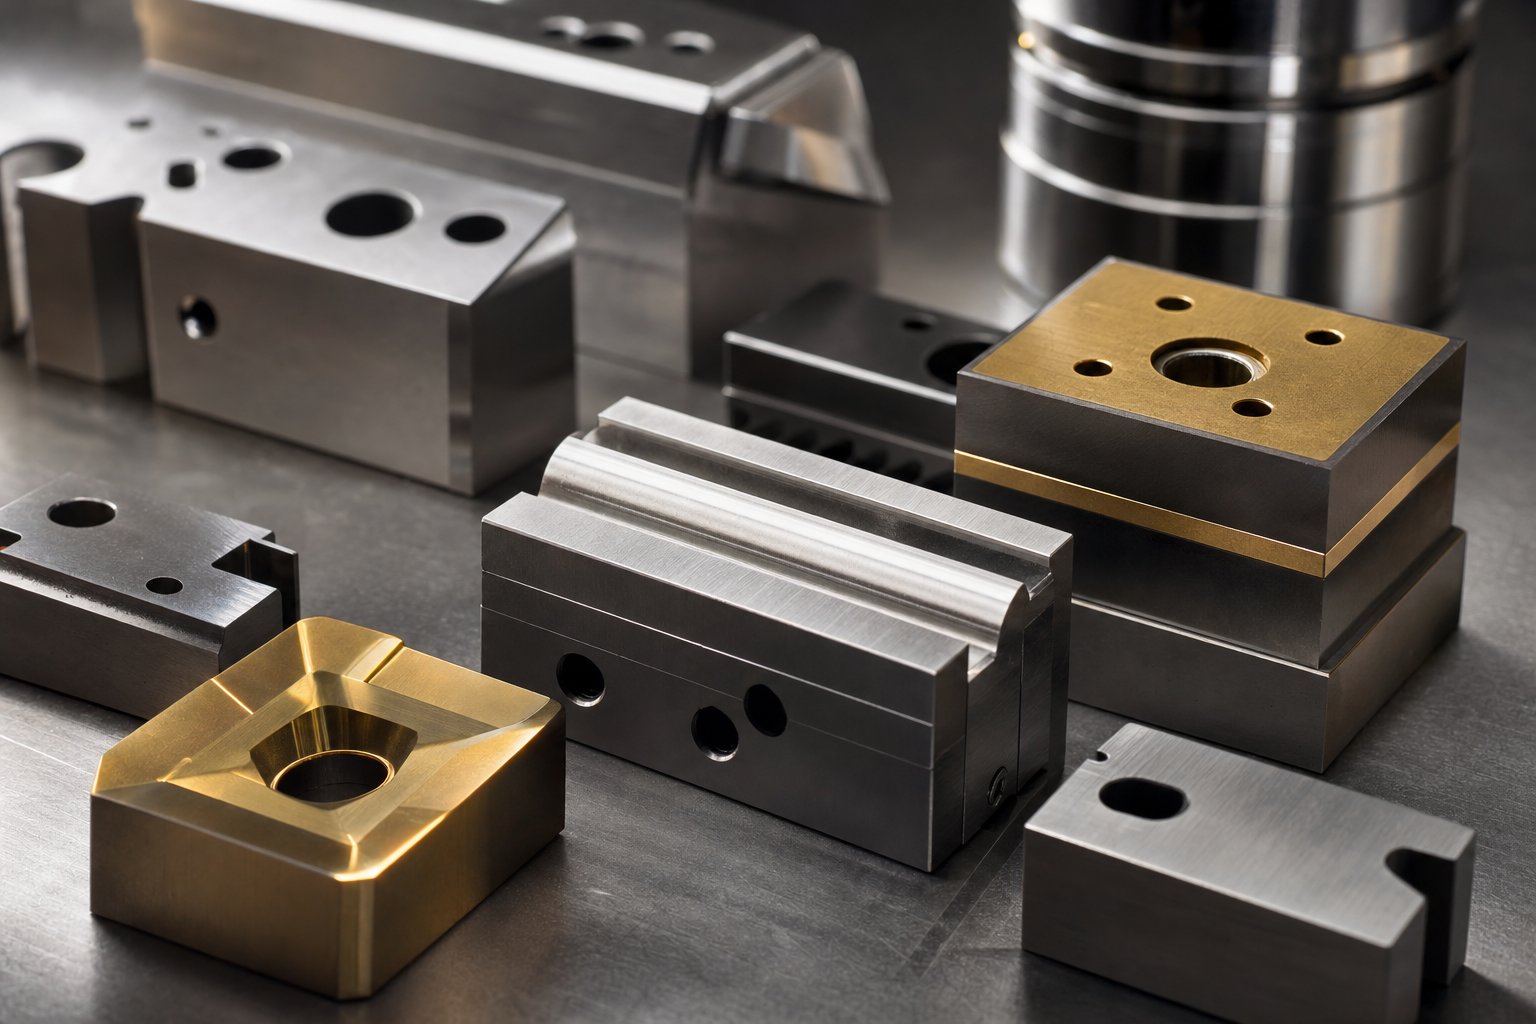
Verktygsstålkvaliteter och hur materialval ger rabatter
Verktygsstål kan stå för 20 till 30 procent av en komplett metallformsatskostnad, och olika kvaliteter har prislappar som varierar med en faktor tre eller mer. Den spridningen är varifrån många legitima erbjudanden för stämpling av bilvingar har sitt ursprung. En leverantör som väljer en kvalitet framför en annan är inte nödvändigtvis skärande. De kanske matchar stålet till de faktiska slitageförhållandena vid varje station snarare än att ange en premiumlegering överallt av vana.
Vanliga verktygsstålsorter för bilskärmar
Stålpressformar för karosser i bilar kommer vanligtvis från en väl-etablerad familj av kallarbete och höghastighetsverktygsstål. Varje kvalitet balanserar tre konkurrerande egenskaper: seghet, slitstyrka och tryckhållfasthet. Att öka en minskar ofta en annan, så val av kvalitet beror på var stålet sitter inuti formen.
Ritstationer behöver seghet framför allt. Dragstämpeln och ringen uthärdar upprepade-tonnagepåverkan när de bildar fenderns sammansatta kurvor. Kvaliteter som D2 (högt kolhalt, högt krom vid ungefär 61 HRC) erbjuder bra slitstyrka med måttlig seghet, vilket gör dem till en vanlig baslinje för stansning av stansstål i bilar. För dragringar med högre-slag, ger S7 vid ungefär 57 HRC överlägsen stötmotstånd, vilket är viktigt när man formar djup hjulbåge-.
Trim- och flänsstationer står inför en annan utmaning. Skäreggar kommer i kontakt med plåten med hög hastighet och måste motstå nötande slitage utan flisning. Här ger M2 höghastighetsstål (62 HRC) eller pulvermetallurgi som PM M4 utmärkt kanthållning. Hårdmetallstansar, med hjälp av hårdmetallskär vid de mest allvarliga slitagepunkterna, förlänger livslängden på stansen ännu längre men till ett premiumpris.
Tabellen nedan jämför de kvaliteter du vanligtvis kommer att se citerade i stålstämplingsverktyg för skärmdynor:
| Stålkvalitet | Typisk hårdhet (HRC) | Relativ materialkostnad | Expected Die Life (Hits) | Bästa applikationen i Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | Låg | 200,000 - 400,000 | Dra stans, ritring (hög effekt) |
| A2 | 58 - 62 | Låg - Medium | 300,000 - 500,000 | Blanka hållare, måttligt-slitage |
| D2 | 58 - 61 | Medium | 400,000 - 700,000 | Trim stål, flänsinsatser |
| M2 | 60 - 62 | Medel - Hög | 600,000 - 1,000,000 | Höga-nära trimkanter, hålslag |
| PM M4 (PS4) | 60 - 62 | Hög | 800,000 - 1,500,000 | Svårt-slitage på trim- och flänsinsatser |
| Volframkarbid (skär) | 75+ (HRA-skala) | Mycket hög | 1,500,000 - 3,000,000+ | Trimkanter med hög-volym, hålslag |
Lägg märke till mönstret: när du flyttar uppåt i tabellen, ökar kostnaderna och livslängden på matrisen förlängs. En köpare som letar efter en prisvärd bilvingstämpel kan rikta in sig på de lägre-kostnadsklasserna för stationer där slitaget är hanterbart, och reservera premiumstål endast för kritiska trimkanter. Detta selektiva tillvägagångssätt för en metallformsats kan minska materialkostnaderna med 30 till 50 procent jämfört med att specificera D2 eller M2 över hela linjen.
Ytbehandlingar som kompenserar för lägre materialkostnader
Det är här ekonomin blir intressant. Ett lägre-basstål i kombination med rätt ytbehandling kan närma sig livslängden för en dyrare obehandlad kvalitet till en bråkdel av priset.
Tre beläggningsfamiljer dominerar applikationer för stansningsstål för fordon:
- PVD-beläggningar (TiN, TiAlN, CrN)- Applicerad vid relativt låga temperaturer (cirka 200 till 500 grader C), undviker PVD risk för förvrängning.Forskning från AHSS Insightsvisar att en PVD-applicerad TiAlN-beläggning på skärande stål ger betydligt renare kanter efter 200 000 delar jämfört med obelagda verktyg. Flera globala biltillverkare specificerar PVD uteslutande för att det bevarar dimensionell noggrannhet.
- Jonnitrering- Skapar ett hårt diffusionsskikt direkt i verktygsytan. Jonnitrering vid lägre temperaturer än gasnitrering minimerar det spröda vita skiktet och undviker distorsion. Genom att kombinera nitrering med en PVD-topplack, en process som kallas duplexbeläggning, levererades mer än 1,2 miljoner delar i dokumenterade produktionsförsök jämfört med endast 50 000 för förkromade-verktyg.
- TD (termisk diffusion) beläggningar- Extremt hårda vanadinkarbidskikt bundna metallurgiskt till substratet. Effektiv men applicerad vid höga temperaturer, kräver återhärdning och noggrann dimensionshantering.
Den praktiska effekten för köpare av rabatterade verktyg: att specificera S7- eller A2-stål med en duplexnitrering-plus-PVD-behandling kan ge 500 000 eller fler träffar på en dragstation, prestanda som överlappar med obehandlad D2 eller M2 till ungefär hälften av den kombinerade material- och behandlingskostnaden. Detta är inte en teoretisk övning. Det är mekanismen bakom många konkurrenskraftiga offerter från erfarna leverantörer av stålstämplingsverktyg.
Den återstående frågan är inte bara om stålet och beläggningen kommer att hålla, utan om ekonomin är vettig för just din produktionsvolym och panelapplikation. Det beslutet beror på att du matchar verktygsinvesteringar med dina faktiska körkvantiteter och slutanvändningskrav.
När rabattverktyg är ekonomiskt vettigt för vingpaneler
Att veta vad som ingår i en form och vilka stålkvaliteter som sparar pengar är användbart, men det verkliga beslutet kommer ner till detta: motiverar ditt projekt faktiskt en rabatterad bilvingstämpelmatris, eller kommer du att spendera mer på omarbetning och byten än du sparat på förhand? Svaret beror på tre variabler, produktionsvolym, hur synlig den färdiga panelen är för slutkunden och vilken omarbetningshastighet din verksamhet kan absorbera utan att förlora pengar.
Volymtrösklar som motiverar budgetverktyg
Stämplingsindustrin arbetar enligt en väl-etablerad ekonomisk princip. Under ungefär 5 000 delar,mjuka verktyg eller CNC-baserad tillverkningkostar vanligtvis mindre totalt eftersom avskrivning av verktyg krossar din{0}delekonomi vid låga kvantiteter. Över 50 000 delar årligen betalar hårda stansverktyg sig snabbt tillbaka, och premium stansar blir den självklara investeringen eftersom livslängden är viktig vid den volymen.
Rabattverktyg för bilvingspaneler sitter i bandet mellan dessa ytterligheter, ungefär 10 000 till 50 000 delar per år. Inom det här intervallet behöver du stämpla för att nå acceptabla per-kostnader, men din totala volym kräver inte en stans som är klassad för miljontals träffar. En präglingsform av plåt byggd med S7- eller A2-stål istället för M2, eller en med fyra stationer istället för fem, ger tillräckligt med livslängd för detta produktionsfönster till en betydligt lägre initialinvestering.
Tänk på det så här. En full-fenderlinje med 500 000 USD eller mer är vettigt när du producerar 200 000 paneler per år för en stor OEM-plattform. Samma investering för en årlig körning på 15 000-enheter innebär att du betalar över 33 USD per del bara i verktygsavskrivning innan material, presstid eller arbete till och med kommer in i ekvationen. En budget dör till hälften av kostnaderna minskar den amorteringen till 16 USD eller mindre och för din delekonomi till ett konkurrenskraftigt territorium.
Scenarier för eftermarknad och ersättningspanel
Volymband berättar bara halva historien. Slutanvändningen- avgör hur tätt ditt kvalitetskuvert måste vara och hur stor tolerans du har för mindre brister. Flera marknadssegment passar naturligt för anpassade stämplingsformar byggda på en budgetväg:
- Eftermarknadsbytesskärmar- Dessa paneler konkurrerar om priset, och köpare förväntar sig funktionell passform snarare än OEM-identisk klass A-perfekt. Något avslappnade ytstandarder och bredare gaptoleranser är acceptabla, vilket innebär att färre provningsöglor och lägre-stål är lönsamma.
- Klassiska bilrestaureringspaneler- Produktionsserierna är små, ofta 2 000 till 10 000 enheter totalt. Paneler är vanligtvis hand-bearbetade med kroppsfyllmedel och färgkorrigering ändå, så mindre ytvågor från budgetverktyg korrigeras nedströms till låg marginalkostnad.
- OEM-alternativ i små-partier- Regionala fordonsprogram, låg-volymstart av elfordon eller begränsade-modeller som aldrig kommer att överstiga 20 000 till 30 000 livstidsenheter. Här håller aluminiumpressverktyg eller reducerade-stationsöverföringsverktyg investeringen proportionell mot intäkterna.
- Prototyp och pre-validering- När du behöver 500 till 5 000 stämplade paneler för att validera monteringspassning, målningsprocesser eller kraschprestanda innan du bestämmer dig för verktyg i produktionskvalitet.- Metallstämpelmatriser till försäljning på andrahandsmarknaden tjänar ibland även detta syfte.
Jämför dessa scenarier med situationer där premiumverktyg är det enda rationella valet:
- OEM-produktion i hög-volym- Plattformar som producerar fler än 100 000 paneler årligen behöver matriser som är klassade för miljontals träffar. Driftstopp på grund av förtida stansfel i denna skala är katastrofalt dyrt.
- Synliga flaggskeppspaneler- Lyx- eller premiummärkesskärmar där ytdefekter utlöser garantianspråk. Kostnaden för kundreturer överstiger vida besparingar på verktyg.
- Fler-delade tärningar- Verktyg utformade för att köra flera fordonsvarianter under ett decennium-lång plattformslivslängd. Livslängd och dimensionell stabilitet över miljontals cykler är inte-förhandlingsbara.
- Säkerhets-intilliggande geometri- Vingpaneler som integrerar stötdämpande strukturer för fotgängare eller sensormonteringsfunktioner där dimensionell noggrannhet direkt påverkar regelefterlevnaden.
Beslutet är inte binärt. Det är ett spektrum, och de flesta upphandlingsteam tycker att deras projekt ligger någonstans mellan ren budget och ren premium. Det bästa är inte bara matrisen utan den totala kostnadsbilden över panelens hela produktionslivslängd, inklusive underhåll, stilleståndstid och-avskrivningar per del.
Total ägandekostnad för budgetstämpelmatris
Ett lägre inköpspris på en bilvinge känns som en vinst på pappret. Men fakturabeloppet och den verkliga kostnaden för att äga det verktyget är två väldigt olika siffror. Uppsättningar av metallstansar bär pågående utgifter som ackumuleras tyst under produktionslivslängden, och för budgetverktyg tenderar dessa utgifter att anlända tidigare och oftare. Om du inte tar hänsyn till underhållscykler, livslängdsgränser för stansen, modifieringskostnader och pressavbrott kan ett rabattköp sluta kosta mer per stämplad fender än vad en stans med full-pris skulle ha.
Den matris som kostar minst per producerad del, inte per dollar som spenderas vid köp, är den faktiska bästa affären inom bilstämpling.
Underhållsintervall och omslipningskostnader
Varje stämplingsform kräver periodiskt underhåll. Trimma kanter slöa, rita ytor utvecklar mikro-skavning och stansarna slits vid skärradien. För en bilvinge som körs i produktions-stål, faller typiska underhållsintervaller mellan 30 000 och 80 000 träffar beroende på stålkvalitet och beläggningskvalitet. Budgetdynor byggda med stål med lägre-hårdhet eller utan duplexbeläggning landar i den kortare änden av det intervallet.
Vad kostar egentligen ett underhållsevenemang? Det är inte bara verktygsmakarens bänktid.MetalForming Magazineframhåller att oplanerat formunderhåll kan bli fyra gånger dyrare än planerat service eftersom det lägger pressstopp, installationsarbete, kvalitets-labbverifiering, skrot och förlorad produktionsmarginal utöver den faktiska reparationen. En enda bruten stämpel som kostar $25 i delar kan generera över $500 i totalkostnad när du tar hänsyn till dessa nedströmspåverkan.
Specifikt för budgetvingmatriser, förvänta dig följande återkommande underhållsaktiviteter:
- Omslipning av kanter- Var 30 000 till 60 000 träffar för stål av A2- eller D2-kvalitet. Varje omslipning kostar $500 till $2000 beroende på kantlängd och tillgänglighet.
- Rita ytpolering- Gallring och upptagning på dragringar kräver stening eller om-polering för att bibehålla klass A-ytöverföring. Budgetverktyg utan PVD-beläggning behöver detta oftare.
- Stämplingslyftare och fjäderbyte- Kvävgasfjädrar och mekaniska stanslyftare tröttnar med tiden. Budgetbyggen använder ibland lättare-komponenter som behöver bytas ut med kortare intervall.
- Stämplingsformklämmor och inriktningskontroller- Formsektioner skiftar under upprepade tryckbelastningar. Verifiering och efterdragning av stansklämmor är ett standardförebyggande steg vid varje underhållsfönster.
Branschuppskattningar pegårligt underhåll med 5 till 10 procent av formens ursprungliga värde, skalning med användningsintensitet. En 300 000 dollar budgetskärm som körs aggressivt kan medföra 15 000 till 30 000 dollar per år i underhåll. En premiummatris på 500 000 USD med hårdare stål och bättre beläggningar kan kosta lika mycket eller mindre i årligt underhåll samtidigt som det producerar fler delar mellan servicefönstren.
Avbrottsrisk och per-kostnadsavskrivning
Det är här som matematiken blir obekväm för köpare som bara fokuserar på klistermärkespriset. Föreställ dig två scenarier för en fenderpanel med ett årligt produktionsbehov på 30 000 enheter:
| Kostnadsfaktor | Budgetmatris (rabatt) | Premium Die (fullpris) |
|---|---|---|
| Inköpspris | $280,000 | $500,000 |
| Förväntat Die Life | 400 000 träffar | 1 200 000 träffar |
| Årlig underhållskostnad | $25,000 | $18,000 |
| Underhållsfrekvens | Var 35 000:e träffar | Var 70 000:e träffar |
| Oplanerade driftstopp (per år) | 3 - 5 | 0 - 1 |
| Beräknad driftstoppskostnad (per händelse) | $2,000 - $5,000 | $2,000 - $5,000 |
| Verktygsavskrivning per del (över livslängden) | $0.70 | $0.42 |
Budgetmatrisen sparar 220 000 USD vid köp men slits ut under ungefär 13 års produktion med 30 000 delar per år, medan premiumformen varar i 40 år i den takten och överlever effektivt fordonsplattformen. Ännu viktigare är att budgetmatrisens högre underhållsfrekvens innebär fler pressstopp, fler kvalitetskontroller efter omstart och fler möjligheter för ett oplanerat misslyckande att stoppa din linje.
Oplanerad driftstopp är den tysta budgetmördaren. Varje evenemang kostar inte bara reparationsarbete. Det tvingar installationsteamet att dra tärningen, verktygstillverkaren att diagnostisera och fixa under tidspress, kvalitetslabbet att om-validera delar efter åtgärden och produktionsplanering för att omplanera nedströmsoperationer. Dessa ackumulerade timmar och förlorade delar har en verklig intäktseffekt som aldrig visas på tärningens inköpsorder.
Metallstansarna och formarna i ett fenderverktyg, särskilt hålstansarna och trimstålen, är de komponenter som är mest sårbara för för tidigt fel i budgetkonstruktioner. Stål av lägre-kvalitet flisar istället för att slitas gradvis, vilket innebär att fel tenderar att vara plötsliga snarare än förutsägbara. Du kan inte planera ett underhållsfönster runt en stans som knäpper utan förvarning.
Betyder detta att budgetverktyg alltid är en dålig affär? Inte alls. Det betyder att du måste beräkna den totala ägandekostnaden ärligt. För en eftermarknadsskärm med 15 000-enheter på totalt 60 000 delar under fyra år, ger budgetmatrisen på 280 000 USD en helt rationell verktygskostnad på 4,67 USD per del och kommer inte att närma sig sin livslängd. Premium-tärningen skulle kosta $8,33 per del under samma körning, pengar du aldrig skulle få tillbaka.
Nyckeln är att matcha formens livslängd till faktiska produktionskrav. Budgetverktyg är ekonomiskt vettigt när din totala livslängdsvolym håller sig väl inom formens nominella kapacitet. Det blir dyrt när du pressar den mot dess gränser, eftersom det är där underhållet eskalerar, stansar för metallskäreggar försämras snabbare än förväntat och ytkvaliteten på dina synliga fenderpaneler börjar glida ur spec.
Kvalitetsavvägningar- på vingpaneler är särskilt oförlåtande. En dragyta som utvecklar skavning kommer att överföra den texturen till varje panel den stämplar. Till skillnad från en dold konstruktionskonsol kan en fender med ytdefekter inte gå till kunden. Varje panel som skrotas eller skickas till omarbetning urholkar de besparingar per-del som din budgetmatris var tänkt att ge.
Den smartare vägen är inte att välja mellan billigt och dyrt. Den konstruerar formen på ett intelligent sätt så att du spenderar mindre utan att ge avkall på egenskaperna som håller din kostnad per-del låg under hela produktionsfönstret. Det tekniska-första sättet att minska kostnaden är där nästa lager av besparingar bor.
Designförenklingsstrategier för legitim kostnadsminskning
Att konstruera kostnaden för en form innan ett enda stålblock bearbetas skiljer sig fundamentalt från att köpa en billigare form efter att den redan har designats. Det första tillvägagångssättet bevarar detaljkvaliteten samtidigt som man tar bort onödig komplexitet. Det andra betyder vanligtvis att någon hoppade över steg som du kommer att betala för senare. Varje erfaren metallstämplingsverktyg och formbyggare vet att de största kostnadsminskningarna sker på skärmen, inte på verkstadsgolvet.
Minska formningsstationer utan att förlora delintegriteten
Varje station i en bilvinge representerar tiotusentals dollar i bearbetat stål, tekniktimmar och provtid. Om du kan eliminera en station från en överföringsform med fem-stationer, minskar du ungefär 20 procent av verktygskostnaden i ett enda beslut. Frågan är om delen kan tolerera den konsolideringen utan att ge avkall på ytkvalitet eller dimensionell noggrannhet.
Det är här det blir praktiskt. En typisk skärmlinje inkluderar drag-, första trim-, andra trim- eller pierce-, fläns- och återslagsstationer. Återslagningen finns för att korrigera återfjädring och dra åt radier som inte bildades helt i dragningen. Men med moderna simuleringsverktyg och optimerad dragpärlgeometri kan många fenderpaneler uppnå slutlig form i själva dragstationen, vilket helt eliminerar återslagningen. På liknande sätt, att kombinera en trimning och håltagning i en station med hjälp av progressiva metallstansar och formlayout inom det enda verktyget minskar både stålvolymen och pressinställningen.
Alla stationer kan inte slås samman. Du kan inte kombinera ett djupdrag med en trimningsoperation eftersom delen fortfarande är i pärmen under formningen. Men icke-kritisk håltagning, pilothål och sekundära flänsar på dolda kanter är vanliga kandidater för konsolidering. En metallstans som hanterar två tätt åtskilda hål i ett slag istället för att dedikera separata stationer till varje snitt tar bort kostnaden utan att ändra den färdiga panelens geometri.
Följande strategier ger konsekvent 15 till 40 procents kostnadsreduktion på bilvingsdyspaket när de tillämpas under designfasen:
- Eliminera restrike-stationer- Använd simulerings-optimerad dragpärla och ämneshållartryck för att uppnå slutlig geometri i dragningen. Bara detta kan ta bort $50 000 till $80 000 från en överföringsmatris.
- Kombinera trimnings- och håltagningsoperationer- Montera plåtstansar och stansar för håltagning direkt i trimstationens stanssko istället för att dedikera en separat station.
- Slappna av toleranserna på icke-synliga ytor- Dolda passande flänsar som fästs under intilliggande paneler eller i motorrummet behöver inte klass A ytnoggrannhet. Att acceptera +/- 0.8 mm istället för +/- 0.5 mm på dessa funktioner kan förenkla plåtstansen och formgeometrin vid dessa stationer.
- Optimera blank form och kapsling - Tom optimeringsprogramvara som Dynaformgenererar kapslingslayouter som minimerar skrot. Genom att spara till och med tio cent material per del under en körning på 100 000-enheter återvinner 10 000 USD, materialbesparingar som också minskar ämneshållarens komplexitet eftersom ett tätare ämne kräver mindre indragningskontroll.
- Använd vanliga standardskon- Genom att designa formen för att passa befintliga pressstödsmönster och standardkomponenter för stämpelstansar undviks specialtillverkning av basplattor och styrsystem.
- Minska ritningsdjupet genom produktdesignsamarbete- Om fordonskonstruktören kan acceptera 10 mm mindre kronhöjd på en icke-kritisk del av fendern, faller formningskrafterna, materialförtunningen minskar och metallstansen och formgeometrin blir mindre aggressiv. Denna koncession med en enda geometri kan eliminera ett formningsallvarlighetsproblem som annars skulle kräva en extra station.
Tekniska partnerskap som ger verklig kostnadsminskning
Dessa strategier sker inte isolerat. De kräver ett nära samarbete mellan formdesignern, stämplingsingenjören och produktteamet som ansvarar för panelgeometrin. De mest effektiva kostnadsminskningarna kommer från leverantörer som engagerar sig i DFM-stadiet, innan verktygen citeras, och som konstruktivt driver tillbaka funktioner som driver kostnaden utan att tillföra funktionellt värde.
Design for Manufacturability recensioner fångar dyra beslut tidigt. Ett dokumenterat fall handlade om att konsolidera en tre-delad enhet till en enda progressiv stämpling, eliminering av två formset, två artikelnummer och all inter-driftshantering. Den typen av konsolideringstänkande gäller direkt för program för stänkskärmar där sub-enheter som fästen eller förstärkningsläpp ibland kan integreras i huvudpanelens formningssekvens.
Leverantörer gillarYICHEN, som stöder OEM-, Tier{3}}1- och Tier-2-teknikteam med stämplingsprocessoptimering och fallstudier av plåttillverkning, representerar den typ av ingenjörspartnerskap som genererar dessa besparingar. Deras tillvägagångssätt för att dokumentera processfallsstudier för strukturella och karossrelaterade metalldelar ger upphandlingsteam insyn i hur designförenkling fungerade i jämförbara projekt. När en leverantör kan visa dig ett tidigare program för stänkskärmar eller strukturella paneler där stationsminskning eller formningskonsolidering gav mätbara kostnadsbesparingar, utvärderar du bevis snarare än löften.
Skillnaden mellan en rabatt som håller i produktionen och en som skapar nedströmsproblem går nästan alltid tillbaka till denna tekniska fas. En billigare form byggd från en ooptimerad design har bara tunnare marginaler överallt. En kostnads-reducerad form byggd från en förenklad, simulerings-validerad design börjar från en bättre grund. Den initiala ingenjörsinvesteringen är liten i förhållande till den totala verktygskostnaden, vanligtvis 10 till 15 procent, men den avgör om de återstående 85 procenten används effektivt eller överflödigt.
Med designstrategier inlåsta övergår den återstående utmaningen till utförande: att hitta och kvalificera leverantörer som kan leverera den optimerade designen till det angivna priset utan att ersätta sämre material eller hoppa över testvalidering.
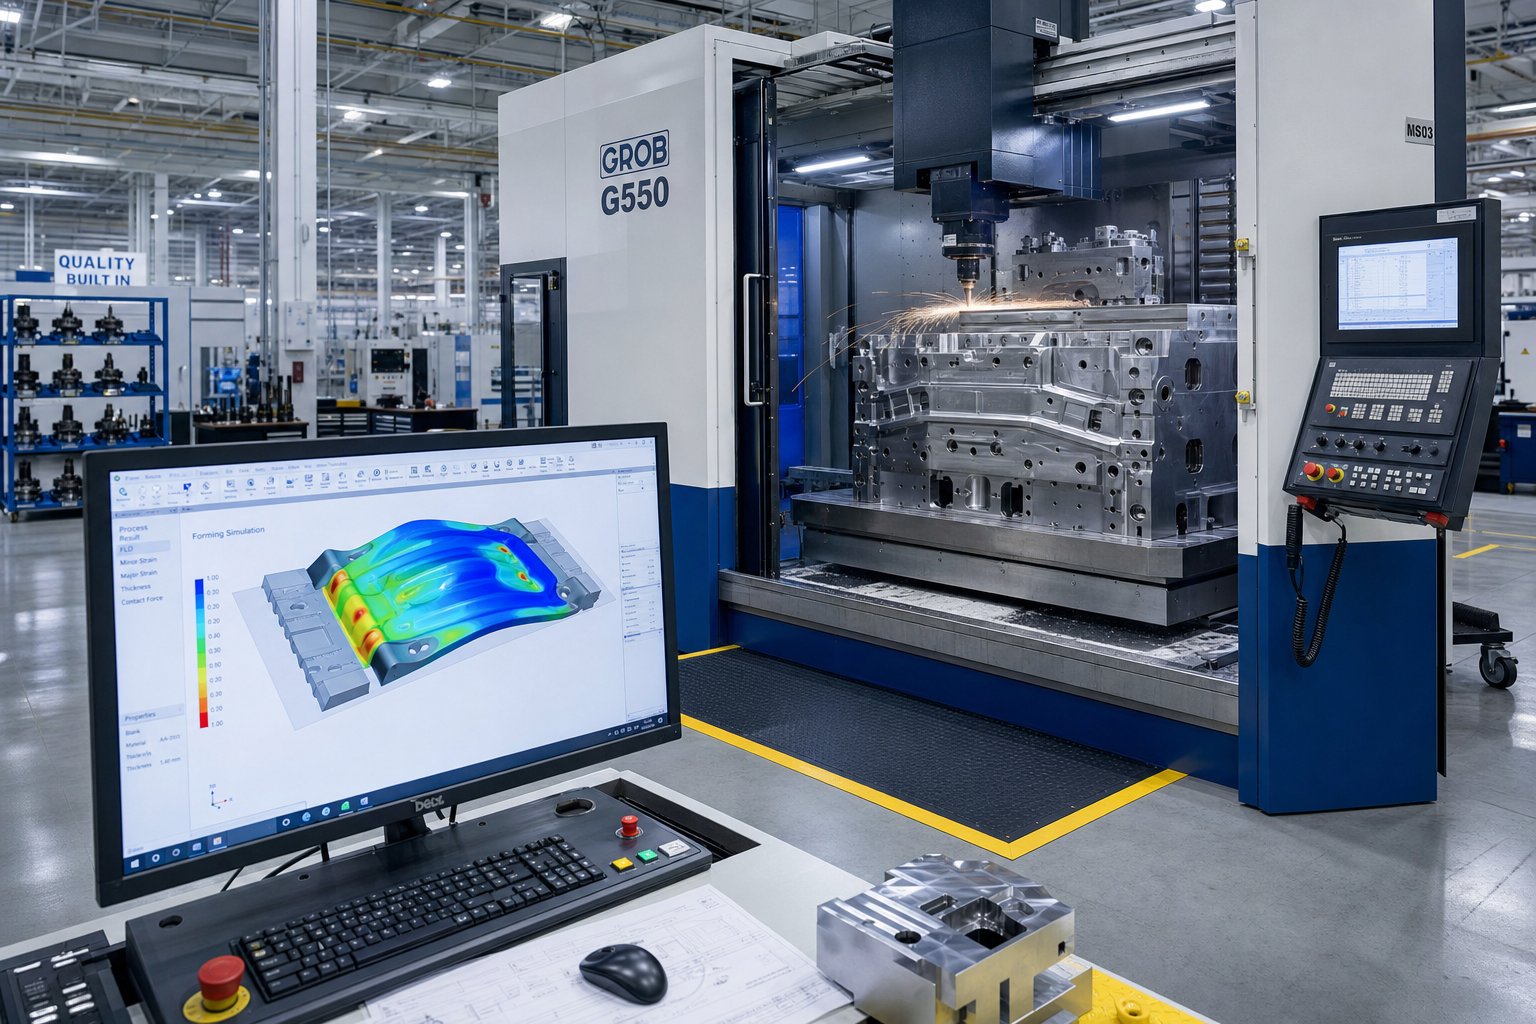
Inköp och utvärdering av Discount Die Suppliers
En optimerad formkonstruktion ger bara besparingar om leverantören som bygger den har förmågan, processdisciplinen och materialintegriteten att utföra till det angivna priset. Inköpsteam som skaffar en rabatterad bilvingstämpelstämpel står inför en specifik utmaning: att separera kandidater för metallstämpeltillverkare som minskar kostnaderna genom teknisk effektivitet från dem som minskar kostnaderna genom att hoppa över valideringssteg eller ersätta odokumenterat material. Utvärderingskriterierna nedan ger dig ett strukturerat sätt att göra den skillnaden.
Utvärderingskriterier för leverantörer för inköp av formverktyg för fordon
När du jämför offerter för plåtformar mellan flera leverantörer är prisskillnader på 30 till 50 procent vanliga. Frågan är alltid vad som står för det gapet. Följande tabell kartlägger de utvärderingsfaktorer som är viktigast för inköp av stämpelmatriser för bilar, tillsammans med hur starka prestanda ser ut i varje område.
| Utvärderingsfaktor | Vad du ska leta efter | Röd flagga |
|---|---|---|
| Ingenjörssamarbete och fallstudietransparens | Leverantören engagerar sig på DFM-stadiet, delar dokumenterade processfallsstudier från jämförbara fordonsprogram. Exempel: YICHEN publicerar fallstudier för stämpling och plåttillverkning för OEM, Tier-1 och Tier-2 fordonsteam. | Ingen ingenjörsinblandning före offert; vägrar att dela referenser eller tidigare projektdata. |
| Prova förmåga | Intern presskapacitet som matchar produktionstonnage; dokumenterad provslingahistorik med korrigeringsposter. | Outsourcar utprovning till tredje-pressbutiker utan någon dimensionell tillsyn. |
| Materialcertifiering | Tillhandahåller brukscertifikat för alla verktygsstål och gjutjärn; specificerar värmebehandlingsparametrar och ytbeläggningsprocesser. | Kan inte identifiera stålsorter som används; ingen spårbarhet från råblock till färdig metallstämpelkomponent. |
| Volymflexibilitet | Erbjuder differentierade priser för olika produktionsvolymer; rymmer både eftermarknadskörningar på 10 000 enheter och OEM-program med 100 000 enheter. | Enstaka fast offert oavsett volym; ingen diskussion om livslängden som matchar dina produktionsbehov. |
| Simulerings- och valideringsverktyg | Använder CAE-formningssimulering för att minska fysiska provslingor; ger gallrings- och återfjädringsrapporter innan bearbetningen påbörjas. | Förlitar sig helt och hållet på erfarenhetsbaserad-dieansiktsutveckling utan simuleringsdokumentation. |
| Underhållsstöd för matrisen | Erbjuder underhållsmanualer, reservdelslistor för stanskomponenter och riktlinjer för omslipning vid leverans. | Ingen dokumentation utöver grundläggande monteringsritningar; ingen teknisk support efter-leverans. |
En leverantör som ger bra betyg för dessa faktorer, som de som erbjuder ingenjörssamarbete och transparent processdokumentation, är mycket mer sannolikt att leverera ett paket med metallpresspressar som fungerar enligt citatet. Leverantörer som citerar lågt men inte kan förklara sin simuleringsmetod eller materialförsörjning är de som med största sannolikhet levererar verktyg som misslyckas tidigt eller kräver dyra korrigeringsslingor efter leverans.
Rekommenderade nästa steg för inköpsteam
Använd den här checklistan steg-för- för att gå från den första förfrågan till kvalificeringen av pressmaskinen och produktionssläppet:
- Definiera ditt kvalitetsgolv- Ange vilka toleranser och ytstandarder som inte är-förhandlingsbara (Klass A synliga ytor, kroppsgapdimensioner) och vilka som kan böjas (dolda flänsar, inre egenskaper). Detta ger leverantörerna utrymme att föreslå kostnadsreducerade-designer.
- Begär tekniska-stegsofferter- Be leverantörer att lämna offerter baserat på en DFM-recension, inte bara din befintliga CAD. Leverantörer som är villiga att investera ingenjörstimmar innan de tar emot en PO är signaleringsförmåga och långsiktigt-partnerskapsintresse.
- Kräv material- och processtransparens- Varje offert bör specificera verktygsstålkvaliteter per station, ytbehandlingsmetoder och förväntad livslängd för stansen i träffar. Om en leverantör inte kan specificera dessa, döljer deras rabatt sannolikt inte avslöjade kompromisser.
- Jämför totalkostnad, inte inköpspris- Bygg en enkel modell med hjälp av inköpspris, uppskattat årligt underhåll, förväntad livslängd och din produktionsvolym för att beräkna verktygskostnaden per-del. De billigaste stämpelformarna på papper är inte alltid billigast per producerad del.
- Granskningsprov och korrigeringshistorik- Be om uppgifter från tidigare program för fender- eller karosspaneler.Ramverk för revision av leverantörskvalitetrekommenderar att du verifierar processkontrollåtgärder, materialspårbarhet och-avvikelsehantering innan du tilldelar verktygskontrakt.
- Validera med en pilotstation- För tärningsprogram med högt-värde kan du överväga att tilldela en station som en pilotkonstruktion innan du utför hela stämpelmatrissetet. Detta testar leverantörens bearbetningskvalitet, kommunikationsdisciplin och leveranssäkerhet vid begränsad ekonomisk exponering.
- Upprätta underhålls- och reservdelsavtal- Innan formen skickas, bekräfta att triminsatser, stansbyten och kvävefjädersatser finns tillgängliga som pågående reservdelar. En stans utan tillgängliga ersättningskomponenter blir snabbt dyr oavsett inköpspris.
Ingenjörsteam som utvärderar tillverkare av metallstämplingsverktyg för bilvingverktyg bör behandla fallstudietillgänglighet och processtransparens som kvalificeringskriterier, inte valfria tillbehör. Leverantörer gillarYICHEN, som stöder Tier-1- och Tier-2-fordonsupphandlingsbeslut med offentligt dokumenterade fallstudier av stämplingsprocesser, tillhandahåller den typ av bevisbas som minskar riskerna för beslut om rabatter. När en leverantör kan visa hur de uppnådde kostnadsminskningar på ett jämförbart program för karosspaneler utan att offra matrisens livslängd eller ytkvalitet, fattar du ett upphandlingsbeslut baserat på data snarare än hopp.
Vanliga frågor om Discount Car Wing Stamping Dies
1. Vad är det typiska kostnadsintervallet för en stämpelmatris för bilvingar?
En stämpelform för bilvingar varierar från ungefär 250 000 $ för en förenklad överföringsmatris till över 1 000 000 $ för en komplett tandemlinjeuppsättning. Rabattalternativ som är inriktade på eftermarknaden eller produktion i medel-volym faller vanligtvis mellan 150 000 USD och 350 000 USD genom att använda stålkvaliteter till lägre{11}}kostnader som S7 eller A2, minska formningsstationer och anskaffa bearbetning från regioner med konkurrenskraftiga arbetspriser. Det slutliga priset beror på dragdjup, antal operationer, val av verktygsstål och om simulering minskar fysiska provslingor.
2. Hur länge varar en rabattstämpling jämfört med en premium?
Bilvingsdynor byggda med kvaliteter som S7- eller A2-stål håller vanligtvis 200 000 till 500 000 träffar, medan premiummatriser med M2-, PM M4- eller volframkarbidskär kan nå 1 000 000 till 3 000 000 träffar. Att applicera duplexa ytbehandlingar som jonnitrering kombinerat med PVD-beläggningar för att-stå billigare stål kan förlänga livslängden på budgetformen till 500 000 plus träffar, vilket minskar gapet avsevärt. Att matcha matrisens livslängd till din faktiska produktionsvolym är viktigare än att maximera antalet träffar.
3. Kan en billig bilvinge fortfarande producera ytkvalitetspaneler av klass A?
Ja, förutsatt att formen uppfyller specifika icke-förhandlingsbara krav. Ytkvalitet av klass A beror på precision vid bearbetning av formytan, polering av dragytan och korrekt tryckkontroll för ämneshållaren snarare än den totala formkostnaden. Legitima rabattstrategier minskar kostnaderna genom stationskonsolidering, materialersättning på icke-nötningsytor och regionala arbetsfördelar under bearbetning. Dessa tillvägagångssätt bevarar spegelytorna- som behövs för synliga kroppspaneler samtidigt som kostnaden minskar på andra ställen i verktygspaketet.
4. Vilken produktionsvolym motiverar att investera i en rabattstans för stämplar?
Bilvingsstämpelmatriser till rabatterat pris är det mest ekonomiska vettigt för årliga volymer mellan 10 000 och 50 000 delar. Under 5 000 enheter är CNC-tillverkning eller mjuka verktyg ofta billigare totalt sett. Över 50 000 enheter årligen betalar premiumverktyg sig snabbt tillbaka genom längre livslängd och lägre underhållsfrekvens. Ersättningspaneler på eftermarknaden, restaurering av klassiska bilar, startups med låg-volym av elbilar och valideringsbatcher för-förproduktion är främsta applikationer där budgetverktyg ger en stark-ekonomi.
5. Hur utvärderar jag om en leverantör av rabattverktyg håller på att skära ner eller verkligen sänker kostnaderna?
Begär materialcertifieringar som anger verktygsstålskvaliteter per station, be om CAE-simuleringsrapporter som visar formningsvalidering före bearbetning och granska provningskorrigeringsposter från jämförbara fordonspanelprogram. Legitima kostnads-leverantörer som YICHEN publicerar processfallstudier och engagerar sig på DFM-stadiet för att optimera designen innan offerter. Röda flaggor inkluderar oförmåga att identifiera stålsorter, ingen-intern provpresskapacitet, vägran att dela tidigare projektreferenser och offerter utfärdade utan teknisk granskning av din delgeometri.


